
エンジニアリングプラスチック(エンプラ)は、熱や力に強く、機械の部品に使える樹脂です。ミスミの技術情報は、100℃以上の環境に長時間さらされても 49MPa 以上の引張強さと 2.5GPa 以上の曲げ弾性率を持つものをエンプラとし、150℃以上でも長時間機能を保つものをスーパーエンプラと呼ぶとしています。射出成形の駆け込み寺.com(府中プラ)は、エンプラは金属より軽く、金属では切削や組立が要る形を一体で成形できるため、金属の部品の置き換えで軽量化やコストの削減につながるとしています。
出典:ミスミ「エンジニアリング・プラスチック(エンプラ)」技術情報、射出成形の駆け込み寺.com(府中プラ)「エンプラとは?」
このページでは、汎用エンプラとスーパーエンプラの違い、結晶性と非晶性、樹脂ごとの耐熱・吸水・線膨張の目安、ガラス繊維で強くしたときの注意、カタログの荷重たわみ温度と RTI の見方、金属から置き換えるときの確認点をまとめ、得意分野の違う会社を紹介します。部品の作り方は技術ページ「射出成形(成形条件・金型・材料の選び方)」、フッ素樹脂は「フッ素樹脂コーティング」で扱っています。
エンジニアリングプラスチックの企業(早見表)
| 企業 | 切削 加工 | 射出 成形 | 材料 (ペレット) | 素材の 販売 | スーパー エンプラ | 微細・ 精密 |
|---|---|---|---|---|---|---|
| 三森製作所樹脂だけの切削加工。1個から(山梨県) | ● | ● | ||||
| ケイプラビジョンPEEK・PPS の精密切削(岡山県) | ● | ● | ● | |||
| 日栄スーパーエンプラの超精密射出成形(愛知県) | ● | ● | ● | |||
| サカセ化学工業中・大型のスーパーエンプラの射出成形(福井県) | ● | ● | ||||
| コテックPC・PPS・再生 PEEK のコンパウンド(大阪府) | ● | ● | ||||
| 明星電気エンプラの素材の販売と切削・打ち抜き(東京都) | ● | ● | ● |
●は、各社の公式サイトで扱いや事例を確認できたものです(空欄は、扱っていないという意味ではありません)。「微細・精密」は、ごく小さい部品や高い精度の事例を公開している会社です。社名を押すと、その会社の紹介へ移ります。
この技術で解決できる課題
エンプラが効くのは、金属の部品を軽くしたい、樹脂を高温・薬品・摺動の場所で使いたいときです。射出成形の駆け込み寺.com(府中プラ)は、エンプラの比重は鉄やアルミの約1/4〜1/6で、金属では切削や組立が要る形を一体で成形でき、全体のコストの削減につながるとしています。課題ページでは、軽量化・耐熱・滅菌・摩耗・騒音などの対策に出てきます(下の表)。
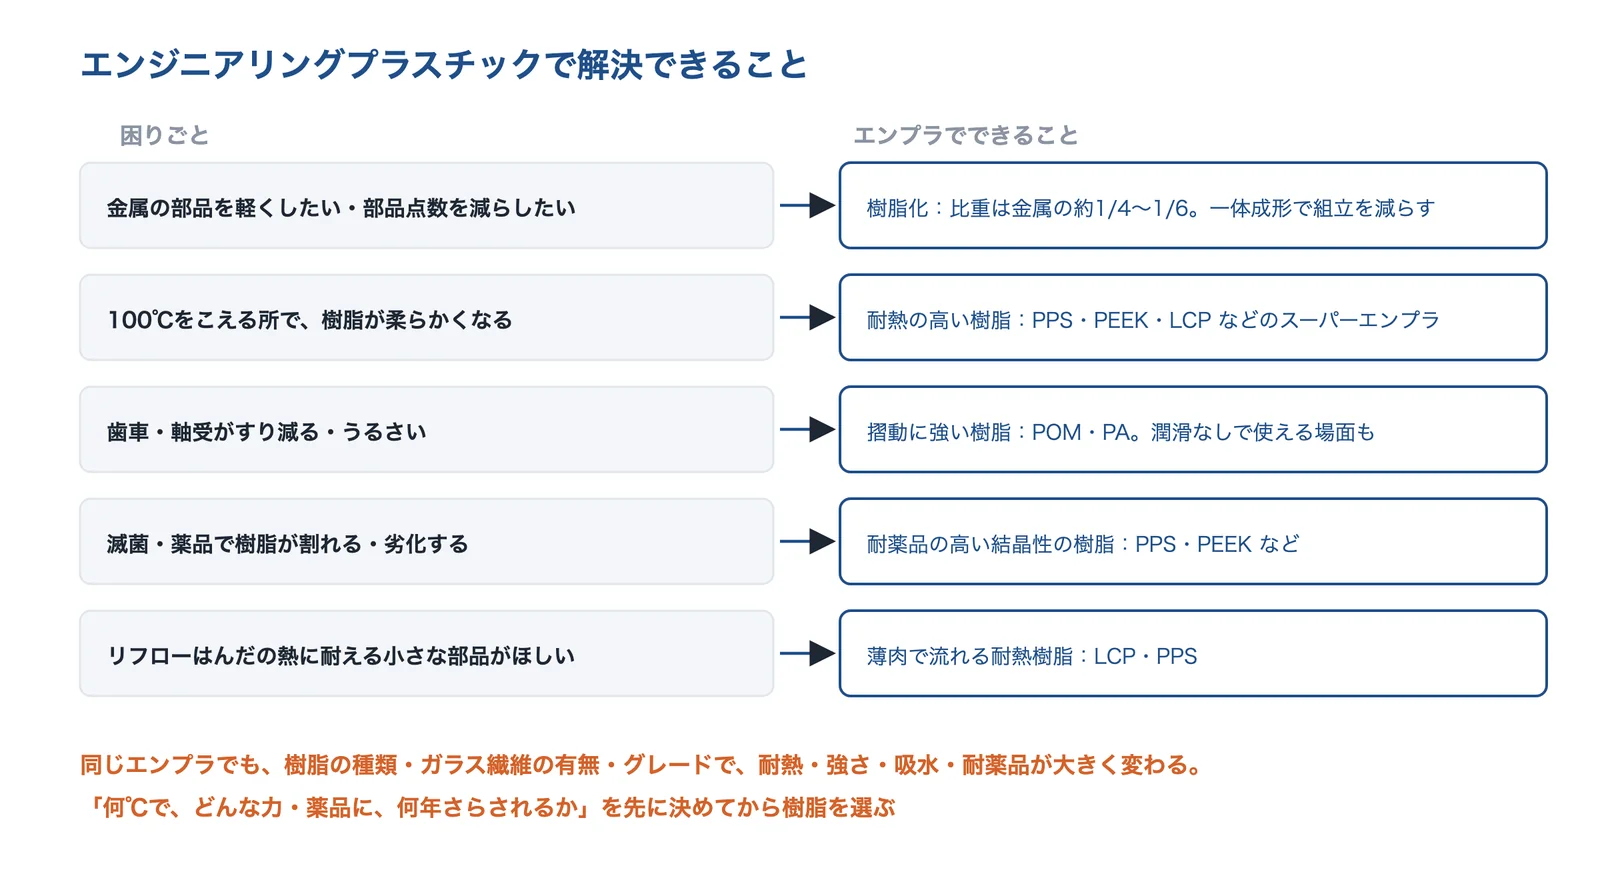
出典:このページの出典をもとに AI(Claude)で作成
出典:射出成形の駆け込み寺.com(府中プラ)「エンプラとは?」
| 課題 | この技術での解決 | 課題ページ |
|---|---|---|
| 鉄をアルミ・樹脂・複合材に替えて軽くしたい | ガラス繊維強化のエンプラで、金属のケース・ブラケットを置き換える | 樹脂(ガラス繊維強化樹脂など) |
| 高温でも使える材料にしたい | PPS・PEEK などのスーパーエンプラで、100℃をこえる場所の樹脂部品を作る | 耐熱樹脂(スーパーエンプラ) |
| 医療機器の部品を滅菌・消毒に耐えるようにしたい | 高圧蒸気や薬品に強い PEEK・PPSU などに替える | 滅菌に強い樹脂に替える |
| 摺動部がすり減る | 自己潤滑性のある POM・PA や、PEEK の摺動グレードを使う | 耐摩耗材料・摺動材料 |
| 歯車の騒音を下げたい | 樹脂の歯車で、かみ合いの音を抑える | 材料で静かにする(樹脂など) |
| 紫外線・薬品で劣化する | 耐薬品の高い結晶性のエンプラを選ぶ | 耐候・耐薬品の材料を選ぶ |
| 薄く軽くすると強度が足りない | 繊維で強くした樹脂と、リブなどの形を組み合わせる | 材料を替える(樹脂など) |
右の列は、関係する課題ページの対策の節へのリンクです。
仕組み:エンプラとスーパーエンプラ
樹脂は、長く使える温度と強さによって、汎用プラスチック・汎用エンプラ・スーパーエンプラに分けて呼ばれます。MONOist の解説は、汎用エンプラの耐熱の基準は連続使用温度 100℃以上、スーパーエンプラは 150℃以上と見られているとし、汎用エンプラは汎用プラスチックより、スーパーエンプラは汎用エンプラより高価だとしています。PA・POM・PC・変性 PPE・PBT は「5大汎用エンプラ」と呼ばれます(三幸商会は PET を含めて PET/PBT としています)。
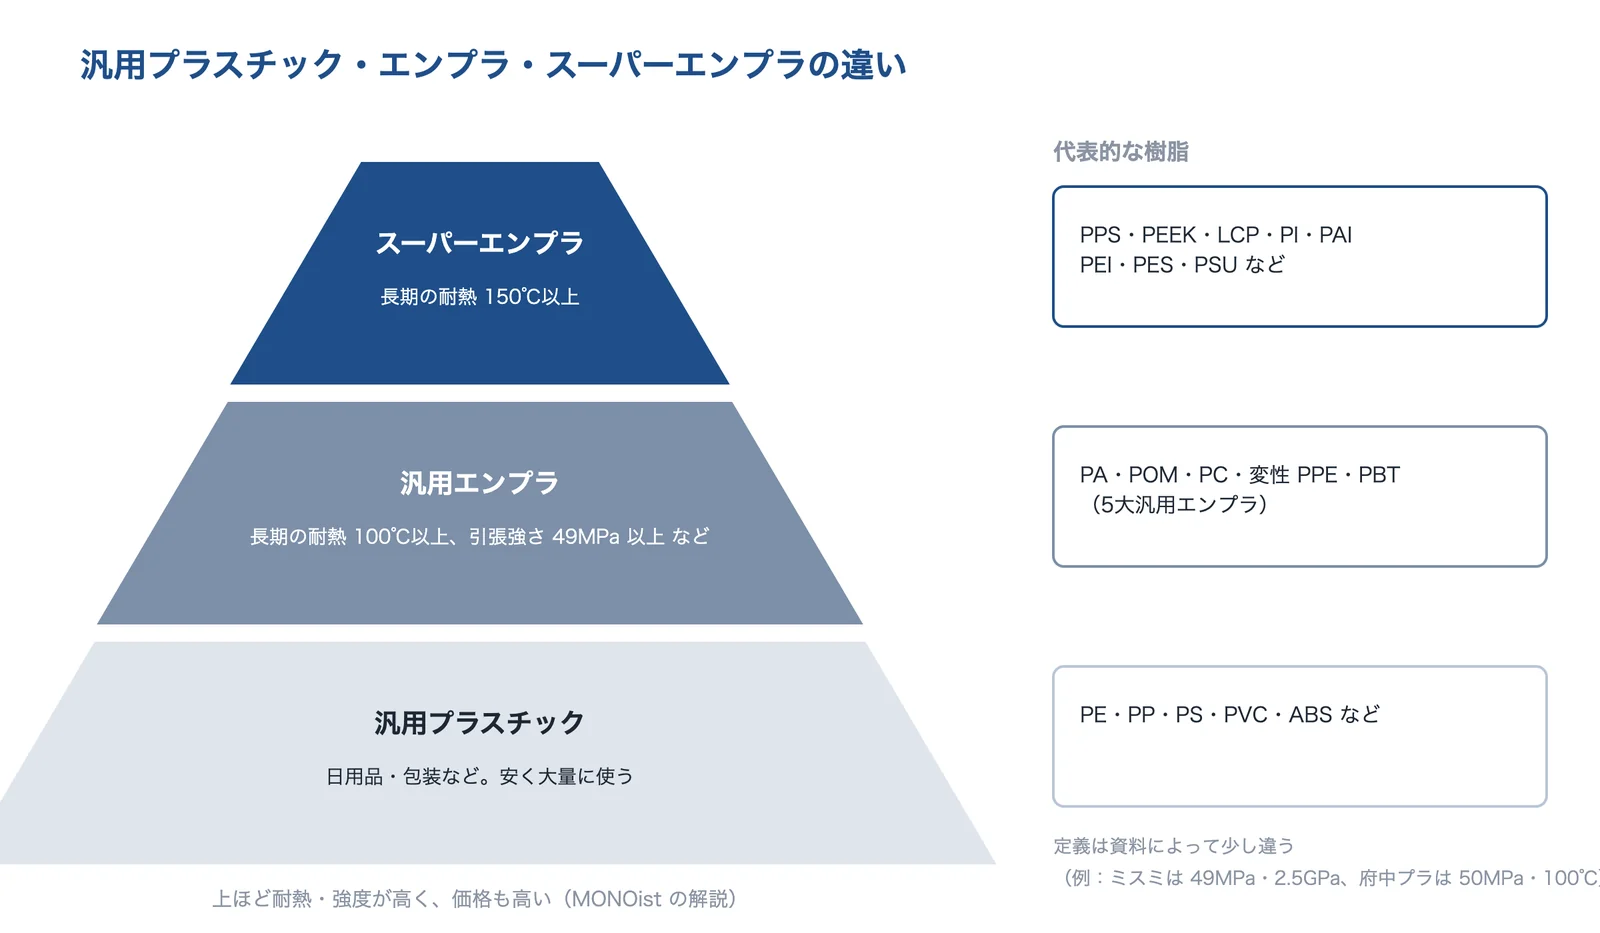
出典:MONOist の解説・ミスミの技術情報・射出成形の駆け込み寺.comをもとに AI(Claude)で作成
出典:MONOist「プラスチックと樹脂、エンプラって何?」(2017年)、ミスミ「エンジニアリング・プラスチック(エンプラ)」技術情報、三幸商会「汎用エンジニアリングプラスチック」
定義の数字は資料によって少し違います。ミスミの別のページは、荷重たわみ温度が 150℃以上のエンプラをスーパーエンプラと呼ぶとしています。「連続使用温度」と「荷重たわみ温度」は別の指標なので(下の「カタログ値の見方」)、どちらの意味で書かれているかを確かめます。
結晶性と非晶性で、温度への強さが違う
エンプラは、分子の並び方で結晶性と非晶性に分かれます。樹脂プラスチック材料環境協会の解説によると、PA・POM・PBT・PPS・PEEK などの結晶性の樹脂は、ガラス転移点(Tg)をこえて柔らかい部分の弾性率が下がっても、結晶の部分が支えになり、融点(Tm)まで形を保てます。PC・PEI・PES などの非晶性の樹脂ははっきりした融点がなく、Tg をこえると弾性率が大きく下がります。
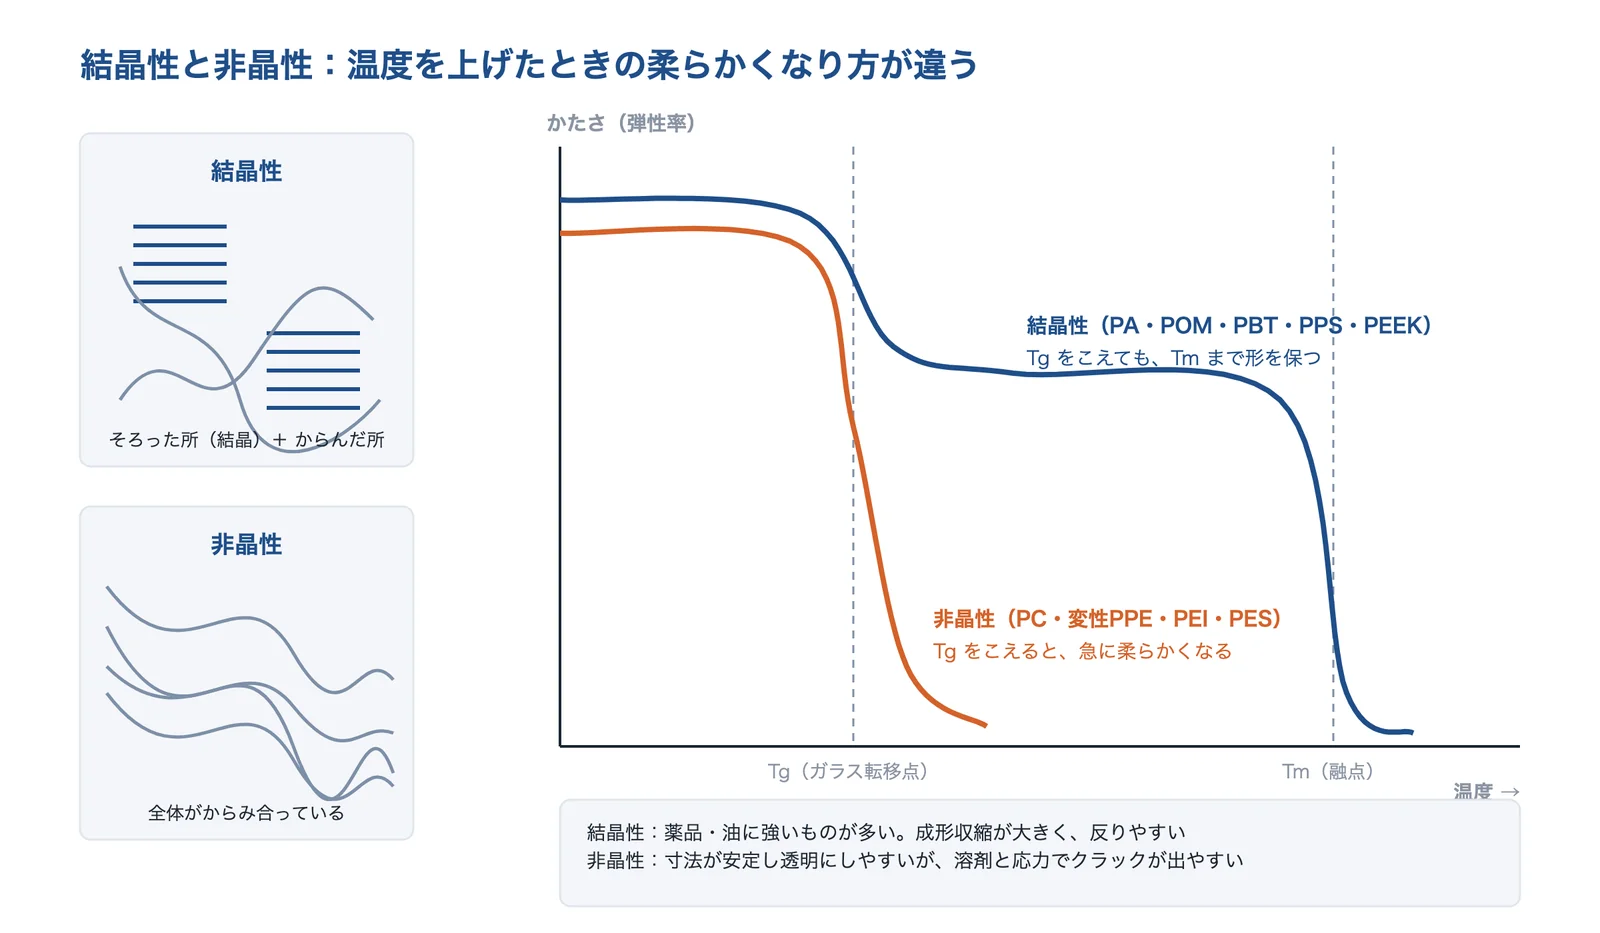
出典:樹脂プラスチック材料環境協会の耐熱データ一覧表・耐薬品性一覧をもとに AI(Claude)で作成
出典:樹脂プラスチック材料環境協会「樹脂プラスチックの耐熱データ一覧表」
薬品への強さにも差があります。同協会の耐薬品性の解説は、PC などの非晶性の樹脂は特定の溶剤と応力が重なると割れや白化が出ることがあり、荷重がかかる成形品では環境応力割れ(ESC)に注意するよう求めています。東ソーの PPS の技術資料は、PPS は結晶性の樹脂で、耐熱性・寸法安定性・光沢を得るには 130℃以上の金型温度で成形する必要があるとしています。
出典:樹脂プラスチック材料環境協会「樹脂・プラスチックの耐薬品性一覧」、東ソー「サスティール(PPS)技術資料」
種類と選び方
エンプラの選び方は、使う温度 → 力(強さ・摺動・衝撃) → 薬品・水 → 寸法の精度 → 価格の順に絞っていくと整理しやすくなります。代表的な樹脂の性質は次のとおりです。
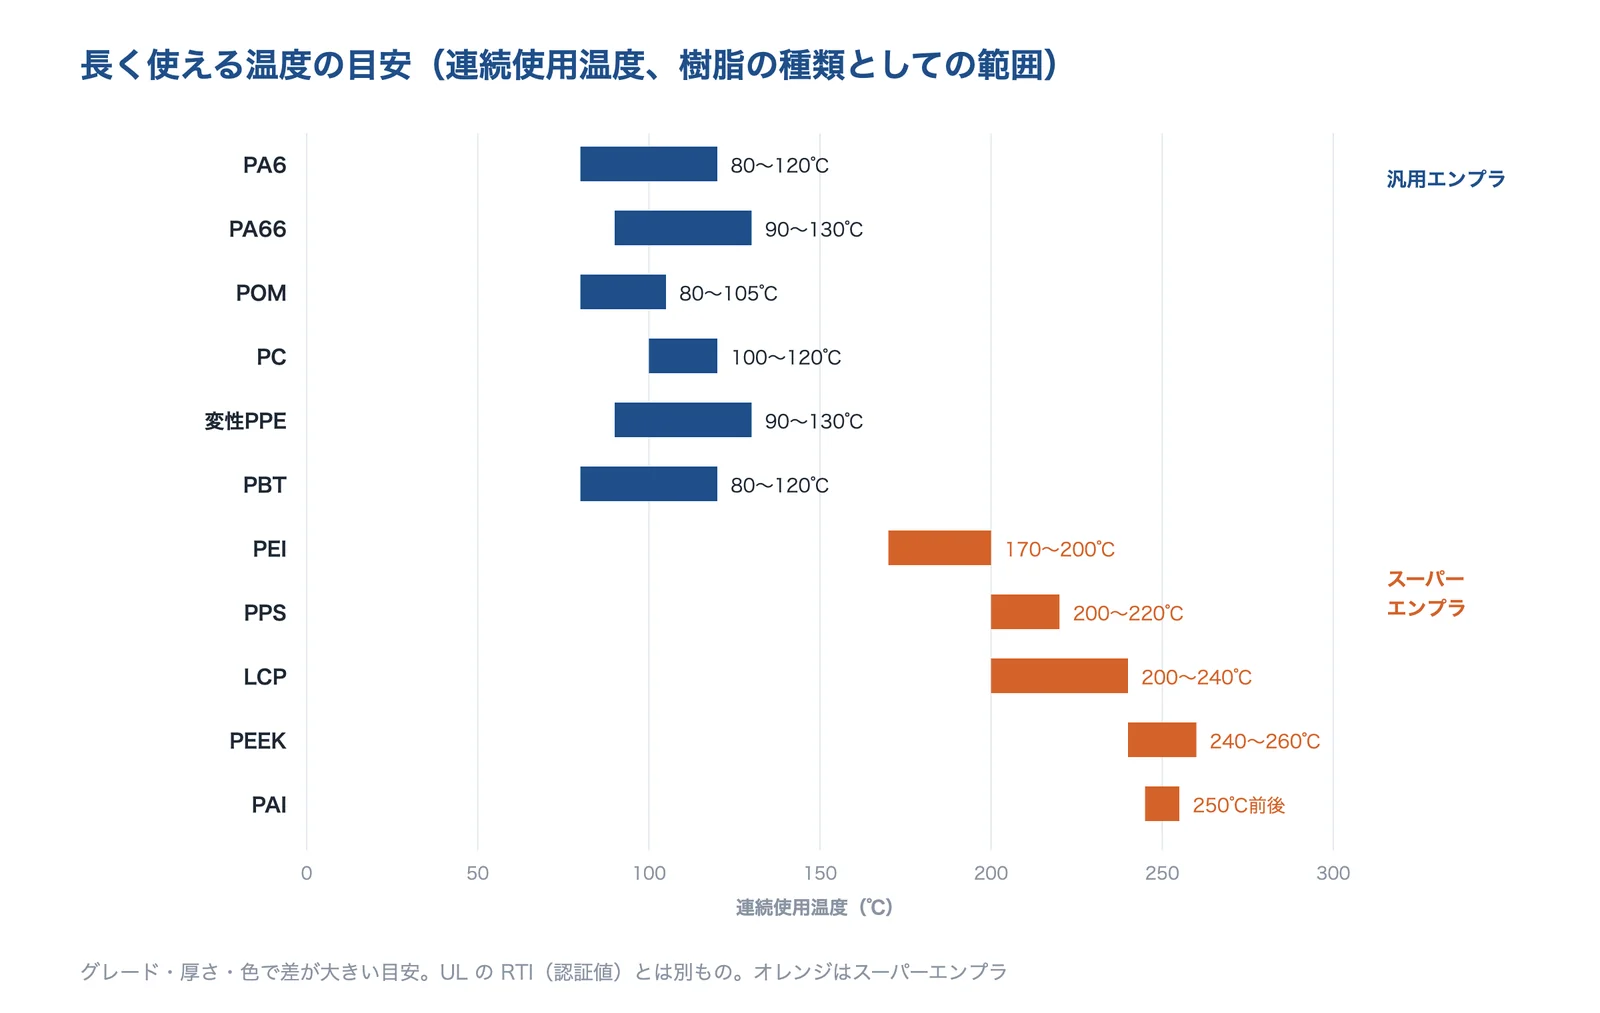
出典:樹脂プラスチック材料環境協会の耐熱データ一覧表をもとに AI(Claude)で作成
出典:樹脂プラスチック材料環境協会「樹脂プラスチックの耐熱データ一覧表」
| 樹脂 | 結晶性/非晶性 | 長所 | 注意 | 主な用途の例 |
|---|---|---|---|---|
| PA(ナイロン) | 結晶性 | 摩擦・摩耗に強い。耐油性がよい(フェノール類や濃い無機酸には侵される) | 水を吸って寸法・強さが変わる(吸うと衝撃には強くなる) | 歯車・軸受・ガラス繊維入りの構造部品 |
| POM(ポリアセタール) | 結晶性 | 疲労・クリープ・摩耗に強く、自己潤滑性がある。吸水が少ない | 酸や塩素系の薬品で劣化する | 歯車・カム・スナップフィット。亜鉛ダイカストの代替 |
| PC(ポリカーボネート) | 非晶性 | 透明で、耐衝撃が非常に高い | 溶剤と応力でクラックが出やすい | 透明カバー・ケース |
| PBT・変性PPE | PBT は結晶性、変性PPE は非晶性 | PBT は吸水がとても少ない。変性PPE は比重 約1.06 と軽い | PBT は加水分解しやすい。変性PPE は有機溶剤に弱い | 電装部品・コネクター・ケース |
| PPS | 結晶性 | 荷重たわみ温度が 260℃近くまで(ガラス繊維入り)。耐薬品・低吸水 | 成形でバリが出やすく、金型温度 130〜150℃が要る | リフローに耐える電子部品・冷却水の部品 |
| LCP(液晶ポリマー) | 液晶性 | 薄い所まで流れる。吸水がとても少ない | 流れの向きで寸法・強さの差が大きい | 薄いファインピッチのコネクター |
| PEEK | 結晶性 | 耐熱・耐薬品・耐摩耗・耐疲労 | 価格が高い | 半導体・医療・航空機・高温の摺動部品 |
この表は、ミスミ・射出成形の駆け込み寺.com・三幸商会・樹脂プラスチック材料環境協会の解説をもとに編集部が整理したものです。同じ樹脂でもグレードで性質が変わります。
出典:ミスミ「エンジニアリング・プラスチック(エンプラ)」技術情報、射出成形の駆け込み寺.com(府中プラ)「エンプラとは?」、三幸商会「汎用エンジニアリングプラスチック」、ミスミ「PPS樹脂(成形材料とその用途)」技術情報、樹脂プラスチック材料環境協会「樹脂プラスチックの耐熱データ一覧表」、樹脂プラスチック材料環境協会「樹脂・プラスチックの耐薬品性一覧」
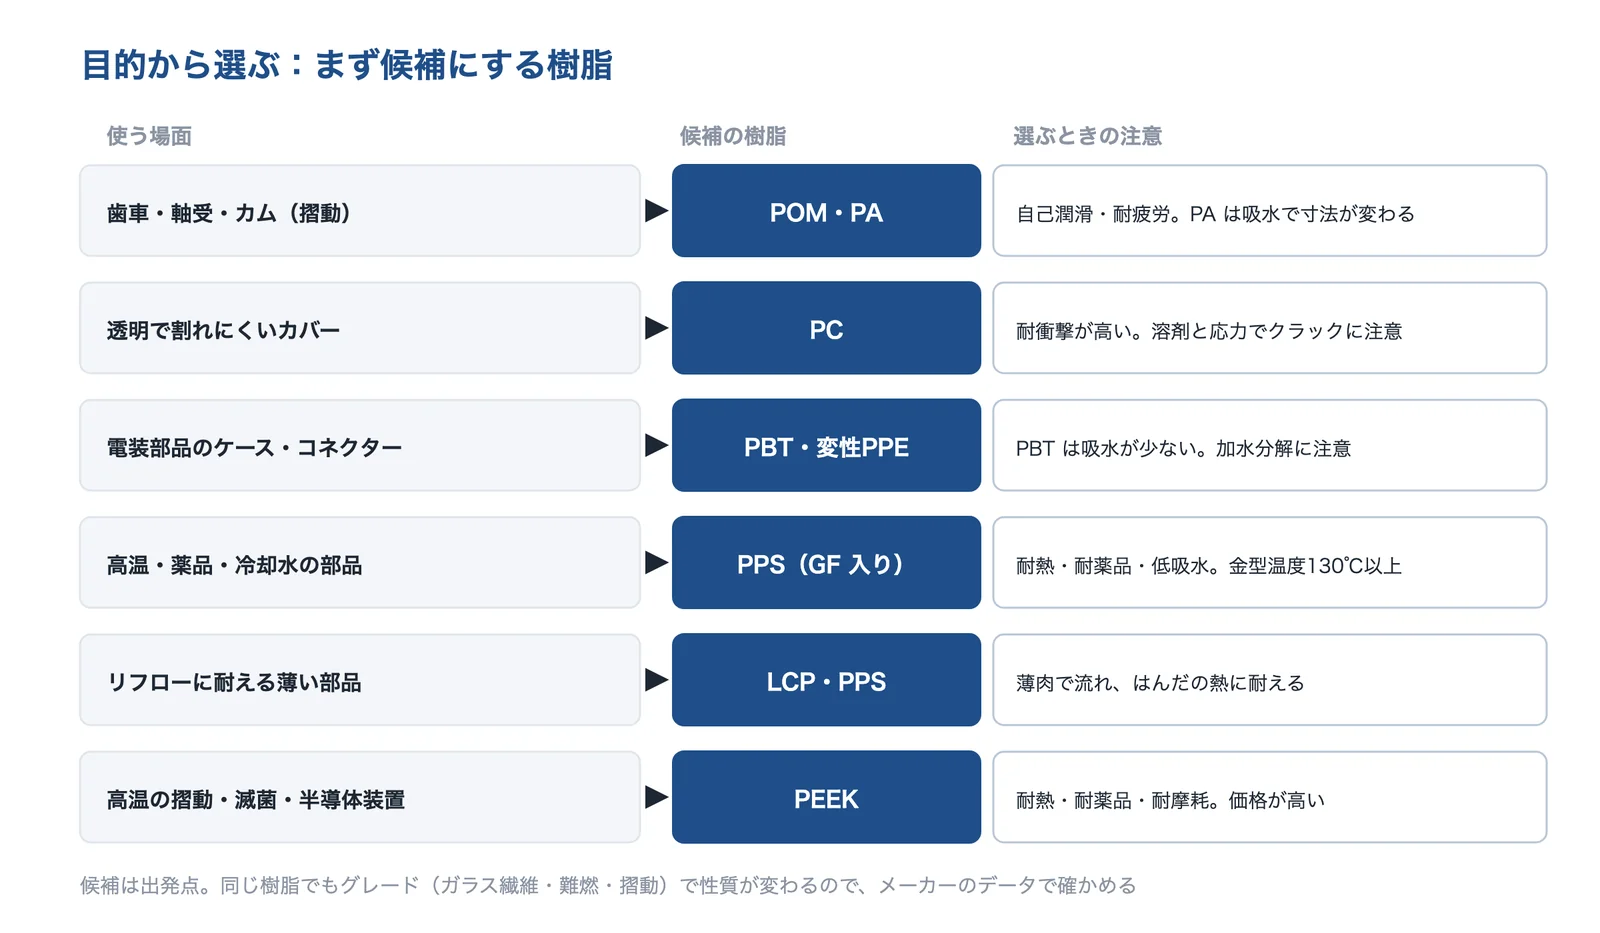
出典:ミスミの技術情報・射出成形の駆け込み寺.com・三幸商会・樹脂プラスチック材料環境協会をもとに AI(Claude)で作成
水を吸うか:吸水率の目安
ミスミの技術情報の吸水率の目安では、ナイロン(PA6・PA66 のコポリマー)は 1.7%と大きく、ガラス繊維30%入りの PA6 は 1.2%、POM は 0.25%、PC は 0.17%、LCP は 0.01% です。同じページは、水を吸いやすい樹脂は、成形の前の乾燥が足りないと、表面のシルバー(筋)、シリンダーの中での加水分解、ショートショットなどの不良につながるとしています。
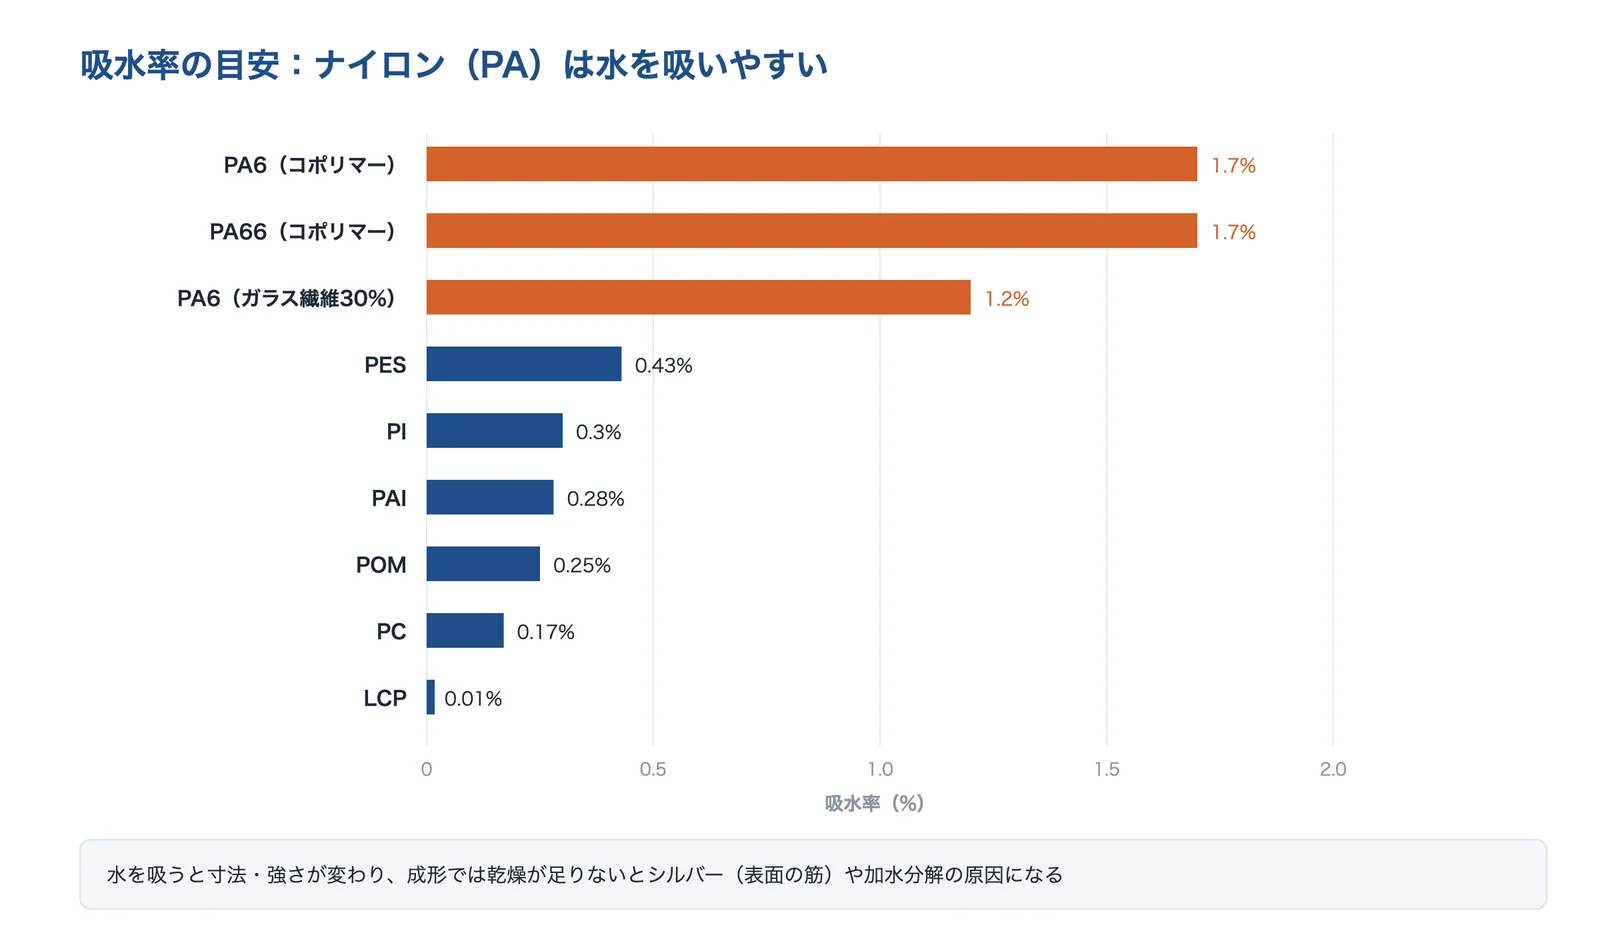
出典:ミスミ「樹脂の吸水率」をもとに AI(Claude)で作成
使う場面ごとの選び方
使う場面が決まると、候補の樹脂と、確かめるべき性質が絞れます。自動車の冷却水・電装、電子部品のリフロー、医療の滅菌、摺動部品では、次のような選び方が公開されています。
| 使う場面 | よく使われる樹脂 | 選ぶときのポイント | 公開されている例 |
|---|---|---|---|
| 自動車の冷却部品 | PPS(ガラス繊維入り) | 冷却水(LLC)・温度への強さ | PPS の冷却部品(インペラ・インレットなど)は四半世紀以上の搭載実績(東ソー) |
| 電動車のケース | PPS(金属接合用グレード) | 金属との接合部の信頼性 | アルミダイカストの PCU ケースの代わりに、アルミ板と PPS の部品を提案(東ソー) |
| 表面実装の電子部品 | PPS・LCP | はんだのリフローの熱、薄さ | PPS は荷重たわみ温度がはんだの融点より高く、表面実装の部品に多用(ミスミ) |
| 医療機器 | PEEK・PPSU・PES・PEI など | 滅菌の方法と回数、体に触れる時間 | PEEK は 200℃の高圧蒸気で 3,000時間後も性質を保つ(Victrex) |
| 歯車・カム・軸受 | POM・PA・PEEK | 摺動・疲労・寸法の安定 | POM は自動車ではギア類など亜鉛ダイカストの代替が中心(三幸商会) |
「よく使われる樹脂」と「選ぶときのポイント」は、公開されている例と出典の解説をもとに編集部が整理したものです。
出典:東ソー研究・技術報告 Vol.64(2020年)「車載用 PPS 樹脂 Susteel」、ミスミ「PPS樹脂(成形材料とその用途)」技術情報、Victrex「PEEK の医療機器への応用」日本語資料(2012年)、樹脂プラスチック材料環境協会「樹脂プラスチックの耐熱データ一覧表」、三幸商会「汎用エンジニアリングプラスチック」
ガラス繊維で強くする
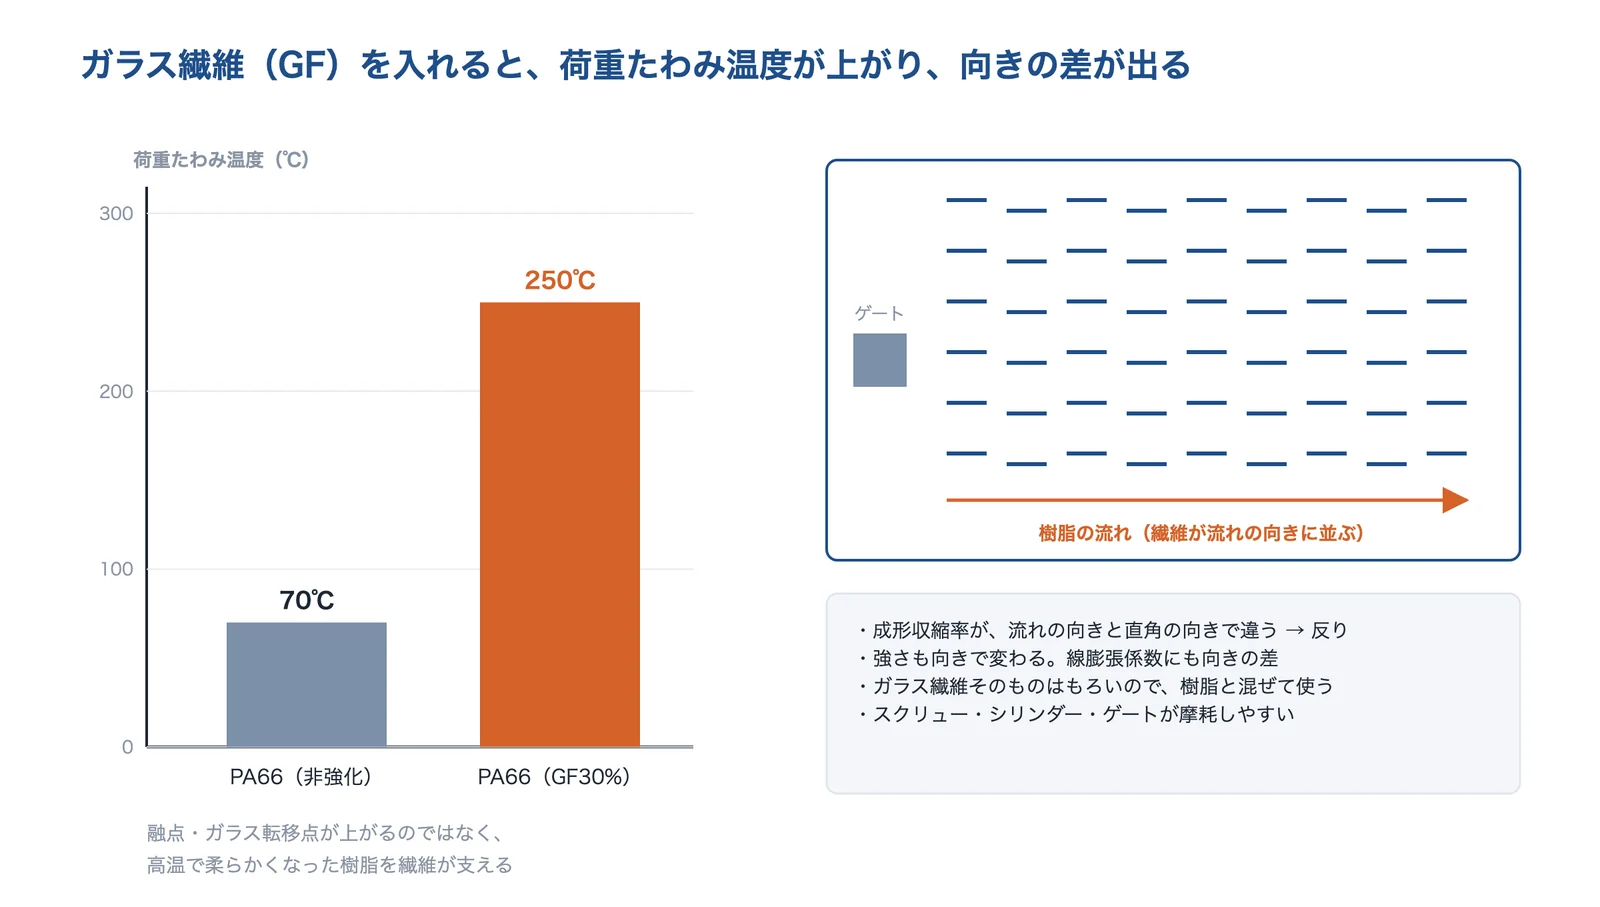
ガラス繊維(GF)を入れると、高温での強さが大きく上がります。三幸商会は、PA66 の荷重たわみ温度は、ガラス繊維なしで 70℃、30%入りで 250℃になる例を挙げています。樹脂プラスチック材料環境協会は、ガラス繊維で荷重たわみ温度が大きく上がるのは、高温で弾性率が下がった樹脂の荷重を繊維が受け持つためで、融点やガラス転移点が大きく上がるわけではないとしています。
出典:三幸商会の解説・ミスミ「ガラス繊維強化プラスチック」・樹脂プラスチック材料環境協会をもとに AI(Claude)で作成
出典:三幸商会「汎用エンジニアリングプラスチック」、樹脂プラスチック材料環境協会「樹脂プラスチックの耐熱データ一覧表」、ミスミ「ガラス繊維強化プラスチック」技術情報
一方で、ミスミの技術情報は、ガラス繊維は流れの向きに並び(配向)、成形収縮率が流れの向きと直角の向きで大きく違うこと、強さも繊維の向きで変わること、成形機のスクリュー・シリンダー・ゲートが摩耗しやすいことを注意点に挙げています。東ソーの資料も、ガラス繊維入りの PPS は、流れに直角な向きの線膨張係数がガラス転移点付近から上がると示しています。
出典:ミスミ「ガラス繊維強化プラスチック」技術情報、東ソー「サスティール(PPS)技術資料」
医療機器で使うとき
Victrex の医療機器向けの資料は、PEEK は、繰り返しの高圧蒸気・過酸化水素の低温プラズマ・高線量の放射線などを組み合わせた滅菌を経る医療機器に使われ、金属の代替や軽量化を求める場面で利用が増えているとしています。ただし、同じ資料は、その材料は生体への移植、血液や体内組織と24時間以上触れる用途、口や歯と半永久的に触れる用途には使えないとしています。体に入れる部品には、それ用のグレードと規格の確認が要ります(編集部の補足)。
出典:Victrex「PEEK の医療機器への応用」日本語資料(2012年)
向いている条件と注意点
向いている条件
- 金属の部品を軽くしたい(比重は鉄・アルミの約1/4〜1/6)
- 複数の部品を一体で成形し、組立や後加工を減らしたい
- 潤滑が難しい所の摺動・歯車を静かにしたい
- 電気を通したくない(絶縁)
- 薬品・水・蒸気に触れる(樹脂の種類を選べば)
注意点
- 金属よりずっと柔らかく、たわみやすい
- 長い時間の荷重でクリープし、温度が高いほど速い
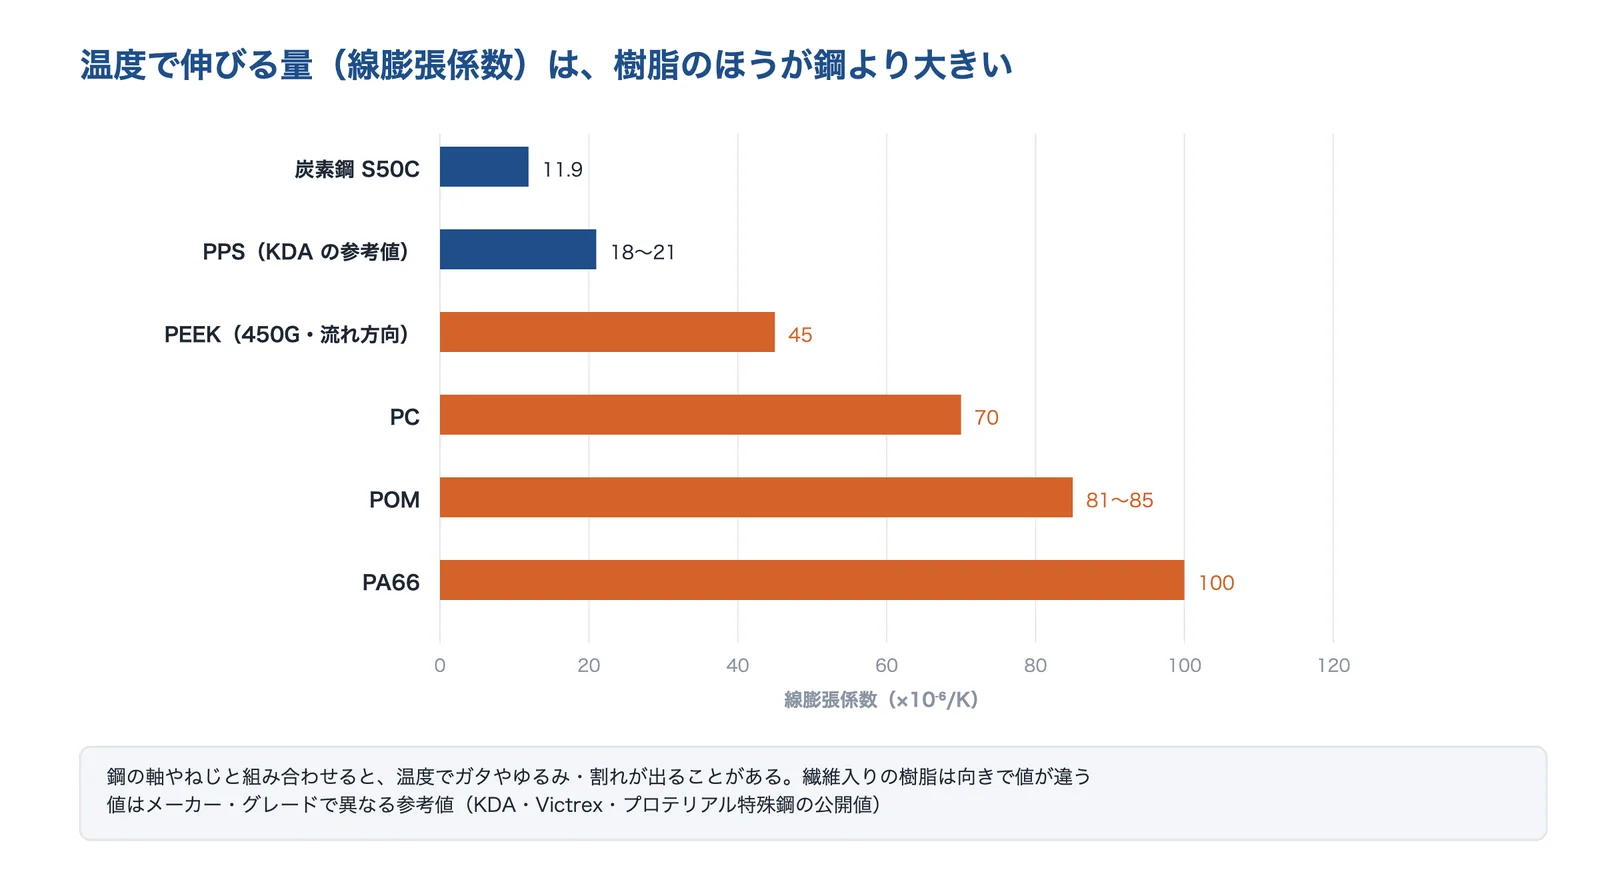
- 温度で伸びる量(線膨張係数)が金属より大きい
- ナイロンは水を吸って寸法が変わる
- ガラス繊維入りは向きで収縮・強さが違い、反る
この一覧は、このページの出典(射出成形の駆け込み寺.com・樹脂プラスチック材料環境協会・ミスミ・KDA の資料など)をもとに編集部が整理したものです。
よくある失敗:金属と組み合わせて、温度でガタ・割れが出る
樹脂は、温度で伸び縮みする量が金属より大きい材料です。KDA の物性比較の参考値では、線膨張係数は PA66 で 10×10⁻⁵/K、POM で 8.1〜8.5×10⁻⁵/K、PC で 7.0×10⁻⁵/K です。Victrex の PEEK 450G は流れの向きで 45ppm/K(4.5×10⁻⁵/K)で、プロテリアル特殊鋼の表の炭素鋼 S50C(11.9×10⁻⁶/K)の約4倍、PA66 は約8倍です(倍率は編集部の計算)。鋼の軸やインサートと組み合わせると、温度の変化でガタ・ゆるみ・割れが出ることがあるため、すき間やはめあいを温度の範囲で確かめます(編集部の補足)。
出典:KDA の物性比較・Victrex PEEK 450G のデータシート・プロテリアル特殊鋼をもとに AI(Claude)で作成
出典:KDA「PEEK 樹脂と他の樹脂の物性比較」、Victrex「VICTREX PEEK 450G」テクニカルデータシート(Protolabs 掲載)、プロテリアル特殊鋼「物理的特性」
線膨張係数の考え方と計算は、技術の基礎知識「線膨張係数(熱膨張)」で扱っています。
カタログ値の見方
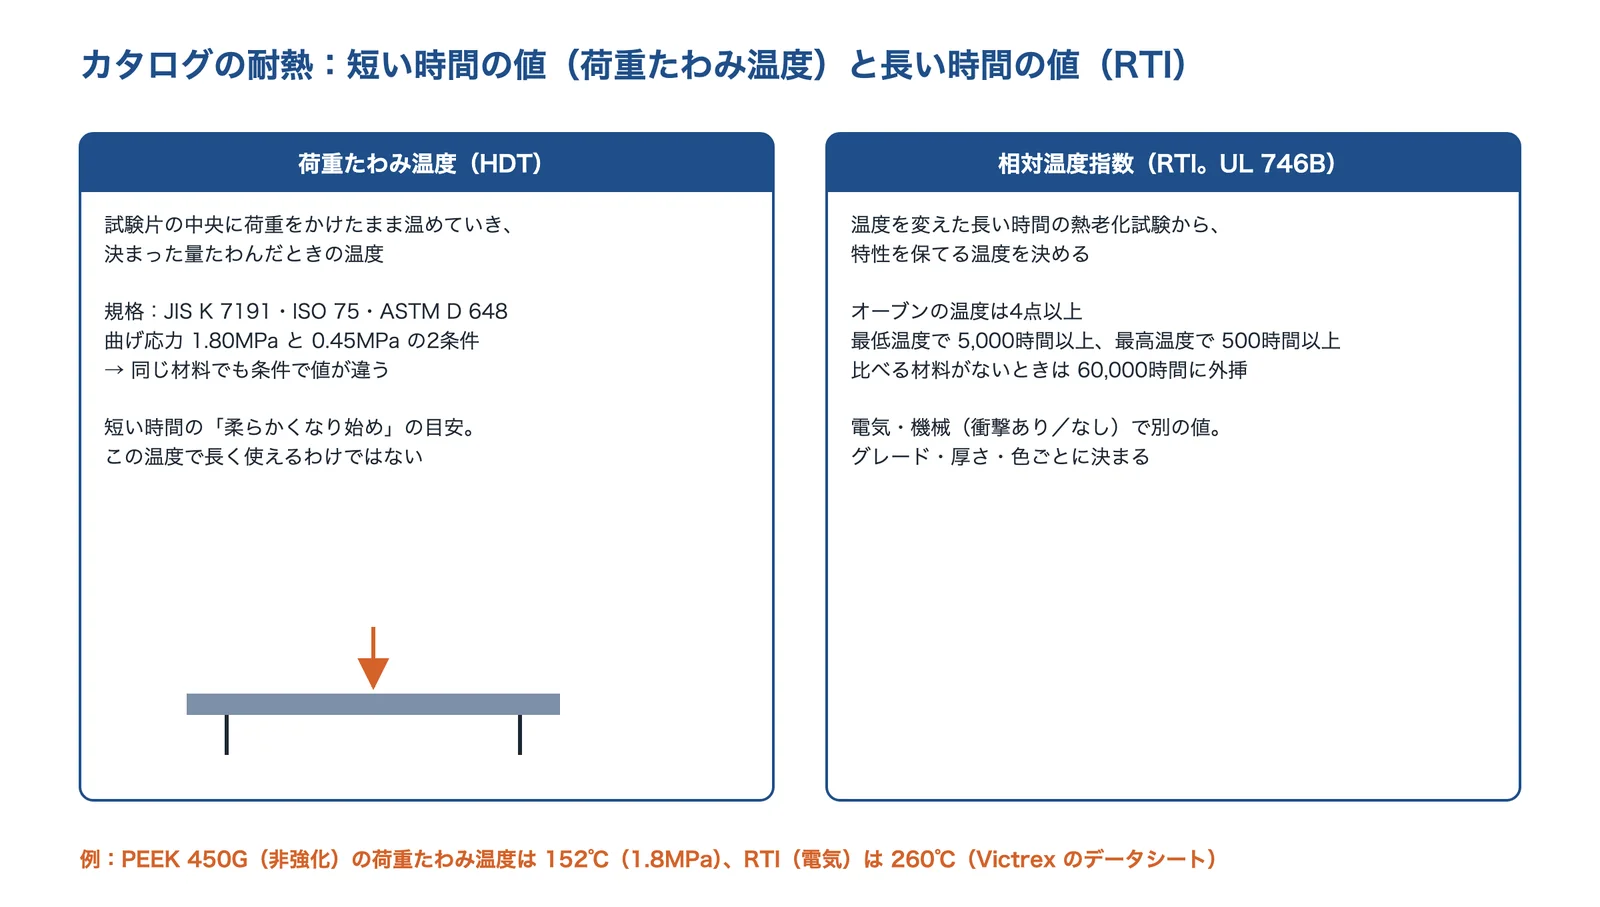
エンプラのカタログで特に間違えやすいのが耐熱の値です。荷重たわみ温度(短い時間の値)と、RTI などの長期の耐熱(長い時間の値)は別もので、樹脂プラスチック材料環境協会の解説は、荷重たわみ温度が高い材料でも長期の機械的な性質は保証されず、クリープの速さは温度で大きくなるとしています。
出典:広島県立総合技術研究所・UL 746B の改訂通知・樹脂プラスチック材料環境協会・Victrex PEEK 450G のデータシートをもとに AI(Claude)で作成
出典:広島県立総合技術研究所「熱変形温度測定装置」、UL 746B 改訂通知(UL Standards Update Notice、Intertek 掲載)、樹脂プラスチック材料環境協会「樹脂プラスチックの耐熱データ一覧表」、Victrex「VICTREX PEEK 450G」テクニカルデータシート(Protolabs 掲載)
| 項目 | 見方 |
|---|---|
| 荷重たわみ温度(HDT) | JIS K 7191・ISO 75・ASTM D 648。曲げ応力 1.80MPa と 0.45MPa の条件があり、同じ材料でも値が違う。どちらの条件か、ガラス繊維入りかを見る |
| RTI(相対温度指数) | UL 746B による長期の耐熱。電気・機械(衝撃あり/なし)で別の値があり、グレード・厚さ・色ごとに決まる |
| 連続使用温度 | 長く使える温度の目安。資料によって決め方が違うので、どの方法の値かを確かめる |
| 引張強さ・曲げ弾性率 | 試験の規格(ISO・ASTM)と温度、乾いた状態か水を吸った状態かを見る(ナイロンは差が大きい) |
| 吸水率 | 24時間の浸せきか、飽和か。PEEK 450G は 23℃飽和で 0.45%(Victrex) |
| 線膨張係数 | 流れの向きと直角の向き、Tg より下か上か |
| 燃焼性(UL94) | 等級は厚さとグレードごとに決まる。使う厚さでの等級を確かめる |
この表は、各社の公開資料と規格の概要をもとに編集部が整理したものです。
出典:広島県立総合技術研究所「熱変形温度測定装置」、UL 746B 改訂通知(UL Standards Update Notice、Intertek 掲載)、Victrex「VICTREX PEEK 450G」テクニカルデータシート(Protolabs 掲載)、樹脂プラスチック材料環境協会「樹脂プラスチックの耐熱データ一覧表」
例:PEEK のデータシート
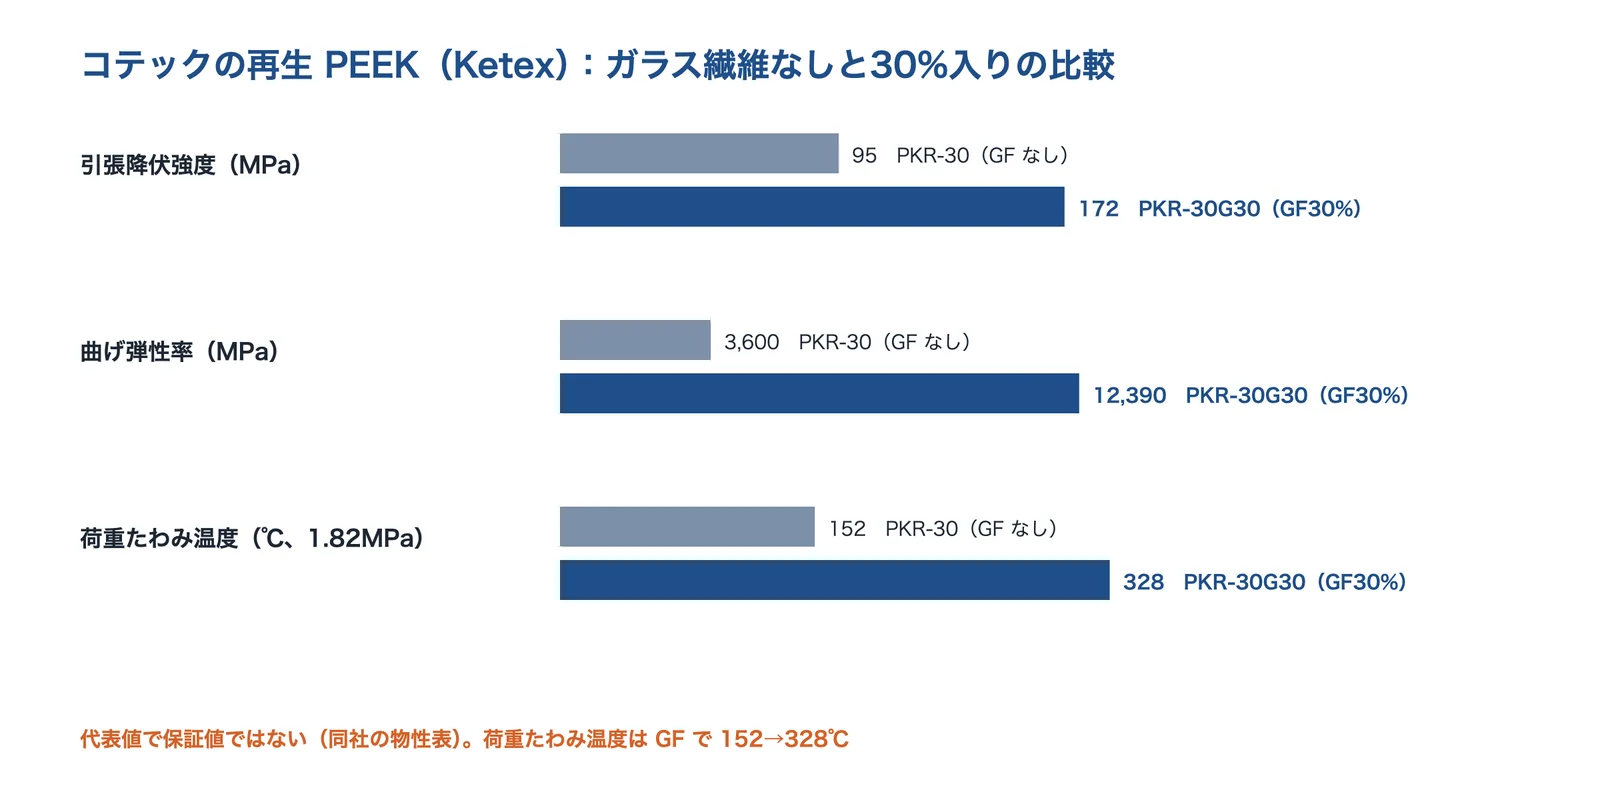
Victrex の PEEK 450G(ガラス繊維なし)のデータシートでは、密度 1.30g/cm³、引張降伏強さ 98MPa(23℃)、融点 343℃、ガラス転移点 143℃、荷重たわみ温度 152℃(1.8MPa)、RTI(電気)260℃です。荷重たわみ温度がガラス転移点に近い 152℃でも、長期の電気的な性質は 260℃まで保てる、という読み方になります。一方、コテックの再生 PEEK の物性表では、ガラス繊維30%入りのグレードの荷重たわみ温度(1.82MPa)は 328℃で、ガラス繊維なしの 152℃と大きく違います。
出典:Victrex「VICTREX PEEK 450G」テクニカルデータシート(Protolabs 掲載)、コテック「Ketex 高品質再生PEEK樹脂」
組み込み・量産・信頼性の注意
- 乾燥と金型温度材料を乾かし、決められた金型温度で成形する
- 残った応力切削・成形の応力を抜いてから仕上げる
- 置き換えの確認剛性・温度・寸法・薬品を試作で確かめる
この3点は、このページの出典をもとに編集部が整理したものです。
切削の部品は、アニールで応力を抜く
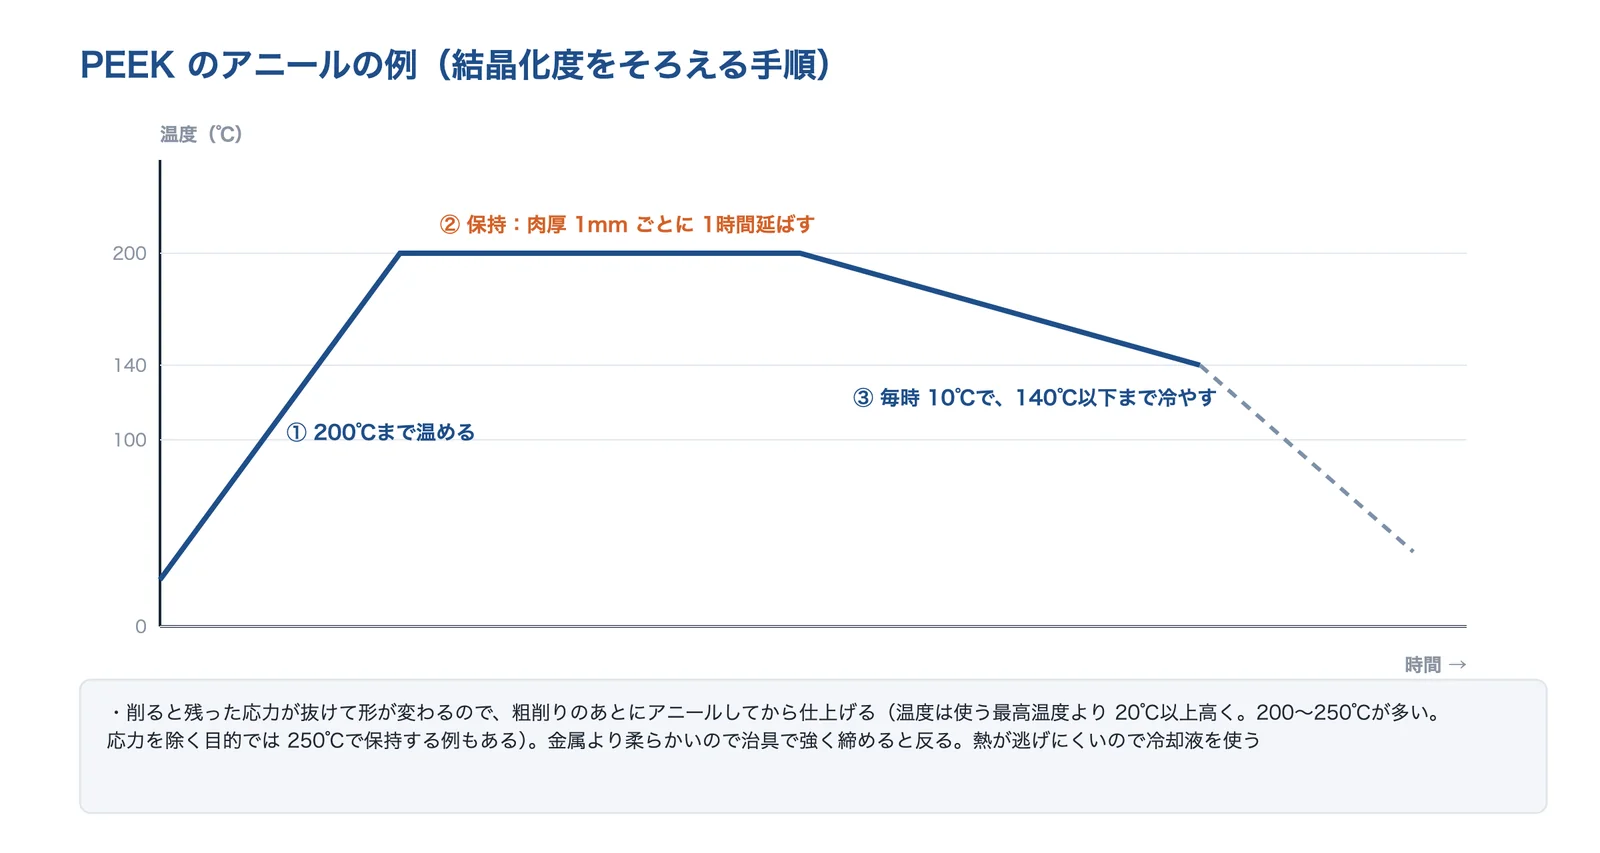
Victrex の仕上げ加工の資料は、樹脂の切削では応力が生まれたり、残っていた応力が解放されたりするため、粗削りのあとにアニール(熱処理)をしてから最終の切削をするよう勧めています。アニールの温度は使う最高温度より 20℃以上高くし、200〜250℃が広く使われています。結晶化度を整えるアニールの手順として、PEEK では 200℃まで温め、肉厚 1mm ごとに保持時間を1時間延ばし、毎時 10℃で 140℃以下まで冷やす例を示し、応力を除く目的では 250℃でアニールするとしています。金属より弾性率が低いので治具で強く締めると反りやすく、熱が逃げにくいので冷却液を使うとしています。
出典:Victrex「仕上げ加工」日本語資料をもとに AI(Claude)で作成
金属から置き換えるときに確かめること
射出成形の駆け込み寺.com は、短い時間の耐熱(荷重たわみ温度)と長い時間の耐熱(連続使用温度・UL の定格)を分けて考えるよう勧めています。東ソーは、PPS の金属接合用グレードについて、85℃・85%RH で 2,000時間の高温高湿試験と、−40℃⇔150℃の 2,000サイクルのヒートサイクル試験で、接合強度の低下が認められなかったとしています。置き換えでは、こうした試験を自社の条件で行い、剛性・温度・寸法・つなぎ目・薬品・コストを一つずつ確かめます(編集部の補足)。
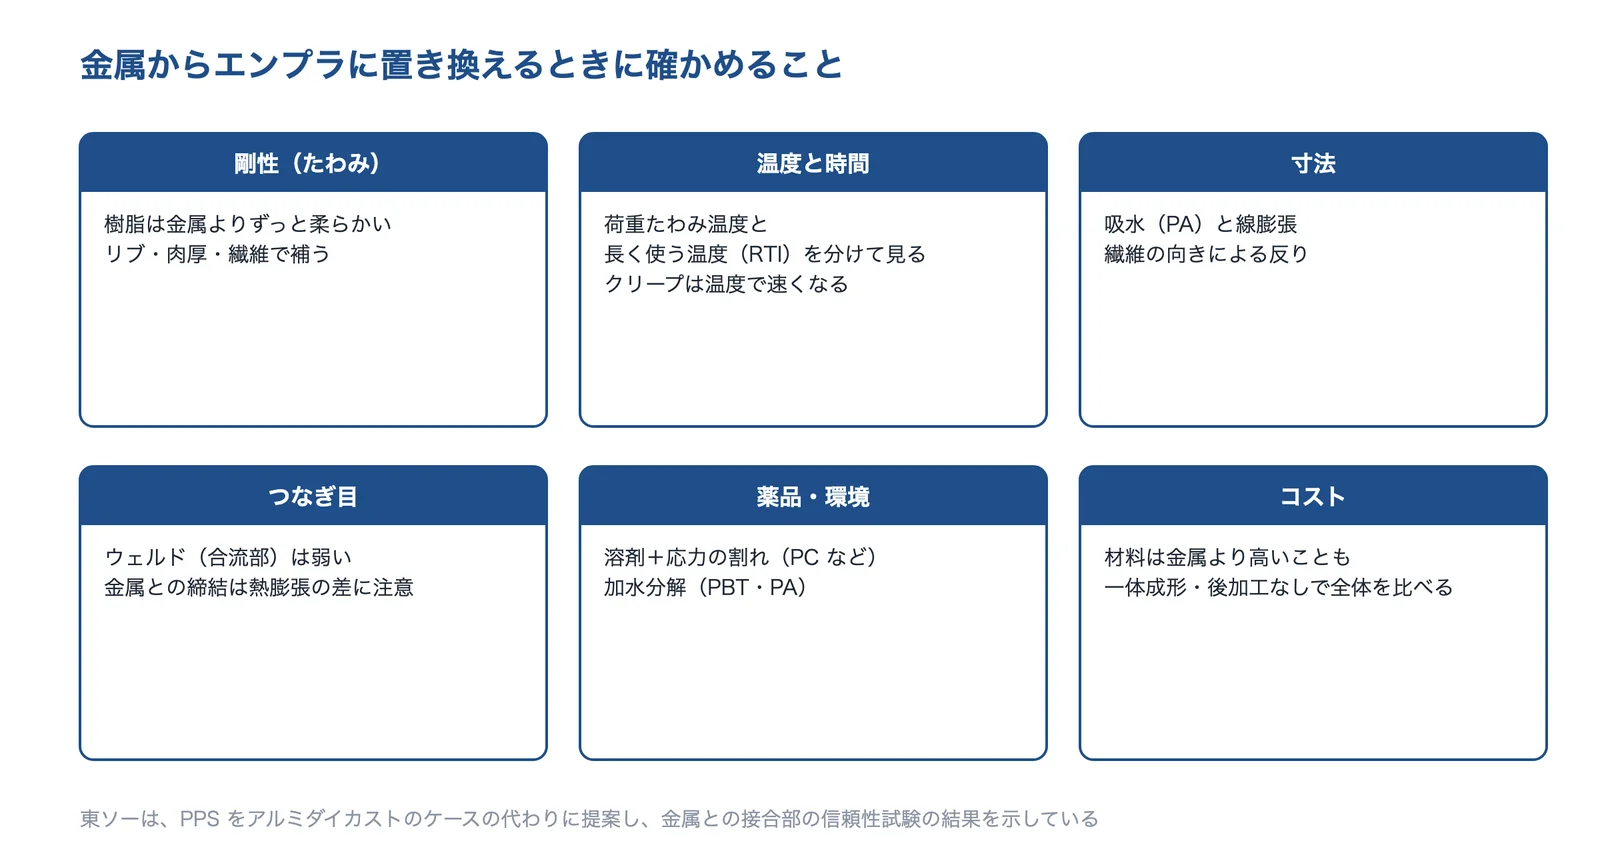
出典:このページの出典(射出成形の駆け込み寺.com・樹脂プラスチック材料環境協会・東ソーの資料など)をもとに AI(Claude)で作成
出典:射出成形の駆け込み寺.com(府中プラ)「エンプラとは?」、東ソー研究・技術報告 Vol.64(2020年)「車載用 PPS 樹脂 Susteel」、樹脂プラスチック材料環境協会「樹脂プラスチックの耐熱データ一覧表」
相談する前に整理すること
エンプラの部品を相談するときは、使う温度と時間、かかる力、触れる薬品、数量を整理しておくと、樹脂のグレードと作り方(切削か射出成形か)の提案を受けやすくなります。
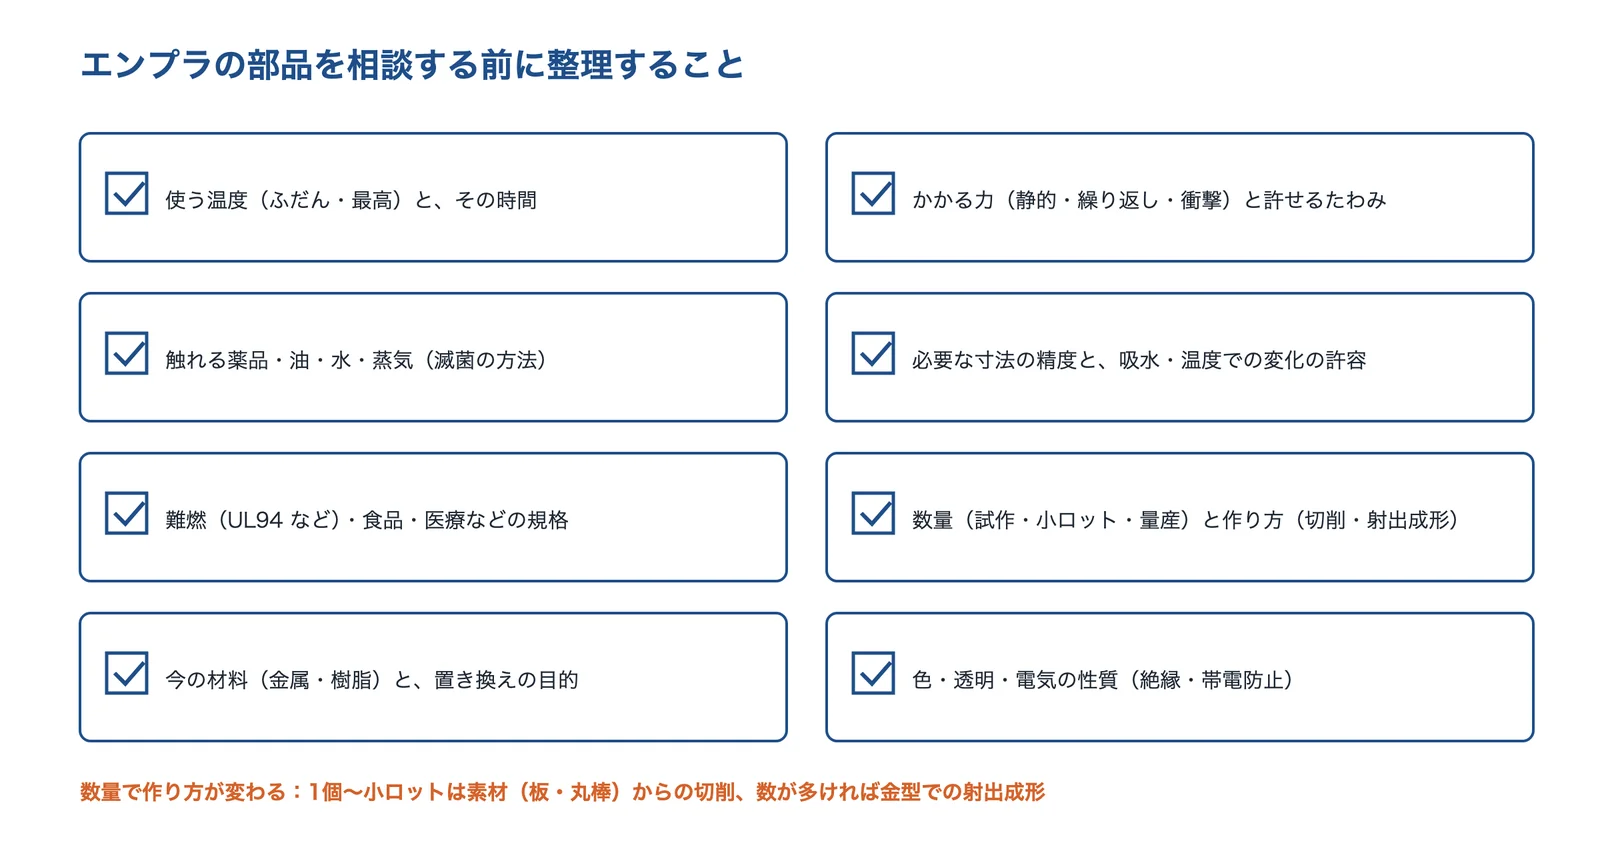
出典:このページの出典をもとに AI(Claude)で作成
- 使う温度(ふだん・最高)と、その時間
- かかる力(静的・繰り返し・衝撃)と、許せるたわみ
- 触れる薬品・油・水・蒸気(滅菌の方法と回数)
- 必要な寸法の精度と、吸水・温度による変化の許容
- 難燃(UL94 など)・食品・医療などの規格
- 数量(試作・小ロット・量産)と作り方(切削・射出成形)
- 今の材料(金属・樹脂)と、置き換えの目的(軽く・安く・静かに)
- 色・透明・電気の性質(絶縁・帯電防止)
この一覧は、このページの出典をもとに編集部が整理したものです。
企業紹介(エンジニアリングプラスチック技術)
エンジニアリングプラスチックの会社を、得意な分野が重ならないように選びました。樹脂だけを切削する会社、PEEK・PPS の精密切削の会社、スーパーエンプラの超精密成形の会社、中・大型のスーパーエンプラ成形の会社、再生 PEEK などのコンパウンドの会社、素材の販売と加工の会社を入れています。内容は各社の公式サイトで確認できる範囲です。各社が扱うものは、次の早見表のとおりです。
| 企業 | 切削 加工 | 射出 成形 | 材料 (ペレット) | 素材の 販売 | スーパー エンプラ | 微細・ 精密 |
|---|---|---|---|---|---|---|
| 三森製作所樹脂だけの切削加工。1個から(山梨県) | ● | ● | ||||
| ケイプラビジョンPEEK・PPS の精密切削(岡山県) | ● | ● | ● | |||
| 日栄スーパーエンプラの超精密射出成形(愛知県) | ● | ● | ● | |||
| サカセ化学工業中・大型のスーパーエンプラの射出成形(福井県) | ● | ● | ||||
| コテックPC・PPS・再生 PEEK のコンパウンド(大阪府) | ● | ● | ||||
| 明星電気エンプラの素材の販売と切削・打ち抜き(東京都) | ● | ● | ● |
●は、各社の公式サイトで扱いや事例を確認できたものです(空欄は、扱っていないという意味ではありません)。「微細・精密」は、ごく小さい部品や高い精度の事例を公開している会社です。社名を押すと、その会社の紹介へ移ります。
株式会社三森製作所|金属は扱わず樹脂だけ。PEEK・POM を1個から切削
三森製作所とは
山梨県甲州市にある、樹脂の加工の会社です(1984年創業、1985年設立)。サイト「樹脂加工ドットコム」で受注しています。
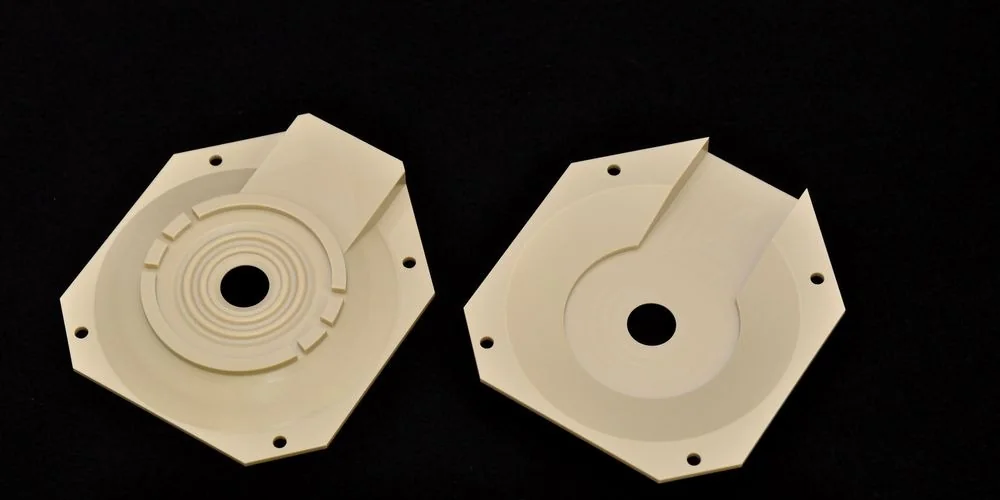
三森製作所の得意技術
| 技術 | 内容 |
|---|---|
| 樹脂の切削 | 1984年の創業以来、金属は扱わず樹脂だけを、小ロット・多品種で加工してきたとしている。切削を中心に、彫刻・接着・溶接・曲げまで対応 |
| 扱う樹脂 | PEEK・POM・MC ナイロン・PAI・PVDF・PC・ABS・アクリルなど(加工事例より) |
| 頼み方 | 1個だけの試作、単品・小ロット、成形品の追加工に対応するとしている |
三森製作所が解決できる課題
- PEEK や POM の部品を、まず1個だけ試作したい
- 成形品や既製品のケースに、穴あけなどの追加工をしたい
公開されている実績・用途
- 加工事例に、PEEK の3次元加工品、POM の5軸での多方向の穴・タップ加工などを載せている
出典:三森製作所「会社概要」、三森製作所「樹脂加工ドットコム」トップ、三森製作所「加工事例」
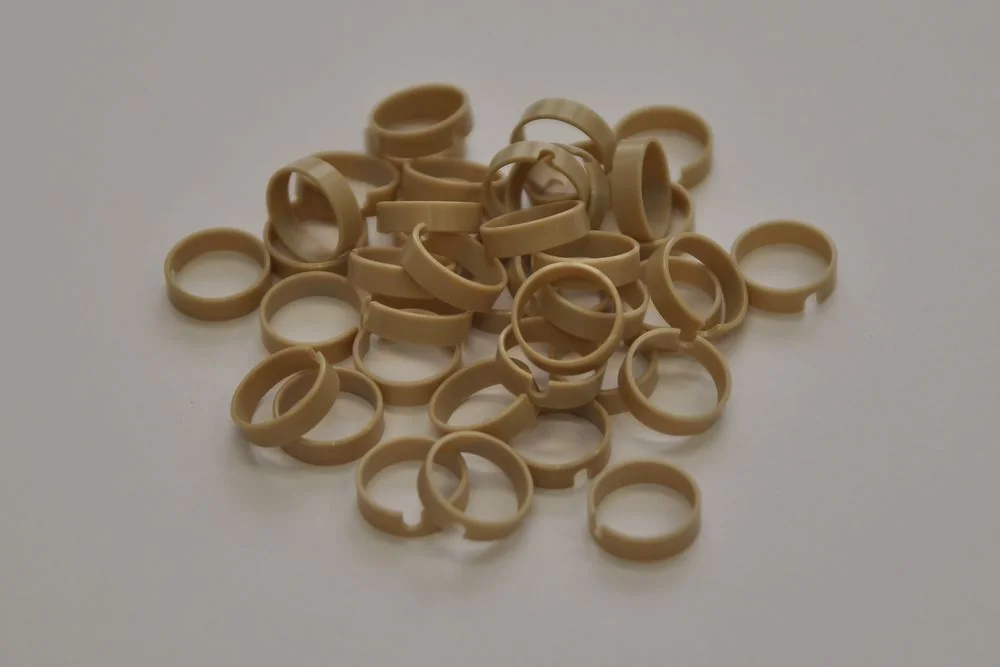
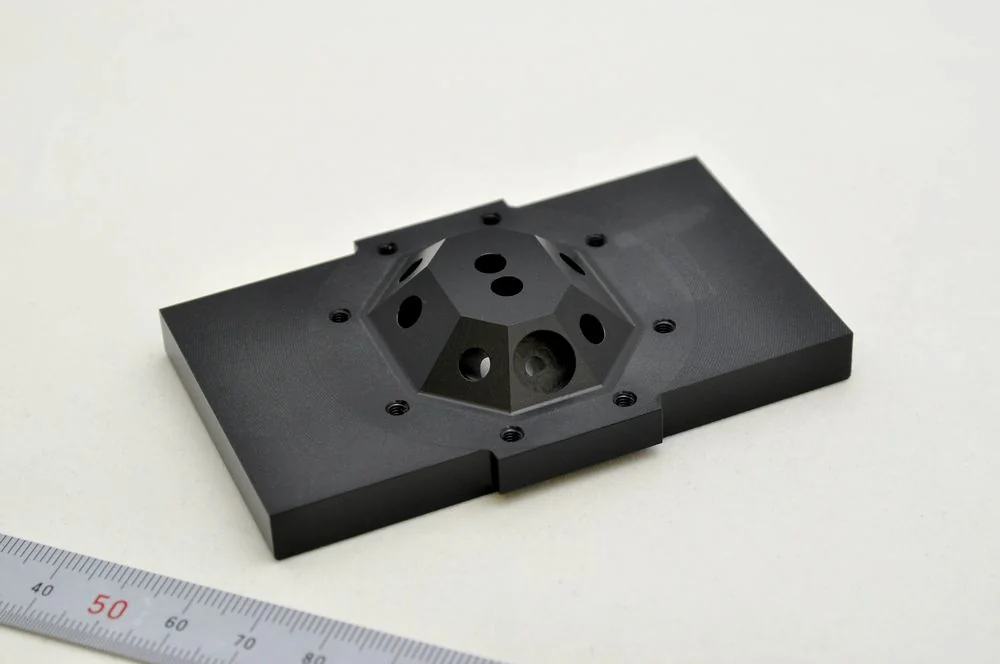
株式会社ケイプラビジョン|PEEK・PPS の精密切削。φ1.6mm のワッシャーから
ケイプラビジョンとは
岡山県倉敷市にある、プラスチックの切削加工の会社です(2001年設立。旧称 有限会社ケイ・テクノ)。サイト「プラスチック切削加工.com」を運営しています。
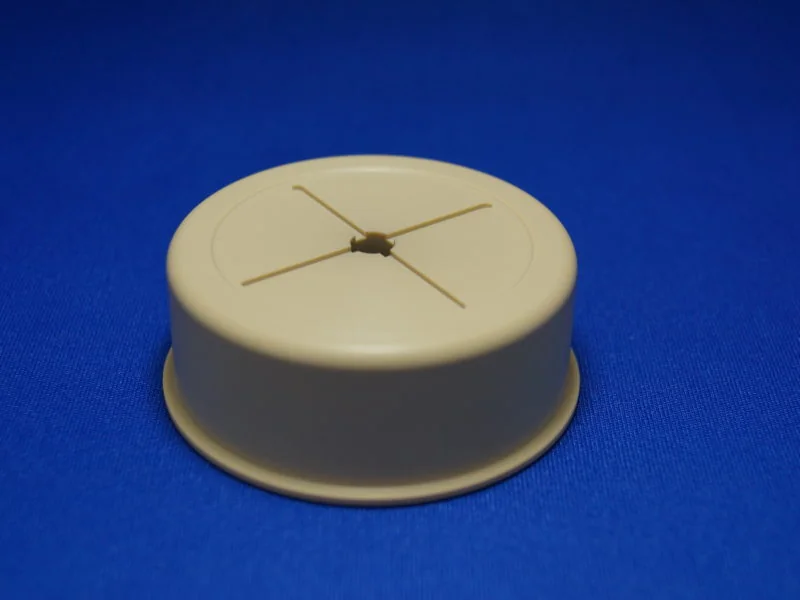
ケイプラビジョンの得意技術
| 技術 | 内容 |
|---|---|
| PEEK の精密切削 | 旋盤・マシニングの加工品とも通常 ±0.05、材料メーカーと加工方法を選べば ±0.01 の高い精度にも対応できるとしている。3次元曲面や、旋盤とマシニングの複合加工も扱う |
| 加工事例 | PEEK の極小ワッシャー(φ1.6×φ0.6×0.5L)、先端の外径 φ0.5・内径 φ0.2 のノズル、φ80×95L のガイドローラーなど |
| ほかの樹脂 | PPS・POM・PEI などの切削。VE(コストダウン)の提案も行うとしている |
ケイプラビジョンが解決できる課題
- 半導体・医療機器の装置に使う PEEK の小さな部品を、高い精度で作りたい
- 樹脂の部品のコストを下げる作り方の提案がほしい
出典:ケイプラビジョン「運営会社」、ケイプラビジョン「PEEK 切削加工」(プラスチック切削加工.com)
株式会社日栄|PEEK・POM の超精密射出成形。歯車・軸受・医療部品
日栄とは
愛知県安城市に本社工場を置く、精密金型の設計・製作と精密成形品の製造の会社です(1978年創立)。
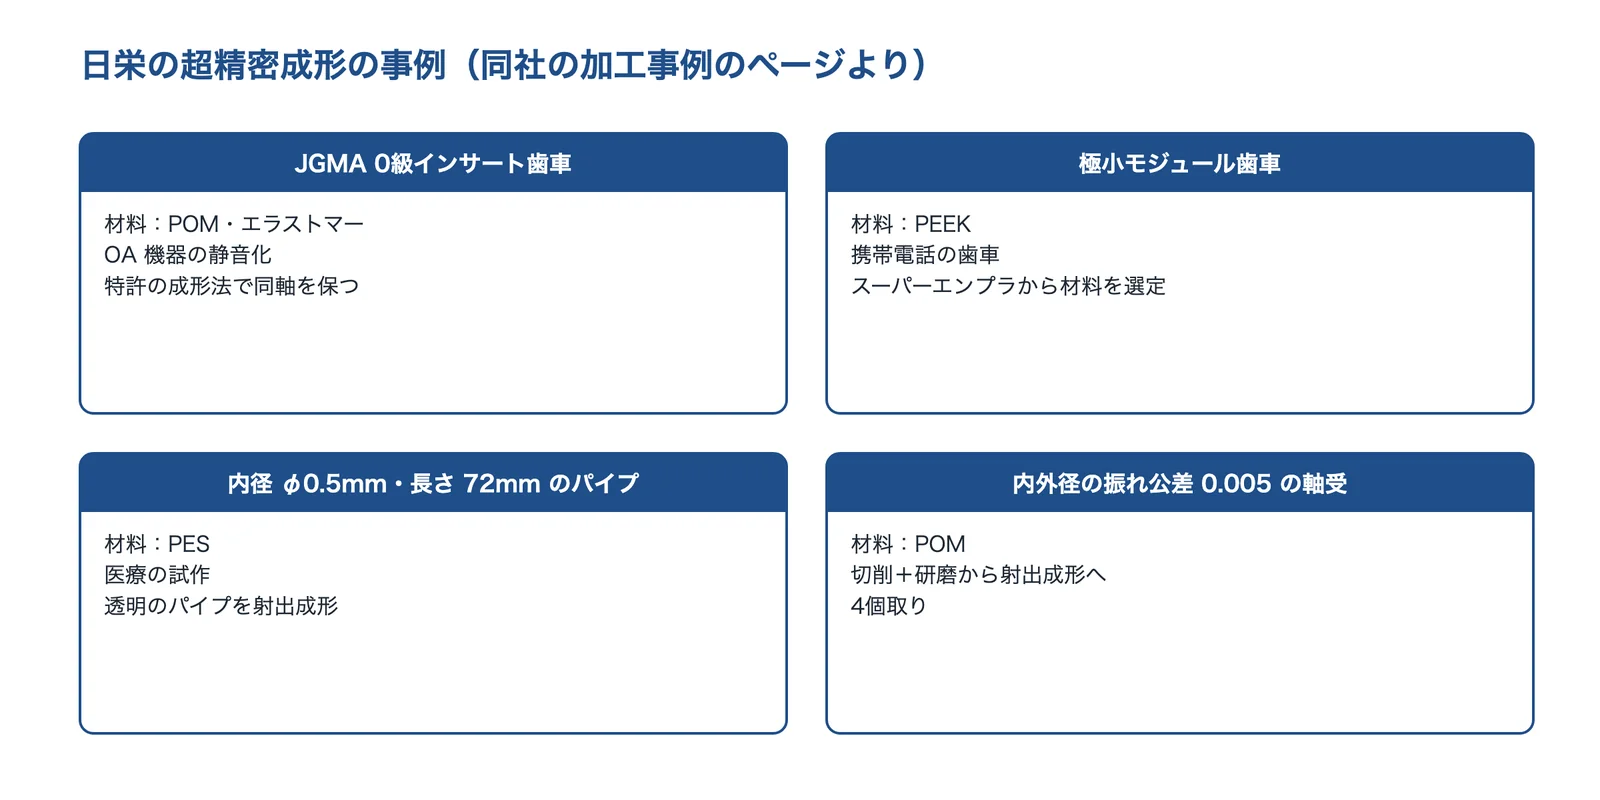
出典:日栄の加工事例のページをもとに AI(Claude)で作成
日栄の得意技術
| 技術 | 内容 |
|---|---|
| 歯車 | OA 機器の静音化のための JGMA 0級のインサート歯車(POM・エラストマー)。特許の成形法で、インサート成形でも同軸の精度を保つとしている。携帯電話向けの PEEK の極小モジュール歯車も |
| 軸受 | OA 機器の POM の軸受で、内外径の振れ公差 0.005 を射出成形で実現した事例(量産中は 2〜3µm で管理) |
| 医療・微細 | 内径 φ0.5mm・長さ 72mm の透明な PES のパイプ(医療の試作)、PEEK などでの極小のねじ |
日栄が解決できる課題
- 金属や切削の小さな歯車・軸受を、精度を保ったまま射出成形に置き換えたい
- スーパーエンプラの極小部品の材料選びから相談したい
日栄のサイトの事例の画像は小さい(横300px)ので、同社のページの内容をもとにした図にしています。
サカセ化学工業株式会社|1,300トンの成形機で、9kg 弱のスーパーエンプラ製品
サカセ化学工業とは
福井県福井市にある、医療用キャビネット・カートや各種のプラスチック製品の企画・開発・製造の会社です(1962年設立)。
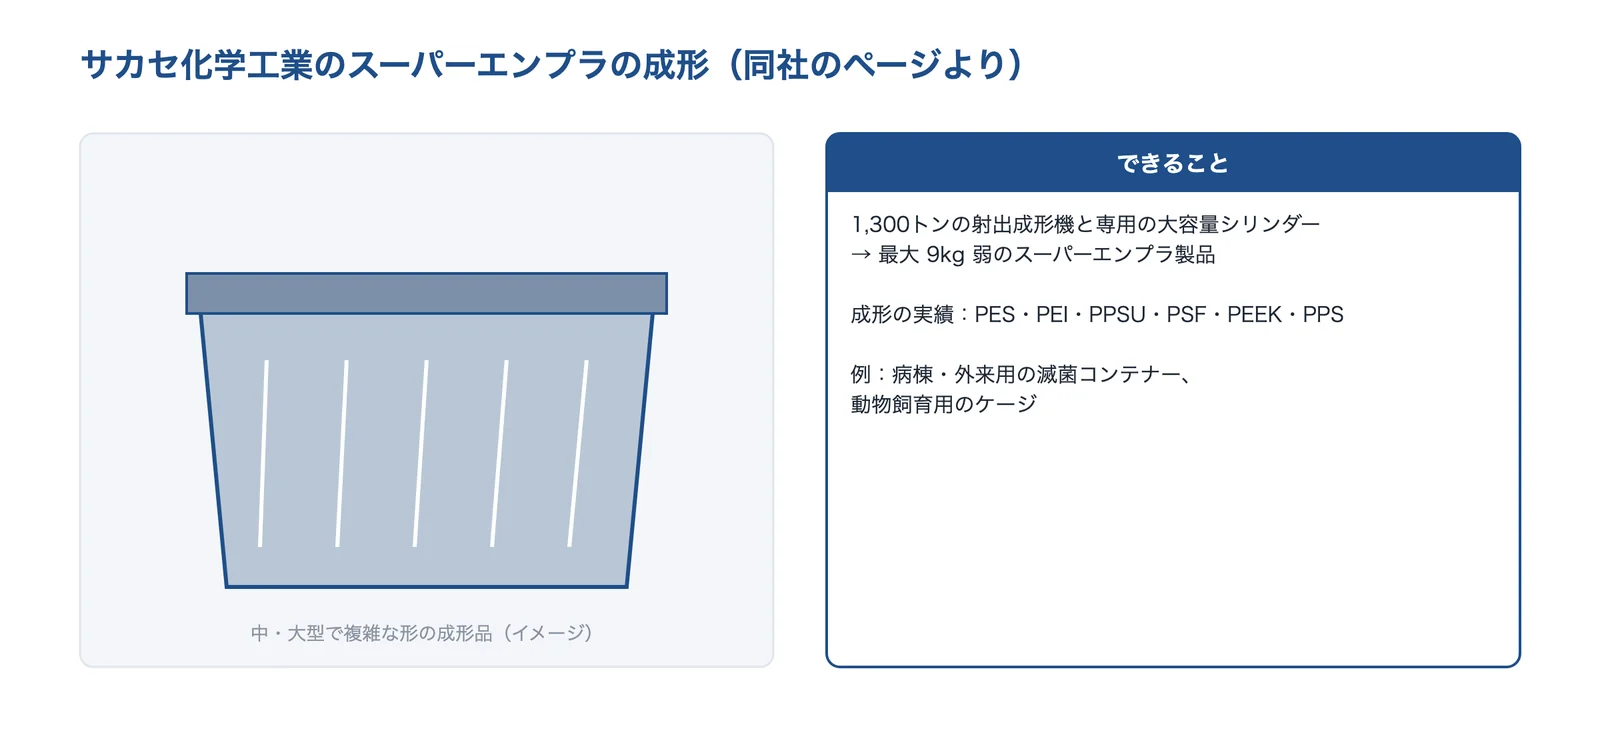
出典:サカセ化学工業のスーパーエンプラ成形のページをもとに AI(Claude)で作成
サカセ化学工業の得意技術
| 技術 | 内容 |
|---|---|
| 中・大型の成形 | 複雑な形の中・大型の射出成形を得意とし、1,300トンの射出成形機と専用の大容量シリンダーで、最大 9kg 弱のスーパーエンプラ製品を成形できるとしている |
| 成形の実績 | PES・PEI・PPSU・PSF・PEEK・PPS など |
| 用途の例 | 病棟・外来用の滅菌コンテナー、動物飼育用のケージ |
サカセ化学工業が解決できる課題
- 金属や板金の大きなケース・容器を、スーパーエンプラの一体成形にしたい
- 滅菌を繰り返す医療用の容器を、耐熱の樹脂で作りたい
出典:サカセ化学工業「会社概要」、サカセ化学工業「スーパーエンプラ成形」
サカセ化学工業はサイトの利用規約で画像などの複製を断っているため、同社のページの内容をもとにした図にしています。
株式会社コテック|PC・PPS のコンパウンドと、再生 PEEK・再生 PEI の材料
コテックとは
大阪府堺市に本社を置く、エンジニアリングプラスチックのコンパウンド(成形用の材料)の会社です(1970年創業、1982年設立)。ポリカーボネートのコンパウンドを主力としています。
出典:コテックの Ketex(再生 PEEK)の物性表をもとに AI(Claude)で作成
コテックの得意技術
| 技術 | 内容 |
|---|---|
| 再生 PEEK(Ketex) | 独自の技術でリサイクル加工した PEEK 樹脂。ギア・ネジ・ベアリング・結束バンドなどの部品向け。PKR-30 は引張降伏強度 95MPa・荷重たわみ温度 152℃、ガラス繊維30%入りの PKR-30G30 は 172MPa・328℃(代表値) |
| PPS(Fitex) | ガラス繊維 40%・50% 入りなど。RS-1350(GF50%)は荷重たわみ温度 274℃(代表値) |
| ほかの材料 | ポリカーボネート(Kotex。難燃・ガラス繊維強化・導電など)、再生 PEI(Eitex) |
コテックが解決できる課題
- PEEK・PEI の材料費を下げたい、再生材を使いたい
- ガラス繊維入りの PPS を、目的に合うグレードで選びたい
出典:コテック「会社概要」、コテック「製品総合案内」、コテック「Ketex 高品質再生PEEK樹脂」、コテック「Fitex PPS樹脂」
コテックのサイトには部品の写真が見当たらないため、同社の物性表の値をもとにした図にしています。
明星電気株式会社|PEEK・PPS・POM などの素材を扱い、切削・打ち抜きまで
明星電気とは
東京都世田谷区に本社を置く、電気・電子部品の材料の卸売と、加工・組み立ての会社です(1947年設立)。
出典:明星電気の素材と加工技術のページをもとに AI(Claude)で作成
明星電気の得意技術
| 技術 | 内容 |
|---|---|
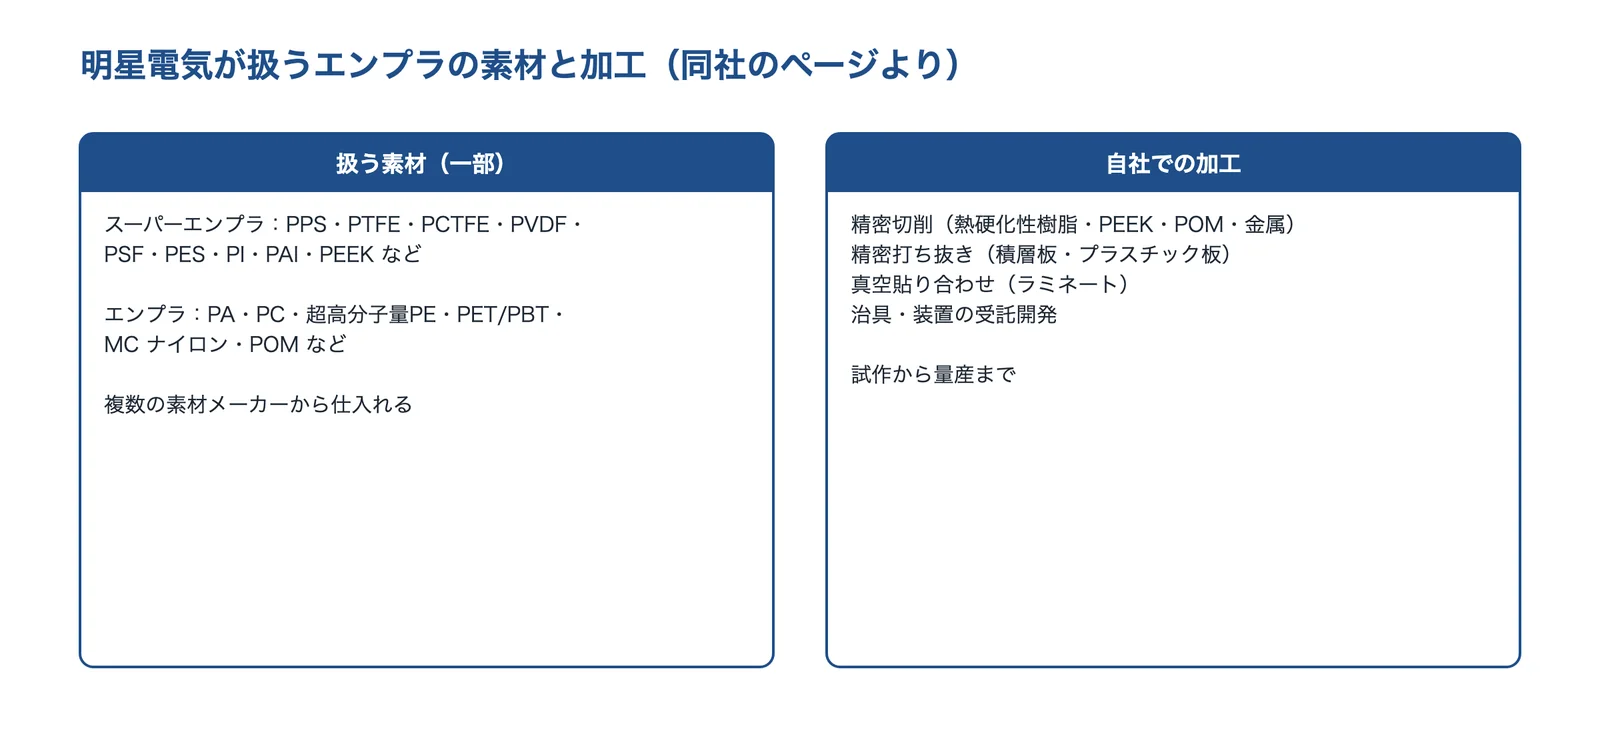
| 素材 | スーパーエンプラ(PPS・PTFE・PCTFE・PVDF・PSF・PES・PI・PAI・PEEK など)と、エンプラ(PA・PC・超高分子量ポリエチレン・PET/PBT・MC ナイロン・POM など) |
| 加工 | 精密切削(熱硬化性樹脂の積層板のほか、PEEK などのスーパーエンプラや POM などのエンプラ、金属も)、精密打ち抜き、真空貼り合わせ。試作から量産まで対応するとしている |
| 開発 | 検査治具・装置の受託開発 |
明星電気が解決できる課題
- どの素材(板・丸棒)を使えばよいかから相談し、加工まで一社に頼みたい
- 絶縁材料と樹脂の部品をまとめて調達したい
出典:明星電気「会社情報」、明星電気「エンジニアリングプラスチック・汎用プラスチック」、明星電気「加工技術」
明星電気のサイトの写真は小さい(横219px)ので、同社のページの内容をもとにした図にしています。
使われる製品・事例
エンジニアリングプラスチックは、歯車・軸受・カム・ケース・コネクター・電装部品・自動車の冷却部品・半導体や医療の装置の部品などに使われています。課題ページでは、鉄をアルミ・樹脂・複合材に替えて軽くしたい・高温でも使える材料にしたい・医療機器の部品を滅菌・消毒に耐えるようにしたいで、エンプラを使う対策を紹介しています。
出典:三幸商会「汎用エンジニアリングプラスチック」、東ソー研究・技術報告 Vol.64(2020年)「車載用 PPS 樹脂 Susteel」、ミスミ「PPS樹脂(成形材料とその用途)」技術情報、ミスミ「エンジニアリング・プラスチック(エンプラ)」技術情報
関連する技術
エンジニアリングプラスチックとあわせて検討される技術です。
- 射出成形(成形条件・金型・材料の選び方)
- フッ素樹脂コーティング(PTFE・PFA・FEP・ETFE)
- シリコーンゴム
- 接着剤(構造用接着剤・選び方)
- ダイカスト(アルミ・マグネシウム)
- CAE(構造解析・熱流体解析)
- 耐熱樹脂(高温でも使える材料にしたい)
- 樹脂(鉄をアルミ・樹脂・複合材に替えて軽くしたい)
- 融点(と軟化点)(技術の基礎知識)
- 線膨張係数(熱膨張)(技術の基礎知識)
- クリープ(技術の基礎知識)
- 比重・密度(技術の基礎知識)
- 材料(物性・劣化)
- 熱
出典・確認日
- ミスミ「エンジニアリング・プラスチック(エンプラ)」技術情報
- 射出成形の駆け込み寺.com(府中プラ)「エンプラとは?」
- MONOist「プラスチックと樹脂、エンプラって何?」(2017年)
- 三幸商会「汎用エンジニアリングプラスチック」
- ミスミ「スーパーエンプラの紹介」技術情報
- 樹脂プラスチック材料環境協会「樹脂プラスチックの耐熱データ一覧表」
- 樹脂プラスチック材料環境協会「樹脂・プラスチックの耐薬品性一覧」
- 東ソー「サスティール(PPS)技術資料」
- ミスミ「PPS樹脂(成形材料とその用途)」技術情報
- ミスミ「樹脂の吸水率」技術情報
- 東ソー研究・技術報告 Vol.64(2020年)「車載用 PPS 樹脂 Susteel」
- Victrex「PEEK の医療機器への応用」日本語資料(2012年)
- ミスミ「ガラス繊維強化プラスチック」技術情報
- KDA「PEEK 樹脂と他の樹脂の物性比較」
- Victrex「VICTREX PEEK 450G」テクニカルデータシート(Protolabs 掲載)
- プロテリアル特殊鋼「物理的特性」
- 広島県立総合技術研究所「熱変形温度測定装置」
- UL 746B 改訂通知(UL Standards Update Notice、Intertek 掲載)
- コテック「Ketex 高品質再生PEEK樹脂」
- Victrex「仕上げ加工」日本語資料(2012年)
- 三森製作所「会社概要」
- 三森製作所「樹脂加工ドットコム」トップ
- 三森製作所「加工事例」
- ケイプラビジョン「運営会社」
- ケイプラビジョン「PEEK 切削加工」(プラスチック切削加工.com)
- 日栄「会社情報」
- 日栄「加工事例」
- サカセ化学工業「会社概要」
- サカセ化学工業「スーパーエンプラ成形」
- コテック「会社概要」
- コテック「製品総合案内」
- コテック「Fitex PPS樹脂」
- 明星電気「会社情報」
- 明星電気「エンジニアリングプラスチック・汎用プラスチック」
- 明星電気「加工技術」
※アイキャッチ画像は、AI(ChatGPT)で生成したイメージです。実在の製品ではありません。図はAI(Claude)で作成した概念図です。
情報の確認日:2026年10月7日 本ページの内容は一般的な情報で、実際の性能・可否・費用は、樹脂のグレード・形状・成形や加工の条件・使う条件により異なります。








