
溶接したフレームの寸法が合わない。板が溶接線で折れ曲がる。薄いステンレスのカバーが波打つ。射出成形の部品が反って平面が出ない。高張力鋼板に替えたら、プレスの曲げ角度が戻ってしまう。こうした症状の多くは、加熱と冷却、あるいは成形のあとに、部品の中で「縮み方」や「戻り方」に差ができることが原因です。
溶接の歪みは、熱の入れ方と順序、治具、そして起きた歪みの直し方で対策します。樹脂やプレスの成形品は、金型と成形条件、そして作る前の予測(CAE)が中心になります。まずは次のマトリクスで、自分の課題に近いものと、使える技術を確かめてください。
課題と解決技術のマトリクス
| 課題(症状) | 低入熱の接合(レーザー・FSWなど) | 溶接順序・逆ひずみ・拘束治具 | ひずみ取り・残留応力の除去 | CAEで変形を予測する | 金型・成形条件の見直し |
|---|---|---|---|---|---|
| A溶接した板が折れ曲がる・反る(角変形) | ◎ | ◎ | ○ | ○ | |
| B溶接した構造物の寸法が合わない・曲がる・ねじれる | ○ | ◎ | ○ | ◎ | |
| C薄板の溶接で波打つ(座屈変形) | ◎ | ○ | ○ | ○ | |
| D樹脂の成形品が反る・ねじれる | ◎ | ◎ | |||
| Eプレスの曲げ品がスプリングバックで寸法が出ない | ◎ | ◎ |
◎ 第一候補○ 有効△ 条件によって有効
※記号は一般的な傾向に基づく目安です。実際に選べる方法は、材料と板厚、継手や製品の形、求める精度、生産数、設備と費用によって異なります。ひずみ取りは「起きた変形をあとで直す」方法で、変形を起こさない方法と組み合わせて使います。
記号の理由と出典(16件)
マトリクスの記号ごとに、理由と出典をまとめました。出典が「編集部の解説」のものは、この記事の本文の説明をもとにした編集部の評価です。症状の記号を押すと、その症状の説明へ移ります。
| 症状 | 技術 | 記号 | 理由 | 出典 |
|---|---|---|---|---|
| A | 低入熱の接合(レーザー・FSWなど) | ◎ | 入熱を減らせば角変形の原因そのものが小さくなるため | 溶接情報センター(日本溶接協会) |
| A | 溶接順序・逆ひずみ・拘束治具 | ◎ | 変形量を見込んで逆向きに変形させておけば、角変形を打ち消せるため | 溶接情報センター(日本溶接協会) |
| A | ひずみ取り・残留応力の除去 | ○ | 起きた角変形を矯正して直せるが、変形を防ぐ方法と組み合わせて使うため | 溶接情報センター(日本溶接協会) |
| A | CAEで変形を予測する | ○ | 逆ひずみの量や溶接順序を作る前に決められるが、直接の対策ではないため | 編集部の解説 |
| B | 低入熱の接合(レーザー・FSWなど) | ○ | 溶接の熱の量を減らせば変形全体が小さくなるが、構造全体の寸法には他の対策が要るため | 編集部の解説 |
| B | 溶接順序・逆ひずみ・拘束治具 | ◎ | 熱の入り方を対称にする順序や同時溶接で、構造の曲がりやねじれを抑えられるため | 溶接情報センター(日本溶接協会) |
| B | ひずみ取り・残留応力の除去 | ○ | 曲がりを直し、溶接後熱処理で残留応力も下げられるが、起きた後の対応のため | 編集部の解説 |
| B | CAEで変形を予測する | ◎ | 変形量を作る前に予測でき、溶接順序の比較に使えるため | 川重テクノロジー |
| C | 低入熱の接合(レーザー・FSWなど) | ◎ | 熱を狭い範囲に入れる接合で、薄板が波打つ原因の縮みを抑えられるため | キーエンス |
| C | 溶接順序・逆ひずみ・拘束治具 | ○ | 入熱の分散と溶接順序を先に決めれば波打ちを抑えられるが、低入熱ほど決め手ではないため | 上村製作所 |
| C | ひずみ取り・残留応力の除去 | ○ | 波打ちは直せるが手間がかかり跡も残りやすいため、補助的な手段 | 編集部の解説 |
| C | CAEで変形を予測する | ○ | 溶接の順序や条件を変えた波打ちを比べられるが、直接の対策ではないため | 編集部の解説 |
| D | CAEで変形を予測する | ◎ | 充填・保圧・冷却や繊維配向を計算して、金型を作る前に反りを予測できるため | JSOL |
| D | 金型・成形条件の見直し | ◎ | 金型温度の差の調整や保圧・冷却時間の見直しが、縮み方の差を減らす主な対策のため | プラスコム(松井製作所) |
| E | CAEで変形を予測する | ◎ | 戻り量を解析で予測し、戻り分を見込んだ金型の形を決められるため | JSOL |
| E | 金型・成形条件の見直し | ◎ | 曲げ部の応力差を解消するなど金型の工夫がスプリングバック対策の考え方のため | ミスミ |
課題の診断と解決策
溶接した板が折れ曲がる・反る(角変形)
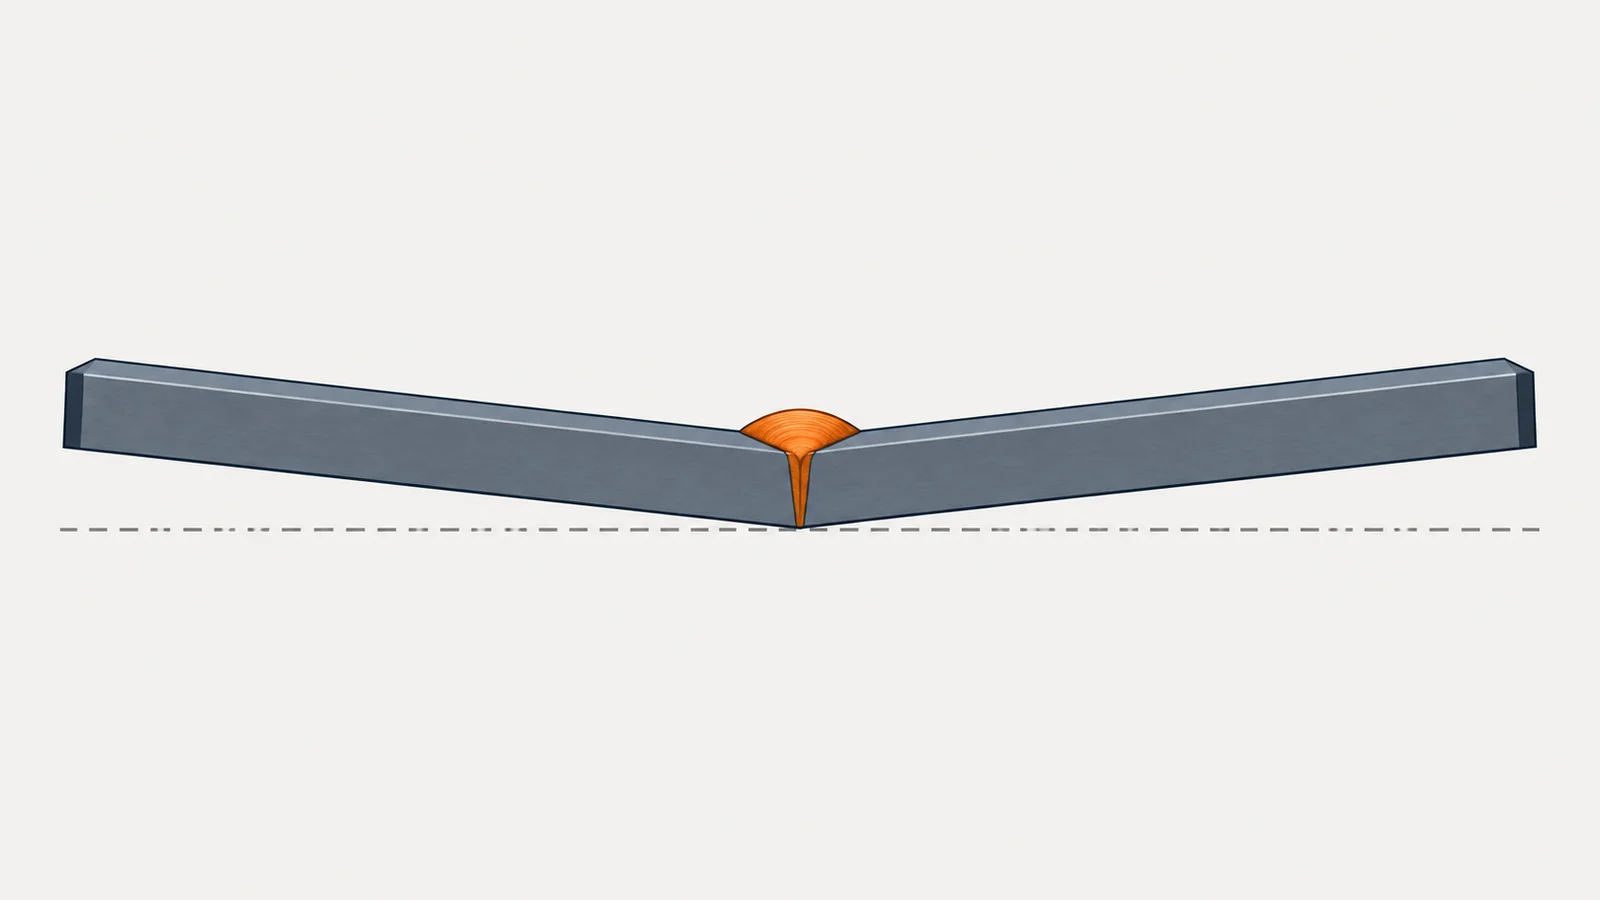
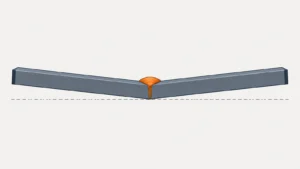
突合せ溶接やすみ肉溶接のあと、板が溶接線を折り目にして折れ曲がる。フランジが反って、相手の部品と平らに合わない。
- 起きている現象
- 溶接情報センター(日本溶接協会)の解説によると、角変形は、板厚方向に残るひずみが一様でないために起きます。板の表面にビードを置くと、加熱中に膨らもうとした部分が周りに押さえられて、板厚の上部だけに圧縮の塑性変形が起こり、冷えたあとに上部が縮むため、板が折れ曲がります。
- 解決に使える技術
- 低入熱の接合(レーザー・FSWなど)入熱を下げる。溶接情報センターの溶接変形の防止についての解説では、入熱の低減は横収縮・角変形の両面から有効とされる
- 溶接順序・逆ひずみ・拘束治具変形する量を見込んで逆向きに曲げておく(逆ひずみ法)。拘束治具で押さえる
- ひずみ取り・残留応力の除去起きた角変形を、線状加熱やプレスで直す
- CAEで変形を予測する逆ひずみの量や溶接順序を、作る前に計算で決める
同解説によると、角変形は入熱や板厚との関係で「ある入熱・板厚のところで最大」になる傾向があり、入熱を少し下げれば必ず小さくなるとは限りません。また、同センターの溶接変形の防止についての解説では、治具で強く拘束すると残留応力(拘束応力)が大きくなり、溶接割れが発生しやすくなると注意を促しています。
溶接した構造物の寸法が合わない・曲がる・ねじれる
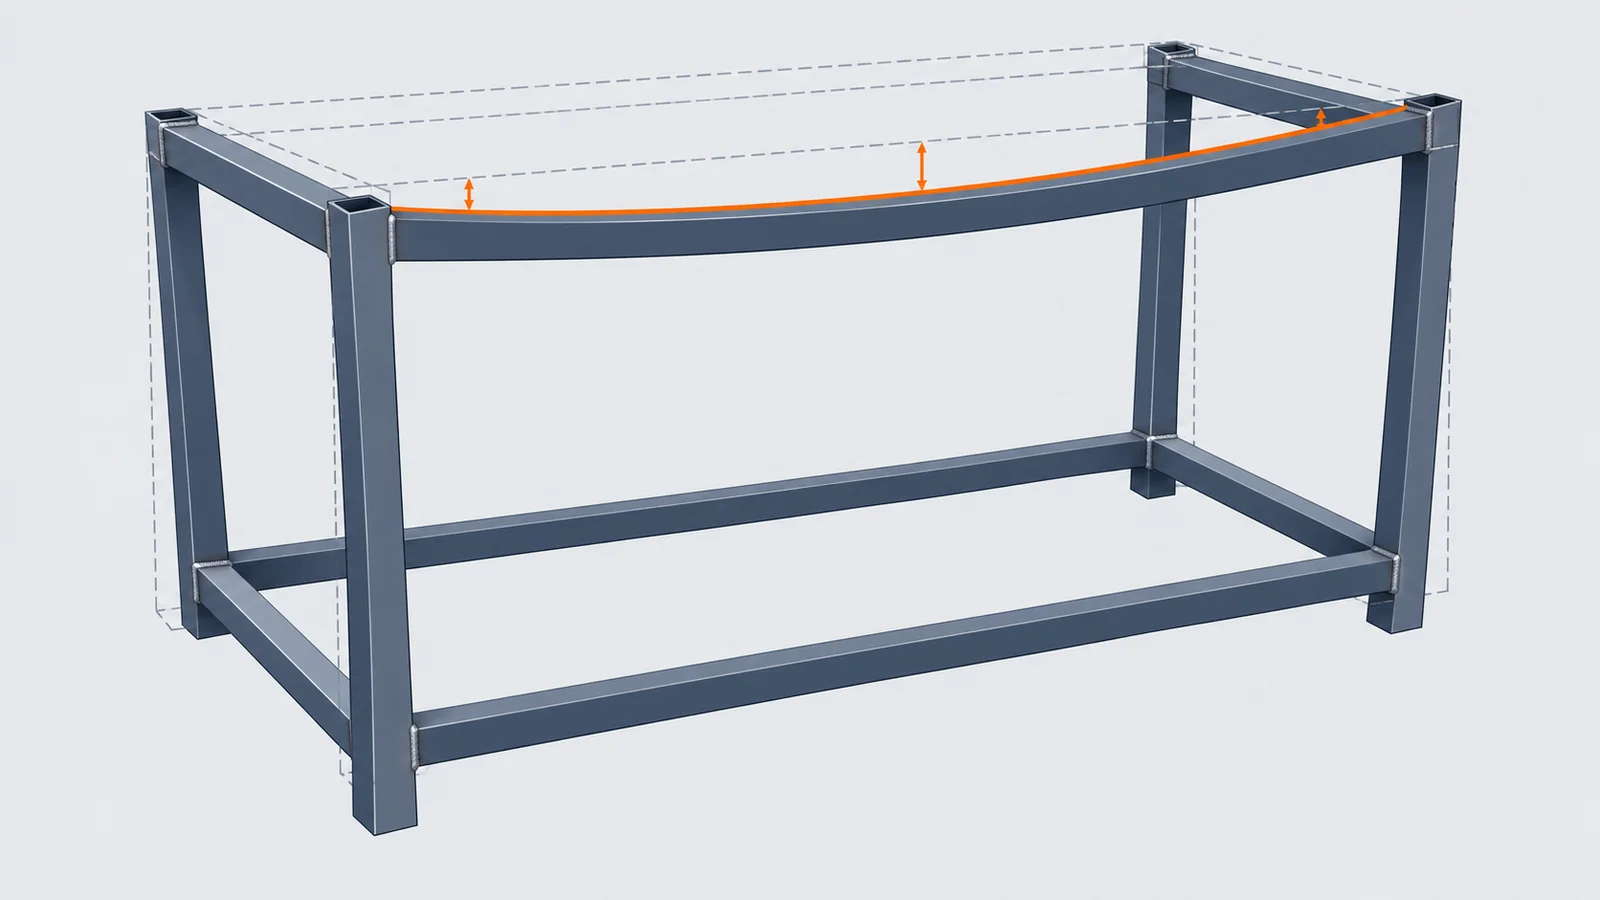
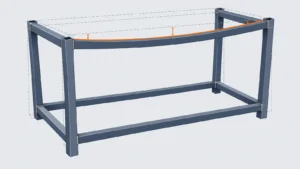
フレームや架台を溶接すると、全長が縮んだり、はりが弓なりに曲がったりして、図面の寸法に入らない。穴の位置がずれて、ボルトが通らない。
- 起きている現象
- 溶接部は冷えると溶接線と直角の方向(横収縮)にも、溶接線の方向(縦収縮)にも縮みます。溶接線が部材の中心(中立軸)からずれていると、縮む側が内側になって部材が曲がります(縦曲がり)。溶接箇所が多い構造物では、こうした変形が積み重なって、全体の寸法やねじれになります。
- 解決に使える技術
- 溶接順序・逆ひずみ・拘束治具熱の入り方が対称になる順序や同時溶接を選ぶ。縮む量を見込んで寸法を決める
- CAEで変形を予測する溶接変形シミュレーションで、どこがどれだけ縮み、曲がるかを先に確かめる
- 低入熱の接合(レーザー・FSWなど)溶接の熱の量そのものを減らす
- ひずみ取り・残留応力の除去曲がりを直す。溶接後熱処理で残留応力を下げて、あとからの寸法変化を防ぐ
設計の段階でできる対策が大きく効きます。溶接情報センターの解説では、溶接箇所を少なくする、溶接箇所を構造の中立位置に持ってくる、溶接量が少なくなる開先を選ぶ、といった方法を挙げています。溶接後に機械加工する部品では、残っている応力の影響も考えて、加工の前に応力を下げる処理をするかどうかも決めておきます。
薄板の溶接で波打つ(座屈変形)
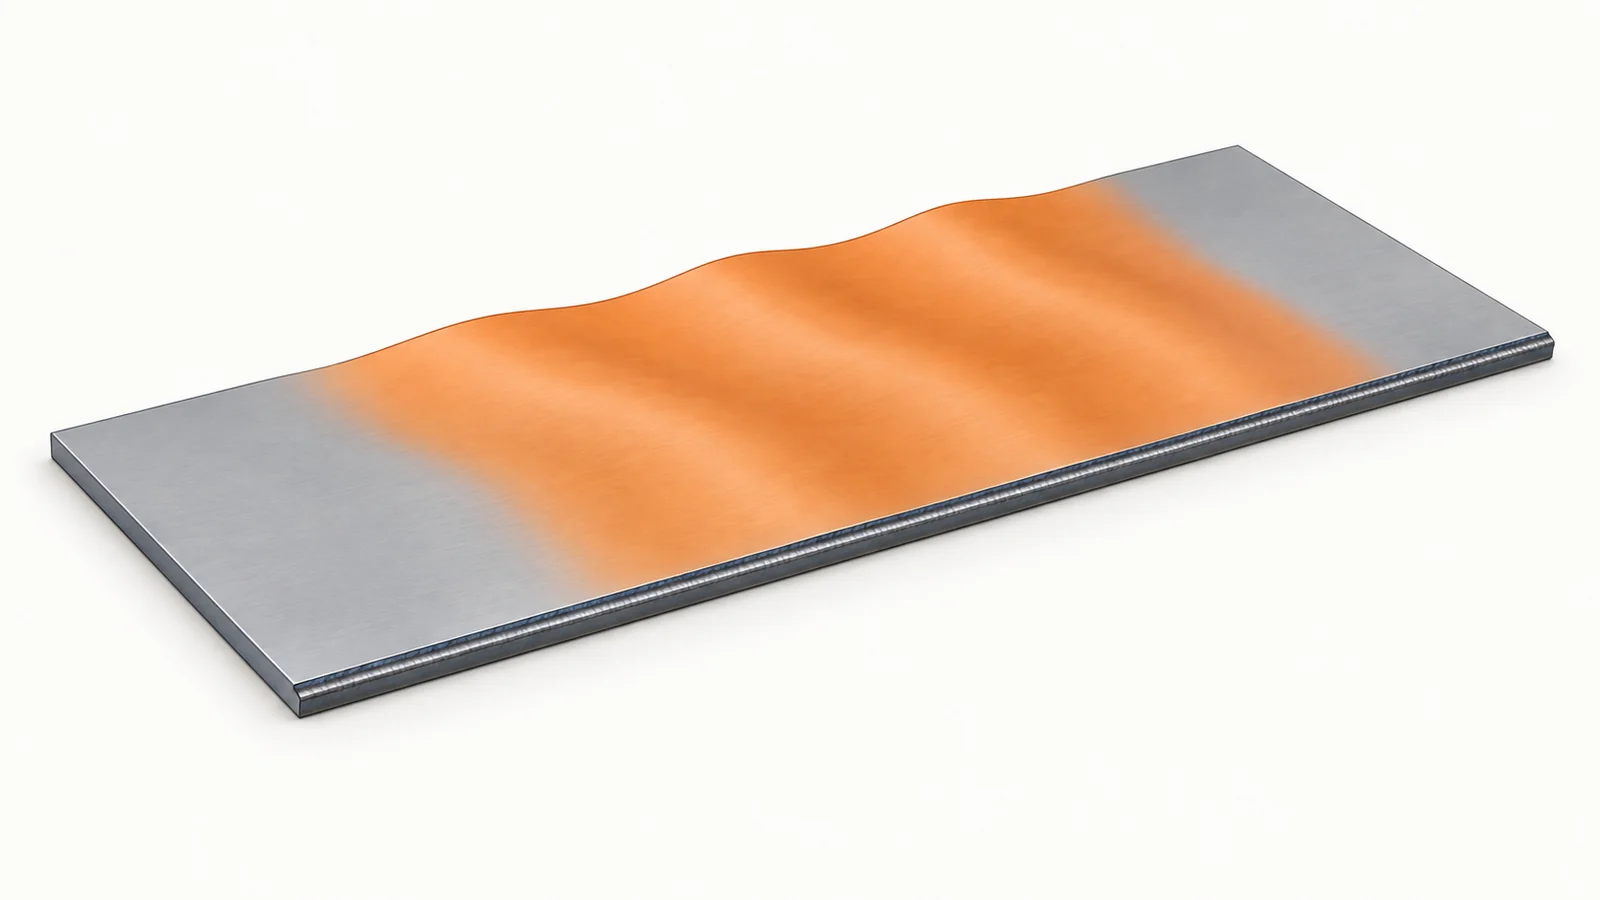
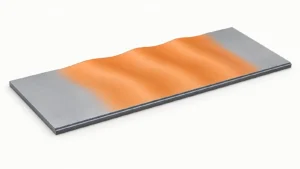
ステンレスやアルミの薄板のカバー、パネル、筐体を溶接すると、面がぺこぺこと波打つ。見た目が悪く、手直しに時間がかかる。
- 起きている現象
- 薄い板では、溶接部が縮もうとする力で、まわりの板が押されて波打ちます(座屈変形)。板が薄いほど曲げに弱いため、厚い板では起きない程度の縮みでも波打ちになります。
- 解決に使える技術
- 低入熱の接合(レーザー・FSWなど)レーザー溶接などで、熱を狭い範囲にだけ入れる
- 溶接順序・逆ひずみ・拘束治具飛び石状に分けて溶接し、熱を分散させる。当て金や治具で押さえる
- ひずみ取り・残留応力の除去波打ちを、局部加熱やたたき出しで直す
- CAEで変形を予測する溶接の順序や条件を変えたときの波打ちを比べる
薄板の波打ちは、いったん起きると直すのに手間がかかり、仕上がりにも跡が残りがちです。できるだけ溶接の段階で熱を減らし、分散させることを優先します。上村製作所も、あとでたたいて直すことを前提にすると品質が不安定になるとして、入熱の分散と溶接順序を先に決めるよう説明しています。
樹脂の成形品が反る・ねじれる
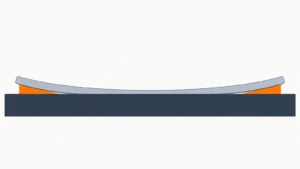
射出成形した部品が反って、平面が出ない。組み立てると、はめ合いがきつい、すき間ができる。ガラス繊維入りの材料に替えたら、ねじれが出た。
- 起きている現象
- 反りは、成形品の中で縮み方に差があるために起きます。原因には、固定側と可動側の金型の冷え方の差、肉厚の差、樹脂の流れの向きにそろった繊維による縮み方の向きの差(異方性)などがあります。結晶性の樹脂は、非晶性の樹脂より成形収縮率が大きく、反りやすい傾向があります。
- 解決に使える技術
- 金型・成形条件の見直し金型の冷却の配置、ゲートの位置、保圧、金型温度を見直して、縮み方の差を減らす
- CAEで変形を予測する樹脂流動解析の反り解析で、金型を作る前に反りの量と向きを予測する
成形条件の調整で直せる反りと、製品の形や金型の構造を変えないと直らない反りがあります。条件だけで追い込もうとすると、ほかの不良(ヒケ、バリ、寸法の変化)が出ることがあります。どの原因が大きいかを、解析や測定で切り分けてから対策を選びます。
プレスの曲げ品がスプリングバックで寸法が出ない
曲げた角度が型の角度より開いてしまう。高張力鋼板に替えたら、形状が合わなくなった。金型の修正を何度も繰り返している。
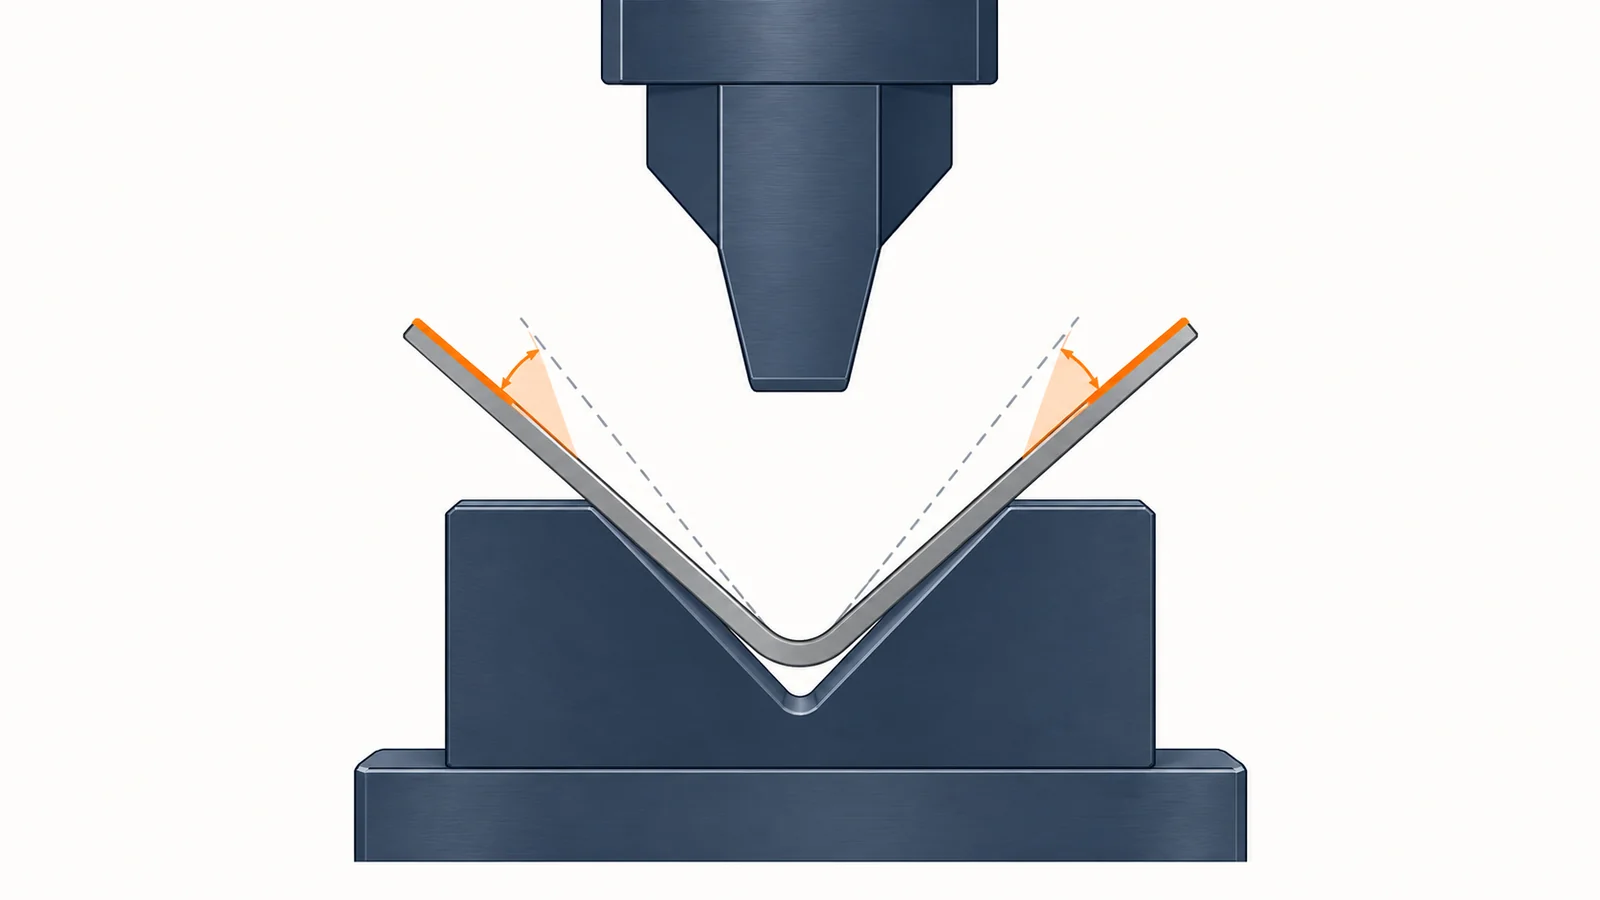
- 起きている現象
- スプリングバックは、曲げたあと型から外したときに、材料の弾性の分だけ形が戻る現象です。静岡大学の研究資料では、高張力鋼板はスプリングバックが起こりやすいと説明しています。
- 解決に使える技術
- CAEで変形を予測するプレス成形シミュレーションで、戻る量を予測して金型の形を補正する
- 金型・成形条件の見直し戻り分を見込んで曲げすぎる、曲げ部に力を加えて応力の差をなくす、などの金型の工夫
材料のロットや板厚のばらつきで、戻る量も変わります。1回の試し打ちで決まった補正量が、量産でも同じとは限りません。材料を変えるときは、試作の段階で戻り量と、そのばらつきを確かめます。
なぜ、溶接や成形で歪む・反るのか
溶接の歪み:局部的に熱して冷やすと、その部分が縮む
溶接情報センター(日本溶接協会)の解説によると、溶接では、局部的な温度上昇による熱膨張・収縮が、温度が上がっていない周囲の部分に妨げられるため、溶接部とその近くに主に圧縮の塑性変形が生じ、溶接が終わったあとに残留応力が発生します。同解説は、これを溶接部と周囲の部分を3本の棒で表したモデルで説明しています。冷えたあとの溶接部は、切り離せば周囲より短くなっていますが、実際には一体なので引き延ばされ、溶接部は引張、周囲は圧縮の応力状態になります。
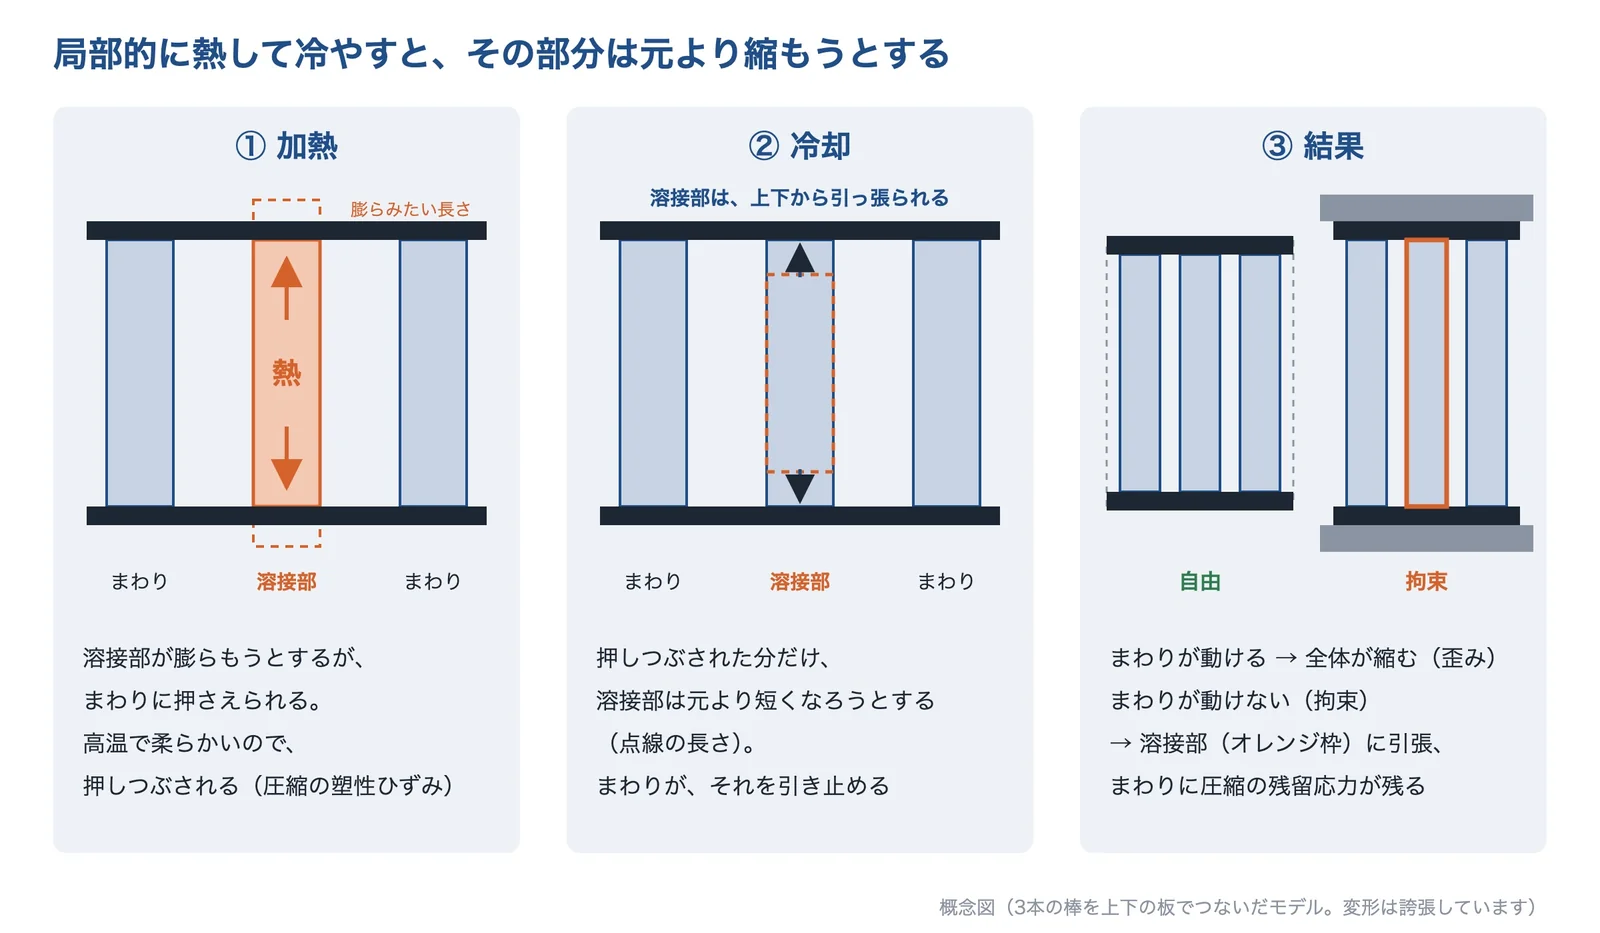
出典:溶接情報センターの解説の3本の棒のモデルをもとに AI(Claude)で作成
周囲が自由に動ける場合は、この縮みが部品の変形(歪み)として現れます。反対に、周囲を強く拘束すると変形は小さくなりますが、そのぶん応力が残ります。溶接情報センターは、クランプや拘束治具で強引に変形を拘束する方法では、残留応力のうちの拘束応力が大きくなり、溶接割れが発生しやすくなると注意しています。歪みと残留応力は、片方を抑えるともう片方が大きくなりやすい関係にあります。
溶接の歪みの6つの形
溶接の変形は、板の面の中で縮んだり回ったりする変形(横収縮・縦収縮・回転変形)と、面の外へ反ったり曲がったりする変形(角変形・縦曲がり・座屈変形)に分けて考えると、原因と対策を整理しやすくなります。角変形は、板厚の上下で縮み方が違うことで起き、縦曲がりは、溶接線が部材の中立軸からずれていることで起きます。座屈変形は、縮もうとする力で薄い板が波打つ変形です。
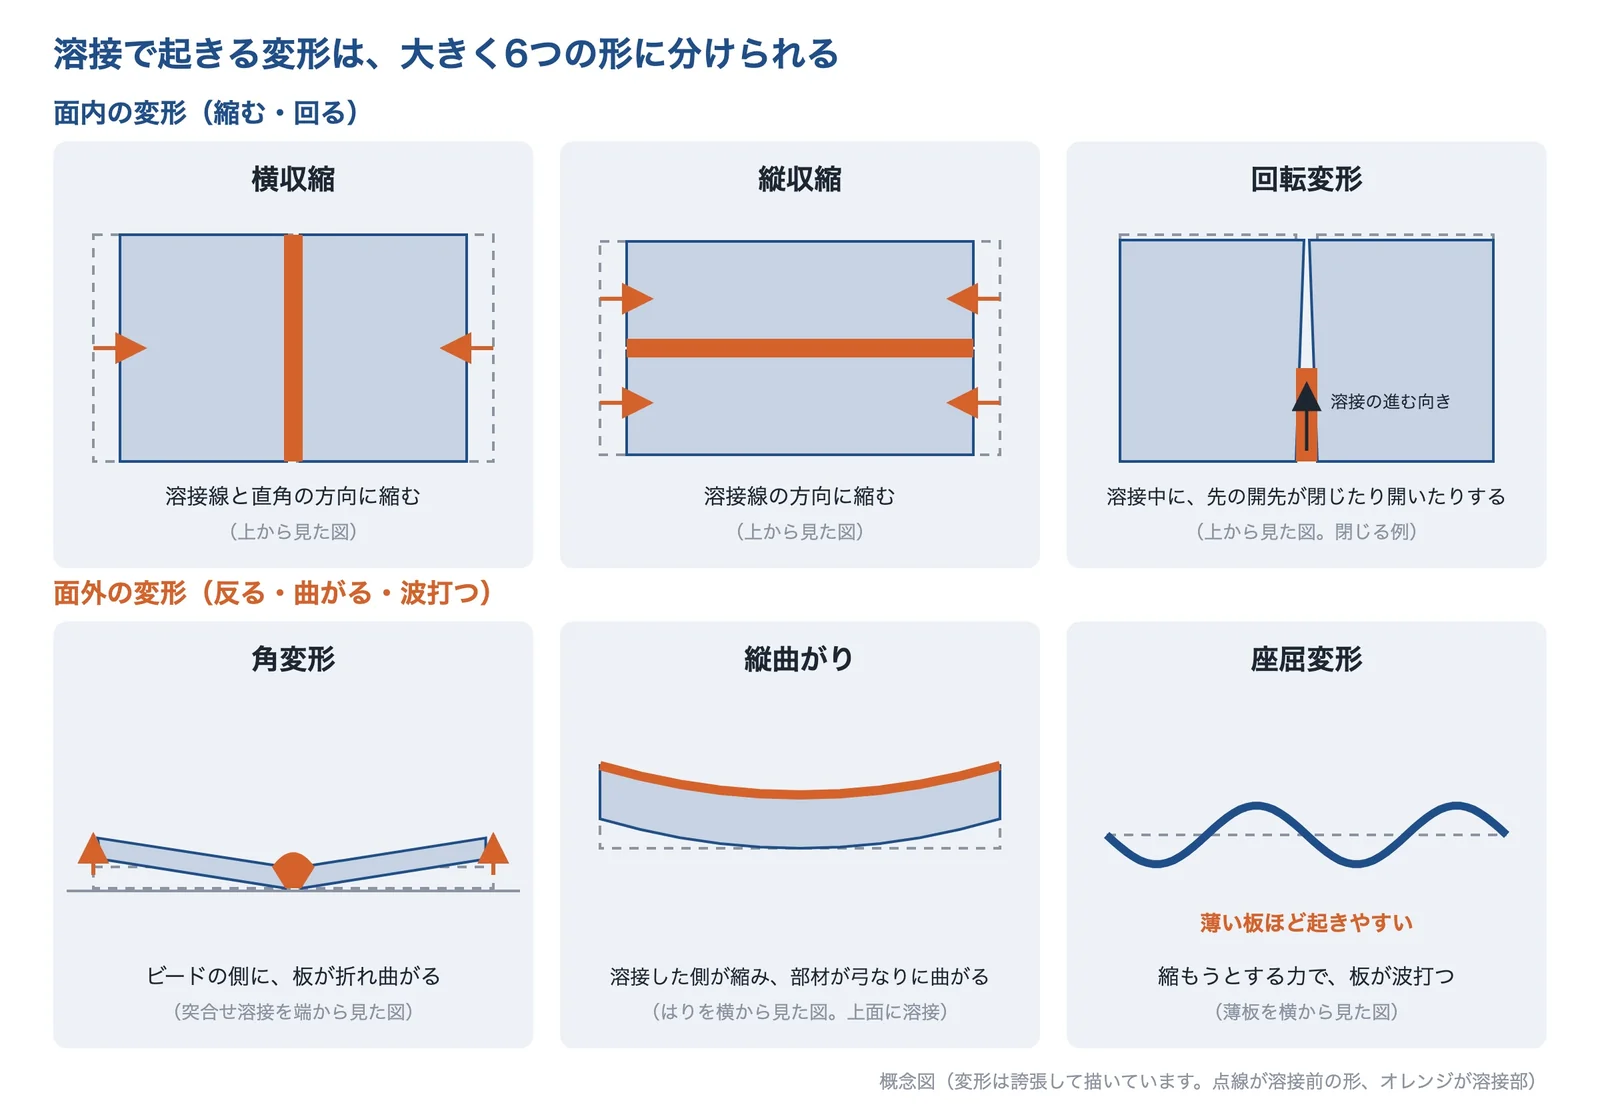
AI(Claude)で作成
溶接情報センターの解説によると、角変形は、入熱や板厚との関係で、ある入熱・板厚のところで最大になる傾向を示します。入熱が大きくなるか、板厚が小さくなるにつれて、角変形は最初は大きくなり、板厚の中心部の最高加熱温度が「力学的溶融温度」になるときに最大になります。溶接条件を変えるときは、この傾向も頭に置いておきます。
樹脂の成形品の反り:場所や向きによる縮み方の差
射出成形では、金型に入った樹脂が冷えて固まるときに縮みます。キーエンスの解説によると、成形収縮率の目安は、結晶性樹脂でPA 1.0〜2.2%、POM 1.5〜2.5%、PP 1.0〜2.5%、非晶性樹脂でABS 0.4〜0.6%、PC 0.5〜0.7%で、結晶性樹脂のほうが収縮率が高くなります。また、樹脂は流れの方向とそれに直角な方向、表面と内部で、均一に収縮するとは限りません。
反りは、この縮み方の差で起きます。成形の技術解説では、主な原因として、金型の冷却むら(固定側と可動側で冷却効率が違うと、どちらか一方に反る)、肉厚の差、樹脂の配向を挙げています。ガラス繊維などの強化繊維を入れた樹脂では、繊維が樹脂の流れる方向にそろいやすく、繊維の向きに垂直な方向では収縮が大きく、それ以外の方向では小さくなるため、この収縮の異方性で反りが起きます。
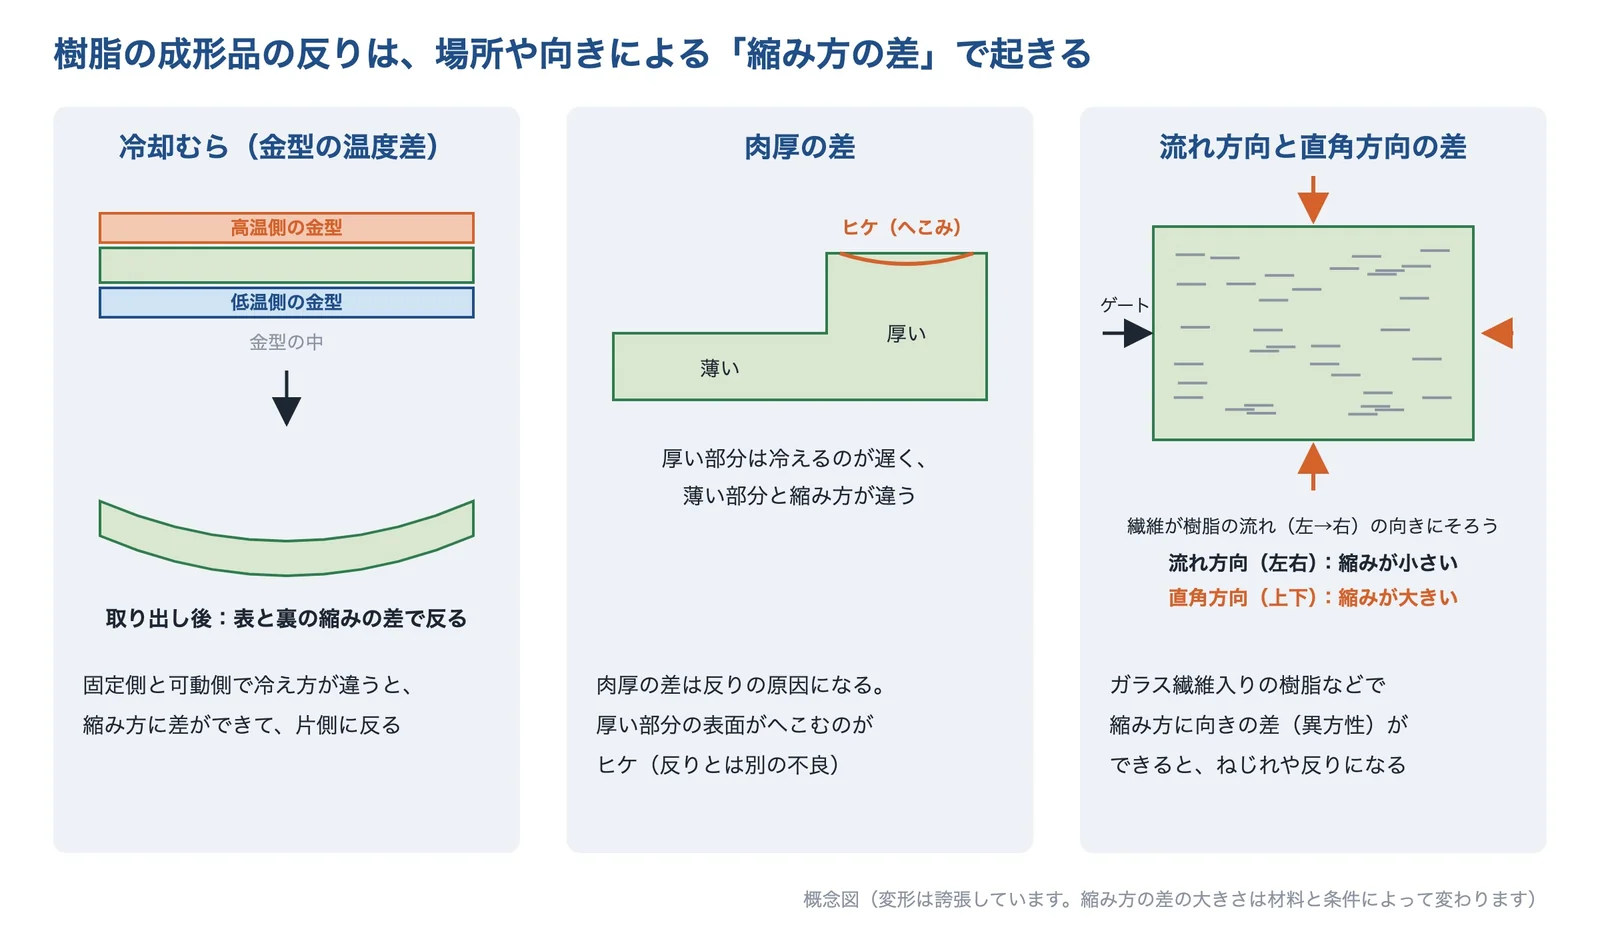
AI(Claude)で作成
プレスの曲げ:型から外すと、弾性の分だけ戻る
板金のプレス曲げでは、材料は型の中で型どおりの形に曲がりますが、型から外すと、弾性で変形していた分だけ形が戻ります(スプリングバック)。静岡大学の研究資料では、高張力鋼板はスプリングバックが起こりやすいと説明しています。ミスミの技術解説によると、スプリングバックの主な要因は曲げ部の応力差で、この部分に外力を加えて応力差を解消することが対策の考え方になります。
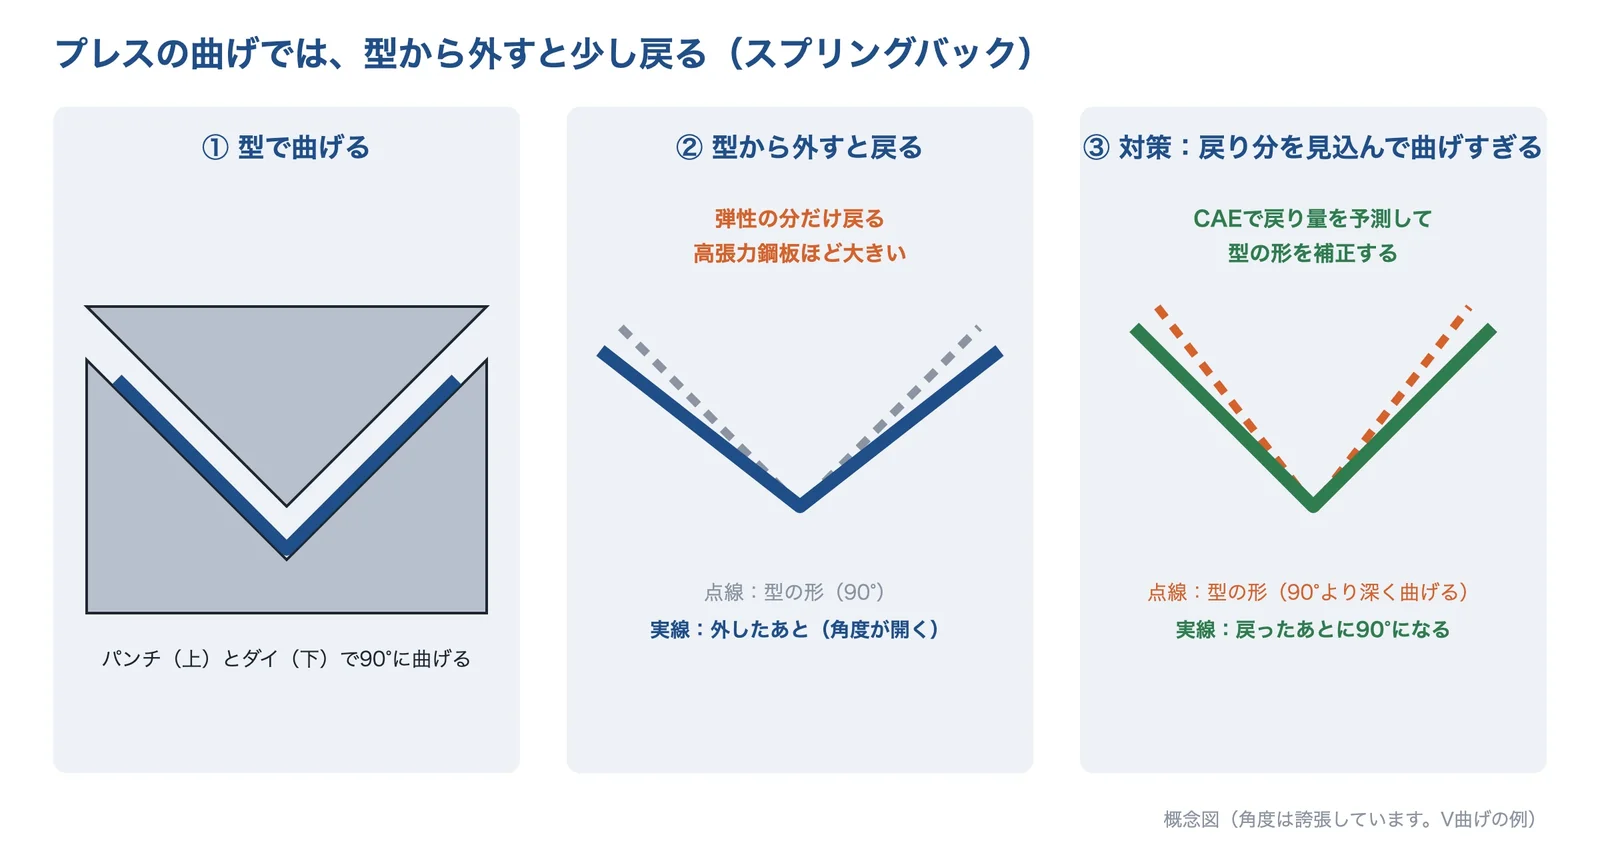
AI(Claude)で作成
出典:角変形はなぜ生じるのですか|溶接情報センター、溶接残留応力の低減方法|溶接情報センター、溶接変形を防止したいのですが|溶接情報センター、樹脂の成形収縮率|キーエンス、射出成形の反りの不良原因と改善対策|樹脂プラスチック材料環境協会、射出成形の反り(変形)の原因と対策|プラスコム(松井製作所)、高張力鋼板に対応した引張圧縮試験のための座屈防止治具の開発|静岡大学 吉田研究室、曲げのスプリングバック対策(1)|ミスミ
解決技術の詳細
溶接・成形の歪みと反りの対策は、大きく分けて、①低入熱の接合、②溶接順序・逆ひずみ・拘束治具、③ひずみ取り・残留応力の除去、④CAEで変形を予測する、⑤金型・成形条件の見直し、の5つです。溶接情報センターは、溶接変形の防止・除去の考え方を、変形の原因を取り除く、変形を見込む、強く拘束する、自由に変形させたあとで除去する、の4つに分けています。作る前(設計・計画)、作っている最中、作ったあと、のどこで手を打つかで整理すると、組み合わせを考えやすくなります。
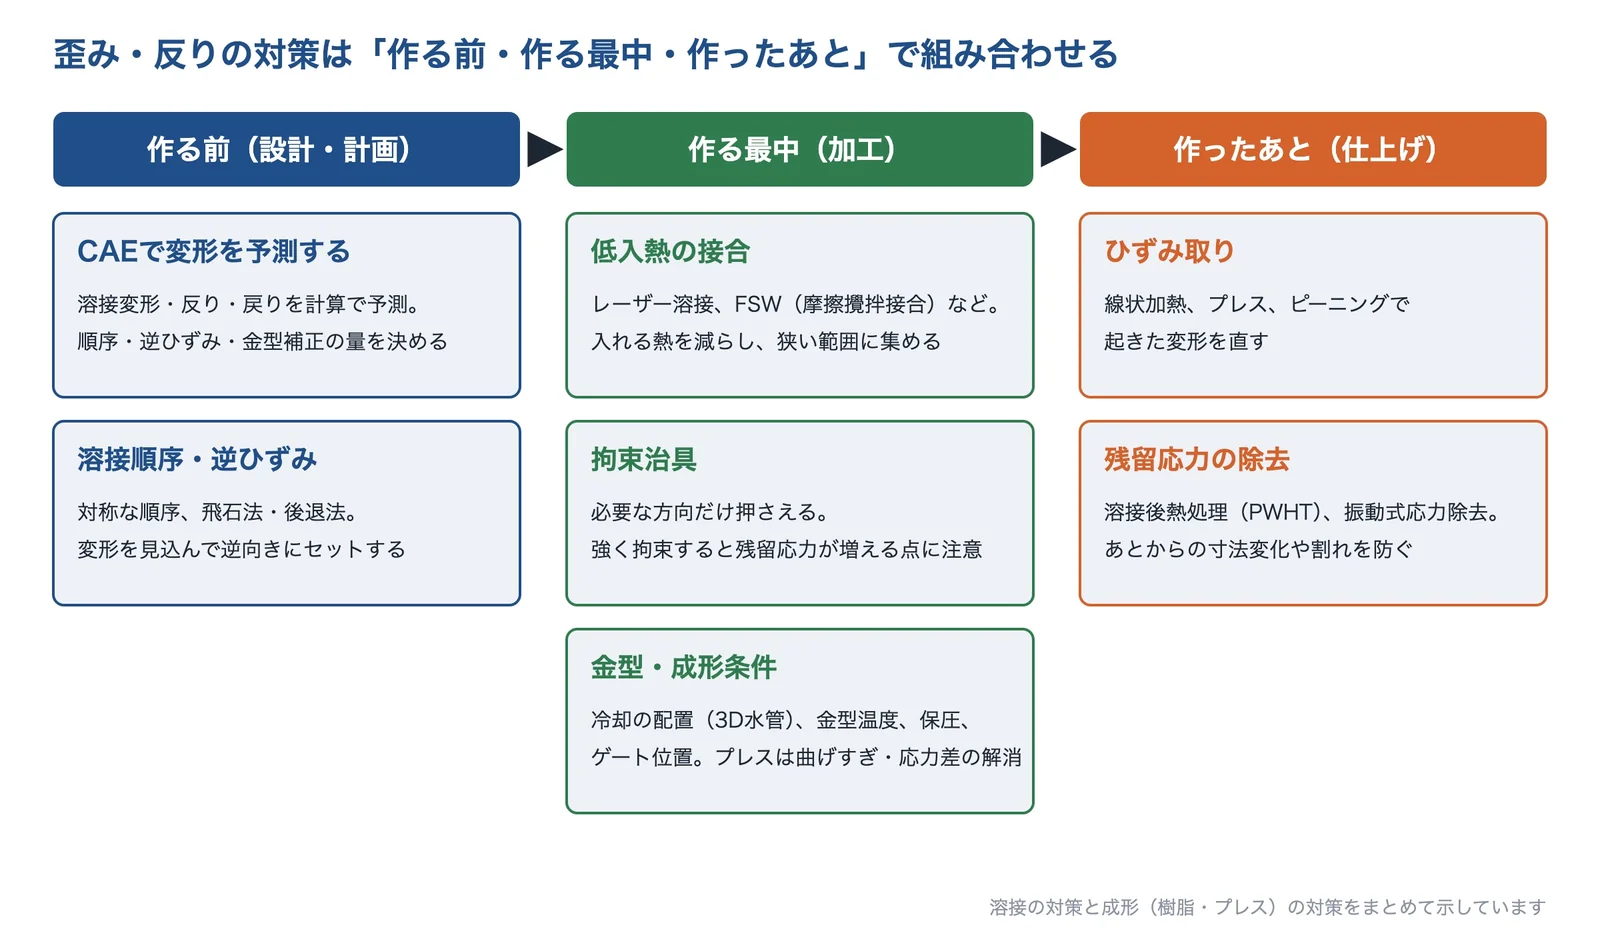
AI(Claude)で作成
低入熱の接合(レーザー・FSWなど)
歪みの原因は溶接の熱なので、入れる熱を減らし、狭い範囲に集めることが根本的な対策になります。溶接情報センターの解説では、高エネルギー密度の溶接法の採用、溶接入熱の低減(横収縮・角変形の両面から有効)、溶着量が少なくなる開先の選択を挙げています。キーエンスの解説では、レーザー溶接は通常の溶接に比べて高速で、歪みの少ない溶接ができるとしています。
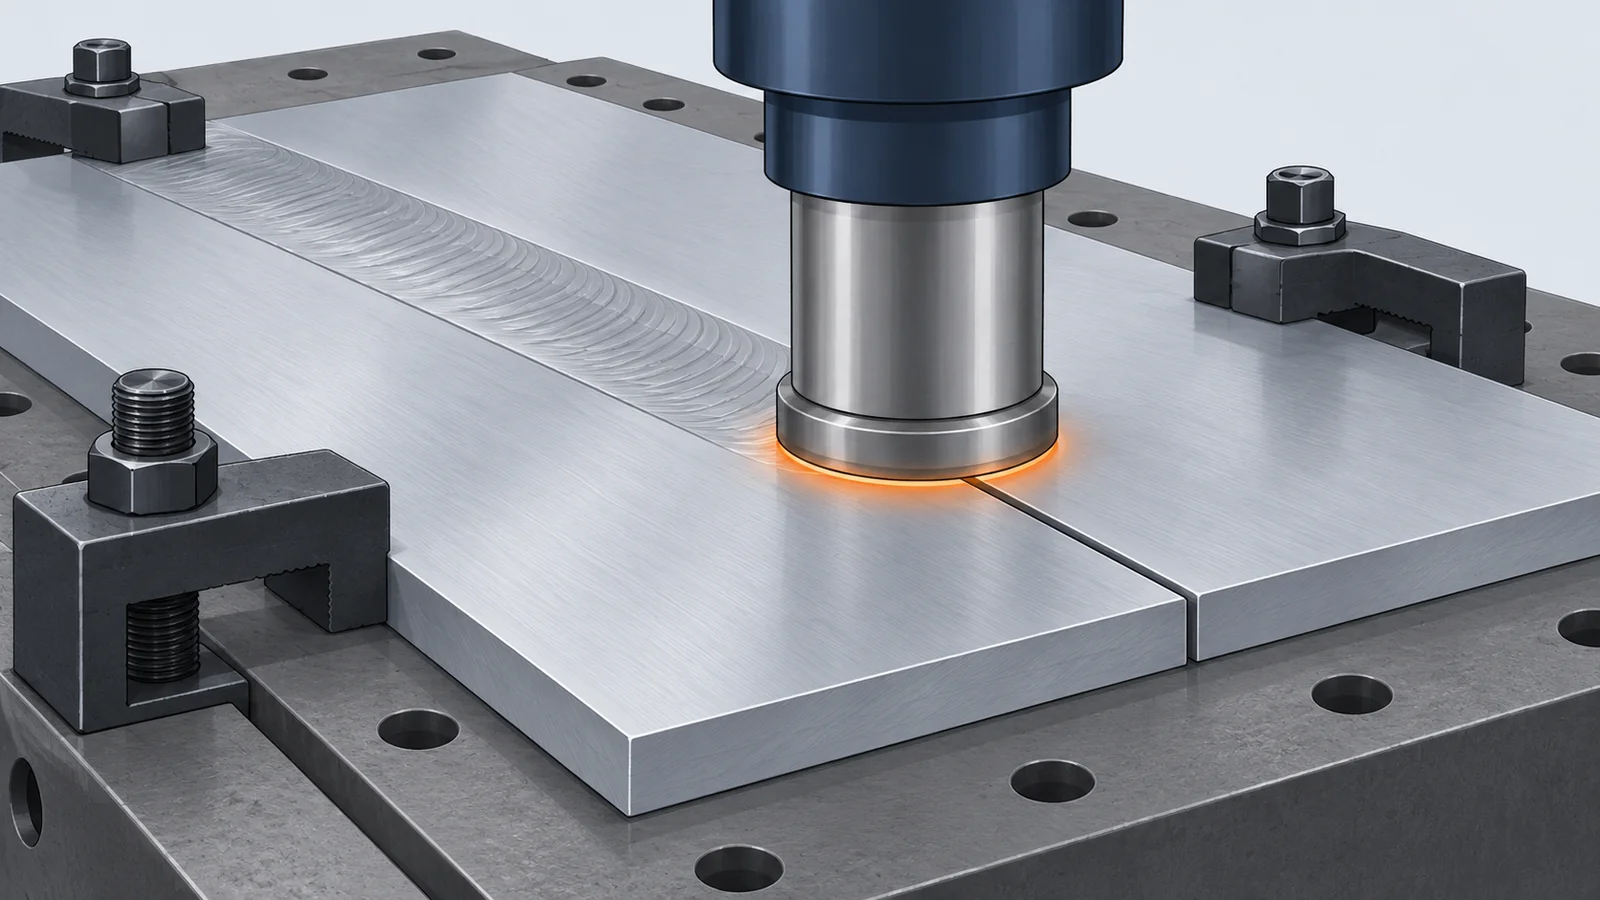
摩擦攪拌接合(FSW)は、材料を溶かさずに接合する方法です。芝浦機械の解説では、アーク溶接の接合温度が融点以上なのに対して、FSWは融点の80%程度で、変形は少ないと整理しています。一方で、継手の形の制約が多く、後加工が必要な場合が多いといった点も挙げています。アルミや銅合金の板の接合に多く使われます。
溶接順序・逆ひずみ・拘束治具
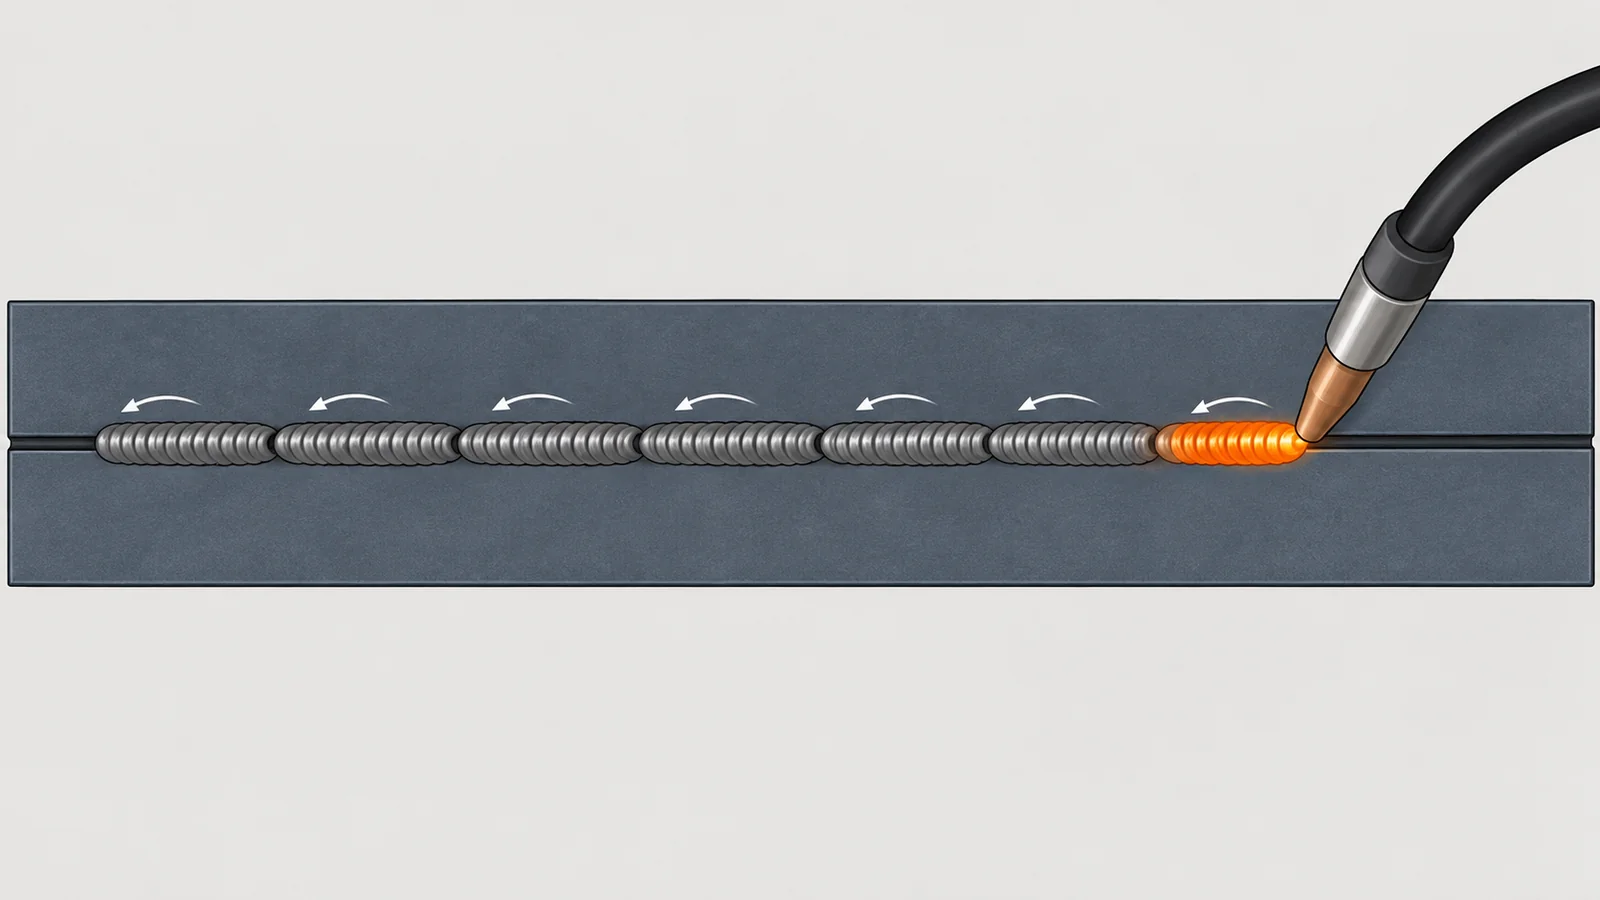
同じ溶接量でも、順序と押さえ方で歪みは大きく変わります。溶接情報センターの解説では、適切な溶接順序・積層法の選択と、熱の入り方が構造として対称になる同時溶接を挙げています。区間を分けて離れた所から溶接する飛石法や、全体は一方向に進めつつ1本ずつのビードを逆向きに置く後退法(バックステップ法)は、熱を1か所にためないための方法です。
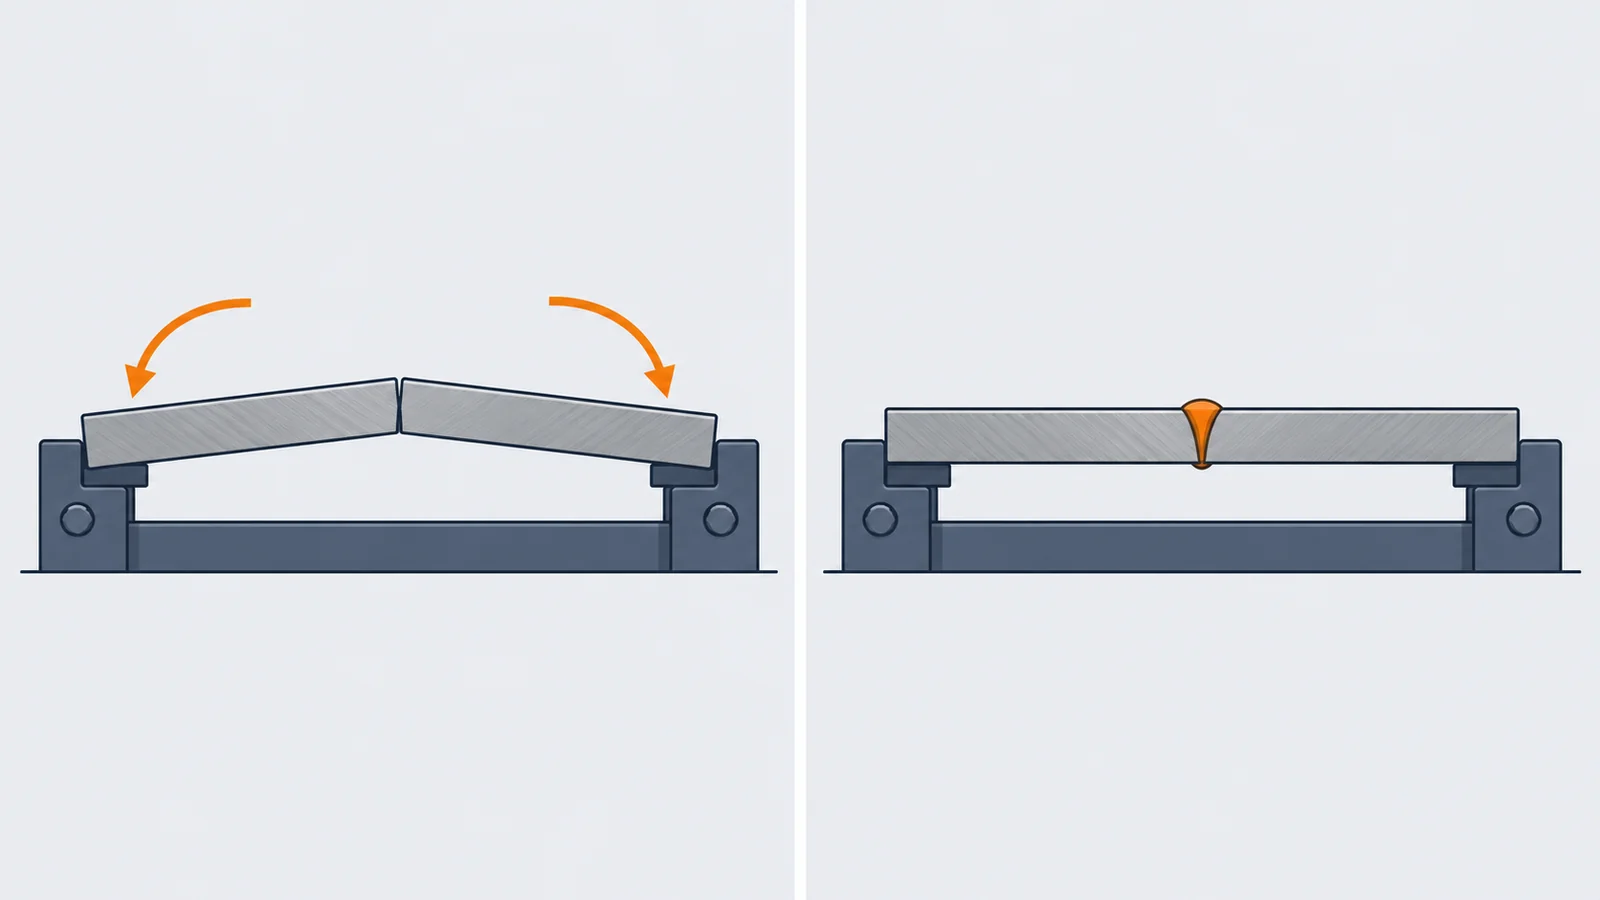
逆ひずみ法(予ひずみ法)は、あらかじめ経験や解析で変形量が見込める場合に、溶接前に逆方向の変形を与えてセットしてから溶接する方法で、突合せ溶接の角変形の低減などに使われます。拘束治具は変形を抑えますが、前に述べたとおり残留応力が大きくなり、割れの原因になることがあります。どこを押さえ、どこを逃がすかを決めるのが治具設計の要点です。
ひずみ取り・残留応力の除去
起きてしまった歪みは、あとから直します。溶接情報センターの解説によると、矯正の方法には、お灸や線状加熱など局部的に加熱して塑性変形を起こさせる局部加熱矯正法、プレス・ローラ・ピーニングなどで機械的な力を加える機械的矯正法、ジャッキとプレスを併用する加熱加圧法があります。同解説は、生産効率を考えると、溶接時の変形防止にコストをかけるより、溶接後に修正・矯正の工程を入れたほうがよい場合もあるとしています。
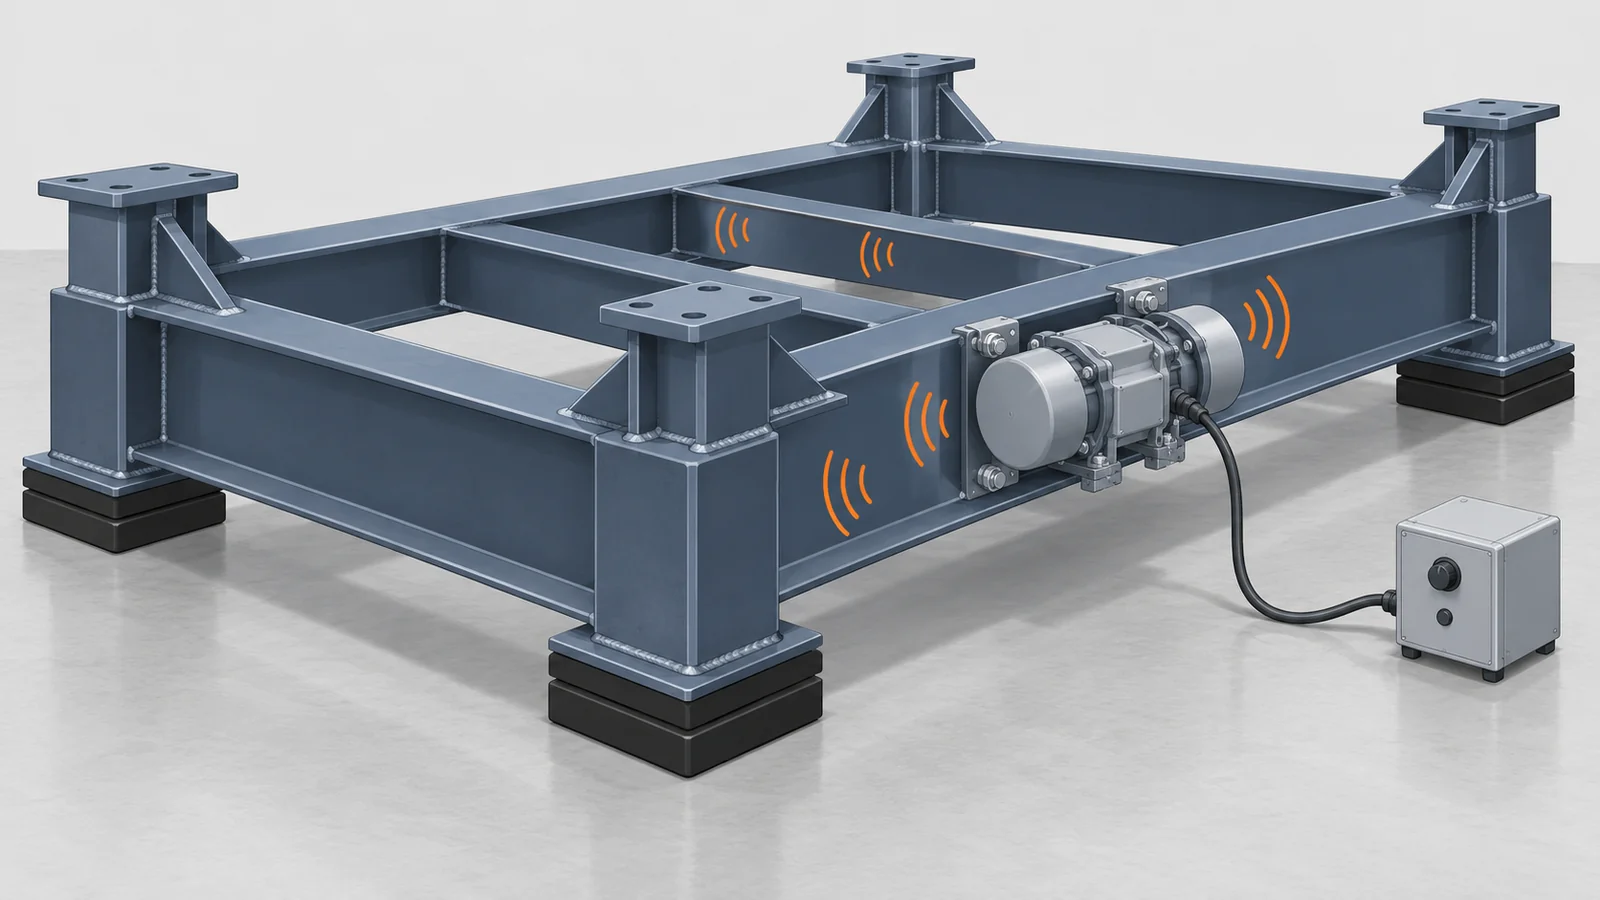
残留応力を下げる方法としては、溶接後熱処理(PWHT)が最も一般的です。部品全体の温度をクリープが起こる温度域まで上げて、溶接部の固有ひずみを解消します。このほか、振動を加えて応力を軽減する振動式の応力除去もあり、炉に入らない大きなワークにも使えます。テクノコートは、機械部品や金型の粗加工前・仕上げ加工前に振動処理をすることで、寸法精度が上がるとしています。
CAEで変形を予測する
試作して、測って、直して、をくり返す代わりに、作る前に計算で変形を予測する方法です。溶接では、溶接部の近くに想定されるひずみ(固有ひずみ)を与えて残留変形を求める固有ひずみ法などが使われます。川重テクノロジーは、固有ひずみ法による溶接変形シミュレーションの事例で、目的を「溶接施工時の変形量の事前予測」としています。溶接順序や逆ひずみの量を、計算で比べてから決められます。
樹脂成形では、樹脂流動解析で充填・保圧・冷却と繊維配向を計算し、反り変形を予測します。プレス成形では、成形シミュレーションでスプリングバックの量を予測し、戻り分を見込んだ金型の形を決めます。いずれも、解析の精度は材料データと条件の入力で決まるため、最初は実測と比べて合わせ込む作業が必要です。
金型・成形条件の見直し
樹脂の反りは、縮み方の差をなくすことが基本です。成形の技術解説では、固定側と可動側の金型温度の差の調整、保圧の適正化、冷却時間の延長を主な対策に挙げています。ガラス繊維入りの樹脂では、ゲートの位置や点数を変えて、繊維の配向をそろえすぎないようにする方法もあります。製品の設計では、肉厚をなるべく均一にします。
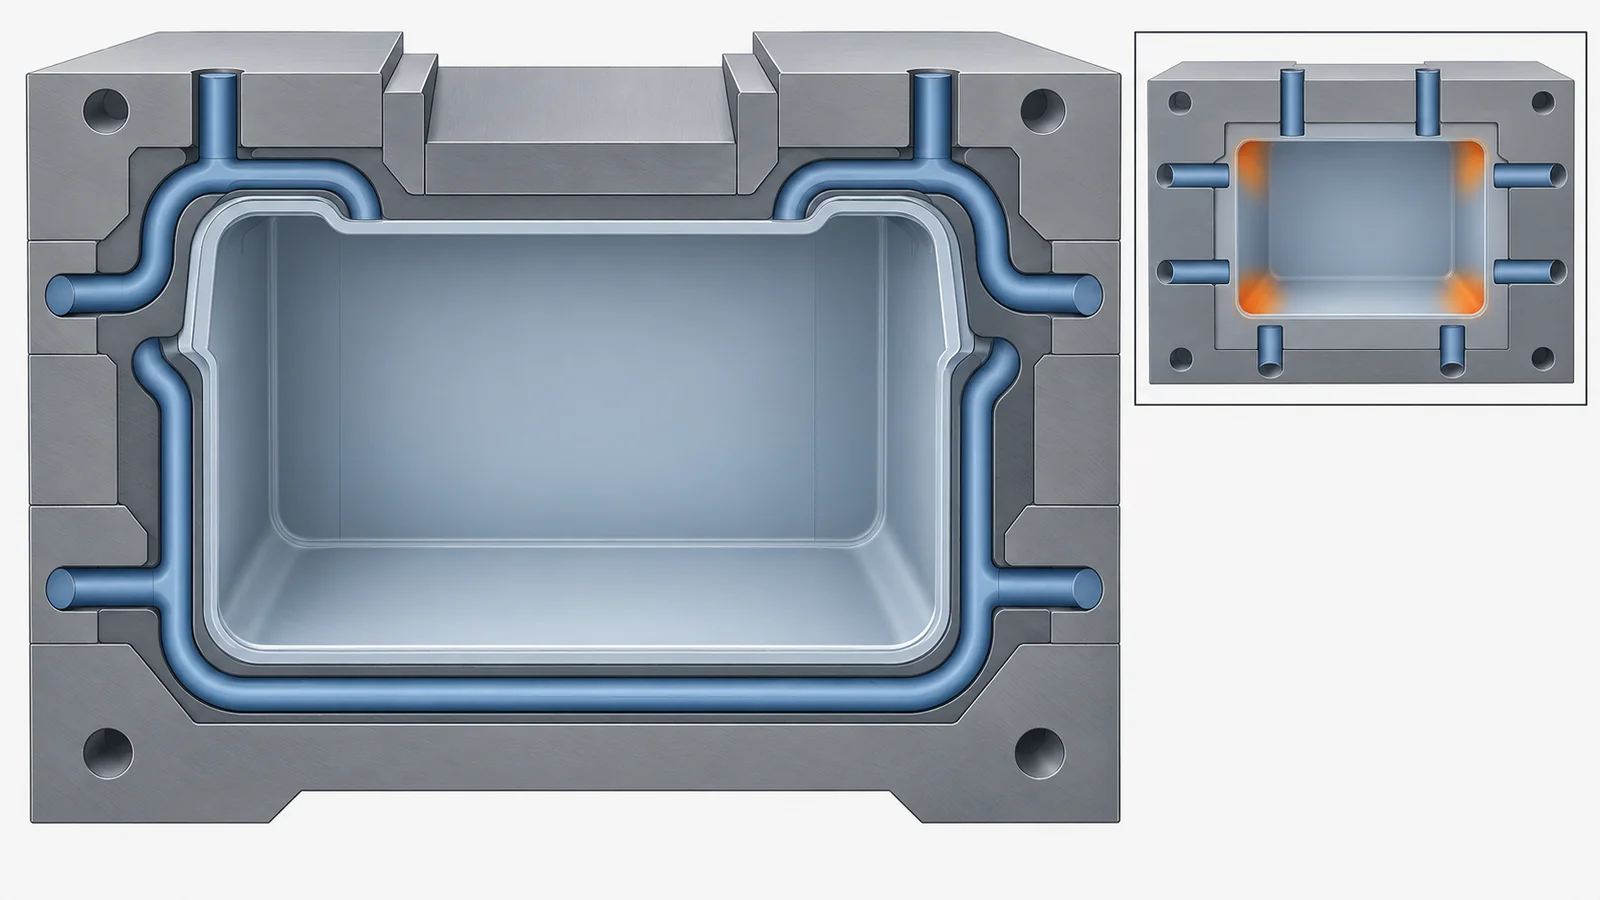
冷却のむらは、冷却水管の配置で決まる部分が大きく、冷却水管が製品から遠い場所や角部には熱がこもりやすくなります。ODECの解説によると、金属3Dプリンターを使えば、直線的な水管ではなく、金型の形状に合わせた自由な3D水管を配置でき、冷却効率を上げられます。プレスのスプリングバックでは、戻る分を見込んで曲げすぎる、曲げ部に力を加えて応力差をなくす、といった金型の工夫で対策します。
出典:溶接変形を防止したいのですが|溶接情報センター、溶接残留応力の低減方法|溶接情報センター、レーザー溶接の原理|キーエンス、FSW(摩擦攪拌接合)とは|芝浦機械、固有ひずみ法による溶接変形シミュレーション|川重テクノロジー、射出成形の反り(変形)の原因と対策|プラスコム(松井製作所)、射出成形の反りの不良原因と改善対策|樹脂プラスチック材料環境協会、曲げのスプリングバック対策(1)|ミスミ
歪み・反りを抑える技術を持つ企業
各企業が解決できる課題と技術の内容を、企業が公開している情報をもとに紹介します。溶接の加工を頼むのか、装置やソフトを入れて自社で対策するのか、金型を作り直すのかによって、相談先が変わります。
| 企業 | 解決できる課題 | 種類 | 何ができるか | 合う症状 |
|---|---|---|---|---|
| 菊川工業 | 金属建材メーカー(接合加工) | FSW(摩擦攪拌接合)で、アルミや銅合金の板を少ないひずみで接合する。建築業界以外からの加工・実験の相談も受け付ける。 | A 溶接した板が折れ曲がる・反る(角変形) C 薄板の溶接で波打つ(座屈変形) | |
| 上村製作所 | 板金・溶接 | 治具での拘束と熱の逃がし、溶接順序、入熱の管理で、薄板の溶接の縮みを抑える。試作・単品・小ロットに対応。 | A 溶接した板が折れ曲がる・反る(角変形) B 溶接した構造物の寸法が合わない・曲がる・ねじれる C 薄板の溶接で波打つ(座屈変形) | |
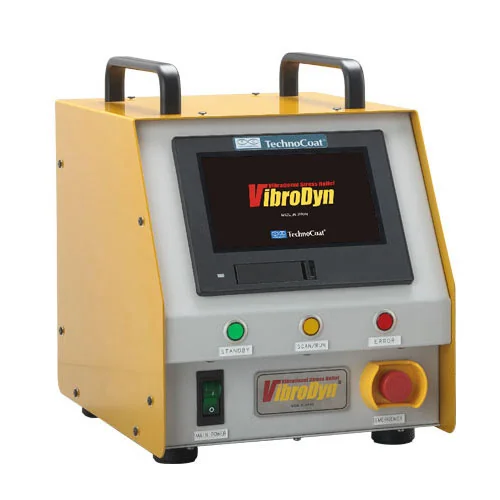
| テクノコート | 装置メーカー | 振動式の応力除去装置「バイブロダイン」で、炉に入らない大きな溶接構造物などの残留応力を下げる。 | B 溶接した構造物の寸法が合わない・曲がる・ねじれる | |
| JSOL | 解析ソフト | 溶接変形・樹脂の反り・スプリングバックを、作る前に解析するソフトの販売・サポートと受託解析を行う。 | A 溶接した板が折れ曲がる・反る(角変形) B 溶接した構造物の寸法が合わない・曲がる・ねじれる D 樹脂の成形品が反る・ねじれる E プレスの曲げ品がスプリングバックで寸法が出ない | |
| ODEC | 金属3Dプリンター受託 | 金属3Dプリンターで、冷却水管を立体的に配置した金型を作り、熱がこもる部分の冷却を改善する。 | D 樹脂の成形品が反る・ねじれる |
菊川工業株式会社|FSW(摩擦攪拌接合)で、アルミ・銅合金の板を少ないひずみで接合する
菊川工業とは
菊川工業は、1933年創業の、オーダー金属建材のメーカーです。東京本社と白井工場(千葉県)を拠点とし、従業員数は181名(2025年12月現在)です。建材の加工技術の一つとして、FSW(摩擦攪拌接合)による板材の接合を手がけ、建築業界以外からの加工や実験の相談も受け付けています。
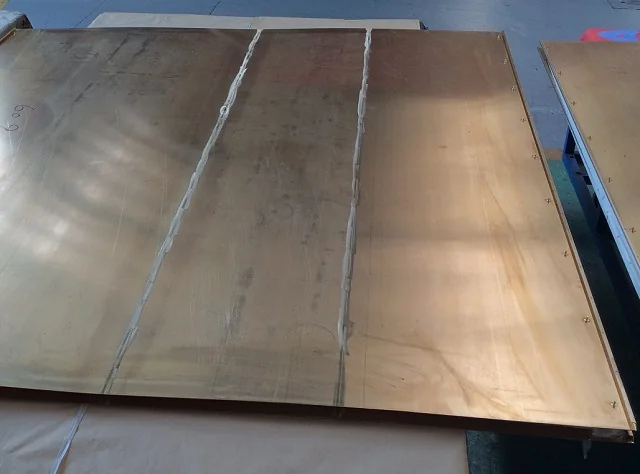
菊川工業の得意技術
| 技術 | 内容 |
|---|---|
| FSW(摩擦攪拌接合) | 高速回転ツールを金属材に押し当て、摩擦熱と塑性流動で接合する。1パスで板厚はアルミ10.0mm、銅合金6.0mm、マグネシウム10.0mmまで(下限はいずれも1.5mm) |
| 低ひずみの平面接合 | 薄板の化粧板の加工で、溶融溶接よりひずみや変形が少なく、溶接変形をTIG溶接の数分の1にとどめられるとしている(同社調べ)。長い距離の平面接合に向く |
| 広幅・長尺の板の製作 | 幅2800mm×長さ4000mmまでに対応(超える寸法は要相談)。治具の工夫で、3枚の板をつないだ長尺板も作れる。3DCADデータで曲線の接合にも対応 |
同社によると、FSWは溶接ヤケによる変色がなく、ビードも残りません。溶接跡を目立たせたくない外装・化粧板の部材にも使われています。
菊川工業が解決できる課題
- アルミや銅合金の薄い板をつなぐと、ひずみで平らにならない
- 溶接跡や焼け色を残さずに、広い板や長い板を作りたい
- 市場にない幅・長さの板材を、接合で作りたい
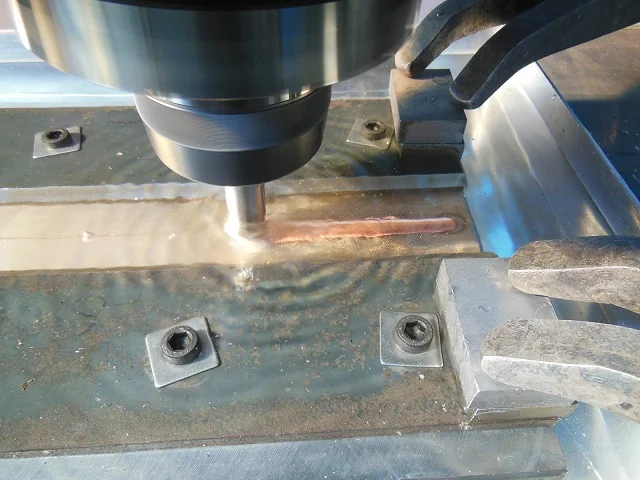
株式会社上村製作所|治具・溶接順序・入熱の管理で、薄板の溶接の縮みを抑える
上村製作所とは
上村製作所は、京都府八幡市の精密板金・溶接の会社です(1972年創業、1988年法人設立、従業員数3名)。アルミ、ジュラルミン、ステンレス、チタンの溶接を、試作・単品・小ロットで引き受けています。溶接管理技術者でもある代表が、歪み対策の考え方をブログで詳しく公開しています。
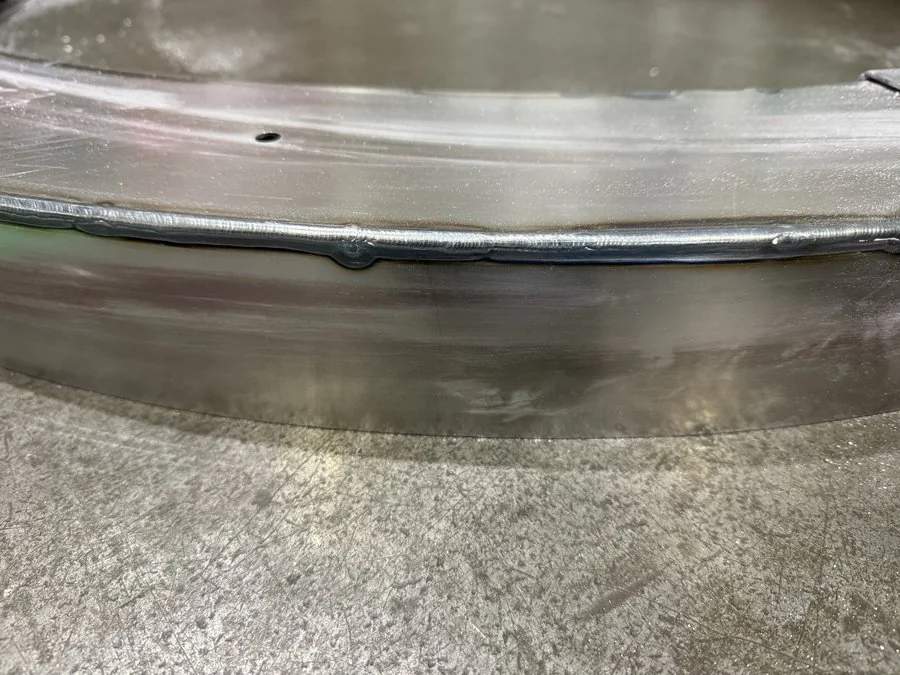
上村製作所の得意技術
| 技術 | 内容 |
|---|---|
| 入熱の分散 | 区間を分けて溶接し(飛石法)、1本ずつのビードを逆向きに置き(後退法)、冷え待ちを工程に組み込んで、熱を1か所にためない |
| 溶接順序 | 1本の溶接線は、自由端に向かって、中央から外側へ進めるのが原則。すでに溶接した側や拘束された側へ向かって進めると、収縮の行き場がなくなるとしている |
| 治具による拘束 | 基準面・基準穴は確実に守り、拘束は必要な方向だけに効かせる。全面をベタ押さえすると、熱収縮の逃げがなくなって、割れ・波打ち・局所座屈の原因になるとしている |
同社は、歪み対策の優先順位を「入熱の分散 → 溶接順序 → 治具・拘束 → 最後に最小限の歪み取り」としています。あとでたたいて直すことを前提にすると、品質が不安定になるためです。
上村製作所が解決できる課題
- 薄板の箱物やリングを溶接すると、縮んだり反ったりして寸法に入らない
- アルミ溶接で、組み立てのときに穴の位置が合わない
- 試作・単品で、歪みを抑えた溶接を頼みたい
公開されている実績
- 板厚2.3mmのSPCC(鉄)の、直径1350mmのリングを半割れにして全周溶接(片側の溶接長は約4100mm)。専用治具での拘束と熱の逃がし、パルスTIG、飛ばし溶接、冷却法を組み合わせ、最大の収縮を約1mmに抑えた
出典:アルミ溶接の歪み対策|上村製作所、SPCC薄板・直径1350mm全周溶接の事例|上村製作所、会社案内|上村製作所
テクノコート株式会社|振動で金属の残留応力を下げる装置「バイブロダイン」
テクノコートとは
テクノコートは、静岡県藤枝市に本社・工場を置く、1990年設立の装置メーカーです。放電式コーティング装置やレーザー肉盛溶接機のほか、振動式の応力除去装置「バイブロダイン」を製造・販売しています。
テクノコートの得意技術
| 技術 | 内容 |
|---|---|
| 振動式応力除去(バイブロダイン) | ワークの共振域を測定し、その範囲の振動数で15〜30分加振して、金属内部の応力を軽減する。応力が下がると共振点が下がり、安定したら処理を終える |
| 熱処理との比較 | 同社は、熱処理に比べて短納期で、設備費・処理費は1/10以下、エネルギー消費量は1/100以下としている。装置をワークの近くに運ぶため、焼鈍炉に入らない大きなワークも処理できる |
| 溶接中の加振 | 溶接の開始から冷却時まで加振して、歪み・クラックを予防する使い方もある。処理できる材質は、炭素鋼、合金鋼、工具鋼、ステンレス鋼、アルミニウム合金、チタニウム合金、鋳鉄、鋳鋼などと、それらの溶接構造物 |
同社は、SKD61の試料で、加振後の応力変化量(圧縮側への変化)が約90〜250MPaだった測定結果を公開しています。効果は材質やワークの状態で変わるため、自社の部品で確かめます。
テクノコートが解決できる課題
- 溶接や機械加工のあと、時間がたってから部品が歪む
- 焼鈍炉に入らない大きな溶接構造物の、残留応力を下げたい
- 熱処理の外注にかかる時間と費用を減らしたい
公開されている実績
- 溶接時の加振の事例:タンク架台(10,000kg、SS)の溶接組立時に処理して精度を向上、自動車外板プレス型(3,000kg、FCD)の肉盛溶接時に処理して溶接後・稼動後の歪みを防止
- 加工前後の処理の事例:工作機械のスライドレール(5,000kg、FC)で、研削精度の向上と、輸送時・稼動後の歪みの防止
出典:振動式応力除去装置 バイブロダイン|テクノコート、溶接時の加振で強度向上、歪み・クラックを防止|テクノコート、加工ワークの応力軽減で、加工精度が向上|テクノコート、会社概要|テクノコート
株式会社JSOL|溶接変形・樹脂の反り・スプリングバックを、作る前に解析するソフト
JSOLとは
JSOLは、2006年設立の、NTTデータと日本総合研究所が50%ずつ出資する会社です(従業員数1,418名、2026年4月現在)。CAEの分野では、自社開発の解析ソフトと、海外製ソフトの販売・サポート、受託解析を行っています。
出典:JSOLの公開情報をもとに AI(Claude)で作成
JSOLの得意技術
| 技術 | 内容 |
|---|---|
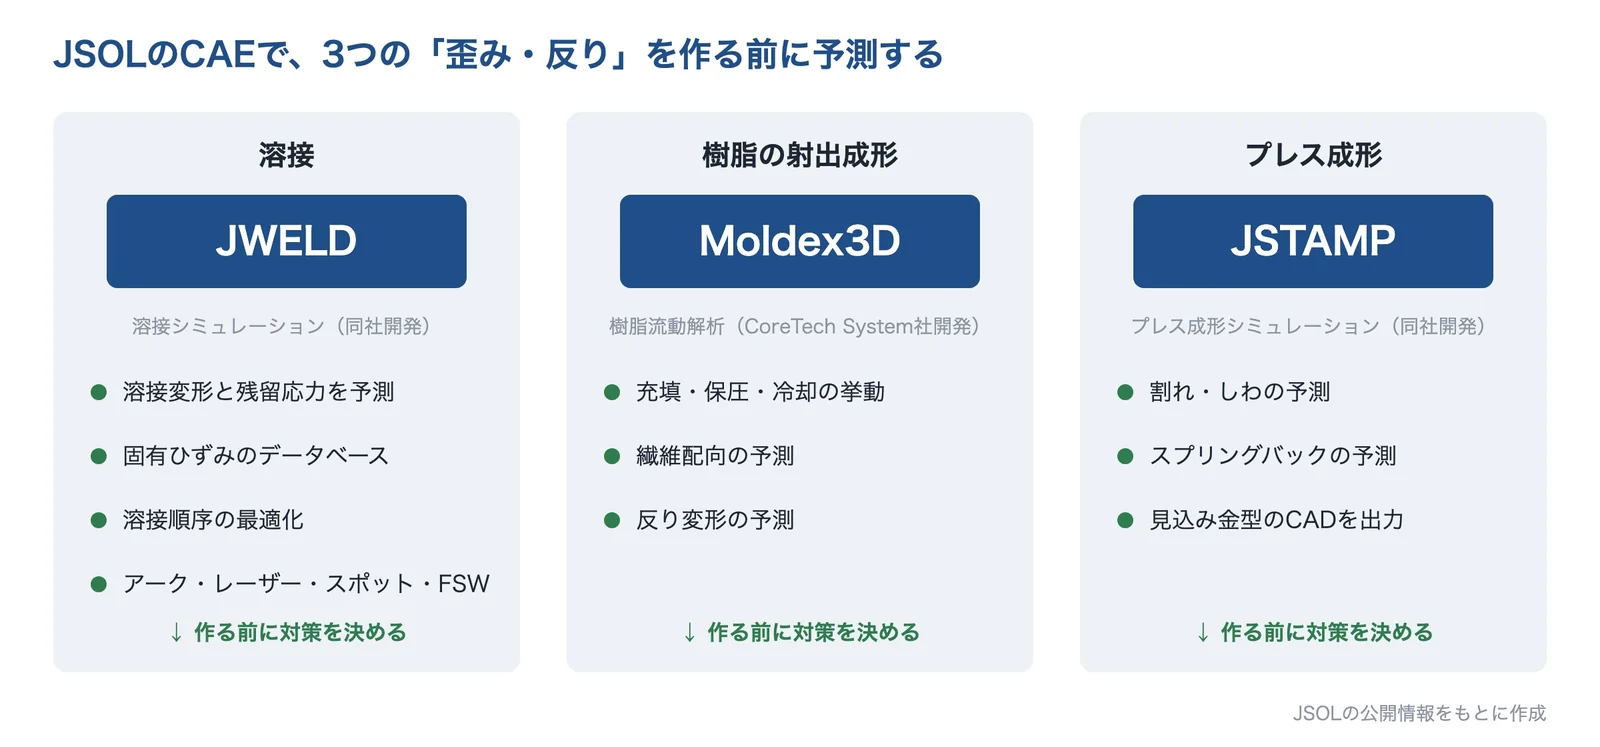
| JWELD(溶接シミュレーション) | 同社が開発した、溶融溶接(アーク、レーザー、スポット溶接など)と摩擦攪拌接合(FSW)の解析ソフト。溶接変形と残留応力を予測する。固有ひずみのデータベースを持ち、溶接順序の最適化にも使える。日本語のメニューとGUIで、解析の専門家でなくても扱えるとしている |
| Moldex3D(樹脂流動解析) | 台湾のCoreTech System社が開発した樹脂流動解析ソフトを、同社が扱う。充填・保圧・冷却の挙動、繊維配向、反り変形を予測する |
| JSTAMP(プレス成形シミュレーション) | 同社が開発した、割れ・しわ・スプリングバックを予測するソフト。解析結果から、スプリングバックを見込んだ金型のCADデータを出力できる |
JSOLが解決できる課題
- 溶接順序を変えたときの変形を、試作の前に比べたい
- 樹脂部品の反りを、金型を作る前に予測したい
- 高張力鋼板のスプリングバックを見込んで、金型の形を決めたい
公開されている実績
- JWELDの解析例として、建機の溶接順序の最適化による、ひずみ取り工数の短縮を紹介している
出典:溶接シミュレーションソフトウェア JWELD|JSOL、樹脂流動解析ソフトウェア Moldex3D|JSOL、プレス成形シミュレーションシステム JSTAMP|JSOL、会社概要|JSOL
株式会社ODEC|金属3Dプリンターで、冷却水管を立体的に配置した金型を作る
ODECとは
ODEC(オデック)は、和歌山県有田市の、2003年設立の金属加工会社です。機械部品の加工のほか、金属3Dプリンター(金属粉末造形)の設計・造形受託を手がけています。
ODECの得意技術
| 技術 | 内容 |
|---|---|
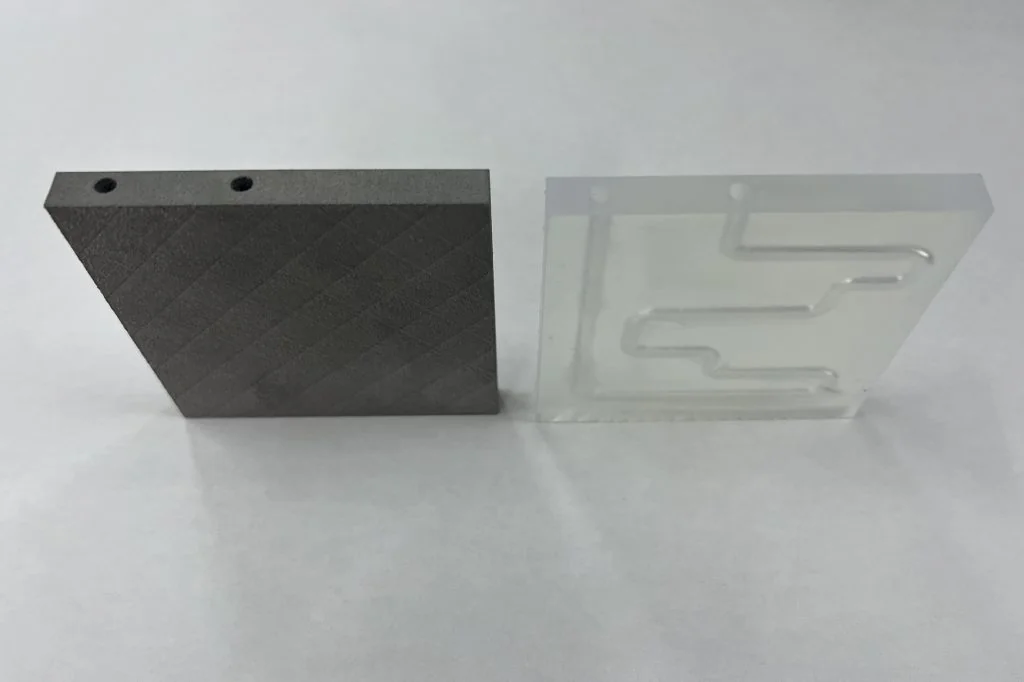
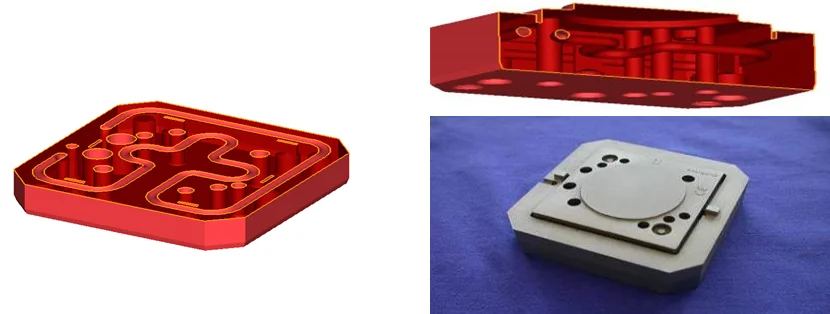
| 3D水管付き金型 | 金属3Dプリンターで、直線ではなく金型の形状に合わせた自由な3D水管を配置できる。冷却効率が上がり、成形のサイクルタイムの短縮に役立つとしている |
| 金型の温度コントロール | 3次元水管で金型の温度をコントロールして、焼き付きやワレ、ヒケなどのトラブルを防ぐことも可能としている。製作事例では、マレージング鋼の射出成形金型で、サイクルタイムの短縮と成形品の変形防止をうたっている |
| 造形と仕上げ | 250×250mm(高さ250mm)までの3D金型製作に対応。必要な部分だけを3D造形するハイブリッド造形にも対応し、CNC旋盤・マシニングセンターの二次加工と三次元測定機での検査も行う |
ODECが解決できる課題
- 金型に熱がこもる部分があり、成形品が反る・変形する
- 冷却時間が長く、成形のサイクルを短くしたい
- 冷却が必要な部分だけを3D造形して、金型のコストを抑えたい
出典:3D水管付き金型の造形・製作|ODEC、射出成型 三次元水管付き金型|ODEC、会社概要|ODEC
選ぶ前に確かめる条件
加工の依頼先や、装置・ソフトを選ぶ前に、次の条件を整理しておくと、話が早くなります。
- どの変形が問題か:縮み・曲がり・折れ曲がり・波打ち・ねじれ・反り・スプリングバックのどれか。どこを測って、何mmずれているか
- 材料と板厚(鋼・ステンレス・アルミ・銅合金・樹脂の種類、ガラス繊維の有無)
- 継手や製品の形:溶接線の位置と長さ、肉厚の差、曲げの形
- 求める精度と、測り方(どの基準で、どの測定器で合否を決めるか)
- 変形を起こさない対策と、あとで直す対策の、どちらにどれだけ工数をかけられるか
- 溶接や成形のあとに機械加工するか。残留応力による、あとからの寸法変化が問題になるか
- 今の工法を変えられるか:溶接法、材料、金型、設備の変更の余地
- 数量と時期:試作・単品か、量産か。試作の段階で解析や試し打ちに使える期間
関連する課題
この課題に関係する分野・技術・製品のページ
※アイキャッチ画像は、AI(ChatGPT)で生成したイメージです。実在の製品ではありません。
情報の確認日:2026年9月29日








