
PROCESS / 加工・技術から探す
切削・研削の加工事例
旋盤・フライス・マシニングセンタでの切削、砥石での研削、ウォータージェットなど、刃物や砥石で材料を削って形にする加工の実績を、写真で並べています。
実績の一覧
種類がわかる434件が対象です(全434件のうち)
材料がわかる345件が対象です(全434件のうち)
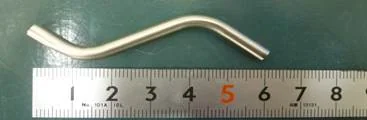
エースモデルS字に曲げたパイプの内面を Ra0.03μm まで研磨
S字に曲げたパイプの内面を研磨。研磨前 Ra0.31μm・Ry2.06μm が、研磨後 Ra0.03μm・Ry0.21μm。
共栄電工株式会社
出典:共栄電工「内面研磨・細管研磨」
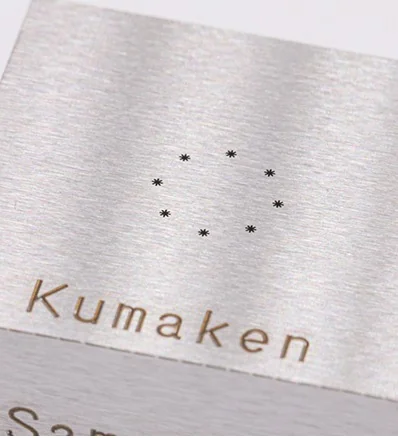
エースモデルφ0.5の星形にスリット幅0.08、精度±0.002
ノズルや抜き型のダイ用のワイヤー微細加工品。形状サイズφ0.5(スリット幅0.08)、精度±0.002。超硬や焼入れ鋼。
株式会社熊本精研工業
出典:熊本精研工業「フォトギャラリー」
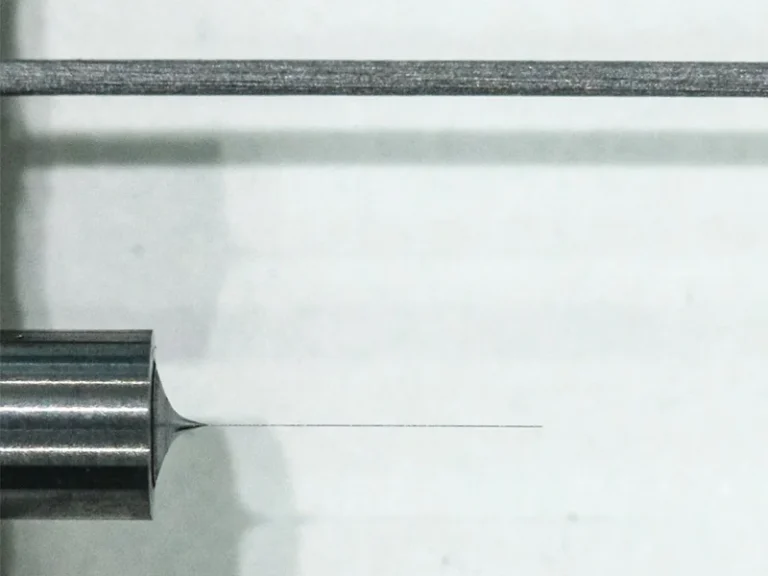
エースモデル超硬でφ0.025×5.0Lの極細ピン、精度±0.002
抜き型のパンチやピンに使う超硬の極細ピン。サイズφ0.025×5.0L、精度±0.002。
株式会社熊本精研工業
出典:熊本精研工業「フォトギャラリー」
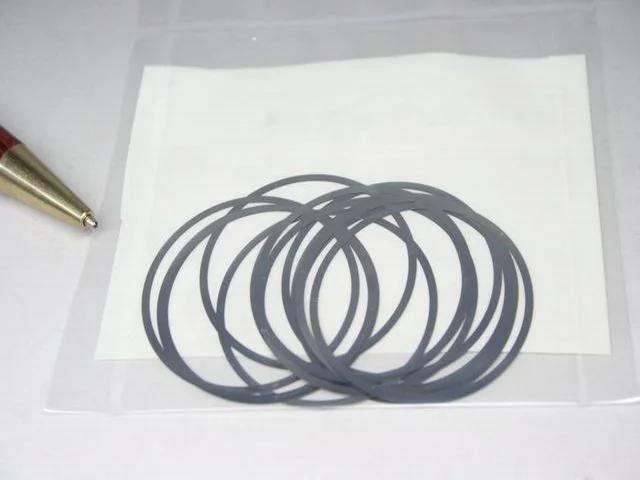
エースモデル板厚0.005mm(5µm)のステンレス箔のシムリング
材質SUS304、板厚t0.005(5ミクロン)のシムリングを100枚製作した事例。t0.2以下は板厚公差±0.003のシムリングが製作できると同社は記載。
有限会社こだま製作所
出典:こだま製作所「極薄ステンレス箔のシムリング」
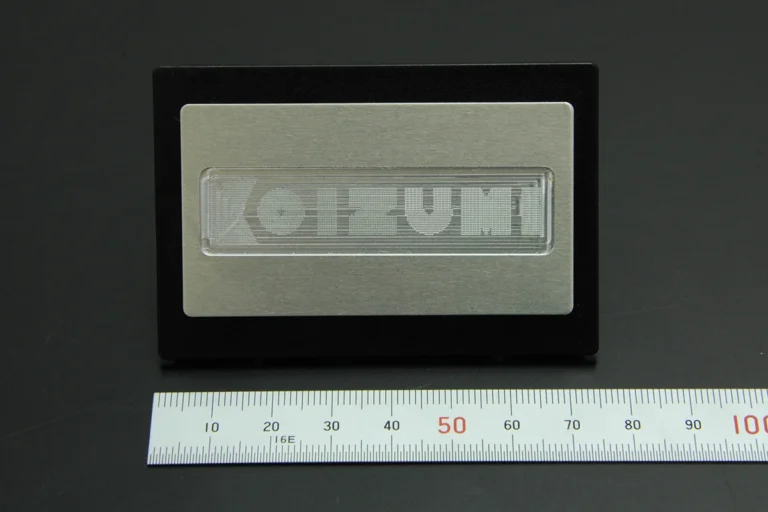
材質A5052のアルミ板に0.1mmの微細穴を並べて文字を表した加工サンプル。
有限会社小泉精機製作所
出典:小泉精機「0.1mmの微細穴を施したアルミ加工サンプル」
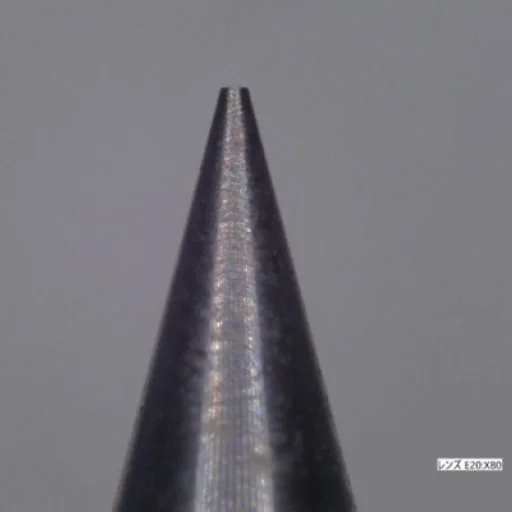
エースモデル内径0.05mm・外径0.1mmを±0.005mmで加工
超硬のテーパー加工品。内径0.05±0.005mm、外径0.1±0.005mm(同社の加工ギャラリーの記載)。
高島産業株式会社
出典:高島産業「ノズル/研削・研磨・精密微細加工」
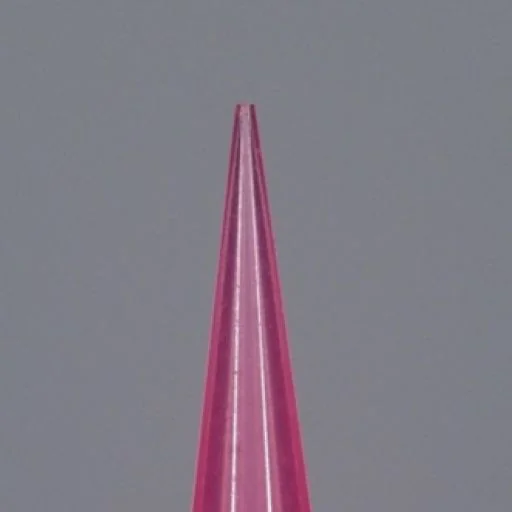
エースモデル内径φ0.03mm・外径φ0.06mmのセラミックス先端加工
セラミックスの先端12°テーパー品。内径φ0.03mm・外径φ0.06mm。同社は内径φ10μm〜の極小径ノズルを製作できると記載。
高島産業株式会社
出典:高島産業「ノズル/研削・研磨・精密微細加工」
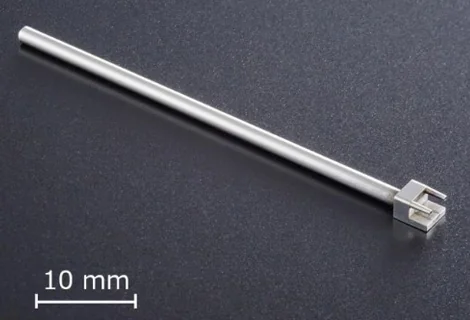
エースモデル切削のみで直径0.4mmの突起に0.1mmの穴をあけ内部で連結
1本のステンレス棒から切削のみで製作。直径1.5mmの棒に0.9mmの穴、直径0.4mmの突起2か所に0.1mmの穴をあけ内部で連結。
有限会社備前精機
出典:備前精機「製品紹介」
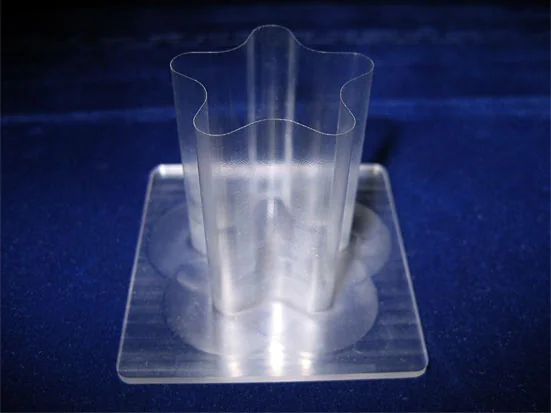
エースモデル欠けやすいアクリルを肉厚0.05mm・高さ38mmに切削
欠けやすいアクリル材を、機械の特性と切削条件の組み合わせで、肉厚0.05mm・高さ38mmに切削したと同社は記載。
株式会社長坂
出典:長坂「加工事例 切削加工」
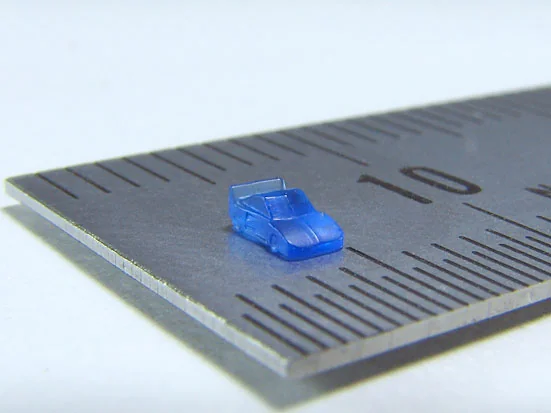
エースモデル全長2mm・タイヤ径0.5mmの車をR0.1mmの刃物で切削
R0.1mmの刃物で全長2mmの車を切削。両面切削の段取りでバリレス加工とし、タイヤ直径0.5mmのホイール形状も再現と同社は記載。
株式会社長坂
出典:長坂「加工事例 切削加工」
先端は超硬、シャンクはSK3。超硬をロウ付けし、先端の振れは3μと同社は記載。
株式会社東栄超硬
出典:東栄超硬 製作事例「超硬センター」
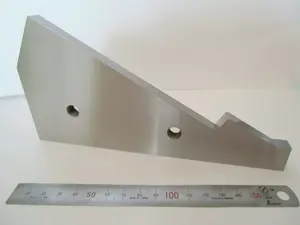
エースモデル段差公差±0.001を平面研削で加工
SKS3(サブゼロ)を平面研削で加工。段差公差±0.001。凹R形状を転写するため凸Rにも厳しい公差が入り、繋ぎ目もシームレスと同社は記載。
株式会社東栄超硬
出典:東栄超硬 製作事例「角度付テンプレート」
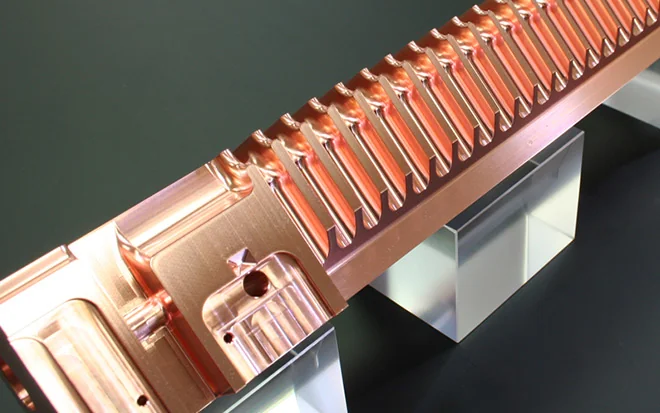
エースモデル無酸素銅の加速管を全体輪郭度0.005mm以下で加工
材質は無酸素銅。全体の輪郭度は0.005mm以下。±0.5℃で温度管理した工場の高精度5軸加工機で加工している。
株式会社ユー・コーポレーション
出典:ユー・コーポレーション TEC事業部「TEC事業部の技術力」
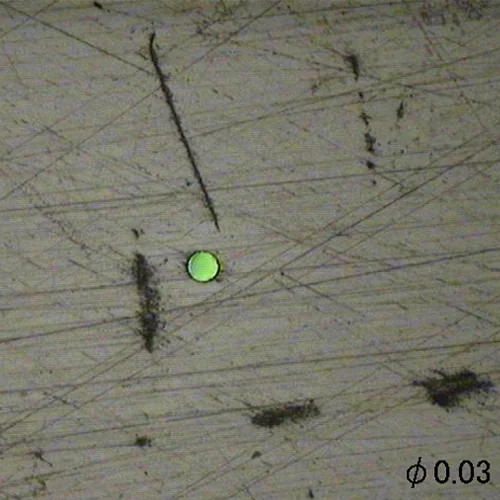
エースモデルφ0.03mmドリルで厚さ0.2mmのSUS304を貫通
材質SUS304の液体流量ゲージ。φ0.03mmのドリルで、厚さ0.2mmに貫通穴を加工している。
有限会社美豊
出典:有限会社美豊「加工例紹介」
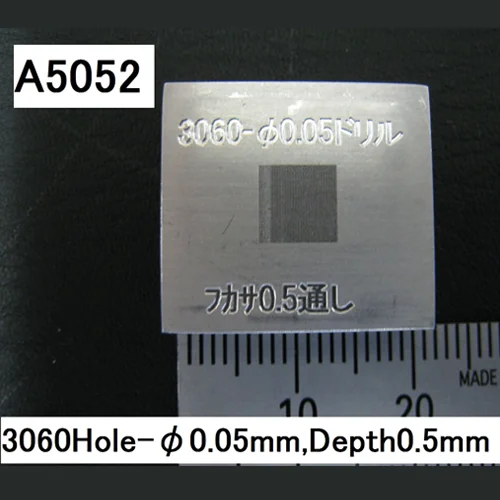
エースモデルφ0.05mmの穴を3060個、厚さ0.5mmを1本のドリルで貫通
材質A5052のテストピース。φ0.05mmドリルで3060穴を加工。厚さ0.5mmを1本のドリルで貫通させている。
有限会社美豊
出典:有限会社美豊「加工例紹介」
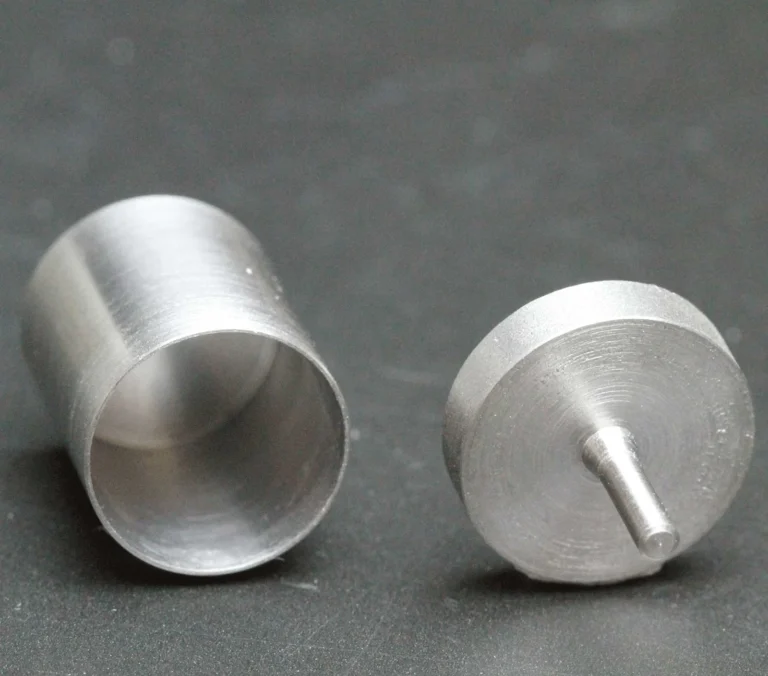
エースモデルタングステンの肉厚0.2mmの坩堝を丸棒から一体で削り出し
Φ13×25L、肉厚0.2mm、孔深さ14mmの酸化ウラン用容器。プレスで作れない薄さを丸棒から一体で削り出し。
岳石電気株式会社
出典:岳石電気「タングステン 薄肉坩堝」
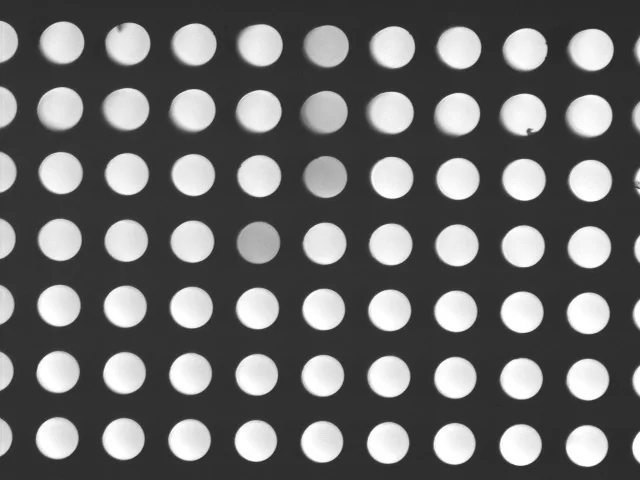
エースモデル厚さ0.5mmのアルミナにφ0.08mmの穴1000個、公差±0.005
厚さ0.5mmのアルミナ板にφ0.08mmの穴を1000個加工。穴径公差・位置精度は±0.005。
株式会社中川製作所
出典:微細加工ドットコム「アルミナ微細穴加工 φ0.08×1000穴」
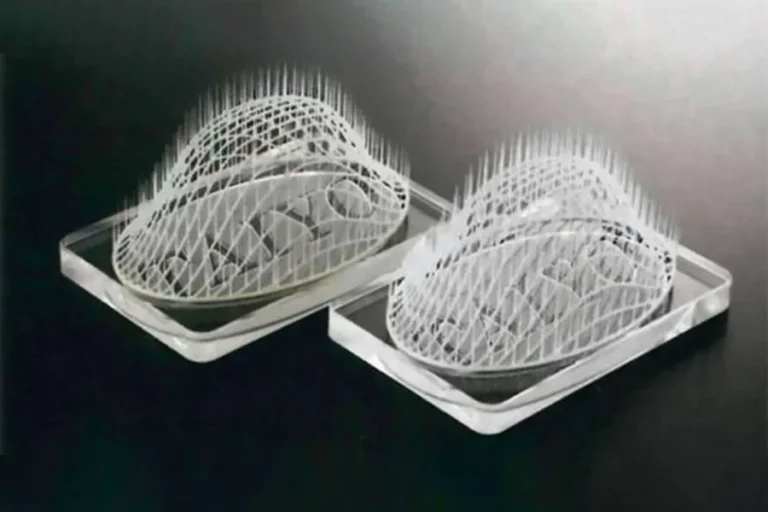
ABS・POMのブロックから削り出し。φ0.5mmのワイヤードームの上に高さ10mmの針形状。切削コンテストの銀賞。
太陽ゴム工材株式会社
出典:太陽ゴム工材「ワイヤードーム」
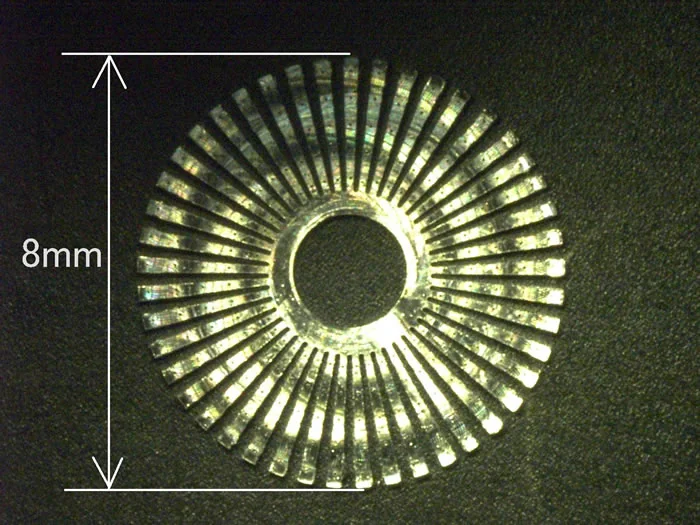
板厚0.25mm・直径8mmにリブ45箇所、溝幅0.05mmのスリット、φ40μmの貫通穴450箇所。切削コンテストの金賞。
株式会社中田製作所
出典:中田製作所「マイクロ立体回転式フィルター」
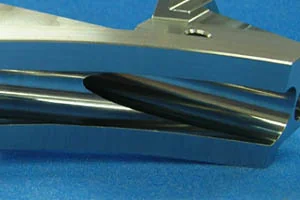
エースモデルインコネル718の交差穴で円筒度0.01・穴径公差0.005
インコネル718を削り出し、円筒度0.01・穴径公差0.005の交差穴を加工。穴径φ12、深さ130、肉厚5mm。
技研精機株式会社
出典:技研精機「難削材交差穴」
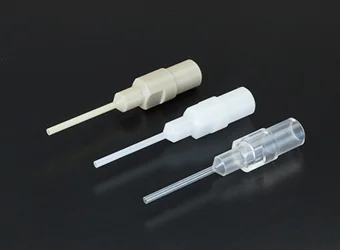
エースモデル樹脂3種で先端細穴径Φ0.05のノズル
PEEK・POM・アクリル製の薄肉ノズル。先端の細穴径はΦ0.05。同社は最薄で厚み0.035mmの薄肉加工に対応と記載。
株式会社青海製作所
出典:青海製作所「薄肉加工」
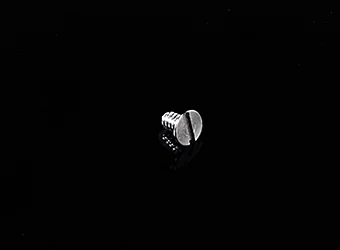
エースモデル呼び0.5mm・全長0.8mm のチタン製2条ねじ
Ti-6Al-4V 製のミニチュア2条ネジ。ネジ寸法 S0.5×P0.125、全長0.8。同社は最小φ0.01エンドミルでの加工を掲載。
株式会社青海製作所
出典:青海製作所「微細加工(切削)」
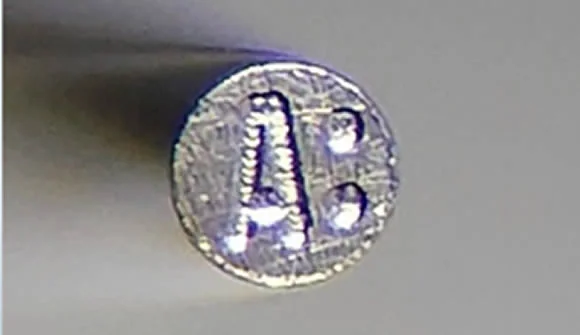
エースモデル直径0.24mmの先端に文字高さ0.15mmの彫刻
ハイス鋼φ0.24の先端に文字高さ0.15mmを彫刻。最小で文字高さ0.2mm・線幅0.02mm・文字間隔0.02mmの彫刻ができると同社は記載。
株式会社ソルテック
出典:ソルテック「ソルテックの彫刻技術」
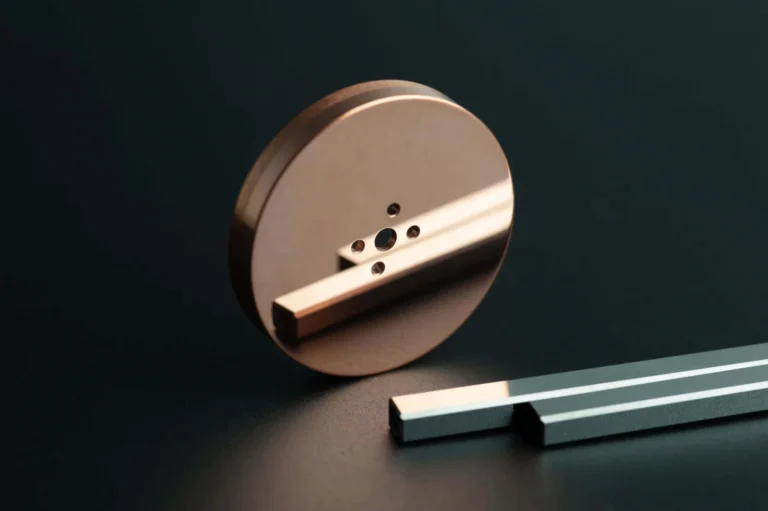
エースモデルキズつきやすい純銅をRa0.009μm・Rmax0.2μmに仕上げ
タフピッチ銅(99.9%純銅)φ30をラップ加工。表面粗さRa0.009μm、Rmax0.2μm。キズつきやすい純銅の鏡面仕上げ。半導体向け。
株式会社諏訪機械製作所
出典:諏訪機械製作所「硬度の低い銅をラップ加工で鏡面仕上げ」
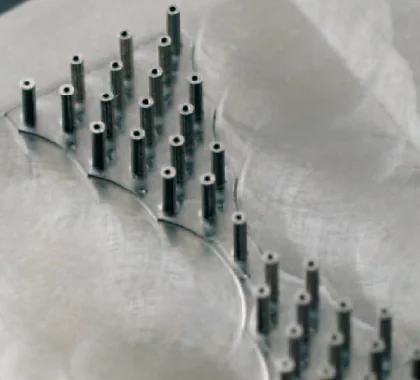
エースモデルφ0.1mm穴を±0.002mmの要求精度で切削(コンテスト受賞作)
SUS303 を NV4000DCG で切削。要求精度はφ0.1mm穴・±0.002mm。第1回DMG森精機ドリームコンテストの受賞作。
有限会社オオヤギ製作所
出典:オオヤギ製作所「対応加工」受賞歴
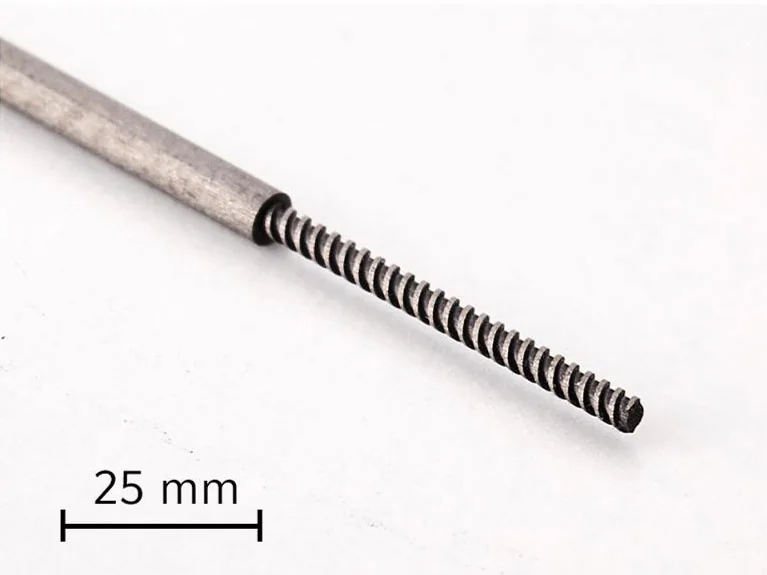
エースモデルシャープ芯に幅0.15mmのねじ山、35mmの全ねじを切削
0.5mm用の芯にピッチ0.6の二条の雄ねじ、0.9mm用の芯に雌ねじを加工。ねじ山は幅0.15mmの角ねじで35mmの全ねじ。
野田プラスチック精工株式会社
出典:野田プラスチック精工「受賞作品」
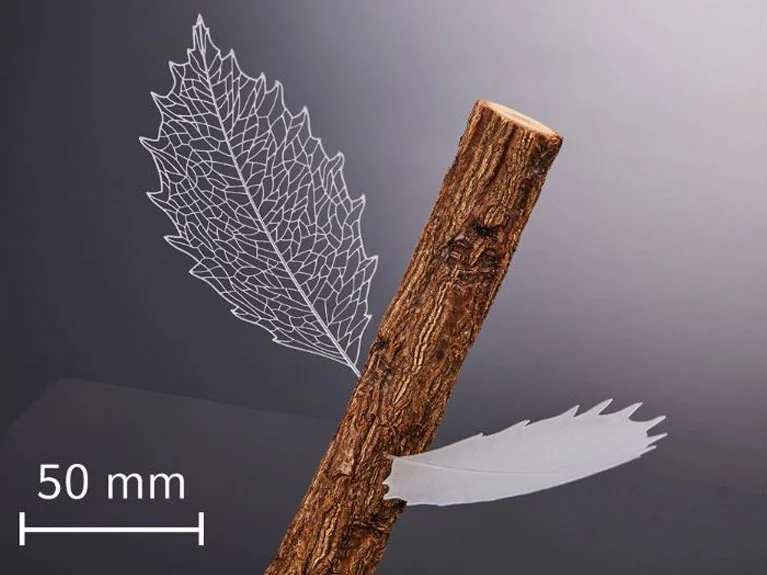
エースモデル葉脈φ0.16mm・葉の膜厚0.08mmをアクリルの切削で
アクリルを切削して作った葉。葉脈の線径はφ0.16mm、葉の膜厚は0.08mm。2018年度に金賞を受けた作品。
野田プラスチック精工株式会社
出典:野田プラスチック精工「受賞作品」
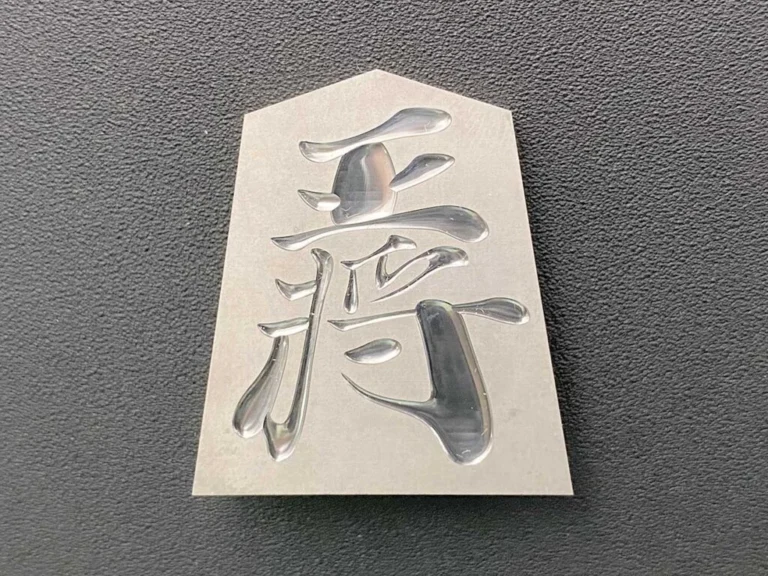
エースモデル超硬合金の文字彫りで加工部面粗度Ra0.01μm、仕上げ切込み0.002mm
超硬合金(V30相当)に将棋駒「王将」の文字を彫った加工テスト。PCDボールエンドミルR0.5で仕上げ切込み0.002mm、加工部面粗度Ra0.01μmと記載。
協和精工株式会社
出典:協和精工「超硬合金の加工【硬脆材加工】」(加工テスト)
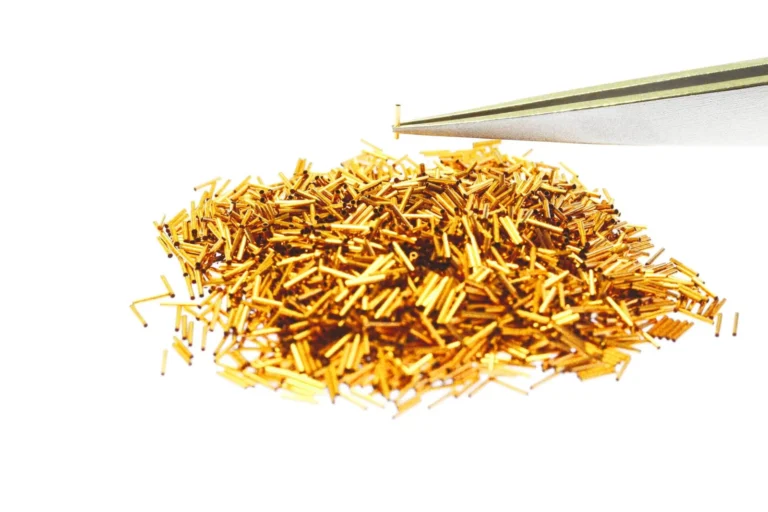
コンタクトプローブ用の極細精密管。最小外径0.10mmの量産体制を確立したと同社は記載。
株式会社日本特殊管製作所
出典:日本特殊管製作所「製品案内 コンタクトプローブ用」
硬脆性材料の微細加工事例として「パイレックス溝 幅0.1」を掲載。板に曲線状の溝を入れたサンプル。
株式会社クマクラ
出典:クマクラ「機械加工事例紹介(硬脆性材料の微細加工事例)」
エースモデル硬脆材のアルミナにφ0.05mmの穴
硬脆性材料の微細加工事例として「アルミナ穴 φ0.05」を掲載。円状に並ぶ穴のサンプル。
株式会社クマクラ
出典:クマクラ「機械加工事例紹介(硬脆性材料の微細加工事例)」
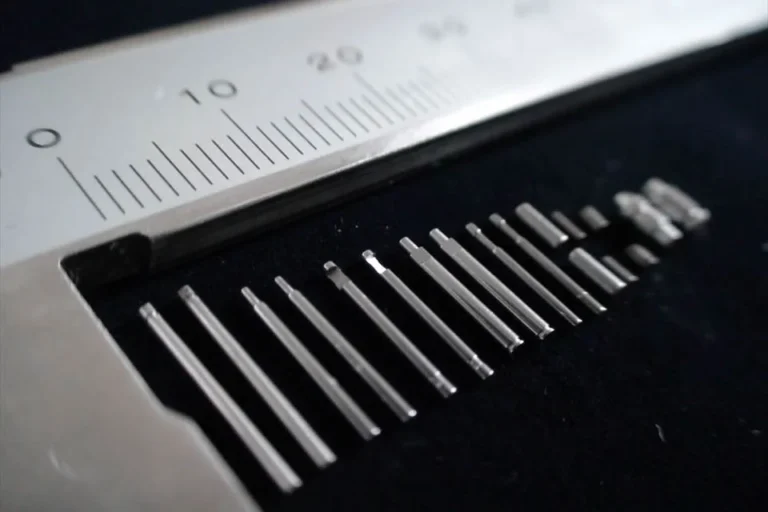
SUJ2・ステンレスのΦ1以下の極小シャフト・ピン。精度は通常ランク1μm、精密ランク0.5μm。極小歯車用のギヤシャフトなどに使う。
瑞井精工株式会社
出典:瑞井精工「製品紹介」
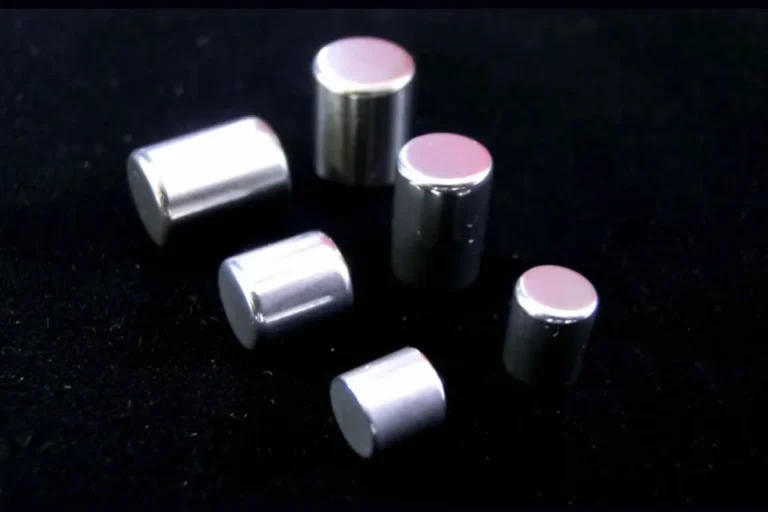
SUJ2・SUS440C などの回転・直動用の転動体。量産はD4mm以下、試作はD12mm以下。外径精度0.0005mm、硬度HRC60以上。
瑞井精工株式会社
出典:瑞井精工「製品紹介」
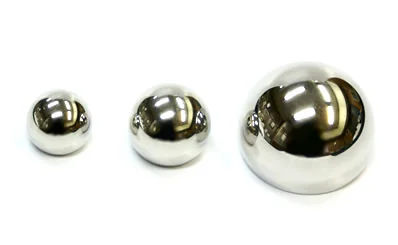
エースモデル人工股関節部品で真球度1μm以下・Ra0.05以下と同社は記載
球面切削と球面研磨で、人工股関節部品の真球度1μm以下・表面粗さ0.05Ra以下を達成と同社は記載。
木田バルブ・ボール株式会社
出典:木田バルブ・ボール「人工関節」
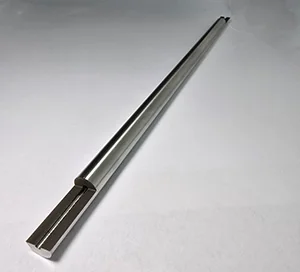
エースモデルインコネル718にφ3×長さ350を片側から貫通、出口の同軸0.3mm以下
インコネル718のφ12.7×350のワークの外径を円筒研削で仕上げた後、φ3の穴を片側から貫通。出口部の同軸は0.3mm以下。
株式会社チャンピオンコーポレーション
出典:チャンピオンコーポレーション「精密深穴加工」
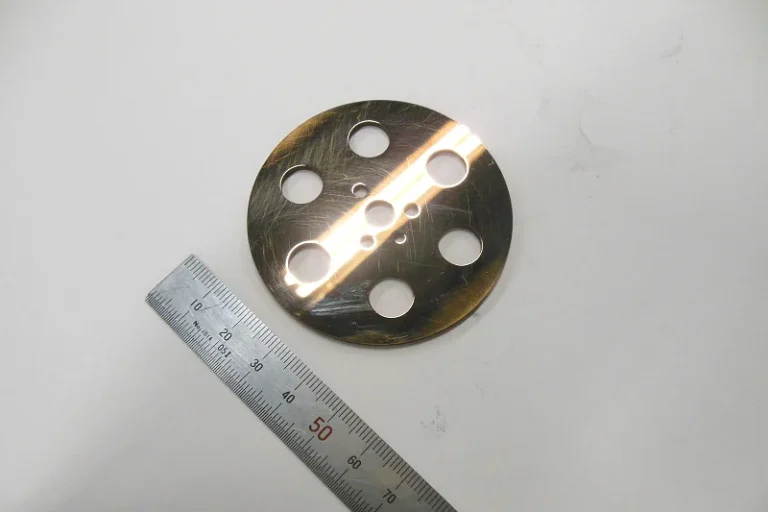
真鍮をΦ50mm×4tに研削とラップ加工し、表面粗さRa0.006・Rz0.0462に仕上げた減速機部品。
株式会社諏訪機械製作所
出典:諏訪機械製作所「真鍮をRa0.006の面粗さにラップ加工した減速機部品ギヤ」
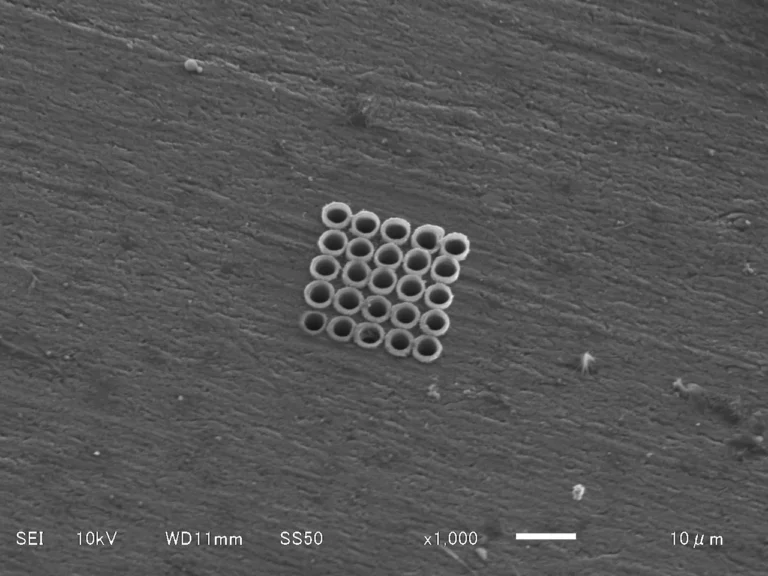
エースモデルアルミ A5052 に直径3μmの穴を並べて加工したサンプル
穴加工サンプル(金属)のアルミ A5052 φ3μm。電子顕微鏡写真(1,000倍)。
株式会社信栄テクノ
出典:信栄テクノ「加工事例集/穴加工」
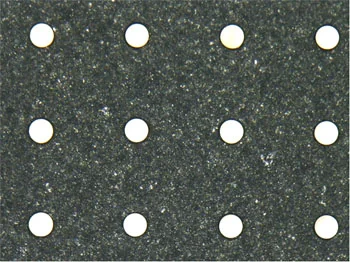
エースモデル板厚0.1mmのカーボンにφ0.05mmを50孔、実測φ0.0497〜0.0498mm
カーボン(F20)の板厚0.1mmに孔径φ0.05mmを50孔。実測の孔径はφ0.04967〜0.0498mm。
株式会社ヤゲタ精器
出典:ヤゲタ精器「カーボン(F20)・微細孔明け加工<φ0.05mm> Sample No.0807M」
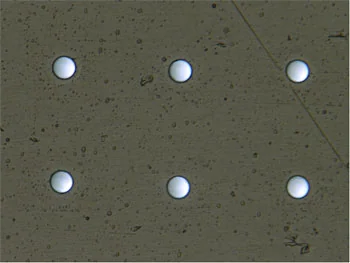
エースモデル厚さ0.1mmのステンレスにφ0.02mmの孔を25孔
厚さ0.1mmのステンレスに孔径φ0.02mm・ピッチ0.1mmで25孔。実測の孔径はφ0.0174〜0.0184mm。
株式会社ヤゲタ精器
出典:ヤゲタ精器「ステンレス・微細孔明け加工<φ0.02mm>」
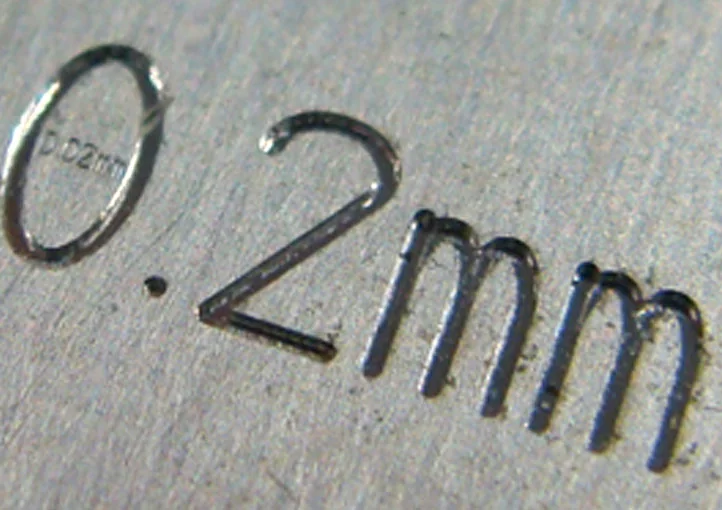
エースモデルΦ0.02mmのエンドミルで高さ0.2mmの「0」の中に文字を切削
高さ0.2mmの「0」の中に、Φ0.02mmのエンドミルで「0.02mm」の文字を切削。肉眼での確認は不可能と同社は記載。
株式会社ナラハラオートテクニカル
出典:ナラハラオートテクニカル「アルミ切削加工の微細加工」
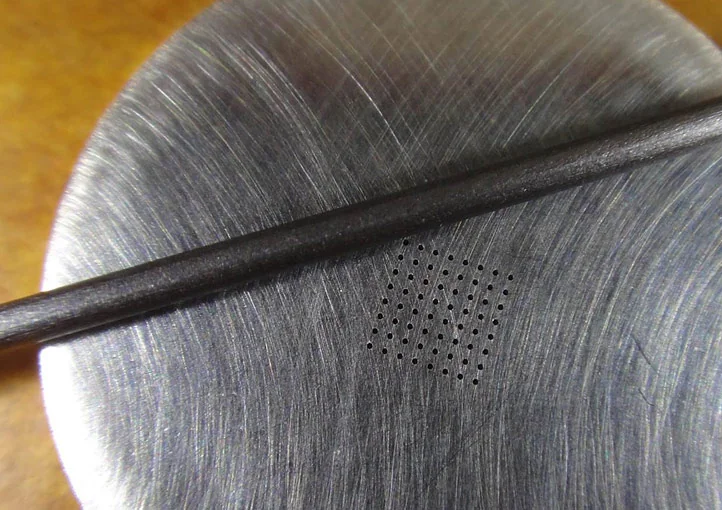
エースモデルSUS303にΦ0.08mmの穴を64個加工
SUS303のΦ10×1の円板に、Φ0.08mmの穴を64個、超精密高速スピンドルで加工。黒い棒はΦ0.5のシャープペンシルの芯。
株式会社ナラハラオートテクニカル
出典:ナラハラオートテクニカル「アルミ切削加工の微細加工」
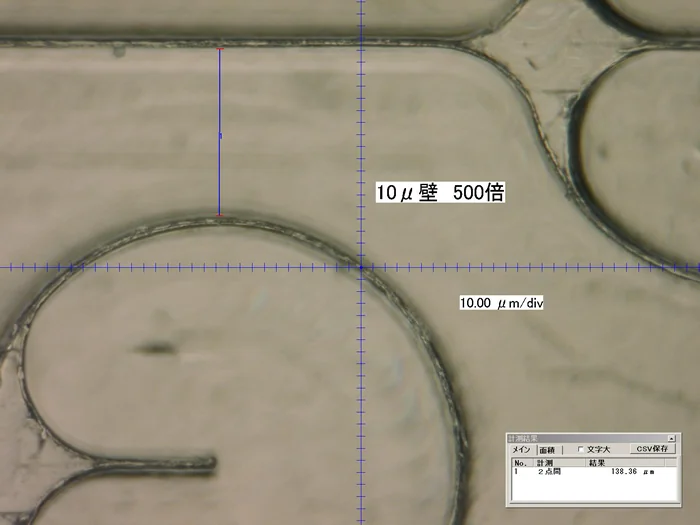
A5052で幅10μm・高さ20μmの壁を残す微細壁切削加工。超微細金型のマスター金型などに使うと同社は記載。
株式会社中田製作所
出典:中田製作所「超微細壁切削加工」
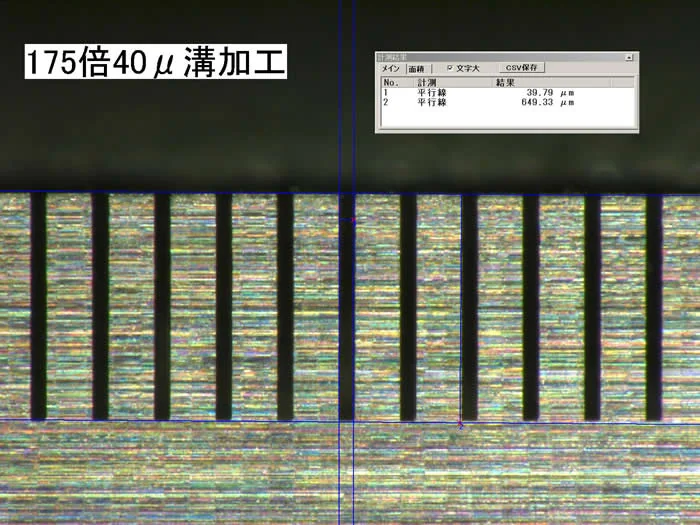
エースモデル幅0.04mm・深さ0.64mm(アスペクト比16)の溝を切削
幅0.04mm・深さ0.64mm(アスペクト比16)の微細溝を切削で加工。溝の蛇行がなく、微細バリも最小限と同社は記載。
株式会社中田製作所
出典:中田製作所「微細溝切削加工」
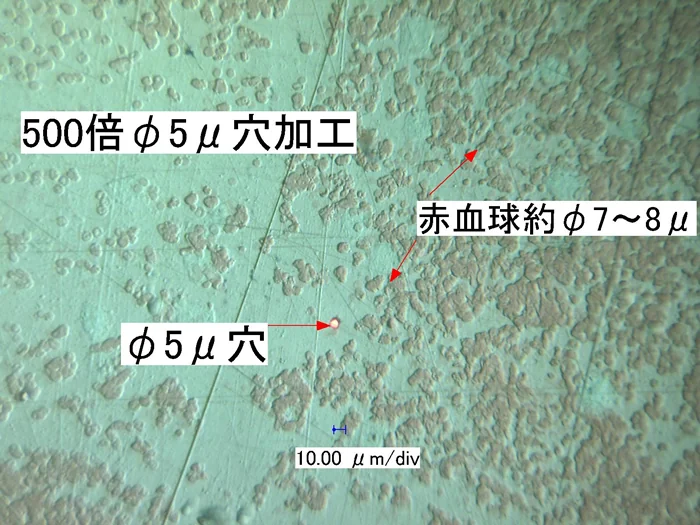
エースモデルφ5μmの穴を板厚20μmに30ヵ所連続、穴公差±0.2μ程度
A5052の板厚20μmを貫通するφ5μmの穴を30ヵ所連続で加工する技術。穴公差は±0.2μ程度と同社は記載。
株式会社中田製作所
出典:中田製作所「超微小径穴加工技術」
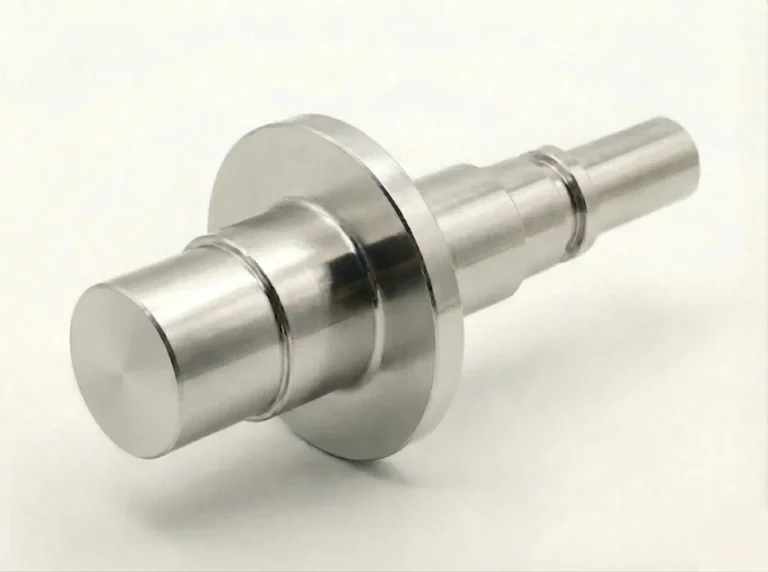
エースモデルφ55のシャフトで真円度1μm・直角度1μm、Ra0.01
精密電子部品の検査装置の超精密エアスピンドル用。SUS304、φ55×110。円筒研削で真円度1μm・直角度1μm、表面粗さRa0.01。
高広工業株式会社
出典:高広工業 超精密加工・研削加工ソリューション「スピンドルシャフト」
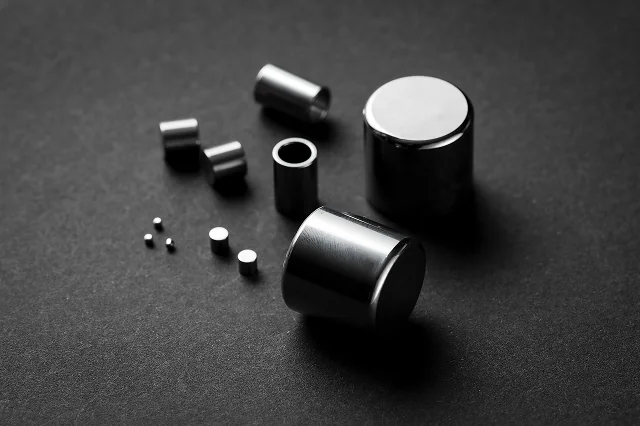
エースモデル真円度・円筒度・径相互差とも0.0001mmと同社は記載
非球面レンズ加工機などに使う超精密コロ。真円度・円筒度・径相互差はいずれも0.0001mm、表面粗さRa0.02と同社は記載。
三和ニードル・ベアリング株式会社
出典:三和ニードル・ベアリング「超精密部品の加工事例から分かる精度限界と加工の考え方を解説」
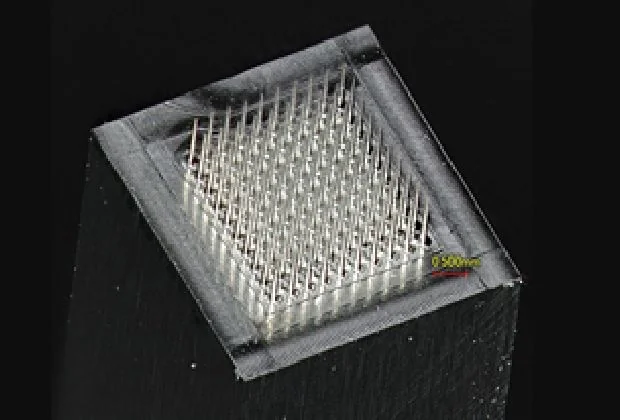
エースモデルΦ0.1×0.8の針100本を切削で一体加工(精度±0.01)
切削で加工したマイクロニードル。サイズΦ0.1×0.8を100本、精度±0.01と製品事例の表に記載。
株式会社キメラ
出典:キメラ「製品事例」
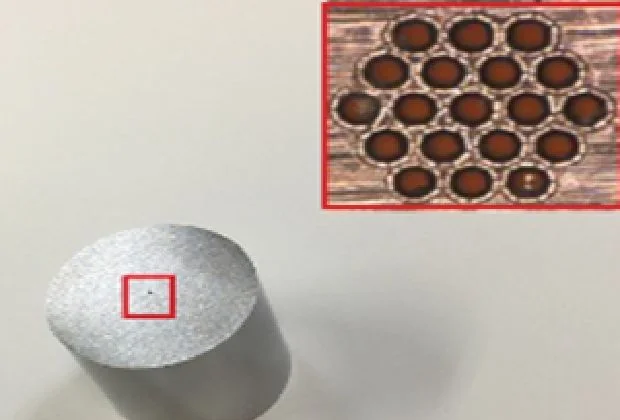
エースモデルφ0.05の穴を精度±0.005で切削
切削で加工した超微細細穴。サイズΦ0.05×0.1、精度±0.005と製品事例の表に記載。
株式会社キメラ
出典:キメラ「製品事例」
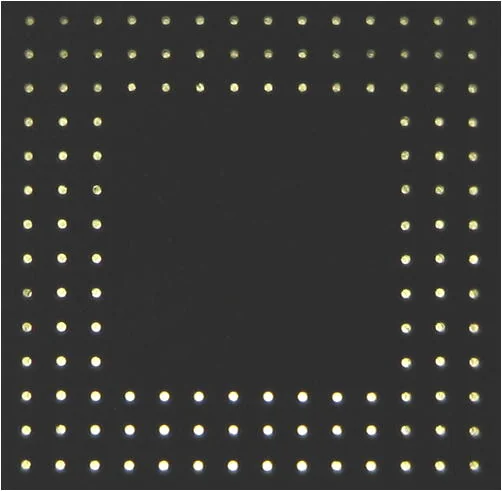
フッ素ゴムの穴加工の事例。Φ0.24穴とΦ0.1穴をあけた。
株式会社エス・シー・エム
出典:エス・シー・エム「受託加工・加工事例」
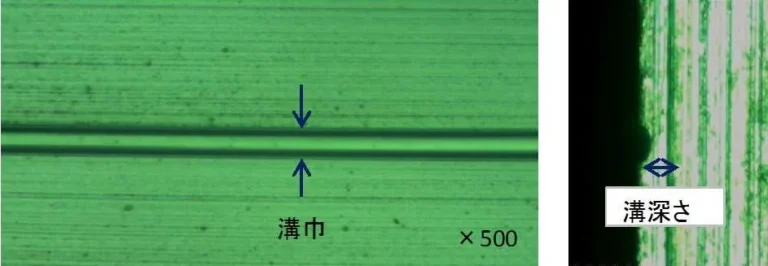
エースモデル超硬に溝巾0.01mm・溝深さ0.005mmの溝入れ
超硬への溝入れ加工の事例。溝巾0.01mm、溝深さ0.005mm。写真は500倍の顕微鏡写真。
株式会社エス・シー・エム
出典:エス・シー・エム「受託加工・加工事例」
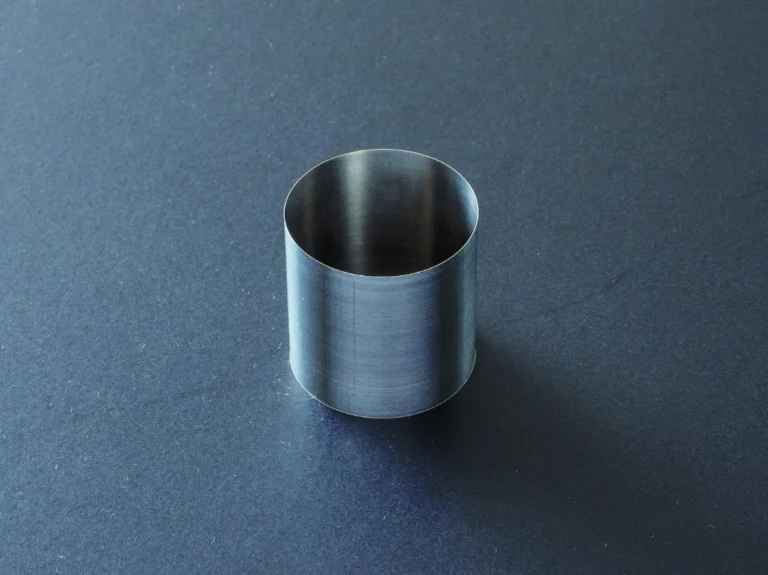
エースモデル肉厚0.035mmの円筒を、Φ30×30mmからNC旋盤で削り出した
Φ30×30mmの材料からNC旋盤加工で製作した、肉厚0.035mmのステンレスの円筒。
株式会社大幸精機
出典:大幸精機「ステンレス薄肉加工」
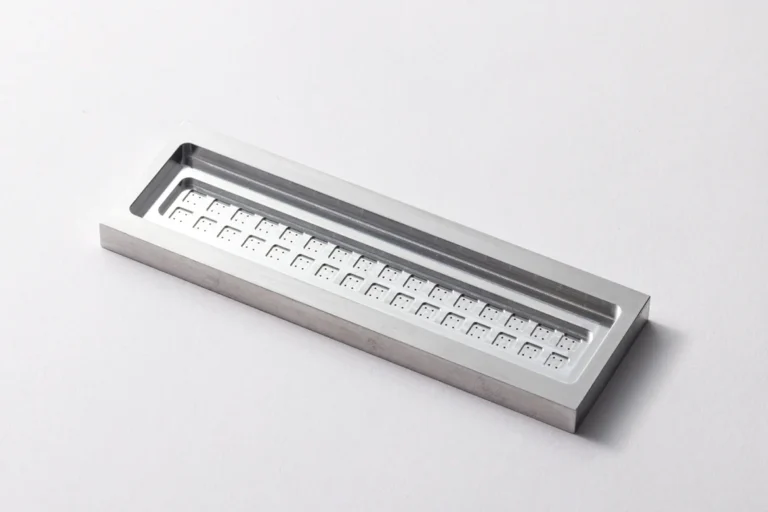
A7075にφ0.36mmの微細穴を、位置・精度とも±0.005で64か所加工。バイオサイエンス向け。
株式会社ISSダイニチ
出典:ISSダイニチ「私たちの技術」
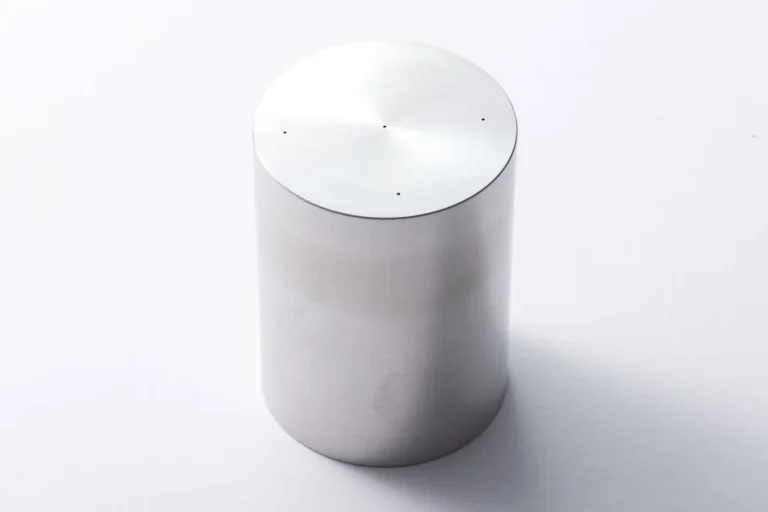
エースモデルインコネルにφ0.5mm・アスペクト比100倍の穴を貫通させた実証
インコネルにφ0.5mmの微細穴を貫通させた、アスペクト比100倍の実証。
株式会社ISSダイニチ
出典:ISSダイニチ「私たちの技術」
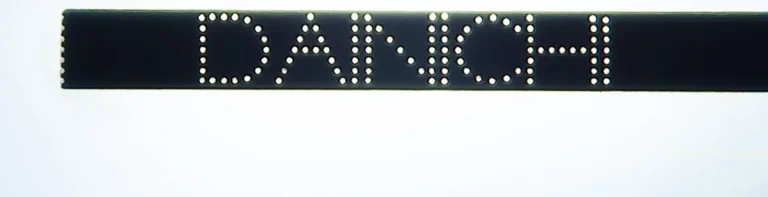
エースモデルφ0.5mmのシャーペンの芯に、φ0.04mmの穴をマイクロドリルで並べた
φ0.5mmのシャープペンシルの芯に、φ0.04mmの穴を並べて文字を表した。レーザーではなくマイクロドリルであけている。
株式会社ISSダイニチ
出典:ISSダイニチ「私たちの技術」
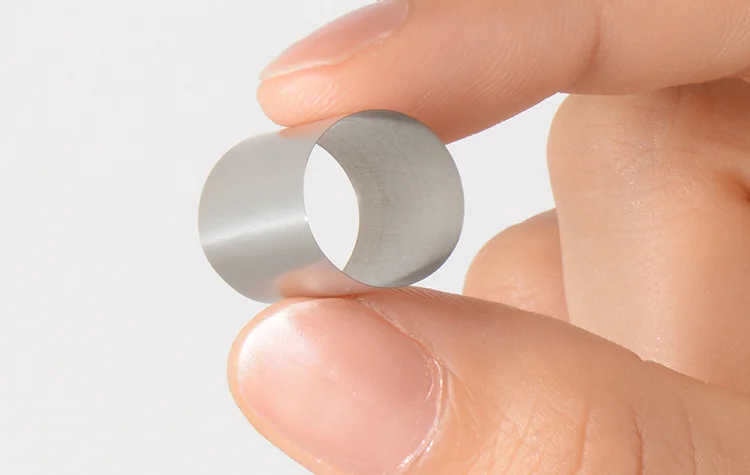
エースモデルSUS303・φ13mmで薄さ0.05mmの薄肉加工(試作のサンプル)
SUS303、φ13mmで薄さ0.05mmの加工サンプル。薄肉加工の限界に挑戦した試作品と同社は記載。
株式会社金子製作所
出典:金子製作所「加工技術」
エースモデル加工径0.03mmの穴を、絵柄1つにつき170穴あけた真鍮の加工例
被削材は真鍮。極小径のセンタードリル(60SPC0.03X0.12CB)のミーリング加工で加工径0.03mm。カニ1匹につき170穴。
株式会社イワタツール
出典:イワタツール「極小径SPセンターの加工例」
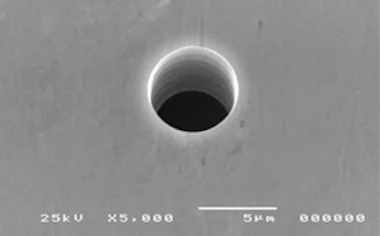
エースモデルモリブデンのTEM用アパーチャープレートにφ0.005mmの穴
TEM用アパーチャープレートの例。モリブデン(Mo)にあけたφ0.005mmの穴の電子顕微鏡写真。
株式会社大和テクノシステムズ
出典:大和テクノシステムズ「アパーチャー」
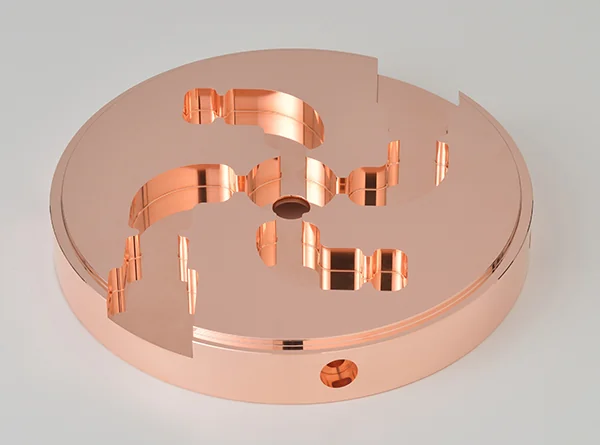
エースモデルφ200の無酸素銅を寸法精度±0.002mm・平面度0.002mmで鏡面切削
無酸素銅(φ200×35)の加速管セルを超精密鏡面切削。寸法精度±0.002mm、平面度・平行度0.002mm、面粗度Ra0.025μm以下。
株式会社森川製作所
出典:森川製作所「加工事例」
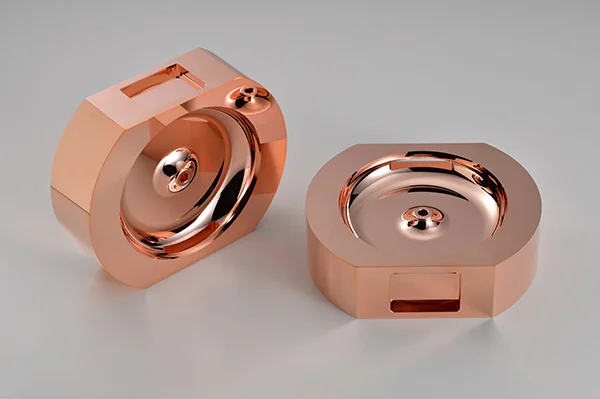
エースモデル無酸素銅φ150×40mmを形状精度±3μmで鏡面切削した加速管セル
無酸素銅をφ150×40mmの寸法で超精密鏡面切削した加速管セル。形状精度は±3マイクロメートル。
株式会社森川製作所
出典:森川製作所「加工事例」
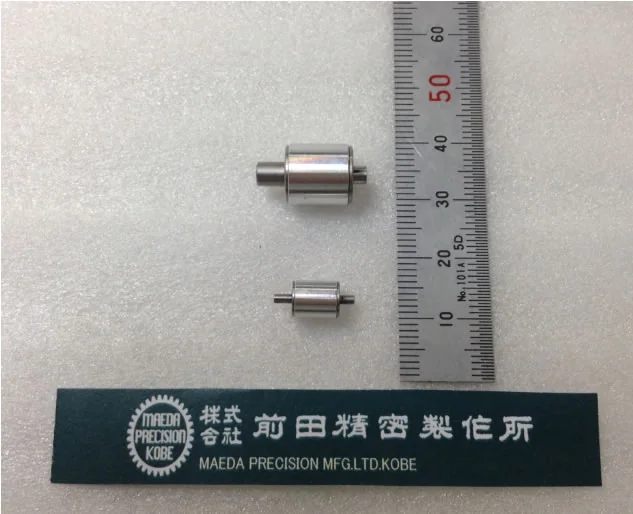
エースモデル0.04モジュールの歯車と最薄部50μ以下の部品を使った外径6mmの減速機
外径10mmと6mmの波動歯車減速機(減速比50)。0.04モジュールの超小型歯車と、最も薄い部分が50μ以下の薄肉部品を採用。
株式会社前田精密製作所
出典:前田精密製作所 製作実績「波動歯車減速機(外径6mm)」
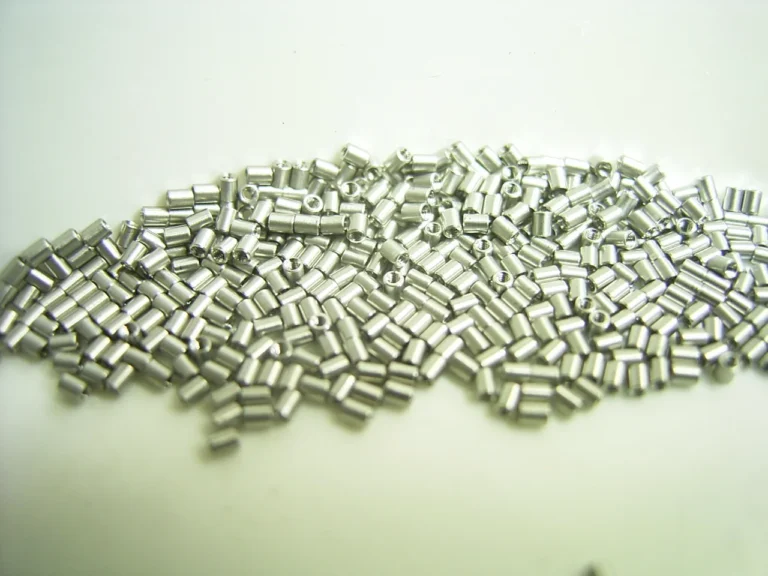
エースモデル外径φ0.8mmの筒の中に M0.5(ピッチ0.125mm)のめねじ
SUS303の丸ナット。サイズ M0.5×1.0×外径φ0.8。パイプ状で中にめねじを切ってある。M0.5のピッチは0.125ミリ。
松本産業株式会社(精密ねじ)
出典:松本産業「納入・製造・提案実績」
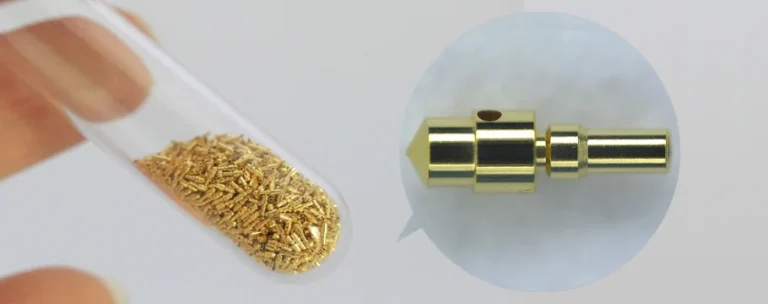
BeCuの電子部品。大きさφ0.5mm×2mm、クロス穴径φ0.15mm、縦穴φ0.25mm×1.8mm。Niメッキ→金メッキ。
株式会社ウィル
出典:ウィル「製品ギャラリー」
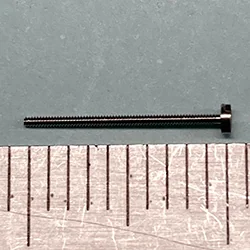
SUS303の平頭小ねじ(S0.6×10L)。材質・全長等によるが、M1以下の極小サイズ(S0.6など)も製作可能と同社は記載。
株式会社昌和精機
出典:昌和精機「医療分野向けチタンやステンレス製の極小ネジ製造」
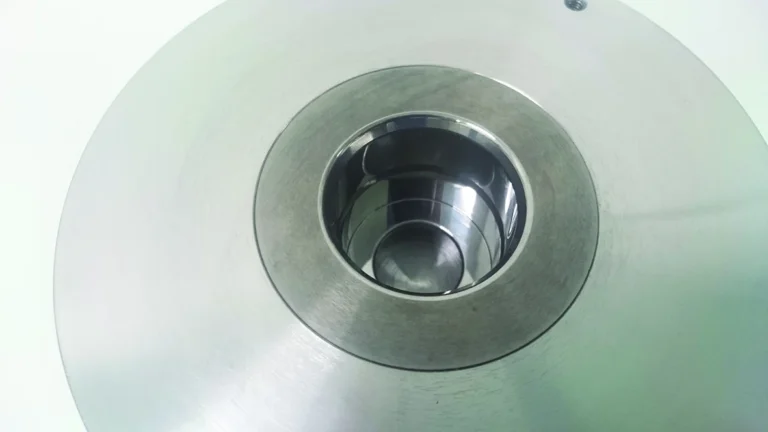
エースモデル製作実績の抜粋に真円度0.16μm・円筒度0.41μmと同社は記載
超硬の内径のR・テーパー・ストレートを研削盤だけで仕上げる。製作実績(一部抜粋)は真円度0.16μm・円筒度0.41μm・面粗さRa0.015μm。
大伸ダイス工業株式会社
出典:大伸ダイス工業「超精密加工」
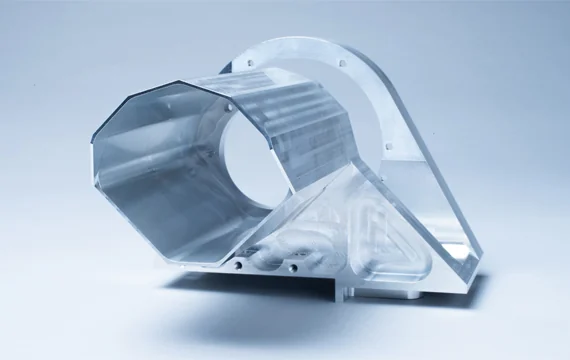
A6061。深さ200mm以上・肉厚1.6mmの筒部をもち、筒の中心とベース部分の中心の位置を5μ以下に作りこむ部品と同社は記載。
株式会社サンテック
出典:サンテック「金属製品加工 製品一覧」
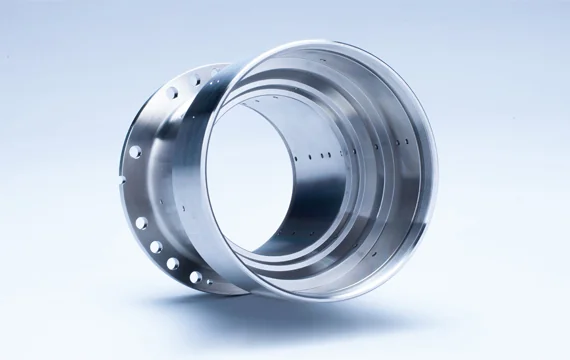
エースモデル64チタンの鏡筒で径・真円度・同芯度・円筒度が5μ以内
64チタン、外径130φ・長さ150mm。円筒内部の径・真円度・同芯度・円筒度のすべての精度が5μ以内と同社は記載。
株式会社サンテック
出典:サンテック「金属製品加工 製品一覧」
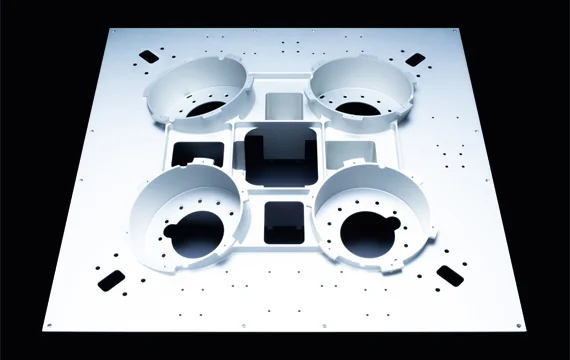
エースモデル素材200kgから4.5kgに削り出し、4つの円筒部の精度5μ以内
A6061T6、厚み120mm・650mm角。4つの円筒部の精度は5μ以内。素材200kgから製品4.5kgに5軸加工で削り出したと同社は記載。
株式会社サンテック
出典:サンテック「金属製品加工 製品一覧」
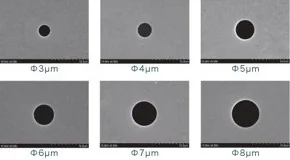
エースモデルΦ3μmからの微細孔。真円精度は1μm未満レベルと同社は記載
電子顕微鏡などに使うアパーチャーの微細孔のSEM写真(Φ3〜8μm)。1μm未満レベルの真円精度と同社は記載。
株式会社化繊ノズル製作所
出典:化繊ノズル製作所「アパーチャー」
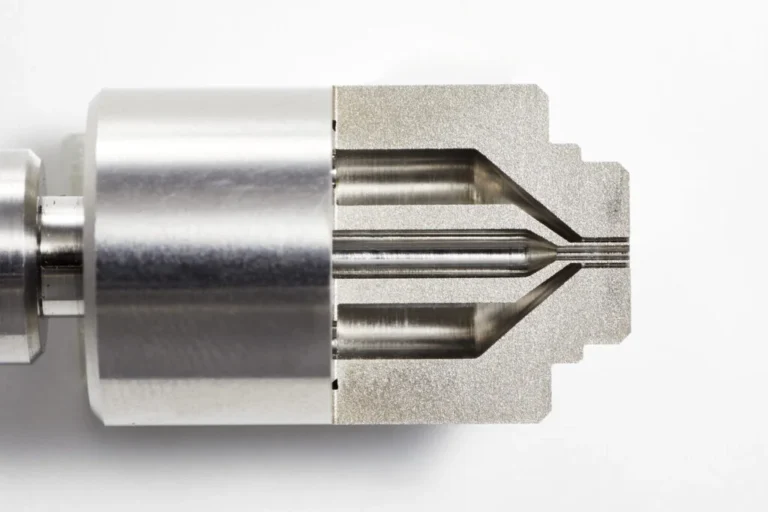
エースモデル中子と外子の孔径精度Φ±0.001mm・同芯度Φ0.005
中空糸膜をつくるノズル。中子と外子はそれぞれΦ±0.001mmの孔径精度で加工し、Φ0.005の同芯度を保つと同社は記載。
株式会社化繊ノズル製作所
出典:化繊ノズル製作所「中空糸ノズル」
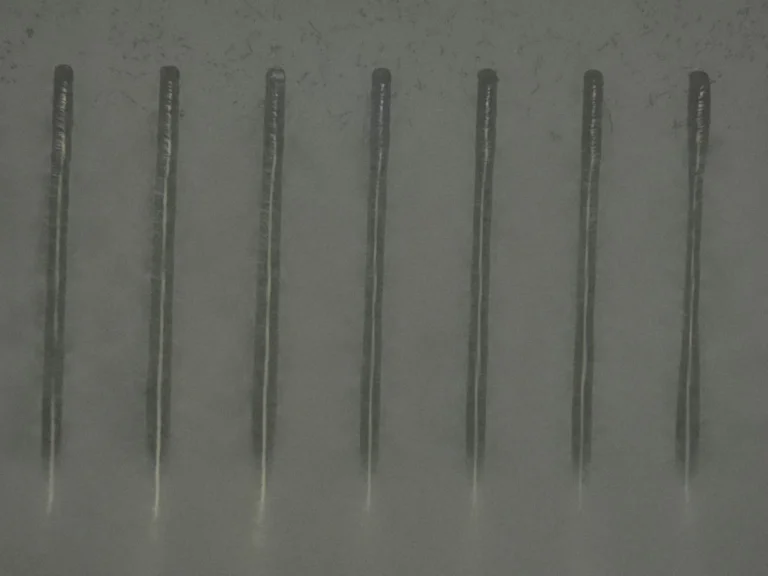
エースモデル厚さ2.0mmのガラスにφ36μm・アスペクト比55の貫通穴
微細貫通穴加工の実績例。元板厚みt2.0mmのガラスで、アスペクト比55・φ36μmの貫通穴の断面。
武蔵野ファインガラス株式会社
出典:武蔵野ファインガラス「微細貫通穴加工」
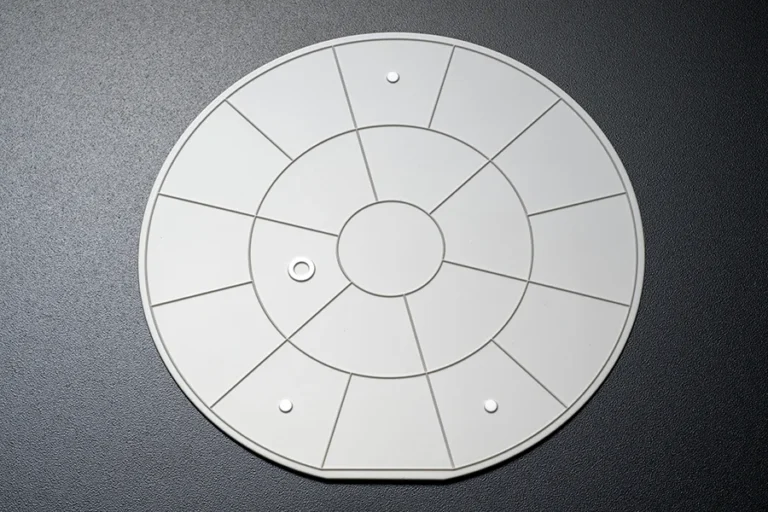
φ100のAl2O3にマイクロブラストでシールの形状を加工。シール幅0.1mm。
株式会社アルプスエンジニアリング
出典:アルプスエンジニアリング 加工事例「Al2O3材 土手加工」
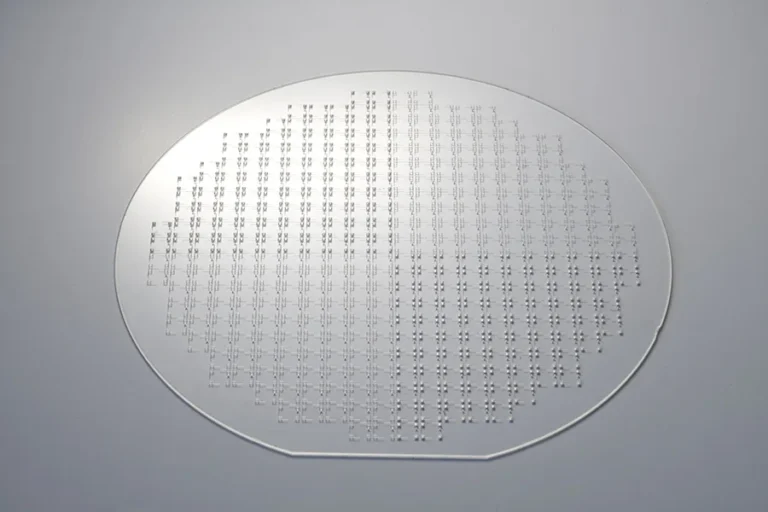
φ100の石英ガラスにマイクロブラストで、ザグリ溝と穴が混在する形状を加工。溝幅0.05mm・穴径0.2mm。
株式会社アルプスエンジニアリング
出典:アルプスエンジニアリング 加工事例「石英ガラス微細加工」
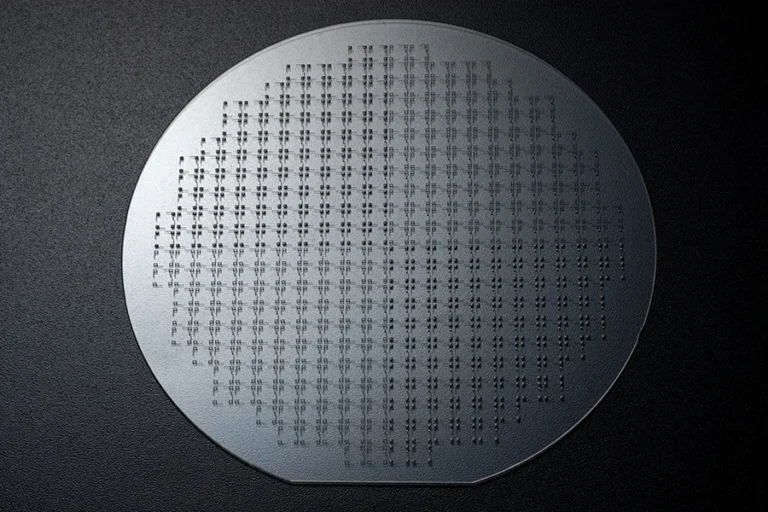
エースモデルSiウェハにマイクロブラストで溝幅0.05mm・穴径0.2mm
φ100のSiウェハにマイクロブラストで、ザグリ溝と穴が混在する形状を加工。溝幅0.05mm・穴径0.2mm。
株式会社アルプスエンジニアリング
出典:アルプスエンジニアリング 加工事例「Si ウェハ微細加工」
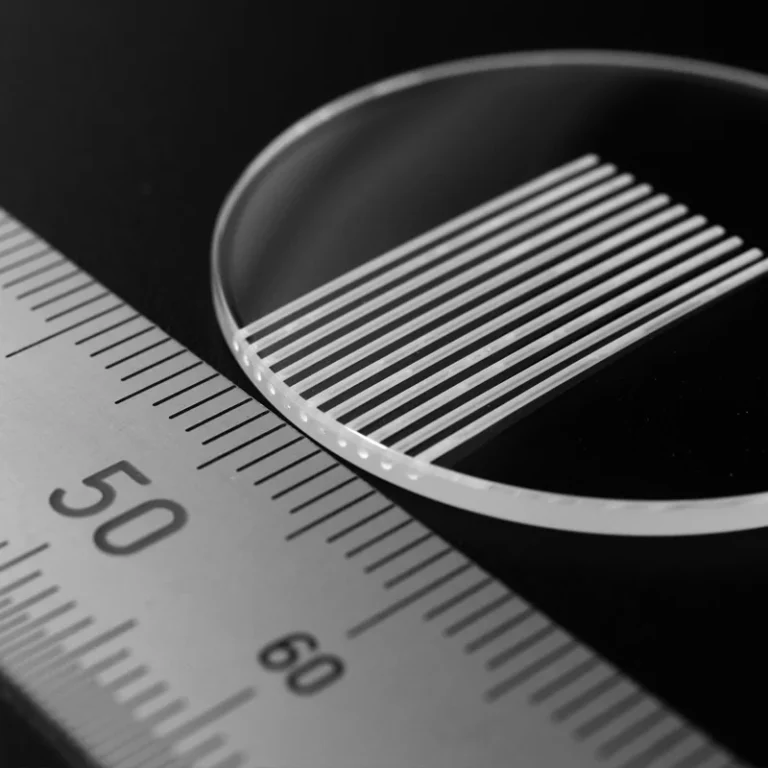
エースモデルサファイアにΦ0.5・深さ20mmの止り穴を1ツールで11穴
サファイアにΦ0.5・深さ20mmの止り穴を加工。1ツールで11穴を加工できたと記載。
株式会社寿原テクノス(福岡ファクトリー)
出典:寿原テクノス福岡ファクトリー「加工サンプル」
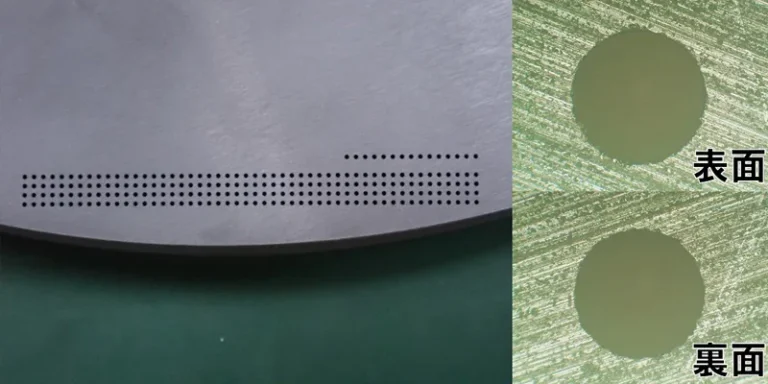
厚さ12.5mmのシリコンにΦ0.42の貫通穴を加工。超音波スピンドルを使い、ツール1本で232穴を加工できたと記載。
株式会社寿原テクノス(福岡ファクトリー)
出典:寿原テクノス福岡ファクトリー「加工サンプル」
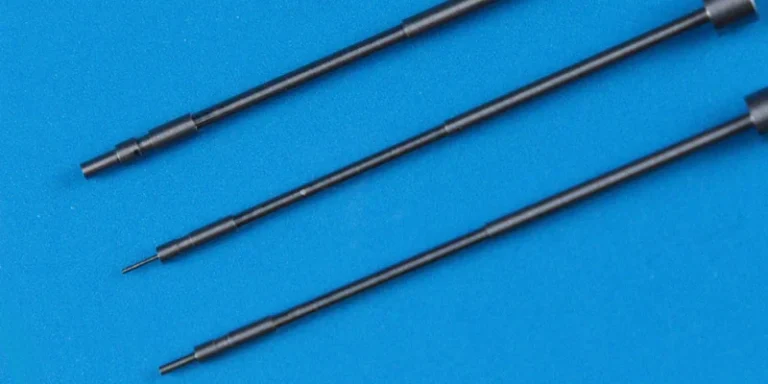
先端Φ0.15×1.3mmのモリブデンの精密加工ピン。全長25L、中間もφ0.5〜0.6の多段加工。NC自動制御で量産できる。
岳石電気株式会社
出典:岳石電気「タングステン・モリブデン・レアメタル精密加工」
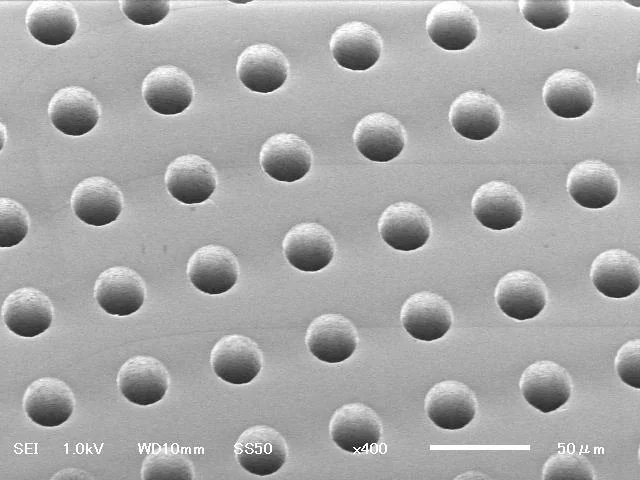
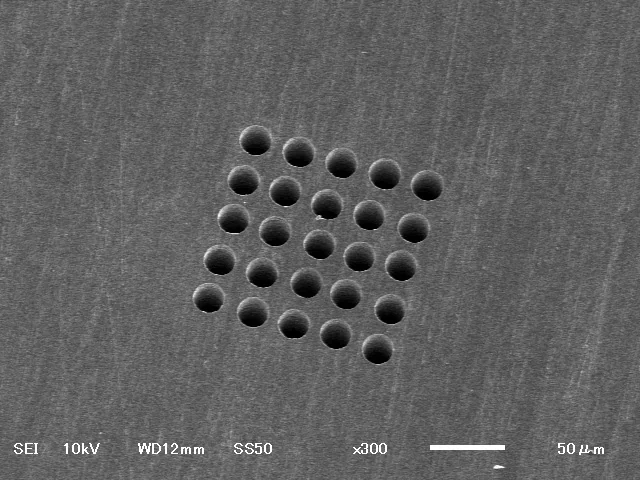
エースモデルチタンに切削でφ20μmの穴
穴加工サンプル(金属)のチタンφ20μm。同社は切削による超微細加工を中心にしている。
株式会社信栄テクノ
出典:信栄テクノ「加工事例集/穴加工」
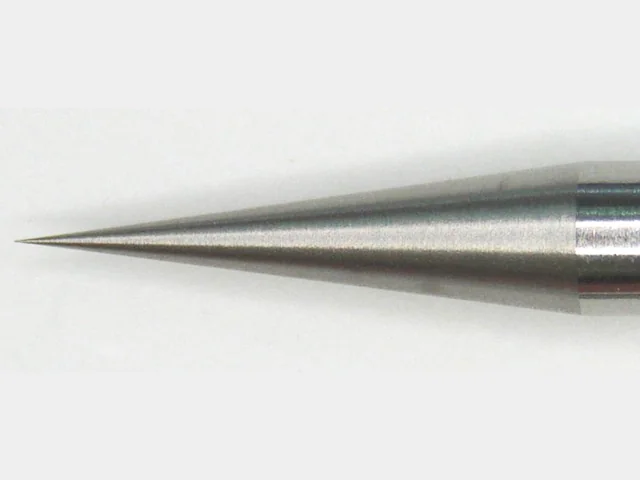
エースモデルタングステンの電極で先端Φ0.03mm以下
材質はタングステン、先端Φ0.03mm以下。角度の指定もできる。精密自動旋盤で加工する電極の例。
東邦金属株式会社
出典:東邦金属「加工技術」
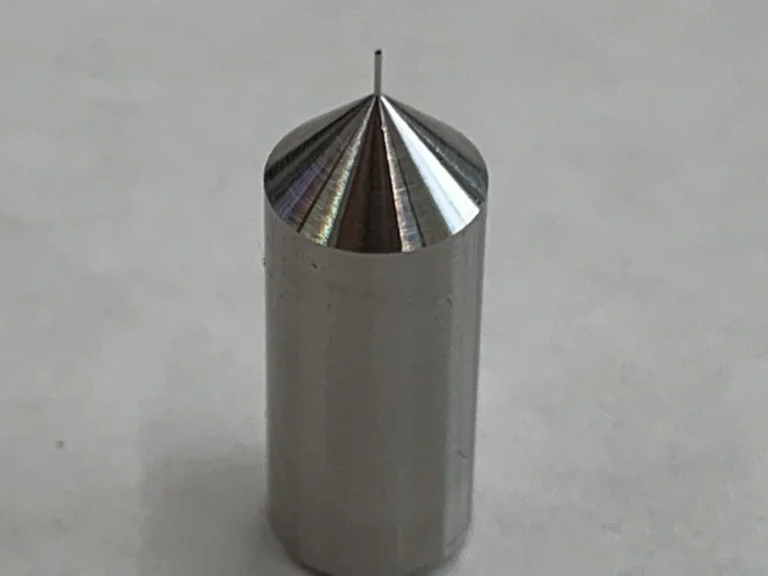
エースモデルプラチナで外径0.2mm・内径0.15mm・壁厚0.025mm
プラチナの細穴微細加工。ノズル形状で外径0.2mm、内径0.15mm、壁厚0.025mm。反対側から1mmの穴で貫通。
高洋電機株式会社
出典:高洋電機「加工事例(材料別)」
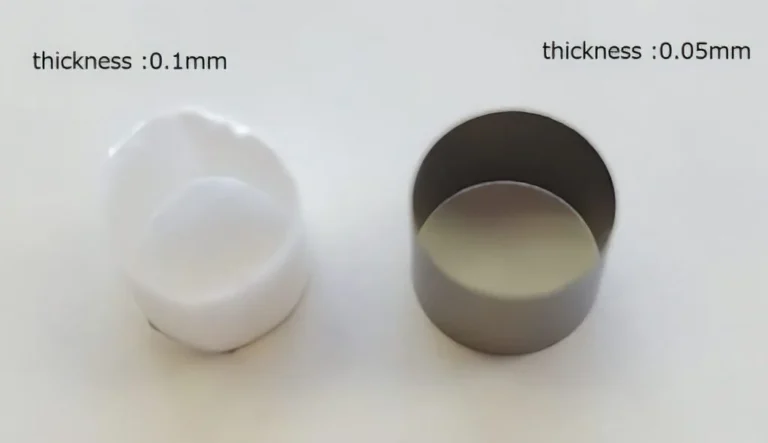
エースモデル純タングステンを厚さ0.05mmに加工(Φ4.3×4.2mm)
純タングステンを紙より薄く加工。製品のサイズΦ4.3×4.2mm、厚さ0.05mm。X線遮蔽性能を利用した医療向けのマーカー。
高洋電機株式会社
出典:高洋電機「加工事例(材料別)」
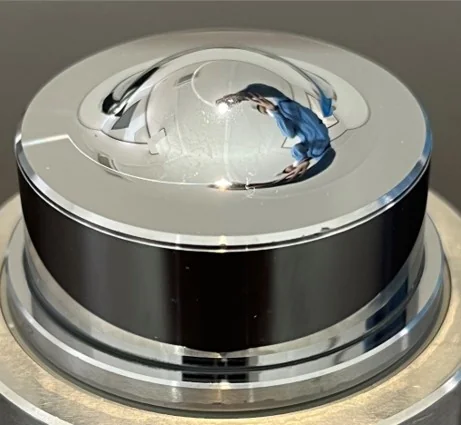
エースモデルタングステンカーバイドの非球面でRa3.69nm・PV45.6nm
タングステンカーバイド(Φ50)の非球面の研磨。白色干渉計の測定で研磨面はRa3.69nm・PV45.6nm。展示会のサンプル品。
株式会社木村製作所
出典:超精密・ナノ加工センター.com「超精密非球面研磨加工(Ra 3.69 nm, PV 45.6 nm)」
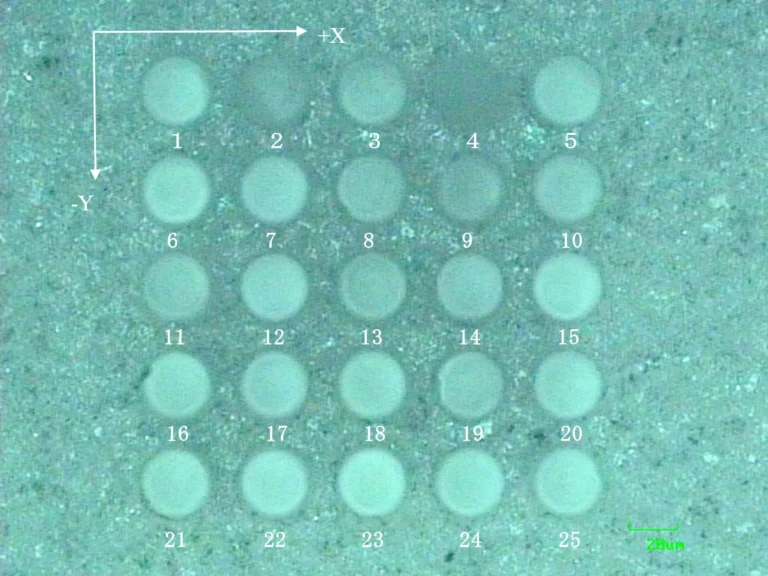
エースモデルセラミックスに平均φ26.2μmの穴、ピッチ間誤差は平均0.7μm
マセライト(ワーク厚0.2mm)に超精密切削で平均Φ26.2μmの穴を25か所。ピッチ間誤差は平均0.7μm。写真は裏面。
株式会社木村製作所
出典:超精密・ナノ加工センター.com「花粉より小さな穴を開ける技術(微細穴加工)」
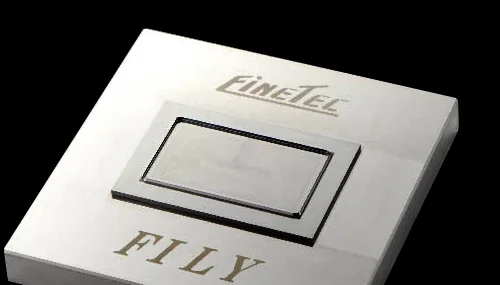
超硬合金製の抜き型。トムソン刃や彫刻刃で抜けない新素材も抜けるとし、±5μの抜き型を実現と同社は記載。
株式会社ファインテック
出典:ファインテック「製品案内」
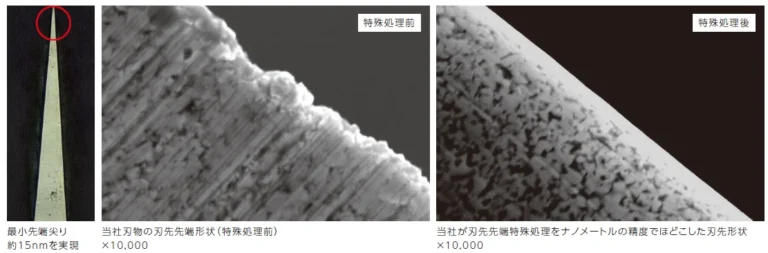
エースモデル刃先の最小先端尖りが約15nm(同社の記載)
刃先の先端にナノメートルの精度で特殊処理をほどこした刃物。最小先端尖りは約15nm。処理の前後の刃先を1万倍で比べた写真。
株式会社ファインテック
出典:ファインテック「製品案内」
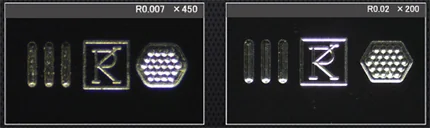
エースモデルR0.007の特殊PCD工具で硬度93HRAの超硬合金に直彫り
硬度93HRAの超硬合金に、R0.007とR0.02の特殊PCD工具で直彫りした加工事例。0.1〜0.5μmの極小指令に追従。
有限会社三井刻印
出典:三井刻印「加工事例」
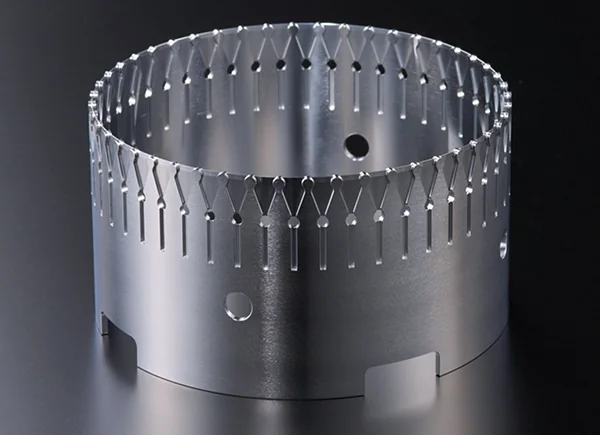
エースモデル最小肉厚0.5mm±0.02・真円度0.03以下。切削加工ドリームコンテスト金賞と同社は記載
汎用金型用鋼を同時5軸マシニングセンタで加工。最大肉厚2.5mm±0.02、最小肉厚0.5mm±0.02、真円度0.03以下、面粗度Ra0.2以下。
アイジーエヴァース株式会社
出典:アイジーエヴァース「製品サンプル」
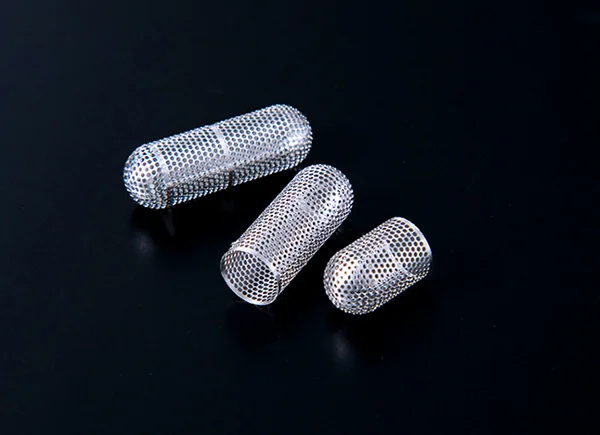
エースモデル厚み0.02mm±0.003の超薄肉を切削。切削加工ドリームコンテスト銅賞と同社は記載
プラスチック金型用プリハードン鋼を超高精度高速微細加工機で加工。厚み0.02mm±0.003、はめあい公差H6・h6。
アイジーエヴァース株式会社
出典:アイジーエヴァース「製品サンプル」
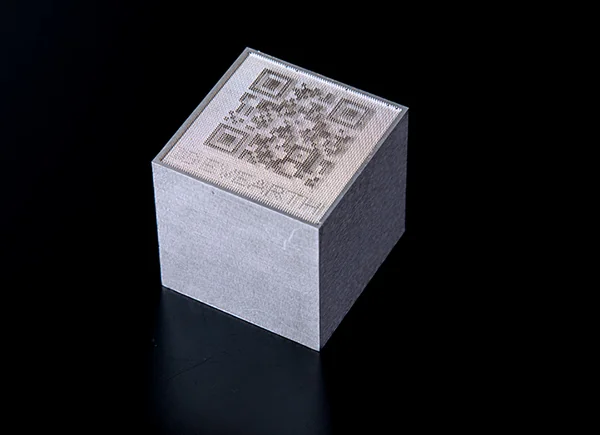
ステンレス工具鋼を超高精度高速微細加工機で加工した「QRコードニードル」。Φ0.15mm、ピッチ0.4mm、計5014本。
アイジーエヴァース株式会社
出典:アイジーエヴァース「製品サンプル」
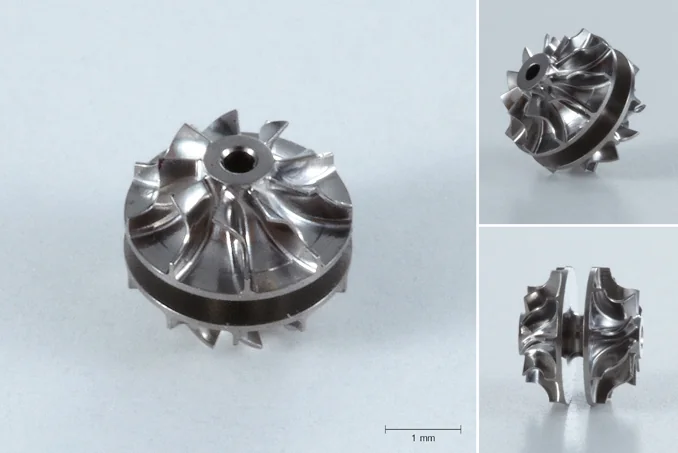
エースモデル64チタンを一体加工した極小インペラー。切削加工ドリームコンテスト金賞と同社は記載
64チタンを一体で加工した複合マイクロインペラー。第9回切削加工ドリームコンテストの微細加工部門で金賞を受賞と同社は記載。
株式会社後藤精機
出典:後藤精機「新着情報」
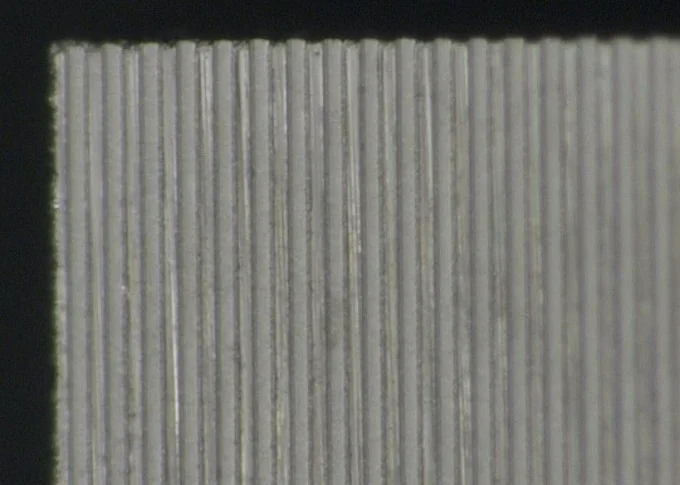
エースモデルステンレス鋼(SUS420J2)に溝幅0.03mm・ピッチ0.03mmの微細な凹凸
被削材SUS420J2。溝幅0.03mm、ピッチ0.03mmの微細凹凸形状。
Y-MOLD株式会社
出典:Y-MOLD「微細加工技術」微細凹凸形状
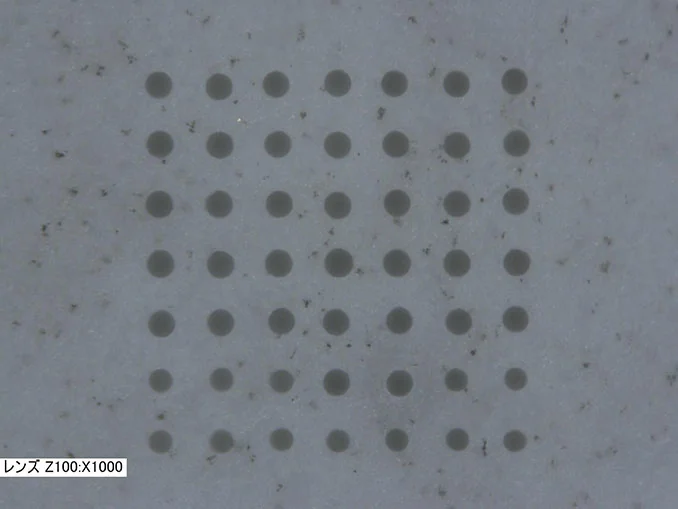
エースモデルΦ0.015mmの超硬ドリルでセラミックスに49個の穴
被削材はマシナブルセラミックス。工具はΦ0.015の超硬ドリルで、穴数は49個。
Y-MOLD株式会社
出典:Y-MOLD「微細加工技術」細穴加工
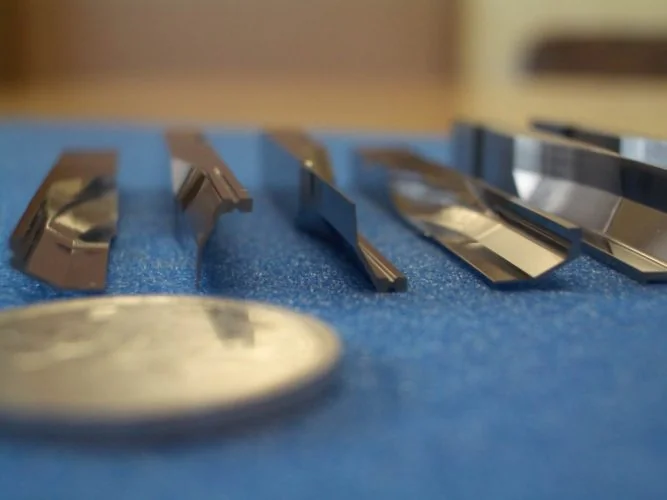
エースモデル超硬パンチの刃先最薄部0.180mm・寸法精度±0.001mm
リードフレーム用の超硬パンチ。プロファイルグラインダーの鏡面仕上げで、刃先最薄部0.180mm、寸法精度±0.001mm。
株式会社ミスズ
出典:ミスズ 製品案内「リードフレーム パンチ」
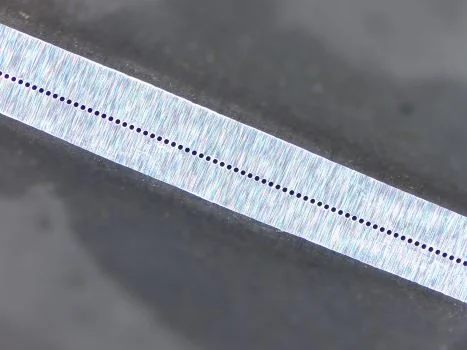
エースモデル超硬合金にφ0.08mmの穴を100か所あけたノズル
超硬合金ノズル、Φ0.08mm×100箇所。穴位置精度・ピッチ精度は±1μから保証(穴数量による)と同社は記載。
株式会社ミスズ
出典:ミスズ 製品案内「超硬合金ノズル『超高精度穴径』」
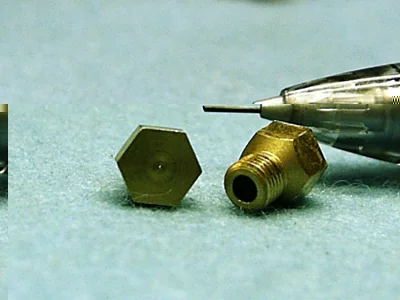
真鍮C3604の微細加工品。中央にφ0.23の孔があり、孔の許容差はφ0.23-0.01。
株式会社MPC
出典:MPC「製品案内 C3604」
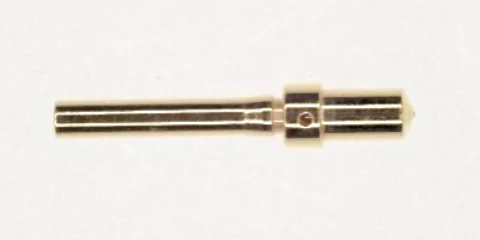
エースモデルφ0.1mmの小径深穴とサイド穴φ0.08の旋盤加工品
加工例はBeCu+Auめっき、φ0.1mm×L12、サイド穴φ0.08。小径深穴はφ0.1mm×12Dまで実績があると同社は記載。
株式会社日本金属化工所
出典:日本金属化工所「微細旋盤加工品」
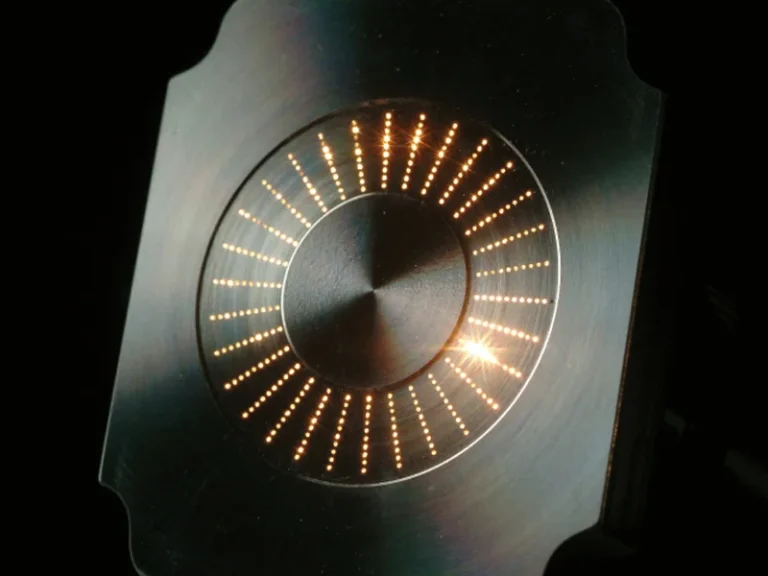
SUS316Lの50μm小径穴加工の例。ドリリングで最小径20μm(アスペクト比1:30)の穴あけが可能と同社は記載。
二九精密機械工業株式会社
出典:二九精密機械工業「精密・微細加工」
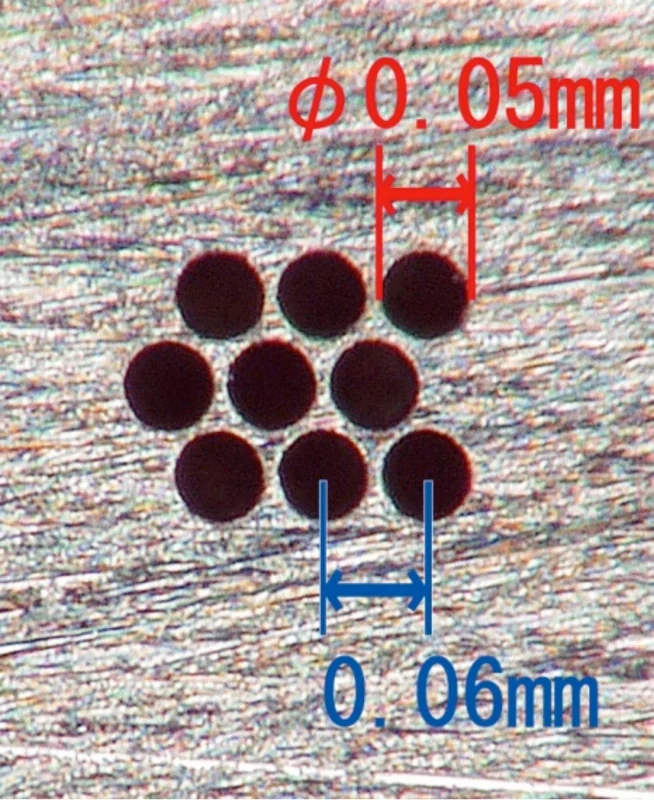
エースモデルφ0.05mmの穴を0.06mmピッチで並べたドリル加工
小径穴加工例の拡大写真。穴の外径φ0.05、ピッチ0.06の寸法表示。ドリルの切削で最小φ0.03からの穴加工が可能と同社は記載。
二九精密機械工業株式会社
出典:二九精密機械工業「小径深穴加工」
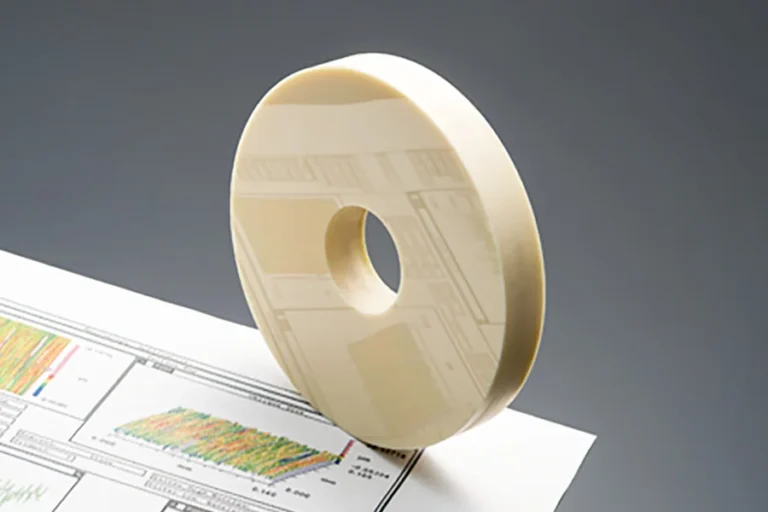
⌀125mmのアルミナセラミックスを超精密ラップ盤でラップ加工。平面度0.53μm、面粗度1.8nmRa(11nmRz)。
株式会社ナガセインテグレックス
出典:ナガセインテグレックス「超精密ラップ盤の加工事例」
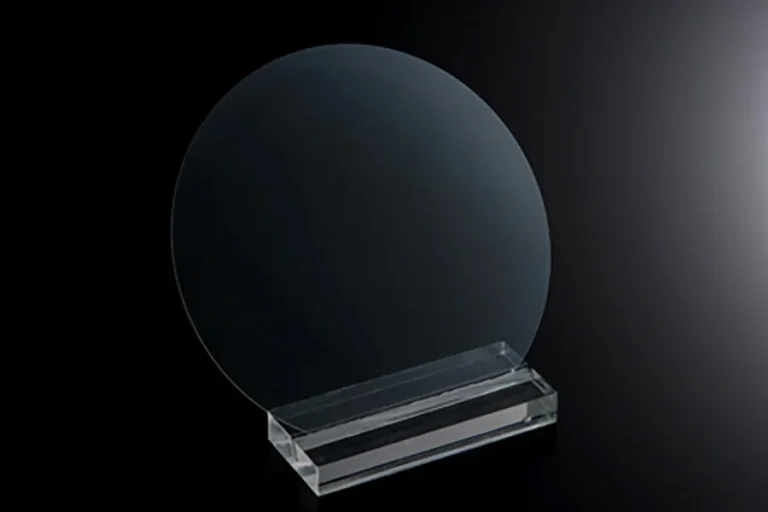
6インチのサファイアを超精密ラップ盤でラップ加工。平面度0.5μm、面粗度0.6nmRa(3.9nmRz)。
株式会社ナガセインテグレックス
出典:ナガセインテグレックス「超精密ラップ盤の加工事例」
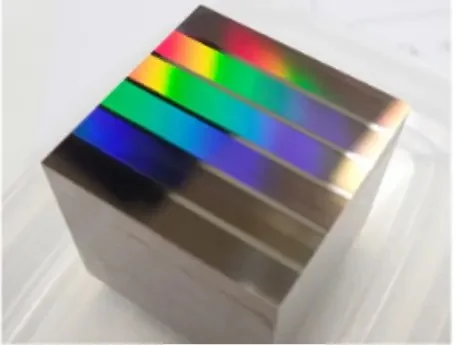
単結晶ダイヤモンド工具でナノレベルのテクスチャを加工。写真は250〜750nmのテクスチャサイズで領域ごとに区分けしたもの。
株式会社IMUZAK
出典:IMUZAK「Nanofabrication」
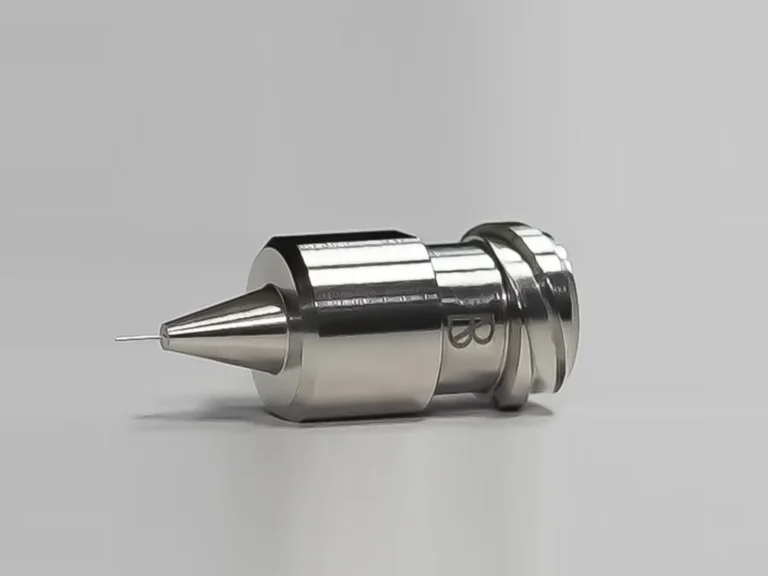
エースモデル先端の外径0.14mm・内径0.1mm(内外径差0.04mm)
最小外径0.14mm(内径0.1mm)、内外径差0.04mmの精密ノズル。薄肉加工と深穴加工の技術によると同社は記載。
テクダイヤ株式会社
出典:テクダイヤ「「bai1」狭小部塗布専用精密ノズル」
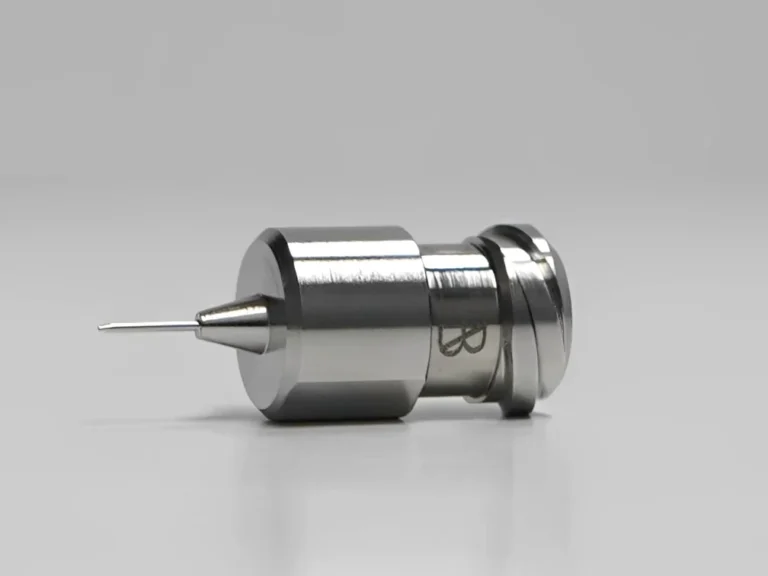
エースモデル穴径0.1mm・先端長さ4mm(穴径比40倍と同社は記載)
穴径0.1mm、先端長さ4mmの深穴先端をもつ精密ノズル。穴径比40倍を実現と同社は記載。
テクダイヤ株式会社
出典:テクダイヤ「「bai3」40x 深穴精密ノズル」
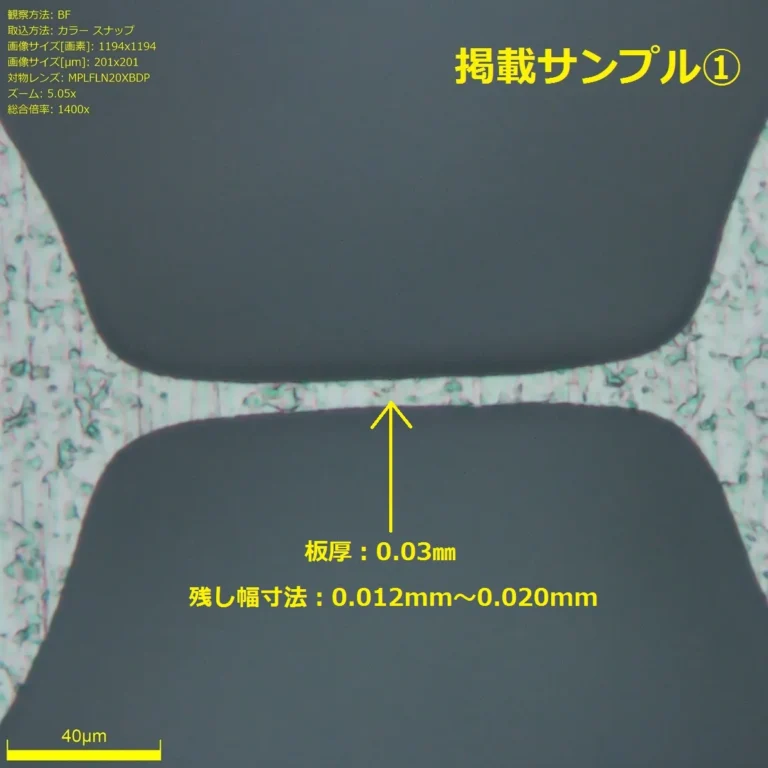
エースモデル板厚0.03mmのステンレスで残し幅12〜20μm(サンプル)
SUS304-HTA(板厚0.03mm)をエッチングし、残し幅0.012〜0.020mmに仕上げたサンプル。
平井精密工業株式会社
出典:平井精密工業「エッチング加工による微細残し幅について」
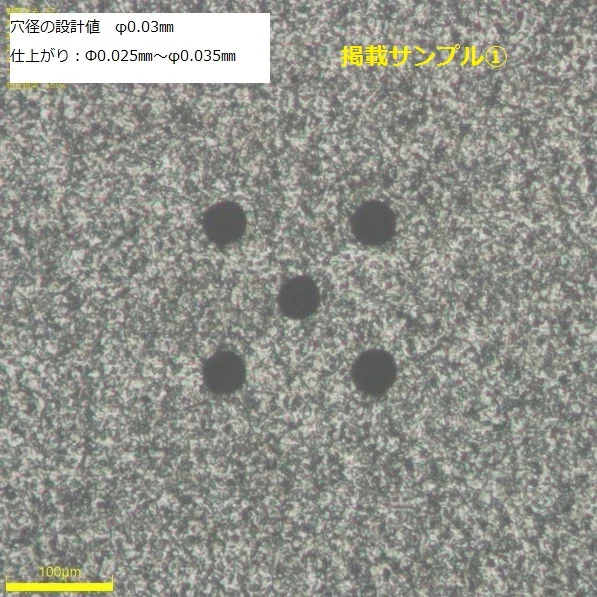
エースモデル板厚0.02mmのステンレスに穴径25〜35μmの穴(サンプル)
SUS304-HTA(板厚0.02mm)にエッチングで穴径0.025〜0.035mmの穴を5個あけたサンプル。製品サイズはφ30mm。
平井精密工業株式会社
出典:平井精密工業「エッチング加工 微細な穴加工」
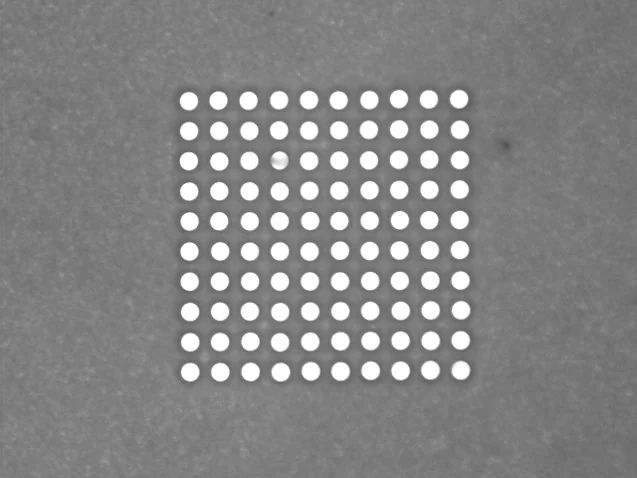
エースモデルφ0.02mmの穴100個を壁厚0.01mm・公差±0.003mmで加工
ホトベールⅡs(板厚0.1mm)にφ0.02mmの穴を100個。穴径公差・位置度±0.003mm、ピッチ0.03mm(壁厚0.01mm)。
株式会社中川製作所
出典:微細加工ドットコム「マシナブルセラミックス φ0.02×100穴」
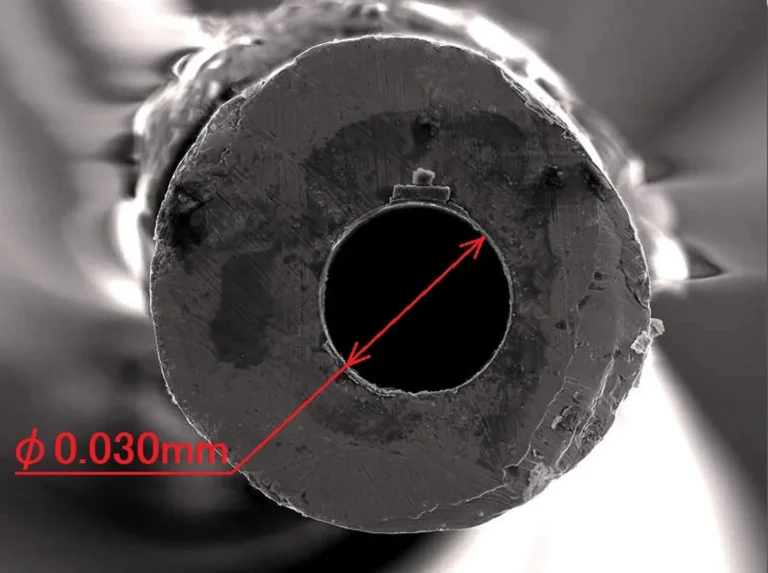
エースモデル針の内径が0.030mm(同社ページの記載)
外科手術に使う高精度な針の製作例。内径は0.030mmと同社は記載している。
株式会社東海アヅミテクノ
出典:東海アヅミテクノ「Medical and Pharmaceutics」
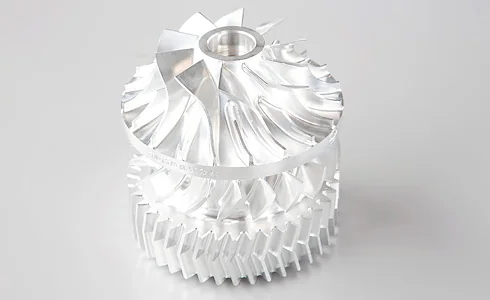
航空機向けに作られるインペラー・ブリスク・ダブルヘリカルの3部品を、マシニング加工で結合した部品。
菊地歯車株式会社
出典:菊地歯車「製品紹介」
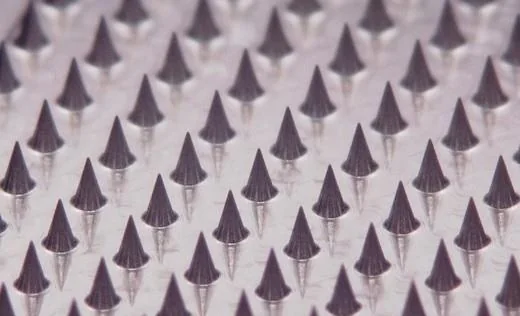
エースモデル針300本の高さのバラつき±0.002mm、先端R0.007mm
医療・美容向けのマイクロニードルのマスター型。STAVAXに高さ0.75mmの針300本、先端R0.007mm、高さのバラつき±0.002mm。
近畿精工株式会社
出典:近畿精工「微細加工技術」
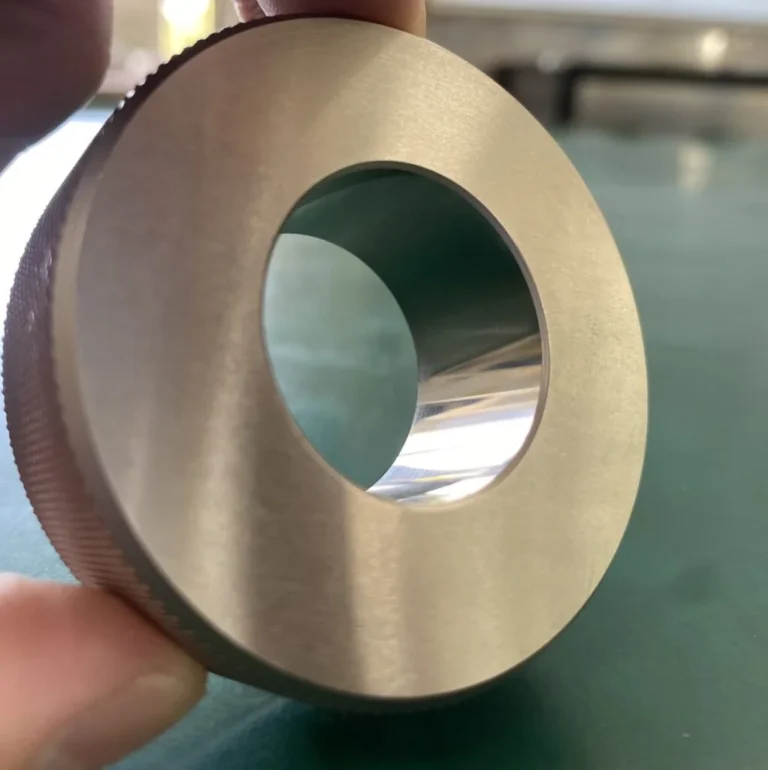
エースモデル内径φ28±0.001mm、真円度・円筒度0.001mmのリングゲージ
φ28±0.001mm・厚さ20のリングゲージ。内径研削で真円度0.001mm、円筒度0.001mm。
大古精機株式会社
出典:大古精機WebOKS「【実績紹介】精密内径研削加工(真円度0.001mm ,円筒度0.001mm)」
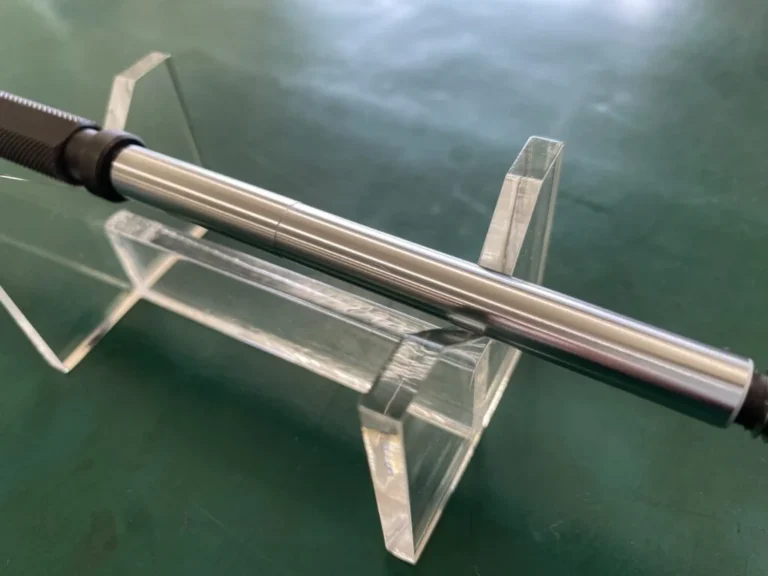
エースモデル外径φ8.7±0.001mm・同軸度0.002mmの段付きゲージ
全長180・研磨部90の段付きゲージ。φ8.7±0.001mm、φ8.5±0.0015mm、同軸度0.002mmの外径研削。
大古精機株式会社
出典:大古精機WebOKS「【実績紹介】精密外径研削加工:φ8.7±0.001mm(1μm), 軸度0.002mm(2μm)」
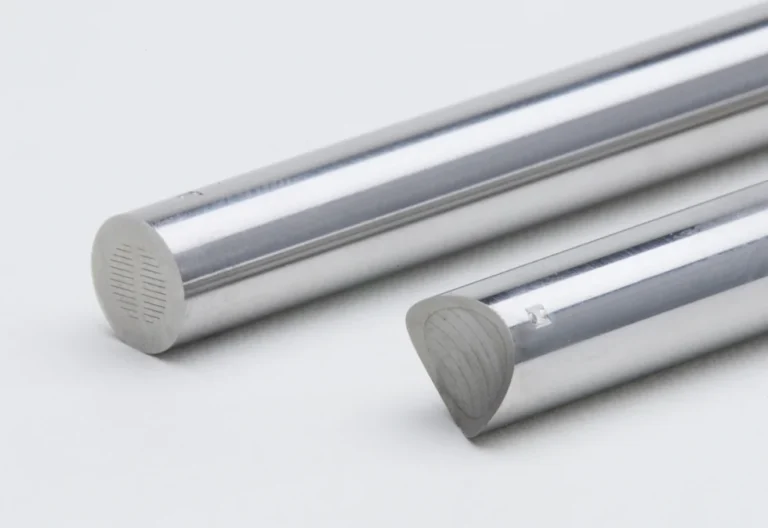
エースモデルピンの先端に幅0.005〜0.05mmのガス抜き。超モノづくり部品大賞の奨励賞を受賞と同社は記載
エジェクタピンやコアピンにガスベントの機能を付けた金型部品。樹脂の流動性に応じて0.005〜0.05mm幅のガスベントを入れられる。
株式会社プラモール精工
出典:プラモール精工「ガストース」
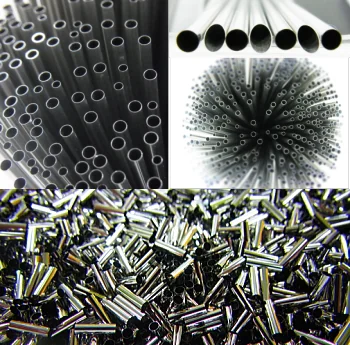
エースモデル外径1.30mm以下のパイプで肉厚0.030mmの実績
実績のある薄肉のスペックは、外径1.30mm以下で最小肉厚0.030mm、外径3.50mmで0.116mmなど。
大場機工株式会社
出典:大場機工「極薄肉パイプ」
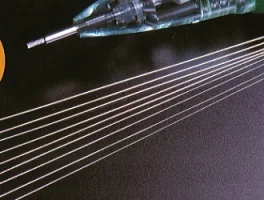
エースモデル外径0.05mm・内径0.02mmのステンレスパイプ(世界一細いと同社は記載)
外径0.05mm、内径0.02mmの超極細ステンレスパイプ。対応する材質はSUS304とSUS316L。
大場機工株式会社
出典:大場機工「極細パイプ」
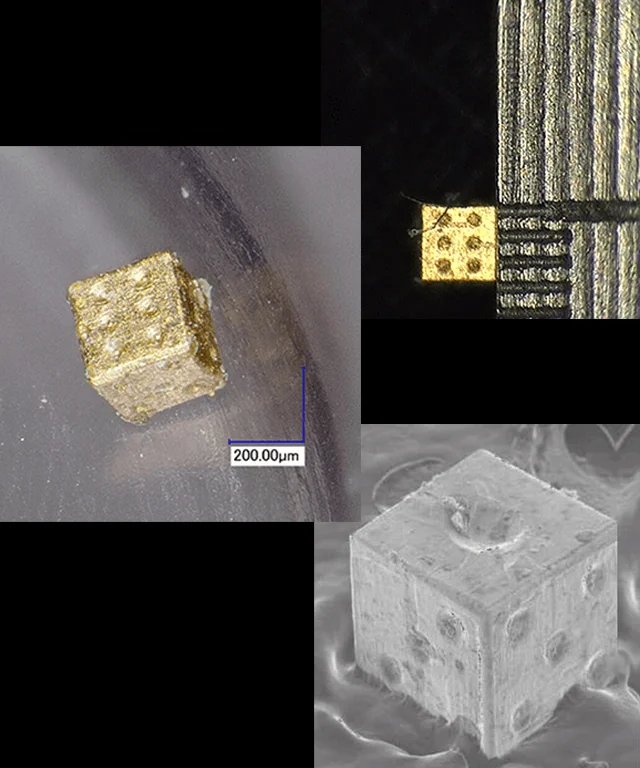
エースモデル一辺100μmのサイコロを直径20μmのエンドミルで切削(世界最小と同社は記載)
100マイクロメートル角の真ちゅうのサイコロを、直径20マイクロメートルのエンドミルで切削。加工時間は約1時間。
株式会社入曽精密
出典:入曽精密「Cubes」
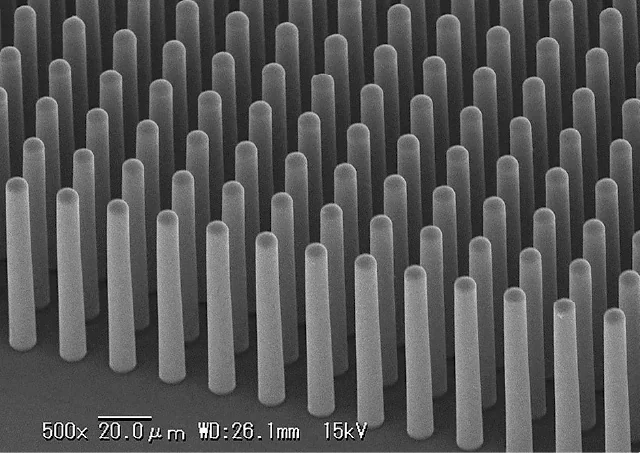
エースモデル直径10μm・高さ120μmの柱を20μmピッチで並べた
フォトリソグラフィーで作ったピラーアレイのパターン例。直径Φ10μm、配列ピッチ20μm、高さ120μm(アスペクト比12)。
株式会社オプトニクス精密
出典:オプトニクス精密「技術情報」
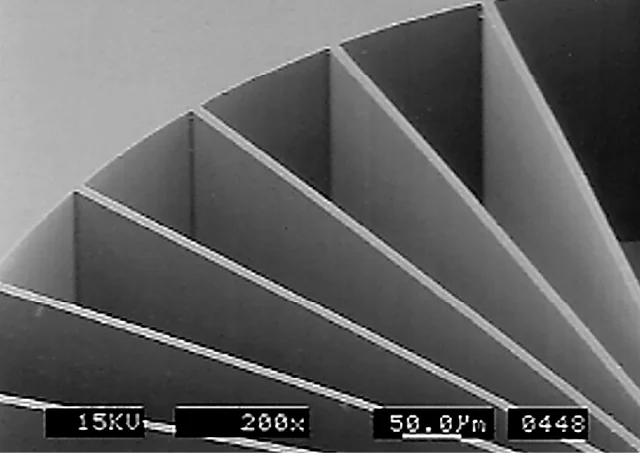
エースモデル幅10μm×高さ400μm(アスペクト比40)の壁を歪みなく形成
フォトリソグラフィーで作った薄壁構造のパターン例。壁の最小幅10μm、壁の高さ400μm(アスペクト比40)。
株式会社オプトニクス精密
出典:オプトニクス精密「技術情報」
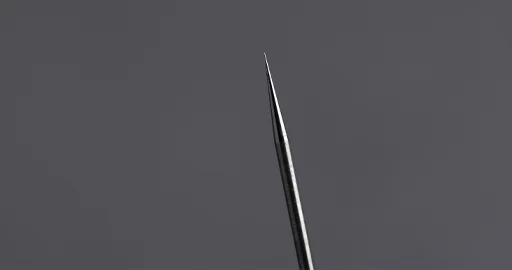
エースモデル超硬合金のピンの先端幅を1μm(0.001mm)以下に
マイクロマニピュレーターの操作ピン。超硬合金で、先端幅は0.001mm以下・0.003mm以下・0.005mm以下。
三和クリエーション株式会社
出典:三和クリエーション「小径ピン・高精度シャフト」
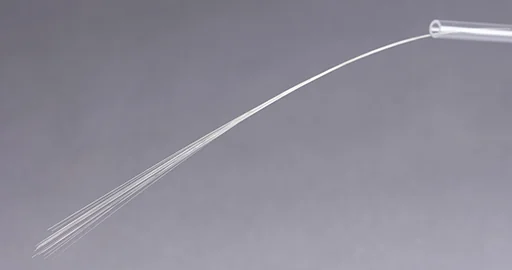
エースモデル外径φ0.05〜0.10mm・全長350mmまでの極細ピンを研削で
微細研削加工で作った外径φ0.05〜0.10mm、全長350mmまでの超極細ピン。材質は超硬合金とジルコニアセラミックス。
三和クリエーション株式会社
出典:三和クリエーション「小径ピン・高精度シャフト」
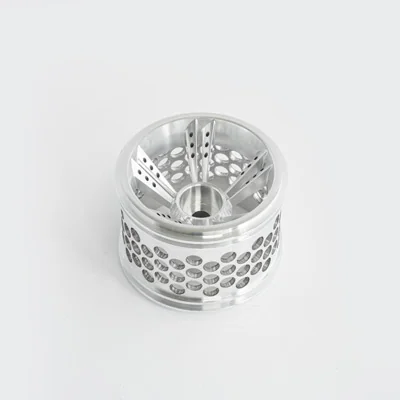
A7075、Φ48mmのラジコンカーのホイール。軽量化のためリム部に貫通穴を空け、デザイナーの意匠を再現。
株式会社由紀精密
出典:由紀精密 精密加工事例「ラジコンカーのホイール」
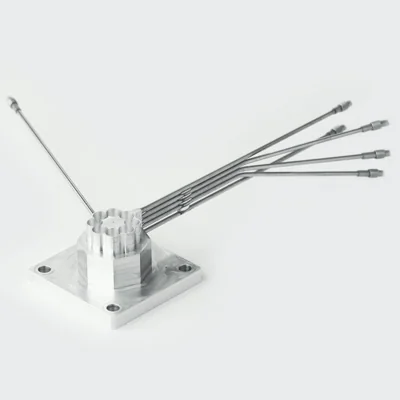
航空宇宙向け。A5052、40×40mm。圧力分布測定のため、φ0.3mmの穴を複数加工。中心の穴深さは8mm程度。
株式会社由紀精密
出典:由紀精密 精密加工事例「クラスターノズル」
エースモデルΦ0.3mmの部品に0.1mm幅のスリット、公差±0.005mm
ベリリウム銅、Φ0.3mmをNC自動旋盤で加工。内径φ0.2に0.1mm幅のスリット。各寸法公差は±0.005mm。
株式会社由紀精密
出典:由紀精密 精密加工事例「マイクロコンタクト」
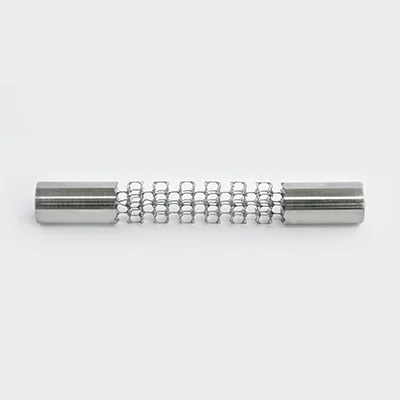
エースモデルΦ12mmのインコネルから体積の97.3%を削り、厚み約0.2mmのハニカムに
Φ12mmのインコネルにハニカム形状を3軸マシニングで加工。体積の97.3%を除去し、残る厚みは約0.2mm。
株式会社由紀精密
出典:由紀精密 精密加工事例「インコネルメッシュ」
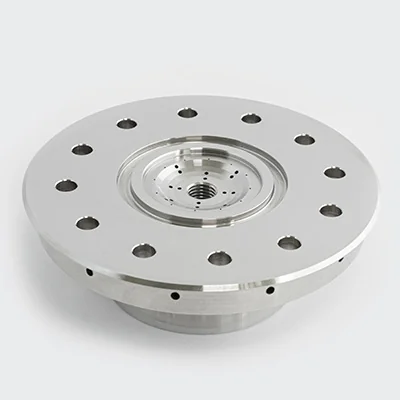
2液性液体ロケットエンジンを想定。インコネル、Φ90mm。0.4・1・2mmの細穴を56か所、長穴はφ2mm深さ30mm。
株式会社由紀精密
出典:由紀精密 精密加工事例「ロケットエンジンのインジェクター」
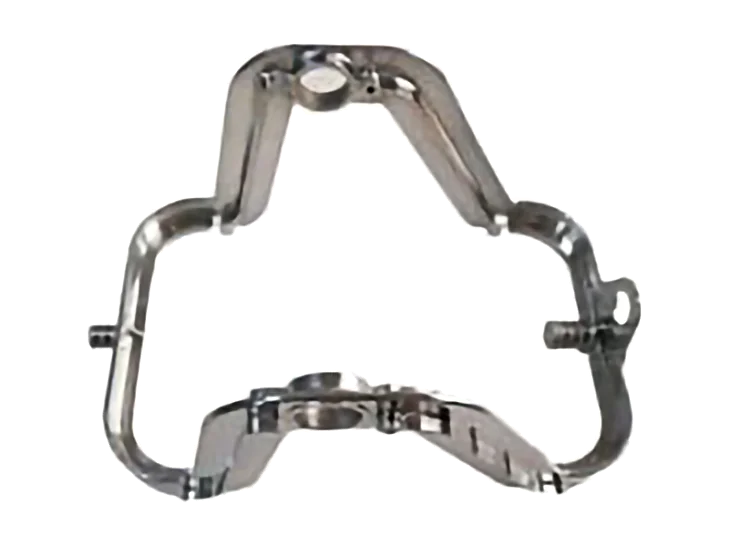
複雑な形状の医療機器部品を5軸加工で製作し、納期を短縮した。A6061-T6、340×330×70。
SST設計開発センター株式会社
出典:SST設計開発センター「医療機器部品」
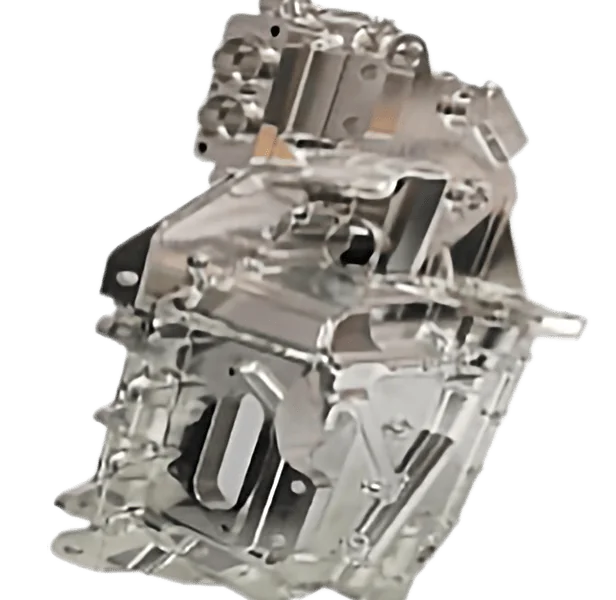
複雑形状の産業用ロボット部品を5軸加工で切削。A6061-T6、660×470×330の大型ワーク。
SST設計開発センター株式会社
出典:SST設計開発センター「産業用ロボット部品」
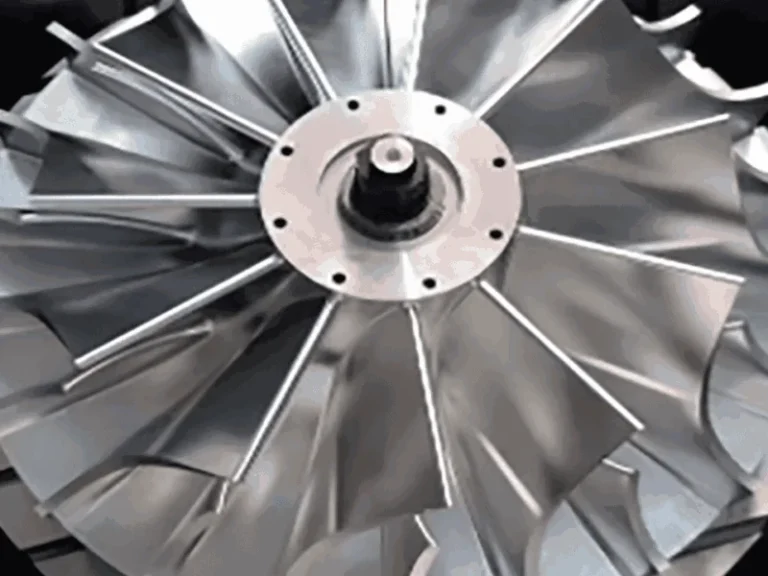
車載業界向けのインペラ。大きめで高い寸法精度が要る形状を5軸加工機で加工。A7075、210×210×80。
SST設計開発センター株式会社
出典:SST設計開発センター「インペラ」
なめらかな曲面の空力部品の試作を角材から削り出したサンプル。A5052、490×210×170。
技研精機株式会社
出典:技研精機「精密形状加工 フロントウィング」
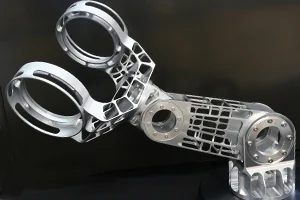
同社独自の設計のロボット部品のサンプル。立型同時5軸マシニングセンター等で加工する複雑形状加工の例。
技研精機株式会社
出典:技研精機「複雑形状加工 ロボットアーム」
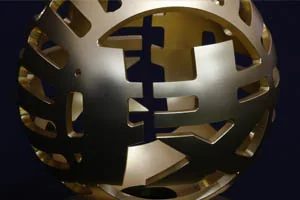
狭い穴から工具を入れ、同時5軸の動きで中心を削り広げた中空の球体。外径φ150、肉厚5mm。
技研精機株式会社
出典:技研精機「同時5軸加工 球体モデル」
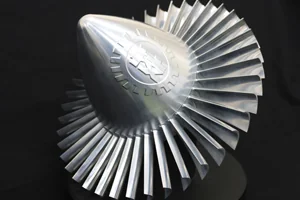
エースモデル外径φ300・ブレード40枚・最薄部0.5mmのブリスクを同時5軸で一体に削り出し
ブレードとディスクを一体にしたブリスクのサンプル。A5056、外径φ300、ブレード40枚、最薄部0.5mm。
技研精機株式会社
出典:技研精機「同時5軸加工 ブリスク」
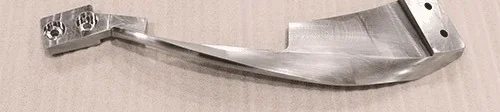
自動車向けアーム部品の試作。S50C、サイズ20×150×500、2ヶ/ロット。金型レスの切削加工で対応。
株式会社今橋製作所
出典:今橋製作所「難形状 3D形状加工 試作 自動車」
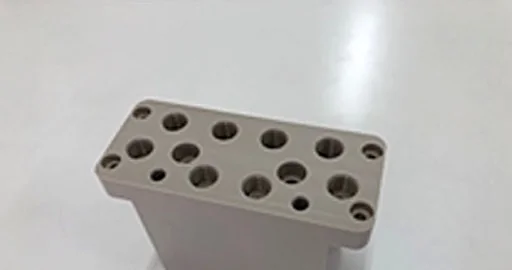
PEEK材にφ2程度の深穴を斜めに加工。5軸マシニングセンタでワンチャックで対応。サイズ40×70×100、公差±0.05。
株式会社今橋製作所
出典:今橋製作所「PEEK加工 樹脂加工 5軸マシニング」
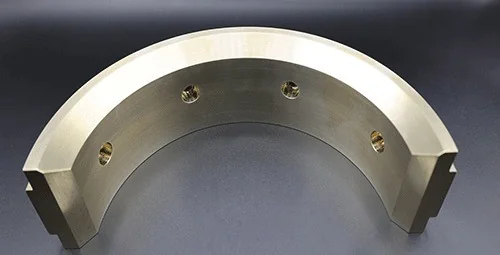
エネルギープラントに使うハウジング。CAC402の鋳物支給品を切削加工。サイズ100×180×250、10ヶ/ロット。
株式会社今橋製作所
出典:今橋製作所「アルミ青銅 CAC402 鋳物加工 5軸加工」
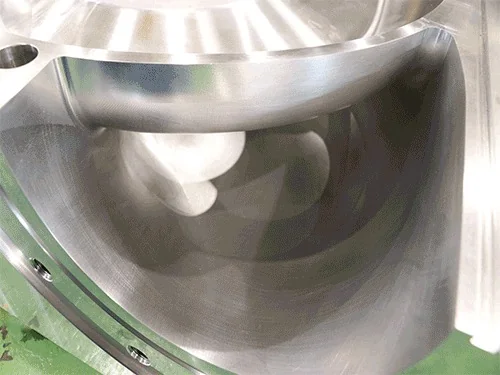
大きなA5052のブロックから、3Dデータ支給で同時5軸加工した可視化モデル装置。サイズ300×500×700。
株式会社今橋製作所
出典:今橋製作所「アルミ削り出し 3D形状 同時5軸 可視化試験体」
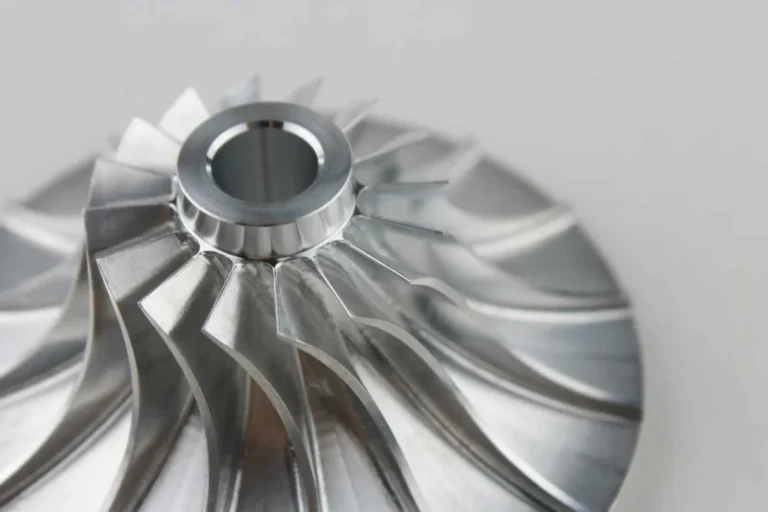
ポンプや発電機などに使われる羽根車を同時5軸加工で製作。サイズ70×70×40、材料はA5052、表面処理なし。
HILLTOP株式会社
出典:HILLTOP「インペラ」
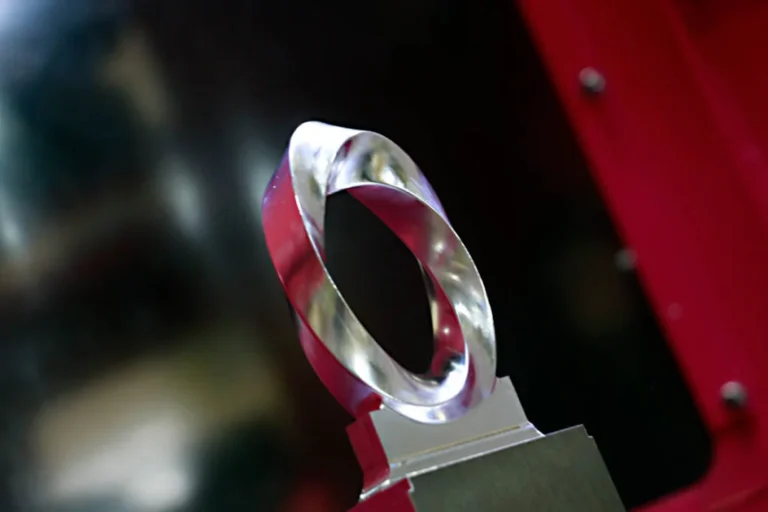
同時5軸加工で削り出したメビウスリング。イベントなどに展示する作品として加工した。
HILLTOP株式会社
出典:HILLTOP「同時5軸切削加工!メビウスリング」
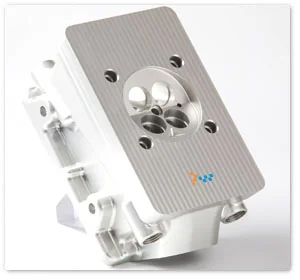
サイズ220×120×105、素材はA5052の5軸加工の事例。
株式会社プロトワーク
出典:スピード試作.com「アルミ5軸加工」
5軸加工の事例の航空関係試作部品。材質は純チタン、サイズはΦ50×35。
株式会社ナンゴー
出典:ナンゴー「製品紹介 機械加工(5軸加工)」
5軸加工の事例の産業機械試作部品。材質はS50C、サイズは40×50×75。
株式会社ナンゴー
出典:ナンゴー「製品紹介 機械加工(5軸加工)」
5軸加工の事例のインペラー。材質はA2017、サイズはΦ70×55。
株式会社ナンゴー
出典:ナンゴー「製品紹介 機械加工(5軸加工)」
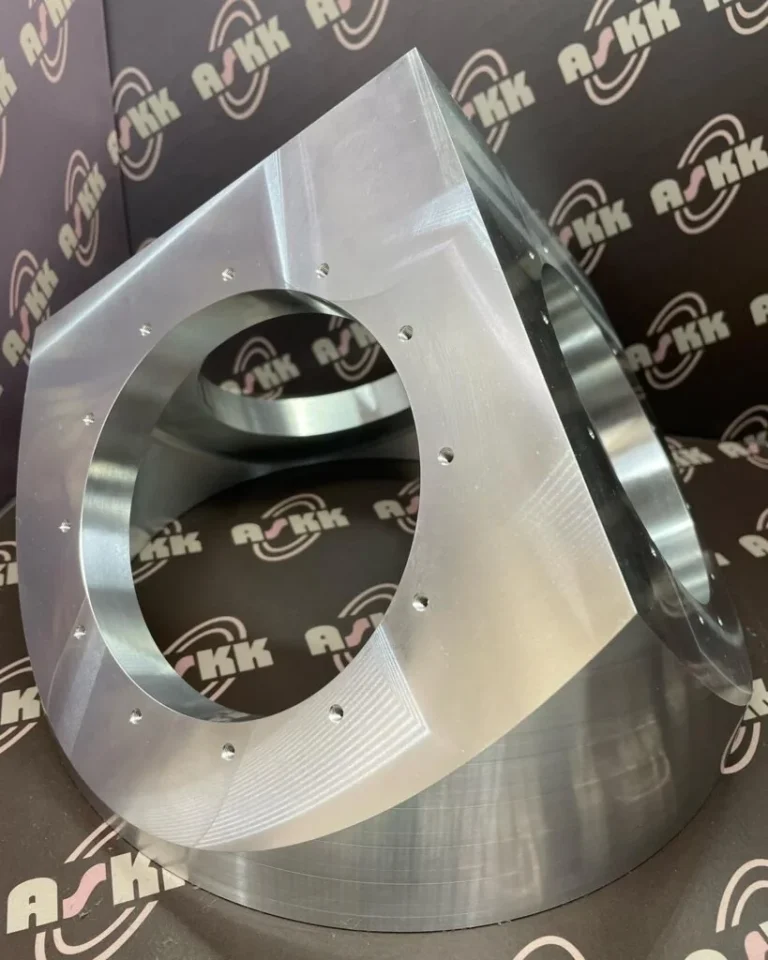
A5052の大きな母材から5軸加工で作った試作品。同社ではなかなか加工しない大きさとしている。
株式会社アスク
出典:アスク「5軸加工と旋盤加工の融合:アスクの精密試作事例」
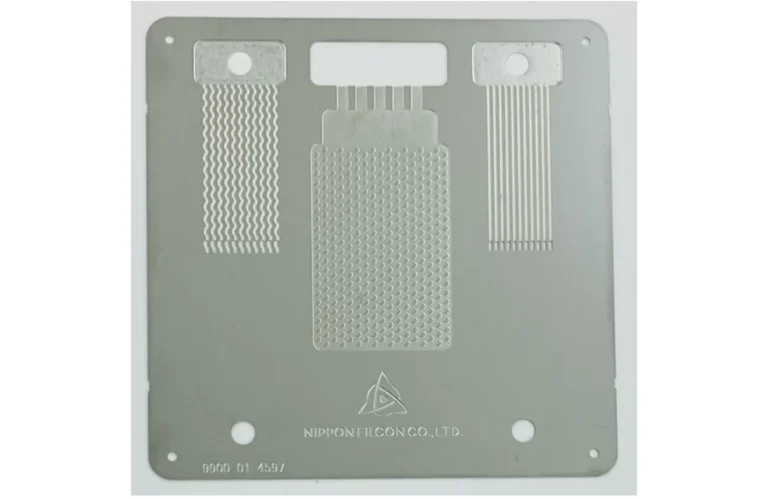
多段式ハーフエッチングの流路サンプル。技術の確立を目指して開発中と記載。
日本フイルコン株式会社
出典:日本フイルコン「流路サンプル-多段式ハーフエッチング-(開発中)」
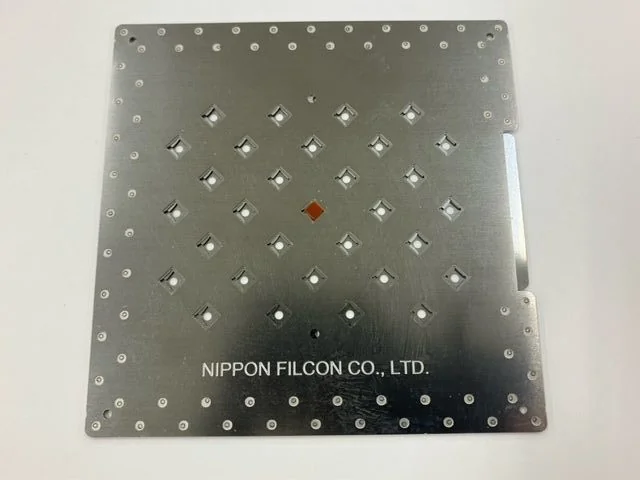
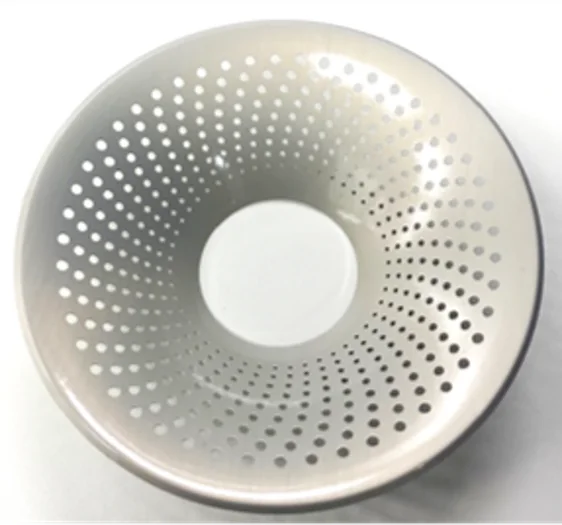
材料マグネシウム・厚み0.5mm・穴径0.5mm以上。フォトエッチングで加工。試作納期1週間。
ユナイテッド・プレシジョン・テクノロジーズ株式会社
出典:UPT「金属製スピーカーコーン」
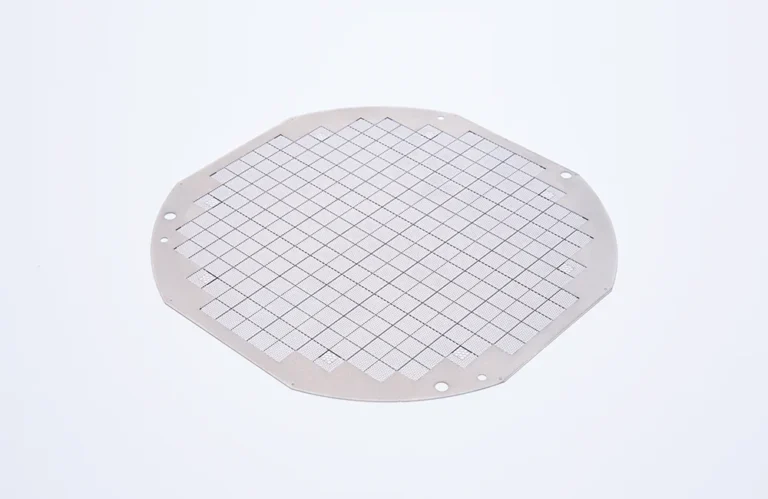
エッチングと拡散接合を組み合わせ、数十µmの段差のキャビティと多数の微細孔を持つ蒸着マスクを製造。
ユナイテッド・プレシジョン・テクノロジーズ株式会社
出典:UPT「蒸着マスクの製造事例」
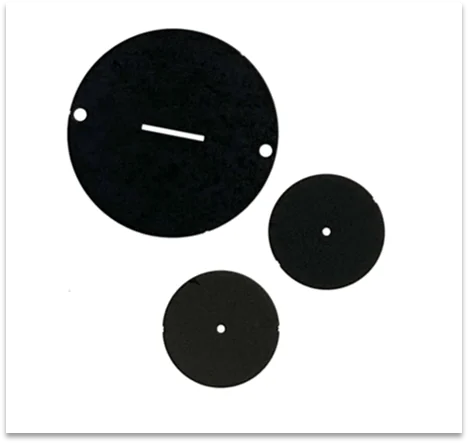
SUS304・厚み0.05mm・穴径0.3mm。フォトエッチングに黒メッキ処理を組み合わせ、光の侵入を防ぐ。試作納期2週間。
ユナイテッド・プレシジョン・テクノロジーズ株式会社
出典:UPT「車載用カメラのレンズ絞り板(黒メッキ処理)」
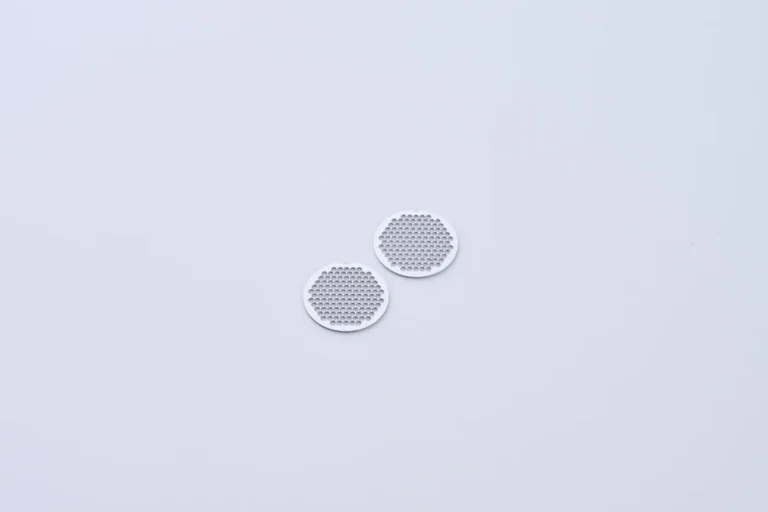
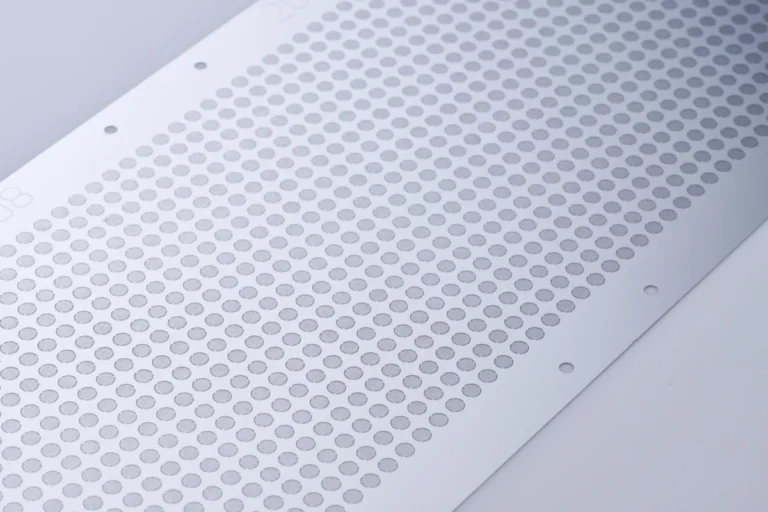
自動車部品向けの製品加工事例として掲載されている自動車用フィルター。
株式会社ケミカルプリント
出典:ケミカルプリント「業界・分野 自動車部品」
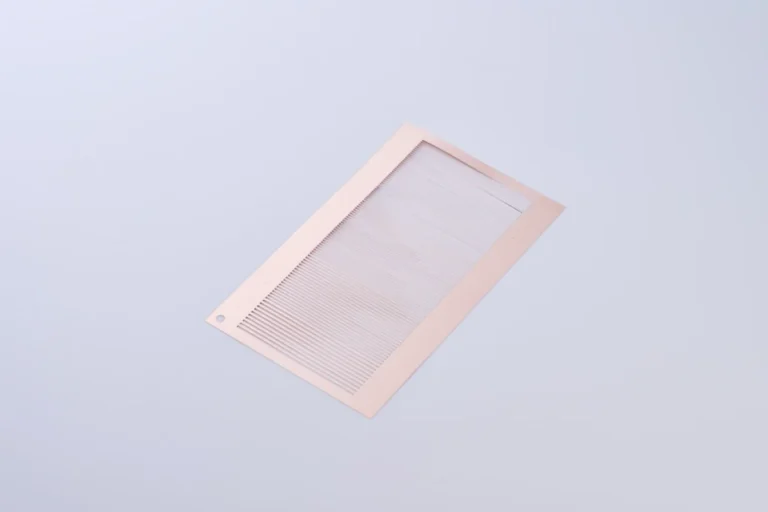
医療機器向けの製品加工事例として掲載されている防水仕様のメッシュフィルター。
株式会社ケミカルプリント
出典:ケミカルプリント「業界・分野 医療機器」
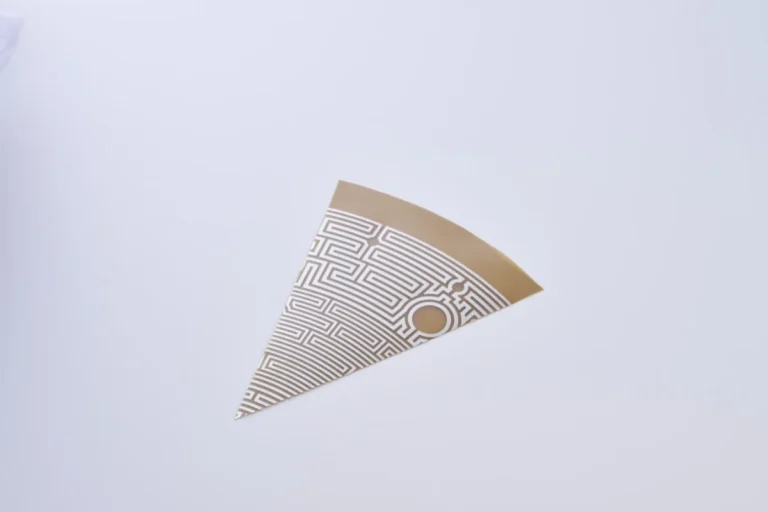
半導体・電子回路向けの製品加工事例として掲載されているスリット部品。
株式会社ケミカルプリント
出典:ケミカルプリント「業界・分野 半導体・電子回路」
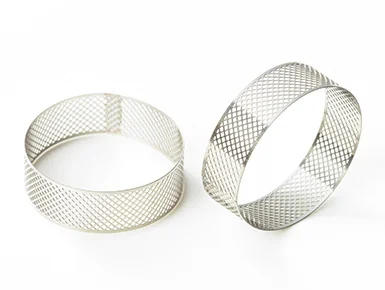
半導体・電子回路向けの製品加工事例として掲載されているヒーター回路。
株式会社ケミカルプリント
出典:ケミカルプリント「業界・分野 半導体・電子回路」
エッチングメッシュに曲げやプレスの2次加工も可能。メッシュを円筒状に丸めた例。
株式会社メルテック
出典:メルテック「金属メッシュ・フィルターの高精度エッチング加工」
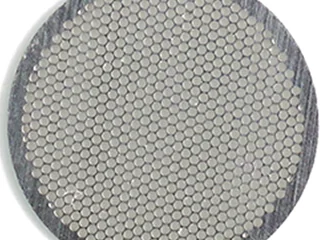
耐蝕性が高く、一般用途から食品・医療向けまで精度よく加工するステンレス製の丸孔フィルター。
株式会社メルテック
出典:メルテック「金属メッシュ・フィルターの高精度エッチング加工」
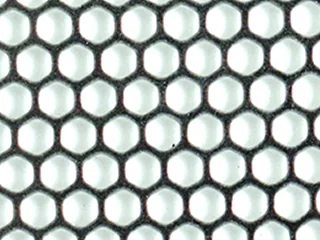
開口率の高いハニカム構造のメッシュ。t=0.05mm、最小径φ0.08mmなど。
株式会社メルテック
出典:メルテック「金属メッシュ・フィルターの高精度エッチング加工」
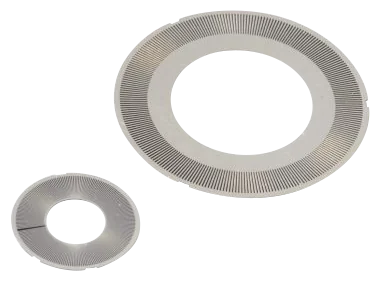
エースモデル厚さ0.1mmの金属スケールに最小スリット幅0.035mm
SUS鏡面材を高精度エッチングし、低反射の黒処理を施した厚さ0.1mmの金属スケール。最小スリット幅0.035mm。
株式会社メルテック
出典:メルテック「反射型エンコーダ用金属スケールの加工事例」
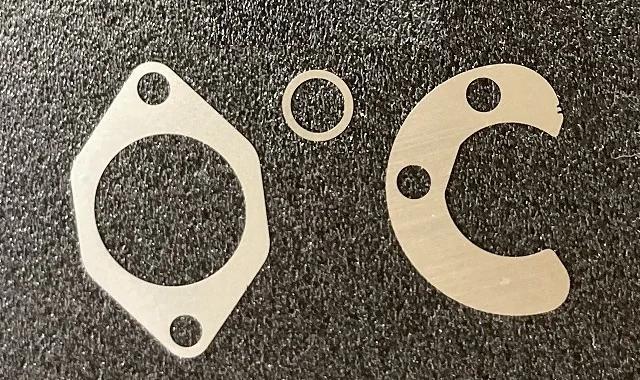
中央に大きな開口部を設けた異形状、円形リング、一部が開いたC字形状のシムプレートを製作。取り付け穴にも対応。
株式会社メルテック
出典:メルテック「シムプレート加工の事例|複雑な形状・穴形状の金属薄板を製作」
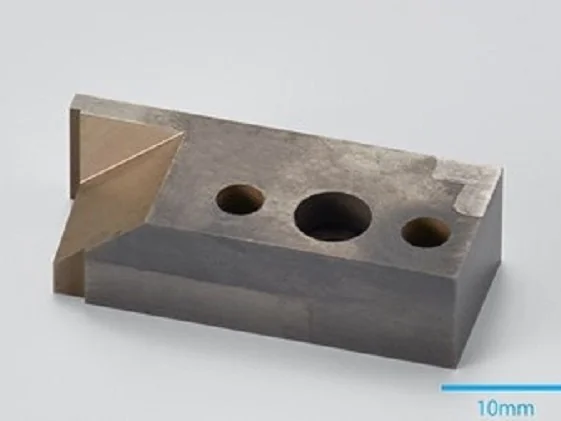
電子部品の切断に使う超硬製のパンチ・ダイ。サイズ35×10×10mm、加工精度±0.01。超硬への切削加工の知見があるとしている。
株式会社理工電気
出典:精密加工部品特急センター「電子部品用切断パンチ・ダイ-超硬切削加工品-」
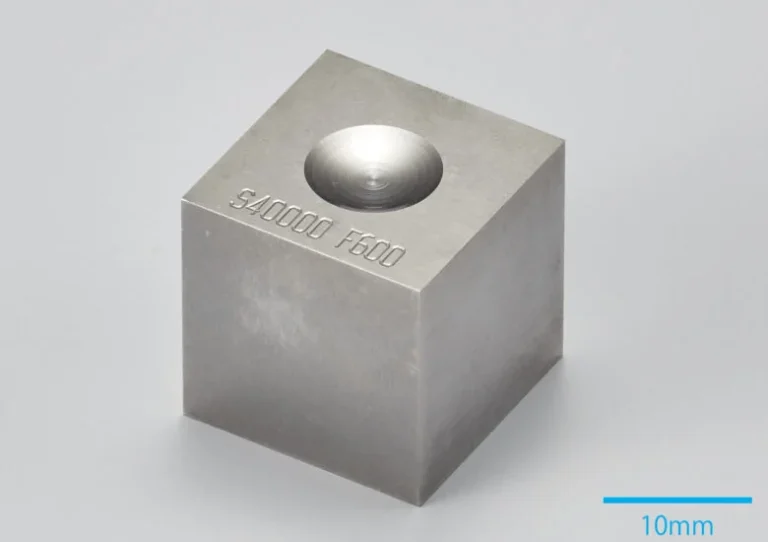
SKD-11を直彫りで加工した成形金型のサンプル。サイズ20×20×20mm、球面・非球面加工と鏡面加工、加工精度±0.005。
株式会社理工電気
出典:精密加工部品特急センター「SKD-11切削加工品 -成形金型-」
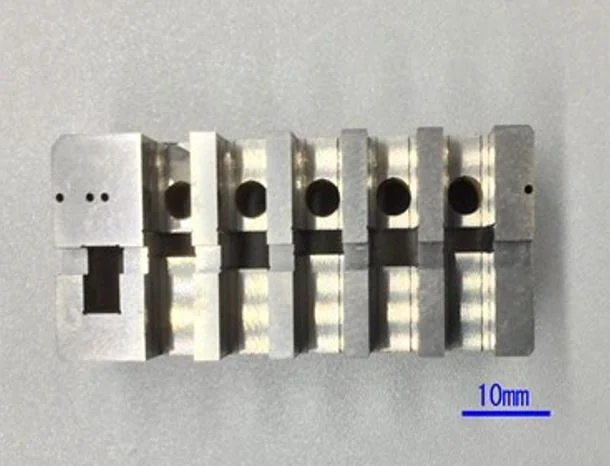
エースモデル超微粒子超硬の特殊形状を寸法公差2μmで加工
コネクタ・半導体製造用のダイス。超微粒子超硬に特殊形状加工を施し、寸法公差2μmで製作した。
株式会社理工電気
出典:精密加工部品特急センター「コネクタ・半導体製造用ダイス」
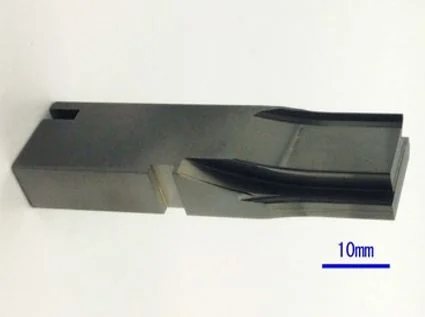
超微粒子超硬で特殊形状に加工した半導体製造用パンチ。寸法公差2μmで、プロファイル研削でかき上げ加工を施した。
株式会社理工電気
出典:精密加工部品特急センター「半導体製造用 かきあげ加工パンチ」
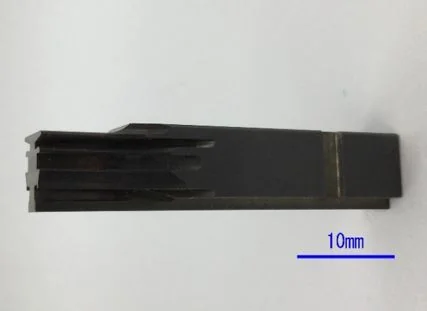
超微粒子超硬で製作した半導体製造用パンチ。寸法公差2μmで、プロファイル研削でかき上げ部のR形状を高精度に仕上げた。
株式会社理工電気
出典:精密加工部品特急センター「半導体製造用パンチ -プロファイル研削かき上げ-」
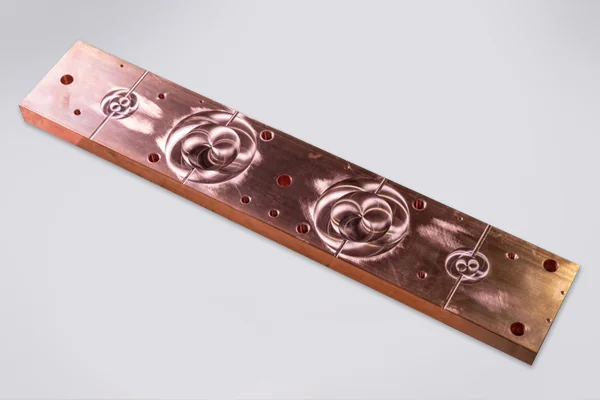
C1100銅の3000×35×130mmのブスバーにφ16の長孔をガンドリルで加工し、五面加工機で仕上げた事例。
株式会社渡邊製作所
出典:渡邊製作所「納品実績:冷却導体」
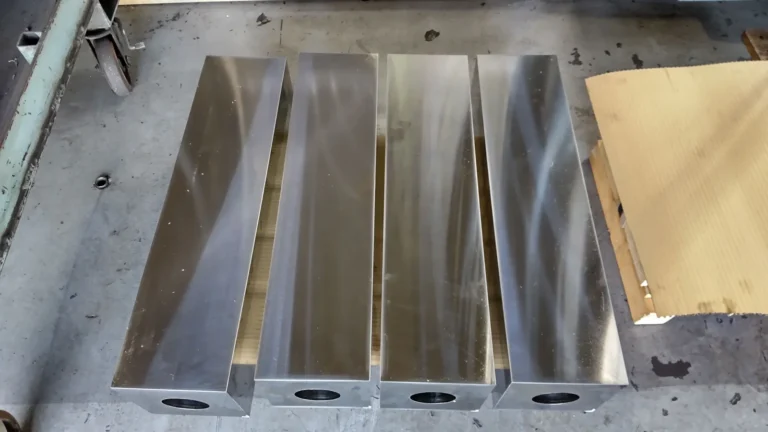
S45Cの160×162×667mmの素材にφ70の穴をBTA加工機で貫通させた事例。
深江特殊鋼株式会社
出典:BTA・ガンドリル加工.COM「加工事例」
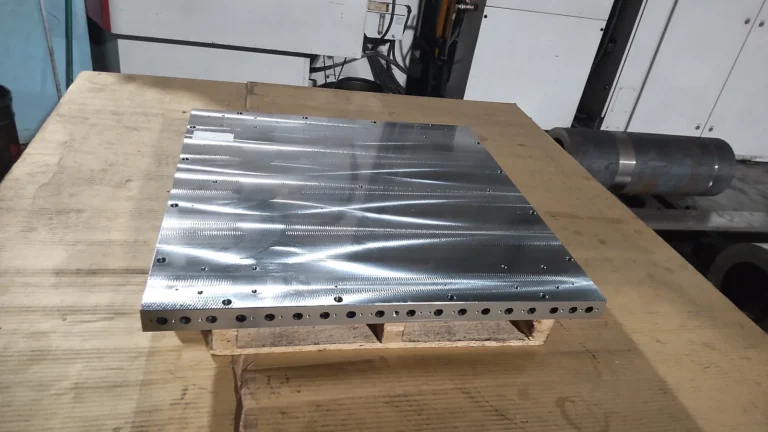
SS材の40×725×725mmの板にヒーター用のφ16の穴を片側から貫通させた事例。
深江特殊鋼株式会社
出典:BTA・ガンドリル加工.COM「加工事例」
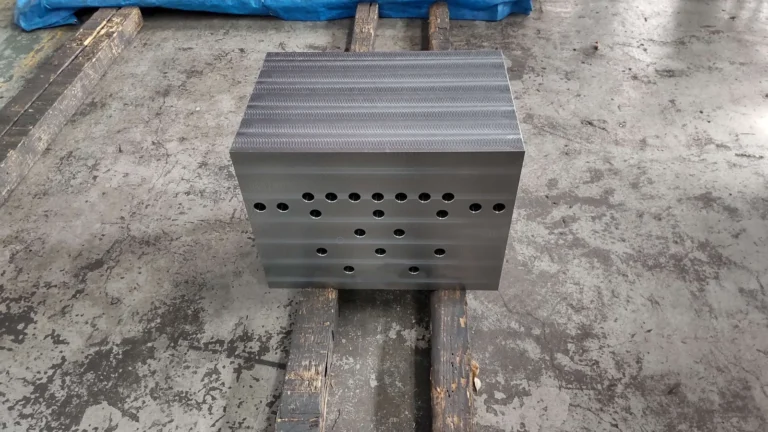
SS材の400×435×580mmのブロックにφ26・深さ350mmの穴を21穴加工した事例。
深江特殊鋼株式会社
出典:BTA・ガンドリル加工.COM「加工事例」
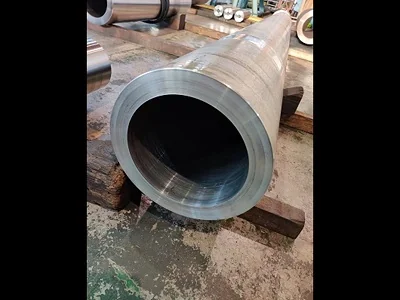
A5052、外径φ260・穴径φ190・加工長さ3000mmの深穴加工事例。
深江特殊鋼株式会社
出典:BTA・ガンドリル加工.COM「加工事例」
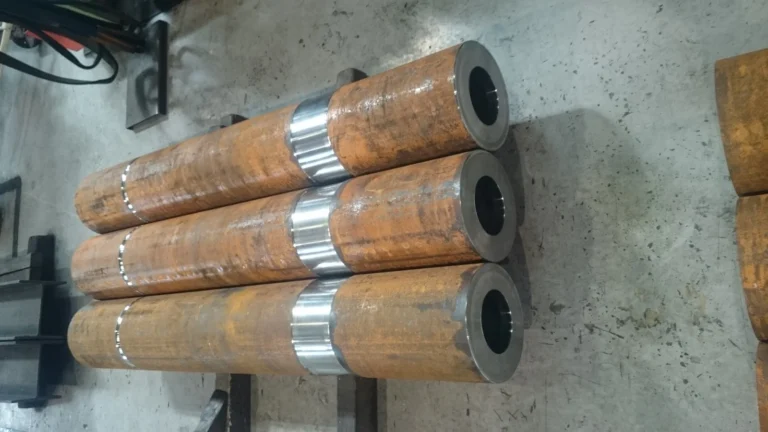
S25C、外径φ200・長さ669mmの素材にφ106の穴を貫通させた事例。
深江特殊鋼株式会社
出典:BTA・ガンドリル加工.COM「加工事例」
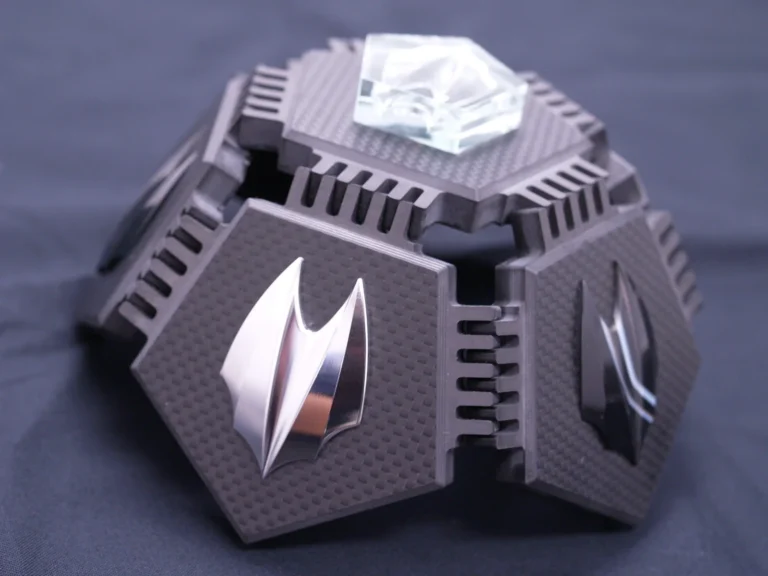
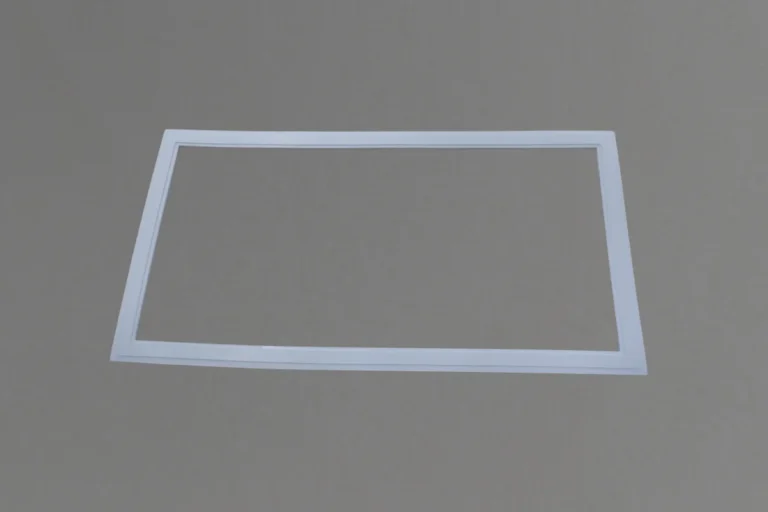
総厚5mm(t1+t3+t1)、外寸220×424mmの額縁ガスケット。ウォータージェットで切り出し、手加工で貼り合わせ。21枚。
株式会社ダイコー
出典:ダイコー「白色CRゴム製 段付き額縁ガスケットの加工事例」
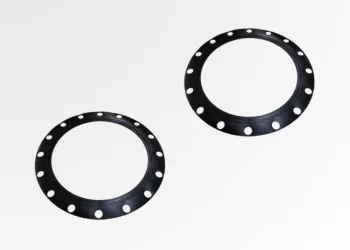
厚さ5mmのNBRゴムシートから外径φ548mm、内径φ410mmのガスケットを製作。本体とリングを切り出し、接着で段付きにした。
株式会社ダイコー
出典:ダイコー「NBRゴム 加工事例|シール性向上 両面段付きガスケット」
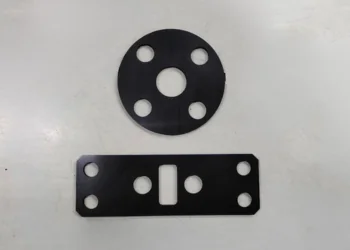
厚さ3mmのフッ素ゴムシートから、50×150mmのプレートに長穴加工を施したパッキンを製作。DXFデータから直接切断。
株式会社ダイコー
出典:ダイコー「フッ素ゴム ウォータージェット加工事例|長穴加工」
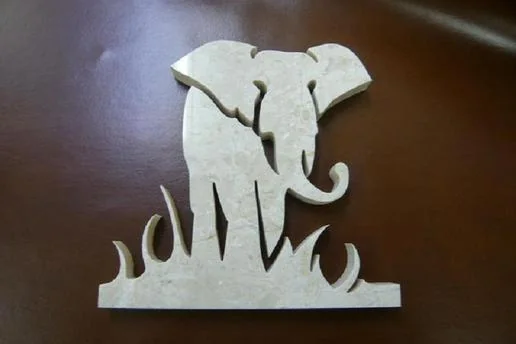
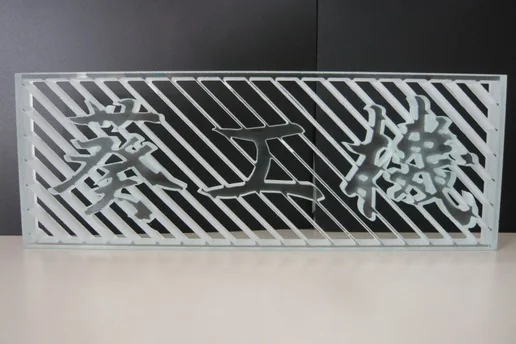
材質はガラス(t15.0)。切断加工事例として掲載。
葵工機株式会社
出典:葵工機「ウォータージェット加工について」切断加工事例
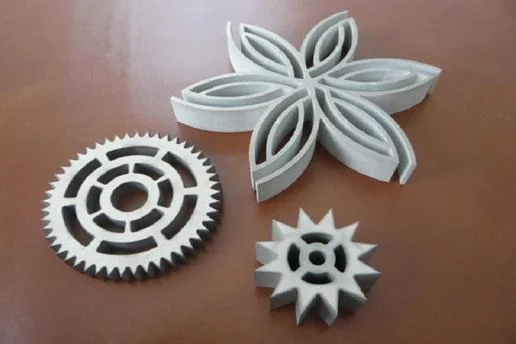
材質はチタン(t10.0)、A5052(t20.0)、SUS304(t25.0)。
葵工機株式会社
出典:葵工機「ウォータージェット加工について」切断加工事例
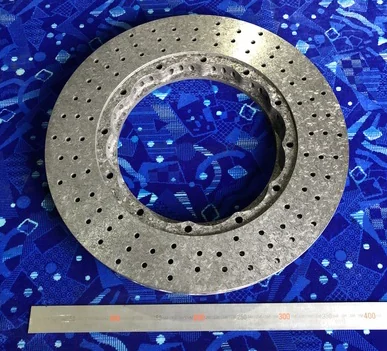
材質はカーボンセラミックス(38mm厚)。ブレーキローターへの穴あけ追加工(90-φ6)。
葵工機株式会社
出典:葵工機「ウォータージェット加工について」切断加工事例
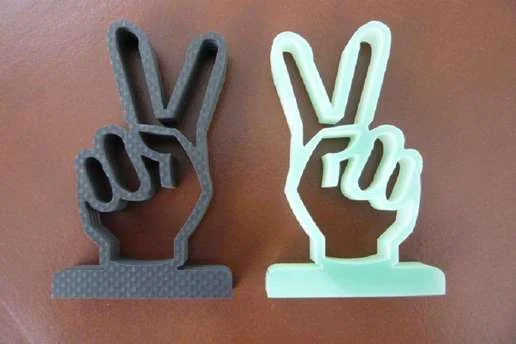
材質は左がCFRP(t15.0)、右がGFRP(t15.0)。ウォータージェットの切断加工事例として掲載。
葵工機株式会社
出典:葵工機「ウォータージェット加工について」切断加工事例
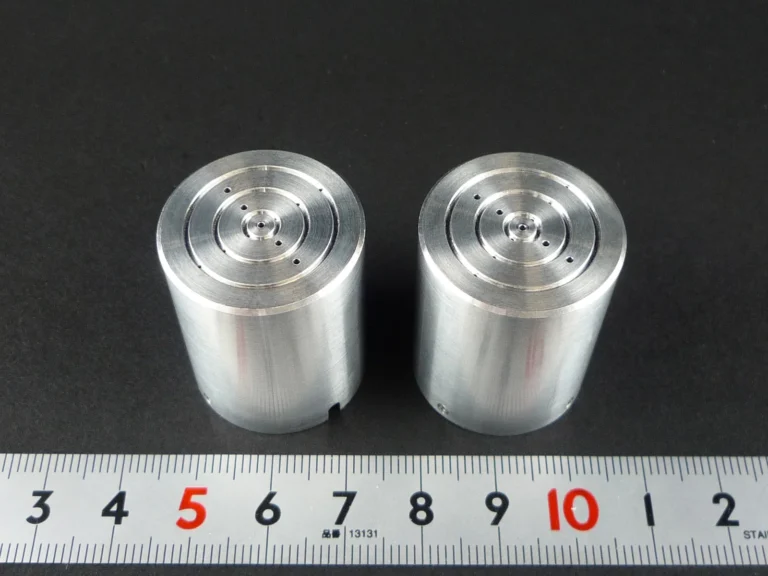
半導体製造装置用の部品押え。穴径0.5mmと0.3mmの細穴と、幅0.7mm・深さ0.5mmの溝を加工。
株式会社エージェンシーアシスト
出典:エージェンシーアシスト「ワイヤーカット・放電加工」
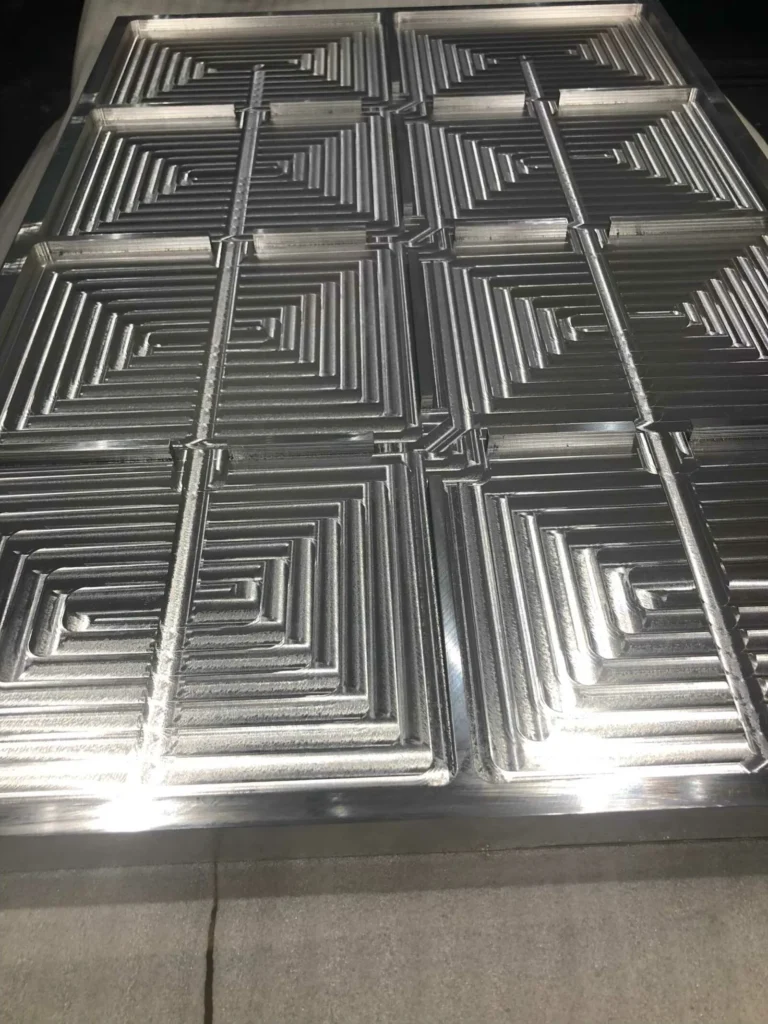
A7075、30×600×900のプレート。平面平行0.05。
株式会社鬨一精機
出典:鬨一精機 加工実績「A7075フライス仕上げ(平面平行0.05)」
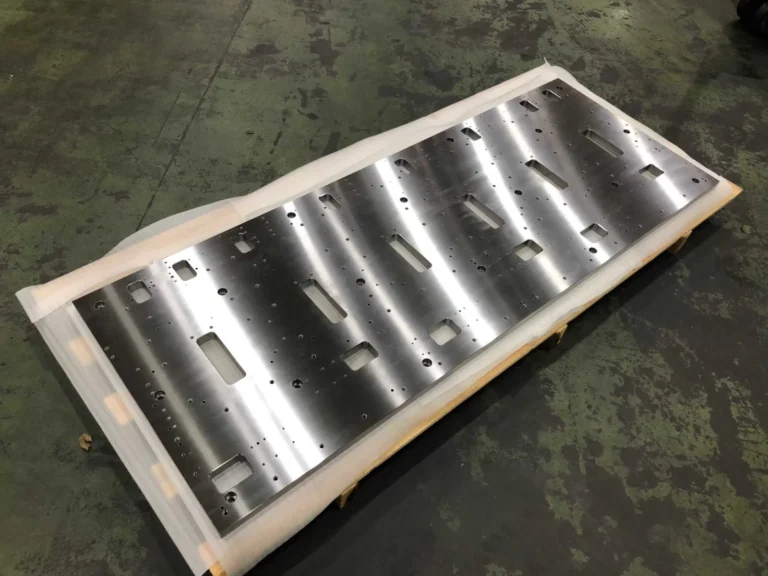
エースモデル30×700×2000mmの板を平面・平行度0.01に研削
SS400、30×700×2000。板厚の平面・平行度0.01で仕上げ。
株式会社鬨一精機
出典:鬨一精機 加工実績「30×700×2000」
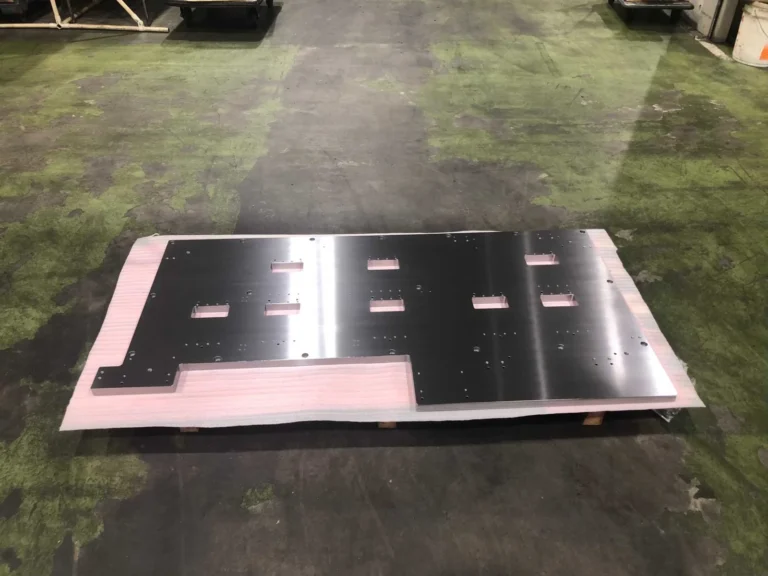
SS400、25×700×1500。板厚の平面度0.02で仕上げ。
株式会社鬨一精機
出典:鬨一精機 加工実績「SS400 25×700×1500」
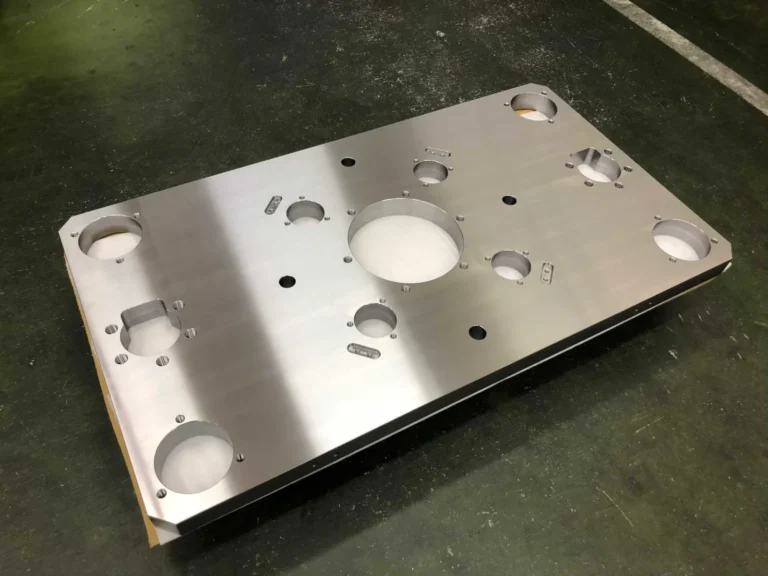
SS400、40×600×1000。板厚の平行度0.02で仕上げ。
株式会社鬨一精機
出典:鬨一精機 加工実績「サイズ 40×600×1000」
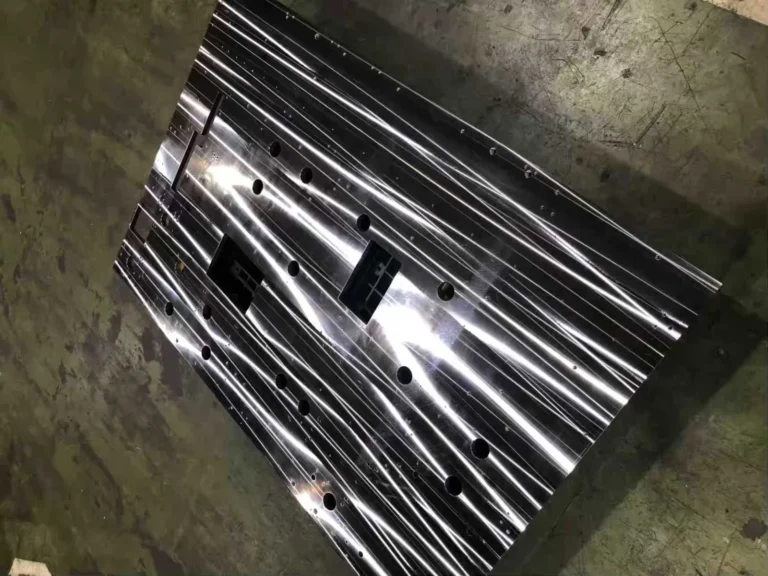
SS400、20×1200×1800の切削加工品。
株式会社鬨一精機
出典:鬨一精機 加工実績「鉄(SS400)切削加工」
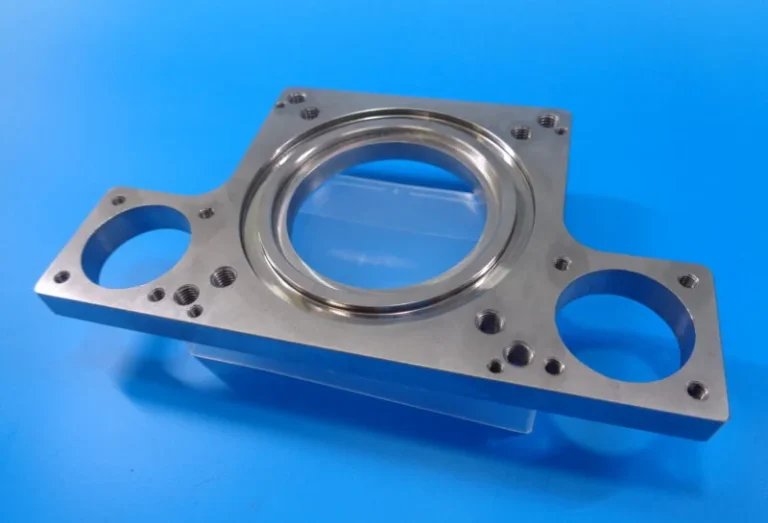
156×90×10、ステンレス系。φ28公差0,+0.021、平行度0.02。
吉岡興業株式会社
出典:部品加工センター将.com「固定板」
エースモデル600×350mmのプレートに穴ピッチ20ミクロンの高精度加工
600×350×20、HPM38。穴ピッチ20ミクロンの高精度加工。
吉岡興業株式会社
出典:部品加工センター将.com「医療機器部品 ベースプレート」
600×600×50、HPM38。穴ピッチ25ミクロン。中心の大きな角穴があり、仕上げに歪み取りの工程が必須。
吉岡興業株式会社
出典:部品加工センター将.com「産業機械向けベースプレート」
1000mm×300mmの鉄系。フライス加工時の歪みを考慮し、平面研削で平面度0.01mmを実現。
吉岡興業株式会社
出典:部品加工センター将.com「搬送装置ベースプレート」
800×800×10mm、5個、納期3週間。歪みやすいため簡易治具で加工し、平面研削で平面度0.01mmを実現。
吉岡興業株式会社
出典:部品加工センター将.com「機械装置ベースプレート」
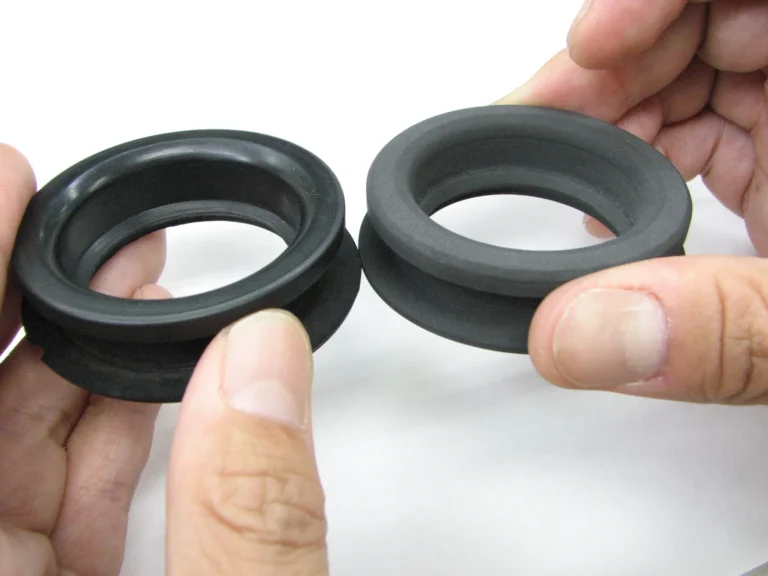
ダックスホンダのタンク用パッキンを、ゴム塊からの切削加工で復元製作した事例。現物から図面を起こして製作。
株式会社ダイコーゴム
出典:シール・パッキン.com 加工事例紹介「ダックスホンダ タンク用パッキン」
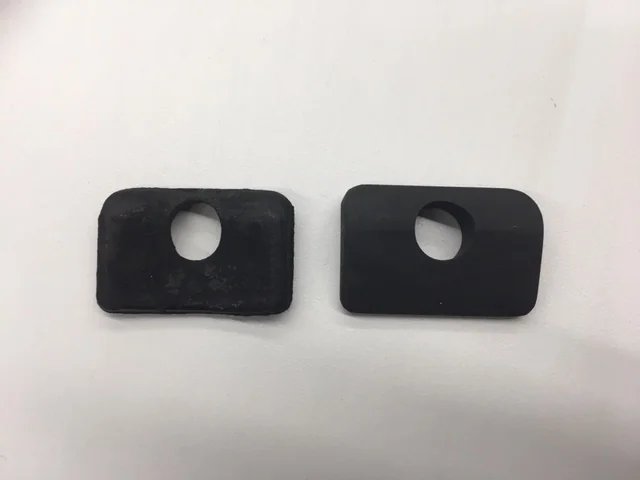
旧車レストア用のゴム部品を、金型を使わず削り出しで1個から製作する事例。現物サンプルか図面が必要。
株式会社ダイコーゴム
出典:シール・パッキン.com 加工事例紹介「旧車パーツ 製作実績」
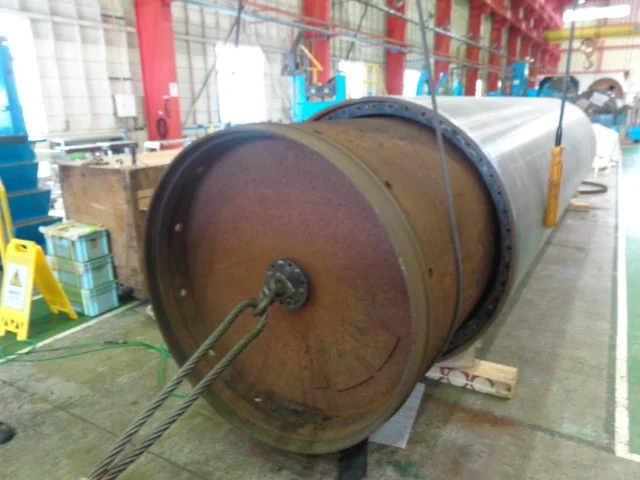
製紙用の鋳物外筒ロール(直径1,500mm、本体長さ約6,000mm)。内部の錆で水が流れなくなり再生した事例。旋盤・溶接・めっき・研磨で加工。
株式会社野村鍍金
出典:野村鍍金「製品事例:ロール再生 内筒入れ替え」
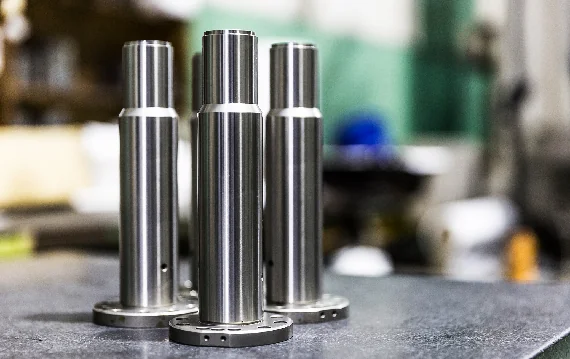
エースモデルスピンドル部品を真円度・円筒度2ミクロンに研磨
工作機械の部品(スピンドル)、材質SCM-415。真円度・円筒度2ミクロン、円筒(外径)研磨・内径研磨と書かれている。
村上精機株式会社
出典:村上精機「研削加工(超精密研削加工事例)」
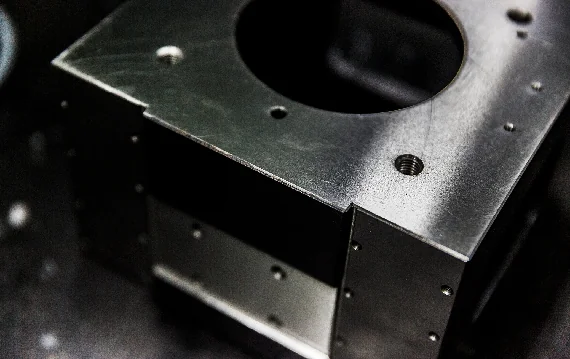
エースモデル350角のダクタイル鋳鉄を直角度・平面度・平行度3ミクロンに研磨
半導体製造装置の部品、350角、FCD(ダクタイル鋳鉄)。直角度・平面度・平行度3ミクロン、平面研磨加工と書かれている。
村上精機株式会社
出典:村上精機「研削加工(超精密研削加工事例)」
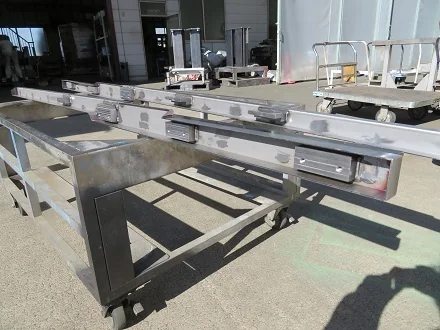
板金製品の2次加工。クランプを工夫して加工し、全長は2.5メートルと書かれている。
株式会社大畠製作所
出典:大畠製作所「横中ぐり盤加工の案内」
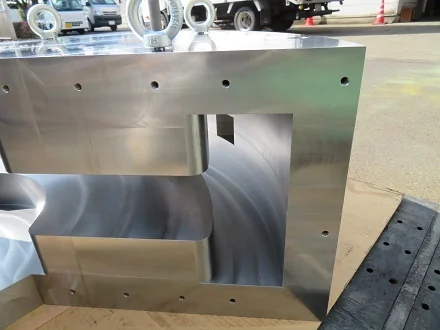
重切削加工製品の事例。鉄製品で内部も曲線加工してあると書かれている。
株式会社大畠製作所
出典:大畠製作所「横中ぐり盤加工の案内」
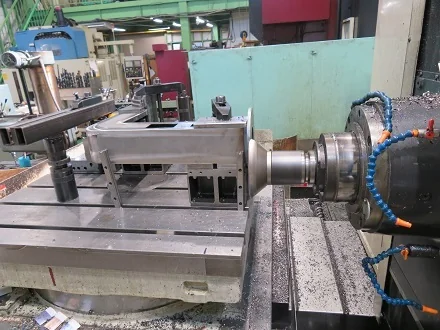
中板厚2.3tの板金をTIG・MIG溶接で製作。ダメージを与えないようクランプして加工と書かれている。
株式会社大畠製作所
出典:大畠製作所「横中ぐり盤加工の案内」
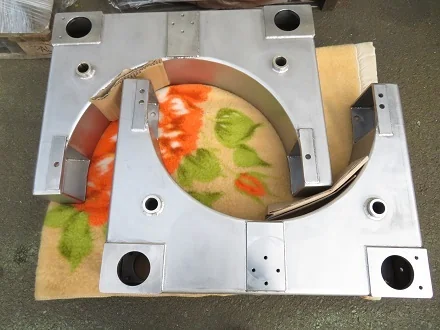
ステンレスをTIG・MIG溶接して2次加工を横中ぐり盤で行う。H7穴加工部はボーリング加工と書かれている。
株式会社大畠製作所
出典:大畠製作所「横中ぐり盤加工の案内」
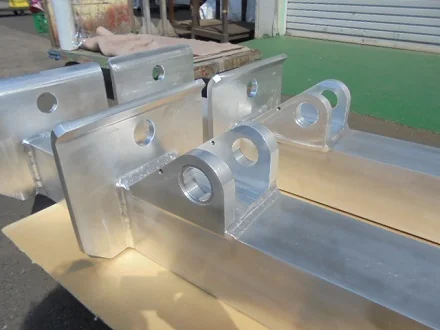
アルミMIG・TIG溶接で製作し、穴加工部はボーリング加工やフライス加工を行うと書かれている。
株式会社大畠製作所
出典:大畠製作所「横中ぐり盤加工の案内」
底が詰まっているキー溝のサンプル。スロッター加工で加工すると書かれている。
株式会社南星
出典:南星「キー溝加工について(キー溝加工サンプル)」
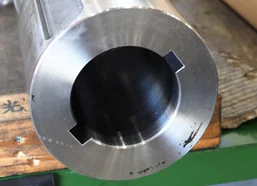
キー溝が二つある加工。両キー溝を分割するWキー溝加工のサンプルとして載っている。
株式会社南星
出典:南星「キー溝加工について(キー溝加工サンプル)」
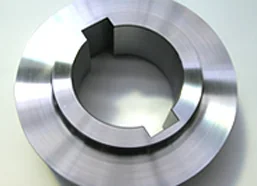
キー溝が二つある加工。左右等分に分割するWキー溝加工のサンプルとして載っている。
株式会社南星
出典:南星「キー溝加工について(キー溝加工サンプル)」
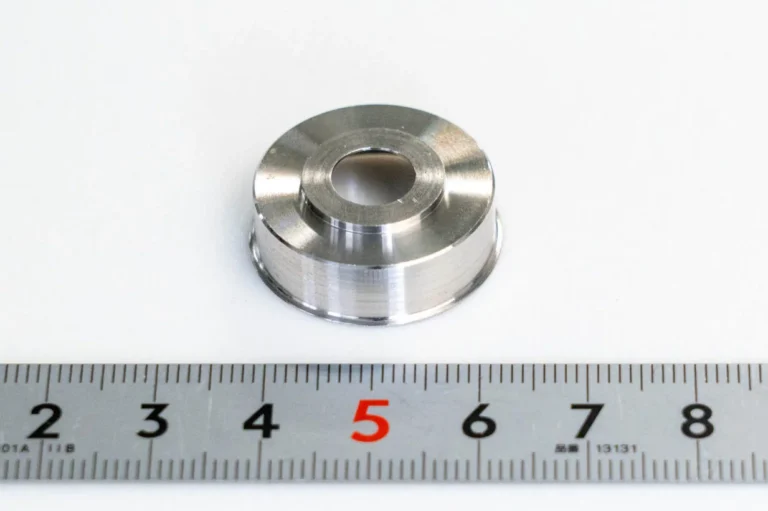
材質はコバール、寸法φ25×8mm。加工は旋盤加工。装置部品向け。
株式会社Aizaki
出典:Aizaki 加工事例「コバール精密装置部品」
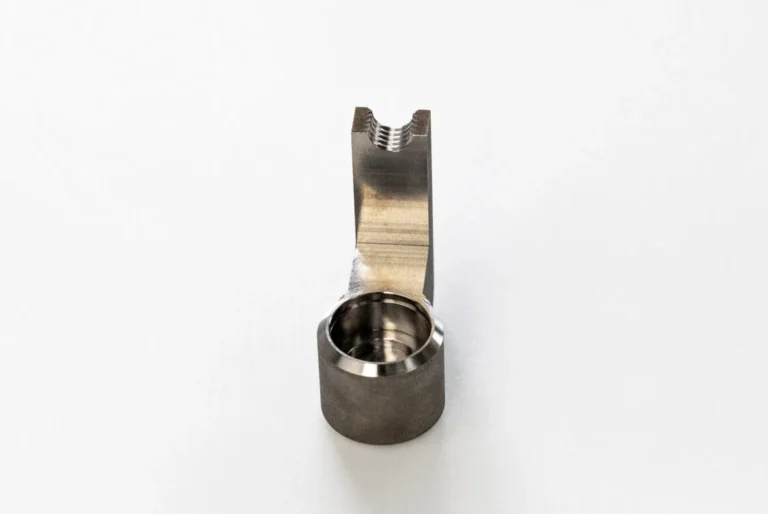
材質は純チタン、寸法22x40x45mm。加工はマシニング加工、ワイヤー加工。装置部品向け。
株式会社Aizaki
出典:Aizaki 加工事例「純チタン異形状精密部品」
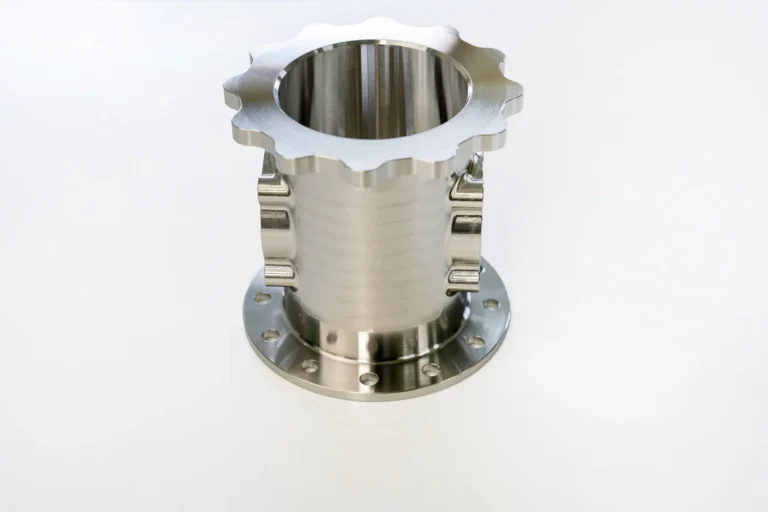
インコネル718製の航空エンジン模擬部品。φ130×L130mm、側面ボス形状あり。加工は旋盤加工、5軸加工。
株式会社Aizaki
出典:Aizaki 加工事例「航空エンジン模擬部品 – インコネル718難削材の高精度加工」
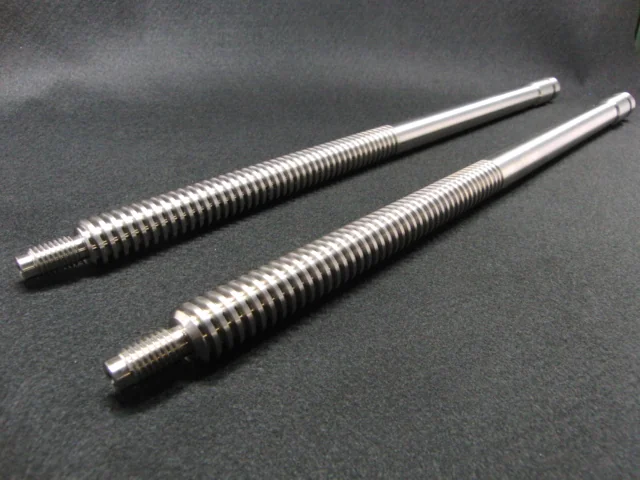
材質チタン(TB480)、TW20 6山の台形ねじ、長さ456、JIS B 0405 精級。加工はNC旋盤。
大鉄精工株式会社
出典:大鉄精工「チタンの加工」
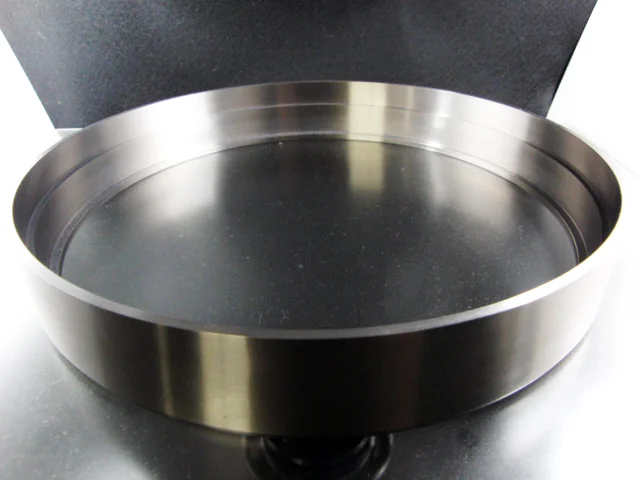
材質チタン(TP340)、外径φ280・肉厚4mm、公差h8。加工はNC旋盤。
大鉄精工株式会社
出典:大鉄精工「チタンの加工」
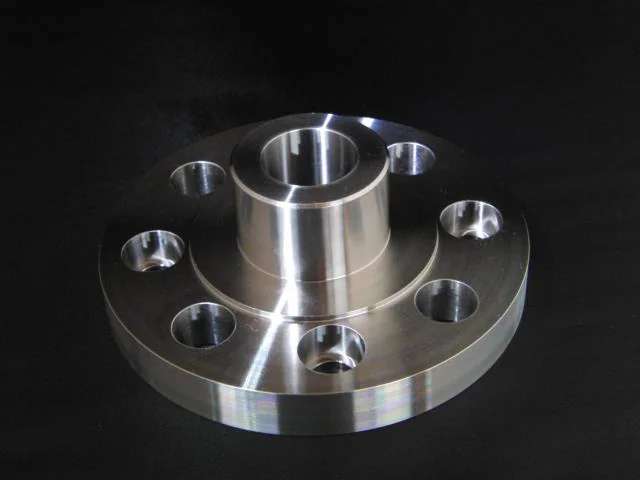
材質ハステロイC276のシート。外径φ140・内径φ30±15μ・50mm、精度±0.015。NC旋盤、マシニング。
大鉄精工株式会社
出典:大鉄精工「ハステロイの加工」
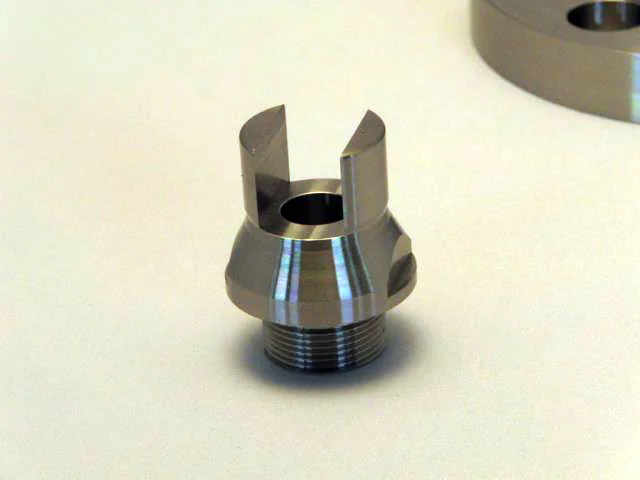
材質ハステロイC276のインナーバルブ。外径φ40・内径φ15・M26P1.5・50mm、精度±0.01。NC旋盤、マシニング。
大鉄精工株式会社
出典:大鉄精工「ハステロイの加工」
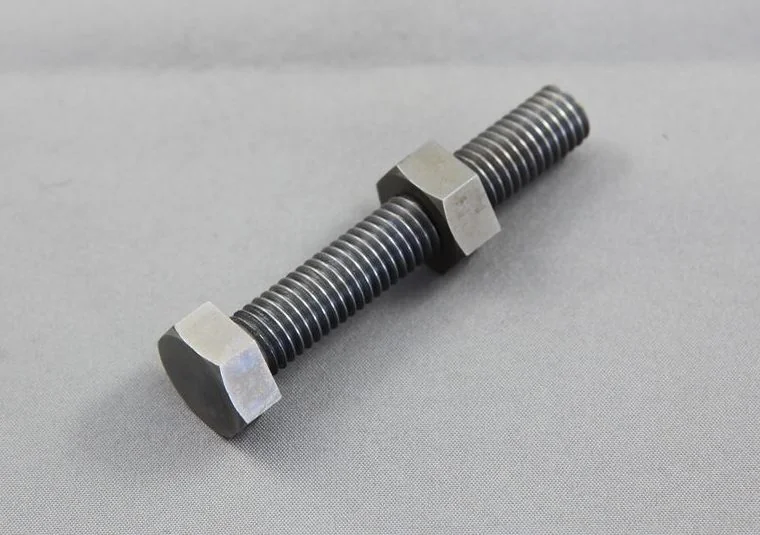
材質は純モリブデン、サイズはM12x45のボルト・ナットセット。NC旋盤・難削材の分類で掲載。
株式会社タカヤマ
出典:タカヤマ 切削加工事例「モリブデン ボルト・ナットセット品」
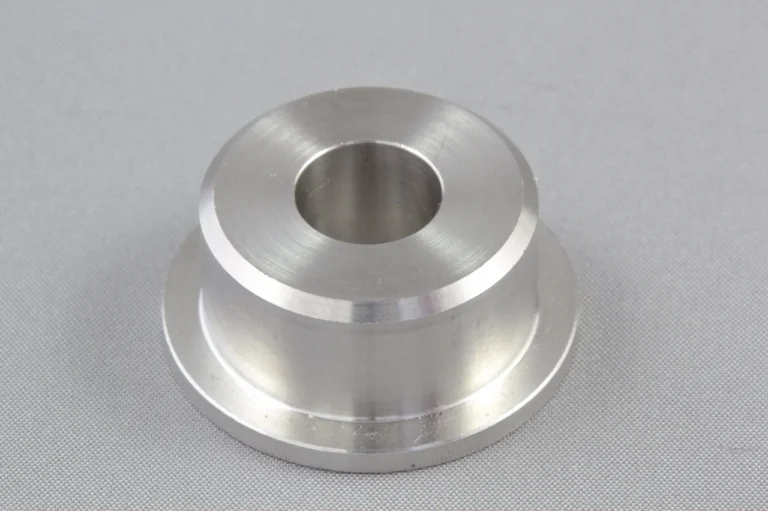
材質はAlloy C276(ハステロイ相当品)、製品サイズはφ27×12。NC旋盤・難削材の分類で掲載。
株式会社タカヤマ
出典:タカヤマ 切削加工事例「C-22 022」
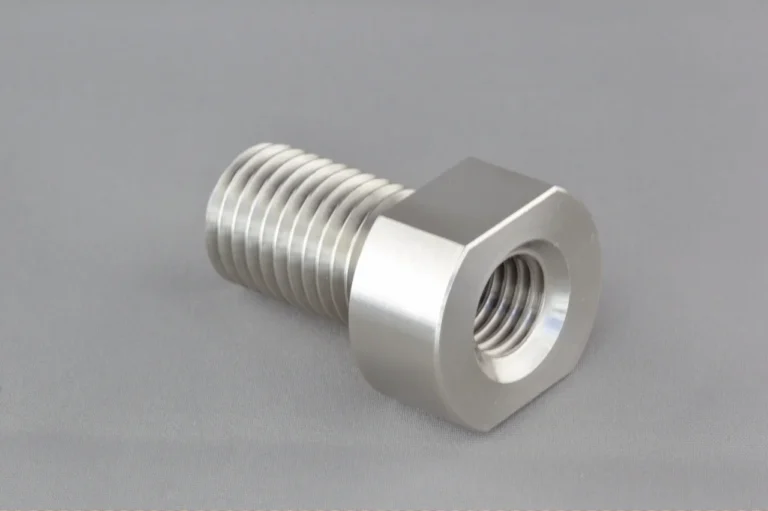
材質はAlloy 600(インコネル相当品)、製品サイズはΦ26×38。NC旋盤・難削材の分類で掲載。
株式会社タカヤマ
出典:タカヤマ 切削加工事例「A600 046」
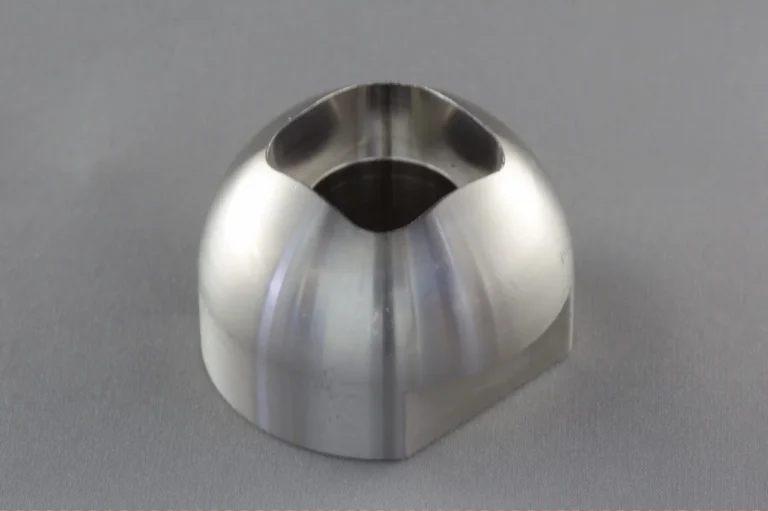
材質はALLOY600(インコネル相当品)、製品サイズはφ40×26。NC旋盤・難削材の分類で掲載。
株式会社タカヤマ
出典:タカヤマ 切削加工事例「A600 049」
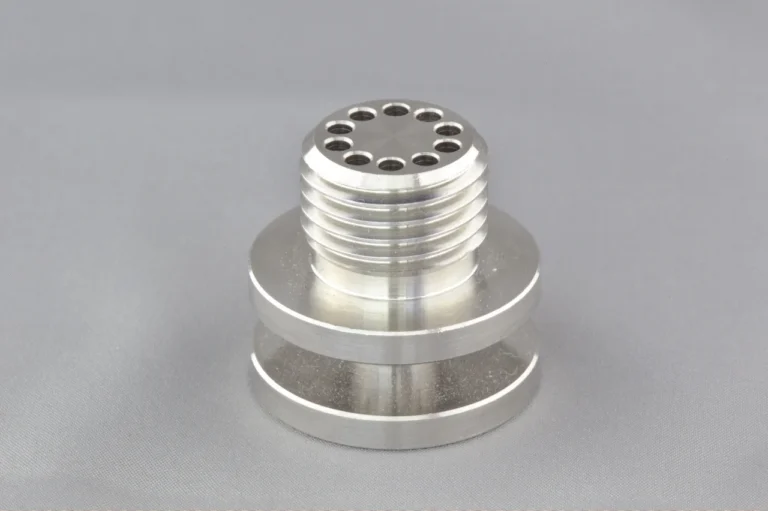
材質はALLOY600(インコネル相当品)、製品サイズはφ30×28。NC旋盤・難削材の分類で掲載。
株式会社タカヤマ
出典:タカヤマ 切削加工事例「A600 047」
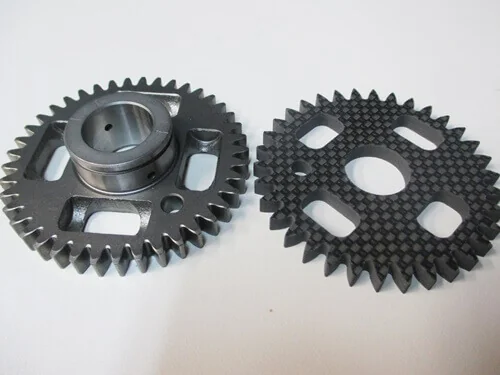
板厚5mmのCFRP板材を切削して試作したギア。左が鉄製、右がCFRP製。
有限会社ヒロセ金型
出典:ヒロセ金型「【CFRP切削加工事例】その他いろいろ」
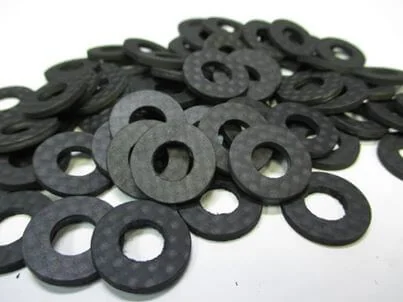
M8のキャップスクリュー用で厚さ2mmのワッシャー60個を切削加工で製作した事例。
有限会社ヒロセ金型
出典:ヒロセ金型「【CFRP切削加工事例】CFRP製ワッシャー」
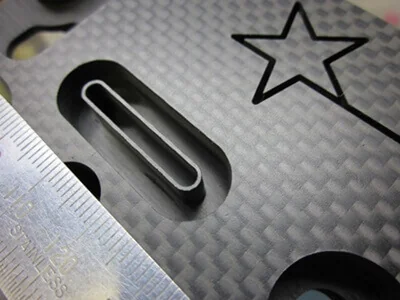
星型の溝幅は1mm・深さ8mm、リブの厚みは0.5mm・深さ8mmの加工例。
有限会社ヒロセ金型
出典:ヒロセ金型「【CFRP切削加工事例】テストカットピース」
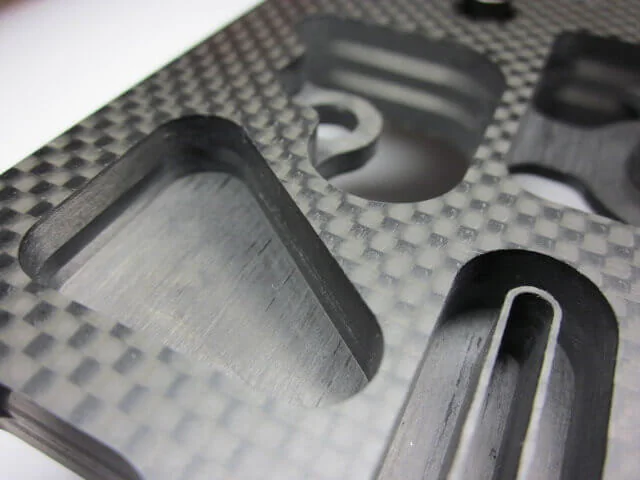
底があるポケット加工の例。縦壁側面にデラミネーションが発生しやすい加工と説明されている。
有限会社ヒロセ金型
出典:ヒロセ金型「【CFRP切削加工事例】テストカットピース」
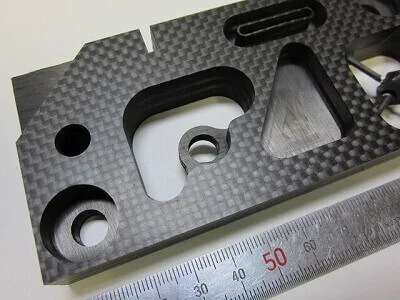
テストカットピース[1]。150×90×厚み15mmのCFRP板に、穴あけや切り抜き、ポケットなどを加工した例。
有限会社ヒロセ金型
出典:ヒロセ金型「【CFRP切削加工事例】テストカットピース」
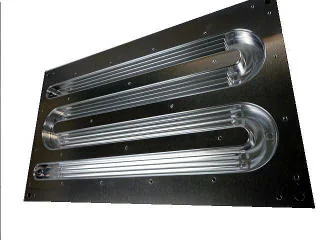
水冷プレートの製作例(600×350×25mm)。同社ページは簡単なプレートから複雑な加工まで対応できると説明。
東京精電株式会社
出典:東京精電「水冷プレート製品の紹介」
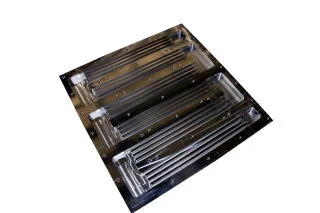
水冷プレートの製作例(330×330×15mm)。同社ページはインバータ・コンバータなどの冷却用途に使えると説明。
東京精電株式会社
出典:東京精電「水冷プレート製品の紹介」
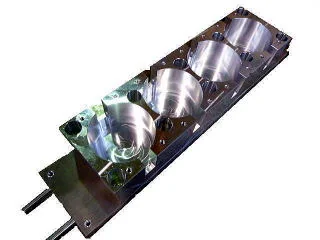
水冷プレートの製作例(270×60×48mm)。同社ページはインダクタ冷却用をはじめ複合部品の冷却に使えると説明。
東京精電株式会社
出典:東京精電「水冷プレート製品の紹介」
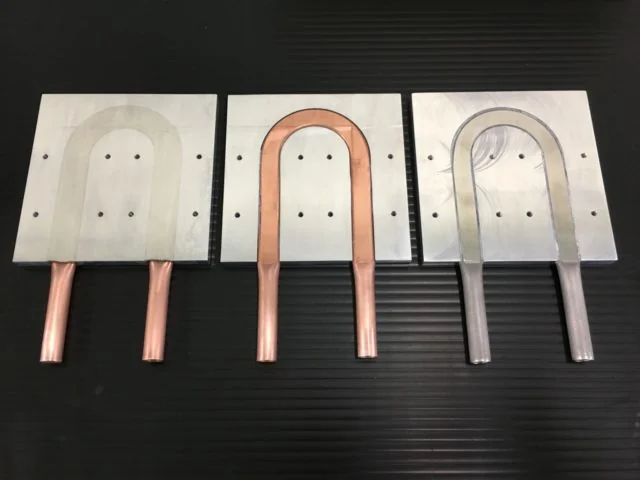
プレートの溝にパイプを合わせて接合した水冷プレート。プレートはアルミ・銅・SUS、パイプはアルミ・銅・SUSの素材から選ぶ。
ウエカツ工業株式会社
出典:ウエカツ工業「水冷プレート ~作り方~」
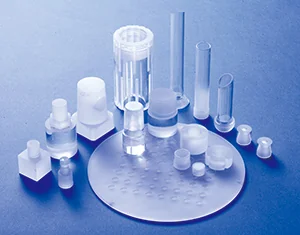
マシニングセンターで研削加工した石英ガラス部品の例。同社ページはネジ切りや摺り合わせ加工にも対応と記載。
英興株式会社
出典:英興「石英ガラス(切削、研削加工品例)」
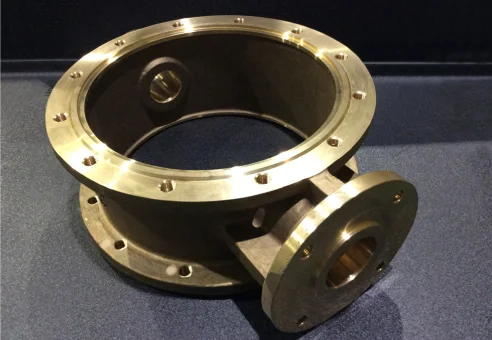
Φ700~800×250のポンプ部品。材質はBC(砲金)で、立型旋盤 V80R で加工した。
株式会社宝角合金製作所
出典:宝角合金製作所「大型鋳物加工」(品名:ポンプ部品)
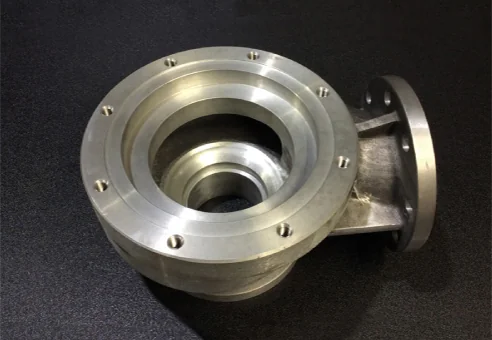
Φ250~Φ300×250のケーシング。材質はAC4C(アルミ系鋳物)で、NC旋盤 LB45 で加工した。
株式会社宝角合金製作所
出典:宝角合金製作所「大型鋳物加工」(品名:ケーシング)
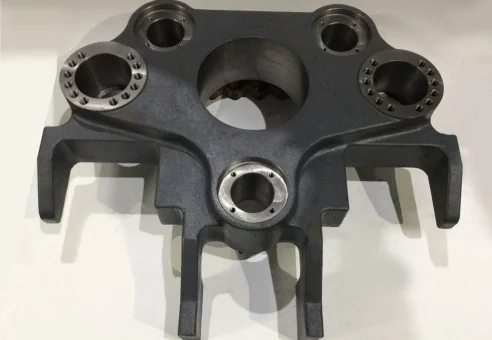
730~830×400のベアリングケース。材質はFCD(鉄系鋳物)で、横型マシニングセンタ NH6300 で加工した。
株式会社宝角合金製作所
出典:宝角合金製作所「大型鋳物加工」(品名:ベアリングケース)
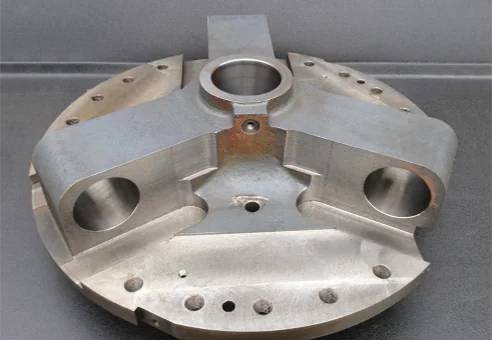
Φ700~Φ900×300のリンクホルダー。材質はFCD(鉄系鋳物)で、横型マシニングセンタ MB8000H で加工した。
株式会社宝角合金製作所
出典:宝角合金製作所「大型鋳物加工」(品名:リンクホルダー)
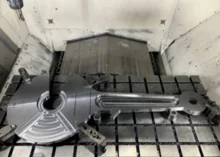
高さ60×幅500×長さ1400、材質SS400のフレーム。全面の面削、穴あけ、形状加工。左右の穴精度のためクランプ位置を変えた。
株式会社イワタ
出典:イワタグループ「鋳物加工事例 フレームの穴あけ加工や形状加工」
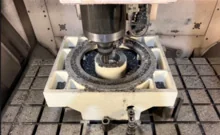
高さ220×幅600×長さ600、材質FCD250のフレーム。全面の面削、穴あけ、形状加工を測定しながら行った。
株式会社イワタ
出典:イワタグループ「鋳物加工事例 フレームにおける面削加工や穴あけ加工」
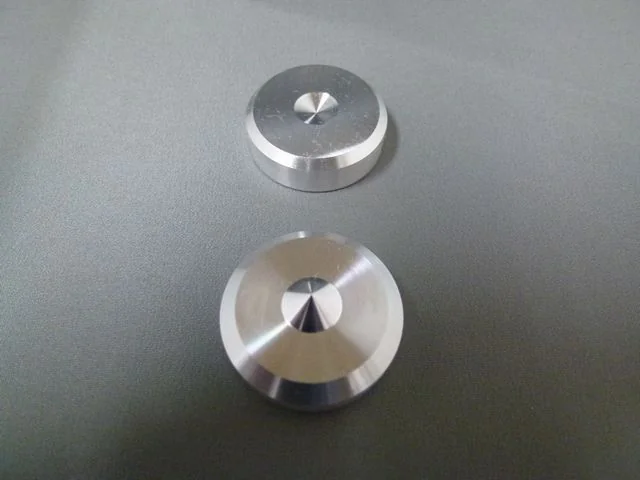
依頼元からの注文で製作したインシュレーターMシリーズ。合金名は純マグネシウム。
株式会社冨士精機
出典:冨士精機 納品事例「インシュレーター Mシリーズ」
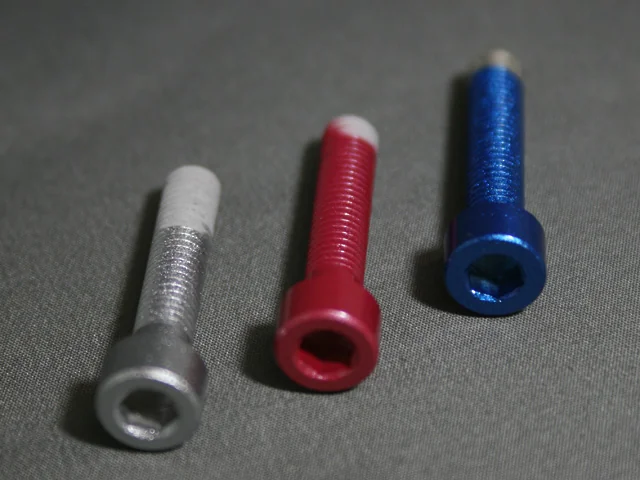
合金名はAZ31、表面処理は化成処理とカラーコート。アンカーキャップとセットで製作した。
株式会社冨士精機
出典:冨士精機 納品事例「オリジナルアンカーキャップ Ⅰ」
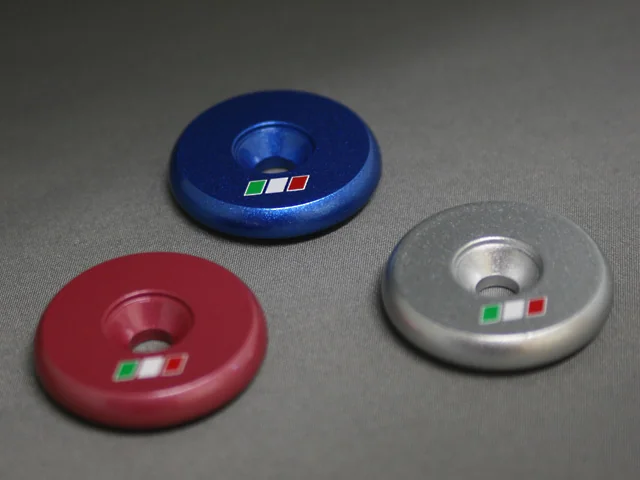
合金名はAZ31、表面処理は化成処理とカラーコート。キャップボルトとセットで製作し、ロゴはプリント印刷で仕上げた。
株式会社冨士精機
出典:冨士精機 納品事例「オリジナルアンカーキャップ Ⅰ」
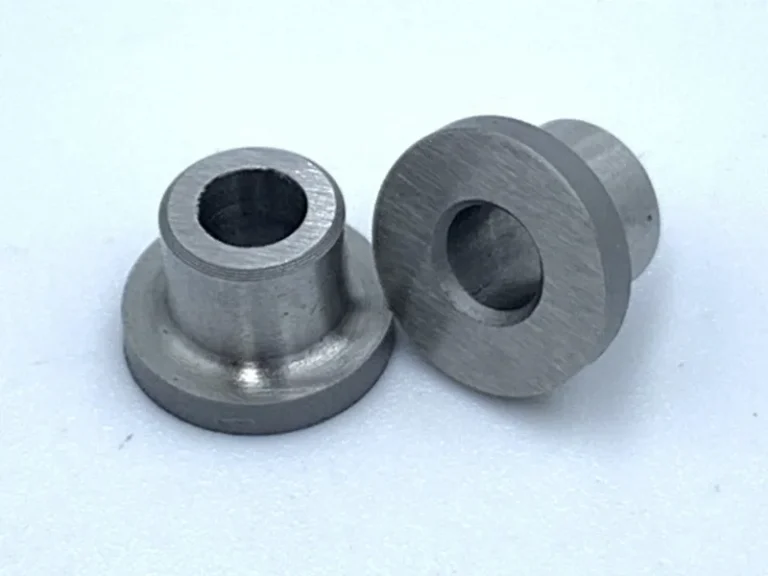
材質はSCM435、硬度HRC40-45。ツバ部φ9、全長6mm、内径φ3.645(公差0.02)の小さなブッシュ。納入先業界は自動車
株式会社ニッシンテクノ(東大阪部品加工.com)
出典:東大阪部品加工.com「ブロックブシュ」
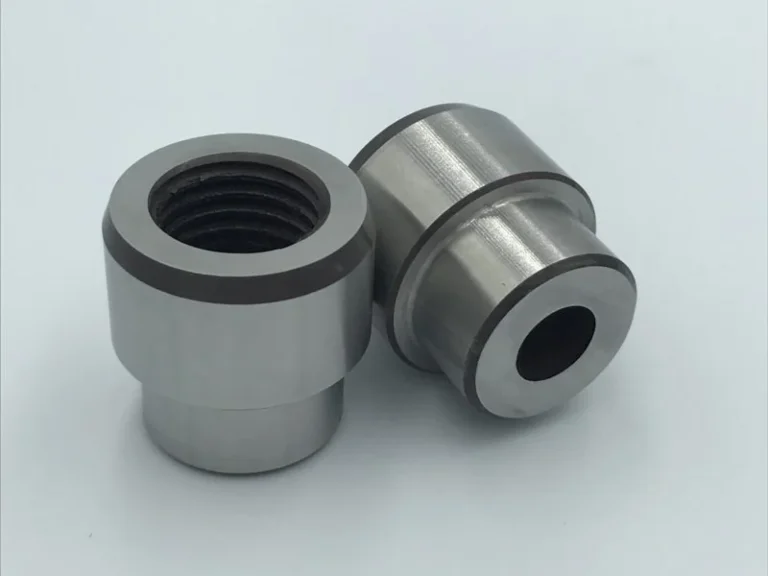
材質はSKD61、硬度HRC50-54。M20タップ加工あり。外径にはめあい公差があるため円筒研磨で仕上げた
株式会社ニッシンテクノ(東大阪部品加工.com)
出典:東大阪部品加工.com「ブッシュ」
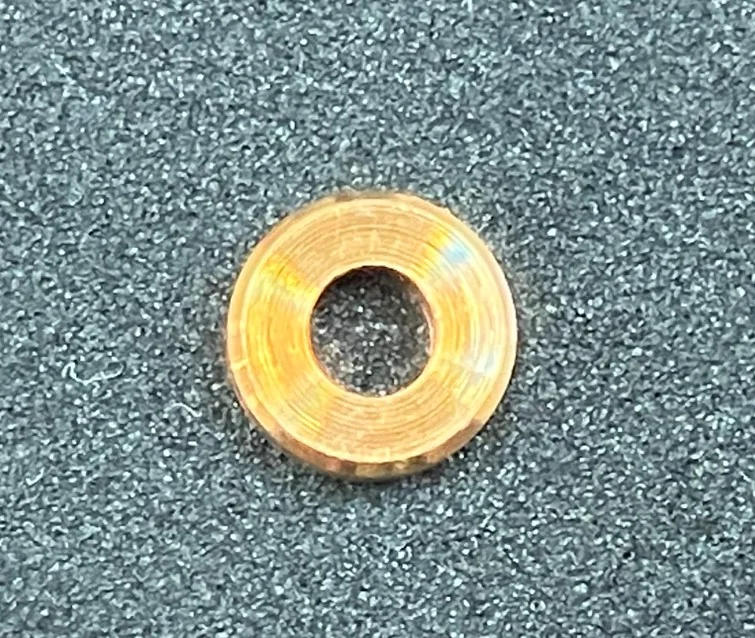
ベリリウム銅(C1720)、φ6×2mm。厚み2mmの箇所をバリが出ないよう背面チャックのつかみを変えて加工し、n6・h7の公差をクリア
キュリアス精機株式会社
出典:量産自動盤加工.com「ブッシュ」事例
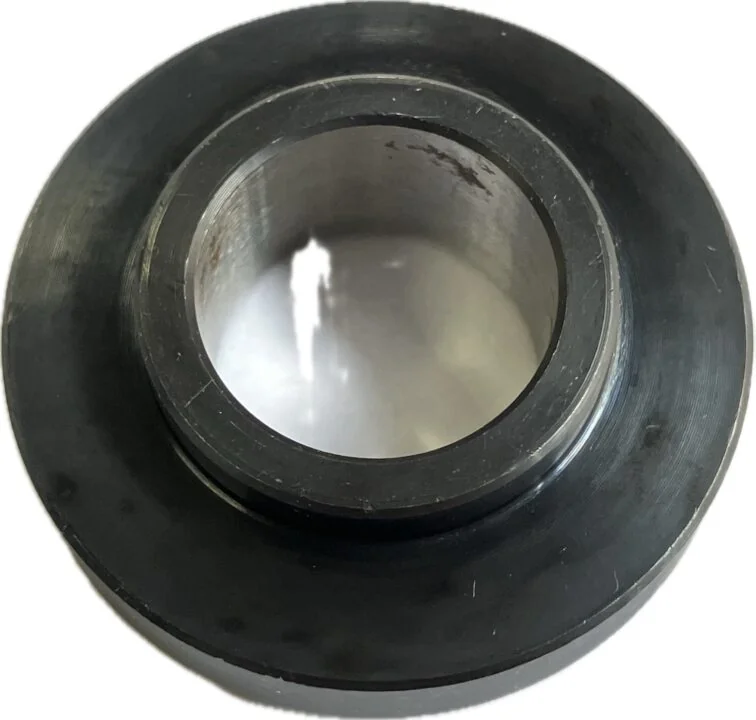
紡績機械用で、内径の精度が必要なブッシュ。内径を旋盤で加工し、続けて研磨まで行った
株式会社矢田製作所
出典:旋盤加工コストダウンセンター.com「ブッシュの旋盤・旋削加工ならお任せ!」事例①
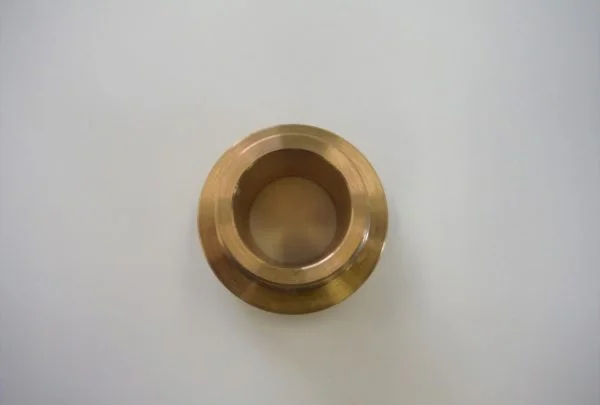
プレス加工機の油圧シリンダー向け。青銅(BC3)を旋盤で削り出し、ねじ切りは旋盤、穴あけはボール盤。単品で納期は半日
株式会社サンテェム(はりま部品加工・機械組立.com)
出典:はりま部品加工・機械組立.com「プレス加工機シリンダー用 ブッシュ」
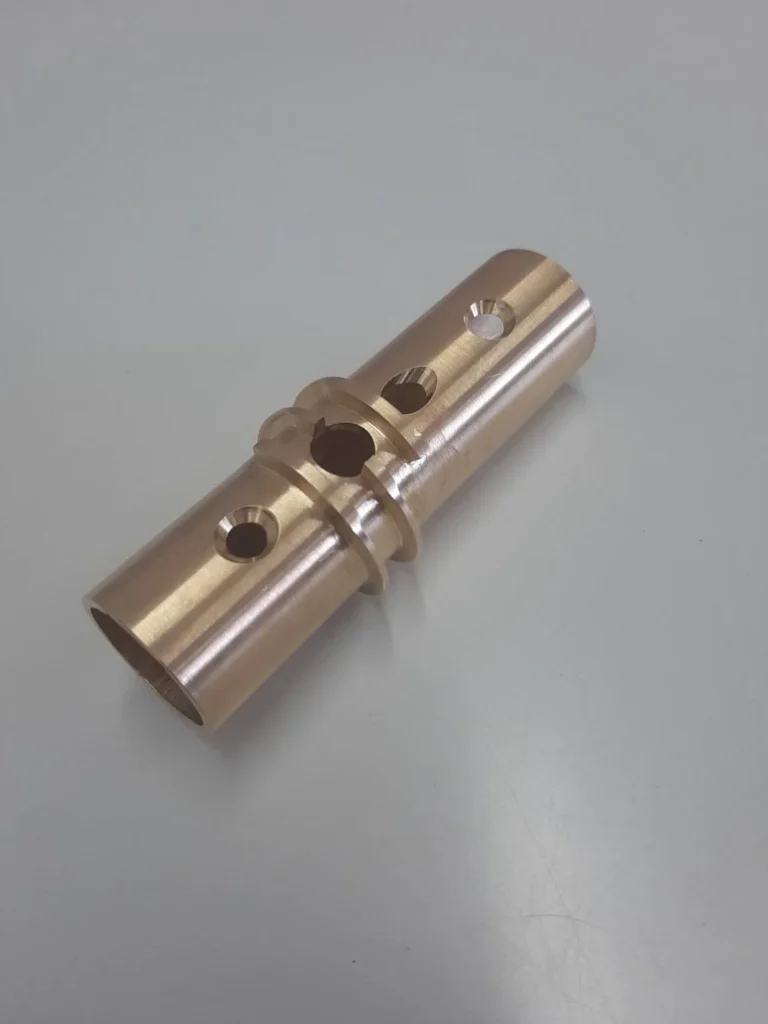
5軸加工機による特注の砲金ブッシュ。サイズはφ15×50、製作期間1週間、1台。ネジ山の角度・有無・幅を可変にした加工
有限会社前川機械工作所
出典:前川機械工作所「砲金(青銅)ブッシュ」
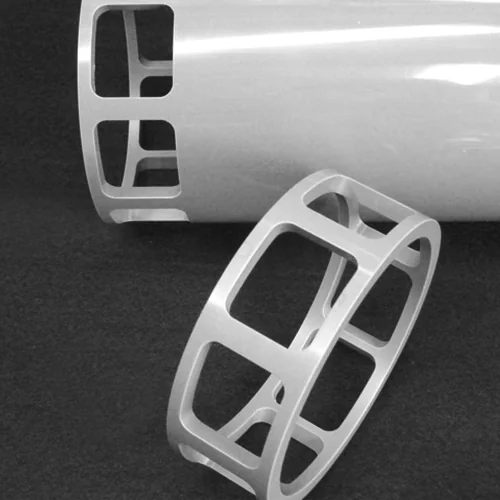
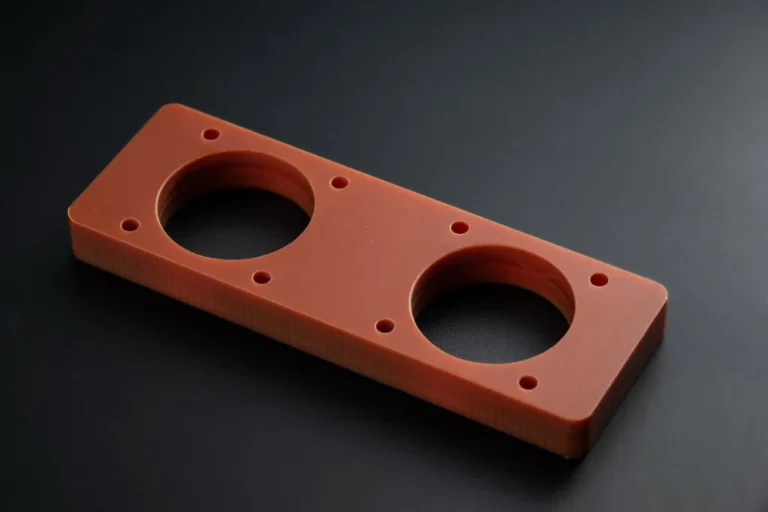
ベークライトの樹脂切削加工のサンプル。大きな円形の穴2つと小穴を加工している。
白根電機産業株式会社
出典:白根電機産業「ベークライト」
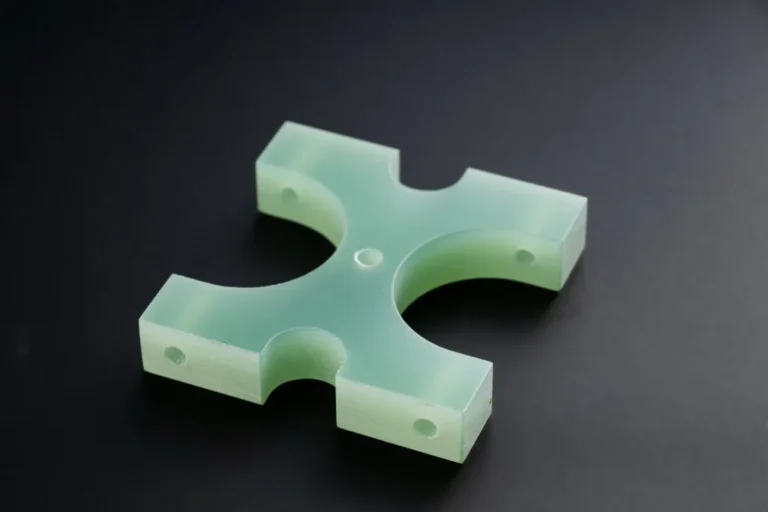
120℃以上160℃未満で使う断熱・絶縁材で、ベークライトでは耐熱が足りないためガラエポを選んだ。
村上電業株式会社
出典:村上電業「エポキシガラス(ガラエポ)加工例」
ガラエポの積層板をフライスで切削。エンドミルはすべて超硬。ボルトで強く締め付ける場所に使われた。
村上電業株式会社
出典:村上電業「エポキシガラス(ガラエポ)加工例」
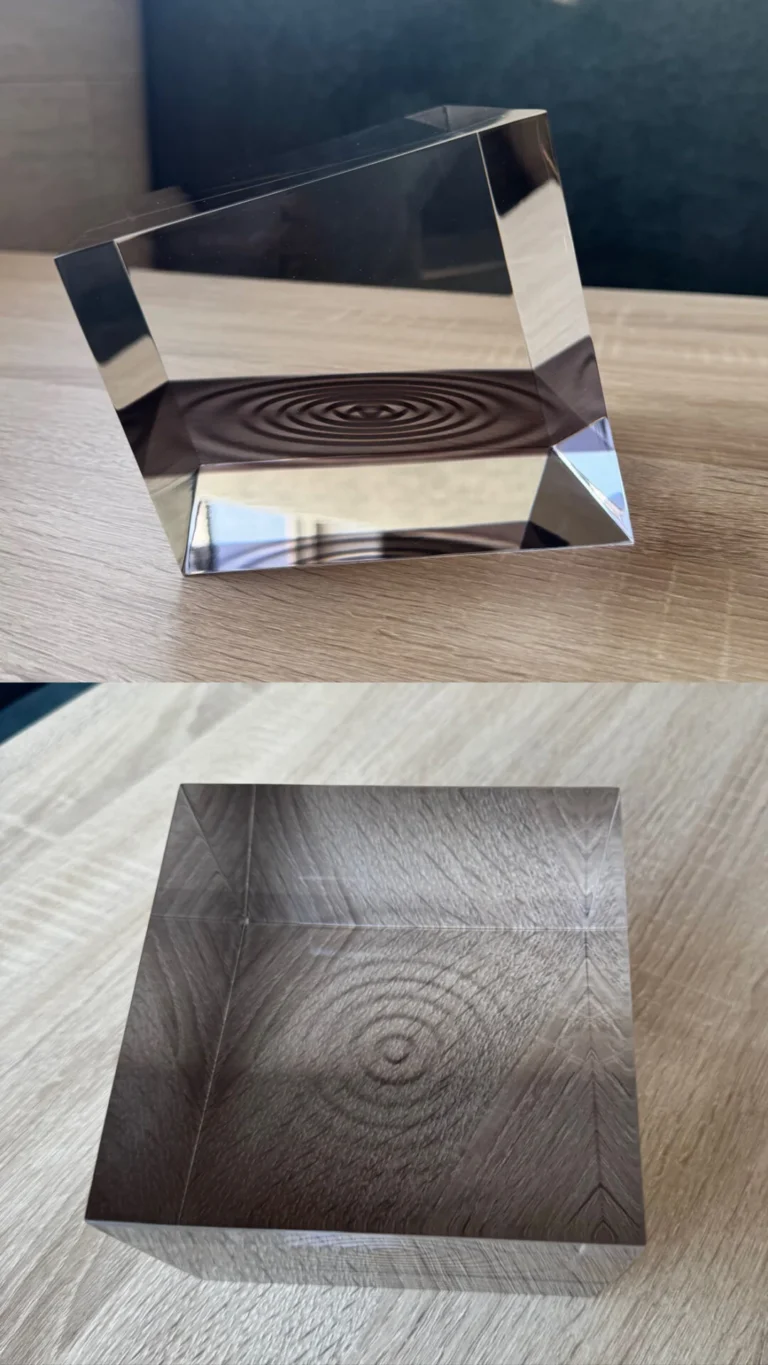
スモークアクリルを切削して立体形状にし、そのパーツを透明アクリルの内部に封入して仕上げた。
株式会社モデルアート
出典:モデルアート「アクリルトロフィー」
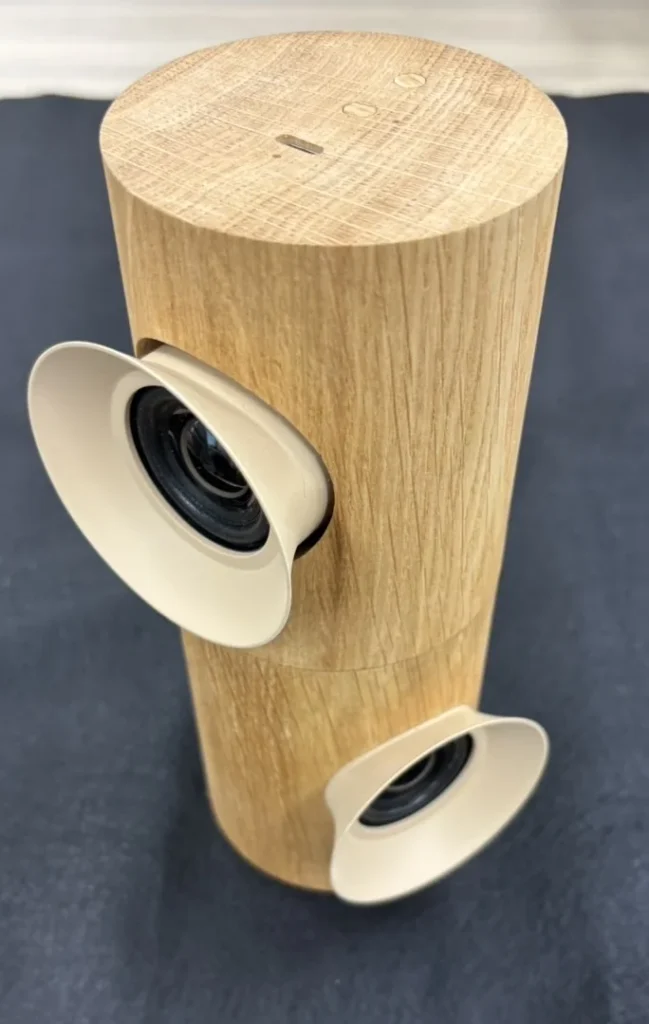
木材を切削し、表面処理と仕上げ、スピーカーの組み込みまでを社内で行った。上下のユニットが180度回転する構造。
株式会社モデルアート
出典:モデルアート「日本工学院大学 卒業制作支援プロジェクト」
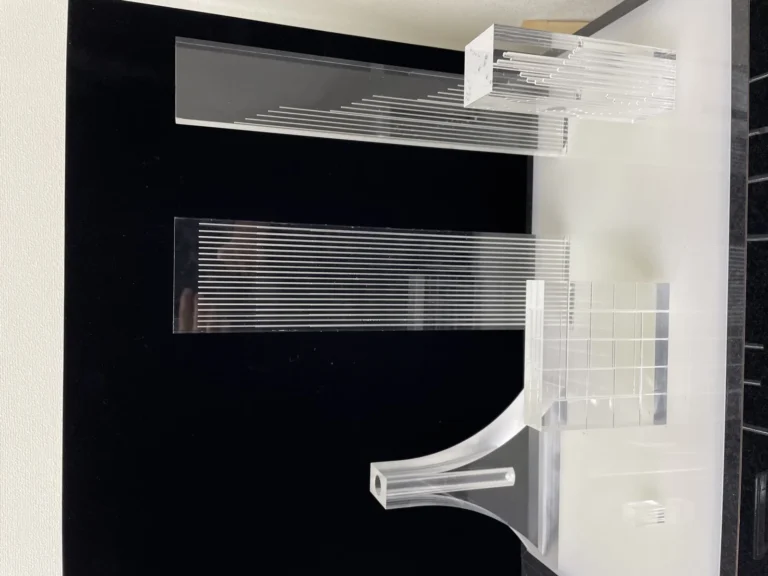
樹脂の深穴加工の加工事例集に載る写真。PEEK・POM・アクリル・ポリカーボネートなどの深穴加工に対応。
株式会社ハイタック
出典:ハイタック「樹脂 – 深穴加工」
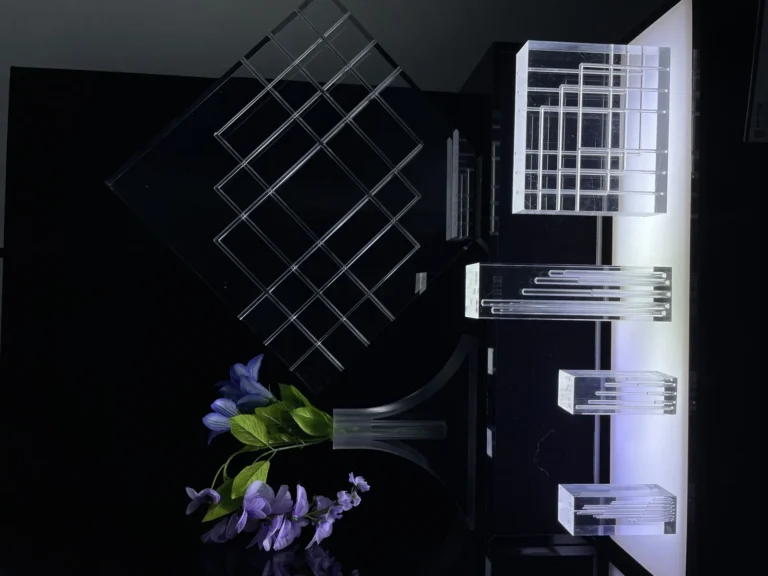
樹脂の深穴加工の加工事例集に載る写真。PEEK・POM・アクリル・ポリカーボネートなどの深穴加工に対応。
株式会社ハイタック
出典:ハイタック「樹脂 – 深穴加工」
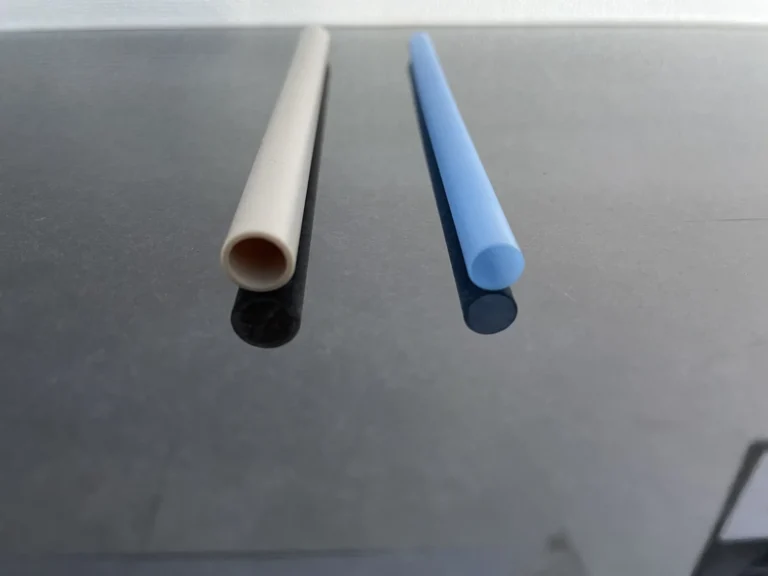
樹脂の深穴加工の加工事例集に載る写真。PEEK・POM・アクリル・ポリカーボネートなどの深穴加工に対応。
株式会社ハイタック
出典:ハイタック「樹脂 – 深穴加工」
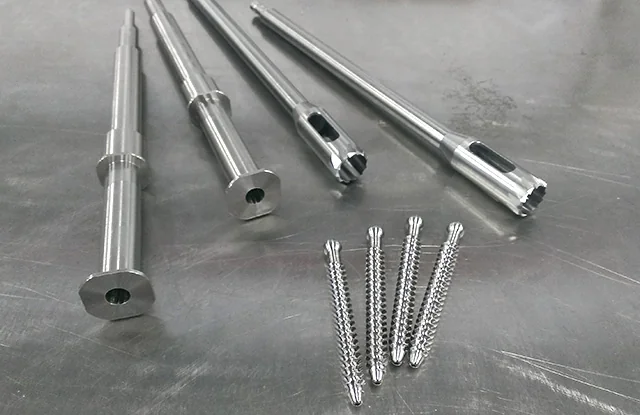
外科用手術工具の吸引穴・ガイド穴など、医療器具の小径深穴をガンドリルで加工している。
株式会社ハイタック
出典:ハイタック「医療系器具ー小径深穴加工」
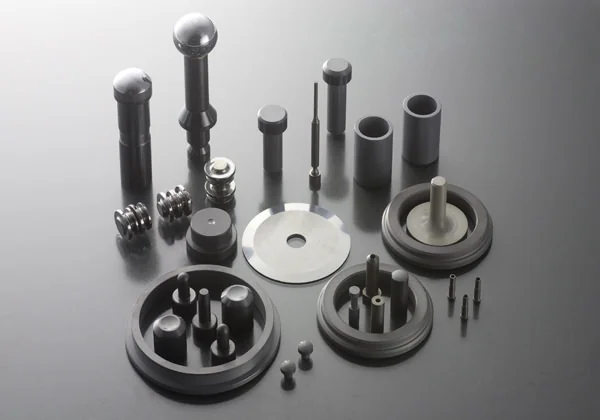
製造品目ページの加工サンプル写真。同ページにセラミックスと超硬合金の部品を製造し、加工材料にサイアロン・ホウ化チタンなども挙げると記載。
株式会社ツバサ
出典:ツバサ「製造品目(加工サンプル)」
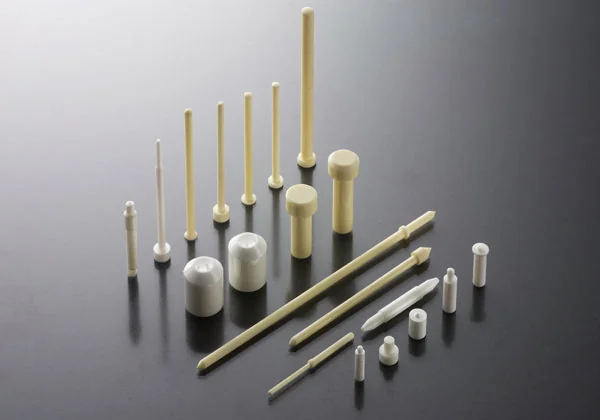
製造品目ページの加工サンプル写真。同ページは加工内容に円筒・平面・内面研削、穴あけ、ボーリングなど、加工材料にアルミナ・ジルコニア・窒化ケイ素などを挙げる。
株式会社ツバサ
出典:ツバサ「製造品目(加工サンプル)」
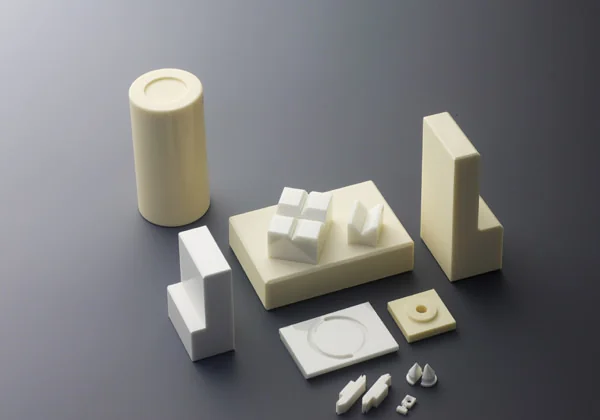
製造品目ページの加工サンプル写真。同ページは加工内容に円筒・平面・内面研削、穴あけ、ボーリングなど、加工材料にアルミナ・ジルコニア・窒化ケイ素などを挙げる。
株式会社ツバサ
出典:ツバサ「製造品目(加工サンプル)」
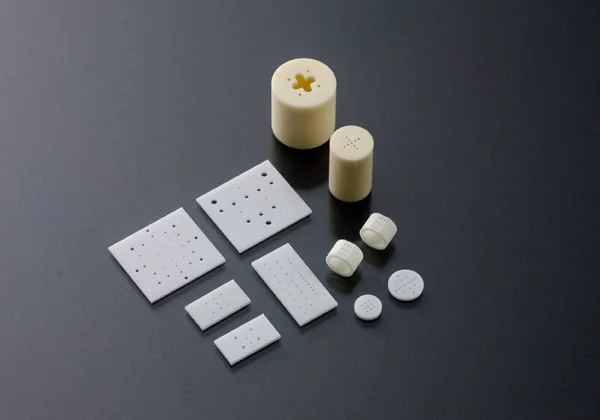
製造品目ページの加工サンプル写真。同ページは加工内容に円筒・平面・内面研削、穴あけ、ボーリングなど、加工材料にアルミナ・ジルコニア・窒化ケイ素などを挙げる。
株式会社ツバサ
出典:ツバサ「製造品目(加工サンプル)」
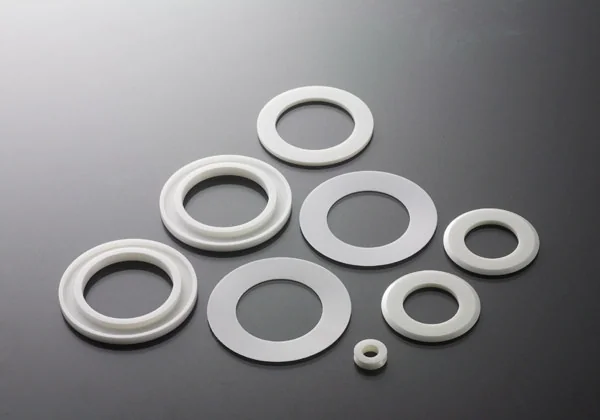
製造品目ページの加工サンプル写真。同ページは加工内容に円筒・平面・内面研削、穴あけ、ボーリングなど、加工材料にアルミナ・ジルコニア・窒化ケイ素などを挙げる。
株式会社ツバサ
出典:ツバサ「製造品目(加工サンプル)」
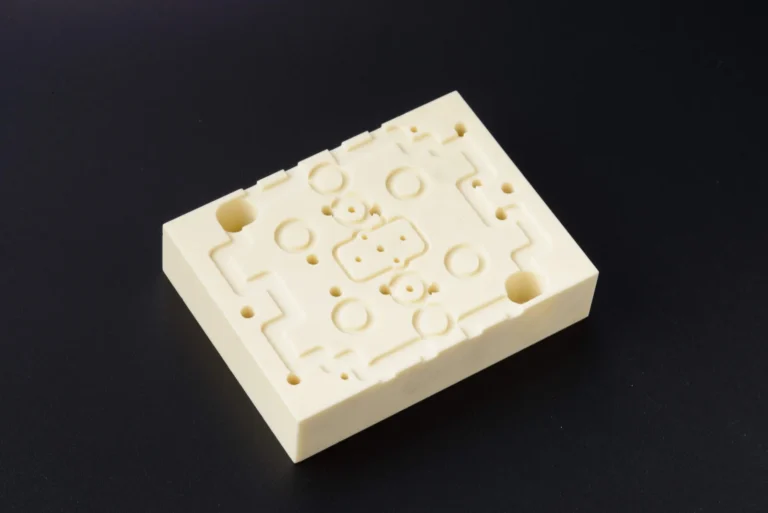
マシナブルセラミックス「アドセラム」の加工実績。ページには、低膨張・高断熱・高耐熱衝撃と記載。用途は半導体製造・検査装置部品、ヒーター部品など。
株式会社モリセ精工
出典:モリセ精工「加工実績 マシナブルセラミックス アドセラム」
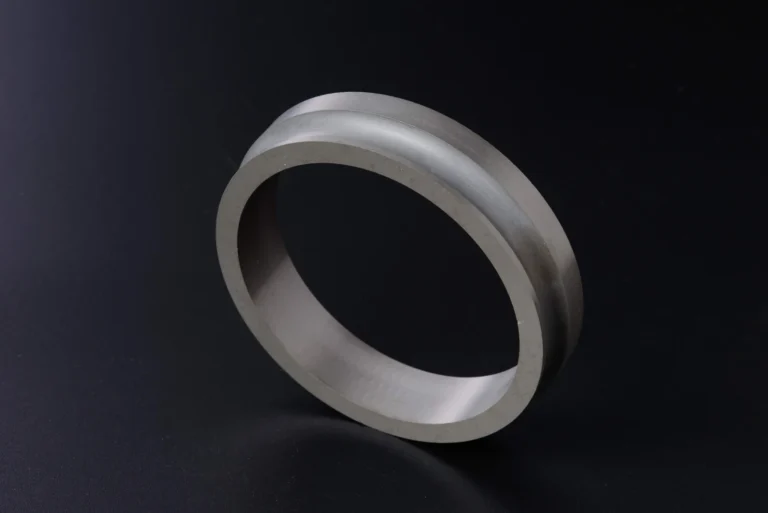
窒化ケイ素(Si3N4)の加工実績。ページには、高強度・耐熱衝撃・高靭性で金型の代替材としても利用されると記載。用途は金型・ベアリングなど。
株式会社モリセ精工
出典:モリセ精工「加工実績 窒化ケイ素(Si3N4)」
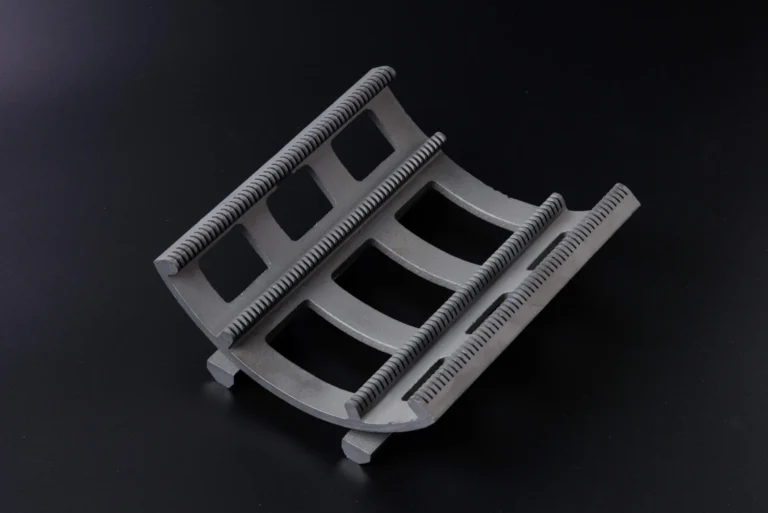
炭化ケイ素(SiC)の加工実績。ページには、高温域でも機械強度の低下が小さく耐摩耗性が高いと記載。用途は軸受け・シャフト・メカニカルシールなど。
株式会社モリセ精工
出典:モリセ精工「加工実績 炭化ケイ素(SiC)」
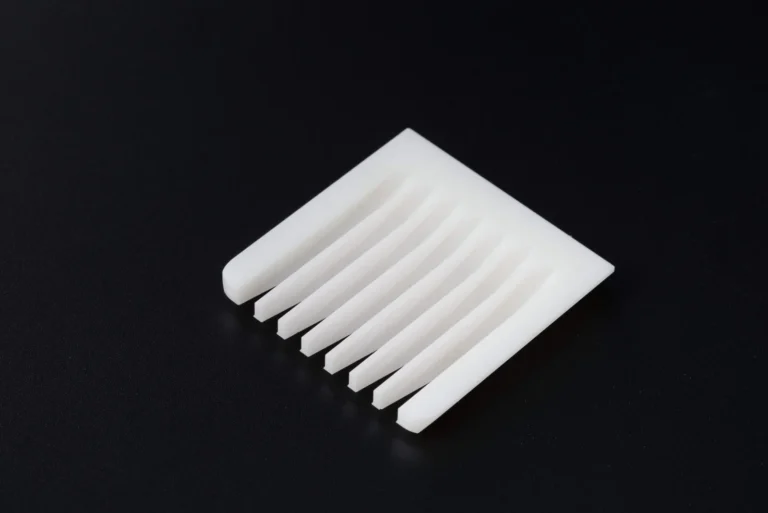
ジルコニア(ZrO2)の加工実績。ページには、曲げ強度・衝撃強度が高いことが特徴、用途は工業用カッター・絶縁治具・スリーブなどと記載。
株式会社モリセ精工
出典:モリセ精工「加工実績 ジルコニア(ZrO2)」
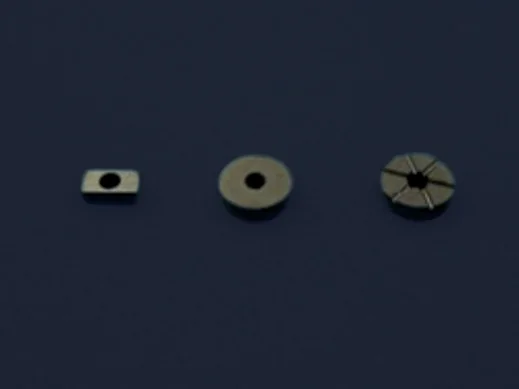
SiC・ALN・窒化珪素・ジルコニア・アルミナ・超硬で製造。SR加工・リング形状加工に対応し、チッピングのない加工を重視している。
石川技研工業株式会社
出典:石川技研工業株式会社「製品紹介」
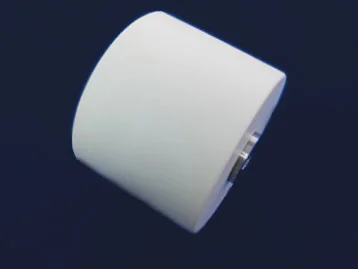
生産設備用のガイドローラー。φ300×200mmまで対応し、精度0.001〜0.1mm、ロット1〜1,000個。微細加工ではφ0.1の貫通穴加工が可能。
石川技研工業株式会社
出典:石川技研工業株式会社「製品紹介」
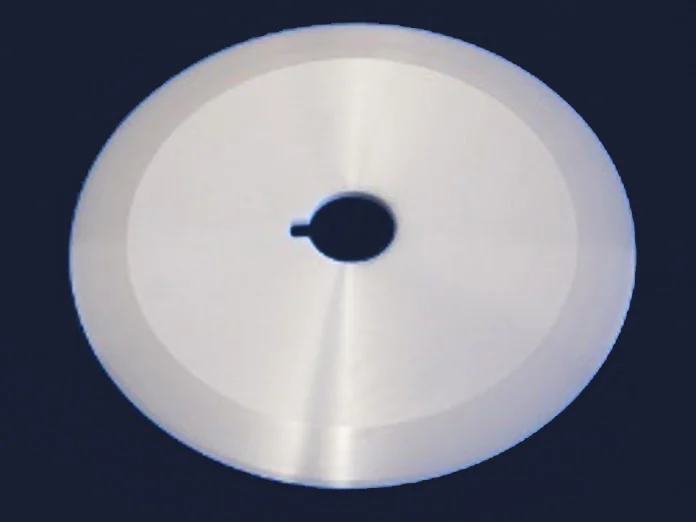
ジルコニア製・超硬製のφ100、厚み0.3mm、刃先角14°の丸ナイフを製造。うねり(反り・平面度)を0.1mm以下で管理する。
石川技研工業株式会社
出典:石川技研工業株式会社「製品紹介」
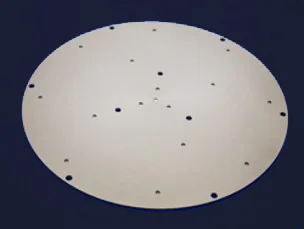
アルミナ・SiC・ALNなどで半導体生産設備用部品を製作。φ300やφ340×3tの薄物セラミック基板を研削加工で平面度10μに仕上げられる。
石川技研工業株式会社
出典:石川技研工業株式会社「製品紹介」
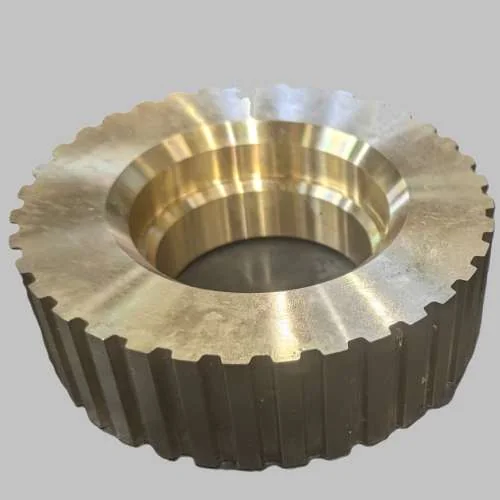
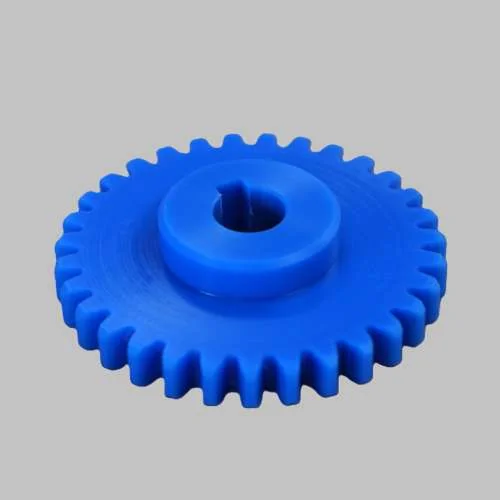
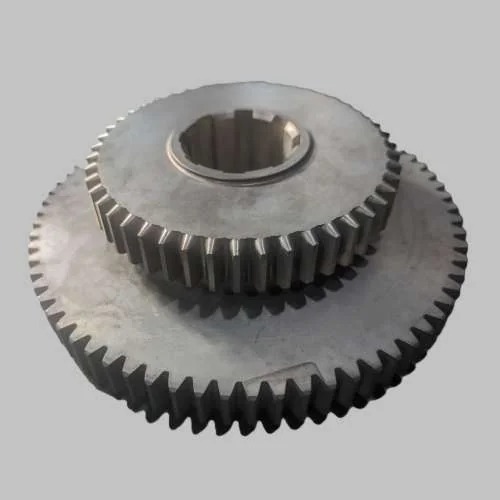
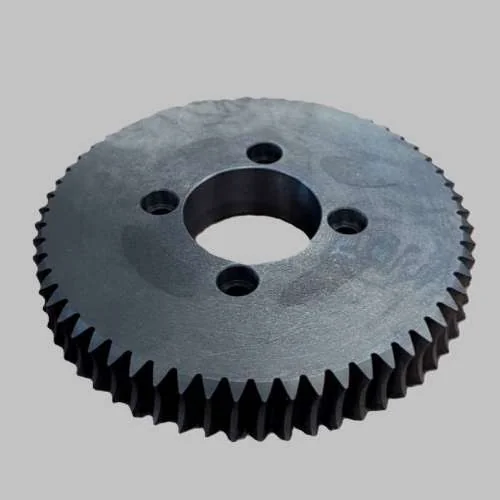
材質はSCM415。現物から諸元を特定して製図し、旋盤→歯切り→浸炭焼き入れ→ワイヤー(スプライン)。
有限会社共範歯車工作所
出典:共範歯車工作所「加工事例」
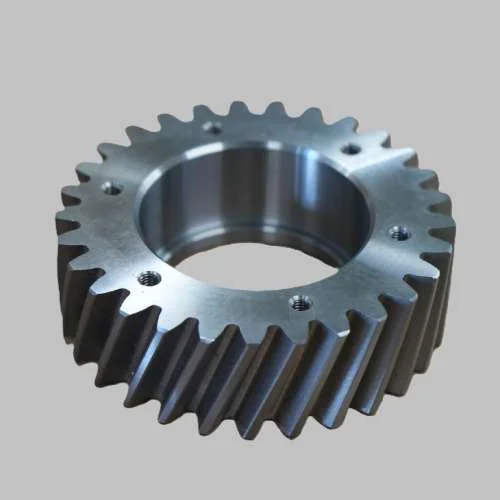
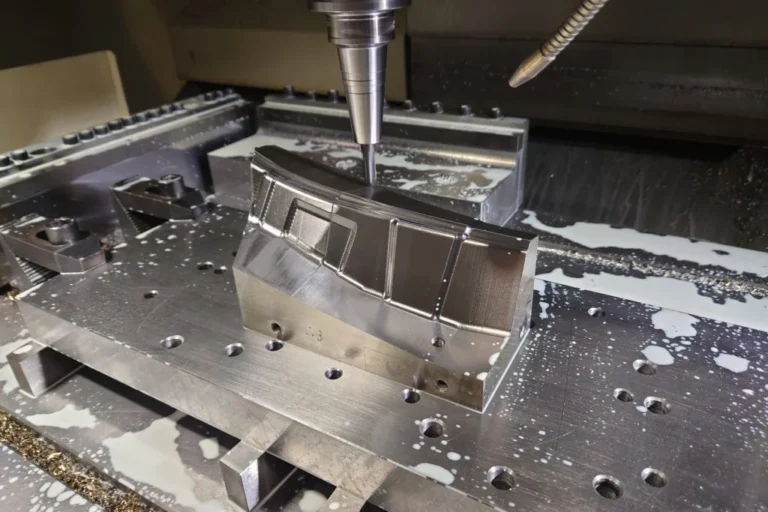
材質はFC250。工程は旋盤→歯切り→マシニング(穴あけ・ザグリ)。
有限会社共範歯車工作所
出典:共範歯車工作所「加工事例」
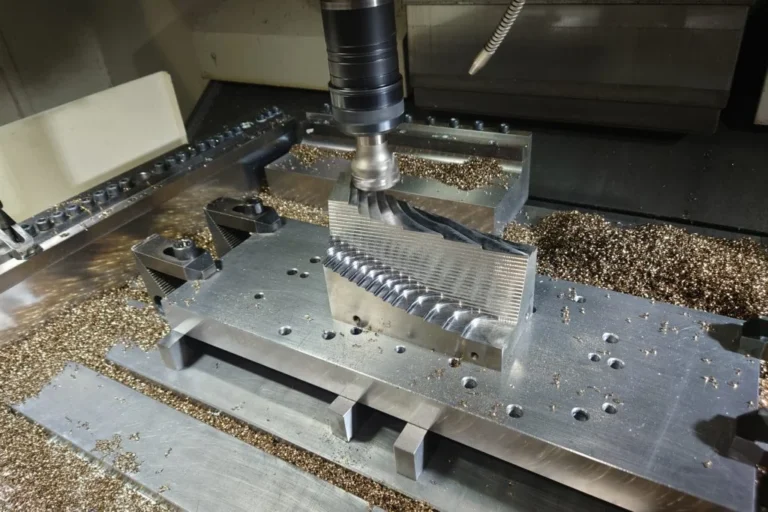
自動車部品用ドローダイの3D仕上げ加工(動画の画像)。細い工具で曲面を仕上げている。
株式会社土屋精工
出典:土屋精工「3D加工品」
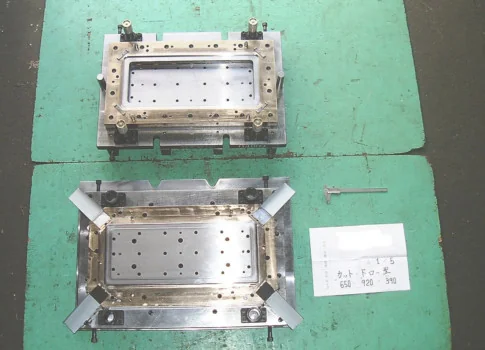
自動車部品用ドローダイの3D荒加工(動画の画像)。マシニングセンタでブロックを削っている。
株式会社土屋精工
出典:土屋精工「3D加工品」
給湯器部品用のラインペーサー仕様のカットドローダイ。寸法表記は920×650×390。
株式会社土屋精工
出典:土屋精工「金型写真」
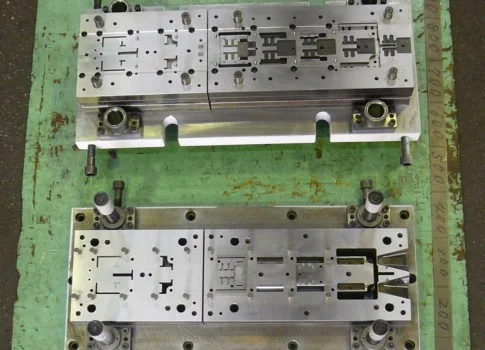
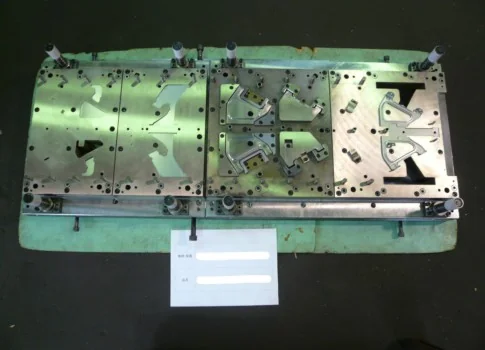
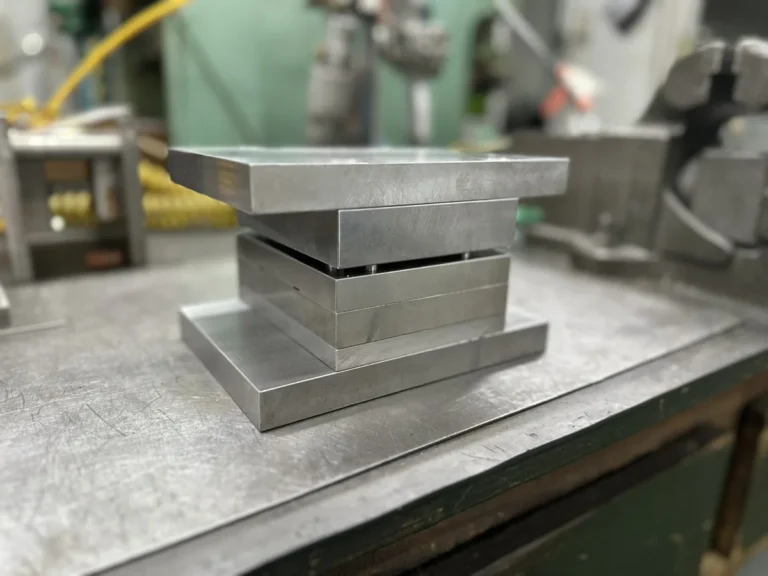
廃業の恐れのある会社からの製品移管。バリや寸法不良などもあり、現行の金型は使わず新規に作った金型。
豊栄金属工業株式会社
出典:豊栄金属工業「問題解決ブログ 移管案件②」
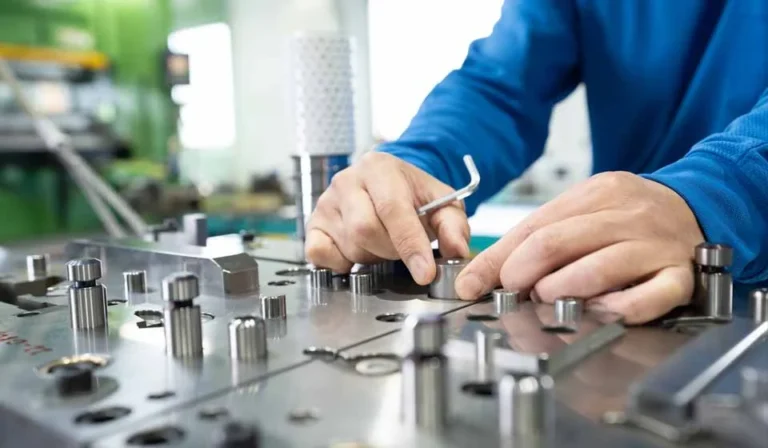
順送り金型の設計製作を紹介するページの写真。金型のプレートに部品を取り付ける作業の手元。
株式会社伊藤製作所
出典:伊藤製作所「高精度&高機能 順送り金型設計製作」
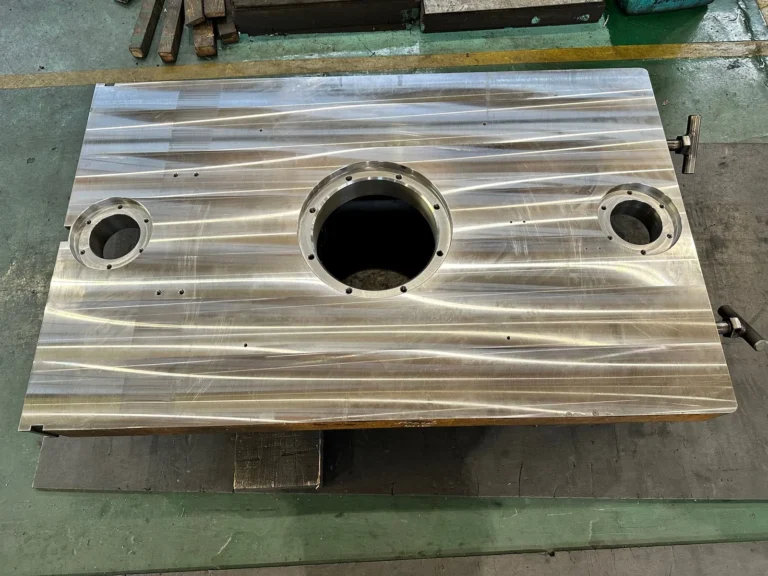
SS製、200×900×1,500mm。5面フライス・穴・ボーリング加工。大径円形部はボーリングツールで仕上げ。
応原工業株式会社
出典:大型機械加工センター.com(応原工業)加工事例「機械構造部品(SS、200×900×1500)」
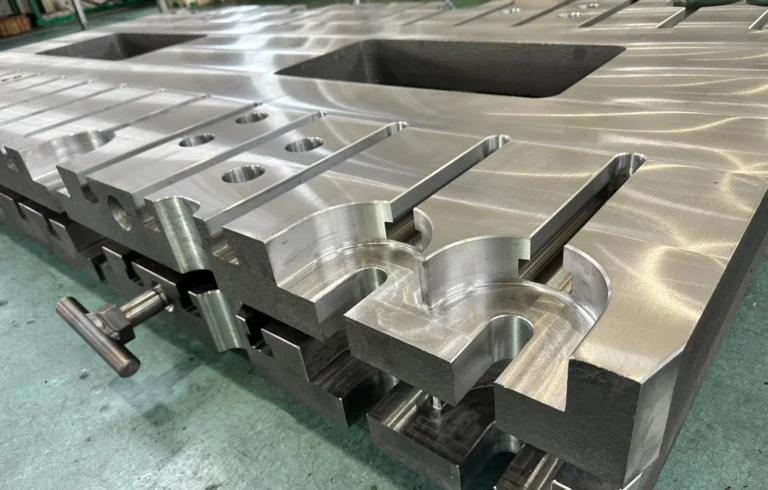
FC(ねずみ鋳鉄)、100×1,200×2,350mm。フライス・穴・ポケット・Tスロ加工。熱変異を考慮し、エアーで冷却しながら加工。
応原工業株式会社
出典:大型機械加工センター.com(応原工業)加工事例「プレス機の定盤(鋳鉄、100×1,200×2,350)」
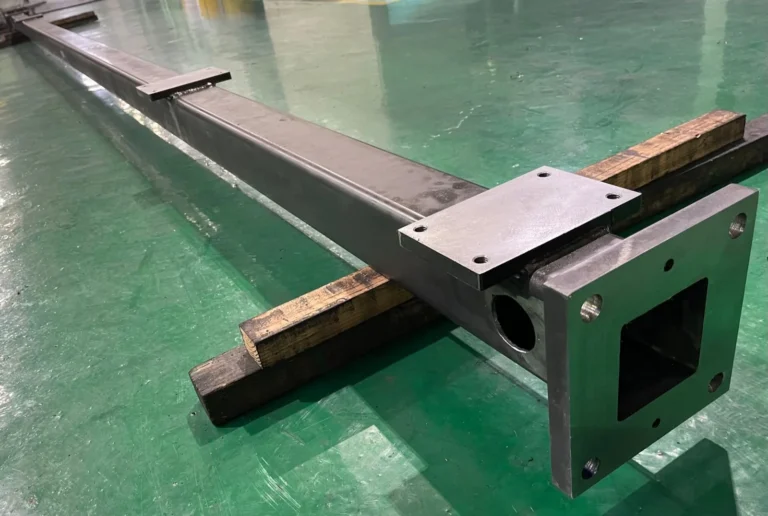
SSの角パイプを5面加工機で3面フライス加工し、5面加工機とラジアルボール盤で穴加工。長さ5,850mm、半導体製造装置向け。
応原工業株式会社
出典:大型機械加工センター.com(応原工業)加工事例「角パイプ+板材の長尺加工(SS、5,850×200)」
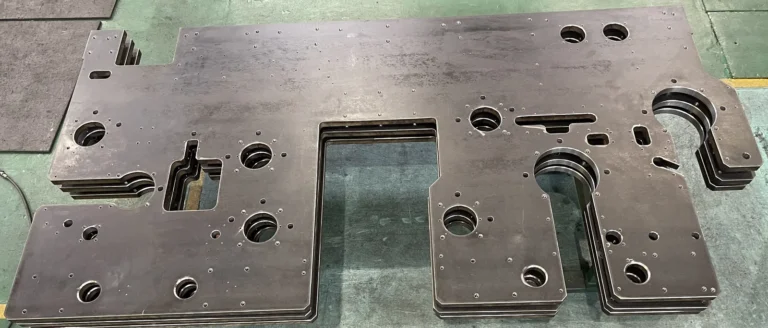
門型マシニングセンタで大穴・横穴・面取りを加工し、ラジアルボール盤で小穴とタップを加工。EV部品を作る装置に組み込まれる。SS、1,490×2,990mm。
応原工業株式会社
出典:大型機械加工センター.com(応原工業)加工事例「EV部品製造装置向け プレート(SS、1,490×2,990)」
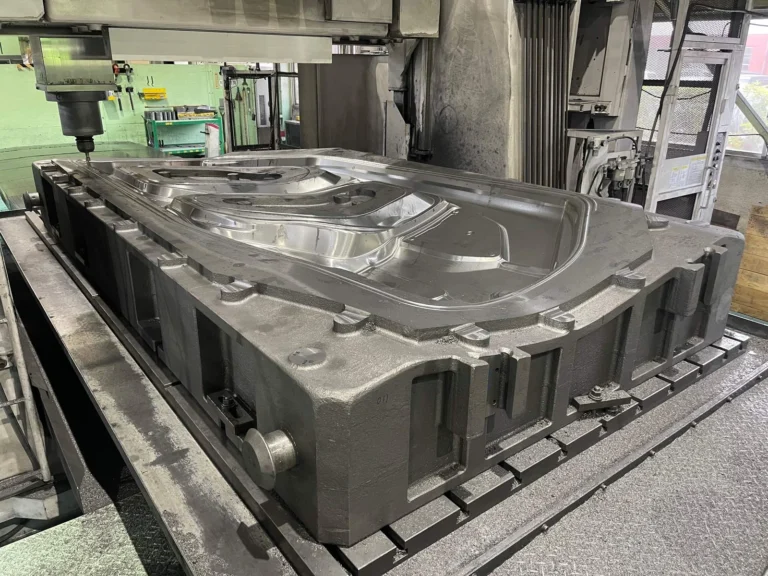
同社で最大サイズに近い事例。門型マシニング加工。材質は鋳鉄、サイズ1,900×3,560mm。自動車業界。
応原工業株式会社
出典:大型機械加工センター.com(応原工業)加工事例「ドアパネル(鋳鉄、1,900×3,560)」
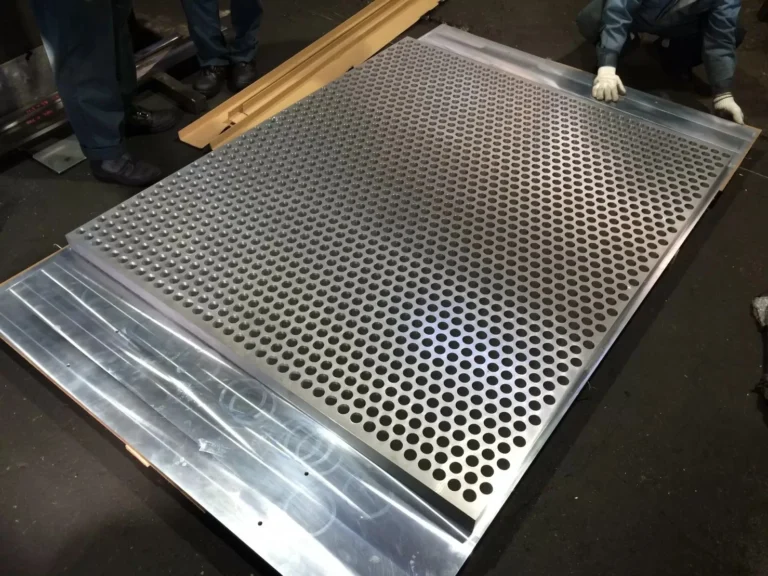
大型アルミ削り出し加工の事例に「1500mmx2400mm」として掲載された、多数の穴をあけた板状の部品。
株式会社埼玉プレーナー工業所
出典:埼玉プレーナー工業所「大型アルミ削り出し加工|航空宇宙・防衛・半導体製造装置向け大物切削加工」
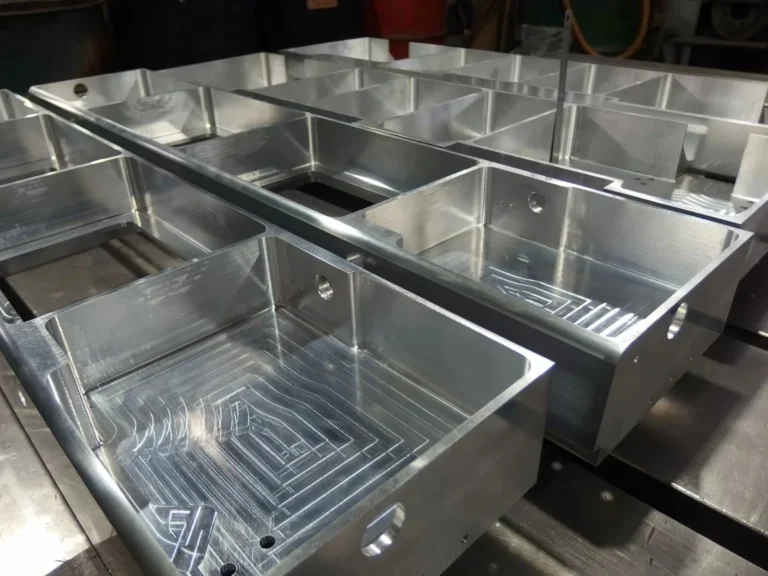
大型アルミ削り出し加工の事例に「航空機器部品加工」として掲載された写真。
株式会社埼玉プレーナー工業所
出典:埼玉プレーナー工業所「大型アルミ削り出し加工|航空宇宙・防衛・半導体製造装置向け大物切削加工」
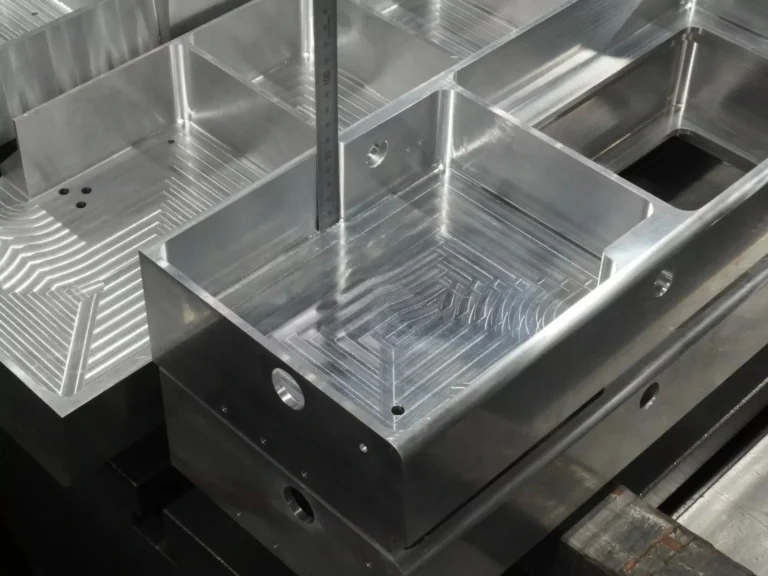
大型アルミ削り出し加工の事例に「大物YH52 切削加工」として掲載された写真。
株式会社埼玉プレーナー工業所
出典:埼玉プレーナー工業所「大型アルミ削り出し加工|航空宇宙・防衛・半導体製造装置向け大物切削加工」
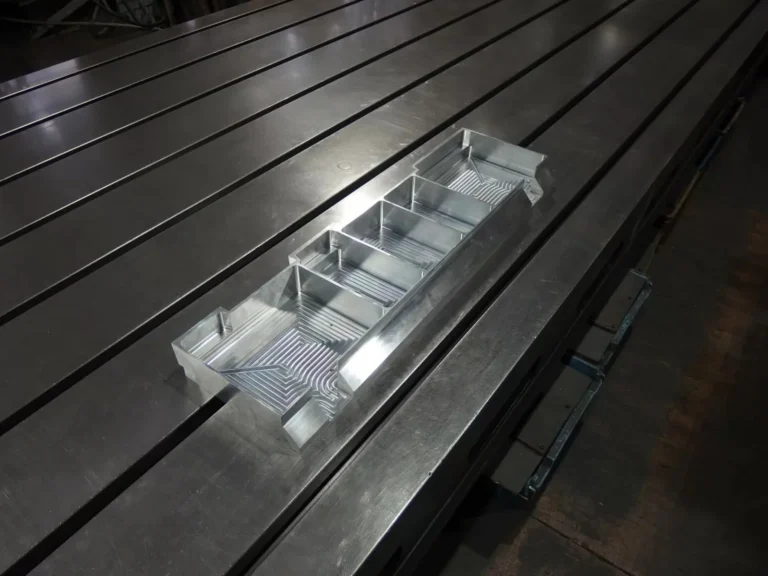
大型アルミ削り出し加工の事例に「YH75 切削加工」として掲載された写真。
株式会社埼玉プレーナー工業所
出典:埼玉プレーナー工業所「大型アルミ削り出し加工|航空宇宙・防衛・半導体製造装置向け大物切削加工」
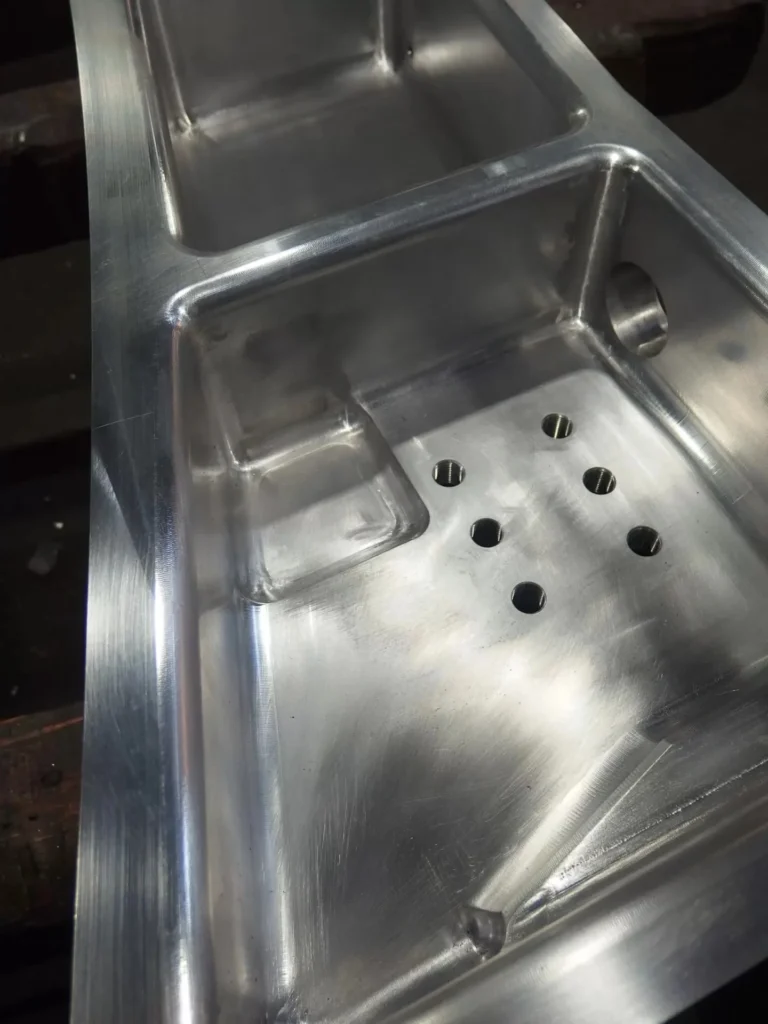
大型アルミ削り出し加工の事例に「YH75 削りだし」として掲載された写真。
株式会社埼玉プレーナー工業所
出典:埼玉プレーナー工業所「大型アルミ削り出し加工|航空宇宙・防衛・半導体製造装置向け大物切削加工」
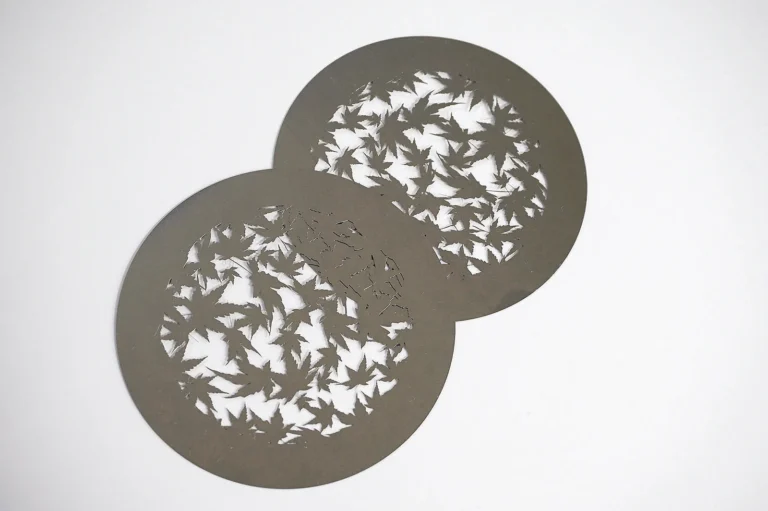
オリジナルのゴボプレートをフォトエッチングで作成。製品の厚みは0.1t〜0.3t。試作の短納期や小ロットに対応。
株式会社ピーワン
出典:ピーワン「オリジナルゴボプレートをフォトエッチングで作成~試作の短納期対応なども可~」
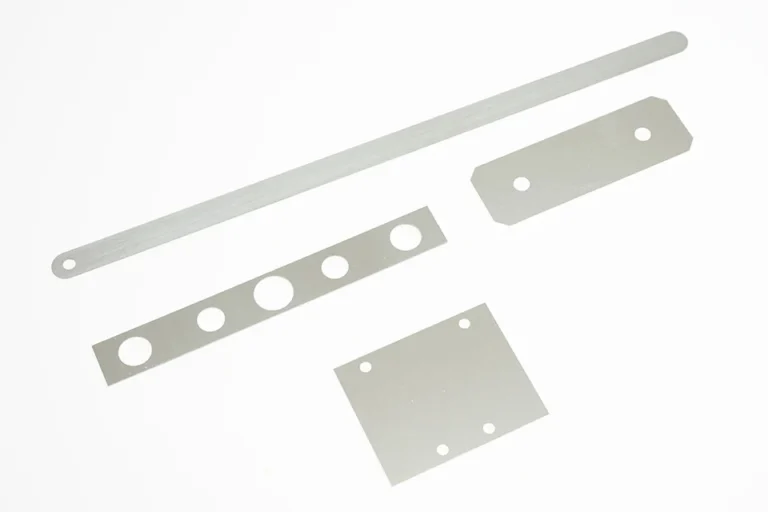
スペーサーをエッチング加工で製作。材質はステンレスSUS304系・純銅・リン青銅・真鍮などが主流。試作の短納期や小ロットに対応。
株式会社ピーワン
出典:ピーワン「小ロット・多品種なスペーサーをフォトエッチング加工で作成~大阪~」
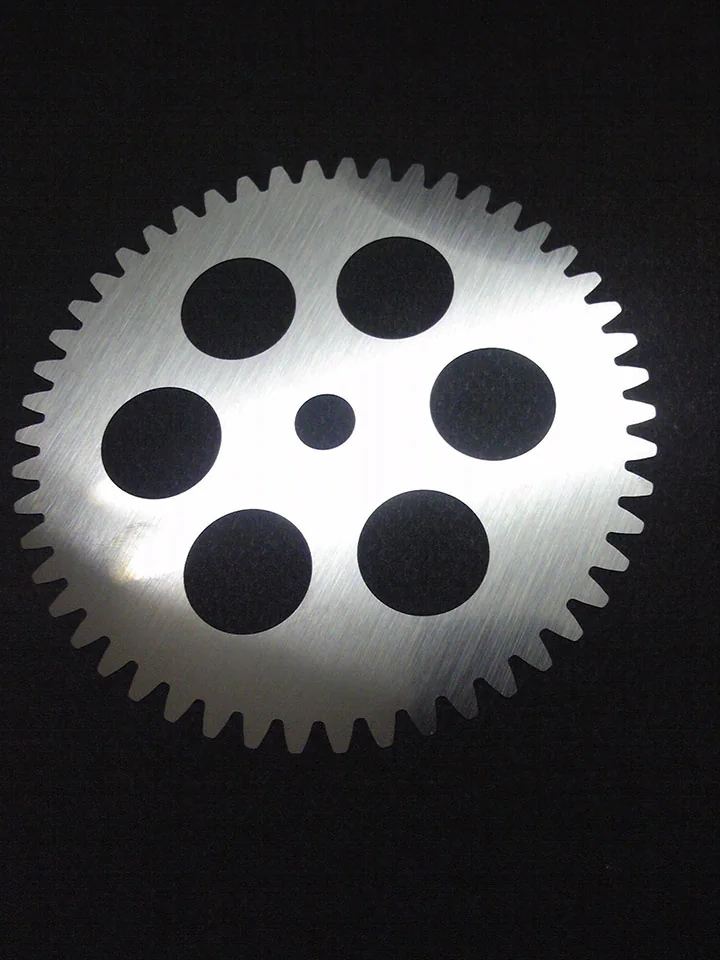
人工水晶などを研磨する機械の消耗品、ラッピングキャリアをフォトエッチングで製造。厚みは0.06〜0.13t。バリなし・ノンブリッジの要望に対応。
株式会社ピーワン
出典:ピーワン「水晶研磨用のラッピングキャリアをフォトエッチングにて製造~小ロット対応~」
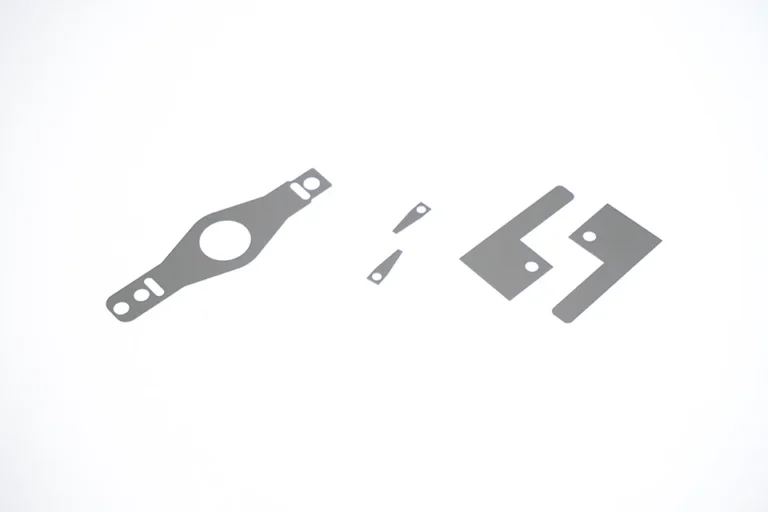
板ばねをフォトエッチングで加工した事例。製品の厚みは50ミクロン〜1ミリ。バリなし・ノンブリッジ・小ロット・サイズや板厚の多品種の要望に対応。
株式会社ピーワン
出典:ピーワン「板バネをフォトエッチングで加工~低コスト対応など~」
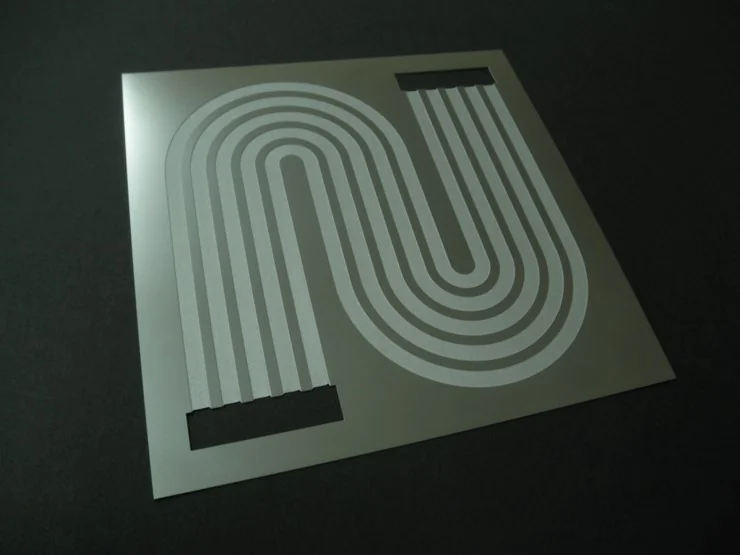
金属板の片面からだけエッチングし、部分的に段差を掘り込むハーフエッチング。溝・セパレータ・流路の形をつくれ、溝幅・溝深さは要望の数値で対応。
平井精密工業株式会社
出典:平井精密工業「ハーフエッチング加工」
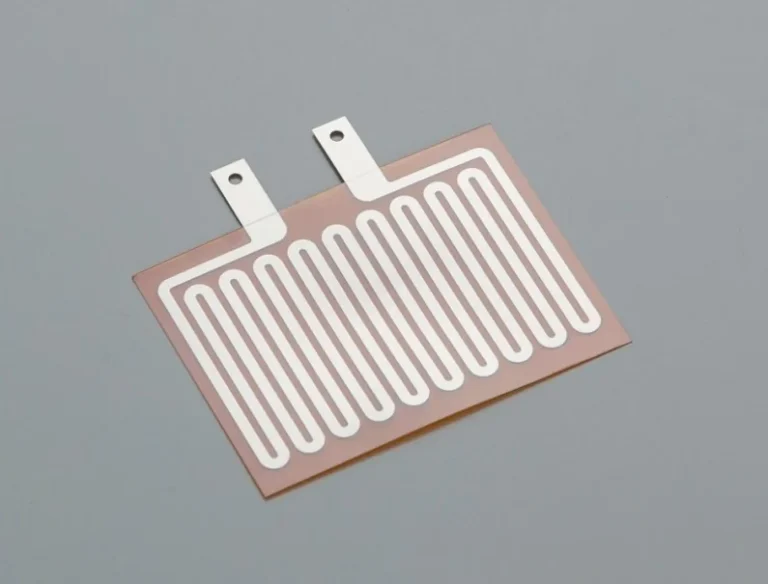
発熱体の金属箔をエッチングでパターニング。材質はSUS・ニクロム・Cuの実績があり、試作は1シートから、最大800×1250mm程度までの実績。
平井精密工業株式会社
出典:平井精密工業「ヒーター(発熱体)」
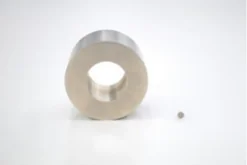
加工例として、ネオジム磁石のリング形(N35、φ60×φ30×35t)とサマリウムコバルト磁石の円柱形(SC28、φ5×0.4t)を掲載。
マグテック株式会社
出典:マグテック「焼結磁石のスピード試作加工」
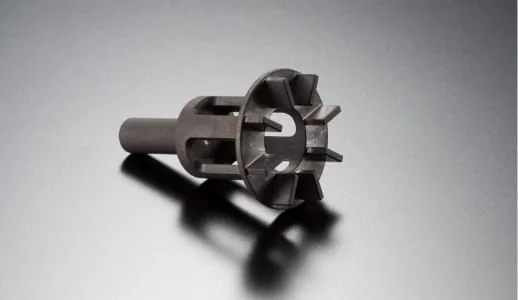
マグネシウムの切削加工の例として紹介している、マグネシウム合金AZ80の人工衛星部品の試作品。
ファインテック株式会社
出典:ファインテック「製品情報」
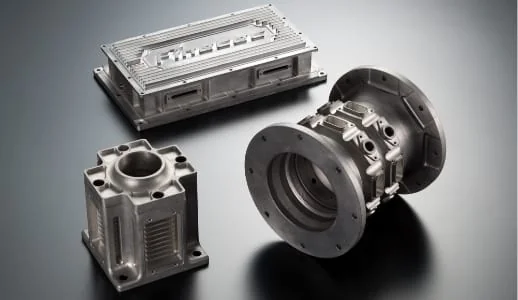
マグネシウムの切削加工の例として紹介している、マグネシウム合金AZ31のモーターハウジング・ケース。
ファインテック株式会社
出典:ファインテック「製品情報」
製品紹介ページに「スパイラルベベルギヤ」として掲載された、かさ歯車の写真。
ミヤモトエンジニアリング株式会社
出典:ミヤモトエンジニアリング「製品紹介」
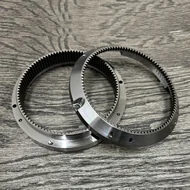
製品紹介ページに「インターナルセットギヤ」として掲載された、内側に歯のある歯車のセットの写真。
ミヤモトエンジニアリング株式会社
出典:ミヤモトエンジニアリング「製品紹介」
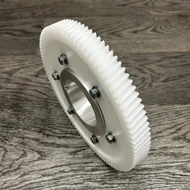
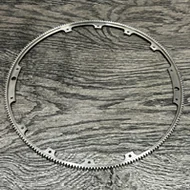
製品紹介ページに「リングギヤ」として掲載された、外周に歯のある薄いリング状の歯車の写真。
ミヤモトエンジニアリング株式会社
出典:ミヤモトエンジニアリング「製品紹介」
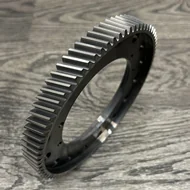
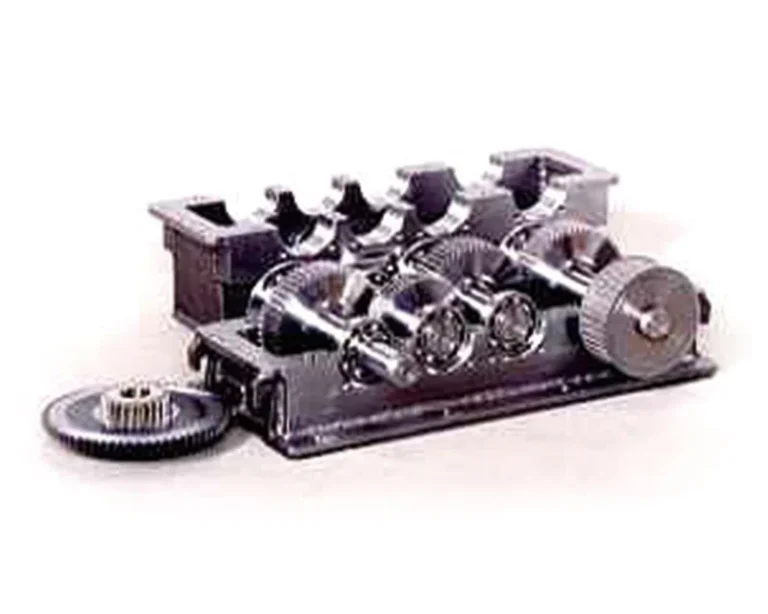
アッセンブリー製品例として掲載された歯車減速機の写真。ページには受注品目として各種歯車加工、減速機ウォーム及び歯車研削などが載る。
株式会社山崎歯車製作所(ヤマテック)
出典:山崎歯車製作所「製品案内(歯車)」
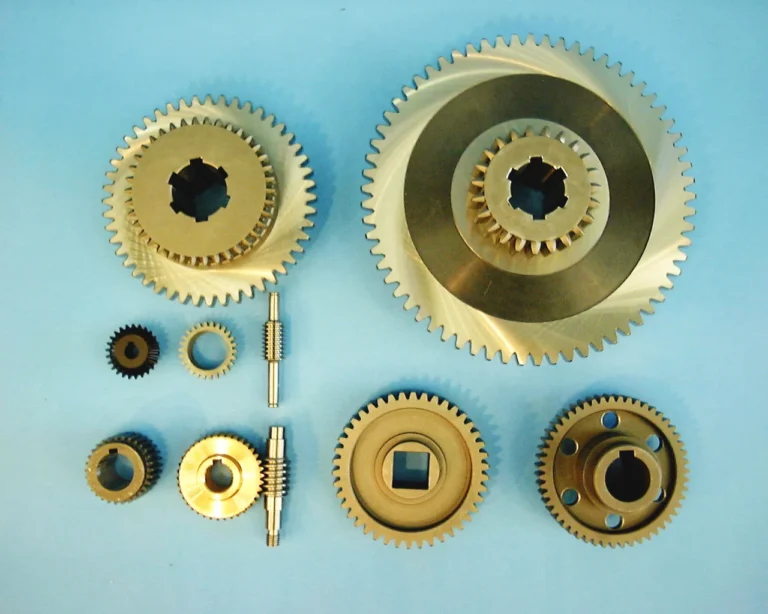
歯車の製品案内ページに載る加工品の写真。同ページは各種歯車加工や減速機ウォーム及び歯車研削などを受注品目に挙げている。
株式会社山崎歯車製作所(ヤマテック)
出典:山崎歯車製作所「製品案内(歯車)」
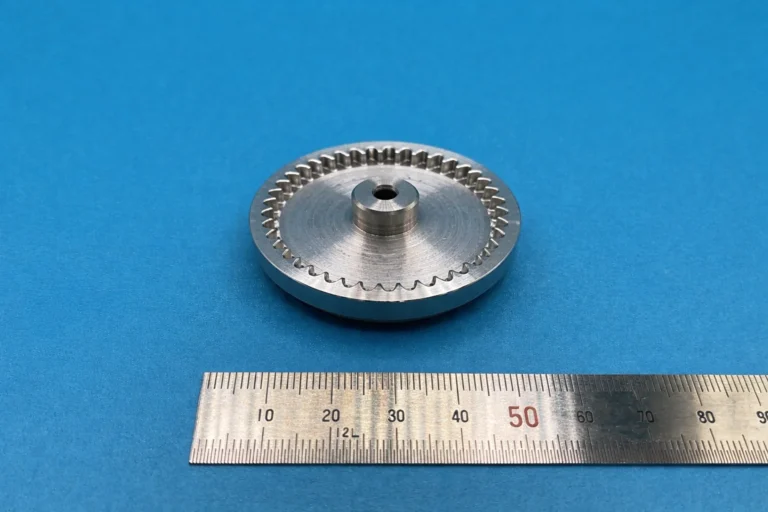
歯車試作の加工例のうち、5軸複合加工で作ったS45Cの歯車。納期は2.5〜3.5週間。
PINION TEC合同会社
出典:PINION TEC「歯車試作(歯車試作の加工例)」
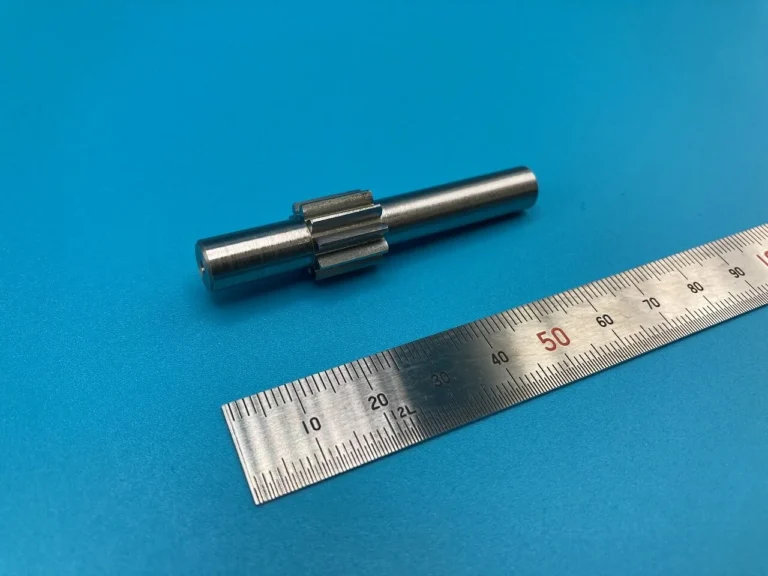
歯車試作の加工例のうち、ホブ加工で作ったS45Cの歯車軸。納期は2週間程度。
PINION TEC合同会社
出典:PINION TEC「歯車試作(歯車試作の加工例)」
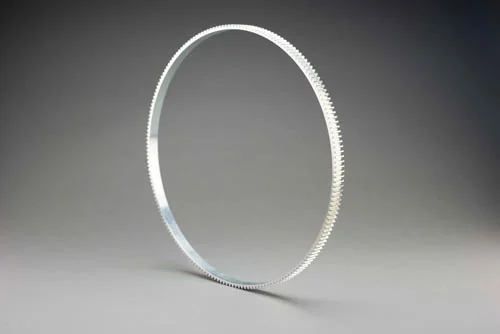
産業用設備向け。SCM415、モジュール1.5、外径Φ332、歯数188枚、肉厚1.5mm。独自の加工方法で冶具不要の高精度加工。
株式会社町田ギヤー製作所
出典:町田ギヤー製作所「製品事例紹介:薄肉リングギヤ」
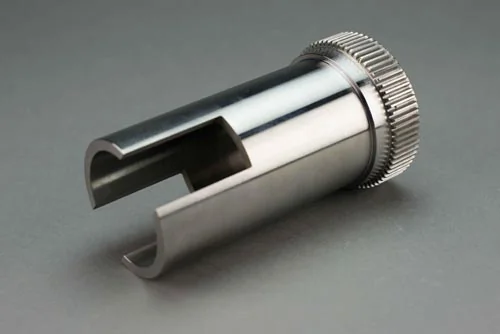
船舶エンジン向け。S45C、モジュール1.5、φ70-140。薄肉の筒形状部を、加工熱による変形を抑えて高精度に加工する。
株式会社町田ギヤー製作所
出典:町田ギヤー製作所「製品事例紹介:調整歯車」
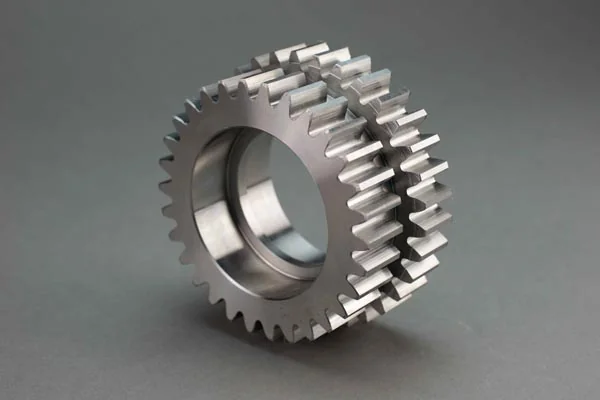
ジャッキ設備向け。SCM420、モジュール3、サイズφ110-45。形状に合う歯車加工方法を選び、歯の位置関係や角度にも対応する。
株式会社町田ギヤー製作所
出典:町田ギヤー製作所「製品事例紹介:2段平歯車」
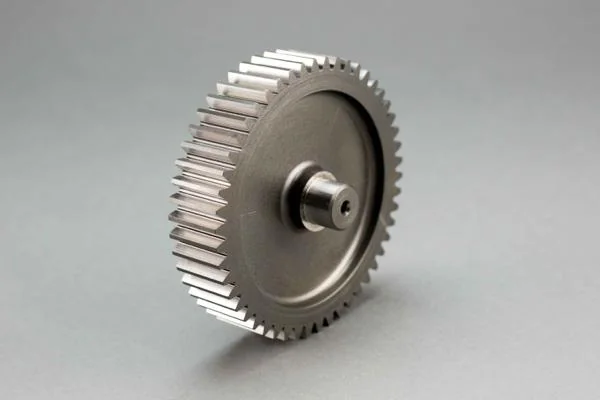
工作機械向け。SCM420、モジュール2、φ110-50。創成研削で仕上げ、歯車等級は新JIS1級。
株式会社町田ギヤー製作所
出典:町田ギヤー製作所「製品事例紹介:歯研平歯車(歯車研削仕上げ)」
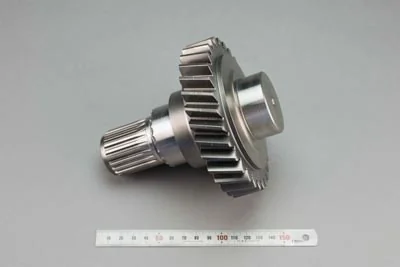
フォークリフト向け。SCM420H、モジュール3.5、サイズφ125-145。お客様の要望に合わせた角度で歯車加工が可能としている。
株式会社町田ギヤー製作所
出典:町田ギヤー製作所「製品事例紹介:ヘリカルギヤ」
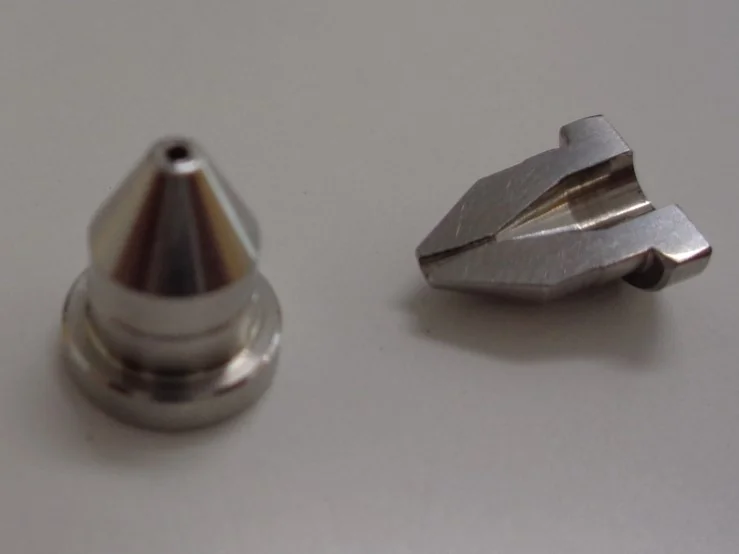
SUS304、φ8×9.4mm。両端がテーパーで内径0.7mm。特注工具を自社で作って短納期に対応と記載。
株式会社オーゼキ
出典:旋盤加工VA・VE.com(オーゼキ)「旋盤加工事例」
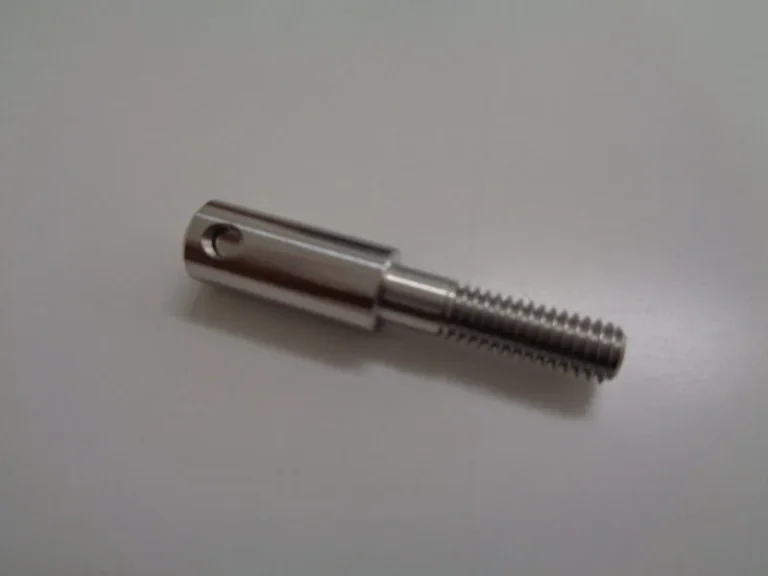
SUS303、φ6×29mm、精度0.015。エアシリンダー部品で、内径に貫通する横穴と外径粗さRz6.3が特徴と記載。
株式会社オーゼキ
出典:旋盤加工VA・VE.com(オーゼキ)「旋盤加工事例」
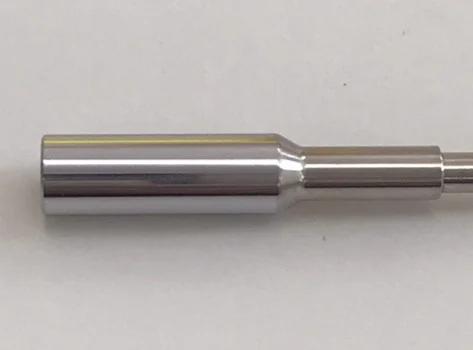
SUS304、φ6×40。水蒸気用バルブの部品で、摺動面の面粗度Rz0.8、切削後にバフ研磨で仕上げと記載。
株式会社オーゼキ
出典:旋盤加工VA・VE.com(オーゼキ)「旋盤加工事例」
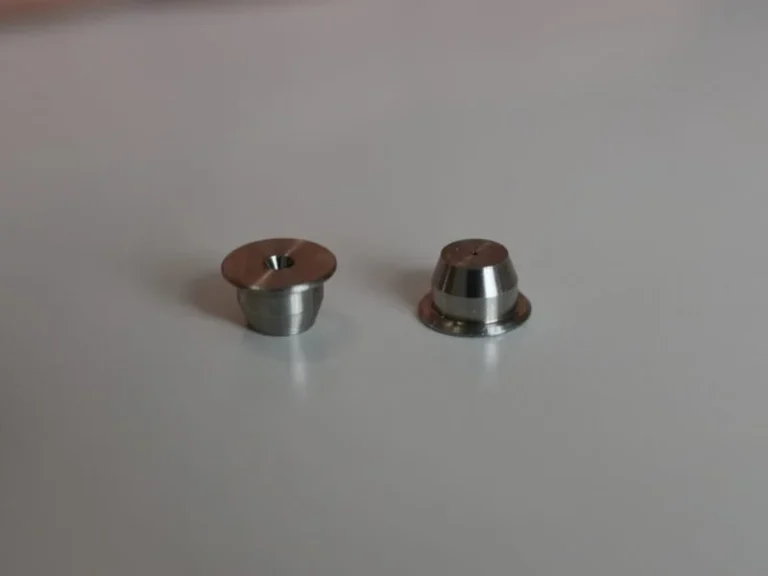
SUS304、φ6×5で穴径φ0.16(0/-0.01)。穴あけをNC自動旋盤だけで行い、量産にも対応と記載。
株式会社オーゼキ
出典:旋盤加工VA・VE.com(オーゼキ)「旋盤加工事例」
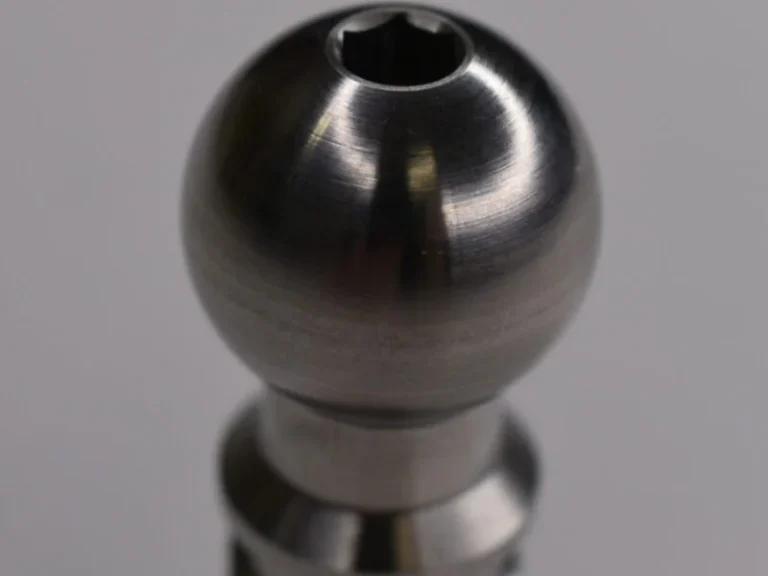
SUS303、φ16×40。真空パッド部品で、先端の球形部に揺動性を保つため面粗度が厳しく、六角穴も加工。
株式会社オーゼキ
出典:旋盤加工VA・VE.com(オーゼキ)「旋盤加工事例」
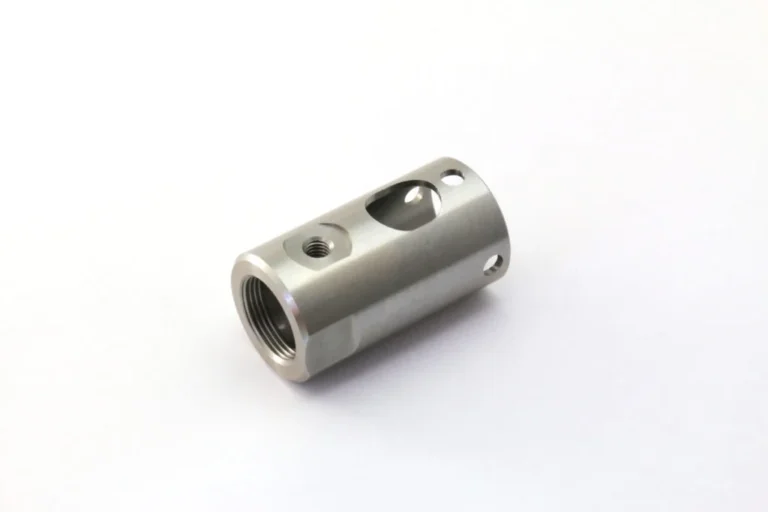
NC自動旋盤の複合加工機能で加工した、横穴とねじ穴のある円筒形の金属部品として掲載。
有限会社寺西工業
出典:寺西工業「スイス式自動旋盤にて全長が100mmを超える細長いワーク形状加工」
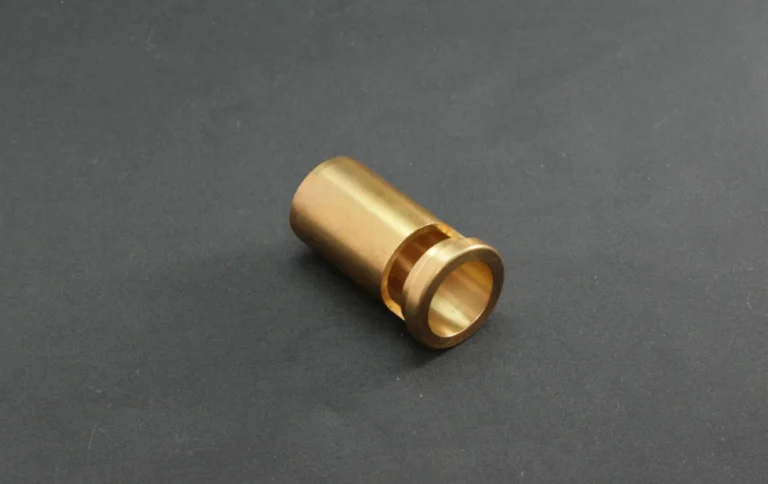
NC自動旋盤の複合加工機能で加工した、段付きの円筒形の金色の金属部品として掲載。
有限会社寺西工業
出典:寺西工業「スイス式自動旋盤にて全長が100mmを超える細長いワーク形状加工」
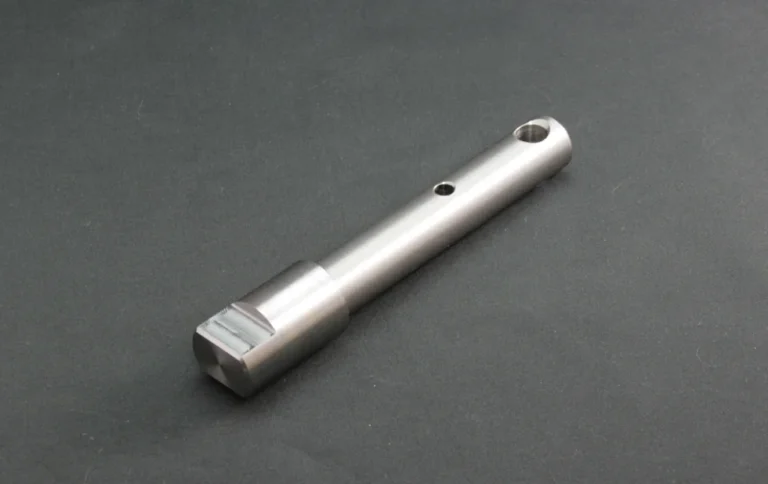
NC自動旋盤の複合加工機能で加工した、先端に平面と横穴のあるシャフトとして掲載。
有限会社寺西工業
出典:寺西工業「スイス式自動旋盤にて全長が100mmを超える細長いワーク形状加工」
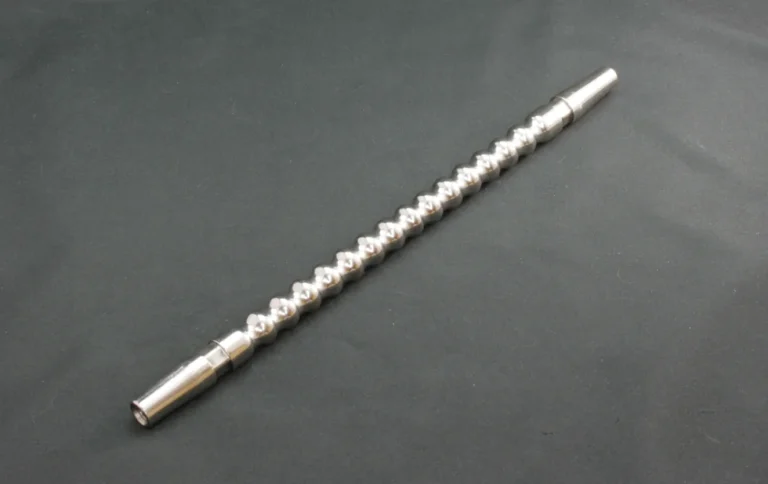
NC自動旋盤の複合加工機能で加工した、螺旋状の溝のある細長い軸部品として掲載。
有限会社寺西工業
出典:寺西工業「スイス式自動旋盤にて全長が100mmを超える細長いワーク形状加工」
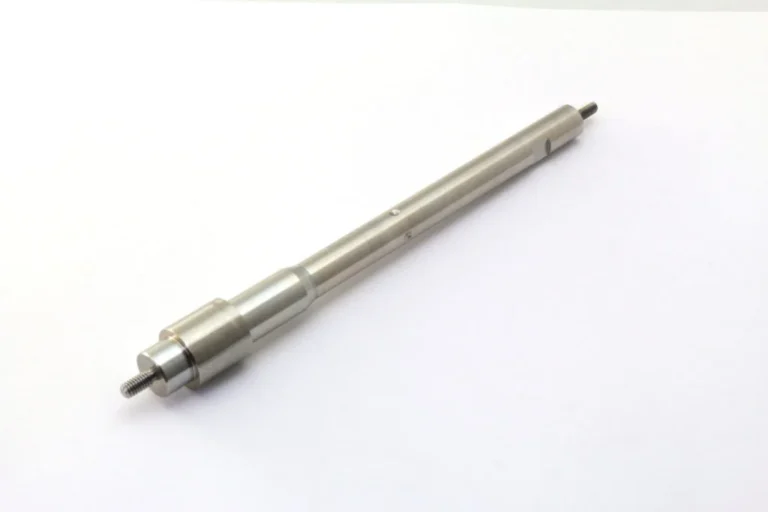
全長が100mmを超える細長い形状。材料径φ30、製品全長150mm、可能ロット200個、納期は約2週間からと記載。
有限会社寺西工業
出典:寺西工業「スイス式自動旋盤にて全長が100mmを超える細長いワーク形状加工」
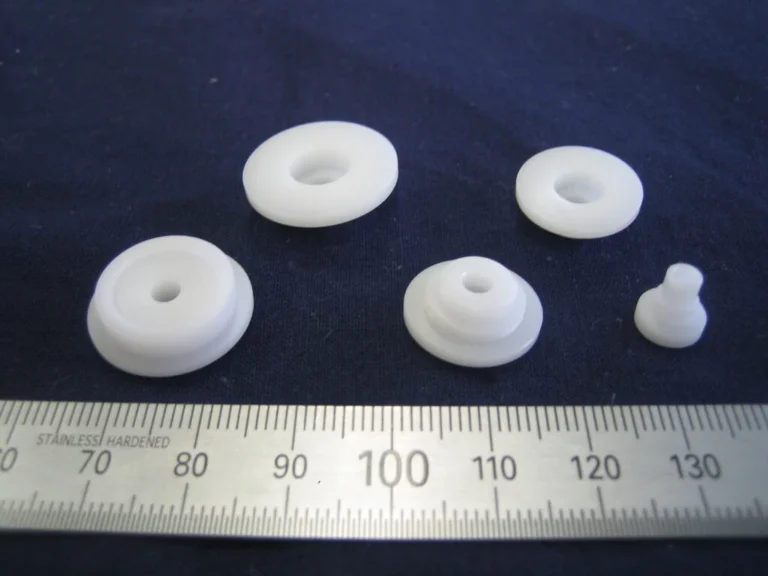
NC自動旋盤の加工品事例として掲載されている、POM(樹脂)の小物の切削部品。
有限会社瓜生製作所
出典:瓜生製作所「NC自動旋盤の加工品・製品事例」
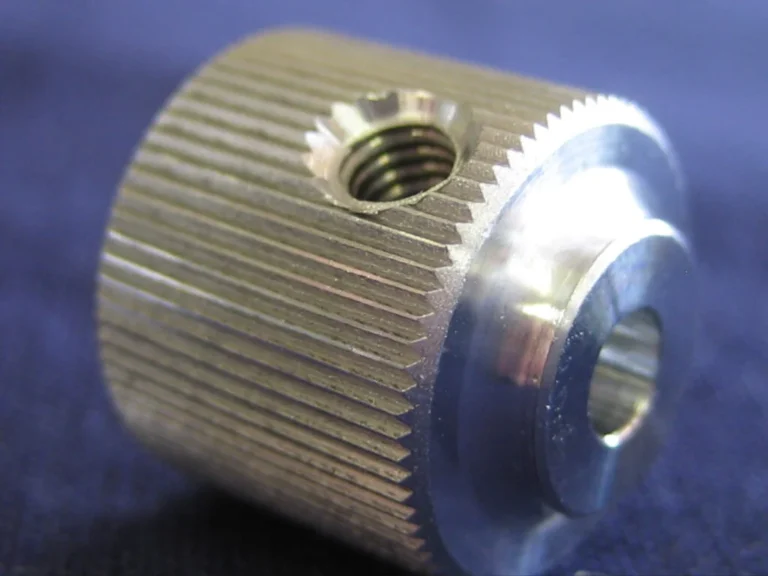
NC自動旋盤の加工品事例として掲載されている、外周にローレットを入れたアルミの部品。
有限会社瓜生製作所
出典:瓜生製作所「NC自動旋盤の加工品・製品事例」
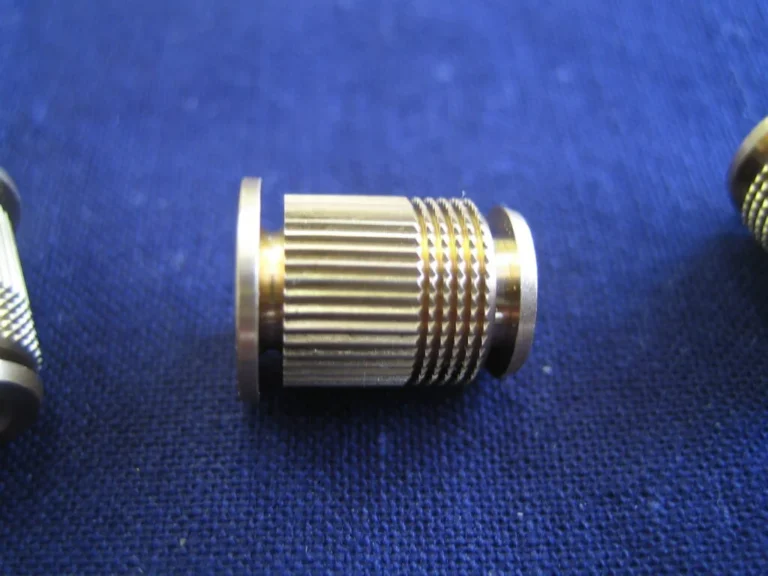
NC自動旋盤の加工品事例のうち、銅系材料の製品として掲載されているローレット加工品。
有限会社瓜生製作所
出典:瓜生製作所「NC自動旋盤の加工品・製品事例」
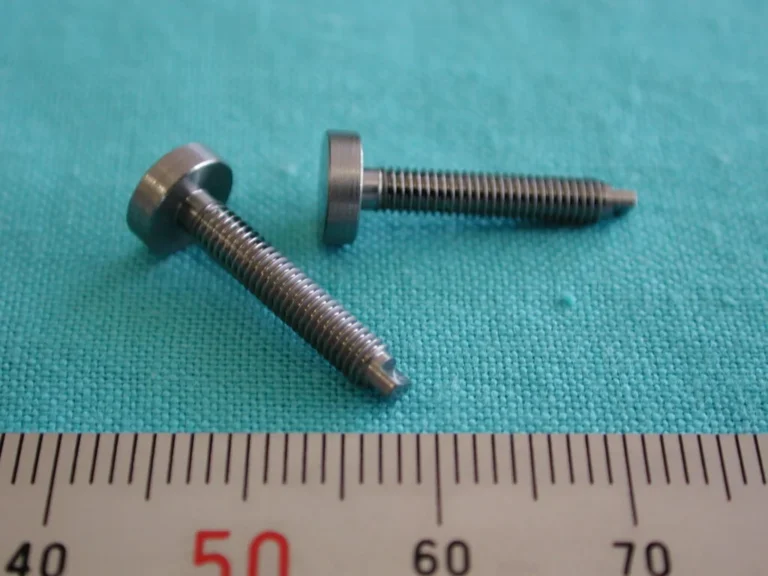
NC自動旋盤の加工品事例(鉄の製品)として掲載されている、頭付きでねじ部のある小物の部品。ダイス加工。
有限会社瓜生製作所
出典:瓜生製作所「NC自動旋盤の加工品・製品事例」
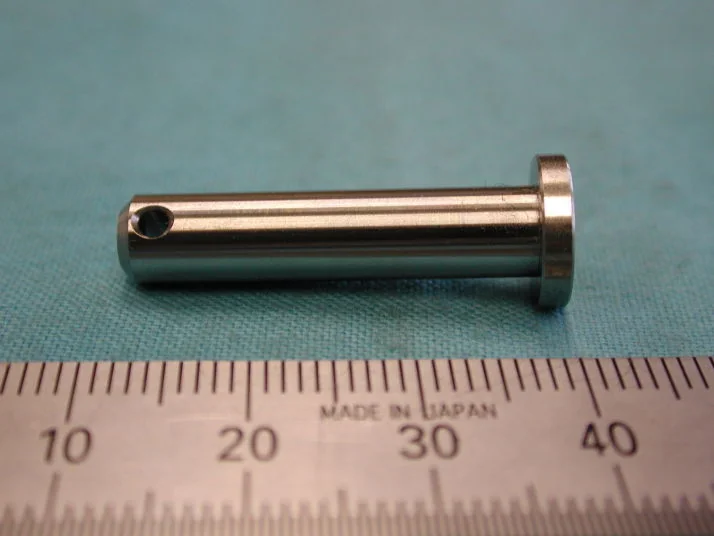
NC自動旋盤の加工品事例として掲載されている、横穴のある頭付きのピン形の切削部品。
有限会社瓜生製作所
出典:瓜生製作所「NC自動旋盤の加工品・製品事例」
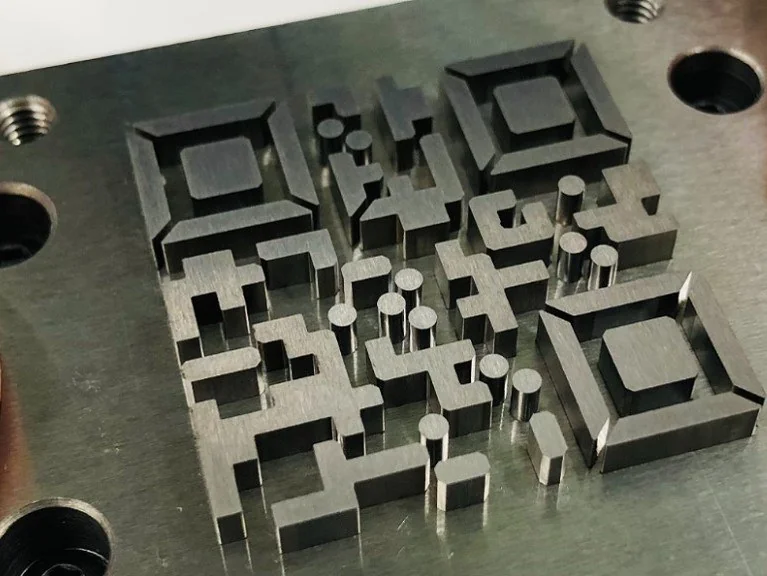
材質超硬・SK3、サイズ50×90、形状公差±0.002。下型プレートの形状をワイヤーカットで加工。
株式会社キンコー
出典:装置部品 精密加工.COM「超精密 打ち抜き金型(形状公差±0.002mm)」
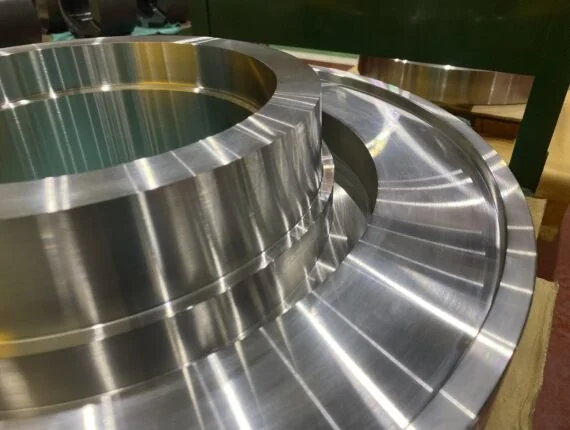
大型旋盤加工の製作事例。サイズφ600×140L、材質SKD61(DAC)。
秦精工株式会社
出典:大型旋盤・ターニング加工.COM「大径リング 大型旋盤加工サービス」
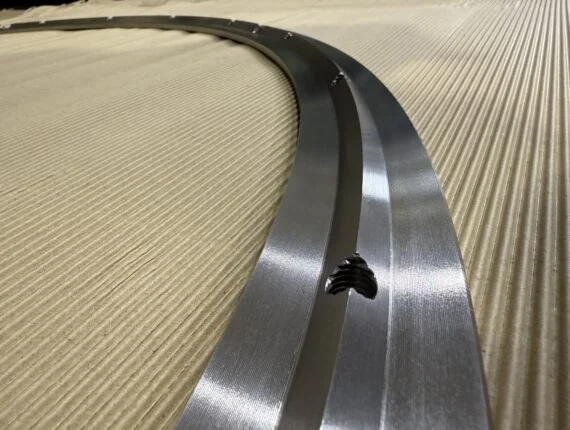
大型旋盤加工の製作事例。外径φ1360×内径1260×15L、材質SUS304。
秦精工株式会社
出典:大型旋盤・ターニング加工.COM「大径リング 大型旋盤加工サービス」
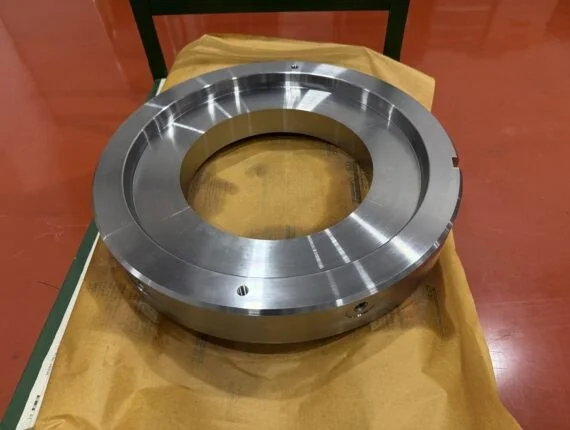
大型旋盤加工の製作事例。サイズφ510×115L、材質SKD61(DAC)。
秦精工株式会社
出典:大型旋盤・ターニング加工.COM「大径リング 大型旋盤加工サービス」
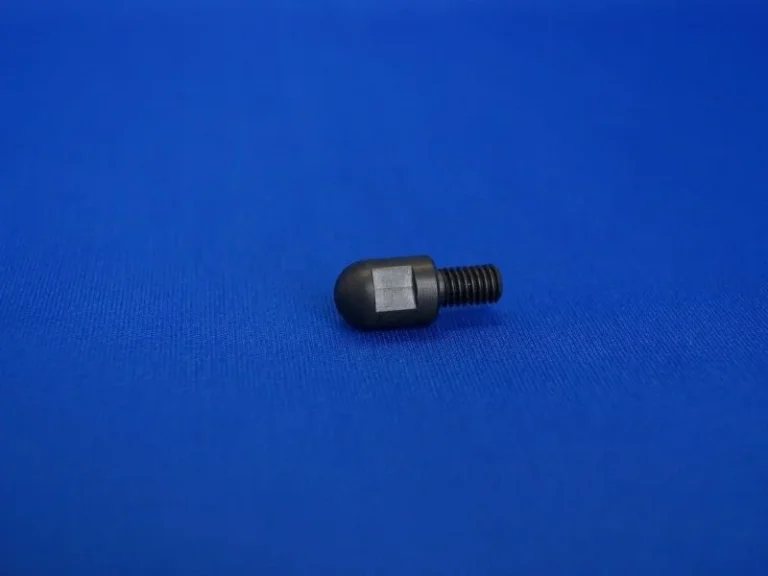
サイズΦ10×25、材質PEEK450-CA30。樹脂切削加工の事例。
株式会社ケイプラビジョン
出典:プラスチック切削加工.com「ストッパー」
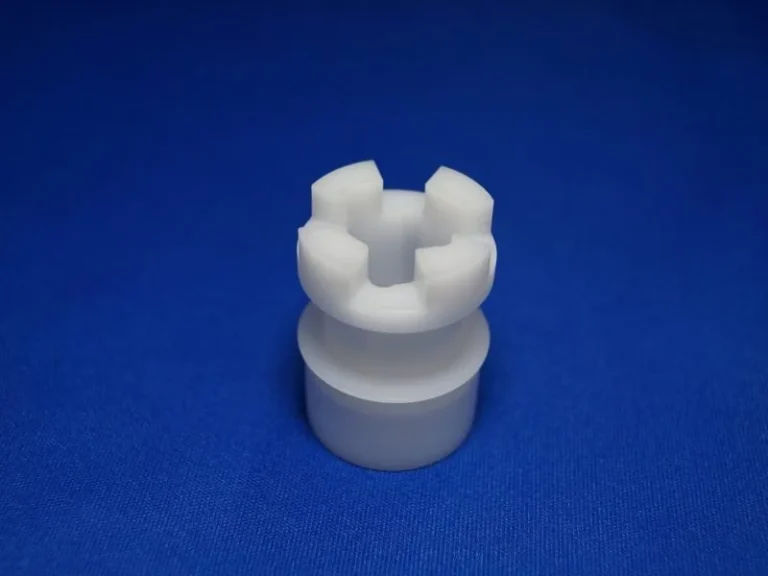
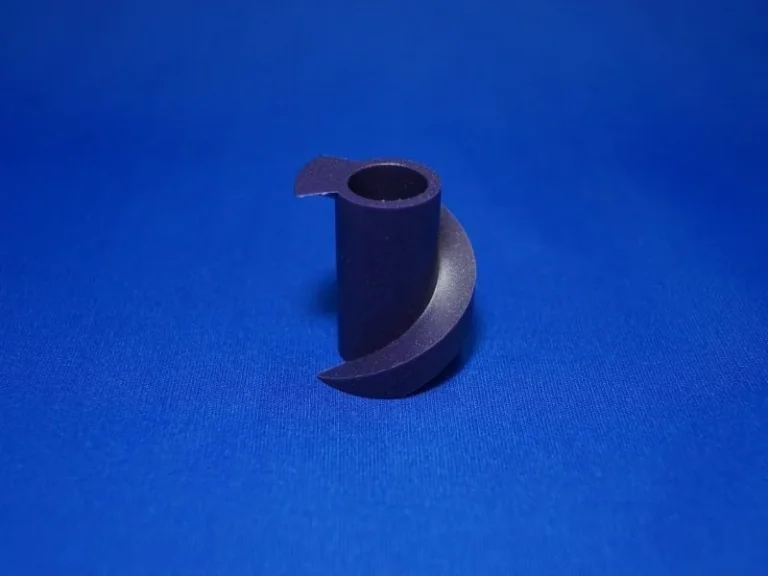
サイズΦ35×50、材質MC703HL。樹脂切削加工の事例。
株式会社ケイプラビジョン
出典:プラスチック切削加工.com「スクリュー」
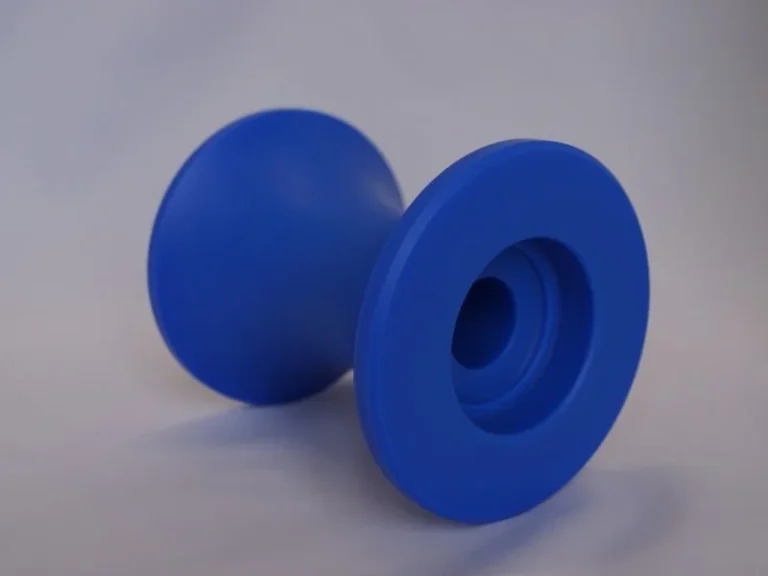
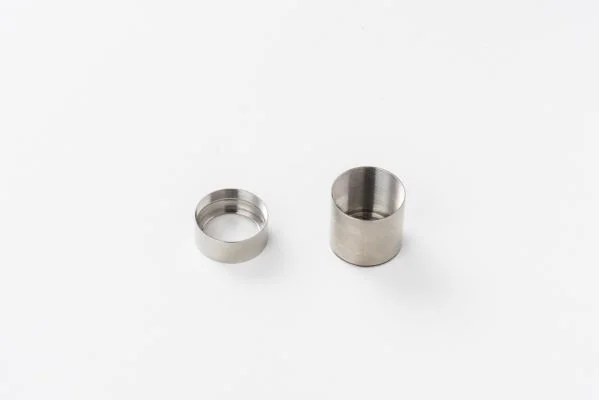
エースモデルアルミで肉厚0.05mm、チタンで肉厚0.5mmの薄肉切削
薄肉加工の製作事例。チタン合金で肉厚0.5mm、アルミニウム合金で肉厚0.05mmのひずみのない切削加工を実現。
株式会社前田精密製作所
出典:前田精密製作所「製作実績:薄肉切削加工」
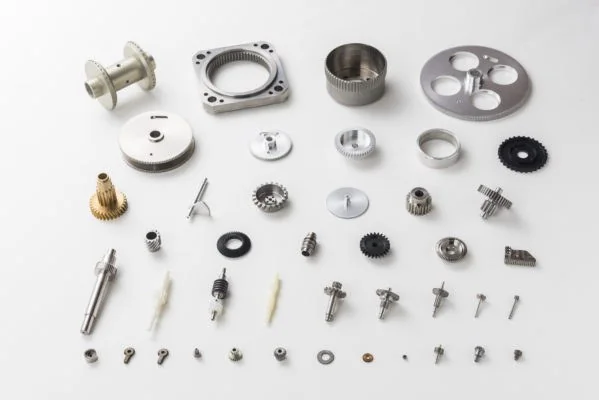
特注の小型歯車を中心に加工。各種ホブ歯切盤・NC歯車形削盤、傘歯車歯切り盤などを備える。
株式会社前田精密製作所
出典:前田精密製作所「製作実績:小型歯車・マイクロギヤ」
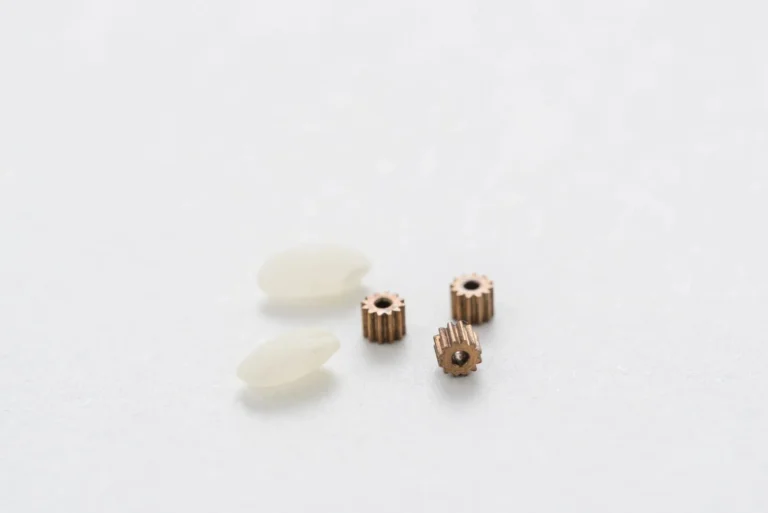
平歯車・はすば歯車・傘歯車・ウォームなど特注の歯車を加工。モジュールm=0.04~5.0、ホブ歯切盤などを使用。
株式会社前田精密製作所
出典:前田精密製作所「製作実績:小型歯車・マイクロギヤ」
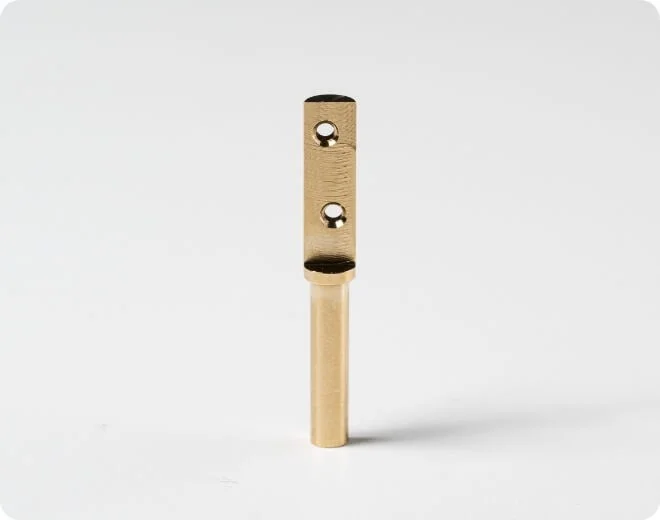
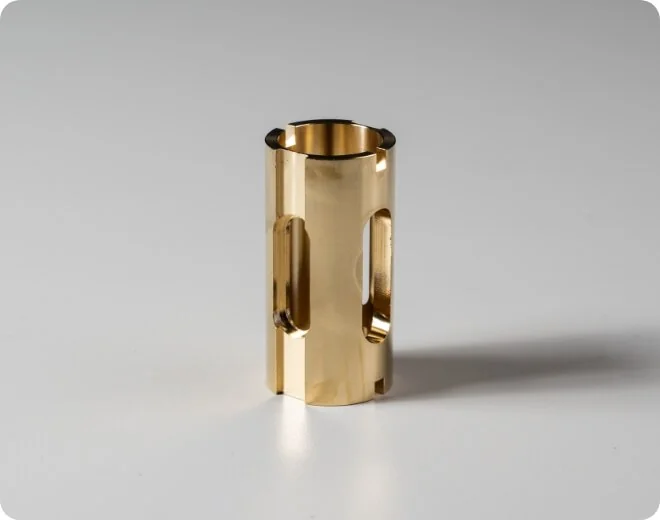
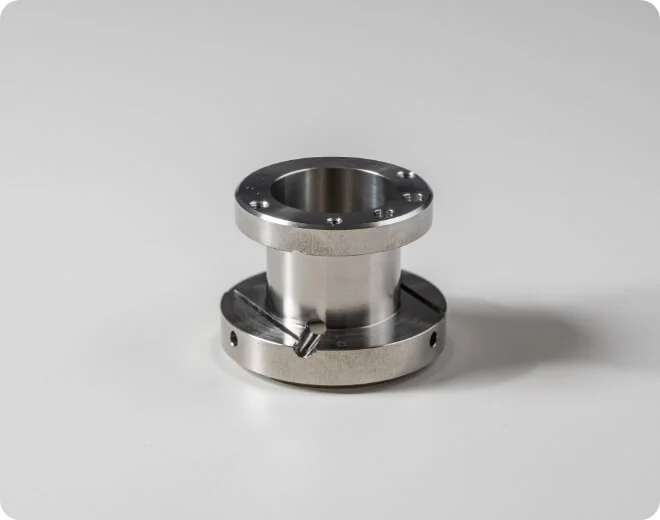
材料SuS 303、サイズφ33.0 L24.5。加工方法はNC旋盤+マシニング。
エイト工機有限会社
出典:エイト工機「事例紹介」
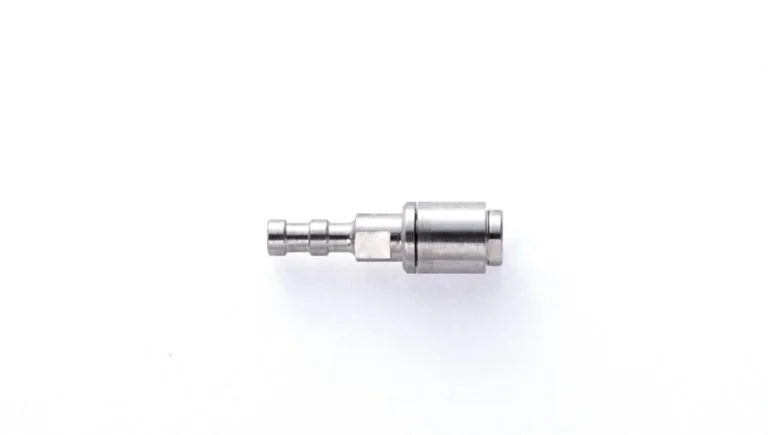
医療機器用。材質SUS630、工程は旋盤、サイズΦ2。Φ1mmシャフトの加工も可能。
株式会社平田精機
出典:平田精機「事例紹介:連結接手」
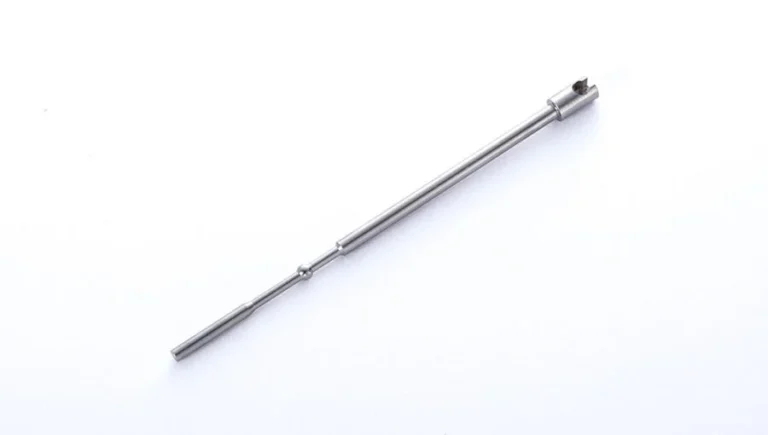
医療機器用。材質SUS630、工程は旋盤。B軸により連結部の溝加工ができる。
株式会社平田精機
出典:平田精機「事例紹介:シャフト」
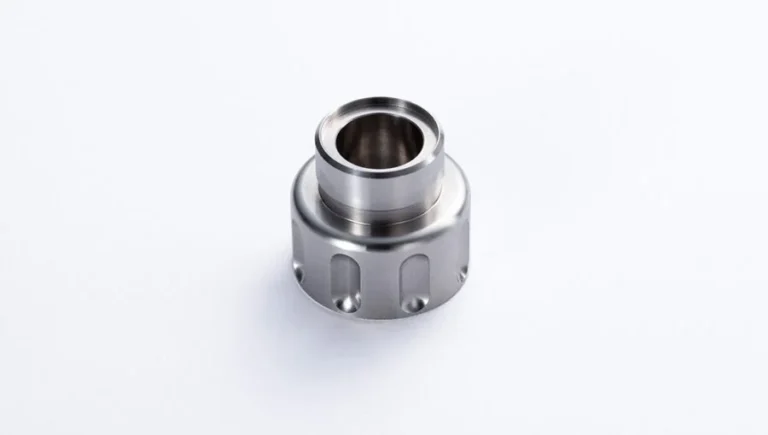
医療機器用。材質SUS304、工程は旋盤。バーフィーダー自動盤によりロット100~1,000に対応できる。
株式会社平田精機
出典:平田精機「事例紹介:ツマミ」
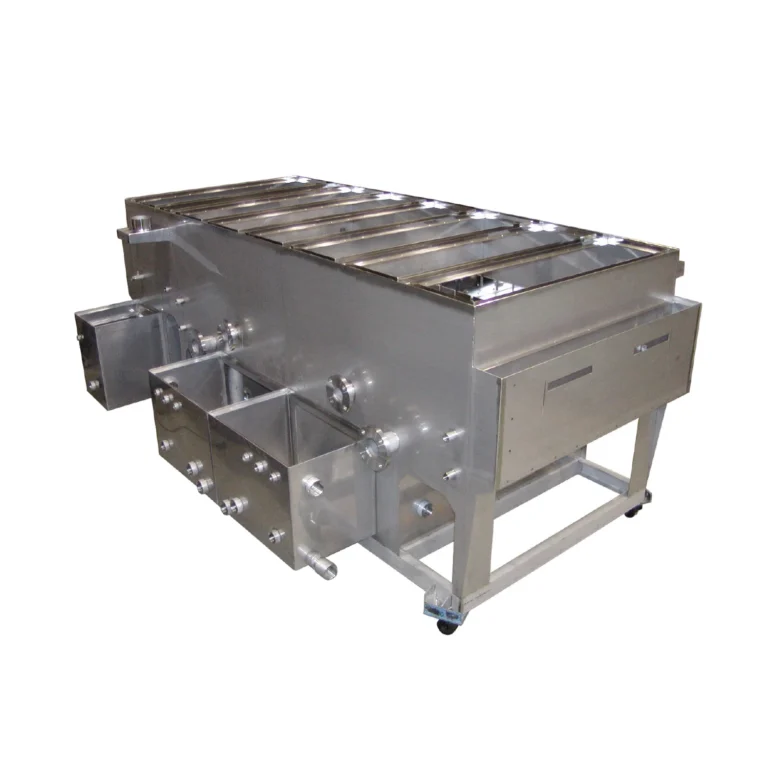
鋼種はSUS304・316L、仕上げは電解研磨・酸洗。槽本体の板厚はt2。液漏れ試験(水張り等)まで社内で実施。
精工理化医療電機株式会社
出典:精工理化「加工実績 剥離槽 / 洗浄槽タンク類」
φ800mm×70tの石英ガラスをアブレイシブ切断。加工応力が少なく、ガラスも割れずに加工できるとしている。
株式会社米山製作所
出典:米山製作所「ウォータージェット加工事例:石英ガラス(ガラス・アブレイシブ切断)φ800mm×70t」
板厚2mm、□55×91mmの名刺サイズ。□30mmの角穴とφ3.5mm・φ1.0mmの丸穴を変形なく切断した事例。
株式会社米山製作所
出典:米山製作所「ウォータージェット加工事例:シリコンスポンジゴム」
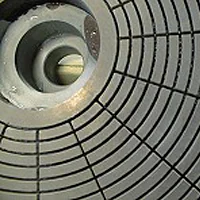
ダイヤ層8t+アルミ台座40t×φ450。スリット幅3×深さ8mmを円周線13本・放射線16本で加工した非貫通加工。
株式会社米山製作所
出典:米山製作所「ウォータージェット加工事例:ダイヤモンドホイール溝掘り加工」
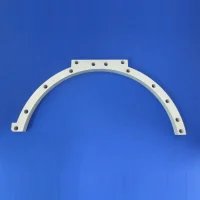
板厚10t×115mm×250mmの半割フランジ形状(フランジ幅12mm)、13-φ6mmの穴加工。熱影響や変形がないとしている。
株式会社米山製作所
出典:米山製作所「ウォータージェット加工事例:アルミ(A5052)」
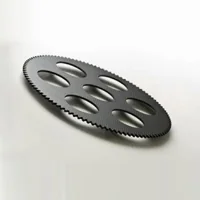
板厚3.0t×外形φ290のCFRP。1-φ50のセンター穴と6-φ50の穴。デラミやバリなく切断できるとしている。
株式会社米山製作所
出典:米山製作所「ウォータージェット加工事例:CFRP加工事例」
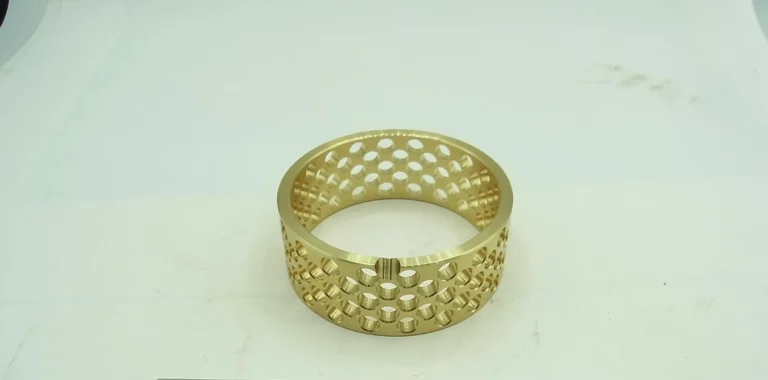
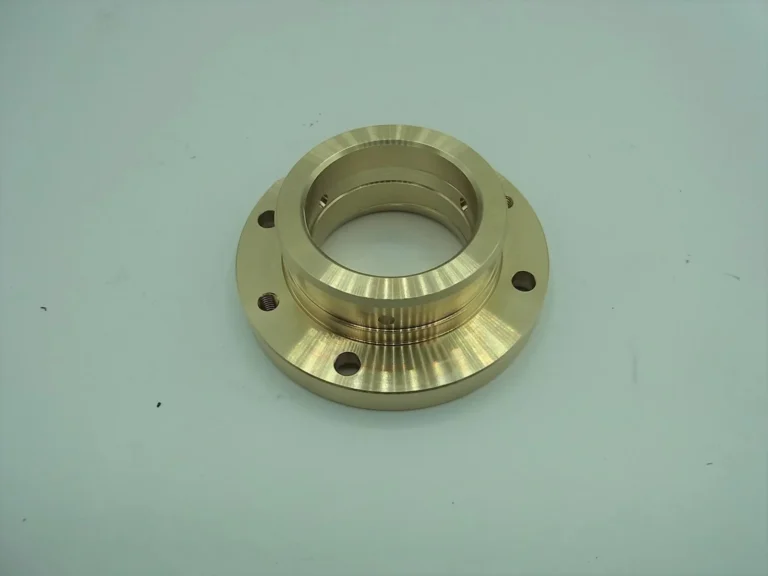
アルミリン青銅、旋盤・フライス加工。肉薄の円筒に多数の穴があり、加工用治具を工夫。内外径の寸法精度と円筒度が必要。
有限会社今製作所
出典:今製作所「ブッシュ・カラー・ボス 製作事例:冷却ブッシュ」
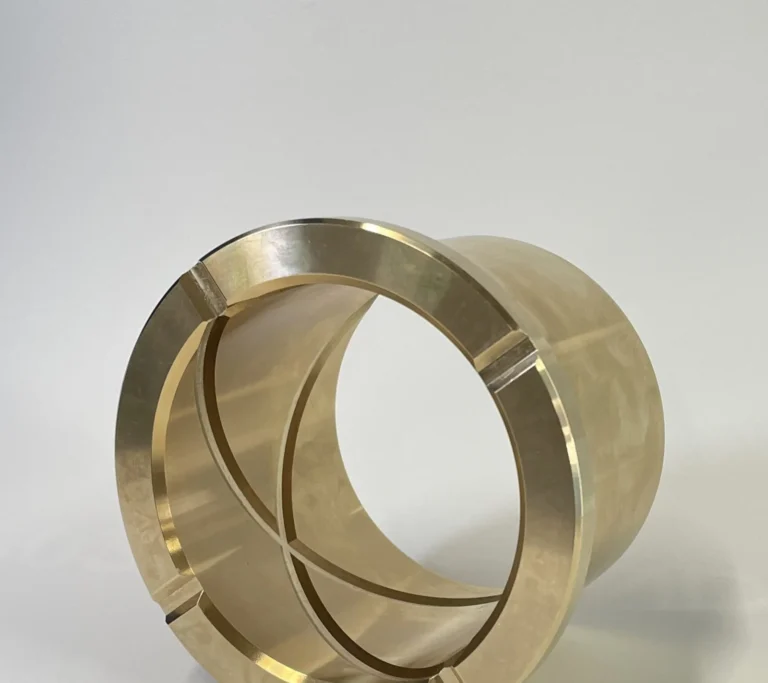
アルミリン青銅(ALBC3)、旋盤・フライス加工。内径にピッチ50のらせん状の油溝があり、潤滑油で焼き付きを防ぐ。
有限会社今製作所
出典:今製作所「ブッシュ・カラー・ボス 製作事例:油溝付きブッシュ」
ICF114フランジの真空容器の製作例。納期は御下命後約2週間と記載。
川口液化ケミカル株式会社
出典:川口液化ケミカル「真空フランジ加工品」(ブログ)
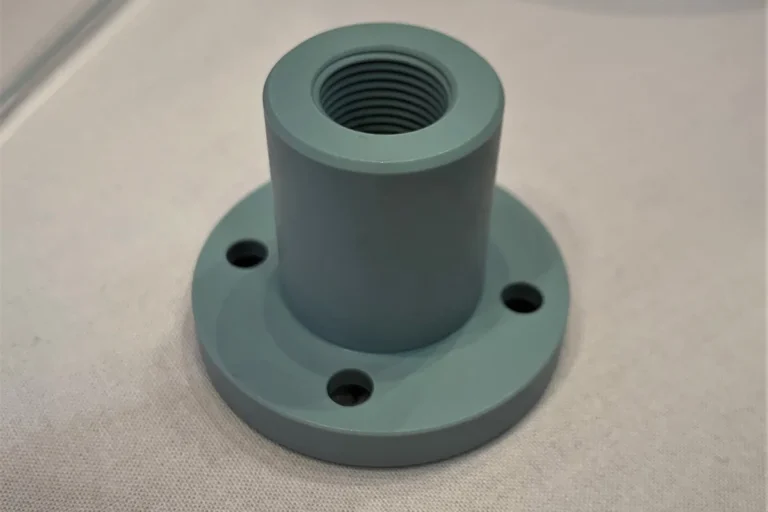
φ30×40。材質は樹脂・真鍮と記載。旋盤加工にて製作可能と記載。
株式会社長津製作所
出典:精密部品加工センター.com「フランジ①」
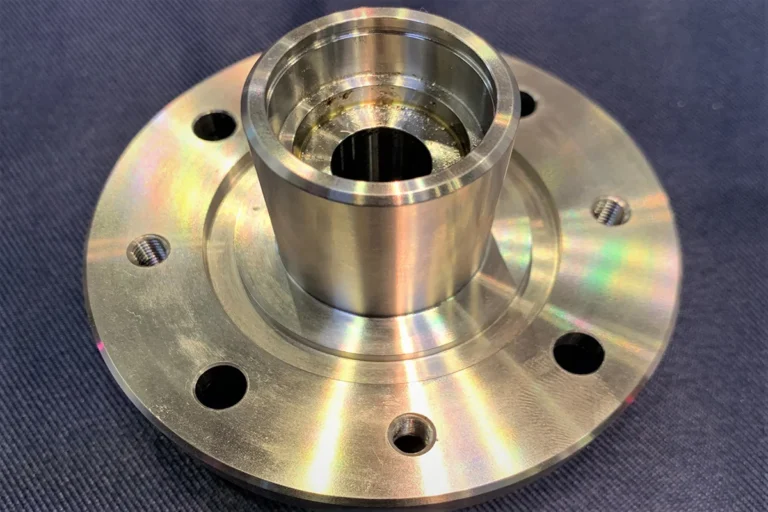
φ100×50。旋盤加工・ミーリング加工で製作。自動車・金型業界向けと記載。
株式会社長津製作所
出典:精密部品加工センター.com「フランジ③」
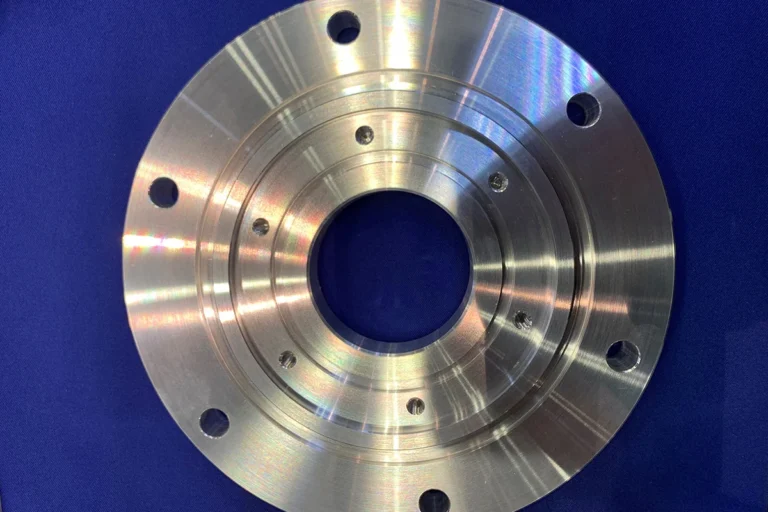
φ180×10。5軸加工機でのミーリング加工で製作。半導体・自動車・情報通信業界向けと記載。
株式会社長津製作所
出典:精密部品加工センター.com「フランジ②」
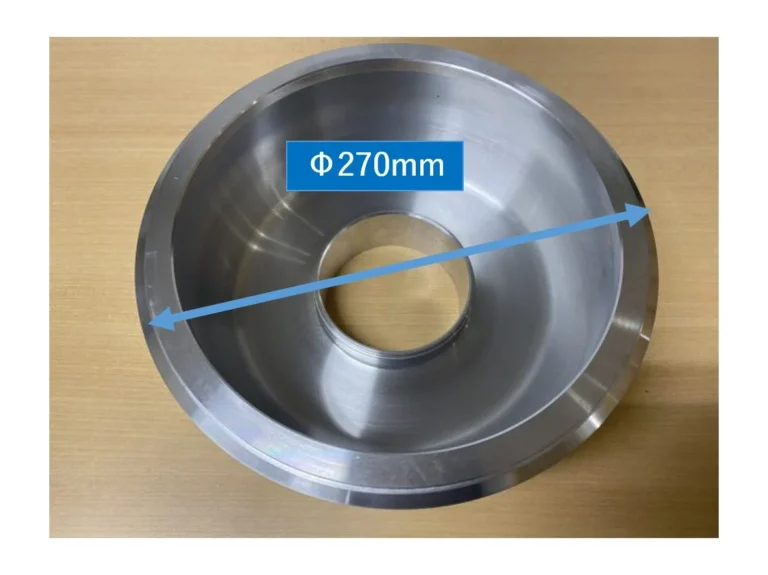
φ270×120。5000番台Al-Mg系の無垢材から削り出し。内径と奥の突起の外側にえぐり加工があると記載。
中川鉄工株式会社
出典:旋盤加工.COM「アルミ‐マグネシウム旋盤加工品-先端金具フランジ-」
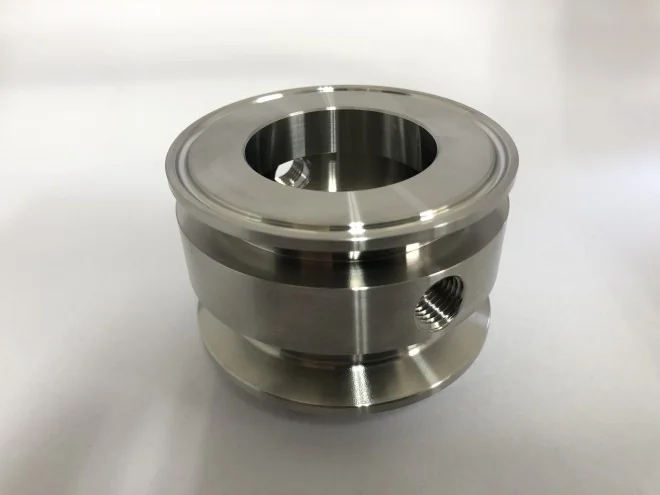
φ80×60。粉体装置メーカー向け。両端面につばとフェルール加工、外周から管用ねじ加工(マシニング)。数量1個と記載。
中川鉄工株式会社
出典:旋盤加工.COM「ステンレス旋盤加工品‐特注継手‐」
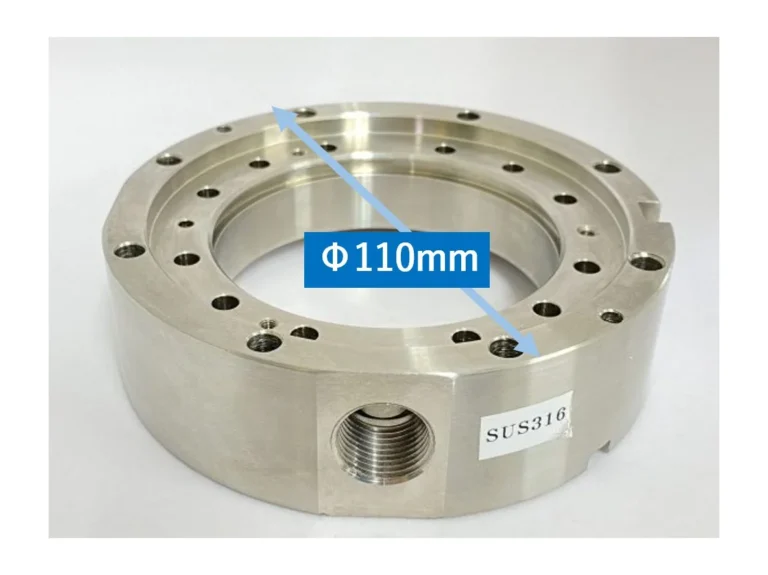
φ110×30。半導体製造装置の組み込み部品。精度のほか外観・バリ・ねじ返りが要求される製品と記載。
中川鉄工株式会社
出典:旋盤加工.COM「ステンレス(SUS316)旋盤加工品-半導体装置フランジ-」
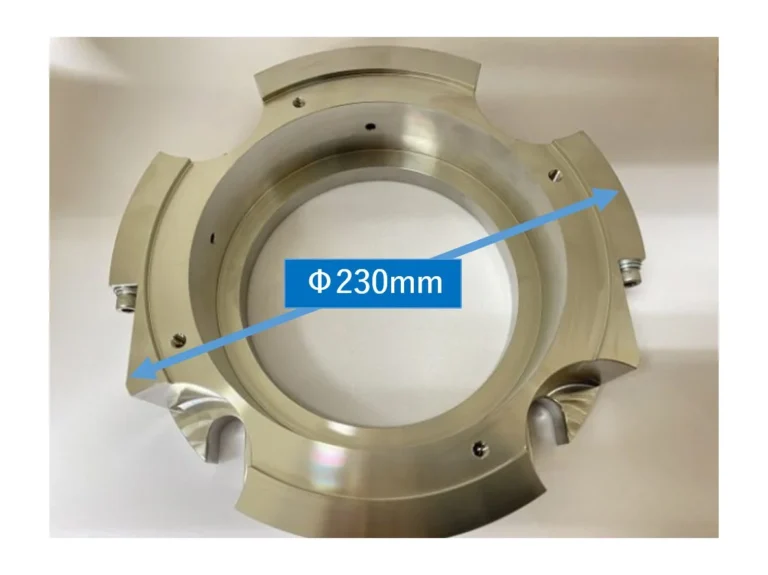
φ230×55。中央で2分割し、位置決めピンとボルト止めで精度を出す。旋盤荒加工→2分割→仕上げの工程と記載。
中川鉄工株式会社
出典:旋盤加工.COM「ステンレス(SUS316)旋盤加工品‐二つ割りフランジ‐」
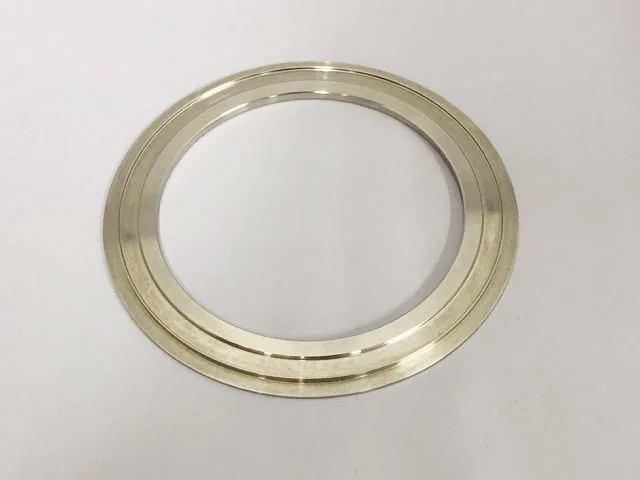
φ105×2。端面溝と倣い形状の加工が特長。平面度は0.01程度と記載。業界は化学プラント。
中川鉄工株式会社
出典:旋盤加工.COM「ステンレス304製旋盤加工品‐フランジ‐」
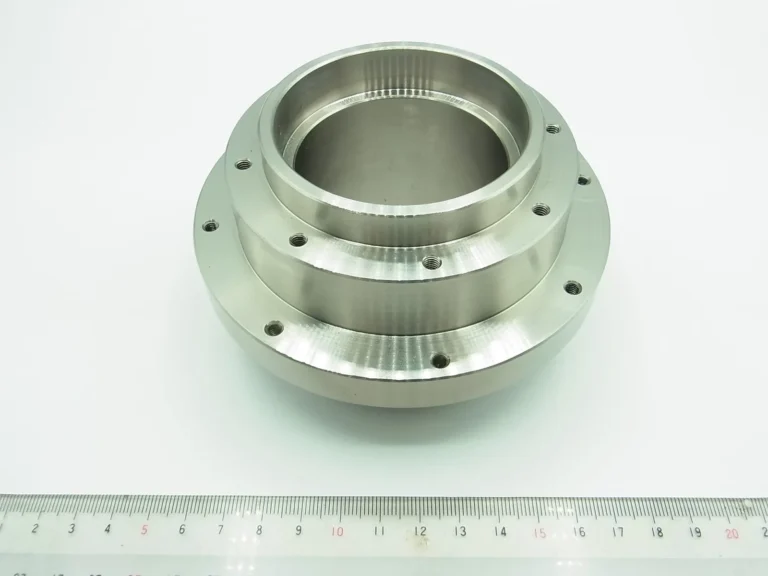
数量30個のため2スピンドルの複合加工機で製作し、コストダウンを図った例と記載。
有限会社今製作所
出典:今製作所「フランジ・配管部品 加工・製作事例」 事例12
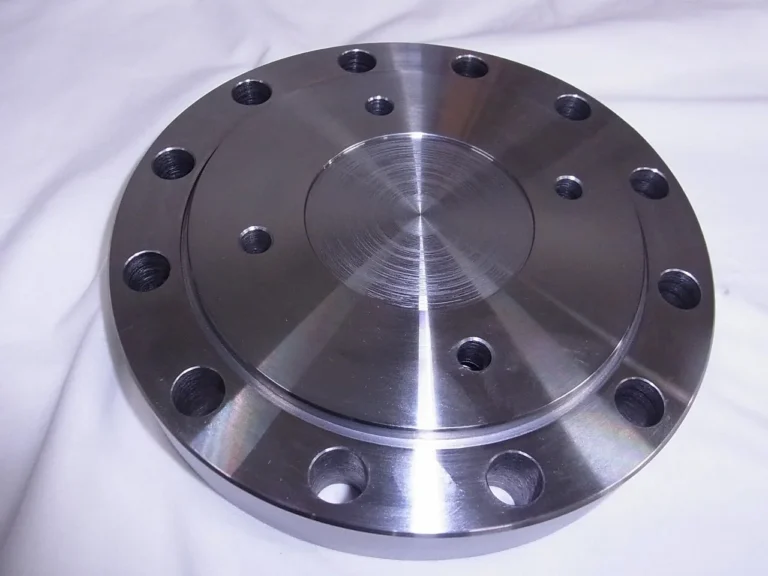
サイズはφ350で、社内で対応できる最大の旋盤加工径と記載。材質はSCM440(調質材)。旋盤加工とフライス加工で製作。
有限会社今製作所
出典:今製作所「フランジ・配管部品 加工・製作事例」 事例02
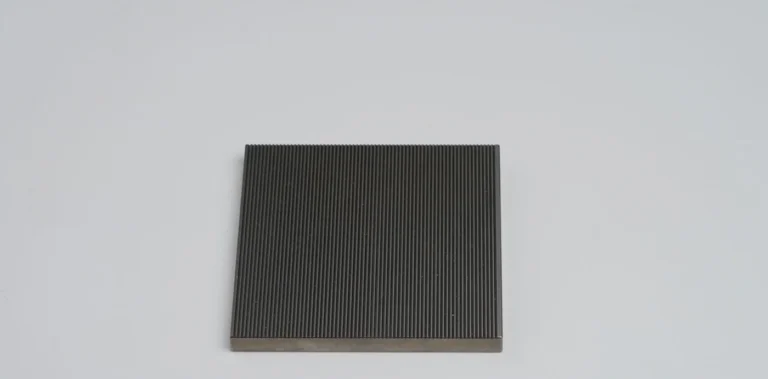
純チタン(TP340)、70角。溝幅0.5mm・深さ0.5mmの溝を50本以上加工。
株式会社フォワード
出典:フォワード「純チタン製流路(幅・深さ0.5mm溝加工)」
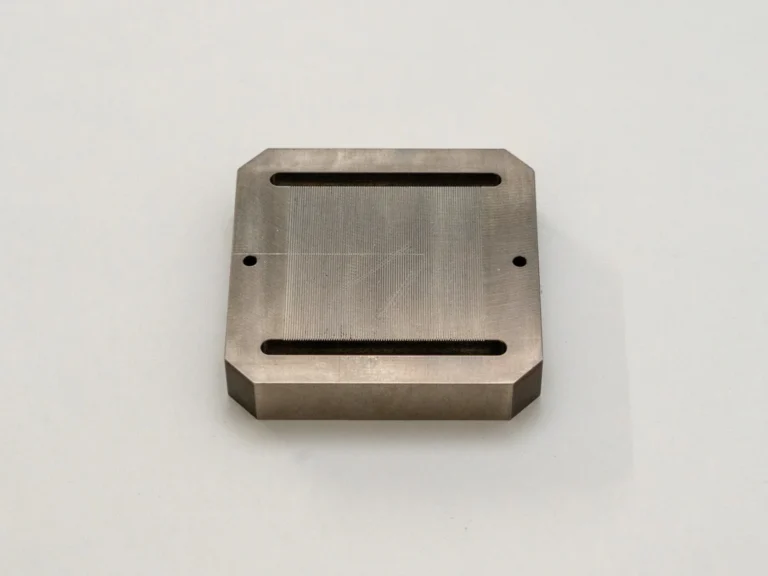
チタンに0.2〜0.3mmの溝を施した流路部品の試作。自動車関連。
株式会社フォワード
出典:フォワード「0.2~0.3mmの溝をバリなしで加工した流路部品の試作」
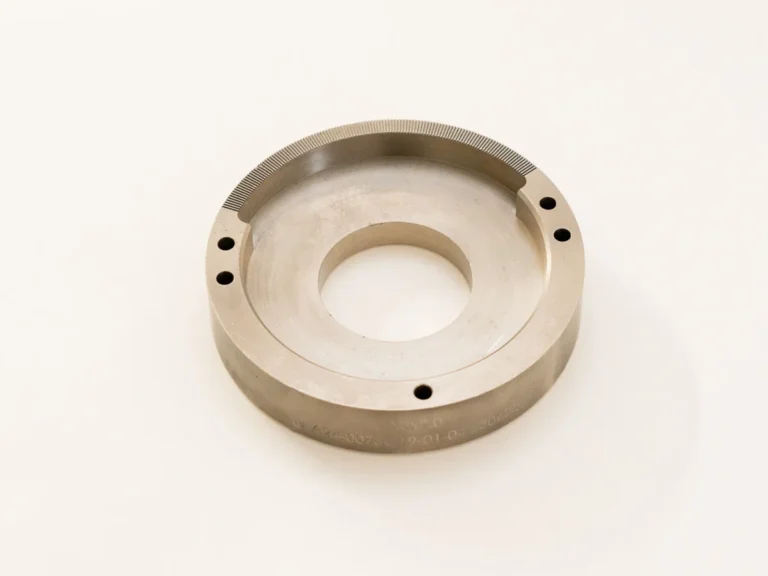
0.5mmの溝を施したチタン加工品。図面要求精度1/100を満たして加工。
株式会社フォワード
出典:フォワード「0.5mmの溝加工を施したチタン製部品」
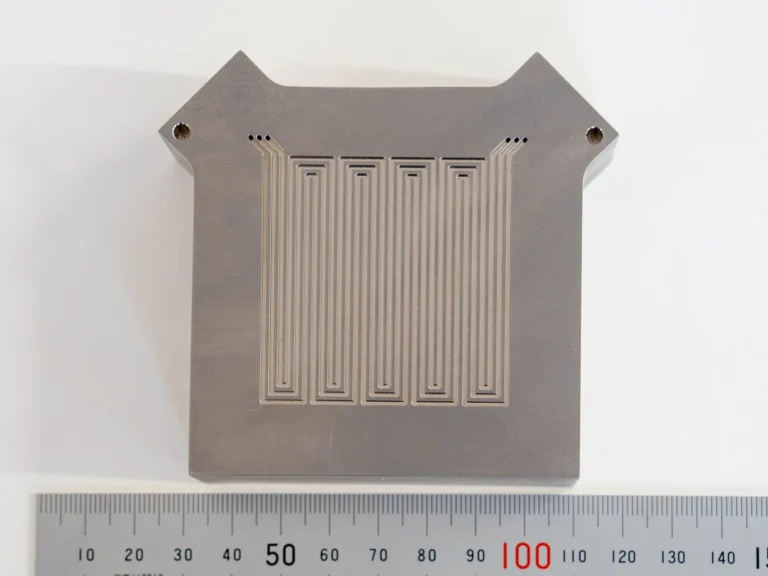
90×85×30mm。平行度・平面度・板厚精度1/100。加工は捨て研磨→荒加工→研磨→仕上げの順。
株式会社フォワード
出典:フォワード「微細な溝加工を施したチタン部品」
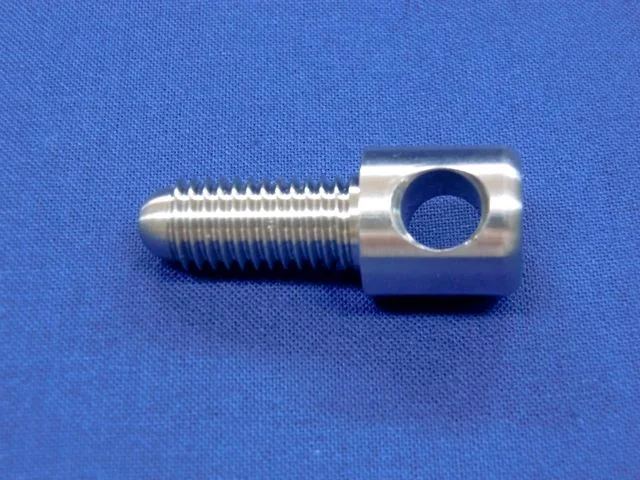
チタン合金(Ti-6Al-4V)製の特注ボルト・ねじ加工品。ねじ加工(M8)、横穴。
株式会社定松製作所
出典:定松製作所「旋盤によるボルト・ねじ切削加工品」
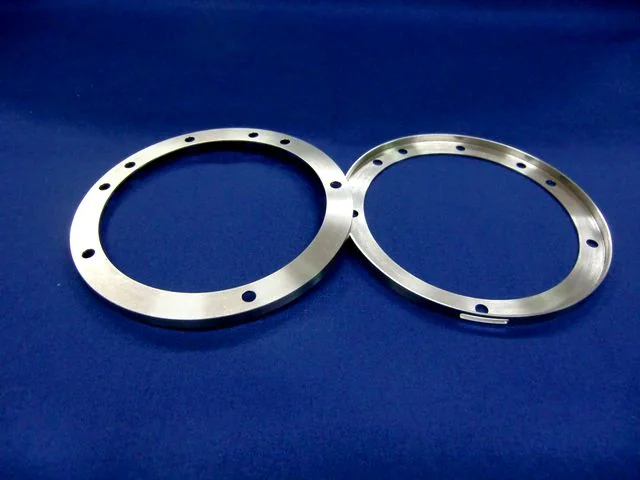
四角い板から丸形状を切り抜き旋盤加工。Ti-6Al-4V、肉厚1.0mm、レジャー用品分野。
株式会社定松製作所
出典:定松製作所「旋盤による薄物チタン合金切削加工品」
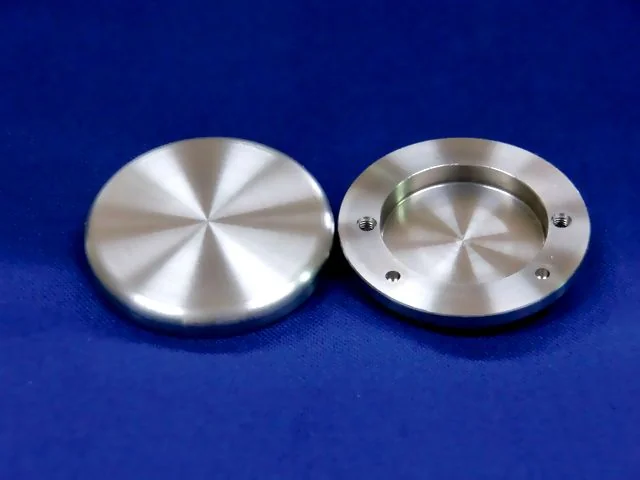
NC旋盤で肉厚0.45mmの品物を加工。純チタン TB340、Φ35×4L、医療・美容機器分野。
株式会社定松製作所
出典:定松製作所「旋盤による薄物チタン切削加工品」
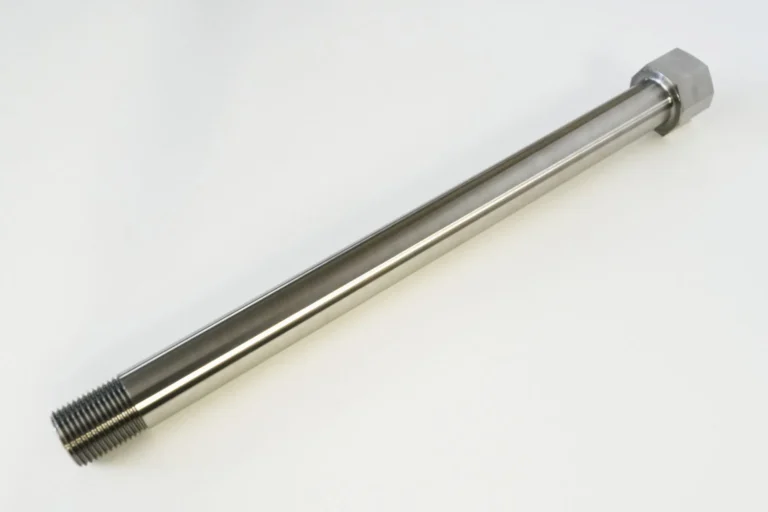
船舶部品向け。Φ31mm×長さ306mmの大物・長尺加工。
有限会社丸高製作所
出典:丸高製作所「チタン製の船舶部品用長尺ボルト」
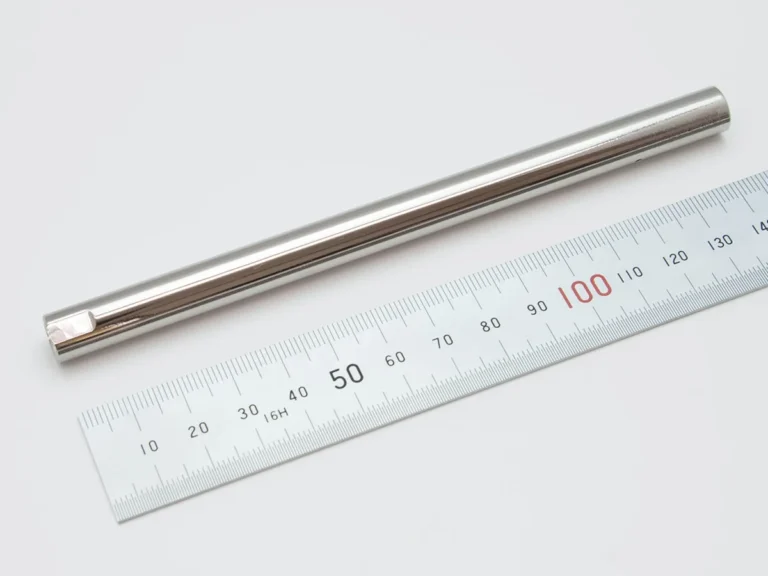
純チタン TB340製。寸法Φ10×145。医療機器用部品。
有限会社丸高製作所
出典:丸高製作所「医療機器用チタン部品 丸棒加工」
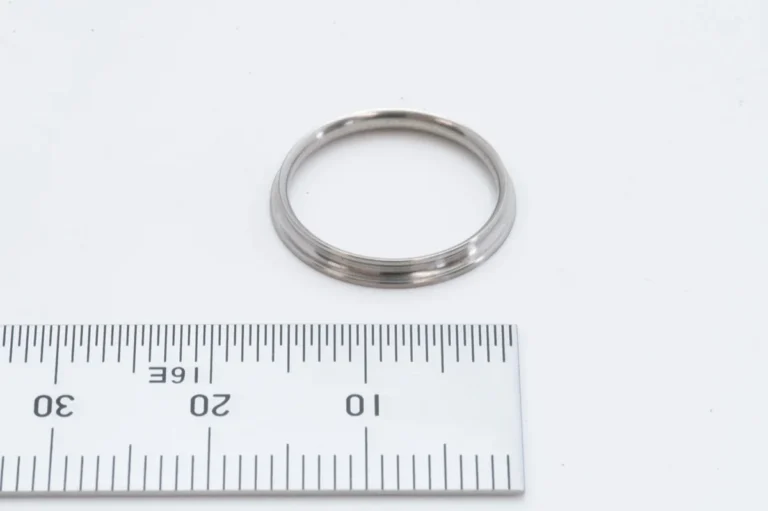
Ti-6Al-4V製。外径Φ15mm、幅3mm、肉厚1mm。航空機向け。
有限会社丸高製作所
出典:丸高製作所「航空機用薄肉リング(チタン合金)」
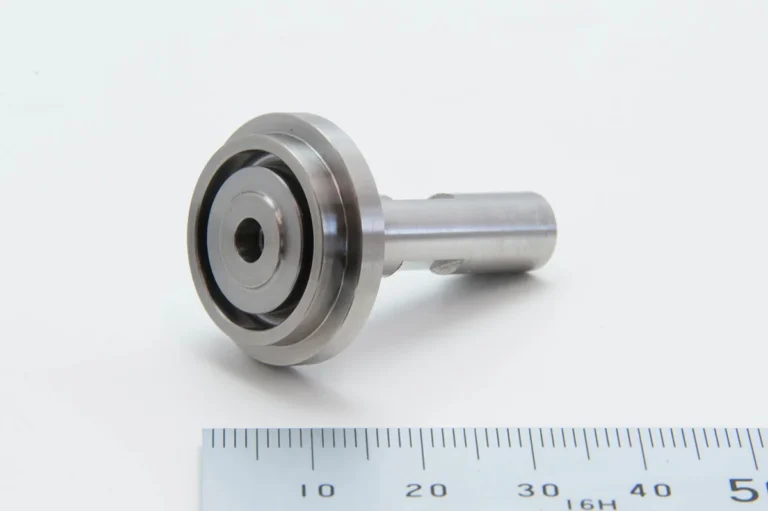
Ti-6Al-4V製。Φ24×長さ37mm、溝幅1.5×深さ4.5mm。産業機器用。
有限会社丸高製作所
出典:丸高製作所「チタンの深溝加工」
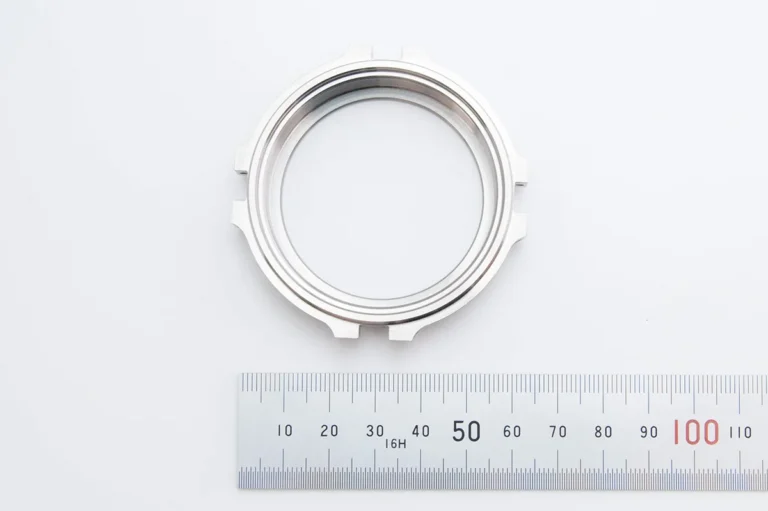
Ti-6Al-4V製。直径60mm、厚さ16mm。航空宇宙産業向けの部品。
有限会社丸高製作所
出典:丸高製作所「ジャンボジェット用チタン製ナット」
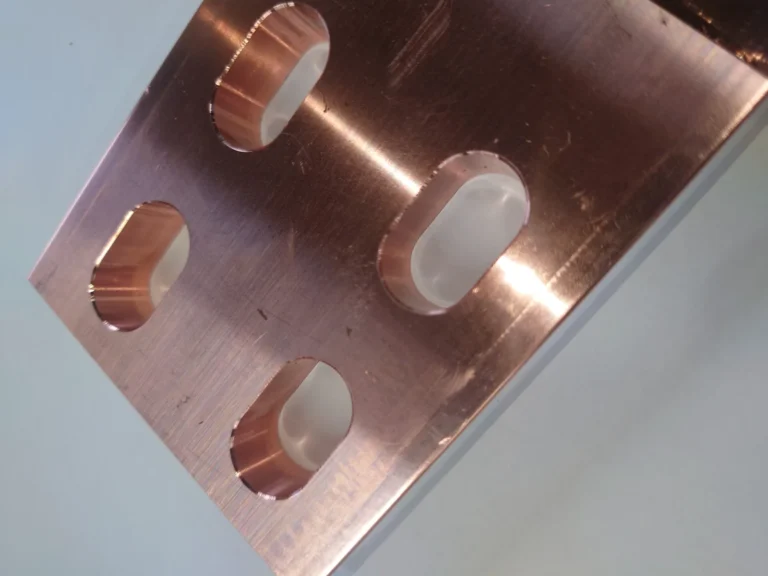
板厚15mm×幅100mmの銅ブスバーに長穴をあけた製品。材質C1100。15mm以上はマシニングで加工する。
株式会社石垣商店
出典:銅ブスバー.com「取り付けの味方!長穴加工!」
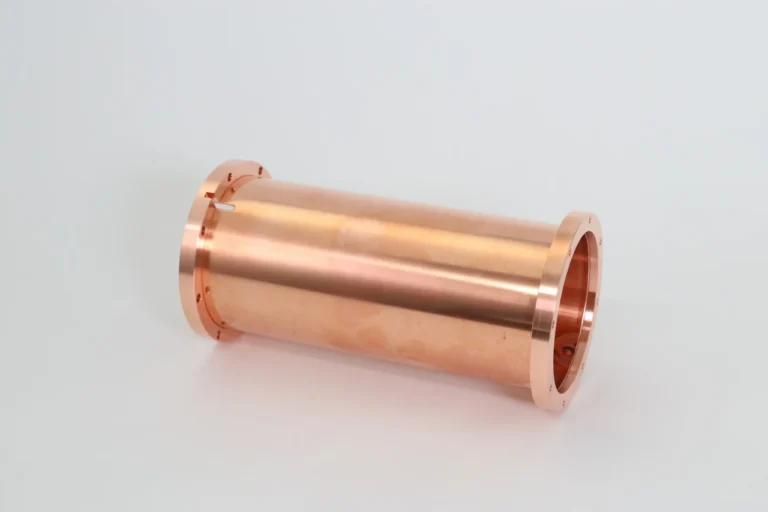
無酸素銅製のクライオスタット用シールド部品。材質C1020、サイズφ120×200。
アイジェクト株式会社
出典:銅板加工.com「加工実績:無酸素銅」
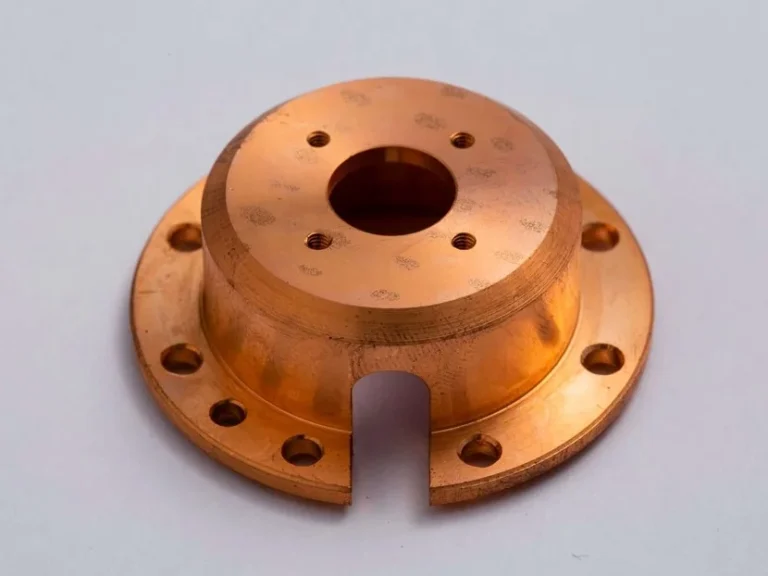
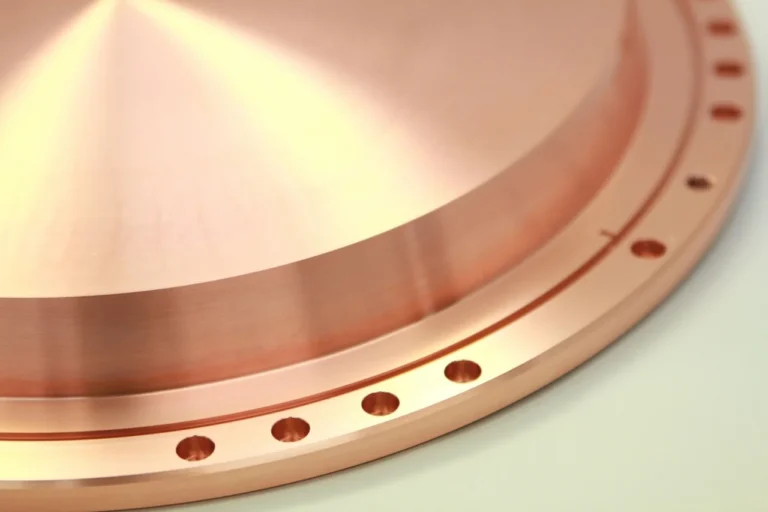
成膜装置向けバッキングプレート(旋盤加工)。材質C1020、サイズφ368×48.5t。
アイジェクト株式会社
出典:銅板加工.com「加工実績:無酸素銅」
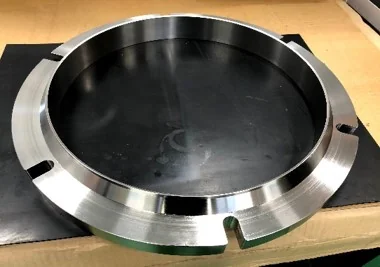
食品機械のタンクの蓋。SUS304、Φ610×76。旋盤で外形、マシニングで溝を加工し、2部品を溶接。溶接後に旋盤でひずみを除去。
大久保産業株式会社
出典:徳島部品加工/資材調達.com「製品事例 φ610 大径フランジ」
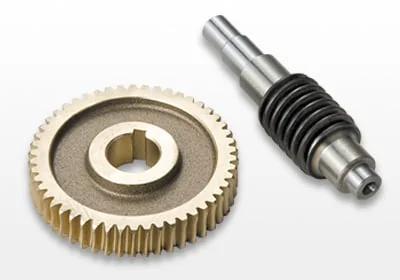
旋盤・研磨の技術を生かして一般産業機械部品も生産。製品例に農業機械用ウォーム/ウォームホイールがある。
岡田研磨株式会社
出典:岡田研磨「一般産業機械部品」
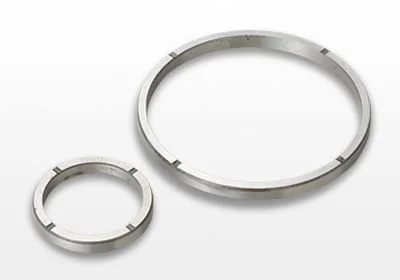
旋盤・研磨の技術を生かして一般産業機械部品も生産。製品例にベアリングスラストがある。
岡田研磨株式会社
出典:岡田研磨「一般産業機械部品」
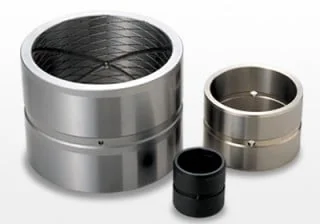
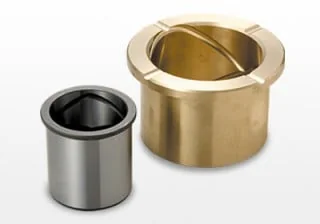
建設機械の関節部分やシリンダー内部に使われるブッシュ類を製造。主な製品にツバ付ブッシュ、ブッシュがある。
岡田研磨株式会社
出典:岡田研磨「建設機械部品」
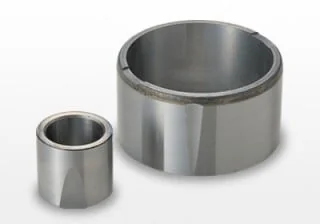
外径研削・内面研削を施すブッシュを中心に、クッションベアリング、カラーなどの建設機械部品を製造している。
岡田研磨株式会社
出典:岡田研磨「建設機械部品」
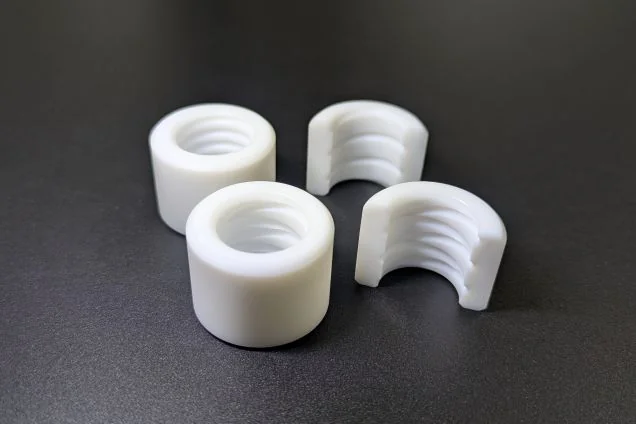
PTFEをNC旋盤で加工。肉厚を均一にでき、内径に摺動を妨げないスパイラル溝を付けられる。サイズは〜φ300、精度±0.2mm。
有限会社飯田製作所
出典:飯田製作所「製作事例 ウェアリングブッシュ」
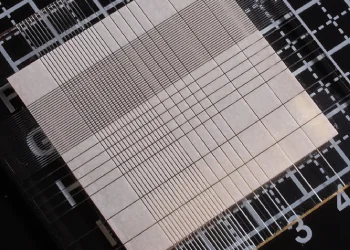
ジルコニア□25mm×0.15mmの材料から□0.3mm、0.3mm×3.0mm、□3.0mmへ連続加工した事例。加工精度は±20μmを維持と同社ページに記載。
東京電子工業株式会社
出典:東京電子工業「セラミックス加工(セラミックスの形状加工事例)」
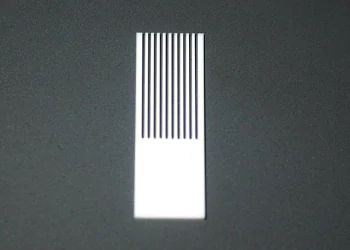
セラミックス片の途中で切断を止め、完全切断ではなく櫛状に加工した事例。顧客から櫛状に加工してほしいとの依頼があったと同社ページに記載。
東京電子工業株式会社
出典:東京電子工業「セラミックス加工(セラミックスの形状加工事例)」
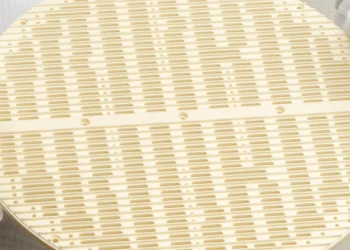
治工具を短期間に製造し、200種類のダイヤモンド工具から最適なものを選んで、凹凸のある複雑形状に高精度加工を施した事例。
東京電子工業株式会社
出典:東京電子工業「セラミックス加工(セラミックスの形状加工事例)」
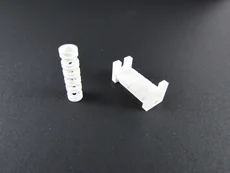
マシナブルセラミックス「ホトベール」の加工サンプル。超硬・ダイヤモンド工具で機械加工でき、半導体・液晶製造用部品や検査治具に使われると紹介。
ユタカ産業株式会社
出典:ユタカ産業「ファインセラミックの分類・材質選定・加工(加工サンプル)」
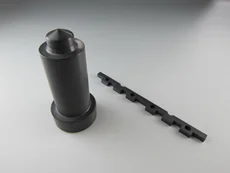
炭化ケイ素(SiC)の加工サンプル。同社ページでは、耐食性に優れ1400℃でも強度を保ち、メカニカルシールやポンプ部品に使われると紹介。
ユタカ産業株式会社
出典:ユタカ産業「ファインセラミックの分類・材質選定・加工(加工サンプル)」
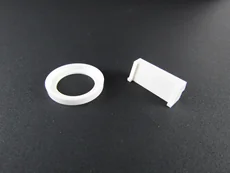
ファインセラミックスのジルコニア(ZrO2)の加工サンプル。同社ページでは、常温で高い靭性と強度を持ち、摺動用部材や耐摩耗部品に使われると紹介している。
ユタカ産業株式会社
出典:ユタカ産業「ファインセラミックの分類・材質選定・加工(加工サンプル)」
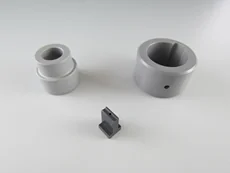
ファインセラミックスの窒化ケイ素(Si3N4)の加工サンプル。同社ページでは、耐熱衝撃性に優れ、高温まで強度が低下しにくい材料と紹介している。
ユタカ産業株式会社
出典:ユタカ産業「ファインセラミックの分類・材質選定・加工(加工サンプル)」
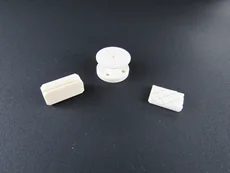
ファインセラミックスのアルミナ(Al2O3)の加工サンプル。同社ページでは、耐熱性・電気絶縁・耐摩耗性のバランスが取れた材料と紹介している。
ユタカ産業株式会社
出典:ユタカ産業「ファインセラミックの分類・材質選定・加工(加工サンプル)」
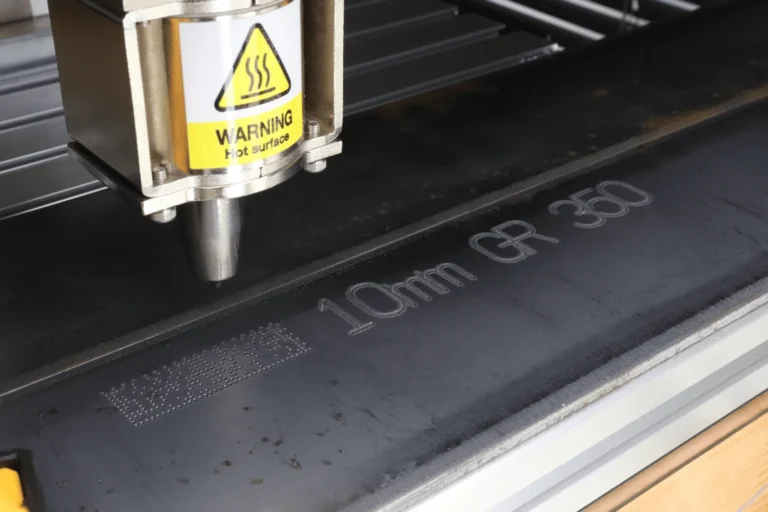
ドットピン刻印機で、黒い鋼板に点のくぼみで2次元コードと文字を打刻した例。
トーチョーマーキングシステムズ株式会社
出典:トーチョーマーキングシステムズ「MarkinBOX」
紹介した課題ページ:部品・製品のトレーサビリティを取りたい(刻印・2次元コード)
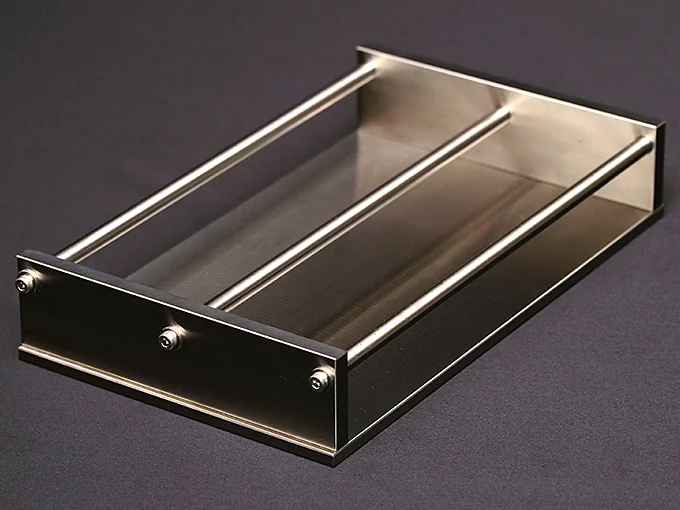
ステンレスの板と3本の棒でできた、ソルベントクラックの定ひずみ試験の治具。
ムソー工業株式会社
出典:ムソー工業「ソルベントクラック(定ひずみ)試験治具」
紹介した課題ページ:樹脂部品の割れ(ソルベントクラック・ストレスクラック)を防ぎたい
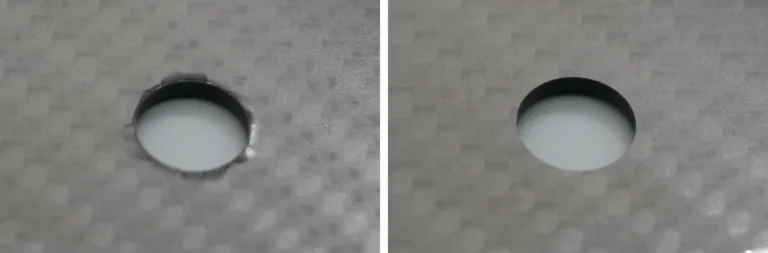
織り目のあるCFRPの板にあけた穴で、縁の表面がはがれて欠けた例(左)と、縁がきれいな穴の例(右)。
株式会社テックラボ
出典:テックラボ「カーボン・CFRP の穴あけ、テーパ穴、平ザグリ」
紹介した課題ページ:CFRP の穴あけ・切削で層間剥離・バリを防ぎたい
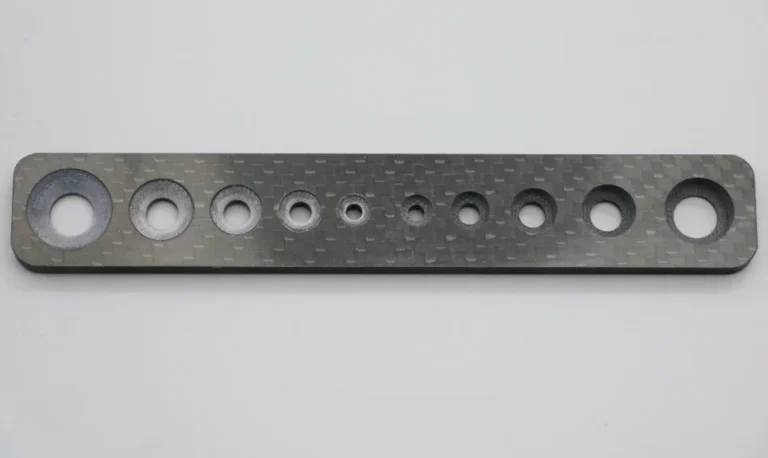
細長いCFRPの板に、大きさの違うテーパ穴と平ザグリの穴を一列に並べた加工例。
株式会社テックラボ
出典:テックラボ「カーボン・CFRP の穴あけ、テーパ穴、平ザグリ」
紹介した課題ページ:CFRP の穴あけ・切削で層間剥離・バリを防ぎたい
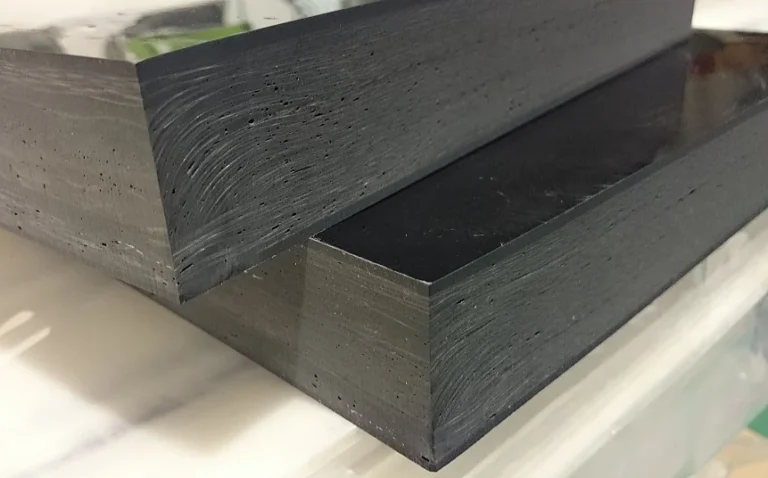
ウォータージェットで外周を切断した、板厚40mmのCFRPのブロックの切り口。
YKアキュラシー株式会社
出典:YKアキュラシー「CFRP 炭素繊維複合材トリム加工」
紹介した課題ページ:CFRP の穴あけ・切削で層間剥離・バリを防ぎたい
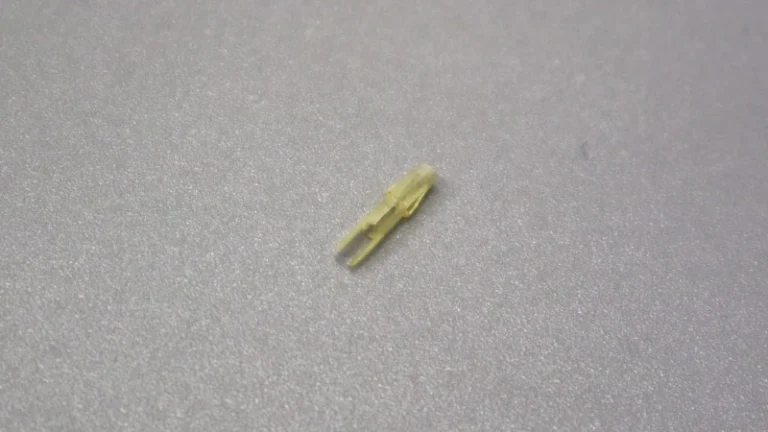
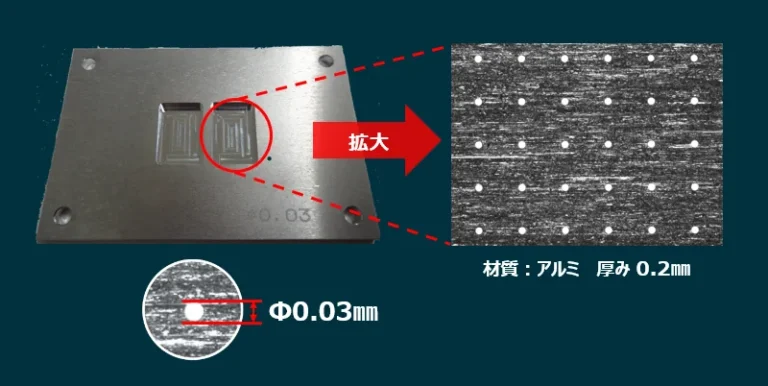
エースモデル厚さ0.2mmのアルミに直径0.03mmの細穴を並べて加工
厚さ0.2mmのアルミの板に、直径0.03mmの細穴を並べて加工した例。
株式会社キンコー
出典:キンコー「細穴加工サービス」
紹介した課題ページ:硬い材料に細かい形・穴を加工したい
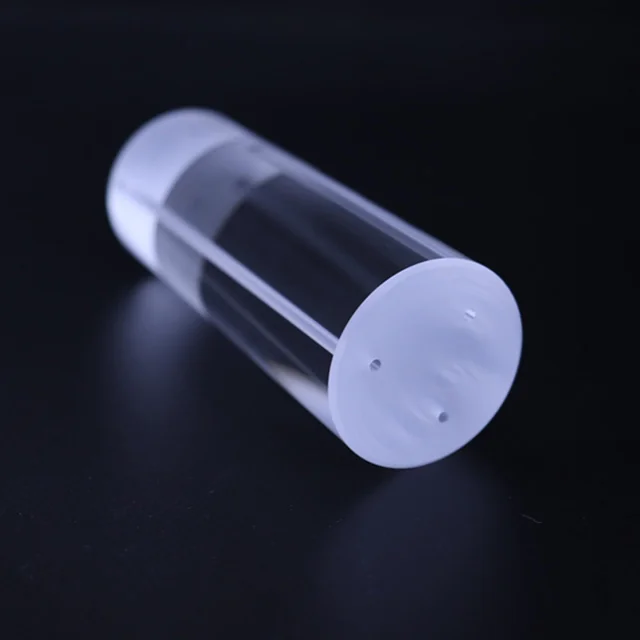
エースモデル石英ガラスの円柱に、直径2mm・深さ100mmの貫通穴を超音波加工
石英ガラスの円柱に、直径2mm・深さ100mmの貫通穴を超音波加工した例。
株式会社寿原テクノス(福岡ファクトリー)
出典:寿原テクノス 福岡ファクトリー「受託加工」
紹介した課題ページ:硬い材料に細かい形・穴を加工したい
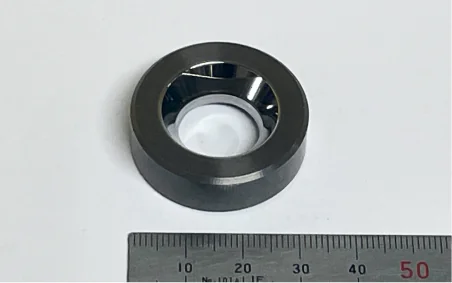
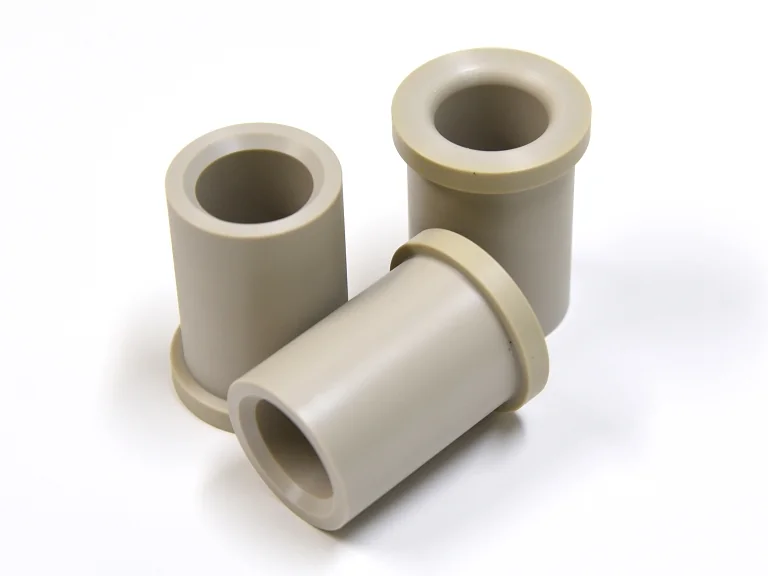
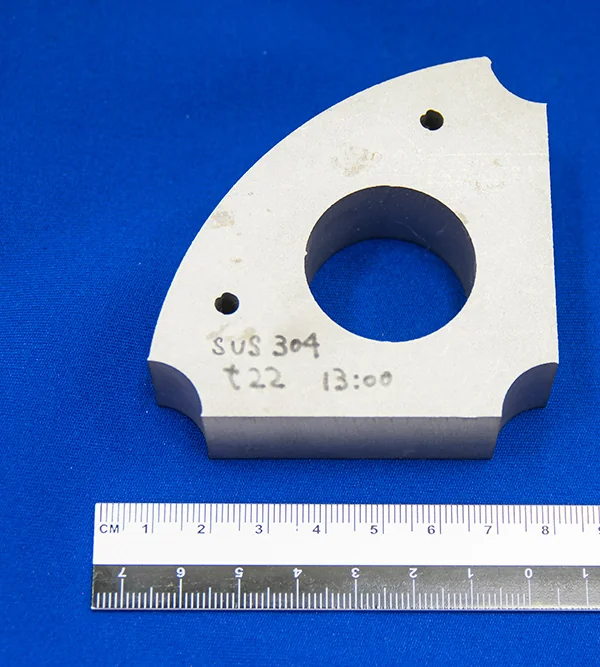
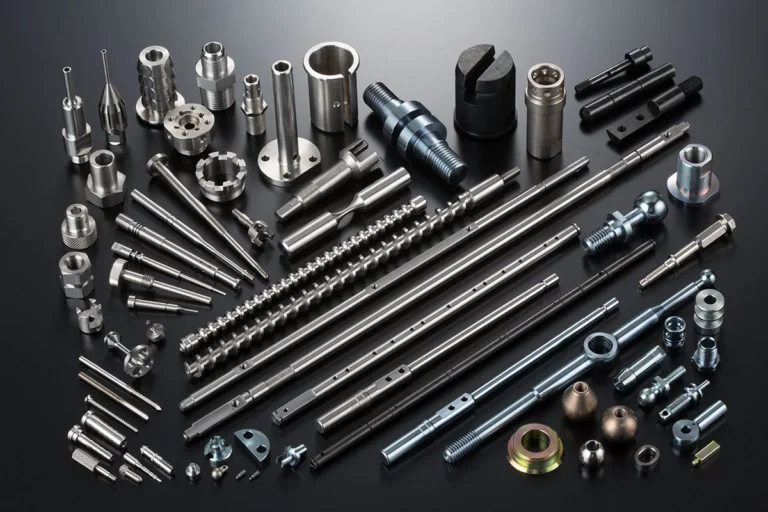
ステンレスの切削加工のページに載る、さまざまな形の細い軸やねじなどの切削部品。
中村ターンテック株式会社
出典:中村ターンテック )
紹介した技術ページ:ステンレス鋼(SUS304・316 などの種類と選び方)
切削・研削のエースモデル
切削・研削の実績のうち、業界の中で見ても際立つものを、出典の数値をもとに編集部が選びました(順位なし)。ほかの分野のエースモデル →
エースモデルS字に曲げたパイプの内面を Ra0.03μm まで研磨
S字に曲げたパイプの内面を研磨。研磨前 Ra0.31μm・Ry2.06μm が、研磨後 Ra0.03μm・Ry0.21μm。
共栄電工株式会社
出典:共栄電工「内面研磨・細管研磨」
エースモデルφ0.5の星形にスリット幅0.08、精度±0.002
ノズルや抜き型のダイ用のワイヤー微細加工品。形状サイズφ0.5(スリット幅0.08)、精度±0.002。超硬や焼入れ鋼。
株式会社熊本精研工業
出典:熊本精研工業「フォトギャラリー」
エースモデル超硬でφ0.025×5.0Lの極細ピン、精度±0.002
抜き型のパンチやピンに使う超硬の極細ピン。サイズφ0.025×5.0L、精度±0.002。
株式会社熊本精研工業
出典:熊本精研工業「フォトギャラリー」
エースモデル板厚0.005mm(5µm)のステンレス箔のシムリング
材質SUS304、板厚t0.005(5ミクロン)のシムリングを100枚製作した事例。t0.2以下は板厚公差±0.003のシムリングが製作できると同社は記載。
有限会社こだま製作所
出典:こだま製作所「極薄ステンレス箔のシムリング」
エースモデル内径0.05mm・外径0.1mmを±0.005mmで加工
超硬のテーパー加工品。内径0.05±0.005mm、外径0.1±0.005mm(同社の加工ギャラリーの記載)。
高島産業株式会社
出典:高島産業「ノズル/研削・研磨・精密微細加工」
エースモデル内径φ0.03mm・外径φ0.06mmのセラミックス先端加工
セラミックスの先端12°テーパー品。内径φ0.03mm・外径φ0.06mm。同社は内径φ10μm〜の極小径ノズルを製作できると記載。
高島産業株式会社
出典:高島産業「ノズル/研削・研磨・精密微細加工」
エースモデル切削のみで直径0.4mmの突起に0.1mmの穴をあけ内部で連結
1本のステンレス棒から切削のみで製作。直径1.5mmの棒に0.9mmの穴、直径0.4mmの突起2か所に0.1mmの穴をあけ内部で連結。
有限会社備前精機
出典:備前精機「製品紹介」
エースモデル欠けやすいアクリルを肉厚0.05mm・高さ38mmに切削
欠けやすいアクリル材を、機械の特性と切削条件の組み合わせで、肉厚0.05mm・高さ38mmに切削したと同社は記載。
株式会社長坂
出典:長坂「加工事例 切削加工」
エースモデル全長2mm・タイヤ径0.5mmの車をR0.1mmの刃物で切削
R0.1mmの刃物で全長2mmの車を切削。両面切削の段取りでバリレス加工とし、タイヤ直径0.5mmのホイール形状も再現と同社は記載。
株式会社長坂
出典:長坂「加工事例 切削加工」
エースモデル段差公差±0.001を平面研削で加工
SKS3(サブゼロ)を平面研削で加工。段差公差±0.001。凹R形状を転写するため凸Rにも厳しい公差が入り、繋ぎ目もシームレスと同社は記載。
株式会社東栄超硬
出典:東栄超硬 製作事例「角度付テンプレート」
エースモデル無酸素銅の加速管を全体輪郭度0.005mm以下で加工
材質は無酸素銅。全体の輪郭度は0.005mm以下。±0.5℃で温度管理した工場の高精度5軸加工機で加工している。
株式会社ユー・コーポレーション
出典:ユー・コーポレーション TEC事業部「TEC事業部の技術力」
エースモデルφ0.03mmドリルで厚さ0.2mmのSUS304を貫通
材質SUS304の液体流量ゲージ。φ0.03mmのドリルで、厚さ0.2mmに貫通穴を加工している。
有限会社美豊
出典:有限会社美豊「加工例紹介」
エースモデルφ0.05mmの穴を3060個、厚さ0.5mmを1本のドリルで貫通
材質A5052のテストピース。φ0.05mmドリルで3060穴を加工。厚さ0.5mmを1本のドリルで貫通させている。
有限会社美豊
出典:有限会社美豊「加工例紹介」
エースモデルタングステンの肉厚0.2mmの坩堝を丸棒から一体で削り出し
Φ13×25L、肉厚0.2mm、孔深さ14mmの酸化ウラン用容器。プレスで作れない薄さを丸棒から一体で削り出し。
岳石電気株式会社
出典:岳石電気「タングステン 薄肉坩堝」
エースモデル厚さ0.5mmのアルミナにφ0.08mmの穴1000個、公差±0.005
厚さ0.5mmのアルミナ板にφ0.08mmの穴を1000個加工。穴径公差・位置精度は±0.005。
株式会社中川製作所
出典:微細加工ドットコム「アルミナ微細穴加工 φ0.08×1000穴」
エースモデルインコネル718の交差穴で円筒度0.01・穴径公差0.005
インコネル718を削り出し、円筒度0.01・穴径公差0.005の交差穴を加工。穴径φ12、深さ130、肉厚5mm。
技研精機株式会社
出典:技研精機「難削材交差穴」
エースモデル樹脂3種で先端細穴径Φ0.05のノズル
PEEK・POM・アクリル製の薄肉ノズル。先端の細穴径はΦ0.05。同社は最薄で厚み0.035mmの薄肉加工に対応と記載。
株式会社青海製作所
出典:青海製作所「薄肉加工」
エースモデル呼び0.5mm・全長0.8mm のチタン製2条ねじ
Ti-6Al-4V 製のミニチュア2条ネジ。ネジ寸法 S0.5×P0.125、全長0.8。同社は最小φ0.01エンドミルでの加工を掲載。
株式会社青海製作所
出典:青海製作所「微細加工(切削)」
エースモデル直径0.24mmの先端に文字高さ0.15mmの彫刻
ハイス鋼φ0.24の先端に文字高さ0.15mmを彫刻。最小で文字高さ0.2mm・線幅0.02mm・文字間隔0.02mmの彫刻ができると同社は記載。
株式会社ソルテック
出典:ソルテック「ソルテックの彫刻技術」
エースモデルキズつきやすい純銅をRa0.009μm・Rmax0.2μmに仕上げ
タフピッチ銅(99.9%純銅)φ30をラップ加工。表面粗さRa0.009μm、Rmax0.2μm。キズつきやすい純銅の鏡面仕上げ。半導体向け。
株式会社諏訪機械製作所
出典:諏訪機械製作所「硬度の低い銅をラップ加工で鏡面仕上げ」
エースモデルφ0.1mm穴を±0.002mmの要求精度で切削(コンテスト受賞作)
SUS303 を NV4000DCG で切削。要求精度はφ0.1mm穴・±0.002mm。第1回DMG森精機ドリームコンテストの受賞作。
有限会社オオヤギ製作所
出典:オオヤギ製作所「対応加工」受賞歴
エースモデルシャープ芯に幅0.15mmのねじ山、35mmの全ねじを切削
0.5mm用の芯にピッチ0.6の二条の雄ねじ、0.9mm用の芯に雌ねじを加工。ねじ山は幅0.15mmの角ねじで35mmの全ねじ。
野田プラスチック精工株式会社
出典:野田プラスチック精工「受賞作品」
エースモデル葉脈φ0.16mm・葉の膜厚0.08mmをアクリルの切削で
アクリルを切削して作った葉。葉脈の線径はφ0.16mm、葉の膜厚は0.08mm。2018年度に金賞を受けた作品。
野田プラスチック精工株式会社
出典:野田プラスチック精工「受賞作品」
エースモデル超硬合金の文字彫りで加工部面粗度Ra0.01μm、仕上げ切込み0.002mm
超硬合金(V30相当)に将棋駒「王将」の文字を彫った加工テスト。PCDボールエンドミルR0.5で仕上げ切込み0.002mm、加工部面粗度Ra0.01μmと記載。
協和精工株式会社
出典:協和精工「超硬合金の加工【硬脆材加工】」(加工テスト)
エースモデル硬脆材のアルミナにφ0.05mmの穴
硬脆性材料の微細加工事例として「アルミナ穴 φ0.05」を掲載。円状に並ぶ穴のサンプル。
株式会社クマクラ
出典:クマクラ「機械加工事例紹介(硬脆性材料の微細加工事例)」
エースモデル人工股関節部品で真球度1μm以下・Ra0.05以下と同社は記載
球面切削と球面研磨で、人工股関節部品の真球度1μm以下・表面粗さ0.05Ra以下を達成と同社は記載。
木田バルブ・ボール株式会社
出典:木田バルブ・ボール「人工関節」
エースモデルインコネル718にφ3×長さ350を片側から貫通、出口の同軸0.3mm以下
インコネル718のφ12.7×350のワークの外径を円筒研削で仕上げた後、φ3の穴を片側から貫通。出口部の同軸は0.3mm以下。
株式会社チャンピオンコーポレーション
出典:チャンピオンコーポレーション「精密深穴加工」
エースモデルアルミ A5052 に直径3μmの穴を並べて加工したサンプル
穴加工サンプル(金属)のアルミ A5052 φ3μm。電子顕微鏡写真(1,000倍)。
株式会社信栄テクノ
出典:信栄テクノ「加工事例集/穴加工」
エースモデル板厚0.1mmのカーボンにφ0.05mmを50孔、実測φ0.0497〜0.0498mm
カーボン(F20)の板厚0.1mmに孔径φ0.05mmを50孔。実測の孔径はφ0.04967〜0.0498mm。
株式会社ヤゲタ精器
出典:ヤゲタ精器「カーボン(F20)・微細孔明け加工<φ0.05mm> Sample No.0807M」
エースモデル厚さ0.1mmのステンレスにφ0.02mmの孔を25孔
厚さ0.1mmのステンレスに孔径φ0.02mm・ピッチ0.1mmで25孔。実測の孔径はφ0.0174〜0.0184mm。
株式会社ヤゲタ精器
出典:ヤゲタ精器「ステンレス・微細孔明け加工<φ0.02mm>」
エースモデルΦ0.02mmのエンドミルで高さ0.2mmの「0」の中に文字を切削
高さ0.2mmの「0」の中に、Φ0.02mmのエンドミルで「0.02mm」の文字を切削。肉眼での確認は不可能と同社は記載。
株式会社ナラハラオートテクニカル
出典:ナラハラオートテクニカル「アルミ切削加工の微細加工」
エースモデルSUS303にΦ0.08mmの穴を64個加工
SUS303のΦ10×1の円板に、Φ0.08mmの穴を64個、超精密高速スピンドルで加工。黒い棒はΦ0.5のシャープペンシルの芯。
株式会社ナラハラオートテクニカル
出典:ナラハラオートテクニカル「アルミ切削加工の微細加工」
エースモデル幅0.04mm・深さ0.64mm(アスペクト比16)の溝を切削
幅0.04mm・深さ0.64mm(アスペクト比16)の微細溝を切削で加工。溝の蛇行がなく、微細バリも最小限と同社は記載。
株式会社中田製作所
出典:中田製作所「微細溝切削加工」
エースモデルφ5μmの穴を板厚20μmに30ヵ所連続、穴公差±0.2μ程度
A5052の板厚20μmを貫通するφ5μmの穴を30ヵ所連続で加工する技術。穴公差は±0.2μ程度と同社は記載。
株式会社中田製作所
出典:中田製作所「超微小径穴加工技術」
エースモデルφ55のシャフトで真円度1μm・直角度1μm、Ra0.01
精密電子部品の検査装置の超精密エアスピンドル用。SUS304、φ55×110。円筒研削で真円度1μm・直角度1μm、表面粗さRa0.01。
高広工業株式会社
出典:高広工業 超精密加工・研削加工ソリューション「スピンドルシャフト」
エースモデル真円度・円筒度・径相互差とも0.0001mmと同社は記載
非球面レンズ加工機などに使う超精密コロ。真円度・円筒度・径相互差はいずれも0.0001mm、表面粗さRa0.02と同社は記載。
三和ニードル・ベアリング株式会社
出典:三和ニードル・ベアリング「超精密部品の加工事例から分かる精度限界と加工の考え方を解説」
エースモデルΦ0.1×0.8の針100本を切削で一体加工(精度±0.01)
切削で加工したマイクロニードル。サイズΦ0.1×0.8を100本、精度±0.01と製品事例の表に記載。
株式会社キメラ
出典:キメラ「製品事例」
エースモデルφ0.05の穴を精度±0.005で切削
切削で加工した超微細細穴。サイズΦ0.05×0.1、精度±0.005と製品事例の表に記載。
株式会社キメラ
出典:キメラ「製品事例」
エースモデル超硬に溝巾0.01mm・溝深さ0.005mmの溝入れ
超硬への溝入れ加工の事例。溝巾0.01mm、溝深さ0.005mm。写真は500倍の顕微鏡写真。
株式会社エス・シー・エム
出典:エス・シー・エム「受託加工・加工事例」
エースモデル肉厚0.035mmの円筒を、Φ30×30mmからNC旋盤で削り出した
Φ30×30mmの材料からNC旋盤加工で製作した、肉厚0.035mmのステンレスの円筒。
株式会社大幸精機
出典:大幸精機「ステンレス薄肉加工」
エースモデルインコネルにφ0.5mm・アスペクト比100倍の穴を貫通させた実証
インコネルにφ0.5mmの微細穴を貫通させた、アスペクト比100倍の実証。
株式会社ISSダイニチ
出典:ISSダイニチ「私たちの技術」
エースモデルφ0.5mmのシャーペンの芯に、φ0.04mmの穴をマイクロドリルで並べた
φ0.5mmのシャープペンシルの芯に、φ0.04mmの穴を並べて文字を表した。レーザーではなくマイクロドリルであけている。
株式会社ISSダイニチ
出典:ISSダイニチ「私たちの技術」
エースモデルSUS303・φ13mmで薄さ0.05mmの薄肉加工(試作のサンプル)
SUS303、φ13mmで薄さ0.05mmの加工サンプル。薄肉加工の限界に挑戦した試作品と同社は記載。
株式会社金子製作所
出典:金子製作所「加工技術」
エースモデル加工径0.03mmの穴を、絵柄1つにつき170穴あけた真鍮の加工例
被削材は真鍮。極小径のセンタードリル(60SPC0.03X0.12CB)のミーリング加工で加工径0.03mm。カニ1匹につき170穴。
株式会社イワタツール
出典:イワタツール「極小径SPセンターの加工例」
エースモデルモリブデンのTEM用アパーチャープレートにφ0.005mmの穴
TEM用アパーチャープレートの例。モリブデン(Mo)にあけたφ0.005mmの穴の電子顕微鏡写真。
株式会社大和テクノシステムズ
出典:大和テクノシステムズ「アパーチャー」
エースモデルφ200の無酸素銅を寸法精度±0.002mm・平面度0.002mmで鏡面切削
無酸素銅(φ200×35)の加速管セルを超精密鏡面切削。寸法精度±0.002mm、平面度・平行度0.002mm、面粗度Ra0.025μm以下。
株式会社森川製作所
出典:森川製作所「加工事例」
エースモデル無酸素銅φ150×40mmを形状精度±3μmで鏡面切削した加速管セル
無酸素銅をφ150×40mmの寸法で超精密鏡面切削した加速管セル。形状精度は±3マイクロメートル。
株式会社森川製作所
出典:森川製作所「加工事例」
エースモデル0.04モジュールの歯車と最薄部50μ以下の部品を使った外径6mmの減速機
外径10mmと6mmの波動歯車減速機(減速比50)。0.04モジュールの超小型歯車と、最も薄い部分が50μ以下の薄肉部品を採用。
株式会社前田精密製作所
出典:前田精密製作所 製作実績「波動歯車減速機(外径6mm)」
エースモデル外径φ0.8mmの筒の中に M0.5(ピッチ0.125mm)のめねじ
SUS303の丸ナット。サイズ M0.5×1.0×外径φ0.8。パイプ状で中にめねじを切ってある。M0.5のピッチは0.125ミリ。
松本産業株式会社(精密ねじ)
出典:松本産業「納入・製造・提案実績」
エースモデル製作実績の抜粋に真円度0.16μm・円筒度0.41μmと同社は記載
超硬の内径のR・テーパー・ストレートを研削盤だけで仕上げる。製作実績(一部抜粋)は真円度0.16μm・円筒度0.41μm・面粗さRa0.015μm。
大伸ダイス工業株式会社
出典:大伸ダイス工業「超精密加工」
エースモデル64チタンの鏡筒で径・真円度・同芯度・円筒度が5μ以内
64チタン、外径130φ・長さ150mm。円筒内部の径・真円度・同芯度・円筒度のすべての精度が5μ以内と同社は記載。
株式会社サンテック
出典:サンテック「金属製品加工 製品一覧」
エースモデル素材200kgから4.5kgに削り出し、4つの円筒部の精度5μ以内
A6061T6、厚み120mm・650mm角。4つの円筒部の精度は5μ以内。素材200kgから製品4.5kgに5軸加工で削り出したと同社は記載。
株式会社サンテック
出典:サンテック「金属製品加工 製品一覧」
エースモデルΦ3μmからの微細孔。真円精度は1μm未満レベルと同社は記載
電子顕微鏡などに使うアパーチャーの微細孔のSEM写真(Φ3〜8μm)。1μm未満レベルの真円精度と同社は記載。
株式会社化繊ノズル製作所
出典:化繊ノズル製作所「アパーチャー」
エースモデル中子と外子の孔径精度Φ±0.001mm・同芯度Φ0.005
中空糸膜をつくるノズル。中子と外子はそれぞれΦ±0.001mmの孔径精度で加工し、Φ0.005の同芯度を保つと同社は記載。
株式会社化繊ノズル製作所
出典:化繊ノズル製作所「中空糸ノズル」
エースモデル厚さ2.0mmのガラスにφ36μm・アスペクト比55の貫通穴
微細貫通穴加工の実績例。元板厚みt2.0mmのガラスで、アスペクト比55・φ36μmの貫通穴の断面。
武蔵野ファインガラス株式会社
出典:武蔵野ファインガラス「微細貫通穴加工」
エースモデルSiウェハにマイクロブラストで溝幅0.05mm・穴径0.2mm
φ100のSiウェハにマイクロブラストで、ザグリ溝と穴が混在する形状を加工。溝幅0.05mm・穴径0.2mm。
株式会社アルプスエンジニアリング
出典:アルプスエンジニアリング 加工事例「Si ウェハ微細加工」
エースモデルサファイアにΦ0.5・深さ20mmの止り穴を1ツールで11穴
サファイアにΦ0.5・深さ20mmの止り穴を加工。1ツールで11穴を加工できたと記載。
株式会社寿原テクノス(福岡ファクトリー)
出典:寿原テクノス福岡ファクトリー「加工サンプル」
エースモデルチタンに切削でφ20μmの穴
穴加工サンプル(金属)のチタンφ20μm。同社は切削による超微細加工を中心にしている。
株式会社信栄テクノ
出典:信栄テクノ「加工事例集/穴加工」
エースモデルタングステンの電極で先端Φ0.03mm以下
材質はタングステン、先端Φ0.03mm以下。角度の指定もできる。精密自動旋盤で加工する電極の例。
東邦金属株式会社
出典:東邦金属「加工技術」
エースモデルプラチナで外径0.2mm・内径0.15mm・壁厚0.025mm
プラチナの細穴微細加工。ノズル形状で外径0.2mm、内径0.15mm、壁厚0.025mm。反対側から1mmの穴で貫通。
高洋電機株式会社
出典:高洋電機「加工事例(材料別)」
エースモデル純タングステンを厚さ0.05mmに加工(Φ4.3×4.2mm)
純タングステンを紙より薄く加工。製品のサイズΦ4.3×4.2mm、厚さ0.05mm。X線遮蔽性能を利用した医療向けのマーカー。
高洋電機株式会社
出典:高洋電機「加工事例(材料別)」
エースモデルタングステンカーバイドの非球面でRa3.69nm・PV45.6nm
タングステンカーバイド(Φ50)の非球面の研磨。白色干渉計の測定で研磨面はRa3.69nm・PV45.6nm。展示会のサンプル品。
株式会社木村製作所
出典:超精密・ナノ加工センター.com「超精密非球面研磨加工(Ra 3.69 nm, PV 45.6 nm)」
エースモデルセラミックスに平均φ26.2μmの穴、ピッチ間誤差は平均0.7μm
マセライト(ワーク厚0.2mm)に超精密切削で平均Φ26.2μmの穴を25か所。ピッチ間誤差は平均0.7μm。写真は裏面。
株式会社木村製作所
出典:超精密・ナノ加工センター.com「花粉より小さな穴を開ける技術(微細穴加工)」
エースモデル刃先の最小先端尖りが約15nm(同社の記載)
刃先の先端にナノメートルの精度で特殊処理をほどこした刃物。最小先端尖りは約15nm。処理の前後の刃先を1万倍で比べた写真。
株式会社ファインテック
出典:ファインテック「製品案内」
エースモデルR0.007の特殊PCD工具で硬度93HRAの超硬合金に直彫り
硬度93HRAの超硬合金に、R0.007とR0.02の特殊PCD工具で直彫りした加工事例。0.1〜0.5μmの極小指令に追従。
有限会社三井刻印
出典:三井刻印「加工事例」
エースモデル最小肉厚0.5mm±0.02・真円度0.03以下。切削加工ドリームコンテスト金賞と同社は記載
汎用金型用鋼を同時5軸マシニングセンタで加工。最大肉厚2.5mm±0.02、最小肉厚0.5mm±0.02、真円度0.03以下、面粗度Ra0.2以下。
アイジーエヴァース株式会社
出典:アイジーエヴァース「製品サンプル」
エースモデル厚み0.02mm±0.003の超薄肉を切削。切削加工ドリームコンテスト銅賞と同社は記載
プラスチック金型用プリハードン鋼を超高精度高速微細加工機で加工。厚み0.02mm±0.003、はめあい公差H6・h6。
アイジーエヴァース株式会社
出典:アイジーエヴァース「製品サンプル」
エースモデル64チタンを一体加工した極小インペラー。切削加工ドリームコンテスト金賞と同社は記載
64チタンを一体で加工した複合マイクロインペラー。第9回切削加工ドリームコンテストの微細加工部門で金賞を受賞と同社は記載。
株式会社後藤精機
出典:後藤精機「新着情報」
エースモデルステンレス鋼(SUS420J2)に溝幅0.03mm・ピッチ0.03mmの微細な凹凸
被削材SUS420J2。溝幅0.03mm、ピッチ0.03mmの微細凹凸形状。
Y-MOLD株式会社
出典:Y-MOLD「微細加工技術」微細凹凸形状
エースモデルΦ0.015mmの超硬ドリルでセラミックスに49個の穴
被削材はマシナブルセラミックス。工具はΦ0.015の超硬ドリルで、穴数は49個。
Y-MOLD株式会社
出典:Y-MOLD「微細加工技術」細穴加工
エースモデル超硬パンチの刃先最薄部0.180mm・寸法精度±0.001mm
リードフレーム用の超硬パンチ。プロファイルグラインダーの鏡面仕上げで、刃先最薄部0.180mm、寸法精度±0.001mm。
株式会社ミスズ
出典:ミスズ 製品案内「リードフレーム パンチ」
エースモデル超硬合金にφ0.08mmの穴を100か所あけたノズル
超硬合金ノズル、Φ0.08mm×100箇所。穴位置精度・ピッチ精度は±1μから保証(穴数量による)と同社は記載。
株式会社ミスズ
出典:ミスズ 製品案内「超硬合金ノズル『超高精度穴径』」
エースモデルφ0.1mmの小径深穴とサイド穴φ0.08の旋盤加工品
加工例はBeCu+Auめっき、φ0.1mm×L12、サイド穴φ0.08。小径深穴はφ0.1mm×12Dまで実績があると同社は記載。
株式会社日本金属化工所
出典:日本金属化工所「微細旋盤加工品」
エースモデルφ0.05mmの穴を0.06mmピッチで並べたドリル加工
小径穴加工例の拡大写真。穴の外径φ0.05、ピッチ0.06の寸法表示。ドリルの切削で最小φ0.03からの穴加工が可能と同社は記載。
二九精密機械工業株式会社
出典:二九精密機械工業「小径深穴加工」
エースモデル先端の外径0.14mm・内径0.1mm(内外径差0.04mm)
最小外径0.14mm(内径0.1mm)、内外径差0.04mmの精密ノズル。薄肉加工と深穴加工の技術によると同社は記載。
テクダイヤ株式会社
出典:テクダイヤ「「bai1」狭小部塗布専用精密ノズル」
エースモデル穴径0.1mm・先端長さ4mm(穴径比40倍と同社は記載)
穴径0.1mm、先端長さ4mmの深穴先端をもつ精密ノズル。穴径比40倍を実現と同社は記載。
テクダイヤ株式会社
出典:テクダイヤ「「bai3」40x 深穴精密ノズル」
エースモデル板厚0.03mmのステンレスで残し幅12〜20μm(サンプル)
SUS304-HTA(板厚0.03mm)をエッチングし、残し幅0.012〜0.020mmに仕上げたサンプル。
平井精密工業株式会社
出典:平井精密工業「エッチング加工による微細残し幅について」
エースモデル板厚0.02mmのステンレスに穴径25〜35μmの穴(サンプル)
SUS304-HTA(板厚0.02mm)にエッチングで穴径0.025〜0.035mmの穴を5個あけたサンプル。製品サイズはφ30mm。
平井精密工業株式会社
出典:平井精密工業「エッチング加工 微細な穴加工」
エースモデルφ0.02mmの穴100個を壁厚0.01mm・公差±0.003mmで加工
ホトベールⅡs(板厚0.1mm)にφ0.02mmの穴を100個。穴径公差・位置度±0.003mm、ピッチ0.03mm(壁厚0.01mm)。
株式会社中川製作所
出典:微細加工ドットコム「マシナブルセラミックス φ0.02×100穴」
エースモデル針の内径が0.030mm(同社ページの記載)
外科手術に使う高精度な針の製作例。内径は0.030mmと同社は記載している。
株式会社東海アヅミテクノ
出典:東海アヅミテクノ「Medical and Pharmaceutics」
エースモデル針300本の高さのバラつき±0.002mm、先端R0.007mm
医療・美容向けのマイクロニードルのマスター型。STAVAXに高さ0.75mmの針300本、先端R0.007mm、高さのバラつき±0.002mm。
近畿精工株式会社
出典:近畿精工「微細加工技術」
エースモデル内径φ28±0.001mm、真円度・円筒度0.001mmのリングゲージ
φ28±0.001mm・厚さ20のリングゲージ。内径研削で真円度0.001mm、円筒度0.001mm。
大古精機株式会社
出典:大古精機WebOKS「【実績紹介】精密内径研削加工(真円度0.001mm ,円筒度0.001mm)」
エースモデル外径φ8.7±0.001mm・同軸度0.002mmの段付きゲージ
全長180・研磨部90の段付きゲージ。φ8.7±0.001mm、φ8.5±0.0015mm、同軸度0.002mmの外径研削。
大古精機株式会社
出典:大古精機WebOKS「【実績紹介】精密外径研削加工:φ8.7±0.001mm(1μm), 軸度0.002mm(2μm)」
エースモデルピンの先端に幅0.005〜0.05mmのガス抜き。超モノづくり部品大賞の奨励賞を受賞と同社は記載
エジェクタピンやコアピンにガスベントの機能を付けた金型部品。樹脂の流動性に応じて0.005〜0.05mm幅のガスベントを入れられる。
株式会社プラモール精工
出典:プラモール精工「ガストース」
エースモデル外径1.30mm以下のパイプで肉厚0.030mmの実績
実績のある薄肉のスペックは、外径1.30mm以下で最小肉厚0.030mm、外径3.50mmで0.116mmなど。
大場機工株式会社
出典:大場機工「極薄肉パイプ」
エースモデル外径0.05mm・内径0.02mmのステンレスパイプ(世界一細いと同社は記載)
外径0.05mm、内径0.02mmの超極細ステンレスパイプ。対応する材質はSUS304とSUS316L。
大場機工株式会社
出典:大場機工「極細パイプ」
エースモデル一辺100μmのサイコロを直径20μmのエンドミルで切削(世界最小と同社は記載)
100マイクロメートル角の真ちゅうのサイコロを、直径20マイクロメートルのエンドミルで切削。加工時間は約1時間。
株式会社入曽精密
出典:入曽精密「Cubes」
エースモデル直径10μm・高さ120μmの柱を20μmピッチで並べた
フォトリソグラフィーで作ったピラーアレイのパターン例。直径Φ10μm、配列ピッチ20μm、高さ120μm(アスペクト比12)。
株式会社オプトニクス精密
出典:オプトニクス精密「技術情報」
エースモデル幅10μm×高さ400μm(アスペクト比40)の壁を歪みなく形成
フォトリソグラフィーで作った薄壁構造のパターン例。壁の最小幅10μm、壁の高さ400μm(アスペクト比40)。
株式会社オプトニクス精密
出典:オプトニクス精密「技術情報」
エースモデル超硬合金のピンの先端幅を1μm(0.001mm)以下に
マイクロマニピュレーターの操作ピン。超硬合金で、先端幅は0.001mm以下・0.003mm以下・0.005mm以下。
三和クリエーション株式会社
出典:三和クリエーション「小径ピン・高精度シャフト」
エースモデル外径φ0.05〜0.10mm・全長350mmまでの極細ピンを研削で
微細研削加工で作った外径φ0.05〜0.10mm、全長350mmまでの超極細ピン。材質は超硬合金とジルコニアセラミックス。
三和クリエーション株式会社
出典:三和クリエーション「小径ピン・高精度シャフト」
エースモデルΦ0.3mmの部品に0.1mm幅のスリット、公差±0.005mm
ベリリウム銅、Φ0.3mmをNC自動旋盤で加工。内径φ0.2に0.1mm幅のスリット。各寸法公差は±0.005mm。
株式会社由紀精密
出典:由紀精密 精密加工事例「マイクロコンタクト」
エースモデルΦ12mmのインコネルから体積の97.3%を削り、厚み約0.2mmのハニカムに
Φ12mmのインコネルにハニカム形状を3軸マシニングで加工。体積の97.3%を除去し、残る厚みは約0.2mm。
株式会社由紀精密
出典:由紀精密 精密加工事例「インコネルメッシュ」
エースモデル外径φ300・ブレード40枚・最薄部0.5mmのブリスクを同時5軸で一体に削り出し
ブレードとディスクを一体にしたブリスクのサンプル。A5056、外径φ300、ブレード40枚、最薄部0.5mm。
技研精機株式会社
出典:技研精機「同時5軸加工 ブリスク」
エースモデル厚さ0.1mmの金属スケールに最小スリット幅0.035mm
SUS鏡面材を高精度エッチングし、低反射の黒処理を施した厚さ0.1mmの金属スケール。最小スリット幅0.035mm。
株式会社メルテック
出典:メルテック「反射型エンコーダ用金属スケールの加工事例」
エースモデル超微粒子超硬の特殊形状を寸法公差2μmで加工
コネクタ・半導体製造用のダイス。超微粒子超硬に特殊形状加工を施し、寸法公差2μmで製作した。
株式会社理工電気
出典:精密加工部品特急センター「コネクタ・半導体製造用ダイス」
エースモデル30×700×2000mmの板を平面・平行度0.01に研削
SS400、30×700×2000。板厚の平面・平行度0.01で仕上げ。
株式会社鬨一精機
出典:鬨一精機 加工実績「30×700×2000」
エースモデル600×350mmのプレートに穴ピッチ20ミクロンの高精度加工
600×350×20、HPM38。穴ピッチ20ミクロンの高精度加工。
吉岡興業株式会社
出典:部品加工センター将.com「医療機器部品 ベースプレート」
エースモデルスピンドル部品を真円度・円筒度2ミクロンに研磨
工作機械の部品(スピンドル)、材質SCM-415。真円度・円筒度2ミクロン、円筒(外径)研磨・内径研磨と書かれている。
村上精機株式会社
出典:村上精機「研削加工(超精密研削加工事例)」
エースモデル350角のダクタイル鋳鉄を直角度・平面度・平行度3ミクロンに研磨
半導体製造装置の部品、350角、FCD(ダクタイル鋳鉄)。直角度・平面度・平行度3ミクロン、平面研磨加工と書かれている。
村上精機株式会社
出典:村上精機「研削加工(超精密研削加工事例)」
エースモデルアルミで肉厚0.05mm、チタンで肉厚0.5mmの薄肉切削
薄肉加工の製作事例。チタン合金で肉厚0.5mm、アルミニウム合金で肉厚0.05mmのひずみのない切削加工を実現。
株式会社前田精密製作所
出典:前田精密製作所「製作実績:薄肉切削加工」
エースモデル厚さ0.2mmのアルミに直径0.03mmの細穴を並べて加工
厚さ0.2mmのアルミの板に、直径0.03mmの細穴を並べて加工した例。
株式会社キンコー
出典:キンコー「細穴加工サービス」
紹介した課題ページ:硬い材料に細かい形・穴を加工したい
エースモデル石英ガラスの円柱に、直径2mm・深さ100mmの貫通穴を超音波加工
石英ガラスの円柱に、直径2mm・深さ100mmの貫通穴を超音波加工した例。
株式会社寿原テクノス(福岡ファクトリー)
出典:寿原テクノス 福岡ファクトリー「受託加工」
紹介した課題ページ:硬い材料に細かい形・穴を加工したい
ほかの加工・技術から探す
 写真:榊原工機「【今さら聞けない】ワイヤーカット加工とは? 精密加工のプロが解説する基礎知識」放電加工48件ワイヤ放電・形彫り放電・細穴放電など、電気の火花で金属を溶かして形にする加工
 写真:トクニ工業「文字・イラスト加工」レーザー加工66件レーザーでの切断・3次元加工・微細な穴あけ・マーキング(印字)
 写真:アルミ溶接板金.com「アルミ筐体(t=3.0mm・5.0mm)」板金・プレス・鍛造199件板を打ち抜く・曲げる・絞る、金属をたたいて形にする加工
 写真:銅ブスバー.com「つながれ!銅ブスバー!!」溶接・接合・ろう付け123件溶接・摩擦攪拌接合・ろう付け・焼きばめなどで、部品どうしをつなぐ加工
 写真:亜鉛ニッケル合金めっき|大協製作所 )表面処理・熱処理214件めっき・溶射・コーティング・研磨・焼入れ・窒化など、表面や中の性質を変える処理
 写真:バンテック「樹脂インサート成形フィルター」樹脂・ゴムの成形143件射出成形・ゴム成形・注型・ポッティングなど、樹脂やゴムで形をつくる加工
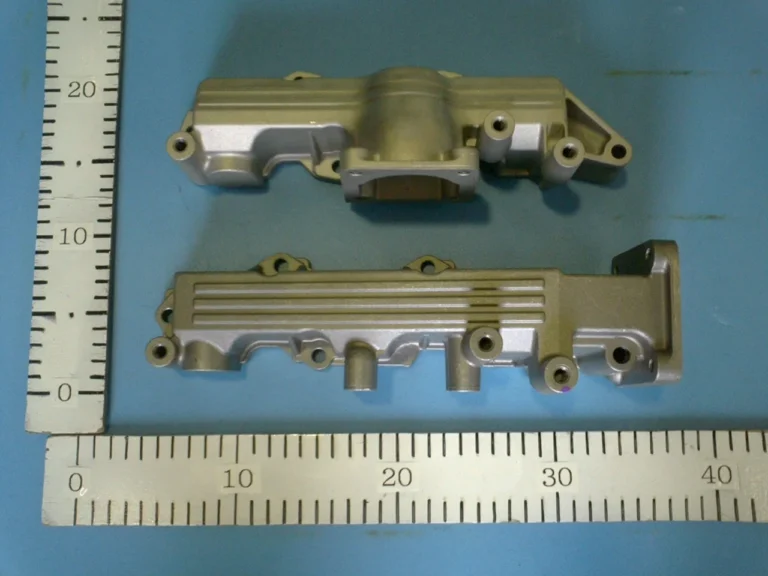 写真:イタニアルミ「製品紹介(ダイカスト鋳造品)」鋳造・焼結・セラミックス81件鋳造・ダイカスト・粉末冶金・MIM・ファインセラミックスなど、溶かす・焼き固めて形をつくる加工
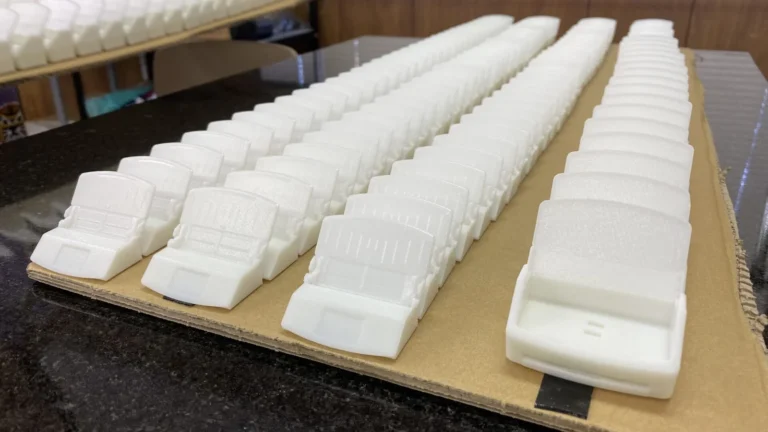 写真:Bfull「株式会社PFU」3Dプリンター・試作34件金属・樹脂の3Dプリンターや光造形で、試作品や型をつくる
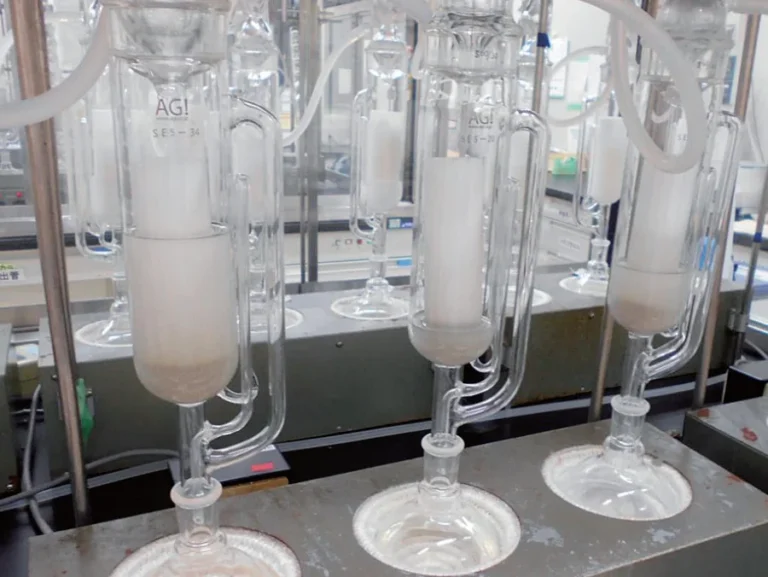 写真:活性炭に残るPFASをどう測る?|中外テクノス )試験・分析・検査40件破面・断面の観察、成分の分析、非破壊検査、環境試験などの受託
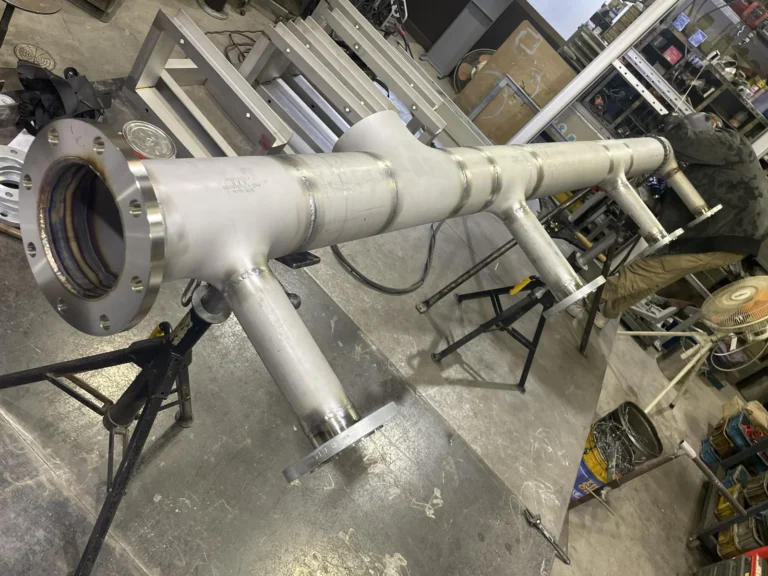 写真:和田利工業「施工実績」配管加工 チラー配管施工・洗浄・包装35件防音・保温の施工、熱交換器の洗浄、緩衝・防錆の包装、照射滅菌など
 写真:さくら電子「製作実績:大電流基板(厚銅基板)」電気・電子・実装121件基板・実装・ワイヤーハーネス・ケーブル・制御盤・巻線・ヒーターなど、電気・電子の部品やユニットをつくる
 写真:古賀機械製作所「製作事例:プレス品組立機」組立・装置製作70件機械やユニットの組立、省力化装置・専用機・架台などの製作
 写真:重森産業社「シルクスクリーン印刷」キーシート印刷・加飾・銘板63件パッド印刷・シルク印刷・転写・ホットスタンプ・水圧転写・銘板・メンブレンスイッチなど、表示と加飾の加工
 写真:ワタナベフーマック「WTD-N130S ノーヴァ Sライン」製品・デバイス221件センサー・ロボット・ドローン・モーター・計測機器など、技術で際立つ製品や装置
 写真:ブル精密「製品案内」ガラス・縫製・木工など111件ガラス・石英の加工、工業用の縫製、木工・什器など、金属・樹脂以外の素材の加工
カードの写真は、各社が公式サイトで公開している実績の写真です(写真の下に会社名と出典)。
加工事例に戻る