
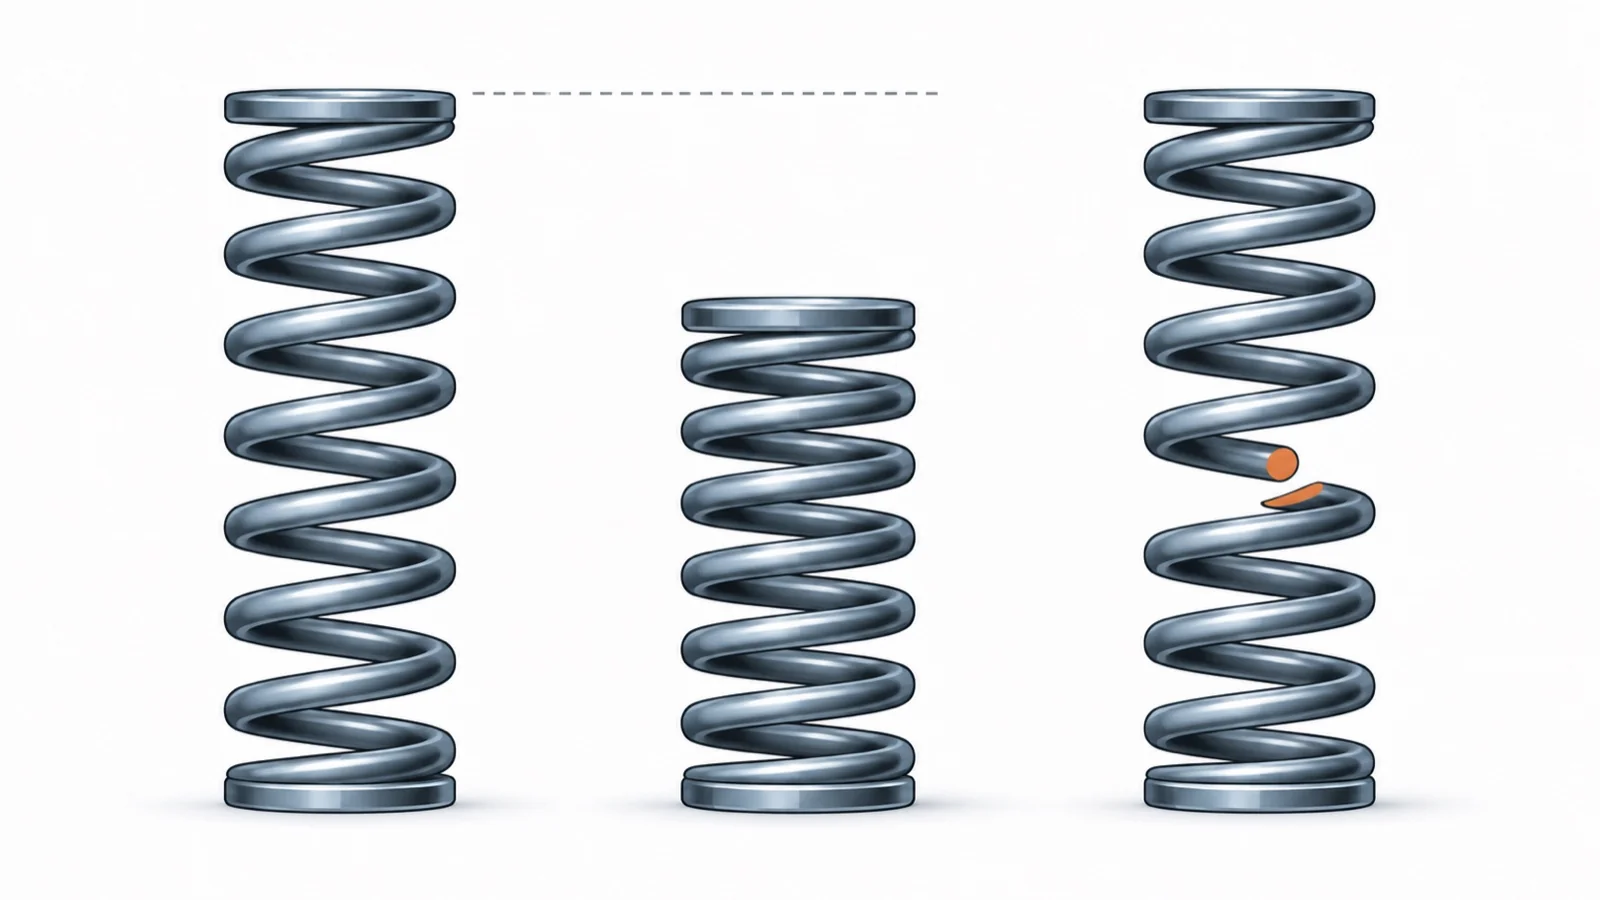
圧縮ばねの自由長がいつの間にか短くなり、同じ高さまで押しても荷重が出ない。何万回も動かしているうちに、コイルやフックの所でポキッと折れる。ばねの不具合は、大きく「へたる」と「折れる」の2つに分かれます。へたりには主に最大の応力と温度・時間が、疲労折損には主に応力の振れ幅と回数、表面の傷が効きます。
どちらも、ばねにかかる応力は線径・コイル径・荷重から計算で見積もれます。このページでは、まず計算の考え方を説明し、荷重100〜300N をくり返し受ける圧縮コイルばねを例に、条件を変えると応力がどう変わるかを計算します。そのうえで、計算どおりにいかない原因と、材料・セッチング・ショットピーニング・防錆・試験などの対策が、式のどこに効くのかを紹介します。
まず、へたったのか、折れたのかを分ける
ばねの不具合は、壊れ方によって確かめることが違います。最大荷重でへたる問題と、荷重の振れ幅で折れる問題を分けたうえで、フック・錆・座屈や共振のように、計算の外から加わる原因がないかを見ます。
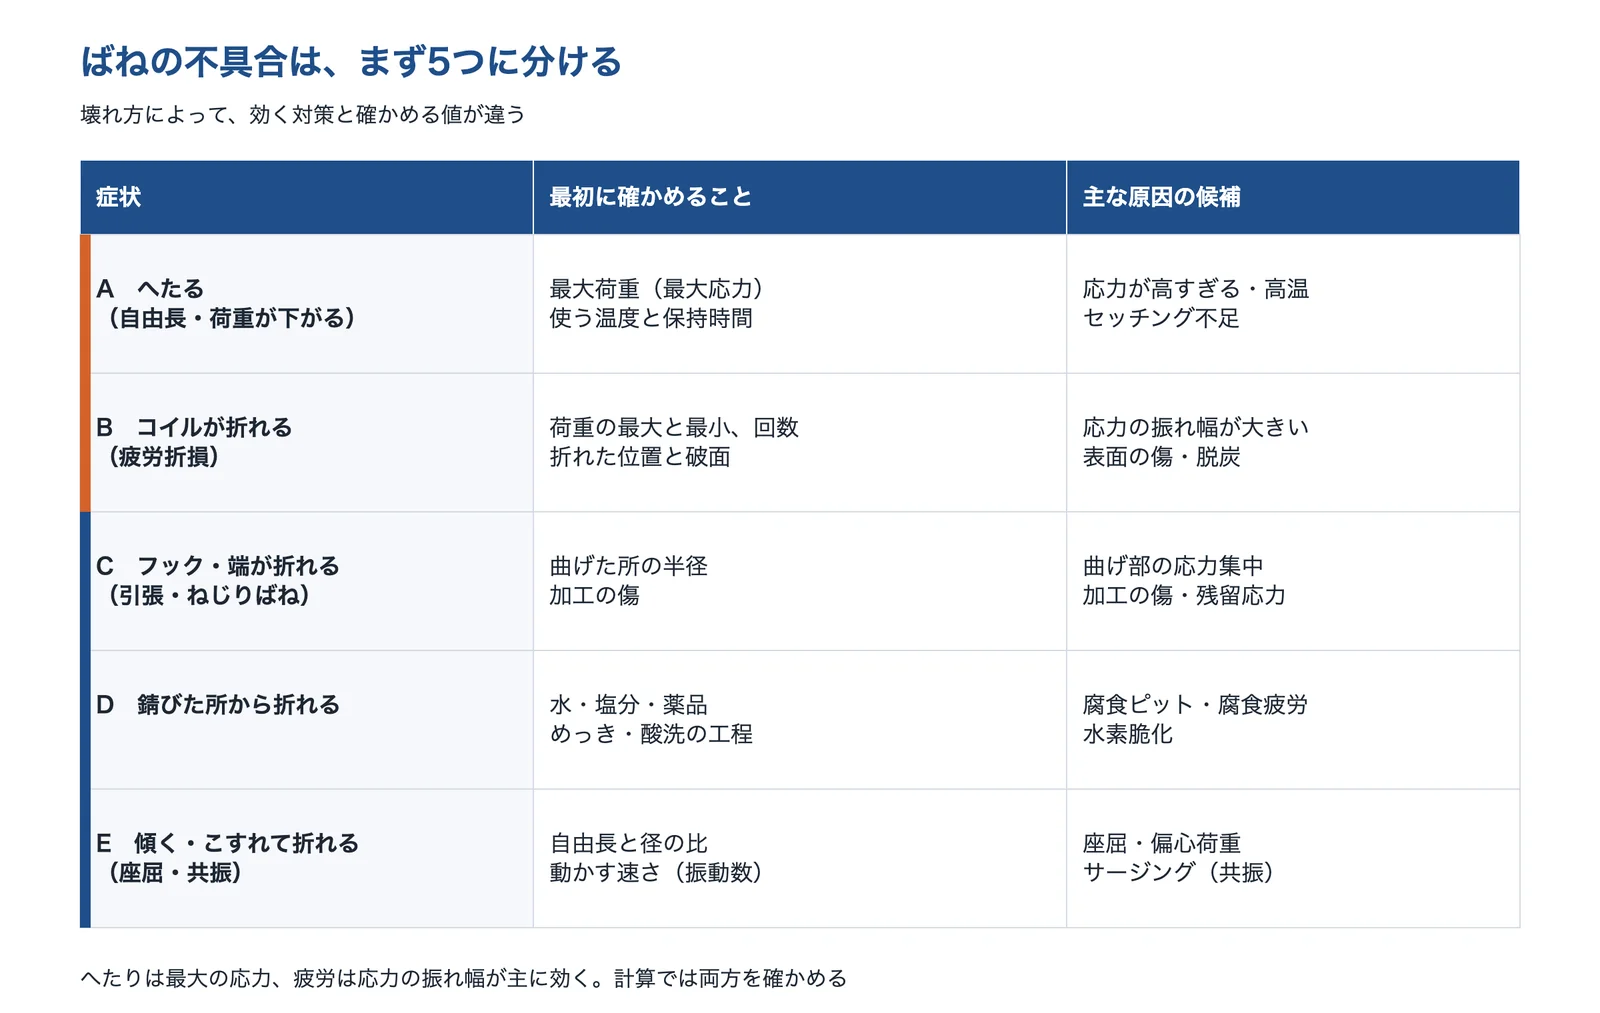
出典:日本ばね学会「ばね破断面の見方と折損原因の調べ方」・日本ばね学会「ばねのへたり」と編集部の整理をもとに AI(Claude)で作成
日本ばね学会の解説によると、使用中に折損するばねのほとんどは疲労破壊で折れていて、原因は材料(材料のきず・脱炭・介在物など)、製造(加工のきず・低温焼なまし不良・表面処理の不適切など)、使い方(無理な設計・取付け不良・サージング・腐食など)にまたがります。折損の原因は1つとは限らないともしています。
出典:ばね破断面の見方と折損原因の調べ方|日本ばね学会、ばねのへたり|日本ばね学会
ばねの応力は、計算で見積もれる
応力とばね定数の式:線径が3乗・4乗で効く
丸い線の圧縮コイルばねでは、荷重 F、平均コイル径 D、線径 d から、線の表面に生じるねじり応力 τ を次の式で求めます(JIS B 2704-1)。κ は、コイルの曲がりで線の内側の応力が高くなる分を補う応力修正係数(ワールの式)で、ばね指数 c = D ÷ d で決まります。
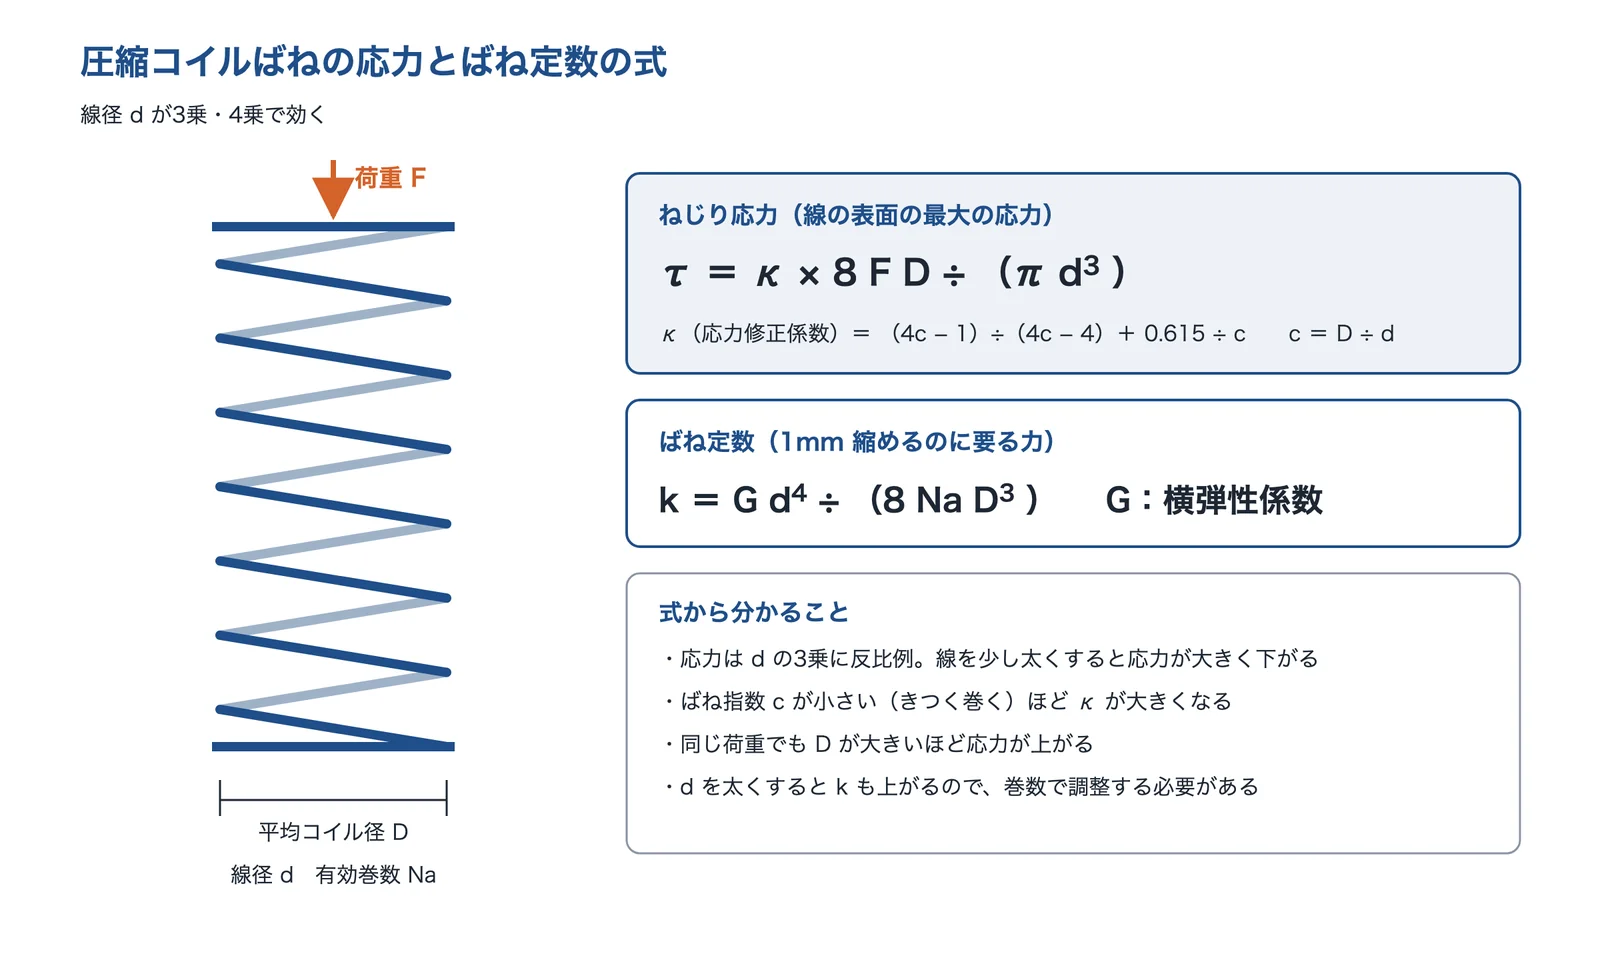
出典:JIS B 2704-1(日本規格協会の公開資料)をもとに AI(Claude)で作成
応力は線径 d の3乗に反比例するので、線をわずかに太くするだけで大きく下がります。一方、ばね定数 k は d の4乗に比例するので、線を太くするとばねは硬くなります。横弾性係数 G は、ピアノ線・硬鋼線・オイルテンパー線で 7.85×10⁴ N/mm²、ステンレス鋼線(SUS304 など)で 6.85×10⁴ N/mm² です(JIS B 2704-1)。
へたりは最大の応力、疲労は応力の振れ幅で見る
くり返し荷重を受けるばねでは、最大の応力 τmax と最小の応力 τmin から、平均応力 τm =(τmax + τmin)÷ 2 と応力振幅 τa =(τmax − τmin)÷ 2 を出します。へたりは主に τmax、疲労は τa と τm の組み合わせで判断します。
JIS B 2704-1 では、力の変動がほとんどない静荷重のばねは、使うときの最大の応力(修正前)を許容せん断応力の80%以下にするとしています。東海バネ工業は、くり返しがあってもおよそ1,000回以下のものを静荷重として扱っています。日本ばね学会の解説によると、圧縮コイルばねの許容応力図には、ピアノ線・硬鋼線で引張強さ σB の0.5倍、オイルテンパー線で0.55倍、ばね用ステンレス鋼線で0.43倍の値が使われています。
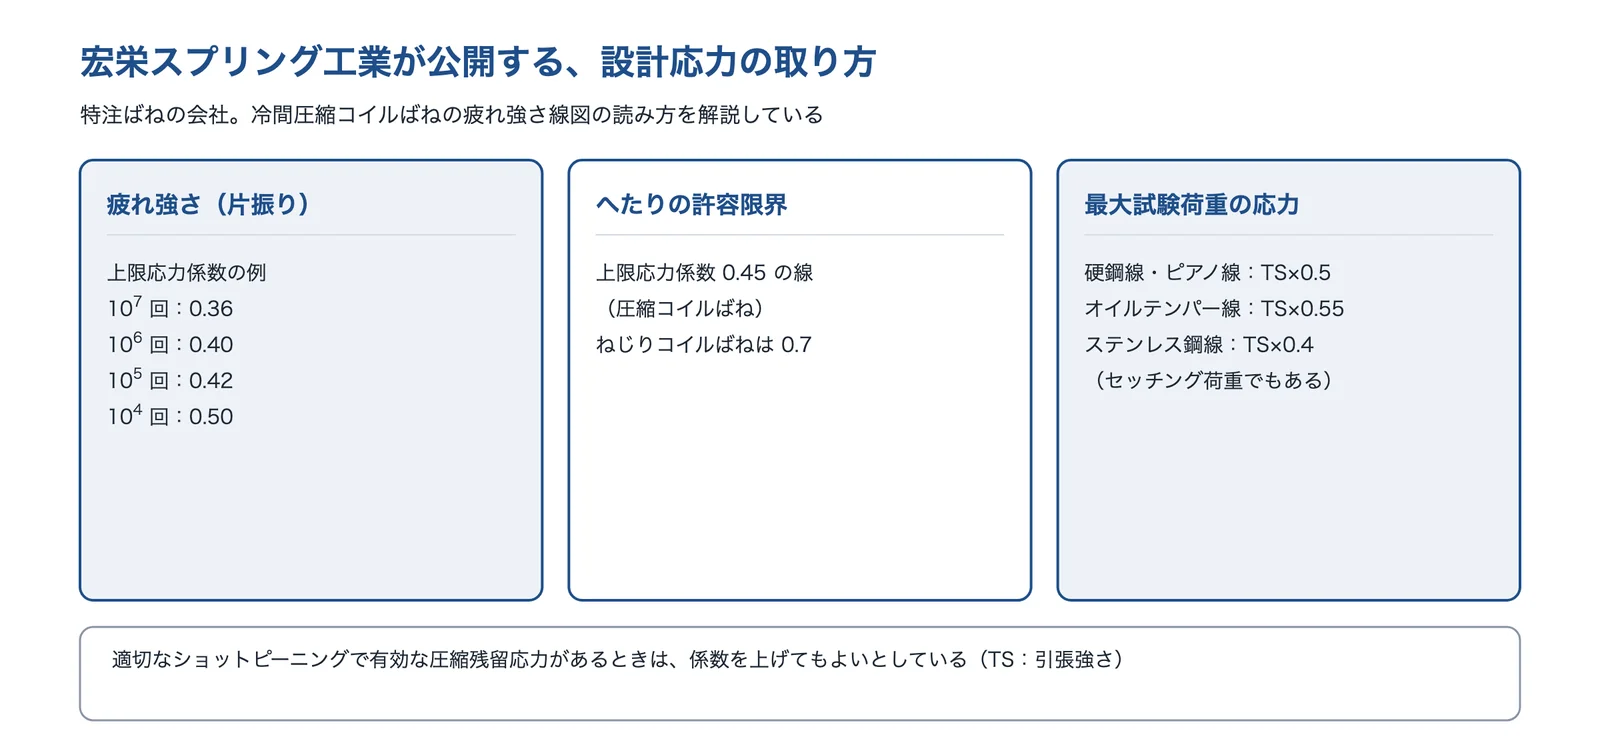
くり返し荷重のばねは、τmax ÷ σB(上限応力係数)と τmin ÷ σB(下限応力係数)を、JIS の疲労強度線図(図13)に置いて寿命を読みます。この線図には上限応力係数0.45の太い横線があり、圧縮・引張ばねのへたりの許容度の目安になっています。ショットピーニングで有効な圧縮残留応力が入っているときは、片振り(下限0)の上限応力係数を20%程度上げてよいとされ、107回で0.36、106回で0.40 などの例が示されています(JIS B 2704-1)。
出典:JIS B 2704-1 コイルばね-第1部:基本計算方法(日本規格協会の公開資料)、引張試験|日本ばね学会、設計応力の取り方|東海バネ工業、設計応力の取り方|宏栄スプリング工業
計算例:100〜300N をくり返し受ける圧縮コイルばね
説明のための例として、線径 d = 3.0mm、平均コイル径 D = 24mm のピアノ線(SWP-B)の圧縮コイルばねに、100N から 300N までの荷重がくり返しかかる場合を計算します。有効巻数は6巻としました。
| 項目 | 値 | 根拠 |
|---|---|---|
| 線径 d | 3.0mm | 説明のための例 |
| 平均コイル径 D | 24mm | 説明のための例 |
| ばね指数 c | 8.0 | D ÷ d |
| 荷重 | 100〜300N(くり返し) | 説明のための例 |
| 有効巻数 Na | 6巻 | 説明のための例 |
| 横弾性係数 G | 7.85×10⁴ N/mm² | JIS B 2704-1(ピアノ線) |
| 引張強さ σB | 1,860 N/mm² | JIS B 2704-1 の表(SWP-B、線径3.2mm の最小値) |
手順1:最大・最小の応力を出す
応力修正係数は κ =(4×8 − 1)÷(4×8 − 4)+ 0.615 ÷ 8 ≒ 1.18 です。300N のときの応力は τmax = 1.18 × 8 × 300 × 24 ÷(π × 3.0³)≒ 804MPa、100N のときは τmin ≒ 268MPa です。平均応力は約536MPa、応力振幅は約268MPa になります。ばね定数は 78,500 × 3.0⁴ ÷(8 × 6 × 24³)≒ 9.6N/mm で、100N から 300N までのストロークは約21mm です(いずれも編集部の計算)。
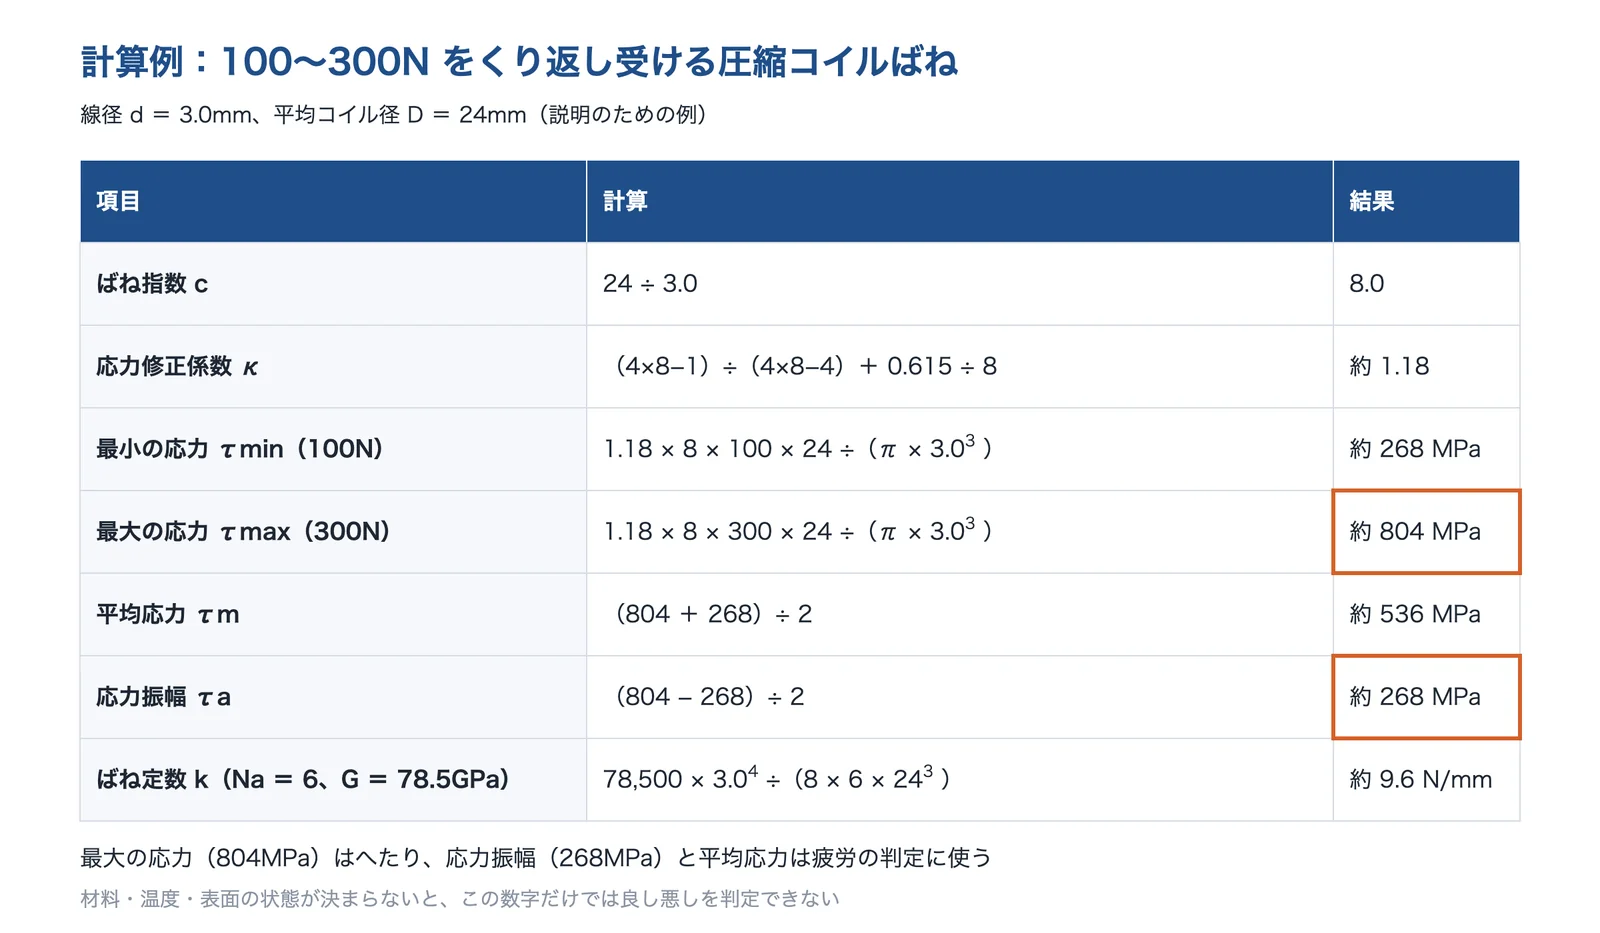
出典:JIS B 2704-1(日本規格協会の公開資料)の式で編集部が計算をもとに AI(Claude)で作成
手順2:JIS の応力係数で見る
JIS B 2704-1 では、上限応力係数の σB に、材料の規格の引張強さの最小値を使います。線径3.0mm の行はないので、ここでは1つ太い3.2mm の値(SWP-B で1,860N/mm²)を使いました(編集部の仮定)。上限応力係数は 804 ÷ 1,860 ≒ 0.43、下限応力係数は 268 ÷ 1,860 ≒ 0.14 です。
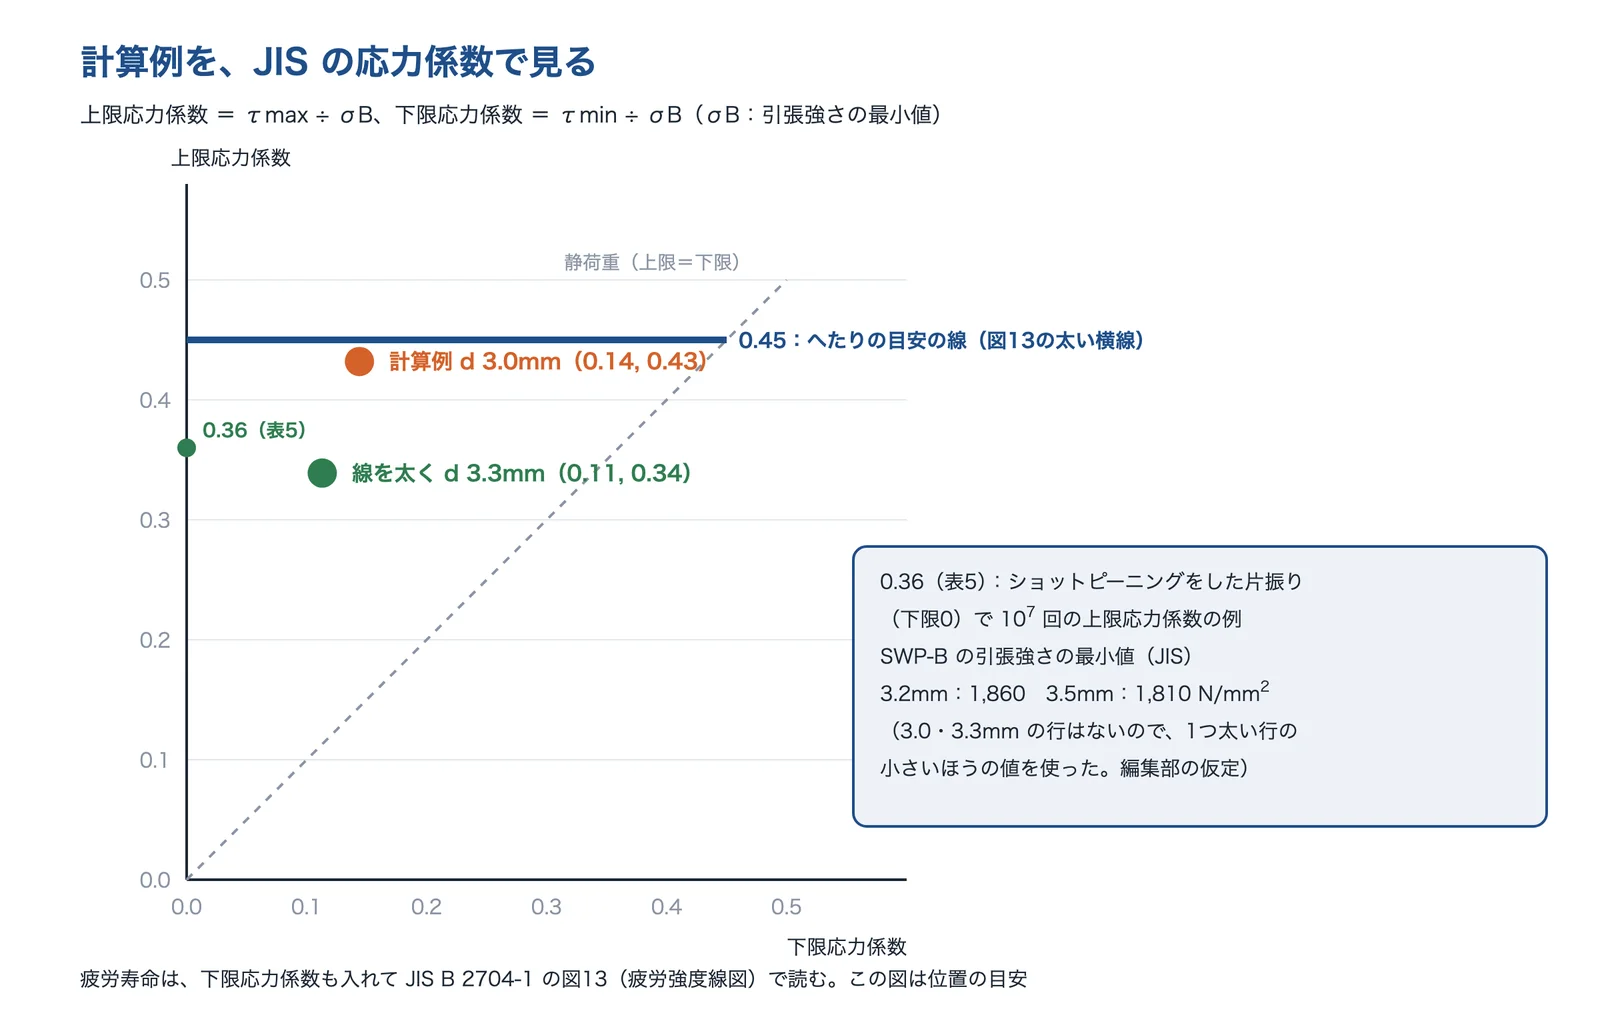
出典:JIS B 2704-1(日本規格協会の公開資料)の値で編集部が計算をもとに AI(Claude)で作成
上限応力係数0.43は、へたりの目安の0.45 にかなり近く、ショットピーニングをした片振りで107回の例(0.36)も上回っています。JIS の図13の例は、ピアノ線のような疲労に強い線を対象にしたものです。下限応力係数を入れて図13で読む必要がありますが、長い寿命を求めるなら余裕は小さいと考えられます(編集部の解説)。静荷重として見ると、修正前の応力 τ0 は約679MPa で、引張強さの0.5倍(930MPa)の80%(約744MPa)を下回ります。
条件を1つ変えると、応力はこう変わる
同じ式で、最大荷重・線径・平均コイル径を1つずつ変えてみます(編集部の計算)。
| 条件 | τmax | τa | 基準との比(τmax) |
|---|---|---|---|
| 基準:d 3.0mm・D 24mm・100〜300N | 約804MPa | 約268MPa | 1.00 |
| 最大荷重を300→250N | 約670MPa | 約201MPa | 約0.83 |
| 線径を3.0→3.3mm | 約614MPa | 約205MPa | 約0.76 |
| 平均コイル径を24→21mm | 約721MPa | 約240MPa | 約0.90 |
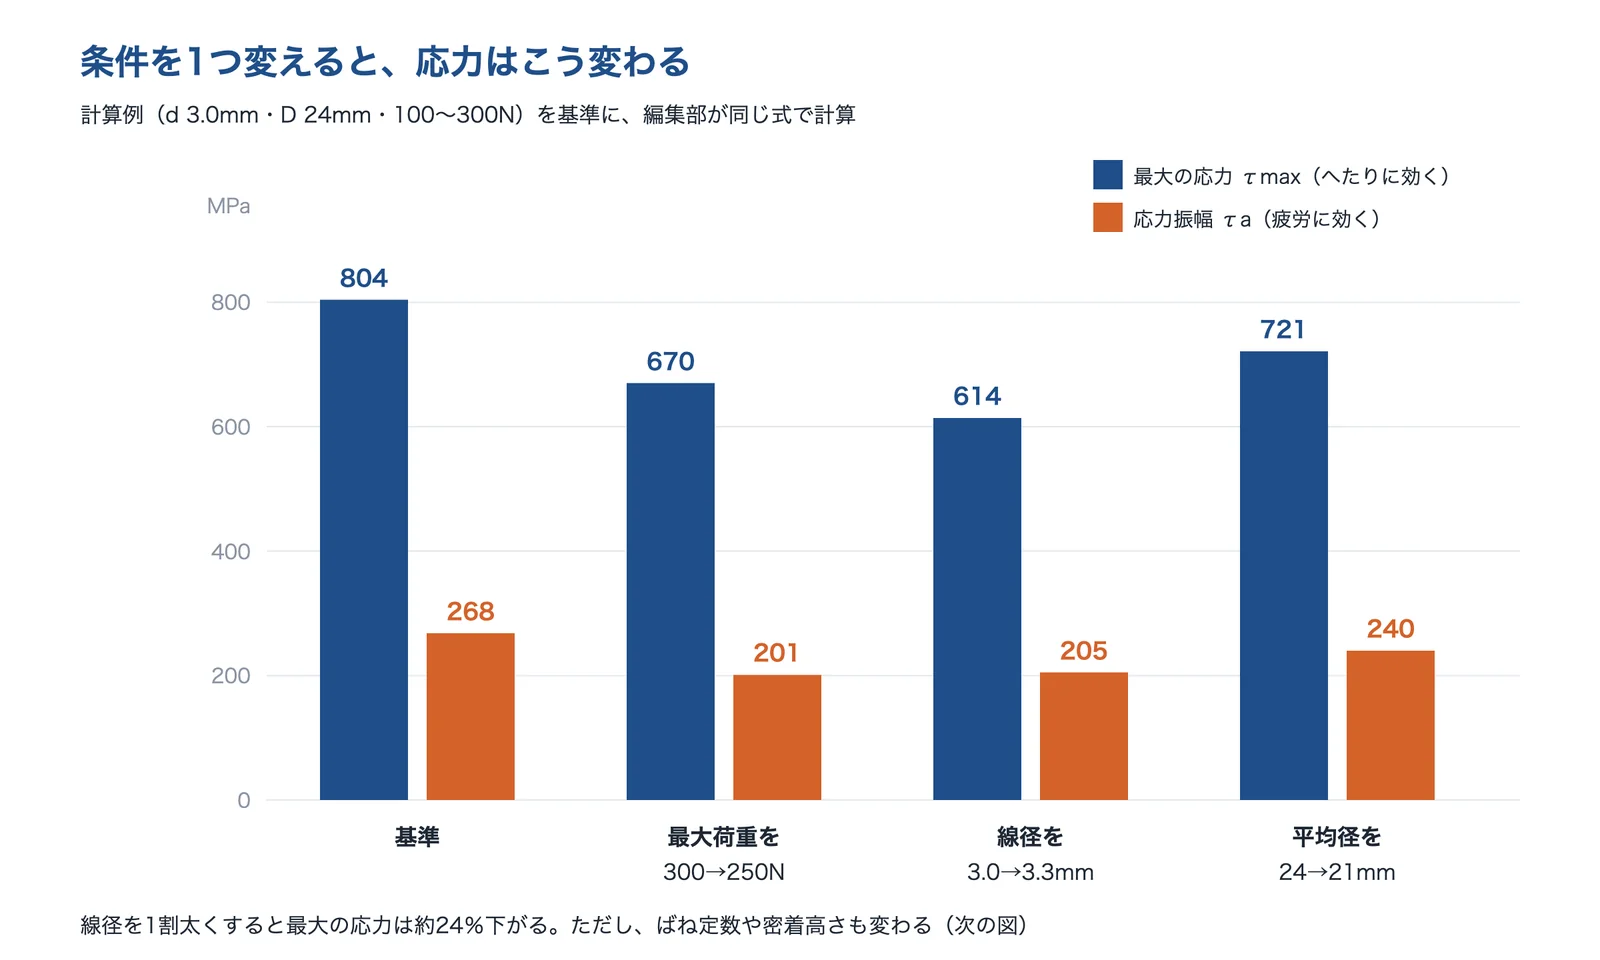
出典:JIS B 2704-1(日本規格協会の公開資料)の式で編集部が計算をもとに AI(Claude)で作成
この3つの条件のうちでは線径を1割太くしたものがいちばん下がり、上限応力係数は 614 ÷ 1,810 ≒ 0.34 まで下がります(線径3.3mm は3.5mm の行の最小値1,810N/mm² を使用)。片振りで107回の例の0.36 も下回ります。
線を太くすると、巻数と密着高さも変わる
ただし、形を1か所だけ変えて終わりにはできません。線径を3.3mm にすると、巻数が同じならばね定数は約1.5倍になり、同じストロークで荷重が上がってしまいます。同じばね定数にするには有効巻数を約8.8巻に増やす必要があり、密着高さが約12mm 高くなります(座巻を両端で2巻とした編集部の計算)。取付けのすき間・自由長・座屈も合わせて設計し直します。
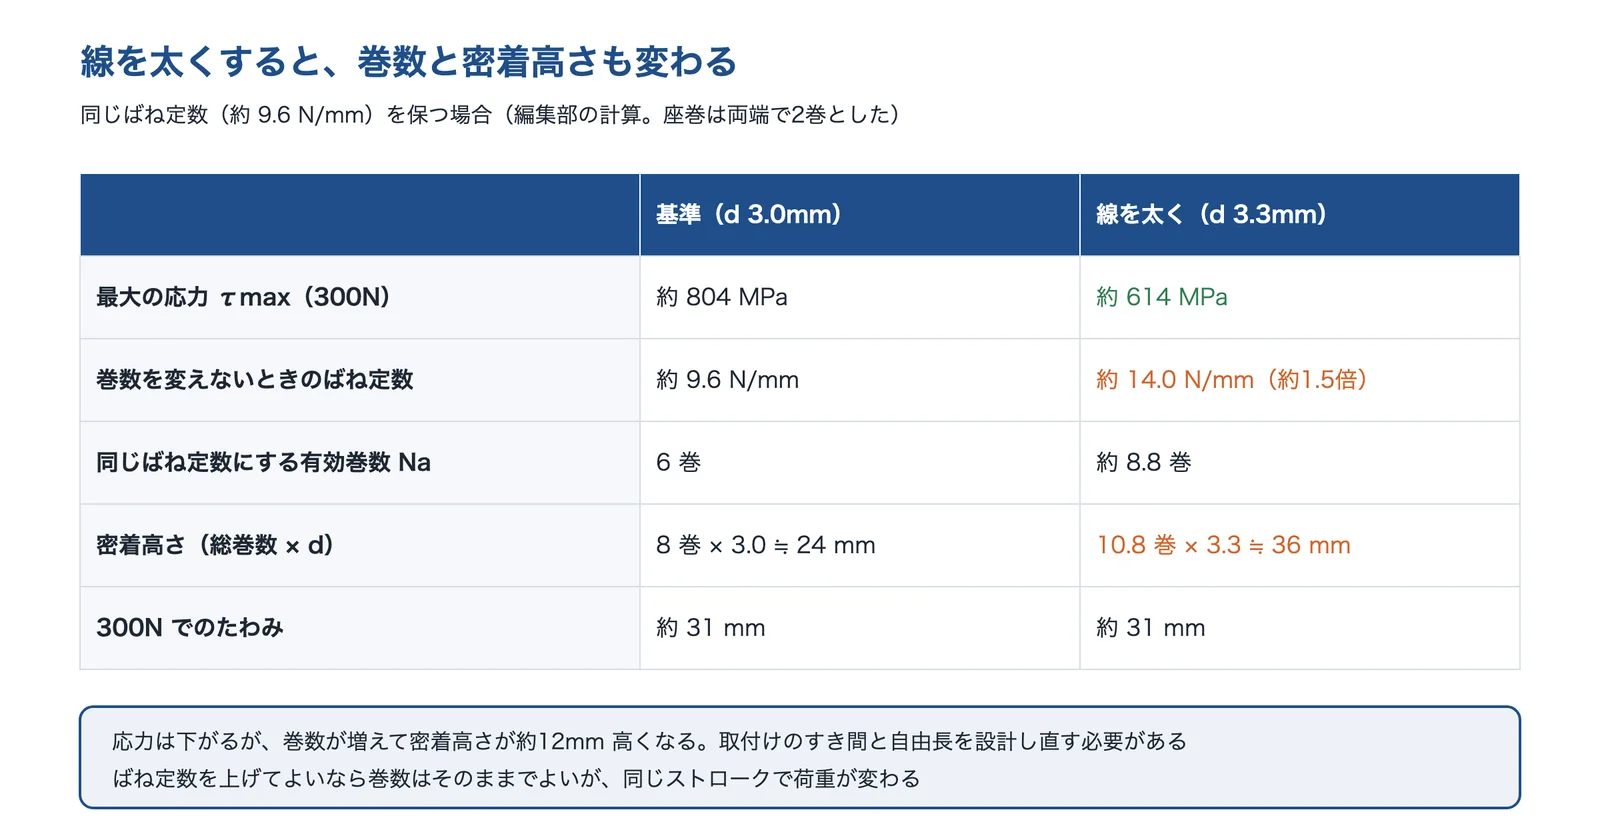
出典:JIS B 2704-1(日本規格協会の公開資料)の式で編集部が計算をもとに AI(Claude)で作成
出典:JIS B 2704-1 コイルばね-第1部:基本計算方法(日本規格協会の公開資料)、コイルばね 計算式|東海バネ工業
なぜ、計算どおりにいかないのか
計算は、コイル部の応力を常温で見積もるものです。実際のばねでは、温度・表面の状態・端の形・錆・取付けや振動によって、計算の外の要因が加わります。
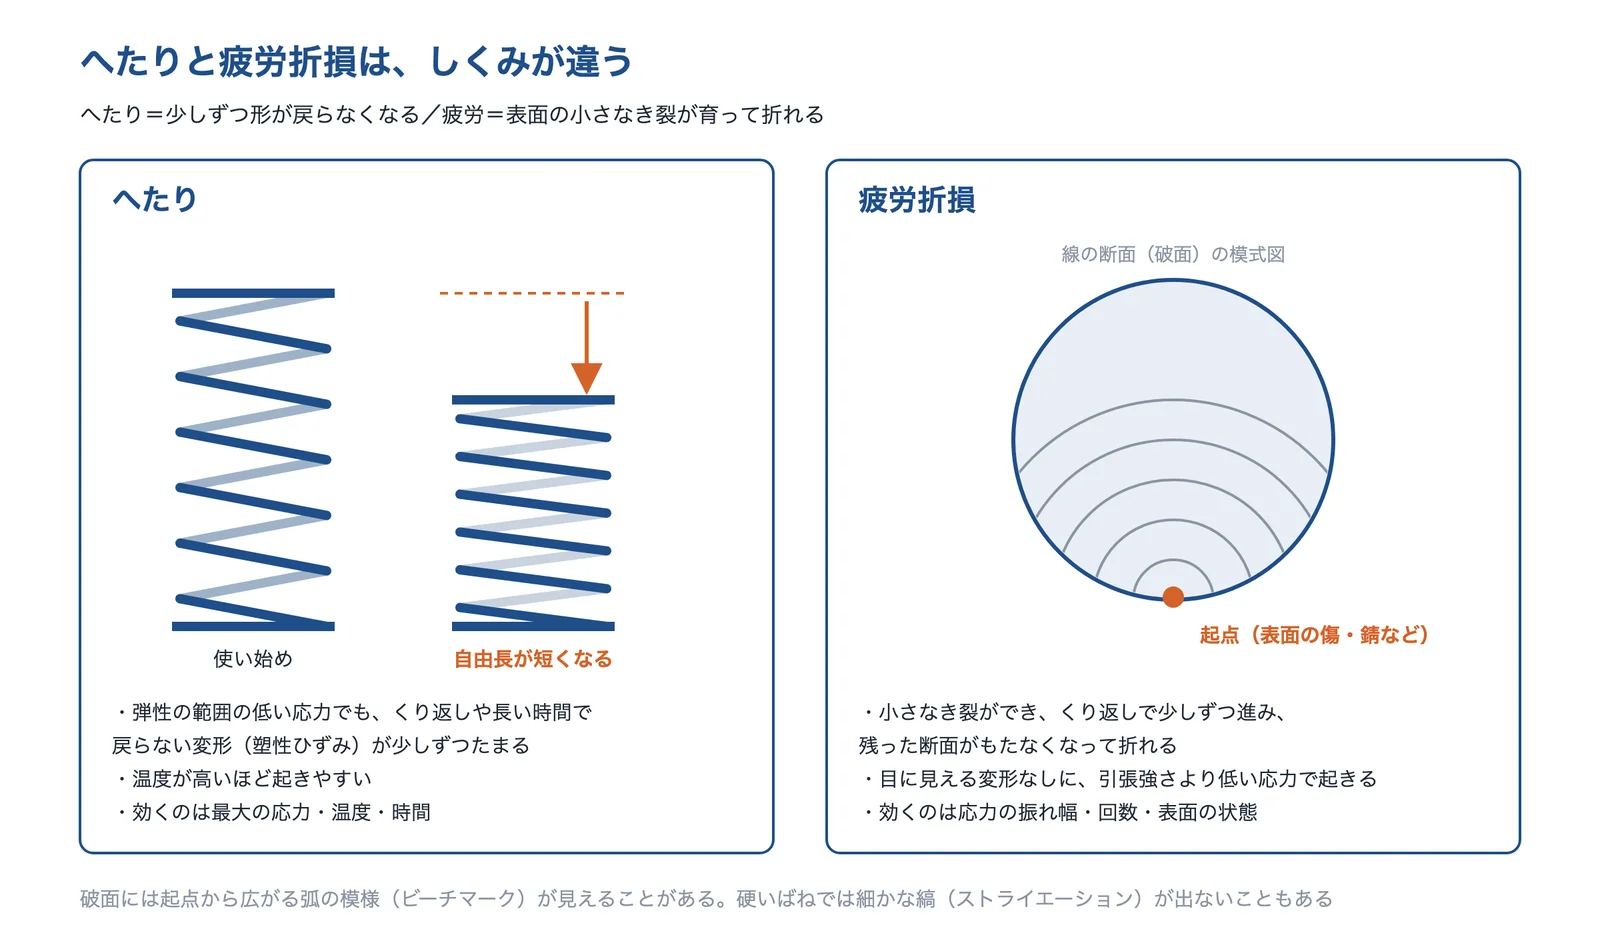
出典:日本ばね学会「ばねのへたり」・日本ばね学会「ばねと疲労」・日本ばね学会「ばね破断面の見方と折損原因の調べ方」をもとに AI(Claude)で作成
へたり:温度と時間で、形が少しずつ戻らなくなる
日本ばね学会の解説では、へたりを「弾性限度内の低い応力下において塑性ひずみが発生する現象」とし、くり返しや長時間ひずみを与えたままにすると、荷重を除いても戻らないひずみが生じるとしています。温度が高いほどへたりやすく、成形でできた残留応力も、疲労だけでなくへたりに対しても有害です。
材料ごとの使用温度の上限は、資料によって違います。ミスミのカタログではピアノ線(SWP-A)120℃・オイルテンパー線(SWOSC-V)220℃・ステンレス鋼線(SUS304-WPB)250℃、三協スプリング製作所の資料(静荷重の条件での限界温度)ではピアノ線140℃・オイルテンパー線250℃・SUS304-WPB 290℃ です。上限の内側でも許容できる応力は常温より下がるので、使う温度での許容応力で設計します。
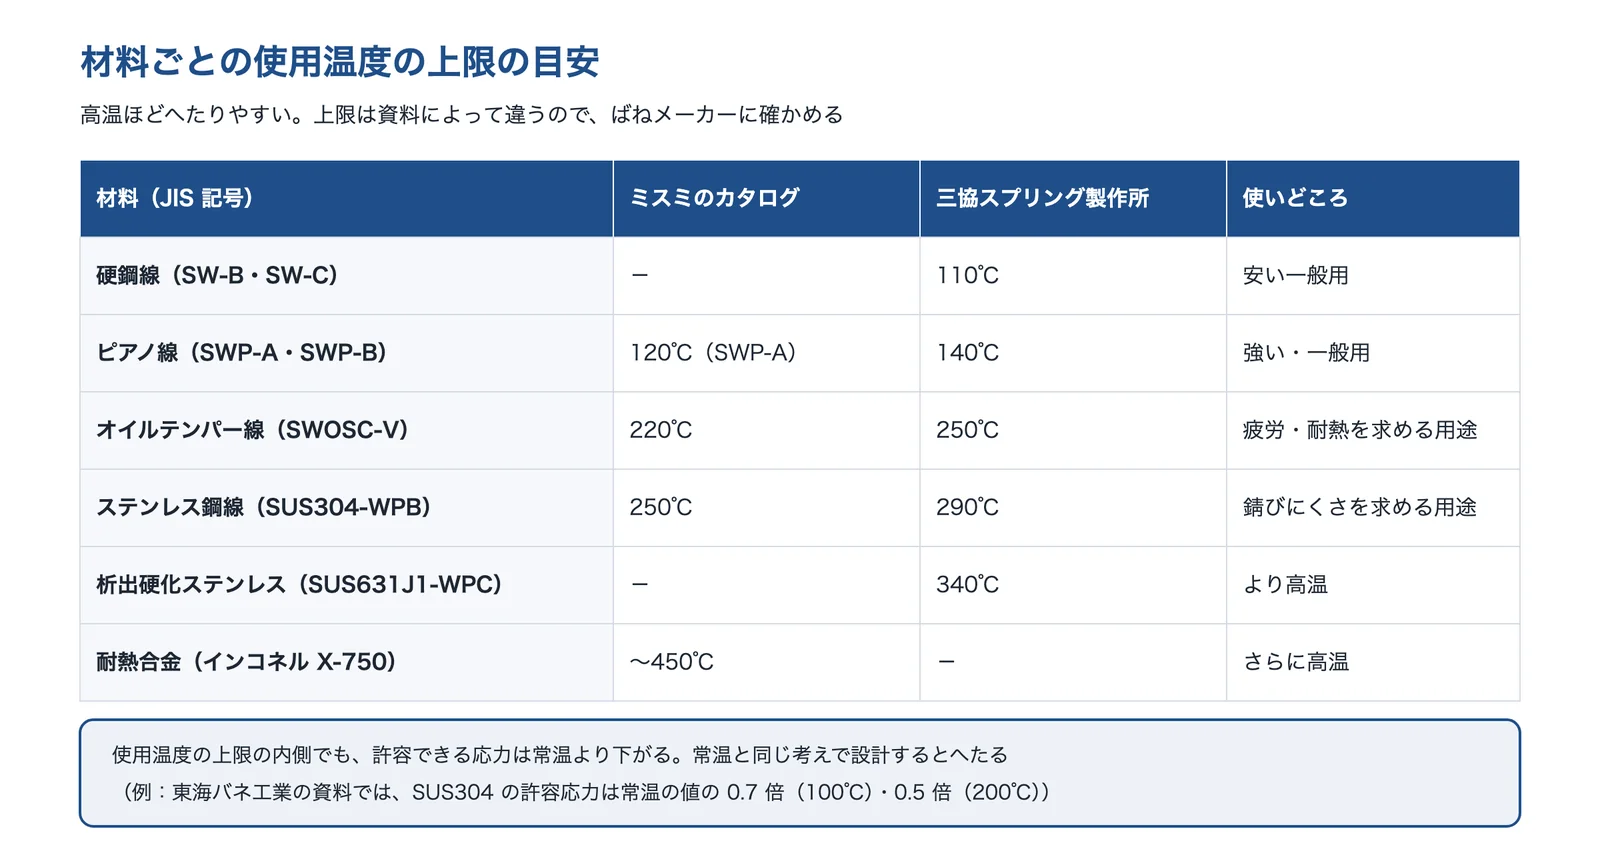
出典:ミスミ「耐熱ばね」・三協スプリング製作所「ばね材料の限界温度」・東海バネ工業「コイルばね 計算式」をもとに AI(Claude)で作成
へたりの試験では、決めた荷重または高さで締め付けたばねを、決めた温度の中に一定の時間(室温や80℃などで96時間の例)置き、前後の高さや荷重の変化を確かめます(日本ばね学会の解説)。
疲労:表面の小さな傷から、き裂が育つ
疲労破壊は、引張強さや降伏点より低い応力でも、目に見える変形なしに起き、いちばん弱い所に集中してき裂が始まります(日本ばね学会の解説)。ばねの表面の傷・脱炭・錆は、そのいちばん弱い所になりやすい場所です。日本ばね学会の解説には、ショットピーニングをしたステンレスのばねが、成形のときに付いた工具の傷を起点に折れた例が載っています。
折れたばねは原因を調べる手がかりです。破面は錆びやすいので、デシケーターに入れるか、防錆油を塗ってポリエチレンの袋などに入れて保管し、折れた位置や周りの状況も記録します(日本ばね学会の解説)。
フック・曲げた所:応力が集中する
引張ばねは、コイルからフックへ曲げ起こした所の応力が高くなりやすく、ここから折れることがよくあります。フセハツ工業は、丸フック・半丸フックは曲げがゆるやかで折れにくく、側面丸フックは荷重が中心からずれるので強さの面で不利、絞り丸フックは応力を下げられるがコストが高い、と説明しています。東海バネ工業は、コイル部は許容せん断応力の、フック部は許容引張応力の80%以下にするのがよいとしています。
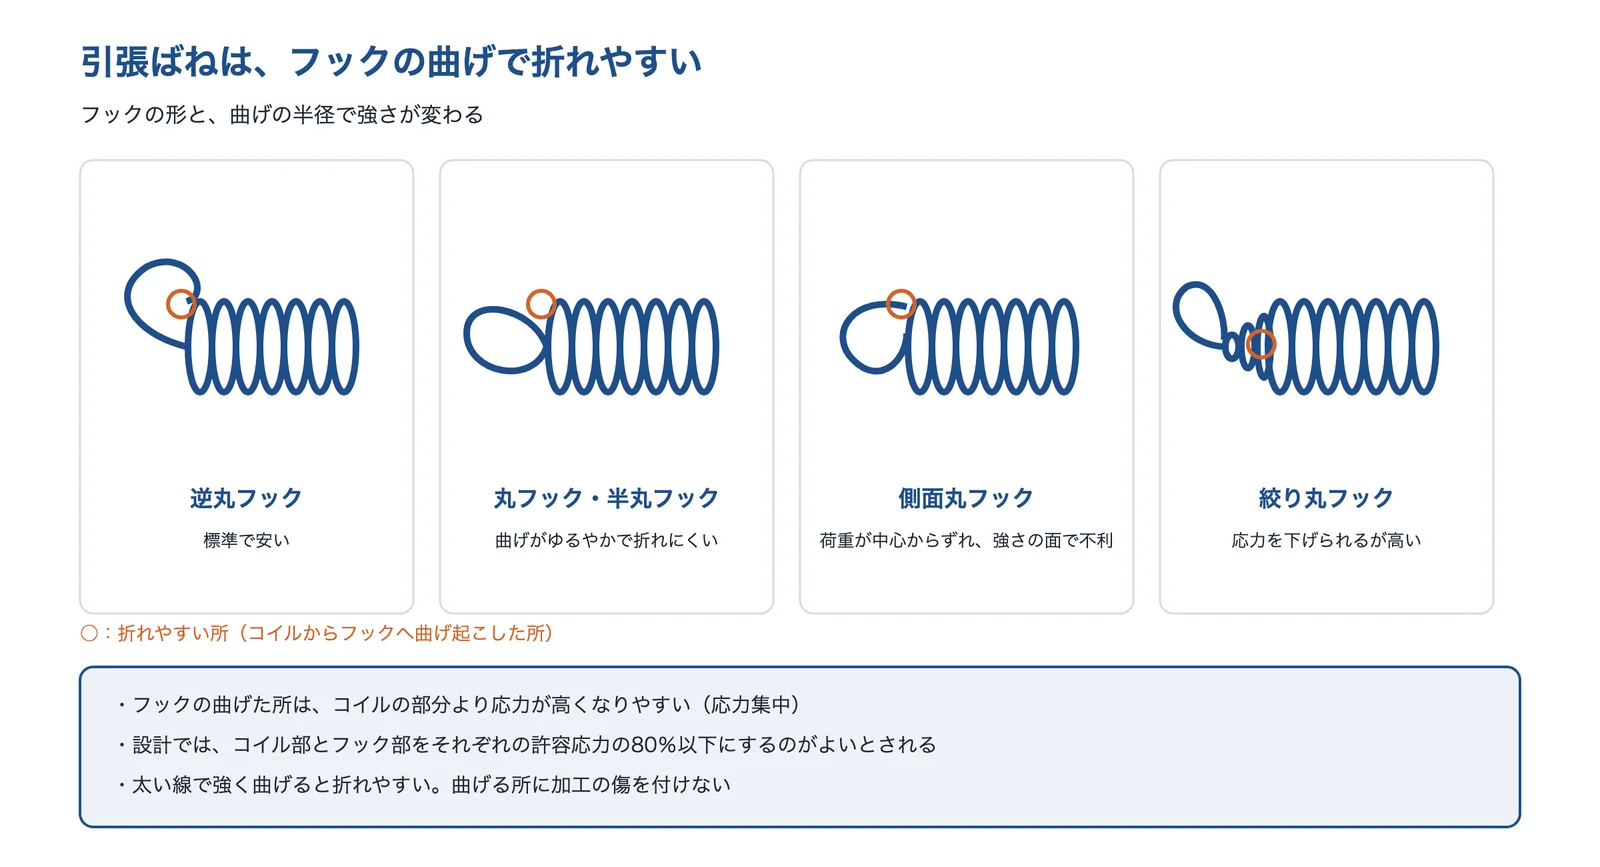
出典:フセハツ工業「引きばねのフック」・東海バネ工業「引張ばね 技術・計算情報」をもとに AI(Claude)で作成
錆と水素:腐食疲労と水素脆化
JFEテクノリサーチの試験例では、懸架ばね用鋼(SUP9)の試験片を腐食試験で錆びさせてから回転曲げ疲労試験をしたところ、105回の時間強度が腐食なしの約1/2に下がりました。表面にできた腐食のくぼみ(ピット)は、最も深いもので90〜135μm(腐食のサイクル7回・14回)でした。
酸洗や電気めっきでは、鋼に水素が入ります。新潟県工業技術総合研究所の資料によると、200℃程度のベーキングで水素はある程度出せますが、めっきの直後にベーキングしない、温度が低い・時間が短い、硬い鋼(HRC46以上)などでは水素脆性が起こりえます。フセハツ工業は、オイルテンパー線のばねは水素脆化しやすいので、めっきや酸洗をしないよう呼びかけています。
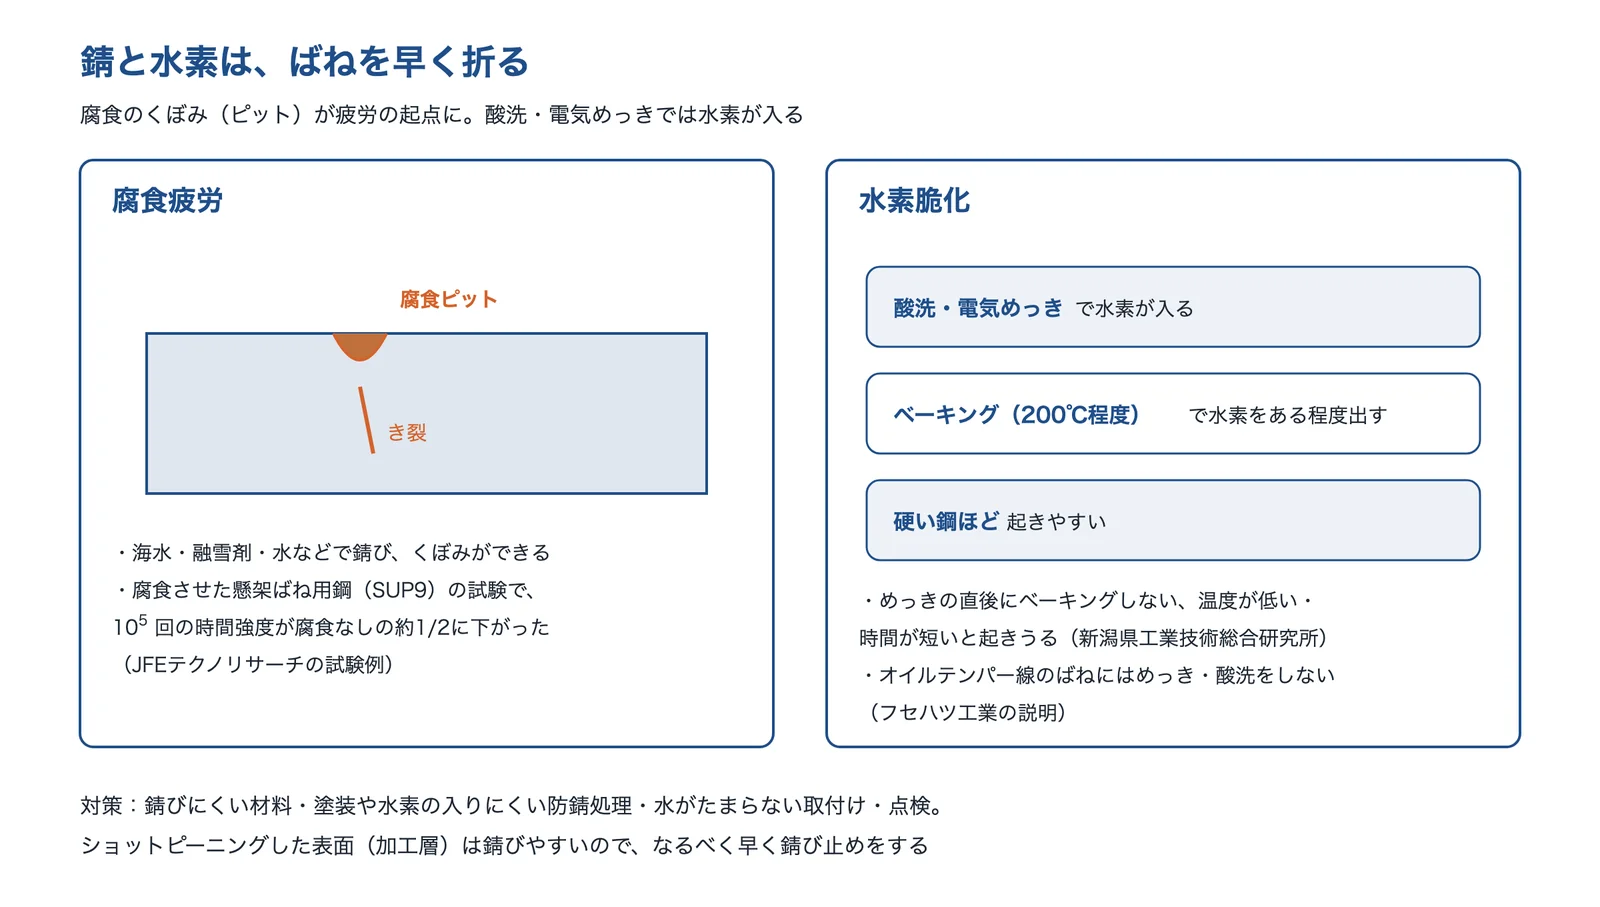
出典:JFEテクノリサーチ「自動車足回り部品の腐食疲労試験」・新潟県工業技術総合研究所「鋼材の水素脆性について」・フセハツ工業「耐疲労ばね」・同「ショットピーニング」をもとに AI(Claude)で作成
座屈とサージング:計算の荷重とは別の力
細長い圧縮ばねは、押すと横に曲がる(座屈する)ことがあり、ガイドや周りの部品とこすれて折れる原因になります。自由長と平均径の比(H/D)は、一般に0.8〜4の範囲で選びます(東海バネ工業)。日本ばね学会の解説は、懸架コイルばねの荷重試験で、H/D が3程度より大きいばねは曲がって試験装置から飛び出す危険があると注意しています。
ばね自身にも固有振動数があり、動かす速さと合うと、コイルが大きく振れて応力が増えます(サージング)。JIS B 2704-1 には、鋼のばね(両端を固定)の1次の固有振動数の式 f ≒ 3.56×10⁵ × d ÷(Na × D²)があり、計算例のばねでは約310Hz になります(編集部の計算)。JIS は、作用するすべての振動との共振を避けるように選ぶとしています。
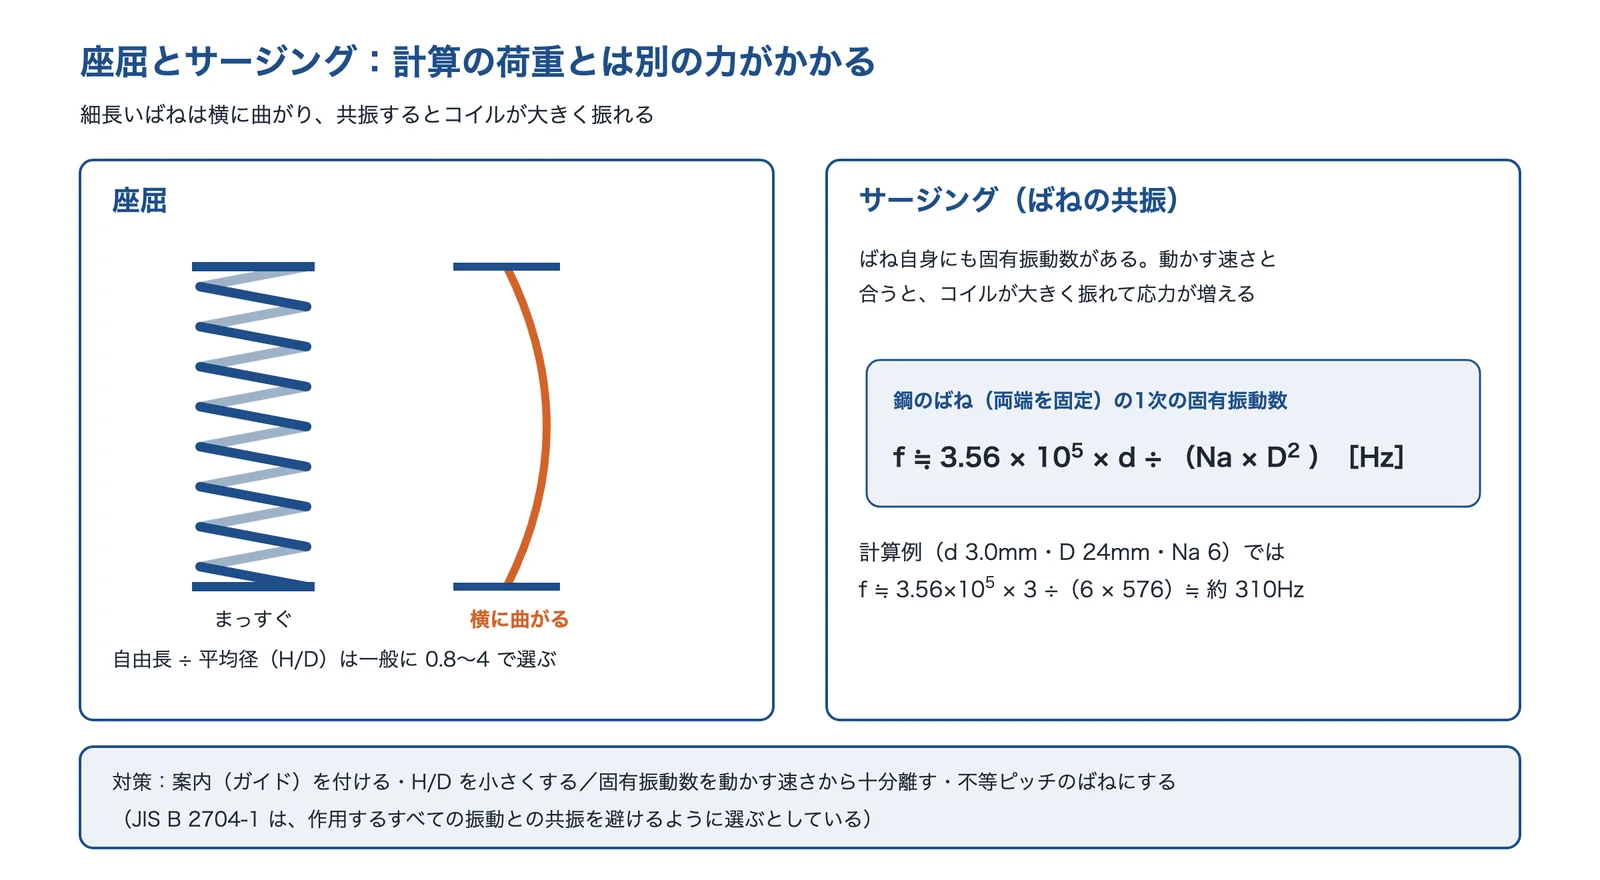
出典:JIS B 2704-1(日本規格協会の公開資料)・日本ばね学会「各種ばねの試験方法について」・東海バネ工業「コイルばね 技術・計算情報」と編集部の計算をもとに AI(Claude)で作成
出典:ばねのへたり|日本ばね学会、ばねと疲労|日本ばね学会、ばね破断面の見方と折損原因の調べ方|日本ばね学会、ばね荷重試験とへたり測定|日本ばね学会、各種ばねの試験方法について|日本ばね学会、耐熱ばね(主ばね材料の使用限界温度)|ミスミ、ばね材料の限界温度|三協スプリング製作所、自動車足回り部品の腐食疲労試験|JFEテクノリサーチ、鋼材の水素脆性について|新潟県工業技術総合研究所
へたり・折損を防ぐ方法と、式のどこに効くか
対策は、式の応力そのものを下げるもの、材料が耐えられる応力(許容値)を上げるもの、計算の外の要因をなくすものに分けられます。
| 方法 | 式のどこに効くか | 計算例での効き方 | 相談できる企業 |
|---|---|---|---|
| 形と荷重の見直し | τ そのものを下げる(d・D・F) | d 3.3mm で τmax 約804→614MPa | フセハツ工業・宏栄スプリング工業・東海バネ工業 |
| 材料と使う温度 | 許容値 σB・使用温度の上限 | 高温ではオイルテンパー線・ステンレス鋼線など | フセハツ工業・宏栄スプリング工業 |
| 低温焼なまし・セッチング | へたりを減らす | 上限0.45 の線に近いばねに効く | フセハツ工業・岩津発条製作所・宏栄スプリング工業 |
| ショットピーニング | 疲労の許容値を上げる(20〜30%) | 片振り107回の例で0.36(約2割増し) | 東洋精鋼・フセハツ工業 |
| 防錆と水素対策 | 計算の外(ピット・水素)をなくす | 腐食があると時間強度が約1/2 に下がる例がある | 西日本レジコート・フセハツ工業 |
| 実機に近い試験と破面の調査 | 計算と実機のずれを確かめる | 温度・腐食・取付けを入れて評価 | 東海バネ工業 |
形と荷重を見直す
式から、応力を下げるには、荷重を下げる・線径を太くする・平均コイル径を小さくするのが効きます。ただし、計算例のとおり、線径を変えるとばね定数・巻数・密着高さが変わり、ばね指数を小さくしすぎると応力修正係数が大きくなります。冷間成形のばね指数の目安は、マルホ発條工業の資料で6〜15、JIS B 2704-1 で3〜22と幅があり、有効巻数は3以上が目安です。取付けスペース・ストローク・荷重をセットでばねメーカーに伝えて相談するのが早道です(編集部の解説)。
材料と使う温度を見直す
同じ形でも、引張強さの高い材料にすれば許容できる応力が上がります。高温で使うばねは、オイルテンパー線・ステンレス鋼線・析出硬化ステンレス鋼線・耐熱合金のように、使う温度に合った材料に替えます。ステンレス鋼線は横弾性係数が小さく、同じ形でもばね定数が下がる点に注意します(JIS B 2704-1 の値で約13%小さい)。
低温焼なましとセッチング
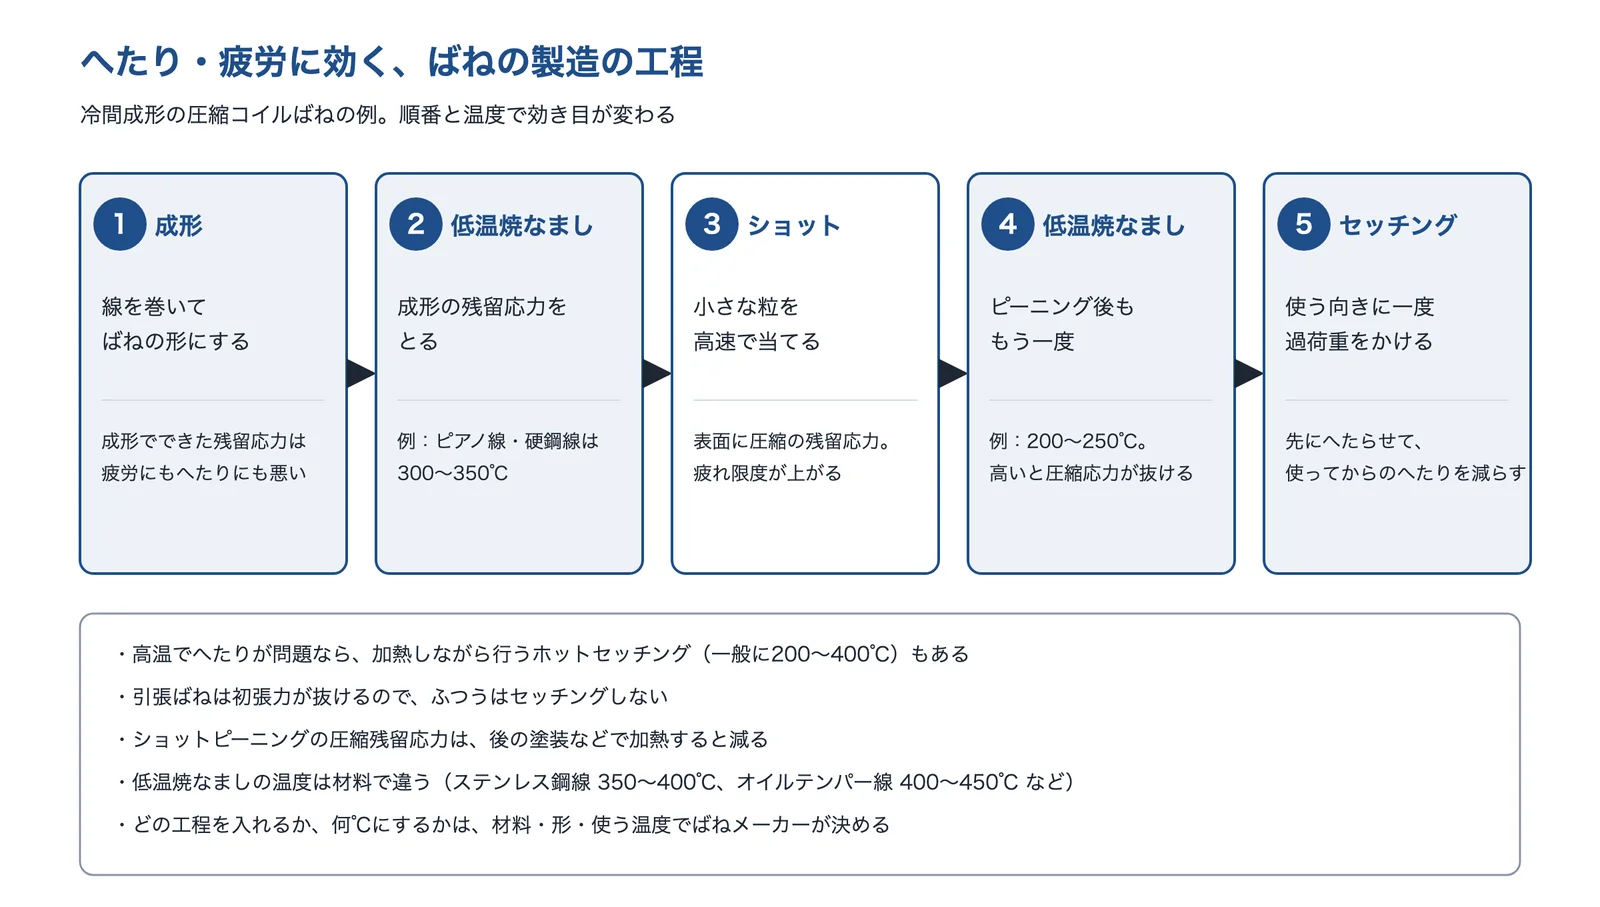
成形のあとの低温焼なましは、成形でできた有害な残留応力をとり、へたりにくくします。セッチングは、使う向きに一度大きな荷重をかけて先にへたらせ、使ってからのへたりを減らす工程で、熱をかけながら行うホットセッチングはさらに効果が高いとされます(日本ばね学会の解説)。
出典:日本ばね学会「ばねのへたり」・フセハツ工業「熱処理」・同「セッチング」・日本ばね学会「各種ばねの試験方法について」をもとに AI(Claude)で作成
ただし、セッチングのあとは自由高さが下がるので、寸法を見越して作ります。自由高さの公差が厳しいばね、使う応力が小さいばねには向かず、引張ばねは初張力が抜けるのでふつうは行いません(フセハツ工業の説明)。岩津発条製作所は、セッチングで許容応力そのものが増えるわけではないとも説明しています。
ショットピーニング
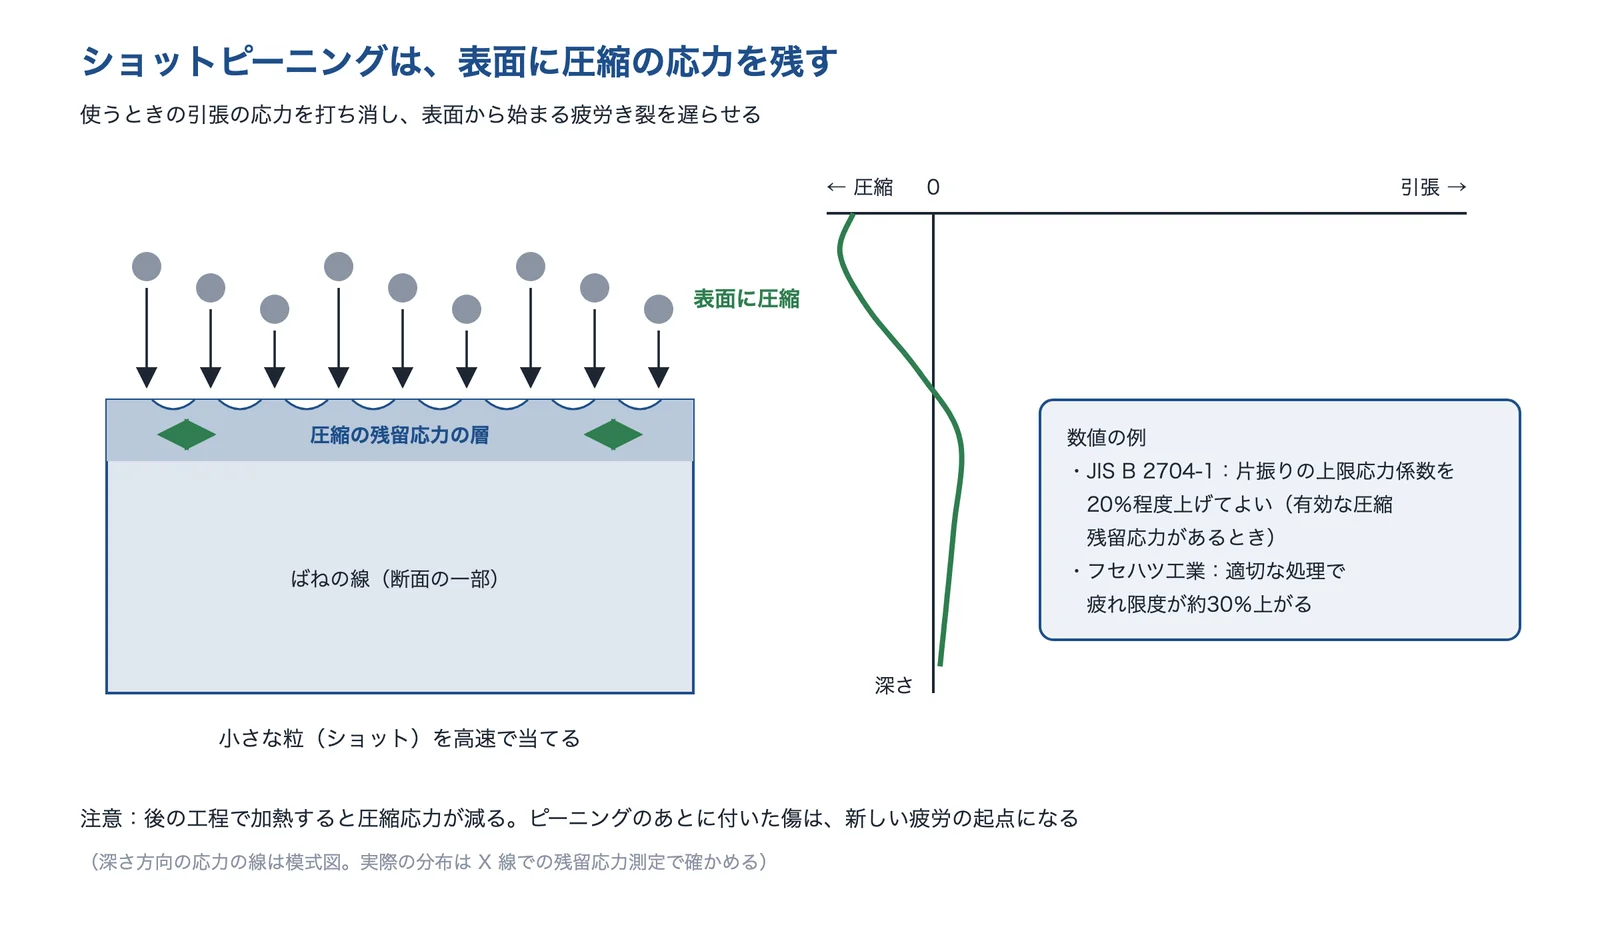
ショットピーニングは、小さな粒を高速で当てて表面に圧縮の残留応力を残し、使うときの引張の応力を打ち消して疲労き裂の発生を遅らせます。JIS B 2704-1 は、有効な圧縮残留応力があれば片振りの上限応力係数を20%程度上げてよいとし、フセハツ工業は、適切な処理で疲れ限度が約30%上がるとしています。
出典:JIS B 2704-1(日本規格協会の公開資料)・フセハツ工業「耐疲労ばね」・日本ばね学会「各種ばねの試験方法について」をもとに AI(Claude)で作成
圧縮の残留応力は、後の塗装などで加熱すると下がり、ばねの疲労耐久性も下がります(日本ばね学会の解説)。ピーニングのあとに付いた傷は新しい起点になります。フセハツ工業は、ピーニングした加工層は一般に錆びやすいので、なるべく早く錆び止めをするとしています。狙いどおりの残留応力が入ったかは、X線での残留応力測定で確かめられます。
防錆と水素対策
水や塩分のかかるばねは、錆びにくい材料、塗装、水がたまらない取付け、点検を組み合わせます。高強度の鋼のばねに電気めっき・酸洗をするときは、水素脆化に注意し、めっき後のベーキングを管理するか、酸洗のない防錆処理を検討します(編集部の解説)。
実機に近い試験と、折れたばねの調査
計算の応力と実際に働く応力は違うことがあり、疲労試験ではその点に注意が要ります(日本ばね学会の解説)。図面の荷重だけでなく、使う温度・腐食・取付けの傾き・動かす速さを試験の条件に入れ、へたり・疲労を確かめます。折れたばねは、日本ばね学会の解説によると、破面の特徴を理解していれば肉眼やルーペの段階でも50%以上の原因の系統がつかめるはずとされるので、破面を守って保管し、調べてもらいます。
出典:ばねのへたり|日本ばね学会、各種ばねの試験方法について|日本ばね学会、ばね破断面の見方と折損原因の調べ方|日本ばね学会、JIS B 2704-1 コイルばね-第1部:基本計算方法(日本規格協会の公開資料)、設計応力の取り方|東海バネ工業、圧縮コイルばねの計算|マルホ発條工業、セッチング|フセハツ工業、耐疲労ばね|フセハツ工業、ショットピーニング|フセハツ工業、逸品(セッチング)|岩津発条製作所
ばねのへたり・折損を相談できる企業
各企業が解決できる課題と技術の内容を、企業が公開している情報をもとに紹介します。ばねの設計・製造でへたりと疲労を工程から防ぐばねメーカー、試験・評価を受けるメーカー、ショットピーニングと残留応力の測定、防錆処理の会社を挙げました。
フセハツ工業株式会社|低温焼なまし・ショットピーニング・セッチングまで、工程で防ぐばねの製造
フセハツ工業とは
フセハツ工業は、大阪府東大阪市にある、ばねの設計・製造の会社です(1950年設立)。技術ページで、へたりの対策、低温焼なましの温度、セッチングの方法、ショットピーニング、ばねの折損の原因を詳しく公開しています。
フセハツ工業の得意技術
| 技術 | 内容 |
|---|---|
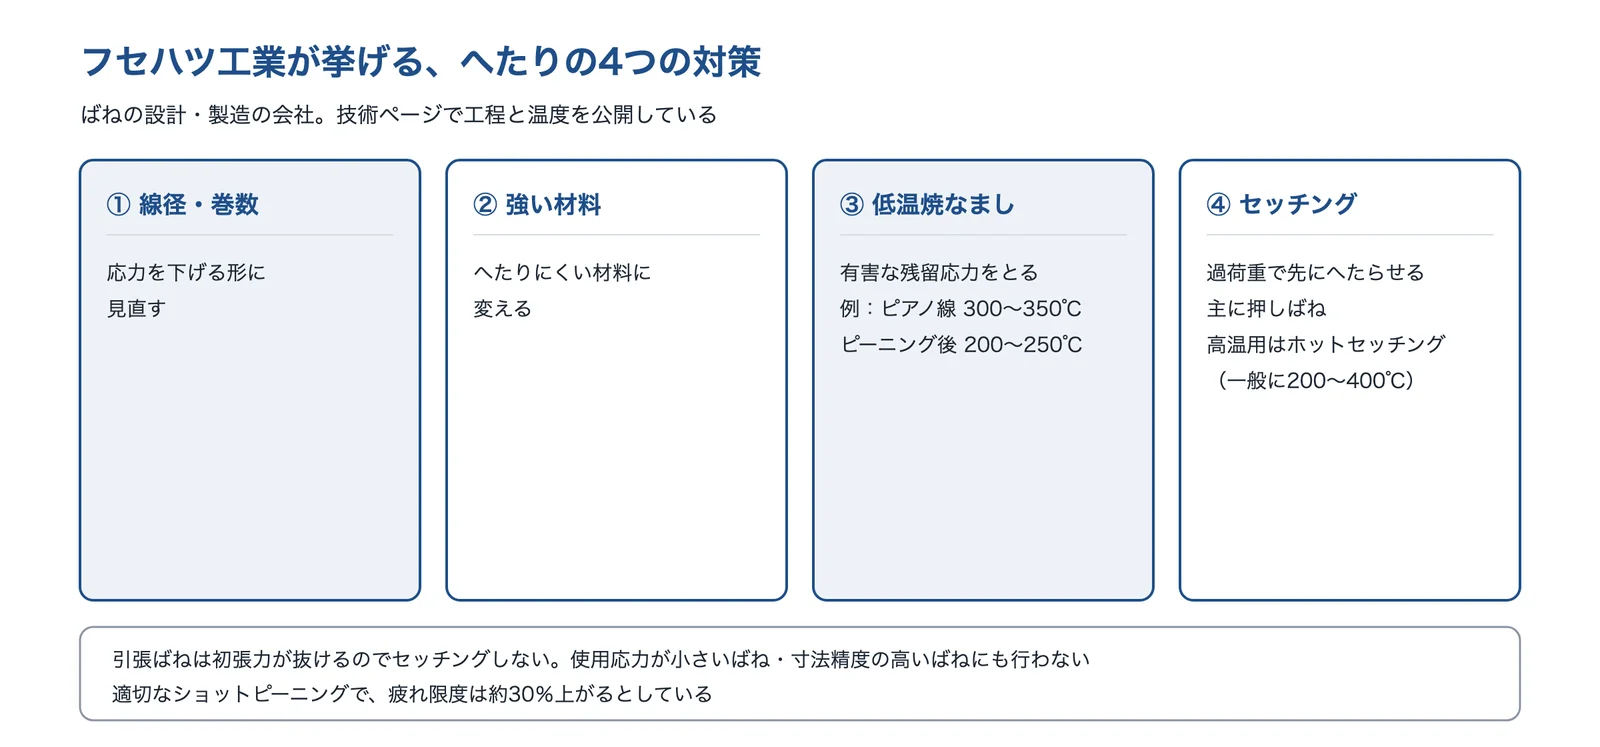
| へたりの4つの対策 | ①線径・巻数の見直し、②強い材料、③低温焼なましで有害な残留応力をとる、④セッチング、の4つを挙げている |
| セッチング | ばねに過荷重をかけてあらかじめへたらせ、使うときのへたりを和らげる。主に押しばねに行い、引きばねは初張力が抜けるので行わない。高温でへたりが問題になるときは、加熱して行うホットセッチング(一般に200〜400℃)もある |
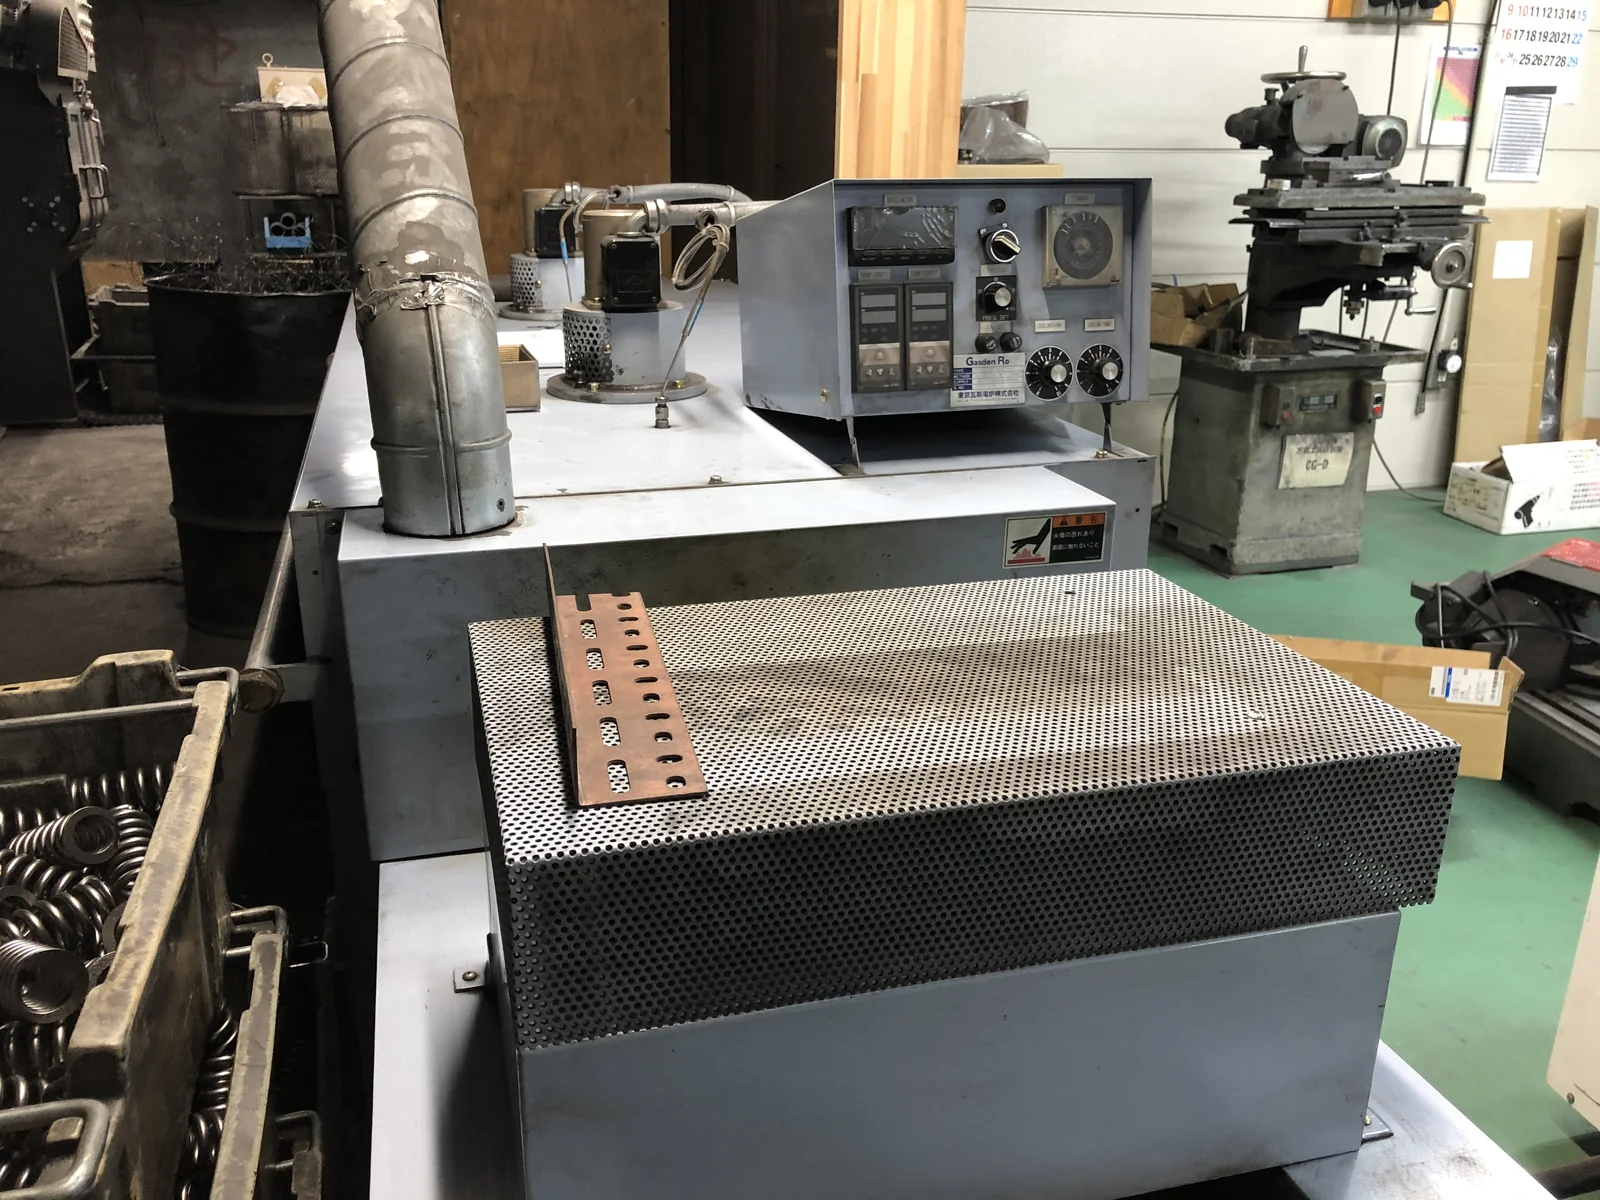
| 低温焼なましとショットピーニング | 低温焼なましの温度を材料ごとに示し(硬鋼線・ピアノ線は一般に300〜350℃、ショットピーニング後は200〜250℃)、適切なショットピーニングで疲れ限度が約30%上がるとしている |
オイルテンパー線は水素脆化しやすいので、めっきや酸洗をしないよう注意を呼びかけています(防錆は塗装・黒染め・パーカーなど)。
フセハツ工業が解決できる課題
- ばねの自由長や荷重が、使っているうちに下がる
- 成形の残留応力や、熱処理・セッチングの工程を見直したい
- 引張ばねのフックの形を、折れにくいものにしたい
出典:フセハツ工業「へたり」・同「セッチング」・同「熱処理」・同「耐疲労ばね」をもとに AI(Claude)で作成
出典:フセハツ工業「熱処理」
出典:会社概要|フセハツ工業、へたり|フセハツ工業、セッチング|フセハツ工業、熱処理|フセハツ工業、耐疲労ばね|フセハツ工業
東海バネ工業株式会社|他社製のばねも受ける、疲労試験・特性試験と点検
東海バネ工業とは
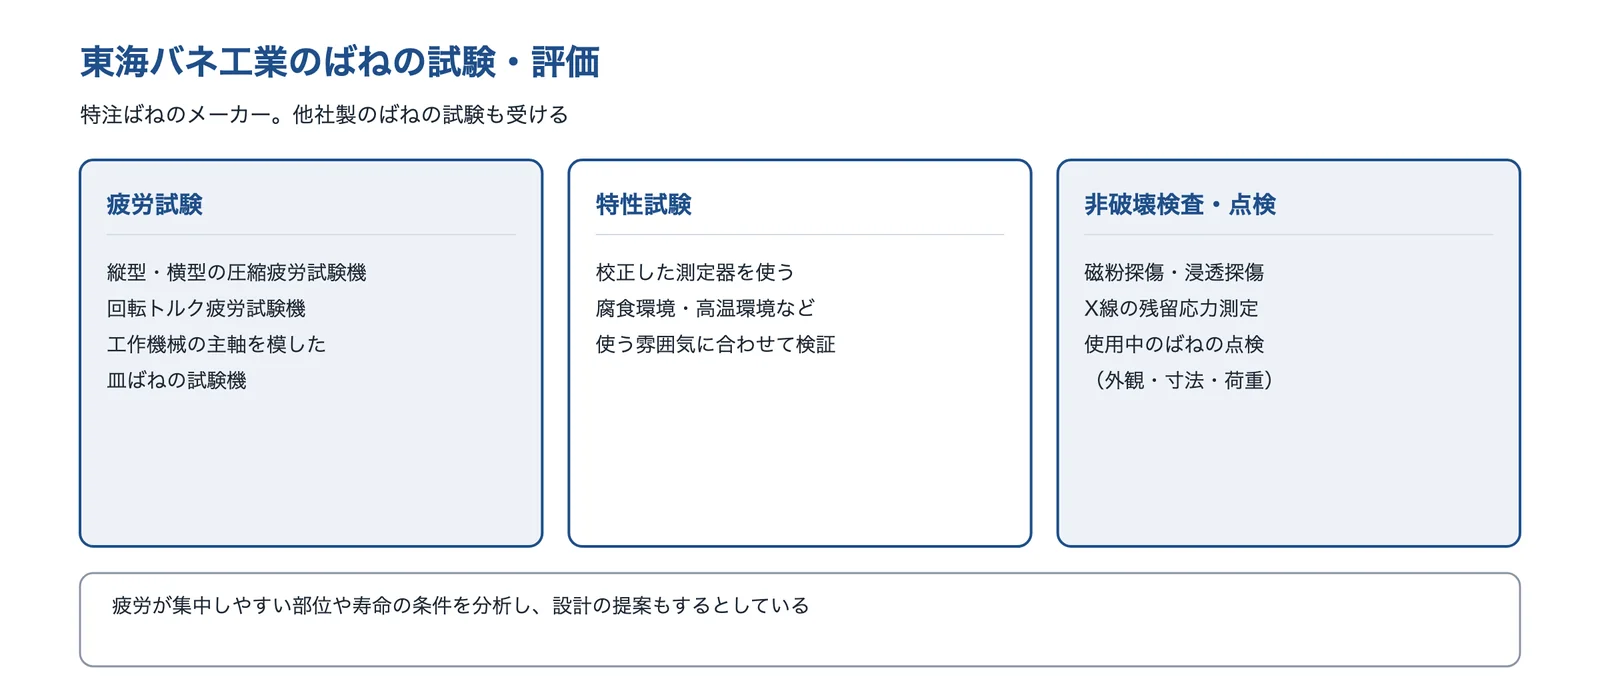
東海バネ工業は、大阪市西区に本社がある、特注ばねのメーカーです(1934年創業)。コイルばね・皿ばね・ねじりばね・板ばねなどを作り、ばねの試験・評価のサービスも行っています。
東海バネ工業の得意技術
| 技術 | 内容 |
|---|---|
| 疲労試験 | 縦型・横型の圧縮疲労試験機、回転トルク疲労試験機などで、コイルばね・皿ばね・ねじりばね・板ばねなど全品種を試験する。他社製のばねも受ける。工作機械の主軸用の皿ばねでは、主軸を模した疲労試験機も持つ |
| 特性試験と非破壊検査 | 校正した測定器で特性を調べ、腐食環境や高温環境など、実際に使う雰囲気に合わせた検証ができるとしている。磁粉探傷・浸透探傷・X線の残留応力測定も行う |
| 設計の技術資料 | 横弾性係数・高温での許容応力などの資料や、引張ばねのフック部は許容引張応力の80%以下、へたりを考える場合の上限応力係数はせん断で0.45以下、といった設計の目安を公開している |
疲労が集中しやすい部位や寿命の条件を分析し、設計の提案もするとしています。画像は、公開されている内容をもとに編集部が図にしました。
東海バネ工業が解決できる課題
- 計算ではもつはずのばねが、実機で早く折れる
- 高温・腐食の環境でのばねの特性を確かめたい
- 他社製のばねを含めて、疲労の試験や点検を頼みたい
出典:東海バネ工業「疲労試験」・同「ばねの特性試験」・同「非破壊検査」をもとに AI(Claude)で作成
出典:会社概要|東海バネ工業、疲労試験|東海バネ工業、ばねの特性試験|東海バネ工業、非破壊検査|東海バネ工業、引張ばね 技術・計算情報|東海バネ工業
宏栄スプリング工業株式会社|設計応力の取り方を公開する、特注ばねの設計・製造
宏栄スプリング工業とは
宏栄スプリング工業は、兵庫県加古川市にある、ばねの設計・製造・販売の会社です(1957年創業)。大型の熱間成形のコイルばねや皿ばねなどを作り、設計応力の取り方を技術情報として公開しています。
宏栄スプリング工業の得意技術
| 技術 | 内容 |
|---|---|
| 設計応力の取り方 | 冷間成形の圧縮コイルばねの疲れ強さ線図で、上限応力係数0.45の太い線を、へたりの許容限界として説明している。片振りの係数の例(107回で0.36など)も示す |
| 最大試験荷重 | 最大試験荷重を求めるときの応力を、硬鋼線・ピアノ線は引張強さの0.5倍、オイルテンパー線は0.55倍、ステンレス鋼線は0.4倍とし、この荷重はセッチング荷重でもあるとしている |
| ばねづくりの工程 | 焼入れ・焼戻し、ショットピーニング、セッチング、蛍光磁粉探傷試験、防錆・塗装までの工程を示す。まだ一度も応力のかかっていないばねには必ずへたりが生じる、と説明している |
画像は、公開されている内容をもとに編集部が図にしました。
宏栄スプリング工業が解決できる課題
- 設計応力をどこまで上げてよいか、根拠をもって決めたい
- 高い荷重・高温で使う大型のばねを、特注で作りたい
- セッチングの荷重の考え方を確かめたい
出典:宏栄スプリング工業「設計応力の取り方」・同「最大試験荷重の求め方」をもとに AI(Claude)で作成
出典:会社概要|宏栄スプリング工業、設計応力の取り方|宏栄スプリング工業、最大試験荷重の求め方|宏栄スプリング工業、ばねづくりのプロセス|宏栄スプリング工業
東洋精鋼株式会社|ショットピーニングの受託と、X線での残留応力の測定
東洋精鋼とは
東洋精鋼は、愛知県弥富市に本社がある、ショット粒の製造・販売と、ショットピーニング・ブラストの受託加工の会社です(1975年設立)。残留応力の測定も受けています。
東洋精鋼の得意技術
| 技術 | 内容 |
|---|---|
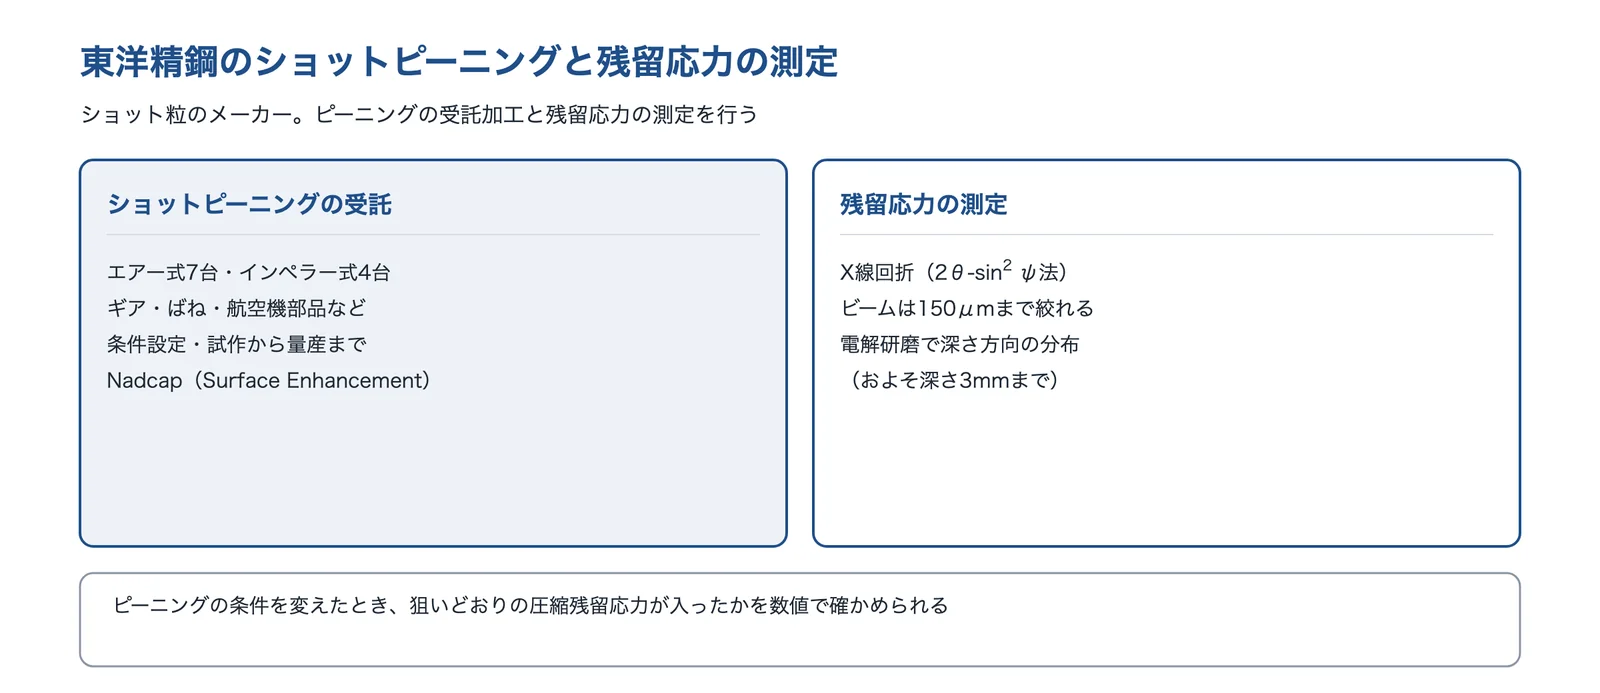
| ショットピーニングの受託加工 | エアー式7台・インペラー式4台の機械で、ギア・ばね・航空機部品などの加工を受ける。条件の設定から試作、量産への移行まで対応し、小ロットにも応じる |
| 残留応力の測定 | X線回折で残留応力を測り、電解研磨と組み合わせて深さ方向の分布(およそ深さ3mmまで)を調べる。ビームは150μmまで絞れる |
| 認証 | AS9100C の認証と、Nadcap(Surface Enhancement)の認定を受けている |
画像は、公開されている内容をもとに編集部が図にしました。
東洋精鋼が解決できる課題
- ショットピーニングで、ばねの疲労強度を上げたい
- ピーニングの条件を変えたとき、圧縮残留応力が入ったかを数値で確かめたい
出典:東洋精鋼「ショットピーニング・ブラスト受託加工」・同「残留応力測定」をもとに AI(Claude)で作成
出典:会社概要|東洋精鋼、ショットピーニング・ブラスト受託加工|東洋精鋼、残留応力測定|東洋精鋼
株式会社岩津発条製作所|高い応力のばねをセッチングで仕上げる、特注ばねの製造
岩津発条製作所とは
岩津発条製作所は、大阪府東大阪市にある、ばねの製造の会社です(1960年創業)。小ロットの特注ばねの事例を「逸品」として公開しています。
岩津発条製作所の得意技術
| 技術 | 内容 |
|---|---|
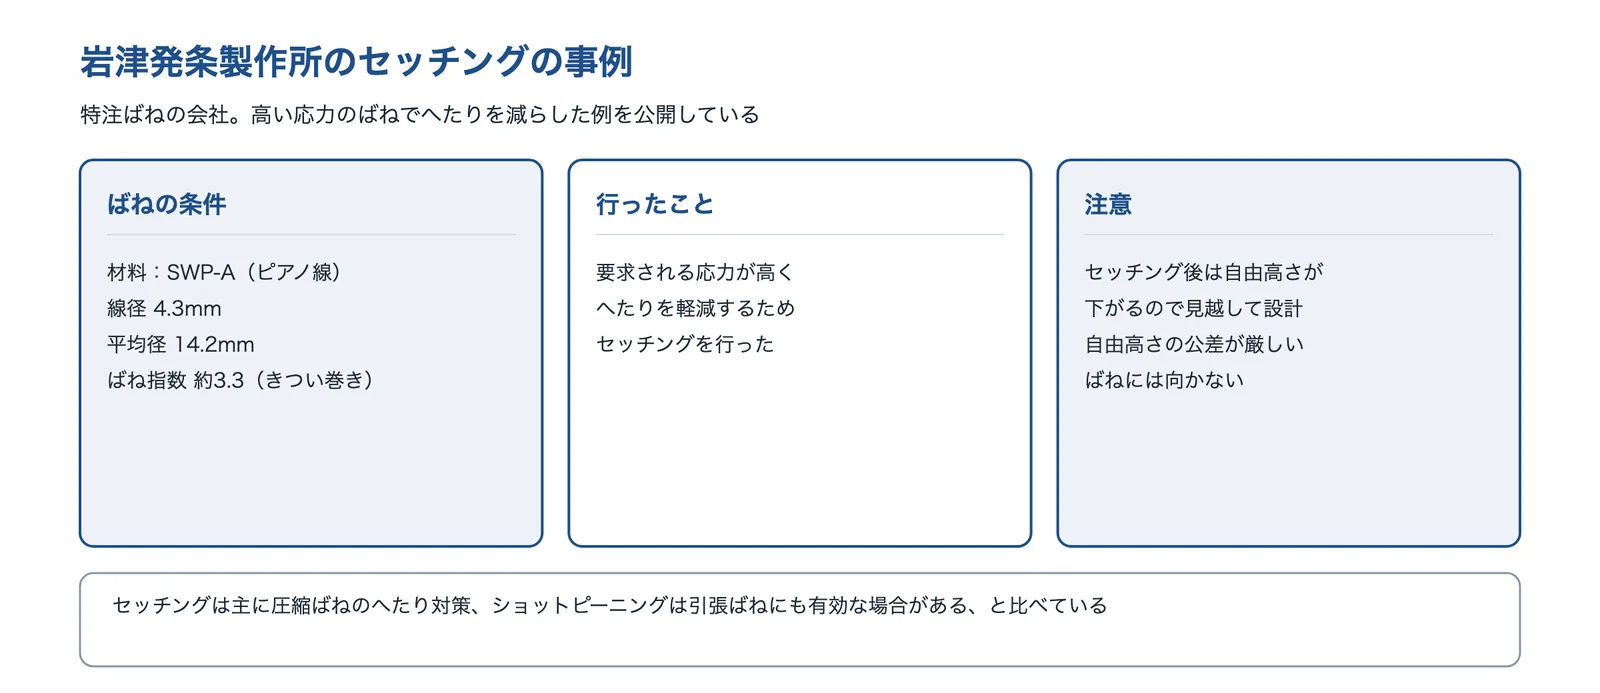
| 高い応力のばねのセッチング | ピアノ線(SWP-A)、線径4.3mm、平均径14.2mm、ばね指数が約3.3ときつく巻いた圧縮ばねで、要求される応力が高いため、へたりを減らす目的でセッチングを行った例を公開している |
| セッチングの注意 | セッチングのあとは自由高さが下がるので見越して設計すること、自由高さの公差が厳しいばねには向かないことを説明している |
| ショットピーニングとの比較 | セッチングは主に圧縮ばねのへたり対策で、ショットピーニングは引張ばねにも有効な場合がある、と比べている |
画像は、公開されている内容をもとに編集部が図にしました。
岩津発条製作所が解決できる課題
- 小さな径で高い荷重を出す、応力の高いばねがへたる
- セッチングを入れるか、ショットピーニングにするかを相談したい
出典:岩津発条製作所「逸品」をもとに AI(Claude)で作成
出典:会社概要|岩津発条製作所、逸品(セッチング)|岩津発条製作所
西日本レジコート株式会社|酸洗のない防錆処理(ジオメット処理)
西日本レジコートとは
西日本レジコートは、広島市安芸区に本社がある、表面処理の会社です(1983年創業)。完全クロムフリーの防錆処理「ジオメット処理」などを行っています。
西日本レジコートの得意技術
| 技術 | 内容 |
|---|---|
| ジオメット処理 | 脱脂・スケール除去のあと、ディップスピンで塗って焼き付ける工程を2回くり返す、完全クロムフリーの防錆処理 |
| 耐食性 | 同社の塩水噴霧試験では、ジオメット処理が2,000時間、電気亜鉛めっきが480時間としている |
| 水素脆化 | 水素脆性のおそれのある酸洗浄の工程がないので、水素脆性のおそれがないと説明している |
同社が公開している事例はボルト・プレス部品などで、ばねへの使用は公式サイトに書かれていません。ばねの形・寸法で処理できるかは同社に確かめます。
西日本レジコートが解決できる課題
- 錆びた所から部品が折れるのを防ぎたい
- 電気めっきの代わりに、水素の入りにくい防錆処理を検討したい
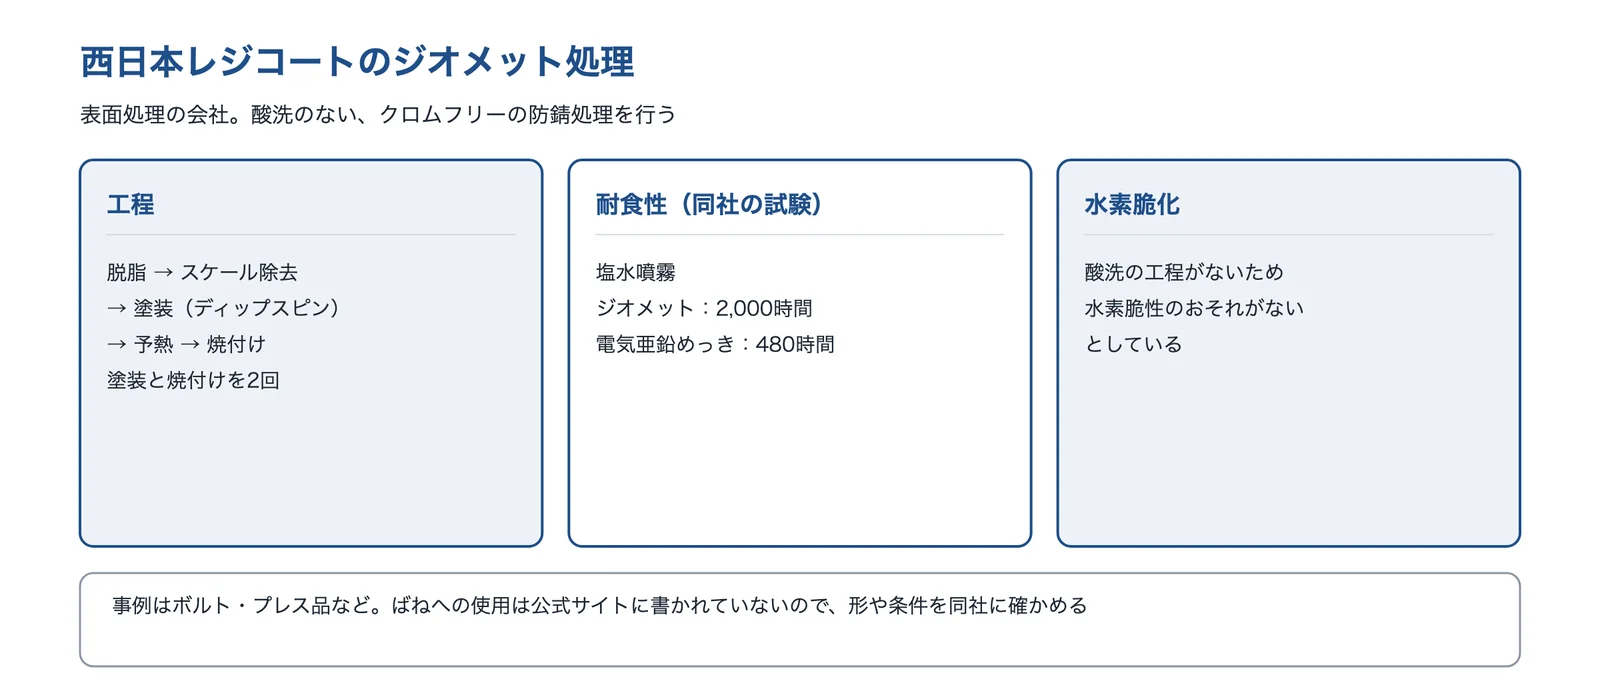
出典:西日本レジコート「ジオメット処理」をもとに AI(Claude)で作成
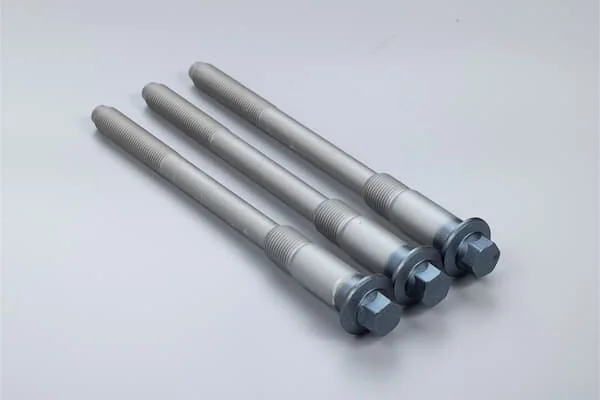
出典:西日本レジコート「ジオメット®処理」
出典:会社概要|西日本レジコート、ジオメット処理|西日本レジコート
選ぶ前に確かめる条件
ばねのへたり・折損を相談する前に、次のことを整理しておくと話が早く進みます。
- ばねの種類・材料・線径・平均コイル径・自由長・巻数・端の形・表面処理
- 取付けの高さとストローク、荷重の最大と最小、動かす速さと回数(目標の寿命)
- 使う温度と、荷重をかけたままにする時間
- 水・塩分・薬品がかかるか、屋内か屋外か
- へたりの量(自由長・荷重の初めの値と、いつからどれだけ下がったか)
- 折れた位置・破面・接触の跡の写真(破面は錆びないように保管する)
- ガイド・座面・相手の部品の寸法と、ばねが傾く余地
関連する課題
この課題に関係する分野・技術・製品のページ
※アイキャッチ画像は、AI(ChatGPT)で生成したイメージです。実在の製品ではありません。
情報の確認日:2026年10月7日








