
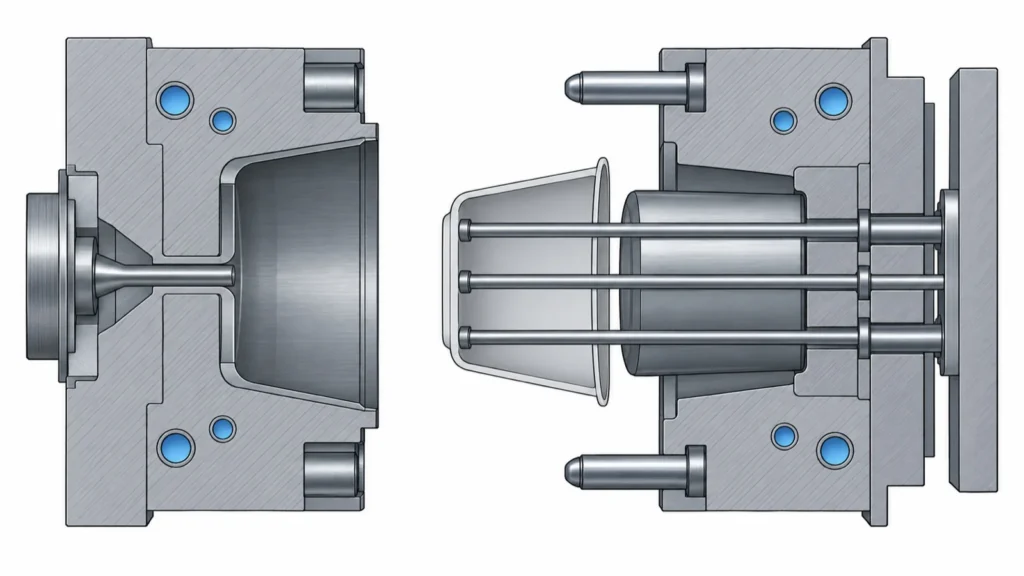
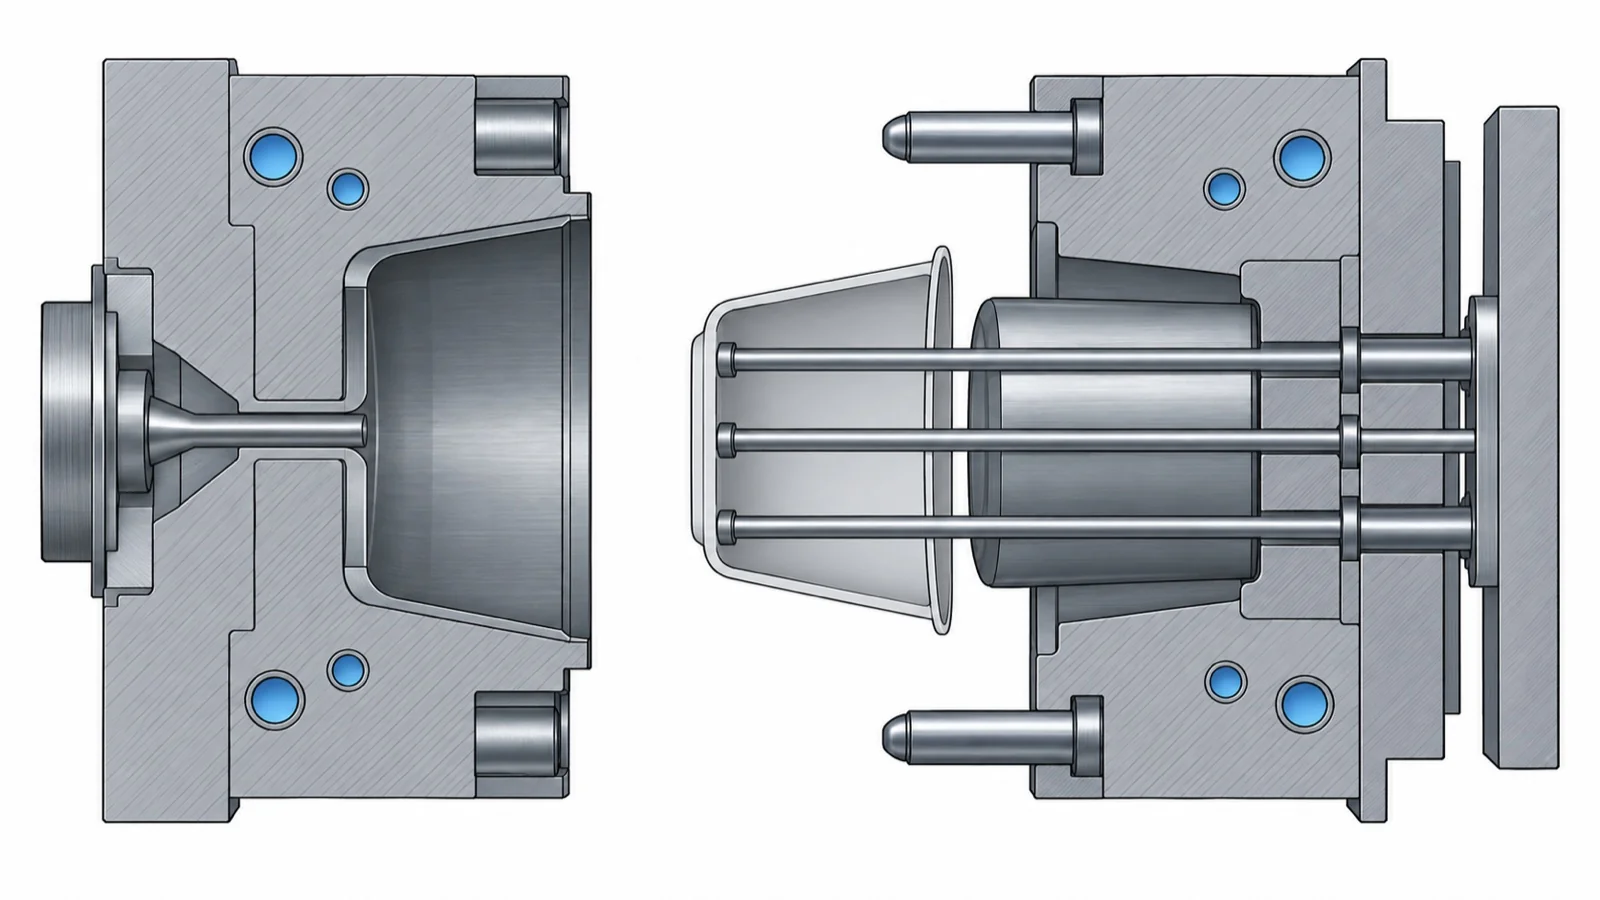
金型とは、材料を押しつけたり流し込んだりして、同じ形の製品をくり返し作るための型です。主に金属でできていて、日本金型工業会は金型の品質が製品の良し悪しを決めるので「製品の産みの親」ともいわれると説明しています。板を抜く・曲げるプレス金型、溶けた樹脂を流し込む射出成形金型、溶けたアルミを流し込むダイカスト金型など、加工のしかたごとに種類があり、どれも大量の製品を、同じ寸法で速く作るために使います。
この記事では、金型の意味と種類、プレス金型と射出成形金型の構造と各部の名前、設計のときに決めること(抜き勾配・クリアランス)、金型の材料と硬さ、寿命と傷み方、金型ができるまでの流れと費用の目安を、図と表で順に説明し、金型と金型の材料・部品・つくる機械を扱う6社を紹介します。
知りたいことから読む
- 金型とは何か、わかりやすく知りたい → 金型とは
- 金型の種類を知りたい → 金型の8つの種類
- 順送型・トランスファ型の違いを知りたい → プレス金型の方式
- プレス金型の部品の名前を知りたい → プレス金型の構造
- 射出成形金型のしくみ(キャビティ・コア・ゲート)を知りたい → 射出成形金型の構造
- 抜き勾配は何度にすればよいか知りたい → 抜き勾配
- 金型の材料(SKD11・NAK80 など)を選びたい → 金型の材料と硬さ
- 金型の寿命と、長持ちさせる方法を知りたい → 寿命と傷み方
- 金型の費用と納期の目安を知りたい → 費用と期間の目安
金型とは
金型とは:製品を同じ形でくり返し作る型
日本金型工業会は、金型を材料の塑性(変形しやすさ)や流動性(流れやすさ)を利用して成形加工し、製品を得るための型の総称と説明しています。辞書(デジタル大辞泉)では「金属製の鋳型。また、プラスチック成型・プレス加工に用いる金属製の型」とされ、日本国語大辞典は、プレス加工に使うものを「上下一対になった金属製の型」としています。ウィキペディアは、工業製品の部品を塑性加工や射出成形などで作るための型で、多くは金属製だが例外もあるとしています。
出典:金型って?|日本金型工業会、金型|コトバンク(デジタル大辞泉・日本国語大辞典ほか)、金型|ウィキペディア
オス型とメス型、固定側と可動側
金型はふつう、2つの型を合わせて使います。出っぱった側を雄型(コア)、へこんだ側を雌型(キャビティ)と呼び、射出成形機に取り付けるときは、キャビティ側を固定側、コア側を可動側にします(ウィキペディア「金型」)。プレス金型では、下型の受けをダイ、上型の工具をパンチと呼ぶ場合があります(モノト)。
出典:金型|ウィキペディア、金型とは?大量生産に欠かせない金型の種類・材質・用語|モノト
なぜ金型を使うのか
金型は作るのに費用と時間がかかりますが、一度できれば同じ形の部品を短い時間で、くり返し作れます。そのため、自動車・家電・スマートフォン・容器など、たくさん作る製品の部品の多くが金型で作られています(編集部の整理)。反対に、数が少ないときは金型の費用を部品の数で割ると高くなるので、切削加工や3Dプリンターで作る方法も選ばれます(編集部の補足)。アルミや亜鉛合金で作る簡易金型は、製作の費用が安い一方、耐久性が低く、作れる数が限られ、量産には転用できない、とモノトは説明しています。試作の方法の選び方は技術「試作」で説明しています。
出典:金型とは?大量生産に欠かせない金型の種類・材質・用語|モノト
金型の種類
金型の8つの種類(日本金型工業会の分類)
日本金型工業会は、金型を加工する材料と加工のしかたで8つに分けています。
| 種類 | 何を作るか・加工のしかた(日本金型工業会) | このサイトの関連ページ |
|---|---|---|
| プレス用金型 | 金属の板を抜く・曲げる・絞る・圧縮する | 板金・プレス加工 |
| 鍛造用金型 | 熱間・冷間で金属をたたいて形を作る | 鍛造 |
| 鋳造用金型 | シェルモールド・ロストワックス・重力鋳造・圧力鋳造など | 精密鋳造 |
| ダイカスト用金型 | アルミ合金・亜鉛合金を型に流し込む | ダイカスト |
| プラスチック用金型 | 射出・圧縮・移送・吹込・真空成形など | 射出成形 |
| ガラス用金型 | 押型・吹型 | — |
| ゴム用金型 | ゴム製品の成形 | 合成ゴム |
| 粉末冶金用金型 | 金属の粉を押し固める | 粉末冶金・MIM |
ウィキペディア「金型」は、開いた形で強い力をかけるダイ(プレス金型・鍛造型など)と、閉じた空間に材料を入れるモールド(射出成形型・ダイカスト型・ゴム型など)に分ける見方も紹介しています。
プレス金型でする3つの基本の加工
プレス金型の加工は、板から形を切り抜く「抜き」、折り曲げる「曲げ」、平らな板を容器の形にする「絞り」が基本です(日本金型工業会の分類の「抜く・曲げる・絞る」)。1つの部品を作るのに、これらを何回か組み合わせます。
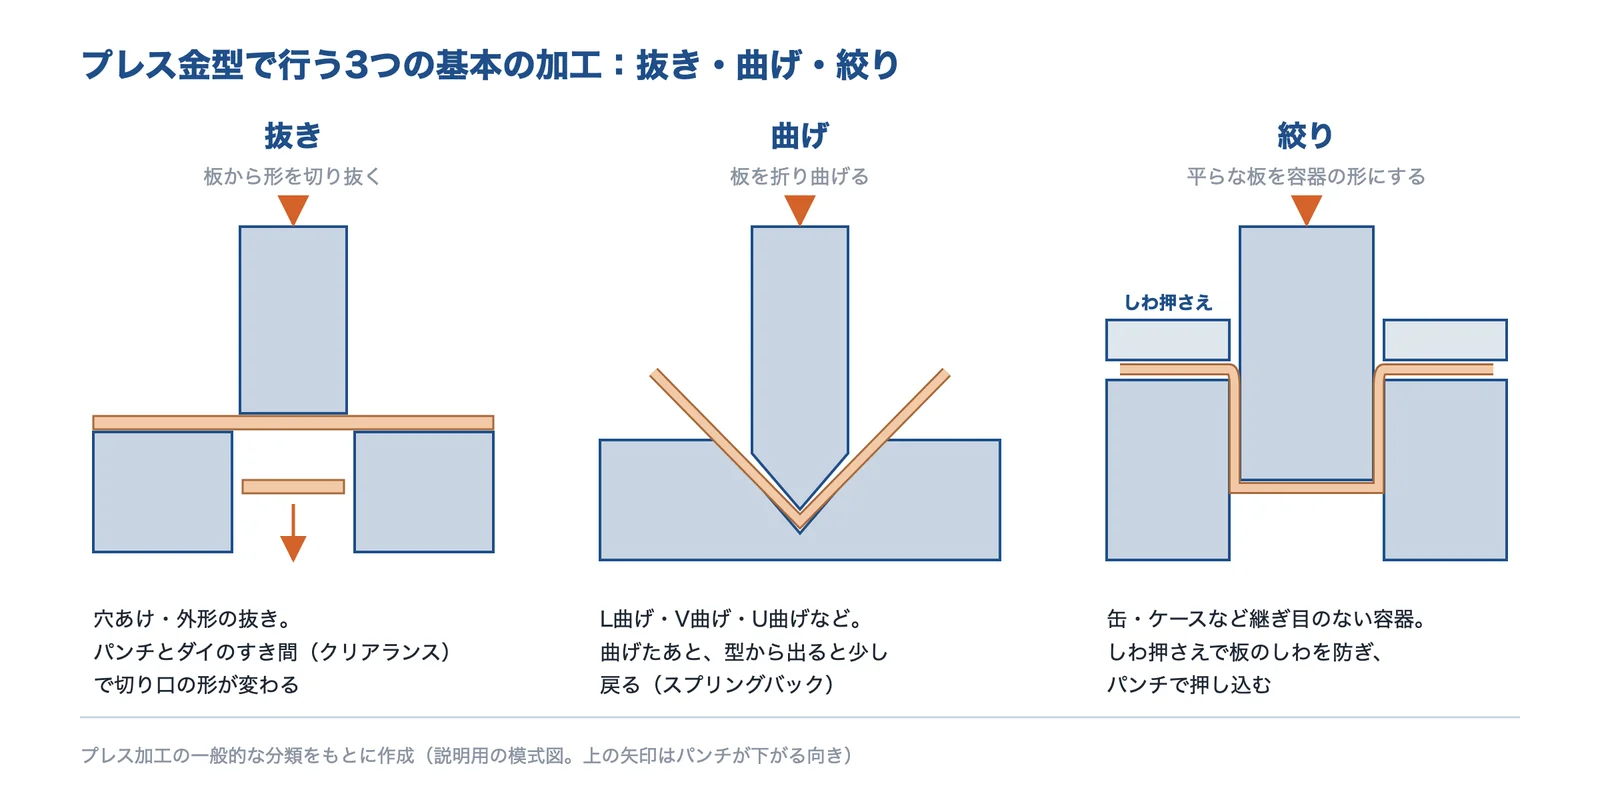
出典:モノト・MONOist のプレス加工の解説と日本金型工業会の分類をもとに AI(Claude)で作成
出典:金型って?|日本金型工業会、金型とは?大量生産に欠かせない金型の種類・材質・用語|モノト
プレス金型の方式:単発・順送・トランスファ
工程が多い部品は、金型の並べ方で作り方が変わります。モノトと MONOist の解説をもとに整理すると、次のとおりです。
| 方式 | しくみ | 向いている場面(編集部の整理) |
|---|---|---|
| 単発型(単能型) | 1つの型で1つの加工をする | 数が少ない・工程が少ない部品 |
| 複合型 | 2〜3工程(抜きと絞り、抜きと曲げなど)を1つの型にまとめる(モノト) | 工程を減らしたいとき |
| 順送型 | 1つの型に複数の工程(ステージ)を並べ、コイル材を1ピッチずつ送る。生産性がいちばん高い(モノト) | 小さな部品を速く大量に作るとき |
| トランスファ型 | 単能型を並べて搬送・位置決めの機構を加え、型の間で部品を運ぶ。加工の高さを取れるので、順送型では難しい絞り加工ができる(モノト) | 深い絞りのある部品 |
| タンデム | プレス機を並べ、ロボットで部品を運ぶ(MONOist) | 自動車のボディなど大きな部品 |
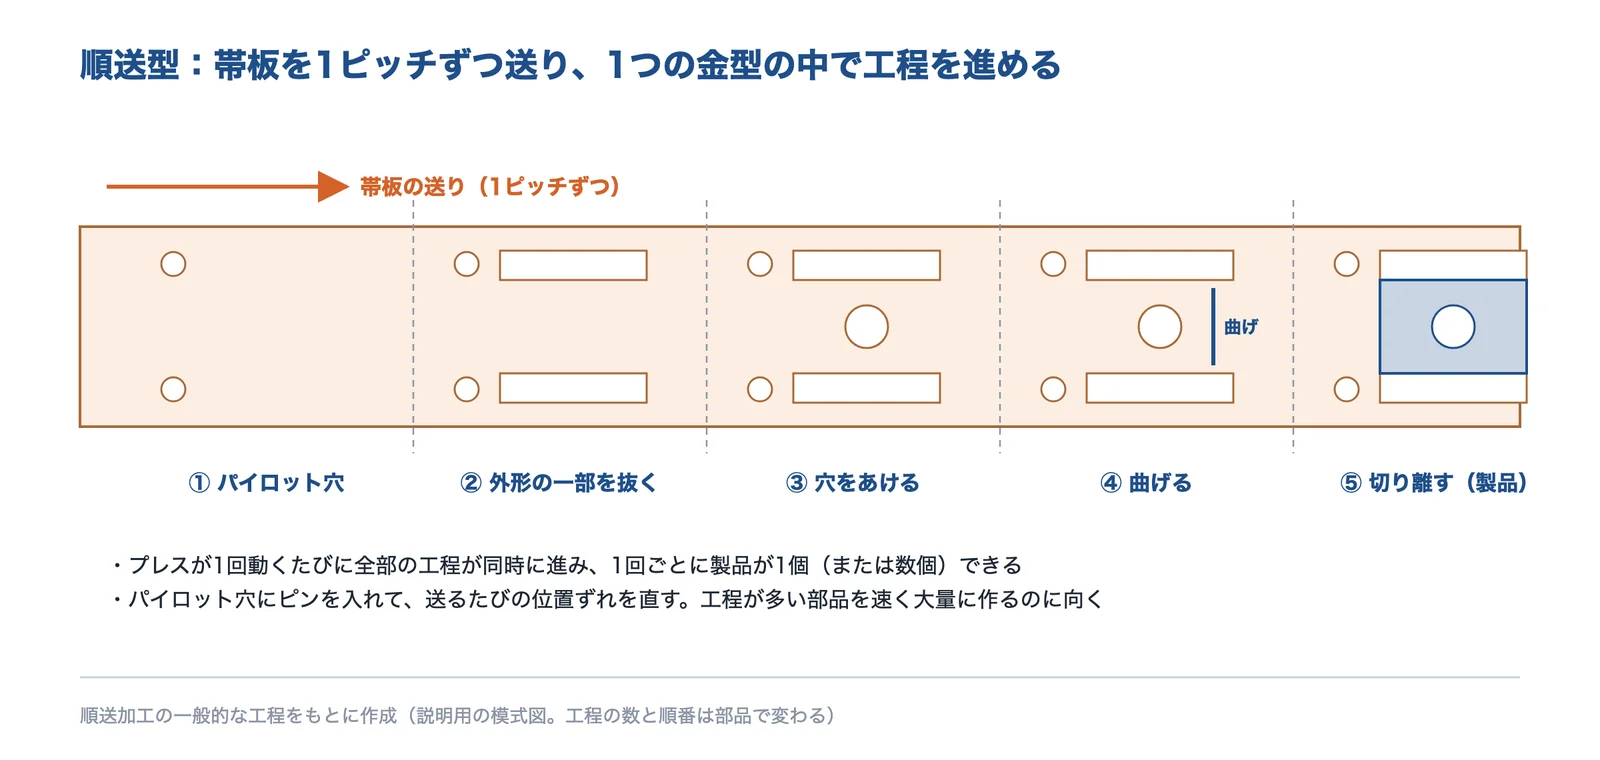
出典:モノト・MONOist の順送型の解説をもとに AI(Claude)で作成
出典:金型とは?大量生産に欠かせない金型の種類・材質・用語|モノト、金属板を切る・抜く・曲げる(プレス加工の方式)|MONOist
金型の構造と各部の名前
プレス金型の構造
プレス金型は、上型(パンチ側)と下型(ダイ側)を、ガイドポストで位置を合わせて組んだものです。モノトの用語の解説では、パンチに張り付いた製品を払い取るストリッパ、金型を固定する器具で上下をガイドポストでつなぐダイセット、絞りのしわを押さえるしわ押さえ、パイロットピンなどの部品があります(パイロットピンは順送型で帯板の位置を合わせるのに使います。編集部の補足)。
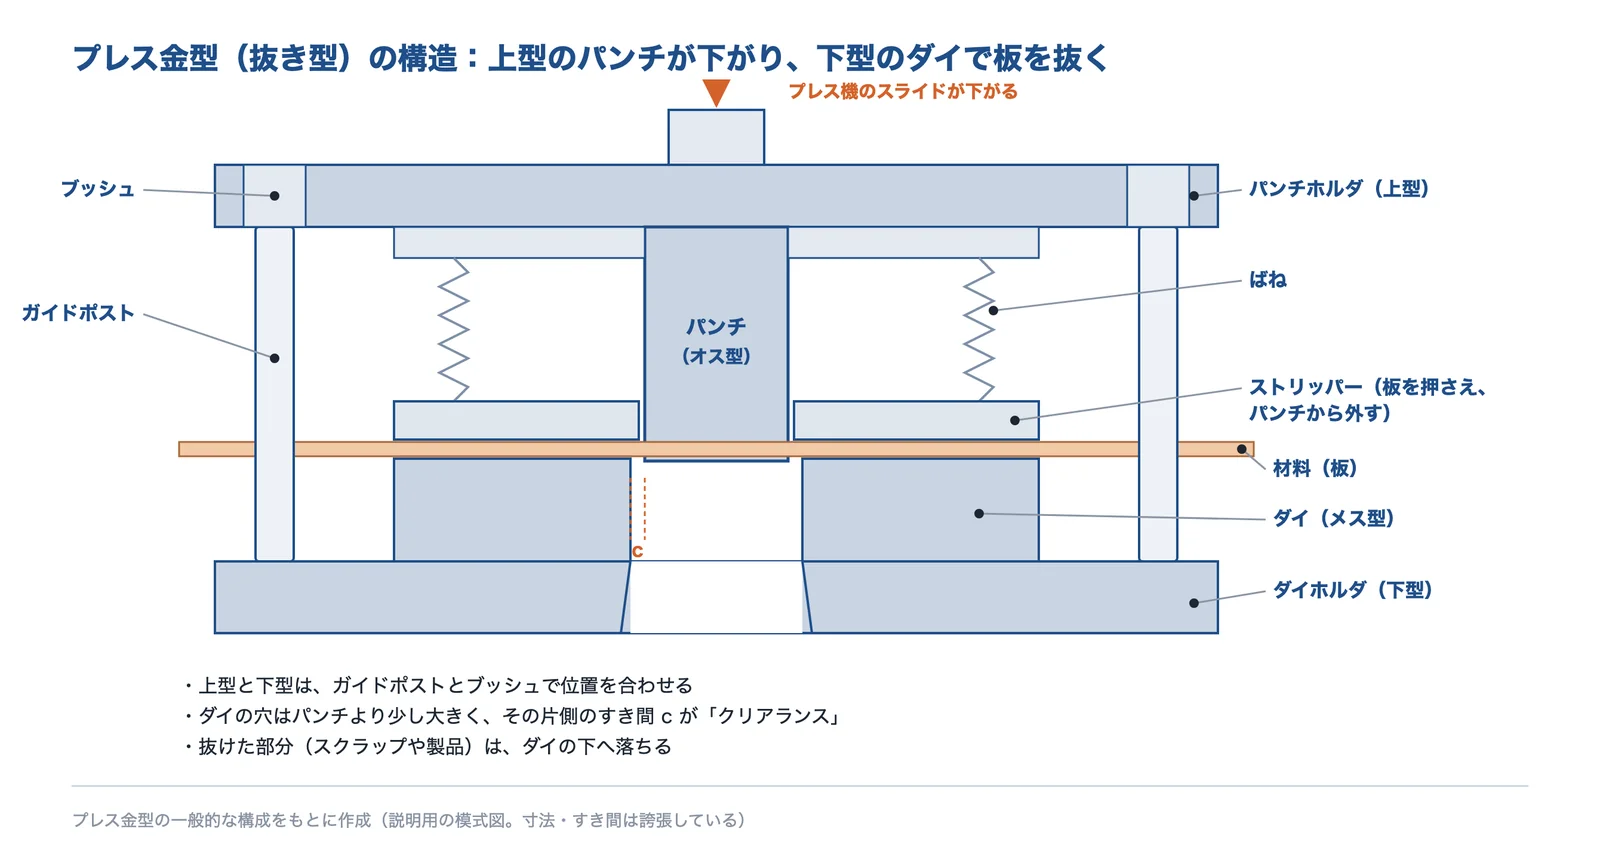
出典:モノトの金型の用語の解説(プレス金型の部品)をもとに AI(Claude)で作成
出典:金型とは?大量生産に欠かせない金型の種類・材質・用語|モノト
射出成形金型の構造
射出成形金型は、固定側(キャビティ)と可動側(コア)の間のすき間に、溶けた樹脂を押し込んで固める型です。プロテックの解説には、キャビティ(凹部)・コア(凸部)・型板・取り付け板・ガイドピン・スプルー・ランナー・ゲート・エジェクタピン・冷却回路・パーティングライン・抜き勾配といった用語が並んでいます。
| 部分 | 役目(編集部の整理) |
|---|---|
| スプルー | 成形機のノズルから入った樹脂の、最初の通り道 |
| ランナー | スプルーから、それぞれのキャビティへ樹脂を分ける通り道 |
| ゲート | キャビティの入口。細く絞ってあり、成形品から切り離す所 |
| キャビティとコア | 合わせたすき間が成形品の形になる |
| 冷却回路(冷却水の穴) | 型の温度を一定に保ち、樹脂を早く固める |
| エジェクタピン | 型が開いたあと、成形品を押し出す |
| パーティングライン(PL) | 固定側と可動側の合わせ目。成形品に線が残る |
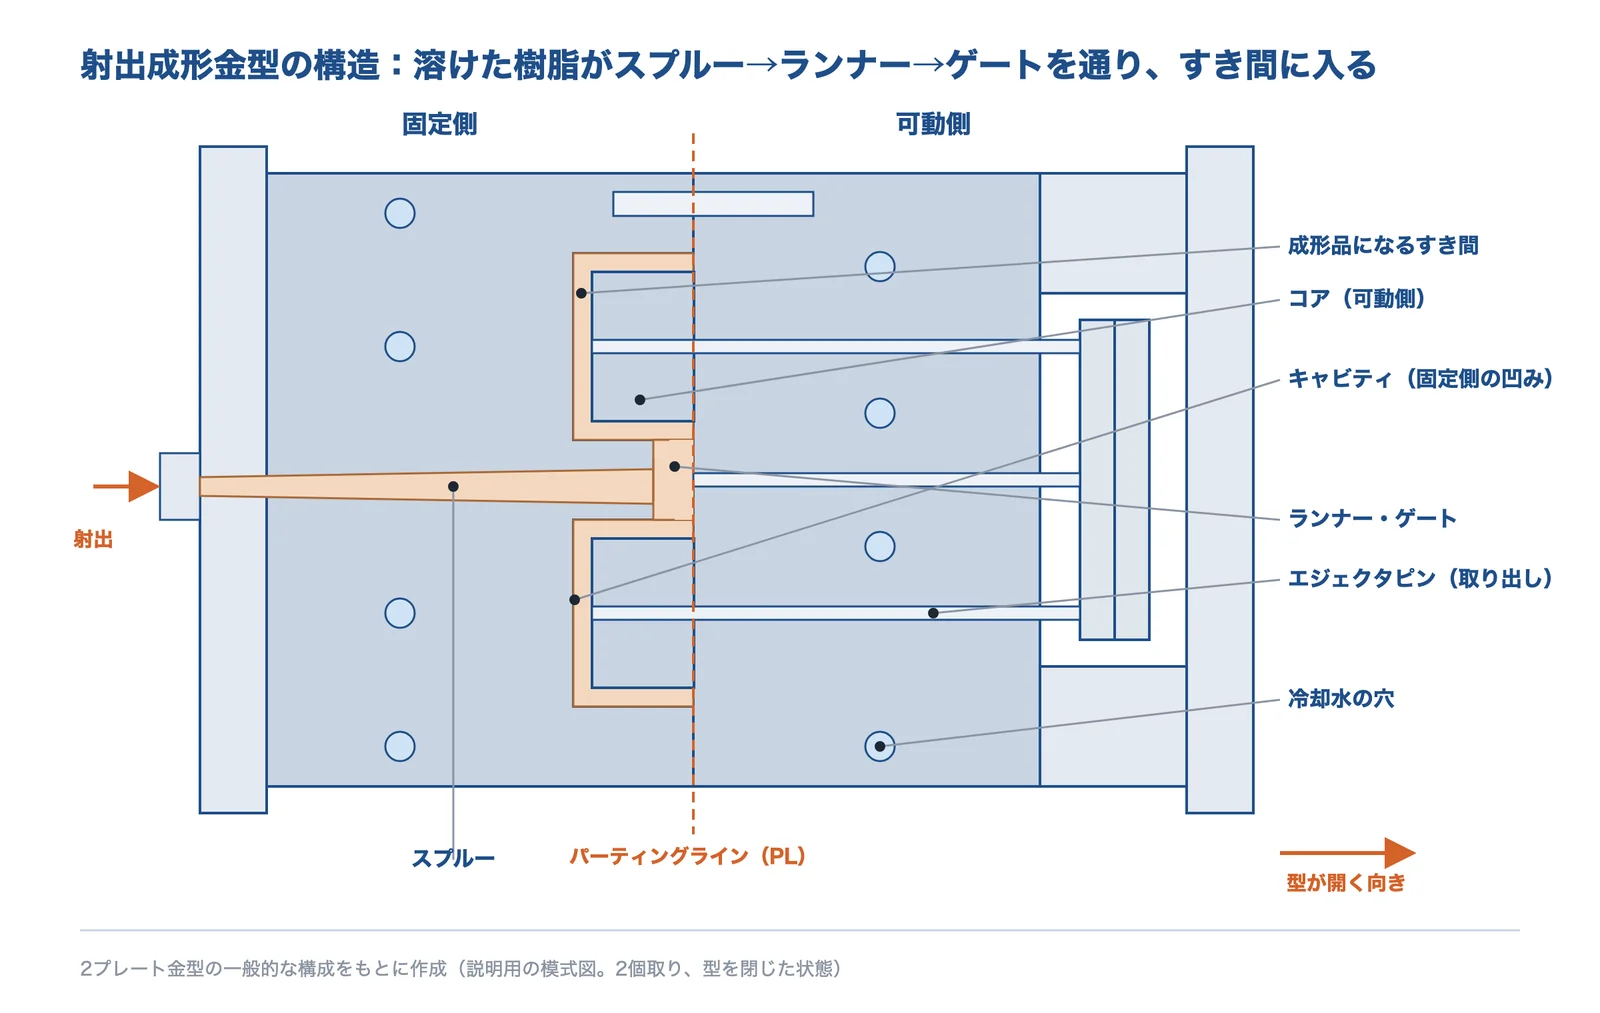
出典:プロテックの金型の解説とウィキペディア「金型」(射出成形金型の各部の名前)をもとに AI(Claude)で作成
出典:金型とは?種類・構造・製作の流れ|プロテック、金型|ウィキペディア
ランナーとゲート、ホットランナー
MONOist の解説では、スプルーブッシュの形は成形機のノズルの仕様で決まり、ノズル先端の R よりスプルー側をわずかに大きくします。ランナーの断面は流れの抵抗が小さく加工もしやすい円形が理想で、長さはできるだけ短くします。ランナーの樹脂は製品にならないので、ノズルの中のヒーターで樹脂を溶けたまま保つホットランナーを使うと材料のむだが減り、採用が増えています(ウィキペディア「射出成形」)。ゲートの位置と成形不良(ウェルドライン・ひけ・ショートショット)の関係は課題「射出成形の外観不良を減らしたい」で説明しています。
出典:ランナー&ゲート形状のいろいろ|MONOist、射出成形|ウィキペディア
金型を使う部品の設計で決めること
抜き勾配:1度以上が目安
成形品を型から抜くために、側面を少し傾けておくのが抜き勾配です。MONOist「成型部品設計のツボ」では、キャビティ側は1度以上、コア側は1度以上、ボス・リブは0.5度以上が目安とされ、肉厚は1.5〜3.5 mmが目安です。どちらも材料や大きさで変わると注記されています。表面に模様(シボ)を付けるときは、模様の深さに合わせて勾配を大きくします(編集部の補足)。
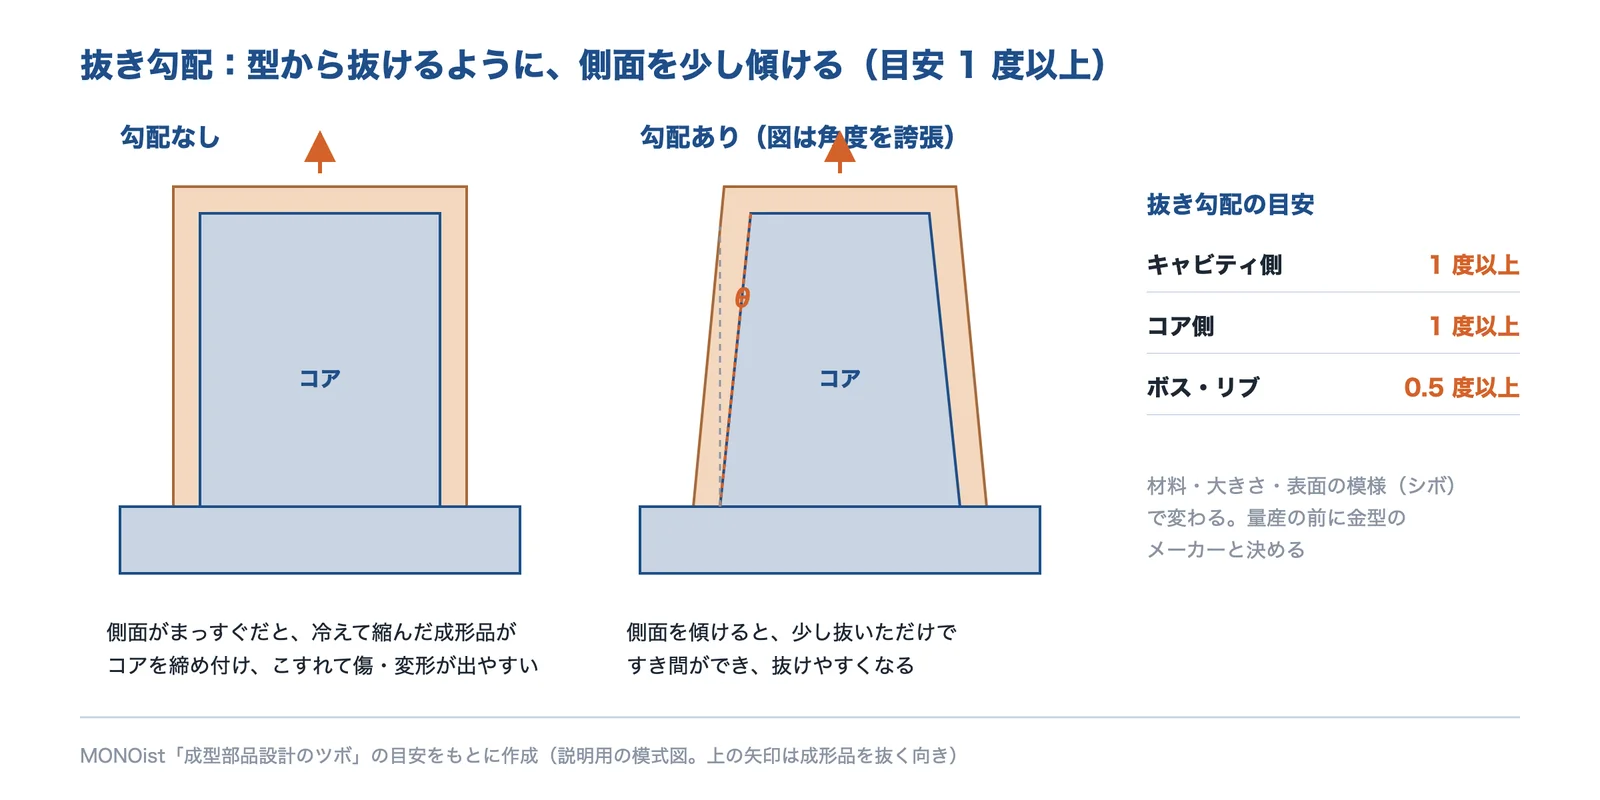
出典:MONOist「成型部品設計のツボ」の抜き勾配の目安をもとに AI(Claude)で作成
出典:成型部品設計のツボ(抜き勾配・肉厚の目安)|MONOist
抜きのクリアランス:切り口を見て決める
抜き型では、ダイの穴をパンチより少し大きくし、そのすき間をクリアランスと呼びます。アマダの板金基礎講座では、クリアランスの適正値は板厚とせん断抵抗に比例し、適正かどうかは切断面を見て判断するとしています。切り口の形・バリの出方・板金の設計のしかたは技術「板金・プレス加工」で説明しています。
金型に合わせた形にすると、型も部品も安くなる
アンダーカット(型を開く向きに抜けない引っかかり)があると、スライドなどの動く部品が金型に要り、型が高く・壊れやすくなります。肉厚をそろえる、角に丸みを付ける、型の開く向きに抜ける形にすると、型の費用が下がり、成形品のひけ・反りも減ります(編集部の整理)。加工しやすい形の考え方は課題「加工しやすい形状にしたい」で説明しています。
金型の材料と寿命
金型の材料と硬さ
金型の材料は工具鋼が標準で、ダイス鋼・高速度工具鋼が主流です。冷間鍛造のパンチなどには超硬合金も一部で使われ、ダイカスト型には熱間工具鋼が使われます(ウィキペディア「金型」)。プロテリアルの技術資料では、冷間プレスの抜き(小物・順送)は 58〜62 HRC、薄板の抜きは 55〜60 HRC、曲げ・絞りは 58〜62 HRC、冷間鍛造はパンチ(雄型)58〜63 HRC・ダイ(雌型)55〜60 HRC が標準の硬さです。熱い材料に触れる型は、アルミのダイカスト型で 41〜51 HRC、アルミの押出ダイスで 45〜49 HRC と低めです。
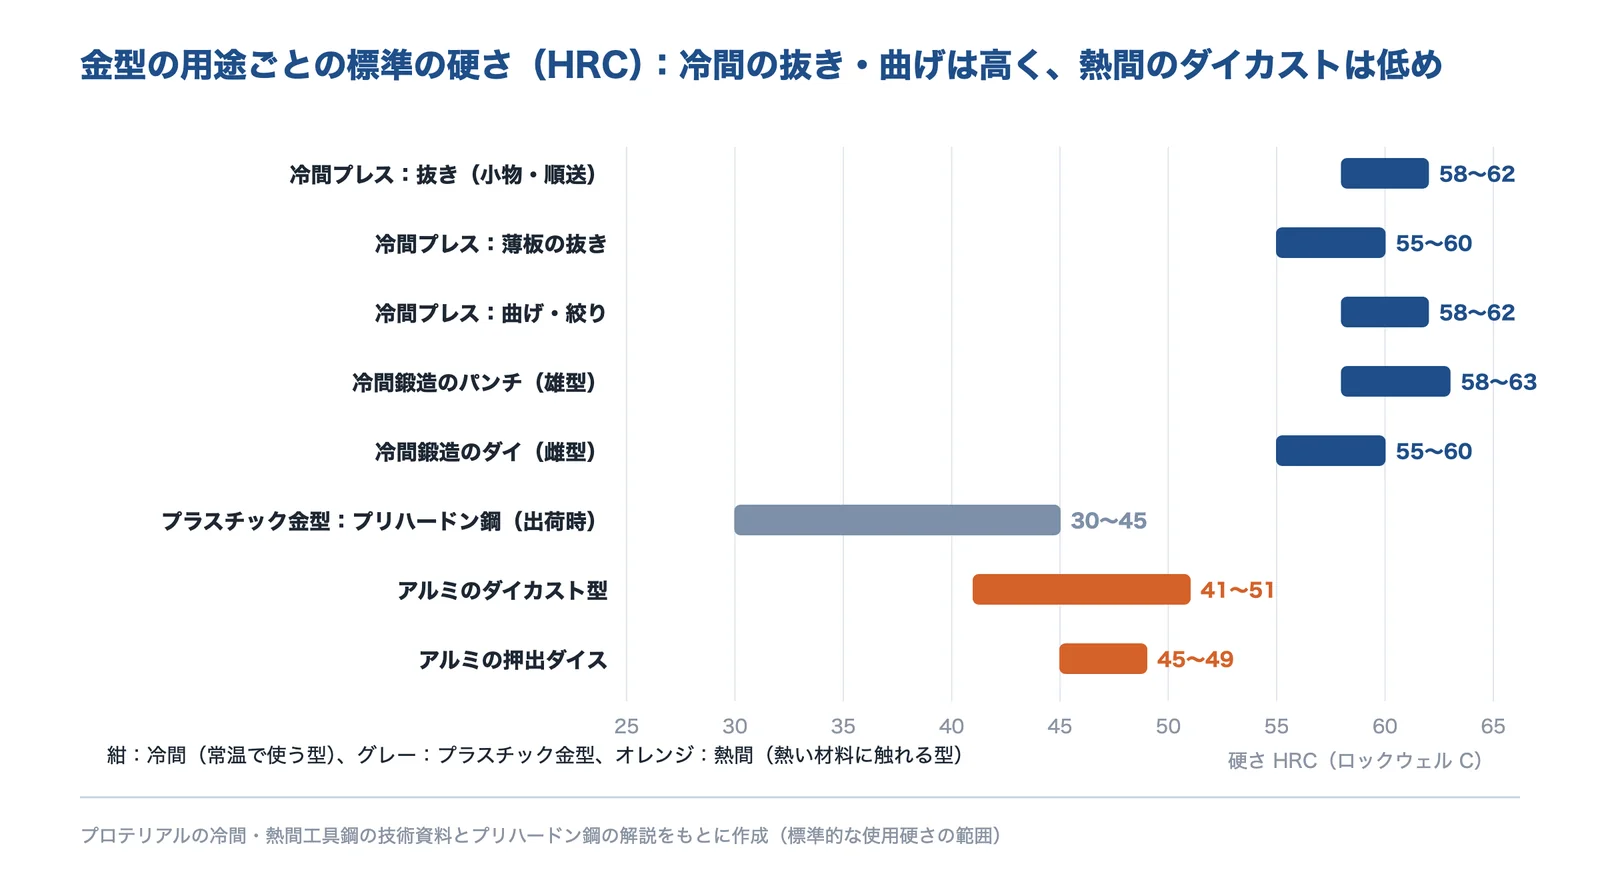
出典:プロテリアルの冷間・熱間工具鋼の技術資料とプリハードン鋼の解説をもとに AI(Claude)で作成
出典:金型|ウィキペディア、冷間加工用工具鋼(技術情報)|プロテリアル、熱間加工用工具鋼(技術情報)|プロテリアル
プラスチック金型のプリハードン鋼
プリハードン鋼は、焼入れ・焼戻しを済ませた状態で出荷される鋼で、金型用は 30〜45 HRC 程度に調整されています。JIS の規格はなく、各社の名前で売られています。機械加工のあとに熱処理が要らないので、工程と納期を減らせます(プロテリアル)。
| 鋼種(プロテリアルの例) | 硬さ | 特徴(同社の説明) |
|---|---|---|
| HPM1 | 37〜41 HRC | 削りやすい汎用 |
| HPM38 | 29〜33 HRC | 13Cr 系のステンレスで、さびにくく鏡面にしやすい。焼入れ・焼戻しで 50〜55 HRC |
| NAK55・NAK80 | 37〜43 HRC | 時効硬化型で熱処理で硬さを上げられない。NAK80 は耐摩耗性・ねばりが高く、細かい鏡面にできる(削りやすさは NAK55 より低い) |
金型の寿命:ショット数で考える
金型の寿命は、何回成形できるか(ショット数)で考えます。テクノラボの解説では、プラスチック成形の標準の型は一般に10万ショット(定期の手入れが前提)、焼入れした高耐久の型は世界の一般的な基準で30万ショットですが、日本の現場では最低100万ショットの保証を求められることが多いとされています。必要なショット数は、製品の生産数から先に決めておくと、型の材料と費用を選びやすくなります(編集部の整理)。
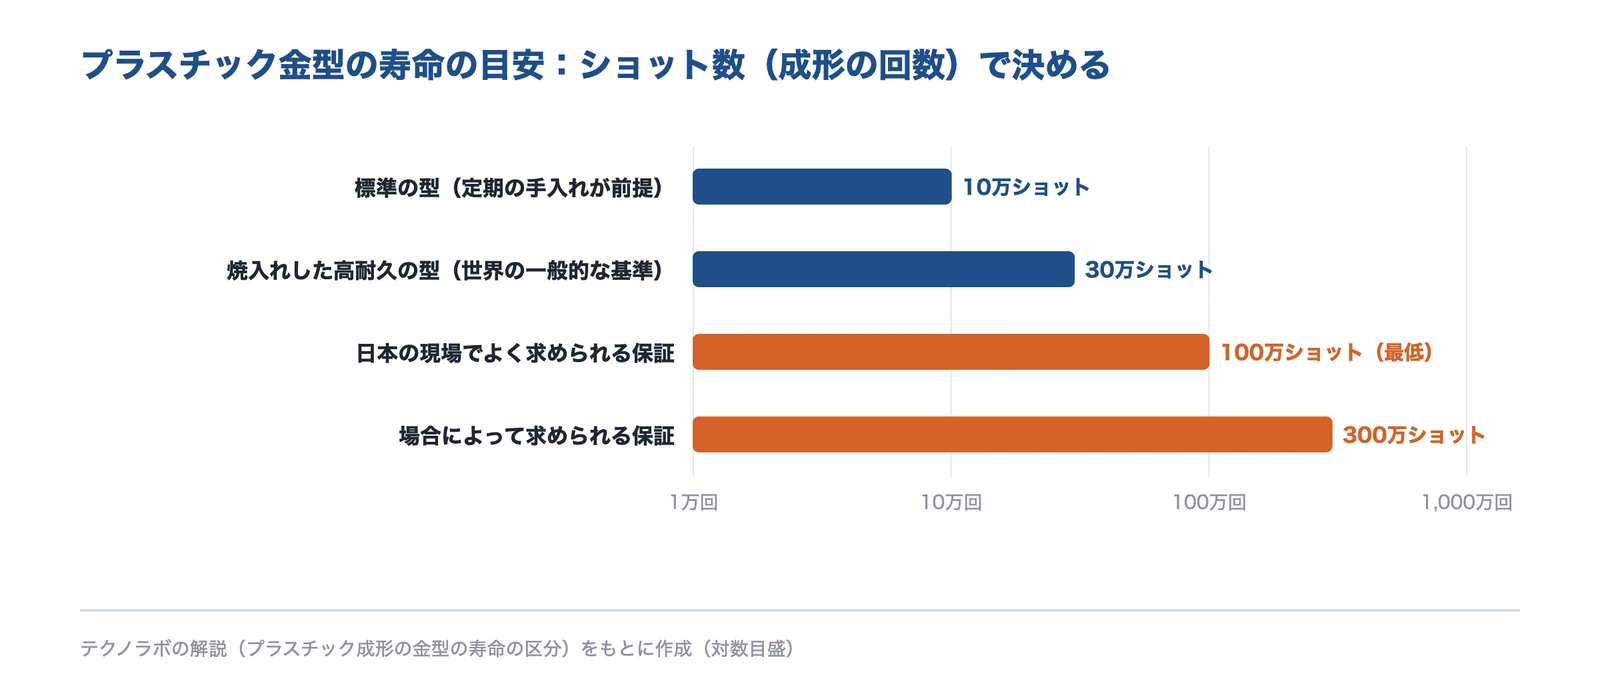
出典:テクノラボのプラスチック成形の金型の解説(寿命の区分)をもとに AI(Claude)で作成
出典:プラスチック成形の金型(寿命で分ける種類)|テクノラボ
金型の傷み方と、長持ちさせる表面処理
使う回数が増えると、金型には摩耗・変形・破壊が起き、対策として無電解ニッケルめっき・PVD・CVD などの表面処理が使われます(ウィキペディア「金型」)。ダイカスト金型では、熱い溶湯と冷却のくり返しで表面に細かい割れ(ヒートチェック)が出ます。日原ほか(精密工学会誌、1989年)は、ダイカスト金型の表面の応力が、試験前は大きな圧縮だったのが、約100ショットまでに引張へ急に変わることを報告しています。同じグループの研究(1991年)は、CVD で被膜を付けた熱間金型鋼を比べ、アルミの溶湯の中で TiC と TiC-TiN の被膜が削られにくく、熱疲労では TiN と TiC-TiCN-TiN の割れの数が少なかったとしています。森ほか(鋳造工学、2017年)は、実際の金型の損傷を観察し、CAE を適用して金型の表面のヒートクラックを検討しています。
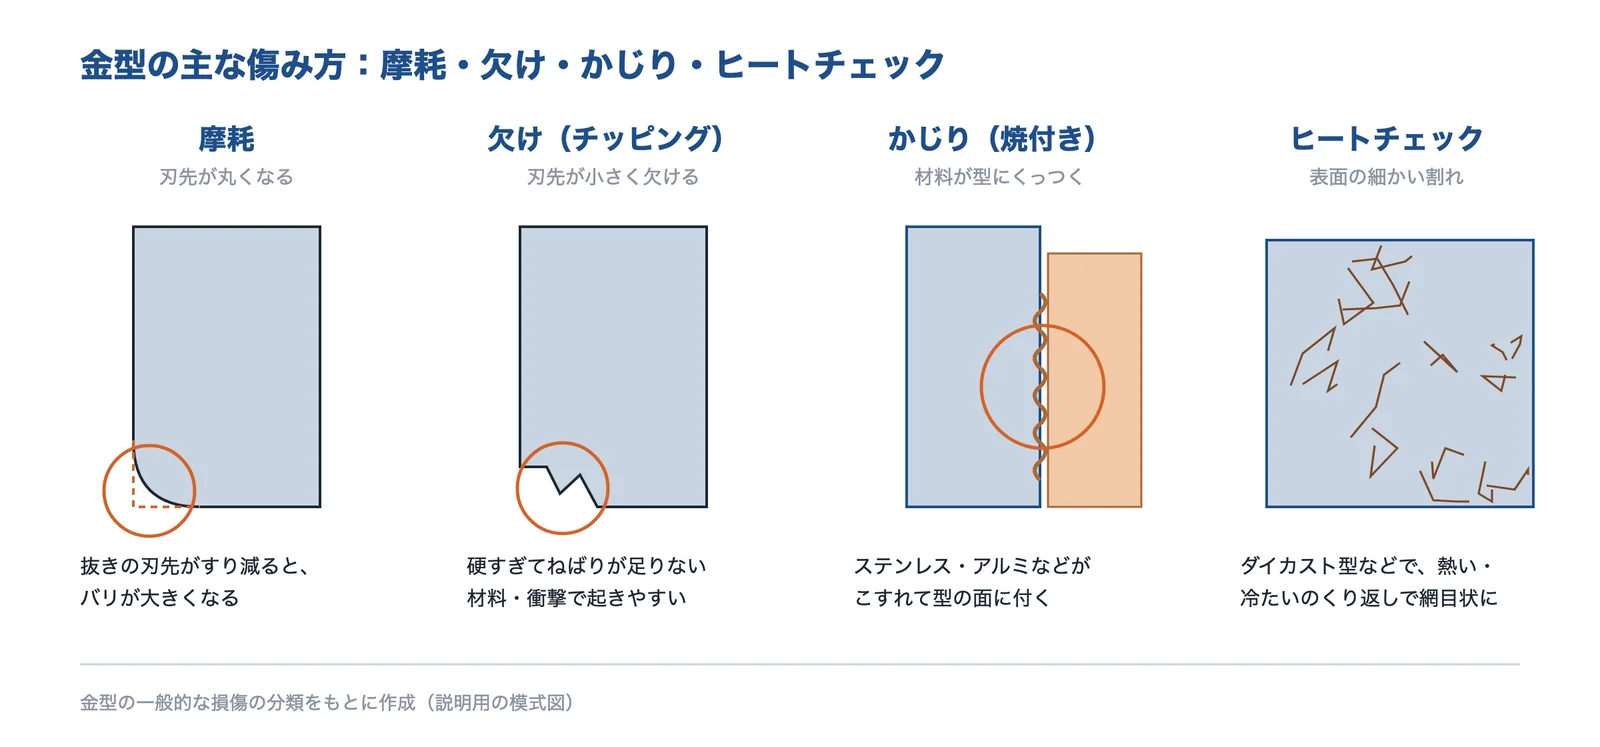
出典:ウィキペディア「金型」と精密工学会誌・鋳造工学の論文の抄録(傷み方の分類は編集部の整理)をもとに AI(Claude)で作成
出典:金型|ウィキペディア、日原・藤原・向山・緒方:ダイカスト金型鋼に関する研究(第1報)金型と試料の残留応力測定(精密工学会誌 55巻10号、1989年)|J-STAGE、日原・藤原ほか:ダイカスト金型鋼に関する研究(第4報)CVD処理熱間金型鋼の熱疲労特性(精密工学会誌 57巻1号、1991年)|J-STAGE、森ほか:ダイカスト金型表面に発生するヒートクラックに対する CAE の適用(鋳造工学 89巻12号、2017年)|J-STAGE
寿命を延ばす具体的な方法(材料の選び直し・表面処理・再研削)は課題「金型・工具の寿命を延ばしたい」、かじりの対策は課題「ねじ・摺動部の焼付き・かじりを防ぎたい」、型の表面の結露は課題「機械・配管・金型の表面の結露を防ぎたい」で説明しています。
金型ができるまでと費用
金型ができるまでの流れ
CREX の解説では、金型づくりは次の7つの段階で進みます。
- 打ち合わせ・見積もり
- 金型設計
- CAM プログラミング
- 機械加工(切削・放電加工など)
- 仕上げ・組み立て
- トライアウト(試作)・調整
- 納品・量産
期間の目安は、設計1週間〜1か月、加工2週間〜2か月、調整1週間〜1か月で、簡単なもので1か月ほど、複雑・大型のもので3か月〜半年以上です(CREX)。金型の加工に使う放電加工は技術「放電加工」、切削は技術「切削加工」で説明しています。
費用と期間の目安
CREX は、費用の相場の目安を、プレス金型で数万円(簡単な単発型)〜数千万円(大きな順送型)、プラスチック金型で数十万円〜数千万円、鍛造で数十万円〜数百万円以上、鋳造で数十万円〜数千万円などとしています。費用の内訳では加工費がいちばん大きいことが多いとしています。
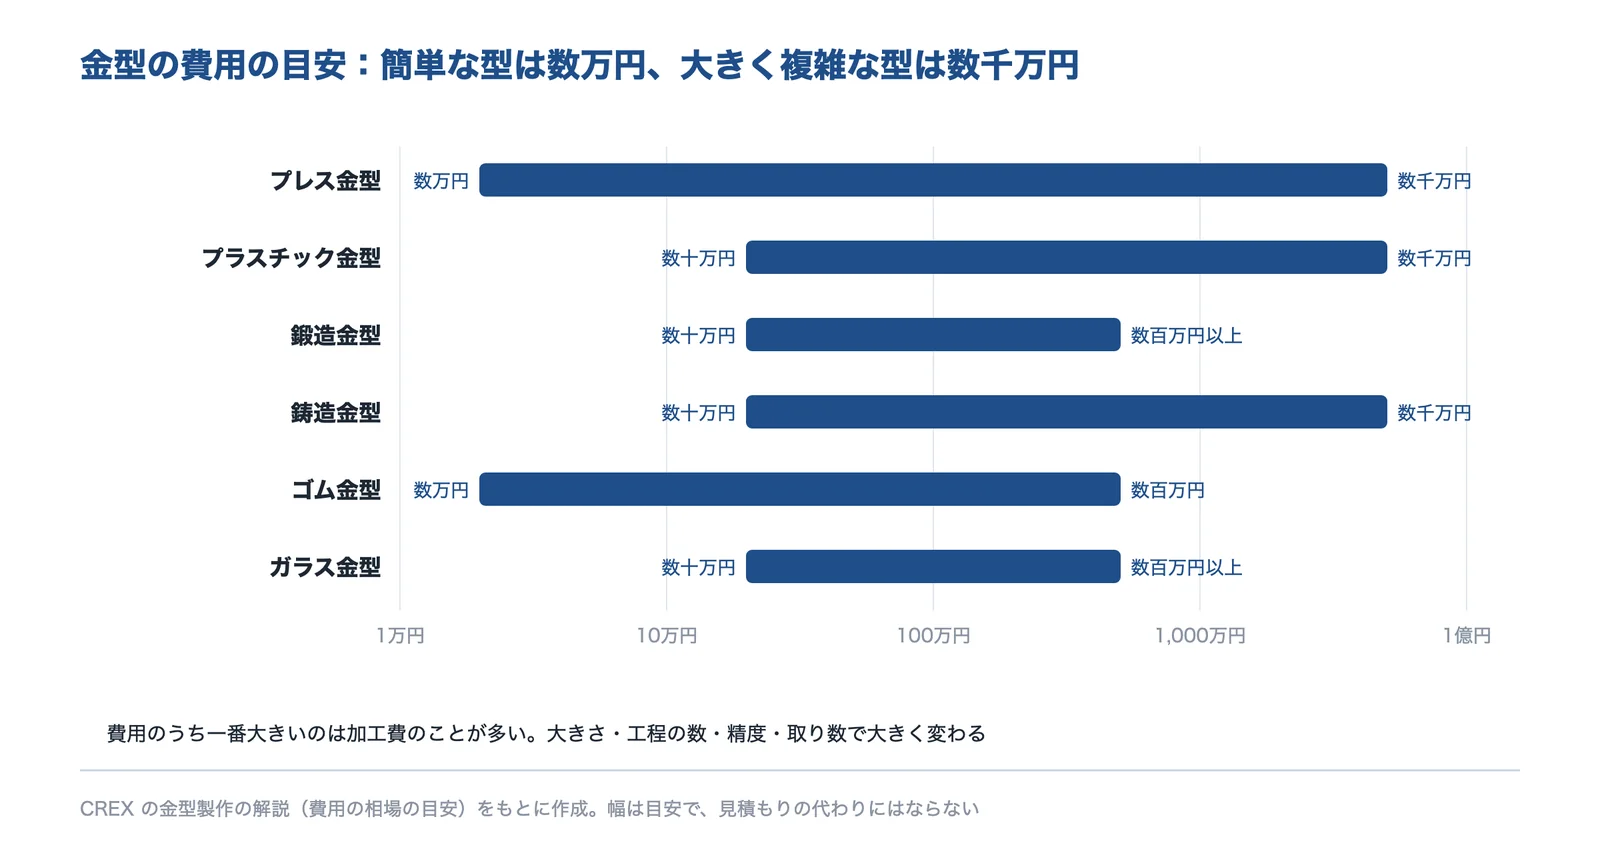
出典:CREX の金型製作の解説(費用の相場の目安)をもとに AI(Claude)で作成
見積もりを頼む前に整理すること
金型の見積もりは、次のことが決まっていると早く正確になります(編集部の整理)。
- 部品の図面か 3D データ(材料・寸法・公差・表面の仕上げ)
- 生産数(月・年・製品の寿命までの合計)と、必要なショット数
- 1回で何個作るか(取り数)、使う成形機・プレス機の大きさ
- 製品の寸法で特に大事な所(合わせ面・はめあい)
- 納期と、試作・トライの回数
- 金型の持ち主・保管・手入れをどちらがするか
企業紹介(金型の技術)
金型の相談先は、作りたい部品の加工のしかたで変わります。
| 困りごと | 相談先の例 |
|---|---|
| 樹脂の部品を量産する金型がほしい | 射出成形金型のメーカー |
| 金属の板の部品を速く大量に作りたい | プレス金型・順送プレスのメーカー |
| アルミの複雑な部品を鋳物で作りたい | ダイカスト金型・鋳造型のメーカー |
| 金型の寿命・割れ・鏡面が困る | 金型用の鋼のメーカー |
| パンチ・ガイドなどの部品を替えたい・そろえたい | 金型の標準部品のメーカー |
| 成形のサイクルを冷却で短くしたい | 金属3Dプリンターで冷却水管を入れた金型をつくるメーカー |
ここでは、金型と、金型の材料・部品・つくる機械を扱う6社を紹介します。得意な分野が重ならないように選びました。
| 会社 | 射出成形 金型 | プレス 金型 | ダイカスト 金型 | 金型の 材料 | 金型の 部品 | 金属3D プリンター |
|---|---|---|---|---|---|---|
| 不二精機精密・多数個取りの射出成形金型(大阪市中央区) | ● | |||||
| 豊栄金属工業精密プレス金型と順送プレス(大阪府守口市) | ● | |||||
| 斎藤金型製作所鋳造型・アルミダイカスト型(三重県桑名市) | ● | |||||
| 大同特殊鋼金型用の工具鋼(名古屋市東区) | ● | |||||
| パンチ工業プレス・プラスチック金型の部品(東京都品川区) | ● | |||||
| 松浦機械製作所金型をつくる金属3Dプリンター(福井県福井市) | ● |
●は、各社の公式サイトで扱いを確認できたものです(空欄は、扱っていないという意味ではありません)。社名を押すと、その会社の紹介へ移ります。
不二精機株式会社|医療機器・食品容器の部品をつくる精密金型と多数個取り金型
不二精機とは
大阪市中央区瓦町に本社を置く会社です(同社の会社概要)。金型事業部で、プラスチック部品用の精密金型と、1つの金型で複数の成形品を作る多数個取り金型を扱っています。
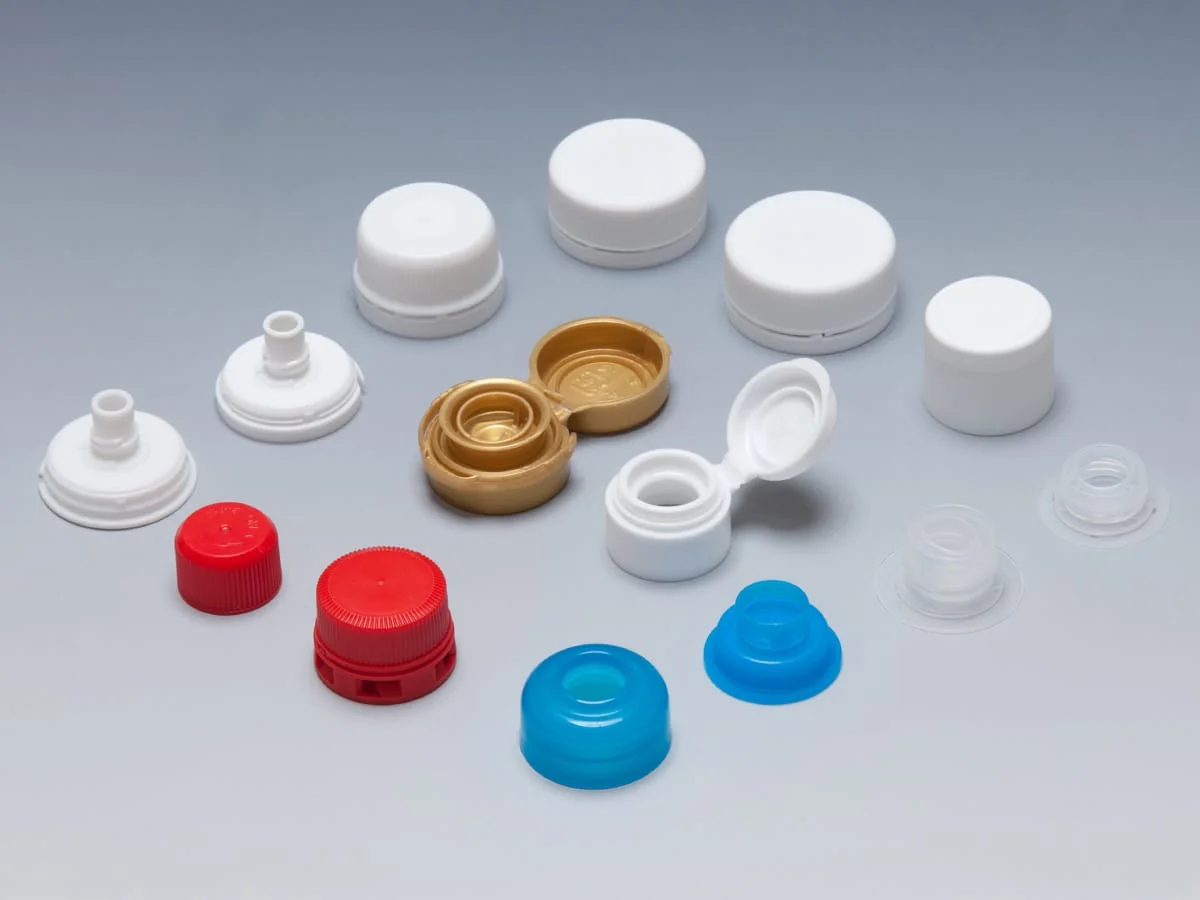
不二精機の得意技術
| 技術 | 内容 |
|---|---|
| 精密金型 | プラスチック部品用の精密金型。品質を落とさず1個あたりの単価を30%下げた事例を同社は紹介 |
| 多数個取り金型 | 1つの金型で複数の成形品を作る。2台で行っていた成形を1台でできるようになった、という顧客の声を同社は紹介 |
不二精機が解決できる課題
- 樹脂の部品を、1個あたり安く大量に作りたい
- 成形機の台数を減らしたい(取り数を増やす)
- 医療機器・食品容器など、精度のいる樹脂部品の金型がほしい
公開されている実績・用途
- 医療機器、自動車部品、食品容器、飲料用キャップ(同社の金型事業部のページ)
出典:会社概要|不二精機、金型事業部(精密金型・多数個取り金型)|不二精機、精密金型製作事例|不二精機
豊栄金属工業株式会社|精密プレス金型を自社でつくり、順送プレスで量産
豊栄金属工業とは
大阪府守口市菊水通に本社を置く会社です(同社の会社概要)。事業は、プレス用の精密金型の設計・製作と、金属部品のプレス加工です。
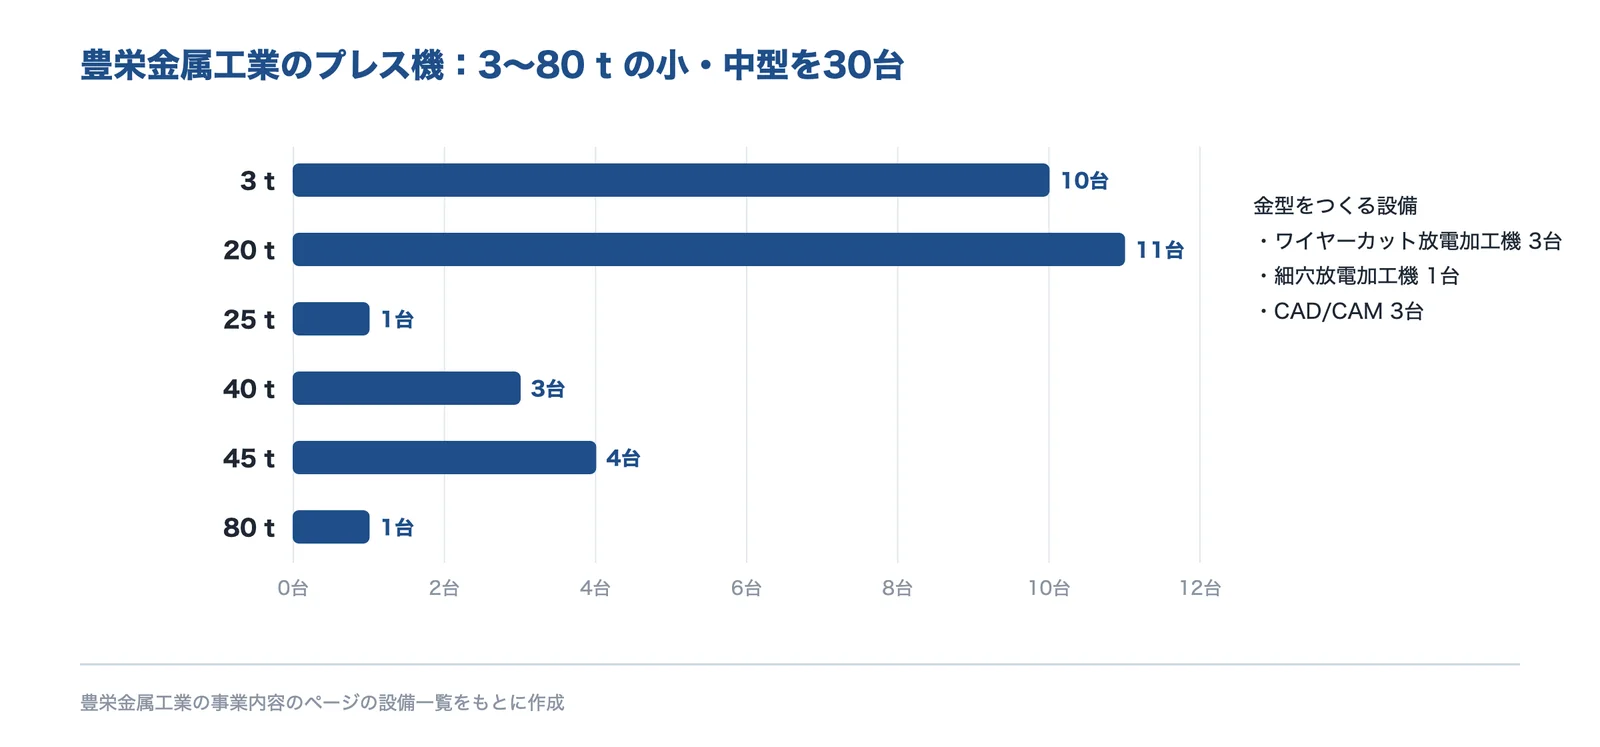
出典:豊栄金属工業の事業内容のページ(設備一覧)をもとに AI(Claude)で作成
豊栄金属工業の得意技術
| 技術 | 内容 |
|---|---|
| 単発プレスと順送プレス | 順送プレスは、複雑な形を1回のプレスで加工できる、と同社は説明 |
| 金型をつくる設備 | ワイヤーカット放電加工機3台・細穴放電加工機1台・CAD/CAM 3台 |
| 短い納期 | 350 W の YAG レーザー溶接機も持つ。緊急のときは最短1日で完成品を届ける、と同社は案内 |
豊栄金属工業が解決できる課題
- 小さな金属の板の部品を、順送プレスで大量に作りたい
- 金型の設計からプレス加工までまとめて頼みたい
- 取引先の廃業などで、既存の金型の生産を移したい
公開されている実績・用途
- AV 機器、モバイル・DSC 部品、PC 部品、航空機部品、リチウムイオン電池の端子・電極、ECU 用バスバー、各種ブラケット、EV 部品(同社の事業内容)
- サプライヤーの廃業で生産の移管を求められたとき、既存の金型を少し改造して流用し、少ない設備投資で移した事例を同社は掲載
出典:会社概要|豊栄金属工業、事業内容(精密金型・順送プレス・設備)|豊栄金属工業
斎藤金型製作所|鋳造型・アルミダイカスト型を、3D 設計と三次元測定でつくる
斎藤金型製作所とは
三重県桑名市多度町に本社を置く会社です(同社の会社概要)。鋳造型とアルミダイカスト型の設計・製作をしていて、取引先に豊田自動織機・アイシン高丘・エフ・シー・シーを挙げています。
斎藤金型製作所の得意技術
| 技術 | 内容 |
|---|---|
| 設計 | PTC Creo で 2D から 3D の設計へ移行 |
| 加工 | CAM は CAM-TOOL と Autodesk FeatureCAM。マシニングセンターなどの設備は同社の主要設備のページに掲載 |
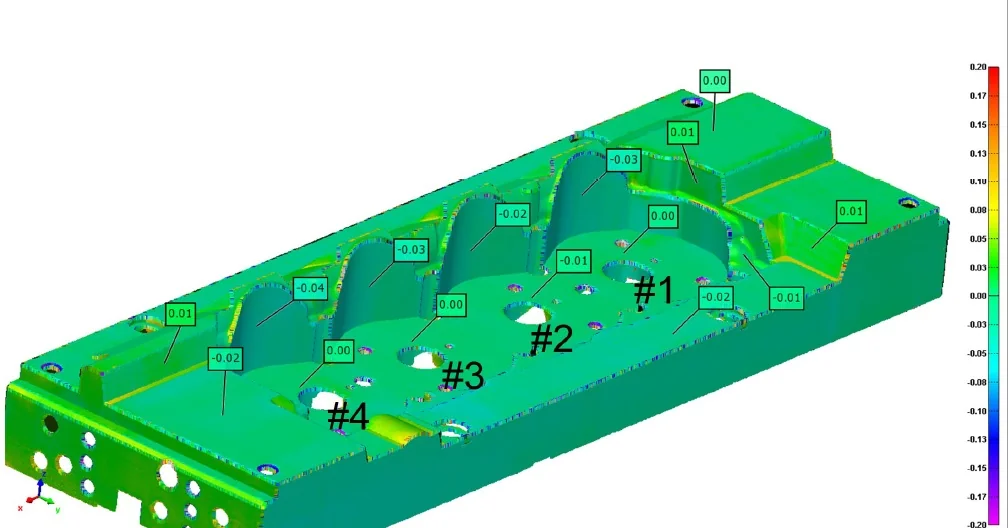
| 検査 | 接触式・非接触式の三次元測定(設備は Mitutoyo・FARO・KEYENCE の機器) |
斎藤金型製作所が解決できる課題
- アルミの複雑な部品を、ダイカストで作る金型がほしい
- 鋳造型を 3D データから設計してほしい
- 金型の寸法を三次元測定で確かめてほしい
出典:会社概要|斎藤金型製作所、トップページ(設計・CAM・検査)|斎藤金型製作所、主要設備|斎藤金型製作所
大同特殊鋼株式会社|鍛造・ダイカスト・プラスチック用の金型の鋼
大同特殊鋼とは
名古屋市東区東桜に本社を置く特殊鋼のメーカーです(同社の会社概要)。工具鋼・金型材料のページでは、鍛造金型用の熱間工具鋼、ダイカスト用の熱間工具鋼、ホットスタンプ用鋼、冷間工具鋼、プラスチック金型用鋼に分けて製品を載せています。
大同特殊鋼の得意技術
| 技術 | 内容 |
|---|---|
| DHA-GIGA | 型締力 6000 t を超える超大型ダイカスト(ギガキャスト)の金型用。焼入れ性は SKD61 の約4倍で、金型の中心部の遅い冷却(0.5〜3.0 ℃/min)でも高いねばりが得られる、と同社は説明(同社の試験の代表値で保証値ではない) |
| プラスチック金型用鋼 | NAK80、高硬度・鏡面・耐食の S-STAR など |
| ほかの区分 | 鍛造金型用・ダイカスト用の熱間工具鋼、冷間工具鋼、ホットスタンプ用鋼 |
大同特殊鋼が解決できる課題
- 大きなダイカスト金型の割れ・寿命が困る
- 鏡面・さびにくさのいるプラスチック金型の鋼を選びたい
- 鍛造・プレスの金型の鋼を選び直したい
出典:会社概要|大同特殊鋼、工具鋼・金型材料|大同特殊鋼、DHA-GIGA(超大型ダイカスト金型用鋼)|大同特殊鋼
パンチ工業株式会社|パンチ・ダイ・ガイドなど、金型の標準部品
パンチ工業とは
東京都品川区南大井に本社を置く会社です。事業は、金型部品、自動化装置とその周辺部品、特注の機械部品の製造・販売です(同社の会社概要)。
パンチ工業の得意技術
| 技術 | 内容 |
|---|---|
| プレス金型部品 | カタログに取り扱いアイテムの一例として30項目。パンチ・ブロックパンチ・ボタンダイ・精密級のパンチとダイ・超硬パンチ・ガススプリング・ダイセット用のガイドポストとブシュ・カムユニットなど |
| プラスチック金型部品 | プラスチック金型用の部品のカタログも持つ |
パンチ工業が解決できる課題
- 金型のパンチ・ダイを、標準部品で早くそろえたい
- ガイドポスト・ブシュなど、型の位置合わせの部品を選びたい
- 超硬のパンチで寿命を延ばしたい
出典:会社概要|パンチ工業、プレス金型部品(カタログ)|パンチ工業、プラスチック金型部品(カタログ)|パンチ工業
株式会社松浦機械製作所|3次元の冷却水管を入れた金型をつくる金属3Dプリンター LUMEX
松浦機械製作所とは
福井県福井市東森田に本社工場を置く会社です(同社の会社概要)。金属の粉をレーザーで固めて積む造形と、切削を1台で組み合わせた金属3Dプリンター LUMEX を作っています。
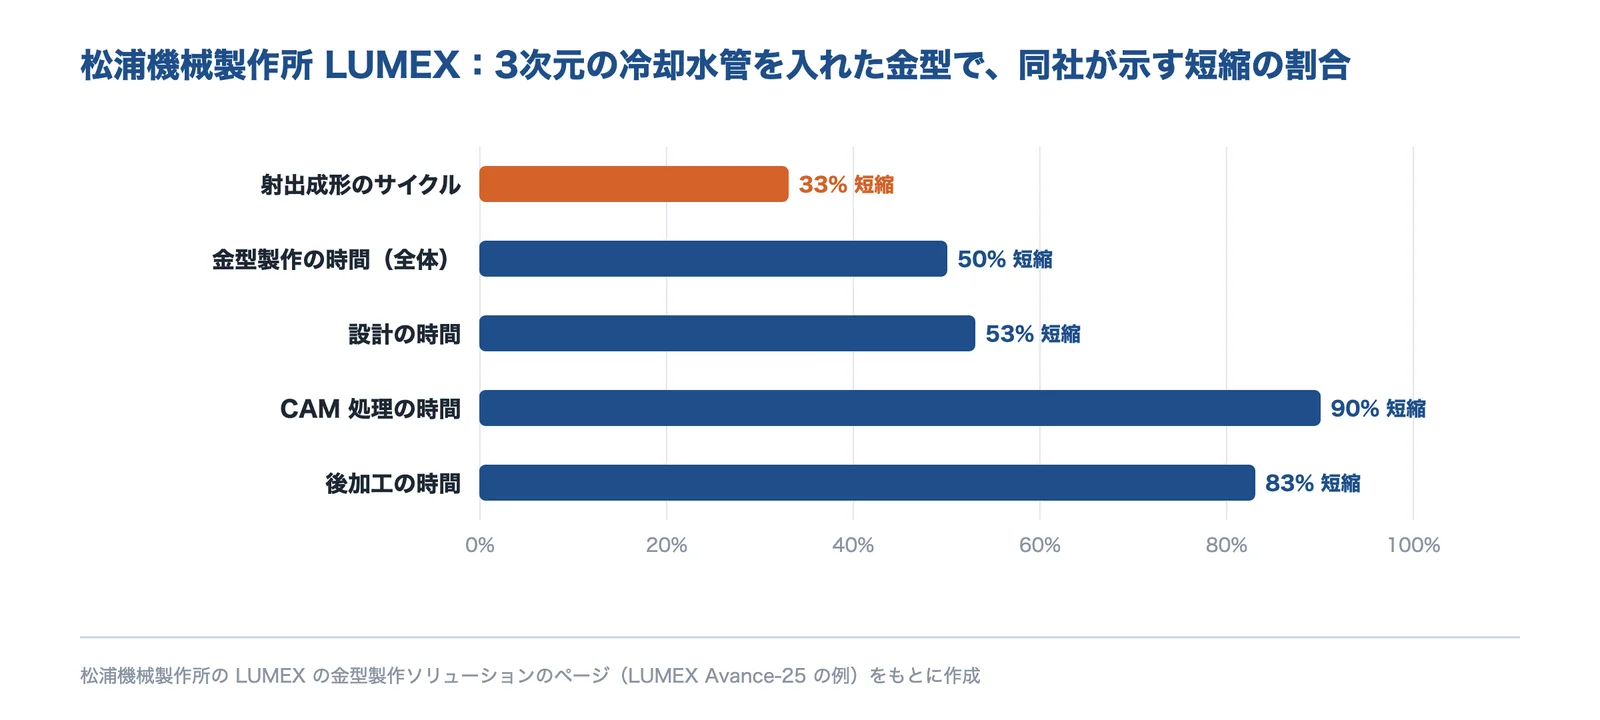
出典:松浦機械製作所の LUMEX の金型製作ソリューションのページをもとに AI(Claude)で作成
松浦機械製作所の得意技術
| 技術 | 内容 |
|---|---|
| 3次元の冷却水管 | 金型の中に冷却水管を自由に配置でき、射出成形のサイクルを33%短く、金型製作の時間を全体で50%減らせた、と同社は説明(LUMEX Avance-25、マツウラマルエージングⅡの例) |
| LUMEX Avance-25 | 造形の大きさ W256×D256×H300 mm(ベースプレートの厚みを含む)、レーザー 500 W(1 kW はオプション) |
| LUMEX Avance-60 | W600×D600×H500 mm、1 kW のファイバーレーザー |
松浦機械製作所が解決できる課題
- 成形のサイクルを、金型の冷却で短くしたい
- 冷却水管を穴あけでは通せない形の金型をつくりたい
- 金型の設計・加工の時間を減らしたい
出典:会社概要|松浦機械製作所、LUMEX 金型製作ソリューション|松浦機械製作所、LUMEX Avance-25|松浦機械製作所、LUMEX Avance-60|松浦機械製作所
よくある質問
- 金型とは、わかりやすく言うと?
- 同じ形の製品をくり返し作るための、金属でできた型です。板を押しつけて抜く・曲げる型や、溶けた樹脂・金属を流し込む型があります(金型とは)。
- 金型にはどんな種類がありますか?
- 日本金型工業会は、プレス用・鍛造用・鋳造用・ダイカスト用・プラスチック用・ガラス用・ゴム用・粉末冶金用の8つに分けています(金型の8つの種類)。
- 順送型とは?
- 1つの金型に複数の工程を並べ、帯板を1ピッチずつ送って加工する型です。小さな部品を速く大量に作るのに向きます(プレス金型の方式)。
- キャビティとコアの違いは?
- キャビティはへこんだ側(雌型)、コアは出っぱった側(雄型)です。射出成形ではキャビティ側を固定側、コア側を可動側にします(オス型とメス型)。
- 抜き勾配は何度にすればよいですか?
- MONOist の目安では、キャビティ側・コア側は1度以上、ボス・リブは0.5度以上です。材料と大きさで変わります(抜き勾配)。
- 金型の材料は何が多いですか?
- 工具鋼が標準で、ダイス鋼・高速度工具鋼が主流です。冷間鍛造のパンチなどには超硬合金も一部で、ダイカスト型には熱間工具鋼、プラスチック金型にはプリハードン鋼が使われます(金型の材料と硬さ)。
- 金型の寿命はどれくらいですか?
- プラスチック金型では、標準の型で一般に10万ショット、高耐久の型で30万ショット。日本では最低100万ショットの保証を求められることが多い、とされています(金型の寿命)。
- 金型の費用と納期は?
- CREX の目安では、プレス金型は数万円〜数千万円、プラスチック金型は数十万円〜数千万円。期間は簡単なもので1か月ほど、複雑・大型で3か月〜半年以上です(費用と期間の目安)。
回答は、このページの出典をもとに編集部がまとめたものです。
関連する技術・ページ
出典・確認日
- 金型って?|日本金型工業会
- 金型|コトバンク(デジタル大辞泉・日本国語大辞典ほか)
- 金型|ウィキペディア
- 金型とは?大量生産に欠かせない金型の種類・材質・用語|モノト
- 金属板を切る・抜く・曲げる(プレス加工の方式)|MONOist
- 金型とは?種類・構造・製作の流れ|プロテック
- ランナー&ゲート形状のいろいろ|MONOist
- 射出成形|ウィキペディア
- 成型部品設計のツボ(抜き勾配・肉厚の目安)|MONOist
- 板金基礎講座(クリアランス)|アマダ(イプロス)
- 冷間加工用工具鋼(技術情報)|プロテリアル
- 熱間加工用工具鋼(技術情報)|プロテリアル
- プリハードン鋼とは|プロテリアル
- プラスチック成形の金型(寿命で分ける種類)|テクノラボ
- 日原・藤原・向山・緒方:ダイカスト金型鋼に関する研究(第1報)金型と試料の残留応力測定(精密工学会誌 55巻10号、1989年)|J-STAGE
- 日原・藤原ほか:ダイカスト金型鋼に関する研究(第4報)CVD処理熱間金型鋼の熱疲労特性(精密工学会誌 57巻1号、1991年)|J-STAGE
- 森ほか:ダイカスト金型表面に発生するヒートクラックに対する CAE の適用(鋳造工学 89巻12号、2017年)|J-STAGE
- 金型製作の流れと費用・期間|CREX
- 会社概要|不二精機
- 金型事業部(精密金型・多数個取り金型)|不二精機
- 精密金型製作事例|不二精機
- 会社概要|豊栄金属工業
- 事業内容(精密金型・順送プレス・設備)|豊栄金属工業
- 会社概要|斎藤金型製作所
- トップページ(設計・CAM・検査)|斎藤金型製作所
- 主要設備|斎藤金型製作所
- 会社概要|大同特殊鋼
- 工具鋼・金型材料|大同特殊鋼
- DHA-GIGA(超大型ダイカスト金型用鋼)|大同特殊鋼
- 会社概要|パンチ工業
- プレス金型部品(カタログ)|パンチ工業
- プラスチック金型部品(カタログ)|パンチ工業
- 会社概要|松浦機械製作所
- LUMEX 金型製作ソリューション|松浦機械製作所
- LUMEX Avance-25|松浦機械製作所
- LUMEX Avance-60|松浦機械製作所
※製品名・会社名は各社の商標または登録商標です。本ページでは数値と事実だけを要約し、各社の文章・図は転載していません。写真は各社の公式サイトの画像で、出典をキャプションに記載しています。
※アイキャッチ画像は、AI(ChatGPT)で生成したイメージです。実在の製品ではありません。図はAI(Claude)で作成した概念図です。
情報の確認日:2026年10月31日 本ページの内容は一般的な情報です。費用・期間・寿命・硬さは出典の目安で、実際の値は部品と条件で変わります。各社の製品・サービスは、その会社の公開情報をもとに紹介しています。








