
熱処理は、金属を決まった温度まで温めて保ち、決まった速さで冷やすことで、中の組織を変え、硬さ・強さ・粘り・削りやすさを変える処理です。鋼なら、焼入れで硬くし、焼戻しで粘りを戻し、焼なましで軟らかくし、焼ならしで組織をそろえます。同じ材料でも、熱処理しだいで別の材料のような性質になります。
出典:鉄鋼材料の各種熱処理:鉄鋼材料の基礎知識(10)1ページ(2026年5月)|MONOist、鉄鋼材料の各種熱処理:鉄鋼材料の基礎知識(10)2ページ|MONOist
このページでは、部品全体を処理する熱処理(焼入れ・焼戻し・焼なまし・焼ならし、サブゼロ処理、ステンレスとアルミの熱処理)の違いと選び方、炉と雰囲気、図面に書くこと、歪みと割れの注意、頼む前に整理することをまとめ、得意な熱処理の違う会社を紹介します。表面だけを硬くする浸炭・窒化・高周波焼入れは技術「表面硬化」、歪み・割れの対策は課題「熱処理で歪む・割れる」で扱っています。
熱処理の企業(早見表)
| 企業 | 真空 | 塩浴 (ソルト) | 大物・ 長尺 | ステン レス | アルミ (T6) | 焼なまし・ 焼ならし | サブ ゼロ | 小物の 量産 |
|---|---|---|---|---|---|---|---|---|
| メタルヒート真空熱処理の専業。1300角の大型真空炉6基(愛知県) | ● | ● | ● | ● | ● | |||
| 伸和熱処理ソルトバス主体で、小物精密部品を即日から(埼玉県) | ● | ● | ● | ● | ● | |||
| 長門製作所最大6000L の長尺品・単品10t までの焼入れ(山口県) | ● | ● | ● | |||||
| フクネツ真空・ピット・連続・ソルト炉を使い分け(福岡県) | ● | ● | ● | ● | ● | |||
| エマナックねじなど小物の真空焼入れ・固溶化(大阪府) | ● | ● | ● | ● |
●は、各社の公式サイトで設備・扱いを確認できたものです(空欄は、扱っていないという意味ではありません)。社名を押すと、その会社の紹介へ移ります。
この技術で解決できる課題
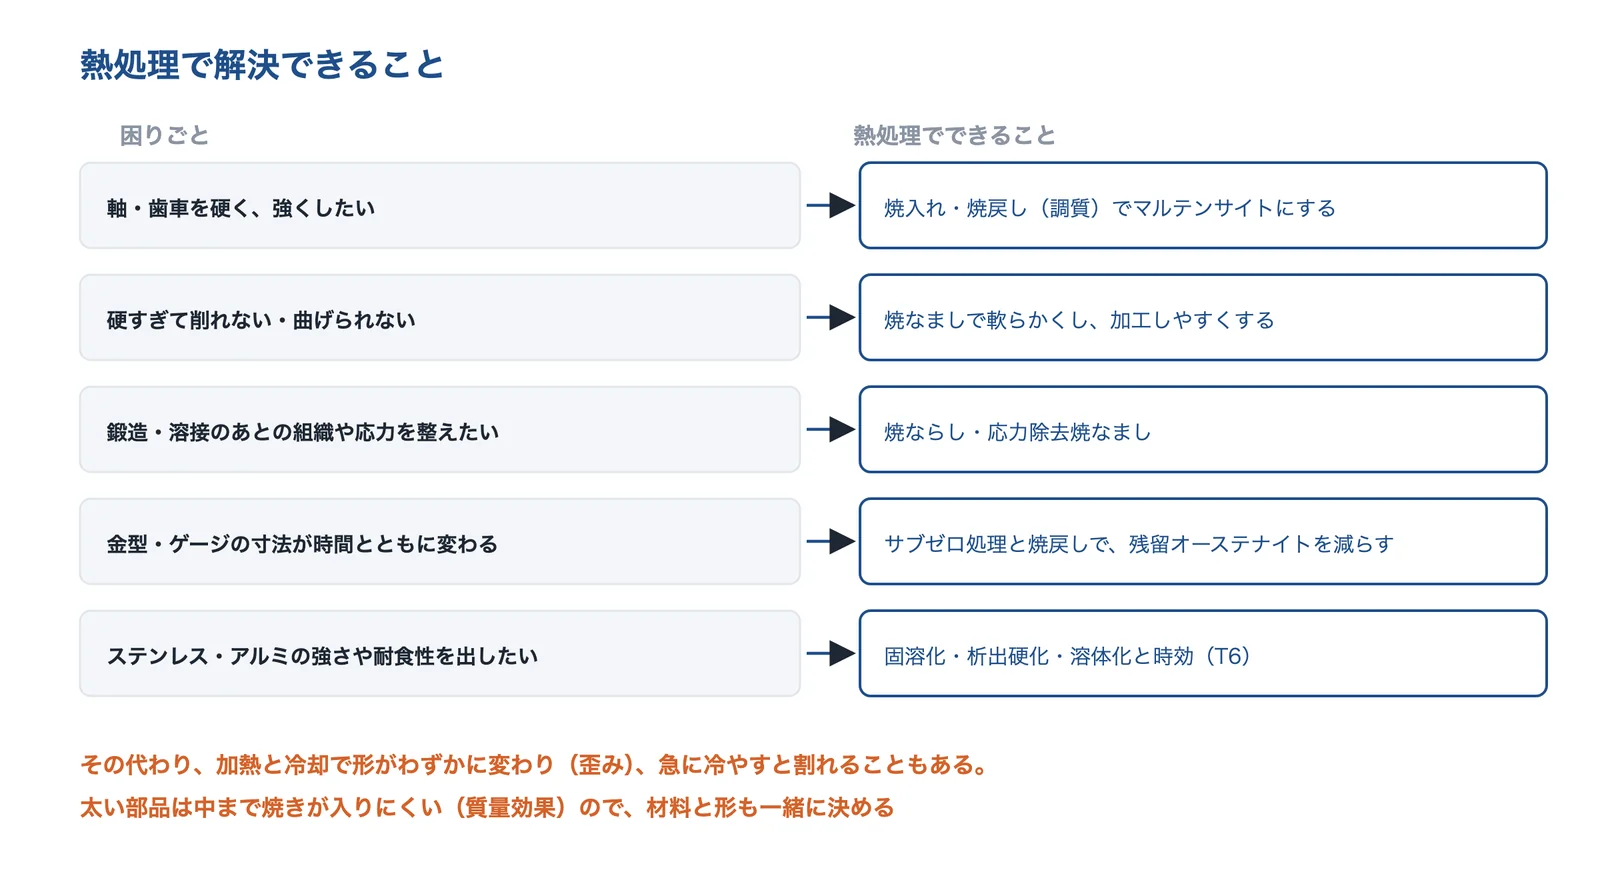
熱処理が効くのは、部品を硬く・強くしたい、加工しやすく軟らかくしたい、鍛造や溶接のあとの組織や応力を整えたい、寸法の経年変化を止めたいといった困りごとです。一方で、温めて冷やすので形がわずかに変わり(歪み)、急に冷やすと割れることもあります。太い部品は中まで焼きが入りにくいので、材料と形と熱処理を一緒に決めます。
出典:このページの出典(MONOist・モノタロウの講座・各社の公式サイト)をもとに AI(Claude)で作成
出典:鉄鋼材料の各種熱処理:鉄鋼材料の基礎知識(10)1ページ(2026年5月)|MONOist、鉄鋼材料の各種熱処理:鉄鋼材料の基礎知識(10)2ページ|MONOist、工具の熱処理・表面処理基礎講座 2-4 残留オーステナイトの功罪とサブゼロ処理の効果|モノタロウ
| 課題 | この技術での解決 | 課題ページ |
|---|---|---|
| 熱処理で歪む・割れるのを減らしたい | 冷却剤・冷やし方・置き方を見直し、焼戻しを早く行う | 冷やし方の見直し |
| 熱処理で脱炭・酸化したくない | 真空炉・雰囲気炉で温める | 加熱の雰囲気 |
| 金型・工具の寿命を延ばしたい | 鋼種と焼入れ・焼戻しの条件を選び直す | 材料と熱処理の選び直し |
| ばねがへたる・折れるのを防ぎたい | 成形のあとに低温焼なましを行う | 低温焼なまし |
| 溶接・成形で歪む・反る | 応力除去焼なましで残留応力を下げる | 残留応力の除去 |
| 応力腐食割れ(SCC)を防ぎたい | 溶体化(固溶化)・応力除去焼鈍 | 鋭敏化を防ぐ |
| 金属の水素脆化を防ぎたい | めっきのあとのベーキング(脱水素) | ベーキング |
右の列は、関係する課題ページの対策の節へのリンクです。
仕組み:温める温度と冷やす速さで、組織が変わる
MONOist の解説によると、熱処理は「材料の性質を変化させるために、材料に加熱と冷却のサイクルを与える処理」で、加熱温度と冷却速度をコントロールすることが重要で、冷却速度の違いが組織の違いをもたらすとしています。熱処理は、材料全体を処理する「全体熱処理」と、表層だけを処理する「表面熱処理」に分けられ、まず全体熱処理で粘り強くしてから、表面熱処理で表面を硬くする使い方もあります。
出典:鉄鋼材料の各種熱処理:鉄鋼材料の基礎知識(10)1ページ(2026年5月)|MONOist
4つの基本の熱処理
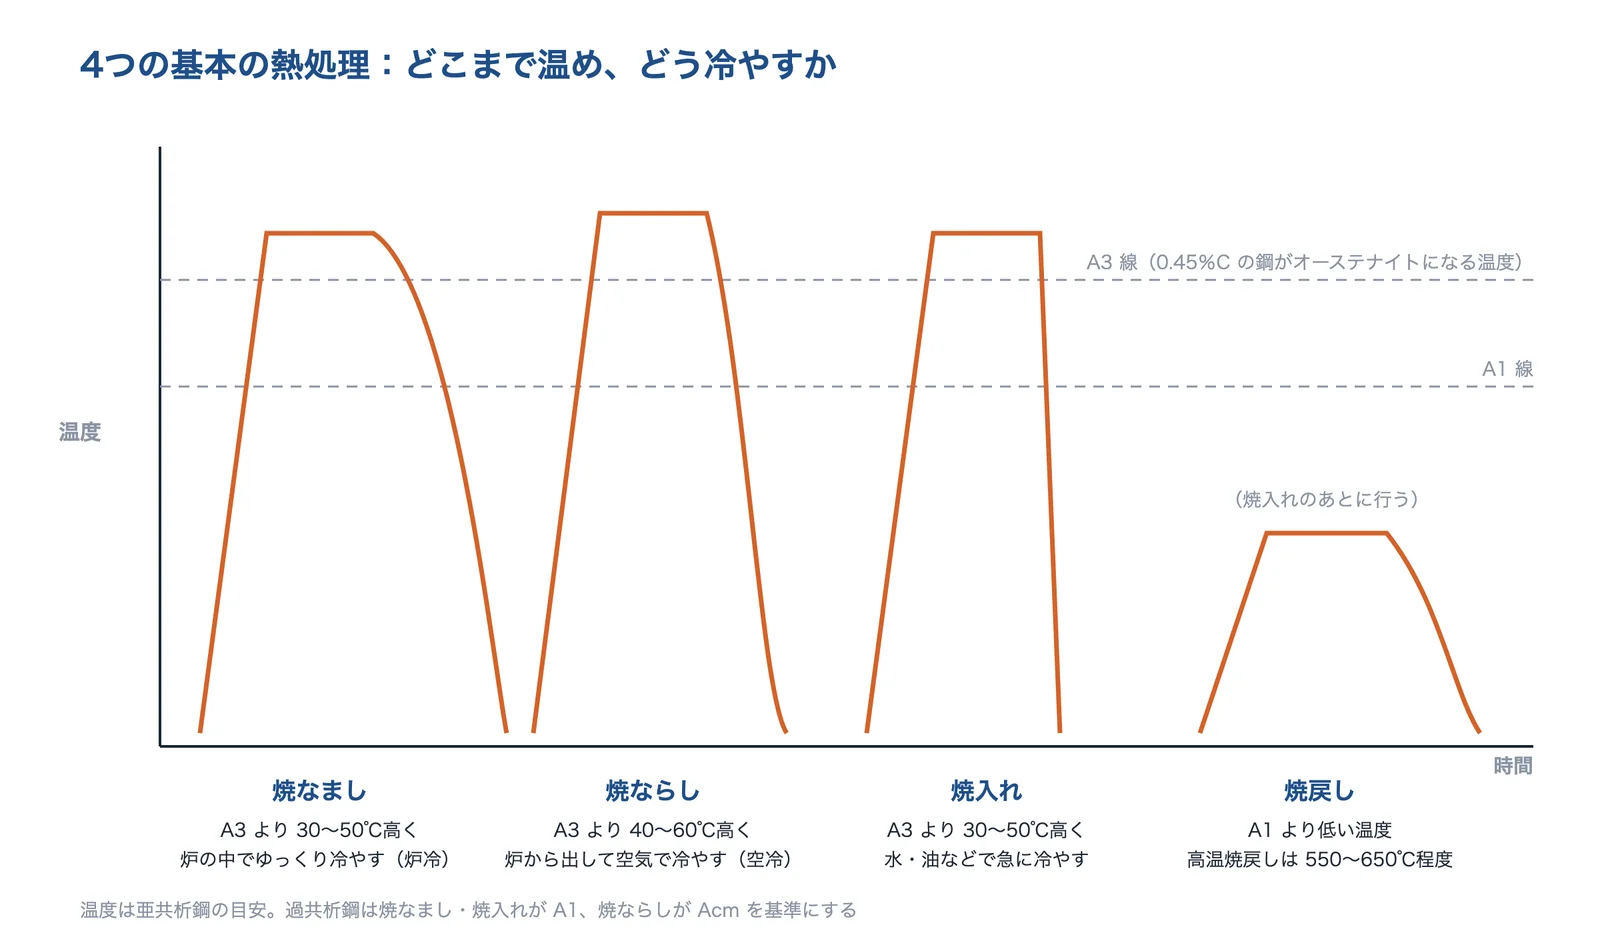
同じ解説では、炭素 0.45%の鋼を A3 線より上の温度にするとオーステナイトになり、そこからの冷やし方で組織が変わると説明しています。亜共析鋼の目安は、焼なましが A3 より 30〜50℃高く温めて炉の中でゆっくり冷やす、焼ならしが A3 より 40〜60℃高く温めて空気で冷やす、焼入れが A3 より 30〜50℃高く温めて水や油で急に冷やすです。焼戻しは焼入れのあとに A1 以下の温度に温めて冷やす処理で、高温焼戻しは 550〜650℃程度とされます。焼入れと焼戻しを続けて行うことを「調質」と呼ぶこともあります。
出典:MONOist「鉄鋼材料の各種熱処理」をもとに AI(Claude)で作成
出典:鉄鋼材料の各種熱処理:鉄鋼材料の基礎知識(10)2ページ|MONOist
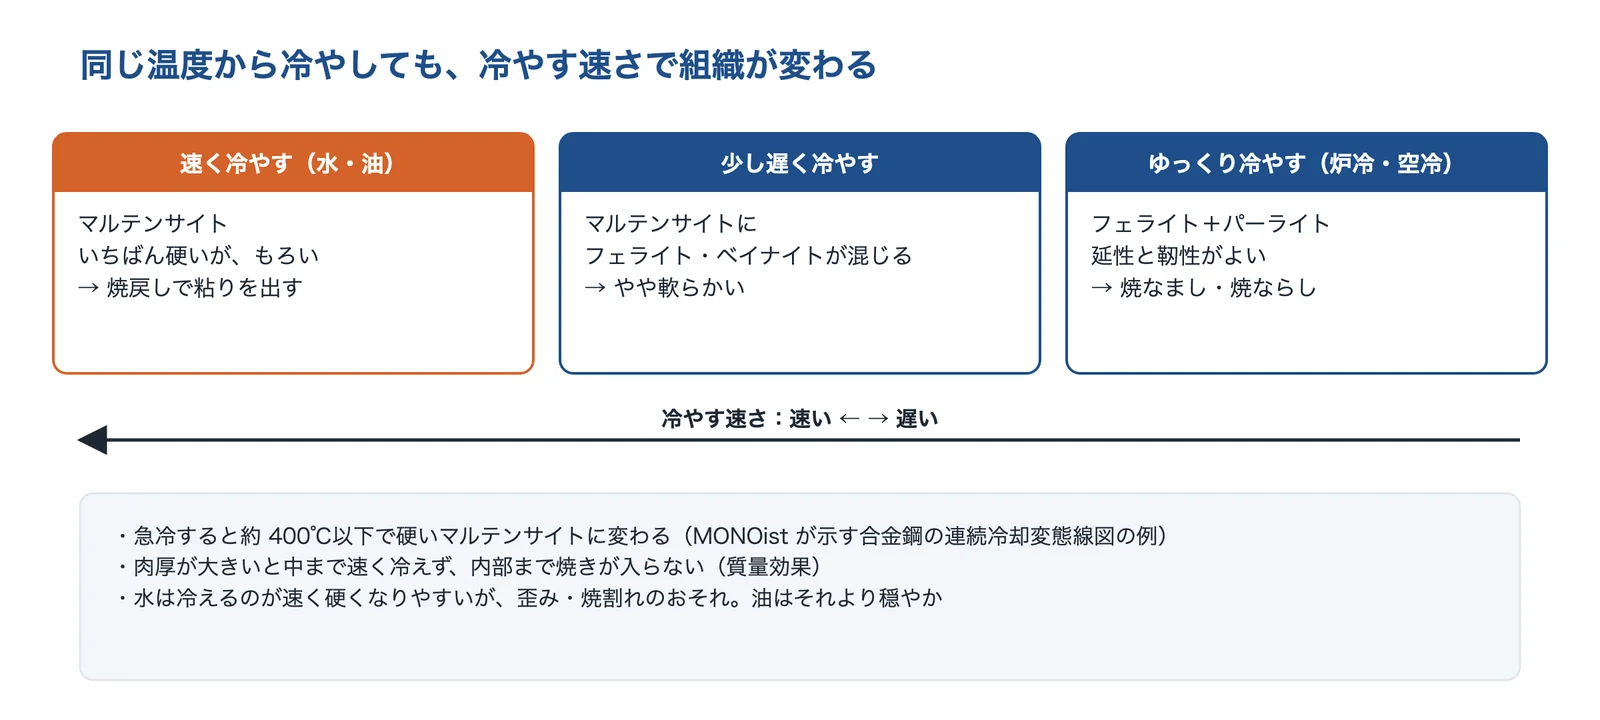
冷やす速さと組織
ゆっくり冷やすと、平衡状態図どおりにフェライト+パーライトの組織になり、延性と靭性のよい材料になります。速く冷やすと平衡状態図どおりには変わらず、MONOist が示す合金鋼の連続冷却変態線図(CCT)の例では、急冷すると約 400℃以下で、いちばん硬い組織のマルテンサイトに変わるとしています。冷やす速さが中くらいだと、マルテンサイトにフェライトやベイナイトが混じった、やや軟らかい組織になります。
出典:MONOist「鉄鋼材料の各種熱処理」をもとに AI(Claude)で作成
出典:鉄鋼材料の各種熱処理:鉄鋼材料の基礎知識(10)1ページ(2026年5月)|MONOist、鉄鋼材料の各種熱処理:鉄鋼材料の基礎知識(10)2ページ|MONOist
種類と選び方:焼戻しの温度と、炉の選び方
| 熱処理 | 目的 | 温度と冷やし方の目安(出典) | 向いている場面 | 注意 |
|---|---|---|---|---|
| 焼なまし(完全焼なまし) | 軟らかくし、加工しやすくする。残留応力を下げる | 亜共析鋼は A3 より 30〜50℃高く温め、炉冷(MONOist) | 切削・プレスの前の材料 | 時間がかかる。強さは下がる |
| 焼ならし | 組織と結晶粒をそろえ、標準の状態にする | 亜共析鋼は A3 より 40〜60℃高く温め、空冷(MONOist) | 鍛造・圧延のあとの部品、大型の鍛鋼品 | 焼なましより結晶粒が細かい |
| 焼入れ | マルテンサイトにして硬く・強くする | 亜共析鋼は A3 より 30〜50℃高く温め、水・油などで急冷(MONOist) | 軸・歯車・工具・金型 | そのままではもろい。歪み・焼割れ |
| 焼戻し | 焼入れの硬さを調整し、粘りを出す | A1 以下。高温は 550〜650℃程度、工具鋼の低温は 150〜200℃(MONOist) | 焼入れのあと、必ず | 温度で硬さと粘りが変わる |
| サブゼロ処理 | 残留オーステナイトを減らし、寸法を安定させる | ドライアイスで約 −80℃、液体窒素で −196℃(岡谷熱処理工業) | 金型・ゲージ・精密部品 | 焼入れの直後、焼戻しの前に行う |
温度の目安は出典の値で、鋼種・大きさ・炉により実際の条件は変わります。目的・向いている場面・注意の列は、このページの出典をもとに編集部が整理したものです。
出典:鉄鋼材料の各種熱処理:鉄鋼材料の基礎知識(10)2ページ|MONOist、真空熱処理(処理の種類と SUS630 の硬さの目安)|岡谷熱処理工業、工具の熱処理・表面処理基礎講座 2-4 残留オーステナイトの功罪とサブゼロ処理の効果|モノタロウ
焼戻しの温度で、硬さと粘りの配分を決める
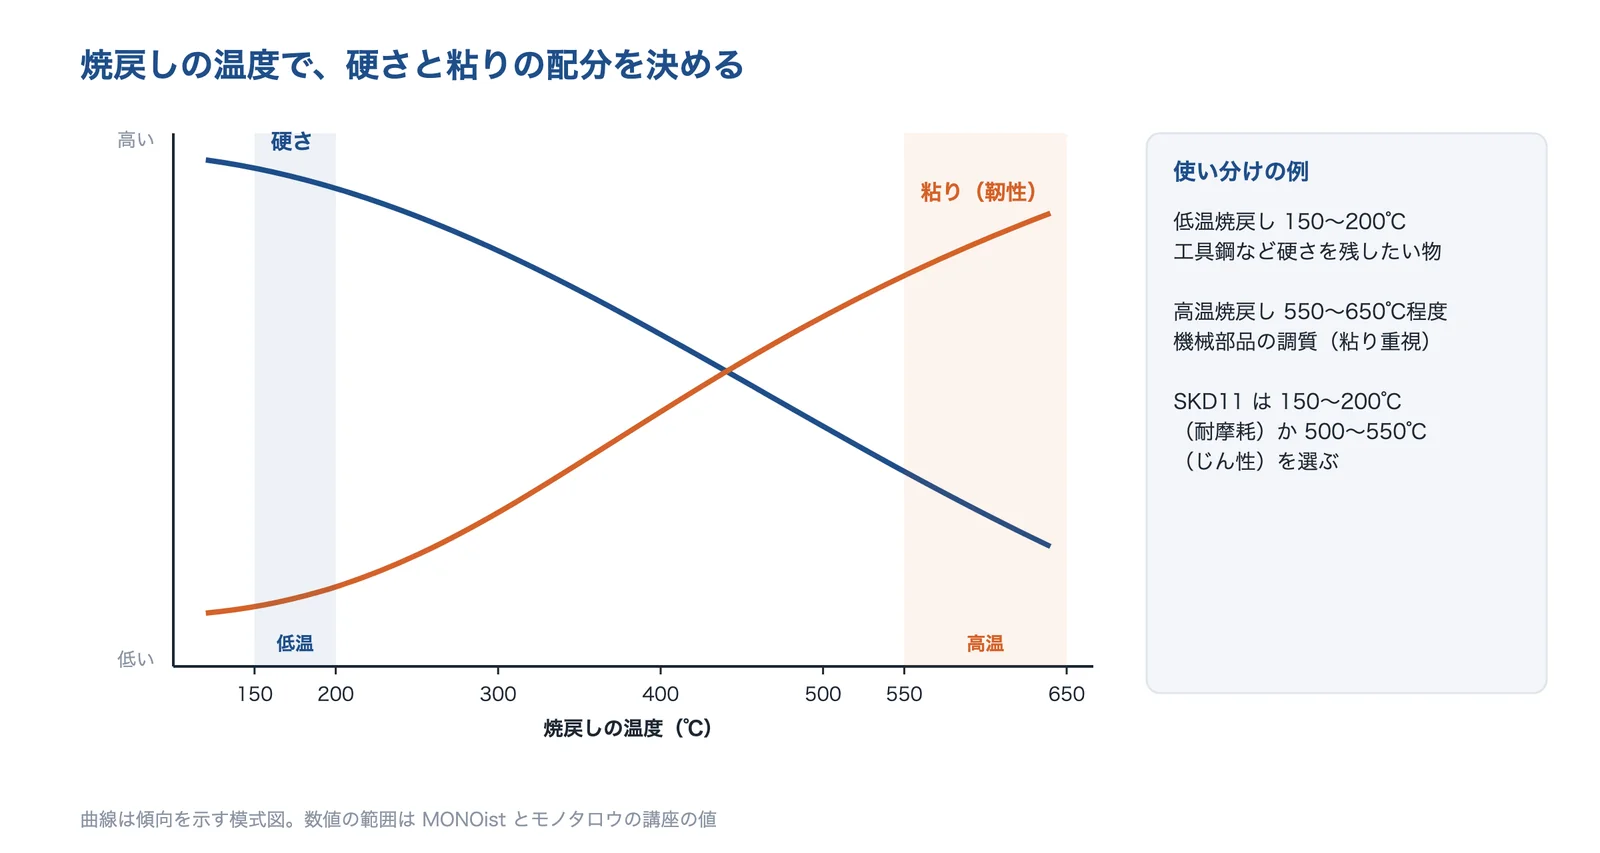
MONOist の解説によると、焼入れ直後の材料は非常に硬くもろい状態で、焼戻しでマルテンサイトが分解して炭化物が析出し、延性と靭性が付きます。温度が高いほど、また時間が長いほど軟らかくなるので、温度と時間で機械的性質を調整します。工具鋼のように硬さを残したいものは 150〜200℃の低温焼戻しで、Mo を含む合金鋼などは残留オーステナイトのため2回以上焼戻すこともあります。
モノタロウの講座では、冷間金型によく使われる SKD11 の焼戻し温度を、耐摩耗性を重視するなら 150〜200℃、じん性を重視するなら 500〜550℃としています。SKS2 などを 850℃から油焼入れした試験では、400℃以上で焼戻すと衝撃値とたわみが急に上がる(軟らかくなるため)と示しています。
出典:MONOist「鉄鋼材料の各種熱処理」・モノタロウ「工具の熱処理・表面処理基礎講座」をもとに AI(Claude)で作成
出典:鉄鋼材料の各種熱処理:鉄鋼材料の基礎知識(10)2ページ|MONOist、工具の熱処理・表面処理基礎講座 2-2 焼入れ・焼戻しにともなう金属組織の変化|モノタロウ、工具の熱処理・表面処理基礎講座 2-5 焼入れ・焼戻し条件と機械的性質の関係|モノタロウ
炉と雰囲気:大気・雰囲気・真空・塩浴
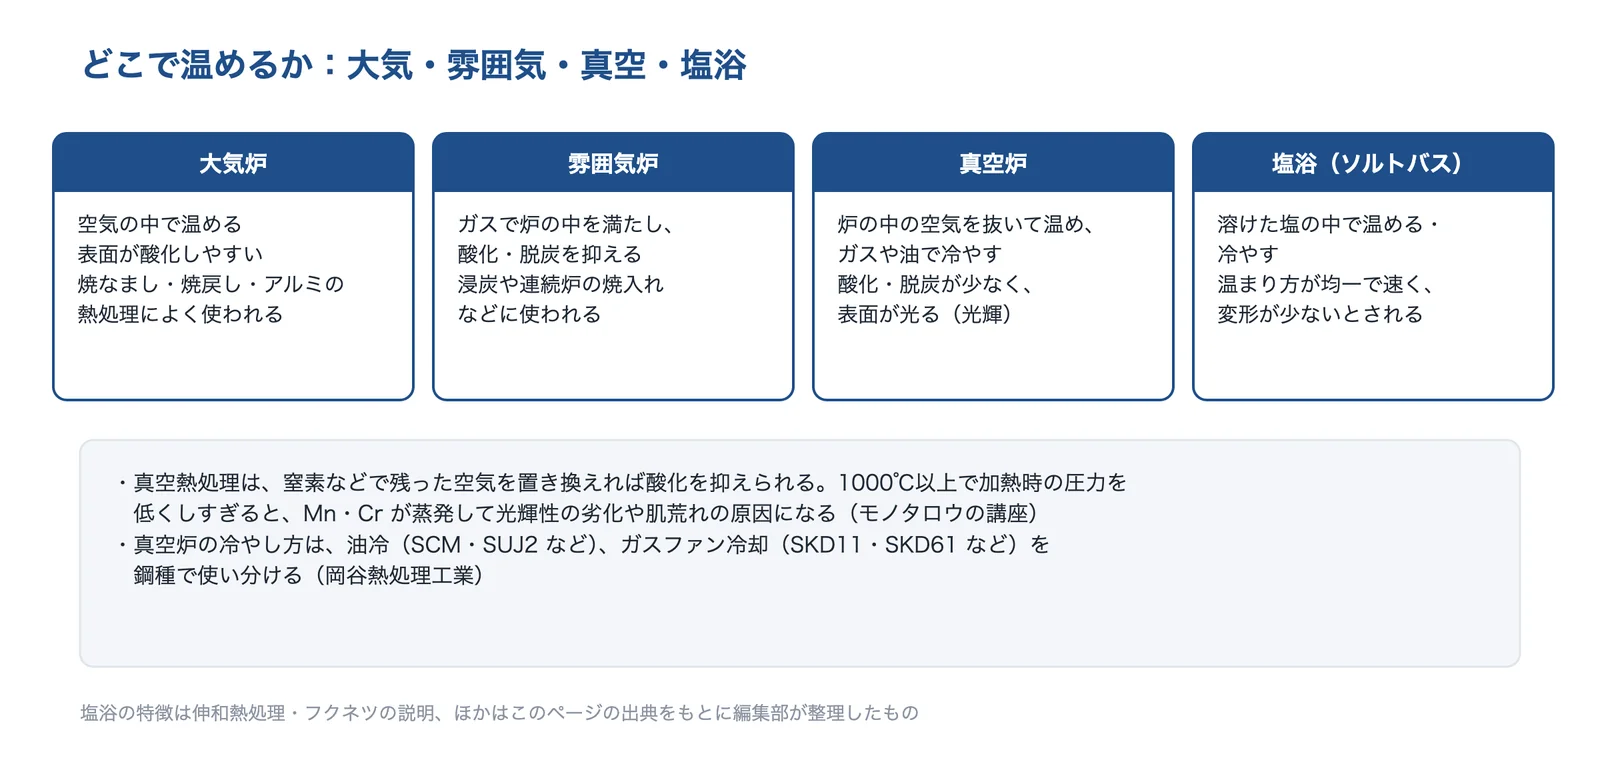
温める場所によって、表面の仕上がりが変わります。モノタロウの講座は、鉄鋼の真空熱処理は低い真空で足り、窒素などで残った空気を置き換えれば酸化を抑えられる一方、1000℃以上で加熱時の圧力を低くしすぎると、蒸気圧の高い Mn・Cr が蒸発し、光輝性の劣化や表面の肌荒れの原因になるとしています。岡谷熱処理工業は、真空炉の冷やし方を、SCM・SUJ2 などは油冷、SKD11・SKD61 などはガスファン冷却と、鋼種で使い分けると示しています。
塩浴(ソルトバス)は溶けた塩の中で温めたり冷やしたりする方法で、伸和熱処理は「バッチ式雰囲気(ガス)熱処理や連続炉による熱処理と比べて変形の少ない処理方法」、フクネツは「170〜230℃のソルトで焼入れするため低歪」と説明しています。
出典:モノタロウ「工具の熱処理・表面処理基礎講座」・岡谷熱処理工業・伸和熱処理・フクネツの公式サイトをもとに AI(Claude)で作成
出典:工具の熱処理・表面処理基礎講座 3-6 真空熱処理適用上の留意事項|モノタロウ、真空熱処理(処理の種類と SUS630 の硬さの目安)|岡谷熱処理工業、サービス一覧|伸和熱処理、金属熱処理(熱処理設備)|フクネツ
使う場面ごとの選び方
| 使う場面 | よく使われる熱処理 | 選ぶときのポイント |
|---|---|---|
| 軸・歯車・ボルトなど機械部品 | 焼入れ・焼戻し(調質) | 必要な硬さと粘り、太さ(中まで焼きが入るか) |
| 切削・プレスの前の素材 | 焼なまし・球状化焼なまし | 削りやすさ、曲げやすさ |
| 鍛造・溶接のあとの部品 | 焼ならし・応力除去焼なまし | 組織のむら、残留応力、歪み |
| 冷間金型・ゲージ | 真空焼入れ・サブゼロ・焼戻し | 耐摩耗かじん性か、寸法の安定 |
| ステンレスの部品 | 固溶化・析出硬化・真空焼入れ | 鋼種(オーステナイト系・マルテンサイト系・析出硬化系) |
| アルミの部品 | 溶体化と時効(T6 など) | 合金と形(板・押出)、焼入れの歪み |
このページの出典(MONOist・モノタロウの講座・岡谷熱処理工業・Total Materia・各社の公式サイト)をもとに編集部が整理したものです。
サブゼロ処理:寸法の経年変化を止める
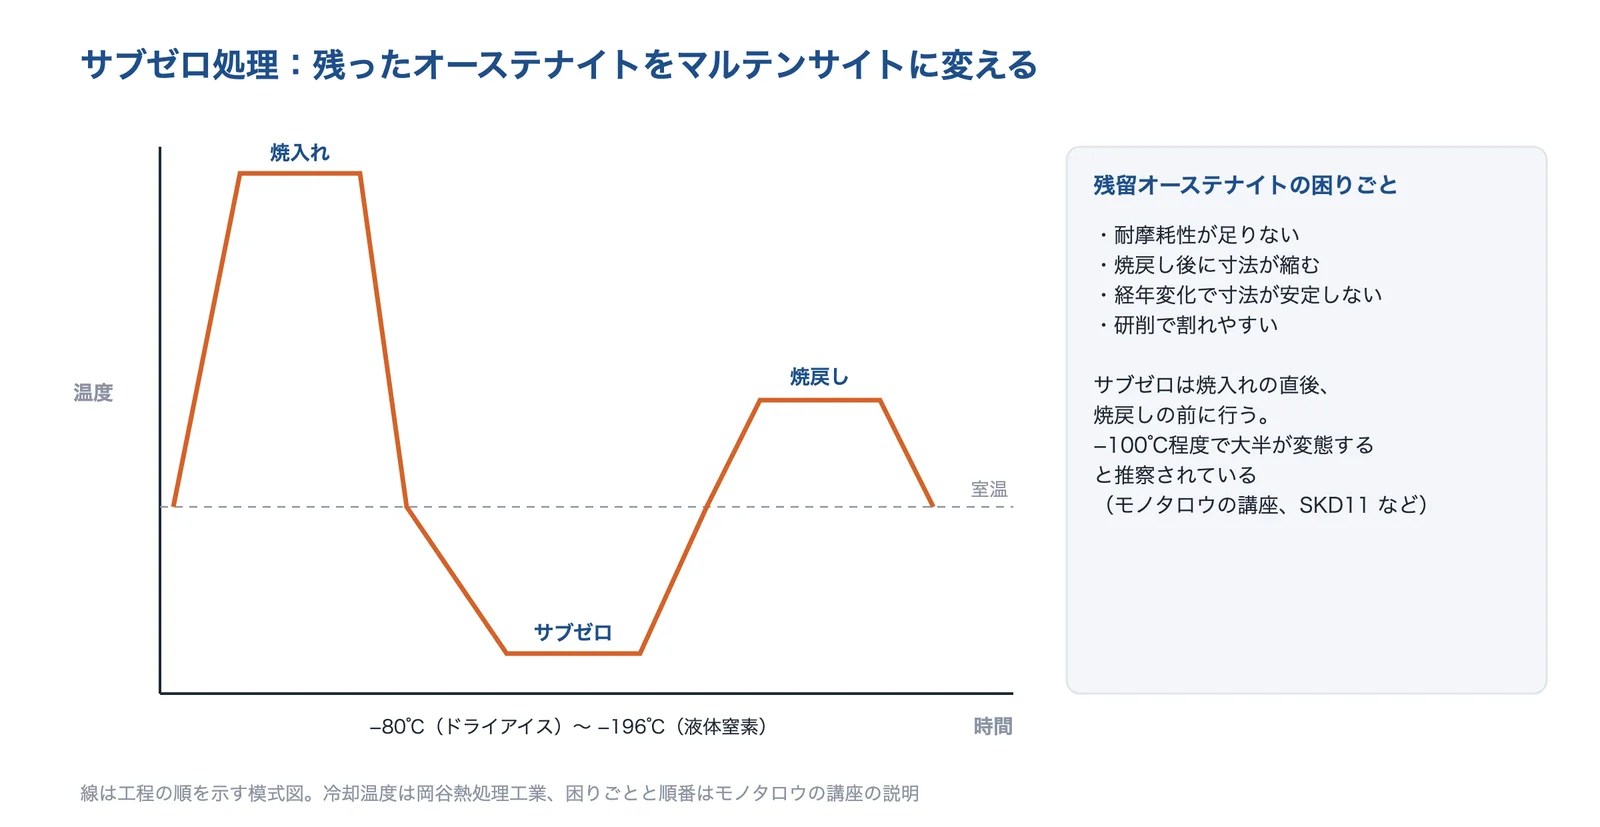
モノタロウの講座によると、炭素の多い工具鋼は、マルテンサイトに変わり終わる温度(Mf 点)が室温より低いので、焼入れのあとに軟らかいオーステナイトが残ります(残留オーステナイト)。SKD11 では、耐摩耗性の不足、焼戻し後の寸法の縮み、経年変化による寸法の不安定、研削割れの原因になるため、0℃以下に冷やすサブゼロ処理をよく行います。サブゼロは焼入れの直後、焼戻しの前に行い、−100℃程度で大半が変態すると推察されています。冷やし方は、ドライアイスで約 −80℃、液体窒素で −196℃です(岡谷熱処理工業)。
出典:モノタロウ「工具の熱処理・表面処理基礎講座」・岡谷熱処理工業をもとに AI(Claude)で作成
出典:工具の熱処理・表面処理基礎講座 2-4 残留オーステナイトの功罪とサブゼロ処理の効果|モノタロウ、真空熱処理(処理の種類と SUS630 の硬さの目安)|岡谷熱処理工業
ステンレスとアルミの熱処理
MONOist の解説によると、ステンレスの固溶化熱処理は、クロム炭化物などの析出物を溶かし込む処理で、SUS304 では 1010〜1150℃に温めて保持したあと水冷することで、析出物のない正常なオーステナイト組織にし、耐食性を戻します。析出硬化系の SUS630 は、固溶化のあと目的の硬さに合わせた温度で時効し、岡谷熱処理工業は硬さの目安を H900 で HRC40 以上、H1150 で HRC28 以上としています。
アルミ合金も、溶かし込んでから析出させる考え方は同じです。Total Materia のデータでは、AA 6061 の押出形材などの T6 は、530℃で溶体化してすぐに冷やし、175℃で8時間の析出処理(人工時効)としています(一般的な目安で、製品ごとの最適条件とは限らないとの注記つき)。
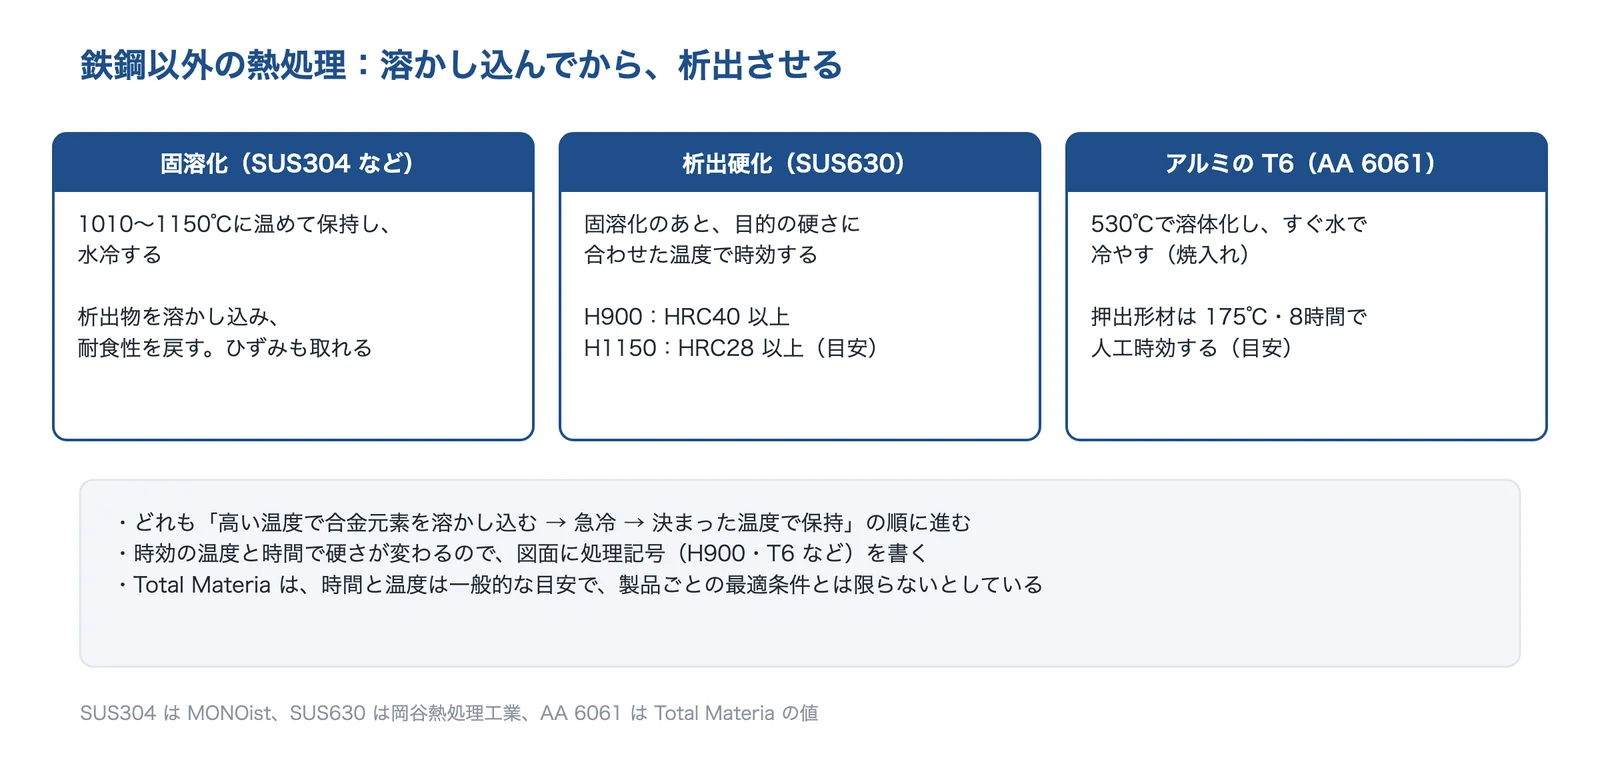
出典:MONOist・岡谷熱処理工業・Total Materiaをもとに AI(Claude)で作成
出典:鉄鋼材料の各種熱処理:鉄鋼材料の基礎知識(10)3ページ|MONOist、真空熱処理(処理の種類と SUS630 の硬さの目安)|岡谷熱処理工業、AA 6061 の熱処理|Total Materia
向いている条件と注意点
熱処理が向いている条件
- 同じ材料のまま、硬さ・強さ・粘りを変えたい
- 加工の前に軟らかく、加工のあとに硬くしたい
- 鍛造・溶接・機械加工の残留応力を下げたい
- 金型・ゲージの寸法を長く安定させたい
- ステンレス・アルミの耐食性や強さを引き出したい
注意点
- 加熱と冷却で形がわずかに変わる(歪み)
- 水など速い冷却や、角・急な肉厚の差は焼割れのもと
- 太い部品は中まで焼きが入りにくい(質量効果)
- 大気で温めると表面が酸化・脱炭する
- 焼入れのままでは、もろい(焼戻しが要る)
この一覧は、このページの出典(MONOist・モノタロウの講座・岡谷熱処理工業・各社の公式サイト)をもとに編集部が整理したものです。
焼入れの歪みと割れ
MONOist の解説は、水で冷やす「水冷」は冷却速度が速く硬くなりやすいが、熱処理ひずみや焼割れのリスクがあるとし、油で冷やす「油冷」はそれよりゆっくり冷え、焼入れ性のよい低合金鋼なら油冷でも十分な硬さが出るとしています。また、材料の肉厚が大きいと内部まで焼きが入らず、十分な硬さが得られなくなります(質量効果)。部品の外側が先に冷えて縮み、内側が遅れて変態するので、厚い所と薄い所が隣り合う形や角・溝は、歪みと割れが出やすい所です。対策は課題「熱処理で歪む・割れる」で詳しく扱っています。
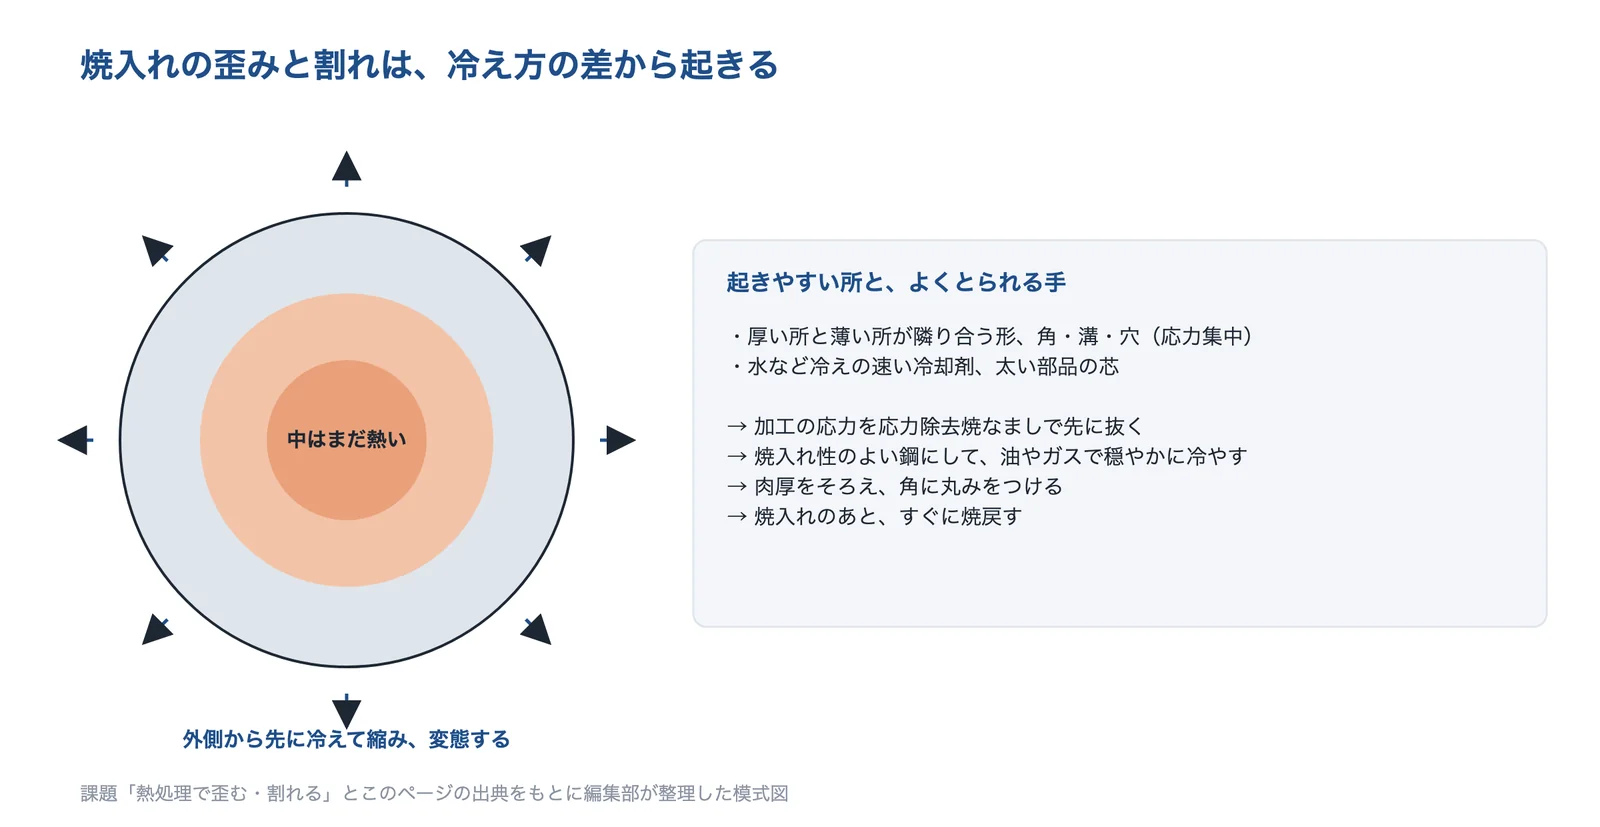
出典:MONOist・課題「熱処理で歪む・割れる」の出典をもとに AI(Claude)で作成
出典:鉄鋼材料の各種熱処理:鉄鋼材料の基礎知識(10)2ページ|MONOist
図面・注文書の数値の見方
| 項目 | 見方 |
|---|---|
| 硬さ | HRC(ロックウェル C)・HV(ビッカース)・HB(ブリネル)のどれか。範囲で書く(例:HRC 40〜45) |
| 測る場所 | 表面か、断面の芯か。太い部品は表面と芯で硬さが違うことがある(質量効果) |
| 処理記号 | SUS630 の H900・H1150、アルミの T4・T6 など。記号で時効の条件が決まる |
| 焼戻しの温度 | 同じ硬さでも、低温か高温かで粘りが違う。指定するか、加工する会社と決める |
| 歪み・寸法 | 熱処理の前に仕上げるか、後で研削するか。許せる曲がりの量 |
| 表面の状態 | 酸化・脱炭を嫌うか(真空・雰囲気炉の指定、光輝の要否) |
見方の列は、このページの出典(MONOist・モノタロウの講座・岡谷熱処理工業・Total Materia)をもとに編集部が整理したものです。
図面・注文書に書くこと
熱処理の指示は、材料・処理・硬さ・範囲・歪み・雰囲気の6つをそろえると、加工する会社との行き違いが減ります。表面だけを硬くしたいなら、全体の熱処理ではなく表面硬化(浸炭・窒化・高周波焼入れ)を選びます(技術「表面硬化」)。硬さの単位と測り方は、技術の基礎知識「硬さ」でまとめています。
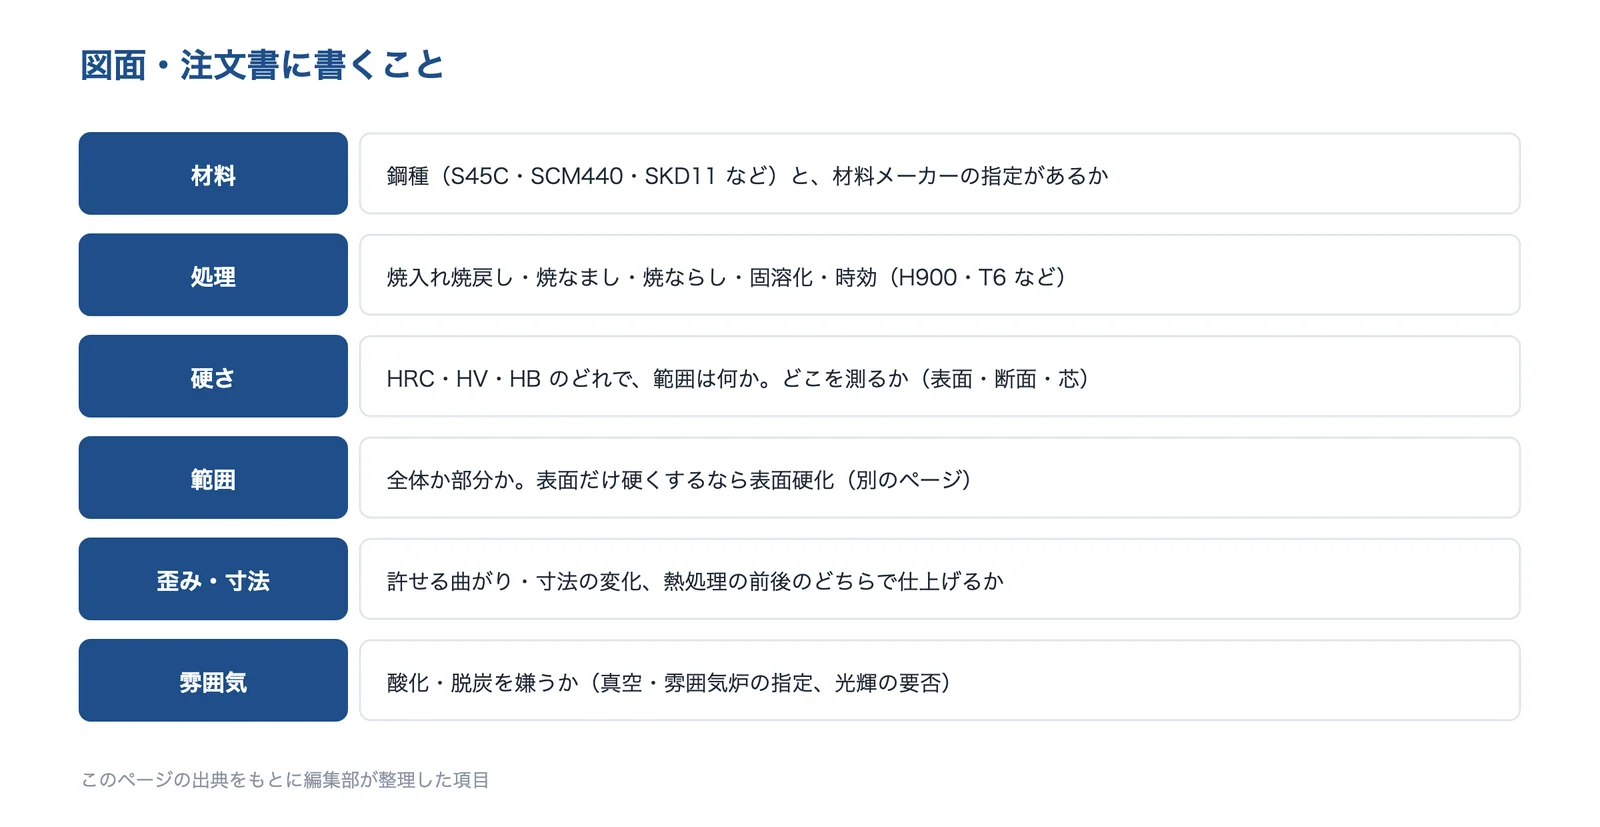
出典:このページの出典をもとに AI(Claude)で作成
頼むとき・量産するときの注意
- 炉の大きさを確かめる長さ・重さが炉に入るか
- 冷やし方を決める油・ガス・塩浴で歪みが変わる
- 焼戻しまで一貫で焼入れのまま置かない
この3点は、このページの出典(MONOist・モノタロウの講座・各社の公式サイト)をもとに編集部が整理したものです。
炉の大きさで、頼める会社が決まる
熱処理は炉に入らなければ処理できないので、部品の長さ・重さと、炉の有効寸法・最大処理量を最初に確かめます。ここで紹介する会社の公開値だけでも、真空炉の有効寸法 1300×1300×1650mm・最大 1800kg(メタルヒート)、最大6000L までの長尺品・単品 10t までの焼入れ(長門製作所。単位の記載なし)、ピット炉 φ900×1500H・1t 以下(フクネツ)と、大きく違います。
出典:設備情報|メタルヒート、加工の種類|長門製作所、金属熱処理(熱処理設備)|フクネツ
焼戻しまで一貫で処理する
エマナックは、ステンレスは焼戻し後に表面硬さを測るだけでは焼戻しが適切か分かりにくく、焼戻しが適切でないと靭性が乏しくなり、使用時に折れたり頭飛びを起こすリスクが高まるとしています。同社は焼入れ後の焼戻しまでを一貫処理しているとしています。真空焼入れのあとの焼戻しも、酸化を避けるため真空や雰囲気の炉で行うことがあります(編集部の補足)。
相談する前に整理すること
熱処理を頼むときは、次の点を整理しておくと話が早く進みます(編集部が整理した項目です)。
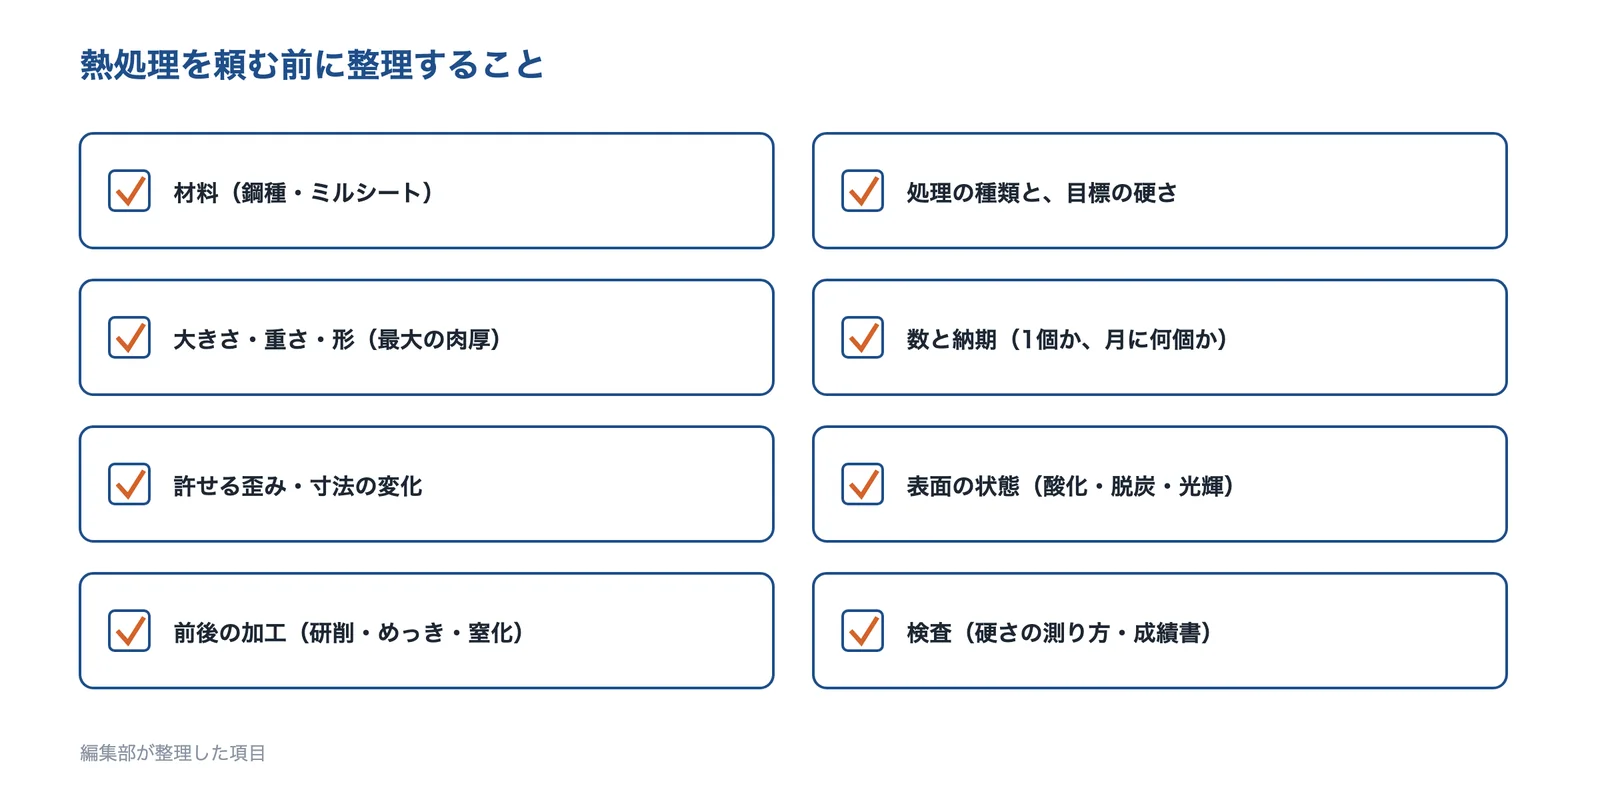
出典:このページの出典をもとに AI(Claude)で作成
- 材料(鋼種、ミルシートの有無)
- 処理の種類と目標の硬さ(HRC・HV、範囲、測る場所)
- 大きさ・重さ・形(最大の肉厚、長さ、穴や角の位置)
- 数と納期(試作1個か、月に何個か)
- 許せる歪み・寸法の変化(熱処理の前後のどちらで仕上げるか)
- 表面の状態(酸化・脱炭を嫌うか、光輝が要るか)
- 前後の加工(研削・めっき・窒化の有無)
- 検査(硬さの測り方、成績書の要否)
企業紹介(熱処理の技術)
大型の真空熱処理、ソルトバスの小物、大物・長尺の焼入れ、炉の使い分け、ねじなど小物の真空熱処理まで、得意な熱処理の違う会社を紹介します。掲載は各社の公開情報にもとづきます。
| 企業 | 真空 | 塩浴 (ソルト) | 大物・ 長尺 | ステン レス | アルミ (T6) | 焼なまし・ 焼ならし | サブ ゼロ | 小物の 量産 |
|---|---|---|---|---|---|---|---|---|
| メタルヒート真空熱処理の専業。1300角の大型真空炉6基(愛知県) | ● | ● | ● | ● | ● | |||
| 伸和熱処理ソルトバス主体で、小物精密部品を即日から(埼玉県) | ● | ● | ● | ● | ● | |||
| 長門製作所最大6000L の長尺品・単品10t までの焼入れ(山口県) | ● | ● | ● | |||||
| フクネツ真空・ピット・連続・ソルト炉を使い分け(福岡県) | ● | ● | ● | ● | ● | |||
| エマナックねじなど小物の真空焼入れ・固溶化(大阪府) | ● | ● | ● | ● |
●は、各社の公式サイトで設備・扱いを確認できたものです(空欄は、扱っていないという意味ではありません)。社名を押すと、その会社の紹介へ移ります。
株式会社メタルヒート|1300角の超大型真空炉と −196℃のサブゼロで、真空熱処理を一貫
メタルヒートとは
愛知県安城市に本社工場を置く、真空熱処理を柱とする会社です(設立1973年、従業員65名)。石川県に能登工場があります。同社の「当社の強み」のページでは、大同特殊鋼と技術提携しているとしています。
メタルヒートの得意技術
| 技術 | 内容 |
|---|---|
| 真空熱処理 | 洗浄から熱処理まで全工程を真空で処理。1280℃までの熱処理、窒素ガス 10bar の超高速冷却の炉も |
| 大型炉 | 超大型真空炉(有効寸法 1300×1300×1650mm、最大 1800kg/グロス)6基など |
| サブゼロと処理の種類 | 超大型サブゼロ装置(有効寸法 800×800×1200mm。当社の強みのページでは −196℃仕様、設備情報のページでは −190℃仕様と表記)。焼入・焼戻し、焼鈍、焼準、時効硬化・析出硬化、SUS 系の固溶化、熱間ダイス鋼の真空マルクエンチ |
メタルヒートが解決できる課題
- 大物・長尺の冷間ダイス鋼を、酸化させずに焼入れしたい
- 精密金型やゲージの経年変化を、サブゼロ処理で抑えたい
公開されている実績・用途
- ダイカスト金型・鍛造金型に使う熱間ダイス鋼(SKD61 など)の真空マルクエンチ処理。耐熱鋼・チタン系など窒素を嫌う鋼種はアルゴンガス冷却や水素雰囲気にも対応(同社の当社の強みのページ)
出典:会社概要|メタルヒート、当社の強み|メタルヒート、設備情報|メタルヒート
株式会社伸和熱処理|ソルトバス(塩浴)主体の熱処理で、小物精密部品を最短即日
伸和熱処理とは
埼玉県朝霞市にある、ソルトバス(塩浴炉)による熱処理を主体とする会社です(設立1984年)。熱処理のあとの表面処理まで自社工場で行い、2万点近い種類の生産と管理を行っているとしています。
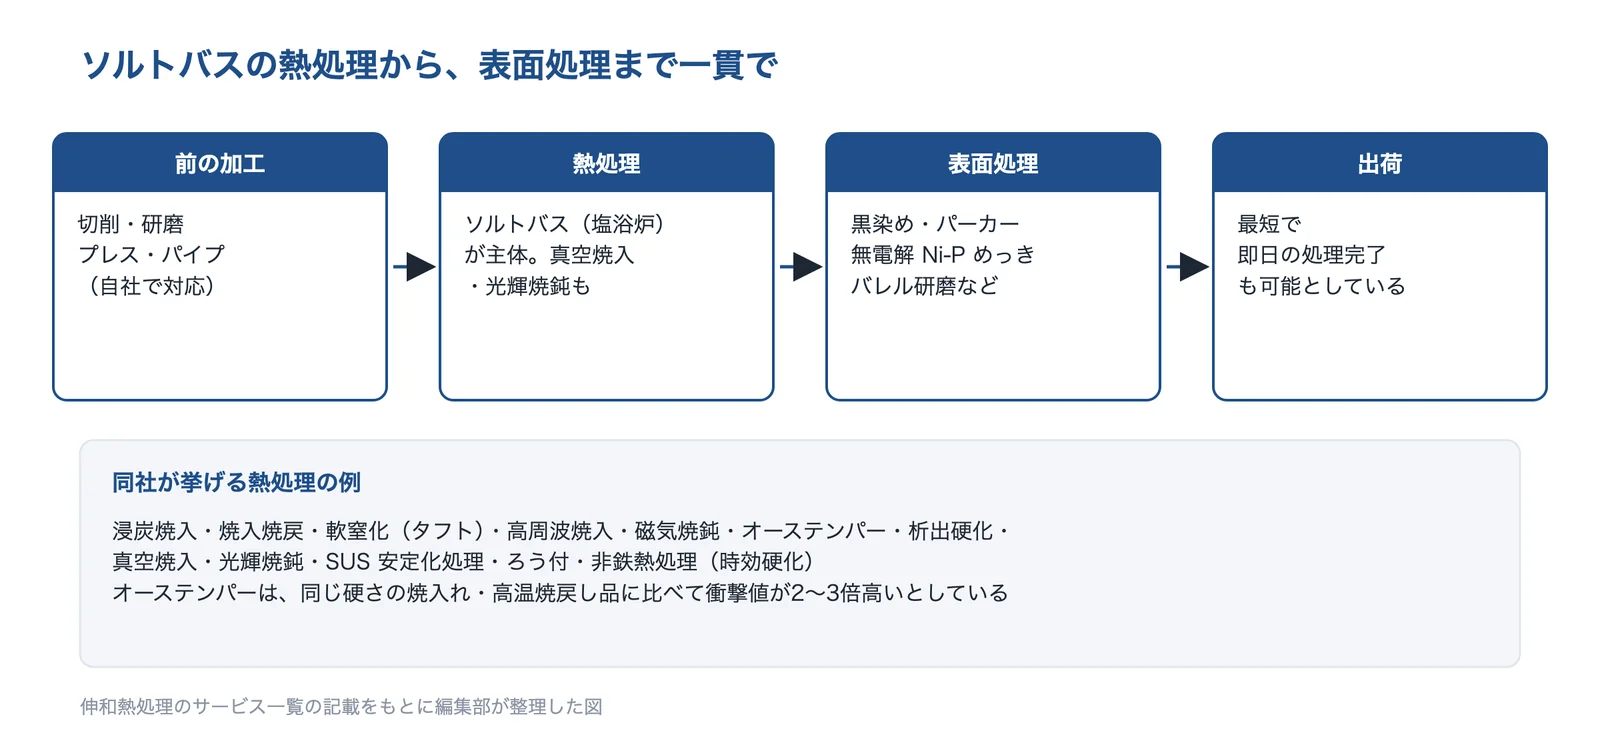
出典:伸和熱処理のサービス一覧をもとに AI(Claude)で作成
伸和熱処理の得意技術
| 技術 | 内容 |
|---|---|
| ソルトバスの熱処理 | バッチ式雰囲気熱処理や連続炉と比べて変形の少ない処理方法としている。最短で即日の出荷も可能 |
| 処理の種類 | 浸炭焼入・焼入焼戻・軟窒化(タフト)・高周波焼入・磁気焼鈍・オーステンパー・析出硬化・真空焼入・光輝焼鈍・SUS 安定化処理・非鉄熱処理 |
| オーステンパー | 通常焼入れし高温焼戻しした同一硬さ品に比べ、衝撃値が2〜3倍高いことが特徴としている |
伸和熱処理が解決できる課題
- 焼入焼戻しの変形で不良が多い部品を、変形の少ない処理に替えたい
- OA 機器・カメラ・電子部品などの超小物の精密部品を、熱処理から表面処理まで頼みたい
公開されている実績・用途
- 自動車部品メーカーで、他社の焼入焼戻しでは変形による不良が多かった部品を、同社のオーステンパーに替えて変形が発生しなくなり、熱処理の費用は若干上がったが材料から加工までのトータルコストが下がった(同社の対応事例)
出典:トップページ|伸和熱処理、会社概要|伸和熱処理、サービス一覧|伸和熱処理、対応事例「変形が多いのをなんとかしたい」(オーステンパー)|伸和熱処理
株式会社長門製作所|最大6000L の長尺品・単品10t までの大物の焼入れと焼ならし
長門製作所とは
山口県宇部市に本社を置く会社で、電機事業と熱処理事業を持ちます(創業1940年)。熱処理工場は2004年に山口テクノパークに新設しています。
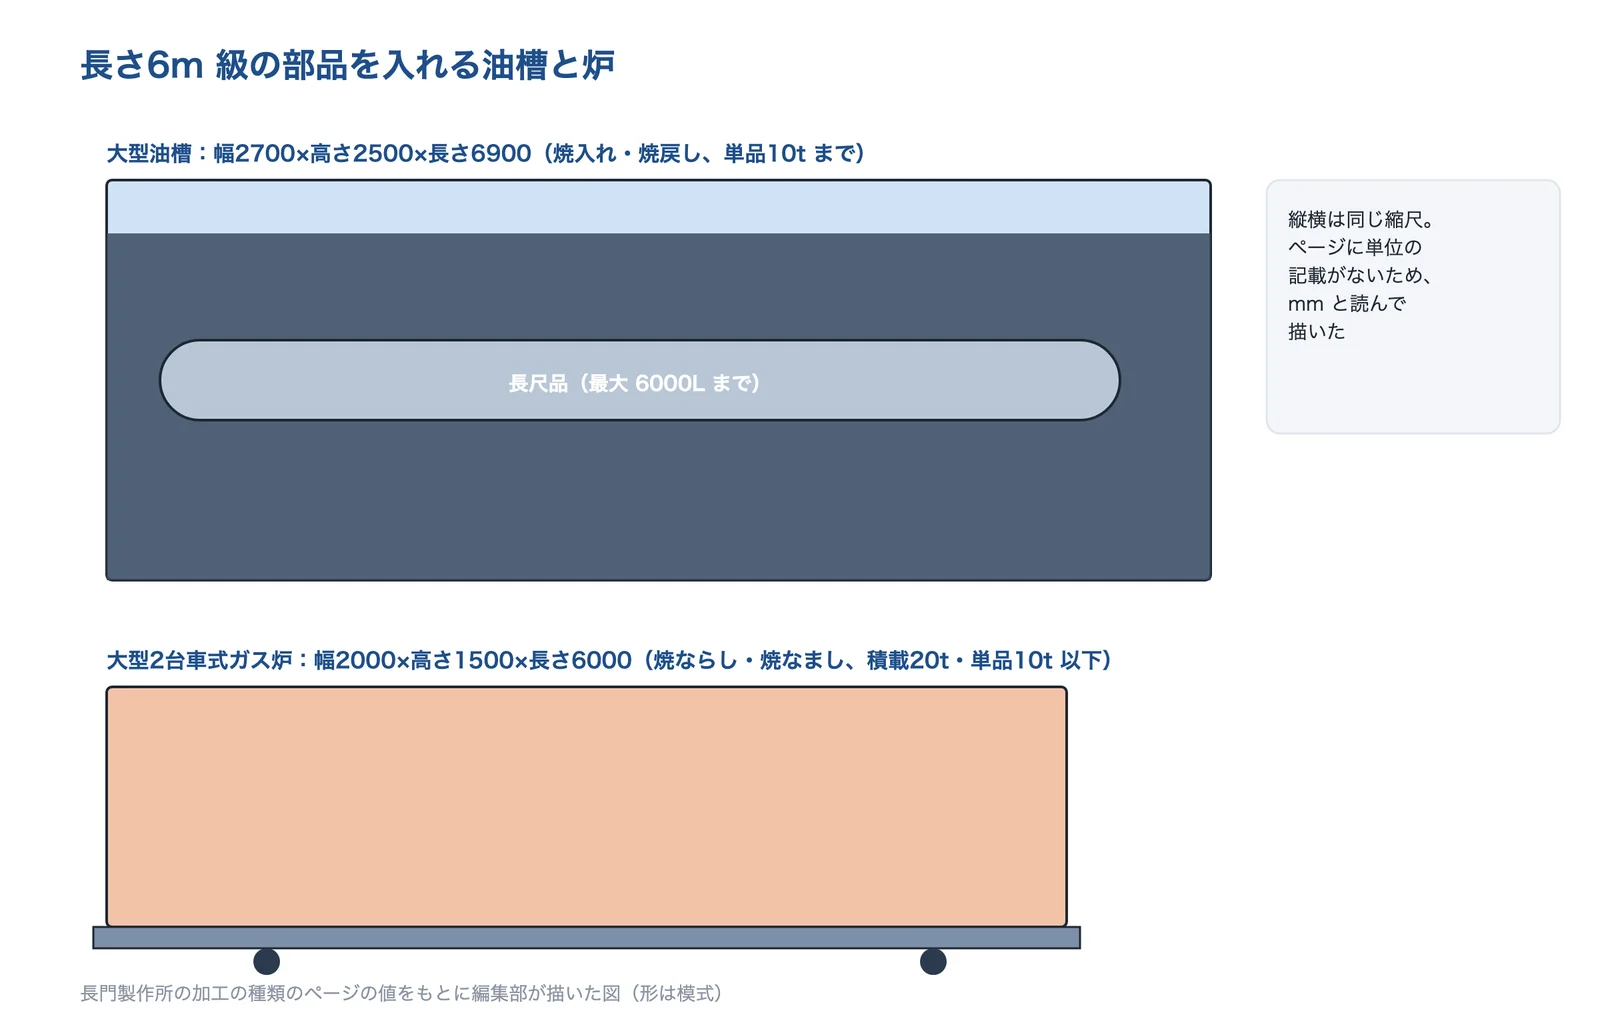
出典:長門製作所「加工の種類」をもとに AI(Claude)で作成
長門製作所の得意技術
| 技術 | 内容 |
|---|---|
| 焼入れ・焼戻し | 幅2700×高さ2500×長さ6900 の大型油槽で、最大6000L までの長尺品の焼入れ。単品10t までの鋼材の焼入れ・焼戻し |
| 焼ならし・焼なまし | 自社製の大型2台車式ガス炉(積載量20t)で、幅2000×高さ1500×長さ6000 までの品物(単品10t 以下) |
| そのほかの熱処理 | 高周波焼入(1800φ×6000L までの巻取ドラムなど)、イオン窒化、アルミ合金の T6 処理 |
長門製作所が解決できる課題
- 長い軸や大きな鋼材を、まとめて調質(焼入れ・焼戻し)したい
- 大型の鍛鋼品を焼ならし・焼なましで整えたい
公開されている実績・用途
- 素材と機械加工部品の焼入れ・焼もどし(調質)、焼ならし、焼なまし、成形品の高周波・中周波焼入れ、イオン窒化、アルミ合金の溶体化処理(T6)、高周波焼入用コイルの製作(同社の熱処理事業のページ)
出典:会社概要・沿革|長門製作所、熱処理事業|長門製作所、加工の種類|長門製作所
株式会社フクネツ|真空炉・ピット炉・連続炉・ケース炉・ソルト炉を、部品の形と数で使い分け
フクネツとは
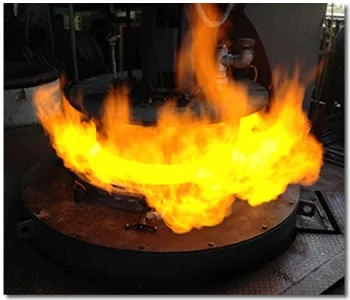
福岡県糟屋郡篠栗町にある、金属熱処理と機械研削加工の会社です(設立1969年、従業員110名(2026年9月2日現在))。
フクネツの得意技術
| 技術 | 内容 |
|---|---|
| 真空炉 | 対流加熱式の炉2台。焼鈍・焼準・焼入れ焼戻し・析出硬化・固溶化処理。炉内寸法 760W×760H×1200L 以下・200kg 以下 |
| ピット炉・ケース炉 | ピット炉は φ900×1500H 以下・1t 以下で、ケース炉に入らない長尺物などを処理。ケース炉は浸炭深さ 0.1〜3.0mm |
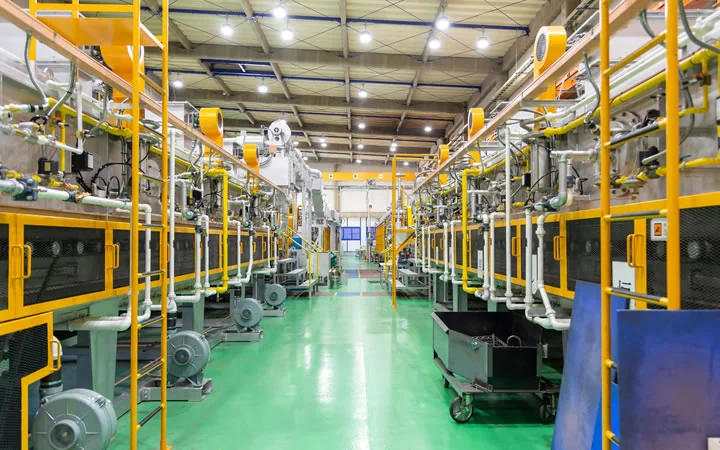
| 連続炉・ソルト炉 | 連続炉はプレス部品など小物の大量処理(全長150mm 以下・200g 以下)。ソルト炉は 170〜230℃のソルトで焼入れし低歪 |
フクネツが解決できる課題
- ダイス鋼・ハイスの焼入れを短い納期で頼みたい
- プレス部品など小物を大量に、または長尺物を、形に合った炉で処理したい
公開されている実績・用途
- 主な取引先として日本精工九州・オーレック・ハイレックスアクト・三菱重工業・吉野プラスチックスなどを挙げている(同社の会社案内)
出典:会社案内|フクネツ、金属熱処理(熱処理設備)|フクネツ
株式会社エマナック|ねじなど小物量産品の真空焼入れ・固溶化・析出硬化を、焼戻しまで一貫
エマナックとは
大阪府守口市に本社を置く、金属熱処理・表面処理・塗布加工を行うエマナックグループの中核企業です(グループの従業員数300名(2019年1月現在))。ステンレスの真空熱処理は、グループの田中熱工の守口工場で行っています。
エマナックの得意技術
| 技術 | 内容 |
|---|---|
| ステンレスの真空熱処理 | 三室型真空炉4基。マルテンサイト系ステンレス(SUS410 など)の真空焼入れ(光輝焼入れ)、オーステナイト系(SUS304 など)の固溶化、SUS630 を中心とした析出硬化 |
| 焼なまし | 応力除去・球状化・低温・軟化などの各種焼なまし |
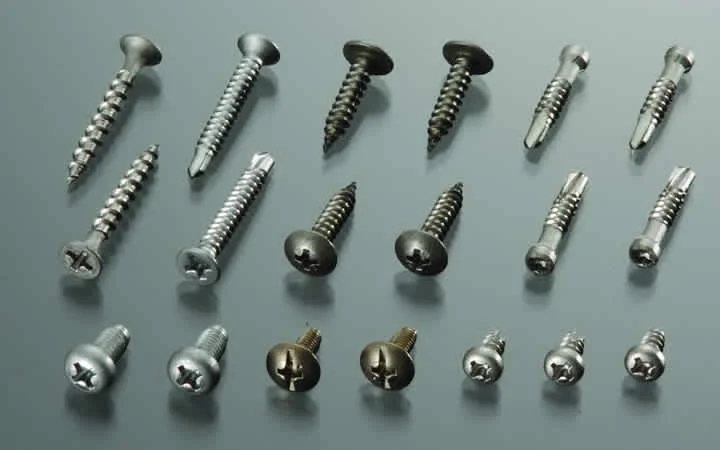
| 鋼の熱処理 | 鋼製タッピンねじを中心とした浸炭焼入焼戻し、ボルトなどの無酸化焼入焼戻し(調質) |
エマナックが解決できる課題
- ステンレスのねじ・小物部品を、光輝を保ったまま焼入れしたい
- かしめ後の割れや、析出物による耐食性の低下を固溶化で防ぎたい
公開されている実績・用途
- タッピンねじ・ドリルねじ・メッシュ加工品の真空熱処理、自動車用ボルトの無酸化焼入焼戻し(同社の金属熱処理のページ)
出典:エマナックグループについて|エマナック、金属熱処理|エマナック、真空熱処理(ステンレス)|エマナック
使われる製品・事例
熱処理は、ここで紹介した会社の例だけでも、ダイカスト・鍛造の金型、自動車用ボルト、タッピンねじ、精密機器用の小さなねじ、OA 機器・カメラ部品、長尺の鋼材や巻取ドラム、アルミ合金の部品など、幅広い製品に使われています(各社の公式サイト)。
出典:当社の強み|メタルヒート、会社概要|伸和熱処理、熱処理事業|長門製作所、金属熱処理|エマナック
関連する技術
- 表面硬化(窒化・浸炭・高周波焼入れ)
- ステンレス鋼
- チタン・チタン合金
- 鍛造
- 溶接
- ショットピーニング・ブラスト
- 研削加工
- 切削加工
- 鋳鉄
- ろう付け
- 熱処理で歪む・割れる
- 金型・工具の寿命を延ばしたい
- 硬さ(技術の基礎知識)
- 残留応力(技術の基礎知識)
- 加熱・冷却
出典・確認日
- 鉄鋼材料の各種熱処理:鉄鋼材料の基礎知識(10)1ページ(2026年5月)|MONOist
- 鉄鋼材料の各種熱処理:鉄鋼材料の基礎知識(10)2ページ|MONOist
- 工具の熱処理・表面処理基礎講座 2-4 残留オーステナイトの功罪とサブゼロ処理の効果|モノタロウ
- 真空熱処理(処理の種類と SUS630 の硬さの目安)|岡谷熱処理工業
- 工具の熱処理・表面処理基礎講座 2-2 焼入れ・焼戻しにともなう金属組織の変化|モノタロウ
- 工具の熱処理・表面処理基礎講座 2-5 焼入れ・焼戻し条件と機械的性質の関係|モノタロウ
- 工具の熱処理・表面処理基礎講座 3-6 真空熱処理適用上の留意事項|モノタロウ
- サービス一覧|伸和熱処理
- 金属熱処理(熱処理設備)|フクネツ
- 鉄鋼材料の各種熱処理:鉄鋼材料の基礎知識(10)3ページ|MONOist
- AA 6061 の熱処理|Total Materia
- 設備情報|メタルヒート
- 加工の種類|長門製作所
- 真空熱処理(ステンレス)|エマナック
- 会社概要|メタルヒート
- 当社の強み|メタルヒート
- トップページ|伸和熱処理
- 会社概要|伸和熱処理
- 対応事例「変形が多いのをなんとかしたい」(オーステンパー)|伸和熱処理
- 会社概要・沿革|長門製作所
- 熱処理事業|長門製作所
- 会社案内|フクネツ
- エマナックグループについて|エマナック
- 金属熱処理|エマナック
※アイキャッチ画像は、AI(ChatGPT)で生成したイメージです。実在の製品・設備ではありません。図はAI(Claude)で作成した概念図です。
情報の確認日:2026年10月19日 本ページの内容は一般的な情報で、実際の熱処理の温度・時間・硬さ・歪み・費用は、鋼種、大きさ、形、炉、熱処理する会社により異なります。数値は出典ごとに条件が違うので、使うときは元の資料で条件を確かめてください。








