
試作ではうまくいったのに、量産に入ると寸法がばらつく。朝と昼で寸法が変わる。加工を続けるうちに寸法がずれていく。樹脂のロットや成形機が変わると、そりが出る。測る人によって値が違う。部品は公差に入っているのに、組み立てると合わない。寸法のばらつきは、「温度」「工具や金型の摩耗」「材料と成形・加工の条件」「測り方」「公差の決め方」に分けて考えると、打つ手が見えてきます。
まずは、ばらつきを数字でつかむことです。管理図で工程が安定しているかを見て、工程能力指数(Cp・Cpk)で規格に対する余裕を確かめます。温度を管理するのか、加工中に測って補正するのか、測り方を見直すのか、公差を設計し直すのか。次のマトリクスで、自分の課題に近いものと、使える技術を確かめてください。
課題と解決技術のマトリクス
| 課題(症状) | 工程能力の把握と管理(管理図・Cp・Cpk・データの自動収集) | 温度の管理(暖機・恒温・熱変位補正・金型温度) | 加工中・成形中に測って補正する(工具長の機内測定・型内圧の監視) | 測り方の見直し(測定システムの評価・校正・測定の受託) | 公差設計(ワーストケース・二乗和平方根・工程能力に合った公差) |
|---|---|---|---|---|---|
| A朝と昼、季節や暖機の前後で、寸法が変わる | ○ | ◎ | ○ | △ | |
| B加工・成形を続けるうちに、寸法が少しずつずれていく | ◎ | ◎ | △ | ||
| C材料のロットや成形条件で、寸法やそりが変わる(射出成形・プレス) | ○ | ○ | ◎ | ||
| D測る人や測定器で値が違い、本当のばらつきが分からない | ○ | △ | ◎ | ||
| E部品は公差の中なのに、組み立てると合わない | ○ | ◎ |
◎ 第一候補○ 有効△ 条件によって有効
※記号は一般的な傾向に基づく目安です。実際に効く対策は、加工の方法(切削・研削・射出成形・プレスなど)、材料、求める精度、生産の数によって異なります。「測り方の見直し」の「△」(症状A)は、測るときの温度(長さの基準温度は20℃)がずれていると、部品が変わっていなくても測定値が変わることを示します。「温度の管理」の「△」(症状D)も同じ理由です。「公差設計」の「△」(症状B)は、二乗和平方根の計算が、金型の摩耗などで平均が少しずつずれることを考えに入れていない点に注意が要ることを示します。◎は、出典の公的資料や技術資料で、その症状の原因に直接はたらくとされている対策、○は効果が期待できる対策を示します(記号の根拠は、下の「解決技術の詳細」の各出典です)。空欄は、その技術だけでは直接の対策になりにくいことを示します。
課題の診断と解決策
ばらつき方(時間・季節で変わる、少しずつずれる、ロットで変わる、測る人で変わる、組み立てると合わない)から、疑う原因と、まず試す対策の見当をつけられます。症状ごとの詳しい見方は、下のカードで確かめてください。
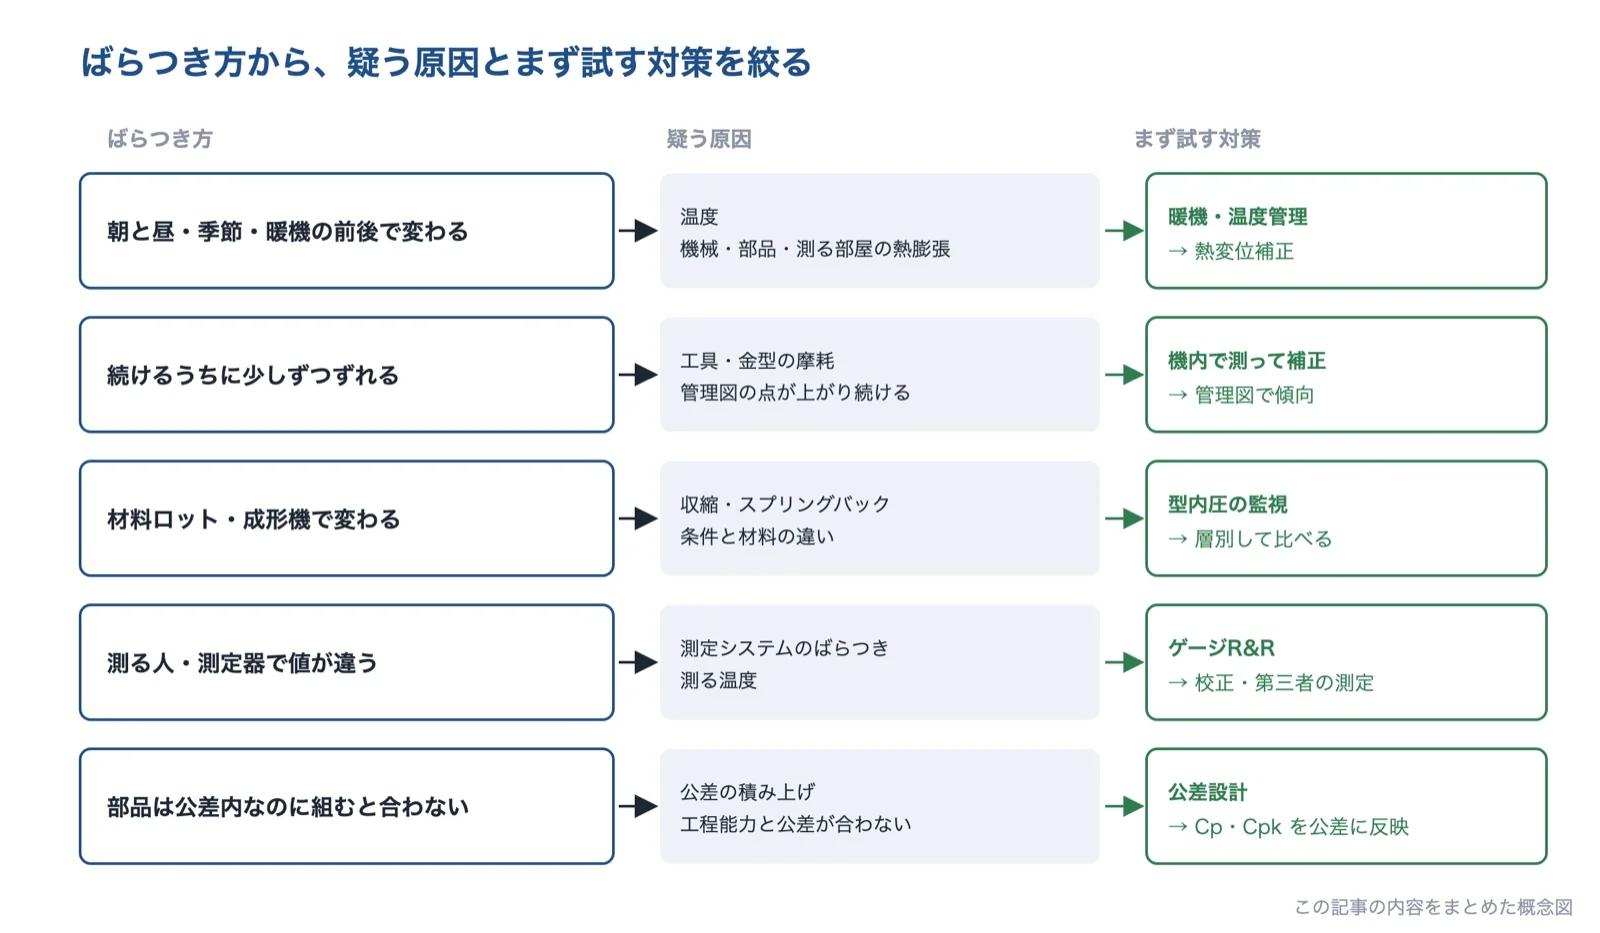
出典:この記事の内容をもとに AI(Claude)で作成
朝と昼、季節や暖機の前後で、寸法が変わる
朝いちばんに加工した部品と、昼に加工した部品で寸法が違う。夏と冬で寸法の平均がずれる。暖機運転をしないと寸法が安定しない。
- 起きている現象
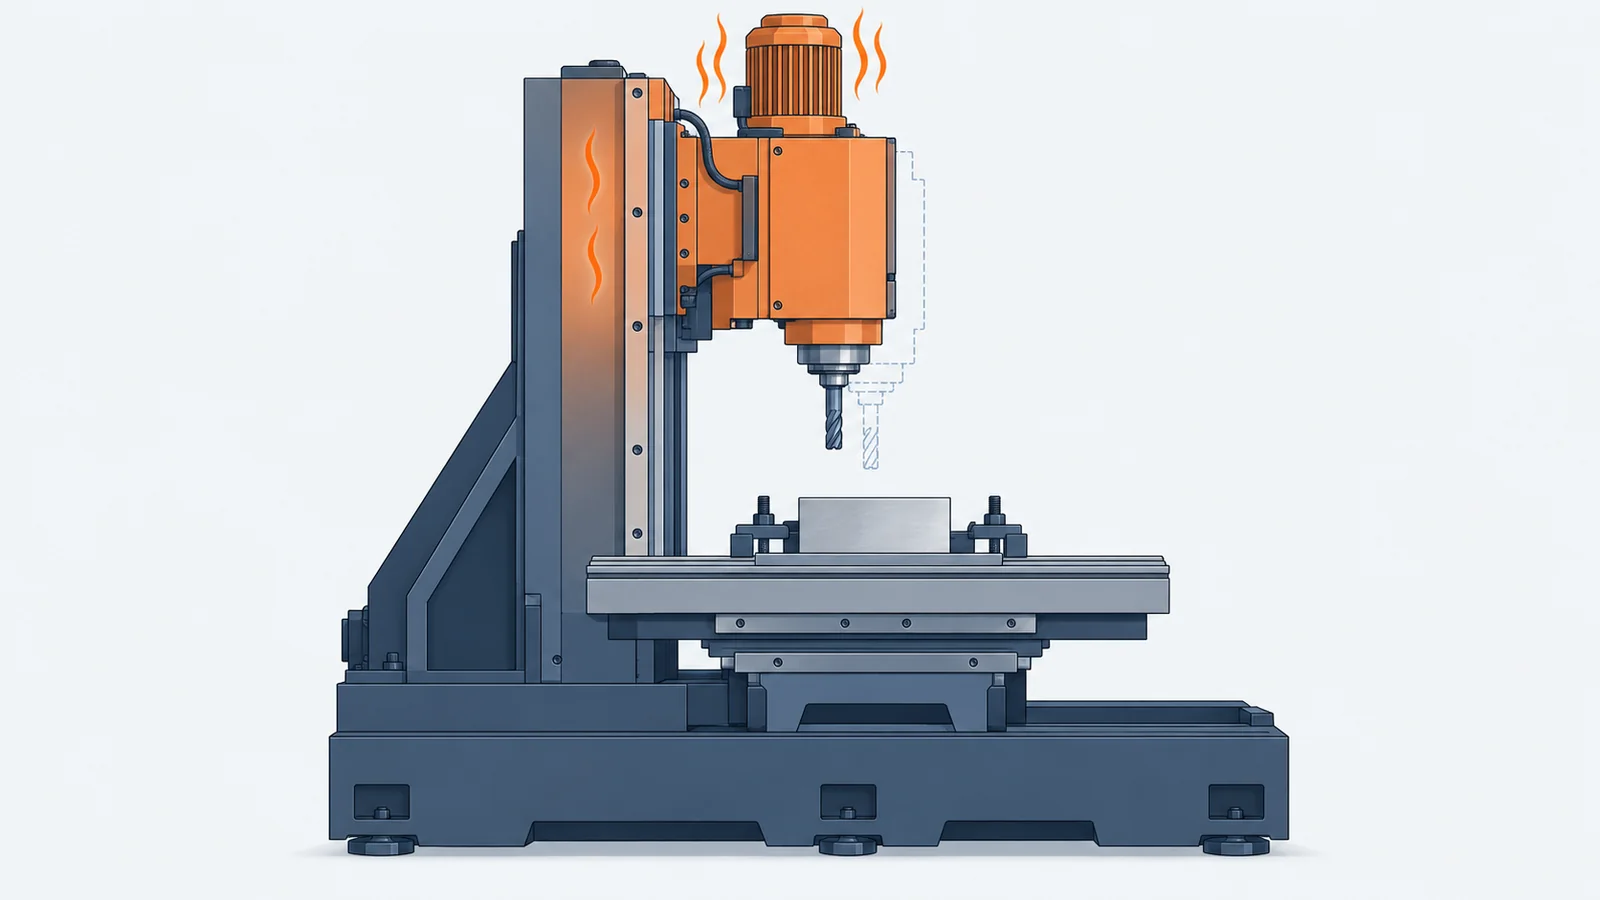
- 金属は温度で伸び縮みします。鉄は、1℃の温度上昇で、1m あたり12μm 変位します。工作機械は、室温の変化や、ボールねじ・モーターなどの発熱で構造体が伸び、主軸や刃物台の位置がずれます。森精機製作所(現 DMG森精機)の実験では、環境温度が4時間で10℃変わると、補正をしない場合、機種によって最大50μm の熱変位が出ていました。
- 解決に使える技術
- 温度の管理と熱変位補正暖機運転・室温の管理に加え、温度センサから熱変位を予測して補正する
- 加工中に測って補正する機内で工具やワークを測り、熱膨張を含めた寸法で補正する
- 管理図で時間ごとの変化を見る時刻・季節ごとに層別して、温度とのかかわりを確かめる
寸法の変化が温度によるものかを先に確かめます。エムシー技研は、機械のガタツキなど熱変位以外の要因が多い場合には、熱変位補正は有効ではないとしています。測る部屋の温度がずれていると、測定値も変わります。
加工・成形を続けるうちに、寸法が少しずつずれていく
工具を替えた直後はよいが、加工を続けると外径が太っていく。金型を使い込むうちに、寸法の平均が少しずつ動く。
- 起きている現象
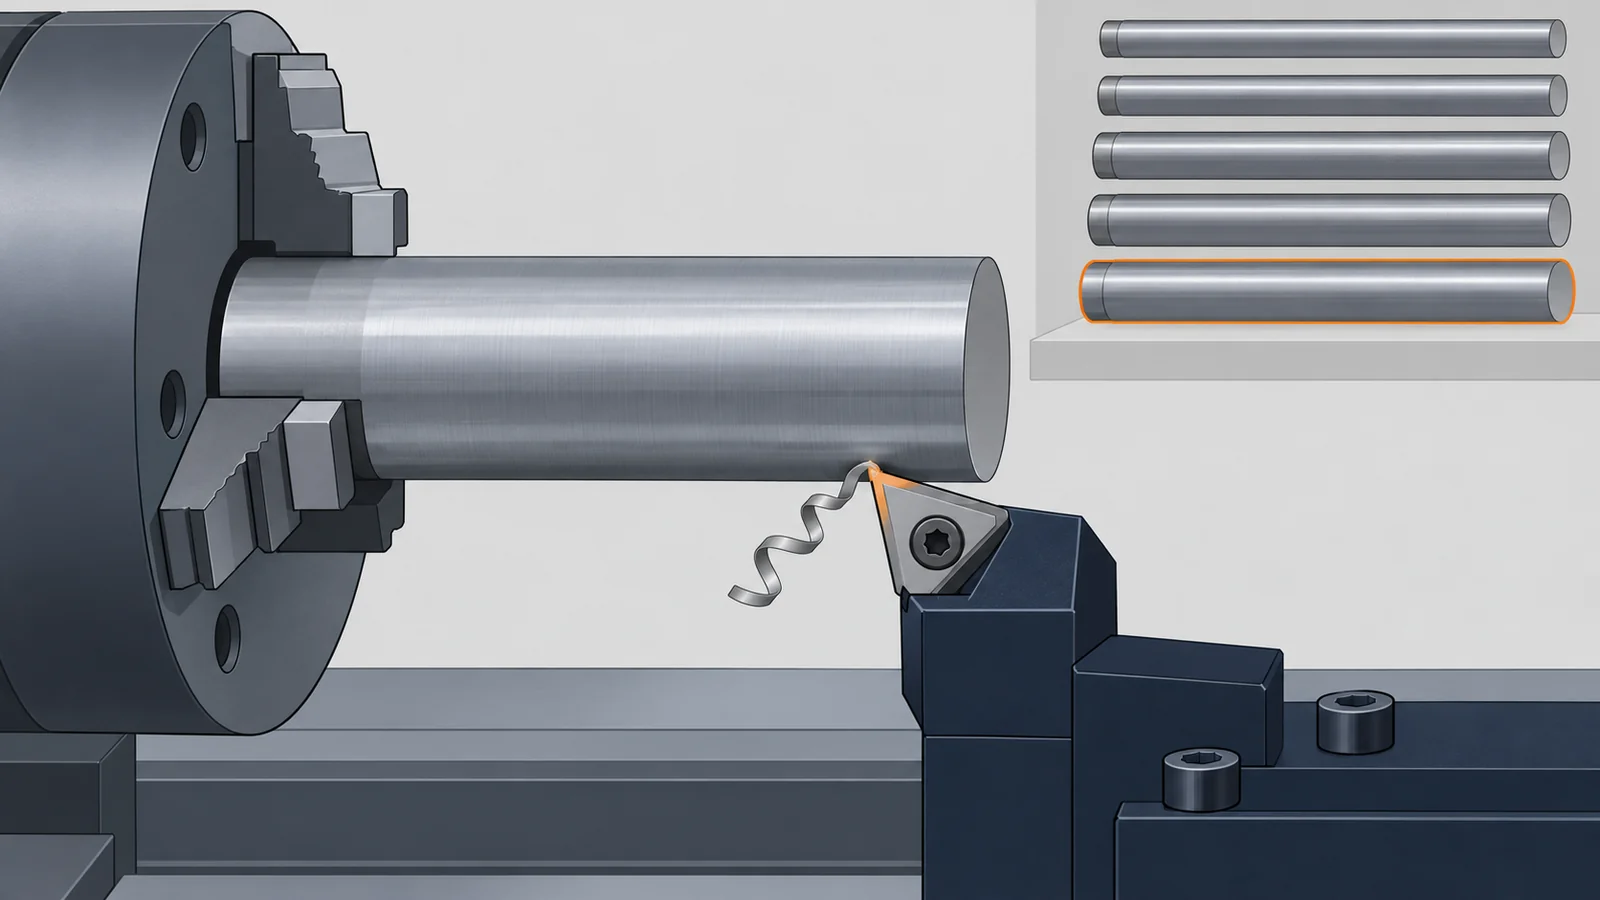
- 切削工具はワークとの接触によって徐々に摩耗し、摩耗するにつれて寸法が変化して、加工精度に影響します。プレス部品やモールド部品のように、金型の摩耗によって次第に平均がシフトすることも知られています。このような「じわじわ来る」変化は、管理図の点の並び(上昇・下降が続くなど)に現れます。
- 解決に使える技術
- 工具を機内で測って補正するツールセッタで工具長・工具径を測り、工具オフセットを自動で更新する
- 管理図で傾向を見る点が7点以上連続して上がる・下がるなどのクセで、ずれに早く気づく
公差の積み上げを二乗和平方根で計算するときは、平均がずれることを考えに入れていない点に注意します。工具や金型の交換・補正の間隔は、管理図の傾向から決めます。
材料のロットや成形条件で、寸法やそりが変わる(射出成形・プレス)
樹脂のロットや成形機が変わると、成形品の寸法やそりが変わる。高強度の鋼板に替えたら、プレス品の角度や反りが安定しない。
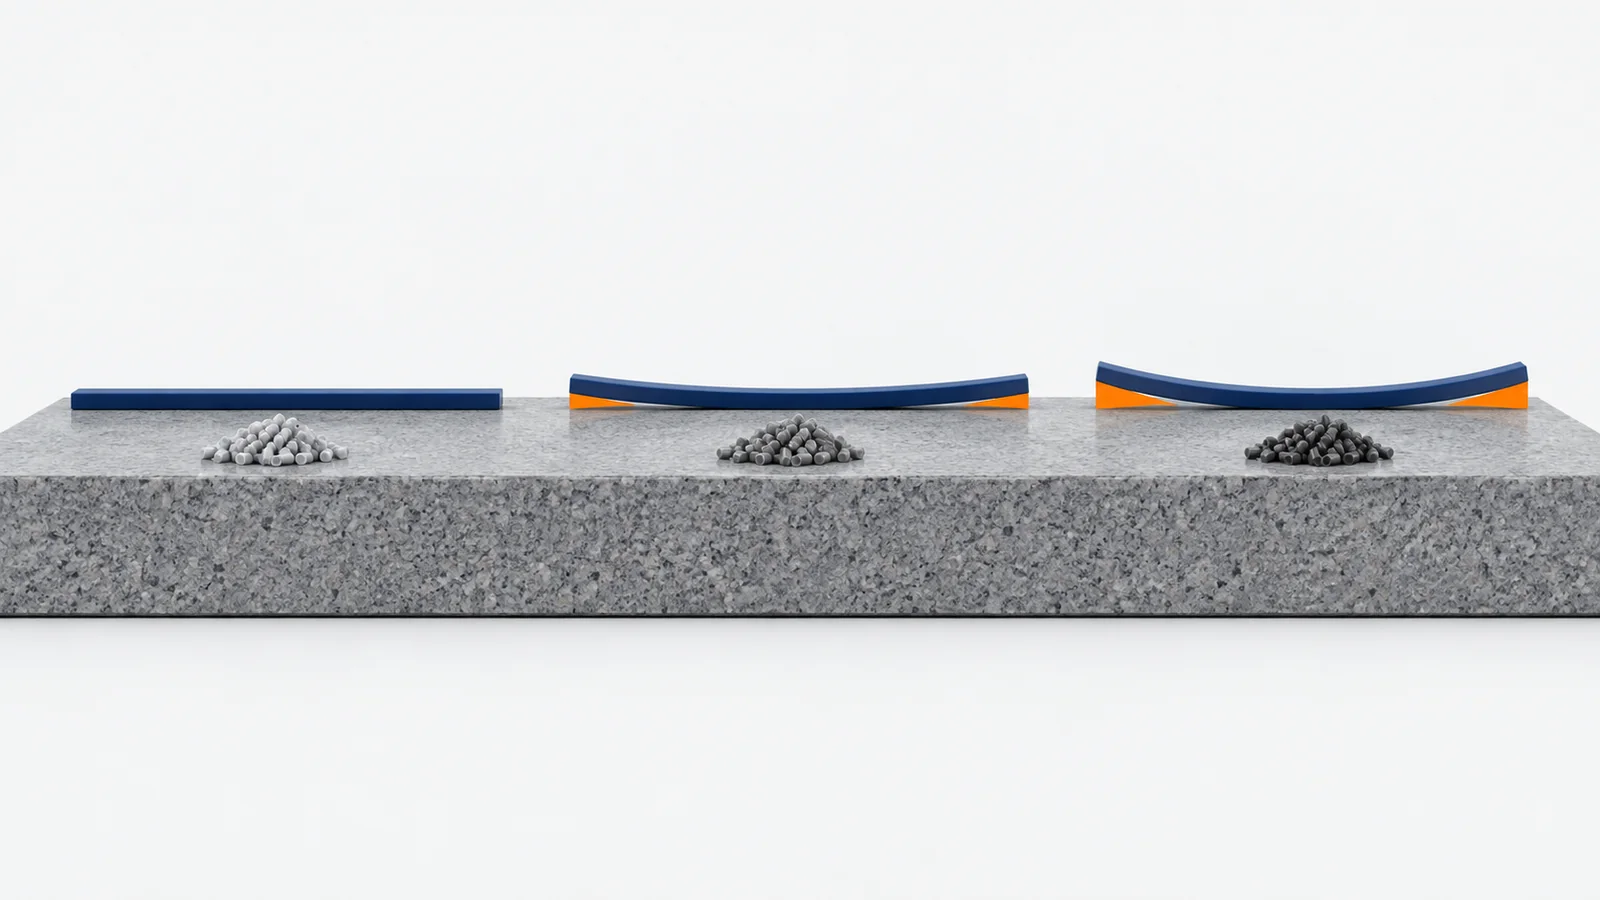
- 起きている現象
- 射出成形の収縮率は、金型温度・射出圧力・冷却時間などの成形条件で変わり、成形後もしばらく寸法が変化します。条件の設定は経験によるところが多く、企業やオペレーターによってばらつきがあるとされています。プレス加工では、強度の高い材料ほどスプリングバック(弾性回復)が大きくなり、同じコイルの中でも板厚や強度がばらつくことがあります。
- 解決に使える技術
- 金型内の圧力を監視する型内圧の波形を基準波形と比べ、成形の状態の変化をとらえる
- 金型温度を安定させる金型温度・樹脂温度を管理し、収縮とそりを安定させる
- 材料ロット別に層別するロット・成形機・キャビティ別に管理図やヒストグラムを分けて、原因を絞る
成形品は、成形直後に測ると寸法がまだ変わっている途中です。成形後の放置時間と測る温度をそろえてから比べます。
測る人や測定器で値が違い、本当のばらつきが分からない
同じ部品なのに、測る人によって値が違う。社内の測定値と、取引先の受入検査の値が合わない。
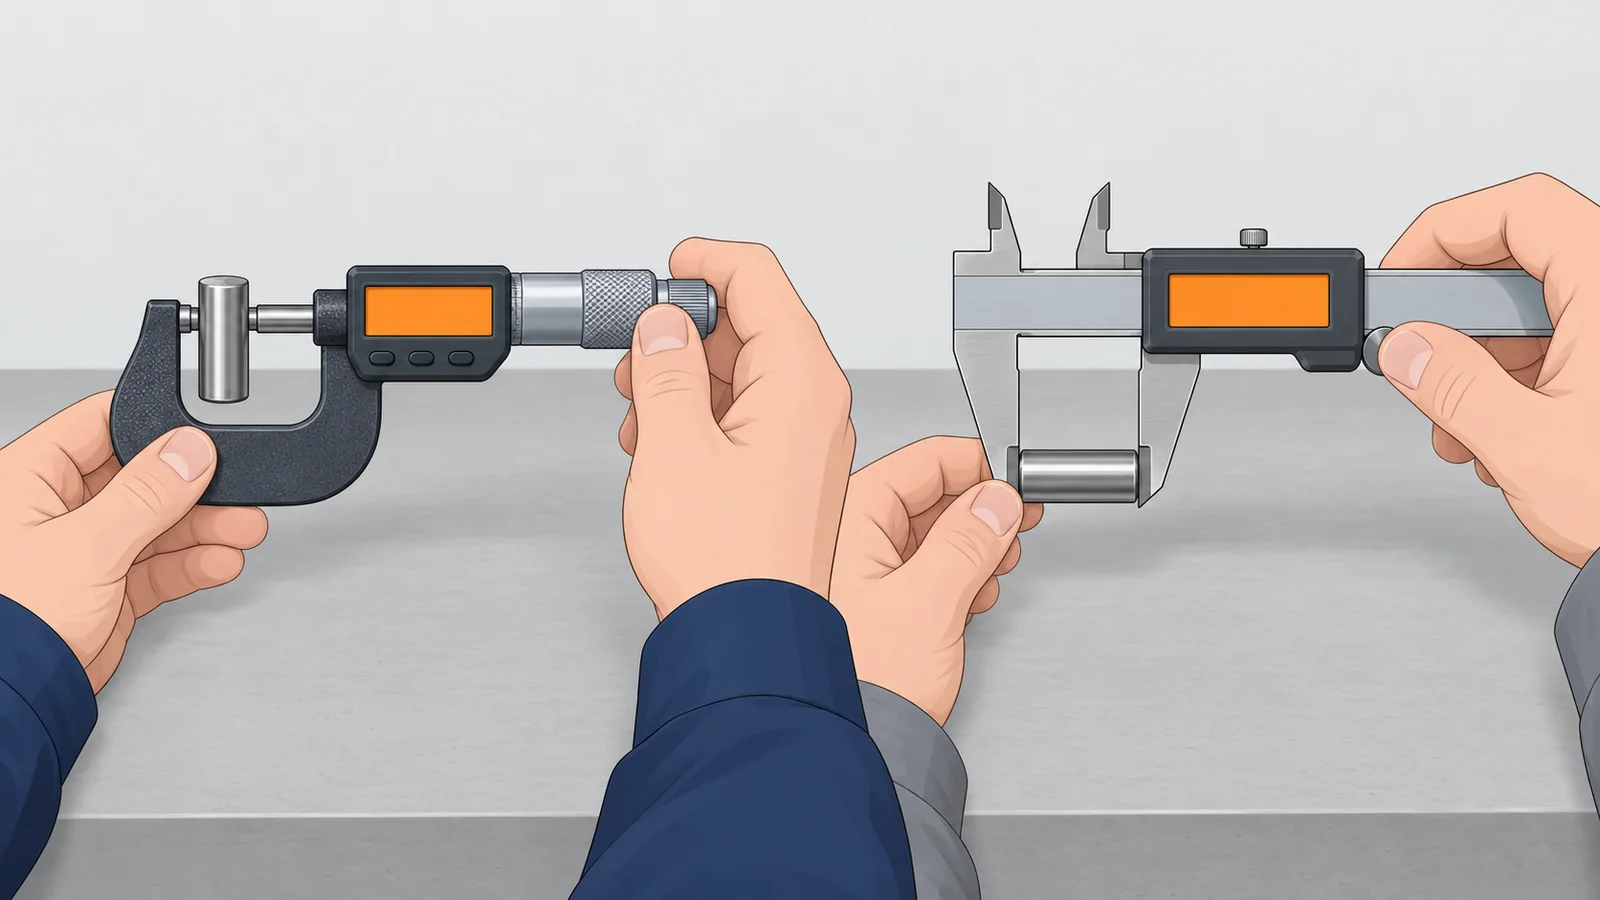
- 起きている現象
- 測定値のばらつきには、部品そのもののばらつきに、測定システム(測定器・測る人・測り方)のばらつきが加わっています。測定のばらつきが大きいと、部品どうしの本当の差が分かりにくくなります(編集部の解説)。長さの測定は20℃を基準温度にしているため、測る温度が違うと、同じ部品でも測定値が変わります。
- 解決に使える技術
- 測定システムを評価するゲージR&R で、測定のばらつきが工程のばらつきに比べて小さいかを確かめる
- 校正と第三者の測定測定器を校正し、測りにくい部品は測定の受託会社で確かめる
- 測る温度をそろえる測る部屋の温度と、部品を置いておく時間をそろえる
AIAG(米国自動車産業協同研究組織)のガイドラインでは、測定システムの変動が工程変動の10%未満なら許容できる、30%を超えると許容できない、とする目安が使われています。
部品は公差の中なのに、組み立てると合わない
部品を1つずつ測ると公差に入っているのに、組み立てるとすき間が足りない・がたが大きい。
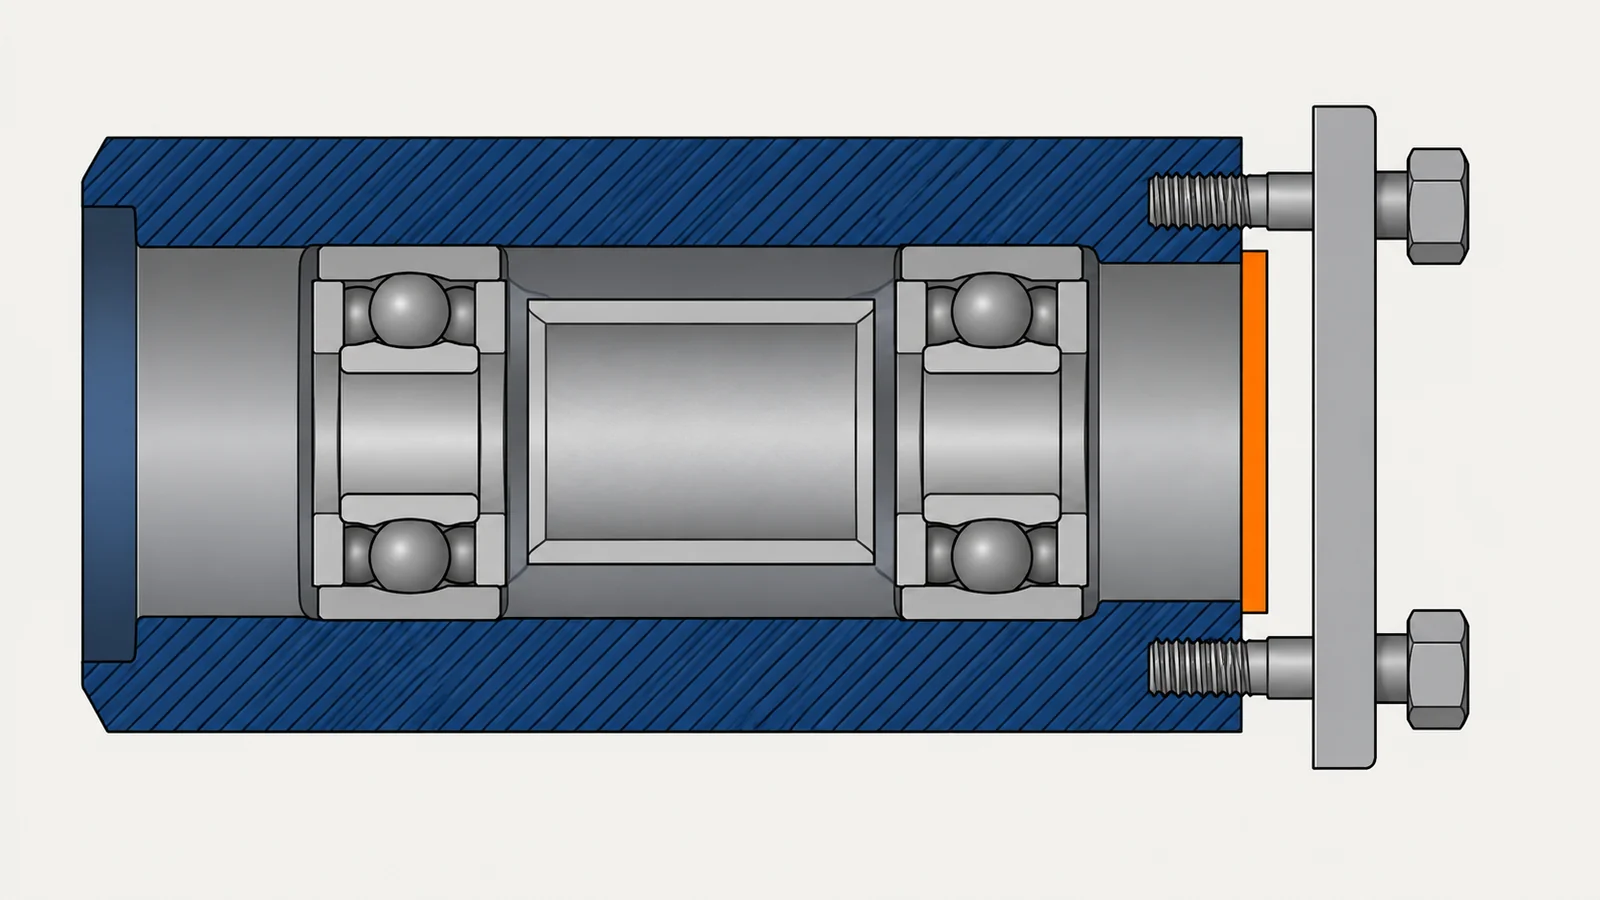
- 起きている現象
- 組立品の寸法は、部品の寸法の足し算・引き算で決まり、部品のばらつきも積み上がります。全部の部品が公差の上限や下限で作られると考えるワーストケースでは余裕を取りすぎ、二乗和平方根で見積もると、前提が必要で余裕が少なすぎることがあるとされています。前の製品の公差をそのまま使う設計者が多いとされ(プラーナー)、その公差が製造の工程能力に合っているかは、別に確かめる必要があります。
- 解決に使える技術
- 公差設計組立品の要求から部品の公差を割り付け、ワーストケースと二乗和平方根で積み上げを確かめる
- 工程能力を公差に反映する各部品の Cp・Cpk を測り、公差が製造のばらつきに合っているかを確かめる
二乗和平方根は、部品の寸法が互いに関係なくばらつき、平均が公差の中心にあることを前提にした計算です(編集部の解説)。平均がずれる工程では、ワーストケースや調整係数も使って確かめます。
なぜ、量産で寸法がばらつくのか
ばらつきには「偶然原因」と「異常原因」がある
総務省統計局は、製品のばらつきには偶然原因によるばらつきと異常原因によるばらつきがあり、両者を区別して、異常原因によるばらつきを取り除くことが必要だと説明しています。管理図では、平均値から上下に 3σ(σは標準偏差)の位置に管理限界線を引き、その間を偶然原因、外側を異常原因によるものと考えます。
金沢工業大学の工程能力管理のテキストでは、仕事は4M(人・設備や道具・材料や素材・方法)から構成され、工程能力は4Mを計画どおり・標準どおりに管理したときに得られる品質・納期・コストだとしています。4Mの影響には、設備の劣化のようにじわじわ来るものと、設備や材料の変更のように一気に来るものがあり、じわじわ来る変化は管理図の傾向で気づけ、一気に来る変化は変化点の管理で扱うとしています。機械別・作業者別・材料メーカー別に管理図を分ける(層別する)ことも挙げています。
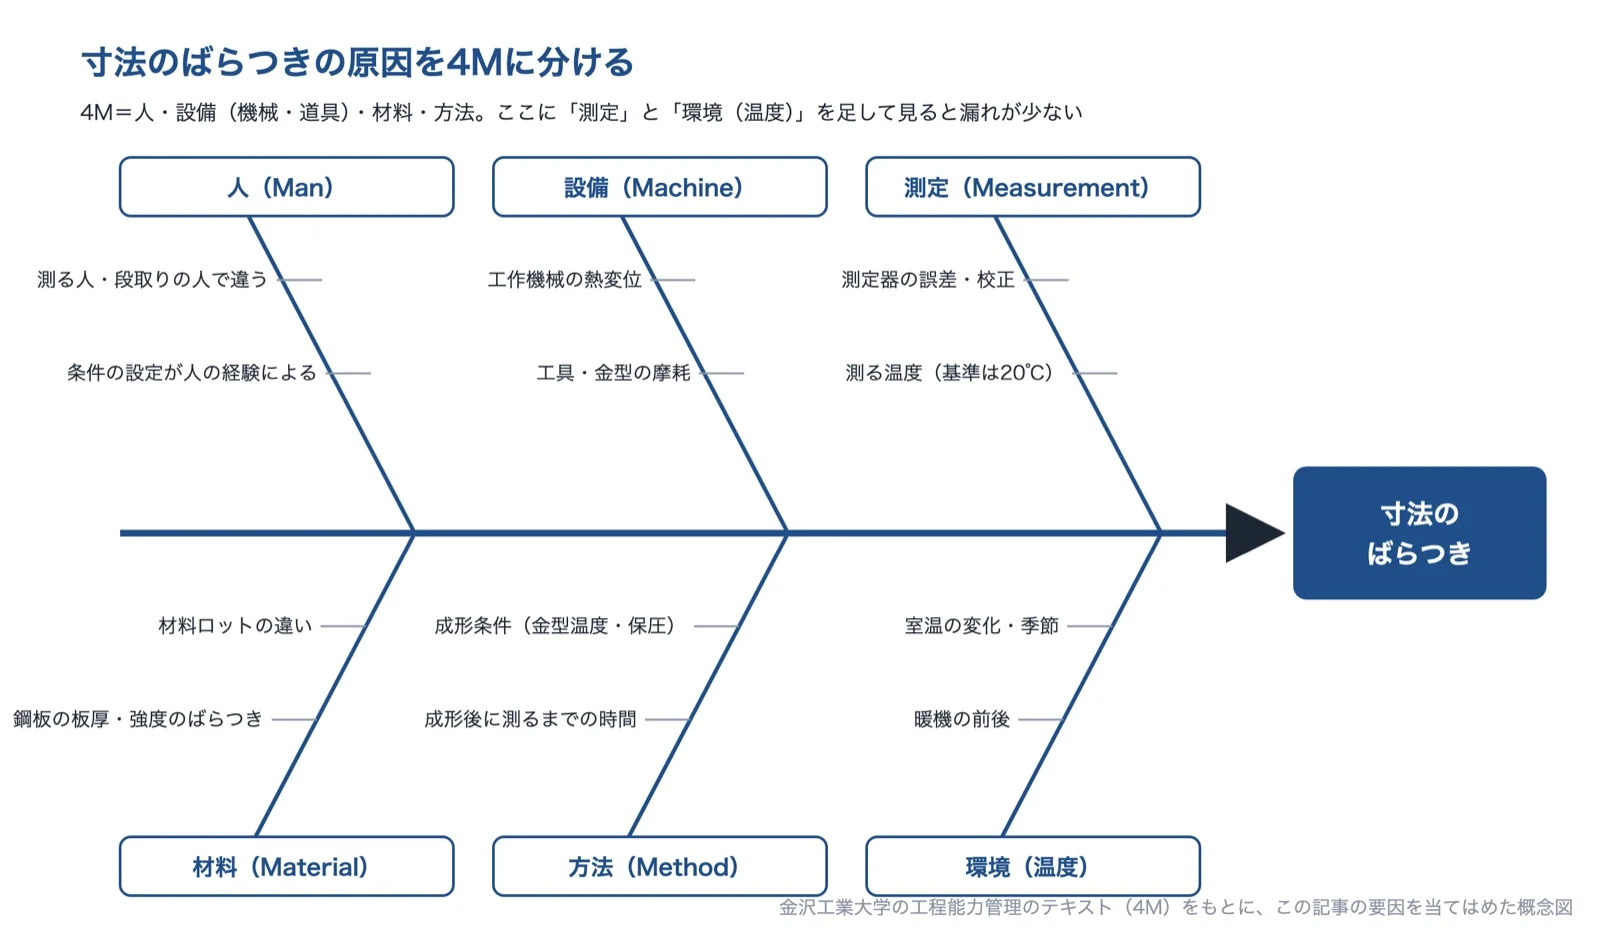
金沢工業大学の工程能力管理のテキストの4Mをもとに、この記事の要因を当てはめた概念図。AI(Claude)で作成
工程能力指数は、規格の幅とばらつきの比
ミツトヨの解説では、Cp は特性の公差を工程能力 6σ で割った値で、工程平均の位置は考えに入れていません。Cpk は、平均から上限・下限までの距離をそれぞれ 3σ で割った値の小さいほうです。高齢・障害・求職者雇用支援機構(JEED)の品質管理のテキストでは、工程能力指数が1.33 を超えれば工程能力は十分、1.00 以下なら工程能力がないとしています。
同じテキストの例では、規格の幅が 8σ あれば Cp は 1.33 ですが、分布の平均が上限側へ 2σ ずれると、Cpk は 0.67 まで下がります。Cp が 1.33 を超えていても Cpk が低いときは、ばらつきではなく平均の偏りを直すのが対策です。Cp が 1.00 以下のときは、生産開始までに早急な改善が必要で、技術的に改善できない場合は規格幅の拡大や全数検査を検討するとしています。
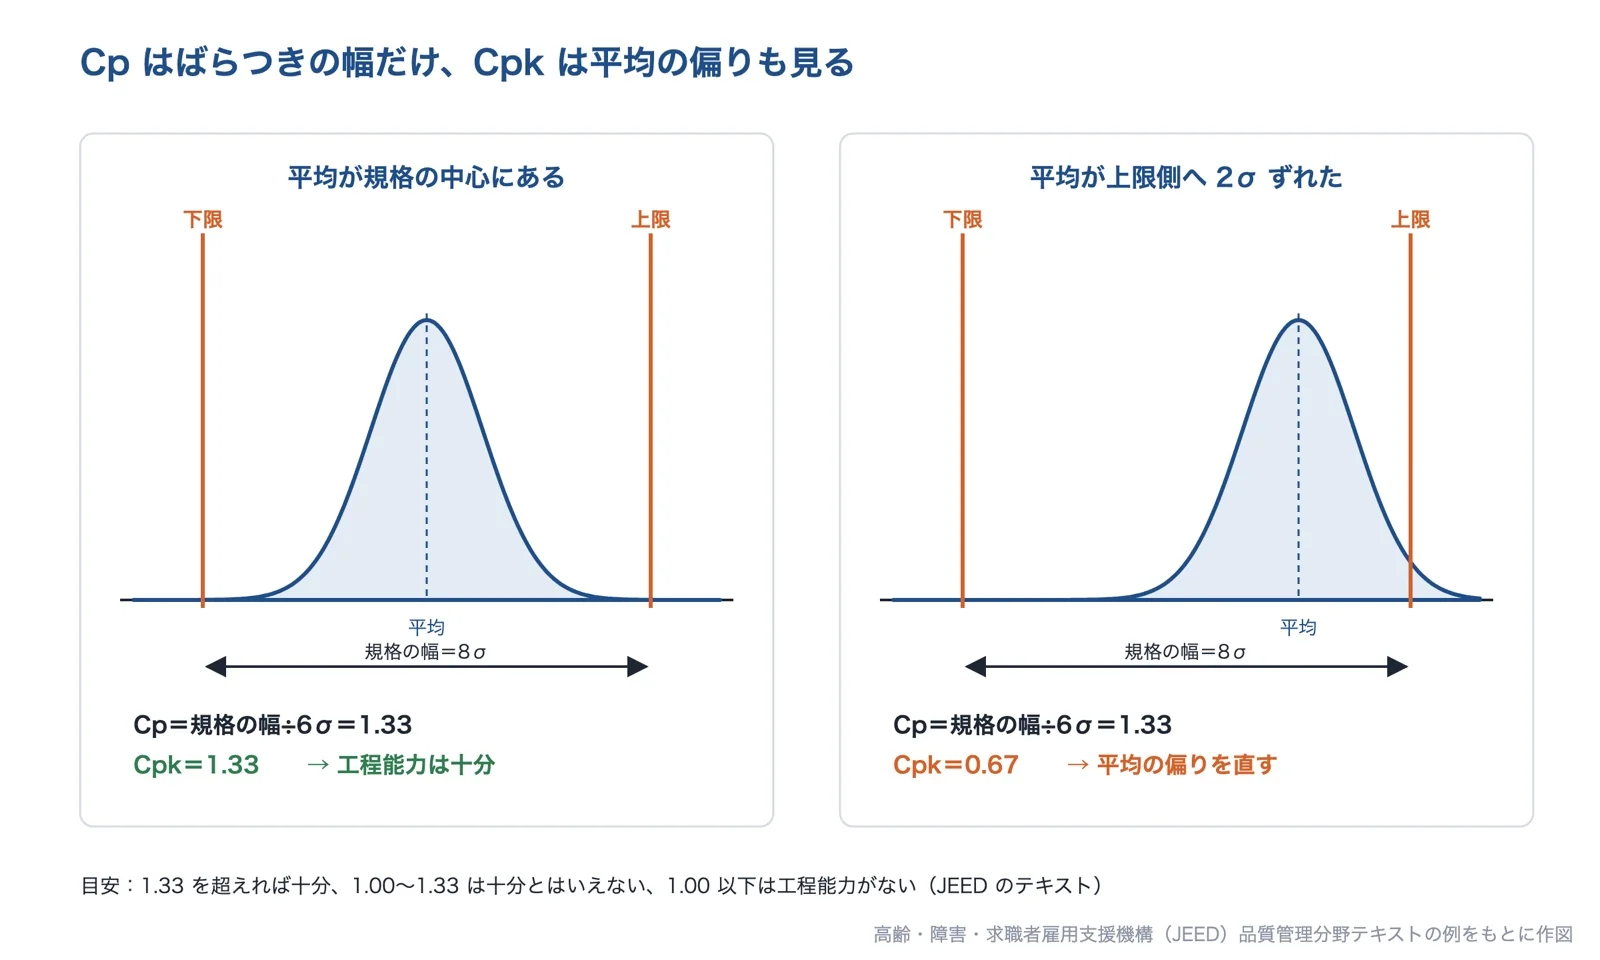
出典:高齢・障害・求職者雇用支援機構 品質管理分野テキストの例をもとに AI(Claude)で作成
金属は温度で伸び縮みする
森精機製作所(現 DMG森精機)のプレスリリースでは、鉄は1℃の温度上昇で、1m あたり12μm 変位するとしています。長さ100mm の鋼の部品なら、1℃で約1.2μm です(編集部の換算)。工作機械では、環境温度の変化や、ボールねじ・モーターなどの発熱で構造体が熱変位します。一般的な対策は、暖機運転をしてから加工すること、空調を増やして工場の温度を管理することです。
同社の実験では、環境温度が4時間で10℃変わると、補正なしでは機種によって最大50μm の熱変位が出ていましたが、熱センサで変位を予測して補正する機能で、5〜8μm に抑えました。ジェイテクトは、温度センサのデータから熱変位を推定する補正システムで、室温が20℃変わる環境で横形マシニングセンタの加工誤差を80%以上減らせたとしています。
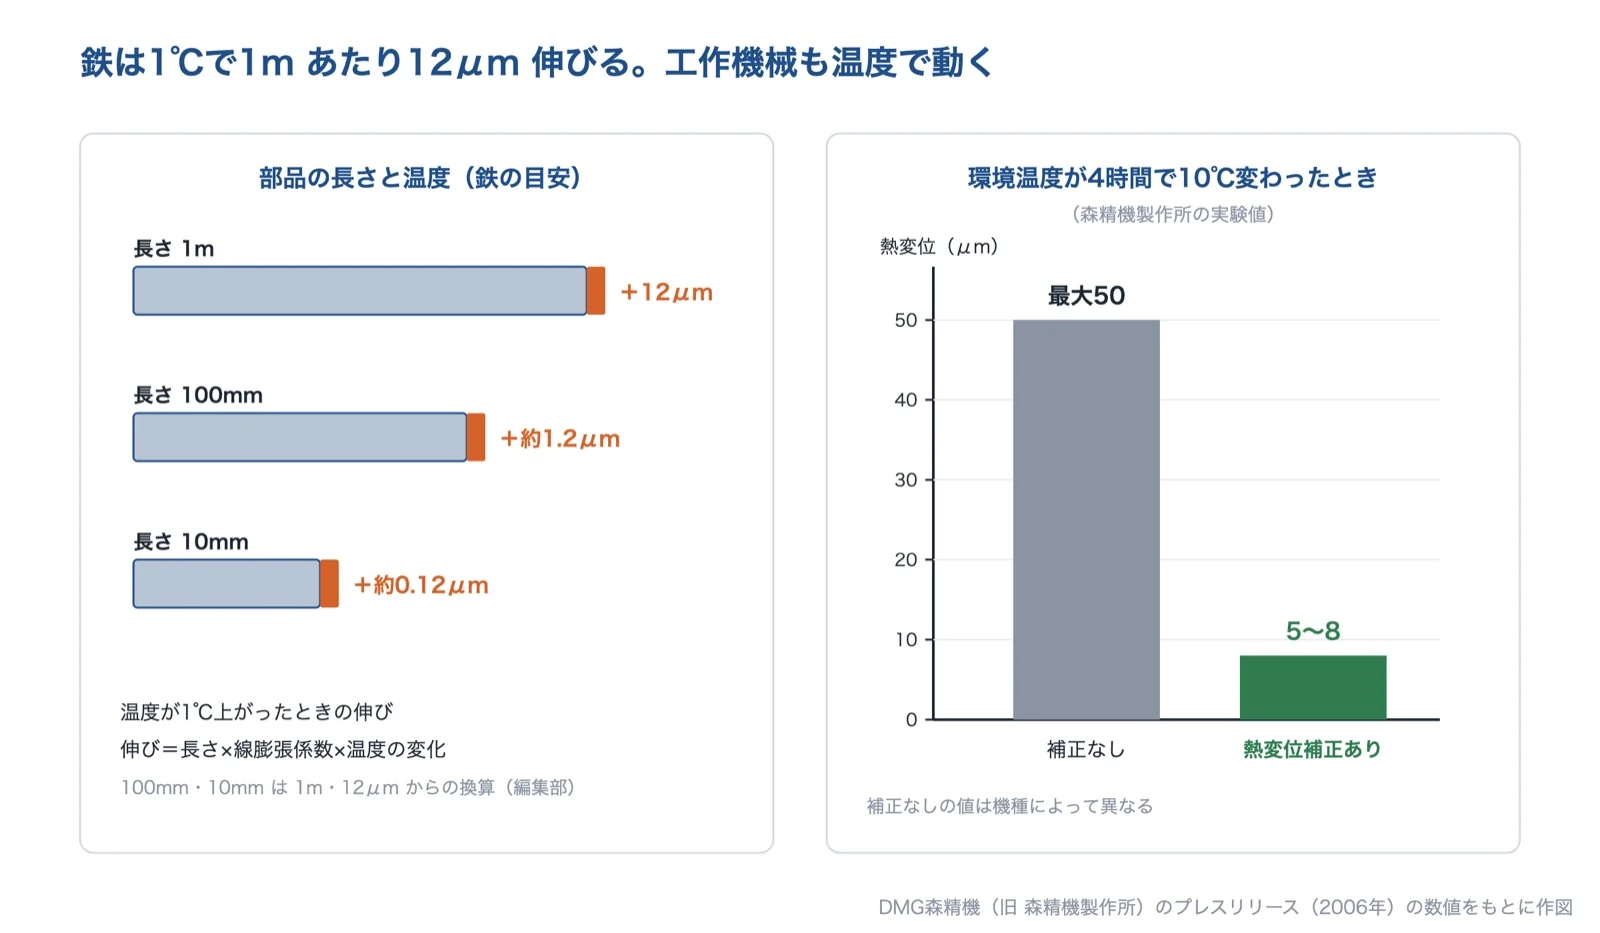
出典:DMG森精機(旧 森精機製作所)のプレスリリースの数値をもとに AI(Claude)で作成(100mm・10mm は編集部の換算)
工具や金型は、使ううちに摩耗する
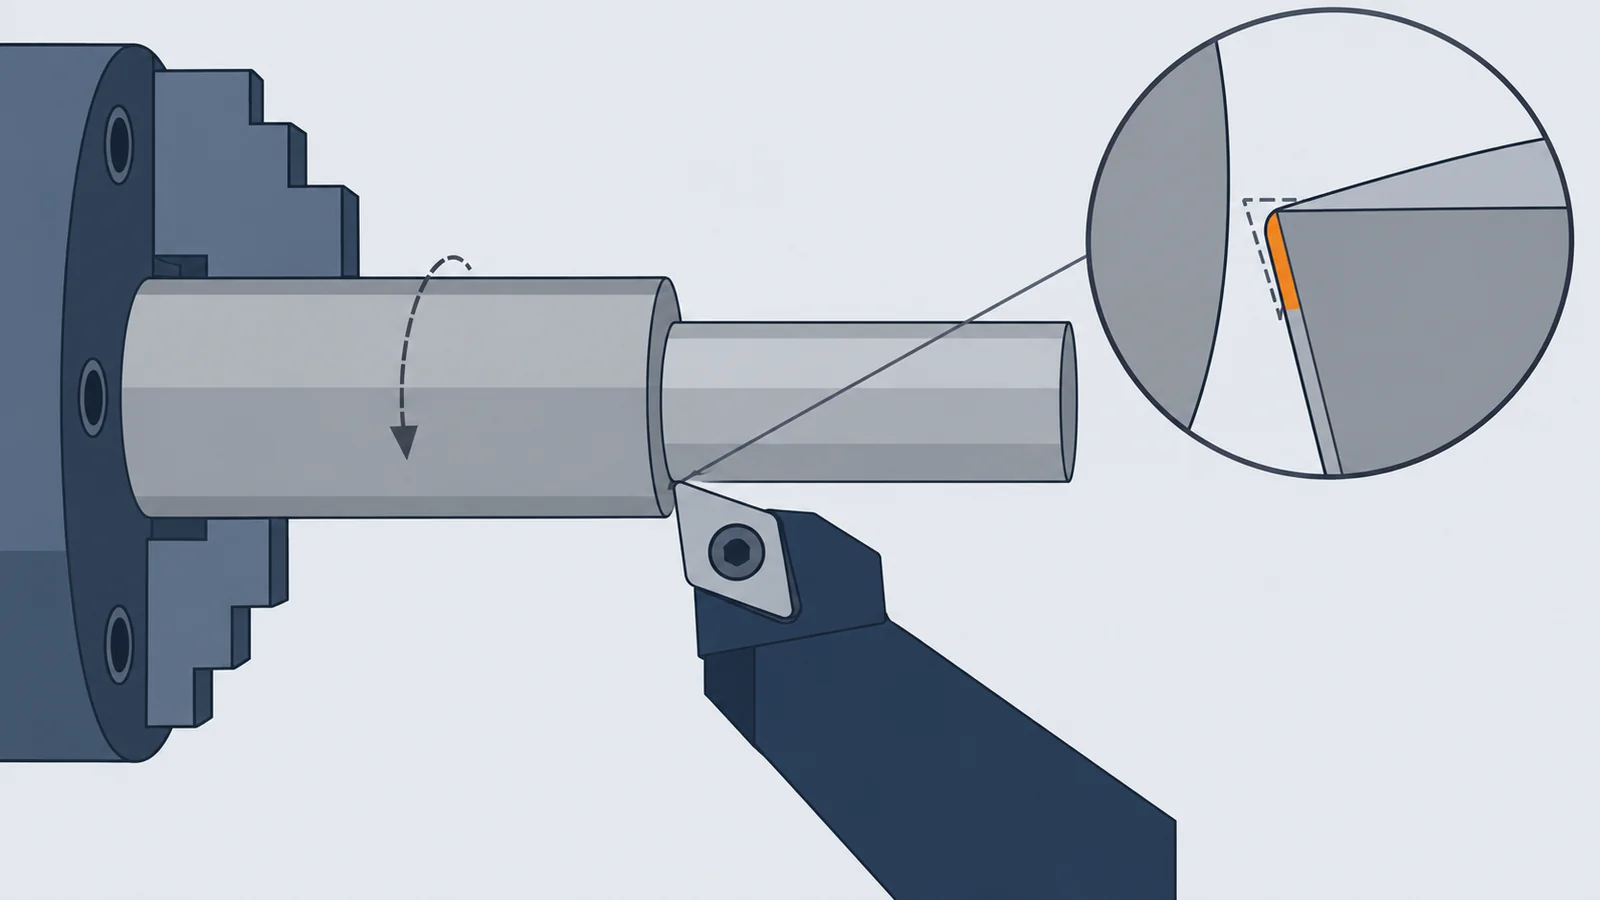
レニショーは、切削工具はワークとの接触によって徐々に摩耗し、摩耗するにつれて寸法が変化して、加工精度に影響すると説明しています。長野工業高等専門学校の公差解析の研究報告でも、プレス部品やモールド部品のように、金型の摩耗によって次第に平均がシフトすることが知られているとしています。
樹脂は成形条件と時間で縮み方が変わり、鋼板は戻る
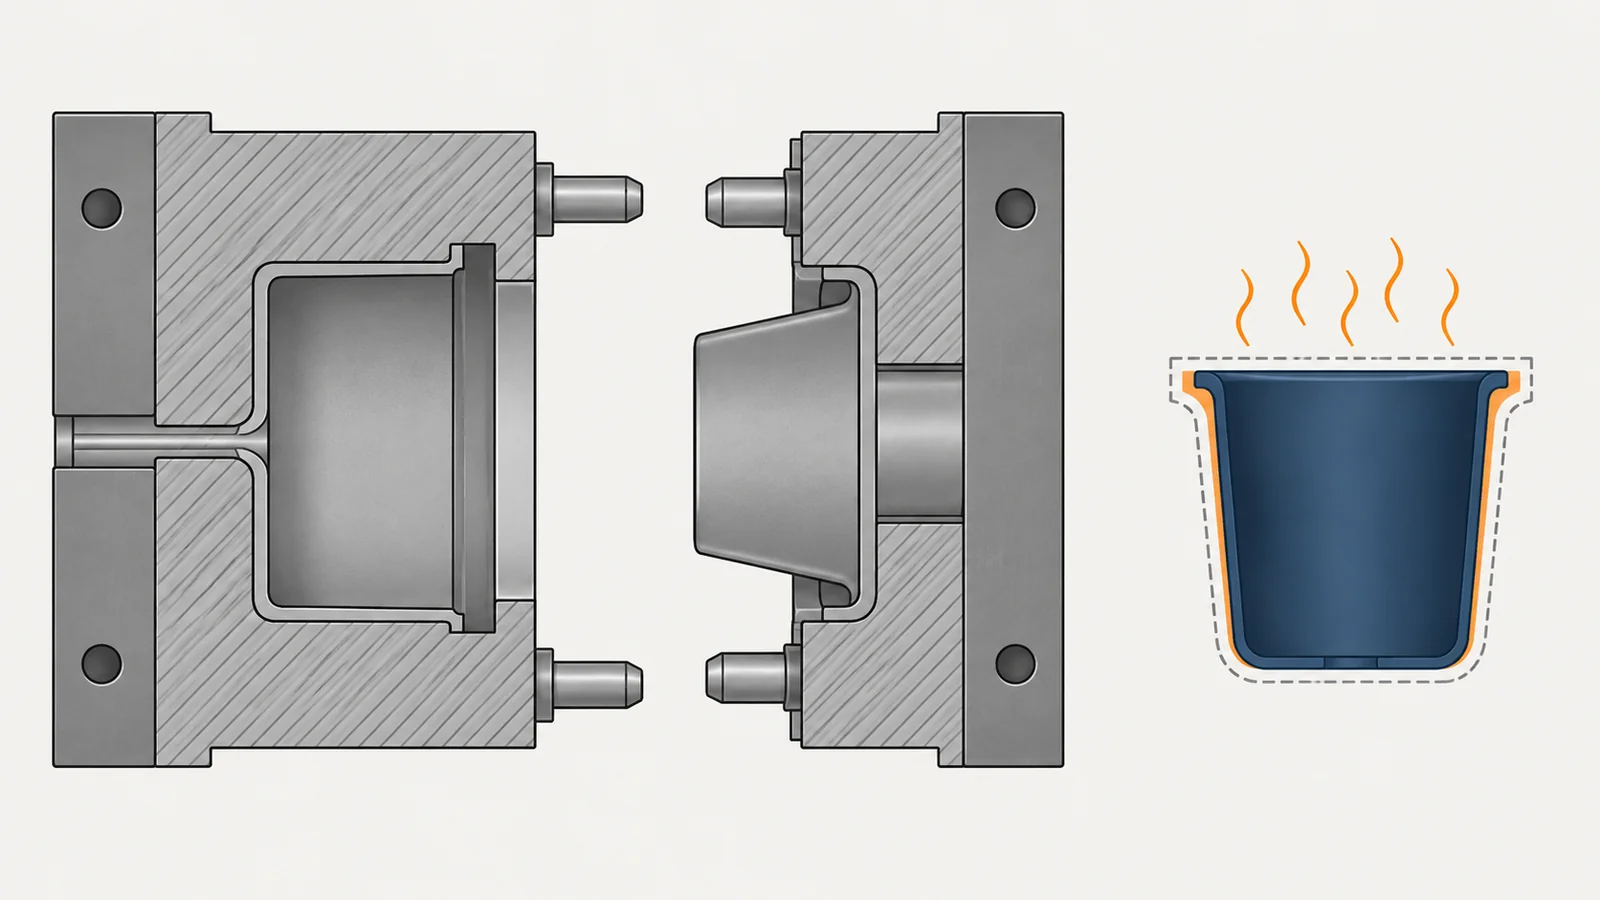
ポリプロピレンの射出成形を調べた論文(高分子学会誌『高分子』)では、成形品の寸法精度には、収縮率の大きさと、その変動が影響するとしています。この実験の範囲では、一般に金型温度が高いほど収縮率は大きくなりました。射出圧力が高く、型内の冷却時間が長いほど収縮率が小さくなるのが一般的な傾向だとしています(この実験では、これらの条件の影響は小さかったとしています)。成形後は、常温に置くと2時間で安定した収縮率のほぼ90%に達し、24時間でほぼ安定したとしています。
茨城県工業技術センターは、射出成形の条件の設定は経験によるところが多く、企業間やオペレーターの間で、ある程度のばらつきが見られるとしています。ABS 樹脂の実験では、金型温度が高いほど徐冷となり、耐ストレスクラッキング性がよくなり、そりも小さくなる傾向がありました。広島県立総合技術研究所は、射出成形の CAE でも反映できない要因として、可塑化の条件や成形機の周りの温度・湿度といった環境の要因を挙げています。
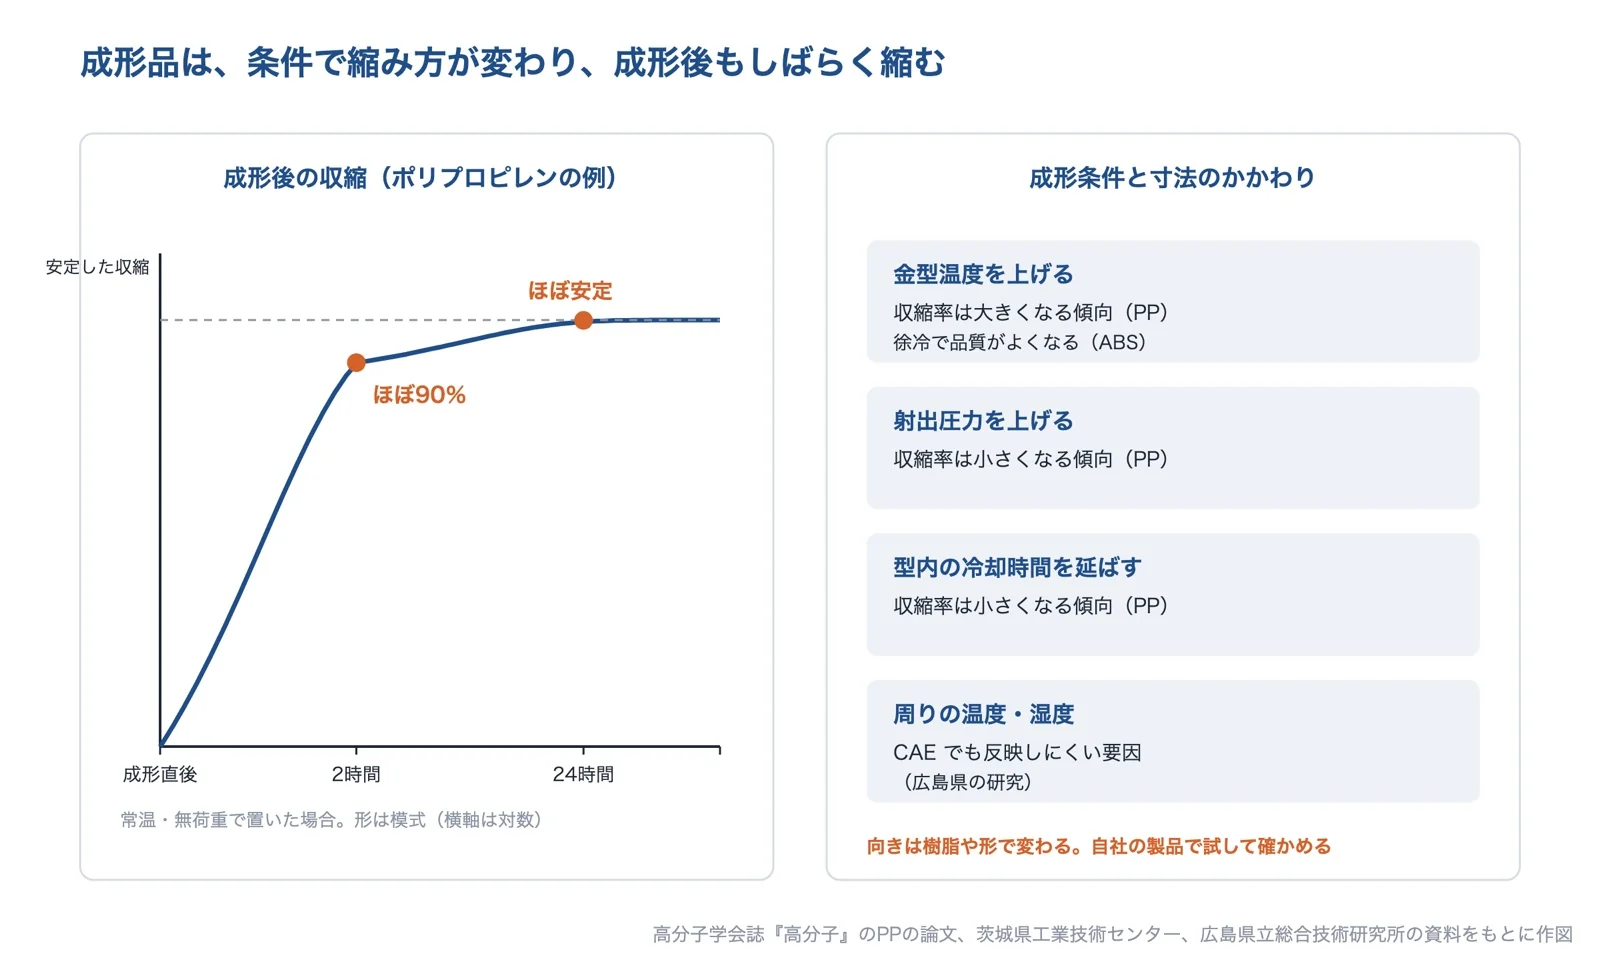
出典:高分子学会誌『高分子』のポリプロピレンの論文、茨城県工業技術センター、広島県立総合技術研究所の資料をもとに AI(Claude)で作成(曲線の形は模式)
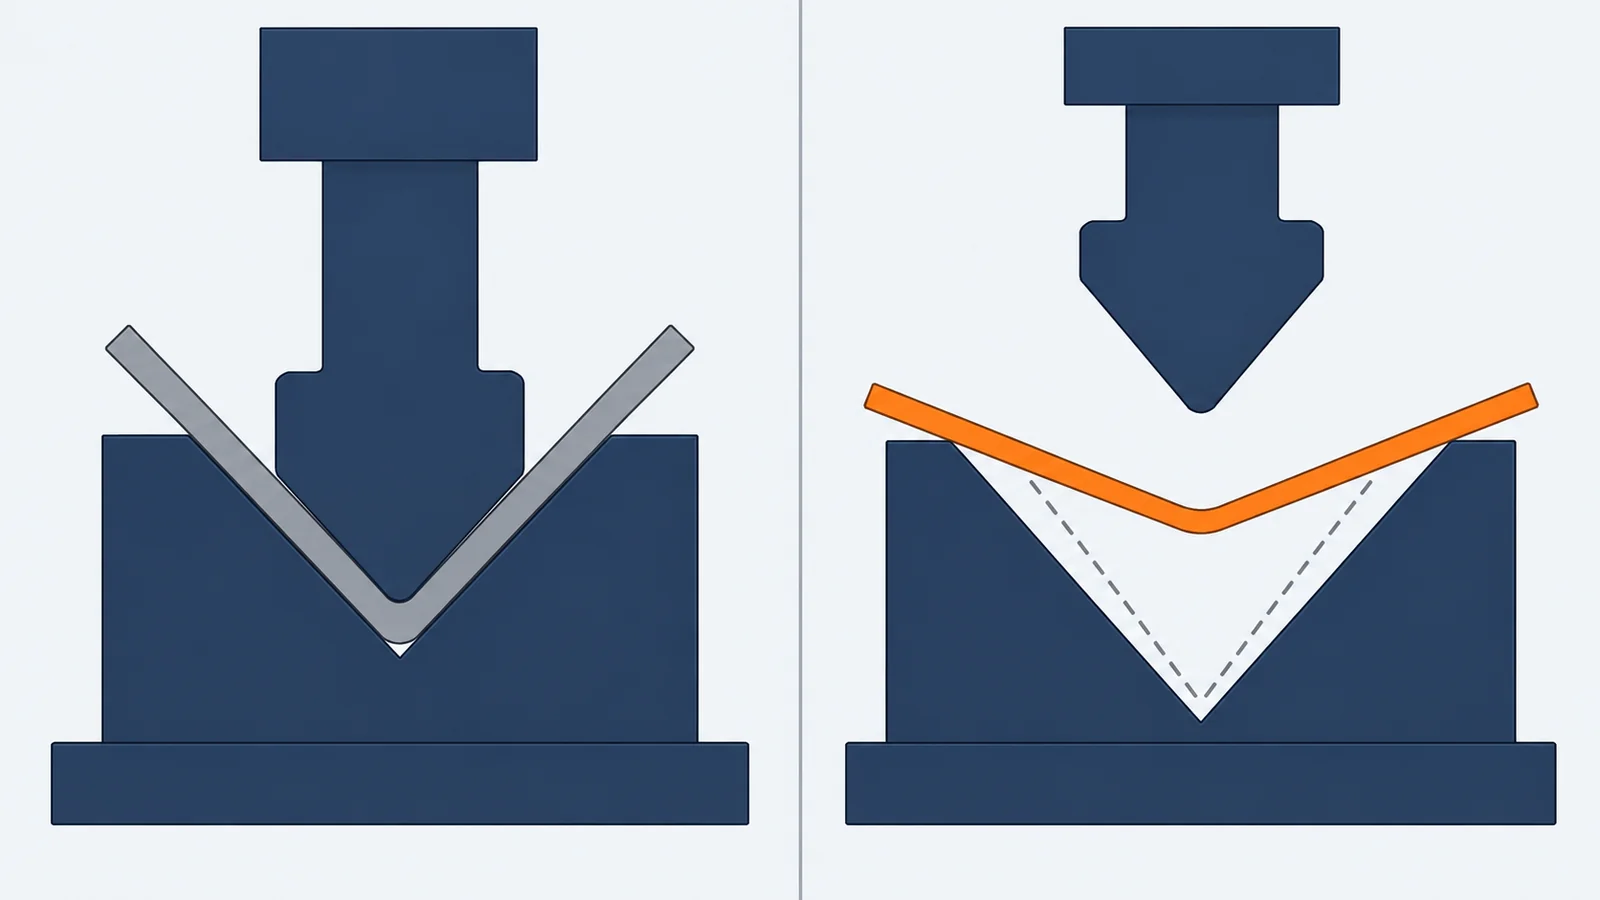
プレス加工では、新日鉄の技報が、強度が高い鋼板ほどスプリングバックが大きく、寸法精度の不良が問題になっているとしています。スプリングバックは材料固有の弾性係数によるところが大きく、材料側からの対策には限りがあるとしています。東京農工大学の研究では、同じコイルから切り出した冷延鋼板でも、板厚が板幅の中心で 0.795±0.005mm、両端で 0.780±0.005mm と違い、強度も場所によって変わっていました。
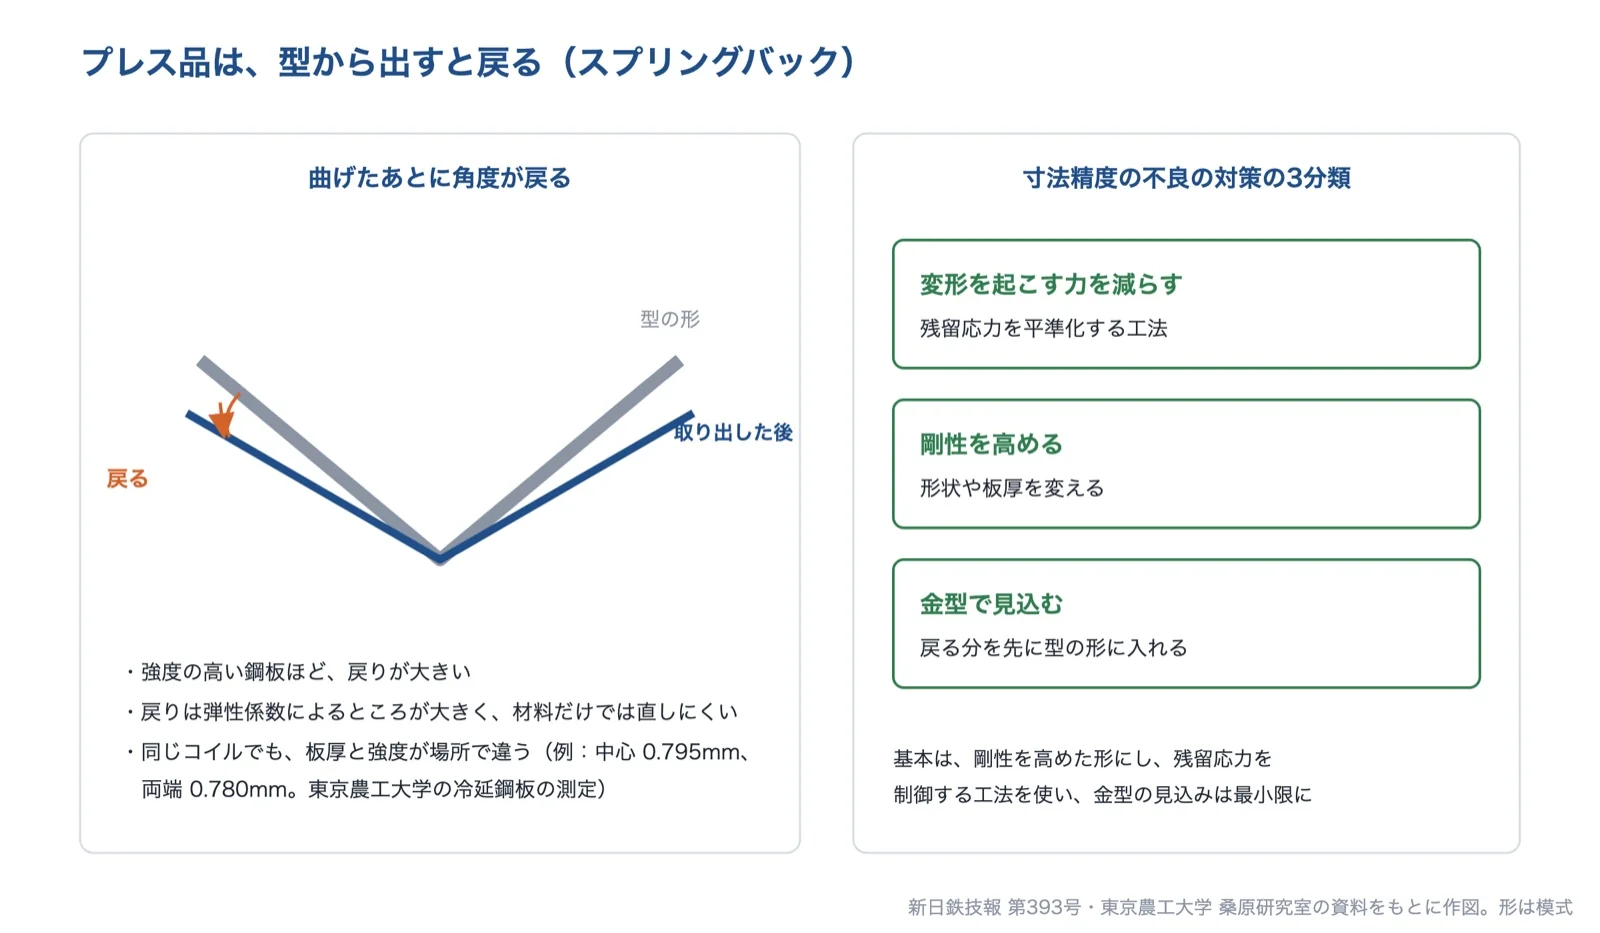
出典:新日鉄技報 第393号、東京農工大学 桑原研究室の資料をもとに AI(Claude)で作成(形は模式)
原因の切り分け方
原因を切り分けるには、まず「ばらつきの時間の変化(いつ変わるか)」と「どこで変わるか(機械・金型・キャビティ・材料ロット・測る人)」を分けて見ます。次は編集部の目安です。時刻や季節で変わるなら温度を、加工を続けるうちにずれるなら工具や金型の摩耗を疑います。材料ロットや成形機で変わるなら、層別した管理図で違いを確かめます。測る人で変わるなら、部品より先に測定システムを評価します。部品が公差に入っているのに組み立てで合わないなら、公差の積み上げを計算し直します。
出典:製品のバラツキを管理|総務省統計局、生産工程管理者育成テキスト 第5章 工程能力管理|金沢工業大学、品質管理の基礎知識|ミツトヨ、品質管理分野テキスト(資料5)|高齢・障害・求職者雇用支援機構、環境温度変化による変位を5〜8μmに抑えた新熱変位制御機能を開発(2006年)|DMG森精機、マシニングセンタ向けリアルタイム熱変位補正システムの開発|ジェイテクト、ツールセッターと工具折損検出|レニショー、設計工学における公差解析の学術体系化(研究成果報告書)|長野工業高等専門学校、ポリプロピレンの射出成形――寸法精度と寸法安定性について(高分子 12巻7号)|J-STAGE、プラスチック射出成形技術の合理化(第3報)|茨城県工業技術センター、デジタルものづくりによる不良レス射出成形技術の開発(第3報)|広島県立総合技術研究所、高強度鋼板の寸法精度不良と対策技術(新日鉄技報 第393号)|日本製鉄、冷延鋼板の二軸引張塑性変形挙動に及ぼす機械的性質のばらつきの影響|東京農工大学 桑原研究室
解決技術の詳細
対策は、ばらつきを数字でつかむ、温度を管理する、加工中・成形中に測って補正する、測り方を見直す、公差を設計し直すの5つに分けて考えます。まず工程能力をつかんでから、原因に合った対策を組み合わせると進めやすくなります(編集部の解説)。
工程能力の把握と管理(管理図・Cp・Cpk・データの自動収集)
管理図で、工程が安定しているかを見る
日本科学技術連盟(JUSE)の解説では、X̄-R 管理図は、群の大きさ 2〜6(できれば 4〜5)、群の数 20〜25 以上のデータで作り、R 管理図から先に見て、安定していれば X̄ 管理図を見ます。管理限界の外に出た点のほか、7点以上続けて中心線の片側に並ぶ、7点以上続けて上がる・下がる、周期があるなどの点の並びのクセも、異常のサインとして挙げています。
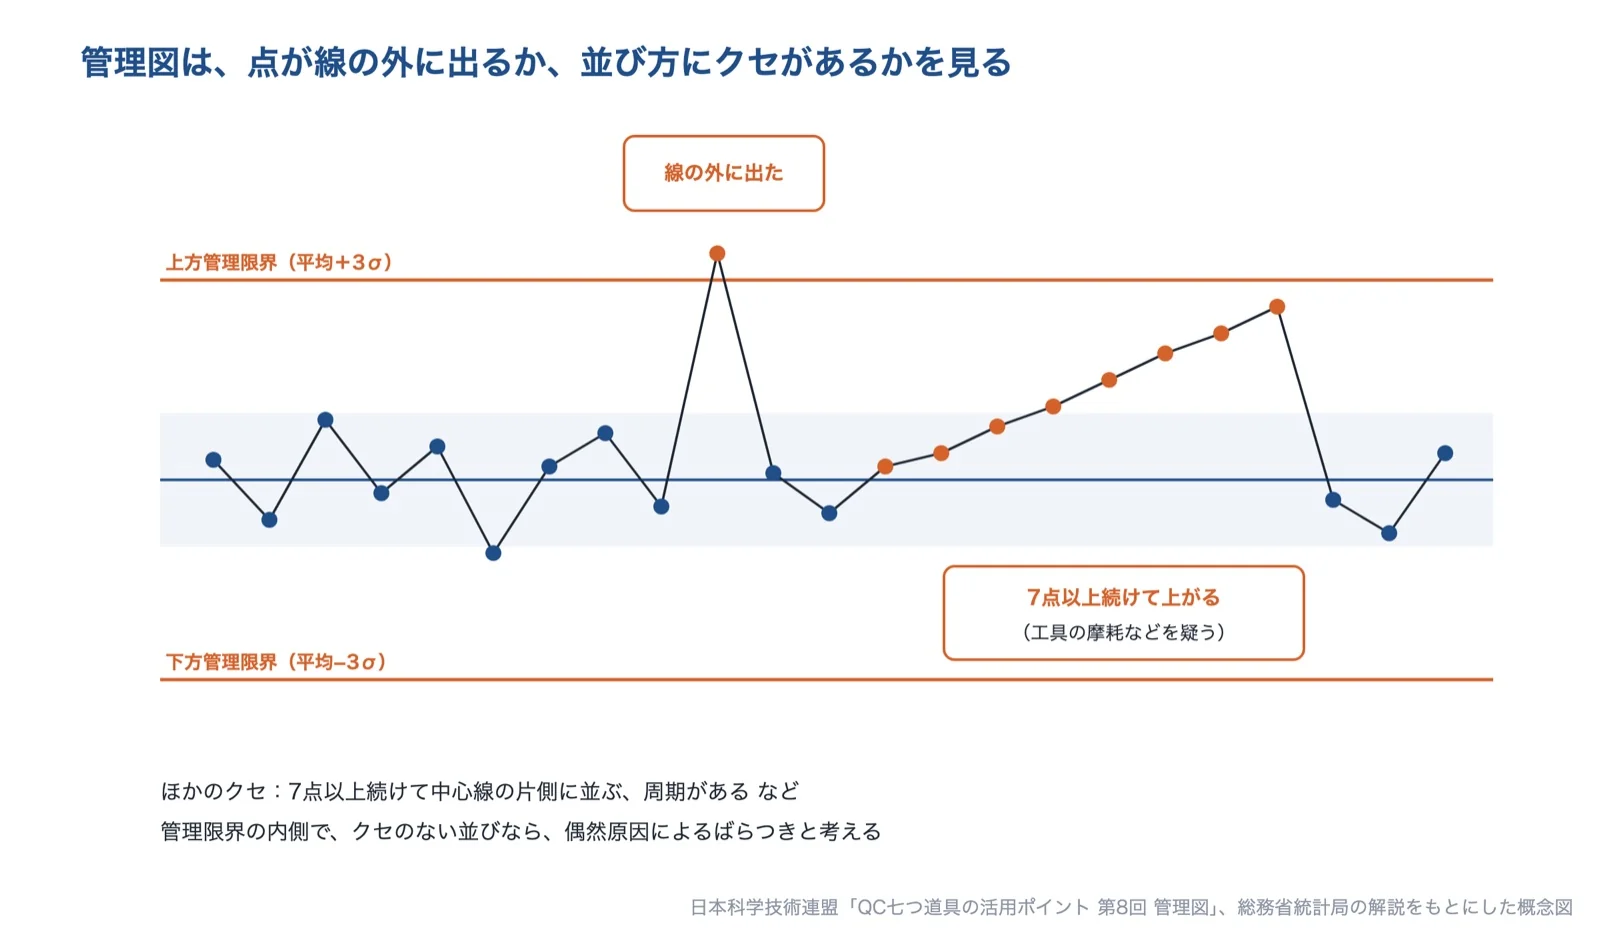
出典:日本科学技術連盟「QC七つ道具の活用ポイント 第8回 管理図」、総務省統計局の解説をもとに AI(Claude)で作成
工程能力指数で、規格に対する余裕を確かめる
工程が安定したら、ヒストグラムから平均と標準偏差を求め、Cp・Cpk を計算します。Minitab のヘルプでは、Cpk の目安として、多くの業界で 1.33 が使われているとしています。測定器からデータを直接取り込むシステムを使うと、転記の手間と入力ミスが減り、測りながら Cp・Cpk を確かめられます。多数個取りの成形品では、キャビティ別に分けて見ると、どのキャビティがばらつきの原因かが分かります。
温度の管理(暖機・恒温・熱変位補正・金型温度)
工作機械の熱変位は、暖機運転、工場の温度管理、機械の構造の工夫で抑えるのが従来の方法です。これに加えて、機械の各部に付けた温度センサから熱変位を予測し、主軸や刃物台の位置を補正する方法があります。エムシー技研は、構造の改善や温調機・恒温室だけでは限界やコストの課題があるとして、熱変位を「予測」し「制御」する方式の補正装置を、工作機械メーカーの新しい機械にも、使っている機械への後付けにも提供しています。
射出成形では、金型温度が収縮とそりに効きます。金型温度調節機で金型の温度を安定させ、成形条件の記録と合わせて管理します(編集部の解説)。測るときの温度も大切です。長さの測定の基準温度は20℃で、産業技術総合研究所は、工業の用途では、基準温度を20℃とした平均線膨張率を使うことも多いとしています。
加工中・成形中に測って補正する(工具長の機内測定・型内圧の監視)
工具を機内で測って、工具オフセットを更新する
ツールセッタは、工作機械の中で工具の長さや径を測るセンサです。レニショーは、工具長と工具径を切削を始める直前に機内で測り、コントローラ内の工具寸法を自動で調整することで加工精度が上がるとしています。機内で測ると、切削するときと同じ環境で、熱膨張も含めて工具を測れます。ワークを機内でプローブ計測すれば、工具の摩耗や温度の変化など、加工そのものから生まれるばらつきを抑えられるとしています。
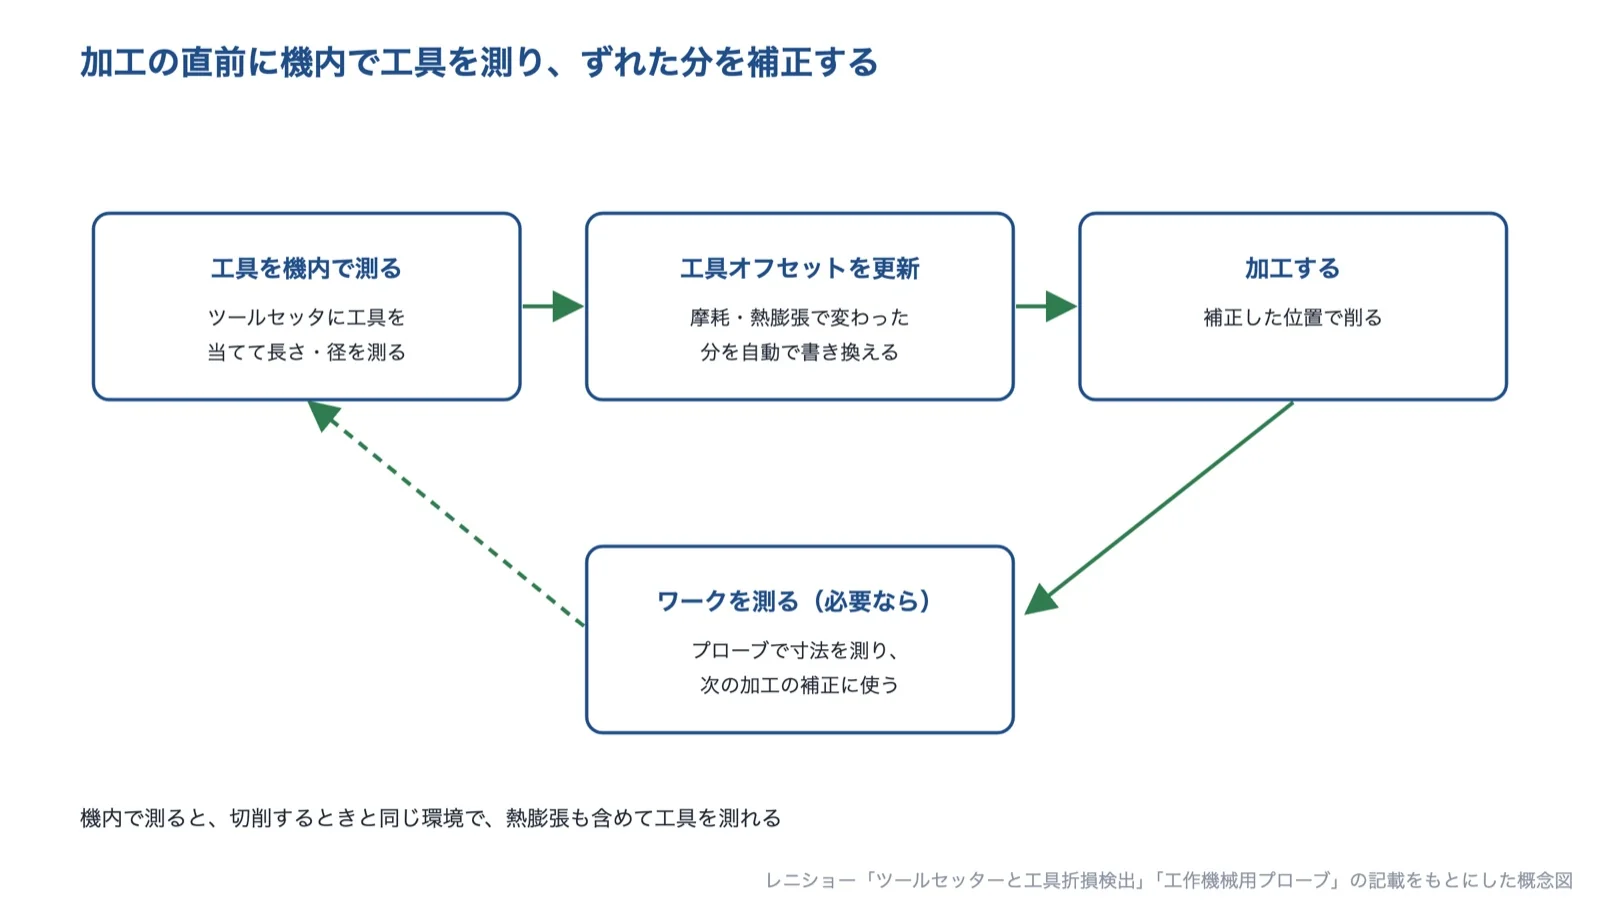
出典:レニショー「ツールセッターと工具折損検出」、「工作機械用プローブ」の記載をもとに AI(Claude)で作成
金型内の樹脂の圧力を監視する
射出成形では、金型の中に圧力センサを組み込み、樹脂の圧力の波形を見る方法があります。双葉電子工業は、良品のときの波形を基準波形として保存しておけば、海外への量産移管、成形機の変更、気温の変化のあとでも、その基準波形に合わせて同等の品質で成形できるとしています。波形に監視枠を設定して、外れたものを不良として自動で排出することもできます。
プレスのスプリングバックは、形と金型で抑える
新日鉄の技報は、スプリングバックの対策を、残留応力を平準化して変形を起こす力を減らす、形状や板厚を変えて剛性を高める、金型の形で見込む(予測補償)、の3つに分けています。基本は、できるだけ形状の剛性を高めた上で残留応力を制御する工法を使い、最小限の金型の見込みで微調整することが望ましいとしています。
測り方の見直し(測定システムの評価・校正・測定の受託)
ゲージR&R(繰り返し性と再現性)は、同じ部品を複数の人が繰り返し測り、測定のばらつきが工程のばらつきに比べてどれだけあるかを調べる方法です。Minitab のヘルプでは、AIAG のガイドラインとして、測定システムの変動が工程変動の10%未満であれば許容できるとしています。BPI Consulting の解説では、同じガイドラインの目安として、10〜30%は用途によって許容でき、30%を超えると許容できないとしています。ただし同じ解説は、この基準の根拠を批判的に論じてもいるため、あくまで目安として使います。
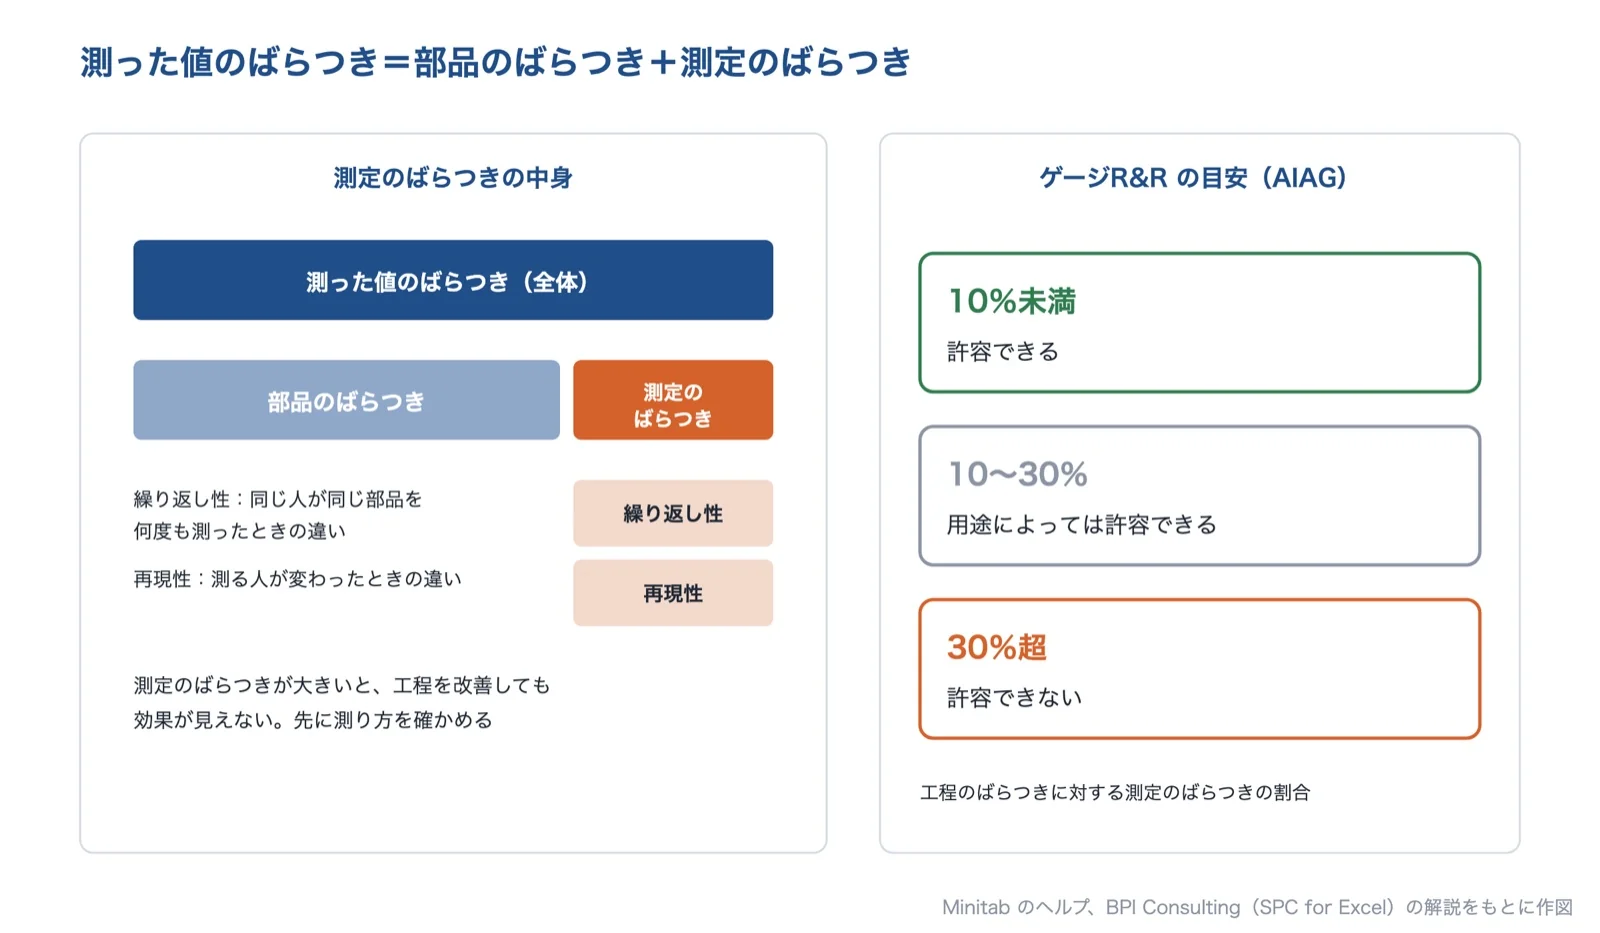
出典:Minitab、BPI Consulting(SPC for Excel)の解説をもとに AI(Claude)で作成
測定器は、定期的に校正して精度を保ちます。社内で測りにくい部品や、社内と取引先で値が合わない部品は、三次元測定機を持つ測定の受託会社で測ると、第三者の値で確かめられます(編集部の解説)。
公差設計(ワーストケース・二乗和平方根・工程能力に合った公差)
長野工業高等専門学校の研究報告では、10±0.1 の板を10枚積むと、全部が10.1 なら101、全部が9.9 なら99 なので、高さは 100±1 と見積もれる(ワーストケース)としています。一方、すべての部品が公差の上限と下限で作られることは現実的でないので、100±√10×0.1(約±0.32)と見積もる方法を二乗和平方根と呼ぶとしています。ワーストケースは余裕を取りすぎ、二乗和平方根は前提が必要で余裕が少なすぎるため、二乗和平方根に1.5などの調整係数を掛けることもあるとしています。
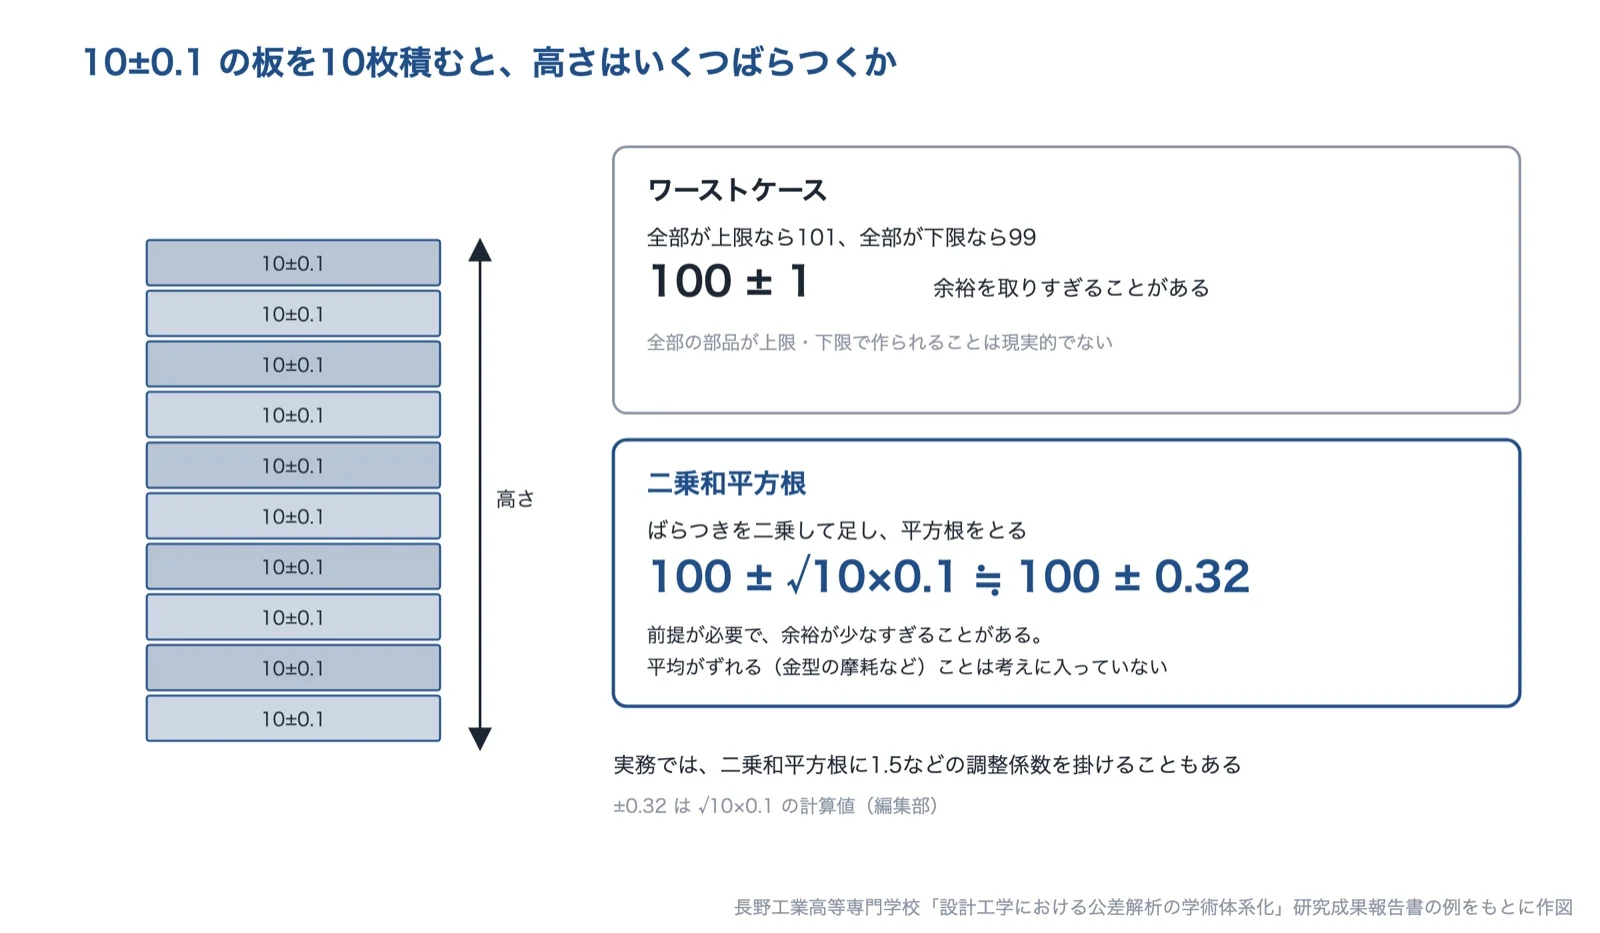
出典:長野工業高等専門学校の研究成果報告書の例をもとに AI(Claude)で作成
公差は、設計の要求だけでなく、製造の工程能力に合わせて決めます。プラーナーは、設計者が決める公差が製造側の工程能力(Cp・Cpk)に合っているかが重要だとし、設計者の意図と製造上の要求を、コストという共通の軸で調整して公差を決めるとしています。
出典:QC七つ道具の活用ポイント 第8回 管理図|日本科学技術連盟、品質管理分野テキスト(資料5)|高齢・障害・求職者雇用支援機構、工程能力分析(正規)の主要な結果の解釈|Minitab、エムシー技研(トップページ)、熱膨張率とは|産業技術総合研究所、Measurement error factors|KEYENCE、ツールセッターと工具折損検出|レニショー、ワーク芯出しおよび寸法計測用の工作機械用プローブ|レニショー、樹脂圧力計測システム|双葉電子工業、高強度鋼板の寸法精度不良と対策技術(新日鉄技報 第393号)|日本製鉄、交差ゲージR&R分析の主要な結果の解釈|Minitab、Acceptance Criteria for Measurement Systems Analysis|BPI Consulting(SPC for Excel)、校正事業|MSA、設計工学における公差解析の学術体系化(研究成果報告書)|長野工業高等専門学校、公差設計|プラーナー
寸法のばらつきを減らす技術を持つ企業
各企業が解決できる課題と技術の内容を、企業が公開している情報をもとに紹介します。ばらつきを数字でつかみたいのか、工作機械の熱変位を抑えたいのか、工具の摩耗を補正したいのか、成形の状態を監視したいのか、測り方を確かめたいのか、公差を見直したいのかによって、相談先が変わります。
| 企業 | 解決できる課題 | 種類 | 何ができるか | 合う症状 |
|---|---|---|---|---|
| アサカ理研 | 品質管理システム | 測定器のデータを直接取り込み、管理図と工程能力指数(Cp・Cpk)で寸法のばらつきを見える化する。キャビティごとのばらつきも見られる。 | A 朝と昼、季節や暖機の前後で、寸法が変わる B 加工・成形を続けるうちに、寸法が少しずつずれていく C 材料のロットや成形条件で、寸法やそりが変わる(射出成形・プレス) D 測る人や測定器で値が違い、本当のばらつきが分からない E 部品は公差の中なのに、組み立てると合わない | |
| エムシー技研 | 熱変位補正装置 | NC工作機械の熱変位を温度から予測して補正する装置を、後付け(中古機を含む)でも導入できる。 | A 朝と昼、季節や暖機の前後で、寸法が変わる | |
| メトロール | センサーメーカー | ツールセッタで工具の長さを機内で自動で測り、摩耗や熱変位による加工不良を防ぐ。 | B 加工・成形を続けるうちに、寸法が少しずつずれていく | |
| 双葉電子工業 | 成形の計測 | 金型の中の樹脂の圧力を波形で見て、基準の波形から外れた成形不良と条件の変化をとらえる。 | C 材料のロットや成形条件で、寸法やそりが変わる(射出成形・プレス) | |
| MSA | 測定の受託 | 三次元測定機による寸法測定を受託し、ノギス・マイクロメータなどの測定機器の校正もまとめて引き受ける。 | D 測る人や測定器で値が違い、本当のばらつきが分からない | |
| プラーナー | 公差設計の支援 | 部品の公差を、組立品の要求と工程能力から決める公差設計を教え、支援する。 | E 部品は公差の中なのに、組み立てると合わない |
株式会社アサカ理研|測定器のデータを直接取り込み、管理図と工程能力指数で寸法のばらつきを見える化する
アサカ理研とは
アサカ理研は、福島県郡山市に本社を置く会社です(1969年設立、資本金5億429万円、従業員220名。2024年9月30日時点)。貴金属事業・環境事業・システム事業を柱にしており、システム事業で製造業向けの品質管理システム「Mr.Manmos Sora(ミスターマンモス ソラ)」を開発・販売しています。
アサカ理研の得意技術
| 技術 | 内容 |
|---|---|
| 測定データの直接取り込み | 測定器から検査データを直接取り込み、検査表やグラフの出力まで一括で行う。手書き・手入力をなくし、入力ミスを防ぐ |
| 管理図・工程能力 | Xbar-R 管理図など7種類の管理図を作り、工程能力指数や管理限界線も表示・更新できる。測定作業中に Cp・Cpk などの数値を確認できる |
| ヒストグラム | 通常・ロット別・項目別のほか、型成形のワークで有効なサンプル(キャビティ・ショット)別のヒストグラムを表示できる |
承認機能で測定データをロックでき、データの改ざんを防ぐ機能もあります。
アサカ理研が解決できる課題
- 寸法の測定値を手書きで転記していて、管理図や工程能力を出すのに手間がかかる
- 測定しながら Cp・Cpk を確かめ、ばらつきの変化に早く気づきたい
- 多数個取りの成形品で、キャビティごとのばらつきを見たい
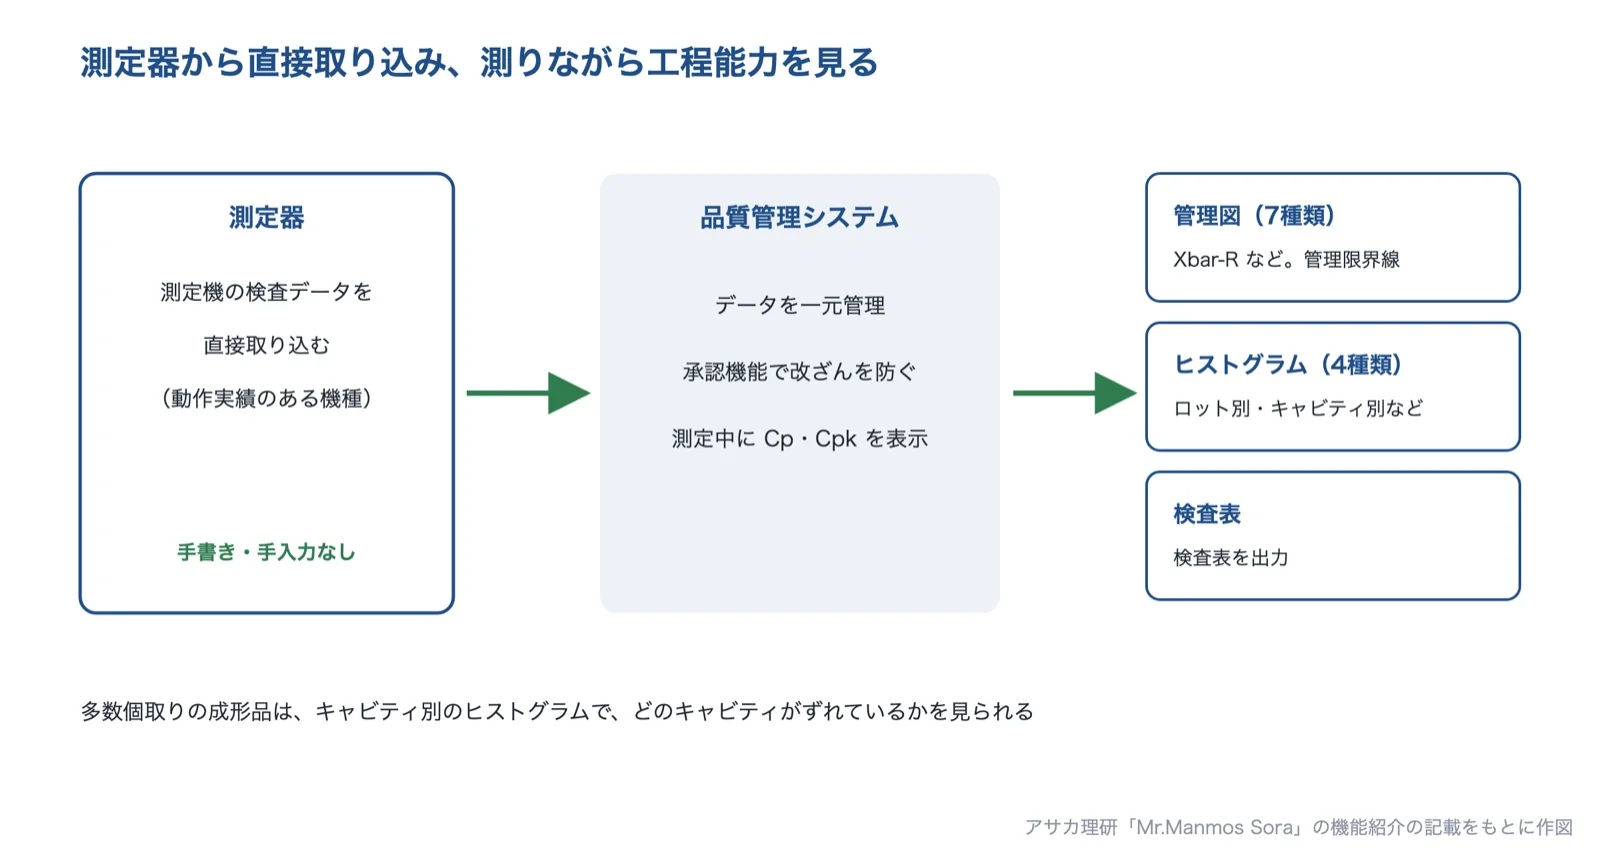
出典:アサカ理研の機能紹介の記載をもとに AI(Claude)で作成
出典:会社概要|アサカ理研(Mr.Manmos Sora)、アサカ理研(企業サイト)、製造業向け品質管理システム Mr.Manmos Sora|アサカ理研、データ解析・管理図|アサカ理研、データ解析・ヒストグラム|アサカ理研
エムシー技研有限会社|NC工作機械の熱変位を温度から予測して補正する装置を、後付けでも導入できる
エムシー技研とは
エムシー技研は、岐阜県各務原市にある会社です(1998年設立)。NC工作機械用の熱変位補正装置の製造・販売・技術サービスを専門にしています。同社は1997年に熱変位補正装置を開発したとしており、同年に工業技術グランプリの名古屋市工業振興協会会長賞を受けています。
エムシー技研の得意技術
| 技術 | 内容 |
|---|---|
| 熱変位補正装置「ステルスアルティマ」 | 機械の各部に付けた温度センサの値から熱変位を予測し、補正する。新型機 IIS8 の温度センサの精度は ±0.05℃(0〜50℃)。シリーズの累計出荷台数は17,000台を超える |
| 熱変位の実験と補正式づくり | 工作機械メーカーやユーザーの機械で熱変位を測る実験を行い、機械に合った補正式を求める。2000年前後以降の NC工作機械なら、後付けを検討できる |
同社は、変位の原因が熱変位であることが明らかな場合には、最大熱変位の1/3〜1/6程度まで補正できると考えているとしています。一方で、機械のガタツキなど熱変位以外の要因が多い場合には、熱変位補正は有効ではないと説明しています。
エムシー技研が解決できる課題
- 暖機の前後や、朝と昼で、加工した寸法が変わる
- 恒温室や温調機を増やさずに、工作機械の熱変位を抑えたい
- 使っている NC工作機械(中古機を含む)の加工精度を上げ、夜間の無人運転をしたい
公開されている実績
- マシニングセンタ(縦型・横型・門型)、自動旋盤、研削盤などで、1998年から数千台の販売実績があるとしている
- 初回の客には、自社装置の導入の有無にかかわらず、最大3軸までの熱変位を計測して診断する無償サービスを案内している(旅費・交通費は有償、先着順。2026年9月30日時点の案内)
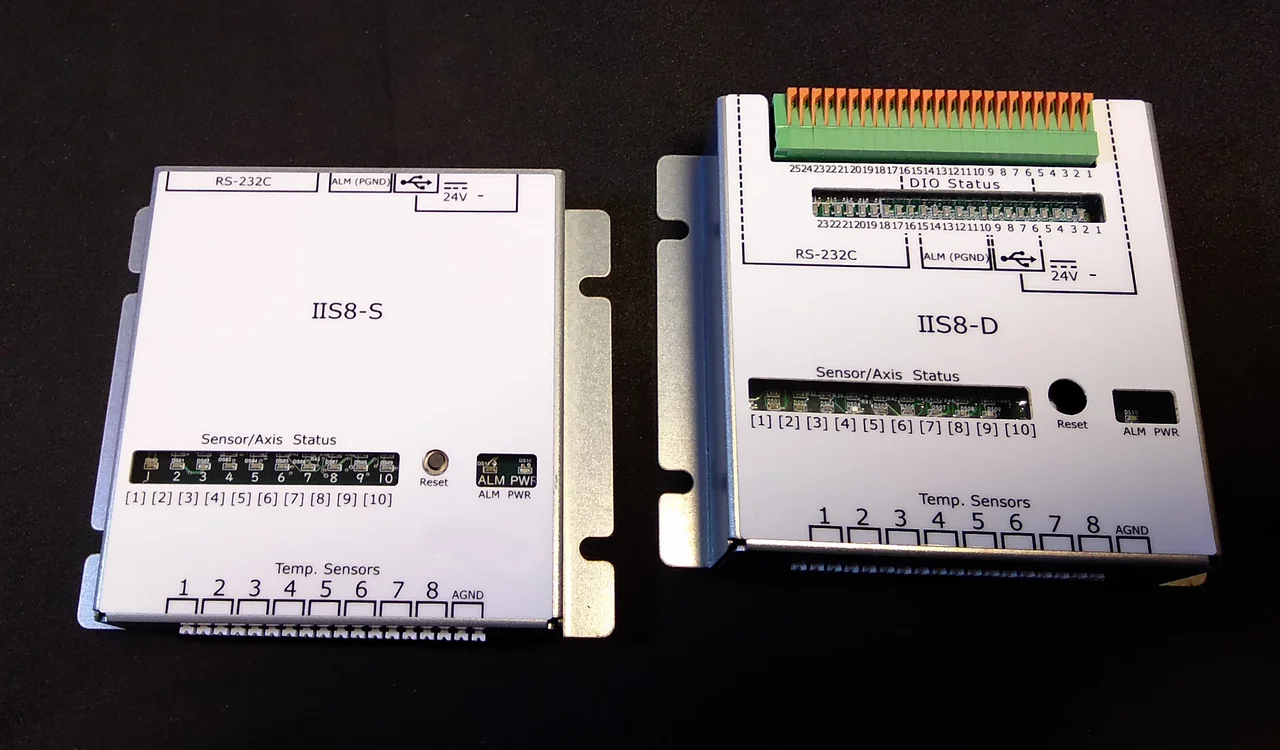
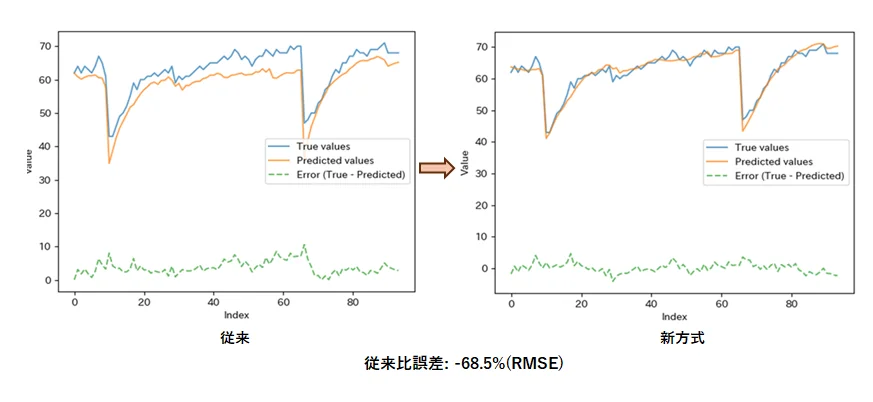
出典:会社概要|エムシー技研、エムシー技研(トップページ)、製品|エムシー技研、Q&A|エムシー技研、サービス|エムシー技研
株式会社メトロール|工具の長さを機内で自動で測り、摩耗や熱変位による寸法のずれを防ぐ
メトロールとは
メトロールは、東京都立川市に本社を置く会社です(1976年設立、資本金4,000万円、従業員130人。2026年2月1日時点)。工場の自動化に使う高精度の工業用センサを開発・製造・販売しています。
メトロールの得意技術
| 技術 | 内容 |
|---|---|
| ツールセッタ | 切削工具やノズルの位置決めに使う ON/OFF の高精度タッチセンサ。工具の長さや欠損を監視する。マシニングセンタ用・CNC旋盤用などがあり、繰返し精度は 0.001mm(操作速度 50〜200mm/min の条件)の機種が多い |
| タッチプローブ・タッチスイッチ | 工作機械や装置の位置決めに使うセンサも製品にしている |
メトロールが解決できる課題
- 工具の摩耗や熱変位で、加工した寸法が少しずつずれていく
- 試し削りや手作業の工具計測に時間がかかり、測る人によって差が出る
- 工具の折損や欠けに気づかず、不良を作り続けてしまう
公開されている実績
- ツールセッタは世界80か国で50万台以上の出荷実績がある
- 工具の状態を監視して、摩耗や熱変位による加工不良を未然に防止し、従来の試し削りや手動計測などの段取り時間を90%削減するとしている
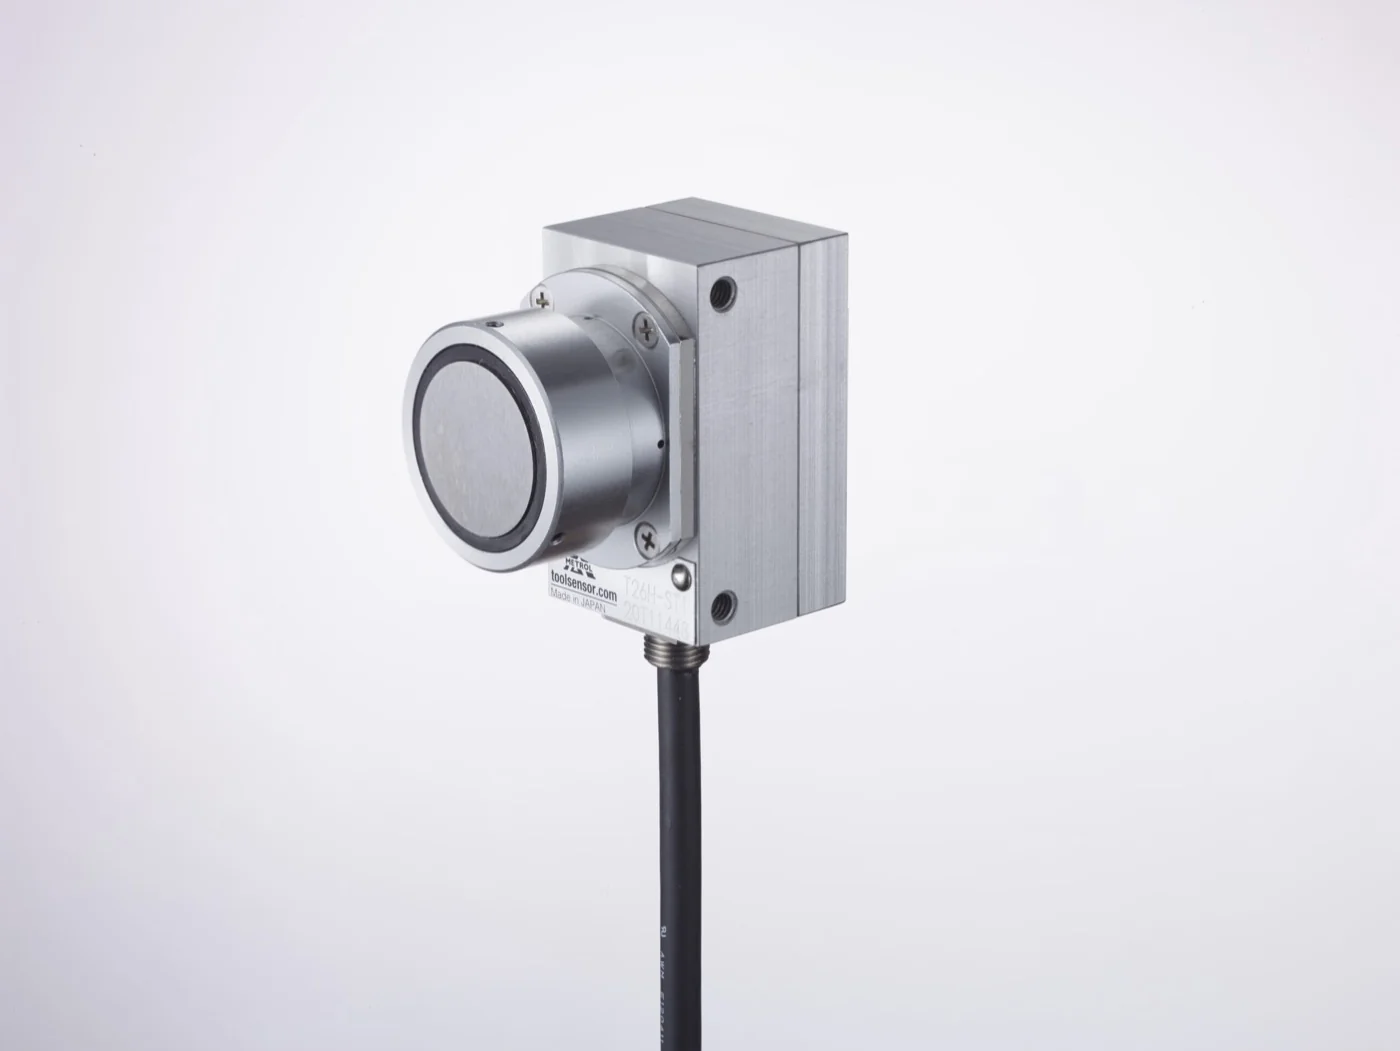
双葉電子工業株式会社|金型の中の樹脂の圧力を波形で見て、成形不良と条件の変化をとらえる
双葉電子工業とは
双葉電子工業は、千葉県茂原市に本社を置く会社です。射出成形の金型の中の樹脂の圧力・温度などを測る計測システムを展開しています。
双葉電子工業の得意技術
| 技術 | 内容 |
|---|---|
| 樹脂圧力計測システム | 金型に組み込んだ圧力センサが、キャビティ内を流れる樹脂の圧力をエジェクタピンを介して受け、内蔵のひずみゲージで検出する。専用ソフトで圧力波形をリアルタイムに表示する |
| センサと計測アンプ | エジェクタピン形のセンサは、既存のエジェクタピンと差し換えられる。計測アンプ MPS08B は1台8チャンネルで、4台まで連結して最大32チャンネルを同時に計測できる。射出成形監視システムと接続すると、樹脂温度・金型温度・型開きも同時に測れる |
双葉電子工業が解決できる課題
- 成形不良(ショートショット・バリ・ひけなど)を、量産中に自動で見つけたい
- 海外への量産移管や成形機の変更、気温の変化のあとでも、同じ品質で成形したい
- 多数個取りの金型で、ランナー・ゲートのバランスを評価したい
公開されている実績
- 良品のときの圧力波形(基準波形)に監視枠を設定し、波形が枠から外れたら異常としてアラームを出力できる。成形機を止めたり、取出機と連携して不良品を自動で排出したりできる
- 充填時の波形が上がるとバリ・オーバーパック、下がるとショートショット・ひけ、という不良との対応を例に挙げている
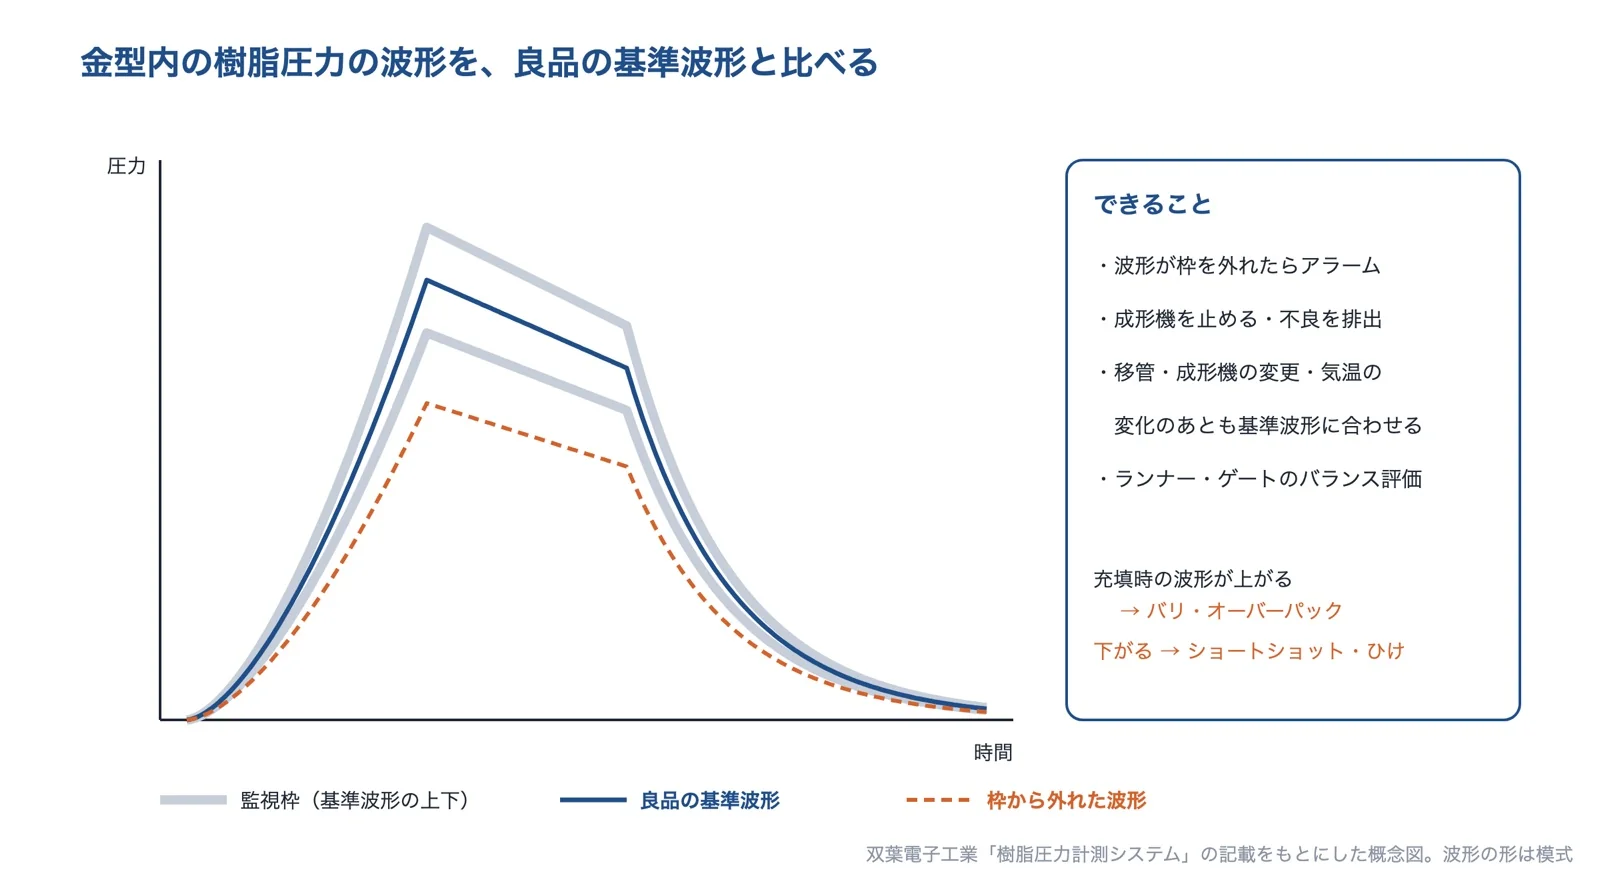
出典:双葉電子工業「樹脂圧力計測システム」の記載をもとに AI(Claude)で作成(波形の形は模式)
出典:国内拠点|双葉電子工業、樹脂圧力計測システム|双葉電子工業
MSA株式会社|三次元測定機による寸法測定を受託し、測定機器の校正もまとめて引き受ける
MSAとは
MSA は、神奈川県相模原市に本社を置く会社です(2017年設立、資本金300万円、従業員6名。2025年1月時点)。寸法測定の受託を中心に、分析・評価、リバースエンジニアリング、測定機器の校正を行っています。
MSAの得意技術
| 技術 | 内容 |
|---|---|
| 三次元測定の受託 | ミツトヨの CNC三次元測定機で、自動車部品の寸法・幾何公差、ダイカストや砂型鋳物の素材検査、樹脂成形品などを測る。スキャニングプローブ SP25M では、φ100mm の内径を1000点測る場合でも数秒で終わるとしている |
| 測定機器の校正 | ISO/IEC 17025 の認定校正機関と連携して、ノギス・マイクロメータなどの長さ測定機器や電気系の測定機器の校正を引き受ける。自社の測定機器も2年に1度メーカーによる校正を行う |
関東・中部・関西・九州の18社と協力し、X線CTスキャン測定や非破壊検査の測定の代行も行うとしています。
MSAが解決できる課題
- 測定箇所が多い、または測りにくい部品の寸法を、社外で正確に測りたい
- 社内の測定値と取引先の測定値が合わず、第三者の測定で確かめたい
- ノギス・マイクロメータなどの測定機器の校正を、まとめて依頼したい
公開されている実績
- 測定結果だけでなく、加工経験のあるスタッフが製造に活かせるコメントを付けた事例を紹介している
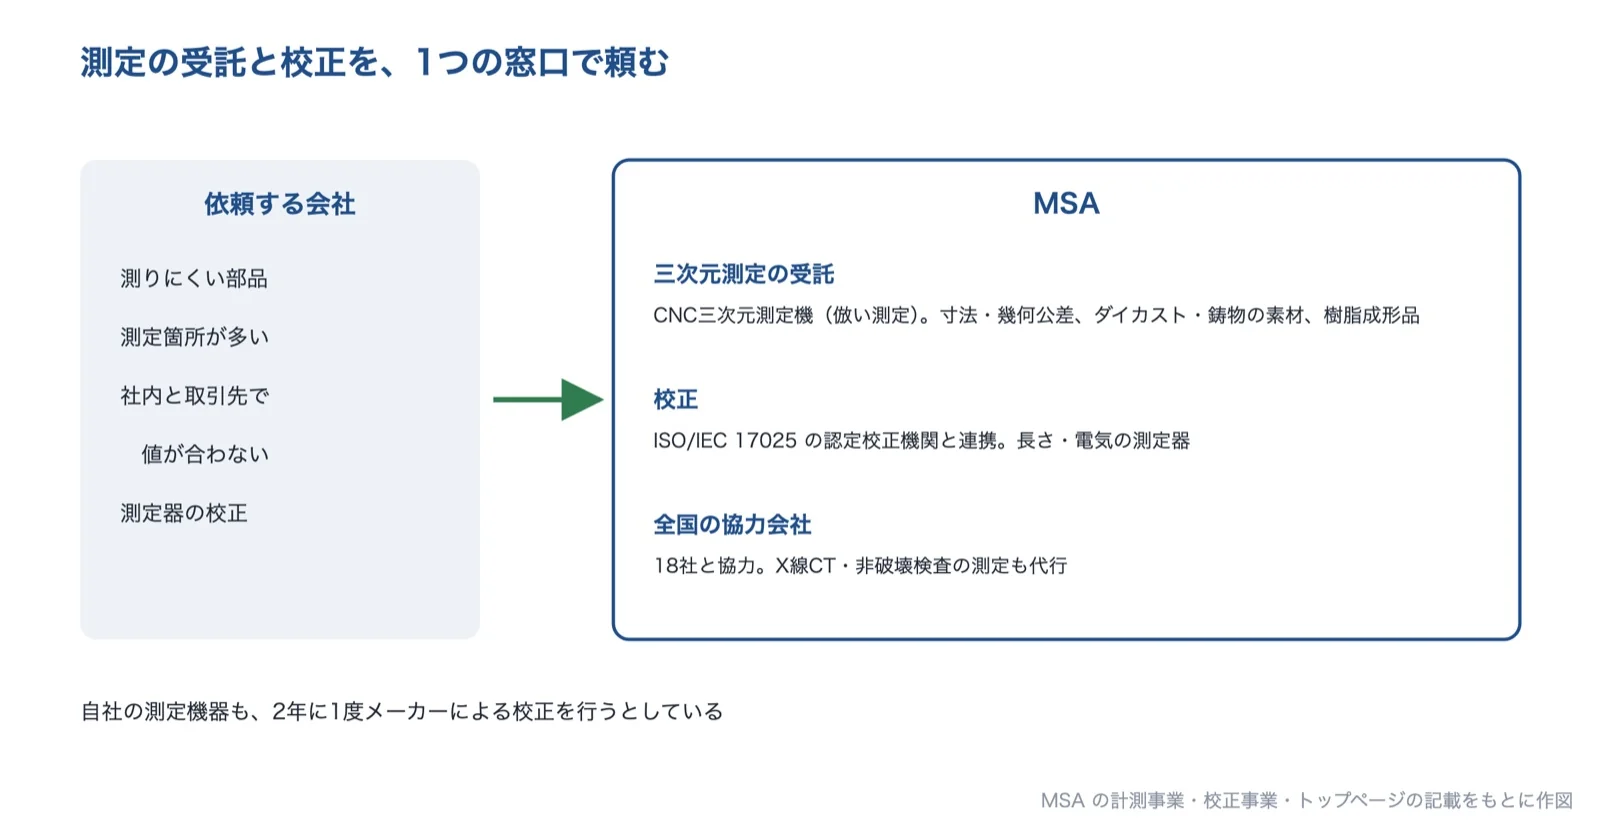
出典:MSA の計測事業・校正事業の記載をもとに AI(Claude)で作成
出典:会社概要|MSA、計測事業|MSA、校正事業|MSA、MSA(トップページ)
株式会社プラーナー|部品の公差を、組立品の要求と工程能力から決める公差設計を教え、支援する
プラーナーとは
プラーナーは、長野県諏訪郡下諏訪町に本社を置く会社です(2001年設立、資本金1,000万円)。公差設計・解析、幾何公差、3次元公差解析ソフトを事業にしており、「公差設計で20年。120社1500テーマの課題解決」を行ってきたとしています。
プラーナーの得意技術
| 技術 | 内容 |
|---|---|
| 公差設計・解析のセミナー | 実際の演習事例で、「互換性の方法」「不完全互換性の方法」で手計算を行い、モンテカルロ法などの基本的な考え方も学ぶ |
| 工程能力に合った公差 | 設計者が決める公差が、製造側の工程能力(Cp・Cpk)に合っているかを確かめる。設計者の意図と製造上の要求を、コストという共通の軸で調整する |
| 幾何公差・3次元公差解析 | 幾何公差の研修や、3次元公差解析ソフト、公差設計スキル認定試験も手がける |
同社は、従来公差設計を行っていない会社には、大きなコストメリット(30〜50%)が得られるとしています。
プラーナーが解決できる課題
- 部品はすべて図面どおりに作られているのに、組み立てられない・組み立てたあとで動作しない
- 前の製品の公差をそのまま使ったり、勘と経験で公差を決めたりしている
- 製造しにくく、コストが上がっている部品の公差を見直したい
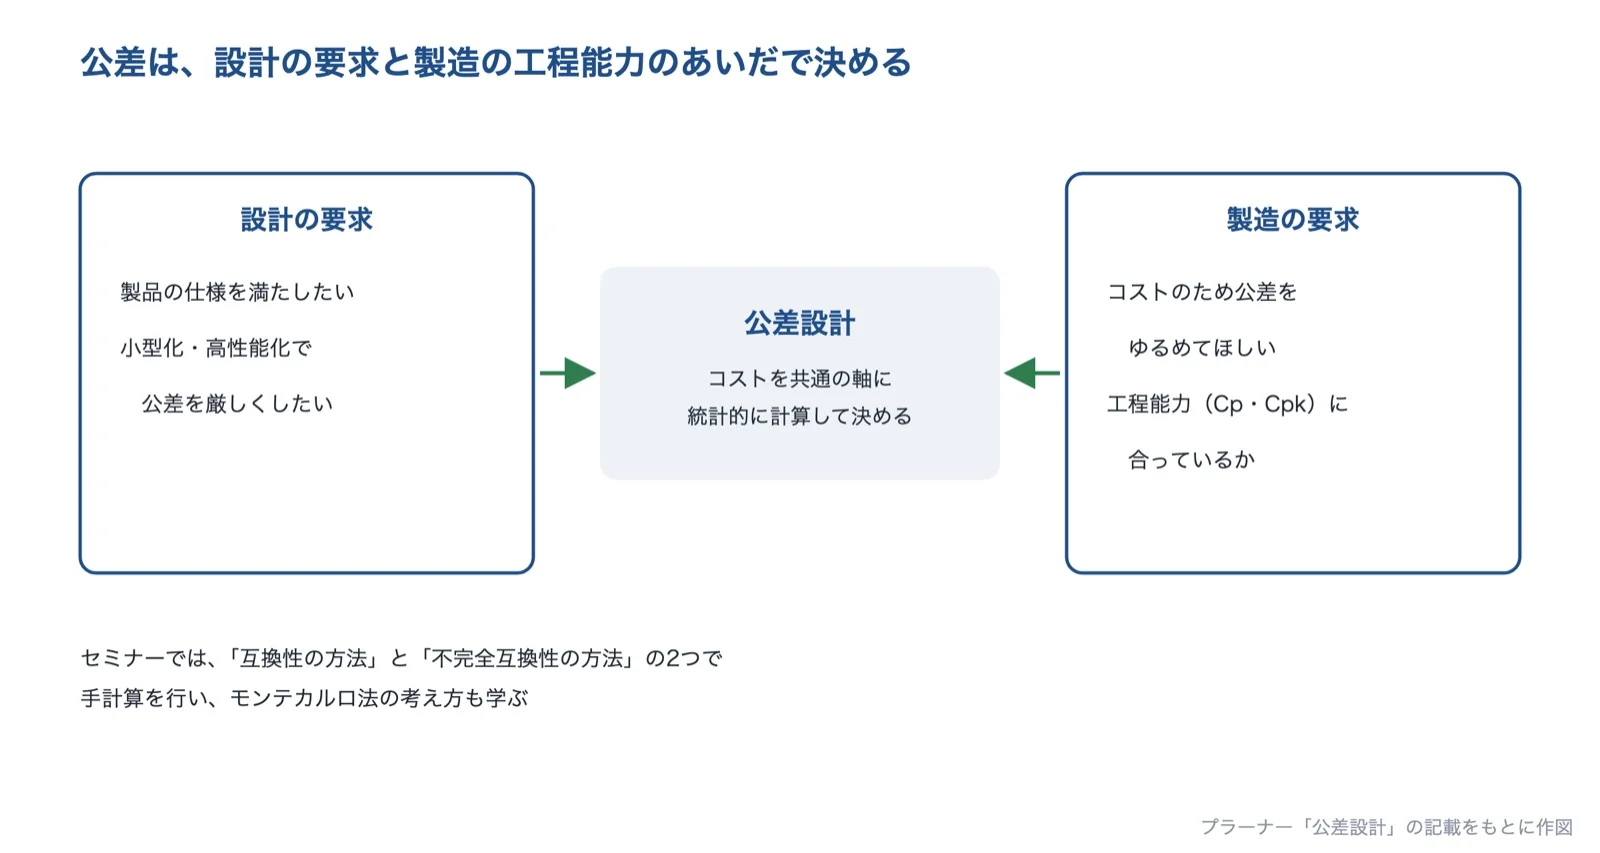
出典:プラーナー「公差設計」の記載をもとに AI(Claude)で作成
出典:会社について|プラーナー、公差設計|プラーナー、プラーナー(トップページ)
選ぶ前に確かめる条件
メーカーや測定会社に相談する前に、次の条件を整理しておくと、話が早くなります。
- ばらつく寸法(どこの寸法か)と、その公差。いまの Cp・Cpk(分かれば)
- 加工・成形の方法(切削・研削・射出成形・プレスなど)と、機械・金型・キャビティの数
- ばらつき方(時刻や季節で変わるか、少しずつずれるか、材料ロットで変わるか)
- 測り方(測定器、測る人の数、測る場所の温度、成形後に測るまでの時間)
- 生産の数(抜き取り検査か、全数検査か)と、測定データの残し方
- 組立品で合わない場合は、関係する部品と、組立品に求められる寸法
関連する課題
この課題に関係する分野・技術・製品のページ
※アイキャッチ画像は、AI(ChatGPT)で生成したイメージです。実在の製品ではありません。
情報の確認日:2026年9月30日








