
回転を上げると「ウィーン」という高い音が耳につく。負荷をかけると音が大きくなる。ある回転数でだけ鳴る。「ガラガラ」とたたく音がする。歯車の騒音は、かみ合いの揺れ、歯の誤差、たわみ、すきま、共振など、いくつもの原因が重なって出ます。
どこを直すかは、音の出方で見当がつきます。歯面の形を直すのか、精度を上げるのか、設計を見直すのか、材料を変えるのか、まず測るのか。次のマトリクスで、自分の課題に近いものと、使える技術を確かめてください。
課題と解決技術のマトリクス
| 課題(症状) | 歯面修整(歯形修整・クラウニング) | 歯車の精度を上げる(歯車研削・仕上げ) | 設計の見直し(はすば歯車・かみ合い率・バックラッシ・剛性) | 材料で静かにする(樹脂・焼結・鋳鉄) | 測定と解析(周波数分析・かみあい試験・CAE) |
|---|---|---|---|---|---|
| A回転数とともに「ウィーン」という高い音が出る(うなり音) | ◎ | ◎ | ○ | △ | ○ |
| B負荷をかけたときだけ、音が大きくなる | ◎ | ○ | ○ | ◎ | |
| C「ガラガラ」「カタカタ」とたたく音がする(歯打ち音) | ◎ | △ | ○ | ||
| Dある回転数で、急に音や振動が大きくなる | ○ | ○ | ◎ | ||
| E図面どおりの精度なのにうるさい・どこから出る音か分からない | ○ | ○ | ◎ |
◎ 第一候補○ 有効△ 条件によって有効
※記号は一般的な傾向に基づく目安です。実際に効く方法は、回転数、負荷(トルク)、歯車の種類と大きさ、材料、潤滑、ギヤボックスの構造によって異なります。「材料で静かにする」の「△」(症状A・C)は、樹脂歯車は軽負荷・低速で効果的とされる一方、強さや熱、吸水による寸法の変化に注意が要ることを示します。◎は、出典の技術資料や事例で、その症状の原因に直接はたらくとされている対策、○は効果が期待できる対策を示します(記号の根拠は、下の「解決技術の詳細」の各出典です)。空欄は、その技術だけでは直接の対策になりにくいことを示します。
課題の診断と解決策
音の高さ(周波数)、出る条件(回転数・負荷)、音の種類から、疑う原因と、まず試す対策の見当をつけられます。症状ごとの詳しい見方は、下のカードで確かめてください。
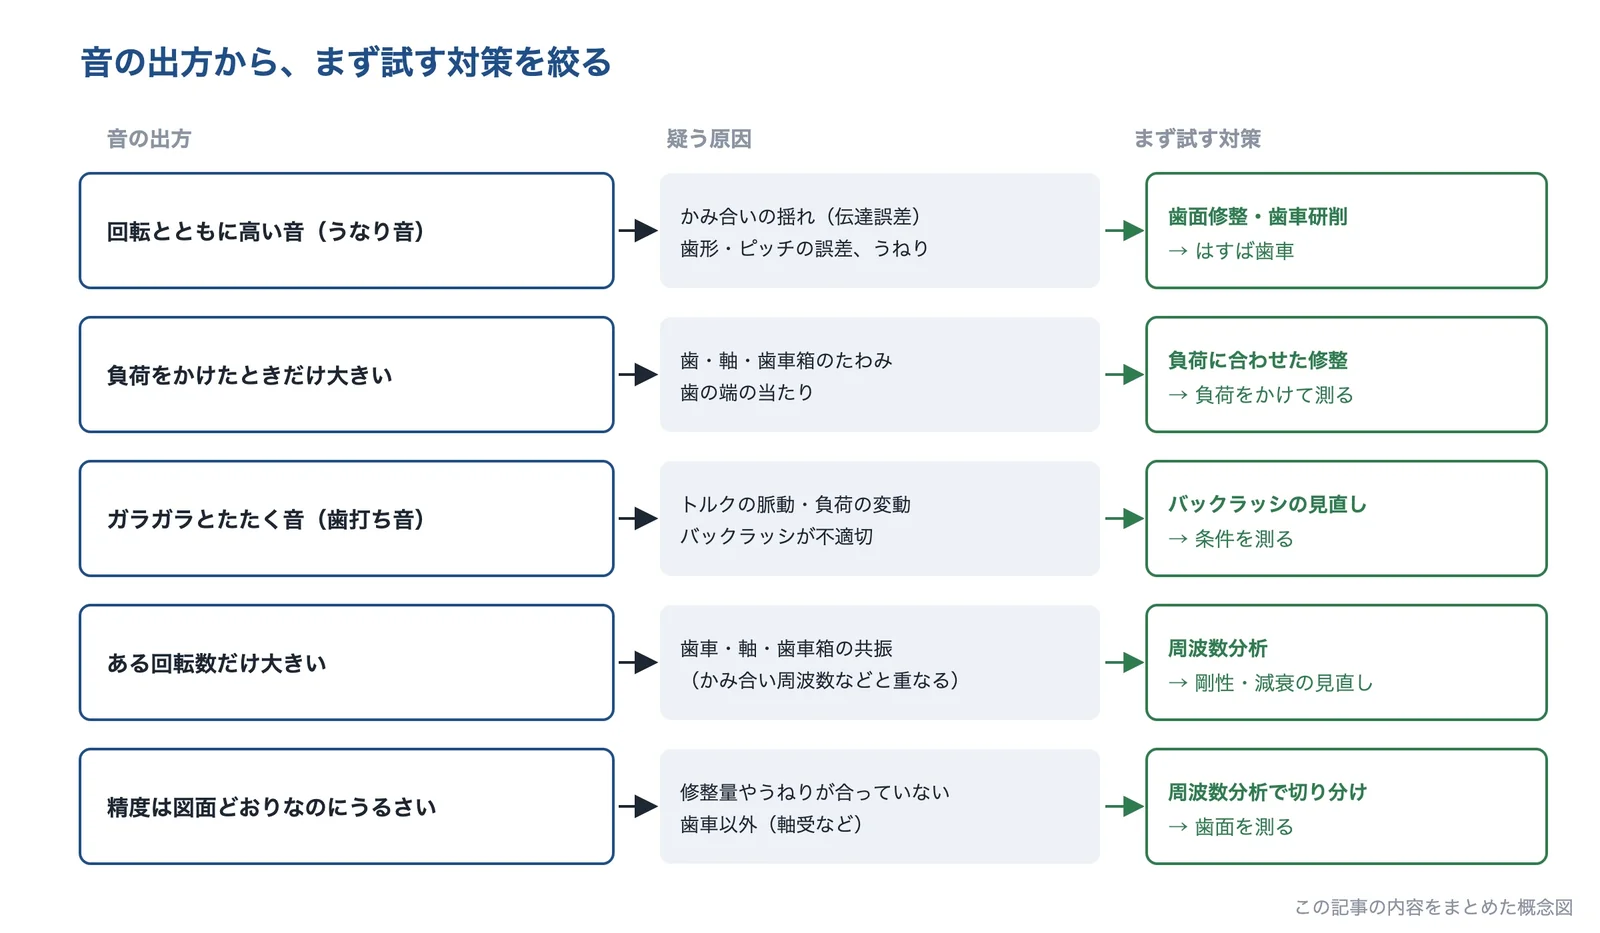
出典:この記事の内容をもとに AI(Claude)で作成
回転数とともに「ウィーン」という高い音が出る(うなり音)
回転を上げるほど音の高さが上がり、耳につく高い音が続く。音はそれほど大きくないが不快。
- 起きている現象
- 歯が次々にかみ合うたびに、歯車の回転がわずかに揺れ(伝達誤差)、その揺れが振動と音になります。音の高さは、歯数×回転数で決まる「かみ合い周波数」とその整数倍です。歯形・歯すじ・ピッチの誤差、歯面のうねり、歯車の剛性に問題があると大きくなります。
- 解決に使える技術
- 歯面修整歯形修整・クラウニングで、かみ合いの出入りをなめらかにする
- 歯車研削・仕上げ歯形・歯すじ・ピッチの誤差と、歯面のうねり・粗さを小さくする
- はすば歯車・かみ合い率同時にかみ合う歯を増やして、かみ合いの変化をならす
修整は多ければよいわけではありません。修整量が過剰だったことが騒音の一因だった事例もあります。使う回転数とトルクに合わせて量を決めます。
負荷をかけたときだけ、音が大きくなる
空運転では静かなのに、トルクをかけると音が大きくなる。ある回転数でとくに大きくなる。
- 起きている現象
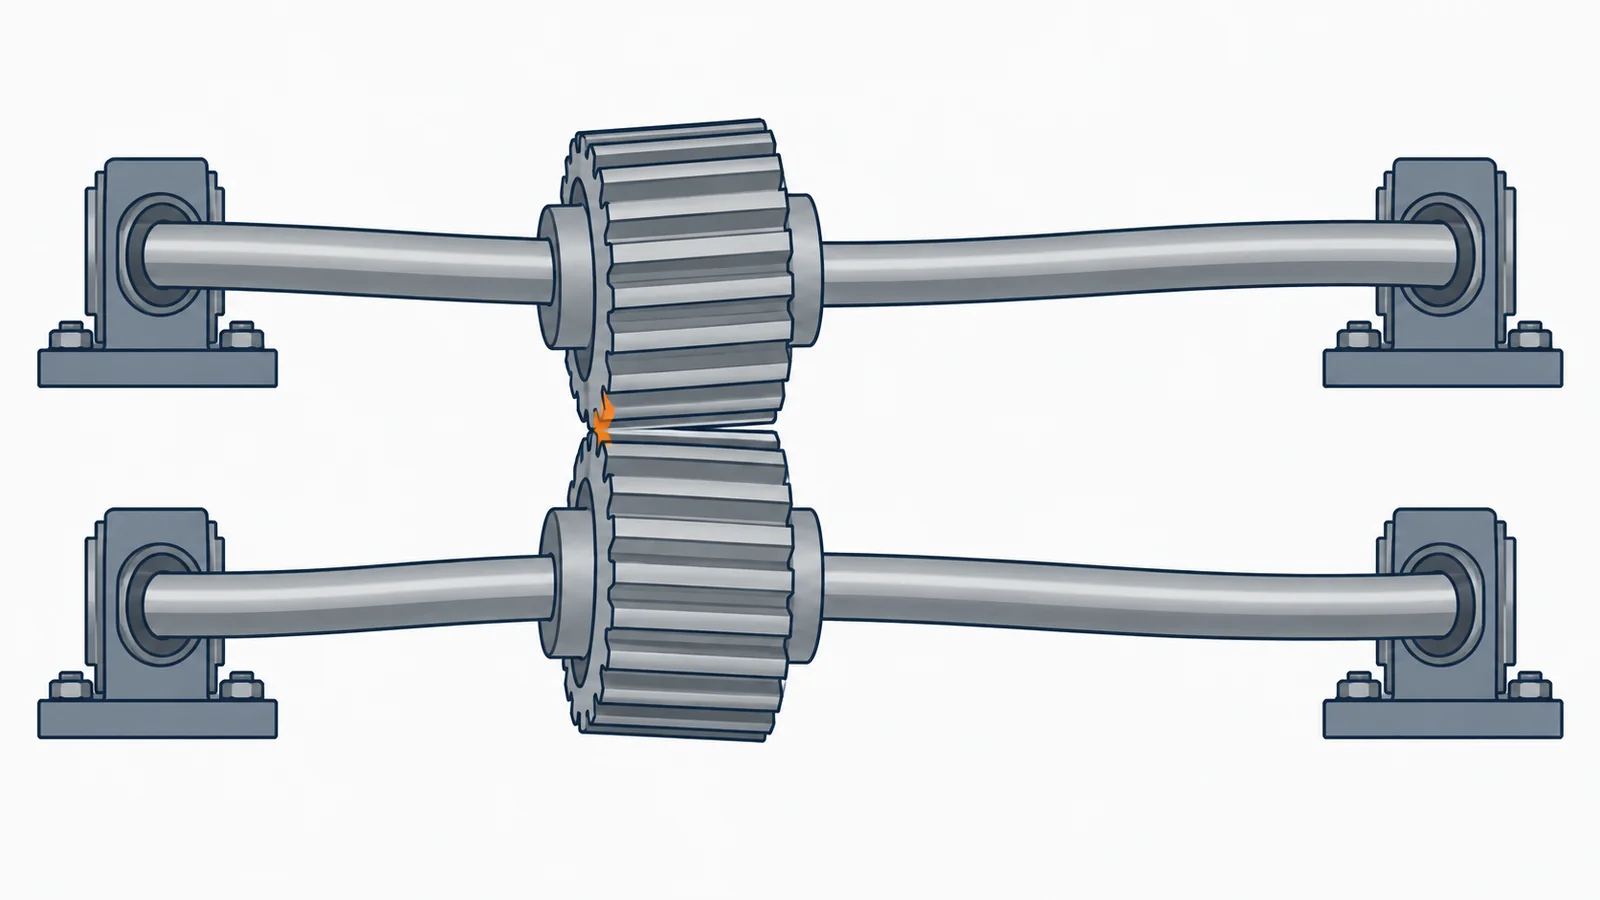
- 負荷を受けると、歯や軸、ギヤボックスがたわみ、歯の当たりが変わります。歯幅の端に当たりが集中すると騒音の原因になります。鉄道車両用の駆動装置の試験では、負荷をかけた状態で4,000rpm 付近にピークがあり、無負荷との差は最大で約15dB でした。
- 解決に使える技術
- 負荷に合わせた歯面修整歯面接触解析で、負荷をかけたときの当たりに合わせて修整量を決める
- 負荷をかけて測る・解析する負荷試験機や CAE で、使う条件での音と当たりを確かめる
- 剛性を上げる歯車・軸・歯車箱の剛性を上げて、たわみを小さくする
無負荷の試験だけで判断すると、使うときの騒音を見落とします。使う回転数とトルクの範囲で測ります。
「ガラガラ」「カタカタ」とたたく音がする(歯打ち音)
低い音で、歯と歯がぶつかるような音がする。負荷が変わるときや、トルクが脈動するときに出やすい。
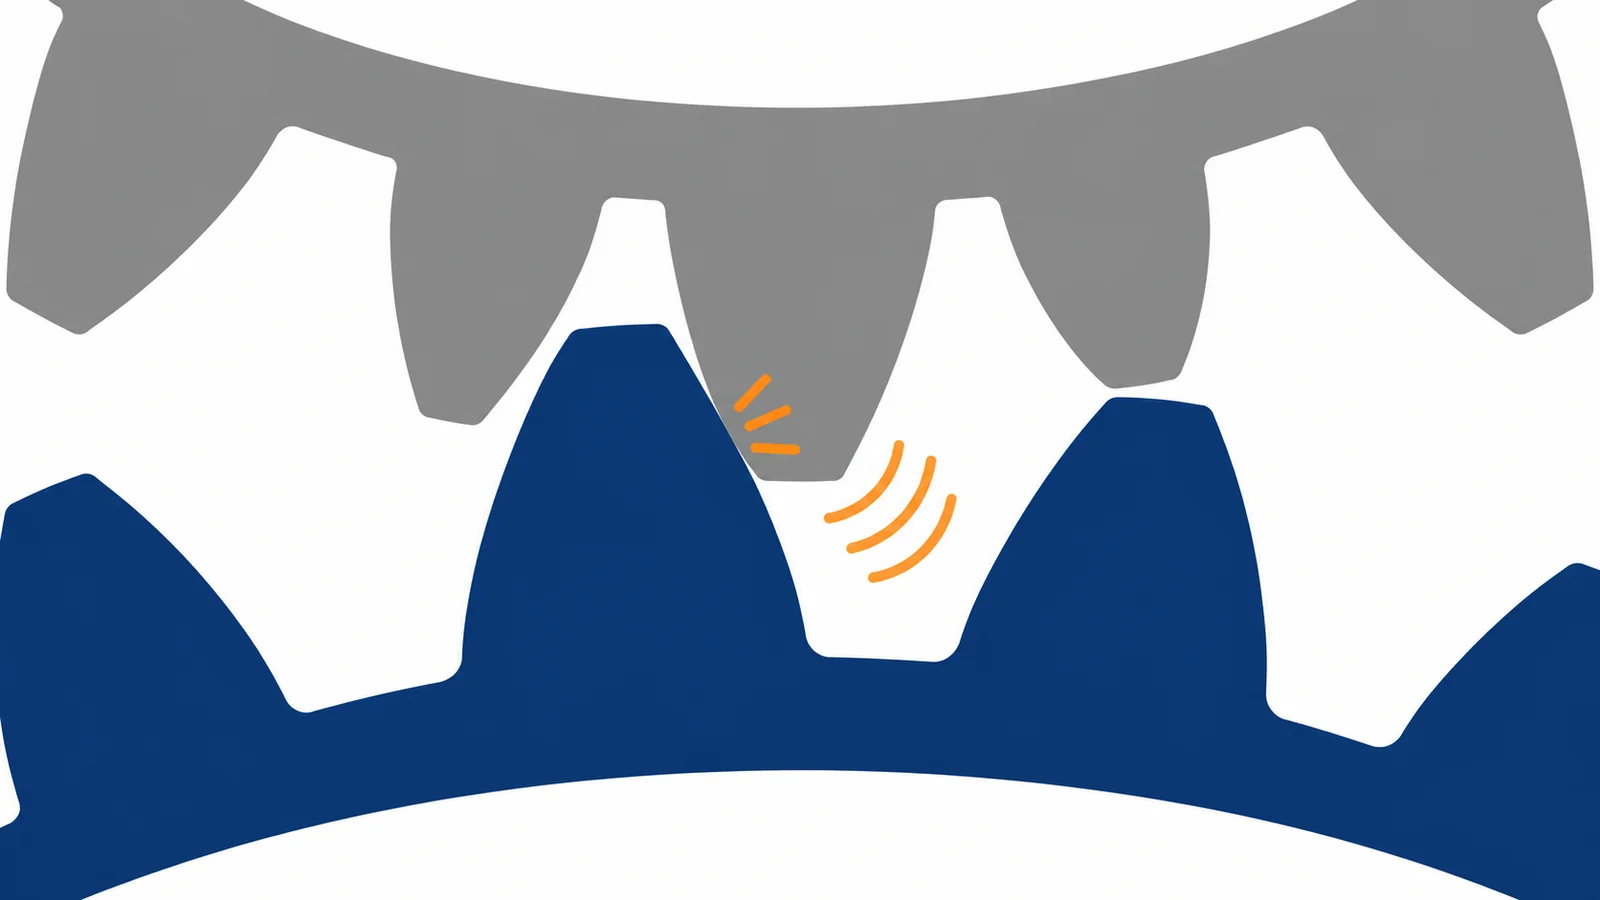
- 起きている現象
- 歯打ち音は、負荷の変動や、バックラッシ(歯と歯のすきま)が大きすぎる・小さすぎるときに、歯が衝突して出る低い周波数の音です。トルクに脈動があると、たたき音が出やすくなります。
- 解決に使える技術
- バックラッシを見直すトルクが脈動するときはバックラッシを小さくする。ただし小さくしすぎない
- トルク変動と条件を測るいつ・どの条件で鳴るかを、回転数と負荷とあわせて記録する
- 樹脂歯車軽負荷・低速なら、プラスチック歯車も低騒音化に効果的とされる
バックラッシを小さくしすぎると、かえって騒音が増えることがあります。樹脂歯車は、吸水や温度上昇で膨らみ、バックラッシが減ることにも注意します。
ある回転数で、急に音や振動が大きくなる
回転数を上げていくと、ある所だけ音や振動が大きくなり、そこを過ぎると小さくなる。
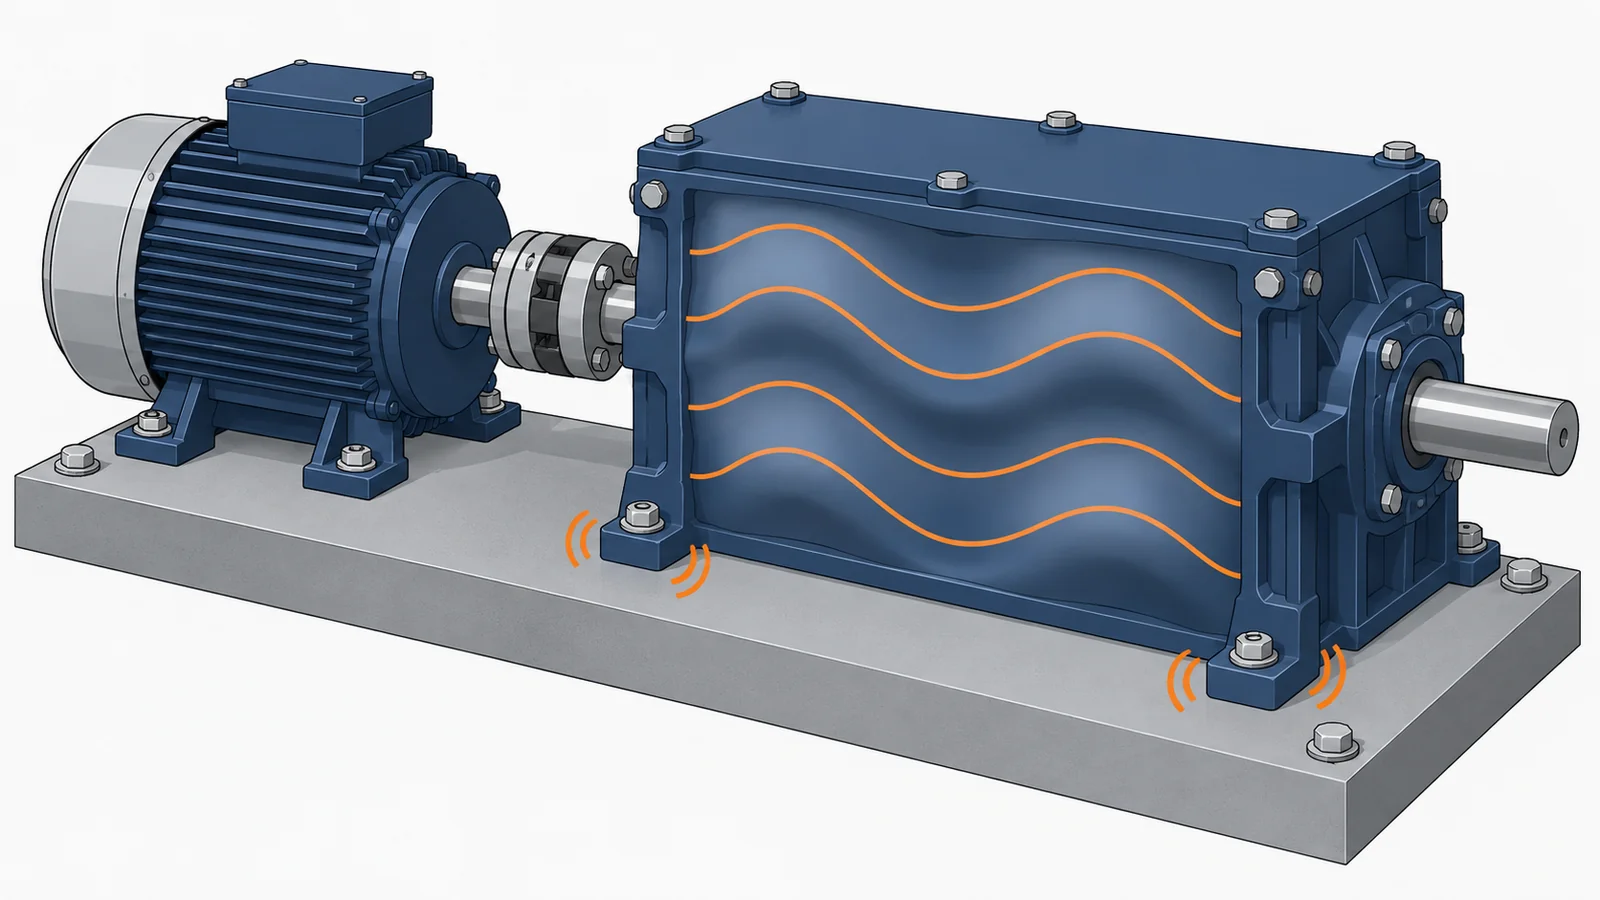
- 起きている現象
- 騒音や振動は、共振によって特定の周波数で大きくなります。かみ合いで出た振動は、軸受と歯車箱を通って周りへ伝わります。騒音や振動の周波数が、歯車・軸・歯車箱の共振の周波数と重なると、その回転数で大きくなると考えられます(編集部の解説)。
- 解決に使える技術
- 共振の周波数を調べる回転数を変えて周波数分析し、どの周波数で大きくなるかを確かめる
- 剛性を見直す歯車・軸・歯車箱の剛性を上げる
- 振動を減らす材料鋳鉄など振動減衰の大きい材料を、歯車のボス部などに使う
共振の周波数は多数あり、すべての回転数で避けるのは難しいとされます。よく使う回転数の範囲に絞って対策します。
図面どおりの精度なのにうるさい・どこから出る音か分からない
歯車の精度は図面を満たしているのに音が出る。ギヤボックスの中の何が鳴っているのか分からない。
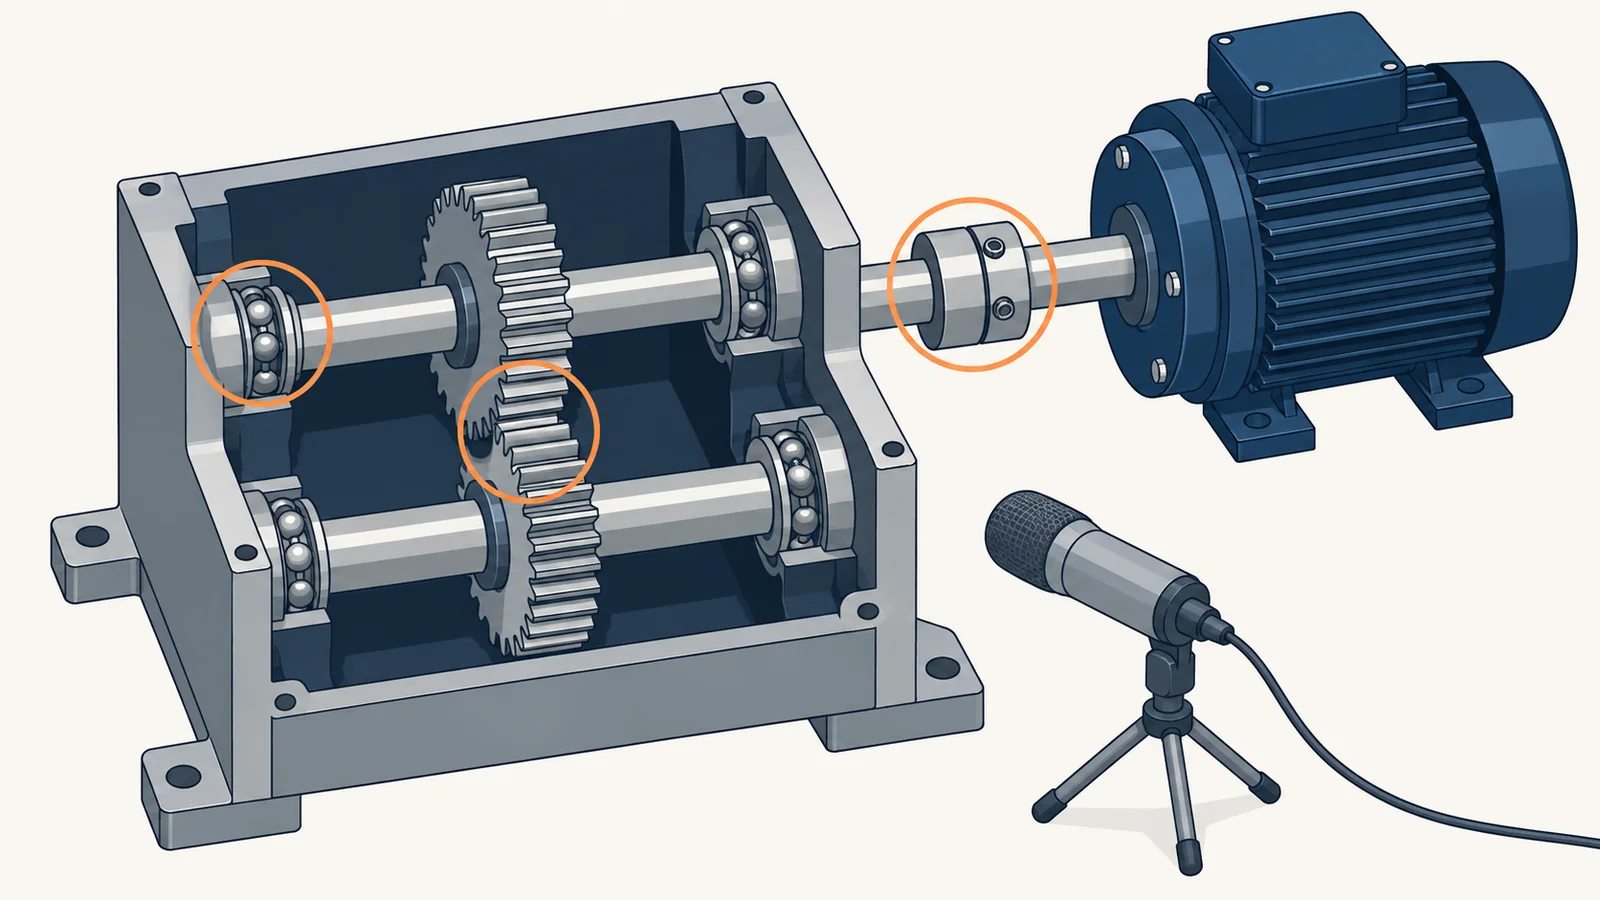
- 起きている現象
- 歯車の騒音は、いろいろな原因が重なって出るため、原因の特定がとても難しいとされます。ギヤボックスには歯車のほかに軸受や軸継手などの回転体があり、音の出どころが歯車とは限りません。図面の精度を満たしていても、歯面修整の量や歯面のうねりが合っていないことがあります。
- 解決に使える技術
- 周波数分析で切り分ける音を録って周波数を調べ、歯車(かみ合い周波数)か、軸受などかを分ける
- 歯面を測る歯形・歯すじ・ピッチに加えて、歯面のうねりや面性状を測る
- 修整量を見直す使う回転数とトルクに合わせて、歯面修整の量を最適化する
歯車を作り直す前に、まず音を測って原因を絞ります。歯車ではなく軸受が原因だった例もあります。
なぜ、歯車は音を出すのか
「うなり音」と「歯打ち音」
ジェイテクトグラインディングツールの解説では、歯車の騒音(ギヤノイズ)を「うなり音」と「歯打ち音」に分けています。うなり音は、歯が連続して接触することで出る高い周波数の音で、音圧はさほど大きくないものの不快な音になりやすく、歯面の形の誤差や歯車の剛性に問題があるときに出るとしています。歯打ち音は低い周波数の音で、負荷の変動や、バックラッシが大きすぎる・小さすぎるときに出るとしています。
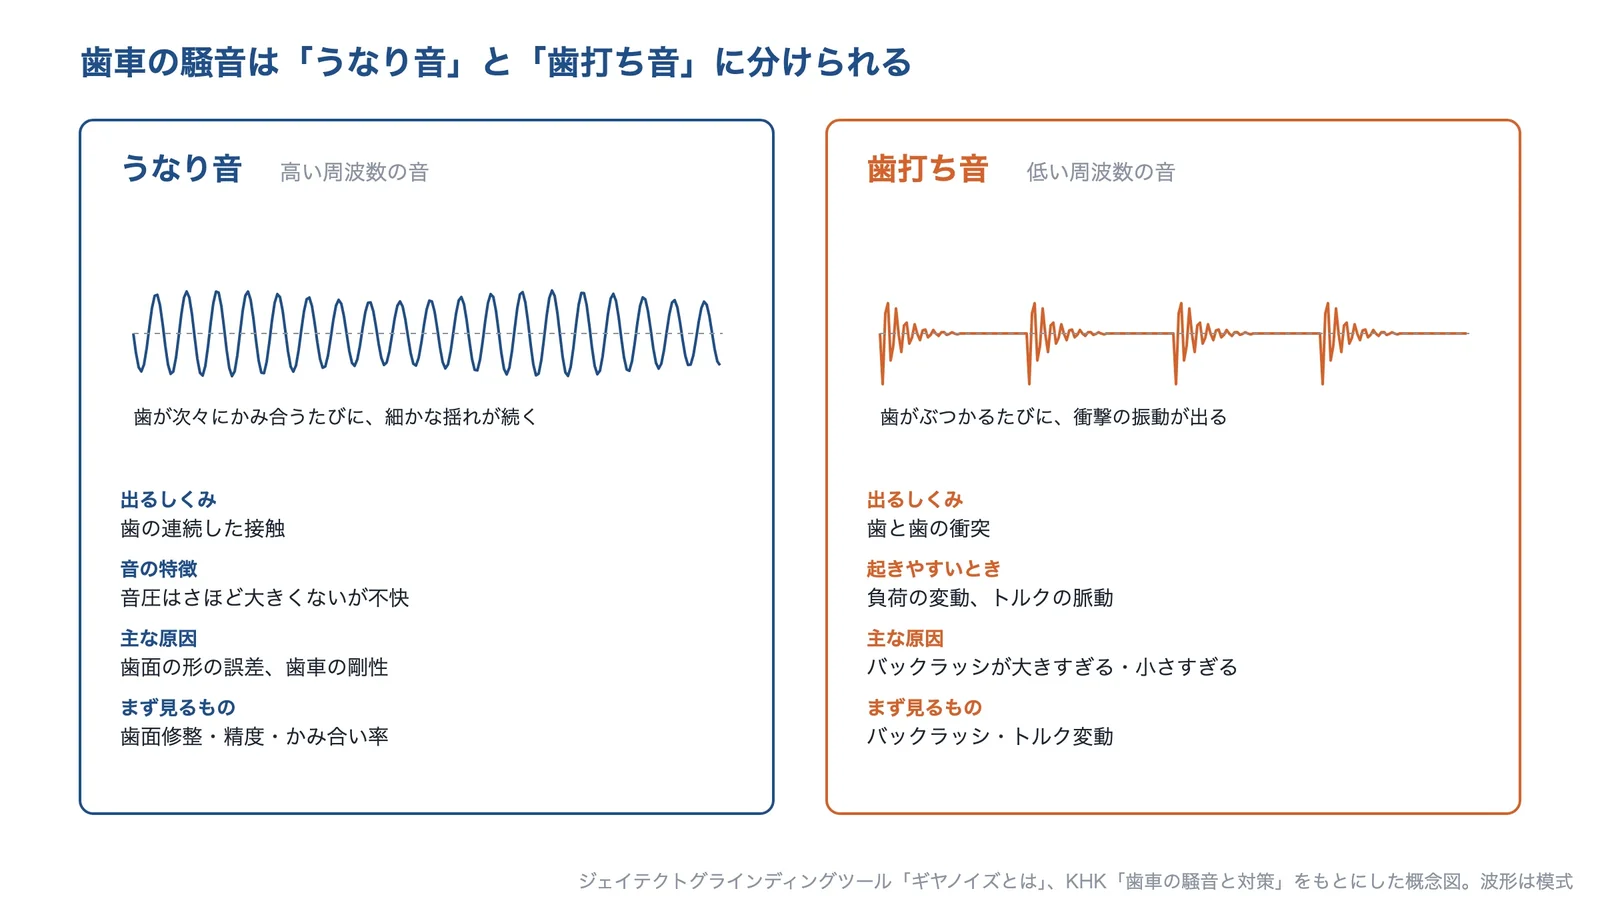
出典:ジェイテクトグラインディングツール「ギヤノイズとは」、KHKの説明をもとに AI(Claude)で作成(波形は模式)
音の高さは「歯数×回転数」で決まる
歯車の歯数を Z、1秒あたりの回転数を fr とすると、かみ合い周波数は fm = Z × fr です。振動の教材(IMV)では、この振動は非線形のため、かみ合い周波数の整数倍(高調波)も出ること、理想的な歯車でも出るが正常なら小さいこと、歯面が摩耗・損傷するとかみ合い周波数とその高調波が大きく現れることを説明しています。
たとえば、歯数20の歯車が毎分1,500回転(毎秒25回転)なら、かみ合い周波数は20×25=500Hz です。回転数を変えると、音の高さも比例して変わります。測った音の周波数が、かみ合い周波数やその整数倍と一致するかを見ると、歯車が原因かどうかの見当がつきます。
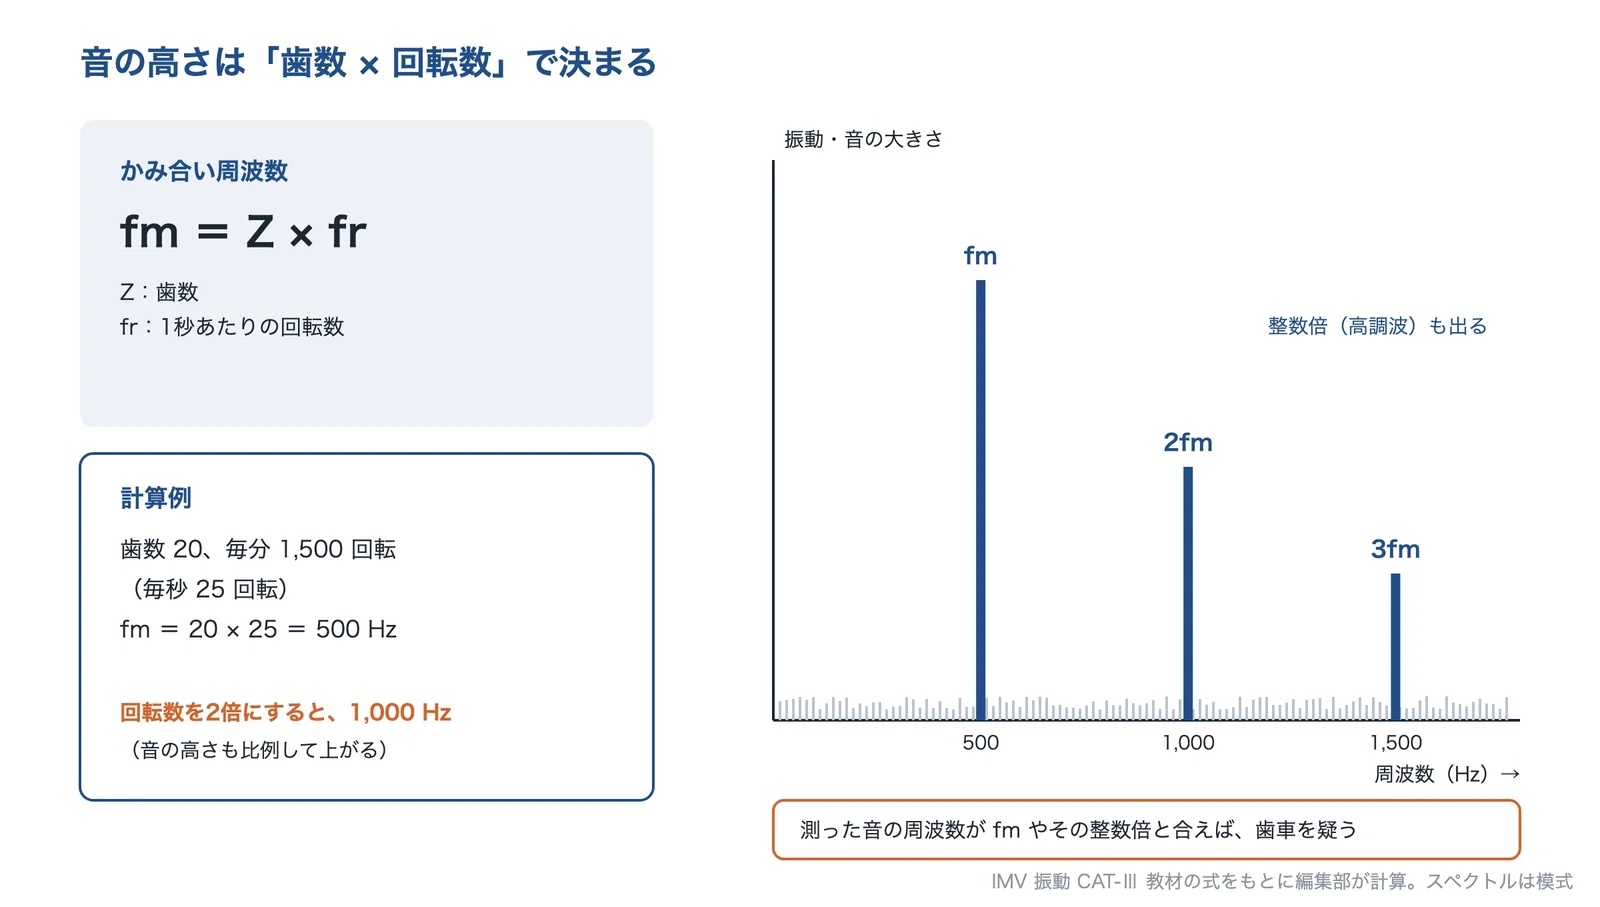
出典:IMV 振動 CAT-Ⅲ 教材の式をもとに編集部が計算し、AI(Claude)で作成(スペクトルは模式)
かみ合う歯の数が変わると、歯の「かたさ」が変わる
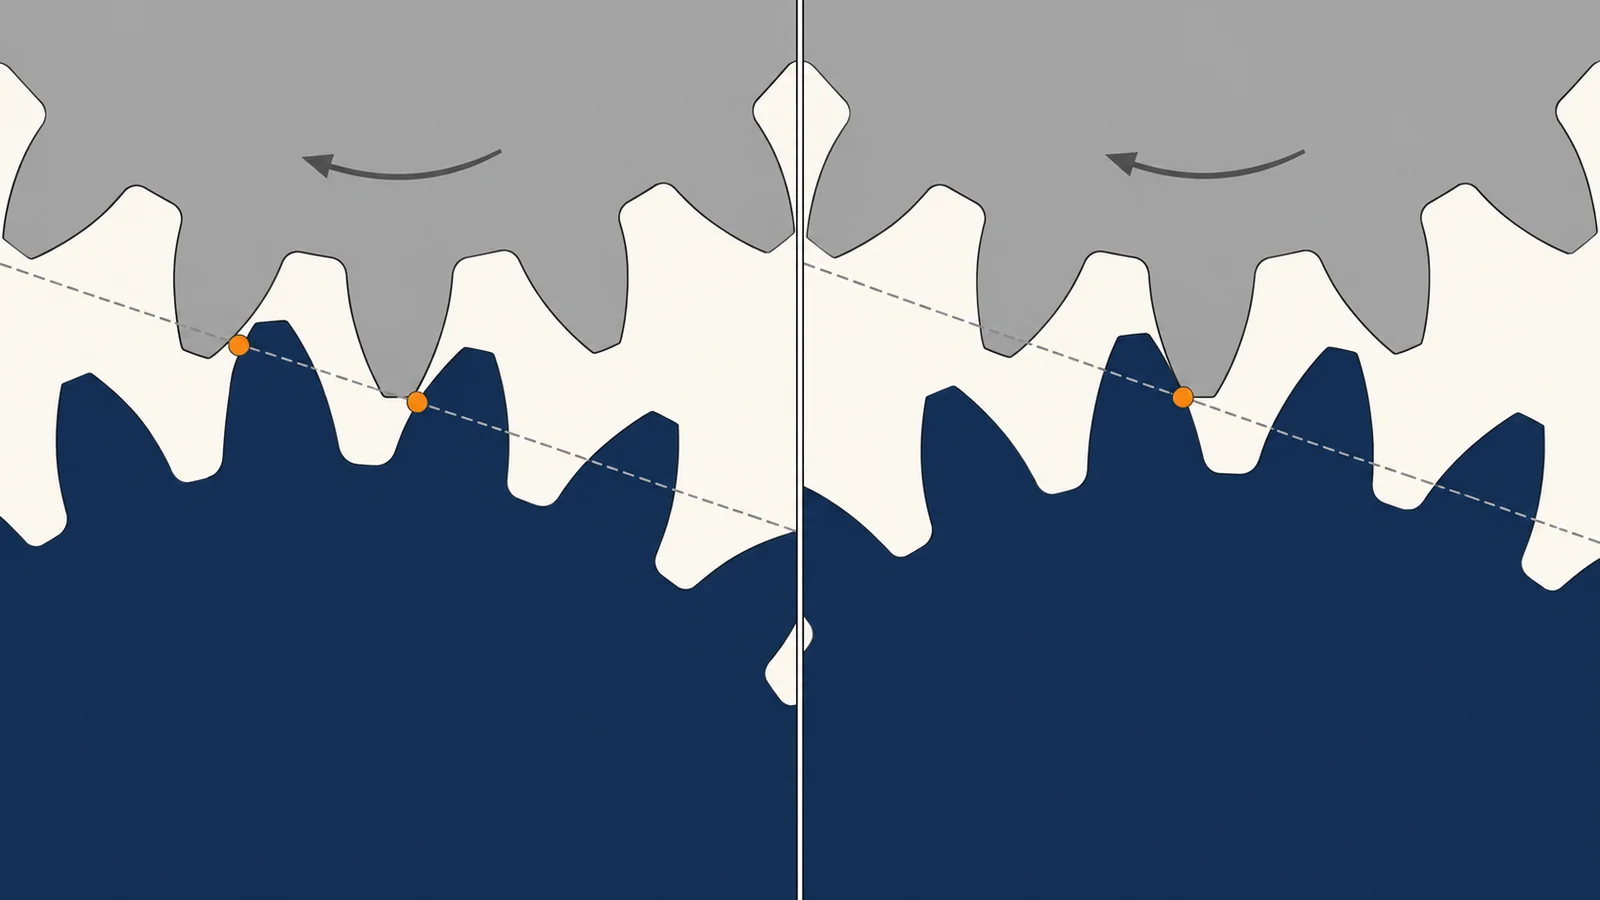
平歯車では、2組の歯が同時にかみ合う区間と、1組だけでかみ合う区間が交互に来ます。島根大学の李教授の有限要素法による解析例(外歯車どうし、400N・m のトルク)では、歯のかみ合いの剛性は、2組でかみ合う区間で約8.7〜9.2×10⁸N/m、1組の区間で約5.8〜6.0×10⁸N/m でした。1ピッチごとに歯のかたさが変わると、同じトルクでも歯のたわみが変わり、回転が周期的に揺れる原因になります(編集部の解説)。
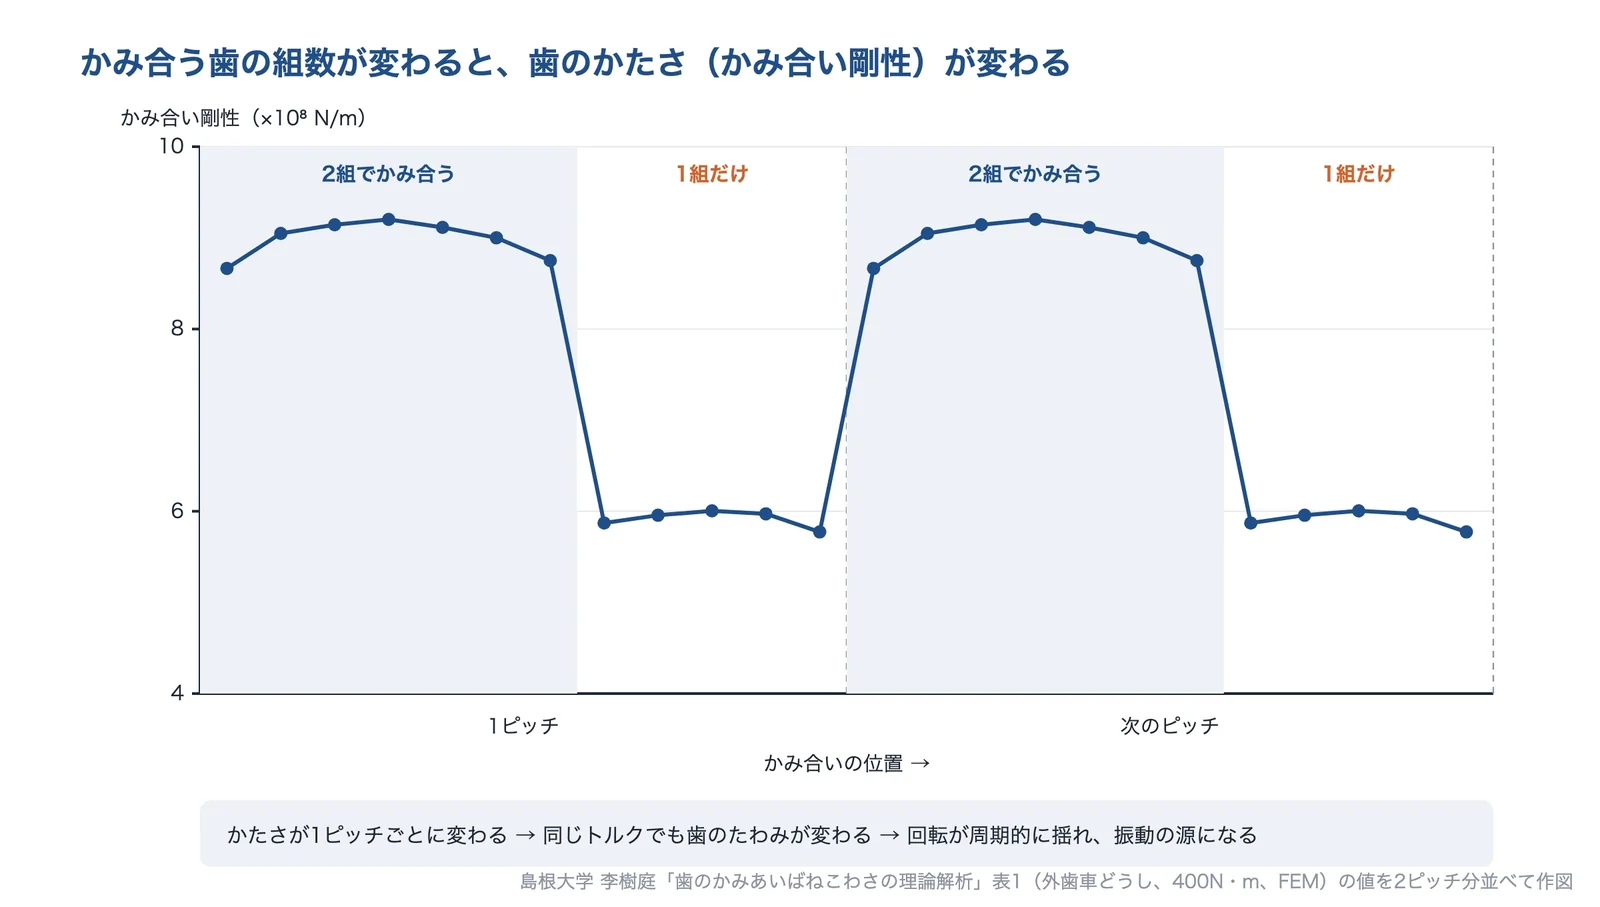
島根大学 李樹庭「歯のかみあいばねこわさの理論解析」の表1の値を2ピッチ分並べて作図。AI(Claude)で作成
日本製鉄(旧 新日鉄住金)の技報では、歯車の回転むら(伝達誤差)から歯面の間に振動の起振力が生じ、その振動が騒音になると考えられるとしています。同社が試験した鉄道車両の駆動装置では、負荷をかけたときの騒音・振動の主な成分は、かみ合い1次成分でした。
振動は、軸受と歯車箱を通って伝わる
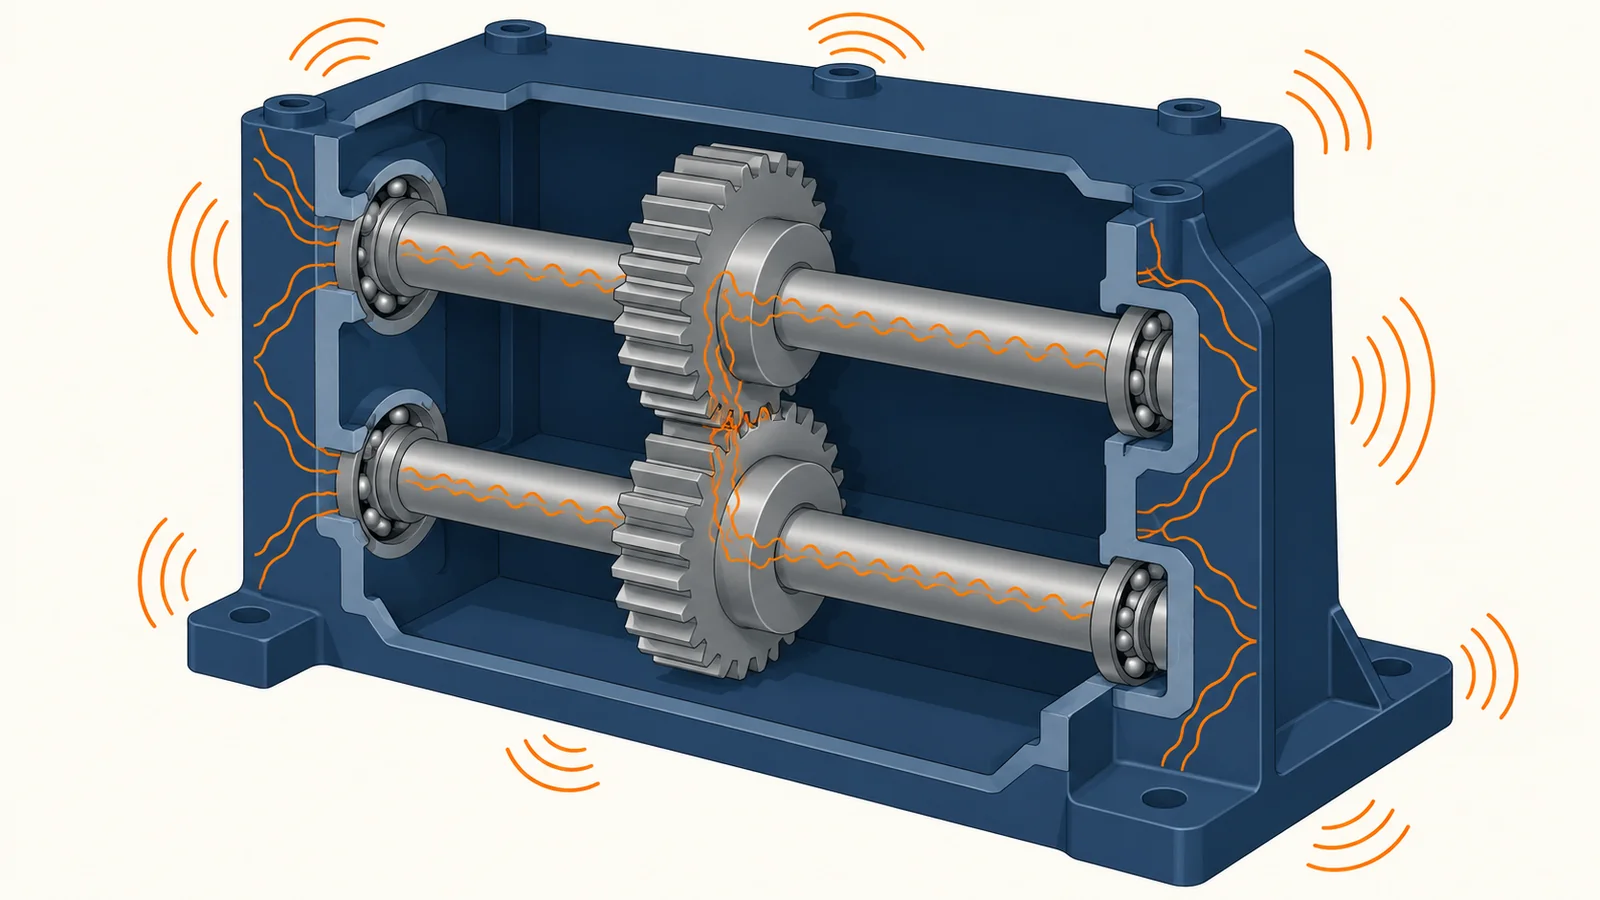
同じ技報は、駆動装置の騒音の主な発生要因として、歯車のかみ合い、軸受の転がり、軸継手、風切り、共振を挙げ、各部で出た振動は、軸受と歯車箱を通って台車や車体に伝わり、間接的に車内の騒音になると考えられるとしています。騒音や振動は共振によって特定の周波数で大きくなるため、発生源を抑えるだけでなく、共振の周波数をよく使う速度域から外すことも有効だとしています。ただし共振の周波数は多数あり、すべての回転数で避けるのは難しいので、対象を絞り込むとしています。
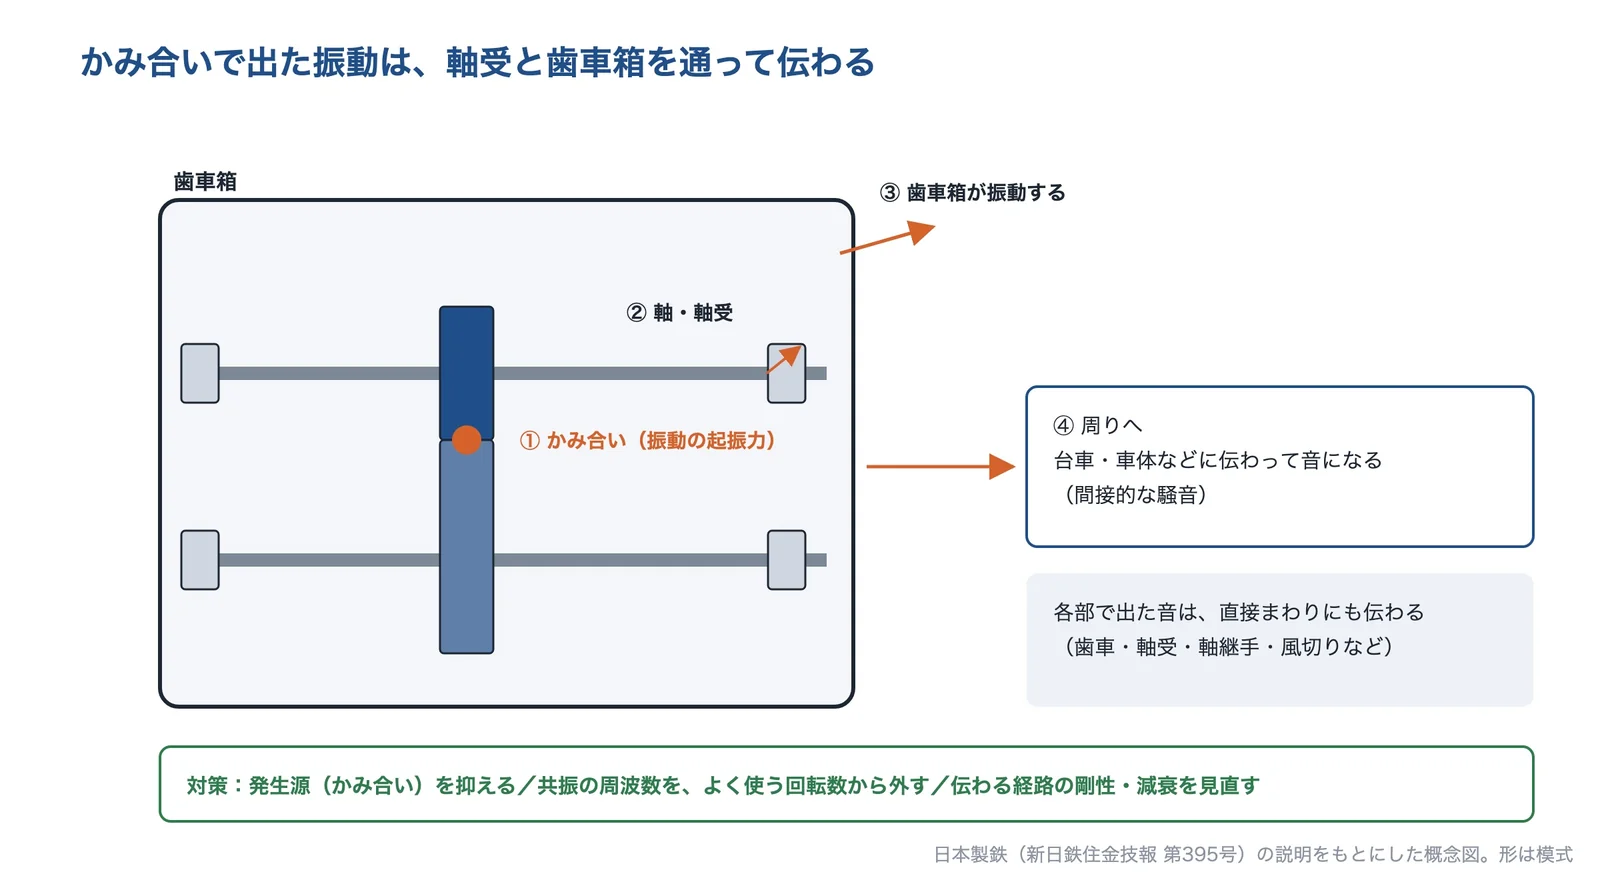
出典:日本製鉄(新日鉄住金技報 第395号)の説明をもとに AI(Claude)で作成(形は模式)
原因の切り分け方
原因を切り分けるには、まず音の周波数と、音が出る条件を見ます。次は編集部の目安です。回転数に比例して高さが変わる高い音なら、かみ合い(うなり音)を疑います。負荷をかけたときだけ大きいなら、歯や軸のたわみと歯当たりを疑います。低くたたく音なら、バックラッシとトルクの変動を疑います。ある回転数だけで大きいなら、共振を疑います。周波数がかみ合い周波数と合わないなら、軸受など歯車以外も疑います。
出典:ギヤノイズとは|ジェイテクトグラインディングツール、振動 CAT-Ⅲ 教材 7.9.3 歯車の振動スペクトル|IMV、歯のかみあいばねこわさの理論解析|島根大学 李樹庭、無響室負荷試験機による低騒音歯車の開発(新日鉄住金技報 第395号)|日本製鉄、歯車の騒音と対策|小原歯車工業
解決技術の詳細
対策は、歯面の形を直す、歯車の精度を上げる、設計を見直す、材料で静かにする、測って原因を確かめるの5つに分けて考えます。小原歯車工業(KHK)の技術資料は、歯車の低騒音化のポイントとして、精度、歯面粗さ、歯当たり、バックラッシ、かみ合い率、歯形修整、剛性、材料、潤滑など15項目を挙げています。
歯面修整(歯形修整・クラウニング)
KHK は、歯先アールや歯形修整をした歯車は、干渉することなくスムーズにかみ合う、歯幅の中央部によい歯当たりがある歯車は低騒音で、クラウニングやエンドレリーフ(レリービング)で歯幅の端部に歯当たりが集中するのを防ぐ、としています。
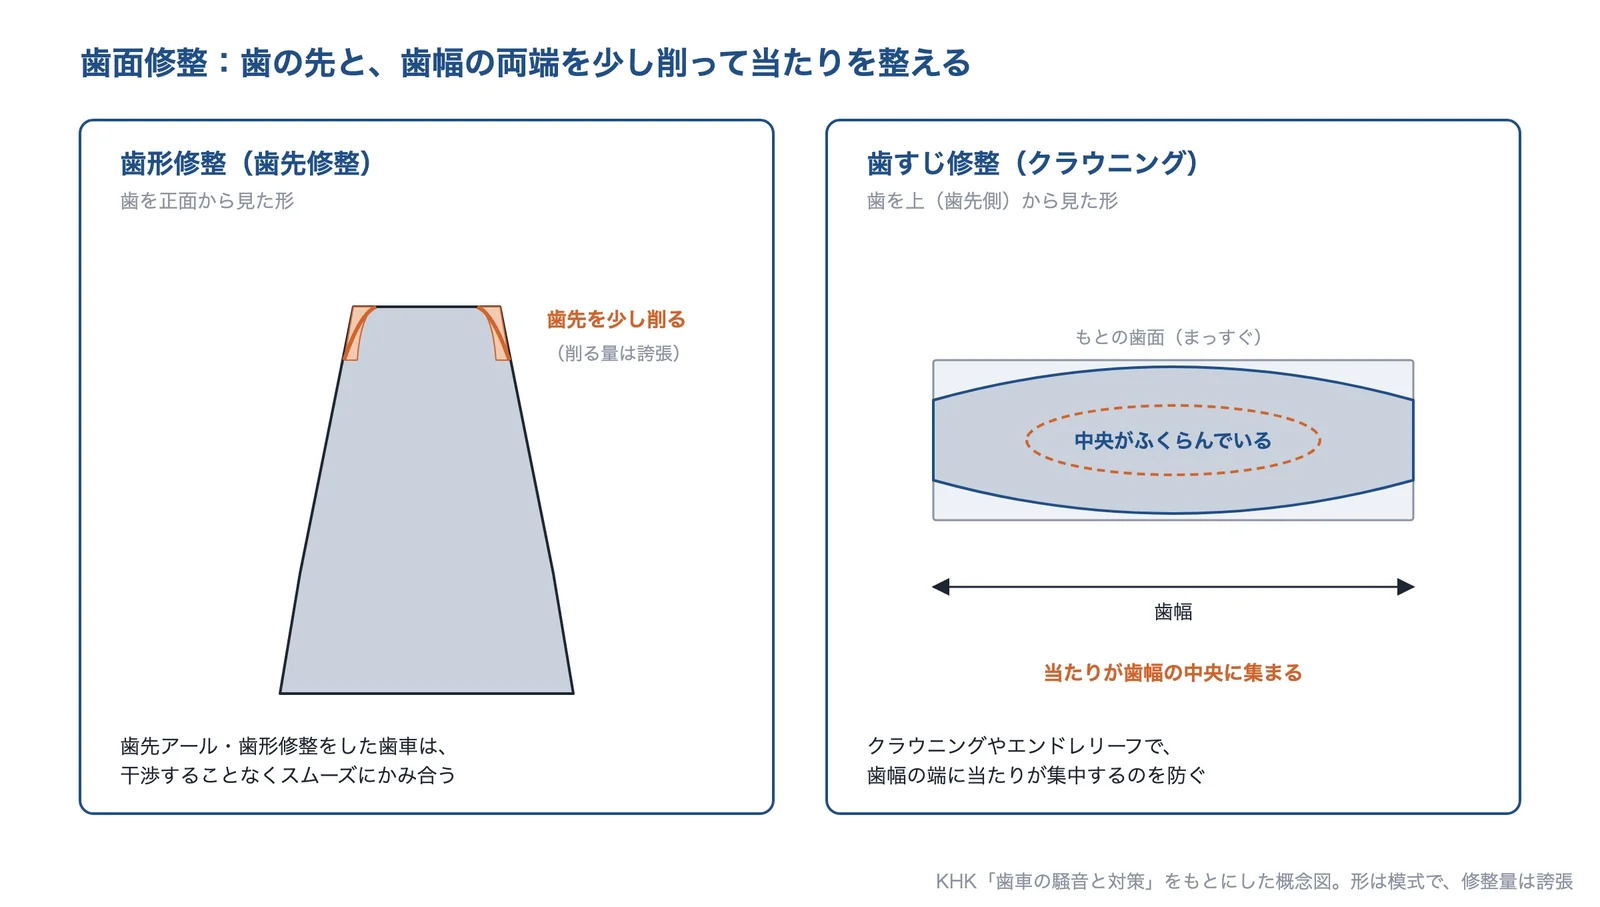
出典:KHK「歯車の騒音と対策」をもとに AI(Claude)で作成(形は模式で、修整量は誇張)
負荷に合わせて修整量を決めた例
日本製鉄の技報では、従来の修整は、ミスアライメントによる歯の端の当たりを防ぐことを重視して修整量を大きめにとり、歯すじ修整と歯形修整を位置にかかわらず一様にしていたとしています。歯面接触解析で修整量と形を最適化し、振動の起振力を減らす修整方法を開発した結果、かみ合い1次成分が大きく減り、騒音のオーバーオール値は従来形状と比べて最大で約15dB 下がったとしています(鉄道車両用の駆動装置、モジュール6、ねじれ角20°、負荷1,100N・m)。
樹脂歯車にクラウニングを付けた例
千葉工業大学などの研究では、成形したポリアセタール(POM)のはすば歯車にクラウニング(0.02mm)を付けると、標準の歯車どうしより騒音が平均2.5dB 下がり、200万回転の運転後も平均2.4dB 小さかったとしています(800rpm、0.3N・m、無潤滑)。この研究では、かみ合い周波数の400Hz 付近の騒音が下がったことを確かめています(この研究のいう「歯打ち音」は、かみ合いのタイミングで出る音のことで、この記事の「歯打ち音」とは意味が違います)。
歯車の精度を上げる(歯車研削・仕上げ)
KHK は、ピッチ誤差、歯形誤差、歯すじ方向誤差、歯溝の振れなどが小さい歯車ほど低騒音だとし、歯車研削やラッピングのほか、適当ななじみ運転で歯面粗さを良くすることも低騒音化に効果がある、としています。歯先や歯面に打痕のある歯車は、周期的で異常な騒音を出すともしています。
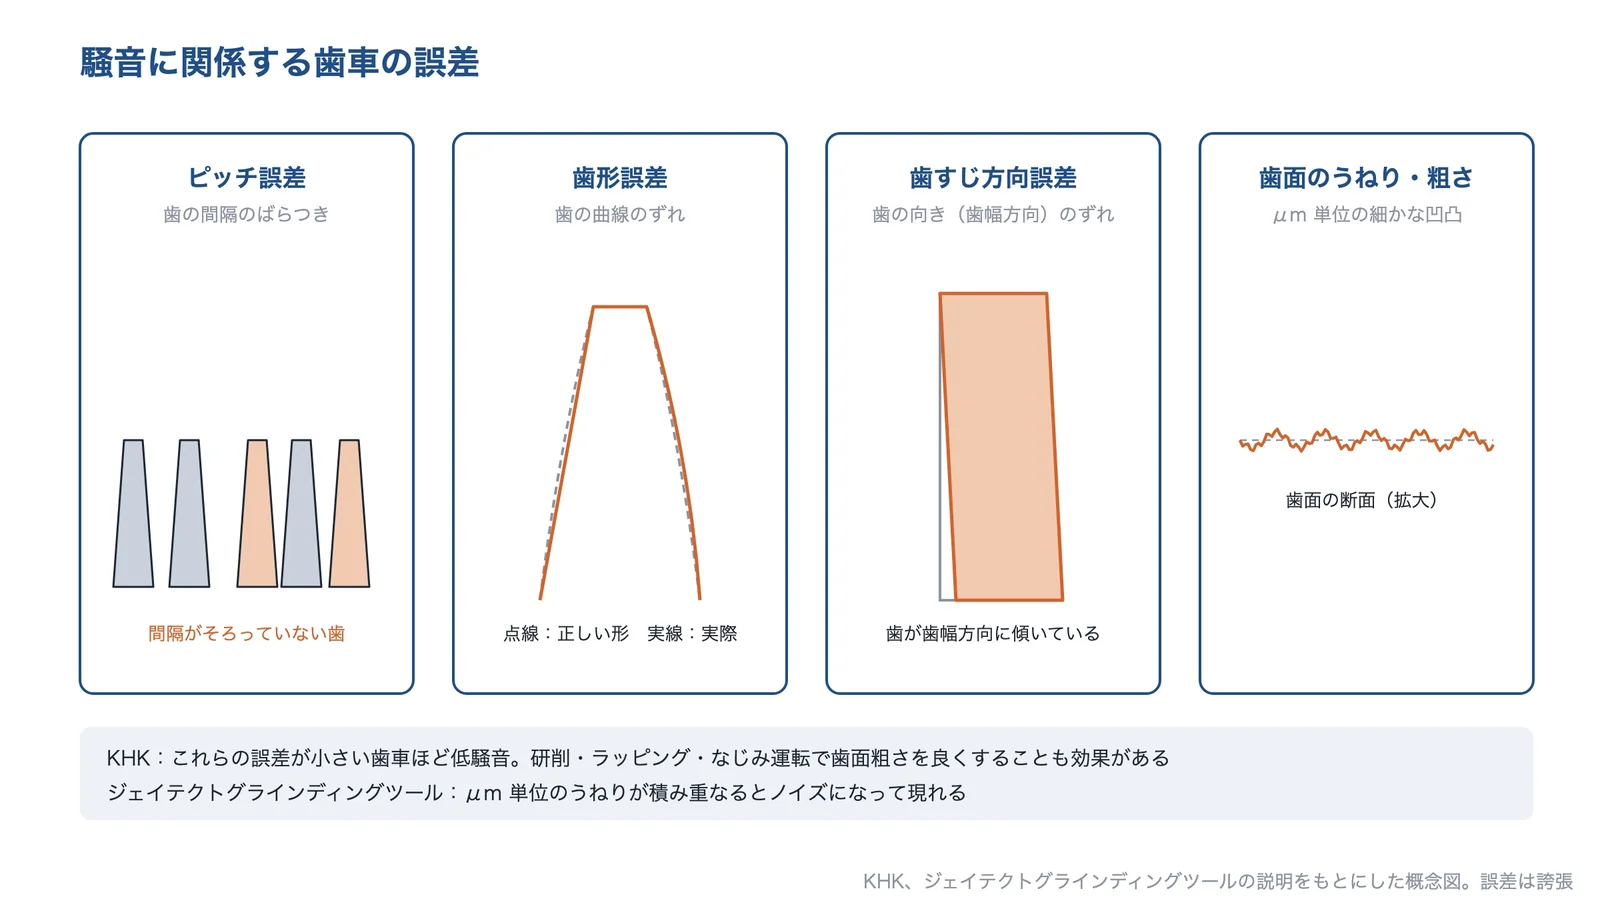
出典:KHK、ジェイテクトグラインディングツールの説明をもとに AI(Claude)で作成(誤差は誇張)
ジェイテクトグラインディングツールの解説では、研削では歯形や歯すじの形の誤差、ピッチ誤差、表面粗さに加えて、μm 単位の歯面の微小な凹凸(うねり)にも注意が要り、うねりが積み重なるとノイズになって現れるとしています。
設計の見直し(はすば歯車・かみ合い率・バックラッシ・剛性)
同時にかみ合う歯を増やす
KHK は、一般に同時にかみ合う歯が多いほど歯車は低騒音だとし、正面かみ合い率を大きくするには、かみ合い圧力角を小さくする、高歯にするのが有効だとしています。ねじれのある歯車は同時にかみ合う歯が増えるので、一般に平歯車よりはすば歯車、すぐばかさ歯車よりまがりばかさ歯車のほうが静かだとしています。同じ大きさなら、小さなモジュール・大きな歯数の歯車のほうが低騒音だともしています。
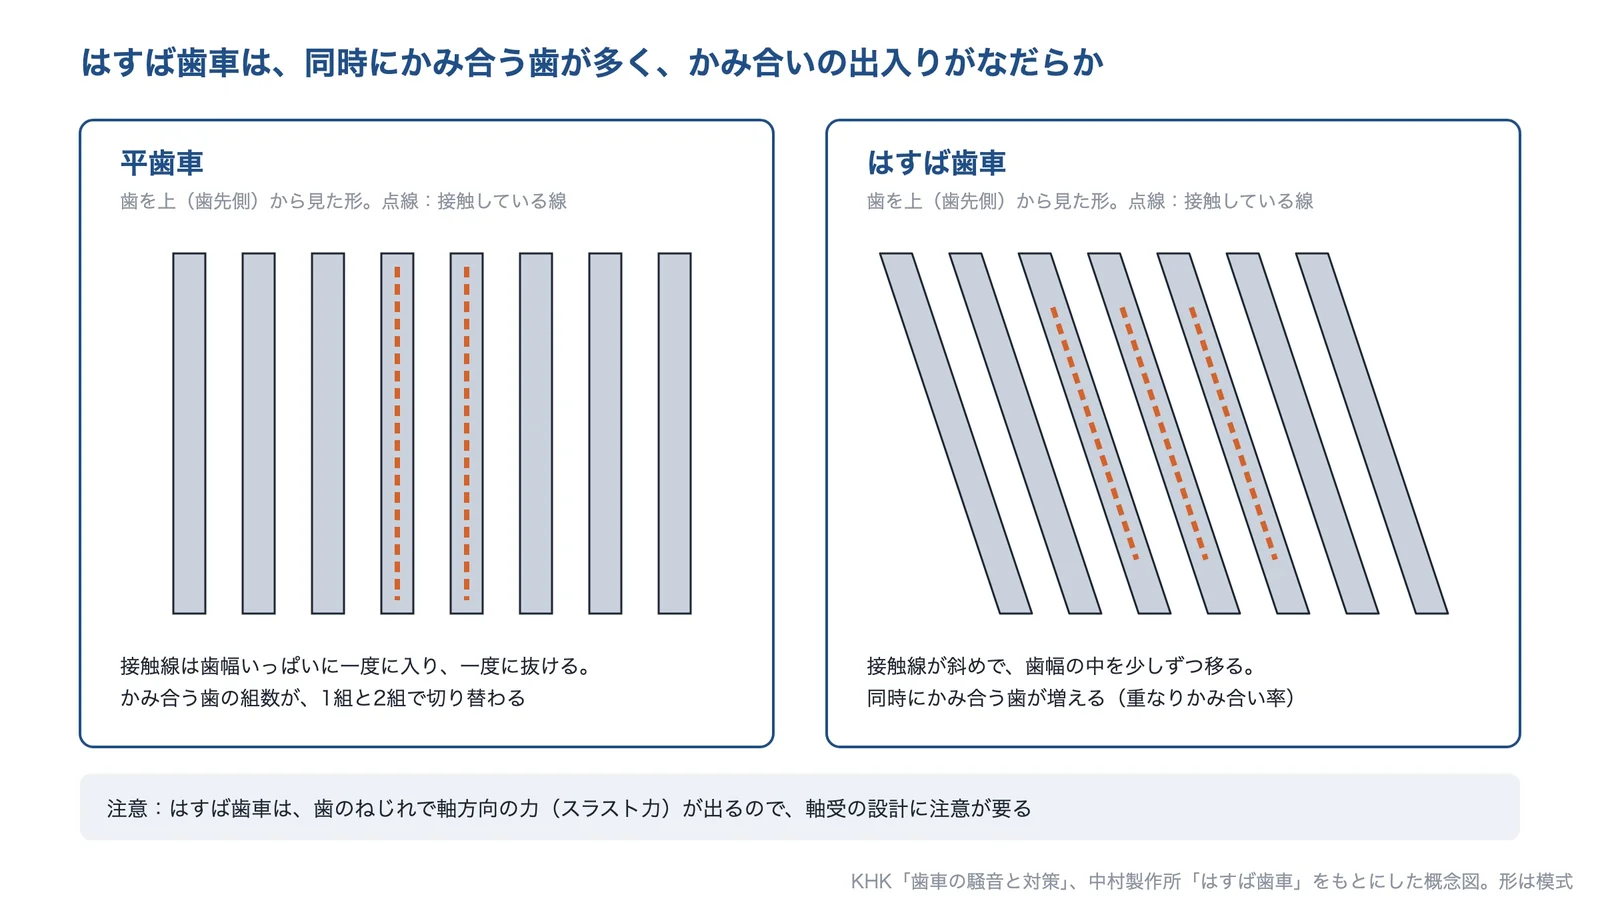
出典:KHK、中村製作所「はすば歯車」をもとに AI(Claude)で作成(形は模式)
ただし、はすば歯車には、歯のねじれによって軸方向の力(スラスト力)が出るため、軸受の設計にも注意が要ります。
バックラッシと剛性
KHK は、伝動トルクに脈動があるときは、たたき音が出やすいのでバックラッシを小さくするのが効果的だが、小さくしすぎると騒音を増やすことがあるとしています。また、負荷で歯車や軸が変形すると悪い歯当たりになるので、歯車・軸・歯車箱の剛性を高める、軽量化のためにウェブを薄くしすぎると比較的高い周波数の騒音を出す、としています。
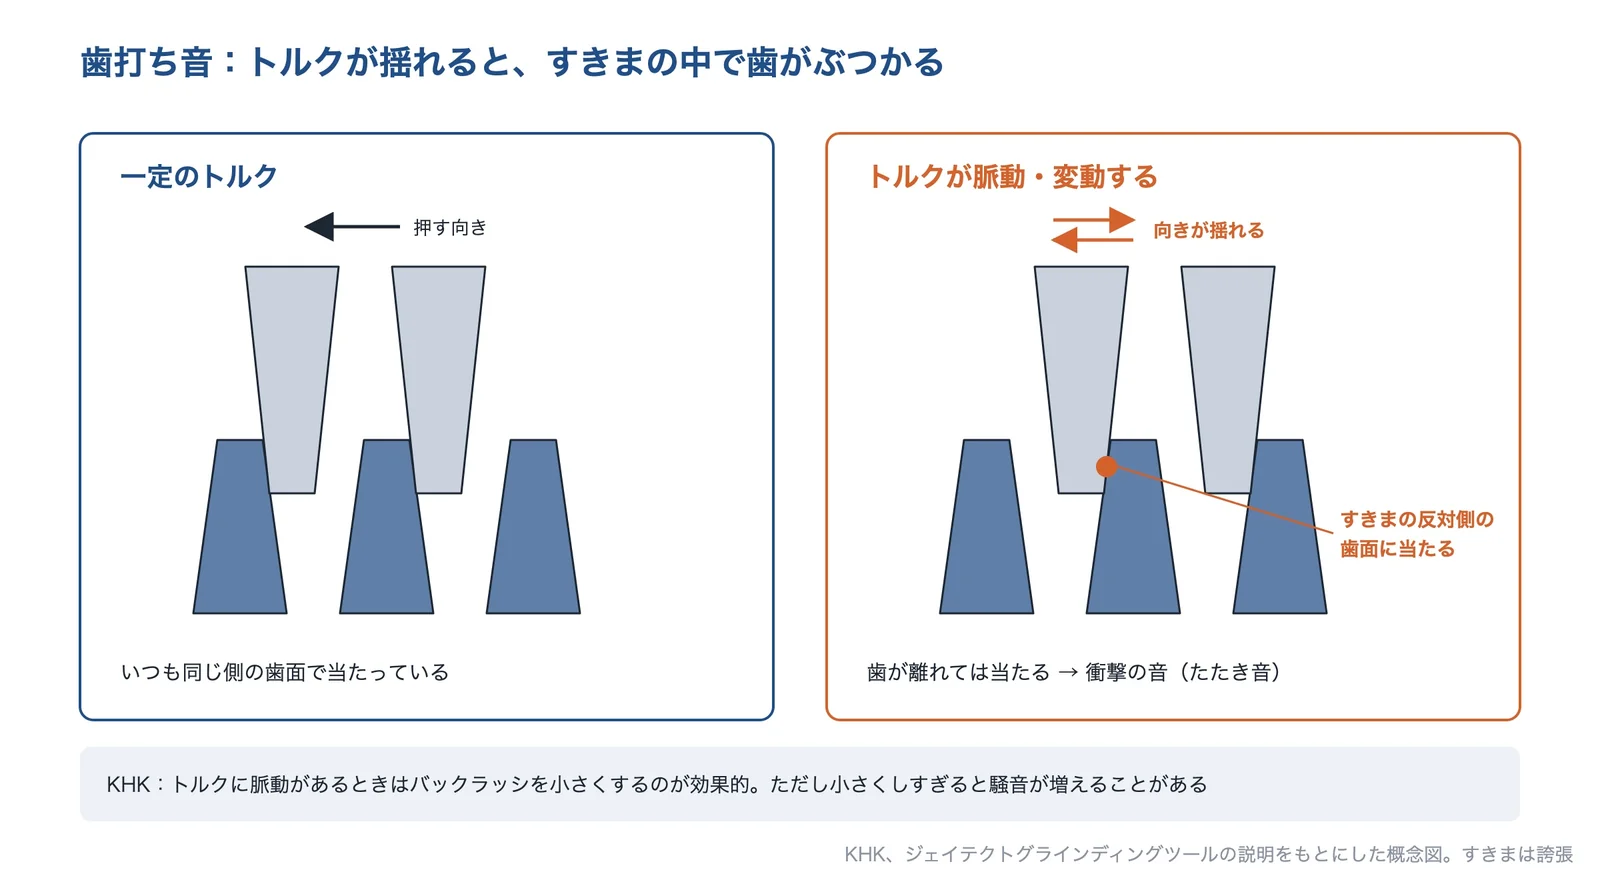
出典:KHK、ジェイテクトグラインディングツールの説明をもとに AI(Claude)で作成(すきまは誇張)
材料で静かにする(樹脂・焼結・鋳鉄)
KHK は、軽負荷・低速回転であれば、プラスチック歯車は効果的だとし、吸水による膨潤や温度上昇による膨張で、バックラッシが減ることに注意が要るとしています。また、鋳鉄製の歯車は鋼製の歯車より低騒音化に効果的で、ボス部だけ鋳鉄にしても効果が期待できるとしています。
広島市工業技術センターと広島大学工学部の研究では、リム部(歯の部分)に高強度のクロムモリブデン鋼 SCM415、ハブ部に振動の減衰が大きい鋳鉄 FC200 を使ったハイブリッド歯車をつくりました。鋼だけの歯車と比べて、歯車箱の振動加速度は、かみ合い周波数870Hz 以上で最大40%低減、音圧レベルは967Hz 以上で最大5dB 低減したとしています。一方で、歯車本体の円周方向の振動加速度は580Hz 以上で増えており、著者は測定位置が接合部に近かった影響と考えています。
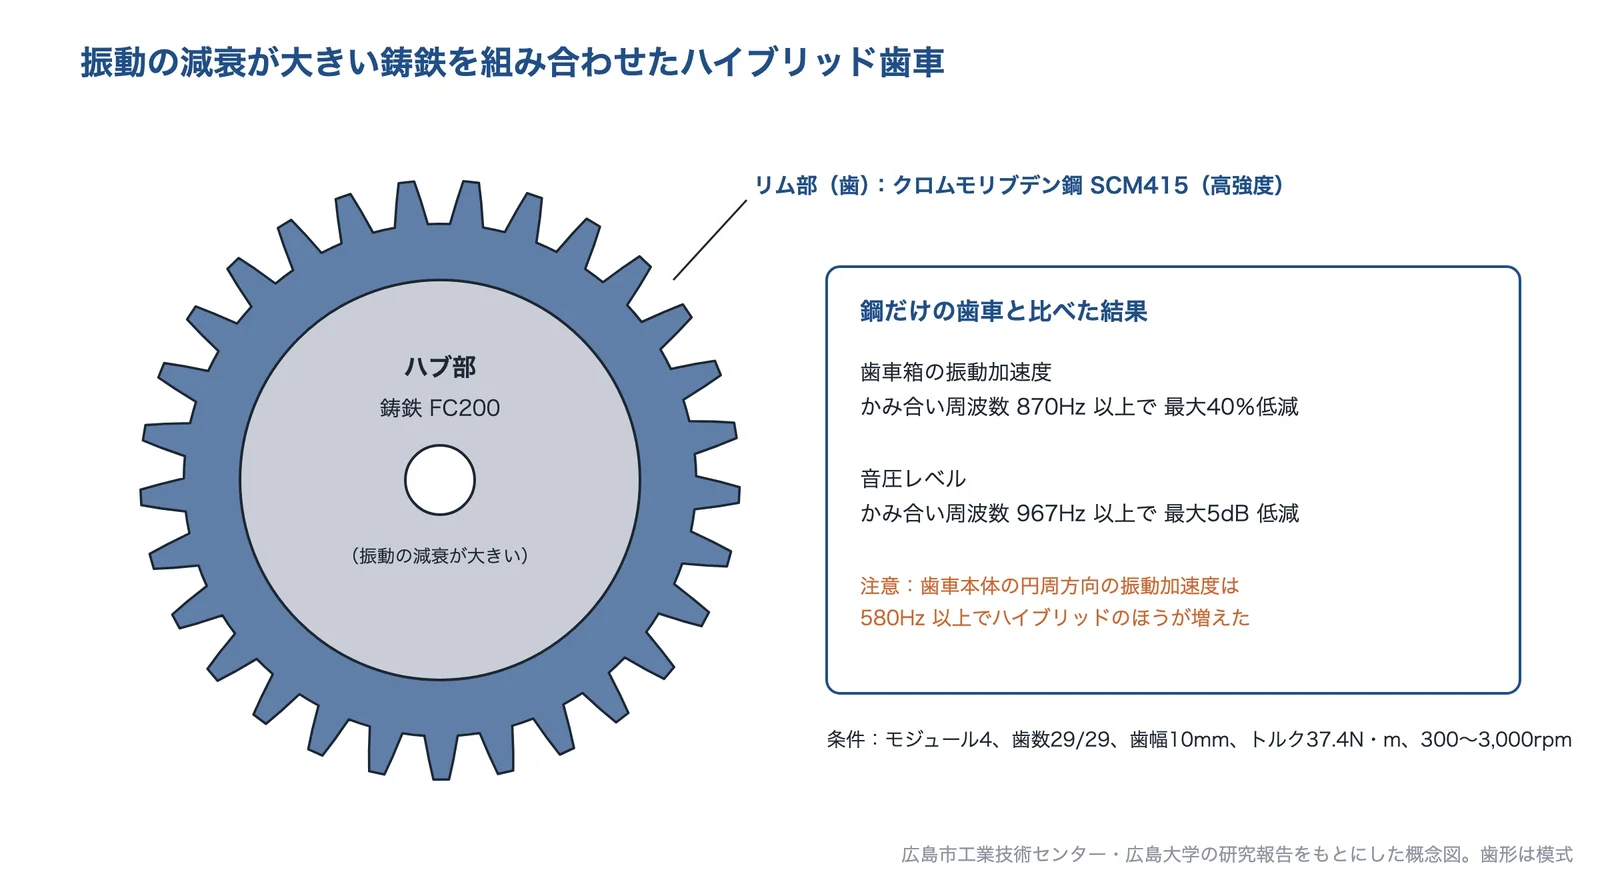
出典:広島市工業技術センター・広島大学の研究報告をもとに AI(Claude)で作成(歯形は模式)
潤滑について KHK は、適切で十分な潤滑で油膜を保つことが大切だとし、粘度の高い潤滑油のほうが比較的に騒音は小さくなると言われている、としています。
測定と解析(周波数分析・かみあい試験・CAE)
原因を確かめるには、まず音と振動の周波数を調べます。日本製鉄の技報では、回転数を変えながら騒音と振動を周波数分析して3次元で表示し、回転の整数倍の成分のうち、かみ合い1次成分が大きいことを確かめています。負荷をかけた状態で測るために、無響室に負荷試験機を置いています。
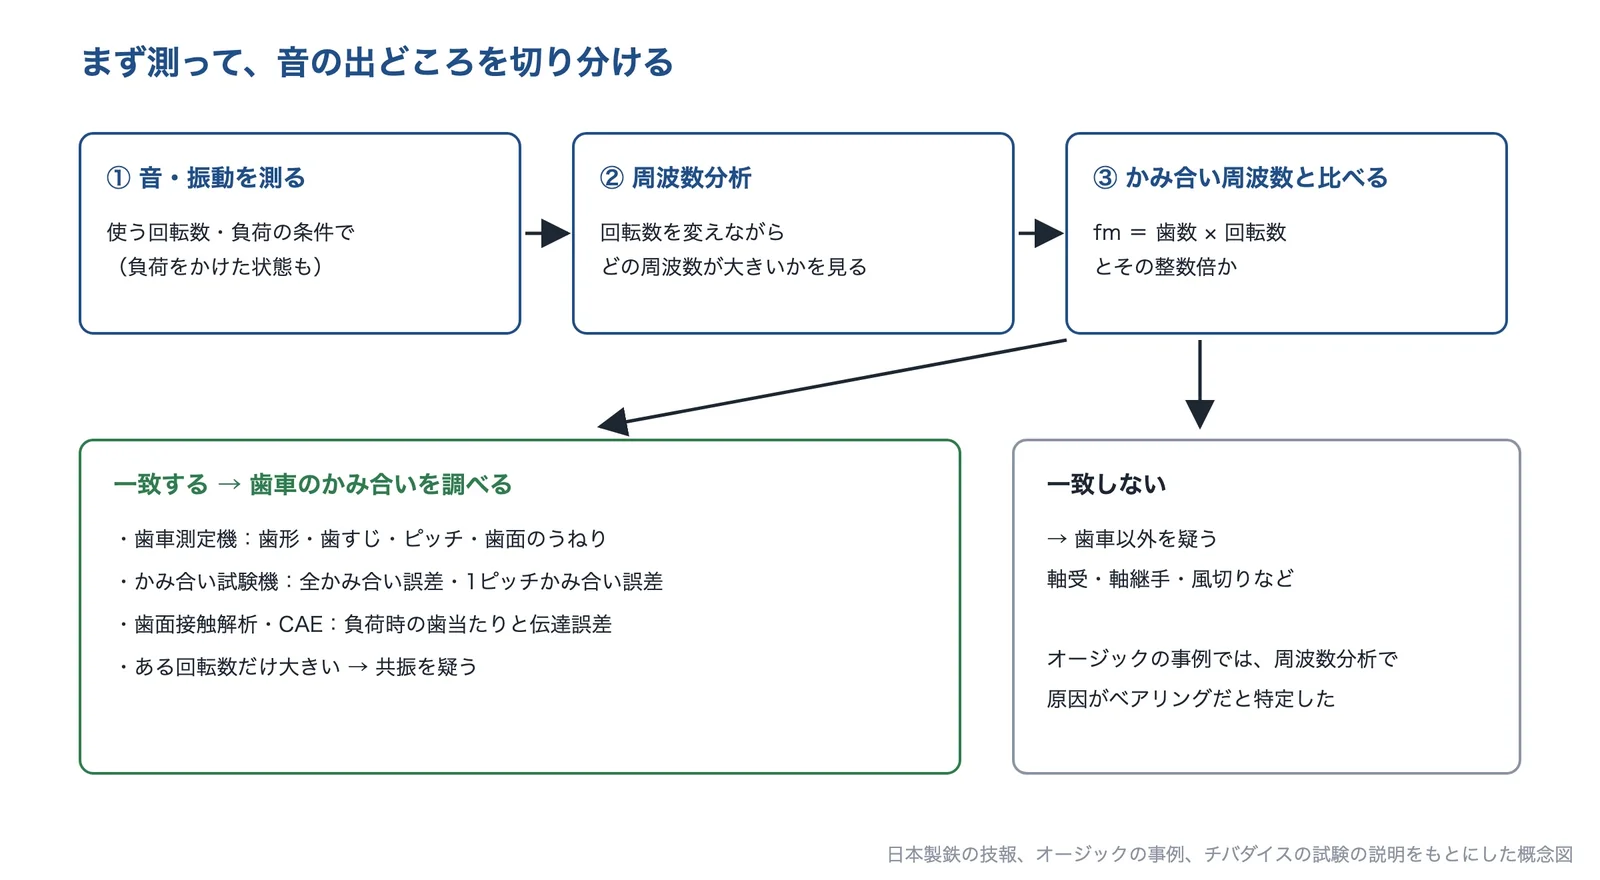
出典:日本製鉄の技報、オージックの事例、チバダイスの試験の説明をもとに AI(Claude)で作成
歯車そのものの精度は、歯車測定機で歯形・歯すじ・ピッチを測り、歯車かみ合い試験機で、相手の歯車とかみ合わせたときの誤差(全かみ合い誤差・1ピッチかみ合い誤差)を測ります。歯面接触解析や CAE を使えば、負荷をかけたときの歯当たりや伝達誤差を、作る前に検討できます。
出典:歯車の騒音と対策|小原歯車工業、無響室負荷試験機による低騒音歯車の開発(新日鉄住金技報 第395号)|日本製鉄、クラウニング成形プラスチック歯車の騒音低減効果(日本機械学会 山梨講演会 2019)|J-STAGE、ギヤノイズとは|ジェイテクトグラインディングツール、クロムモリブデン鋼と鋳鉄を組み合わせたハイブリッド歯車の振動・騒音特性|広島市工業技術センター、はすば歯車|中村製作所、試験・測定サービス|ギヤプラス(チバダイス)
歯車の騒音を下げる技術を持つ企業
各企業が解決できる課題と技術の内容を、企業が公開している情報をもとに紹介します。まず原因を調べてほしいのか、今の歯車の精度を上げたいのか、材料を変えて静かにしたいのか、試験で確かめたいのかによって、相談先が変わります。
| 企業 | 解決できる課題 | 種類 | 何ができるか | 合う症状 |
|---|---|---|---|---|
| オージック | 歯車メーカー | 周波数分析と歯面のうねりの解析で騒音の原因を突き止め、歯面修整量の最適化・シフト研削・はすば歯車への変更などで騒音を下げる | A 回転数とともに「ウィーン」という高い音が出る(うなり音) B 負荷をかけたときだけ、音が大きくなる C 「ガラガラ」「カタカタ」とたたく音がする(歯打ち音) D ある回転数で、急に音や振動が大きくなる E 図面どおりの精度なのにうるさい・どこから出る音か分からない | |
| 中村製作所 | 歯車の加工会社 | 焼入れ後の歯車の研削で、JIS 0〜2級相当の精度に対応する。焼結や鍛造の歯車の精度も上げる | A 回転数とともに「ウィーン」という高い音が出る(うなり音) | |
| ポーライト | 焼結部品メーカー | 含油の微細な孔による吸音効果をうたう、焼結の低騒音歯車をつくる | D ある回転数で、急に音や振動が大きくなる | |
| マブチオービーギアシステム | 樹脂歯車メーカー | 音鳴りする歯車の対策として、金型でつくるクラウニングの樹脂歯車を提案する | A 回転数とともに「ウィーン」という高い音が出る(うなり音) C 「ガラガラ」「カタカタ」とたたく音がする(歯打ち音) | |
| スターライト工業 | 樹脂材料・減速機 | 樹脂の材料開発と CAE のかみ合いシミュレーションで、減速機の異音を試作の前に予測して下げる | B 負荷をかけたときだけ、音が大きくなる D ある回転数で、急に音や振動が大きくなる E 図面どおりの精度なのにうるさい・どこから出る音か分からない | |
| チバダイス | 歯車メーカー・試験 | プラスチック歯車の騒音試験とかみあい試験、周波数分析で、低騒音の設計を確かめる | B 負荷をかけたときだけ、音が大きくなる C 「ガラガラ」「カタカタ」とたたく音がする(歯打ち音) E 図面どおりの精度なのにうるさい・どこから出る音か分からない |
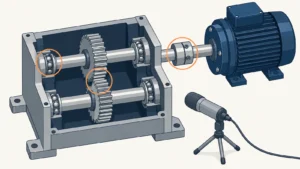
株式会社オージック|周波数分析と歯面の測定で原因を突き止め、歯面修整・研削・諸元変更で騒音を下げる
オージックとは
オージックは、大阪府東大阪市に本社を置く、1952年設立の会社です(資本金6,500万円、従業員184名、2025年7月1日現在)。各種精密ギヤとボールねじの製造・販売、精密機械加工を行っています。特注ギヤの専用サイト「特注ギヤ製造.com」で、歯車の騒音を解決した事例を公開しています。
オージックの得意技術
| 技術 | 内容 |
|---|---|
| 周波数分析による原因の特定 | 運転中の騒音を周波数分析し、歯車が原因かどうかを調べる。ギヤボックスの騒音を録音して分析し、原因が歯車ではなくベアリングだと特定した事例がある |
| 歯面の測定と研削 | 歯形・ピッチ・歯面のうねりを測定する。一様な研削のうねりが騒音の原因だった歯車に、歯研盤のシフト研削で研削目を千鳥模様にし、騒音をなくした事例がある |
| 歯面修整量の最適化 | 図面どおりの精度なのにうるさい歯車で、歯面修整量が過剰だったことを突き止め、歯車専用の設計ソフトによるシミュレーションで修整量を見直し、伝達誤差を減らして騒音を改善した事例がある |
| 諸元の変更 | 一定の条件で騒音が出る平歯車を、強度計算のうえでヘリカルギヤ(はすば歯車)に変えてかみ合い率を改善し、試作品の運転で騒音の解消を確認した事例がある |
同社は、歯車研削の評価は一般に歯すじと歯形の2線で行うが、騒音には歯面の面性状やうねりも関係するとしています。
オージックが解決できる課題
- 図面どおりの精度なのに、歯車がうるさい
- ギヤボックスのどこから音が出ているのか分からない
- 平歯車の騒音を、はすば歯車への変更などで下げたい
公開されている実績
- 他社製の歯車の騒音:周波数分析と歯面のうねりの解析で原因を特定し、シフト研削で改善
- 図面どおりの精度の歯車の騒音:歯面修整量を最適化し、伝達誤差を減らして改善
- 既存のギヤボックスの騒音:周波数分析で、原因がベアリングであることを特定
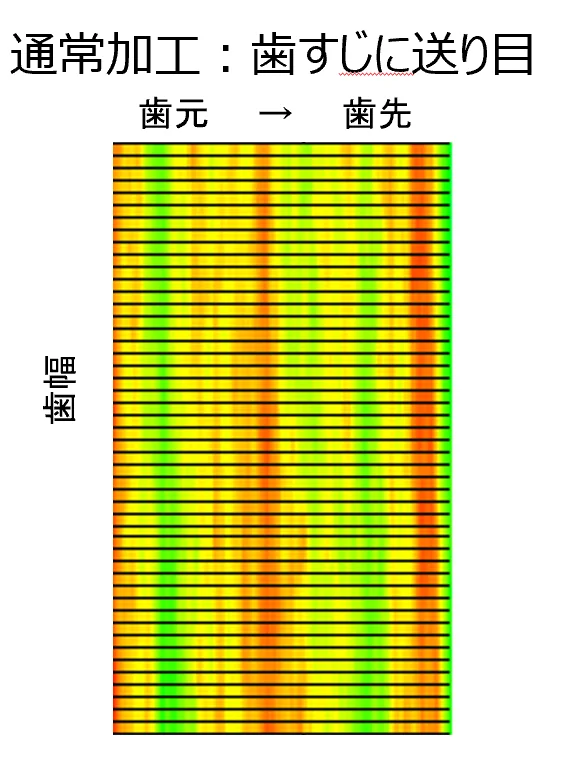
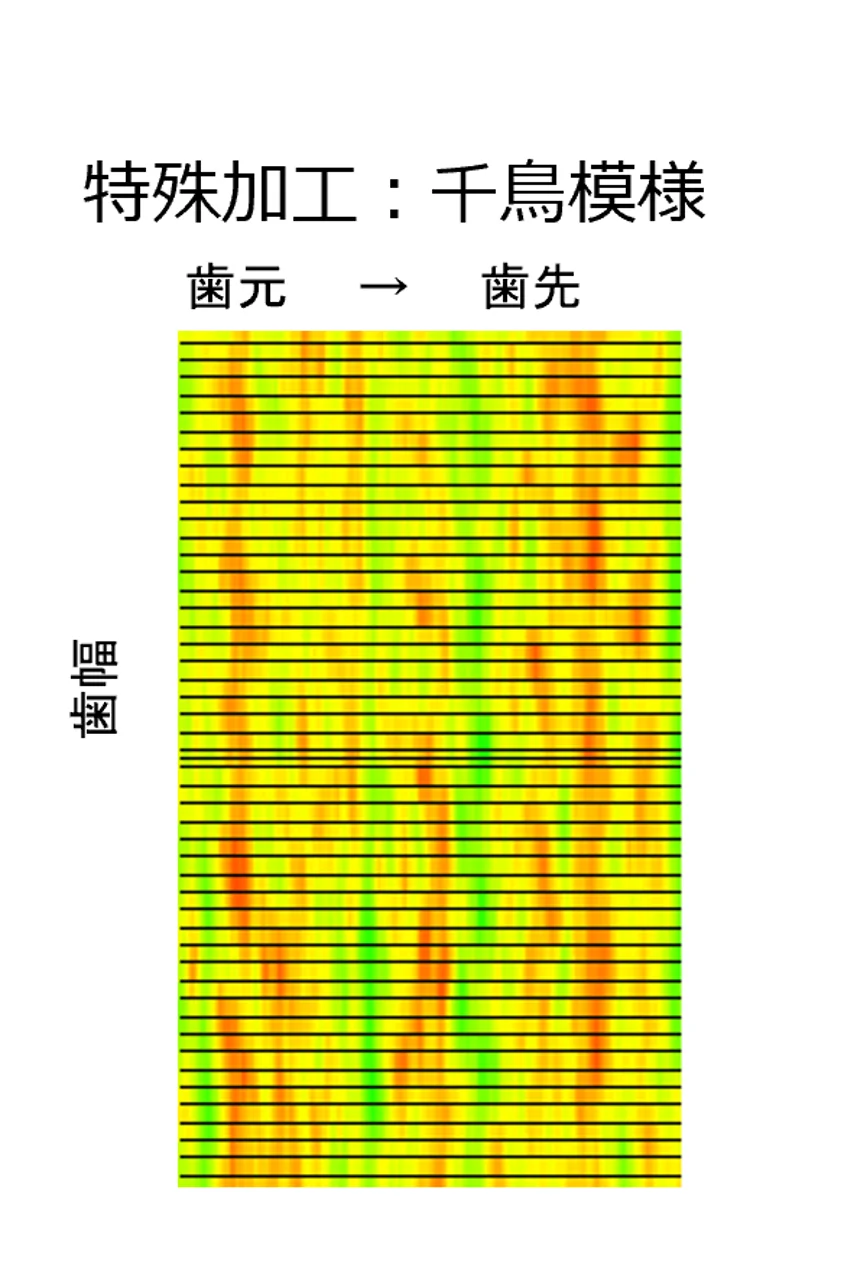
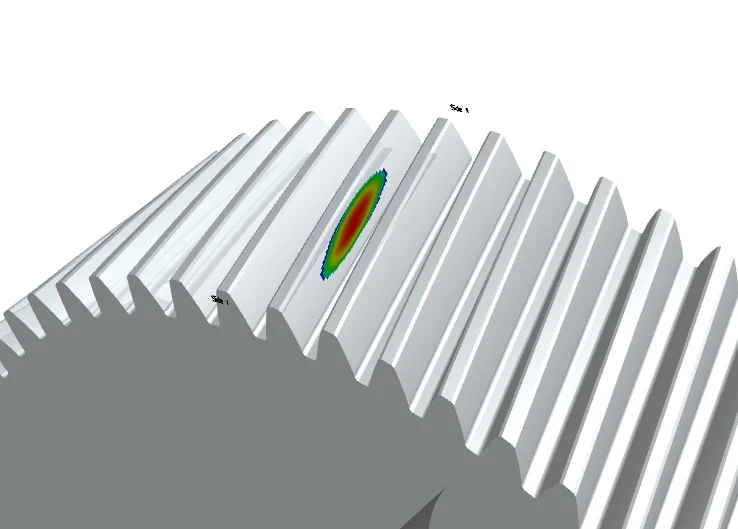
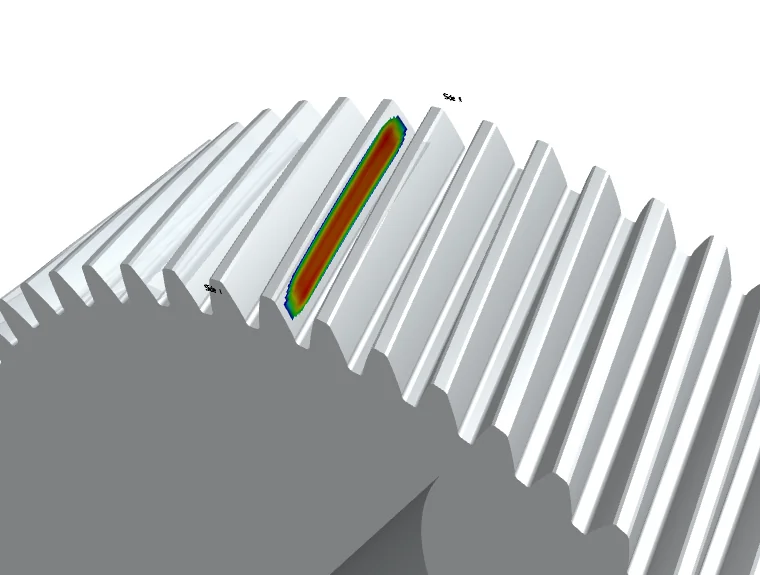
出典:シフト研削により研削目を千鳥模様にして騒音改善|特注ギヤ製造.com、歯面修整量の最適化|特注ギヤ製造.com、諸元変更による騒音の低減①|特注ギヤ製造.com、周波数分析によるギヤボックスの騒音要因の調査|特注ギヤ製造.com、会社概要|オージック
株式会社中村製作所|焼入れ後の歯車の研削で、JIS 0〜2級相当の精度に対応する
中村製作所とは
中村製作所は、埼玉県川口市に本社を置く、1955年設立の会社です(資本金300万円、従業員5名)。歯車の精密加工を行い、歯車研削の受託加工に力を入れています。
中村製作所の得意技術
| 技術 | 内容 |
|---|---|
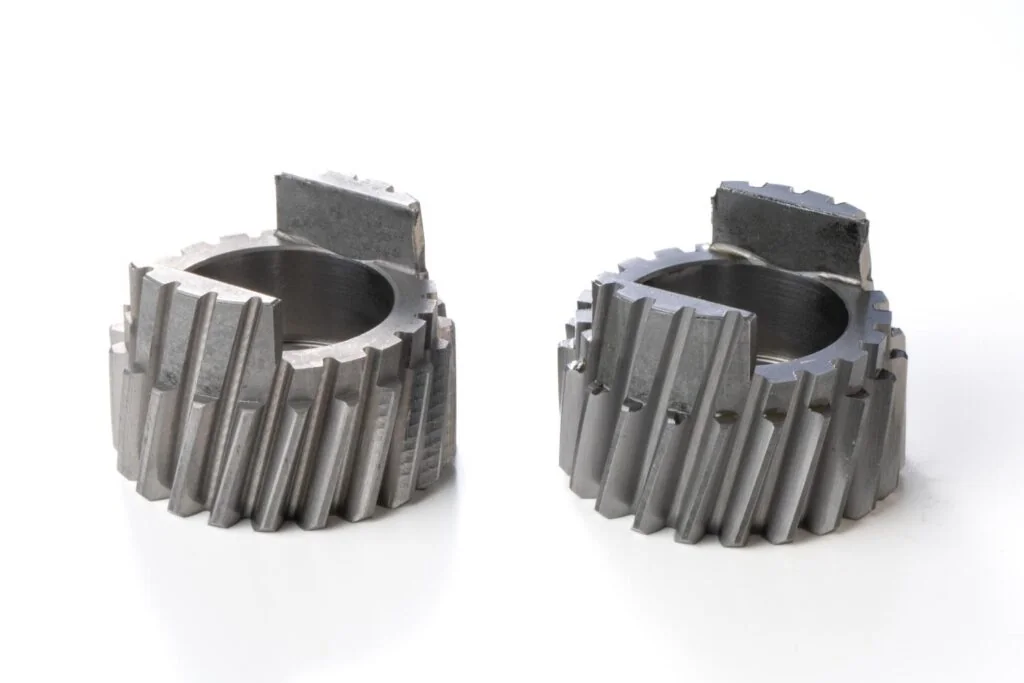
| 歯車研削の受託 | 焼入れ後の歯車の歯面を砥石で仕上げ、熱処理による歪みや寸法誤差の補正、表面粗さの改善をする。JIS 0〜2級相当の精度に対応するとしている |
| 成形研削と創成研削 | 一歯ずつ研削する成形研削(高精度・試作向き)と、ねじ状砥石で研削する創成研削(量産向き)の両方に対応する |
| はすば歯車の一貫加工 | はすば歯車の歯切り(ホブ切り)から研削、精密測定まで対応する(工程表では、熱処理は協力工場)。試作1個から月産3万個までの実績があるとしている |
同社は、歯車研削を依頼される理由でもっとも多いのが高速回転時の振動と騒音の低減で、歯面の形状誤差やピッチ誤差が残ると、かみ合うたびに微細な衝撃が出るとしています。鋳造・冷間圧造・粉末冶金(焼結)でつくった歯車の仕上げも引き受けています。
中村製作所が解決できる課題
- 高速で回すと、異音や振動が出る
- 焼入れのあとに、歯車の精度が図面から外れる
- 焼結や鍛造でつくった歯車の精度を上げたい
出典:歯車研削とは|中村製作所、はすば歯車|中村製作所、会社案内|中村製作所
ポーライト株式会社|含油の微細な孔による吸音効果をうたう、焼結の低騒音歯車
ポーライトとは
ポーライトは、埼玉県北足立郡伊奈町に本社を置く、1952年設立の会社です(資本金9,000万円、従業員550名、グループ約4,880名)。粉末冶金による焼結含油軸受、焼結機械部品、MIM 製品をつくっています。
ポーライトの得意技術
| 技術 | 内容 |
|---|---|
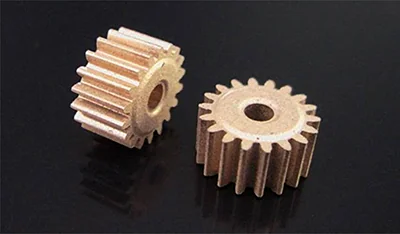
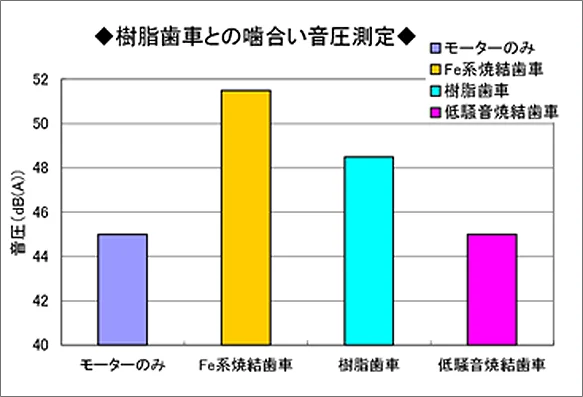
| 低騒音焼結歯車 | 軸受用に開発した CLB(銅被覆鉄粉)を原料にし、高い含油率を生かした微細な孔で吸音効果を得るとしている。歯車の表面が銅合金で覆われるので摺動性もよく、樹脂歯車と同等の騒音特性を実現したとしている |
| 精度 | サイジング加工での金型の転写性がよく、高精度の歯車になるとしている。製品例のピニオン(モジュール0.4、歯数18)では、要求精度 JGMA 3級、1ピッチかみ合い誤差13μm、全歯かみ合い誤差45μm としている |
| 軸への圧入 | シャフトに圧入して使うこともできるとしている |
ポーライトが解決できる課題
- 金属(焼結)の歯車で、樹脂歯車なみの静かさがほしい
- 小モジュールの歯車を、精度よく量産したい
- 歯車をシャフトに圧入して使いたい
マブチオービーギアシステム株式会社|音鳴りする歯車の対策として、クラウニングの樹脂歯車を提案する
マブチオービーギアシステムとは
マブチオービーギアシステムは、大阪市中央区に本社を置く、1955年創業・1968年設立の会社です(資本金4,500万円、従業員55名、2023年4月時点)。POM などの樹脂で、精密な樹脂歯車を射出成形しています。
マブチオービーギアシステムの得意技術
| 技術 | 内容 |
|---|---|
| クラウニングギア | 歯すじの中央部に向かって膨らみを設けた歯車(原料 POM、モジュール2.0)。かみ合い効率に有効で、静穏性・低振動に優れるとしている |
| 音鳴りへの提案 | 提案の例として、音鳴りする歯車の対策に、歯すじ方向の補正(クラウニング設計)を挙げている |
| ギアユニットの検査 | 成形品単体だけでなく、潤滑剤の塗布や組立、作動時の騒音検査まで対応できるとしている |
| 大きなはすば歯車 | 外径 φ120 までのはすば歯車を製作でき、JGMA 0級の高精度歯車にも対応できるとしている |
マブチオービーギアシステムが解決できる課題
- 樹脂歯車が鳴る
- 金型でつくる樹脂歯車に、クラウニングを付けたい
- 歯車を組み立てたユニットで、騒音まで確かめてほしい
出典:高精度樹脂ギア|マブチオービーギアシステム、会社概要|マブチオービーギアシステム
スターライト工業株式会社|樹脂の材料開発と CAE のかみ合いシミュレーションで、減速機の異音を下げる
スターライト工業とは
スターライト工業は、大阪市旭区に本社を置く、1936年創業の会社です(資本金10億6,400万円、従業員623名、関係会社を含め1,285名、2026年3月末)。トライボロジー、モビリティソリューションズ、セーフティ・ライフサポートの3つの事業を行い、樹脂減速機を開発しています。
スターライト工業の得意技術
| 技術 | 内容 |
|---|---|
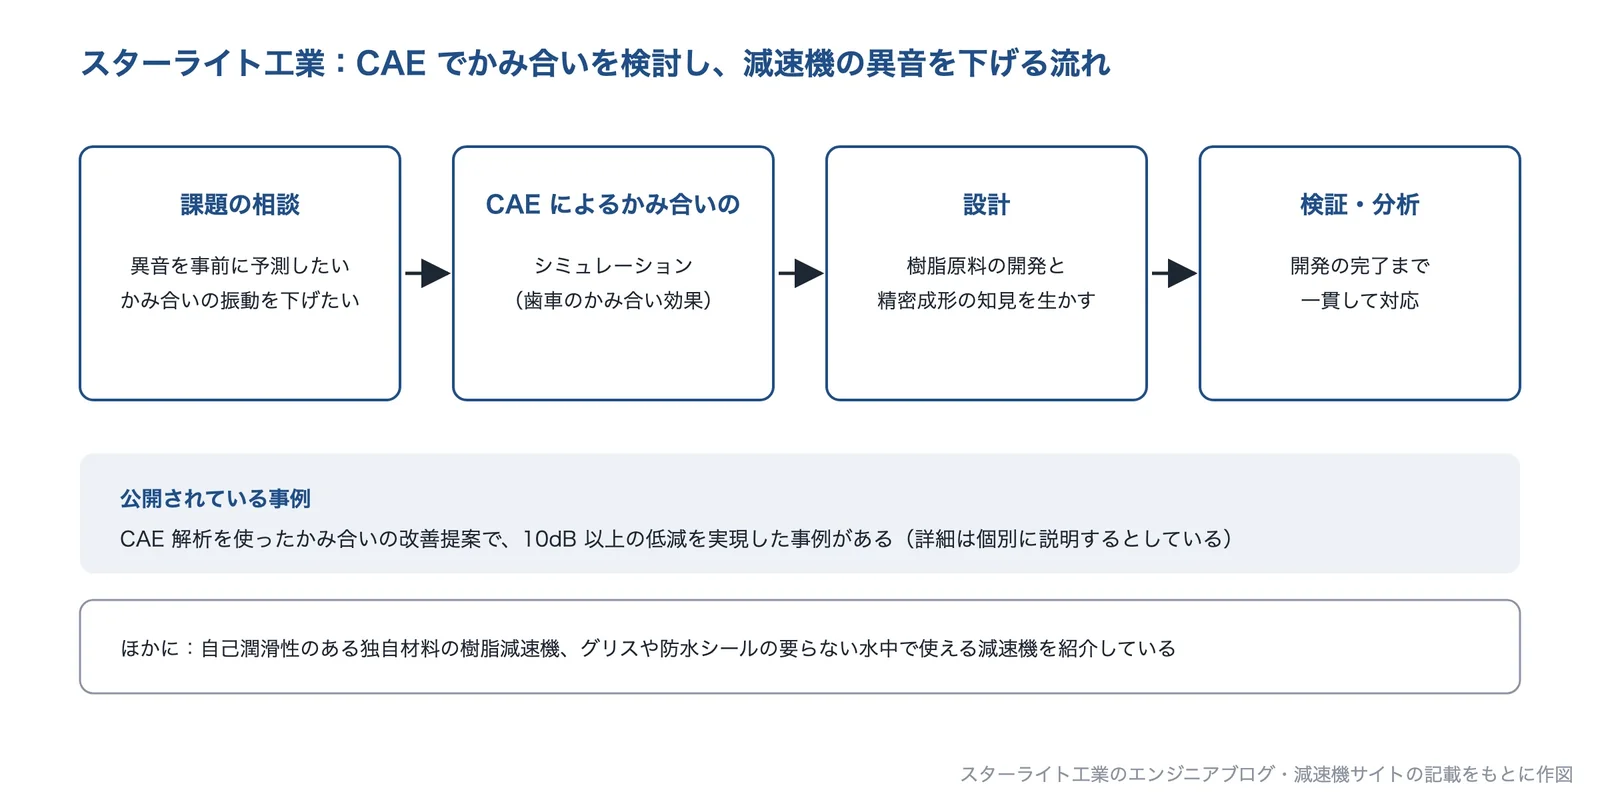
| CAE によるかみ合いの検討 | CAE で歯車のかみ合いの効果をシミュレーションし、設計・検証・分析を開発の完了まで一貫して対応できるとしている |
| 異音の低減の事例 | CAE 解析を使ったかみ合いの改善の提案で、10dB 以上の低減を実現した事例があるとしている(詳細は個別に説明するとしている) |
| 樹脂の材料と成形 | 独自の樹脂原料の開発と精密成形を強みとし、自己潤滑性のある独自材料を使った減速機や、グリスや防水シールの要らない水中で使える減速機を紹介している |
同社サイトの利用規約で、権利者の事前の許可なく複製・転用することが禁じられているため、図は編集部が作成しました。
スターライト工業が解決できる課題
- アクチュエーターや減速機の異音を、試作の前に予測したい
- 歯車のかみ合いによる振動や異音を下げたい
- 減速機を樹脂にして軽くしたい
出典:スターライト工業のエンジニアブログの記載をもとに AI(Claude)で作成
出典:アクチュエータの異音を低減する当社のCAE解析技術|スターライト工業、樹脂減速機のエンジニアリング|スターライト工業、会社概要|スターライト工業
株式会社チバダイス|樹脂歯車の騒音試験とかみあい試験で、低騒音の設計を確かめる
チバダイスとは
チバダイスは、東京都葛飾区に本社を置く、1936年創業・1966年設立の会社です(資本金4,800万円)。金属とプラスチックの歯車の設計・試作・金型・成形・量産を行い、プラスチック歯車の専用サイト「ギヤプラス」を運営しています。埼玉県八潮市に営業技術センターと工場、プラスチックギヤシステム研究所があります。
チバダイスの得意技術
| 技術 | 内容 |
|---|---|
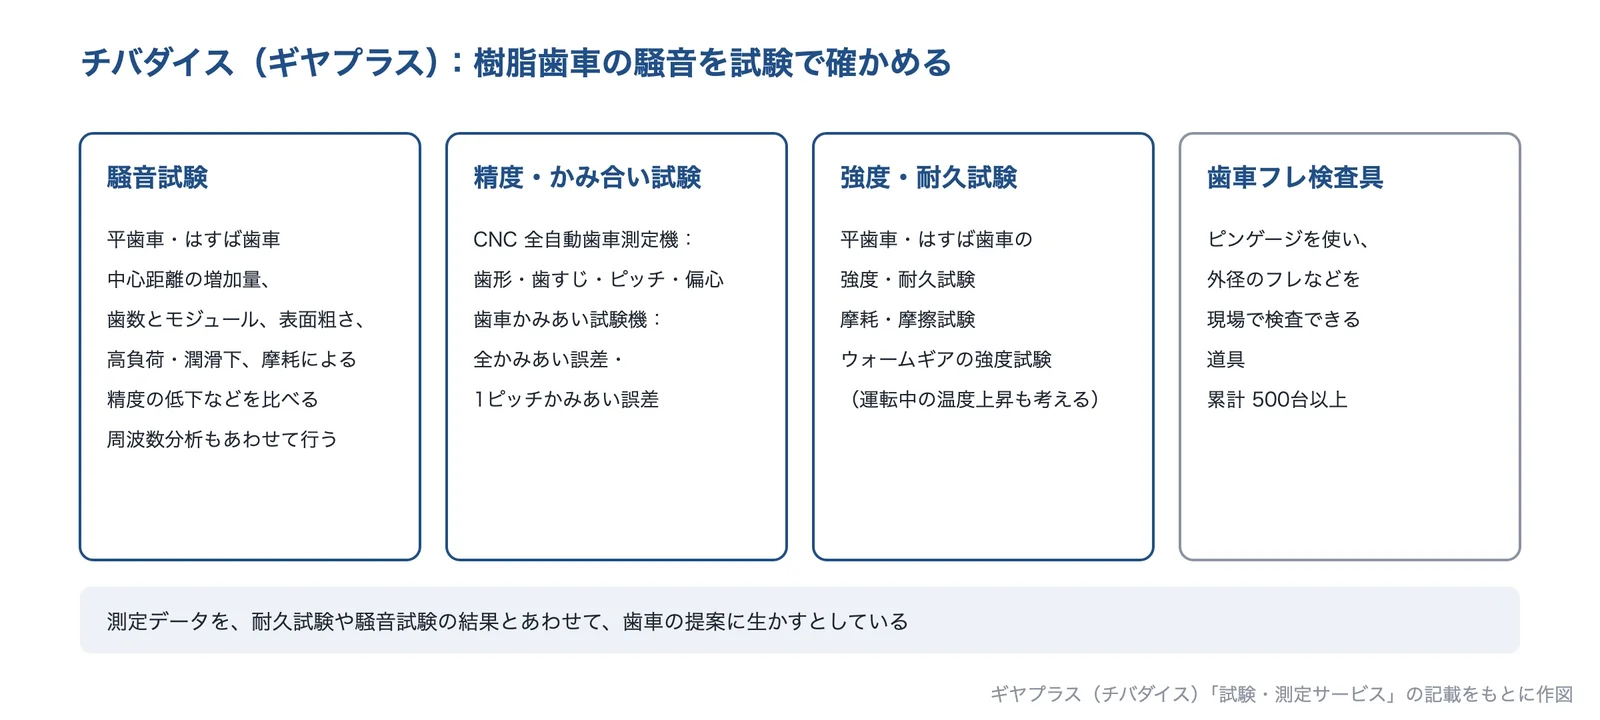
| 騒音試験 | 平歯車・はすば歯車の騒音試験ができる。中心距離の増加量、歯数とモジュール、歯の表面粗さ、高負荷・潤滑下、摩耗による精度の低下など、騒音に影響する因子に絞った試験ができるとし、歯車騒音の周波数分析もあわせて行うことを勧めている |
| 精度・かみ合い試験 | CNC 全自動歯車測定機で歯形・歯すじ・ピッチ・偏心を、歯車かみあい試験機で全かみあい誤差・1ピッチかみあい誤差を測る |
| 強度・耐久試験 | 平歯車・はすば歯車の強度・耐久試験、摩耗・摩擦試験、ウォームギアの強度試験などに対応する。プラスチック歯車では、運転中の温度上昇で物性が変わり、騒音にも影響するとしている |
| 歯車フレ検査具 | ピンゲージを使って、歯車の外径のフレなどを現場で検査できる道具。累計500台以上としている |
同社サイトでは、サイト内の文章や画像の無断での使用や転用を禁止しているため、図は編集部が作成しました。
チバダイスが解決できる課題
- プラスチック歯車の騒音を、試験で比べて設計を決めたい
- 歯車の騒音を、周波数分析もあわせて調べたい
- 成形した樹脂歯車の精度を、現場で管理したい
出典:ギヤプラス「試験・測定サービス」の記載をもとに AI(Claude)で作成
出典:試験・測定サービス|ギヤプラス(チバダイス)、会社概要|ギヤプラス(チバダイス)
選ぶ前に確かめる条件
メーカーや試験の会社に相談する前に、次の条件を整理しておくと、話が早くなります。
- 音の種類(高いうなり音か、たたく音か)と、いつ出るか(回転数・負荷・加速や減速のとき)
- 歯車の種類(平歯車・はすば歯車・かさ歯車・ウォームなど)、モジュール、歯数、材料
- 回転数とトルクの範囲、トルクの変動(脈動)の有無
- いまの精度(精度等級や測定結果)と、歯面修整・クラウニングの有無
- ギヤボックスの構造(軸・軸受・ケース)と、潤滑の方法
- 騒音の目標値と、測る方法・位置(どこで、どの条件で測るか)
関連する課題
この課題に関係する分野・技術・製品のページ
※アイキャッチ画像は、AI(ChatGPT)で生成したイメージです。実在の製品ではありません。
情報の確認日:2026年9月30日








