鉄鋼の加工事例

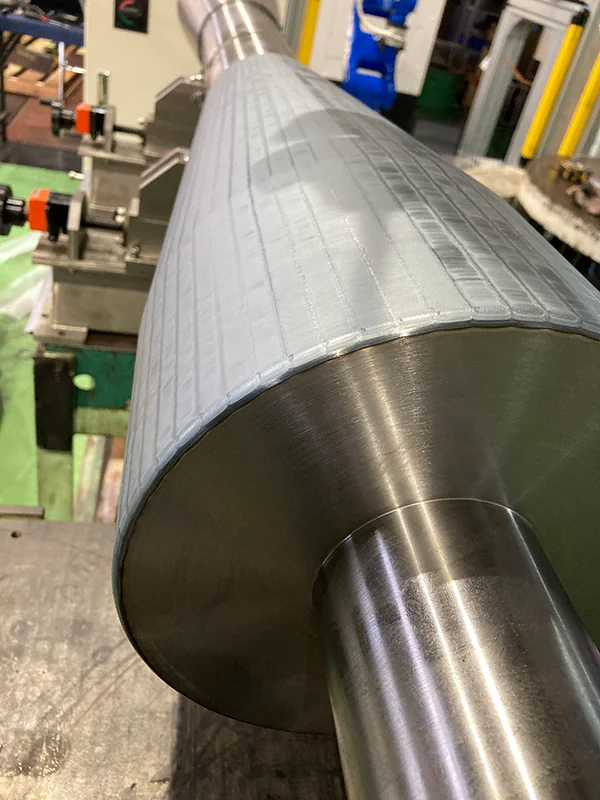
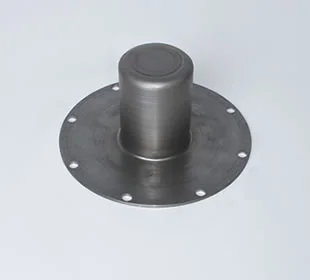
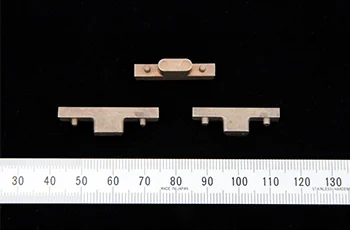
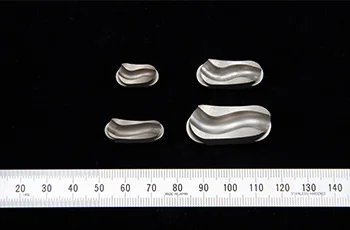
MATERIAL / 材料から探す

鉄鋼の加工事例

鉄鋼を加工・処理した実績を、写真で並べています。

200件の実績91社

実績の一覧

加工・技術で絞り込む

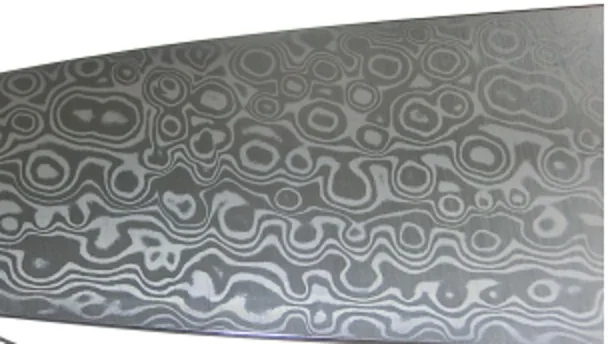
コアレス積層鋼を使った包丁の刃に出た積層模様

製品・デバイス新素材(多積層クラッド鋼)鉄鋼

エースモデル包丁用の多積層クラッド材で超モノづくり部品大賞(2008)を受賞と同社は記載

数十層の積層クラッド鋼(包丁用)

性質の異なる2種類の鋼を数十層重ねて独自の圧延でクラッドし、炭化物を微細化した包丁用の材料。刃に積層模様が出る。

公式サイトで事例を見る ↗

武生特殊鋼材株式会社

出典:武生特殊鋼材「CORELESS®(コアレス積層鋼)」
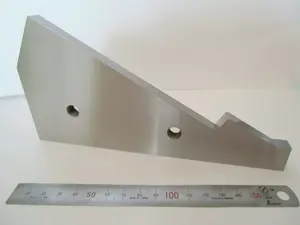
ものさしの横に置いた、段差のある角度付きの鋼製テンプレート

切削・研削平面研削鉄鋼金型・治具・工具

エースモデル段差公差±0.001を平面研削で加工

段差公差±0.001の角度付テンプレート

SKS3(サブゼロ)を平面研削で加工。段差公差±0.001。凹R形状を転写するため凸Rにも厳しい公差が入り、繋ぎ目もシームレスと同社は記載。

公式サイトで事例を見る ↗

株式会社東栄超硬

出典:東栄超硬 製作事例「角度付テンプレート」

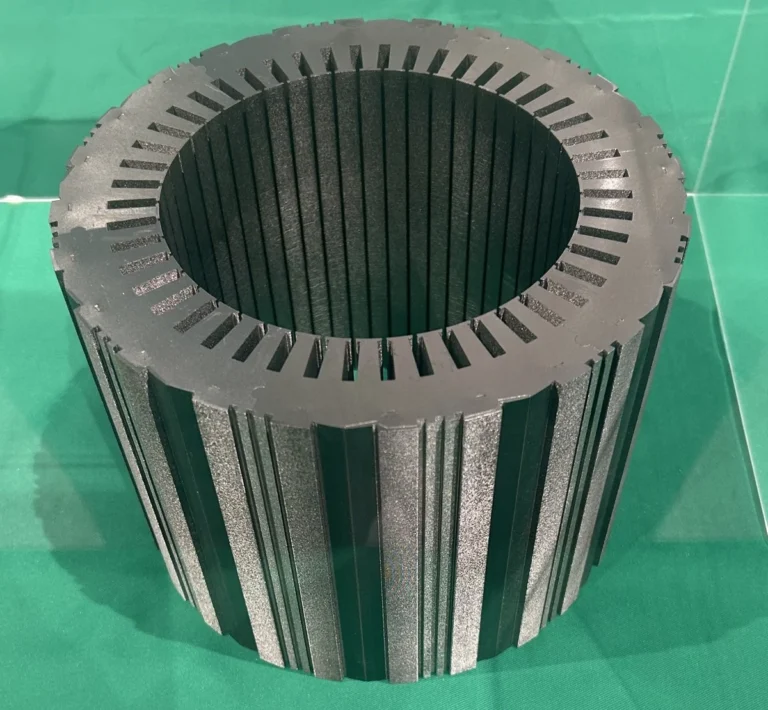
分割打抜きと交互転積で作った円筒形の ST 分割モーターコア

板金・プレス・鍛造精密プレス(分割打抜き・交互転積)鉄鋼

エースモデル第39回素形材産業技術賞 素形材センター賞を受賞した工法のモーターコア

分割打抜きと交互転積のモーターコア

第39回素形材産業技術賞で素形材センター賞を受賞した「分割打ち抜きと交互転積によるモータコア製造の開発」の展示品。

公式サイトで事例を見る ↗

大垣精工株式会社

出典:大垣精工「モータコア新工法で素形材センター賞を受賞しました」
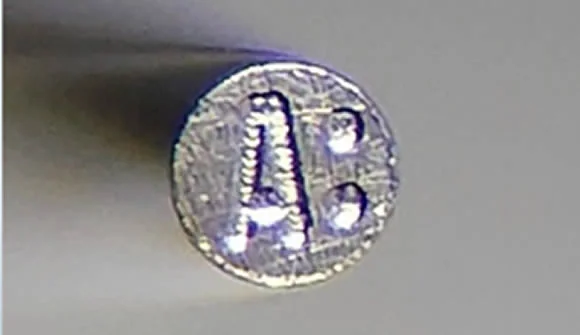
ハイス鋼の丸い先端に彫刻された文字「AB」の拡大写真

切削・研削微細彫刻鉄鋼

エースモデル直径0.24mmの先端に文字高さ0.15mmの彫刻

φ0.24のハイス鋼に文字高さ0.15mm

ハイス鋼φ0.24の先端に文字高さ0.15mmを彫刻。最小で文字高さ0.2mm・線幅0.02mm・文字間隔0.02mmの彫刻ができると同社は記載。

公式サイトで事例を見る ↗

株式会社ソルテック

出典:ソルテック「ソルテックの彫刻技術」

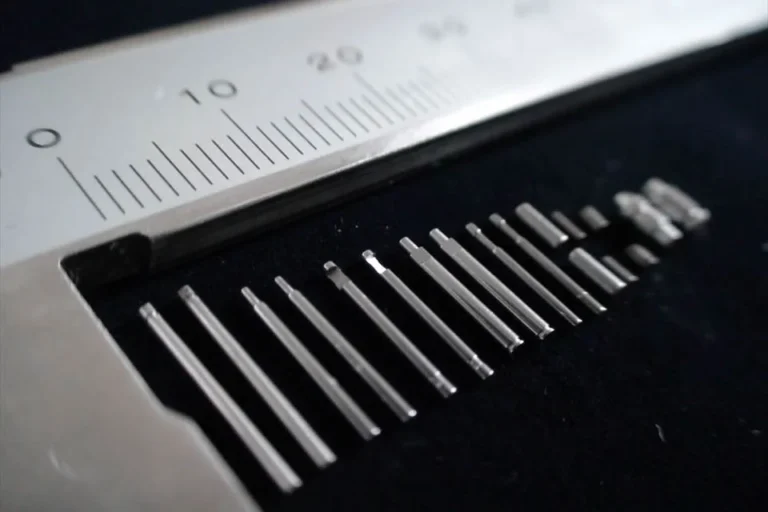
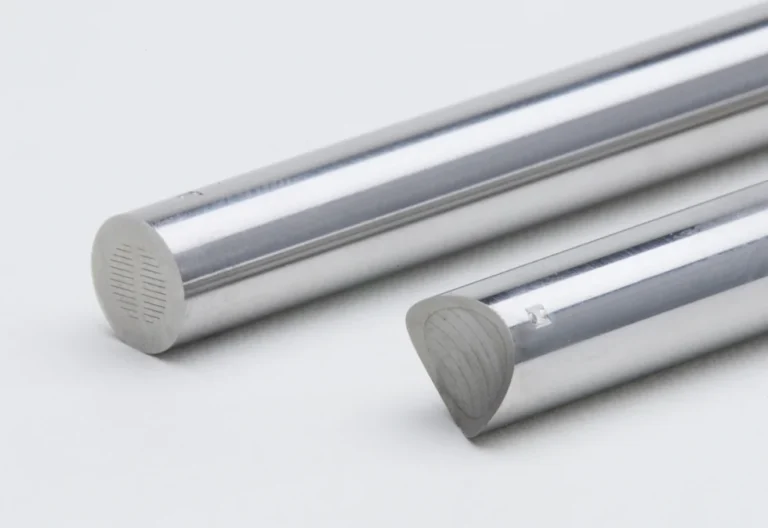
ノギスの目盛りに沿って並べた、太さ1mm前後以下の極小シャフト

切削・研削センターレス研削鉄鋼シャフト・軸

Φ1以下の極小シャフト・ピン

SUJ2・ステンレスのΦ1以下の極小シャフト・ピン。精度は通常ランク1μm、精密ランク0.5μm。極小歯車用のギヤシャフトなどに使う。

公式サイトで事例を見る ↗

瑞井精工株式会社

出典:瑞井精工「製品紹介」

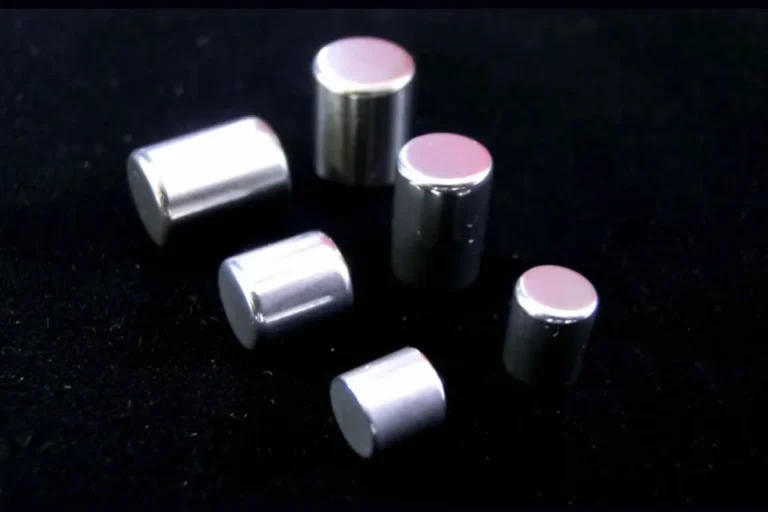
黒い背景に置いた鏡面仕上げの小さな円筒コロ6個

切削・研削センターレス研削鉄鋼ロール・ローラー

外径精度0.5μmの超精密円筒コロ

SUJ2・SUS440C などの回転・直動用の転動体。量産はD4mm以下、試作はD12mm以下。外径精度0.0005mm、硬度HRC60以上。

公式サイトで事例を見る ↗

瑞井精工株式会社

出典:瑞井精工「製品紹介」

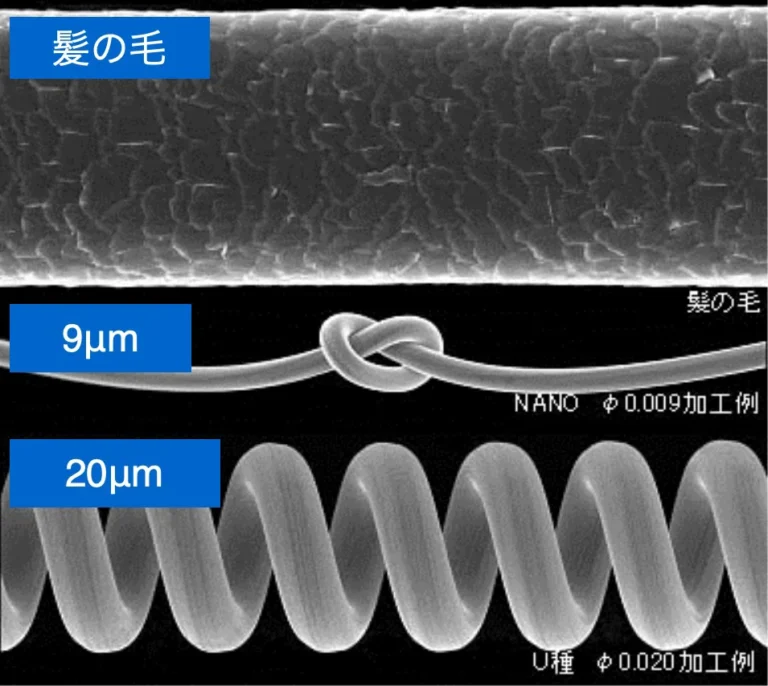
髪の毛と、Φ0.009mmの線で作った結び目、Φ0.020mmの線のコイルを並べた電子顕微鏡写真

板金・プレス・鍛造極細伸線鉄鋼

エースモデルΦ0.009mm(9μm)のピアノ線で結び目を作った加工例

Φ0.009mmの極細ピアノ線

最細でΦ0.009mmの極細ワイヤの加工が可能と同社は記載。写真は髪の毛と、Φ0.009mmの線の結び目、Φ0.020mmの線のコイル。

公式サイトで事例を見る ↗

トクセン工業株式会社

出典:トクセン工業「極細ワイヤ(ピアノ線)の加工技術」
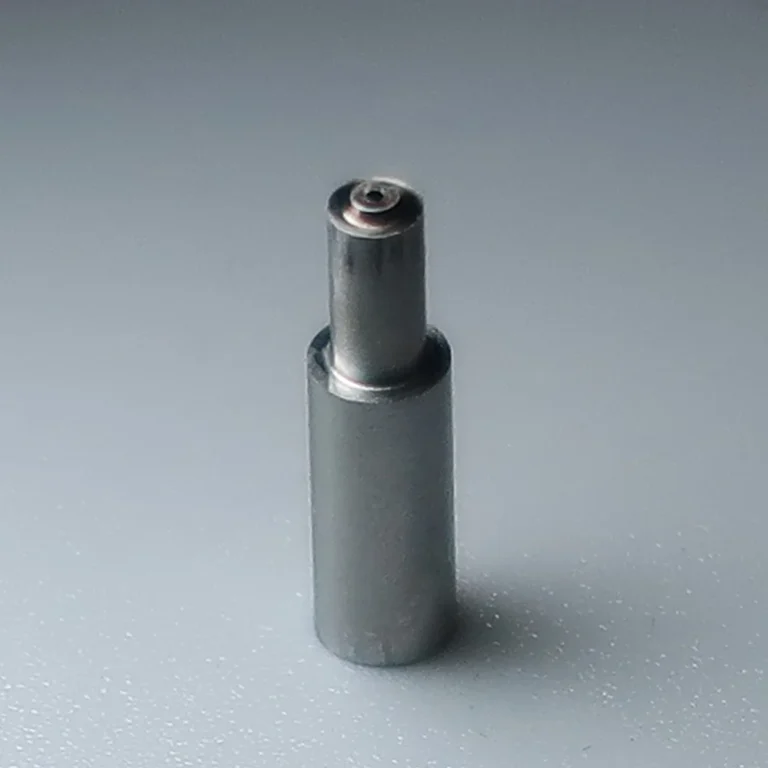
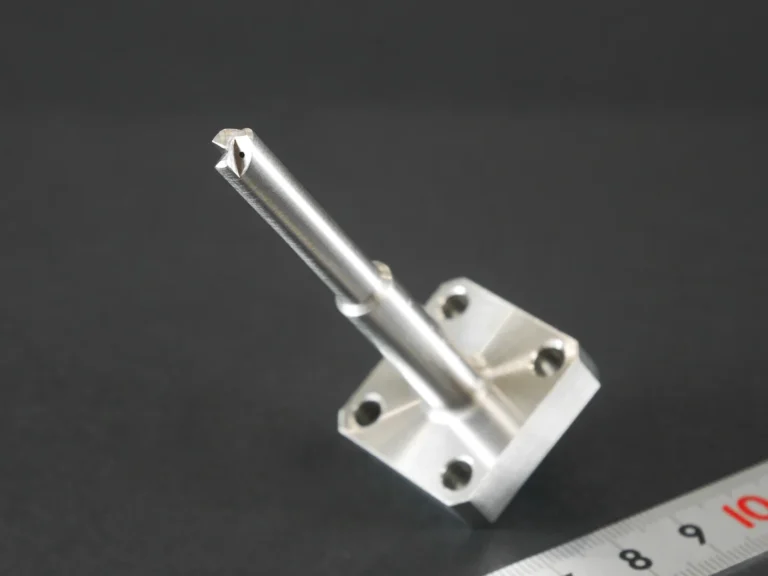
先端面に小さなテーパー穴がある段付きの円柱ピン

放電加工細穴放電・型彫放電・円筒研削鉄鋼

φ3×11のSKH51に先端径0.4のテーパー穴

SKH51のφ3×11のワークに、先端穴径0.4のテーパー穴を加工。型彫放電で内径、円筒研削盤で外径を仕上げた複合加工品。

公式サイトで事例を見る ↗

株式会社チャンピオンコーポレーション

出典:チャンピオンコーポレーション「精密深穴加工」
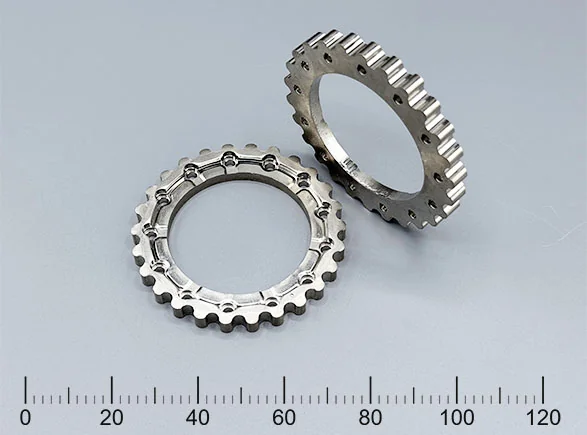
サイクロイド曲線の歯をもつ板鍛造の歯車2個と定規

板金・プレス・鍛造板鍛造(順送プレス)鉄鋼歯車・スプロケット

サイクロイド歯形を打ち抜いた歯車

可変バルブタイミング機構用。切削では難しいサイクロイド曲線の歯車を打ち抜き成形。ギヤの輪郭度0.03、せん断面90%以上。

公式サイトで事例を見る ↗

株式会社サイベックコーポレーション

出典:サイベックコーポレーション「板鍛造・順送プレス加工の製品事例」
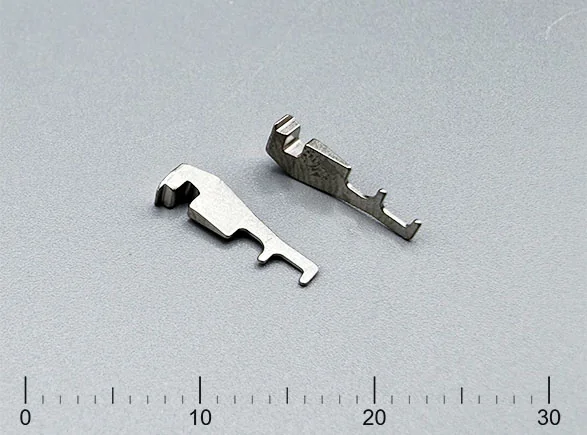
プリンターヘッド用の板厚差の大きい板鍛造部品2個と定規

板金・プレス・鍛造板鍛造(順送プレス)鉄鋼

エースモデル最厚2.4mm・最薄0.3mmの部品を順送の板鍛造で成形、MIMから置き換え

厚さ2.4→0.3mmの板鍛造部品

プリンターヘッド用部品。最厚部2.4mm・最薄部0.3mm(12%)。平面度0.02、輪郭度0.04。MIMから板鍛造プレスに切り替え、月産100万個以上。

公式サイトで事例を見る ↗

株式会社サイベックコーポレーション

出典:サイベックコーポレーション「板鍛造・順送プレス加工の製品事例」
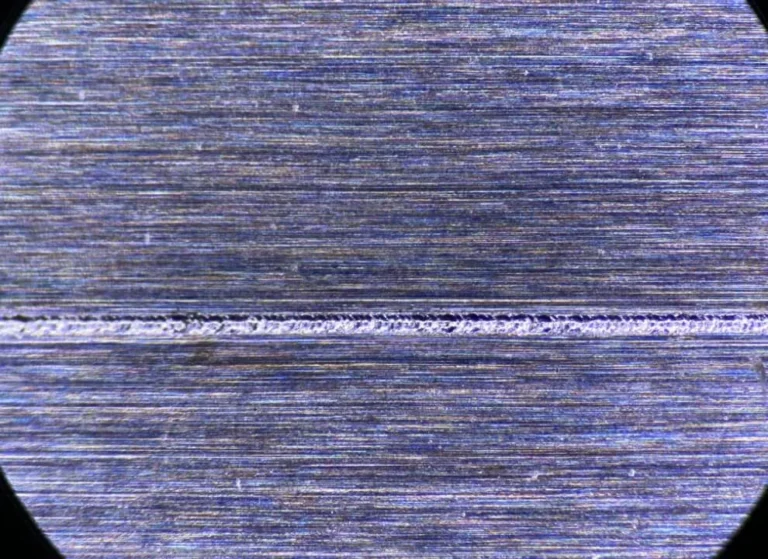
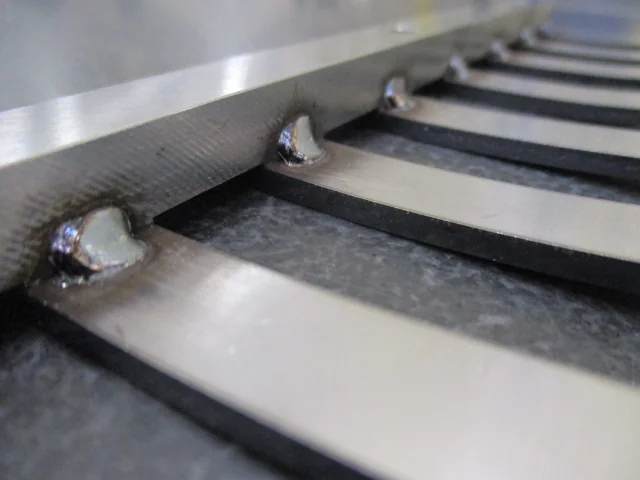
極薄のシムテープの端面を突き合わせて接合した溶接線の拡大写真

溶接・接合・ろう付け超微細溶接鉄鋼

極薄シムテープの端面接合

SK材の極薄シートの端面接合の事例。シムテープは t=0.01mm・0.03mm・0.05mm を掲載している。

公式サイトで事例を見る ↗

株式会社キャステム(富山)

出典:キャステム「超微細溶接技術」

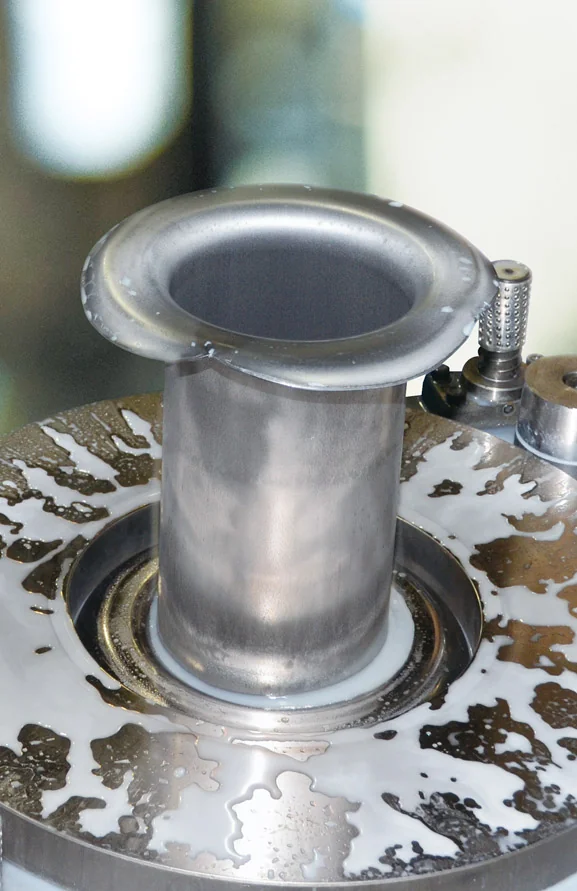
金型の上に立つ、フランジ付きの円筒形の深絞り品

板金・プレス・鍛造深絞り(対向液圧・リバースドロー)鉄鋼

対向液圧とリバースドローの深絞り

対向液圧プレスとリバースドロー成形で、直径480mm×厚さ1.6mmの鋼板を直径129mm×深さ370mmまで絞り、絞り比3.7を可能にしたと同社は記載。

公式サイトで事例を見る ↗

株式会社松永製作所

出典:松永製作所「深絞り加工」

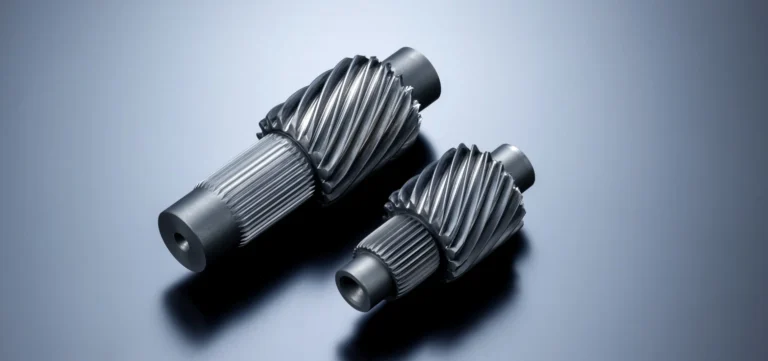
冷間鍛造で成形した、スプラインのある軸付きはすば歯車2本

板金・プレス・鍛造冷間鍛造(はすば歯車)鉄鋼歯車・スプロケット

エースモデルプレス力と回転力を同時に加える鍛造は世界初の製法と同社は記載

冷間鍛造で成形した軸付きはすば歯車

軸方向のプレス力と回転力を同時に加える冷間鍛造「歯精鍛」でワンショット成形する軸付きはすば歯車。諸元の例はモジュール2.3・ねじれ31.5度。

公式サイトで事例を見る ↗

金田工業株式会社

出典:金田工業「歯精鍛-はすば歯車冷間鍛造-」

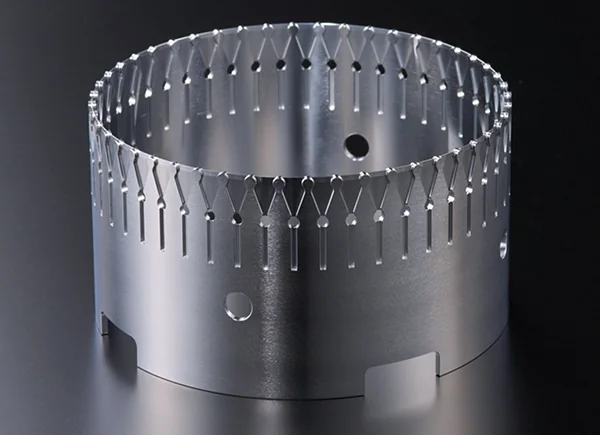
縁に細い切り込みと穴が並ぶ薄肉の金属リング

切削・研削同時5軸加工(薄肉リング)鉄鋼

エースモデル最小肉厚0.5mm±0.02・真円度0.03以下。切削加工ドリームコンテスト金賞と同社は記載

最小肉厚0.5mmの巨大極薄リング

汎用金型用鋼を同時5軸マシニングセンタで加工。最大肉厚2.5mm±0.02、最小肉厚0.5mm±0.02、真円度0.03以下、面粗度Ra0.2以下。

公式サイトで事例を見る ↗

アイジーエヴァース株式会社

出典:アイジーエヴァース「製品サンプル」

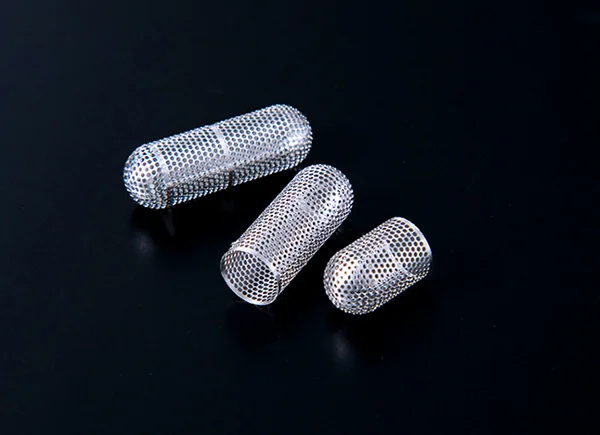
小さな穴が一面にあいた薄肉のカプセル形の部品3個

切削・研削切削加工(超薄肉・微細穴)鉄鋼

エースモデル厚み0.02mm±0.003の超薄肉を切削。切削加工ドリームコンテスト銅賞と同社は記載

厚み0.02mmの超薄肉・微細穴カプセル

プラスチック金型用プリハードン鋼を超高精度高速微細加工機で加工。厚み0.02mm±0.003、はめあい公差H6・h6。

公式サイトで事例を見る ↗

アイジーエヴァース株式会社

出典:アイジーエヴァース「製品サンプル」

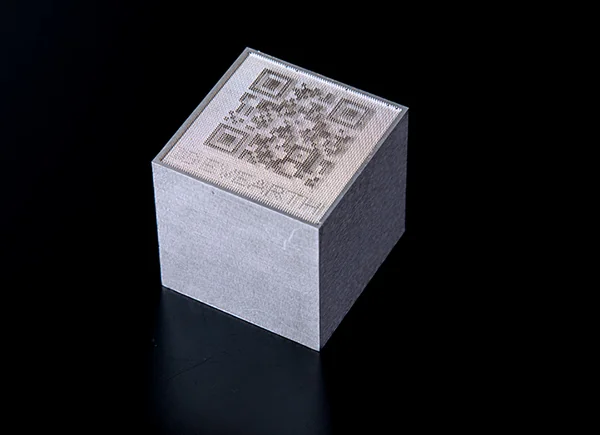
上面にQRコードの形に微細な針が並ぶ金属の立方体

切削・研削切削加工(微細加工・ニードル)鉄鋼

Φ0.15mmの針5014本のQRコード

ステンレス工具鋼を超高精度高速微細加工機で加工した「QRコードニードル」。Φ0.15mm、ピッチ0.4mm、計5014本。

公式サイトで事例を見る ↗

アイジーエヴァース株式会社

出典:アイジーエヴァース「製品サンプル」

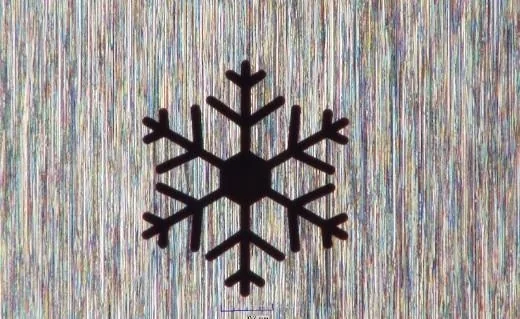
金属板に細い溝で切り抜いた雪の結晶形の微細溝加工サンプル(顕微鏡写真)

放電加工ワイヤー放電加工(微細溝)鉄鋼

エースモデルΦ0.02のワイヤで板厚1mmに溝幅0.035mm(アスペクト比1:28)

溝幅0.035mmの微細溝加工サンプル

Φ0.02のタングステンワイヤで、板厚1mmのSKD11(HRC58)に溝幅0.035mm、アスペクト比1:28の溝をワイヤー放電加工。

公式サイトで事例を見る ↗

近畿精工株式会社

出典:近畿精工「微細加工技術」

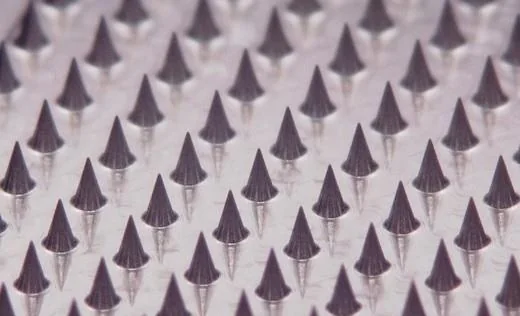
円すい形の微細な針が規則的に並ぶマイクロニードルのマスター型(顕微鏡写真)

切削・研削金型加工(微細切削)鉄鋼金型・治具・工具

エースモデル針300本の高さのバラつき±0.002mm、先端R0.007mm

先端R7µmのマイクロニードル型

医療・美容向けのマイクロニードルのマスター型。STAVAXに高さ0.75mmの針300本、先端R0.007mm、高さのバラつき±0.002mm。

公式サイトで事例を見る ↗

近畿精工株式会社

出典:近畿精工「微細加工技術」

先端の面に細いスリットを並べたガス抜き用のピン2本

切削・研削金型部品(微細スリットのガスベント)鉄鋼金型・治具・工具

エースモデルピンの先端に幅0.005〜0.05mmのガス抜き。超モノづくり部品大賞の奨励賞を受賞と同社は記載

幅0.005mmからのガス抜きピン

エジェクタピンやコアピンにガスベントの機能を付けた金型部品。樹脂の流動性に応じて0.005〜0.05mm幅のガスベントを入れられる。

公式サイトで事例を見る ↗

株式会社プラモール精工

出典:プラモール精工「ガストース」

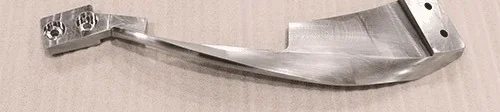
ねじれた曲面をもつ細長いアーム形状の切削加工品

切削・研削複雑形状の切削加工(3D難形状)鉄鋼

自動車向けアーム部品の3D難形状

自動車向けアーム部品の試作。S50C、サイズ20×150×500、2ヶ/ロット。金型レスの切削加工で対応。

公式サイトで事例を見る ↗

株式会社今橋製作所

出典:今橋製作所「難形状 3D形状加工 試作 自動車」

5軸加工で多面加工した鋼の試作部品

切削・研削5軸加工(多面加工)鉄鋼

5軸加工の産業機械試作部品

5軸加工の事例の産業機械試作部品。材質はS50C、サイズは40×50×75。

公式サイトで事例を見る ↗

株式会社ナンゴー

出典:ナンゴー「製品紹介 機械加工(5軸加工)」

レーザ焼入れしたラックギヤ

表面処理・熱処理レーザ焼入れ鉄鋼歯車・スプロケット

ラックギヤのレーザ焼入れ

L1330×H13×T114、SCM440。硬さHRC60、硬化層深さ0.3mm。

公式サイトで事例を見る ↗

富士高周波工業株式会社

出典:富士高周波工業「M2ラックギヤレーザ焼入れ」

レーザ焼入れした大型テーパーロール

表面処理・熱処理レーザ焼入れ鉄鋼ロール・ローラー

大型テーパーロールのレーザ焼入れ

Φ235×L2151、SCM440。硬さHRC60、硬化層深さ0.7mm。

公式サイトで事例を見る ↗

富士高周波工業株式会社

出典:富士高周波工業「大型テーパーロールレーザ焼入れ」
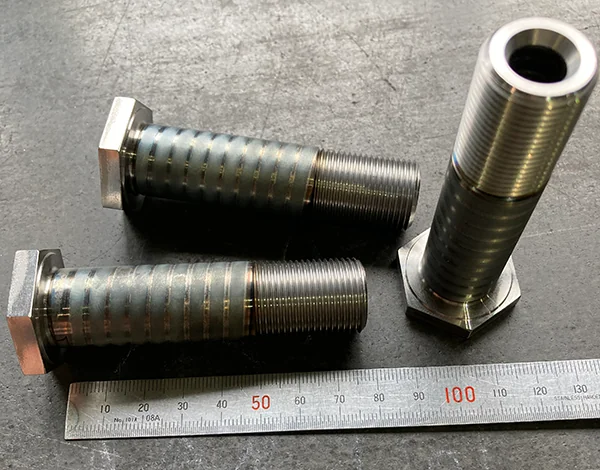
螺旋状にレーザ焼入れした中空ボルト

表面処理・熱処理レーザ焼入れ鉄鋼ボルト・ねじ・ピン

中空ボルトの螺旋レーザ焼入れ

薄肉中空ボルト、SCM435。硬さHRC50、硬化層深さ0.4mm。

公式サイトで事例を見る ↗

富士高周波工業株式会社

出典:富士高周波工業「薄肉中空ボルト螺旋レーザ焼入れ」
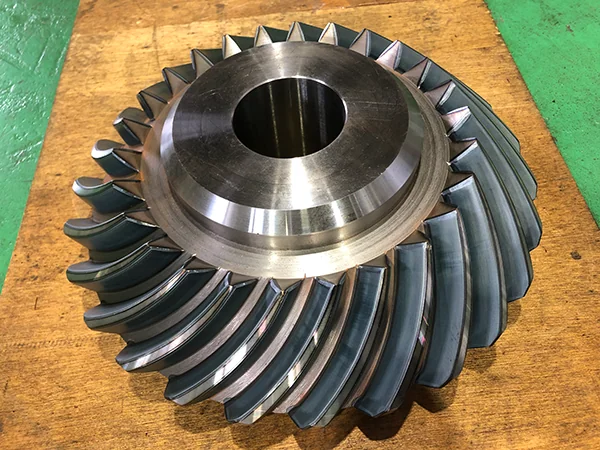
レーザ焼入れしたスパイラルベベルギヤ

表面処理・熱処理レーザ焼入れ鉄鋼歯車・スプロケット

ベベルギヤ歯面のレーザ焼入れ

Φ336×T190、SCM435。硬さHRC57、硬化層深さ0.5mm。

公式サイトで事例を見る ↗

富士高周波工業株式会社

出典:富士高周波工業「スパイラルベベルギヤ歯面レーザ焼入れ」
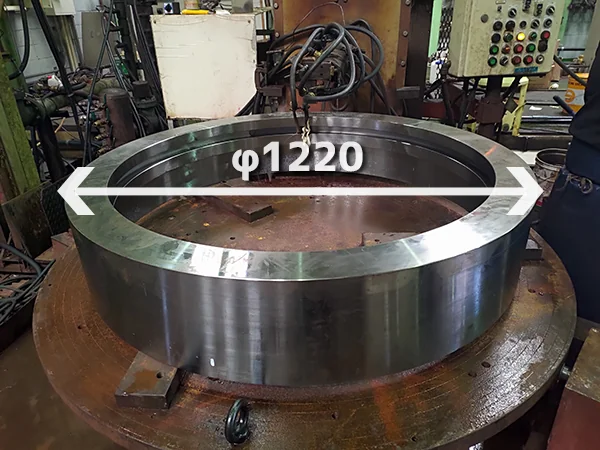
直径1220mmの大型リング

表面処理・熱処理高周波焼入れ鉄鋼

大型リング溝の高周波焼入れ

φ1220×φ1037×238W、SCM440。硬さHRC50、硬化層深さ2mm。

公式サイトで事例を見る ↗

富士高周波工業株式会社

出典:富士高周波工業「大型リング溝高周波焼入れ」

平板から絞った広いフランジ付きの鋼製カバー

板金・プレス・鍛造へら絞り鉄鋼ケース・筐体・カバー

広いフランジの鋼製カバー

SPHC製 板厚3.2mm、最大外径φ183、高さ90。産業機器のカバー。平板からの絞り。

公式サイトで事例を見る ↗

愛巧ヘラ押工業株式会社

出典:愛巧ヘラ押工業「製品ラインナップ」

油圧工具部品のMIM成形品が定規の上に並ぶ写真

鋳造・焼結・セラミックス金属粉末射出成形(MIM)鉄鋼金型・治具・工具

油圧工具部品(MIM)

MIM製品の応用例3。油圧工具。材質はSKD11/SKH51。

公式サイトで事例を見る ↗

大阪冶金興業株式会社

出典:大阪冶金興業「大阪冶金のMIM製品」

ボールねじ部品のMIM成形品が定規の上に並ぶ写真

鋳造・焼結・セラミックス金属粉末射出成形(MIM)鉄鋼

ボールねじ部品(MIM)

MIM製品の応用例。ボールねじ部品。材質は鉄系合金(Fe-8%Ni)。

公式サイトで事例を見る ↗

大阪冶金興業株式会社

出典:大阪冶金興業「大阪冶金のMIM製品」

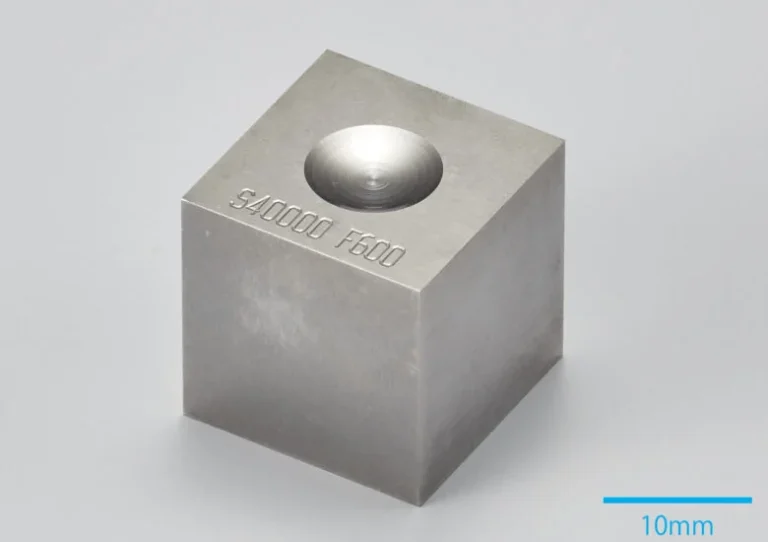
球面の窪みのあるSKD-11製の成形金型サンプル(20mm角)

切削・研削金型の切削加工(直彫り)鉄鋼金型・治具・工具

SKD-11の球面を直彫りした成形金型

SKD-11を直彫りで加工した成形金型のサンプル。サイズ20×20×20mm、球面・非球面加工と鏡面加工、加工精度±0.005。

公式サイトで事例を見る ↗

株式会社理工電気

出典:精密加工部品特急センター「SKD-11切削加工品 -成形金型-」
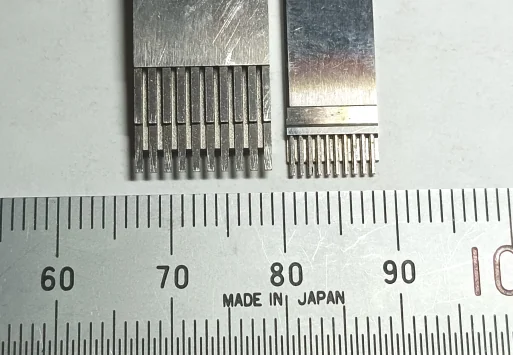
櫛状に並ぶ細いピンを持つコネクター用コアピンの金型部品

放電加工形彫り放電加工(金型部品)鉄鋼金型・治具・工具

コネクター用コアピンの金型部品

小型化が進む精密金型で、コアピン金型部品の実績があるとして紹介されているサンプル。

公式サイトで事例を見る ↗

株式会社アイド

出典:アイド「製品紹介」コネクター用コアピン金型製作サンプル
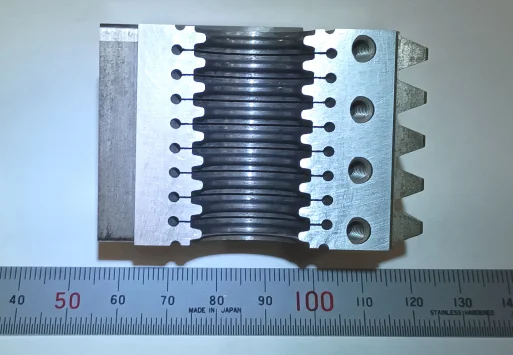
円弧状のスリットを並べた電線カバー用の金型部品

放電加工形彫り放電加工(金型部品)鉄鋼金型・治具・工具

円弧状スリットの電線カバー用金型

カバー形状部に円弧状の精密スリットを入れた電線カバー用金型のサンプル。

公式サイトで事例を見る ↗

株式会社アイド

出典:アイド「製品紹介」電線カバー用金型製作サンプル

波状の模様を彫り込んだシャープペンのグリップ部の金型部品

放電加工形彫り放電加工(金型部品)鉄鋼金型・治具・工具

グリップ部の金型を形彫り放電で加工

射出成形後のバリやパーティングラインも考慮し、精密な仕上げ精度で加工するとして紹介されている金型のサンプル。

公式サイトで事例を見る ↗

株式会社アイド

出典:アイド「製品紹介」シャーペングリップ部の金型製作サンプル
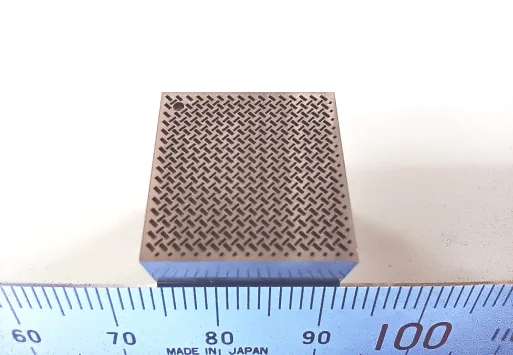
微細な斜めの溝が全面に並ぶ金型部品(定規つき)

放電加工形彫り放電加工(金型部品)鉄鋼金型・治具・工具

微細形状の精密金型部品

直彫りが難しく精度が求められる微細形状の加工で、バリを抑えて安定した精度を保てるとして紹介されている金型製作のサンプル。

公式サイトで事例を見る ↗

株式会社アイド

出典:アイド「製品紹介」精密金型製作サンプル

端面に大きな穴が開いた角材のハウジング

切削・研削BTA加工による深穴加工鉄鋼ケース・筐体・カバー

専用機用ハウジング

S45Cの160×162×667mmの素材にφ70の穴をBTA加工機で貫通させた事例。

公式サイトで事例を見る ↗

深江特殊鋼株式会社

出典:BTA・ガンドリル加工.COM「加工事例」

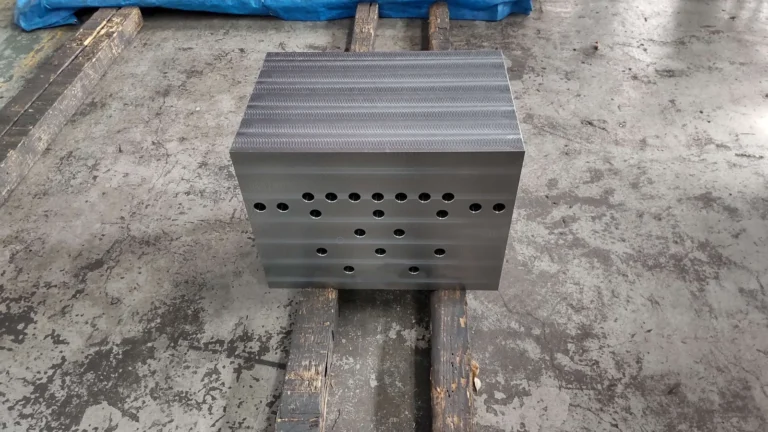
側面にヒーター用の穴が並ぶ鋼製の熱板

切削・研削ガンドリルによる深穴加工鉄鋼ヒーター

シート成形機の熱板

SS材の40×725×725mmの板にヒーター用のφ16の穴を片側から貫通させた事例。

公式サイトで事例を見る ↗

深江特殊鋼株式会社

出典:BTA・ガンドリル加工.COM「加工事例」

多数の深穴が開いた鋼製スペーサーブロック

切削・研削深穴加工(ガンドリル)鉄鋼

プレス金型のスペーサーブロック

SS材の400×435×580mmのブロックにφ26・深さ350mmの穴を21穴加工した事例。

公式サイトで事例を見る ↗

深江特殊鋼株式会社

出典:BTA・ガンドリル加工.COM「加工事例」

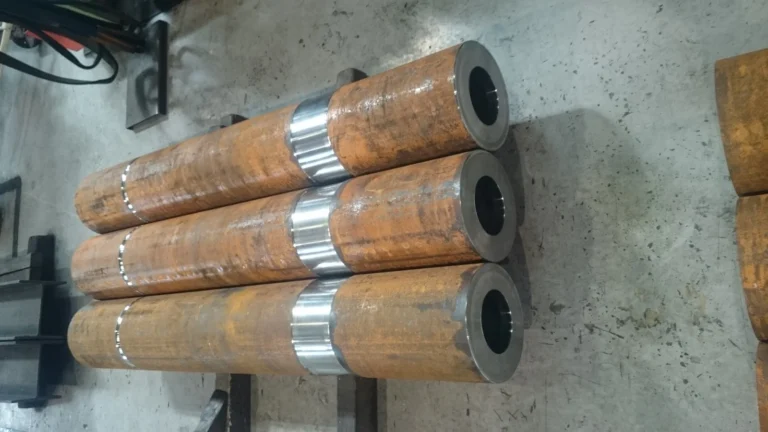
BTA加工でφ106の穴を貫通させた鋼の円筒3本

切削・研削深穴加工(貫通)鉄鋼シャフト・軸

燃料ポンプのロッドガイド

S25C、外径φ200・長さ669mmの素材にφ106の穴を貫通させた事例。

公式サイトで事例を見る ↗

深江特殊鋼株式会社

出典:BTA・ガンドリル加工.COM「加工事例」

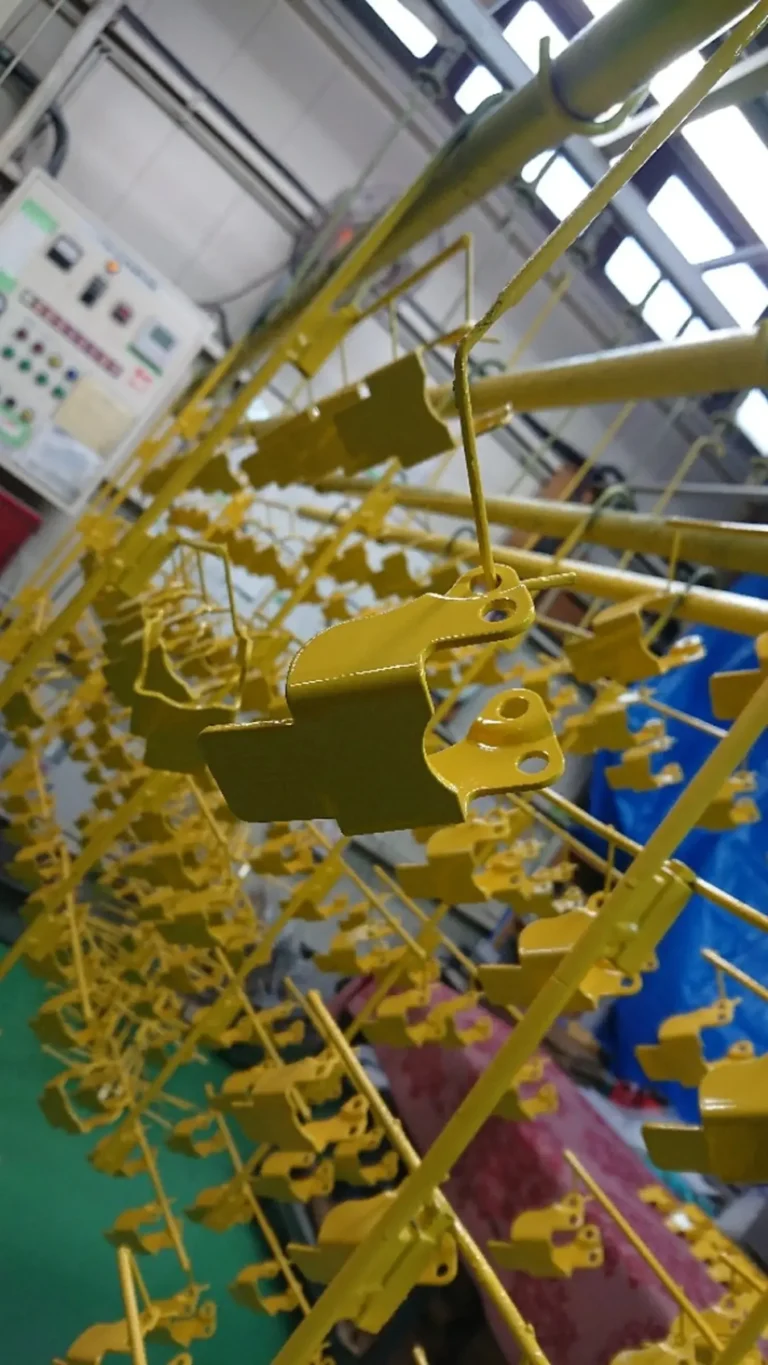
黄色に粉体塗装した鉄製ペダルが吊られた様子

表面処理・熱処理粉体塗装鉄鋼

鉄製ペダルの粉体塗装(黄色)

キャスターのカバー部分に使われるペダル。粉体塗装でも焼き付けると艶のある仕上がりになる。

公式サイトで事例を見る ↗

富士電装株式会社

出典:富士電装「粉体塗装の施工事例:鉄製ペダル 粉体塗装」
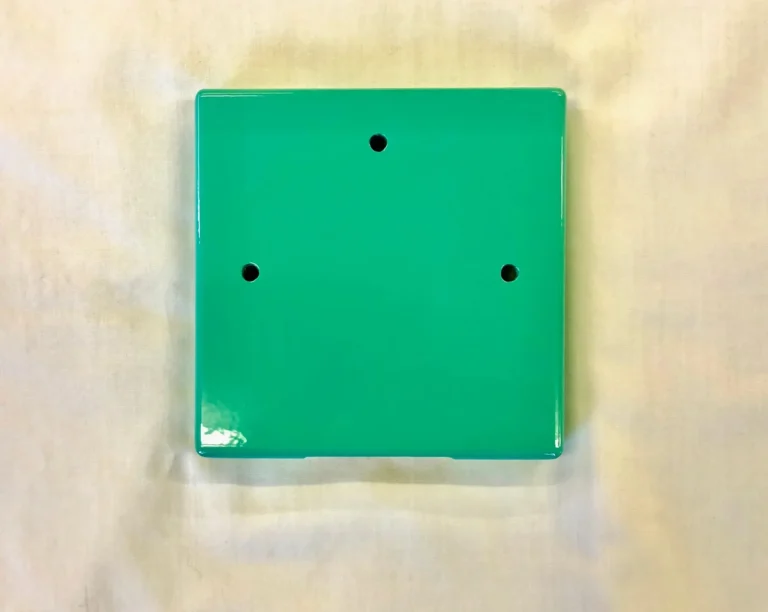
緑色に粉体塗装したスチールカバー

表面処理・熱処理粉体塗装鉄鋼

スチールカバーを緑色で粉体塗装

スチールカバーを粉体塗料752-040(563グリーン)で塗装した事例。

公式サイトで事例を見る ↗

富士電装株式会社

出典:富士電装「粉体塗装の施工事例:スチールカバーを緑色で粉体塗装仕上げ」
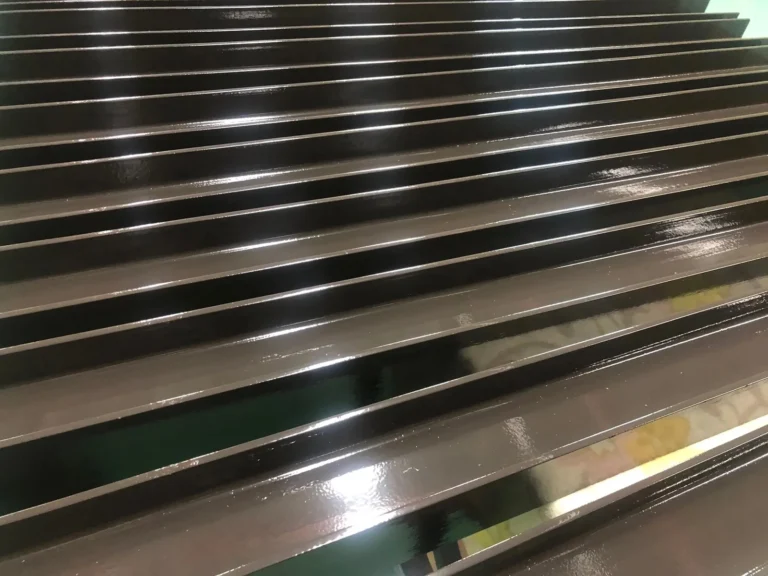
粉体塗装を施したH鋼

表面処理・熱処理粉体塗装鉄鋼

H鋼に粉体塗装

道路工事の落石防護柵の支柱になるH鋼。溶融亜鉛メッキの上に粉体塗装した。色は19-20B。

公式サイトで事例を見る ↗

富士電装株式会社

出典:富士電装「粉体塗装の施工事例:H鋼に粉体塗装」

先端に細穴を加工した回転ノズル

放電加工細穴放電加工鉄鋼ノズル

回転ノズルの先端の細穴

半導体製造装置の粉塵除去用。SK3鋼製で、先端に細穴を3ヶ所加工。

公式サイトで事例を見る ↗

株式会社エージェンシーアシスト

出典:エージェンシーアシスト「ワイヤーカット・放電加工」
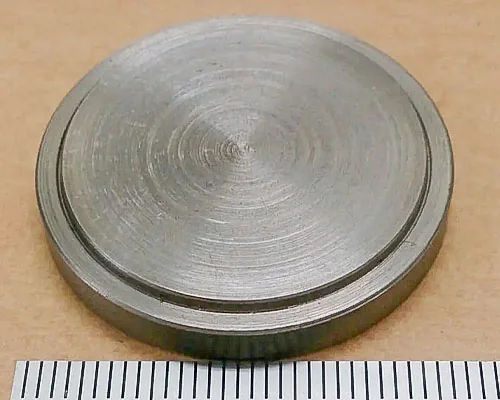
形彫放電で溝を彫り込んだ円形の鋼材

放電加工形彫り放電加工鉄鋼

形彫放電で溝を彫り込み

旋盤加工後の円形SS材にワイヤー放電で中心の孔を開け、形彫放電で溝を彫り込んだ事例。

公式サイトで事例を見る ↗

Fujimura LLC.(フジムラ)

出典:フジムラの加工サンプル/製作事例
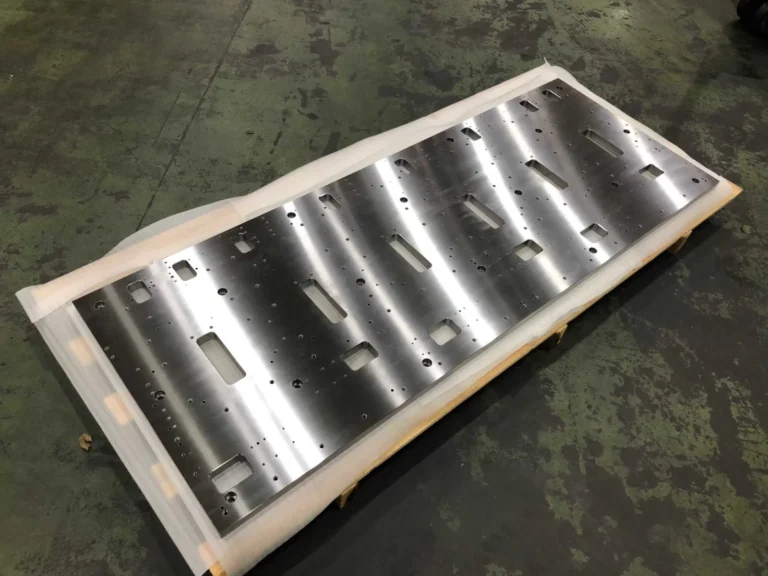
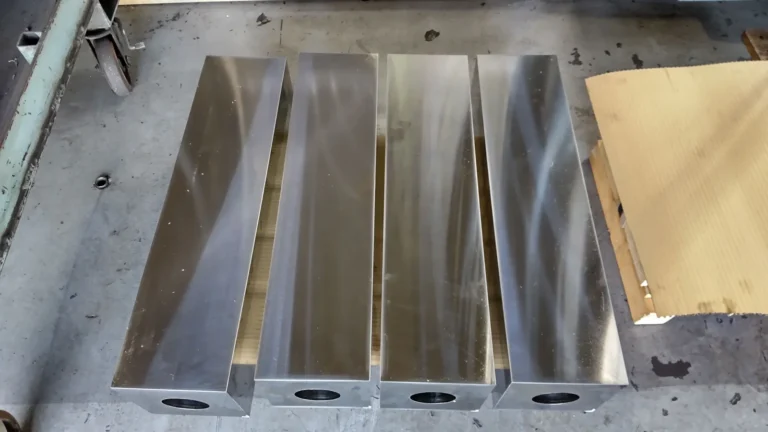
研削仕上げした長尺の大型プレート

切削・研削厚板プレートの切削・研削鉄鋼

エースモデル30×700×2000mmの板を平面・平行度0.01に研削

SS400長尺板の研削(30×700×2000)

SS400、30×700×2000。板厚の平面・平行度0.01で仕上げ。

公式サイトで事例を見る ↗

株式会社鬨一精機

出典:鬨一精機 加工実績「30×700×2000」

研削仕上げした大型プレート

切削・研削厚板プレートの切削・研削鉄鋼

SS400プレート研削(25×700×1500)

SS400、25×700×1500。板厚の平面度0.02で仕上げ。

公式サイトで事例を見る ↗

株式会社鬨一精機

出典:鬨一精機 加工実績「SS400 25×700×1500」
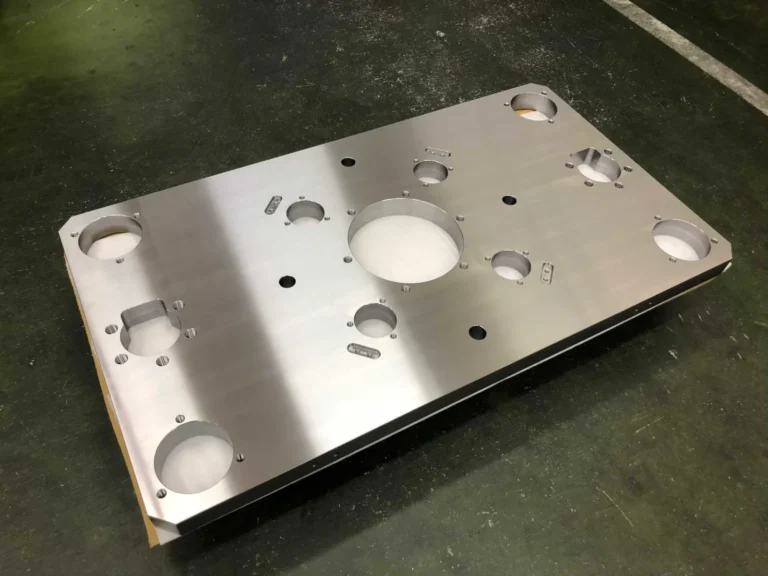
研削仕上げした厚板プレート

切削・研削厚板プレートの切削・研削鉄鋼

SS400厚板の研削(40×600×1000)

SS400、40×600×1000。板厚の平行度0.02で仕上げ。

公式サイトで事例を見る ↗

株式会社鬨一精機

出典:鬨一精機 加工実績「サイズ 40×600×1000」
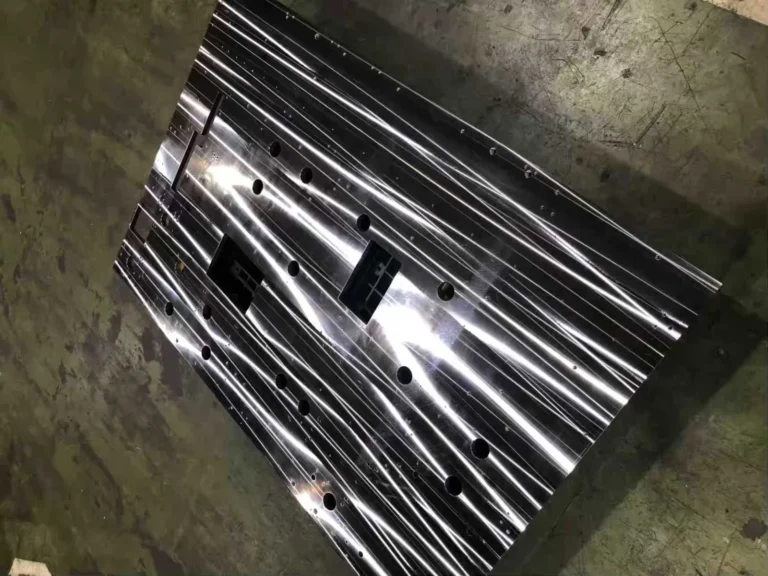
SS400の大型プレートの切削加工品

切削・研削厚板プレートの切削・研削鉄鋼

SS400の大型プレート切削加工

SS400、20×1200×1800の切削加工品。

公式サイトで事例を見る ↗

株式会社鬨一精機

出典:鬨一精機 加工実績「鉄(SS400)切削加工」

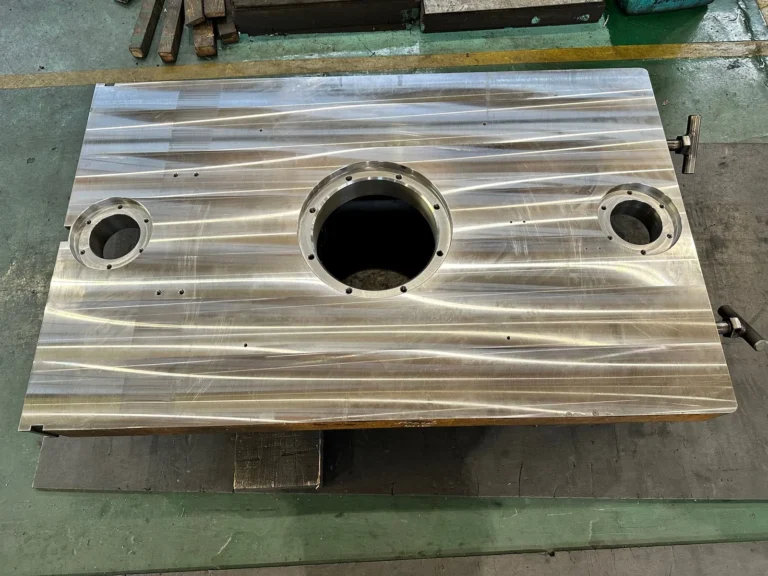
医療機器向けベースプレートの機械加工品

切削・研削ベースプレートの機械加工鉄鋼

エースモデル600×350mmのプレートに穴ピッチ20ミクロンの高精度加工

医療機器向けベースプレート

600×350×20、HPM38。穴ピッチ20ミクロンの高精度加工。

公式サイトで事例を見る ↗

吉岡興業株式会社

出典:部品加工センター将.com「医療機器部品 ベースプレート」
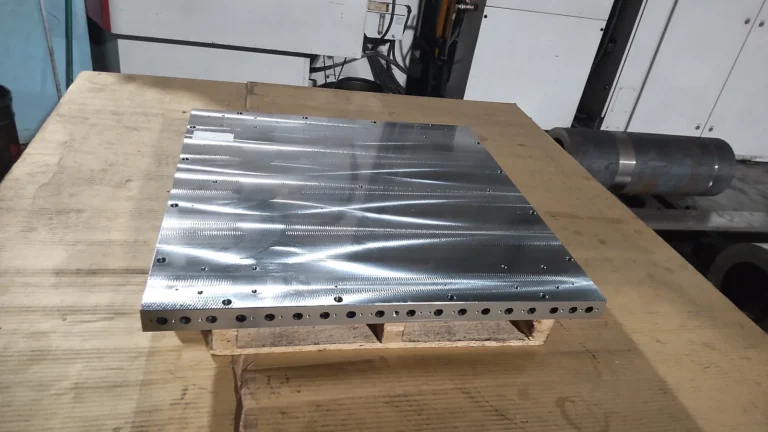
穴の多い産業機械向けベースプレート

切削・研削ベースプレートの機械加工鉄鋼

産業機械向けベースプレート

600×600×50、HPM38。穴ピッチ25ミクロン。中心の大きな角穴があり、仕上げに歪み取りの工程が必須。

公式サイトで事例を見る ↗

吉岡興業株式会社

出典:部品加工センター将.com「産業機械向けベースプレート」
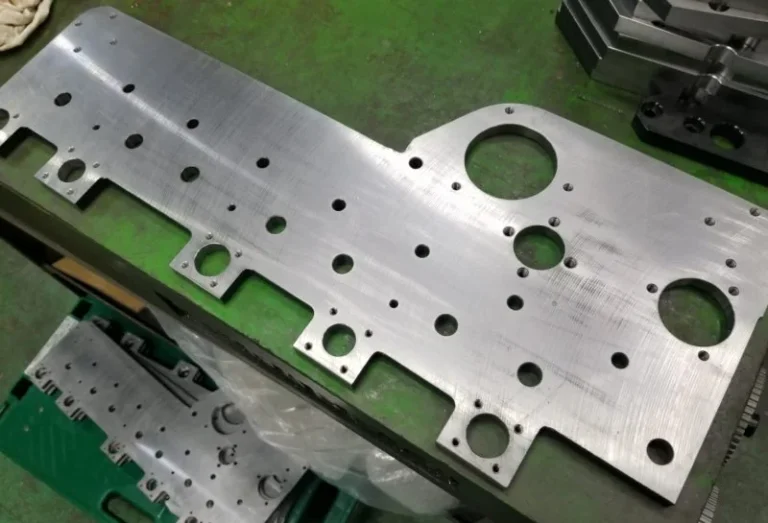
搬送装置のベースプレートの機械加工品

切削・研削ベースプレートの機械加工鉄鋼

搬送装置ベースプレート(鉄系)

1000mm×300mmの鉄系。フライス加工時の歪みを考慮し、平面研削で平面度0.01mmを実現。

公式サイトで事例を見る ↗

吉岡興業株式会社

出典:部品加工センター将.com「搬送装置ベースプレート」
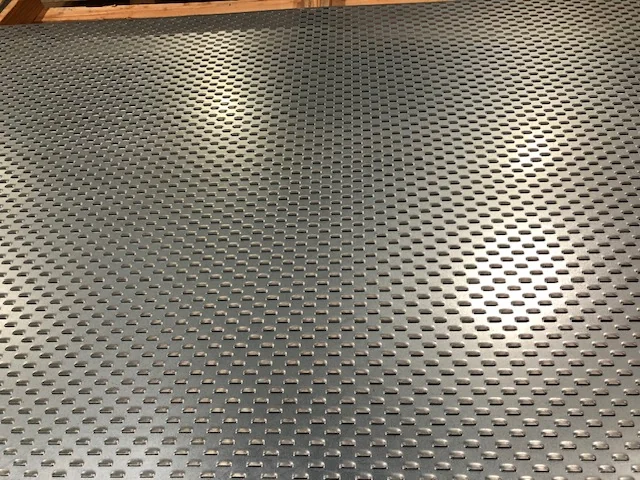
装飾孔のある鉄板の部材

板金・プレス・鍛造プレス加工鉄鋼

農機具部材のプレス加工

鉄・914×1829・板厚1.0t・20枚。専用の金型で、打ち抜くパンチングとは異なる押し上げるプレス加工を施した。

公式サイトで事例を見る ↗

三和打抜工業株式会社

出典:三和打抜工業「プレス加工」

周囲にフチのある丸孔パンチングメタルの板

板金・プレス・鍛造パンチング加工鉄鋼

通気用パンチングメタル

SPCC・3Φ丸孔・開孔率51%・板厚0.8t。タレットパンチプレスで外周カットし、平らにするためレベラー加工。

公式サイトで事例を見る ↗

三和打抜工業株式会社

出典:三和打抜工業「通気用パンチングメタル②」

機械にセットされた光沢のあるアプリケーターロール

表面処理・熱処理ポーラスクロムめっき鉄鋼ロール・ローラー

親水性クロムめっきのアプリケーターロール

紙などに液体を均一に供給するロール。親水性の高いポーラスクロムめっきを施工。サイズはΦ300×2000など。ロール製作から表面処理まで対応。

公式サイトで事例を見る ↗

株式会社野村鍍金

出典:野村鍍金「製品事例:アプリケーターロール」

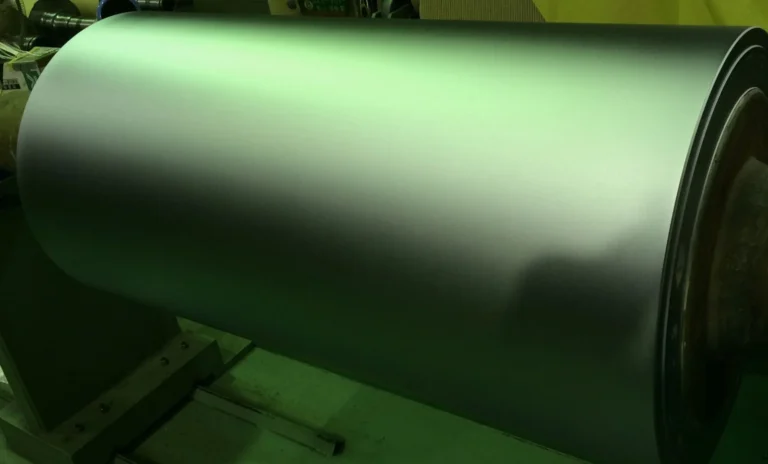
緑がかって見えるコンダクターロール

表面処理・熱処理再めっき加工鉄鋼ロール・ローラー

コンダクターロールの再めっき

製鉄向けのコンダクターロール(Φ600前後)の再めっき加工。硬質クロム・ニッケル・銅などのめっきで耐摩耗性・耐食性・導電性を付与。

公式サイトで事例を見る ↗

株式会社野村鍍金

出典:野村鍍金「製品事例:コンダクターロール」

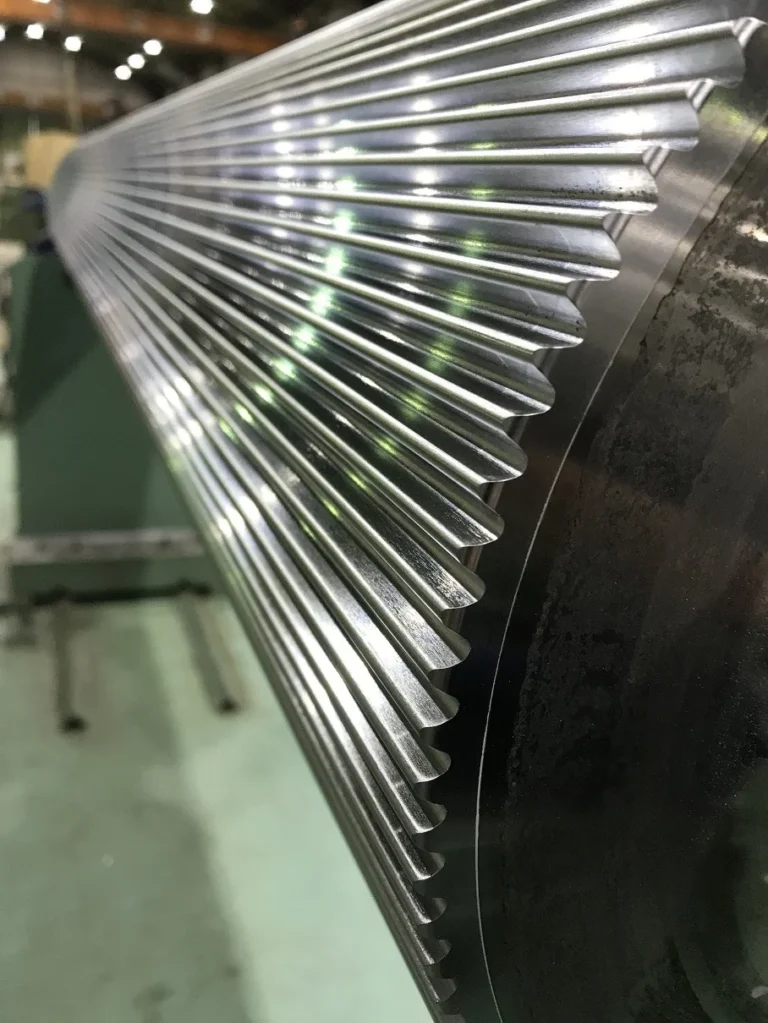
波形の溝が並ぶ段ロール

表面処理・熱処理高硬度クロムめっき鉄鋼ロール・ローラー

段ボール用の段ロールのクロムめっき

段ボールをつくるコルゲートマシン用の段ロールへの高硬度クロムめっき。耐摩耗・耐食・低摩擦を付与。母材は鋼。

公式サイトで事例を見る ↗

株式会社野村鍍金

出典:野村鍍金「製品事例:段ロールへの高硬度クロムめっき」
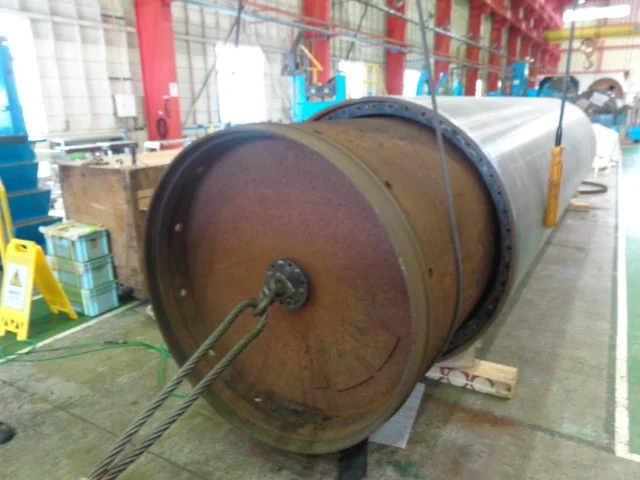
大型の製紙用ロール

切削・研削ロール再生(内筒入れ替え)鉄鋼ロール・ローラー

製紙ロールの内筒入れ替え再生

製紙用の鋳物外筒ロール(直径1,500mm、本体長さ約6,000mm)。内部の錆で水が流れなくなり再生した事例。旋盤・溶接・めっき・研磨で加工。

公式サイトで事例を見る ↗

株式会社野村鍍金

出典:野村鍍金「製品事例:ロール再生 内筒入れ替え」

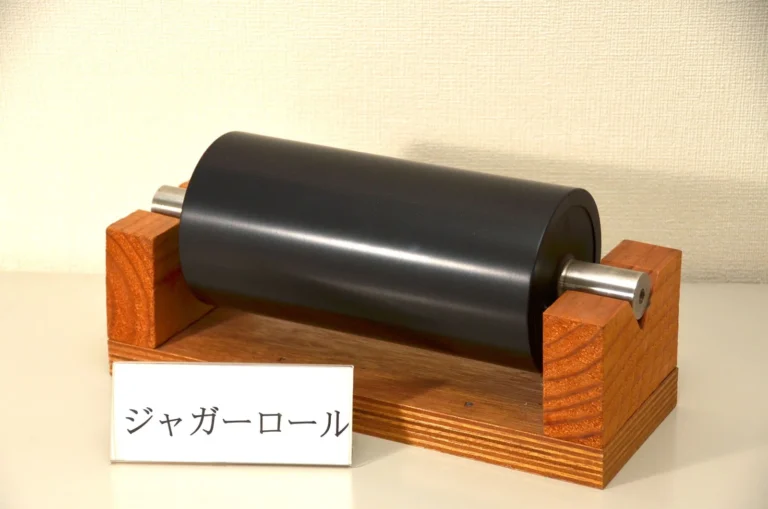
木製の台に置かれたジャガーロール

表面処理・熱処理クロムめっき+テフロン鉄鋼ロール・ローラー

テフロンとクロムの抄紙ロール

製紙業界向け。クロムめっき+テフロンの表面処理で、離型性と耐摩耗性を付加したロール。最大サイズは外径Φ600、全長2800L。

公式サイトで事例を見る ↗

株式会社野村鍍金

出典:野村鍍金「製品事例:ジャガーロール」

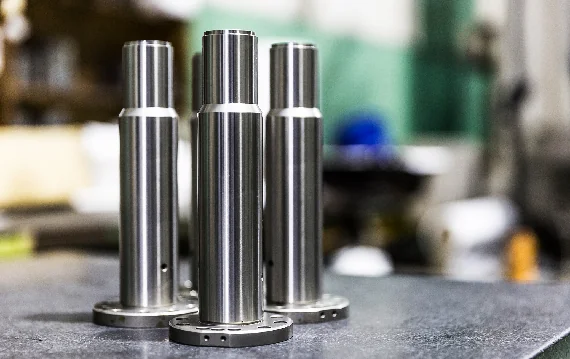
円筒研磨したスピンドル3本

切削・研削円筒研削鉄鋼シャフト・軸

エースモデルスピンドル部品を真円度・円筒度2ミクロンに研磨

真円度・円筒度2ミクロンの研磨

工作機械の部品(スピンドル)、材質SCM-415。真円度・円筒度2ミクロン、円筒(外径)研磨・内径研磨と書かれている。

公式サイトで事例を見る ↗

村上精機株式会社

出典:村上精機「研削加工(超精密研削加工事例)」

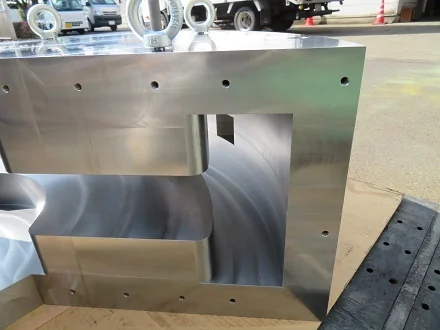
内部を曲線加工した鉄製の部品

切削・研削中ぐり加工(横中ぐり盤)鉄鋼

横中ぐり盤による重切削加工

重切削加工製品の事例。鉄製品で内部も曲線加工してあると書かれている。

公式サイトで事例を見る ↗

株式会社大畠製作所

出典:大畠製作所「横中ぐり盤加工の案内」

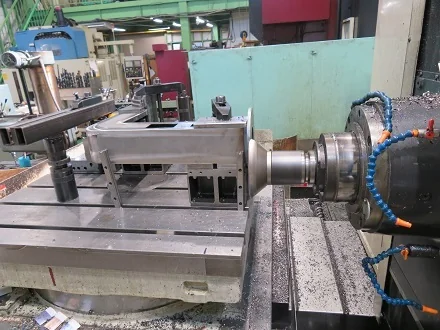
横中ぐり盤のテーブルに固定した鉄製アームの加工

切削・研削中ぐり加工(横中ぐり盤)鉄鋼

鉄製アームの横中ぐり盤加工

中板厚2.3tの板金をTIG・MIG溶接で製作。ダメージを与えないようクランプして加工と書かれている。

公式サイトで事例を見る ↗

株式会社大畠製作所

出典:大畠製作所「横中ぐり盤加工の案内」

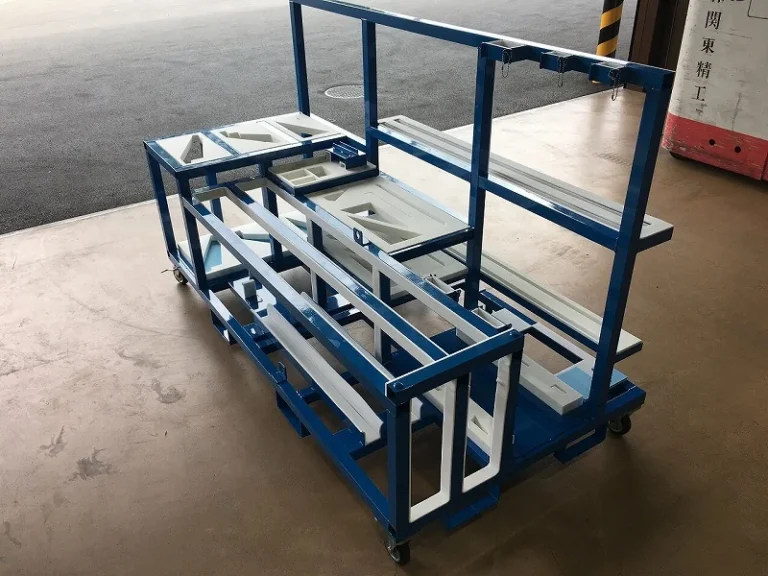
青い枠に製品の形に合わせた緩衝材を取り付けた運搬用台車

組立・装置製作板金組立(台車)鉄鋼

カバー運搬用の板金組立台車

製作したカバー製品の社内搬送・納品に使う台車。製品の形に切ったスポンジにはめ込み、緩衝材を挟む作業とボルトの着脱を省ける。SPHC t2.3。

公式サイトで事例を見る ↗

株式会社関東精工

出典:関東精工「板金ユニット装置 設計・組立.COM マテリアルハンドリング用 板金組立台車」
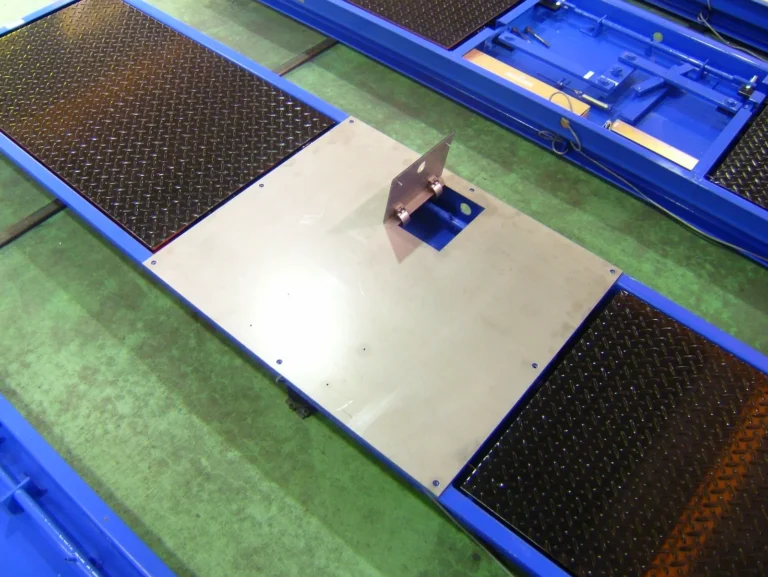
青い枠に縞板の測定板を並べたサイドスリップテスターの工場内写真

組立・装置製作装置製作(板金組立)鉄鋼

サイドスリップテスターの製作

車が進むときの横滑り量を測る検査装置。測定精度0.1mm以下の計測器が付く。SPHC・SS400 t5.0。展開・曲げ・機械加工・溶接・塗装・組立。

公式サイトで事例を見る ↗

株式会社関東精工

出典:関東精工「板金ユニット装置 設計・組立.COM サイドスリップテスター」
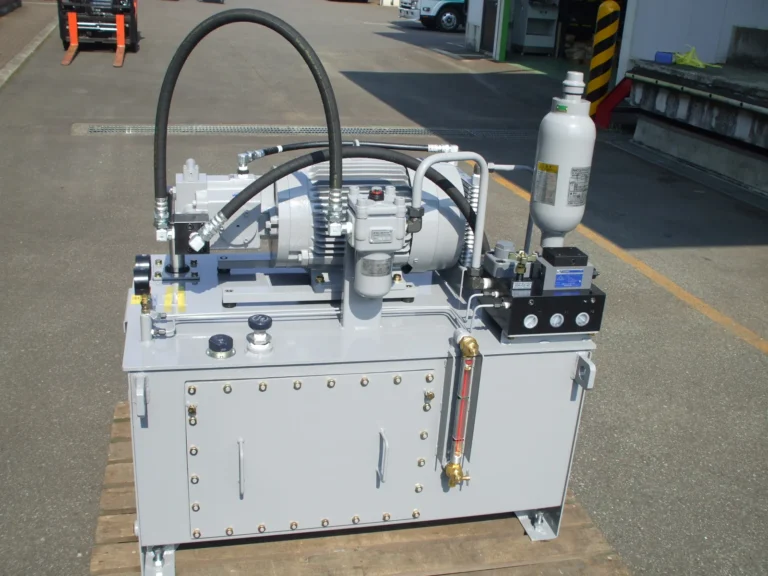
油圧タンクの上にモーター・ポンプ・アキュムレータ・ブロックを組み付けた油圧ユニット

組立・装置製作ユニット組立(板金組立)鉄鋼タンク・容器・チャンバー

射出成形機用の油圧ユニット

樹脂の射出成形機用の油圧ユニット。油圧タンクは300L。展開・ブランクから塗装・組立まで社内で行う。H500×W1000×D500。

公式サイトで事例を見る ↗

株式会社関東精工

出典:関東精工「板金ユニット装置 設計・組立.COM 射出成形機油圧ユニット」
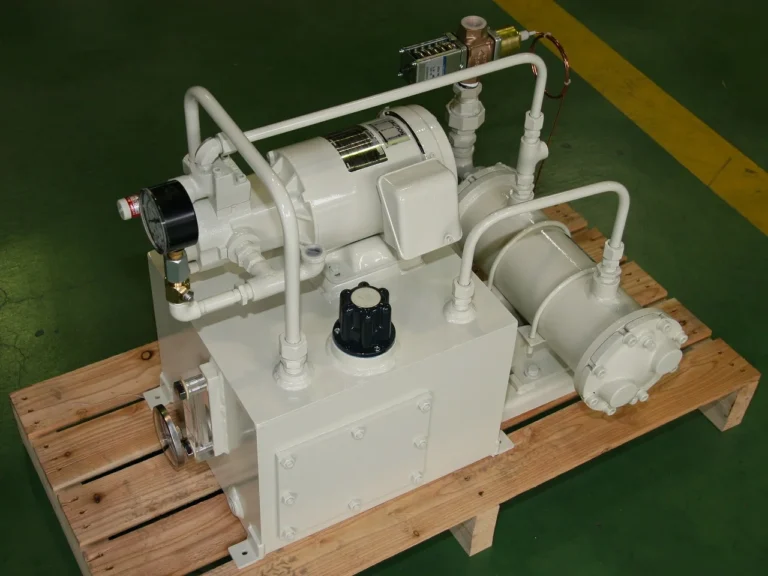
油圧タンク・ポンプ・モーター・クーラーを配管でつないだ温調ユニット

組立・装置製作ユニット組立(板金組立)鉄鋼タンク・容器・チャンバー

射出成形機用の温調ユニット

射出成形機の油圧機器に使う油の温調用タンク。溶接は全周を溶接し、全数で油漏れ検査。SPHC t4.5、H620×W487×D315。

公式サイトで事例を見る ↗

株式会社関東精工

出典:関東精工「板金ユニット装置 設計・組立.COM 温調ユニット」
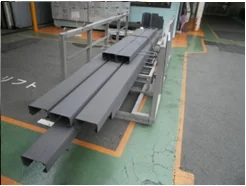
パーカー処理した灰色の筒状の部品を大量に入れたかご

表面処理・熱処理リン酸塩皮膜(防錆処理)鉄鋼パイプ・チューブ

パーカー処理の製品写真

「パーカー処理 製品写真」の1枚。リン酸亜鉛皮膜は厚さ1〜6μm程度の灰色の皮膜で、防錆と塗装下地が主な目的。

公式サイトで事例を見る ↗

長泉パーカライジング株式会社

出典:長泉パーカライジング「パーカー処理(化成処理)」
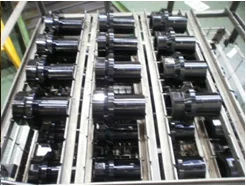
黒染めした円筒形の部品を専用ラックに並べた写真

表面処理・熱処理黒染め(防錆処理)鉄鋼

黒染処理の製品写真(円筒部品)

「黒染処理 製品写真」の1枚。処理前後の寸法変化・重量変化が極めて少ないとしている。

公式サイトで事例を見る ↗

長泉パーカライジング株式会社

出典:長泉パーカライジング「黒染め処理」

黒染めした部品を縦に並べて載せた台車

表面処理・熱処理黒染め(防錆処理)鉄鋼

黒染処理の製品写真(台車)

「黒染処理 製品写真」の1枚。鉄鋼・ステンレスの光沢のある皮膜、強靭で耐衝撃・耐摩耗としている。

公式サイトで事例を見る ↗

長泉パーカライジング株式会社

出典:長泉パーカライジング「黒染め処理」

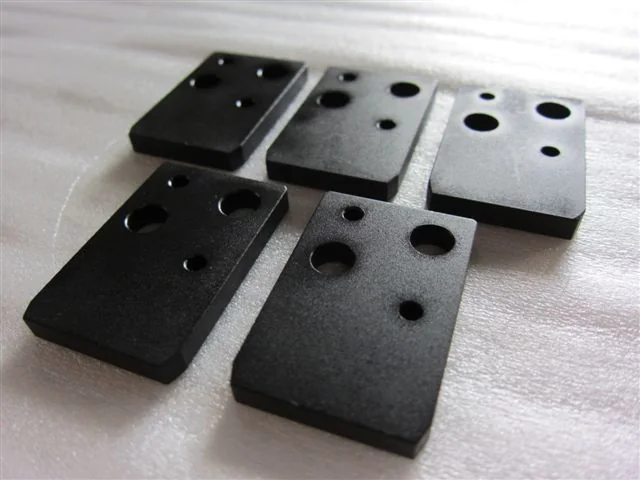
リン酸マンガン処理した穴あきの黒灰色の板状部品5枚

表面処理・熱処理リン酸塩皮膜(防錆処理)鉄鋼

リン酸マンガン処理の板状部品

ギャラリーの写真。処理可能な素材は鉄・鋳物としている。

公式サイトで事例を見る ↗

有限会社堀鍍金工業所

出典:堀鍍金工業所「リン酸マンガン処理」

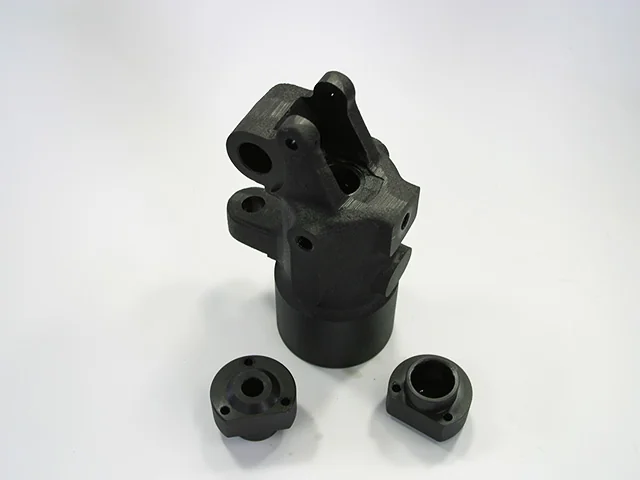
リン酸マンガン処理した黒灰色の部品

表面処理・熱処理リン酸塩皮膜(防錆処理)鉄鋼

リン酸マンガン処理の部品

ギャラリーの写真。皮膜は灰黒色で、防錆油が浸透して潤滑性・耐食性が向上するとしている。

公式サイトで事例を見る ↗

有限会社堀鍍金工業所

出典:堀鍍金工業所「リン酸マンガン処理」

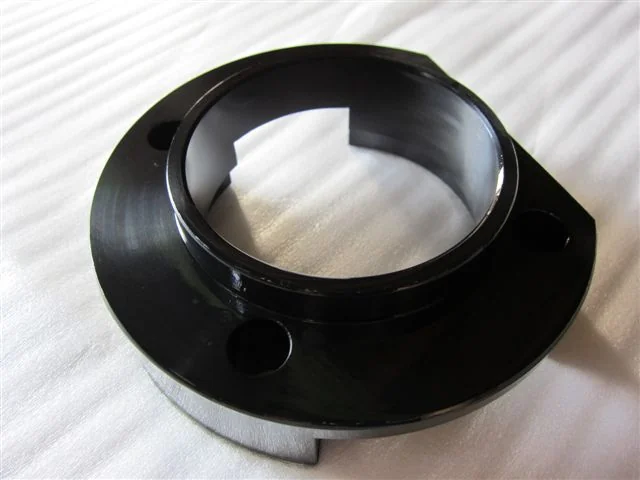
黒染めした円環状でフランジ形状の部品

表面処理・熱処理黒染め(防錆処理)鉄鋼フランジ・継手

四三酸化鉄皮膜処理の環状部品

ギャラリーの写真。機械部品の錆止めと、黒く染めて乱反射を防ぐ目的に使われるとしている。

公式サイトで事例を見る ↗

有限会社堀鍍金工業所

出典:堀鍍金工業所「四三酸化鉄皮膜処理」

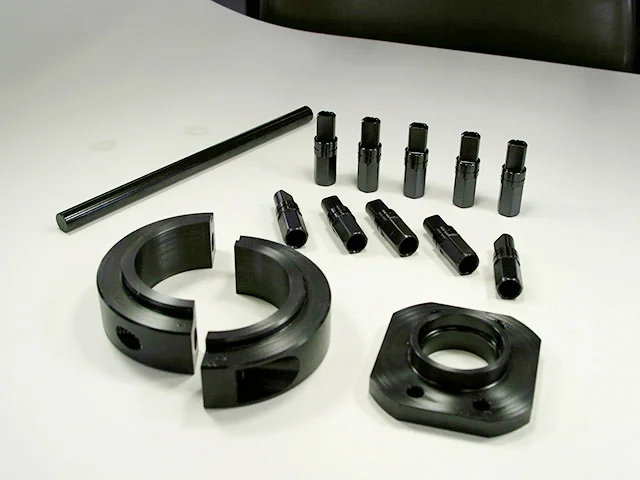
黒染めした棒・ピン・割りリング・フランジ形状の部品

表面処理・熱処理黒染め(防錆処理)鉄鋼

四三酸化鉄皮膜処理の小物

ギャラリーの写真。処理可能な素材は鉄としている。

公式サイトで事例を見る ↗

有限会社堀鍍金工業所

出典:堀鍍金工業所「四三酸化鉄皮膜処理」

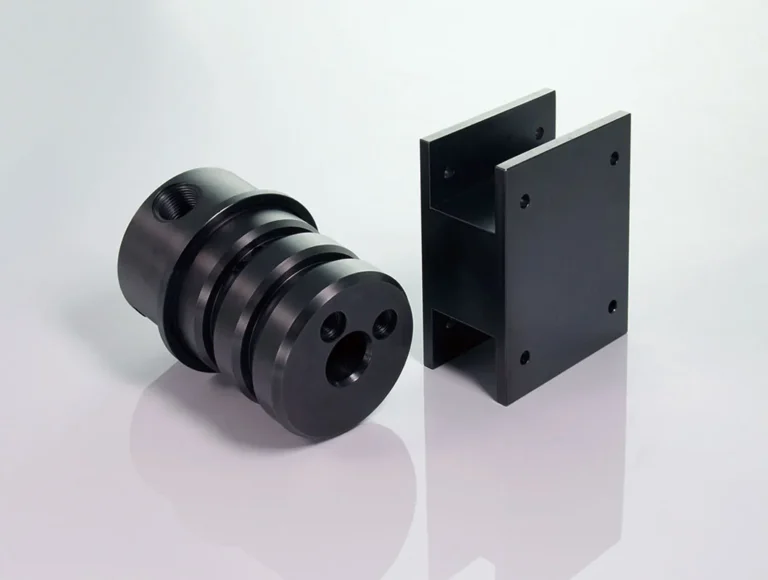
黒染めした円筒状の部品と箱形の部品

表面処理・熱処理黒染め(防錆処理)鉄鋼

四三酸化鉄皮膜処理の部品

ギャラリーの写真。膜厚は無いため寸法公差が厳しい製品に使うとし、仕上げに防錆油を塗布するとしている。

公式サイトで事例を見る ↗

有限会社堀鍍金工業所

出典:堀鍍金工業所「四三酸化鉄皮膜処理」

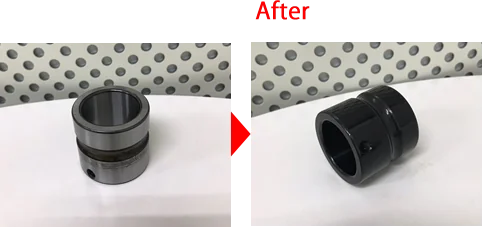
黒染め処理の前と後を並べた円筒形の金属部品の写真(Before/After)

表面処理・熱処理黒染め(防錆処理)鉄鋼

黒染めの処理前後(円筒部品)

黒染めの処理前後の比較写真(円筒形の部品)。被膜は1〜3μm程度で、寸法変化は殆どないとしている。

公式サイトで事例を見る ↗

株式会社大阪防錆

出典:大阪防錆「技術・製品紹介(黒染め)」

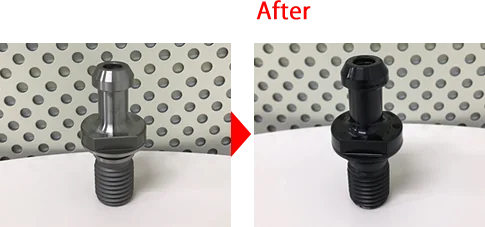
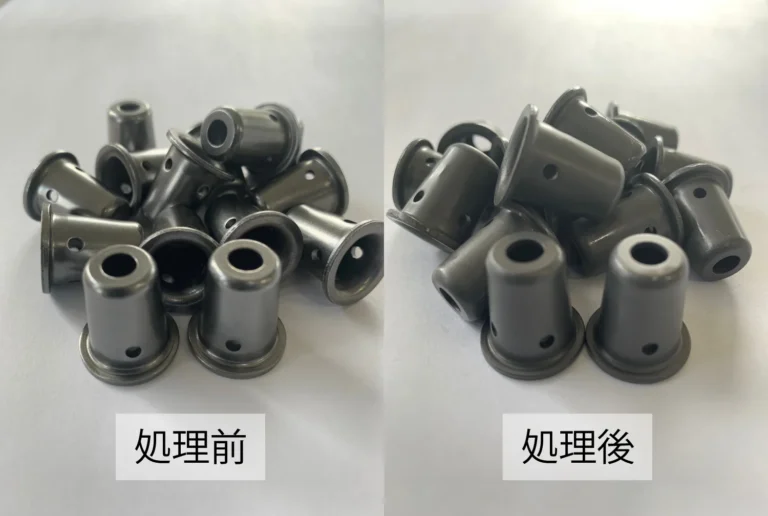
黒染め処理の前と後を並べた金属部品の写真(Before/After)

表面処理・熱処理黒染め(防錆処理)鉄鋼

黒染めの処理前後

黒染め(四三酸化鉄被膜)の処理前後の比較写真。被膜は1〜3μm程度で、加工前後の寸法変化はほとんどないとしている。

公式サイトで事例を見る ↗

株式会社大阪防錆

出典:大阪防錆「技術・製品紹介(黒染め)」

リン酸マンガン被膜処理した黒い円筒状の鉄鋼部品

表面処理・熱処理防錆処理(リン酸塩皮膜)鉄鋼

リン酸マンガン被膜の処理品

リン酸マンガン被膜(パーカー処理)の紹介写真。効果は防錆・耐摩耗・初期なじみ。

公式サイトで事例を見る ↗

セイシンパーカー株式会社

出典:セイシンパーカー「業務案内」

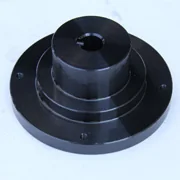
黒染め処理した、黒いフランジ状の鉄鋼部品

表面処理・熱処理防錆処理(黒染め)鉄鋼フランジ・継手

黒染処理品(BK・四三酸化鉄被膜)

黒染処理(BK・四三酸化鉄被膜)の紹介写真。効果は防錆・美観・反射防止。

公式サイトで事例を見る ↗

セイシンパーカー株式会社

出典:セイシンパーカー「業務案内」

リン酸亜鉛処理の前と後を比べた画像

表面処理・熱処理防錆処理(リン酸塩皮膜)鉄鋼

リン酸亜鉛処理の前後

リン酸亜鉛処理の前と後の様子。膜厚は約10µmで、耐食性・塗装との密着性が向上する。

公式サイトで事例を見る ↗

有限会社斎藤パーカー工業

出典:斎藤パーカー工業「パーカー処理(リン酸塩被膜)」
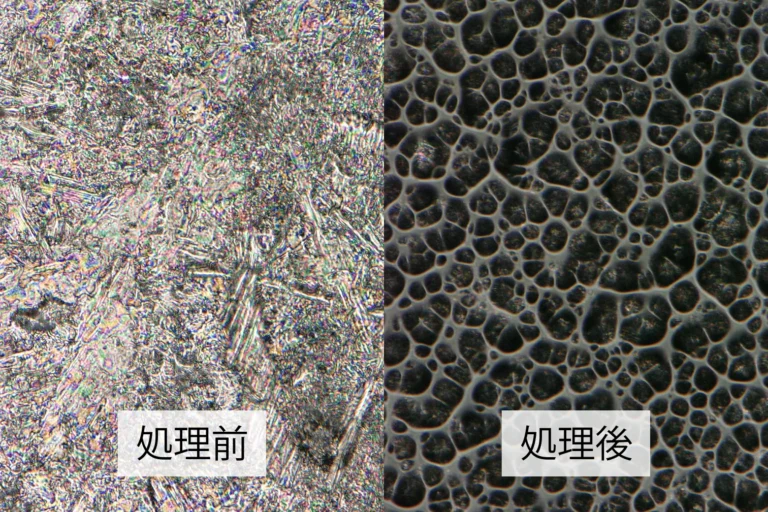
リン酸マンガン処理前後の表面の拡大画像

表面処理・熱処理防錆処理(リン酸塩皮膜)鉄鋼

リン酸マンガン処理後の表面拡大

リン酸マンガン処理の前と後の表面を拡大した画像。膜厚は約15µm。

公式サイトで事例を見る ↗

有限会社斎藤パーカー工業

出典:斎藤パーカー工業「パーカー処理(リン酸塩被膜)」
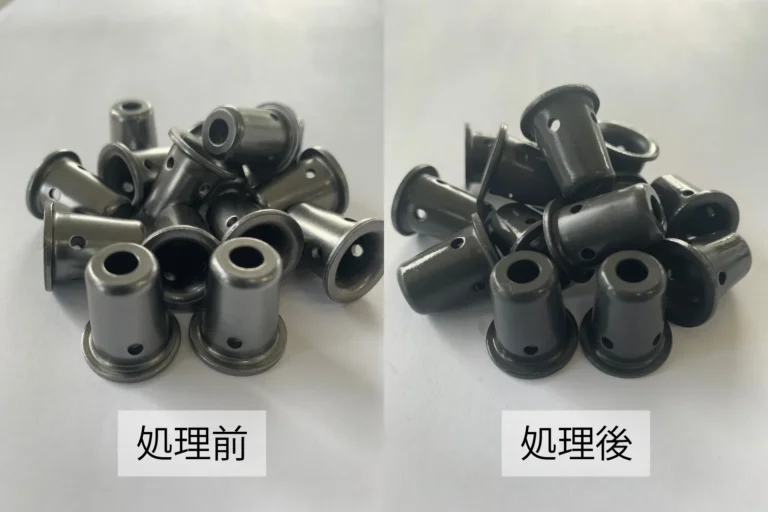
リン酸マンガン処理の前と後を比べた画像

表面処理・熱処理防錆処理(リン酸塩皮膜)鉄鋼

リン酸マンガン処理の前後

リン酸マンガン処理の前と後の様子。膜厚は約15µmで、耐食性・耐摩耗性が向上する。

公式サイトで事例を見る ↗

有限会社斎藤パーカー工業

出典:斎藤パーカー工業「パーカー処理(リン酸塩被膜)」
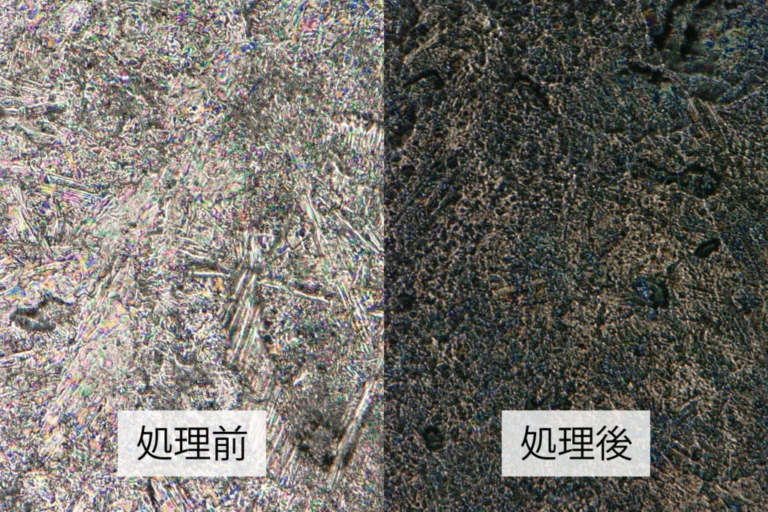
黒染め処理の前後の表面の拡大画像

表面処理・熱処理防錆処理(黒染め)鉄鋼

黒染め処理後の表面拡大

黒染め処理の前と後の表面を拡大した画像。鉄の表面に四三酸化鉄(Fe3O4)の被膜をつくる。

公式サイトで事例を見る ↗

有限会社斎藤パーカー工業

出典:斎藤パーカー工業「黒染め(四三酸化鉄被膜)」
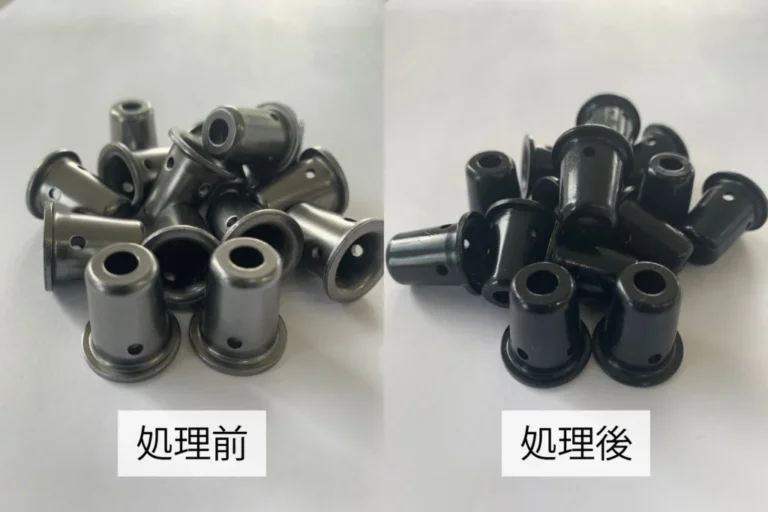
黒染め処理の前と後を比べた画像

表面処理・熱処理防錆処理(黒染め)鉄鋼

黒染め処理の前後の比較

黒染め処理の前と後の様子。被膜の膜厚は約1µmで、処理後の寸法変化が少ない。

公式サイトで事例を見る ↗

有限会社斎藤パーカー工業

出典:斎藤パーカー工業「黒染め(四三酸化鉄被膜)」
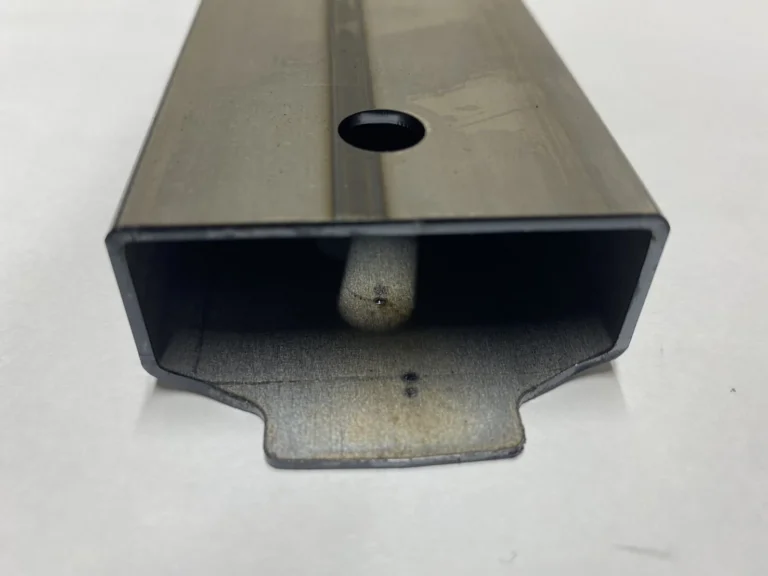
穴加工と切断をした異形パイプ

レーザー加工レーザー切断(3次元・異形管)鉄鋼パイプ・チューブ

異形パイプの切断と穴あけ

52.2×22.5×t1.6の異形パイプを3次元レーザー加工機で切断・穴あけした事例。1台あたり33秒で加工できると記載。

公式サイトで事例を見る ↗

株式会社イワサキ(パイプレーザー加工センター.com)

出典:パイプレーザー加工センター.com「ホワイトボードのフレーム(異形管)」
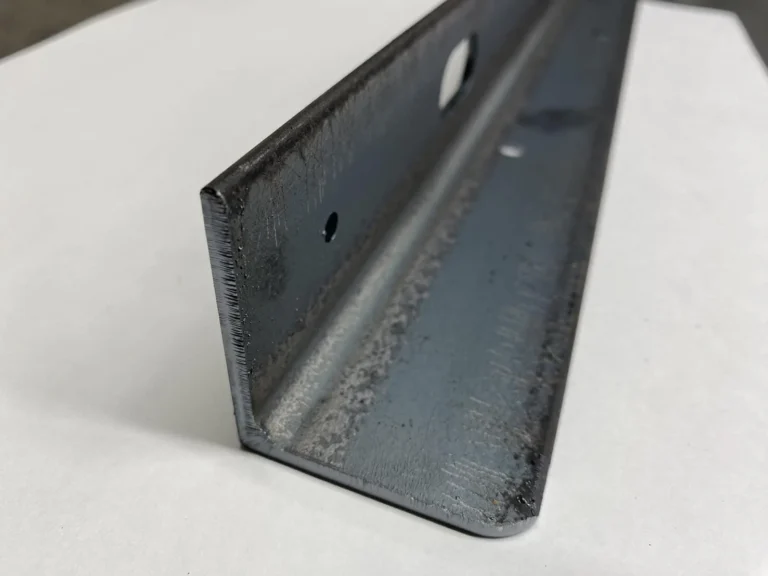
穴加工と端面のRカットをしたLアングル

レーザー加工レーザー切断(3次元・アングル)鉄鋼

Lアングルの穴加工とRカット

50×50×t4.0のLアングルに、3次元レーザー加工機で丸穴・楕円穴と端面のRカットをした事例。

公式サイトで事例を見る ↗

株式会社イワサキ(パイプレーザー加工センター.com)

出典:パイプレーザー加工センター.com「ステージ架台の天板フレーム」
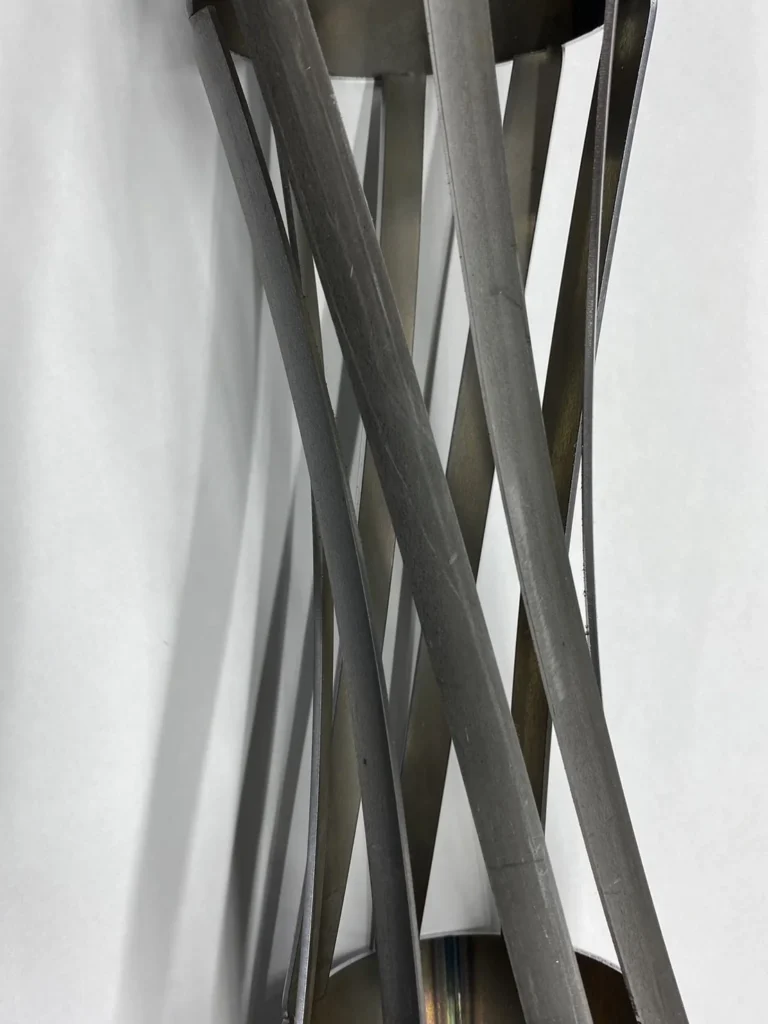
丸パイプにスリット加工を施したねじれ形状のパイプ

レーザー加工レーザー切断(パイプのスリット加工)鉄鋼パイプ・チューブ

パイプのスリット加工(ねじれ形状)

Φ89.1×t1.5の丸パイプにレーザー加工機でスリット加工をした事例。1台あたり40秒で加工できると記載。

公式サイトで事例を見る ↗

株式会社イワサキ(パイプレーザー加工センター.com)

出典:パイプレーザー加工センター.com「パイプのねじれ形状」
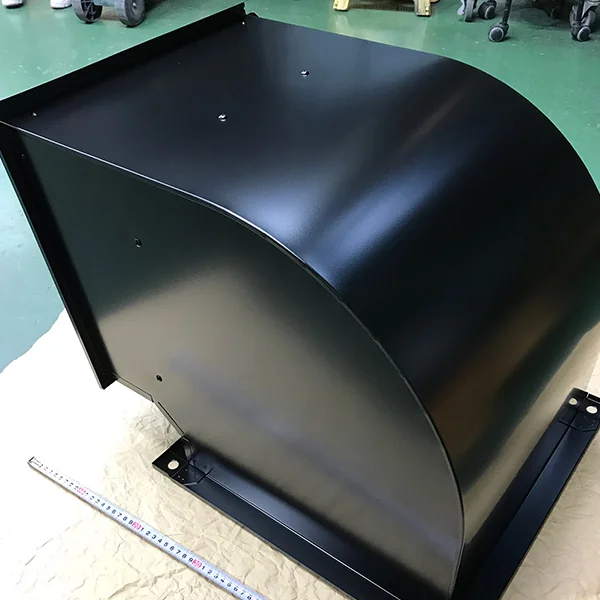
黒く粉体塗装した換気扇カバー

表面処理・熱処理粉体塗装鉄鋼

換気扇カバーの粉体塗装

業界は建材、材質は鉄、サイズ500×600×500、膜厚60μm。

公式サイトで事例を見る ↗

株式会社太陽塗装

出典:太陽塗装「製品実績」

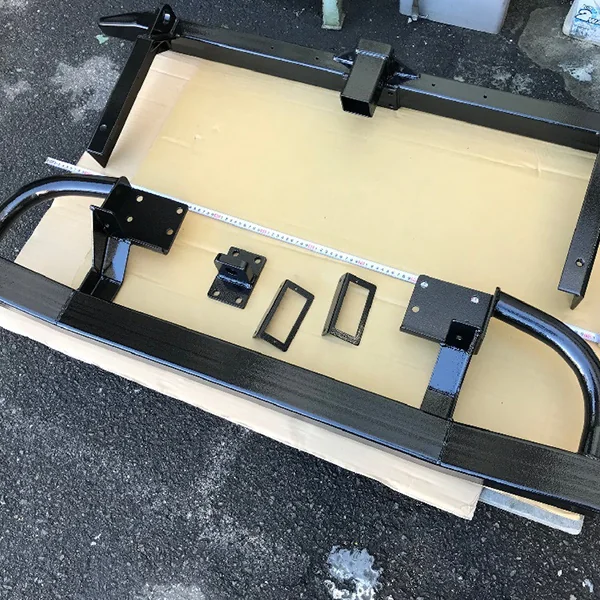
黒く粉体塗装した四駆用バンパーと関連部品

表面処理・熱処理粉体塗装鉄鋼

四駆バンパーの粉体塗装

業界は自動車、材質はスチール、膜厚100μ、ハンマートーン仕上げ。

公式サイトで事例を見る ↗

株式会社太陽塗装

出典:太陽塗装「製品実績」

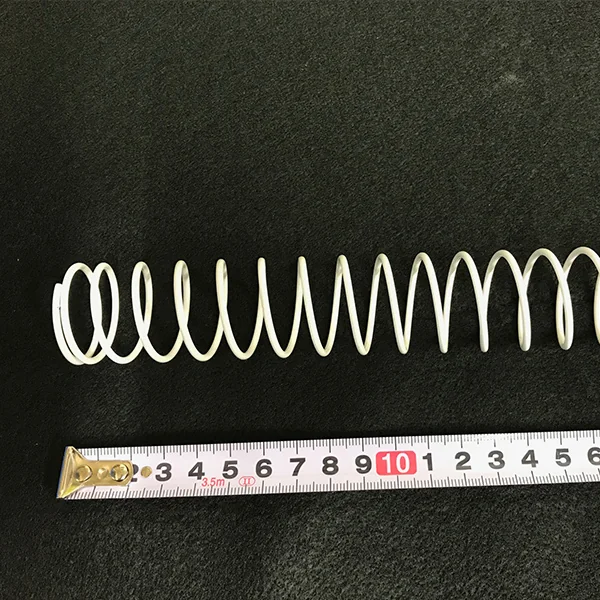
白く粉体塗装したスプリング

表面処理・熱処理粉体塗装鉄鋼ばね

医療機器用スプリングの粉体塗装

業界は医療・医薬機器、材質はSPHC、サイズ200×40×40、膜厚50μ、ロット300個。

公式サイトで事例を見る ↗

株式会社太陽塗装

出典:太陽塗装「製品実績」

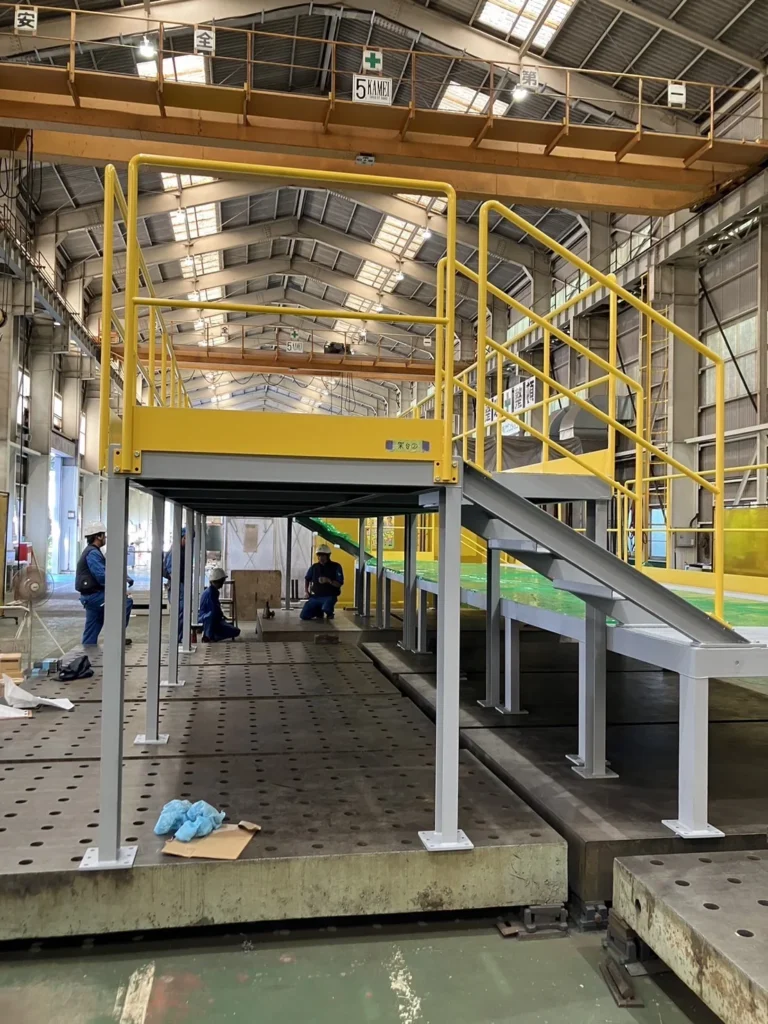
設備用足場架台の製作事例の写真

組立・装置製作架台の製作・据付鉄鋼

設備用足場架台の据付

設備を置くための架台の製作事例。据付工事は協力業者と連携し、工事期間中は社員が現場に常駐して管理した。

公式サイトで事例を見る ↗

株式会社ショウエイ

出典:ショウエイ「設計から据付まで一括受注「設備用足場架台」製作事例」
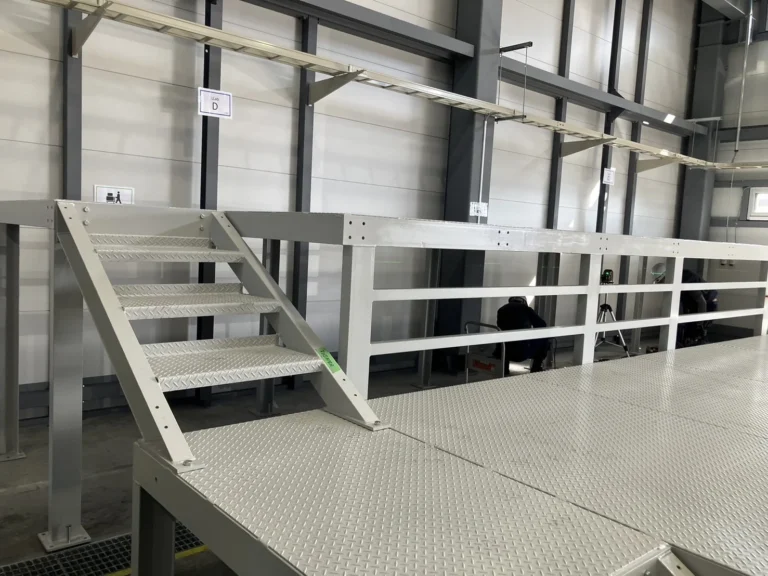
設備用足場架台の製作事例の写真

組立・装置製作架台の製作鉄鋼

設備用足場架台の製作

設備を置くための架台。SS製2段架台を現地での打合せから設計し、部材製作・製缶・溶接・塗装まで社内で行った。

公式サイトで事例を見る ↗

株式会社ショウエイ

出典:ショウエイ「設計から据付まで一括受注「設備用足場架台」製作事例」
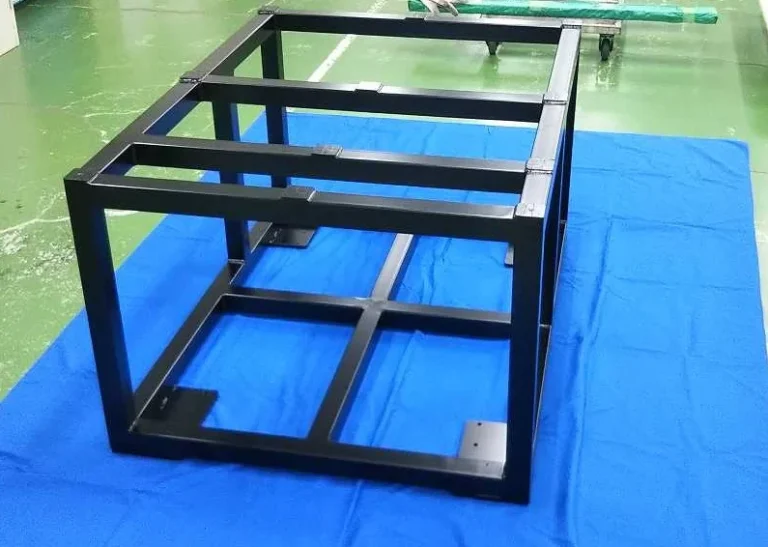
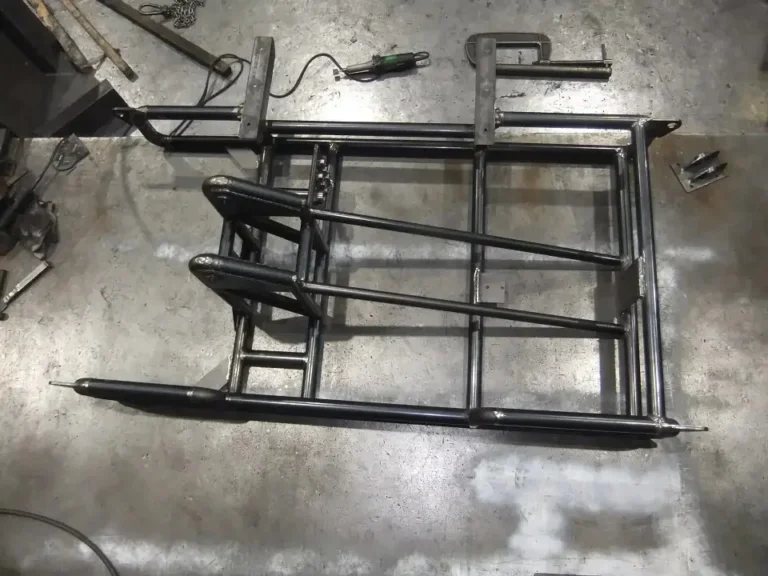
角パイプで製作した架台フレーム

組立・装置製作架台フレームの製作鉄鋼

架台フレーム(平面度0.1mm以内)

厚めの角パイプで製作した架台フレーム(スチール+塗装、全長1200×幅900×高さ650)。設置部は門型マシニングで平面度0.1mm以内に加工。

公式サイトで事例を見る ↗

タカキ製作所株式会社

出典:自動機・省人化装置マイスター.com「半導体装置の高精度架台フレーム(平面度0.1)」
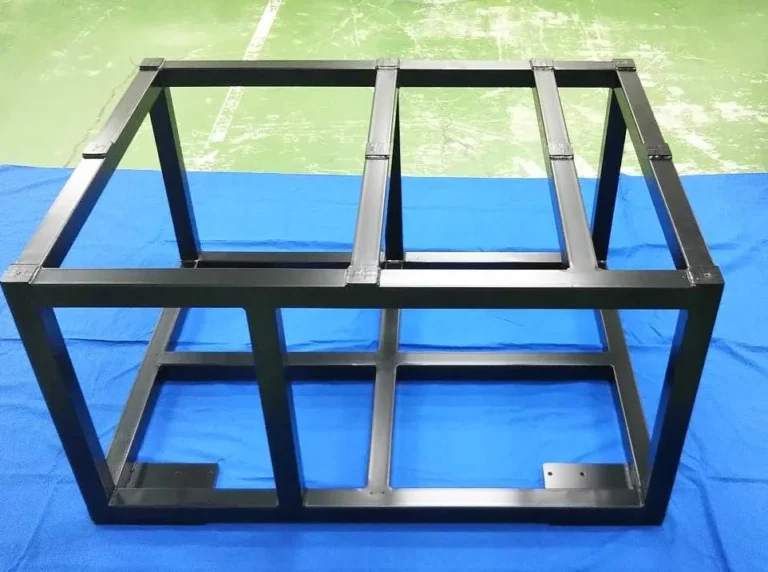
角パイプで製作した架台フレーム

組立・装置製作架台フレームの製作鉄鋼

半導体関係の検査用の架台フレーム

厚めの角パイプで製作した架台フレーム(スチール+塗装、全長1200×幅900×高さ650)。設置部は門型マシニングで平面度0.1mm以内に加工。

公式サイトで事例を見る ↗

タカキ製作所株式会社

出典:自動機・省人化装置マイスター.com「半導体装置の高精度架台フレーム(平面度0.1)」
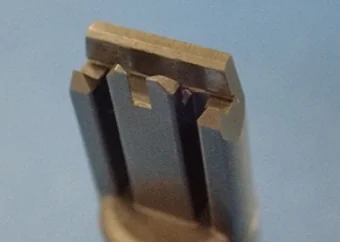
SKD11焼入れ棒の先端を形彫放電で形状加工した例

放電加工形彫り放電加工鉄鋼

SKD11焼入れ棒先端の形状加工

SKD11焼入れ棒の先端に形彫放電で形状加工した例。

公式サイトで事例を見る ↗

プラスエンジニアリング株式会社

出典:プラスエンジニアリング「形彫放電加工」製作事例
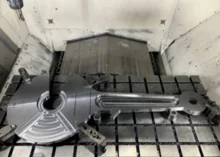
マシニングセンタ内で加工中のフレーム

切削・研削フレームの切削加工(面削・穴あけ)鉄鋼

SS400フレームの面削・穴あけ

高さ60×幅500×長さ1400、材質SS400のフレーム。全面の面削、穴あけ、形状加工。左右の穴精度のためクランプ位置を変えた。

公式サイトで事例を見る ↗

株式会社イワタ

出典:イワタグループ「鋳物加工事例 フレームの穴あけ加工や形状加工」
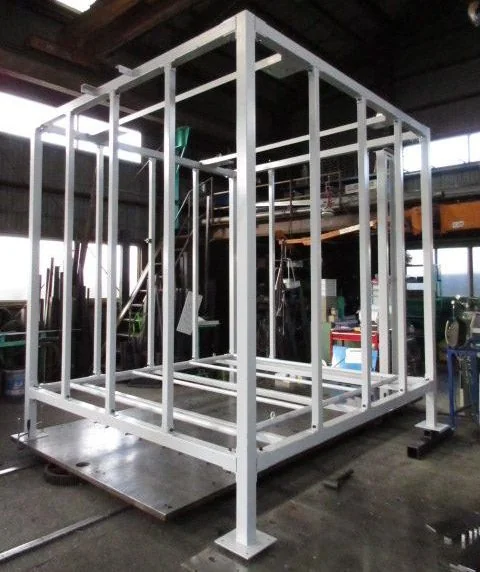
白く塗装した背の高い設備架台

溶接・接合・ろう付け製缶・溶接鉄鋼ブラケット・板金部品

設備架台(常乾・ローラー塗装)

SS400の設備架台に常乾・ローラー塗装をした製缶・溶接の事例。

公式サイトで事例を見る ↗

有限会社モリモト機工

出典:モリモト機工「加工事例(製缶・溶接):設備架台」
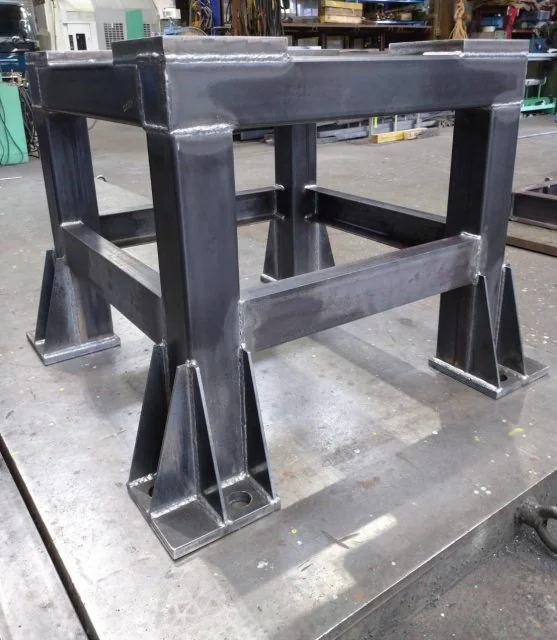
脚にリブを溶接した鉄の架台

溶接・接合・ろう付け製缶・溶接鉄鋼ブラケット・板金部品

SS400製のロボット架台

SS400のロボット架台。製缶・溶接の加工事例。

公式サイトで事例を見る ↗

有限会社モリモト機工

出典:モリモト機工「加工事例(製缶・溶接):ロボット架台」
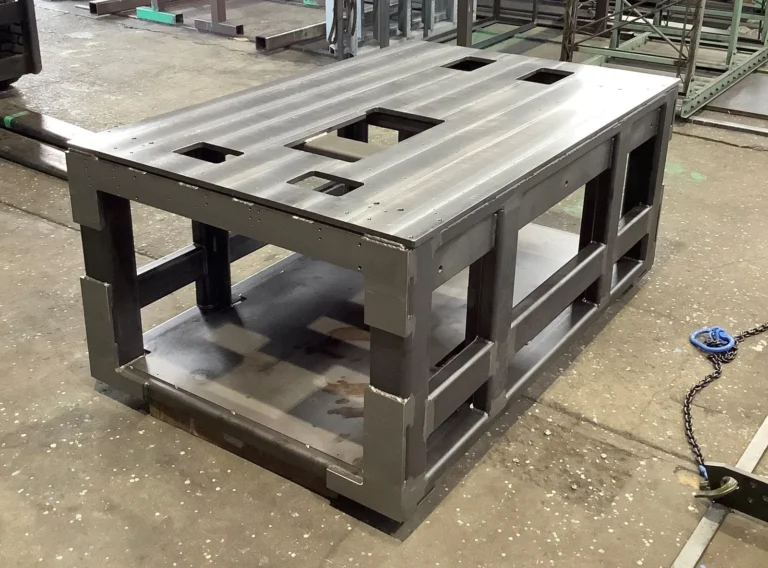
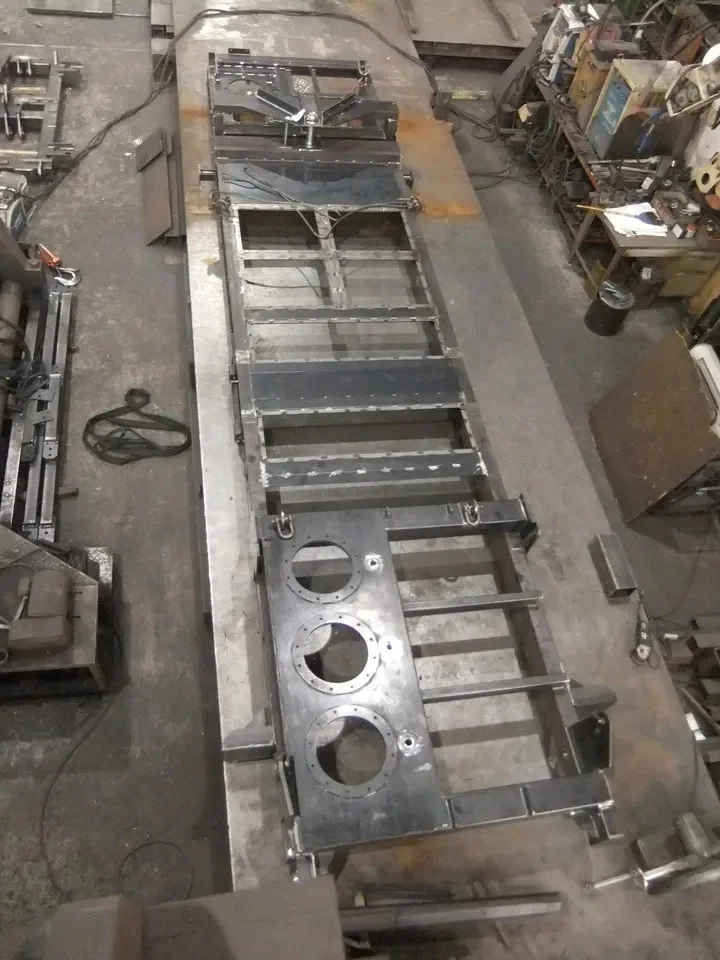
天板つきの大型の溶接架台

溶接・接合・ろう付け製缶・溶接・機械加工鉄鋼ブラケット・板金部品

SS400製の産業機械用架台

SS400の産業機械用架台。製缶・溶接・機械加工の事例。

公式サイトで事例を見る ↗

有限会社モリモト機工

出典:モリモト機工「加工事例(製缶・溶接・機械加工):産業機械用架台」
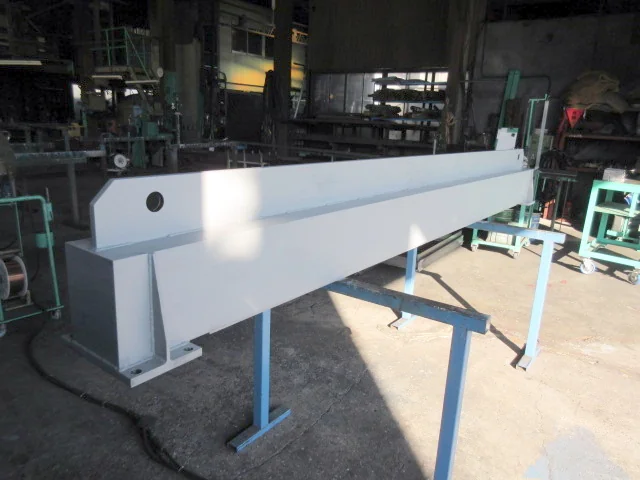
錆止め塗装をした長い溶接フレーム

溶接・接合・ろう付け製缶・溶接鉄鋼ブラケット・板金部品

SS400フレーム(錆止め塗装)

SS400の産業機械用フレームに錆止め塗装をした製缶・溶接の事例。

公式サイトで事例を見る ↗

有限会社モリモト機工

出典:モリモト機工「加工事例(製缶・溶接):産業機械用フレーム(錆止め塗装)」
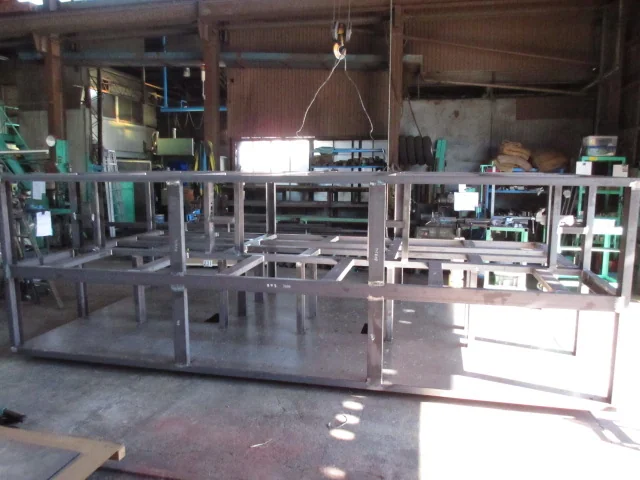
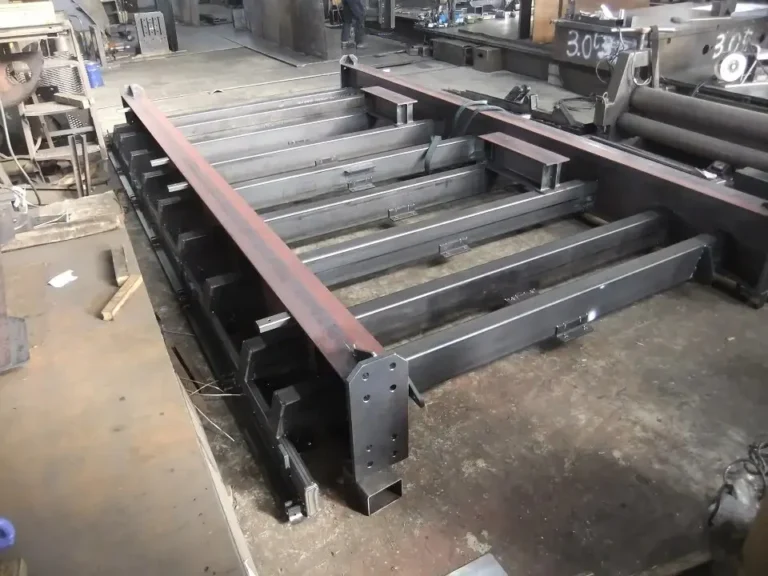
工場内に置かれた溶接の大型フレーム

溶接・接合・ろう付け製缶・溶接鉄鋼ブラケット・板金部品

SS400製の産業機械用フレーム

SS400の産業機械用フレーム。製缶・溶接の加工事例。

公式サイトで事例を見る ↗

有限会社モリモト機工

出典:モリモト機工「加工事例(製缶・溶接):産業機械用フレーム」
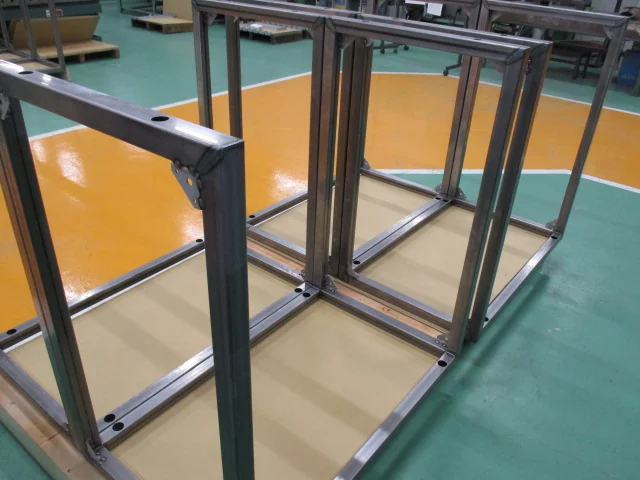
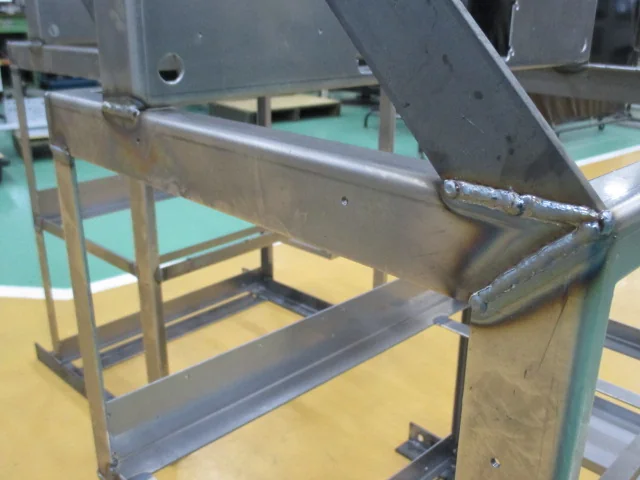
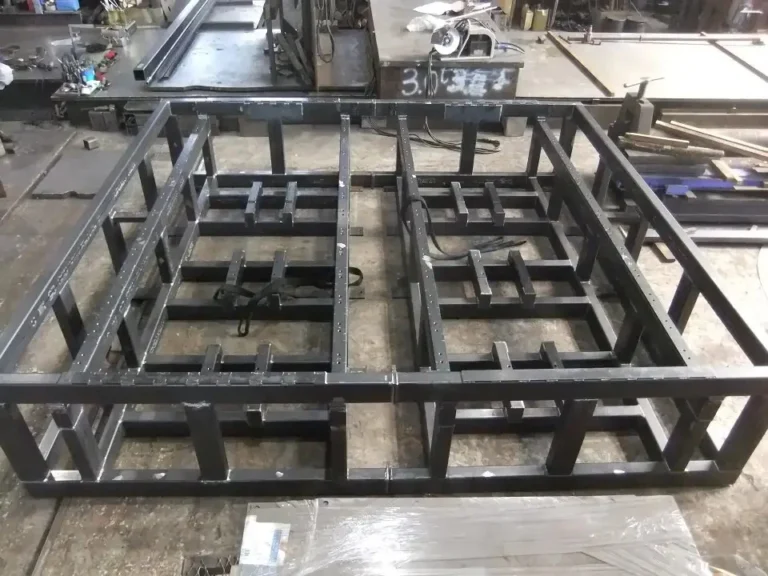
角パイプを溶接で組んだ筐体フレーム

溶接・接合・ろう付け角パイプの溶接フレーム鉄鋼ブラケット・板金部品

角パイプの筐体フレーム(SS)

角パイプ(t2.3)を切断・穴あけし溶接で組み上げた1000×600×H1000の電子機器向けフレーム。

公式サイトで事例を見る ↗

株式会社協和工業

出典:協和工業「筐体フレーム(SS)」

角材に平行な板をCO2溶接で取り付けたフレーム押さえ

溶接・接合・ろう付けCO2溶接鉄鋼

フレーム押さえ(CO2溶接)

マシニングで加工した角材に板金の板をCO2溶接で取り付けた押さえ部品(300×50×15)。

公式サイトで事例を見る ↗

株式会社協和工業

出典:協和工業「フレーム押さえ(CO2溶接)」

アングル材などをCO2溶接で組んだ筐体フレームの接合部

溶接・接合・ろう付けCO2溶接の筐体フレーム鉄鋼ブラケット・板金部品

鉄道向け筐体フレーム(CO2溶接)

SPHC(t=6mm・3.2mm)をCO2溶接で組んだ筐体フレーム。治具を使って精度を出して製作。

公式サイトで事例を見る ↗

株式会社協和工業

出典:協和工業「筐体フレーム(CO2溶接)」

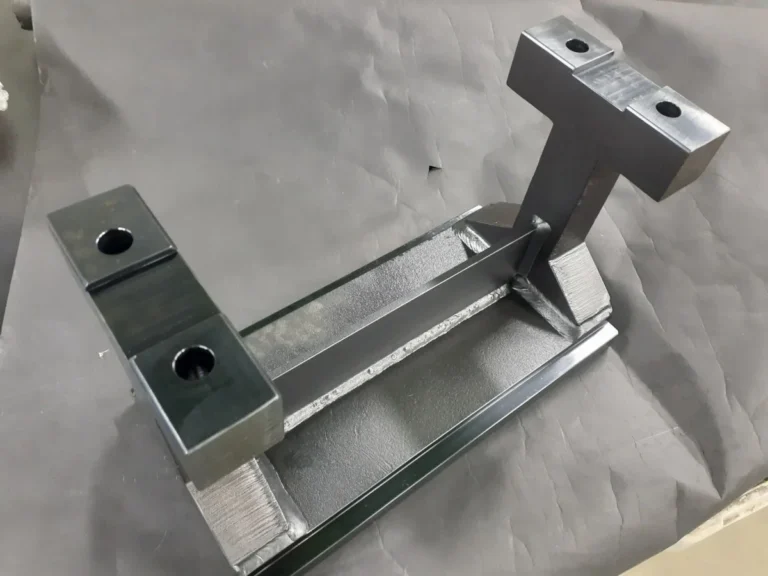
溶接で組んだ黒い鉄製の架台

溶接・接合・ろう付け溶接+機械加工の架台鉄鋼ブラケット・板金部品

鉄製の架台(溶接・フライス・黒染め)

鉄(SS)の架台。フライス加工・溶接・フライス加工の順に進め、黒染めで仕上げた事例。

公式サイトで事例を見る ↗

株式会社タダシ製作所

出典:タダシ製作所「製作事例 製缶/溶接:架台」

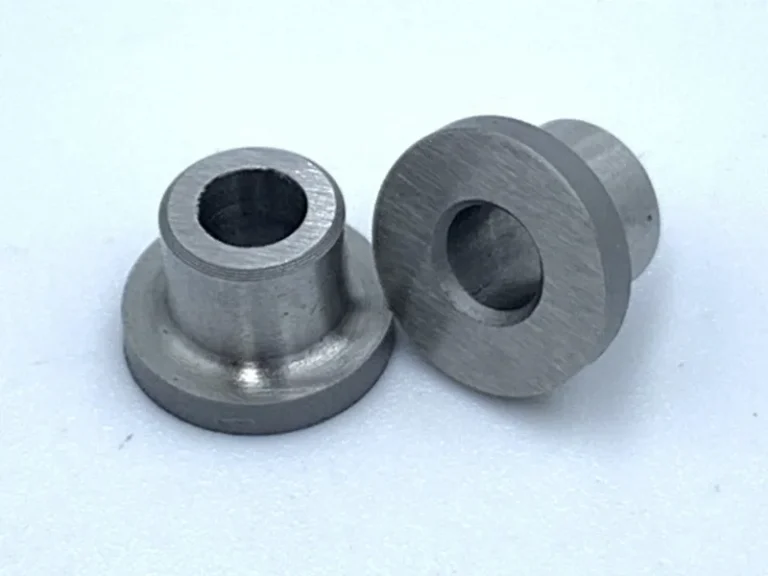
つば付きの小さなブッシュ2個

切削・研削旋削・円筒研削鉄鋼軸受・ブッシュ

つば付きの小型ブロックブシュ

材質はSCM435、硬度HRC40-45。ツバ部φ9、全長6mm、内径φ3.645(公差0.02)の小さなブッシュ。納入先業界は自動車

公式サイトで事例を見る ↗

株式会社ニッシンテクノ(東大阪部品加工.com)

出典:東大阪部品加工.com「ブロックブシュ」
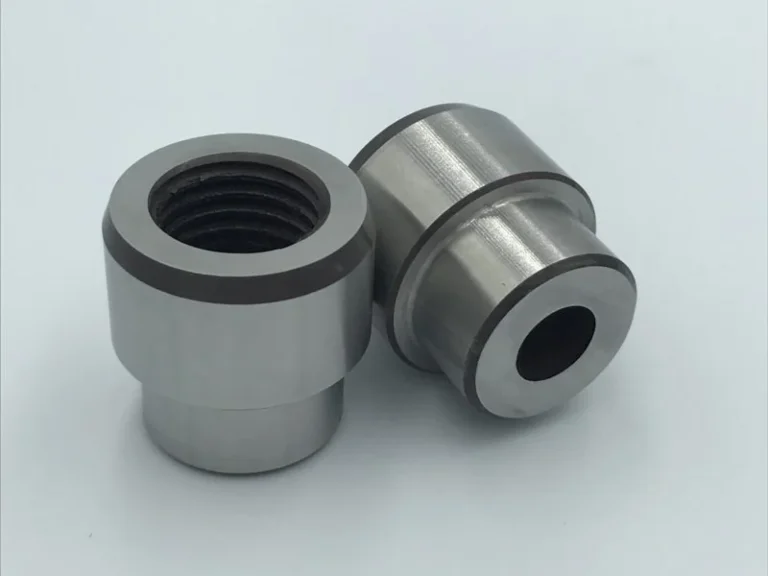
SKD61のブッシュ2個

切削・研削旋削・円筒研削鉄鋼軸受・ブッシュ

SKD61のブッシュ

材質はSKD61、硬度HRC50-54。M20タップ加工あり。外径にはめあい公差があるため円筒研磨で仕上げた

公式サイトで事例を見る ↗

株式会社ニッシンテクノ(東大阪部品加工.com)

出典:東大阪部品加工.com「ブッシュ」
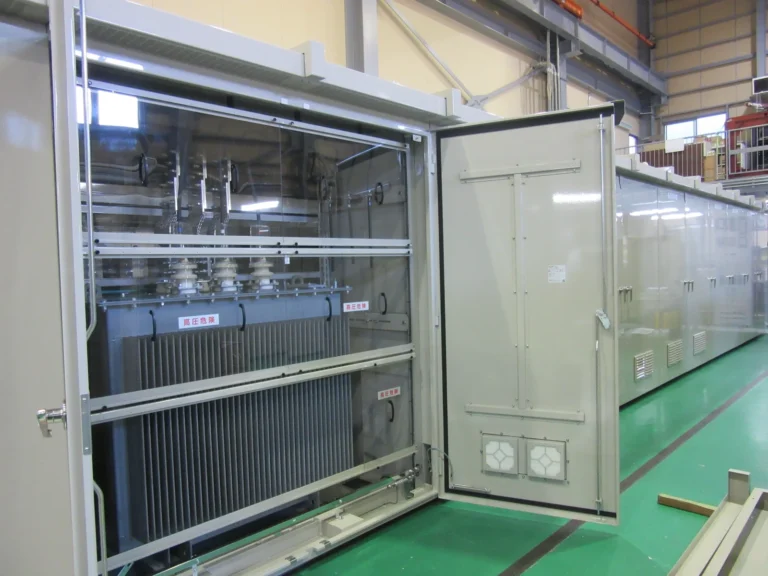
扉を開けたキュービクルの内部に収まる変圧器

電気・電子・実装キュービクル(受変電の盤)の製作鉄鋼制御盤・配電盤

キュービクルの扉を開けたところ

同じキュービクルの実績ページの写真。大きさは15200(W)×2550(H)×2620(D)、鋼板・粉体塗装。

公式サイトで事例を見る ↗

高陽電機株式会社

出典:高陽電機「キュービクル|高陽電機の納入実績」

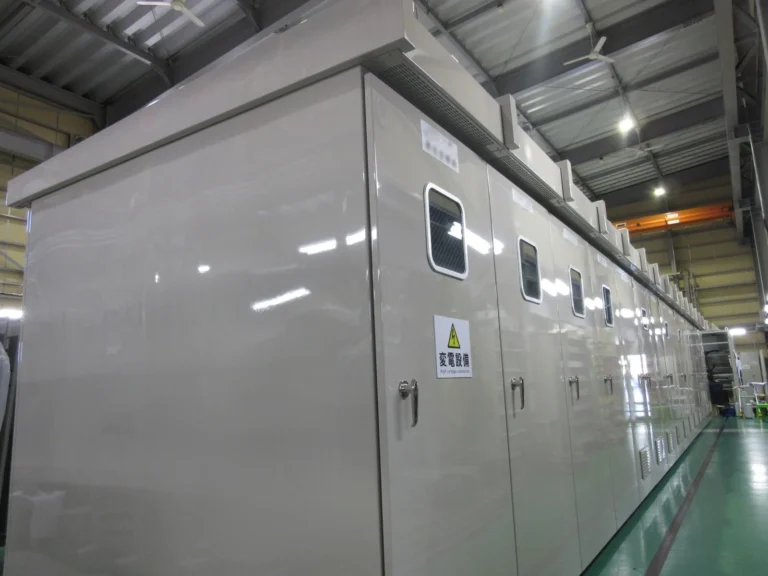
工場内に置かれた長いキュービクルの外観

電気・電子・実装キュービクル(受変電の盤)の製作鉄鋼制御盤・配電盤

キュービクル(幅15,200mm)

大きさは15200(W)×2550(H)×2620(D)。材質・仕様は鋼板、粉体塗装。

公式サイトで事例を見る ↗

高陽電機株式会社

出典:高陽電機「キュービクル|高陽電機の納入実績」

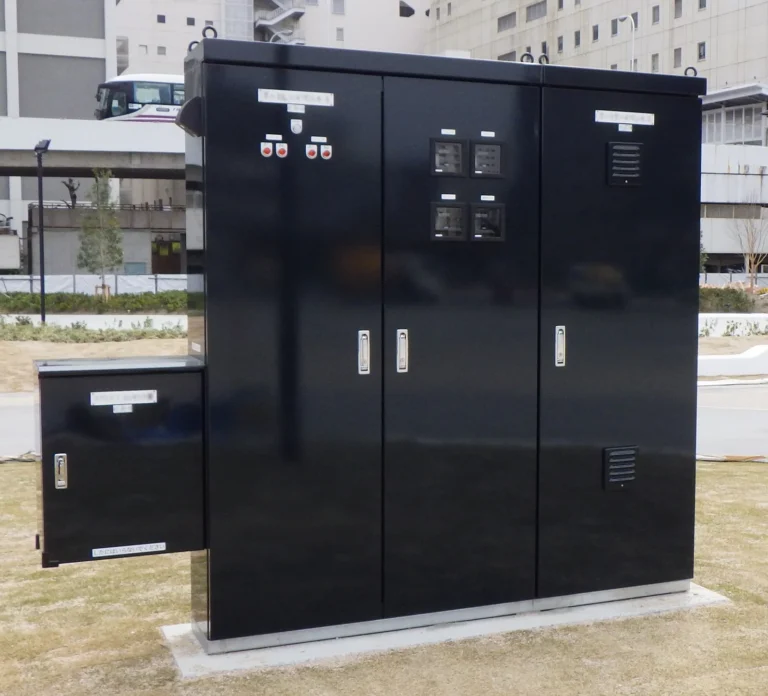
屋外に設置された黒色の分電盤

電気・電子・実装分電盤の製作鉄鋼制御盤・配電盤

分電盤(粉体塗装)

大きさは2405(W)×2020(H)×350(D)。材質・仕様は鋼板、粉体塗装。

公式サイトで事例を見る ↗

高陽電機株式会社

出典:高陽電機「分電盤|高陽電機の納入実績」

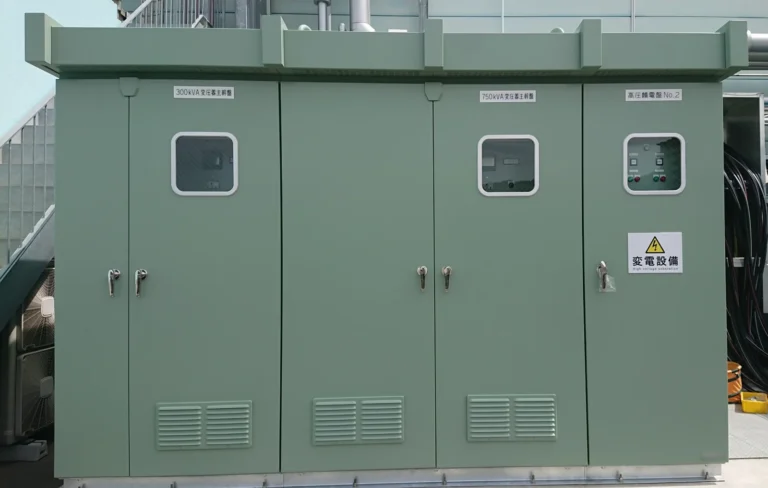
緑色に塗装された配電盤の外観

電気・電子・実装配電盤の製作鉄鋼制御盤・配電盤

配電盤(溶剤塗装)

大きさは3700(W)×2550(H)×3020(D)。材質・仕様は鋼板、溶剤塗装。

公式サイトで事例を見る ↗

高陽電機株式会社

出典:高陽電機「配電盤|高陽電機の納入実績」

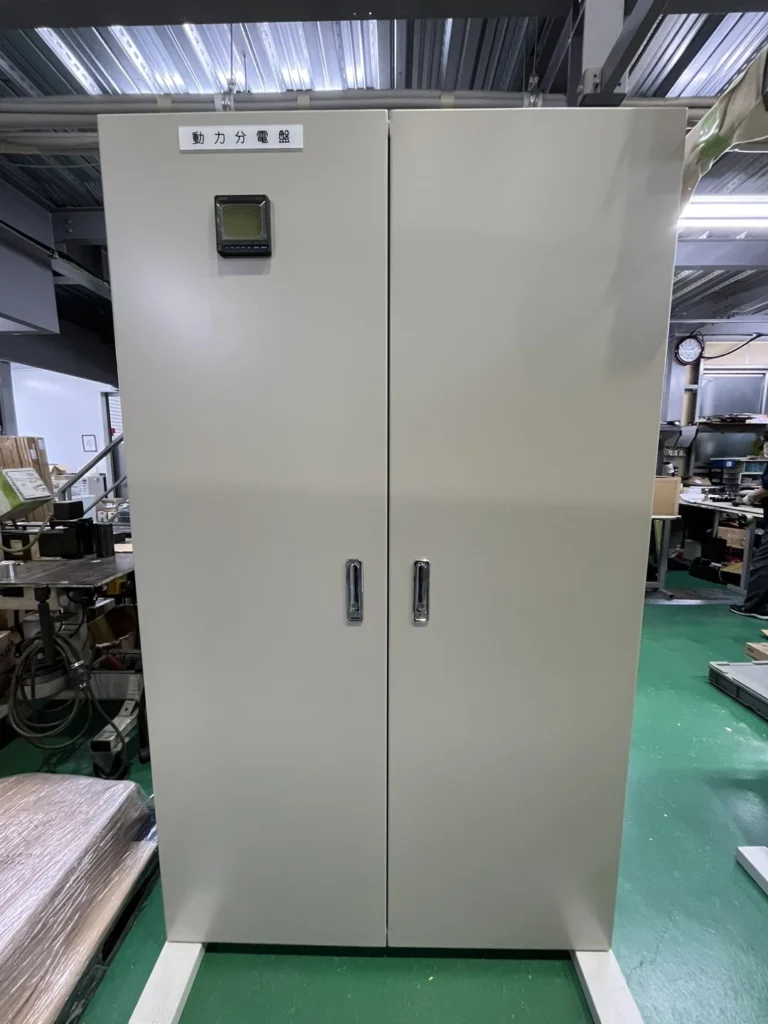
工場内に置かれた両開き扉の動力分電盤

電気・電子・実装分電盤の製作鉄鋼制御盤・配電盤

動力分電盤

大きさは1200(W)×2050(H)×350(D)。材質・仕様は鋼板、粉体塗装。

公式サイトで事例を見る ↗

高陽電機株式会社

出典:高陽電機「動力分電盤|高陽電機の納入実績」

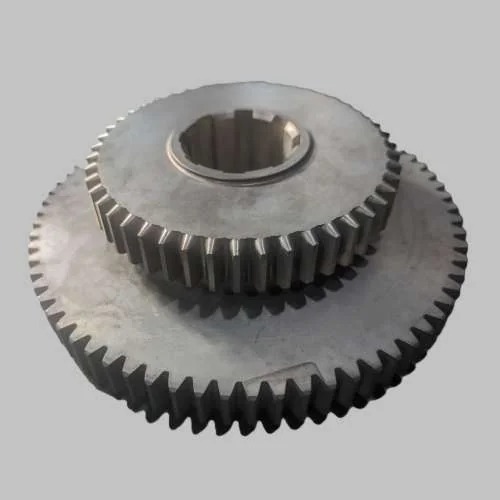
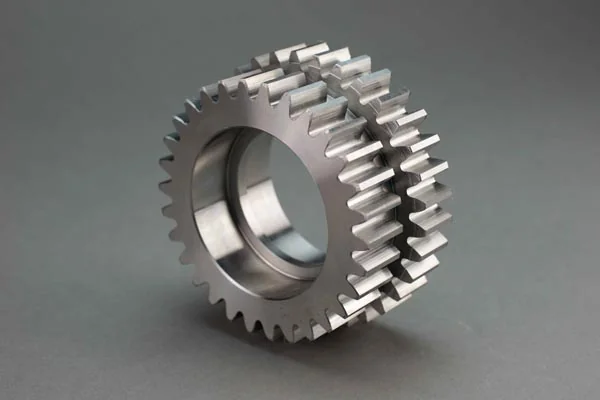
スプライン穴のある大小2段の平歯車

切削・研削歯切り(段付きギヤ)鉄鋼歯車・スプロケット

段付きギヤ(SCM415)

材質はSCM415。現物から諸元を特定して製図し、旋盤→歯切り→浸炭焼き入れ→ワイヤー(スプライン)。

公式サイトで事例を見る ↗

有限会社共範歯車工作所

出典:共範歯車工作所「加工事例」

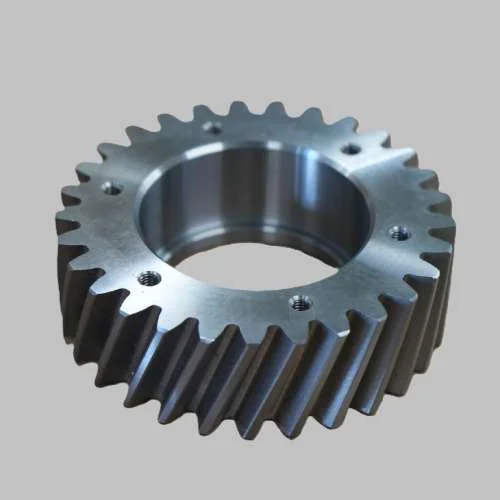
中央に大きな穴とタップ穴が並ぶはすば歯車

切削・研削歯切り(ヘリカルギヤ)鉄鋼歯車・スプロケット

ヘリカルギヤ(S45C)

材質はS45C。工程は旋盤→歯切り→タップ。

公式サイトで事例を見る ↗

有限会社共範歯車工作所

出典:共範歯車工作所「加工事例」

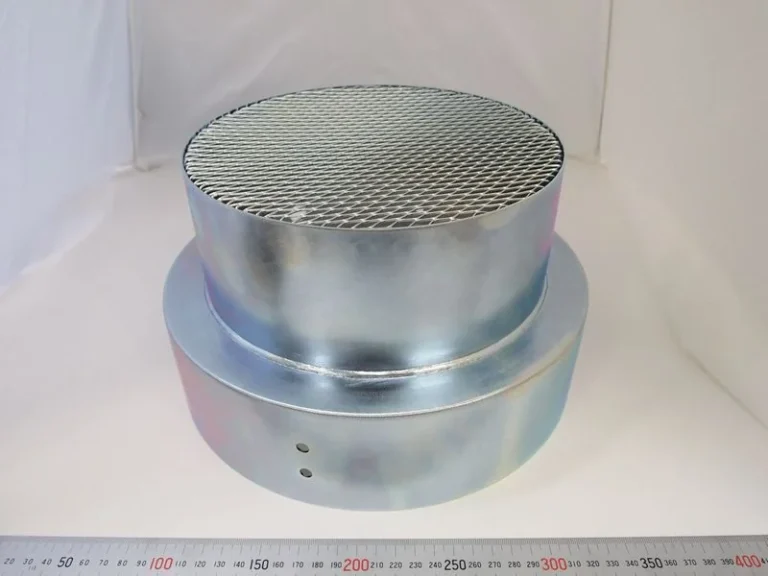
上面に網のある銀色の円筒形の板金部品

板金・プレス・鍛造ロール成形・溶接・板金鉄鋼ケース・筐体・カバー

ファンカバーのロール成形と溶接

SPCC、t1.2mm、270×270×160mm、1個。ツインロール成形機で端曲げなしの円筒にし、溶接とスポット溶接で組み立てた。

公式サイトで事例を見る ↗

株式会社前田テクニカ

出典:前田テクニカ「製品紹介」

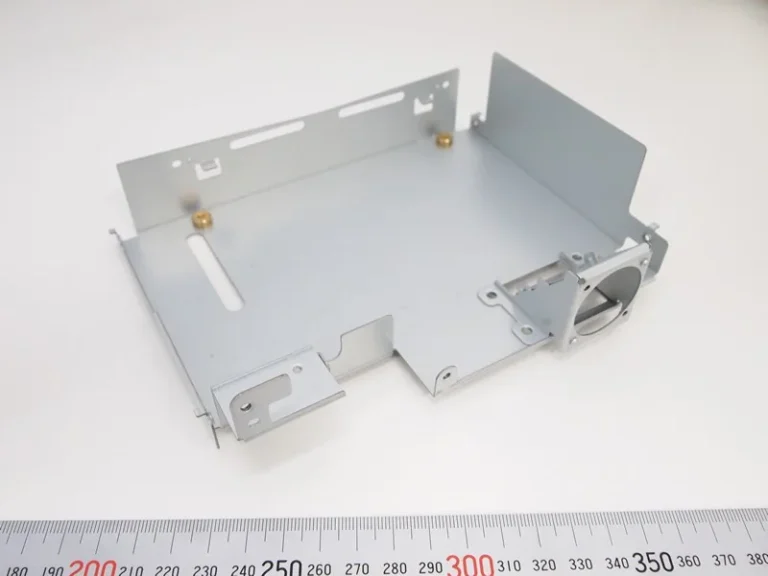
真ちゅう色のナットが付いた薄板のプレートASSY

板金・プレス・鍛造プレス加工・かしめ・圧入鉄鋼ブラケット・板金部品

カーナビ部品のプレートASSY

SECC、t0.8mm、200個。バーリングかしめと圧入で組立。QDC金型を含む単発プレス金型で金型コストを抑えた。

公式サイトで事例を見る ↗

株式会社前田テクニカ

出典:前田テクニカ「製品紹介」

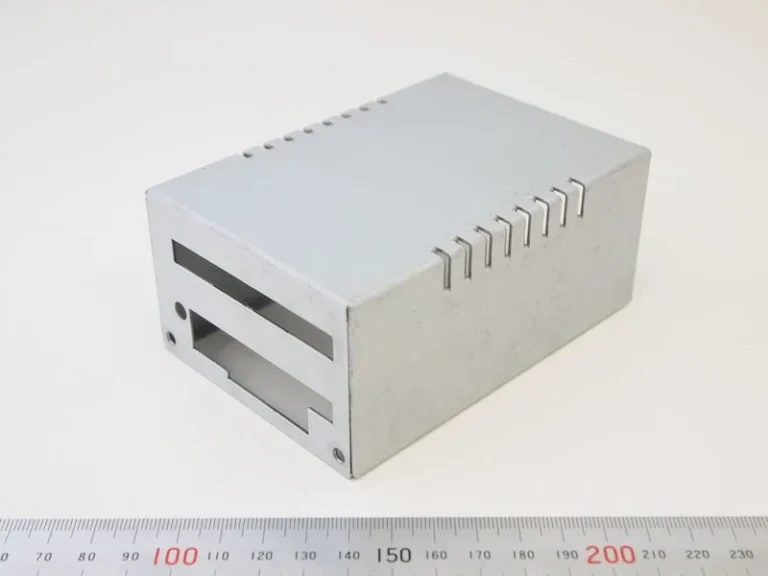
側面に切り起こしのスリットがある小型の板金ケース

板金・プレス・鍛造専用金型での板金加工鉄鋼ケース・筐体・カバー

ルーターカバーの切り起こし

SECC、t1.0mm、110×110×52mm、100個。肩部の切り起こしの形状を提案し、専用型を製作して加工した。

公式サイトで事例を見る ↗

株式会社前田テクニカ

出典:前田テクニカ「製品紹介」

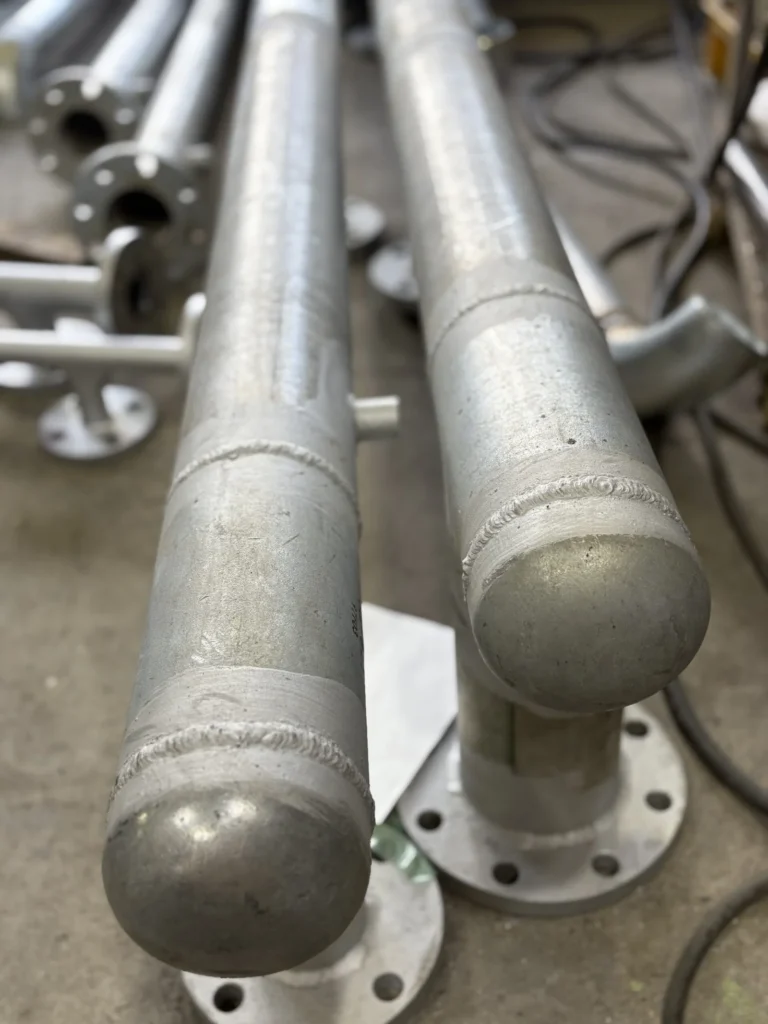
溶接で端部を閉じた配管とフランジ付き配管

施工・洗浄・包装配管加工(溶接)鉄鋼パイプ・チューブ

クーリングタワー白管の溶接加工

クーリングタワーのヘッダー管。白管65Aの溶接加工、ローバル仕上げ

公式サイトで事例を見る ↗

株式会社和田利工業

出典:和田利工業「施工実績」クーリングタワー 白管溶接加工
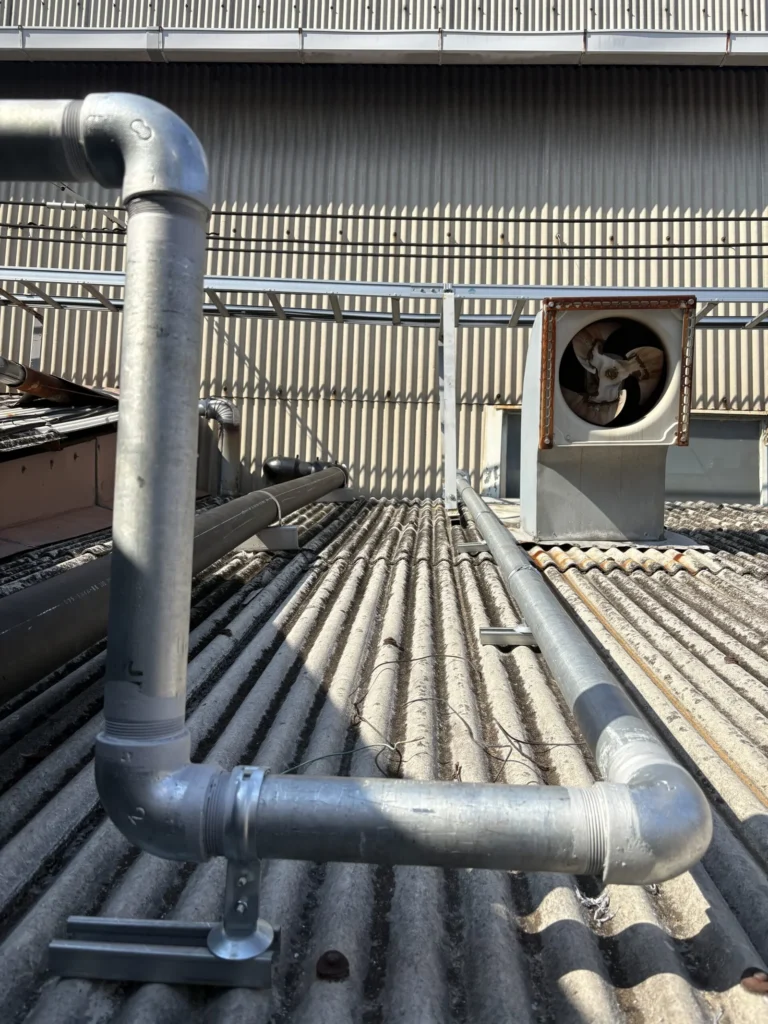
屋根上に敷設された白管のエアー配管

施工・洗浄・包装配管工事(工場ユーティリティ)鉄鋼パイプ・チューブ

エアー配管増設工事

エアー配管を約100m増設。SGP白管25〜50A

公式サイトで事例を見る ↗

株式会社和田利工業

出典:和田利工業「施工実績」エアー配管増設工事

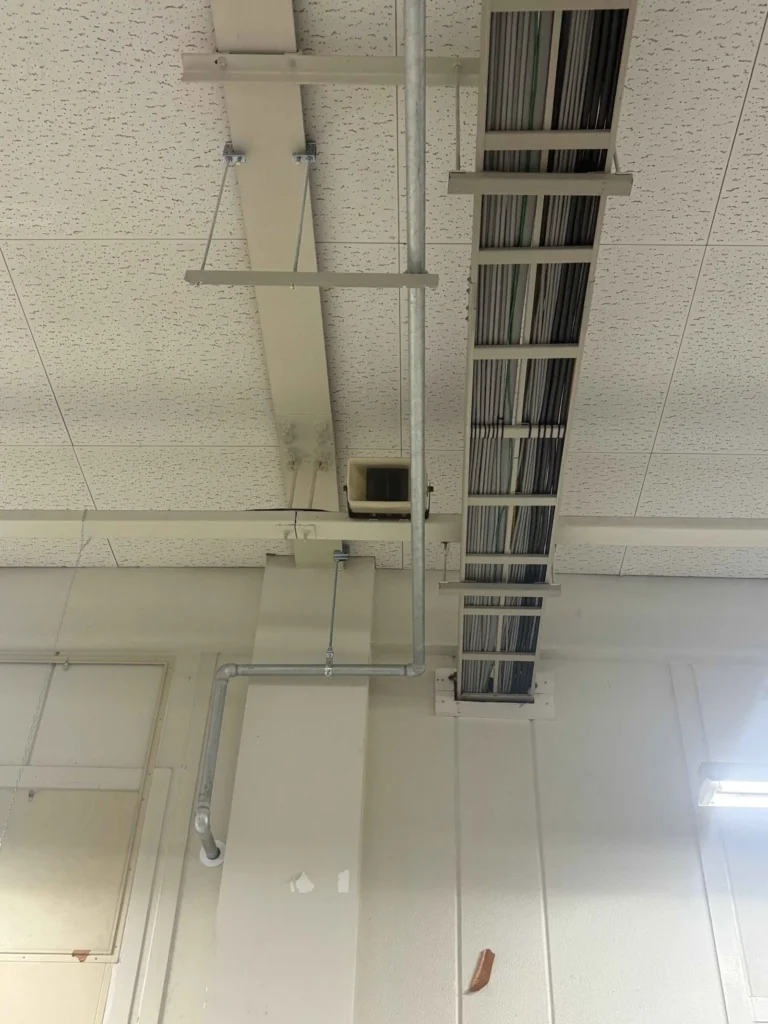
天井付近を通るエアー配管のバイパス

施工・洗浄・包装配管工事(工場ユーティリティ)鉄鋼パイプ・チューブ

エアー配管バイパス

1階・2階コンプレッサー間のバイパス配管。SGP白管32A、約60m、事前加工で1日で完了。

公式サイトで事例を見る ↗

株式会社和田利工業

出典:和田利工業「施工実績」エアー配管バイパス

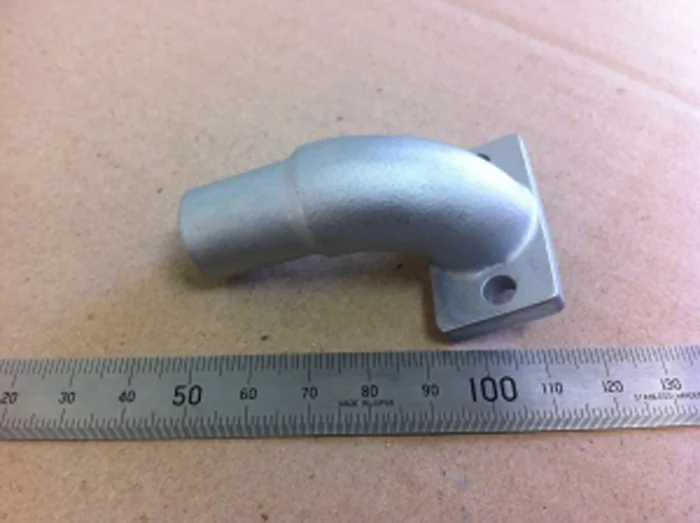
ものさしの横に置いたフランジ付きの曲がり管状の部品

鋳造・焼結・セラミックスロストワックス精密鋳造鉄鋼パイプ・チューブ

S45Cの鉄系部品

材質S45Cの鉄系部品の提案事例。

公式サイトで事例を見る ↗

佐藤ロストワックス技研株式会社

出典:佐藤ロストワックス技研「提案事例:S45C」

大径の穴をボーリング仕上げした、産業機械用の大型構造部品

切削・研削大型マシニング加工(5面加工)鉄鋼

機械構造部品 200×900×1,500mm

SS製、200×900×1,500mm。5面フライス・穴・ボーリング加工。大径円形部はボーリングツールで仕上げ。

公式サイトで事例を見る ↗

応原工業株式会社

出典:大型機械加工センター.com(応原工業)加工事例「機械構造部品(SS、200×900×1500)」
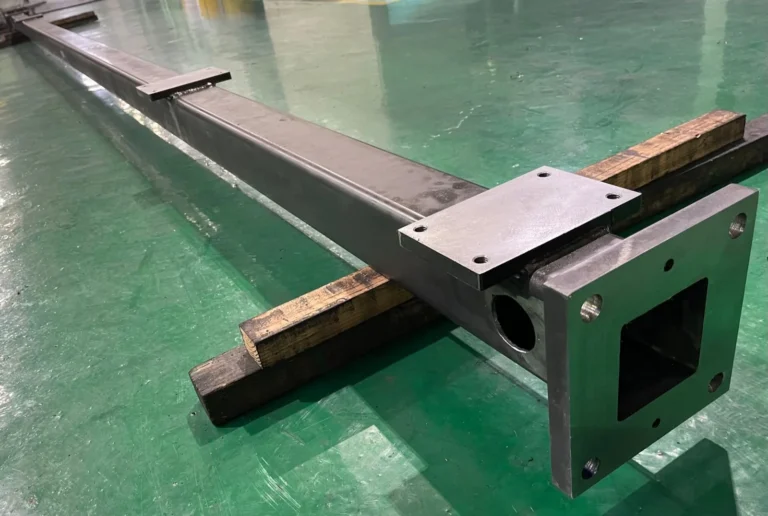
フランジと取付板が付いた、長い角パイプの加工品

切削・研削大型マシニング加工(長尺)鉄鋼パイプ・チューブ

角パイプ+板材の長尺加工 5,850mm

SSの角パイプを5面加工機で3面フライス加工し、5面加工機とラジアルボール盤で穴加工。長さ5,850mm、半導体製造装置向け。

公式サイトで事例を見る ↗

応原工業株式会社

出典:大型機械加工センター.com(応原工業)加工事例「角パイプ+板材の長尺加工(SS、5,850×200)」
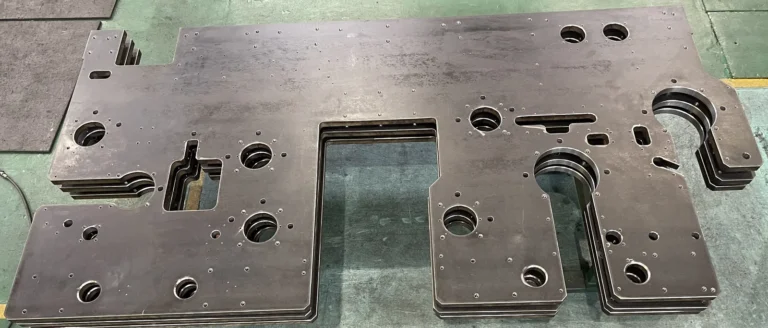
穴・切り欠き加工された大型のSS製プレート

切削・研削門型マシニングによる大型加工鉄鋼

EV装置向けプレート 1,490×2,990mm

門型マシニングセンタで大穴・横穴・面取りを加工し、ラジアルボール盤で小穴とタップを加工。EV部品を作る装置に組み込まれる。SS、1,490×2,990mm。

公式サイトで事例を見る ↗

応原工業株式会社

出典:大型機械加工センター.com(応原工業)加工事例「EV部品製造装置向け プレート(SS、1,490×2,990)」
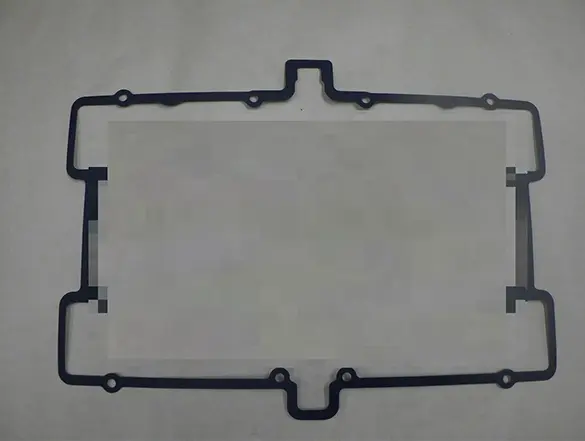
周囲に取付穴が並ぶ枠形のメタルガスケット

板金・プレス・鍛造抜き加工(メタルガスケット)鉄鋼Oリング・ガスケット・パッキン

バイク用のメタルガスケット

紙ガスケットをメタルガスケットに改良した事例。現物を図面化して製作。厚さ0.85mm、芯材 SPCC 0.25mm厚で、抜き加工で対応。

公式サイトで事例を見る ↗

株式会社福田工業

出典:福田工業「図面が無いガスケット・パッキンも対応! 当社のリバースエンジニアリング事例をご紹介!」
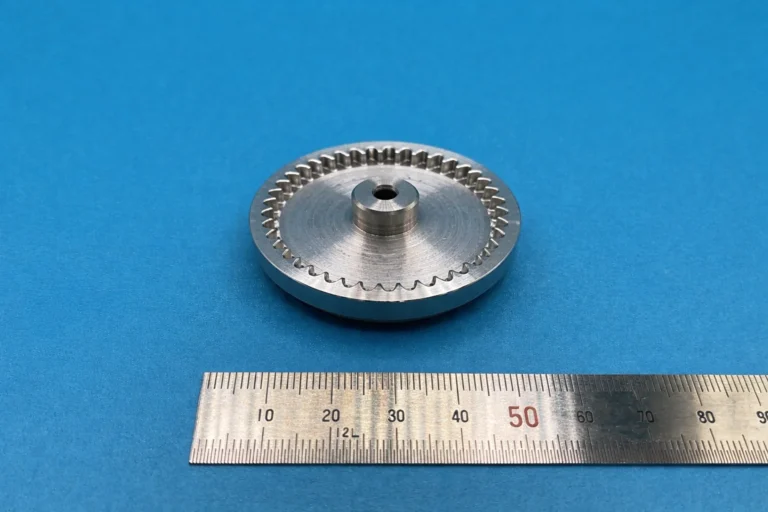
定規と並べた、端面に歯を持つ小さな歯車

切削・研削5軸複合加工(歯車の試作)鉄鋼歯車・スプロケット

5軸複合加工の歯車試作

歯車試作の加工例のうち、5軸複合加工で作ったS45Cの歯車。納期は2.5〜3.5週間。

公式サイトで事例を見る ↗

PINION TEC合同会社

出典:PINION TEC「歯車試作(歯車試作の加工例)」
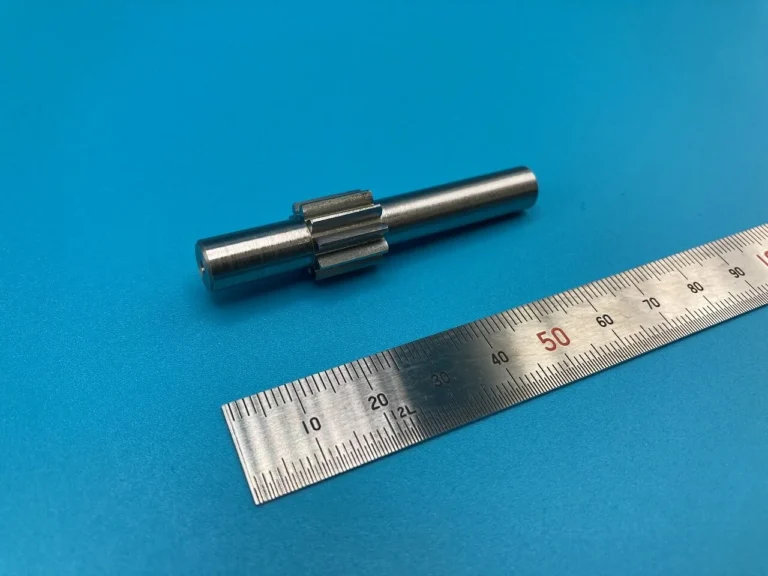
定規と並べた、軸に歯を切った小さな歯車軸

切削・研削歯切り(ホブ加工)鉄鋼歯車・スプロケット

ホブ加工の歯車軸の試作

歯車試作の加工例のうち、ホブ加工で作ったS45Cの歯車軸。納期は2週間程度。

公式サイトで事例を見る ↗

PINION TEC合同会社

出典:PINION TEC「歯車試作(歯車試作の加工例)」
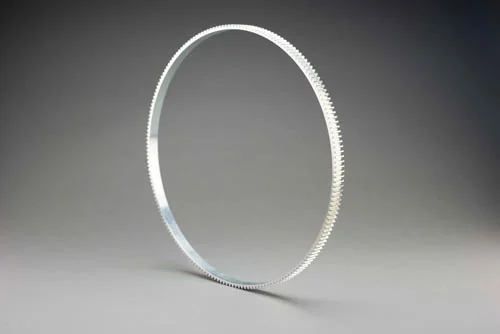
薄い輪の外周に歯を切ったリングギヤ

切削・研削歯切り(平歯車)鉄鋼歯車・スプロケット

薄肉リングギヤ

産業用設備向け。SCM415、モジュール1.5、外径Φ332、歯数188枚、肉厚1.5mm。独自の加工方法で冶具不要の高精度加工。

公式サイトで事例を見る ↗

株式会社町田ギヤー製作所

出典:町田ギヤー製作所「製品事例紹介:薄肉リングギヤ」
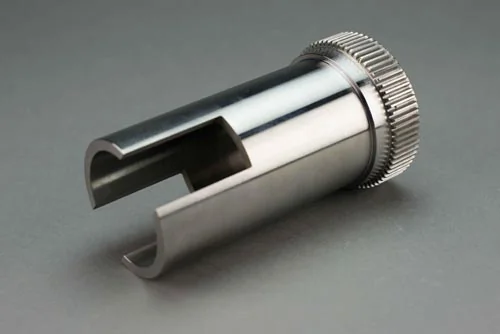
筒形に切り欠きのある、端に歯を持つ調整歯車

切削・研削歯切り(平歯車)鉄鋼歯車・スプロケット

船舶エンジン用の調整歯車

船舶エンジン向け。S45C、モジュール1.5、φ70-140。薄肉の筒形状部を、加工熱による変形を抑えて高精度に加工する。

公式サイトで事例を見る ↗

株式会社町田ギヤー製作所

出典:町田ギヤー製作所「製品事例紹介:調整歯車」

2段になった平歯車

切削・研削歯切り(平歯車)鉄鋼歯車・スプロケット

ジャッキ設備用の2段平歯車

ジャッキ設備向け。SCM420、モジュール3、サイズφ110-45。形状に合う歯車加工方法を選び、歯の位置関係や角度にも対応する。

公式サイトで事例を見る ↗

株式会社町田ギヤー製作所

出典:町田ギヤー製作所「製品事例紹介:2段平歯車」
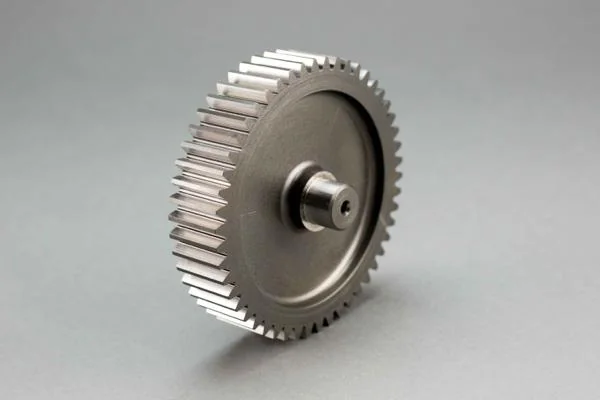
軸付きの歯車研削仕上げの平歯車

切削・研削歯車研削(創成研削仕上げ)鉄鋼歯車・スプロケット

歯車研削仕上げの平歯車

工作機械向け。SCM420、モジュール2、φ110-50。創成研削で仕上げ、歯車等級は新JIS1級。

公式サイトで事例を見る ↗

株式会社町田ギヤー製作所

出典:町田ギヤー製作所「製品事例紹介:歯研平歯車(歯車研削仕上げ)」
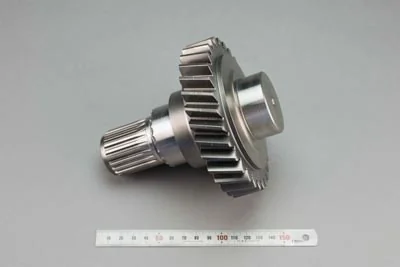
スプライン軸と一体のはすば歯車

切削・研削歯切り(はすば歯車)鉄鋼歯車・スプロケット

フォークリフト用のはすば歯車

フォークリフト向け。SCM420H、モジュール3.5、サイズφ125-145。お客様の要望に合わせた角度で歯車加工が可能としている。

公式サイトで事例を見る ↗

株式会社町田ギヤー製作所

出典:町田ギヤー製作所「製品事例紹介:ヘリカルギヤ」
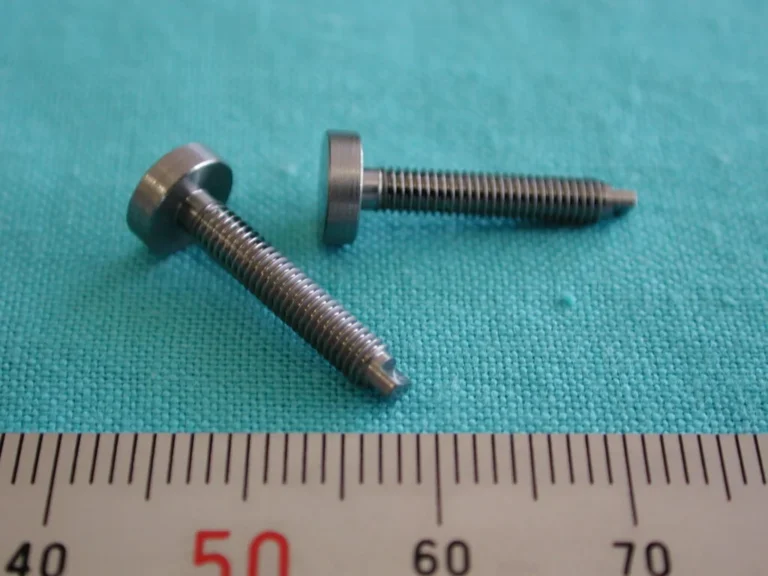
自動旋盤で加工した頭付きのねじ部品

切削・研削自動旋盤(ねじ付きの小物部品)鉄鋼ボルト・ねじ・ピン

自動旋盤のねじ付き部品

NC自動旋盤の加工品事例(鉄の製品)として掲載されている、頭付きでねじ部のある小物の部品。ダイス加工。

公式サイトで事例を見る ↗

有限会社瓜生製作所

出典:瓜生製作所「NC自動旋盤の加工品・製品事例」

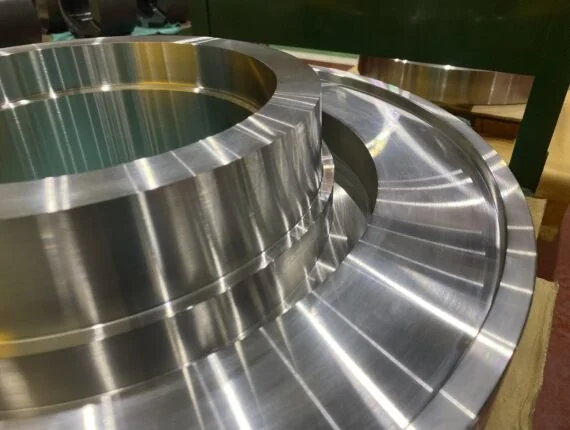
外周に段のある大径リング

切削・研削大型旋盤加工(大径リング)鉄鋼

大径リング φ600×140L

大型旋盤加工の製作事例。サイズφ600×140L、材質SKD61(DAC)。

公式サイトで事例を見る ↗

秦精工株式会社

出典:大型旋盤・ターニング加工.COM「大径リング 大型旋盤加工サービス」
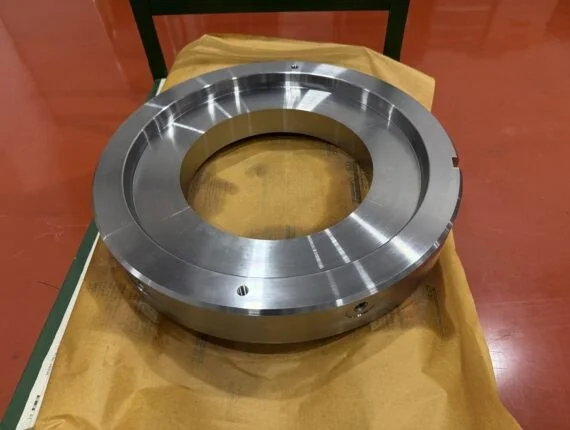
段付きの大径リング(大型旋盤加工品)

切削・研削大型旋盤加工(大径リング)鉄鋼

大径リング φ510×115L

大型旋盤加工の製作事例。サイズφ510×115L、材質SKD61(DAC)。

公式サイトで事例を見る ↗

秦精工株式会社

出典:大型旋盤・ターニング加工.COM「大径リング 大型旋盤加工サービス」
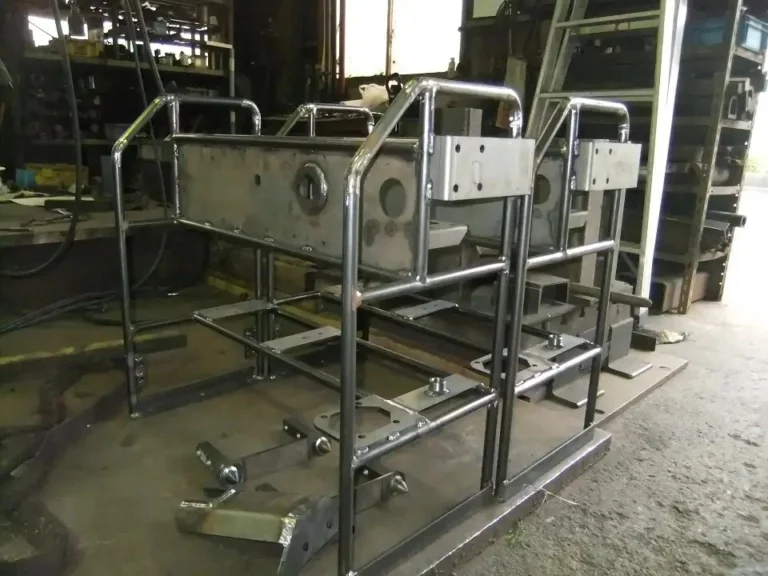
パイプ材で組んだパイプえぐり機の操作スタンド

組立・装置製作装置部品の製作鉄鋼

パイプえぐり機の操作スタンド

SGP15Aと高圧ソケットを使った、パイプえぐり機の操作スタンド。

公式サイトで事例を見る ↗

株式会社石黒

出典:石黒「製品実績」

パイプ材で組んだパイプえぐり機のベースフレーム

組立・装置製作フレームの製作鉄鋼

パイプえぐり機のベースフレーム

SGP25・32・40Aを使った、巾1,000×長さ1,970のパイプえぐり機のベースフレーム。

公式サイトで事例を見る ↗

株式会社石黒

出典:石黒「製品実績」

工事現場用エレベーターフレームの製作品

組立・装置製作フレームの製作鉄鋼

工事現場用エレベーターフレーム

溝形鋼200×90×8×13.5と角パイプを主要材とした、上3,550×1,810・下2,712×1,950のフレーム。

公式サイトで事例を見る ↗

株式会社石黒

出典:石黒「製品実績」

角パイプで組んだ架台の製作品

組立・装置製作架台の製作鉄鋼

架台(2,950×1,900×700)

角パイプ(STKR)を主要材とした、横幅2,950・奥行1,900・高さ700の架台。

公式サイトで事例を見る ↗

株式会社石黒

出典:石黒「製品実績」

H形鋼と角パイプで組んだフレームの製作品

組立・装置製作フレームの製作鉄鋼

フレーム(3,200×3,100)

H形鋼400×200と角パイプ(STKR)200×100×6を主要材とした、3,200×3,100のフレーム。

公式サイトで事例を見る ↗

株式会社石黒

出典:石黒「製品実績」

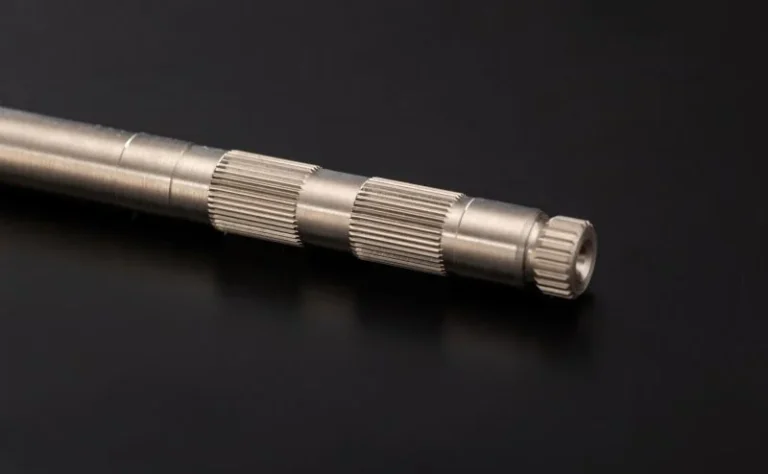
2か所に細かい歯形のある長い鉄のシャフト

放電加工型彫放電加工鉄鋼シャフト・軸

自動車関連の鉄シャフト部品

加工技術は旋盤加工と型彫放電加工、材質はS45C(鉄)、用途は自動車関連。発注後3日で納品した事例。

公式サイトで事例を見る ↗

株式会社アスク

出典:株式会社アスク「過去に手がけた試作品の製作事例(#0014)」
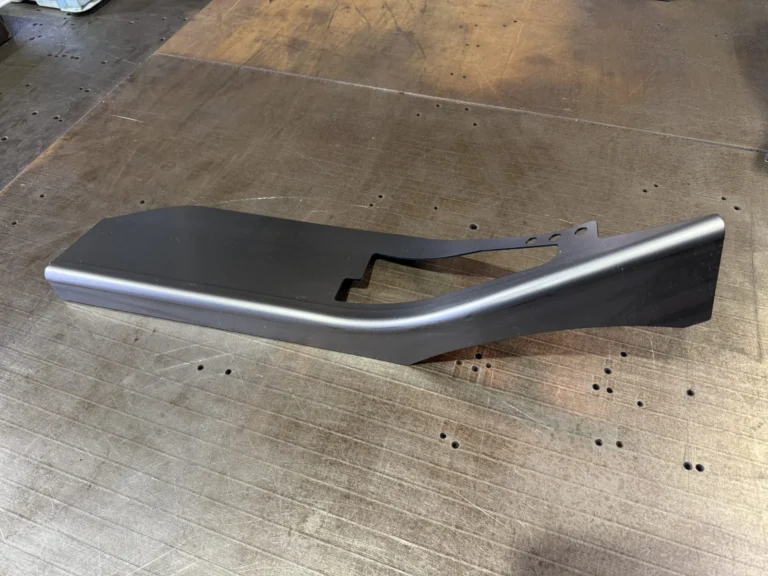
異形穴・丸穴・外周をレーザーカットした曲面の重機ステップカバー

レーザー加工3次元レーザー切断(プレス品)鉄鋼

重機ステップカバーの3Dレーザー加工

支給されたSPCC t2.3のプレス品に異形穴・丸穴・外周を3Dレーザーでカット。曲面にヘッドがぶつからず加工でき、100個とある。

公式サイトで事例を見る ↗

有限会社清康金属工業所

出典:清康金属工業所「解決事例:重機のステップカバーを3Dレーザー加工しました」
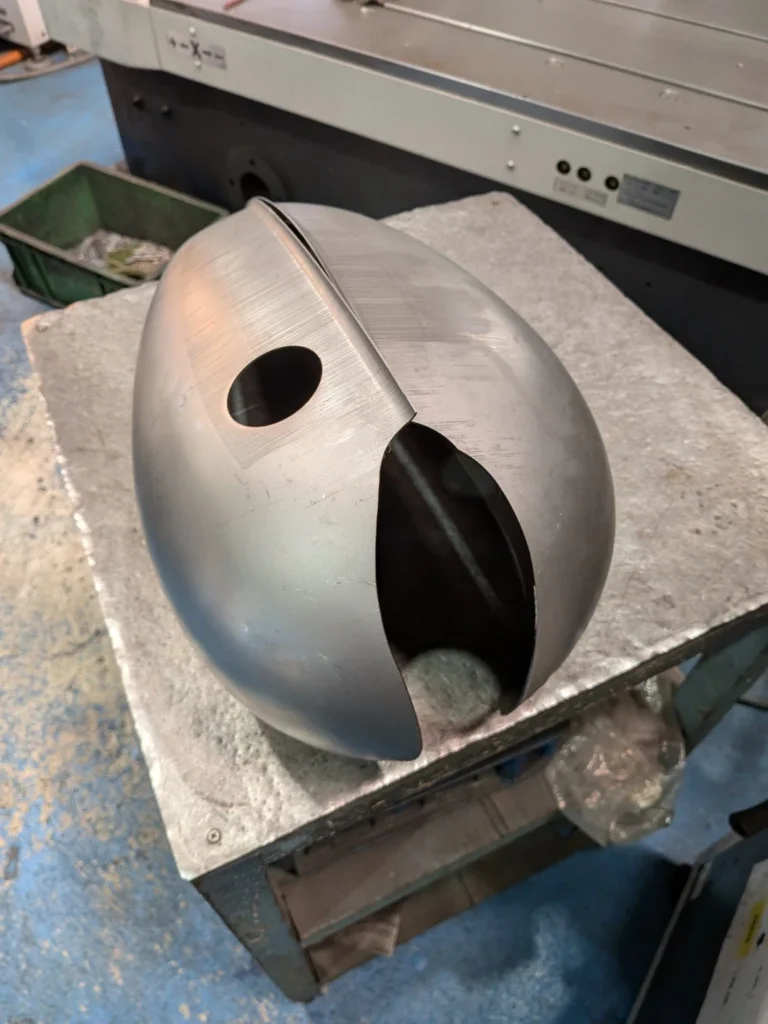
外周を切り丸穴をあけたバイクのタンクカバー用プレス品

レーザー加工3次元レーザー切断(プレス品)鉄鋼

バイクのタンクカバーの3Dレーザー加工

支給されたSPCC t1.2のプレス品の外周を3Dレーザーで切り、丸穴をあけた。カスタム用で、30個加工したとある。

公式サイトで事例を見る ↗

有限会社清康金属工業所

出典:清康金属工業所「解決事例:バイクのガソリンタンクカバーを加工しました」
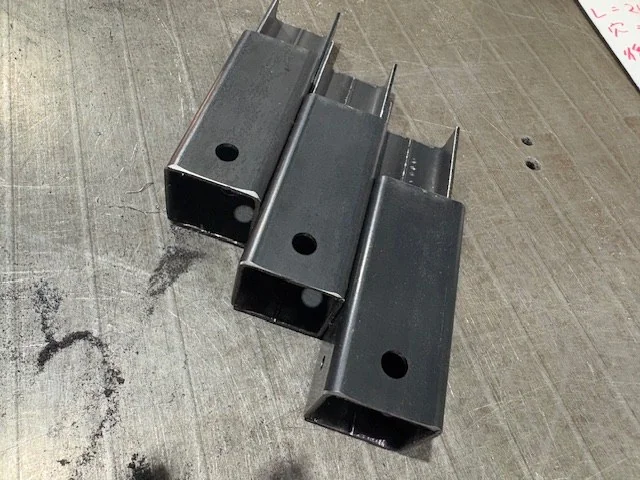
丸穴と外周切りを加工した31角の角パイプ3本

レーザー加工パイプの3次元レーザー切断鉄鋼パイプ・チューブ

角パイプの丸穴あけと外周切り

STKMR 31角 t1.6の角パイプに丸穴と外周切りを加工。軸が180°動くため切り返しなしで1回で切れ、382個加工したとある。

公式サイトで事例を見る ↗

有限会社清康金属工業所

出典:清康金属工業所「解決事例:角パイプに3Dレーザーにて丸穴明と外周切りを加工しました」
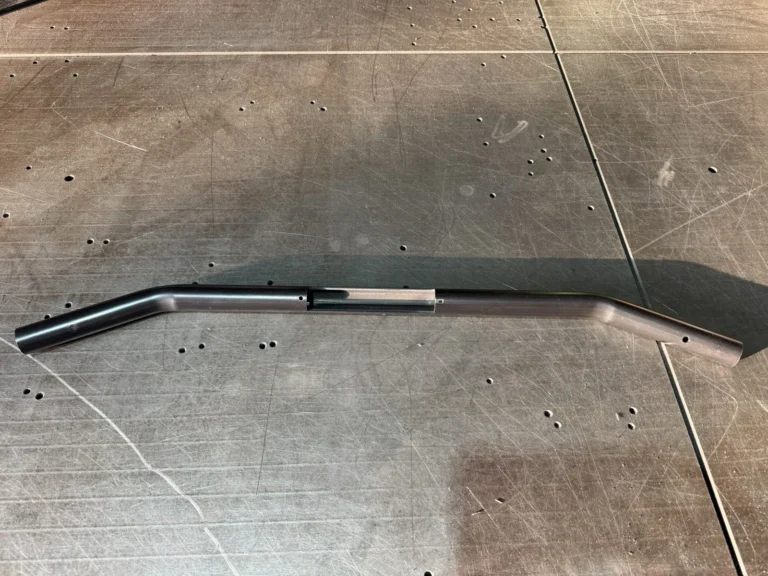
曲げ加工したガス管パイプに穴をあけた加工品

レーザー加工パイプの3次元レーザー穴あけ鉄鋼パイプ・チューブ

ガス管パイプの異形穴・丸穴

SGP(ガス管20A)t2.8に3Dレーザーで異形穴2か所と丸穴4か所、タップ切りを加工。加工数は300本とある。

公式サイトで事例を見る ↗

有限会社清康金属工業所

出典:清康金属工業所「解決事例:ガス管パイプに3Dレーザー加工にて異形穴明の加工」
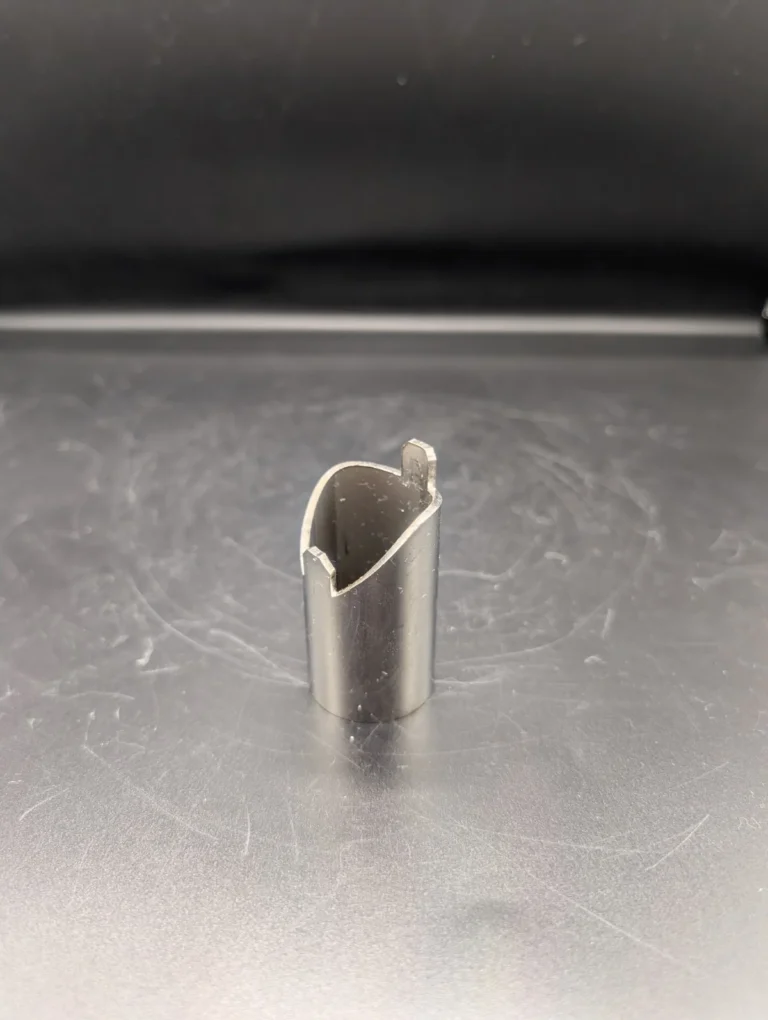
先端を斜めにえぐった手すり用の丸パイプ

レーザー加工パイプの3次元レーザー加工(ザグリ)鉄鋼パイプ・チューブ

手すり用パイプの角度付きザグリ

建築用手すりの丸パイプに、40度や45度など角度の付いたザグリ加工を三次元レーザーで行った事例とある。

公式サイトで事例を見る ↗

酒井鋼管株式会社

出典:酒井鋼管「3次元レーザー加工センター.com 加工事例:手すりのパイプ加工品」
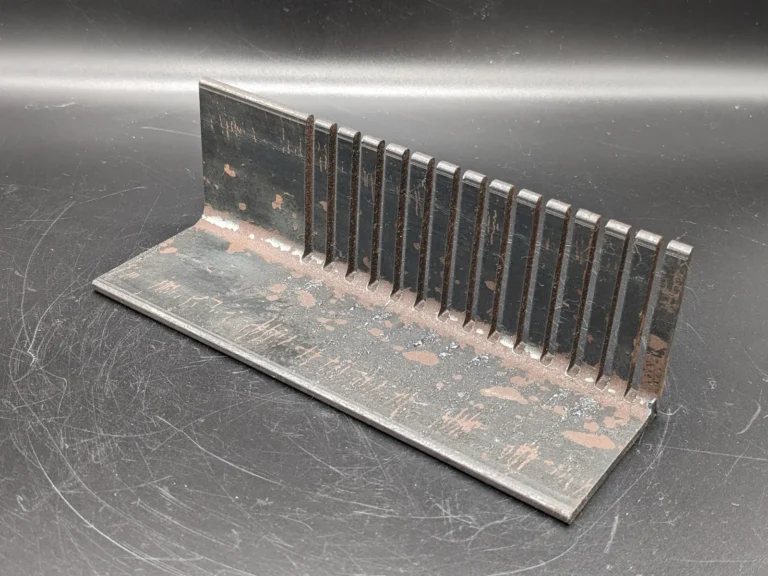
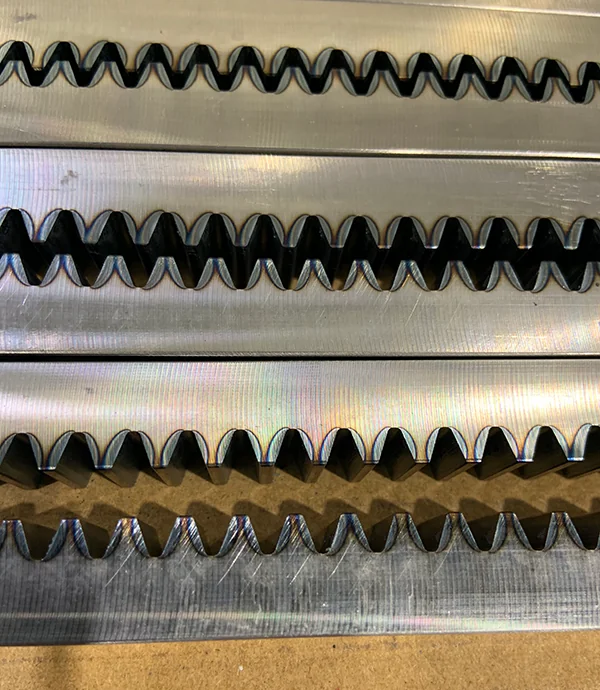
アングル材の一辺を櫛状に切り込んだ加工品

レーザー加工アングルの3次元レーザー加工鉄鋼

アングル材の櫛状加工

アングル材の一辺を櫛のような形状に三次元レーザーで加工。切削より工具交換や複数工程が不要で、短納期・低コストとある。

公式サイトで事例を見る ↗

酒井鋼管株式会社

出典:酒井鋼管「3次元レーザー加工センター.com 加工事例:アングルの櫛」
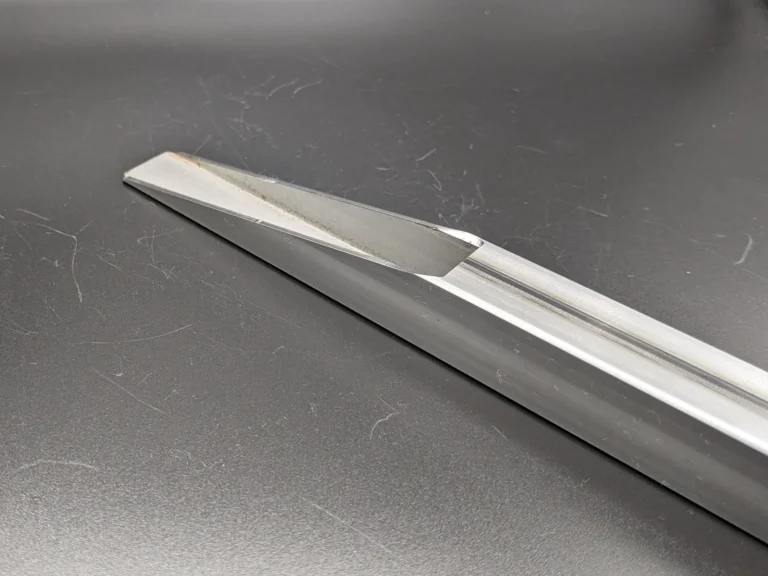
鋭角に切断したパイプの端部

レーザー加工パイプの3次元レーザー切断鉄鋼パイプ・チューブ

パイプの鋭角切断(テーブル骨組み)

角パイプを三次元レーザーで鋭角に切断。鋸切断では30度より鋭角の切断品の量産が難しいが、レーザーなら問題ないとある。

公式サイトで事例を見る ↗

酒井鋼管株式会社

出典:酒井鋼管「3次元レーザー加工センター.com 加工事例:テーブルの骨組み部品 角度切り」
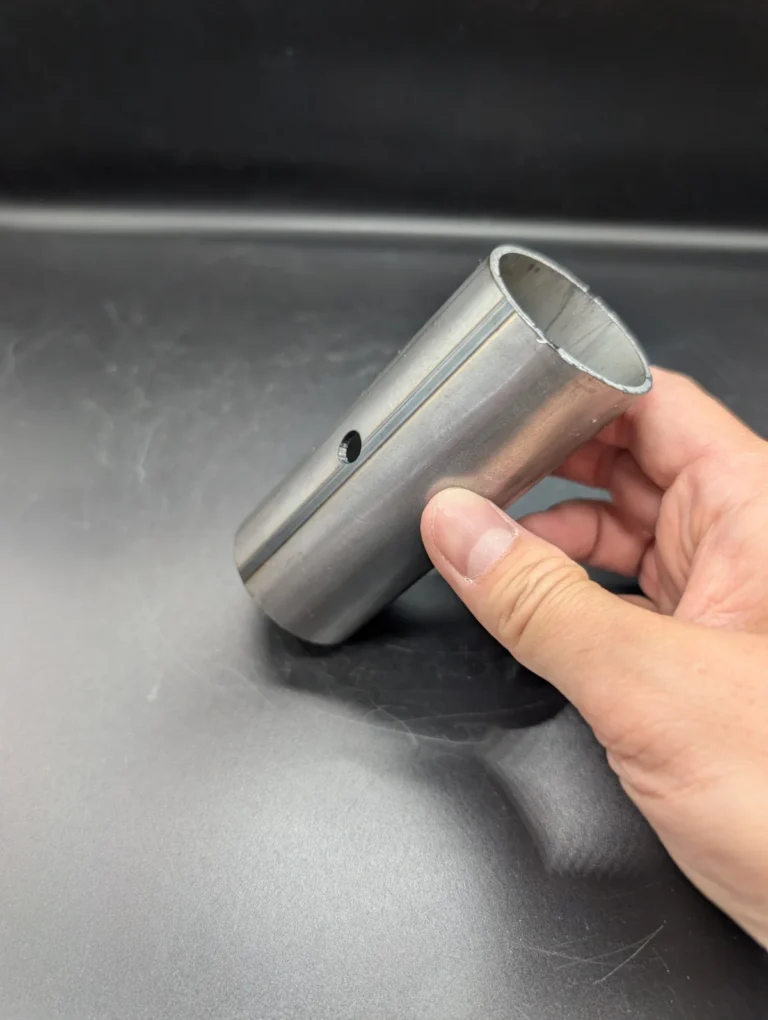
斜めに切断した丸パイプの側面に穴をあけた加工品

レーザー加工パイプの3次元レーザー穴あけ鉄鋼パイプ・チューブ

パイプの角度付き穴あけ

丸パイプの切断角度に合わせた角度付きの穴あけを、ベベル加工の技術で三次元レーザー加工したとある。

公式サイトで事例を見る ↗

酒井鋼管株式会社

出典:酒井鋼管「3次元レーザー加工センター.com 加工事例:パイプの角度のある穴あけ加工」
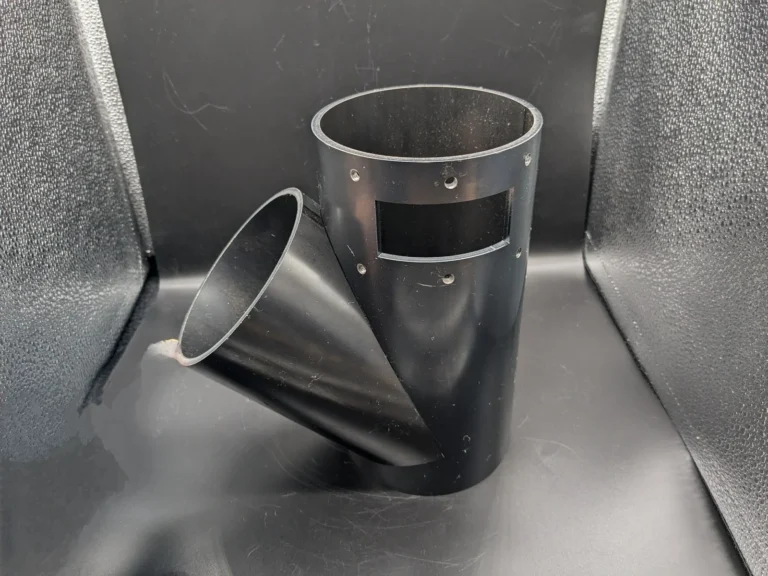
鋭角に切断した丸パイプに長方形の窓と小穴を加工した配管部品

レーザー加工パイプの3次元レーザー切断鉄鋼パイプ・チューブ

配管部品のパイプ鋭角切断

SGPの丸パイプを三次元レーザーで加工。長方形の穴は流量計用で、勘合部は一度の切断で鋭角に仕上げたとある。

公式サイトで事例を見る ↗

酒井鋼管株式会社

出典:酒井鋼管「3次元レーザー加工センター.com 加工事例:建設現場の配管部品 パイプ鋭角切断」
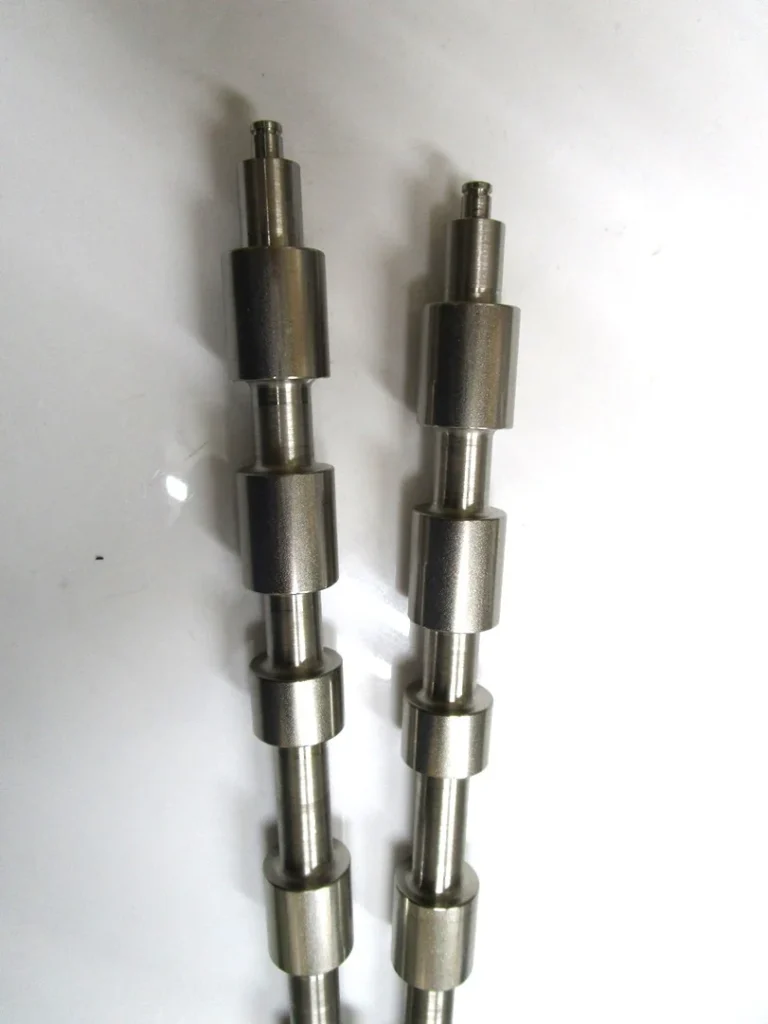
無電解ニッケルめっき後の段付きシャフト2本

表面処理・熱処理無電解ニッケルめっき鉄鋼シャフト・軸

鉄製シャフトの無電解ニッケルめっき

鉄製シャフトに無電解ニッケルめっきを施した事例。シャフト両先端部分にメッキの精度が要求されると記載。

公式サイトで事例を見る ↗

植田鍍金工業株式会社

出典:植田鍍金工業「鉄製シャフトに無電解ニッケルメッキ加工を施した事例|大阪府」
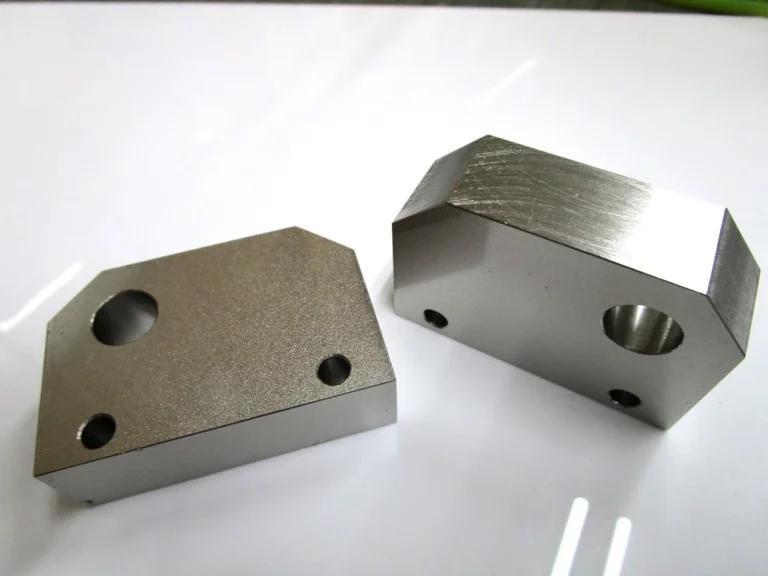
無電解ニッケルめっきを施した鉄製ブロック2個

表面処理・熱処理無電解ニッケルめっき鉄鋼

鉄製ブロックの無電解ニッケルめっき

工場設備で使う鉄製ブロック50個に無電解ニッケルめっき。膜厚5ミクロンを時間・液温・濃度で管理、1週間で実施と記載。

公式サイトで事例を見る ↗

植田鍍金工業株式会社

出典:植田鍍金工業「鉄製ブロックに無電解ニッケルメッキ加工を施した事例|大阪府」
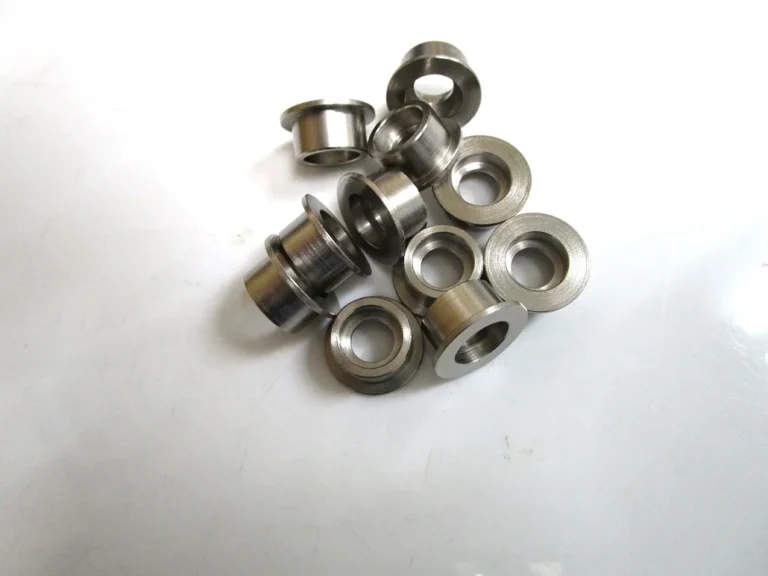
無電解ニッケルめっき後の小型プーリー

表面処理・熱処理無電解ニッケルめっき鉄鋼

鉄製プーリーの無電解ニッケルめっき

径16mm×長さ20mmの小型の鉄製プーリー500個に無電解ニッケルめっきを施した事例。

公式サイトで事例を見る ↗

植田鍍金工業株式会社

出典:植田鍍金工業「鉄製プーリーに無電解ニッケルメッキ加工を施した事例|大阪府」
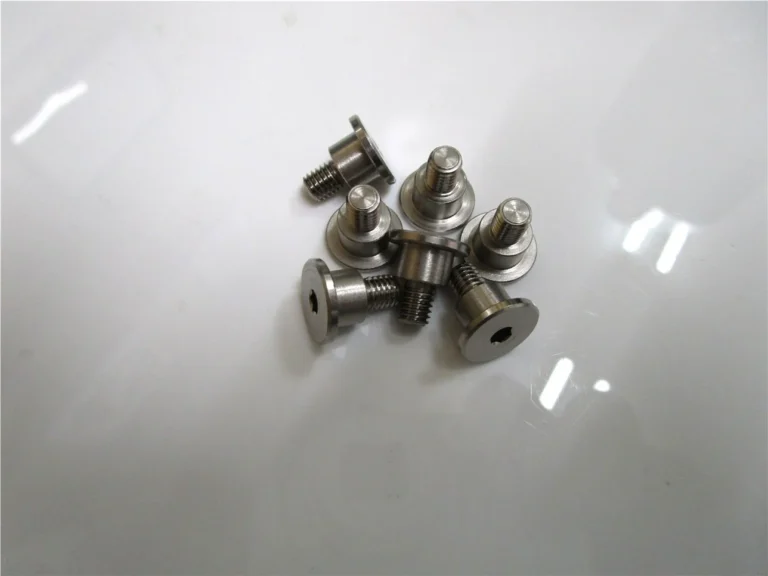
無電解ニッケルめっき後の小さなピン

表面処理・熱処理無電解ニッケルめっき鉄鋼ボルト・ねじ・ピン

特殊ピンの無電解ニッケルめっき

袋穴のある小さなネジ状の鉄製ピンに無電解ニッケルめっきを施した事例。袋穴の奥の加工油を前処理で除去と記載。

公式サイトで事例を見る ↗

植田鍍金工業株式会社

出典:植田鍍金工業「鉄製特殊ピンに無電解ニッケルメッキ加工を施した事例|大阪府東大阪市」
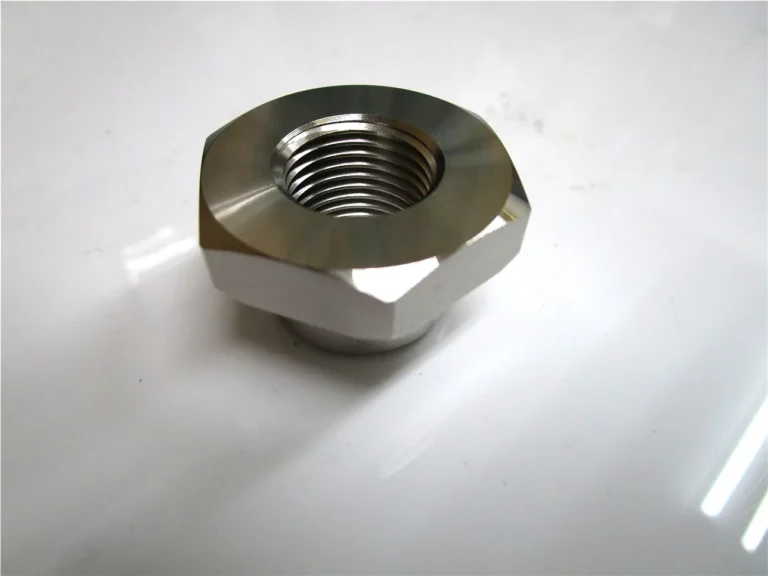
無電解ニッケルめっき後の六角ナット

表面処理・熱処理無電解ニッケルめっき鉄鋼ボルト・ねじ・ピン

特殊ナットの無電解ニッケルめっき

鉄製の特殊ナットに無電解ニッケルめっきを施した事例。脱脂と前処理を徹底して曇りを防いだと記載。

公式サイトで事例を見る ↗

植田鍍金工業株式会社

出典:植田鍍金工業「鉄製特殊ナットへの無電解ニッケルメッキ加工|大阪市」
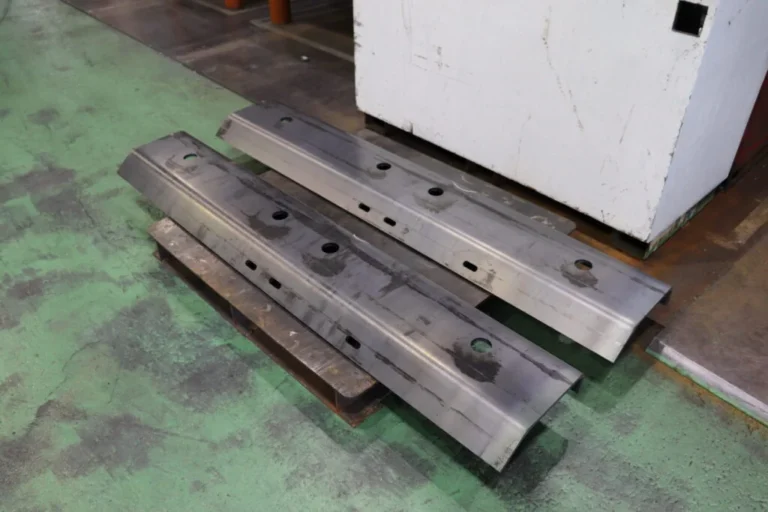
穴をあけて曲げた細長い鋼板部品が並ぶ

レーザー加工レーザー切断鉄鋼ブラケット・板金部品

大型補強ブラケットのレーザー切断

SS400、板厚8mm。12kWファイバーレーザーで切断し、350トンブレーキプレスで曲げた。

公式サイトで事例を見る ↗

抱月工業株式会社

出典:抱月工業「大型補強ブラケット」

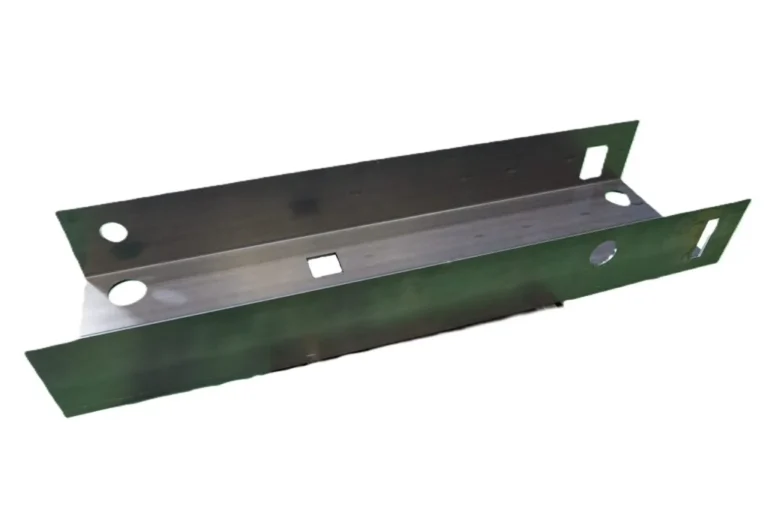
角穴・丸穴・長穴をあけて曲げた厚板鋼板のコの字部品

レーザー加工レーザー切断鉄鋼

厚板鋼板の精密曲げ・穴加工

SS400の厚板(板厚9)にレーザー切断と曲げ加工をした事例。350トンブレーキプレスを使用。

公式サイトで事例を見る ↗

抱月工業株式会社

出典:抱月工業「厚板鋼板の精密曲げ・穴加工部品」

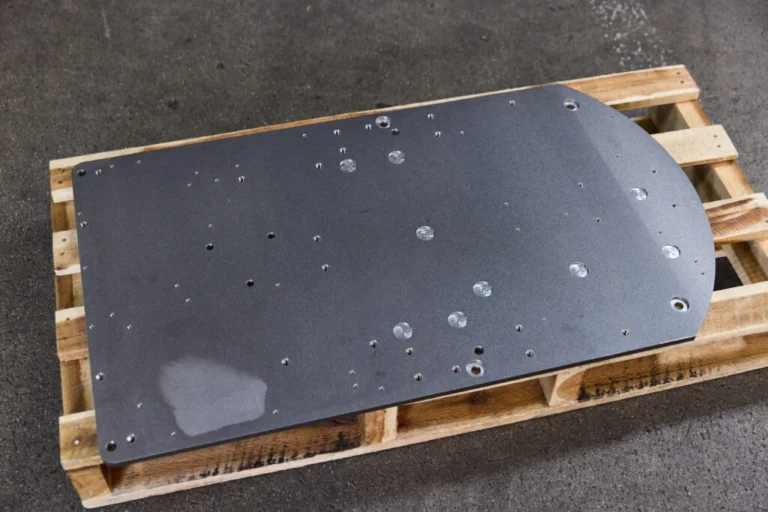
多数の穴が加工された医療機器ベース用の鋼板

レーザー加工レーザー切断鉄鋼

医療機器ベースの鋼板加工

SS400、板厚12mm。4.5kWのCO2レーザーで切断し、マシニングセンタで加工した医療機器ベース部品。

公式サイトで事例を見る ↗

抱月工業株式会社

出典:抱月工業「医療機器ベースの鋼板調達から機械加工」

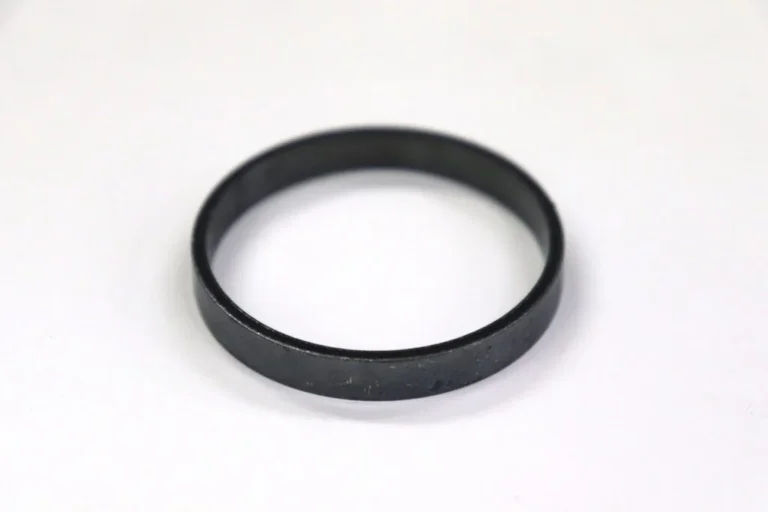
レーザー切断で作った細幅のリング部品

レーザー加工レーザー切断鉄鋼

細幅リング部品のレーザー切断

SS400の板厚6mmから幅2mmのリングを、10kWファイバーレーザーで切断。材料の切断のみで製作し、機械加工よりコストを抑えた。

公式サイトで事例を見る ↗

抱月工業株式会社

出典:抱月工業「細幅リング部品のコストダウン」

大径の円環状のモーター用ステーターカバー

板金・プレス・鍛造プレス鉄鋼ケース・筐体・カバー

HV車用モーターのステーターカバー

材質SPCE、t2.6、Φ280×50。内径真円度0.05〜0.10、孔位置度0.03で量産納入した事例。

公式サイトで事例を見る ↗

株式会社池田製作所

出典:池田製作所「製品事例」(板鍛造・プレス加工技術.com)
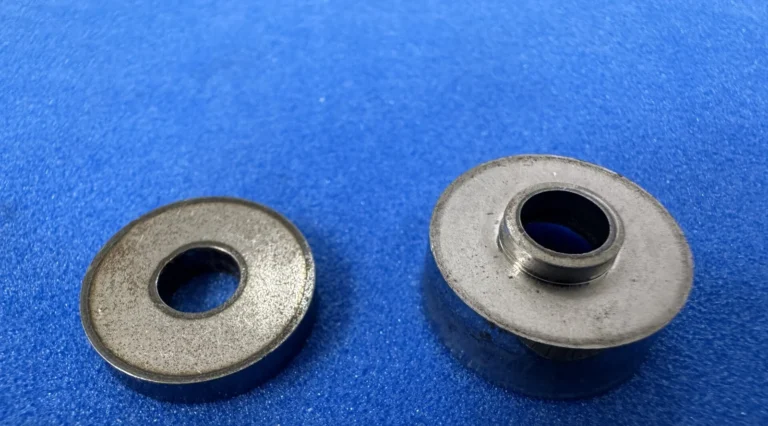
板鍛造で1工程成形した絞り製品(円盤状の部品と筒状の部品)

板金・プレス・鍛造絞り・板鍛造鉄鋼

エースモデル板鍛造で1工程成形し、公差レンジ0.02mm・真円度0.01mm以下

工法転換技術:絞り製品

絞り成形品を板鍛造技術で1工程成形。材質SPHC、t3.2、公差レンジ0.02mm、真円度0.01mm以下。

公式サイトで事例を見る ↗

株式会社池田製作所

出典:池田製作所「製品事例」(板鍛造・プレス加工技術.com)
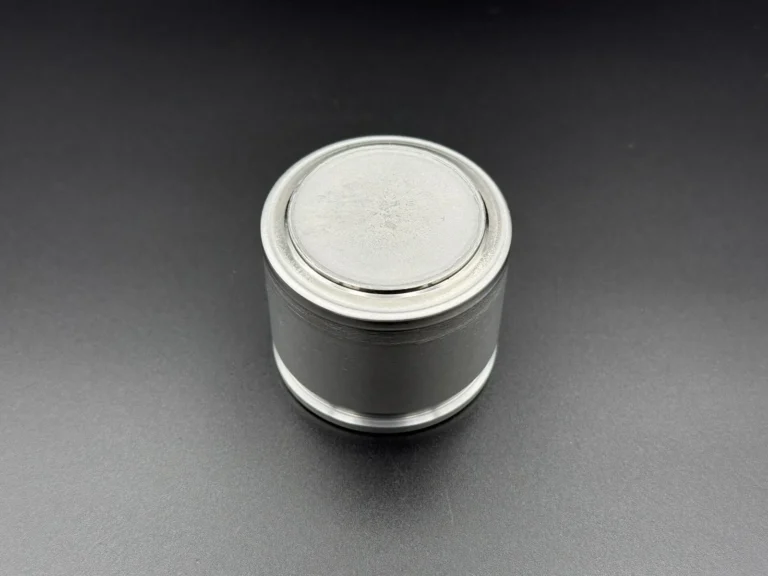
板鍛造で成形したブレーキピストン

板金・プレス・鍛造鍛造(板鍛造)・プレス鉄鋼

ブレーキピストン

ブランク+鍛造工程+溝の切削で完結。材質S15C、サイズt8.0、面粗度Ra0.1以下の開発品。

公式サイトで事例を見る ↗

株式会社池田製作所

出典:池田製作所「製品事例」(板鍛造・プレス加工技術.com)
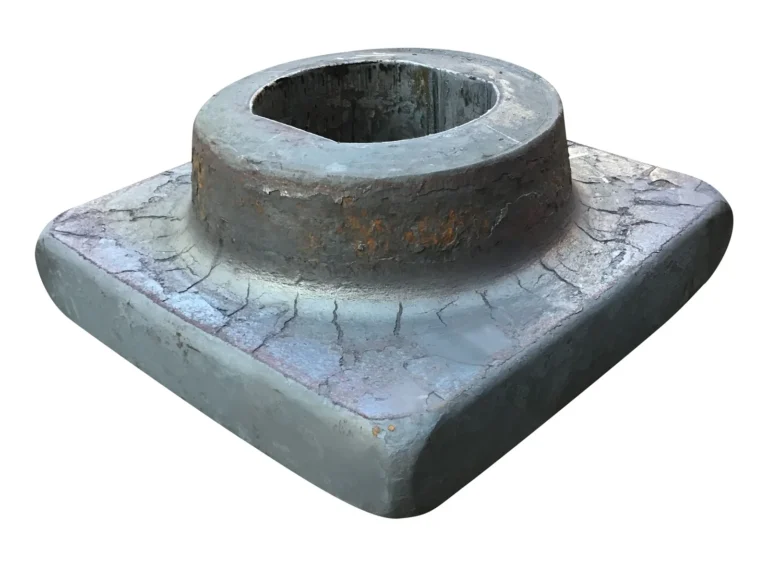
自由鍛造で作った角形の底部と円筒状の突起を持つ鍛造設備部品

板金・プレス・鍛造鍛造(自由鍛造)鉄鋼

自由鍛造の鍛造設備部品(S25C)

製品名鍛造設備部品、材質S25C、サイズ590×100+φ380×115、内径φ220の自由鍛造品事例。

公式サイトで事例を見る ↗

同和鍛造株式会社

出典:同和鍛造「大型・自由鍛造」自由鍛造品事例

自由鍛造で作った大径の円盤状スプロケット素材

板金・プレス・鍛造鍛造(自由鍛造)鉄鋼歯車・スプロケット

自由鍛造のスプロケット(SCM440)

製品名スプロケット、材質SCM440、サイズφ770×φ430×80の自由鍛造品事例。

公式サイトで事例を見る ↗

同和鍛造株式会社

出典:同和鍛造「大型・自由鍛造」自由鍛造品事例

自由鍛造で作った段付きの丸棒形状のラム

板金・プレス・鍛造鍛造(自由鍛造)鉄鋼シャフト・軸

自由鍛造のラム(SCM435)

製品名ラム、材質SCM435、サイズφ530×250+φ300×1600の自由鍛造品事例。

公式サイトで事例を見る ↗

同和鍛造株式会社

出典:同和鍛造「大型・自由鍛造」自由鍛造品事例

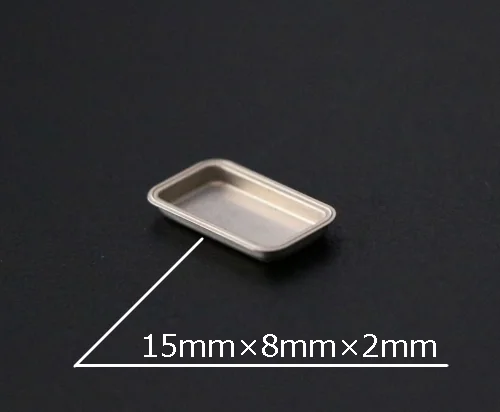
フランジ縁にプロジェクションを設けた小さな角形の絞りケース(15×8×2mm)

板金・プレス・鍛造絞り・順送プレス鉄鋼

プロジェクション付きの絞りケース

エッジから0.3mmの部分に溶接用プロジェクションを設けた角形ケースを、順送プレスで製品化した事例(SPC)。

公式サイトで事例を見る ↗

株式会社JKB

出典:JKB「精密プレス加工 技術紹介」

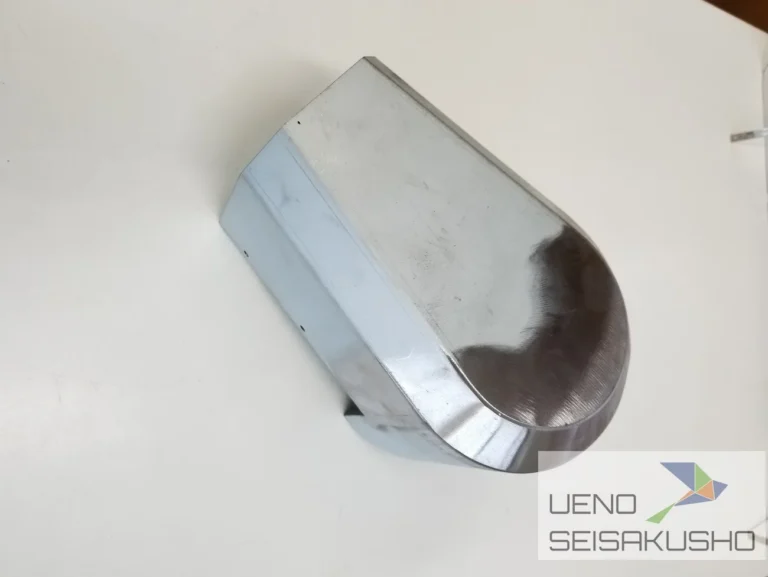
ボンデ鋼板1.2tで製作した装置カバー

板金・プレス・鍛造板金(レーザー・曲げ・アルゴン溶接)鉄鋼ケース・筐体・カバー

継ぎ目を目立たせない薄板の装置カバー

ボンデ鋼板1.2tにレーザー加工・曲げ・アルゴン溶接・仕上げを行った装置のアームカバー(L210×W140×H130)。

公式サイトで事例を見る ↗

株式会社上野製作所

出典:上野製作所「【薄板板金】継ぎ目を目立たせない装置カバー製作事例」
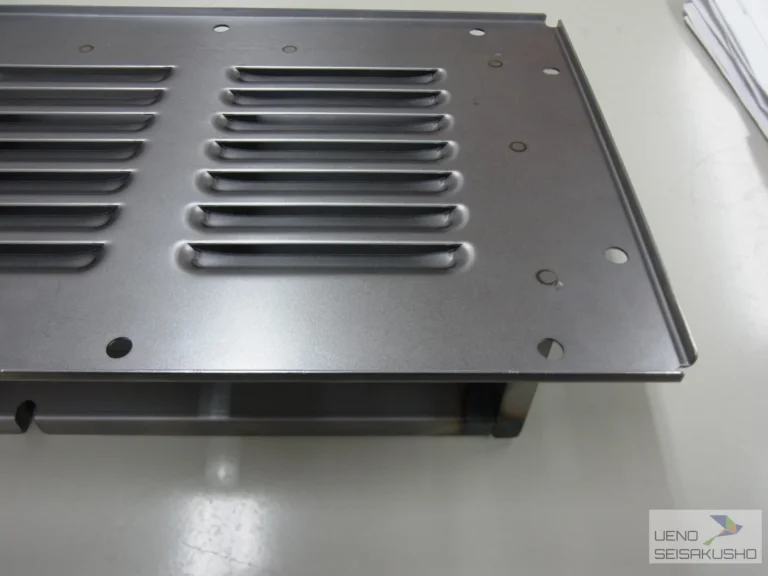
ルーバー加工を施したSPC1.2t材の板金加工品

板金・プレス・鍛造板金(ルーバー・曲げ・溶接)鉄鋼ケース・筐体・カバー

SPC1.2tのルーバー加工付き板金

SPC1.2tにルーバー加工、曲げ、溶接を行った板金品(W480×L230×H78)。数量50個。

公式サイトで事例を見る ↗

株式会社上野製作所

出典:上野製作所「SPC1.2t材への 100×15サイズのルーバー加工付板金加工」
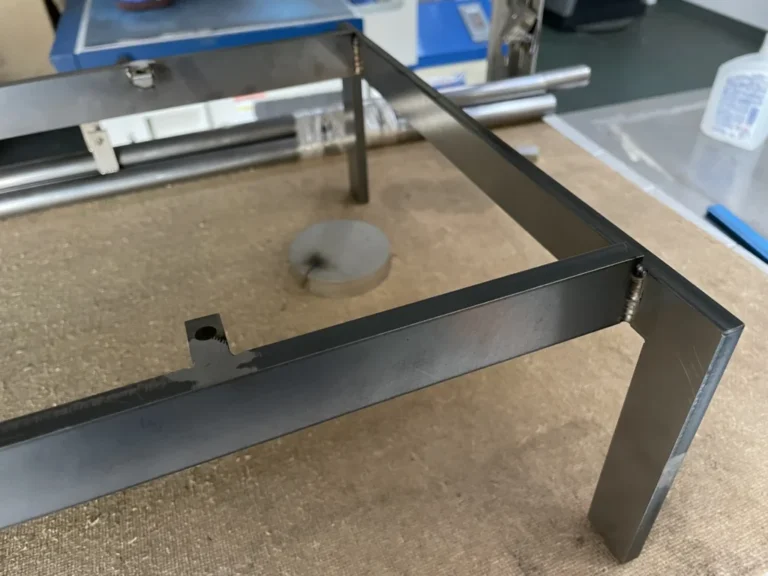
酸洗鋼板9mmをレーザー加工しTIG溶接した枠状の加工品

板金・プレス・鍛造板金(レーザー・TIG溶接)鉄鋼ブラケット・板金部品

酸洗鋼板9mmのレーザー加工とTIG溶接

酸洗鋼板9mmにレーザー加工とTIG溶接を施した枠状の加工品。ページの分類は「溶接加工」「TIG溶接」。

公式サイトで事例を見る ↗

株式会社かねよし

出典:かねよし「酸洗9mmレーザー、TIG溶接」

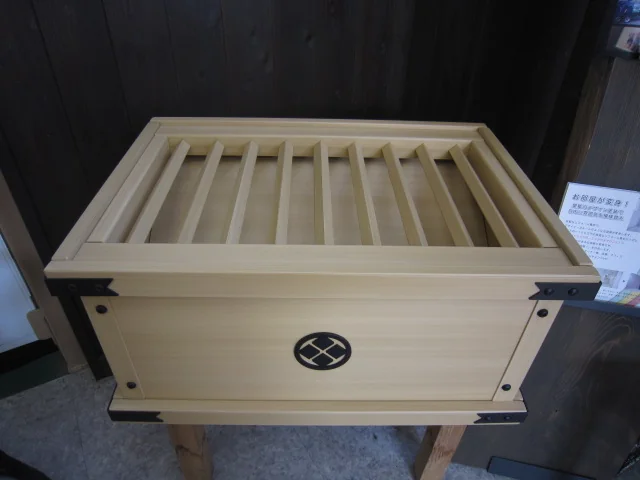
木目塗装を施した賽銭箱

表面処理・熱処理焼付塗装(木目塗装)鉄鋼

鉄の賽銭箱に木目塗装

素材は鉄、塗料はアクリル(焼付)。塗装で木目を表現した賽銭箱の事例。

公式サイトで事例を見る ↗

株式会社トコウ

出典:トコウ「塗装事例:木目塗装の賽銭箱」

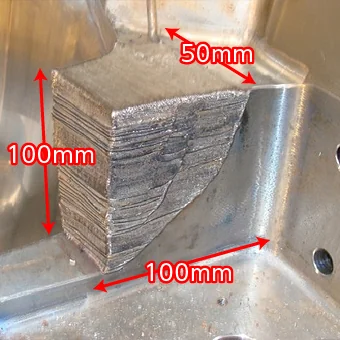
樹脂金型の設計変更でレーザー肉盛りした部分

溶接・接合・ろう付けレーザー肉盛溶接(金型の設計変更)鉄鋼金型・治具・工具

樹脂金型の設計変更の肉盛

SS400の樹脂金型の設計変更。加工時間40時間、溶接棒はφ1.2mmのMold 90+。

公式サイトで事例を見る ↗

中日クラフト株式会社

出典:中日クラフト「レーザ溶接・肉盛り(レーザクラッディング)」
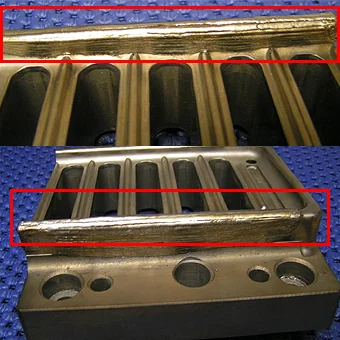
SKD11のプレス金型の破損部をレーザー肉盛りで復元した例

溶接・接合・ろう付けレーザー肉盛溶接(金型の破損復元)鉄鋼金型・治具・工具

プレス金型破損の復元(SKD11)

SKD11のプレス金型の破損を復元。肉盛り範囲15×350×8mm、加工時間13.5時間、溶接棒はφ1.2mmのMold 10。

公式サイトで事例を見る ↗

中日クラフト株式会社

出典:中日クラフト「レーザ溶接・肉盛り(レーザクラッディング)」
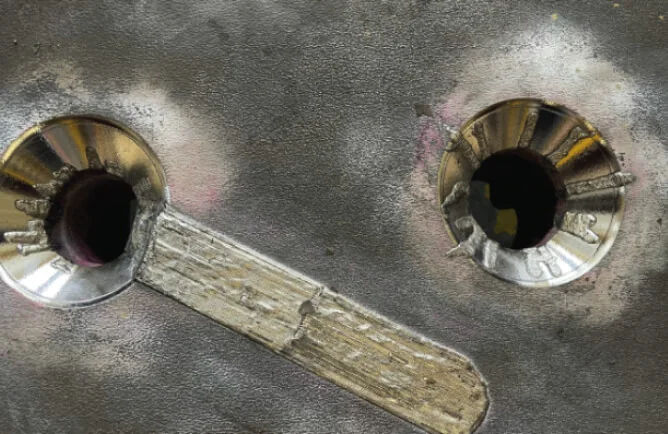
金型の欠損部を肉盛補修した箇所

溶接・接合・ろう付けレーザー肉盛溶接(金型補修)鉄鋼金型・治具・工具

金型欠損部の肉盛補修

金型の欠損部をパルスレーザー溶接で肉盛補修した例。材質はSKD61。

公式サイトで事例を見る ↗

DKNレーザー溶接株式会社

出典:DKNレーザー溶接「金型の肉盛補修」

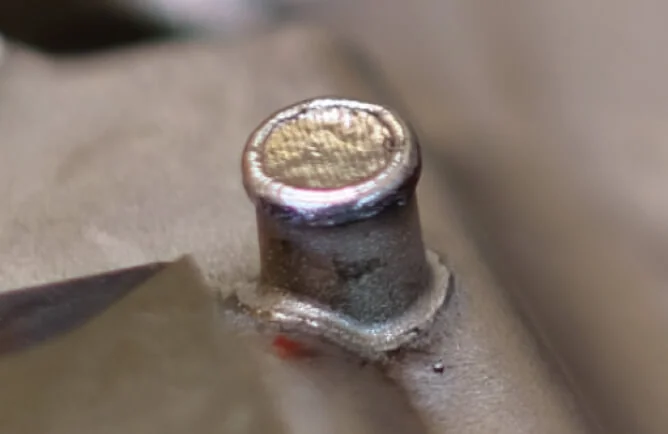
直径7mmに肉盛りした金型

溶接・接合・ろう付けレーザー肉盛溶接(金型補修)鉄鋼金型・治具・工具

直径7mmの肉盛(金型)

金型の突起部に直径7mmの肉盛を行った例。材質はSKD61。

公式サイトで事例を見る ↗

DKNレーザー溶接株式会社

出典:DKNレーザー溶接「金型の肉盛補修」

金型のパーティングラインをレーザー溶接で肉盛補修している様子

溶接・接合・ろう付けレーザー肉盛溶接(金型補修)鉄鋼金型・治具・工具

パーティングラインの肉盛補修

金型のパーティングライン部の肉盛補修。材質はNAK80。

公式サイトで事例を見る ↗

DKNレーザー溶接株式会社

出典:DKNレーザー溶接「金型の肉盛補修」

容器に入ったねじりばね

表面処理・熱処理ショットピーニング(ねじりばね)鉄鋼ばね

ねじりばねのピーニング

オイルテンパー線(SWOSC-B)、線径10mmのねじりばねのショットピーニングの例。

公式サイトで事例を見る ↗

フセハツ工業株式会社

出典:フセハツ工業「ばねのショットピーニング」

ショットピーニング後の圧縮ばね。銀色の梨地

表面処理・熱処理ショットピーニング(ばね)鉄鋼ばね

ばね ピーニング処理後

処理後は銀色になる。この後、低温で二次テンパーを行う。

公式サイトで事例を見る ↗

フセハツ工業株式会社

出典:フセハツ工業「ばねのショットピーニング」

ショットピーニング前の圧縮ばね。テンパーカラーで黒っぽい

表面処理・熱処理ショットピーニング(ばね)鉄鋼ばね

ばね ピーニング処理前

処理前はテンパーカラーが付いていて、黒っぽい。

公式サイトで事例を見る ↗

フセハツ工業株式会社

出典:フセハツ工業「ばねのショットピーニング」

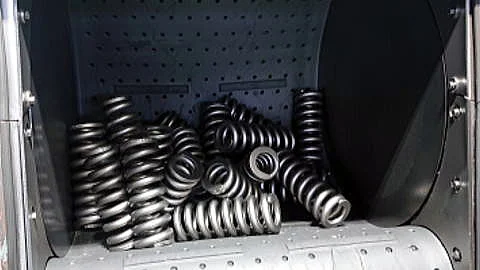
タンブラー型の装置の中に入ったコイルばね

表面処理・熱処理ショットピーニング(タンブラー型)鉄鋼ばね

タンブラー型ピーニング

熱間ばねをタンブラー型のショットピーニングで処理する。圧縮残留応力などでばねの疲れ強さが増す。

公式サイトで事例を見る ↗

日産スプリング株式会社

出典:日産スプリング「ばね ショットピーニング、ドライホーニング」
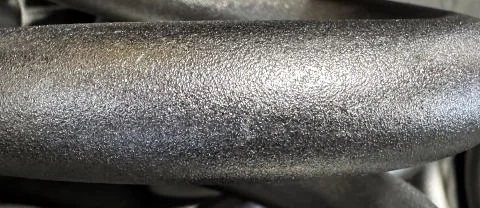
ショットピーニング後の熱間ばね。梨地状の表面

表面処理・熱処理ショットピーニング(熱間ばね)鉄鋼ばね

熱間ばね ピーニング後

熱間ばねのショットピーニング後の状態。表面は梨地状になる。

公式サイトで事例を見る ↗

日産スプリング株式会社

出典:日産スプリング「ばね ショットピーニング、ドライホーニング」
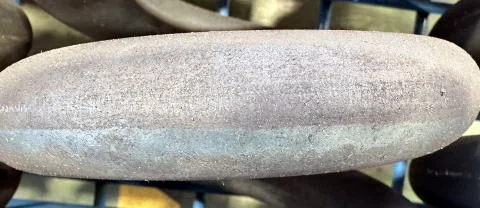
ショットピーニング前の熱間ばね。酸化スケールが付いた表面

表面処理・熱処理ショットピーニング(熱間ばね)鉄鋼ばね

熱間ばね ピーニング前

熱間ばねのショットピーニング前の状態。酸化スケールが付いている。

公式サイトで事例を見る ↗

日産スプリング株式会社

出典:日産スプリング「ばね ショットピーニング、ドライホーニング」
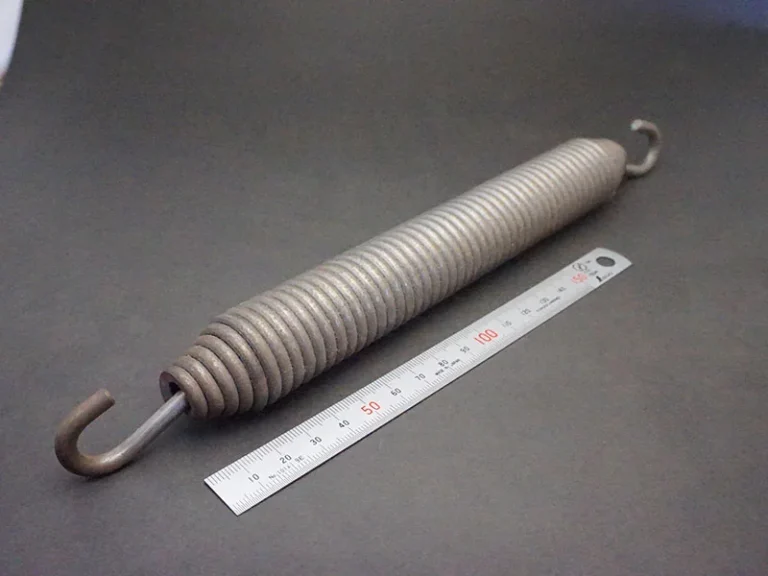
両端に別体のフックが付いた大きな引張ばねを定規と並べた写真

板金・プレス・鍛造ばね加工(引張ばね)鉄鋼ばね

引張ばね(フック部 別体構造)

SWC φ3、フック部φ4、外径φ20×長さ120。コイリングマシンで製作し、手加工したフックを挿入して末端を絞る。

公式サイトで事例を見る ↗

株式会社山内スプリング製作所

出典:山内スプリング製作所「製品事例集:引張ばね(フック部 別体構造)」
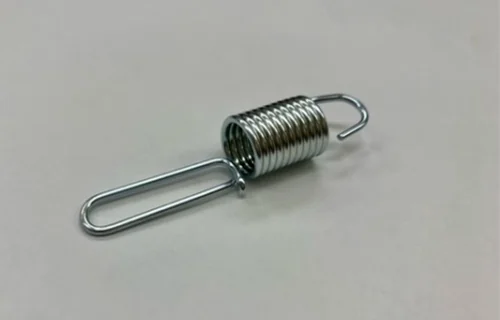
Uフックが付いたクロメート処理の引張コイルばねを撮影した写真

板金・プレス・鍛造ばね加工(引張ばね)鉄鋼ばね

引張コイルばね

材質SWP-A、寸法φ1.8×D13.5×72L、防錆は三価クロメート。フック先端にスキマのない仕様。

公式サイトで事例を見る ↗

株式会社三協スプリング製作所

出典:三協スプリング製作所「製作事例:引張コイルばね」
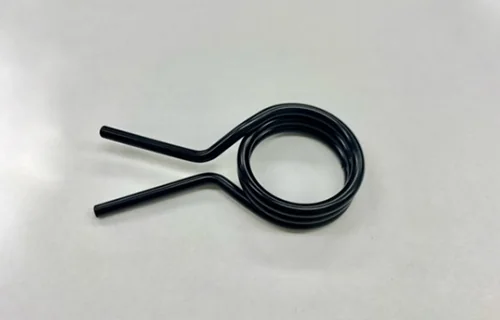
黒い塗装のねじりコイルばねを撮影した写真

板金・プレス・鍛造ばね加工(ねじりコイルばね)鉄鋼ばね

ネジリコイルばね

材質SWP-B、寸法φ3.2×D28.5×Na2.7、防錆は電着カチオン塗装。

公式サイトで事例を見る ↗

株式会社三協スプリング製作所

出典:三協スプリング製作所「製作事例:ネジリコイルばね」
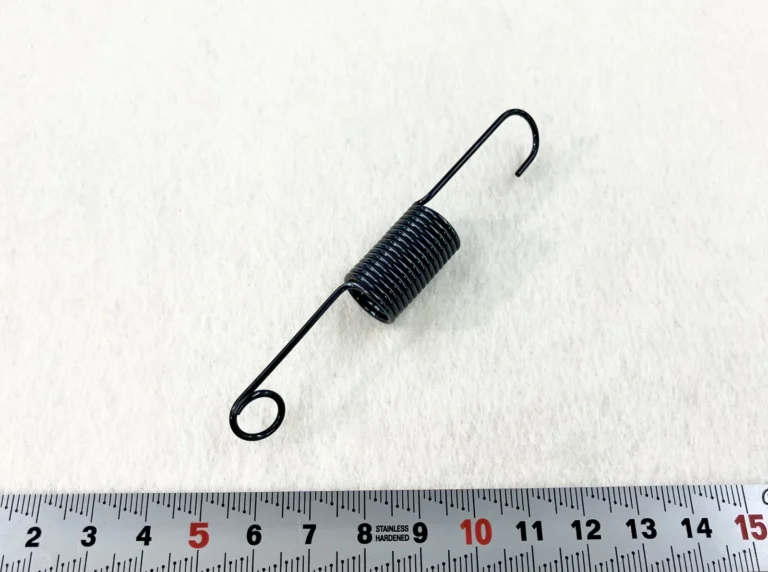
左右でフック形状が異なる黒いピアノ線の引張ばねを定規と並べた写真

板金・プレス・鍛造ばね加工(引張ばね)鉄鋼ばね

左右でフック形状が異なる引張バネ

線径Φ1.4のピアノ線(SWP-B)をワイヤーフォーミングマシンで加工。片側はUフック、反対側は小径で1巻以上巻いた形状。

公式サイトで事例を見る ↗

葵スプリング株式会社

出典:葵スプリング「製作実績:左右でフック形状の異なる引張バネ」
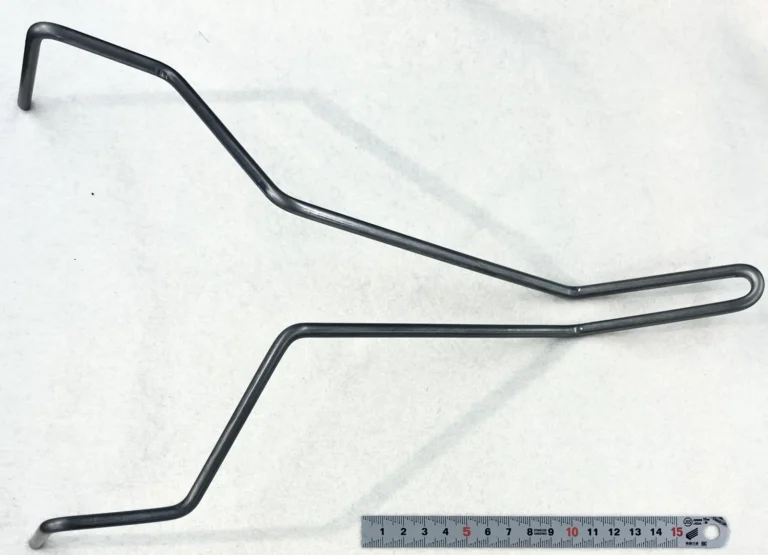
ピアノ線を立体的に曲げた左右対称のワイヤーフォーミング品を定規と並べた写真

板金・プレス・鍛造線材の曲げ(ワイヤーフォーミング)鉄鋼

Φ6ピアノ線の立体曲げ品

材質SWP-B、線径φ6.0、1000個。全長350mm程度で、大型のワイヤーフォーミングマシンで全自動量産。

公式サイトで事例を見る ↗

葵スプリング株式会社

出典:葵スプリング「製作実績:Φ6ピアノ線を立体的に曲げた事例」
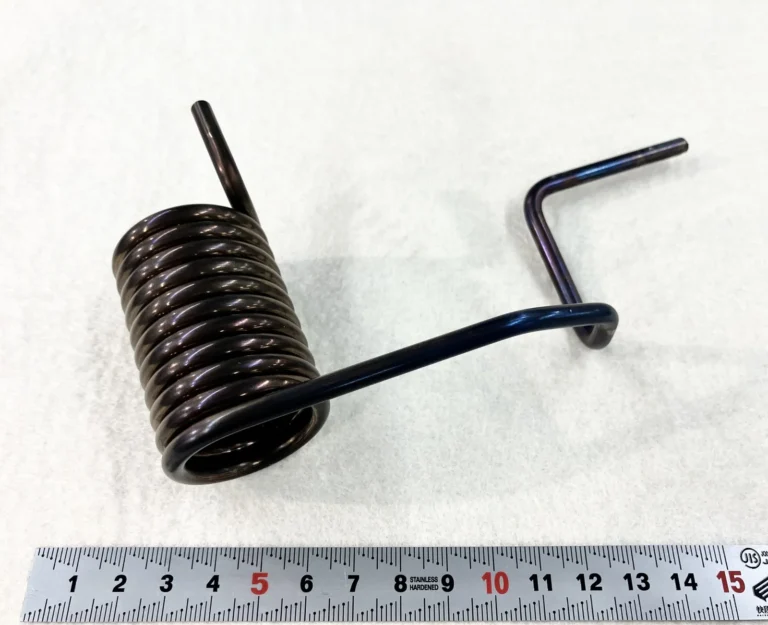
片側のアームが長く曲げが複数あるピアノ線のねじりコイルばねを、定規と並べて撮影した写真

板金・プレス・鍛造ばね加工(ねじりコイルばね)鉄鋼ばね

ピアノ線Φ5のねじりコイルばね

材質SWP-B、線径φ5.0、ワイヤーフォーミングで3000個。片側アームが長く曲げが複数ある形状。

公式サイトで事例を見る ↗

葵スプリング株式会社

出典:葵スプリング「製作実績:ピアノ線Φ5のねじりコイルばね加工」
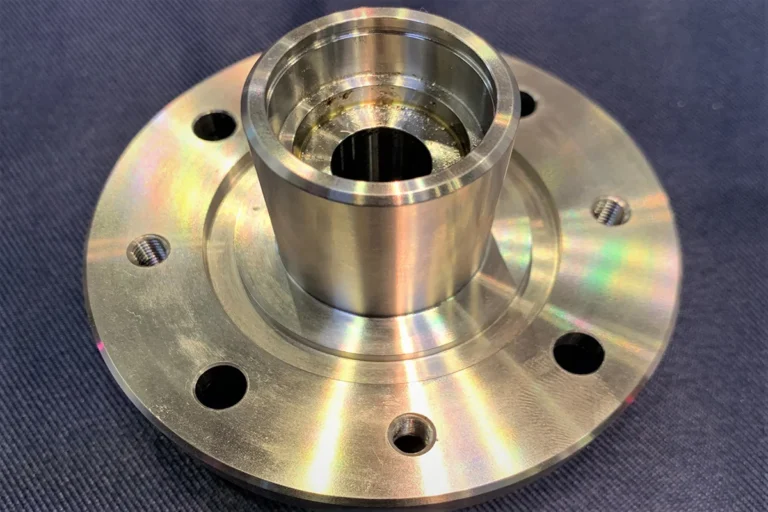
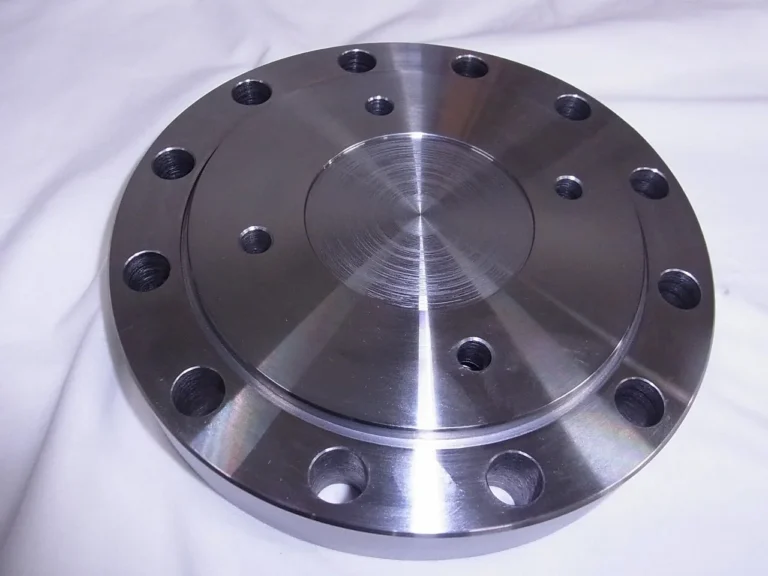
円筒部とねじ穴・ボルト穴のあるS45C製フランジ

切削・研削旋盤・ミーリング鉄鋼フランジ・継手

S45C製フランジ

φ100×50。旋盤加工・ミーリング加工で製作。自動車・金型業界向けと記載。

公式サイトで事例を見る ↗

株式会社長津製作所

出典:精密部品加工センター.com「フランジ③」

ボルト穴が並ぶステンレス色の厚みのある円盤状フランジ

切削・研削旋盤・フライス鉄鋼フランジ・継手

研磨機用フランジ(SCM440)

サイズはφ350で、社内で対応できる最大の旋盤加工径と記載。材質はSCM440(調質材)。旋盤加工とフライス加工で製作。

公式サイトで事例を見る ↗

有限会社今製作所

出典:今製作所「フランジ・配管部品 加工・製作事例」 事例02
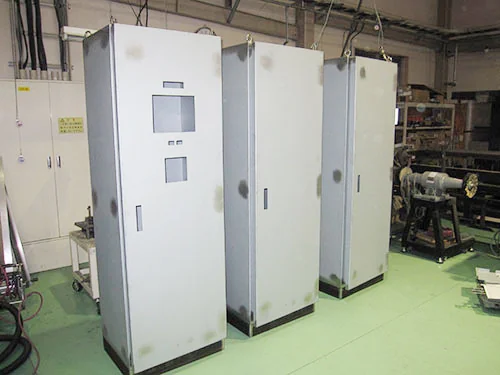
グレーの縦長のキャビネットが3台並ぶ

板金・プレス・鍛造板金(箱物・ボックス)鉄鋼ケース・筐体・カバー

箱物・ボックスの板金加工品

箱物・ボックスの精密板金加工の製品例。材質は亜鉛メッキ鋼板と記載。

公式サイトで事例を見る ↗

株式会社竜東スチール

出典:竜東スチール トップページ「精密板金加工製品一例」
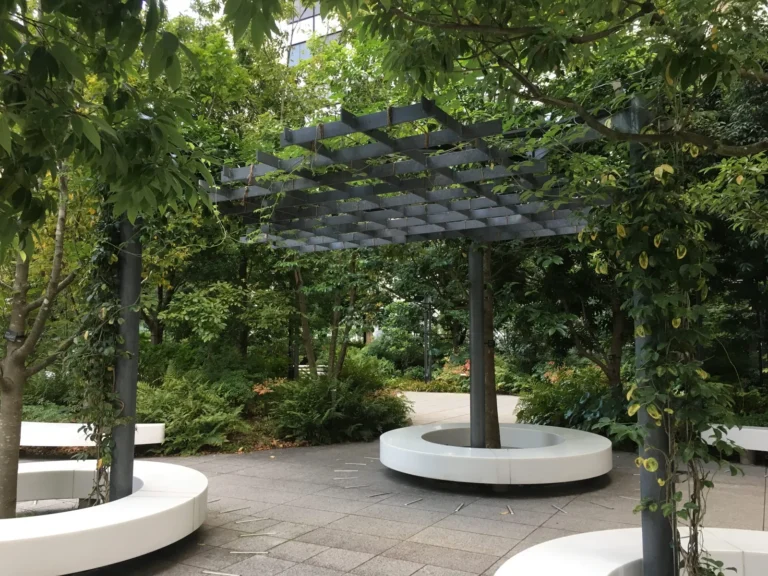
低光沢処理の溶融亜鉛めっきをした屋外パーゴラの鉄骨

表面処理・熱処理溶融亜鉛めっき(低光沢処理)鉄鋼

低光沢処理をした屋外パーゴラ鉄骨

溶融亜鉛めっきの施工実績。低光沢処理をした屋外パーゴラの鉄骨(東京都内)。

公式サイトで事例を見る ↗

株式会社デンロコーポレーション

出典:デンロコーポレーション「溶融亜鉛めっき事業」
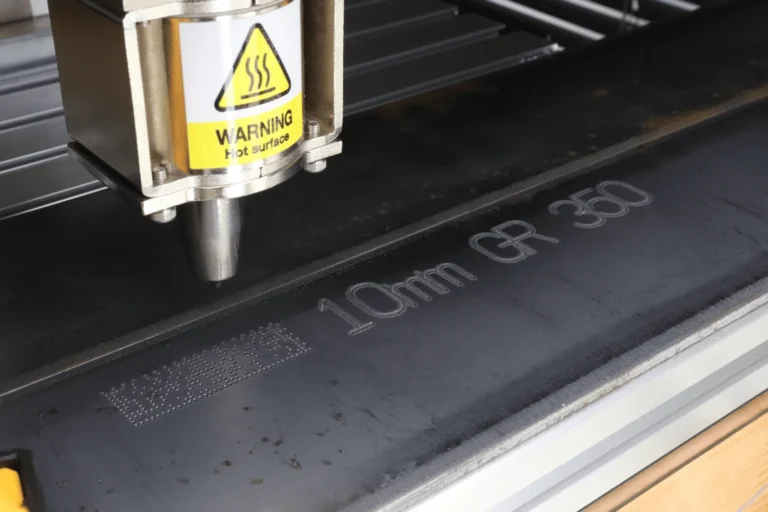
ドットピン刻印機のヘッドの下で、黒い鋼板に点のくぼみで2次元コードと文字が打刻されている写真

切削・研削ドットピン刻印鉄鋼

鋼板に2次元コードと文字をドット刻印

ドットピン刻印機で、黒い鋼板に点のくぼみで2次元コードと文字を打刻した例。

公式サイトで事例を見る ↗

トーチョーマーキングシステムズ株式会社

出典:トーチョーマーキングシステムズ「MarkinBOX」
紹介した課題ページ:部品・製品のトレーサビリティを取りたい(刻印・2次元コード)
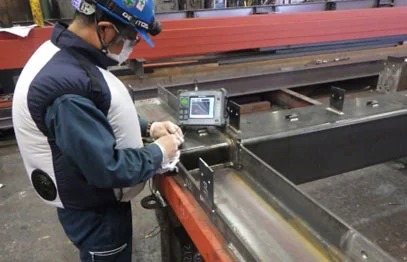
建築鉄骨の溶接部を超音波探傷試験で検査している様子

試験・分析・検査超音波探傷試験鉄鋼

建築鉄骨の溶接部を超音波探傷

建築鉄骨の溶接部を、超音波探傷試験で検査している様子。

公式サイトで事例を見る ↗

株式会社大検

出典:大検「超音波探傷試験(UT)」
紹介した課題ページ:溶接のブローホール・割れを減らしたい

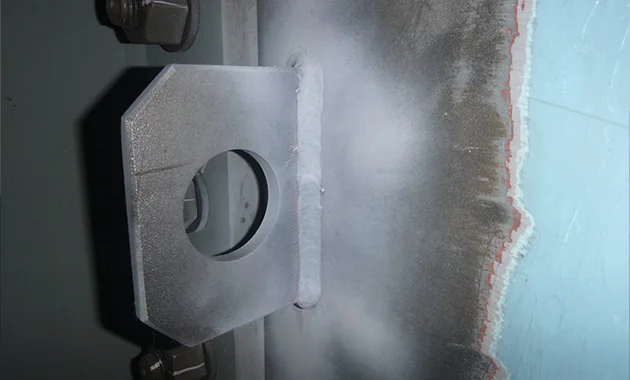
鋼板にすみ肉溶接した部材に、浸透探傷試験の白い現像剤を吹き付けた様子

試験・分析・検査浸透探傷試験鉄鋼

すみ肉溶接部の浸透探傷試験

鋼板にすみ肉溶接した部材に、浸透探傷試験の白い現像剤を吹き付けた様子。

公式サイトで事例を見る ↗

株式会社ディ・アール

出典:ディ・アール「浸透探傷試験(PT)について」
紹介した課題ページ:溶接のブローホール・割れを減らしたい

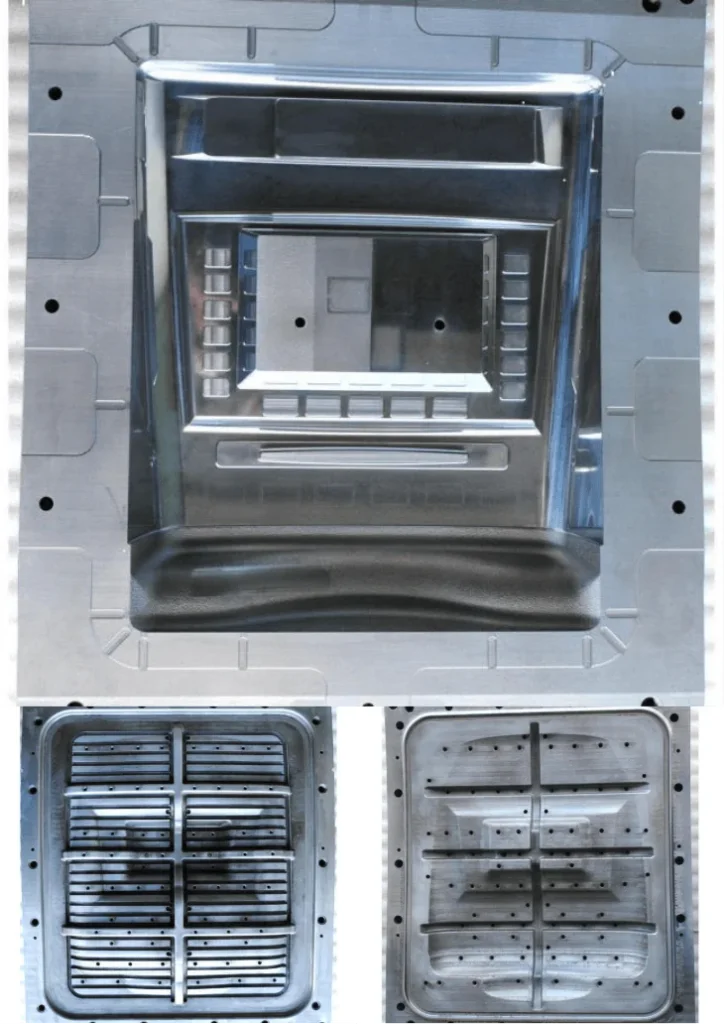
ヒート&クール成形金型の写真

樹脂・ゴムの成形ヒート&クール成形金型鉄鋼金型・治具・工具

ヒート&クール成形の金型

ヒート&クール成形に使う、射出成形の金型。

公式サイトで事例を見る ↗

株式会社富士精工

出典:富士精工「ヒート&クール成形金型」
紹介した課題ページ:射出成形の外観不良(ウェルドライン・ひけ・ショートショット)を減らしたい

ゆるみ止め加工をしたボルト・ねじ(ねじ部に色の付いた膜)

表面処理・熱処理ゆるみ止め加工(ねじ部のコーティング)鉄鋼ボルト・ねじ・ピン

ねじ部にゆるみ止め加工をしたボルト

ねじ部に色の付いた膜をつけて、ゆるみ止め加工をしたボルト・ねじ。

公式サイトで事例を見る ↗

株式会社ニッセイテクニカ

出典:ニッセイテクニカ「製品紹介」
紹介した課題ページ:ねじ・ボルトがゆるむのを防ぎたい

樋口製作所のハイテン材の増肉加工の部品と、その断面

板金・プレス・鍛造増肉プレス加工鉄鋼

ハイテン材を増肉加工した部品

ハイテン材を増肉加工した部品と、その断面。

公式サイトで事例を見る ↗

株式会社樋口製作所

出典:樋口製作所「コスト削減を叶えるハイテン材(高張力鋼板)の増肉加工」 )
紹介した課題ページ:鉄をアルミ・樹脂・複合材に替えて軽くしたい

増肉バーリング加工で板に立てたねじ穴

板金・プレス・鍛造増肉バーリング加工鉄鋼

増肉バーリングで板にねじ穴

溶接ナットの代わりに、増肉バーリング加工で板に立てたねじ穴。

公式サイトで事例を見る ↗

株式会社池田製作所

出典:池田製作所「溶接ナット ⇒ 増肉バーリング加工に工法転換」 )
紹介した課題ページ:工法を切り替えたい

プレス加工で作ったギア

板金・プレス・鍛造プレス加工(工法転換)鉄鋼歯車・スプロケット

鍛造+切削からプレスに替えたギア

鍛造と切削でつくっていたギアを、プレス加工に替えてつくった例。

公式サイトで事例を見る ↗

株式会社池田製作所

出典:池田製作所「ギアの工法転換」 )
紹介した課題ページ:工法を切り替えたい

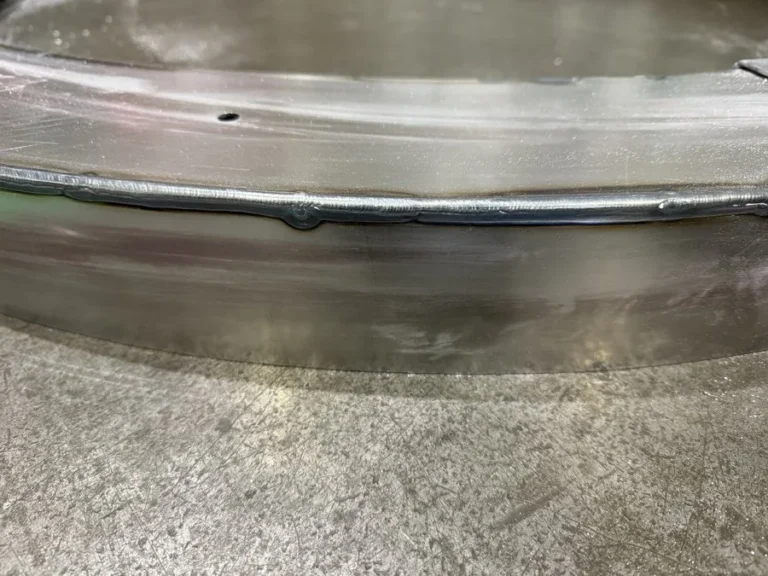
SPCC薄板の直径1350mmのリングを全周TIG溶接したビード

溶接・接合・ろう付けTIG溶接鉄鋼

直径1350mmの薄板リングを全周TIG溶接

SPCC 薄板の直径1350mm のリングを全周 TIG 溶接したビード。

公式サイトで事例を見る ↗

株式会社上村製作所

出典:SPCC薄板・直径1350mm全周溶接の事例|上村製作所 )
紹介した課題ページ:溶接・成形で歪む・反る
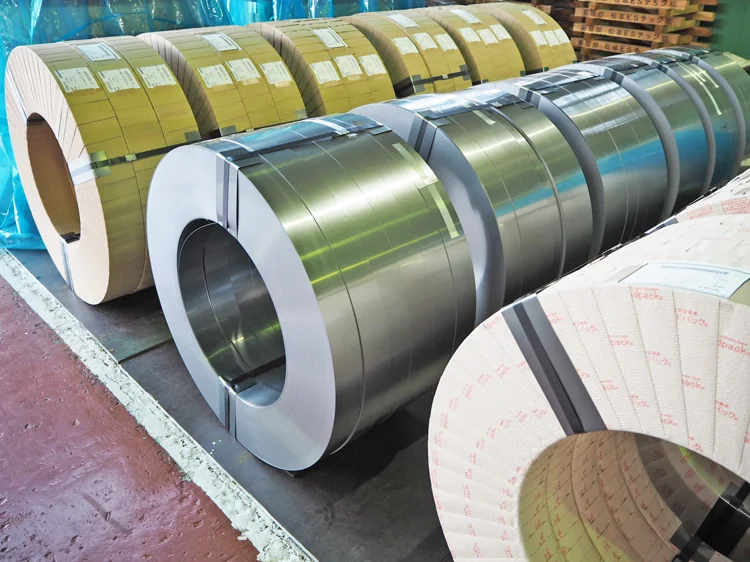
気化性防錆紙アドパックで包帯のように巻いて包装した電磁鋼帯のコイルと、包装前のコイルの写真

施工・洗浄・包装気化性防錆紙による包装鉄鋼

電磁鋼帯のコイルを防錆紙で包装

気化性防錆紙アドパックで包帯のように巻いて包装した電磁鋼帯のコイルと、包装前のコイル。

公式サイトで事例を見る ↗

アドコート株式会社

出典:梱包事例|アドコート )
紹介した課題ページ:錆びる・腐食する

緑鋼材の3次元レーザー加工のページに載っている、形鋼に切欠きを入れた加工例の写真

レーザー加工3次元レーザー加工鉄鋼

形鋼に3次元レーザーで切欠きを加工

3次元レーザー加工の加工例。形鋼に切欠きを入れた部材。

公式サイトで事例を見る ↗

緑鋼材株式会社

出典:緑鋼材 )
紹介した技術ページ:レーザー加工(切断・穴あけ・マーキング)

東洋高周波工業が高周波焼入れしたヘリカルギア

表面処理・熱処理高周波焼入れ鉄鋼歯車・スプロケット

ヘリカルギアを一歯ずつ高周波焼入れ

高周波焼入れしたヘリカルギア。材質はSCMn2、8M×66Tで、一歯ずつ焼入れした。

公式サイトで事例を見る ↗

東洋高周波工業株式会社

出典:ヘリカルギアの高周波焼入れ|東洋高周波工業 )
紹介した製品ページ:減速機・歯車

鉄鋼のエースモデル

鉄鋼の実績のうち、業界の中で見ても際立つものを、出典の数値をもとに編集部が選びました(順位なし)。ほかの分野のエースモデル →

コアレス積層鋼を使った包丁の刃に出た積層模様

製品・デバイス新素材(多積層クラッド鋼)鉄鋼

エースモデル包丁用の多積層クラッド材で超モノづくり部品大賞(2008)を受賞と同社は記載

数十層の積層クラッド鋼(包丁用)

性質の異なる2種類の鋼を数十層重ねて独自の圧延でクラッドし、炭化物を微細化した包丁用の材料。刃に積層模様が出る。

公式サイトで事例を見る ↗

武生特殊鋼材株式会社

出典:武生特殊鋼材「CORELESS®(コアレス積層鋼)」

ものさしの横に置いた、段差のある角度付きの鋼製テンプレート

切削・研削平面研削鉄鋼金型・治具・工具

エースモデル段差公差±0.001を平面研削で加工

段差公差±0.001の角度付テンプレート

SKS3(サブゼロ)を平面研削で加工。段差公差±0.001。凹R形状を転写するため凸Rにも厳しい公差が入り、繋ぎ目もシームレスと同社は記載。

公式サイトで事例を見る ↗

株式会社東栄超硬

出典:東栄超硬 製作事例「角度付テンプレート」

分割打抜きと交互転積で作った円筒形の ST 分割モーターコア

板金・プレス・鍛造精密プレス(分割打抜き・交互転積)鉄鋼

エースモデル第39回素形材産業技術賞 素形材センター賞を受賞した工法のモーターコア

分割打抜きと交互転積のモーターコア

第39回素形材産業技術賞で素形材センター賞を受賞した「分割打ち抜きと交互転積によるモータコア製造の開発」の展示品。

公式サイトで事例を見る ↗

大垣精工株式会社

出典:大垣精工「モータコア新工法で素形材センター賞を受賞しました」

ハイス鋼の丸い先端に彫刻された文字「AB」の拡大写真

切削・研削微細彫刻鉄鋼

エースモデル直径0.24mmの先端に文字高さ0.15mmの彫刻

φ0.24のハイス鋼に文字高さ0.15mm

ハイス鋼φ0.24の先端に文字高さ0.15mmを彫刻。最小で文字高さ0.2mm・線幅0.02mm・文字間隔0.02mmの彫刻ができると同社は記載。

公式サイトで事例を見る ↗

株式会社ソルテック

出典:ソルテック「ソルテックの彫刻技術」

髪の毛と、Φ0.009mmの線で作った結び目、Φ0.020mmの線のコイルを並べた電子顕微鏡写真

板金・プレス・鍛造極細伸線鉄鋼

エースモデルΦ0.009mm(9μm)のピアノ線で結び目を作った加工例

Φ0.009mmの極細ピアノ線

最細でΦ0.009mmの極細ワイヤの加工が可能と同社は記載。写真は髪の毛と、Φ0.009mmの線の結び目、Φ0.020mmの線のコイル。

公式サイトで事例を見る ↗

トクセン工業株式会社

出典:トクセン工業「極細ワイヤ(ピアノ線)の加工技術」

プリンターヘッド用の板厚差の大きい板鍛造部品2個と定規

板金・プレス・鍛造板鍛造(順送プレス)鉄鋼

エースモデル最厚2.4mm・最薄0.3mmの部品を順送の板鍛造で成形、MIMから置き換え

厚さ2.4→0.3mmの板鍛造部品

プリンターヘッド用部品。最厚部2.4mm・最薄部0.3mm(12%)。平面度0.02、輪郭度0.04。MIMから板鍛造プレスに切り替え、月産100万個以上。

公式サイトで事例を見る ↗

株式会社サイベックコーポレーション

出典:サイベックコーポレーション「板鍛造・順送プレス加工の製品事例」

冷間鍛造で成形した、スプラインのある軸付きはすば歯車2本

板金・プレス・鍛造冷間鍛造(はすば歯車)鉄鋼歯車・スプロケット

エースモデルプレス力と回転力を同時に加える鍛造は世界初の製法と同社は記載

冷間鍛造で成形した軸付きはすば歯車

軸方向のプレス力と回転力を同時に加える冷間鍛造「歯精鍛」でワンショット成形する軸付きはすば歯車。諸元の例はモジュール2.3・ねじれ31.5度。

公式サイトで事例を見る ↗

金田工業株式会社

出典:金田工業「歯精鍛-はすば歯車冷間鍛造-」

縁に細い切り込みと穴が並ぶ薄肉の金属リング

切削・研削同時5軸加工(薄肉リング)鉄鋼

エースモデル最小肉厚0.5mm±0.02・真円度0.03以下。切削加工ドリームコンテスト金賞と同社は記載

最小肉厚0.5mmの巨大極薄リング

汎用金型用鋼を同時5軸マシニングセンタで加工。最大肉厚2.5mm±0.02、最小肉厚0.5mm±0.02、真円度0.03以下、面粗度Ra0.2以下。

公式サイトで事例を見る ↗

アイジーエヴァース株式会社

出典:アイジーエヴァース「製品サンプル」

小さな穴が一面にあいた薄肉のカプセル形の部品3個

切削・研削切削加工(超薄肉・微細穴)鉄鋼

エースモデル厚み0.02mm±0.003の超薄肉を切削。切削加工ドリームコンテスト銅賞と同社は記載

厚み0.02mmの超薄肉・微細穴カプセル

プラスチック金型用プリハードン鋼を超高精度高速微細加工機で加工。厚み0.02mm±0.003、はめあい公差H6・h6。

公式サイトで事例を見る ↗

アイジーエヴァース株式会社

出典:アイジーエヴァース「製品サンプル」

金属板に細い溝で切り抜いた雪の結晶形の微細溝加工サンプル(顕微鏡写真)

放電加工ワイヤー放電加工(微細溝)鉄鋼

エースモデルΦ0.02のワイヤで板厚1mmに溝幅0.035mm(アスペクト比1:28)

溝幅0.035mmの微細溝加工サンプル

Φ0.02のタングステンワイヤで、板厚1mmのSKD11(HRC58)に溝幅0.035mm、アスペクト比1:28の溝をワイヤー放電加工。

公式サイトで事例を見る ↗

近畿精工株式会社

出典:近畿精工「微細加工技術」

円すい形の微細な針が規則的に並ぶマイクロニードルのマスター型(顕微鏡写真)

切削・研削金型加工(微細切削)鉄鋼金型・治具・工具

エースモデル針300本の高さのバラつき±0.002mm、先端R0.007mm

先端R7µmのマイクロニードル型

医療・美容向けのマイクロニードルのマスター型。STAVAXに高さ0.75mmの針300本、先端R0.007mm、高さのバラつき±0.002mm。

公式サイトで事例を見る ↗

近畿精工株式会社

出典:近畿精工「微細加工技術」

先端の面に細いスリットを並べたガス抜き用のピン2本

切削・研削金型部品(微細スリットのガスベント)鉄鋼金型・治具・工具

エースモデルピンの先端に幅0.005〜0.05mmのガス抜き。超モノづくり部品大賞の奨励賞を受賞と同社は記載

幅0.005mmからのガス抜きピン

エジェクタピンやコアピンにガスベントの機能を付けた金型部品。樹脂の流動性に応じて0.005〜0.05mm幅のガスベントを入れられる。

公式サイトで事例を見る ↗

株式会社プラモール精工

出典:プラモール精工「ガストース」

研削仕上げした長尺の大型プレート

切削・研削厚板プレートの切削・研削鉄鋼

エースモデル30×700×2000mmの板を平面・平行度0.01に研削

SS400長尺板の研削(30×700×2000)

SS400、30×700×2000。板厚の平面・平行度0.01で仕上げ。

公式サイトで事例を見る ↗

株式会社鬨一精機

出典:鬨一精機 加工実績「30×700×2000」

医療機器向けベースプレートの機械加工品

切削・研削ベースプレートの機械加工鉄鋼

エースモデル600×350mmのプレートに穴ピッチ20ミクロンの高精度加工

医療機器向けベースプレート

600×350×20、HPM38。穴ピッチ20ミクロンの高精度加工。

公式サイトで事例を見る ↗

吉岡興業株式会社

出典:部品加工センター将.com「医療機器部品 ベースプレート」

円筒研磨したスピンドル3本

切削・研削円筒研削鉄鋼シャフト・軸

エースモデルスピンドル部品を真円度・円筒度2ミクロンに研磨

真円度・円筒度2ミクロンの研磨

工作機械の部品(スピンドル)、材質SCM-415。真円度・円筒度2ミクロン、円筒(外径)研磨・内径研磨と書かれている。

公式サイトで事例を見る ↗

村上精機株式会社

出典:村上精機「研削加工(超精密研削加工事例)」

板鍛造で1工程成形した絞り製品(円盤状の部品と筒状の部品)

板金・プレス・鍛造絞り・板鍛造鉄鋼

エースモデル板鍛造で1工程成形し、公差レンジ0.02mm・真円度0.01mm以下

工法転換技術:絞り製品

絞り成形品を板鍛造技術で1工程成形。材質SPHC、t3.2、公差レンジ0.02mm、真円度0.01mm以下。

公式サイトで事例を見る ↗

株式会社池田製作所

出典:池田製作所「製品事例」(板鍛造・プレス加工技術.com)

ここに並ぶのは、製造業の企業が公開している実績のうち、公式サイトなどの公開情報に写真があるものです。写真と題は各社の公式サイトの事例ページへ移ります。社名の下の「企業ページ」は当サイトの企業の紹介ページ、「公式サイト」は各社の公式サイトです。公開情報をもとに編集部がまとめました(確認日:2026年10月8日)。写真の転載を断っている企業や、写真を公開していない企業は載せていないので、ここにない=実績がない、ではありません。企業の一覧は企業から探すから。

ほかの材料から探す

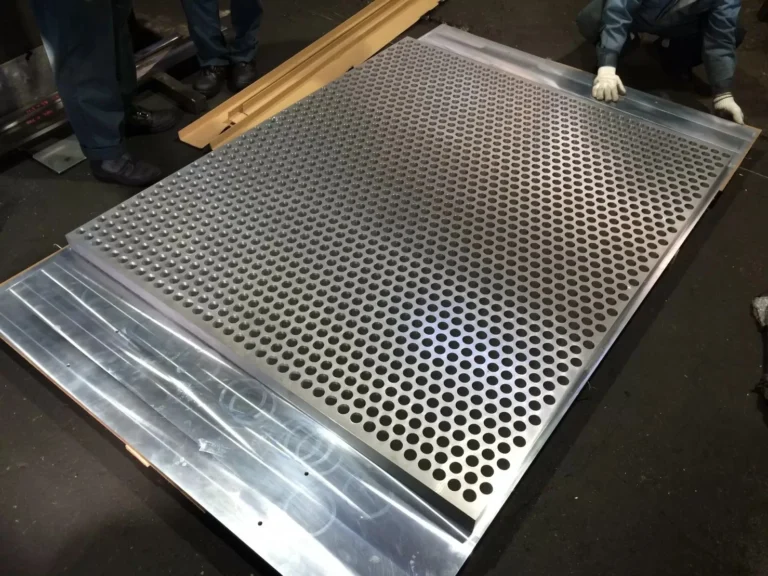
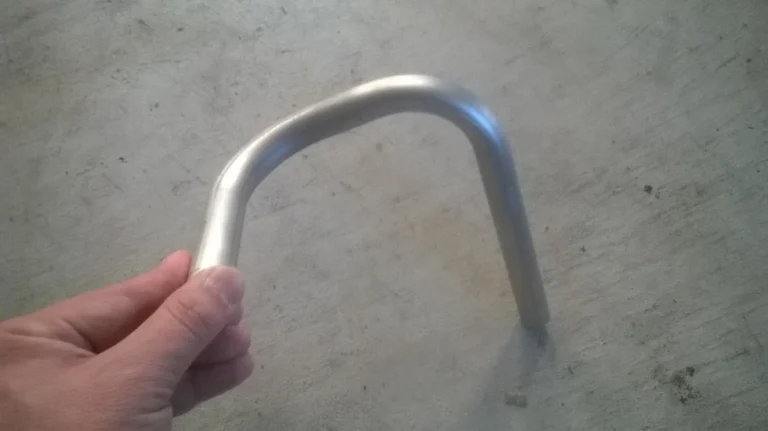
作業台に置いた穴あけ加工後のステンレス長尺パイプ写真:清康金属工業所「解決事例:ステンレスパイプに3Dレーザー加工にて丸穴明加工」ステンレス187件ステンレスを加工・処理した実績多数の穴が開けられた大判のアルミ板状部品写真:埼玉プレーナー工業所「大型アルミ削り出し加工|航空宇宙・防衛・半導体製造装置向け大物切削加工」アルミニウム131件アルミニウムを加工・処理した実績溝を施したチタン製の流路部品の試作品写真:フォワード「0.2~0.3mmの溝をバリなしで加工した流路部品の試作」チタン40件チタンを加工・処理した実績内径に油溝を設けたフランジ付きのアルミリン青銅製ブッシュの写真写真:今製作所「ブッシュ・カラー・ボス 製作事例:油溝付きブッシュ」銅72件銅を加工・処理した実績マクルウの試作のページに載っている、マグネシウム合金AZ61のパイプを曲げ半径2.2Dで逆U字形に曲げたものを手に持った写真写真:マクルウ )マグネシウム18件マグネシウムを加工・処理した実績富士合成の板金部品の樹脂化の事例の部品写真:板金部品の樹脂化|樹脂・プラスチック塗装技術ナビ(富士合成) )樹脂135件樹脂を加工・処理した実績一部が切り欠かれた橙色の液状ウレタンの注型品写真:オカダイゴム「ウレタン成型」ゴム・ウレタン74件ゴム・ウレタンを加工・処理した実績細長いCFRPの板に、大きさの違うテーパ穴と平ザグリの穴が一列に並んだ加工例の写真写真:テックラボ「カーボン・CFRP の穴あけ、テーパ穴、平ザグリ」CFRP23件CFRPを加工・処理した実績エムケーセラの事業案内に載っている、白いリング状の大きな部品や小さなピン・ブロックなどのセラミック加工部品を木の台に並べた写真写真:エムケーセラ )セラミックス53件セラミックスを加工・処理した実績内側に邪魔板が溶着された耐熱ガラスのフラスコ部品を斜め上から見た様子写真:理化学ガラスLab「耐熱ガラス 邪魔板付きセパラブルフラスコ」ガラス・石英42件ガラス・石英を加工・処理した実績飴細工に使う木製の型を並べた写真(古い型と新しい型)写真:ウッド・マイスター「飴細工の木型」木材18件木材を加工・処理した実績透明シートと白いメッシュシートで作った発電機用の特注カバー写真:丸八テント商会「機械発電機用の透明カバーを特注製作」布・繊維・皮革23件布・繊維・皮革を加工・処理した実績

カードの写真は、各社が公式サイトで公開している実績の写真です(写真の下に会社名と出典)。

加工事例に戻る

各実績の写真と内容は、それぞれの出典(企業の公式サイトなど)の公開情報をもとに編集部がまとめたものです(確認日:2026年10月8日)。詳しい仕様や対応できる条件は、各社に直接お問い合わせください。