ステンレスの加工事例

MATERIAL / 材料から探す

ステンレスの加工事例

ステンレスを加工・処理した実績を、写真で並べています。

185件の実績121社

実績の一覧

加工・技術で絞り込む

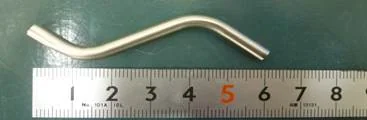
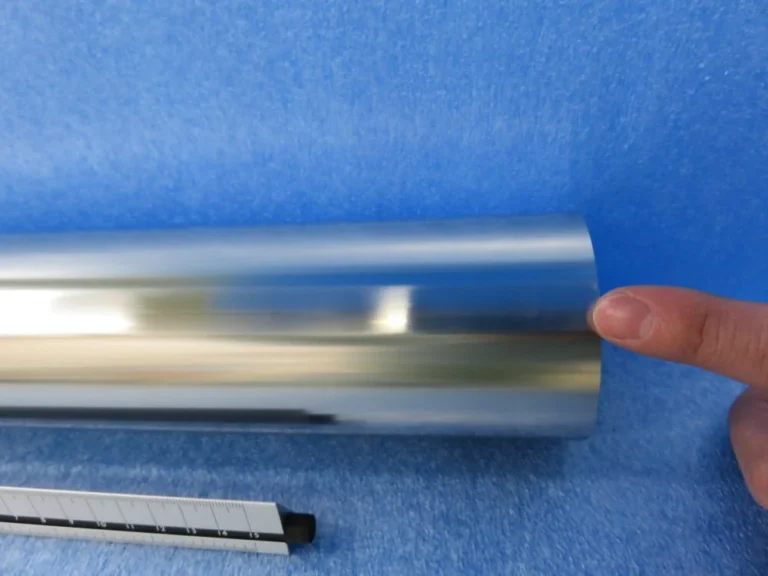
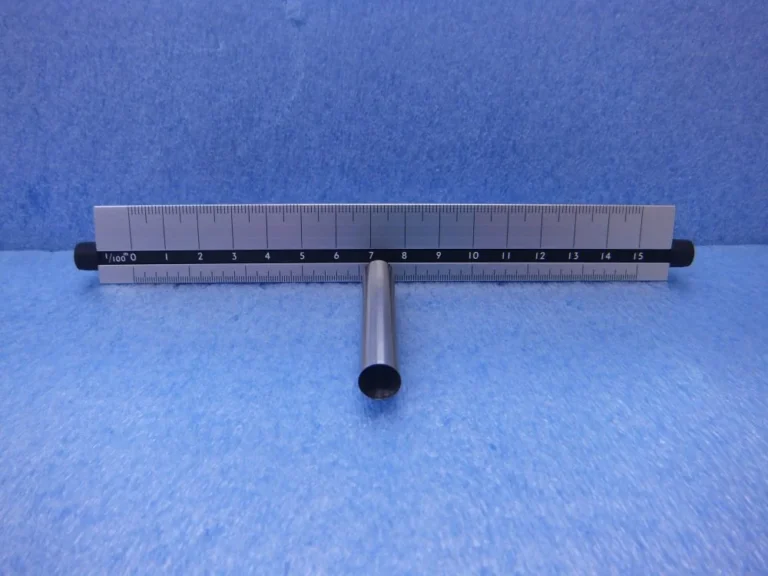
内面を鏡面研磨したS字形のステンレスパイプと定規

切削・研削内面研磨(鏡面研磨)ステンレスパイプ・チューブ

エースモデルS字に曲げたパイプの内面を Ra0.03μm まで研磨

S字パイプの内面を鏡面研磨

S字に曲げたパイプの内面を研磨。研磨前 Ra0.31μm・Ry2.06μm が、研磨後 Ra0.03μm・Ry0.21μm。

公式サイトで事例を見る ↗

共栄電工株式会社

出典:共栄電工「内面研磨・細管研磨」

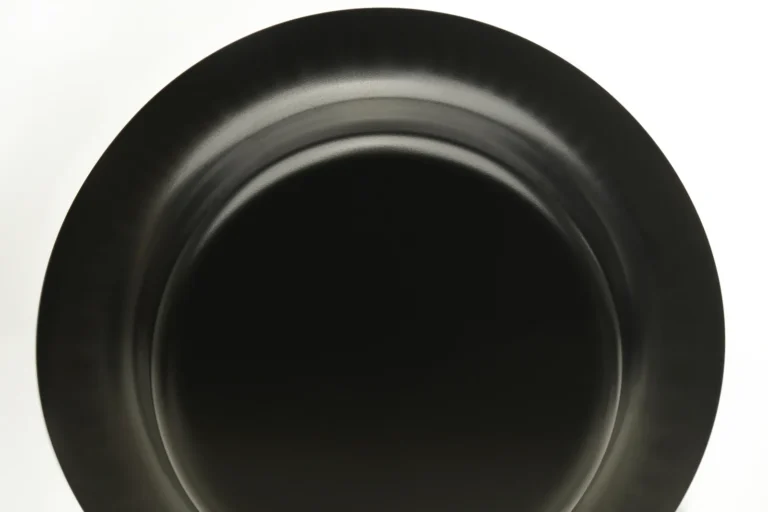
Abel Black 処理をした黒色ステンレスの丸い絞り成形品

製品・デバイス新素材(黒色ステンレス)ステンレス

エースモデル可視光を最大99%吸収。ものづくり日本大賞 経済産業大臣賞(2013)と同社は記載

黒色に発色したステンレス Abel Black

酸化被膜を成長させ光の干渉で黒を出すステンレス。可視光を最大99%吸収し、順送プレスやロール加工でも剥がれないと同社は記載。

公式サイトで事例を見る ↗

アベル株式会社

出典:アベル「技術・Abel Black®」

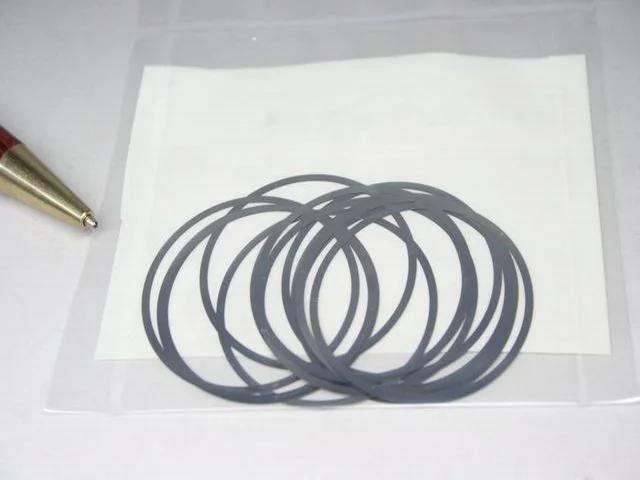
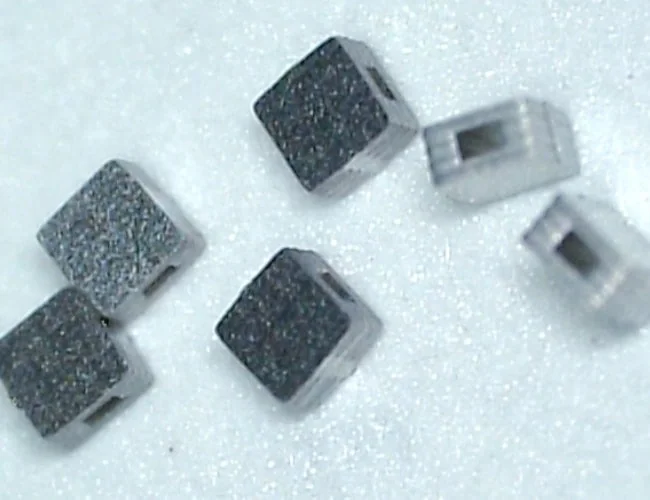
ペンの横に置いた、板厚5ミクロンのステンレス箔のシムリング数枚

切削・研削極薄箔の精密加工(シムリング)ステンレス

エースモデル板厚0.005mm(5µm)のステンレス箔のシムリング

板厚5ミクロンのステンレス箔シムリング

材質SUS304、板厚t0.005(5ミクロン)のシムリングを100枚製作した事例。t0.2以下は板厚公差±0.003のシムリングが製作できると同社は記載。

公式サイトで事例を見る ↗

有限会社こだま製作所

出典:こだま製作所「極薄ステンレス箔のシムリング」

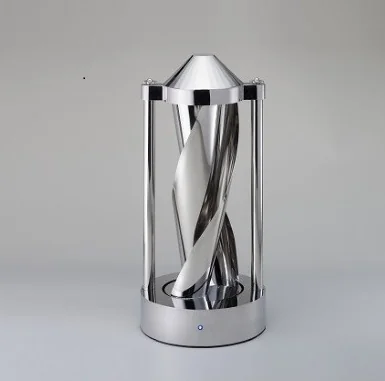
ステンレス板金で作った、ねじれた3枚羽根のサボニウス形風車。円筒の枠と台座つき

板金・プレス・鍛造精密板金・溶接ステンレス

エースモデルねじれた3枚羽根の風車を板金で作り、技能フェアで経済産業大臣賞

ねじれた羽根のサボニウス形風車

サボニウス形にツイストを加えた風車を板金で製作。下部ほどねじれを強く加工し、3枚の羽根を合わせ込む。第34回優秀板金製品技能フェアで経済産業大臣賞。

公式サイトで事例を見る ↗

株式会社田名部製作所

出典:田名部製作所「受賞歴」

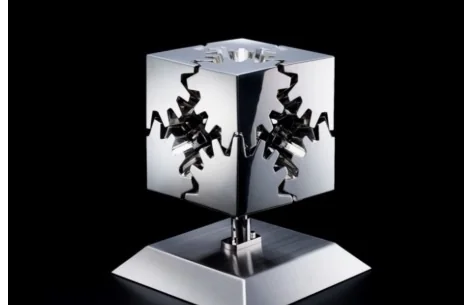
ステンレス板金で作った立方体。各面に傘歯車が見え、台座に載っている

板金・プレス・鍛造精密板金・溶接ステンレス歯車・スプロケット

エースモデル板金で傘歯車8個の連動機構を作り、技能フェアで経済産業大臣賞

傘歯車8個が連動する板金のキューブ

8個の傘歯車が連動して動く機構を板金で表現し、歪みを抑えた設計と溶接で製作。第37回優秀板金製品技能フェアで経済産業大臣賞。

公式サイトで事例を見る ↗

株式会社田名部製作所

出典:田名部製作所「受賞歴」

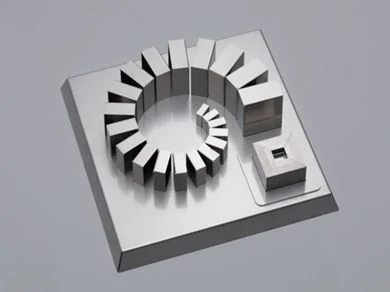
ステンレス板を曲げた箱形の部品21個を渦巻き状に並べた板金作品

板金・プレス・鍛造板金曲げステンレス

エースモデル曲げだけの箱21個を加工精度±0.02mmで組合せ。技能フェアで学会会長賞

曲げだけで作る箱21個の組合せ

板厚1mmのステンレスをレーザーで切り、ベンダーの曲げだけで作った箱21個を組み合わせた作品。加工精度は±0.02mm。

公式サイトで事例を見る ↗

株式会社西野精器製作所

出典:西野精器製作所「板金曲げによる箱21個の組合せ加工、曲げ精度±0.02を実現」
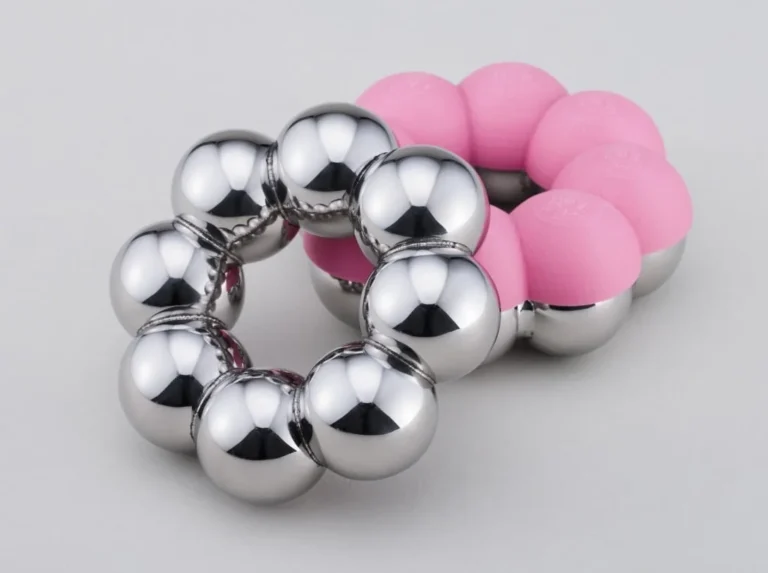
ステンレスの球8個をつないだ輪の形の溶接作品「ステン・デ・リング」

溶接・接合・ろう付け板金溶接・研磨ステンレス

エースモデル優秀板金製品技能フェア 溶接品の部グランプリ。ステンレス球8個の輪

球8個の溶接作品「ステン・デ・リング」

ステンレスの球8個を輪につないだ溶接の作品。第37回優秀板金製品技能フェアの溶接品の部でグランプリを受けたと同社は記載。

公式サイトで事例を見る ↗

株式会社ナダヨシ

出典:ナダヨシ「受賞歴」

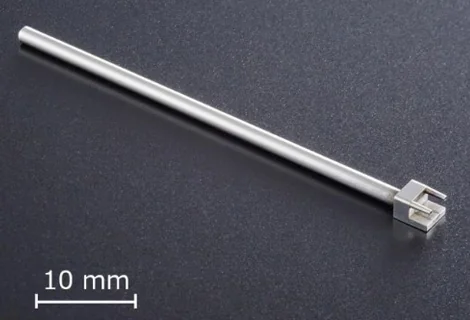
ステンレス棒から切削加工だけで作った棒状の半導体製造装置部品。先端に2本の細い突起がある(10mmのスケール付き)

切削・研削微細穴加工(NC旋盤・マシニングセンタ)ステンレス

エースモデル切削のみで直径0.4mmの突起に0.1mmの穴をあけ内部で連結

径0.1mm穴を内部で連結した棒状部品

1本のステンレス棒から切削のみで製作。直径1.5mmの棒に0.9mmの穴、直径0.4mmの突起2か所に0.1mmの穴をあけ内部で連結。

公式サイトで事例を見る ↗

有限会社備前精機

出典:備前精機「製品紹介」

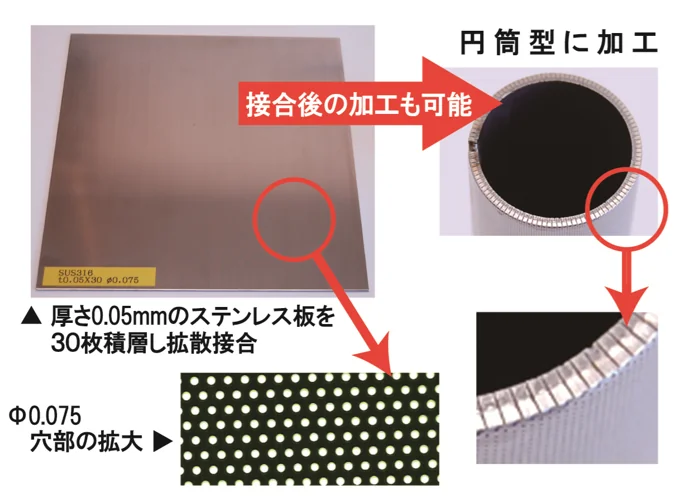
厚さ0.05mmのSUS316板30枚を拡散接合した金属フィルター板と穴の拡大、円筒に加工した状態

溶接・接合・ろう付け拡散接合ステンレスフィルター

エースモデルt0.05の板30枚を拡散接合し、φ0.075の穴が貫通

厚さ0.05mm・φ0.075の穴の積層フィルター

t0.05のSUS316板にΦ0.075の穴をあけ、30枚積層して拡散接合。穴は下まで貫通し、円筒型に曲げ加工もできると同社は記載。

公式サイトで事例を見る ↗

株式会社ヤマテック

出典:ヤマテック「加工実績」

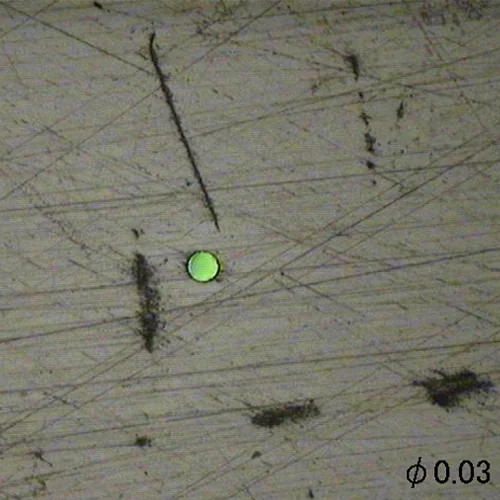
顕微鏡で見たφ0.03mmの貫通穴(液体流量ゲージ、SUS304)

切削・研削微細穴加工(ドリル)ステンレス

エースモデルφ0.03mmドリルで厚さ0.2mmのSUS304を貫通

φ0.03mmドリルの貫通穴

材質SUS304の液体流量ゲージ。φ0.03mmのドリルで、厚さ0.2mmに貫通穴を加工している。

公式サイトで事例を見る ↗

有限会社美豊

出典:有限会社美豊「加工例紹介」

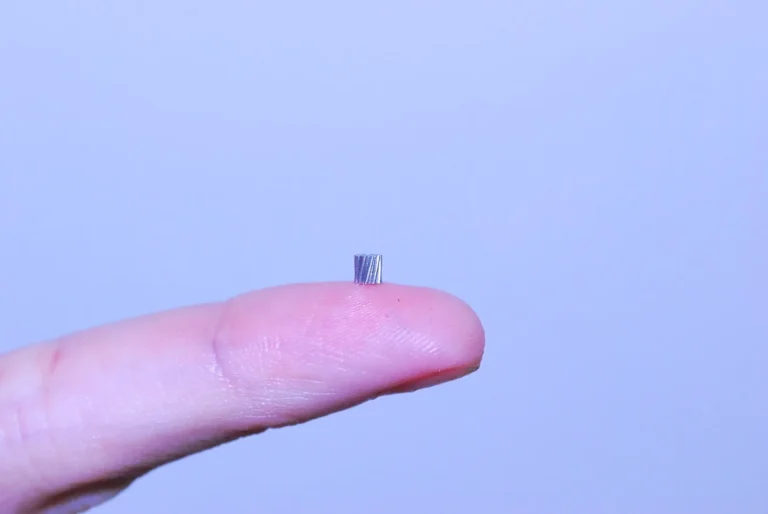
指先に載せた、直径約2mmのヘリカルギア

鋳造・焼結・セラミックスMIM(金属粉末射出成形)ステンレス歯車・スプロケット

指先に載るφ2mmのMIMヘリカルギア

光学機器向けのSUS系合金のヘリカルギア。φ2mm、重さ0.07g、全方位0.3%以下の精度。

公式サイトで事例を見る ↗

株式会社日本マイクロMIMホールディングス

出典:日本マイクロMIM「微小ヘリカルギア(金属射出成形品)」
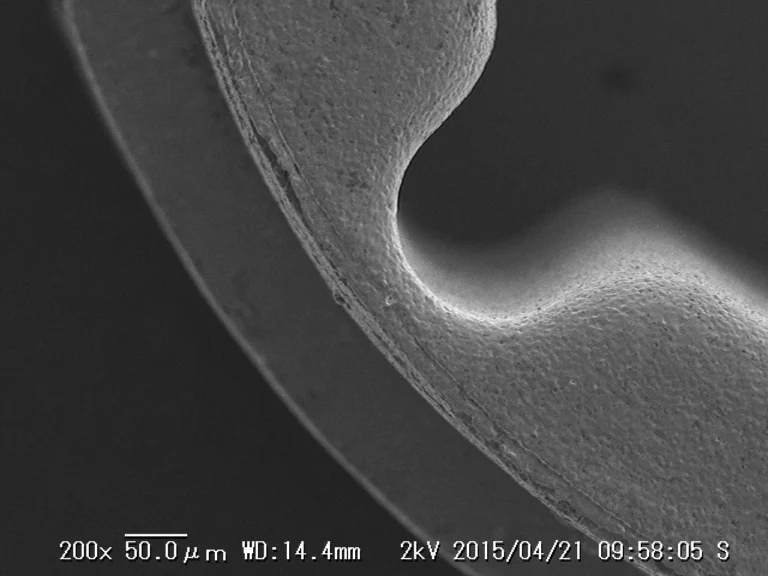
最薄部80μmのステンレス製センサー部品の薄肉部を200倍で撮った電子顕微鏡写真

鋳造・焼結・セラミックスMIM(金属粉末射出成形)ステンレス

エースモデル最薄部80μm・0.007gのMIM部品。世界で実現できるのは同社のみと記載

最薄部80μmのMIMセンサー部品

SUS316L製のセンサー用ホルダー。最薄部80μm、厚み1mm、外径φ1.5mm、重さ0.007g、精度±0.1%以下。

公式サイトで事例を見る ↗

株式会社日本マイクロMIMホールディングス

出典:日本マイクロMIM「最薄部80 μmの微細センサー部品(金属射出成形品)」
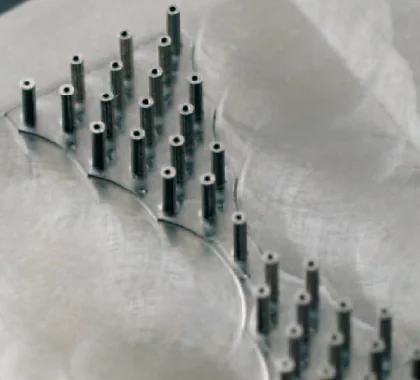
板の上に並んで立つ、中空の細いピン状のノズル

切削・研削微細穴加工ステンレスパイプ・チューブ

エースモデルφ0.1mm穴を±0.002mmの要求精度で切削(コンテスト受賞作)

φ0.1mm穴・±0.002mmの微細ノズル

SUS303 を NV4000DCG で切削。要求精度はφ0.1mm穴・±0.002mm。第1回DMG森精機ドリームコンテストの受賞作。

公式サイトで事例を見る ↗

有限会社オオヤギ製作所

出典:オオヤギ製作所「対応加工」受賞歴

板厚0.1mmのステンレス薄肉スリーブ(溶接ビード研磨仕上げ)

溶接・接合・ろう付け極薄板の突合せ溶接・ビード研磨ステンレスパイプ・チューブ

板厚0.1mmの薄肉溶接スリーブ

SUS304H、板厚0.1mm、外径φ70、長さ300mm。突合せ溶接で製作し、溶接ビードを湿式研磨で仕上げた事例。

公式サイトで事例を見る ↗

ニッセイ機工株式会社

出典:ニッセイ機工「極薄肉スリーブ SUS304H 板厚0.1mm x Φ70 x 300L(溶接ビードカット仕上げ)」
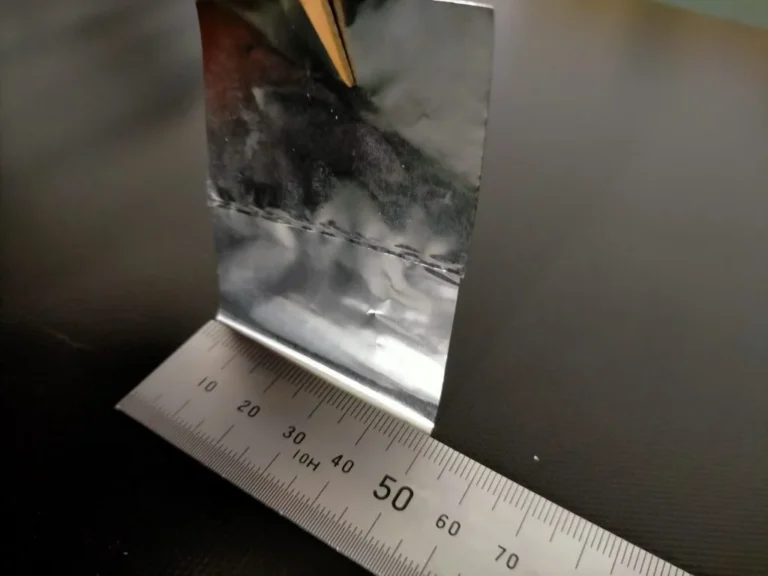
定規の横に立てた極薄ステンレス箔。中ほどにレーザー溶接の継ぎ目が見える

溶接・接合・ろう付けレーザー溶接(極薄箔の重ね溶接)ステンレス

エースモデル厚さ12μmのSUS304箔どうしを常温大気中でレーザー重ね溶接

厚さ12μmのステンレス箔の重ね溶接

SUS304(t=12μm)の箔どうしの重ね溶接。従来の方法では穴あきや歪みが出たため、溶接治具・冷却装置などを工夫した。

公式サイトで事例を見る ↗

武蔵ワイヤード株式会社

出典:武蔵ワイヤード「常温大気中での極薄金属箔と金属箔のレーザ溶接」
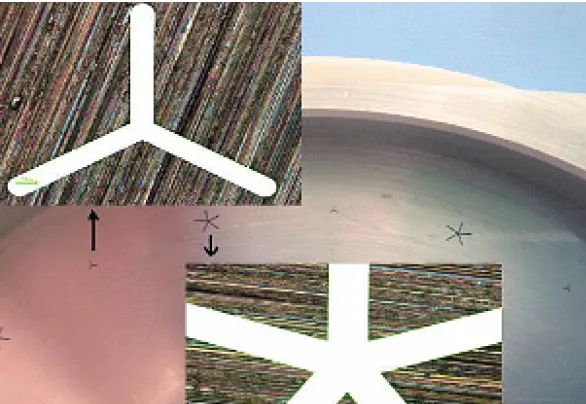
ステンレス板に入れた星形・Y字形の細い溝と、その拡大写真

放電加工放電加工(ノズル形状)ステンレス

エースモデルSUS 0.8mm厚に溝幅0.1mm・公差±0.002のノズル形状

SUS板厚0.8mmに溝幅0.1mmのノズル形状

材質SUS、加工厚0.8mmに、溝幅0.1mm(公差±0.002)のノズル形状を電気加工で入れた事例。

公式サイトで事例を見る ↗

株式会社ビーズ

出典:株式会社ビーズ「実績紹介」

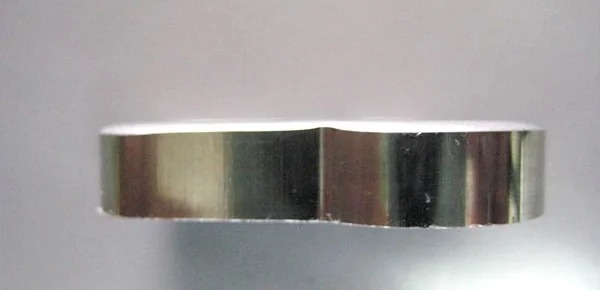
ネオファインプレスで打ち抜いたSUS304板厚5mmの部品の側面。鏡面状のせん断面

板金・プレス・鍛造精密プレス(サーボプレス精密打ち抜き)ステンレス

エースモデルSUS304板厚5mmを全せん断、MF技術優秀賞を受けた打ち抜き法

SUS304板厚5mmを鏡面状に全せん断

独自のネオファインプレス(サーボプレス精密打ち抜き)でSUS304板厚5mmを鏡面のような全せん断で打ち抜く。2014-2015 MF技術優秀賞。

公式サイトで事例を見る ↗

有限会社田村製作所

出典:田村製作所「独自プレス技術(ネオファインプレス)」
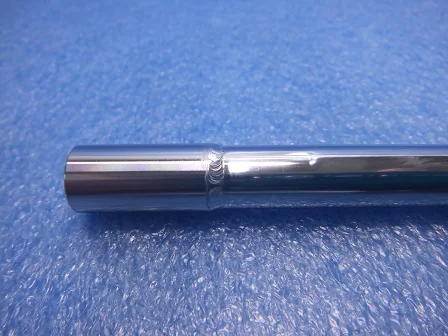
厚さ0.1mmのステンレスパイプの端に金具を差し込んで全周溶接した部品

溶接・接合・ろう付けマイクロプラズマ溶接ステンレスパイプ・チューブ

t0.1パイプと金具の気密溶接

パイプt0.1×φ11と金具t2.0×φ12を全周溶接。板厚差が大きいが、マイクロプラズマ溶接で製作。ヘリウムリーク試験も合格。

公式サイトで事例を見る ↗

株式会社ニッセイ機工

出典:ニッセイ機工「SUS304 t0.1パイプと金具の気密溶接」
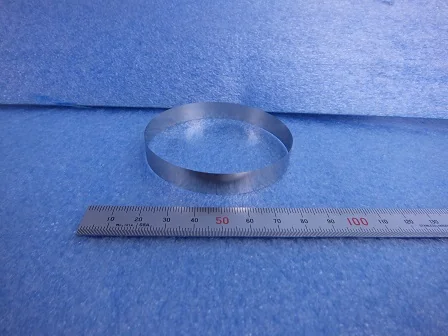
定規の前に置いた、板厚0.04mmのステンレス薄板を突合せ溶接した輪状のエンドレスベルト

溶接・接合・ろう付け極薄板の突合せ溶接ステンレス

エースモデル板厚0.04mmのばね鋼を突合せ溶接してエンドレスベルトに

板厚0.04mmの極薄板溶接ベルト

SUS304H・板厚0.04・幅10・全長200のばね鋼を突合せ溶接したエンドレスベルト。0.04mmは同社で溶接できるほぼ最薄の部類と同社は記載。

公式サイトで事例を見る ↗

株式会社ニッセイ機工

出典:ニッセイ機工「極薄板溶接エンドレスベルト 板厚0.04ミリ」
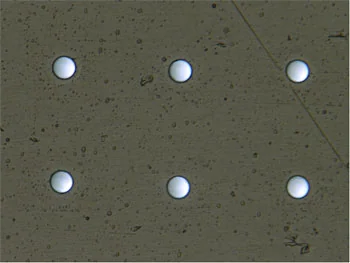
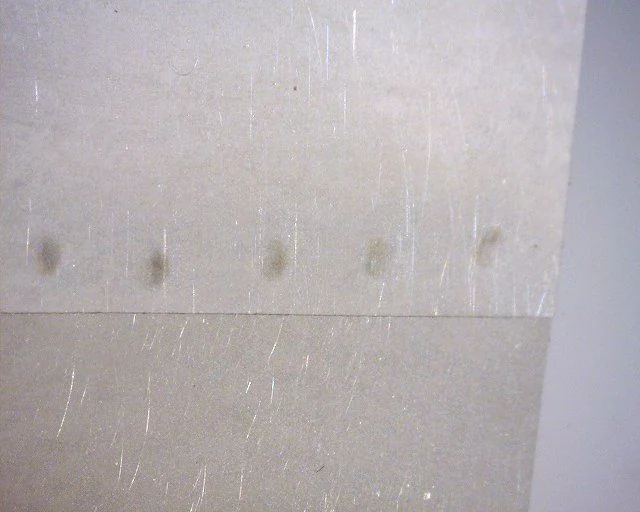
厚さ0.1mmのステンレス板にあけたφ0.02mmの孔の顕微鏡写真

切削・研削微細孔加工ステンレスフィルター

エースモデル厚さ0.1mmのステンレスにφ0.02mmの孔を25孔

ステンレス板のφ0.02mm微細孔

厚さ0.1mmのステンレスに孔径φ0.02mm・ピッチ0.1mmで25孔。実測の孔径はφ0.0174〜0.0184mm。

公式サイトで事例を見る ↗

株式会社ヤゲタ精器

出典:ヤゲタ精器「ステンレス・微細孔明け加工<φ0.02mm>」
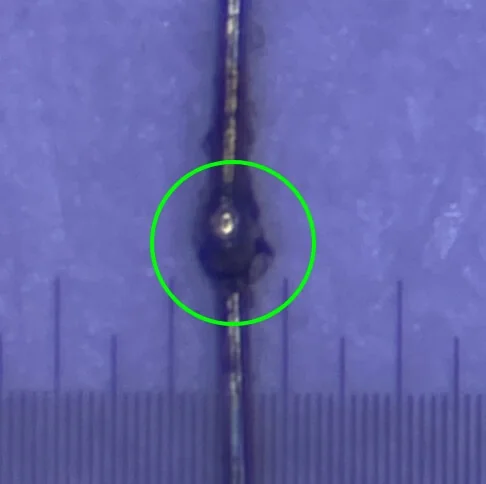
目盛りと並べて撮った、ステンレスの極細線の接合部(緑の丸の中)の拡大写真

溶接・接合・ろう付け超微細溶接ステンレス

エースモデル線径0.03mmのSUS304線を接合部径0.05mmで接合

線径0.03mmの極細線の接合

SUS304の線径0.03mmの極細線を、接合部径0.05mmで接合した事例。超微細溶接の適用範囲は0.02mm程からと同社は記載。

公式サイトで事例を見る ↗

株式会社キャステム(富山)

出典:キャステム「超微細溶接技術」

重ねたステンレスの極薄の箔に、マイクロスポット溶接の点が並ぶ表面の拡大写真

溶接・接合・ろう付けマイクロスポット溶接ステンレス

エースモデル板厚0.02mmの箔を穴・スパッタなしでスポット溶接

板厚20μmの箔のスポット溶接

SUS304の板厚0.02mmの箔を重ね、スパッタや穴をあけずにマイクロスポット溶接機で接合したサンプル。

公式サイトで事例を見る ↗

有限会社小林製作所

出典:小林製作所「極薄板スポット溶接サンプル表面(20μm)」
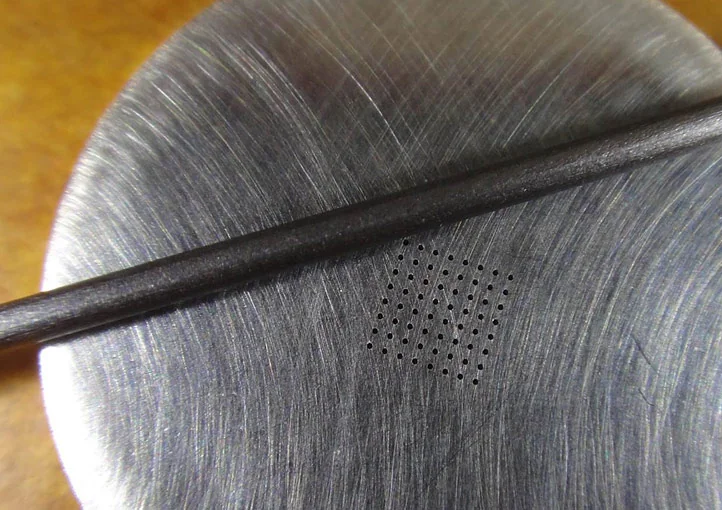
ステンレスの円板に並ぶ64個のΦ0.08mmの穴と、比べるために置いたΦ0.5mmのシャープペンシルの芯

切削・研削微細穴加工ステンレス

エースモデルSUS303にΦ0.08mmの穴を64個加工

Φ0.08mmの穴を64個加工

SUS303のΦ10×1の円板に、Φ0.08mmの穴を64個、超精密高速スピンドルで加工。黒い棒はΦ0.5のシャープペンシルの芯。

公式サイトで事例を見る ↗

株式会社ナラハラオートテクニカル

出典:ナラハラオートテクニカル「アルミ切削加工の微細加工」
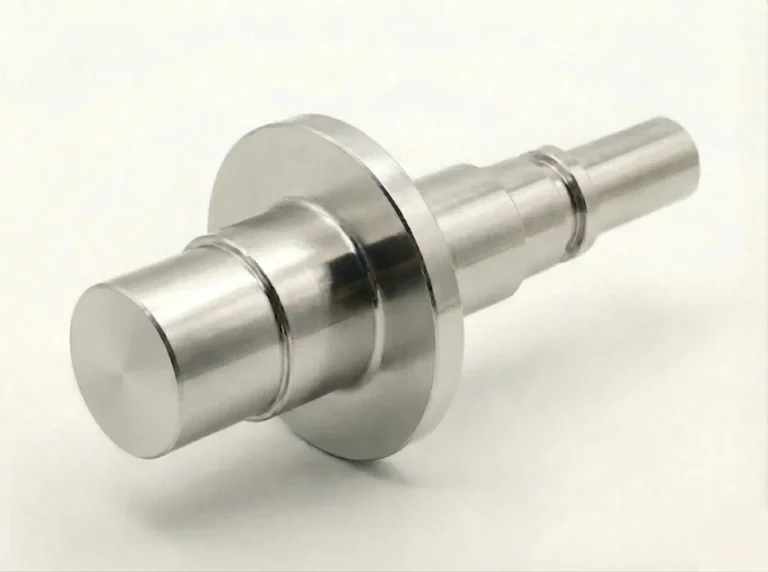
段付きで中央につばのあるステンレス製スピンドルシャフト

切削・研削円筒研削ステンレスシャフト・軸

エースモデルφ55のシャフトで真円度1μm・直角度1μm、Ra0.01

真円度1μmのエアスピンドルシャフト

精密電子部品の検査装置の超精密エアスピンドル用。SUS304、φ55×110。円筒研削で真円度1μm・直角度1μm、表面粗さRa0.01。

公式サイトで事例を見る ↗

高広工業株式会社

出典:高広工業 超精密加工・研削加工ソリューション「スピンドルシャフト」
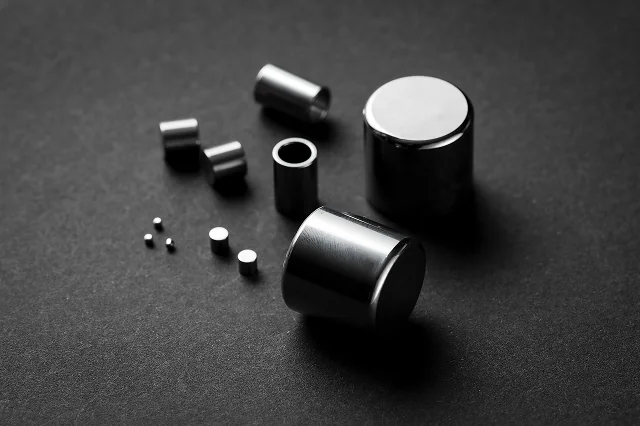
黒い背景に並べた、さまざまな大きさの超精密コロ

切削・研削センタレス研削ステンレスロール・ローラー

エースモデル真円度・円筒度・径相互差とも0.0001mmと同社は記載

真円度0.1μmの超精密コロ

非球面レンズ加工機などに使う超精密コロ。真円度・円筒度・径相互差はいずれも0.0001mm、表面粗さRa0.02と同社は記載。

公式サイトで事例を見る ↗

三和ニードル・ベアリング株式会社

出典:三和ニードル・ベアリング「超精密部品の加工事例から分かる精度限界と加工の考え方を解説」
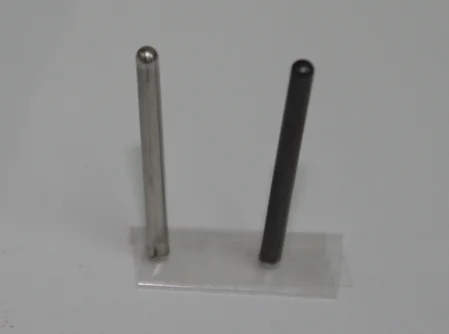
ステンレスの極細深絞り品。銀色と黒色の細い筒が2本立っている

板金・プレス・鍛造極細深絞りステンレスパイプ・チューブ

エースモデル板厚0.1mmのSUS304で外径φ2.0・長さ24mmに深絞り

外径φ2.0・板厚0.1mmの極細深絞り

医療用体温計の先端品。SUS304の板厚0.1tで、外径φ2.0・内径φ1.8・長さ24mmの深絞りにステンレスで成功と記載。

公式サイトで事例を見る ↗

株式会社ナカザ

出典:ナカザ「深絞り加工」

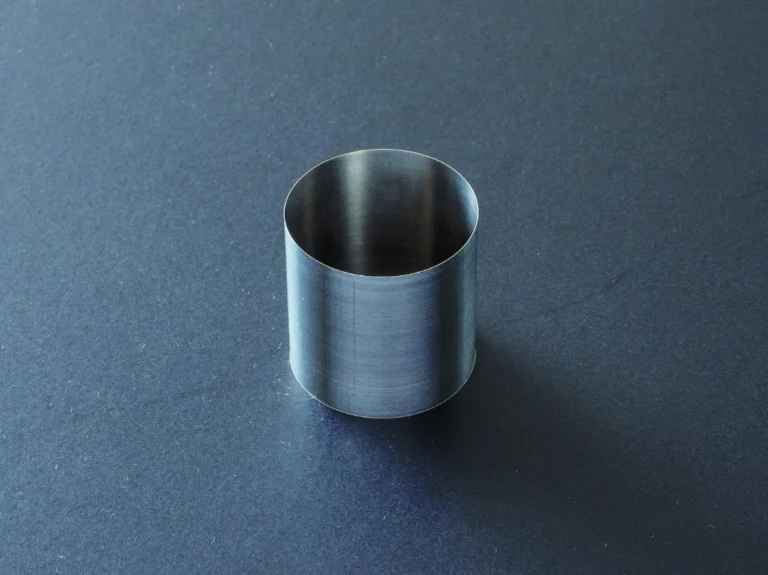
NC旋盤で削り出した薄肉のステンレスの円筒

切削・研削薄肉の切削加工(NC旋盤)ステンレスパイプ・チューブ

エースモデル肉厚0.035mmの円筒を、Φ30×30mmからNC旋盤で削り出した

肉厚0.035mmのステンレス円筒

Φ30×30mmの材料からNC旋盤加工で製作した、肉厚0.035mmのステンレスの円筒。

公式サイトで事例を見る ↗

株式会社大幸精機

出典:大幸精機「ステンレス薄肉加工」

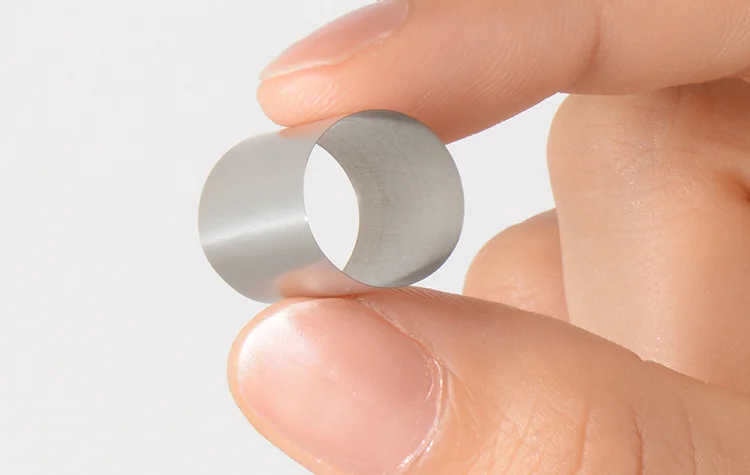
指でつまんだ薄さ0.05mmのステンレスの薄肉リング

切削・研削薄肉切削加工ステンレスパイプ・チューブ

エースモデルSUS303・φ13mmで薄さ0.05mmの薄肉加工(試作のサンプル)

薄さ0.05mmのステンレスの薄肉加工品

SUS303、φ13mmで薄さ0.05mmの加工サンプル。薄肉加工の限界に挑戦した試作品と同社は記載。

公式サイトで事例を見る ↗

株式会社金子製作所

出典:金子製作所「加工技術」

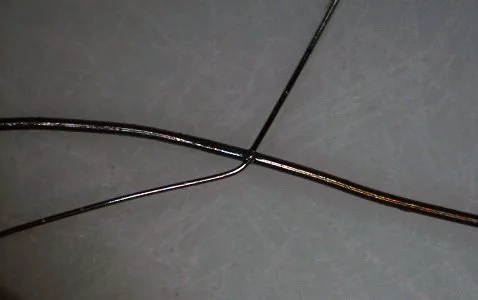
交差させて溶接した細い2本の金属線

溶接・接合・ろう付け微細溶接(細線・薄板)ステンレス

エースモデル0.05mmのステンレス単線と0.1mmのニッケル合金単線を溶接

0.05mmと0.1mmの単線どうしの溶接

ニッケル合金0.1mm単線とステンレス0.05mm単線の溶接の事例。ステンレス0.05mm単線は釣り糸で一番細い糸とほぼ同じ細さと同社は記載。

公式サイトで事例を見る ↗

三興工業株式会社

出典:三興工業「微細溶接技術|t=0.08〜 溶接事例多数」
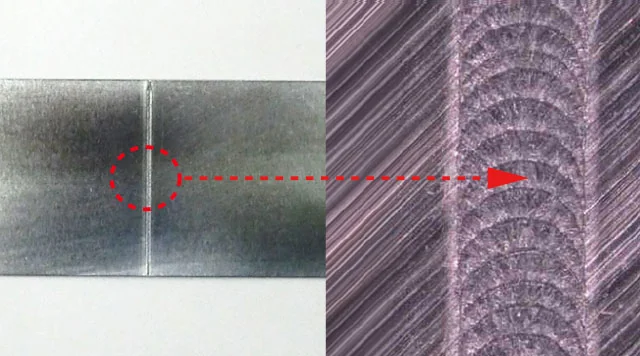
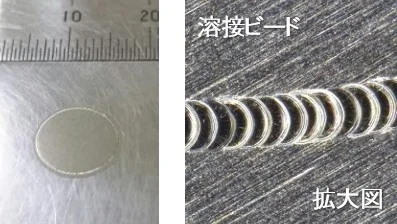
ステンレス薄板の接合部(全体と溶接ビードの拡大)

溶接・接合・ろう付け微細レーザー溶接ステンレス

板厚0.1mmのステンレス薄板の接合

材質SUS、板厚t0.1mmの薄板接合の事例。超微細溶接向けの専用機で板厚t0.05mm〜の超薄板溶接ができると同社は記載。

公式サイトで事例を見る ↗

テクノコート株式会社

出典:テクノコート「板厚t0.05mm〜の超薄板溶接・超精密溶接」
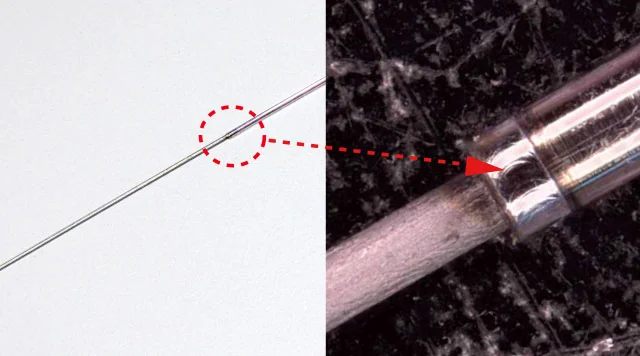
細いステンレスパイプとチタンワイヤの接合部(全体と拡大)

溶接・接合・ろう付け微細レーザー溶接ステンレスパイプ・チューブ

エースモデル肉厚0.08mm・φ0.5mmのSUSパイプにφ0.3mmのTiワイヤを接合

極細パイプとチタンワイヤの接合

SUSパイプ(φ0.5mm、t0.08mm)とTiワイヤ(φ0.3mm)の接合の事例。板厚t0.05mm〜の超薄板溶接ができると同社は記載。

公式サイトで事例を見る ↗

テクノコート株式会社

出典:テクノコート「板厚t0.05mm〜の超薄板溶接・超精密溶接」
段付きのステンレスのパイプ(深絞り品)

板金・プレス・鍛造深絞り(プレス)ステンレスパイプ・チューブ

絞り比率1:11の段付き深絞りパイプ

SUS430、板厚1.0mm、絞り深さ52.7mm、内径4.6mm、絞り比率1:11、寸法公差は最小部0.03mm。生産数は月60万個。

公式サイトで事例を見る ↗

ワールドウイング株式会社

出典:ワールドウイング「精密深絞り加工の先端事例」
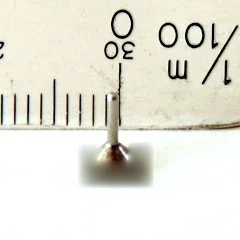
内径0.7mmの裾付きパイプ(ステンレスの深絞り品)をものさしに当てた写真

板金・プレス・鍛造深絞り(極小径・プレス)ステンレスパイプ・チューブ

エースモデル板厚0.1mmで内径0.7mm・深さ4mmの深絞りを月300万個

内径0.7mmの裾付き深絞りパイプ

SUS304、板厚0.1mm、絞り深さ4mm、内径0.7mm、絞り比率1:6、寸法公差は最小部0.04mm。生産数は月300万個。

公式サイトで事例を見る ↗

ワールドウイング株式会社

出典:ワールドウイング「精密深絞り加工の先端事例」
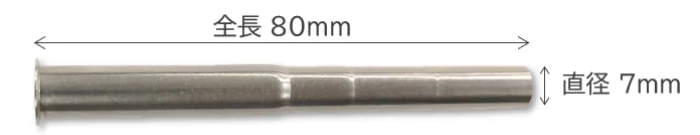
全長80mm・直径7mmの段付きの深絞り品(燃料噴射部品)。寸法の矢印入り

板金・プレス・鍛造深絞り(プレス)ステンレスパイプ・チューブ

エースモデル板厚0.4mmの SUS430 を深さ/直径比11.4・全長80mmに深絞り

深さ/直径比11.4の超深絞り品

燃料噴射部品。材質 SUS430、板厚0.4mm、深さ/直径比(L/D)11.4。中間焼鈍で材料を破断させずに成形し、全長80mm。

公式サイトで事例を見る ↗

日伸工業株式会社

出典:日伸工業「深絞り加工」

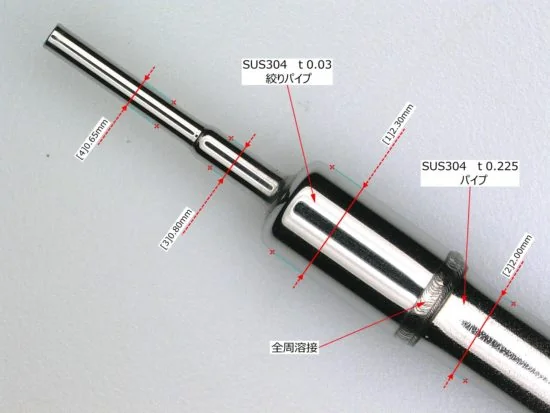
板厚0.03mmのステンレスの絞りパイプと板厚0.225mmのパイプを全周溶接した部品の拡大写真(寸法線入り)

溶接・接合・ろう付け微細レーザー溶接(薄肉パイプ)ステンレスパイプ・チューブ

エースモデル板厚0.03mmの絞りパイプを t0.225 のパイプに全周溶接

板厚0.03mmの薄肉パイプの全周溶接

SUS304 の t0.03 の絞りパイプ(外径2.3)と t0.225 のパイプ(外径2.0)を全周溶接した事例。

公式サイトで事例を見る ↗

株式会社マツダ

出典:マツダ(静岡県富士市)「φ0.5の極薄・極小パイプに歪みのない溶接はできるか?」
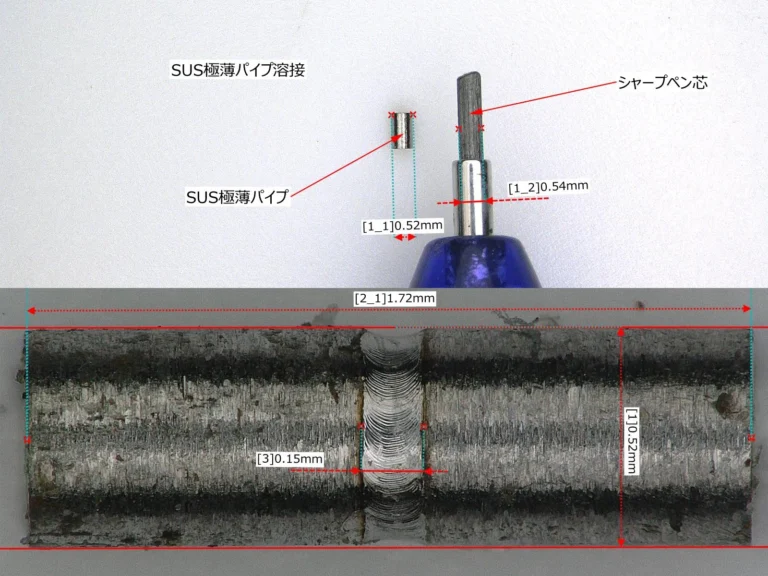
外径0.52mmのステンレスの極薄パイプをシャープペンの芯と並べた写真と、パイプ同士の溶接部の拡大(溶接部の幅0.15mmの寸法線入り)

溶接・接合・ろう付け微細レーザー溶接(極薄パイプ)ステンレスパイプ・チューブ

エースモデル板厚0.05mm・外径φ0.52mmのパイプ同士を溶接

外径φ0.52・板厚0.05mmのパイプ溶接

ステンレスの極小・薄肉パイプ同士の溶接事例。板厚0.05、外径φ0.52。写真の寸法線では溶接部の幅が0.15mm。

公式サイトで事例を見る ↗

株式会社マツダ

出典:マツダ(静岡県富士市)「φ0.5の極薄・極小パイプに歪みのない溶接はできるか?」
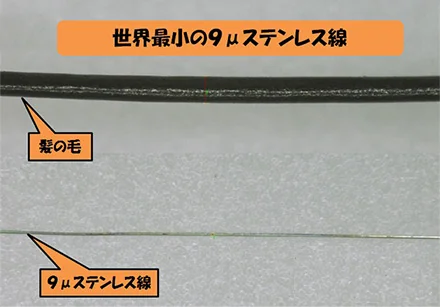
髪の毛と並べて写した直径9μmのステンレス線の拡大写真

板金・プレス・鍛造極細線の伸線・撚線ステンレス

エースモデル直径9μm(0.009mm)のステンレス線。「世界最小」と同社は記載

直径9μmのステンレス極細線

シングル伸線で直径9μm(0.009mm)のステンレスワイヤを開発。9μmを49本撚り合わせたφ0.081mmのワイヤロープも製造可能。

公式サイトで事例を見る ↗

大阪コートロープ株式会社

出典:大阪コートロープ「ワイヤロープ」

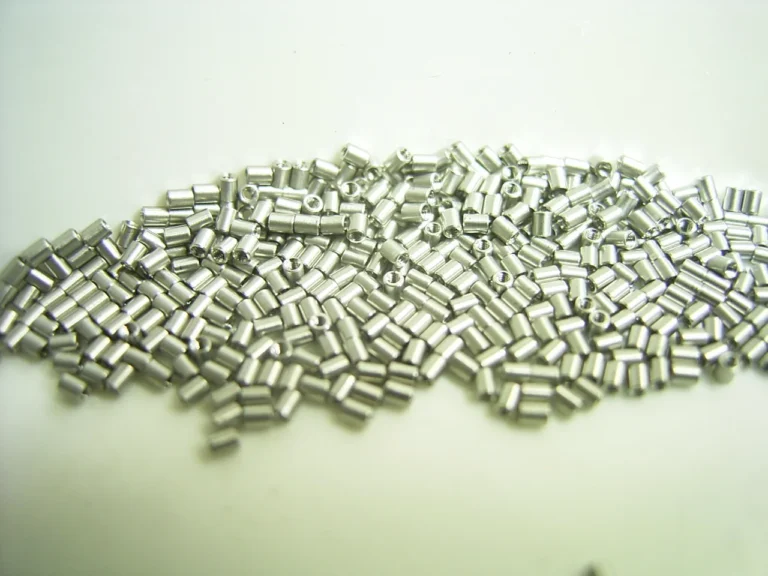
白い台に積まれた、内側にめねじを切った円筒形の極小のステンレスのナット

切削・研削極小ナットの製作(めねじ加工)ステンレスボルト・ねじ・ピン

エースモデル外径φ0.8mmの筒の中に M0.5(ピッチ0.125mm)のめねじ

M0.5・外径φ0.8mmの極小丸ナット

SUS303の丸ナット。サイズ M0.5×1.0×外径φ0.8。パイプ状で中にめねじを切ってある。M0.5のピッチは0.125ミリ。

公式サイトで事例を見る ↗

松本産業株式会社(精密ねじ)

出典:松本産業「納入・製造・提案実績」

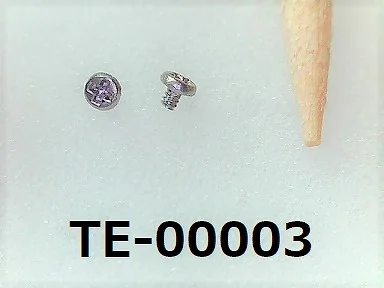
先のとがった木の棒の横に置いた、ねじ径0.5mmのステンレスのナベ小ねじ2個

板金・プレス・鍛造極小ねじ(ミニチュアねじ)の製作ステンレスボルト・ねじ・ピン

ねじ径0.5mmの極小ナベ小ねじ

ステンレスの#00ナベ小ねじ。0.5×0.6、頭径1.1・頭高0.3。0.5・0.7・0.9ミリも製作可能と同社は記載。

公式サイトで事例を見る ↗

松本産業株式会社(精密ねじ)

出典:松本産業「ミリねじ(#00)ミニチュアねじ」
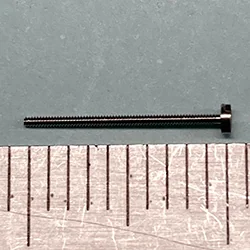
mm目盛りの定規の上に置いた、細長い極小の平頭小ねじ(S0.6×10L)

切削・研削極小ねじの製作ステンレスボルト・ねじ・ピン

S0.6×10Lの極小平頭小ねじ

SUS303の平頭小ねじ(S0.6×10L)。材質・全長等によるが、M1以下の極小サイズ(S0.6など)も製作可能と同社は記載。

公式サイトで事例を見る ↗

株式会社昌和精機

出典:昌和精機「医療分野向けチタンやステンレス製の極小ネジ製造」
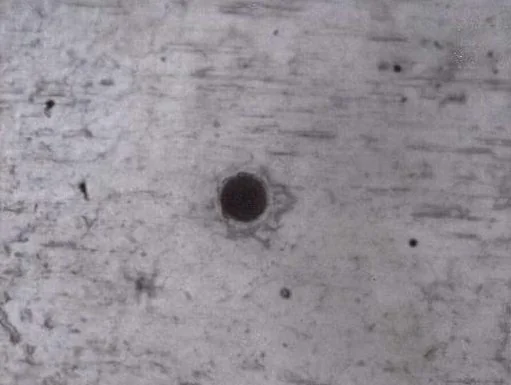
SUSに開けたφ5μmの穴の拡大写真

放電加工細穴放電加工(微細穴)ステンレス

エースモデル自社製の微細放電加工機でSUSに⌀5μmの穴

SUSのφ5μmの微細放電穴

自社製の微細放電加工機で開けたSUSの⌀5μm(0.005mm)の穴。導電性の材質なら加工できると同社は記載。

公式サイトで事例を見る ↗

株式会社シンテック

出典:シンテック「製品紹介-5:微細穴加工」

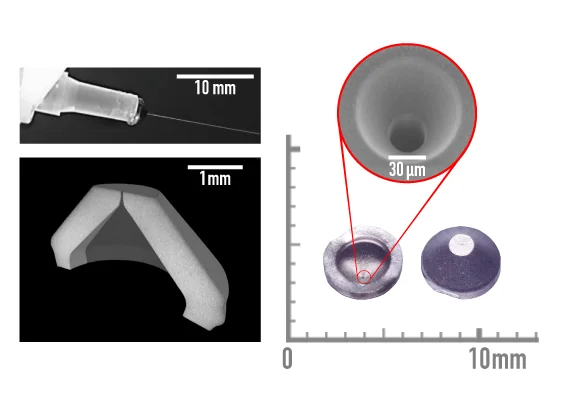
吐出口30μmの超微小ノズルの外観と、吐出口の電子顕微鏡像・X線の断面像

鋳造・焼結・セラミックスMIM(金属粉末射出成形・微細ノズル)ステンレスノズル

エースモデル吐出口0.030mm(30µm)のステンレス製ノズルをMIMで成形

吐出口0.030mmの超微小ノズル

SUS316LのMIM品。底面Φ4.6mm・高さ2.2mm・上面Φ1.35mmで、吐出口は0.030mm。30µmの量産実績があると同社は記載。

公式サイトで事例を見る ↗

太盛工業株式会社

出典:太盛工業「マイクロノズル」

定規の前に置かれた、板厚0.1mm・外径9mmのステンレスの溶接パイプ

溶接・接合・ろう付け極薄箔の突合せ溶接ステンレスパイプ・チューブ

板厚0.1mm・外径9mmの溶接パイプ

SUS304の箔を円筒に成形し、突合せ溶接で作った小径の極薄肉パイプ。長さ50mm。板厚は+0.03、外形±0.1に仕上がったと同社は記載。

公式サイトで事例を見る ↗

株式会社ニッセイ機工

出典:ニッセイ機工「小径極薄肉パイプ SUS304 t0.1 x φ9.0 × 50L」
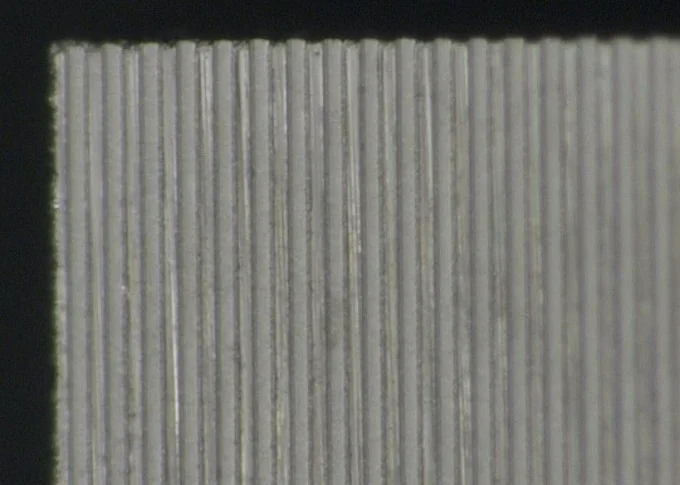
金属の表面に細い溝が平行に並ぶ微細凹凸形状の拡大写真

切削・研削切削加工(微細溝加工)ステンレス

エースモデルステンレス鋼(SUS420J2)に溝幅0.03mm・ピッチ0.03mmの微細な凹凸

溝幅0.03mmの微細凹凸形状

被削材SUS420J2。溝幅0.03mm、ピッチ0.03mmの微細凹凸形状。

公式サイトで事例を見る ↗

Y-MOLD株式会社

出典:Y-MOLD「微細加工技術」微細凹凸形状

拡散接合で作った外形1mm以下の中空流路の極小部品

溶接・接合・ろう付け拡散接合ステンレス

エースモデル板厚0.1mm×4層の拡散接合で、外形0.75×0.75mmの中空流路

外形1mm以下の中空流路の極小部品

SUS304 t=0.1mm×4層の中空流路製品。サイズは0.75×0.75/1.0×0.75/Φ1.0mm。拡散接合で製作。

公式サイトで事例を見る ↗

株式会社アロン社

出典:アロン社「拡散接合」

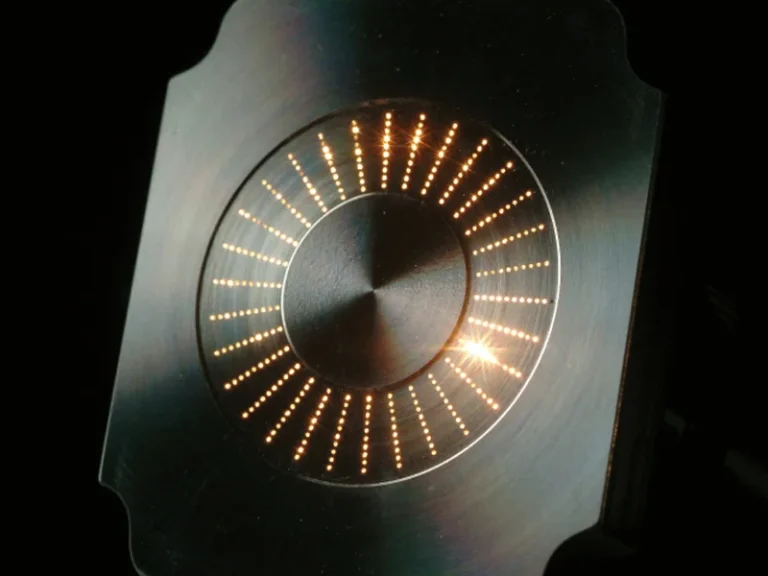
円環状に並ぶ50μmの微細穴列を裏から光を当てて撮影した金属板

切削・研削切削加工(微小径ドリルの微細穴加工)ステンレス

50μmの小径穴を円環状に加工

SUS316Lの50μm小径穴加工の例。ドリリングで最小径20μm(アスペクト比1:30)の穴あけが可能と同社は記載。

公式サイトで事例を見る ↗

二九精密機械工業株式会社

出典:二九精密機械工業「精密・微細加工」

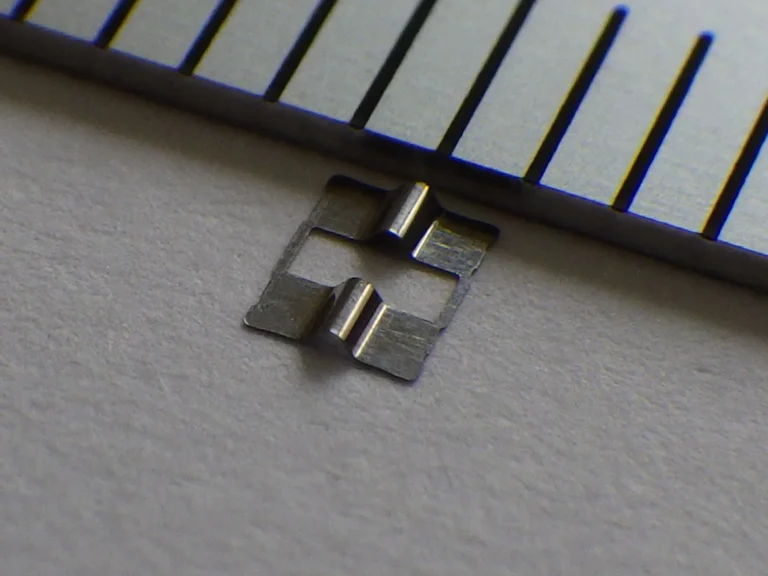
定規の目盛りの横に置いた板厚0.029mmのステンレス製の極薄板バネ

板金・プレス・鍛造精密プレス(順送・曲げ・ばね)ステンレスばね

エースモデル板厚0.029mmのステンレスを順送金型で一発曲げ

板厚0.029mmのステンレス極薄板バネ

SUS301-HT2000、板厚0.029mm、ピッチ5.5mm。試作順送金型で、一発曲げ加工で製造した電子部品向けの板バネ。

公式サイトで事例を見る ↗

株式会社ナカトガワ技研

出典:薄板プレス加工センター「ステンレス製 極薄板バネ」
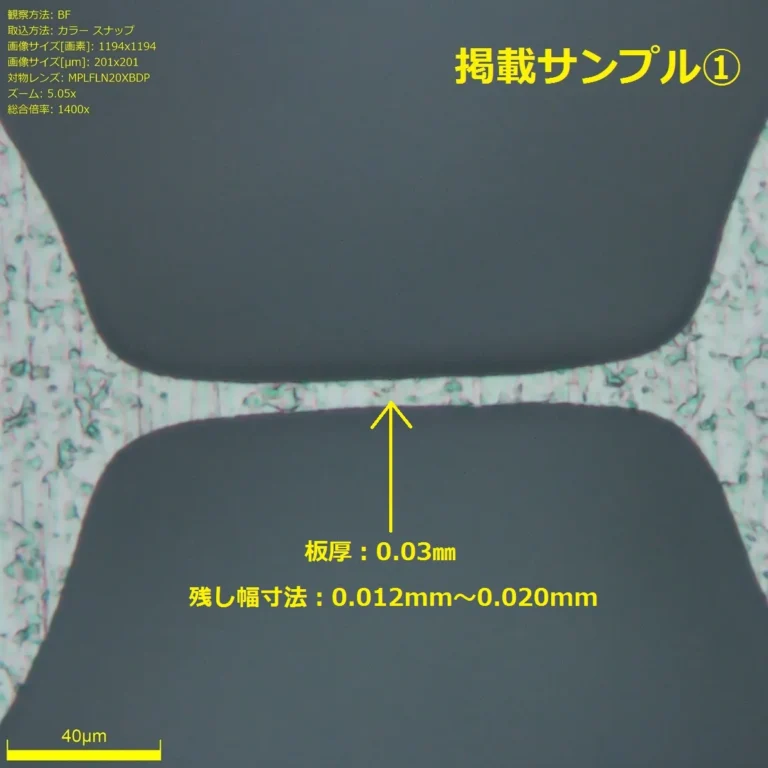
ステンレスの薄板にエッチングで残した細い幅の部分の顕微鏡写真

切削・研削フォトエッチング(微細加工)ステンレス

エースモデル板厚0.03mmのステンレスで残し幅12〜20μm(サンプル)

板厚0.03mmで残し幅12〜20μm

SUS304-HTA(板厚0.03mm)をエッチングし、残し幅0.012〜0.020mmに仕上げたサンプル。

公式サイトで事例を見る ↗

平井精密工業株式会社

出典:平井精密工業「エッチング加工による微細残し幅について」
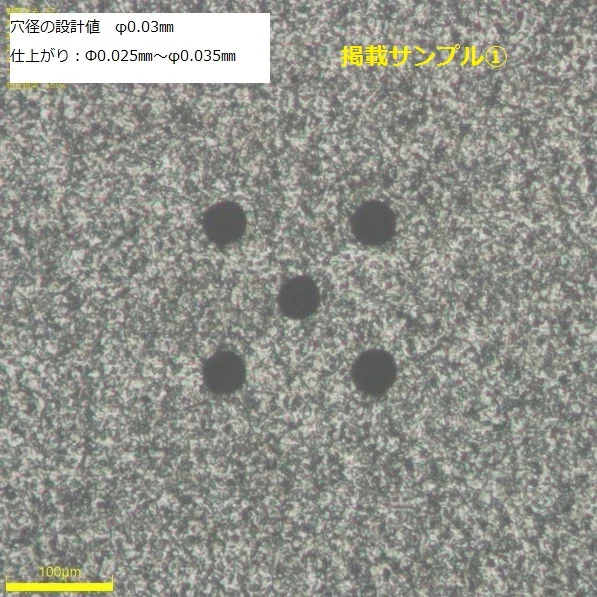
ステンレスの薄板にエッチングであけた5個の微細な穴の顕微鏡写真

切削・研削フォトエッチング(微細加工)ステンレス

エースモデル板厚0.02mmのステンレスに穴径25〜35μmの穴(サンプル)

板厚0.02mmにφ0.03mmの穴

SUS304-HTA(板厚0.02mm)にエッチングで穴径0.025〜0.035mmの穴を5個あけたサンプル。製品サイズはφ30mm。

公式サイトで事例を見る ↗

平井精密工業株式会社

出典:平井精密工業「エッチング加工 微細な穴加工」

レーザー溶接した円形の薄いダイアフラム(定規つき)と、溶接ビードの拡大写真

溶接・接合・ろう付け微細レーザー溶接ステンレス

エースモデル厚さ20μmの薄板をレーザーで低歪に直接溶接

厚さ20μmの薄板ダイアフラムの低歪溶接

極局所へのレーザ照射により、20μmの薄板を低歪で直接溶接した事例。母材・ダイアフラムともSUS304。

公式サイトで事例を見る ↗

東成エレクトロビーム株式会社

出典:東成エレクトロビーム「事例:接合」

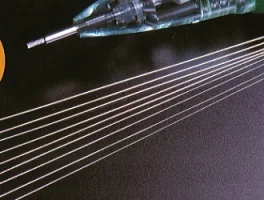
扇のように並べた極細のステンレスパイプ

切削・研削極細パイプの製造ステンレスパイプ・チューブ

エースモデル外径0.05mm・内径0.02mmのステンレスパイプ(世界一細いと同社は記載)

外径0.05mmの超極細パイプ

外径0.05mm、内径0.02mmの超極細ステンレスパイプ。対応する材質はSUS304とSUS316L。

公式サイトで事例を見る ↗

大場機工株式会社

出典:大場機工「極細パイプ」

黒メッキを施した円形のレンズ絞り板3枚

切削・研削フォトエッチング+黒メッキステンレスレンズ・光学・ガラス部品

車載カメラ用レンズ絞り板

SUS304・厚み0.05mm・穴径0.3mm。フォトエッチングに黒メッキ処理を組み合わせ、光の侵入を防ぐ。試作納期2週間。

公式サイトで事例を見る ↗

ユナイテッド・プレシジョン・テクノロジーズ株式会社

出典:UPT「車載用カメラのレンズ絞り板(黒メッキ処理)」
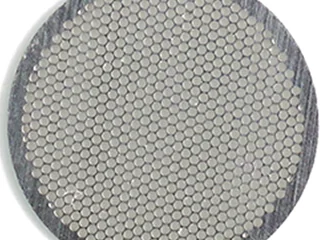
円形の外枠に細かい丸孔が並ぶステンレス製フィルター

切削・研削フォトエッチングステンレスフィルター

ステンレス製丸孔フィルター

耐蝕性が高く、一般用途から食品・医療向けまで精度よく加工するステンレス製の丸孔フィルター。

公式サイトで事例を見る ↗

株式会社メルテック

出典:メルテック「金属メッシュ・フィルターの高精度エッチング加工」
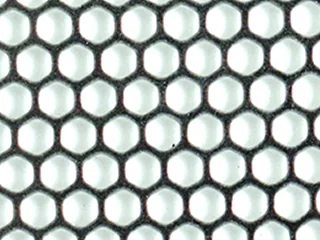
六角形の開口が並ぶステンレス製ハニカムメッシュ

切削・研削フォトエッチングステンレスフィルター

ステンレス製ハニカムメッシュ

開口率の高いハニカム構造のメッシュ。t=0.05mm、最小径φ0.08mmなど。

公式サイトで事例を見る ↗

株式会社メルテック

出典:メルテック「金属メッシュ・フィルターの高精度エッチング加工」
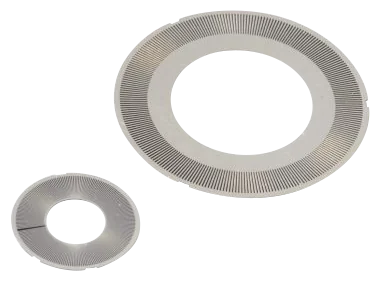
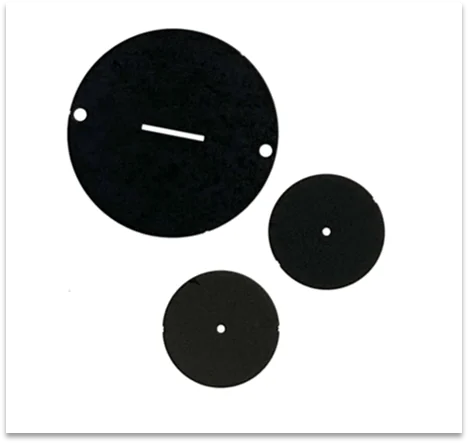
スリットを刻んだ反射型エンコーダ用の金属ディスク2枚

切削・研削フォトエッチングステンレス

エースモデル厚さ0.1mmの金属スケールに最小スリット幅0.035mm

反射型エンコーダ用金属スケール

SUS鏡面材を高精度エッチングし、低反射の黒処理を施した厚さ0.1mmの金属スケール。最小スリット幅0.035mm。

公式サイトで事例を見る ↗

株式会社メルテック

出典:メルテック「反射型エンコーダ用金属スケールの加工事例」
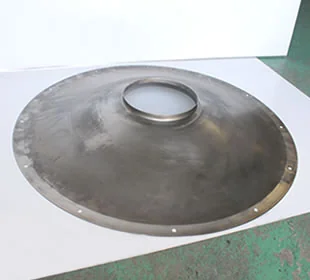
平板から絞った大径のステンレスのテーパー部品

板金・プレス・鍛造へら絞りステンレス

大径ステンレスのテーパー部品

SUS製 板厚1.2mm、最大外径φ840、高さ100。海苔の洗浄設備に使う部品。平板からの絞り。

公式サイトで事例を見る ↗

愛巧ヘラ押工業株式会社

出典:愛巧ヘラ押工業「製品ラインナップ」

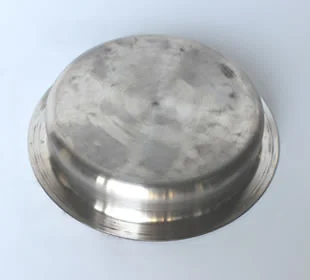
平板から絞ったステンレスの受け皿

板金・プレス・鍛造へら絞りステンレス

ステンレス受け皿の絞り

SUS製 板厚2.0mm、最大外径φ243、高さ40。受け皿で、平板からの絞り。

公式サイトで事例を見る ↗

愛巧ヘラ押工業株式会社

出典:愛巧ヘラ押工業「製品ラインナップ」

パイプから絞ったステンレスの部品

板金・プレス・鍛造へら絞り(パイプ絞り)ステンレスパイプ・チューブ

パイプから絞ったSUS部品

SUS製 板厚1.6mm、最大外径φ250、高さ200。φ256のパイプから絞った、用水路の排出口。

公式サイトで事例を見る ↗

愛巧ヘラ押工業株式会社

出典:愛巧ヘラ押工業「製品ラインナップ」

へら絞りで成形したステンレスの形状見本

板金・プレス・鍛造へら絞り・スピニングステンレス

へら絞り品(304 t1.2)

へら絞りの形状実績。304、板厚1.2mm、高さ120mm、焼鈍3回、へら絞り加工、スピニング仕上げ。

公式サイトで事例を見る ↗

ミノル製作所 株式会社

出典:ミノル製作所「へら絞り加工」形状実績

バルブ部品のMIM成形品が定規の上に並ぶ写真

鋳造・焼結・セラミックス金属粉末射出成形(MIM)ステンレス

バルブ部品(MIM)

MIM製品の応用例6。バルブ部品。材質はSUS316L。

公式サイトで事例を見る ↗

大阪冶金興業株式会社

出典:大阪冶金興業「大阪冶金のMIM製品」

錠前部品のMIM成形品が定規の上に並ぶ写真

鋳造・焼結・セラミックス金属粉末射出成形(MIM)ステンレス

錠前部品(MIM)

MIM製品の応用例2。錠前部品。材質はSUS630/SUS316L。

公式サイトで事例を見る ↗

大阪冶金興業株式会社

出典:大阪冶金興業「大阪冶金のMIM製品」

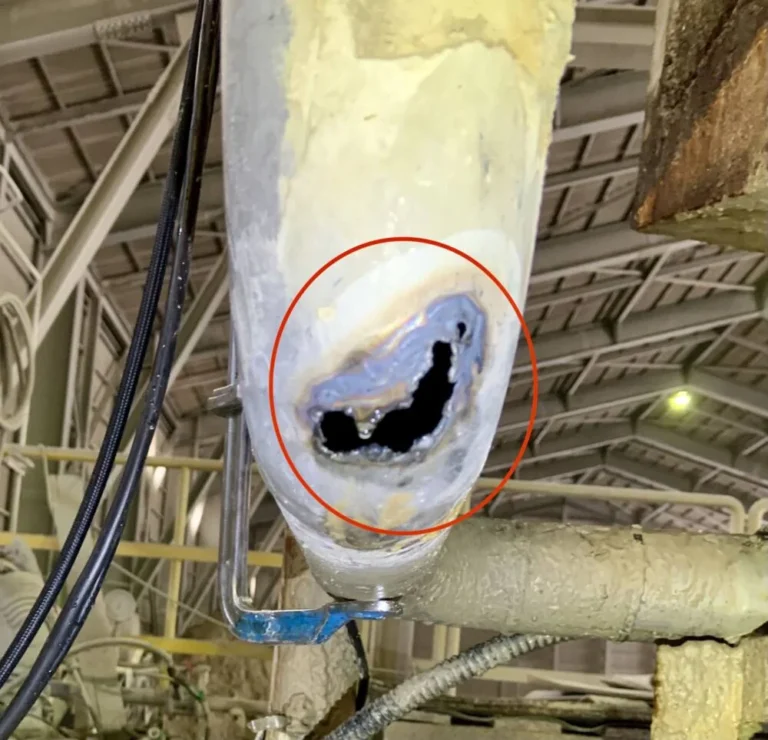
ステンレス配管の薄くなった箇所を広げた大きな穴を赤い円で示した写真

施工・洗浄・包装配管工事(当て板補修・TIG溶接)ステンレスパイプ・チューブ

広がった配管の穴の確認

2か所目は周辺が広範囲に薄くなっていたため穴を広げて確認し、ステンレスの当て板で補修した。

公式サイトで事例を見る ↗

B.W.W.合同会社

出典:B.W.W.「配管穴あきトラブル ステンレス配管 緊急対応」
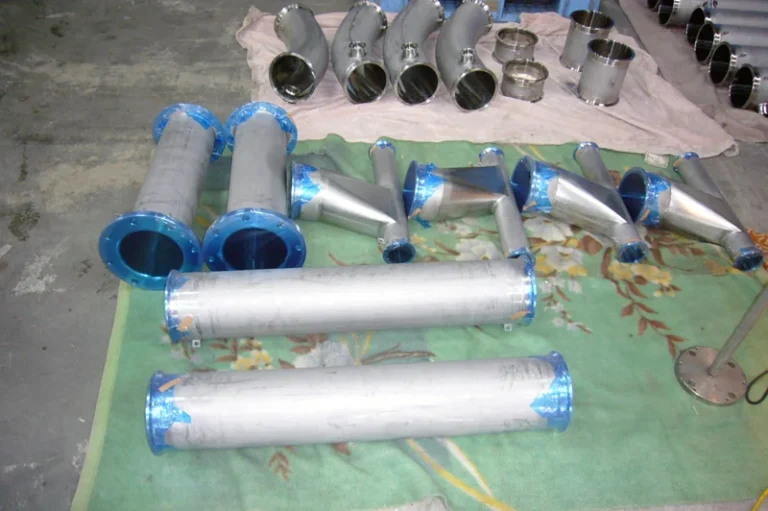
フランジ付きのステンレス製直管、曲がり管、異径の分岐管が床に並ぶ

溶接・接合・ろう付け溶接(ステンレス配管の製作)ステンレスパイプ・チューブ

ステンレス配管 150Aサイズ

ステンレス製配管の製作例。150Aサイズと記載。

公式サイトで事例を見る ↗

株式会社イシバシ

出典:イシバシ「サニタリー配管(ステンレスパイプ)」

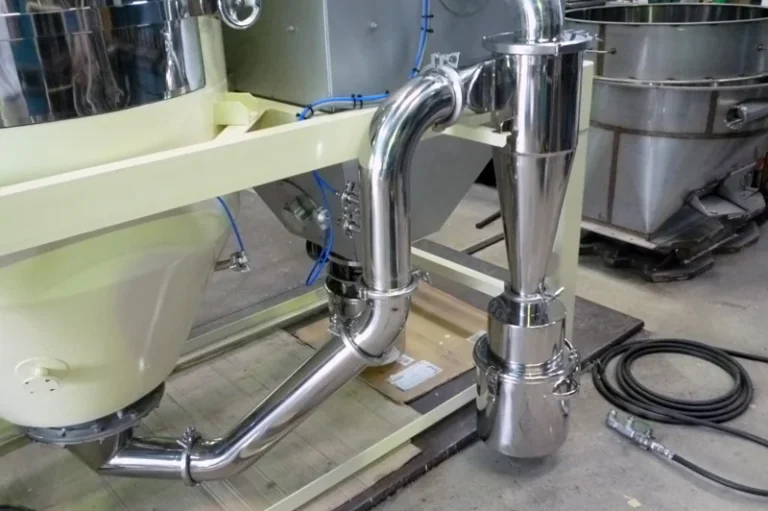
装置の下にステンレスのサニタリー配管とサイクロンが取り付けられている

溶接・接合・ろう付け溶接(サニタリー配管・サイクロン)ステンレスパイプ・チューブ

サニタリー配管とサイクロン

サニタリー配管及びサニタリーサイクロン。4.5S管サイズと記載。

公式サイトで事例を見る ↗

株式会社イシバシ

出典:イシバシ「サニタリー配管(ステンレスパイプ)」

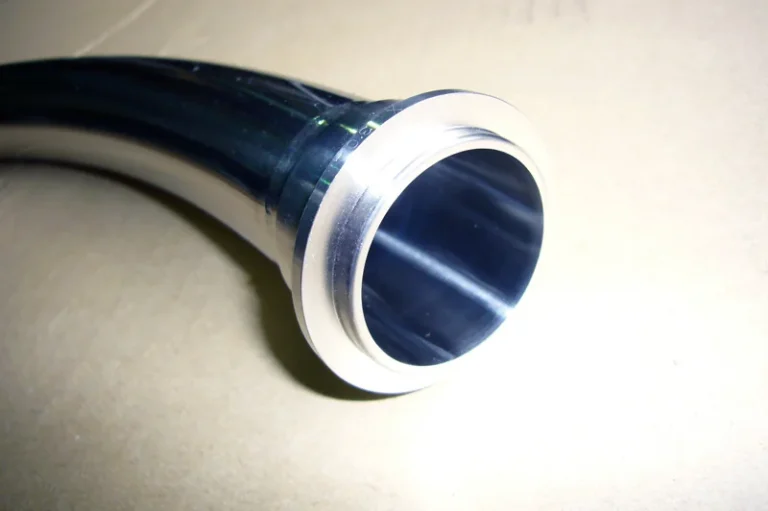
研磨したステンレス製サニタリー配管の管端と内面

溶接・接合・ろう付け溶接(サニタリー配管の製作)ステンレスパイプ・チューブ

サニタリー配管の内部溶接部

内部溶接部はビードカット及びバックシール(裏波)溶接加工、仕上げは#300バフ研磨と記載。

公式サイトで事例を見る ↗

株式会社イシバシ

出典:イシバシ「サニタリー配管(ステンレスパイプ)」

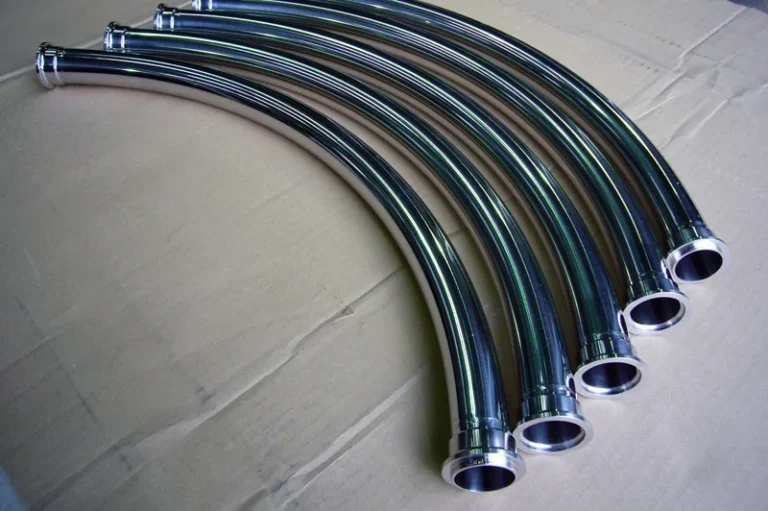
ヘルールを付けた曲げ加工のステンレス製サニタリー配管が5本並ぶ

溶接・接合・ろう付け溶接(サニタリー配管の製作)ステンレスパイプ・チューブ

ステンレスサニタリー配管 1.5S

1.5S管サイズのステンレス製サニタリー配管。同社はヘルール付きのサニタリー配管を製作する。

公式サイトで事例を見る ↗

株式会社イシバシ

出典:イシバシ「サニタリー配管(ステンレスパイプ)」

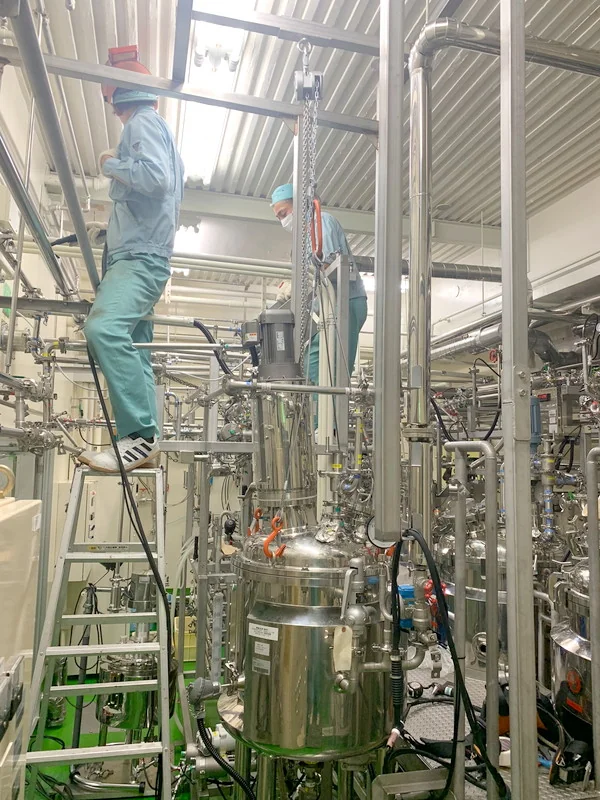
作業者が脚立に乗り、ステンレスのタンクと配管が並ぶ設備内で作業している

施工・洗浄・包装配管工事(現場溶接工事)ステンレスパイプ・チューブ

某製薬会社 現場溶接工事

製品・施工実績ページに「某製薬会社現場溶接工事」の題で載る写真。

公式サイトで事例を見る ↗

丸福ステンレス工業株式会社

出典:丸福ステンレス工業「業務内容」製品・施工実績
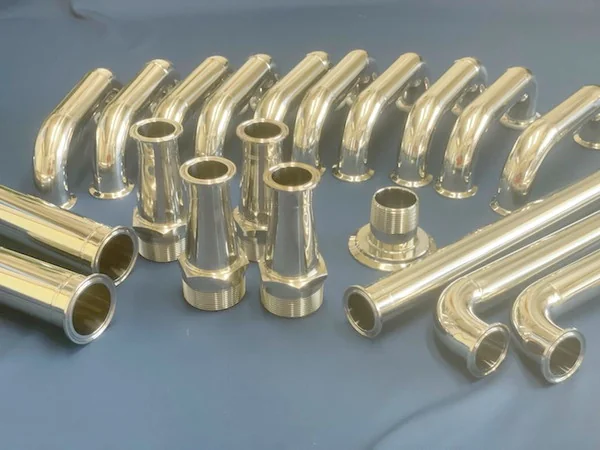
ステンレス製のU字配管、異径管、直管などのサニタリー配管部品が並ぶ

溶接・接合・ろう付け溶接(サニタリー配管の製作)ステンレスパイプ・チューブ

充填機械用サニタリー配管

製品・施工実績ページに「充填機械用サニタリー配管」の題で載る写真。

公式サイトで事例を見る ↗

丸福ステンレス工業株式会社

出典:丸福ステンレス工業「業務内容」製品・施工実績
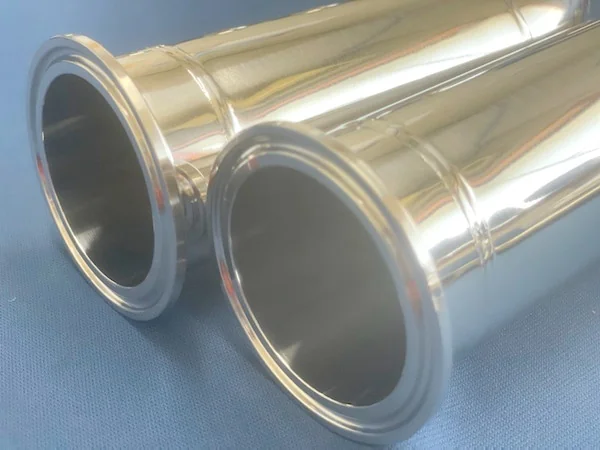
ステンレス製サニタリー配管の端部

溶接・接合・ろう付け溶接(サニタリー配管の製作)ステンレスパイプ・チューブ

サニタリー配管の製作例

製品・施工実績ページに載るステンレス製サニタリー配管の製作例。

公式サイトで事例を見る ↗

丸福ステンレス工業株式会社

出典:丸福ステンレス工業「業務内容」製品・施工実績
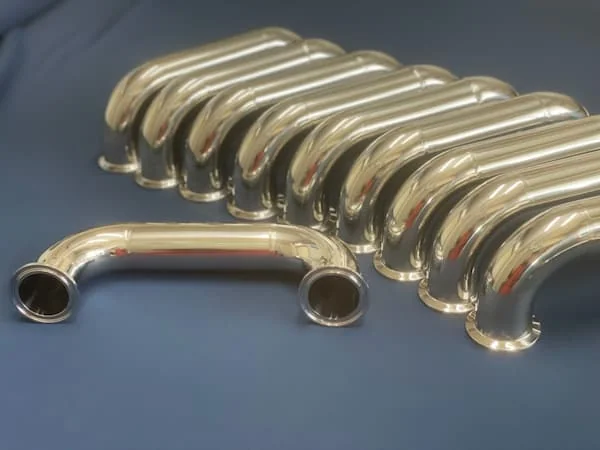
U字に曲げたステンレス製サニタリー配管が並ぶ

溶接・接合・ろう付け溶接(サニタリー配管の製作)ステンレスパイプ・チューブ

サニタリー配管

製品・施工実績ページに載るステンレス製のサニタリー配管。同社はサニタリー配管、現場配管工事、現場溶接工事を扱う。

公式サイトで事例を見る ↗

丸福ステンレス工業株式会社

出典:丸福ステンレス工業「業務内容」製品・施工実績
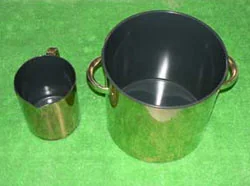
内面をフッ素樹脂コーティングしたステンレス丸タンクとポット

表面処理・熱処理フッ素樹脂コーティングステンレスタンク・容器・チャンバー

ステンレス丸タンクの耐薬品コート

ステンレス丸タンクにフッ素樹脂コーティングを施した産業用途の施工実績。用途は耐薬品性と紹介されている。

公式サイトで事例を見る ↗

株式会社関西技研

出典:関西技研「産業用途施工実績」

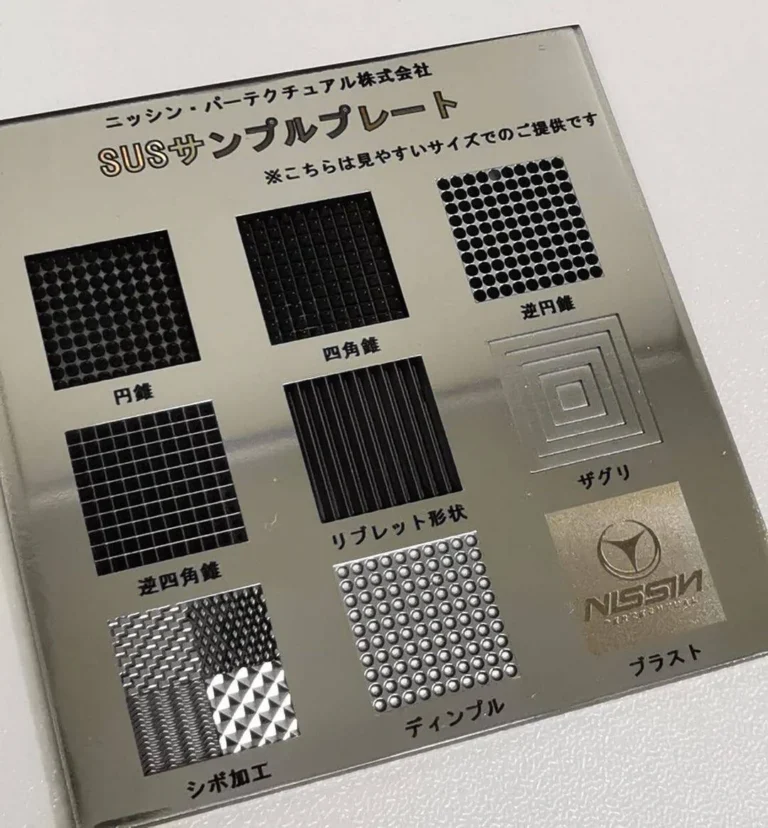
様々な形状を微細加工したステンレスのサンプルプレート

レーザー加工フェムト秒レーザー微細加工ステンレス

ステンレスの微細形状サンプル

様々な形状を加工したSUSのサンプルプレート(50mm角)。

公式サイトで事例を見る ↗

ニッシン・パーテクチュアル株式会社

出典:ニッシン・パーテクチュアル「フェムト秒レーザー受託加工サービス」
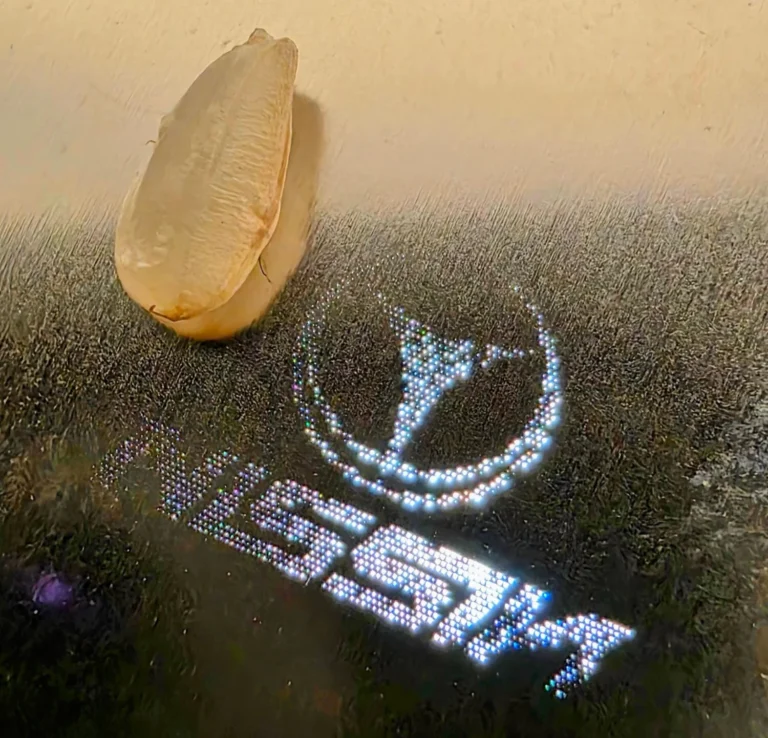
ステンレス薄板(SUS304、厚さ0.1mm)に微細な穴をあけた加工例

レーザー加工フェムト秒レーザー微細穴あけステンレス

エースモデル厚さ0.1mmのステンレスに穴径5μmの穴

ステンレス薄板の微細穴あけ

SUS304(厚さ0.1mm)への穴あけ事例。穴サイズは5μmと記載されている。

公式サイトで事例を見る ↗

ニッシン・パーテクチュアル株式会社

出典:ニッシン・パーテクチュアル「フェムト秒レーザー受託加工サービス」
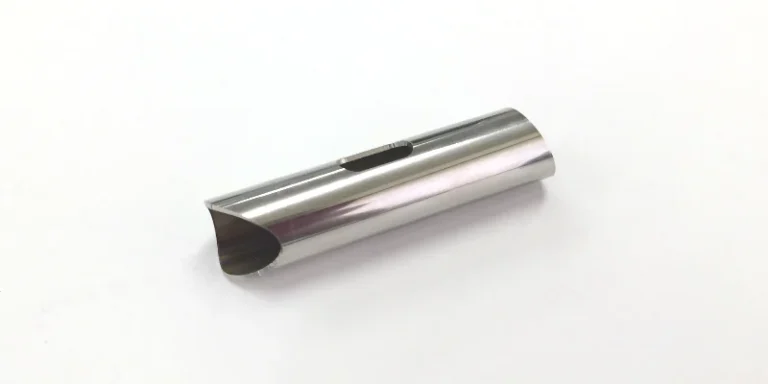
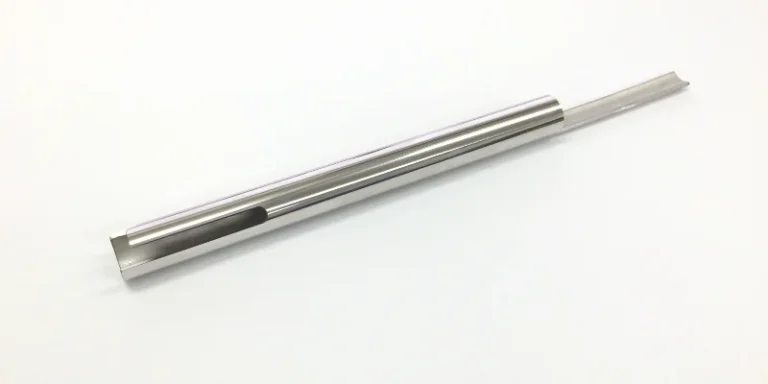
斜めカットとえぐり、長穴を加工したステンレスパイプ

レーザー加工パイプレーザー切断ステンレスパイプ・チューブ

斜めカット・えぐり・長穴のパイプ

SUS304 φ22×t1.5 L=100のパイプに、斜め切断・えぐり・長穴を組み合わせて加工した事例。

公式サイトで事例を見る ↗

ZAN株式会社

出典:ZAN「パイプレーザー切断加工 加工事例」

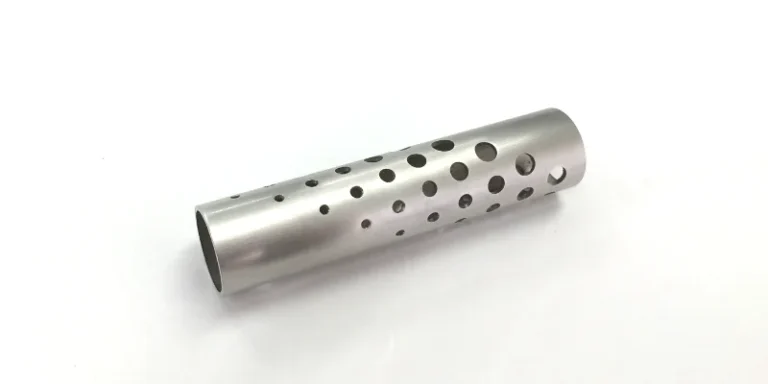
φ2〜φ6の穴を50個あけたステンレスパイプ

レーザー加工パイプレーザー切断・穴あけステンレスパイプ・チューブ

パイプへの50穴加工

SUS304 φ25×t1.5 L=100のパイプにφ2〜φ6の穴を50個あけ、ヘアライン仕上げと内側のバリ取りをした事例。

公式サイトで事例を見る ↗

ZAN株式会社

出典:ZAN「パイプレーザー切断加工 加工事例」

端面に切欠き加工をしたステンレスの長いパイプ

レーザー加工パイプレーザー切断ステンレスパイプ・チューブ

パイプ端面の切欠き加工

SUS316 φ32×t3 L=480のパイプ端面に切欠きを入れた加工事例。

公式サイトで事例を見る ↗

ZAN株式会社

出典:ZAN「パイプレーザー切断加工 加工事例」

ステンレスのパイプ端をレーザーで切り欠いた集合パイプ

レーザー加工パイプレーザー切断ステンレスパイプ・チューブ

集合パイプの切り欠き加工

SUS304 Φ35×t1.0×L100のパイプを切り欠いた加工事例。初回はプログラム費用が必要な場合がある。

公式サイトで事例を見る ↗

ZAN株式会社

出典:ZAN「パイプレーザー切断加工 加工事例」

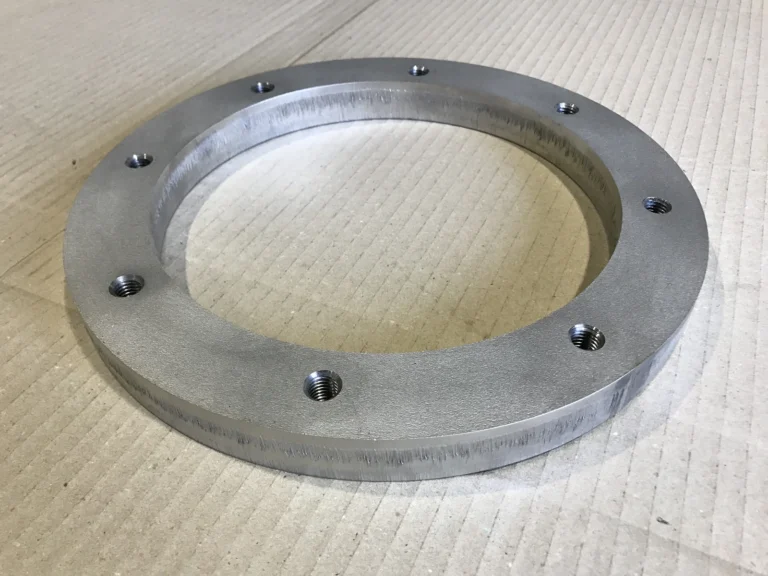
レーザー切断した厚さ25mmのステンレスのリング状フランジ。円周上にタップ孔が並ぶ

レーザー加工レーザー切断(厚板)+タップ追加工ステンレスフランジ・継手

25t ステンレスフランジにタップ孔

SUS304 No1 25tをレーザー切断したフランジに、タップ孔を追加工した事例。

公式サイトで事例を見る ↗

都ステンレス工業株式会社

出典:都ステンレス工業「レーザー加工事例 SUS304 No1 25t レーザー切断フランジにタップ孔追加工」
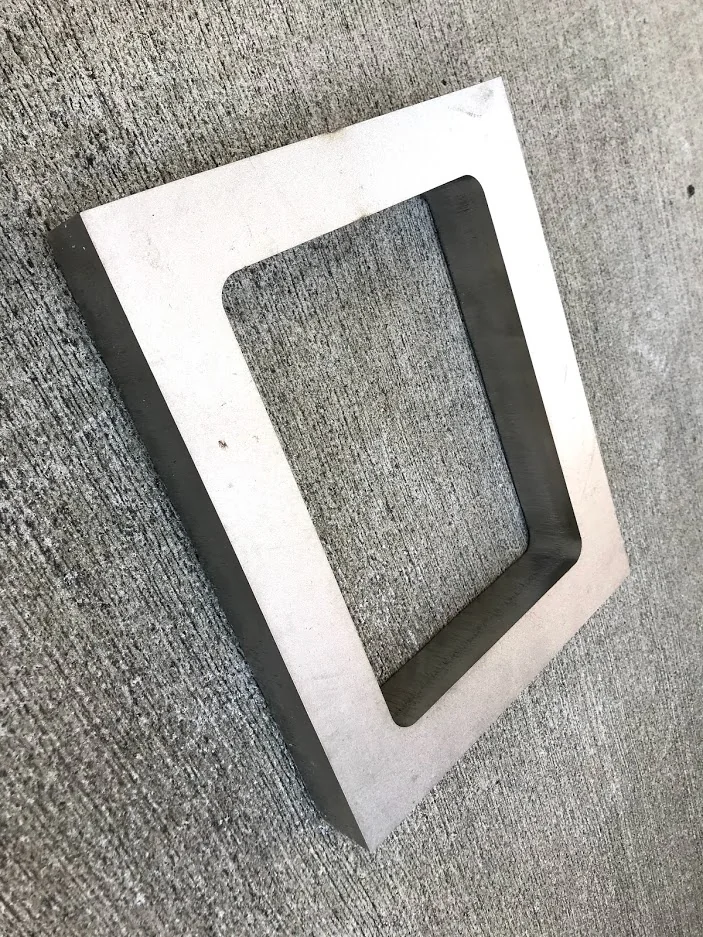
厚板をレーザー切断して角穴をあけた枠状の加工品

レーザー加工レーザー切断(厚板)ステンレス

厚板t32mmのレーザー切断品

SUS304 板厚32mm・350×280mmの角リング形状をレーザー切断した事例。枠形状は歪みやすいため熱収縮を考慮して加工するとしている。

公式サイトで事例を見る ↗

都ステンレス工業株式会社

出典:都ステンレス工業「レーザー加工事例 厚板レーザー切断品 t32mm」
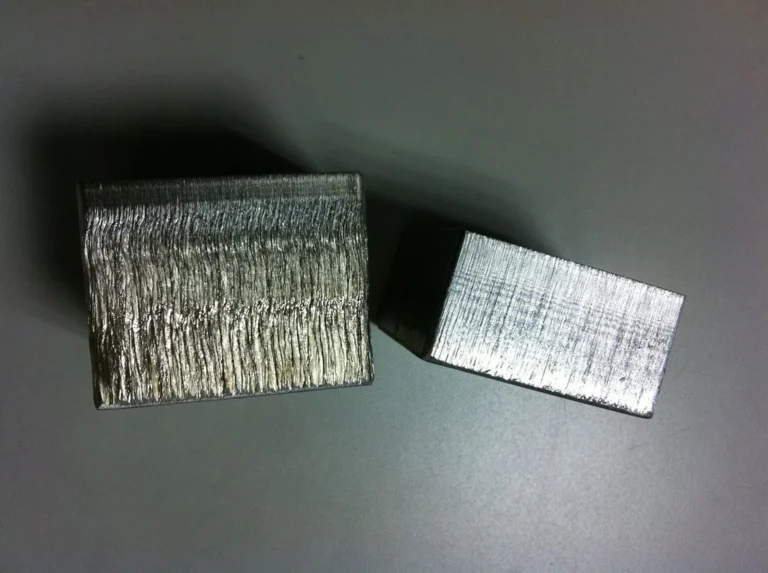
厚さ40mmのSUS304をレーザー切断した板と、右側の別材(ハステロイC22)の切断品

レーザー加工レーザー切断(厚板)ステンレス

SUS304 40t厚板の切断品

SUS304の板厚40mmをレーザー切断した事例。同社は7kWのレーザー加工機で最大40mmのステンレスを切断できるとしている。

公式サイトで事例を見る ↗

都ステンレス工業株式会社

出典:都ステンレス工業「レーザー加工事例 SUS304 40t レーザー加工品」
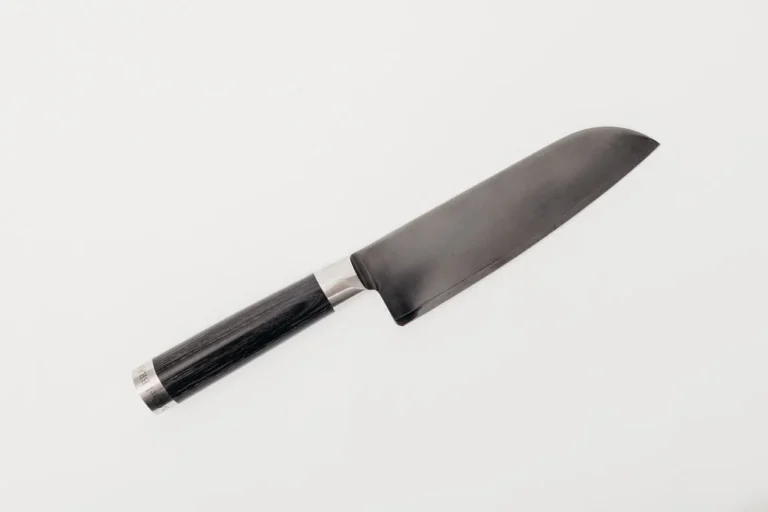
成膜した包丁

表面処理・熱処理イオンプレーティング(PVD成膜)ステンレス

包丁(ステンレス鋼)

加工事例ページ「包丁(ステンレス鋼)」の写真。

公式サイトで事例を見る ↗

株式会社NCC

出典:NCC「加工事例:包丁(ステンレス鋼)」

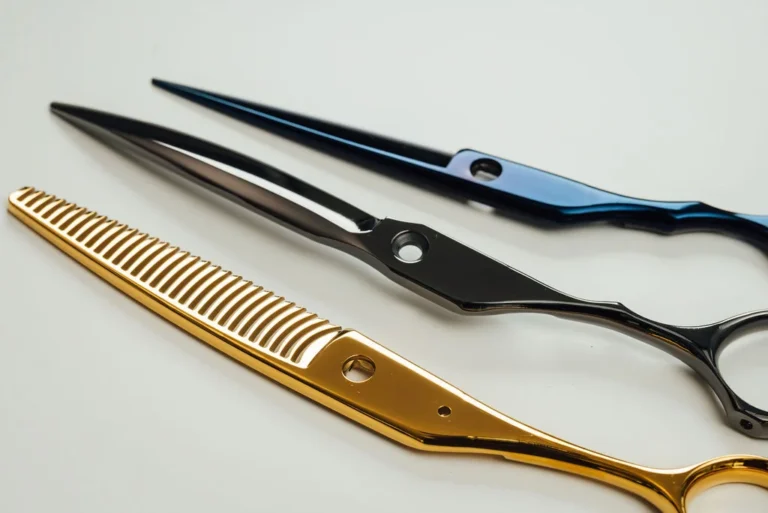
金・黒・青に成膜した理美容ハサミ

表面処理・熱処理イオンプレーティング(PVD成膜)ステンレス

理美容ハサミ(ステンレス鋼)

加工事例ページ「理美容ハサミ(ステンレス鋼)」の写真。

公式サイトで事例を見る ↗

株式会社NCC

出典:NCC「加工事例:理美容ハサミ(ステンレス鋼)」

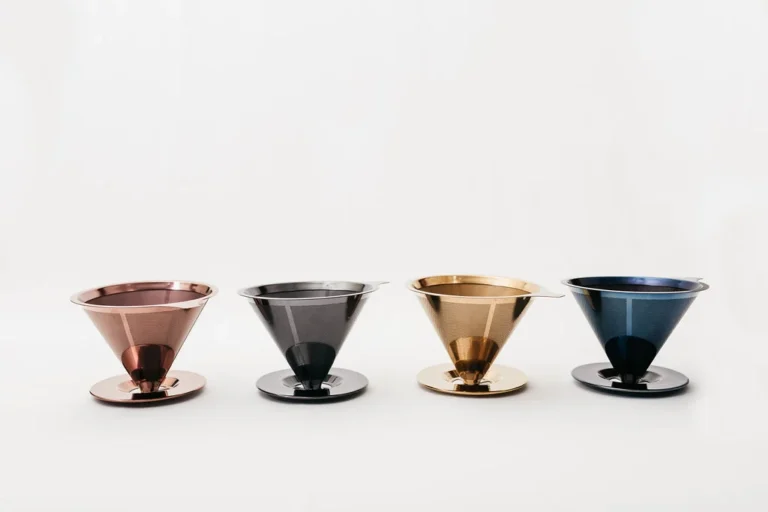
色違いに成膜したステンレス製コーヒードリッパー4個

表面処理・熱処理イオンプレーティング(PVD成膜)ステンレス

コーヒードリッパー(ステンレス)

加工事例ページ「コーヒードリッパー(ステンレス)」の写真。

公式サイトで事例を見る ↗

株式会社NCC

出典:NCC「加工事例:コーヒードリッパー(ステンレス)」

先端面に細穴を加工したステンレス部品

放電加工ワイヤー放電加工ステンレスノズル

ノズルボディのφ0.6細穴88か所

化学メーカー向けのノズルボディ。φ0.6mmの穴を88箇所加工。

公式サイトで事例を見る ↗

株式会社エージェンシーアシスト

出典:エージェンシーアシスト「ワイヤーカット・放電加工」
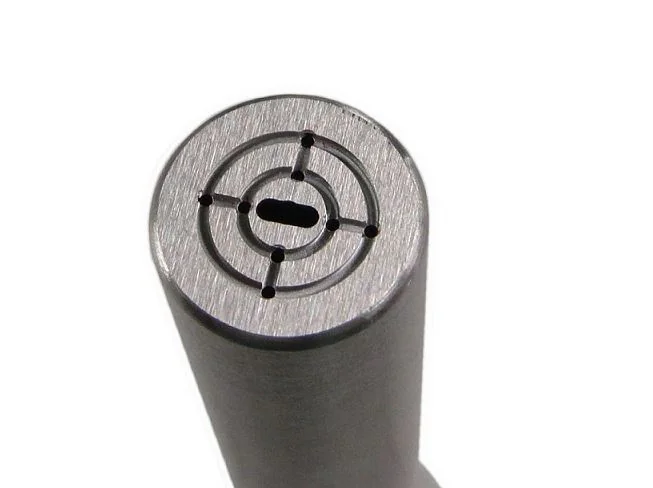
細穴を複数あけたエアー排出先端

放電加工細穴放電加工ステンレス

エアー排出先端のφ0.2細穴

医療機器の空気排出口。φ0.2mm・深さ5mmの穴を8箇所加工。

公式サイトで事例を見る ↗

株式会社エージェンシーアシスト

出典:エージェンシーアシスト「ワイヤーカット・放電加工」
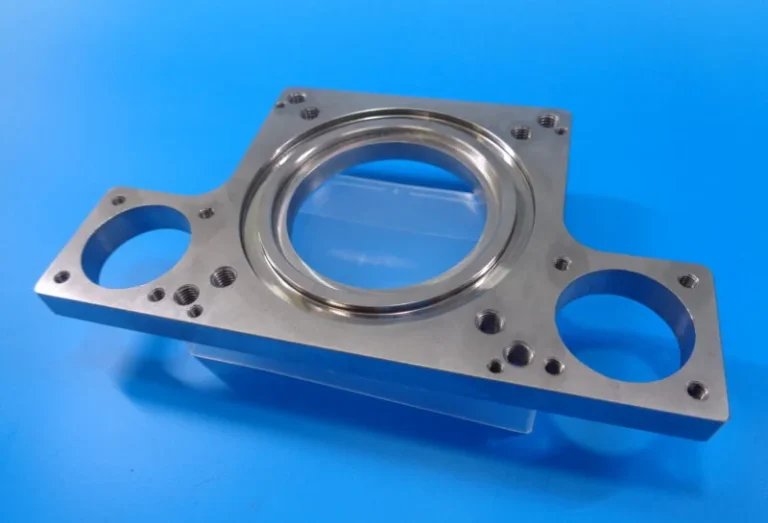
丸穴と円形座を持つステンレス製の固定板

切削・研削ベースプレートの機械加工ステンレス

ステンレス製の固定板

156×90×10、ステンレス系。φ28公差0,+0.021、平行度0.02。

公式サイトで事例を見る ↗

吉岡興業株式会社

出典:部品加工センター将.com「固定板」

両端が特殊フランジの短い金属ベローズ伸縮管

板金・プレス・鍛造金属ベローズの製作ステンレスパイプ・チューブ

250Aで面間100mmの短面間ベローズ

250A×100L、両端特殊フランジ。真空仕様で使用。板厚0.25mm、バネ定数92.3N/mm、ベローズSUS316L。

公式サイトで事例を見る ↗

三元ラセン管工業株式会社

出典:三元ラセン管工業「製作実績:250Aで面間100mmの短面間ベローズ伸縮管」
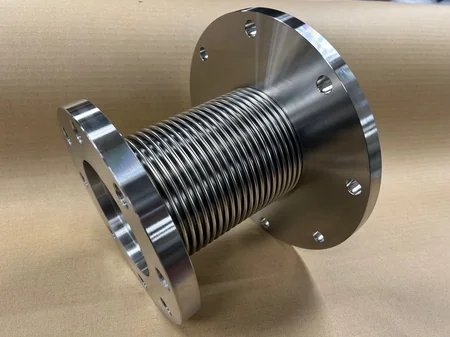
片側が大きな特殊フランジの金属ベローズ伸縮管

板金・プレス・鍛造金属ベローズの製作ステンレスパイプ・チューブ

650℃のスチーム用ベローズ

100A×185L、片側JIS10K・片側特殊フランジ。設計温度650℃、バネ定数13.6N/mm、ベローズSUS316L・フランジSUS304。

公式サイトで事例を見る ↗

三元ラセン管工業株式会社

出典:三元ラセン管工業「製作実績:650℃のスチームに対応するバネ定数の低いベローズ」
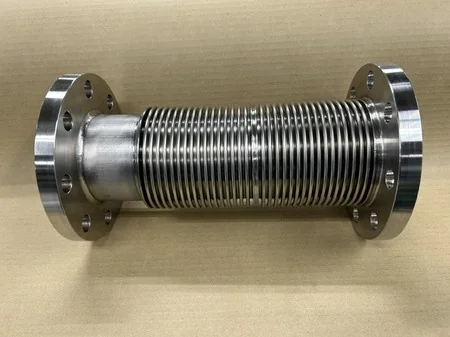
両端にフランジが付いたSUS310S製の金属ベローズ

板金・プレス・鍛造金属ベローズの製作ステンレス

高耐熱SUS310S製ベローズ

90A×340L、両端JIS10K(90A)フランジ。設計温度1100℃、板厚0.3mm、バネ定数15.4N/mm、材質はSUS310S。

公式サイトで事例を見る ↗

三元ラセン管工業株式会社

出典:三元ラセン管工業「製作実績:高耐熱SUS310S製ベローズ」
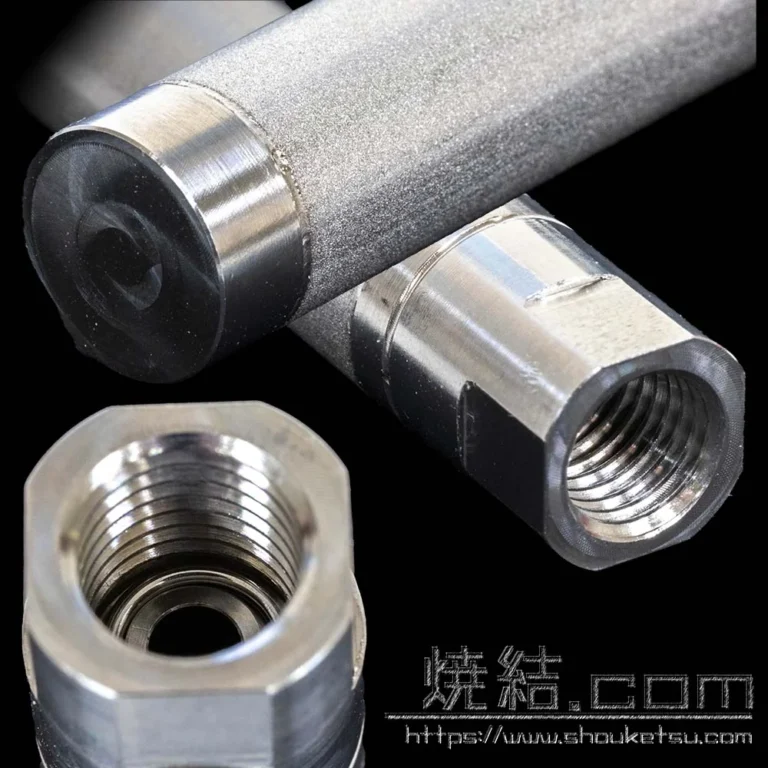
フランジを溶接したステンレスの焼結フィルター

溶接・接合・ろう付け焼結フィルターの溶接ステンレスフィルター

焼結フィルターへのフランジ溶接

SUS粉末焼結フィルターにフランジ(M8内ネジ)を溶接で接合。内ネジ突き当りにガスケットを設置できるようにした。

公式サイトで事例を見る ↗

小段金属株式会社(焼結.com)

出典:小段金属(焼結.com)「フィルターエレメント・多孔質金属体の製作実績」
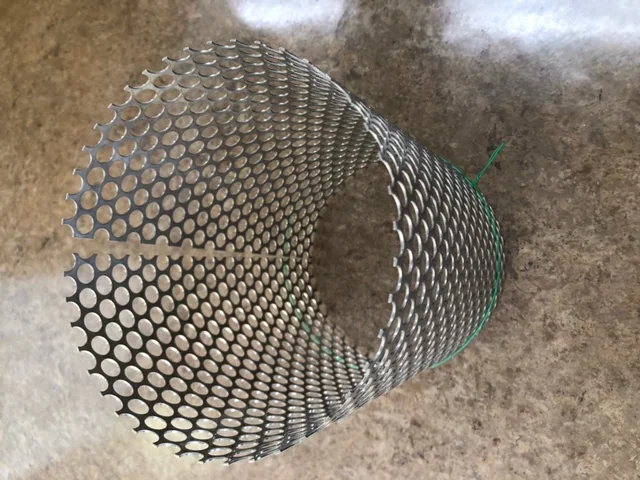
丸孔のパンチングメタルを円筒状に丸めた加工品

板金・プレス・鍛造パンチング加工ステンレス

パンチングメタルの丸め加工

SUS304-2B・板厚1.0t・10Φ×12P千鳥のシートにタレパンで穴あけし、フチなし切断後、協力会社で丸め加工。

公式サイトで事例を見る ↗

三和打抜工業株式会社

出典:三和打抜工業「パンチング加工と丸め加工」

ステンレス溶接品の横中ぐり盤加工後の部品

切削・研削中ぐり加工(横中ぐり盤)ステンレス

ステンレス溶接品の中ぐり加工

ステンレスをTIG・MIG溶接して2次加工を横中ぐり盤で行う。H7穴加工部はボーリング加工と書かれている。

公式サイトで事例を見る ↗

株式会社大畠製作所

出典:大畠製作所「横中ぐり盤加工の案内」

金属板の全面に、幾何学的な模様がレーザーで印字されている

レーザー加工レーザーマーキングステンレス

SUS201への模様の印字

レーザーマーキングの加工事例。材質はSUS201と書かれている。

公式サイトで事例を見る ↗

株式会社三ツ矢(埼玉県川口市)

出典:三ツ矢「技術紹介 レーザーマーキング」
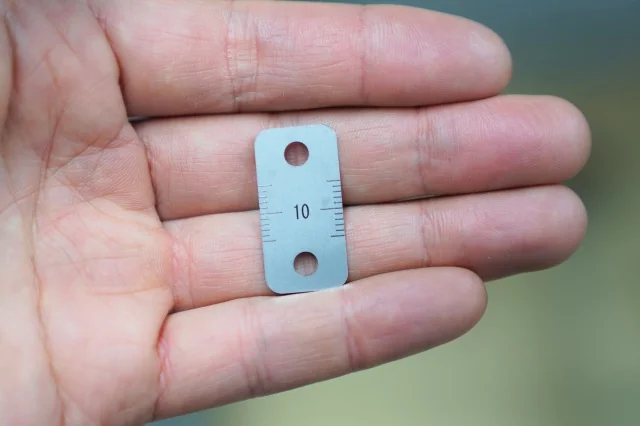
手のひらに載せた小さな金属板に、数字と目盛りが印字されている

レーザー加工レーザーマーキング(黒色・目盛り)ステンレス

ステンレス板への目盛りの黒色マーキング

ステンレスの板に、目盛りを黒色レーザーマーキングした事例。

公式サイトで事例を見る ↗

株式会社テクノファーム

出典:テクノファーム「大阪でレーザーマーキング、レーザー刻印やってます」
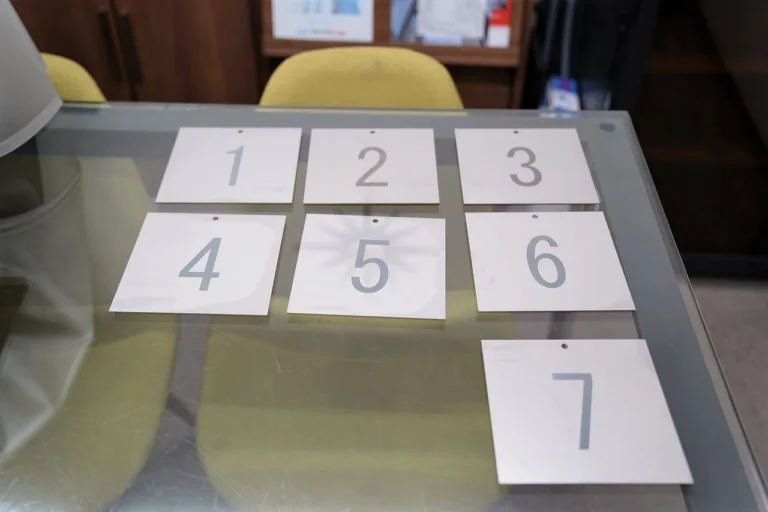
1から7までの数字が印字された金属の板が並んでいる

レーザー加工レーザーマーキング(黒色刻印)ステンレス銘板・操作パネル・表示

SUS316Lの板に黒色レーザー刻印

SUS316L 2tの板に黒色レーザー刻印をした。耐食性が必要な場所で、タンクの識別のネームプレートとして使うと書かれている。

公式サイトで事例を見る ↗

株式会社テクノファーム

出典:テクノファーム「大阪でレーザーマーキング、レーザー刻印やってます」
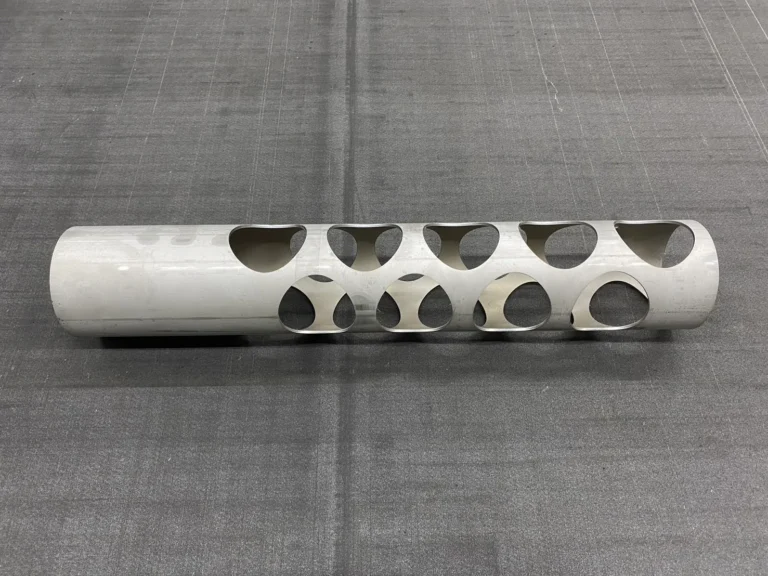
丸穴を並べてあけたステンレスの丸パイプ

レーザー加工レーザー切断(3次元・パイプ穴あけ)ステンレスパイプ・チューブ

ステンレス丸パイプの穴あけ

Φ114.3×t3.0のステンレス丸パイプに、3次元レーザー加工機でΦ75の丸穴を18個あけた事例。

公式サイトで事例を見る ↗

株式会社イワサキ(パイプレーザー加工センター.com)

出典:パイプレーザー加工センター.com「ステンレス丸パイプの穴あけ加工事例」
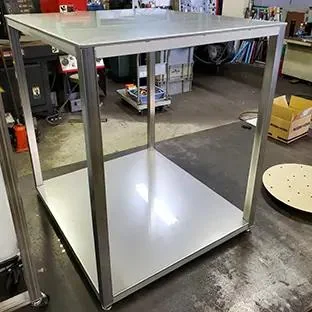
ステンレスの天板と棚を持つ架台

組立・装置製作架台の製作ステンレス

ステンレス製架台の特注品

特注品例のページに掲載のステンレス製架台。

公式サイトで事例を見る ↗

株式会社LINKSu

出典:LINKSu「特注品例 架台・作業台(実験台)」

歯車形状を放電加工した部品

放電加工形彫り放電加工ステンレス

歯車のパンチとダイの放電加工

歯車パンチ(軸)とダイの形状が途中止まりのため、銅電極で放電加工した例。SUS304。

公式サイトで事例を見る ↗

永江技術工作所

出典:永江技術工作所「形彫放電加工」

細穴を加工したSUSパイプ

放電加工細穴放電加工ステンレスパイプ・チューブ

エースモデル肉厚1mmのSUSパイプに、φ0.5の穴6つを100mm貫通

SUSパイプの6穴φ0.5 100mm貫通

外径φ10・内径φ8・肉厚1mmのSUSパイプに、φ0.5の穴6つを100mm貫通させた例。

公式サイトで事例を見る ↗

株式会社エストロラボ(屋号 細穴屋)

出典:エストロラボ(細穴屋)「加工サンプル」
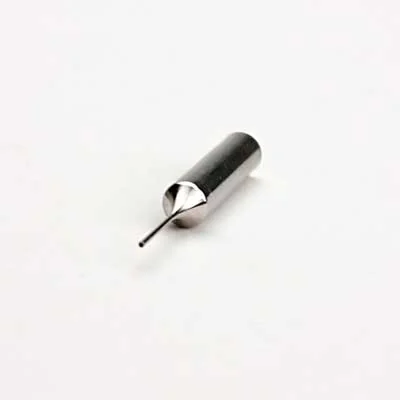
先端に細穴のあるノズル

放電加工細穴放電加工ステンレスノズル

SUS316ノズルの段付き穴

SUS316のノズルに段付き穴φ0.2/φ0.5を加工した例。

公式サイトで事例を見る ↗

株式会社エストロラボ(屋号 細穴屋)

出典:エストロラボ(細穴屋)「加工サンプル」
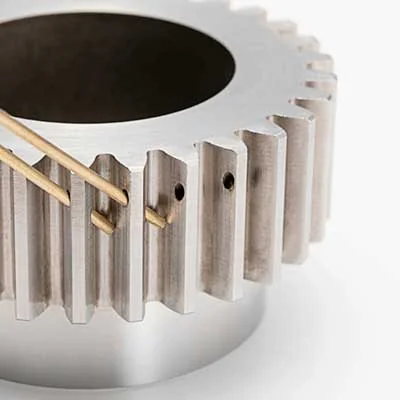
穴あけしたSUS平歯車

放電加工細穴放電加工ステンレス歯車・スプロケット

SUS平歯車の谷底からの穴あけ

SUS平歯車の谷底からφ1.4の穴をあけた例。

公式サイトで事例を見る ↗

株式会社エストロラボ(屋号 細穴屋)

出典:エストロラボ(細穴屋)「加工サンプル」
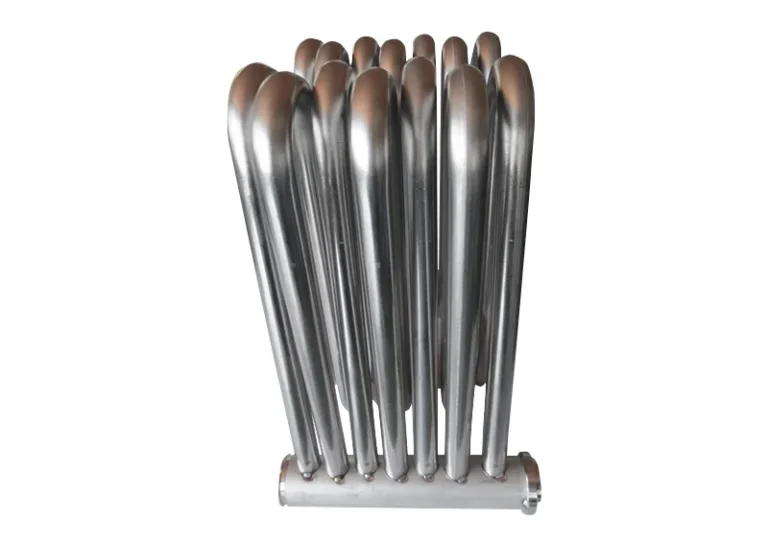
ステンレスのU字管が下の円筒状の管に多数つながった熱交換器

溶接・接合・ろう付けTIG溶接ステンレス熱交換器・冷却板

熱交換器のSUS管TIG溶接

熱交換器のSUS管をTIG溶接(仮どめ)した加工例。

公式サイトで事例を見る ↗

株式会社ハセテック

出典:ハセテック「ロウ付け溶接」製作実績「熱交換器 SUS管のTIG溶接(仮どめ)」
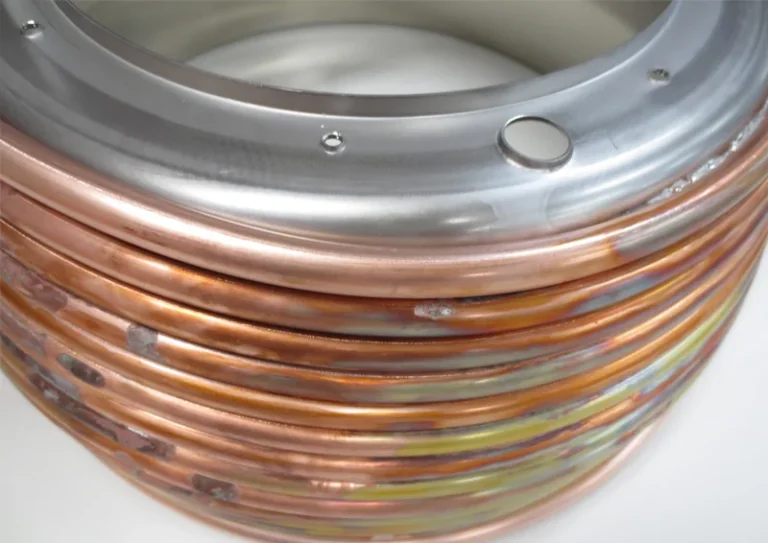
ステンレスの円筒の外周に、銅管が巻き付けて接合されている部品

溶接・接合・ろう付けハンダ付けステンレスパイプ・チューブ

SUS本体に銅管をハンダ付け

医療用遠心分離機の部品で、SUS本体に銅管をハンダ付けした例。材質はステンレスと銅管。

公式サイトで事例を見る ↗

株式会社ハセテック

出典:ハセテック「ロウ付け溶接」製作実績「医療用遠心分離機の部品」
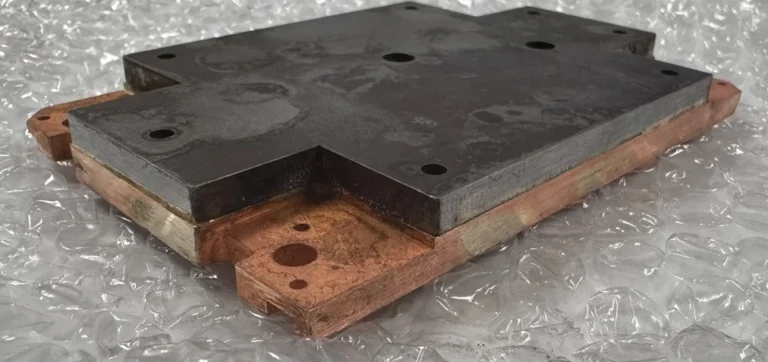
灰色の厚い板の下に、銅色の板を重ねてろう付けした接合品

溶接・接合・ろう付けろう付けステンレス

ステンレスと銅のろう付け

ステンレス(SUS304)と銅の異種材ろう付けの事例。航空宇宙分野の依頼。

公式サイトで事例を見る ↗

株式会社小池製作所

出典:小池製作所 製作事例「ステンレスと銅のろう付け」

パイプを溶接した光沢のあるステンレスの枠

溶接・接合・ろう付けステンレス製缶(溶接・研磨)ステンレス

ステンレス製缶品の溶接と電解研磨

ステンレスの製缶品を溶接し、バフ研磨と電解研磨で仕上げた事例。

公式サイトで事例を見る ↗

株式会社タダシ製作所

出典:タダシ製作所「製作事例 製缶/溶接:ステンレス製缶品 溶接/バフ研磨/電解研磨」
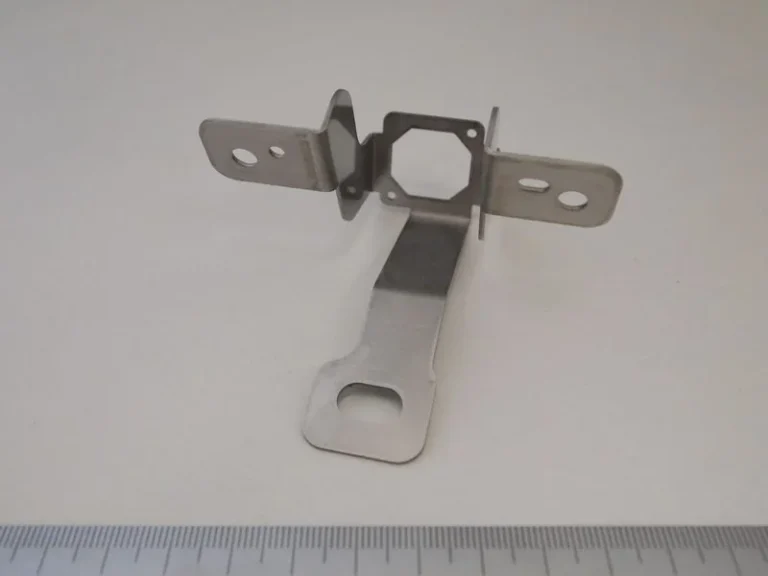
曲げと穴あけをしたステンレスの薄板のブラケット

板金・プレス・鍛造曲げ加工ステンレスブラケット・板金部品

車載部品ブラケットの曲げ加工

SUS304、t1.2mm、80×80×40mm、100個。板厚のばらつきのある材料でスプリングバックを見込み、穴間寸法±0.1mmレベルを確保。

公式サイトで事例を見る ↗

株式会社前田テクニカ

出典:前田テクニカ「製品紹介」

青いシートの上に並べたフランジ付きステンレス配管部品

施工・洗浄・包装配管製作ステンレスパイプ・チューブ

ステンレス管の製作(部品)

ステンレス用工場でのステンレス管の製作事例。

公式サイトで事例を見る ↗

有限会社長塩工業

出典:長塩工業「ステンレス配管の製作」

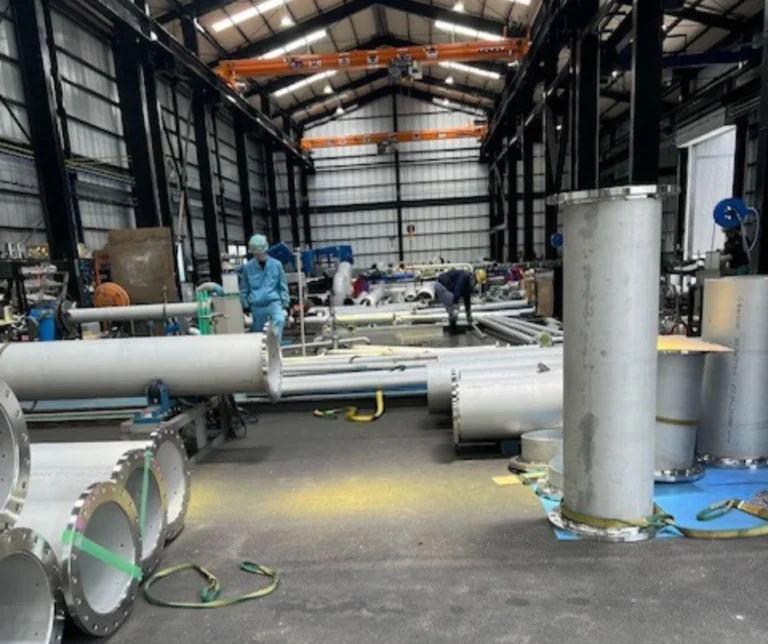
ステンレス用工場内で製作中のフランジ付きステンレス配管

施工・洗浄・包装配管製作ステンレスパイプ・チューブ

ステンレス配管の製作

新設したステンレス用工場で、ステンレス管を製作している様子。

公式サイトで事例を見る ↗

有限会社長塩工業

出典:長塩工業「ステンレス配管の製作」

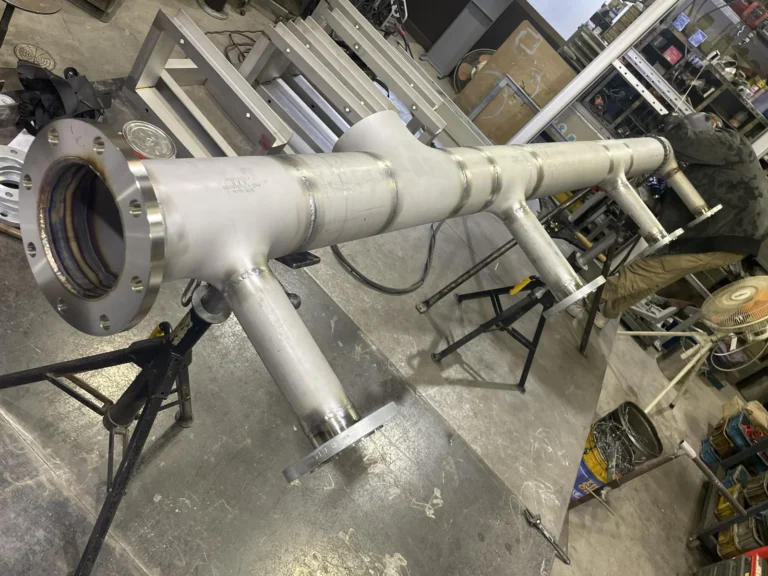
フランジ付き枝管を持つステンレス製ヘッダー配管を溶接する様子

施工・洗浄・包装配管加工(溶接)ステンレスパイプ・チューブ

チラー配管のステンレス溶接

ステンレス150AのTig溶接加工、表面処理

公式サイトで事例を見る ↗

株式会社和田利工業

出典:和田利工業「施工実績」配管加工 チラー配管

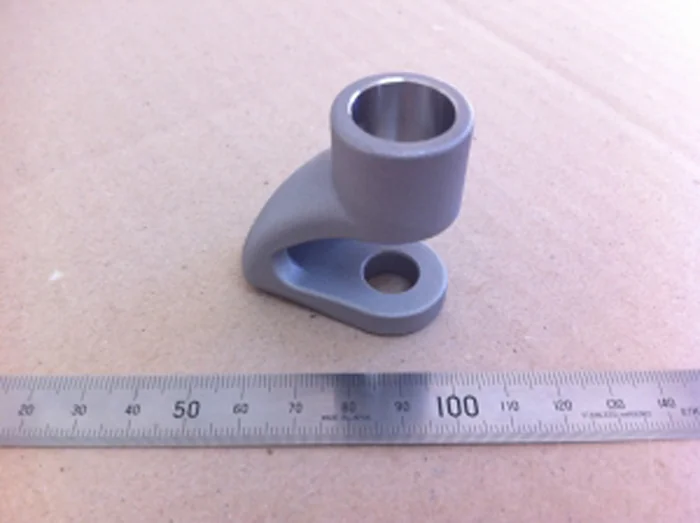
ものさしの横に置いた筒付きの部品

鋳造・焼結・セラミックスロストワックス精密鋳造ステンレス

SCS13(SUS304相当材)の部品

材質SCS13(SUS304相当材)の部品の提案事例。

公式サイトで事例を見る ↗

佐藤ロストワックス技研株式会社

出典:佐藤ロストワックス技研「提案事例:SCS13(SUS304相当材)」
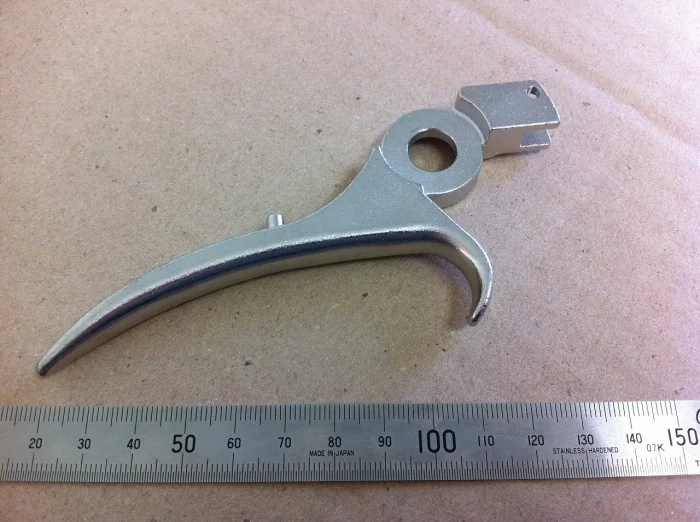
ものさしの横に置いたレバー状の医療器部品

鋳造・焼結・セラミックスロストワックス精密鋳造ステンレス

ステンレス製の医療器部品

ステンレス合金の医療器部品の提案事例。

公式サイトで事例を見る ↗

佐藤ロストワックス技研株式会社

出典:佐藤ロストワックス技研「提案事例:医療器部品」

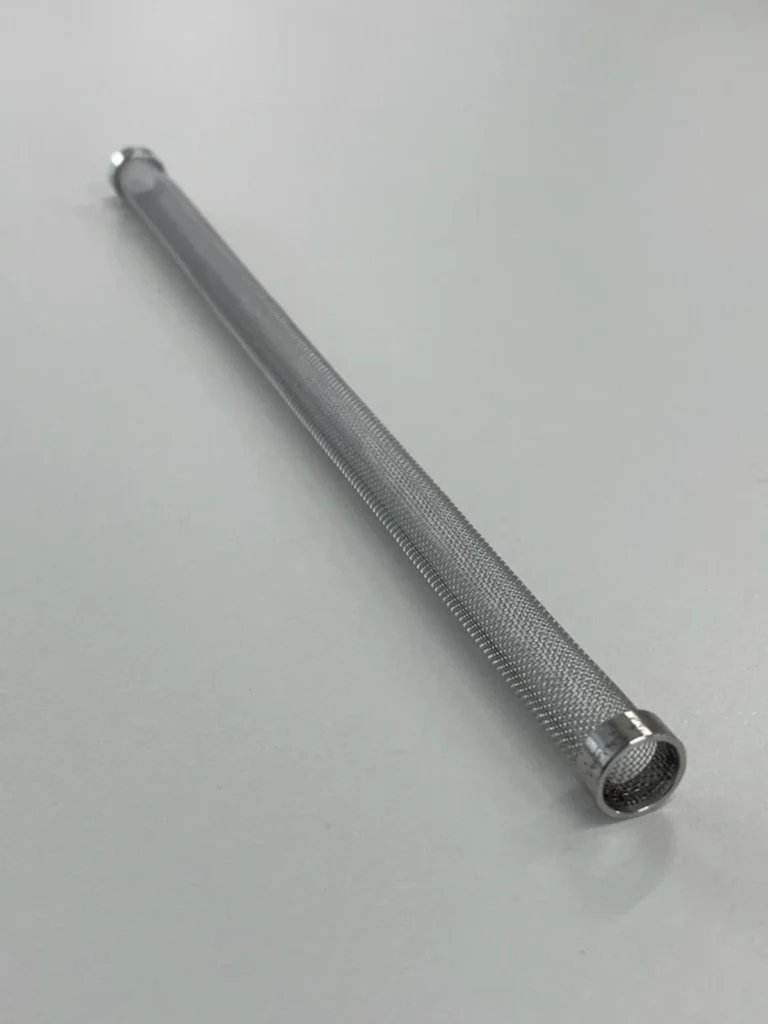
織金網を筒状にして両端にリングを付けた特注フィルター

板金・プレス・鍛造織金網の筒状加工ステンレスフィルター

粒子観測の研究機器向け筒状フィルター

空気中の微細粒子を観測する研究機器に組み込む特注フィルター。図面のない段階からヒアリングし、織金網とSUSリングで従来品と同等仕様に製作した。

公式サイトで事例を見る ↗

株式会社八尾金網製作所

出典:八尾金網製作所 導入事例「研究開発機関によりご依頼の特注製品」
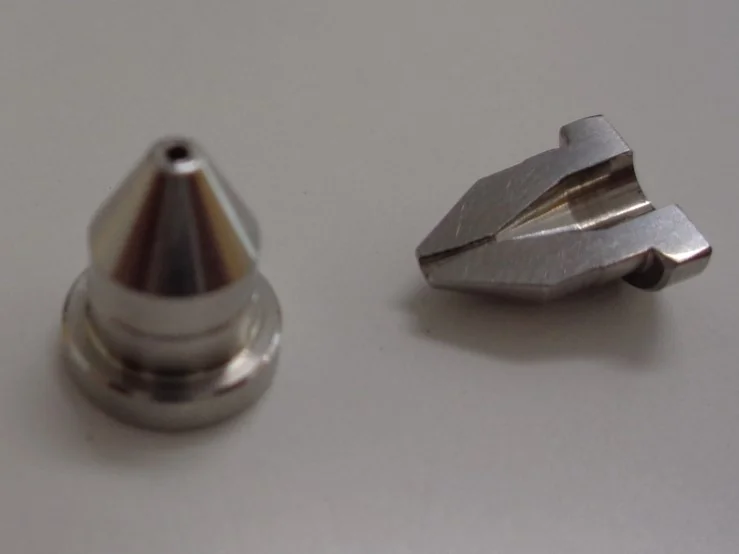
NC自動旋盤で加工した両端がテーパーのステンレスのノズル

切削・研削自動旋盤(ステンレスのノズル)ステンレスノズル

自動旋盤の真空エジェクタ用ノズル

SUS304、φ8×9.4mm。両端がテーパーで内径0.7mm。特注工具を自社で作って短納期に対応と記載。

公式サイトで事例を見る ↗

株式会社オーゼキ

出典:旋盤加工VA・VE.com(オーゼキ)「旋盤加工事例」
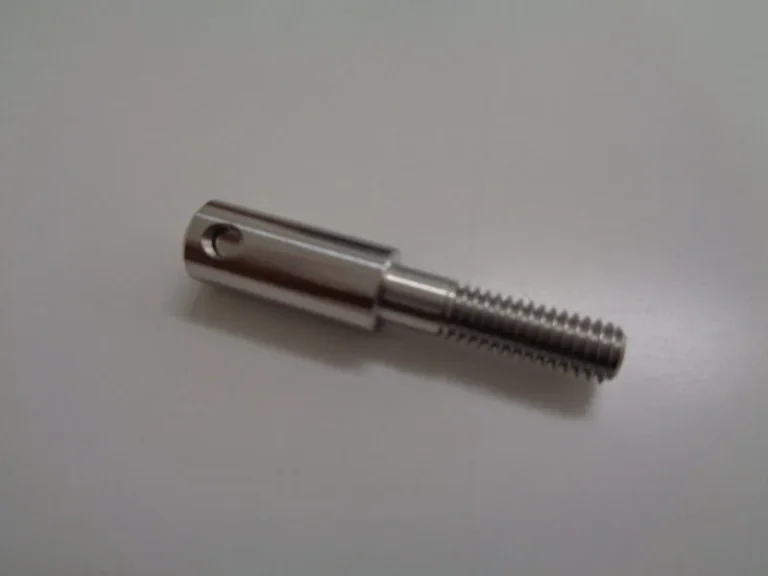
NC自動旋盤で加工した横穴とねじのあるピストンロッド

切削・研削自動旋盤(ステンレスのピストンロッド)ステンレスシャフト・軸

自動旋盤のピストンロッド

SUS303、φ6×29mm、精度0.015。エアシリンダー部品で、内径に貫通する横穴と外径粗さRz6.3が特徴と記載。

公式サイトで事例を見る ↗

株式会社オーゼキ

出典:旋盤加工VA・VE.com(オーゼキ)「旋盤加工事例」
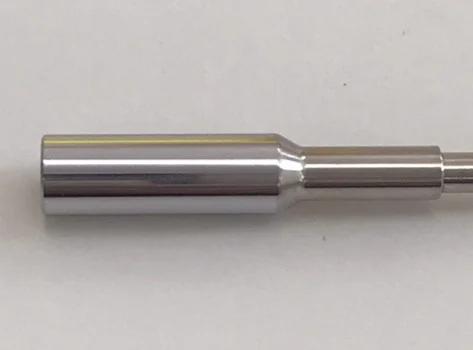
NC自動旋盤で加工した鏡面仕上げのステンレスのロッド

切削・研削自動旋盤(ステンレスの鏡面仕上げロッド)ステンレスシャフト・軸

自動旋盤の鏡面仕上げロッド

SUS304、φ6×40。水蒸気用バルブの部品で、摺動面の面粗度Rz0.8、切削後にバフ研磨で仕上げと記載。

公式サイトで事例を見る ↗

株式会社オーゼキ

出典:旋盤加工VA・VE.com(オーゼキ)「旋盤加工事例」
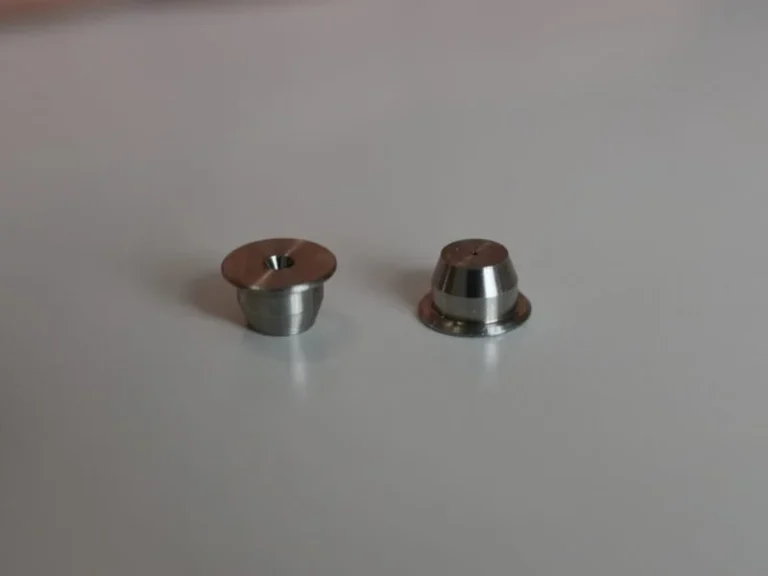
NC自動旋盤で加工したステンレスの小さなノズル

切削・研削自動旋盤(ステンレスの微細穴ノズル)ステンレスノズル

自動旋盤のφ0.16穴ノズル

SUS304、φ6×5で穴径φ0.16(0/-0.01)。穴あけをNC自動旋盤だけで行い、量産にも対応と記載。

公式サイトで事例を見る ↗

株式会社オーゼキ

出典:旋盤加工VA・VE.com(オーゼキ)「旋盤加工事例」
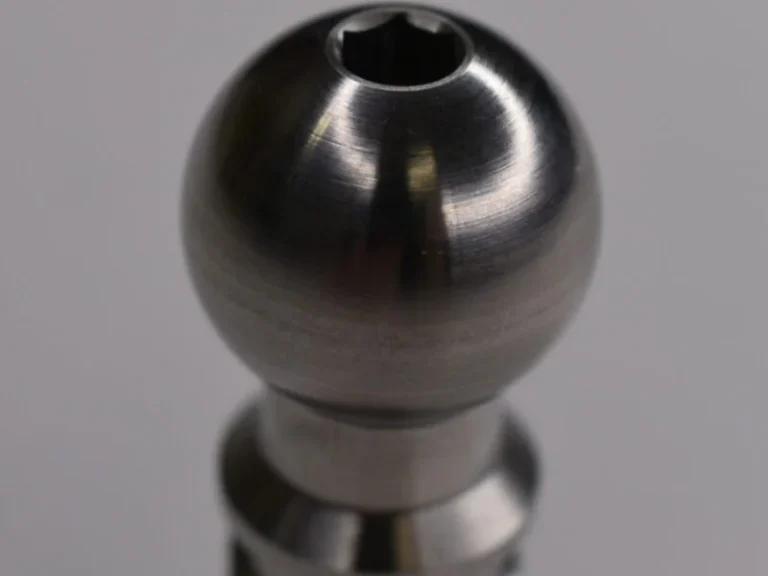
NC自動旋盤で加工したステンレスのシャフト先端の球形部

切削・研削自動旋盤(ステンレスのシャフト)ステンレスシャフト・軸

自動旋盤のステンレスシャフト

SUS303、φ16×40。真空パッド部品で、先端の球形部に揺動性を保つため面粗度が厳しく、六角穴も加工。

公式サイトで事例を見る ↗

株式会社オーゼキ

出典:旋盤加工VA・VE.com(オーゼキ)「旋盤加工事例」
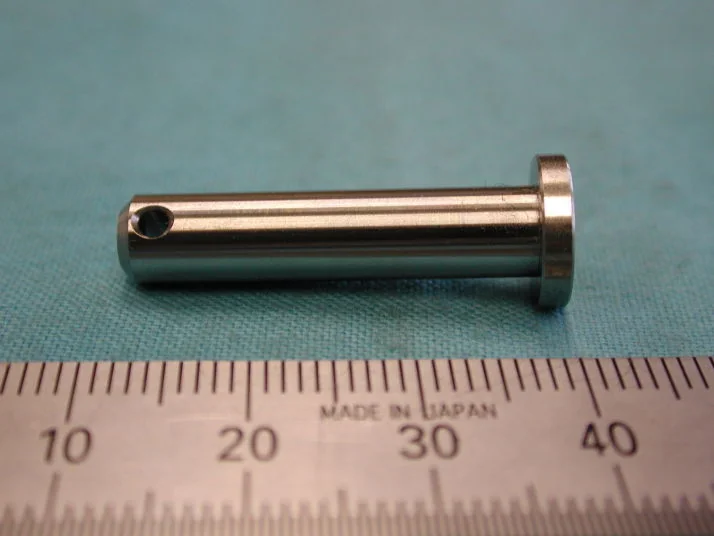
自動旋盤で加工した横穴付きのピン形部品

切削・研削自動旋盤(ピン形の小物部品)ステンレスシャフト・軸

自動旋盤の段付きピン部品

NC自動旋盤の加工品事例として掲載されている、横穴のある頭付きのピン形の切削部品。

公式サイトで事例を見る ↗

有限会社瓜生製作所

出典:瓜生製作所「NC自動旋盤の加工品・製品事例」

細長い円筒形のステンレス金網フィルター

溶接・接合・ろう付け金網のスポット溶接フィルターステンレスフィルター

圧延機圧延油フィルター

綾織55メッシュを丸めてスポット溶接で接合。25mm(φ)×972(L)mm、SUS304と記載。

公式サイトで事例を見る ↗

株式会社バンテック

出典:バンテック「圧延機圧延油フィルター」

大径で薄いステンレス製リング

切削・研削大型旋盤加工(大径リング)ステンレス

大径リング 外径φ1360

大型旋盤加工の製作事例。外径φ1360×内径1260×15L、材質SUS304。

公式サイトで事例を見る ↗

秦精工株式会社

出典:大型旋盤・ターニング加工.COM「大径リング 大型旋盤加工サービス」
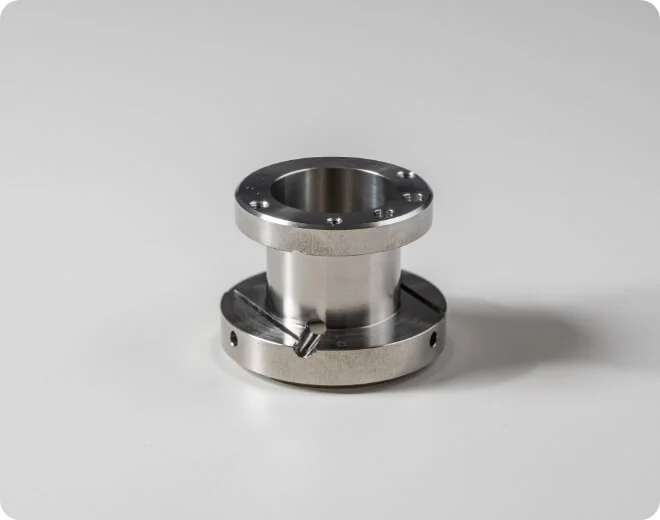
ステンレス製のフランジ付き円筒部品

切削・研削NC旋盤+マシニングステンレス

SUS303部品 φ33×L24.5

材料SuS 303、サイズφ33.0 L24.5。加工方法はNC旋盤+マシニング。

公式サイトで事例を見る ↗

エイト工機有限会社

出典:エイト工機「事例紹介」

小径のステンレス製連結接手

切削・研削旋盤加工(小径部品)ステンレス

医療機器用連結接手(Φ2)

医療機器用。材質SUS630、工程は旋盤、サイズΦ2。Φ1mmシャフトの加工も可能。

公式サイトで事例を見る ↗

株式会社平田精機

出典:平田精機「事例紹介:連結接手」

先端に切り欠きと段のある細長いステンレス製シャフト

切削・研削旋盤加工(B軸)ステンレスシャフト・軸

医療機器用シャフト(SUS630)

医療機器用。材質SUS630、工程は旋盤。B軸により連結部の溝加工ができる。

公式サイトで事例を見る ↗

株式会社平田精機

出典:平田精機「事例紹介:シャフト」

溝と穴のあるステンレス製の円筒形ツマミ(医療機器用)

切削・研削自動旋盤(バーフィーダー自動盤)ステンレス

医療機器用ツマミ(SUS304)

医療機器用。材質SUS304、工程は旋盤。バーフィーダー自動盤によりロット100~1,000に対応できる。

公式サイトで事例を見る ↗

株式会社平田精機

出典:平田精機「事例紹介:ツマミ」

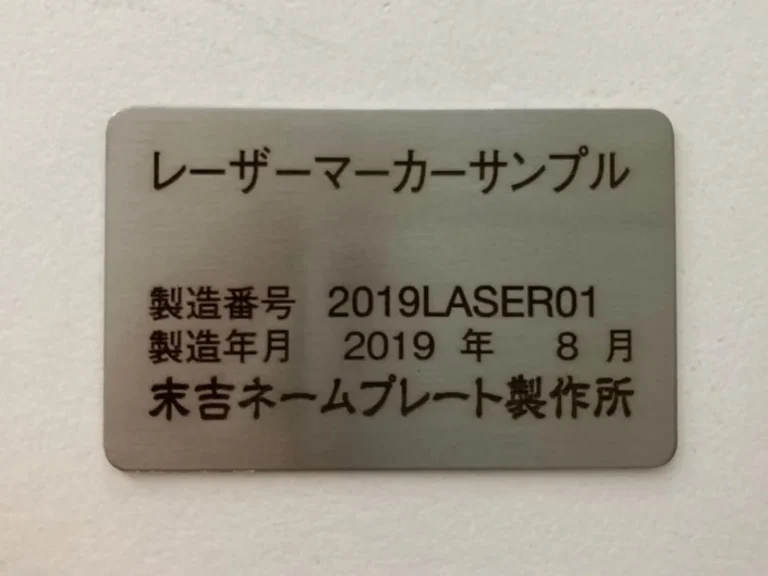
ステンレス板にレーザーで製造番号や製造年月を彫刻した銘板

印刷・加飾・銘板レーザーマーキング銘板ステンレス銘板・操作パネル・表示

レーザーマーキング銘板

ステンレス材料にレーザーマーキングで彫刻した銘板。データ入力から直接彫刻するためフィルム原版が不要。

公式サイトで事例を見る ↗

株式会社末吉ネームプレート製作所

出典:末吉ネームプレート製作所「レーザーマーキング銘板」
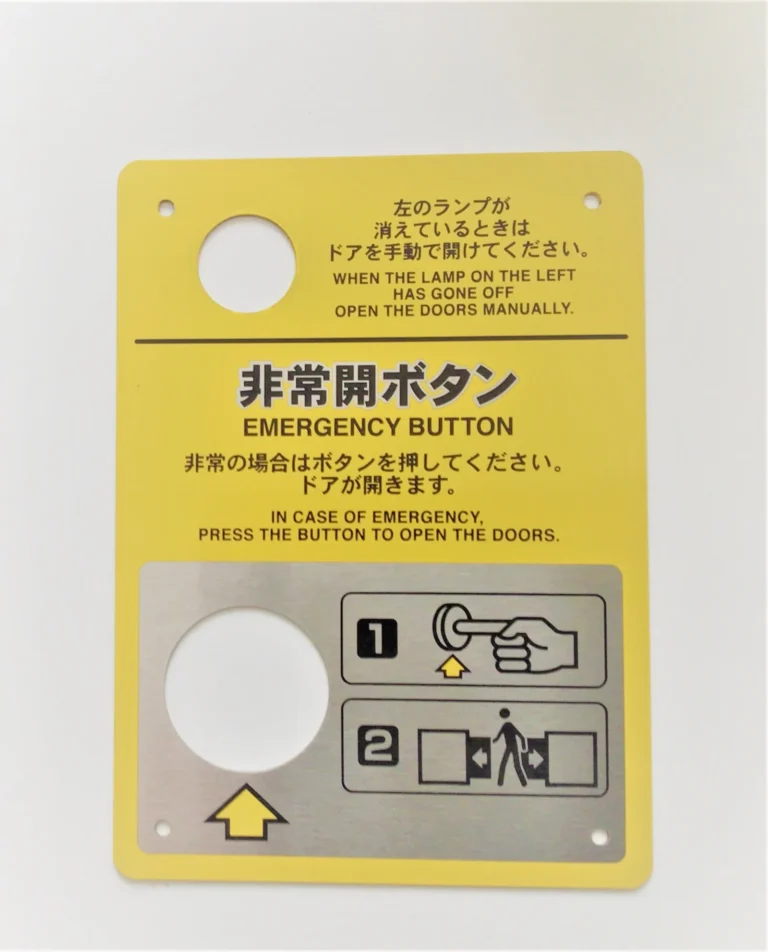
黄色いシルク印刷で押しボタンの案内を表示した、ボタン用の穴付き説明銘板

印刷・加飾・銘板シルク印刷銘板ステンレス銘板・操作パネル・表示

非常時押しボタンの説明銘板

視認性を考えて黄色のシルクスクリーン印刷を採用。屋外使用のため耐食性に優れたステンレスを使用。

公式サイトで事例を見る ↗

株式会社末吉ネームプレート製作所

出典:末吉ネームプレート製作所「非常時押しボタン銘板」
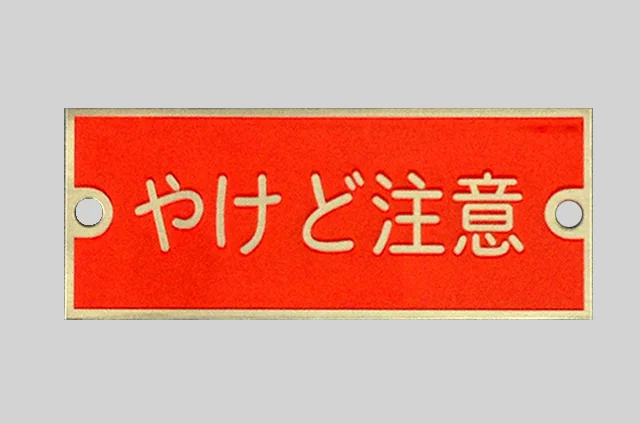
赤地に「やけど注意」と抜き文字で表した、取付穴2つ付きの警告銘板

印刷・加飾・銘板ステンレス銘板の製作ステンレス銘板・操作パネル・表示

警告銘板(ステンレス)

「やけど注意」を表示した、取付穴付きの警告銘板の見本。

公式サイトで事例を見る ↗

株式会社谷田部銘板製作所

出典:谷田部銘板製作所「【事例032】ステンレス銘板作成・製作の紹介」
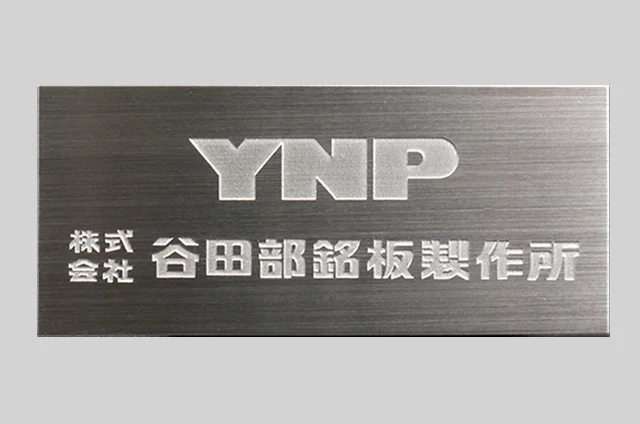
ステンレス板に文字を白く浮かせたネームプレート

印刷・加飾・銘板ステンレス銘板の製作ステンレス銘板・操作パネル・表示

ステンレスのネームプレート(2)

ステンレス板にロゴと社名を白く表したネームプレートの見本。

公式サイトで事例を見る ↗

株式会社谷田部銘板製作所

出典:谷田部銘板製作所「【事例032】ステンレス銘板作成・製作の紹介」
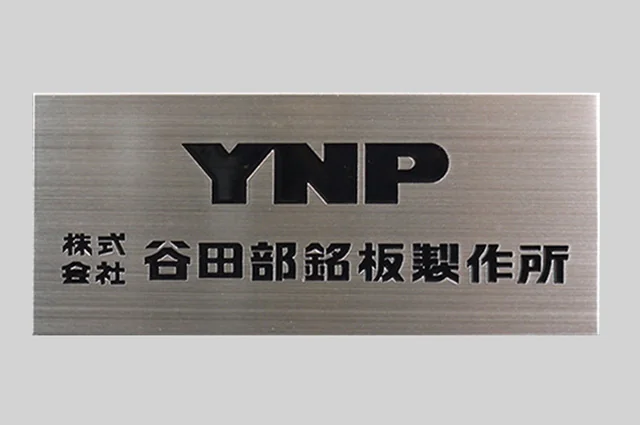
ヘアライン仕上げのステンレス板に文字をくり抜き状に表した銘板

印刷・加飾・銘板ステンレス銘板の製作ステンレス銘板・操作パネル・表示

ステンレスのネームプレート(1)

ステンレス板に社名ロゴを表したネームプレートの見本。

公式サイトで事例を見る ↗

株式会社谷田部銘板製作所

出典:谷田部銘板製作所「【事例032】ステンレス銘板作成・製作の紹介」
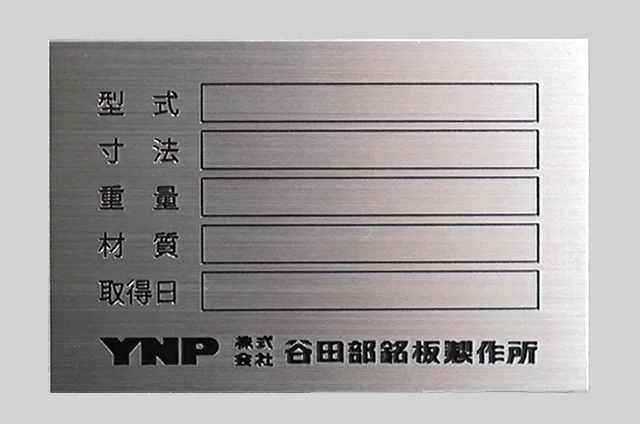
型式・寸法・重量・材質・取得日の記入欄を設けたヘアライン仕上げのステンレス銘板

印刷・加飾・銘板ステンレス銘板の製作ステンレス銘板・操作パネル・表示

固定資産管理プレート

型式・寸法・重量などの欄を設けたステンレス銘板の見本。

公式サイトで事例を見る ↗

株式会社谷田部銘板製作所

出典:谷田部銘板製作所「【事例032】ステンレス銘板作成・製作の紹介」
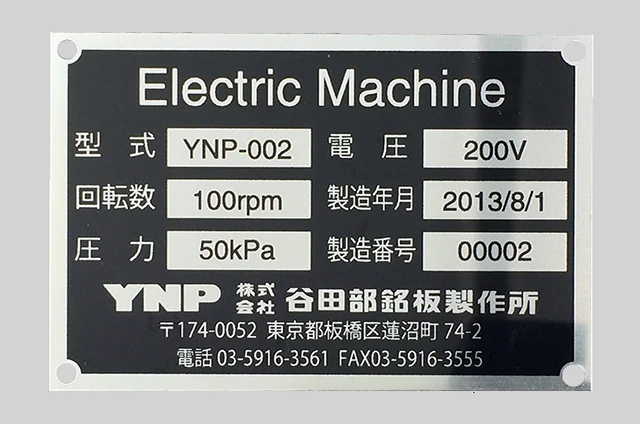
黒地に白文字で機種名・型式・電圧などの欄を表示したステンレスの機械銘板

印刷・加飾・銘板ステンレス銘板の製作ステンレス銘板・操作パネル・表示

ステンレスの機械銘板

電圧・型式・製造番号などの可変情報を入れて、1枚ずつ作成できるステンレス銘板のサンプル。

公式サイトで事例を見る ↗

株式会社谷田部銘板製作所

出典:谷田部銘板製作所「【事例032】ステンレス銘板作成・製作の紹介」
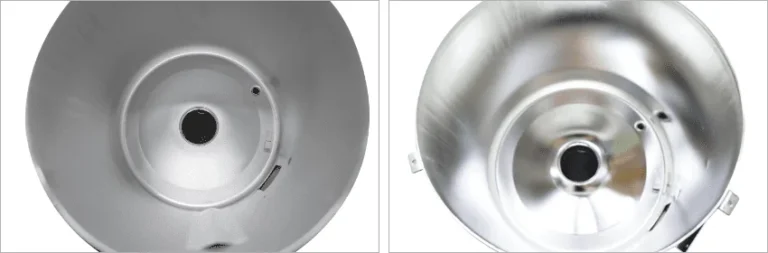
電解研磨の前(左)と後(右)の、すり鉢状の金属部品の内側

表面処理・熱処理電解研磨ステンレス

電解研磨の前と後

「ステンレスの電解研磨とは」の節に載る、すり鉢状の金属部品の内側の電解研磨の前と後の写真。

公式サイトで事例を見る ↗

東陽化研興業株式会社

出典:東陽化研興業「電解研磨」

電解研磨して光沢の出たステンレスのクランプ継手付きの配管部品

表面処理・熱処理電解研磨ステンレスパイプ・チューブ

ステンレスの電解研磨品

ステンレスの電解研磨の見本として載っている、光沢のある配管部品。

公式サイトで事例を見る ↗

株式会社中野科学

出典:中野科学「電解研磨」

架台に載った大型のステンレス製の洗浄槽

切削・研削ステンレス製槽の製作(機械加工・ボルト連結)ステンレスタンク・容器・チャンバー

剥離槽・洗浄槽(液晶関連)

鋼種はSUS304・316L、仕上げは電解研磨・酸洗。槽本体の板厚はt2。液漏れ試験(水張り等)まで社内で実施。

公式サイトで事例を見る ↗

精工理化医療電機株式会社

出典:精工理化「加工実績 剥離槽 / 洗浄槽タンク類」
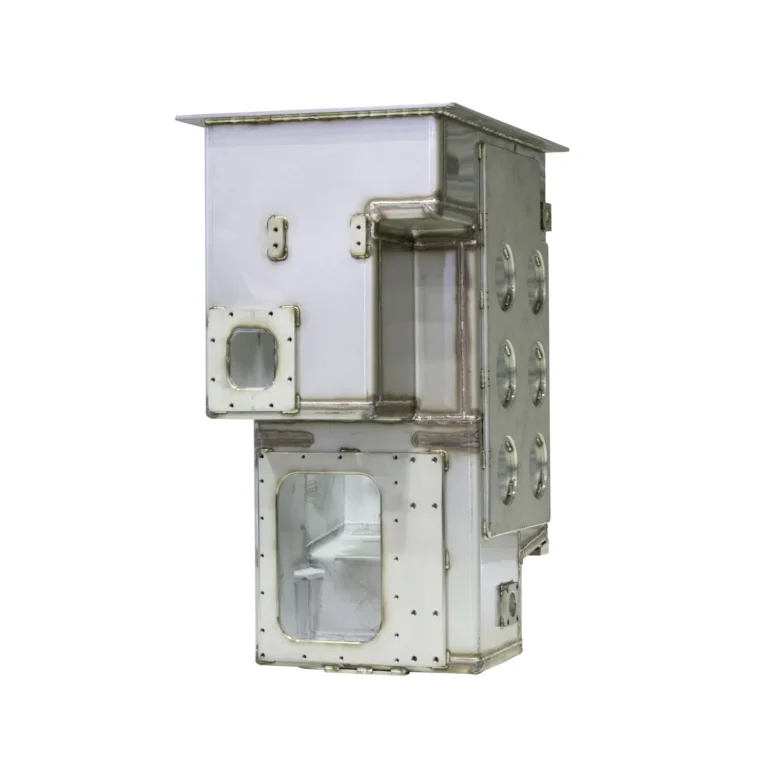
覗き窓の付いたステンレス製の真空チャンバー

溶接・接合・ろう付けステンレスの溶接・製缶ステンレスタンク・容器・チャンバー

真空チャンバー(SUS304)

研究施設関連。曲げ加工と補強で強度を高め、機械加工した天板部と本体を内外面フル溶接で製作。社内で真空検査まで実施。

公式サイトで事例を見る ↗

精工理化医療電機株式会社

出典:精工理化「加工実績 真空チャンバー / タンク類」
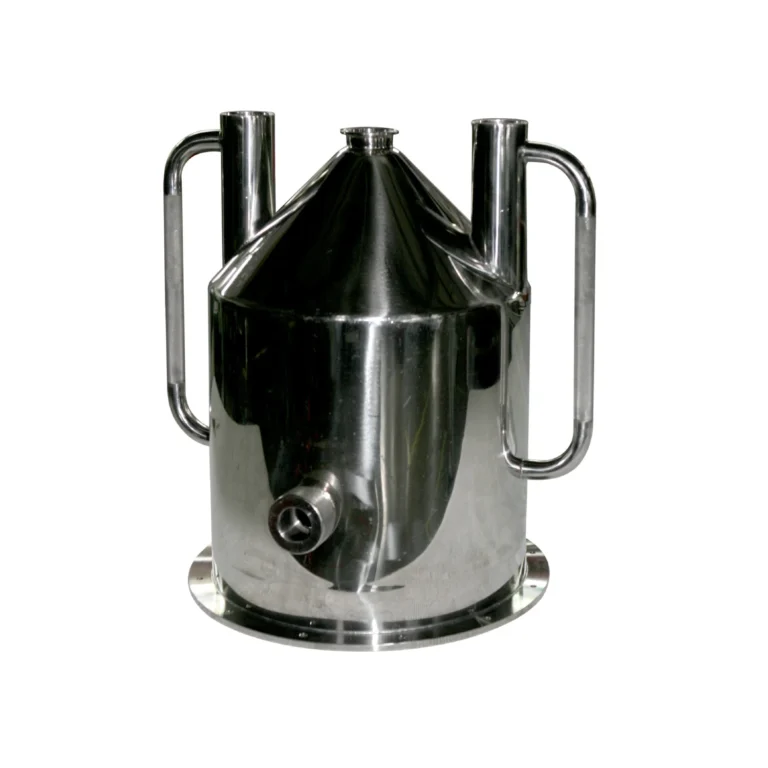
円すい形の上部と二本の配管を備えた、研磨仕上げのステンレス製ホッパー

溶接・接合・ろう付けステンレスの溶接・製缶ステンレスタンク・容器・チャンバー

SUSホッパー(医療機器系統)

鋼種はSUS316L、仕上げは内外#400研磨。二重構造で、外側ジャケットに純水を通す設計。板厚は内外t1。

公式サイトで事例を見る ↗

精工理化医療電機株式会社

出典:精工理化「加工実績 SUSホッパー / シューター類」
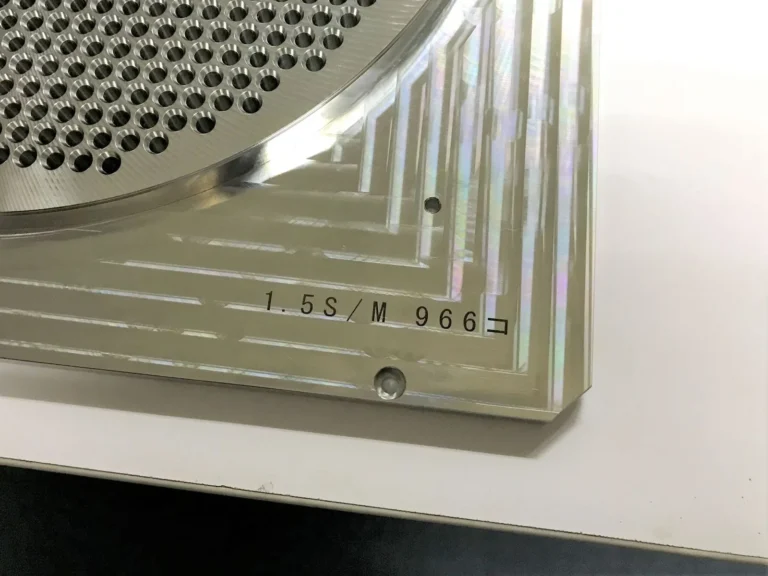
ステンレス部品に文字をレーザー刻印した写真

レーザー加工レーザーマーキングステンレス

ステンレス部品へのマーキング

ギャラリーに材質ステンレスの「金属部品」として掲載。同社は金属全般やプラスチック樹脂(一部除く)に対応するとしている。

公式サイトで事例を見る ↗

株式会社tukuru

出典:株式会社tukuru「委託レーザーマーキング(ギャラリー)」
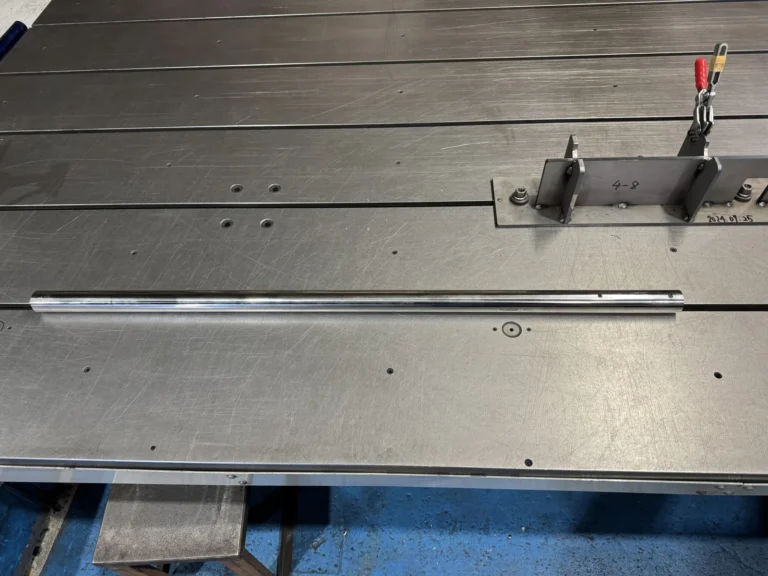
作業台に置いた穴あけ加工後のステンレス長尺パイプ

レーザー加工パイプの3次元レーザー穴あけステンレスパイプ・チューブ

ステンレスパイプの丸穴・切り欠き

SUS304 t1.5のパイプにΦ8を2か所、Φ3.2を1か所あけ、切り欠きも加工。Φ3.2の小さい穴もきれいに仕上がるとある。

公式サイトで事例を見る ↗

有限会社清康金属工業所

出典:清康金属工業所「解決事例:ステンレスパイプに3Dレーザー加工にて丸穴明加工」
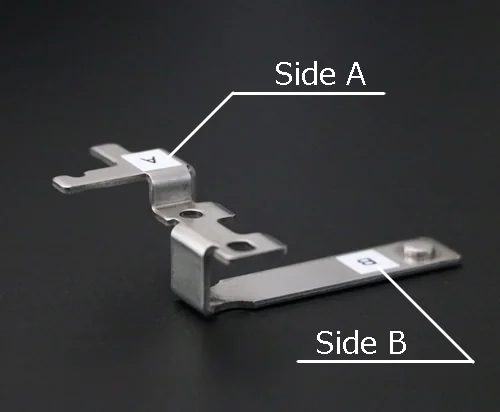
4回の曲げがあるステンレスの小さなブラケット部品

板金・プレス・鍛造曲げ・順送プレスステンレスブラケット・板金部品

4回曲げでも平行度を確保した部品

A面とB面の間に4回の曲げがある部品で、順送プレスで1回の曲げ精度0.02mm、平行度0.1mm以下を実現した事例。

公式サイトで事例を見る ↗

株式会社JKB

出典:JKB「精密プレス加工 技術紹介」

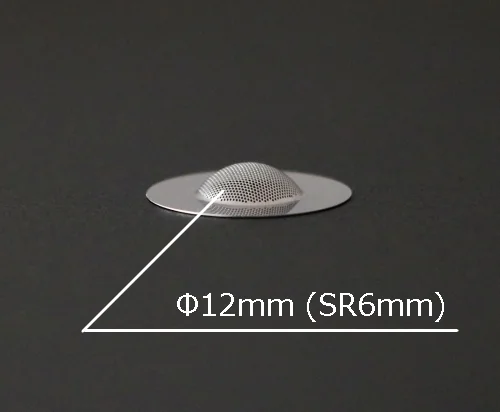
微細なメッシュ形状のステンレス板を絞り加工したドーム形状の部品(φ12mm)

板金・プレス・鍛造絞り(プレス)ステンレス

エースモデル板厚0.2mm・穴径0.2mmの微細メッシュを破断なく絞り加工

ステンレスメッシュの絞り加工品

板厚0.2mm・穴径0.2mmの微細メッシュを、破断や穴の変形なく絞り加工した事例(ステンレス)。

公式サイトで事例を見る ↗

株式会社JKB

出典:JKB「精密プレス加工 技術紹介」

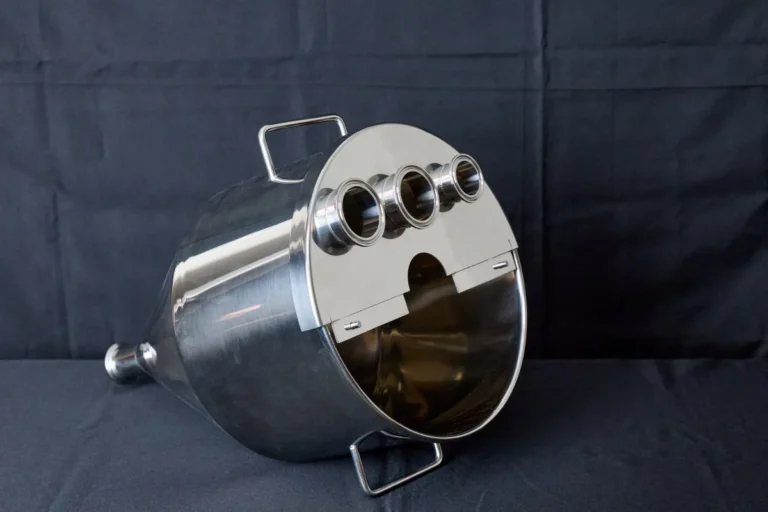
ヘラ絞りで作られたステンレス製の産業機器用ホッパー

板金・プレス・鍛造へら絞りステンレスタンク・容器・チャンバー

ステンレス製ホッパー

産業機器用のステンレス製ホッパー。ヘラ絞りでテーパー部とストレート部のつなぎを溶接レスにできる。

公式サイトで事例を見る ↗

株式会社ナガセ

出典:ナガセ「製品事例(ヘラ絞り)」

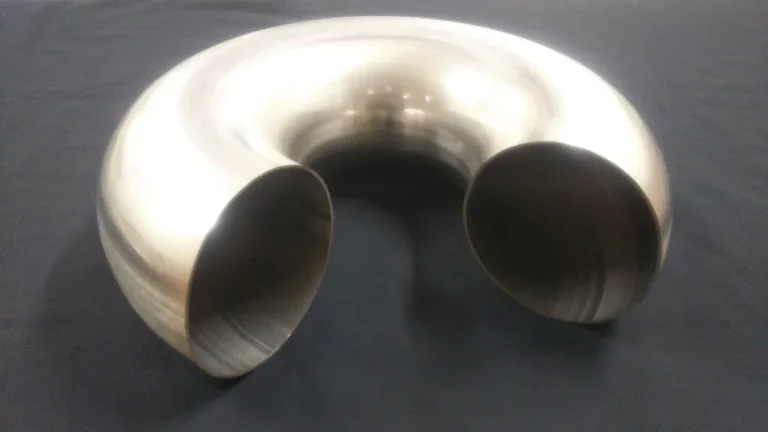
ステンレス板からヘラ絞りでドーナツ型のパイプ形状にした車両用排気管

板金・プレス・鍛造へら絞りステンレスパイプ・チューブ

ドーナツ型の車両用排気管

ステンレス板をヘラ絞りでドーナツ型のパイプ形状に加工。外面の溶接ビードを仕上げれば溶接痕が分からない。

公式サイトで事例を見る ↗

株式会社ナガセ

出典:ナガセ「製品事例(ヘラ絞り)」

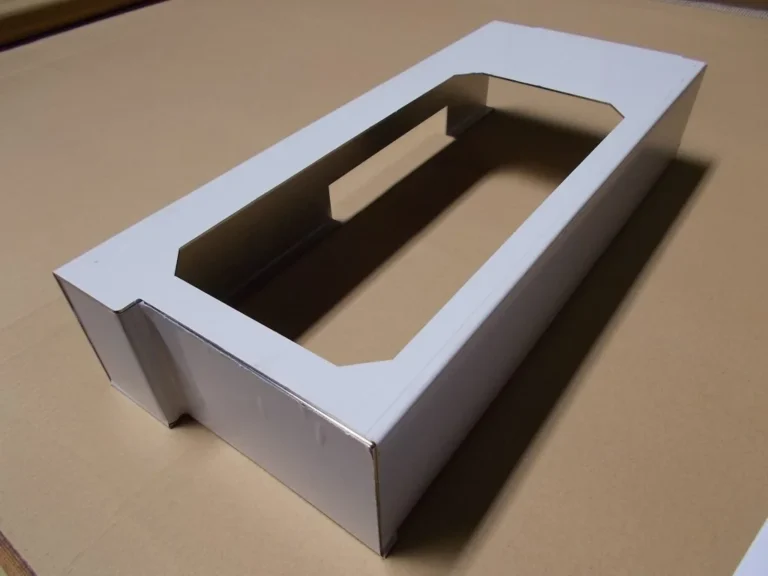
側面に段差のあるSUS304の食品機械カバー

板金・プレス・鍛造板金(レーザー・曲げ・溶接)ステンレスケース・筐体・カバー

食品機械カバー(分割設計・板金展開)

SUS304をレーザー加工・曲げ・溶接した食品機械カバー(570×250×100)の製作事例。側面の段差のため分割して製作。

公式サイトで事例を見る ↗

東京金商株式会社

出典:ステンレス製缶板金加工.com「食品機械カバー(分割設計・板金展開)」
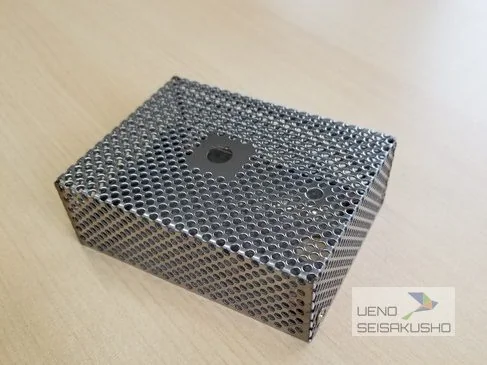
SUS304のパンチングメタルを箱形に加工した電源ボックス

板金・プレス・鍛造板金(タレパン・曲げ・TIG溶接)ステンレスケース・筐体・カバー

SUS304パンチング材の電源ボックス

SUS304-1tのパンチングメタルをタレパン加工・曲げ・TIG溶接した電源ボックスとフタ(W108×L83×H37)。

公式サイトで事例を見る ↗

株式会社上野製作所

出典:上野製作所「SUS304-1tのパンチングメタル材加工 電源ボックス&フタの板金加工」
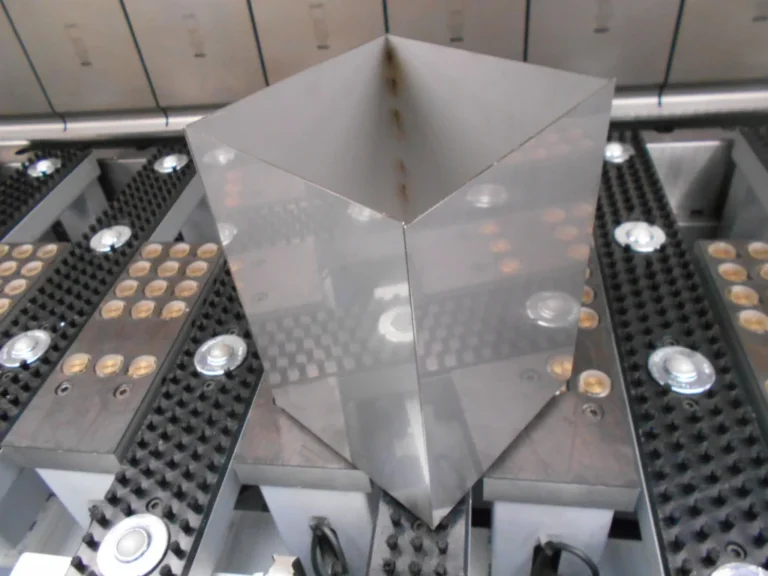
曲げ加工した2Bステンレスの深い角箱

板金・プレス・鍛造板金(曲げ)ステンレスケース・筐体・カバー

2Bステンレスの深箱の曲げ加工

2Bステンレスを曲げ加工した深箱。ページの分類は「箱・C型箱曲げ」。

公式サイトで事例を見る ↗

株式会社かねよし

出典:かねよし「2Bステンレス 深箱」

曲げ加工した2Bステンレスの浅い箱形の加工品

板金・プレス・鍛造板金(曲げ)ステンレスケース・筐体・カバー

2BステンレスのR箱曲げ

2Bステンレスを曲げ加工した、R曲げの箱形の製品。ページの分類は「R曲げ・ホッパー曲げ」「箱・C型箱曲げ」。

公式サイトで事例を見る ↗

株式会社かねよし

出典:かねよし「2Bステンレス R箱曲げ」

MIMで作ったSUS304の試験片。まっすぐなもの、折り曲げたもの、ねじったもの

鋳造・焼結・セラミックスMIM(金属粉末射出成形)ステンレス

MIM品のねじり・曲げ試験片

ねじり・曲げなどで溶製材と同等の性質を示す(写真はSUS304品)。MIMの密度は95%以上。

公式サイトで事例を見る ↗

株式会社キャステム

出典:キャステム「金属粉末射出成形(MIM)で出来ること」
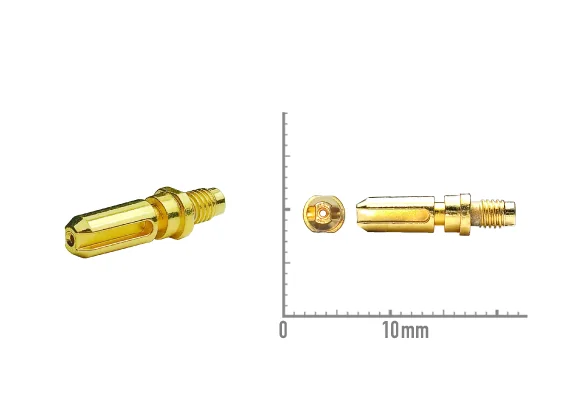
MIMで作った中空のノズル。外観と、10mmの目盛り付きで並べた写真

鋳造・焼結・セラミックスMIM(金属粉末射出成形)ステンレスノズル

中空に段差のあるMIMのノズル

外面と内部の中空に段差がある部品。SUS630。直径4.6mm、穴径最小0.7mm、長さ15mm、重量0.79g。

公式サイトで事例を見る ↗

太盛工業株式会社

出典:太盛工業「ノズルT2」

MIMで作ったカムシャフトと、カム形状の小さな部品

鋳造・焼結・セラミックスMIM(金属粉末射出成形)ステンレスシャフト・軸

MIMで一体化したカムシャフト

直径6mm・長さ3mm。シャフト部品を一体化したMIM品。SUS630。切削加工からの工法変換の事例。精度±0.3%以下。

公式サイトで事例を見る ↗

太盛工業株式会社

出典:太盛工業「カムシャフト」

ベベルギアとマイタギアのMIM成形品。かみ合わせた写真と、10mmの目盛り付きで並べた写真

鋳造・焼結・セラミックスMIM(金属粉末射出成形)ステンレス歯車・スプロケット

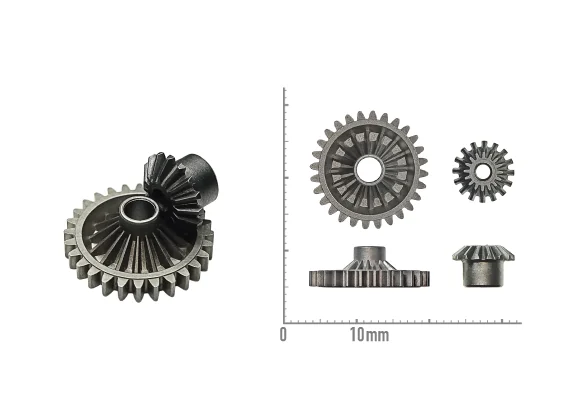
MIMのベベル・マイタギア

歯面・歯元の形状が切削工具に縛られない。SUS420J2。ベベルはφ15mm・厚さ5.1mm、マイタはφ8.7mm・厚さ5.7mm。

公式サイトで事例を見る ↗

太盛工業株式会社

出典:太盛工業「ベベル、マイタギア」

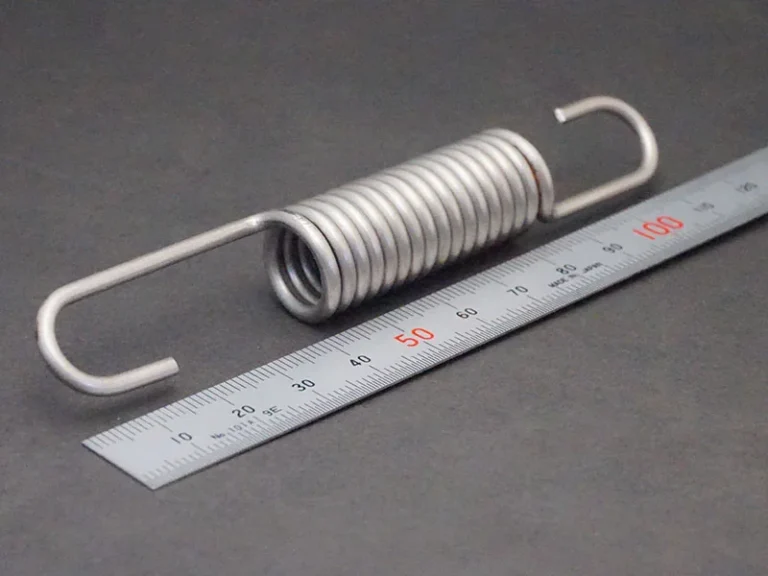
ストレート部の長いフックを持つステンレスの引張ばねを定規と並べた写真

板金・プレス・鍛造ばね加工(引張ばね)ステンレスばね

引張ばね(ステンレス)

ステンレスSUS304 φ2.5、外径φ20×長さ120、100個。フックのストレート部を長くして設計値を満たした。

公式サイトで事例を見る ↗

株式会社山内スプリング製作所

出典:山内スプリング製作所「製品事例集:引張ばね(ステンレス)」
ステンレス製の円錐ばねを横から撮影した写真

板金・プレス・鍛造ばね加工(円錐ばね)ステンレスばね

高圧洗浄機用の円錐ばね

材質SUS304、Φ1×OD11.6/30.3×11L。メーカーが部品の製造を中止した高圧洗浄機のばねとして相談を受け製作。

公式サイトで事例を見る ↗

株式会社三協スプリング製作所

出典:三協スプリング製作所「製作事例:高圧洗浄機用ばね」
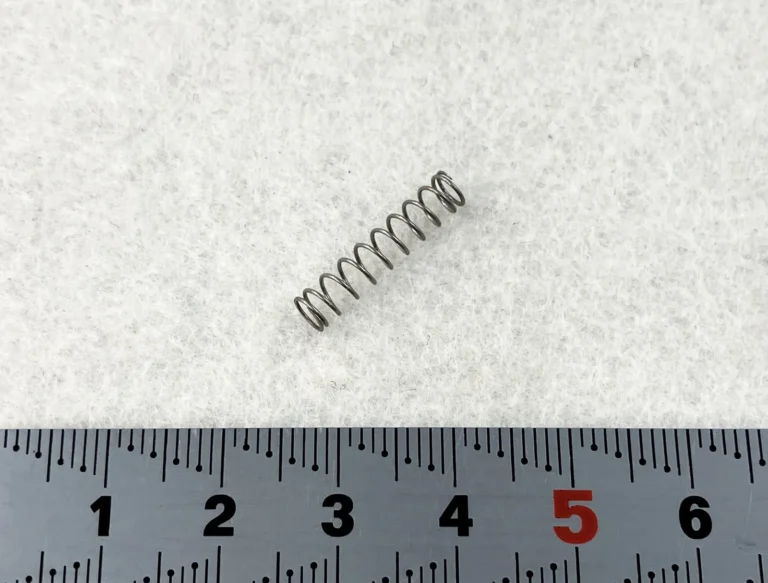
線径0.4mmのステンレス製の小さな圧縮ばねを定規の上に置いた写真

板金・プレス・鍛造ばね加工(圧縮ばね・両端研磨)ステンレスばね

両端研磨を行った小さい圧縮ばね

線径Φ0.4、材質SUS304-WPBの圧縮ばね。お客様の要望で両端研磨を実施。小型設備の振動吸収を目的としたばね。

公式サイトで事例を見る ↗

葵スプリング株式会社

出典:葵スプリング「製作実績:両端研磨を行った小さい圧縮ばね」
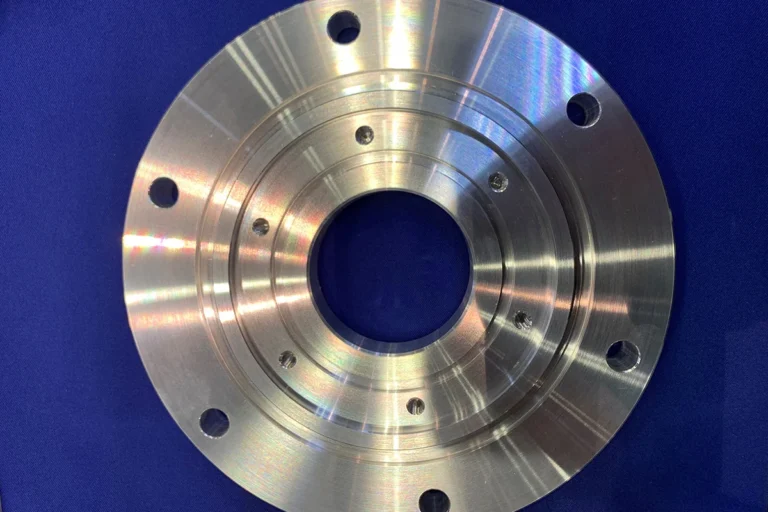
同心円状の段差と穴のあるSUS304製フランジ

切削・研削5軸加工(ミーリング)ステンレスフランジ・継手

SUS304のフランジ(5軸加工)

φ180×10。5軸加工機でのミーリング加工で製作。半導体・自動車・情報通信業界向けと記載。

公式サイトで事例を見る ↗

株式会社長津製作所

出典:精密部品加工センター.com「フランジ②」

両端につばがあり側面に管用ねじ穴のあるステンレス製の継手

切削・研削旋盤ステンレスフランジ・継手

SUS304製の特注継手

φ80×60。粉体装置メーカー向け。両端面につばとフェルール加工、外周から管用ねじ加工(マシニング)。数量1個と記載。

公式サイトで事例を見る ↗

中川鉄工株式会社

出典:旋盤加工.COM「ステンレス旋盤加工品‐特注継手‐」
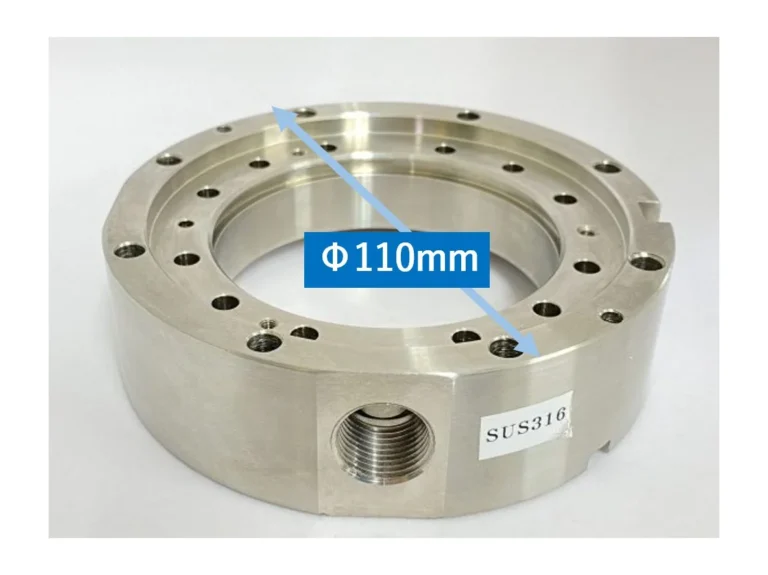
多数の穴とねじ穴のあるφ110mmのステンレス製フランジ

切削・研削旋盤ステンレスフランジ・継手

半導体装置向けSUS316フランジ

φ110×30。半導体製造装置の組み込み部品。精度のほか外観・バリ・ねじ返りが要求される製品と記載。

公式サイトで事例を見る ↗

中川鉄工株式会社

出典:旋盤加工.COM「ステンレス(SUS316)旋盤加工品-半導体装置フランジ-」
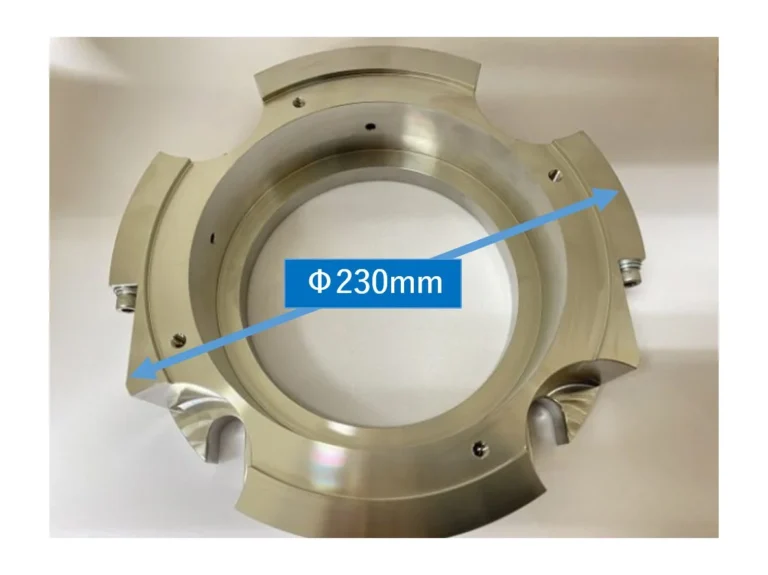
外周に4か所の張り出しがあるφ230mmのステンレス製二つ割りフランジ

切削・研削旋盤ステンレスフランジ・継手

SUS316製の二つ割りフランジ

φ230×55。中央で2分割し、位置決めピンとボルト止めで精度を出す。旋盤荒加工→2分割→仕上げの工程と記載。

公式サイトで事例を見る ↗

中川鉄工株式会社

出典:旋盤加工.COM「ステンレス(SUS316)旋盤加工品‐二つ割りフランジ‐」
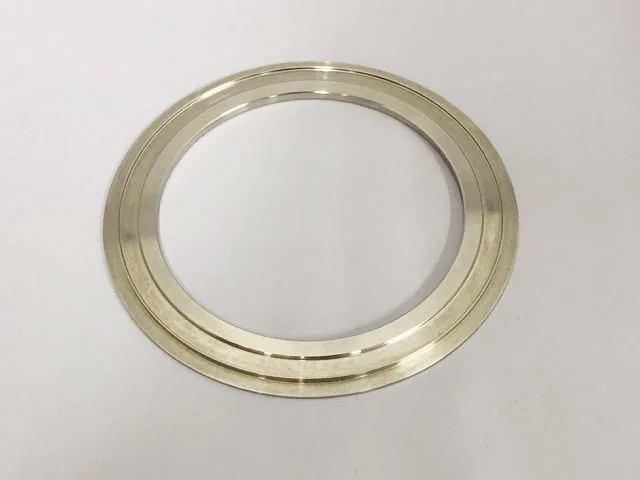
端面に溝のある薄い円環状のステンレス製フランジ

切削・研削旋盤ステンレスフランジ・継手

SUS304製の薄肉フランジ

φ105×2。端面溝と倣い形状の加工が特長。平面度は0.01程度と記載。業界は化学プラント。

公式サイトで事例を見る ↗

中川鉄工株式会社

出典:旋盤加工.COM「ステンレス304製旋盤加工品‐フランジ‐」
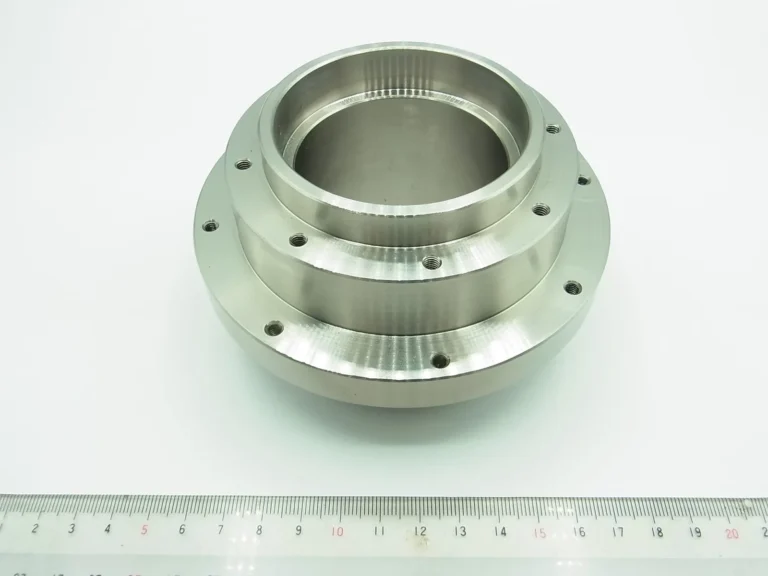
段付きで複数のねじ穴があるステンレス製フランジ

切削・研削旋盤・フライスステンレスフランジ・継手

フランジ(SUS303)

数量30個のため2スピンドルの複合加工機で製作し、コストダウンを図った例と記載。

公式サイトで事例を見る ↗

有限会社今製作所

出典:今製作所「フランジ・配管部品 加工・製作事例」 事例12
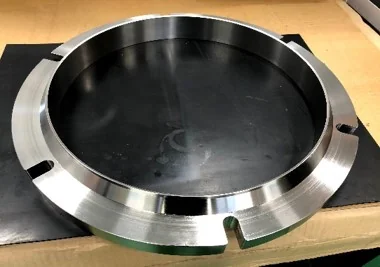
切欠きのあるステンレス製の大径フランジ

切削・研削切削(NC旋盤・マシニング)+溶接ステンレスフランジ・継手

φ610の大径フランジ

食品機械のタンクの蓋。SUS304、Φ610×76。旋盤で外形、マシニングで溝を加工し、2部品を溶接。溶接後に旋盤でひずみを除去。

公式サイトで事例を見る ↗

大久保産業株式会社

出典:徳島部品加工/資材調達.com「製品事例 φ610 大径フランジ」
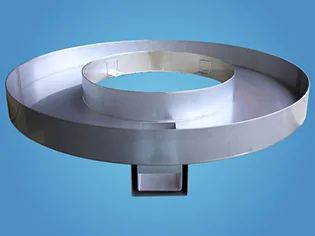
円環状のステンレス溶接のオイルパン

板金・プレス・鍛造板金(ステンレス溶接)ステンレスタンク・容器・チャンバー

ステンレス溶接品 オイルパン

鉄・ステンレス溶接加工の事例。オイルパン、直径1000mm。

公式サイトで事例を見る ↗

株式会社エステーリンク

出典:エステーリンク「精密板金 製品加工事例(鉄・ステンレス溶接加工)」
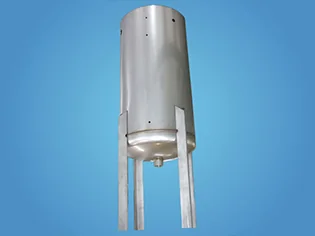
3本の脚を持つ縦長のステンレス溶接タンク

板金・プレス・鍛造板金(ステンレス溶接)ステンレスタンク・容器・チャンバー

ステンレス溶接品 タンク

鉄・ステンレス溶接加工の事例。タンク、高さ2000mm。

公式サイトで事例を見る ↗

株式会社エステーリンク

出典:エステーリンク「精密板金 製品加工事例(鉄・ステンレス溶接加工)」
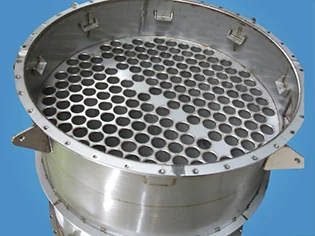
六角形の穴が並ぶ板を備えた、ステンレス溶接の円筒形の熱交換器

板金・プレス・鍛造板金(ステンレス溶接)ステンレス熱交換器・冷却板

ステンレス溶接品 熱交換器

鉄・ステンレス溶接加工の事例。熱交換器、直径2000mm。

公式サイトで事例を見る ↗

株式会社エステーリンク

出典:エステーリンク「精密板金 製品加工事例(鉄・ステンレス溶接加工)」
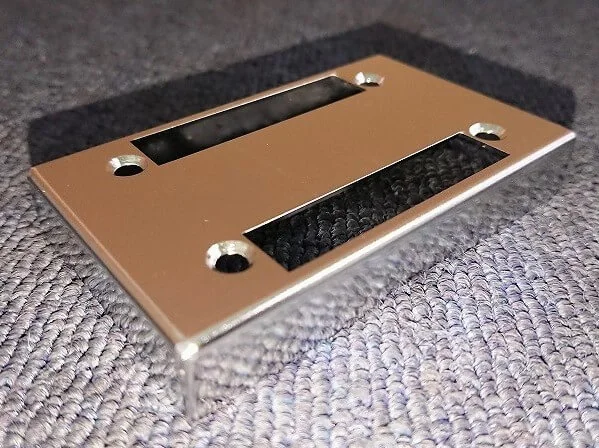
電解研磨した、細長い穴と皿穴のあるステンレス板金カバー

板金・プレス・鍛造板金(レーザー・曲げ・TIG溶接・電解研磨)ステンレスケース・筐体・カバー

半導体製造装置用の板金カバー

半導体製造装置用の板金カバー。SUS304-2B、板厚1mm、W80×D50×H15mm。レーザー・曲げ・TIG溶接のあと電解研磨まで対応(電解研磨は外注)。

公式サイトで事例を見る ↗

スエナミ工業株式会社

出典:ステンレス板金加工+表面仕上げ.COM「半導体製造装置用 ステンレス板金カバー」
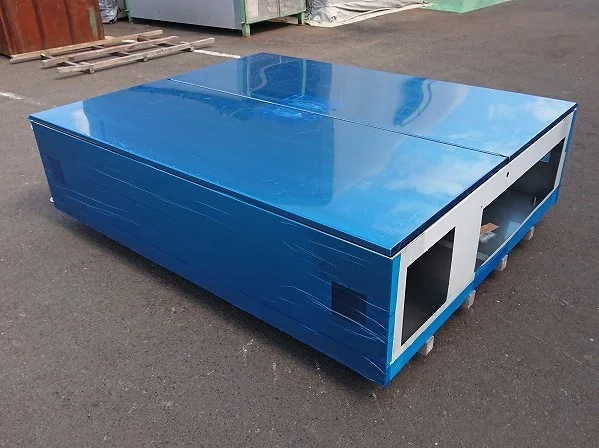
保護フィルムで包まれた大型の操作盤用筐体

板金・プレス・鍛造板金(レーザー・曲げ・TIG溶接・バフ研磨)ステンレスケース・筐体・カバー

ボトル充填機の操作盤用筐体

医薬品のボトル充填機の操作盤用ボックス。SUS304、板厚2.0mm、W2500×D1600×H600。レーザー・曲げ・TIG溶接・バフ研磨(#400)で製作。

公式サイトで事例を見る ↗

スエナミ工業株式会社

出典:ステンレス板金加工+表面仕上げ.COM「ボトル充填機 操作盤用筐体 バフ研磨品」
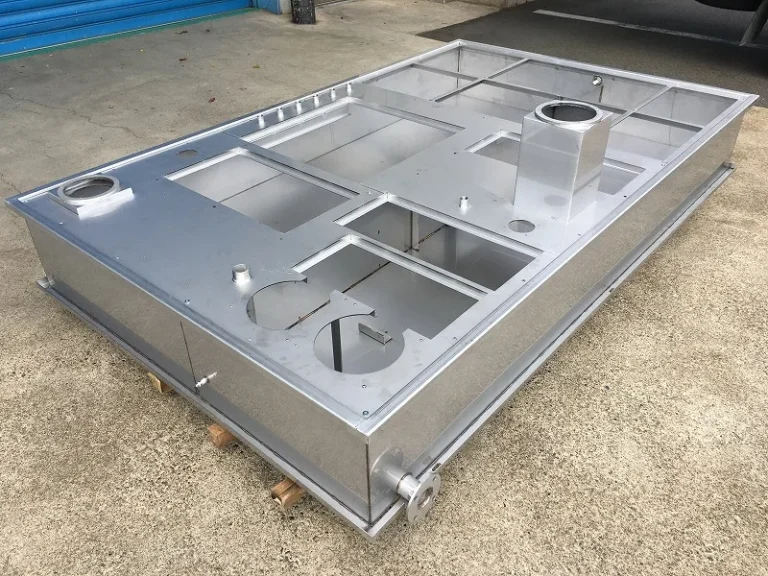
ステンレス板金で組み立てた大型の洗浄装置用タンク

板金・プレス・鍛造板金(レーザー・曲げ・TIG溶接・酸洗い)ステンレスタンク・容器・チャンバー

環境機器用SUSタンク 板金組立

洗浄装置に使うタンク。SUS304-2B、板厚2.0mm。レーザー・曲げ・TIG溶接・酸洗いで製作。全周溶接で水漏れしない気密性が求められる。

公式サイトで事例を見る ↗

スエナミ工業株式会社

出典:ステンレス板金加工+表面仕上げ.COM「環境機器用SUSタンク 板金組立」
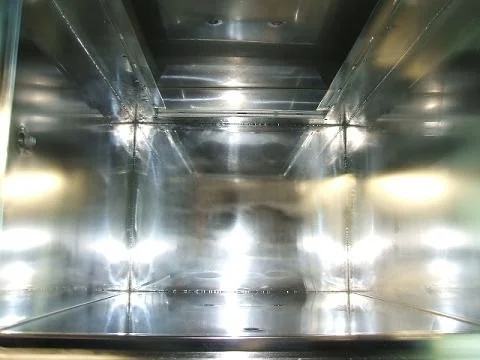
広一化学工業の電解研磨のページに載っている、内面を電解研磨して鏡のように光るステンレスのチャンバーの内部の写真

表面処理・熱処理電解研磨ステンレスタンク・容器・チャンバー

ステンレスのチャンバー内面を電解研磨

内面を電解研磨して、鏡のように光るステンレスのチャンバーの内部。

公式サイトで事例を見る ↗

有限会社広一化学工業

出典:広一化学工業「電解研磨」
紹介した課題ページ:真空機器・宇宙機器のアウトガスを減らしたい

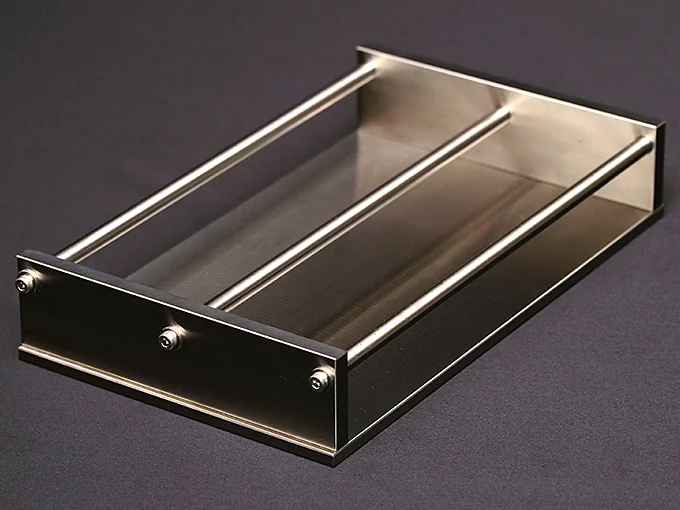
ステンレスの板と3本の棒でできた、ソルベントクラックの定ひずみ試験の治具の写真

切削・研削試験治具の製作ステンレス金型・治具・工具

ソルベントクラック試験の治具を製作

ステンレスの板と3本の棒でできた、ソルベントクラックの定ひずみ試験の治具。

公式サイトで事例を見る ↗

ムソー工業株式会社

出典:ムソー工業「ソルベントクラック(定ひずみ)試験治具」
紹介した課題ページ:樹脂部品の割れ(ソルベントクラック・ストレスクラック)を防ぎたい
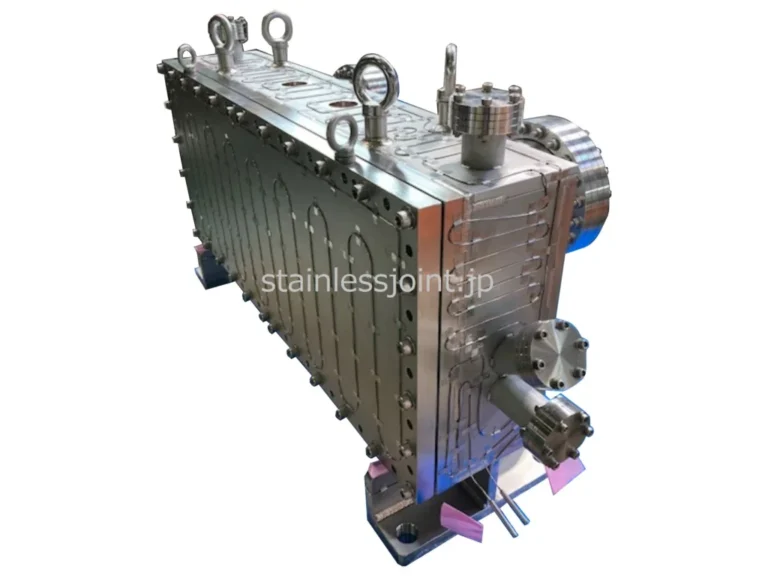
シースヒーターの溝が表面に並んだ、ステンレスSUS304の箱形の超高真空チャンバーの写真

溶接・接合・ろう付け真空チャンバーの溶接・機械加工ステンレスタンク・容器・チャンバー

シースヒーター付き超高真空チャンバー

表面にシースヒーターの溝が並んだ、SUS304の箱形の超高真空チャンバー。

公式サイトで事例を見る ↗

ステンレスジョイント株式会社

出典:ステンレスジョイント「シーズヒーター付き超高真空チャンバー」
紹介した課題ページ:真空装置の漏れ・到達圧力不足を解決したい
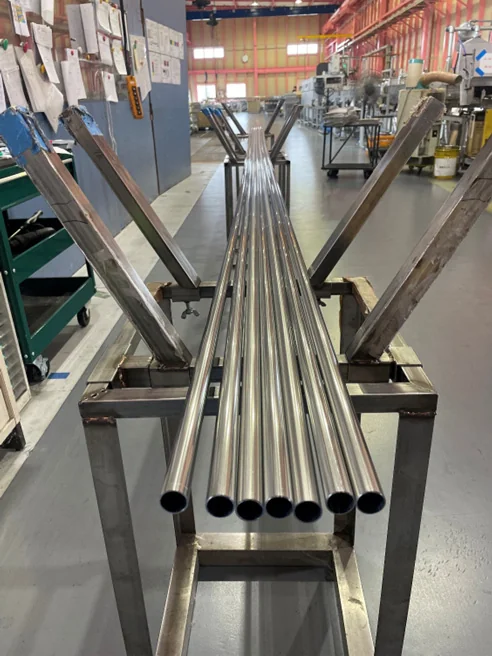
架台の上に並べた、長さ5840mmのステンレスパイプを光輝焼鈍したあとの写真

表面処理・熱処理光輝焼鈍ステンレスパイプ・チューブ

長さ5840mmのステンレスパイプを光輝焼鈍

架台に並べた、長さ5840mmのステンレスパイプを光輝焼鈍したあとの様子。

公式サイトで事例を見る ↗

Bright Anneal株式会社

出典:Bright Anneal「長物でも歪みが少なく処理できます!」
紹介した課題ページ:熱処理で歪む・割れる(焼入れの歪み・焼割れ・脱炭)を減らしたい
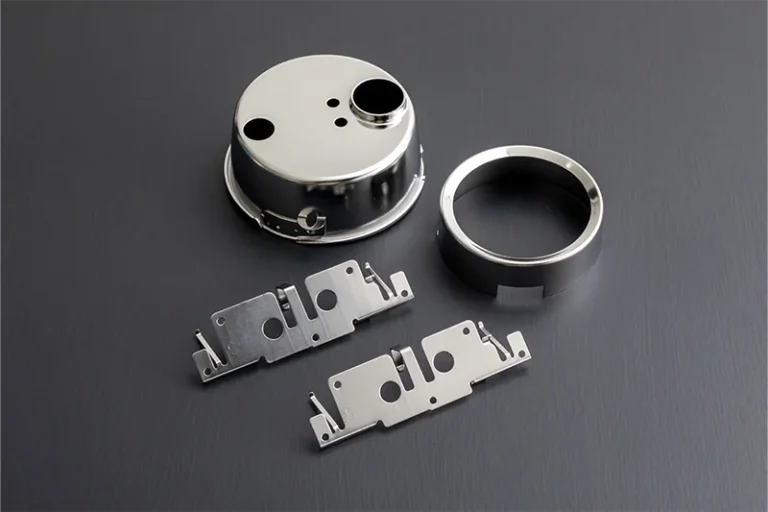
電解研磨したステンレスの部品

表面処理・熱処理電解研磨ステンレス

ステンレス部品を電解研磨

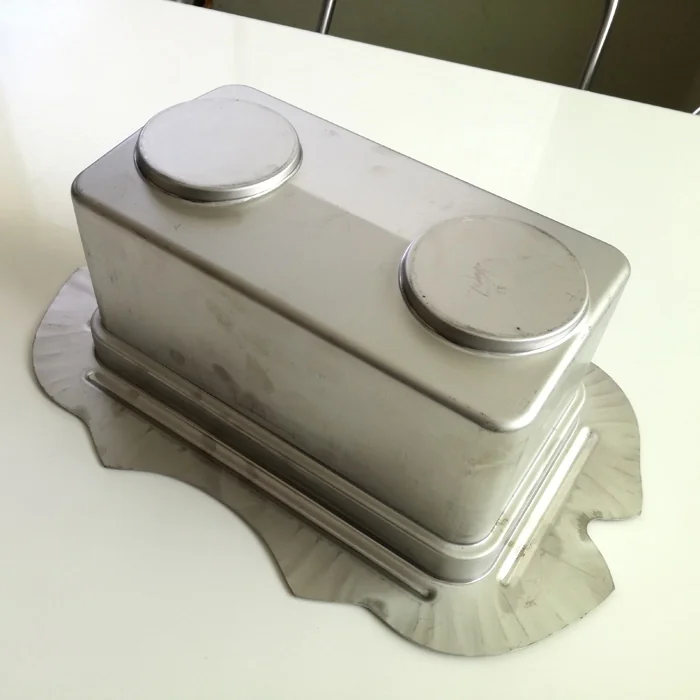
電解研磨したステンレスの部品。

公式サイトで事例を見る ↗

株式会社エプテック

出典:エプテック「ステンレス電解研磨」
紹介した課題ページ:バリを出さない・バリ取りを減らしたい

電解研磨したステンレスの部品

表面処理・熱処理電解研磨ステンレス

ステンレス部品を電解研磨

電解研磨したステンレスの部品。

公式サイトで事例を見る ↗

有限会社石田電解研磨工業所

出典:電解研磨|石田電解研磨工業所 )
紹介した課題ページ:人や食品に触れても安全にしたい

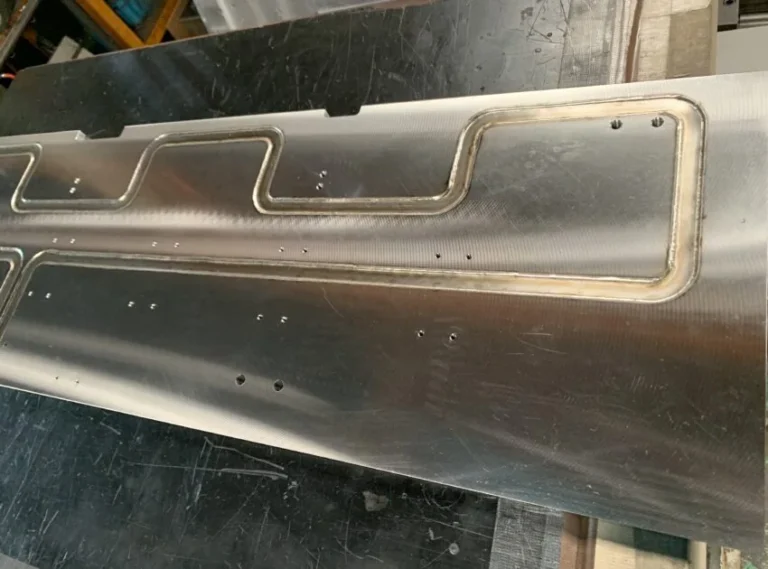
協友製作所のページに載っている、長方形のステンレスの冷却板の表面に、蓋のまわりをTIG溶接した細長い流路の形の溶接線が見える写真

溶接・接合・ろう付けTIG溶接(コールドプレート)ステンレス熱交換器・冷却板

ステンレスの冷却板を蓋のまわりでTIG溶接

長方形のステンレス製コールドプレート。蓋のまわりの溶接線が流路の形を示している。

公式サイトで事例を見る ↗

株式会社協友製作所

出典:協友製作所 )
紹介した技術ページ:液冷(水冷ジャケット・コールドプレートの選び方)

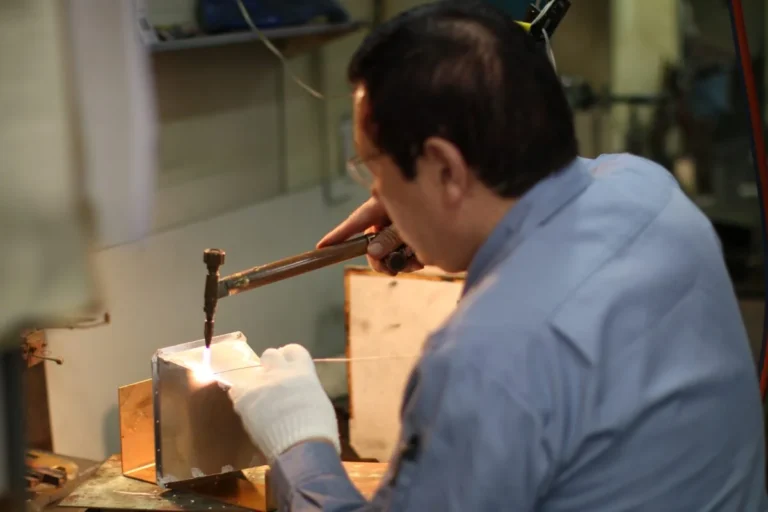
佐藤製作所のろう付けのページに載っている、作業者がバーナーの炎を当てながら、ステンレスの箱の角に銀ろうを流し込んでいる写真

溶接・接合・ろう付けバーナーによる銀ろう付けステンレス

ステンレスの箱の角をバーナーでろう付け

バーナーの炎を当てながら、ステンレスの箱の角に銀ろうを流し込む作業。

公式サイトで事例を見る ↗

株式会社佐藤製作所

出典:佐藤製作所 )
紹介した技術ページ:ろう付け(銀ろう・真空ろう付け・アルミのろう付けの選び方)

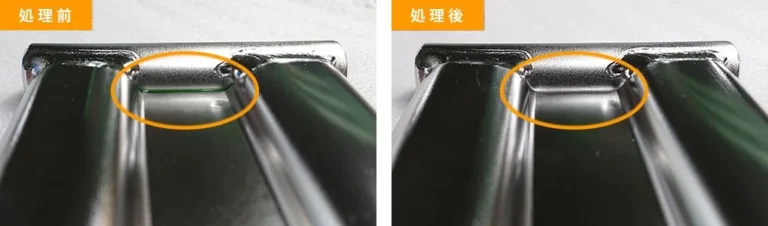
三和鍍金の電解研磨のページに載っている、ステンレスの部品の処理前と処理後の写真を左右に並べたもの。処理後は丸で囲んだ部分のくもりがとれて光沢が出ている

表面処理・熱処理電解研磨ステンレス

ステンレス部品のくもりを電解研磨で除去

ステンレス部品の電解研磨の処理前と処理後。処理後は丸で囲んだ部分のくもりがとれ、光沢が出た。

公式サイトで事例を見る ↗

株式会社三和鍍金

出典:三和鍍金 )
紹介した技術ページ:電解研磨(ステンレスの鏡面・不動態化・バリ取り)

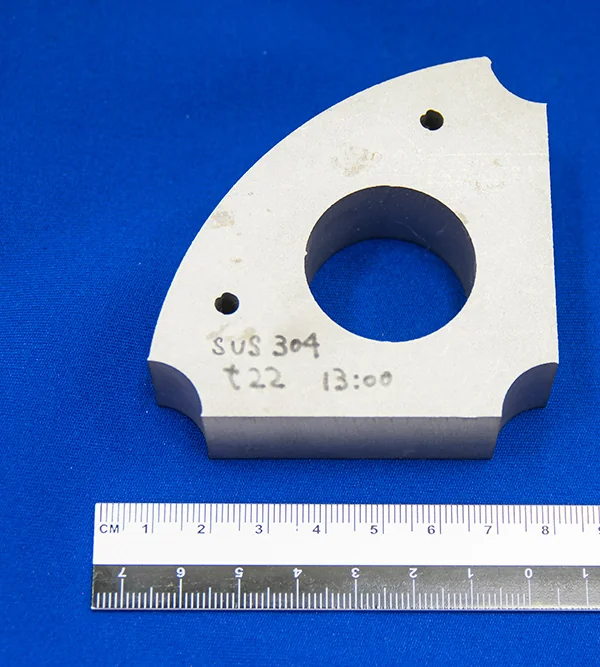
神戸ステンレスの素材別の加工例に載っている、ウォータージェットで切断した厚さ22mmのSUS304の板を定規と並べた写真

切削・研削ウォータージェット切断ステンレス

SUS304の厚板22mmをウォータージェット切断

ウォータージェットで切断した厚さ22mmのSUS304の板。

公式サイトで事例を見る ↗

神戸ステンレス株式会社

出典:神戸ステンレス )
紹介した技術ページ:ステンレス鋼(SUS304・316 などの種類と選び方)
中村ターンテックのステンレスの切削加工のページに載っている、さまざまな形の細い軸やねじなどの切削部品を黒い背景に並べた写真

切削・研削NC旋盤の精密切削ステンレス

細い軸やねじなどの精密切削部品

ステンレスの切削加工のページに載る、さまざまな形の細い軸やねじなどの切削部品。

公式サイトで事例を見る ↗

中村ターンテック株式会社

出典:中村ターンテック )
紹介した技術ページ:ステンレス鋼(SUS304・316 などの種類と選び方)
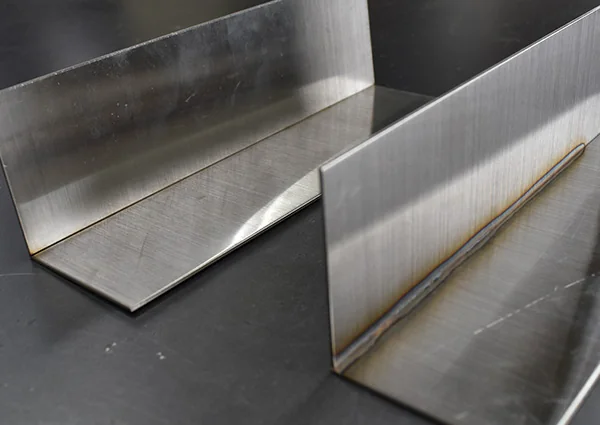
ミューテック35の溶接のページに載っている、溶接したあとの焼けが見えるステンレスのL字の部品の写真

溶接・接合・ろう付けTIG溶接ステンレスブラケット・板金部品

ステンレスのL字部品をTIG溶接

TIG溶接したあとの焼けが見えるステンレスのL字の部品。

公式サイトで事例を見る ↗

株式会社ミューテック35

出典:ミューテック35 )
紹介した技術ページ:ステンレス鋼(SUS304・316 などの種類と選び方)
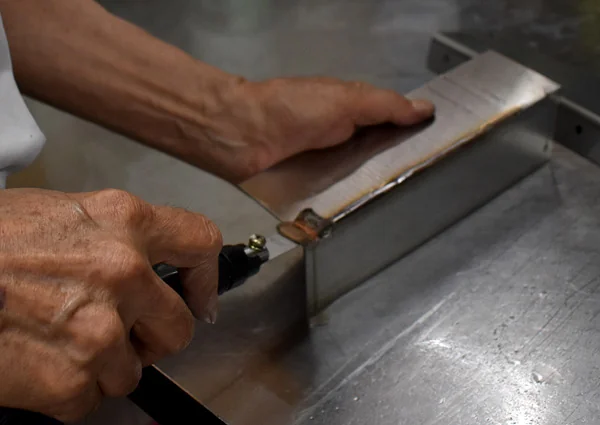
ミューテック35の溶接のページに載っている、ステンレスの部品の溶接の焼けを、手で道具を当てて取っている作業の写真

表面処理・熱処理溶接の焼け取りステンレス

ステンレスの溶接の焼けを取る作業

ステンレス部品の溶接の焼けを、手で道具を当てて取っている作業。

公式サイトで事例を見る ↗

株式会社ミューテック35

出典:ミューテック35 )
紹介した技術ページ:ステンレス鋼(SUS304・316 などの種類と選び方)
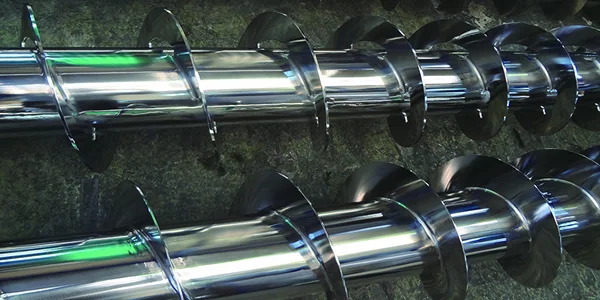
八剣電解の電解研磨のページに載っている、電解研磨で鏡のように光るステンレスのスクリュー2本の写真

表面処理・熱処理電解研磨ステンレス

ステンレスのスクリューを電解研磨で鏡面に

電解研磨で鏡のように光るステンレスのスクリュー2本。

公式サイトで事例を見る ↗

八剣電解株式会社

出典:八剣電解 )
紹介した技術ページ:ステンレス鋼(SUS304・316 などの種類と選び方)
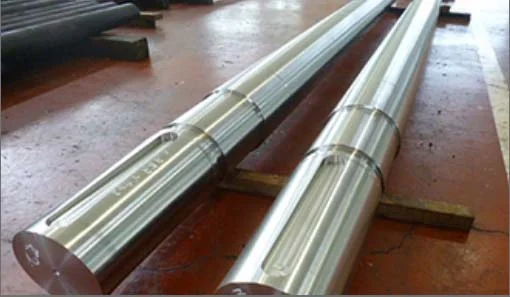
中川鉄工所の加工実績に載っている、スーパー二相ステンレスS32750の長いポンプシャフト2本を工場の床に置いた写真

切削・研削長尺部品の機械加工ステンレスシャフト・軸

スーパー二相ステンレスの長いポンプシャフト

スーパー二相ステンレスS32750の長いポンプシャフト2本。

公式サイトで事例を見る ↗

株式会社中川鉄工所

出典:中川鉄工所 )
紹介した技術ページ:ステンレス鋼(SUS304・316 などの種類と選び方)
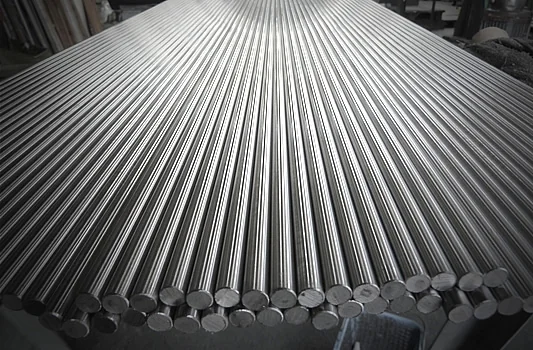
和興の加工事例のページに載っている、研削した多数のステンレスの丸棒を並べた写真

切削・研削センターレス研削ステンレスシャフト・軸

ステンレスの丸棒をセンターレス研削

研削した多数のステンレスの丸棒。

公式サイトで事例を見る ↗

株式会社和興

出典:和興 )
紹介した技術ページ:研削加工(平面・円筒・センタレス)

渋木プレスの加工事例のページに載っている、平らな板から四角い箱の形に絞ったステンレスの計測機カバーの写真

板金・プレス・鍛造角筒絞りステンレスケース・筐体・カバー

ステンレス板から計測機カバーを角筒絞り

平らな板から四角い箱の形に絞ったステンレスの計測機カバー。板の外周が付いた状態。

公式サイトで事例を見る ↗

株式会社渋木プレス

出典:渋木プレス )
紹介した技術ページ:板金・プレス加工(打ち抜き・曲げ・絞り)

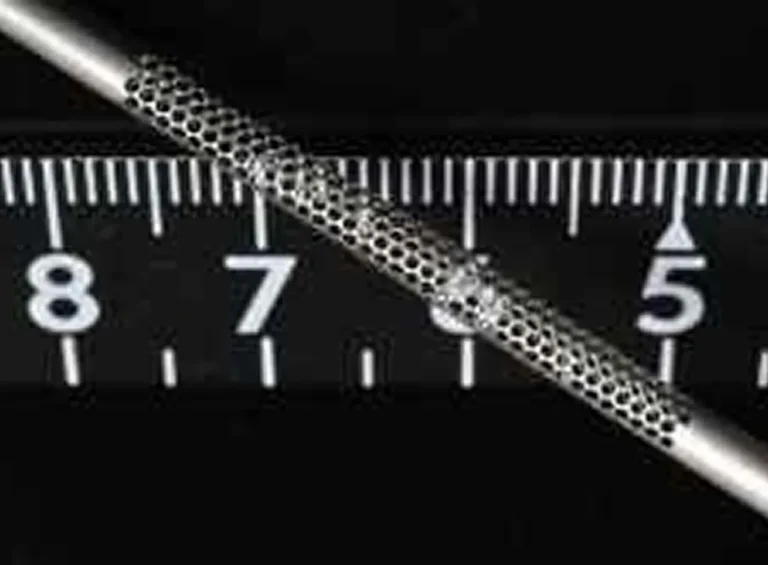
レーザックスのページに載っている、物差しの上に置いた、細かい穴がたくさんあいたステンレスパイプの写真

レーザー加工レーザー穴あけステンレスパイプ・チューブ

ステンレスパイプに細かい穴をレーザーで

細かい穴がたくさんあいたステンレスパイプ。物差しの上に置いたもの。

公式サイトで事例を見る ↗

株式会社レーザックス

出典:レーザー加工ナビ(レーザックス) )
紹介した技術ページ:レーザー加工(切断・穴あけ・マーキング)

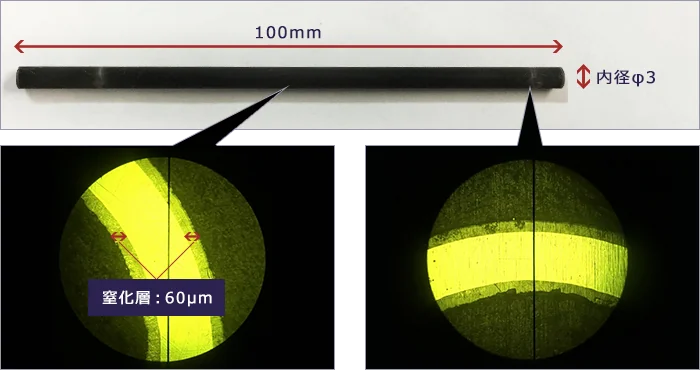
東海イオンのプラズマ系処理技術のページに載っている、SUS304のパイプの内径と外径に窒化層ができた断面の写真

表面処理・熱処理プラズマ窒化ステンレス

SUS304パイプの内外径を窒化

SUS304のパイプ(内径φ3×外径φ4×100mm)の内径と外径に窒化層ができた断面。

公式サイトで事例を見る ↗

東海イオン株式会社

出典:東海イオン )
紹介した技術ページ:表面硬化(窒化・浸炭・高周波焼入れ)

ステンレスのエースモデル

ステンレスの実績のうち、業界の中で見ても際立つものを、出典の数値をもとに編集部が選びました(順位なし)。ほかの分野のエースモデル →

内面を鏡面研磨したS字形のステンレスパイプと定規

切削・研削内面研磨(鏡面研磨)ステンレスパイプ・チューブ

エースモデルS字に曲げたパイプの内面を Ra0.03μm まで研磨

S字パイプの内面を鏡面研磨

S字に曲げたパイプの内面を研磨。研磨前 Ra0.31μm・Ry2.06μm が、研磨後 Ra0.03μm・Ry0.21μm。

公式サイトで事例を見る ↗

共栄電工株式会社

出典:共栄電工「内面研磨・細管研磨」

Abel Black 処理をした黒色ステンレスの丸い絞り成形品

製品・デバイス新素材(黒色ステンレス)ステンレス

エースモデル可視光を最大99%吸収。ものづくり日本大賞 経済産業大臣賞(2013)と同社は記載

黒色に発色したステンレス Abel Black

酸化被膜を成長させ光の干渉で黒を出すステンレス。可視光を最大99%吸収し、順送プレスやロール加工でも剥がれないと同社は記載。

公式サイトで事例を見る ↗

アベル株式会社

出典:アベル「技術・Abel Black®」

ペンの横に置いた、板厚5ミクロンのステンレス箔のシムリング数枚

切削・研削極薄箔の精密加工(シムリング)ステンレス

エースモデル板厚0.005mm(5µm)のステンレス箔のシムリング

板厚5ミクロンのステンレス箔シムリング

材質SUS304、板厚t0.005(5ミクロン)のシムリングを100枚製作した事例。t0.2以下は板厚公差±0.003のシムリングが製作できると同社は記載。

公式サイトで事例を見る ↗

有限会社こだま製作所

出典:こだま製作所「極薄ステンレス箔のシムリング」

ステンレス板金で作った、ねじれた3枚羽根のサボニウス形風車。円筒の枠と台座つき

板金・プレス・鍛造精密板金・溶接ステンレス

エースモデルねじれた3枚羽根の風車を板金で作り、技能フェアで経済産業大臣賞

ねじれた羽根のサボニウス形風車

サボニウス形にツイストを加えた風車を板金で製作。下部ほどねじれを強く加工し、3枚の羽根を合わせ込む。第34回優秀板金製品技能フェアで経済産業大臣賞。

公式サイトで事例を見る ↗

株式会社田名部製作所

出典:田名部製作所「受賞歴」

ステンレス板金で作った立方体。各面に傘歯車が見え、台座に載っている

板金・プレス・鍛造精密板金・溶接ステンレス歯車・スプロケット

エースモデル板金で傘歯車8個の連動機構を作り、技能フェアで経済産業大臣賞

傘歯車8個が連動する板金のキューブ

8個の傘歯車が連動して動く機構を板金で表現し、歪みを抑えた設計と溶接で製作。第37回優秀板金製品技能フェアで経済産業大臣賞。

公式サイトで事例を見る ↗

株式会社田名部製作所

出典:田名部製作所「受賞歴」

ステンレス板を曲げた箱形の部品21個を渦巻き状に並べた板金作品

板金・プレス・鍛造板金曲げステンレス

エースモデル曲げだけの箱21個を加工精度±0.02mmで組合せ。技能フェアで学会会長賞

曲げだけで作る箱21個の組合せ

板厚1mmのステンレスをレーザーで切り、ベンダーの曲げだけで作った箱21個を組み合わせた作品。加工精度は±0.02mm。

公式サイトで事例を見る ↗

株式会社西野精器製作所

出典:西野精器製作所「板金曲げによる箱21個の組合せ加工、曲げ精度±0.02を実現」

ステンレスの球8個をつないだ輪の形の溶接作品「ステン・デ・リング」

溶接・接合・ろう付け板金溶接・研磨ステンレス

エースモデル優秀板金製品技能フェア 溶接品の部グランプリ。ステンレス球8個の輪

球8個の溶接作品「ステン・デ・リング」

ステンレスの球8個を輪につないだ溶接の作品。第37回優秀板金製品技能フェアの溶接品の部でグランプリを受けたと同社は記載。

公式サイトで事例を見る ↗

株式会社ナダヨシ

出典:ナダヨシ「受賞歴」

ステンレス棒から切削加工だけで作った棒状の半導体製造装置部品。先端に2本の細い突起がある(10mmのスケール付き)

切削・研削微細穴加工(NC旋盤・マシニングセンタ)ステンレス

エースモデル切削のみで直径0.4mmの突起に0.1mmの穴をあけ内部で連結

径0.1mm穴を内部で連結した棒状部品

1本のステンレス棒から切削のみで製作。直径1.5mmの棒に0.9mmの穴、直径0.4mmの突起2か所に0.1mmの穴をあけ内部で連結。

公式サイトで事例を見る ↗

有限会社備前精機

出典:備前精機「製品紹介」

厚さ0.05mmのSUS316板30枚を拡散接合した金属フィルター板と穴の拡大、円筒に加工した状態

溶接・接合・ろう付け拡散接合ステンレスフィルター

エースモデルt0.05の板30枚を拡散接合し、φ0.075の穴が貫通

厚さ0.05mm・φ0.075の穴の積層フィルター

t0.05のSUS316板にΦ0.075の穴をあけ、30枚積層して拡散接合。穴は下まで貫通し、円筒型に曲げ加工もできると同社は記載。

公式サイトで事例を見る ↗

株式会社ヤマテック

出典:ヤマテック「加工実績」

顕微鏡で見たφ0.03mmの貫通穴(液体流量ゲージ、SUS304)

切削・研削微細穴加工(ドリル)ステンレス

エースモデルφ0.03mmドリルで厚さ0.2mmのSUS304を貫通

φ0.03mmドリルの貫通穴

材質SUS304の液体流量ゲージ。φ0.03mmのドリルで、厚さ0.2mmに貫通穴を加工している。

公式サイトで事例を見る ↗

有限会社美豊

出典:有限会社美豊「加工例紹介」

最薄部80μmのステンレス製センサー部品の薄肉部を200倍で撮った電子顕微鏡写真

鋳造・焼結・セラミックスMIM(金属粉末射出成形)ステンレス

エースモデル最薄部80μm・0.007gのMIM部品。世界で実現できるのは同社のみと記載

最薄部80μmのMIMセンサー部品

SUS316L製のセンサー用ホルダー。最薄部80μm、厚み1mm、外径φ1.5mm、重さ0.007g、精度±0.1%以下。

公式サイトで事例を見る ↗

株式会社日本マイクロMIMホールディングス

出典:日本マイクロMIM「最薄部80 μmの微細センサー部品(金属射出成形品)」

板の上に並んで立つ、中空の細いピン状のノズル

切削・研削微細穴加工ステンレスパイプ・チューブ

エースモデルφ0.1mm穴を±0.002mmの要求精度で切削(コンテスト受賞作)

φ0.1mm穴・±0.002mmの微細ノズル

SUS303 を NV4000DCG で切削。要求精度はφ0.1mm穴・±0.002mm。第1回DMG森精機ドリームコンテストの受賞作。

公式サイトで事例を見る ↗

有限会社オオヤギ製作所

出典:オオヤギ製作所「対応加工」受賞歴

定規の横に立てた極薄ステンレス箔。中ほどにレーザー溶接の継ぎ目が見える

溶接・接合・ろう付けレーザー溶接(極薄箔の重ね溶接)ステンレス

エースモデル厚さ12μmのSUS304箔どうしを常温大気中でレーザー重ね溶接

厚さ12μmのステンレス箔の重ね溶接

SUS304(t=12μm)の箔どうしの重ね溶接。従来の方法では穴あきや歪みが出たため、溶接治具・冷却装置などを工夫した。

公式サイトで事例を見る ↗

武蔵ワイヤード株式会社

出典:武蔵ワイヤード「常温大気中での極薄金属箔と金属箔のレーザ溶接」

ステンレス板に入れた星形・Y字形の細い溝と、その拡大写真

放電加工放電加工(ノズル形状)ステンレス

エースモデルSUS 0.8mm厚に溝幅0.1mm・公差±0.002のノズル形状

SUS板厚0.8mmに溝幅0.1mmのノズル形状

材質SUS、加工厚0.8mmに、溝幅0.1mm(公差±0.002)のノズル形状を電気加工で入れた事例。

公式サイトで事例を見る ↗

株式会社ビーズ

出典:株式会社ビーズ「実績紹介」

ネオファインプレスで打ち抜いたSUS304板厚5mmの部品の側面。鏡面状のせん断面

板金・プレス・鍛造精密プレス(サーボプレス精密打ち抜き)ステンレス

エースモデルSUS304板厚5mmを全せん断、MF技術優秀賞を受けた打ち抜き法

SUS304板厚5mmを鏡面状に全せん断

独自のネオファインプレス(サーボプレス精密打ち抜き)でSUS304板厚5mmを鏡面のような全せん断で打ち抜く。2014-2015 MF技術優秀賞。

公式サイトで事例を見る ↗

有限会社田村製作所

出典:田村製作所「独自プレス技術(ネオファインプレス)」

定規の前に置いた、板厚0.04mmのステンレス薄板を突合せ溶接した輪状のエンドレスベルト

溶接・接合・ろう付け極薄板の突合せ溶接ステンレス

エースモデル板厚0.04mmのばね鋼を突合せ溶接してエンドレスベルトに

板厚0.04mmの極薄板溶接ベルト

SUS304H・板厚0.04・幅10・全長200のばね鋼を突合せ溶接したエンドレスベルト。0.04mmは同社で溶接できるほぼ最薄の部類と同社は記載。

公式サイトで事例を見る ↗

株式会社ニッセイ機工

出典:ニッセイ機工「極薄板溶接エンドレスベルト 板厚0.04ミリ」

厚さ0.1mmのステンレス板にあけたφ0.02mmの孔の顕微鏡写真

切削・研削微細孔加工ステンレスフィルター

エースモデル厚さ0.1mmのステンレスにφ0.02mmの孔を25孔

ステンレス板のφ0.02mm微細孔

厚さ0.1mmのステンレスに孔径φ0.02mm・ピッチ0.1mmで25孔。実測の孔径はφ0.0174〜0.0184mm。

公式サイトで事例を見る ↗

株式会社ヤゲタ精器

出典:ヤゲタ精器「ステンレス・微細孔明け加工<φ0.02mm>」

目盛りと並べて撮った、ステンレスの極細線の接合部(緑の丸の中)の拡大写真

溶接・接合・ろう付け超微細溶接ステンレス

エースモデル線径0.03mmのSUS304線を接合部径0.05mmで接合

線径0.03mmの極細線の接合

SUS304の線径0.03mmの極細線を、接合部径0.05mmで接合した事例。超微細溶接の適用範囲は0.02mm程からと同社は記載。

公式サイトで事例を見る ↗

株式会社キャステム(富山)

出典:キャステム「超微細溶接技術」

重ねたステンレスの極薄の箔に、マイクロスポット溶接の点が並ぶ表面の拡大写真

溶接・接合・ろう付けマイクロスポット溶接ステンレス

エースモデル板厚0.02mmの箔を穴・スパッタなしでスポット溶接

板厚20μmの箔のスポット溶接

SUS304の板厚0.02mmの箔を重ね、スパッタや穴をあけずにマイクロスポット溶接機で接合したサンプル。

公式サイトで事例を見る ↗

有限会社小林製作所

出典:小林製作所「極薄板スポット溶接サンプル表面(20μm)」

ステンレスの円板に並ぶ64個のΦ0.08mmの穴と、比べるために置いたΦ0.5mmのシャープペンシルの芯

切削・研削微細穴加工ステンレス

エースモデルSUS303にΦ0.08mmの穴を64個加工

Φ0.08mmの穴を64個加工

SUS303のΦ10×1の円板に、Φ0.08mmの穴を64個、超精密高速スピンドルで加工。黒い棒はΦ0.5のシャープペンシルの芯。

公式サイトで事例を見る ↗

株式会社ナラハラオートテクニカル

出典:ナラハラオートテクニカル「アルミ切削加工の微細加工」

段付きで中央につばのあるステンレス製スピンドルシャフト

切削・研削円筒研削ステンレスシャフト・軸

エースモデルφ55のシャフトで真円度1μm・直角度1μm、Ra0.01

真円度1μmのエアスピンドルシャフト

精密電子部品の検査装置の超精密エアスピンドル用。SUS304、φ55×110。円筒研削で真円度1μm・直角度1μm、表面粗さRa0.01。

公式サイトで事例を見る ↗

高広工業株式会社

出典:高広工業 超精密加工・研削加工ソリューション「スピンドルシャフト」

黒い背景に並べた、さまざまな大きさの超精密コロ

切削・研削センタレス研削ステンレスロール・ローラー

エースモデル真円度・円筒度・径相互差とも0.0001mmと同社は記載

真円度0.1μmの超精密コロ

非球面レンズ加工機などに使う超精密コロ。真円度・円筒度・径相互差はいずれも0.0001mm、表面粗さRa0.02と同社は記載。

公式サイトで事例を見る ↗

三和ニードル・ベアリング株式会社

出典:三和ニードル・ベアリング「超精密部品の加工事例から分かる精度限界と加工の考え方を解説」

ステンレスの極細深絞り品。銀色と黒色の細い筒が2本立っている

板金・プレス・鍛造極細深絞りステンレスパイプ・チューブ

エースモデル板厚0.1mmのSUS304で外径φ2.0・長さ24mmに深絞り

外径φ2.0・板厚0.1mmの極細深絞り

医療用体温計の先端品。SUS304の板厚0.1tで、外径φ2.0・内径φ1.8・長さ24mmの深絞りにステンレスで成功と記載。

公式サイトで事例を見る ↗

株式会社ナカザ

出典:ナカザ「深絞り加工」

NC旋盤で削り出した薄肉のステンレスの円筒

切削・研削薄肉の切削加工(NC旋盤)ステンレスパイプ・チューブ

エースモデル肉厚0.035mmの円筒を、Φ30×30mmからNC旋盤で削り出した

肉厚0.035mmのステンレス円筒

Φ30×30mmの材料からNC旋盤加工で製作した、肉厚0.035mmのステンレスの円筒。

公式サイトで事例を見る ↗

株式会社大幸精機

出典:大幸精機「ステンレス薄肉加工」

指でつまんだ薄さ0.05mmのステンレスの薄肉リング

切削・研削薄肉切削加工ステンレスパイプ・チューブ

エースモデルSUS303・φ13mmで薄さ0.05mmの薄肉加工(試作のサンプル)

薄さ0.05mmのステンレスの薄肉加工品

SUS303、φ13mmで薄さ0.05mmの加工サンプル。薄肉加工の限界に挑戦した試作品と同社は記載。

公式サイトで事例を見る ↗

株式会社金子製作所

出典:金子製作所「加工技術」

交差させて溶接した細い2本の金属線

溶接・接合・ろう付け微細溶接(細線・薄板)ステンレス

エースモデル0.05mmのステンレス単線と0.1mmのニッケル合金単線を溶接

0.05mmと0.1mmの単線どうしの溶接

ニッケル合金0.1mm単線とステンレス0.05mm単線の溶接の事例。ステンレス0.05mm単線は釣り糸で一番細い糸とほぼ同じ細さと同社は記載。

公式サイトで事例を見る ↗

三興工業株式会社

出典:三興工業「微細溶接技術|t=0.08〜 溶接事例多数」

細いステンレスパイプとチタンワイヤの接合部(全体と拡大)

溶接・接合・ろう付け微細レーザー溶接ステンレスパイプ・チューブ

エースモデル肉厚0.08mm・φ0.5mmのSUSパイプにφ0.3mmのTiワイヤを接合

極細パイプとチタンワイヤの接合

SUSパイプ(φ0.5mm、t0.08mm)とTiワイヤ(φ0.3mm)の接合の事例。板厚t0.05mm〜の超薄板溶接ができると同社は記載。

公式サイトで事例を見る ↗

テクノコート株式会社

出典:テクノコート「板厚t0.05mm〜の超薄板溶接・超精密溶接」

内径0.7mmの裾付きパイプ(ステンレスの深絞り品)をものさしに当てた写真

板金・プレス・鍛造深絞り(極小径・プレス)ステンレスパイプ・チューブ

エースモデル板厚0.1mmで内径0.7mm・深さ4mmの深絞りを月300万個

内径0.7mmの裾付き深絞りパイプ

SUS304、板厚0.1mm、絞り深さ4mm、内径0.7mm、絞り比率1:6、寸法公差は最小部0.04mm。生産数は月300万個。

公式サイトで事例を見る ↗

ワールドウイング株式会社

出典:ワールドウイング「精密深絞り加工の先端事例」

全長80mm・直径7mmの段付きの深絞り品(燃料噴射部品)。寸法の矢印入り

板金・プレス・鍛造深絞り(プレス)ステンレスパイプ・チューブ

エースモデル板厚0.4mmの SUS430 を深さ/直径比11.4・全長80mmに深絞り

深さ/直径比11.4の超深絞り品

燃料噴射部品。材質 SUS430、板厚0.4mm、深さ/直径比(L/D)11.4。中間焼鈍で材料を破断させずに成形し、全長80mm。

公式サイトで事例を見る ↗

日伸工業株式会社

出典:日伸工業「深絞り加工」

板厚0.03mmのステンレスの絞りパイプと板厚0.225mmのパイプを全周溶接した部品の拡大写真(寸法線入り)

溶接・接合・ろう付け微細レーザー溶接(薄肉パイプ)ステンレスパイプ・チューブ

エースモデル板厚0.03mmの絞りパイプを t0.225 のパイプに全周溶接

板厚0.03mmの薄肉パイプの全周溶接

SUS304 の t0.03 の絞りパイプ(外径2.3)と t0.225 のパイプ(外径2.0)を全周溶接した事例。

公式サイトで事例を見る ↗

株式会社マツダ

出典:マツダ(静岡県富士市)「φ0.5の極薄・極小パイプに歪みのない溶接はできるか?」

外径0.52mmのステンレスの極薄パイプをシャープペンの芯と並べた写真と、パイプ同士の溶接部の拡大(溶接部の幅0.15mmの寸法線入り)

溶接・接合・ろう付け微細レーザー溶接(極薄パイプ)ステンレスパイプ・チューブ

エースモデル板厚0.05mm・外径φ0.52mmのパイプ同士を溶接

外径φ0.52・板厚0.05mmのパイプ溶接

ステンレスの極小・薄肉パイプ同士の溶接事例。板厚0.05、外径φ0.52。写真の寸法線では溶接部の幅が0.15mm。

公式サイトで事例を見る ↗

株式会社マツダ

出典:マツダ(静岡県富士市)「φ0.5の極薄・極小パイプに歪みのない溶接はできるか?」

髪の毛と並べて写した直径9μmのステンレス線の拡大写真

板金・プレス・鍛造極細線の伸線・撚線ステンレス

エースモデル直径9μm(0.009mm)のステンレス線。「世界最小」と同社は記載

直径9μmのステンレス極細線

シングル伸線で直径9μm(0.009mm)のステンレスワイヤを開発。9μmを49本撚り合わせたφ0.081mmのワイヤロープも製造可能。

公式サイトで事例を見る ↗

大阪コートロープ株式会社

出典:大阪コートロープ「ワイヤロープ」

白い台に積まれた、内側にめねじを切った円筒形の極小のステンレスのナット

切削・研削極小ナットの製作(めねじ加工)ステンレスボルト・ねじ・ピン

エースモデル外径φ0.8mmの筒の中に M0.5(ピッチ0.125mm)のめねじ

M0.5・外径φ0.8mmの極小丸ナット

SUS303の丸ナット。サイズ M0.5×1.0×外径φ0.8。パイプ状で中にめねじを切ってある。M0.5のピッチは0.125ミリ。

公式サイトで事例を見る ↗

松本産業株式会社(精密ねじ)

出典:松本産業「納入・製造・提案実績」

SUSに開けたφ5μmの穴の拡大写真

放電加工細穴放電加工(微細穴)ステンレス

エースモデル自社製の微細放電加工機でSUSに⌀5μmの穴

SUSのφ5μmの微細放電穴

自社製の微細放電加工機で開けたSUSの⌀5μm(0.005mm)の穴。導電性の材質なら加工できると同社は記載。

公式サイトで事例を見る ↗

株式会社シンテック

出典:シンテック「製品紹介-5:微細穴加工」

吐出口30μmの超微小ノズルの外観と、吐出口の電子顕微鏡像・X線の断面像

鋳造・焼結・セラミックスMIM(金属粉末射出成形・微細ノズル)ステンレスノズル

エースモデル吐出口0.030mm(30µm)のステンレス製ノズルをMIMで成形

吐出口0.030mmの超微小ノズル

SUS316LのMIM品。底面Φ4.6mm・高さ2.2mm・上面Φ1.35mmで、吐出口は0.030mm。30µmの量産実績があると同社は記載。

公式サイトで事例を見る ↗

太盛工業株式会社

出典:太盛工業「マイクロノズル」

金属の表面に細い溝が平行に並ぶ微細凹凸形状の拡大写真

切削・研削切削加工(微細溝加工)ステンレス

エースモデルステンレス鋼(SUS420J2)に溝幅0.03mm・ピッチ0.03mmの微細な凹凸

溝幅0.03mmの微細凹凸形状

被削材SUS420J2。溝幅0.03mm、ピッチ0.03mmの微細凹凸形状。

公式サイトで事例を見る ↗

Y-MOLD株式会社

出典:Y-MOLD「微細加工技術」微細凹凸形状

拡散接合で作った外形1mm以下の中空流路の極小部品

溶接・接合・ろう付け拡散接合ステンレス

エースモデル板厚0.1mm×4層の拡散接合で、外形0.75×0.75mmの中空流路

外形1mm以下の中空流路の極小部品

SUS304 t=0.1mm×4層の中空流路製品。サイズは0.75×0.75/1.0×0.75/Φ1.0mm。拡散接合で製作。

公式サイトで事例を見る ↗

株式会社アロン社

出典:アロン社「拡散接合」

定規の目盛りの横に置いた板厚0.029mmのステンレス製の極薄板バネ

板金・プレス・鍛造精密プレス(順送・曲げ・ばね)ステンレスばね

エースモデル板厚0.029mmのステンレスを順送金型で一発曲げ

板厚0.029mmのステンレス極薄板バネ

SUS301-HT2000、板厚0.029mm、ピッチ5.5mm。試作順送金型で、一発曲げ加工で製造した電子部品向けの板バネ。

公式サイトで事例を見る ↗

株式会社ナカトガワ技研

出典:薄板プレス加工センター「ステンレス製 極薄板バネ」

ステンレスの薄板にエッチングで残した細い幅の部分の顕微鏡写真

切削・研削フォトエッチング(微細加工)ステンレス

エースモデル板厚0.03mmのステンレスで残し幅12〜20μm(サンプル)

板厚0.03mmで残し幅12〜20μm

SUS304-HTA(板厚0.03mm)をエッチングし、残し幅0.012〜0.020mmに仕上げたサンプル。

公式サイトで事例を見る ↗

平井精密工業株式会社

出典:平井精密工業「エッチング加工による微細残し幅について」

ステンレスの薄板にエッチングであけた5個の微細な穴の顕微鏡写真

切削・研削フォトエッチング(微細加工)ステンレス

エースモデル板厚0.02mmのステンレスに穴径25〜35μmの穴(サンプル)

板厚0.02mmにφ0.03mmの穴

SUS304-HTA(板厚0.02mm)にエッチングで穴径0.025〜0.035mmの穴を5個あけたサンプル。製品サイズはφ30mm。

公式サイトで事例を見る ↗

平井精密工業株式会社

出典:平井精密工業「エッチング加工 微細な穴加工」

レーザー溶接した円形の薄いダイアフラム(定規つき)と、溶接ビードの拡大写真

溶接・接合・ろう付け微細レーザー溶接ステンレス

エースモデル厚さ20μmの薄板をレーザーで低歪に直接溶接

厚さ20μmの薄板ダイアフラムの低歪溶接

極局所へのレーザ照射により、20μmの薄板を低歪で直接溶接した事例。母材・ダイアフラムともSUS304。

公式サイトで事例を見る ↗

東成エレクトロビーム株式会社

出典:東成エレクトロビーム「事例:接合」

扇のように並べた極細のステンレスパイプ

切削・研削極細パイプの製造ステンレスパイプ・チューブ

エースモデル外径0.05mm・内径0.02mmのステンレスパイプ(世界一細いと同社は記載)

外径0.05mmの超極細パイプ

外径0.05mm、内径0.02mmの超極細ステンレスパイプ。対応する材質はSUS304とSUS316L。

公式サイトで事例を見る ↗

大場機工株式会社

出典:大場機工「極細パイプ」

スリットを刻んだ反射型エンコーダ用の金属ディスク2枚

切削・研削フォトエッチングステンレス

エースモデル厚さ0.1mmの金属スケールに最小スリット幅0.035mm

反射型エンコーダ用金属スケール

SUS鏡面材を高精度エッチングし、低反射の黒処理を施した厚さ0.1mmの金属スケール。最小スリット幅0.035mm。

公式サイトで事例を見る ↗

株式会社メルテック

出典:メルテック「反射型エンコーダ用金属スケールの加工事例」

ステンレス薄板(SUS304、厚さ0.1mm)に微細な穴をあけた加工例

レーザー加工フェムト秒レーザー微細穴あけステンレス

エースモデル厚さ0.1mmのステンレスに穴径5μmの穴

ステンレス薄板の微細穴あけ

SUS304(厚さ0.1mm)への穴あけ事例。穴サイズは5μmと記載されている。

公式サイトで事例を見る ↗

ニッシン・パーテクチュアル株式会社

出典:ニッシン・パーテクチュアル「フェムト秒レーザー受託加工サービス」

細穴を加工したSUSパイプ

放電加工細穴放電加工ステンレスパイプ・チューブ

エースモデル肉厚1mmのSUSパイプに、φ0.5の穴6つを100mm貫通

SUSパイプの6穴φ0.5 100mm貫通

外径φ10・内径φ8・肉厚1mmのSUSパイプに、φ0.5の穴6つを100mm貫通させた例。

公式サイトで事例を見る ↗

株式会社エストロラボ(屋号 細穴屋)

出典:エストロラボ(細穴屋)「加工サンプル」

微細なメッシュ形状のステンレス板を絞り加工したドーム形状の部品(φ12mm)

板金・プレス・鍛造絞り(プレス)ステンレス

エースモデル板厚0.2mm・穴径0.2mmの微細メッシュを破断なく絞り加工

ステンレスメッシュの絞り加工品

板厚0.2mm・穴径0.2mmの微細メッシュを、破断や穴の変形なく絞り加工した事例(ステンレス)。

公式サイトで事例を見る ↗

株式会社JKB

出典:JKB「精密プレス加工 技術紹介」

ここに並ぶのは、製造業の企業が公開している実績のうち、公式サイトなどの公開情報に写真があるものです。写真と題は各社の公式サイトの事例ページへ移ります。社名の下の「企業ページ」は当サイトの企業の紹介ページ、「公式サイト」は各社の公式サイトです。公開情報をもとに編集部がまとめました(確認日:2026年10月8日)。写真の転載を断っている企業や、写真を公開していない企業は載せていないので、ここにない=実績がない、ではありません。企業の一覧は企業から探すから。

ほかの材料から探す

多数の穴が開けられた大判のアルミ板状部品写真:埼玉プレーナー工業所「大型アルミ削り出し加工|航空宇宙・防衛・半導体製造装置向け大物切削加工」アルミニウム131件アルミニウムを加工・処理した実績溝を施したチタン製の流路部品の試作品写真:フォワード「0.2~0.3mmの溝をバリなしで加工した流路部品の試作」チタン40件チタンを加工・処理した実績大径の穴をボーリング仕上げした、産業機械用の大型構造部品写真:大型機械加工センター.com(応原工業)加工事例「機械構造部品(SS、200×900×1500)」鉄鋼200件鉄鋼を加工・処理した実績内径に油溝を設けたフランジ付きのアルミリン青銅製ブッシュの写真写真:今製作所「ブッシュ・カラー・ボス 製作事例:油溝付きブッシュ」銅72件銅を加工・処理した実績マクルウの試作のページに載っている、マグネシウム合金AZ61のパイプを曲げ半径2.2Dで逆U字形に曲げたものを手に持った写真写真:マクルウ )マグネシウム18件マグネシウムを加工・処理した実績富士合成の板金部品の樹脂化の事例の部品写真:板金部品の樹脂化|樹脂・プラスチック塗装技術ナビ(富士合成) )樹脂135件樹脂を加工・処理した実績一部が切り欠かれた橙色の液状ウレタンの注型品写真:オカダイゴム「ウレタン成型」ゴム・ウレタン74件ゴム・ウレタンを加工・処理した実績細長いCFRPの板に、大きさの違うテーパ穴と平ザグリの穴が一列に並んだ加工例の写真写真:テックラボ「カーボン・CFRP の穴あけ、テーパ穴、平ザグリ」CFRP23件CFRPを加工・処理した実績エムケーセラの事業案内に載っている、白いリング状の大きな部品や小さなピン・ブロックなどのセラミック加工部品を木の台に並べた写真写真:エムケーセラ )セラミックス53件セラミックスを加工・処理した実績内側に邪魔板が溶着された耐熱ガラスのフラスコ部品を斜め上から見た様子写真:理化学ガラスLab「耐熱ガラス 邪魔板付きセパラブルフラスコ」ガラス・石英42件ガラス・石英を加工・処理した実績飴細工に使う木製の型を並べた写真(古い型と新しい型)写真:ウッド・マイスター「飴細工の木型」木材18件木材を加工・処理した実績透明シートと白いメッシュシートで作った発電機用の特注カバー写真:丸八テント商会「機械発電機用の透明カバーを特注製作」布・繊維・皮革23件布・繊維・皮革を加工・処理した実績

カードの写真は、各社が公式サイトで公開している実績の写真です(写真の下に会社名と出典)。

加工事例に戻る

各実績の写真と内容は、それぞれの出典(企業の公式サイトなど)の公開情報をもとに編集部がまとめたものです(確認日:2026年10月8日)。詳しい仕様や対応できる条件は、各社に直接お問い合わせください。