
MATERIAL / 材料から探す
銅の加工事例
銅を加工・処理した実績を、写真で並べています。
実績の一覧
加工・技術で絞り込む
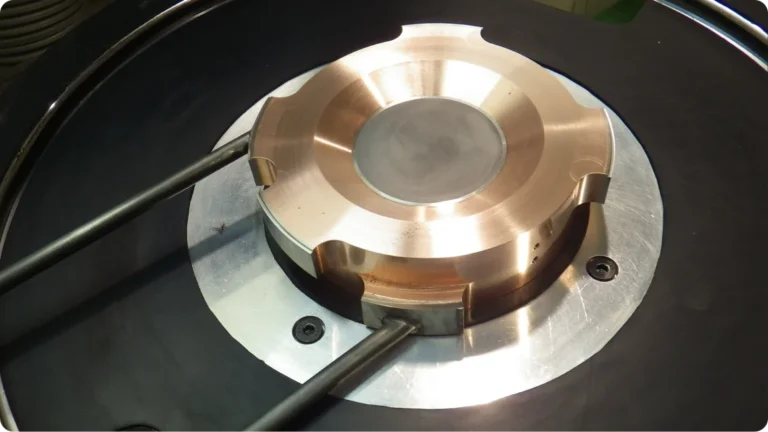
エースモデルJ-PARCで2008〜2014年、最大0.3MWのビーム照射に耐えた標的
J-PARC 用。黒鉛・銅・ステンレス配管を HIP 拡散接合とろう付で一体化。φ174×41t。2008〜2014年、最大0.3MWのビーム照射に耐えた。
金属技研株式会社
出典:金属技研 MTC Solution 特集「世界最高強度のビーム環境に挑む|MTCが支えるミュオン生成用「固定標的」の技術力」
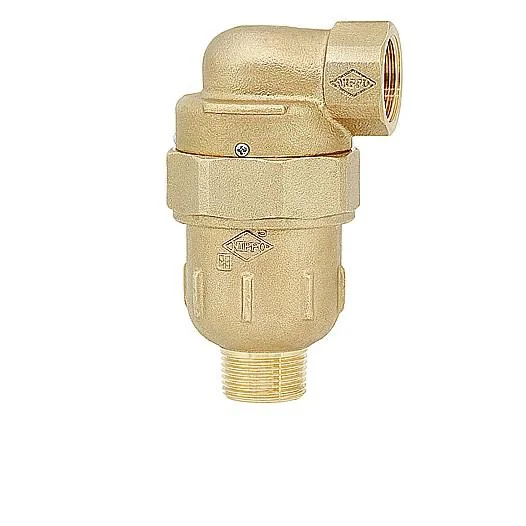
エースモデル第34回中小企業優秀新技術・新製品賞 優秀賞と同社は記載
給水立て管の頂部の空気を自動で排出し、急速多量吸気でサイフォン現象による逆流を防ぐ。第34回中小企業優秀新技術・新製品賞 優秀賞。
株式会社日邦バルブ
出典:日邦バルブ「吸排気弁 NAV-ODC / NAV-S」
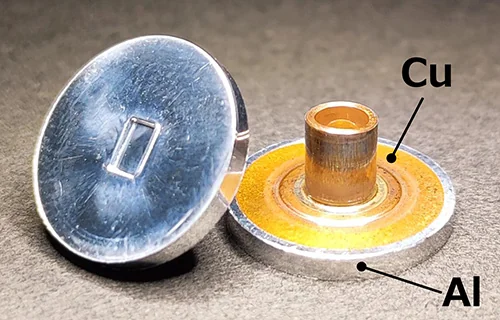
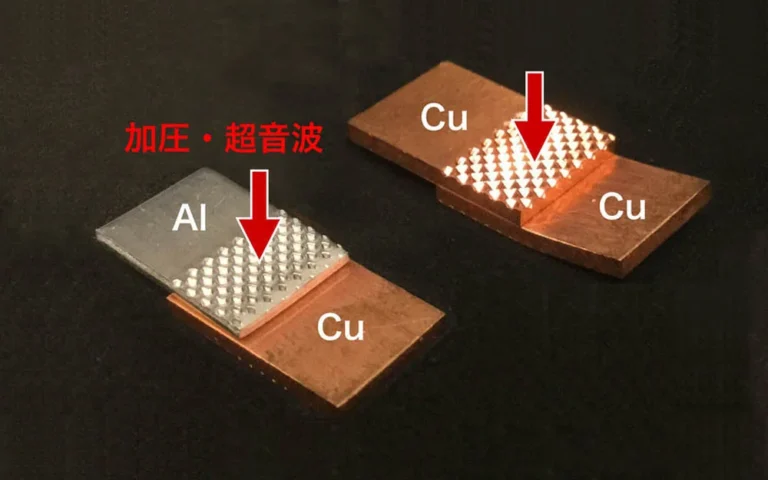
エースモデル第60回機械振興賞の機械振興協会会長賞。金属間化合物の厚さ100nm程度
低温鍛接法で銅電極にアルミを被せたリチウムイオン電池用の電極端子。金属間化合物の厚さは100nm程度。
ファインネクス株式会社
出典:ファインネクス「第60回 機械振興賞「機械振興協会会長賞」を受賞しました」
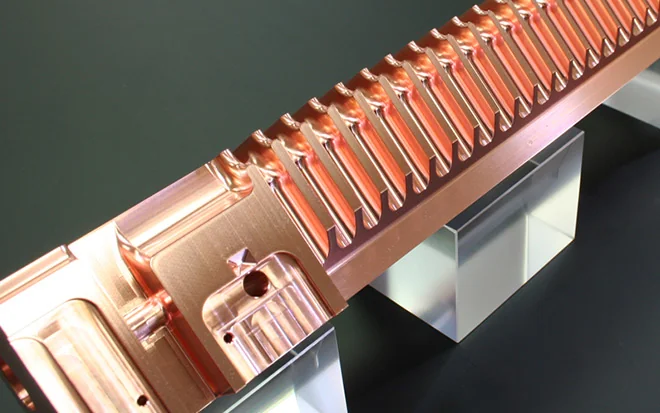
エースモデル無酸素銅の加速管を全体輪郭度0.005mm以下で加工
材質は無酸素銅。全体の輪郭度は0.005mm以下。±0.5℃で温度管理した工場の高精度5軸加工機で加工している。
株式会社ユー・コーポレーション
出典:ユー・コーポレーション TEC事業部「TEC事業部の技術力」
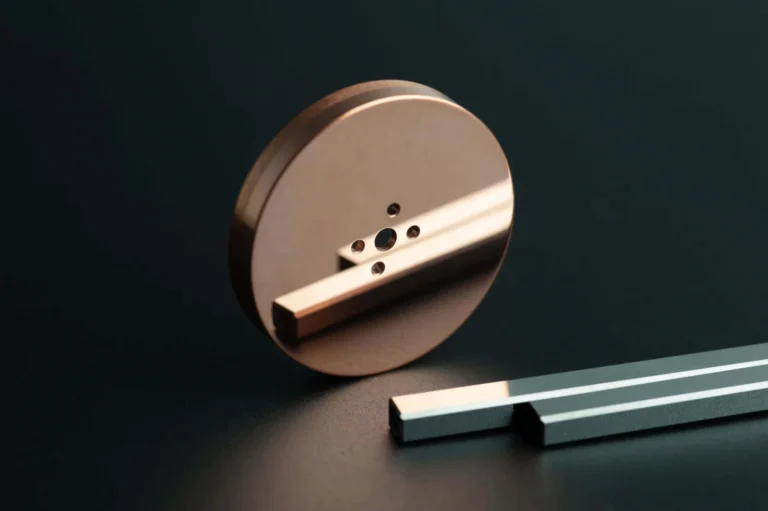
エースモデルキズつきやすい純銅をRa0.009μm・Rmax0.2μmに仕上げ
タフピッチ銅(99.9%純銅)φ30をラップ加工。表面粗さRa0.009μm、Rmax0.2μm。キズつきやすい純銅の鏡面仕上げ。半導体向け。
株式会社諏訪機械製作所
出典:諏訪機械製作所「硬度の低い銅をラップ加工で鏡面仕上げ」
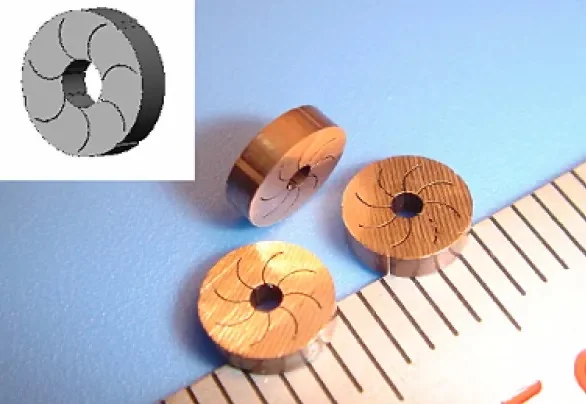
エースモデル溝幅0.08mm・公差±0.002の渦巻き溝を銅に放電加工
板厚1.3mmの銅に、溝幅0.08mm(公差±0.002)の渦巻き状の溝を放電加工(電気加工)で入れた事例。
株式会社ビーズ
出典:株式会社ビーズ「実績紹介」
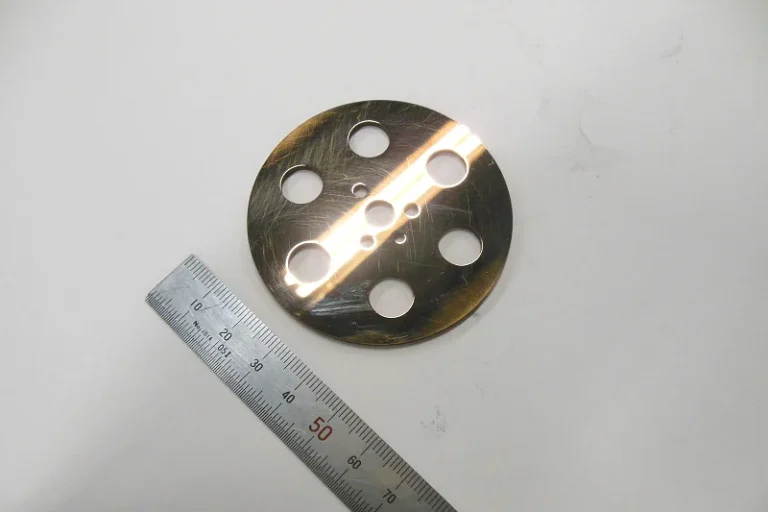
真鍮をΦ50mm×4tに研削とラップ加工し、表面粗さRa0.006・Rz0.0462に仕上げた減速機部品。
株式会社諏訪機械製作所
出典:諏訪機械製作所「真鍮をRa0.006の面粗さにラップ加工した減速機部品ギヤ」
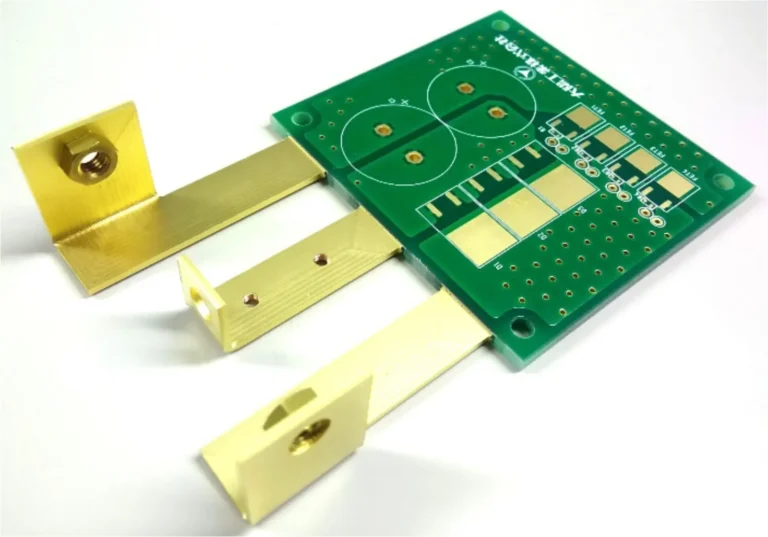
圧延銅のバスバーを基板内に埋め込み、500μm以上の厚銅基板にした。バスバー厚は0.5〜2.0mm、板厚は3.5mmまで。
大陽工業株式会社
出典:大陽工業「バスバー基板」
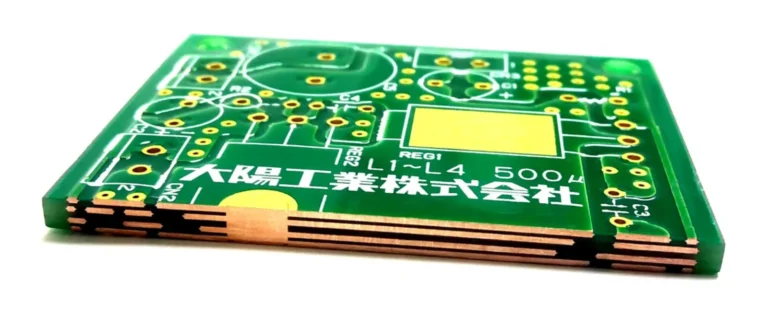
従来の銅厚105〜240μmを超える300・400・500μmの銅箔を使う大電流基板。2〜6層、板厚1.3〜3.5mm、UL取得済み。
大陽工業株式会社
出典:大陽工業「超厚銅箔基板」
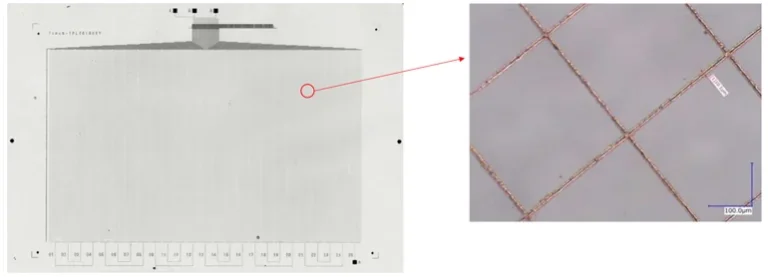
エースモデル線幅10μmの細線の電気回路を、印刷と無電解銅めっきで形成
静電気の像をトナーで現像し、無電解銅めっきで回路にする「電気印刷」。細線10μmの電気回路を印刷でき、3次曲面にも作れると同社は記載。
株式会社電気印刷研究所
出典:電気印刷研究所「製品・試作品」
エースモデル加工径0.03mmの穴を、絵柄1つにつき170穴あけた真鍮の加工例
被削材は真鍮。極小径のセンタードリル(60SPC0.03X0.12CB)のミーリング加工で加工径0.03mm。カニ1匹につき170穴。
株式会社イワタツール
出典:イワタツール「極小径SPセンターの加工例」
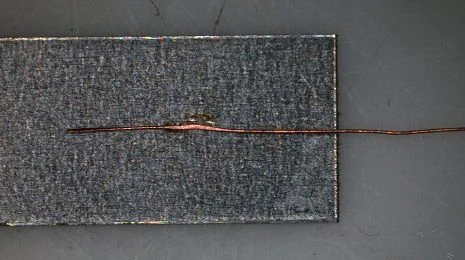
エースモデルφ0.05mmの純銅線を0.1mmのSUS304に、潰さずに溶接
純銅微細線φ0.05mmとSUS304(0.1mm)の溶接の事例。リード線の強度を下げないよう、溶接部分を潰さずに接合すると同社は記載。
三興工業株式会社
出典:三興工業「微細溶接技術|t=0.08〜 溶接事例多数」
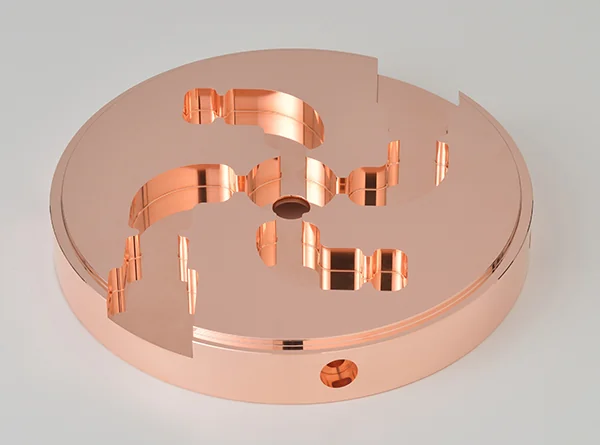
エースモデルφ200の無酸素銅を寸法精度±0.002mm・平面度0.002mmで鏡面切削
無酸素銅(φ200×35)の加速管セルを超精密鏡面切削。寸法精度±0.002mm、平面度・平行度0.002mm、面粗度Ra0.025μm以下。
株式会社森川製作所
出典:森川製作所「加工事例」
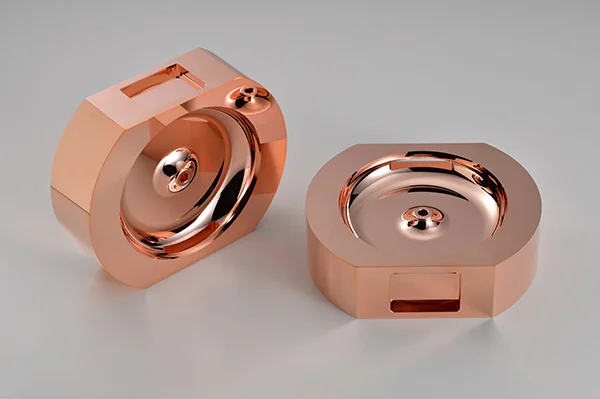
エースモデル無酸素銅φ150×40mmを形状精度±3μmで鏡面切削した加速管セル
無酸素銅をφ150×40mmの寸法で超精密鏡面切削した加速管セル。形状精度は±3マイクロメートル。
株式会社森川製作所
出典:森川製作所「加工事例」
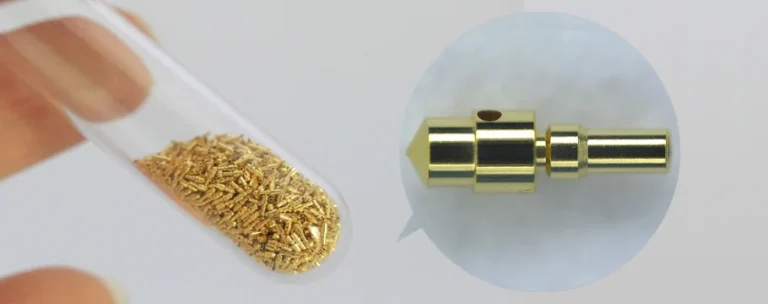
BeCuの電子部品。大きさφ0.5mm×2mm、クロス穴径φ0.15mm、縦穴φ0.25mm×1.8mm。Niメッキ→金メッキ。
株式会社ウィル
出典:ウィル「製品ギャラリー」
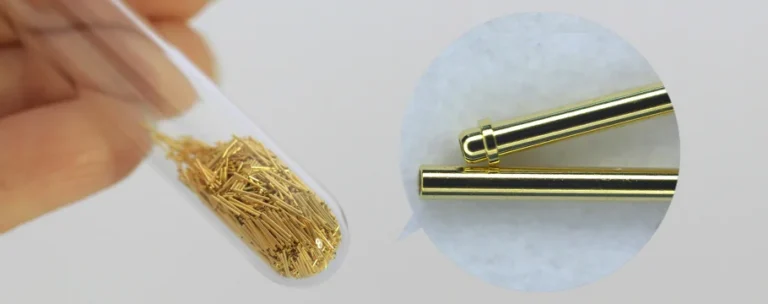
リン青銅の電子部品。大きさφ0.3mm×4mm、穴径φ0.22mm。絞り加工。表面処理はNiメッキ→金メッキ。
株式会社ウィル
出典:ウィル「製品ギャラリー」
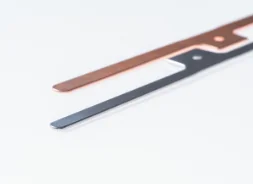
プレス切断のときにバリを出さない同社独自の加工方法(ラウンドトリム)の加工例。用途例は車載電池、材質例は銅・アルミ。
日伸工業株式会社
出典:日伸工業「技術紹介」
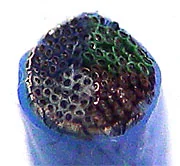
マイクロコアキシャルケーブル(極細同軸ケーブル)を100本程度撚り合わせたケーブルの断面。直径は約2.5mm。
伸光精線工業株式会社
出典:伸光精線工業「マイクロケーブル」
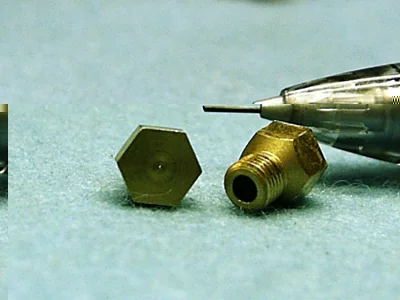
真鍮C3604の微細加工品。中央にφ0.23の孔があり、孔の許容差はφ0.23-0.01。
株式会社MPC
出典:MPC「製品案内 C3604」
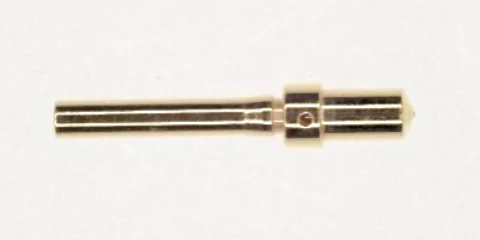
エースモデルφ0.1mmの小径深穴とサイド穴φ0.08の旋盤加工品
加工例はBeCu+Auめっき、φ0.1mm×L12、サイド穴φ0.08。小径深穴はφ0.1mm×12Dまで実績があると同社は記載。
株式会社日本金属化工所
出典:日本金属化工所「微細旋盤加工品」
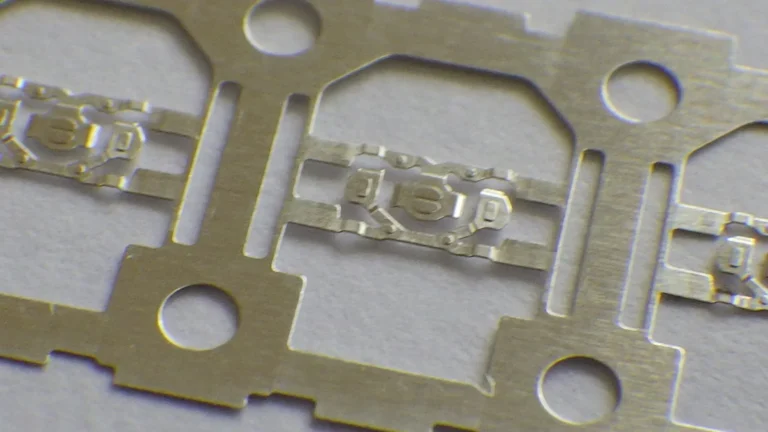
エースモデル板厚0.045mmで溝幅0.05mm・接点高さ±0.005
リン青銅C5212R-EH、板厚0.045mm、ピッチ5.8mm。中央接点の溝幅0.05mm、接点高さ±0.005、曲げ高さ±0.01。
株式会社ナカトガワ技研
出典:薄板プレス加工センター「C5212R-EH製 コンタクト」
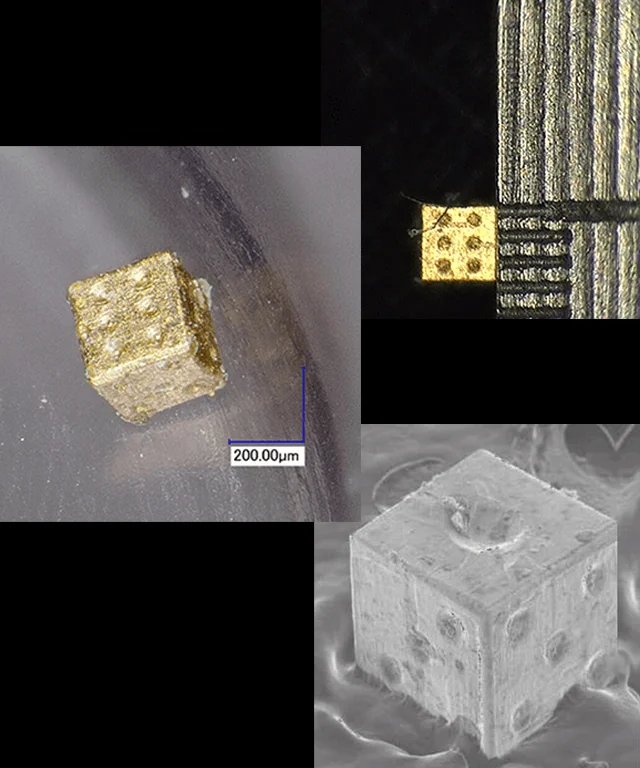
エースモデル一辺100μmのサイコロを直径20μmのエンドミルで切削(世界最小と同社は記載)
100マイクロメートル角の真ちゅうのサイコロを、直径20マイクロメートルのエンドミルで切削。加工時間は約1時間。
株式会社入曽精密
出典:入曽精密「Cubes」
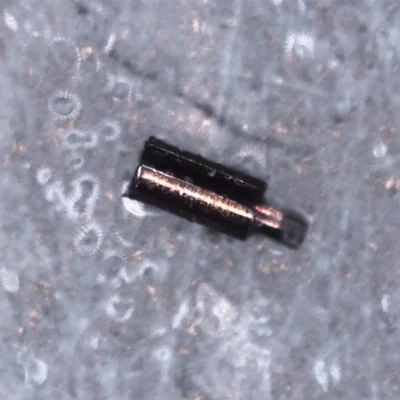
エースモデルΦ0.3mmの部品に0.1mm幅のスリット、公差±0.005mm
ベリリウム銅、Φ0.3mmをNC自動旋盤で加工。内径φ0.2に0.1mm幅のスリット。各寸法公差は±0.005mm。
株式会社由紀精密
出典:由紀精密 精密加工事例「マイクロコンタクト」
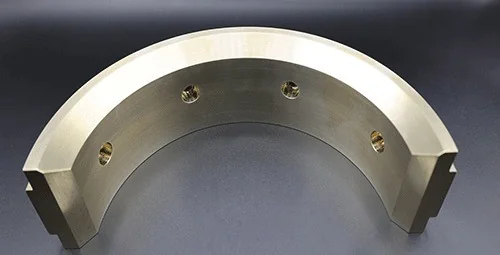
エネルギープラントに使うハウジング。CAC402の鋳物支給品を切削加工。サイズ100×180×250、10ヶ/ロット。
株式会社今橋製作所
出典:今橋製作所「アルミ青銅 CAC402 鋳物加工 5軸加工」
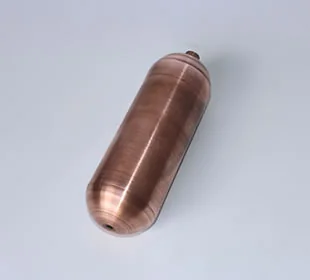
銅製 板厚2.0mm、最大外径φ70、全長245。左側は縮管率28%、熱間加工絞り。
愛巧ヘラ押工業株式会社
出典:愛巧ヘラ押工業「製品ラインナップ」
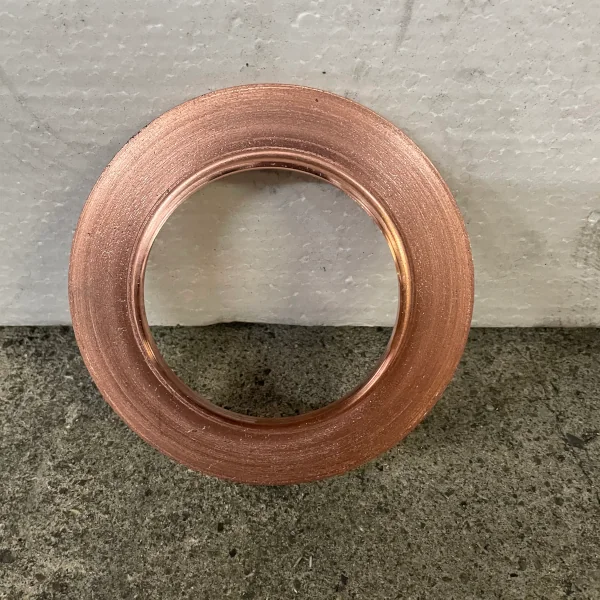
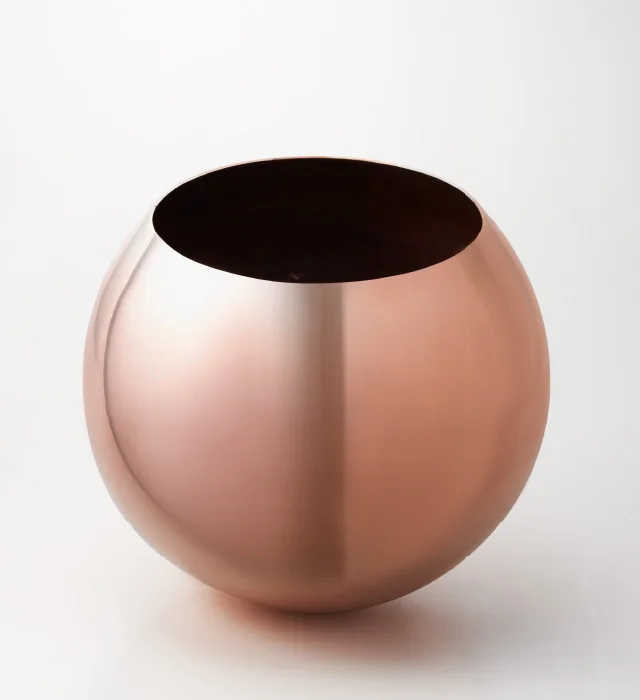
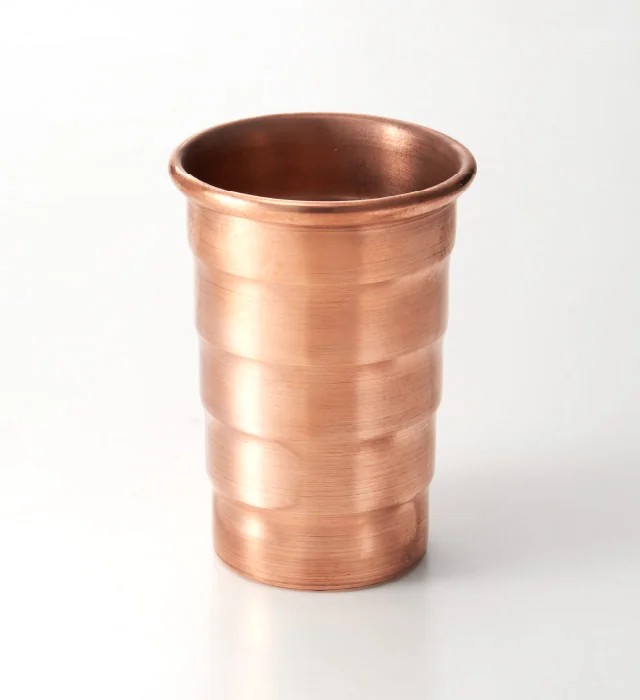
へら絞りの形状実績。銅、板厚1.2mm、高さ108mm、焼鈍1回、へら絞り加工。
ミノル製作所 株式会社
出典:ミノル製作所「へら絞り加工」形状実績
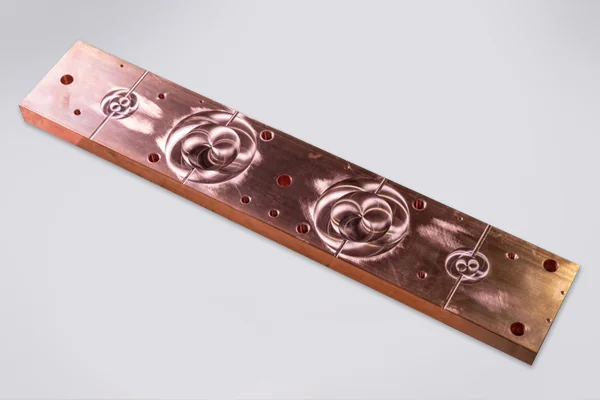
C1100銅の3000×35×130mmのブスバーにφ16の長孔をガンドリルで加工し、五面加工機で仕上げた事例。
株式会社渡邊製作所
出典:渡邊製作所「納品実績:冷却導体」
レーザーブラックマーキングの施工事例の一つ。材質は真鍮 C2801と書かれている。
有限会社岩倉溶接工業所
出典:岩倉溶接工業所「レーザーブラックマーキング」
レーザーブラックマーキングの施工事例の一つ。材質は銅 C1100と書かれている。
有限会社岩倉溶接工業所
出典:岩倉溶接工業所「レーザーブラックマーキング」
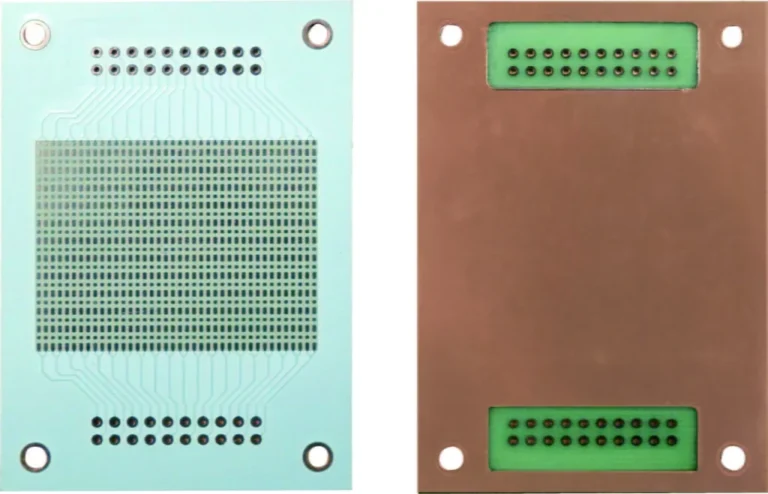
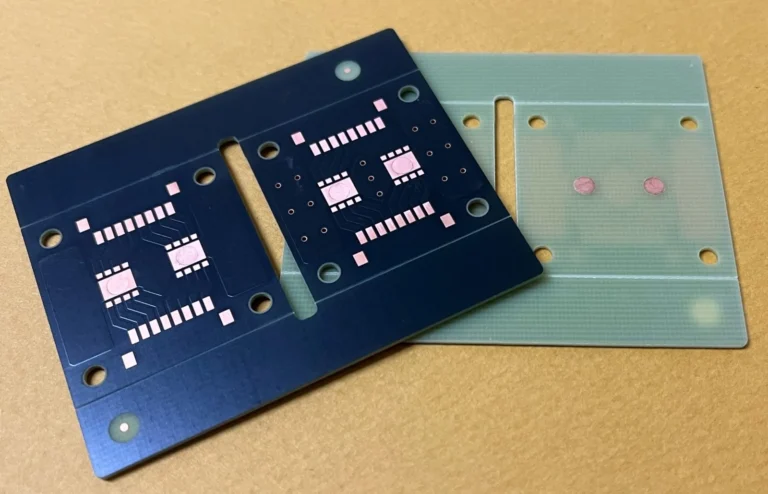
銅ベースとガラスエポキシを組み合わせた構造で、メタルベース基板でありながら裏面にも部品実装ができる。
アロー産業株式会社
出典:アロー産業「ハイブリッド基板(銅ベース+ガラスエポキシ)」
基板内部に銅コインを組み込み、放熱性と電気伝導性を高めた基板。発熱部直下の局所的な放熱にも対応するとある。
アロー産業株式会社
出典:アロー産業「銅インレイ基板」
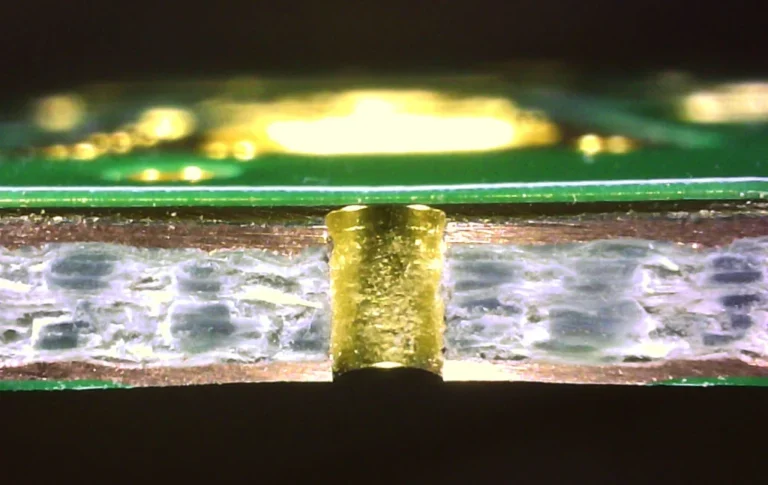
銅箔210μmの両面の厚銅基板の断裁面。銅箔を厚くして大電流と放熱を両立させる基板。
アロー産業株式会社
出典:アロー産業「厚銅基板」
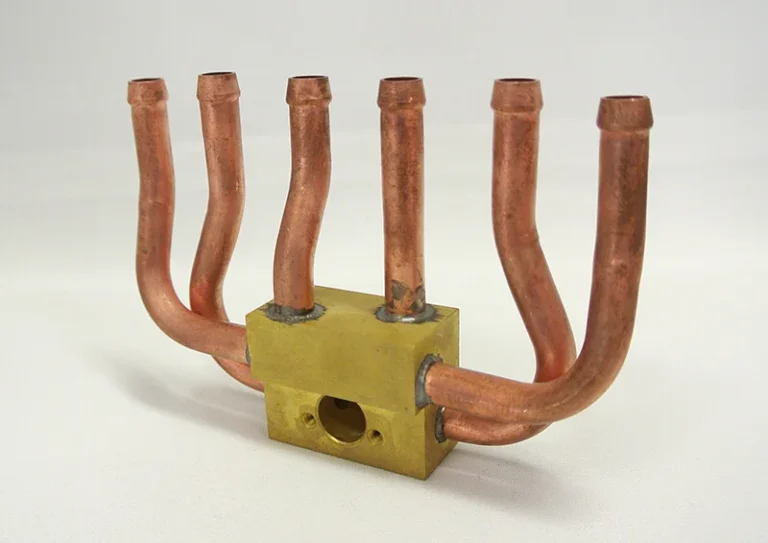
床暖房部品の、真鍮と銅管の溶接加工例。材質は真鍮と銅管。
株式会社ハセテック
出典:ハセテック「ロウ付け溶接」製作実績「床暖房部品 真鍮と銅管の溶接加工例」
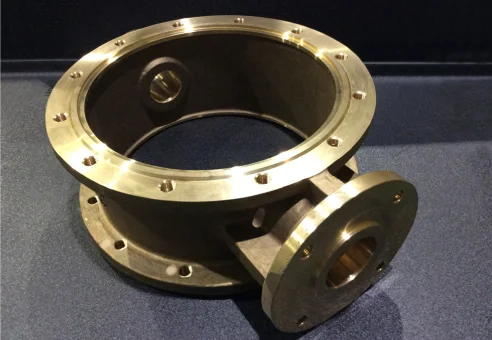
Φ700~800×250のポンプ部品。材質はBC(砲金)で、立型旋盤 V80R で加工した。
株式会社宝角合金製作所
出典:宝角合金製作所「大型鋳物加工」(品名:ポンプ部品)
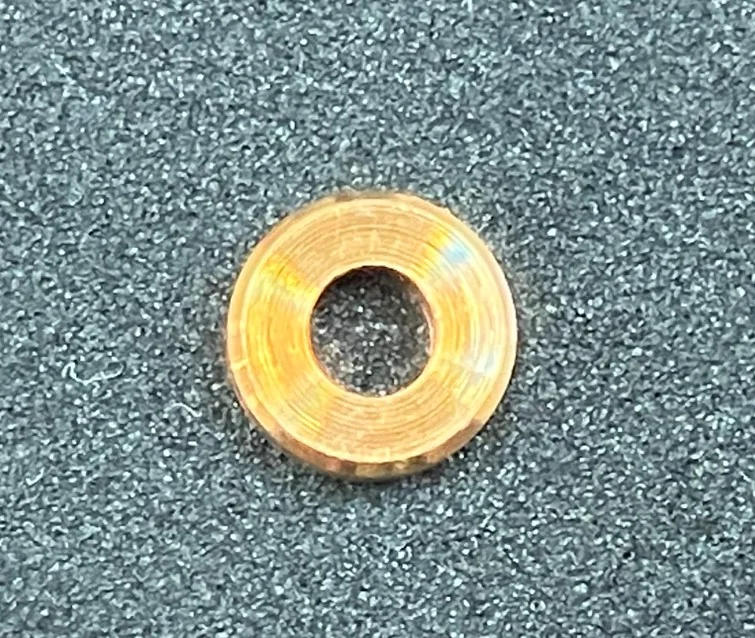
ベリリウム銅(C1720)、φ6×2mm。厚み2mmの箇所をバリが出ないよう背面チャックのつかみを変えて加工し、n6・h7の公差をクリア
キュリアス精機株式会社
出典:量産自動盤加工.com「ブッシュ」事例
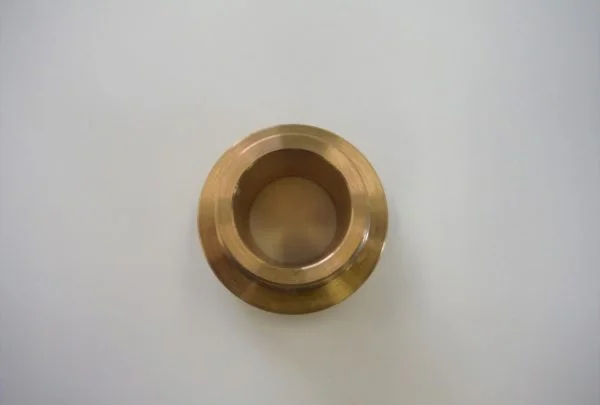
プレス加工機の油圧シリンダー向け。青銅(BC3)を旋盤で削り出し、ねじ切りは旋盤、穴あけはボール盤。単品で納期は半日
株式会社サンテェム(はりま部品加工・機械組立.com)
出典:はりま部品加工・機械組立.com「プレス加工機シリンダー用 ブッシュ」
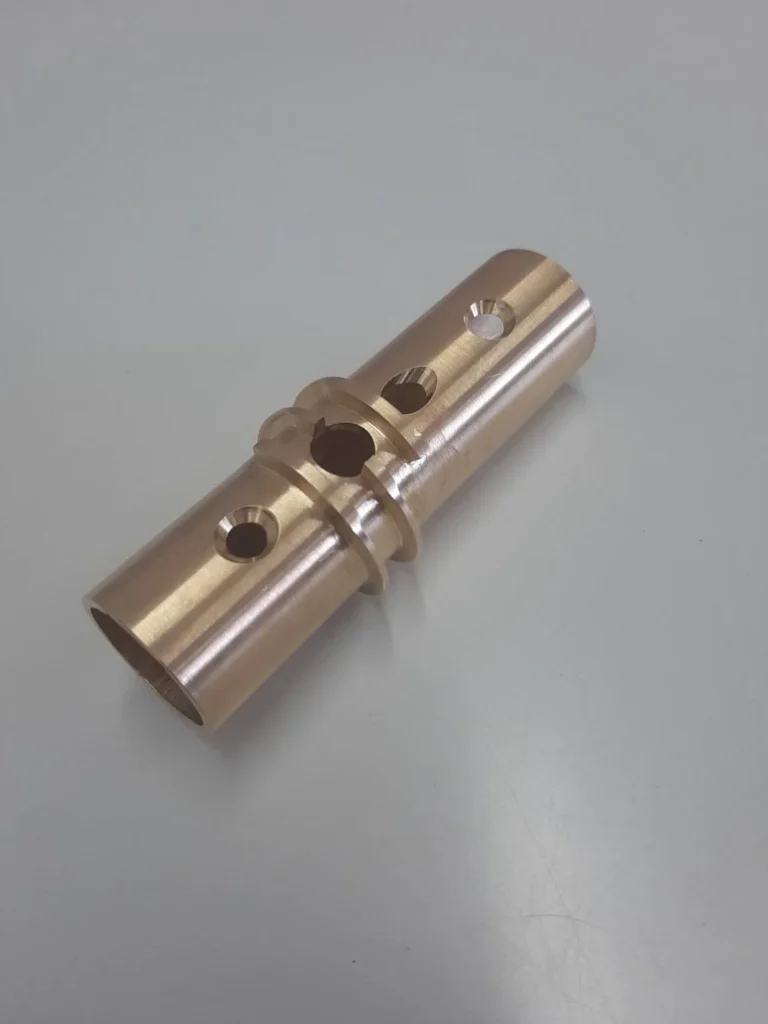
5軸加工機による特注の砲金ブッシュ。サイズはφ15×50、製作期間1週間、1台。ネジ山の角度・有無・幅を可変にした加工
有限会社前川機械工作所
出典:前川機械工作所「砲金(青銅)ブッシュ」
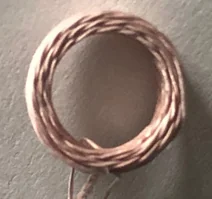
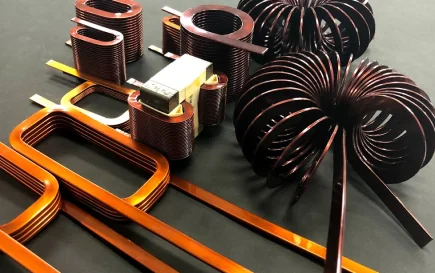
特殊センサー用に、絹巻銅線をハニカム巻きにして製作したコイル。高いQ値を実現している。
日本ユニバーサル電気株式会社
出典:日本ユニバーサル電気「ハニカム巻きコイル」
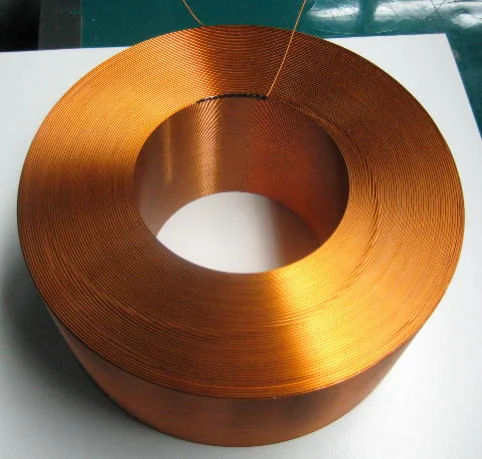
エースモデル導体径Φ0.5mmで巻数12220ターンの整列密着コイル
導体径Φ0.5mm、巻数12220ターンの整列密着コイル。同社は整列密着で巻ける巻数をせいぜい2000〜3000ターンと考えていた。
日本ユニバーサル電気株式会社
出典:日本ユニバーサル電気「特大整列密着コイル」
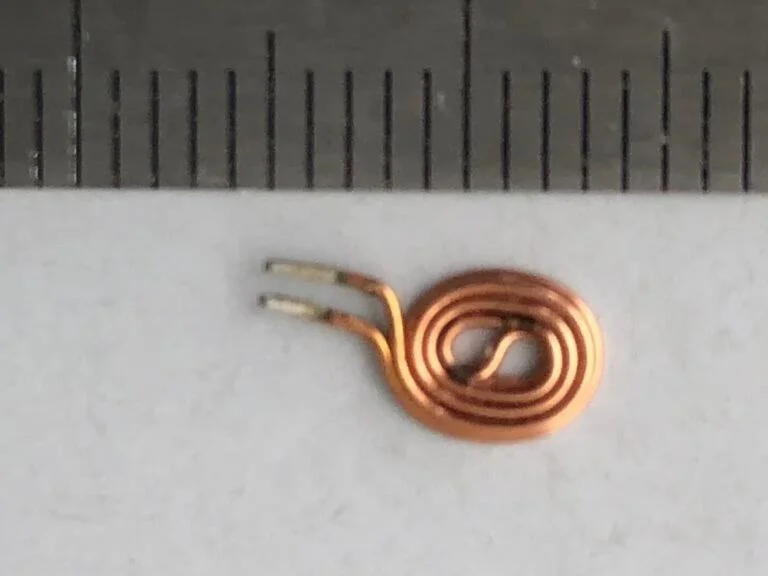
α巻きの極小コイル。「小さい」「細い」「複雑」なコイルも、仕様に合わせて製作方法を検討している。
株式会社セルコ
出典:セルコ「小さなコイル」
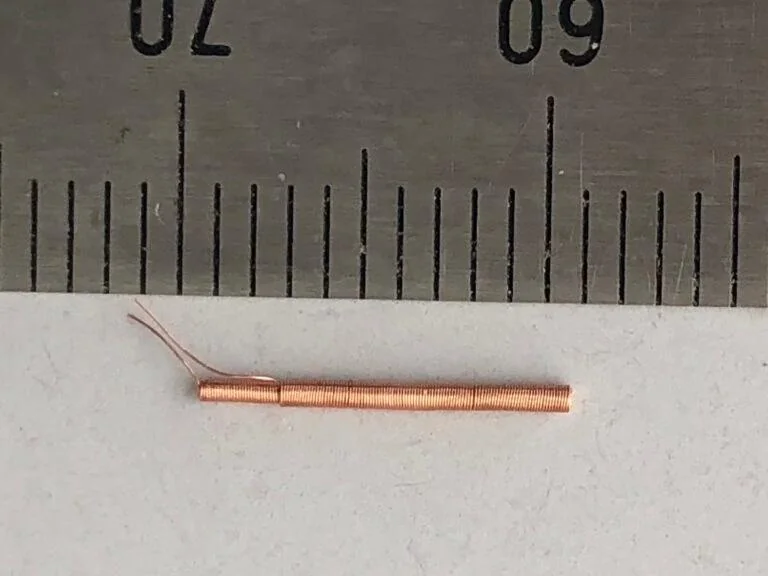
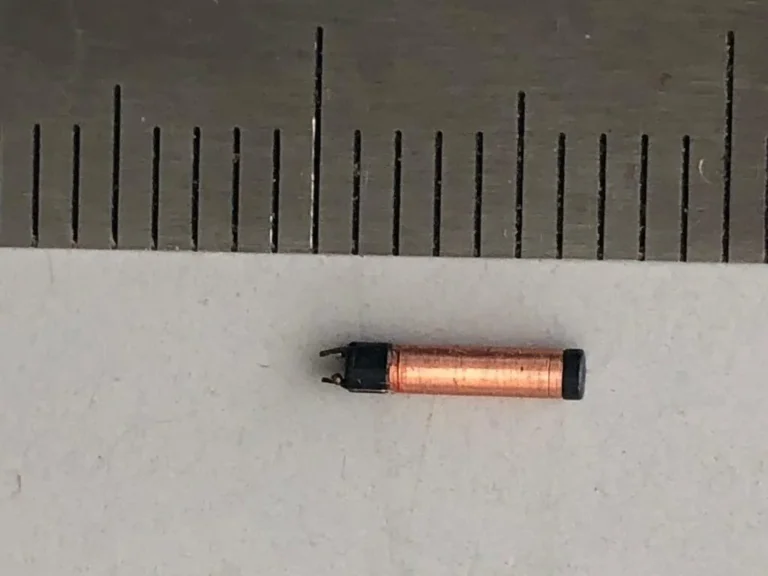
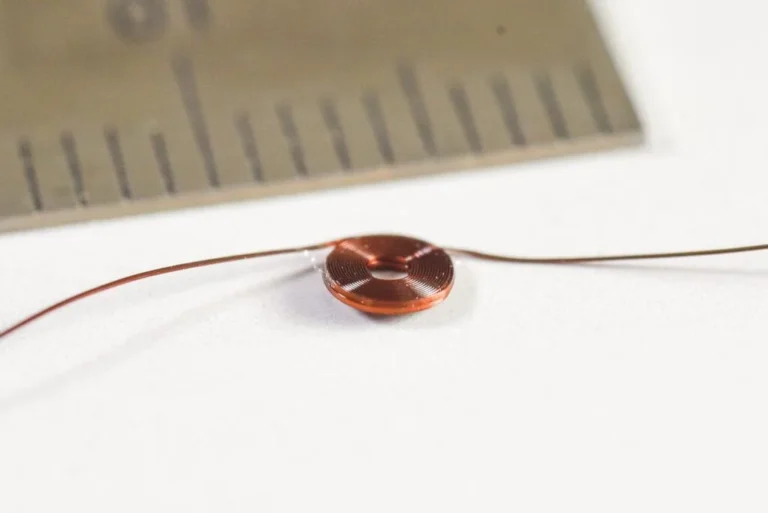
極細線を用いた小型コイルの製作例。精密機器・センサー・小型電子機器などに使われる極小コイルの製作に対応している。
株式会社セルコ
出典:セルコ「小さなコイル」
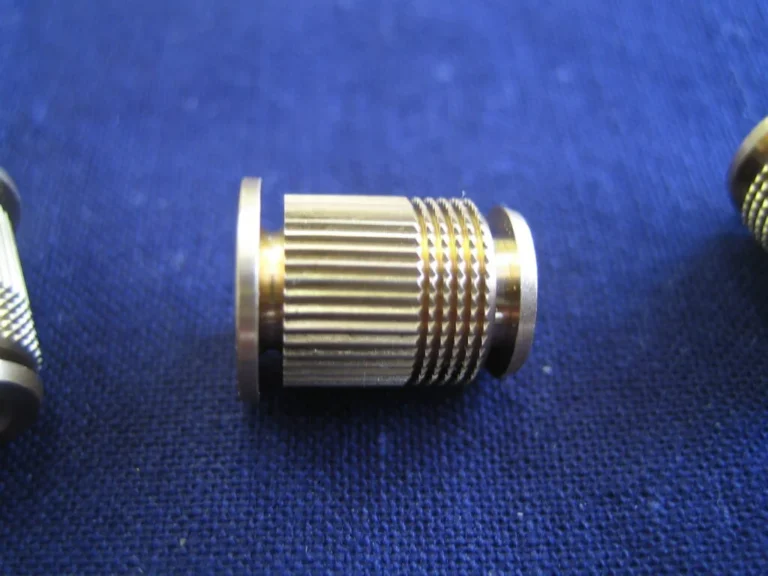
NC自動旋盤の加工品事例のうち、銅系材料の製品として掲載されているローレット加工品。
有限会社瓜生製作所
出典:瓜生製作所「NC自動旋盤の加工品・製品事例」
エースモデル回路厚1000μの厚銅基板(同社は2000μまで実現と記載)
さくら電子の大電流基板のページに載る1000μ厚銅基板。同社は回路厚2000μまでの厚銅基板を実現と記載。写真は横240px。
株式会社さくら電子
出典:さくら電子「製作実績:大電流基板(厚銅基板)」
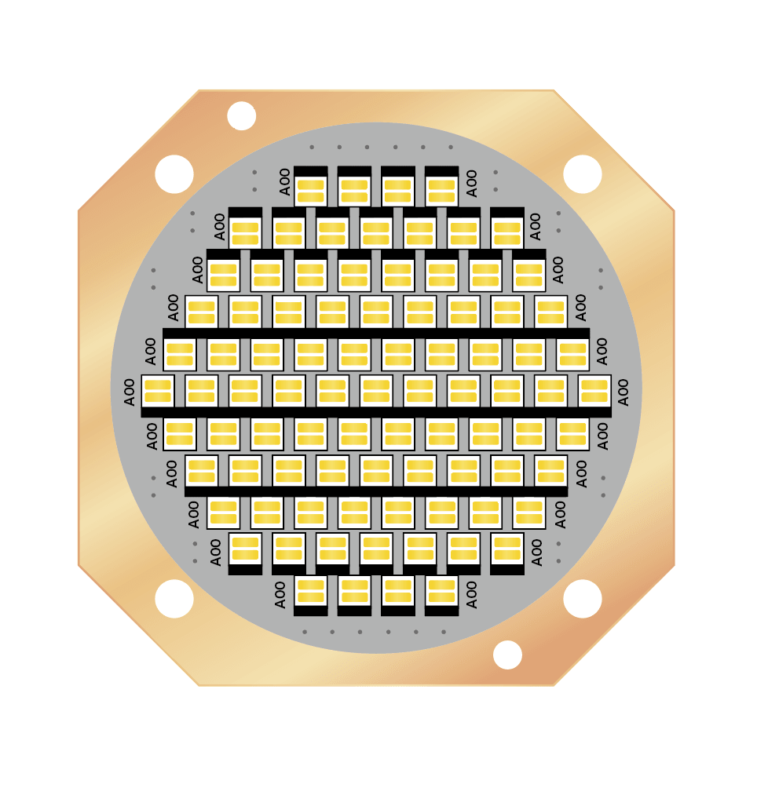
Φ36mmの円形基板に3mm角のLEDを87個設置。基板の中に厚さ2mmの銅板を入れた銅コア基板で放熱性を確保した事例。
エーピーエヌ株式会社
出典:エーピーエヌ「課題解決事例:金属製の放熱基板を採用し、LED基板の放熱性と熱伝導率を向上」
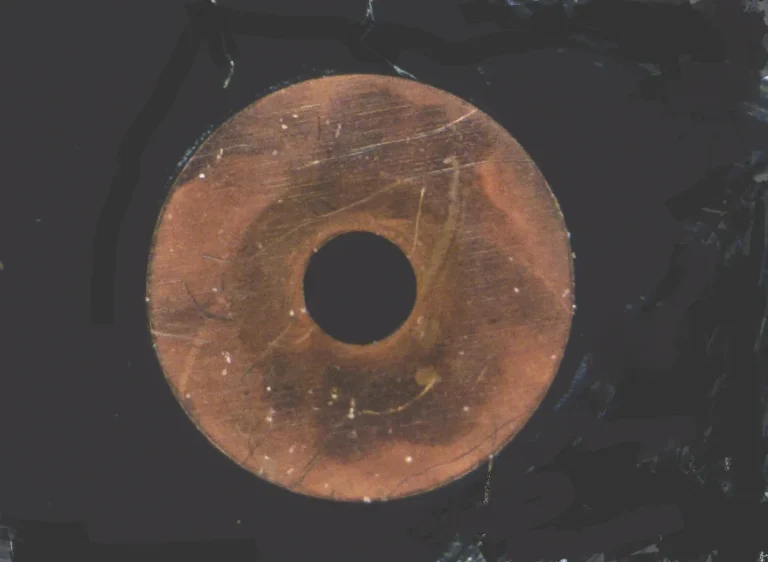
Cuのフォイルへの微細な穴加工。非常に薄い銅フォイルが歪まず、きれいな穴ができていると記載。
DiNOV株式会社
出典:DiNOV「精密加工・微細加工・レーザー微細加工」
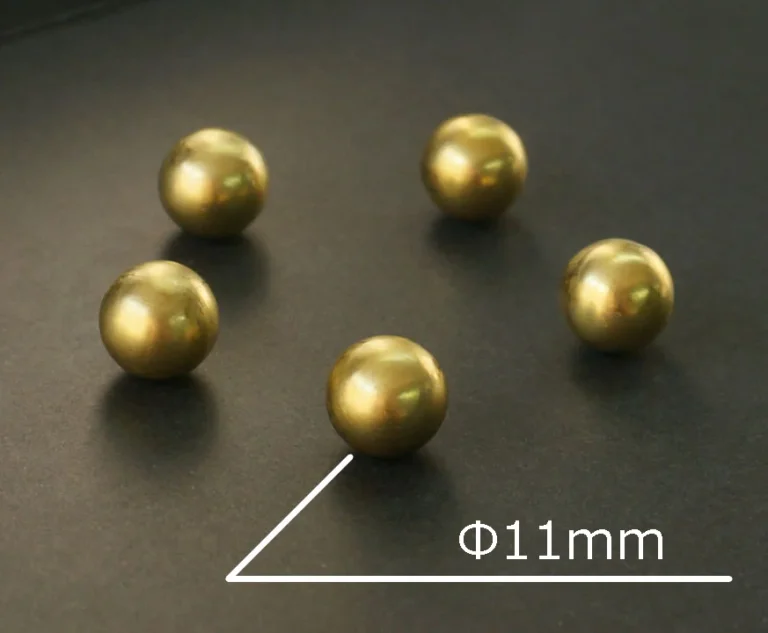
エースモデル1枚の平らな板から、密封された中空の球体(φ11mm)をプレスで
一枚の平らな板材から、完全に密封された中空の球体をプレス加工で製作した事例(黄銅、φ11mm)。
株式会社JKB
出典:JKB「精密プレス加工 技術紹介」
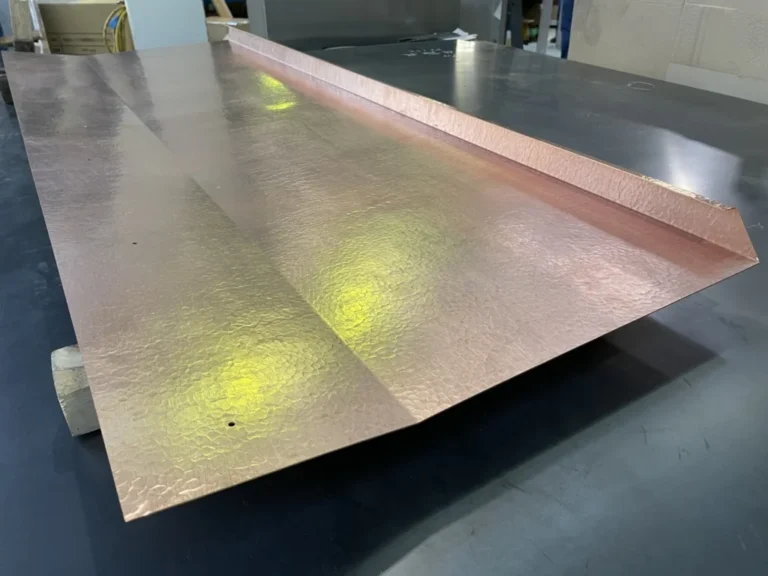
銅2mmにレーザー加工と曲げ加工を施した製品。ページの分類は「ハット・C型曲げ」「レーザー切断加工」。
株式会社かねよし
出典:かねよし「銅2mmレーザー、曲げ」
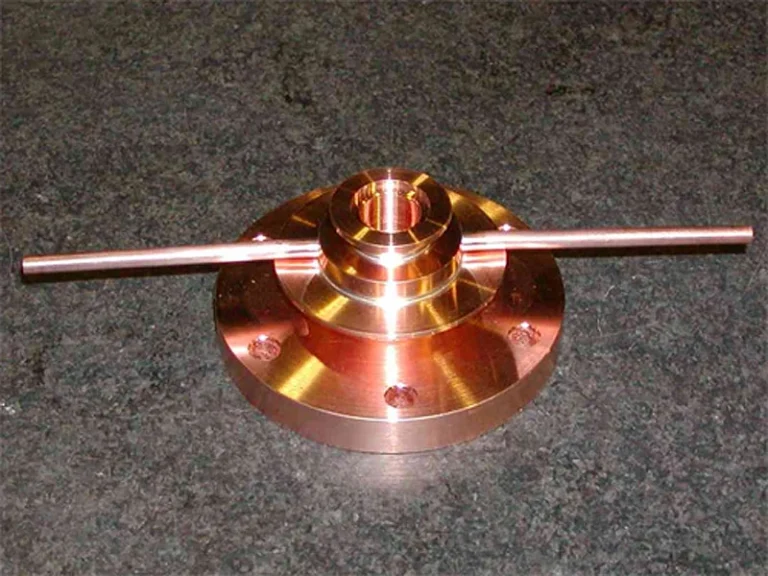
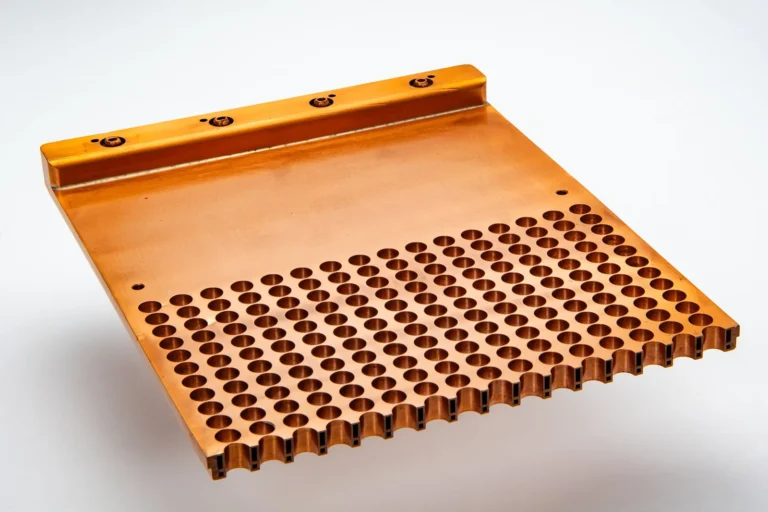
冷却水路とパイプをフランジに真空ろう付けした部品。直径114mmで、すべて銅製。
株式会社太陽イービーテック
出典:太陽イービーテック「真空ろう付け ~溶接実績」
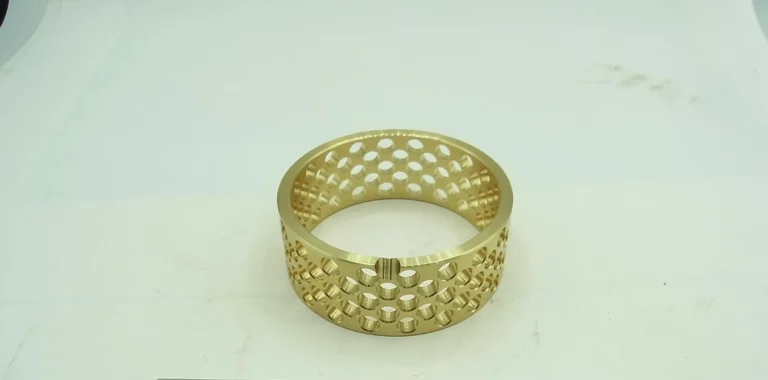
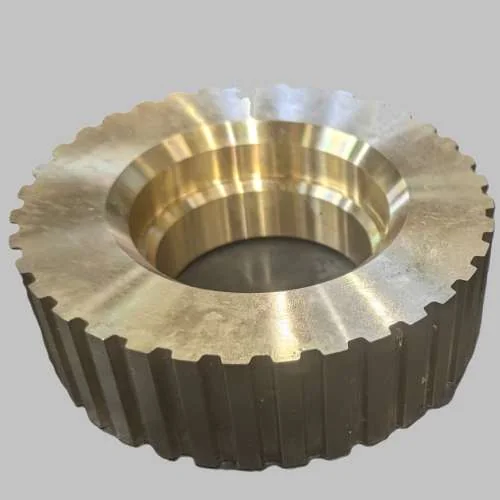
アルミリン青銅、旋盤・フライス加工。肉薄の円筒に多数の穴があり、加工用治具を工夫。内外径の寸法精度と円筒度が必要。
有限会社今製作所
出典:今製作所「ブッシュ・カラー・ボス 製作事例:冷却ブッシュ」
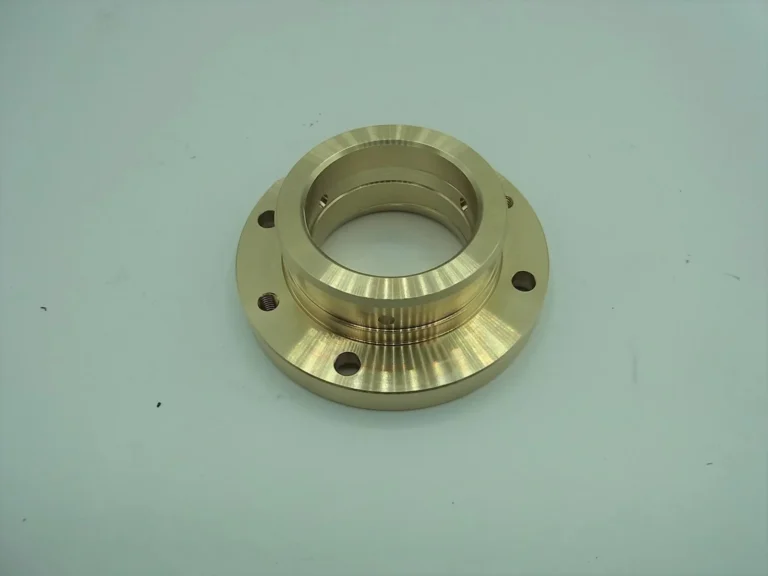
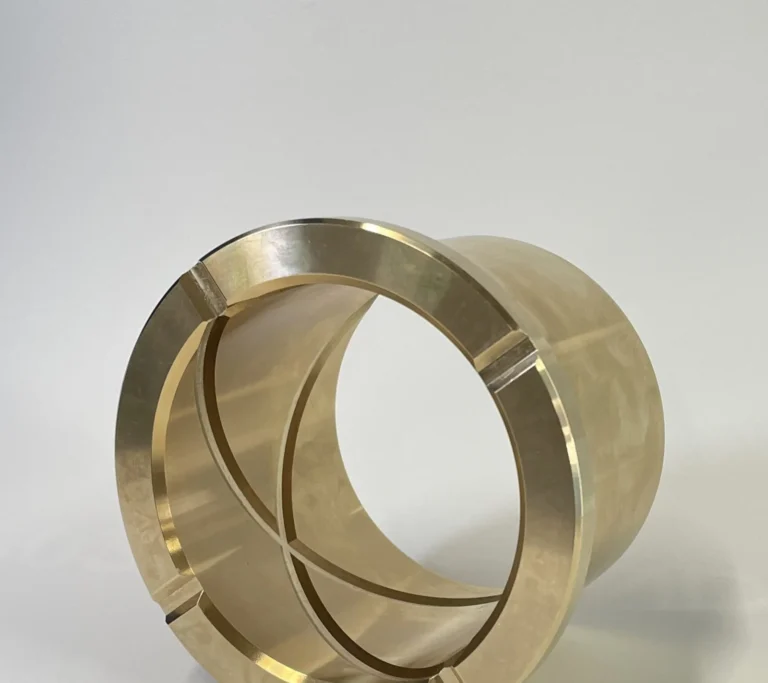
アルミリン青銅(ALBC3)、旋盤・フライス加工。内径にピッチ50のらせん状の油溝があり、潤滑油で焼き付きを防ぐ。
有限会社今製作所
出典:今製作所「ブッシュ・カラー・ボス 製作事例:油溝付きブッシュ」
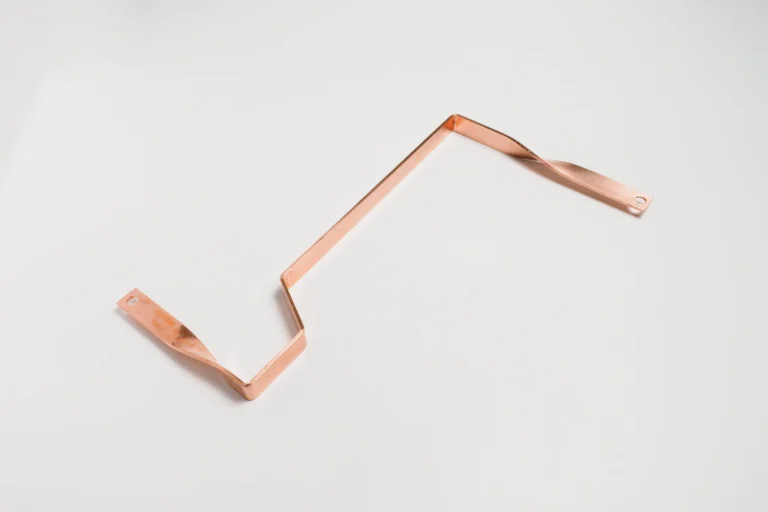
板厚3mm×幅25mmの銅ブスバーを4回曲げ・2回ひねり曲げした製品。材質C1100。
株式会社石垣商店
出典:銅ブスバー.com「3mmひねり多段曲げ銅ブスバー」
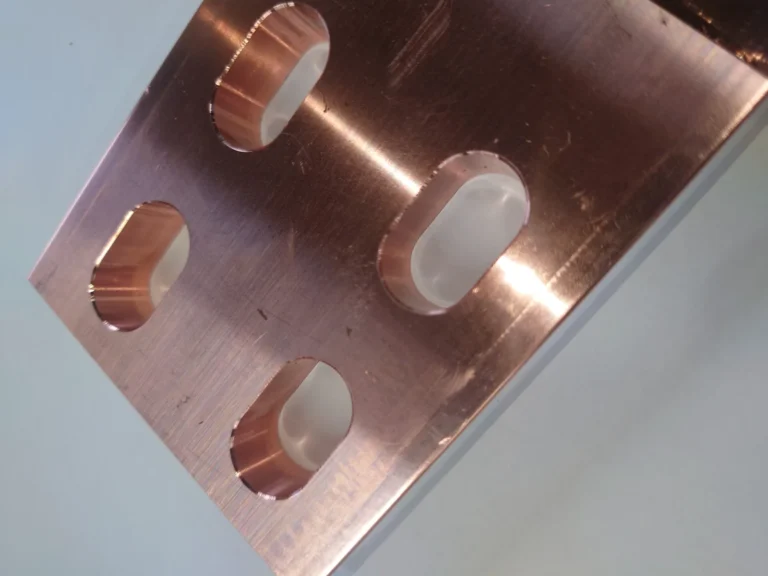
板厚15mm×幅100mmの銅ブスバーに長穴をあけた製品。材質C1100。15mm以上はマシニングで加工する。
株式会社石垣商店
出典:銅ブスバー.com「取り付けの味方!長穴加工!」
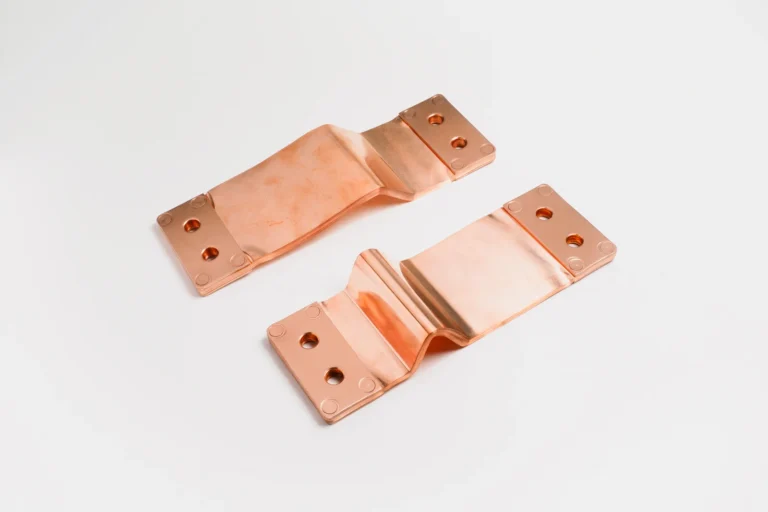
0.2mmの銅板を50枚重ねて穴あけ・曲げ・カシメをした製品。材質C1100、サイズ0.2×100。
株式会社石垣商店
出典:銅ブスバー.com「フレキシブルブスバー」
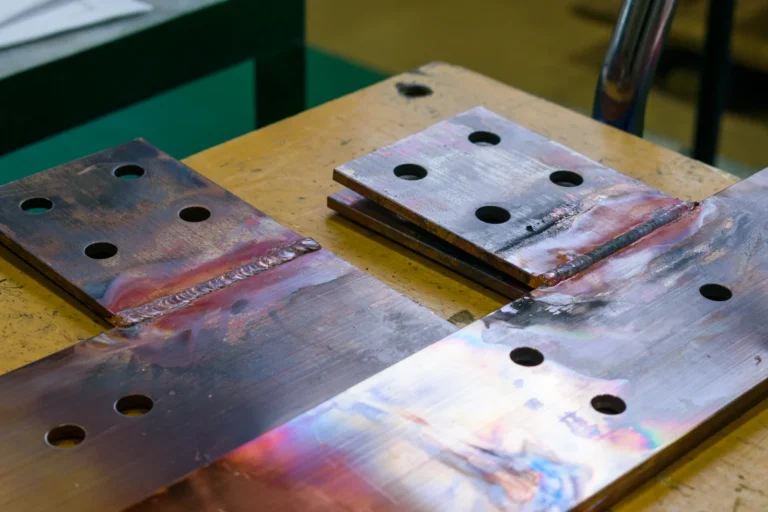
変圧器の受電部に使う銅ブスバー。板厚6mm×幅100mmをL字・T字にTIG溶接。材質C1100、サイズ10×100。
株式会社石垣商店
出典:銅ブスバー.com「つながれ!銅ブスバー!!」
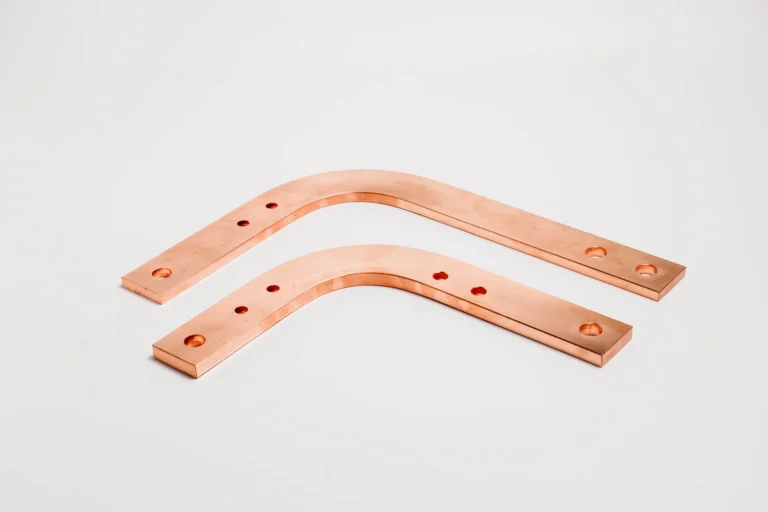
銅ブスバーの横曲げ。サイズ8×40(手前)・6×40(奥)。独自の横曲げ専用の型で、曲げ部内側のふくらみを最小限にしている。
株式会社石垣商店
出典:銅ブスバー.com「プレス曲げ(銅ブスバー横曲げ)」
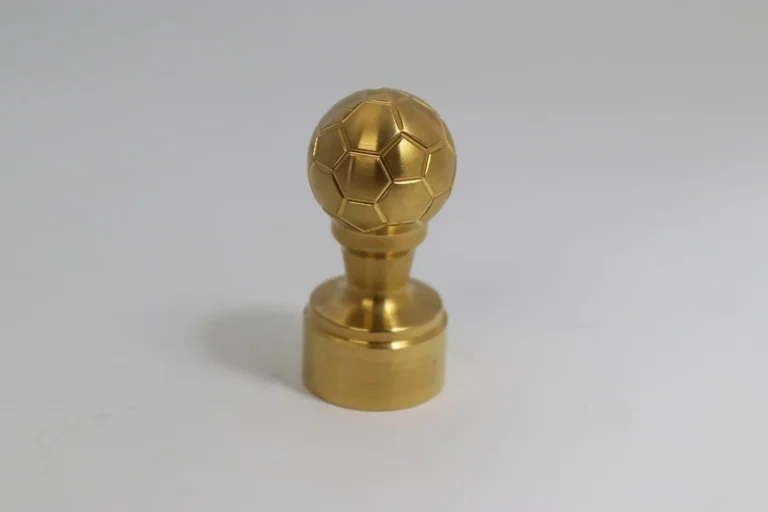
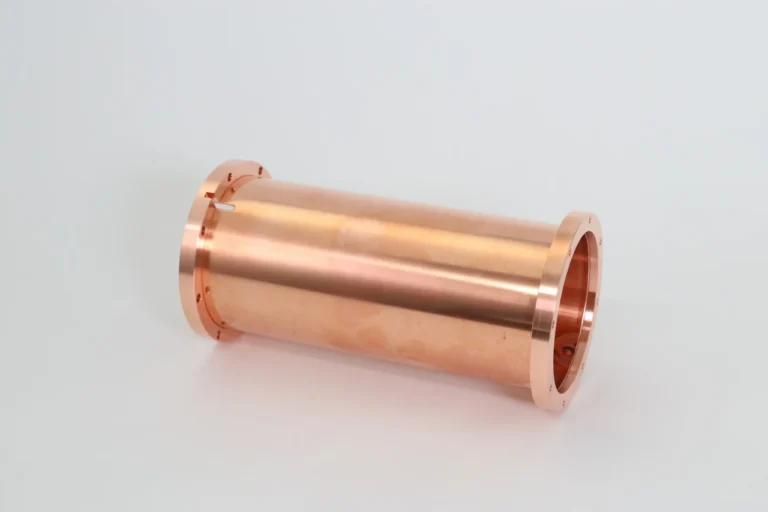
無酸素銅製のクライオスタット用シールド部品。材質C1020、サイズφ120×200。
アイジェクト株式会社
出典:銅板加工.com「加工実績:無酸素銅」
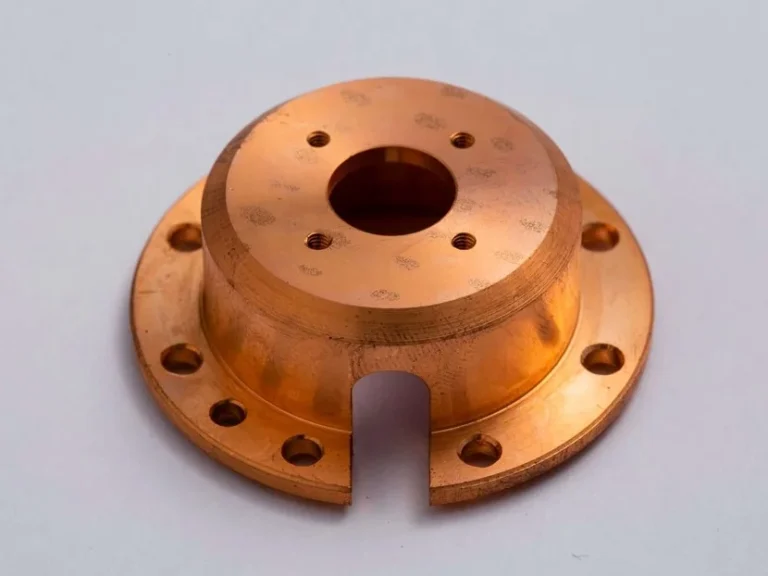
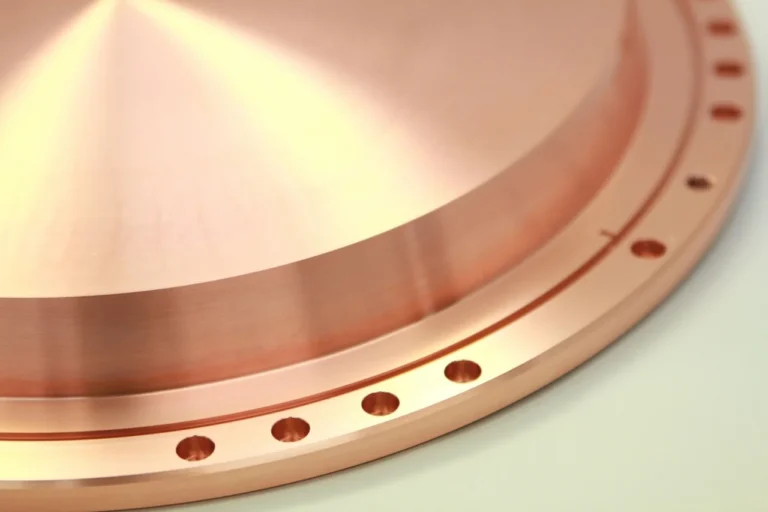
成膜装置向けバッキングプレート(旋盤加工)。材質C1020、サイズφ368×48.5t。
アイジェクト株式会社
出典:銅板加工.com「加工実績:無酸素銅」
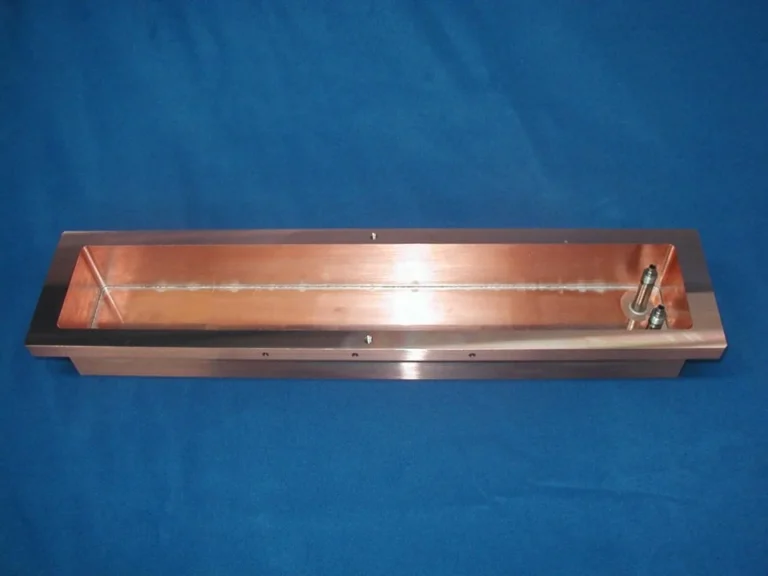
成膜装置向けバッキングプレート(真空ロウ付け有)。材質C1020、サイズ116×527×65。
アイジェクト株式会社
出典:銅板加工.com「加工実績:無酸素銅」
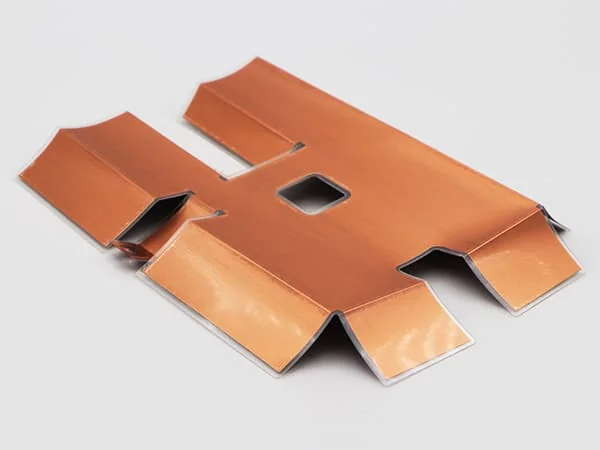
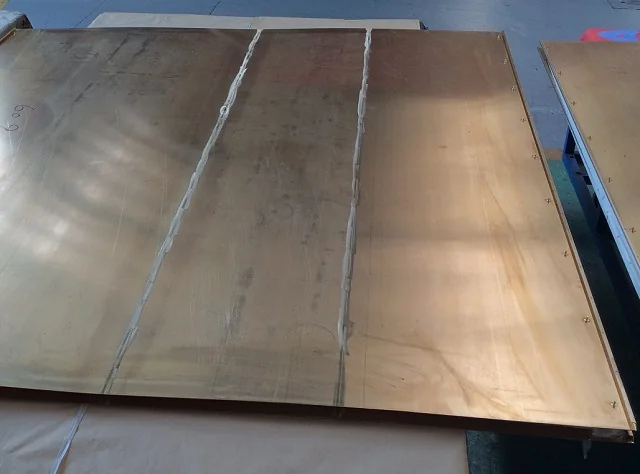
FSW で銅合金の板を3枚つないだ大きな板。FSW は溶接ヤケによる変色がなく、ビードも残らないとしている。
菊川工業株式会社
出典:FSW(摩擦攪拌接合)|菊川工業 )
紹介した課題ページ:溶接・成形で歪む・反る
銅のエースモデル
銅の実績のうち、業界の中で見ても際立つものを、出典の数値をもとに編集部が選びました(順位なし)。ほかの分野のエースモデル →
エースモデルJ-PARCで2008〜2014年、最大0.3MWのビーム照射に耐えた標的
J-PARC 用。黒鉛・銅・ステンレス配管を HIP 拡散接合とろう付で一体化。φ174×41t。2008〜2014年、最大0.3MWのビーム照射に耐えた。
金属技研株式会社
出典:金属技研 MTC Solution 特集「世界最高強度のビーム環境に挑む|MTCが支えるミュオン生成用「固定標的」の技術力」
エースモデル第34回中小企業優秀新技術・新製品賞 優秀賞と同社は記載
給水立て管の頂部の空気を自動で排出し、急速多量吸気でサイフォン現象による逆流を防ぐ。第34回中小企業優秀新技術・新製品賞 優秀賞。
株式会社日邦バルブ
出典:日邦バルブ「吸排気弁 NAV-ODC / NAV-S」
エースモデル第60回機械振興賞の機械振興協会会長賞。金属間化合物の厚さ100nm程度
低温鍛接法で銅電極にアルミを被せたリチウムイオン電池用の電極端子。金属間化合物の厚さは100nm程度。
ファインネクス株式会社
出典:ファインネクス「第60回 機械振興賞「機械振興協会会長賞」を受賞しました」
エースモデル無酸素銅の加速管を全体輪郭度0.005mm以下で加工
材質は無酸素銅。全体の輪郭度は0.005mm以下。±0.5℃で温度管理した工場の高精度5軸加工機で加工している。
株式会社ユー・コーポレーション
出典:ユー・コーポレーション TEC事業部「TEC事業部の技術力」
エースモデルキズつきやすい純銅をRa0.009μm・Rmax0.2μmに仕上げ
タフピッチ銅(99.9%純銅)φ30をラップ加工。表面粗さRa0.009μm、Rmax0.2μm。キズつきやすい純銅の鏡面仕上げ。半導体向け。
株式会社諏訪機械製作所
出典:諏訪機械製作所「硬度の低い銅をラップ加工で鏡面仕上げ」
エースモデル溝幅0.08mm・公差±0.002の渦巻き溝を銅に放電加工
板厚1.3mmの銅に、溝幅0.08mm(公差±0.002)の渦巻き状の溝を放電加工(電気加工)で入れた事例。
株式会社ビーズ
出典:株式会社ビーズ「実績紹介」
エースモデル線幅10μmの細線の電気回路を、印刷と無電解銅めっきで形成
静電気の像をトナーで現像し、無電解銅めっきで回路にする「電気印刷」。細線10μmの電気回路を印刷でき、3次曲面にも作れると同社は記載。
株式会社電気印刷研究所
出典:電気印刷研究所「製品・試作品」
エースモデル加工径0.03mmの穴を、絵柄1つにつき170穴あけた真鍮の加工例
被削材は真鍮。極小径のセンタードリル(60SPC0.03X0.12CB)のミーリング加工で加工径0.03mm。カニ1匹につき170穴。
株式会社イワタツール
出典:イワタツール「極小径SPセンターの加工例」
エースモデルφ0.05mmの純銅線を0.1mmのSUS304に、潰さずに溶接
純銅微細線φ0.05mmとSUS304(0.1mm)の溶接の事例。リード線の強度を下げないよう、溶接部分を潰さずに接合すると同社は記載。
三興工業株式会社
出典:三興工業「微細溶接技術|t=0.08〜 溶接事例多数」
エースモデルφ200の無酸素銅を寸法精度±0.002mm・平面度0.002mmで鏡面切削
無酸素銅(φ200×35)の加速管セルを超精密鏡面切削。寸法精度±0.002mm、平面度・平行度0.002mm、面粗度Ra0.025μm以下。
株式会社森川製作所
出典:森川製作所「加工事例」
エースモデル無酸素銅φ150×40mmを形状精度±3μmで鏡面切削した加速管セル
無酸素銅をφ150×40mmの寸法で超精密鏡面切削した加速管セル。形状精度は±3マイクロメートル。
株式会社森川製作所
出典:森川製作所「加工事例」
エースモデルφ0.1mmの小径深穴とサイド穴φ0.08の旋盤加工品
加工例はBeCu+Auめっき、φ0.1mm×L12、サイド穴φ0.08。小径深穴はφ0.1mm×12Dまで実績があると同社は記載。
株式会社日本金属化工所
出典:日本金属化工所「微細旋盤加工品」
エースモデル板厚0.045mmで溝幅0.05mm・接点高さ±0.005
リン青銅C5212R-EH、板厚0.045mm、ピッチ5.8mm。中央接点の溝幅0.05mm、接点高さ±0.005、曲げ高さ±0.01。
株式会社ナカトガワ技研
出典:薄板プレス加工センター「C5212R-EH製 コンタクト」
エースモデル一辺100μmのサイコロを直径20μmのエンドミルで切削(世界最小と同社は記載)
100マイクロメートル角の真ちゅうのサイコロを、直径20マイクロメートルのエンドミルで切削。加工時間は約1時間。
株式会社入曽精密
出典:入曽精密「Cubes」
エースモデルΦ0.3mmの部品に0.1mm幅のスリット、公差±0.005mm
ベリリウム銅、Φ0.3mmをNC自動旋盤で加工。内径φ0.2に0.1mm幅のスリット。各寸法公差は±0.005mm。
株式会社由紀精密
出典:由紀精密 精密加工事例「マイクロコンタクト」
エースモデル導体径Φ0.5mmで巻数12220ターンの整列密着コイル
導体径Φ0.5mm、巻数12220ターンの整列密着コイル。同社は整列密着で巻ける巻数をせいぜい2000〜3000ターンと考えていた。
日本ユニバーサル電気株式会社
出典:日本ユニバーサル電気「特大整列密着コイル」
エースモデル回路厚1000μの厚銅基板(同社は2000μまで実現と記載)
さくら電子の大電流基板のページに載る1000μ厚銅基板。同社は回路厚2000μまでの厚銅基板を実現と記載。写真は横240px。
株式会社さくら電子
出典:さくら電子「製作実績:大電流基板(厚銅基板)」
エースモデル1枚の平らな板から、密封された中空の球体(φ11mm)をプレスで
一枚の平らな板材から、完全に密封された中空の球体をプレス加工で製作した事例(黄銅、φ11mm)。
株式会社JKB
出典:JKB「精密プレス加工 技術紹介」
ほかの材料から探す
 写真:清康金属工業所「解決事例:ステンレスパイプに3Dレーザー加工にて丸穴明加工」ステンレス185件ステンレスを加工・処理した実績
 写真:埼玉プレーナー工業所「大型アルミ削り出し加工|航空宇宙・防衛・半導体製造装置向け大物切削加工」アルミニウム131件アルミニウムを加工・処理した実績
 写真:フォワード「0.2~0.3mmの溝をバリなしで加工した流路部品の試作」チタン40件チタンを加工・処理した実績
 写真:大型機械加工センター.com(応原工業)加工事例「機械構造部品(SS、200×900×1500)」鉄鋼200件鉄鋼を加工・処理した実績
 写真:マクルウ )マグネシウム18件マグネシウムを加工・処理した実績
 写真:板金部品の樹脂化|樹脂・プラスチック塗装技術ナビ(富士合成) )樹脂135件樹脂を加工・処理した実績
 写真:オカダイゴム「ウレタン成型」ゴム・ウレタン74件ゴム・ウレタンを加工・処理した実績
 写真:テックラボ「カーボン・CFRP の穴あけ、テーパ穴、平ザグリ」CFRP23件CFRPを加工・処理した実績
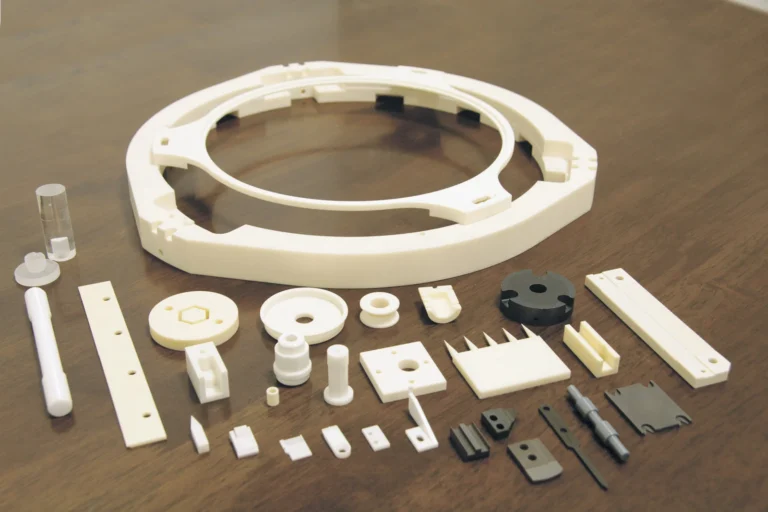 写真:エムケーセラ )セラミックス53件セラミックスを加工・処理した実績
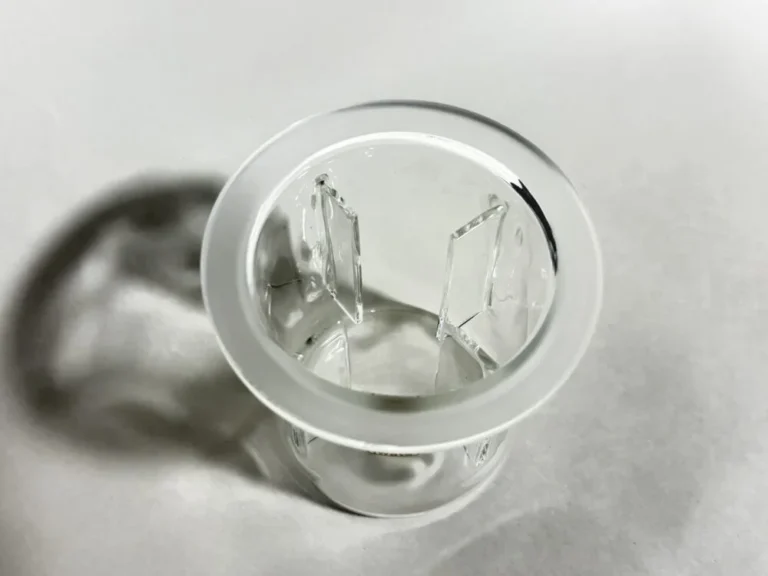 写真:理化学ガラスLab「耐熱ガラス 邪魔板付きセパラブルフラスコ」ガラス・石英42件ガラス・石英を加工・処理した実績
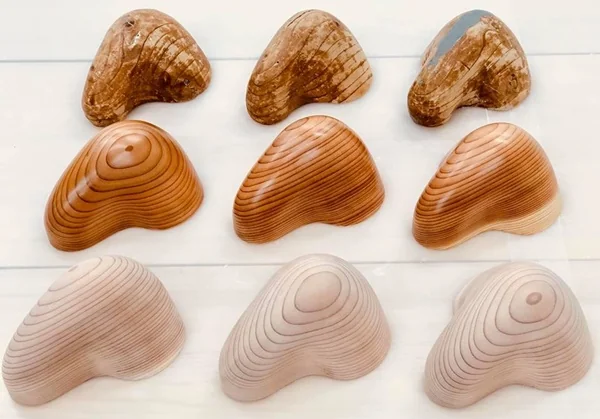 写真:ウッド・マイスター「飴細工の木型」木材18件木材を加工・処理した実績
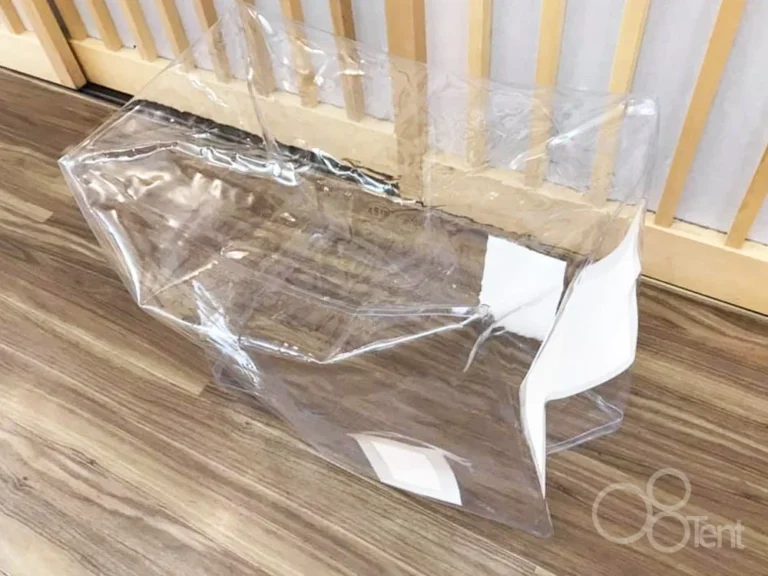 写真:丸八テント商会「機械発電機用の透明カバーを特注製作」布・繊維・皮革23件布・繊維・皮革を加工・処理した実績
カードの写真は、各社が公式サイトで公開している実績の写真です(写真の下に会社名と出典)。
加工事例に戻る