
MATERIAL / 材料から探す
樹脂の加工事例
樹脂を加工・処理した実績を、写真で並べています。
実績の一覧
加工・技術で絞り込む
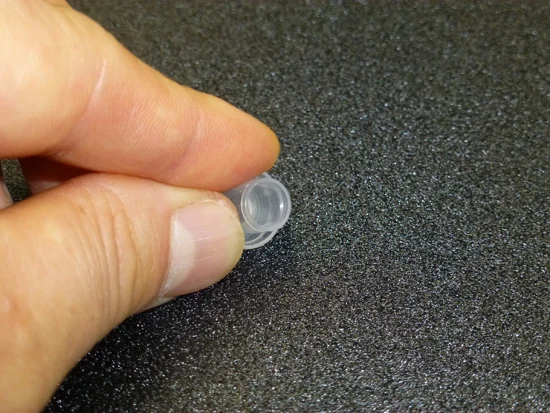
エースモデル天面の肉厚0.1mm。通常の成形では不可能と同社は記載、ウェルド・ボイドなし
PP製、φ8.0×10の医療用サンプルチューブのキャップ。ピアッシングする天面を肉厚0.1mmで成形し、ウェルドラインもボイドもない。
親和工業株式会社
出典:医療用プラスチック成形.com(親和工業)「極薄肉チューブキャップ」
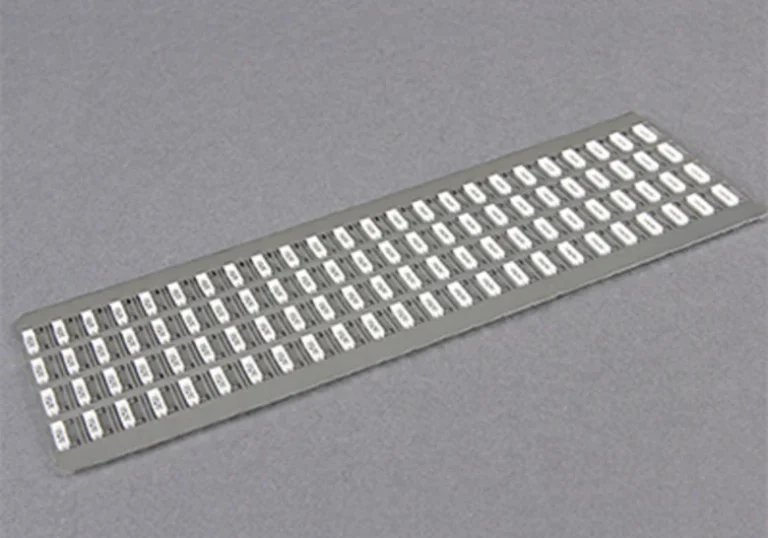
エースモデルチップLEDのリフレクターをインサート成形。最薄部の樹脂厚55μm
トップビュー/サイドビューLEDのリフレクター部をインサート成形する。多数個取りも行い、最薄部の樹脂厚は55μm。
テイカ精密株式会社
出典:テイカ精密「製品情報」
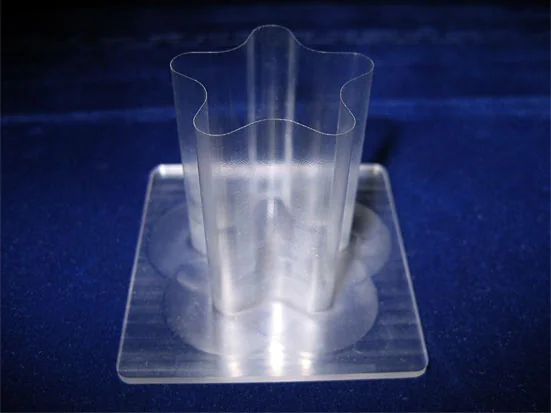
エースモデル欠けやすいアクリルを肉厚0.05mm・高さ38mmに切削
欠けやすいアクリル材を、機械の特性と切削条件の組み合わせで、肉厚0.05mm・高さ38mmに切削したと同社は記載。
株式会社長坂
出典:長坂「加工事例 切削加工」
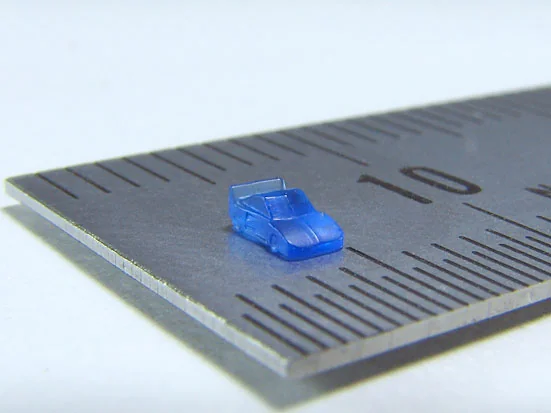
エースモデル全長2mm・タイヤ径0.5mmの車をR0.1mmの刃物で切削
R0.1mmの刃物で全長2mmの車を切削。両面切削の段取りでバリレス加工とし、タイヤ直径0.5mmのホイール形状も再現と同社は記載。
株式会社長坂
出典:長坂「加工事例 切削加工」
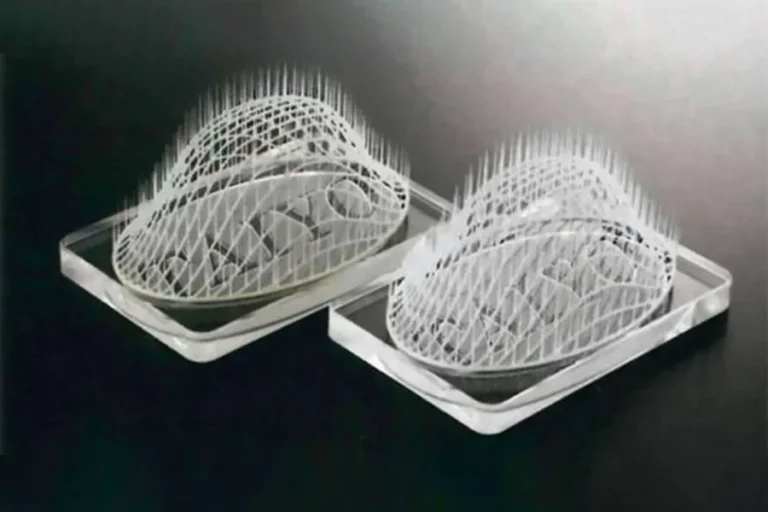
ABS・POMのブロックから削り出し。φ0.5mmのワイヤードームの上に高さ10mmの針形状。切削コンテストの銀賞。
太陽ゴム工材株式会社
出典:太陽ゴム工材「ワイヤードーム」
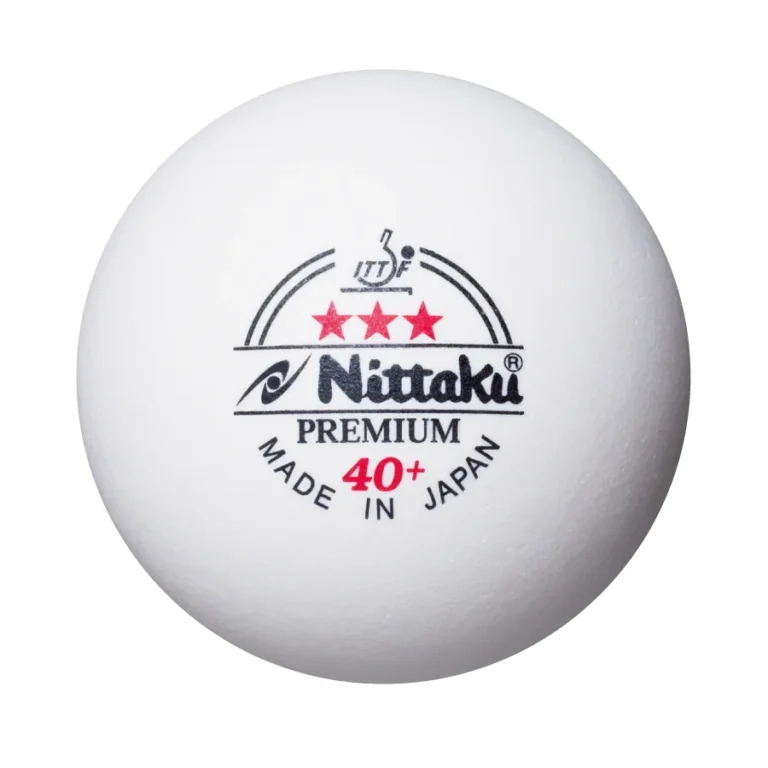
エースモデル唯一の日本製国際公認硬式球と同社は記載。五輪の使用球の実績
唯一の日本製国際公認硬式球と同社は記載。同社の3スター球は1992年バルセロナ、2012年ロンドンの五輪で使用球に。
日本卓球株式会社
出典:ニッタク「プラ 3スター プレミアム」
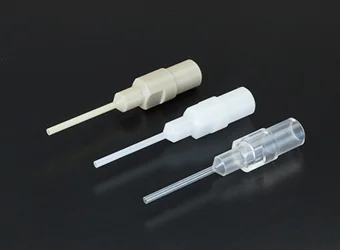
エースモデル樹脂3種で先端細穴径Φ0.05のノズル
PEEK・POM・アクリル製の薄肉ノズル。先端の細穴径はΦ0.05。同社は最薄で厚み0.035mmの薄肉加工に対応と記載。
株式会社青海製作所
出典:青海製作所「薄肉加工」
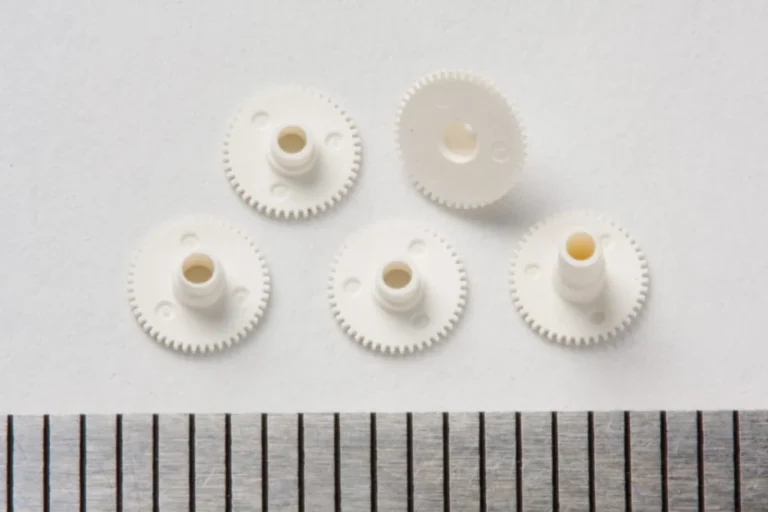
歯車幅0.08mm、歯数60の時計用ギア。ワイヤーカットと射出成形で作る。素材はPA・PC・PEI。
hakkai株式会社
出典:hakkai株式会社「製品紹介」(時計部品)
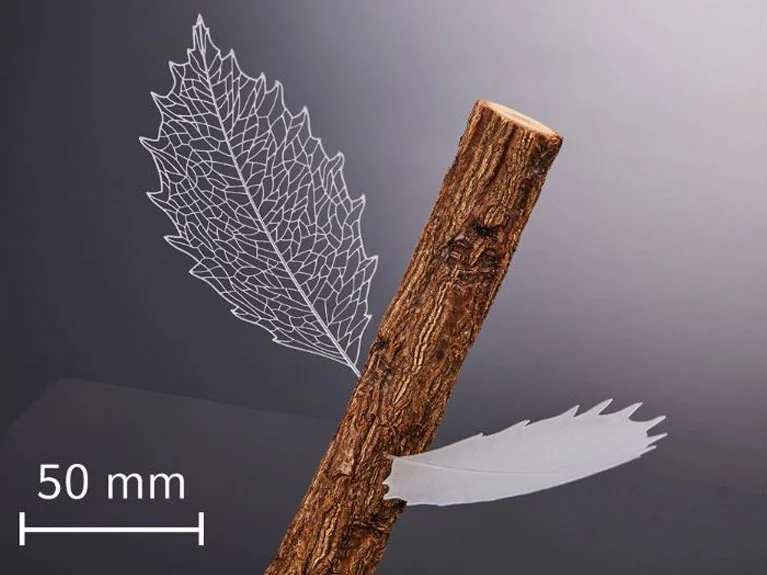
エースモデル葉脈φ0.16mm・葉の膜厚0.08mmをアクリルの切削で
アクリルを切削して作った葉。葉脈の線径はφ0.16mm、葉の膜厚は0.08mm。2018年度に金賞を受けた作品。
野田プラスチック精工株式会社
出典:野田プラスチック精工「受賞作品」
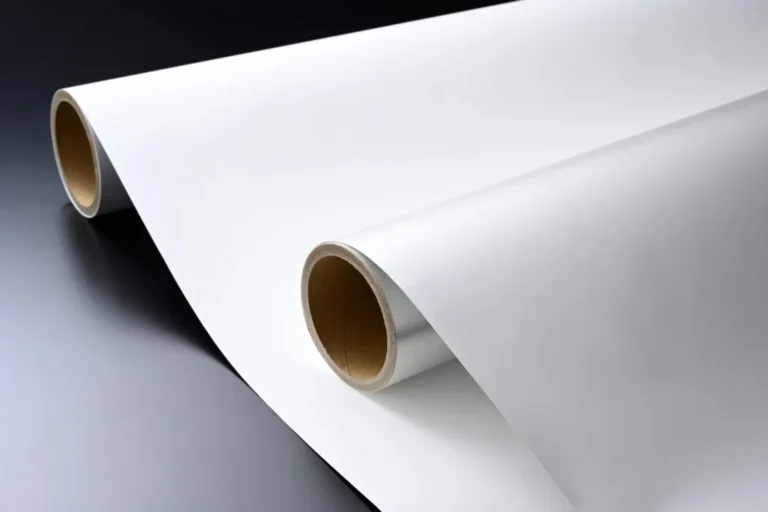
エースモデル反射率・放射率とも最大95%。2024年度グッドデザイン金賞
反射率・放射率とも最大95%の光学フィルム。比較試験で倉庫の天井温度が約20℃下がったと同社は記載。
SPACECOOL株式会社
出典:SPACECOOL「製品」
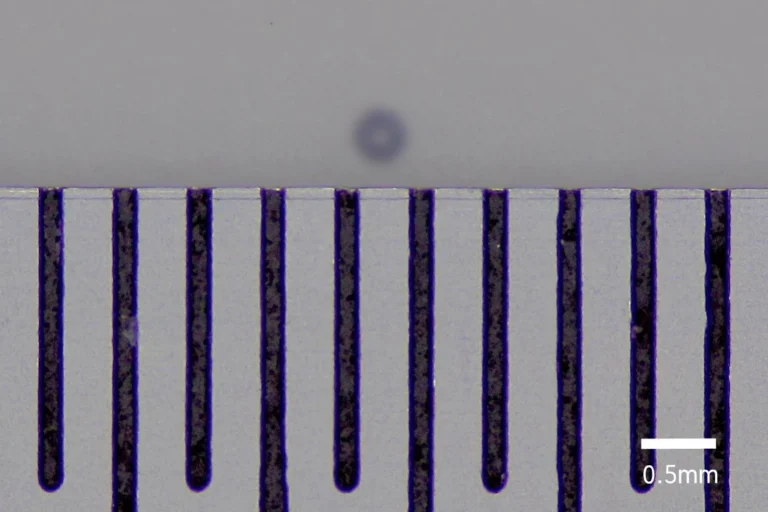
エースモデルΦ0.34×Φ0.10×0.125mm・0.000012gの樹脂成形品
LCP製の半導体検査用部品。Φ0.34×Φ0.10×0.125mm、公差レンジ0.005mm、製品重量0.000012g。同社の最小ゲート・最軽量品。
山一精工株式会社
出典:精密・微細部品 射出成形技術ナビ「微細・精密・最軽 半導体検査用部品①」
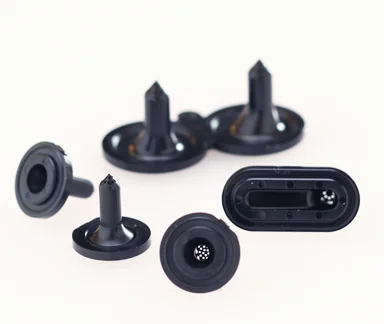
φ2の円錐形状にφ0.2の穴を最大24個成形。バリ規格は25ミクロン以下で、8個取りの多数個成形。
信州吉野電機株式会社
出典:信州吉野電機「プラスチック成形|技術領域・製品紹介」
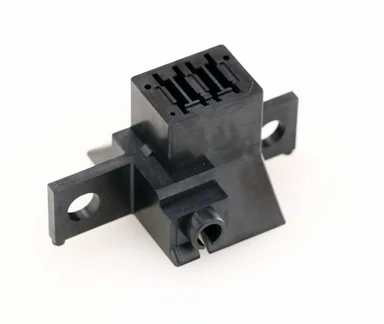
エースモデル樹脂の成形品で穴ピッチ±5μmを量産と同社は記載
スーパーエンプラのLCP製の成形品。樹脂成形品でも寸法公差±5ミクロン、量産加工精度は穴ピッチ±5ミクロンと同社は記載。
信州吉野電機株式会社
出典:信州吉野電機「プラスチック成形|技術領域・製品紹介」
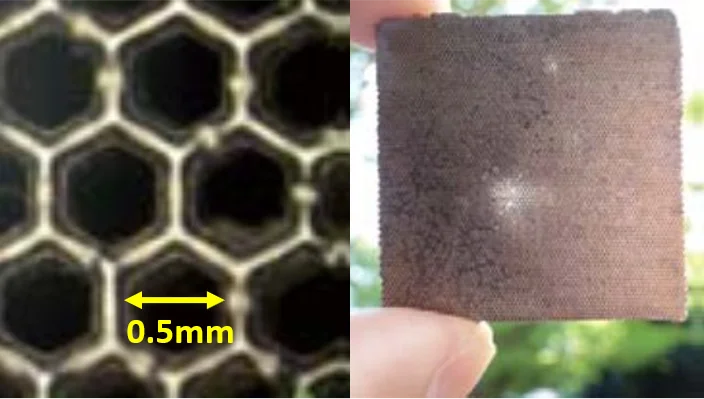
直径0.5mmの六角形ハニカム構造を均等かつ大量に造形した例。サンプルは金属めっき済み。
フォトンテックイノベーションズ株式会社
出典:フォトンテックイノベーションズ「3Dプリンティング技術RECILS 造形例」
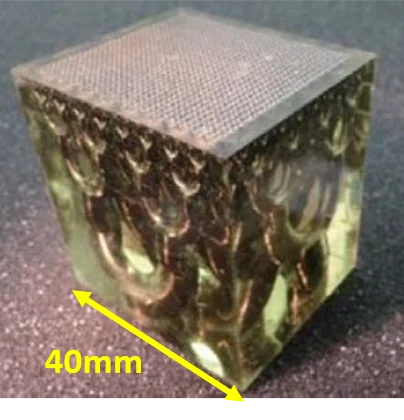
エースモデル一辺40mmの立方体の中で2本の流路がそれぞれ独立に11回分岐
各辺40mmの立方体の中を、2本の流路がそれぞれ独立に11回分岐する3次元流路構造。流路内は金属めっき済みのサンプル。
フォトンテックイノベーションズ株式会社
出典:フォトンテックイノベーションズ「3Dプリンティング技術RECILS 造形例」
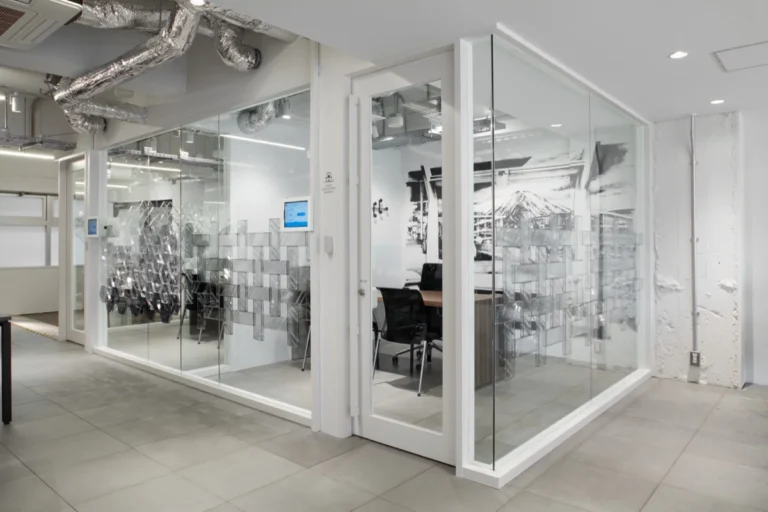
エースモデル音響メタマテリアルの透明吸音材でCES 2024 Innovation Awards受賞
音響メタマテリアル技術を応用した、ガラスに貼れる透明吸音材。植物由来のバイオプラスチック製。CES 2024 Innovation Awards 受賞。
ピクシーダストテクノロジーズ株式会社
出典:ピクシーダストテクノロジーズ「透明吸音パネル iwasemi RC-α をCES2024に出展 CES 2024 Innovation Awards も受賞」
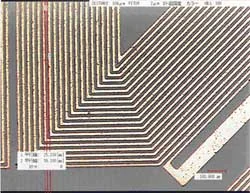
エースモデルピッチ30μm(L/S 15/15μm)の配線のパターニング例
ポリイミドフィルム上にエッチング法・アディティブ法でパターニングした微細FPC。ピッチ30μm(L/S=15/15μm)のパターニング例。
豊和産業株式会社
出典:豊和産業「微細FPC回路基盤」
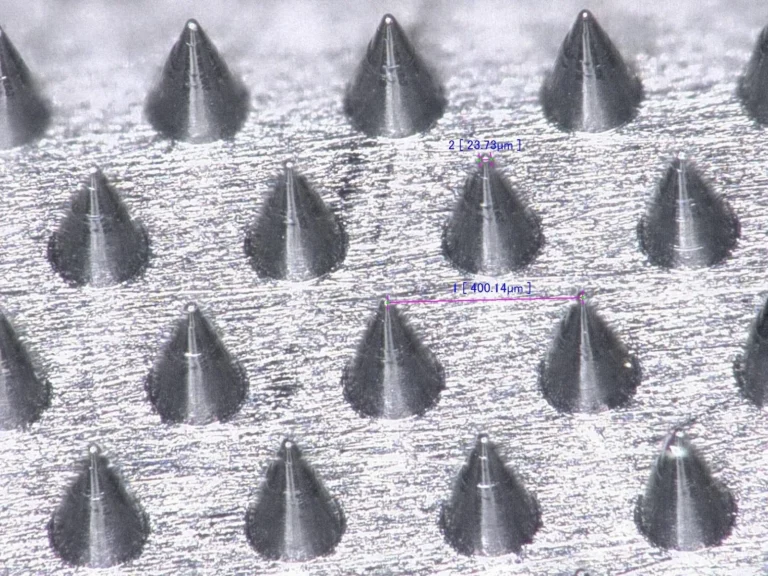
エースモデル射出成形で針先端Φ0.035mm以下・高さ0.3mmの針を並べた
ポリカーボネートの射出成形による剣山形のマイクロニードル試作品。針先端Φ0.035mm以下、針高さ0.3mm、針ピッチ0.4mm(2016年8月)。
旭彫刻工業株式会社
出典:旭彫刻工業「マイクロニードルアレイの射出成形での試作に成功しました。」
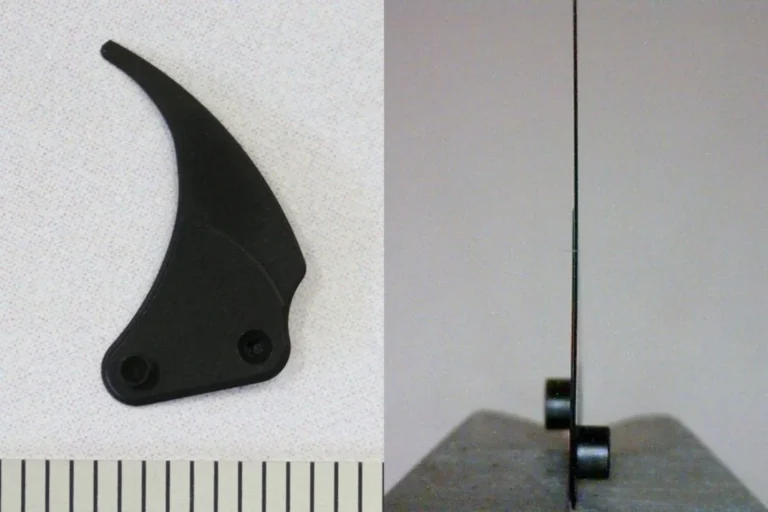
エースモデルPOM製の射出成形品で、最薄部の厚さ0.08mm
カメラのレンズを通る光の量を調整する板。POM製の薄肉成形品で、最薄部分の厚さは0.08mm。
hakkai株式会社
出典:hakkai株式会社「製品紹介」(特異技術)
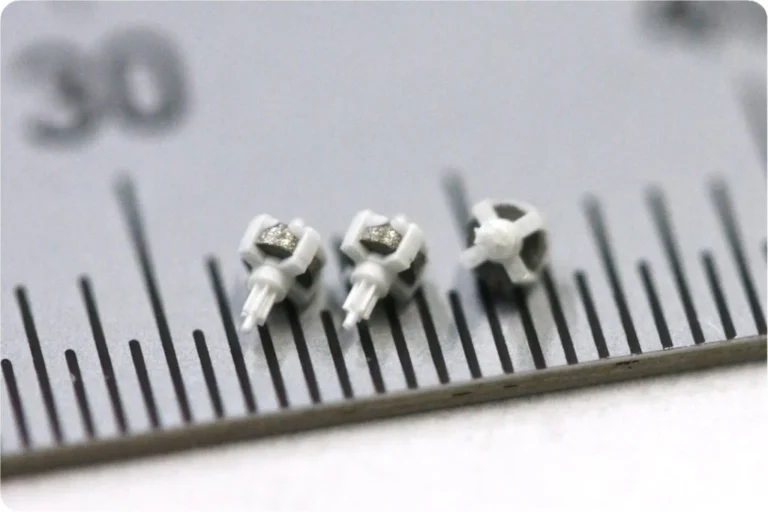
エースモデル直径1.4mmにマグネットと歯数6枚のギアを一体成形
アナログクォーツ腕時計のローター。直径1.4mm、ギアの歯先円直径0.44mm。着磁前のマグネットをインサートし、先端に歯数6枚のギアを樹脂成形。
hakkai株式会社
出典:hakkai株式会社「製品紹介」(特異技術)
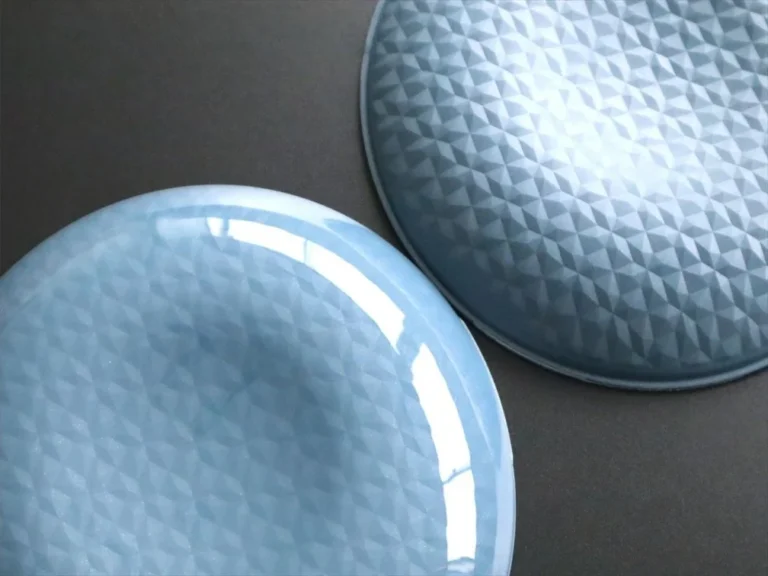
エースモデル金型を約2μmで密着させる成形加飾技術。第10回ものづくり日本大賞の優秀賞
射出成形と同時にウレタン塗料を多層で一体成形するインモールドコーティング。金型を約2μmの精度で密着させ、製品の表裏を均一に加飾する。
株式会社岐阜多田精機
出典:多田精機グループ「『ものづくり日本大賞』優秀賞受賞」
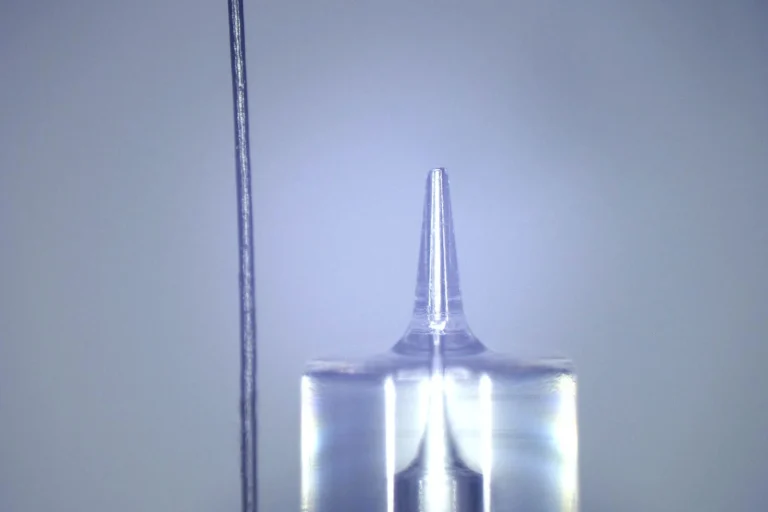
エースモデル針長1000µm・内径50µmの中空針16本を射出成形だけで一度に成形
後加工なしの射出成形だけで作る中空の微細針。針長1000µm・内径50µmの16本の中空針アレイを一度に成形した例も掲載。写真は髪の毛との比較。
WATSON株式会社
出典:WATSON「プラスチック微細射出成形」
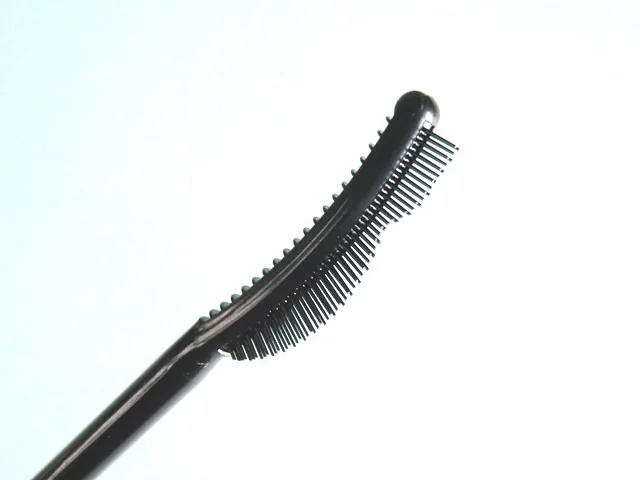
エースモデル先端φ0.2mmの突起を3列に成形。世界初の樹脂製ブラシと同社は記載
先端がφ0.2mmの突起を3列に配置した樹脂製ブラシ。特殊な構造の金型で先端まで樹脂を充填して離型する。累計500万個以上を納品。
株式会社一倉製作所
出典:一倉製作所「当社の製品」
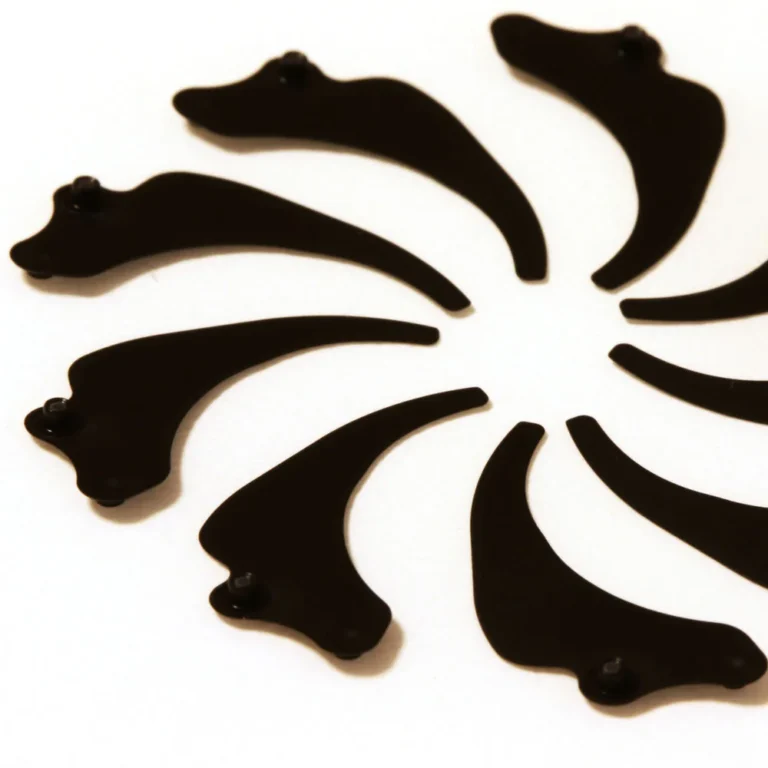
デジタルカメラ用シャッター羽根の極薄肉成形品。デジタルカメラの薄肉部品は最小肉厚0.1mm。
光輝化成株式会社
出典:光輝化成「製品情報 デジタルカメラ部品」
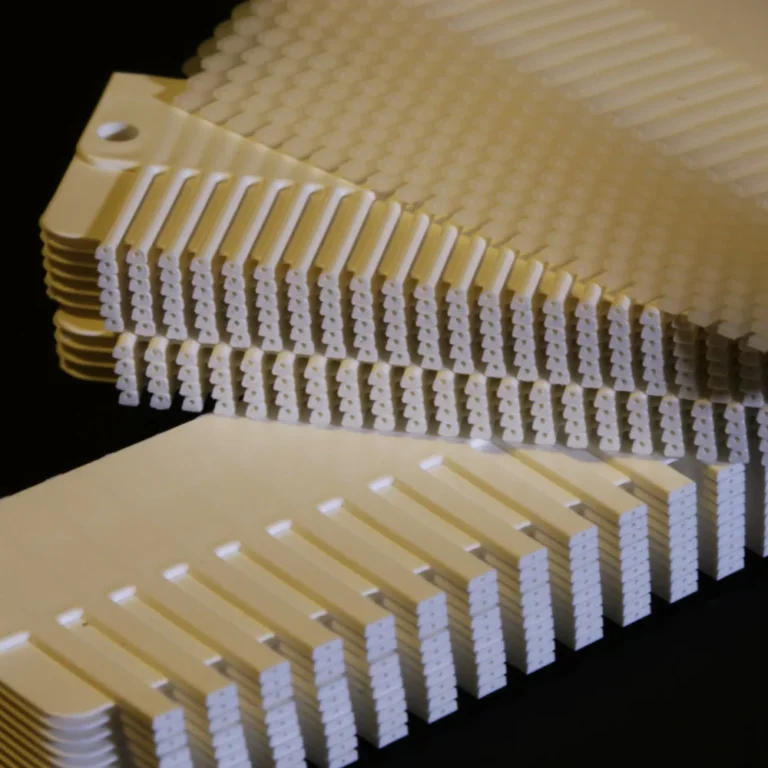
エースモデル穴径φ0.2mm×長さ20mmの貫通穴30か所を持つ樹脂成形品
水素燃料電池セパレーターの超微細加工成形品。穴径φ0.2mm×長さ20mmの貫通穴が30か所。
光輝化成株式会社
出典:光輝化成「製品情報 燃料電池部品」
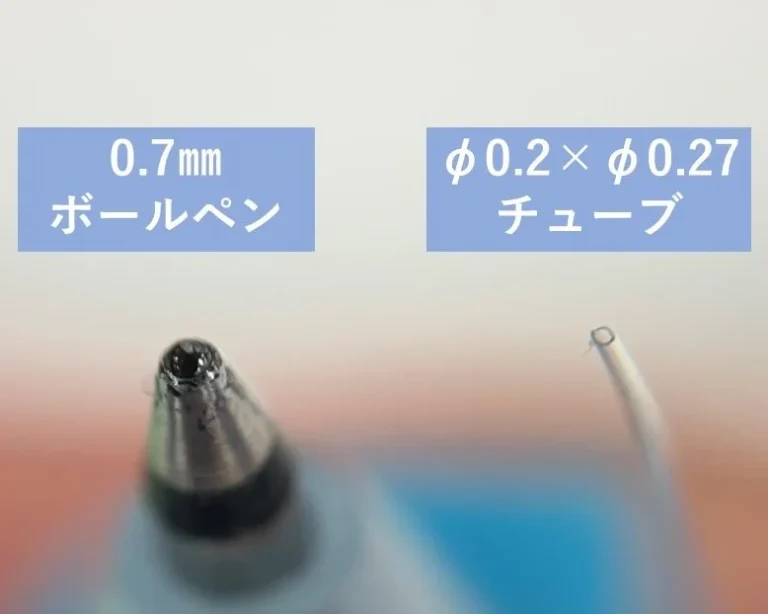
ナイロン12の超薄肉チューブの成形の試作。目標の肉厚 t0.035mm(内径0.2φ)に対し、結果は t0.032〜0.053mm のばらつき。
株式会社クニイ
出典:クニイ「薄肉チューブトライ」
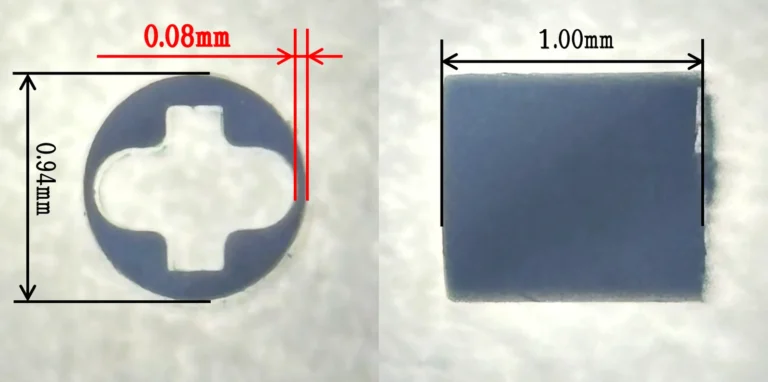
エースモデル医療グレードの LCP の射出成形の試作で最薄肉厚0.08mm
医療グレードの LCP を使った超薄肉の射出成形の試作で、最薄肉厚 t0.08mm を達成。写真の寸法は外径0.94mm・長さ1.00mm。
株式会社クニイ
出典:クニイ「樹脂射出成形で肉厚0.08㎜を達成」
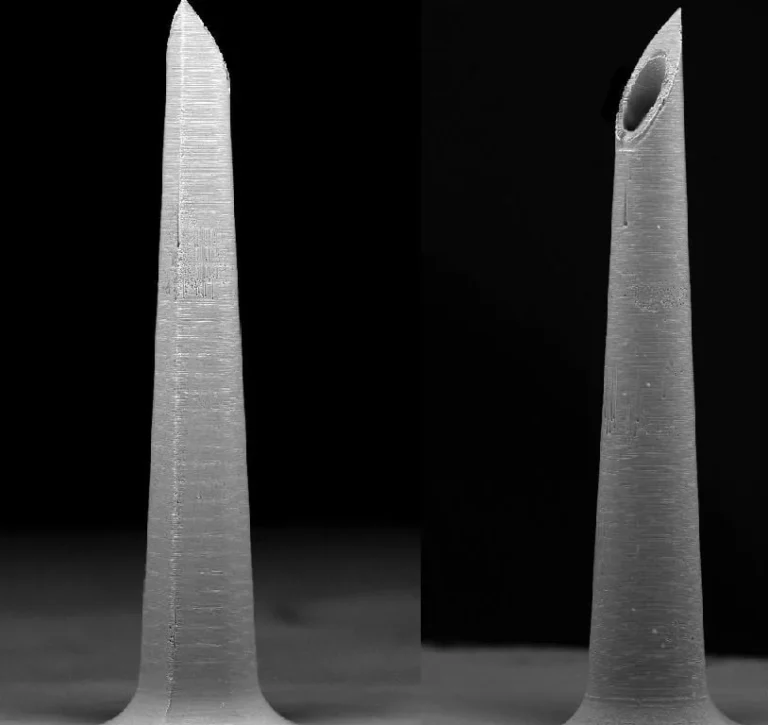
エースモデル針長1.2mmで先端部の肉厚が0.015mmの中空の針を樹脂で成形
針長1.2mmのプラスチック製マイクロニードル。先端部は肉厚0.015mmの円筒形状。成形できる樹脂はPP・LCP・PGA。
山田精工株式会社
出典:山田精工「超薄肉成形 最小肉厚15ミクロン」
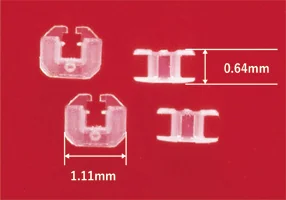
エースモデル寸法1.11×0.96×0.64mmのボビンを射出成形
射出成形の超小型ボビン。寸法は1.11×0.96×0.64mm。
株式会社三琇プレシジョン
出典:三琇プレシジョン「超小型精密成形品」
LCPで成形した中空マイクロニードル。針部の先端の肉厚は15ミクロン。
山田精工株式会社
出典:山田精工「超薄肉成形 最小肉厚15ミクロン」
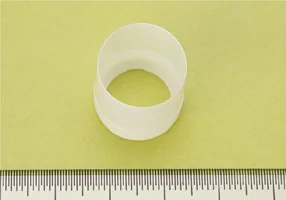
筒状の薄肉成形品。肉厚は0.15±0.015mm、同軸度は7.5μm以下。
株式会社三琇プレシジョン
出典:三琇プレシジョン「超薄肉成形品」
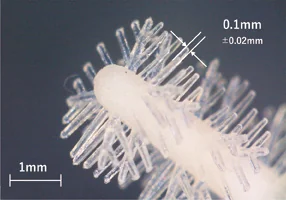
ブラシ形状の射出成形品。突起部の先端径はφ0.1mm、刷毛本数は200本。
株式会社三琇プレシジョン
出典:三琇プレシジョン「超小型精密成形品」
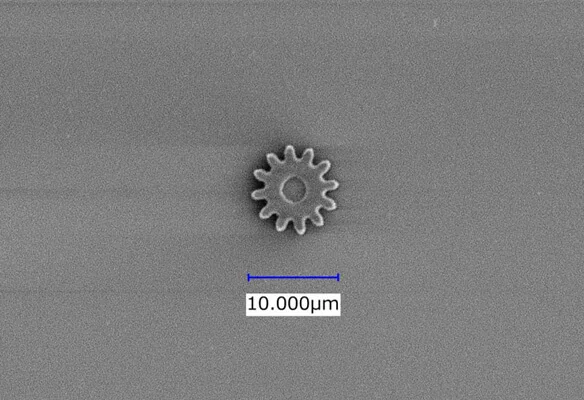
エースモデル外接円が10μmの平歯車を3D光造形で造形
3D光造形(超微細3Dプリント)で作った、外接円が10μmの平歯車。試作の受託造形サービスの提案例。
株式会社キャステム
出典:キャステム「超微細3Dプリント」
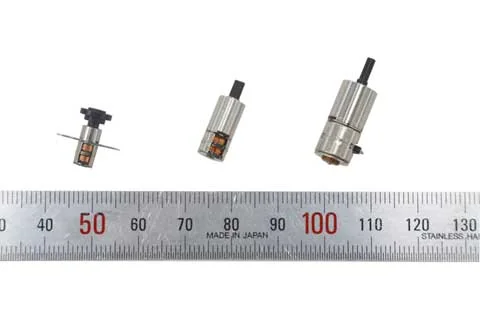
プラスチック成形の歯車を使うマイクロアクチュエーター。MUBD02は外形φ6×13.7mm・重量1.7g・減速比1/83.1。
株式会社アイカムス・ラボ
出典:アイカムス・ラボ「カスタム開発 マイクロアクチュエーター」
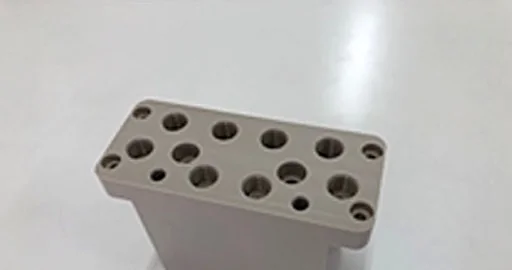
PEEK材にφ2程度の深穴を斜めに加工。5軸マシニングセンタでワンチャックで対応。サイズ40×70×100、公差±0.05。
株式会社今橋製作所
出典:今橋製作所「PEEK加工 樹脂加工 5軸マシニング」
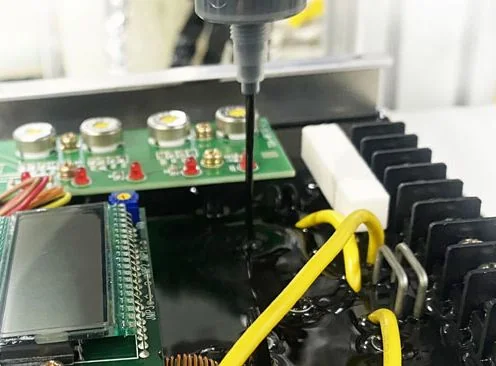
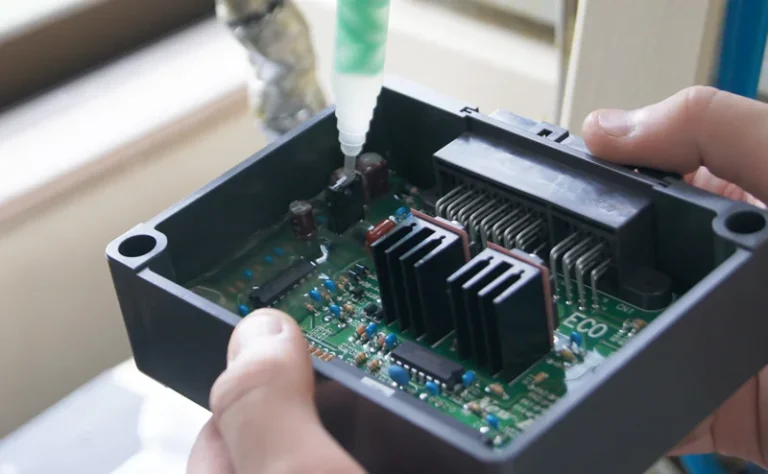
2液性ウレタン樹脂を真空脱泡し、定量の混合樹脂を基板入りのケースへ自動定量注入機で注入するポッティングの作業。
東亜電機工業株式会社
出典:東亜電機工業「プリント基板を封止して耐環境性能を高めます ~ウレタン樹脂ポッティング~」
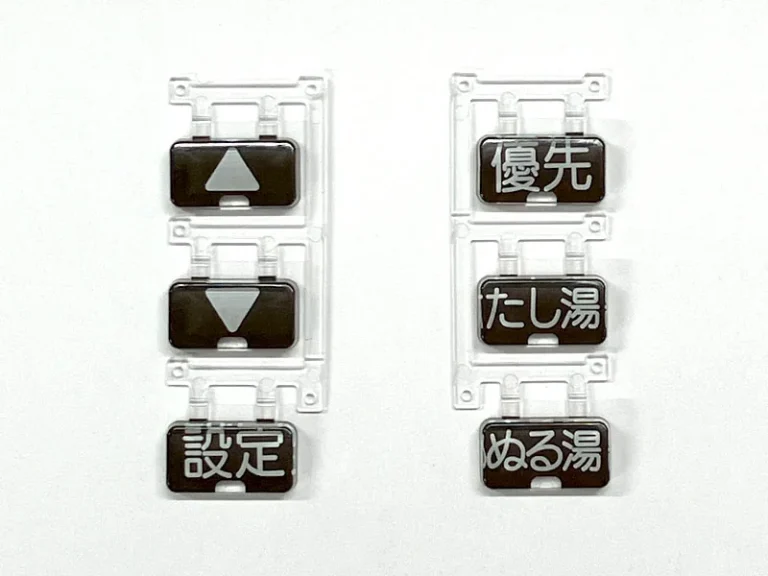
パッド印刷の制作事例(お風呂ボタン)。ボタンに白で文字や矢印を印刷している。
今井工業株式会社
出典:今井工業「パッド印刷」パッド印刷の制作事例
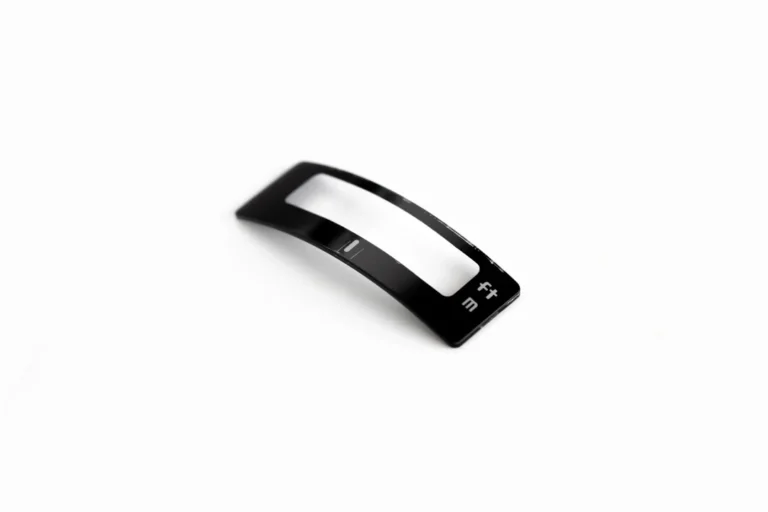
カメラ製品向けのパッド印刷の事例の別カット。部品の裏側から文字と黒ベタを印刷。材料はアクリル、月産能力は最大5万個と記載。
福島日邦工業株式会社
出典:福島日邦工業「スクリーン印刷/パッド印刷」パッド印刷の製作事例(カメラ製品向け)
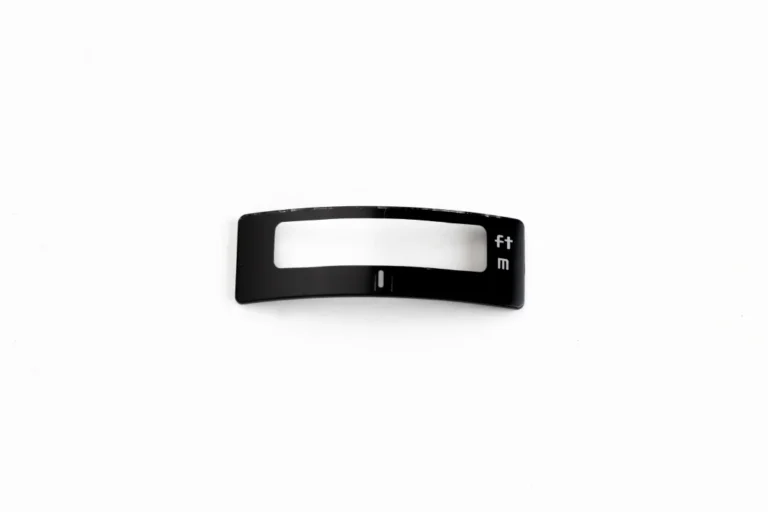
カメラ製品向けのパッド印刷の事例。部品の裏側から文字と黒ベタを印刷。材料はアクリル、ワークサイズ40mm、月産能力は最大5万個と記載。
福島日邦工業株式会社
出典:福島日邦工業「スクリーン印刷/パッド印刷」パッド印刷の製作事例(カメラ製品向け)
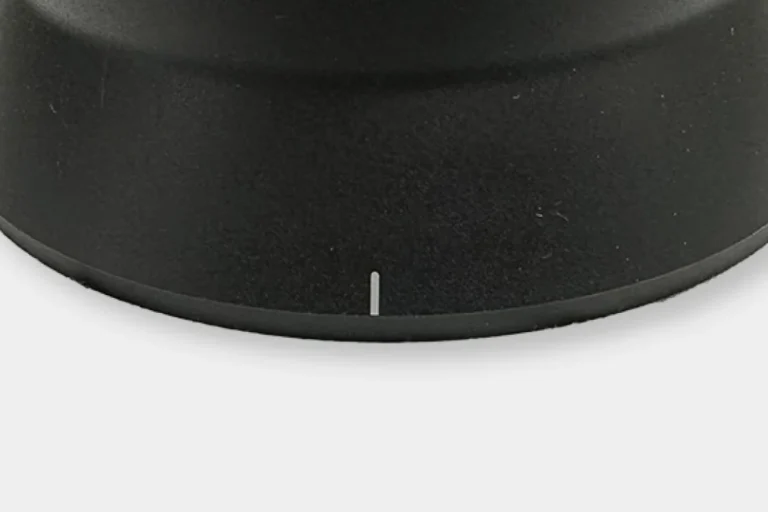
自動車内装向けのパッド印刷の加工サンプル。部品の形状によりスクリーン印刷とパッド印刷を振り分けているとされる。月産能力は最大3万個。
福島日邦工業株式会社
出典:福島日邦工業「スクリーン印刷/パッド印刷」パッド印刷の製作事例(自動車内装向け)
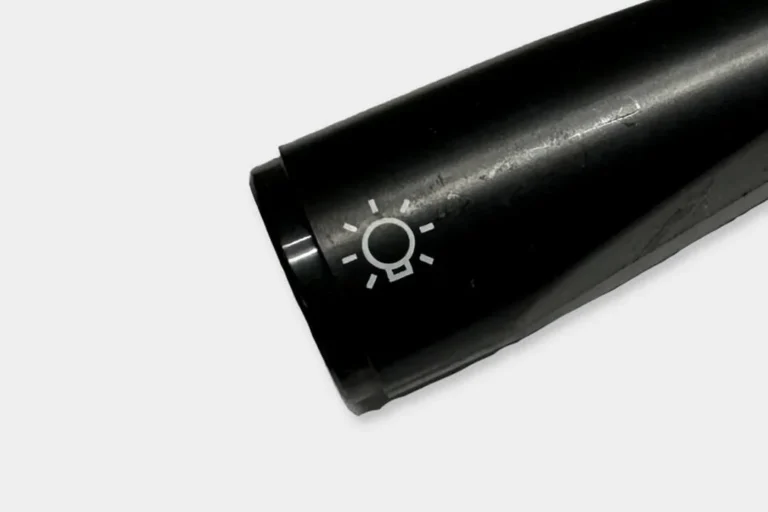
自動車内装向けのパッド印刷の事例。文字とグレーのベタ印刷。加工材料は樹脂と塗装、ワークサイズは70mm、月産能力は最大3万個と記載。
福島日邦工業株式会社
出典:福島日邦工業「スクリーン印刷/パッド印刷」パッド印刷の製作事例(自動車内装向け)
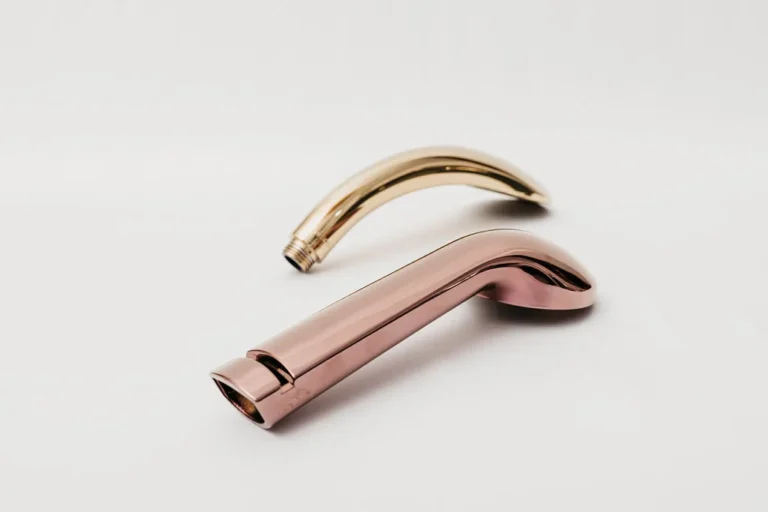
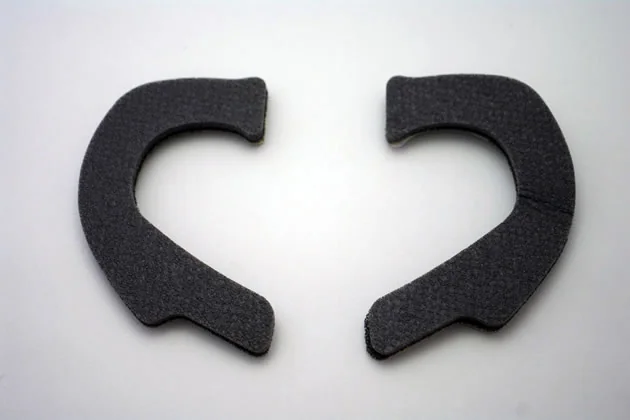
発泡ウレタン(厚み5mm)粘着付きをトムソン加工で打ち抜き、フルカット加工した事例。
株式会社可門プリントラボ
出典:「【トムソン加工】発泡ウレタンを打ち抜きでフルカット加工」
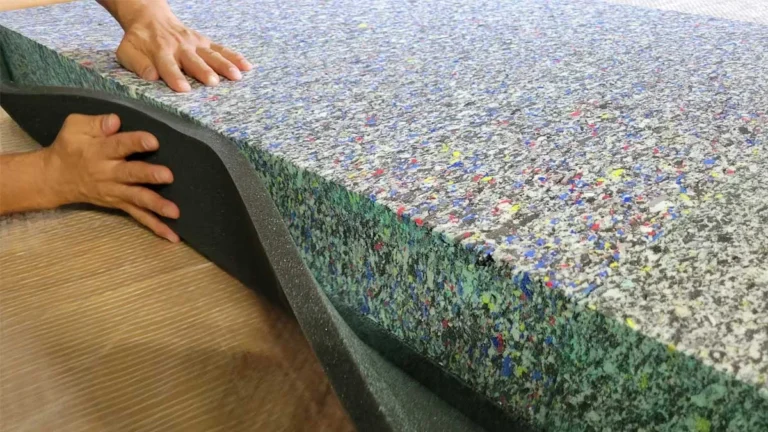
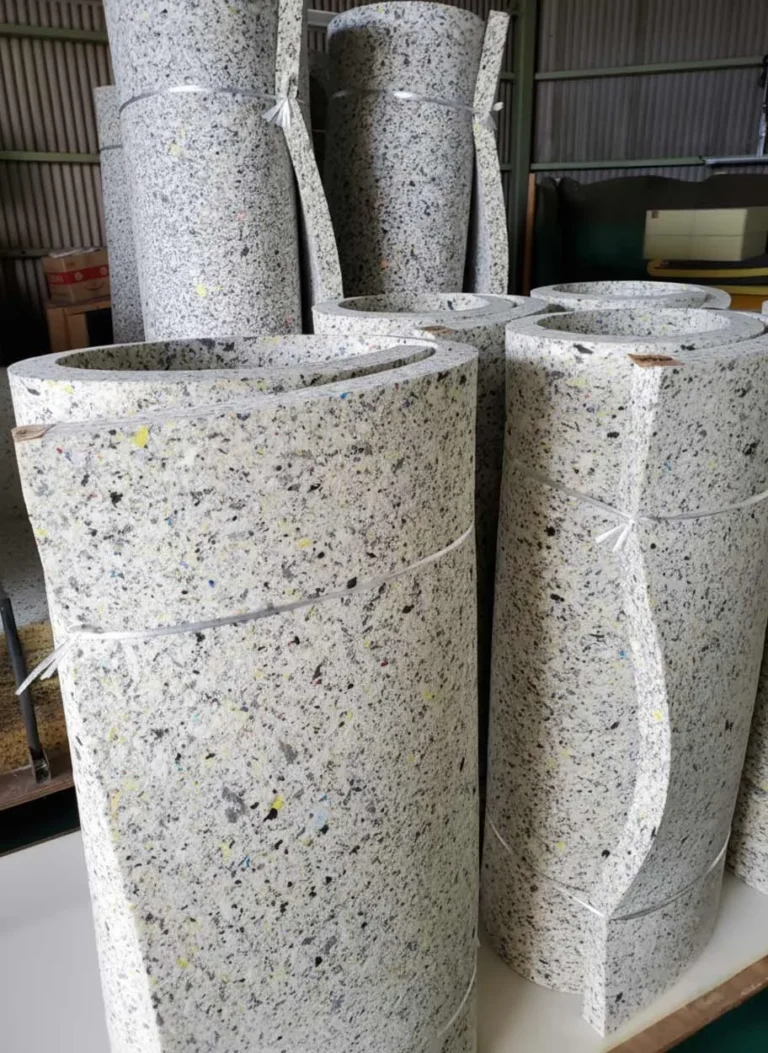
チップウレタンとスポンジを接着し、多層構造のクッション材・マットを製造する工程。
株式会社ストライダー社
出典:ストライダー社「スポンジ・ウレタン加工」
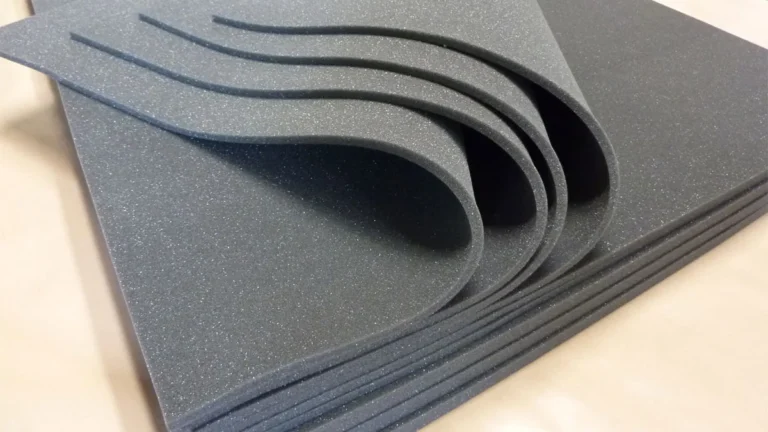
薄くスライスしたF-6吸音スポンジシート。貼り込みや内装、設備内の吸音補助材にも使いやすいとしている。
株式会社ストライダー社
出典:ストライダー社「スポンジ・ウレタン加工」
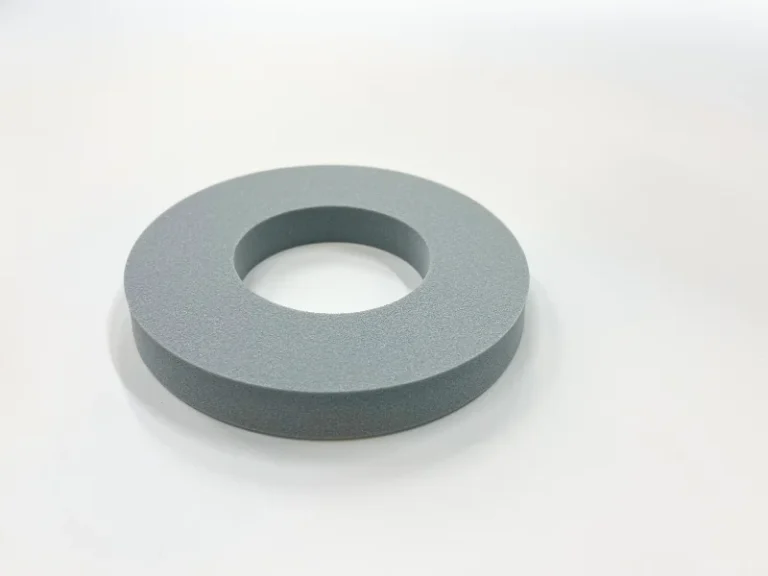
社内検証。同じポリエチレンスポンジ(厚20mm)をトムソン加工で丸形に打ち抜くと、断面に少しえぐれが出た。
株式会社甲南
出典:甲南ラボ「意外と奥が深い、加工断面の世界【Vol.42】」
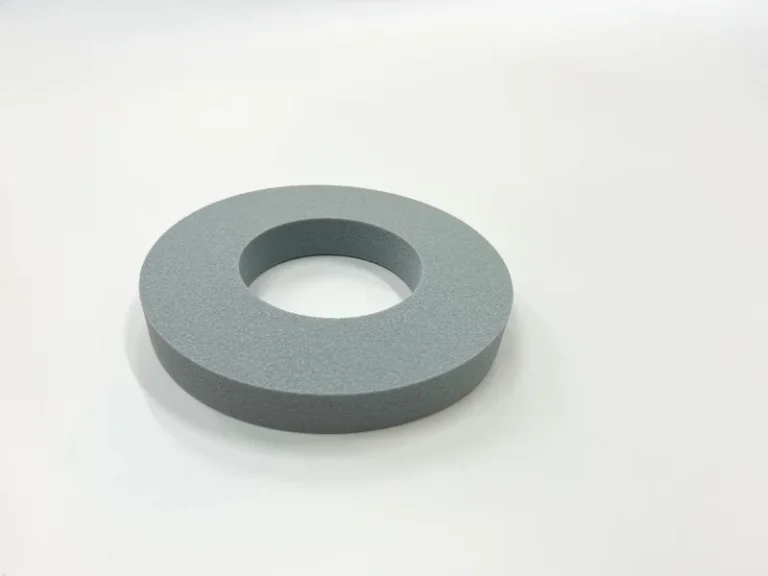
社内検証。ポリエチレンスポンジL-1400(厚20mm)をプロッターで丸形にカットし、断面はまっすぐだった。
株式会社甲南
出典:甲南ラボ「意外と奥が深い、加工断面の世界【Vol.42】」
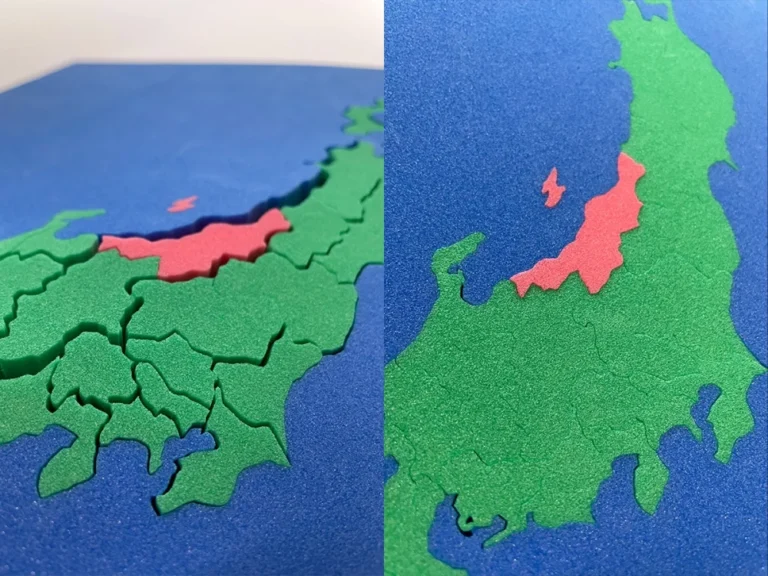
素材はLD45(赤・緑・青)。色違いの材料で都道府県を表現。サイズは300×400×高さ20。
有限会社 山﨑抜型
出典:山﨑抜型「ウォータージェット加工例 ウレタンフォーム」
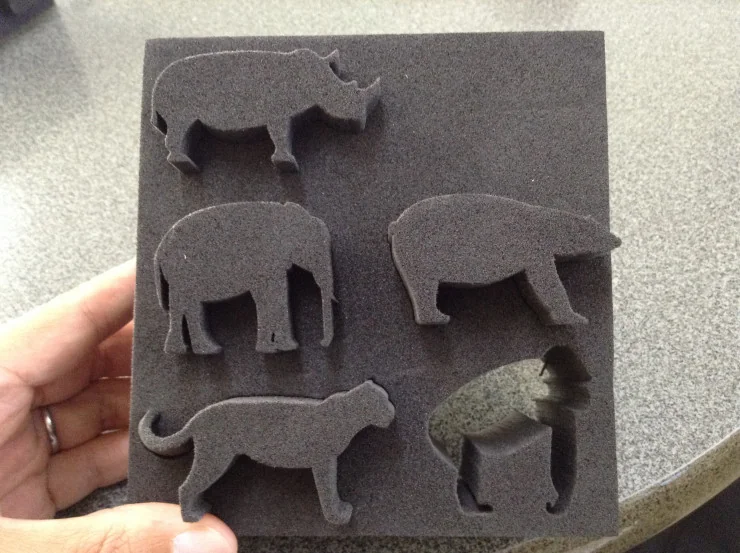
素材はLD45。微細な部分までデザインを忠実に再現でき、断面もきれいに仕上がるとしている。
有限会社 山﨑抜型
出典:山﨑抜型「ウォータージェット加工例 ウレタンフォーム」
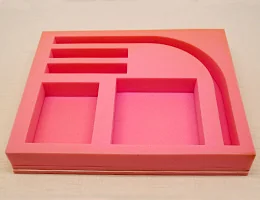
技術力・設備ページの「加工技術事例」に載る、ウレタンフォームの緩衝材の抜き加工品の写真。
富士ゴム産業株式会社
出典:富士ゴム産業「技術力・設備」加工技術事例
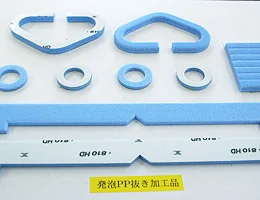
技術力・設備ページの「加工技術事例」に載る、発泡PPの抜き加工品の写真(写真内の表示は「発泡PP抜き加工品」)。
富士ゴム産業株式会社
出典:富士ゴム産業「技術力・設備」加工技術事例
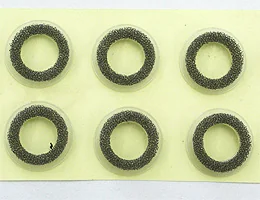
技術力・設備ページの「加工技術事例」に載る、ウレタンフォームの抜き加工品の写真。
富士ゴム産業株式会社
出典:富士ゴム産業「技術力・設備」加工技術事例
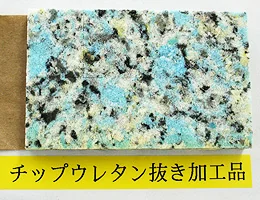
技術力・設備ページの「加工技術事例」に載る、チップウレタンの抜き加工品の写真。
富士ゴム産業株式会社
出典:富士ゴム産業「技術力・設備」加工技術事例
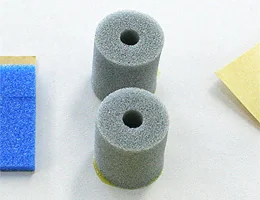
技術力・設備ページの「加工技術事例」に載る、発泡ポリエチレンの抜き加工品の写真。
富士ゴム産業株式会社
出典:富士ゴム産業「技術力・設備」加工技術事例
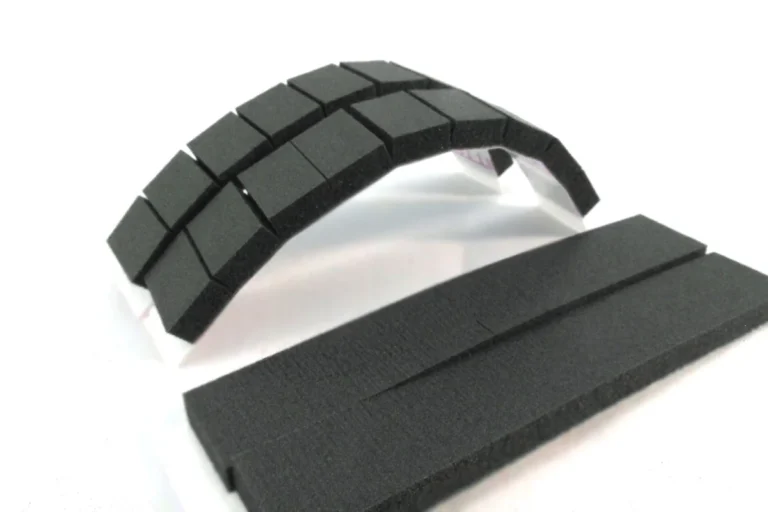
PORONの底面にテープを貼り付け、PORONに切り込みを入れた製品。切り込みの深さも調節できる。
株式会社創和
出典:創和「スポンジの抜き加工(クッション材、緩衝材など)」
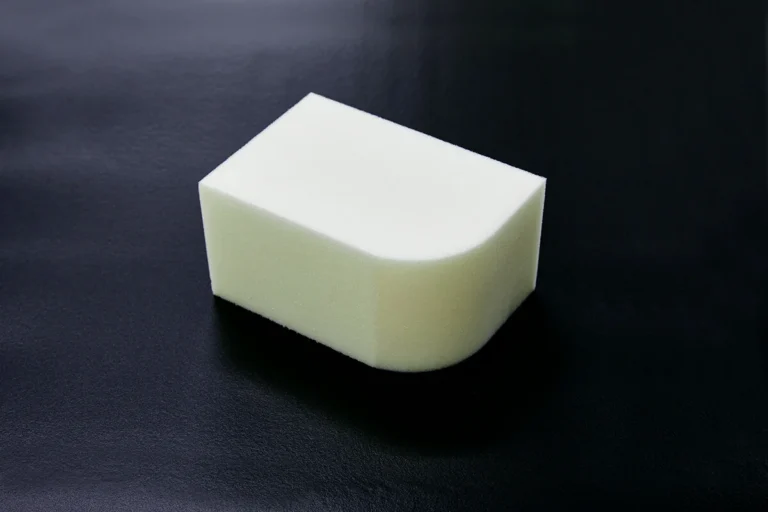
100mm厚のウレタンスポンジを型を使わずR形状にカット。バーチカルカッターによる裁断加工。
株式会社創和
出典:創和「スポンジの抜き加工(クッション材、緩衝材など)」
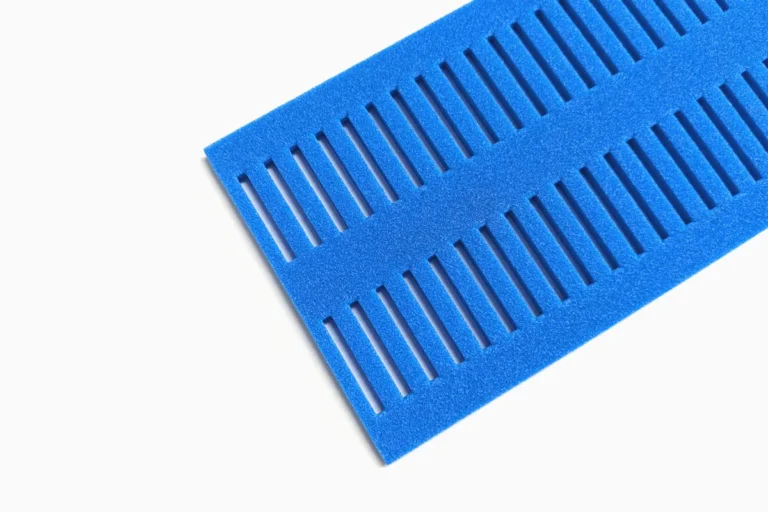
1シートの中に多くの穴あけ加工ができる。使用材料はポリエチレンフォーム、加工方法は打ち抜き・プレス加工。
株式会社創和
出典:創和「スポンジの抜き加工(クッション材、緩衝材など)」
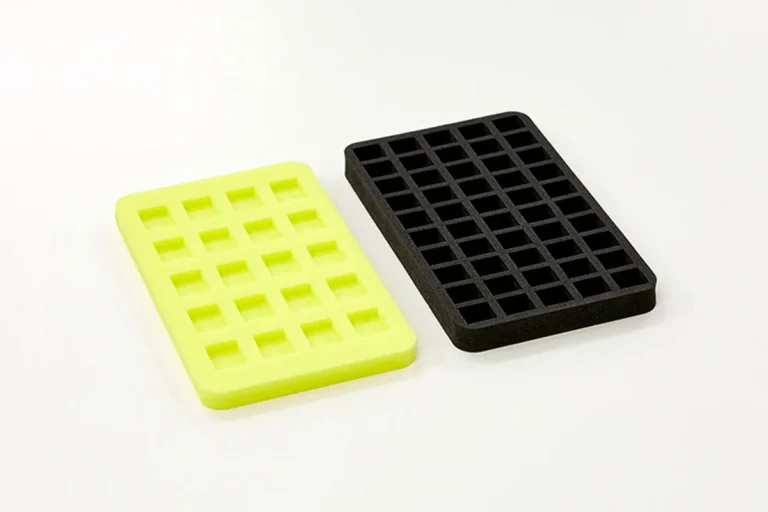
積層品のスポンジトレイの製作。使用材料はウレタンフォームと両面テープで、加工方法は積層加工。
株式会社創和
出典:創和「スポンジの抜き加工(クッション材、緩衝材など)」
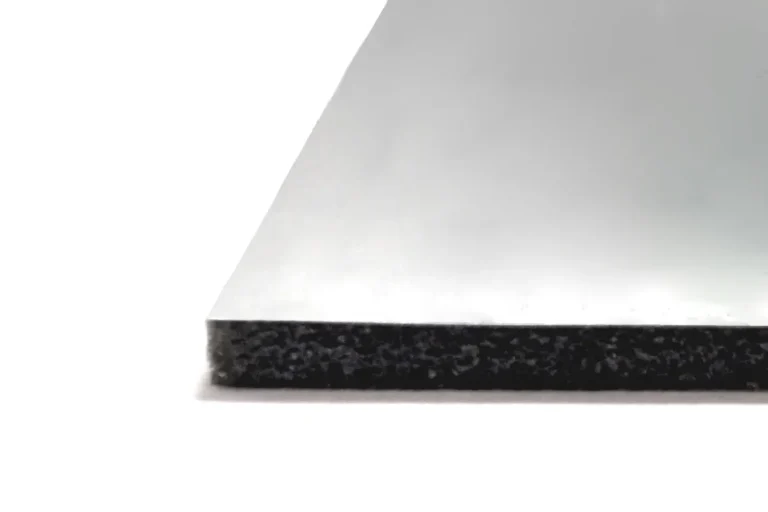
断熱材用途向けの貼り合わせ加工。ポリエチレンフォームとアルミ箔テープを使い、貼り合わせ加工と打ち抜き加工を行った。
株式会社創和
出典:創和「スポンジの抜き加工(クッション材、緩衝材など)」
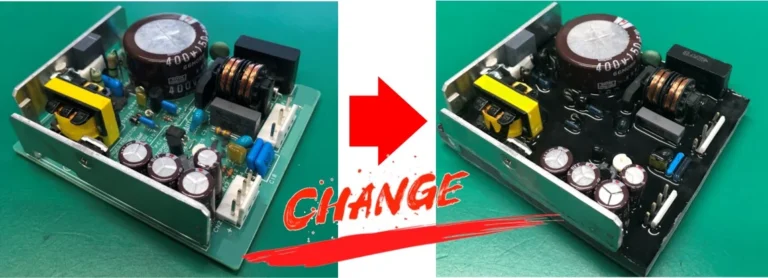
基板の樹脂ポッティング前後の比較。難燃エポキシ樹脂は電子部品の埋込封止や回路モジュールの封止に使う。
スカイ株式会社
出典:スカイ「サービス・製品情報」
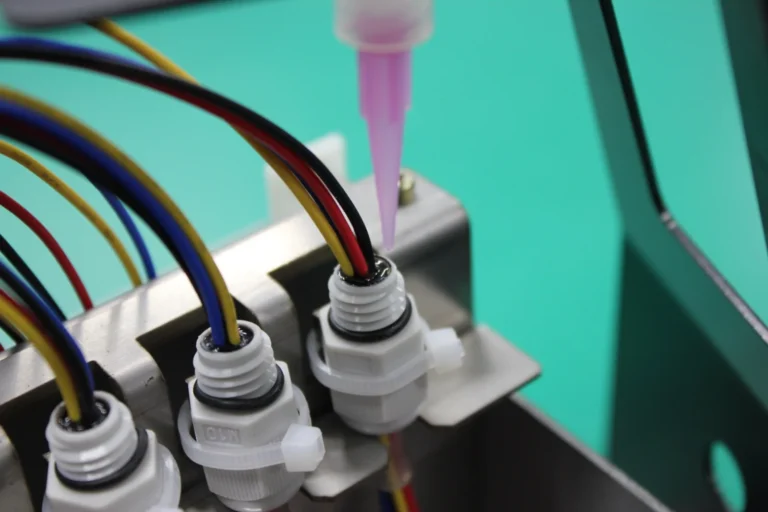
ケーブル引き出し部への樹脂封止。水分・粉塵の侵入防止や、振動・引張による断線防止が目的。
スカイ株式会社
出典:スカイ「樹脂ポッティング加工|防湿・絶縁・耐振動対策」
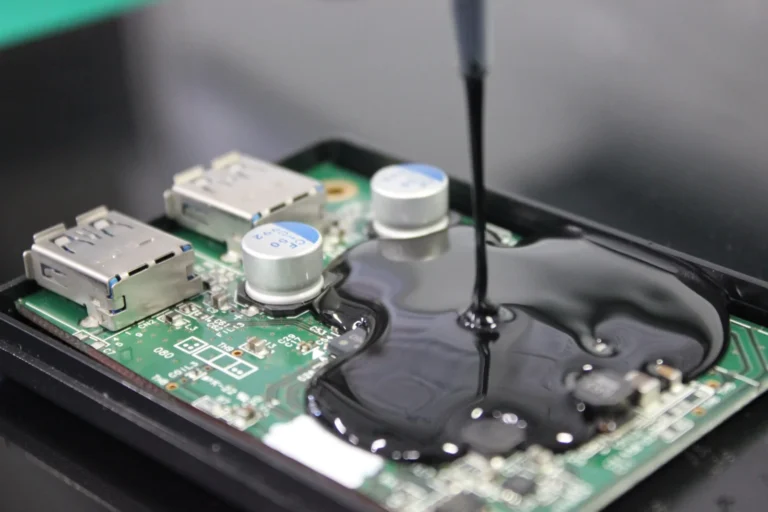
電子基板への樹脂ポッティング。耐振動性・防湿性・絶縁性の向上を目的とした樹脂封止。
スカイ株式会社
出典:スカイ「樹脂ポッティング加工|防湿・絶縁・耐振動対策」
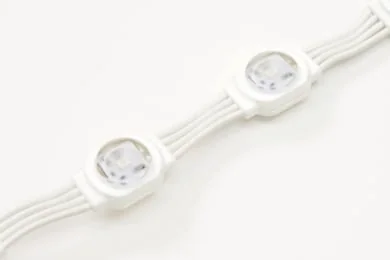
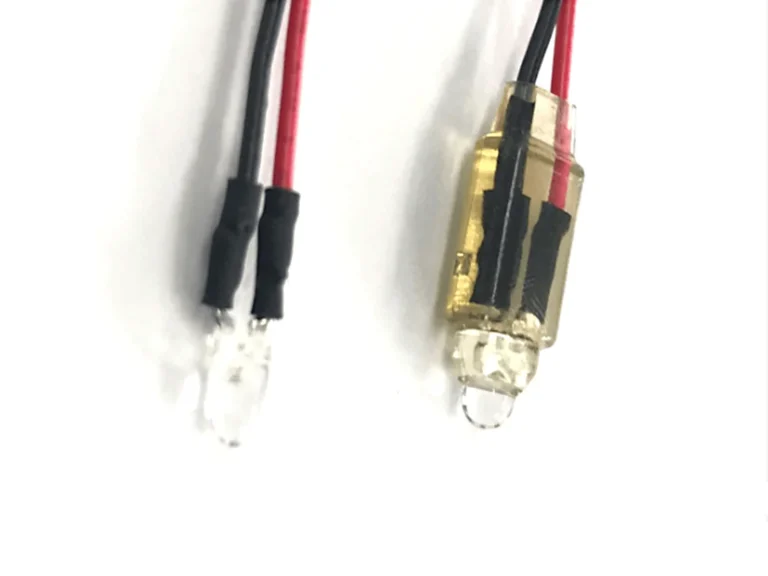
野外対応を実現する間接照明LEDを、低温低圧のホットメルト成形で封止した事例(封止後)。
中谷産業株式会社(中谷グループ)
出典:中谷グループ「低温低圧インサート成形(IP68 実現・電子部品封止)」
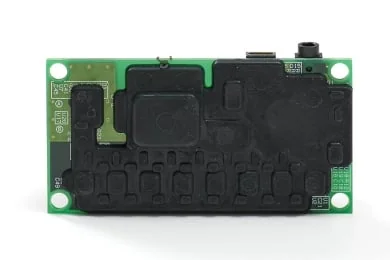
金型内部温度などを計測するワイヤレス装置をホットメルト樹脂で封止した事例(封止後)。
中谷産業株式会社(中谷グループ)
出典:中谷グループ「低温低圧インサート成形(IP68 実現・電子部品封止)」
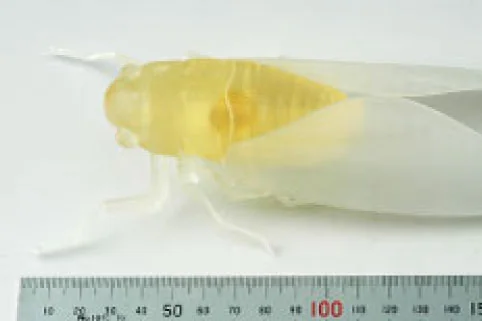
セミの胴体がうっすら見えるほど薄い羽根を光造形で実現。レーザーでUV硬化樹脂を硬化させて造形する。
株式会社ダサイ
出典:ダサイ「光造形による試作制作」
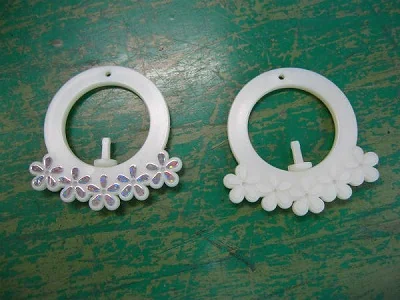
金箔・銀箔などを熱と圧力で樹脂に転写するホットスタンプ。左が加工後、右は生地。
株式会社旭電機化成
出典:旭電機化成「シルク印刷・パット印刷・ホットスタンプ」
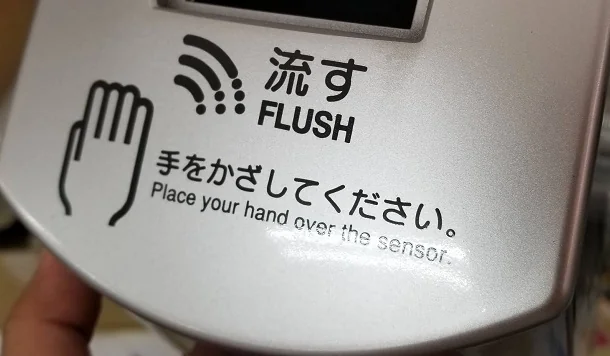
シルバー塗装の上にパット印刷とUVクリア塗装を重ねたサンプル。曲面が得意な印刷として紹介。
株式会社旭電機化成
出典:旭電機化成「シルク印刷・パット印刷・ホットスタンプ」
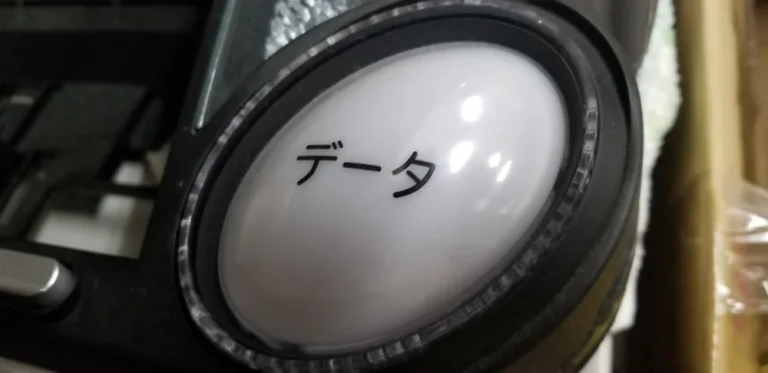
PC(ポリカーボネート)製の業務用設備への印刷。シルク印刷とパット印刷を駆使した製作実績としている。
株式会社旭電機化成
出典:旭電機化成「シルク印刷・パット印刷・ホットスタンプ」
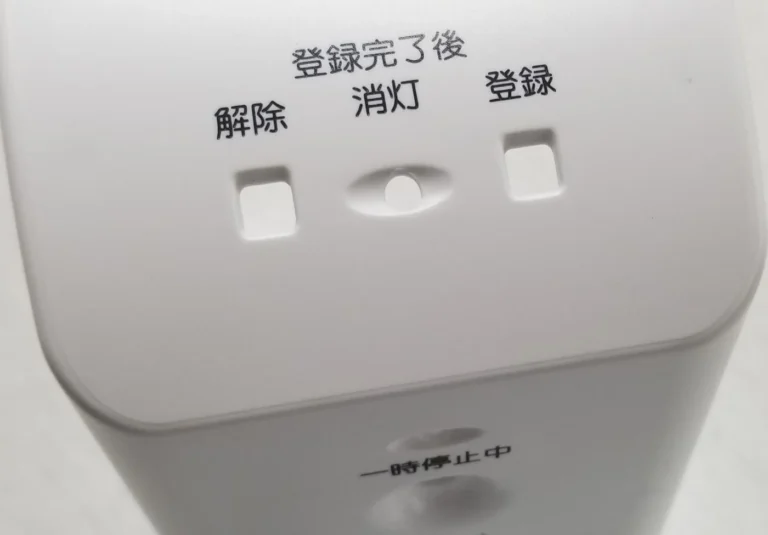
難燃ABS製の業務用機器への印刷。ページはシルク印刷とパット印刷を駆使した製作実績としている。
株式会社旭電機化成
出典:旭電機化成「シルク印刷・パット印刷・ホットスタンプ」
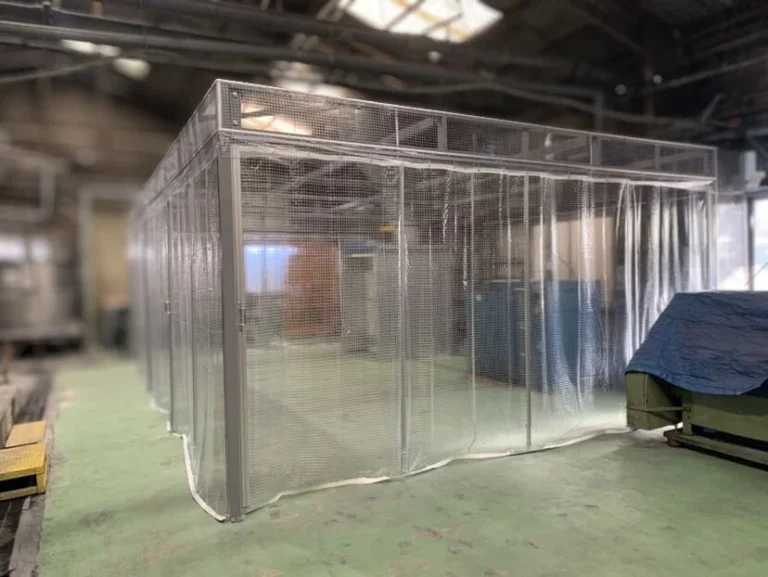
製造工場の屋内に特注サイズで設計施工。約W8.2×D5.5×H2.5m、糸入り透明ビニール0.35t(防炎・耐寒)。塗料等の飛散防止、空間養生、空調効率改善用。
岸工業株式会社
出典:岸工業「埼玉県 製造工場 間仕切りブース」
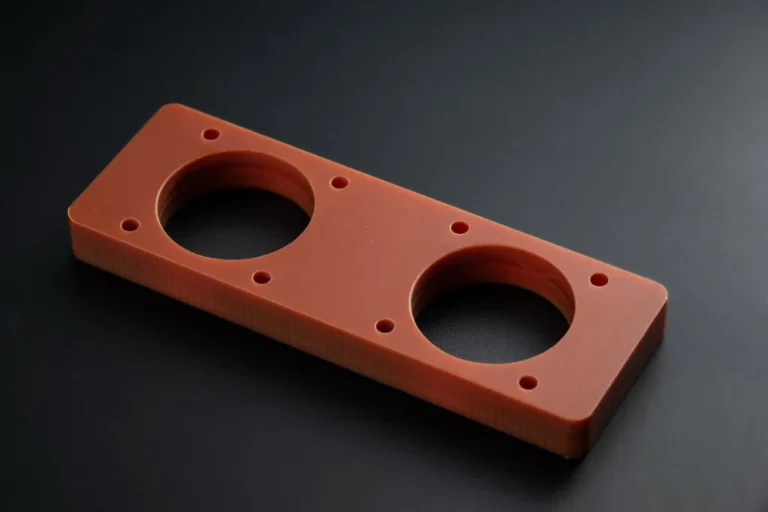
ベークライトの樹脂切削加工のサンプル。大きな円形の穴2つと小穴を加工している。
白根電機産業株式会社
出典:白根電機産業「ベークライト」
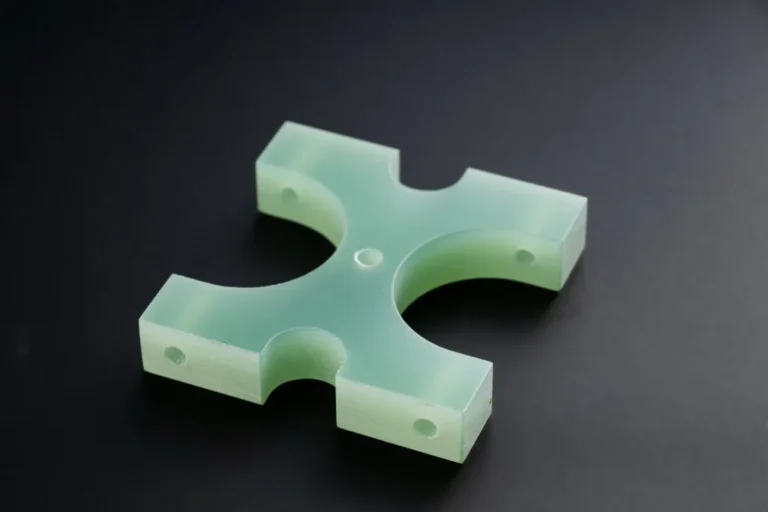
120℃以上160℃未満で使う断熱・絶縁材で、ベークライトでは耐熱が足りないためガラエポを選んだ。
村上電業株式会社
出典:村上電業「エポキシガラス(ガラエポ)加工例」
ガラエポの積層板をフライスで切削。エンドミルはすべて超硬。ボルトで強く締め付ける場所に使われた。
村上電業株式会社
出典:村上電業「エポキシガラス(ガラエポ)加工例」
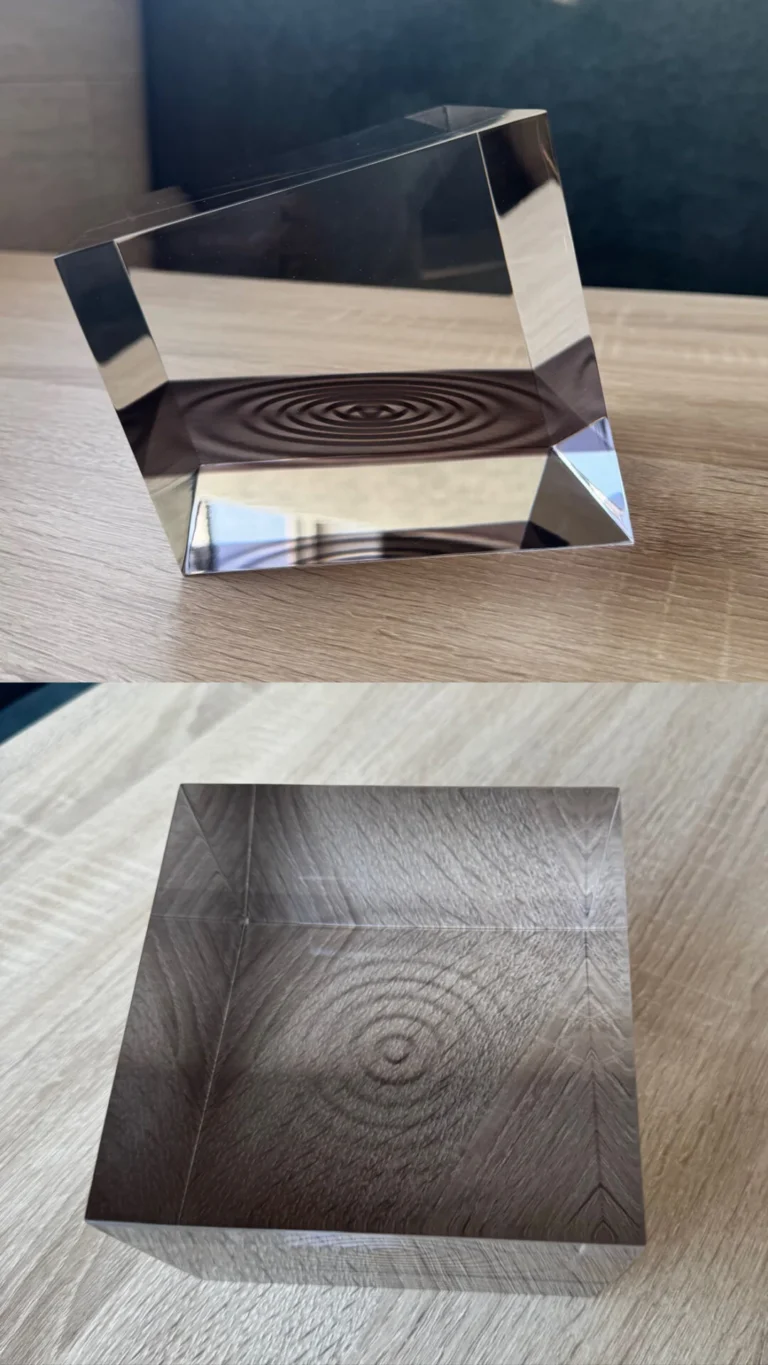
スモークアクリルを切削して立体形状にし、そのパーツを透明アクリルの内部に封入して仕上げた。
株式会社モデルアート
出典:モデルアート「アクリルトロフィー」
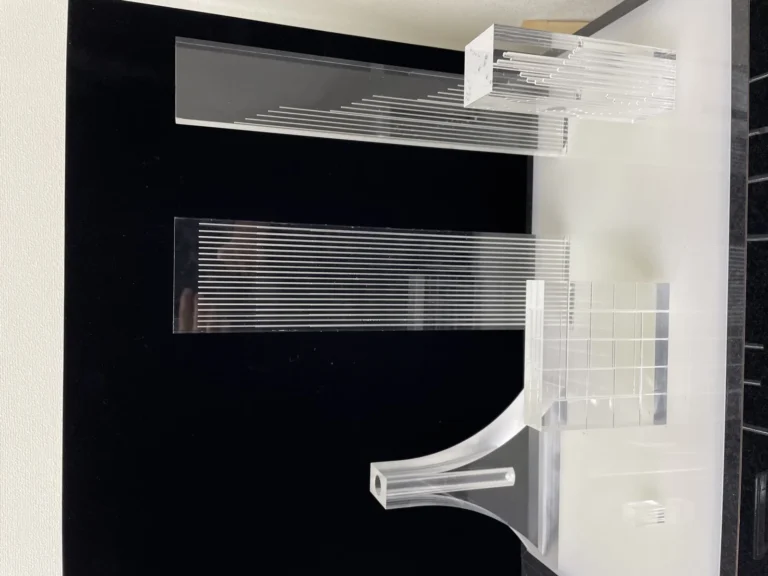
樹脂の深穴加工の加工事例集に載る写真。PEEK・POM・アクリル・ポリカーボネートなどの深穴加工に対応。
株式会社ハイタック
出典:ハイタック「樹脂 – 深穴加工」
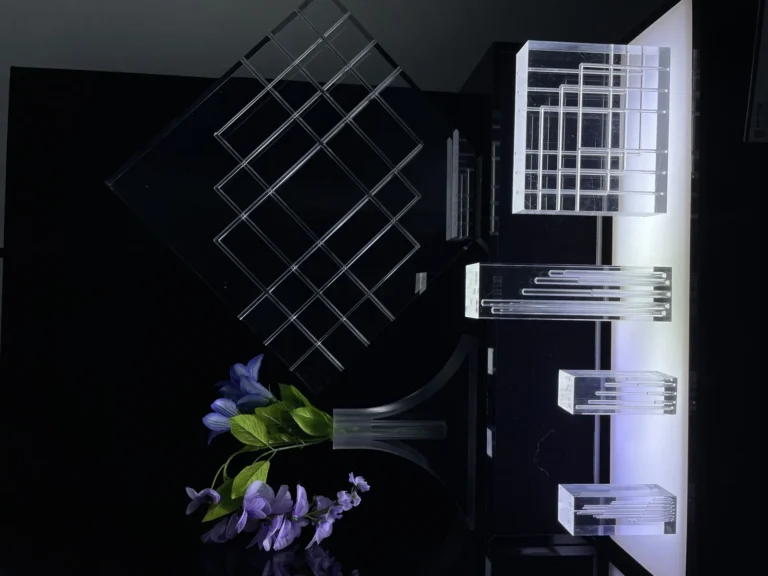
樹脂の深穴加工の加工事例集に載る写真。PEEK・POM・アクリル・ポリカーボネートなどの深穴加工に対応。
株式会社ハイタック
出典:ハイタック「樹脂 – 深穴加工」
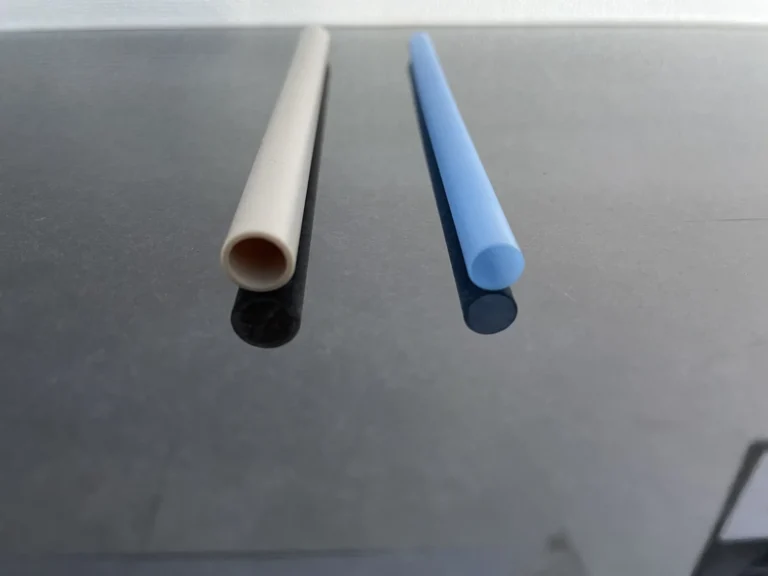
樹脂の深穴加工の加工事例集に載る写真。PEEK・POM・アクリル・ポリカーボネートなどの深穴加工に対応。
株式会社ハイタック
出典:ハイタック「樹脂 – 深穴加工」
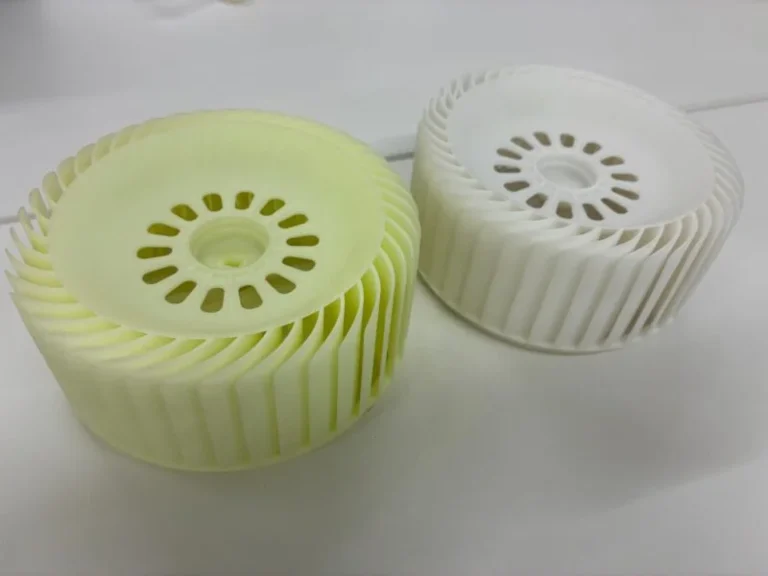
光造形でシロッコファンを製作した事例。積層面がほとんど目立たないなめらかな表面で、約5日で納品。材質ABS、サイズ130×65。
SST設計開発センター株式会社
出典:SST設計開発センター「シロッコファン(加工事例)」
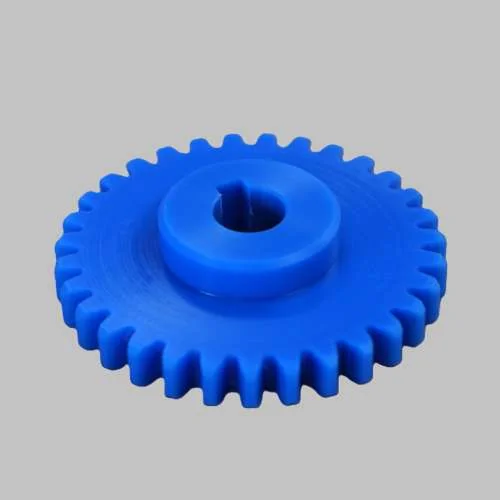
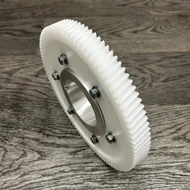
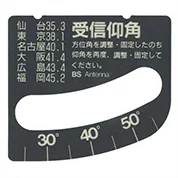
産業用機械向けのPETへのシルクスクリーン印刷。蓄光シート材料の特殊ラベル(表印刷)として掲載。
マシタマーク株式会社
出典:マシタマーク「製品事例」
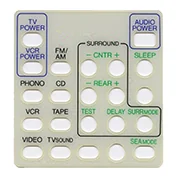
電化製品向けの塩化ビニール(PVC)へのシルクスクリーン印刷。蓄光パネル(表印刷・ベース発光)として掲載。
マシタマーク株式会社
出典:マシタマーク「製品事例」
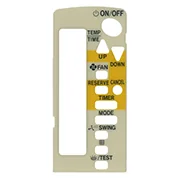
電化製品向けの塩化ビニール(PVC)へのシルクスクリーン印刷。液晶カバーの裏印刷として掲載。
マシタマーク株式会社
出典:マシタマーク「製品事例」
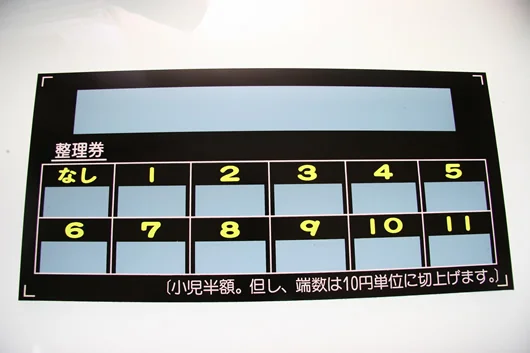
路線バスの運賃料金表示板。電光版のため偏光板を使用している。
株式会社マツダアートプリント
出典:マツダアートプリント「アクリルカバー」
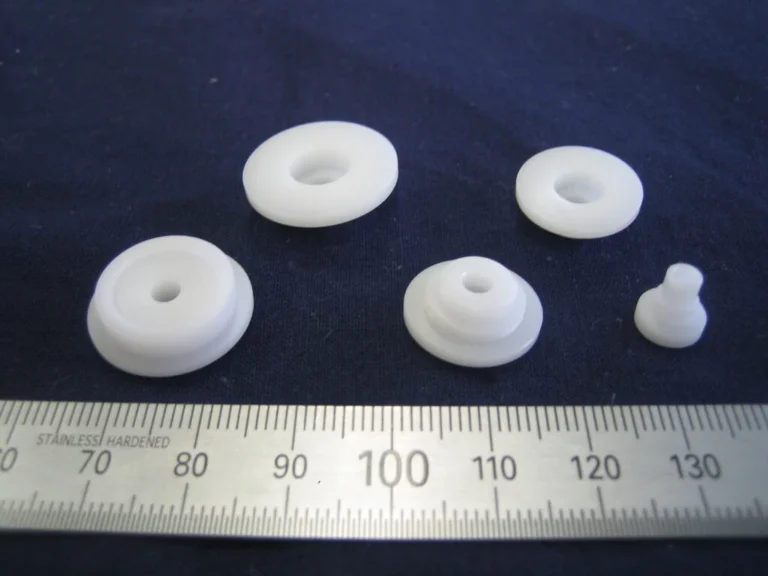
NC自動旋盤の加工品事例として掲載されている、POM(樹脂)の小物の切削部品。
有限会社瓜生製作所
出典:瓜生製作所「NC自動旋盤の加工品・製品事例」
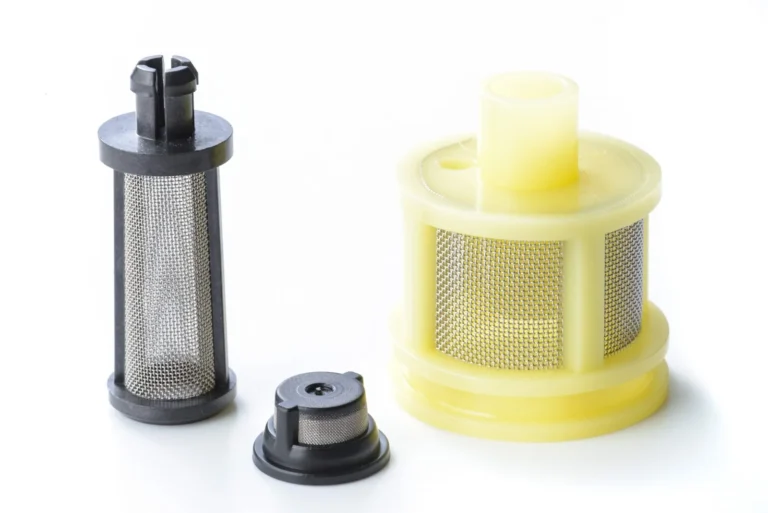
金型内に金網加工品をセットして樹脂を充填し接合。材質は樹脂(PPS・POM・PA66・PC等)とSUSメッシュと記載。
株式会社バンテック
出典:バンテック「樹脂インサート成形フィルター」
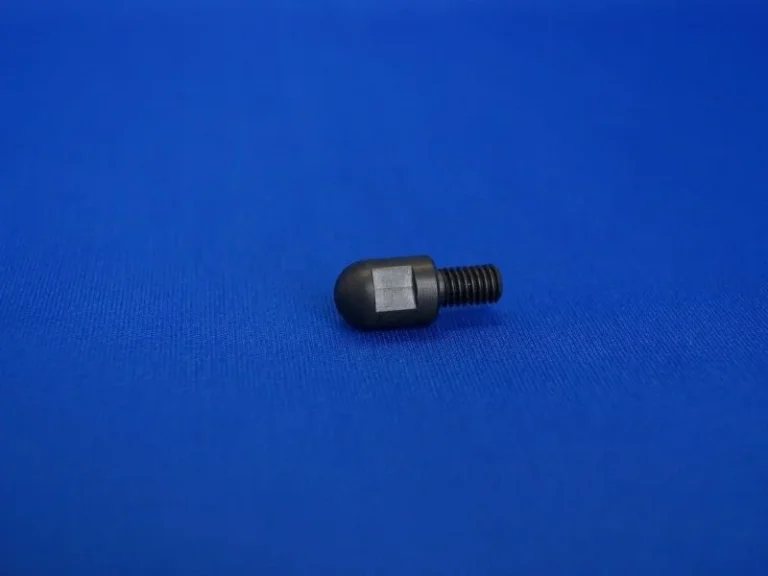
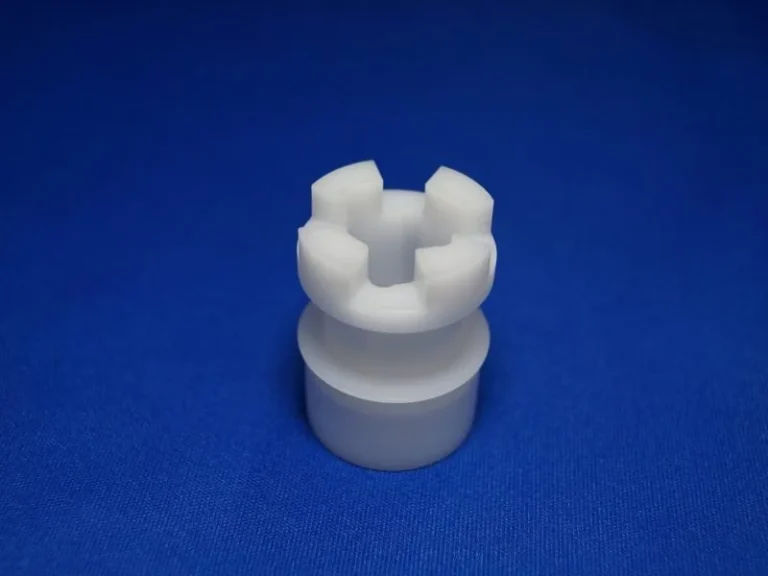
サイズΦ10×25、材質PEEK450-CA30。樹脂切削加工の事例。
株式会社ケイプラビジョン
出典:プラスチック切削加工.com「ストッパー」
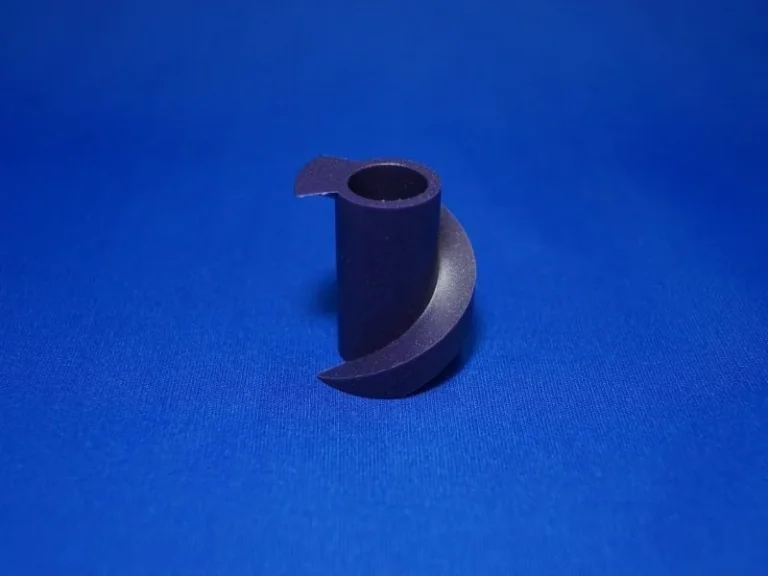
サイズΦ35×50、材質MC703HL。樹脂切削加工の事例。
株式会社ケイプラビジョン
出典:プラスチック切削加工.com「スクリュー」
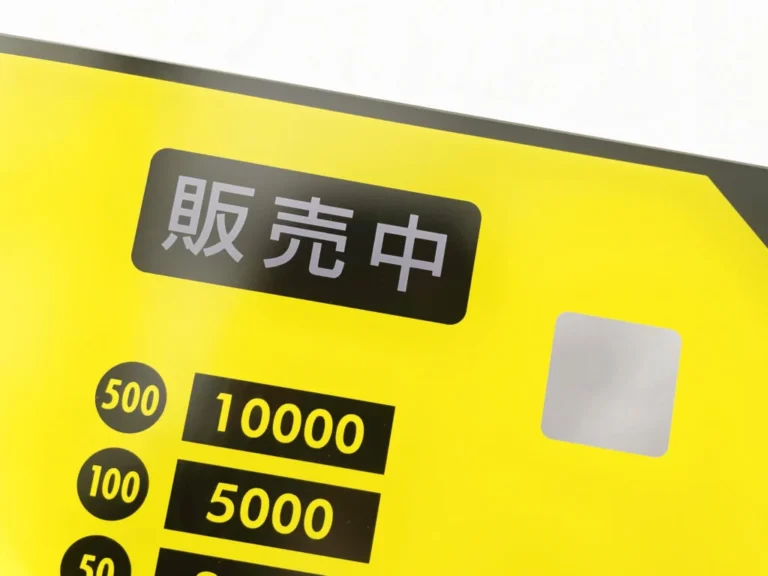
アクリル銘板。外形をCNC加工し、裏面にスクリーン印刷。「販売中」は背面から光を当てると透ける。
プリントス株式会社
出典:プリントス「駅券売機パネル」
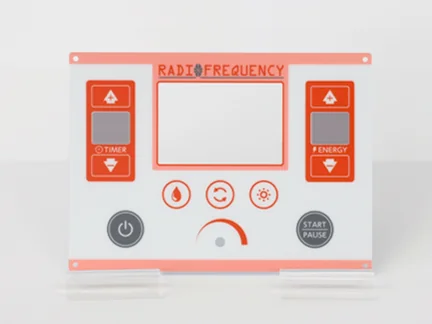
T0.25のPCに裏面インクジェット印刷し、カッティングプロッターで加工した操作シート。耐久性に優れる。
プリントス株式会社
出典:プリントス「操作シート」
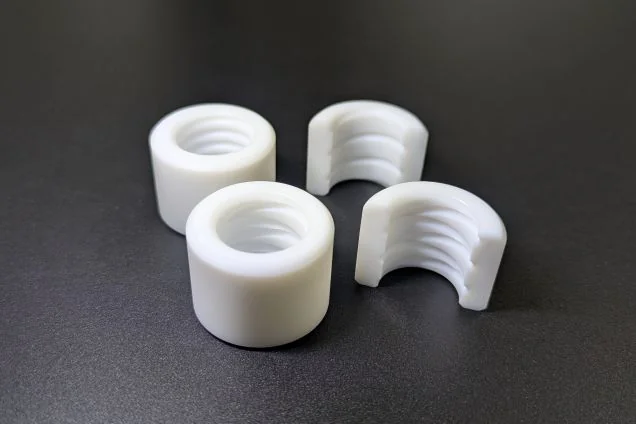
PTFEをNC旋盤で加工。肉厚を均一にでき、内径に摺動を妨げないスパイラル溝を付けられる。サイズは〜φ300、精度±0.2mm。
有限会社飯田製作所
出典:飯田製作所「製作事例 ウェアリングブッシュ」
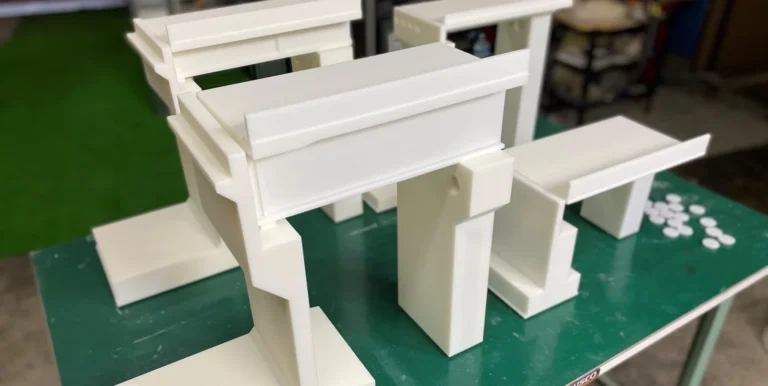
2D図面から3DCADデータを作成し、4種類の橋梁ミニチュア模型を製作。メンテナンス講習の教材として使われている。
株式会社Bfull
出典:Bfull「西日本高速道路エンジニアリング九州株式会社」
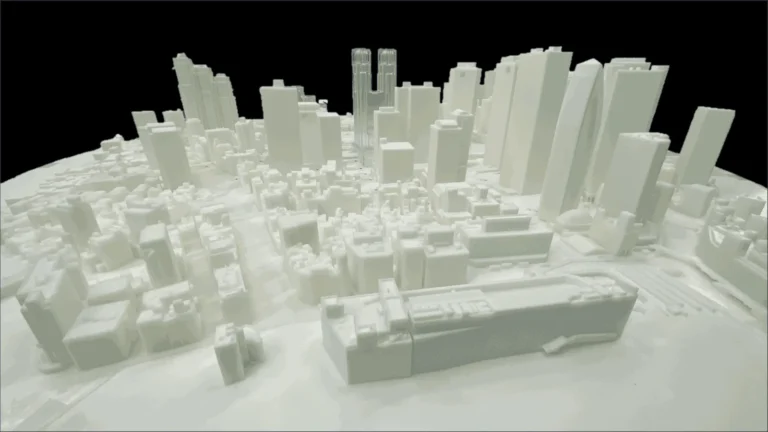
PLATEAUのデータを1/800スケールで造形。直径2mの地表は12分割し、東京都庁は透明材料、周囲は白色材料(ABSライク)で造形。
株式会社Bfull
出典:Bfull「PLATEAUを使用した風洞実験用都市模型」
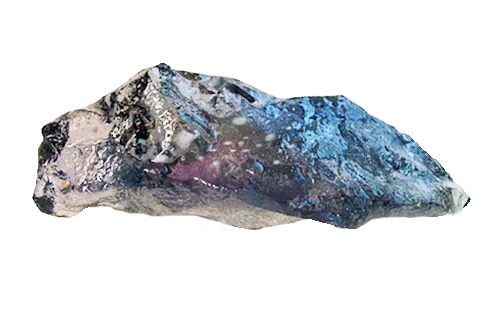
インクジェット方式・アクリルライク、122×62×54mm。粒子のデータを1000倍に拡大して再現し、空隙部分を着色して内部を可視化(データ提供:JAXA)。
八十島プロシード株式会社
出典:八十島プロシード「小惑星イトカワ「粒子模型」」
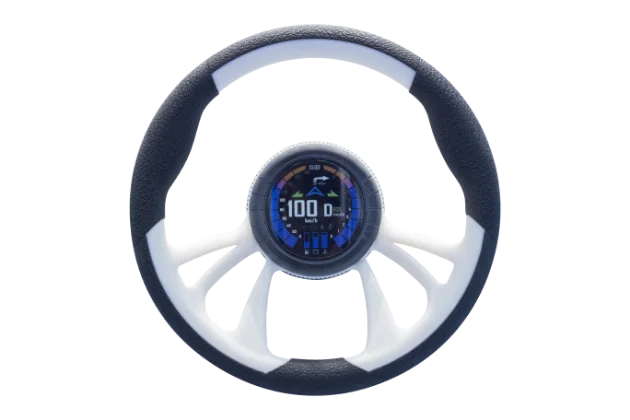
3Dプリント(インクジェット)。アクリルライクとゴムライクの2材質を一体造形、φ410×100mm。デジタル写真だけでシボ加工を再現できる。
八十島プロシード株式会社
出典:八十島プロシード「ステアリングホイール」
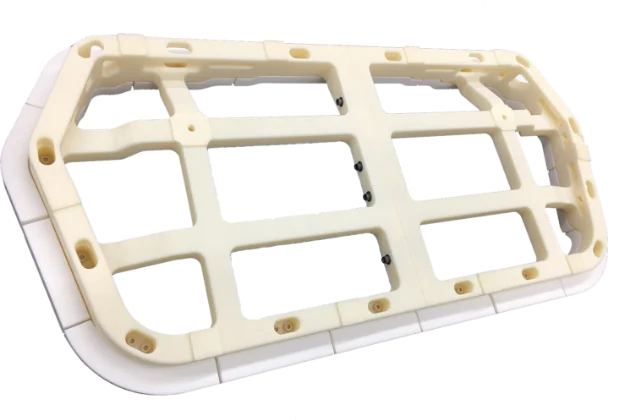
FDM×SLS×切削加工。ASAとPA2200(ナイロン12)で、800×400×80mm。大型造形機でベースの強度部品を一体造形した。
八十島プロシード株式会社
出典:八十島プロシード「フロントバンパー検査用治具」
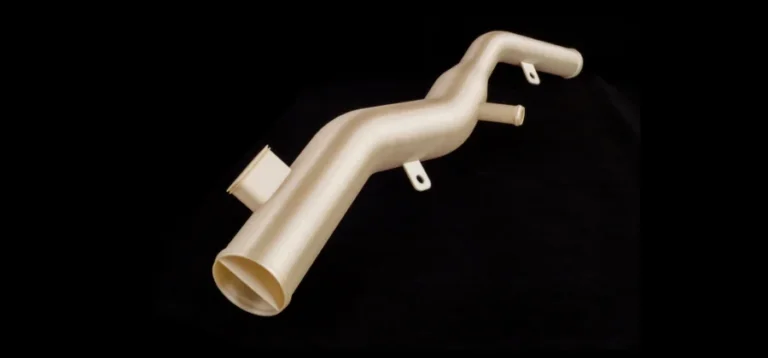
FDMでULTEM 9085(PEI)製、850×250×200mmの大型異形パイプを継ぎ手なしで一体造形。宇宙空間向けの低アウトガス性が選定ポイント。
八十島プロシード株式会社
出典:八十島プロシード「宇宙機「エアダクト」」
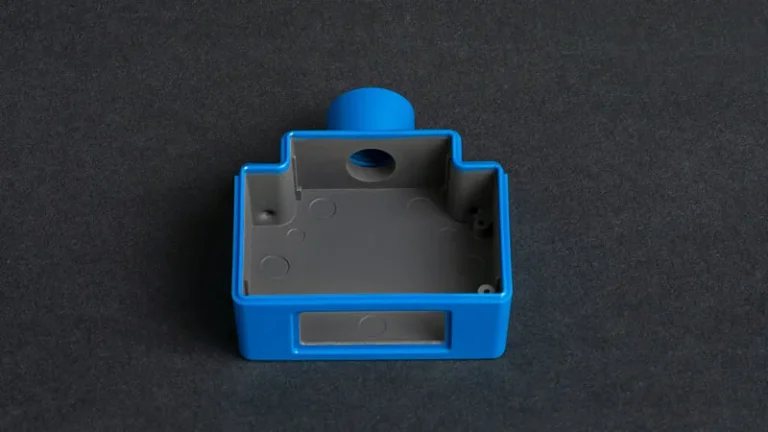
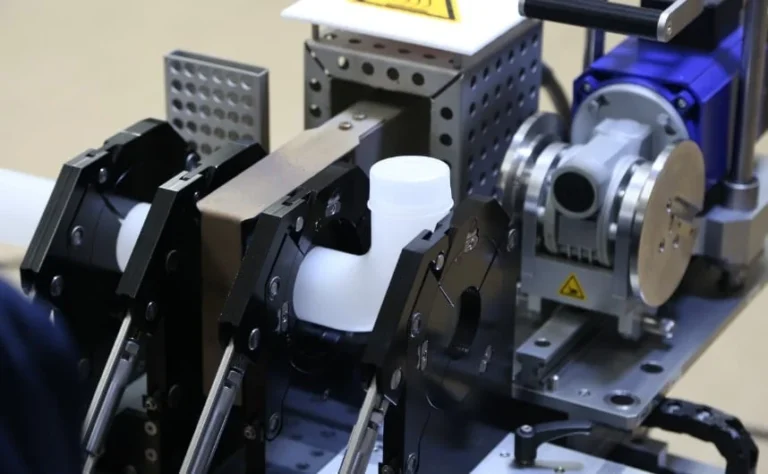
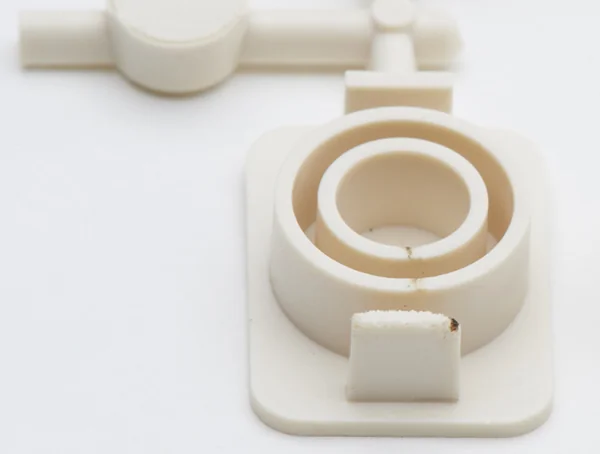
ガストースを入れる前の、ガス焼けが出た46ナイロンの成形品。
株式会社プラモール精工
出典:プラモール精工「ガストース」
紹介した課題ページ:射出成形の外観不良(ウェルドライン・ひけ・ショートショット)を減らしたい
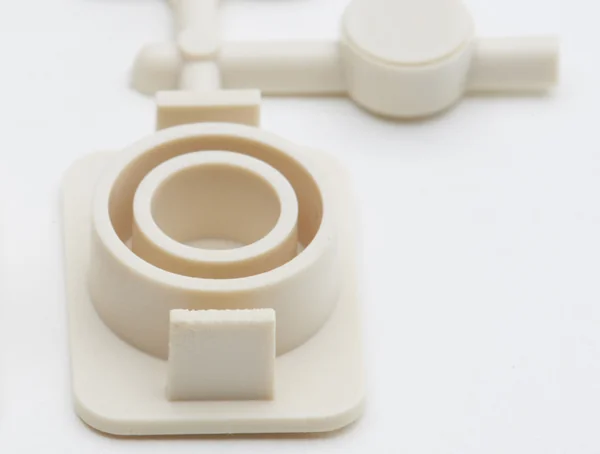
ガス焼けの対策の事例で、ガストースを入れたあとの成形品。
株式会社プラモール精工
出典:プラモール精工「ガストース」
紹介した課題ページ:射出成形の外観不良(ウェルドライン・ひけ・ショートショット)を減らしたい
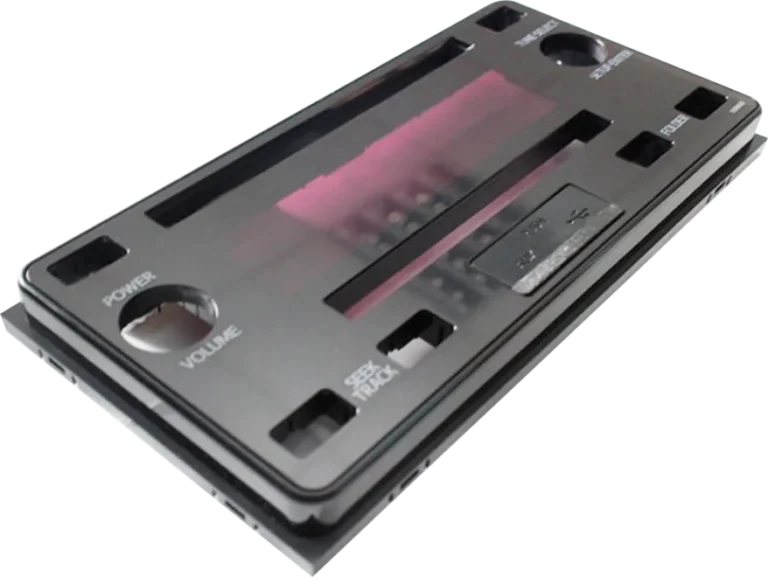
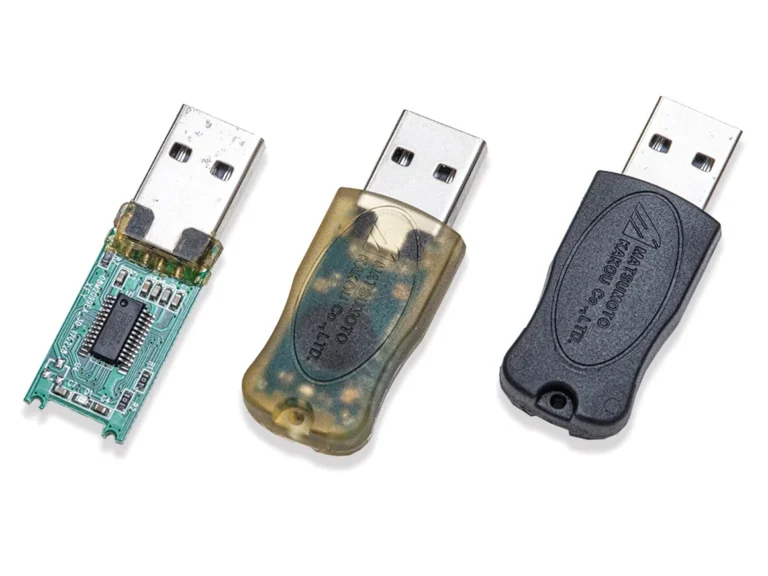
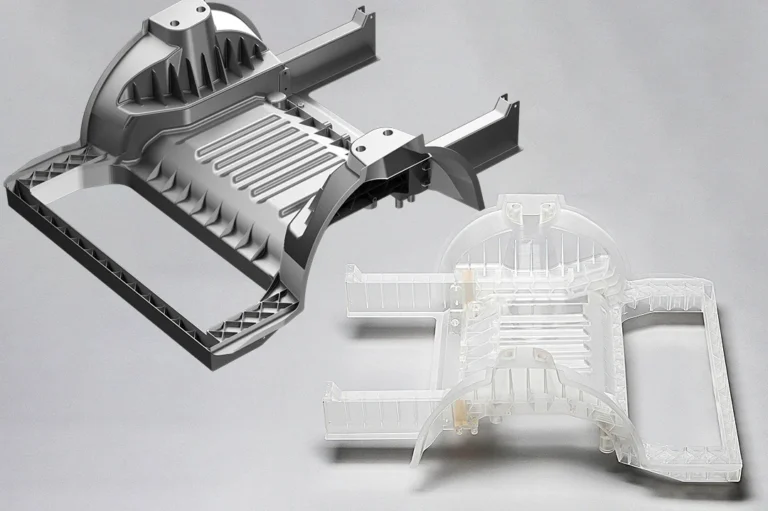
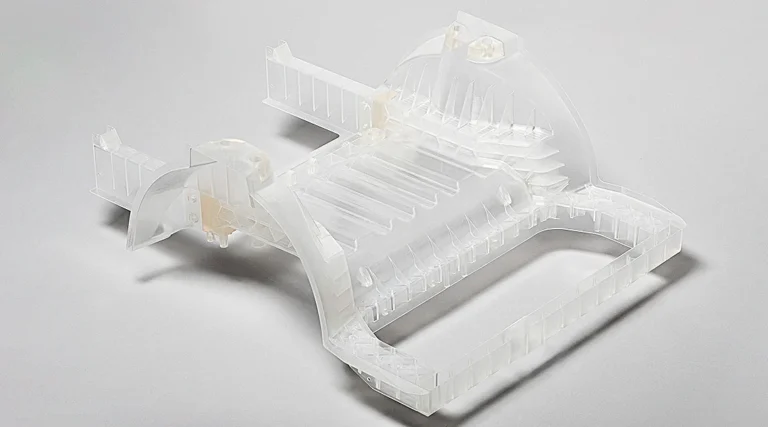
ギガキャストクラスの自動車用フレーム部品を、約38.6%に縮小して一体で造形した光造形品。
株式会社JMC
出典:自動車向け大型光造形品|3D出力サービス(JMC) )
紹介した課題ページ:試作回数を減らしたい
歯すじの中央に向かってふくらみを持たせたクラウニングギアの歯。POM などの樹脂で精密な樹脂歯車を射出成形している。
マブチオービーギアシステム株式会社
出典:高精度樹脂ギア|マブチオービーギアシステム )
紹介した課題ページ:歯車の騒音を下げたい
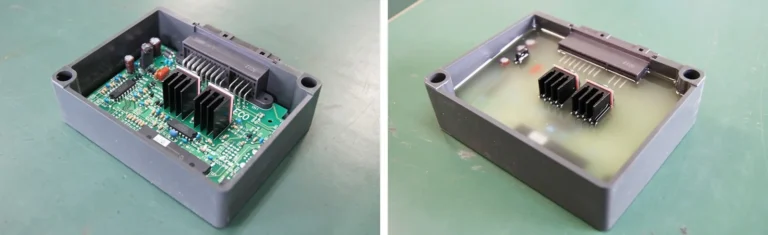
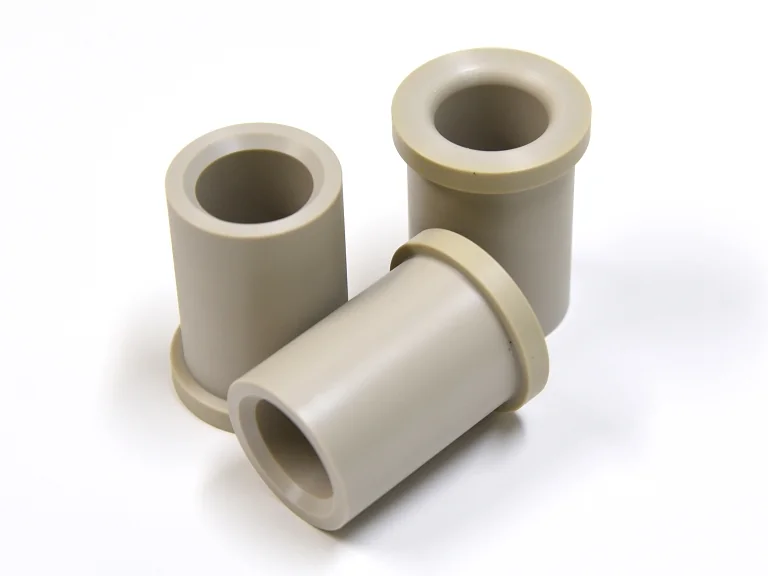
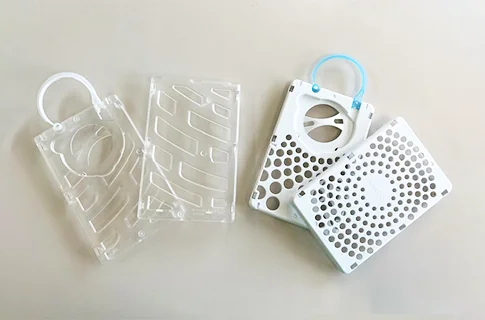
ケースに入れた基板の、ポッティング前(左)と透明の樹脂でポッティングした後(右)。
株式会社東條製作所
出典:東條製作所 )
紹介した技術ページ:ポッティング・コンフォーマルコーティング(基板の封止・防湿)
樹脂のエースモデル
樹脂の実績のうち、業界の中で見ても際立つものを、出典の数値をもとに編集部が選びました(順位なし)。ほかの分野のエースモデル →
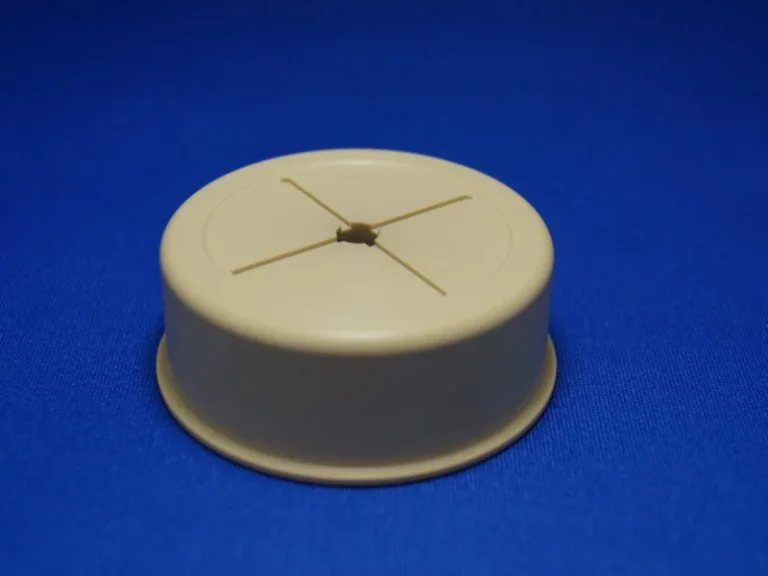
エースモデル天面の肉厚0.1mm。通常の成形では不可能と同社は記載、ウェルド・ボイドなし
PP製、φ8.0×10の医療用サンプルチューブのキャップ。ピアッシングする天面を肉厚0.1mmで成形し、ウェルドラインもボイドもない。
親和工業株式会社
出典:医療用プラスチック成形.com(親和工業)「極薄肉チューブキャップ」
エースモデルチップLEDのリフレクターをインサート成形。最薄部の樹脂厚55μm
トップビュー/サイドビューLEDのリフレクター部をインサート成形する。多数個取りも行い、最薄部の樹脂厚は55μm。
テイカ精密株式会社
出典:テイカ精密「製品情報」
エースモデル欠けやすいアクリルを肉厚0.05mm・高さ38mmに切削
欠けやすいアクリル材を、機械の特性と切削条件の組み合わせで、肉厚0.05mm・高さ38mmに切削したと同社は記載。
株式会社長坂
出典:長坂「加工事例 切削加工」
エースモデル全長2mm・タイヤ径0.5mmの車をR0.1mmの刃物で切削
R0.1mmの刃物で全長2mmの車を切削。両面切削の段取りでバリレス加工とし、タイヤ直径0.5mmのホイール形状も再現と同社は記載。
株式会社長坂
出典:長坂「加工事例 切削加工」
エースモデル唯一の日本製国際公認硬式球と同社は記載。五輪の使用球の実績
唯一の日本製国際公認硬式球と同社は記載。同社の3スター球は1992年バルセロナ、2012年ロンドンの五輪で使用球に。
日本卓球株式会社
出典:ニッタク「プラ 3スター プレミアム」
エースモデル樹脂3種で先端細穴径Φ0.05のノズル
PEEK・POM・アクリル製の薄肉ノズル。先端の細穴径はΦ0.05。同社は最薄で厚み0.035mmの薄肉加工に対応と記載。
株式会社青海製作所
出典:青海製作所「薄肉加工」
エースモデル葉脈φ0.16mm・葉の膜厚0.08mmをアクリルの切削で
アクリルを切削して作った葉。葉脈の線径はφ0.16mm、葉の膜厚は0.08mm。2018年度に金賞を受けた作品。
野田プラスチック精工株式会社
出典:野田プラスチック精工「受賞作品」
エースモデル反射率・放射率とも最大95%。2024年度グッドデザイン金賞
反射率・放射率とも最大95%の光学フィルム。比較試験で倉庫の天井温度が約20℃下がったと同社は記載。
SPACECOOL株式会社
出典:SPACECOOL「製品」
エースモデルΦ0.34×Φ0.10×0.125mm・0.000012gの樹脂成形品
LCP製の半導体検査用部品。Φ0.34×Φ0.10×0.125mm、公差レンジ0.005mm、製品重量0.000012g。同社の最小ゲート・最軽量品。
山一精工株式会社
出典:精密・微細部品 射出成形技術ナビ「微細・精密・最軽 半導体検査用部品①」
エースモデル樹脂の成形品で穴ピッチ±5μmを量産と同社は記載
スーパーエンプラのLCP製の成形品。樹脂成形品でも寸法公差±5ミクロン、量産加工精度は穴ピッチ±5ミクロンと同社は記載。
信州吉野電機株式会社
出典:信州吉野電機「プラスチック成形|技術領域・製品紹介」
エースモデル一辺40mmの立方体の中で2本の流路がそれぞれ独立に11回分岐
各辺40mmの立方体の中を、2本の流路がそれぞれ独立に11回分岐する3次元流路構造。流路内は金属めっき済みのサンプル。
フォトンテックイノベーションズ株式会社
出典:フォトンテックイノベーションズ「3Dプリンティング技術RECILS 造形例」
エースモデル音響メタマテリアルの透明吸音材でCES 2024 Innovation Awards受賞
音響メタマテリアル技術を応用した、ガラスに貼れる透明吸音材。植物由来のバイオプラスチック製。CES 2024 Innovation Awards 受賞。
ピクシーダストテクノロジーズ株式会社
出典:ピクシーダストテクノロジーズ「透明吸音パネル iwasemi RC-α をCES2024に出展 CES 2024 Innovation Awards も受賞」
エースモデルピッチ30μm(L/S 15/15μm)の配線のパターニング例
ポリイミドフィルム上にエッチング法・アディティブ法でパターニングした微細FPC。ピッチ30μm(L/S=15/15μm)のパターニング例。
豊和産業株式会社
出典:豊和産業「微細FPC回路基盤」
エースモデル射出成形で針先端Φ0.035mm以下・高さ0.3mmの針を並べた
ポリカーボネートの射出成形による剣山形のマイクロニードル試作品。針先端Φ0.035mm以下、針高さ0.3mm、針ピッチ0.4mm(2016年8月)。
旭彫刻工業株式会社
出典:旭彫刻工業「マイクロニードルアレイの射出成形での試作に成功しました。」
エースモデルPOM製の射出成形品で、最薄部の厚さ0.08mm
カメラのレンズを通る光の量を調整する板。POM製の薄肉成形品で、最薄部分の厚さは0.08mm。
hakkai株式会社
出典:hakkai株式会社「製品紹介」(特異技術)
エースモデル直径1.4mmにマグネットと歯数6枚のギアを一体成形
アナログクォーツ腕時計のローター。直径1.4mm、ギアの歯先円直径0.44mm。着磁前のマグネットをインサートし、先端に歯数6枚のギアを樹脂成形。
hakkai株式会社
出典:hakkai株式会社「製品紹介」(特異技術)
エースモデル金型を約2μmで密着させる成形加飾技術。第10回ものづくり日本大賞の優秀賞
射出成形と同時にウレタン塗料を多層で一体成形するインモールドコーティング。金型を約2μmの精度で密着させ、製品の表裏を均一に加飾する。
株式会社岐阜多田精機
出典:多田精機グループ「『ものづくり日本大賞』優秀賞受賞」
エースモデル針長1000µm・内径50µmの中空針16本を射出成形だけで一度に成形
後加工なしの射出成形だけで作る中空の微細針。針長1000µm・内径50µmの16本の中空針アレイを一度に成形した例も掲載。写真は髪の毛との比較。
WATSON株式会社
出典:WATSON「プラスチック微細射出成形」
エースモデル先端φ0.2mmの突起を3列に成形。世界初の樹脂製ブラシと同社は記載
先端がφ0.2mmの突起を3列に配置した樹脂製ブラシ。特殊な構造の金型で先端まで樹脂を充填して離型する。累計500万個以上を納品。
株式会社一倉製作所
出典:一倉製作所「当社の製品」
エースモデル穴径φ0.2mm×長さ20mmの貫通穴30か所を持つ樹脂成形品
水素燃料電池セパレーターの超微細加工成形品。穴径φ0.2mm×長さ20mmの貫通穴が30か所。
光輝化成株式会社
出典:光輝化成「製品情報 燃料電池部品」
エースモデル医療グレードの LCP の射出成形の試作で最薄肉厚0.08mm
医療グレードの LCP を使った超薄肉の射出成形の試作で、最薄肉厚 t0.08mm を達成。写真の寸法は外径0.94mm・長さ1.00mm。
株式会社クニイ
出典:クニイ「樹脂射出成形で肉厚0.08㎜を達成」
エースモデル針長1.2mmで先端部の肉厚が0.015mmの中空の針を樹脂で成形
針長1.2mmのプラスチック製マイクロニードル。先端部は肉厚0.015mmの円筒形状。成形できる樹脂はPP・LCP・PGA。
山田精工株式会社
出典:山田精工「超薄肉成形 最小肉厚15ミクロン」
エースモデル寸法1.11×0.96×0.64mmのボビンを射出成形
射出成形の超小型ボビン。寸法は1.11×0.96×0.64mm。
株式会社三琇プレシジョン
出典:三琇プレシジョン「超小型精密成形品」
エースモデル外接円が10μmの平歯車を3D光造形で造形
3D光造形(超微細3Dプリント)で作った、外接円が10μmの平歯車。試作の受託造形サービスの提案例。
株式会社キャステム
出典:キャステム「超微細3Dプリント」
ほかの材料から探す
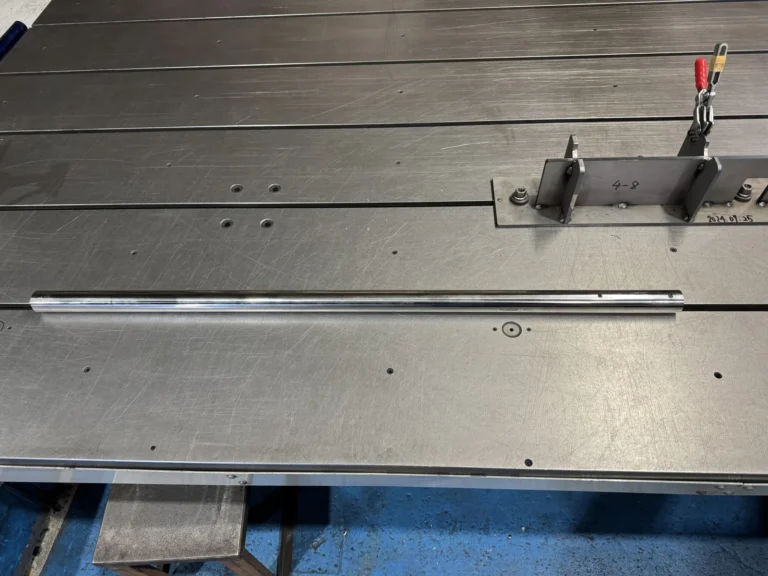 写真:清康金属工業所「解決事例:ステンレスパイプに3Dレーザー加工にて丸穴明加工」ステンレス185件ステンレスを加工・処理した実績
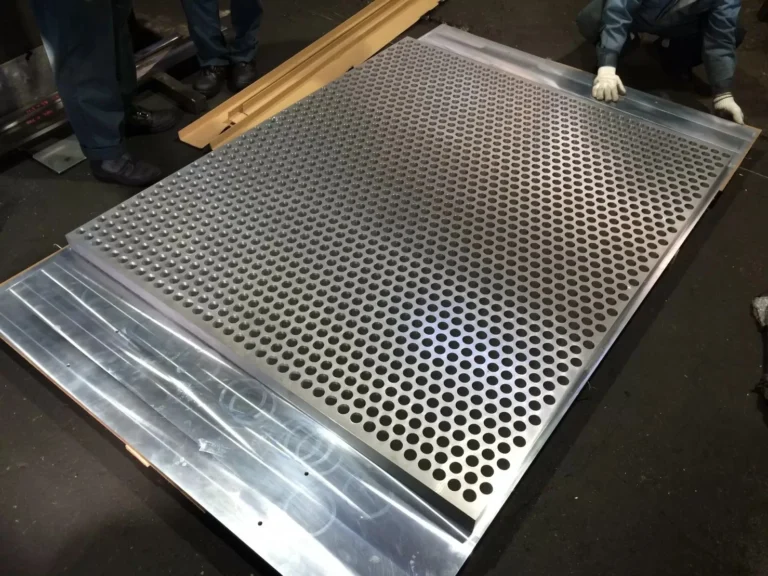 写真:埼玉プレーナー工業所「大型アルミ削り出し加工|航空宇宙・防衛・半導体製造装置向け大物切削加工」アルミニウム131件アルミニウムを加工・処理した実績
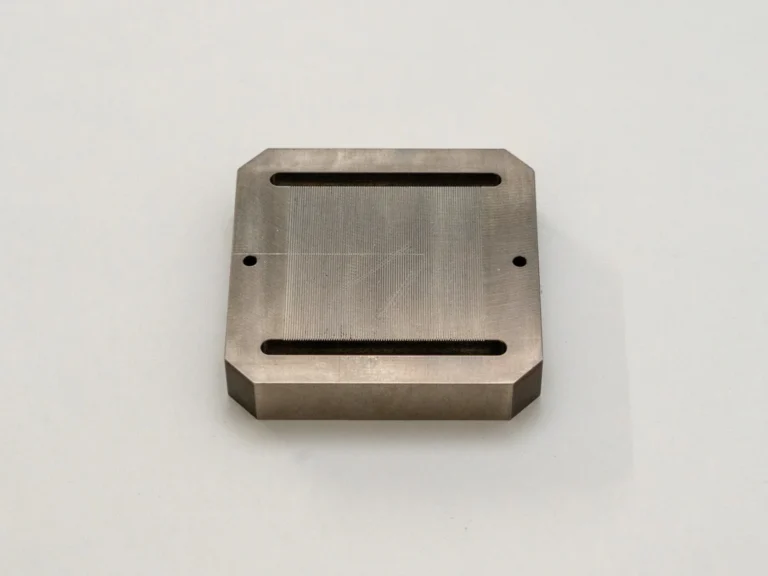 写真:フォワード「0.2~0.3mmの溝をバリなしで加工した流路部品の試作」チタン40件チタンを加工・処理した実績
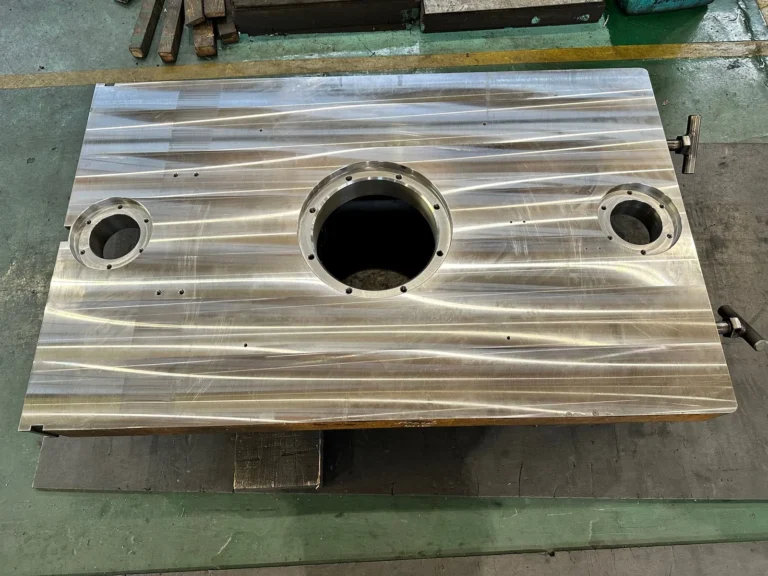 写真:大型機械加工センター.com(応原工業)加工事例「機械構造部品(SS、200×900×1500)」鉄鋼200件鉄鋼を加工・処理した実績
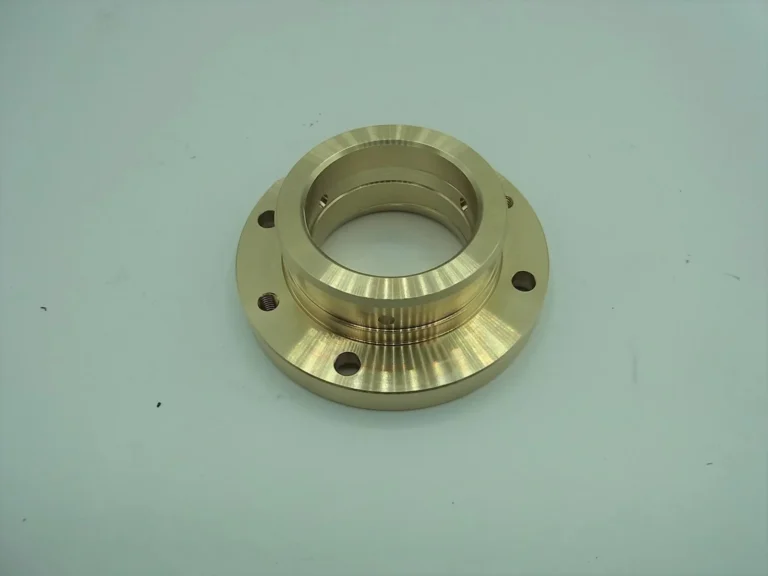 写真:今製作所「ブッシュ・カラー・ボス 製作事例:油溝付きブッシュ」銅72件銅を加工・処理した実績
 写真:マクルウ )マグネシウム18件マグネシウムを加工・処理した実績
 写真:オカダイゴム「ウレタン成型」ゴム・ウレタン74件ゴム・ウレタンを加工・処理した実績
 写真:テックラボ「カーボン・CFRP の穴あけ、テーパ穴、平ザグリ」CFRP23件CFRPを加工・処理した実績
 写真:エムケーセラ )セラミックス53件セラミックスを加工・処理した実績
 写真:理化学ガラスLab「耐熱ガラス 邪魔板付きセパラブルフラスコ」ガラス・石英42件ガラス・石英を加工・処理した実績
 写真:ウッド・マイスター「飴細工の木型」木材18件木材を加工・処理した実績
 写真:丸八テント商会「機械発電機用の透明カバーを特注製作」布・繊維・皮革23件布・繊維・皮革を加工・処理した実績
カードの写真は、各社が公式サイトで公開している実績の写真です(写真の下に会社名と出典)。
加工事例に戻る