
チタンは、鉄の約6割の重さで、海水や塩化物に強い金属です。純チタンの密度は 4.51g/cm³ で、鉄やステンレスの6割程度の重さです(日本製鉄)。表面に極めて安定な不働態皮膜をつくるため、中性の塩化物や酸化性の酸の環境では、ステンレス鋼やニッケル基合金より優れた耐食性を示し、海水を冷却水とする熱交換器に多く使われています(同社の技報)。一方で、熱を伝えにくく、ヤング率が低いため、削る・溶接する・曲げるときに、鉄やステンレスとは違う注意が要ります。
出典:チタンとステンレスの違い|日本製鉄 TranTixxii、耐食チタン合金の特性と適用事例(新日鐵住金技報 第396号)|日本製鉄
このページでは、チタンの性質を鉄・ステンレス・アルミと比べ、純チタン(JIS 1〜4種)と合金の種類と選び方、得意な環境と苦手な環境、削る・溶接する・曲げるときの注意をまとめ、加工の得意分野が違う会社を紹介します。ステンレスとの比べは技術「ステンレス鋼」、チタンの色付けに使う陽極酸化は技術「アルマイト(陽極酸化)」も参考になります。
チタン加工の企業(早見表)
| 企業 | 材料 販売 | 切削 | 溶接・ 製缶 | プレス・ 絞り | 陽極 酸化 | 3D 造形 |
|---|---|---|---|---|---|---|
| 東京チタニウムチタン専業。材料の在庫と、切削・溶接の一貫加工(埼玉県) | ● | ● | ● | |||
| 森製作所チタン溶接が主力。圧力容器・配管などの製缶(新潟県) | ● | |||||
| チタンセンターチタン材の販売と、熱交換器・電極の製作(東京都) | ● | ● | ● | |||
| 寿金属工業チタンの絞りプレス。温間絞りも(新潟県) | ● | |||||
| オーファチタン材の販売と、陽極酸化(カラーチタン)(千葉県) | ● | ● | ● | ● | ||
| 金属技研Ti-6Al-4V などの金属積層造形と後処理(東京都) | ● |
●は、各社の公式サイトで扱いや事例を確認できたものです(空欄は、扱っていないという意味ではありません)。社名を押すと、その会社の紹介へ移ります。
この技術で解決できる課題
チタンが効くのは、軽くしたいのに強さは落とせない、海水・塩化物・薬品で錆びる、人の体に触れるといった困りごとです。材料の値段が高く加工にも手間がかかるので、課題ページでは、ほかの材料と比べる候補の一つとして出てきます。
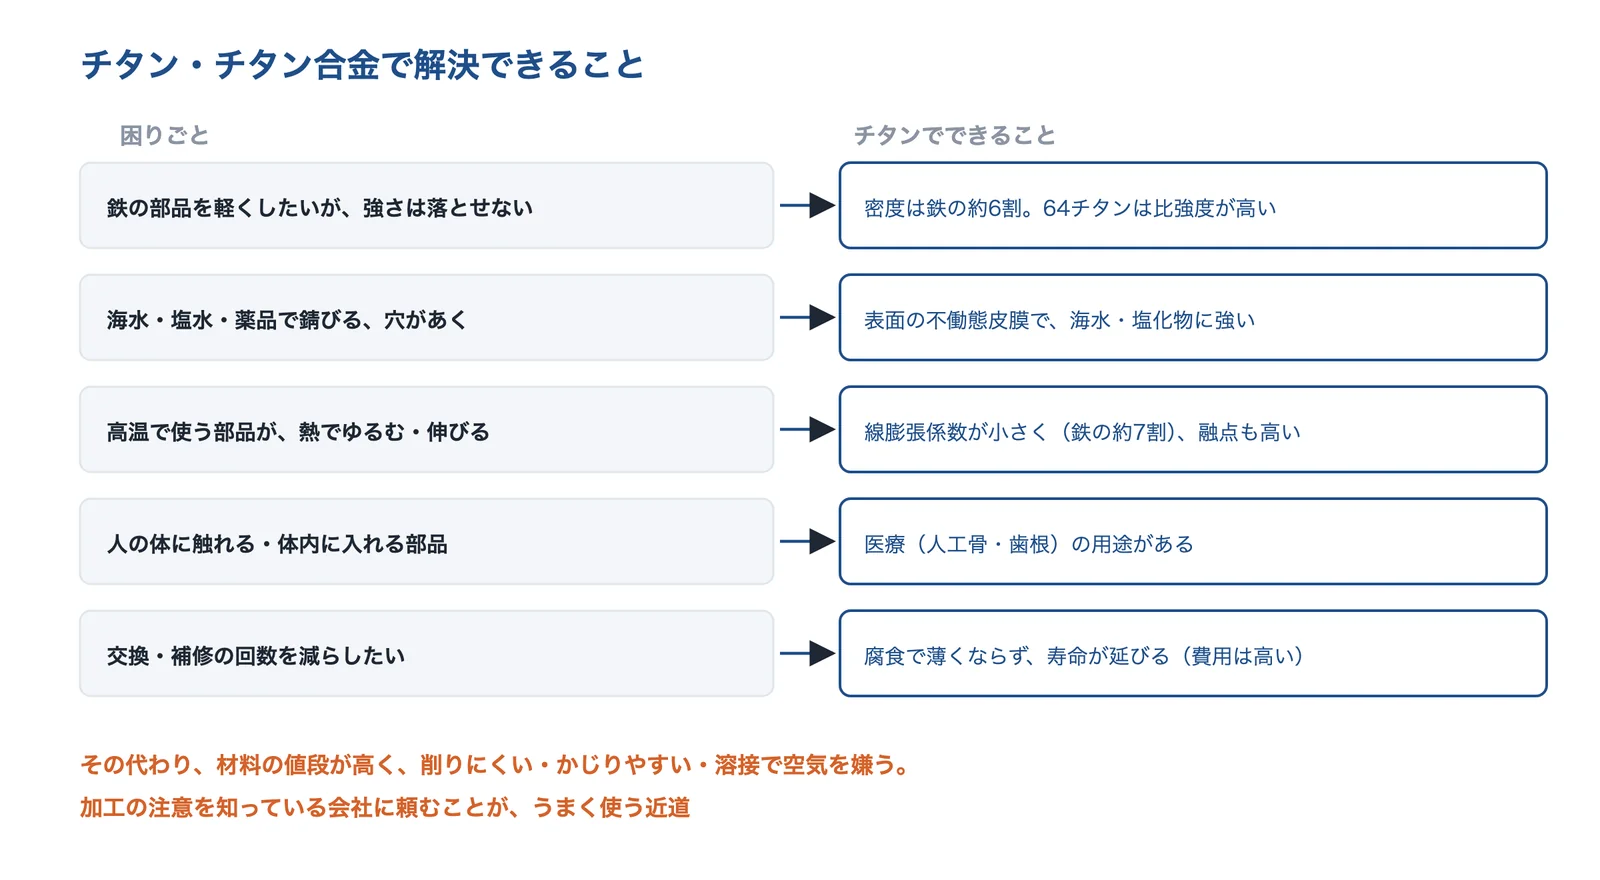
出典:このページの出典(日本チタン協会・日本製鉄)をもとに AI(Claude)で作成
| 課題 | この技術での解決 | 課題ページ |
|---|---|---|
| 薄く軽くすると強度が足りない | 比強度の高いチタン合金(64チタンなど)に替える | 材料を替える |
| 錆びる・腐食する | 海水・塩化物に強い純チタン・耐食チタン合金を選ぶ | 耐食材料を選ぶ |
| 医療機器の部品を滅菌・消毒に耐えるようにしたい | チタンの陽極酸化で、色を付けて見分ける | 金属の表面処理と手入れ |
| 加工しやすい形状にしたい | 削りにくい材料として、形と材料の選び方を見直す | 材料と硬さの選び方 |
| バリを出さない・バリ取りを減らしたい | チタン製品のバリ取りの方法(課題ページで公設試の報告を紹介) | 機械的なバリ取り |
右の列は、関係する課題ページの対策の節へのリンクです。
仕組み:軽さ・強さ・錆びにくさは、どこから来るか
日本チタン協会の表(20℃)で、純チタンの密度は 4.51g/cm³、鉄鋼(SPCC)は 7.85、SUS304 は 7.90、アルミ合金(A7075-T6)は 2.80 です。融点は 1,668℃、線膨張係数は 8.4×10⁻⁶/K で、鉄鋼の 12.0、SUS304 の 17.0 より小さく、熱で伸び縮みしにくい金属です。一方、熱伝導率は純チタンが 17W/m·K(SUS304 は 16)、Ti-6Al-4V は 7.5 と小さく、ヤング率は純チタン(2種)が 106.3GPa で、SS400 の 205.8、SUS304 の 199.9 の約半分です。
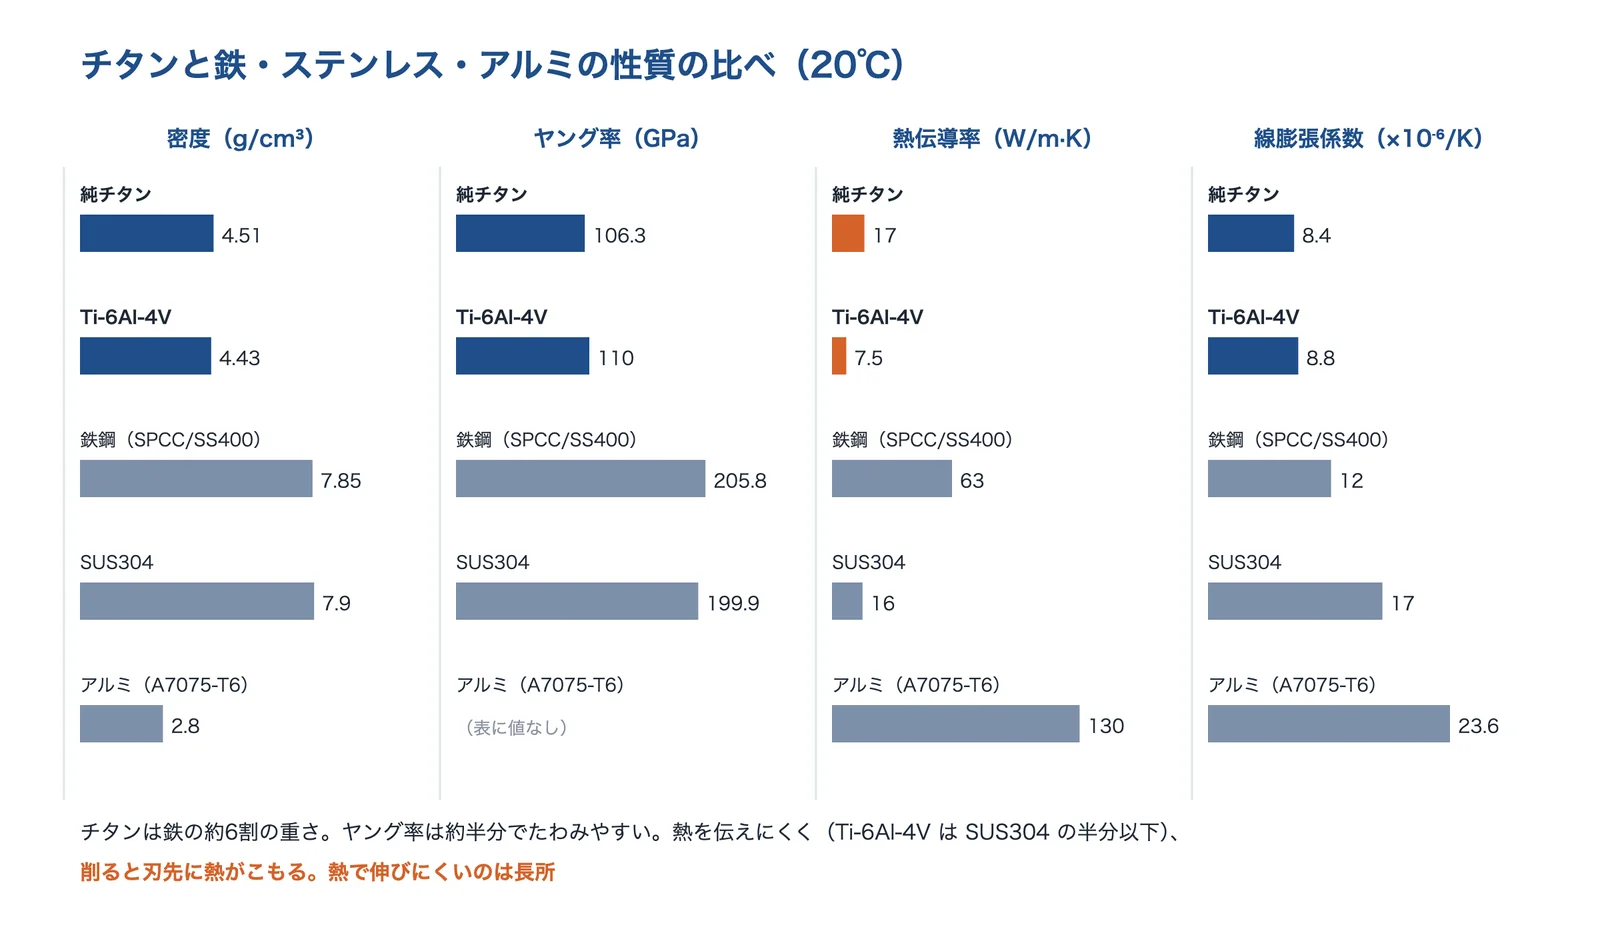
出典:日本チタン協会「物理的性質」の表をもとに AI(Claude)で作成
出典:物理的性質|日本チタン協会、チタンとステンレスの違い|日本製鉄 TranTixxii
軽くて強い:比強度
同じ協会の表の比強度(引張強さを密度で割った計算値)は、Ti-6Al-4V が 202 以上、β合金(Ti-15-3-3-3)が 157〜199 で、SS400 の 51〜65、SUS304 の 66 以上より大きく、アルミ合金の A7075-T6(193 以上)と同じくらいです。同じ強さなら、鉄より軽くつくれるので、航空機やモータースポーツの部品に使われます。
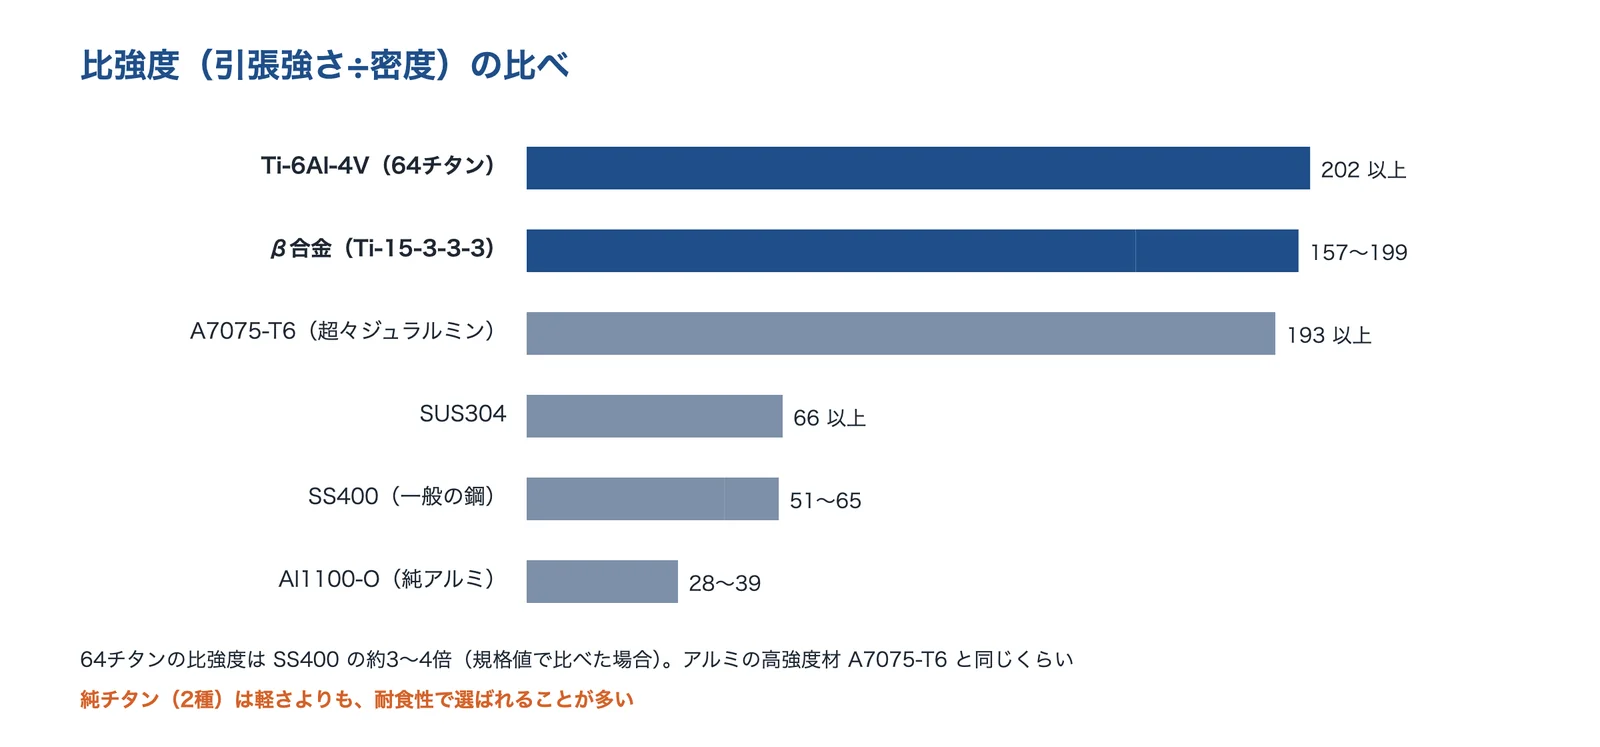
出典:日本チタン協会「物理的性質」の機械的性質の表をもとに AI(Claude)で作成
錆びにくい:不働態皮膜
日本製鉄の技報は、純チタンは極めて安定な不働態皮膜を表面に形成するため、中性塩化物や酸化性酸の環境で優れた耐食性を示すとしています。日本チタン協会によると、表面は自然にできた酸化膜で覆われており、陽極酸化でこの膜の厚さを変えると、色を付けることもできます。ただし、同じ技報は、塩酸・硫酸などの非酸化性の酸の水溶液では、pH が低いと全面腐食が起きるとしています。
出典:耐食チタン合金の特性と適用事例(新日鐵住金技報 第396号)|日本製鉄、表面処理|日本チタン協会
種類と選び方:純チタンと合金
日本チタン協会の一覧では、純チタンは JIS 1〜4種に分かれ、1種は成形性、2種は汎用性の高い代表的品種、3種は中強度、4種は高強度です。合金は、組織によって α合金・α+β合金・β合金などに分かれ、Ti-6Al-4V(JIS 60種、いわゆる64チタン)は「汎用性の高い代表的合金」とされています。
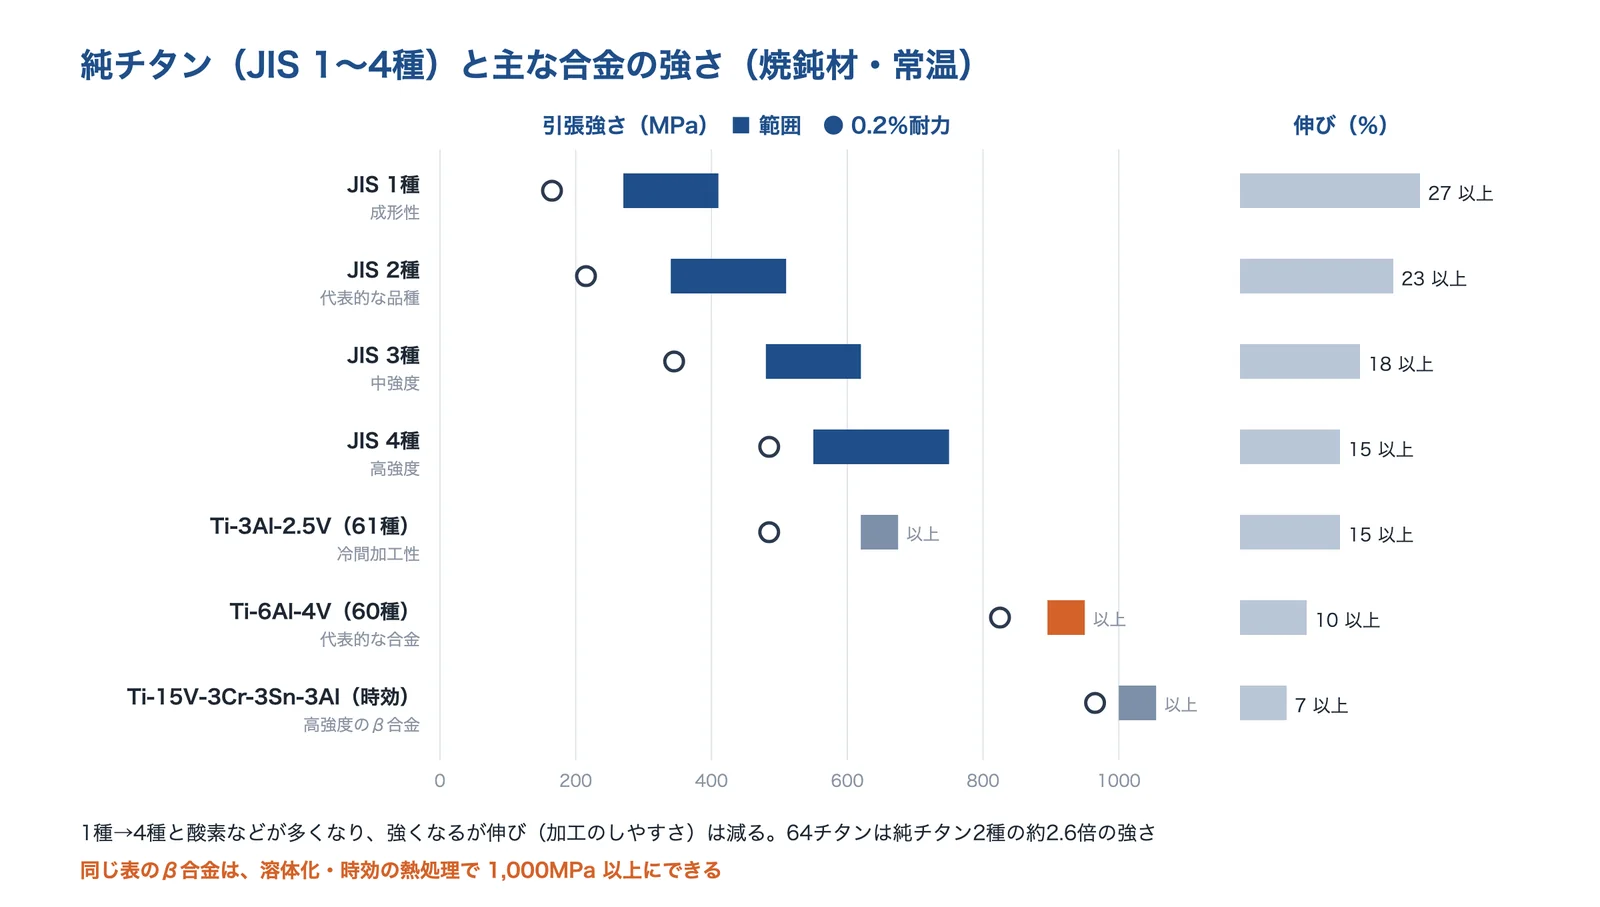
出典:日本チタン協会「主なチタン及びチタン合金」の一覧表をもとに AI(Claude)で作成
| 種類 | 引張強さ(MPa) | 0.2%耐力(MPa) | 伸び(%) | 特長(協会の表) |
|---|---|---|---|---|
| 純チタン JIS 1種 | 270〜410 | 165〜 | 27〜 | 成形性 |
| 純チタン JIS 2種 | 340〜510 | 215〜 | 23〜 | 汎用性の高い代表的品種 |
| 純チタン JIS 3種 | 480〜620 | 345〜 | 18〜 | 中強度 |
| 純チタン JIS 4種 | 550〜750 | 485〜 | 15〜 | 高強度 |
| Ti-0.15Pd(JIS 12種) | 340〜510 | 215〜 | 23〜 | 耐隙間腐食性 |
| Ti-3Al-2.5V(JIS 61種) | 620〜 | 485〜 | 15〜 | 冷間加工性 |
| Ti-6Al-4V(JIS 60種) | 895〜 | 825〜 | 10〜 | 汎用性の高い代表的合金 |
| Ti-15V-3Al-3Cr-3Sn(β合金) | 745〜945(時効 1,000〜) | 690〜835 | 12〜(時効 7〜) | 溶体化・時効で強くなる |
値は日本チタン協会の一覧表の常温の機械的性質(焼鈍材。β合金は溶体化処理、括弧内は溶体化+時効処理)。β合金の特長の欄は、協会の表の熱処理の区分をもとに編集部が書いたものです。
合金の分け方:α・α+β・β
協会の一覧では、α合金の Ti-5Al-2.5Sn は「溶接性、耐熱性」、α+β合金の Ti-6Al-4V は「汎用性の高い代表的合金」、β合金の Ti-22V-4Al は「冷間加工性、時効硬化性大」が特長です。耐食性を上げたい場合は、Pd などを少し加えた耐食合金(JIS 12種の Ti-0.15Pd は「耐隙間腐食性」)があります。
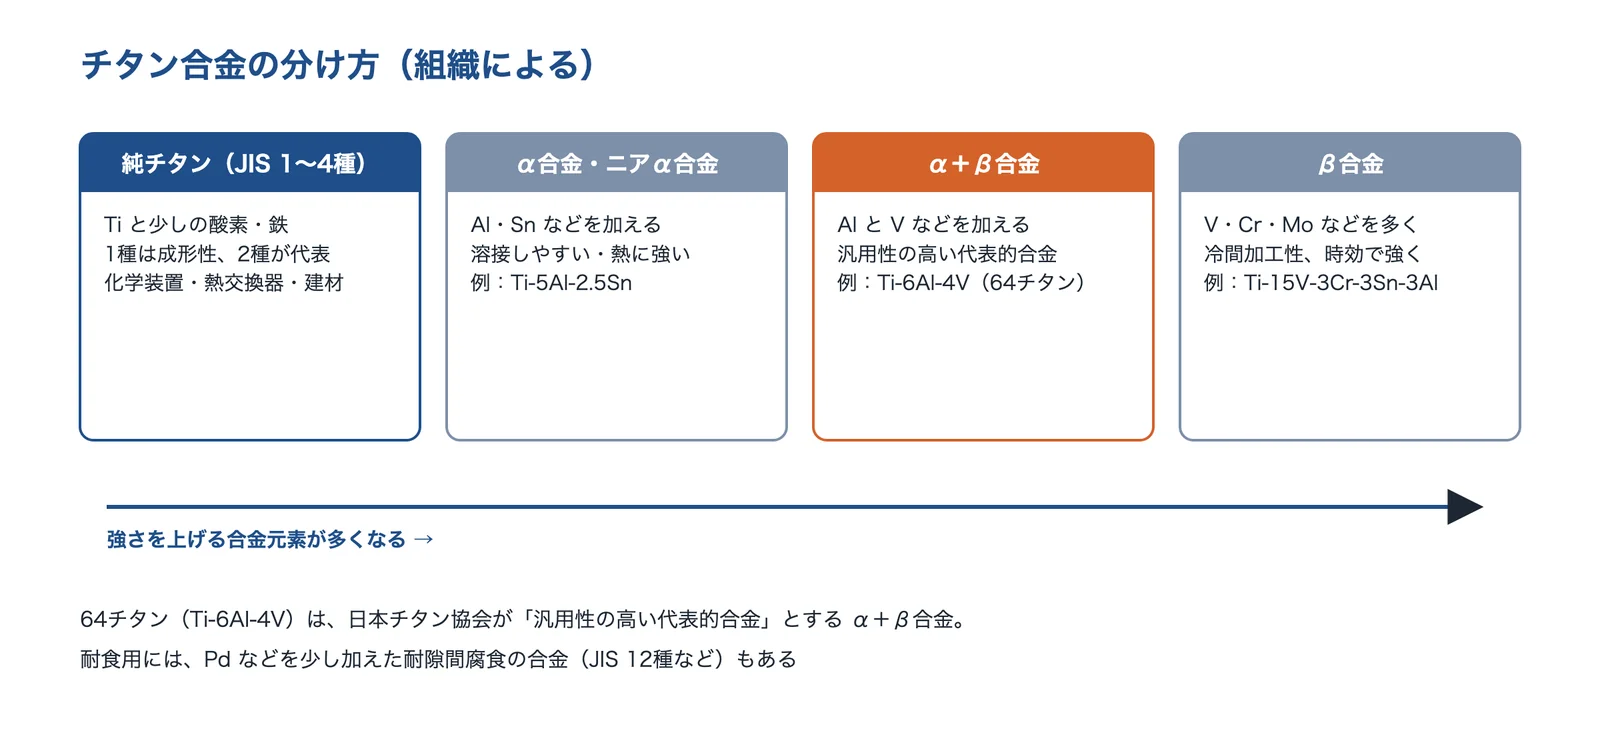
出典:日本チタン協会「主なチタン及びチタン合金」の一覧表をもとに AI(Claude)で作成
選ぶ順番:環境 → すき間 → 加工 → 強さ
出典の内容を、材料を決める順番に並べると下の図のようになります。耐食性が目的なら純チタン(2種が代表)、すき間で高温の塩化物にさらされるなら耐隙間腐食の合金、軽く強くしたいなら Ti-6Al-4Vが出発点です。日本製鉄は、チタンを「高価で高品質な金属」としています。そのため、ステンレスやアルミで足りないかを先に比べます(編集部)。
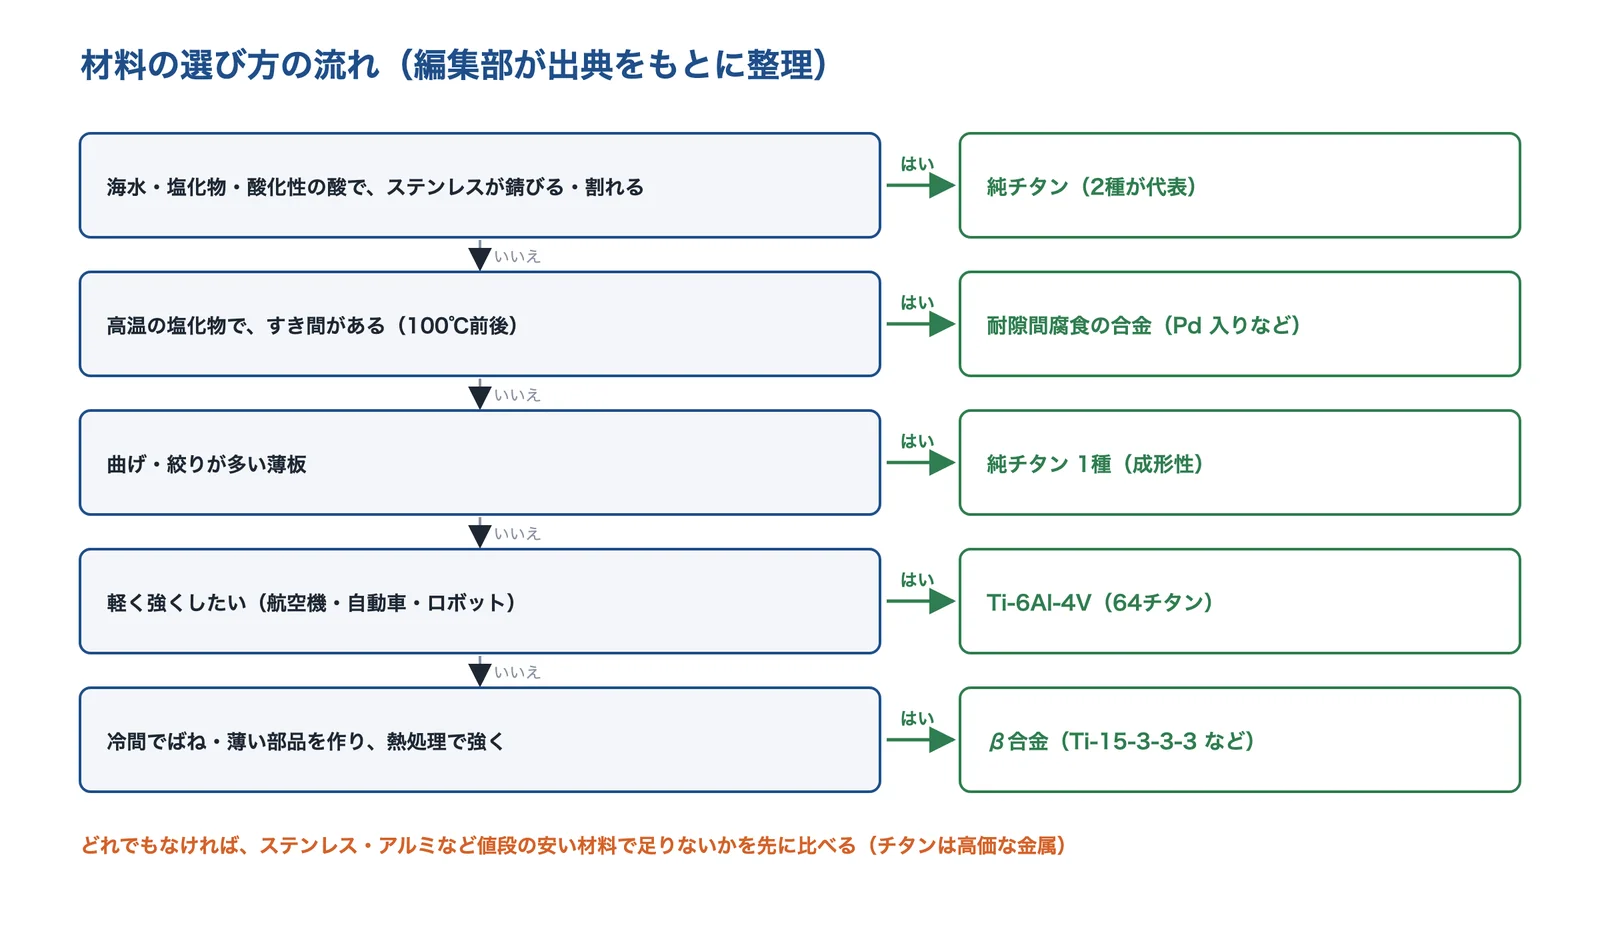
出典:このページの出典(日本チタン協会・日本製鉄)をもとに AI(Claude)で作成
出典:主なチタン及びチタン合金|日本チタン協会、腐食トラブル6 海水熱交換器の腐食(隙間腐食)|日本チタン協会、チタンとステンレスの違い|日本製鉄 TranTixxii
使う場面ごとの選び方
| 使う場面 | よく使われる種類 | 選ぶときのポイント |
|---|---|---|
| 海水の熱交換器・復水器 | 純チタン(2種)、耐食合金 | すき間(管と管板)の温度と構造。シール溶接(日本チタン協会) |
| 化学プラントの配管・槽・電極 | 純チタン、耐食合金 | 液の種類。塩酸・硫酸・フッ化物は苦手(協会の表) |
| 航空機・自動車の軽い部品 | Ti-6Al-4V など | 比強度。切削の手間と材料の値段 |
| 医療(人工骨・歯根・器具) | 用途に合う規格の材料 | 医療機器の規格に合う材料と、表面の処理(編集部) |
| 板金・深絞りの製品 | 純チタン 1種・2種 | 曲げ半径、スプリングバック、かじり(日本チタン協会) |
| 建材・民生品(屋根・メガネ・時計) | 純チタン | 陽極酸化の発色。指紋・傷の見え方 |
用途は日本チタン協会「チタンの用途」の一覧から。種類とポイントの列は、このページの出典をもとに編集部が整理したものです。
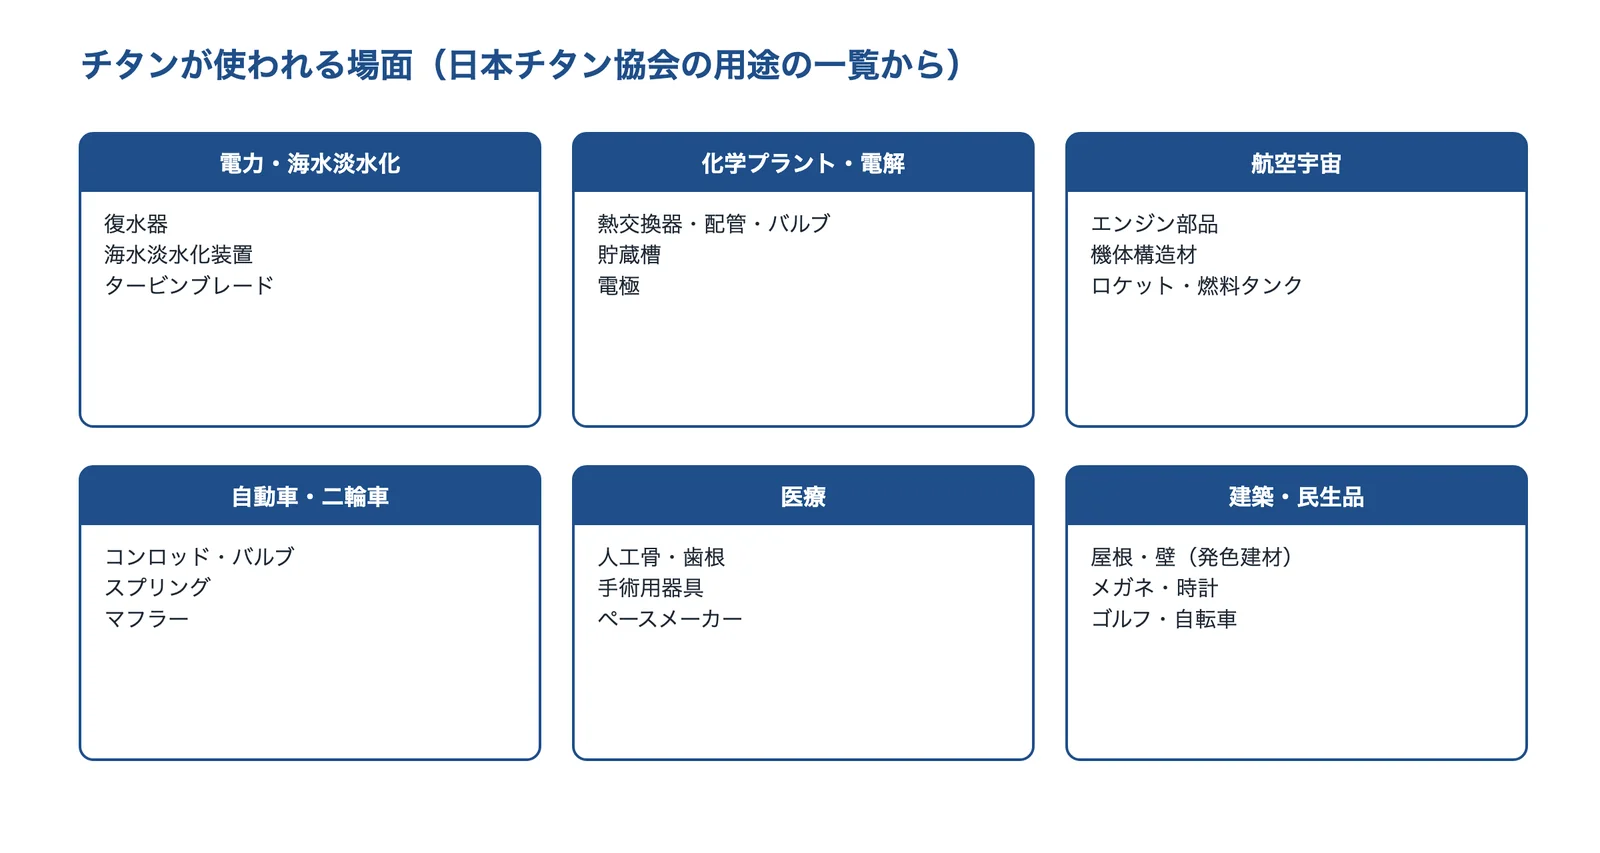
出典:日本チタン協会「チタンの用途」をもとに AI(Claude)で作成
出典:チタンの用途|日本チタン協会、腐食トラブル6 海水熱交換器の腐食(隙間腐食)|日本チタン協会、耐食性|日本チタン協会、成形加工|日本チタン協会
海水・化学装置:耐食性で寿命を延ばす
日本製鉄の技報は、チタンが化学プラント、火力・原子力発電の復水器など、海水を冷却水とする各種熱交換器に多用されているとしています。日本製鉄は、チタンは高価な金属だが、強度と耐食性が高いので、屋根や配管など補修が難しいものに使うと補修費の削減が期待できるとしています。材料費だけでなく、交換・補修の回数まで含めて比べます。
出典:耐食チタン合金の特性と適用事例(新日鐵住金技報 第396号)|日本製鉄、チタンとステンレスの違い|日本製鉄 TranTixxii
軽量化:64チタンと比強度
東京チタニウムは、64チタンの丸棒から一体で削り出した水中カメラケース(φ105×138)や耐圧容器、学生フォーミュラ向けのリアハブ・スプロケットなどの加工例を公開しています。軽く強い部品を一品から削り出す例として、同社は学生フォーミュラ向けのリアハブ(64チタンの丸棒から複合加工、φ124×70mm)を公開しており、一品一様のワンオフ製作のため参考価格は1個 53万円としています。
出典:加工|東京チタニウム
向いている条件と注意点
チタンが向いている条件
- 海水・塩化物・酸化性の酸にふれる
- 軽く、強くしたい(比強度)
- 熱で伸び縮みしにくくしたい(線膨張係数が小さい)
- 交換・補修の回数を減らしたい
- 医療・食品など、錆や溶け出しを嫌う所
注意点
- 材料の値段が高い
- 塩酸・硫酸・フッ化物・乾燥塩素ガスは苦手
- 高温の塩化物のすき間で、すき間腐食が起きる
- 削ると刃先に熱がこもる。溶接は空気から守る
- ねじや金型とかじりやすい。アルミなどと接すると相手が腐食
この一覧は、このページの出典(日本チタン協会・日本製鉄)をもとに編集部が整理したものです。
得意な環境・苦手な環境
日本チタン協会の腐食速度の比較表では、チタンは塩化ナトリウム水溶液(10〜40%)、塩化第二鉄、硝酸(10〜50%・100℃まで)、湿潤塩素ガスで「◎」(0.127mm/年 未満)です。一方、塩酸 10%・80℃、燐酸 10%・100℃、弗化水素 5%・30℃、乾燥塩素ガスでは「×」(1.27mm/年 を超える)です。協会は、この表は参考値で個々の値を保証するものではないとしています。
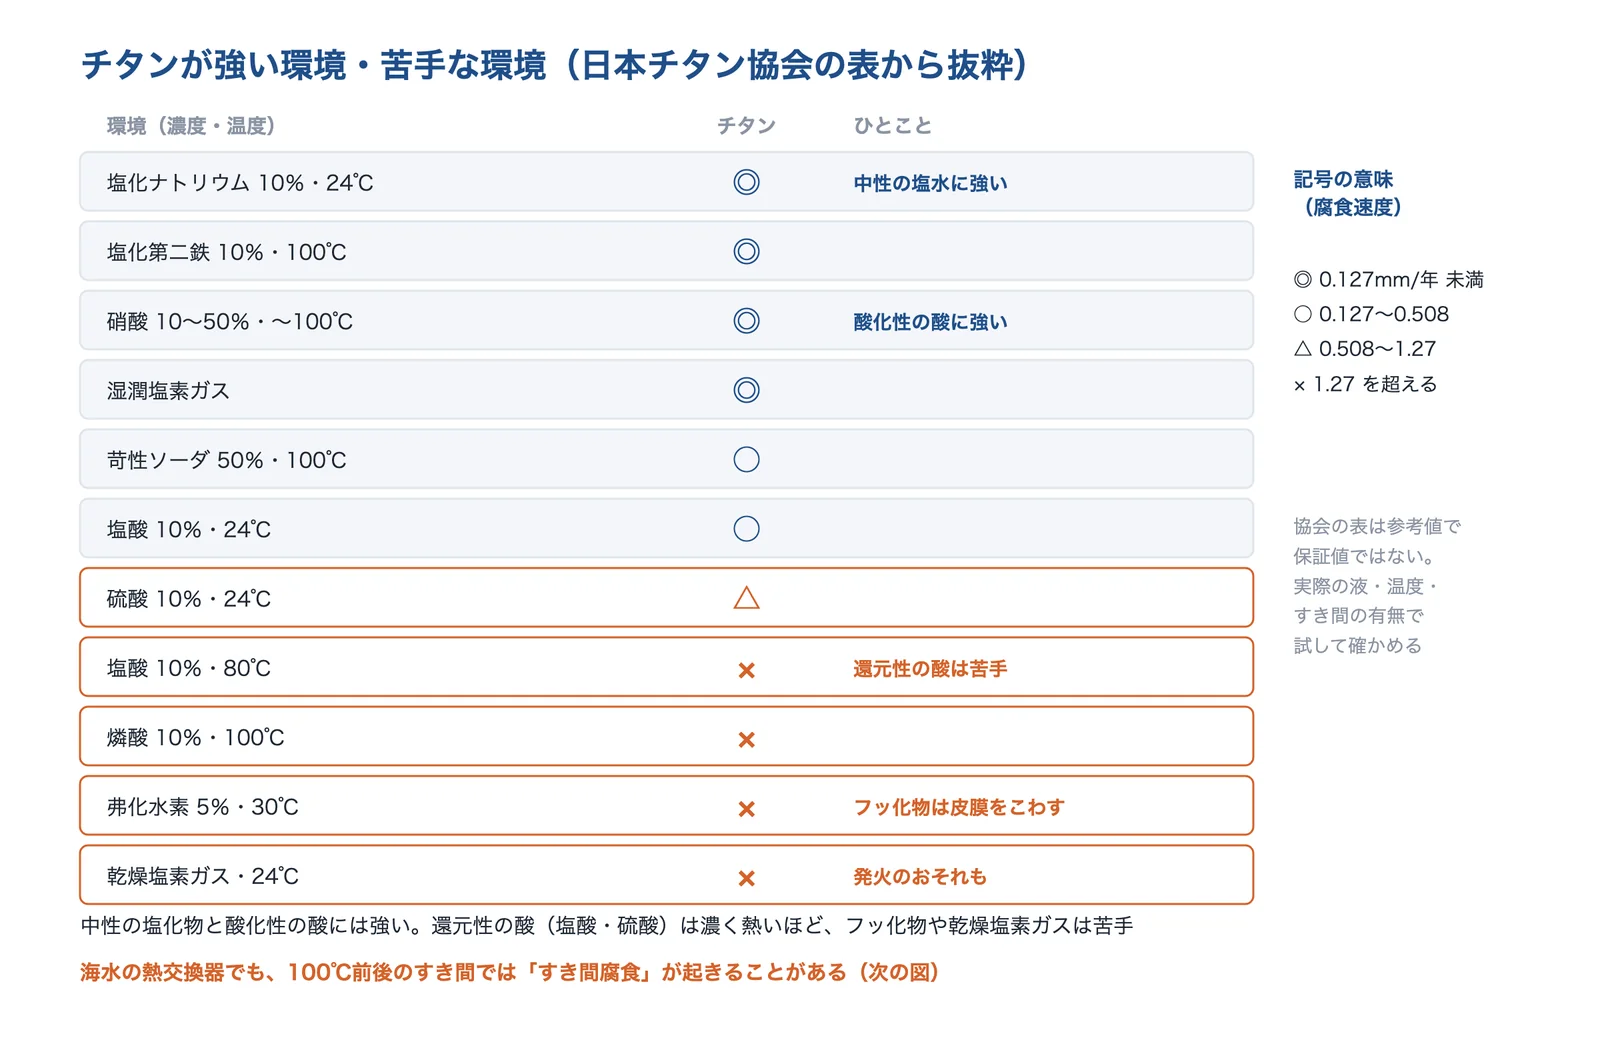
出典:日本チタン協会「耐食性」の表をもとに AI(Claude)で作成
出典:耐食性|日本チタン協会
すき間腐食:チタンでもっとも起こりやすい腐食
日本チタン協会は、すき間腐食をチタンではもっとも起こりやすい腐食形態としています。海水の熱交換器では、チタンの伝熱管と管板の接合部が腐食した事例を挙げ、隙間腐食の多くは 100〜120℃で起き、すき間に嫌気性接着剤を使った場合は 80℃でも起きた事例があるとしています。対策は、管と管板のすき間をシール溶接して海水が入らないようにすることがもっとも確実で、表面処理(PdO/TiO₂)や耐隙間腐食合金(Ti-0.15Pd、Ti-0.8Ni-0.3Mo など)も勧めています。
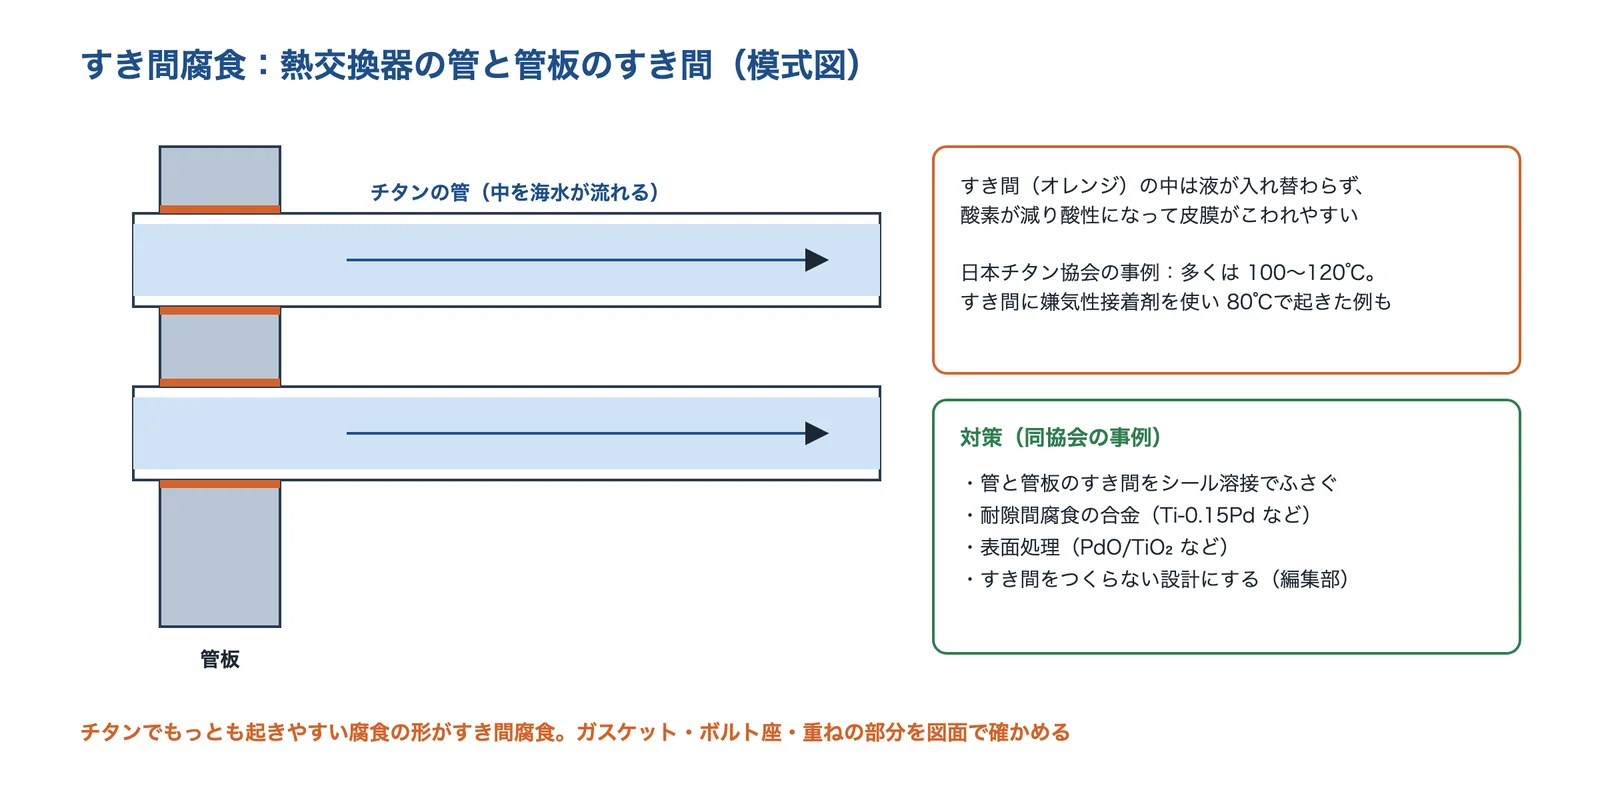
出典:日本チタン協会「腐食トラブル5・6」をもとに AI(Claude)で作成
出典:腐食トラブル5 石油精製機器の腐食(隙間腐食)|日本チタン協会、腐食トラブル6 海水熱交換器の腐食(隙間腐食)|日本チタン協会
異種金属との接触:相手が腐食する
日本チタン協会は、屋根にチタンとアルミを重ねて使い、アルミの腐食が早く起きた事例を挙げ、チタンとアルミは電位差が大きい組合せで、アルミの腐食が促進される場合があるとしています。常に水中にあるような場合はアルミの腐食量が実用上無視できないほど多くなる可能性が高く、大気中の水膜だけなら軽微な場合もあるとしています。しくみは 技術の基礎知識「イオン化傾向(と異種金属接触腐食)」で扱っています。
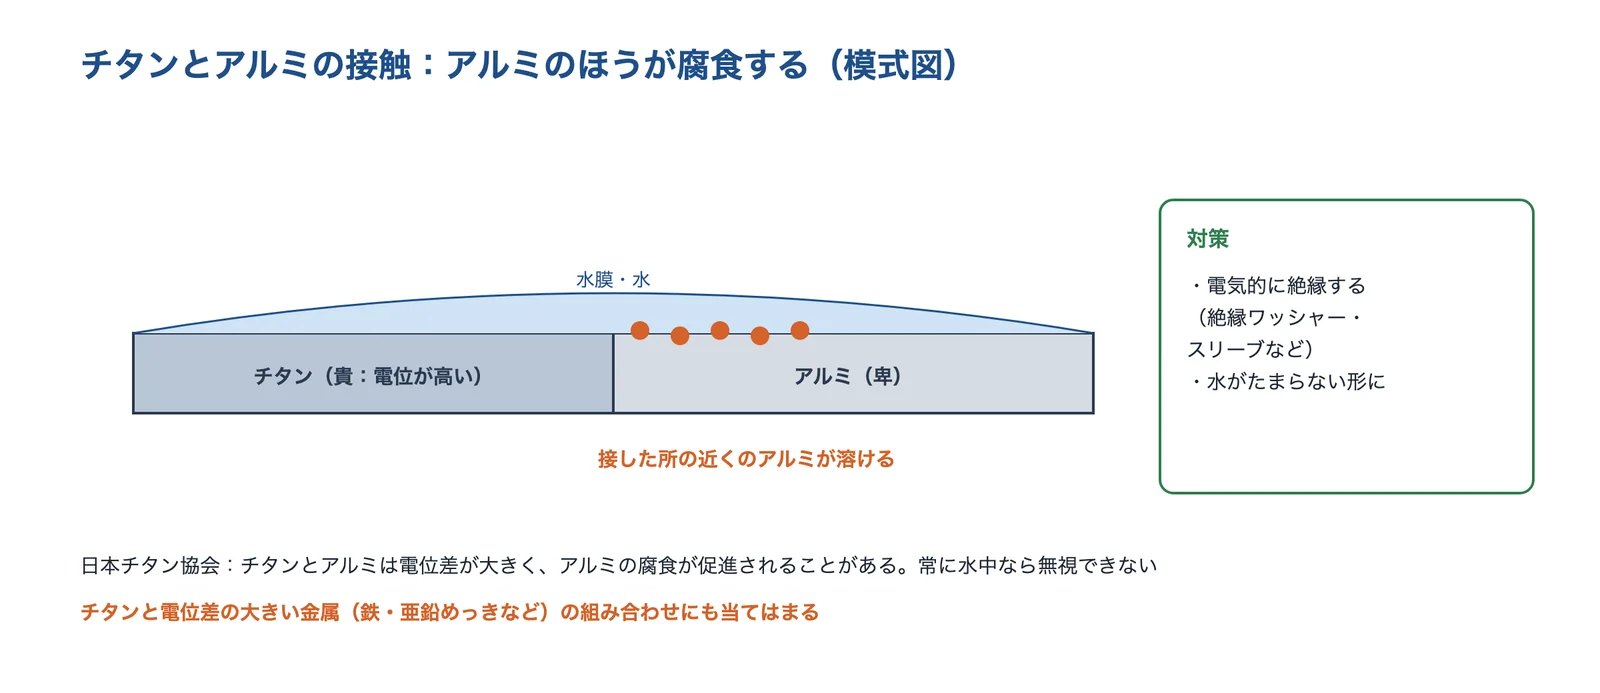
出典:日本チタン協会「腐食トラブル11」をもとに AI(Claude)で作成
出典:腐食トラブル11 チタンとアルミの異種金属接触腐食|日本チタン協会
カタログ値(規格・材料の表)の見方
| 項目 | 見方 |
|---|---|
| 種類・記号 | JIS の種(1〜4種、60種など)と ASTM の Grade の対応を確かめる(例:JIS 2種=ASTM Gr.2、60種=Gr.5。協会の表) |
| 引張強さ・0.2%耐力 | 規格値(焼鈍材の最小値・範囲)か、ミルシートの実測かを分けて見る |
| 伸び | 成形のしやすさの目安。1種 27%以上から 4種 15%以上へ下がる |
| 熱伝導率・ヤング率 | 代表値。削り方・たわみ・熱の計算に使う(純チタン 17W/m·K・106.3GPa) |
| 腐食のデータ | 参考値で保証値ではない(協会)。液・濃度・温度・すき間の有無で試して確かめる |
見方の列は、日本チタン協会の表をもとに編集部が整理したものです。
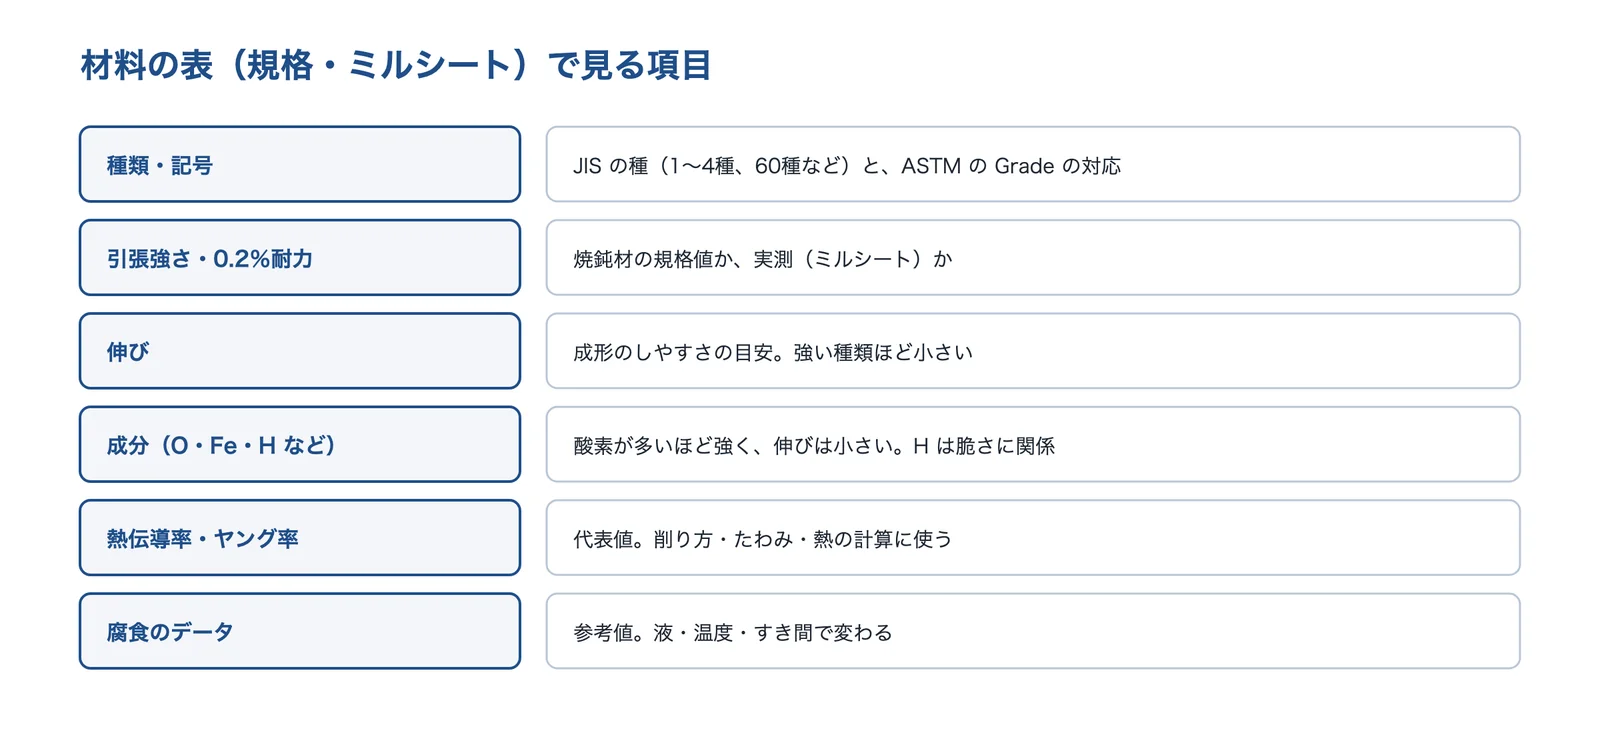
出典:このページの出典(日本チタン協会の表)をもとに AI(Claude)で作成
出典:主なチタン及びチタン合金|日本チタン協会、物理的性質|日本チタン協会、耐食性|日本チタン協会
同じ「チタン」でも、強さは2倍以上違う
協会の表で、純チタン1種の引張強さは 270〜410MPa、Ti-6Al-4V は 895MPa 以上です。図面に「チタン」とだけ書くと、どの種類を使うかで強さ・加工のしやすさ・値段が大きく変わるので、JIS の種や合金名まで指定します(編集部)。
加工を頼むときの注意(削る・溶接する・曲げる)
- 削るときは熱をためない遅い切削速度・十分な切削剤・早めの工具交換
- 溶接は空気から守る表・裏・冷える途中までアルゴンでシールド
- こすれる所はかじりに備える曲げ・絞り・ねじに潤滑と表面処理
この3点は、このページの出典(日本チタン協会・日本製鉄)をもとに編集部が整理したものです。
削る:刃先に熱がこもる
日本チタン協会は、チタンの切削性は SUS304 に似ているが、切削熱が上がると焼付きなどを起こしやすいとし、切削速度は遅く、送りはやや粗く、切削剤は冷却を主に十分に使い、工具は早めに交換することを注意事項に挙げています(初期の摩耗のあと急に欠けやすいため)。自重・切削力・締付力・熱膨張で変形しやすいので、寸法の管理にも配慮が要ります。日本製鉄は、熱伝導率が小さく熱がこもって工具が摩耗しやすいこと、活性で工具に焼き付きやすいこと、ヤング率が低く加工時にたわみやすいことを挙げています。工具メーカーの推奨条件の例では、三菱マテリアルのエンドミル VFX6 の推奨切削条件の表で、チタン合金(Ti-6Al-4V 等)の切削速度は 40〜60m/min です。
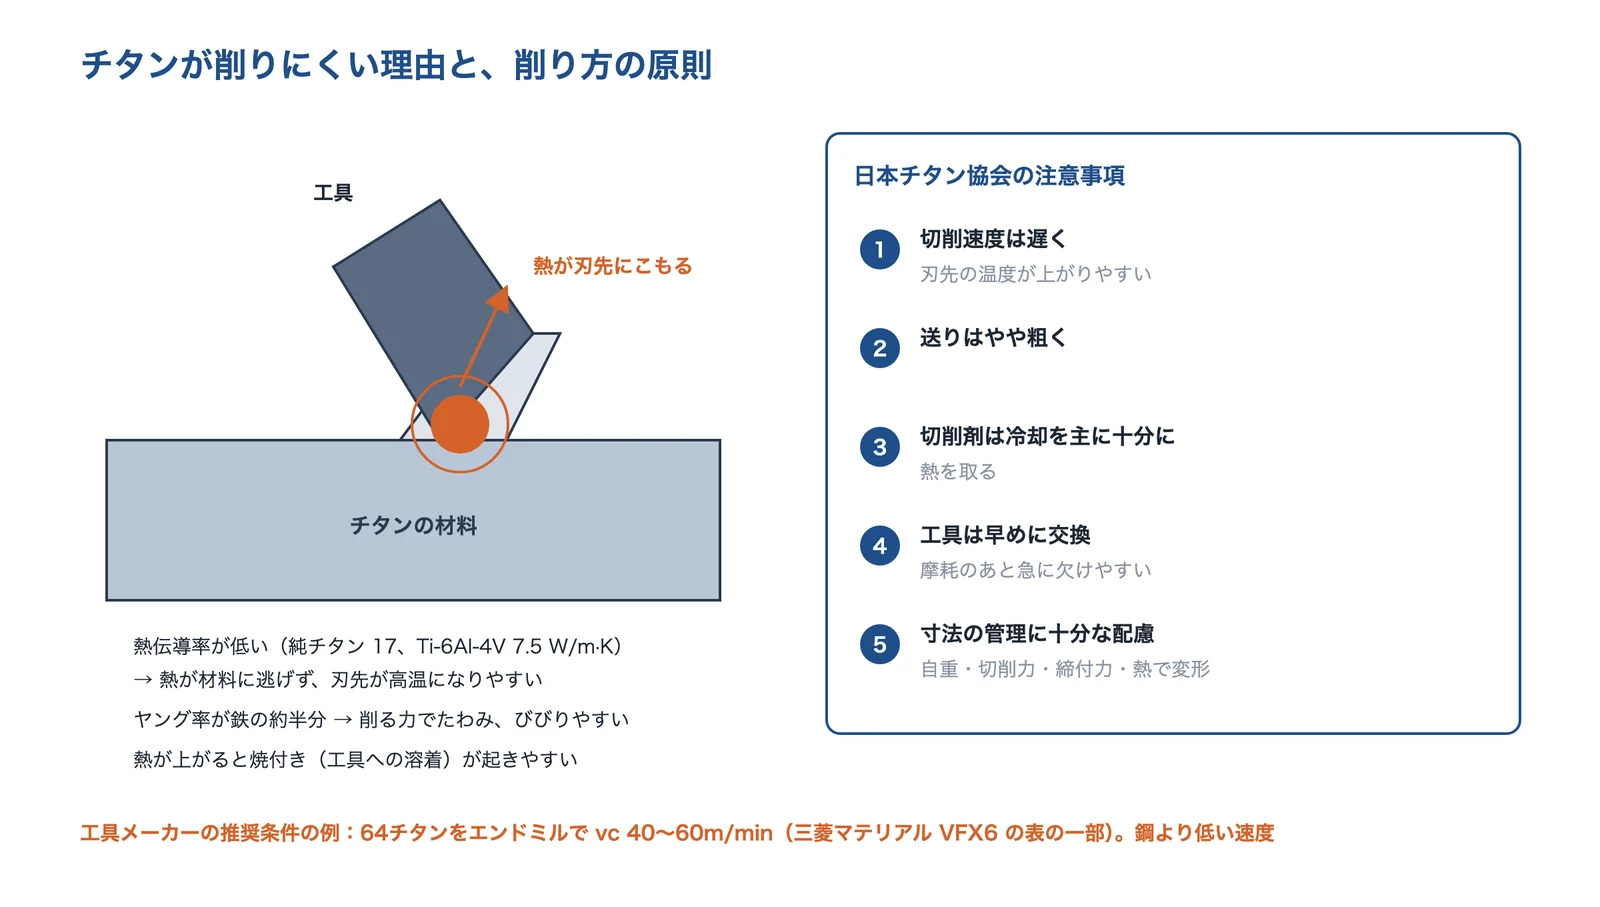
出典:日本チタン協会「機械加工」、日本製鉄の解説、三菱マテリアルの推奨切削条件をもとに AI(Claude)で作成
出典:機械加工|日本チタン協会、チタンの加工は難しい?代表的な加工方法と加工の注意点|日本製鉄 TranTixxii、VFX6 推奨切削条件|三菱マテリアル
溶接する:空気から守り、焼け色を見る
日本製鉄は、チタンの溶接部分は大気に触れると反応して脆くなりやすいので、TIG 溶接ではシールドガスで包んで空気に触れさせないとしています。日本チタン協会の溶接トラブルの事例では、純チタン2種(厚さ3mm)の TIG 溶接で、裏側のシールド(バックシールド)をしなかったため、裏ビードの周りに白い粉ができ、熱影響部が金色・紫・青白・暗灰色に変色しました。協会は、酸化皮膜が厚くなるにつれ、銀色から金色(麦色)、紫、青、青白、暗灰色、白、黄白と変化すると説明しています。日本製鉄は、チタンと他の金属は硬くて脆い金属間化合物ができるため、基本的には直接溶接できないとしています。
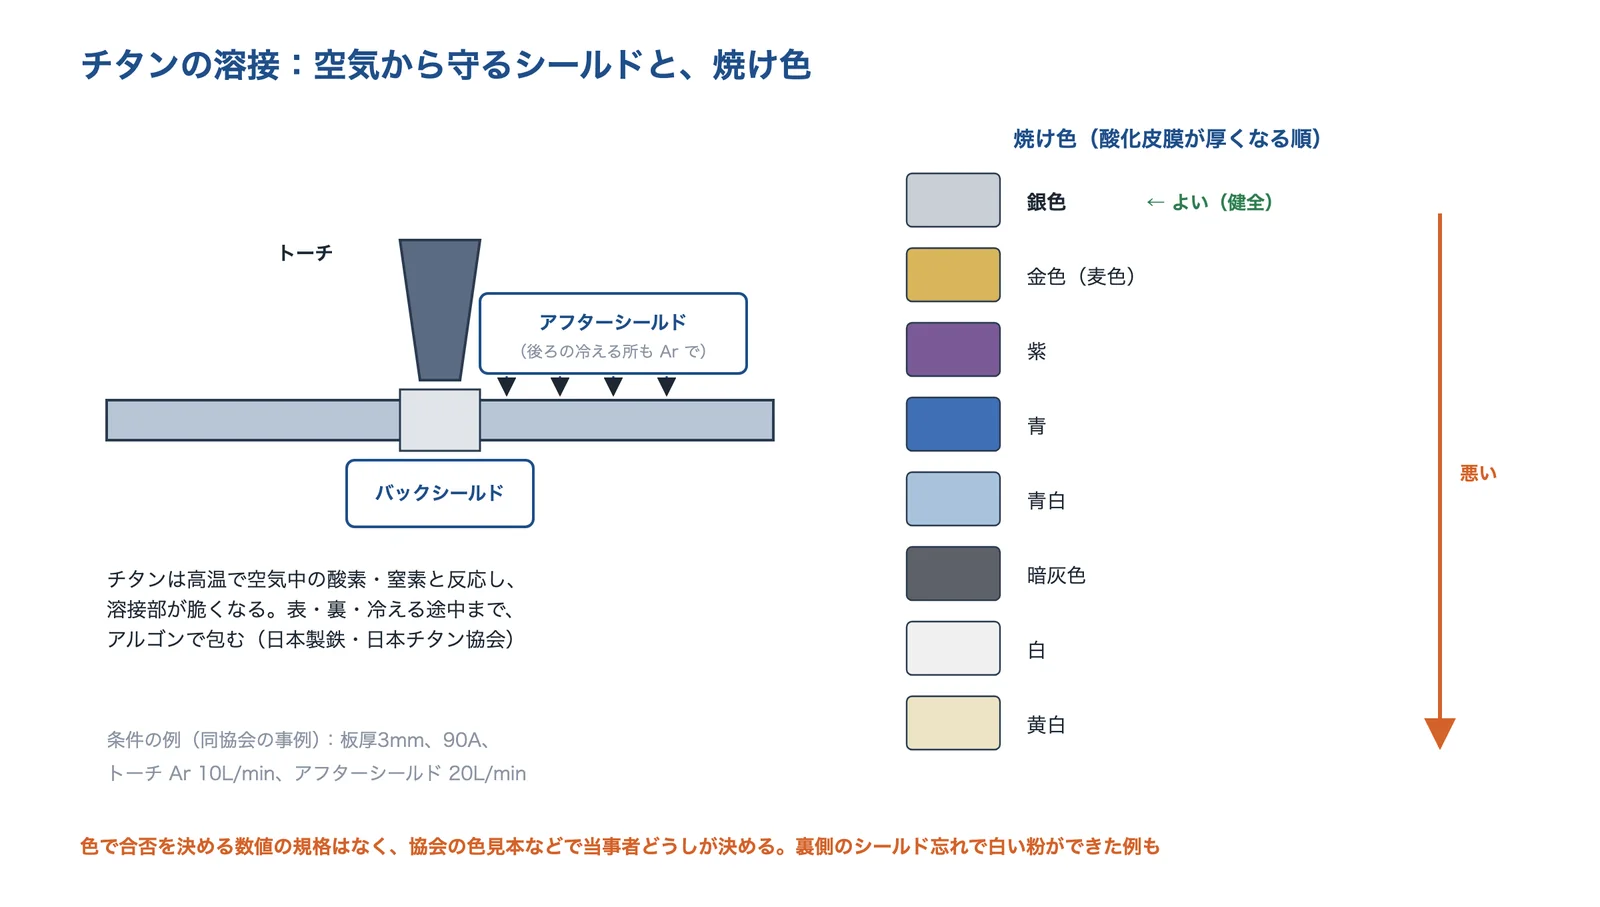
出典:日本チタン協会「溶接トラブル 酸化」、日本製鉄の解説をもとに AI(Claude)で作成
出典:チタンの加工は難しい?代表的な加工方法と加工の注意点|日本製鉄 TranTixxii、溶接トラブル 酸化(裏面の酸化変色)|日本チタン協会
曲げる・絞る:スプリングバックとかじり
日本チタン協会によると、板の曲げは通常、内側の半径が板厚の2倍以上、JIS 3種・4種は3倍以上まで曲げられます。成形性は SUS304 と SUS430 のほぼ中間ですが、スプリングバックが大きく、工具とのかじりを起こしやすいため、成形速度を小さくしたり、潤滑剤やビニール被膜を使ったりします。冷間加工が難しいときは、500〜600℃の熱間加工で成形できるとしています。
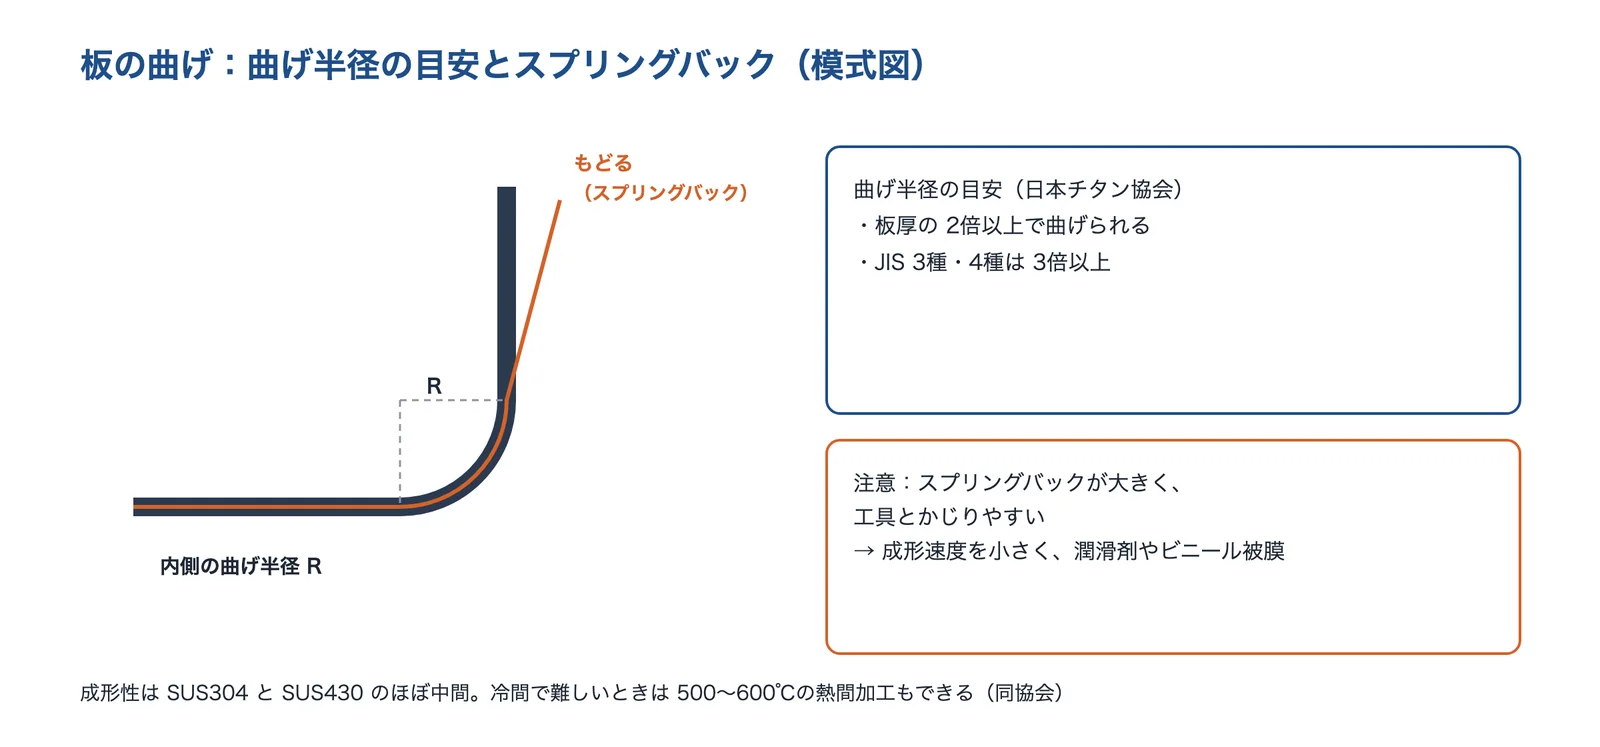
出典:日本チタン協会「成形加工」をもとに AI(Claude)で作成
出典:成形加工|日本チタン協会
ねじ・摺動:焼付き(かじり)
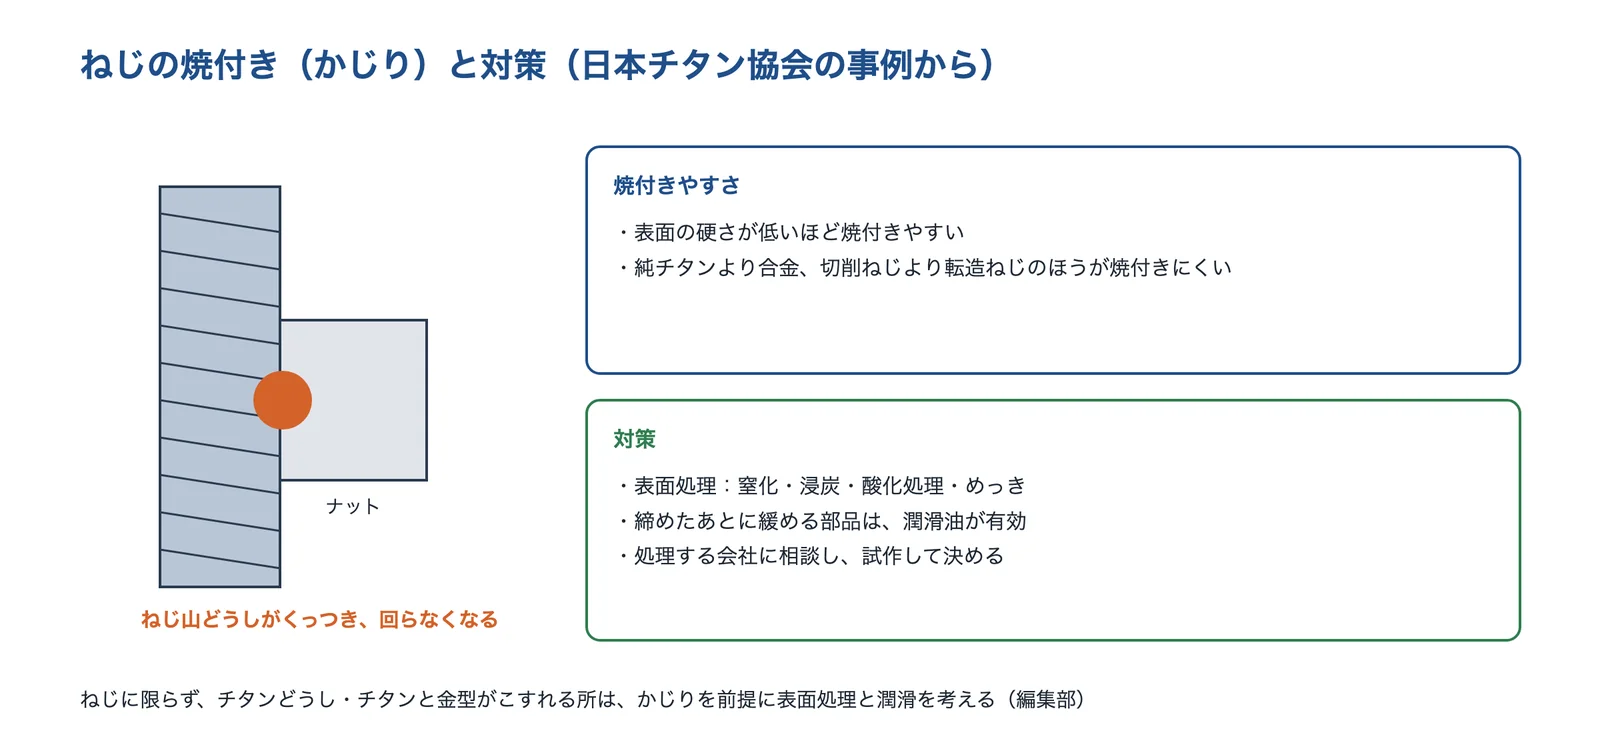
日本チタン協会は、チタン製のボルトとナットを緩めるときに焼付いた事例について、焼付きはねじの表面の硬さに左右され、純チタンよりチタン合金、切削ねじより転造ねじのほうが焼付きにくいとしています。防止策として窒化処理・浸炭処理・酸化処理・めっきを挙げ、処理の条件は処理業者に相談して試作で決めることを勧めています。締めたねじを緩めるときは、潤滑油を吹き付けることも有効としています。
出典:日本チタン協会「磨耗・焼付き・かじりトラブル1」をもとに AI(Claude)で作成
出典:磨耗・焼付き・かじりトラブル1 チタンボルトとナット間の焼付き|日本チタン協会
色を付ける:陽極酸化
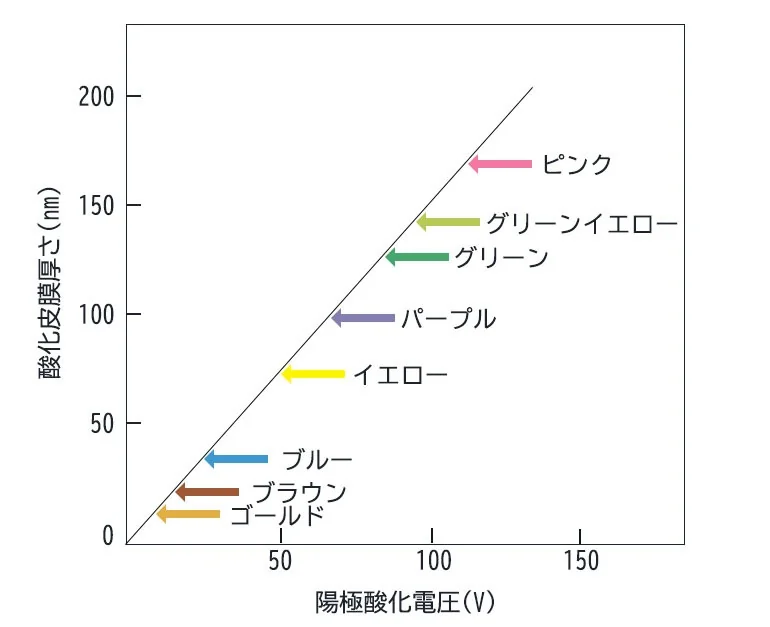
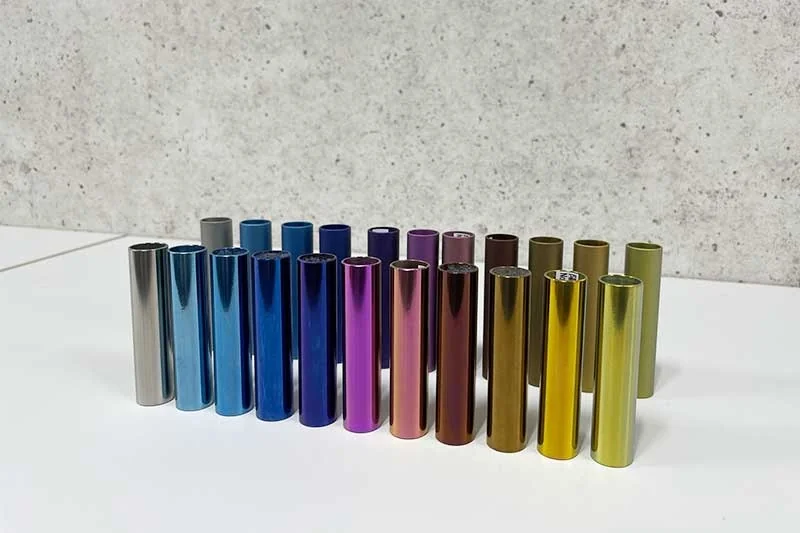
オーファは、チタンの陽極酸化(カラーチタン)は、酸化皮膜の表面で反射した光と、皮膜を通ってチタンの表面で反射した光の干渉で発色し、およそ 10〜100nm の非常に薄い膜厚を操作して色を変えるとしています。膜が厚くなるにつれ、ゴールド・ブラウン・ブルー・イエロー・パープル・グリーンなどに変わります。下地処理が足りないと色むらが出る、指紋や汚れで色が違って見える、強い衝撃で剥げることがある、といった注意も挙げています。
相談する前に整理すること
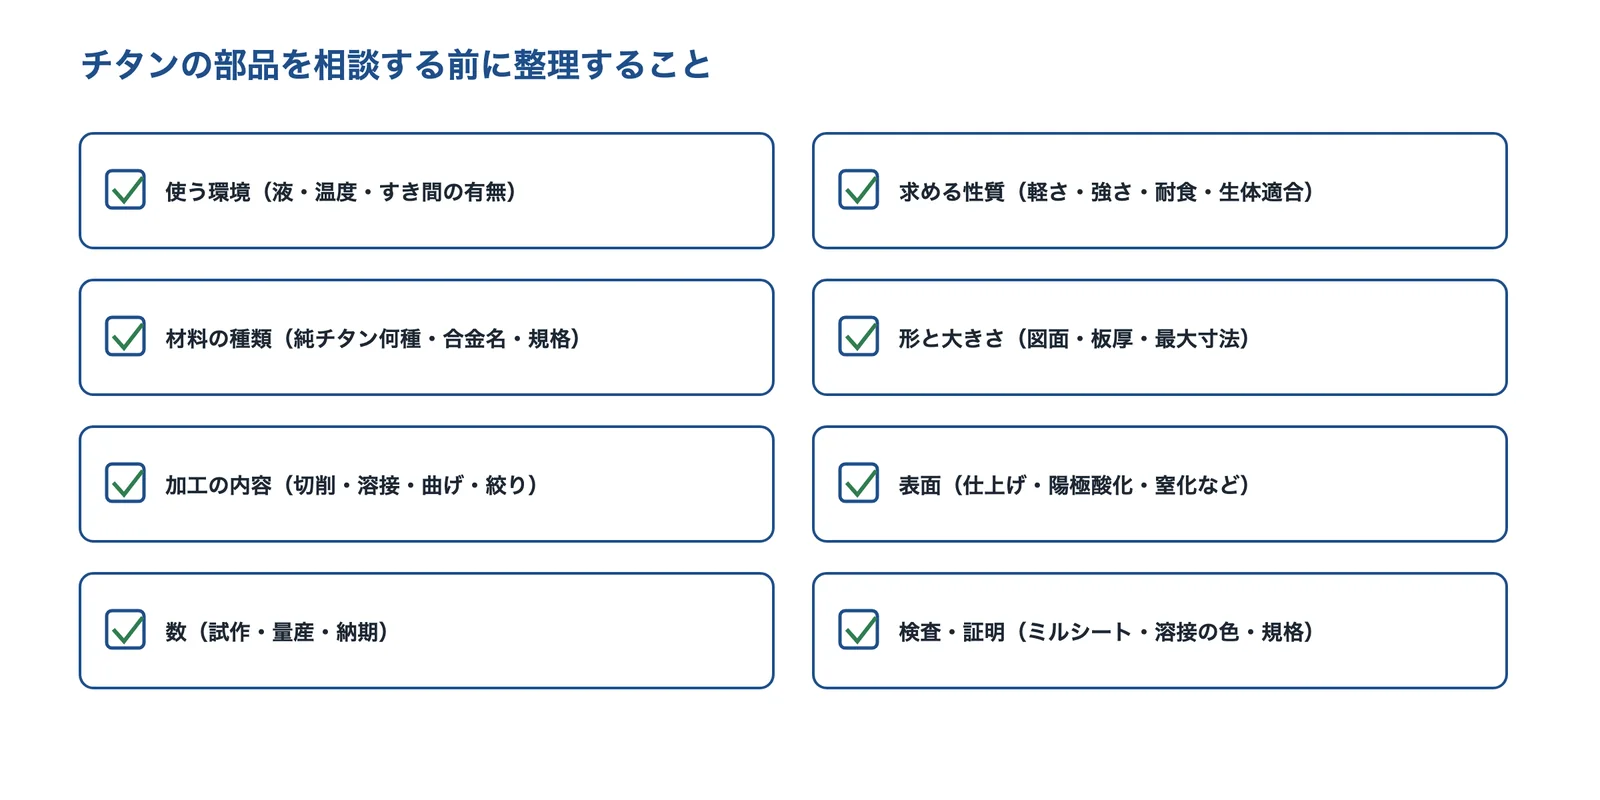
チタンの部品の製作や材料を相談するときは、次の点を整理しておくと話が早く進みます(編集部が整理した項目です)。
出典:このページの出典をもとに AI(Claude)で作成
- 使う環境(液の種類・濃度・温度、すき間の有無、接する金属)
- 求める性質(軽さ・強さ・耐食性・生体適合性・見た目)
- 材料の種類(純チタン何種、合金名、JIS・ASTM の規格)
- 形と大きさ(図面、板厚、最大の寸法)
- 加工の内容(切削・溶接・曲げ・絞り、溶接の資格や施工法の確認試験の要否)
- 表面(仕上げ、陽極酸化の色、窒化などの処理)
- 数(試作・量産の数、納期)
- 検査・証明(ミルシート、溶接部の色、非破壊検査)
企業紹介(チタン加工技術)
チタンの材料の販売と切削、溶接・製缶、熱交換器、絞りプレス、陽極酸化、3D造形まで、得意分野の違う会社を紹介します。掲載は各社の公開情報にもとづきます。
| 企業 | 材料 販売 | 切削 | 溶接・ 製缶 | プレス・ 絞り | 陽極 酸化 | 3D 造形 |
|---|---|---|---|---|---|---|
| 東京チタニウムチタン専業。材料の在庫と、切削・溶接の一貫加工(埼玉県) | ● | ● | ● | |||
| 森製作所チタン溶接が主力。圧力容器・配管などの製缶(新潟県) | ● | |||||
| チタンセンターチタン材の販売と、熱交換器・電極の製作(東京都) | ● | ● | ● | |||
| 寿金属工業チタンの絞りプレス。温間絞りも(新潟県) | ● | |||||
| オーファチタン材の販売と、陽極酸化(カラーチタン)(千葉県) | ● | ● | ● | ● | ||
| 金属技研Ti-6Al-4V などの金属積層造形と後処理(東京都) | ● |
●は、各社の公式サイトで扱いや事例を確認できたものです(空欄は、扱っていないという意味ではありません)。社名を押すと、その会社の紹介へ移ります。
株式会社東京チタニウム|チタン専業。材料の在庫から、切削・溶接まで一貫で
東京チタニウムとは
埼玉県さいたま市岩槻区に本社・ショールームと工場を置く、チタン専業の会社です。チタンの丸棒・板・パイプ・ボルトなどの材料の販売と、加工を行っています。
出典:東京チタニウム「加工」「工場案内」をもとに AI(Claude)で作成
東京チタニウムの得意技術
| 技術 | 内容 |
|---|---|
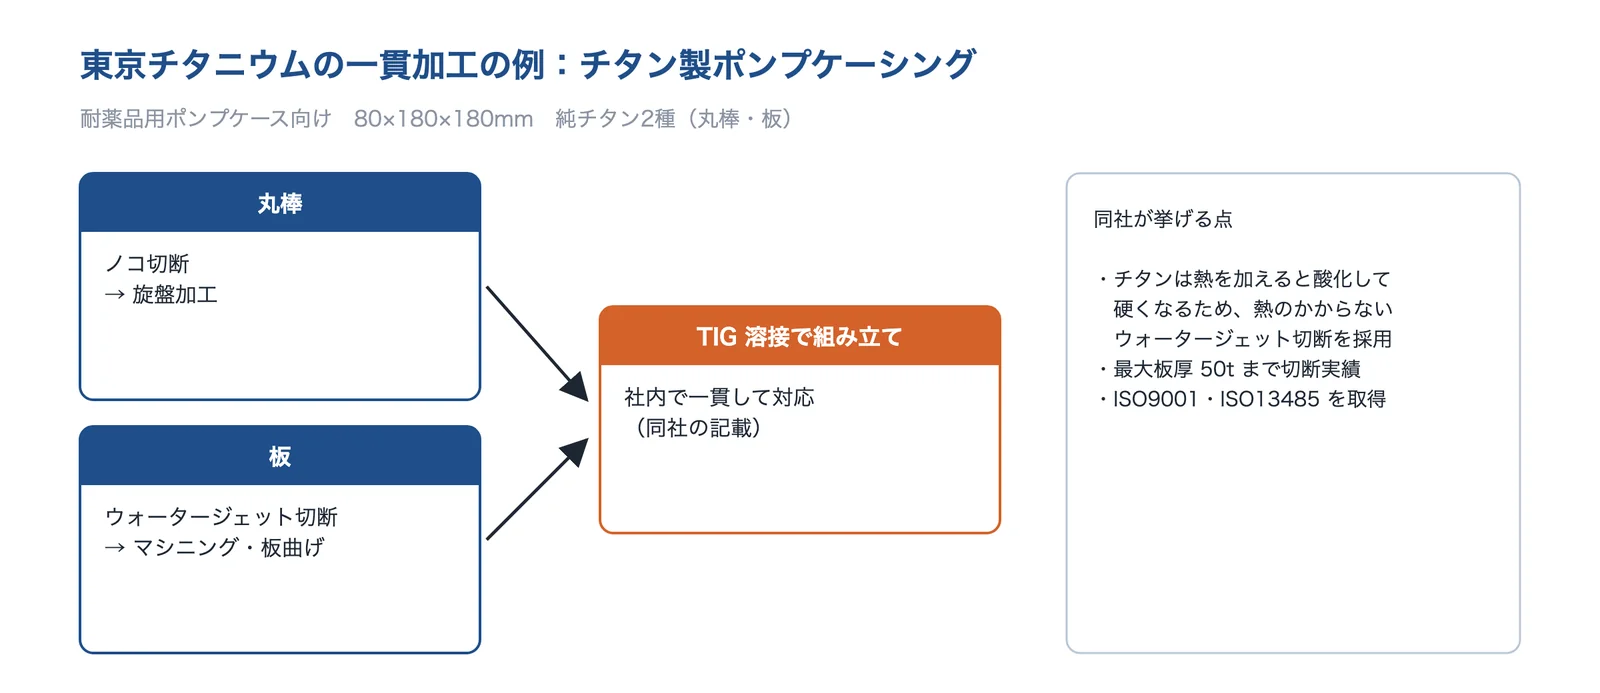
| 一貫加工 | 一品ものから大量生産まで。丸棒の旋盤加工、板のウォータージェット切断・マシニング・板曲げ、TIG 溶接の組み立てを社内で一貫対応したとしている |
| ウォータージェット切断 | 熱を加えると酸化して硬くなるチタンの性質から、熱のかからないウォータージェット切断を採用。最大板厚 50t の切断実績 |
| 材料の在庫 | TB480 や ASTM F136 の板材の在庫販売は日本では同社だけとしている。高精度のセンタレスバーも在庫。ISO9001・ISO13485 を取得 |
東京チタニウムが解決できる課題
- チタンの材料と加工を、一か所にまとめて頼みたい
- 64チタンの丸棒から、耐圧容器やケースを削り出したい
- チタン合金のパイプと銅のフランジのように、異なる材料をつなぎたい(同社は電子ビーム溶接の事例を公開)
公開されている実績・用途
- チタン製ポンプケーシング(80×180×180mm、純チタン2種)、水中カメラケース(φ105×138、64チタン)
- チタン製コンデンサー(復水器。φ46.6×500mm、純チタン2種)
出典:アクセス|東京チタニウム、加工|東京チタニウム、工場案内|東京チタニウム、解決事例|東京チタニウム、チタン合金切削パイプと銅フランジの接合について(解決事例)|東京チタニウム
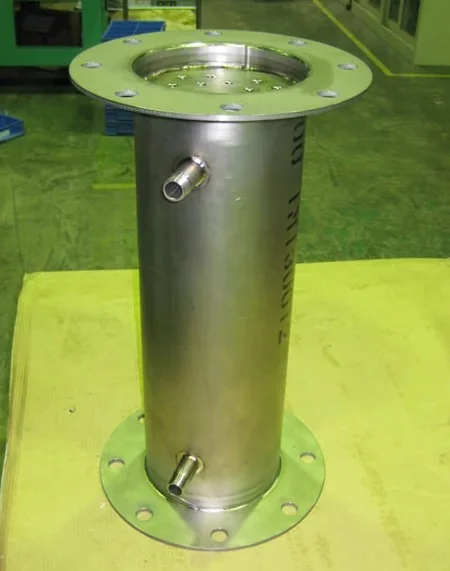
株式会社森製作所|チタン溶接が主力。圧力容器・真空容器・配管の製缶
森製作所とは
新潟県柏崎市の、溶接・製缶の会社です(1958年創業、従業員11名)。チタン溶接をメインの事業としています。
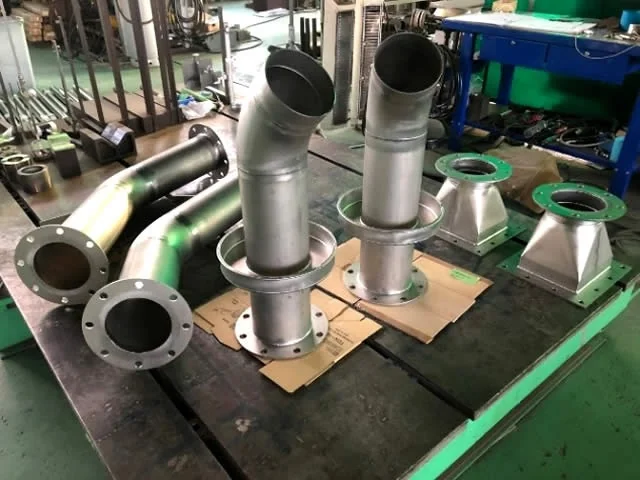
森製作所の得意技術
| 技術 | 内容 |
|---|---|
| チタン溶接・製缶 | 圧力容器、真空容器、配管、塔槽類、プラント機器、シュート、ホッパー、医療用チャンバー、電極板などの試作機・量産機・特機 |
| 溶接の品質 | シールド治具の構造やシールドガスの露点、添加ガスやパルス溶接で溶け込みを制御するとしている。JIS Z 3040・JIS B 8285 による溶接施工法確認試験(WPS/PQR)に対応 |
| 実績の材種と資格 | 純チタン、6-4チタン、チタンパラジウムの肉盛り溶接(JIS 60種+12種)。チタン溶接免許 RT-F、溶接管理技術者、浸透探傷検査 PT Lv2 |
森製作所が解決できる課題
- チタンの圧力容器・真空容器・配管を製作したい
- 溶接施工法の確認試験の記録が要る
- 耐食性を上げるため、チタンパラジウムを肉盛りしたい
出典:会社案内|森製作所、チタン加工・チタン溶接・チタン製缶溶接|森製作所
チタンセンター株式会社|チタン材の販売と、熱交換器・電極・アノードケースの製作
チタンセンターとは
東京都板橋区に営業所を置く、チタン・レアメタルの材料販売と、チタン・ステンレスの加工の会社です(2000年設立、従業員20名)。
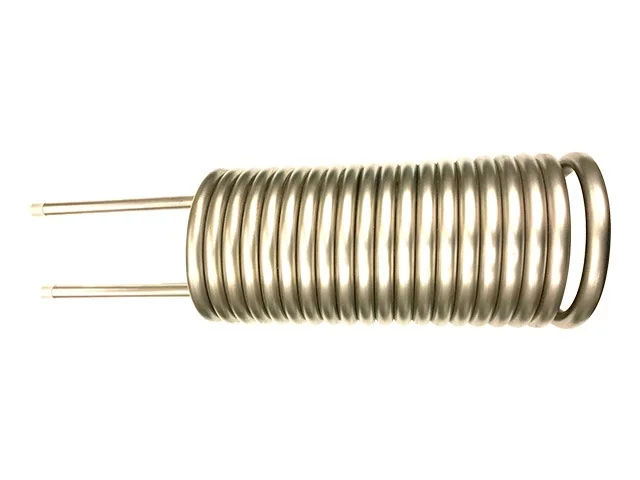
チタンセンターの得意技術
| 技術 | 内容 |
|---|---|
| 材料販売 | チタン、Ti-6Al-4V 合金、インコネル、ジルコニウム、ニオブ、タンタルなど。材料の選定・調達・加工までワンストップとしている |
| チタン製熱交換器 | コイル(蛇管)・シェル&チューブ・二重管タイプを自社工場で製作。プレート式も扱う。表面処理設備・海水・温泉水・化学薬品の冷却と加熱 |
| 電極・アノードケース | 不溶性電極の基体の製作を得意とし、アノードケースはラボサイズから全長2m まで製作できるとしている |
チタンセンターが解決できる課題
- 海水や薬品を冷やす・温める熱交換器を、チタンで作りたい
- アノードケースや不溶性電極(基体)を作りたい
- チタンにするか SUS316L で足りるか、材料から相談したい(同社は SUS316L での提案もできるとしている)
出典:会社概要|チタンセンター、事業内容|チタンセンター、チタン・ステンレス加工|チタンセンター、チタン製熱交換器|チタンセンター
有限会社寿金属工業|チタンの絞りプレス。温間絞りで深く
寿金属工業とは
新潟県燕市の、チタン・ステンレスの絞りプレス加工の会社です。プレス加工は50年以上、チタン加工は20年以上の実績があるとしています。
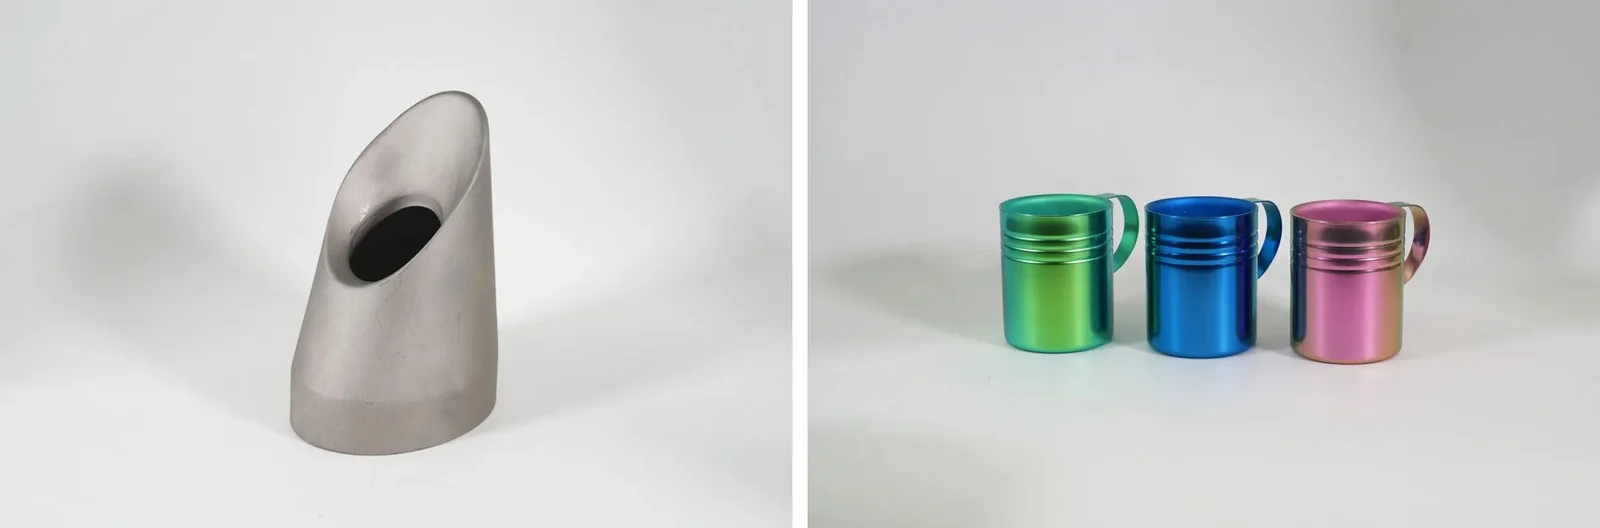
寿金属工業の得意技術
| 技術 | 内容 |
|---|---|
| チタンの絞りプレス | チタン(1種・2種)の絞り加工(2回・3回・温間)、トリム・ピアス・ブランク・曲げ・突切・バーリングなど。プレス加工だけで対応して工程を減らすとしている |
| 温間絞り | 金型を加熱して金属板を軟らかくし、板厚の減少や金型の傷を抑えて、より深く絞る技術 |
| 表面処理と一貫生産 | プレスでシワ・キズ・方向線を出さない独自の表面処理技術。溶接・研磨・陽極酸化発色などは、提携協力工場のネットワークで一貫対応としている |
寿金属工業が解決できる課題
- チタンの薄板を、深く絞りたい
- チタンのカップ・容器・マフラーなどを量産したい
公開されている実績・用途
- チタンシングルマグカップ(板厚0.6、80Φ×深さ140)、チタンフライパン(厚さ2.0、Φ320×深さ80)
- チタンマフラー(厚さ2.0、深さ290×Φ130 など)、チタン弁当箱(厚さ0.5、185×145×深さ50)
出典:会社案内|寿金属工業、チタン・ステンレス 絞りプレス加工|寿金属工業、温間絞り|寿金属工業、加工実績|寿金属工業
株式会社オーファ|チタン材の販売と、陽極酸化(カラーチタン)
オーファとは
千葉県浦安市に本社を置く、チタン・ステンレス・アルミなどの非鉄金属と加工品の製造・販売の会社です(2001年設立)。三重県鈴鹿市の拠点に、チタンの表面処理の工場を併設しています。
オーファの得意技術
| 技術 | 内容 |
|---|---|
| 陽極酸化(カラーチタン) | 電圧と時間で膜厚を調整して発色。形によって治具も製作。下地はバフ研磨・ブラスト・ヘアラインなどの仕上げに対応するとしている(素地への処理は基本的に受けていない) |
| 表面改質 | チタン表面改質処理「FG(フレッシュグリーン)処理」 |
| 材料と加工品 | チタン・ステンレス・アルミのパイプ・板・棒・型鋼と、曲げ・溶接・切断・プレス・研磨加工 |
オーファが解決できる課題
- チタンの部品に、塗装やめっきでなく色を付けたい
- 形の似た部品を、色で見分けられるようにしたい
- 陽極酸化の色むらや指紋の目立ちを抑えたい(同社は表面仕上げで指紋を目立ちにくくする開発に取り組んでいるとしている)
出典:会社概要・沿革|オーファ、カラーチタン(陽極酸化処理)|オーファ
金属技研株式会社|Ti-6Al-4V などの金属積層造形を、HIP・仕上げまで一貫で
金属技研とは
東京都中野区に本社を置く、HIP(熱間等方圧加圧)・熱処理・接合・金属積層造形などの金属加工の会社です(従業員503名)。
金属技研の得意技術
| 技術 | 内容 |
|---|---|
| 積層造形の設備 | 電子ビームとファイバーレーザーの2種類の造形機。ファイバーレーザーの造形機は Ti6Al4V・Inconel718 に対応(造形エリア 250×250×325mm など) |
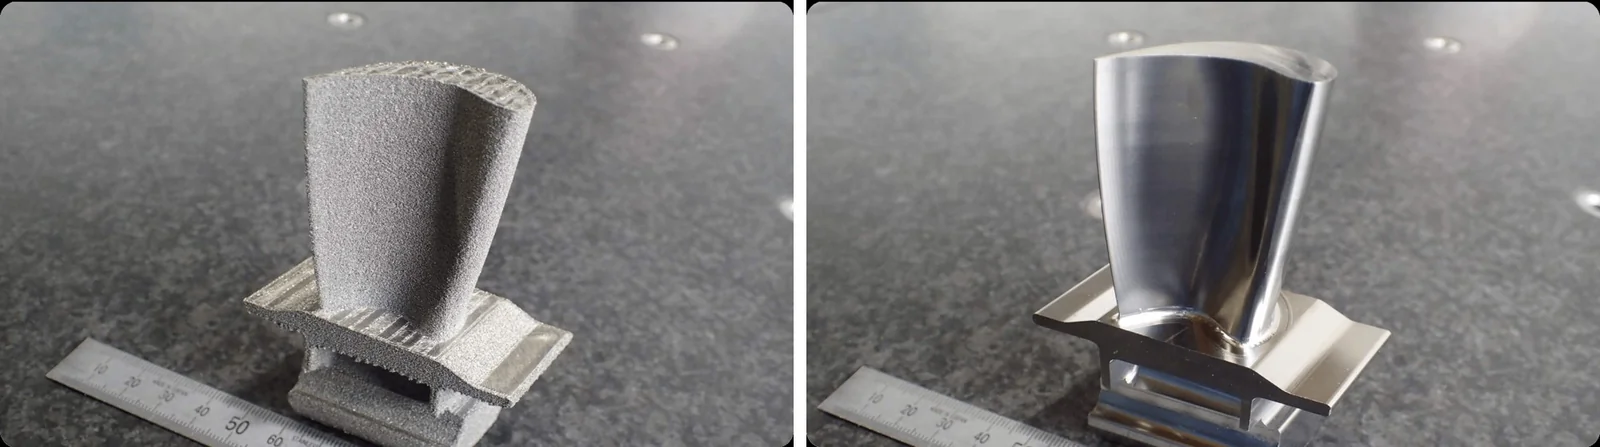
| HIP で内部欠陥をつぶす | 造形直後の Ti-6Al-4V の断面で約10µm の内部欠陥を確認しており、HIP を後工程に使って欠陥をつぶし、疲労破壊を抑えるとしている |
| 仕上げまで一貫 | 造形のままの面粗さは Ra25(EBM)・Ra11(SLM)程度だが、造形後の機械加工で必要な所を Ra0.2 にできるとしている。最低1個から対応 |
金属技研が解決できる課題
- チタン合金の複雑な形の部品を、型なしで作りたい
- 積層造形した部品の強さ(内部欠陥)が心配
- 造形・熱処理・仕上げ・検査を一か所にまとめたい
金属の3Dプリンター全体のしくみと選び方は、技術「金属3Dプリンター(積層造形)」で扱っています。
使われる製品・事例
日本チタン協会は、チタンの用途として、電力・海水淡水化(復水器・海水淡水化装置)、化学プラント・電解設備(電極・貯蔵槽・配管・バルブ・熱交換器)、自動車・二輪車(コンロッド・バルブ・スプリング・マフラー)、航空宇宙(エンジン部品・機体構造材)、プレート式熱交換器、建築(屋根材・発色建材)、医療(人工骨・歯根・手術用器具)、民生品(メガネフレーム・時計・ゴルフ用品・自転車)を挙げています。
関連する技術
- ステンレス鋼
- アルマイト(陽極酸化)
- 溶接
- 金属3Dプリンター(積層造形)
- 板金・プレス加工
- 表面硬化(窒化・浸炭)
- PVD・CVD(硬質皮膜)
- 鍛造
- 耐食材料を選ぶ(錆びる・腐食する)
- 材料を替える(薄く軽くすると強度が足りない)
- イオン化傾向(技術の基礎知識)
- 降伏点・耐力と引張強さ(技術の基礎知識)
- 材料(物性・劣化)
- 腐食・防錆
出典・確認日
- チタンとステンレスの違い|日本製鉄 TranTixxii
- 耐食チタン合金の特性と適用事例(新日鐵住金技報 第396号)|日本製鉄
- 物理的性質|日本チタン協会
- 表面処理|日本チタン協会
- 主なチタン及びチタン合金|日本チタン協会
- 腐食トラブル6 海水熱交換器の腐食(隙間腐食)|日本チタン協会
- チタンの用途|日本チタン協会
- 耐食性|日本チタン協会
- 成形加工|日本チタン協会
- 加工|東京チタニウム
- 腐食トラブル5 石油精製機器の腐食(隙間腐食)|日本チタン協会
- 腐食トラブル11 チタンとアルミの異種金属接触腐食|日本チタン協会
- 機械加工|日本チタン協会
- チタンの加工は難しい?代表的な加工方法と加工の注意点|日本製鉄 TranTixxii
- VFX6 推奨切削条件|三菱マテリアル
- 溶接トラブル 酸化(裏面の酸化変色)|日本チタン協会
- 磨耗・焼付き・かじりトラブル1 チタンボルトとナット間の焼付き|日本チタン協会
- カラーチタン(陽極酸化処理)|オーファ
- アクセス|東京チタニウム
- 工場案内|東京チタニウム
- 解決事例|東京チタニウム
- チタン合金切削パイプと銅フランジの接合について(解決事例)|東京チタニウム
- 会社案内|森製作所
- チタン加工・チタン溶接・チタン製缶溶接|森製作所
- 会社概要|チタンセンター
- 事業内容|チタンセンター
- チタン・ステンレス加工|チタンセンター
- チタン製熱交換器|チタンセンター
- 会社案内|寿金属工業
- チタン・ステンレス 絞りプレス加工|寿金属工業
- 温間絞り|寿金属工業
- 加工実績|寿金属工業
- 会社概要・沿革|オーファ
- 会社情報|金属技研
- 金属積層造形|金属技研
※アイキャッチ画像は、AI(ChatGPT)で生成したイメージです。実在の製品ではありません。図はAI(Claude)で作成した概念図です。
情報の確認日:2026年10月7日 本ページの内容は一般的な情報で、実際の材料の性能・耐食性・加工の可否・費用は、材料の種類・形・使う環境・加工する会社により異なります。








