
鍛造は、金属をたたいたり押しつぶしたりして、形を作りながら内部を強くする加工です。大阪府の資料は、鍛造は金属の内部組織を緻密・均質・強靭にし、所定の形に成形する技術で、強い圧力や衝撃のかかる軸類などの機械部品に使われると説明しています。自動車のギヤ・シャフト、建設機械や新幹線の軸受のリング、航空機の脚部品などが鍛造で作られます。
出典:大阪府「鍛工品製造業」(大阪の産業の動向、平成24年)、愛知鍛造「会社案内」、近江鍛工「製品案内」、神戸製鋼技報 Vol.70 No.2(2020年)「航空機向け大型チタン合金部品の鍛造技術」
このページでは、鍛造が強い理由(鍛流線)、温度と型による分け方(熱間・温間・冷間、自由鍛造・型鍛造・密閉鍛造)、選び方と精度の目安、よくある不具合をまとめ、鍛造品を作る企業を紹介します。
鍛造の企業(早見表)
| 企業 | 熱間 型鍛造 | 冷間 鍛造 | 自由 鍛造 | リング 鍛造 | アルミ | 鋼 | チタン | ニッケル 合金 | 熱処理・ 機械加工 |
|---|---|---|---|---|---|---|---|---|---|
| 同和鍛造大型・自由鍛造と高合金 | ● | ● | ● | ● | ● | ● | |||
| 三洋工業アルミの熱間型鍛造 | ● | ● | ● | ● | |||||
| 三協製作所アルミの冷間鍛造 | ● | ● | ● | ● | |||||
| 豊島製作所鋼の冷間鍛造と板鍛造 | ● | ● | ● | ● | |||||
| 近江鍛工リング鍛造(小型〜外径5m) | ● | ● | ● | ● | ● | ||||
| 愛知鍛造ギヤ・シャフトの熱間鍛造 | ● |
●は、各社の公式サイトで扱いを確認できたものです(空欄は、扱っていないという意味ではありません)。三協製作所の「熱間型鍛造」はアルミニウムの温間・熱間鍛造品、豊島製作所の「アルミ」は同社の Q&A で冷間鍛造の材料に挙げているものです。社名を押すと、その会社の紹介へ移ります。
この技術で解決できる課題
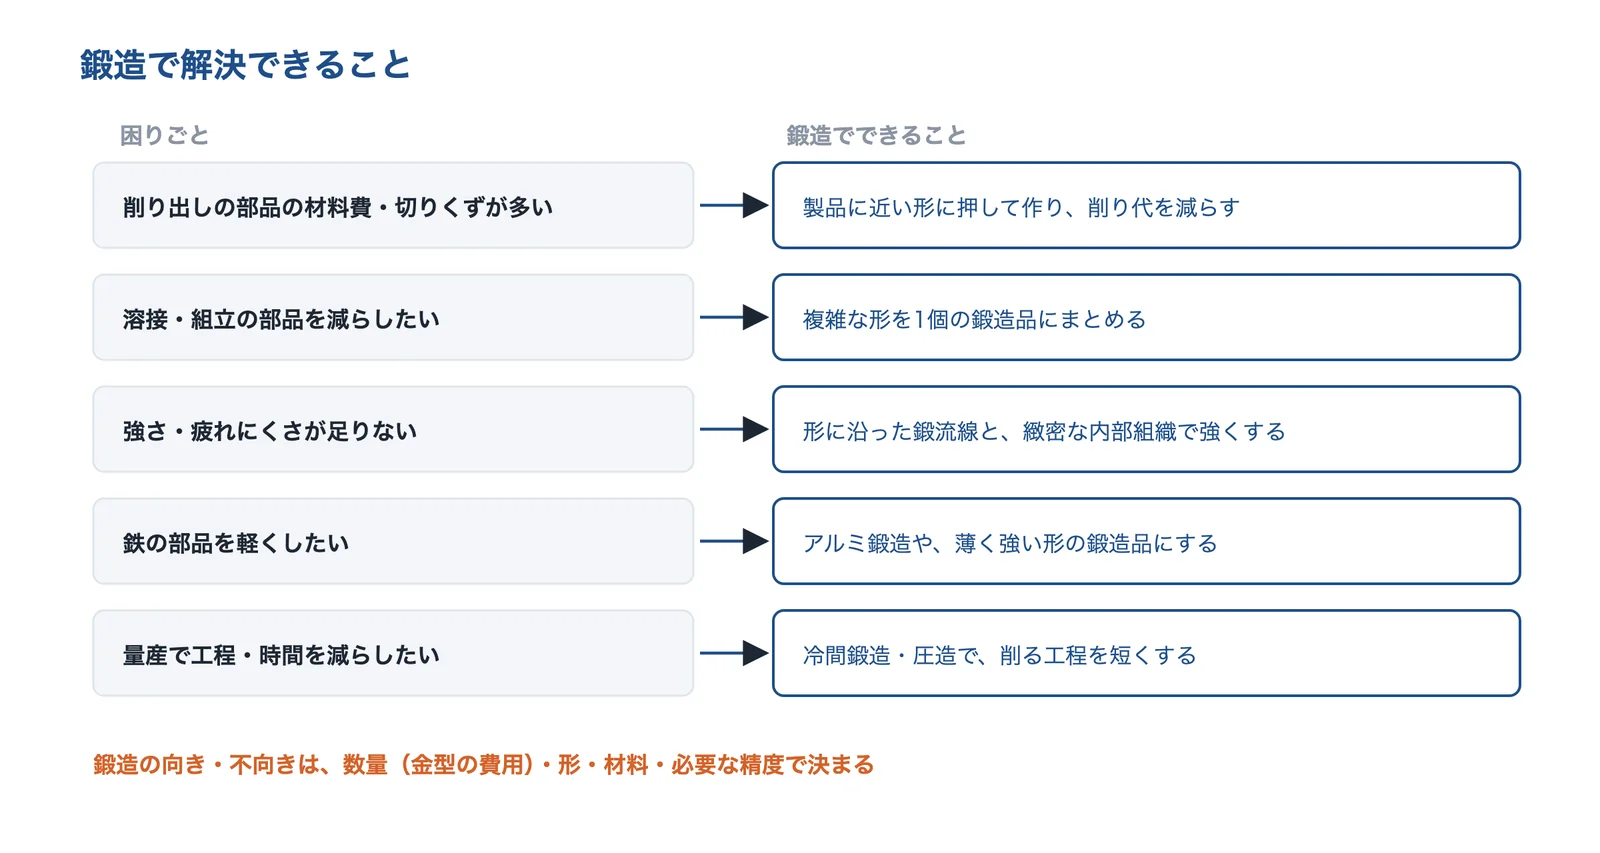
鍛造が効くのは、削り出しの材料のむだ、つなぐ工程の多さ、強さの不足が問題になっているときです。製品に近い形に押して作れば、削る量と工程が減り、形に沿った金属の筋(鍛流線)で強さも上がります。
出典:このページの出典をもとに AI(Claude)で作成
| 課題 | この技術での解決 | 課題ページ |
|---|---|---|
| 工法を切り替えたい | 切削・焼結などの部品を、冷間鍛造・圧造に置き換える | 冷間鍛造・圧造 |
| 材料費を下げたい | 製品に近い形に鍛造して、削り代を減らす(ニアネットシェイプ) | ニアネットシェイプ |
| 工程を減らせる設計にしたい | 冷間鍛造・精密な型で、削る工程を短くする | 製品に近い形にする |
| 部品点数を減らしたい | 溶接・ろう付けでつないでいた部品を、1個の鍛造品にする | 金属の一体成形 |
| 鉄をアルミ・樹脂・複合材に替えて軽くしたい | 高強度のアルミ鍛造で、鉄の部品を軽くする | アルミニウム合金 |
右の列は、関係する課題ページの対策の節へのリンクです。
仕組み
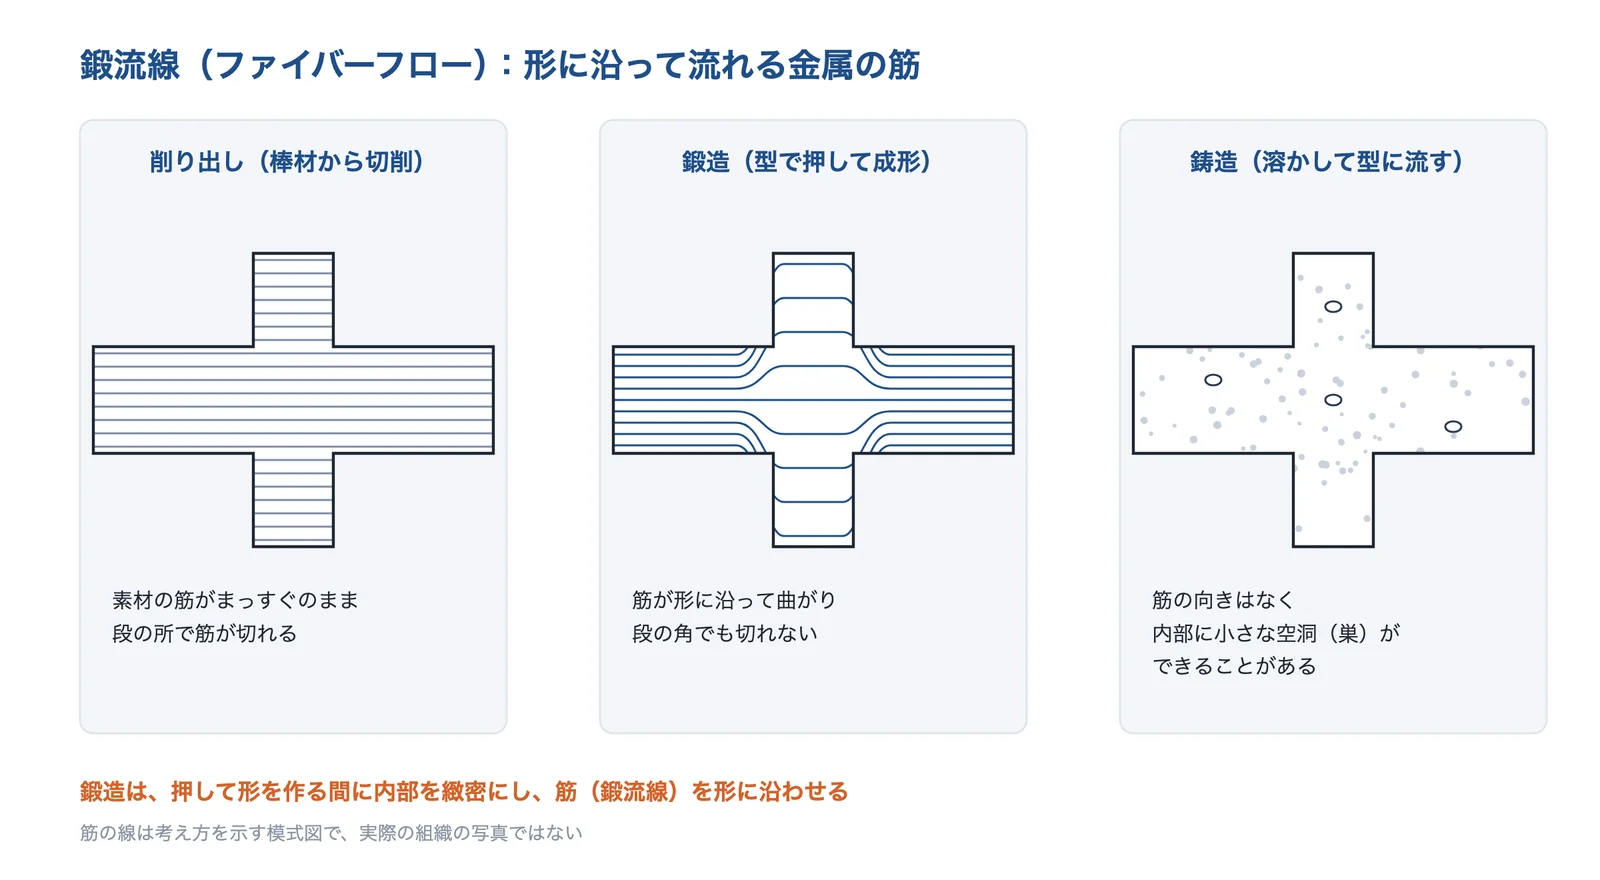
名古屋工業大学の論文は、鍛造では素材を高い面圧で変形させるため、結晶組織がつぶされて引き伸ばされ、成形品の形に沿った鍛流線(メタルフローライン)ができ、強度と靭性が高まると説明しています。JIS B 0112 は鍛流線を「始めの材料の長さ方向の繊維組織が,鍛造によって曲げられた模様」と定め、鍛造品の靭性の推定に使うとしています。
出典:名古屋工業大学の論文・JIS B 0112・同和鍛造の解説をもとに AI(Claude)で作成
同和鍛造は、鍛造では製品の形に沿った鍛流線ができ、鋳造のような内部欠陥を生じることがなく、結晶粒が細かくなって機械的性質が高まるとし、この連続した鍛流線は鋳造や削り出しでは得られない鍛造ならではの特長だとしています。名古屋工業大学の論文は、強度が上がると部品の小型化・軽量化にもつながるとしています。
出典:大阪府「鍛工品製造業」(大阪の産業の動向、平成24年)、名古屋工業大学 博士論文 澤村政敏「冷間鍛造および温・熱間鍛造における摩擦係数と型表面温度の測定に関する研究」(2024年)、JIS B 0112:1994 鍛造加工用語(kikakurui.com の掲載ページ)、同和鍛造「大型・自由鍛造」
温度で分ける:熱間・温間・冷間
鍛造は、素材の温度で分けます。MONOist の解説によると、鋼の熱間鍛造は 1,100〜1,250℃程度、温間鍛造は 600〜900℃程度に加熱し、冷間鍛造は常温で鍛造します(日本製鉄技報の表は、熱間を 1,000〜1,250℃としています)。大阪府の資料は、鍛造のほとんどが熱間鍛造だとしています。
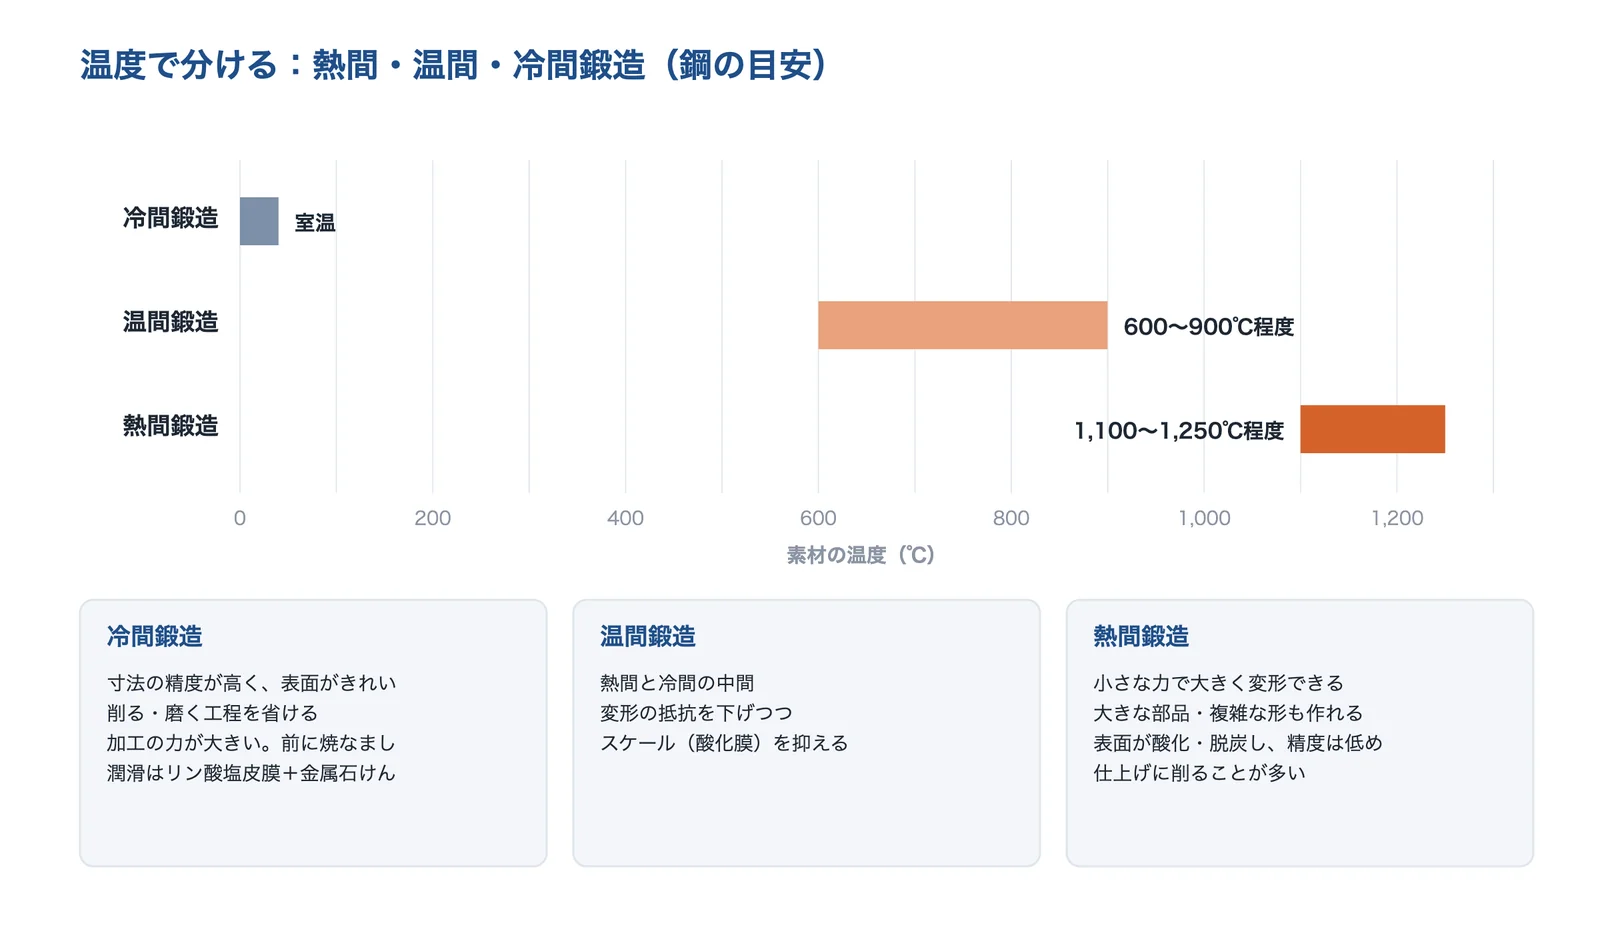
出典:MONOist の解説と日本製鉄技報 第412号の表1をもとに AI(Claude)で作成
| 項目 | 冷間鍛造 | 熱間鍛造 |
|---|---|---|
| 温度(鋼) | 室温 | 1,000〜1,250℃ |
| 変形抵抗・鍛造の圧力 | 高い | 低い |
| 鍛造の前の焼なまし | 必要 | 不要 |
| 材料の変形能(割れずに変形できる量) | 低い | 高い |
| 寸法の精度 | 高い | 低い |
| 表面 | きれい | 酸化・脱炭する |
| 潤滑剤 | リン酸塩皮膜+金属石けんなど | 黒鉛など |
表は日本製鉄技報の「鋼の冷間鍛造・熱間鍛造の比較」(表1)をもとに編集部が日本語にまとめたものです。温間鍛造は、変形抵抗を下げつつスケール(酸化膜)の量も抑えられる中間の方法です(MONOist)。
出典:MONOist「鉄鋼材料の成形加工法」(鋼材料の基礎知識)、日本製鉄技報 第412号(2019年)「棒鋼・線材の冷間鍛造技術」、大阪府「鍛工品製造業」(大阪の産業の動向、平成24年)
型の使い方で分ける:自由鍛造・型鍛造・密閉鍛造
厚生労働省の職業能力評価基準は、型鍛造を、型彫りした上下の金型に材料を入れてハンマやプレスで打撃・圧縮する方法とし、多量生産に向き、寸法精度が高く複雑な形も作れる反面、金型の設計・製作に手間とコストがかかるとしています。自由鍛造は、型を使わずハンマと工具で打撃して形を作る方法で、大阪府の資料は大型製品や多品種小ロット品に向くとしています。
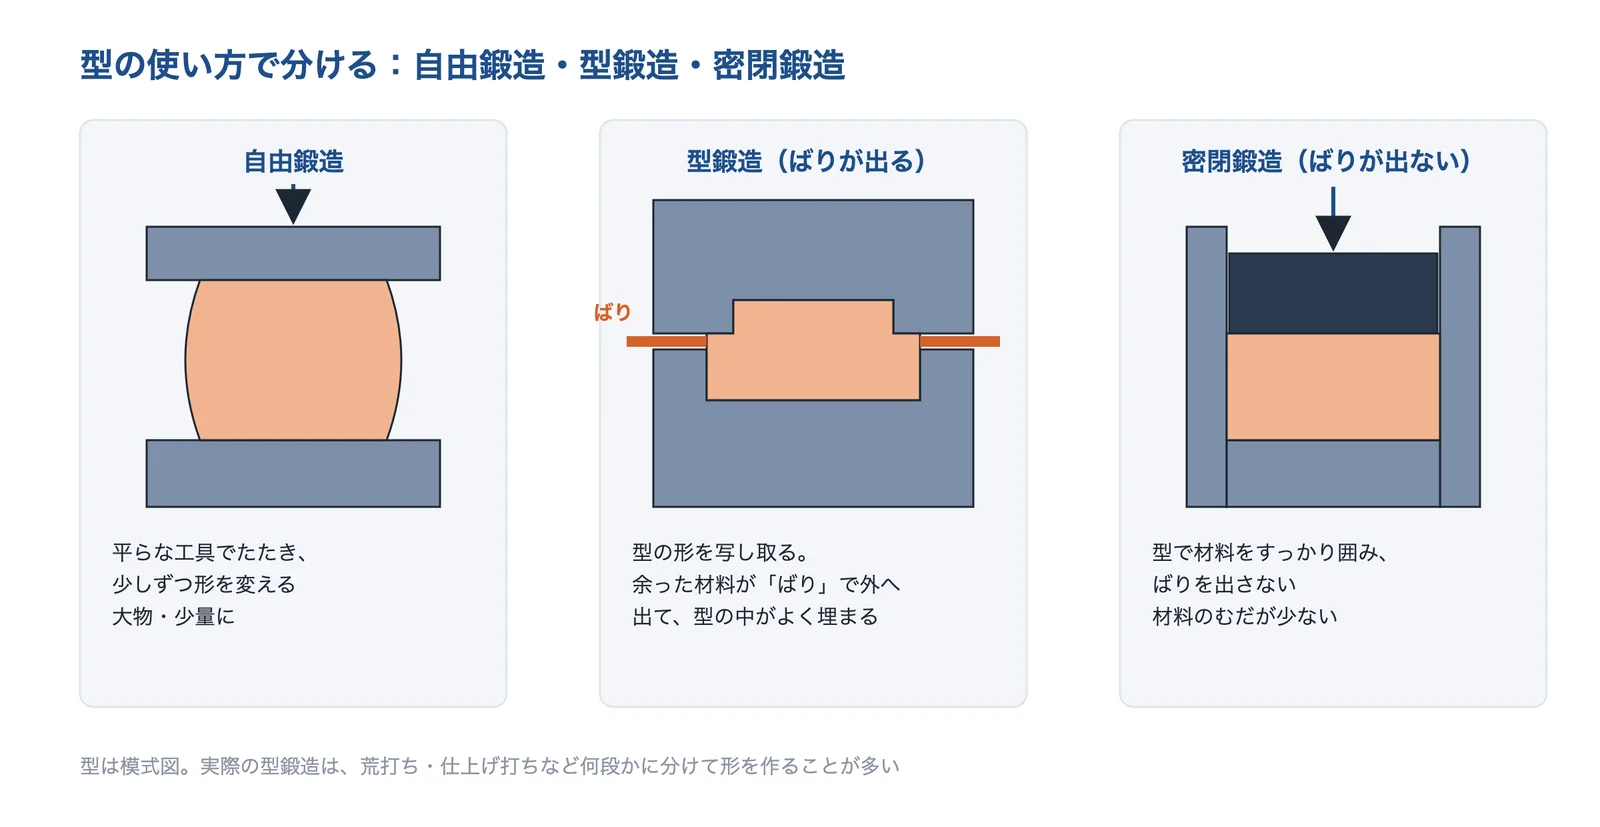
出典:厚生労働省の職業能力評価基準と JIS B 0112をもとに AI(Claude)で作成
JIS B 0112 は、型の隙間からはみ出させる薄い部分を「ばり」とし、最終段階で材料のほぼ全表面を型で拘束してばりを出さない鍛造を「密閉鍛造」、組立て前の仕上げ加工が不要か仕上げ代の少ない鍛造品を作る方法を「精密鍛造」と定めています。リング状の部品は、ロールの間で肉厚を少しずつ減らして外径を広げるリングロール鍛造(ローリング鍛造)で作ります(厚生労働省)。
出典:厚生労働省 職業能力評価基準「鍛造 プレス型鍛造」、厚生労働省 職業能力評価基準「鍛造 自由鍛造」、大阪府「鍛工品製造業」(大阪の産業の動向、平成24年)、JIS B 0112:1994 鍛造加工用語(kikakurui.com の掲載ページ)、厚生労働省 職業能力評価基準「鍛造 リングロール鍛造」
種類と選び方
選ぶときの最初の目安は、数量・大きさ・材料・必要な精度です。少量や大物は自由鍛造、同じ形をたくさん作るなら型鍛造、小物を高い精度で大量に作るなら冷間鍛造、というのが基本の考え方です。
| 種類 | 形と特徴 | 向いている場面 | 注意 |
|---|---|---|---|
| 自由鍛造 | 型を使わず、工具でたたいて形を作る | 大物・少量・試作。金型の費用を抑えたい | 形は単純なものが中心。仕上げに削る面が多くなりやすい |
| 熱間型鍛造 | 加熱した材料を型で押して形を写し取る。ばりが出る | 自動車のギヤ・シャフト・足回り、複雑な形の量産 | 金型の費用。表面の酸化。仕上げに削る |
| 冷間鍛造・圧造 | 常温で押し出し・据込み。ボルトは圧造 | 小物の大量生産、高い寸法精度・きれいな表面 | 大きな荷重。焼なまし・潤滑の前処理。金型の摩耗 |
| 温間鍛造 | 600〜900℃程度(鋼)で鍛造 | 冷間では変形抵抗が大きい硬い素材。スケールを抑えたい部品 | 加熱の設備。熱間ほどではないが酸化する |
| リングロール鍛造 | リング状の素材をロールで広げる | 軸受のリング・旋回リンクなど | リングの形に限られる |
この表は、大阪府の資料・日本製鉄技報・厚生労働省の職業能力評価基準・MONOist の解説をもとに編集部が整理したものです。
出典:大阪府「鍛工品製造業」(大阪の産業の動向、平成24年)、日本製鉄技報 第412号(2019年)「棒鋼・線材の冷間鍛造技術」、厚生労働省 職業能力評価基準「鍛造 プレス型鍛造」、厚生労働省 職業能力評価基準「鍛造 リングロール鍛造」、MONOist「鉄鋼材料の成形加工法」(鋼材料の基礎知識)
冷間鍛造の精度の目安
冷間鍛造の精度は、形・大きさ・材質で変わります。豊島製作所は、大まかな目安として外径・内径 ±0.05〜±0.3mm(金型で拘束される面)、厚み ±0.1〜±0.3mm、同軸度 0.1〜0.3mm、金型に接する面の表面粗さ 1.6〜6.3Ra を示しています。型に当たらない面は、外径で ±0.5〜±1.0mm と精度が下がります。
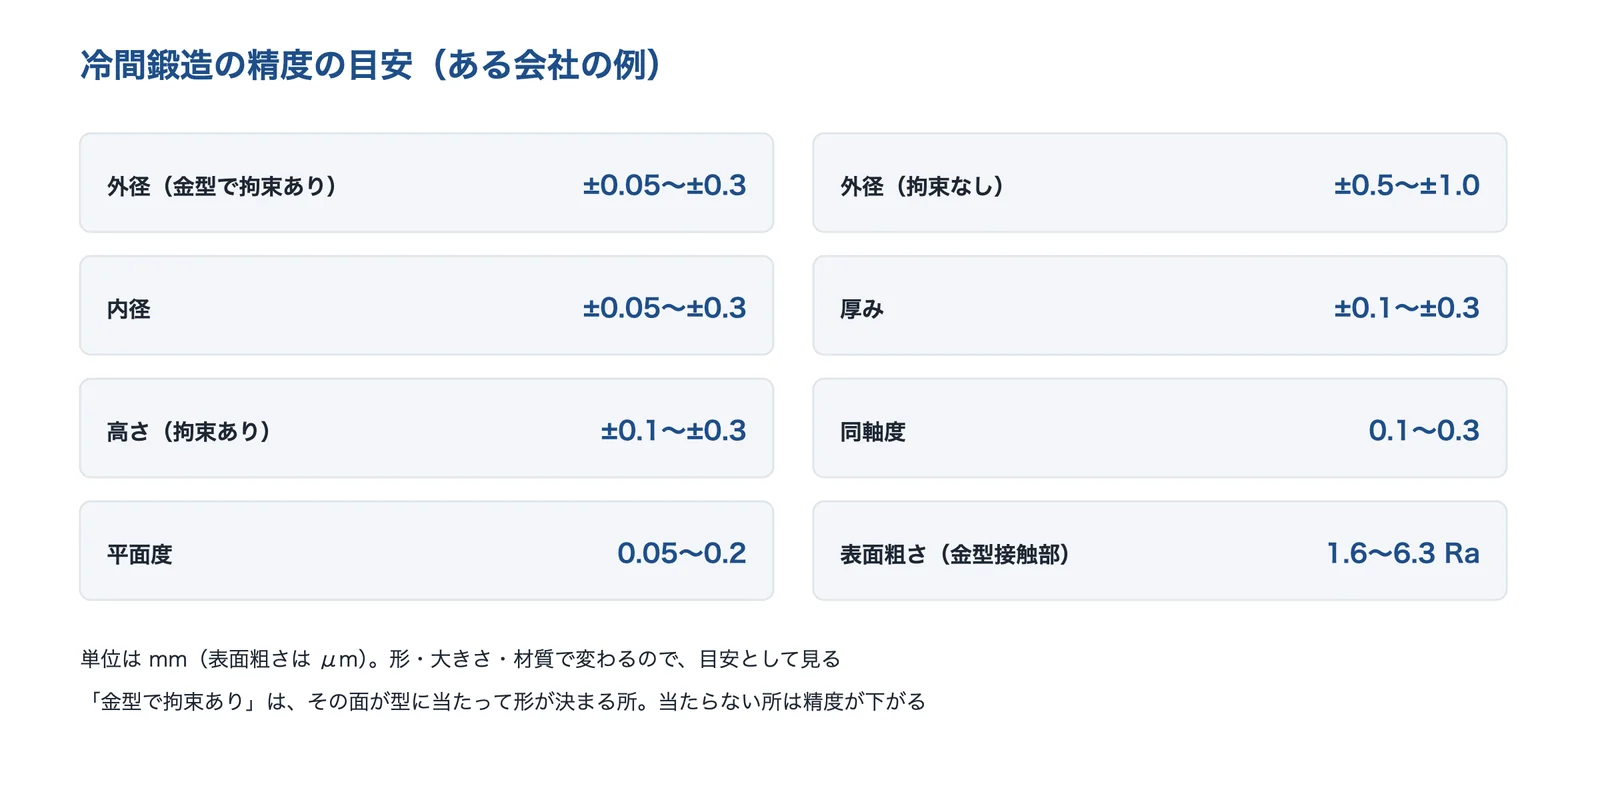
出典:豊島製作所の「冷間鍛造とは」の Q&Aをもとに AI(Claude)で作成
アルミの冷間鍛造について、三協製作所は、形や大きさにもよるが 10〜100μm の寸法公差を実現できるとしています。熱間鍛造は、高温で素材が膨張するため、高い精度が要る場合は切削による仕上げが必要になります(大阪府)。名古屋工業大学の論文も、金型の弾性変形と、素材・金型の熱膨張・収縮のため、型の精度がそのまま製品に写るとは限らないとしています。
出典:豊島製作所「冷間鍛造とは」、三協製作所「アルミ冷間鍛造とは」、大阪府「鍛工品製造業」(大阪の産業の動向、平成24年)、名古屋工業大学 博士論文 澤村政敏「冷間鍛造および温・熱間鍛造における摩擦係数と型表面温度の測定に関する研究」(2024年)
材料:冷間鍛造は前処理と潤滑が要る
冷間鍛造の材料は、変形しやすいように前処理をします。JFEテクノリサーチの冷間据込み試験では、S45C の限界圧縮率(試験片の半数に微小な割れが出る圧縮率)が圧延のままで 40%、球状化焼鈍のあとで 44%でした。日本製鉄技報は、冷間鍛造には耐焼付き性に優れたリン酸塩皮膜に石けん処理をした潤滑皮膜が使われるとしています。
名古屋工業大学の論文によると、このボンデ潤滑(リン酸塩皮膜+金属石けん)は今も主流ですが、工程のエネルギー消費と廃液が環境負荷になるため、塗って乾かすだけの1液潤滑が開発されています(潤滑性能はまだボンデに及ばないとしています)。熱間・温間では、黒鉛系の潤滑剤から、作業環境のよい白色系の潤滑剤が主流になっています。豊島製作所は、冷間鍛造の材料に炭素鋼・合金鋼・工具鋼などの鉄系のほか、ステンレス・銅・アルミを挙げています。
出典:JFEテクノリサーチ「冷間据込み試験 変形能の評価」、日本製鉄技報 第412号(2019年)「棒鋼・線材の冷間鍛造技術」、名古屋工業大学 博士論文 澤村政敏「冷間鍛造および温・熱間鍛造における摩擦係数と型表面温度の測定に関する研究」(2024年)、豊島製作所「冷間鍛造とは」
チタン合金:温度の管理がいちばん大事
神戸製鋼技報は、チタン合金は熱容量が小さく鍛造中に冷えやすく、熱伝導率も小さいため温度分布が生じやすいとし、Ti-6Al-4V は温度が 100℃下がると変形抵抗が約2倍になると示しています。型鍛造は β変態点より数十℃低い温度で行うことが多いとしています。
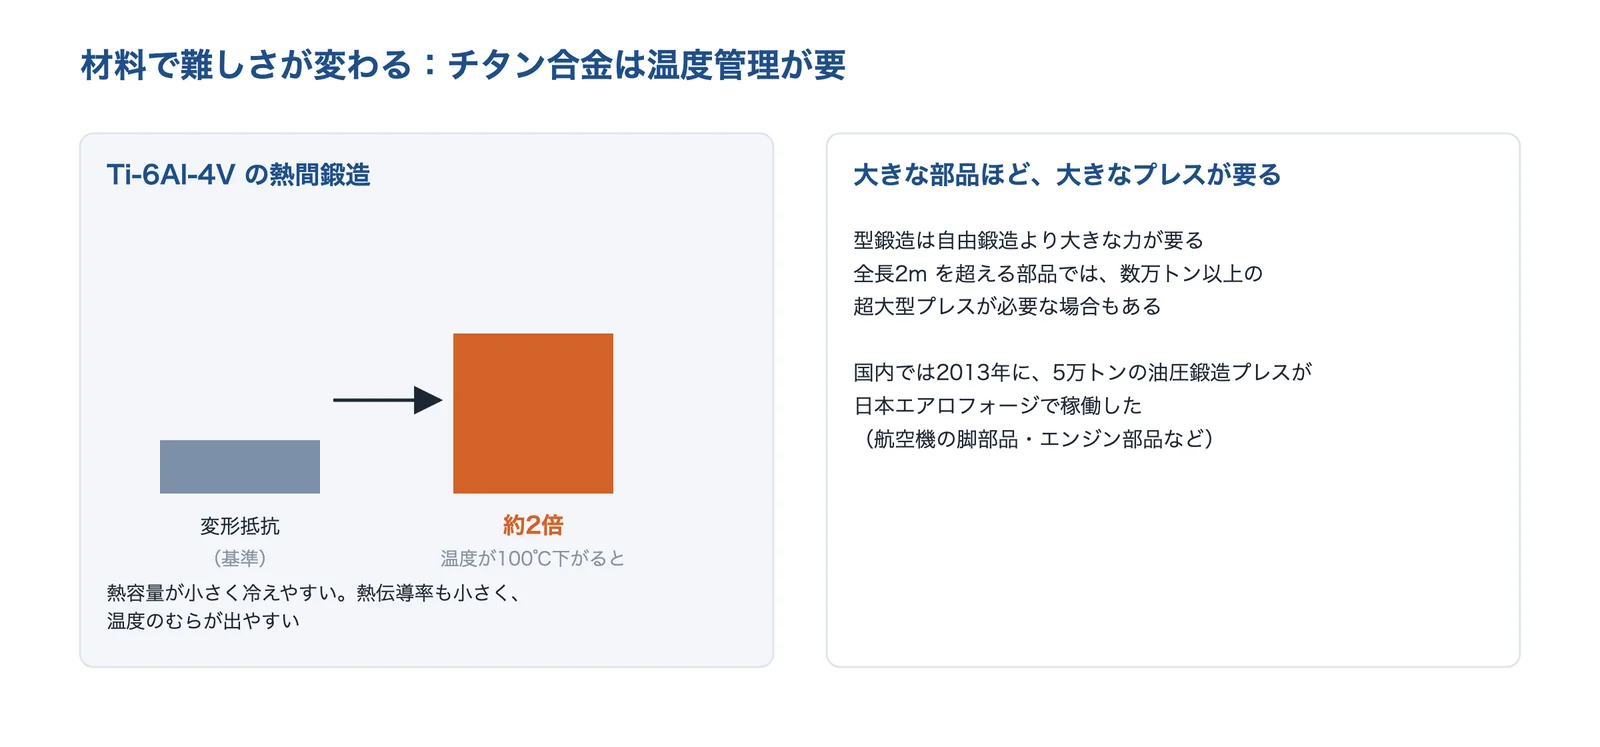
出典:神戸製鋼技報 Vol.70 No.2をもとに AI(Claude)で作成
同技報は、型鍛造は自由鍛造より大きなプレスの力が要り、全長 2m を超える大型部品では数万トン以上の超大型プレスが必要な場合があること、国内では 2013年に 5万トンの油圧鍛造プレスが日本エアロフォージ(神戸製鋼所を含む数社の合弁)で稼働したことを紹介しています。
出典:神戸製鋼技報 Vol.70 No.2(2020年)「航空機向け大型チタン合金部品の鍛造技術」
使う場面ごとの選び方
選ぶときは、数量 → 大きさ・重さ → 材料 → 精度と後加工 → 強さと熱処理の順に考えると、候補が絞れます。
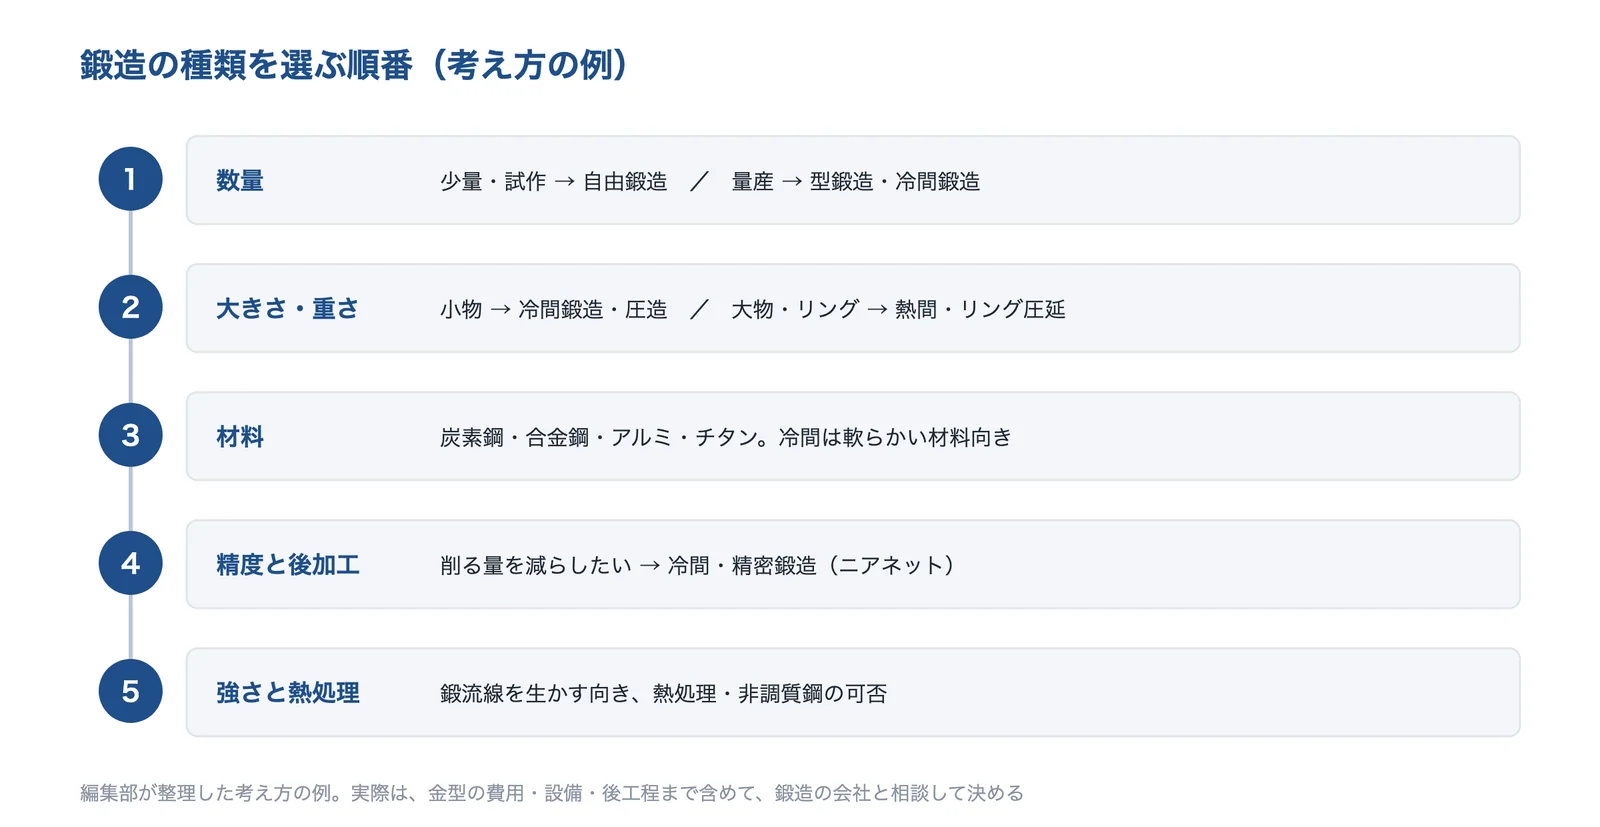
出典:このページの出典をもとに AI(Claude)で作成
| 使う場面 | よく使われる種類 | 選ぶときのポイント | 公開されている例 |
|---|---|---|---|
| 自動車のギヤ・シャフト | 熱間型鍛造・熱間押出し | 段付きの軸・深い穴まで鍛造で作り、削る量を減らす | 熱押しシャフトで材料費と切削加工コストを削減(愛知鍛造) |
| 自動車・二輪の足回り(アルミ) | アルミの熱間型鍛造 | 軽さと強さ。量産の自動ライン | 自動車サスペンション部品専用の自動生産ライン(三洋工業) |
| 小物の精密部品・ボルト | 冷間鍛造・圧造 | 寸法精度と表面。焼なまし・潤滑 | ベベルギヤを冷間鍛造1工程にし、コストを切削の約半分に(ヤマハ発動機技報) |
| アルミの筒・ケース | アルミの冷間鍛造(押出し・しごき) | 溶接の継ぎ目をなくす、長尺 | オイルフィルターケースを一体成形し溶接工程を排除(三協製作所) |
| 軸受のリング・大きなリング | リングロール鍛造 | 大きさ・真円度・熱処理まで一貫 | 最大外径 5,000mm・重さ 25t まで(近江鍛工) |
| 航空・半導体装置の大物・高合金 | 自由鍛造 | 1個から。チタン・ニッケル合金 | 鍛伸加工は質量 5t・長さ 15m まで(同和鍛造) |
「よく使われる種類」と「選ぶときのポイント」は、公開されている例と出典の解説をもとに編集部が整理したものです。
出典:愛知鍛造「製品紹介」、三洋工業「事業内容」、ヤマハ発動機技報「ベベル冷間歯形成型のROVデファレンシャル部品への適用」、三協製作所「産業機器部品」、近江鍛工「信楽工場」、同和鍛造「大型・自由鍛造」
量産の観点:切削から鍛造に変えると
ヤマハ発動機技報は、ROV(オフロード車)のフロントデフのベベルギヤで工法を比べ、切削歯切り(6工程)に対し、冷間鍛造1工程(4工程)はコストが 0.5、熱間+冷間の複合鍛造は 0.6と示しています。歯面の精度はどれも ±0.02 で、鍛造が約40〜50%安い大きな理由はサイクルタイムの速さだとしています。
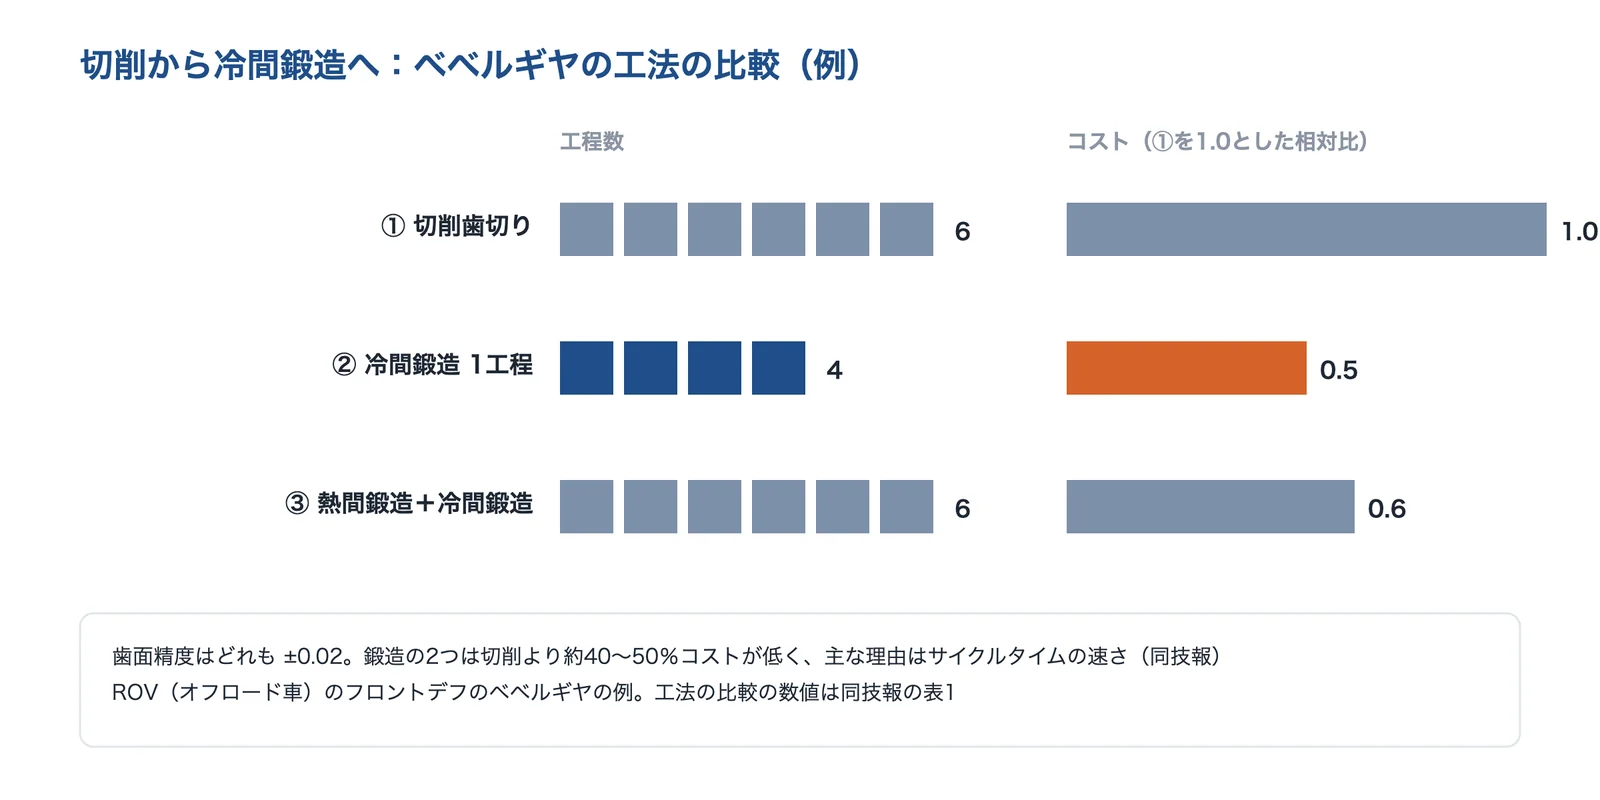
出典:ヤマハ発動機技報の表1をもとに AI(Claude)で作成
一方で、同技報では初回の鍛造試作で1ショット目から歯底に割れが出て、解析で金型の形を見直して量産にこぎつけています。豊島製作所は、冷間鍛造のデメリットに金型費が比較的高いことを挙げ、小ロットでは段取り費用が加わって製品単価が高くなることがあるとしています。日本製鉄技報は、深い穴(穴の深さが直径の4倍を超える)を冷間鍛造で作ろうとするとパンチの座屈で折れる危険が高まるとしています。
出典:ヤマハ発動機技報「ベベル冷間歯形成型のROVデファレンシャル部品への適用」、豊島製作所「冷間鍛造とは」、日本製鉄技報 第412号(2019年)「棒鋼・線材の冷間鍛造技術」
向いている条件と注意点
向いている条件
- 強い力・衝撃・繰り返しの荷重がかかる部品(軸・ギヤ・リング)
- 同じ形をたくさん作り、金型の費用を数で割れる
- 削り出しで捨てる材料が多い・削る時間が長い
- 溶接・ろう付けでつないでいる部品を1個にしたい
注意点
- 金型の設計・製作に費用と時間がかかる(型鍛造・冷間鍛造)
- 熱間は精度が低めで、仕上げに削る面が残る
- 冷間は大きな荷重が要り、材料の変形能・潤滑・型の摩耗が課題
- 中空の深い穴・アンダーカットなど、作れない形がある
この一覧は、このページの出典をもとに編集部が整理したものです。
よくある失敗:金型の費用と数量が合わない
型鍛造は寸法精度が高く生産性も高い反面、金型の設計・製作に手間とコストがかかります(厚生労働省)。少量なら、同和鍛造のように専用の金型を作らず汎用の工具で形を作る自由鍛造の会社に相談すると、金型の費用を抑えながら製品に近い形にでき、歩留まりの向上と機械加工の時間の短縮につながると同社はしています。
出典:厚生労働省 職業能力評価基準「鍛造 プレス型鍛造」、同和鍛造「大型・自由鍛造」
鍛造品の品質と精度の見方
鍛造品を発注・評価するときは、寸法の公差・削る面の取り代・鍛流線の向き・内部の欠陥・熱処理をそろえて確かめます。
| 項目 | 見方 |
|---|---|
| 寸法の公差と取り代 | 鍛造のままの面と、削る面(取り代)を図面で分ける。型ずれなどにも JIS で決めた公差がある |
| 抜け勾配・丸み(R) | 型から取り出すための傾きと、材料の流れを助ける丸み。米国系の一般的な目安では、抜け勾配は鋼で 5〜7°、アルミで 0〜2° |
| 型割線(パーティングライン) | 上下の型の合わせ目。ばりが出る位置で、型ずれもここで起きる |
| 鍛流線 | 断面で筋の向きを見る。JIS B 0112 は、鍛造中の材料の流れと靭性の推定に使うとしている |
| 内部の欠陥 | 磁粉探傷・浸透探傷(表面のきず)、超音波探傷(内部)などで確かめる |
| 熱処理と硬さ | 焼入れ焼戻し・焼ならし。熱間鍛造のまま使う非調質鋼もある |
この表は、JIS B 0112・eFunda(英語)・ISS山崎機械の解説・大同特殊鋼の技術資料をもとに編集部が整理したものです。抜け勾配の値は eFunda が示す米国系の一般的な目安で、JIS の値ではありません。非破壊検査は技術ページ「非破壊検査」にまとめています。
出典:JIS B 0112:1994 鍛造加工用語(kikakurui.com の掲載ページ)、eFunda “Forging”(英語)、ISS山崎機械 熱間鍛造技術ナビ「熱間鍛造部品調達でよく起こる品質のトラブル」、電気製鋼(大同特殊鋼)第81巻2号(2010年)「焼ならしV非調質鋼を用いた高強度軟窒化クランクシャフトの開発」
カタログ値と実際の違い:材料の強さは熱処理で決まる
鍛造品の強さは、材料の規格値だけでは決まらず、鍛造のあとの熱処理と冷え方で変わります。大同特殊鋼の技術資料は、自動車用の機械構造部品には熱処理の費用を減らせるフェライト・パーライト型の非調質鋼が広く使われている一方、熱間鍛造のまま使う非調質鋼は粗大なフェライト・パーライト組織のため靭性の低下が課題だとしています。材料のカタログの値と、鍛造品の実際の値(引張試験・硬さ)を分けて確かめます。
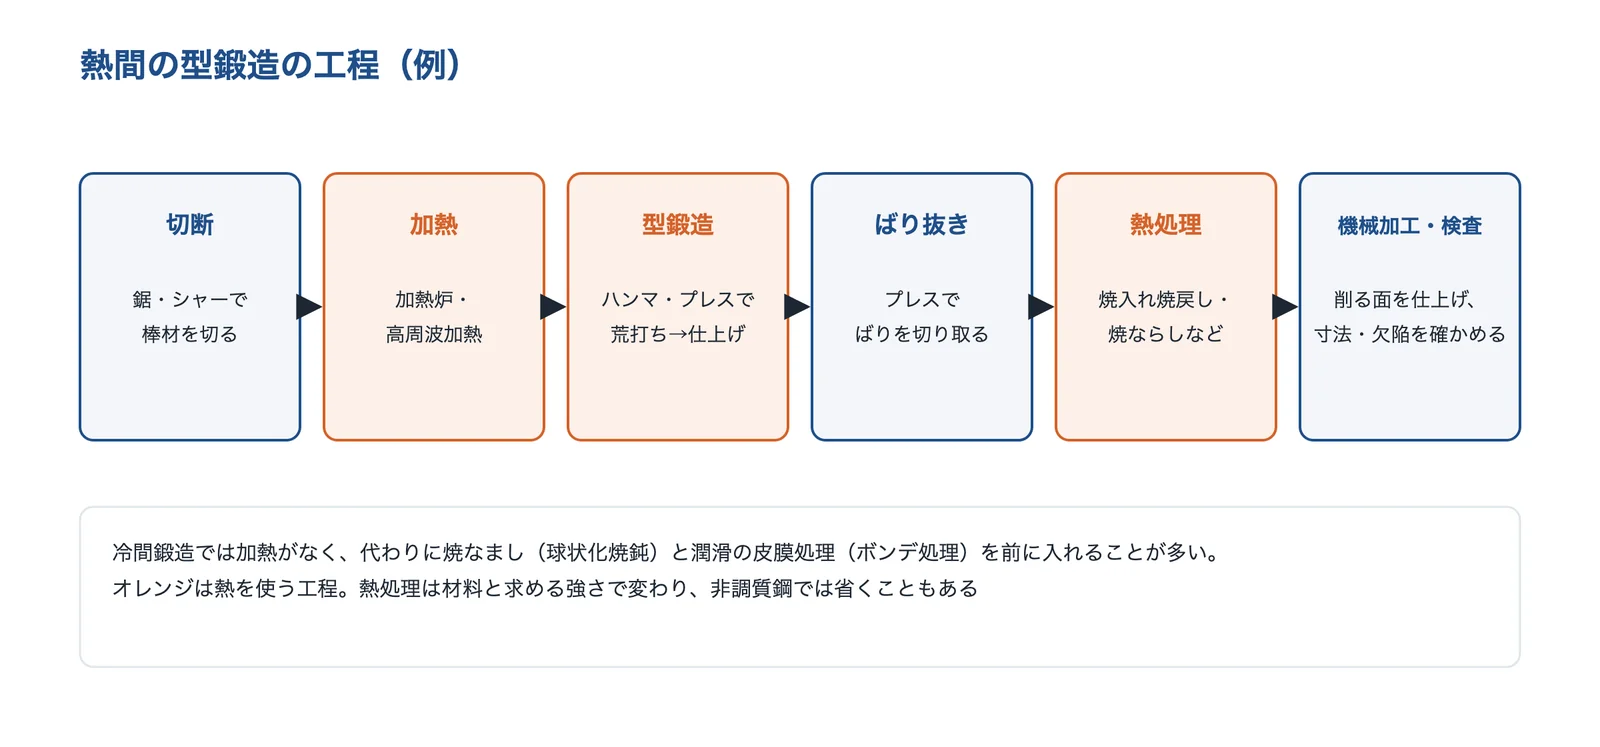
出典:厚生労働省の職業能力評価基準と大同特殊鋼の技術資料をもとに AI(Claude)で作成
出典:電気製鋼(大同特殊鋼)第81巻2号(2010年)「焼ならしV非調質鋼を用いた高強度軟窒化クランクシャフトの開発」、厚生労働省 職業能力評価基準「鍛造 プレス型鍛造」
組み込み・量産・信頼性の注意
- 形の不良を防ぐ欠肉・かぶさりきず・型ずれは、材料の量と流れ、型の管理で防ぐ
- 割れを防ぐ冷間は材料の変形能と潤滑、熱間は温度と熱処理
- 金型の寿命を見込む摩耗・焼付き・ヒートクラック。解析で予測する
この3点は、このページの出典(技報・大学の論文・公設試の資料・企業の解説)をもとに編集部が整理したものです。
よくある不具合と原因
ISS山崎機械の解説は、鍛造品の不良に、型の隅まで材料が届かない欠肉、上下の金型のずれによる型ずれ、ばり残り・ばり返り、酸化スケールが打ち込まれる肌あれなどを挙げています。欠肉は、横には肉が広がりやすく上下には広がりにくいため、製品の上下の角で起きやすいとしています。
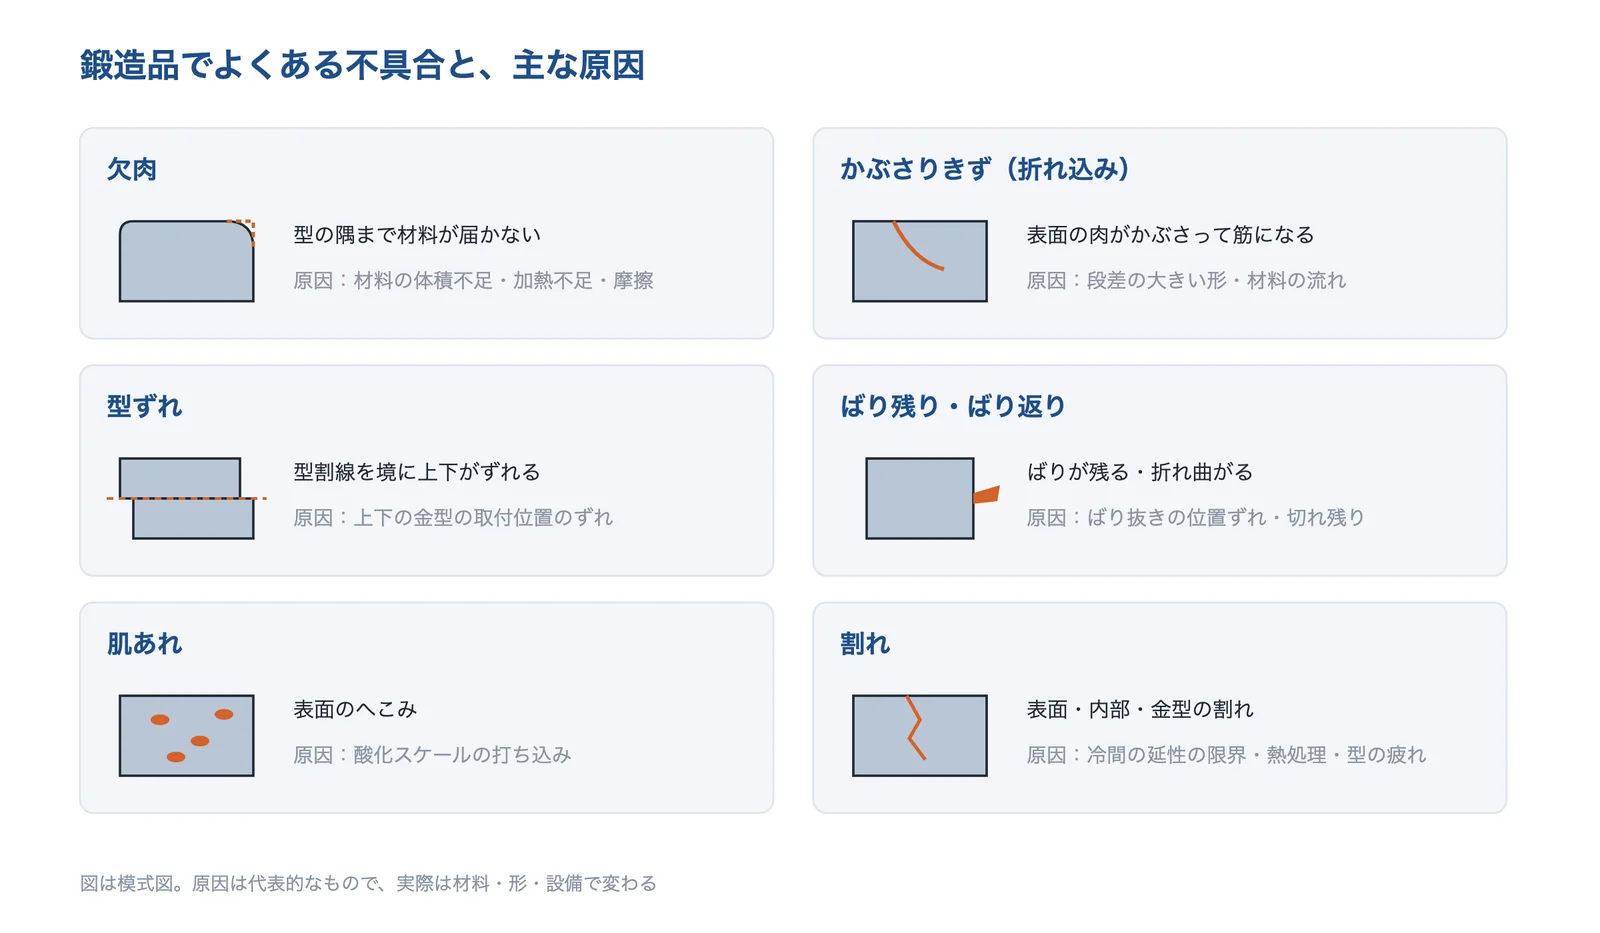
出典:ISS山崎機械の解説と名古屋工業大学の論文・日本製鉄技報をもとに AI(Claude)で作成
同じ解説は、見た目ではわからず次の工程に流れやすい「鍛造三悪」として、異材(指定と違う材料)、オーバーヒート(加熱しすぎによる結晶粒界の破壊)、工程飛ばしを挙げています。JIS B 0112 は、断面積が軸に沿って大きく変わる鍛造品では、過大なばりや欠肉を防ぐため、前もって材料の断面を変えておく工程があるとしています。
出典:ISS山崎機械 熱間鍛造技術ナビ「熱間鍛造部品調達でよく起こる品質のトラブル」、JIS B 0112:1994 鍛造加工用語(kikakurui.com の掲載ページ)
金型の傷みと、シミュレーションでの予測
名古屋工業大学の論文は、温・熱間鍛造では、高温の材料からの熱と摩擦の発熱で型の表面温度が型材の焼戻し温度(約600℃)以上になり、型が軟らかくなって摩耗すること、潤滑剤の吹き付けで冷やされることを繰り返すと、亀甲状のヒートクラックが出る場合があることを示しています。冷間鍛造では面圧が非常に高く、型割れ・焼付き・摩耗が起きます。
工程設計の段階でシミュレーション(CAE)を使えば、割れや形の不良が出ない型を設計でき、型の寿命の予測もできるようになってきています(同論文。ただし予測の精度はまだ高くないとしています)。大阪産業技術研究所は、鍛造シミュレーションでボルトのヘッダー加工の捲れ込みを予測した例を、新潟県工業技術総合研究所は、シミュレーションと AI で加工力や高周波加熱の温度分布を予測するモデルを作った取り組みを紹介しています。
出典:名古屋工業大学 博士論文 澤村政敏「冷間鍛造および温・熱間鍛造における摩擦係数と型表面温度の測定に関する研究」(2024年)、大阪産業技術研究所 技術シート No.19-25「鍛造シミュレーション、プレス成形シミュレーション」、新潟県工業技術総合研究所「鍛造加工におけるCAE・AIを使った技能継承に向けたDXの取組」
相談する前に整理すること
鍛造の会社に相談するときは、材料・形と大きさ・数量・精度と削る面・強さの要求を整理しておくと、工法(自由鍛造・型鍛造・冷間鍛造)と金型の提案を受けやすくなります。
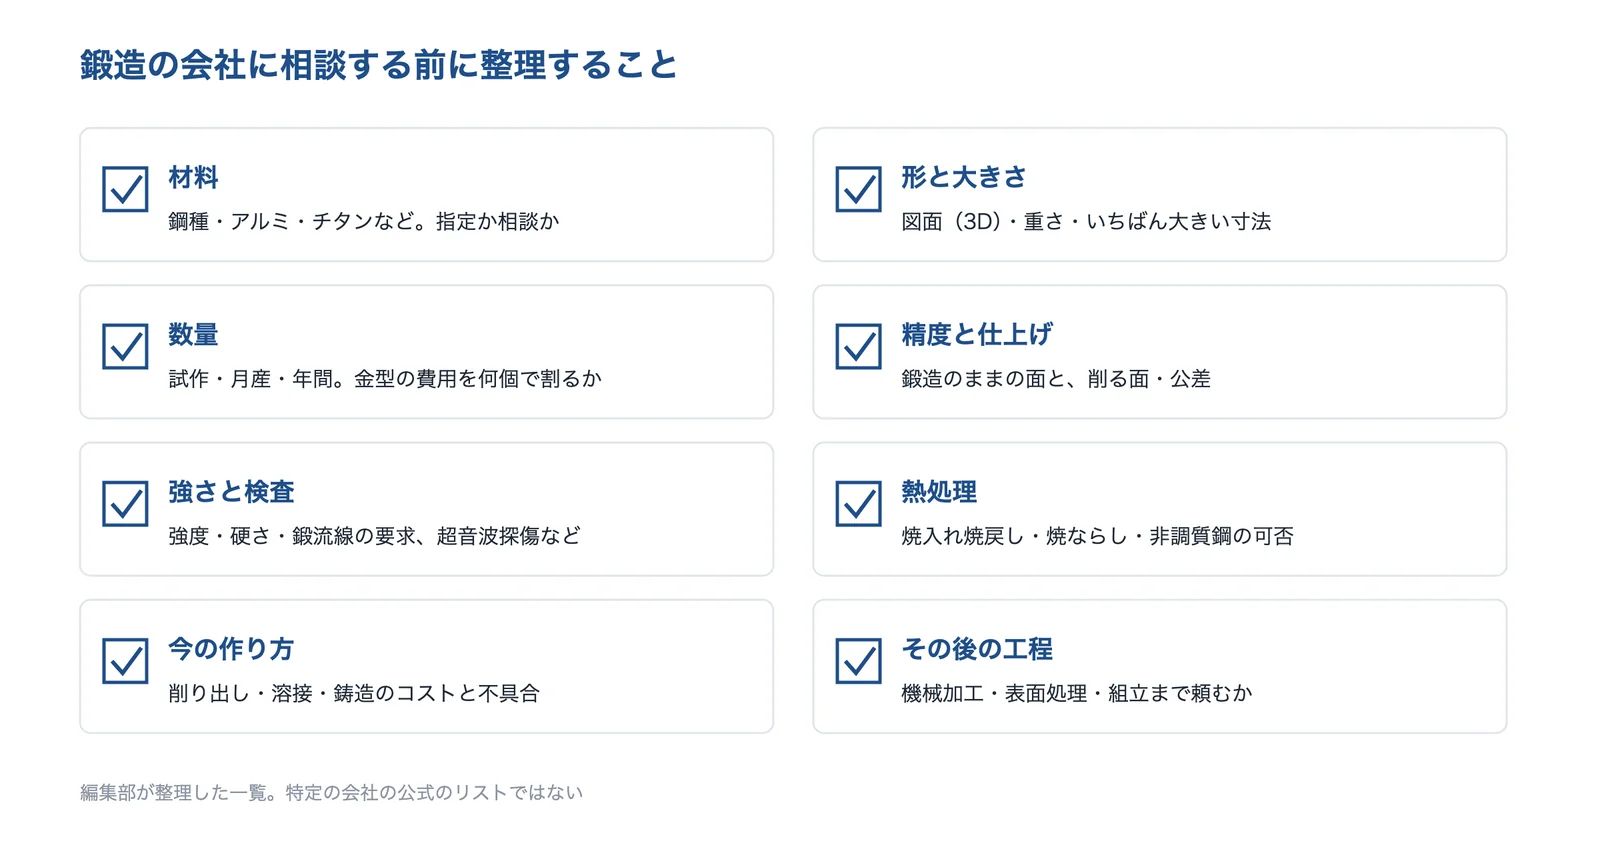
出典:このページの出典と各社の公式サイトをもとに AI(Claude)で作成
- 材料(鋼種・アルミの系統・チタンなど)と、指定か相談か
- 形と大きさ(3D の図面・重さ・いちばん大きい寸法)
- 数量(試作・月産・年間)。金型の費用を何個で割るか
- 精度と仕上げ(鍛造のままの面、削る面と公差)
- 強さと検査の要求(強度・硬さ・鍛流線・超音波探傷など)
- 熱処理(焼入れ焼戻し・焼ならし)と、非調質鋼にできるか
- 今の作り方(削り出し・溶接・鋳造)のコストと不具合
- 鍛造のあとの機械加工・表面処理・組立まで頼むか
この一覧は、このページの出典をもとに編集部が整理したものです。
企業紹介(鍛造技術)
鍛造の企業を、得意な種類が重ならないように選びました。大型・自由鍛造と高合金、アルミの熱間型鍛造、アルミの冷間鍛造、鋼の冷間鍛造と板鍛造、リング鍛造、ギヤ・シャフトの熱間鍛造の会社を入れています。内容は各社の公式サイトで確認できる範囲です。各社が扱うものは、次の早見表のとおりです。
| 企業 | 熱間 型鍛造 | 冷間 鍛造 | 自由 鍛造 | リング 鍛造 | アルミ | 鋼 | チタン | ニッケル 合金 | 熱処理・ 機械加工 |
|---|---|---|---|---|---|---|---|---|---|
| 同和鍛造大型・自由鍛造と高合金 | ● | ● | ● | ● | ● | ● | |||
| 三洋工業アルミの熱間型鍛造 | ● | ● | ● | ● | |||||
| 三協製作所アルミの冷間鍛造 | ● | ● | ● | ● | |||||
| 豊島製作所鋼の冷間鍛造と板鍛造 | ● | ● | ● | ● | |||||
| 近江鍛工リング鍛造(小型〜外径5m) | ● | ● | ● | ● | ● | ||||
| 愛知鍛造ギヤ・シャフトの熱間鍛造 | ● |
●は、各社の公式サイトで扱いを確認できたものです(空欄は、扱っていないという意味ではありません)。三協製作所の「熱間型鍛造」はアルミニウムの温間・熱間鍛造品、豊島製作所の「アルミ」は同社の Q&A で冷間鍛造の材料に挙げているものです。社名を押すと、その会社の紹介へ移ります。
同和鍛造株式会社|金型のいらない自由鍛造で、チタン・ニッケル合金などの大物を1個から
同和鍛造とは
東京都大田区京浜島に本社・工場を置く会社です(創業1938年、設立1955年)。高合金・特殊鋼・ステンレス鋼などの鍛造・熱処理・機械加工と、フォークリフト用のフォークの製造を営業品目にしています。
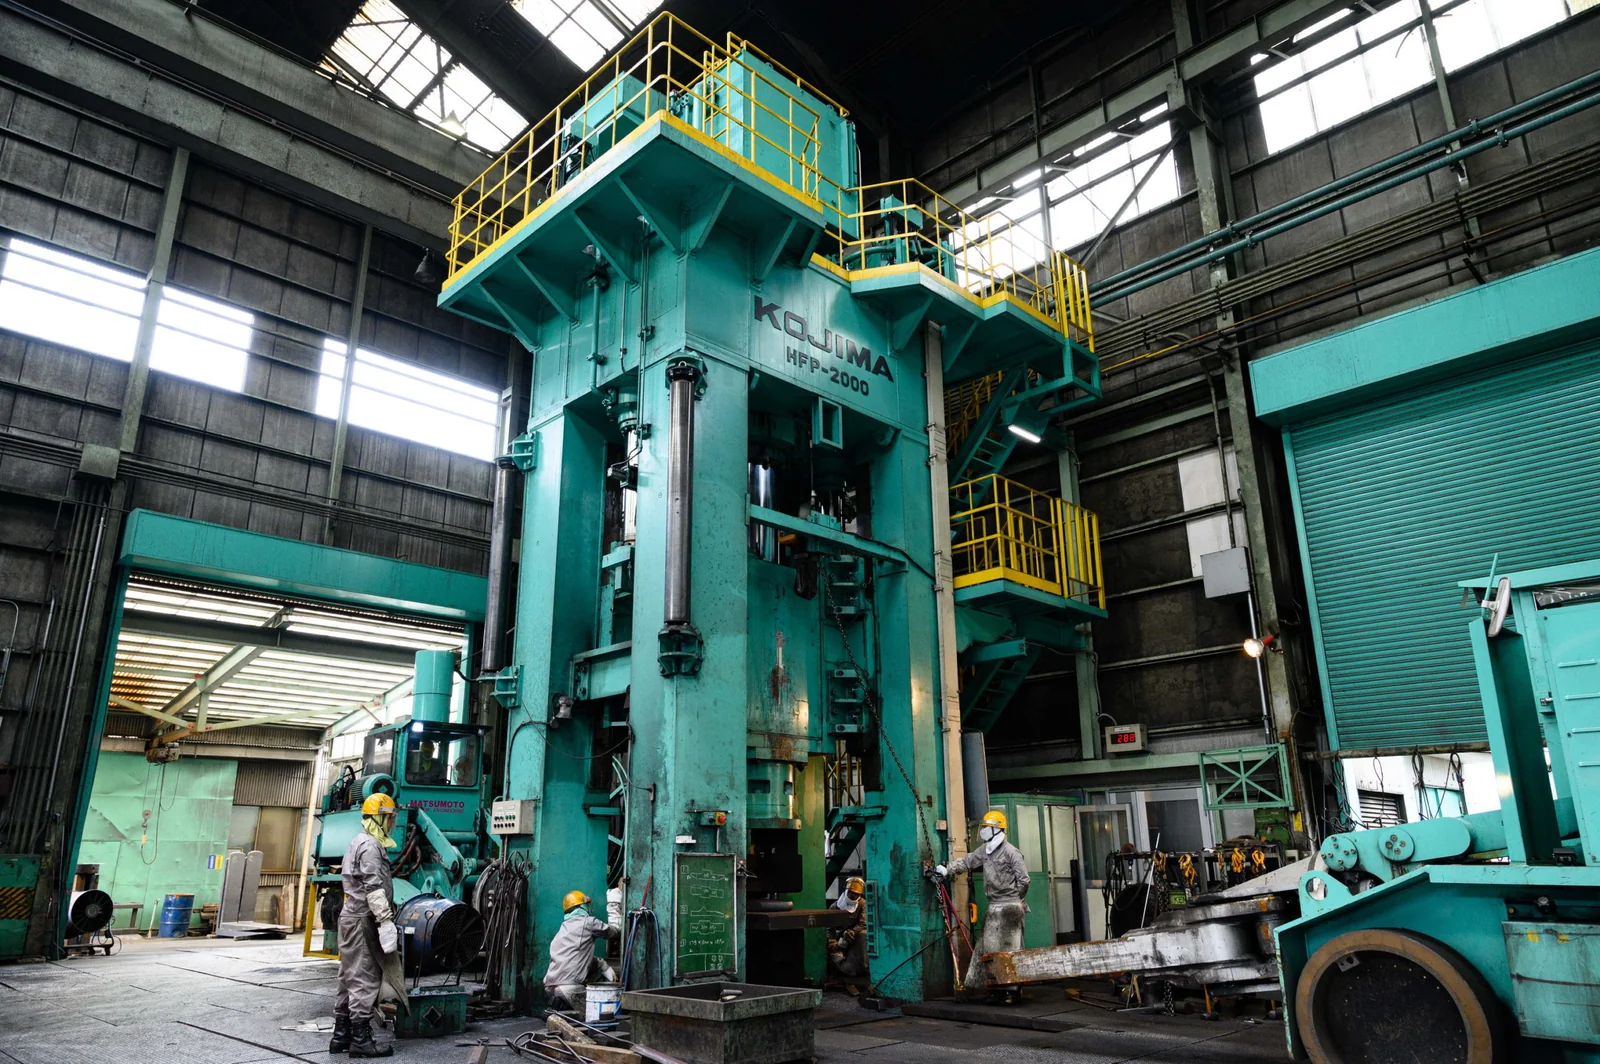
同和鍛造の得意技術
| 技術 | 内容 |
|---|---|
| 自由鍛造 | 金型を必要としない自由鍛造を得意とし、1個から短納期。数が多い場合は金型を使ったニアネットシェイプの鍛造品の実績もある |
| 設備と大きさ | 2,000トンの油圧鍛造プレス(自動寸法制御式)と 1.5〜0.25トンのエアーハンマー3台。鍛伸加工は質量 5t・長さ 15m まで、鍛鋼品は質量 5t まで |
| 材料 | ニッケル・ニッケル合金、チタン・チタン合金(T-6Al4V など)、銅・アルミ・マグネシウム、モリブデン・タンタル、二相・特殊ステンレス、特殊鋼 |
同和鍛造が解決できる課題
- 少量の部品で、専用の金型の費用をかけずに鍛造品がほしい
- 削り出しの材料のむだと加工時間を減らしたい
- チタン・ニッケル合金などの高合金の鍛造品を、1個から頼みたい
公開されている実績・用途
- 製品のカテゴリーに、航空宇宙関連部品・半導体製造装置部品・プラント関連部品を挙げている。自由鍛造のメリットに、初期コストがかからない、歩留まりの向上で材料費と機械加工の時間を抑えられる、強度や内部品質が向上するの3つを挙げている
出典:同和鍛造「会社概要」、同和鍛造「大型・自由鍛造」、同和鍛造「設備紹介」、同和鍛造「チタン・チタン合金」
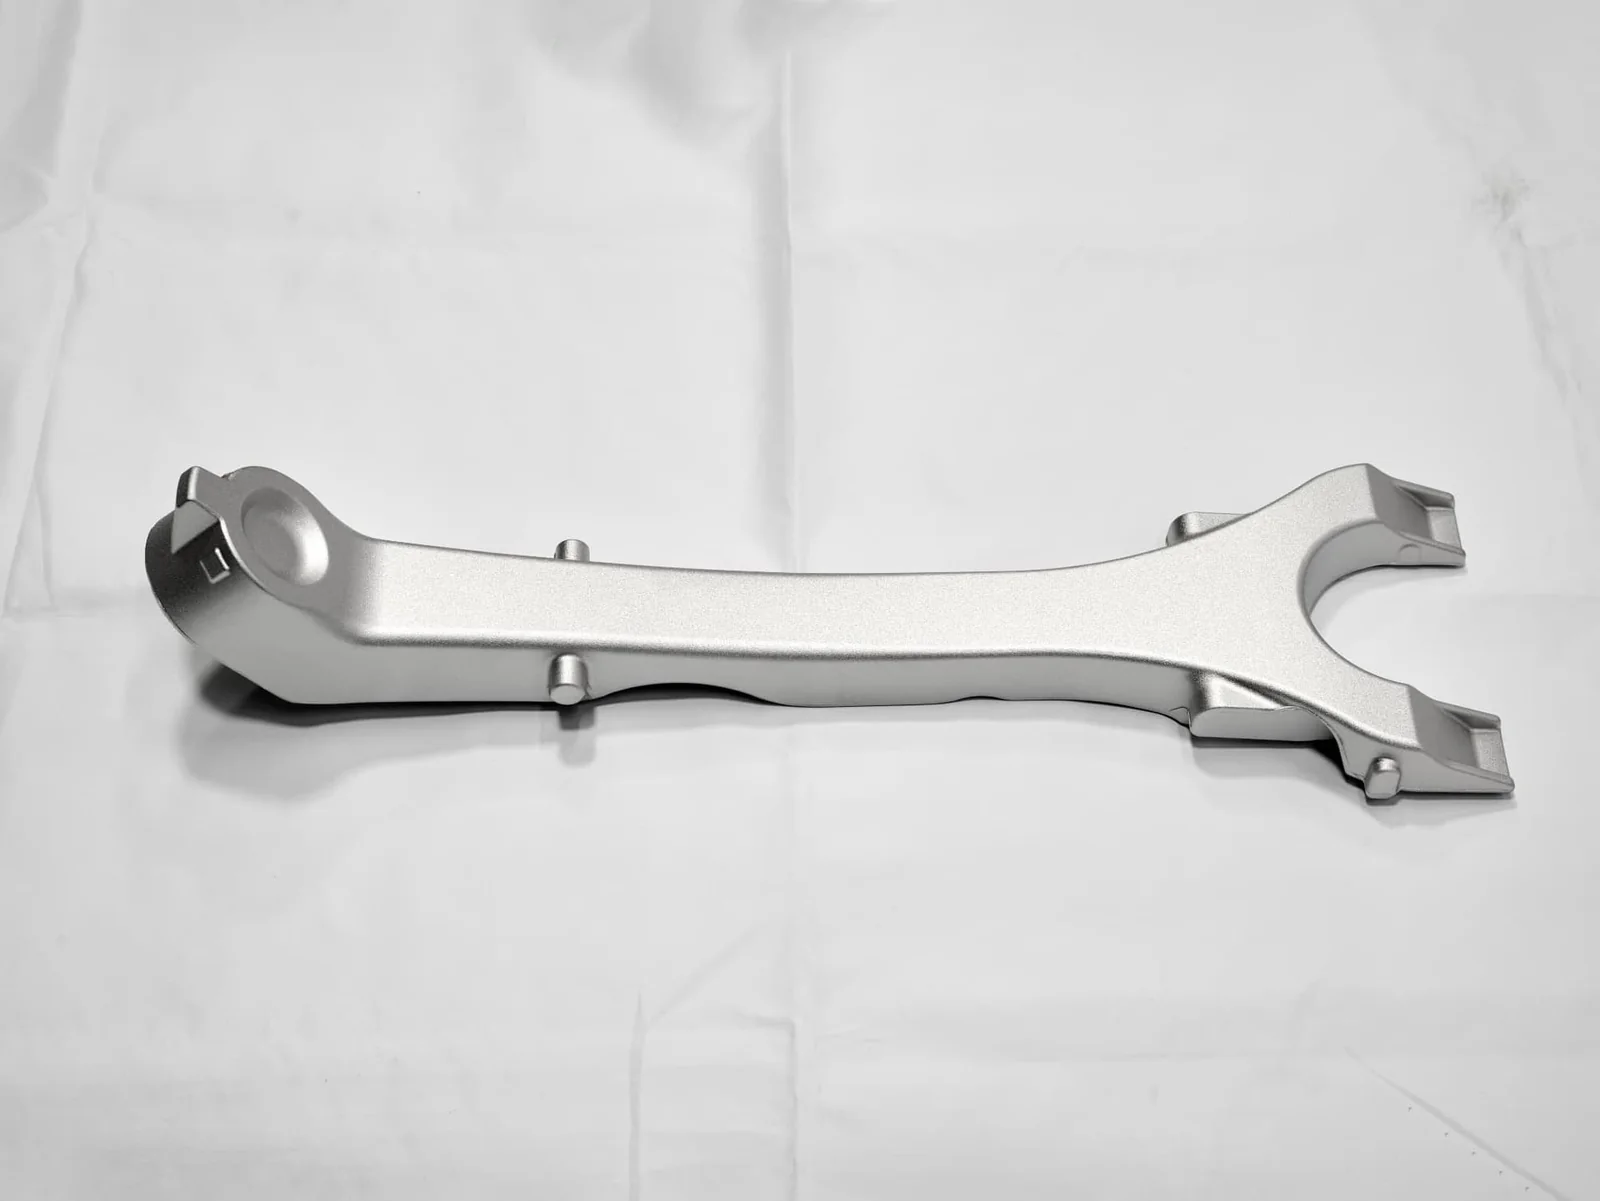
三洋工業株式会社|アルミニウム合金の熱間型鍛造を、大型プレスとロボットで量産
三洋工業とは
東京都千代田区に本社、山形県米沢市に工場を置く会社です(創業1921年)。アルミニウム合金の型打鍛造と自由鍛造を手がけています。
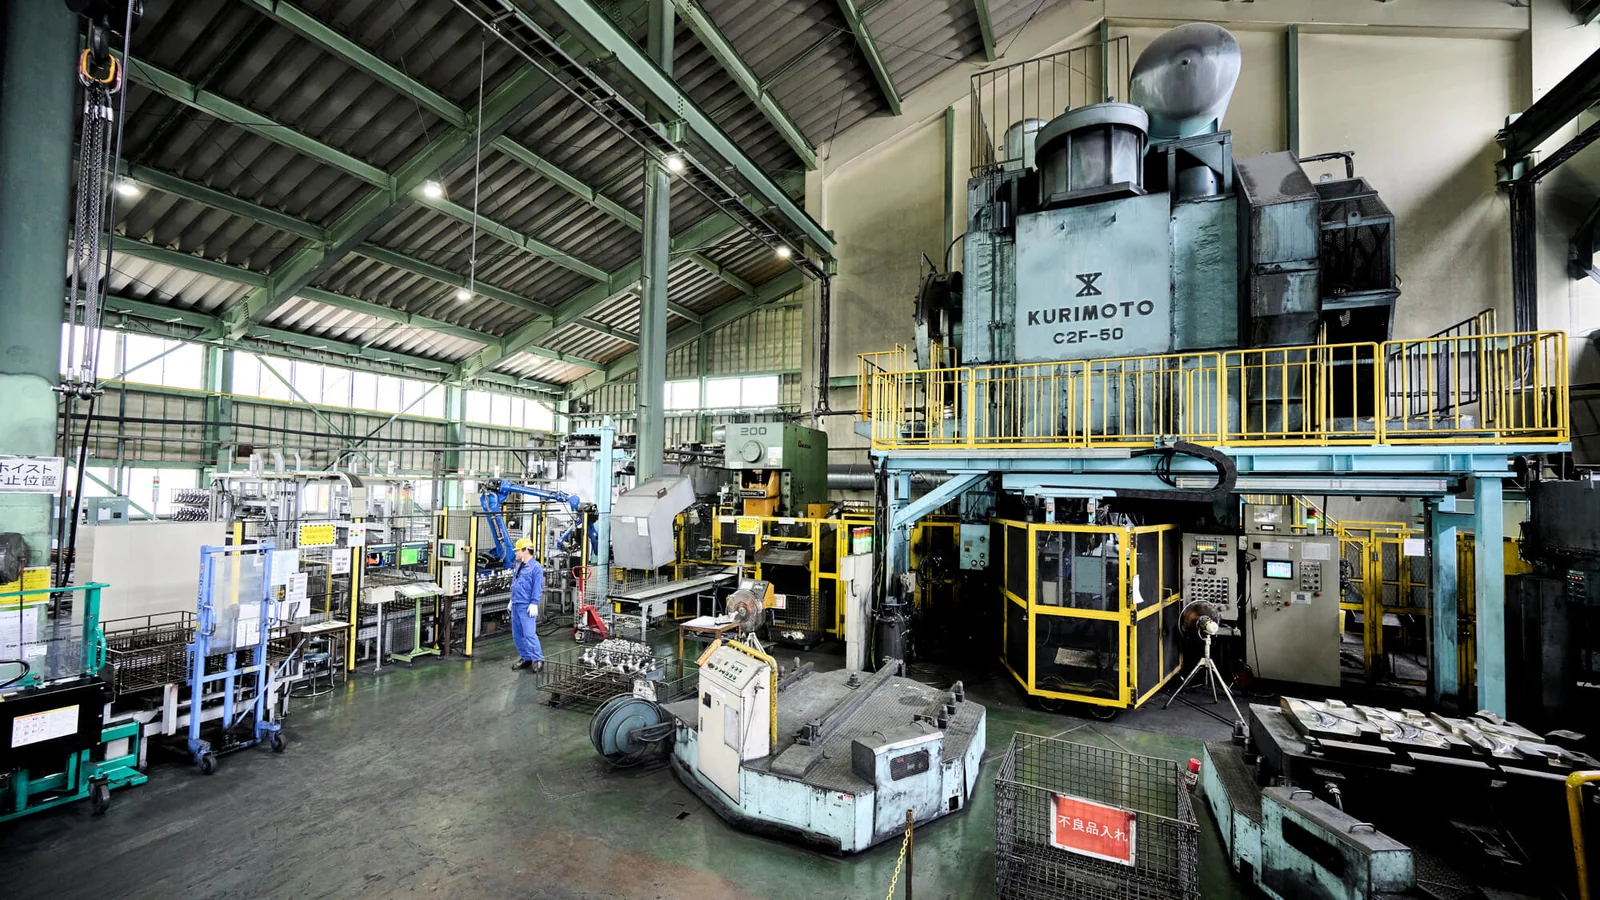
三洋工業の得意技術
| 技術 | 内容 |
|---|---|
| アルミの熱間型鍛造 | 同社は、国内最大級・最先端の機械プレスとロボットによるアルミニウム合金の熱間鍛造を行っているとしている。鍛造解析を使った金型設計で、複雑な形の製品を量産する |
| 設備 | 6,300T フリクションプレス、5,000T クランクプレス2台、2,000T サーボプレス、1,600T クランクプレス、750T 油圧プレス、1/4T エアハンマー。産業用ロボット11台 |
| 一貫の工程 | 自動車サスペンション部品専用の自動生産ラインで、材料投入・鍛造・熱処理・酸洗・蛍光浸透探傷検査までをロボットハンドなどで効率化 |
三洋工業が解決できる課題
- 軽く強いアルミの足回り部品などを、鍛造で量産したい
- 複雑な形のアルミ部品を、鍛造で量産したい
- 少量多品種のアルミ鍛造品や、自由鍛造の円板・リング・ブロックの素材がほしい
公開されている実績・用途
- 製品紹介に、自動車サスペンション部品、オートバイのフレーム・クッション・駆動・フロントサスペンション部品、航空機座席部品、燃料バルブ、ハンマー投げ用ハンドルを載せている
出典:三洋工業「会社概要」、三洋工業「事業内容」、三洋工業「製造工程・所有設備」、三洋工業「製品紹介」
株式会社三協製作所|アルミニウムの冷間鍛造で、鉄の部品を軽く、溶接の部品を一体に
三協製作所とは
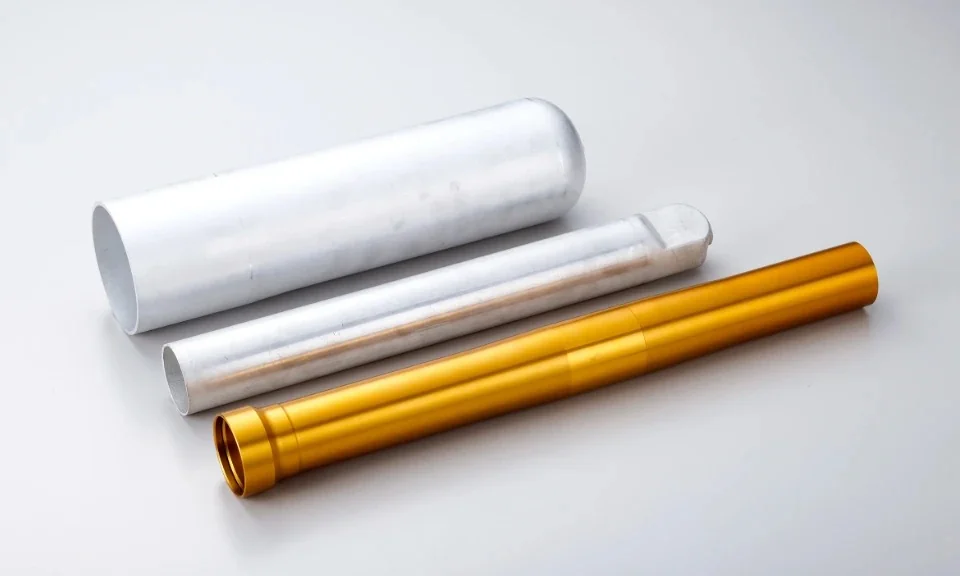
東京都中央区に本社を置く会社です(創業1960年)。アルミニウム冷間鍛造の設計・開発・金型製作を事業内容にし、アルミニウム合金の精密冷間鍛造品、温間・熱間鍛造品、インパクトケースなどを生産しています。
三協製作所の得意技術
| 技術 | 内容 |
|---|---|
| アルミ冷間鍛造 | 形や大きさにもよるが 10〜100μm の寸法公差。最終製品に近いニアネットシェイプで、削り代や熱間鍛造の余肉を抑える |
| 長尺・大径品 | アルミ冷間鍛造プレスとして国内最大級とする 1600t プレスをはじめ、合計90台以上のプレス機。独自のしごき加工で、全長が直径の10倍を超える長尺品も量産できるとしている |
| 一貫生産 | 原材料の選定から潤滑処理、金型の設計・製作、鍛造、熱処理、切削加工までを社内で行う |
三協製作所が解決できる課題
- 鉄の部品をアルミに替えて、強さを保ったまま軽くしたい
- 複数の部品を溶接していたケースを、一体の成形品にしたい
- 長尺・大径のアルミ部品を量産したい
公開されている実績・用途
- 電動釘打ち機のヘッドシリンダーで、鉄製部品をアルミ冷間鍛造に転換して軽量化した例、オイルフィルターケースを缶底付きの一体成形にして複数部品の溶接工程を排除した例を挙げている
出典:三協製作所「企業情報」、三協製作所「アルミ冷間鍛造とは」、三協製作所「私たちの強み」、三協製作所「産業機器部品」
株式会社豊島製作所|冷間鍛造と板金プレスを組み合わせた「板鍛造」
豊島製作所とは
埼玉県東松山市に事業所を置く会社です(設立1945年)。部品事業部で冷間鍛造加工とプレス加工(切削・アッセンブリを含む)を、もう一つの事業部で薄膜材料を手がけています。
豊島製作所の得意技術
| 技術 | 内容 |
|---|---|
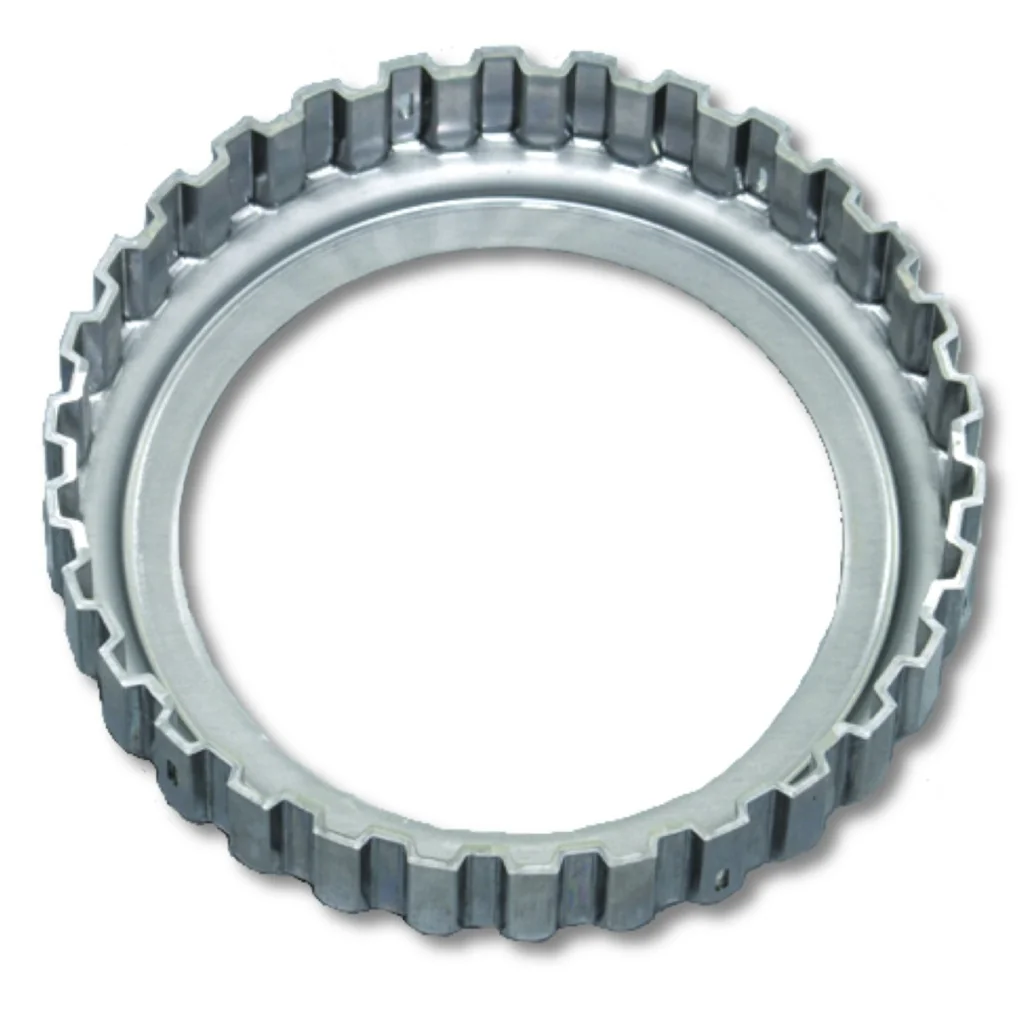
| 冷間鍛造 | 220t〜1500t の冷間鍛造プレス、パーツフォーマー、焼鈍炉・ボンデライン。加工できる径は φ100 程度が上限(材質による)。炭素鋼・合金鋼・工具鋼のほかステンレス・銅・アルミ |
| 板鍛造 | 冷間鍛造と板金プレスの技術を組み合わせ、焼鈍・ボンデなどの中間処理を減らし、成形荷重を下げる。一般の板金プレスでは難しい 6mm 以上の厚板も、10mm を超える材料まで対応できるとしている |
| 精密打抜き | 独自の抜き工法で、抜きのせん断面 95%以上を確保するとしている |
豊島製作所が解決できる課題
- 厚い板や、部分的に板厚が変わる部品をプレスで作りたい
- 歯形の部品を、少ない工程で精度よく作りたい
- 中間処理(焼鈍・ボンデ)や素材のスクラップを減らしたい
公開されている実績・用途
- 製品紹介に、AT 用ハブ、ギヤロック、スプロケットなどを載せている。パーツフォーマーで作った素材を鍛造に使い、生産性の向上(SPM60 以上)とスクラップの削減を図っているとしている
出典:豊島製作所「会社案内」、豊島製作所「冷間鍛造とは」、豊島製作所「私たちのものづくり」
近江鍛工株式会社|片手にのる小型リングから外径5mまでのリング鍛造
近江鍛工とは
滋賀県大津市に本社を置く会社です(創業1951年、設立1956年)。リング鍛造を中心に、ベアリング部品・自動車部品・船舶部品・建設機器部品・航空宇宙関連の部品などの鍛造品を製造しています。
近江鍛工の得意技術
| 技術 | 内容 |
|---|---|
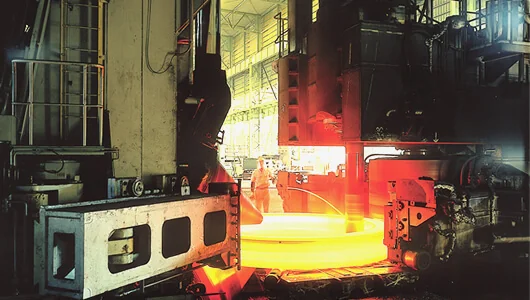
| リング鍛造(ローリング鍛造) | 片手にのる小さなリングから、重さ 25t・外径 5m 級・高さ 1.6m の長尺品まで。鉄鋼のほか銅・アルミ・チタンなどの非鉄金属も |
| 信楽工場の設備 | 15,000t 油圧プレス、φ3,000〜φ5,000 のリングミル、4,300mm バッチ式加熱炉、焼入れ炉と大型の旋盤。最大サイズは φ5,000mm・高さ 1,600mm・重さ 25t |
| 一貫生産 | 鍛造・焼鈍・機械加工・調質までを一貫して行う |
近江鍛工が解決できる課題
- 大口径のリングを、鍛造から熱処理・加工まで一貫で頼みたい
- 試作品や修理部品のリングを、小ロットで作りたい
- 銅・アルミ・チタンなど非鉄のリングを鍛造したい
公開されている実績・用途
- 製品案内に、大型船舶のピストンクラウン、建設機械の軸受、油井管の継手、新幹線の軸受のリング部品、ジェットエンジンの回転部品、自動車のファイナルギア・ベベルギアの素材を挙げている。新幹線の車軸用軸受部品の鍛造で約7割のシェアとしている
出典:近江鍛工「会社概要」、近江鍛工「小ロットから大ロットまで」、近江鍛工「片手にのる小型リングから最大外径5,000mmの大口径リングまで」、近江鍛工「信楽工場」、近江鍛工「製品案内」
愛知鍛造株式会社|ギヤ・シャフトの熱間鍛造で、削る量を減らす
愛知鍛造とは
愛知県海部郡飛島村に所在する会社です(1961年に愛知螺子製作所として創業、1980年に法人化)。ミッションギヤ・ドライブシャフトなどの自動車部品・汎用部品の熱間鍛造(クランクプレス・スクリュープレス)を事業内容にしています。
愛知鍛造の得意技術
| 技術 | 内容 |
|---|---|
| 設備 | クランクプレス 750T・1200T・1500T、スクリュープレス 600T・600T・400T |
| 熱押しシャフト・深孔品 | 熱間押出しで、軸の段付きの形(最大 L300、0.5〜3.5kg)や軸の内径の深い穴(最大 L120)を作る |
| ギヤ・長尺シャフト | 小物・中物のギヤ(0.3〜2.4kg)は密閉・開放鍛造をコンパクトなラインで量産。長尺シャフトは最大 L500・2.0〜10.0kg |
愛知鍛造が解決できる課題
- 削り出しのシャフトを熱間鍛造に変え、材料費と切削のコストを減らしたい
- 軸の深い穴を鍛造で作り、加工のコストを減らしたい
- 月に 1,000 個以下の少ない数でも熱間鍛造を頼みたい
公開されている実績・用途
- 製品紹介に、ハブタービン・フランジコンパニオン・等速ジョイントのスタブシャフト・サンギヤ・ドライブピニオンなどを載せている。熱押しシャフトは段付きの形ができるため材料費と切削加工コストを削減できるとしている
出典:愛知鍛造「会社案内」、愛知鍛造「設備紹介」、愛知鍛造「製品紹介」
使われる製品・事例
大阪府の資料によると、全国の鍛工品の用途別の生産量は、2012年1〜9月で自動車用が 70.8%、産業機械・土木建設機械用が 19.2%でした。公開されている例には、ROV のベベルギヤの冷間鍛造(ヤマハ発動機)、航空機の脚部品・ジェットエンジンの部品のチタン合金の鍛造(神戸製鋼所)、自動車のサスペンション部品のアルミ鍛造(三洋工業)、新幹線の軸受のリング部品(近江鍛工)、自動車のギヤ・シャフト(愛知鍛造)があります。課題ページでは、工法を切り替えたい・材料費を下げたいで、鍛造への置き換えを提案する会社を紹介しています。
出典:大阪府「鍛工品製造業」(大阪の産業の動向、平成24年)、ヤマハ発動機技報「ベベル冷間歯形成型のROVデファレンシャル部品への適用」、神戸製鋼技報 Vol.70 No.2(2020年)「航空機向け大型チタン合金部品の鍛造技術」、三洋工業「事業内容」、近江鍛工「製品案内」、愛知鍛造「製品紹介」
関連する技術
鍛造とあわせて検討される技術です。
- 表面硬化(浸炭・窒化・高周波焼入れ)
- CAE(構造解析・熱流体解析)
- 非破壊検査(超音波探傷など)
- 金属3Dプリンター
- 溶接
- 射出成形
- 鋳造(砂型・ロストワックス・ダイカスト)
- 粉末冶金(焼結・MIM)
- 硬さ(技術の基礎知識)
- 応力とひずみ(技術の基礎知識)
- 破壊・強度
- 金属
出典・確認日
- 大阪府「鍛工品製造業」(大阪の産業の動向、平成24年)
- 愛知鍛造「会社案内」
- 近江鍛工「製品案内」
- 神戸製鋼技報 Vol.70 No.2(2020年)「航空機向け大型チタン合金部品の鍛造技術」
- 名古屋工業大学 博士論文 澤村政敏「冷間鍛造および温・熱間鍛造における摩擦係数と型表面温度の測定に関する研究」(2024年)
- JIS B 0112:1994 鍛造加工用語(kikakurui.com の掲載ページ)
- 同和鍛造「大型・自由鍛造」
- MONOist「鉄鋼材料の成形加工法」(鋼材料の基礎知識)
- 日本製鉄技報 第412号(2019年)「棒鋼・線材の冷間鍛造技術」
- 厚生労働省 職業能力評価基準「鍛造 プレス型鍛造」
- 厚生労働省 職業能力評価基準「鍛造 自由鍛造」
- 厚生労働省 職業能力評価基準「鍛造 リングロール鍛造」
- 豊島製作所「冷間鍛造とは」
- 三協製作所「アルミ冷間鍛造とは」
- JFEテクノリサーチ「冷間据込み試験 変形能の評価」
- 愛知鍛造「製品紹介」
- 三洋工業「事業内容」
- ヤマハ発動機技報「ベベル冷間歯形成型のROVデファレンシャル部品への適用」
- 三協製作所「産業機器部品」
- 近江鍛工「信楽工場」
- eFunda “Forging”(英語)
- ISS山崎機械 熱間鍛造技術ナビ「熱間鍛造部品調達でよく起こる品質のトラブル」
- 電気製鋼(大同特殊鋼)第81巻2号(2010年)「焼ならしV非調質鋼を用いた高強度軟窒化クランクシャフトの開発」
- 大阪産業技術研究所 技術シート No.19-25「鍛造シミュレーション、プレス成形シミュレーション」
- 新潟県工業技術総合研究所「鍛造加工におけるCAE・AIを使った技能継承に向けたDXの取組」
- 同和鍛造「会社概要」
- 同和鍛造「設備紹介」
- 同和鍛造「チタン・チタン合金」
- 三洋工業「会社概要」
- 三洋工業「製造工程・所有設備」
- 三洋工業「製品紹介」
- 三協製作所「企業情報」
- 三協製作所「私たちの強み」
- 豊島製作所「会社案内」
- 豊島製作所「私たちのものづくり」
- 近江鍛工「会社概要」
- 近江鍛工「小ロットから大ロットまで」
- 近江鍛工「片手にのる小型リングから最大外径5,000mmの大口径リングまで」
- 愛知鍛造「設備紹介」
※アイキャッチ画像は、AI(ChatGPT)で生成したイメージです。実在の製品ではありません。図はAI(Claude)で作成した概念図です。
情報の確認日:2026年10月6日 本ページの内容は一般的な情報で、実際の鍛造の条件・精度・強さは、材料・形・設備により異なります。








