
アルミダイカストを加工したら、中から穴が出てきた。溶接の継手は表面がきれいでも、中に割れがないか心配。使っているシャフトに細い割れが入っていないか、電子部品の接合部がはがれていないか――。切って調べれば分かりますが、それでは製品が使えなくなります。
こうした内部の欠陥は、非破壊検査(X線・超音波・磁粉・浸透・渦流・赤外線など)で、壊さずに見つけられます。ただし手法ごとに「見える欠陥」と「使える材料」が違い、合わない手法を選ぶと欠陥を見落とします。この記事では、手法の一般論は技術ページ「非破壊検査」に譲り、どの欠陥を、どの部品・材料で、どの手法で見つけるかを、まず下のマトリクスで示します。
課題と解決技術のマトリクス
| 課題(症状) | X線透過・X線CT | 超音波探傷(フェーズドアレイ・TOFD) | 超音波映像装置(SAT) | 磁粉探傷(MT) | 浸透探傷(PT) | 渦流探傷(ET) | 赤外線サーモグラフィ |
|---|---|---|---|---|---|---|---|
| A鋳物・ダイカストの内部の巣(ブローホール・引け巣) | ◎ | △ | △ | ||||
| B溶接部の内部の割れ・溶込み不良・融合不良 | ○ | ◎ | ○ | ○ | △ | ||
| C表面・表面近くの細い割れ(疲労割れ・焼割れ・研削割れ) | ◎ | ◎ | ○ | ||||
| Dはく離・接合不良(電子部品・はんだ・接着・CFRP) | ○ | ○ | ◎ | ○ | |||
| E素材の内部のきず・介在物(鋼板・棒・パイプ・鍛造品) | △ | ◎ | △ |
◎ 第一候補○ 有効△ 条件によって有効
◎は出典で、その欠陥の検出に使う代表的な方法として説明されているもの、○は有効とされるもの、△は条件によって使えるもの(大きさ・材料・場所に制約があるもの)です。空欄は、その欠陥には原理的に届かないか、主な方法ではないものです。記号の理由は、下の「課題の診断と解決策」の各カードと「解決技術の詳細」に出典とあわせて書いています。
出典:ポニー工業「What’s 非破壊検査」・沖縄県「若い人のための溶接技術 第6回」・日鉄テクノロジー KK-0062・日鉄テクノロジー KK-0063・タセト「磁粉探傷剤」・日立パワーソリューションズ「FineSAT7」・PMC 掲載の CFRP のサーモグラフィのレビュー(2025年)と編集部の整理をもとに AI(Claude)で作成
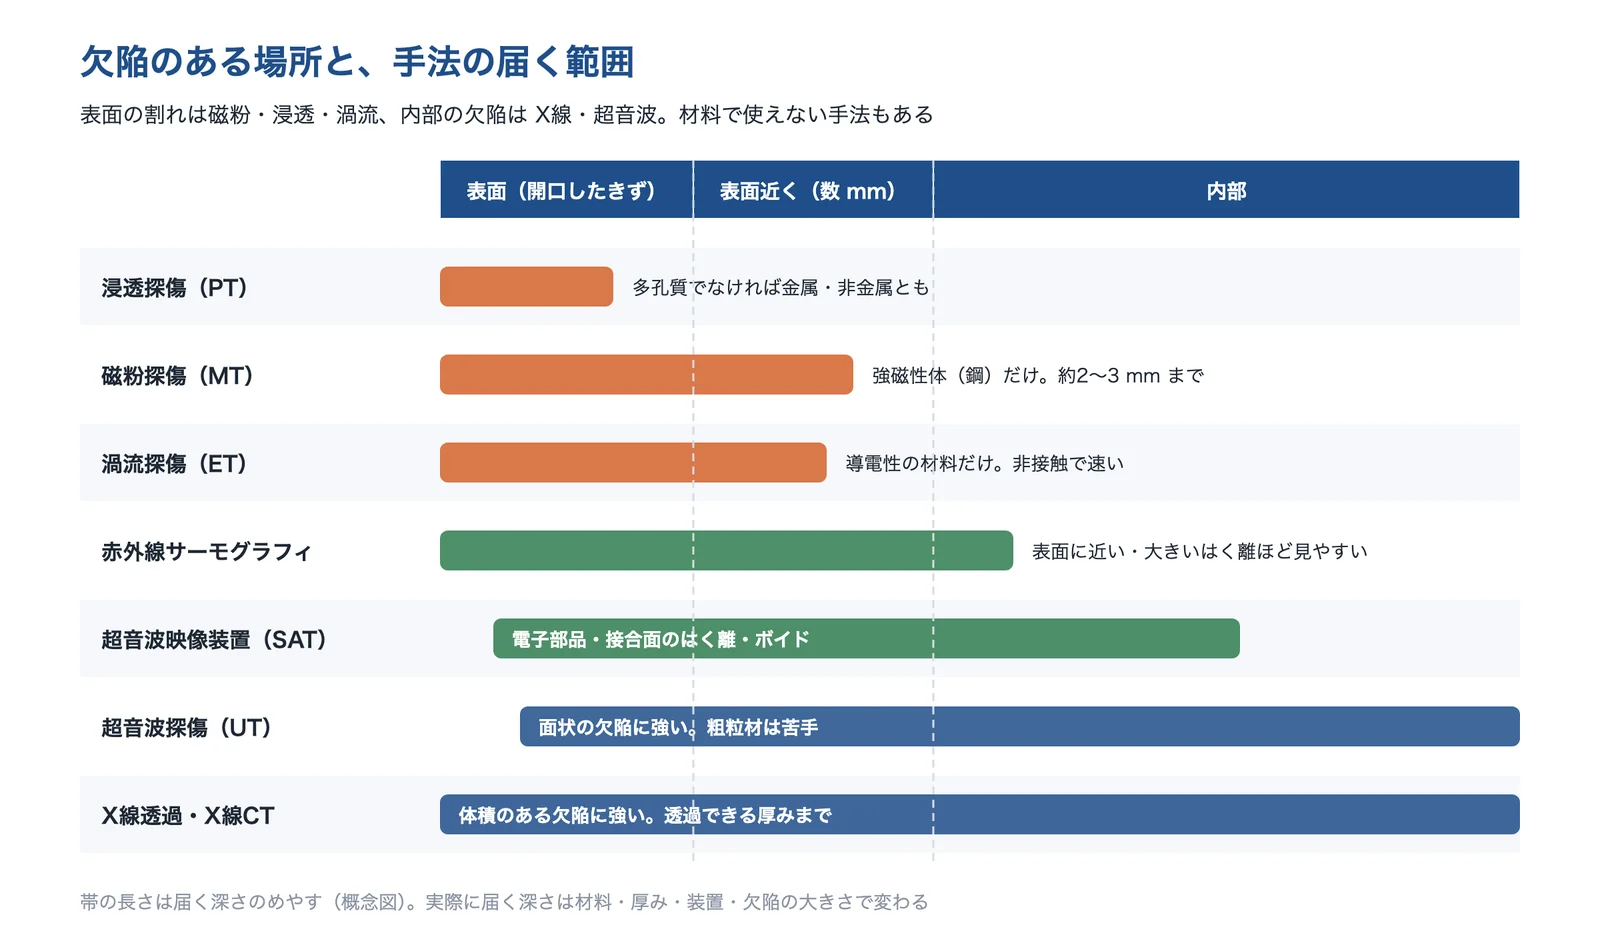
迷ったときは、欠陥がどこにあるか(表面・表面近く・内部)と、材料が磁石につくか・電気を通すかで候補を絞ります。表面の割れなら磁粉・浸透・渦流、内部の欠陥なら X線か超音波、薄い面のはく離なら超音波映像装置や赤外線、という分け方です。
課題の診断と解決策
欠陥(A〜E)ごとに、起きている現象、解決に使える技術、選ぶときの注意、相談できる企業をまとめました。
鋳物・ダイカストの内部の巣(ブローホール・引け巣)
加工したら穴が出てきた、気密試験で漏れた、強度が足りない――。切って調べると、中に巣があった。どこに、どれだけあるかを、切らずに知りたい。
- 起きている現象
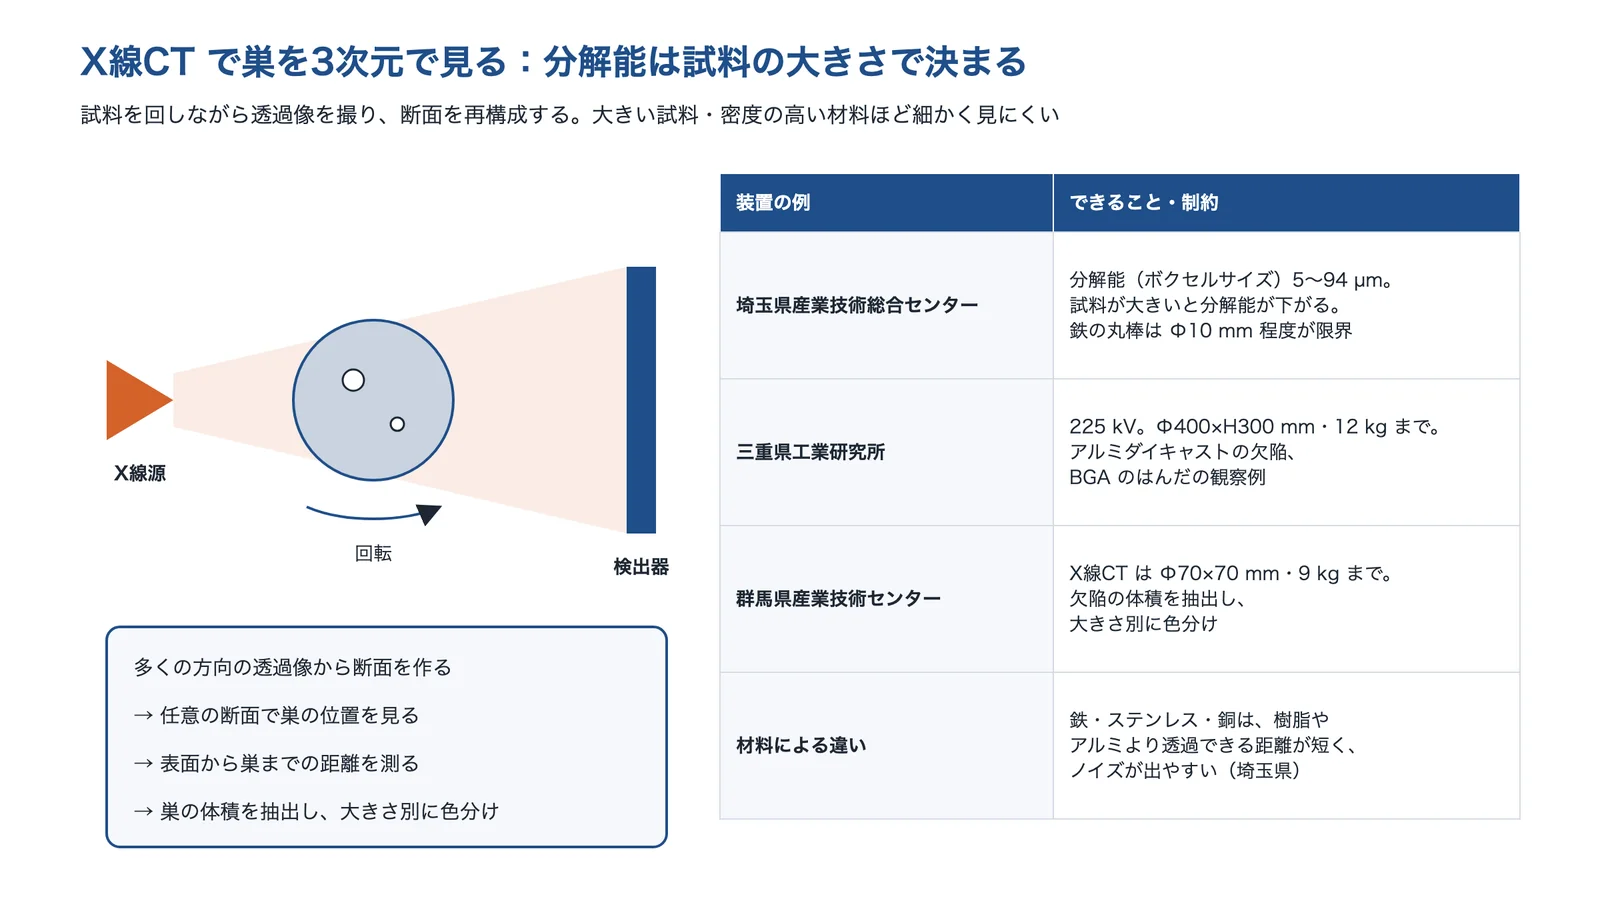
- 巣は、まわりより空洞のぶん放射線がよく透過するので、X線の像に黒い像として写ります(ポニー工業)。X線CT では任意の方向の断面を見て、欠陥の体積を抽出し、大きさ別に色分けできます(群馬県産業技術センター)。一方で超音波は、球状のきずの検出が不得意で、鋳造品のような粗粒材には適用が難しいとされています(ポニー工業)。
X線CT は、試料が大きいほど分解能が下がり、鉄・ステンレス・銅は樹脂・アルミより透過できる距離が短くなります(埼玉県産業技術総合センター)。見たい巣の大きさと、部品の材料・大きさを先に伝えて、装置を選びます。
溶接部の内部の割れ・溶込み不良・融合不良
溶接の継手を、壊さずに検査して合否を出したい。表面はきれいでも、中の割れや溶込み不良が心配。割れが見つかったら、深さも知りたい。
- 起きている現象
- 放射線透過試験は放射線の進行方向に奥行きのある欠陥(ブローホールなど立体状の欠陥)を検出しやすく、超音波は超音波の進行方向に垂直な面状のきずを検出しやすい、とされています(ポニー工業・沖縄県)。割れのような面状の欠陥は、向きによって放射線では写りにくいため、超音波を組み合わせます(編集部の解説)。
- 解決に使える技術
- 超音波探傷(フェーズドアレイ・TOFD)面状の欠陥・割れの深さ
- X線透過ブローホールなど立体状の欠陥
- 磁粉探傷・浸透探傷表面に出た割れ
- 渦流探傷表面の割れ(MT・PT の代替として注目)
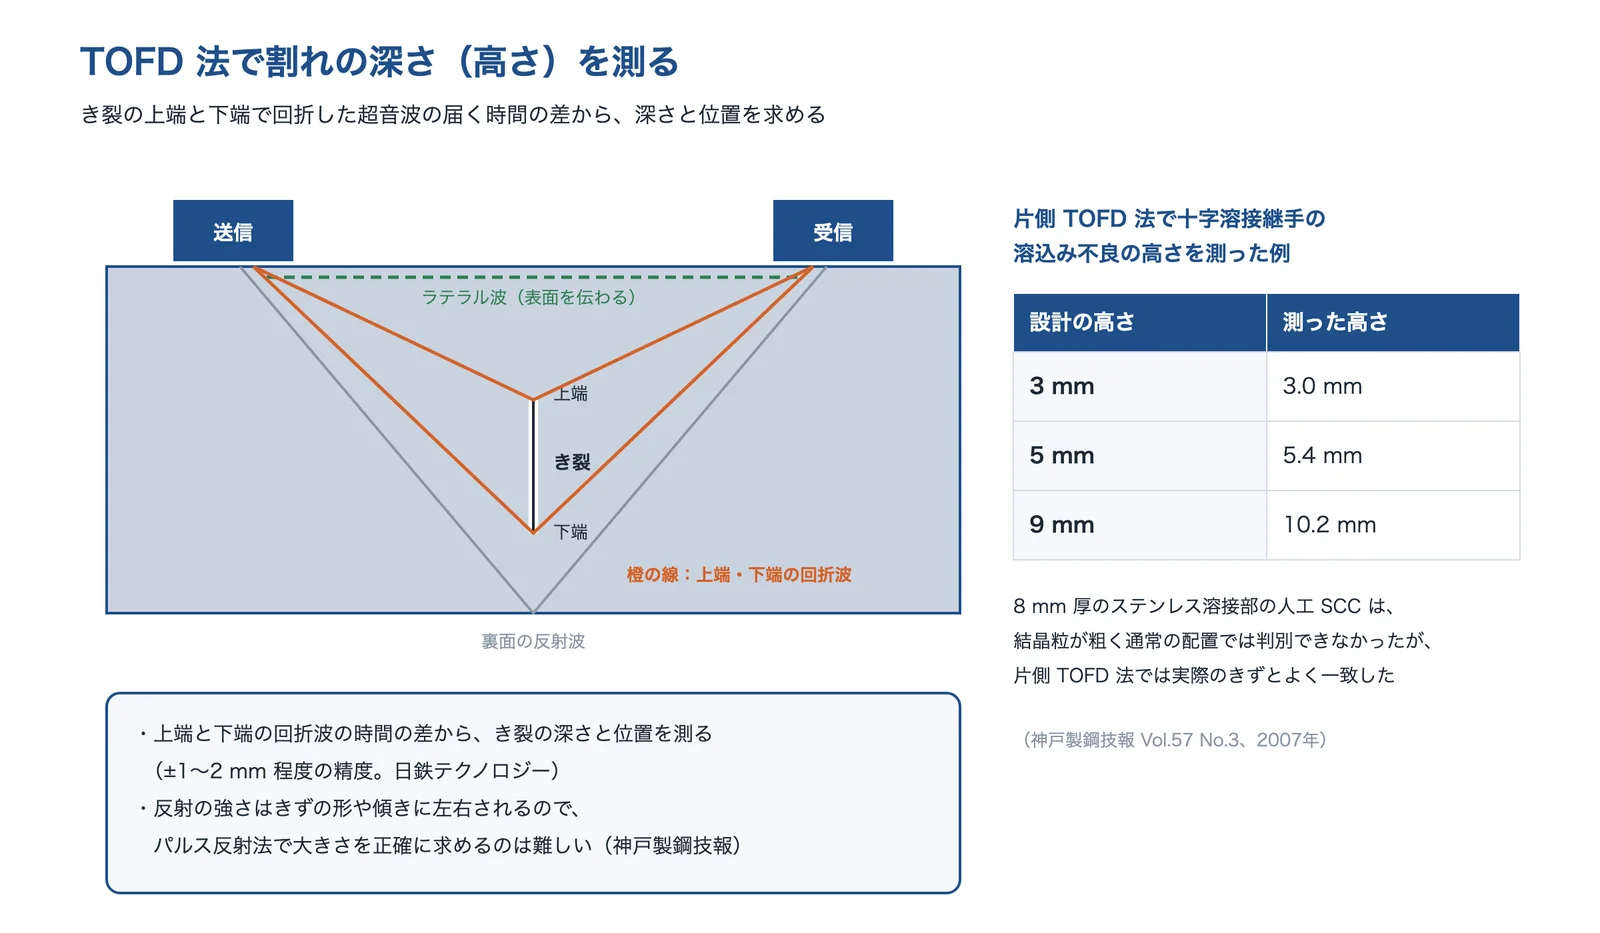
超音波の反射の強さは、きずの大きさだけでなく形や傾きに大きく左右されるので、大きさを正確に求めるのは難しいとされます(神戸製鋼技報)。割れの深さが要るときは TOFD 法を使います。オーステナイト系ステンレスの溶接部は結晶粒が粗く、超音波が通りにくいことにも注意します。
表面・表面近くの細い割れ(疲労割れ・焼割れ・研削割れ)
使っているうちに、シャフトや歯車、溶接の止端に細い割れができていないか心配。熱処理や研削のあとに、目に見えない割れがないか確かめたい。
- 起きている現象
- 磁粉探傷は、強磁性体(鋼)の表面と表面直下のきずを、磁粉の模様で実際より大きくして見せます。浸透探傷は、多孔質でなければ金属でも非金属でも使え、表面に開口したきずを検出します(日鉄テクノロジー・ポニー工業)。渦流探傷は導電性の材料の表面と表層近くのきずを、非接触で速く検出します(日鉄テクノロジー・三菱重工パワー検査)。
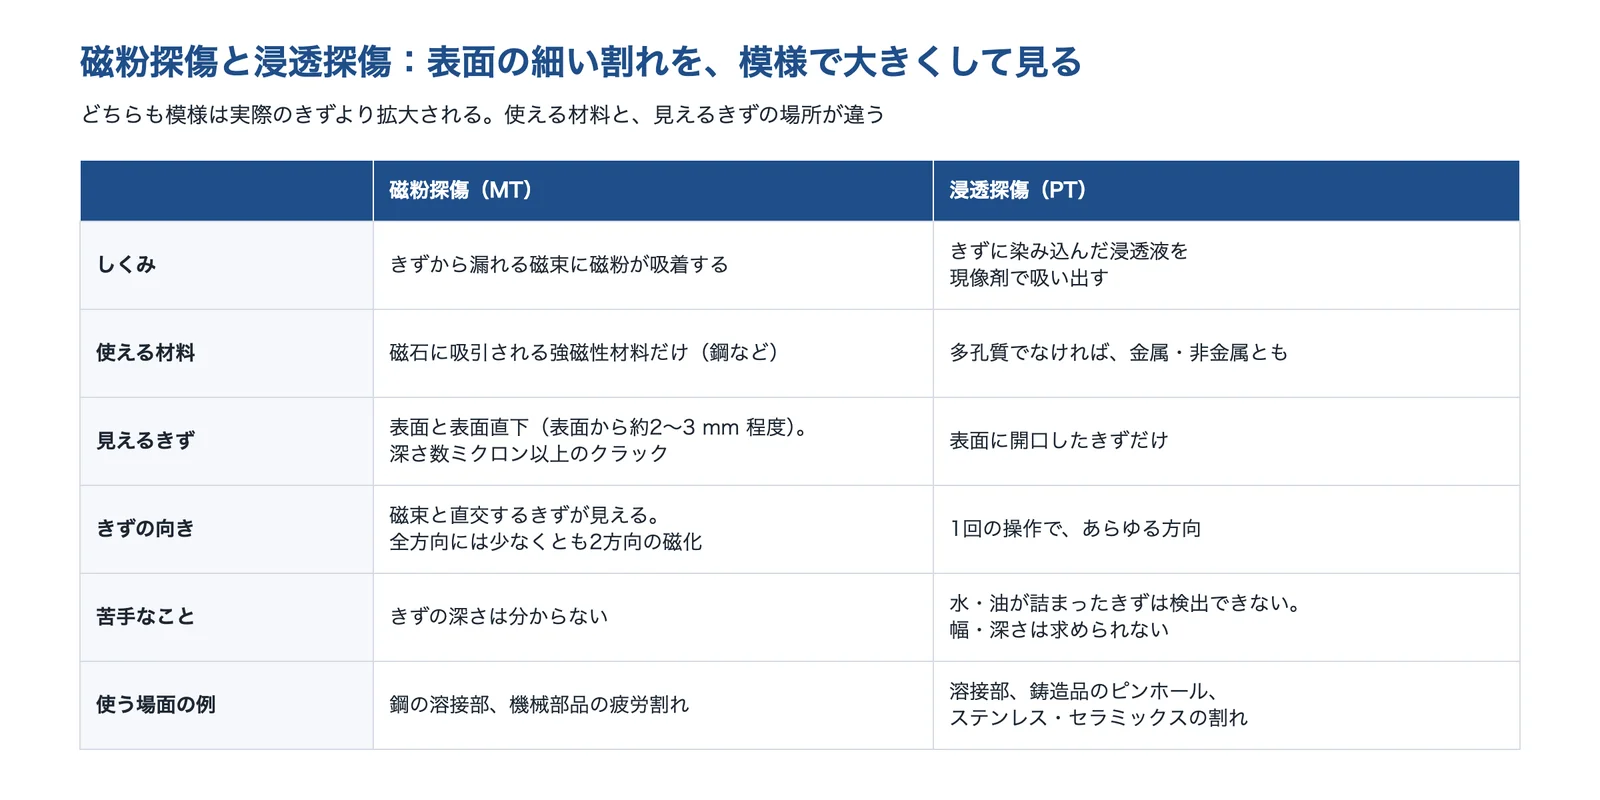
浸透探傷は、きずが表面に開口していないときと、きずに水や油が詰まっているときは検出できません(沖縄県)。磁粉探傷は、きずの方向と磁束の方向が直交するように磁化するのが基本で、すべての方向のきずを見るには少なくとも2方向の磁化が要ります(タセト・ポニー工業)。
はく離・接合不良(電子部品・はんだ・接着・CFRP)
IC パッケージやパワーモジュールの接合部、接着やろう付けの面、CFRP の層の間に、はく離や未接合がないか確かめたい。
- 起きている現象
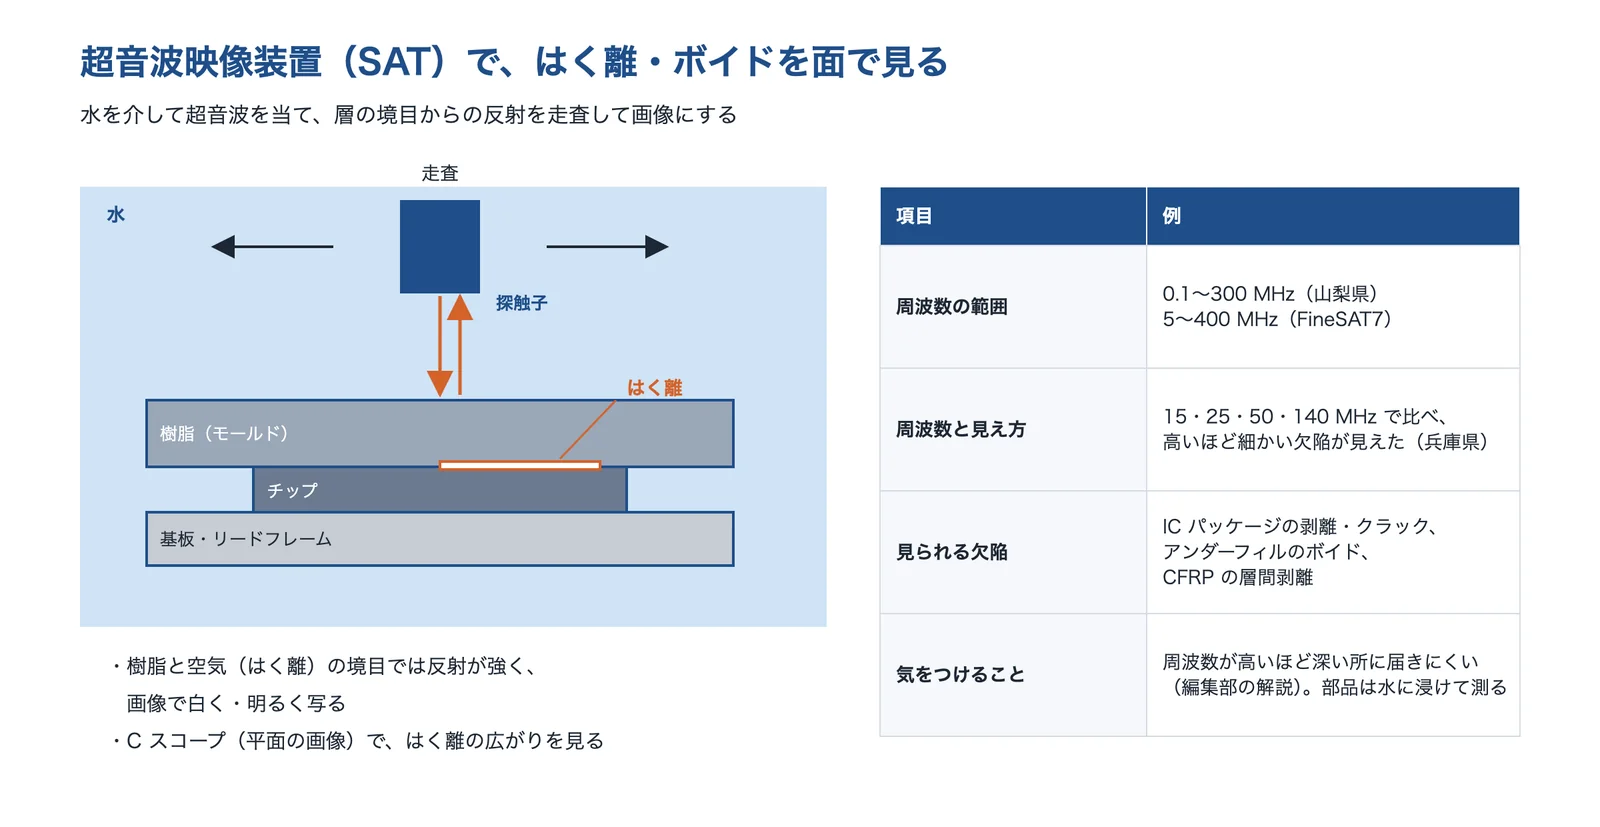
- はく離は厚みがほとんどない面状の隙間で、金属・樹脂と空気の境目では超音波が強く反射します(編集部の解説)。超音波映像装置(SAT)は、内部のボイド・クラック・剥離を超音波で映像にする装置です(山梨県産業技術センター)。日立パワーソリューションズは、モールド IC の剥離、CSP のアンダーフィルのボイド、IGBT の接合部、CFRP の層間剥離の事例を公開しています。
- 解決に使える技術
- 超音波映像装置(SAT)電子部品・接合面の第一候補
- 超音波探傷(フェーズドアレイ)CFRP など大きな部品
- 赤外線サーモグラフィ表面近くのはく離を非接触で
- X線透過・X線CTBGA のはんだなど
SAT はふつう部品を水に浸けて測ります(編集部の解説)。超音波の周波数を上げると細かい欠陥が見えるようになりますが(兵庫県立工業技術センター)、届く深さとのかね合いで選びます。CFRP のサーモグラフィでは、小さい欠陥や深い欠陥ほど見つけにくいとされます(CFRP のレビュー)。
素材の内部のきず・介在物(鋼板・棒・パイプ・鍛造品)
鋼板や棒、パイプ、鍛造品を、加工の前や出荷の前に、中のきずや介在物がないか全数で確かめたい。
- 起きている現象
- 超音波の垂直探傷は、真上から超音波を入れ、きずがあれば底面のエコーより前にきずのエコーが現れる方法で、鋼板などの検査に使います(日本エックス線検査)。KJTD はフェーズドアレイの適用分野に丸棒・パイプなどのオンライン探傷を挙げ、日鉄テクノロジーは生産ラインでの高速検査の非破壊検査システムを提供しています。
- 解決に使える技術
- 超音波探傷(垂直探傷・フェーズドアレイ)内部のきず・介在物
- 渦流探傷(ET)管・棒・線の表面のきず
- X線CT小さな試料の詳しい調査
渦流探傷は管・棒・線の製造ラインに組み込み、数 m/秒の高速で検査できますが、見えるのは表面と表層近くのきずです(三菱重工パワー検査)。X線CT は、鉄の中実の丸棒では Φ10 mm 程度が透過の限界という装置もあり(埼玉県産業技術総合センター)、素材の全数検査より、見つかったきずの詳しい調査に向きます。
なぜ、手法によって見える欠陥が違うのか
欠陥の「形」と「向き」で、写り方が変わる
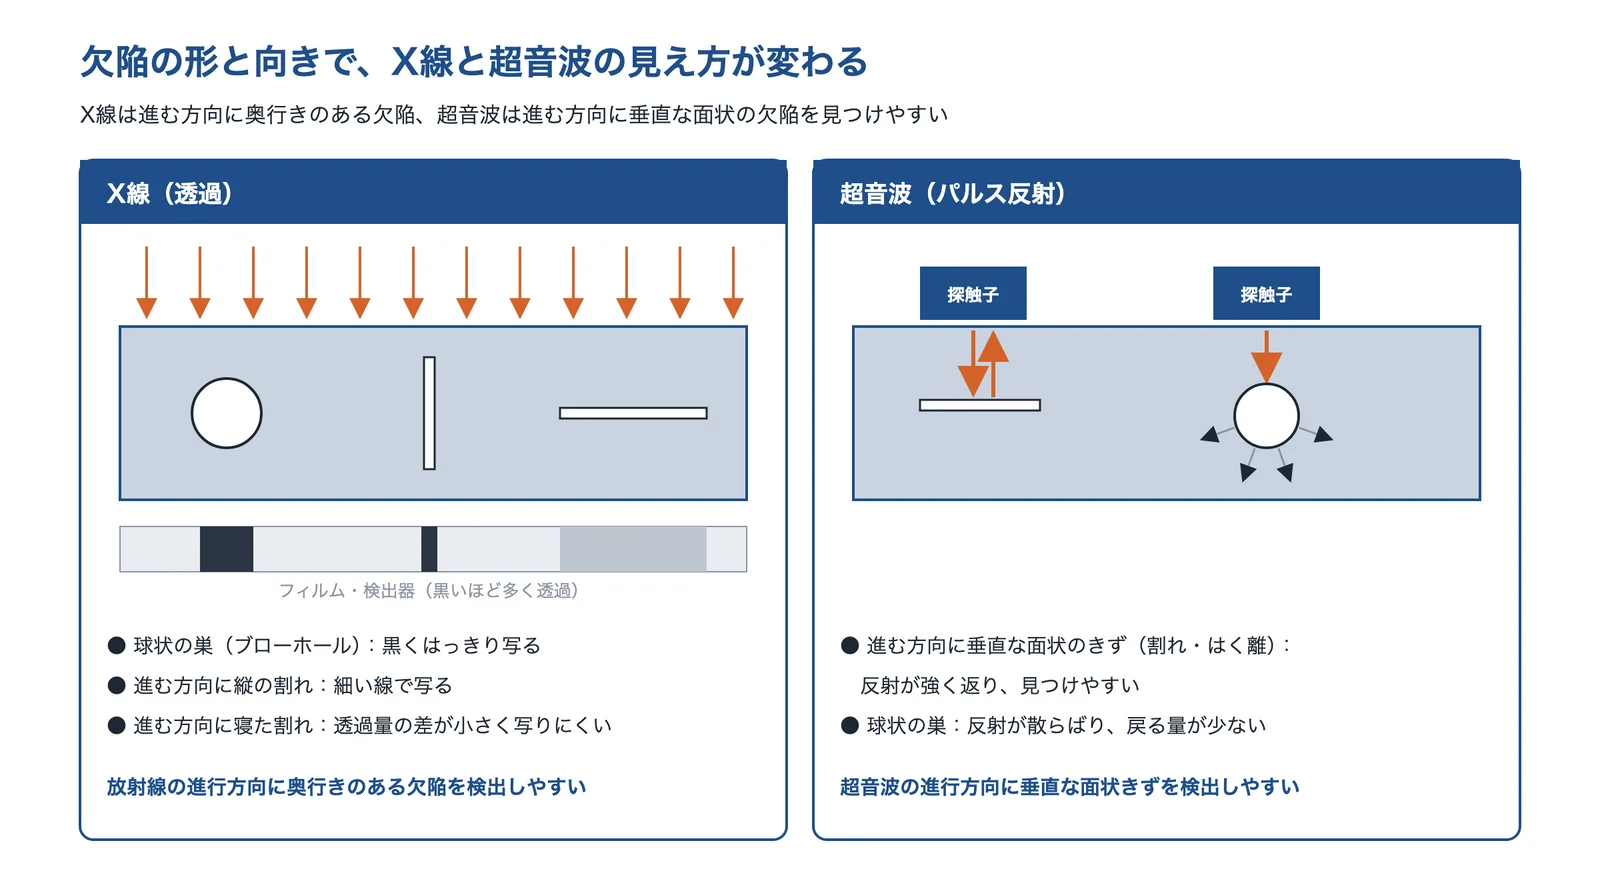
内部の欠陥には、巣(ブローホール・引け巣)のように体積のある欠陥と、割れ・溶込み不良・はく離のように厚みがほとんどない面状の欠陥があります。X線は、欠陥の部分で透過する量が増えた差を像にするので、放射線の進む方向に奥行きのある欠陥を見つけやすい手法です(ポニー工業・日本エックス線検査)。
出典:ポニー工業「What’s 非破壊検査」・日本エックス線検査「放射線透過試験(RT)」・日本エックス線検査「超音波探傷試験(UT)」と編集部の解説をもとに AI(Claude)で作成
超音波は、音響インピーダンスの差が大きい境目(金属と空洞など)で反射する性質を使います(日本エックス線検査)。そのため超音波の進行方向に垂直な面状のきずは見つけやすく、球状のきずは不得意です(ポニー工業)。面状の割れは、X線の向きと平行でなければ透過量の差が小さく写りにくいため、溶接部では X線と超音波を組み合わせます(編集部の解説)。
欠陥の「場所」と、材料で、届く手法が決まる
磁粉探傷・浸透探傷・渦流探傷は表面と表面近くだけ、X線と超音波は内部まで届きます。沖縄県の資料の比べでは、厚い板の内部のきずを見られるのは X線(RT)と超音波(UT)で、磁粉(MT)は表面付近まで、浸透(PT)は表面だけです。
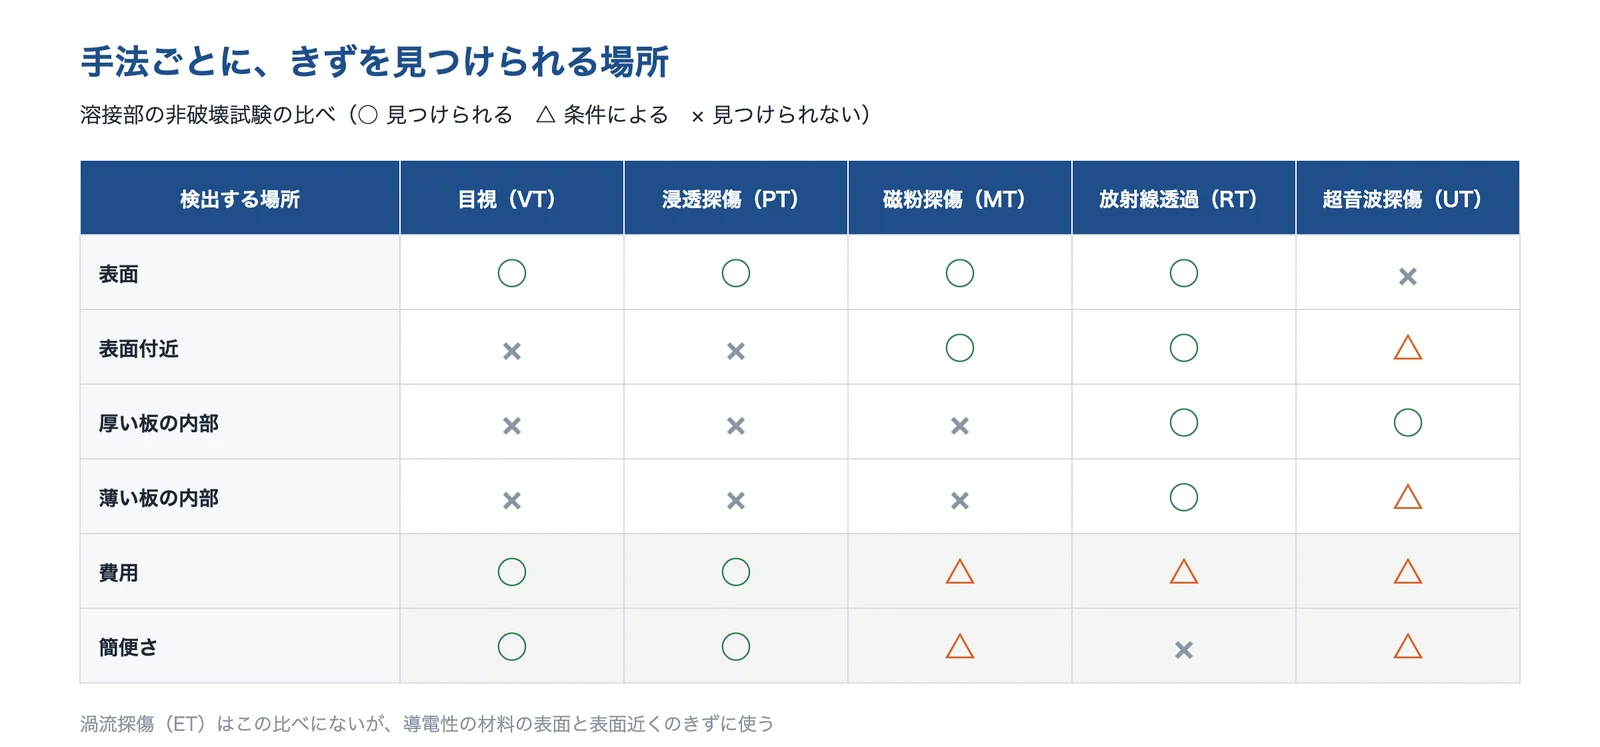
出典:沖縄県「若い人のための溶接技術 第6回」をもとに AI(Claude)で作成
材料による制約もあります。磁粉探傷は磁石に吸引される強磁性材料だけ(ポニー工業)、渦流探傷は導電性の材料だけ(日鉄テクノロジー)、浸透探傷は多孔質の材料には使えません(ポニー工業)。超音波は、オーステナイト系ステンレスや鋳造品のような粗粒材には適用が難しいとされます(ポニー工業)。
出典:What’s 非破壊検査(RT・UT・MT・PT・ET)|ポニー工業、若い人のための溶接技術 第6回 溶接部の評価方法(非破壊試験)|沖縄県、放射線透過試験(RT)・超音波探傷試験(UT)|日本エックス線検査、Technical Report KK-0062・KK-0063|日鉄テクノロジー
解決技術の詳細
手法そのものの原理と種類は、技術ページ「非破壊検査」で解説しています。ここでは、欠陥を見つけるために、どの手法をどう使うかに絞ります。
X線透過・X線CT:巣の位置と大きさを3次元で
X線透過は、溶接部・鋳鋼品などの金属にも非金属にも使え、微小焦点の X線管を使えば拡大して撮影できます(ポニー工業)。X線CT は、多くの方向から撮った透過像から断面を再構成し、任意の方向の断面を見られます。群馬県産業技術センターは、ダイカスト製品の内部欠陥について、断面画像から表面から欠陥までの距離を(参考値として)測り、欠陥の体積を抽出して大きさ別に色分けできるとしています。
出典:埼玉県産業技術総合センター「X線CT装置」・三重県工業研究所「X線CTシステム」・群馬県産業技術センターをもとに AI(Claude)で作成
どこまで細かく見られるかは、装置と試料の大きさで決まります。埼玉県産業技術総合センターの装置は、分解能(ボクセルサイズ)が 5〜94 µm で、試料が大きくなると分解能は下がり、鉄の中実の丸棒では Φ10 mm 程度が透過の限界です。三重県工業研究所の装置(225 kV)は、Φ400×H300 mm・12 kg までの試料を撮影でき、アルミダイキャストの欠陥や BGA のはんだの観察例を示しています。見たい欠陥の大きさと、部品の大きさ・材料を合わせて、装置と依頼先を選びます。測定の精度や X線CT での寸法の測り方は、技術ページ「三次元測定機・形状測定」でも解説しています。

出典:島津テクノリサーチ(YouTube)
超音波探傷:面状の欠陥と、割れの深さ
超音波探傷は、溶接部・鍛造品などの内部のきずの検出に使います(ポニー工業)。溶接部では斜めに超音波を入れる斜角探傷、鋼板では真上から入れる垂直探傷を使い、近年は多数の振動子を電子制御して角度や焦点を変えるフェーズドアレイで、断面を画像にして見る方法が主流になってきています(日本エックス線検査)。
出典:日鉄テクノロジー KK-0007・神戸製鋼技報 Vol.57 No.3をもとに AI(Claude)で作成
割れの深さを測るには TOFD 法を使います。送信と受信の探触子を向かい合わせ、き裂の上端と下端からの回折波の時間の差から、き裂の深さを±1〜2 mm 程度の精度で測ります(日鉄テクノロジー)。神戸製鋼技報の解説では、片側からだけ探触子を当てる TOFD 法で、十字溶接継手の溶込み不良の設計高さ 3・5・9 mm を、それぞれ 3.0・5.4・10.2 mm と測った例が示されています。

出典:Kanadevia Group Channel(YouTube)
超音波映像装置(SAT):はく離・ボイドを面で見る
超音波映像装置は、探触子を走査して受けた超音波の波形を映像にし、プラスチック・電子部品・金属などの内部のボイド・クラック・剥離を見る装置です。山梨県産業技術センターの装置は、周波数 0.1〜300 MHz、最小スキャンピッチ 1 µm で、BGA の観察例を示しています。
出典:山梨県産業技術センター「超音波映像装置」・兵庫県立工業技術センター・日立パワーソリューションズ「FineSAT7」・日立パワーソリューションズ「超音波検査の事例」と編集部の解説をもとに AI(Claude)で作成
周波数を上げると細かい欠陥が見えるようになります。兵庫県立工業技術センターは、樹脂のレーザ溶着部を 15・25・50・140 MHz で比べ、周波数を高くすると微細な欠陥を検出できることを示しています。高い周波数は深い所まで届きにくいので、見たい層の深さに合わせて探触子を選びます(編集部の解説)。
磁粉探傷(MT):鋼の表面の細い割れ
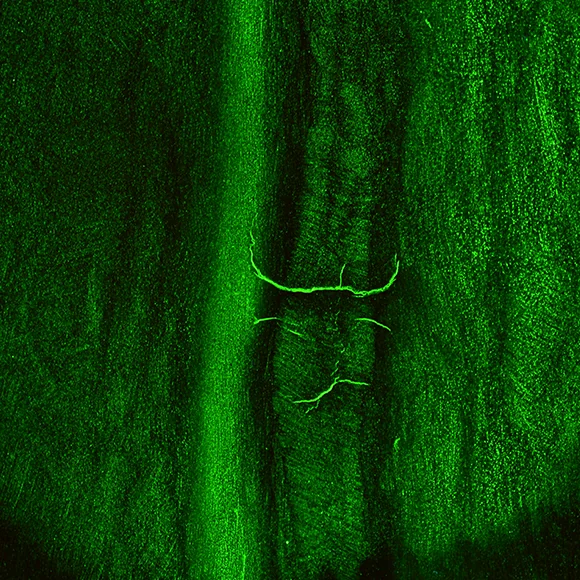
磁粉探傷は、強磁性体を磁化したとき、表面や表面近くのきずから漏れる磁束に磁粉が吸着して模様になることを使います。模様は実際のきずより拡大されるので、目視でも精度よく検出でき、鋼の溶接部や機械部品の疲労割れの検査に使います(日鉄テクノロジー)。
出典:日鉄テクノロジー KK-0062・ポニー工業「What’s 非破壊検査」・タセト「浸透探傷剤」・タセト「磁粉探傷剤」・沖縄県「若い人のための溶接技術 第6回」をもとに AI(Claude)で作成
タセトは、欠陥の深さが数ミクロン以上あれば検出でき、探傷できるのは表面から約2〜3 mm 程度までとしています。ただし、きずの深さは分からず、すべての方向のきずを見るには少なくとも2方向に磁化する必要があります(ポニー工業)。
浸透探傷(PT):材料を選ばず、表面に開いたきず
浸透探傷は、浸透液をきずに染み込ませ、余分を除いてから現像剤で吸い出して、拡大した模様で見る方法です。多孔質でなければ金属でも非金属でも使え、1回の操作であらゆる方向のきずを検出できます(ポニー工業)。オーステナイト系ステンレスのような非磁性の材料やセラミックスなど、磁粉探傷が使えない材料の表面の割れに向きます(編集部の解説)。
出典:浸透探傷剤|タセト

出典:栄進化学【EISHIN Kagaku Official】(YouTube)
一方で、表面に開口していないきず、水や油が詰まったきずは検出できず(沖縄県)、模様からきずの幅や深さは求められません(ポニー工業)。前処理で表面を洗い、きずの中を空にしておくことが大切です。
渦流探傷(ET):非接触で速く、管・棒の表面のきず
渦流探傷は、交流を流したコイルを導体に近づけて渦電流を起こし、きずで変わる渦電流をコイルの電圧の変化として捕えます(日鉄テクノロジー)。非接触で、塗装の上からも探傷でき、速いのが特長です(三菱重工パワー検査)。
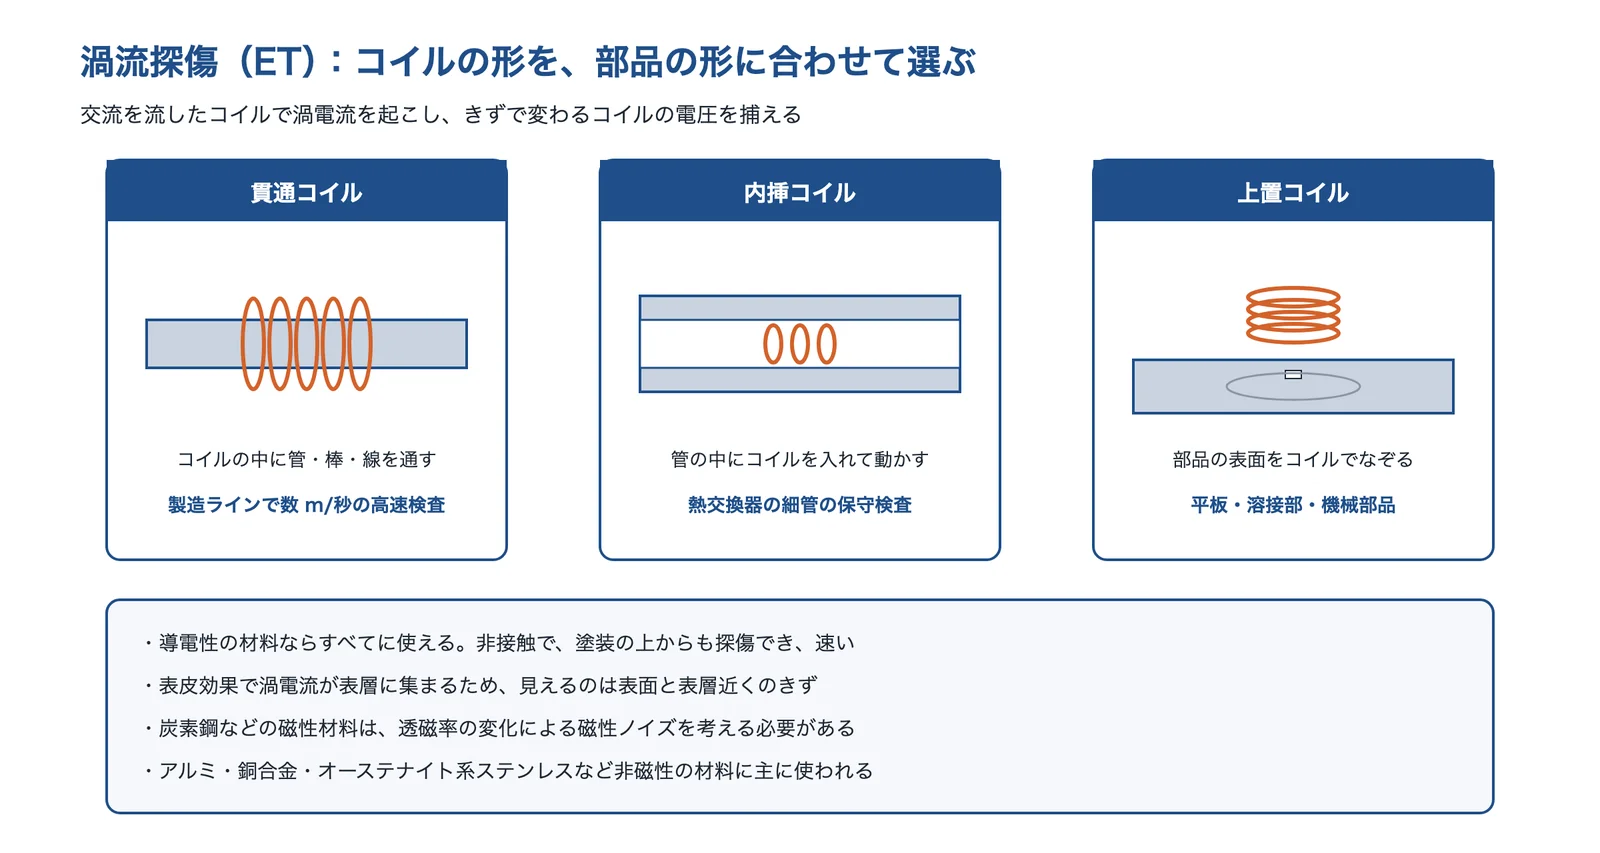
出典:日鉄テクノロジー KK-0063・三菱重工パワー検査「渦電流探傷試験」・日本エックス線検査「渦電流探傷試験(ET)」をもとに AI(Claude)で作成
管・棒・線を通す貫通コイルは製造ラインに組み込んで数 m/秒で検査でき、熱交換器の細管には内挿コイル、平板・溶接部・機械部品には上置コイルを使います(三菱重工パワー検査・日鉄テクノロジー)。炭素鋼のような磁性材料では、透磁率の変化による磁性ノイズを考える必要があり、表皮効果で表層部に渦電流が集まるため、見えるのは表面と表層近くのきずです(三菱重工パワー検査)。
赤外線サーモグラフィ:表面近くのはく離を非接触で
アクティブ・サーモグラフィは、フラッシュランプ・ハロゲンランプ・超音波加振などで部品を温め(または揺すり)、表面の温度の変化を赤外線カメラで撮って、はく離などの欠陥を見つけます。KJTD は、非接触で、短い時間でデータを取れるとしています。
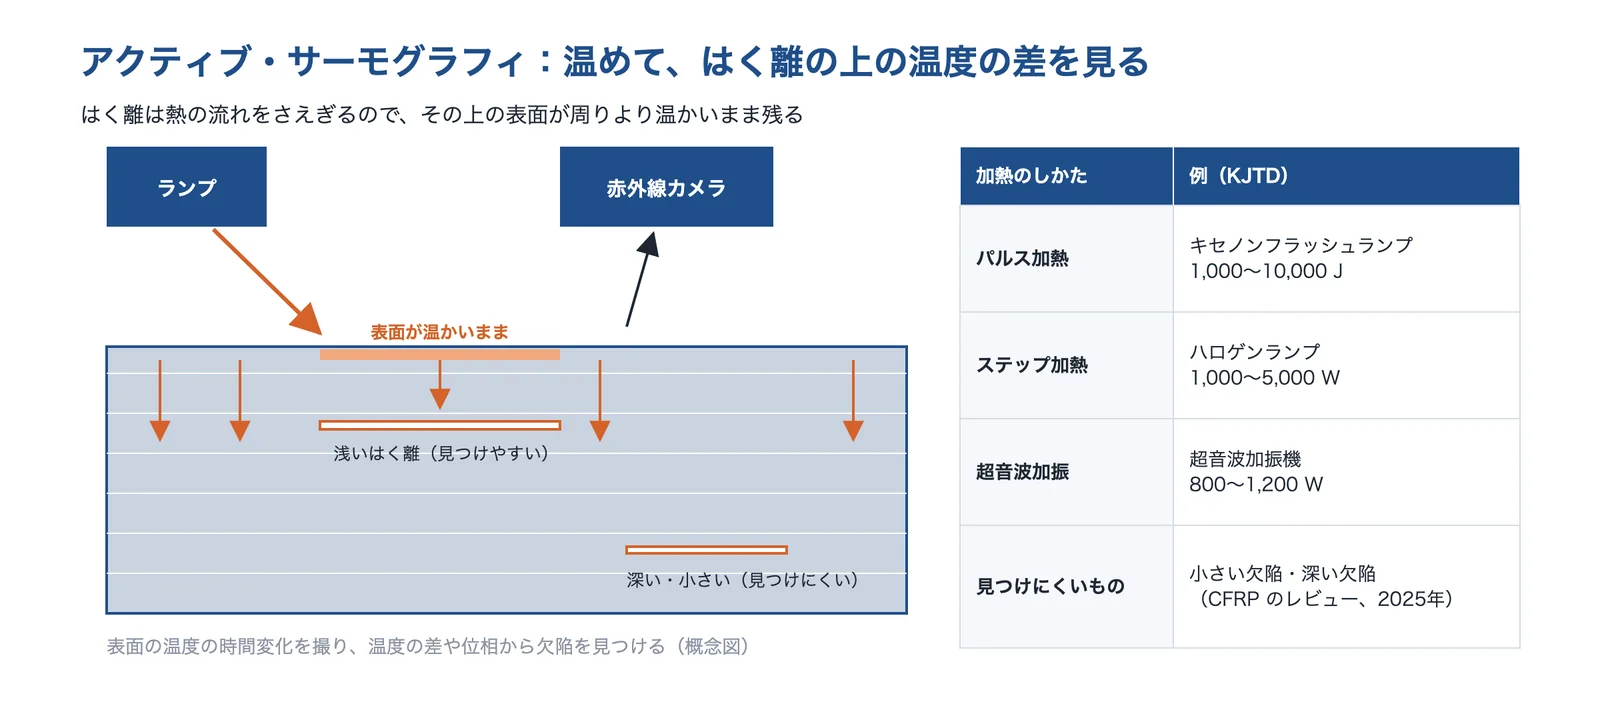
出典:KJTD「サーモ・インスペクター」・PMC 掲載の CFRP のサーモグラフィのレビュー(2025年)と編集部の解説をもとに AI(Claude)で作成
熱は欠陥の上で伝わり方が変わるので、表面に近いはく離ほど温度の差がはっきり出ます。CFRP のサーモグラフィのレビュー(2025年)は、小さい欠陥や深い欠陥ほど検出が難しく、深い欠陥ほど熱のコントラストが下がるとしています。表面の放射率や周りの反射の影響も受けるので、深い欠陥や小さな欠陥は超音波と組み合わせます(編集部の解説)。
出典:What’s 非破壊検査|ポニー工業、ここまでできる産業技術センターの測定・分析技術|群馬県産業技術センター、X線CT装置|埼玉県産業技術総合センター、X線CTシステム|三重県工業研究所、超音波探傷試験(UT)|日本エックス線検査、TOFD法によるき裂深さの精密測定法(KK-0007)|日鉄テクノロジー、超音波TOFD法の応用技術と適用事例(神戸製鋼技報 Vol.57 No.3、2007年)|神戸製鋼所、超音波映像装置 Insight-300|山梨県産業技術センター、レーザ溶着部への超音波探傷の適用(2023年)|兵庫県立工業技術センター、磁粉探傷試験・浸透探傷試験(KK-0062)|日鉄テクノロジー、磁粉探傷剤|タセト、渦電流探傷試験(ECT)|三菱重工パワー検査、渦流探傷試験(KK-0063)|日鉄テクノロジー、サーモ・インスペクター|KJTD、Brief Review of Vibrothermography and Optical Thermography for Defect Quantification in CFRP Material(2025年)|PMC
検査を確かなものにするために
非破壊検査は、手法を選んだだけでは終わりません。どの大きさの欠陥を、どの部位で、どこまで許すか(合否の基準)を先に決めておかないと、見つかった欠陥をどう判断するかで迷います。日本エックス線検査は、配管の溶接部の X線検査で、JIS 規格と仕様書に沿ってきずを等級に分類し、合否を判定しています。鋳物の巣は、加工面や強度のかかる部位とそれ以外で、許せる大きさが違うのがふつうです(編集部の解説)。
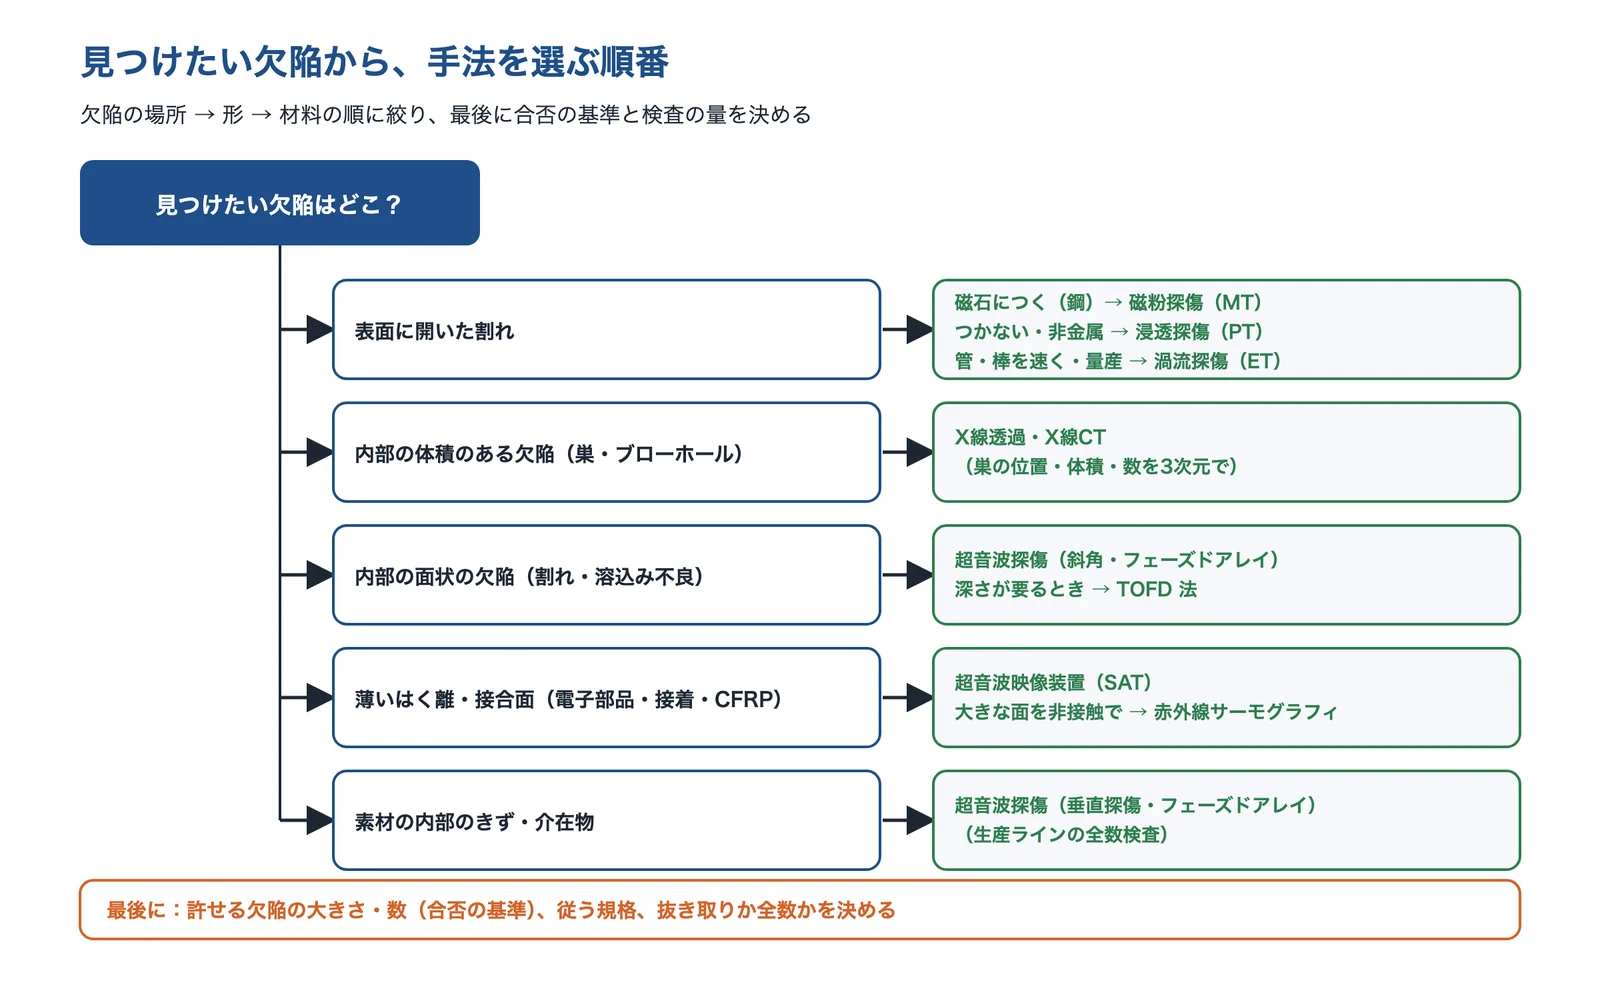
出典:この記事の内容をもとに AI(Claude)で作成
非破壊検査の多くは JIS で方法が決められています。日本非破壊検査協会が所管する JIS(2022年5月時点の一覧)には、超音波探傷(JIS Z 3060 鋼溶接部の超音波探傷試験方法)、磁粉探傷(JIS Z 2320 シリーズ)、浸透探傷(JIS Z 2343 シリーズ)、渦電流試験(JIS Z 2316 シリーズ)、検査する人の資格(JIS Z 2305 非破壊試験技術者の資格及び認証)などがあります。外に頼むときは、どの規格のどの方法で、どの資格の技術者が検査するかを確かめます。
出典:放射線透過試験(RT)|日本エックス線検査、日本非破壊検査協会所管 JIS リスト(2022年5月9日現在)|日本非破壊検査協会
内部の欠陥を見つける技術を持つ企業
各企業が解決できる課題と技術の内容を、企業が公開している情報をもとに紹介します。X線CT の解析、超音波(フェーズドアレイ・TOFD)、超音波映像装置、浸透・磁粉の探傷剤、受託検査、生産ラインの検査システムを挙げました。非破壊検査の受託検査会社は、技術ページ「非破壊検査」でも紹介しています。
リョーエイ株式会社|X線CT の画像から、ダイカストの鋳巣を自動で解析
リョーエイとは
リョーエイは、愛知県豊田市に本社工場を置き、産業用設備の開発設計、検査・測定、材料調査・マイクロCT などの事業を行う会社です。環境方針では、計測技術を生かした鋳物・ダイキャストの生産設備づくりを掲げています。
リョーエイの得意技術
| 技術 | 内容 |
|---|---|
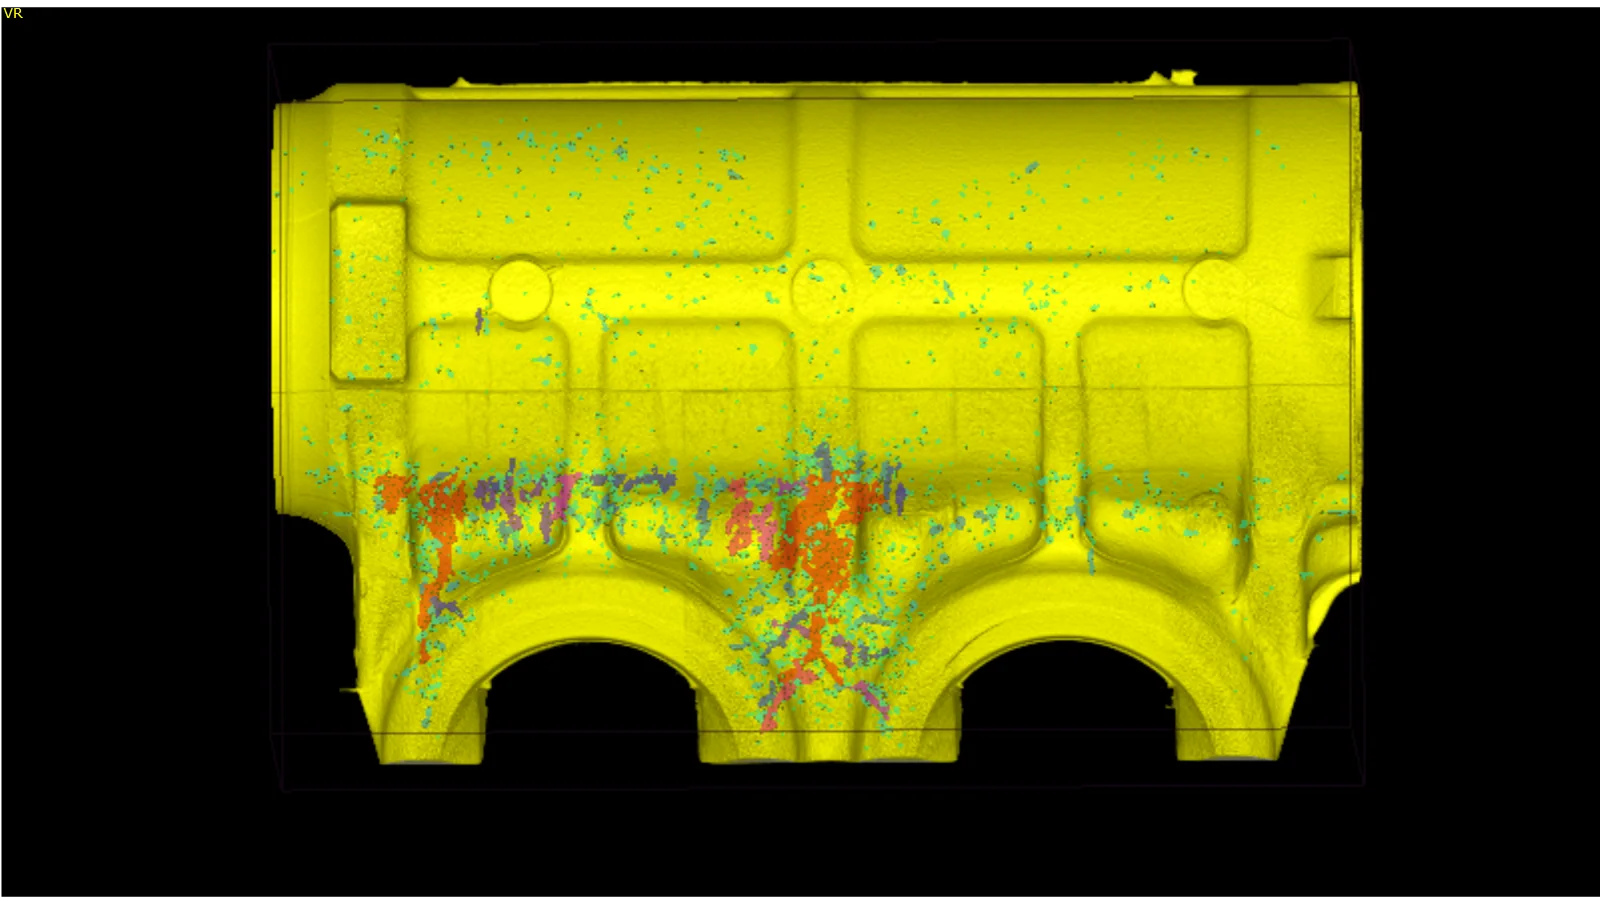
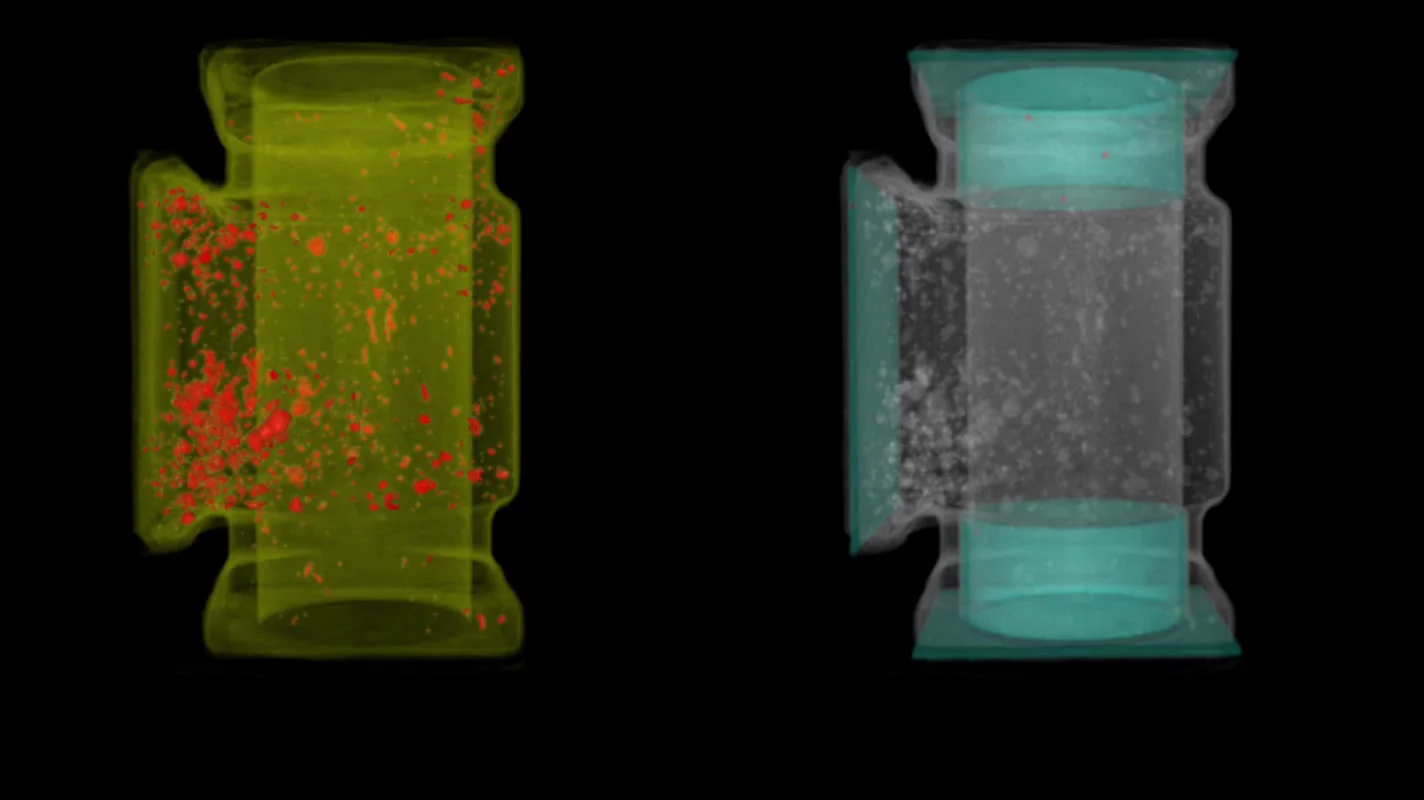
| X線CT 画像の自動解析ソフト | ダイカストなどのアルミ粗形材の内部欠陥を検出し、OK/NG を自動で選別する。鋳巣の体積・長さ、指定した範囲ごとの欠陥の個数・合計体積・欠陥率、各欠陥の体積と最大径を出す |
| 加工面だけの欠陥検出 | すべてが見えるとわかりにくいため、加工する部分だけを解析して、そこに出る鋳巣を見つける。鋳巣の大きさで色分けする |
| CT データと 3D CAD の照合 | CT のデータを 3D CAD のデータと重ねて比べる |
リョーエイが解決できる課題
- アルミダイカストの内部の巣を、切って調べずに数と大きさで確かめたい
- 加工したら出てくる巣(加工面の巣)を、加工の前に見つけたい
- 鋳巣の検査の合否を、人の目でなく決まった基準で判定したい
出典:X線CT|リョーエイ
出典:X線CT|リョーエイ
株式会社KJTD|フェーズドアレイ超音波探傷・TOFD と、アクティブ・サーモグラフィ
KJTDとは
KJTD(旧社名 日本クラウトクレーマー)は、東京都港区に本社を置く、超音波探傷と赤外線の非破壊検査の装置の会社です。フェーズドアレイ超音波探傷装置 PA6 や赤外線非破壊検査システムなどの装置をつくり、超音波探触子なども扱い、TOFD 法やアクティブ・サーモグラフィなどの技術情報と技術論文を公開しています。
KJTDの得意技術
| 技術 | 内容 |
|---|---|
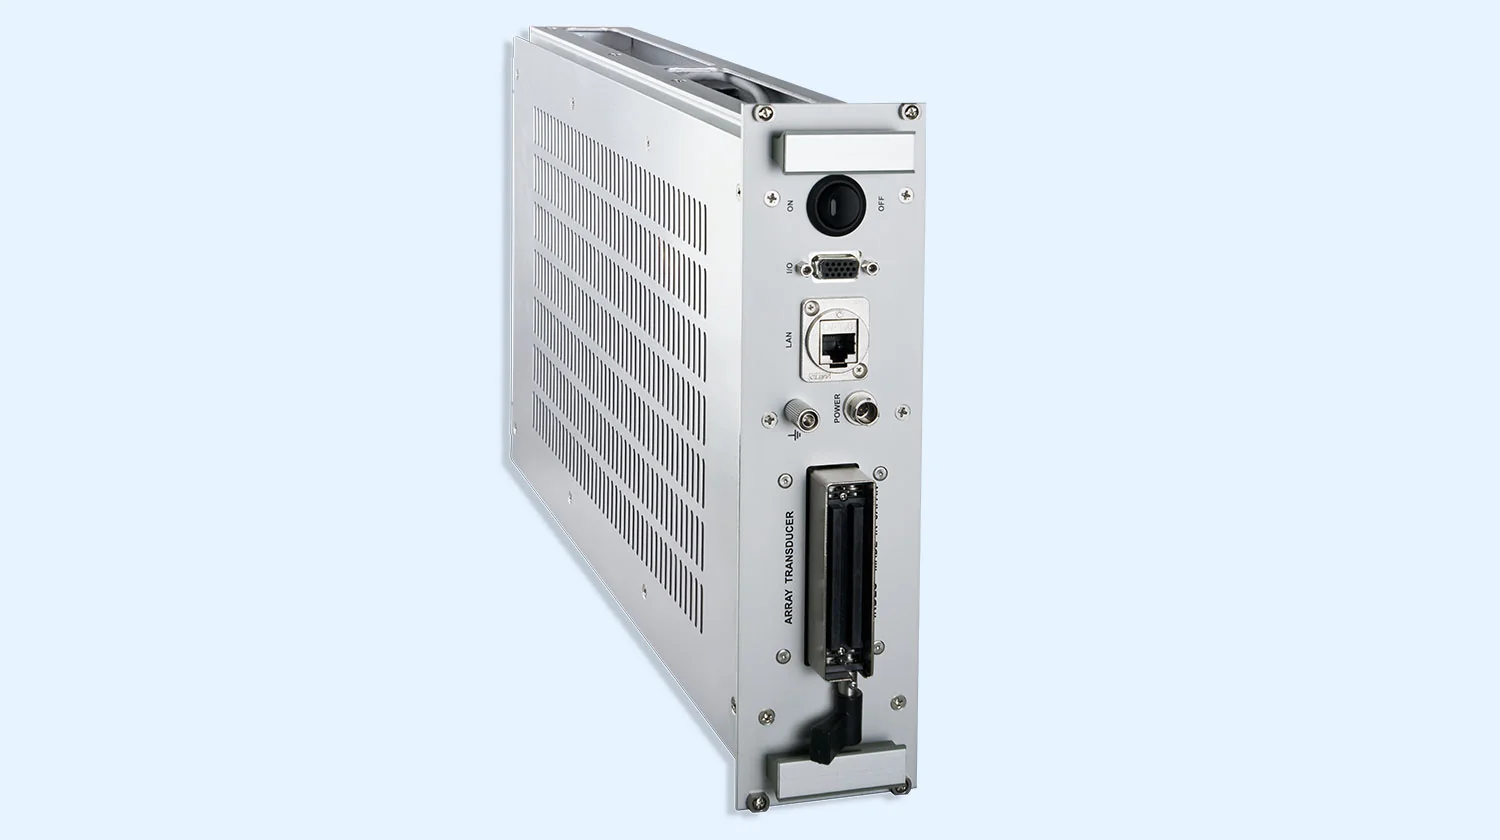
| フェーズドアレイ超音波探傷装置 PA6 | 使えるエレメントは最大128、同時励振は最大32。リニア・セクタ・DDF のスキャンを組み合わせられる。適用分野は、丸棒・パイプなどのオンライン探傷、CFRP などの複合材料、溶接部、鉄鋼製品・航空機の製品検査、鉄道・電力・プラントの保守 |
| TOFD 法 | 送信と受信の探触子を向かい合わせて走査し、きずからの回折波を受けて断面を映像化(D スコープ)して評価する |
| 赤外線非破壊検査システム サーモ・インスペクター | 赤外線カメラと、フラッシュランプ(パルス加熱)・ハロゲンランプ(ステップ加熱)・超音波加振機の励起装置で材料を探傷する。非接触で、短い時間でデータを取れる。適用分野は自動車・飛行機・電子部品・新素材・建築物など |
技術論文として「超音波による鋼中のアルミナ非金属介在物空孔の弁別検出について」「複合材料の欠陥深さの計測 — 超音波方式と赤外線方式とのデータ比較」などを挙げています(全文はカタログダウンロードから)。
KJTDが解決できる課題
- 溶接部や丸棒・パイプの内部のきずを、超音波の断面画像で見つけたい
- CFRP などの複合材料のはく離を、超音波か赤外線で調べたい
- 溶接部のきずを、TOFD 法の断面の映像で評価したい
出典:フェーズドアレイ超音波探傷装置PA6|KJTD
出典:フェーズドアレイ超音波探傷装置 PA6|KJTD、サーモ・インスペクター|KJTD、非破壊検査技術情報|KJTD、TOFD法|KJTD、会社情報|KJTD
株式会社日立パワーソリューションズ|超音波映像装置 FineSAT で、はく離・ボイドを映像化
日立パワーソリューションズとは
日立パワーソリューションズは、茨城県日立市と東京都千代田区に本社を置く日立グループの会社です。半導体・電子部品などの内部を超音波で映像にする超音波映像装置「FineSAT」をつくり、検査の事例を公開しています。
日立パワーソリューションズの得意技術
| 技術 | 内容 |
|---|---|
| 超音波映像装置 FineSAT7 | プローブの周波数は5〜400 MHz、有効ストロークは 350×350×80 mm、最大走査速度は 1,200 mm/s(公称値)。接合部の剥離・ボイドやクラックなど、半導体デバイス・電子部品の内部構造や欠陥の画像を撮る。直径 300 mm のウェーハを反射法・透過法で一括して測れる |
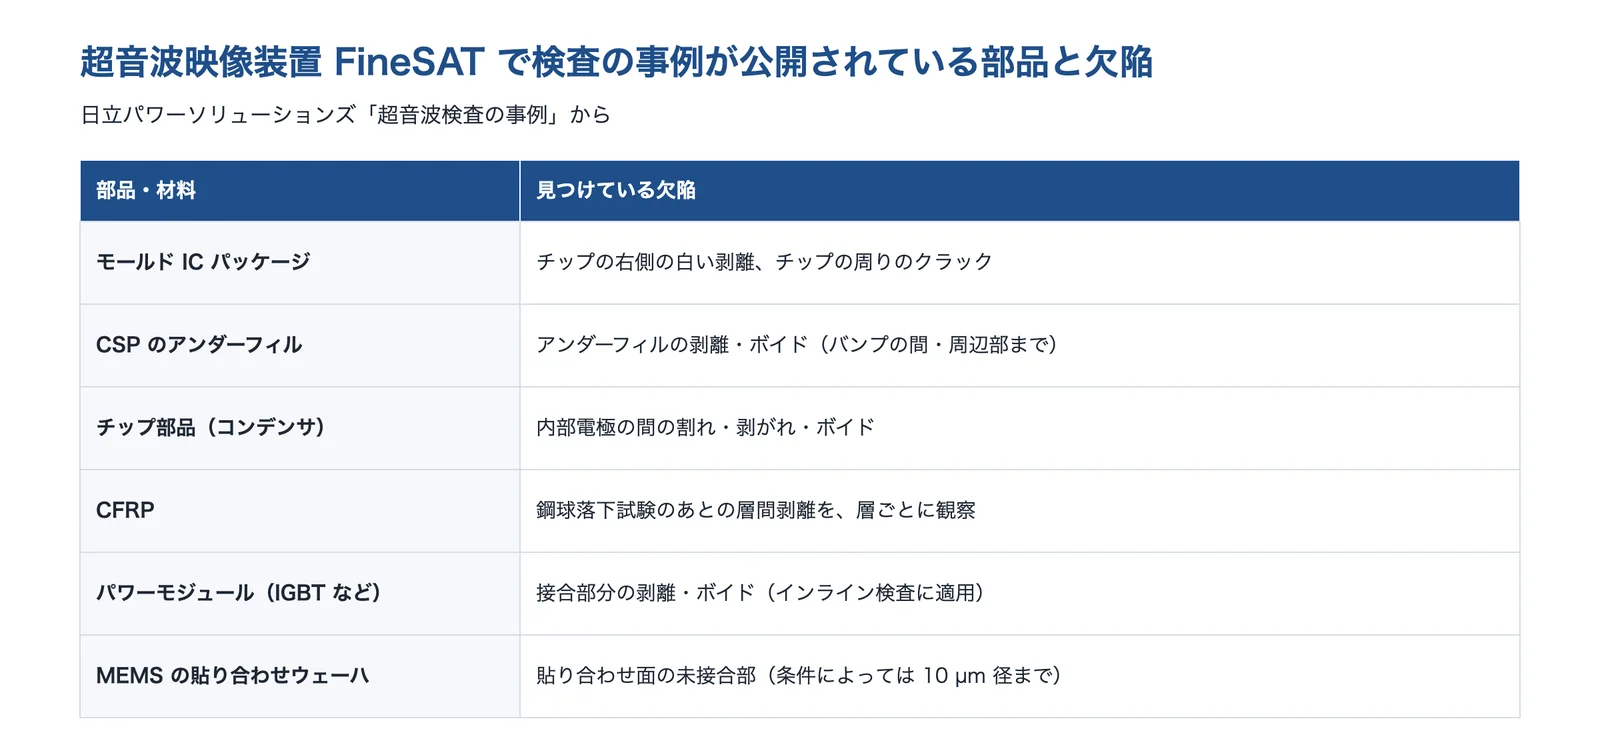
| 検査の事例 | モールド IC の剥離とクラック、CSP のアンダーフィルの剥離・ボイド、チップ部品の内部電極の割れ・剥がれ・ボイド、CFRP の層間剥離、IGBT などの接合部の剥離・ボイド。条件によっては 10 µm 径の未接合部も検出できる(MEMS の貼り合わせウェーハ) |
日立パワーソリューションズが解決できる課題
- IC パッケージやパワーモジュールの、はく離・ボイドを壊さずに見たい
- 接合・貼り合わせの面の未接合を、面の広がりで確かめたい
- CFRP の衝撃のあとの層間はく離を、層ごとに見たい
出典:日立パワーソリューションズ「超音波検査の事例」をもとに AI(Claude)で作成
出典:超音波映像装置 FineSAT7|日立パワーソリューションズ、超音波検査の事例|日立パワーソリューションズ、会社概要|日立パワーソリューションズ
株式会社タセト|浸透探傷剤・磁粉探傷剤(カラーチェック・ジキチェック)
タセトとは
タセトは、神奈川県横浜市に本社を置く、神戸製鋼所のグループ会社(100%出資)です。浸透探傷剤「カラーチェック」「ケイコーチェック」と磁粉探傷剤「ジキチェック」をつくり、使い方と原理を公開しています。
タセトの得意技術
| 技術 | 内容 |
|---|---|
| 浸透探傷剤(カラーチェック・ケイコーチェック) | 金属・非金属を問わず、表面に開口したクラックを検出する。溶接部のクラック・ブローホール、鋳造品・鍛造品のピンホール、セラミックスなどのクラック。蛍光のケイコーチェックは暗い所でブラックライトを当てて見るもので、検出感度が高い |
| 磁粉探傷剤(ジキチェック) | 鉄鋼材料などの強磁性体の表面と、その近く(表面から約2〜3 mm 程度)のクラックを検出する。欠陥の深さが数ミクロン以上あれば検出でき、複雑な形の部品にも使える。非蛍光の磁粉と蛍光の磁粉がある |
磁粉探傷では、クラックの方向と磁束の方向が直交するように磁化するのが基本だとしています。
タセトが解決できる課題
- 溶接部・鋳造品の表面の割れやピンホールを、浸透液と現像剤で確かめたい
- 鋼の部品の疲労割れ・焼割れのような細い割れを、磁粉で見つけたい
- ステンレス鋼やセラミックスなど、磁粉が使えない材料の表面の割れを調べたい
出典:磁粉探傷剤|タセト
出典:浸透探傷剤|タセト、磁粉探傷剤|タセト、会社概要|タセト
日本エックス線検査株式会社|放射線透過・超音波・渦流などの受託検査
日本エックス線検査とは
日本エックス線検査は、大阪市浪速区に本社を置く、非破壊検査の受託会社です。放射線透過試験(RT)・超音波探傷試験(UT)・浸透探傷試験(PT)・磁気探傷試験(MT)・渦電流探傷試験(ET)などの検査を行っています。
日本エックス線検査の得意技術
| 技術 | 内容 |
|---|---|
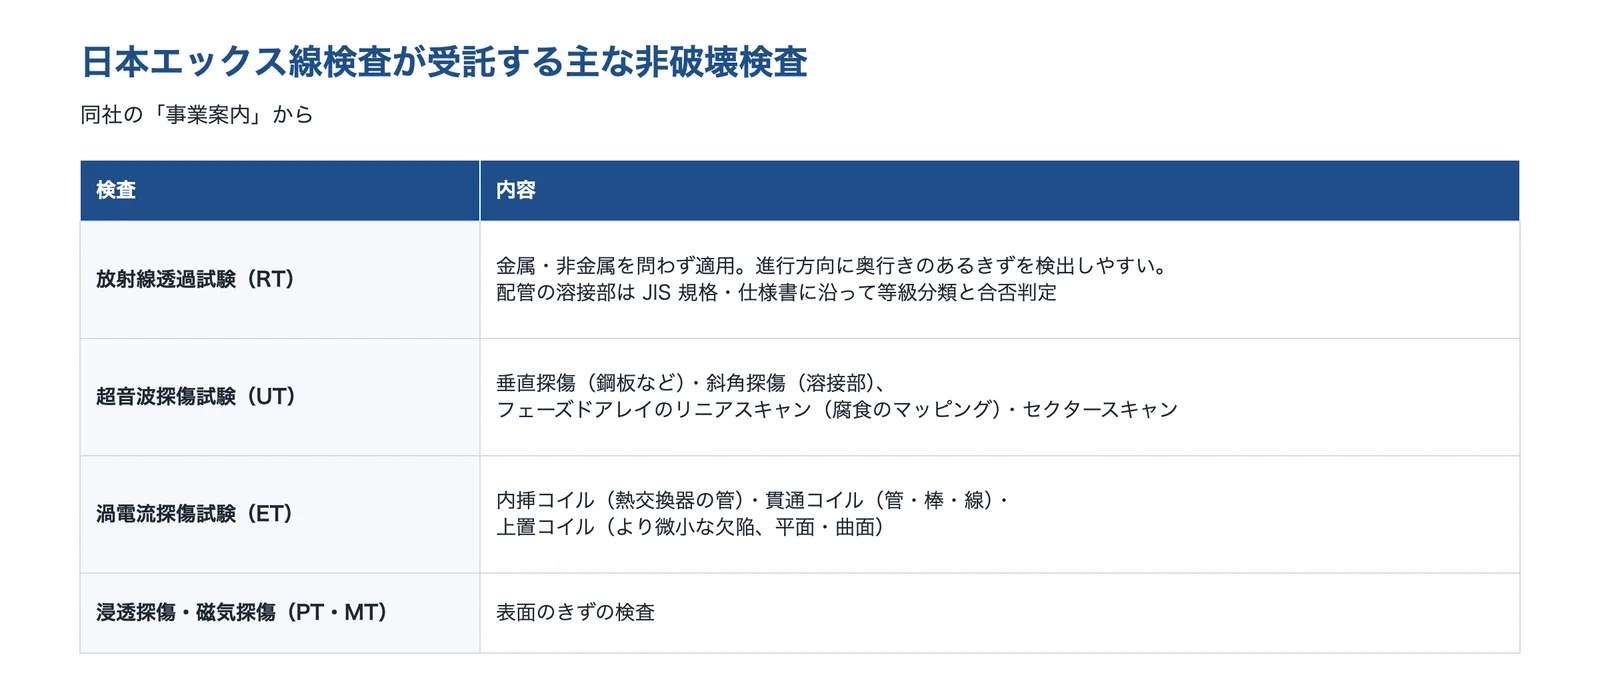
| 放射線透過試験(RT) | 金属材料・非金属材料を問わずに適用でき、放射線の進行方向に奥行きのあるきずを検出しやすい。配管の溶接部では、JIS 規格と仕様書に沿って、きずの等級分類と合否の判定を行う |
| 超音波探傷試験(UT) | 垂直探傷・斜角探傷に加え、フェーズドアレイのリニアスキャン(腐食のマッピング)とセクタースキャン(溶接部のきずの検査)。配管・橋梁などの鋼構造物の溶接部や部材が対象 |
| 渦電流探傷試験(ET) | 内挿コイル・貫通コイル・上置コイル。上置コイルは、ほかの2つより微小な欠陥を検知でき、平面・曲面などの検査部位に使う |
日本エックス線検査が解決できる課題
- 溶接部の内部のきずを、JIS や仕様書に沿って検査・判定してほしい
- 溶接部のきずを、フェーズドアレイの断面画像で確かめたい
- 熱交換器の管や金属の表面のきずを、渦電流で調べたい
出典:日本エックス線検査「放射線透過試験(RT)」・日本エックス線検査「超音波探傷試験(UT)」・日本エックス線検査「渦電流探傷試験(ET)」をもとに AI(Claude)で作成
出典:放射線透過試験(RT)|日本エックス線検査、超音波探傷試験(UT)|日本エックス線検査、渦電流探傷試験(ET)|日本エックス線検査、会社概要|日本エックス線検査
日鉄テクノロジー株式会社|TOFD・フェーズドアレイの検査と、生産ラインの非破壊検査システム
日鉄テクノロジーとは
日鉄テクノロジーは、東京都千代田区に本社を置く日本製鉄グループの会社で、材料分析・計測検査・環境分析などを行っています。計測検査では、超音波・電磁気などのセンシングの技術と、画像・信号の処理の技術を組み合わせた検査システムと、現地の非破壊検査を行っています。
日鉄テクノロジーの得意技術
| 技術 | 内容 |
|---|---|
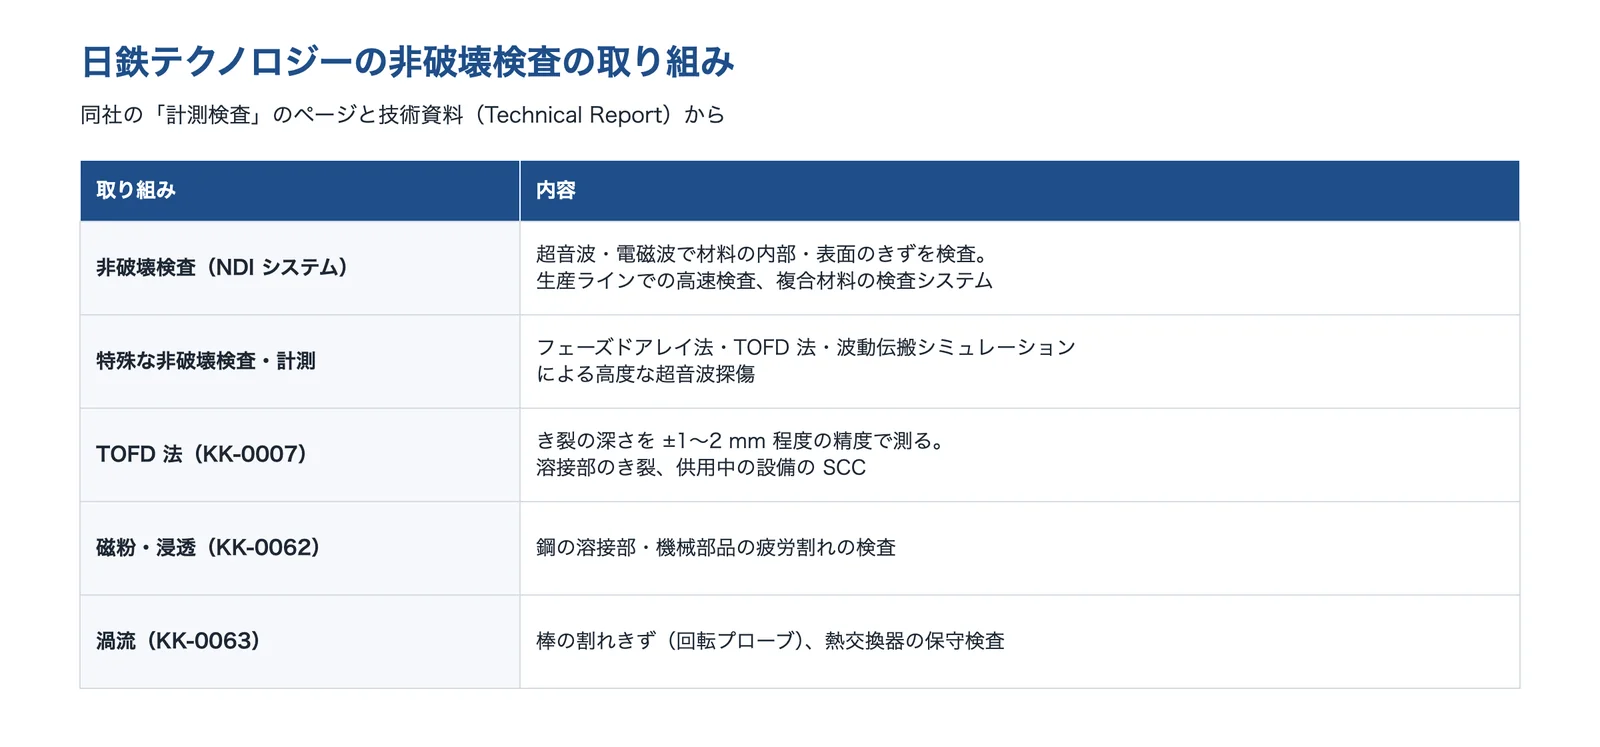
| 非破壊検査(NDI システム) | 超音波や電磁波を使って、材料の内部・表面のきずの有無を検査する。生産ラインでの高速検査や、複合材料の検査システムを提供する |
| 特殊な非破壊検査・計測 | フェーズドアレイ法や TOFD 法、波動伝搬シミュレーションを使った高度な超音波探傷 |
| TOFD 法によるき裂の深さの測定 | き裂の上端と下端からの回折波の時間の差から、き裂の深さと位置を測る(±1〜2 mm 程度の精度)。溶接部のき裂や、供用中の設備の内面の SCC(応力腐食割れ)の深さの検査に向く |
磁粉探傷・浸透探傷・渦流探傷についても、原理と実施例をまとめた技術資料(Technical Report)を公開しています。
日鉄テクノロジーが解決できる課題
- 溶接部の割れの深さを、TOFD で測って補修や寿命を判断したい
- 鋼材・部品の内部や表面のきずを、生産ラインで高速に全数検査したい
- 機械部品の疲労割れを、磁粉・浸透・渦流で点検したい
出典:日鉄テクノロジー「計測検査」・日鉄テクノロジー KK-0007・日鉄テクノロジー KK-0062・日鉄テクノロジー KK-0063をもとに AI(Claude)で作成
出典:計測検査|日鉄テクノロジー、TOFD法によるき裂深さの精密測定法(KK-0007)|日鉄テクノロジー、磁粉探傷試験・浸透探傷試験(KK-0062)|日鉄テクノロジー、渦流探傷試験(KK-0063)|日鉄テクノロジー、会社概要|日鉄テクノロジー
選ぶ前に確かめる条件
内部の欠陥の検査を相談する前に、次のことを整理しておくと話が早く進みます。
- 部品と材料:鋳物・ダイカスト・溶接・鍛造・板・電子部品・CFRP など。材料(鋼・ステンレス・アルミ・銅・樹脂)と、磁石につくか
- 見つけたい欠陥:巣・割れ・溶込み不良・はく離・介在物のどれか、だいたいの大きさ(mm か µm か)と向き
- 欠陥の場所:表面に開いているか、表面近く(数 mm)か、内部か。見たい部位(加工面・溶接線・接合面)
- 部品の大きさ・重さ・厚み:X線CT や SAT の装置に入るか、X線・超音波が通るか
- 合否の基準:許せる欠陥の大きさと数、従う規格(JIS など)・顧客の仕様、記録の残し方
- 検査の量とタイミング:開発での抜き取り調査か、量産の全数検査か、使用中の点検か、1個あたりにかけられる時間
関連する課題
この課題に関係する分野・技術・製品のページ
※アイキャッチ画像は、AI(ChatGPT)で生成したイメージです。実在の製品・設備ではありません。
情報の確認日:2026年10月22日








