
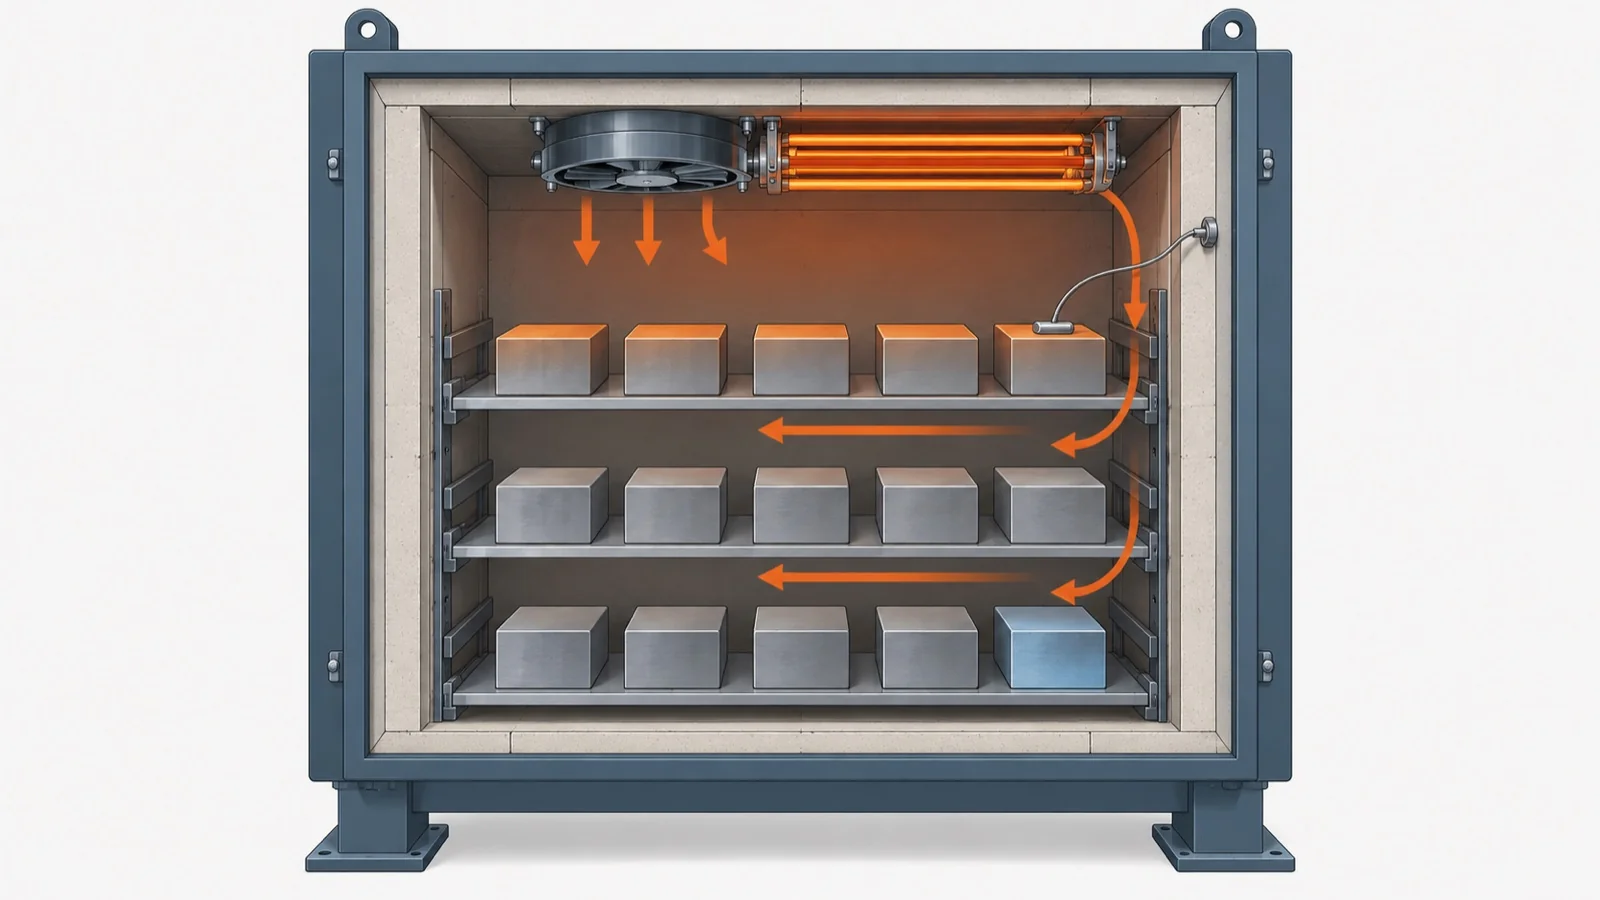
同じ炉で、同じ条件で熱処理しているのに、置き場所によって硬さが違う。熱板の端だけ接着が弱い。成形品が、金型のある場所だけ反る。温度調節計の表示はいつも設定どおりなのに、ロットによって品質がばらつく。こうした悩みの多くは、品物のどこか(場所・深さ・時間)の温度がそろっていないことが原因です。
温度むらは、熱の入り方と逃げ方の差、品物の中の熱の伝わりの遅れ、そして「温度計が見ている所」と「品物」のずれから生まれます。どこに、どれだけのむらがあるかによって、効く対策が変わります。まずは次のマトリクスで、自分の課題に近いものと、使える技術を確かめてください。
課題と解決技術のマトリクス
| 課題(症状) | 炉の熱風循環・ゾーン・置き方の見直し | 昇温・保持・冷却の条件と温度制御 | 均熱の熱板(ヒーター配置・ヒートパイプ) | 金型の温度調節と冷却水路 | 温度分布の測定・解析 |
|---|---|---|---|---|---|
| A炉の中の置き場所で、硬さ・乾き・硬化の仕上がりが違う | ◎ | ○ | ○ | ||
| B厚い・大きい部品で、表面と中心、厚い所と薄い所の仕上がりが違う | ○ | ◎ | ○ | ||
| C熱板・ホットプレートの面内で温度が違い、接着・成形・シールがばらつく | ○ | ◎ | ○ | ||
| D成形品の反り・ヒケ・寸法が、金型の場所やショットでばらつく | ○ | △ | ◎ | ○ | |
| E温度の表示は設定どおりなのに、ロットや日によって品質がばらつく | ○ | ○ | ◎ |
◎ 第一候補○ 有効△ 条件によって有効
※記号は一般的な傾向に基づく目安です。実際に使える方法は、加熱・冷却の方式、温度域、品物の大きさと材質、求める温度のそろい方(±何℃か)、生産量、コストによって異なります。「均熱の熱板」の「△」は、ヒーターで温める金型(熱成形の金型など)に限って使えることを示します。「温度分布の測定・解析」は、それ自体は温度むらを減らす方法ではありませんが、どこに、どれだけのむらがあるかを確かめてから対策を選ぶために、どの症状でも最初に使います。
記号の理由と出典(16件)
マトリクスの記号ごとに、理由と出典をまとめました。出典が「編集部の解説」のものは、この記事の本文の説明をもとにした編集部の評価です。症状の記号を押すと、その症状の説明へ移ります。
| 症状 | 技術 | 記号 | 理由 | 出典 |
|---|---|---|---|---|
| A | 炉の熱風循環・ゾーン・置き方の見直し | ◎ | 炉の置き場所による乾き・仕上がりの差は、炉内の熱の回り方と置き方を直すのが本筋のため第一候補 | ヒートテック |
| A | 昇温・保持・冷却の条件と温度制御 | ○ | 保持時間や昇温の条件でもむらを小さくできるため有効 | 編集部の解説 |
| A | 温度分布の測定・解析 | ○ | 炉内の温度分布を測って、設備が適切かを確かめられるため、対策の前提として有効 | ウエストヒル |
| B | 炉の熱風循環・ゾーン・置き方の見直し | ○ | 品物の周りに熱風が回るようにすれば、厚い部品の温まり方の偏りも減らせるため有効 | 編集部の解説 |
| B | 昇温・保持・冷却の条件と温度制御 | ◎ | 厚い部品は中心の温まりが遅れるので、昇温速度と保持時間を厚さに合わせる条件設定が第一候補 | 編集部の解説 |
| B | 温度分布の測定・解析 | ○ | 品物に熱電対を付けて表面と中の実体温度を測れば、必要な保持時間を決められるため有効 | 編集部の解説 |
| C | 昇温・保持・冷却の条件と温度制御 | ○ | ヒーターを分けて温度制御(ゾーン制御)すれば面内のむらを減らせるため有効 | 編集部の解説 |
| C | 均熱の熱板(ヒーター配置・ヒートパイプ) | ◎ | ヒーター配置や板厚で熱を広げ、端の放熱を補うことで面内の温度むらを抑えられるため第一候補 | 河合電器製作所 |
| C | 温度分布の測定・解析 | ○ | 熱板の面内の温度を測ればむらの形が分かり、対策を選べるため有効 | 編集部の解説 |
| D | 昇温・保持・冷却の条件と温度制御 | ○ | 金型温度の設定や冷却時間の見直しで冷え方をそろえられるため有効 | 編集部の解説 |
| D | 均熱の熱板(ヒーター配置・ヒートパイプ) | △ | ヒーターで温める金型(熱成形など)に限って使える。条件つき | 編集部の解説 |
| D | 金型の温度調節と冷却水路 | ◎ | 温調機で金型温度を一定に保ち、水路を見直すことが反り・ばらつきの主対策のため第一候補 | サーモテック |
| D | 温度分布の測定・解析 | ○ | 金型の表面温度を測って熱のこもる所を探せるため有効 | 編集部の解説 |
| E | 炉の熱風循環・ゾーン・置き方の見直し | ○ | 測った結果から風の流れや置き方を直せば、ロット差の原因を減らせるため有効 | 編集部の解説 |
| E | 昇温・保持・冷却の条件と温度制御 | ○ | センサーの校正や制御の調整で、表示と実際のずれを減らせるため有効 | 編集部の解説 |
| E | 温度分布の測定・解析 | ◎ | 表示は1か所の温度なので、多点で実際の温度を測らないと原因が分からず、第一候補 | 編集部の解説 |
課題の診断と解決策
炉の中の置き場所で、硬さ・乾き・硬化の仕上がりが違う
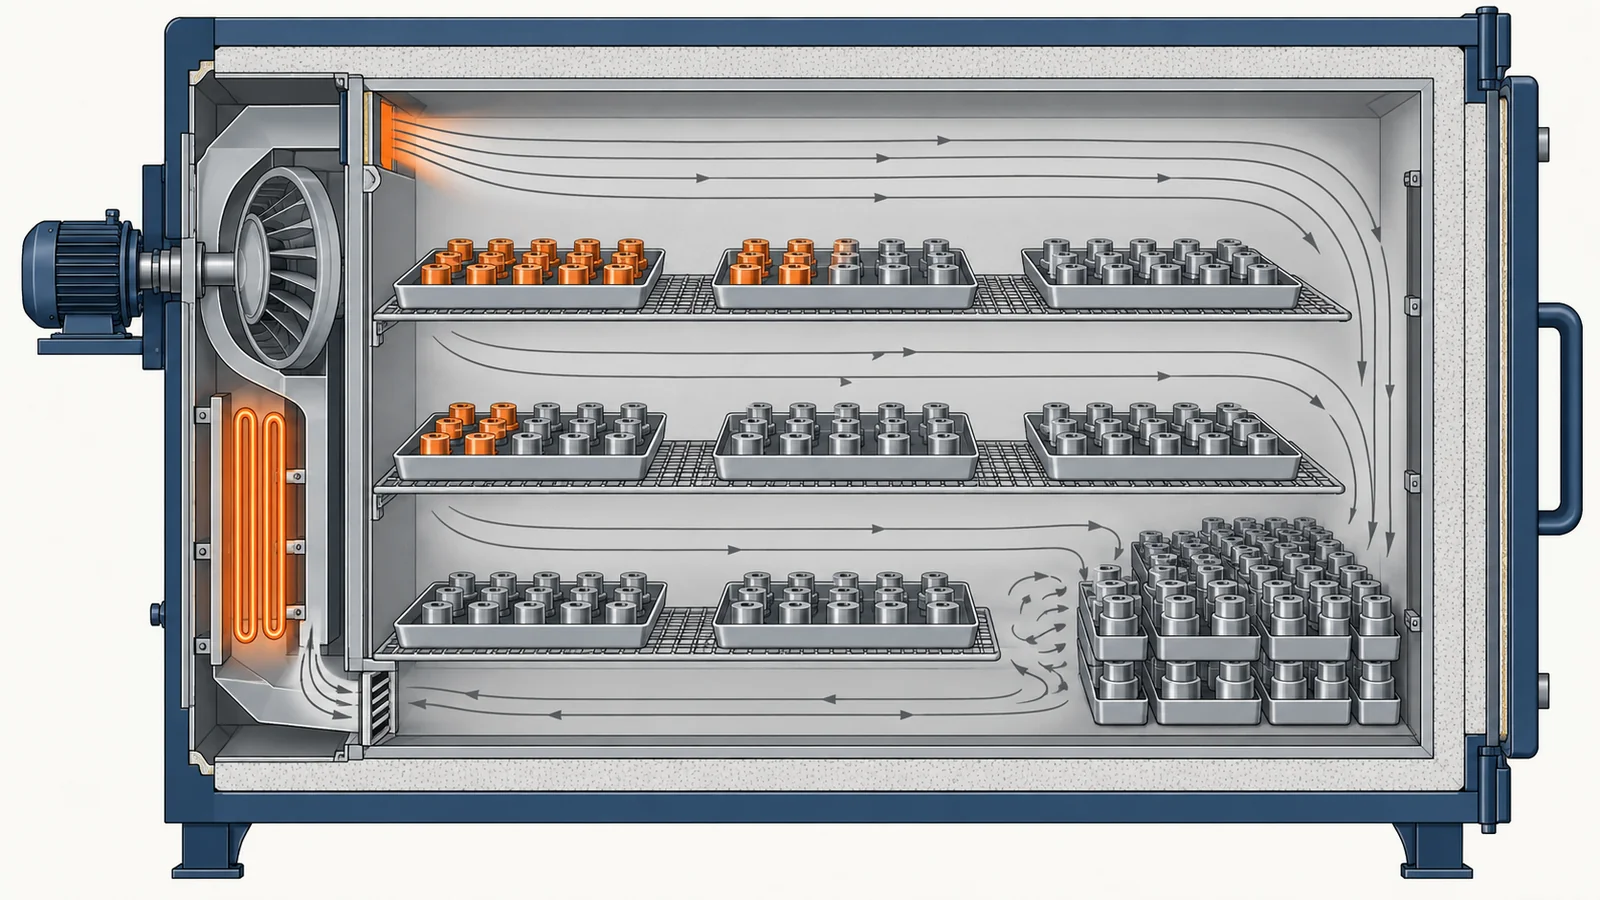
同じ炉で同じ条件で処理しているのに、炉の上段と下段、手前と奥で、熱処理の硬さや、塗装・接着剤の乾き方、樹脂の硬化の具合が違う。
- 起きている現象
- 炉の中では、ヒーターや熱風の吹き出し口に近い所は温度が高く、扉・壁の近くや、品物が詰まって熱風がよどむ所は温度が低くなります。温度計(制御用の熱電対)は炉の中の1か所しか見ていないので、表示が設定どおりでも、品物の温度はそろっていないことがあります。
- 解決に使える技術
- 炉の熱風循環・ゾーン・置き方の見直しファン・風の流し方、ヒーターのゾーン、品物の置き方を見直す
- 温度分布の測定・解析炉の中の何か所かに熱電対を置き、実際の温度の差を測る
- 昇温・保持・冷却の条件と温度制御保持時間を延ばす、昇温を緩やかにするなど、条件でむらを小さくする
品物の詰め込みを減らせば温度はそろいやすくなりますが、1回に処理できる量が減ります。まずは温度分布を測り、どこが低いのか(扉の近くか、奥か、下段か)を確かめてから、風の流し方や置き方を変えます。
厚い・大きい部品で、表面と中心、厚い所と薄い所の仕上がりが違う
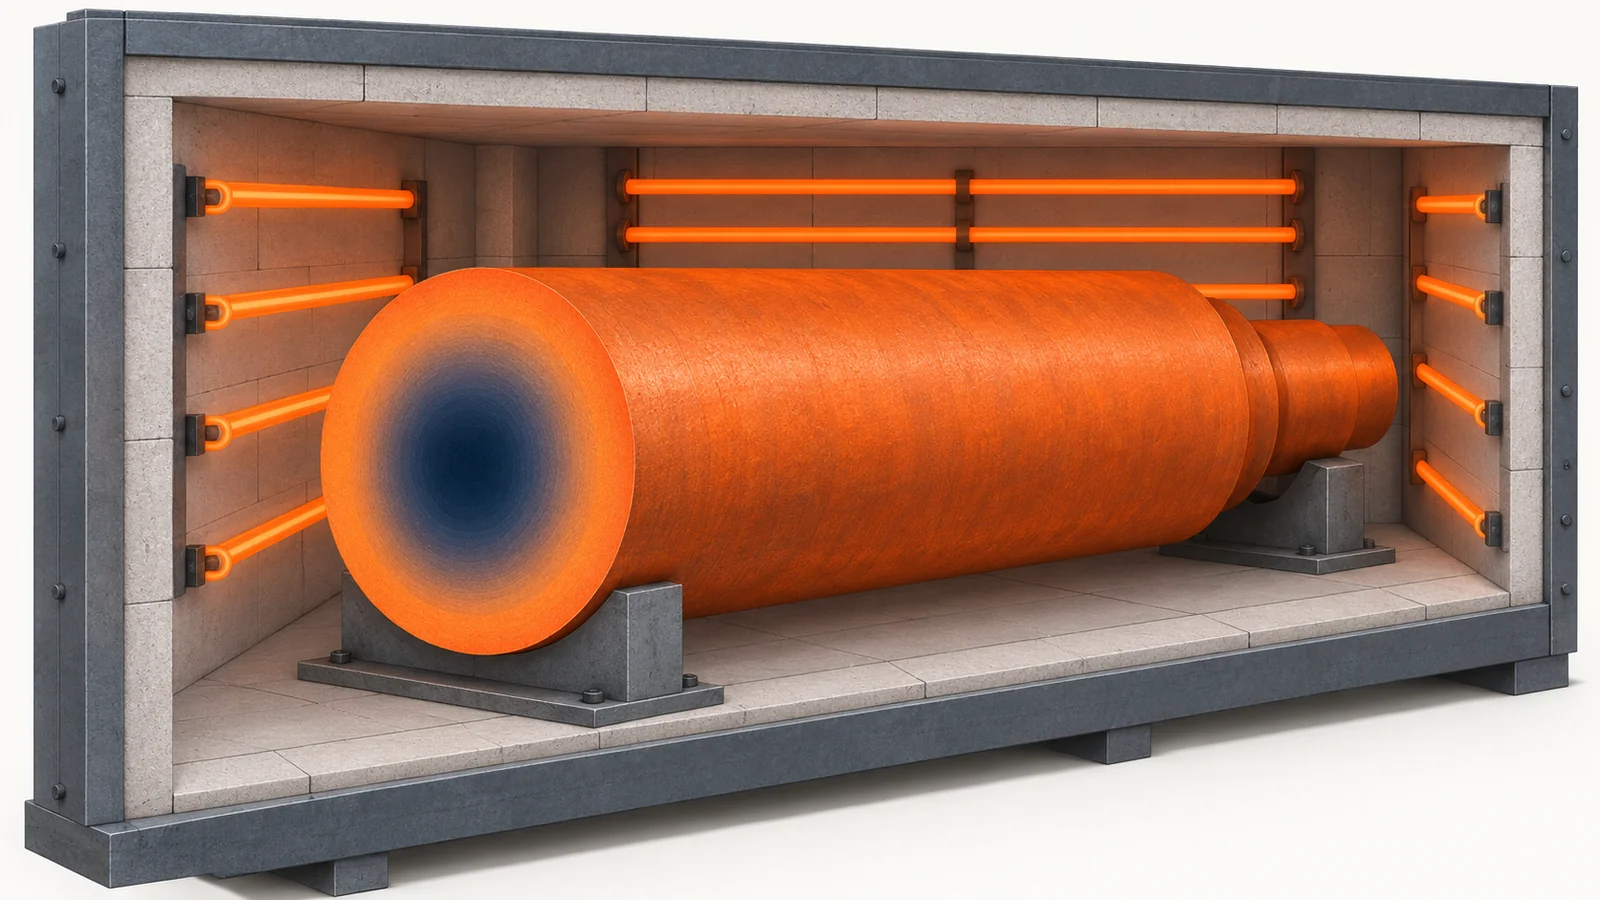
厚い部品や大きい部品を熱処理すると、表面と中心で硬さが違う。焼入れで曲がる、楕円になる、割れる。厚い所と薄い所がある部品ほどばらつく。
- 起きている現象
- 品物は表面から温まり、中心は遅れて温まります。厚いほど、速く加熱するほど、表面と中心の温度差は大きくなります。冷やすときも同じで、焼入れでは、冷え方の違いから熱応力と変態応力のバランスが崩れて、曲がりや割れが起きます。
- 解決に使える技術
- 昇温・保持・冷却の条件と温度制御昇温速度と保持時間を、品物の厚さに合わせて決める
- 炉の熱風循環・ゾーン・置き方の見直し品物の周りに熱風が回るように置き、冷却の偏りも減らす
- 温度分布の測定・解析品物に熱電対を付けて、表面と中の温度(実体温度)を測る
保持時間を長くすれば中心まで温まりますが、長すぎると組織が粗くなるなど、品質に悪影響が出ることがあります。雰囲気の温度ではなく、品物そのものの温度(実体温度)で、どれだけ保持すればよいかを確かめます。
熱板・ホットプレートの面内で温度が違い、接着・成形・シールがばらつく
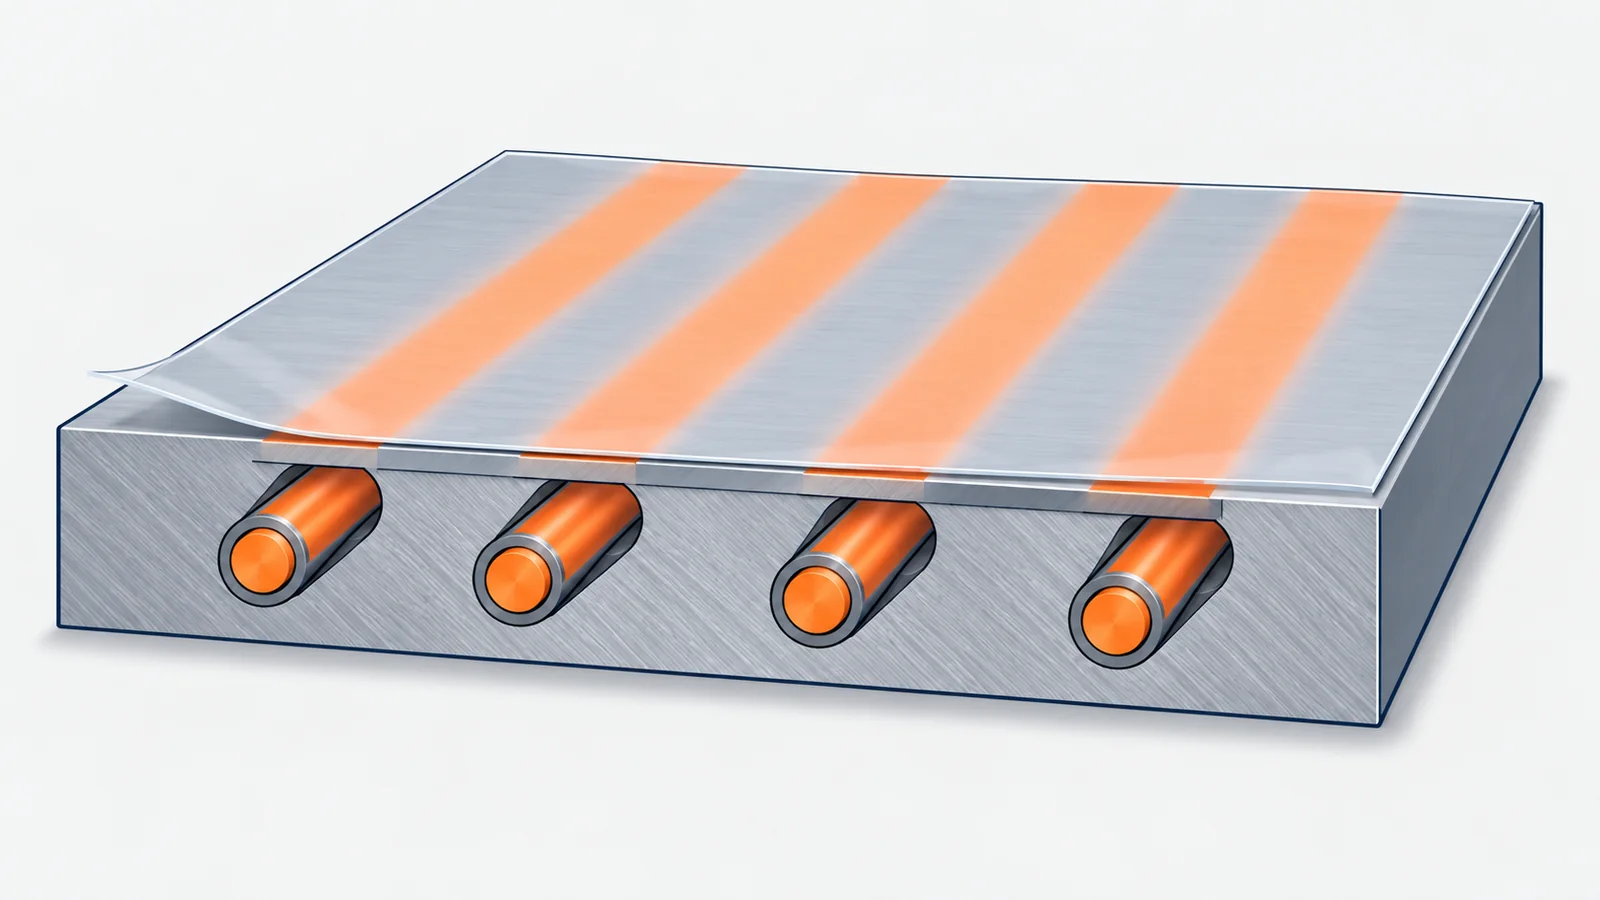
ホットプレートやヒートシール、熱プレスの熱板で、中央と端の温度が違う。接着やシール、成形の仕上がりが、熱板の場所によって違う。
- 起きている現象
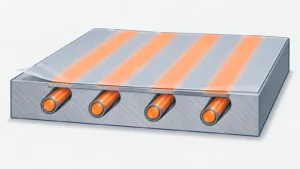
- 熱板は、ヒーターの真上が熱く、ヒーターとヒーターの間や、熱が逃げる端・側面が低くなります。板が薄いと、ヒーターの熱の広がり方がそのまま表面の温度むらになります。
- 解決に使える技術
- 均熱の熱板(ヒーター配置・ヒートパイプ)ヒーターのピッチ・容量に粗密を付ける、板を厚くする、ヒートパイプで熱を広げる
- 昇温・保持・冷却の条件と温度制御ヒーターを分けて、それぞれを温度制御する(ゾーン制御)
- 温度分布の測定・解析熱板の面内の何か所かで温度を測り、むらの形を確かめる
ヒーターを分けて制御すると、制御のチャンネルが増え、設計も難しくなります。ヒートパイプには使える温度の上限があります(例:銅のヒートパイプで200℃まで、という製品)。使う温度と、求める温度のそろい方を先に決めて相談します。
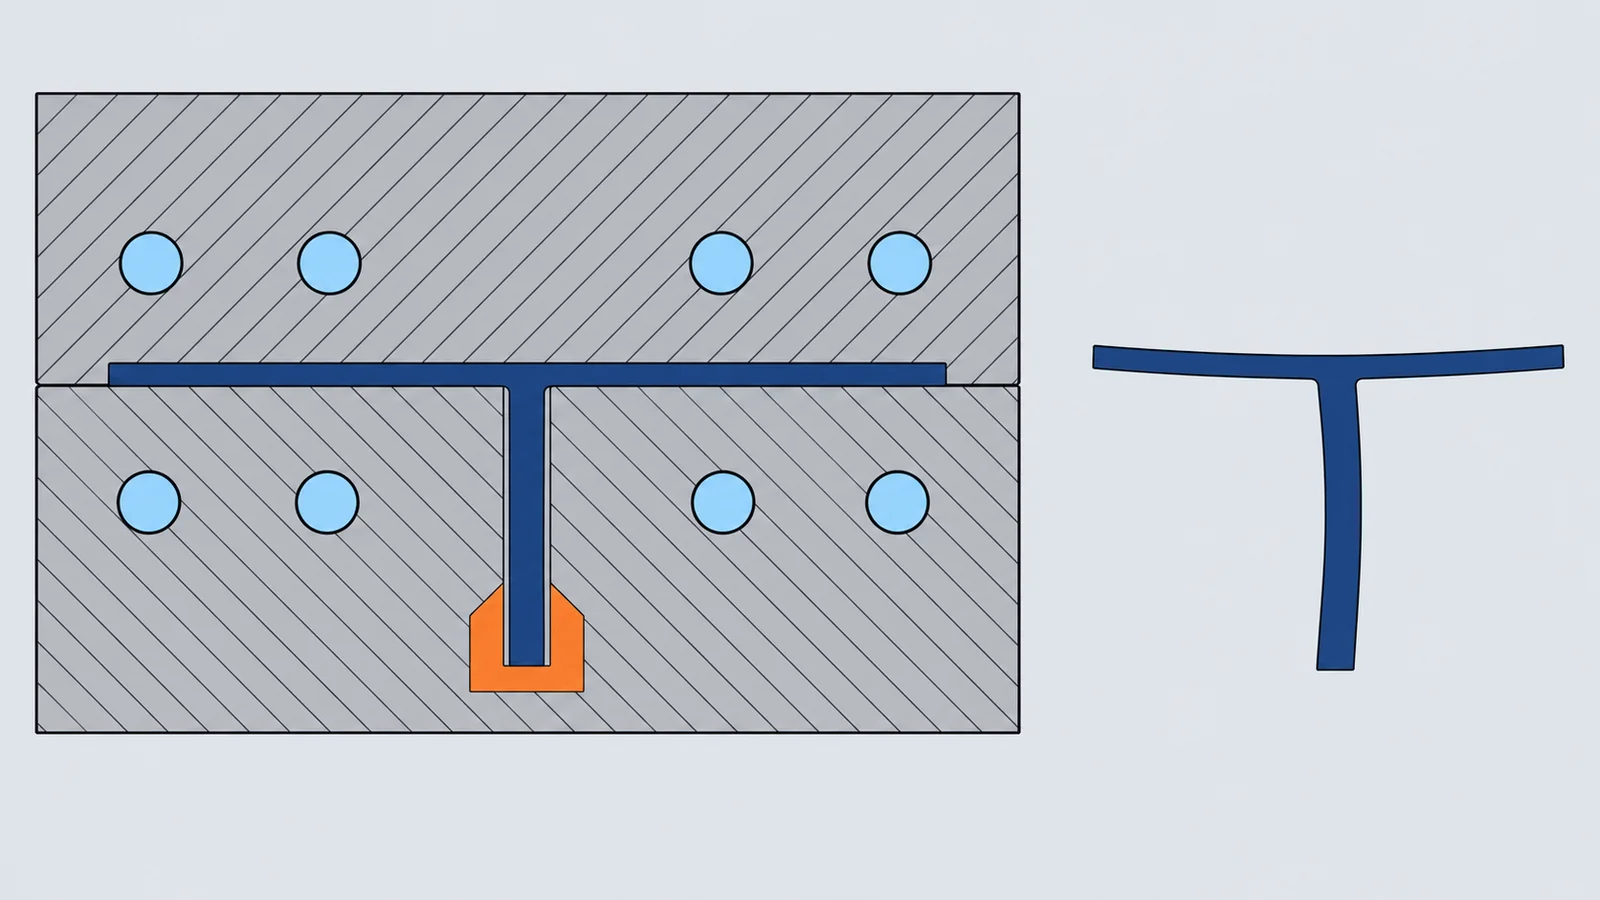
成形品の反り・ヒケ・寸法が、金型の場所やショットでばらつく
射出成形やダイカストで、成形品が反る、ヒケが出る、寸法がばらつく。同じ金型でも、場所によって光沢やウェルドの出方が違う。
- 起きている現象
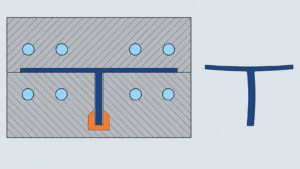
- 金型の中で温度が高い所と低い所があると、樹脂や金属の冷え方と収縮がそろわず、反りや寸法のばらつきになります。キャビティ側とコア側の温度差や、冷却水路から遠い所(リブ・角など)の熱のこもりが、よくある原因です。
- 解決に使える技術
- 金型の温度調節と冷却水路温調機で金型の温度を一定に保ち、冷却水路の配置と流量を見直す
- 温度分布の測定・解析金型の表面温度をサーモグラフィや接触式温度計で測り、熱のこもる所を探す
- 昇温・保持・冷却の条件と温度制御金型温度の設定と、冷却時間を見直す
3D冷却水管(コンフォーマル冷却)は温度むらを小さくできますが、金属3Dプリンターでの金型製作が必要になり、費用がかかります。まずは今の水路の流量(乱流になっているか)と、水路の汚れを確かめます。
温度の表示は設定どおりなのに、ロットや日によって品質がばらつく
温度調節計の表示は、いつも設定どおりになっている。それなのに、ロットや日、季節によって品質がばらつく。どこを直せばよいかわからない。
- 起きている現象
- 温度調節計が示すのは、制御用のセンサーを付けた1か所の温度です。炉の中の別の場所や、品物そのものの温度は測っていません。センサーの劣化や取り付け位置のずれ、品物の量の違いで、表示と実際の温度がずれることもあります。
- 解決に使える技術
- 温度分布の測定・解析多点の熱電対とデータロガーで、場所ごと・時間ごとの実際の温度を測る
- 昇温・保持・冷却の条件と温度制御センサーの校正、制御の調整(PID)、オーバーシュートの確認
- 炉の熱風循環・ゾーン・置き方の見直し測った結果をもとに、風の流れや置き方を直す
温度の測り方でも結果は変わります。熱電対が品物に十分に接していないと、実際より低く出ます。サーモグラフィは、金属の光った面では見かけの温度がずれます。測り方を決めてから、測った温度を比べます。
なぜ、温度むらが起きるのか
熱の入り方と逃げ方が、場所によって違う
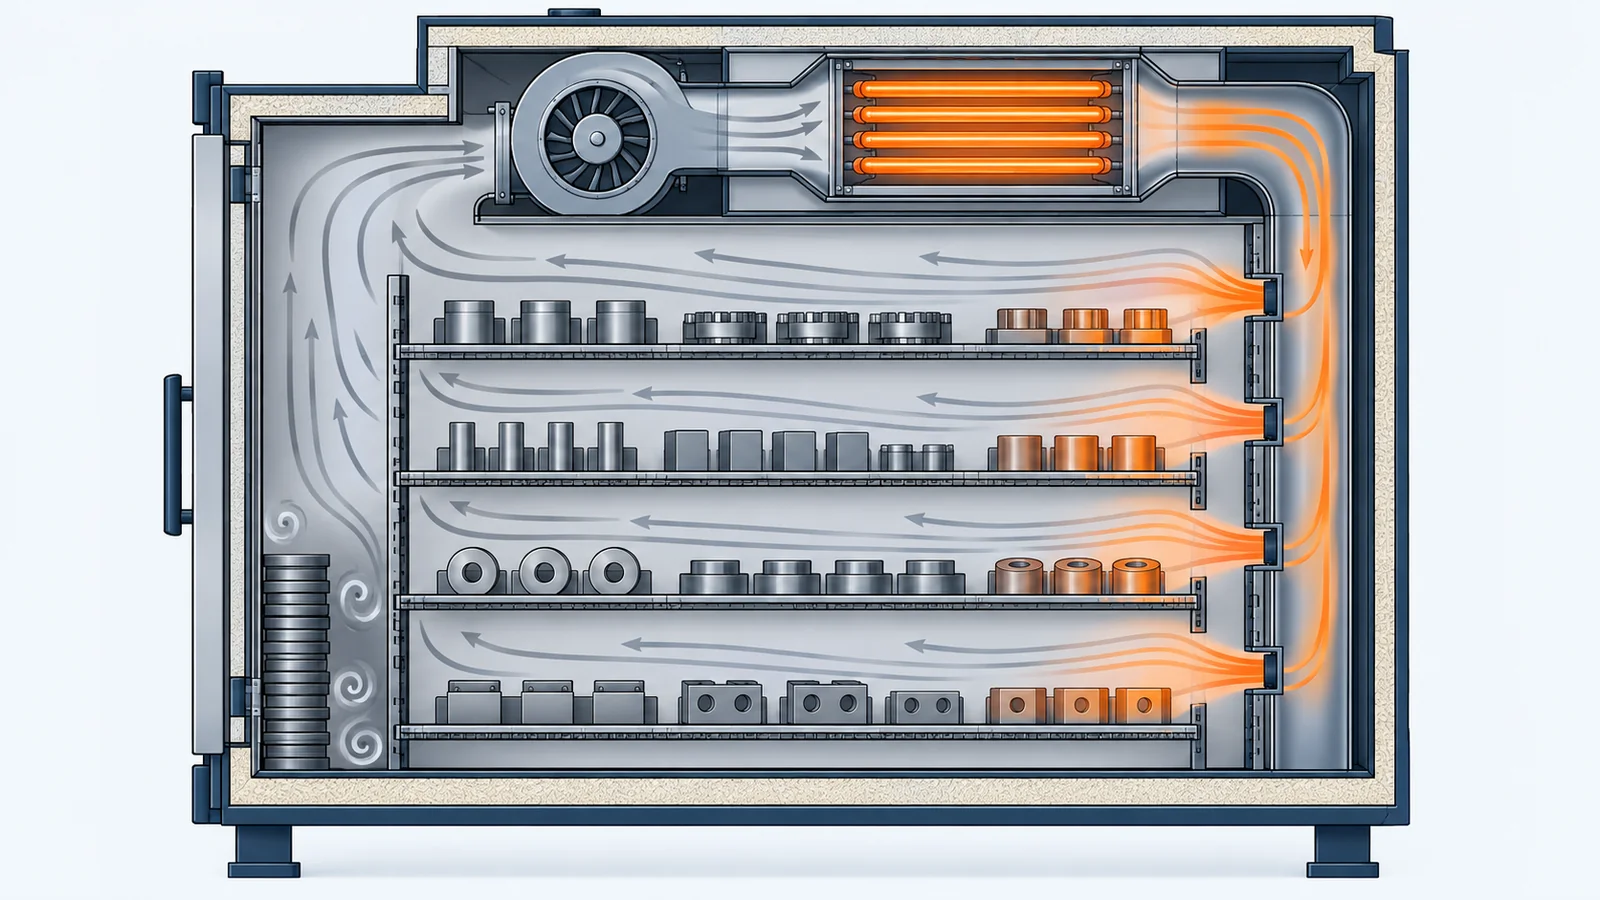
炉や乾燥機の中の温度は、ヒーターの位置、炉の構造、ファンの流れ、品物の置き方で決まります。ヒーターや熱風の吹き出し口に近い所は温度が上がりやすく、扉・壁の近くや、品物が詰まって風がよどむ所は温度が上がりにくくなります。温度むらは、熱の入り方と逃げ方の差が場所ごとに違うことから生まれます。
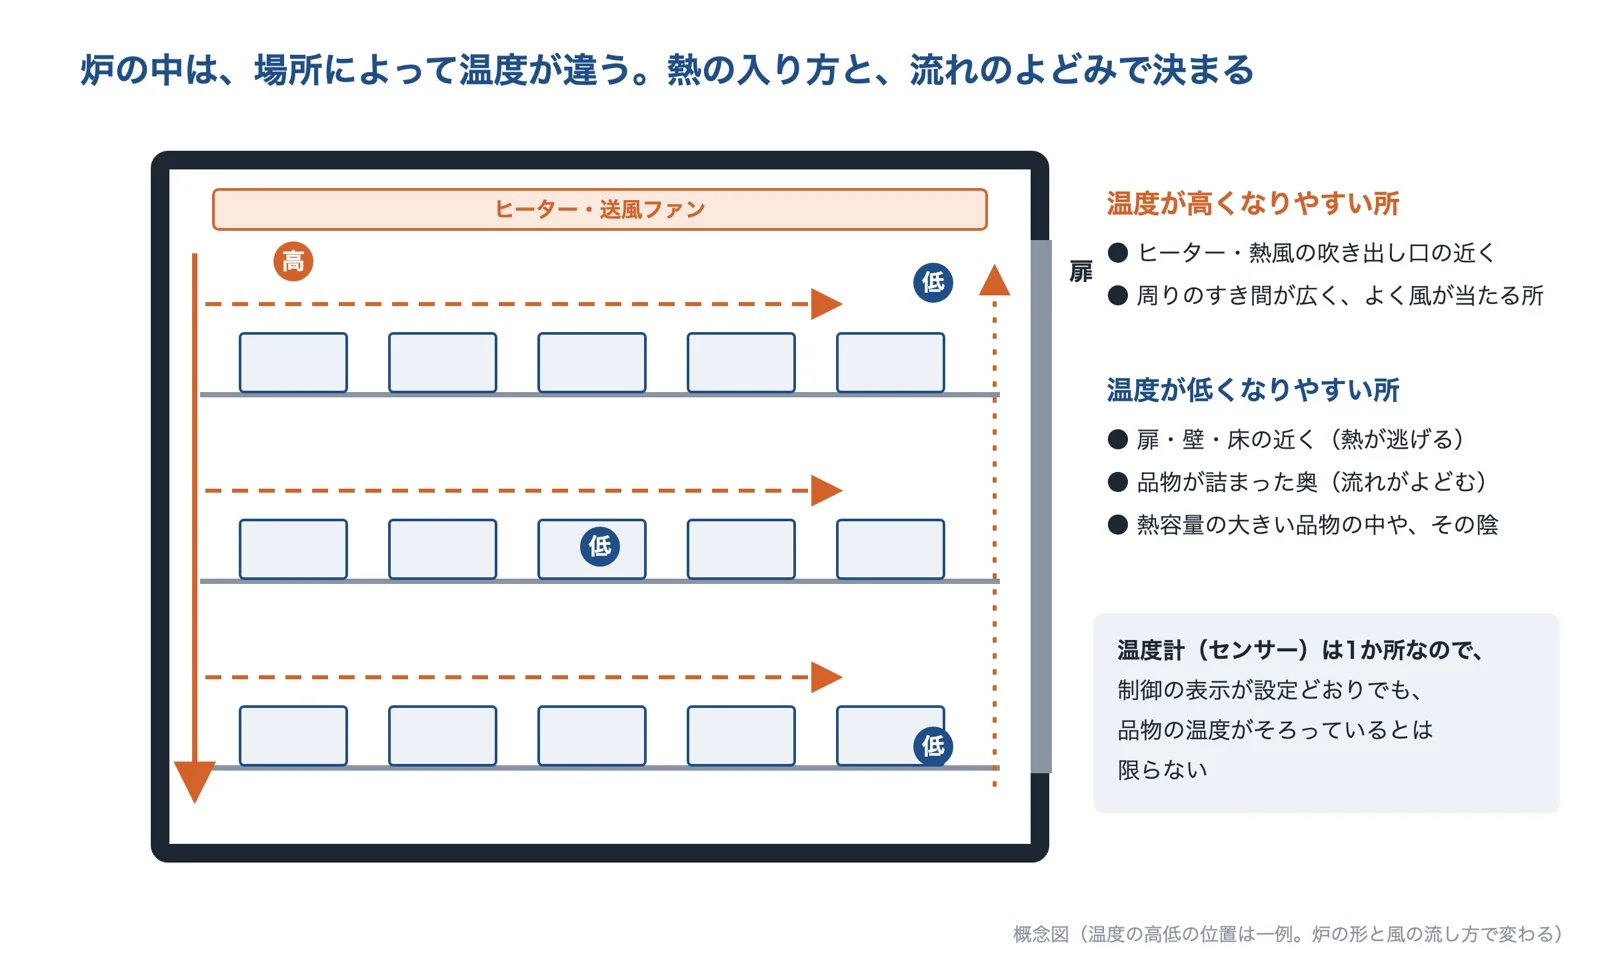
出典:ウエストヒル「熱処理炉内の温度分布とは?」などをもとに AI(Claude)で作成
温度のそろい方は、熱処理の分野では「温度均一性」として規格で管理されています。航空・自動車の熱処理で使われる AMS2750 では、炉をクラスに分け、例えばクラス1は±3℃、クラス2は±6℃の範囲に収めることを求めています。熱処理の会社の解説では、一般の工業部品では±10℃程度が許容される場合もある一方、精密部品では±3℃以下が求められることもある、としています。
厚い部品は、表面が先に温まり、中心が遅れる
品物は表面から温まり、熱は中へ伝わっていきます。表面から中心まで熱が伝わる速さは、材料の熱拡散率(熱伝導率 ÷(密度 × 比熱))で決まります。表面と中心の温度差がどれだけできるかは、ビオ数(表面から入る熱と、中を伝わる熱の比)が目安になり、ビオ数が1よりずっと小さければ、品物の中の温度はほぼ一様とみなせます。
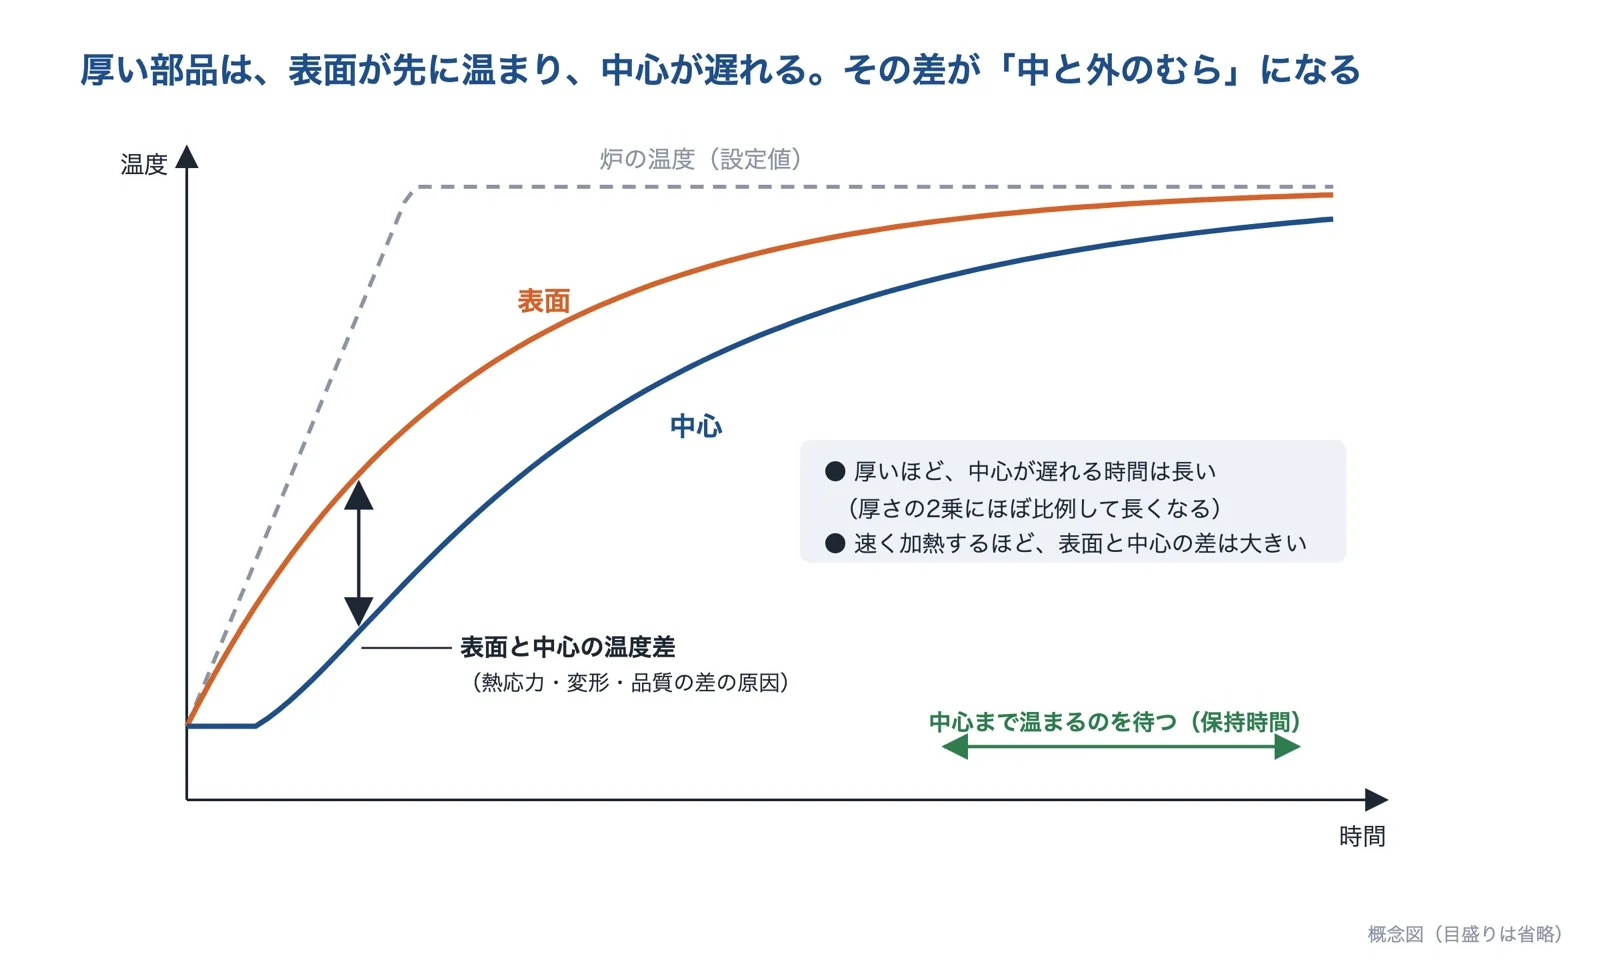
出典:明治大学「伝熱工学」などをもとに AI(Claude)で作成
熱が中心まで伝わる時間の目安は、厚さ(表面から中心までの距離 L)の2乗を熱拡散率 α で割った値(L²/α)です。鋼の熱拡散率を約15×10⁻⁶ m²/s とすると、L=10mm で約7秒、L=50mm で約170秒になります(計算例)。厚さが5倍になると、中心が遅れる時間はおよそ25倍になります。実際の加熱では表面から熱が入る速さも効くので、この値は桁をつかむための目安です。アルミ(約97×10⁻⁶ m²/s)は鋼より6倍ほど熱が中へ伝わりやすく、同じ厚さなら温度がそろうのが速くなります。
温度の差が、品質の差になる
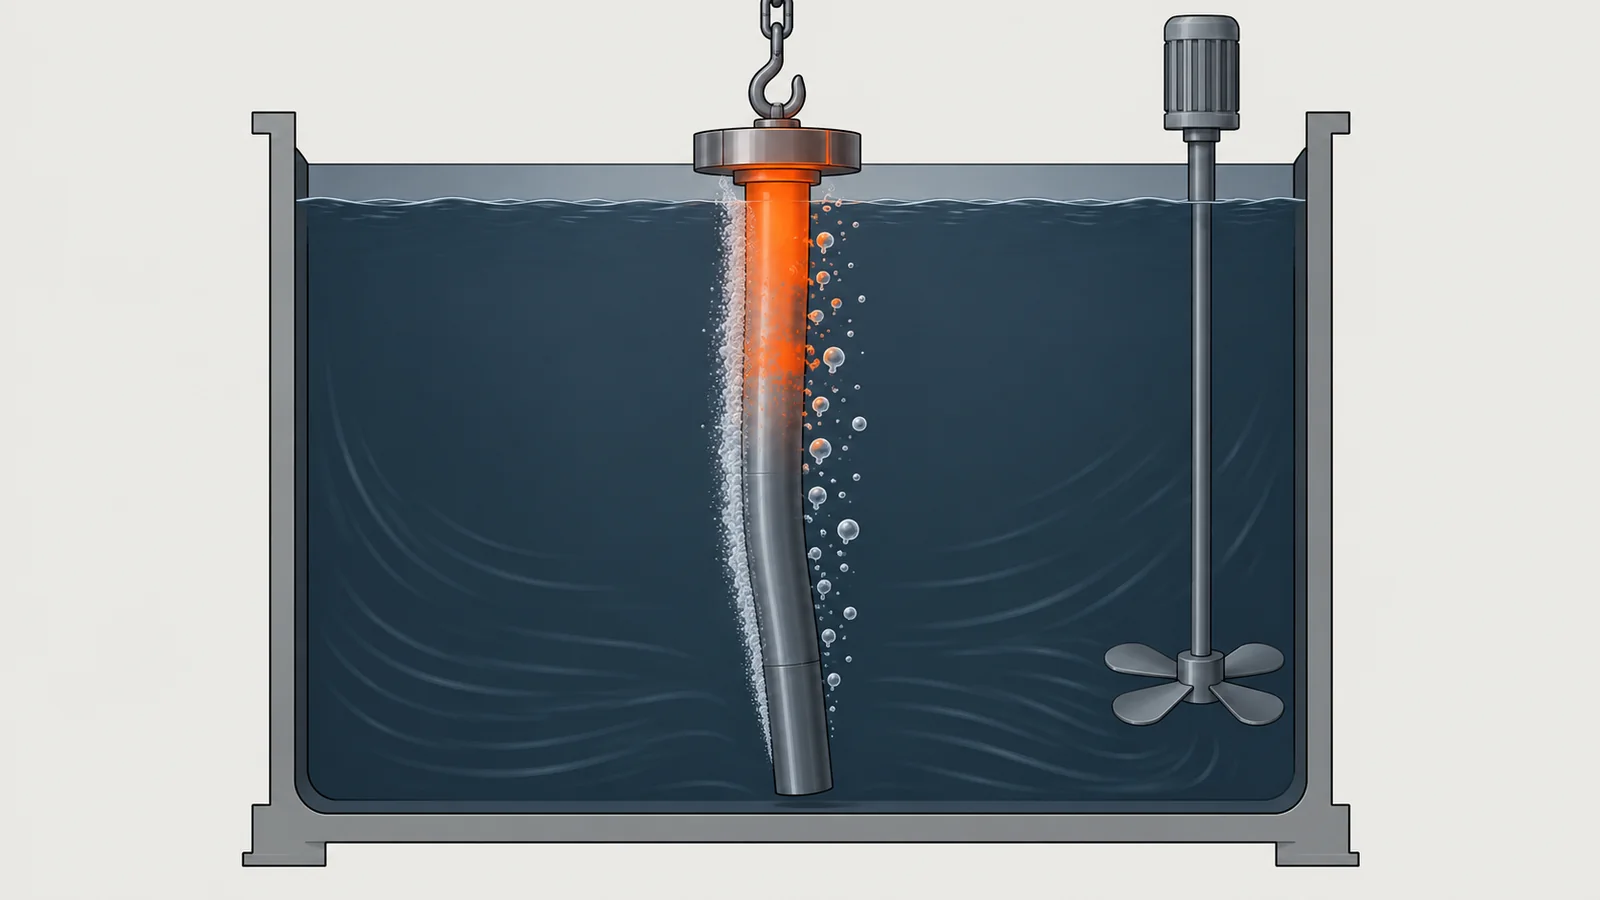
温度むらがどんな不良になるかは、工程によって違います。焼入れでは、冷却の速さが場所によって違うと、硬さのばらつき(軟点)、曲がりや楕円化、焼割れ、組織の不均一が起きます。冷却むらの原因には、蒸気膜が場所ごとに違う速さで破れること、流速や表面の状態による熱の伝わり方の差、肉厚部と薄肉部の違い、焼入れ槽の攪拌の不足や偏り、治具の配置などがあります。
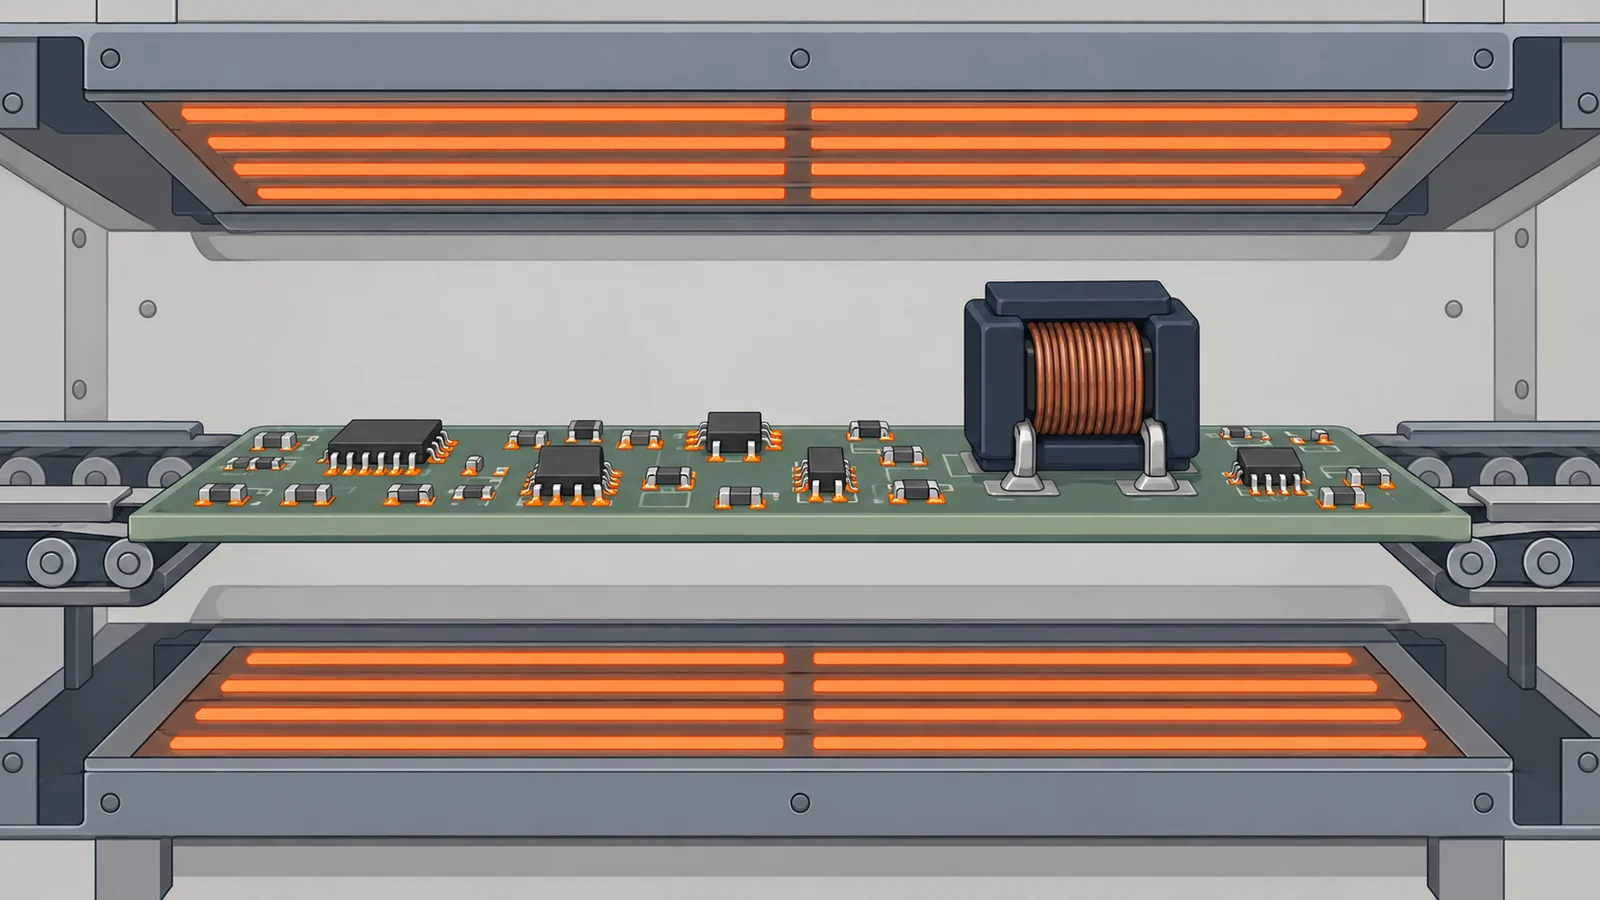
射出成形では、キャビティ側とコア側の温度差や、部位ごとの冷却の偏りがあると、収縮のバランスが崩れて反りが出ます。金型の一部だけ温度が高いと、その部分の樹脂が柔らかいまま突き出されて、変形や白化が起きます。リフローはんだ付けでは、大型のコイルやトランスのように熱容量が大きく温まりにくい部品と、温まりやすい部品や熱に弱い部品が同じ基板に混ざると、同じ加熱では両方をちょうどよい温度にしにくくなります。部品や基板の間の温度差が吸収されないと、局所的な過熱や、はんだの未溶融が起きます。
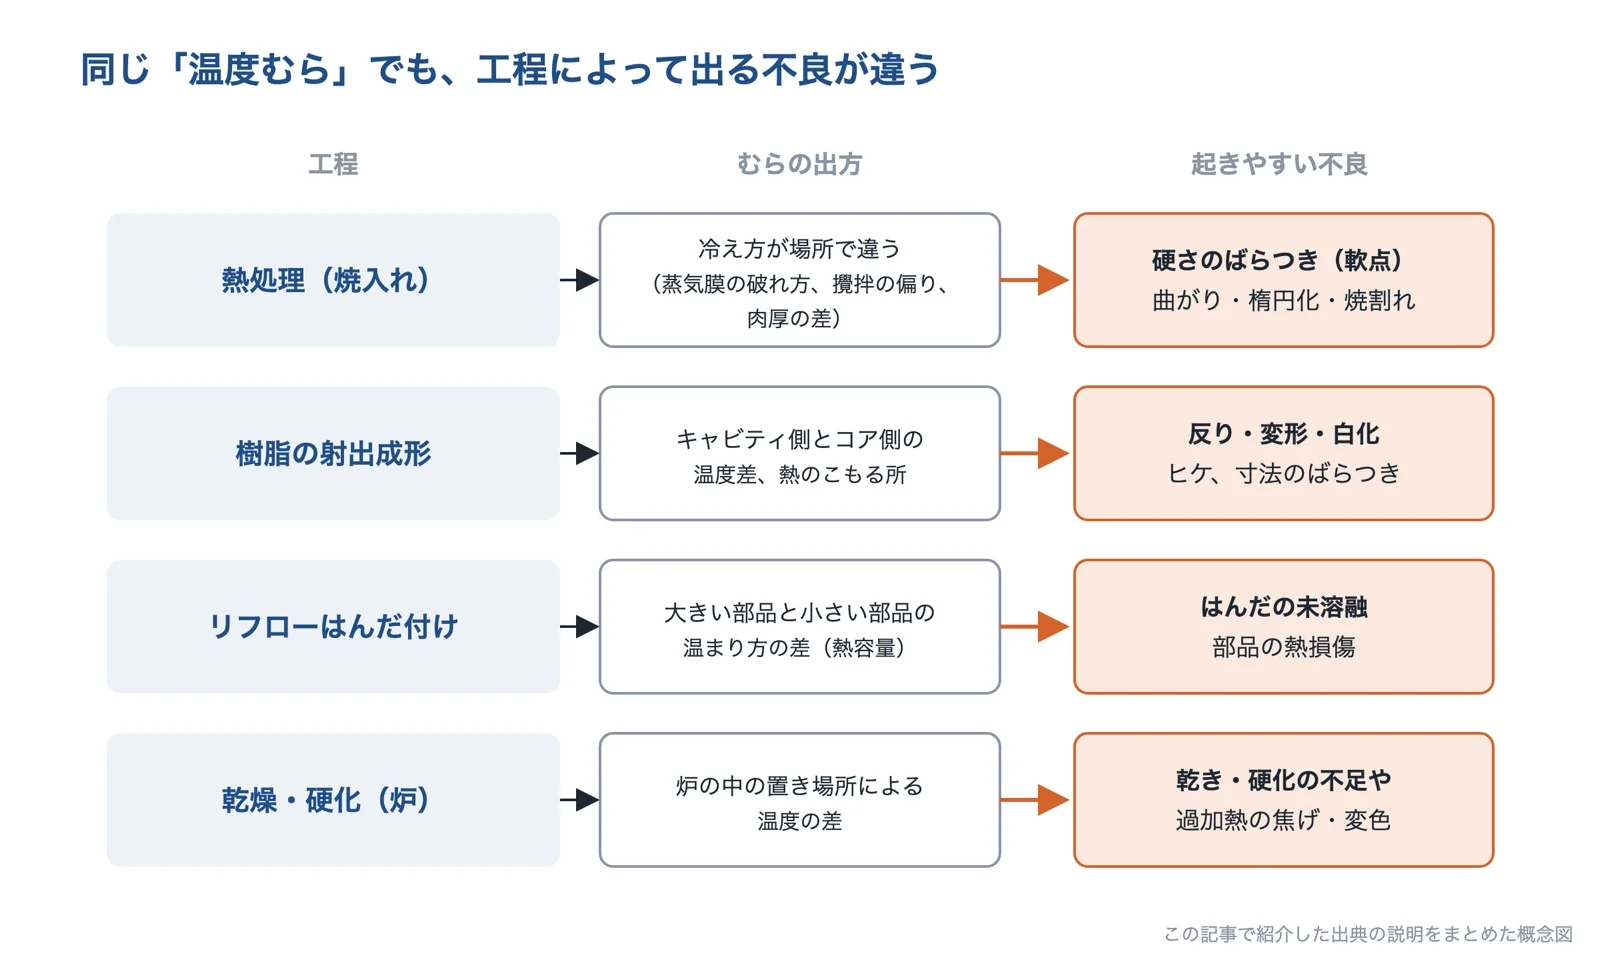
ウエストヒル、ミスミ、reflow-labの解説をもとにまとめた図。AI(Claude)で作成
温度計の表示と、品物の温度は違う
温度調節計の表示は、制御用のセンサーを付けた1か所の温度です。炉の中の質量(品物の量)が多いと、雰囲気の温度と品物そのものの温度(実体温度)には大きな差が出て、昇温が速いほど差は広がります。表示が設定どおりでも、品物の温度がそろっているとは限りません。
センサーそのものの誤差もあります。温度センサーは測定対象と十分に接していないと、正しい温度を示しません。小さな部品では、センサーが熱を逃がして、測る対象の温度を変えてしまうこともあります。制御の調整が合っていないと、設定温度を行き過ぎるオーバーシュートが起き、樹脂や塗料の焦げ・変色の原因になります。
出典:熱処理炉内の温度分布とは?|ウエストヒル、熱処理でAMS2750におけるSATとTUS|プロテグ、熱処理における冷却ムラとは?|ウエストヒル、伝熱工学(非定常熱伝導)|明治大学、熱伝導率/熱拡散率とは|産業技術総合研究所、熱拡散率:基礎と例|サマテリアルズ、射出成形の金型温度とは?|ミスミ、リフローと温度プロファイル|実装道場、はんだリフローにおける温度プロファイル不良と対策|reflow-lab、炉内温度分布と測温について|メタルヒート、温度センサ(熱電対)を使って正しく温度測定を行うためのポイント|理化工業、PID制御とは?オーバーシュート・ハンチング対策|TPR商事
解決技術の詳細
温度むらを減らす方法は、大きく3つに分けられます。熱の入り方をそろえる方法(炉の熱風循環・ゾーン、熱板のヒーター配置、金型の冷却水路)、時間をかけて温度をそろえる方法(昇温・保持・冷却の条件)、そしてむらを測って確かめる方法(温度分布の測定・解析)です。まず測って、むらの場所と大きさを確かめてから、どこを直すかを決めます。
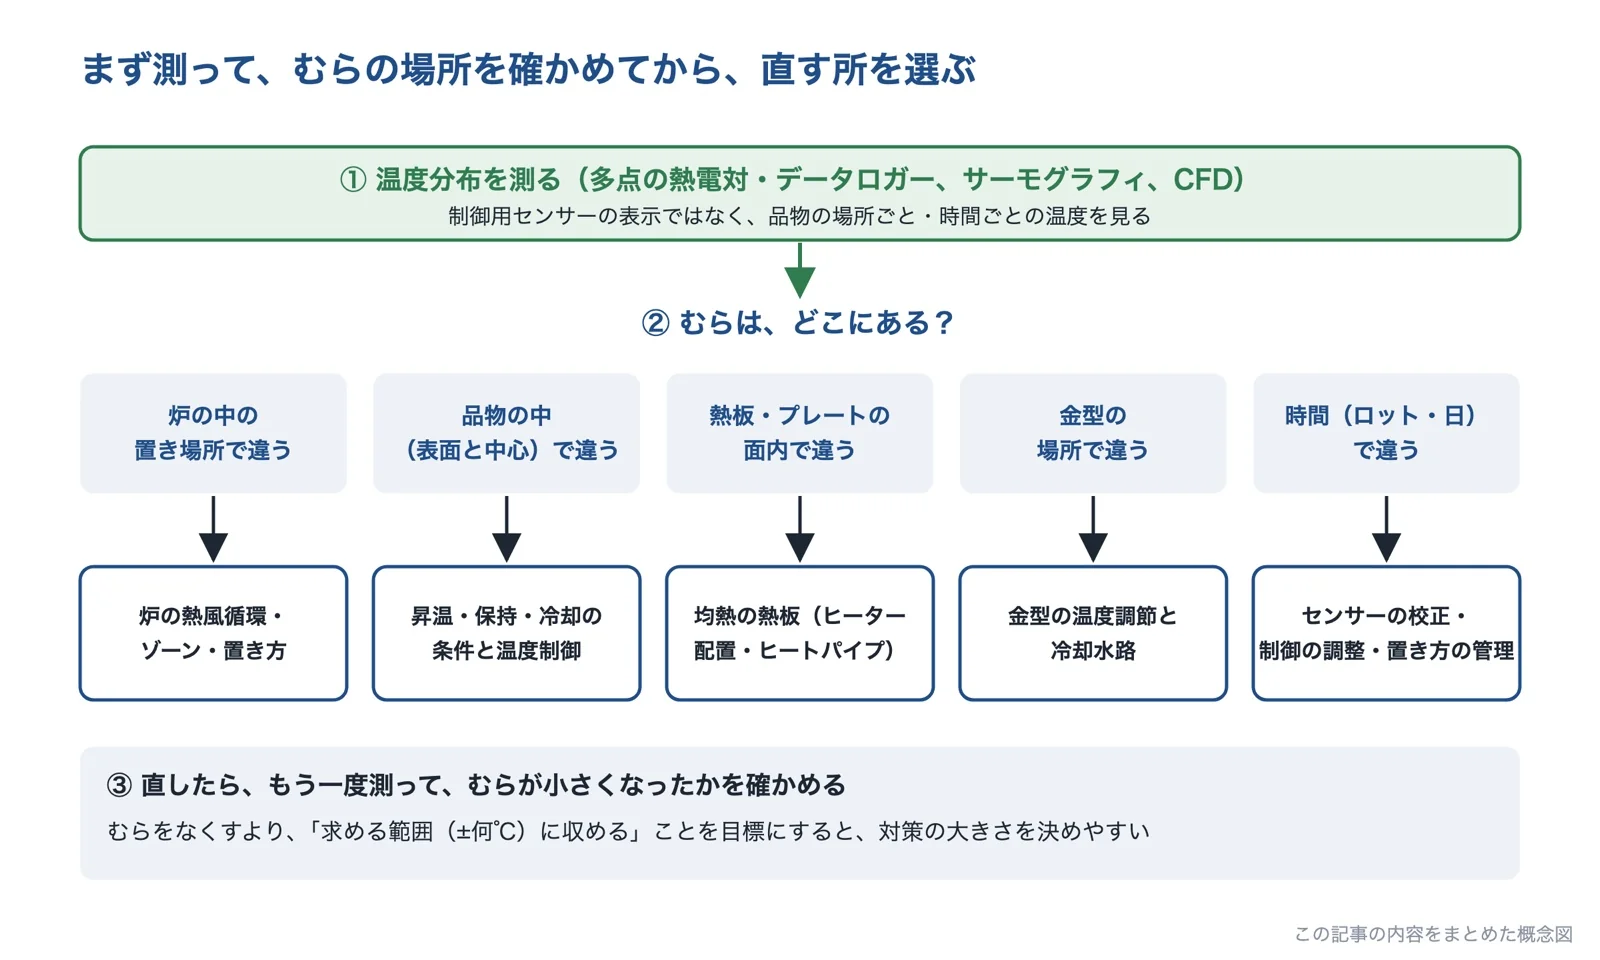
出典:この記事の内容をもとに AI(Claude)で作成
炉の熱風循環・ゾーン・置き方の見直し
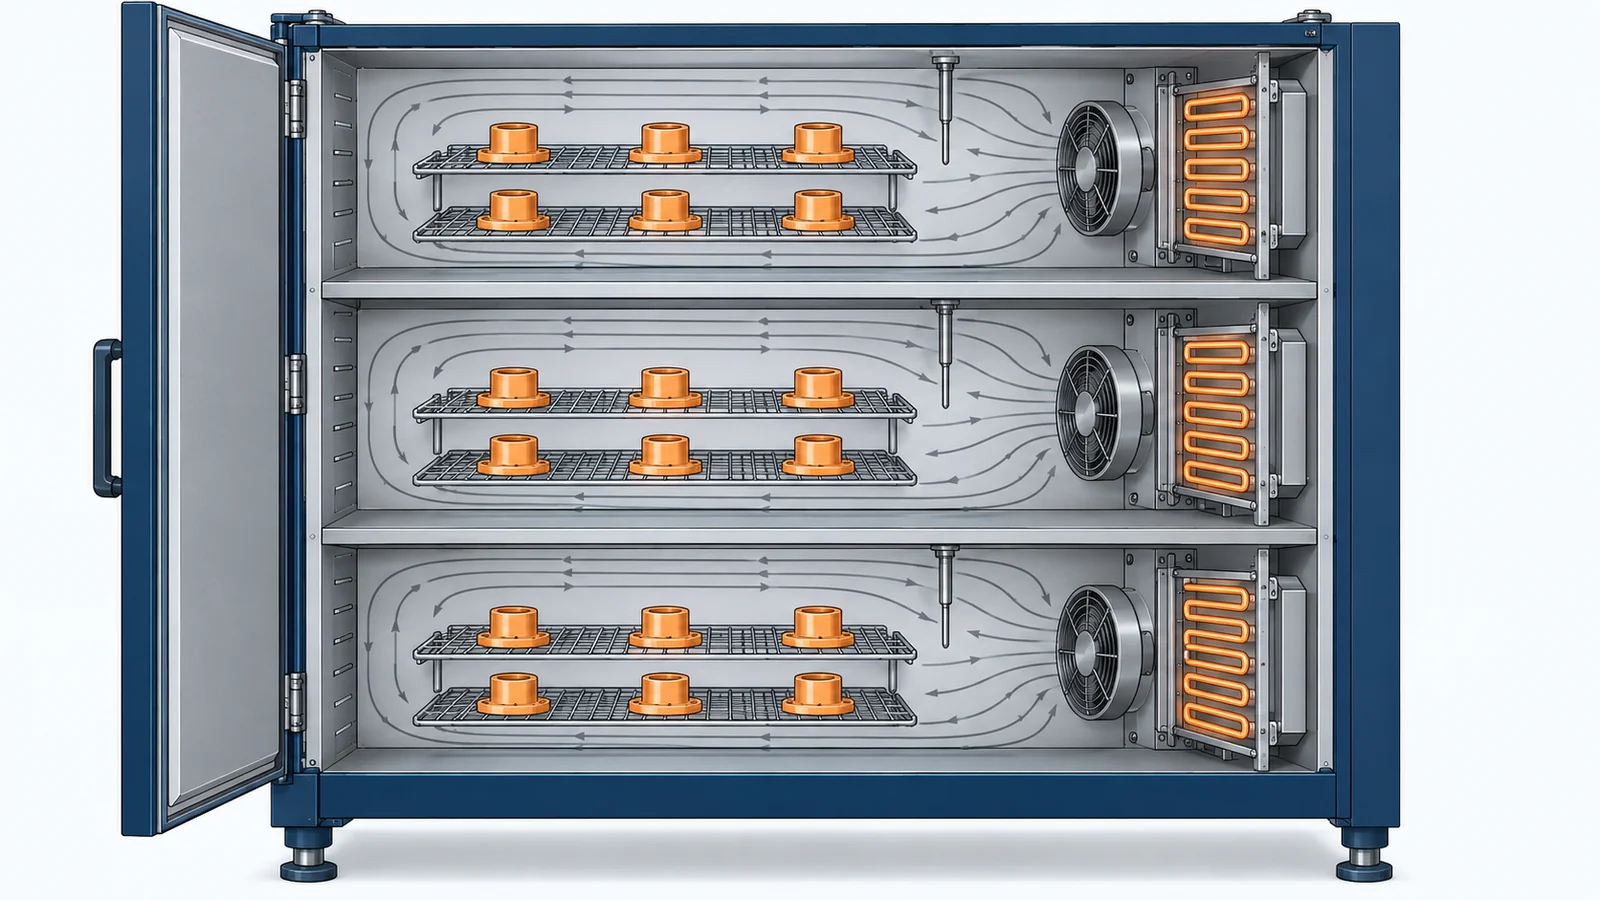
炉の温度むらを減らすには、熱風が炉の中をむらなく回るようにします。循環ファンは炉内の熱を攪拌して温度差を小さくする役目があり、風量や配置が合っていないと、上下の温度差が大きくなります。ファンの羽根の角度や風量を見直す、煙で流れを見えるようにして熱風の偏りを確かめる、炉を設計する段階で熱風の流れをシミュレーションする、といった方法があります。
ヒーターを上下・左右・奥行きの区画(ゾーン)に分けて、それぞれを温度制御すると、場所ごとの熱の入り方をそろえられます。熱電対を何本か置き、PID 制御をきめ細かく設定します。品物の置き方も温度分布に影響するので、置く位置と数を決めておくことも対策になります。炉の壁や遮熱板・反射板が傷むと放射のバランスが崩れるので、点検も欠かせません。
昇温・保持・冷却の条件と温度制御
厚い品物や、厚い所と薄い所がある品物は、昇温をゆるやかにし、中心まで温まるまで保持します。過度な昇温速度や冷却速度は温度むらを大きくするので、熱処理の条件(昇温・保持・冷却)を見直すことが対策になります。ただし、保持が長すぎると組織が粗くなることもあるので、品物の実体温度を測って、必要な保持時間を確かめます。
リフローはんだ付けでは、プリヒート、ソーク、リフロー(本加熱)、冷却の各段階の温度と時間(温度プロファイル)を決めます。ソークの時間が足りないと、部品や基板の間の温度差が吸収されず、局所的な過熱や未溶融を起こすとされています。また、大型のコイルやトランスと、アルミ電解コンデンサのように熱に弱い部品を混載すると、両方の温度条件を満たしにくいため、設計の段階での注意点とされています。
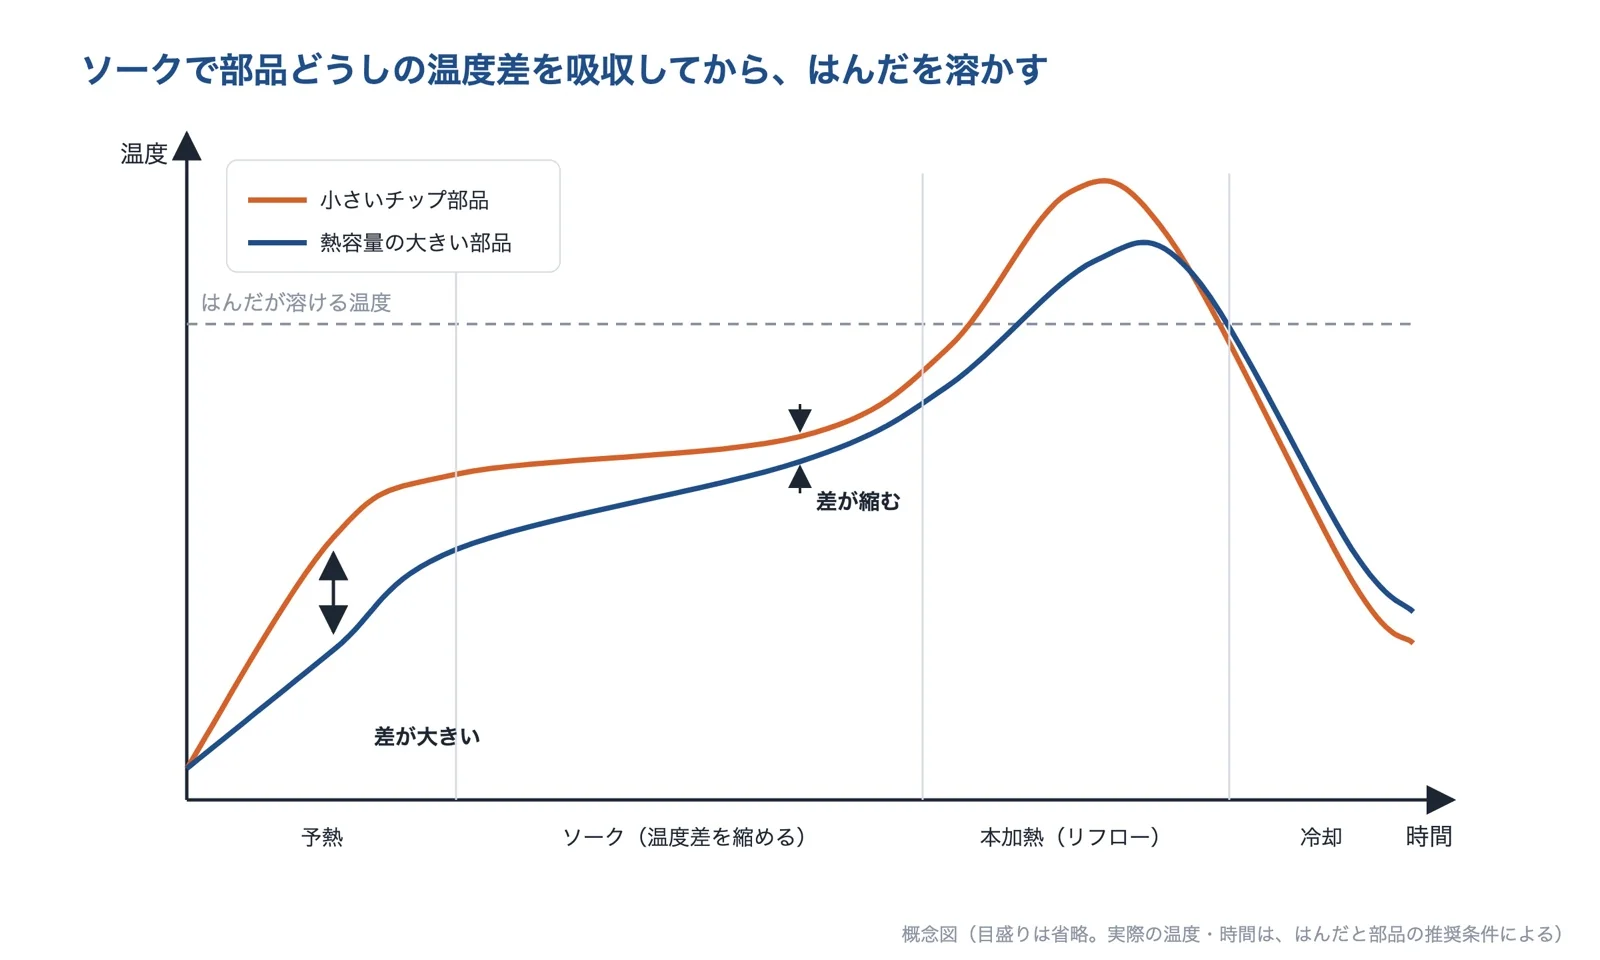
出典:reflow-lab「温度プロファイル不良と対策」などをもとに AI(Claude)で作成
温度制御の調整も確かめます。PID 制御でオーバーシュート(設定温度の行き過ぎ)が起きる原因には、比例ゲインが高すぎる、微分動作が弱い、熱容量が大きく冷却が遅い、などがあります。オートチューニングで調整し直す、応答の速いヒーターや精度の高いセンサーを選ぶ、といった対策があります。
均熱の熱板(ヒーター配置・ヒートパイプ)
ホットプレートや熱板の面内の温度をそろえるには、ヒーターの熱を板の中で広げ、端から逃げる熱を補います。熱板のメーカーは、板が薄いとヒーターの熱の広がりがそのまま表面の温度むらになるので、良い均熱性を得るには板の厚さを最低でも20mm程度としたい、と解説しています。端や側面からの放熱は、ヒーターのピッチを調整して中心付近の熱量を下げたり、端の熱量を上げたりして補います。
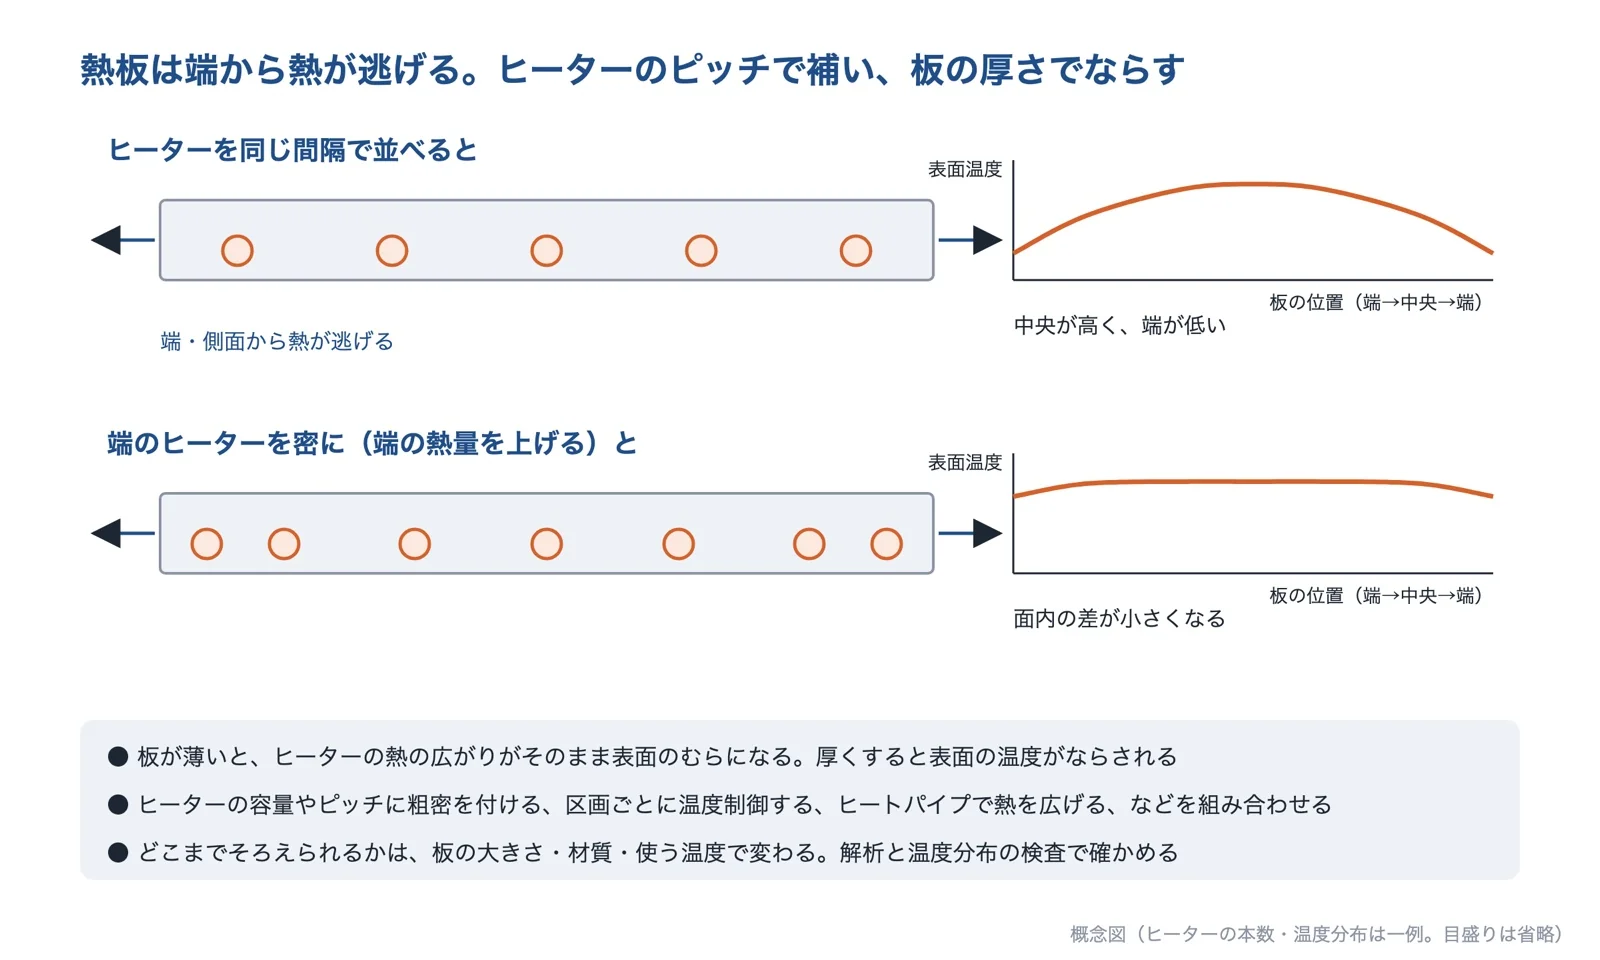
出典:河合電器製作所「「均熱」を考え抜く」の説明をもとに AI(Claude)で作成
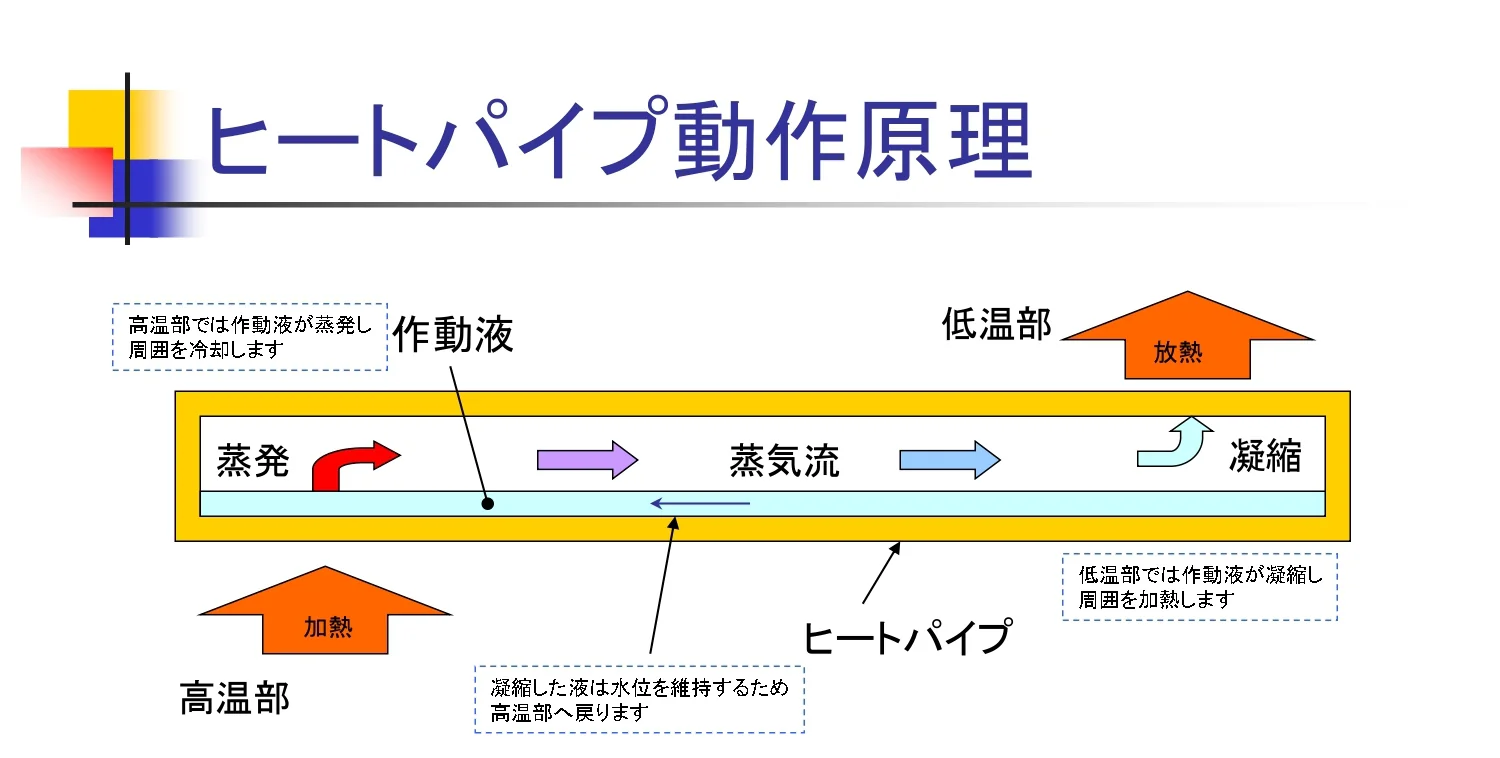
熱を広げる部材として、ヒートパイプやベイパーチャンバーもあります。内部の作動液の蒸発と凝縮で熱を運ぶので、見かけの熱伝導率がとても大きく、ベイパーチャンバーの平面方向の熱伝導率は約10,000 W/(m・K)と、アルミ(約200〜250 W/(m・K))や銅(約380 W/(m・K))より大きな値が示されています。ヒートパイプを熱板に埋め込むと、ヒーターを増やさずに面内の温度分布を良くできます。ただし、作動液によって使える温度に上限があります。
金型の温度調節と冷却水路
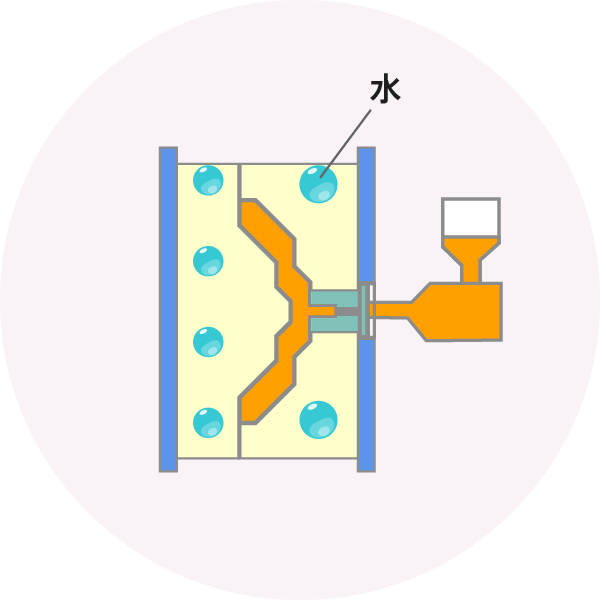
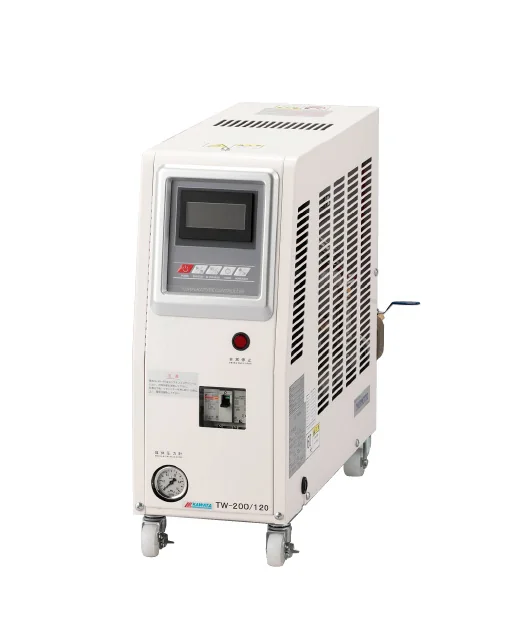
金型の温度は、金型温度調節機(温調機)で水や油を金型の水路に流して一定に保ちます。水路の中の流れを乱流にすると熱の伝わり方が大きく良くなり、一般にレイノルズ数4,000以上を確保すると安定した乱流になるとされています。水路の汚れ(スケール)は熱の伝わりを悪くするので、清掃も欠かせません。
熱がこもる所には、バッフル板や噴水管で冷却を行き届かせます。反りに対しては、反る方向と逆の収縮が働くように、キャビティ側とコア側の温度にわざと差を付けて打ち消す方法もあります。成形品の形に沿って水路を通す3D冷却水管(コンフォーマル冷却)は、金属3Dプリンターで金型を作る方法で、CAE(Moldex3D)による比較例では、従来の冷却で最大5〜7℃あった温度むらが、2〜3℃に収まったと紹介されています。
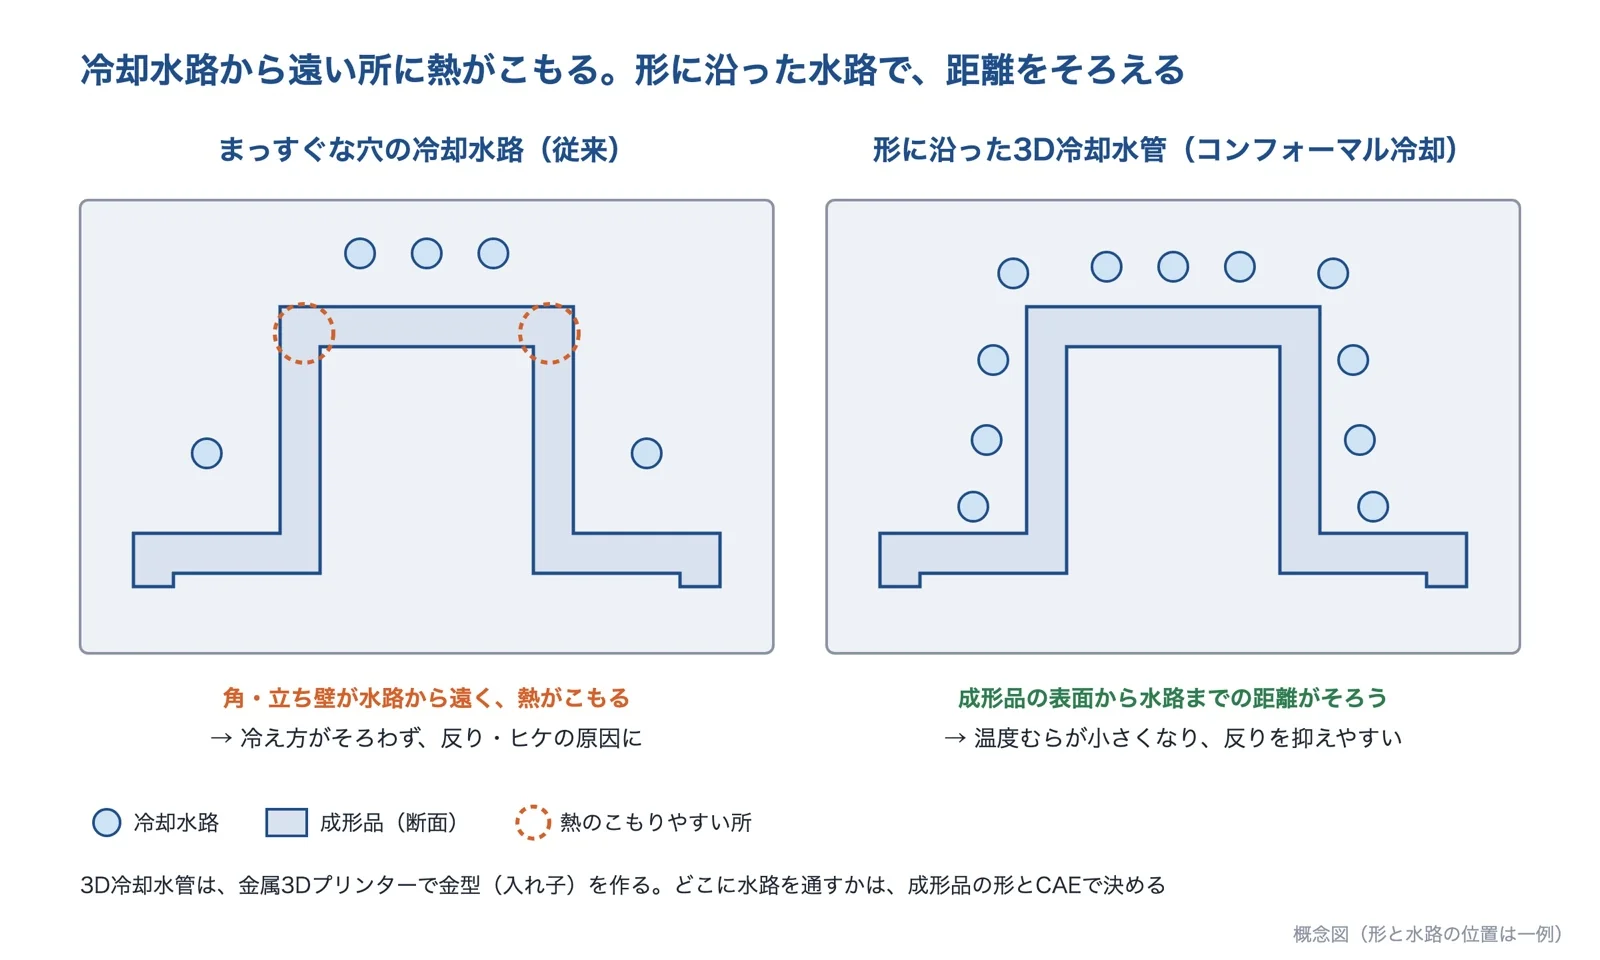
出典:名岐金型「コンフォーマル冷却とは?」、ミスミ「射出成形の金型温度とは?」をもとに AI(Claude)で作成
温度分布の測定・解析
温度むらの対策は、測ることから始まります。熱処理炉では、炉の中の決めた範囲に熱電対を何本も置き、決めた温度で保持して、各点の温度の偏差を調べる試験(温度均一性調査、TUS)を行います。四隅や各辺、中心など複数の点で測り、どこでも決めた範囲に収まっているかを確かめます。
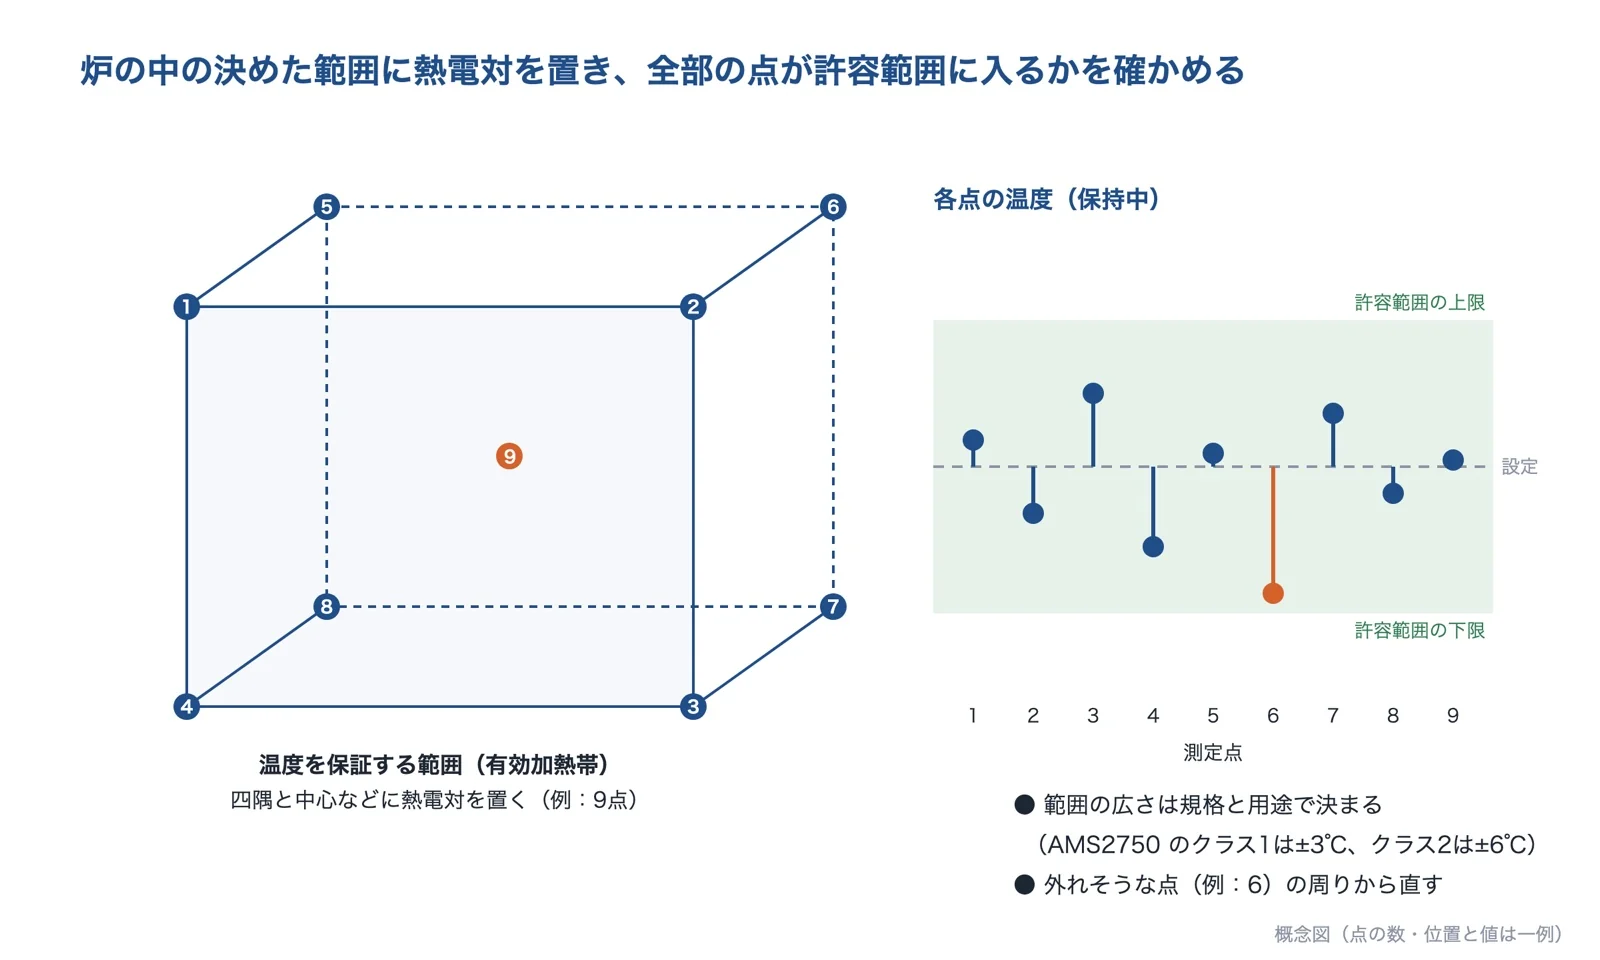
出典:プロテグ「SATとTUS」、ウエストヒルをもとに AI(Claude)で作成
品物の実体温度は、品物に熱電対を付け、データロガーで昇温・保持・冷却の間の温度を記録して確かめます。熱処理の会社には、10点までの実体温度をリアルタイムで測れるデータロガーを使い、耐熱ボックスに入れて出張で測る例もあります。金型の表面温度は、サーモグラフィや接触式の温度計で測ります。サーモグラフィは、磨いた金属やめっきの面では周りの熱を反射して、見かけの温度がずれるので、放射率の設定や、黒いテープを貼るなどの工夫が要ります。
測れない場所の温度や、設計を変えたときの効果は、熱流体解析(CFD)で予測できます。炉の設計段階で熱風の流れをシミュレーションする方法のほか、受託解析の会社が、ホットプレス炉や真空焼成炉の炉内温度分布、昇温中の任意の点の温度履歴を解析した例を公開しています。
出典:熱処理炉内の温度分布とは?|ウエストヒル、熱処理でAMS2750におけるSATとTUS|プロテグ、炉内温度分布と測温について|メタルヒート、リフローと温度プロファイル|実装道場、はんだリフローにおける温度プロファイル不良と対策|reflow-lab、PID制御とは?オーバーシュート・ハンチング対策|TPR商事、熱コラム「均熱」を考え抜く|河合電器製作所、ヒートパイプ|新日電熱工業、ベイパーチャンバー|SWCC、射出成形の金型温度とは?|ミスミ、コンフォーマル冷却とは?|名岐金型、放射率の意味と温度誤差の原因|サトテック、熱・応力解析|富士電波工業
温度むらを減らす技術を持つ企業
各企業が解決できる課題と技術の内容を、企業が公開している情報をもとに紹介します。炉の中のむらなのか、熱板の面内のむらなのか、金型のむらなのか、まず測りたいのかによって、相談先が変わります。
| 企業 | 解決できる課題 | 種類 | 何ができるか | 合う症状 |
|---|---|---|---|---|
| ヒートテック | 炉のメーカー | 乾燥炉・アニール炉などの工業用電気炉を設計・製作。ワークの形に合わせた棚やフックで、炉内の置き方からそろえる相談ができる。 | A 炉の中の置き場所で、硬さ・乾き・硬化の仕上がりが違う B 厚い・大きい部品で、表面と中心、厚い所と薄い所の仕上がりが違う E 温度の表示は設定どおりなのに、ロットや日によって品質がばらつく | |
| 河合電器製作所 | ヒーターメーカー | 工業用電気ヒーターと均熱の熱板の設計。ホットプレートの面内の温度むらを抑えた事例を公開している。 | C 熱板・ホットプレートの面内で温度が違い、接着・成形・シールがばらつく E 温度の表示は設定どおりなのに、ロットや日によって品質がばらつく | |
| 新日電熱工業 | ヒーターメーカー | ヒートパイプを埋め込んだ熱盤で、ヒーターを増やさずに熱盤の温度分布を良くする。 | C 熱板・ホットプレートの面内で温度が違い、接着・成形・シールがばらつく | |
| サーモテック | 温調機メーカー | 金型温度調節機と温度管理システム。金型の温度を水や油で一定に保つ。 | D 成形品の反り・ヒケ・寸法が、金型の場所やショットでばらつく | |
| ウエストヒル | 熱処理・試験 | 溶接後熱処理などの施工と、実機を作る前の加熱テスト(温度分布試験を含む)、機器の校正・レンタル。 | A 炉の中の置き場所で、硬さ・乾き・硬化の仕上がりが違う B 厚い・大きい部品で、表面と中心、厚い所と薄い所の仕上がりが違う E 温度の表示は設定どおりなのに、ロットや日によって品質がばらつく |
株式会社ヒートテック|炉内温度をそろえる乾燥炉・アニール炉
ヒートテックとは
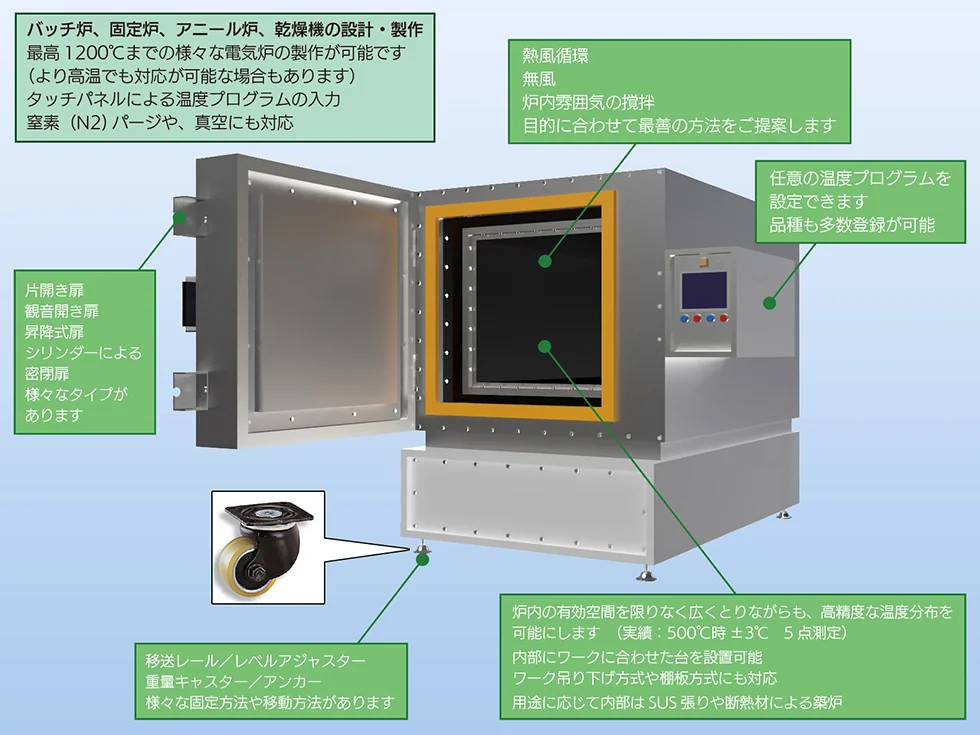
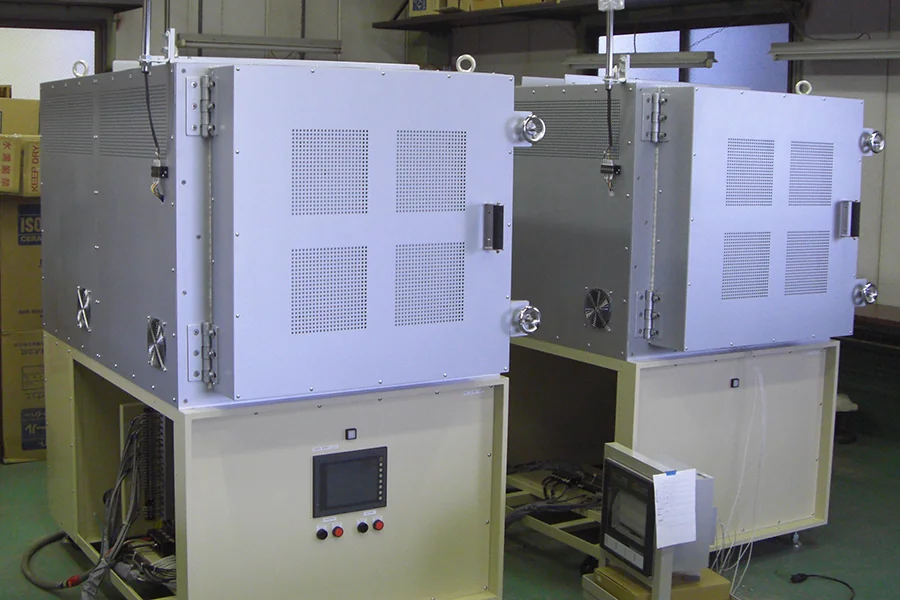
ヒートテックは、千葉県柏市に本社を置く、1991年設立の、加熱・乾燥関連機器と熱処理装置のメーカーです(資本金2,000万円、従業員4名)。工業用電気炉や、各種の熱源を使った加熱装置を設計・製作しています。
ヒートテックの得意技術
| 技術 | 内容 |
|---|---|
| 加熱方式の使い分け | 熱風循環、熱風ワンウェイ、雰囲気加熱(無風)、遠赤外線などを使い分けて、卓上の小型から大型炉まで製作する。使用温度は50〜600℃ |
| 炉内の均一な温度 | 乾燥炉で「600℃±3℃の炉内均一温度を実現可能」としている。バッチ式アニール炉も600℃±3℃。乾燥炉の製品図では、500℃時±3℃(5点測定)の実績を示している |
| ワークに合わせた炉内 | 乾燥させるワークに合わせて棚板やフック、コンベアを設置する。内装はSUS張り。現場で組み立てる乾燥炉・乾燥室の事例も多いとしている |
対象として、ガラス、フィルム、シート状の製品、接着剤、塗装工程などを挙げています。
ヒートテックが解決できる課題
- 乾燥炉・アニール炉の中の場所によって、乾き方や焼きなましの仕上がりが違う
- ワークの形に合わせた棚やフックで、炉内の置き方からそろえたい
- 炉に入らない大きさの乾燥室を、現場で組み立てたい
公開されている実績
- 会社案内の納入実績に、AGC、オリンパス、コニカミノルタ、東レ、日立製作所、三菱重工業などを載せている
出典:製品案内:乾燥炉|ヒートテック、会社案内|ヒートテック
株式会社河合電器製作所|均熱の熱板の設計と熱流制御シート
河合電器製作所とは
河合電器製作所は、名古屋市天白区に本社を置く、1929年創業(1954年設立)の工業用電気ヒーターのメーカーです(資本金9,800万円、従業員149名、2024年12月時点)。熱技術のソリューションサービスも行い、熱板の温度むら(均熱)の設計を重点的に解説しています。
出典:加熱ユニットの温度分布改善のご相談|河合電器製作所に掲載の数値をもとに AI(Claude)で作成
河合電器製作所の得意技術
| 技術 | 内容 |
|---|---|
| 均熱の熱板の設計 | 熱板に特化した解析システムを導入し、熱回路網法を応用した理論ベースで均熱板を設計する。設計した熱板を自社で製作・組み立てし、温度分布検査まで行うとしている |
| ヒーターの配置で端の放熱を補う | 表面の温度むらをなだらかにするにはプレートの厚さを最低でも20mm程度としたいとし、端や側面からの放熱は、ヒーターのピッチを調整して補うと解説している |
| Peacott 熱流制御シート | 温度むらを解決するためのヒーター用アクセサリー。高熱伝導材に独自の加工をしたシートを、ワーク面に挟み込んで使う(2022年発売) |
同社は、温度むらを改善する一般的な方法として、複数のヒーターで容量に粗密を設ける方法を挙げています。ただし、制御チャンネルが複数必要で設計の難易度も高いため、より手軽な選択肢として Peacott を開発したとしています。
河合電器製作所が解決できる課題
- ホットプレート・熱板の面内の温度むらを、±数℃に抑えたい
- 熱板の端や角だけ温度が低い
- 立ち上げてから温度分布が安定するまでの待ち時間を短くしたい
公開されている実績
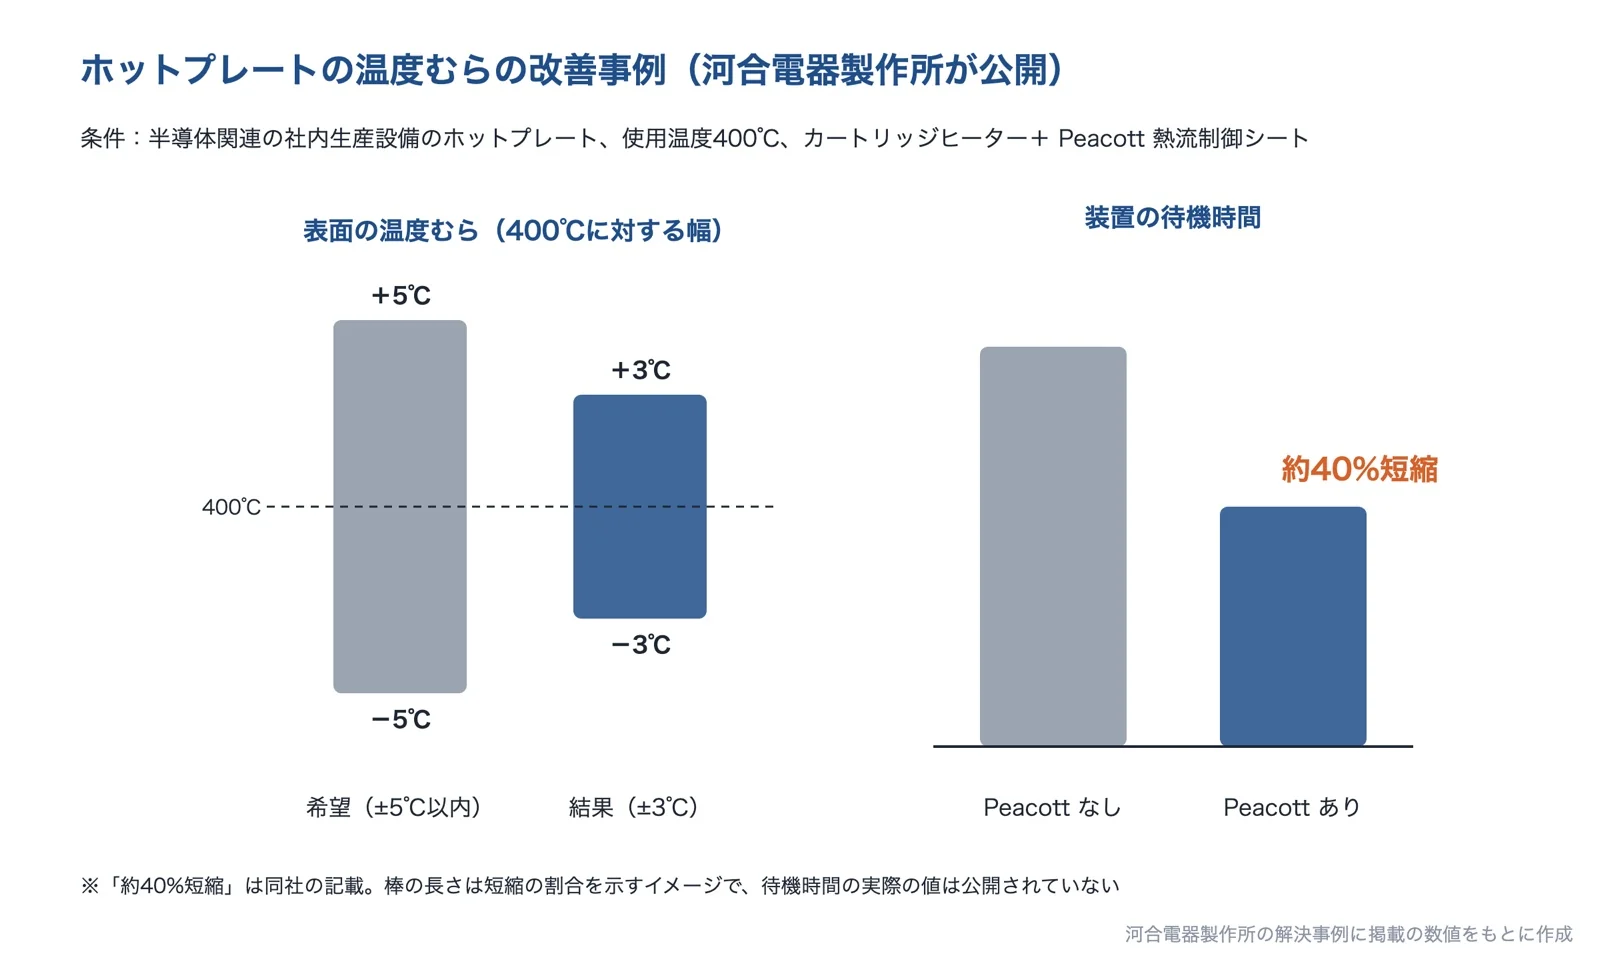
- 半導体関連の社内設備のホットプレートで、「400℃±5℃以内」の希望に対し、カートリッジヒーターと Peacott を組み合わせて±3℃を達成し、装置の待機時間も約40%短縮した事例を公開している
出典:加熱ユニットの温度分布改善のご相談|河合電器製作所、熱コラム「均熱」を考え抜く|河合電器製作所、Peacott 熱流制御シート|河合電器製作所、会社概要|河合電器製作所
新日電熱工業株式会社|ヒートパイプを埋め込んだ熱盤
新日電熱工業とは
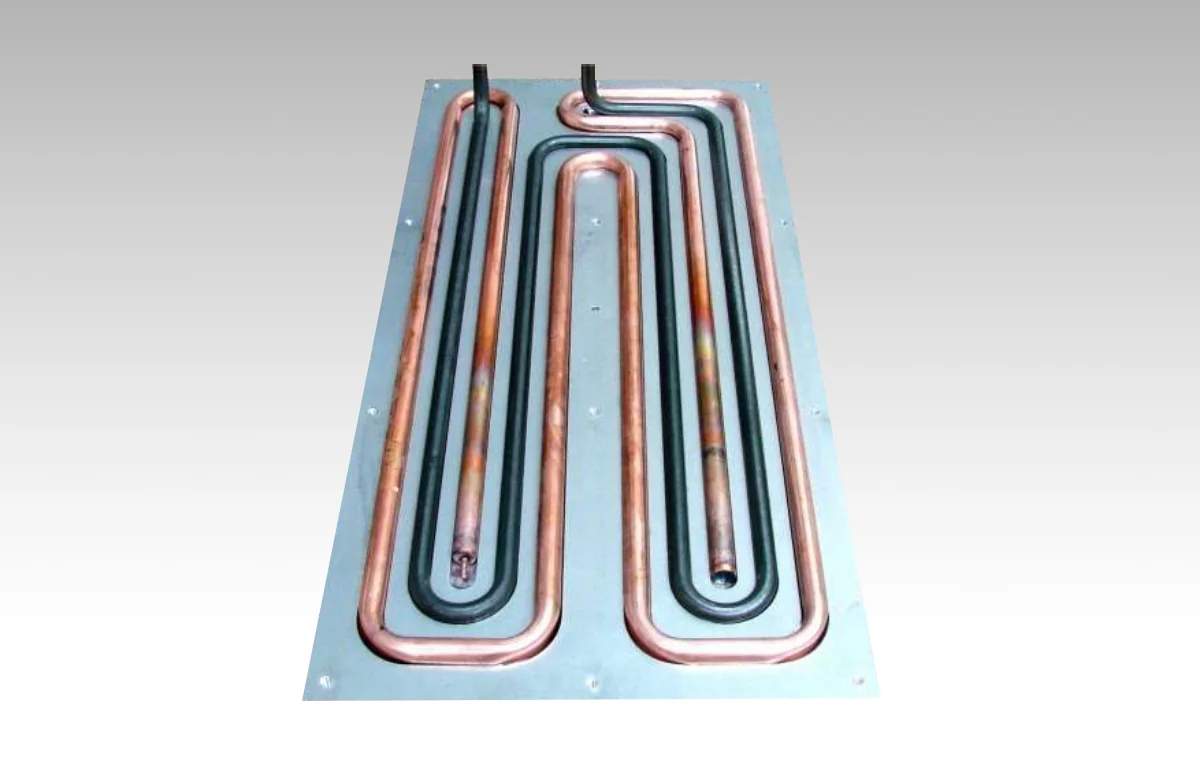
新日電熱工業は、大阪府八尾市に本社を置く、1969年設立(1966年創業)の工業用電熱ヒーターのメーカーです(資本金2,000万円、従業員138名)。液体加熱用のシーズヒーターや鋳込ヒーターなどとあわせて、ヒートパイプを埋め込んだ熱盤を手がけています。
新日電熱工業の得意技術
| 技術 | 内容 |
|---|---|
| ヒートパイプ | 内部の作動液が高温部で蒸発し、低温部で凝縮して、潜熱で熱を運ぶ。熱伝導率は銅の100倍以上としている。熱の輸送に動力が要らない |
| 熱盤への埋め込み | 熱盤(ホットプレート)に埋め込んで、熱盤の温度分布を良くするために使う。熱盤に溝加工をして、ヒーターとヒートパイプを一貫製作し、埋め込んだ状態まで製作できる |
| 仕様 | 材質は銅、パイプ径 φ6〜φ20、長さ200〜3,000mm、使用温度20〜200℃。銅パイプなので曲げ加工も容易としている |
ヒーターとヒートパイプの配置は、同社の製作ノウハウで決めるとしています。使用温度が200℃までなので、それより高い温度の熱板には別の方法が要ります。
新日電熱工業が解決できる課題
- 熱盤・ホットプレートの面内で、ヒーターの近くだけ温度が高い
- 大きな熱盤の温度分布を、ヒーターを増やさずに良くしたい
- ヒーターと熱盤をまとめて相談したい
株式会社サーモテック|金型温度調節機
サーモテックとは
サーモテックは、大阪市西成区に本社を置く、1990年設立の金型温度調節機のメーカーです(資本金3,340万円、従業員92名、2026年4月1日現在)。カワタとレイケンの共同出資で設立され、金型温度調節機と温度管理システムを手がけています。
サーモテックの得意技術
| 技術 | 内容 |
|---|---|
| 金型温度調節機 | 水の温度を±0.1℃単位で調整できる装置として紹介している。金型の温度を精度よく制御して、溶けたプラスチックを金型の中で冷やして固める |
| 温度が外れたときの不良 | 金型の温度が低すぎると、樹脂が先端に行きつく前に固まって形がきれいにならない。高すぎると、固まる前に金型を開くことになる、と説明している |
| 金型急加熱急冷却システム(TES) | 沿革で、2001年に成形品の転写性・表面性状を大幅に改善する金型急加熱急冷却システム(TES)を完成したとしている |
サーモテックが解決できる課題
- 成形品の形が、金型の温度のずれで安定しない
- 金型の温度を、水や油で精度よく一定に保ちたい
- 成形品の表面の転写性や表面性状を良くしたい
出典:製品情報・工場設備|サーモテック、会社情報|サーモテック
株式会社ウエストヒル|炉内温度分布の計測と加熱テスト
ウエストヒルとは
ウエストヒルは、広島市佐伯区に本社を置く、1974年設立の熱処理の会社です(資本金4,500万円)。溶接後熱処理、局部熱処理、炉内熱処理、固溶化熱処理などの施工と、加熱テスト、機器の校正・レンタルを行っています。
ウエストヒルの得意技術
| 技術 | 内容 |
|---|---|
| 炉内温度分布の計測 | 電気炉は定期的に炉内温度分布を計測して、設備が適切であることを確かめている。温度は、電気炉・局部熱処理とも実体温度で計測するとしている |
| 加熱による温度分布確認試験 | 加熱テストの業務として、加熱試験、加熱による温度分布確認試験、溶接施工法確認試験を行う。最大1,200℃の常設電気炉があり、要望に応じて電気炉を作って加熱テストをすることもできる |
| 局部熱処理の手順づくり | 局部熱処理の装置は、過去のデータと加熱テストで温度分布を確かめてから、どう加熱すればよいかを手順書に定めて施工する |
同社のコラムでは、温度むらの原因として、ヒーターの位置、炉の構造、ファンの流れ、装入物の配置を挙げ、改善の方法として、ヒーター配置とゾーン制御、ファン・循環構造の調整、熱電対の定期校正、昇温・保持・冷却の条件の見直しを解説しています。
ウエストヒルが解決できる課題
- 熱処理の仕上がりが、炉の中の置き場所でばらつく
- 実機を作る前に、加熱したときの温度分布を試験で確かめたい
- 炉に入らない大きな品物を、温度を確かめながら熱処理したい
公開されている実績
- 事例集で、実機製作前の加熱テスト(施工物に対する温度分布試験を含む)、炉に入らない大きさの品物に仮設炉を作って行った熱処理などを紹介している
出典:会社概要|ウエストヒル、加熱テスト|ウエストヒル、事例集|ウエストヒル、熱処理炉内の温度分布とは?|ウエストヒル
選ぶ前に確かめる条件
メーカーに相談する前に、次の条件を整理しておくと、話が早くなります。
- 工程と温度域(熱処理、乾燥・硬化、接着・シール、成形、はんだ付けなど)。加熱か冷却か、両方か
- 求める温度のそろい方(±何℃か)と、その根拠(規格、材料メーカーの推奨、社内の基準)
- 品物の材質・大きさ・厚さ(最も厚い所と薄い所)、1回に処理する量と置き方
- ばらつきの出方(場所による違いか、ロット・日・季節による違いか)と、不良の内容(硬さ、反り、乾き、接着力など)
- 今の温度の測り方(制御用センサーの位置、実体温度を測っているか、校正の時期)と、測ったデータの有無
- 今の設備(炉・熱板・金型・温調機)の型式と、ヒーターの区画(ゾーン)、ファン、冷却水路の構成
- 昇温・保持・冷却にかけられる時間(サイクルタイム)と、許される消費電力
- 設備を替えるのか、今の設備を直すのか。予算と納期
関連する課題
この課題に関係する分野・技術・製品のページ
※アイキャッチ画像は、AI(ChatGPT)で生成したイメージです。実在の製品ではありません。
情報の確認日:2026年9月29日








