
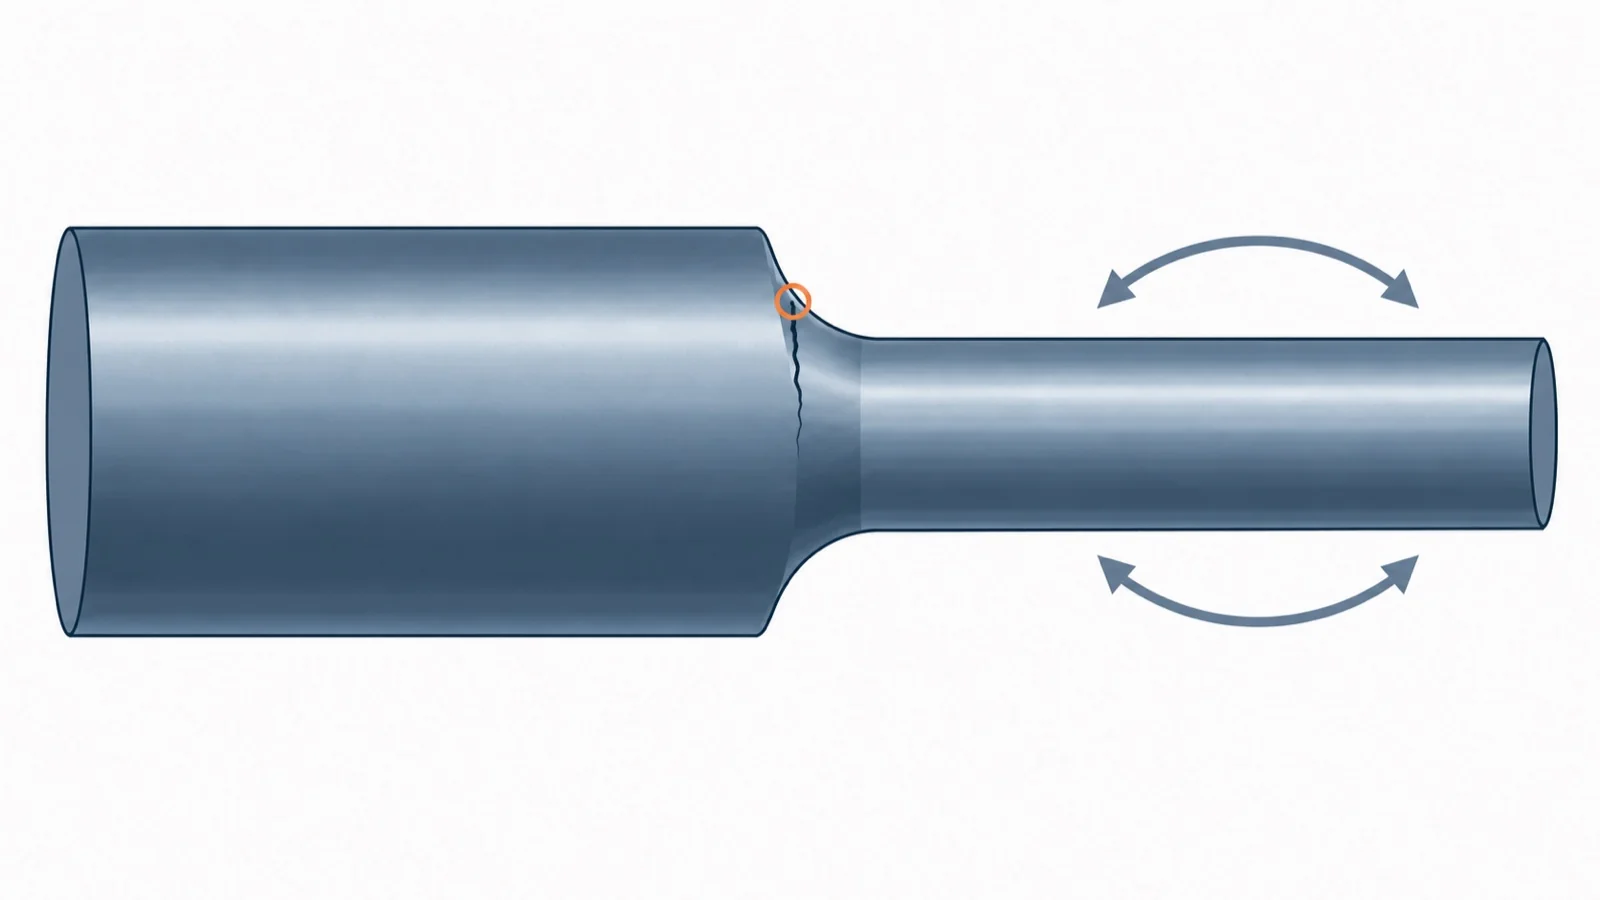
大きな力をかけたわけではないのに、軸やボルトが突然折れた。溶接した架台の継ぎ目にき裂が見つかった。ダイカスト金型の表面に細かいひびが広がった。基板のはんだが、使ううちに割れて導通が不安定になった。こうした割れの多くは、荷重や温度変化がくり返しかかることで起きる「疲労破壊」や「熱疲労」が原因です。
疲労による割れは、1回では壊れない小さな力でも、くり返しかかることで起きます。割れる場所と原因によって、効く対策が変わります。まずは次のマトリクスで、自分の課題に近いものと、使える技術を確かめてください。
課題と解決技術のマトリクス
| 課題(症状) | 形状・設計の見直し | ピーニング(圧縮残留応力) | 溶接止端の処理 | 窒化などの表面硬化 | 高耐久はんだ・接合材料 | 試験・破面解析 |
|---|---|---|---|---|---|---|
| A溶接部の止端から割れる | ○ | ○ | ◎ | ○ | ||
| B軸・ばね・ボルトの角や穴から折れる | ◎ | ◎ | ○ | ○ | ||
| C加熱と冷却をくり返す金型・部品の表面にひびが入る | ○ | ○ | ◎ | ○ | ||
| D基板のはんだ接合部が温度変化で割れる | ○ | ◎ | ○ | |||
| E何回もつか見積もりたい・割れた原因を知りたい | △ | ◎ |
◎ 第一候補○ 有効△ 条件によって有効
※記号は一般的な傾向に基づく目安です。実際の効果は、材料、形状、荷重や温度の大きさと回数、使用環境によって異なります。
記号の理由と出典(17件)
マトリクスの記号ごとに、理由と出典をまとめました。出典が「編集部の解説」のものは、この記事の本文の説明をもとにした編集部の評価です。症状の記号を押すと、その症状の説明へ移ります。
| 症状 | 技術 | 記号 | 理由 | 出典 |
|---|---|---|---|---|
| A | 形状・設計の見直し | ○ | 止端の丸みを大きくして応力集中を下げられるが、引張りの残留応力は残るため有効止まり | 労働安全衛生総合研究所 |
| A | ピーニング(圧縮残留応力) | ○ | 溶接で生じた止端の引張りの残留応力を、打撃で圧縮に変えて疲労き裂を生まれにくくできるため有効 | 労働安全衛生総合研究所 |
| A | 溶接止端の処理 | ◎ | 止端の形を丸めて応力集中を下げ、残留応力も圧縮に変えて、原因の2つを同時に減らせるため第一候補 | 労働安全衛生総合研究所 |
| A | 試験・破面解析 | ○ | 割れが疲労によるものか、起点が止端かを確かめて、効く対策を選べるようになるため有効 | 神戸工業試験場 |
| B | 形状・設計の見直し | ◎ | 段付きの角やキー溝など、き裂の起点になる応力集中の場所そのものを減らせるため第一候補 | 編集部の解説 |
| B | ピーニング(圧縮残留応力) | ◎ | 引張り応力がかかる表面に圧縮の残留応力を入れ、き裂の発生を抑えられるため第一候補 | 東洋精鋼 |
| B | 窒化などの表面硬化 | ○ | 表面を硬くして疲労強度を上げる方法だが、応力集中を減らす見直しに比べ補助的な位置づけのため有効 | パーカー熱処理工業 |
| B | 試験・破面解析 | ○ | 折れた原因が疲労か、起点がどこかを特定でき、どの対策を選ぶかの手がかりになるため有効 | 神戸工業試験場 |
| C | 形状・設計の見直し | ○ | 冷却回路の見直しなどで温度差を小さくできるが、金型全体の改良が要り効果も限られるため有効 | プロテリアル |
| C | ピーニング(圧縮残留応力) | ○ | 表層に圧縮応力を入れる方法でヒートチェック対策に使われるが、窒化と組み合わせることもあるため有効 | プロテリアル |
| C | 窒化などの表面硬化 | ◎ | 表面を硬くしてヒートチェックの発生を抑える方法として効果的とされるため第一候補 | プロテリアル |
| C | 試験・破面解析 | ○ | 熱疲労試験で寿命を評価し、ひびの原因が熱疲労かどうかを確かめられるため、対策選びに有効 | 神戸工業試験場 |
| D | 形状・設計の見直し | ○ | 部品の大きさや配置、基板材料を変えて、原因の伸び縮みの差を小さくできるが設計変更が要るため有効 | 編集部の解説 |
| D | 高耐久はんだ・接合材料 | ◎ | クラックが進みにくい合金に替えるだけで、原因のはんだ疲労に直接対処できるため第一候補 | 弘輝 |
| D | 試験・破面解析 | ○ | 温度サイクル試験のあとに断面を観察し、クラックの進み具合から対策の効果を確かめられるため有効 | 神戸工業試験場 |
| E | 形状・設計の見直し | △ | 試験や解析で見つけた応力集中の場所を直せるが、寿命の見積もり自体は試験が頼りなため条件つき | 編集部の解説 |
| E | 試験・破面解析 | ◎ | 疲労試験でS-N曲線を求めて寿命を見積もれ、割れた部品は破面から原因を特定できるため第一候補 | 神戸工業試験場 |
課題の診断と解決策
溶接部の止端から割れる
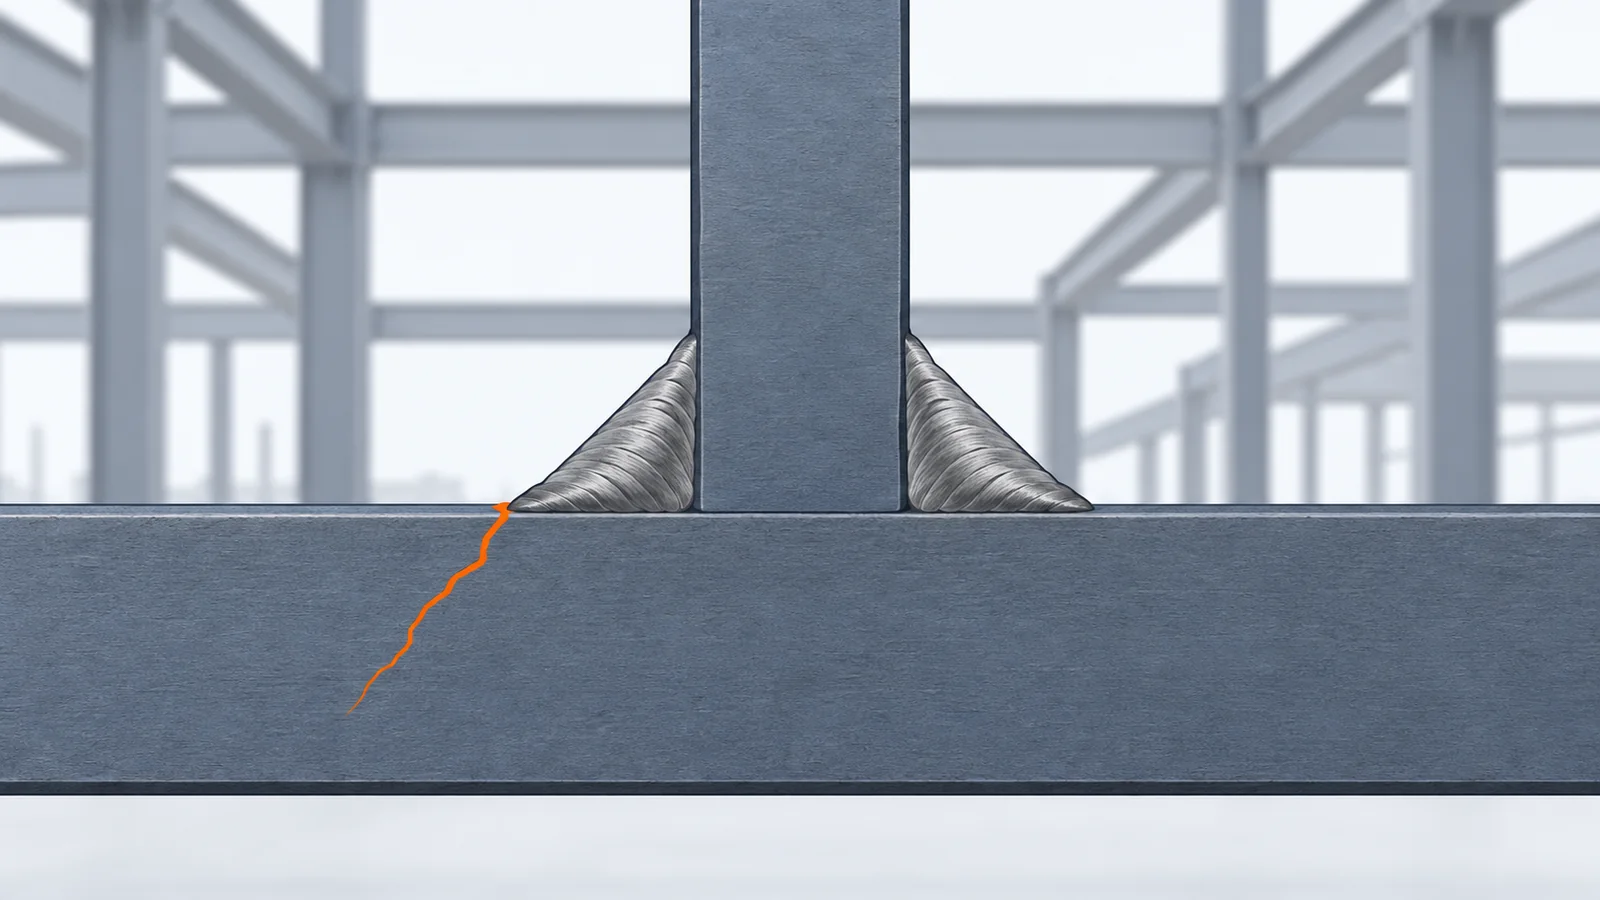
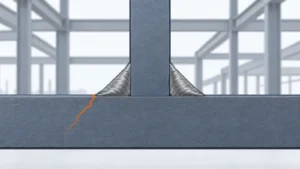
溶接した架台やフレーム、クレーンなどで、溶接ビードの端(止端)に沿ってき裂が見つかる。
- 起きている現象
- 溶接の止端は、形が急に変わるため応力が集中します。十字継手の応力集中係数は4〜7程度になるという調査があり、止端では平らな部分の何倍もの応力がかかります。さらに溶接で生じた引張りの残留応力が重なるため、ほかの場所より早く疲労き裂が生まれます。
応力集中係数は形の寸法比で決まり、材料の強さには関係しません。高強度の鋼材に替えても、溶接継手の疲労強度は上がらない点に注意が必要です。
軸・ばね・ボルトの角や穴から折れる
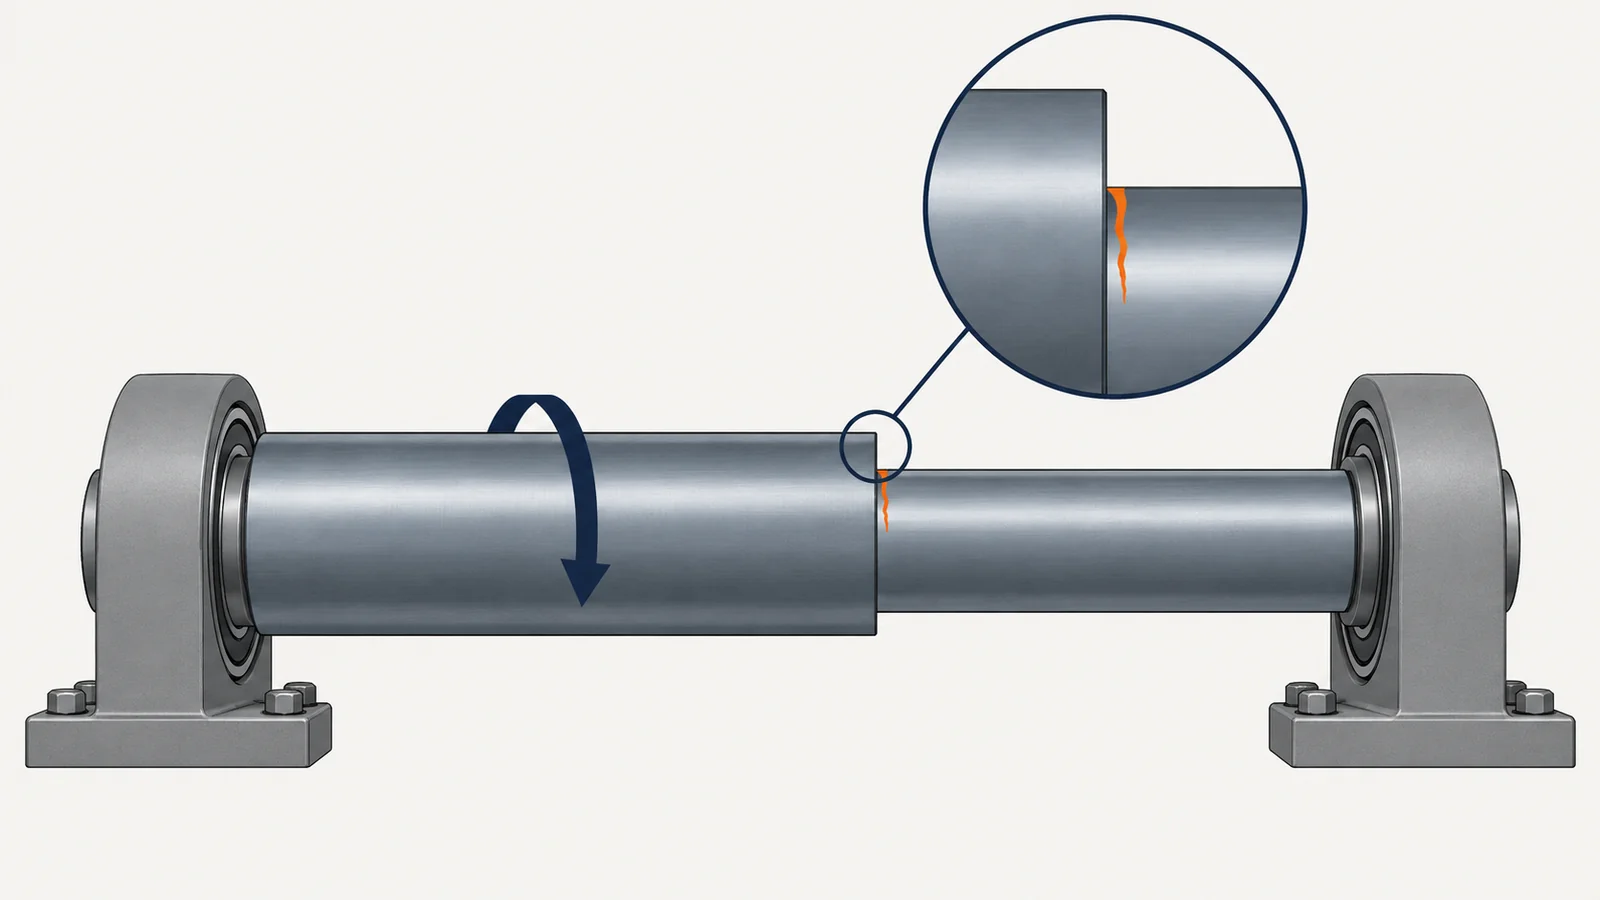
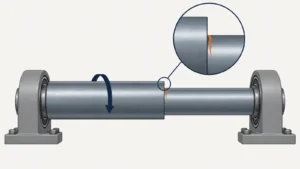
回転する軸、ばね、ボルトなどが、大きな力がかかったわけでもないのに、ある日突然折れた。
- 起きている現象
- 引張強さよりずっと小さな力でも、何度もくり返しかかると、表面の小さなき裂が少しずつ進み、最後に残りの断面が耐えきれずに折れます。段付きの角、キー溝、穴などの応力集中部と、表面の傷や粗さが起点になりやすい場所です。
- 解決に使える技術
- 形状・設計の見直し角の丸み(R)を大きくする、段差や穴の位置を見直して応力集中を下げる
- ピーニング(圧縮残留応力)ショットピーニングで表面に圧縮の残留応力を入れ、き裂を生まれにくくする
- 窒化などの表面硬化軟窒化や浸炭焼入れで表面を硬くし、疲労強度を上げる
鉄鋼材料には、それ以下の応力なら壊れない「疲労限度」がありますが、アルミニウムや銅などの非鉄材料でははっきり現れません。材料を替えるときは、S-N曲線の形も確かめます。
加熱と冷却をくり返す金型・部品の表面にひびが入る
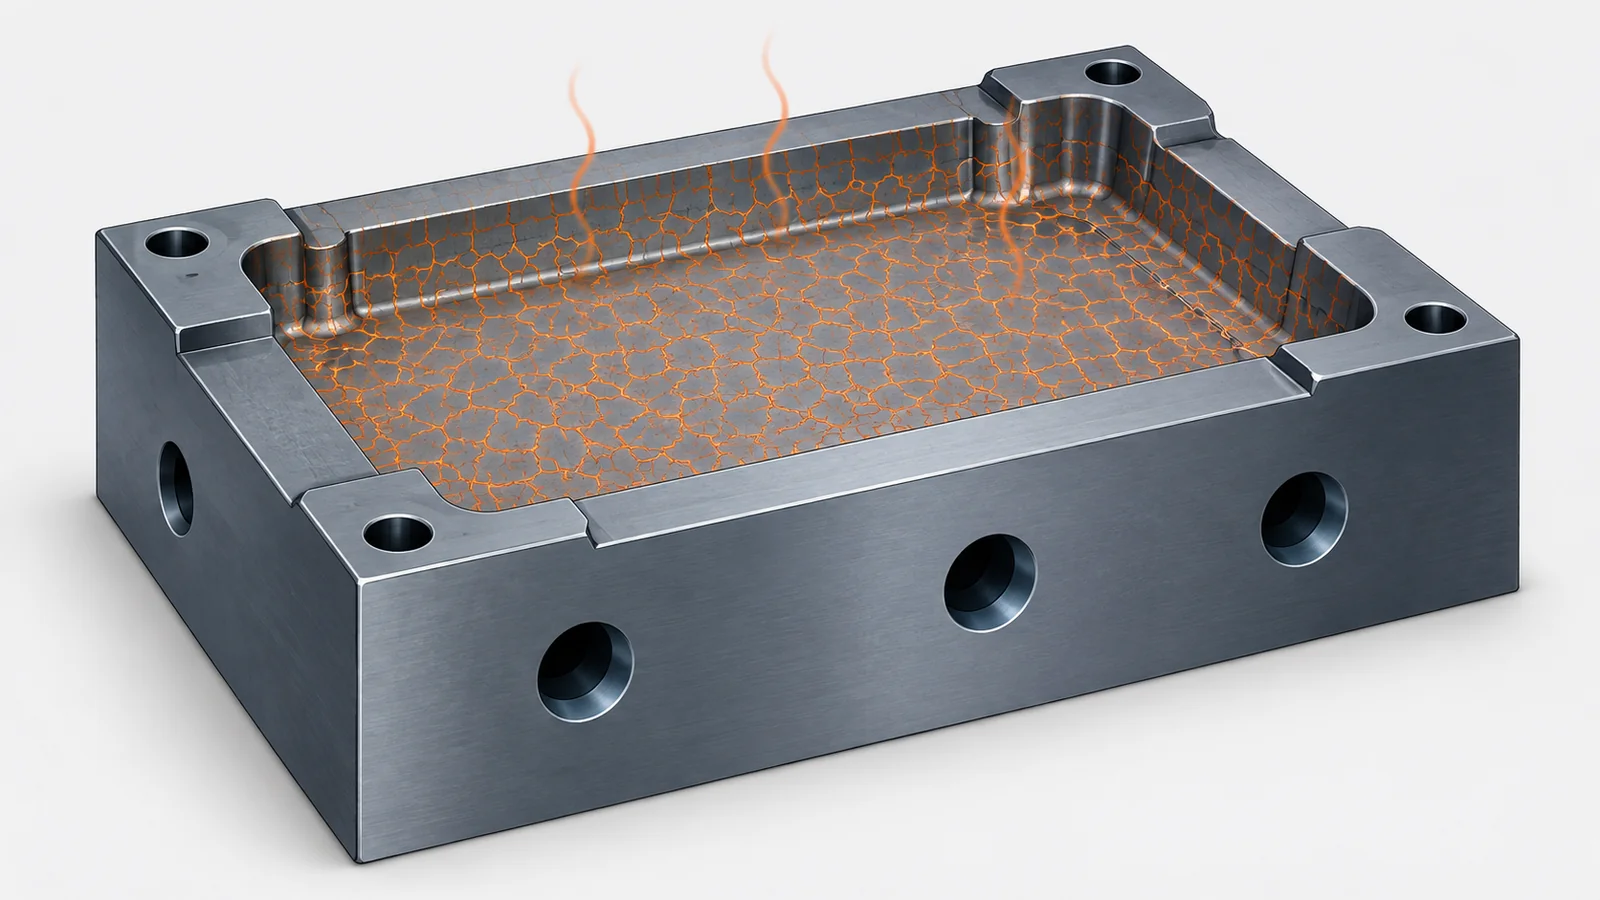
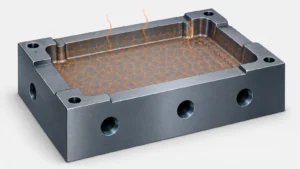
ダイカスト金型の表面に亀の甲のような細かいひびが広がる。エンジンまわりや高温配管の部品が、起動と停止をくり返すうちに割れた。
- 起きている現象
- 温度が変わると部材は伸び縮みします。周りから拘束されていると自由に伸び縮みできず、熱応力が生まれます。温度変化のたびに表層で引張りと圧縮の応力が交互にかかり、疲労き裂が生まれます。これを熱疲労と呼び、ダイカスト金型では「ヒートチェック」と呼ばれます。
- 解決に使える技術
- 窒化などの表面硬化ガス軟窒化などで表面を硬くし、ヒートチェックの発生を抑える
- ピーニング(圧縮残留応力)ショットピーニングで表層に圧縮応力を入れる。窒化と組み合わせることもある
- 形状・設計の見直し冷却回路を見直して局所的な加熱を減らし、材料と金型の温度差を小さくする
高温強度の高い金型材料は、靭性が下がり、ひびが進みやすくなる傾向があります。材料は、高温強度と靭性のバランスで選びます。
基板のはんだ接合部が温度変化で割れる
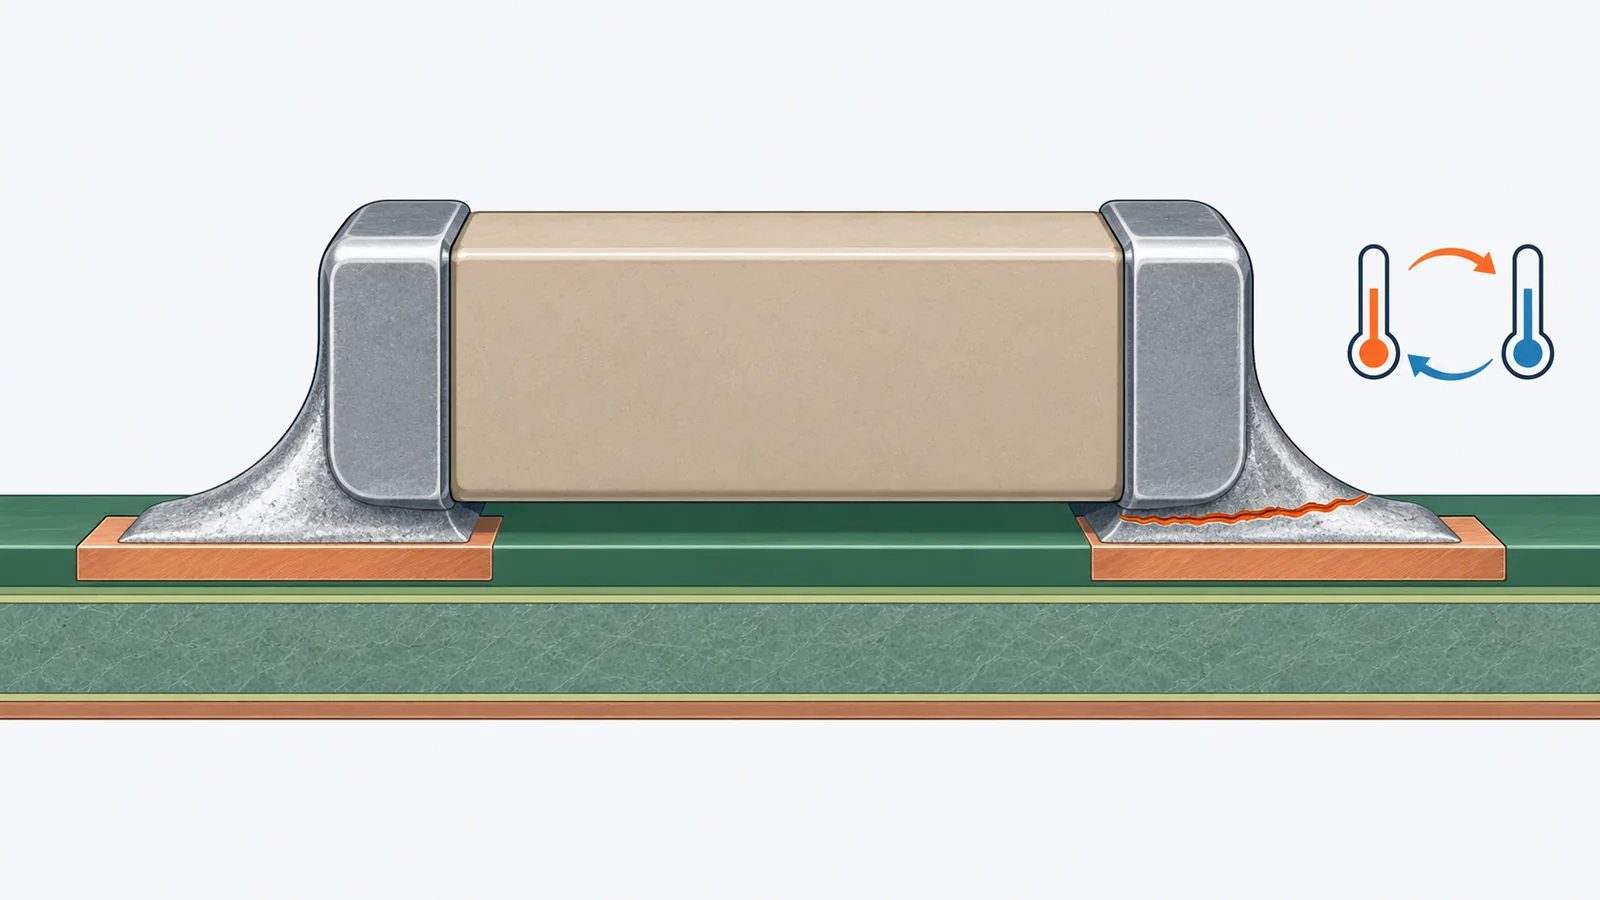
車載機器や産業機器の基板で、使ううちに導通が不安定になる。温度サイクル試験のあと、チップ部品のはんだにクラックが見つかる。
- 起きている現象
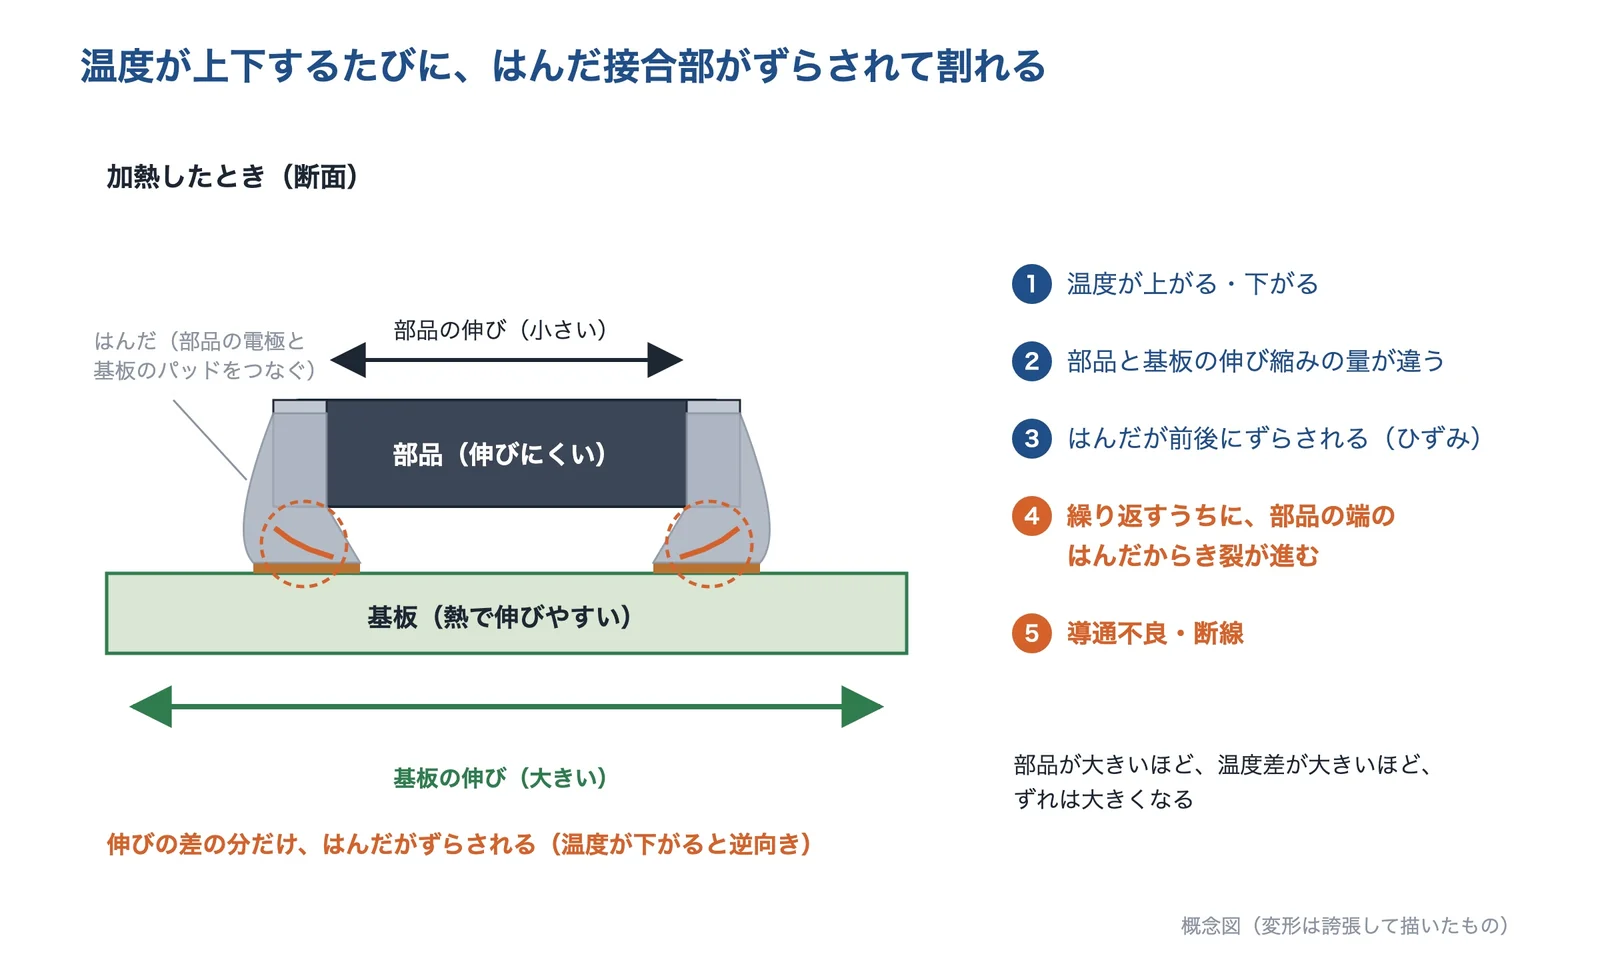
- 部品と基板は、熱で伸び縮みする量(線膨張係数)が違います。温度が上下するたびに、その差の分だけはんだがずらされ、せん断のひずみがくり返しかかります。これが金属疲労となって、はんだにクラックが進みます。
- 解決に使える技術
- 高耐久はんだ・接合材料添加元素でクラックの進展を抑えた高耐久はんだ合金に替える
- 形状・設計の見直し部品の大きさや配置、基板材料を見直して、伸び縮みの差を小さくする
- 試験・破面解析温度サイクル試験のあと、断面を観察してクラックの進み具合を確かめる
はんだを硬く強くしすぎると、はんだではなくチップ部品の電極付近に応力が集中し、部品が割れることがあります。はんだの強さだけでなく、ひずみを逃がせるかも見て選びます。
何回もつか見積もりたい・割れた原因を知りたい
設計段階で、部品がどれくらいの回数・期間もつのかを見積もりたい。割れた部品の原因が、疲労なのか別の壊れ方なのかを知りたい。
- 起きている現象
- 疲労強度は、材料だけでなく、熱処理、表面の状態、形状、荷重のかかり方によって変わります。ハンドブックの値からおよその推定はできますが、実際の材料や部品で確かめないと、思ったより早く割れることがあります。
疲労試験は、実際に部品にかかる荷重のかけ方(引張・圧縮、曲げ、ねじり、温度変化)にできるだけ近い方法を選びます。荷重のかけ方によって、疲労強度は変わります。
なぜ繰り返しの荷重や温度変化で割れるのか
材料に荷重がくり返しかかると、引張強さや降伏強度より小さな応力でも、目に見えない小さなき裂が生まれ、少しずつ成長して、やがて破壊に至ります。これを疲労破壊と呼びます。針金を小さな力で何度も折り曲げると切れるのも、疲労破壊の一種です。疲労破壊は、外見上ほとんど変形しないまま進み、ある日突然壊れるのが特徴です。
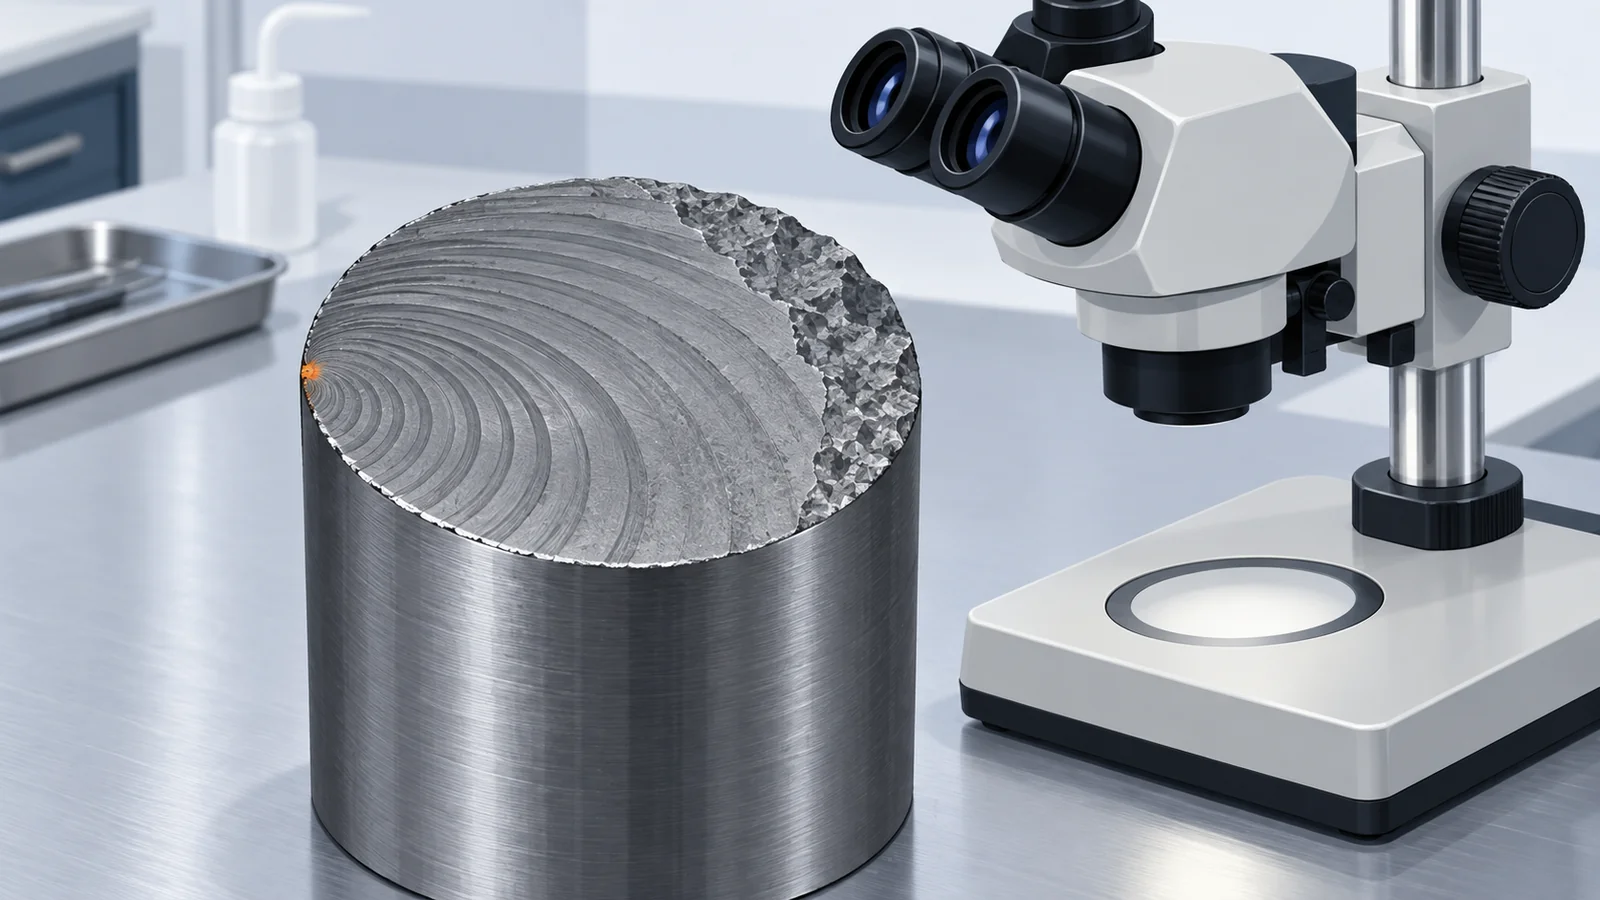
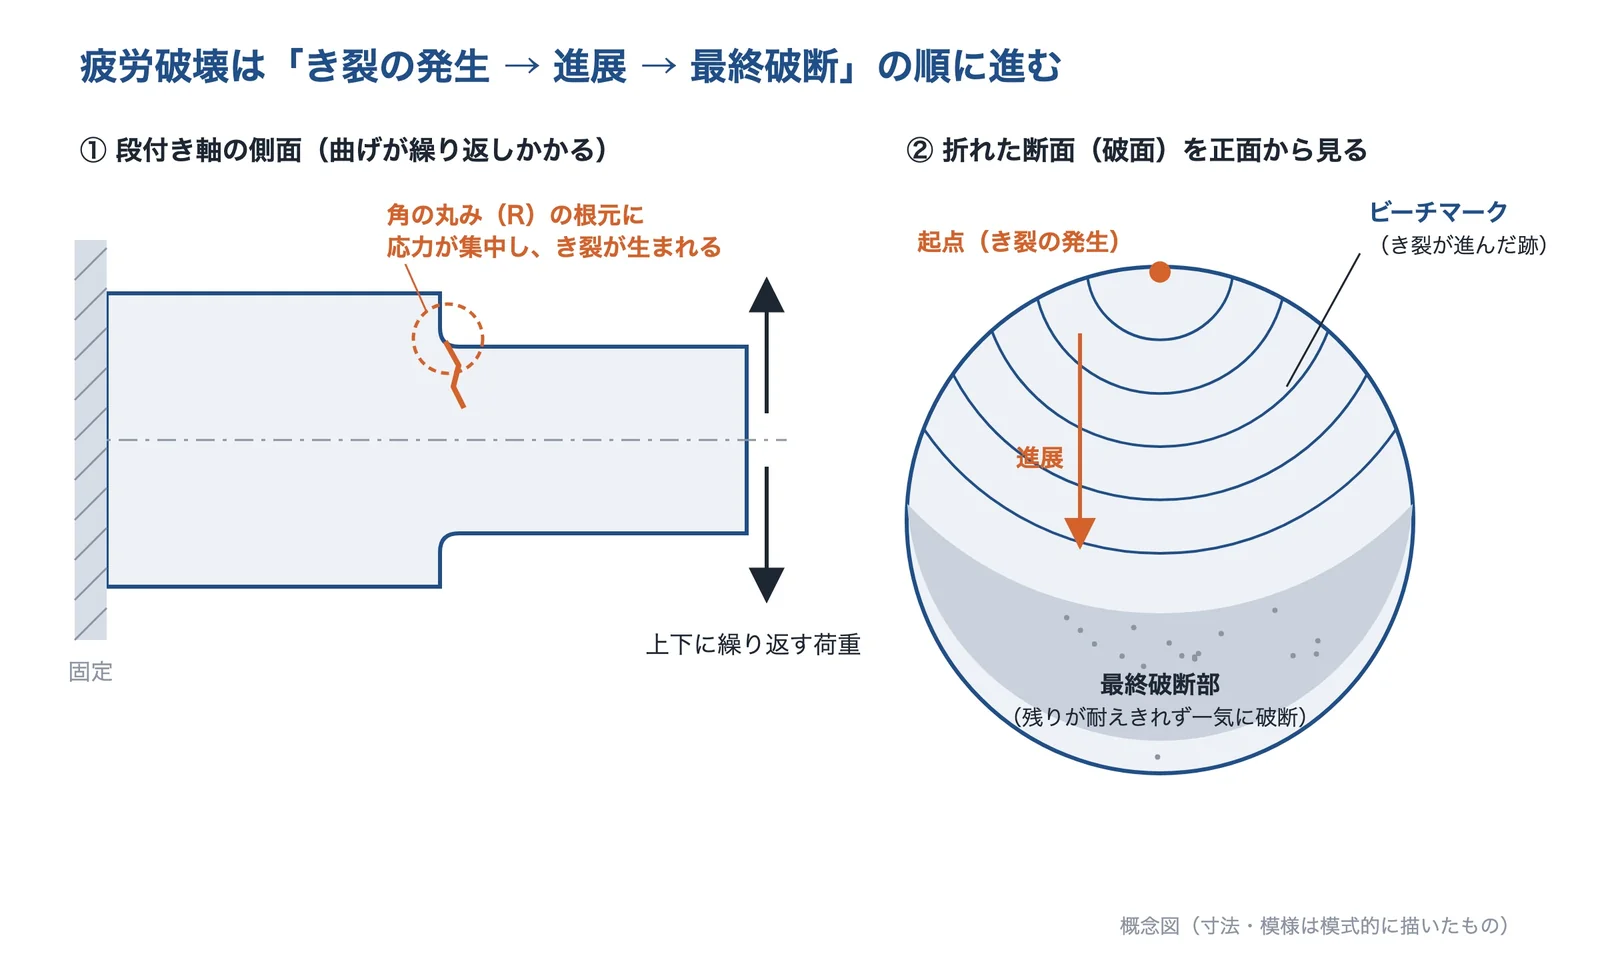
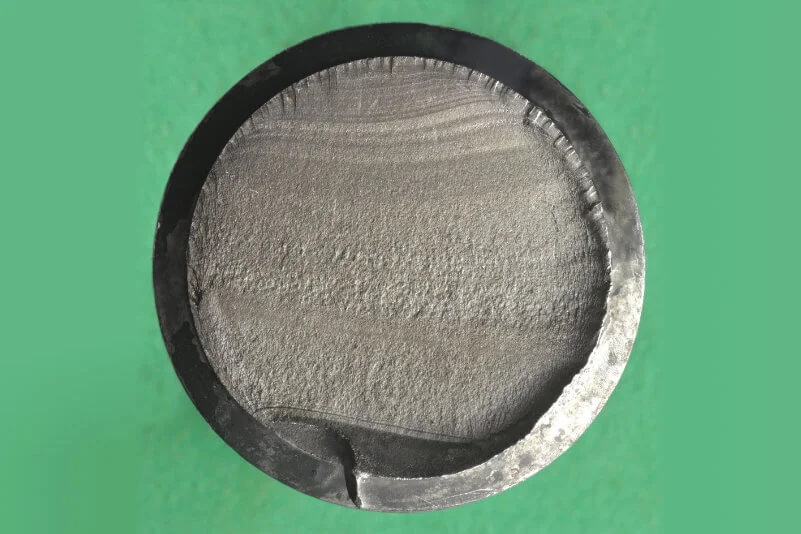
疲労破壊は、①応力が集中する表面の一点でき裂が生まれる、②き裂が少しずつ進む、③残った断面が耐えきれずに一気に破断する、の順に進みます。折れた断面(破面)には、き裂が進んだ跡が貝殻のような縞模様(ビーチマーク)として残ることがあり、その中心をたどると起点がわかります。
AI(Claude)で作成
どれだけの応力で何回もつかは、S-N曲線(縦軸に応力の振幅、横軸に破断までのくり返し数をとったグラフ)で表します。応力が高いほど少ない回数で壊れます。鉄鋼材料では、ある応力より低いと壊れなくなり、この応力を疲労限度と呼びます。アルミニウムや銅などの非鉄材料では、疲労限度ははっきり現れません。
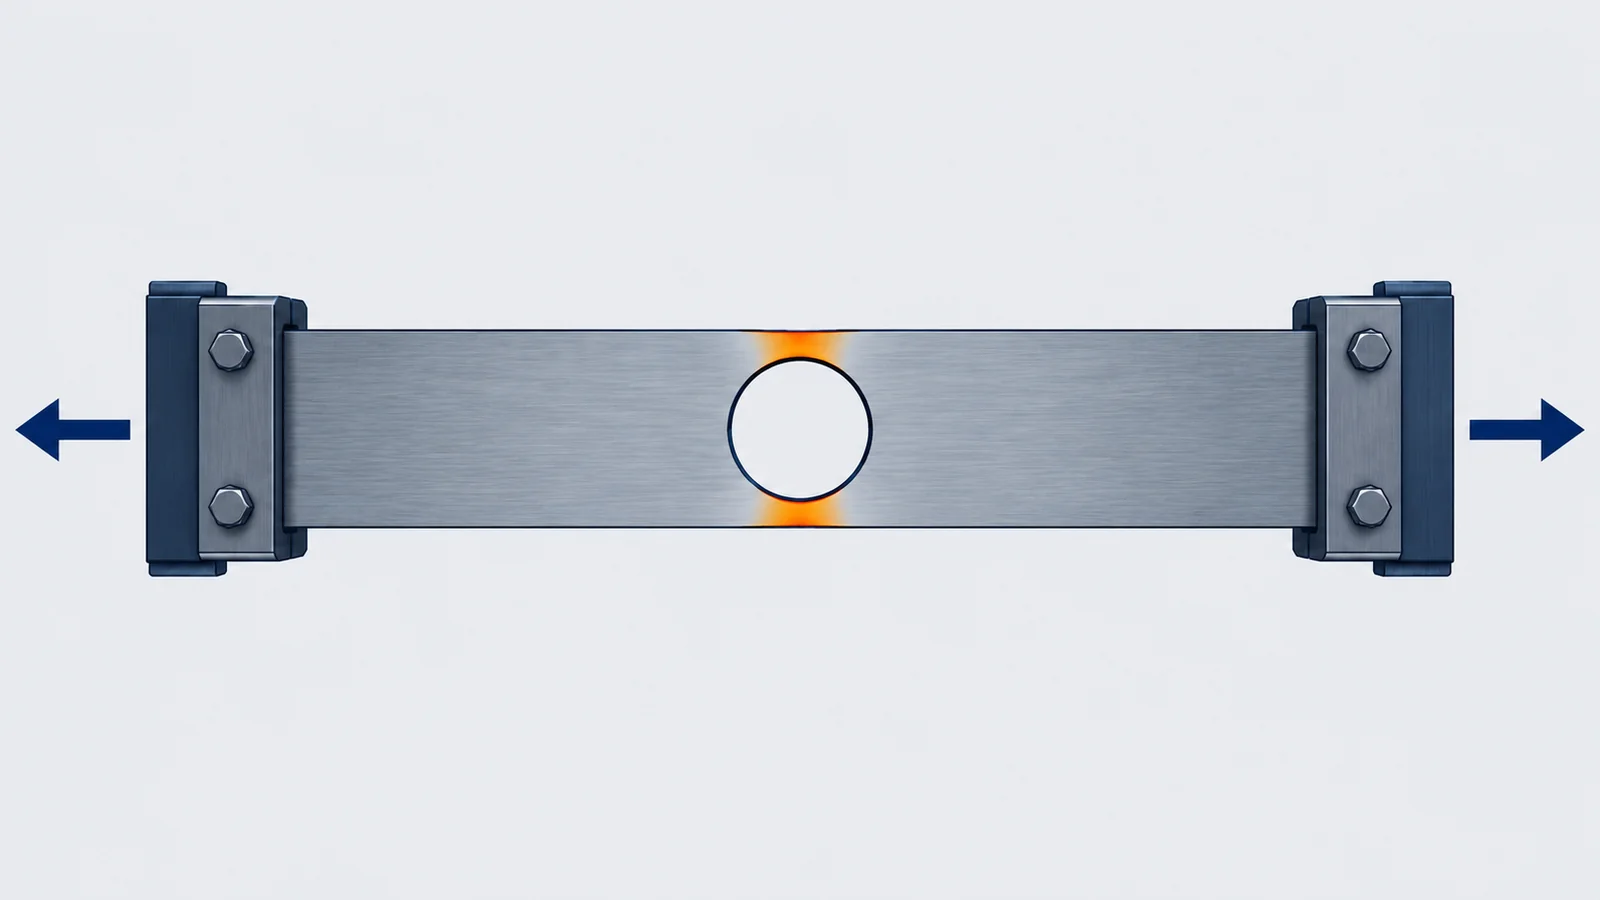
疲労強度は、材料の表面の状態(粗さ、傷、硬さなど)と形に大きく左右されます。穴や段差があると局所的に応力が大きくなり(応力集中)、疲労強度は下がります。平らな板に丸い穴を開けると、穴の縁の応力は周りの3倍になります。溶接の止端も応力が集中しやすい場所です。
温度変化による熱疲労
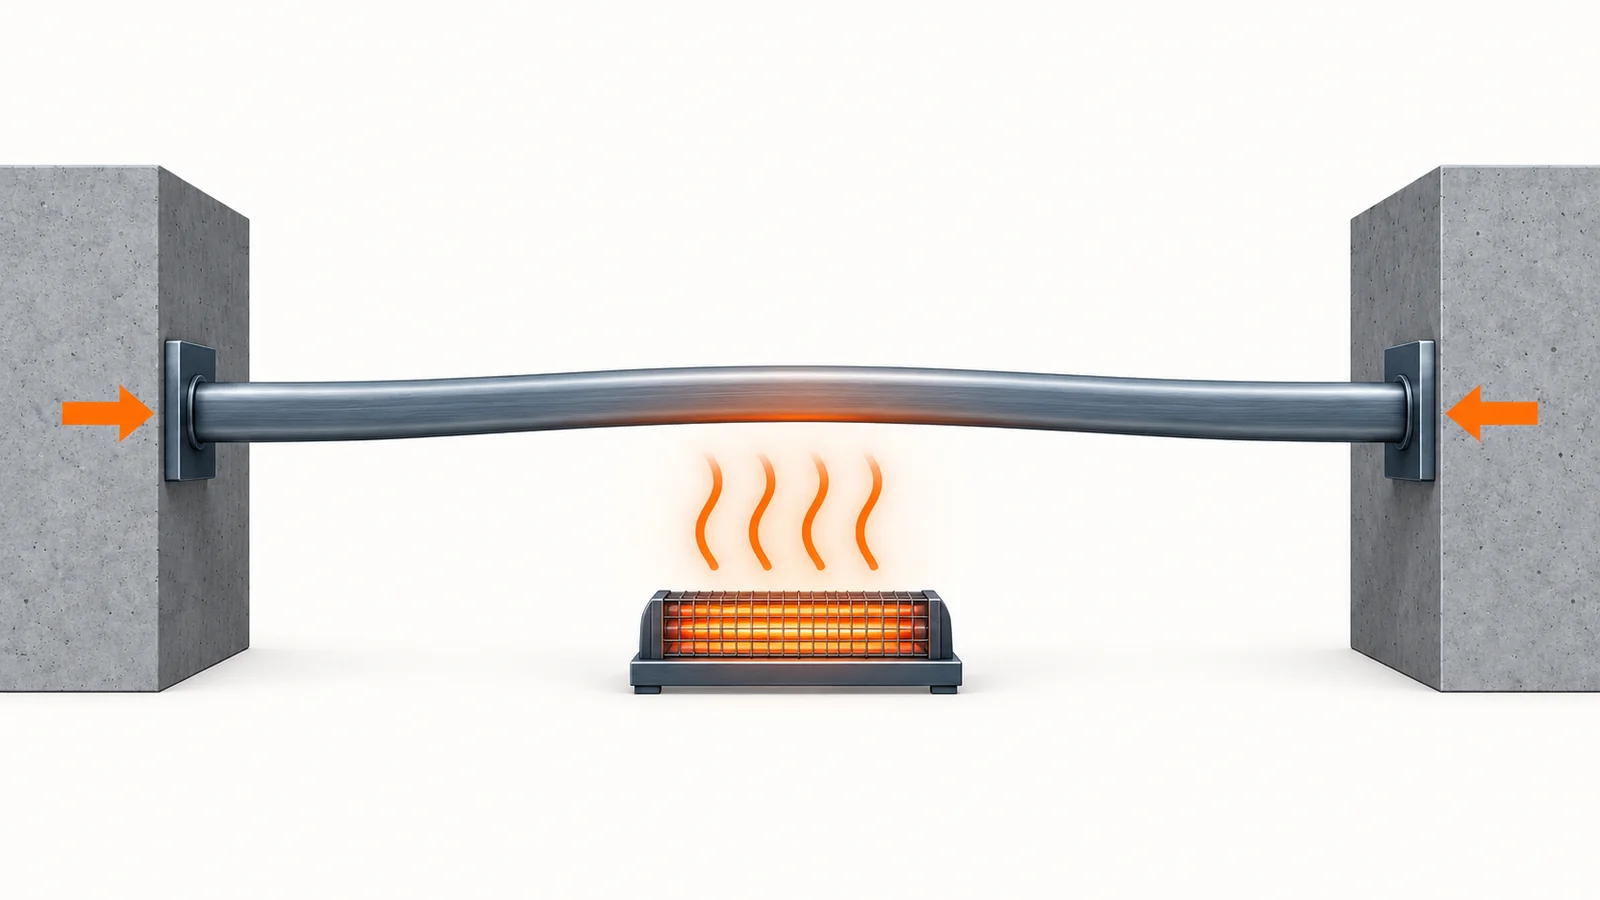
温度が変わると部材は伸び縮みします。部材が周りから拘束されていると、自由に伸び縮みできないため応力が生まれます。これを熱応力と呼びます。温度変化がくり返されると熱応力もくり返しかかり、疲労破壊が起きます。これが熱疲労です。エンジンまわり、高温の流体が流れる配管、タービンブレード、ダイカスト金型など、使用中や起動・停止のたびに温度が変わる部材で問題になります。
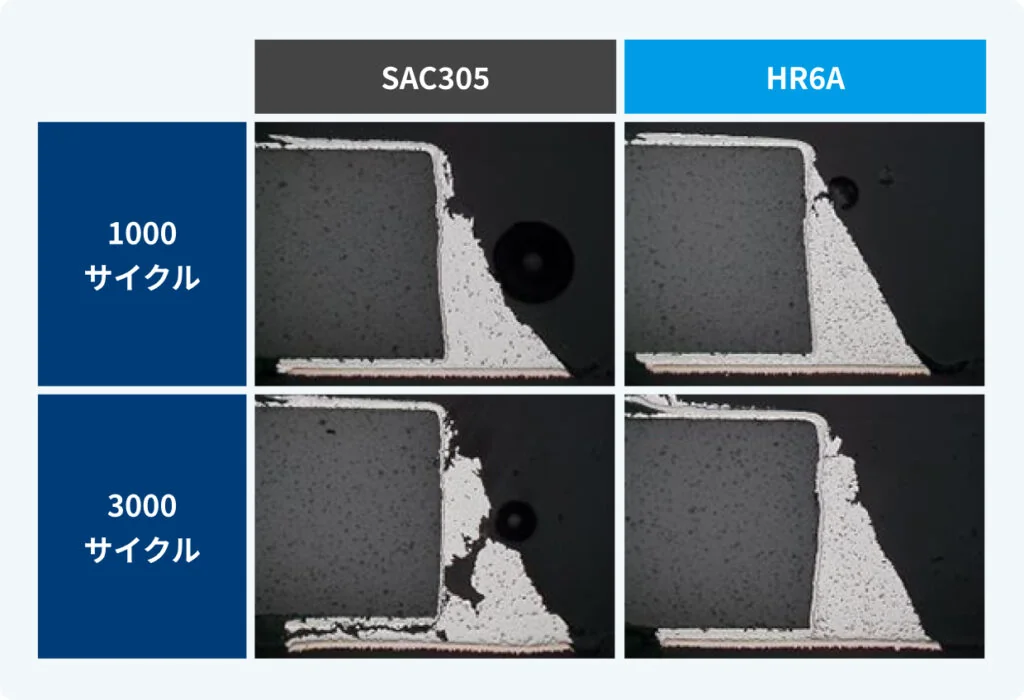
電子基板では、部品と基板の伸び縮みの量の違いが、はんだ接合部にくり返しのずれを与えます。車載製品や産業機器のように温度差の激しい環境では、一般的な鉛フリーはんだ(SAC305)では耐久性が足りない場合があります。
AI(Claude)で作成
原因の切り分け方
割れた部品が手元にあるなら、まず破面を見ます。破面解析(フラクトグラフィ)では、目視やマイクロスコープによる低倍率の観察と、走査型電子顕微鏡(SEM)による高倍率の観察を組み合わせ、壊れ方と起点を特定します。疲労破壊なら、ビーチマークや、き裂が1回ごとに進んだ跡の細かい縞模様(ストライエーション)が手がかりになります。
起点が溶接止端や角の丸み、穴の縁にあれば応力集中を、表面の傷や加工痕にあれば表面の状態を疑います。温度変化がくり返しかかる部品なら、熱疲労の可能性も考えます。起点がはっきりしない場合や、疲労以外の壊れ方(延性破壊、脆性破壊、応力腐食割れなど)が疑われる場合は、専門の試験所に相談するのが近道です。
出典:疲労試験とは|神戸工業試験場、疲労強度とは?S-N曲線はどうやって見るのか?|特殊金属エクセル、溶接継手と応力集中|労働安全衛生総合研究所、破面解析・フラクトグラフィー|神戸工業試験場、「高耐久」はんだとは|弘輝
解決技術の詳細
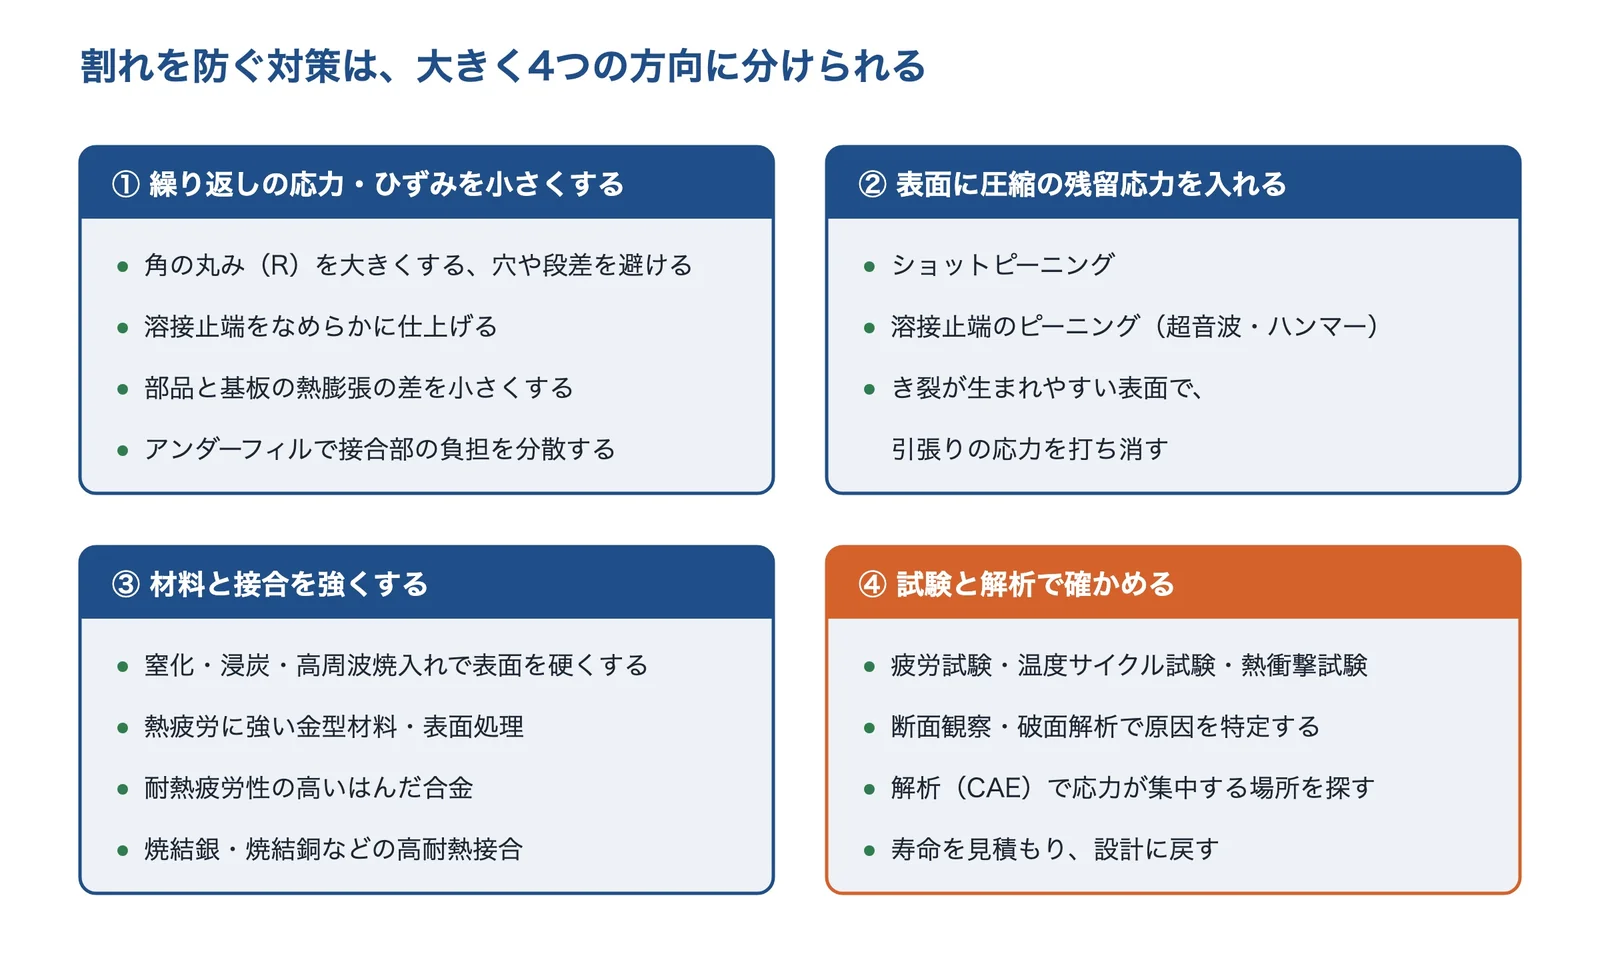
疲労による割れを防ぐ方法は、大きく分けて、①くり返しかかる応力やひずみを小さくする、②表面に圧縮の残留応力を入れる、③材料や接合材料を強くする、④試験と解析で確かめる、の4つです。割れる場所と原因に合わせて組み合わせます。
AI(Claude)で作成
形状・設計を見直して応力集中を下げる
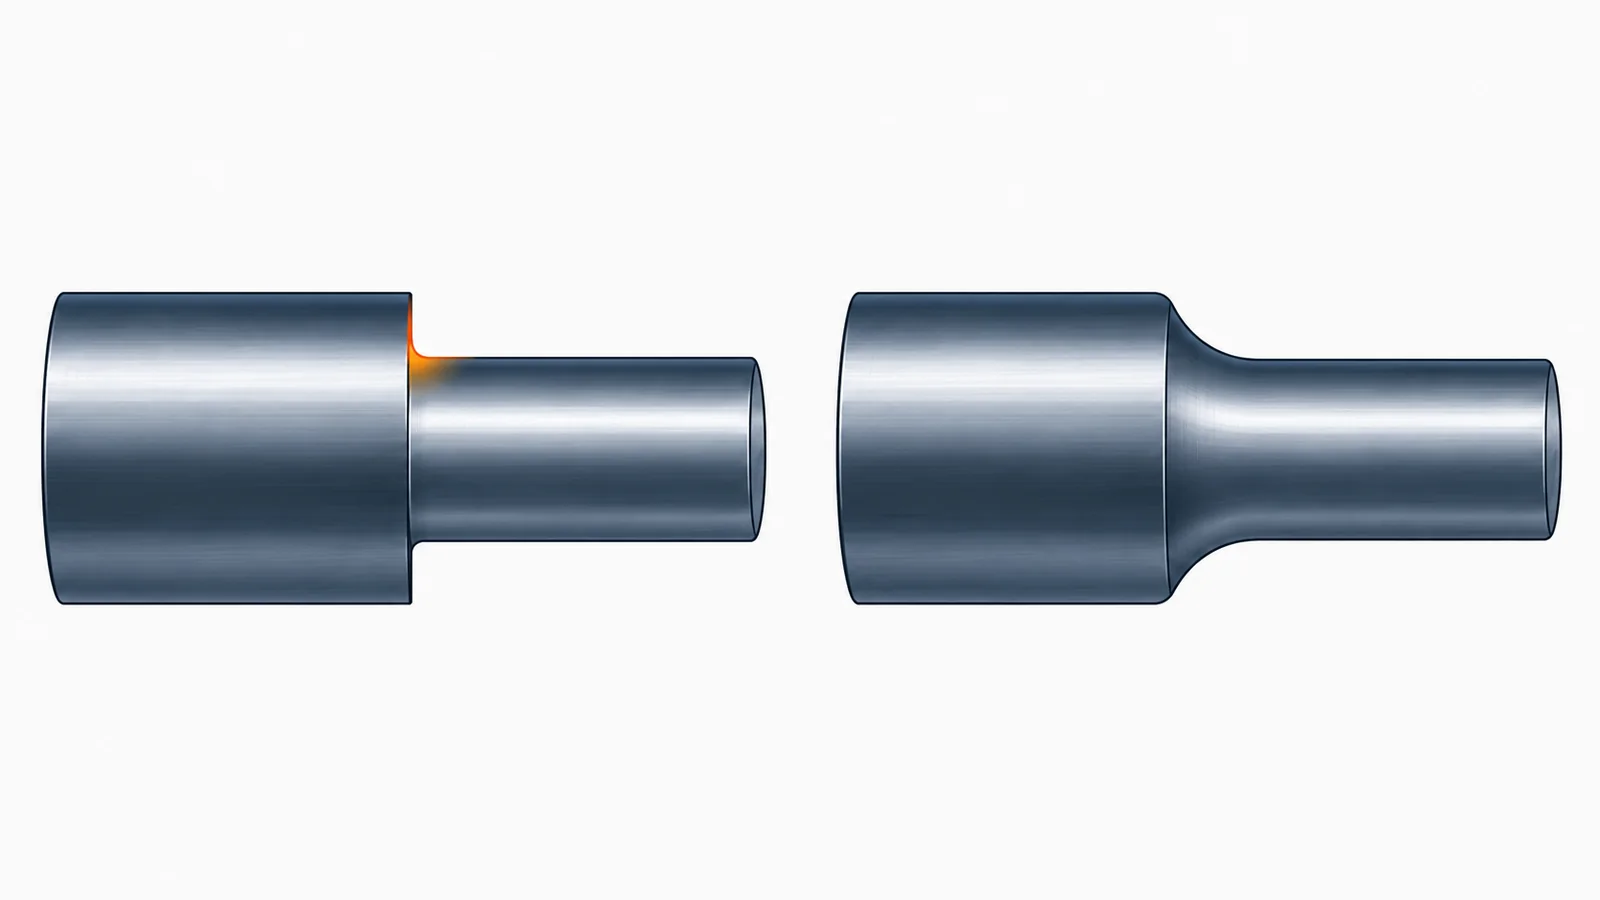
最も基本的な対策は、応力が集中する場所をなくすことです。段付き軸の角の丸み(R)を大きくする、穴やキー溝を応力の高い場所から離す、断面が急に変わらないようにする、といった見直しをします。不用意に部材に穴を開けると、穴の縁に周りの3倍の応力がかかるため注意が必要です。
熱疲労では、温度差そのものを小さくすることが対策になります。ダイカスト金型では、冷却回路の径や位置を見直して局所的な加熱を減らすこと、鋳造時の材料と金型の温度差を減らすこと、冷却水の量と温度を適正にすることが挙げられます。電子基板では、部品の大きさや配置、基板材料を見直し、伸び縮みの差を小さくします。
ピーニングで表面に圧縮の残留応力を入れる
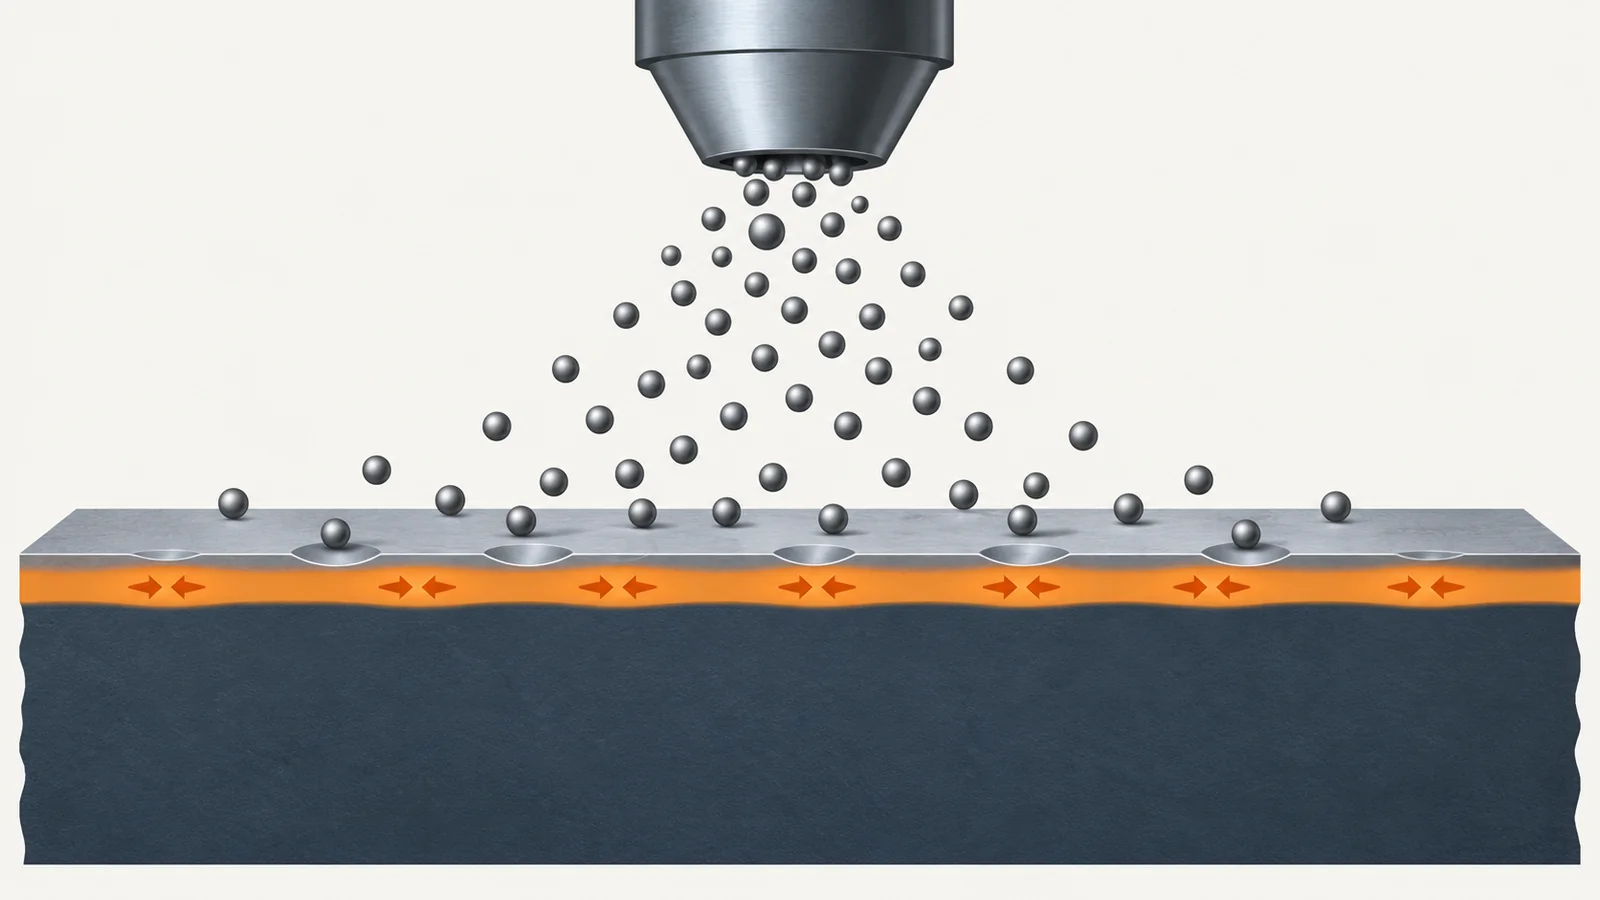
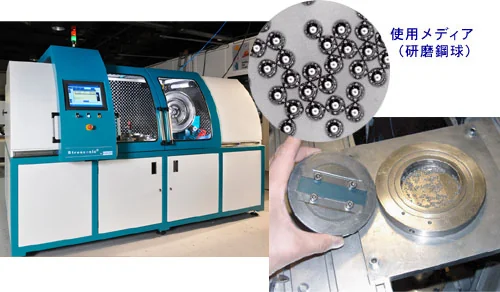
疲労き裂は、引張りの応力がかかる表面から生まれます。ショットピーニングは、鋼球などの粒を表面に高速で当てて表層を塑性変形させ、圧縮の残留応力を入れる処理です。引張りの応力を打ち消すことで、き裂を生まれにくくします。表面を硬くする処理と並んで、疲労限度を上げる有効な手段とされています。
超音波で振動させた工具で鋼球を跳ねさせて当てる超音波ショットピーニングは、密閉されたチャンバーの中で必要な部分だけを処理できるため、投射材が少量で済み、マスキングも不要になります。ダイカスト金型のヒートチェック対策にも、ショットピーニングが使われます。
溶接止端を処理して疲労強度を上げる
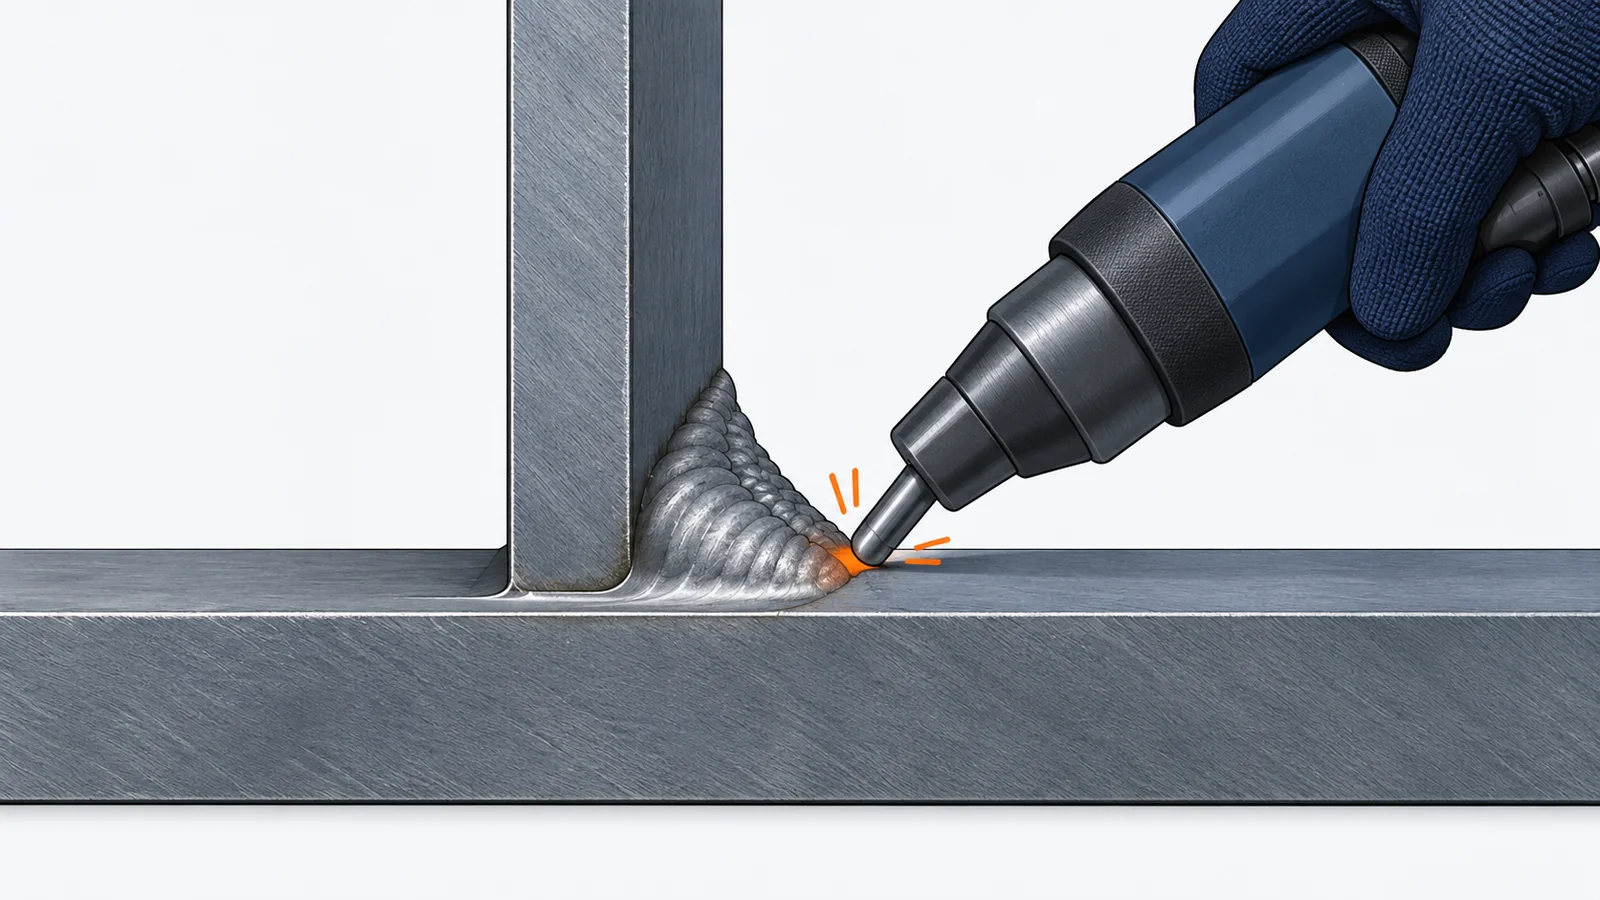
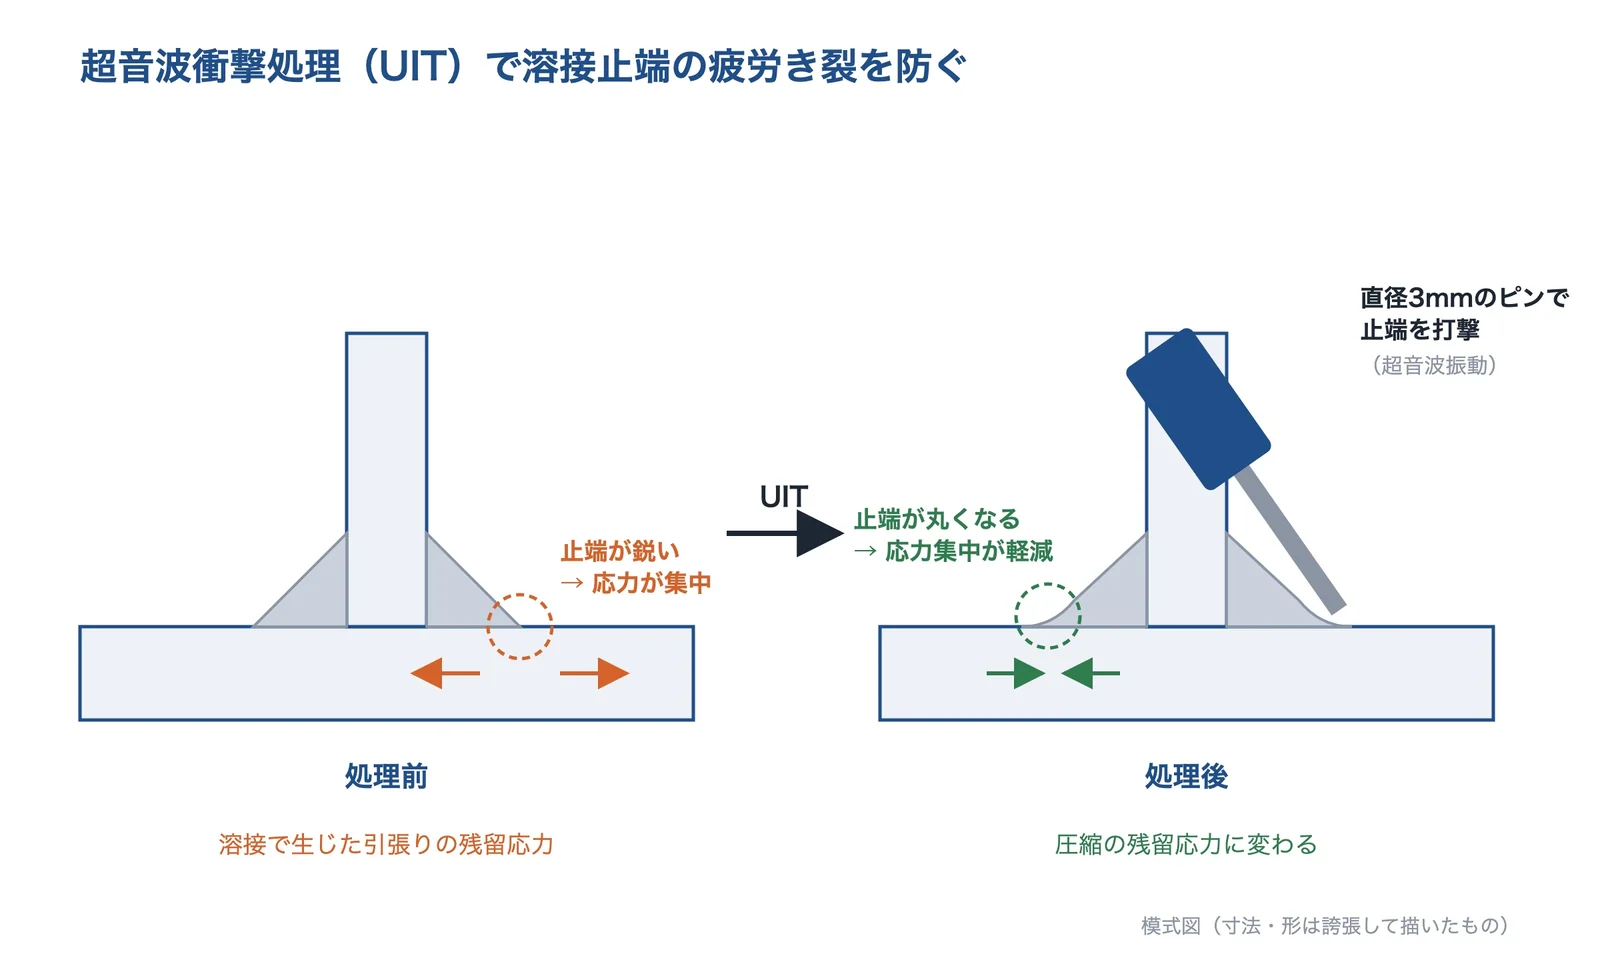
溶接継手の疲労は、止端の高い応力集中と、溶接による引張りの残留応力が重なって起きます。対策は、止端の形をなめらかにすることと、残留応力を圧縮に変えることです。
止端のグラインダー仕上げ:グラインダーで止端を削って、止端の丸み(止端半径)を大きくします。応力集中係数を下げる最も直接的な方法です。
超音波衝撃処理(UIT)・ハンマーピーニング:止端を小さなピンやハンマーで打撃して、止端の形を丸くし、圧縮の残留応力を入れます。UITは、直径3mmのピンで止端を打撃する方法で、グラインダー処理と比べて処理速度や施工コストを大幅に減らせるとされています。止端に留まっている疲労き裂の上から打撃して、き裂の進展を止める補修にも使われます。
窒化などの表面硬化で疲労強度を上げる
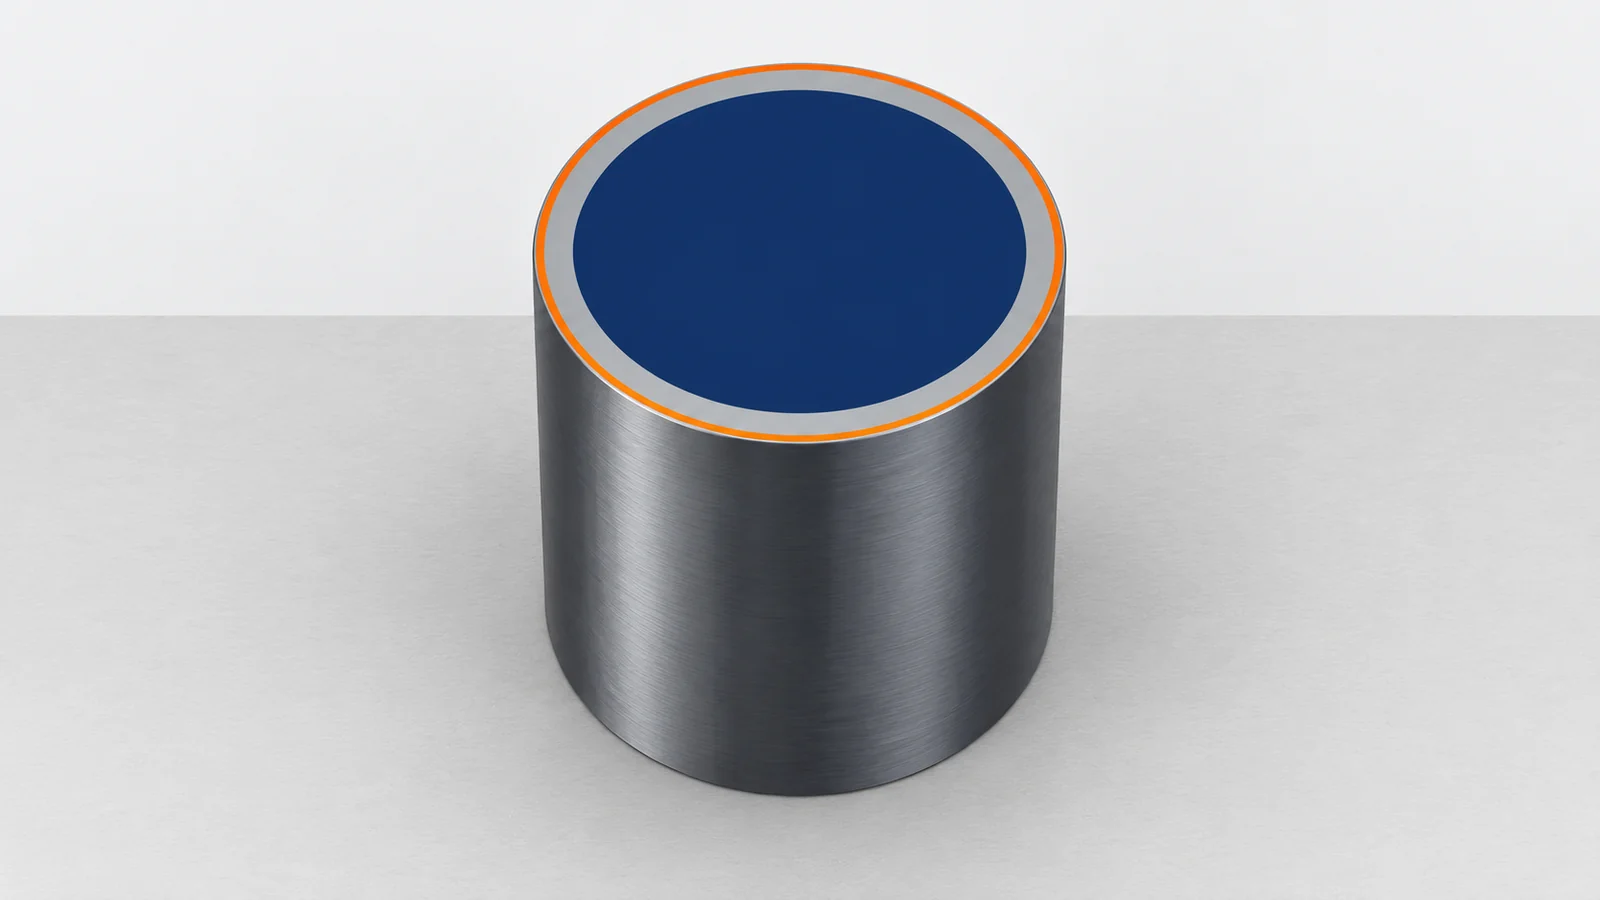
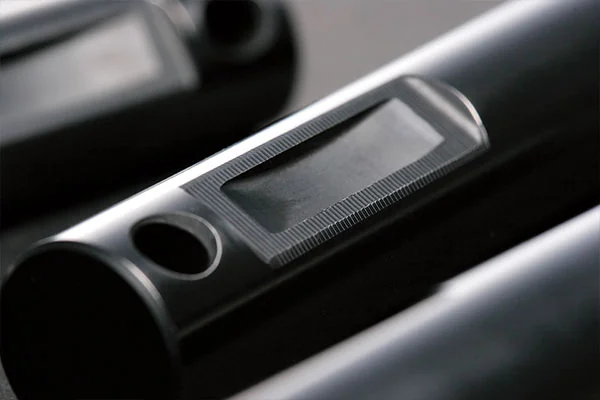
軟窒化は、鋼の表面に窒素などを拡散させて、表面に硬い化合物層、その内側に窒素の拡散層をつくる処理です。耐摩耗性や耐焼付性とともに疲労強度が向上するため、クランクシャフトやカムシャフト、ギヤなどに使われています。浸炭焼入れや高周波焼入れも、表面を硬くして疲労強度を上げる代表的な方法です。
ダイカスト金型のヒートチェックには、ガス軟窒化処理が効果的とされています。金型材料の表層に窒素を拡散させて表面を硬くし、ヒートチェックの発生を抑えます。ショットピーニングと組み合わせる方法もあります。金型材料そのものは、高温強度と靭性のバランスで選びます。
高耐久はんだ・接合材料で熱疲労に耐える
はんだ接合部の熱疲労には、クラックが進みにくいはんだ合金に替える方法があります。一般的な鉛フリーはんだSAC305(Sn-3.0Ag-0.5Cu)に強化元素を加え、接合部の変形を抑えたり、金属組織を強くしたりした「高耐久はんだ」が各社から出ています。
選ぶときは、強さだけでなく延性も見ます。はんだが硬すぎると、はんだの代わりにチップ部品の電極付近に応力が集中し、部品が割れることがあるためです。パワーモジュールのように、さらに高い温度で使う接合部には、焼結銀や焼結銅などの接合材料も使われています。
試験と破面解析で確かめる
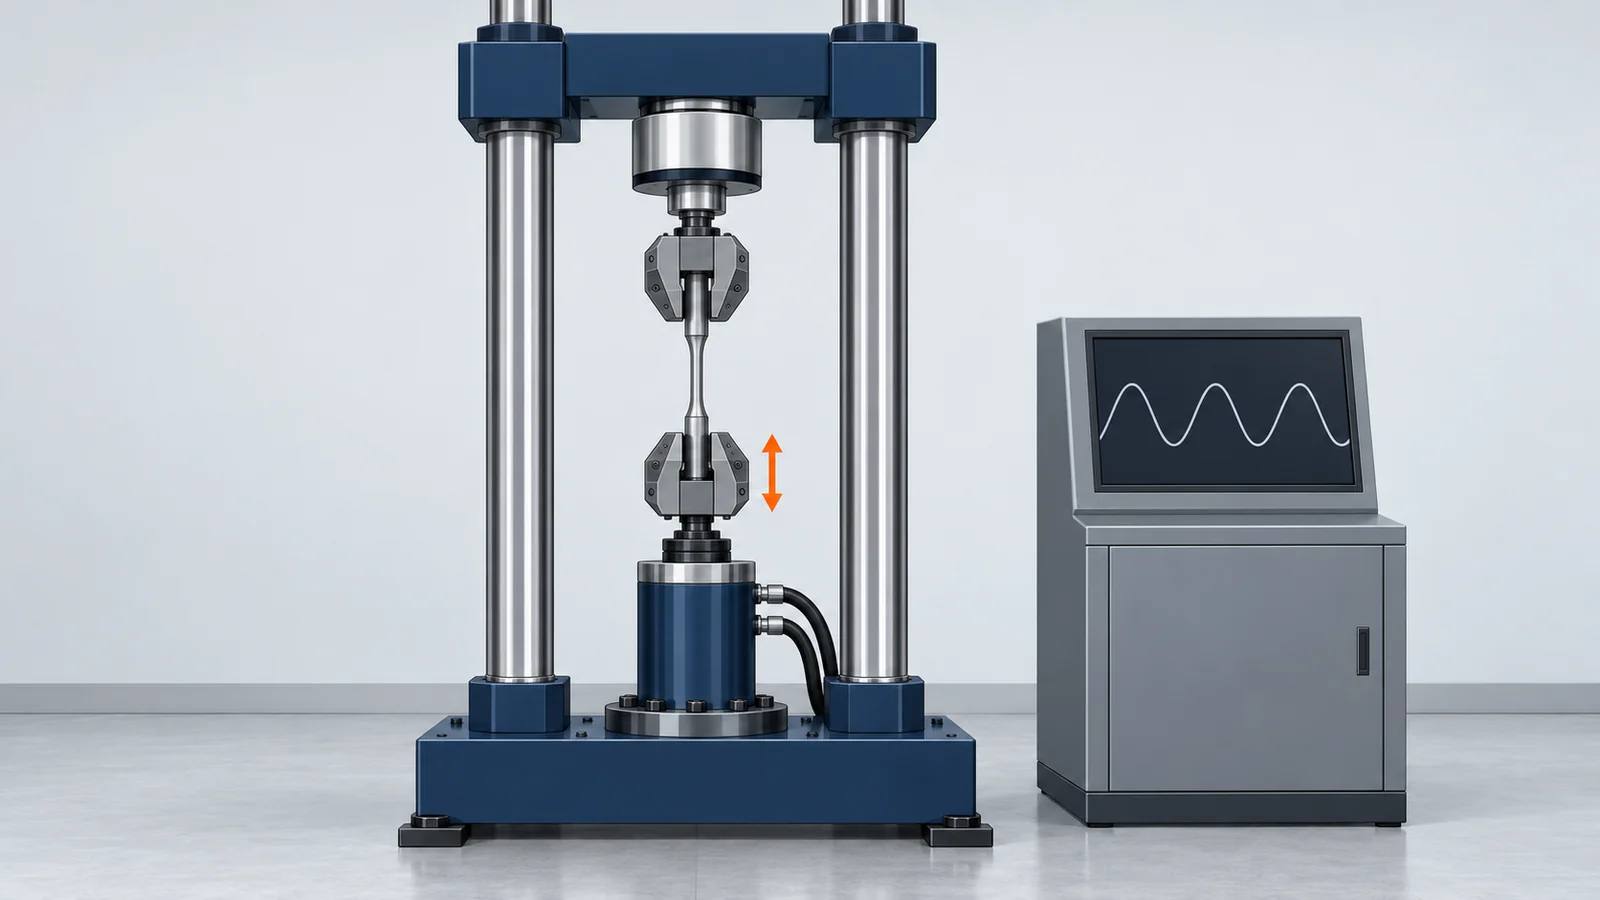
疲労強度は、ハンドブックの値からおよそ推定できますが、同じ材料でも熱処理や欠陥の分布によって変わります。疲労試験では、試験片や部品に一定の大きさの荷重をくり返しかけて、破断までの回数を調べ、S-N曲線を求めます。荷重のかけ方には、引張・圧縮、曲げ(回転曲げ、平面曲げ)、ねじりなどがあり、実際の部品が受ける荷重にできるだけ近い方法を選びます。
熱疲労は、試験片の両端を固定して加熱と冷却をくり返す熱疲労試験(JIS Z 2278)で評価します。電子部品や基板は、高温と低温をくり返す温度サイクル試験(JIS C 60068-2-14 など)で評価し、試験後に断面を観察してクラックの進み具合を確かめます。温度サイクル試験では温度変化の速さが15℃/分以下と決められており、より急激に温度を変える熱衝撃試験は、短時間で比較したい開発初期に使われることが多い試験です。
出典:ダイカスト金型のヒートチェックとは?|プロテリアル、溶接継手と応力集中|労働安全衛生総合研究所、超音波ショットピーニング装置|東洋精鋼、超音波衝撃処理技術(UIT)|日鉄テクノロジー、軟窒化プロセス|パーカー熱処理工業、高耐久はんだ合金ソルダーペースト HR6A58-G820N|弘輝、温度サイクル試験|神戸工業試験場
疲労による割れを防ぐ技術を持つ企業
各企業が解決できる課題と技術の内容を、企業が公開している情報をもとに紹介します。
| 企業 | 解決できる課題 | 種類 | 何ができるか | 合う症状 |
|---|---|---|---|---|
| 日鉄テクノロジー | 分析・検査・技術サービス | 超音波衝撃処理(UIT)で溶接止端を打撃し、止端の疲労き裂を予防するほか、見つかった止端のき裂を溶接補修をせずに止める。 | A 溶接部の止端から割れる | |
| 東洋精鋼 | ショットピーニング | 軸やばねなどへのショットピーニングの受託加工と、必要な部分だけを処理できる超音波ピーニング装置を手がける。 | A 溶接部の止端から割れる B 軸・ばね・ボルトの角や穴から折れる | |
| パーカー熱処理工業 | 熱処理・表面処理 | 軟窒化処理「ISONITE」で、くり返し荷重がかかる軸やギヤの疲労強度を上げ、摩耗にも強い表面にする。 | B 軸・ばね・ボルトの角や穴から折れる C 加熱と冷却をくり返す金型・部品の表面にひびが入る | |
| 弘輝 | はんだ材料メーカー | 冷熱サイクルでのクラックの進みを抑える高耐久はんだで、車載・産業機器の基板のはんだクラックを防ぐ。 | D 基板のはんだ接合部が温度変化で割れる | |
| 神戸工業試験場 | 受託試験・分析 | 疲労試験・熱疲労試験で疲労強度や熱疲労寿命を評価し、破面解析で疲労による割れか、起点はどこかを調べる。 | A 溶接部の止端から割れる B 軸・ばね・ボルトの角や穴から折れる C 加熱と冷却をくり返す金型・部品の表面にひびが入る D 基板のはんだ接合部が温度変化で割れる E 何回もつか見積もりたい・割れた原因を知りたい |
日鉄テクノロジー株式会社|溶接止端の疲労き裂を抑える超音波衝撃処理(UIT)
日鉄テクノロジーとは
日鉄テクノロジーは、日本製鉄グループで、材料分析、計測検査、環境分析などを手がける企業です。溶接構造物の疲労対策として、超音波衝撃処理技術(UIT)を提供しています。
出典:日鉄テクノロジーの公開情報をもとに AI(Claude)で作成
日鉄テクノロジーの得意技術
| 技術 | 内容 |
|---|---|
| 超音波衝撃処理(UIT) | 溶接止端を直径3mmのピンで打撃し、溶接による引張りの残留応力を圧縮の残留応力に変える。止端の形が丸くなり、応力集中も軽減される |
| 疲労き裂の補修 | 止端に留まっている疲労き裂の上から打撃し、き裂表面を圧着してき裂の進展を防ぐ。従来のグラインダー切削と肉盛り溶接による補修に比べ、作業コストを大幅に低減できるとする |
| 装置の仕様 | ハンドツールの周波数27kHz、質量3.8kg |
主な適用先は、船舶、建設機械、橋梁、クレーン、クレーンランウェイガーターなど、疲労強度が要求される構造部材です。
日鉄テクノロジーが解決できる課題
- 溶接構造物の止端から出る疲労き裂を、予防保全として防ぎたい
- 見つかった止端のき裂を、溶接補修をせずに止めたい
東洋精鋼株式会社|ショットピーニングの受託加工と超音波ピーニング装置
東洋精鋼とは
東洋精鋼は、愛知県弥富市に本社を置く、ショットピーニングの専門企業です。ピーニング用の投射材(カットワイヤー)の製造から、受託加工、装置、残留応力測定までを手がけています。
東洋精鋼の得意技術
| 技術 | 内容 |
|---|---|
| ショットピーニング受託加工 | 部材の高強度化を図るピーニングを受託する。航空機部品向けの受託加工では Nadcap を取得している |
| 超音波ショットピーニング装置 | フランスSONATS社と業務提携。従来のショットピーニングと同様の圧縮残留応力を付与でき、局部投射のためマスキングが不要 |
| 溶接部のピンタイプピーニング | ピンタイプのヘッドで鋼構造物の溶接部近傍をピーニングし、疲労強度と耐久性を向上させる。国土交通省の新技術情報提供システム(NETIS)に登録 |
東洋精鋼が解決できる課題
- 軸やばねなどの部品に、疲労強度を上げるショットピーニングを外注したい
- 大型構造物の溶接部の一部だけを、現地でピーニングしたい
出典:東洋精鋼 公式サイト、超音波ショットピーニング装置|東洋精鋼
パーカー熱処理工業株式会社|疲労強度を上げる軟窒化処理「ISONITE」
パーカー熱処理工業とは
パーカー熱処理工業は、神奈川県川崎市に拠点を置く、熱処理と表面処理の企業です。熱処理の受託加工のほか、熱処理炉などの設備、工業薬品も手がけています。
パーカー熱処理工業の得意技術
| 技術 | 内容 |
|---|---|
| 塩浴軟窒化 ISONITE® TF | 耐摩耗性、疲労強度、耐焼付性、耐熱性、耐食性が向上する。応用例はクランクシャフト、クランクギヤ、カムシャフト、アルミサッシ押出金型など |
| ISONITE® SQ/SQP/QPQ | 軟窒化のあとに酸化処理をして、窒化層と酸化皮膜をつくる。冷却時のひずみを軽減し、割れ・亀裂を防ぐとしている |
| ガス軟窒化 | 表面に化合物層、内部に窒素の拡散層ができ、耐摩耗性、疲労強度、耐焼付性、耐熱性、耐食性が向上する |
パーカー熱処理工業が解決できる課題
- くり返し荷重がかかる軸やギヤの疲労強度を、表面処理で上げたい
- 摩耗と疲労の両方に強い表面にしたい
株式会社弘輝|冷熱サイクルでのクラック進展を抑える高耐久はんだ
弘輝とは
弘輝は、東京都足立区に本社を置く、はんだ付け材料のメーカーです。ソルダーペースト、やに入りはんだ、フラックスなどを手がけ、車載製品や産業機器向けの高耐久はんだも展開しています。
弘輝の得意技術
| 技術 | 内容 |
|---|---|
| 高耐久はんだ合金 HR6A | SAC305の延性を低下させずに、接合部のひずみの蓄積を抑えるはんだ合金(Sn-3.4Ag-0.7Cu-3.5Sb-2.9In+Co)。固溶強化で接合部の変形を抑え、微細析出物で金属組織を強化して、冷熱サイクルでのクラック進展を抑える |
| 部品へのダメージを軽減 | はんだの「ひずみ」に着目して応力を緩和し、はんだが硬すぎることによるチップ部品の破壊を抑える |
| ソルダーペースト HR6A58-G820N | HR6A合金のソルダーペースト。融点211〜222℃。スルーホール接合でのリフトオフや、大型部品のボイドも抑える |
弘輝が解決できる課題
- 車載・産業機器の基板で、冷熱サイクルによるはんだクラックを防ぎたい
- はんだを強くしたら、チップ部品が割れるようになった
出典:高耐久はんだ合金ソルダーペースト HR6A58-G820N|弘輝、「高耐久」はんだとは|弘輝
株式会社神戸工業試験場|疲労試験・熱疲労試験・破面解析の受託
神戸工業試験場とは
神戸工業試験場は、兵庫県に本社を置く受託試験・分析の企業です。疲労試験やクリープ試験などの材料試験、破面解析などの損傷調査、試験片の加工までを手がけています。
神戸工業試験場の得意技術
| 技術 | 内容 |
|---|---|
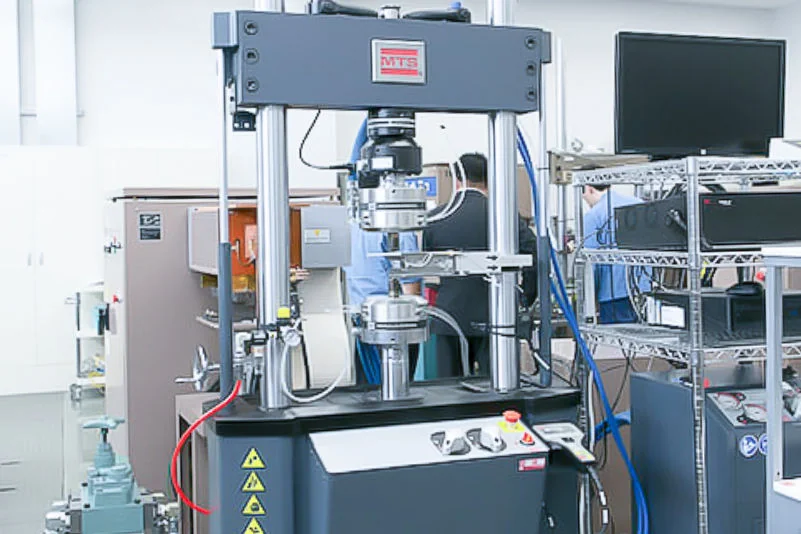
| 疲労試験 | 回転曲げ、引張圧縮(高サイクル・低サイクル)、平面曲げ、ねじり、超音波、内圧、疲労き裂進展試験など。治具を製作すれば、実部品をそのまま試験することもできる |
| 熱疲労試験 | 電気油圧サーボ式疲労試験機で、高周波誘導加熱と強制冷却により温度を変えながら試験する。温度は最高900℃、最低100℃まで(JIS Z 2278、ASTM E2368) |
| 破面解析・温度サイクル試験 | マクロ観察とSEMによるミクロ観察、元素分析を組み合わせて、破壊の原因と過程を推定する。恒温恒湿槽や冷熱衝撃試験装置による温度サイクル試験も行う |
試験方法がわからない場合も、ヒアリングのうえで試験方法を提案するとしています。
神戸工業試験場が解決できる課題
- 部品や材料の疲労強度(S-N曲線)を、実際の荷重に近い方法で調べたい
- 折れた部品の破面を見て、疲労による割れか、起点はどこかを知りたい
- 温度変化をくり返す部品の熱疲労寿命を評価したい
出典:疲労試験とは|神戸工業試験場、破面解析・フラクトグラフィー|神戸工業試験場
選ぶ前に確かめる条件
企業に相談したり、対策を選んだりする前に、次の条件を整理しておくと、対策選びが早くなります。
- 割れた場所(溶接止端、角の丸み、穴の縁、表面、はんだ接合部など)と、割れた部品の写真・破面
- 材料の種類と熱処理、表面処理の有無
- 荷重のかかり方(引張・圧縮、曲げ、ねじり)と、その大きさ・くり返し数・周波数
- 温度の範囲と、温度変化の速さ・回数(起動・停止の頻度など)
- 求める寿命(何回・何年もたせたいか)
- 形状の変更や、後から処理を加えることができるか(寸法・コスト・納期の制約)
- 電子基板なら、部品の大きさ、基板材料、使っているはんだ合金、温度サイクル試験の条件
- 腐食環境や高温環境など、疲労以外に効く条件がないか
関連する課題
この課題に関係する分野・技術・製品のページ
※アイキャッチ画像は、AI(ChatGPT)で生成したイメージです。実在の製品ではありません。
情報の確認日:2026年9月28日








