
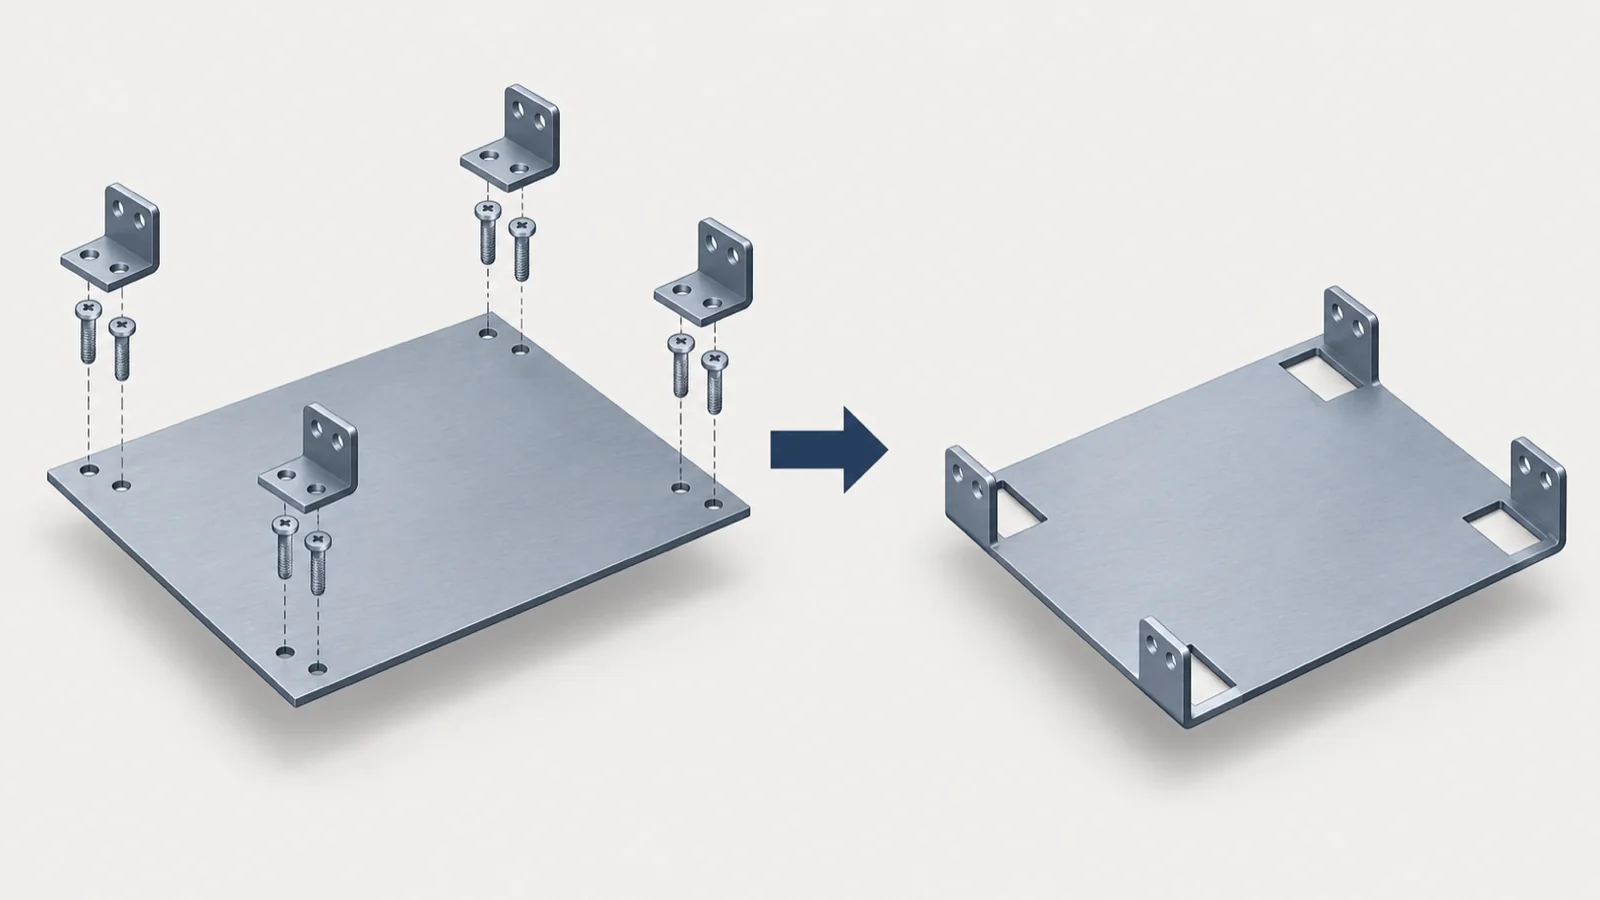
カバー1枚を留めるのに、ねじが何本もいる。板金やパイプを溶接・ロウ付けでつないでいて、工程と検査が多い。機種が増えるたびに、少しずつ違う部品が増えていく。部品が1つ減ると、組立の工程・管理する品目・つなぎ目の不良が一緒に減りますが、一体にしすぎると、修理や調整がしにくくなり、金型の費用が重くなることもあります。
留める部品が多いのか、つなぐ工程が多いのか、削り出しの組立品なのか、樹脂と金属の組付けなのか、機種ごとの部品の種類が多いのか。次のマトリクスで、自分の課題に近いものと、使える方法を確かめてください。
課題と解決技術のマトリクス
| 課題(症状) | 締結・組み付けの見直し(スナップフィット・かしめ・形で留める) | 樹脂の一体成形(インサート成形・樹脂化) | 金属の一体成形(深絞りプレス・鍛造・ダイカスト) | 金属3Dプリンター(積層造形) | 設計の見直し(DFA・共通化・VA/VE) |
|---|---|---|---|---|---|
| Aねじ・ステー・ブラケットなど、留めるための部品が多い | ◎ | ○ | ○ | ◎ | |
| B板金やパイプを、溶接・ロウ付け・カシメでつないだ部品が多い | ○ | ◎ | ○ | ○ | |
| C削り出しの部品をいくつも組み合わせている(形が複雑・数が少ない) | ◎ | ◎ | ○ | ||
| D樹脂の部品に、金属の部品やねじを後から組み付けている | ○ | ◎ | ○ | ||
| E機種ごとに少しずつ違う部品が増え、どこから減らせばよいか分からない | ◎ |
◎ 第一候補○ 有効△ 条件によって有効
※記号は一般的な傾向に基づく目安です。実際に使える方法は、部品の材料・大きさ・形、作る数、求める精度、修理や分解の必要によって異なります。「金属3Dプリンター」の「◎」(症状C)は、数が少なく形が複雑な部品で、組立品を一体化した事例があることを示します。一方、1個の造形に時間がかかるため、大量生産の部品の置き換えではコストの利点が出にくいとされています(産総研)。症状Aの「樹脂の一体成形」「金属の一体成形」の「○」は、留める形を成形で作り込めることや、ステーを板金に作り込んだ事例をもとにした編集部の見立てです。「樹脂の一体成形」の「○」(症状B)は、金属の部品を樹脂に置き換えて形を一体で作る方法で、強度や耐熱の条件が合う場合に限られます。◎は、公的機関・学会の資料や企業の事例で、その症状に直接はたらくとされている方法、○は効果が期待できる方法を示します(記号の根拠は、下の「解決技術の詳細」と企業紹介の各出典です)。空欄は、その方法だけでは直接の対策になりにくいことを示します。
課題の診断と解決策
困っていること(留める部品、つなぐ工程、削り出しの組立品、樹脂と金属の組付け、部品の種類)から、使える方法の見当をつけられます。症状ごとの詳しい見方は、下のカードで確かめてください。
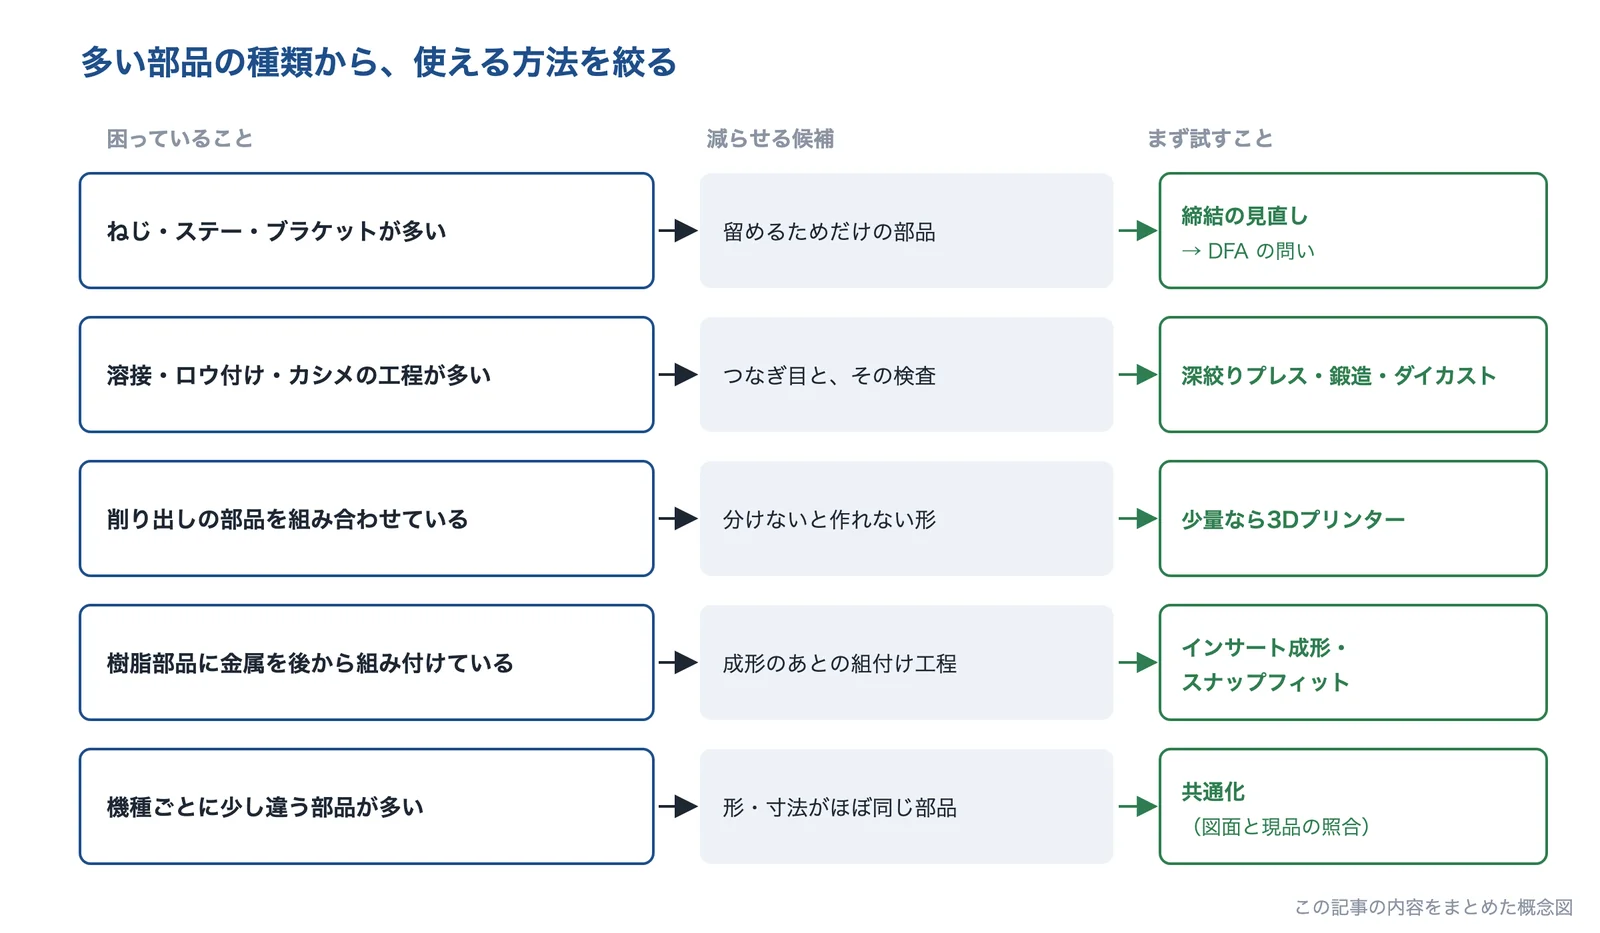
出典:この記事の内容をもとに AI(Claude)で作成
ねじ・ステー・ブラケットなど、留めるための部品が多い
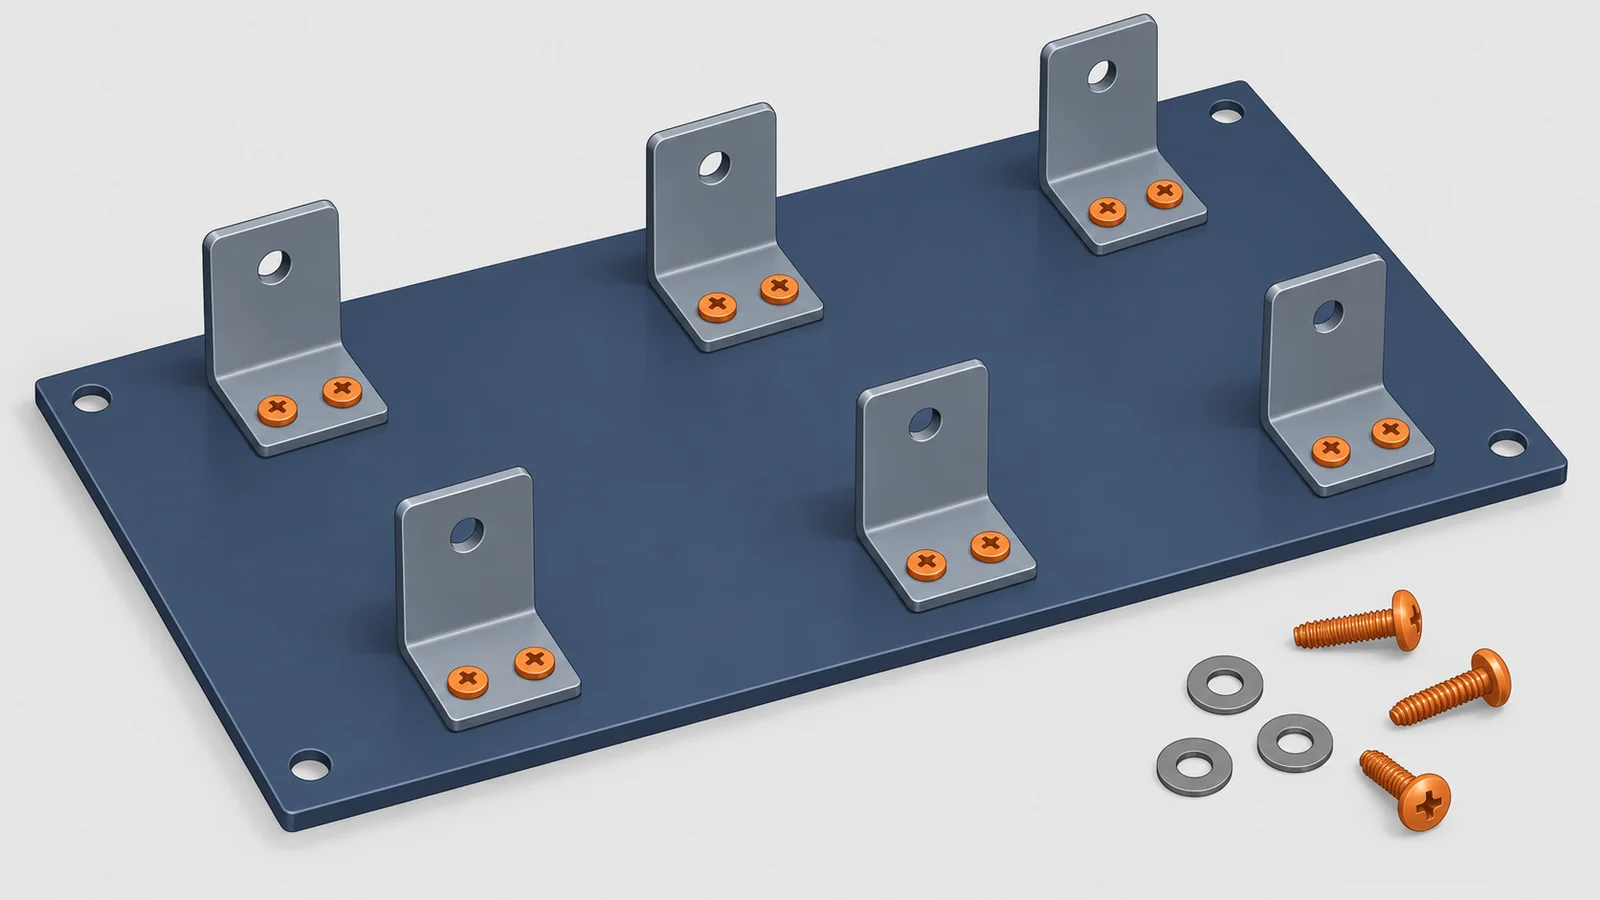
カバー1枚を留めるのに、ねじが何本もいる。ステーやブラケットを1つずつねじで付けていて、組立に時間がかかる。
- 起きている現象
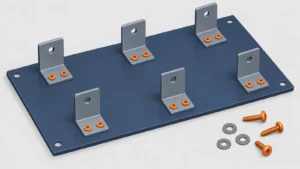
- ねじやステーのように、部品どうしを留めるためだけの部品は、DFA(組立性設計)の考え方では、動く必要も、材料を変える必要も、分解の必要もなければ、ほかの部品と一体にできる候補になります(MARKLINES の DFA の解説をもとにした編集部の解説)。MONOist の VA・VE の事例では、プレートに付けていた複数のステーを板金に作り込み、40本あったねじをなくして1部品にしました。
- 解決に使える技術
- 締結の見直しスナップフィット・かしめ・形で留めて、ねじを減らす
- 設計の見直し(DFA)3つの問いで、なくせる部品を洗い出す
- 樹脂の一体成形樹脂部品では、留める形を成形で作り込む
MONOist の事例は、ステーを板金に作り込んだデメリットとして、組み込むときの微調整ができなくなることを挙げています。修理や電池の交換で開ける所は、分解できる留め方を残します(編集部の解説)。樹脂のスナップフィットは、繰り返し使うなら疲労破壊を考え、高温・低温での使用に注意が必要です(日本機械学会誌)。
板金やパイプを、溶接・ロウ付け・カシメでつないだ部品が多い
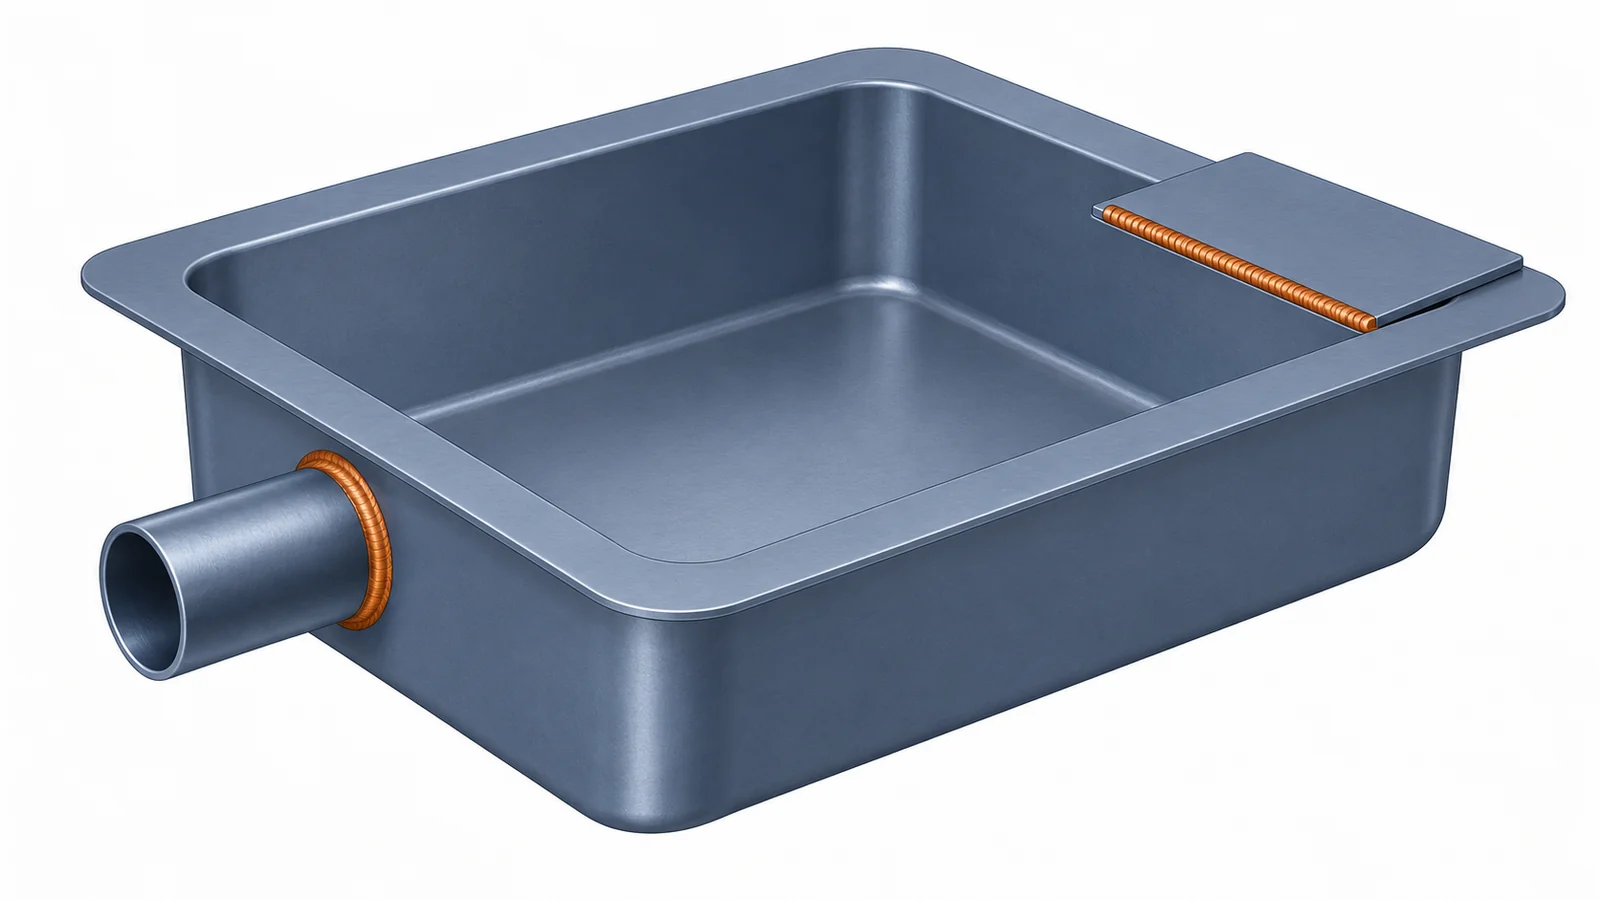
プレス部品にパイプをロウ付けしている。何枚もの板金を溶接して1つの部品にしている。つなぐ工程が多く、つなぎ目の品質の確認も要る。
- 起きている現象
- つなぐための工程(溶接・ロウ付け・カシメ)は、部品の数だけでなく工程と検査の数も増やします(編集部の解説)。旭化成の ARC リポートは、溶接部に空洞(エアボイド)などがあると、そこから割れが入ることを挙げています。自動車の車体では、大型のダイカスト(ギガキャスト)でモデル3で171点あった部品を、モデルYで2点にした例が報じられています(日経クロステック)。
一体化すると、1つの部品が大きく・複雑になり、壊れたときの修理や交換がしにくくなります(ニュースイッチ)。金型も大きく高価になるため、作る数と金型の費用のつり合いを先に確かめます(編集部の解説)。
削り出しの部品をいくつも組み合わせている(形が複雑・数が少ない)
治具や装置の部品を、いくつもの削り出しの部品に分けて作り、ボルトや溶接で組み立てている。一体で削れない形なので、分けるしかなかった。
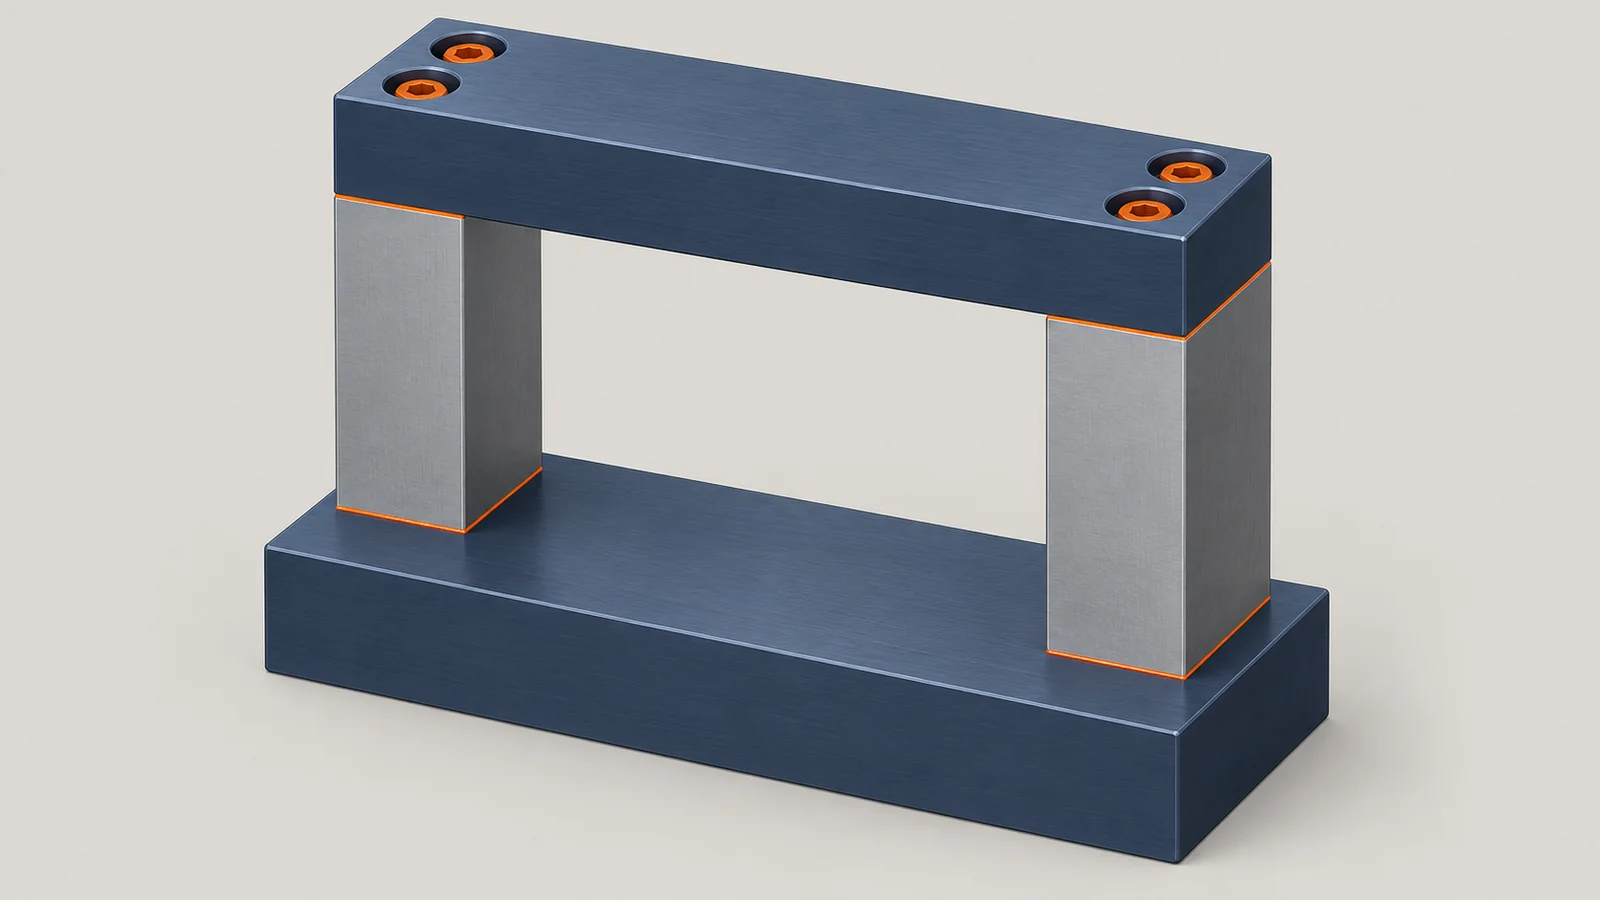
- 起きている現象
- 削り出しでは工具が届かない形があるため、部品を分けて作り、あとからつなぐことになりがちです(編集部の解説)。金属3Dプリンターは、複雑な形を一体で造形でき、部品数の減少や組み立ての時間の削減が可能とされています(産総研)。鍛造でも、分けて削り出してから溶接・ロウ付けしていた部品を、ワンショットで一体成形する方法があります(白光金属工業)。
金属3Dプリンターは、1個を作る時間が従来の加工より長く、大量生産の置き換えではコストの利点が出にくいとされています(産総研)。張り出した所には支え(サポート材)が要り、あとで取り除く必要があります(ARC リポート)。作る数で工法を選び分けます。
樹脂の部品に、金属の部品やねじを後から組み付けている
成形した樹脂部品に、金属のナットやねじを後から嵌めている。樹脂のカバーを、金属のブラケットにねじで留めている。
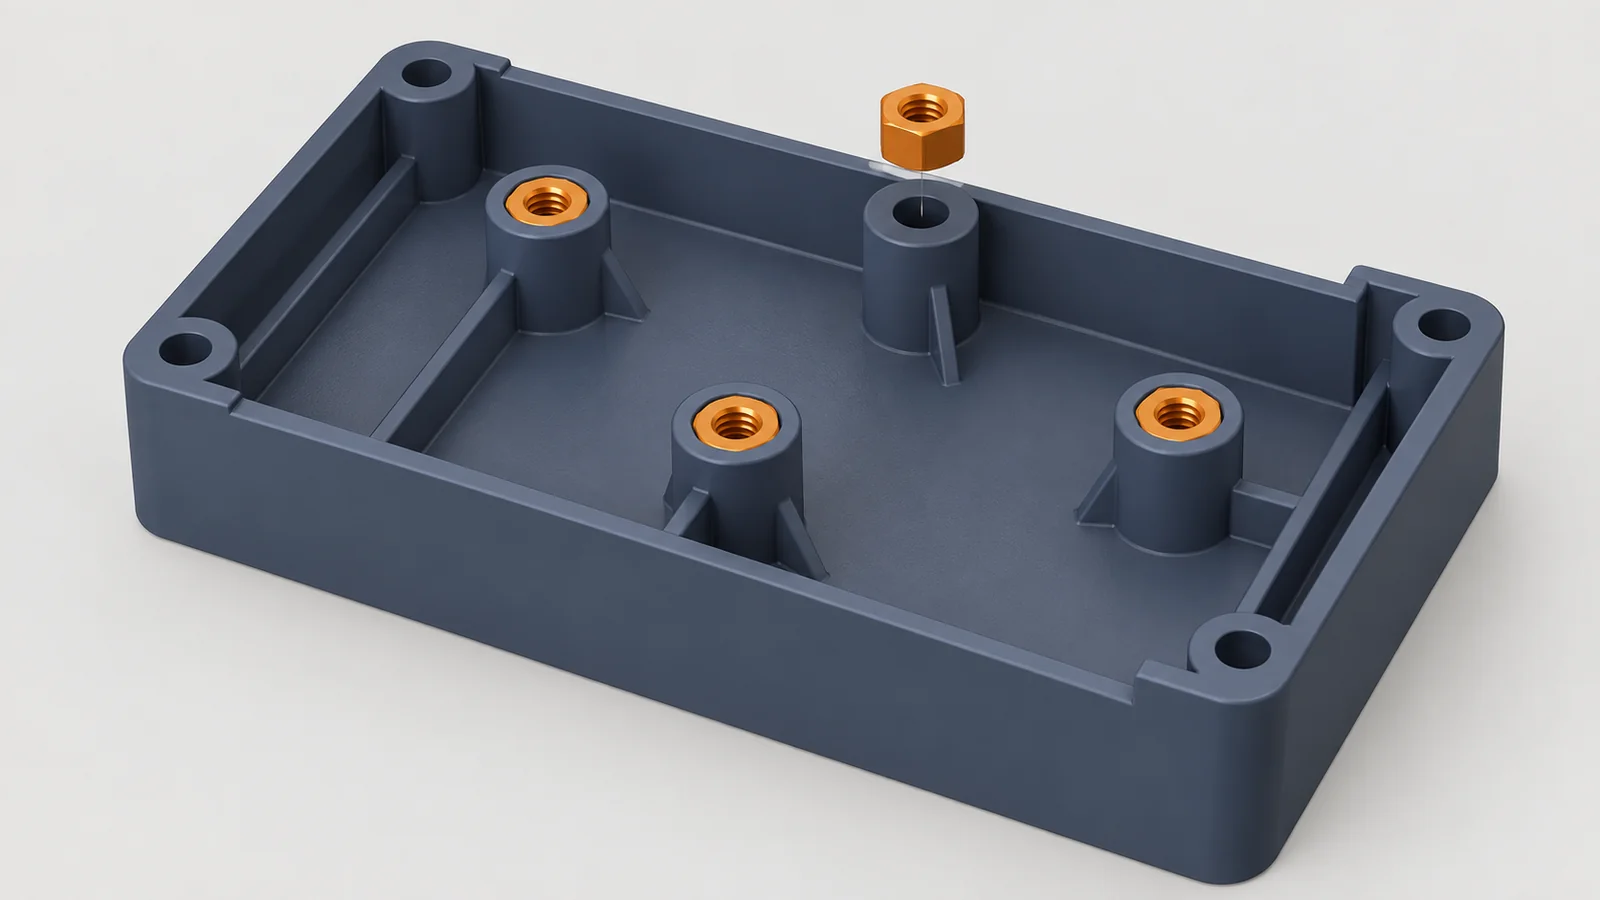
- 起きている現象
- 成形のあとに金属部品を嵌める設計では、成形とは別に組付けの工程がかかります。嵌合物を埋める穴の形は、離型の不具合の原因にもなりえます(栄ライト工業所)。樹脂の部品どうしなら、スナップフィットで、ねじを使わずに留める方法もあります(日本機械学会誌)。
インサート成形では、金属部品を金型に入れる手間と、金属と樹脂の境目の強さを確かめる必要があります(編集部の解説)。スナップフィットは、アスペクト比の小さい(短く太い)爪では根元で折れるトラブルが報告されており、応力ではなくひずみで設計する方法が研究されています(中央大学)。
機種ごとに少しずつ違う部品が増え、どこから減らせばよいか分からない
製品の種類が増えるたびに部品も増え、形が同じで名前が違う部品や、寸法が数mm 違うだけの部品がある。部品の在庫と管理が重い。
- 起きている現象
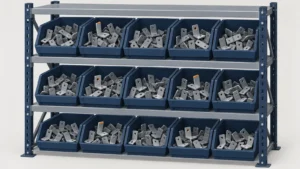
- 部品を減らす設計の方法には、「部品の共通化・標準化」と「部品の統合化・点数削減」の2つがあります(東京大学 MMRC ディスカッションペーパー)。コンサルティング会社の事例では、図面と現品を集めてグループに分け、他機種と共通の部品にまとめて、総部品数の約50%を減らしました(ウイズダムマネジメント)。
- 解決に使える技術
- 設計の見直し(共通化)似た部品を集めて照合し、共通の部品にまとめる
- DFA1つの製品の中で、なくせる部品を洗い出す
東京大学 MMRC のディスカッションペーパーは、もとが大量生産の標準部品で、その生産の固定費(主に機械設備の償却費)が大きい場合、一体化して専用部品にすると、コストの削減が小さくなるか逆転する可能性があるとしています。自動車などの擦り合わせ型の製品では、部品の共通化よりも点数の削減が効くとしています。共通化と一体化のどちらが効くかを、製品の性格と作る数で見きわめます。
なぜ、部品点数を減らすとよいのか
部品が減ると、組立・管理・つなぎ目が一緒に減る
MONOist の VA・VE の連載(フナックス・エンジニアリング 舩倉満夫氏)は、部品を一体化するメリットとして、組み込みの工数を減らせること、管理する品目が減って、在庫と購買の管理も減らせることを挙げています。東京大学 ものづくり経営研究センター(MMRC)の藤本隆宏氏のディスカッションペーパーは、自動車のように製品ごとに専用の部品を使う擦り合わせ型の製品では、組立の工程の数が減る部品点数の削減は、コストの低減にストレートに効くとしています。
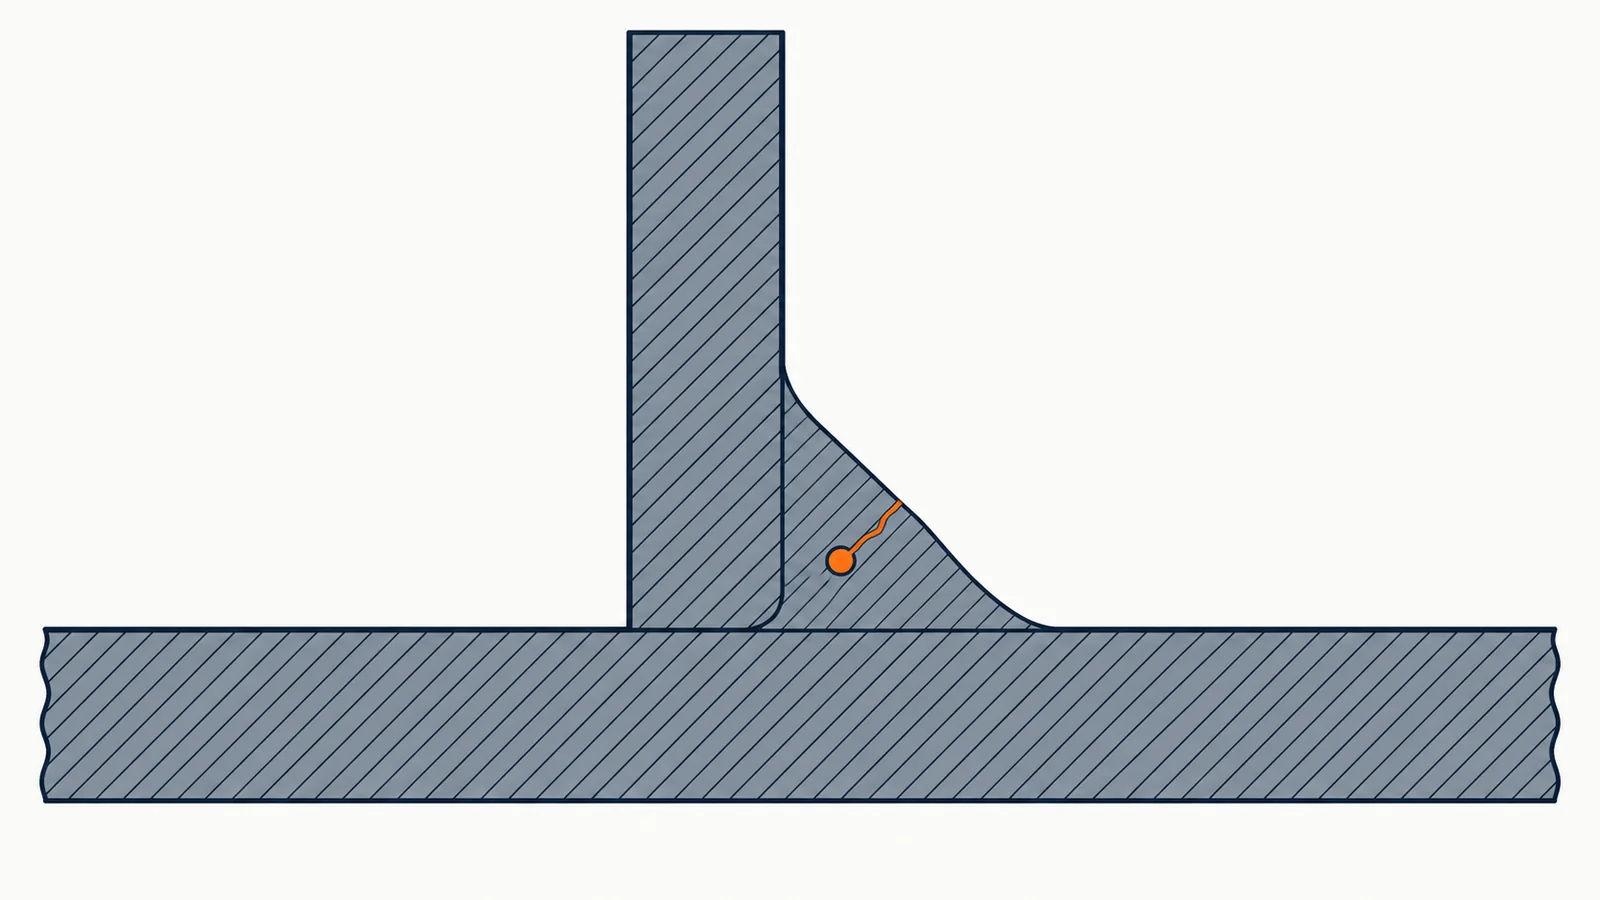
品質の面もあります。旭化成の ARC リポートは、金属3Dプリンターで約20の部品を1つにした燃料噴射ノズルの例で、20個の部品の品質管理が1つになると説明しています。1つの部品の良品率が99.99%でも、20個を組み立てると全体の良品率は99.8%になるという計算です。また、ねじの組み立ては緩みのチェックが欠かせず、溶接部に空洞などがあるとそこから割れが入るとしています。
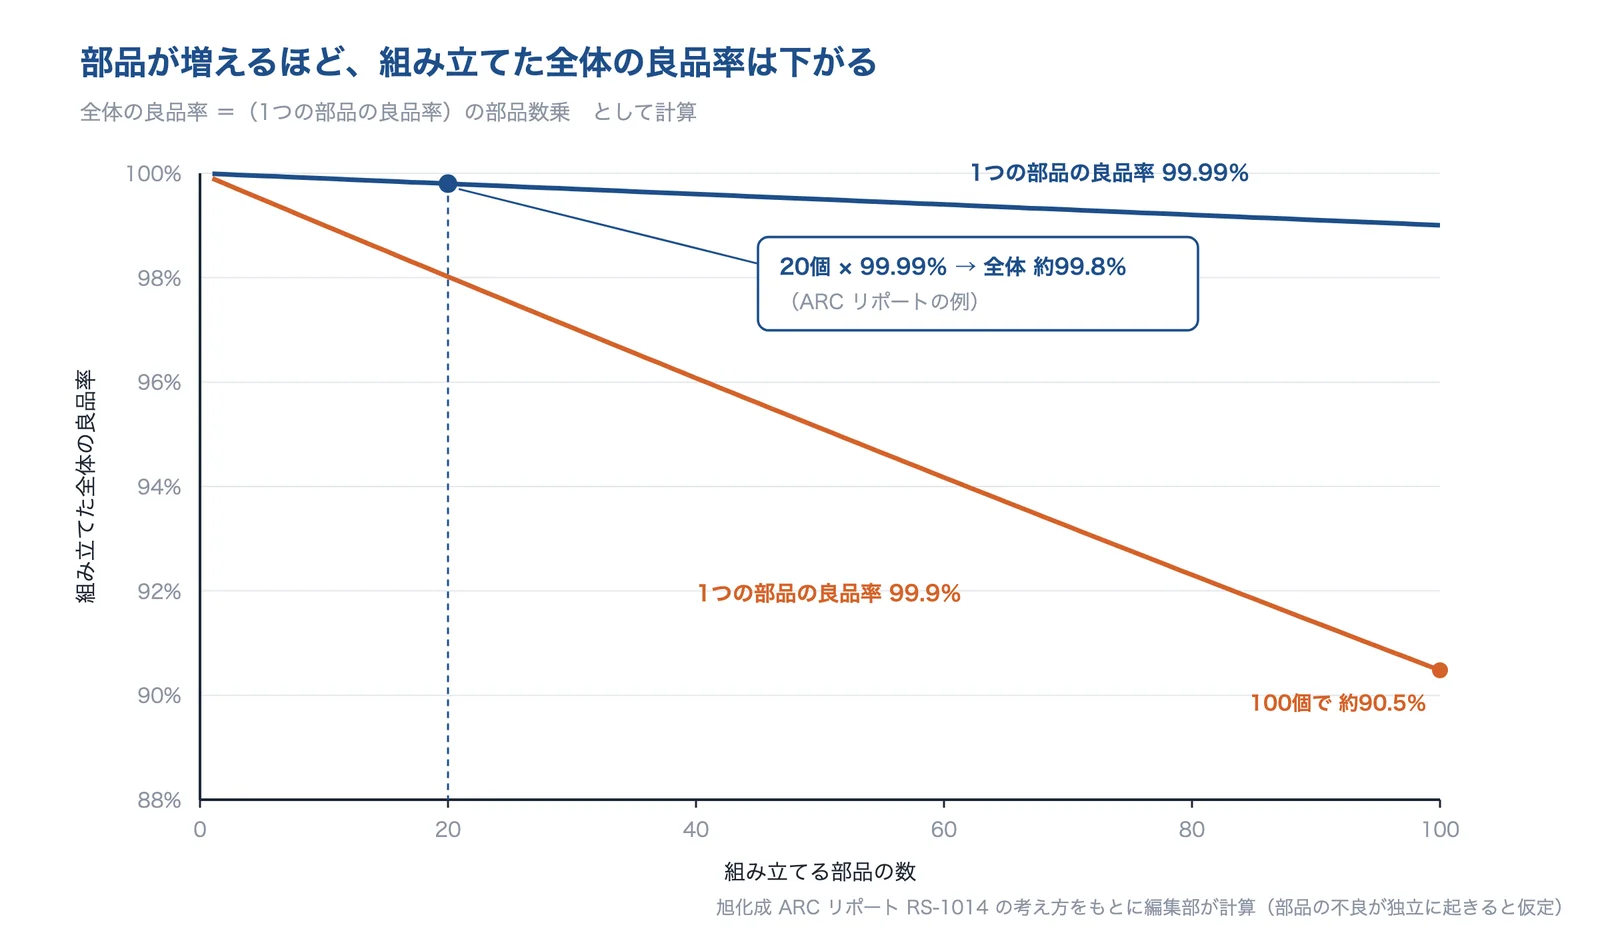
出典:旭化成 ARC リポート RS-1014の考え方をもとに編集部が計算し、AI(Claude)で作成(部品の不良が独立に起きると仮定)
一体にしすぎると、修理・調整・金型の費用が重くなる
部品を減らすことには注意点もあります。MONOist の事例は、一体化のデメリットとして、組み込むときの微調整ができなくなることと、板金の抜き加工でプレートに穴ができることを挙げています。ニュースイッチ(日刊工業新聞社)は、複数の部品をまとめる大型ダイカスト(ギガキャスト)について、1つの部品が大きくなるため、損傷したときに修理や交換がしにくいデメリットがあるとしています。
コストの面では、東京大学 MMRC のディスカッションペーパーが、もとが大量生産の標準部品で、その生産の固定費(主に機械設備の償却費)が大きい場合、一体化して専用の部品にすると、その部品の生産量が減って固定費の負担が増え、コストの削減が小さくなるか、逆転する可能性を指摘しています。金属3Dプリンターは、1個を作る時間が従来の加工より長く、大量生産の製品の置き換えではコストの利点が出ないとされています(産総研)。
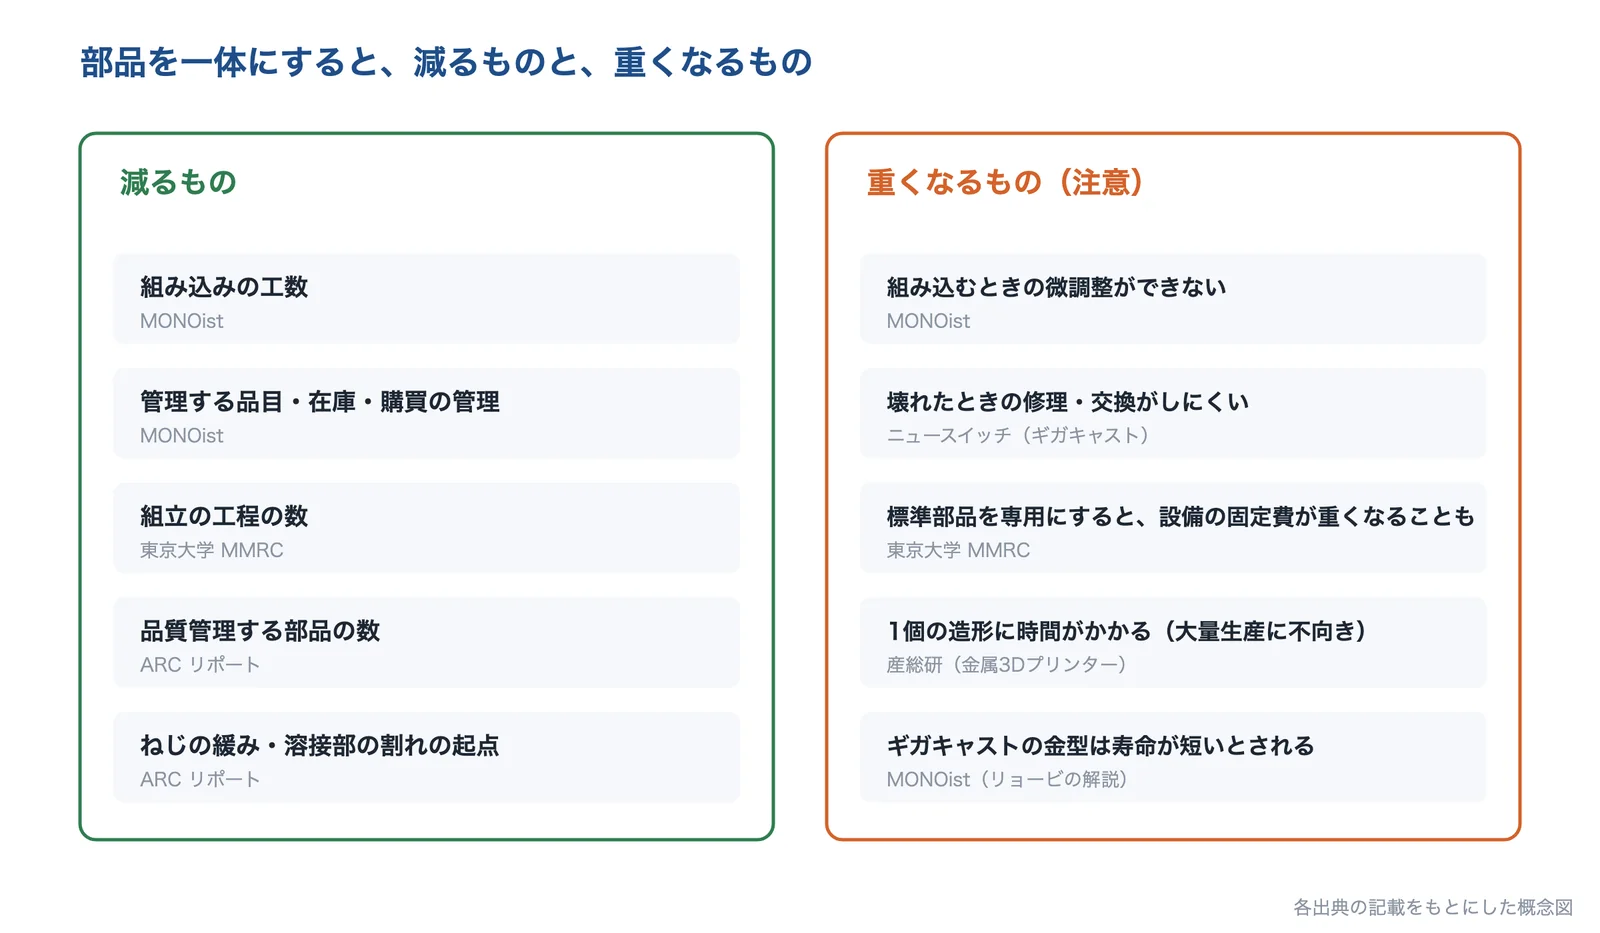
出典:MONOist・東京大学 MMRC・ARC リポート・ニュースイッチ・産総研・MONOist(リョービ)の記載をもとに AI(Claude)で作成
原因の切り分け方
次は編集部の目安です。まず、部品表を見て、「留めるための部品」「つなぐ工程」「分けて作っている部品」「機種ごとに違う部品」のどれが多いかを数えます。ねじ・ステー・ワッシャーが多いなら締結の見直し、溶接・ロウ付け・カシメの工程が多いなら金属の一体成形、削り出しの組立品なら3Dプリンターか鍛造・鋳造、樹脂部品への金属の後付けならインサート成形、機種ごとの部品の種類が多いなら共通化から考えます。どの場合も、分けておく理由が本当にあるかを、下の DFA の3つの問いで確かめます。
出典:組み付けるネジ本数を減らしてコストダウン(事例で知るVA・VEのコストダウン手法ABC(3))|MONOist、製品開発における部品点数削減とコスト削減(MMRC Discussion Paper No.516)|東京大学ものづくり経営研究センター、金属積層造形技術(3Dプリンタ)の最新動向(ARCリポート RS-1014)|旭化成、86部品33工程を1部品1工程に削減…トヨタが導入する生産技術「ギガキャスト」とは?|ニュースイッチ、金属3Dプリンターとは?|産総研マガジン
解決技術の詳細
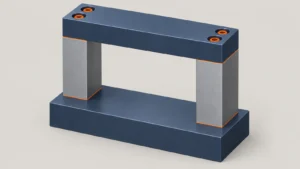
方法は、留め方を変えてねじなどを減らす、成形・加工の方法を変えて部品を一体にする、設計の段階でなくせる部品と共通にできる部品を洗い出すの3つに分けて考えます。東京大学 MMRC のディスカッションペーパーは、設計の合理化によるコストダウンに、部品の共通化・標準化と、部品の統合化・点数削減の2つのアプローチがあるとしています。
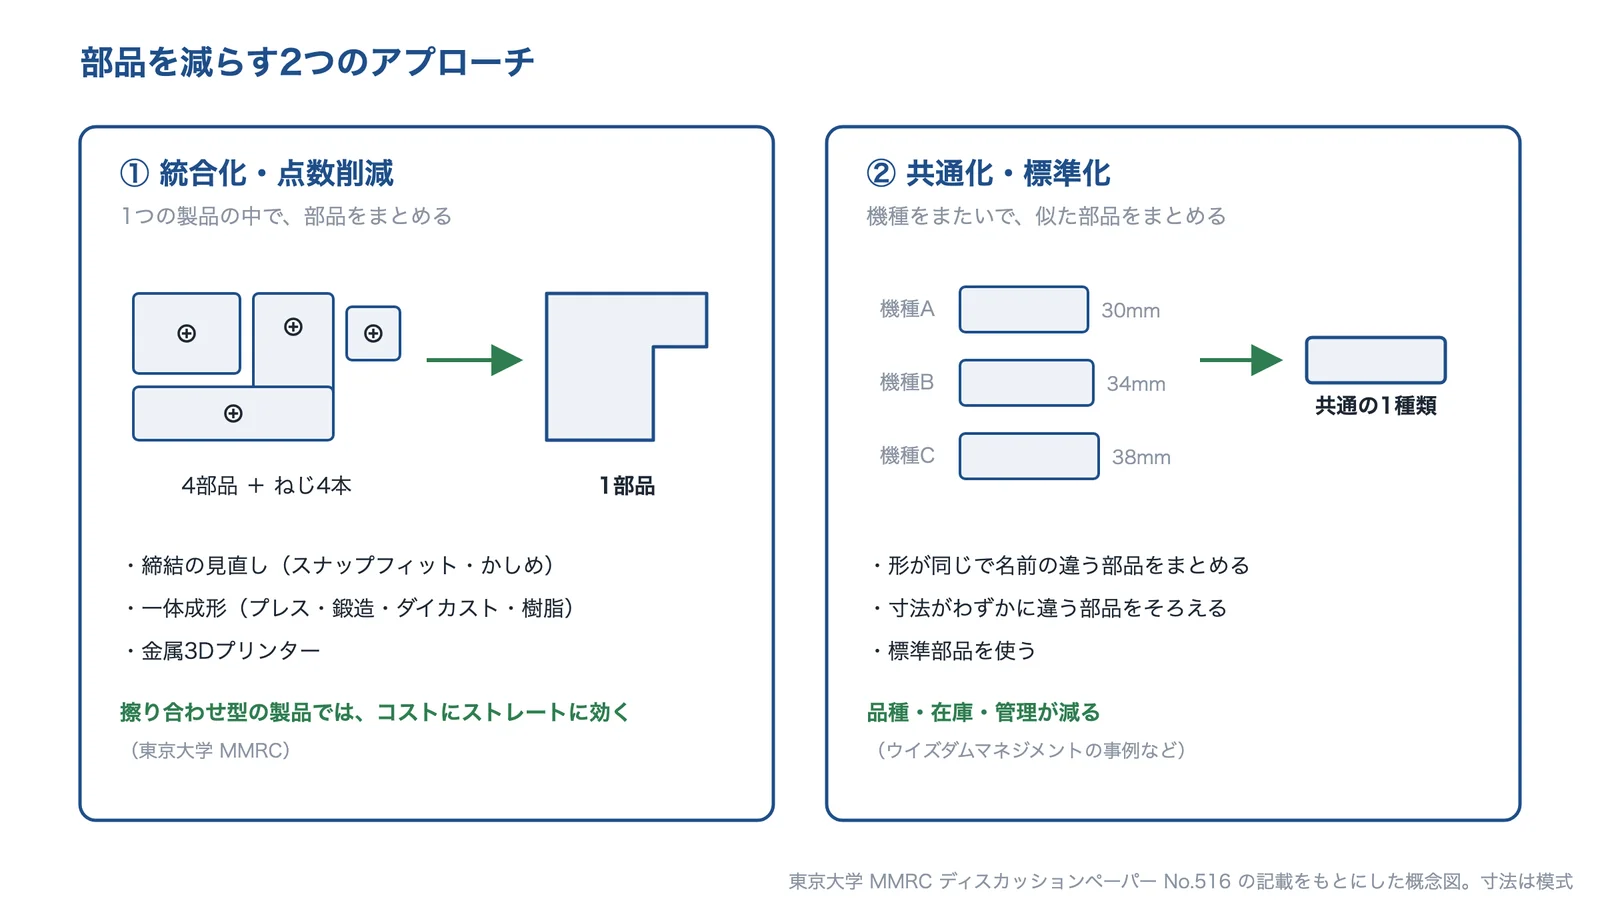
出典:東京大学 MMRC ディスカッションペーパー No.516の記載をもとに AI(Claude)で作成(寸法は模式)
締結・組み付けの見直し(スナップフィット・かしめ・形で留める)
ステーを板金に作り込み、ねじ40本をなくした例
MONOist の VA・VE の連載には、プレートに複数のステーをねじで付けていた部品の例があります。ステーの位置の精度は組み付け先に関係がないため、ステーの部分を板金に作り込み、タレットパンチプレスで抜いて曲げて作る形にしました。40本あったねじが一切なくなり、部品点数も1つとなって、工数が大幅に減ったとしています。
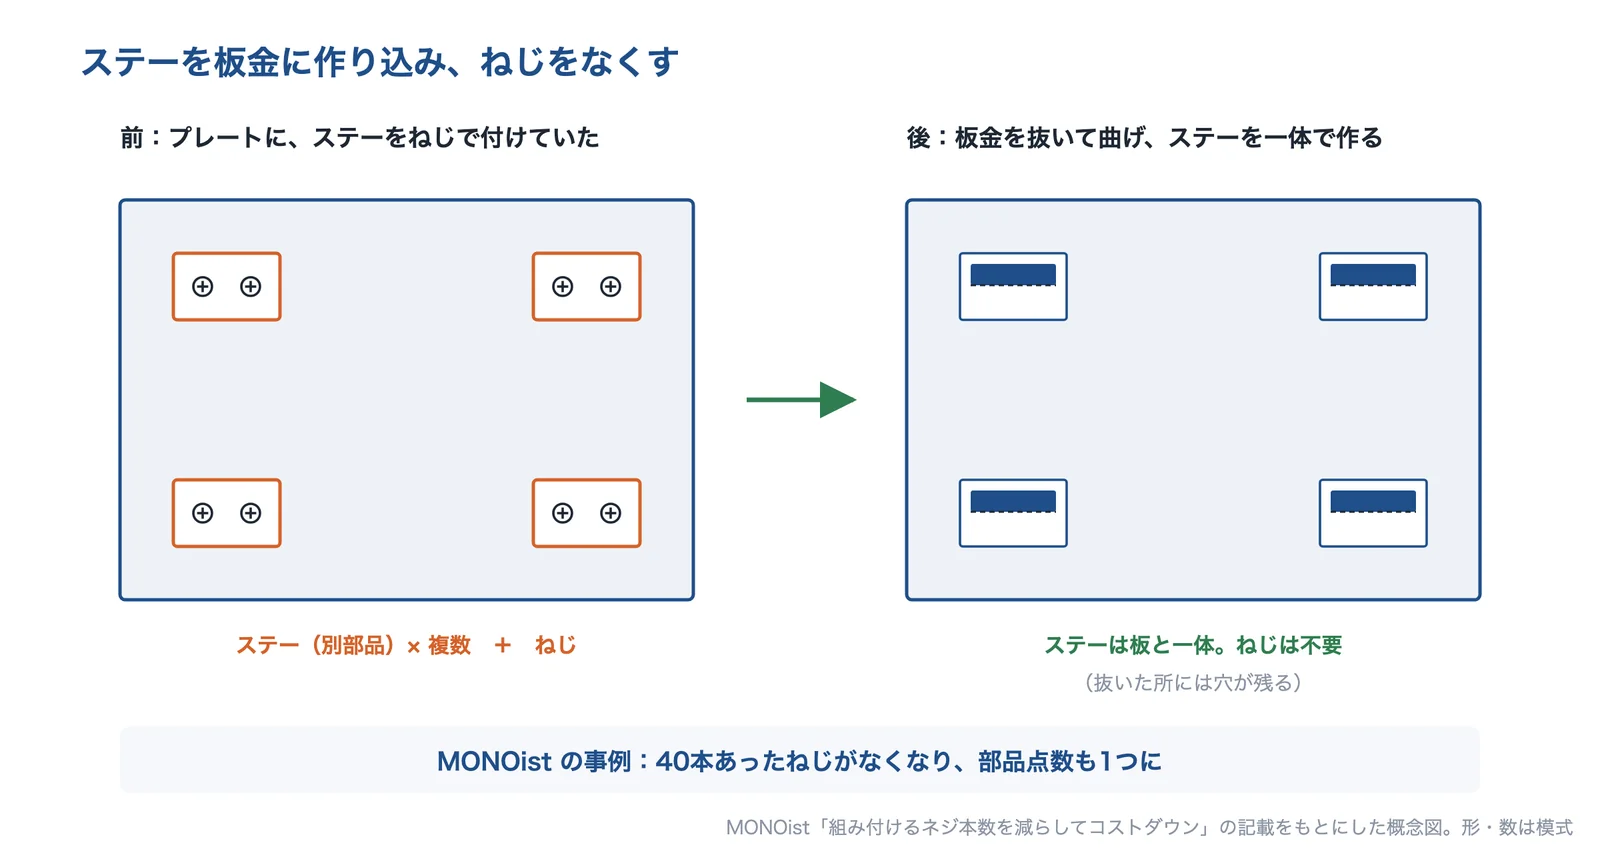
出典:MONOist「組み付けるネジ本数を減らしてコストダウン」の記載をもとに AI(Claude)で作成(形・数は模式)
スナップフィット:樹脂の弾性で、ねじなしで留める
スナップフィットは、樹脂の弾性変形を利用して部品を留める方法です。日本機械学会誌の綿貫啓一氏(埼玉大学)・小野寺誠氏(日立製作所)の記事は、利点として、部品点数を少なくでき、軽量化が図れること、特殊な工具なしで組み立てられること、分解もしやすく保守・修理・リサイクルに優れること、接着剤などが要らないことを挙げています。注意点は、成形の精度に限界があること、使える樹脂材料に多少の制限があること、繰り返し使う場合は疲労破壊を考える必要があること、高温・低温での使用に注意が必要なことです。
中央大学の研究(修士論文の要旨)は、携帯電話などの小形の機器で、アスペクト比(はりの長さ÷高さ)の非常に小さい片持ちはり型のスナップフィットが求められ、根元で折れるトラブルが起きていることを挙げています。樹脂の弾性係数はひずみによって変わるため、アスペクト比が小さい領域では、従来の応力を基準にした設計に代えて、ひずみを基準にした設計が有効としています。
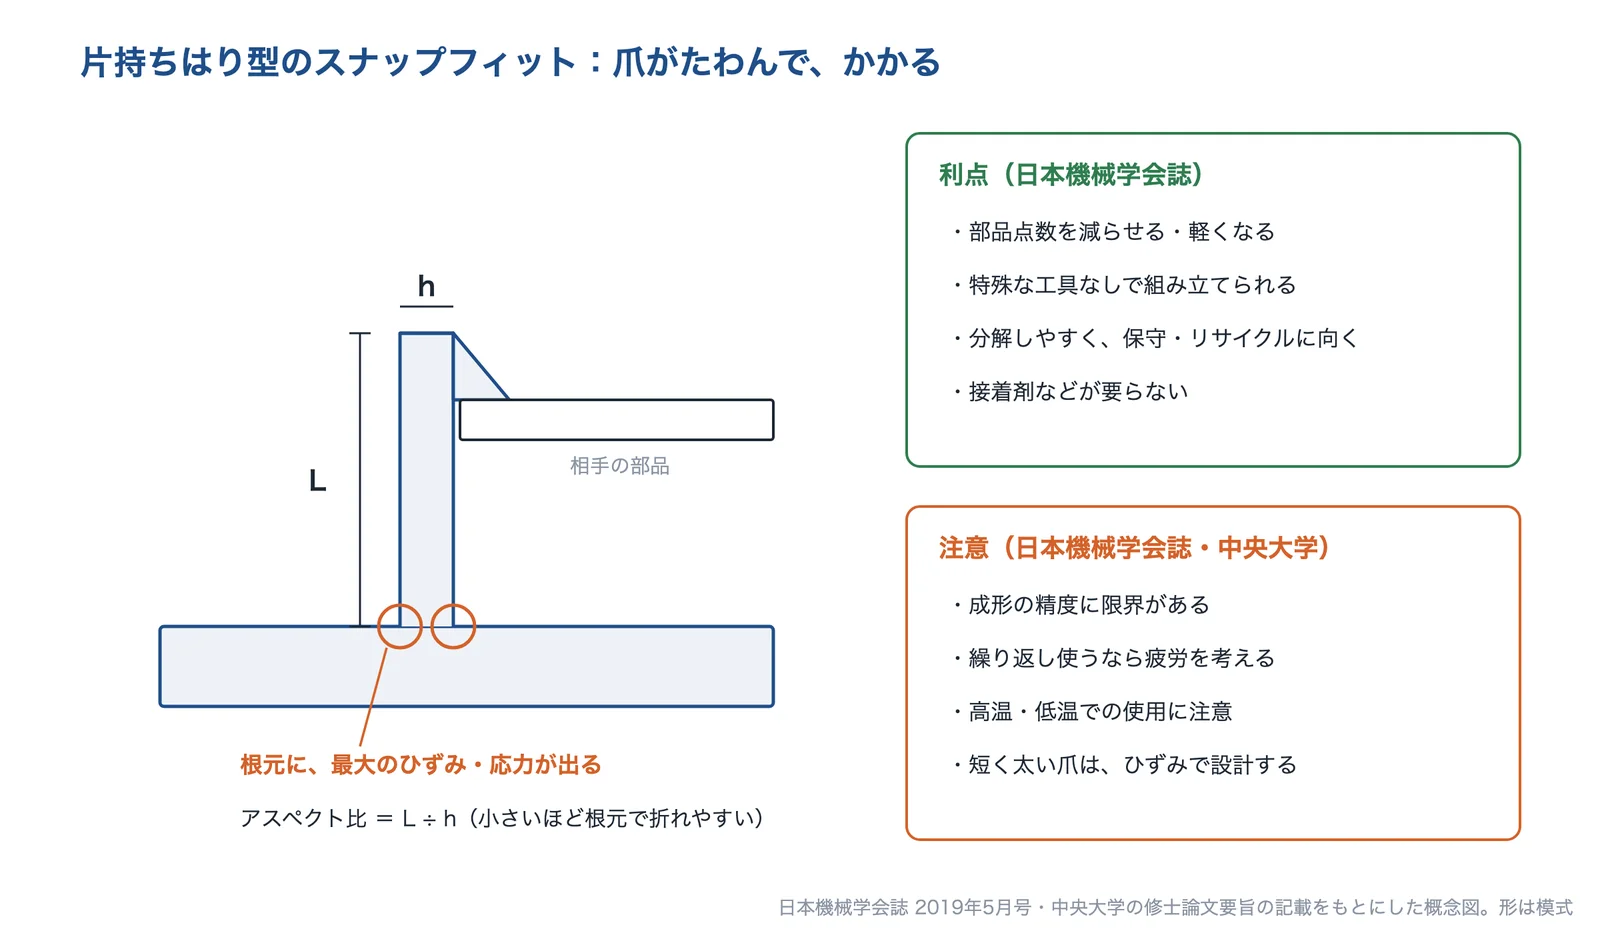
出典:日本機械学会誌 2019年5月号・中央大学の修士論文要旨の記載をもとに AI(Claude)で作成(形は模式)
樹脂の一体成形(インサート成形・樹脂化)
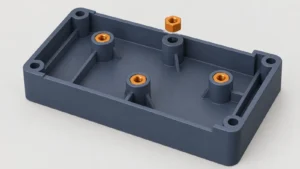
樹脂の射出成形は、複雑な形を一度に作れるため、留めるための形(爪・ボス・リブ)を部品に作り込めます(編集部の解説)。金属の部品を後から組み付ける設計では、金属部品を金型に入れて成形と同時に一体にするインサート成形に変えると、組付けの工程を減らせます(栄ライト工業所)。
金属の部品そのものを樹脂に置き換える方法もあります。三菱電機技報は、製品の軽量化・低コスト化のため、強度や耐熱の点から金属が使われていた部品を、PPS などの高剛性・高耐熱の樹脂に置き換える動きが進んでいるとしています。樹脂化によって後加工のいらないネットシェイプ成形が可能になり、製造コストの低減が期待されるとし、給湯機のミキシングバルブの主要部品のオール樹脂化などの例を紹介しています。
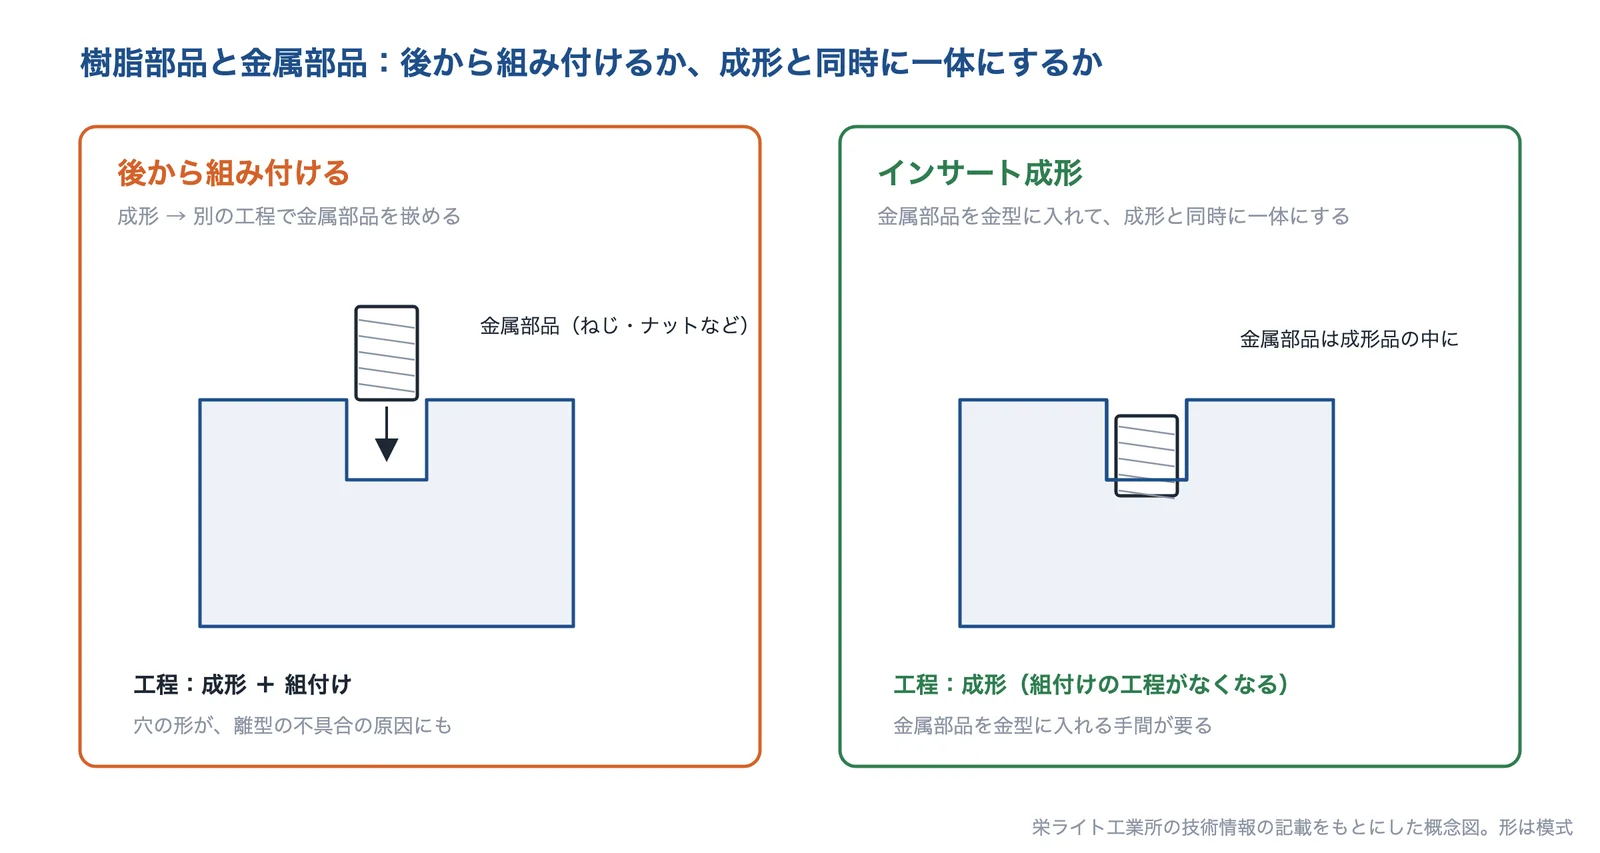
出典:栄ライト工業所の技術情報の記載をもとに AI(Claude)で作成(形は模式)
金属の一体成形(深絞りプレス・鍛造・ダイカスト)
溶接・ロウ付け・カシメでつないでいた金属の部品は、プレス・鍛造・鋳造の方法を変えて一体の形にできることがあります。深絞りプレスでパイプとプレス部品のロウ付けをなくした例(富士金属)や、削り出しの部品を溶接でつないでいた部品を鍛造で一体にした例(白光金属工業)は、下の企業紹介で取り上げます。
大きな例は、自動車の車体の大型ダイカスト(ギガキャスト)です。日経クロステックによると、Tesla はモデルYのリアとフロントのアンダーボディーをギガキャストに切り替え、モデル3では171点あった部品を2点に減らしました。トヨタ自動車も、リアアンダーボディーを86点から1点へ、フロントアンダーボディーを91点から1点へ減らすことを目指しています。一体の成形品にすることで、強度や剛性も高まるとしています。
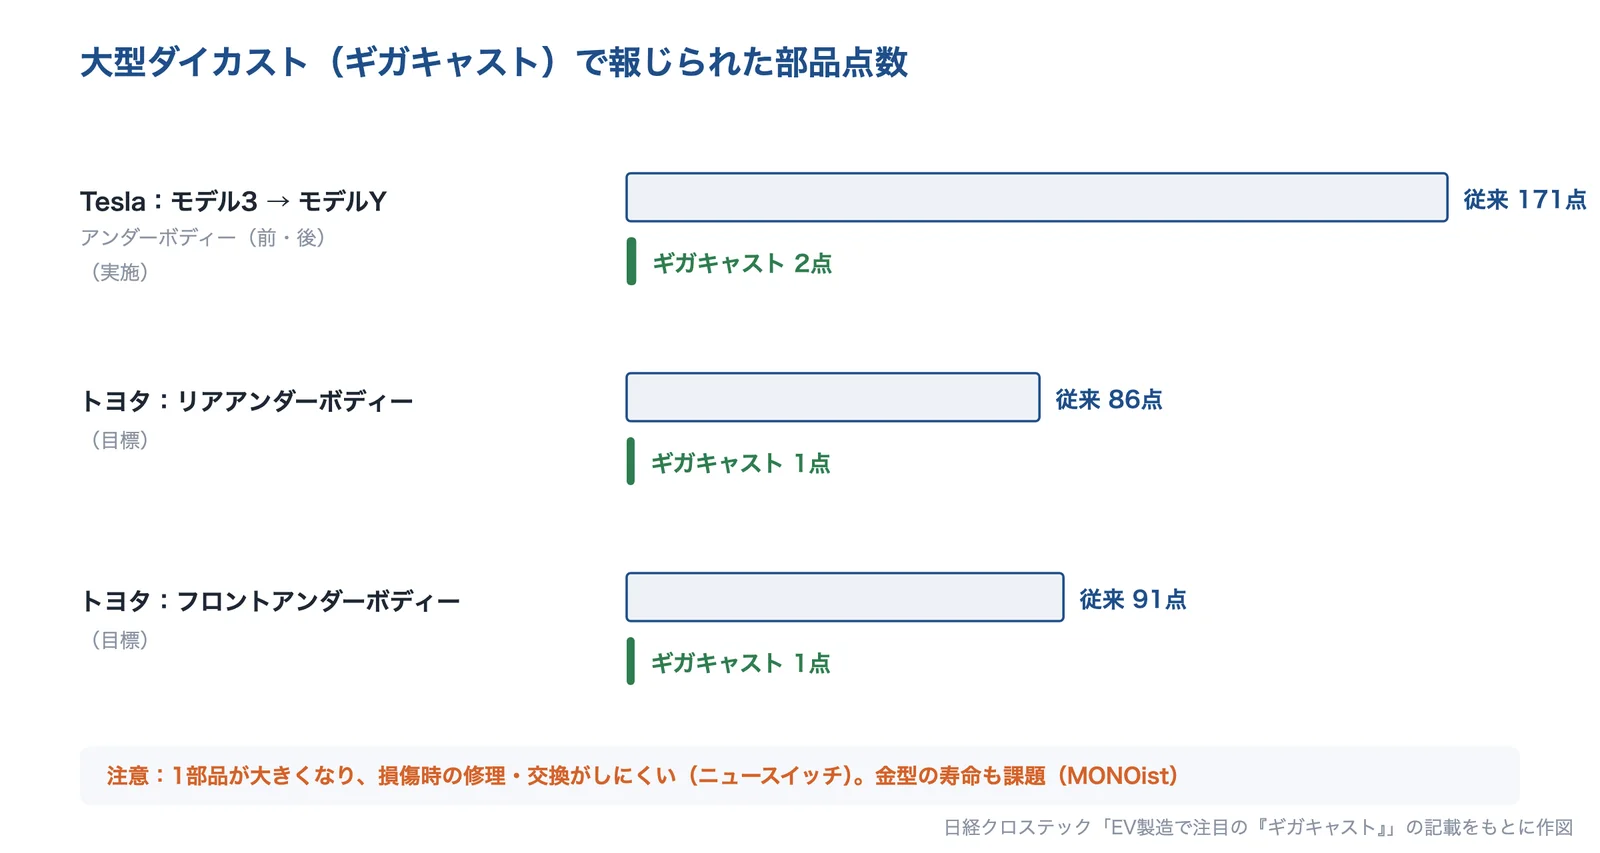
出典:日経クロステックの記載をもとに AI(Claude)で作成
課題もあります。MONOist のリョービの解説では、アンダーボディーの試作品のサイクルタイムは153秒で、部品によっては肉厚が6〜10mm になるため鋳巣を防ぐ必要があり、ギガキャスト用の金型は寿命が短いとされています。一体化の効果は、作る数・金型・設備の費用とあわせて見ます(編集部の解説)。
金属3Dプリンター(積層造形)
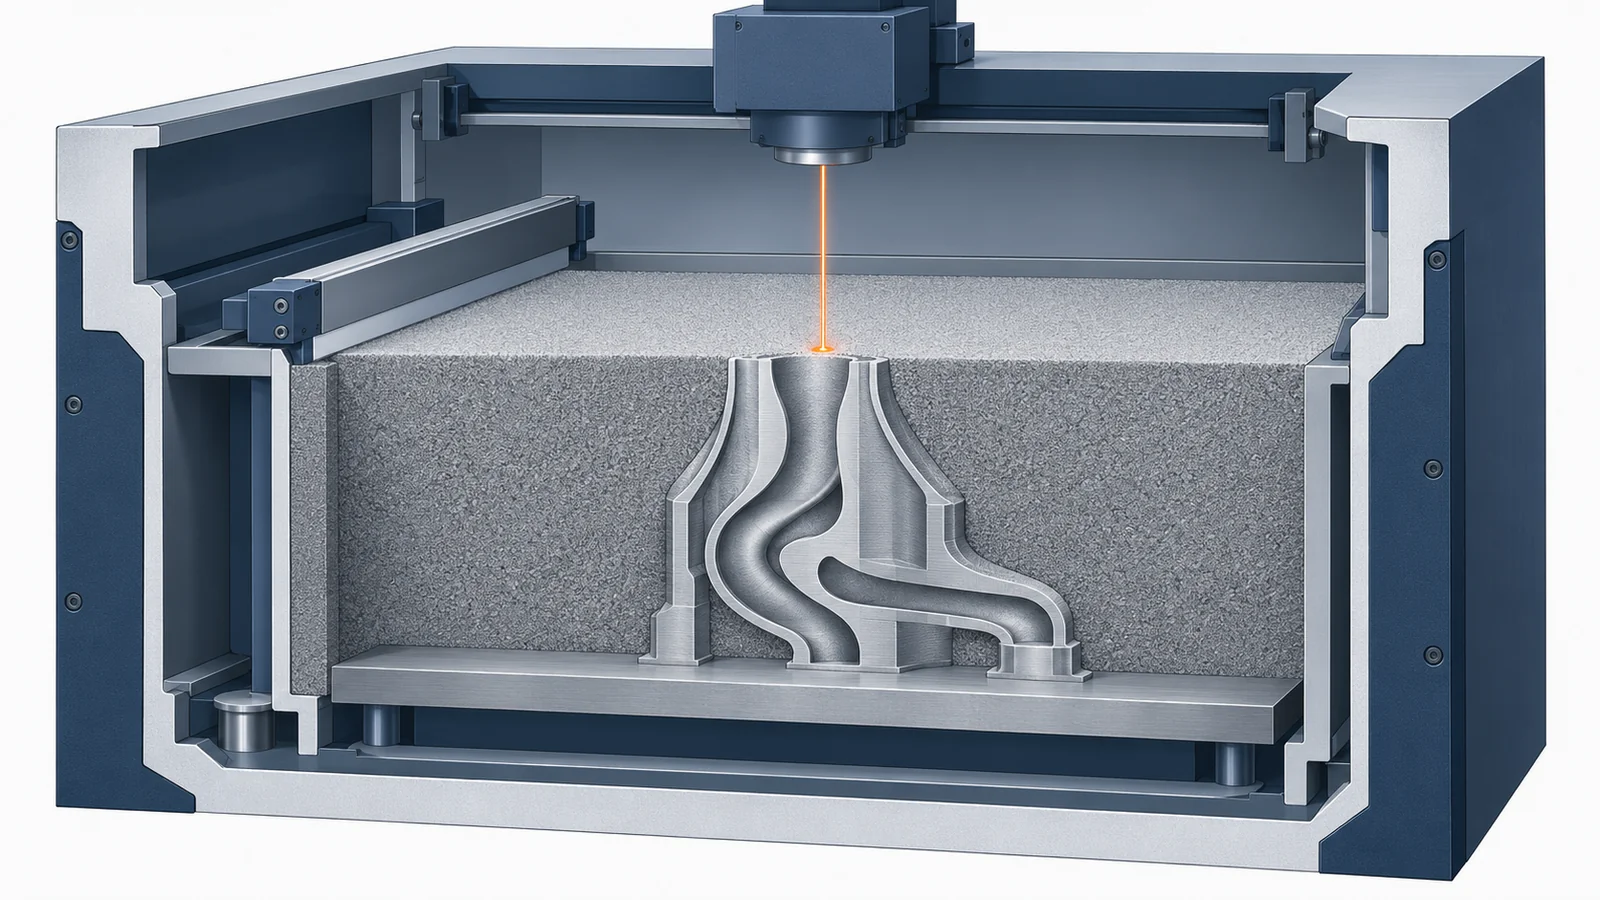
金属3Dプリンターは、金属の粉などを層ごとに固めて形を作るため、削り出しでは作れない内部の流路や複雑な形を一体で造形できます(編集部の解説)。旭化成の ARC リポートは、GE のジェットエンジンの燃料噴射ノズルで、およそ20の部品を溶接などで組み立てていたものを、一体成形で1つの部品にした例を紹介しています。従来品に比べて25%軽くなったとしています。
産総研は、複雑な形の部品を一体成形することで、耐久性の向上、部品数の減少、人件費の削減などが可能としています。一方で、部品1点を作る時間は従来の金属加工より長く、大量生産の製品の置き換えではコストの利点が生まれないとしています。ARC リポートは、一定以上の角度で張り出す形にしないこと、造形物の下に支え(サポート材)を設けてあとで機械的に取り除く必要があることを挙げています。
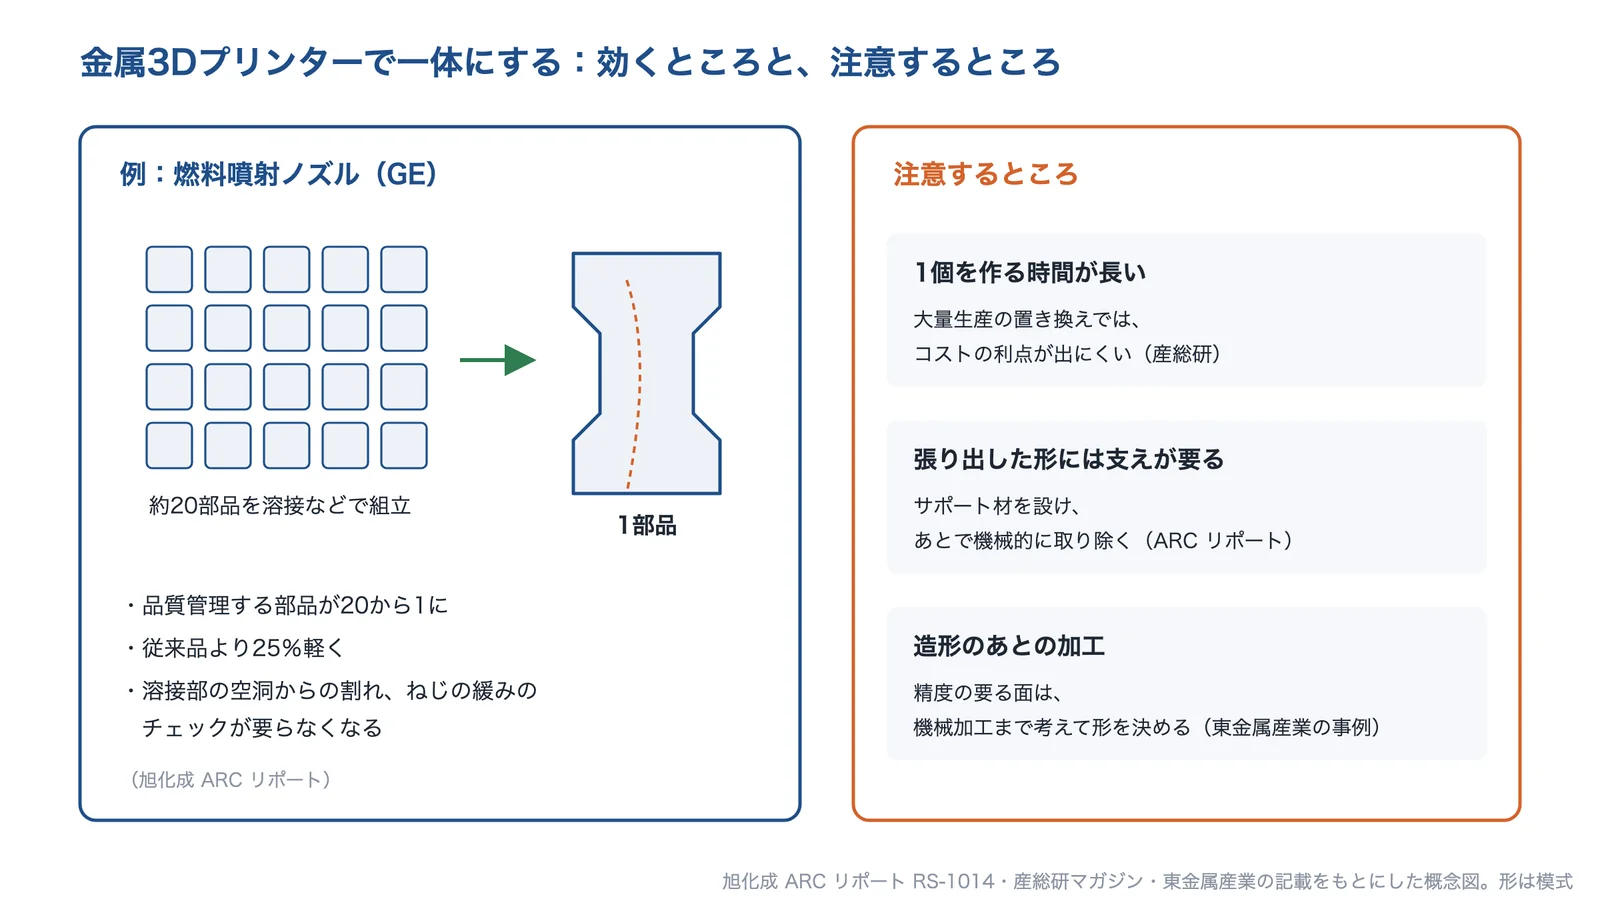
出典:旭化成 ARC リポート RS-1014・産総研マガジン・東金属産業の記載をもとに AI(Claude)で作成(形は模式)
設計の見直し(DFA・共通化・VA/VE)
DFA:3つの問いで、なくせる部品を洗い出す
DFA(Design for Assembly、組立性設計)は、米国ロードアイランド大学のブースロイド博士とデュウハースト博士が開発した DFMA の手法で、「組立が容易な製品設計は部品数が最少になる」という理論に基づいています(MARKLINES)。次の3つの問いのどれかに当てはまる部品だけを、なくせない必要部品と判定し、それ以外の部品は、理論上、なくせるか、必要部品と一体にできると考えます。
- その部品は、ほかの部品に対して相対的に動く必要があるか(例:シリンダーの中のピストン)
- その部品は、ほかの部品と違う材料にしなければならないか(例:ケーブルのコネクター、センサー)
- その部品は、組立や分解のために、ほかの部品と分けておく必要があるか(例:電池を交換するためのふた、部品のカバー)
どれにも当てはまらないのに別の部品にする場合は、設計者に「なぜ別の部品にする必要があるか」の説明が求められます。理論上の最少の部品数に対する今の製品の組立のしやすさは、DFA 指数で評価できるとしています。
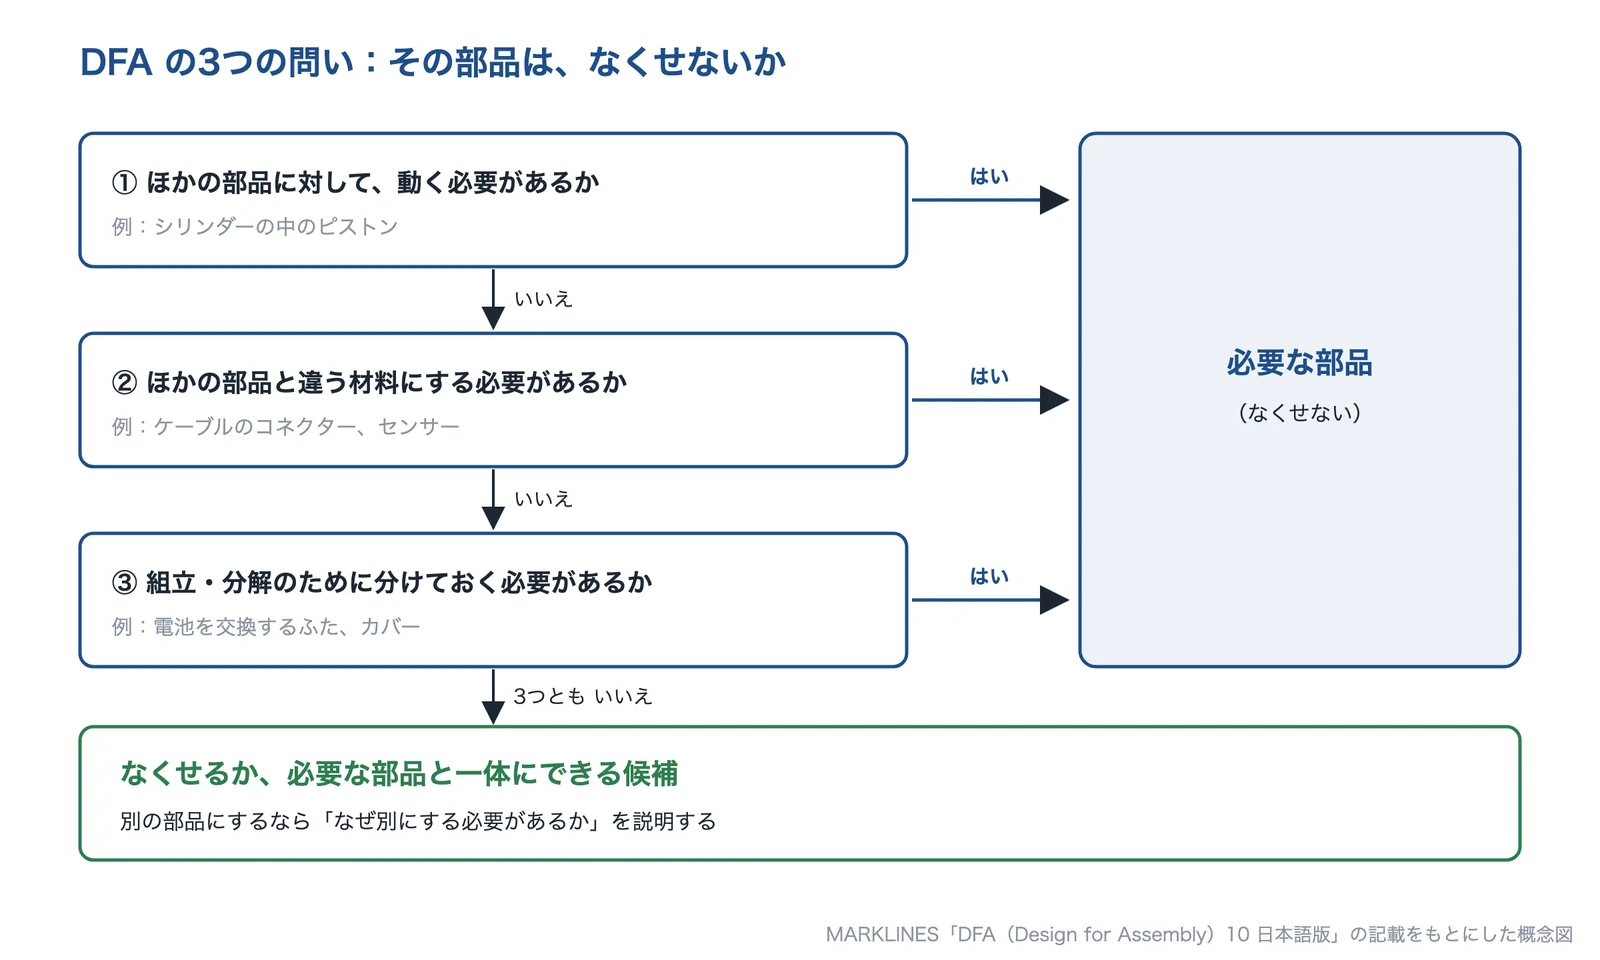
出典:MARKLINES「DFA(Design for Assembly)10 日本語版」の記載をもとに AI(Claude)で作成
共通化:似た部品をまとめる
東京大学 MMRC のディスカッションペーパーは、擦り合わせ型の製品では、部品の共通化よりも部品点数の削減がコストの削減に効くとしています。一方、機種が多い製品では、形や寸法がわずかに違う部品を集めて共通の部品にまとめる方法があります(ウイズダムマネジメント)。同じペーパーは、インドのタタ・ナノで、車体の補強のビームをシートの剛性の確保にも使い、2つの機能を1つの構造にして部品点数を減らした例を挙げています。
出典:組み付けるネジ本数を減らしてコストダウン|MONOist、スナップフィットの設計標準化(日本機械学会誌 2019年5月号)|J-STAGE、低アスペクト比スナップフィットファスナーの設計に関する研究(修士論文要旨)|中央大学、高精度射出成形技術の製品への適用(三菱電機技報 2007年12月号)|三菱電機、EV製造で注目の「ギガキャスト」、大物部品を一発成形も利点は条件次第|日経クロステック、ギガキャストはなぜ必要? 役割や期待、課題をリョービが解説|MONOist、金属積層造形技術(3Dプリンタ)の最新動向(ARCリポート RS-1014)|旭化成、金属3Dプリンターとは?|産総研マガジン、DFA(Design for Assembly)10 日本語版|MARKLINES、製品開発における部品点数削減とコスト削減(MMRC DP No.516)|東京大学ものづくり経営研究センター
部品点数を減らす技術を持つ企業
各企業が解決できる課題と技術の内容を、企業が公開している情報をもとに紹介します。つないでいる部品をプレスや鍛造で1つにしたいのか、ばねや樹脂部品の組付けを減らしたいのか、組立品を3Dプリンターで一体にしたいのか、機種ごとの部品を共通にしたいのかによって、相談先が変わります。
| 企業 | 解決できる課題 | 種類 | 何ができるか | 合う症状 |
|---|---|---|---|---|
| 富士金属 | プレス加工 | 超深絞りプレスで、パイプ加工・ロウ付け・カシメを使っていた複合部品を、1枚の平板から一体で作る。 | B 板金やパイプを、溶接・ロウ付け・カシメでつないだ部品が多い | |
| 白光金属工業 | 鍛造 | 削り出しの部品を溶接・ロウ付けでつないでいた部品を、鍛造のワンショットで一体化する。 | B 板金やパイプを、溶接・ロウ付け・カシメでつないだ部品が多い C 削り出しの部品をいくつも組み合わせている(形が複雑・数が少ない) | |
| 精密スプリング製作所 | ばねメーカー | ワイヤーフォーミングとかしめで、2種類のばねの働きを1つの部品にまとめる。 | A ねじ・ステー・ブラケットなど、留めるための部品が多い | |
| 栄ライト工業所 | 樹脂成形 | 樹脂部品に金属部品を後から嵌める設計を、インサート成形に変えて組付けの工程をなくす。 | A ねじ・ステー・ブラケットなど、留めるための部品が多い D 樹脂の部品に、金属の部品やねじを後から組み付けている | |
| 東金属産業 | 金属加工(3Dプリンター) | 金属3Dプリンターへの工法転換で組立部品を一体化し、造形後の機械加工まで行う。 | B 板金やパイプを、溶接・ロウ付け・カシメでつないだ部品が多い C 削り出しの部品をいくつも組み合わせている(形が複雑・数が少ない) | |
| ウイズダムマネジメント | コンサルティング | 機種ごとに増えた部品を集めて照合し、共通部品にまとめて総部品数を減らす。 | A ねじ・ステー・ブラケットなど、留めるための部品が多い E 機種ごとに少しずつ違う部品が増え、どこから減らせばよいか分からない |
富士金属株式会社|超深絞りプレスで、パイプ加工・ロウ付け・カシメを使っていた複合部品を、1枚の平板から一体で作る
富士金属とは
富士金属は、大阪府豊中市に本社を置く金属プレス加工の会社です(1968年設立、創業1950年)。トランスファープレスによる超深絞りプレス加工、精密絞り加工と、VA・VE の提案を行っています。
富士金属の得意技術
| 技術 | 内容 |
|---|---|
| 超深絞りプレスへの工法転換 | 切削・ロウ付け・溶接・カシメで作っていた部品を、深絞りのプレス加工に置き換える「工法転換事例」を公開している |
| 3部品の同時一体化 | 自動車向けの鉄の部品で、従来の「パイプ加工」「プレス加工(2個)」「ロウ付け加工」の3部品の加工を、超深絞りプレス加工で平板から一体加工に転換した。パイプ加工とロウ付け加工をなくし、工数・コスト・CO2 の削減を実現したとしている。転造ねじ加工も行っている |
| 2本同時絞りの一体化 | 家電向けの鉄の部品で、パイプ(2本)をプレス部品にカシメていた構成を、超深絞りで2本同時に一体化した。パイプ加工とカシメ加工をなくしたとしている |
富士金属が解決できる課題
- パイプや小物をロウ付け・カシメでつないだ部品を、1部品にしたい
- 溶接・ロウ付けの工程と、その品質の管理を減らしたい
- 切削や複数の部品で作っている筒形の部品を、プレスで作れるか相談したい
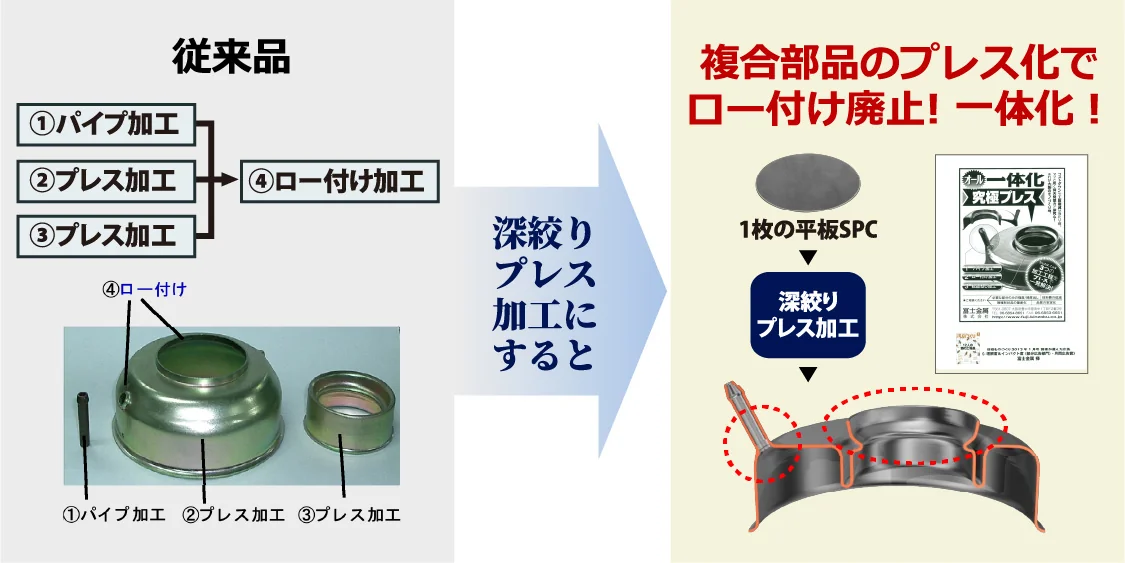
出典:会社概要|富士金属、工法転換:3部品同時一体化|富士金属、工法転換:2本同時一体化|富士金属
白光金属工業株式会社|削り出しの部品を溶接・ロウ付けでつないでいた部品を、鍛造のワンショットで一体化する
白光金属工業とは
白光金属工業は、堺市西区に本社を置く鍛造の会社です(1989年設立)。鉄鋼と非鉄金属(真鍮・アルミなど)の精密鍛造製品の製造・販売を行っています。
白光金属工業の得意技術
| 技術 | 内容 |
|---|---|
| 鍛造による複数部品の一体化 | 複雑な形の部品を、複数のパーツに分けて削り出してから溶接やロウ付けでつなぐ方法に代えて、鍛造のワンショットで一体成形する。鍛造技術者が工場を訪ねて、一体化のアイデアを提案するとしている |
| 溶接部のガス漏れをなくした例 | アルミの真空バルブ部品で、丸棒と角棒を溶接でつないでいたため、一定の量で溶接部からガス漏れが出ていた。鍛造の一体成形に変えると、ガス漏れがなくなり、複数の工程が1工程で済むため製造コストを大幅に削減できるとしている |
| 一体化の事例 | ガス機器の3つの真鍮鍛造部品を鍛造で一体化し、組立費と金型2面分のコストを削減した。無垢の真鍮鍛造部品を中空鍛造にして、材料費約30%・切削費約10%を下げた例もある |
白光金属工業が解決できる課題
- 削り出しの部品を溶接・ロウ付けでつないでいて、工程が多い
- 溶接部からの漏れをなくしたい
- いくつかの鍛造部品を、1つにまとめられないか相談したい
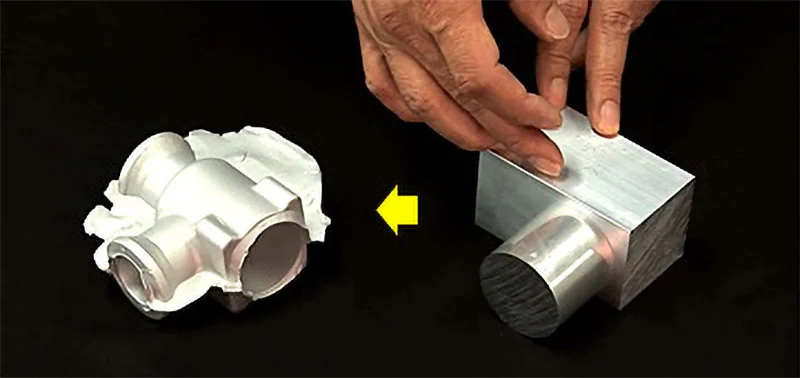
出典:会社概要|白光金属工業、鍛造による複数部品の一体化成形|白光金属工業
株式会社精密スプリング製作所|ワイヤーフォーミングとかしめで、2種類のばねの働きを1つの部品にまとめる
精密スプリング製作所とは
精密スプリング製作所は、岡山市中区に本社を置くばねの会社です(1950年創業)。コイルばね、薄板ばね、線材とパイプの曲げ加工、小物プレス、組立品(Assy)を作っています。
精密スプリング製作所の得意技術
| 技術 | 内容 |
|---|---|
| ワイヤーフォーミングとかしめによる部品の統合 | 電気機器メーカーの製品で、性質やサイズの違う2種類のばねを組み合わせて使っていたものを、2つのばねの働きを分析して、複数の役割を持つ特殊な形の1本のばねに成形した。端部や結合部に精密なかしめを加えて、2つのばねの組み付け構造の働きを1部品で再現した |
| 統合の効果 | 2部品が1部品になり、部品コストの削減と組立工数の大幅な短縮に加えて、品質管理と在庫管理も簡単になったとしている |
精密スプリング製作所が解決できる課題
- ばねや線材の部品を組み合わせて使っていて、点数と組立工数が多い
- いくつかの小さな部品を、1つの線材の部品にまとめられないか相談したい
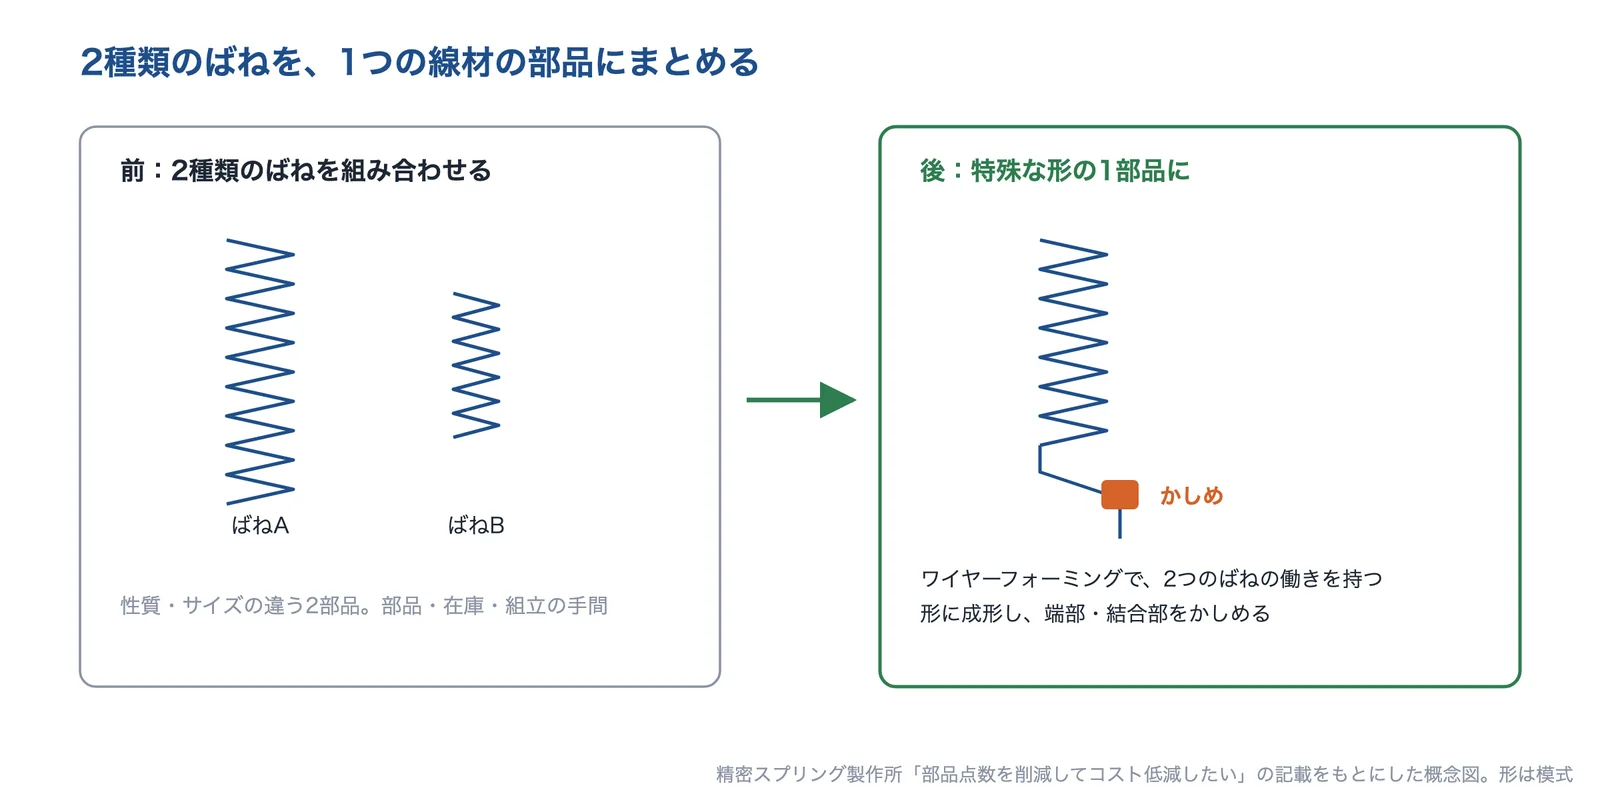
出典:精密スプリング製作所「部品点数を削減してコスト低減したい」の記載をもとに AI(Claude)で作成(形は模式)
出典:会社概要|精密スプリング製作所、部品点数を削減してコスト低減したい|精密スプリング製作所
株式会社栄ライト工業所|樹脂部品に金属部品を後から嵌める設計を、インサート成形に変えて組付けの工程をなくす
栄ライト工業所とは
栄ライト工業所は、大阪府大東市にあるプラスチック射出成形の会社です(1943年設立、創業1938年)。部品の形状設計・金型設計・加工方法の改善による VA・VE の事例を公開しています。
栄ライト工業所の得意技術
| 技術 | 内容 |
|---|---|
| インサート成形への変更 | ねじなどの金属の嵌合物を、射出成形のあとに別の工程で組み付ける部品を、樹脂の成形と金属部品の嵌め込みを同時に行うインサート成形に変える。組付けの工程を減らせるうえ、嵌合物を埋める穴の形で起きやすい離型の問題も解消できるとしている |
| VA・VE の事例 | 射出成形の部品形状設計・金型設計・加工方法改善の VA・VE の事例を、技術情報のページにまとめている |
栄ライト工業所が解決できる課題
- 樹脂部品に、ねじなどの金属部品を後から組み付けている
- 組付けの工程と、嵌め込みの穴による離型の不具合を減らしたい
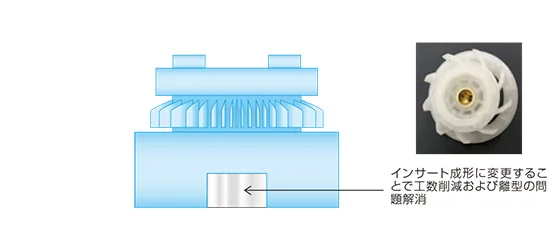
出典:会社概要|栄ライト工業所、インサート成形への変更によるはめ合い部品組付け工数削減|栄ライト工業所
東金属産業株式会社|金属3Dプリンターへの工法転換で、組立部品を一体化し、造形後の機械加工まで行う
東金属産業とは
東金属産業は、静岡県沼津市に本社を置く金属加工の会社です(1942年創業)。「金属3Dプリンタ工法転換ラボ」のサイトで、既存の工法から金属3Dプリンターへの転換を提案しています。
東金属産業の得意技術
| 技術 | 内容 |
|---|---|
| 金属3Dプリンターによる部品の一体化 | インバーという特殊材料の検査治具で、顧客の「4部品からなる組立部品のリードタイムとコストを改善したい」という相談に対し、金属3Dプリンターへの工法転換を提案し、部品の一体化で組立工数を削減した。造形後の機械加工まで考えた形状設計と、トポロジーソフトを使った軽量化も行った(大きさ200×200×200) |
| 材料と後工程 | AlSi10Mg・SUS316L・マルエージング鋼に加えて、インバーなどの特殊材料の造形も得意としている。放熱フィンと冷却パイプを一体化した熱交換器の造形例もある |
東金属産業が解決できる課題
- 複数の部品を組み立てて作っている治具や部品を、1つにしたい
- 組立品のリードタイムとコストを下げたい
- 3Dプリンターで作ったあとの機械加工まで含めて頼みたい
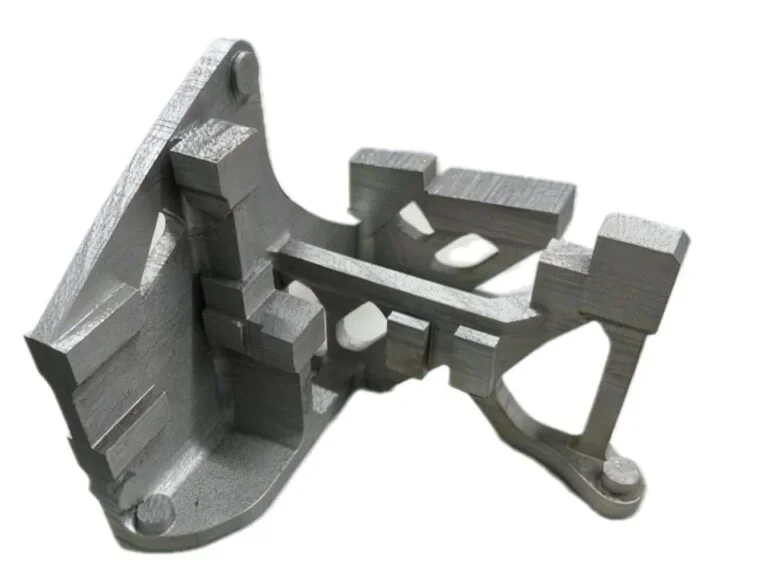
出典:会社概要|東金属産業、検査治具|金属3Dプリンタ工法転換ラボ、部品の一体化|金属3Dプリンタ工法転換ラボ、高性能熱交換器|金属3Dプリンタ工法転換ラボ
株式会社ウイズダムマネジメント|機種ごとに増えた部品を集めて照合し、共通部品にまとめて総部品数を減らす
ウイズダムマネジメントとは
ウイズダムマネジメントは、兵庫県尼崎市(大阪オフィス)などに拠点を置く経営コンサルティングの会社です(1992年設立)。製造の分野では、生産管理・在庫管理・コストダウンなどのコンサルティングと研修を行っています。
ウイズダムマネジメントの得意技術
| 技術 | 内容 |
|---|---|
| 部品の半減化 | 業務用電気製品のメーカー(A社)で、製品の種類・サイズ・仕様が増えて部品の品種が数千点〜数万点になり、形が同じで部品名が違うものや、寸法が数mm〜数cm 違うだけのものがあった。重要で種類の多い部品の図面と現品を集めて照合し、グループに分けて、1つか2〜3種類にまとめられないかを検討した |
| 結果 | 製品の機種によるが20〜25%のコストダウンが実現でき、1製品で見ても他機種と共通部品化して総部品数の約50%を削減できた。部品倉庫も2連から1連で済んだとしている |
ウイズダムマネジメントが解決できる課題
- 機種ごとに少しずつ違う部品が増え、在庫と管理が重い
- 形や寸法がほとんど同じ部品を、共通にまとめたい
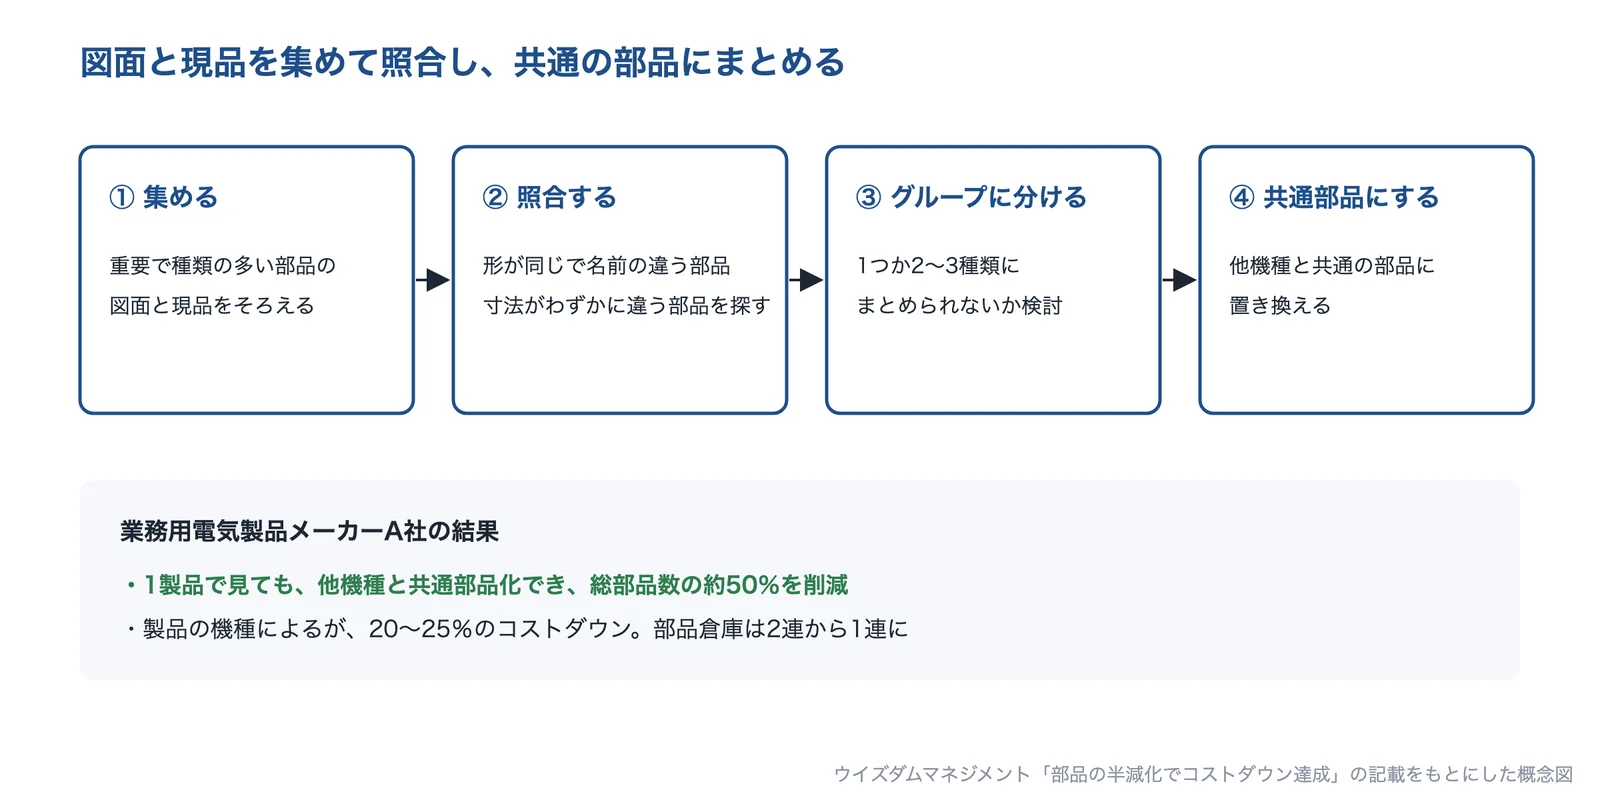
出典:ウイズダムマネジメント「部品の半減化でコストダウン達成」の記載をもとに AI(Claude)で作成
出典:会社概要|ウイズダムマネジメント、部品の半減化でコストダウン達成|ウイズダムマネジメント
選ぶ前に確かめる条件
加工の会社やコンサルタントに相談する前に、次の条件を整理しておくと、話が早くなります。
- 今の部品表(部品の数・ねじなどの締結部品の数・つなぐ工程の数)と、減らしたい部品の範囲
- 作る数(月産・年産)と、今の部品の単価・組立の工数
- 部品の材料・大きさ・形と、図面か3D CAD のデータの有無
- 修理・交換・電池の交換などで、分解が必要な所
- 組み込むときに位置の調整が必要な所と、求める精度
- 一体化したときの強度・耐熱・気密などの条件(つなぎ目をなくして確かめたいこと)
- 金型や設備を新しく作る費用をかけられるか、試作の数
関連する課題
この課題に関係する分野・技術・製品のページ
※アイキャッチ画像は、AI(ChatGPT)で生成したイメージです。実在の製品ではありません。
情報の確認日:2026年9月30日








