
非破壊検査は、部品や溶接部を壊さずに、表面や中のきず(割れ・巣・融合不良など)を見つける検査です。浸透探傷(PT)・磁粉探傷(MT)・渦電流探傷(ET)・放射線透過(RT)・超音波探傷(UT)・X線CT などの方法があり、見つけやすいきずの場所・形・材料が方法ごとに違います。
このページでは、方法ごとのしくみと得意・不得意、選び方、検査の結果の見方、規格と資格、注意点をまとめ、検査の受託と装置・探傷剤の企業を紹介します。
非破壊検査の企業(早見表)
| 企業 | 浸透 (PT) | 磁粉 (MT) | 渦電流 (ET) | 放射線 透過 (RT) | 超音波 (UT) | X線 CT |
|---|---|---|---|---|---|---|
| 大検RT・UT・フェーズドアレイの受託検査 | ● | ● | ● | ● | ● | |
| ディ・アールPT・MT・UT などの現場の検査 | ● | ● | ● | ● | ● | |
| テスコX線CT の受託スキャンと装置 | ● | ● | ||||
| 日本電磁測器磁粉探傷装置・自動判定・渦電流 | ● | ● | ● | ● | ||
| ジャパンプローブ超音波の探触子・空中超音波 | ● | |||||
| マークテック浸透・磁粉の探傷剤と検査機器 | ● | ● | ● | ● | ● | ● |
●は、各社の公式サイトで、検査の受託・装置・探傷剤のいずれかとして扱いを確認できた方法です(空欄は、扱っていないという意味ではありません)。日本電磁測器の PT は自動画像処理検査装置の例、UT は超音波探傷器の掲載、ディ・アールの RT・ET は同社の FAQ の掲載、マークテックの UT・RT・X線CT は製品サイトの装置の掲載によるものです。社名を押すと、その会社の紹介へ移ります。
この技術で解決できる課題
非破壊検査は、作ったものの中や表面のきずを製品を壊さずに確かめるための技術です。溶接や鋳物の欠陥を出荷前に見つける、壊れた部品の原因を調べる、電子部品や電池の中を見る、使っている設備の割れを点検するなどに使います。
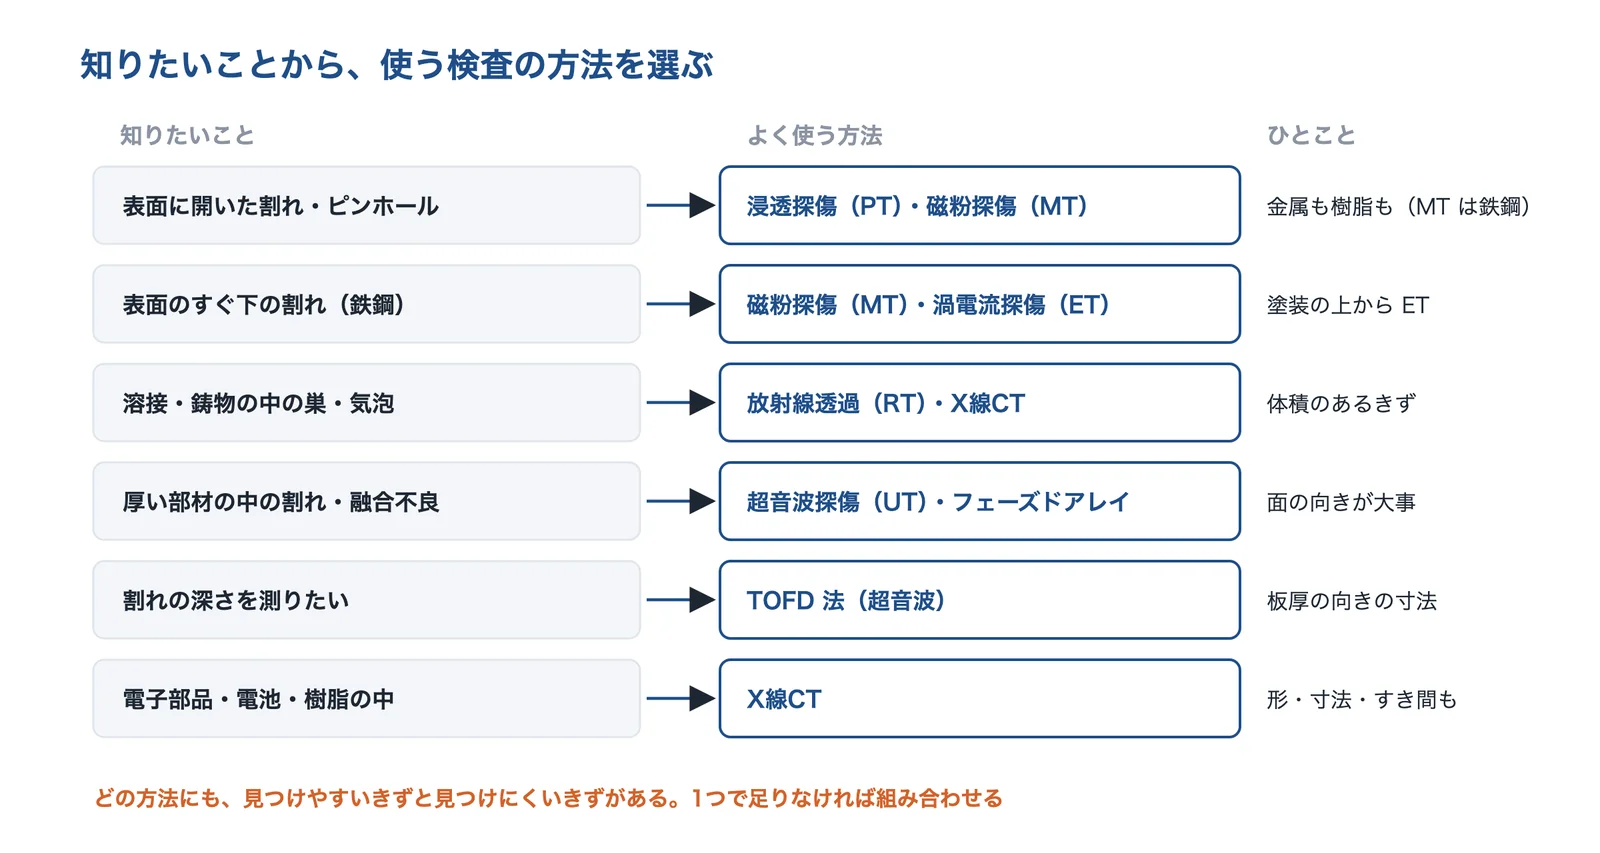
出典:沖縄県・日鉄テクノロジー・三菱重工 ITEC・大阪産業技術研究所の資料をもとに AI(Claude)で作成
| 課題 | この技術での解決 | 課題ページ |
|---|---|---|
| 溶接のブローホール・割れを減らしたい | RT で巣、UT で割れ・融合不良、PT で表面のきずを見つける | 非破壊検査と溶接中のモニタリング |
| はんだ付け不良を減らしたい | X 線で BGA などの見えない接合部のボイドを見る | 検査と信頼性評価(X 線・断面・温度サイクル) |
| 壊れた原因を知りたい | 切る前に、X線CT や超音波で中のきずの位置を確かめる | 非破壊検査と、電子部品の故障解析 |
| 再現しない不具合の原因を突き止めたい | 再現しなくても、X線CT で内部の断線やすき間を見る | 再現しなくても、内部を見る(X線CT・発熱解析) |
| 繰り返し荷重・熱サイクルで割れる | 疲労の割れを MT・PT で早く見つけ、試験で確かめる | 試験と破面解析で確かめる |
| 異物が混入する | X 線検査機で、製品の中の異物を見つける | 金属検出機とX線検査機を、異物で使い分ける |
右の列は、関係する課題ページの対策の節へのリンクです。
出典:沖縄県「若い人のための溶接技術 第6回 溶接部の評価方法(非破壊試験)」、大阪産業技術研究所 技術シート No.11009「X線CTスキャナ」(2012年)
仕組み
非破壊検査の方法は、液・磁気・電気・放射線・音のどれを使うかで分かれます。表面のきずは液や磁気、電気で、中のきずは放射線や音で見つけるのが基本です(編集部の整理)。沖縄県の資料の比較では、浸透探傷(PT)は表面だけ、磁粉探傷(MT)は表面と表面付近、放射線透過(RT)は表面から厚板の内部まで、超音波探傷(UT)は厚板の内部が得意とされています。
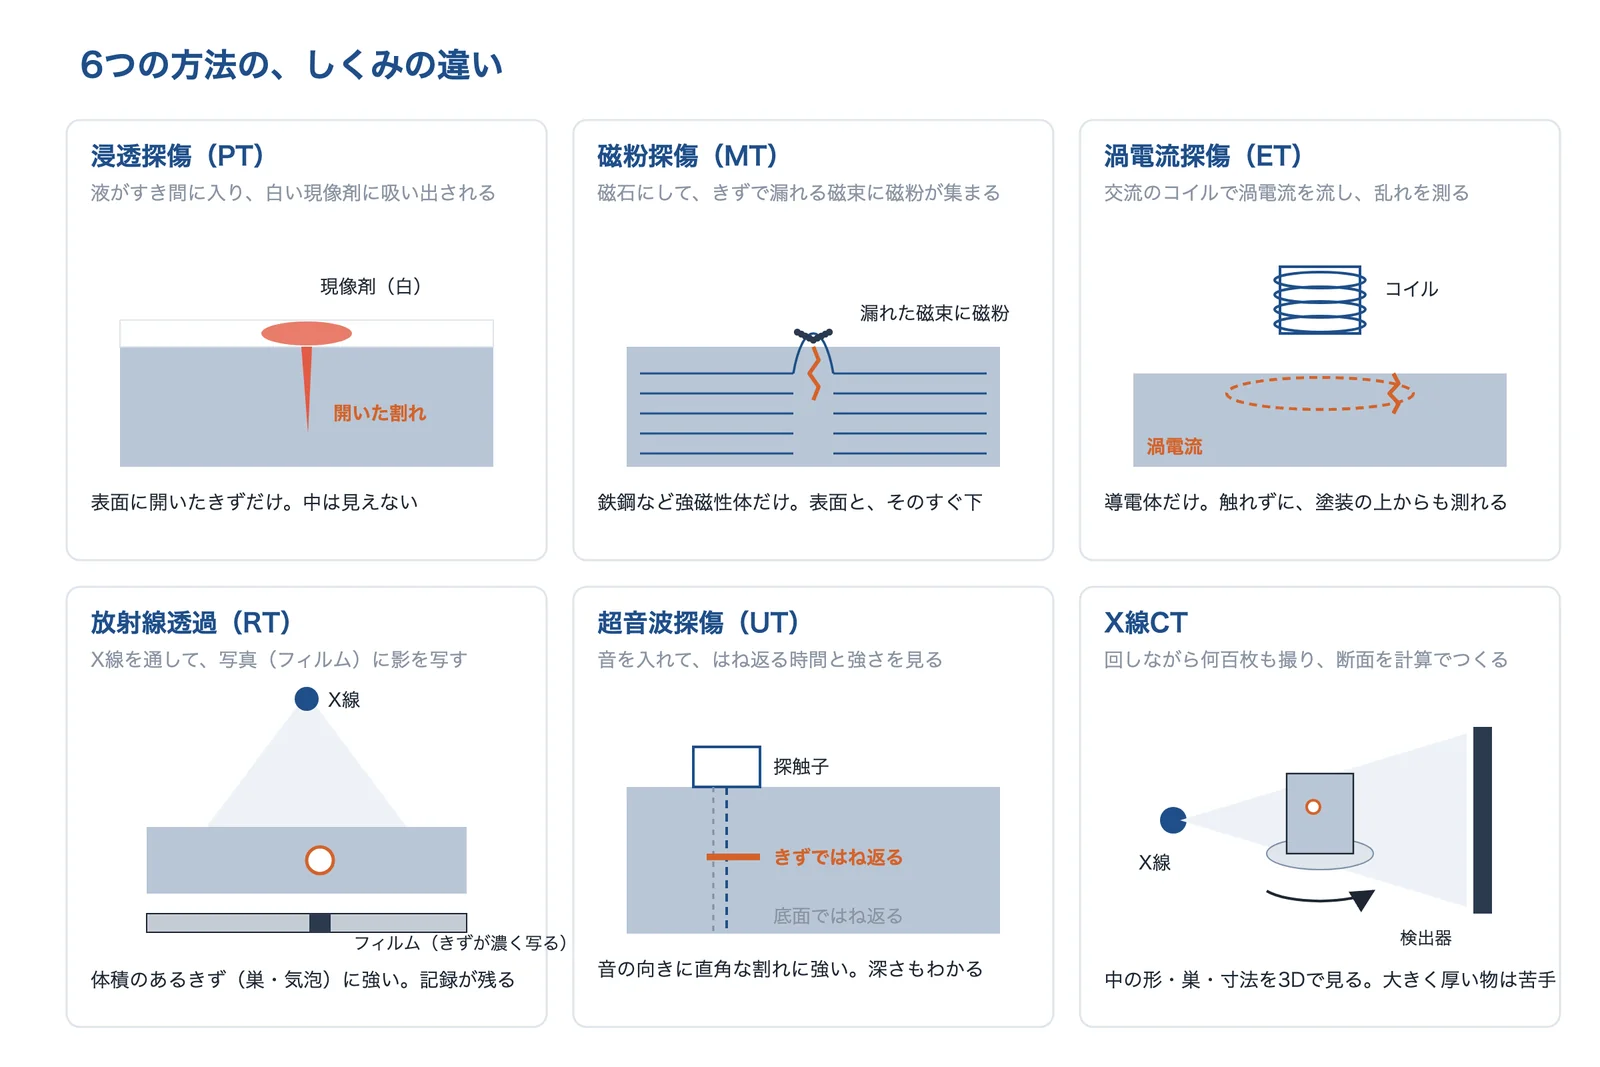
出典:日鉄テクノロジー・三菱重工 ITEC・沖縄県・大阪産業技術研究所の資料をもとに AI(Claude)で作成
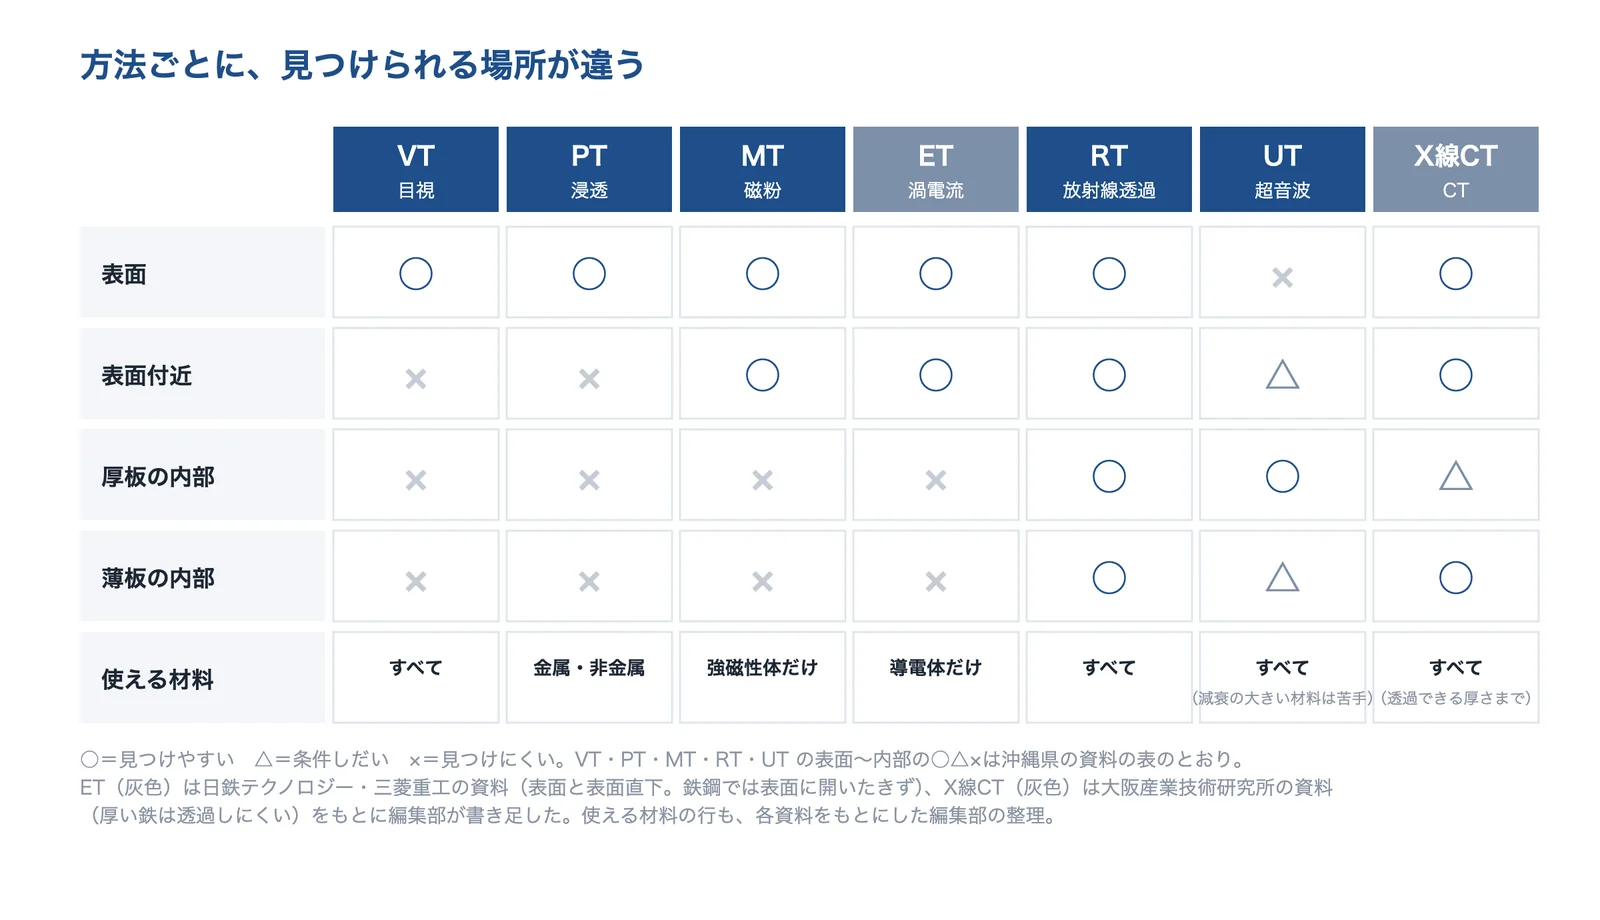
出典:沖縄県の資料の表(VT・PT・MT・RT・UT)と、日鉄テクノロジー・三菱重工 ITEC・大阪産業技術研究所の資料(ET・X線CT)をもとに AI(Claude)で作成
出典:沖縄県「若い人のための溶接技術 第6回 溶接部の評価方法(非破壊試験)」、日鉄テクノロジー Technical Report No.KK-0062「磁粉探傷試験(MT)・浸透探傷試験(PT)」、日鉄テクノロジー Technical Report No.KK-0063「渦流探傷試験(ET)」、三菱重工 ITEC「渦電流探傷試験(ECT)」(第1版、2025年10月)、大阪産業技術研究所 技術シート No.11009「X線CTスキャナ」(2012年)
表面のきずを見る:浸透・磁粉・渦電流
日鉄テクノロジーの資料は、浸透探傷は金属や非金属の表面に開いたきずに、磁粉探傷は磁性体(鋼材)の表面と表層近くのきずに使うとしています。どちらも、模様が実際のきずより拡大されるので、目で見ても精度高く見つけられるとしています。渦電流探傷は、交流を流したコイルを近づけて導体に渦電流を起こし、きずで変わる電圧を測る方法で、同社は導電性材料ならすべてに使えるとしています。
三菱重工 ITEC の資料は、渦電流探傷は非接触で塗装の上からでも探傷でき、速く、信号をデジタルにできるとしています。一方で、炭素鋼などの磁性材料では磁性のノイズが出て、表面に開いたきずしか見つけられないとし、主にアルミ・銅合金・オーステナイト系ステンレスなどの非磁性材料に使うとしています。
出典:日鉄テクノロジー Technical Report No.KK-0062「磁粉探傷試験(MT)・浸透探傷試験(PT)」、日鉄テクノロジー Technical Report No.KK-0063「渦流探傷試験(ET)」、三菱重工 ITEC「渦電流探傷試験(ECT)」(第1版、2025年10月)
中のきずを見る:放射線と超音波は、得意なきずが違う
沖縄県の資料は、放射線透過は中のすき間の大きさに応じて透過する量が変わるので、立体状(体積のある)欠陥の検出に有効で、フィルムが残るので記録性が良いとしています。日本溶接協会は、放射線透過でもっとも検出しやすいのは、ブローホールなどの体積的な広がりをもつ欠陥としています。一方、超音波探傷は割れや融合不良の検出に優れるとしています。
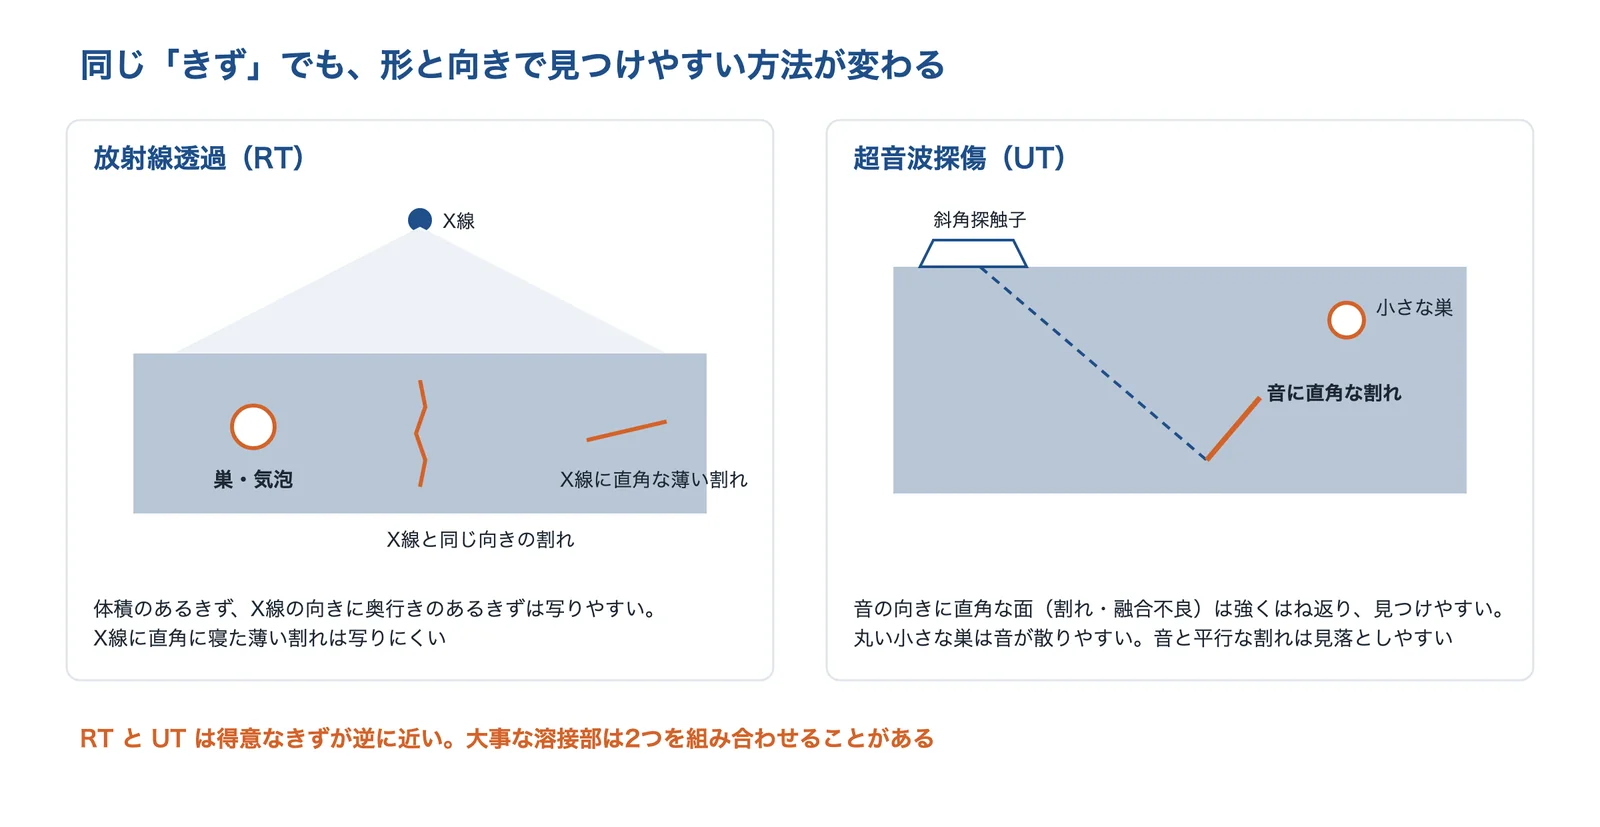
出典:日本溶接協会 Q-03-04-11・Q-03-04-22 と沖縄県の資料をもとに AI(Claude)で作成
図の、割れの向きと写りやすさの説明は、日本溶接協会と沖縄県の資料をもとにした編集部の解説です。
出典:沖縄県「若い人のための溶接技術 第6回 溶接部の評価方法(非破壊試験)」、日本溶接協会 溶接情報センター Q-03-04-11「放射線透過試験で検出が容易な欠陥」、日本溶接協会 溶接情報センター Q-03-04-22「超音波探傷試験の長所および短所」
種類と選び方
方法ごとに、使える材料と見つけられる場所、記録の残し方、安全上の決まりが違います。見つけたいきずの場所と形、材料から絞り込むのが基本です。
| 方法 | しくみ | 見つけやすいもの・数値の例(出典) | 向いている場面 | 注意 |
|---|---|---|---|---|
| 浸透探傷(PT) | 浸透液をきずにしみ込ませ、現像剤で吸い出す | 表面に開いたきず。金属・非金属に使える(日鉄テクノロジー) | 現場の溶接線、非磁性の部品 | 表面に開いていない・水や油が詰まったきずは見えない(沖縄県)。幅・深さは求められない(ディ・アール) |
| 磁粉探傷(MT) | 磁化して、きずで漏れる磁束に磁粉を集める | 表面と表面直下のきず、とくに割れ(JIS Z 2320-1)。深さ約3mm まで(ディ・アール) | 鉄鋼の溶接部・機械部品の疲労割れ | 強磁性体だけ。表面から深くなると感度が急に下がる(JIS Z 2320-1) |
| 渦電流探傷(ET) | コイルで渦電流を流し、変化を測る | 表面と表面直下のきず。膜厚・材質・寸法の試験にも使う(日鉄テクノロジー) | 管・棒・線の製造ライン、熱交換器の細管 | 炭素鋼では磁性のノイズ(三菱重工 ITEC) |
| 放射線透過(RT) | X線・γ線を通し、フィルムや検出器に写す | 巣・気泡などの体積のあるきず。記録が残る(沖縄県) | 溶接部・鋳物の検査、規格の検査 | 法の規制。管理区域で撮影(三菱重工 ITEC) |
| 超音波探傷(UT) | 音を入れ、反射までの時間と強さを見る | 割れ・融合不良。鋼の縦波の音速は約5,900m/s(三菱重工 ITEC) | 厚い部材、現場、狭い所 | 手動では客観的な記録が残りにくい(三菱重工 ITEC) |
| X線CT | 回しながら撮り、断面を計算でつくる | 巣・異物・割れの検出と寸法の計測。最大230kV の装置で鉄系10〜15mm 程度の厚さまで(大阪産業技術研究所) | 鋳物の巣、電子部品・電池、樹脂の部品 | 分解能より小さいきずは写らない(大阪産業技術研究所) |
「見つけやすいもの・数値の例」は各資料の記載で、装置や条件で変わります。表の数値どうしを比べないでください。
出典:日鉄テクノロジー Technical Report No.KK-0062「磁粉探傷試験(MT)・浸透探傷試験(PT)」、沖縄県「若い人のための溶接技術 第6回 溶接部の評価方法(非破壊試験)」、浸透探傷試験(PT)について|ディ・アール、JIS Z 2320-1:2017 非破壊試験―磁粉探傷試験―第1部:一般通則(日本規格協会のプレビュー)、磁粉探傷試験の特徴と仕組み|ディ・アール、日鉄テクノロジー Technical Report No.KK-0063「渦流探傷試験(ET)」、三菱重工 ITEC「渦電流探傷試験(ECT)」(第1版、2025年10月)、三菱重工 ITEC「放射線透過試験(RT)」(第1版、2025年10月)、三菱重工 ITEC「超音波探傷試験(UT)」(第1版、2025年10月)、大阪産業技術研究所 技術シート No.11009「X線CTスキャナ」(2012年)
超音波探傷:時間から深さを出す。斜めに入れて溶接部を見る
三菱重工 ITEC の資料は、超音波は鋼の中を約5,900m/s(縦波)で進み、送信から受信までの時間に音速を掛けて反射源までの距離を推定し、エコーの高さできずの大きさを評価するとしています。溶接部では、余盛が邪魔になるので、探触子と樹脂のくさびを組み合わせて斜めに音を入れる斜角探傷を使い、裏面で反射した音も使って溶接部全体を見るとしています。
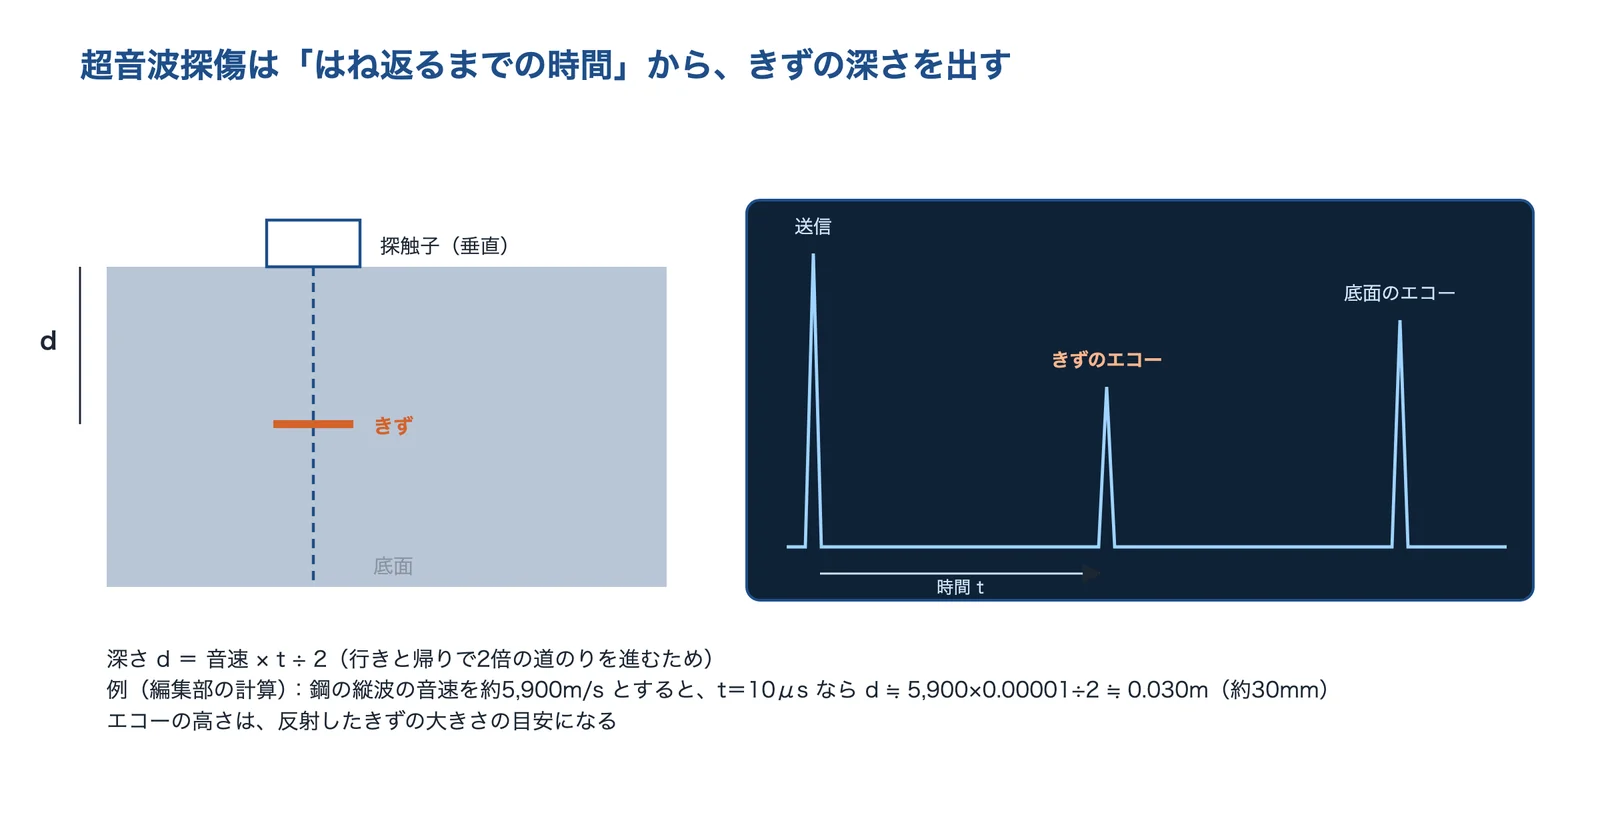
出典:三菱重工 ITEC「超音波探傷試験(UT)」の音速(約5,900m/s)をもとに AI(Claude)で作成
福島県ハイテクプラザの超音波探傷器(日本非破壊検査協会の仕様)は、周波数帯域が1・2・5・10MHz で、探触子を替えれば斜角・垂直のどちらにも対応するとしています。
出典:三菱重工 ITEC「超音波探傷試験(UT)」(第1版、2025年10月)、福島県ハイテクプラザ 設備紹介「超音波探傷器」
フェーズドアレイと TOFD:画像で見る、深さを測る
日鉄テクノロジーの資料は、フェーズドアレイ法を、振動子を1mm 程度の幅に分けて並べ(例:64個の素子)、パルスのタイミングを電子的に制御して、ビームを任意の方向に向けたり、集束させたり、移動させたりする方法としています。溶接部の探傷でジグザグに動かす走査が要らなくなり、溶接部の高速探傷(100mm/分→2m/分)の例を挙げています。TOFD 法は、2つの探触子を向かい合わせ、割れの上端と下端で回り込んだ波の時間差から、割れの深さを±1〜2mm 程度の精度で測る方法としています。
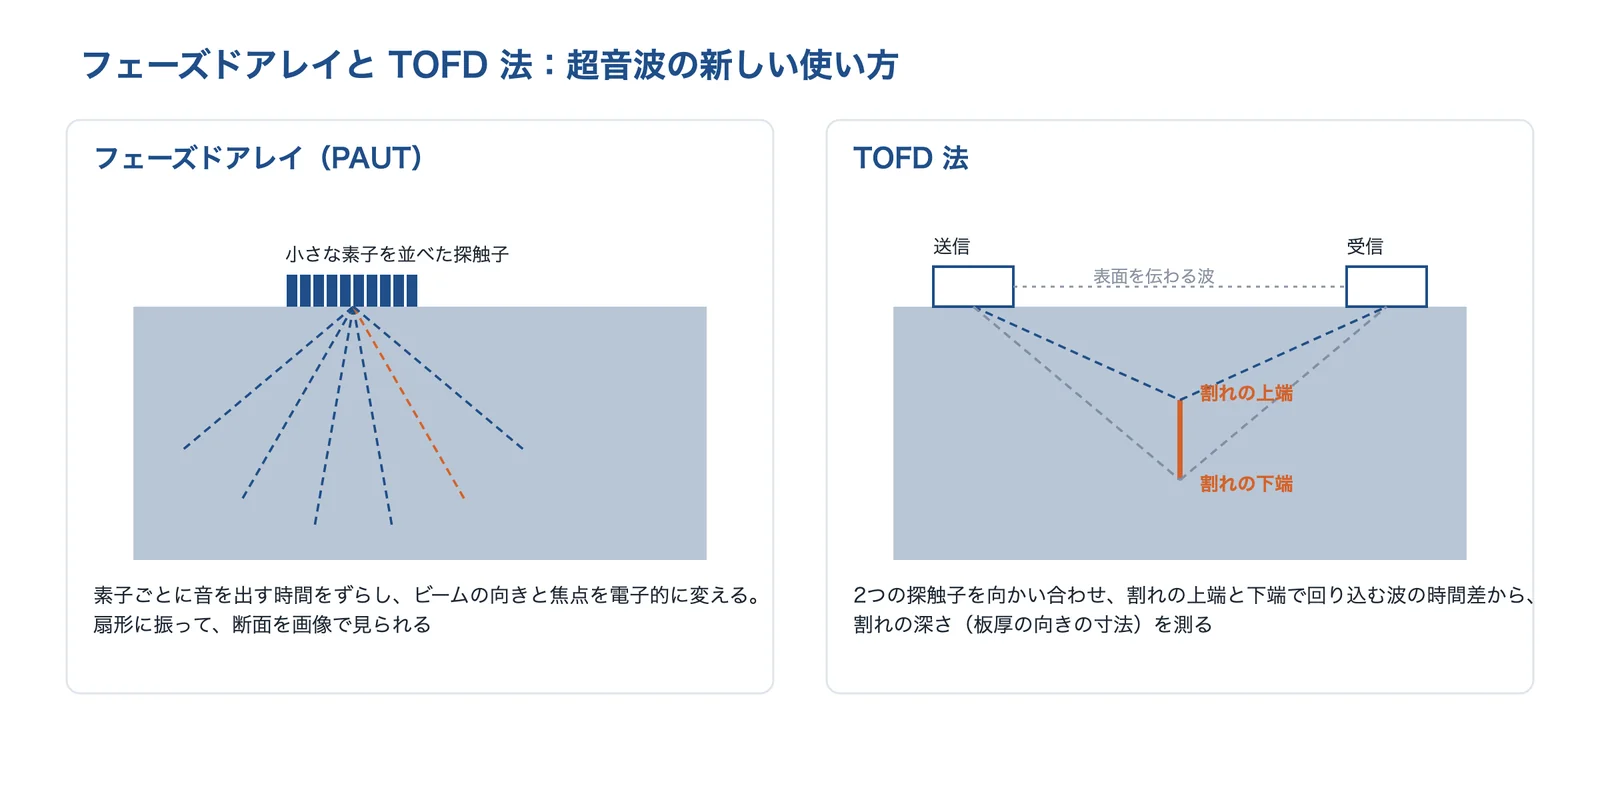
出典:日鉄テクノロジー Technical Report No.KK-0006・KK-0007をもとに AI(Claude)で作成
三菱重工 ITEC は、探傷データを画像にできるフェーズドアレイなどの普及で、放射線透過と同等の記録性を確保できるようになり、「放射線透過試験または超音波探傷試験」と改訂されるケースも出てきたとしています。
出典:日鉄テクノロジー Technical Report No.KK-0006「フェーズドアレイ式 超音波探傷法」、日鉄テクノロジー Technical Report No.KK-0007「TOFD法によるき裂深さの精密測定法」、三菱重工 ITEC「超音波探傷試験(UT)」(第1版、2025年10月)
X線CT:小さく撮るほど細かい。厚く重い材料は通りにくい
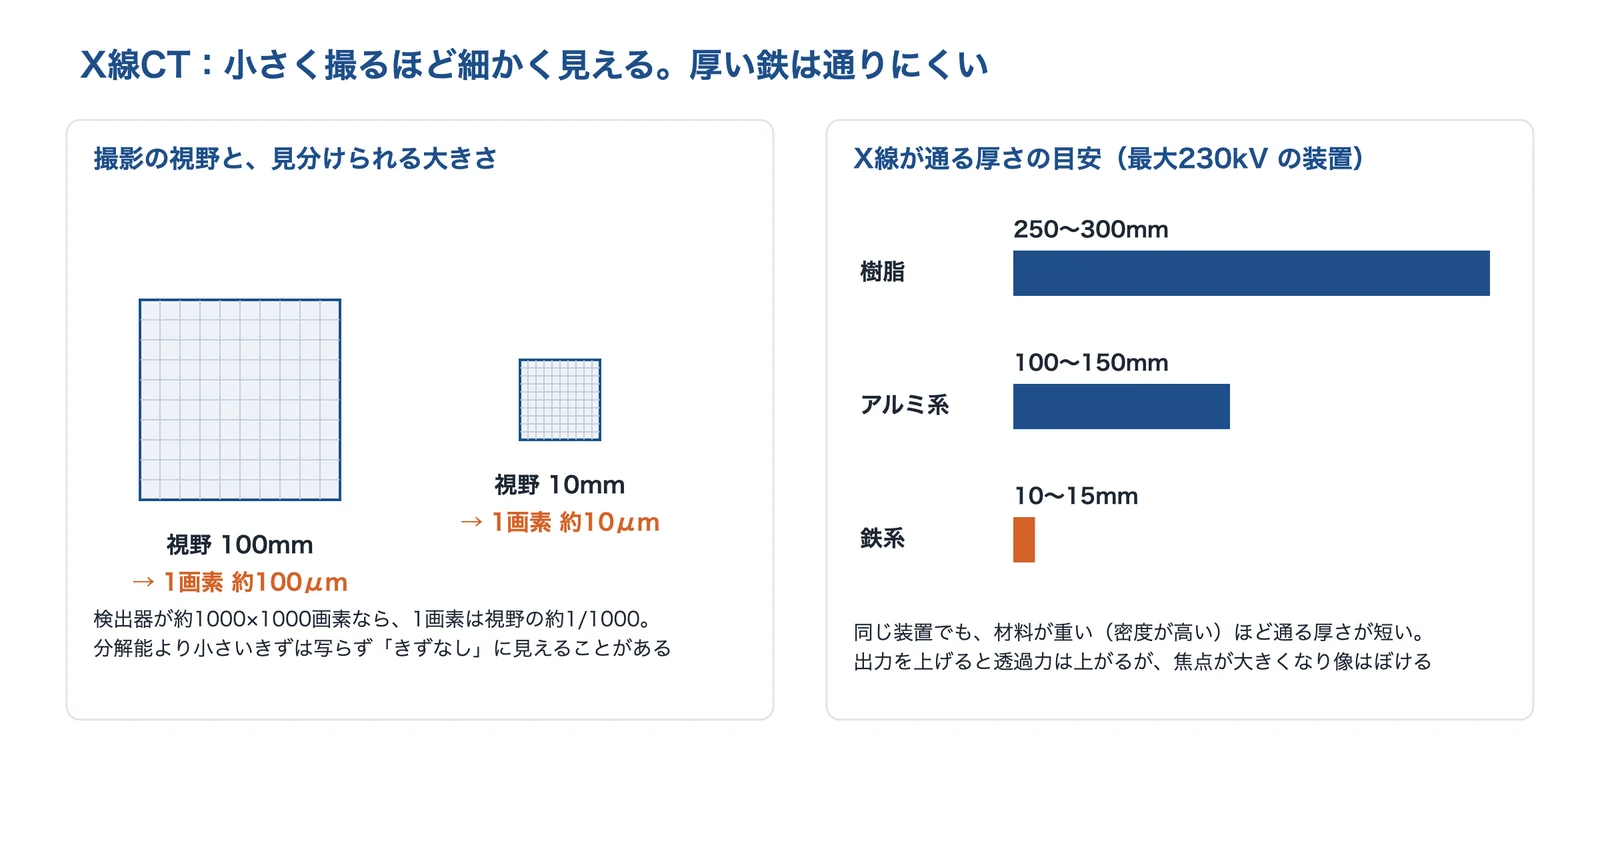
大阪産業技術研究所の資料は、X線CT は試料を360°回しながら撮影し、断面の画像を計算でつくる装置で、鋳造品の巣・異物・割れの検出、寸法の計測、設計図面との比較に使えるとしています。分解能は X線の焦点の大きさと拡大の倍率で決まり、検出器が約1000×1000画素なら、視野100mm で約100μm、視野10mm で約10μmになります。同資料は、評価したいきずが分解能より小さいと写らず、きずがないと評価される場合があるとしています。
出典:大阪産業技術研究所 技術シート No.11009をもとに AI(Claude)で作成
同じ資料の装置(最大230kV)では、X線が通る厚さの目安は鉄系で10〜15mm 程度、アルミ系で100〜150mm 程度、樹脂で250〜300mm 程度です。埼玉県産業技術総合センターの X線CT 三次元測定機(最大130kV)は、樹脂やアルミなどの軽金属が得意で、φ10mm の鉄の丸棒程度が透過の限界、ボクセルサイズは5〜94μm(試料が大きくなると分解能は下がる)としています。
出典:大阪産業技術研究所 技術シート No.11009「X線CTスキャナ」(2012年)、埼玉県産業技術総合センター「X線CT三次元測定機」
使う場面ごとの選び方
同じきずでも、材料・形・作る数・記録の要否で、合う方法が変わります。公開されている例から、代表的な場面をまとめました。
| 使う場面 | よく使う方法 | 選ぶときのポイント | 公開されている例 |
|---|---|---|---|
| 溶接部 | RT・UT(内部)、PT・MT(表面) | 巣は RT、割れ・融合不良は UT。厚い・現場なら UT | 建築鉄骨の溶接部の UT(大検)、溶接線の PT(ディ・アール)、橋脚の疲労き裂調査には湿式蛍光磁粉探傷が望ましい(国総研) |
| 鋳物・ダイカスト | RT・X線CT・UT | 巣の大きさと位置。部品の大きさと材料の厚さ | アルミ鋳造品の UT の検出限界(宮城県)、鋳造品の巣の体積ごとの色分け(大阪産業技術研究所)、模型エンジンのボイド検査(テスコ) |
| 機械部品の量産 | MT・PT・ET(自動化) | 検査の時間と判定のばらつき | MT で小物部品1.8秒/個の自動画像処理検査(日本電磁測器)、管・棒の製造ラインの ET(三菱重工 ITEC) |
| 電子部品・電池 | X線CT | 見たい大きさと視野 | 直径5mm のコンデンサの内部の空隙(大阪産業技術研究所)、リチウムイオン電池の電極シートの巻かれ方(テスコ) |
| 軸・長尺物 | フェーズドアレイ UT | 端から広い範囲を一度に探傷 | 車軸・モーター軸の検査時間を短縮(大検) |
「よく使う方法」と「選ぶときのポイント」は、公開されている例と解説をもとに編集部が整理したものです。
出典:超音波探傷試験(UT)|大検、浸透探傷試験(PT)について|ディ・アール、国土交通省 国土技術政策総合研究所 資料 付録-4「き裂探傷試験の実施手順」、宮城県産業技術総合センター 研究報告 No.15(2017)「アルミ鋳造品の超音波探傷」、大阪産業技術研究所 技術シート No.11009「X線CTスキャナ」(2012年)、CTスキャンサービス|テスコ、磁粉探傷装置/自動画像処理検査装置|日本電磁測器、三菱重工 ITEC「渦電流探傷試験(ECT)」(第1版、2025年10月)、フェーズドアレイUT|大検
どの方法から検討するか
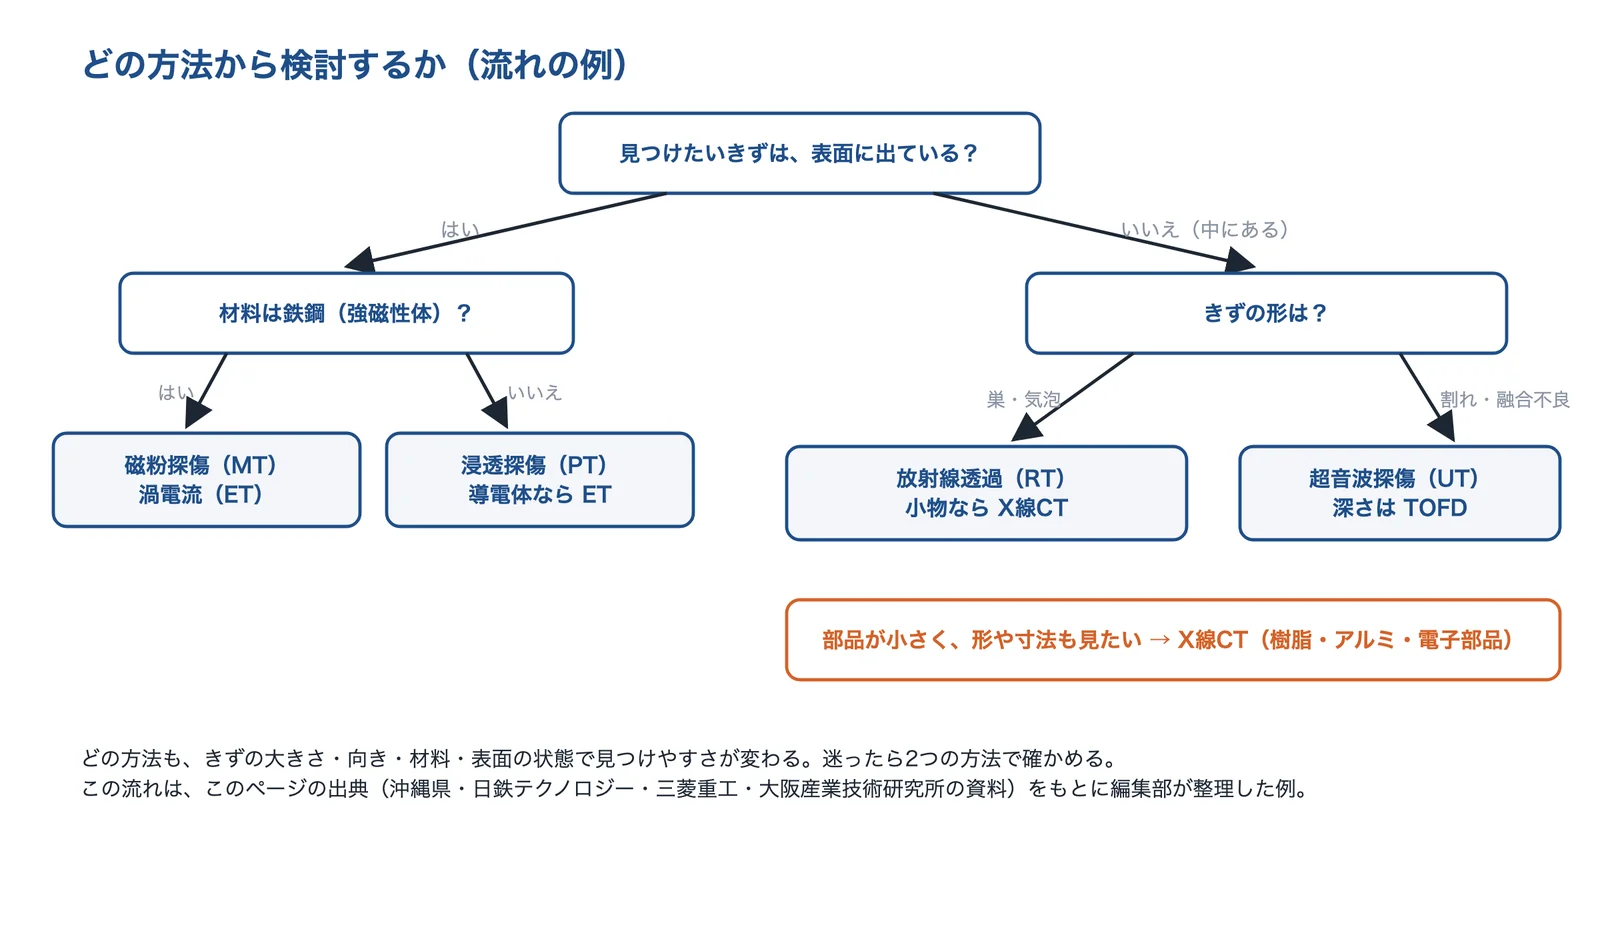
まず、見つけたいきずが表面に出ているか、中にあるかで分けます。表面なら、鉄鋼は磁粉探傷、鉄鋼以外は浸透探傷(導電体なら渦電流も)を、中なら、巣は放射線透過、割れは超音波探傷を候補にします。部品が小さく、形や寸法も見たいなら X線CTも候補になります。
出典:このページの出典(沖縄県・日鉄テクノロジー・三菱重工 ITEC・大阪産業技術研究所の資料)をもとに AI(Claude)で作成
この流れは、このページの出典をもとに編集部が整理した例です。
向いている条件と注意点
向いている条件
- 製品を壊さずに、全数や出荷前に確かめたい
- 溶接・鋳物・接合部など、きずが出やすい所が決まっている
- 使っている設備の割れを、止める時間を短くして点検したい
- 壊れた部品を切る前に、中のきずの位置を知りたい
注意点
- 方法ごとに、見つけにくいきずの形・向き・材料がある
- 検出できる大きさには限界がある。条件で変わる
- 表面の塗装・めっき・汚れで、使えない方法がある
- 放射線を使う方法は、法の規制と管理区域が要る
この一覧は、このページの出典をもとに編集部が整理したものです。
よくある失敗:1つの方法で「きずなし」と決める
浸透探傷は表面に開いていないきずを見つけられず(沖縄県)、磁粉探傷は表面から深くなると感度が急に下がり(JIS Z 2320-1)、X線CT は分解能より小さいきずが写りません(大阪産業技術研究所)。国総研の資料は、浸透探傷の模様が欠陥かどうか分からないときは、試験をやり直すか、別の適切な試験方法で確かめる必要があるとしています。見つけたいきずに合う方法を選び、必要なら組み合わせます。
出典:沖縄県「若い人のための溶接技術 第6回 溶接部の評価方法(非破壊試験)」、JIS Z 2320-1:2017 非破壊試験―磁粉探傷試験―第1部:一般通則(日本規格協会のプレビュー)、大阪産業技術研究所 技術シート No.11009「X線CTスキャナ」(2012年)、国土交通省 国土技術政策総合研究所 資料 付録-4「き裂探傷試験の実施手順」
検査の結果の見方
非破壊検査の報告や装置の仕様には、エコーの高さ、模様の大きさ、像質、分解能などが並びます。どの値も、使った方法・装置・条件とあわせて読みます。
| 項目 | 見方 |
|---|---|
| エコーの高さと位置(UT) | エコーの高さは反射したきずの相対的な大きさ、時間は深さを示す(三菱重工 ITEC)。音に平行なきずは低く出る |
| 模様の大きさ(PT・MT) | 模様は実際のきずより拡大されている(日鉄テクノロジー)。大きさや深さを正確には測れない(ディ・アール) |
| 像質(RT) | フィルムの濃度と透過度計の識別度、階調計で評価する。要求の像質を満たしたフィルムが検査の妥当性の証拠になる(三菱重工 ITEC) |
| 分解能・ボクセルサイズ(X線CT) | 視野が広いほど粗くなる。試料が大きいと分解能は下がる(大阪産業技術研究所、埼玉県) |
| 周波数(UT) | 周波数の高い超音波で、微細なきずの反射を捉える(三菱重工 ITEC) |
この表は、このページの出典をもとに編集部が整理したものです。
見つけられる最小のきずは、材料と条件で変わる
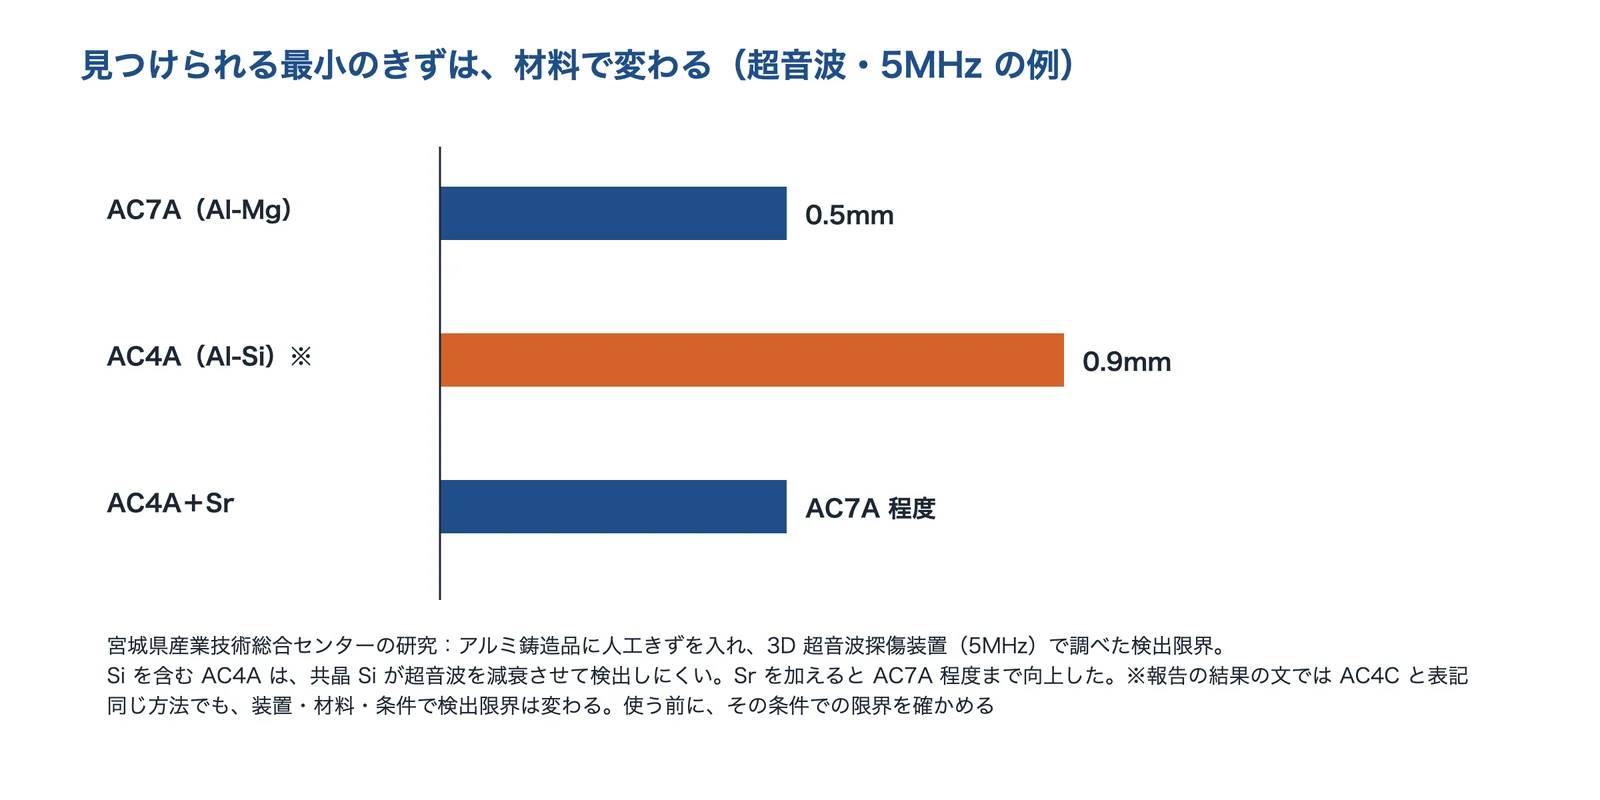
宮城県産業技術総合センターの研究は、アルミ鋳造品に人工きずを入れ、3D 超音波探傷装置(5MHz)で検出限界を調べました。検出限界はAC7A で0.5mm、Si を含む AC4A で0.9mmと考えられ、Sr を加えると AC7A 程度まで向上しました(実験の材料は AC4A で、報告の結果の文では AC4C と表記されています)。同報告は、Si を含む合金では共晶 Si が超音波を減衰させるとし、どの手法でも検出限界を把握して使う必要があり、検出限界は装置・検査対象・検査条件で異なると考えられるとしています。
出典:宮城県産業技術総合センター 研究報告 No.15をもとに AI(Claude)で作成
出典:宮城県産業技術総合センター 研究報告 No.15(2017)「アルミ鋳造品の超音波探傷」
規格と資格:同じ手順で検査し、資格者が判定する
非破壊検査には、方法ごとに JIS があります。たとえば、JIS Z 3104(鋼溶接継手の放射線透過試験方法)、JIS Z 3060(鋼溶接部の超音波探傷試験方法)、JIS Z 2320-1(磁粉探傷試験の一般通則)、JIS Z 2343-1(浸透探傷試験の一般通則)、JIS Z 2316-1(渦電流試験の一般通則)です。技術者の資格は JIS Z 2305(非破壊試験技術者の資格及び認証、ISO 9712 と一致)で、日本非破壊検査協会が認証しています。同協会は、レベル1の技術者はレベル2・3の技術者の監督のもとで試験を行うとしています。
出典:日本規格協会「JIS ハンドブック 非破壊検査」の目次、日本非破壊検査協会 認証事業本部「非破壊試験業務における資格レベルの適正な運用について」(2006年)
検査を確かなものにする注意
- 表面を整える油・塗膜・さびを除き、決められた範囲を処理する
- 時間と時期を守る浸透・現像の時間、割れが出てから検査する時期
- 安全と記録放射線の管理、結果を残す方法を決めておく
この3点は、このページの出典(国総研・三菱重工 ITEC・日本溶接協会)をもとに編集部が整理したものです。
浸透探傷:前処理と、浸透・現像の時間
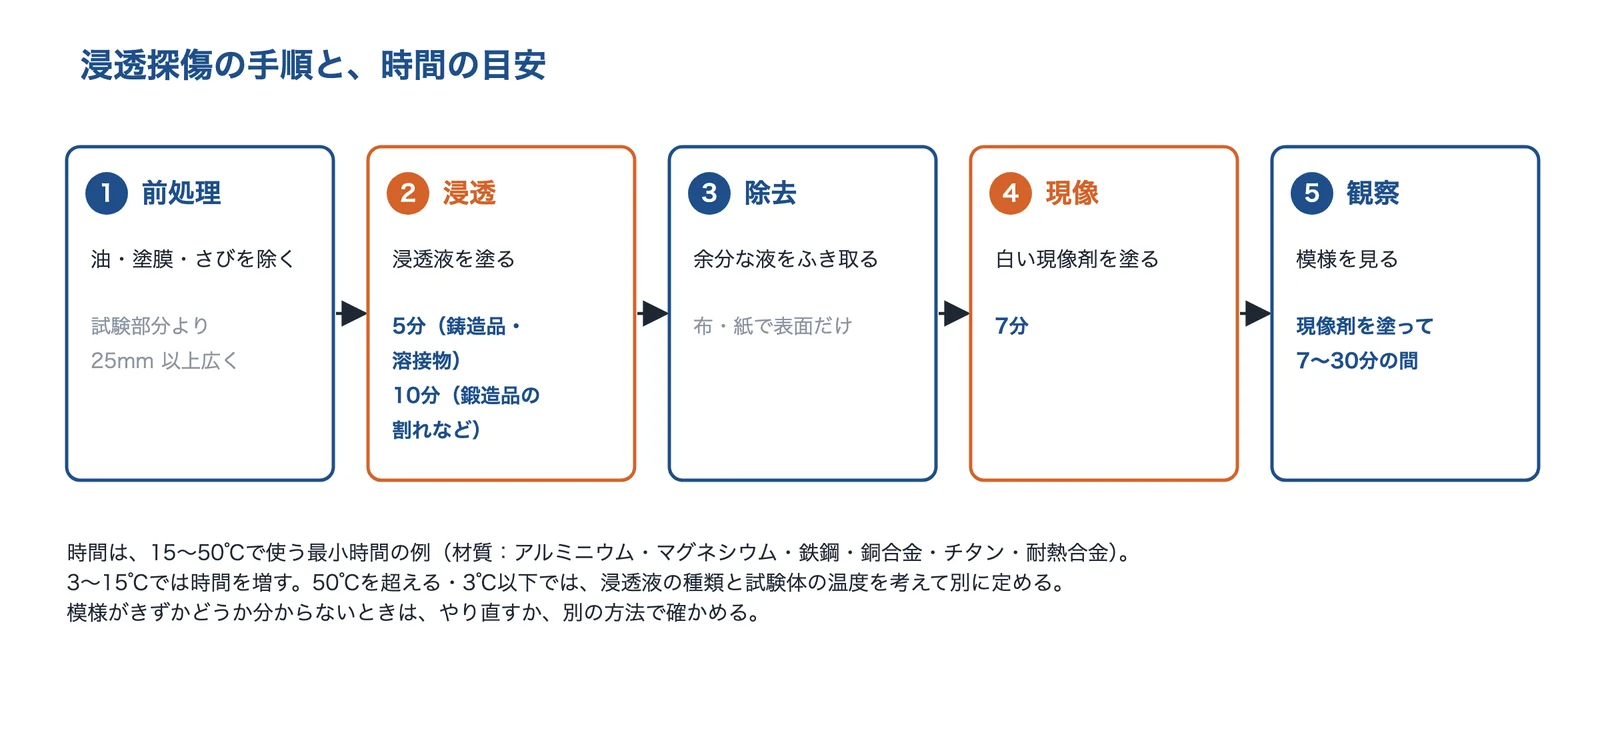
国総研の資料(JIS Z 2343 の一般的手順の紹介)は、前処理で表面の油・塗料・さび・汚れと、きずの中の油や水分を十分に除き、試験部分より外側に25mm 以上広い範囲を処理するとしています。浸透時間は15〜50℃で、鋳造品・溶接物のコールドシャット・ポロシティー・融合不良は5分、押し出し棒・鍛造品のラップ・割れは10分、現像時間はどちらも7分(最小時間)を基準とし、観察は現像液を塗ってから7〜30分の間に行うとしています。
出典:国土技術政策総合研究所の資料(JIS Z 2343 の一般的手順)をもとに AI(Claude)で作成
同じ資料は、磁粉探傷では予測されるきずの向きに対して直角になるように磁化するとし、鋼製橋脚の疲労き裂調査の例からは、精度がよい方法として湿式蛍光磁粉探傷を採用するのが望ましいとしています。
出典:国土交通省 国土技術政策総合研究所 資料 付録-4「き裂探傷試験の実施手順」
検査の時期:あとから出る割れがある
溶接の低温割れは、日本溶接協会によると溶接後2〜3日以内に出ることが多い割れです(課題「溶接のブローホール・割れを減らしたい」)。溶接の直後だけ検査すると、あとから出る割れを見落とすおそれがあります。検査をいつ行うかも、手順に入れておきます(編集部の解説)。
出典:日本溶接協会 溶接情報センター Q-05-01-05「溶接欠陥の種類と発生原因」
放射線を使う方法:法の規制と管理区域
三菱重工 ITEC の資料は、放射線透過試験は法の規制を受け、作業者は放射線の安全な取り扱いの教育を受け、公的資格のある管理者が管理する必要があるとしています。エックス線作業は労働安全衛生法・電離放射線障害防止規則(エックス線作業主任者)、ガンマ線は同じ規則(ガンマ線作業主任者)に加えて、線源の使用が放射性同位元素等の規制に関する法律の対象で、撮影では一般の作業者が管理区域に立ち入らないようにするなどの安全管理が必要としています。超音波探傷は、こうした特別な安全管理の法的要求がなく、ほかの作業と並行して進められるとしています。
出典:三菱重工 ITEC「放射線透過試験(RT)」(第1版、2025年10月)、三菱重工 ITEC「超音波探傷試験(UT)」(第1版、2025年10月)
相談する前に整理すること
検査会社や装置メーカーに相談するときは、次の条件をできるだけ具体的にそろえておくと、方法と手順を絞りやすくなります。
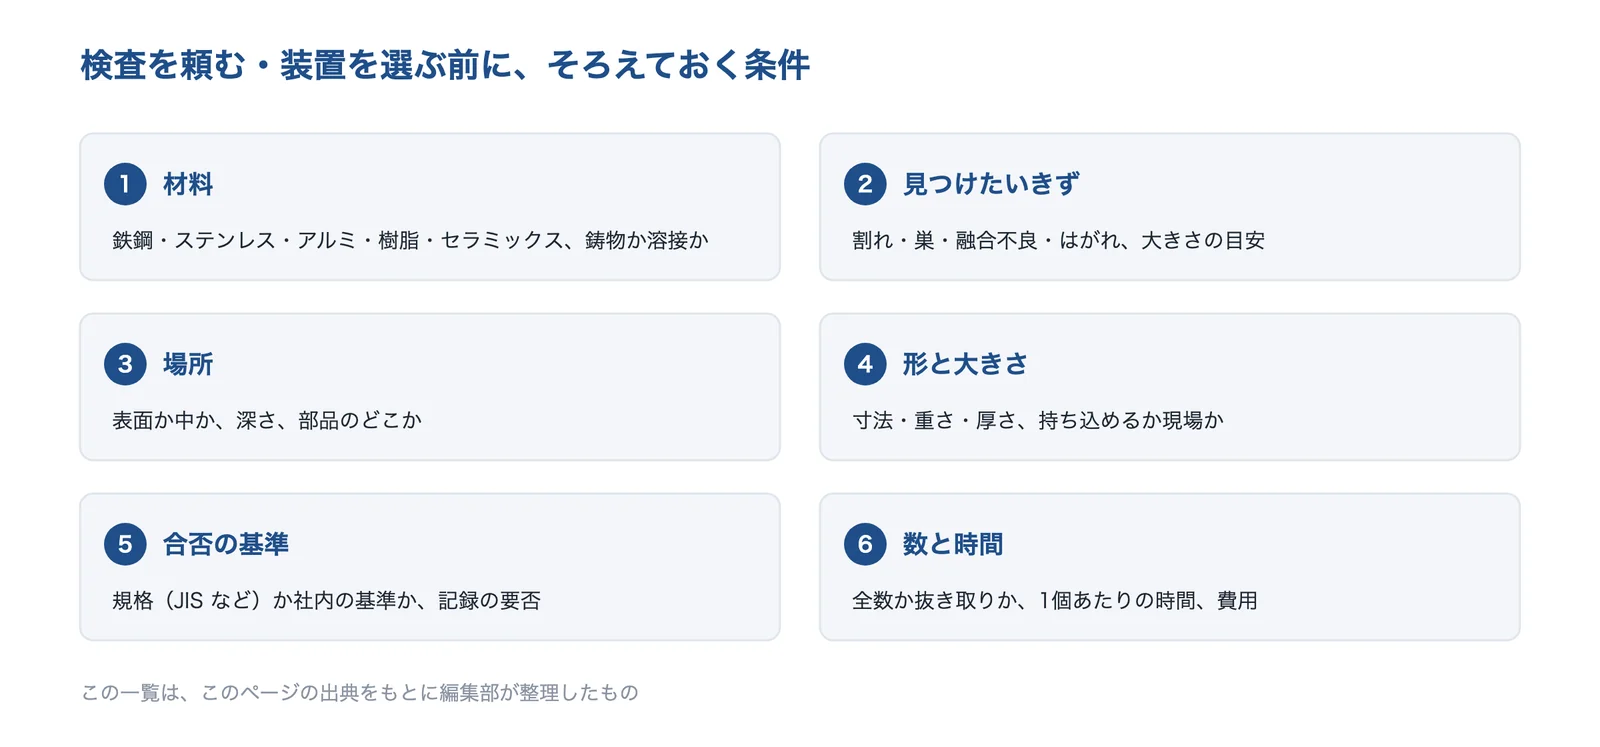
出典:このページの内容をもとに AI(Claude)で作成
- 材料(鉄鋼・ステンレス・アルミ・樹脂など)と、鋳物・溶接・鍛造などの作り方
- 見つけたいきずの種類(割れ・巣・融合不良・はがれ)と、大きさの目安
- きずのある場所(表面か中か、深さ)と、表面の状態(塗装・めっき)
- 部品の寸法・重さ・厚さ、持ち込めるか現場か
- 合否の基準(JIS などの規格か社内の基準か)と、記録の要否
- 数(全数か抜き取りか)、1個あたりにかけられる時間と費用
この一覧は、このページの出典をもとに編集部が整理したものです。
企業紹介(非破壊検査技術)
非破壊検査の受託と、装置・探傷剤を扱う企業を、得意な方法が重ならないように選びました。放射線透過・超音波の受託、浸透・磁粉の現場の検査、X線CT の受託、磁粉探傷装置と自動判定、超音波の探触子、探傷剤のメーカーを入れています。内容は各社の公式サイトで確認できる範囲です。各社が扱う方法は、次の早見表のとおりです。
| 企業 | 浸透 (PT) | 磁粉 (MT) | 渦電流 (ET) | 放射線 透過 (RT) | 超音波 (UT) | X線 CT |
|---|---|---|---|---|---|---|
| 大検RT・UT・フェーズドアレイの受託検査 | ● | ● | ● | ● | ● | |
| ディ・アールPT・MT・UT などの現場の検査 | ● | ● | ● | ● | ● | |
| テスコX線CT の受託スキャンと装置 | ● | ● | ||||
| 日本電磁測器磁粉探傷装置・自動判定・渦電流 | ● | ● | ● | ● | ||
| ジャパンプローブ超音波の探触子・空中超音波 | ● | |||||
| マークテック浸透・磁粉の探傷剤と検査機器 | ● | ● | ● | ● | ● | ● |
●は、各社の公式サイトで、検査の受託・装置・探傷剤のいずれかとして扱いを確認できた方法です(空欄は、扱っていないという意味ではありません)。日本電磁測器の PT は自動画像処理検査装置の例、UT は超音波探傷器の掲載、ディ・アールの RT・ET は同社の FAQ の掲載、マークテックの UT・RT・X線CT は製品サイトの装置の掲載によるものです。社名を押すと、その会社の紹介へ移ります。
株式会社大検|放射線透過・超音波・フェーズドアレイの受託検査
大検とは
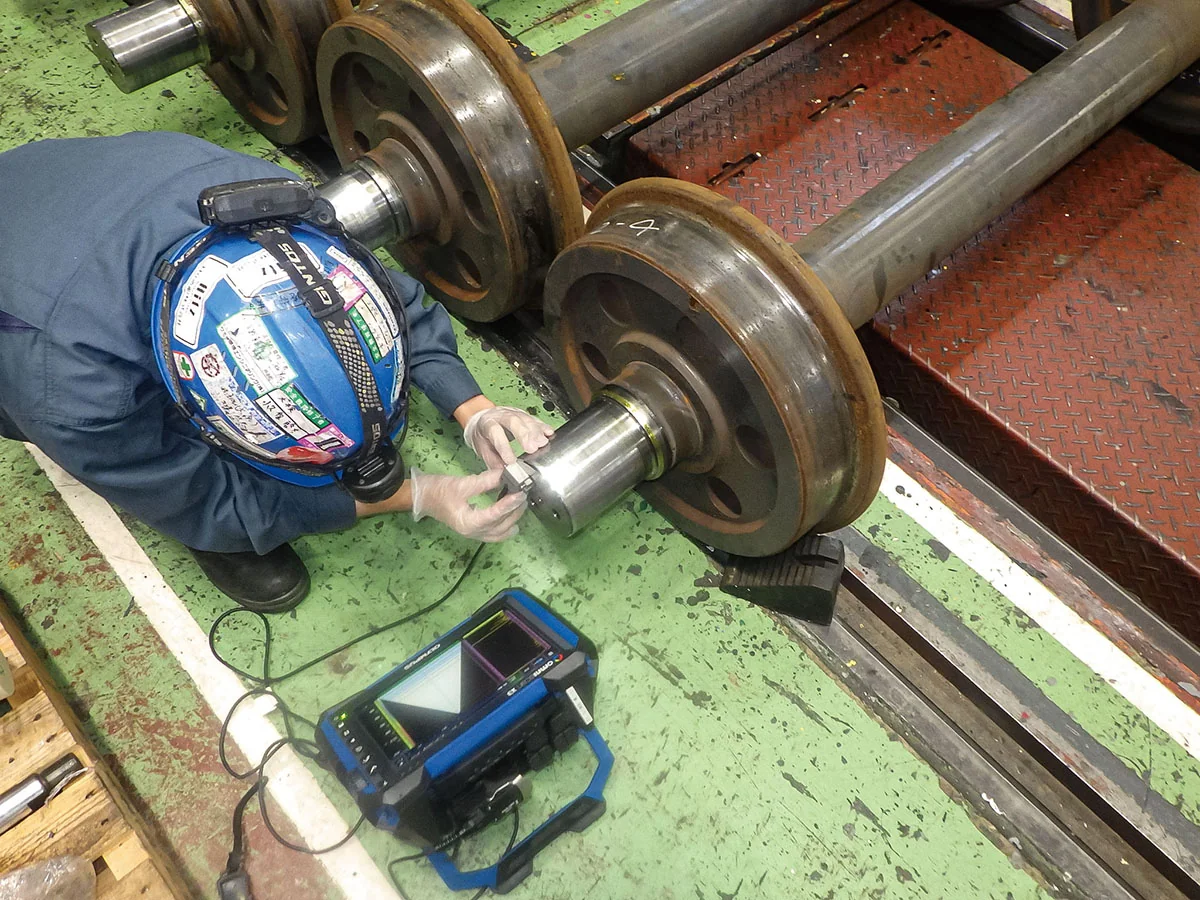
大阪府守口市に本社を置く非破壊検査の会社です(1967年創業、1968年設立、資本金3,000万円、従業員数30名)。放射線透過試験(デジタルを含む)・超音波探傷試験・フェーズドアレイ超音波探傷試験・磁粉探傷・浸透探傷・渦流探傷・ヘリウムリーク試験などを行っています。
大検の得意技術
| 技術 | 内容 |
|---|---|
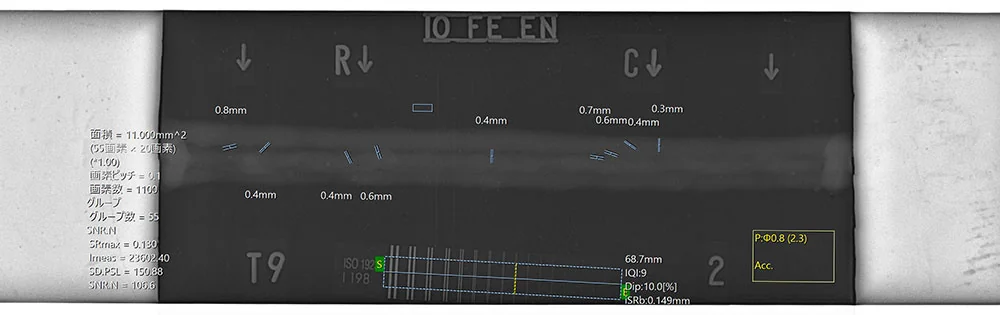
| 放射線透過試験(RT) | X線とγ線(Ir-192・Co-60)の両方に対応し、JIS・ASME・JSME・ISO に準拠する。専用の照射室で、形の複雑な鋳鋼品や溶接部の持ち込み検査ができるとしている。デジタルの RT は濃度を補正でき、板厚の差の大きいものを1回の撮影で検査できるとしている |
| フェーズドアレイUT | アレイ探触子の素子ごとに超音波を出すタイミングをずらし、角度や焦点を変えて探傷する。結果を画像で確認でき証拠として残せる、一度に広い範囲を検査できるとしている。RT では難しい板厚40mm 以上の試験体に使う例が多いとし、ダムの水門の扉体(板厚120mm 程度)の溶接部の実績を挙げている |
| 超音波探傷試験(UT) | 垂直法と斜角法。建築鉄骨の溶接部の検査に多くの実績があるとしている |
大検が解決できる課題
- 厚い鋼板の溶接部を、RT の代わりに画像の記録つきで検査したい
- 車軸・モーター軸などの長尺物を、短い時間で検査したい
- オーステナイト系ステンレスの厚い溶接部を検査したい(従来法では難しいとしている)
- 溶接部・鋳鋼品の内部のきずを、規格に沿って RT で検査したい
公開されている実績・用途
- フェーズドアレイUT は JIS 規格化されていないため、規格に縛られない個別の調査への活用が主としている。同社には NDT 手順書を作れる超音波探傷試験レベル3の資格者がいるとしている
出典:会社案内|大検、放射線透過試験(RT)|大検、フェーズドアレイUT|大検、超音波探傷試験(UT)|大検
株式会社ディ・アール|浸透探傷・磁粉探傷など、現場の非破壊検査
ディ・アールとは
大阪府大阪市天王寺区にある会社です(2000年設立、資本金3,000万円)。建築・土木構造物の調査・施工管理、非破壊検査・破壊試験、化学分析を行っています。非破壊検査では、超音波・放射線透過・浸透・磁粉・渦流の各試験を扱っています。
ディ・アールの得意技術
| 技術 | 内容 |
|---|---|
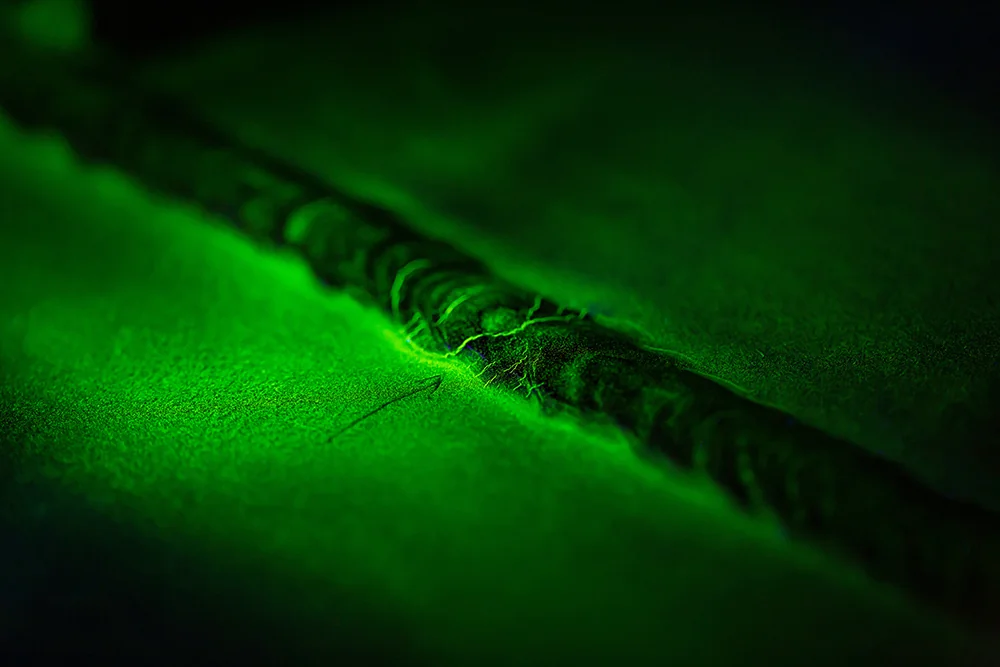
| 磁粉探傷試験(MT) | 鉄鋼などの強磁性体の表面と表面直下(約3mm まで)のきずを見つける。磁粉の模様は実際のきずの数倍から数十倍になり、きずの深さが数ミクロン以上あれば検出できるとしている。アルミ・ステンレス・チタン・銅などの非磁性体には使えない。塗膜が0.1mm 程度ならそのまま検査できる場合もあるとしている |
| 浸透探傷試験(PT) | 表面に開いたきずだけを探傷でき、きずの幅・深さは求められないとしている。電源やバッテリーがいらず機材も軽いので、溶接線の検査に使うことが多いとしている |
ディ・アールが解決できる課題
- 鉄鋼の溶接部の表面の割れを、現場で見つけたい(MT)
- 疲労割れのような細い線状のきずを、高い感度で見つけたい(MT)
- 電源のない現場で、溶接線の表面のきずを確かめたい(PT)
公開されている実績・用途
- PT は、作業しにくい状況では1日10数部位(10m)程度、作業しやすい状況では1日20部位(20m)以上としている
出典:会社概要|ディ・アール、磁粉探傷試験の特徴と仕組み|ディ・アール、浸透探傷試験(PT)について|ディ・アール
テスコ株式会社|X線CT の受託スキャンと、装置の設計・製造
テスコとは
神奈川県横浜市港北区にある、1975年設立の会社です(資本金3,000万円、株式会社ヴィッツの100%子会社)。X線透過・CT 装置の製造・販売・保守、仕様のコンサルティング、主要部品の販売、X線を使う非破壊検査のサービスを行っています。会社概要には、日本非破壊検査協会の技量認定 Level 3 などの資格を載せています。
テスコの得意技術
| 技術 | 内容 |
|---|---|
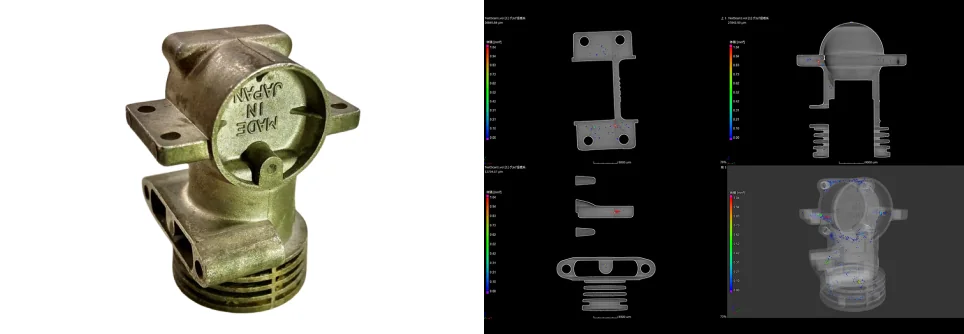
| X線CT スキャンの受託 | 試料を360°回しながら撮影し、立体の画像をつくる。内部の構造の確認、欠陥をサイズ別に色分けする解析、STL・STEP での出力と3D の計測ができるとしている |
| 装置の種類と大きさ | マイクロフォーカス CT・ミニフォーカス CT・大型ワーク CT・超大型ワーク CT を使い分け、超大型ワーク CT は搭載可能重量2,000kg としている。試料は回して撮るので、指定の円筒の中に収まる必要があるとしている |
| 撮影の事例 | アルミ合金の模型エンジン(225kV、ボイド検査)、ヒートシンク(450kV、3D 寸法検査)、リチウムイオン電池(225kV、電極シートの巻かれ方の検査)、エンジンブロック(450kV、鉄ライナーの接合不良とボイドの検査)を紹介している |
テスコが解決できる課題
- 鋳物・ダイカストの中のボイドを、壊さずに大きさ別に調べたい
- 部品の内部の形や寸法を測り、CAD データと比べたい
- 電池や部品の内部の不具合を、切らずに確かめたい
公開されている実績・用途
- 受託は、問い合わせ・見積もりのあと測定物を送り、結果をメディアで返す流れとしている
日本電磁測器株式会社|磁粉探傷装置と、検査員に代わる自動判定
日本電磁測器とは
東京都立川市に本社・工場を置く、1953年設立の会社です(資本金1,000万円)。着磁器・脱磁装置・非破壊検査装置(磁粉探傷装置ほか)・磁気測定器・磁場プレス装置の企画・製造・販売を行っています。
出典:日本電磁測器の製品ページ(自動画像処理検査装置・渦電流探傷)をもとに AI(Claude)で作成
日本電磁測器の得意技術
| 技術 | 内容 |
|---|---|
| 磁粉探傷装置 | 3相全波整流・単相半波の水平型、複合磁化型、携帯型などがあり、航空機部品用・自動車部品用・鉄道車軸・台車枠用などをそろえている。蛍光磁粉・ブラックライトも扱う |
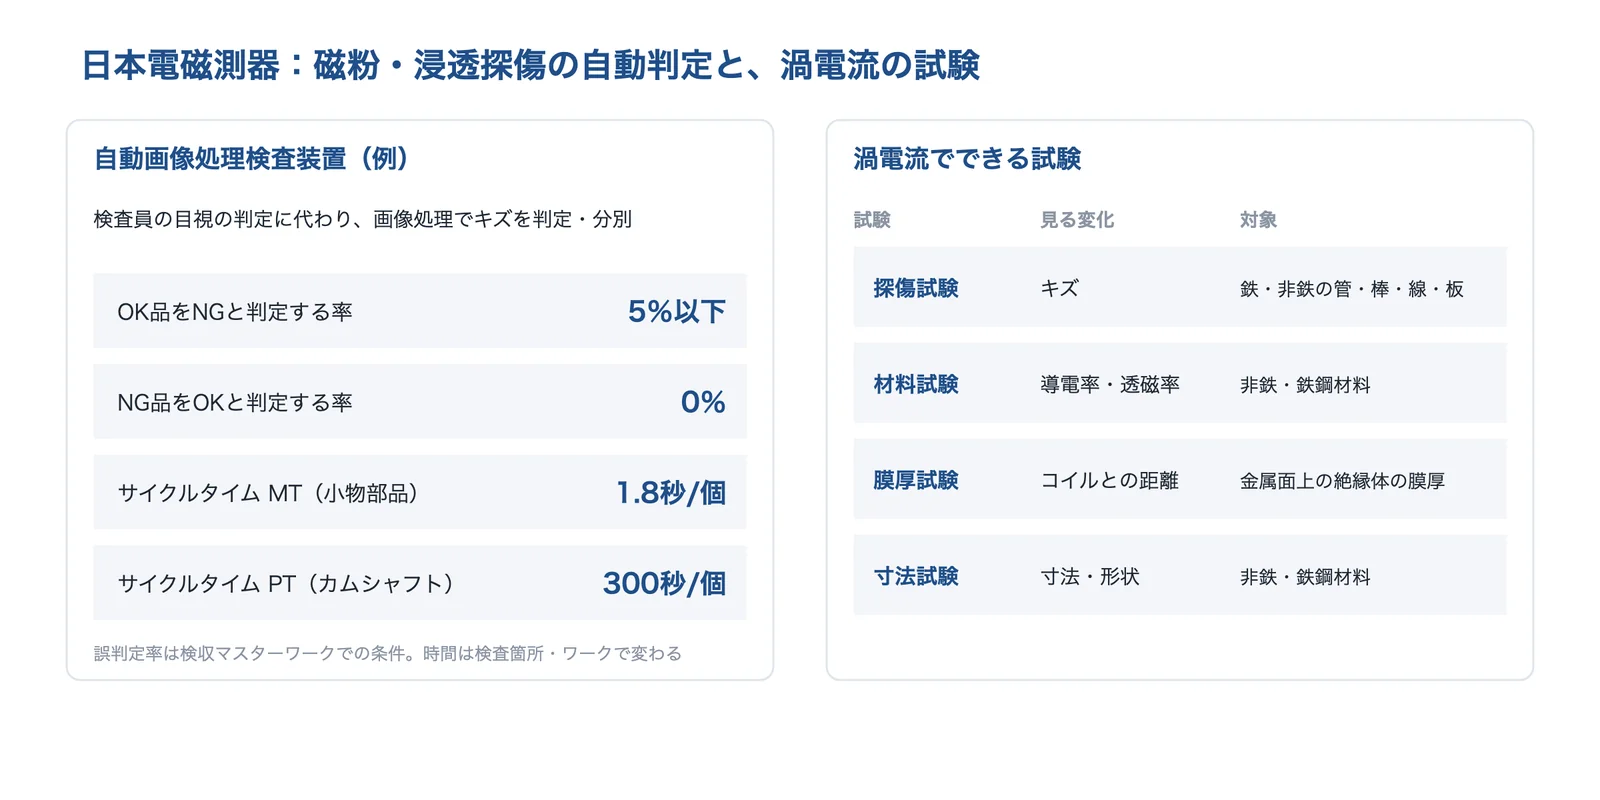
| 自動画像処理検査装置・AI による自動画像処理検査装置 | 検査員の目視の判断・判定基準に代わり、画像処理でキズの判定・分別を自動化する。例として、OK品を NG と判定する率5%以下、NG品を OK と判定する率0%(検収マスターワークでの条件)、MT で小物部品1.8秒/個、PT でカムシャフト300秒/個を挙げている |
| 渦電流探傷 | 渦電流の変化から、キズの探傷、導電率・透磁率による材料の試験、膜厚・寸法の試験に使うとしている |
日本電磁測器が解決できる課題
- 量産部品の磁粉探傷・浸透探傷の判定を自動にし、検査員による判定のばらつきをなくしたい
- 航空機・自動車・鉄道の部品に合わせた磁粉探傷装置を入れたい
- 非鉄材料の管・棒・線のキズや材質を、渦電流で調べたい
出典:会社情報|日本電磁測器、磁粉探傷装置/自動画像処理検査装置|日本電磁測器、渦電流探傷検査とは|日本電磁測器
ジャパンプローブ株式会社|超音波探傷の探触子と、水を使わない空中超音波
ジャパンプローブとは
神奈川県横浜市南区に本社を置き、1979年に超音波検査用プローブの専門メーカーとして創業した会社です(資本金5,500万円)。超音波プローブ・ケーブル・ウエッジ(くさび)・接触媒質・治具、パルサ・レシーバ、空中超音波の検査システムの研究開発・製造・販売と、受託試験・研究を行っています。
出典:ジャパンプローブの会社概要・沿革をもとに AI(Claude)で作成
ジャパンプローブの得意技術
| 技術 | 内容 |
|---|---|
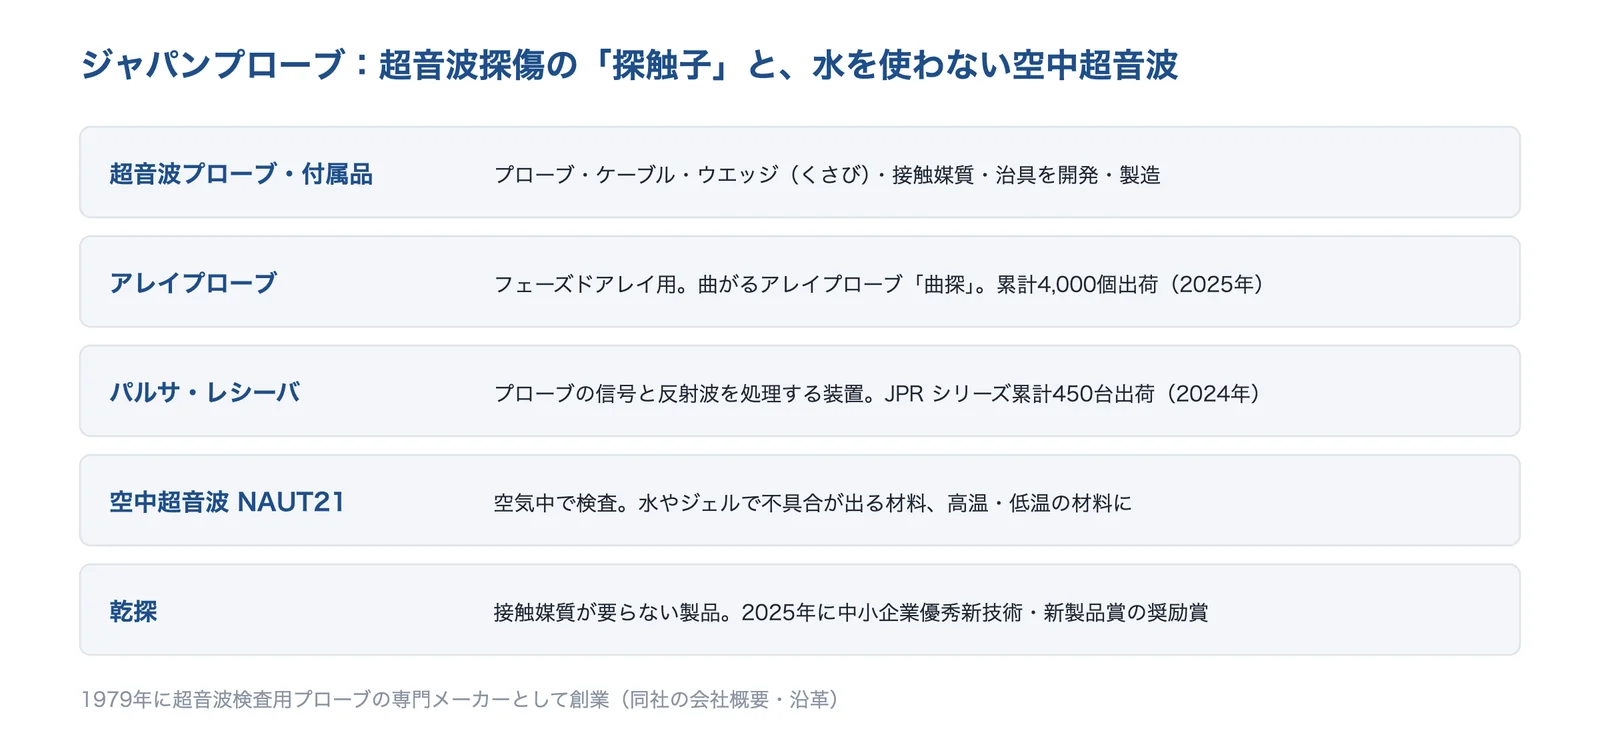
| 超音波プローブ・アレイプローブ | 様々な対象物の検査・計測ができる超音波プローブを内製している。曲がるアレイプローブ「曲探」を開発し、超音波アレイプローブは2025年に累計4,000個の出荷に達したとしている |
| パルサ・レシーバ | 超音波プローブの信号と反射波を処理し、材料の内部の物性や形状を検査・計測・評価する装置。JPR シリーズは2024年に累計450台の出荷に達したとしている |
| 空中超音波 NAUT21 | 空気中で超音波による検査・計測ができる。水やジェルなどに濡れると不具合を生じる材料、高温・低温の材料など、これまで測るのが難しかった材料を検査・計測できるとしている |
ジャパンプローブが解決できる課題
- 水や接触媒質で濡らせない材料を、超音波で検査したい(NAUT21)
- 曲面や特殊な形の部材に合う探触子がほしい(アレイプローブ・特殊な探触子)
- 超音波の検査を、材料の評価や自動化ラインに組み込みたい(パルサ・レシーバ)
公開されている実績・用途
- 沿革で、2011年に NAUT21 を電気自動車用リチウムイオン電池の検査用に出荷し始めたこと、2025年に接触媒質が要らない「乾探」が中小企業優秀新技術・新製品賞の奨励賞を受けたことを紹介している
マークテック株式会社|浸透探傷・磁粉探傷の探傷剤と、検査機器
マークテックとは
東京都大田区に本社を置く、1955年設立の会社です(アルコニックス株式会社の100%子会社、従業員数 連結416名・個別131名、2025年12月31日現在)。非破壊検査用品・機器の開発・製造・販売、化学薬品、印字・マーキング装置、受託試験サービスなどを行っています。
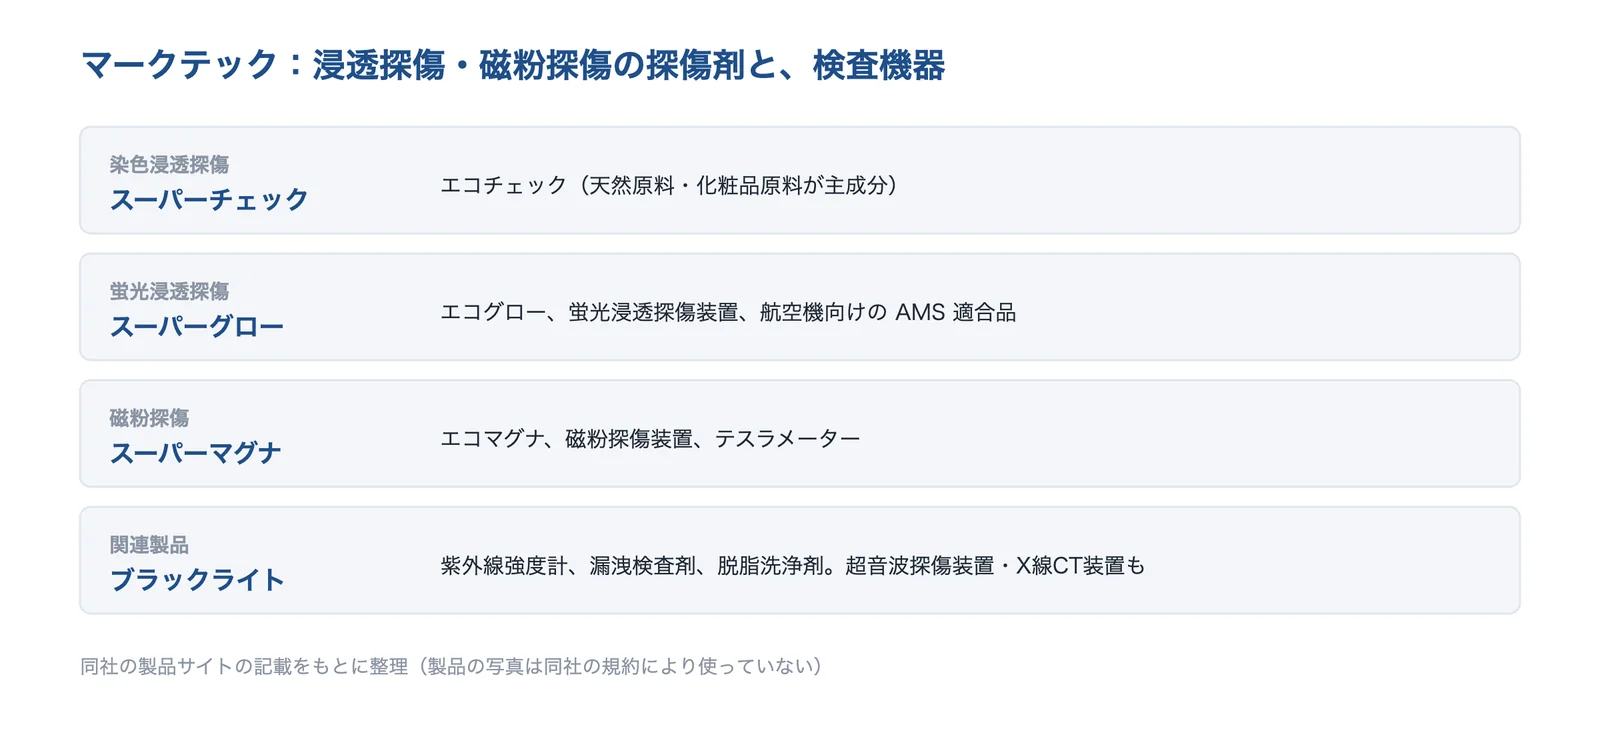
出典:マークテックの製品サイト(非破壊検査)をもとに AI(Claude)で作成
マークテックの得意技術
| 技術 | 内容 |
|---|---|
| 染色浸透探傷剤 | スーパーチェック(エアゾール・缶入りなど)と、天然原料・化粧品原料を主成分にしたエコチェック |
| 蛍光浸透探傷剤・装置 | スーパーグロー・エコグロー、蛍光浸透探傷装置、航空機業界向けの AMS 適合品 |
| 磁粉探傷剤・装置 | スーパーマグナ・エコマグナ、磁粉探傷装置。製品サイトには、渦電流・超音波・放射線透過の検査機器と、ブラックライト・紫外線強度計・漏洩検査剤・脱脂洗浄剤も載せている |
マークテックが解決できる課題
- 浸透探傷・磁粉探傷の探傷剤を、用途に合わせて選びたい
- 人や環境への安全性を考えた探傷剤を使いたい(エコチェック)
- 航空機の部品の蛍光浸透探傷に、規格に合う探傷剤を使いたい
使われる製品・事例
公開されている例には、建築鉄骨・圧力容器・配管の溶接部(大検・三菱重工 ITEC)、ダムの水門の扉体の溶接部(大検)、車軸・モーター軸(大検)、鋼製橋脚の疲労き裂(国総研)、熱交換器の細管(三菱重工 ITEC)、アルミ鋳造品(宮城県)、コンデンサ・鋳造品のファスナー(大阪産業技術研究所)、エンジンブロック・ヒートシンク・リチウムイオン電池(テスコ)、航空機・自動車・鉄道の部品(日本電磁測器)があります。
出典:フェーズドアレイUT|大検、三菱重工 ITEC「超音波探傷試験(UT)」(第1版、2025年10月)、国土交通省 国土技術政策総合研究所 資料 付録-4「き裂探傷試験の実施手順」、三菱重工 ITEC「渦電流探傷試験(ECT)」(第1版、2025年10月)、宮城県産業技術総合センター 研究報告 No.15(2017)「アルミ鋳造品の超音波探傷」、大阪産業技術研究所 技術シート No.11009「X線CTスキャナ」(2012年)、CTスキャンサービス|テスコ、磁粉探傷装置/自動画像処理検査装置|日本電磁測器
関連する技術
非破壊検査とあわせて検討される技術です。
出典・確認日
- 沖縄県「若い人のための溶接技術 第6回 溶接部の評価方法(非破壊試験)」
- 大阪産業技術研究所 技術シート No.11009「X線CTスキャナ」(2012年)
- 日鉄テクノロジー Technical Report No.KK-0062「磁粉探傷試験(MT)・浸透探傷試験(PT)」
- 日鉄テクノロジー Technical Report No.KK-0063「渦流探傷試験(ET)」
- 三菱重工 ITEC「渦電流探傷試験(ECT)」(第1版、2025年10月)
- 日本溶接協会 溶接情報センター Q-03-04-11「放射線透過試験で検出が容易な欠陥」
- 日本溶接協会 溶接情報センター Q-03-04-22「超音波探傷試験の長所および短所」
- 浸透探傷試験(PT)について|ディ・アール
- JIS Z 2320-1:2017 非破壊試験―磁粉探傷試験―第1部:一般通則(日本規格協会のプレビュー)
- 磁粉探傷試験の特徴と仕組み|ディ・アール
- 三菱重工 ITEC「放射線透過試験(RT)」(第1版、2025年10月)
- 三菱重工 ITEC「超音波探傷試験(UT)」(第1版、2025年10月)
- 福島県ハイテクプラザ 設備紹介「超音波探傷器」
- 日鉄テクノロジー Technical Report No.KK-0006「フェーズドアレイ式 超音波探傷法」
- 日鉄テクノロジー Technical Report No.KK-0007「TOFD法によるき裂深さの精密測定法」
- 埼玉県産業技術総合センター「X線CT三次元測定機」
- 超音波探傷試験(UT)|大検
- 国土交通省 国土技術政策総合研究所 資料 付録-4「き裂探傷試験の実施手順」
- 宮城県産業技術総合センター 研究報告 No.15(2017)「アルミ鋳造品の超音波探傷」
- CTスキャンサービス|テスコ
- 磁粉探傷装置/自動画像処理検査装置|日本電磁測器
- フェーズドアレイUT|大検
- 日本規格協会「JIS ハンドブック 非破壊検査」の目次
- 日本非破壊検査協会 認証事業本部「非破壊試験業務における資格レベルの適正な運用について」(2006年)
- 日本溶接協会 溶接情報センター Q-05-01-05「溶接欠陥の種類と発生原因」
- 会社案内|大検
- 放射線透過試験(RT)|大検
- 放射線透過試験の原理や利点、X 線・γ線の違いについて|大検
- 会社概要|ディ・アール
- 会社概要|テスコ
- 会社情報|日本電磁測器
- 渦電流探傷検査とは|日本電磁測器
- 会社概要・沿革|ジャパンプローブ
- 会社概要|マークテック
- 非破壊検査とは|マークテック
※アイキャッチ画像は、AI(ChatGPT)で生成したイメージです。実在の製品ではありません。図はAI(Claude)で作成した概念図です。
情報の確認日:2026年10月2日 本ページの内容は一般的な情報で、実際に見つけられるきずの大きさは、材料・形・表面の状態・装置・検査の条件により異なります。








