
めっきは、部品の表面に別の金属の薄い膜を付けて、錆びにくさ・硬さ・電気の通しやすさ・見た目などを足す表面処理です。電流で付ける「電気めっき」と、液の中の還元剤で付ける「無電解めっき」があり、亜鉛・ニッケル・クロム・スズ・金・銀など、付ける金属で性質が変わります。ねじや自動車部品、コネクターの端子、金型・ロール、樹脂の外装部品などで使われています。
このページでは、めっきのしくみ、種類と選び方、素材ごとの前処理、カタログ値(膜厚・硬さ・耐食性)の見方、密着不良・水素脆化などの注意点をまとめ、めっきを扱う企業を紹介します。
めっきの企業(早見表)
| 企業 | 硬質 クロム | 無電解 ニッケル | 金・銀 (貴金属) | スズ | 亜鉛・ クロメート | 樹脂への めっき |
|---|---|---|---|---|---|---|
| エプテック硬質クロム・無電解ニッケルの受託 | ● | ● | ● | ● | ||
| ハイジェント条材・プレス材への連続めっき | ● | ● | ||||
| 日本電鍍工業貴金属の厚付け・難素材 | ● | ● | ||||
| 朝日鍍金工場亜鉛めっき専門 | ● | |||||
| 平和工業プラスチックめっき専業 | ● |
●は、各社の公式サイトで取り扱いを確認できた種類です(空欄は、扱っていないという意味ではありません)。エプテックの「金・銀」は無電解金めっき、日本電鍍工業の「無電解ニッケル」は会社案内の業務内容の記載です。社名を押すと、その会社の紹介へ移ります。
この技術で解決できる課題
大阪府立産業技術総合研究所の報告は、めっきの目的として、装飾(光沢ニッケル・クロム、金)、亜鉛めっきによる鉄の防食、工業用クロムめっきによる耐摩耗性の向上などを挙げています。コネクターの端子では、接触抵抗を低く保つためにスズや金のめっきが使われます。困りごとに合わせて、付ける金属を選びます。
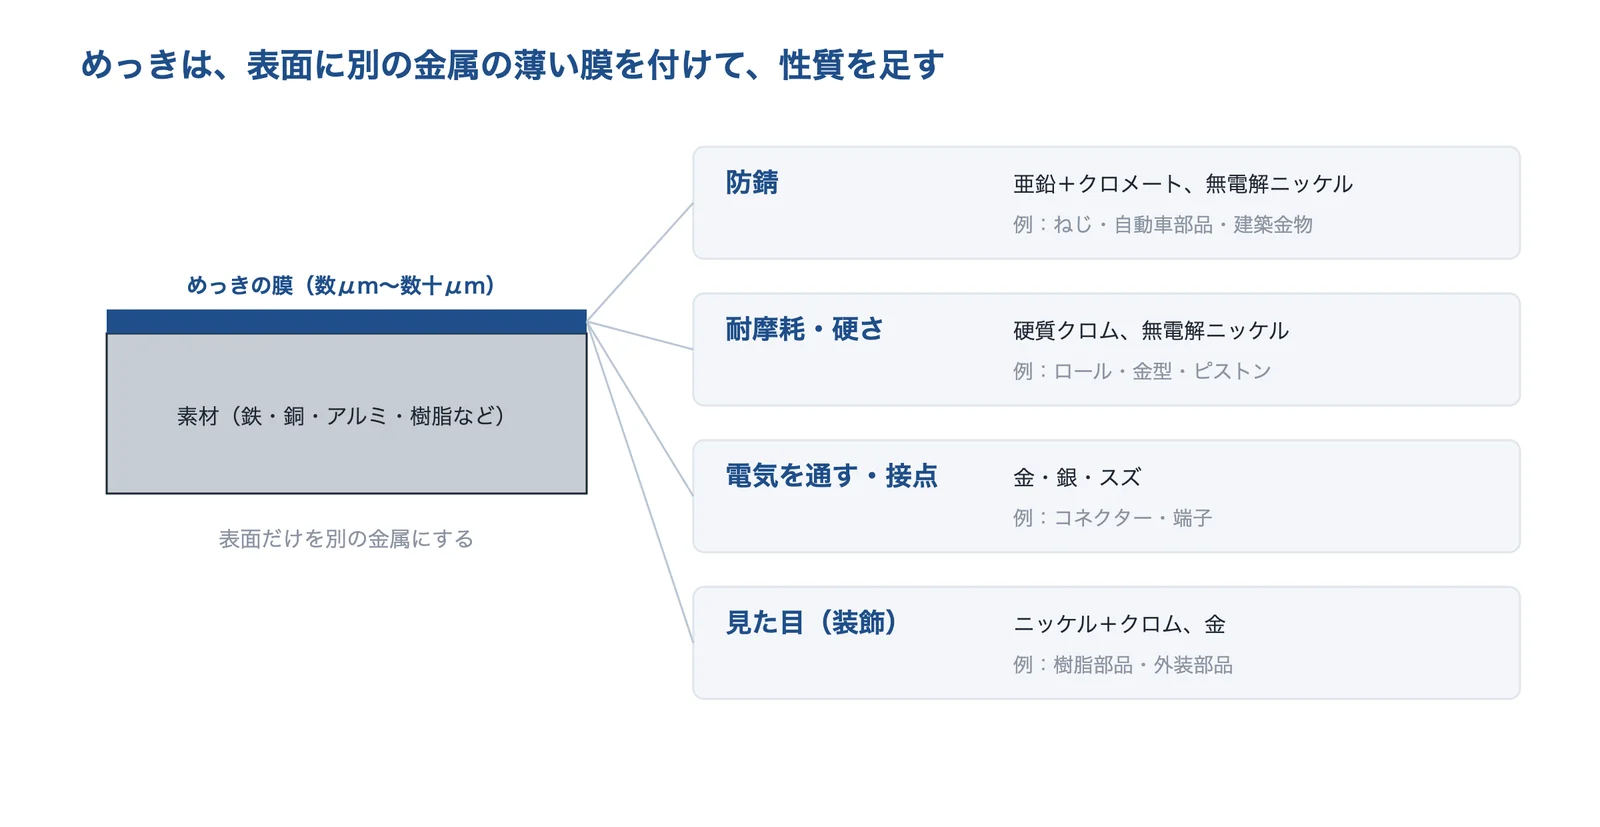
出典:大阪府立産業技術総合研究所報告 No.28・神戸製鋼所・JTEKT などの記載をもとに AI(Claude)で作成
| 課題 | この技術での解決 | 課題ページ |
|---|---|---|
| 鉄の部品が錆びる | 亜鉛めっき+クロメート、無電解ニッケルなどで表面を守る | めっき・化成処理で表面を守る |
| めっきが剥がれる・ふくれる | 素材に合った前処理(脱脂・酸洗い・活性化・ジンケートなど)と工程管理 | 前処理で汚れと酸化膜を取り除く |
| コネクターが接触不良を起こす | 端子のめっきの種類と膜厚(スズ・金・銀、下地のニッケル)を見直す | めっき・接点材料を選ぶ |
| 摺動部・金型がすり減る | 硬質クロムめっき、熱処理した無電解ニッケルで表面を硬くする | 硬質皮膜・肉盛り |
| 六価クロムなどの規制に対応したい | 3価クロメートへの置き換え、硬質クロムの代わりの合金めっき・レーザークラッドなどを検討する | PFAS・鉛を使わずに作りたい |
右の列は、関係する課題ページの対策の節へのリンクです。六価クロムの行は、規制対応という点で近い課題ページを挙げています。
出典:大阪府立産業技術総合研究所報告 No.28(2014)「めっき皮膜の密着強度評価」、神戸製鋼所「車載端子用すずめっきの性能向上技術」、大阪産業技術研究所 テクニカルシート No.19-28「蛍光X線膜厚計」、埼玉県産業技術総合センター研究報告 第4巻(2006)「亜鉛めっき用3価クロメートの耐食性の向上に関する研究」、JTEKT ENGINEERING JOURNAL No.1020(2023)「硬質クロムめっき代替のレーザークラッド技術の開発」
仕組み
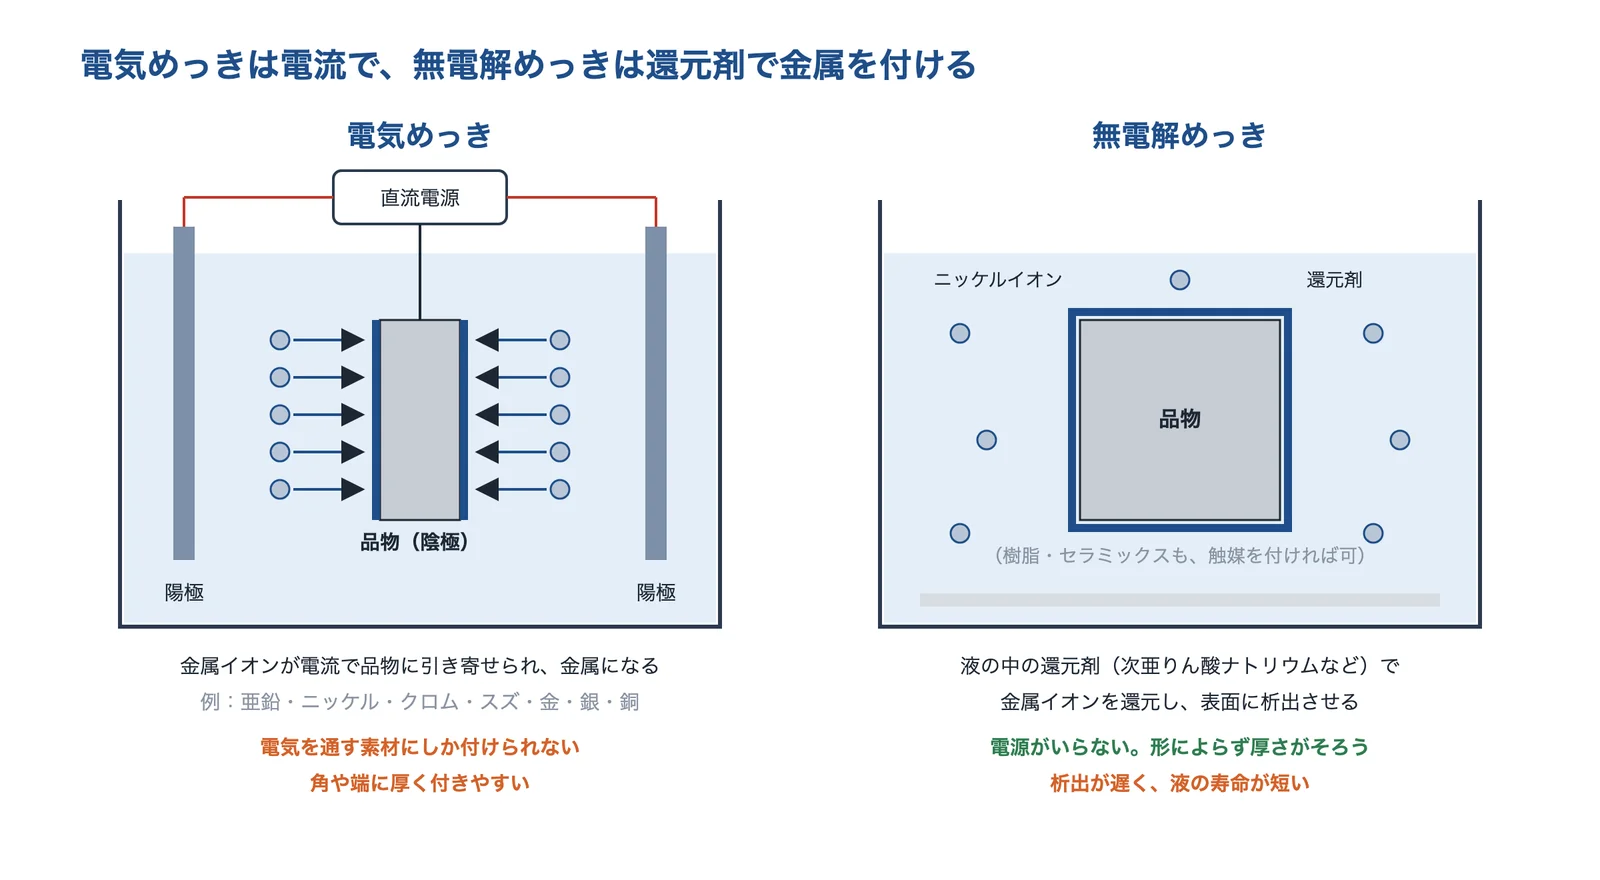
めっきは、液の中の金属イオンを、品物の表面で金属に戻して(還元して)膜にする技術です。電気めっきは外から電流を流して、無電解めっきは液に入れた還元剤の働きで金属を析出させます。
出典:茨城県工業技術センター研究報告 第14号・北海道立工業試験場報告 No.294・福岡県工業技術センターの記載をもとに AI(Claude)で作成
電気めっき:品物を陰極にして、電流で金属を付ける
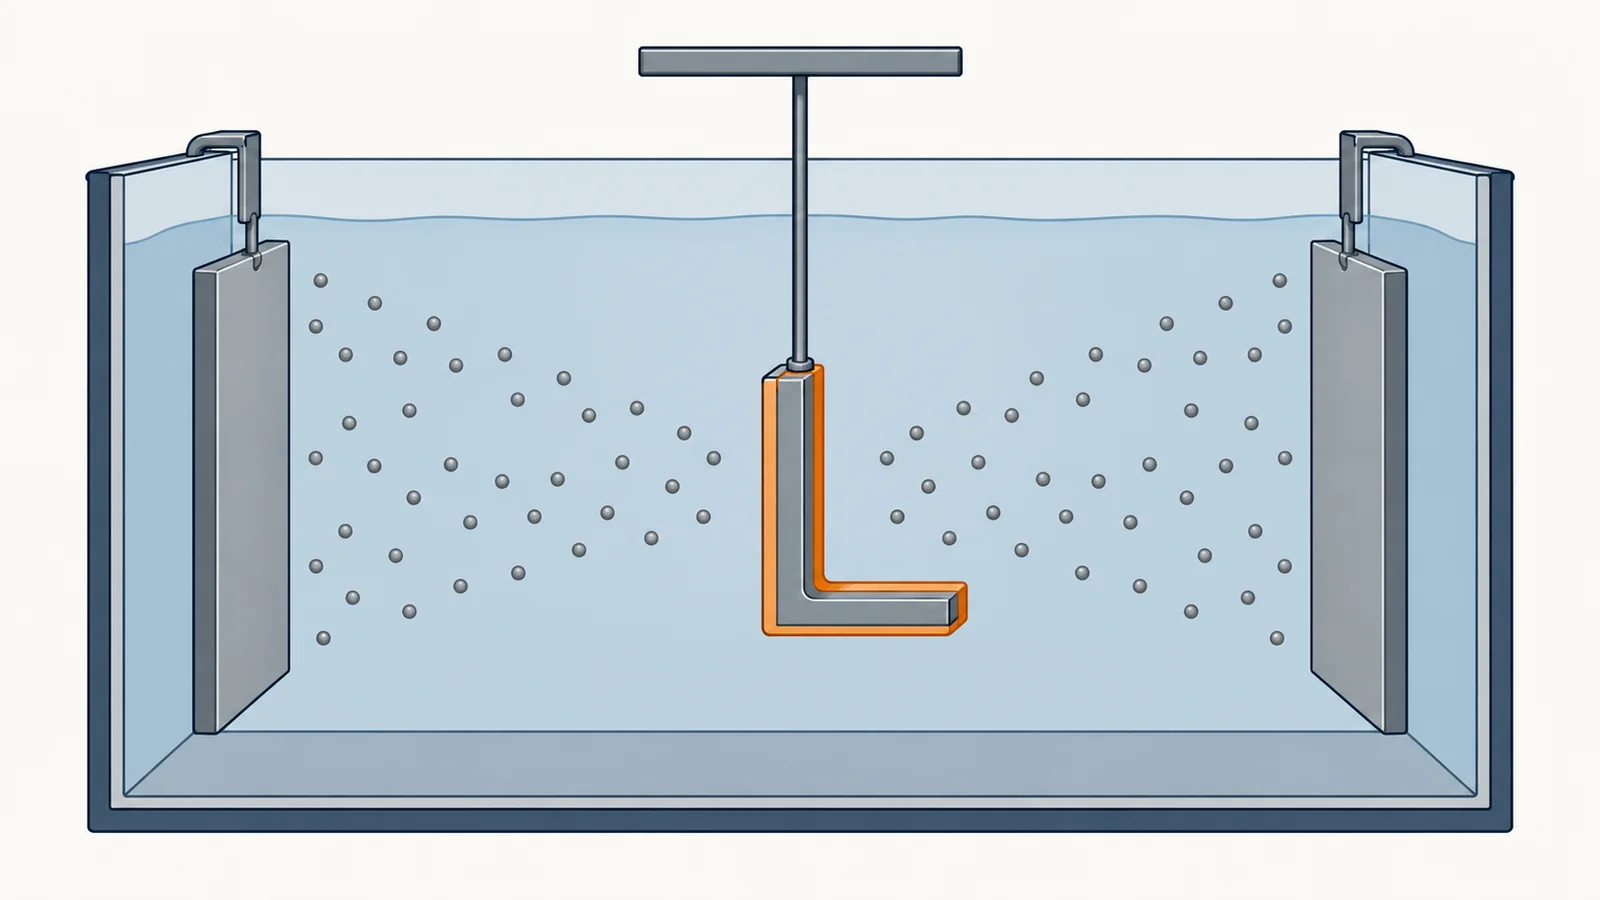
電気めっきでは、めっき液の中で品物を陰極にして、電気分解の反応でめっきの膜をつくります(エプテックの解説)。新潟県工業技術総合研究所は、電気めっきなどで鋼材に水素が吸収されることがあるとしています(後の「水素脆化」の節)。福岡県工業技術センターの研究報告では、撹拌が不十分で、陰極の表面への金属イオンの拡散が反応に追いつかない状態になると、めっきの「やけ」が起きるとしています。
出典:エプテック「無電解ニッケルめっき」、新潟県工業技術総合研究所 技術トピックス(2014年3月)「鋼材の水素脆性について」、福岡県工業技術センター研究報告(2024)「電流分布・熱流体解析による電気めっきの『やけ』シミュレーションの検討」

出典:テクパルコの技術解説チャンネル(YouTube)
無電解めっき:還元剤で、形によらず均一に付ける
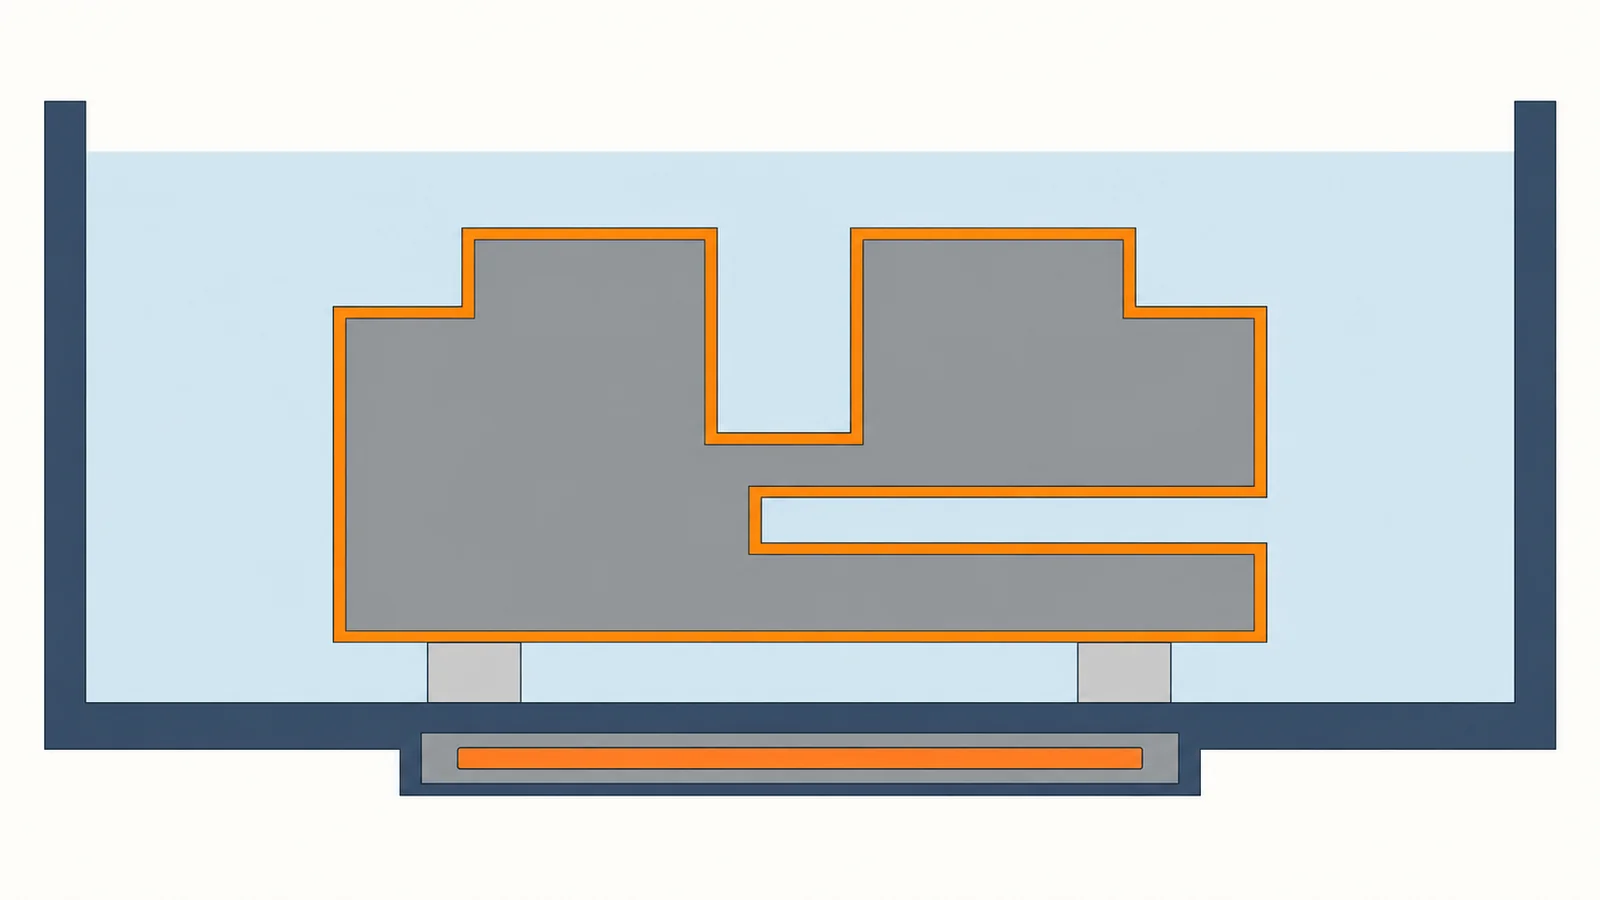
茨城県工業技術センターの研究報告は、無電解ニッケル-りんめっきを、液中のニッケルイオンを次亜りん酸ナトリウムなどの還元剤で品物の上に析出させる方法とし、電気めっきに比べて均一析出性・耐摩耗性・耐食性に優れる一方、液の寿命が短い、析出速度が遅いという問題があるとしています。北海道立工業試験場の報告は、無電解ニッケルの特徴として、膜厚が均一で素材の形状に影響されない、不導体にもめっきできる、ピンホールが少ない、微量のりんなどを含み硬く耐食性がよい、の4点を挙げています。
出典:茨城県工業技術センター研究報告 第14号「合金めっき浴の改善」、北海道立工業試験場報告 No.294(1995)「無電解ニッケルめっきに関する研究(第4報)」
電気めっきは、角や端に厚く付きやすい
福岡県工業技術センターの報告は、電気めっきではワークの凸部や端部に電流が集中して、析出が速くなりやすいとし、陽極やワークの形・配置、電解槽の設計で電流密度を制御して膜厚を均一にするとしています。大阪産業技術研究所が亜鉛めっきの建築金物を測った例では、膜厚は中心で6.5μm、端部の近くで7.2μm と7.5μm でした。
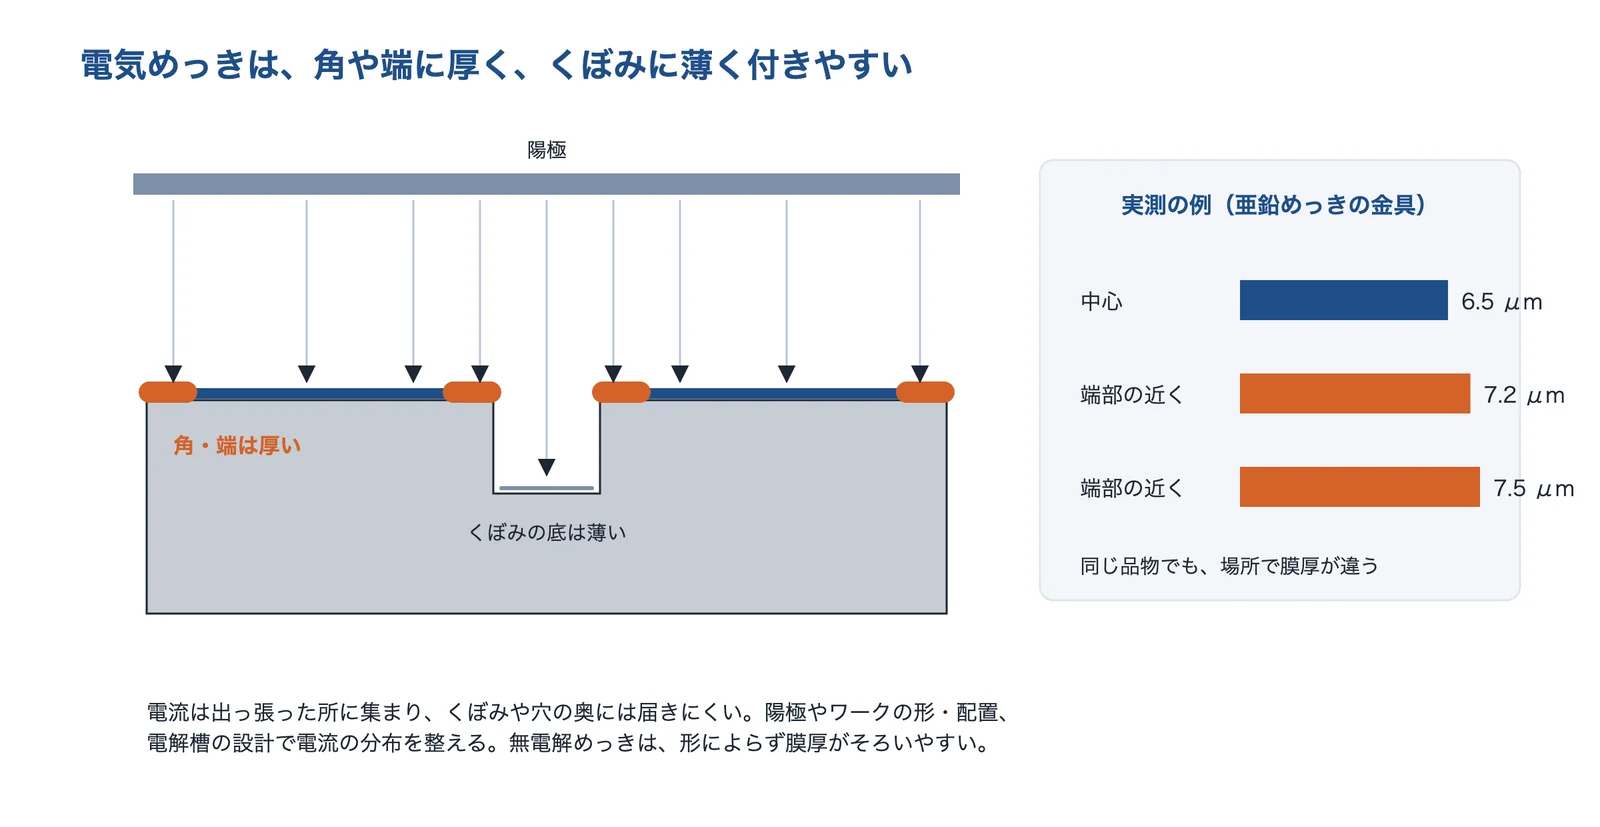
出典:福岡県工業技術センターの研究報告と大阪産業技術研究所 テクニカルシート No.19-28 の測定例をもとに AI(Claude)で作成
くぼみの底が薄くなる様子は、電流の集まり方をもとに編集部が描いた模式図です。
出典:福岡県工業技術センター研究報告(2024)「電流分布・熱流体解析による電気めっきの『やけ』シミュレーションの検討」、大阪産業技術研究所 テクニカルシート No.19-28「蛍光X線膜厚計」
種類と選び方
めっきは、付ける金属で、得意な性質が変わります。目的と素材、形から、種類を絞ります。
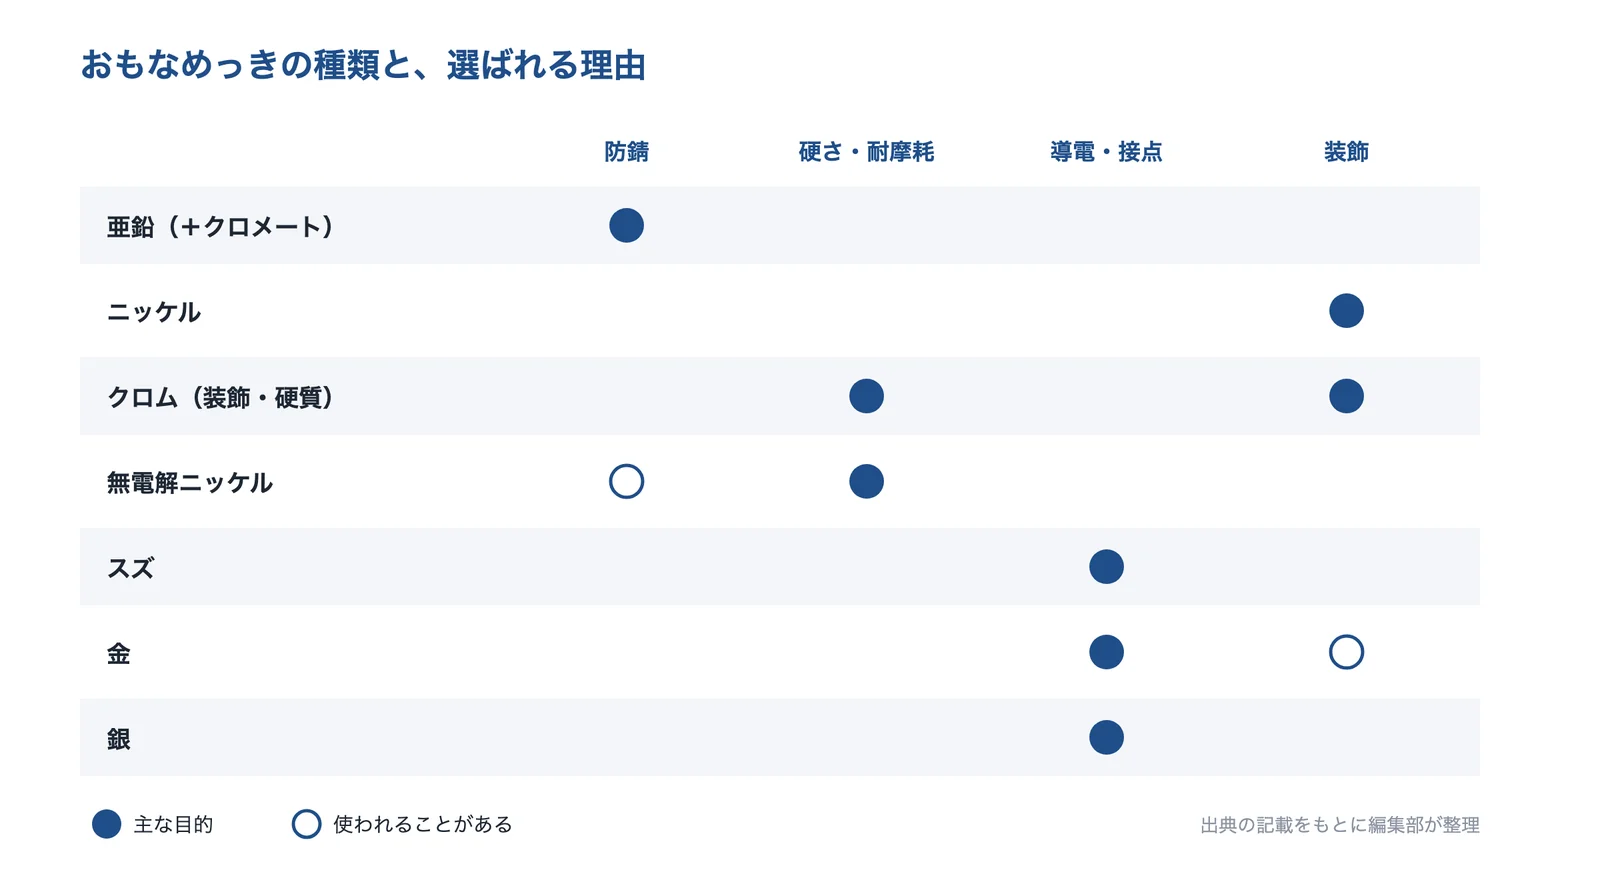
出典:このページの出典(大阪府立産業技術総合研究所・JTEKT・茨城県・神戸製鋼所・朝日鍍金工場など)の記載をもとに AI(Claude)で作成
| 種類 | 形と特徴 | 数値の例(出典) | 向いている場面 | 注意 |
|---|---|---|---|---|
| 亜鉛+クロメート | 鉄の上に亜鉛を付け、クロメートで白錆を防ぐ。亜鉛が先に溶けて鉄を守る(犠牲防食) | 3価クロメート:白錆発生72時間(JIS H 8610。朝日鍍金工場の表) | ねじ・建築金物・自動車部品の防錆 | 六価クロムは規制対象。3価クロメートへ |
| 硬質クロム | 硬く、耐摩耗性・耐食性がある | JIS H 8615 で750HV 以上、一般的には900HV 程度(JTEKT) | ロール・金型・機械部品 | 複雑な形で膜厚をそろえにくい。液に六価クロム |
| 無電解ニッケル(Ni-P) | 形によらず膜厚がそろう。不導体にも付けられる | 熱処理なし605Hv(埼玉県の資料)。一般にりん12%程度が耐食性に優れるとされる(茨城県の報告) | 精密部品・金型部品・電子部品 | 析出が遅い。熱処理で硬さが変わる |
| スズ | やわらかい金属。表面の酸化皮膜が端子の挿入で破れて接触する | スズの強度 50〜70MPa、酸化皮膜 16.5GPa(神戸製鋼所) | 自動車のコネクター端子 | ウィスカ(針状の結晶)。高温で接触抵抗が上がる |
| 金・銀 | 接触抵抗が低く、端子の接点に使う。下地にニッケルなどを付ける例がある | 金0.5〜0.05μm、銀1.0〜0.5μm が主流(茨城県工業技術センター研究報告 第20号の当時の記載) | 通信・電子部品の接点 | 薄すぎると腐食・摩耗で接触不良 |
数値は各社・各機関の資料の値で、測った条件が違うので、表の数値どうしを比べないでください。「向いている場面」「注意」の一部(亜鉛の犠牲防食、金・銀の下地のニッケル)は、朝日鍍金工場・ハイジェント・大阪産業技術研究所の記載をもとに編集部が整理したものです。
出典:朝日鍍金工場「亜鉛めっきとは」、JTEKT ENGINEERING JOURNAL No.1020(2023)「硬質クロムめっき代替のレーザークラッド技術の開発」、埼玉県「硬質クロムめっきに代わる多元系合金めっき技術の開発」(吉野電化工業)、茨城県工業技術センター研究報告 第14号「合金めっき浴の改善」、神戸製鋼所「車載端子用すずめっきの性能向上技術」、茨城県工業技術センター研究報告 第20号「接触電子部品の性能評価と高度化技術(第4報)」、大阪産業技術研究所 テクニカルシート No.19-28「蛍光X線膜厚計」、ハイジェント「めっき」
硬さが要るなら:硬質クロムと、熱処理した無電解ニッケル
JTEKT の技術誌は、硬質クロムめっきの硬さは JIS H 8615 で750HV 以上と規定され、一般的には900HV 程度としています。北海道立工業試験場の報告では、無電解ニッケルは熱処理でりん化ニッケルが析出して硬くなり、熱処理後の硬さの最大は、めっき温度70℃の皮膜で約1020、80℃で1080、90℃で1100前後でした。無電解ニッケルは、熱処理の条件によっては、硬質クロムに近い硬さになります(エプテックの無電解ニッケルは、350℃×1時間の熱処理で約850Hv)。
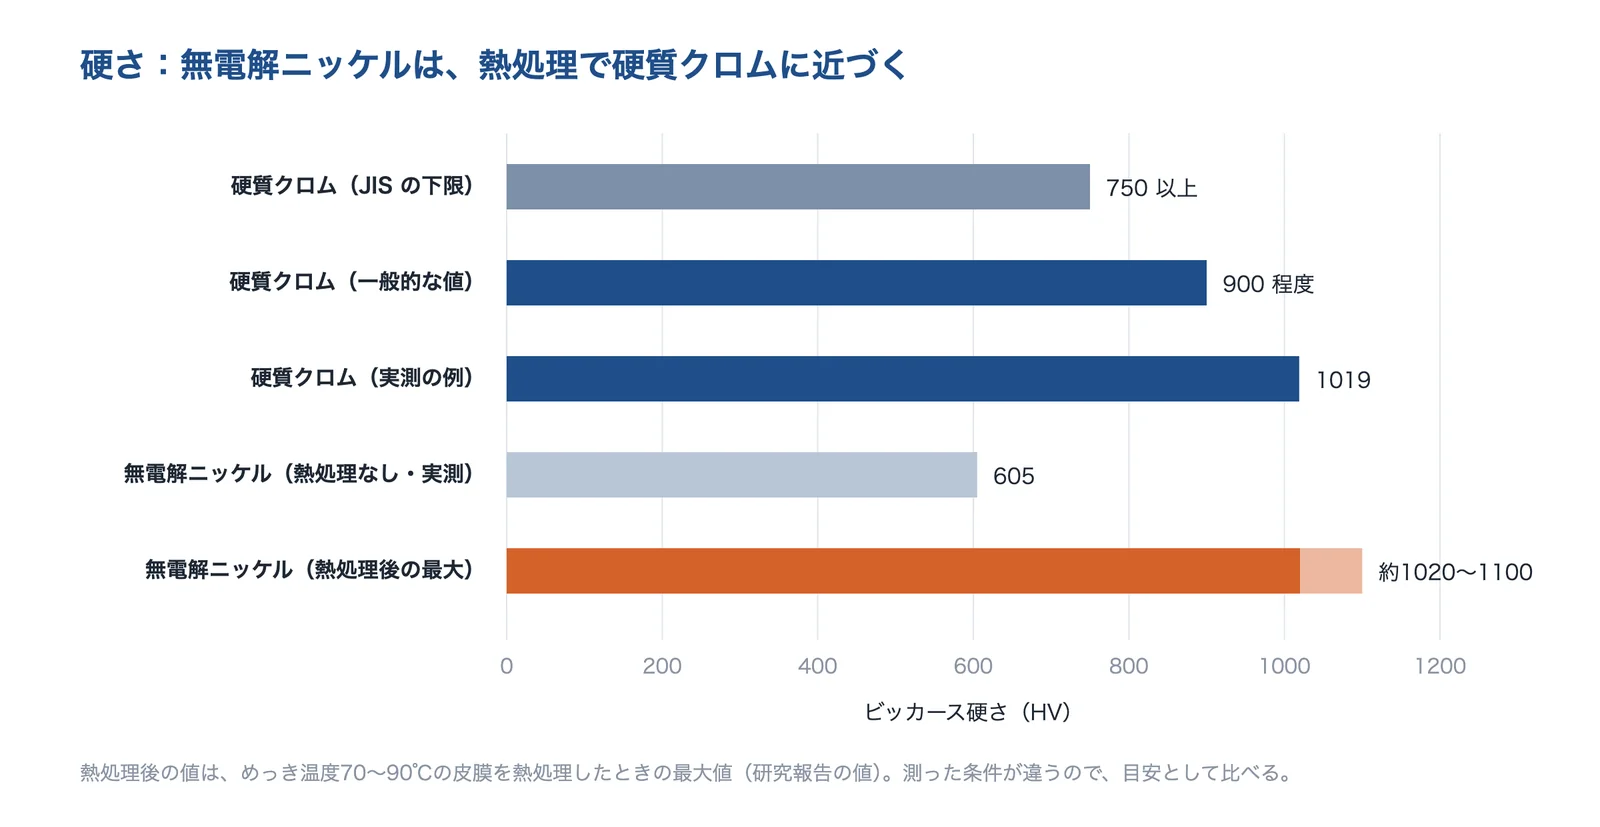
出典:JTEKT ENGINEERING JOURNAL No.1020、埼玉県の資料(吉野電化工業)、北海道立工業試験場報告 No.294 の値をもとに AI(Claude)で作成
埼玉県の資料(吉野電化工業)は、硬質クロムめっきを複雑形状で均一な膜厚にすることは困難で、液に有害な六価クロムを含むという課題から、代わりの合金めっき(NiWP。400℃の熱処理で1030.4Hv)を開発しています。
出典:JTEKT ENGINEERING JOURNAL No.1020(2023)「硬質クロムめっき代替のレーザークラッド技術の開発」、北海道立工業試験場報告 No.294(1995)「無電解ニッケルめっきに関する研究(第4報)」、エプテック「無電解ニッケルめっき」、埼玉県「硬質クロムめっきに代わる多元系合金めっき技術の開発」(吉野電化工業)
防錆なら:亜鉛めっきの上のクロメートを選ぶ
大阪府立産業技術総合研究所のセミナー資料は、クロメートの役割を、亜鉛めっきの白錆を防ぎ赤錆までの時間を延ばす、外観をよくする、塗装の下地になる、としています。同資料の表(全国鍍金工業組合連合会『電気めっきガイド』より)では、白錆が出るまでの時間は、光沢(外観型)の24時間までから、緑色の400〜500時間まで、種類で大きく違います。
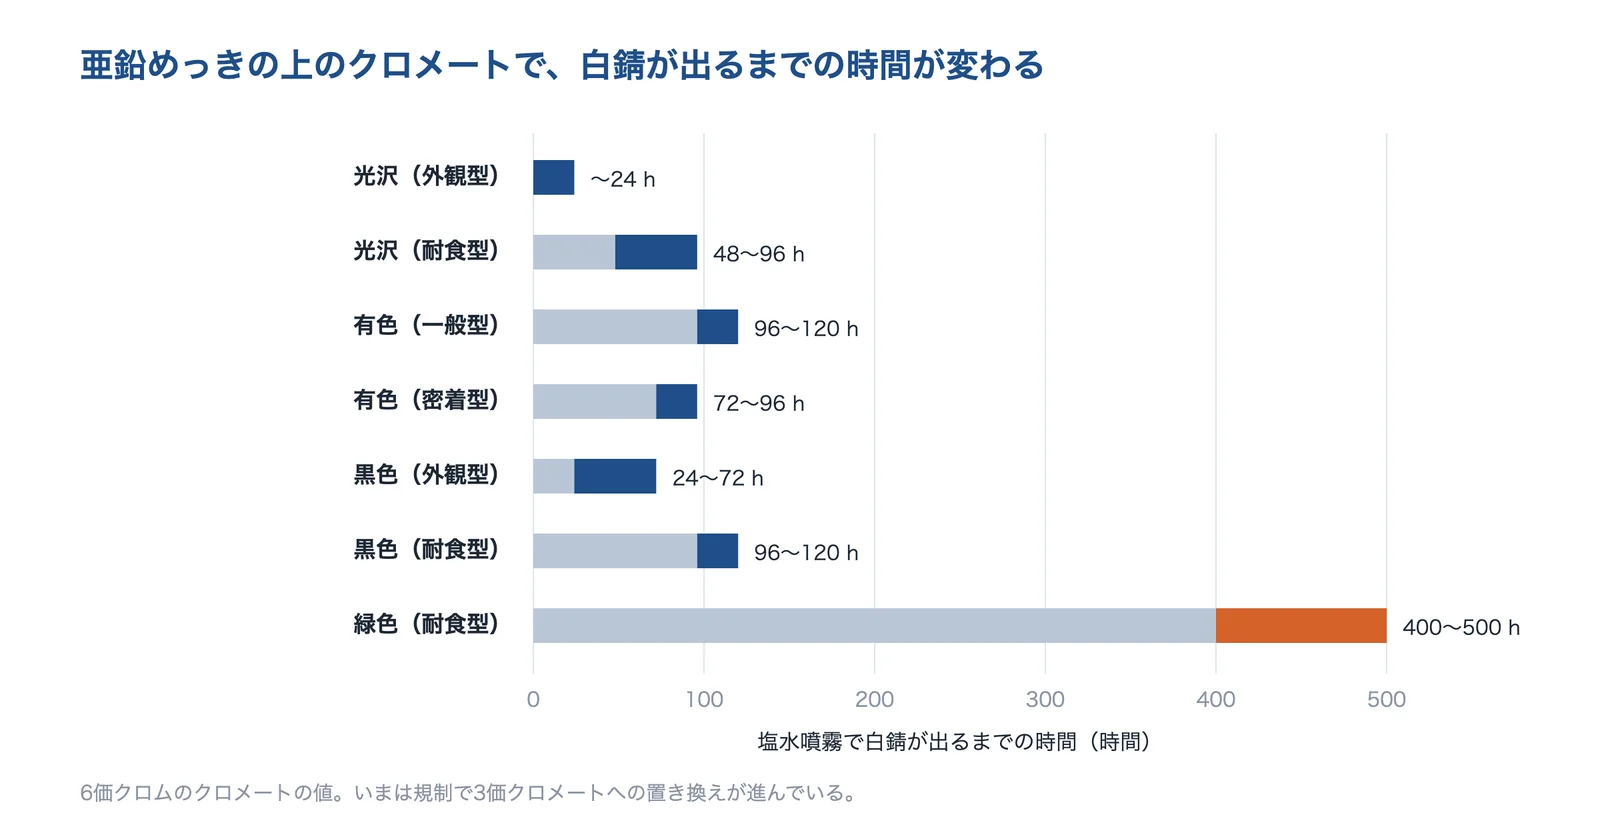
出典:大阪府立産業技術総合研究所の技術セミナー資料の表(全国鍍金工業組合連合会『電気めっきガイド』より)をもとに AI(Claude)で作成
この表は6価クロメートの値です。埼玉県産業技術総合センターの報告は、6価クロムが RoHS 等で世界的に規制対象となり、3価クロメートが自動車部品関連を中心に生産量を増やしているとしています。同センターの試験では、3価シルバークロメートは塩水噴霧96時間で全ての試験片に白錆が出ませんでした。
出典:大阪府立産業技術総合研究所 技術セミナー資料「亜鉛めっきのクロメート処理の現状と将来」(表は全国鍍金工業組合連合会『電気めっきガイド』より)、埼玉県産業技術総合センター研究報告 第4巻(2006)「亜鉛めっき用3価クロメートの耐食性の向上に関する研究」、埼玉県産業技術総合センター研究報告 第3巻(2005)(3価クロメートの耐食性)
使う場面ごとの選び方
同じめっきでも、素材と形で、前処理と付け方が変わります。公開されている例と解説から、代表的な場面をまとめました。
| 使う場面 | よく使われる種類 | 選ぶときのポイント | 公開されている例 |
|---|---|---|---|
| ねじ・建築金物・自動車部品の防錆 | 亜鉛+3価クロメート | 使う環境の厳しさ、膜厚、白錆・赤錆の時間の規格 | 建築・自動車・電気部品(朝日鍍金工場) |
| 金型・ロール・摺動部 | 硬質クロム、無電解ニッケル | 硬さ・膜厚・形(均一に付くか) | 高精度ロール(JTEKT)、金型・ロール・機械部品(エプテック) |
| コネクター・端子 | スズ(リフロー)、金、銀、下地のニッケル | 接触抵抗、使う温度、挿抜の回数 | 車載端子のすずめっき(神戸製鋼所)、コネクター・エアバッグ(ハイジェント) |
| 樹脂の外装部品 | 下地の無電解めっき+ニッケル・クロム | 前処理(エッチング)、大きさ、軽さ | 自動車・家電・日用雑貨(JIS H 8630)、ラジエーターグリル(平和工業) |
「よく使われる種類」と「選ぶときのポイント」は、公開されている例と解説をもとに編集部が整理したものです。
出典:朝日鍍金工場「会社紹介」、JTEKT ENGINEERING JOURNAL No.1020(2023)「硬質クロムめっき代替のレーザークラッド技術の開発」、エプテック「硬質クロムめっき」、神戸製鋼所「車載端子用すずめっきの性能向上技術」、ハイジェント「めっき」、JIS H 8630:2006「プラスチック上への装飾用電気めっき」(日本規格協会の閲覧プレビュー)、平和工業「会社案内」
素材によって、めっきの前にすることが違う
大阪府立産業技術総合研究所の報告は、鉄・銅は脱脂・酸洗いなどの一般的な前処理で密着が確保できる一方、プラスチック・セラミックスなどの非金属や、不動態皮膜をつくるステンレス鋼・アルミニウム・チタンは、素材に応じた前処理が必要としています。例として、ABS 樹脂のクロム酸エッチング(表面を粗くする)、ステンレス鋼上のウッドニッケルストライクめっき(不動態皮膜を取り除く)、無電解ニッケル-りんめっき後の熱処理(JIS H 8645 附属書4)を挙げています。
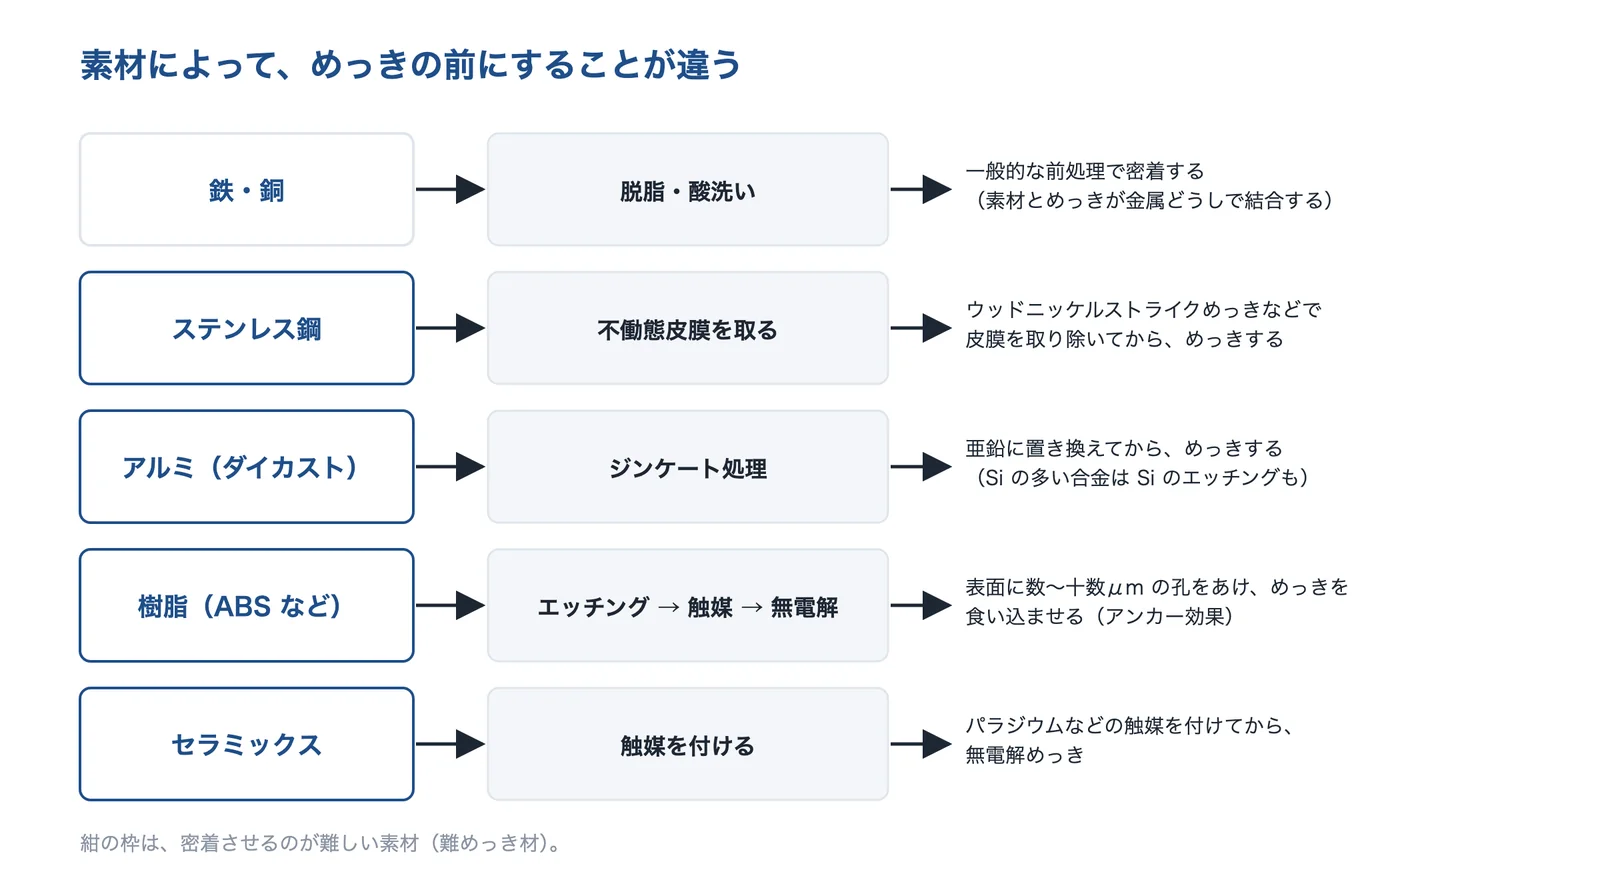
出典:大阪府立産業技術総合研究所報告 No.28・近畿アルミニウム表面処理研究会会誌 No.290・エレクトロニクス実装学会誌 19巻7号・茨城県工業技術センター研究報告 第15号をもとに AI(Claude)で作成
出典:テクパルコの技術解説チャンネル(YouTube)
アルミのダイカスト(ADC12)では、亜鉛に置き換える「ジンケート処理」を前処理に使い、近畿大学の研究では、Si をエッチングしないと亜鉛が付きにくく、エッチングすると亜鉛がよく付きました。ABS 樹脂では、六価クロムを含む液でエッチングして表面に数〜十数μm の孔をつくり、めっきを入り込ませて(アンカー効果)密着させる方法が使われており、代わりの方法も研究されています。セラミックスには、パラジウム・銀などの触媒を付けてから無電解めっきをします。
出典:大阪府立産業技術総合研究所報告 No.28(2014)「めっき皮膜の密着強度評価」、近畿アルミニウム表面処理研究会会誌 No.290(2014)藤野隆由(ADC12 への無電解めっき)、エレクトロニクス実装学会誌 19巻7号(2016)(ABS 樹脂のめっきの前処理)、茨城県工業技術センター研究報告 第15号「合金めっき技術の研究-アルミナセラミックスへの無電解ニッケルめっき-」
向いている条件と注意点
向いている条件
- 素材の強さや形はそのままで、表面の性質だけを変えたい
- 数μm〜数十μm の薄い膜で足りる
- 量産の部品に、同じ処理をくり返しかけたい
- 樹脂やアルミなど軽い素材に、金属の表面を持たせたい
注意点
- 前処理が合わないと、剥がれる・ふくれる
- 電気めっきは角に厚く、くぼみ・穴の奥に薄く付きやすい
- 高強度の鋼は、水素脆化で割れることがある
- 六価クロムなど、規制のある物質を使う処理がある
この一覧は、このページの出典をもとに編集部が整理したものです。
よくある失敗:前処理を省いて、めっきが剥がれる
黒坂鍍金工業所は、ステンレスに活性化処理とニッケルストライクを省いてめっきしたため、表面の不働態皮膜が残り、ニッケルめっきが剥離したサンプルを公開しています。大阪府立産業技術総合研究所の報告は、前処理が適切だったかを判定するには密着性の確認が必要で、特に非金属や活性金属では信頼性の面から不可欠だとし、JIS H 8504 の密着性試験(テープ試験・曲げ試験・熱衝撃試験など)を挙げる一方、その多くは定性的で、改善の判断が明確につけにくいとしています。
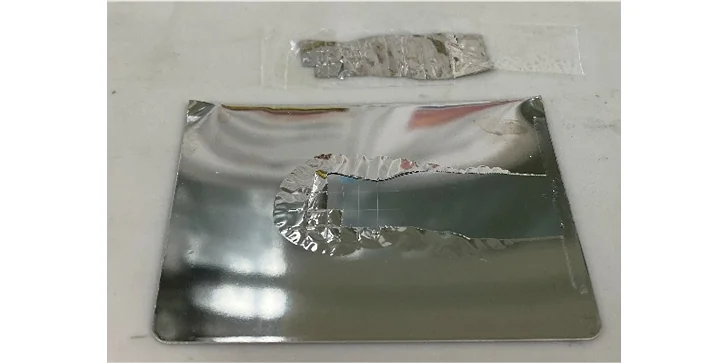
出典:黒坂鍍金工業所「めっき剥離・密着不良の原因とは?」、大阪府立産業技術総合研究所報告 No.28(2014)「めっき皮膜の密着強度評価」
カタログ値の見方
めっき会社の仕様表や図面には、膜厚・硬さ・耐食性(塩水噴霧の時間)などが並びます。どの値も、測り方と条件(熱処理の有無・試験の規格)とあわせて読みます。
| 項目 | 見方 |
|---|---|
| 膜厚(μm) | 耐食性・耐摩耗性に大きく関係する。外観では分からないので測る。場所で違うので、測る位置を決めておく |
| 硬さ(HV) | マイクロビッカースで測る。無電解ニッケルは熱処理の前と後で値が大きく違う |
| 耐食性(時間) | 塩水噴霧で白錆・赤錆が出るまでの時間。どの規格(JIS か、メーカーの規格か)の値かを見る |
| りん含有量(無電解ニッケル) | りんの量で、結晶の状態・硬さ・磁性・耐食性が変わる |
| 密着性 | JIS H 8504 の試験(テープ・曲げ・熱衝撃など)。多くは剥がれ・ふくれの有無を見る定性的な試験 |
この表は、静岡県工業技術研究所・大阪府立産業技術総合研究所・北海道立工業試験場・朝日鍍金工場の資料をもとに編集部が整理したものです。
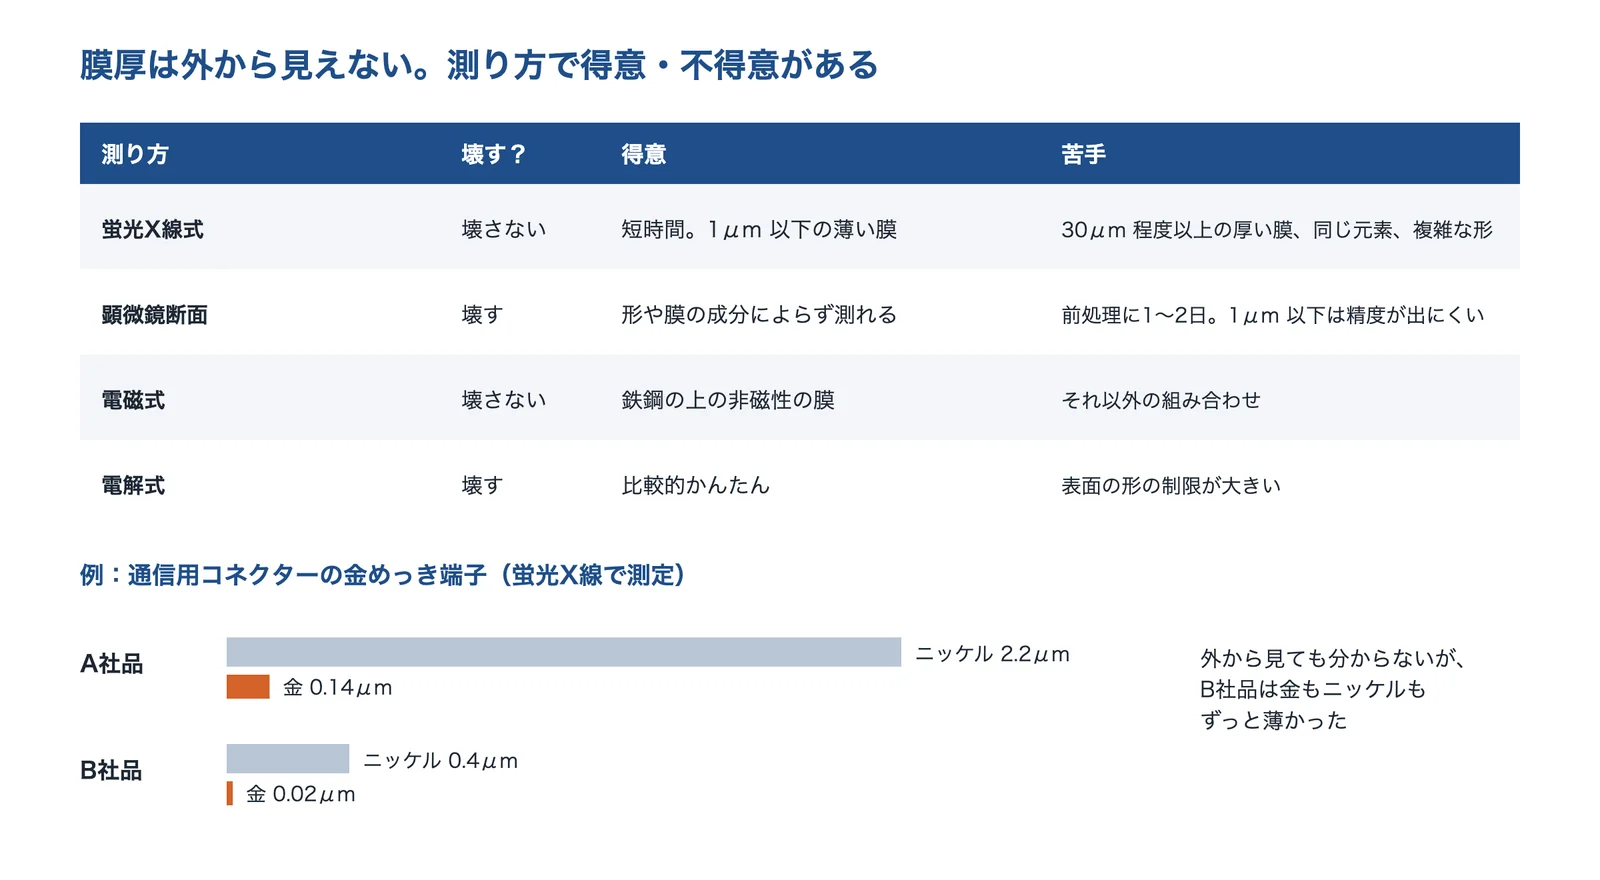
膜厚は、外から見ても分からない。測り方で得意・不得意がある
静岡県工業技術研究所は、めっきの膜厚は耐食性や摩耗性など製品性能に大きく関係するとし、JIS H 8501 で10種類の試験方法が決められていると紹介しています。蛍光X線式は壊さずに短時間で測れ、薄い膜も測れる一方、30μm 程度以上の厚い膜や複雑な形は苦手で、顕微鏡断面試験は形や成分によらず測れる一方、前処理に1〜2日かかります。
出典:静岡県工業技術研究所 工業技術情報 2020 No.6、大阪産業技術研究所 テクニカルシート No.19-28をもとに AI(Claude)で作成
大阪産業技術研究所が通信用コネクターの金めっき端子を測った例では、A社品が金0.14μm・ニッケル2.2μm、B社品が金0.02μm・ニッケル0.4μm でした。同研究所は、薄い B社品は腐食や挿抜による摩耗が進んで、接触不良が起こるおそれがあると推察しています。
出典:静岡県工業技術研究所 工業技術情報 2020 No.6「めっき膜厚の測定について」、大阪産業技術研究所 テクニカルシート No.19-28「蛍光X線膜厚計」
耐食性の時間は、規格とセットで読む
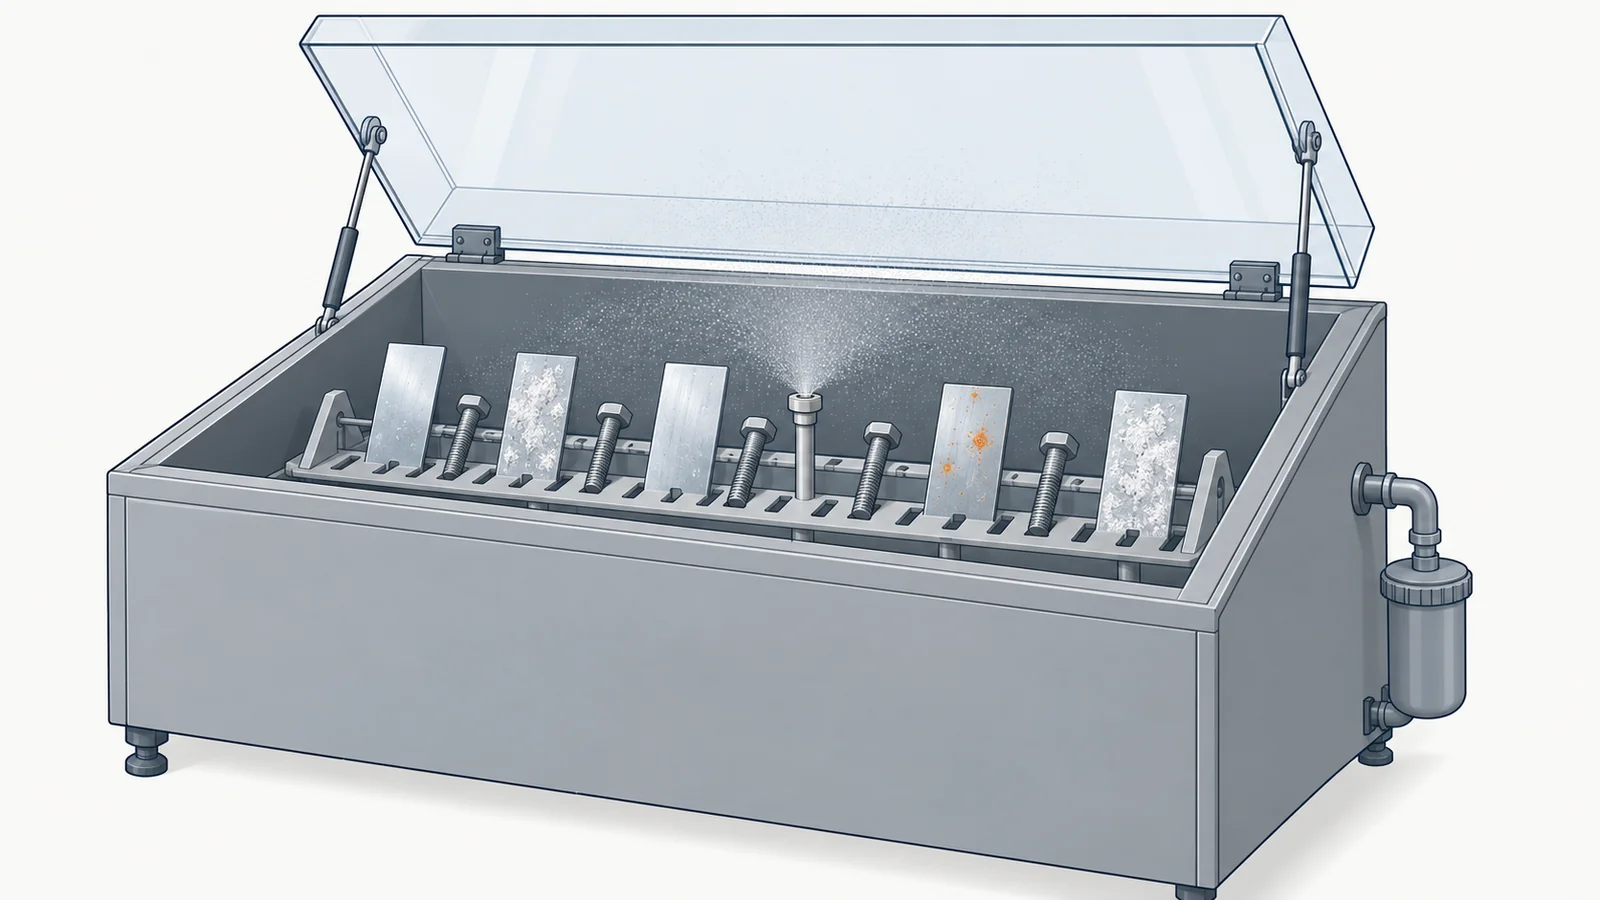
朝日鍍金工場は、亜鉛めっきの耐食性として、JIS H 8610 での白錆発生と、某自動車メーカー規格での白錆・赤錆の発生の時間を並べています。たとえば3価クロメートは、JIS H 8610 で白錆72時間、某自動車メーカー規格で白錆72時間・赤錆240時間です。同社は、赤錆は亜鉛めっきの膜厚に依存するとしています。
組み込み・量産・信頼性の注意
- 高強度の鋼は水素脆化に注意めっきの後すぐにベーキングして、入った水素を出す
- スズはウィスカに注意針状の結晶が伸びて、市場での故障の原因になったことがある
- 規制物質を確かめる六価クロムなど、使えない物質がないかを指定する
この3点は、このページの出典(新潟県工業技術総合研究所・JEITA・JTEKT)をもとに編集部が整理したものです。
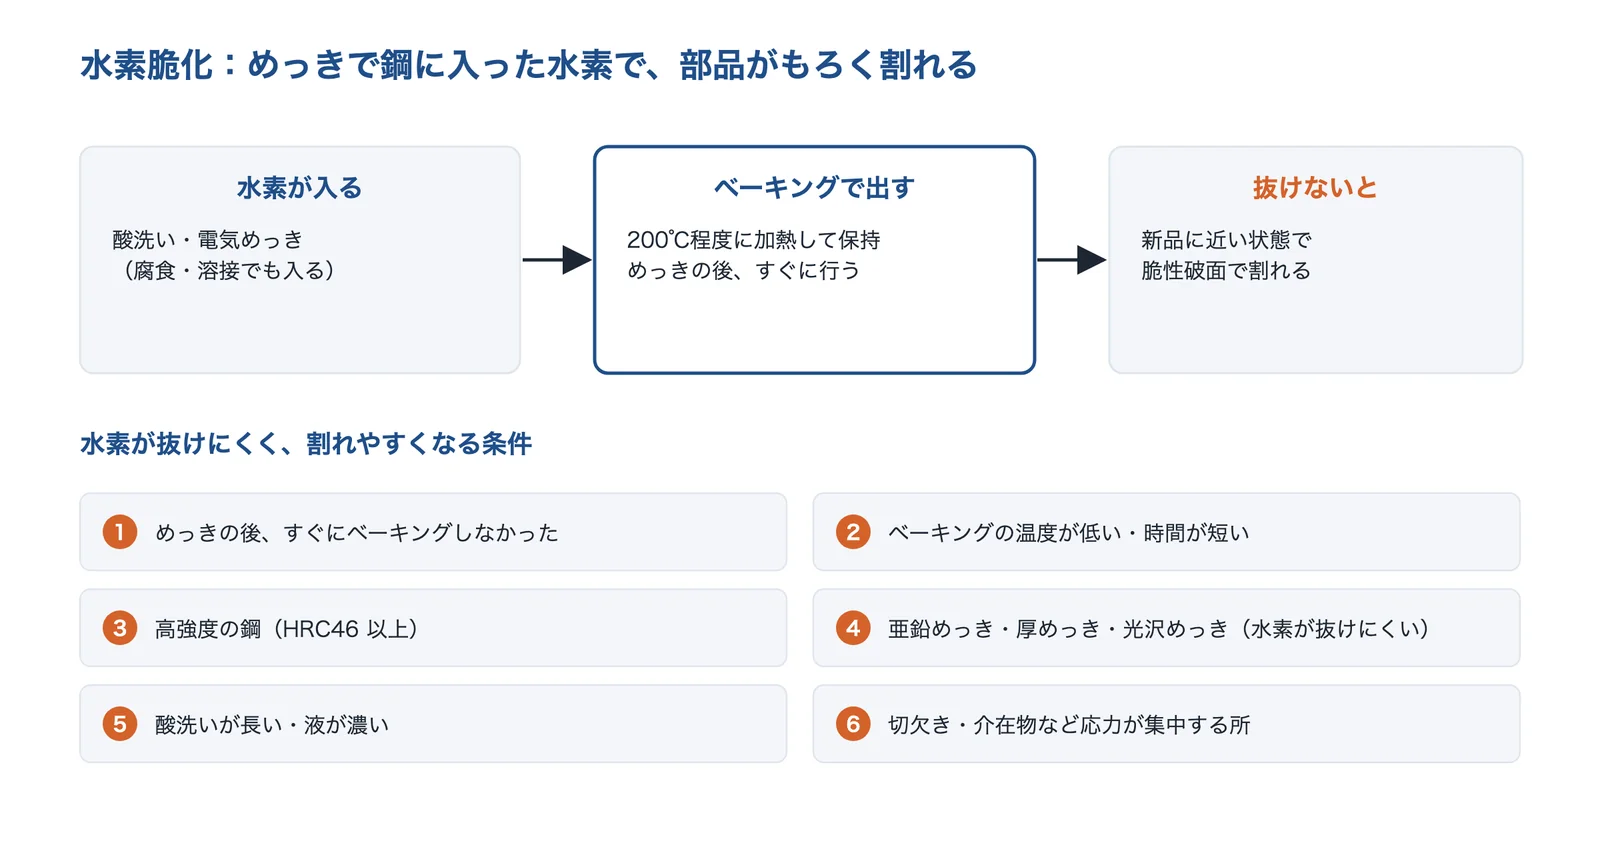
水素脆化:めっきで鋼に入った水素で、部品がもろく割れる
新潟県工業技術総合研究所は、水素は腐食・溶接・酸洗浄・電気めっきなどで鋼材に吸収され、200℃程度に加熱・保持するベイキングで、ある程度放出できるとしています。そのうえで、めっきの後すぐにベイキングしなかった、温度が低い・時間が短い、高強度の鋼(HRC46 以上)、亜鉛めっき・厚めっき・光沢めっき、などの場合は水素が抜けにくく、水素脆性が起こることがあるとしています。同研究所が紹介した2つの事例では、ほぼ新品の部品が脆性破面で破断し、大きな力を加えた跡がないことから水素脆性が原因と結論づけています。
出典:新潟県工業技術総合研究所 技術トピックス「鋼材の水素脆性について」をもとに AI(Claude)で作成
出典:新潟県工業技術総合研究所 技術トピックス(2014年3月)「鋼材の水素脆性について」
スズのウィスカ:針状の結晶が伸びる
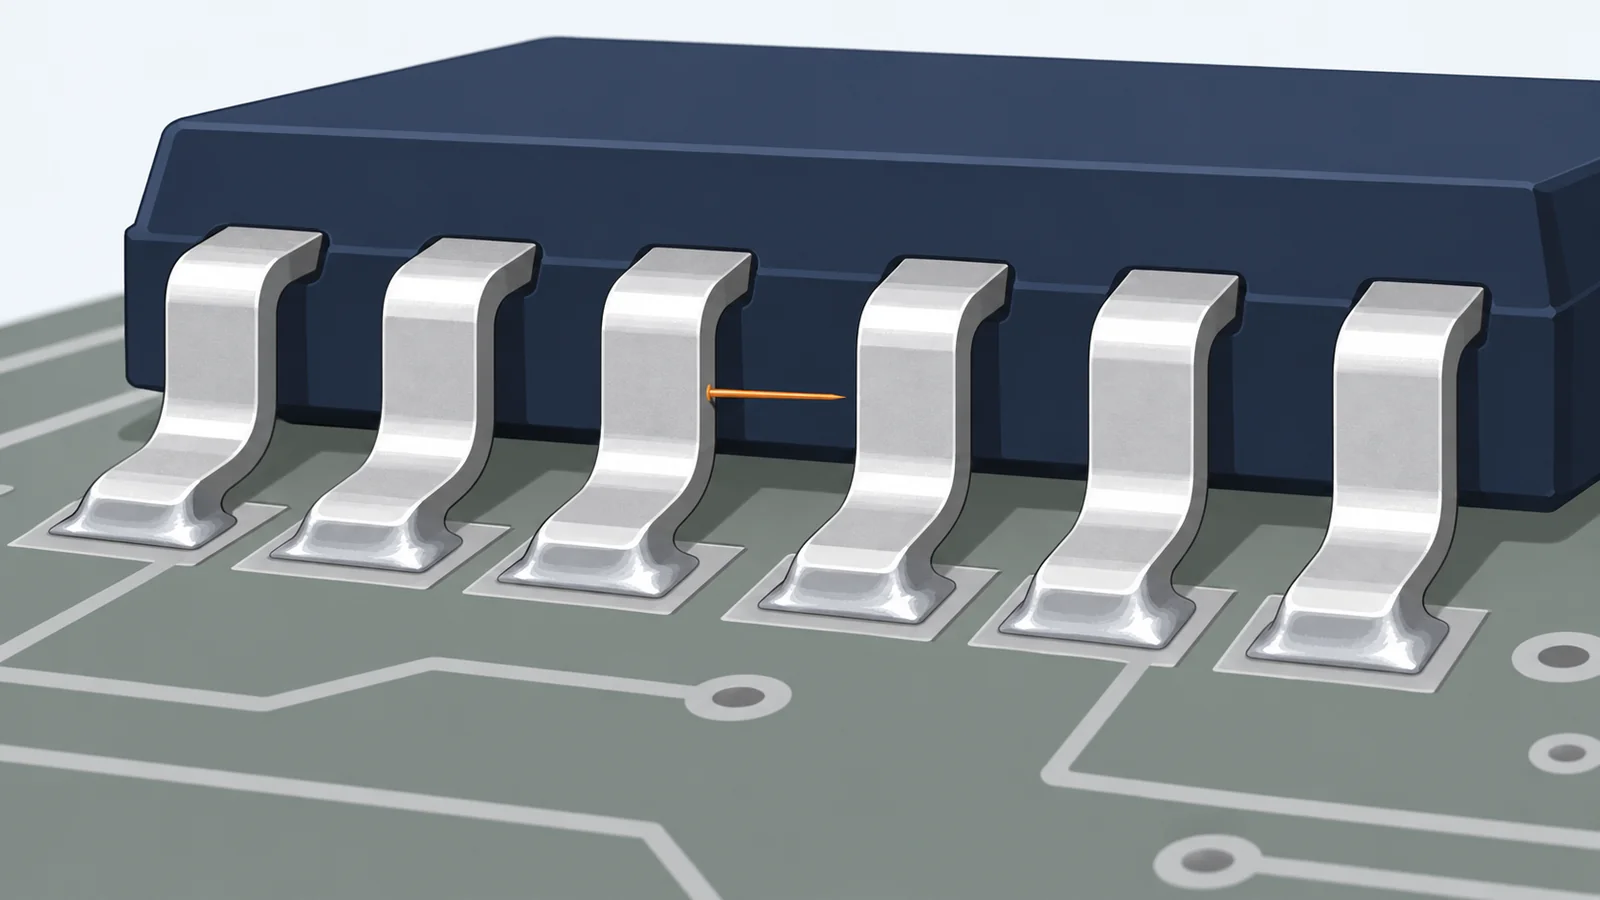
JEITA の資料は、錫ウィスカは50年以上前に世界中で多くの市場故障を引き起こした現象で、鉛フリー化で再び問題になったとしています。対策として、欧米では純錫めっきの熱処理、国内の半導体各社は合金化を提唱しているとしています。
出典:JEITA Review(2006)「『錫ウィスカ抑制技術研究委員会』の発足と標準化の課題」
六価クロム:規制で、置き換えが進む
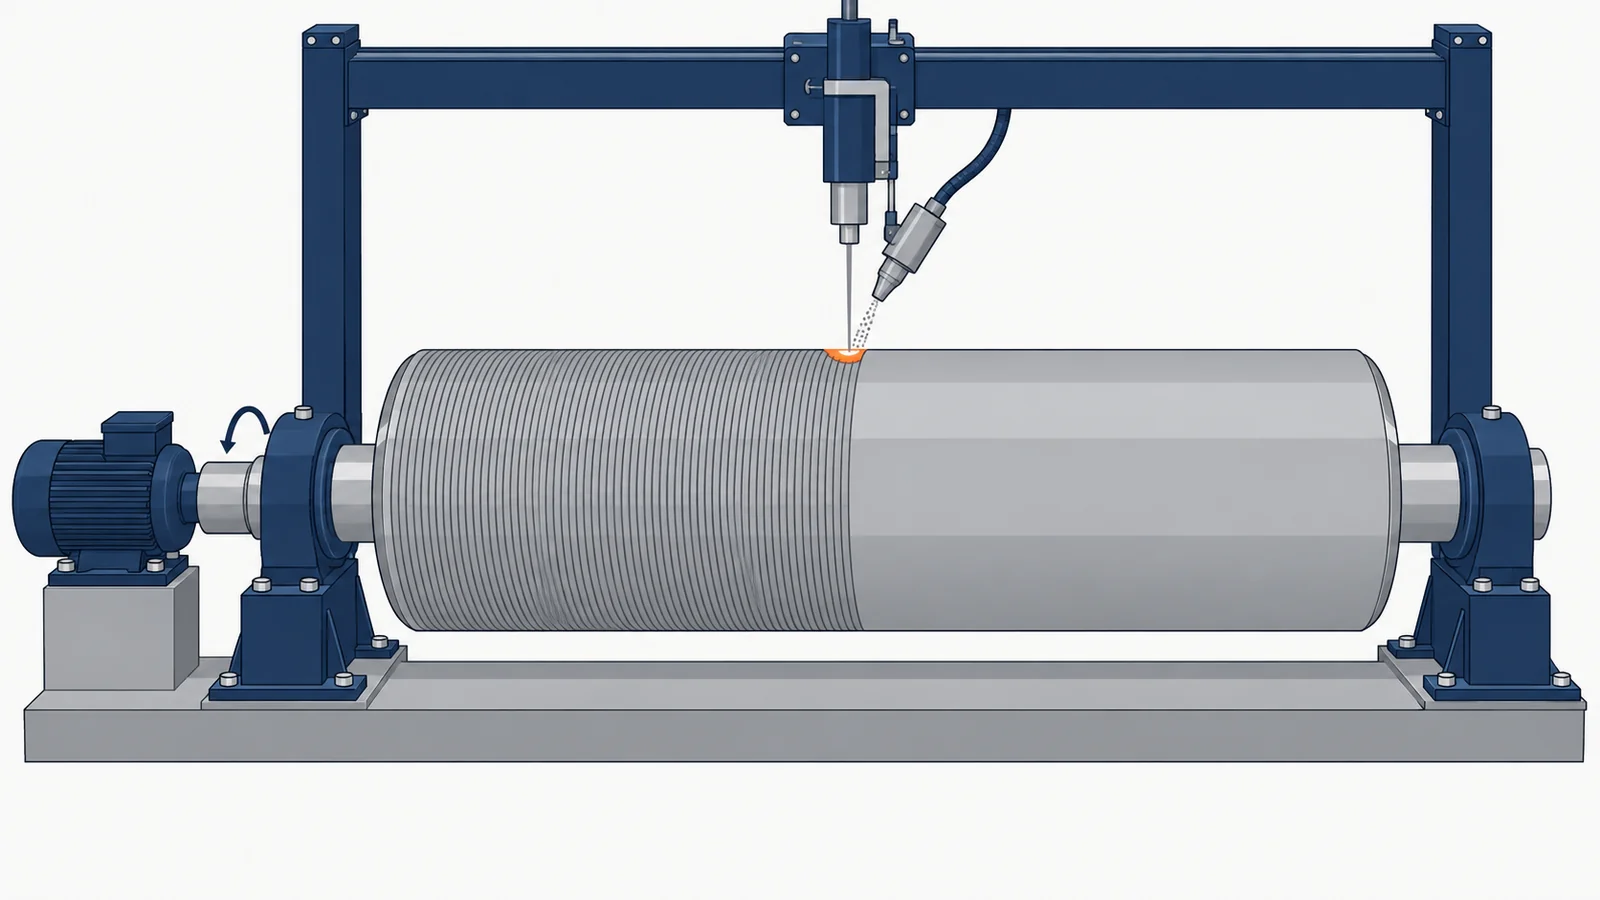
JTEKT の技術誌は、硬質クロムめっきの製造工程では六価クロムに当たる無水クロム酸を使い、非常に強い毒性から各国で厳しく規制され、欧州の RoHS 指令の対象物質にも六価クロムが入っているとしています。亜鉛めっきでは3価クロメートの生産量が自動車部品関連を中心に増えており(埼玉県、2006年)、硬質クロムの代わりにはレーザークラッドや合金めっきが開発されています(JTEKT、埼玉県の資料)。
出典:JTEKT ENGINEERING JOURNAL No.1020(2023)「硬質クロムめっき代替のレーザークラッド技術の開発」、埼玉県産業技術総合センター研究報告 第4巻(2006)「亜鉛めっき用3価クロメートの耐食性の向上に関する研究」、埼玉県「硬質クロムめっきに代わる多元系合金めっき技術の開発」(吉野電化工業)
相談する前に整理すること
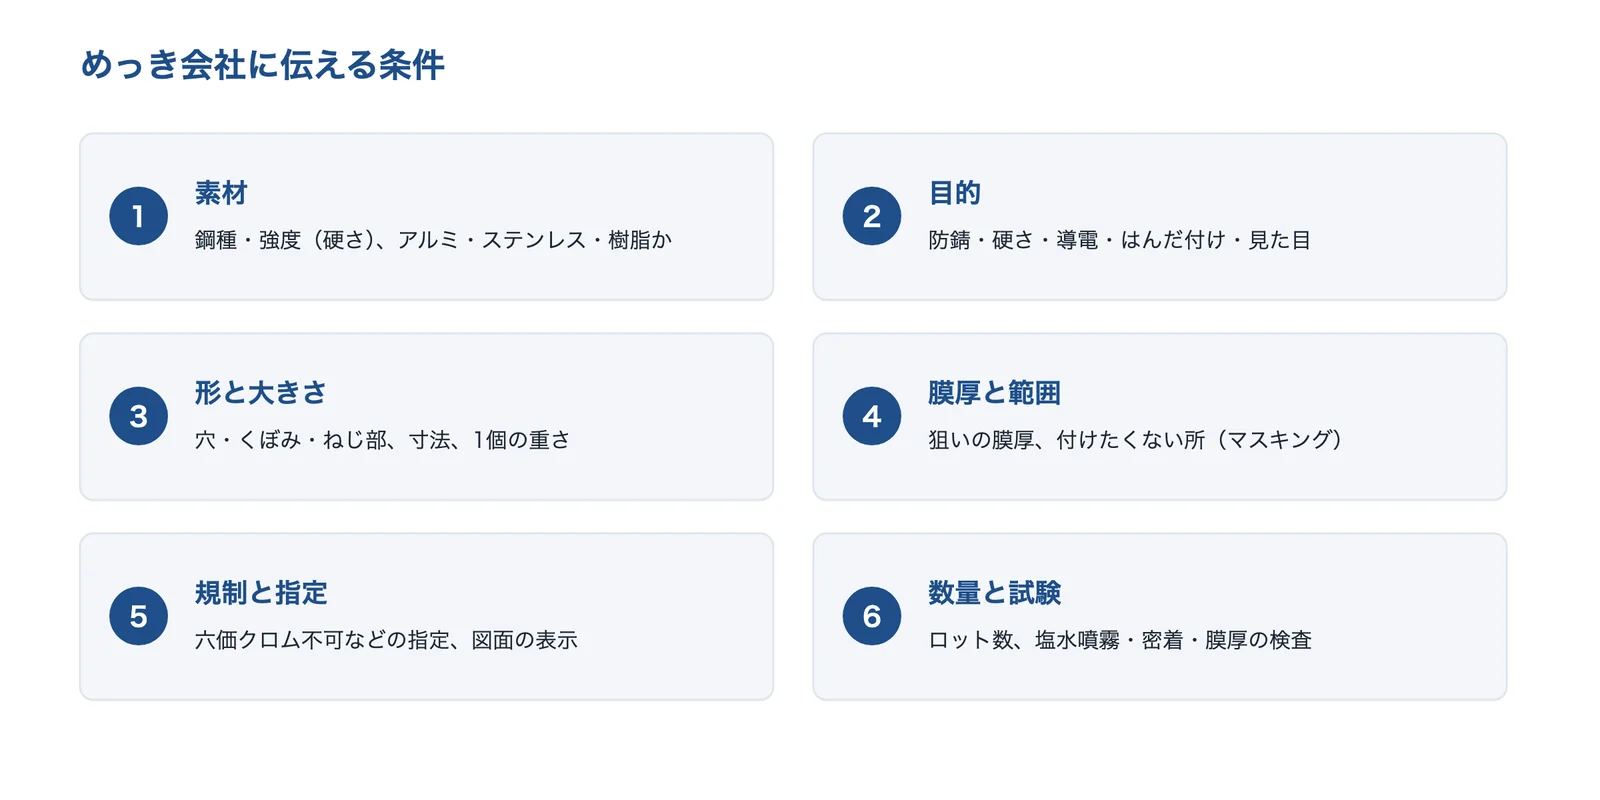
めっき会社に相談するときは、次の条件をできるだけ具体的にそろえておくと、種類と前処理、付け方を絞りやすくなります。
出典:このページの内容をもとに AI(Claude)で作成
- 素材(鋼種・強度や硬さ、ステンレス・アルミ・樹脂など)
- 目的(防錆・硬さ・導電・見た目)と、使う環境(温度・湿度・塩分)
- 形と大きさ(穴・くぼみ・ねじ部の有無、寸法、1個の重さ)
- 狙いの膜厚と、めっきを付けたくない所(マスキング)
- 規制・指定(六価クロムを使わない、など)と図面の表示
- 数量(試作・量産のロット)と、検査(膜厚・密着・塩水噴霧)の方法
この一覧は、このページの出典をもとに編集部が整理したものです。
企業紹介(めっき技術)
めっきを扱う企業を、得意な種類が重ならないように選びました。硬質クロム・無電解ニッケルの受託めっき、端子の条材への連続めっき、貴金属の厚付け、亜鉛めっきの専門工場、樹脂へのめっきの専業を入れています。内容は各社の公式サイトで確認できる範囲です。各社が扱っている種類は、次の早見表のとおりです。
| 企業 | 硬質 クロム | 無電解 ニッケル | 金・銀 (貴金属) | スズ | 亜鉛・ クロメート | 樹脂への めっき |
|---|---|---|---|---|---|---|
| エプテック硬質クロム・無電解ニッケルの受託 | ● | ● | ● | ● | ||
| ハイジェント条材・プレス材への連続めっき | ● | ● | ||||
| 日本電鍍工業貴金属の厚付け・難素材 | ● | ● | ||||
| 朝日鍍金工場亜鉛めっき専門 | ● | |||||
| 平和工業プラスチックめっき専業 | ● |
●は、各社の公式サイトで取り扱いを確認できた種類です(空欄は、扱っていないという意味ではありません)。エプテックの「金・銀」は無電解金めっき、日本電鍍工業の「無電解ニッケル」は会社案内の業務内容の記載です。社名を押すと、その会社の紹介へ移ります。
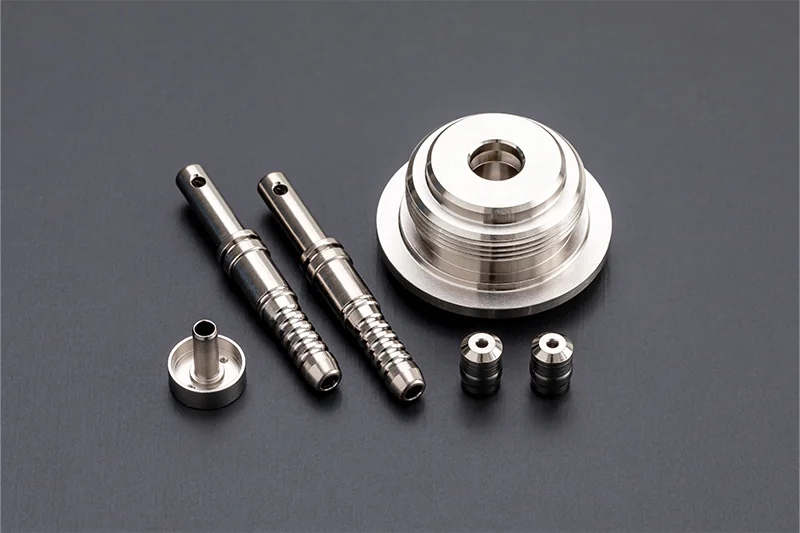
株式会社エプテック|硬質クロム・無電解ニッケルなどの機能めっき
エプテックとは
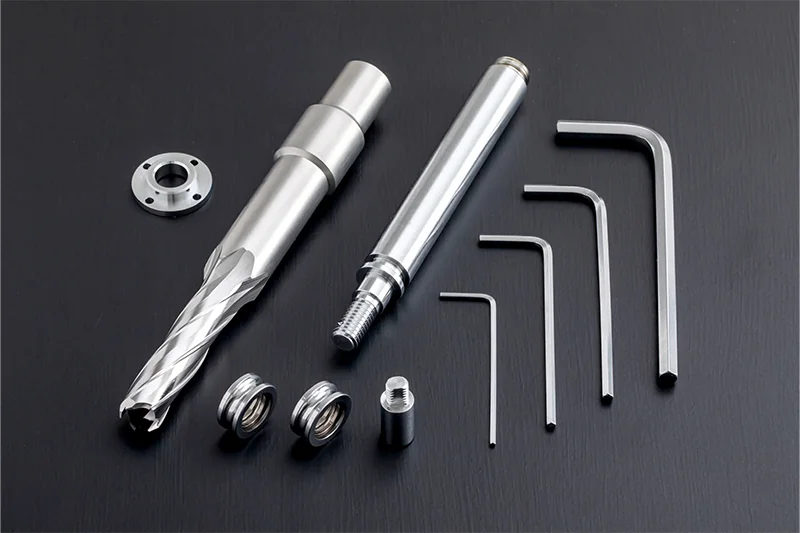
長野県岡谷市に本社工場を置く会社で、会社案内の「創立」は昭和35年7月です(資本金2,470万円)。無電解ニッケル・硬質クロム・装飾クロム・ニッケル・錫・無電解金めっき、ステンレスの電解研磨・不動態化処理などを扱っています。
エプテックの得意技術
| 技術 | 内容 |
|---|---|
| 硬質クロムめっき | 皮膜硬度 900〜1,000HV、膜厚は1μm〜200μm 程度まで可能。膜厚0.1〜0.2mm レベルの厚付け(肉盛り)ができ、部品の修復にも使えるとしている。独自のマスキング技術で部分めっきにも対応 |
| 無電解ニッケルめっき | 析出状態で約550Hv、熱処理(350℃×1時間)で約850Hv。中高リン(P=10〜12wt%)と低リン(P=2〜3wt%)を用意 |
| 膜厚の管理 | めっき液のサンプリングから分析・補給までをコンピューターで制御し、めっき液の連続使用(0〜6MTO)で、要求膜厚に対して常に±10%以内の膜厚管理を実現しているとしている |
エプテックが解決できる課題
- 金型・ロール・治工具がすり減る(硬質クロム)
- 摩耗した部品を、肉盛りして直したい
- 複雑な形の精密部品に、均一な膜厚で付けたい(無電解ニッケル)
公開されている実績・用途
- 硬質クロムの用途として、金型、ロール、機械部品・治工具部品、バルブ・配管部品などを挙げている
- 無電解ニッケルの用途として、半導体・液晶製造装置、HDD、電子部品、自動車部品、金型部品などを挙げている
出典:エプテック「会社案内」、エプテック「硬質クロムめっき」、エプテック「無電解ニッケルめっき」
ハイジェント株式会社|端子の条材・プレス材への連続めっき(金・銀・ニッケル・錫)
ハイジェントとは
東京都渋谷区に本社を置き、1970年12月に設立された会社です(資本金1億円)。事業内容は、ハーメチックシール加工品・セラミックス加工品などの販売、条材・線材・プレス材への連続めっき加工品、エッチング品の販売などです。
ハイジェントの得意技術
| 技術 | 内容 |
|---|---|
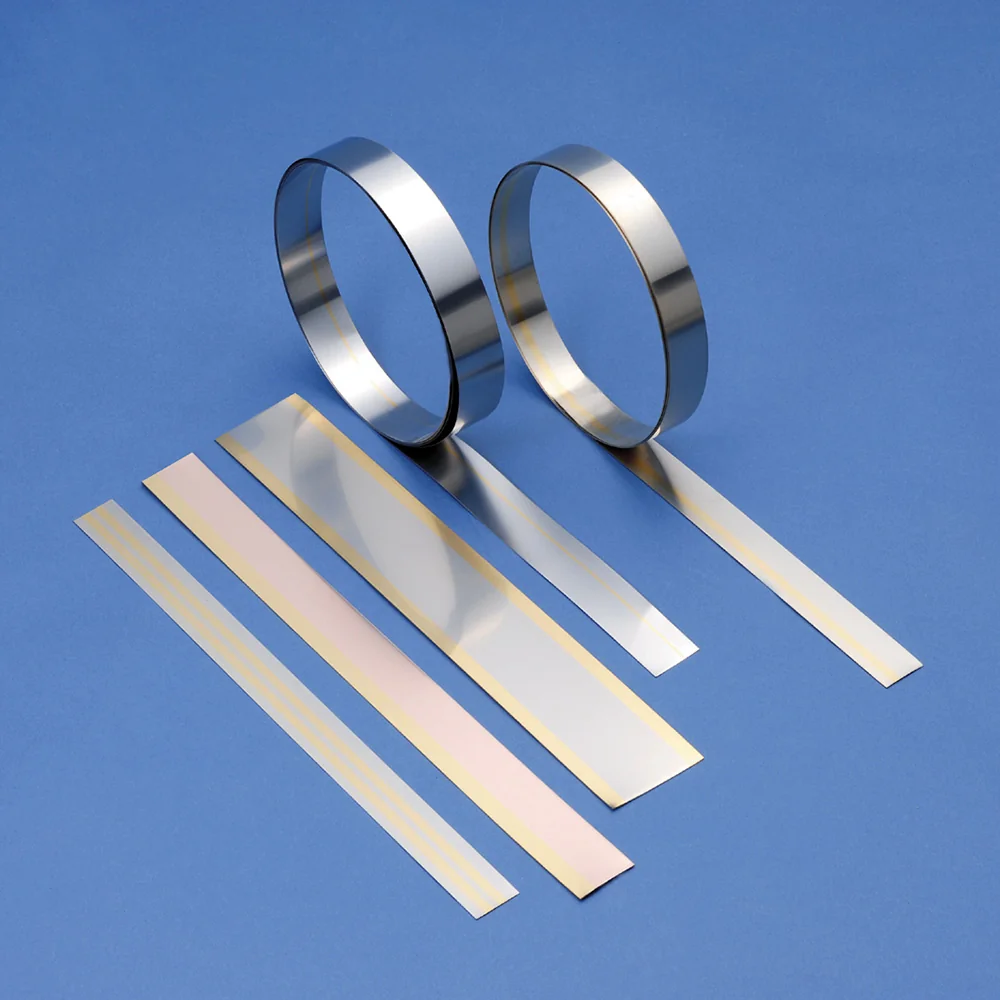
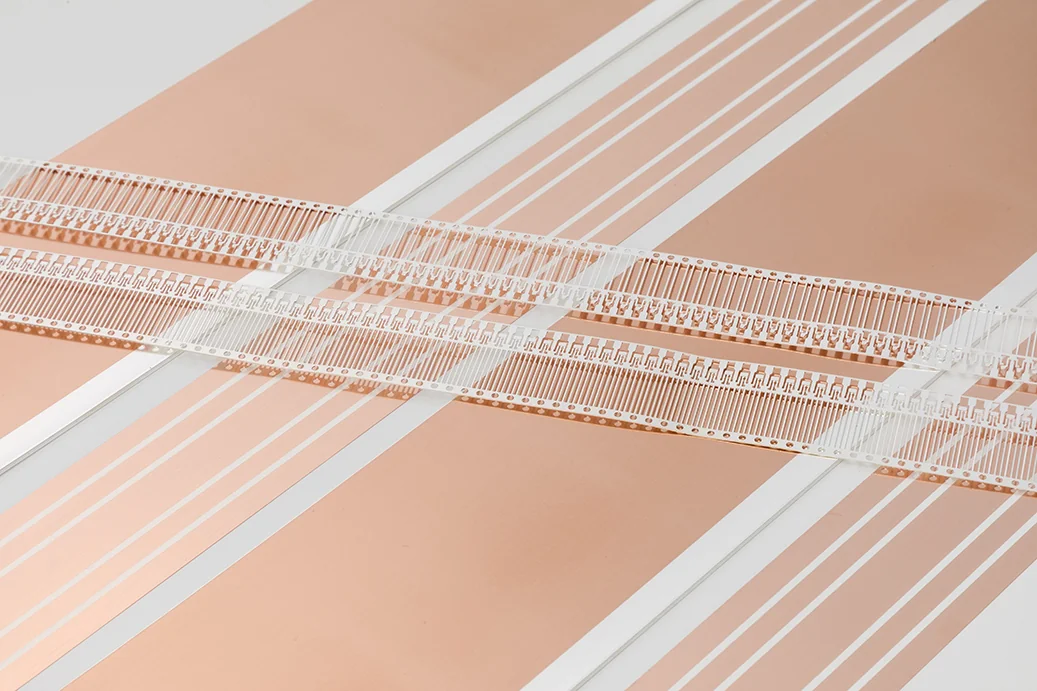
| 連続めっき | コイル状に巻かれた金属素材やプレス材に、連続工程で電気めっきする。貴金属は必要な箇所への精密エリアめっき(部分めっき)を提案するとしている |
| 金・銀めっき | 金は銅・銅合金・SUS・42合金の板厚0.1〜0.8mm・幅10〜60mm。銀は高輝度 LED のリフレクタや、硬度を高めた硬質銀のコネクター端子用 |
| ニッケル・錫めっき | アルミ(6000系・1000系)へのニッケルめっき(標準2μm、最大5μm)。錫は自動車用・産業用・家電用のコネクター部品 |
ハイジェントが解決できる課題
- コネクター端子の接触抵抗を低くしたい(金・銀)
- 高価な金を、必要な所だけに付けてコストを抑えたい(部分めっき)
- アルミの導体にもめっきして、接触抵抗の増大を抑えたい
公開されている実績・用途
- 金めっきは自動車のエアバッグなどの安全装置やアクセル制御システムに、銀めっきは高輝度 LED パッケージに使われているとしている
日本電鍍工業株式会社|貴金属の厚付けと、めっきしにくい素材への直付け
日本電鍍工業とは
埼玉県さいたま市北区にある、1958年設立の会社です(資本金1,000万円、社員数74名、2025年9月現在)。業務内容は、電気・電子部品、医療器具、アクセサリー、管楽器、時計外装部品などの電気めっき(主に貴金属めっき)、無電解ニッケルめっき、アルマイト、イオンプレーティングなどです。
日本電鍍工業の得意技術
| 技術 | 内容 |
|---|---|
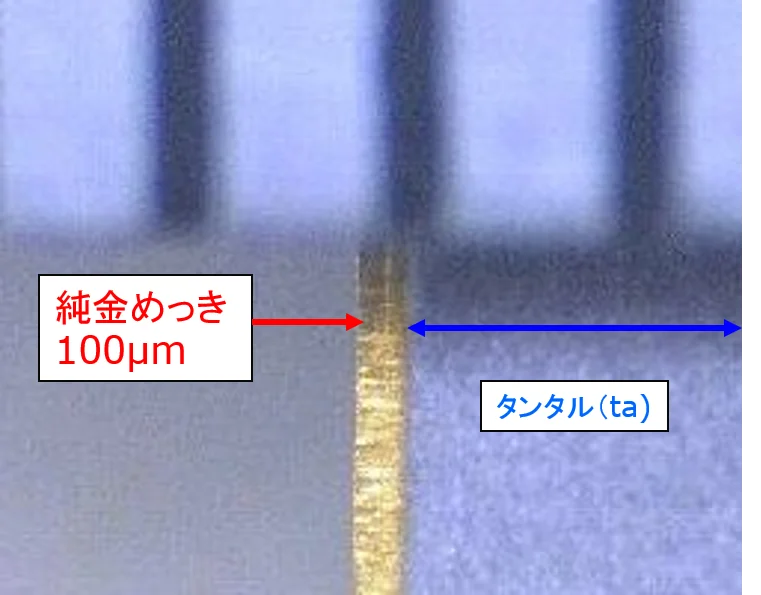
| 厚付けめっき | 通常は30μ程度までとされる厚付けを、研磨なしで仕上げるとしている。金めっきで100μm までの量産実績がある |
| めっきしにくい素材 | ステンレス鋼に直付けの金・銀めっきが可能。めっき実績のある材質として、チタン・タンタル・タングステン・アルミ・セラミック・モリブデンなどを挙げている |
| 手作業と液の種類 | 全工程が手作業で、試作の1点から大ロットまで対応。めっき液を50種以上保有し、部分・二色めっきにも対応 |
日本電鍍工業が解決できる課題
- ムクの材料をめっき品に替えて、材料費を下げたい
- ニッケルの下地なしで金めっきして、金属アレルギーを防ぎたい(医療・宝飾・楽器など)
- チタン・タンタルなど、めっきしにくい素材に貴金属を付けたい
出典:日本電鍍工業「会社案内」、日本電鍍工業「日本電鍍工業の特長」
有限会社朝日鍍金工場|長物・大物にも対応する亜鉛めっきの専門工場
朝日鍍金工場とは
東京都江戸川区にある亜鉛めっきの専門工場で、ごあいさつでは創業以来60年にわたり亜鉛鍍金一筋としています。後処理は、クロメート・ユニクロ・3価クロメート・3価黒色(パワーコート)です。令和3年度の全国めっき技術コンクール亜鉛めっき部門で厚生労働大臣賞を受賞しています。
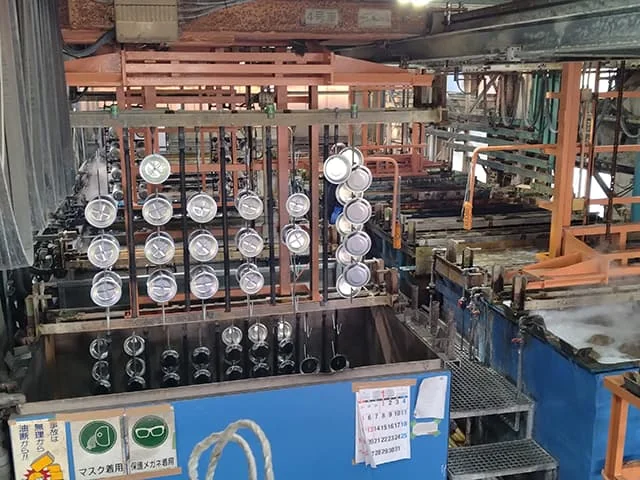
朝日鍍金工場の得意技術
| 技術 | 内容 |
|---|---|
| 大物・長物の亜鉛めっき | 長物(7m)、大型製品、3価クロメート(4m)、3価黒色(3m)のめっき加工ができるとしている。1日100トン以上の生産能力 |
| 3価クロメート・3価黒色 | 耐食型3価黒色(パワーコート)は、JIS H 8610 で白錆96時間、某自動車メーカー規格で白錆168時間・赤錆360時間 |
| パイプの内面めっき | 補助陽極付の治具を使った装置で、金属パイプの内面にめっきする。深絞り製品の内面めっきも同社独自の加工技術としている |
朝日鍍金工場が解決できる課題
- 長い・大きい・重い鉄の部品を、亜鉛めっきで防錆したい
- 六価クロムを使わない3価クロメートに切り替えたい
- パイプや深絞り品の内側まで、めっきしたい
公開されている実績・用途
- 建築・自動車・電気などの部品の防錆に対応しているとしている
出典:朝日鍍金工場「会社紹介」、朝日鍍金工場「亜鉛めっきとは」、朝日鍍金工場「加工実績」、朝日鍍金工場「工場見学」
平和工業株式会社|大型の樹脂成形品にもめっきするプラスチックめっきの専業
平和工業とは
東京都大田区京浜島にある、1946年6月創業の会社です(従業員数40名)。1966年にプラスチックスへのめっき専門工場として稼動を始め、プラスチックへのめっきを専業としています。業務内容は、プラスチック成形品へのめっき加工です。
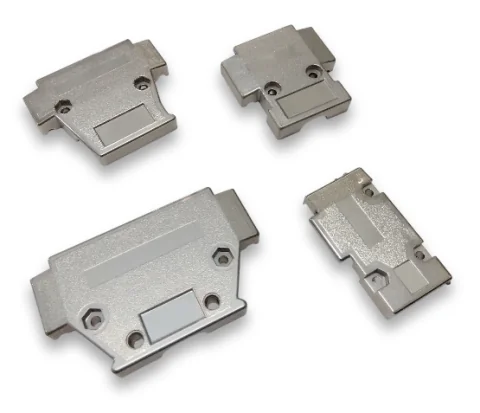
平和工業の得意技術
| 技術 | 内容 |
|---|---|
| 大型品へのめっき | 最大2m×1m×0.3m の大型樹脂成形品へのめっきに対応する大物ラインと、多品種小ロットの小物ラインを持つ |
| 成形からの一貫受注 | 協力工場で射出成形から一貫して受注できるとしている |
| めっきの役割 | 下地・中間・仕上げのめっきの役割を説明し、装飾性・軽量化・耐候性などの機能を挙げている |
平和工業が解決できる課題
- 樹脂部品に、金属のような高級感を持たせたい
- 金属部品を樹脂にめっきした部品に替えて、軽くしたい
- 紫外線に弱い樹脂の部品の寿命を延ばしたい
公開されている実績・用途
- 例として自動車のラジエーターグリルを挙げ、自動車・医療・アミューズメント・事務機器・音響通信機器・電子産業などのノウハウがあるとしている
出典:平和工業「会社案内」、平和工業「当社の特徴」、平和工業「製品紹介」
使われる製品・事例
公開されている例には、高精度ロールの硬質クロム(JTEKT)、エンジン部品・建設機械のピストンシリンダ・金型の合金めっき(埼玉県の資料)、自動車部品の3価クロメート(埼玉県産業技術総合センター)、車載端子のすずめっき(神戸製鋼所)、通信用コネクターの金めっき端子と建築金物の亜鉛めっき(大阪産業技術研究所)、自動車・家電・日用雑貨のプラスチックへの装飾めっき(JIS H 8630)、自動車のラジエーターグリル(平和工業)があります。
出典:JTEKT ENGINEERING JOURNAL No.1020(2023)「硬質クロムめっき代替のレーザークラッド技術の開発」、埼玉県「硬質クロムめっきに代わる多元系合金めっき技術の開発」(吉野電化工業)、埼玉県産業技術総合センター研究報告 第4巻(2006)「亜鉛めっき用3価クロメートの耐食性の向上に関する研究」、神戸製鋼所「車載端子用すずめっきの性能向上技術」、大阪産業技術研究所 テクニカルシート No.19-28「蛍光X線膜厚計」、JIS H 8630:2006「プラスチック上への装飾用電気めっき」(日本規格協会の閲覧プレビュー)、平和工業「会社案内」
関連する技術
めっきとあわせて検討される技術です。
出典・確認日
- 大阪府立産業技術総合研究所報告 No.28(2014)「めっき皮膜の密着強度評価」
- 神戸製鋼所「車載端子用すずめっきの性能向上技術」
- 大阪産業技術研究所 テクニカルシート No.19-28「蛍光X線膜厚計」
- 埼玉県産業技術総合センター研究報告 第4巻(2006)「亜鉛めっき用3価クロメートの耐食性の向上に関する研究」
- JTEKT ENGINEERING JOURNAL No.1020(2023)「硬質クロムめっき代替のレーザークラッド技術の開発」
- エプテック「無電解ニッケルめっき」
- 新潟県工業技術総合研究所 技術トピックス(2014年3月)「鋼材の水素脆性について」
- 福岡県工業技術センター研究報告(2024)「電流分布・熱流体解析による電気めっきの『やけ』シミュレーションの検討」
- 茨城県工業技術センター研究報告 第14号「合金めっき浴の改善」
- 北海道立工業試験場報告 No.294(1995)「無電解ニッケルめっきに関する研究(第4報)」
- 朝日鍍金工場「亜鉛めっきとは」
- 埼玉県「硬質クロムめっきに代わる多元系合金めっき技術の開発」(吉野電化工業)
- 茨城県工業技術センター研究報告 第20号「接触電子部品の性能評価と高度化技術(第4報)」
- ハイジェント「めっき」
- 大阪府立産業技術総合研究所 技術セミナー資料「亜鉛めっきのクロメート処理の現状と将来」(表は全国鍍金工業組合連合会『電気めっきガイド』より)
- 埼玉県産業技術総合センター研究報告 第3巻(2005)(3価クロメートの耐食性)
- 朝日鍍金工場「会社紹介」
- エプテック「硬質クロムめっき」
- JIS H 8630:2006「プラスチック上への装飾用電気めっき」(日本規格協会の閲覧プレビュー)
- 平和工業「会社案内」
- 近畿アルミニウム表面処理研究会会誌 No.290(2014)藤野隆由(ADC12 への無電解めっき)
- エレクトロニクス実装学会誌 19巻7号(2016)(ABS 樹脂のめっきの前処理)
- 茨城県工業技術センター研究報告 第15号「合金めっき技術の研究-アルミナセラミックスへの無電解ニッケルめっき-」
- 黒坂鍍金工業所「めっき剥離・密着不良の原因とは?」
- 静岡県工業技術研究所 工業技術情報 2020 No.6「めっき膜厚の測定について」
- JEITA Review(2006)「『錫ウィスカ抑制技術研究委員会』の発足と標準化の課題」
- エプテック「会社案内」
- ハイジェント「会社概要」
- 日本電鍍工業「日本電鍍工業の特長」
- 日本電鍍工業「会社案内」
- 朝日鍍金工場「工場見学」
- 朝日鍍金工場「加工実績」
- 平和工業「製品紹介」
- 平和工業「当社の特徴」
※アイキャッチ画像は、AI(ChatGPT)で生成したイメージです。実在の製品ではありません。図はAI(Claude)で作成した概念図です。
情報の確認日:2026年10月1日 本ページの内容は一般的な情報で、実際の性能は素材・形・めっきの条件・使用環境により異なります。








