
ねじ・ボルト・ナット・ワッシャーは、部品どうしを、あとで外せる形で締めつける機械要素です。選ぶときに決めることは、種類と寸法、強さ(強度区分と材料)、締め方(締付けトルクと軸力)、ゆるみ止め、表面処理の5つです。どれか1つが合っていないと、ゆるむ・折れる・錆びるといった不具合につながります。
この記事では、ねじの基本と種類の選び方から、強度区分、締付けトルクと軸力、ゆるみ、折れる・割れる原因、表面処理、設計のチェックポイント、事故の事例までを、図と表で順に説明します。ねじがゆるむ問題に絞った対策は課題「ねじ・ボルトがゆるむのを防ぎたい」、遅れ破壊は課題「金属の水素脆化(遅れ破壊)を防ぎたい」でも詳しく扱っています。
知りたいことから読む
- どのねじ・ボルトを選べばいいか → 種類と選び方
- M3〜M20 のピッチ・二面幅・下穴径を知りたい → サイズの早見表
- 強度区分(8.8・10.9・12.9)の意味と強さ → 強度区分と材料
- 締付けトルクをいくつにするか → 締付けトルクの目安
- 振動でゆるむ・脱落する → ゆるみのしくみと対策
- 折れる・割れる(疲労・遅れ破壊) → 破損の原因
- 錆びる・トルクがばらつく → 表面処理とコーティング
- アルミ・樹脂にねじを立てたい → 設計のチェックポイント
症状から探す
| 症状 | 考えられる原因 | 対策を書いた所 |
|---|---|---|
| ナットが戻り回っている(合いマークがずれた) | 回転ゆるみ。軸と直角の繰返し力で、座面・ねじ面がすべる | ゆるみのしくみと、緩まないボルト・ナット・締付けの力学:トルク・軸力・締付け線図 |
| ナットは回っていないのに、軸力が下がった | へたり(なじみ)や座面の陥没などの非回転ゆるみ | ゆるみのしくみと、緩まないボルト・ナット・座面の限界面圧 |
| 締めてからしばらくして、突然折れた | 高強度ボルトでは水素脆化(遅れ破壊)のことがある。疲労や過大な荷重でも折れる | 水素脆化(遅れ破壊)と、めっきの注意・表面処理とコーティング(タケコートなど)・ボルトの疲労と、転造の順序 |
| ナット座面に近いねじ山の谷から割れた | 繰返しの荷重による疲労。軸力が足りず、ボルトの受ける変動が大きい | 締付け線図:外力のうちボルトにかかるのは一部・ボルトの疲労と、転造の順序 |
| 締めている途中で、ねじ山がつぶれた | めねじの深さ・強さの不足、ナットとボルトの強度区分の組合せ | めねじの深さ・ナットとボルトの強度区分の組合せ |
| ステンレスのねじが途中で回らなくなった | 焼付き(かじり) | ステンレスのねじの焼付き(かじり) |
| 同じトルクで締めても、締まり具合がばらつく | トルク係数(摩擦)のばらつき。表面処理や油の違い | トルクの約9割は摩擦で消える・表面処理とコーティング(タケコートなど) |
| 錆が出た、相手の部品が腐食した | 表面処理と使う環境が合っていない、異種金属の接触 | 表面処理とコーティング(タケコートなど) |
このページの出典をもとに編集部が整理したものです。リンクを押すと、対策を書いた所へ移ります。
ねじの基本:呼び径・ピッチ・規格
各部の名前と、呼び径・ピッチ
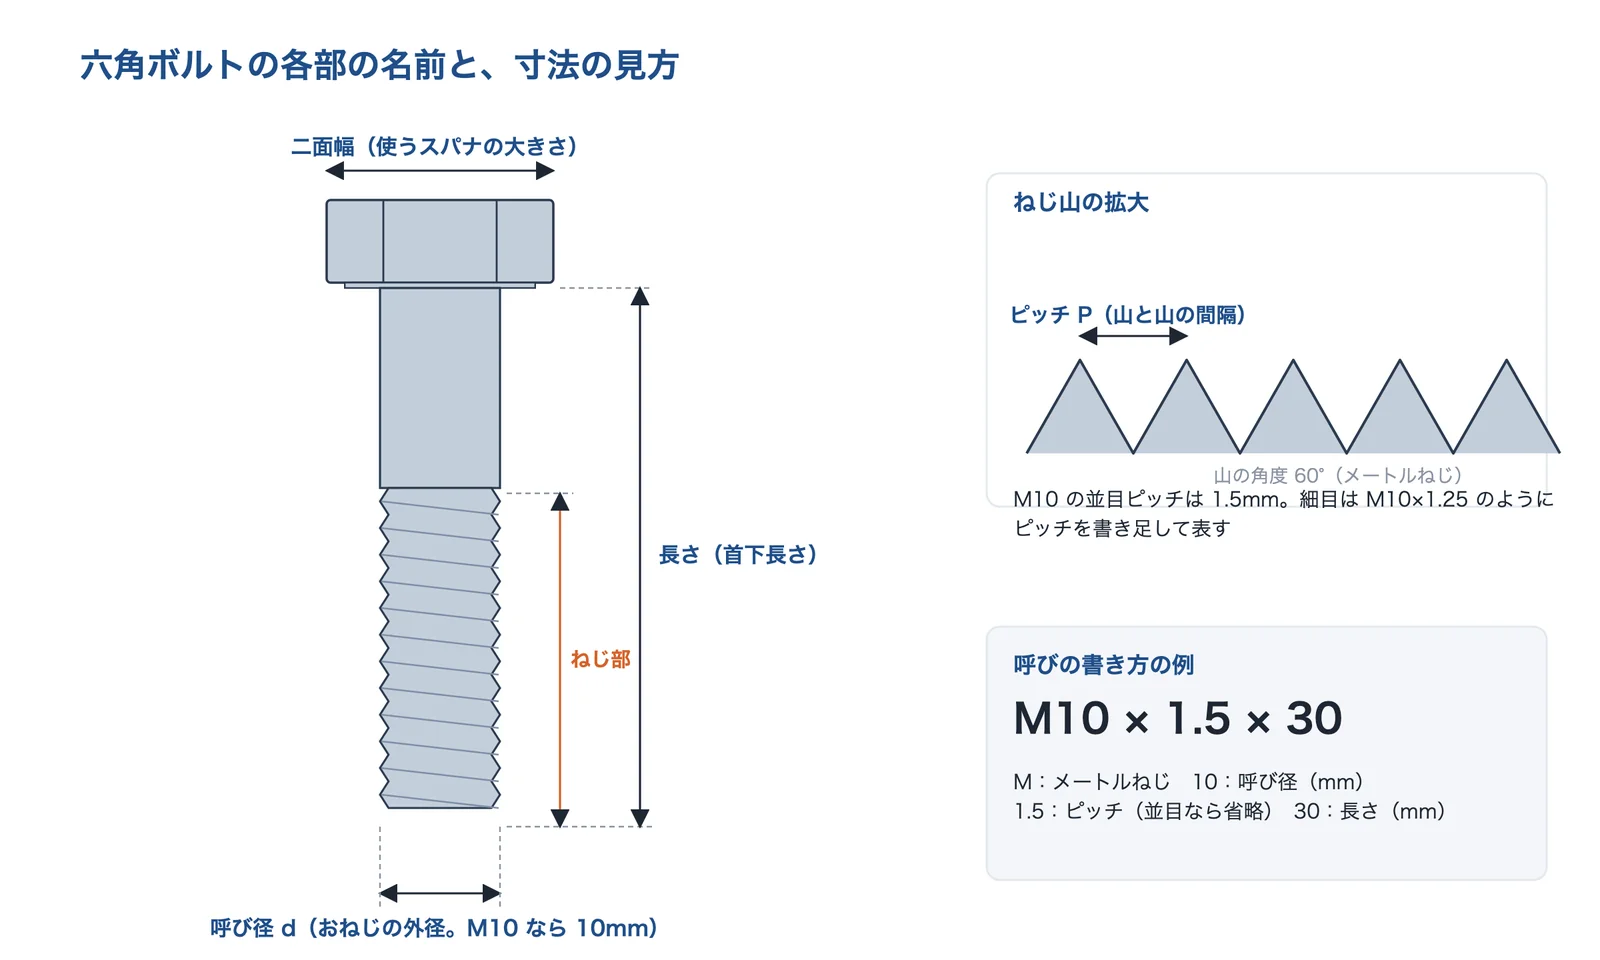
ねじの大きさは「呼び径」(おねじの外径の基準寸法)と「ピッチ」(山と山の間隔)で表します。M10 は呼び径 10mm のメートルねじで、並目のピッチは 1.5mm です。ナットやスパナの大きさは「二面幅」で、M10 の六角ボルト・ナットは 16mm(括弧付きの旧規格などの値は 17mm)です。強さの計算の基準になるのは、いちばん細い谷径の部分です(明治大学の講義資料)。
出典:アクティオ「ボルト径からみた二面幅寸法表」・オーエスジー「ねじ下穴について」をもとに AI(Claude)で作成
出典:ボルト径からみた二面幅寸法表(JIS B 1180・B 1176 などを参考)|アクティオ、ねじ下穴について(技術資料)|オーエスジー、機械要素設計 ねじ締結(講義資料、2015年)|明治大学 機械工学科
サイズの早見表(M3〜M20)
| 呼び | 並目ピッチ(mm) | 二面幅:六角ボルト・ナット(mm) | 二面幅:六角穴付きボルト(六角レンチ、mm) | タップの下穴径(mm) | 有効断面積(mm²) |
|---|---|---|---|---|---|
| M3 | 0.5 | 5.5 | 2.5 | 2.5 | 5.03 |
| M4 | 0.7 | 7 | 3 | 3.3 | 8.78 |
| M5 | 0.8 | 8 | 4 | 4.2 | 14.2 |
| M6 | 1 | 10 | 5 | 5 | 20.1 |
| M8 | 1.25 | 13 | 6 | 6.75 | 36.6 |
| M10 | 1.5 | 16(17) | 8 | 8.5 | 58 |
| M12 | 1.75 | 18(19) | 10 | 10.25 | 84.3 |
| M16 | 2 | 24 | 14 | 14 | 157 |
| M20 | 2.5 | 30(32) | 17 | 17.5 | 245 |
二面幅はアクティオの寸法表(JIS B 1180・B 1176 などを参考。括弧内は旧 JIS または JIS 以外の値)、下穴径はオーエスジーの技術資料(JIS B 8031 の推奨値)、有効断面積は NBK の表(JIS B 1051 抜粋)の値です。
出典:ボルト径からみた二面幅寸法表(JIS B 1180・B 1176 などを参考)|アクティオ、ねじ下穴について(技術資料)|オーエスジー、炭素鋼及び合金鋼製締結用部品の機械的性質(JIS B 1051:2000 より抜粋)・六角穴付きボルトの最大締め付けトルク|NBK(鍋屋バイテック)
並目と細目、ユニファイ・管用ねじ
明治大学の講義資料は、設計は基本的にメートル並目ねじを前提にするとしています。細目は、ねじ径が大きい、ねじの長さを取れない、締結部のスペースが少ない、送り量を小さくしたいときに使いますが、既製品が限られ、作る必要が出ることがあります。ユニファイねじ(UNC・UNF)は山の角度 60° のインチ系のねじです。管用ねじは山の角度が 55°で、テーパねじ(R・Rc)は密封用、平行ねじ(G)は機械的な結合用です。R のおねじは Rc のほか Rp のめねじにもはめられます(オーエスジーの技術資料)。
出典:機械要素設計 ねじ締結(講義資料、2015年)|明治大学 機械工学科、管用ねじ規格と工具について(技術資料 No.3)|オーエスジー
ボルト・小ねじの種類と選び方
六角ボルトと六角穴付きボルト
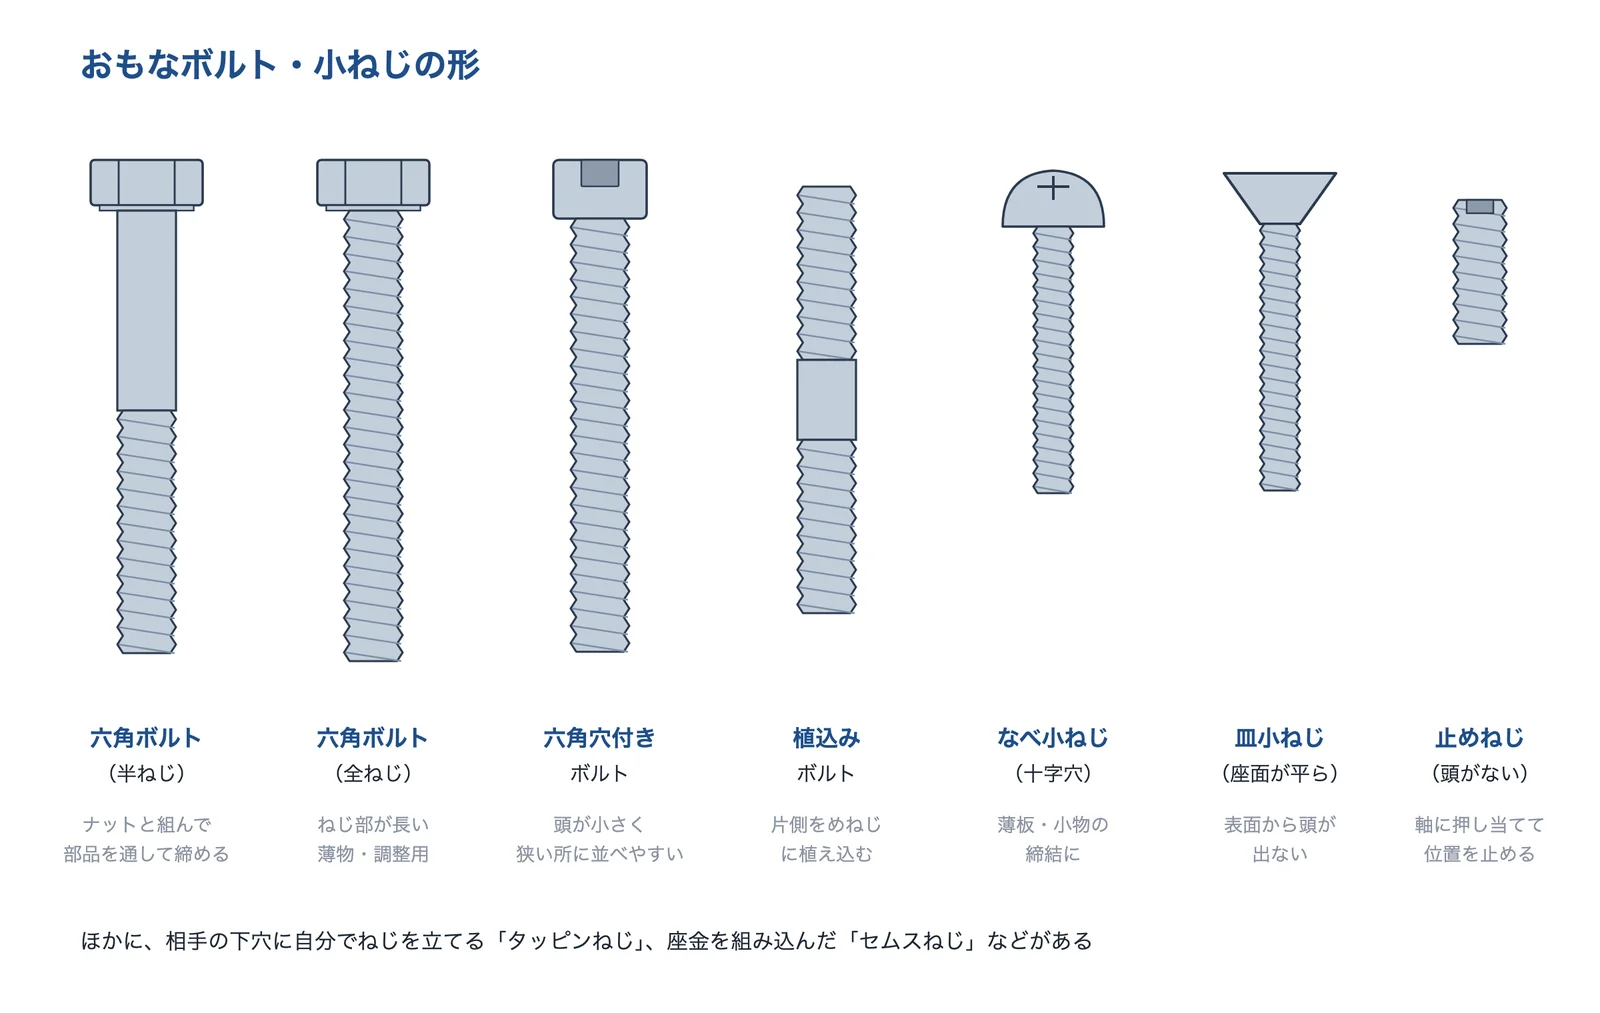
よく使われるのは六角ボルトと六角穴付きボルトです。MONOist の連載(土橋美博)は、六角穴付きボルト(JIS B 1176)について、頭の外径が小さく狭い場所に並べやすく、六角レンチを上から差し込める一方、レンチを差し込む空間が要り、六角穴を傷めると外せなくなるおそれがあり、小径ではとくに工具のかかり方と締付けトルクに注意するとしています。
出典:モノタロウ「ねじ基礎講座」・ミスミの技術情報・MONOist(土橋美博)をもとに AI(Claude)で作成
出典:「取りあえずボルトで固定」は禁物 締結部設計で押さえるべき基本(土橋美博、2026年8月6日)|MONOist、ねじ基礎講座 ねじ頭部の形状とくぼみ(門田和雄)|モノタロウ、ねじ基礎講座 止めねじの種類と形状(門田和雄)|モノタロウ
小ねじの頭の形
小ねじの頭には、なべ(上面の角が丸い)、皿(上面が平ら)、丸皿(皿の上面がやや丸い)、トラス(球の上部を切り取った形)、バインド(台形で上面が丸い)などがあり、くぼみには十字穴とすり割りがあります。十字穴は JIS で H 形・Z 形・S 形の3種類があり、ドライバーも合わせて選びます(モノタロウ「ねじ基礎講座」)。皿頭は部品に皿ざぐりが要ります(ミスミ)。
出典:ねじ基礎講座 ねじ頭部の形状とくぼみ(門田和雄)|モノタロウ
止めねじの先端
止めねじは、軸に押し当てて歯車やプーリーを止めるねじです。先端の形で使い分けます。くぼみ先は相手に円形に当たって強く固定でき、最もよく使われます。平先は相手を傷つけにくく、締め外しを繰り返す所に、とがり先は外さない所や微調整に、棒先は相手の溝やくぼみに入れて止めます(モノタロウ「ねじ基礎講座」、門田和雄)。
出典:ねじ基礎講座 止めねじの種類と形状(門田和雄)|モノタロウ
タッピンねじ
タッピンねじは、相手の下穴に自分でめねじを作りながら入るねじです。ミスミの解説では、1種(A 形)は先端までとがっていてピッチが粗く、薄鋼板・ハードボード・木材向け、2種(B 形)は先端 2〜2.5 山がテーパで薄鋼板・樹脂向け、3種(C 形)は小ねじと同じピッチで構造用鋼・鋳物向けです。下穴はねじ径の 7〜8 割で、板厚で変わります。下穴の要らないドリルねじとは別のものです。
締結のかたち:通しボルト・押さえボルト・植込みボルト
部品に穴を通してナットで締める「通しボルト」、相手のめねじに直接ねじ込む「押さえボルト」、めねじにボルトを植え込んでナットで締める「植込みボルト」があります。明治大学の講義資料は、植込みボルトはねじが壊れても構造材のダメージを減らせるとし、押さえボルトはできる限りねじ穴も通し穴で設計する、としています。
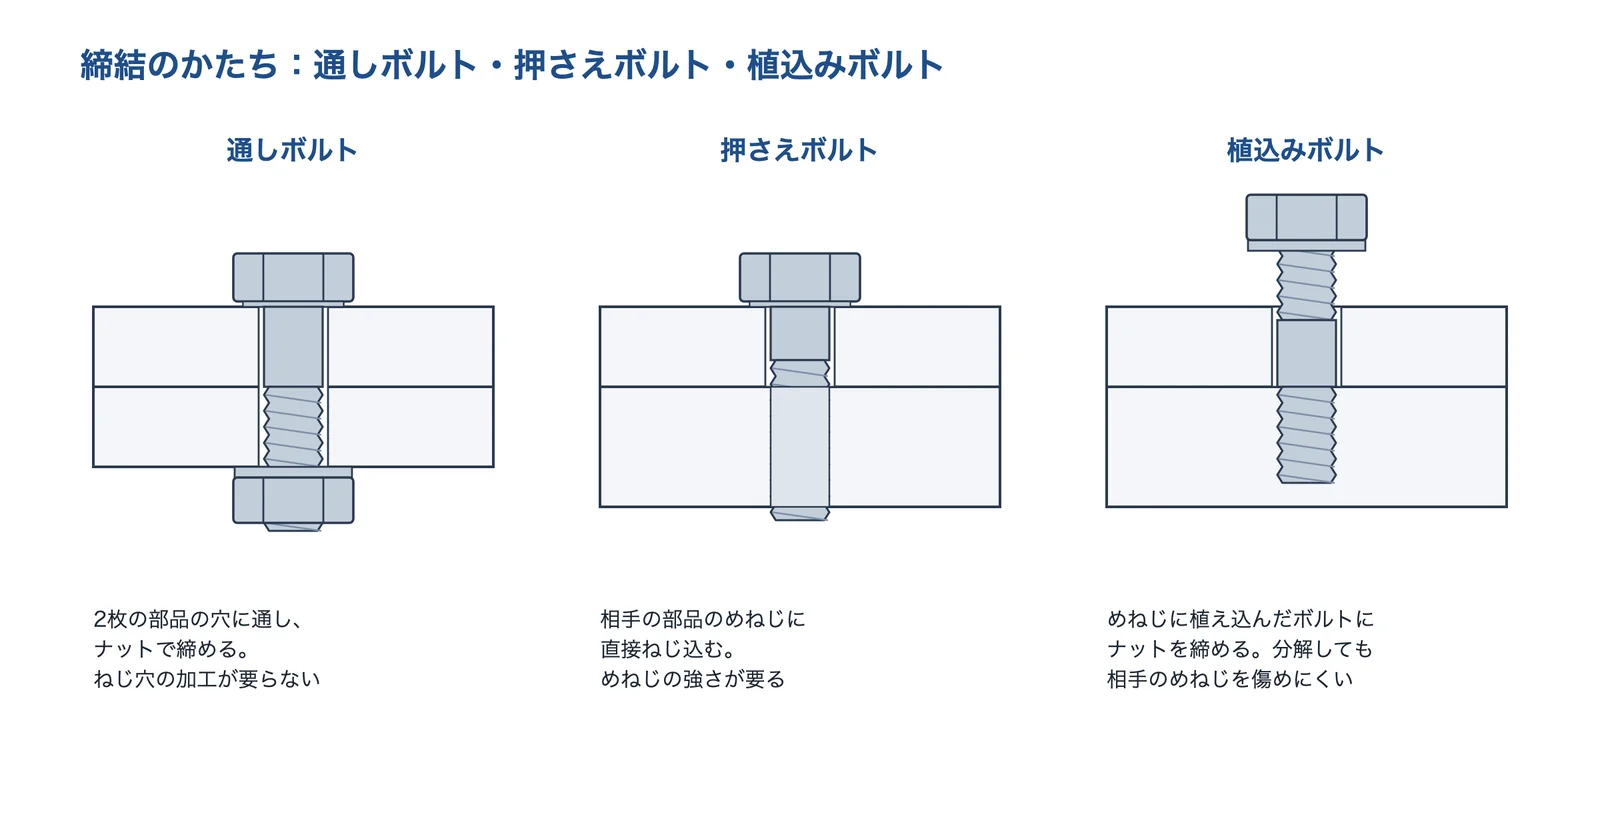
出典:明治大学「機械要素設計 ねじ締結」をもとに AI(Claude)で作成
出典:機械要素設計 ねじ締結(講義資料、2015年)|明治大学 機械工学科
ナットの種類と選び方
六角ナットの1種・2種・3種と本体規格品
六角ナットの1種は片面取り、2種は両面取りで、高さはどちらも呼び径の約8割、3種は約6割の薄形です(モノタロウ「ねじ基礎講座」、ミスミ)。ただし、この1種・2種・3種は JIS B 1181 の附属書品(旧 JIS 品)です。本体の規格品は ISO に合わせた「スタイル1」「スタイル2」で、附属書は将来廃止の予定なので、新しい設計では本体の規格品を使うのが望ましいとされています(ハードロック工業「ねじ締結技術ナビ」)。
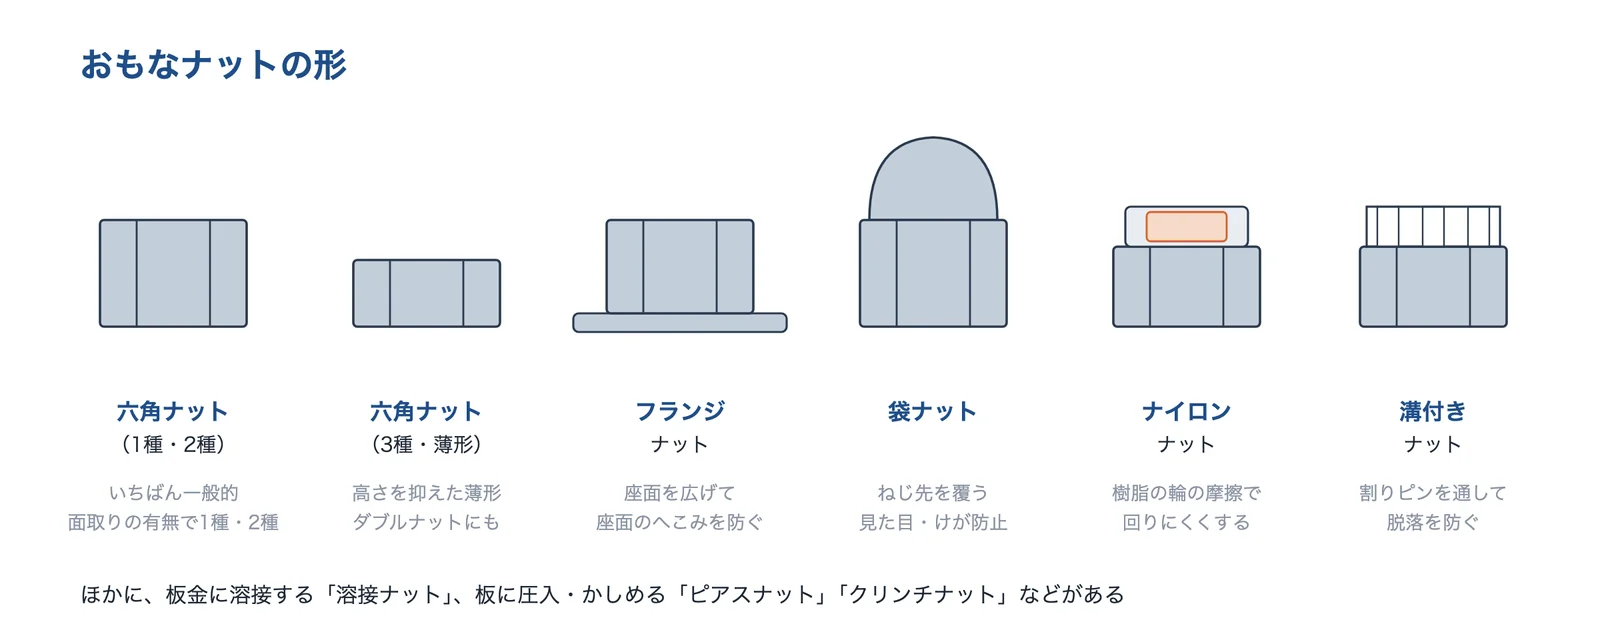
出典:モノタロウ「ねじ基礎講座」・ハードロック工業「ねじ締結技術ナビ」をもとに AI(Claude)で作成
出典:ねじ基礎講座 ナットの種類(門田和雄)|モノタロウ、JIS B 1181 本体規格品と附属書品の違い(ねじ締結技術ナビ、2022年12月9日)|ハードロック工業
ナットとボルトの強度区分の組合せ
ナットにも強度区分があり、呼び径ごとに決まった保証荷重応力で定められています(強度区分 8 なら 800〜920N/mm²。ミスミ)。モノタロウの解説(門田和雄)は、強度区分 8 のナットと組み合わせるボルトは 8.8(ねじの呼び M39 以下)としています。ミスミは、8 のナットと 8.8 のボルトを組むと、ねじ山が壊れる前にボルトの軸部が破断するよう設計されていると説明しています。10.9・12.9 のボルトに組み合わせるナットの強度区分は、JIS B 1052-2(ISO 898-2)の表で確かめます。
出典:ねじ基礎講座 ボルトとナットの強度区分(門田和雄)|モノタロウ、鋼製ボルト/ナットの強度区分(ねじ-6)|ミスミ
板金にめねじを作る:溶接ナット・ピアスナット
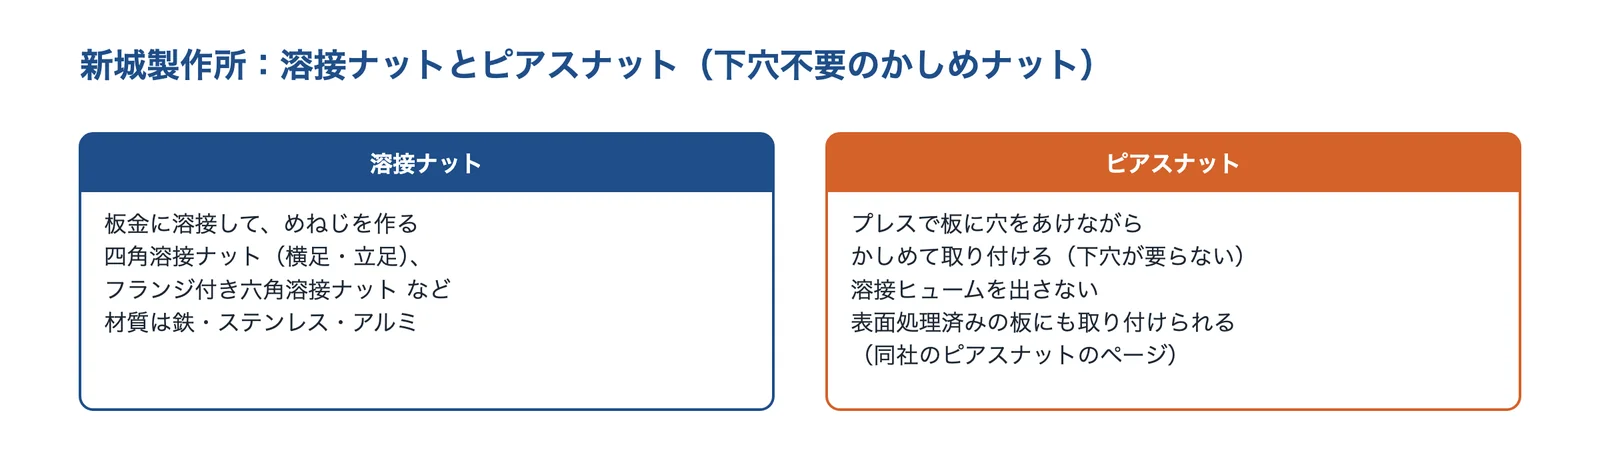
薄い板金にはねじを立てられないので、溶接ナットや、板にかしめるナットでめねじを作ります。新城製作所のピアスナットは、プレスで板に穴をあけながらかしめて取り付ける下穴不要のナットで、溶接ヒュームを出さず、表面処理済みの板にも取り付けられるとしています。
出典:ピアスナット|新城製作所
ワッシャー(座金)の種類と役割
座金の種類と、狙う役割
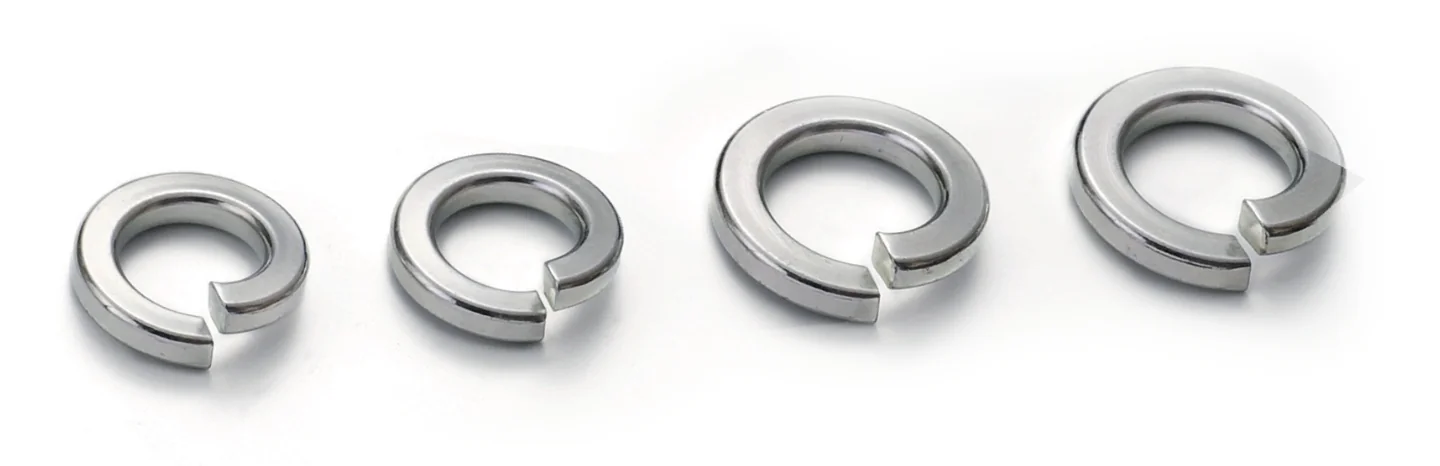
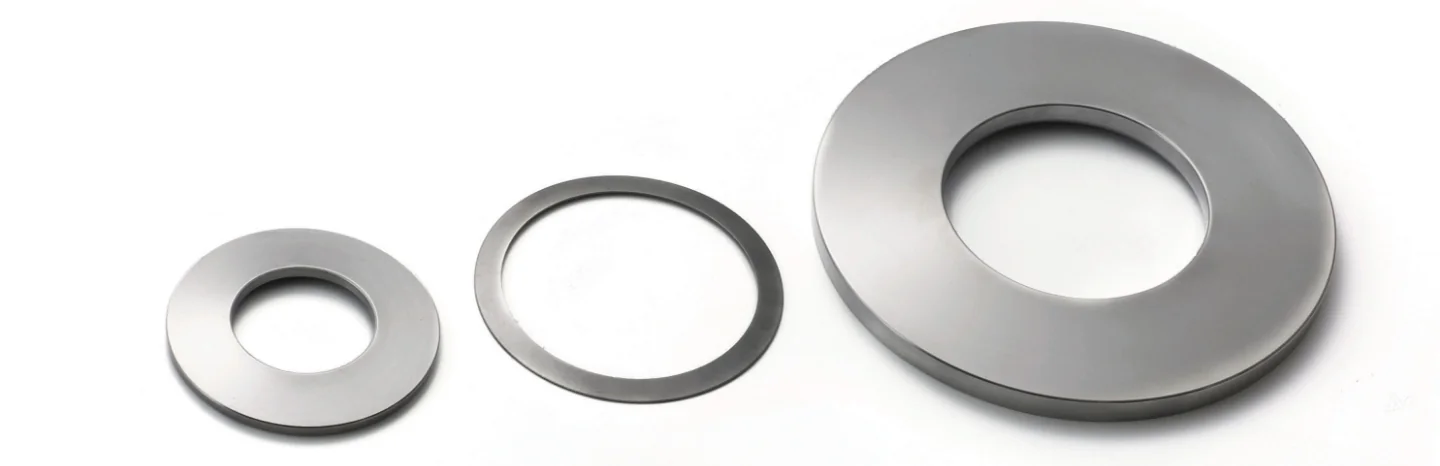
座金は、座面の面圧を下げる、へたりを補う、回り止めにするのどれを狙うかで選びます。ミスミのゆるみ止め特集は、相手の材料の耐力が低く座面がへこんで軸力が下がる場合は、座金やフランジ付きボルト・ナットで座面を広げる、としています。
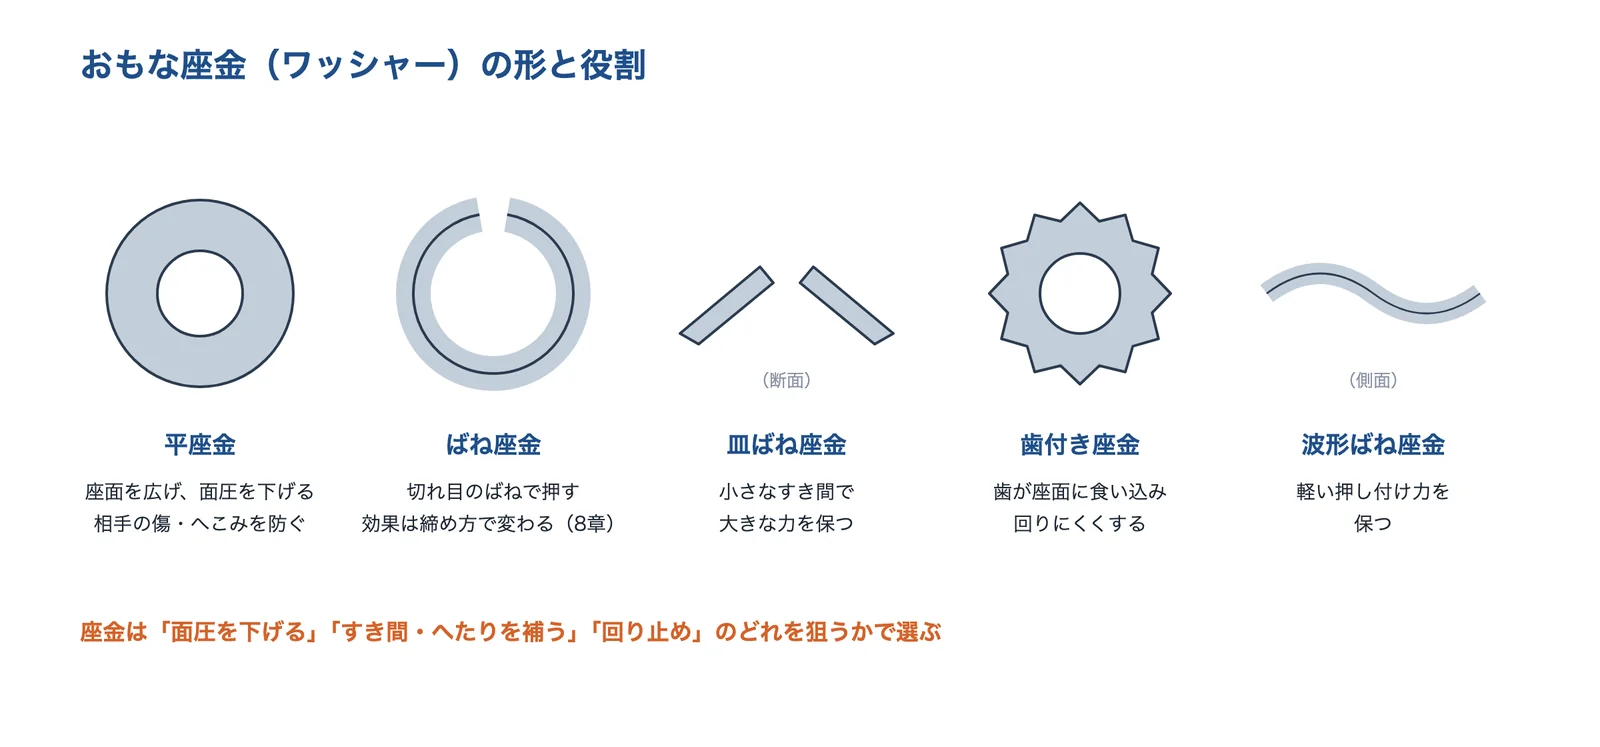
出典:ミスミ「ねじのゆるみ止め特集」・特殊発條興業「座金」をもとに AI(Claude)で作成
ばね座金はゆるみ止めになるか(研究の結果)
東京大学の木村・泉・酒井の論文は、先行の実験として、酒井らは、通常の締付け力ではばね座金の有無で軸力の低下にほとんど違いがない(軸力 1t 以下では低下を緩和)、山本らは、あまり違いがないか、かえって悪いという結果を紹介しています。通常の締付け力ではばね座金は密着していて、ばねとして働いていません。効果が見られるのは、ばねとして働く低い軸力(1t 以下)のときです。三次元の有限要素法の解析では、締め付いた状態で座金の接触が2つの角に限られ、そこを軸にナットが回って緩むことが示されました(解析は実験より緩みやすく出るとの注記つき)。一方で、ミスミは、座面の細かい凹凸がつぶれる「へたり」によるゆるみには、ばね座金・皿ばね座金で対策できるとしています。どの型のゆるみを防ぎたいかで、座金の効き方は変わります(ゆるみのしくみと、緩まないボルト・ナット)。
出典:三次元有限要素法によるばね座金のゆるみ挙動解析(木村成竹・泉聡志・酒井信介)|東京大学 泉研究室、Loosening-resistance evaluation of double-nut tightening method and spring washer by three-dimensional finite element analysis(Izumi, Yokoyama, Kimura, Sakai, Engineering Failure Analysis, 2009)|東京大学 泉研究室、ねじのゆるみ止め特集|ミスミ
座面の限界面圧
座面の圧力が相手の材料の限界面圧を超えると、座面がへこんで軸力が下がる「陥没ゆるみ」が起きます。アルプス精工の資料は、VDI 2230(1986年)の値として、限界面圧を次のように示しています(単位 N/mm²)。動力で締めると、限界面圧は約 3/4 に下がることがあるとしています。
| 相手の材料 | 引張強さ(N/mm²) | 限界面圧(N/mm²) |
|---|---|---|
| SS400・S10C | 370 | 260 |
| S45C | 800 | 700 |
| SCM | 1,000 | 850 |
| アルミ合金(AlZnMgCu0.5) | 450 | 370 |
アルミなど軟らかい相手には、平座金やフランジ付きのボルト・ナットで座面を広げます。
出典:ねじのゆるみについて(限界面圧の表。VDI2230・日本ねじ研究協会の値)|アルプス精工
強度区分と材料・作り方
強度区分の読み方と数値
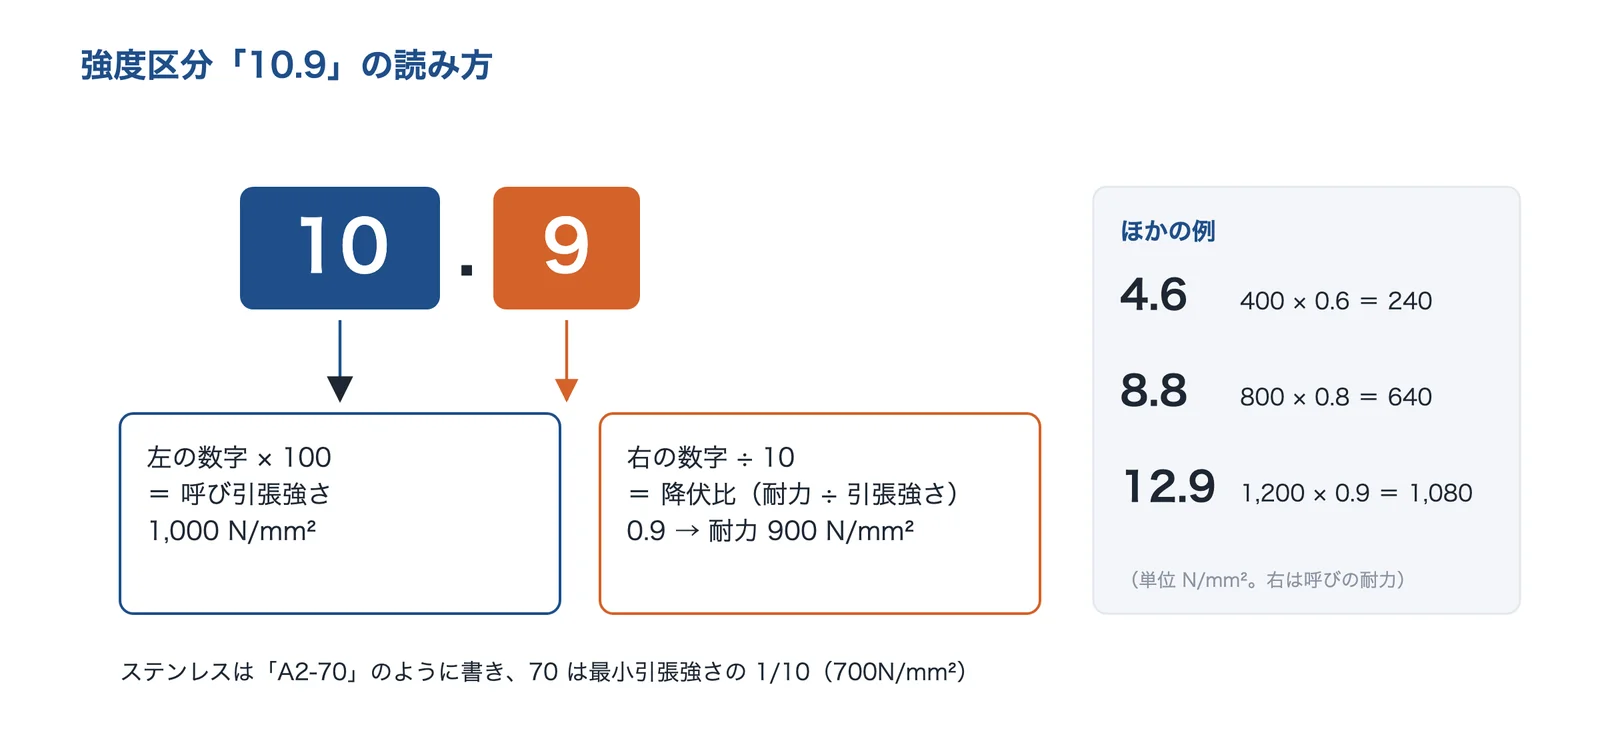
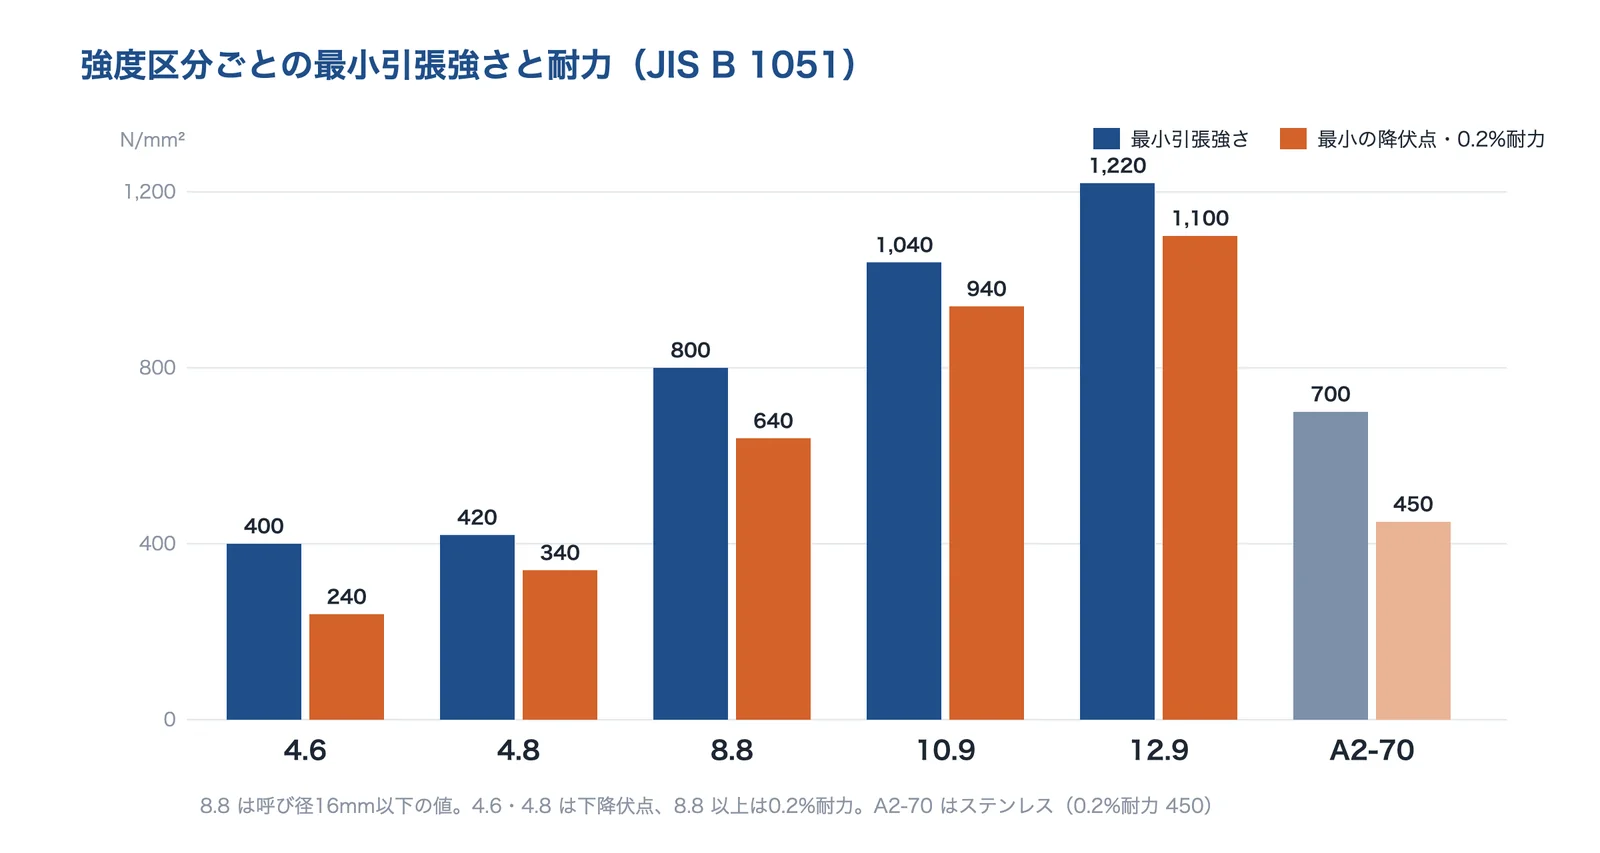
鋼のボルトの強度区分は「10.9」のように書きます。TONE の解説では、左の数字×100 が呼び引張強さ、右の数字÷10 が降伏比(耐力÷引張強さ)で、4.6 なら引張強さ 400N/mm²、降伏点は 400×0.6=240N/mm² です。JIS が規定する鋼の強度区分は 3.6 から 12.9 までです。ステンレスは「A2-70」のように鋼種と、最小引張強さの 1/10 の数字で書き、降伏比は書きません。
出典:TONE「強度と強度区分について」・NBK(JIS B 1051 抜粋)をもとに AI(Claude)で作成
出典:知っておきたい締結の世界 第2回 強度と強度区分について|TONE
出典:NBK「締結用部品の機械的性質(JIS B 1051:2000 より抜粋)」をもとに AI(Claude)で作成
| 強度区分 | 最小引張強さ(N/mm²) | 最小の下降伏点・0.2%耐力(N/mm²) | 硬さ(HV、最小) | 破断伸び(%、最小) |
|---|---|---|---|---|
| 4.6 | 400 | 240 | 120 | 22 |
| 4.8 | 420 | 340 | 130 | - |
| 8.8(d≦16) | 800 | 640 | 250 | 12 |
| 10.9 | 1,040 | 940 | 320 | 9 |
| 12.9 | 1,220 | 1,100 | 385 | 8 |
| A2-70(ステンレス) | 700 | 450 | - | - |
NBK の表(JIS B 1051:2000 より抜粋)の値です。耐力の値は削り出した試験片での値で、製品そのもので試すと変わることがあります。A2-70 は同じ資料の注記の値です。
出典:炭素鋼及び合金鋼製締結用部品の機械的性質(JIS B 1051:2000 より抜粋)・六角穴付きボルトの最大締め付けトルク|NBK(鍋屋バイテック)
ステンレスのボルト
オーステナイト系ステンレスのボルトの強度区分 50・70・80 は、引張強さ 500・700・800N/mm²、0.2%耐力 210・450・600N/mm² です(ミスミ、ISO 3506-1:1997 の抜粋)。A2-70 の耐力 450N/mm² は、8.8 の鋼のボルトの 640N/mm² より低いので、鋼のボルトをステンレスに替えるときは、太さや本数を見直します。
出典:ステンレス鋼製ボルト/ナットの強度区分(ねじ-7)|ミスミ、炭素鋼及び合金鋼製締結用部品の機械的性質(JIS B 1051:2000 より抜粋)・六角穴付きボルトの最大締め付けトルク|NBK(鍋屋バイテック)
温度が上がると耐力が下がる
NBK の表は、0.2%耐力の大まかな値として、10.9 が 20℃で 940、200℃で 790、300℃で 705N/mm² と下がることを示しています。300℃で 100 時間保持すると、初期の締付け力が 25%以上低下すると考えられるとしています(リラクゼーション)。高温で使う締結では、強度区分と材料を温度に合わせて選びます。
出典:炭素鋼及び合金鋼製締結用部品の機械的性質(JIS B 1051:2000 より抜粋)・六角穴付きボルトの最大締め付けトルク|NBK(鍋屋バイテック)
材料と作り方:冷間圧造と転造
新日鉄技報によると、ボルトは一般にSWRCH45K・SCM435H などの中炭素鋼・中炭素低合金鋼の線材を、軟化焼鈍・球状化焼鈍してから冷間鍛造でボルトの形にし、焼入れ焼戻しをして作るとされています。製造コスト削減のため、炭素・合金を減らして焼入れ性をボロンで補ったボロン鋼への置き換えも進んでいるとしています。ねじ山は転造(塑性加工)でも切削でも作れます。航空機ボルトの研究では、転造は量産に向き、疲労寿命の面でも有利という結果が出ています(折れる・割れる:疲労・水素脆化・焼付き)。鋼種の選び方は技術「炭素鋼・合金鋼」で扱っています。
出典:高機能冷間圧造用線材(新日鉄技報 第386号、2007年)|日本製鉄、The effect of manufacturing processes on the fatigue lifetime of aeronautical bolts(Ifergane ほか, Engineering Failure Analysis 8, 2001)
締付けの力学:トルク・軸力・締付け線図
ボルトの役目は、締め付けて部品どうしを押し付ける力(軸力・締付け力)を出すことです。京都機械工具(KTC)のカタログは「ねじを締めること=ねじを伸ばすこと」と説明しています。設計では、まず必要な軸力を決め、そこから締付けトルクを決めます。
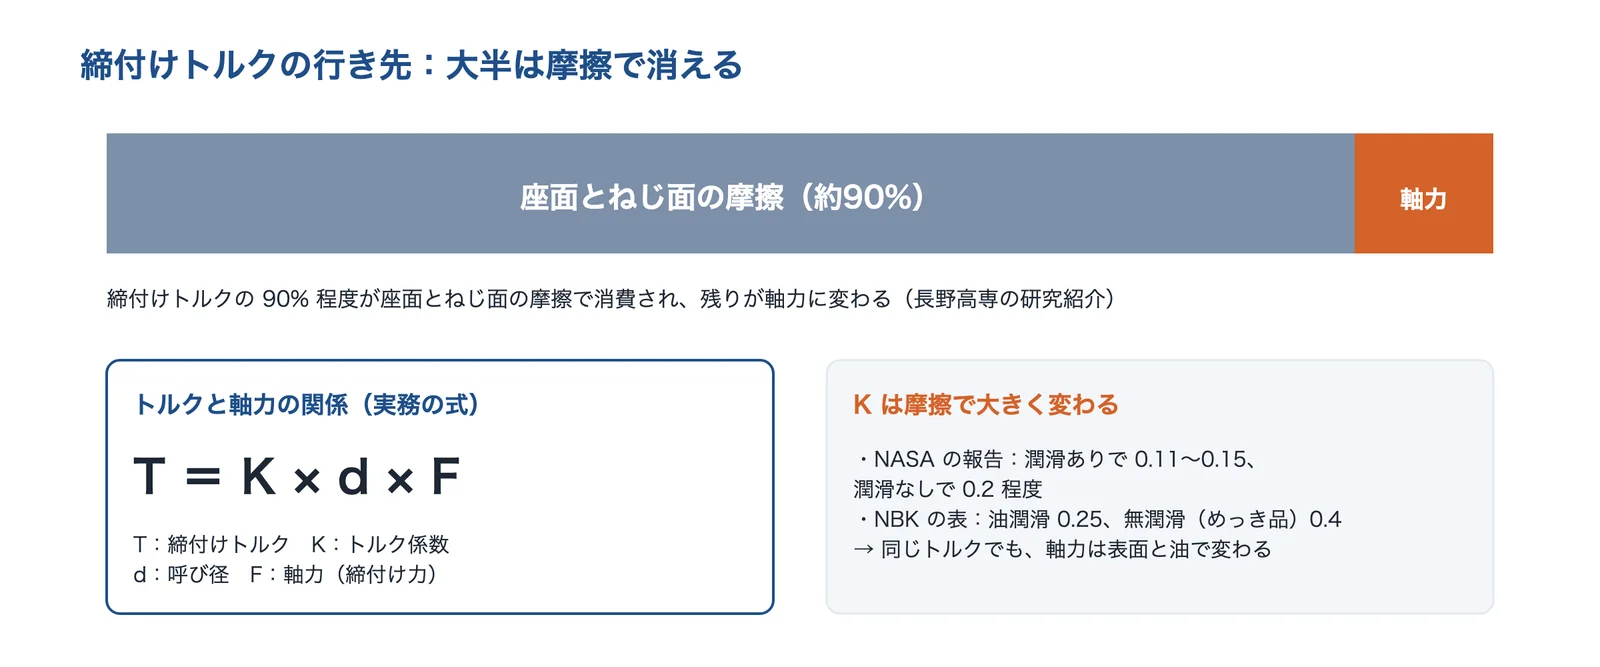
トルクの約9割は摩擦で消える
長野高専の研究紹介は、締付けトルクの 90%程度が座面とねじ面の摩擦で消費され、残りが軸力に変換されるとしています。そのため摩擦係数がばらつくと、同じトルクで締めても軸力が大きくばらつきます。実務ではトルク T、トルク係数 K、呼び径 d、軸力 F の関係 T=K×d×F を使います。NASA の技術報告(Chambers, 1995)は、トルク係数を潤滑ありで 0.11〜0.15、潤滑なしで 0.2 程度とし、手で使うトルクレンチと潤滑ありのボルトでは軸力の不確かさを ±25%、軸力を測れるボルトでは ±5%としています。
出典:長野高専の研究シーズ・NASA TM-106943・NBKをもとに AI(Claude)で作成
出典:超音波振動の共振を利用したねじの高精度締付法(研究シーズ、岡田学)|長野工業高等専門学校、Preloaded Joint Analysis Methodology for Space Flight Systems(J. A. Chambers, NASA TM-106943, 1995)|NASA、炭素鋼及び合金鋼製締結用部品の機械的性質(JIS B 1051:2000 より抜粋)・六角穴付きボルトの最大締め付けトルク|NBK(鍋屋バイテック)
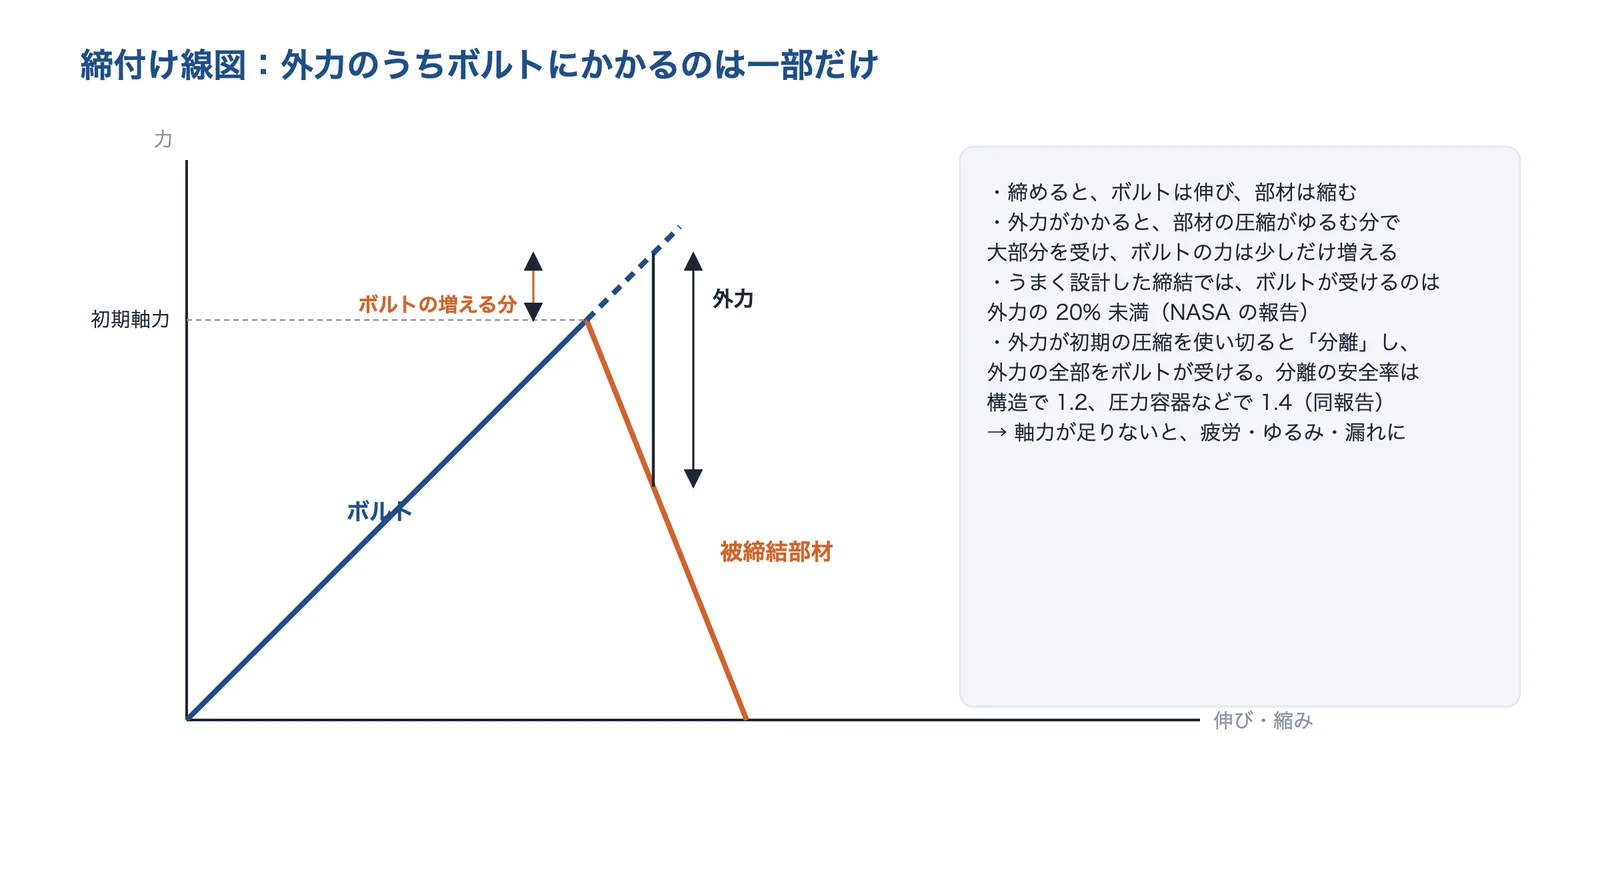
締付け線図:外力のうちボルトにかかるのは一部
締め付けると、ボルトは伸び、挟まれた部材は縮みます。そこへ外力がかかると、部材の圧縮がゆるむ分で外力の大部分を受け、ボルトの力は少しだけ増えます。NASA の報告は、うまく設計した締結では、ボルトが受けるのは外力のふつう 20%未満としています。また、部材の面が離れない予圧を得るため、ボルトはふつう降伏強さの 65〜90%で締めるとしています。外力が初期の圧縮を使い切ると部材が離れ(分離)、外力の全部をボルトが受けて疲労やもれにつながります。分離に対する安全率として、構造用で 1.2、圧力系で 1.4 を推奨しています。
出典:NASA TM-106943(J. A. Chambers, 1995)をもとに AI(Claude)で作成
ねじ山の荷重分担:最初の数山で大部分を受ける
ボルトの力は、はまっているねじ山に均等にはかかりません。出光興産の山中の報告は、M16 並目ねじの例で、ナットの座面に近い第1〜第4ねじ山で荷重の 70%程度を負担するとしています。第1ねじ山の応力が大きいので、ここが破損の起点になりやすいと考えられます(編集部の補足)。
出典:ボルト締付後のボルトねじ山の突出し長さについて(山中啓司、石油学会 2019年秋)|J-STAGE
ボルトの太さを決める計算
ボルトの引張の強さは、ねじ部の有効断面積(早見表の右の列)で計算します。東京理科大学の講義資料は、軸方向の荷重 W とねじりを同時に受ける締付けボルトでは、ねじりの影響を考えて軸方向の荷重を 4W/3 とみなすとしています。横向き(せん断)の荷重は、板の間の摩擦かボルトのせん断で受けます。ただし、明治大学の講義資料は、軸力による摩擦力でせん断方向の力を支えることはできないとし、位置決めはピン・段差で行う設計を勧めています。
出典:機械設計1 第5章 ねじ(講義資料)|東京理科大学、機械要素設計 ねじ締結(講義資料、2015年)|明治大学 機械工学科
締付けトルクの目安(六角穴付きボルト 10.9・12.9)
| 呼び | 10.9(K=0.25 油潤滑) | 12.9(K=0.25) | 10.9(K=0.4 無潤滑・めっき品) | 12.9(K=0.4) |
|---|---|---|---|---|
| M6 | 18.9 | 22.8 | 30.2 | 36.5 |
| M8 | 46.0 | 55.2 | 73.6 | 88.2 |
| M10 | 91.3 | 109 | 146 | 175 |
| M12 | 159 | 191 | 254 | 305 |
| M16 | 394 | 472 | 631 | 755 |
| M20 | 770 | 925 | 1,230 | 1,480 |
単位は N・m。NBK の表の最大締め付けトルク(許容最大軸力=0.2%耐力荷重×0.7、最大締め付けトルク=トルク係数×許容最大軸力×呼び径)です。トルク係数は使う条件で変わるので、参考値として使い、大事な締結は軸力で確かめます。
出典:炭素鋼及び合金鋼製締結用部品の機械的性質(JIS B 1051:2000 より抜粋)・六角穴付きボルトの最大締め付けトルク|NBK(鍋屋バイテック)
締付けの管理方法
締め方には、トルクで管理するトルク法、回転角で管理する回転角法、トルクと回転角の傾きから降伏点を見つけるトルクこう配法があります。TONE の解説では、軸力の最大値÷最小値を表す締付け係数 Q は、トルク法で 1.4〜3、回転角法(弾性域)で 1.5〜3、塑性域の回転角法とトルクこう配法で 1.2です。トルク法では、ばらつきを考えて降伏点(耐力)の 60〜70%程度で締めるのが一般的で、塑性域の回転角法で締めたボルトは永久に伸びるので再使用しないのが一般的です。
| 管理の方法 | やり方 | 締付け係数 Q(軸力の最大÷最小) | 気をつける所 |
|---|---|---|---|
| トルク法 | 締付けトルクで管理。トルクレンチだけでできる | 1.4〜3 | 摩擦のばらつきが軸力に出る。降伏点(耐力)の 60〜70%程度を狙う |
| 回転角法 | ナットの回転角で管理 | 1.5〜3(弾性域)、1.2(塑性域) | 塑性域まで締めたボルトは再使用しない |
| トルクこう配法 | トルクと回転角の傾きから、降伏し始める点を見つける | 1.2 | 専用の締付け機が要る |
出典:知っておきたい締結の世界 第3回 ねじの締付け管理方法について|TONE、ボルト・ねじの締付け管理方法(TIRI News 2010 vol.053)|東京都立産業技術研究センター
ゆるみのしくみと、緩まないボルト・ナット
ゆるみの型を見分ける
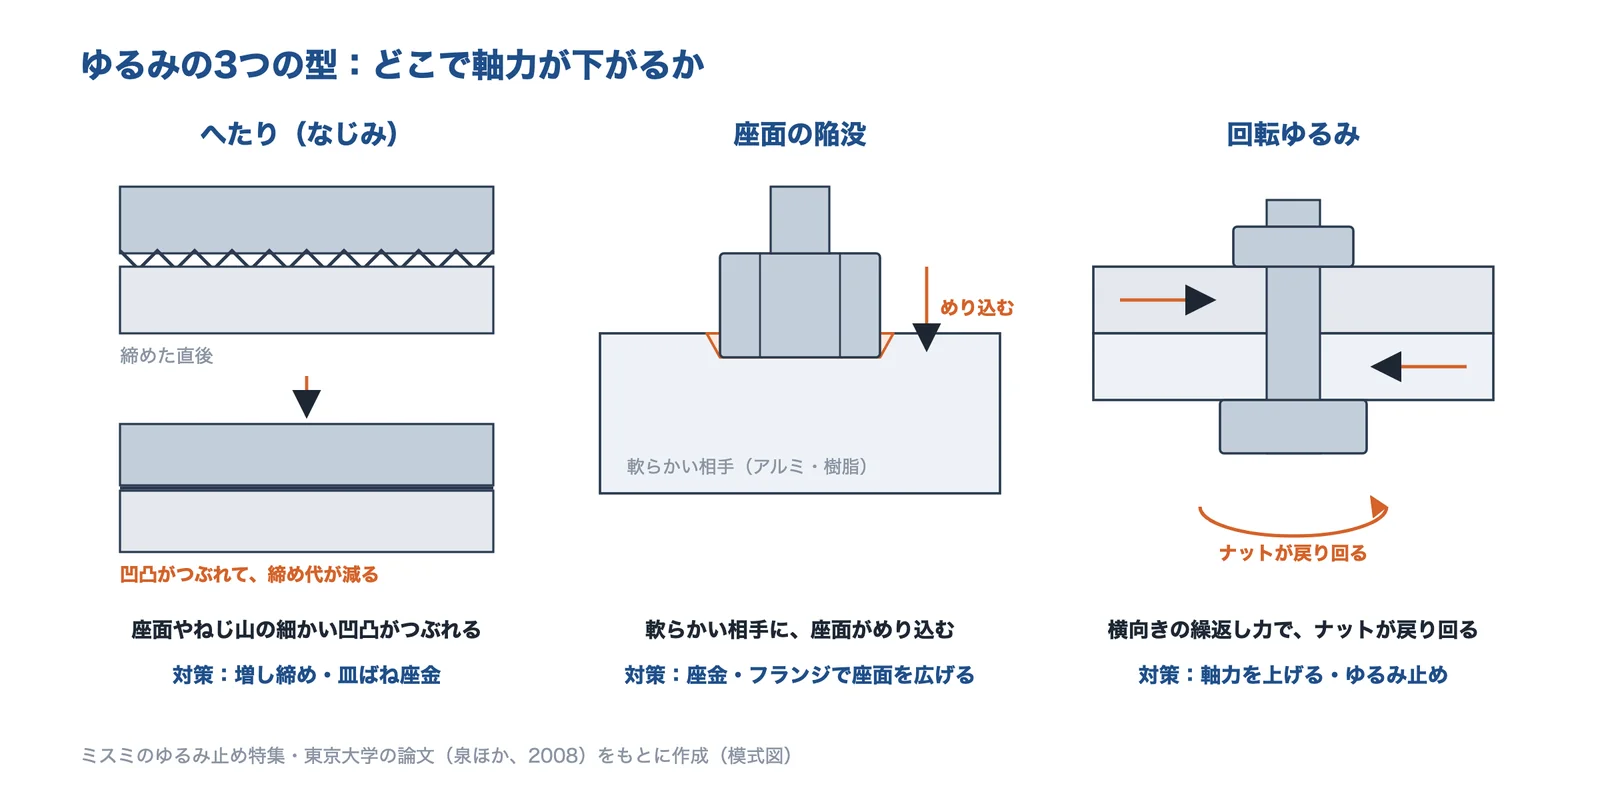
ゆるみには、ナットは回らずに軸力だけが下がる「非回転ゆるみ」(座面やねじ山の凹凸がつぶれるへたり、座面の陥没)と、ナットが戻り回る「回転ゆるみ」があります。ミスミのゆるみ止め特集は、へたりには増し締めや皿ばね座金、座面の陥没には座面を広げる座金、繰返しの外力ですべる回転ゆるみにはゆるみ止めナットや接着剤、と型ごとに対策を分けています。
出典:ミスミ「ねじのゆるみ止め特集」・東京大学の論文(泉ほか、2008)をもとに AI(Claude)で作成
回転ゆるみは「微小なすべり」から始まる(研究)
東京大学の泉らの論文(三次元有限要素法)は、軸と直角の向きの繰返し外力によるゆるみは、座面が全部すべる前から、座面の微小なすべりの繰り返しで起きるとしています。先行研究では、横荷重が座面すべりの始まる荷重の約 50〜60%に達すると、小さなゆるみ回転が始まるとされています。同じ論文は、ダブルナットは正しくロックすれば大きな効果があるものの、ロックが不十分だと効果がなくなることも示しています。
ゆるみ止めの方式
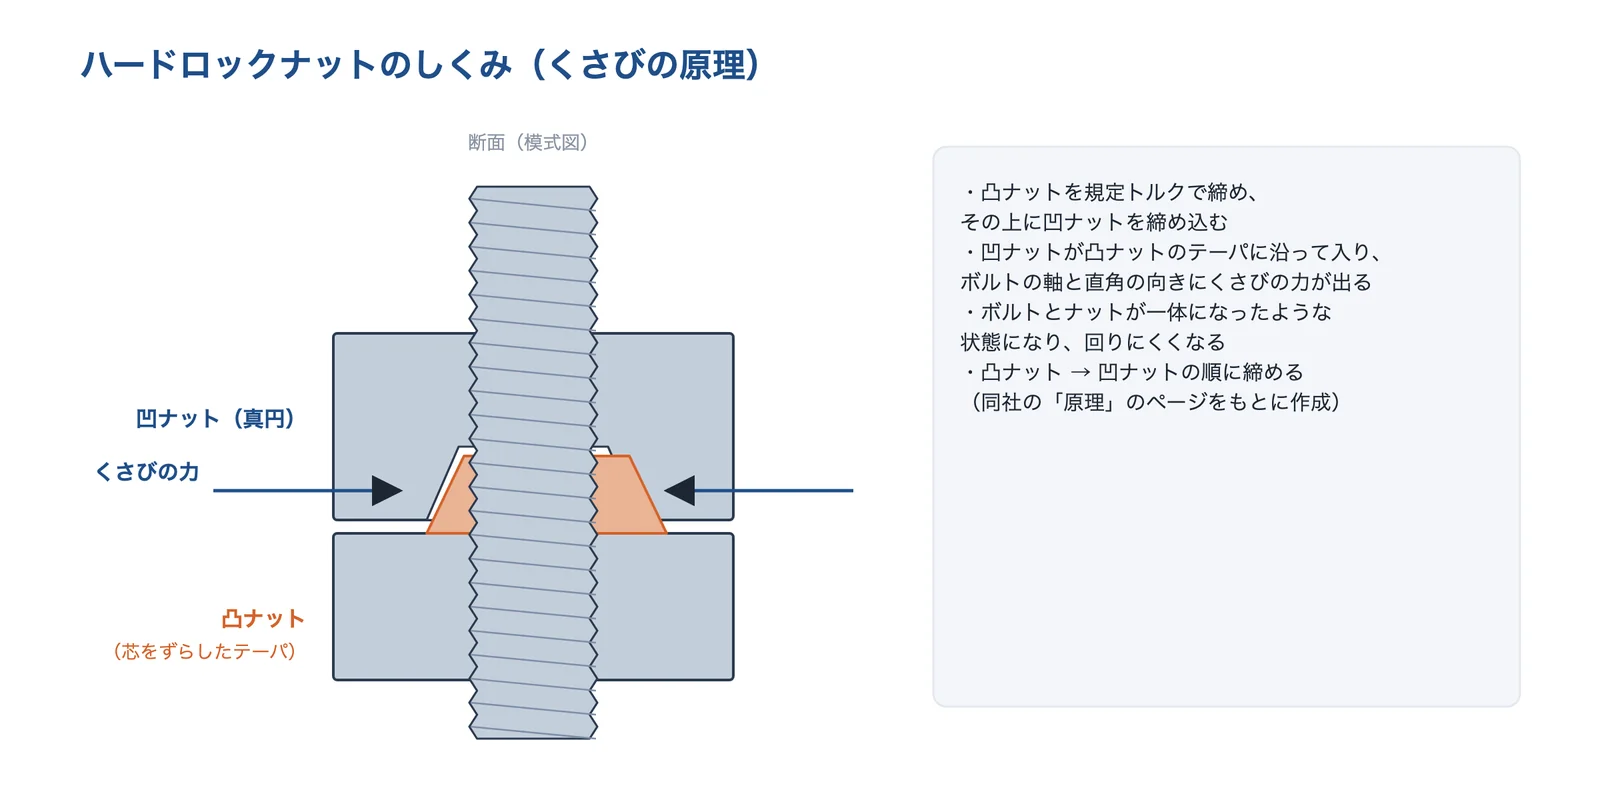
ゆるみ止めは、くさび・カム・摩擦・押し合い・接着・機械的な止め、の方式に分けられます。ハードロックナットは、芯をずらした凸ナットの上に凹ナットを締め込み、くさびの力でボルトとナットを一体にする方式です。ノルトロックワッシャーは2枚1組で、内側のカムの角度がねじのリード角より大きく、ゆるむ向きに回るとボルトが引き伸ばされて軸力が上がるしくみです。U-NUT(冨士精密)は、ナットの上面にかしめたばね状のリングがねじ山を押さえて摩擦トルク(プリベリングトルク)を出します。ねじロック剤(嫌気性接着剤)は、空気が遮断され金属に触れると固まり、強度の違うグレードを選べば外すこともできます(スリーボンド)。
| 方式 | 例 | 効き方 |
|---|---|---|
| くさび | 偏心ナット(ハードロックナット) | 芯をずらした凸ナットに凹ナットを締め込み、くさびの力で一体にする |
| カム | くさびワッシャー(ノルトロック) | 2枚のカムの角度がねじのリード角より大きく、戻ると軸力が上がる |
| 摩擦 | プリベリングトルク形(ナイロンナット・U-NUT など) | ナイロンの輪やばねのリングがねじ山を押し、回りにくくする |
| 押し合い | ダブルナット | 2つのナットを互いに締め付けて固定する。ロック操作が要る |
| 接着 | ねじロック剤(嫌気性) | 空気が遮断され金属に触れると固まる。強度を選べば外せる |
| 機械的な止め | 溝付きナット+割りピン | ピンで回転を止める。軸力は保てない |
摩擦形やダブルナットは、締付けと組み方が正しくないと効果が出ません。方式に合った締め方を守ります(編集部の整理)。
出典:ハードロックナットの原理|ハードロック工業、ノルトロック製品カタログ|ノルトロックジャパン、U-NUT 製品紹介|冨士精密、スリーボンド・テクニカルニュース(嫌気性接着剤、1998年3月)|スリーボンド、機械要素設計 ねじ締結(講義資料、2015年)|明治大学 機械工学科
出典:ハードロック工業「ハードロックナットの原理」をもとに AI(Claude)で作成
ゆるみ試験の結果:締付けトルクとゆるみ止めで変わる
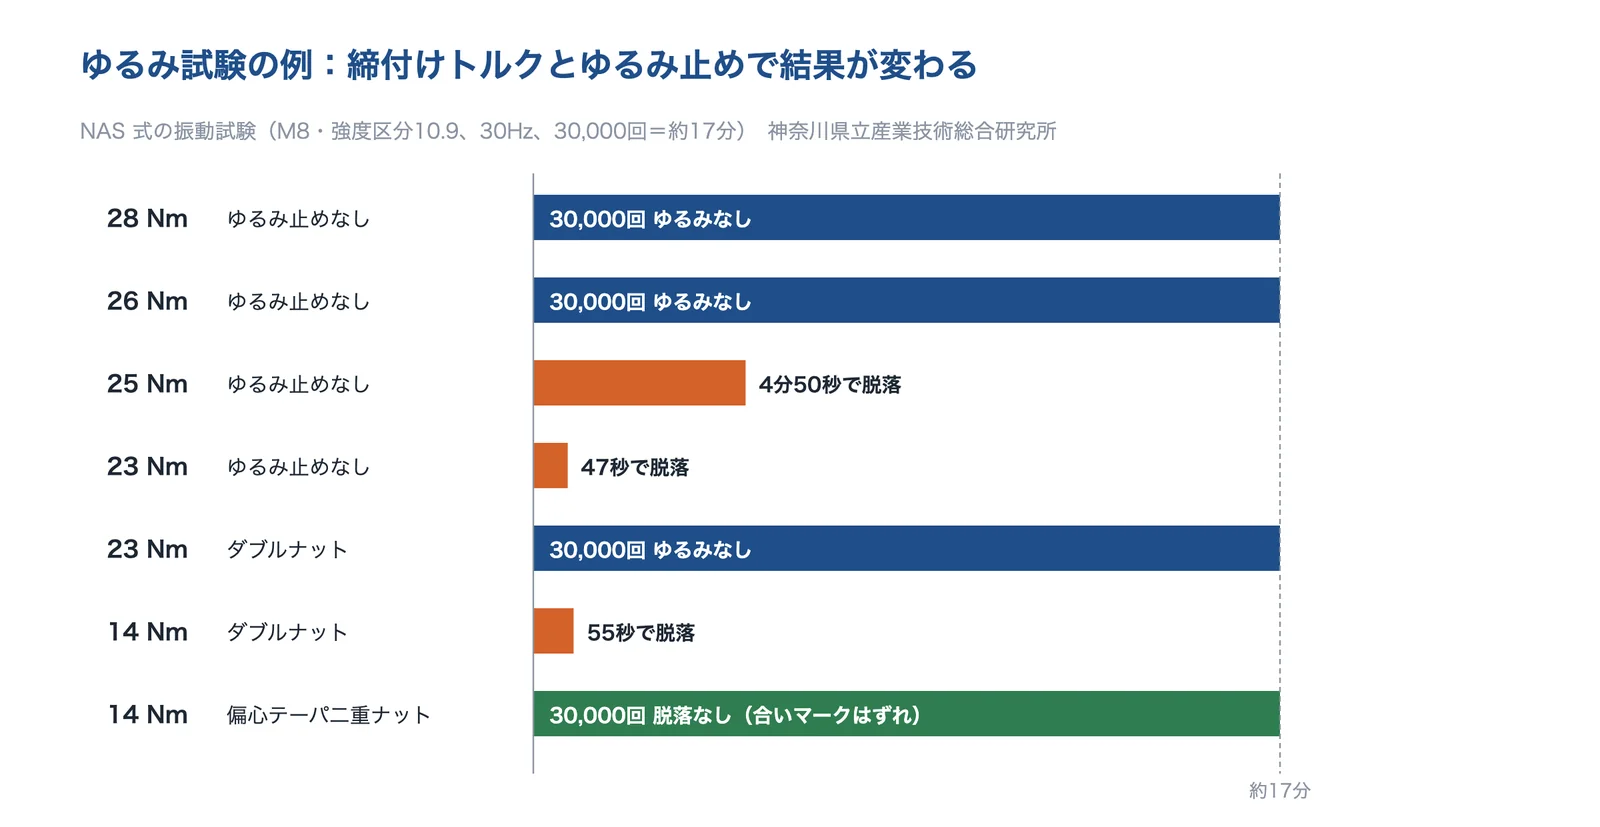
ゆるみの試験には、ボルトに直角の振動を与えるユンカー式(DIN 65151 など)と、衝撃を加える NAS 式(NAS 3350)があります。神奈川県立産業技術総合研究所は、M8・強度区分 10.9 のボルトで NAS 式の試験(30,000 回、約 17 分)を行いました。ゆるみ止めのない締結は、26N・m 以上では緩まず、25N・m で 4分50秒、23N・m で 47 秒で脱落しました。23N・m でもダブルナットにすると緩まず、14N・m まで下げるとダブルナットは 55 秒で脱落しましたが、偏心テーパの二重ナットは 30,000 回で脱落しませんでした(合いマークにはずれがあった)。
出典:神奈川県立産業技術総合研究所「振動試験機を用いたねじの緩み評価試験」(2020年)をもとに AI(Claude)で作成
出典:振動試験機を用いたねじの緩み評価試験(KISTEC 研究報告2020)|神奈川県立産業技術総合研究所
この結果からも、まず必要な軸力で締めることが、いちばん基本のゆるみ対策だとわかります。ゆるみ止め部品は、軸力が下がりやすい条件で効果を発揮します。
点検:合いマーク・増し締め・探傷
ゆるみの点検では、ナットとボルト・座金にまたがって線を引く「合いマーク」がよく使われます(神奈川県立産業技術総合研究所の試験でも、ゆるみの有無を合いマークのずれで判断しています)。ただし京都府の風車の事故の報告書は、トルクチェックと合いマークの目視はゆるみを確認する点検で、ボルトにき裂があっても、680N・m のトルクチェックでは異常を見つけられない場合があったとして、超音波探傷試験の追加などで定期点検のマニュアルを改訂するとしました。国土交通省の大型車の車輪脱落の報告書は、一定の距離を走ったあとの増し締め、座面の状態の確認、インパクトレンチを使うときのトルクレンチの併用を挙げています。ゆるみを見る点検と、き裂を見る点検は別に考えます。
出典:振動試験機を用いたねじの緩み評価試験(KISTEC 研究報告2020)|神奈川県立産業技術総合研究所、京都府太鼓山風力発電所 3号機ナセル落下事故報告(報告書、2013年12月26日)|京都府、大型車のホイール・ボルト折損による車輪脱落事故に係る調査検討会 報告書概要|国土交通省
ダブルナットとハードロックナットの締め方
ダブルナットは、2つのナットを互いに締め付けて固定する「ロック操作」をしないと効果が出ません(東京大学の論文)。ハードロック工業は、凸ナット→凹ナットの順に締め、ボルトのねじの等級は 6g(旧 JIS 2級)が前提としています。同社の社内のユンカー試験では、約 50 回の再使用でも問題なかったとしています(凹ナットを外して手で締めたとき、凹凸のすき間がボルトの1ピッチ程度あることが目安)。
出典:Loosening-resistance evaluation of double-nut tightening method and spring washer by three-dimensional finite element analysis(Izumi, Yokoyama, Kimura, Sakai, Engineering Failure Analysis, 2009)|東京大学 泉研究室、ハードロックナット よくある質問|ハードロック工業
折れる・割れる:疲労・水素脆化・焼付き
ボルトの疲労と、転造の順序
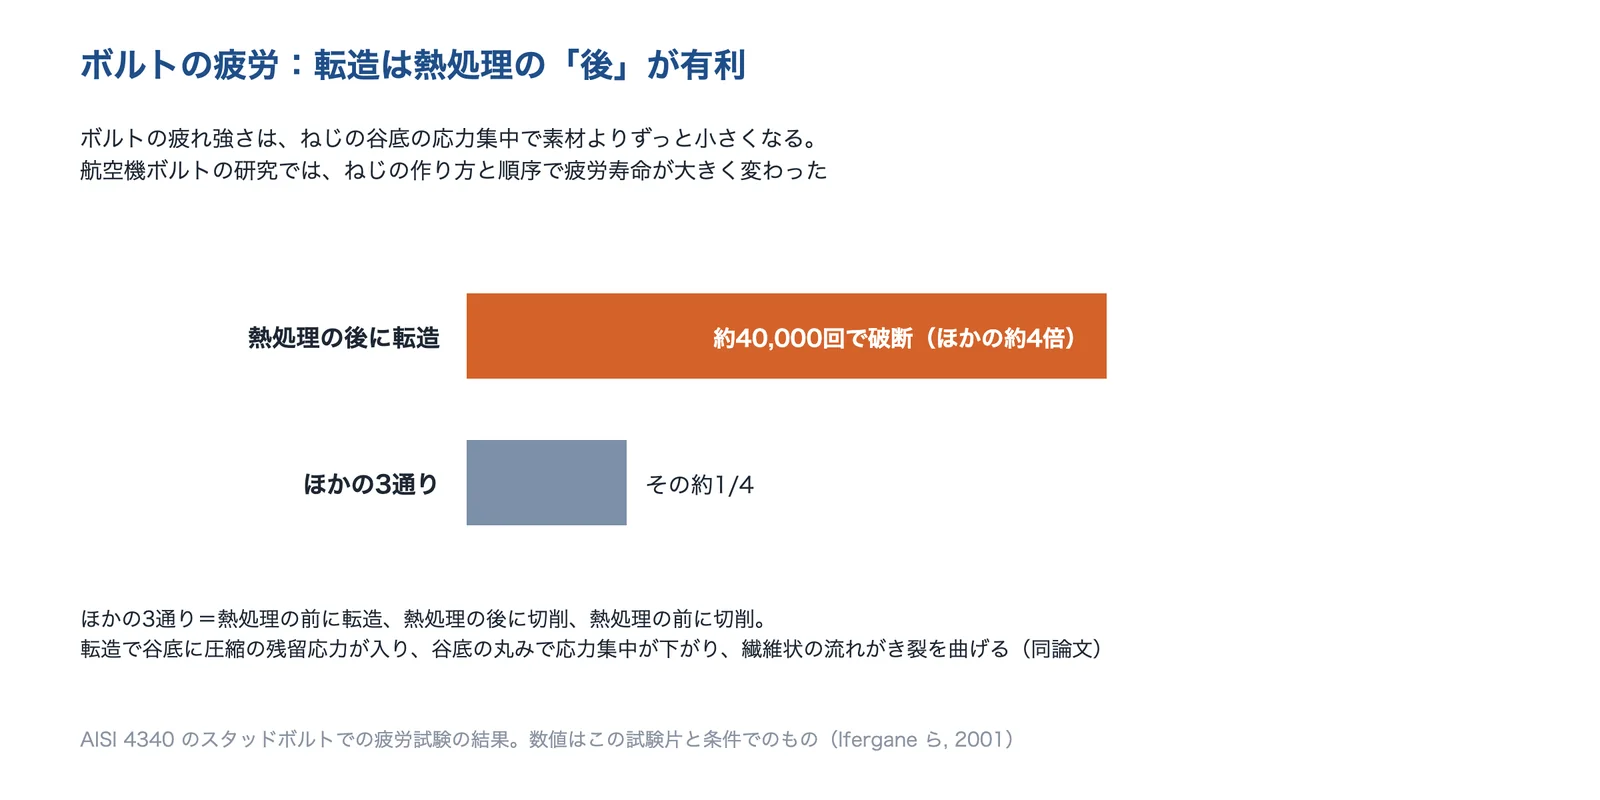
ボルトは、ねじの谷底の応力集中のため、素材よりずっと小さい繰返しの応力で疲労破壊することがあります。疲労を防ぐ基本は、十分な軸力で締めて、ボルトにかかる変動を小さくすることです(締付け線図)。航空機ボルトの研究(Ifergane ほか、2001年)では、AISI 4340 のスタッドボルトで、熱処理の後にねじを転造したボルトは約 40,000 回で破断し、ほかの3通り(熱処理前の転造、熱処理の前後の切削)の約4倍の寿命でした。転造で谷底に圧縮の残留応力が入り、谷底の丸みで応力集中が下がり、繊維状の流れがき裂の進む向きを変えるため、と説明しています。航空機用ボルトの仕様では、熱処理後の転造を求めることが多いとしています。
出典:Ifergane ほか(Engineering Failure Analysis 8, 2001)をもとに AI(Claude)で作成
水素脆化(遅れ破壊)と、めっきの注意
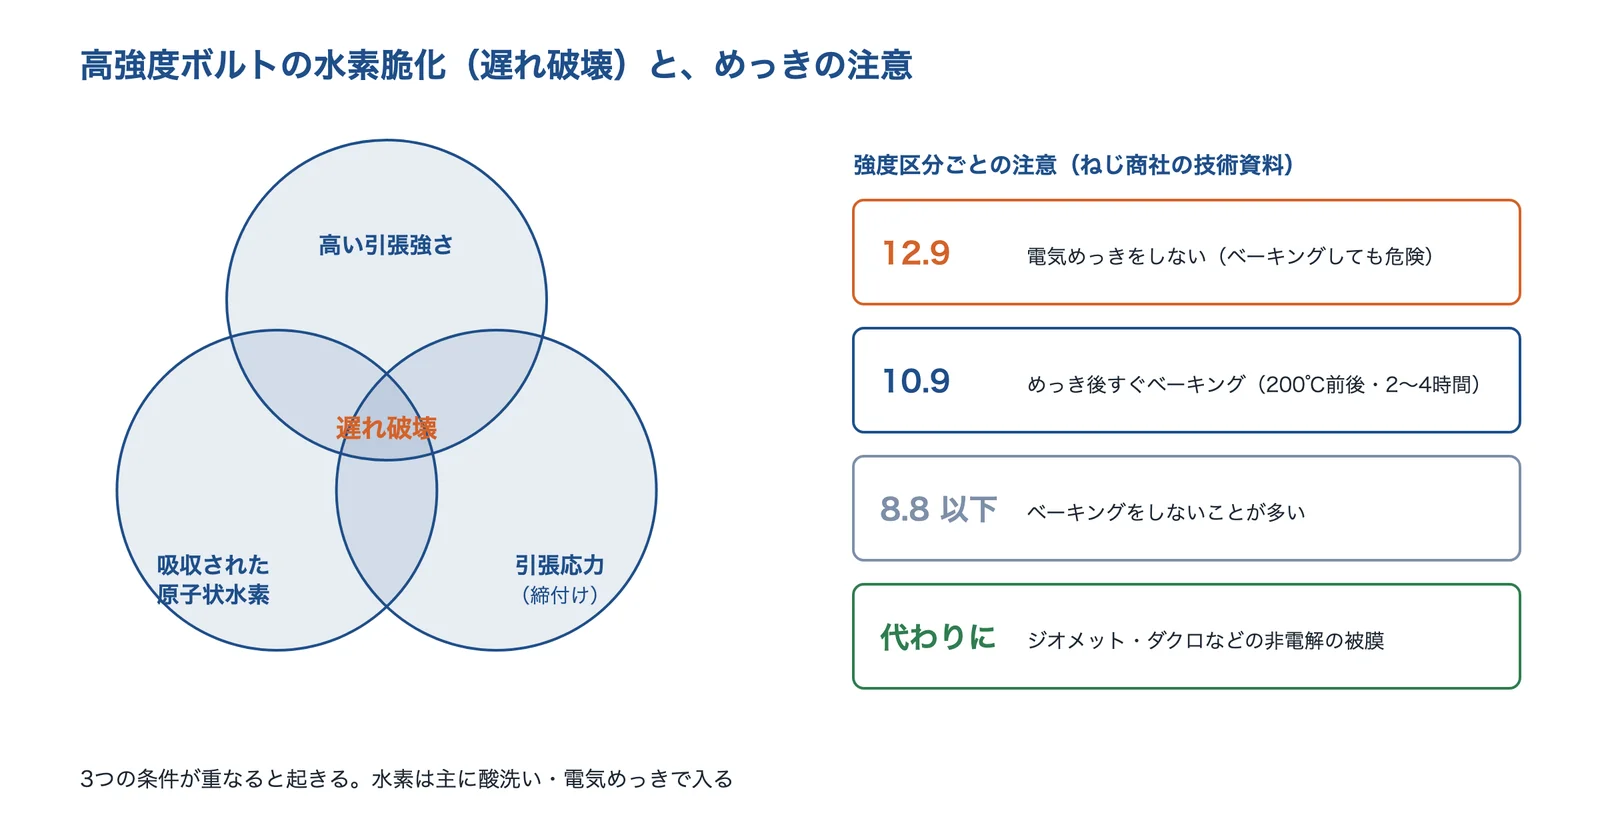
遅れ破壊は、締め付けたボルトが、しばらくたってから突然割れる現象です。国総研の資料は、遅れ破壊のうち水素脆化によるものは、腐食などで生じた水素がボルトに入り、ねじの谷底などの応力集中部に集まって起き、引張強さ 1,200N/mm² 以上になると発生が顕著になるとしています。ねじ商社の技術資料(三笠鋲螺)は、強度区分 12.9 のボルトには電気めっきをしないこと(ベーキングしても遅れ破壊の危険がある)、10.9 はめっき後できるだけ早く 200℃前後で 2〜4 時間程度のベーキングで水素を抜くこと、8.8 以下はベーキングをしないことが多いこと、ダクロダイズドやジオメットなら 12.9 にも処理できることを挙げています。
出典:三笠鋲螺「Mikasa Topics vol.89」・国総研資料 第1095号をもとに AI(Claude)で作成
出典:国総研資料 第1095号 超高力ボルト材料の耐久性等の品質水準に関する共同研究 第1章(2020年)|国土技術政策総合研究所、Mikasa Topics vol.89「そのメッキ 本当に大丈夫ですか?」(2025年6月25日)|三笠鋲螺
教訓:高力ボルト F11T
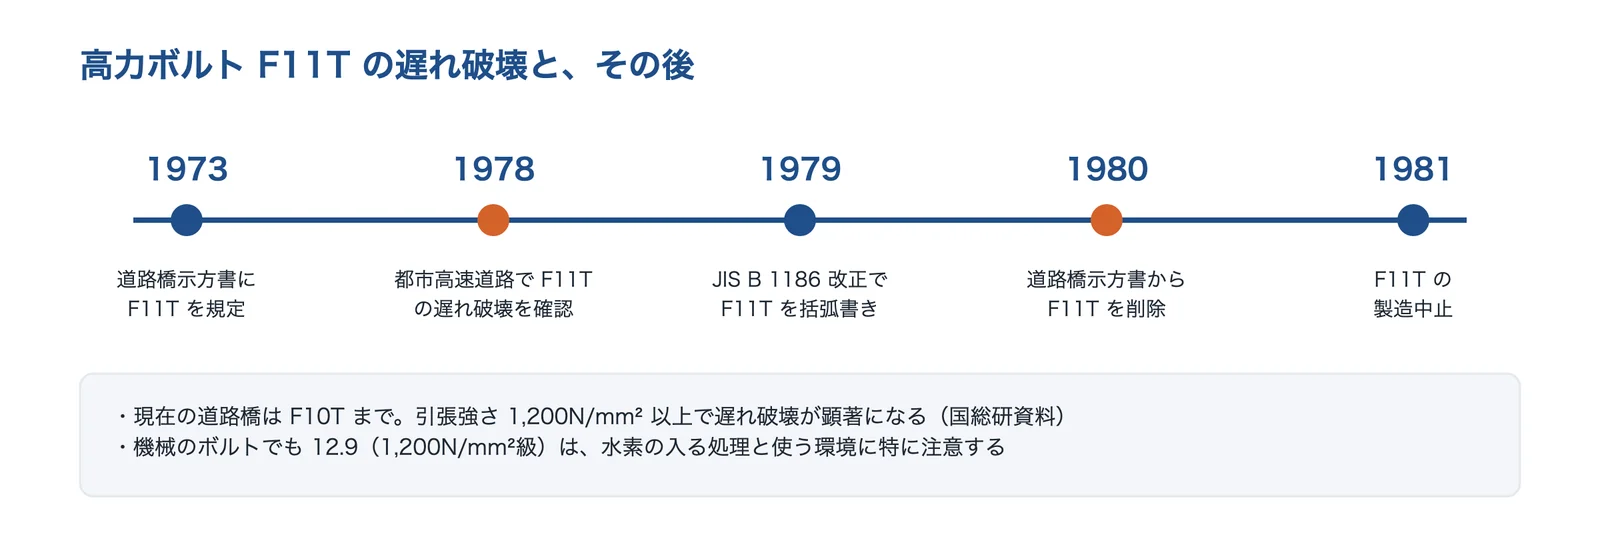
橋の高力ボルトでは、1973 年の道路橋示方書に F11T が規定されましたが、実際の橋で遅れ破壊による脱落事故が起き、1980 年の示方書で削除されました(国総研資料)。鋼橋技術研究会の報告書の年表では、1978 年に都市高速道路で F11T の遅れ破壊を確認、1979 年の JIS B 1186 改正で括弧書き(なるべく使わない)、1981 年に製造中止となっています。強度を上げれば、遅れ破壊の危険も上がるという教訓です。
出典:鋼橋技術研究会「高力ボルト継手施工部会報告書」・国総研資料 第1095号をもとに AI(Claude)で作成
出典:国総研資料 第1095号 超高力ボルト材料の耐久性等の品質水準に関する共同研究 第1章(2020年)|国土技術政策総合研究所、高力ボルト継手施工部会報告書(Technical Report No.085、2020年6月)|鋼橋技術研究会
ステンレスのねじの焼付き(かじり)
ステンレスのねじは、かじりや焼付きが起きやすく、とくにオーステナイト系に多いとされます。三笠鋲螺の技術資料は、SUS304 は普通鋼に比べて熱を約3倍伝えにくく、熱で約1.5倍伸びやすく、降伏点が低くやわらかいため、ねじの摺動面の発熱・膨張と塑性流動が重なって起きると説明し、焼付きを防ぐには二硫化モリブデンなどの潤滑剤が効果的としています。ナットだけに固体潤滑の被膜をつけた製品もあります。
出典:Mikasa Topics vol.95「ステンレスねじのかじりや焼き付きについて」(2025年12月25日)|三笠鋲螺
表面処理とコーティング(タケコートなど)
表面処理で、トルク係数も変わる
ボルトの表面処理は、錆を防ぐだけでなく、トルク係数(締付けトルクと軸力の関係)と水素脆化にも影響します。NBK の表では、六角穴付きボルトのトルク係数を油潤滑で 0.25、無潤滑(めっき品など)で 0.4 としており、同じトルクでも軸力が大きく変わります。表面処理を変えたら、締付けトルクも見直します。
| 表面処理 | 使いどころ・注意 |
|---|---|
| 三価クロメート(亜鉛めっき) | 一般の防錆。電気めっきなので、高強度ボルトは水素脆化に注意 |
| 亜鉛ニッケル合金めっき | 亜鉛めっきより耐食性を上げたいとき(自動車部品など) |
| 溶融亜鉛めっき | 屋外・構造物。厚い皮膜なので、ねじのはめあいに注意(JIS B 1048) |
| ジオメット・ダクロ | 非電解の塗布形。高強度ボルトでも水素脆化を避けやすい |
| フッ素樹脂(タケコートなど) | 海・プラントなどの厳しい腐食。トルク係数が低く安定 |
| 黒染め(四三酸化鉄) | 薄い黒の皮膜(1〜2μm)。防錆油と合わせて使う |
各処理の特徴は、このページの出典(ねじ商社・メーカー・日本建築センターの資料)をもとに編集部が整理。
出典:炭素鋼及び合金鋼製締結用部品の機械的性質(JIS B 1051:2000 より抜粋)・六角穴付きボルトの最大締め付けトルク|NBK(鍋屋バイテック)、Mikasa Topics vol.89「そのメッキ 本当に大丈夫ですか?」(2025年6月25日)|三笠鋲螺、タケコート-1000|竹中製作所、建築技術性能証明 BCJ-審査証明-106(ジオメット処理の防錆防食性能)|日本建築センター、JIS B 1048:2007 締結用部品-溶融亜鉛めっき(見本)|日本規格協会
フッ素樹脂コーティング:タケコート
竹中製作所のタケコート-1000 は、フッ素樹脂の被膜と特殊な下地被膜の2層構造のボルト・ナット向けのコーティングです。同社は、塩水噴霧試験で 6,000 時間(溶融亜鉛めっきは約 1,000 時間)の防錆性能、連続使用温度 −196〜+200℃、トルク係数が低く安定することを挙げています。処理に酸洗いの工程がないため水素脆性の危険はないとし、約 200℃に加熱するので、その温度で性質が変わる材料には使えません。ねじ径は 10mm から。ステンレスのフランジに鋼のタケコート処理ボルトを使うときは、タケコート処理の平座金を必ず使うよう求めています。締付けには、被膜を傷つけない専用のソケットを勧めています。フッ素樹脂の被膜そのものは技術「フッ素樹脂コーティング」で扱っています。
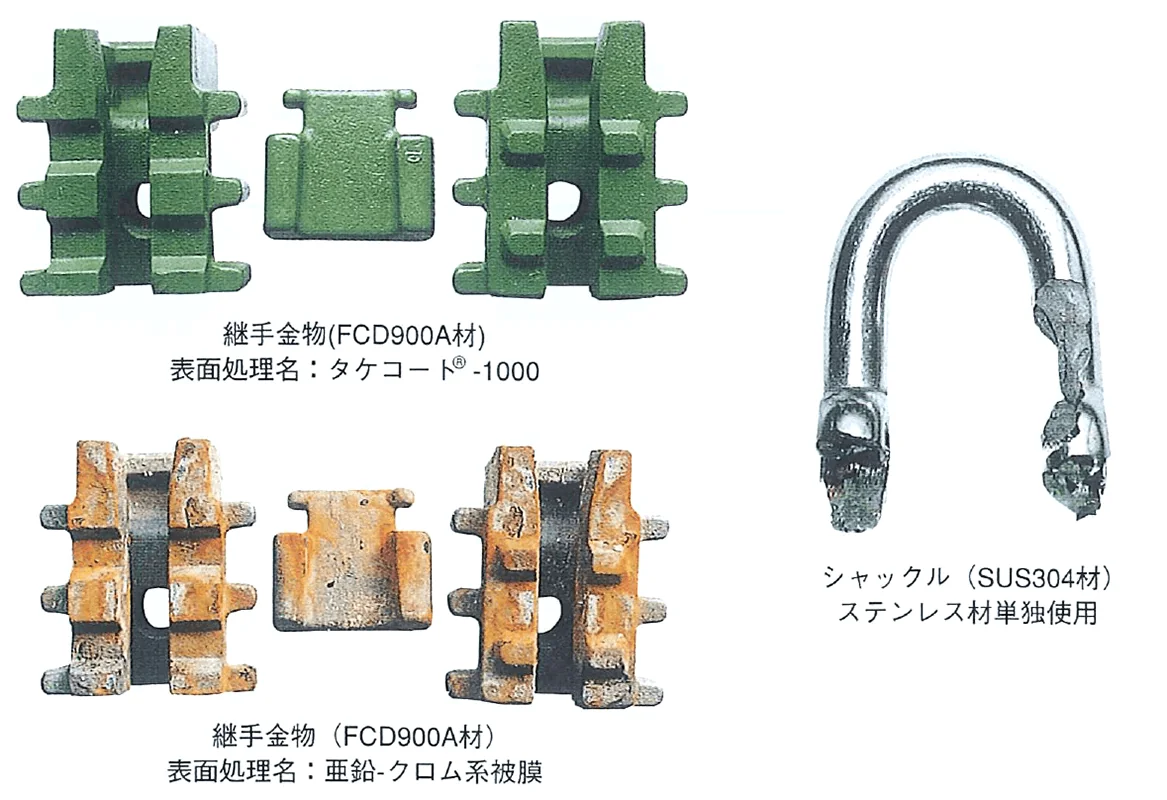
ジオメット・ダクロ:水素脆化を避けやすい被膜
ジオメットやダクロダイズドは、亜鉛などのフレークを含む液を塗って焼き付ける非電解の被膜で、電気めっきのような水素の侵入を避けやすい処理です。日本建築センターの性能証明は、建築金物での評価として、ジオメット処理(塗着量 22g/m²)が電気亜鉛めっき(JIS H 8610 Ep-Fe/Zn 8/CM2 C)・溶融亜鉛めっき(JIS H 8641 HDZT49)相当以上、30g/m² がダクロダイズド処理(21g/m²)と同等の防錆防食性能と判断しています。ジオメットとダクロダイズドの違いは、クロム化合物を含むかどうかです。
出典:建築技術性能証明 BCJ-審査証明-106(ジオメット処理の防錆防食性能)|日本建築センター、Mikasa Topics vol.89「そのメッキ 本当に大丈夫ですか?」(2025年6月25日)|三笠鋲螺
溶融亜鉛めっき:厚い皮膜とねじのはめあい
JIS B 1048(締結用部品-溶融亜鉛めっき)は、M8〜M64、強度区分 10.9 以下のボルトと 12 未満のナットを対象とし、めっき後にオーバーサイズでタップを立てたナットと、ねじを作ってからめっきしたボルトを組み合わせることを前提にしています。M8 未満やピッチ 1.25mm 未満には推奨していません。
出典:JIS B 1048:2007 締結用部品-溶融亜鉛めっき(見本)|日本規格協会
黒染め・三価クロメート
六角穴付きボルトや 10.9 の六角ボルトに多い黒い表面は、黒色の酸化皮膜です。三笠鋲螺の資料は、黒色の酸化皮膜には焼戻し色(テンパーカラー)・着色・黒染の3つの方法があり、市販品はコスト面からテンパーカラーが多いようだとしています。黒染はアルカリの水溶液で 130〜150℃で処理する方法です。皮膜は一般に 1〜2μm 程度で多孔質なので、防錆油を塗って使います。三価クロメートなどの電気めっきは、高強度ボルトでは水素脆化に注意します(水素脆化(遅れ破壊)と、めっきの注意)。
出典:Mikasa Topics vol.89「そのメッキ 本当に大丈夫ですか?」(2025年6月25日)|三笠鋲螺
異種金属の接触腐食(電食)とボルト
ステンレスの部品を鋼のボルトで締めるなど、違う金属を組み合わせると、片方の腐食が進みやすくなることがあります(異種金属接触腐食)。竹中製作所は、タケコートの薄くピンホールの少ない被膜が、すきま腐食・異種金属接触腐食・孔食の防止に効果があるとし、ステンレスのフランジに鋼のタケコート処理ボルトを使うときは、タケコート処理の平座金を必ず使うよう求めています。材料の組合せと絶縁の考え方は、課題「異種金属の接触で起きる腐食(電食)を防ぎたい」で扱っています。
設計のチェックポイント
ねじまわりで確かめるところ(全体図)
ねじまわりの設計では、めねじの深さ、下穴、座面、位置決め、工具の空間、相手の材料を確かめます。下の図で場所を示し、このあとの節で1つずつ説明します。
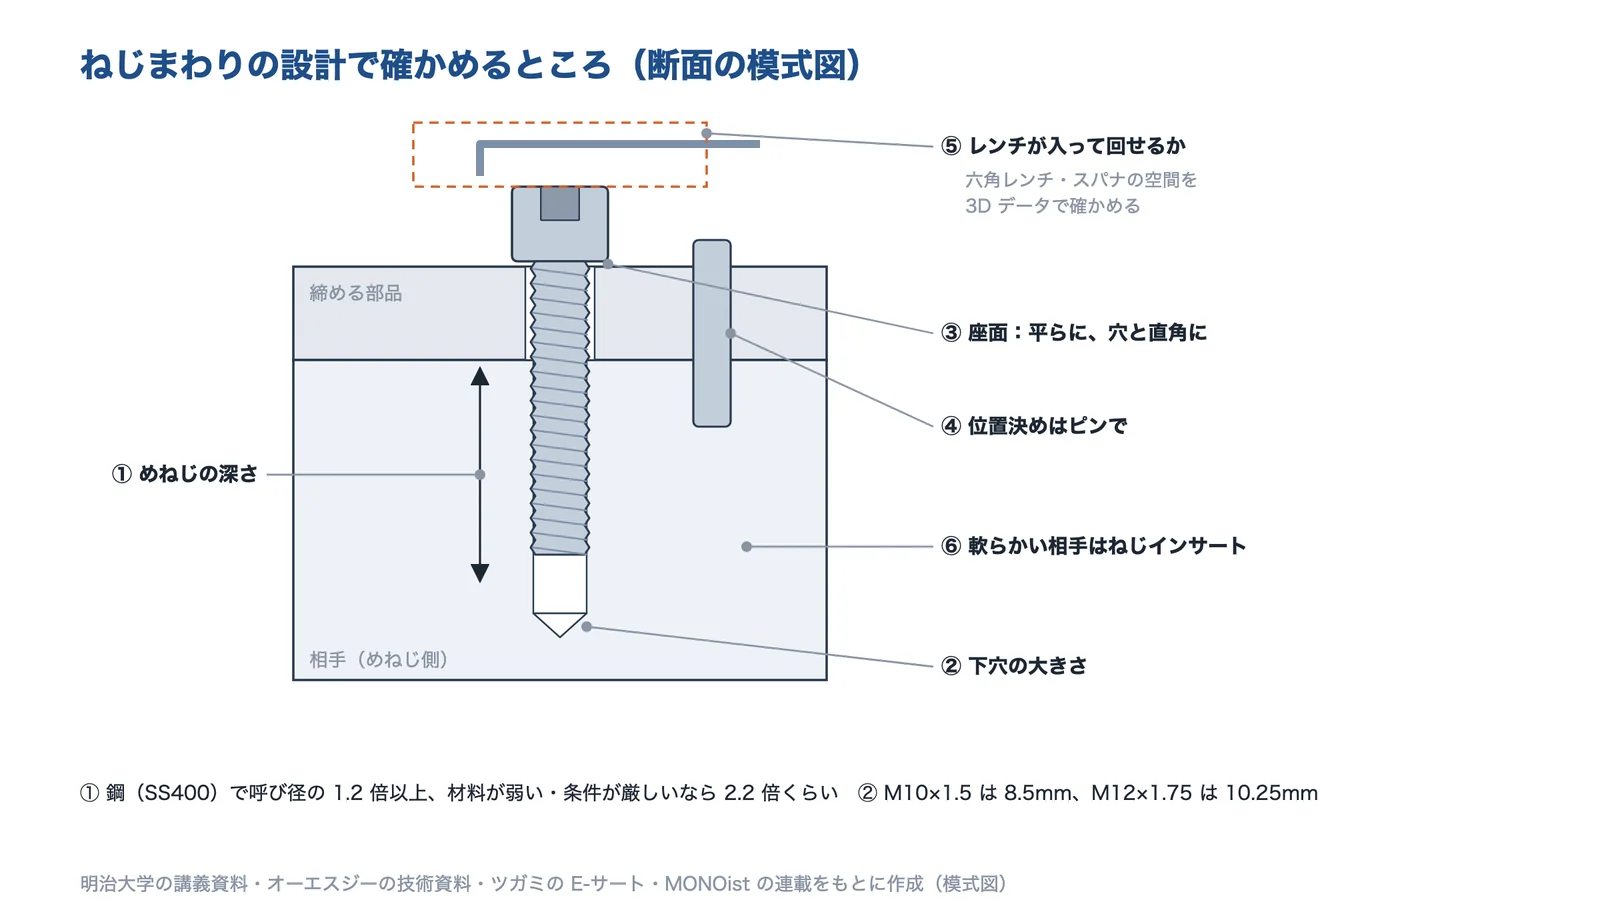
出典:明治大学「機械要素設計 ねじ締結」・オーエスジー・ツガミ・MONOist の資料をもとに AI(Claude)で作成
出典:機械要素設計 ねじ締結(講義資料、2015年)|明治大学 機械工学科、ねじ下穴について(技術資料)|オーエスジー、E-サート カタログ|ツガミ
めねじの深さ
明治大学の講義資料は、簡略的にはおねじの呼び径の 1.2 倍以上のめねじの深さを確保するとし、1.2 倍は SS400 を想定した値で、めねじ側の材料が弱い、使う条件が厳しいときは 2.2 倍くらいにする、としています(口面取りは考えていない値)。下穴径はサイズの早見表の値が目安です。
出典:機械要素設計 ねじ締結(講義資料、2015年)|明治大学 機械工学科
下穴径とひっかかり率
めねじの下穴の大きさは、おねじとめねじのねじ山がかみ合う高さの割合「ひっかかり率」で決まります。オーエスジーの技術資料は、メートルねじ・ユニファイねじの下穴径を下穴径=d-2×(0.541266×P)×ひっかかり率÷100(d:呼び径、P:ピッチ)で表し、下穴径の大きさはタップ立ての難しさを大きく左右するとしています。推奨の下穴径は、サイズの早見表(M10×1.5 は 8.5mm、M12×1.75 は 10.25mm)のとおりです。
アルミ・樹脂のめねじ:ねじインサート
アルミや樹脂のように軟らかい材料のめねじは、くり返しの着脱や大きな軸力でねじ山がつぶれやすくなります。ツガミの E-サートは、引張強度 1,000MPa 以上の 18-8 ステンレスなどの線材をばね状に巻いたねじインサートで、軽合金・ダイカスト・鋳鉄・プラスチックなどのめねじを強くするために使います。標準の長さは呼び径の 1 倍・1.5 倍・2 倍です。
ボルトの突き出し長さ
出光興産の山中の報告は、ナットからのボルトの突き出し(ねじ山の数)は強度や密封性にはほとんど影響しないが、腐食防止や保全の観点から 1〜2 山以上とするのがよいと結論しています。よく言われる「3山以上」は、ねじ先の不完全ねじ部(JIS B 1003 で2ピッチ以内と規定)にかからないようにする、製造面の理由からの推奨と考えられるとしています。
出典:ボルト締付後のボルトねじ山の突出し長さについて(山中啓司、石油学会 2019年秋)|J-STAGE
位置決めはピン、工具が入るかを確かめる
明治大学の講義資料は、ねじの締結力(軸力)による摩擦力でせん断方向の力を支えることはできないので、位置決めはピン・スリーブ・段差で行うとしています。MONOist の連載は、六角レンチが入らない・回せないといった工具の空間も、設計の段階で確かめるよう勧めています。
出典:機械要素設計 ねじ締結(講義資料、2015年)|明治大学 機械工学科、「取りあえずボルトで固定」は禁物 締結部設計で押さえるべき基本(土橋美博、2026年8月6日)|MONOist
座面の精度と直角度
明治大学の講義資料は、ボルト頭・ナット・座金の接触面は、一定の寸法精度と表面粗さを指定し、直角も大切としています。鋳肌のままだと凸部だけが当たって局所的に面圧が上がります。座面の面圧が相手の材料の限界面圧を超えると陥没ゆるみが起きる(座面の限界面圧)ので、限界面圧の低い軟らかい材料ほど、座面の仕上げと広さに気をつけます(編集部の補足)。
出典:機械要素設計 ねじ締結(講義資料、2015年)|明治大学 機械工学科、ねじのゆるみについて(限界面圧の表。VDI2230・日本ねじ研究協会の値)|アルプス精工
事例:ボルトが原因の事故と、見直しの例
公的な事故報告書やリコールの届出から、ボルトに関わる事例を集めました。どれも、ボルトの強さだけでなく、締め方・点検・設計の考え方まで含めて見直す必要があったことを示しています。
風力発電所の風車のナセル落下(京都府、2013年)
京都府の太鼓山風力発電所 3号機で、タワー最上部のフランジの溶接部から疲労き裂が進み、ナセルが落下しました。報告書は、タワートップボルトの折損で、フランジ溶接部の内側の引張応力が著しく増え、短期間で疲労寿命に達したとしています。ボルトが折れた状態では健全時の最大3倍強の引張応力がかかり、約3.0か月で疲労損傷に至る解析結果でした。ボルトの折損は事故の前にも確認されており、トルクチェックと合いマークの目視は緩みを見る点検で、き裂があっても見つけられない場合があるとして、超音波探傷の追加などの対策がとられました。
出典:京都府太鼓山風力発電所 3号機ナセル落下事故報告(報告書、2013年12月26日)|京都府
トンネルの天井板の落下(笹子トンネル、2012年)
国土交通省の調査・検討委員会の報告書は、天井板の落下の原因は天頂部の接着系ボルトの設計・施工も含めた接着部まわりに絞り込むことができるとしています。完成時から所定の引抜強度が出ないものがあり、経年の荷重や材料の劣化で引抜強度の低下が進んだと推定しています。機械用のボルトとは違う接着系アンカーの事例ですが、一部が壊れても致命的にならない設計や、点検しやすい設計の大切さを示しています。
出典:トンネル天井板の落下事故に関する調査・検討委員会 報告書(2013年6月18日)|国土交通省
大型車のホイール・ボルトの折損による車輪脱落
国土交通省の調査検討会は、1999年1月〜2004年10月に報告のあった 97 件を調べ、1本が折れたまま走ると、ほかのボルトの負荷が増えて連鎖的に折れ、脱輪に至るとしています。折損の原因は、軸力が下がって外力で疲労破壊する場合と、過大な応力で壊れる場合の2つで、規定トルクでの締付け、インパクトレンチを使うときのトルクレンチの併用、一定の走行後の増し締め、座面の状態の確認などを対策に挙げています。
出典:大型車のホイール・ボルト折損による車輪脱落事故に係る調査検討会 報告書概要|国土交通省
ボルトの締付けが原因のリコール
国土交通省のリコール届出では、トランスファーシャフトとフランジを固定するボルトの取付けの指示が不適切で、ねじロック剤の塗布量と締付けトルクにばらつきがあり、最悪の場合はプロペラシャフトが外れるおそれがある例(タダノ、2015年)や、クランクプーリーのボルトの締付けと強度の設定が不適切で耐久性が足りない例(スズキ)があります。ねじロック剤の使い方と締付けの管理も、設計と工程で決めておく必要があります。
出典:リコール届出一覧表(タダノ、外2203、2015年7月3日)|国土交通省、リコール届出一覧表(スズキ、5843)|国土交通省
見直しの例:溶接ナットからかしめナットへ
太陽精工は、高張力鋼板への溶接で割れやすい、めっき鋼板で剥離する、スパッタがねじ部につく、熱で母材が変形するといった課題があった部品で、順送プレスの中で取り付けられるかしめナットに替え、スパッタの清掃をなくし、熱の影響を避けた事例を公開しています。
見直しの例:鉄道のゆるみ止めナット
nippon.com の記事は、新幹線の 16 両編成に約 2 万本のボルトが使われ、その締結にハードロックナットが採用されていると紹介しています。ハードロック工業の納入実績には、鉄道の分岐器・継目板・連結器などが載っています。
出典:絶対に緩まないナットを世界に——ハードロック工業(2011年11月10日)|nippon.com、納入実績(鉄道)|ハードロック工業
企業紹介(ねじ・ボルト・ナット・ワッシャーの技術)
大型・高強度のボルト、冷間圧造の特殊ボルト、極小ねじ、溶接ナット・ピアスナット、座金、防食コーティング、ゆるみ止めナット、締付けと水素脆化の試験まで、得意分野の違う会社を紹介します。掲載は各社の公開情報にもとづきます。
相談する前に整理すること
ねじ・ボルトの製作や試験を相談するときは、次の点を整理しておくと話が早く進みます(編集部が整理した項目です)。
- 締める部品と材料(相手が鋼・アルミ・樹脂か、板厚)
- かかる力(引張・せん断・振動・衝撃・繰返し)
- 使う環境(温度・水・薬品・屋外・海)
- サイズと数(呼び径・長さ・本数・ロット・納期)
- 強度区分・材料の指定(鋼・ステンレス・チタンなど)
- 表面処理(防錆の目標時間、トルク係数、水素脆化への配慮)
- 締め方と管理(トルク・回転角・使う工具)
- ゆるみ止めと点検の方法(合いマーク・増し締め・探傷)
困りごとごとの相談先
| 困りごと | 相談先の種類 | このページで紹介した会社 |
|---|---|---|
| 図面のボルト・特殊な形のねじを作りたい | 冷間圧造・鍛造のねじメーカー | 石渡螺子製作所・帝国製鋲 |
| 大型・高強度(12.9 など)・チタンのボルトが要る | 大型ボルト・鍛造のメーカー | 帝国製鋲 |
| 極小のねじを、少しだけ手に入れたい | 精密小ねじのメーカー | 松本産業(ネジの松本産業) |
| 板金にめねじを作りたい | 溶接ナット・かしめナットのメーカー | 新城製作所 |
| 座面の陥没・へたりを防ぎたい | 座金・皿ばね座金のメーカー | 特殊発條興業 |
| 海・プラントなどでボルトが錆びる | 防食コーティングのボルトメーカー | 竹中製作所 |
| 振動でナットがゆるむ・脱落する | ゆるみ止めナットのメーカー | ハードロック工業 |
| 軸力・トルク係数・遅れ破壊を試験したい | 試験・分析の受託会社 | JFEテクノリサーチ |
各社の公式サイトの情報をもとに編集部が整理したものです。会社の紹介は、この下にあります。
出典:冷間圧造(設備)|石渡螺子製作所、大型機械用ボルト|帝国製鋲、非鉄金属(チタンなど)|帝国製鋲、トップページ|松本産業、ピアスナット|新城製作所、座金|特殊発條興業、タケコート-1000|竹中製作所、ハードロックナットの原理|ハードロック工業、ボルトの締付け評価試験(Cat.No 3E6J-041-00)|JFEテクノリサーチ、水素脆化(遅れ破壊)試験(Cat.No 3E3J-002-00)|JFEテクノリサーチ
| 企業 | ボルト | 小ねじ | ナット | 座金 | 特殊・ 図面品 | ステンレス ・チタン | 高強度・ 熱処理 | ゆるみ 止め | 表面 処理 | 試験 |
|---|---|---|---|---|---|---|---|---|---|---|
| 帝国製鋲強度区分 4.6〜12.9 の大型ボルト・チタンボルト(大阪府) | ● | ● | ● | ● | ||||||
| 石渡螺子製作所冷間圧造の特殊ボルト・特殊パーツ(静岡県) | ● | ● | ● | |||||||
| 松本産業1mm 以下の極小ねじから、1個から製作(千葉県) | ● | ● | ● | ● | ||||||
| 新城製作所溶接ナット・ピアスナット(大阪府) | ● | |||||||||
| 特殊発條興業皿ばね座金・ばね座金・平座金(兵庫県) | ● | |||||||||
| 竹中製作所合金特殊鋼ボルトとタケコート(大阪府) | ● | ● | ● | ● | ||||||
| ハードロック工業くさびの原理のゆるみ止めナット(大阪府) | ● | ● | ||||||||
| JFEテクノリサーチ締付け評価と水素脆化の受託試験(東京都) | ● |
●は、各社の公式サイトで扱いを確認できたものです(空欄は、扱っていないという意味ではありません)。社名を押すと、その会社の紹介へ移ります。
帝国製鋲株式会社|強度区分 4.6〜12.9 の大型ボルトから、チタンボルトまで図面で作る
帝国製鋲とは
大阪市港区に本社・工場を置く、1917年11月創業のボルト・ねじ・くぎの会社です。鉄道・建設・大型機械向けのボルトを手がけ、「図面さえあれば、どんな製品でも作ることができる」としています。ISO 9001 と JIS Q 9100 の認証を挙げています。
帝国製鋲の得意技術
| 技術 | 内容 |
|---|---|
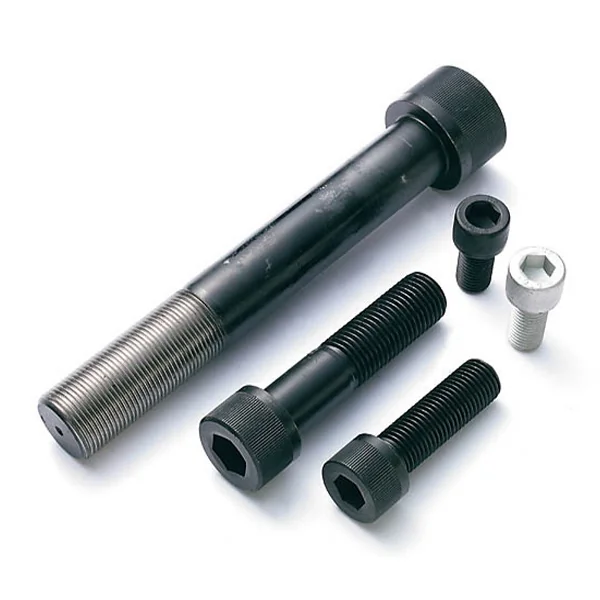
| 大型機械用ボルト | 六角ボルトは強度区分 4.6・6.8・8.8・10.9・12.9。8.8・10.9 の材質は SCM435・SCM440・SNCM439。六角穴付きボルトは 8.8・10.9・12.9 で、首下長さは最大 1,000mm |
| 高力六角ボルト | JIS B 1186 の高力六角ボルトを、標準の M12〜M30 に加えて M33 以上の太径まで |
| チタン・難削材 | 純チタンと Ti-6Al-4V のボルトを、加熱して鍛造する。チタン合金・インコネルなどの切削の受託も |
帝国製鋲が解決できる課題
- 大型・太径の特殊なボルトを、図面から作りたい
- 高強度の六角穴付きボルト(12.9)の長いものが要る
- 軽く錆びにくいチタンのボルトにしたい
出典:会社情報|帝国製鋲、大型機械用ボルト|帝国製鋲、建設用ボルト(高力六角ボルト)|帝国製鋲、非鉄金属(チタンなど)|帝国製鋲
株式会社石渡螺子製作所|冷間圧造機19台で、真鍮・チタン・ステンレスの特殊ボルト・特殊パーツを
石渡螺子製作所とは
静岡県沼津市にある、冷間圧造で特殊ボルト・特殊ねじ・特殊パーツを作る会社です(1968年4月創業、1972年11月設立)。主に自動車部品を手がけ、新しい製品の開発にも対応できるとしています。
石渡螺子製作所の得意技術
| 技術 | 内容 |
|---|---|
| 冷間圧造 | 東京阪村機械・旭サナックの冷間圧造機(ヘッダー)計19台 |
| 転造 | 板ローリング機9台、ロータリーローリング機2台、3点転造盤3台 |
| 材質と品質 | 真鍮・チタン・ステンレス・銅・鉄・アルミ。ISO 9001 認証(2015年8月取得)、ロット番号によるトレーサビリティ |
石渡螺子製作所が解決できる課題
- 図面の特殊ボルト・特殊パーツを、冷間圧造で量産したい
- 真鍮・チタン・ステンレスなど材質を指定した特殊ねじが要る
出典:会社概要|石渡螺子製作所、特殊ボルト・特殊パーツ|石渡螺子製作所、冷間圧造(設備)|石渡螺子製作所、技術・品質|石渡螺子製作所
松本産業株式会社(ネジの松本産業)|1mm 以下の極小ねじから、1個からの特注まで
松本産業とは
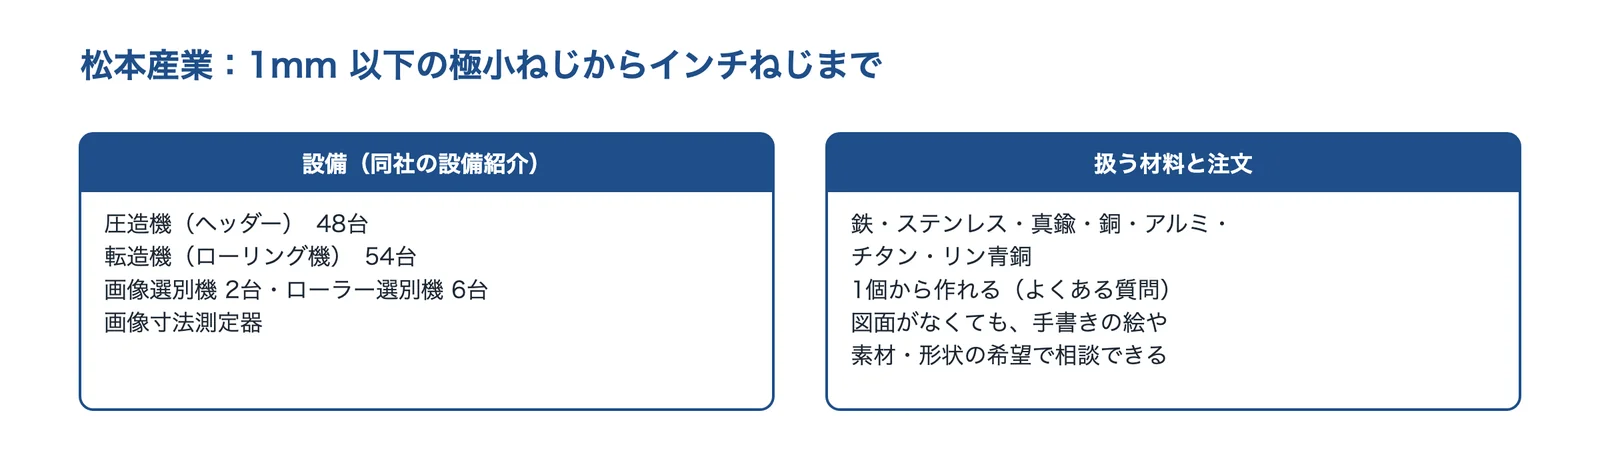
千葉県我孫子市にある精密ねじの会社です(1968年12月設立、従業員17名)。1mm 以下の超マイクロねじからインチねじまで扱っています。
出典:松本産業の公式サイト(設備紹介・よくある質問)をもとに AI(Claude)で作成
松本産業の得意技術
| 技術 | 内容 |
|---|---|
| 設備 | 圧造機(ヘッダー)48台、転造機54台、画像選別機2台・ローラー選別機6台、画像寸法測定器 |
| 材料 | 鉄・ステンレス・真鍮・銅・アルミ・チタン・リン青銅 |
| 小ロット | 1個から製作または取り寄せ。図面がなくても手書きの絵や素材・形状の希望で相談できる。製作品の納期はおおむね1か月(材料・型の手配が要るものは2〜3か月) |
松本産業が解決できる課題
- 研究・医療機器などに使う極小のねじを、少しだけ手に入れたい
- 廃番になったねじや、左ねじ・材料指定のねじを作りたい
公開されている実績・用途
- リン青銅の研究用小ねじ(M1.2×3、M1×3 など)
- ステンレスの M0.9×1.5 のねじ(動物実験用)、M0.5・M1.2 の丸ナット
- 左ねじの蝶ナット M10、腕時計用のねじ
出典:会社概要|松本産業、設備紹介|松本産業、よくある質問|松本産業、納入・製造・提案実績|松本産業
株式会社新城製作所|プロジェクション溶接ナットと、下穴不要のピアスナット
新城製作所とは
大阪府岸和田市にある、溶接ナットとピアスナットの会社です(有限会社としての設立は1959年2月、従業員95名)。IATF 16949 の認証を受けています(臨海工場を除く)。
出典:新城製作所の公式サイト(溶接ナット・ピアスナット)をもとに AI(Claude)で作成
新城製作所の得意技術
| 技術 | 内容 |
|---|---|
| 溶接ナット | 四角・六角・T型・フランジ付の各種溶接ナット |
| ピアスナット | プレスで下穴なしに取り付けるかしめナット。鉄・カラー鋼板・アルミ・各種表面処理材に |
| 検査 | 自社の画像選別機でほぼ全数選別。1カメラあたり M6 約500個/分、M8 約300個/分 |
新城製作所が解決できる課題
- 板金にナットを、溶接せずに取り付けたい
- 塗装済み・めっき済みの板にめねじを作りたい
公開されている実績・用途
- 家電で、溶接ナットからの切替えでカラー鋼板を使えるようになり、塗装工程が減った例(同社)
出典:会社概要|新城製作所、ピアスナット|新城製作所、品質保証|新城製作所
特殊発條興業株式会社|皿ばね座金・ばね座金・波形ばね座金など、座金の設計から製造まで
特殊発條興業とは
兵庫県伊丹市にある、薄板ばね・座金・機能用ばねの会社です(1938年6月創立、従業員198名)。ISO 9001 の登録範囲に座金の設計・開発・製造を含んでいます。
特殊発條興業の得意技術
| 技術 | 内容 |
|---|---|
| 座金の種類 | 皿ばね座金(工作機械のツールチャック、圧延機のローラーの予圧など)、平座金(高張力ボルト用、自動車の足まわり)、ばね座金、波形ばね座金 |
| 波形ばね座金 | ばね座金より軽く、反力が強く、相手の座面を傷つけにくいとしている |
| 試験・測定 | 三次元測定機、画像測定機、レーザー顕微鏡、自動圧縮引張ばね試験機、油圧サーボ疲労試験機 |
特殊発條興業が解決できる課題
- 小さなすき間で、大きな押し付け力を保ちたい(皿ばね座金)
- 高張力ボルトの座面の陥没を防ぎたい(平座金)
- 短納期・少ロット・試作で座金を作りたい
出典:会社概要|特殊発條興業、座金|特殊発條興業、品質保証|特殊発條興業
株式会社竹中製作所|合金特殊鋼のボルト・ナットと、フッ素樹脂コーティング「タケコート」
竹中製作所とは
大阪府東大阪市にある、1935年11月創業のボルト・ナットの会社です。合金特殊鋼のボルト・ナット、スタッドボルト、防錆防食コーティングのタケコートを手がけています。ISO 9001、ボルト・ナットの JIS 認証、風力発電設備の支持物用ボルトセットの国土交通大臣認定を挙げています。
竹中製作所の得意技術
| 技術 | 内容 |
|---|---|
| タケコート-1000 | フッ素樹脂の被膜と特殊な下地被膜の2層構造。塩水噴霧試験 6,000 時間(溶融亜鉛めっきは約 1,000 時間)、連続使用温度 −196〜+200℃ |
| 締付け | トルク係数が低く安定。酸洗いの工程がなく水素脆性の危険はないとしている。補修用の塗料と専用ソケットもある |
| 採用 | 1996年12月にアラブ首長国連邦の国営石油会社(ADNOC)から、防錆防食のコーティングボルトとして採用の承認を受けた |
竹中製作所が解決できる課題
- 海上・海中・プラントなど、厳しい腐食環境でボルトを長持ちさせたい
- 異種金属の接触腐食やすきま腐食を防ぎたい
- 締付けトルクのばらつきを小さくしたい
出典:会社概要|竹中製作所、品質|竹中製作所、タケコート-1000|竹中製作所
ハードロック工業株式会社|くさびの原理で緩まない「ハードロックナット」
ハードロック工業とは
大阪府東大阪市にある、ゆるみ止めねじの開発・製造・販売の会社です(1974年4月設立、従業員105名、ISO 9001:2015)。ハードロックナットのしくみは、8章の図で説明しています。
ハードロック工業の得意技術
| 技術 | 内容 |
|---|---|
| ハードロックナット | 芯をずらした凸ナットに凹ナットを締め込み、くさびの力でボルトと一体化。凸→凹の順に締める |
| 再使用 | 社内のユンカー試験で約50回の再使用でも問題なかったとしている |
| 実績 | 累計の納入は5億セット以上としている。鉄道の分岐器・継目板・連結器などの納入実績 |
ハードロック工業が解決できる課題
- 振動・衝撃でナットがゆるむ・脱落するのを防ぎたい
- 点検・増し締めの手間を減らしたい
出典:会社概要|ハードロック工業、ハードロックナットの原理|ハードロック工業、ハードロックナット よくある質問|ハードロック工業、納入実績(鉄道)|ハードロック工業
JFEテクノリサーチ株式会社|ボルトの軸力・トルク係数の評価と、水素脆化(遅れ破壊)の試験を受託
JFEテクノリサーチとは
東京都千代田区に本社を置く、分析・評価・解析・調査を受託する会社です(2004年10月設立、従業員1,465名)。
出典:JFEテクノリサーチのカタログ(締付け評価試験・水素脆化試験)をもとに AI(Claude)で作成
JFEテクノリサーチの得意技術
| 技術 | 内容 |
|---|---|
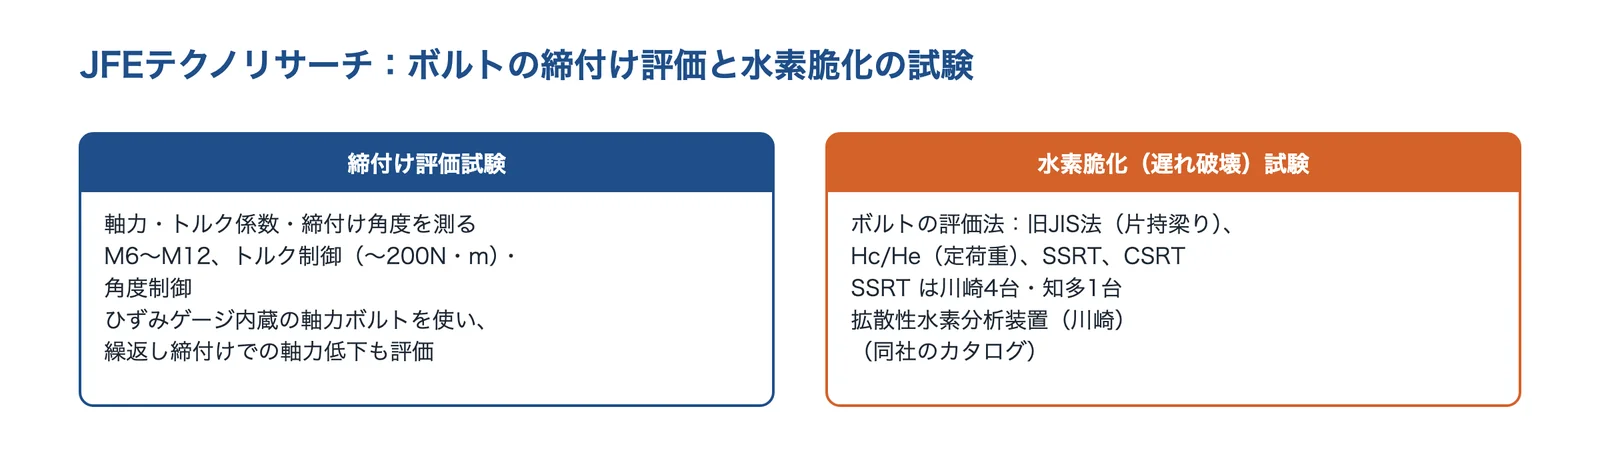
| 締付け評価試験 | 軸力・トルク係数・締付け角度を測る。M6〜M12、トルク制御(〜200N・m)・角度制御。ひずみゲージ内蔵の軸力ボルトを使い、繰返し締付けでの軸力の低下も評価 |
| 水素脆化試験 | ボルトの評価法として、旧 JIS 法(片持梁り)、Hc/He(定荷重)、SSRT、CSRT |
| 設備 | SSRT 試験機を川崎に4台・知多に1台、拡散性水素分析装置 |
JFEテクノリサーチが解決できる課題
- 表面処理を変えたときのトルク係数・軸力を確かめたい
- 高強度ボルトの遅れ破壊のしにくさを評価したい
公開されている実績・用途
- 自動車のホイール(M10・5穴)で、15回の繰返し締付けの評価事例(同社のカタログ)
出典:会社概要|JFEテクノリサーチ、ボルトの締付け評価試験(Cat.No 3E6J-041-00)|JFEテクノリサーチ、水素脆化(遅れ破壊)試験(Cat.No 3E3J-002-00)|JFEテクノリサーチ
よくある質問
サイズと選び方
- M10 のボルトには、何 mm のスパナを使いますか?
- 六角ボルト・ナットの二面幅は 16mm です(旧 JIS などの値は 17mm)。六角穴付きボルトの M10 は 8mm の六角レンチです(早見表)。
- 並目と細目は、どちらを使えばいいですか?
- 基本は並目です。細目は、ねじ径が大きい、ねじ長さを取れない、送り量を小さくしたいときに使いますが、既製品が限られます(並目と細目、ユニファイ・管用ねじ)。
- 8.8 と 10.9 はどう違いますか?
- 8.8 は引張強さ 800N/mm²・耐力 640N/mm²、10.9 は 1,040・940N/mm²(いずれも最小、8.8 は d≦16)です。10.9 以上は、めっきによる水素脆化に注意します(強度区分と材料・作り方・水素脆化(遅れ破壊)と、めっきの注意)。
- ステンレスのボルトは、鋼のボルトより強いですか?
- A2-70 の耐力は 450N/mm² で、8.8 の 640N/mm² より低い値です。錆びにくさのために選ぶもので、焼付き(かじり)にも注意します(ステンレスのボルト・ステンレスのねじの焼付き(かじり))。
締め方とゆるみ
- 締付けトルクはいくつにすればいいですか?
- T=K×d×F で、まず必要な軸力 F を決めます。トルク係数 K は表面と潤滑で 0.11〜0.4 程度まで変わるので、表の値は参考にし、大事な所は軸力で確かめます(締付けの力学:トルク・軸力・締付け線図)。
- ばね座金はゆるみ止めになりますか?
- 通常の締付け力では、ゆるみ止めの効果がほとんどない、またはかえって悪いという研究結果があります。まず必要な軸力で締め、回転ゆるみが心配ならゆるみ止めナットなどを検討します(ばね座金はゆるみ止めになるか(研究の結果))。
- ボルトは再使用できますか?
- 塑性域まで締めたボルトは永久に伸びているので、一般に再使用が認められていません。それ以外も、ねじ山や座面の傷み、表面処理の状態を確かめて判断します(締付けの管理方法)。
トラブルと設計
- ボルトは、ナットから何山出せばいいですか?
- 強度や密封性にはほとんど影響せず、腐食防止や保全の観点から 1〜2 山以上がよいとする報告があります(ボルトの突き出し長さ)。
- 12.9 のボルトに亜鉛めっきをしてもいいですか?
- 電気めっきは避けます。ベーキングをしても遅れ破壊の危険があるとされ、ジオメット・ダクロダイズドなどの非電解の被膜なら処理できるとされています(水素脆化(遅れ破壊)と、めっきの注意)。
- アルミの部品にボルトを締めたい。
- めねじを深くし(鋼の目安の 1.2 倍より長く)、ねじインサートで補強し、座面の陥没を防ぐ座金を使います(設計のチェックポイント・座面の限界面圧)。
回答は、このページの出典をもとに編集部がまとめたものです。
関連する技術・ページ
関係する課題ページ
| 課題 | このページでの解決 | 課題ページ |
|---|---|---|
| ねじ・ボルトがゆるむ | ゆるみの型を見分け、軸力を上げる・ゆるみ止めを選ぶ(ゆるみのしくみと、緩まないボルト・ナット) | 締付けの見直し |
| 金属の水素脆化(遅れ破壊) | 強度区分とめっきの組合せを見直す(折れる・割れる:疲労・水素脆化・焼付き・表面処理とコーティング(タケコートなど)) | ベーキング・めっきの見直し |
| 繰り返し荷重で割れる | 軸力を確保し、ボルトが受ける変動を小さくする(締付けの力学:トルク・軸力・締付け線図・折れる・割れる:疲労・水素脆化・焼付き) | 締結部の見直し |
| 錆びる・腐食する | 使う環境に合う表面処理・コーティングを選ぶ(表面処理とコーティング(タケコートなど)) | めっき・化成処理 |
| 異種金属の接触で腐食(電食) | ボルトと相手の材料の組合せ、絶縁・被膜で防ぐ(表面処理とコーティング(タケコートなど)) | 材料の組合せを選ぶ |
| 部品点数を減らしたい | ねじを減らす締結(かしめ・ピアスナット)に替える(ナットの種類と選び方・事例:ボルトが原因の事故と、見直しの例) | 締結方法を変える |
| 分解・リサイクルしやすくしたい | 外しやすいねじ締結を選ぶ(ボルト・小ねじの種類と選び方) | 締結方法の見直し |
| 液漏れ・気密不良 | フランジのボルトの軸力と締付けの管理(締付けの力学:トルク・軸力・締付け線図) | ガスケット |
右の列は、関係する課題ページの対策の節へのリンクです。
関連する技術・基礎知識
- 炭素鋼・合金鋼
- 熱処理
- ステンレス鋼
- チタン・チタン合金
- めっき
- フッ素樹脂コーティング
- 接着剤
- 鍛造
- 板金・プレス加工
- ねじ・ボルトがゆるむのを防ぎたい
- 金属の水素脆化を防ぎたい
- 異種金属の接触で起きる腐食を防ぎたい
- 錆びる・腐食する
- 繰り返し荷重・熱サイクルで割れる
- 圧入・焼きばめの部品が抜ける・割れる
- トルク(技術の基礎知識)
- 応力集中(技術の基礎知識)
- 疲労限度(技術の基礎知識)
- 降伏点・引張強さ(技術の基礎知識)
- 摩擦係数(技術の基礎知識)
- 公差・はめあい(技術の基礎知識)
- 締結・組立(分野)
出典・確認日
- ボルト径からみた二面幅寸法表(JIS B 1180・B 1176 などを参考)|アクティオ
- ねじ下穴について(技術資料)|オーエスジー
- 機械要素設計 ねじ締結(講義資料、2015年)|明治大学 機械工学科
- 炭素鋼及び合金鋼製締結用部品の機械的性質(JIS B 1051:2000 より抜粋)・六角穴付きボルトの最大締め付けトルク|NBK(鍋屋バイテック)
- 管用ねじ規格と工具について(技術資料 No.3)|オーエスジー
- 「取りあえずボルトで固定」は禁物 締結部設計で押さえるべき基本(土橋美博、2026年8月6日)|MONOist
- ねじ基礎講座 ねじ頭部の形状とくぼみ(門田和雄)|モノタロウ
- ねじ基礎講座 止めねじの種類と形状(門田和雄)|モノタロウ
- タッピングねじの特長とその種類、使用方法|ミスミ
- ねじ基礎講座 ナットの種類(門田和雄)|モノタロウ
- JIS B 1181 本体規格品と附属書品の違い(ねじ締結技術ナビ、2022年12月9日)|ハードロック工業
- ねじ基礎講座 ボルトとナットの強度区分(門田和雄)|モノタロウ
- 鋼製ボルト/ナットの強度区分(ねじ-6)|ミスミ
- ピアスナット|新城製作所
- ねじのゆるみ止め特集|ミスミ
- 座金|特殊発條興業
- 三次元有限要素法によるばね座金のゆるみ挙動解析(木村成竹・泉聡志・酒井信介)|東京大学 泉研究室
- Loosening-resistance evaluation of double-nut tightening method and spring washer by three-dimensional finite element analysis(Izumi, Yokoyama, Kimura, Sakai, Engineering Failure Analysis, 2009)|東京大学 泉研究室
- ねじのゆるみについて(限界面圧の表。VDI2230・日本ねじ研究協会の値)|アルプス精工
- 知っておきたい締結の世界 第2回 強度と強度区分について|TONE
- ステンレス鋼製ボルト/ナットの強度区分(ねじ-7)|ミスミ
- 高機能冷間圧造用線材(新日鉄技報 第386号、2007年)|日本製鉄
- The effect of manufacturing processes on the fatigue lifetime of aeronautical bolts(Ifergane ほか, Engineering Failure Analysis 8, 2001)
- 超音波振動の共振を利用したねじの高精度締付法(研究シーズ、岡田学)|長野工業高等専門学校
- Preloaded Joint Analysis Methodology for Space Flight Systems(J. A. Chambers, NASA TM-106943, 1995)|NASA
- ボルト締付後のボルトねじ山の突出し長さについて(山中啓司、石油学会 2019年秋)|J-STAGE
- 機械設計1 第5章 ねじ(講義資料)|東京理科大学
- 知っておきたい締結の世界 第3回 ねじの締付け管理方法について|TONE
- ボルト・ねじの締付け管理方法(TIRI News 2010 vol.053)|東京都立産業技術研究センター
- ハードロックナットの原理|ハードロック工業
- ノルトロック製品カタログ|ノルトロックジャパン
- U-NUT 製品紹介|冨士精密
- スリーボンド・テクニカルニュース(嫌気性接着剤、1998年3月)|スリーボンド
- 振動試験機を用いたねじの緩み評価試験(KISTEC 研究報告2020)|神奈川県立産業技術総合研究所
- 京都府太鼓山風力発電所 3号機ナセル落下事故報告(報告書、2013年12月26日)|京都府
- 大型車のホイール・ボルト折損による車輪脱落事故に係る調査検討会 報告書概要|国土交通省
- ハードロックナット よくある質問|ハードロック工業
- 国総研資料 第1095号 超高力ボルト材料の耐久性等の品質水準に関する共同研究 第1章(2020年)|国土技術政策総合研究所
- Mikasa Topics vol.89「そのメッキ 本当に大丈夫ですか?」(2025年6月25日)|三笠鋲螺
- 高力ボルト継手施工部会報告書(Technical Report No.085、2020年6月)|鋼橋技術研究会
- Mikasa Topics vol.95「ステンレスねじのかじりや焼き付きについて」(2025年12月25日)|三笠鋲螺
- タケコート-1000|竹中製作所
- 建築技術性能証明 BCJ-審査証明-106(ジオメット処理の防錆防食性能)|日本建築センター
- JIS B 1048:2007 締結用部品-溶融亜鉛めっき(見本)|日本規格協会
- E-サート カタログ|ツガミ
- トンネル天井板の落下事故に関する調査・検討委員会 報告書(2013年6月18日)|国土交通省
- リコール届出一覧表(タダノ、外2203、2015年7月3日)|国土交通省
- リコール届出一覧表(スズキ、5843)|国土交通省
- 溶接ナットからカシメナットへの変更事例|太陽精工
- 絶対に緩まないナットを世界に——ハードロック工業(2011年11月10日)|nippon.com
- 納入実績(鉄道)|ハードロック工業
- 冷間圧造(設備)|石渡螺子製作所
- 大型機械用ボルト|帝国製鋲
- 非鉄金属(チタンなど)|帝国製鋲
- トップページ|松本産業
- ボルトの締付け評価試験(Cat.No 3E6J-041-00)|JFEテクノリサーチ
- 水素脆化(遅れ破壊)試験(Cat.No 3E3J-002-00)|JFEテクノリサーチ
- 会社情報|帝国製鋲
- 建設用ボルト(高力六角ボルト)|帝国製鋲
- 会社概要|石渡螺子製作所
- 特殊ボルト・特殊パーツ|石渡螺子製作所
- 技術・品質|石渡螺子製作所
- 会社概要|松本産業
- 設備紹介|松本産業
- よくある質問|松本産業
- 納入・製造・提案実績|松本産業
- 会社概要|新城製作所
- 品質保証|新城製作所
- 会社概要|特殊発條興業
- 品質保証|特殊発條興業
- 会社概要|竹中製作所
- 品質|竹中製作所
- 会社概要|ハードロック工業
- 会社概要|JFEテクノリサーチ
※アイキャッチ画像は、AI(ChatGPT)で生成したイメージです。実在の製品・設備ではありません。図はAI(Claude)で作成した概念図です。
情報の確認日:2026年10月21日 本ページの内容は一般的な情報です。実際のねじの選び方・締付けトルク・強さは、部品の形と材料、表面処理、使う環境で変わります。規格値・参考値は規格の版や試験の条件で変わることがあるので、使うときは最新の規格とメーカーの資料で確かめてください。各社の試験結果・実績は、その会社の公開情報にもとづきます。








