
MATERIAL / 材料から探す
アルミニウムの加工事例
アルミニウムを加工・処理した実績を、写真で並べています。
実績の一覧
加工・技術で絞り込む
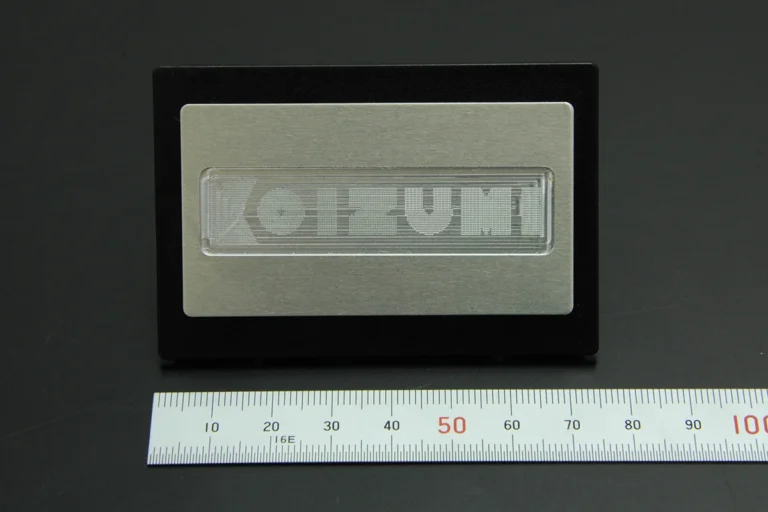
材質A5052のアルミ板に0.1mmの微細穴を並べて文字を表した加工サンプル。
有限会社小泉精機製作所
出典:小泉精機「0.1mmの微細穴を施したアルミ加工サンプル」
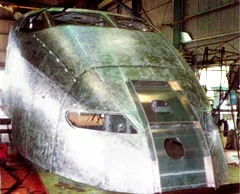
エースモデルハンマーの打ち出しで新幹線の先頭構体を製作。0系〜E7系の主要車種を手がけたと同社は記載
アルミ板をハンマーで打ち出して成形し、溶接で組む新幹線の先頭構体。0系からE7系までの主要車種を製造したと同社は記載。
株式会社山下工業所
出典:山下工業所「鉄道車両部品 – 打ち出し板金」
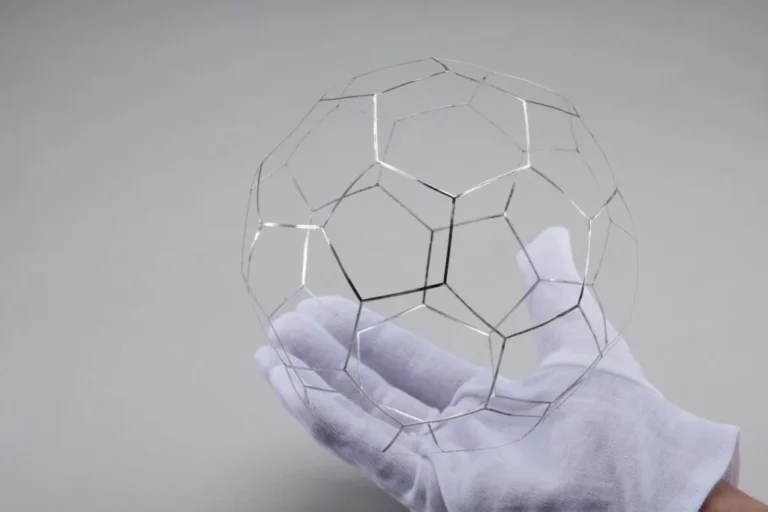
板厚0.1mmのアルミ薄板を幅0.5mmに切り出して接合した0.75gの球体。第38回優秀板金製品技能フェアの溶接の部でグランプリ。
株式会社マツダ
出典:マツダ「0.75gのアルミ球体の精密溶接事例【グランプリ受賞】」
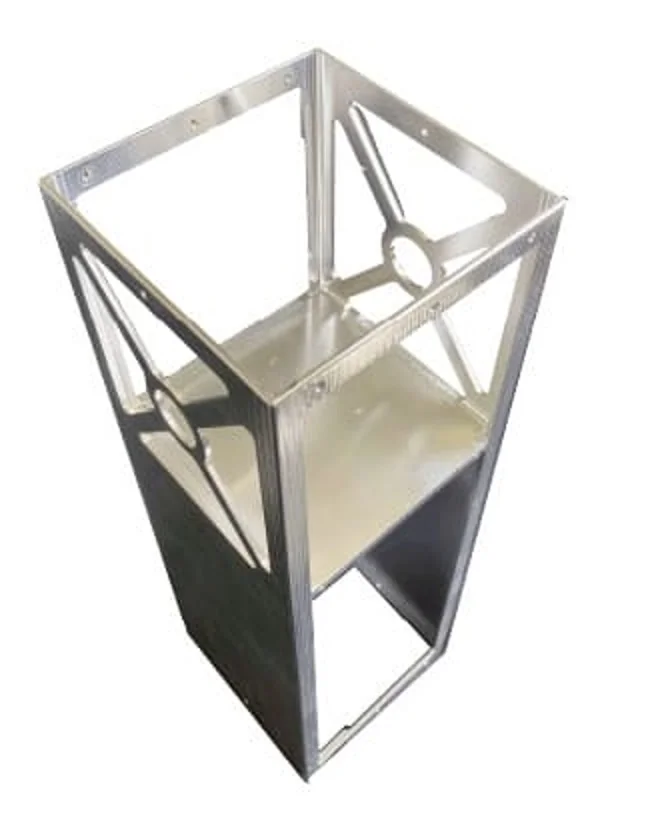
つなぎ目がない一体構造の衛星用構体。A6061-T6、100×100×340.5mm、0.486kg。レール精度50μm(3U・6U)。筑波大学と共同研究。
株式会社菊池精機
出典:菊池精機「宇宙事業」
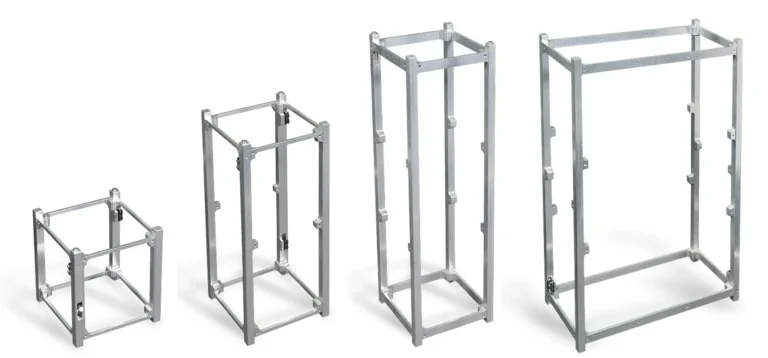
エースモデルISSから放出の2機に採用。NASAの技術報告に解説として掲載と同社は記載
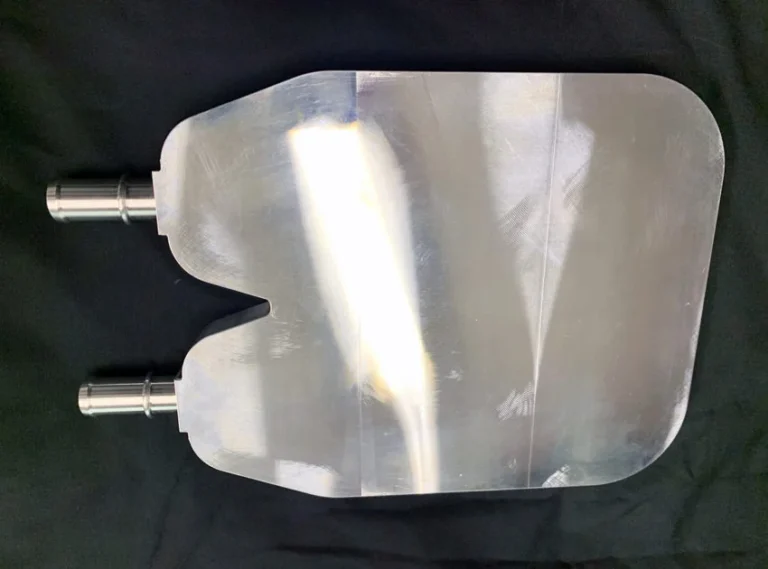
アルミの塊から削り出す一体型の超小型衛星の主構体。1Uの参考重量は150g。ISS「きぼう」から放出された2機に採用と同社は記載。
石敏鐵工株式会社
出典:石敏鐵工「MONO BASE FRAME|アルミモノブロック削り出し一体型CubeSatフレーム」
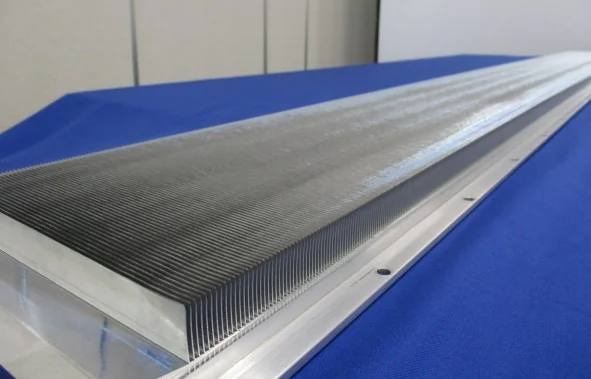
エースモデル冷間プレスでフィンを連続成形。超モノづくり部品大賞 日本力賞を受賞と同社は記載
航空機エンジンの熱制御システム用。金属板に冷間プレスでフィンを連続成形するオーロラフィン工法で、切り屑が出ない。板材長は最大2.5m。
ナカムラマジック株式会社
出典:ナカムラマジック「課題解決事例」
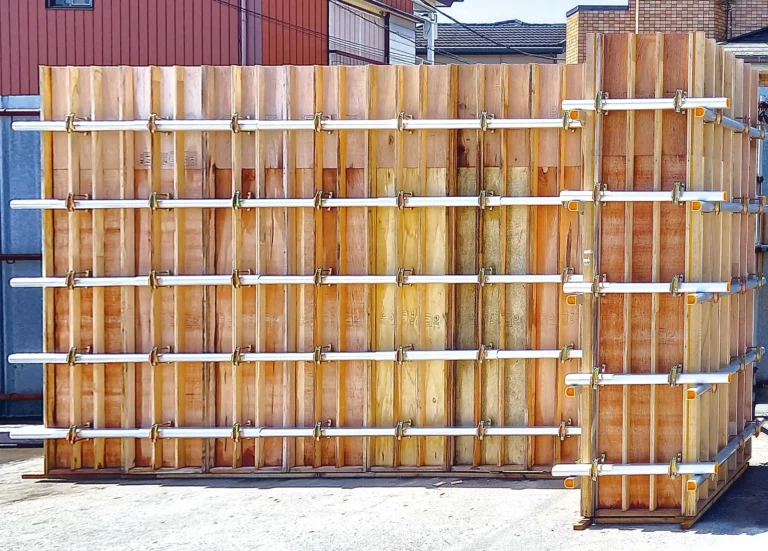
エースモデル約70年ぶりの新工法と同社は記載。第54回日本産業技術大賞 審査委員会特別賞
鉄製パイプ2本を緊結する在来工法に対し、アルミ製パイプ1本を専用金具で緊結する。鹿島建設・丸久・楠工務店と共同開発。
岡部株式会社
出典:岡部「型枠一本締め工法が第54回日本産業技術大賞(審査委員会特別賞)を受賞」
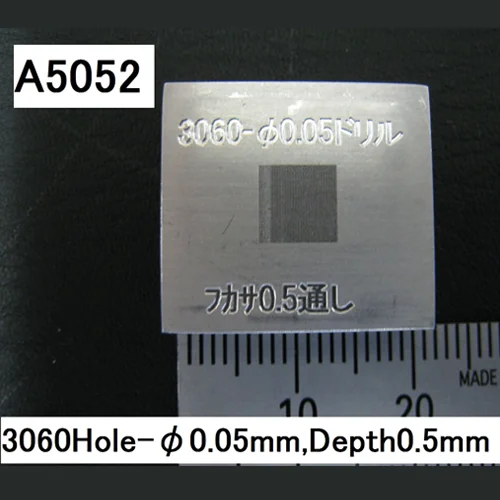
エースモデルφ0.05mmの穴を3060個、厚さ0.5mmを1本のドリルで貫通
材質A5052のテストピース。φ0.05mmドリルで3060穴を加工。厚さ0.5mmを1本のドリルで貫通させている。
有限会社美豊
出典:有限会社美豊「加工例紹介」
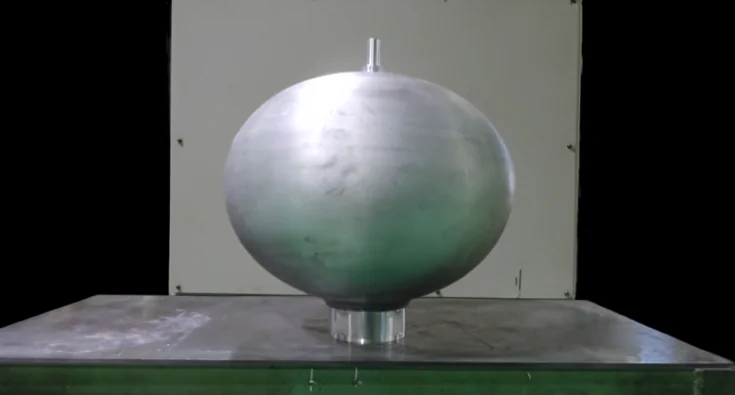
エースモデル溶接部のない宇宙機用タンク。ISASのCRAFTにLOX用FMを納品済み
溶接部のないロケット・宇宙機用タンク。ISASの小型実験機CRAFTの推進系向けに、液体酸素用タンクのフライトモデルを納品済みと同社は記載。
株式会社MJOLNIR SPACEWORKS
出典:MJOLNIR SPACEWORKS「ISASの次世代宇宙輸送実証機『CRAFT』にMSWの無溶接アルミタンクが採用予定」
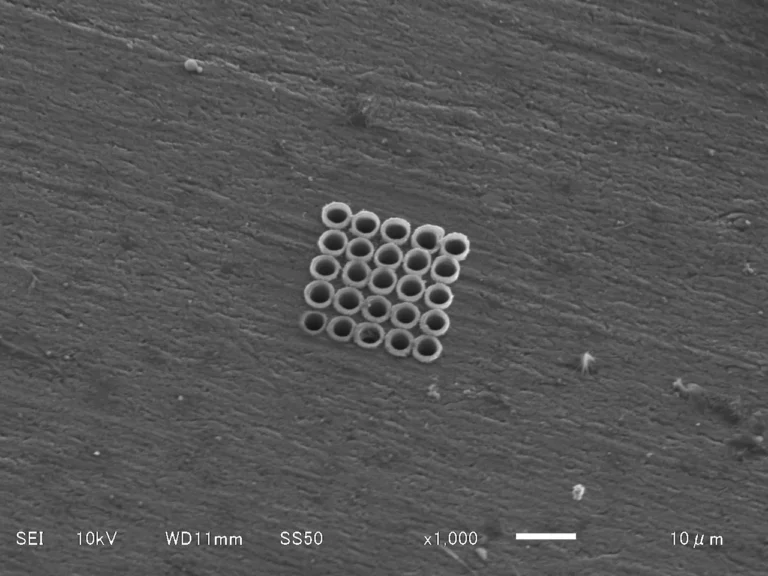
エースモデルアルミ A5052 に直径3μmの穴を並べて加工したサンプル
穴加工サンプル(金属)のアルミ A5052 φ3μm。電子顕微鏡写真(1,000倍)。
株式会社信栄テクノ
出典:信栄テクノ「加工事例集/穴加工」
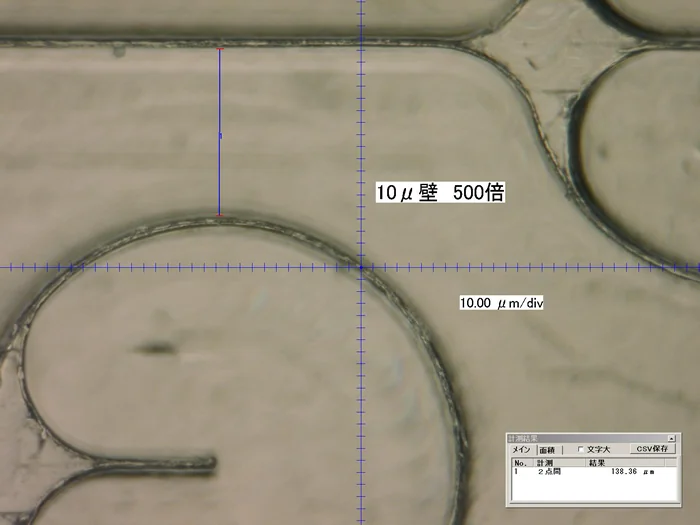
A5052で幅10μm・高さ20μmの壁を残す微細壁切削加工。超微細金型のマスター金型などに使うと同社は記載。
株式会社中田製作所
出典:中田製作所「超微細壁切削加工」
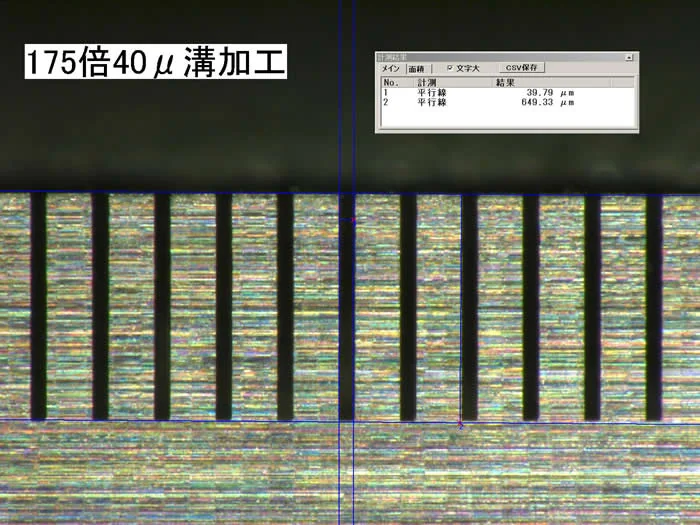
エースモデル幅0.04mm・深さ0.64mm(アスペクト比16)の溝を切削
幅0.04mm・深さ0.64mm(アスペクト比16)の微細溝を切削で加工。溝の蛇行がなく、微細バリも最小限と同社は記載。
株式会社中田製作所
出典:中田製作所「微細溝切削加工」
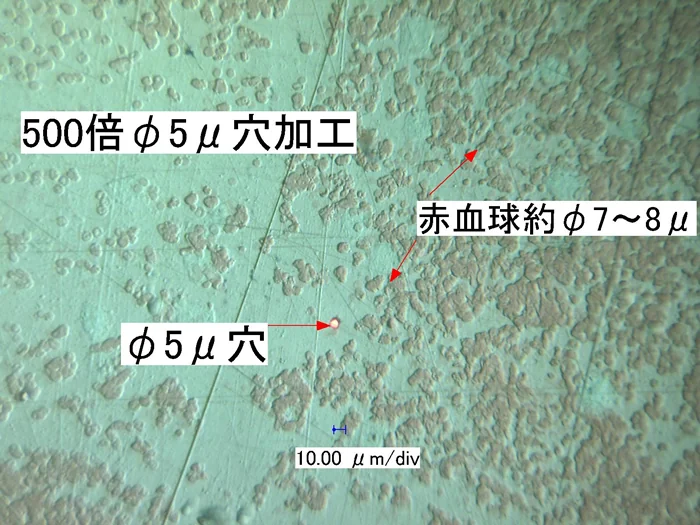
エースモデルφ5μmの穴を板厚20μmに30ヵ所連続、穴公差±0.2μ程度
A5052の板厚20μmを貫通するφ5μmの穴を30ヵ所連続で加工する技術。穴公差は±0.2μ程度と同社は記載。
株式会社中田製作所
出典:中田製作所「超微小径穴加工技術」
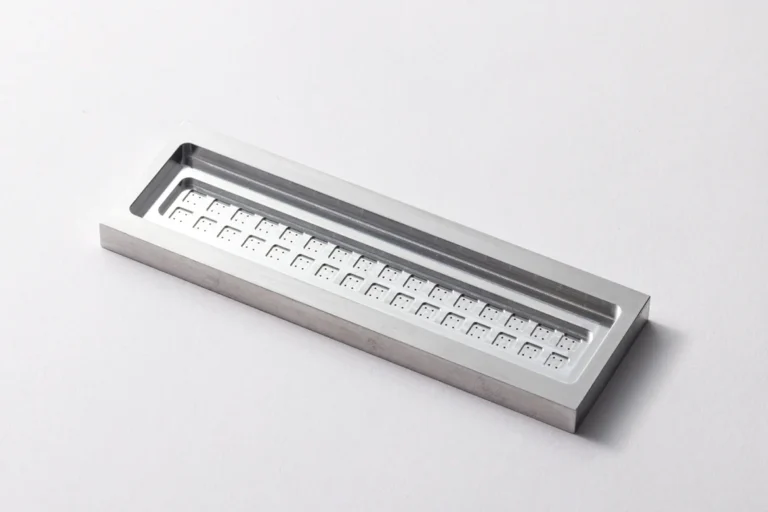
A7075にφ0.36mmの微細穴を、位置・精度とも±0.005で64か所加工。バイオサイエンス向け。
株式会社ISSダイニチ
出典:ISSダイニチ「私たちの技術」
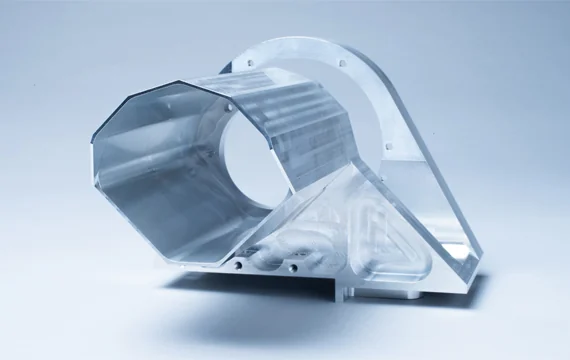
A6061。深さ200mm以上・肉厚1.6mmの筒部をもち、筒の中心とベース部分の中心の位置を5μ以下に作りこむ部品と同社は記載。
株式会社サンテック
出典:サンテック「金属製品加工 製品一覧」
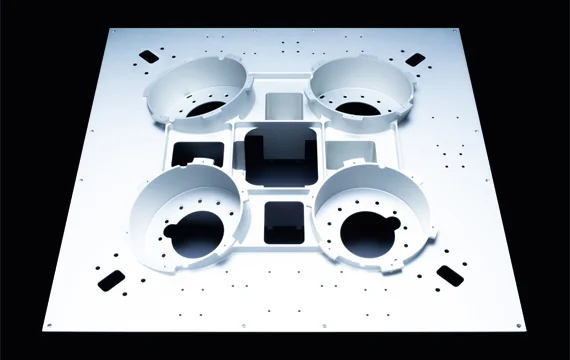
エースモデル素材200kgから4.5kgに削り出し、4つの円筒部の精度5μ以内
A6061T6、厚み120mm・650mm角。4つの円筒部の精度は5μ以内。素材200kgから製品4.5kgに5軸加工で削り出したと同社は記載。
株式会社サンテック
出典:サンテック「金属製品加工 製品一覧」
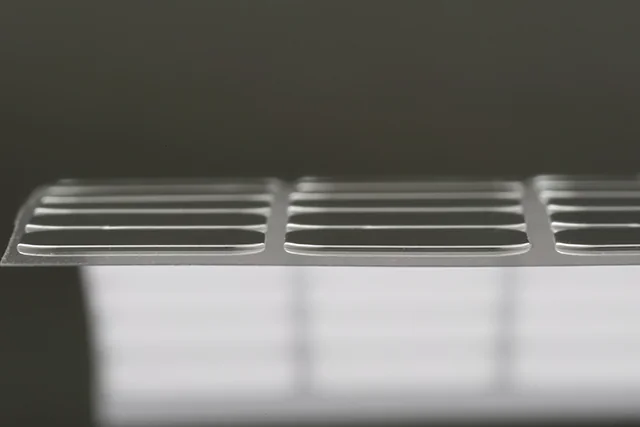
コア材0.10〜0.40mmの発泡体に、6.5〜15μのアルミ箔を9〜50μの粘着剤で貼り合わせたスピーカー用の振動板。
米島フエルト産業株式会社
出典:米島フエルト産業「振動板」
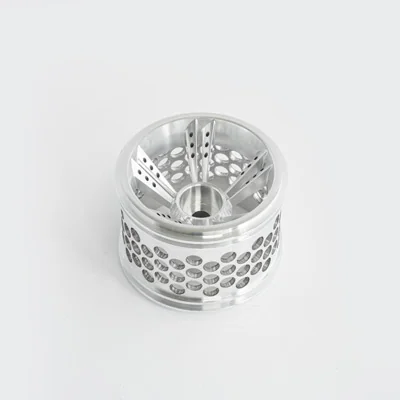
A7075、Φ48mmのラジコンカーのホイール。軽量化のためリム部に貫通穴を空け、デザイナーの意匠を再現。
株式会社由紀精密
出典:由紀精密 精密加工事例「ラジコンカーのホイール」
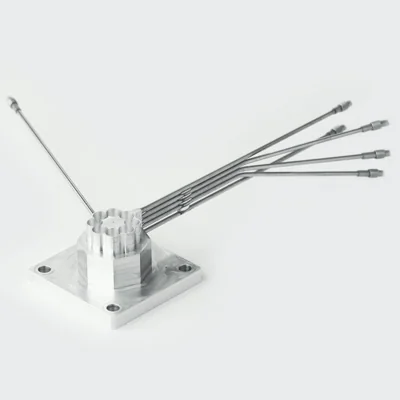
航空宇宙向け。A5052、40×40mm。圧力分布測定のため、φ0.3mmの穴を複数加工。中心の穴深さは8mm程度。
株式会社由紀精密
出典:由紀精密 精密加工事例「クラスターノズル」
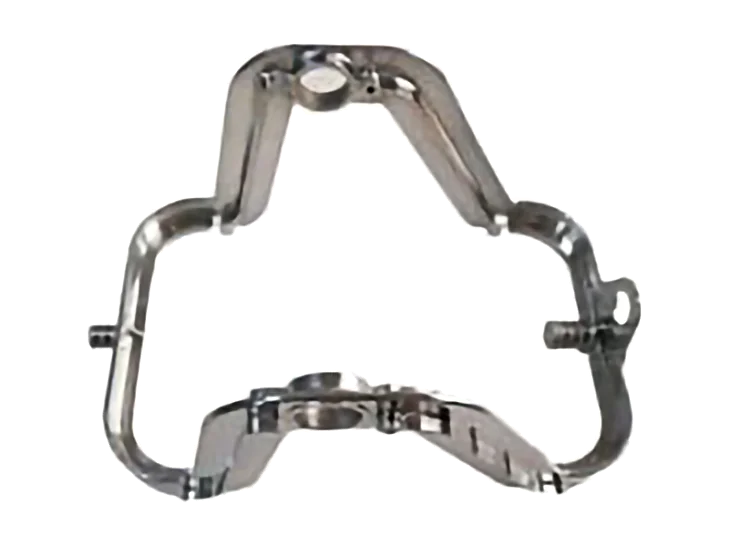
複雑な形状の医療機器部品を5軸加工で製作し、納期を短縮した。A6061-T6、340×330×70。
SST設計開発センター株式会社
出典:SST設計開発センター「医療機器部品」
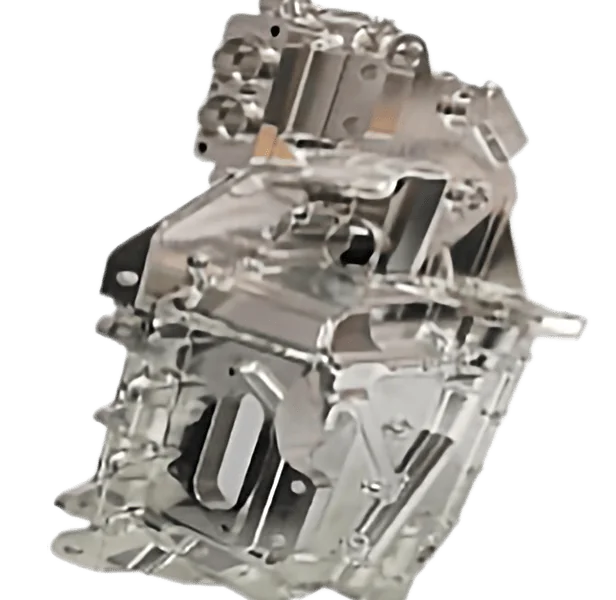
複雑形状の産業用ロボット部品を5軸加工で切削。A6061-T6、660×470×330の大型ワーク。
SST設計開発センター株式会社
出典:SST設計開発センター「産業用ロボット部品」
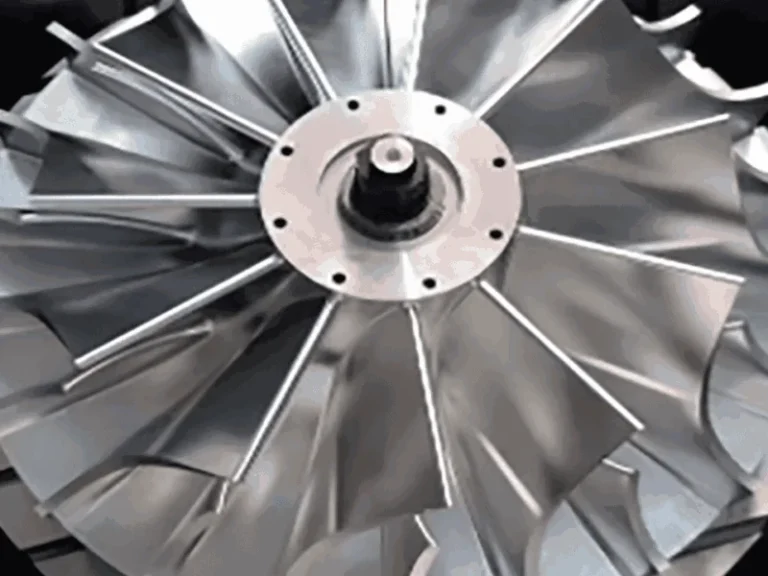
車載業界向けのインペラ。大きめで高い寸法精度が要る形状を5軸加工機で加工。A7075、210×210×80。
SST設計開発センター株式会社
出典:SST設計開発センター「インペラ」
なめらかな曲面の空力部品の試作を角材から削り出したサンプル。A5052、490×210×170。
技研精機株式会社
出典:技研精機「精密形状加工 フロントウィング」
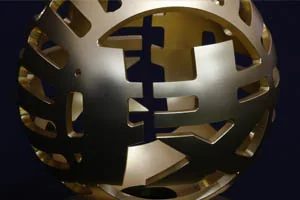
狭い穴から工具を入れ、同時5軸の動きで中心を削り広げた中空の球体。外径φ150、肉厚5mm。
技研精機株式会社
出典:技研精機「同時5軸加工 球体モデル」
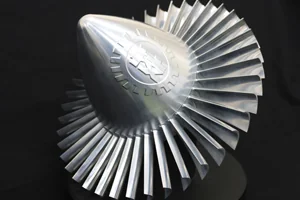
エースモデル外径φ300・ブレード40枚・最薄部0.5mmのブリスクを同時5軸で一体に削り出し
ブレードとディスクを一体にしたブリスクのサンプル。A5056、外径φ300、ブレード40枚、最薄部0.5mm。
技研精機株式会社
出典:技研精機「同時5軸加工 ブリスク」
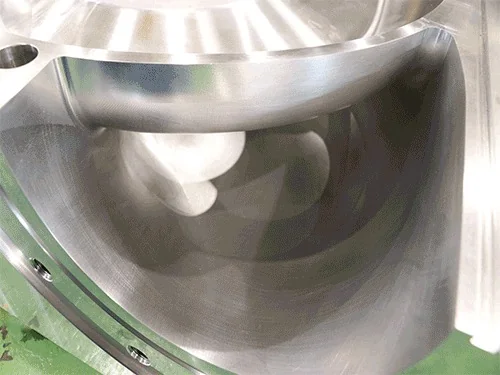
大きなA5052のブロックから、3Dデータ支給で同時5軸加工した可視化モデル装置。サイズ300×500×700。
株式会社今橋製作所
出典:今橋製作所「アルミ削り出し 3D形状 同時5軸 可視化試験体」
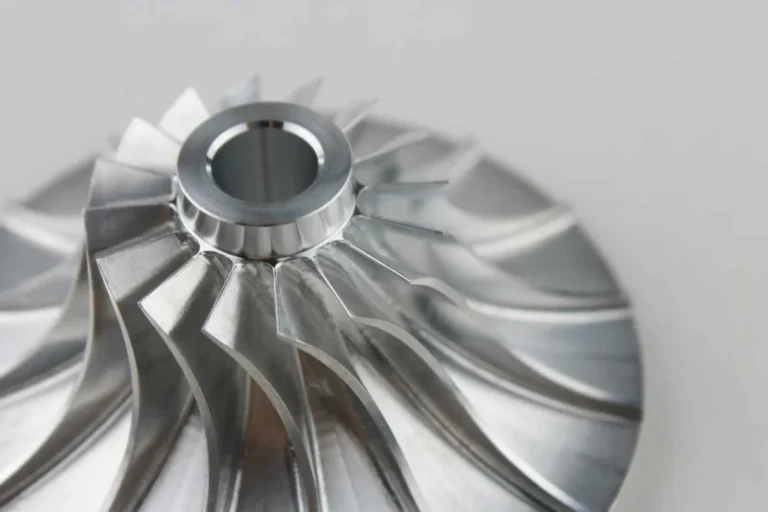
ポンプや発電機などに使われる羽根車を同時5軸加工で製作。サイズ70×70×40、材料はA5052、表面処理なし。
HILLTOP株式会社
出典:HILLTOP「インペラ」
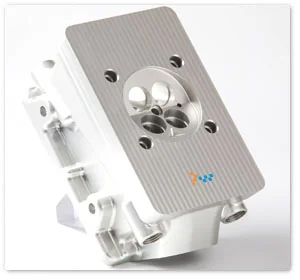
サイズ220×120×105、素材はA5052の5軸加工の事例。
株式会社プロトワーク
出典:スピード試作.com「アルミ5軸加工」
5軸加工の事例のインペラー。材質はA2017、サイズはΦ70×55。
株式会社ナンゴー
出典:ナンゴー「製品紹介 機械加工(5軸加工)」
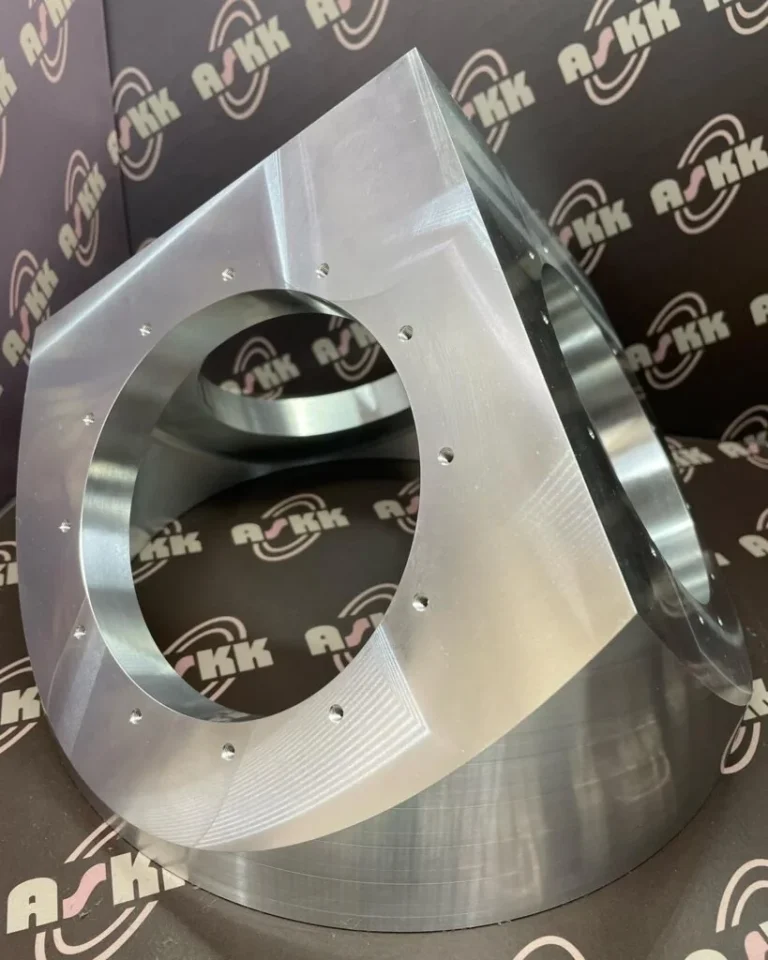
A5052の大きな母材から5軸加工で作った試作品。同社ではなかなか加工しない大きさとしている。
株式会社アスク
出典:アスク「5軸加工と旋盤加工の融合:アスクの精密試作事例」
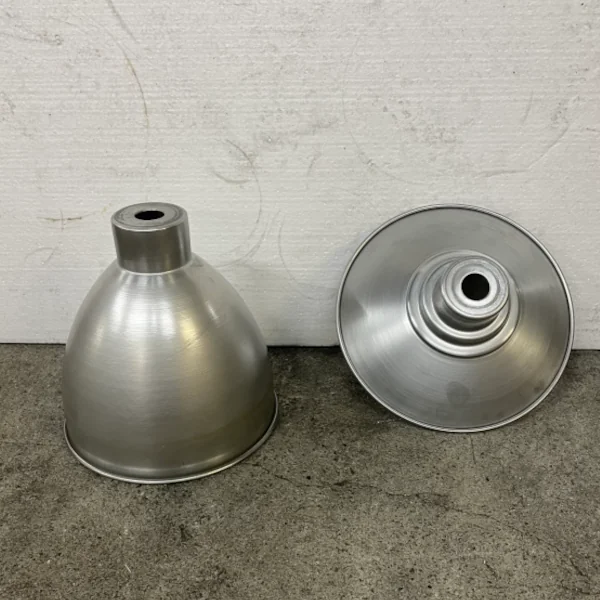
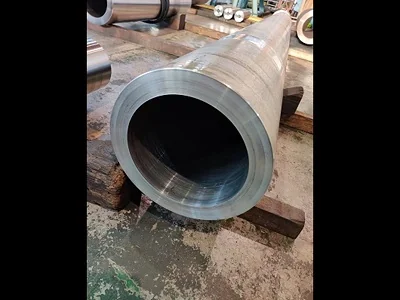
A5052、外径φ260・穴径φ190・加工長さ3000mmの深穴加工事例。
深江特殊鋼株式会社
出典:BTA・ガンドリル加工.COM「加工事例」
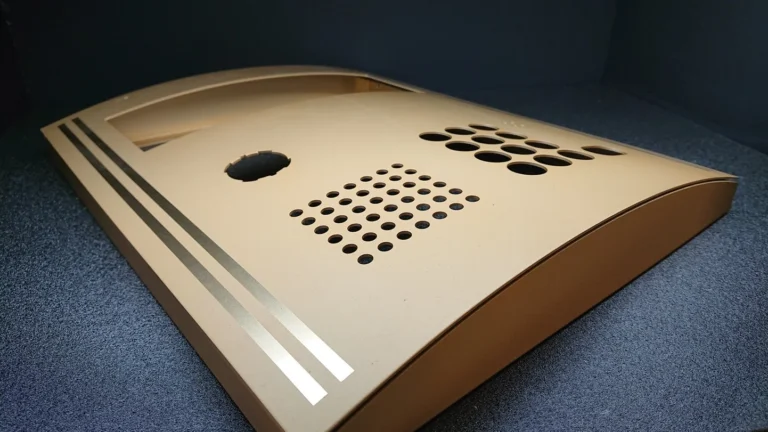
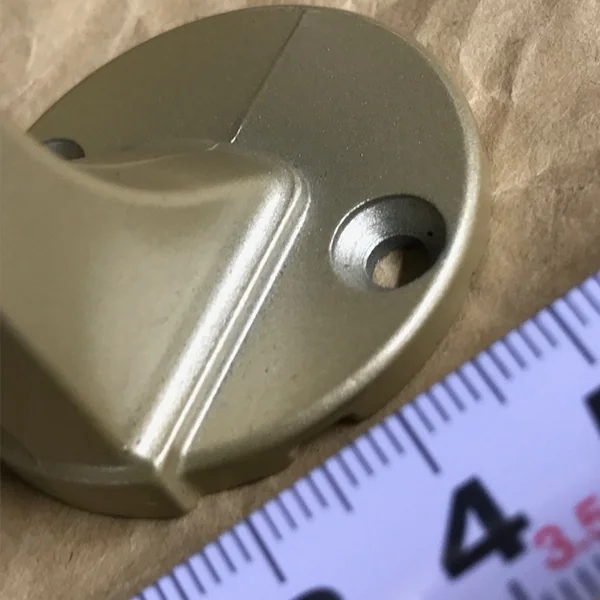
前面はターレットパンチング、ロールベンド、ショットブラスト、シャンパンゴールドアルマイト、レジストシルク印刷。
アルパ工業株式会社
出典:アルパ工業「製品実績(操作パネル)」
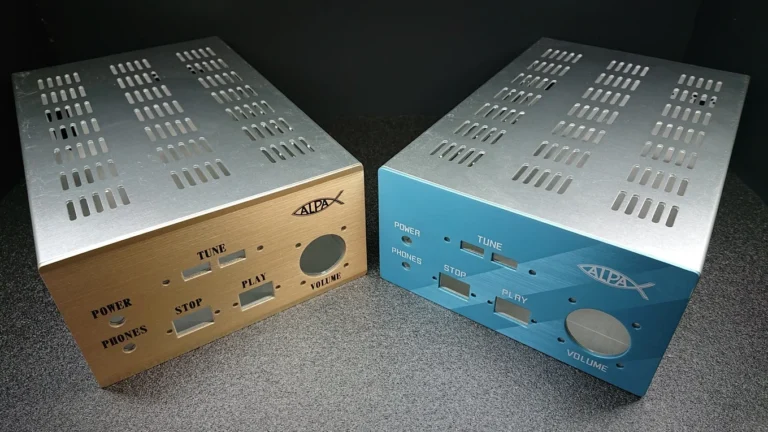
前面はターレットパンチング・ヘアーライン・アルマイト・シルク印刷、筐体はパンチング・ベンド・タッピング・組付け・シルバーアルマイト。
アルパ工業株式会社
出典:アルパ工業「製品実績(操作パネル)」
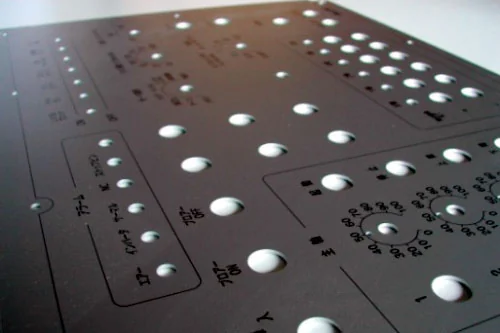
AL1050材 1.5T 350×160。ターレットパンチング加工、梨地表面処理、ゴールド色アルマイト、シルクスクリーン印刷。
アルパ工業株式会社
出典:アルパ工業「製品実績(操作パネル)」
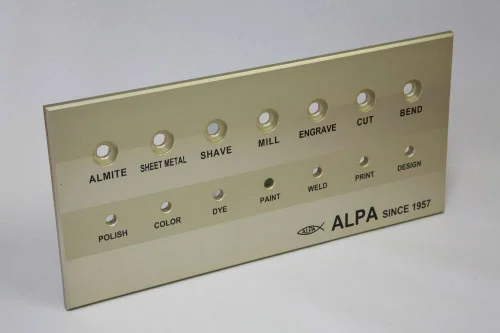
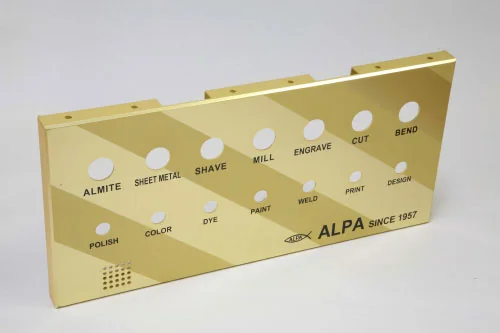
AL5052材 8T 350×160。フライス・マシニング加工、サンド梨地等前処理、ゴールド色アルマイト、シルクスクリーン印刷。
アルパ工業株式会社
出典:アルパ工業「製品実績(操作パネル)」
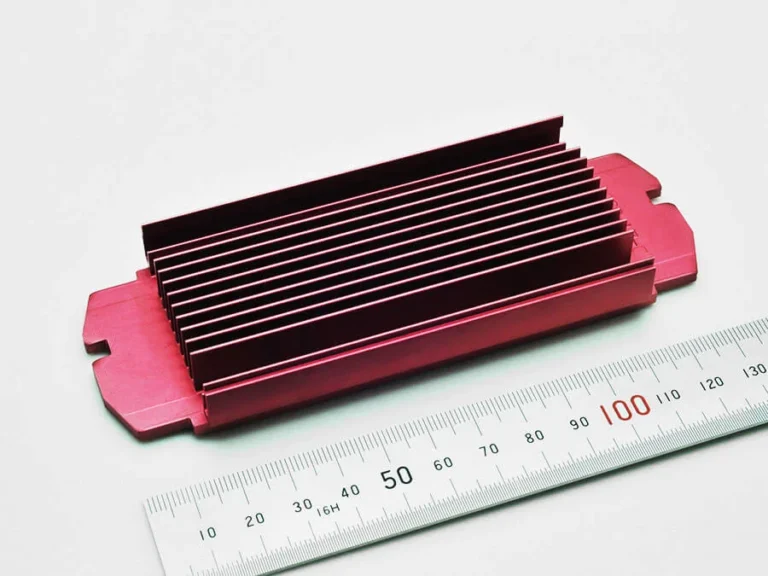
ヒートシンク。4m押出材から社内でカットし、カラーアルマイトのサンプル品にした。寸法は135×50×18mm。
株式会社小林アルミ
出典:小林アルミ「加工実績」
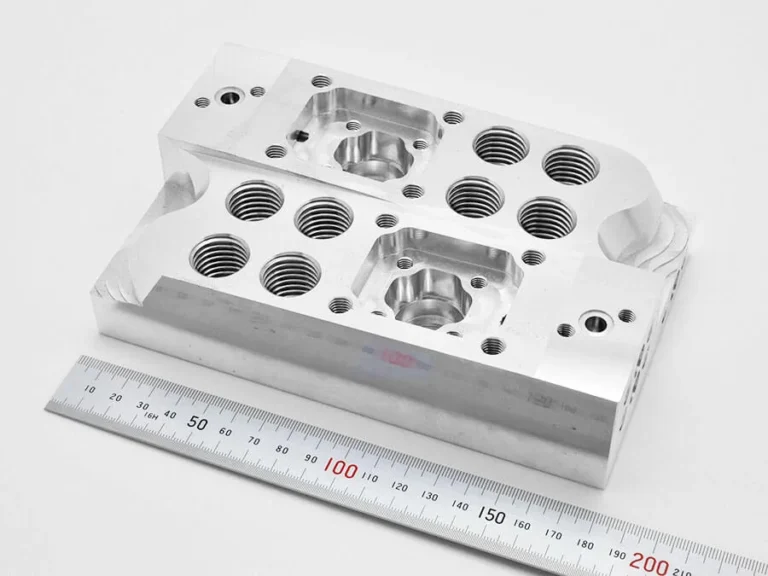
装置部品。アルミ材の削り出し部品に表面処理(白アルマイト)を実施。寸法は180×110×45mm。
株式会社小林アルミ
出典:小林アルミ「加工実績」
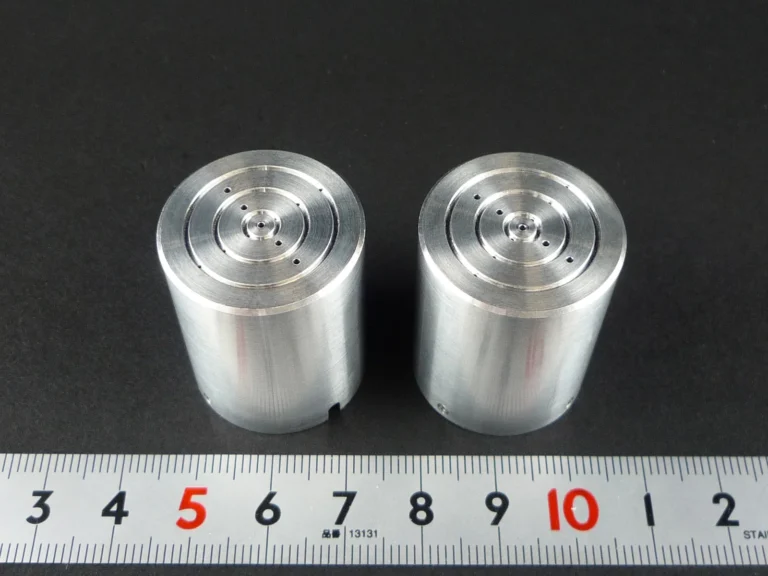
半導体製造装置用の部品押え。穴径0.5mmと0.3mmの細穴と、幅0.7mm・深さ0.5mmの溝を加工。
株式会社エージェンシーアシスト
出典:エージェンシーアシスト「ワイヤーカット・放電加工」
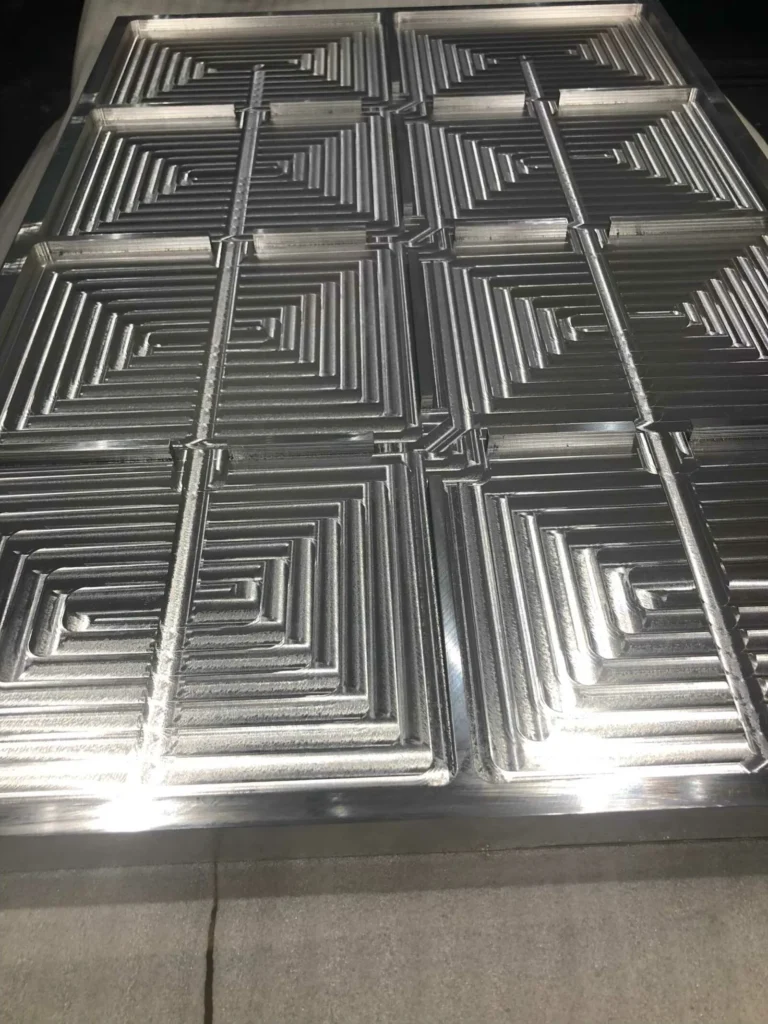
A7075、30×600×900のプレート。平面平行0.05。
株式会社鬨一精機
出典:鬨一精機 加工実績「A7075フライス仕上げ(平面平行0.05)」
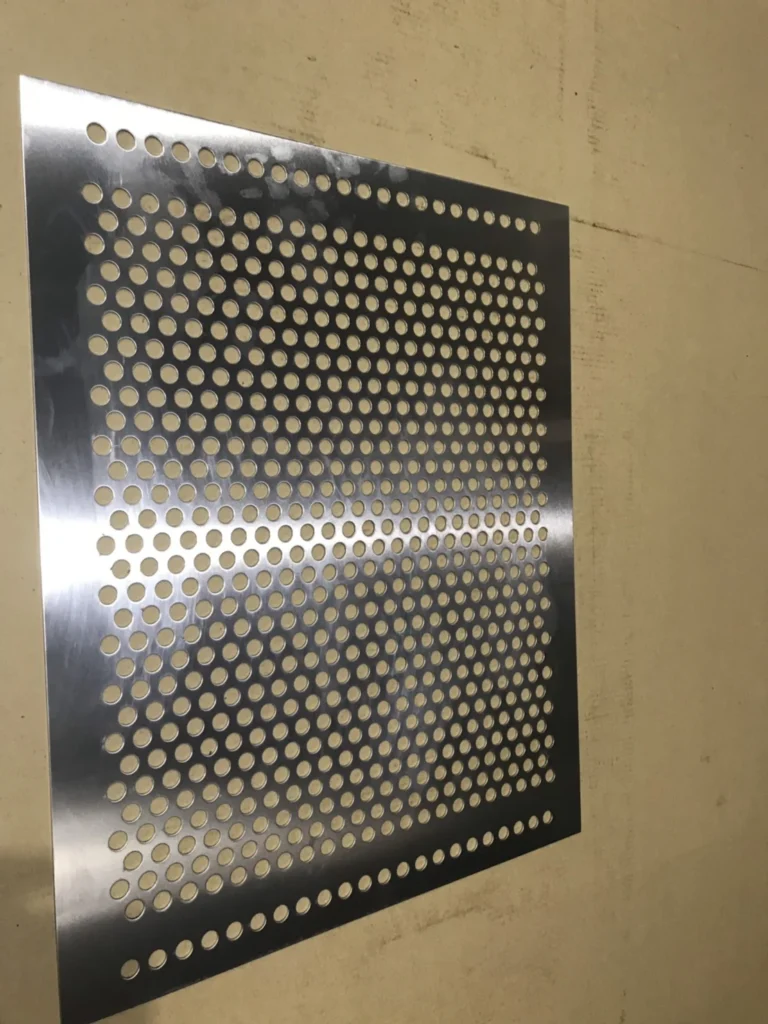
アルミ・14Φ×20.5P・開孔率46.7%・板厚2t。指定の穴径ピッチでタレパンにより1個ずつ穴あけし、シャーリングで切断。
三和打抜工業株式会社
出典:三和打抜工業「トレー用パンチングメタル」
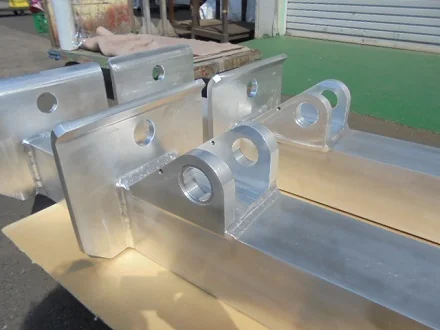
アルミMIG・TIG溶接で製作し、穴加工部はボーリング加工やフライス加工を行うと書かれている。
株式会社大畠製作所
出典:大畠製作所「横中ぐり盤加工の案内」
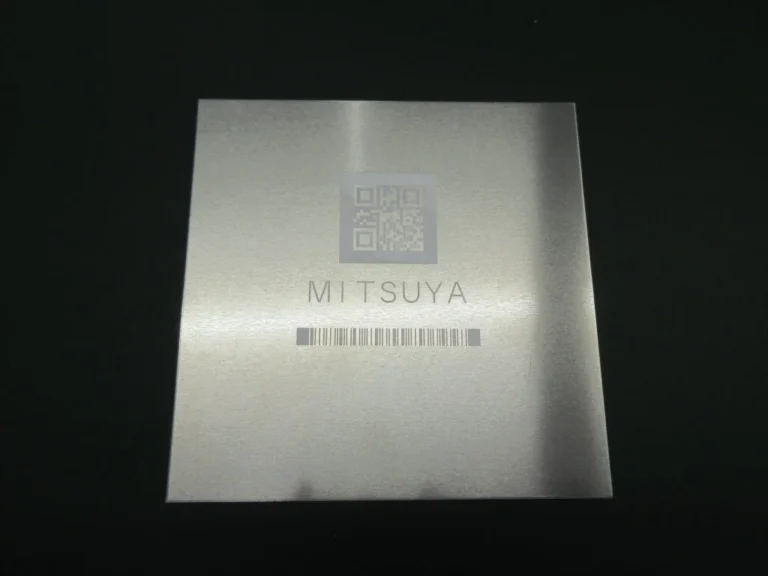
2次元バーコード・QRコードの加工事例。材質はA5052と書かれている。
株式会社三ツ矢(埼玉県川口市)
出典:三ツ矢「技術紹介 レーザーマーキング」
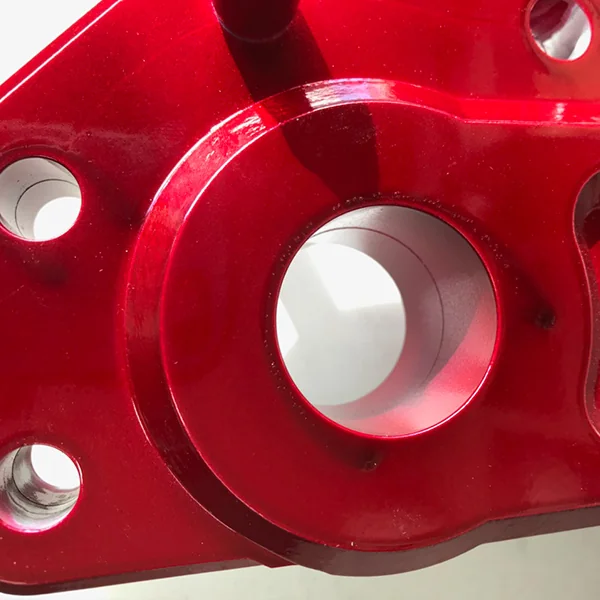
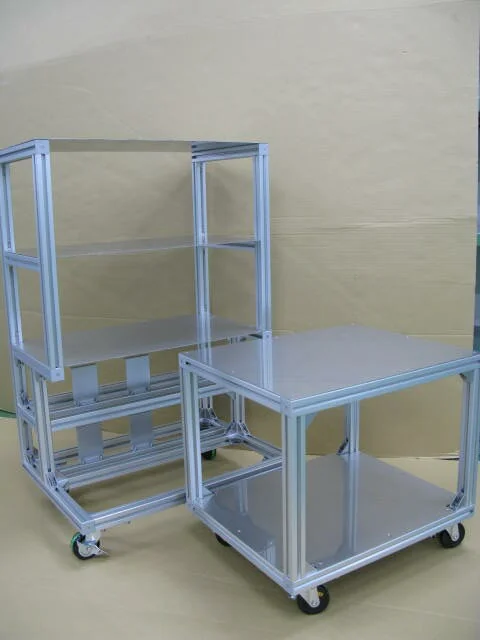
アルミフレーム(市販品)、板金の天板、導電性キャスターを組み合わせた台車(500×500×900)。部品選定から図面化、組付けまで自社で実施。
タカキ製作所株式会社
出典:自動機・省人化装置マイスター.com「アルミフレーム(市販品)を使用した専用台車」
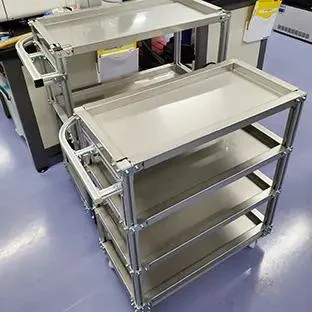
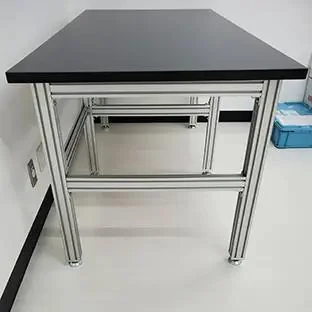
特注品例のページに掲載の、アルミフレーム特注品。
株式会社LINKSu
出典:LINKSu「特注品例 架台・作業台(実験台)」
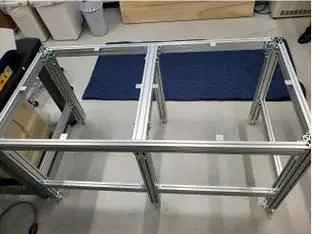
特注品例のページに掲載の、アルミフレーム特注品の架台。
株式会社LINKSu
出典:LINKSu「特注品例 架台・作業台(実験台)」
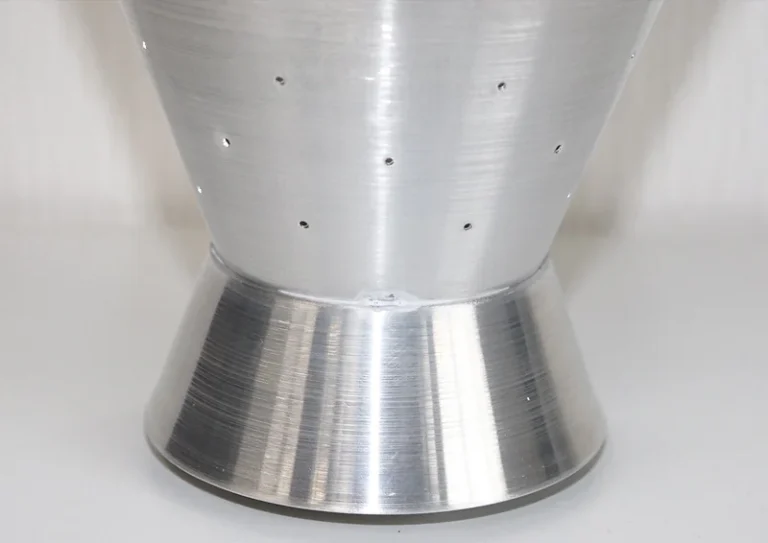
溶接品の加工例として載っているアルミのロウ付け。材質はアルミ。
株式会社ハセテック
出典:ハセテック「ロウ付け溶接」製作実績「溶接品 アルミのロウ付け」
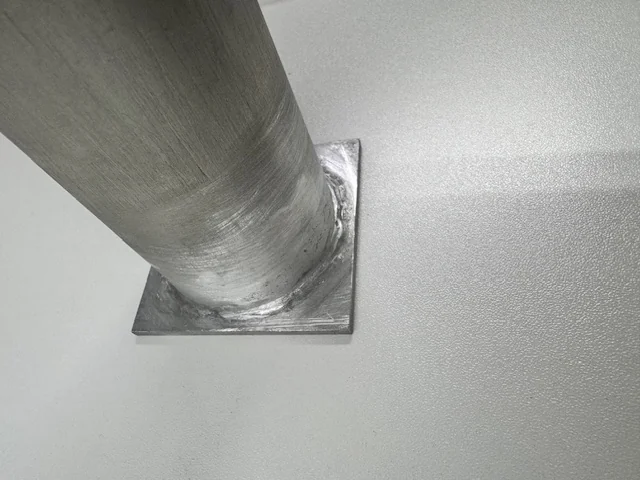
板厚3mmのアルミ板と板厚2mmのパイプをろう付けした筒状の部品。ろう付け後に白アルマイト処理と水漏れ検査。
株式会社小池製作所
出典:小池製作所 製作事例「アルミ製 ろう付け筒」
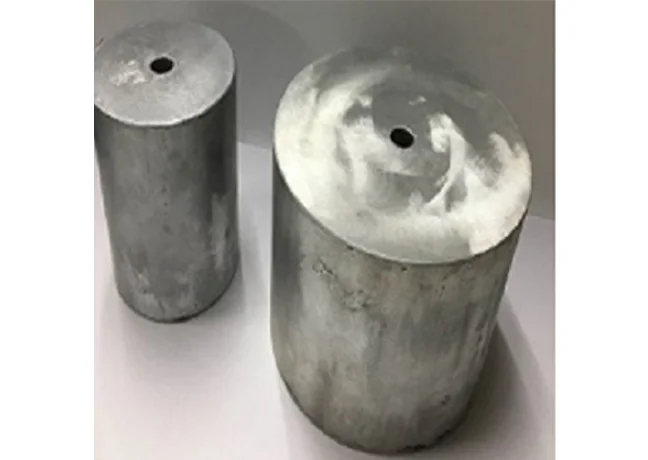
計測器メーカー向けのアルミ(A5056)板厚1mmのフロート。板金加工とろう付けで密封構造にした。
株式会社小池製作所
出典:小池製作所 製作事例「アルミ板厚1mmのフロート」
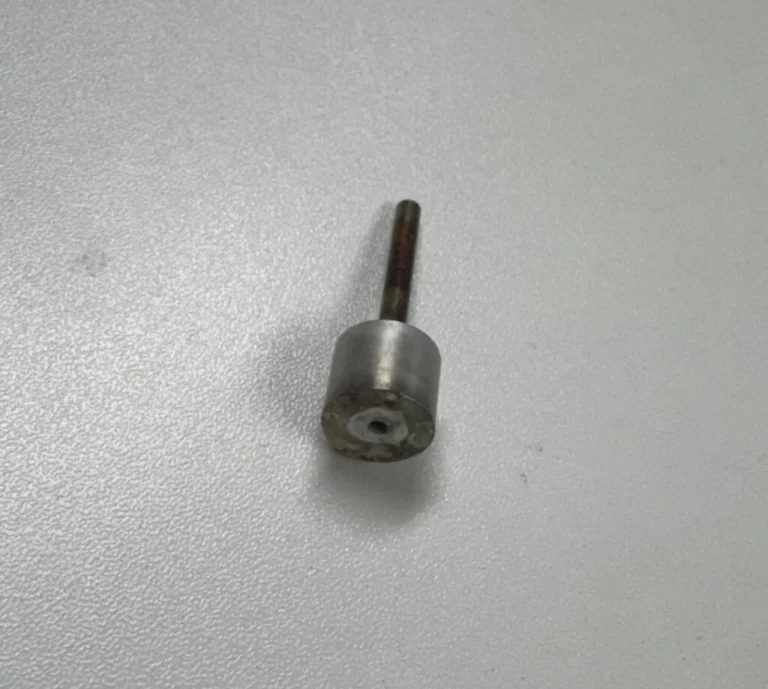
ステンレス(SUS316L)とアルミ(A6063)をろう付けで接合。宇宙分野の衛星部品に使われるとのこと。
株式会社小池製作所
出典:小池製作所 製作事例「アルミとステンレスのろう付け品」
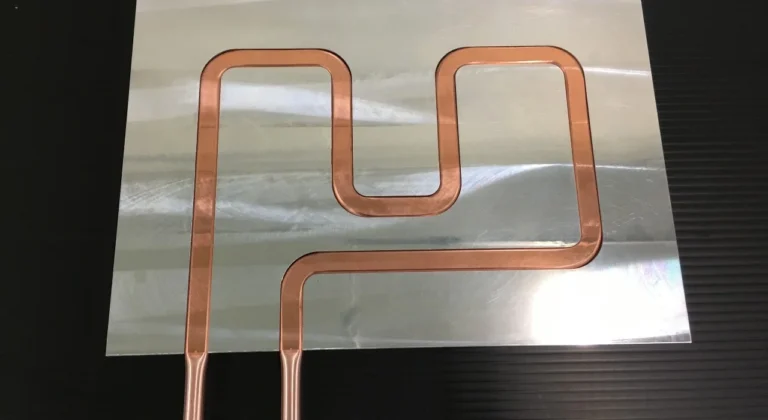
パイプをプレートに埋め込み圧力をかけて接合するかしめ接合の水冷プレート。かしめた分、パイプは扁平する。
ウエカツ工業株式会社
出典:ウエカツ工業「水冷プレート ~接合方法~」
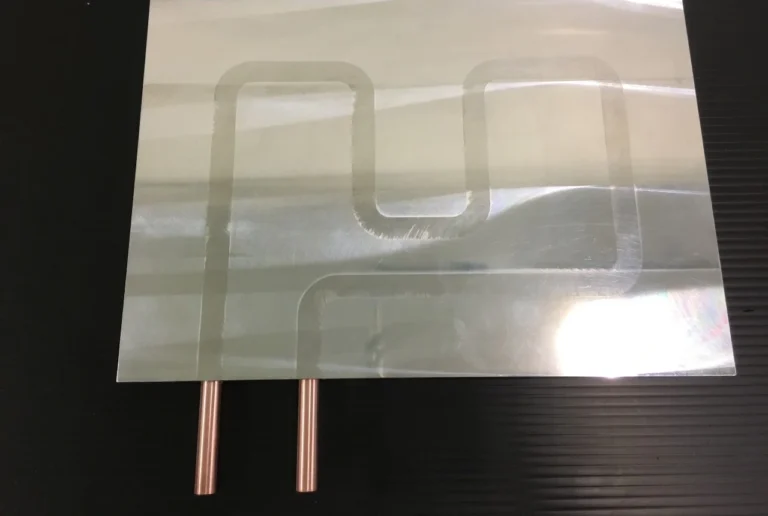
銅パイプとアルミプレートを異種金属接合技術で接合する、はんだ接合の水冷プレート。パイプをプレートに埋め込み、はんだを流し込む。
ウエカツ工業株式会社
出典:ウエカツ工業「水冷プレート ~接合方法~」
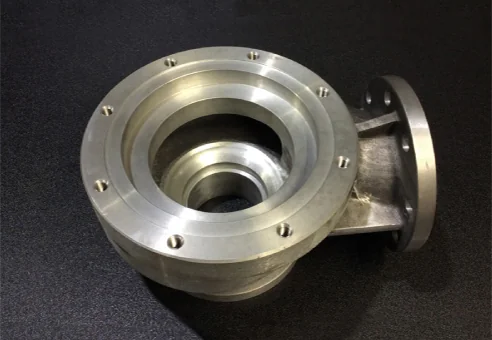
Φ250~Φ300×250のケーシング。材質はAC4C(アルミ系鋳物)で、NC旋盤 LB45 で加工した。
株式会社宝角合金製作所
出典:宝角合金製作所「大型鋳物加工」(品名:ケーシング)
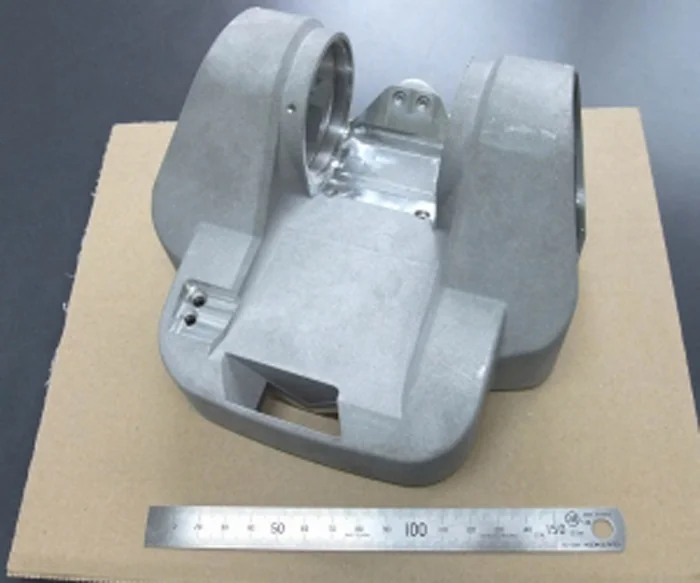
材質AC4C(アルミ合金)の医療機器用ロストワックス部品。重量2.7kg、サイズ200×200と記載。
佐藤ロストワックス技研株式会社
出典:佐藤ロストワックス技研「提案事例:AC4C」
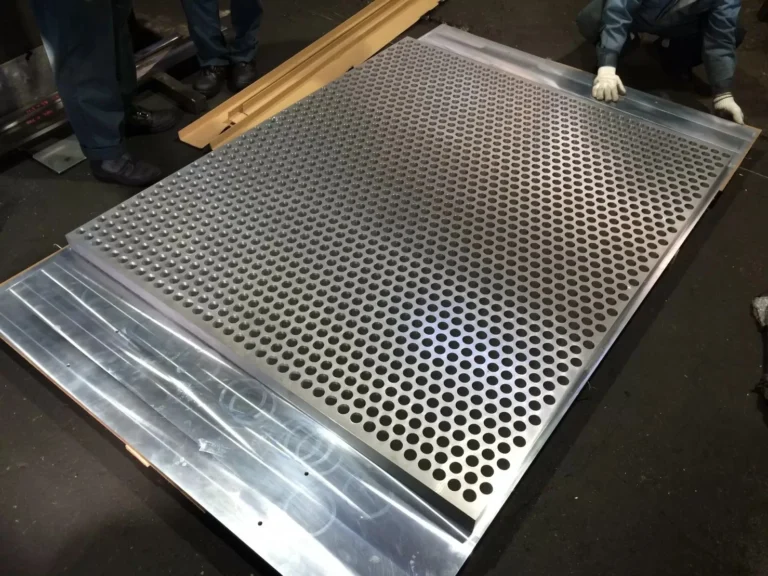
大型アルミ削り出し加工の事例に「1500mmx2400mm」として掲載された、多数の穴をあけた板状の部品。
株式会社埼玉プレーナー工業所
出典:埼玉プレーナー工業所「大型アルミ削り出し加工|航空宇宙・防衛・半導体製造装置向け大物切削加工」
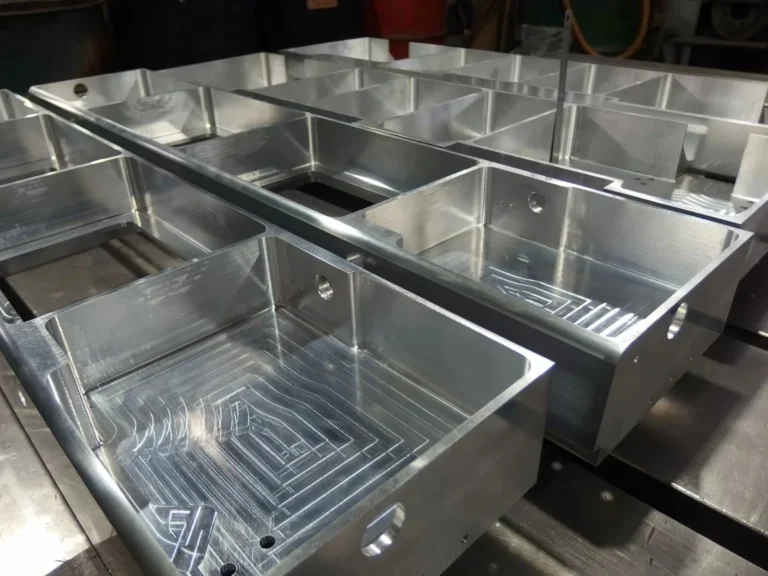
大型アルミ削り出し加工の事例に「航空機器部品加工」として掲載された写真。
株式会社埼玉プレーナー工業所
出典:埼玉プレーナー工業所「大型アルミ削り出し加工|航空宇宙・防衛・半導体製造装置向け大物切削加工」
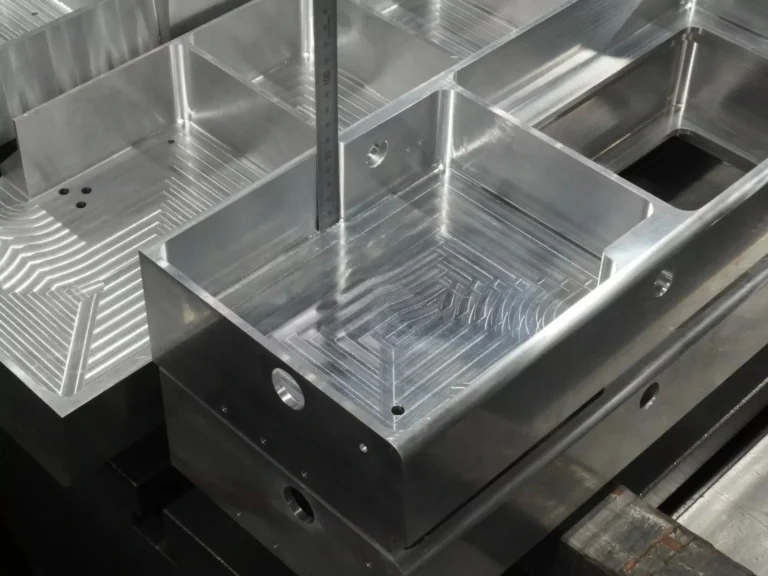
大型アルミ削り出し加工の事例に「大物YH52 切削加工」として掲載された写真。
株式会社埼玉プレーナー工業所
出典:埼玉プレーナー工業所「大型アルミ削り出し加工|航空宇宙・防衛・半導体製造装置向け大物切削加工」
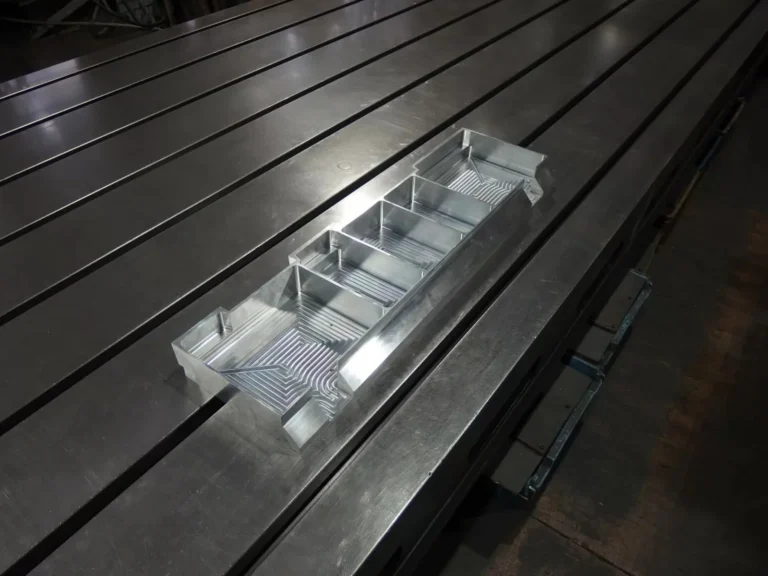
大型アルミ削り出し加工の事例に「YH75 切削加工」として掲載された写真。
株式会社埼玉プレーナー工業所
出典:埼玉プレーナー工業所「大型アルミ削り出し加工|航空宇宙・防衛・半導体製造装置向け大物切削加工」
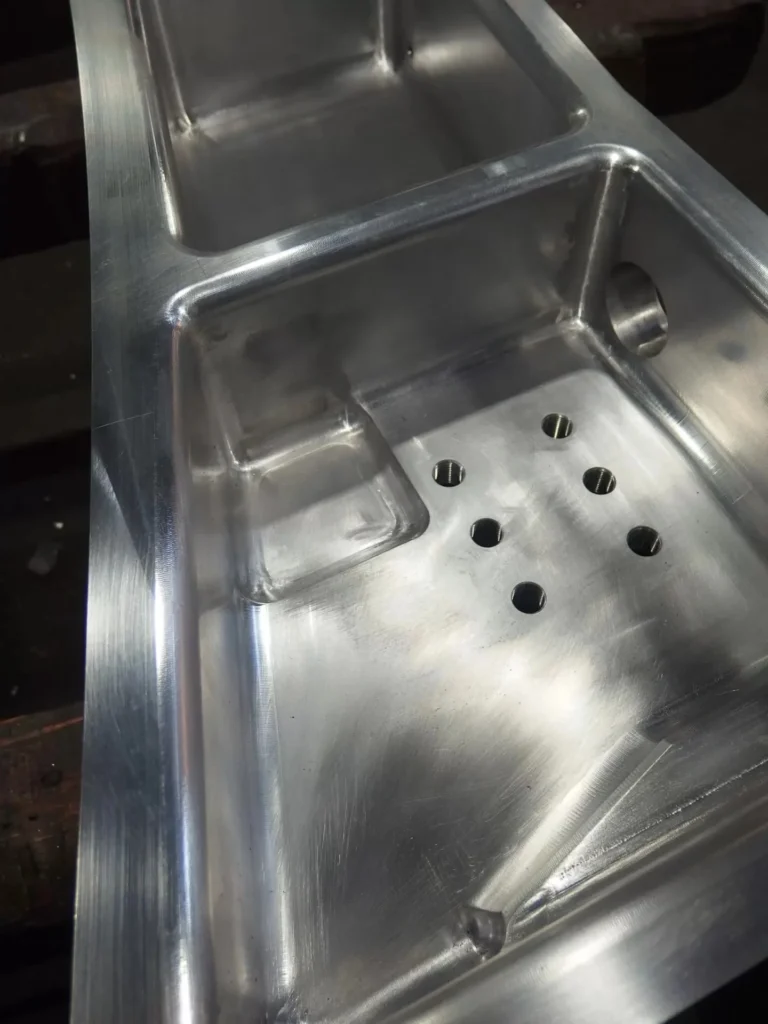
大型アルミ削り出し加工の事例に「YH75 削りだし」として掲載された写真。
株式会社埼玉プレーナー工業所
出典:埼玉プレーナー工業所「大型アルミ削り出し加工|航空宇宙・防衛・半導体製造装置向け大物切削加工」
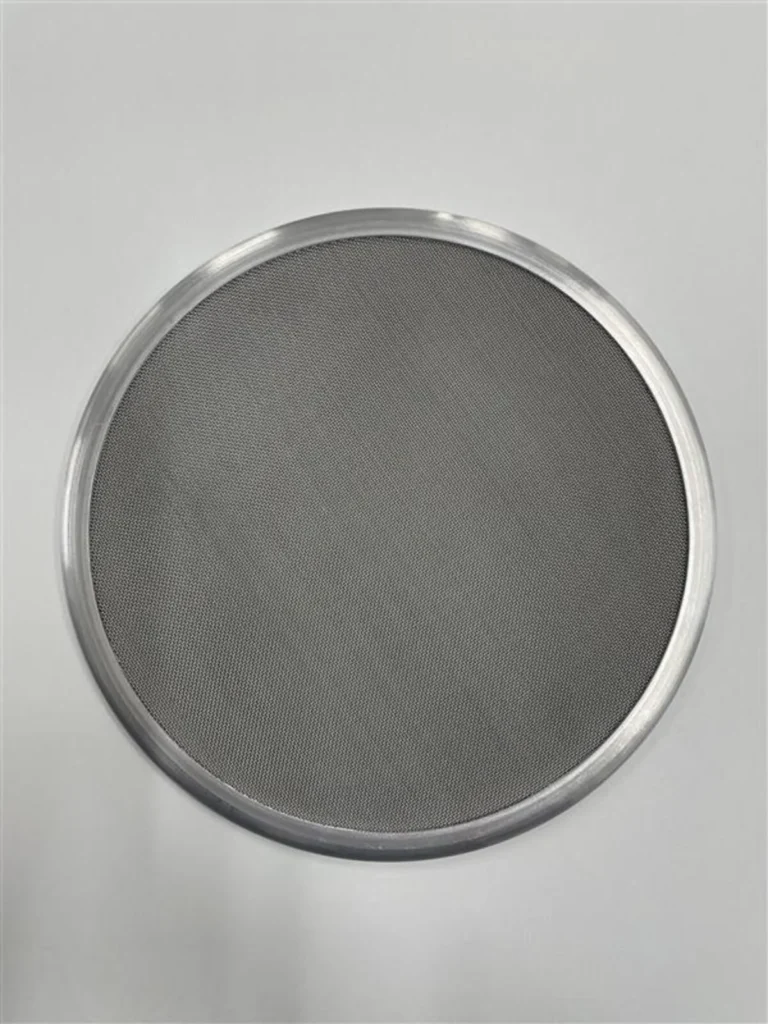
接着剤で接合したリムの剥離が頻発していたフィルターを、ヘラ絞り加工に切り替え。金型のプレス成形と比べてイニシャルコストを約3分の1に削減した。
株式会社八尾金網製作所
出典:八尾金網製作所 導入事例「コストを抑えたフィルター改善」
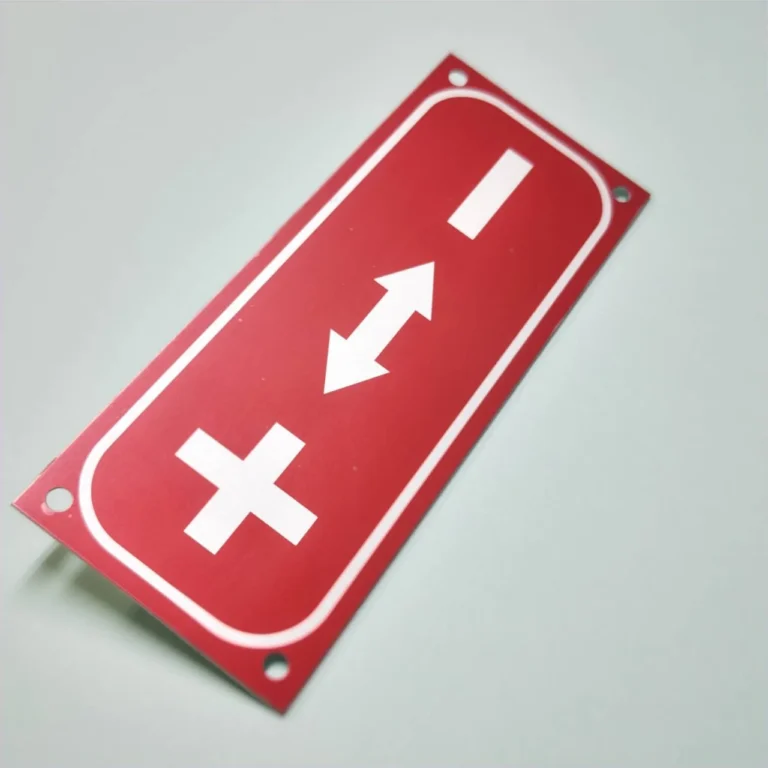
アルミを陽極酸化して表面に酸化被膜を作る加工。光沢・つや消し・ヘアラインの素材表面が選べ、アルマイト後に刻印(彫刻)もできるとページに書かれている。
有限会社光化工業所
出典:光化工業所「アルマイト印刷」
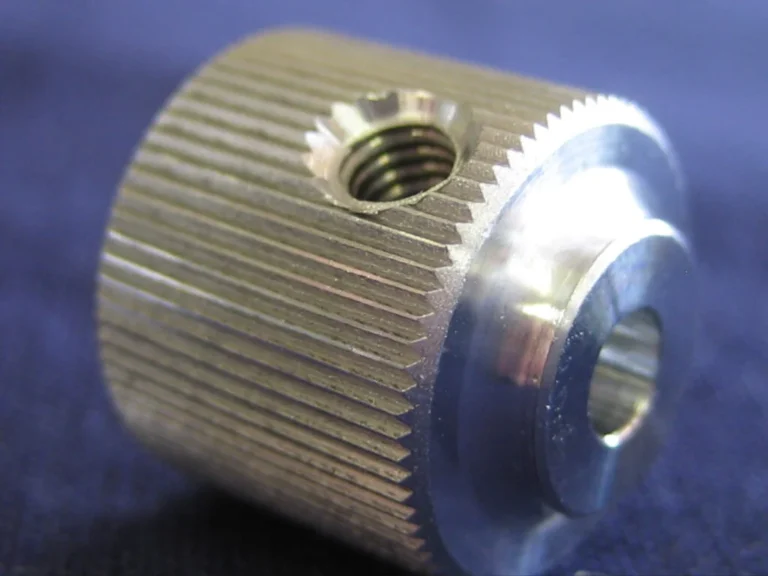
NC自動旋盤の加工品事例として掲載されている、外周にローレットを入れたアルミの部品。
有限会社瓜生製作所
出典:瓜生製作所「NC自動旋盤の加工品・製品事例」
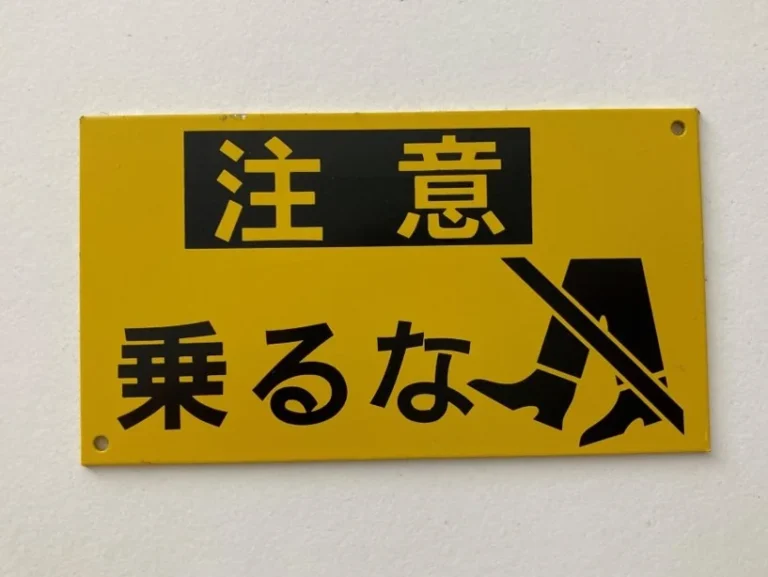
警告を注意喚起するため、シルクスクリーン印刷で黄色を採用し視認性を上げている。
株式会社末吉ネームプレート製作所
出典:末吉ネームプレート製作所「プラント機器用警告・注意銘板」
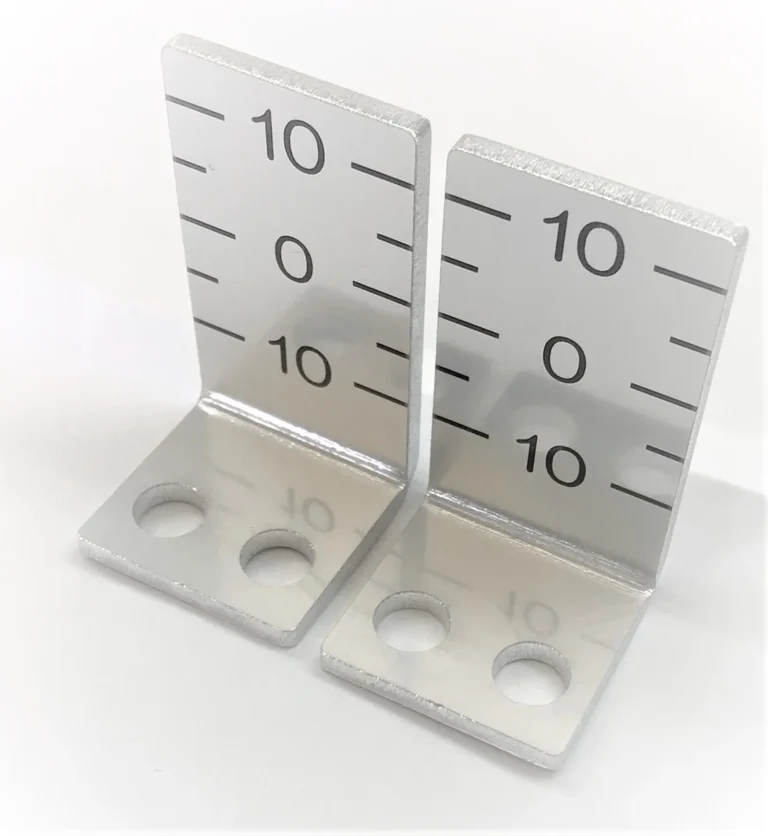
折り曲げ加工によりごく狭いスペースでも固定できる形状。曲げ加工からアルマイト処理まで一貫対応。
株式会社末吉ネームプレート製作所
出典:末吉ネームプレート製作所「折り曲げ目盛銘板」
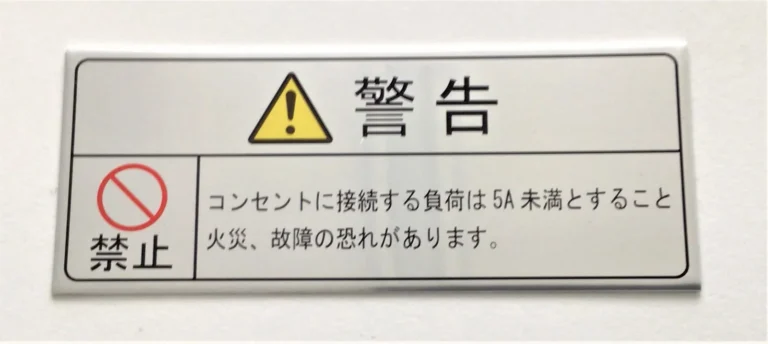
警告マーク部に黄色を染色し、ほかを黒色にアルマイト染色。裏面に強粘着の粘着テープを施している。
株式会社末吉ネームプレート製作所
出典:末吉ネームプレート製作所「注意・警告銘板」
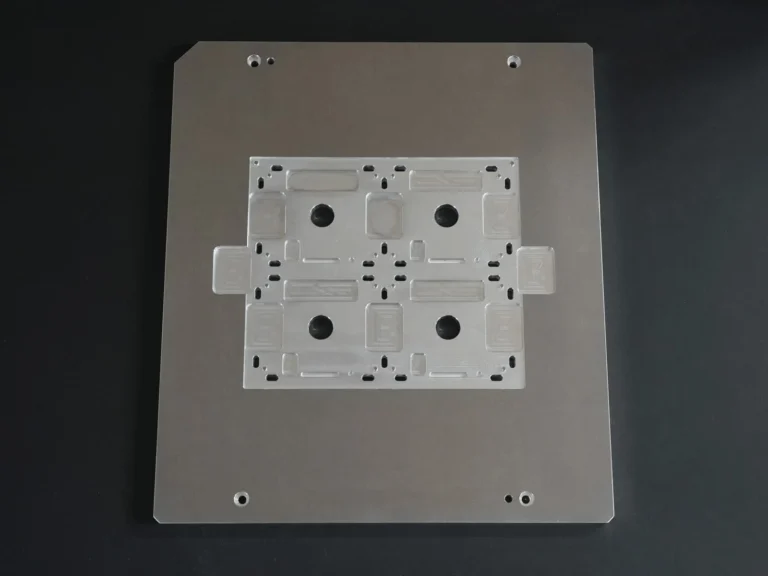
小型や薄物の基板を既存ラインで機械実装するため、アルミ製の搬送プレート治具を設計・製造した事例。
エーピーエヌ株式会社
出典:エーピーエヌ「課題解決事例:搬送レールに乗らない小型・薄物基板の機械実装を搬送治具で実現」
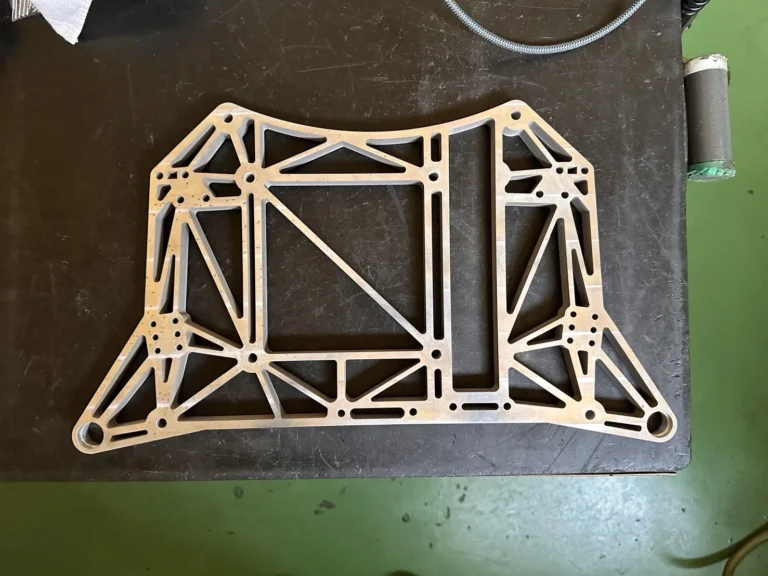
学生レーシングチームのアルミ製ボディパーツ。厚み25mmほどで一部に精度穴があり、歪みの出やすいレーザーでなくワイヤーカットを選定。
有限会社榊原工機
出典:榊原工機「【今さら聞けない】ワイヤーカット加工とは? 精密加工のプロが解説する基礎知識」
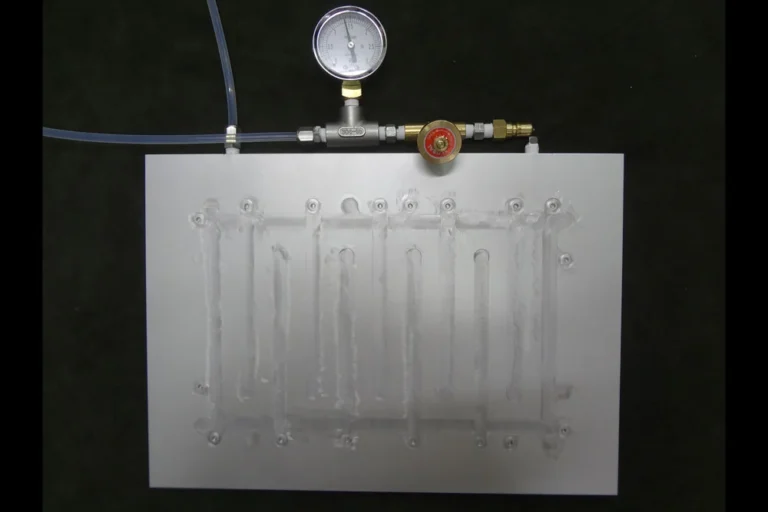
マシニングセンタで水路を加工し、蓋をFSWで接合して冷却パネルに。試作品は2.0MP(原文の表記)でも漏れが生じていないと記載。
川並鉄工株式会社
出典:川並鉄工「摩擦攪拌接合「FSW」」
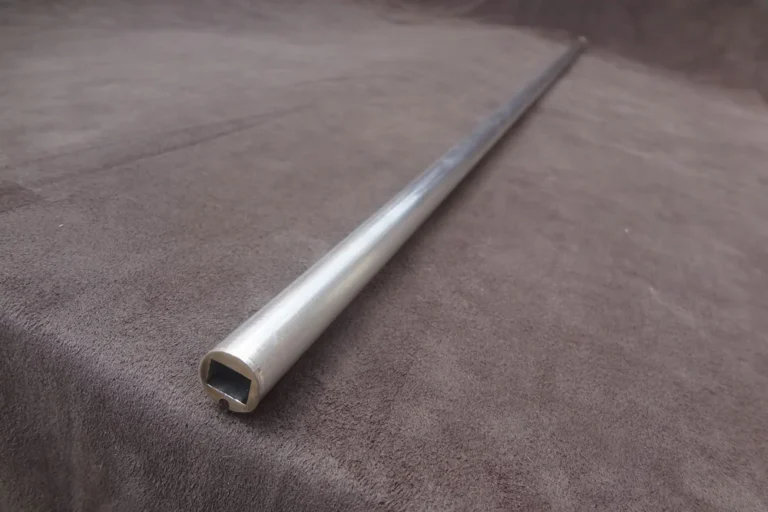
長さ2000mmのアルミパイプに機能部品を納めて密封。接合温度が200℃を超えてはならない要望に、熱影響が小さく歪みの少ないFSWで対応。
川並鉄工株式会社
出典:川並鉄工「摩擦攪拌接合「FSW」」
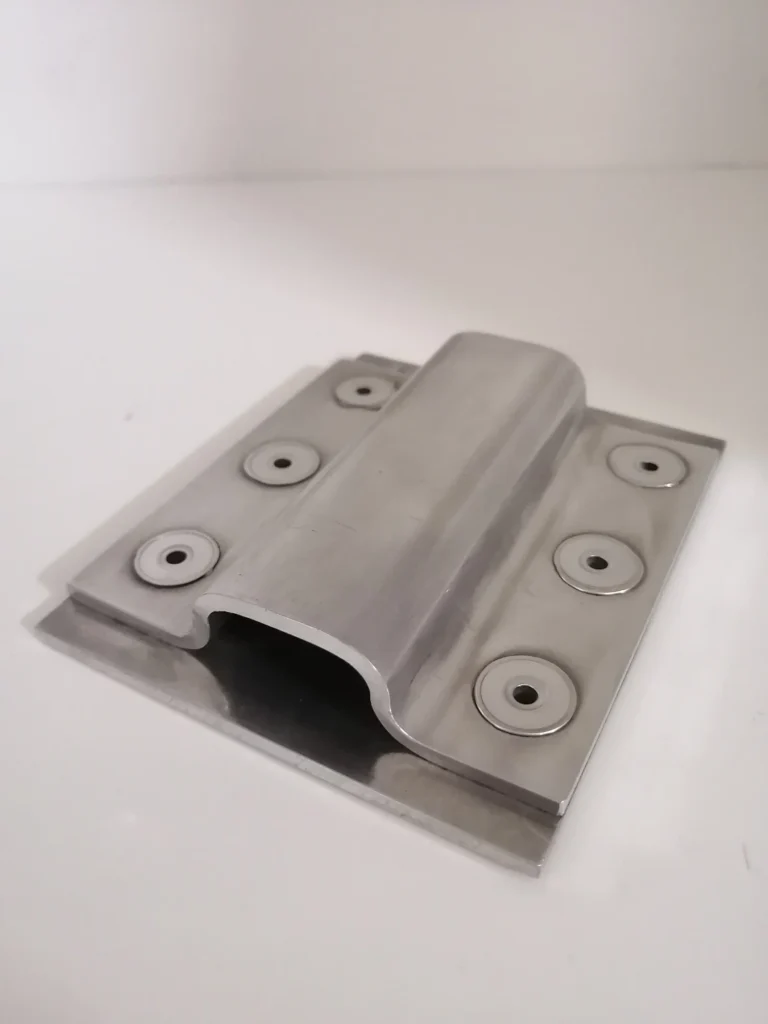
スポット接合の製作事例。材質はアルミA6061。
ハグロエンジニアリング株式会社
出典:ハグロエンジニアリング「FSW(摩擦攪拌接合)」製作事例
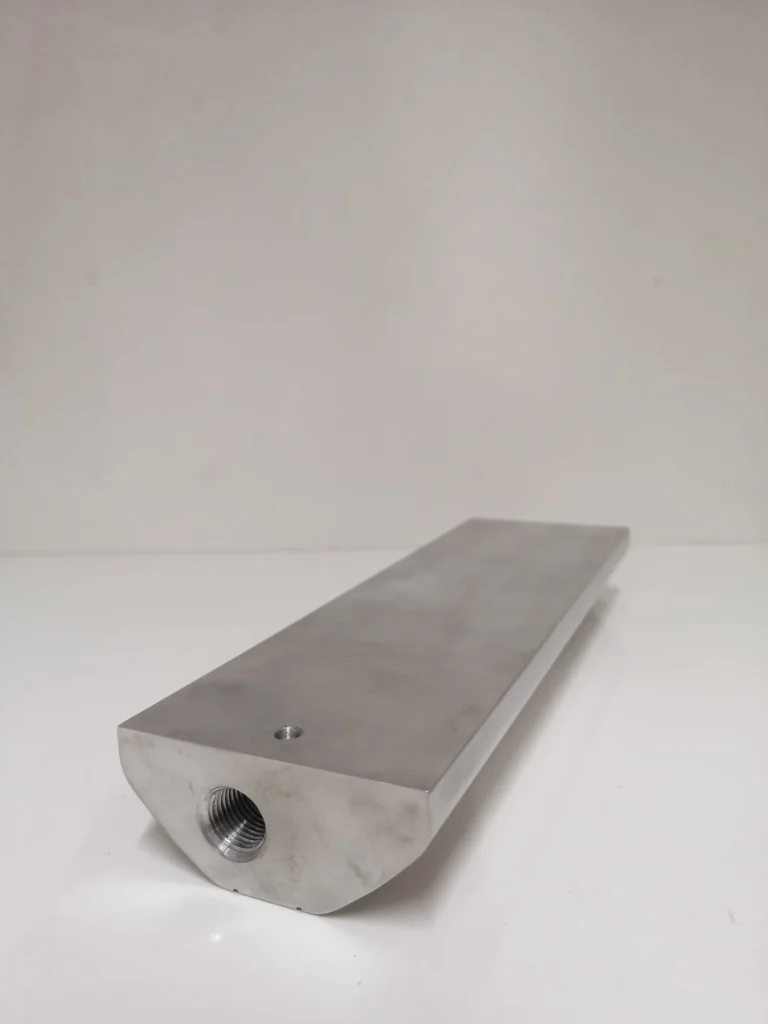
重ね合わせ接合の製作事例。材質はアルミA6061のノズル。
ハグロエンジニアリング株式会社
出典:ハグロエンジニアリング「FSW(摩擦攪拌接合)」製作事例
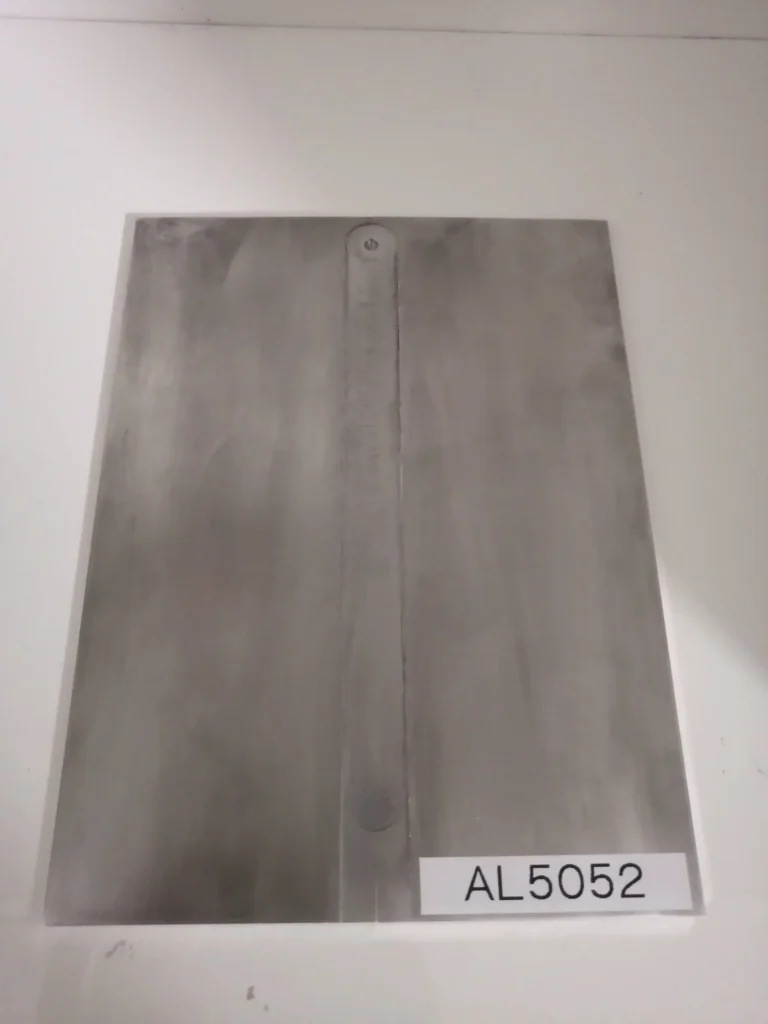
突合せ接合の製作事例。材質はアルミA5052。
ハグロエンジニアリング株式会社
出典:ハグロエンジニアリング「FSW(摩擦攪拌接合)」製作事例
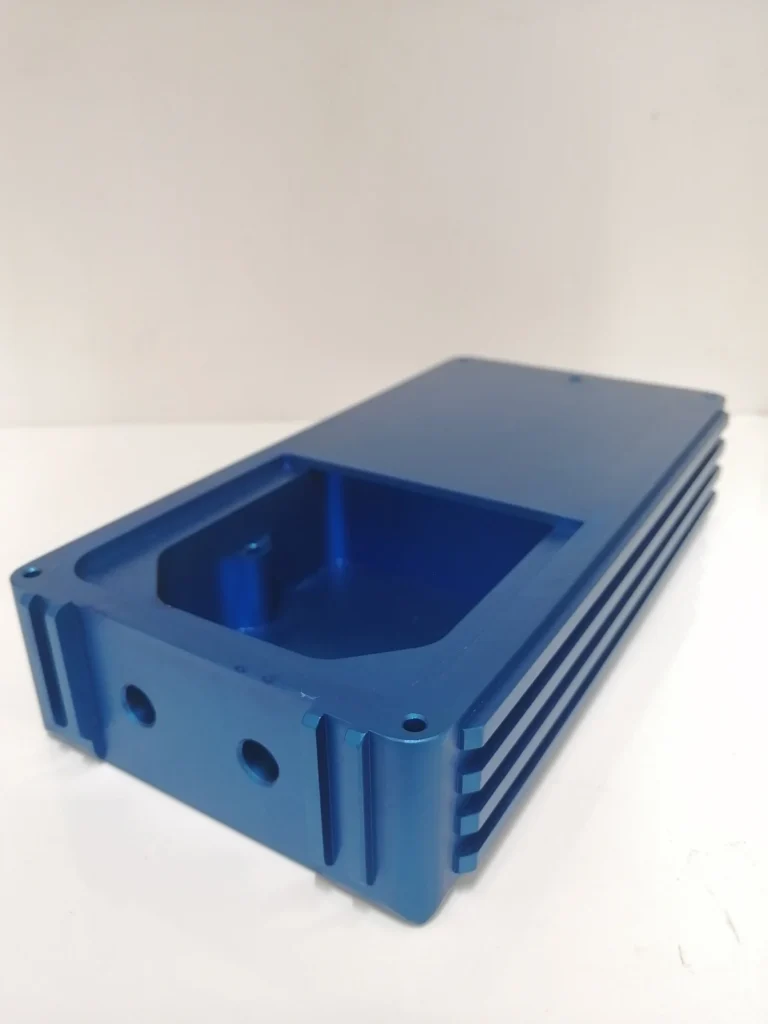
突合せ接合の製作事例。材質はアルミA6061のバッテリーケース。
ハグロエンジニアリング株式会社
出典:ハグロエンジニアリング「FSW(摩擦攪拌接合)」製作事例
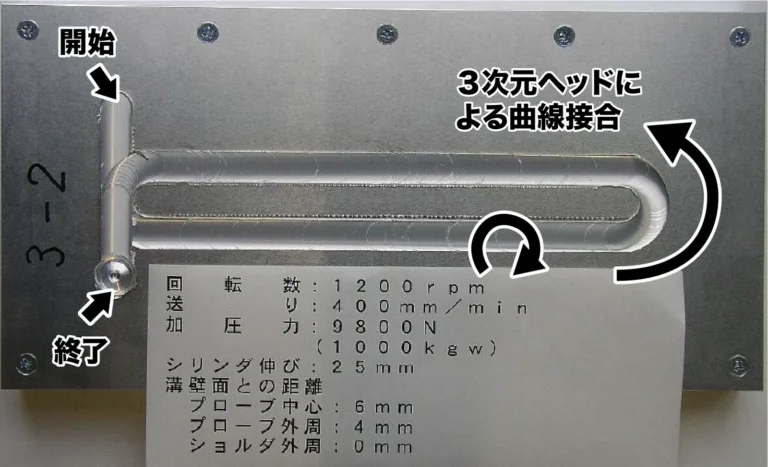
水冷プレートへの摩擦攪拌接合の適用事例。曲線部を回転数1200rpm、送り400mm/minで接合した。重ね合せ接合で試験している。
株式会社中田製作所
出典:中田製作所「摩擦攪拌接合の技術内容」
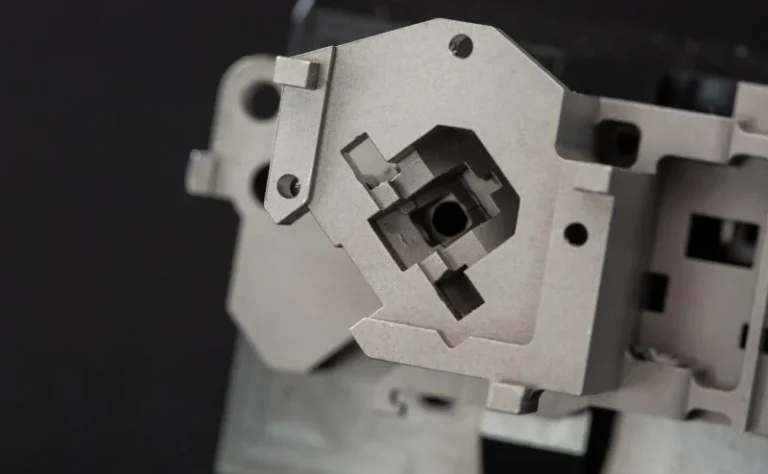
加工技術はマシニング加工とワイヤ放電加工、材質はA5052(アルミ)、用途は半導体関連。発注後5日で納品した事例。
株式会社アスク
出典:株式会社アスク「過去に手がけた試作品の製作事例(#0011)」
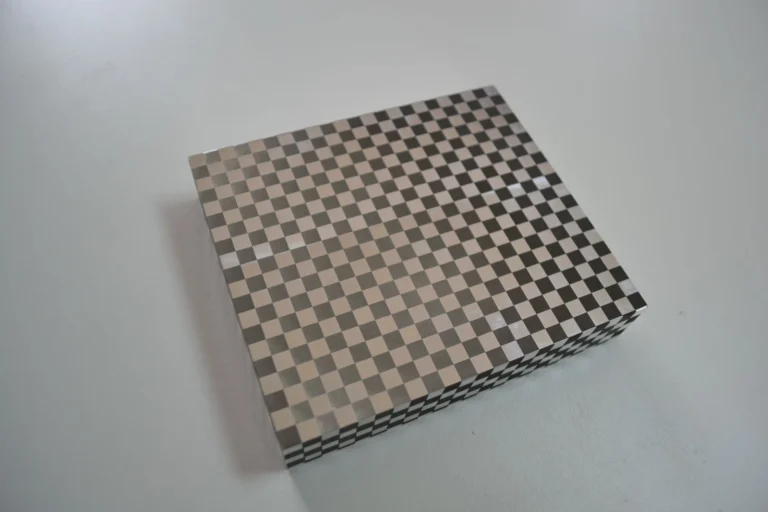
ギャラリーに材質アルミの「機械用の台座」として掲載。同社は平面・傾斜・円柱・円錐・球体・凹凸形状に対応するとしている。
株式会社tukuru
出典:株式会社tukuru「委託レーザーマーキング(ギャラリー)」
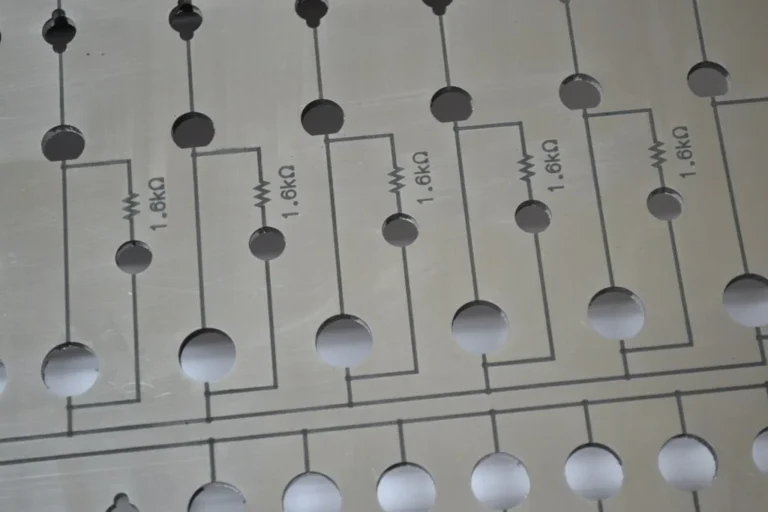
ギャラリーに材質アルミの「電子回路パネル」として掲載。固定文字や図形のほか、連番・二次元コードにも対応するとある。
株式会社tukuru
出典:株式会社tukuru「委託レーザーマーキング(ギャラリー)」
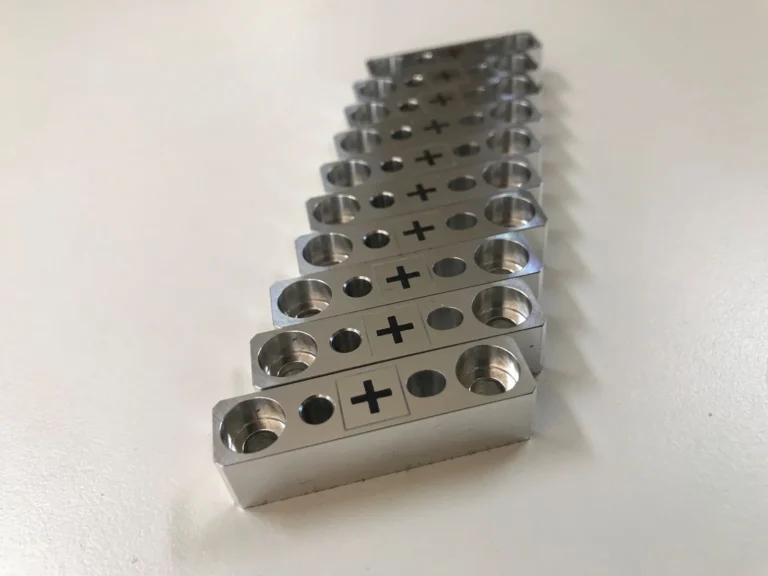
ギャラリーに「金属部品」(材質アルミ)として掲載された委託レーザーマーキングの例。
株式会社tukuru
出典:株式会社tukuru「委託レーザーマーキング(ギャラリー)」
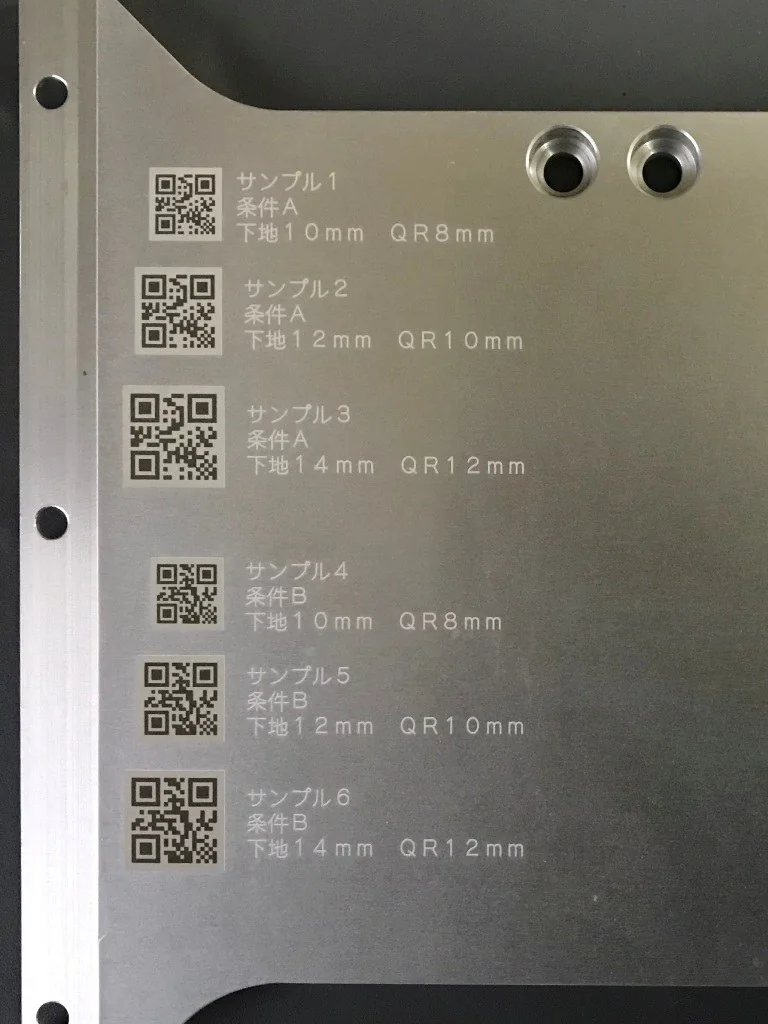
アルミ材の「QRコード」としてギャラリーに掲載。委託レーザーマーキングでQRコードや連番にも対応するとある。
株式会社tukuru
出典:株式会社tukuru「委託レーザーマーキング(ギャラリー)」
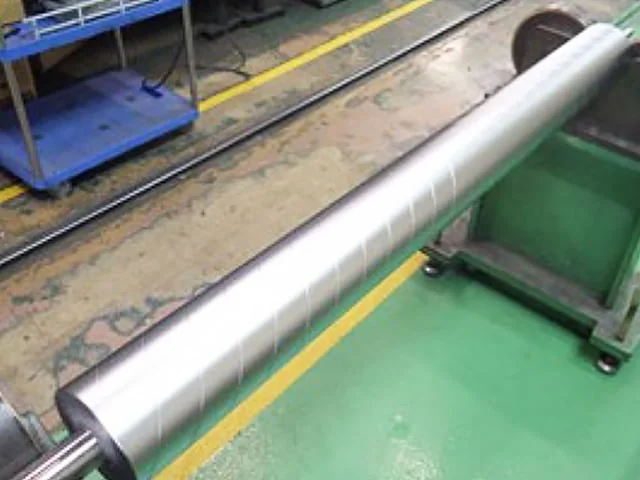
アルミ製ガイドロールの事例。アルミ製ロールへの直接クロムめっきが可能と記載。要求特性は軽量化・鏡面性。
オテック株式会社
出典:オテック「ロール、クロムめっき納入実績」
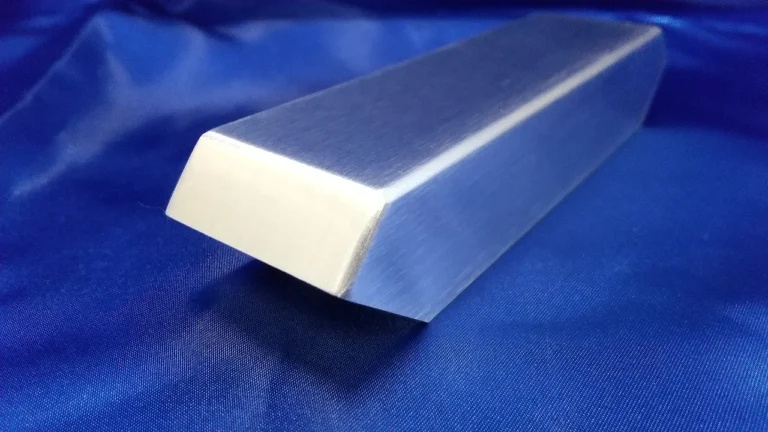
t1.5mmのアルミ溶接ケース(200×30×20)。曲げ加工で溶接箇所を減らし、歪みを抑えた。
Crest Precision株式会社
出典:アルミ溶接板金.com「アルミ溶接ケース(t=1.5mm)」
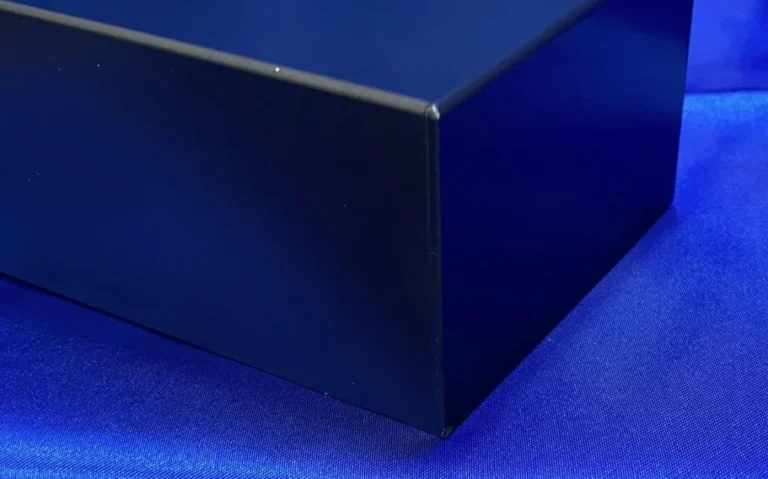
A5052のt1.0mmにレーザー溶接を行い、黒アルマイトで仕上げたカバー(150×100×100)。
Crest Precision株式会社
出典:アルミ溶接板金.com「アルミ溶接カバー(黒アルマイト仕上げ)」
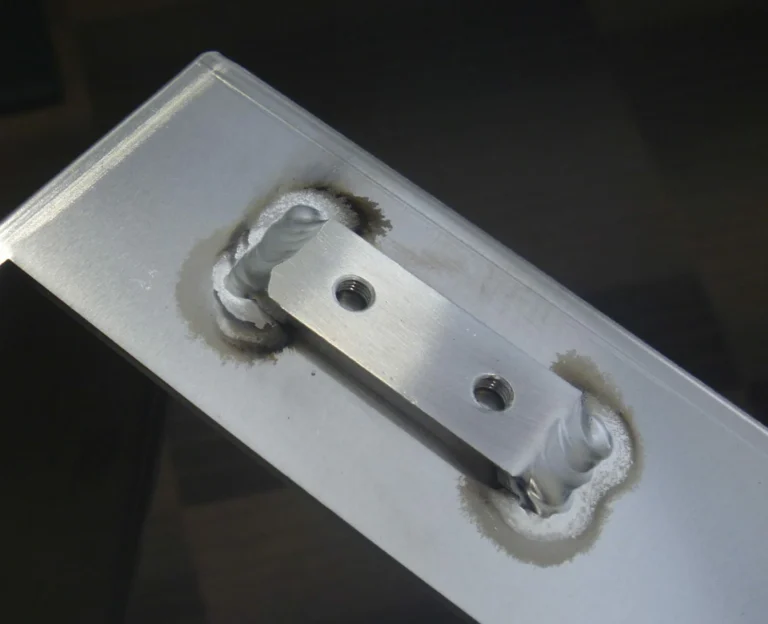
A5052のt3.0mmとt5.0mmで製作したアルミ筐体(900×800×800)。取付金具の部分をTIGで肉盛溶接。
Crest Precision株式会社
出典:アルミ溶接板金.com「アルミ筐体(t=3.0mm・5.0mm)」
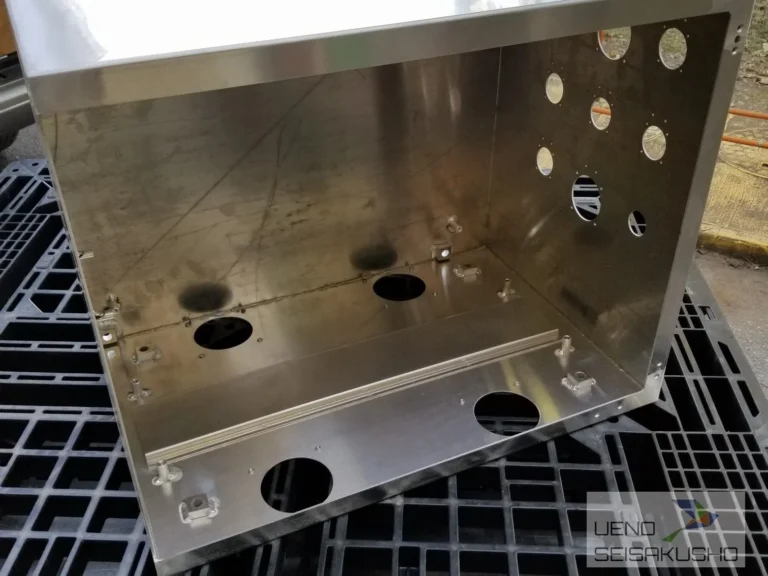
A5052-2tにレーザー加工・曲げ・アルミ溶接を行った制御箱(W550×L400×H374)。
株式会社上野製作所
出典:上野製作所「A5052-2tを使用した板金加工* アルミ溶接加工にて4面溶接構造」
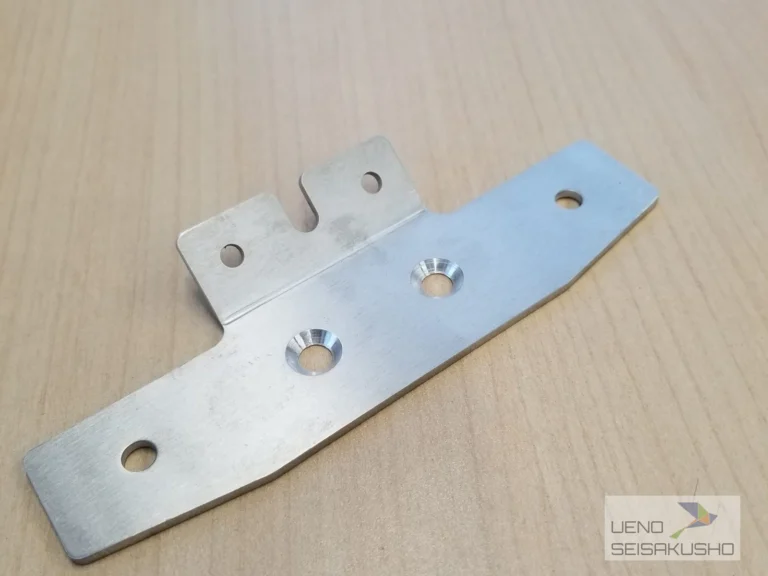
A5052-3tにレーザー加工、皿ザグリ、内R5曲げを施したバイク向けパーツ(L120×W60×H25)。
株式会社上野製作所
出典:上野製作所「A5052-3t 板金加工*内R5曲げ加工&レーザー加工」
板厚10t×115mm×250mmの半割フランジ形状(フランジ幅12mm)、13-φ6mmの穴加工。熱影響や変形がないとしている。
株式会社米山製作所
出典:米山製作所「ウォータージェット加工事例:アルミ(A5052)」
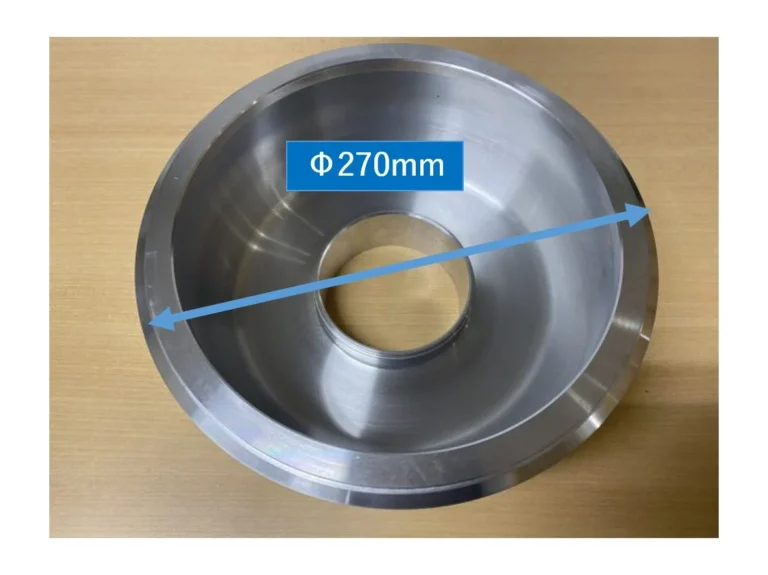
φ270×120。5000番台Al-Mg系の無垢材から削り出し。内径と奥の突起の外側にえぐり加工があると記載。
中川鉄工株式会社
出典:旋盤加工.COM「アルミ‐マグネシウム旋盤加工品-先端金具フランジ-」
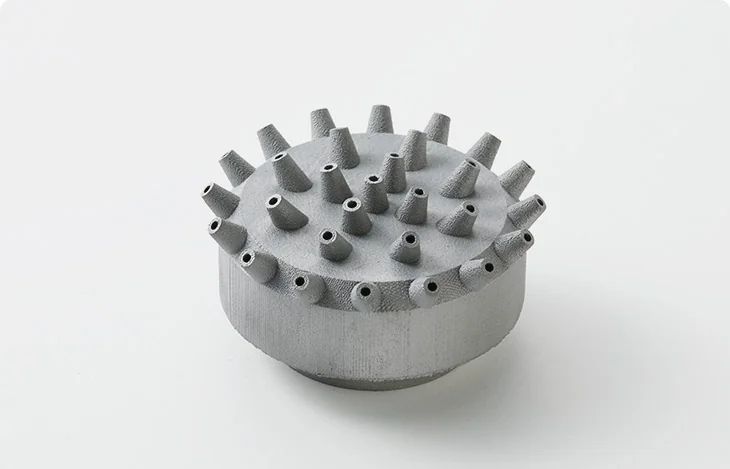
複数のノズルを有したシャワーヘッド。一体造形することで穴加工時の返りバリが発生せず、バリ取りが不要としている。AlSi12、縦56×横56×高さ30mm。
白銅株式会社
出典:白銅「対応鋼種、サービス、自社造形サンプル」
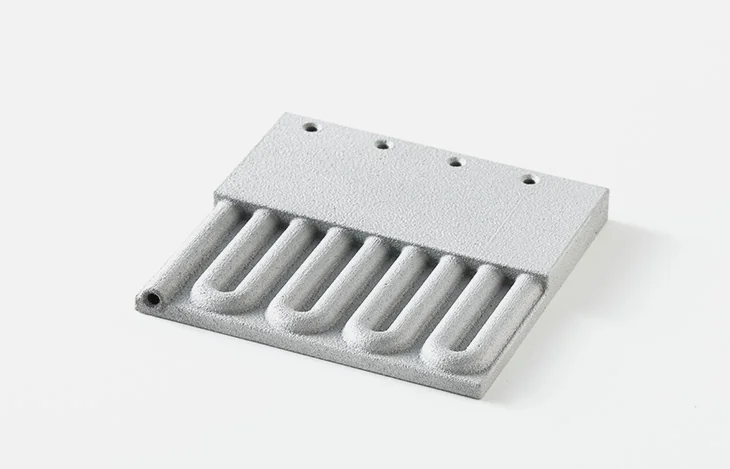
プレート内に冷却回路を配置したモデル。2枚のプレートをロウ付けすることなく冷却回路を製作できるとしている。AlSi12、2h、縦54×横54×高さ6mm。
白銅株式会社
出典:白銅「対応鋼種、サービス、自社造形サンプル」
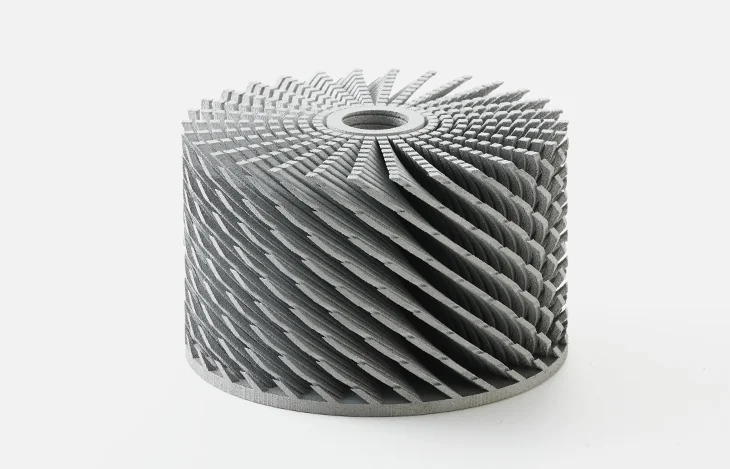
表面積を大きくしたヒートシンクのモデル。押出や切削では得られない形状を金属3D造形で実現するとしている。AlSi12、20h、縦80×横80×高さ50mm。
白銅株式会社
出典:白銅「対応鋼種、サービス、自社造形サンプル」
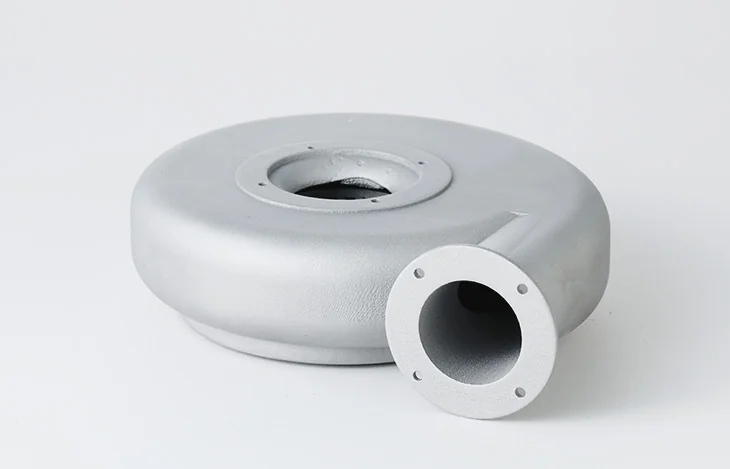
アルミ合金のマニホールド。従来工法より薄肉で複雑な形状を製作できるとしている。AlSi12、造形時間25h、86×110×86mm(造形時のサイズ)。
白銅株式会社
出典:白銅「対応鋼種、サービス、自社造形サンプル」
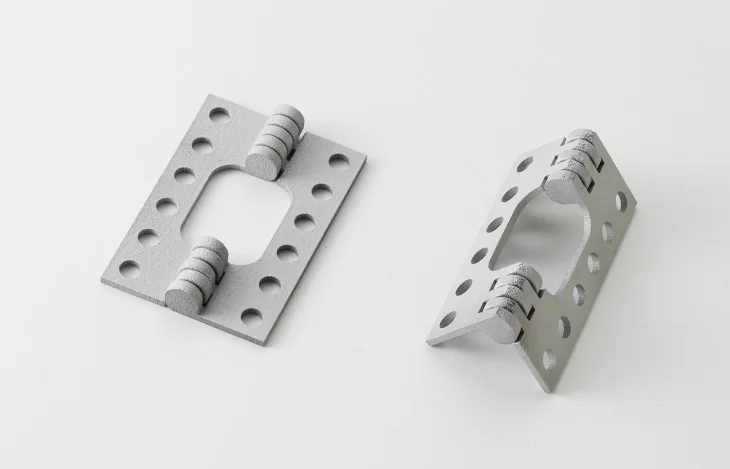
一体型のヒンジ。可動域を確保した一体造形で組み立て工程を省略し、部品点数を削減できるとしている。材質 AlSi12、造形時間 2h、縦40×横60×高さ9mm。
白銅株式会社
出典:白銅「対応鋼種、サービス、自社造形サンプル」
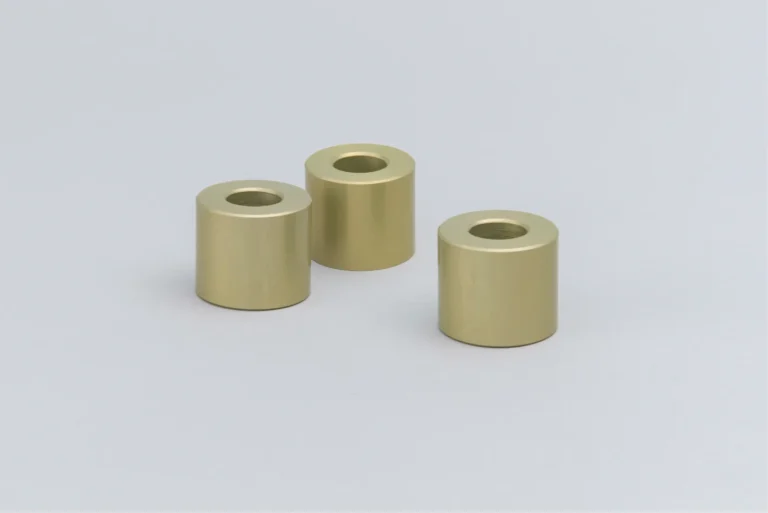
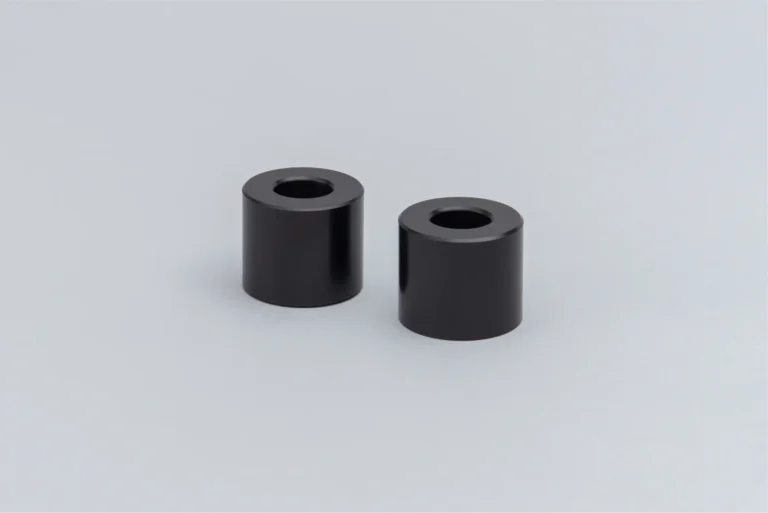
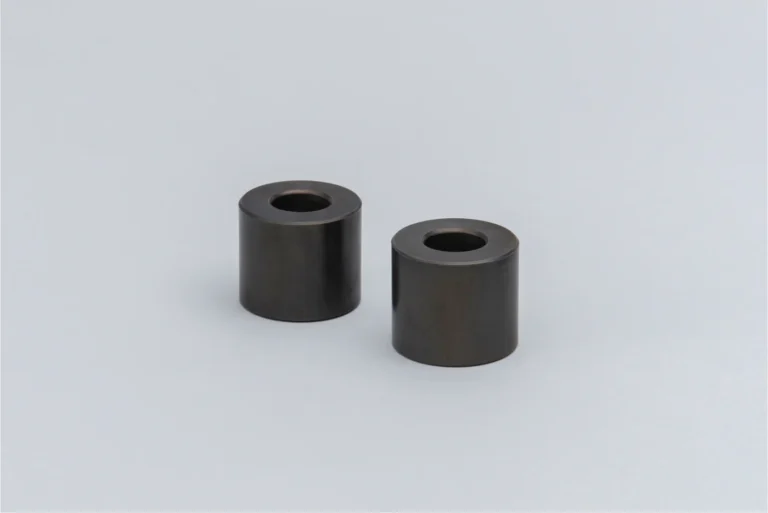
「潤滑性硬質アルマイト(PTFE)」の処理事例として掲載されたサンプル。
株式会社東洋技研
出典:東洋技研「潤滑性硬質アルマイト(PTFE)」
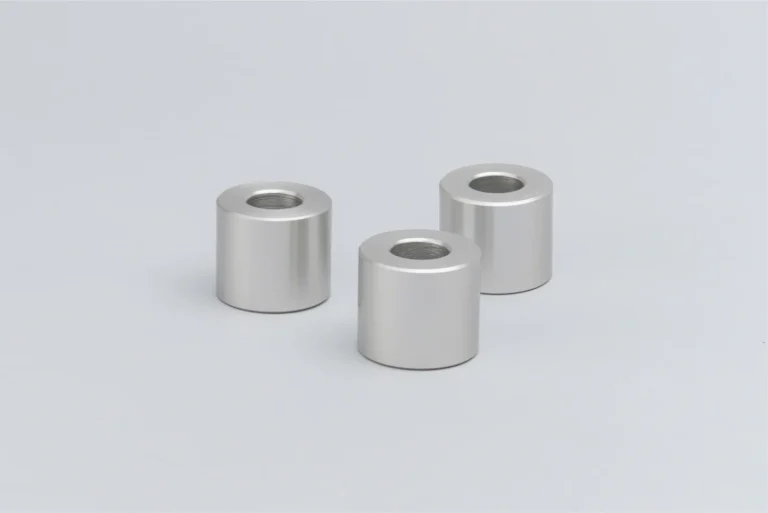
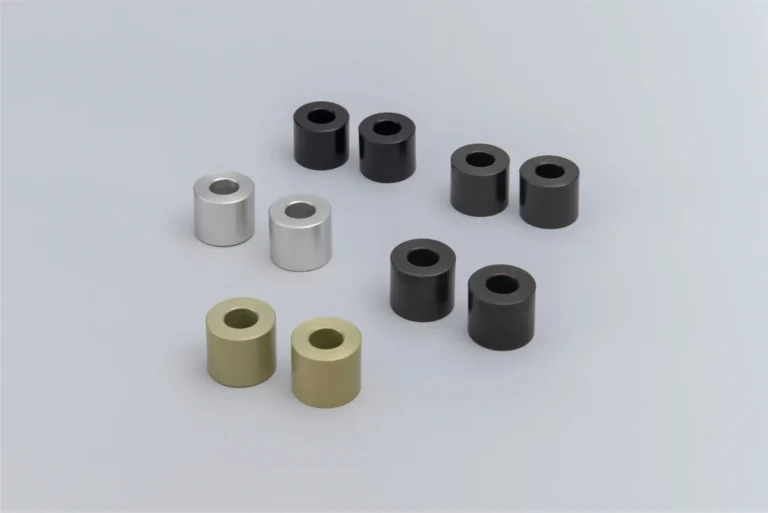
「アルマイト処理全般」の事例として掲載された、色の違うアルマイトのサンプル。
株式会社東洋技研
出典:東洋技研「アルマイト処理全般」
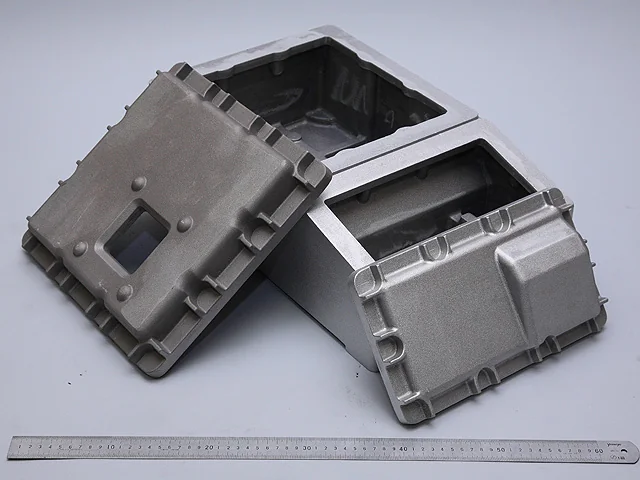
納入分野は建築資材。材質AC4C-T6、重量25kg。量産品(リピート品)。
有限会社田村軽合金鋳造所
出典:田村軽合金鋳造所「製品情報」
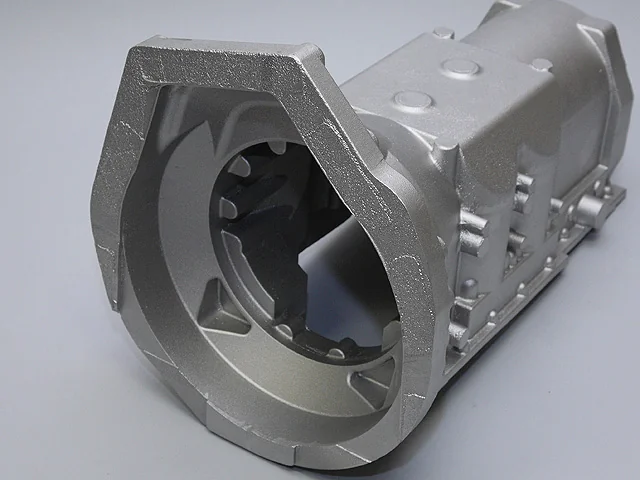
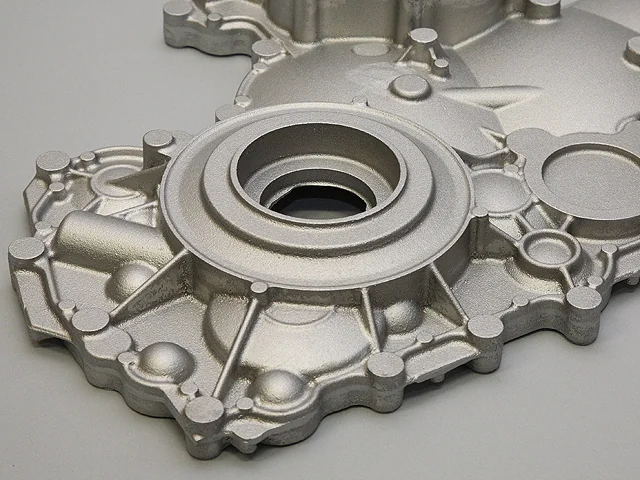
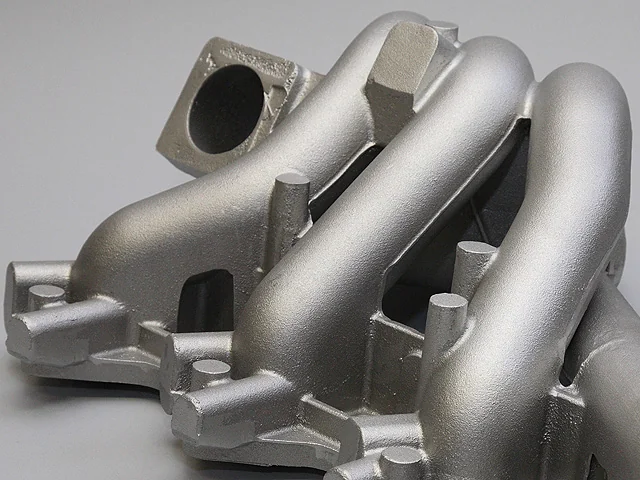
納入分野は自動車部品(試作)。材質AC2B、重量5.4kg。
有限会社田村軽合金鋳造所
出典:田村軽合金鋳造所「製品情報」
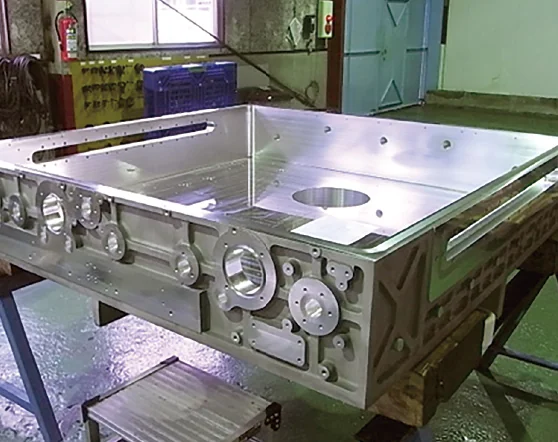
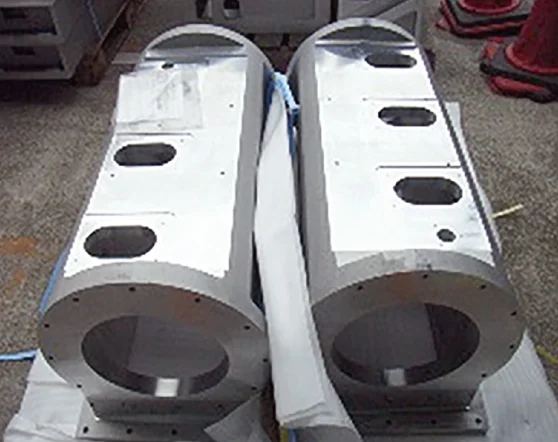
真空装置向けの鋳物真空ポンプ部品。削り出し品などの鋳物化で、コスト低減・納期短縮・部品一体化を挙げる。
株式会社TAC
出典:TAC「実績・実例」
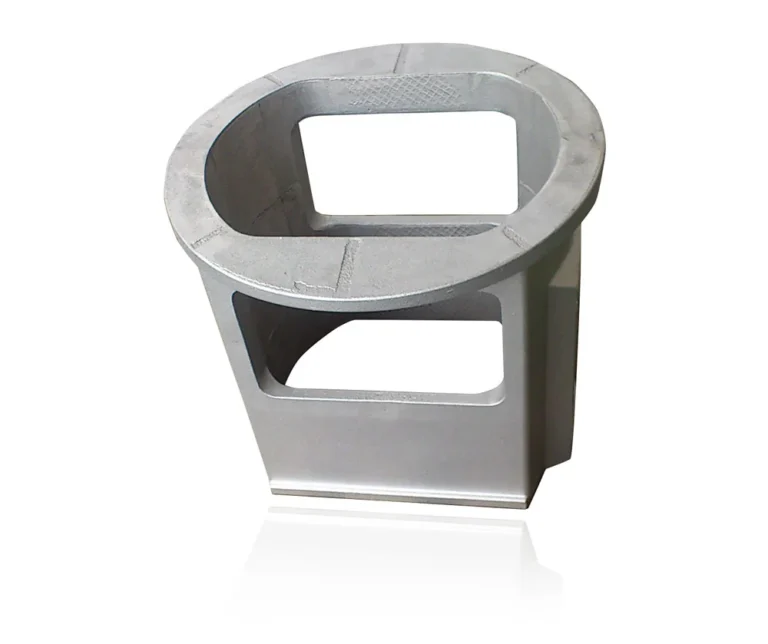
エースモデル砂型のアルミ鋳物で10⁻⁵Paの真空環境を実現、ヘリウム漏れテストで検査
超高真空分析装置のアルミ鋳物チャンバー部品。10のマイナス5乗Paの真空環境を実現と記載。
株式会社TAC
出典:TAC「超高真空分析を支えるアルミ鋳物の“超真空チャンバー”」
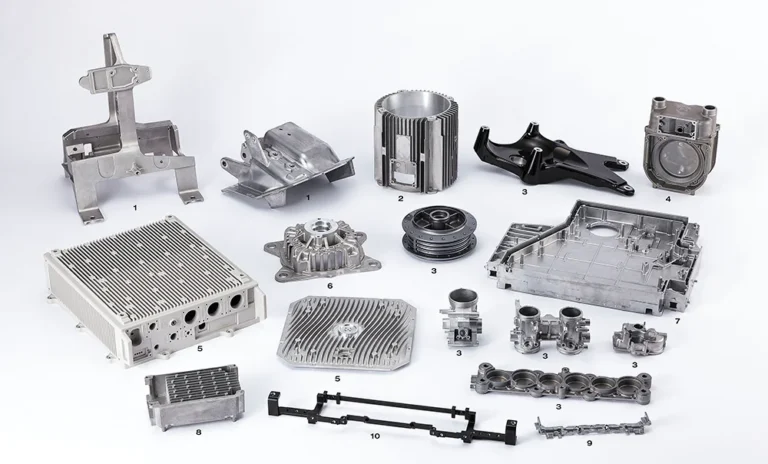
アルミ合金の自硬性鋳造品として紹介されている大型エンジン用カバー。
イタニアルミ株式会社
出典:イタニアルミ「製品紹介(自硬性鋳造品)」
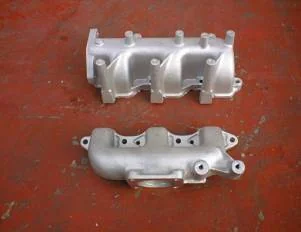
アルミ合金の生型(AMF)鋳造品として紹介されているエンジン部品(吸気マニホールド)。
イタニアルミ株式会社
出典:イタニアルミ「製品紹介(生型(AMF)鋳造品)」
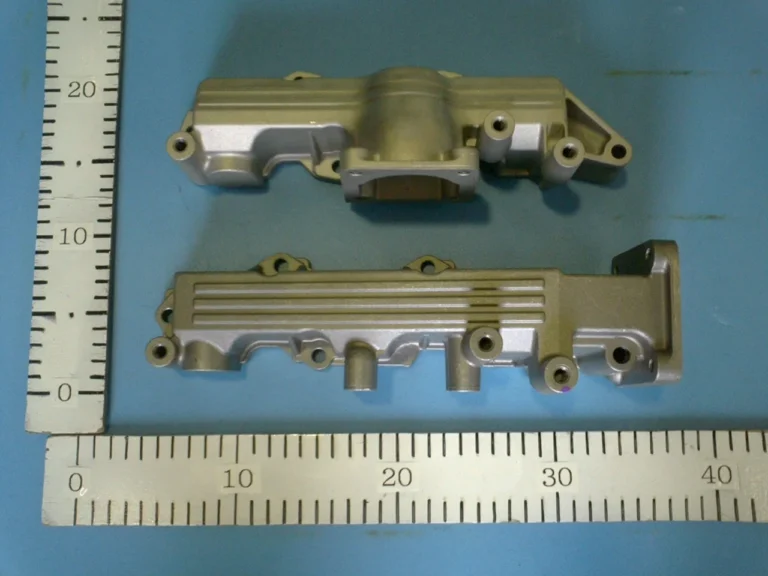
アルミ合金のダイカスト鋳造品として紹介されている吸気マニホールド。
イタニアルミ株式会社
出典:イタニアルミ「製品紹介(ダイカスト鋳造品)」
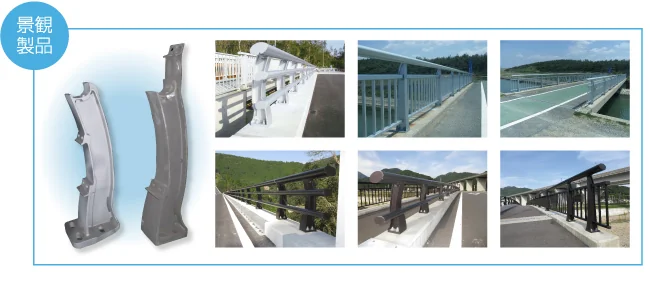
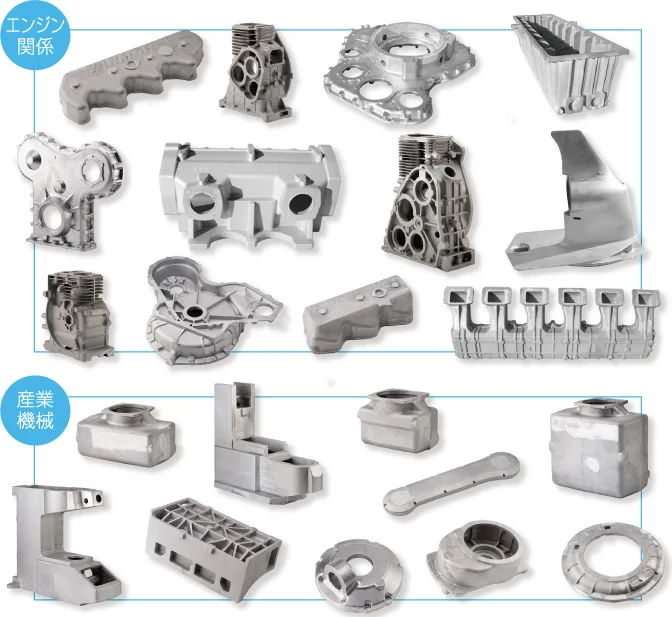
農業用作業機械・陸舶用内燃機関・電機機器などのアルミニウム鋳造部品を製造と記載。
サクライ軽金属株式会社
出典:サクライ軽金属「製品紹介」
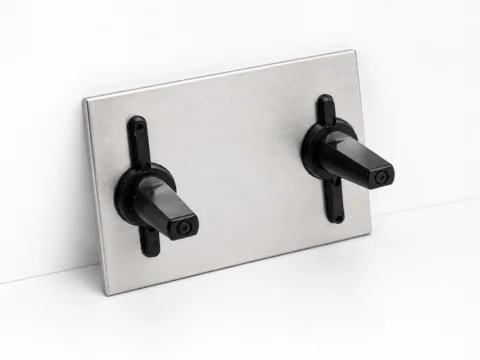
アルミとPPSを一体にした、プロジェクターカバー部品のNMTのサンプル品。
大成プラス株式会社
出典:大成プラス「プロジェクターカバー部品(NMTサンプル品)」
紹介した課題ページ:樹脂と金属をしっかり接合したい
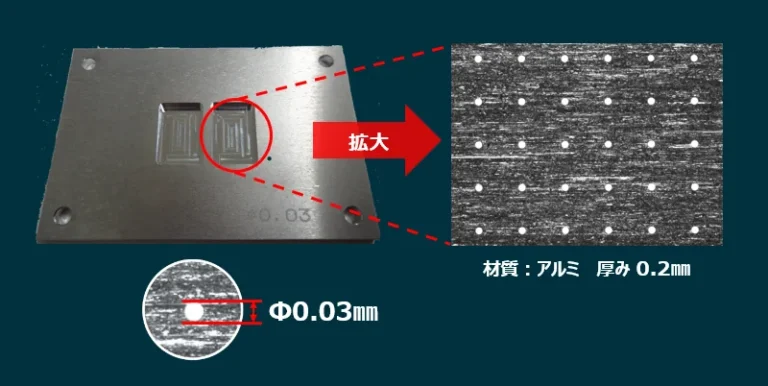
エースモデル厚さ0.2mmのアルミに直径0.03mmの細穴を並べて加工
厚さ0.2mmのアルミの板に、直径0.03mmの細穴を並べて加工した例。
株式会社キンコー
出典:キンコー「細穴加工サービス」
紹介した課題ページ:硬い材料に細かい形・穴を加工したい
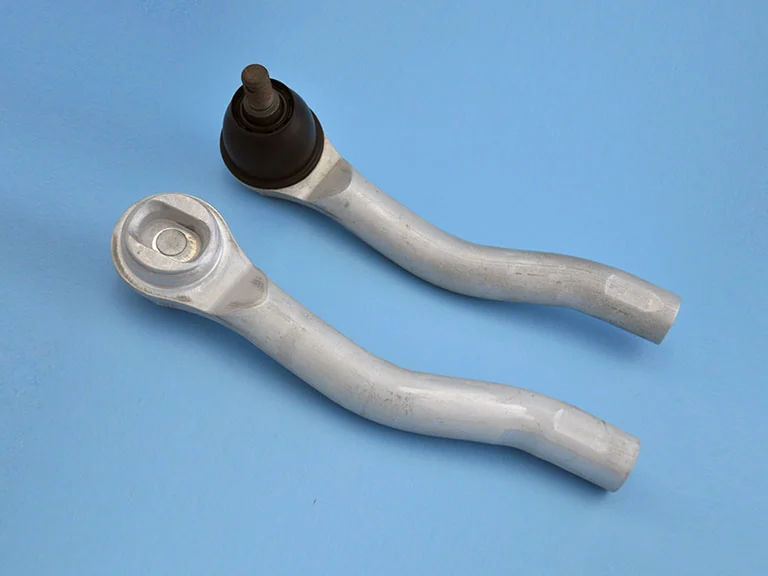
高強度アルミを鍛造してつくったタイロットエンド。
株式会社戸畑ターレット工作所
出典:戸畑ターレット工作所「高強度アルミ鍛造によるタイロットエンド」 )
紹介した課題ページ:鉄をアルミ・樹脂・複合材に替えて軽くしたい
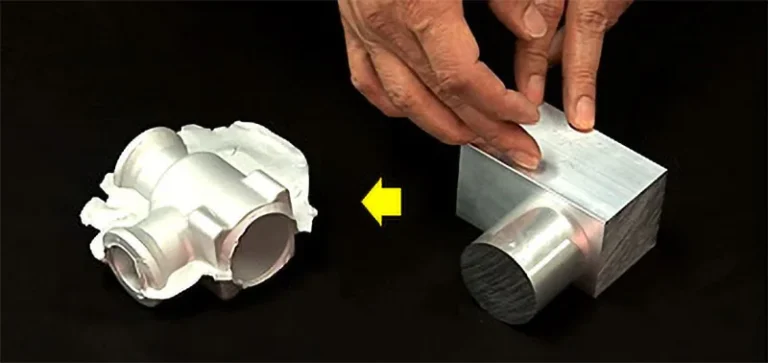
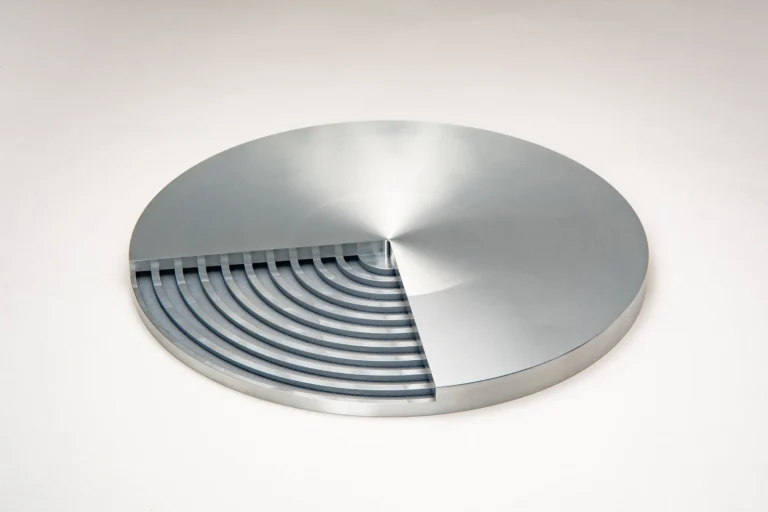
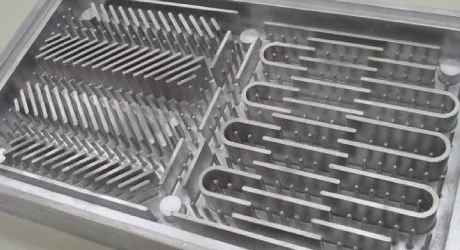
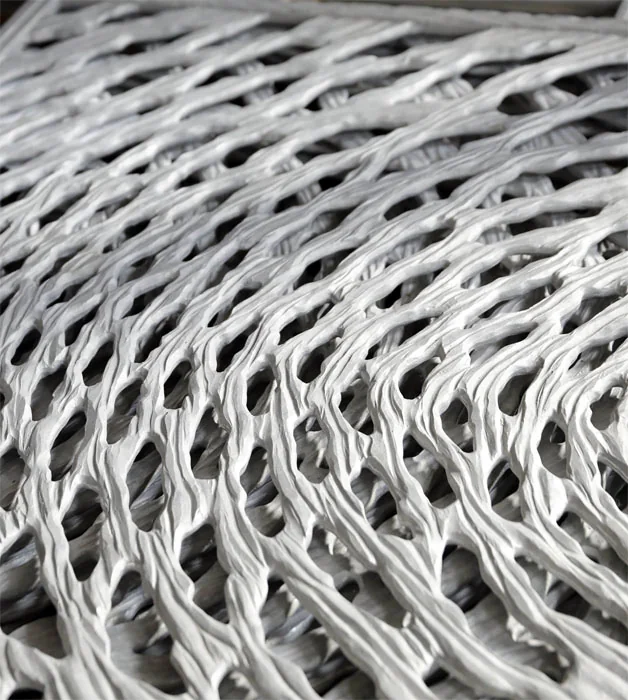
網の目のように抜けた薄いアルミ鋳物の鋳肌を斜めから写したもの。Vプロセスで鋳造した。
アスザック株式会社
出典:アスザック )
紹介した技術ページ:精密鋳造(ロストワックス)・砂型鋳造(工程・精度・選び方)
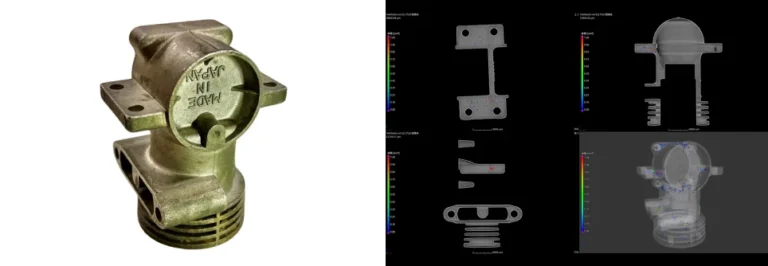
アルミ合金の模型エンジンの部品と、X線CTでボイド(内部の気泡)を色分けして示した断面画像。
テスコ株式会社
出典:CTスキャンサービス|テスコ )
紹介した技術ページ:非破壊検査(X線CT・超音波探傷・浸透探傷など)
アルミニウムのエースモデル
アルミニウムの実績のうち、業界の中で見ても際立つものを、出典の数値をもとに編集部が選びました(順位なし)。ほかの分野のエースモデル →
エースモデルハンマーの打ち出しで新幹線の先頭構体を製作。0系〜E7系の主要車種を手がけたと同社は記載
アルミ板をハンマーで打ち出して成形し、溶接で組む新幹線の先頭構体。0系からE7系までの主要車種を製造したと同社は記載。
株式会社山下工業所
出典:山下工業所「鉄道車両部品 – 打ち出し板金」
エースモデルISSから放出の2機に採用。NASAの技術報告に解説として掲載と同社は記載
アルミの塊から削り出す一体型の超小型衛星の主構体。1Uの参考重量は150g。ISS「きぼう」から放出された2機に採用と同社は記載。
石敏鐵工株式会社
出典:石敏鐵工「MONO BASE FRAME|アルミモノブロック削り出し一体型CubeSatフレーム」
エースモデル冷間プレスでフィンを連続成形。超モノづくり部品大賞 日本力賞を受賞と同社は記載
航空機エンジンの熱制御システム用。金属板に冷間プレスでフィンを連続成形するオーロラフィン工法で、切り屑が出ない。板材長は最大2.5m。
ナカムラマジック株式会社
出典:ナカムラマジック「課題解決事例」
エースモデル約70年ぶりの新工法と同社は記載。第54回日本産業技術大賞 審査委員会特別賞
鉄製パイプ2本を緊結する在来工法に対し、アルミ製パイプ1本を専用金具で緊結する。鹿島建設・丸久・楠工務店と共同開発。
岡部株式会社
出典:岡部「型枠一本締め工法が第54回日本産業技術大賞(審査委員会特別賞)を受賞」
エースモデルφ0.05mmの穴を3060個、厚さ0.5mmを1本のドリルで貫通
材質A5052のテストピース。φ0.05mmドリルで3060穴を加工。厚さ0.5mmを1本のドリルで貫通させている。
有限会社美豊
出典:有限会社美豊「加工例紹介」
エースモデル溶接部のない宇宙機用タンク。ISASのCRAFTにLOX用FMを納品済み
溶接部のないロケット・宇宙機用タンク。ISASの小型実験機CRAFTの推進系向けに、液体酸素用タンクのフライトモデルを納品済みと同社は記載。
株式会社MJOLNIR SPACEWORKS
出典:MJOLNIR SPACEWORKS「ISASの次世代宇宙輸送実証機『CRAFT』にMSWの無溶接アルミタンクが採用予定」
エースモデルアルミ A5052 に直径3μmの穴を並べて加工したサンプル
穴加工サンプル(金属)のアルミ A5052 φ3μm。電子顕微鏡写真(1,000倍)。
株式会社信栄テクノ
出典:信栄テクノ「加工事例集/穴加工」
エースモデル幅0.04mm・深さ0.64mm(アスペクト比16)の溝を切削
幅0.04mm・深さ0.64mm(アスペクト比16)の微細溝を切削で加工。溝の蛇行がなく、微細バリも最小限と同社は記載。
株式会社中田製作所
出典:中田製作所「微細溝切削加工」
エースモデルφ5μmの穴を板厚20μmに30ヵ所連続、穴公差±0.2μ程度
A5052の板厚20μmを貫通するφ5μmの穴を30ヵ所連続で加工する技術。穴公差は±0.2μ程度と同社は記載。
株式会社中田製作所
出典:中田製作所「超微小径穴加工技術」
エースモデル素材200kgから4.5kgに削り出し、4つの円筒部の精度5μ以内
A6061T6、厚み120mm・650mm角。4つの円筒部の精度は5μ以内。素材200kgから製品4.5kgに5軸加工で削り出したと同社は記載。
株式会社サンテック
出典:サンテック「金属製品加工 製品一覧」
エースモデル外径φ300・ブレード40枚・最薄部0.5mmのブリスクを同時5軸で一体に削り出し
ブレードとディスクを一体にしたブリスクのサンプル。A5056、外径φ300、ブレード40枚、最薄部0.5mm。
技研精機株式会社
出典:技研精機「同時5軸加工 ブリスク」
エースモデル砂型のアルミ鋳物で10⁻⁵Paの真空環境を実現、ヘリウム漏れテストで検査
超高真空分析装置のアルミ鋳物チャンバー部品。10のマイナス5乗Paの真空環境を実現と記載。
株式会社TAC
出典:TAC「超高真空分析を支えるアルミ鋳物の“超真空チャンバー”」
エースモデル厚さ0.2mmのアルミに直径0.03mmの細穴を並べて加工
厚さ0.2mmのアルミの板に、直径0.03mmの細穴を並べて加工した例。
株式会社キンコー
出典:キンコー「細穴加工サービス」
紹介した課題ページ:硬い材料に細かい形・穴を加工したい
ほかの材料から探す
 写真:清康金属工業所「解決事例:ステンレスパイプに3Dレーザー加工にて丸穴明加工」ステンレス187件ステンレスを加工・処理した実績
 写真:フォワード「0.2~0.3mmの溝をバリなしで加工した流路部品の試作」チタン40件チタンを加工・処理した実績
 写真:大型機械加工センター.com(応原工業)加工事例「機械構造部品(SS、200×900×1500)」鉄鋼200件鉄鋼を加工・処理した実績
 写真:今製作所「ブッシュ・カラー・ボス 製作事例:油溝付きブッシュ」銅72件銅を加工・処理した実績
 写真:マクルウ )マグネシウム18件マグネシウムを加工・処理した実績
 写真:板金部品の樹脂化|樹脂・プラスチック塗装技術ナビ(富士合成) )樹脂135件樹脂を加工・処理した実績
 写真:オカダイゴム「ウレタン成型」ゴム・ウレタン74件ゴム・ウレタンを加工・処理した実績
 写真:テックラボ「カーボン・CFRP の穴あけ、テーパ穴、平ザグリ」CFRP23件CFRPを加工・処理した実績
 写真:エムケーセラ )セラミックス53件セラミックスを加工・処理した実績
 写真:理化学ガラスLab「耐熱ガラス 邪魔板付きセパラブルフラスコ」ガラス・石英42件ガラス・石英を加工・処理した実績
 写真:ウッド・マイスター「飴細工の木型」木材18件木材を加工・処理した実績
 写真:丸八テント商会「機械発電機用の透明カバーを特注製作」布・繊維・皮革23件布・繊維・皮革を加工・処理した実績
カードの写真は、各社が公式サイトで公開している実績の写真です(写真の下に会社名と出典)。
加工事例に戻る