
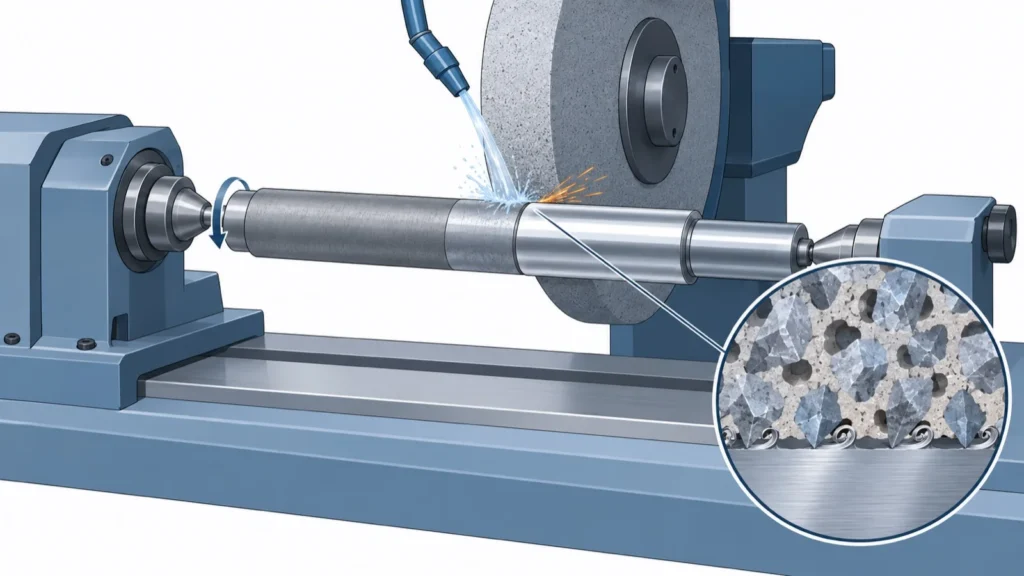
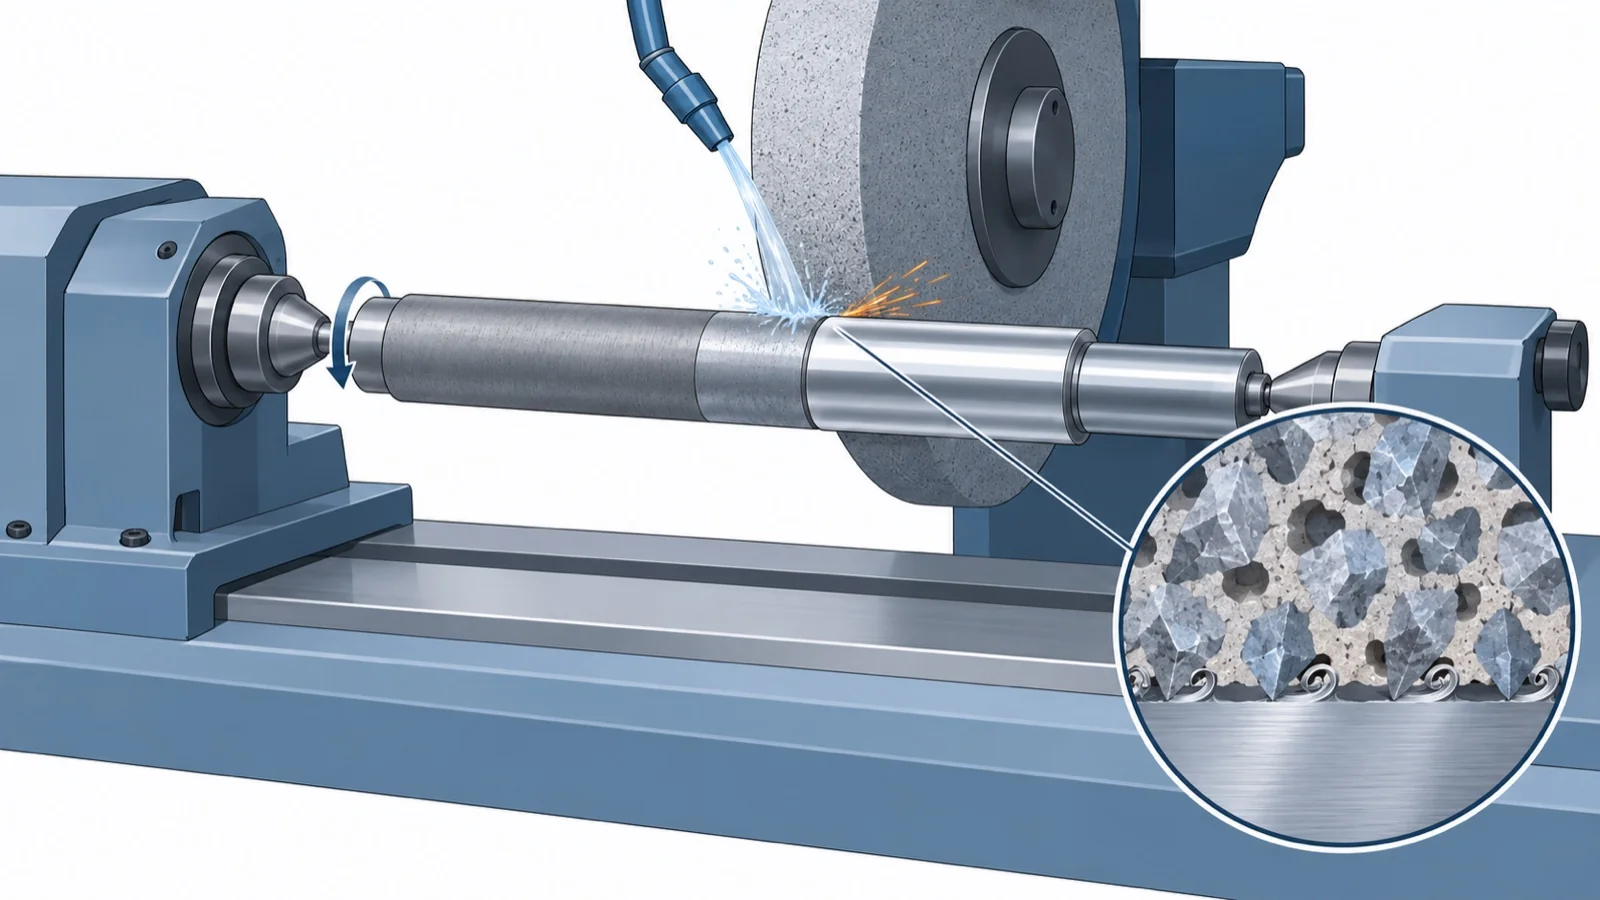
研削加工は、回転する砥石の表面にある、硬くて細かい砥粒を切れ刃にして、工作物を少しずつ削り取る加工です。JTEKT Engineering Journal の解説(稲崎、2007年)は、研削でできる切りくずは切削加工に比べてはるかに小さいので、高い精度と高品質な表面が求められる、削りにくい材料の部品の加工で特徴を最も発揮するとしています。
出典:稲崎一郎「研削プロセスの高性能化」JTEKT Engineering Journal No.1004(2007年)
このページでは、研削の原理、平面研削・円筒研削・センタレス研削のちがい、砥石の5因子と表示の読み方、CBN・ダイヤモンドの使い分け、ツルーイング・ドレッシング、研削焼け・研削割れの原因と見つけ方、研削液の役割をまとめ、得意分野の違う研削の会社を紹介します。焼入れや窒化は技術ページ「表面硬化」、寸法の決め方は技術の基礎知識「公差・はめあい」で扱っています。
研削加工の企業(早見表)
| 企業 | センタレス 研削 | 円筒 研削 | 内面 研削 | 平面 研削 | 超硬・ 硬い材料 | 研削盤 (装置) |
|---|---|---|---|---|---|---|
| 和興長い丸棒のセンタレス研削(受託) | ● | |||||
| ミヤサカ工業小径・量産・不安定形状の研削(受託) | ● | ● | ||||
| 加藤研磨製作所円筒・内面・平面・治具研削(受託) | ● | ● | ● | ● | ||
| フタワ精密製作所超硬・焼入れ鋼の精密研削(受託) | ● | ● | ● | ● | ||
| 日進機械製作所センタレス研削盤の専業メーカー | ● | ● | ||||
| ミクロン精密センタレス・内面研削盤のメーカー。受託も | ● | ● | ● | ● |
●は、各社の公式サイトで扱いを確認できたものです(空欄は、扱っていないという意味ではありません)。「超硬・硬い材料」は、超硬合金などの硬い材料の研削や、その事例を公式サイトに載せている会社です。「研削盤(装置)」は、研削盤をつくって売っている会社です。社名を押すと、その会社の紹介へ移ります。
この技術で解決できる課題
研削が効くのは、寸法や形の精度、面の滑らかさを、焼入れした鋼や超硬のような硬い材料でも出したいときです。熱処理で硬くしたあとの仕上げや、軸・ピン・ころ・パンチやダイなどの精度出しに使われ、課題ページでは歯車の精度を上げる対策にも出てきます(下の表)。
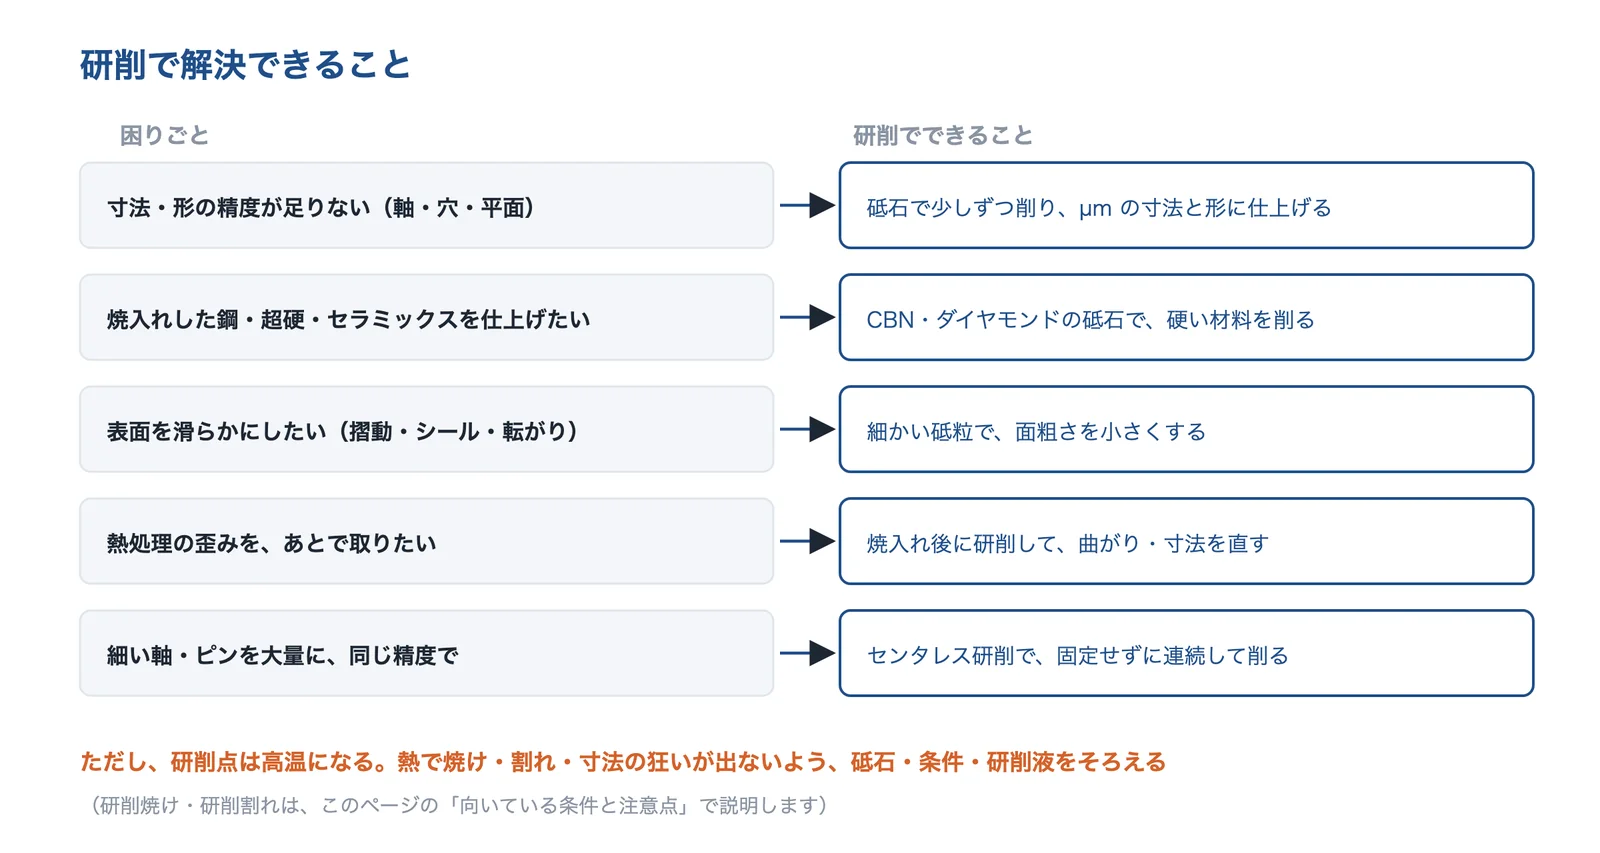
出典:このページの出典をもとに AI(Claude)で作成
| 課題 | この技術での解決 | 課題ページ |
|---|---|---|
| 硬い材料に細かい形・穴を加工したい | ダイヤモンドの砥石で、超硬・セラミックスを研削する | 研削・ダイヤモンド工具の切削 |
| 歯車の騒音を下げたい | 焼入れ後に歯面を研削して、歯車の精度を上げる | 歯車の精度を上げる |
| 熱処理で歪む・割れる | 焼入れ後の研削で起きる焼け・割れを、研削の条件・研削液・砥石で防ぐ | 焼入れ後の研削で割れる・焼ける |
| 寸法・形の精度が出ない(はめあい) | 軸の外径・穴の内径を µm の単位で仕上げる | 公差・はめあい(技術の基礎知識) |
右の列は、関係する課題ページの対策の節(または技術の基礎知識)へのリンクです。
仕組み
ノリタケの技術講座は、研削砥石は「砥粒」「結合剤(ボンド)」「気孔」の3つの要素でできているとしています。砥粒は工具の刃先にあたり、ワークを削ります。結合剤は砥粒どうしを結び、削るときに力がかかった砥粒を保持します。気孔は、切りくずを取り除くためのすき間で、研削液を保って加工点に運び、加工点の熱を逃がす役目もあります。
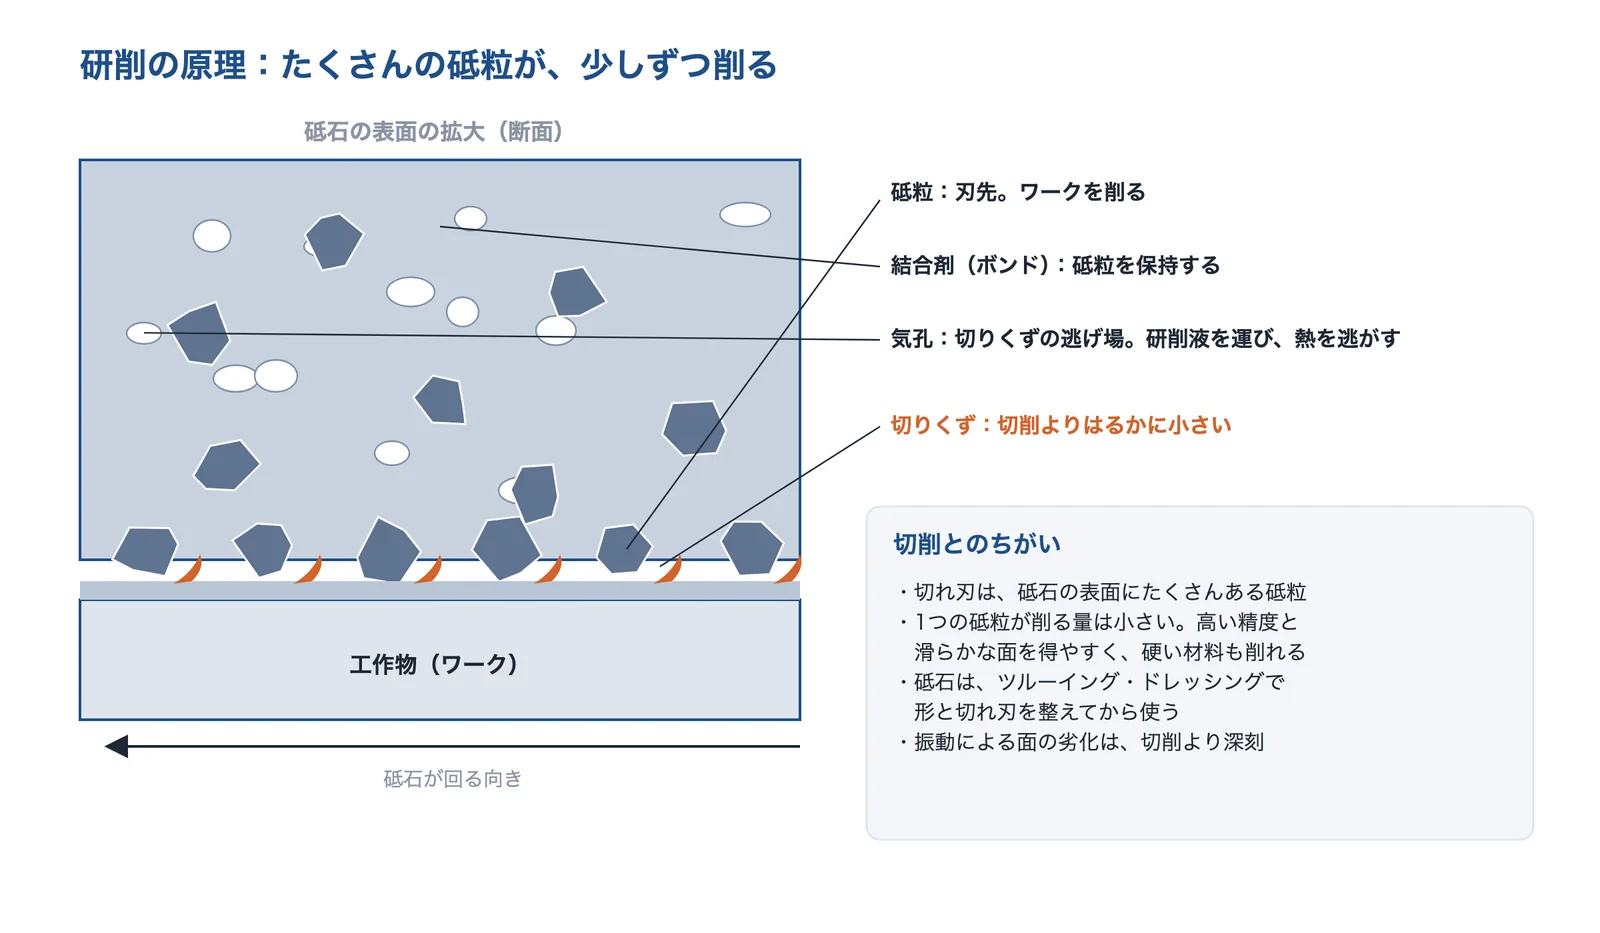
出典:ノリタケの技術講座・JTEKT Engineering Journal No.1004(稲崎、2007年)をもとに AI(Claude)で作成
出典:ノリタケ「技術講座 よくわかる砥石の構造(組織と集中度)」NORITAKE TECHNICAL JOURNAL 2018、稲崎一郎「研削プロセスの高性能化」JTEKT Engineering Journal No.1004(2007年)
切削とのちがい:砥石は整えてから使う
JTEKT Engineering Journal の解説は、研削では砥石を調整する工程(ツルーイング・ドレッシング)が必要なこと、結合剤の弾性による変形が削れ方に無視できない影響を与えること、振動による加工面の形と粗さの劣化が切削の場合よりも深刻な問題になることを挙げています。研削盤には、加工中に振動(びびり)を出さないことが求められるとしています。
出典:稲崎一郎「研削プロセスの高性能化」JTEKT Engineering Journal No.1004(2007年)
送った量だけは削れない
同じ解説は、円筒の外周に砥石を押し込むプランジ研削で、砥石台を送った量を x、機械とワークの弾性変形を y とすると、ワークの半径が減った量 r はr = x − yになるとしています。ふるまいは1次遅れの系で近似でき、遅れの時間は研削抵抗の比・砥石の幅・ワークの径・機械の静剛性などで決まります。送りを止めたまま研削を続けるスパークアウトで、形の誤差を詰めます。
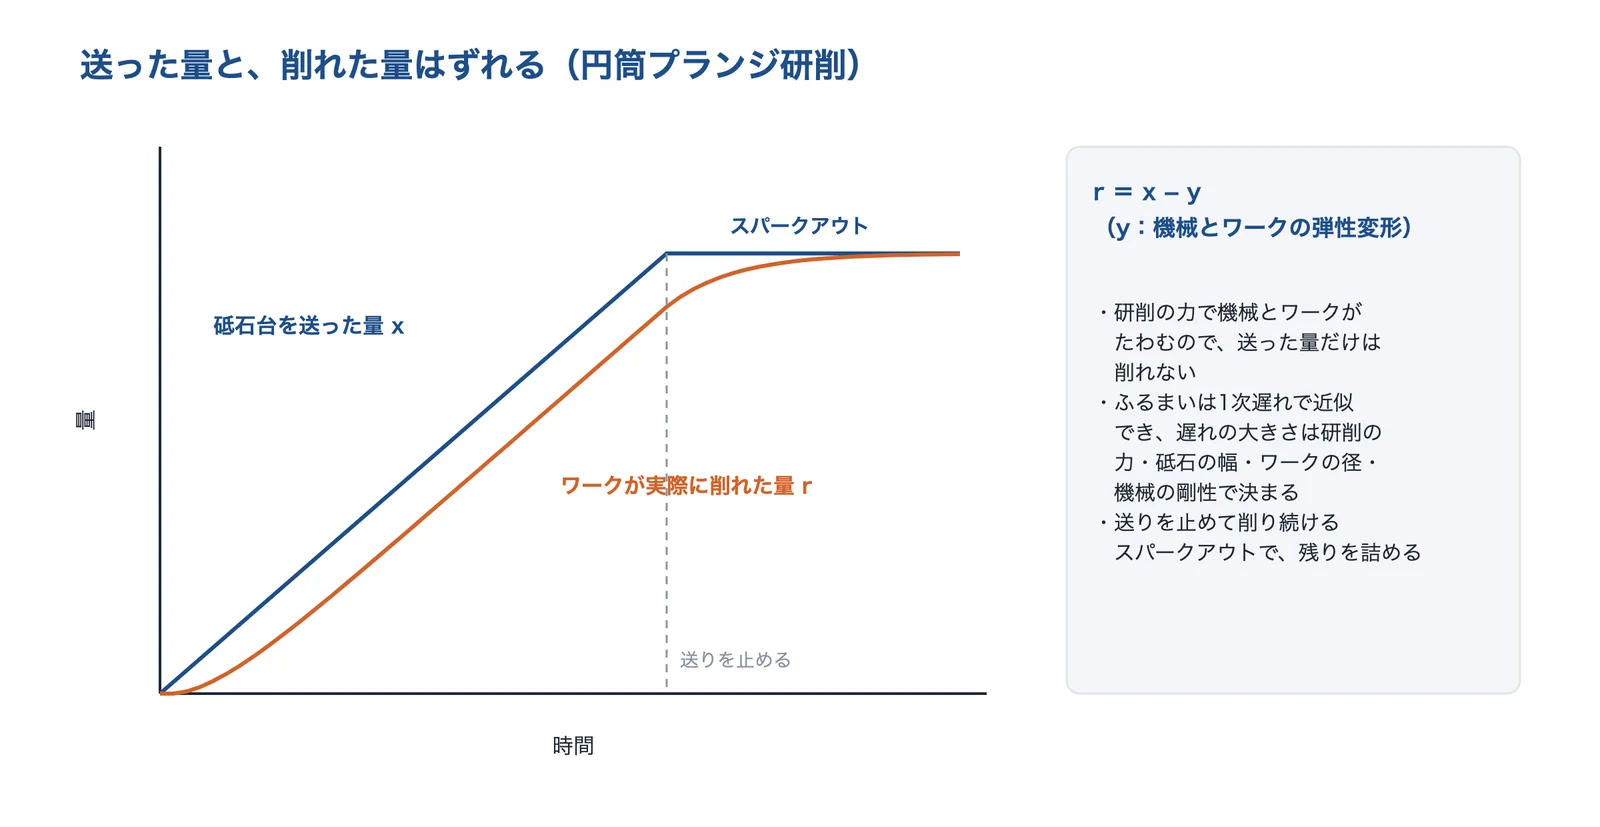
出典:JTEKT Engineering Journal No.1004(稲崎、2007年)をもとに AI(Claude)で作成
出典:稲崎一郎「研削プロセスの高性能化」JTEKT Engineering Journal No.1004(2007年)
種類と選び方
研削の方式は、ワークをどう支え、どう動かすかで分かれます。平面研削はワークをチャックで固定してテーブルを往復させ、円筒研削はワークの両端をセンターで支えて回します。センタレス研削は、ワークを固定せずに、研削砥石・調整車・ブレードの3つで支えて削ります。
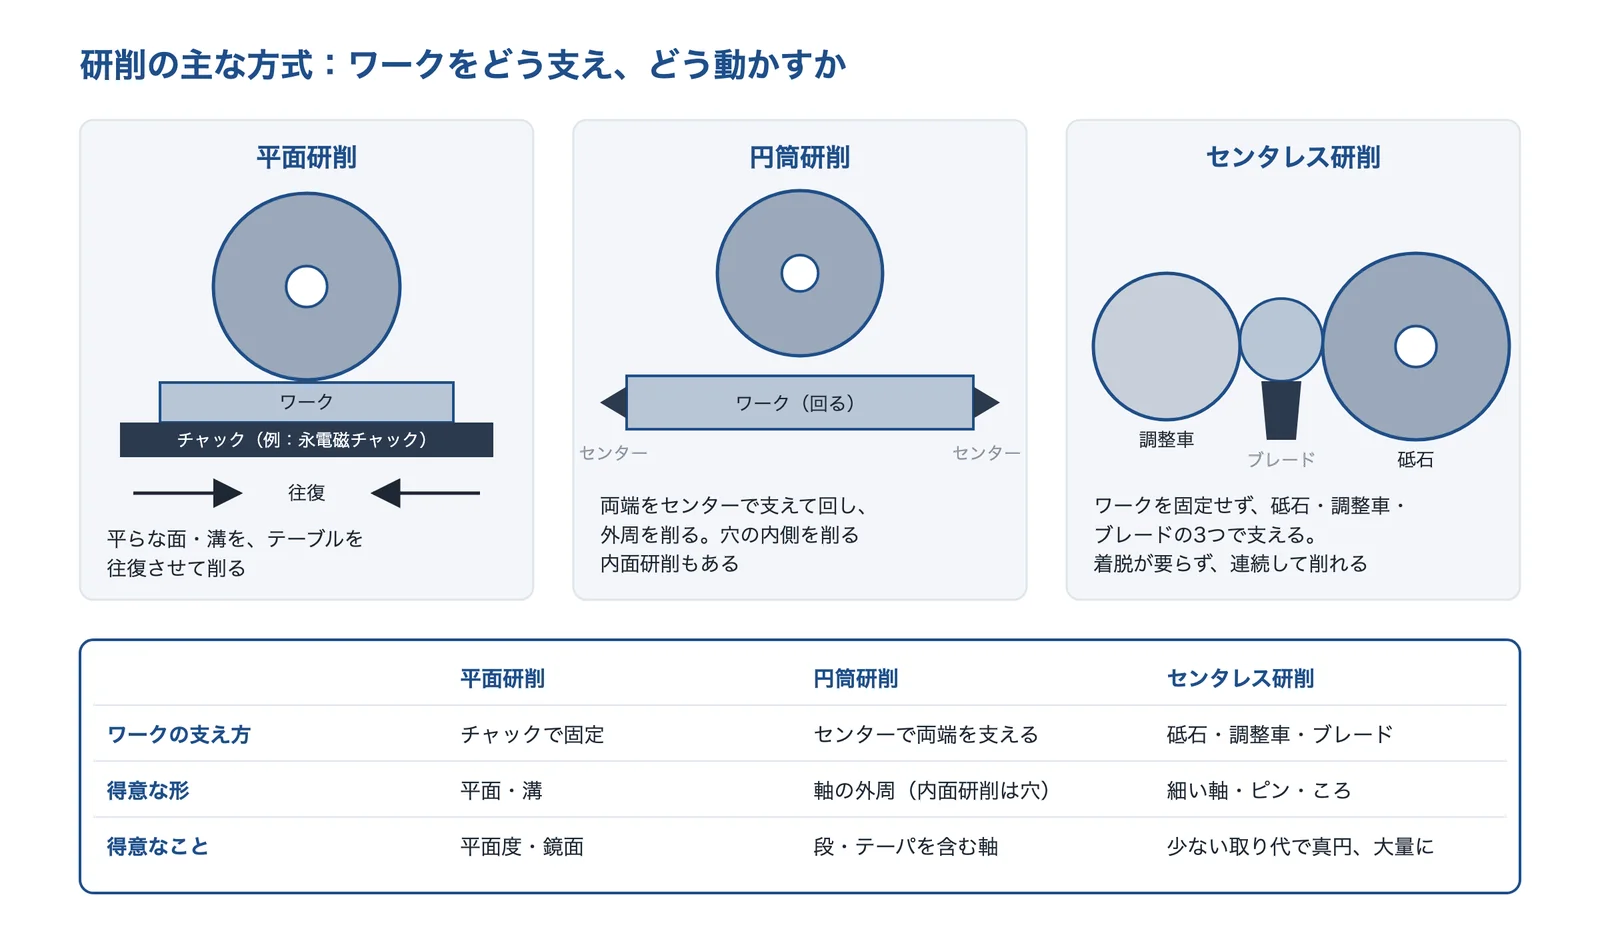
出典:ノリタケの技術資料(センタレス研削)・宮城県産業技術総合センターの機器紹介をもとに AI(Claude)で作成
出典:ノリタケ「センタレス研削用砥石 タフエース」NORITAKE TECHNICAL JOURNAL、宮城県産業技術総合センター「平面研削盤」機器紹介(2019年10月改訂)
| 方式 | ワークの支え方と動き | 得意な形 | 精度の例(出典の事例) |
|---|---|---|---|
| 平面研削 | 永電磁チャックなどで固定し、テーブルを動かす | 平面・溝 | 超硬合金(50×50mm)で粗さ 2.1nmRa、平面度 0.94µmPV(宮城県産業技術総合センターの機器の加工事例) |
| 円筒研削 | 両端をセンターで支えて回し、外周を削る | 軸の外周(段・テーパを含む) | 外径を ±0.001mm で仕上げる例(フタワ精密製作所) |
| 内面研削 | ワークを回し、穴の内側を小さな砥石で削る | 穴の内径 | 外径との同軸度 2 ミクロン以下(加藤研磨製作所) |
| センタレス研削 | 研削砥石・調整車・ブレードの3つで支える。固定しない | 細い軸・ピン・ころ・長い丸棒 | 寸法公差 ±0.3µm、真円度 0.1µm 以下の工作物を生産ペースで研削できる機種(日進機械製作所) |
「精度の例」は、各出典に載っている事例・機種の値で、方式ごとの一般的な目安ではありません。条件が違うので、行どうしで比べないでください。
出典:宮城県産業技術総合センター「平面研削盤」機器紹介(2019年10月改訂)、フタワ精密製作所「円筒研削」、加藤研磨製作所「研削加工」、日進機械製作所「加工品例」
センタレス研削:3つで支え、連続で削る
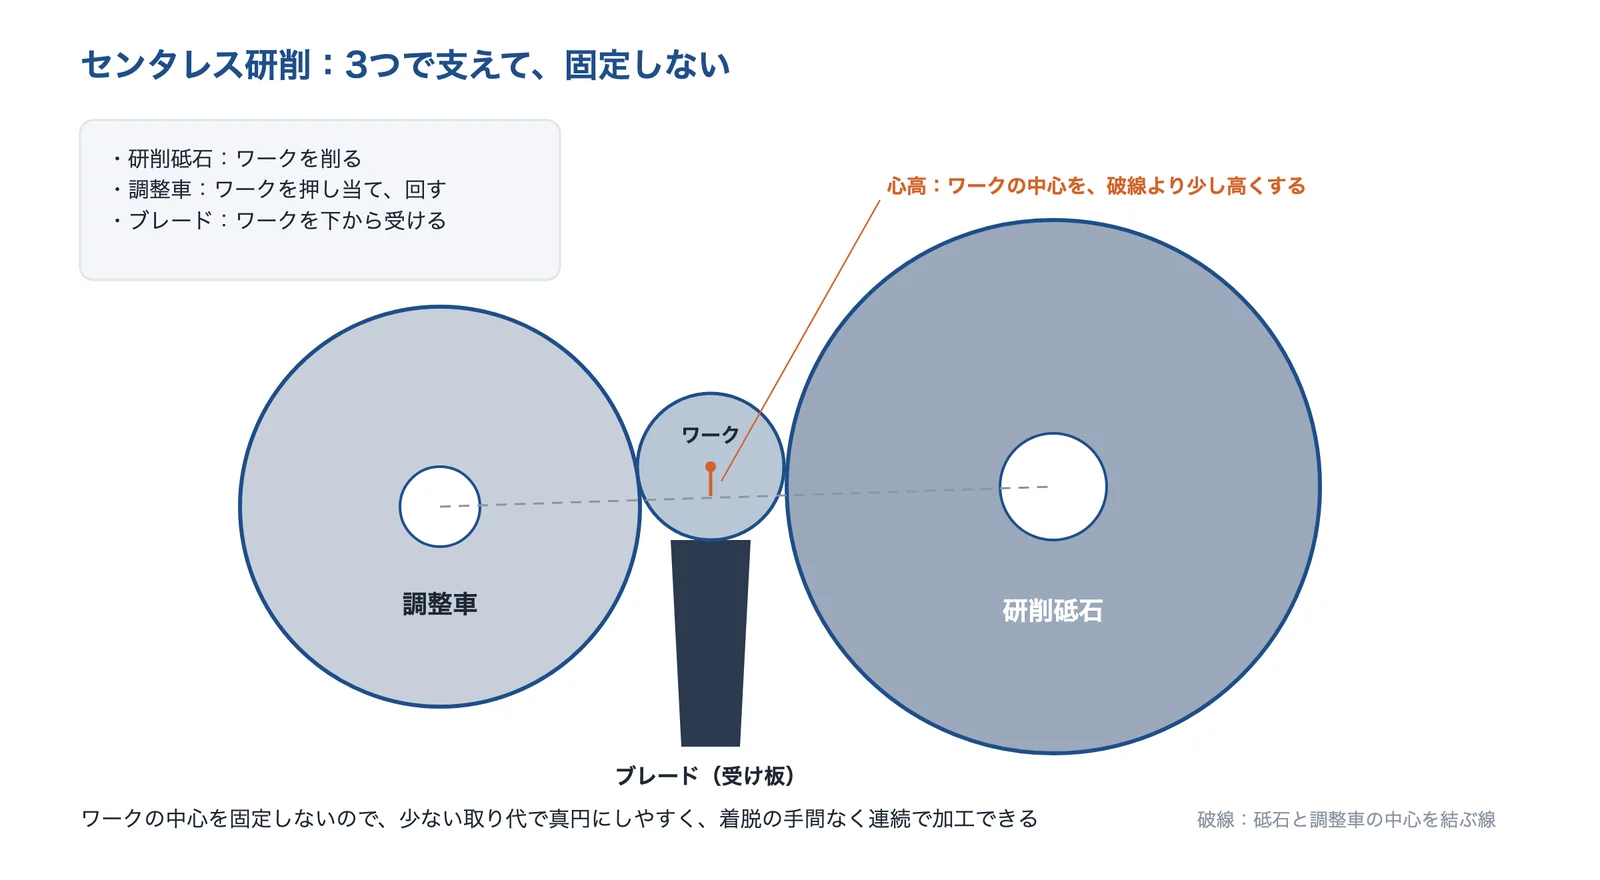
ノリタケの技術資料は、センタレス研削を、センターピンで支える円筒研削と違って砥石・調整車・ブレードの3つで支えて研削する方式とし、少ない取り代で真円が得られ、ワークの精度を一様に保てること、ワークを研削盤に固定しないので着脱の手間がなく、連続加工ができて作業の能率が高いことを挙げています。一方で、センタレス研削の砥石は大きいことが多く、交換に手間と時間がかかり、値段も高いという課題もあるとしています。
出典:ノリタケの技術資料(センタレス研削)をもとに AI(Claude)で作成
出典:ノリタケ「センタレス研削用砥石 タフエース」NORITAKE TECHNICAL JOURNAL
日進機械製作所は、全長にわたって出っぱりのない円筒の工作物はスルーフィード(通し送り)研削、砥石の幅より短い段付きや円錐面のある工作物はインフィード研削で加工するとしています。ワークの中心を砥石と調整車の中心を結ぶ線より少し高くする(心高)のは、図を描くうえでの編集部の補足です。
砥石の5因子と表示の読み方
ノリタケの技術講座は、砥石の仕様(スペック)は「砥粒」「粒度」「結合度」「組織」「結合剤」の5因子で表され、たとえば「WA 80 J 7 V35」は、この順に並べたものだとしています。組織は砥粒が含まれる割合(砥粒率)で、組織6を砥粒率50%とし、数字が1変わるごとに砥粒率が2%変わります。JIS には0〜25までの記載がありますが、一般の研削では7〜10がよく使われます。超砥粒のホイールでは組織を「集中度」と呼び、集中度100を砥粒率25%とします。砥石の形・呼び方・表示は JIS R 6242 で決められています。
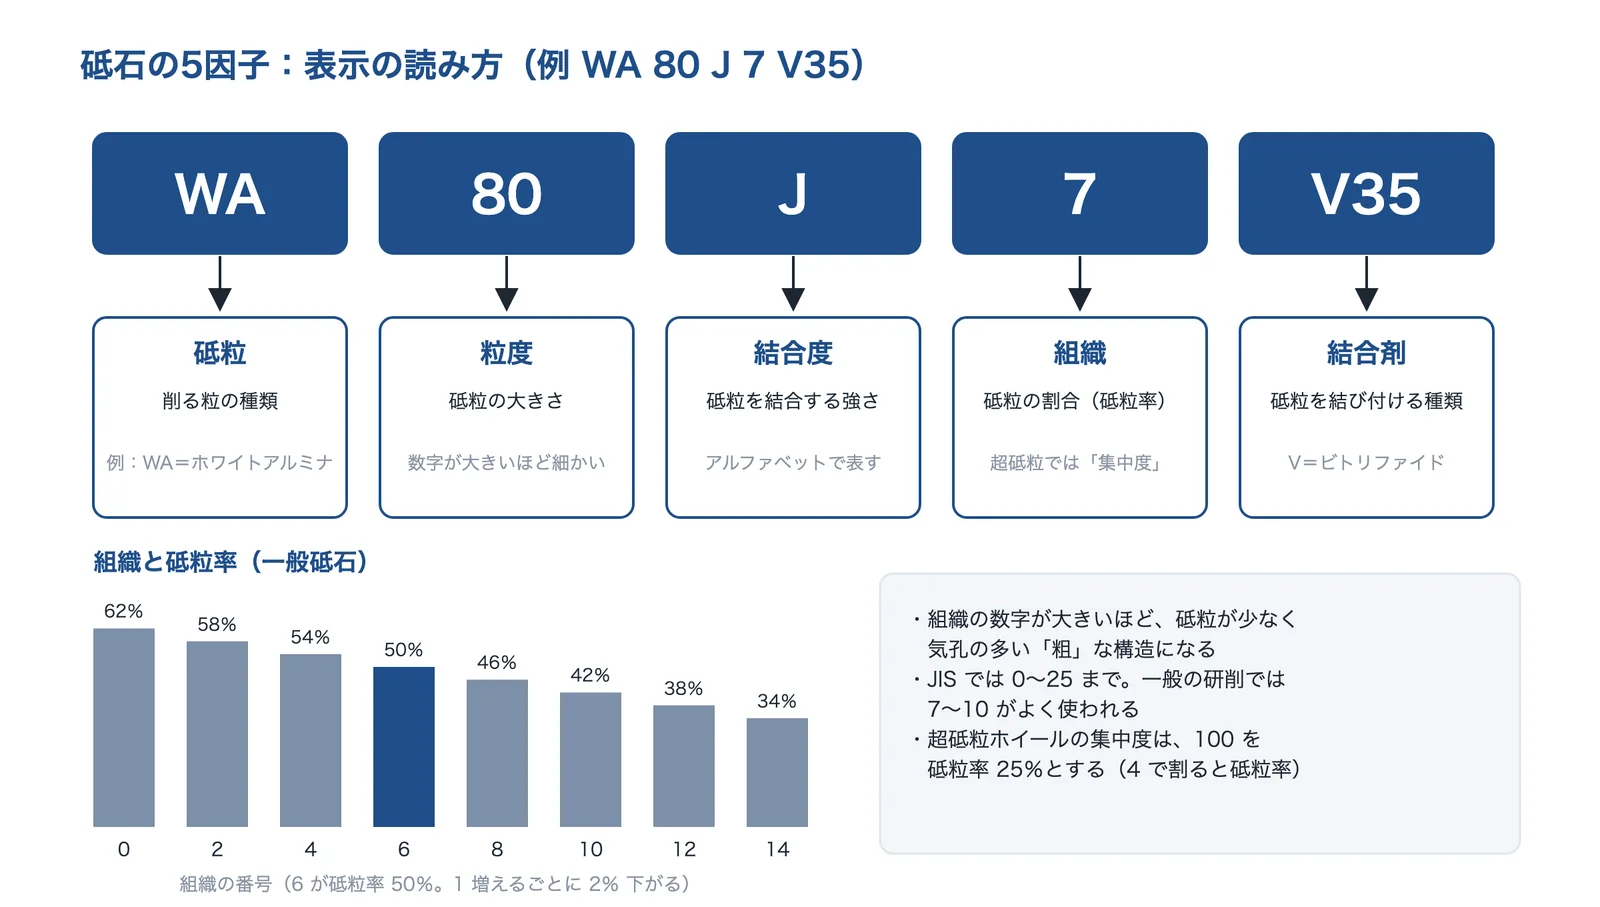
出典:ノリタケ「よくわかる砥石の構造(組織と集中度)」をもとに AI(Claude)で作成
出典:ノリタケ「技術講座 よくわかる砥石の構造(組織と集中度)」NORITAKE TECHNICAL JOURNAL 2018、JIS R 6242:2023「といし-形状,製品の呼び方及び表示」(日本規格協会のプレビュー)
砥粒の種類:CBN とダイヤモンドの使い分け
ノリタケの製品ページは、CBN ホイールをダイヤモンドに近い硬さをもつ CBN 砥材を使った研削工具で、鉄系金属の加工に向くとし、一般砥石に比べて砥粒が硬く摩耗が少ないので、高能率に加工でき、工具寿命が長く、無人化のラインにも対応できるとしています。ダイヤモンドホイールは、ガラス・シリコン・セラミックス・サファイア・SiC など非鉄系の素材の加工に使うとしています。三重県の研究報告は、CBN は高温での硬さが高く、鉄鋼材料と反応しにくいとし、焼入れした高硬度の鋼は研削で仕上げることが多かったとしています。JTEKT Engineering Journal の解説は、CBN・ダイヤモンドの砥石は従来の砥石より著しく強固で調整作業が難しく、その良否が研削の結果に大きく影響するとしています。
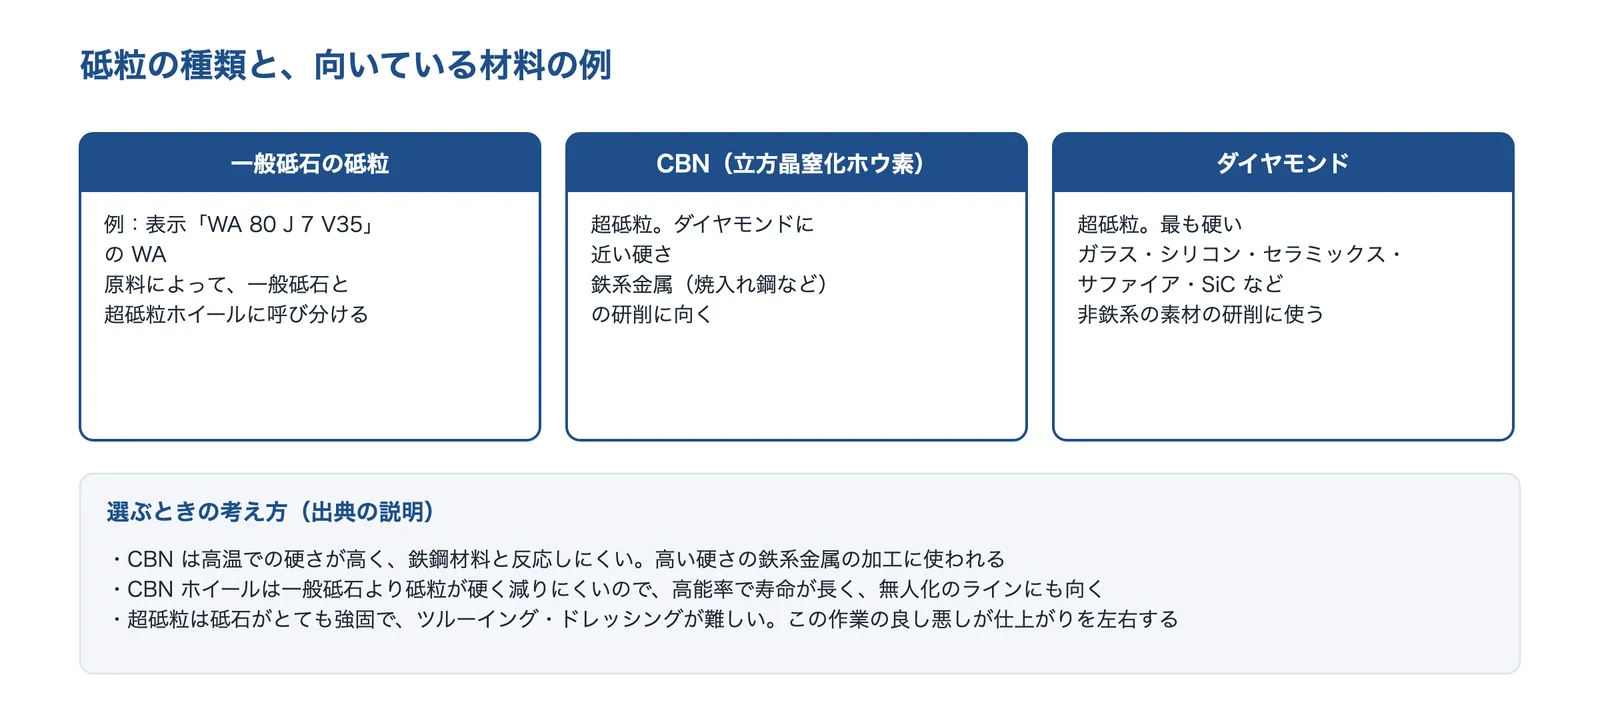
出典:ノリタケの CBN ホイール・ダイヤモンド工具の製品ページと技術講座、三重県の研究報告、JTEKT Engineering Journal No.1004をもとに AI(Claude)で作成
出典:ノリタケ「CBNホイール」製品ページ、ノリタケ「ダイヤモンド工具」製品ページ、ノリタケ「技術講座 よくわかる砥石の構造(組織と集中度)」NORITAKE TECHNICAL JOURNAL 2018、佐本芳正ほか「CBN切削工具による焼入れされた軸受鋼の精密切削」三重県の研究報告、稲崎一郎「研削プロセスの高性能化」JTEKT Engineering Journal No.1004(2007年)
使う場面ごとの選び方
選ぶときは、削る面(平面・外周・穴)→ ワークの形と数(細長いか、段があるか、量産か)→ 材料と硬さ → 求める精度と面粗さの順に決めていくと、方式と砥石が絞れます。
| 使う場面 | よく使われる方式・砥石 | 選ぶときのポイント | 公開されている例 |
|---|---|---|---|
| 細い軸・ピン・ころを大量に | センタレス研削(通し送り・インフィード) | 段や円錐面があるか、数量、真円度 | 外径 0.1mm 以下の電極線から、外径 100mm 以上の建設機械の連結ピンまで(日進機械製作所) |
| 長い丸棒 | センタレス研削 | 長さ・重さ、曲がりの矯正、端の保証範囲 | 外径 φ0.6〜80mm、長さ 300〜6,000mm、1本 80kg 程度まで(和興) |
| 段・テーパのある軸、穴の内径 | 円筒研削・内面研削 | センター穴の有無、外径と内径の同軸度 | 円筒研削 Φ3〜Φ400・長さ 1,500mm まで、内面研削は穴径 Φ0.5 から(加藤研磨製作所) |
| 焼入れ鋼の部品 | CBN ホイール | 研削焼け・研削割れの対策と検査 | 鉄系金属の加工に向く(ノリタケ) |
| 超硬・セラミックス・ガラス | ダイヤモンドホイール | 砥石の調整(ツルーイング・ドレッシング) | パンチ・ダイの外径を ±0.001mm で(フタワ精密製作所) |
「よく使われる方式・砥石」と「選ぶときのポイント」は、公開されている例と出典の解説をもとに編集部が整理したものです。
出典:日進機械製作所「加工品例」、和興「センターレス研磨(研削)加工」、加藤研磨製作所「研削加工」、ノリタケ「CBNホイール」製品ページ、ノリタケ「ダイヤモンド工具」製品ページ、フタワ精密製作所「円筒研削」
ドレッシングで、切れ味と仕上がりが変わる
ノリタケの技術講座は、砥石は加工中の負荷で砥粒が砕けたり抜け落ちたりして新しい切れ刃ができる「自生発刃」をくり返す工具だとしています。砥粒が抜けすぎると形が崩れて精度が悪くなり(目こぼれ形)、砥粒がすり減ると切れ味が落ち(目つぶれ形)、気孔に切りくずが詰まっても切れ味が落ちます(目詰まり形)。これを防ぐのが、砥石の外周を砥石軸と同心にして形を直すツルーイング(形直し)と、すり減った砥粒を除いて新しい切れ刃をつくるドレッシング(目直し)です。同じ砥石でもドレッシングの条件を変えると、切れ味(消費電力)や面粗さが変わるとしています。ドレッサーの多くはダイヤモンドドレッサーで、静止形と回転形(ロータリードレッサー)があります。
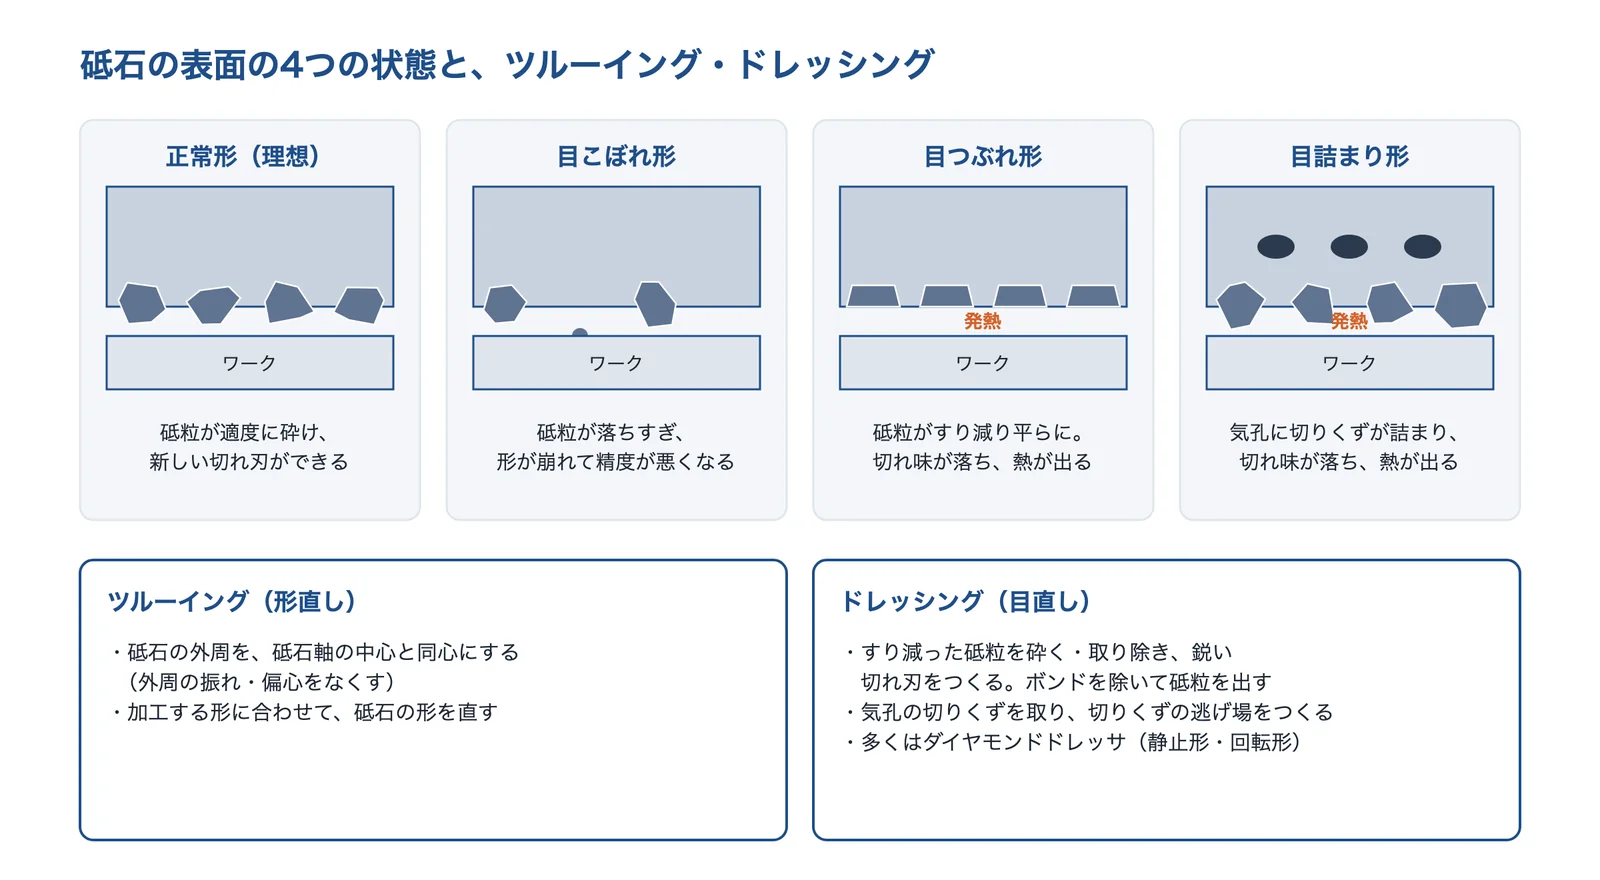
出典:ノリタケ「よくわかるツルーイング・ドレッシング」をもとに AI(Claude)で作成
出典:ノリタケ「技術講座 よくわかるツルーイング・ドレッシング」NORITAKE TECHNICAL JOURNAL
向いている条件と注意点
向いている条件
- 寸法・形の精度や面の滑らかさを、µm の単位で出したい
- 焼入れ鋼・超硬・セラミックスなど硬い材料を仕上げたい
- 熱処理のあとに、歪みを取って寸法を出したい
- 細い軸やピンを、同じ精度で大量に削りたい(センタレス)
注意点
- 研削点は高温になる。熱がこもると、研削焼け・研削割れが出る
- 1回に削れる量は小さい。取り代が大きいと時間がかかる
- 砥石の調整(ツルーイング・ドレッシング)が仕上がりを左右する
- 振動(びびり)で面が悪くなりやすく、機械の剛性が要る
この一覧は、このページの出典(ノリタケの技術資料・JTEKT Engineering Journal No.1004)をもとに編集部が整理したものです。
よくある失敗:研削焼け・研削割れ
ノリタケの技術資料(杉谷)は、研削焼けを研削点の温度が上がり、研削熱がこもることで起きるもので、研削熱はワークの割れや反りなどの変形を起こして寸法精度を下げるほか、加工変質層や引張の残留応力を生み、耐摩耗性や疲労強度を下げるとしています。焼けやすいのは、大きいワークや端面の研削で、接触面積が大きく研削油が研削点に届きにくいこと、砥粒の切込みが小さく砥粒がすり減りやすいことが原因として挙げられています。対策は、①研削条件(砥石の周速度を遅く、取り代を小さく)、②ドレッシング条件(ドレッサーの切込みと送りを大きくして鋭い切れ刃に)、③研削油の種類(冷却性・潤滑性・浸透性のよいもの)、④研削油の供給(量を多く、圧力を高く)、⑤砥石の種類(セラミック砥粒・CBN 砥粒・多気孔の切れ味のよいもの)で、これらは研削焼けが出たときのチェック項目にもなるとしています。同じ資料は、時間をかけてゆっくり研削すれば研削焼けは出ないが、生産性とのかね合いで対策が難しくなる、としています。
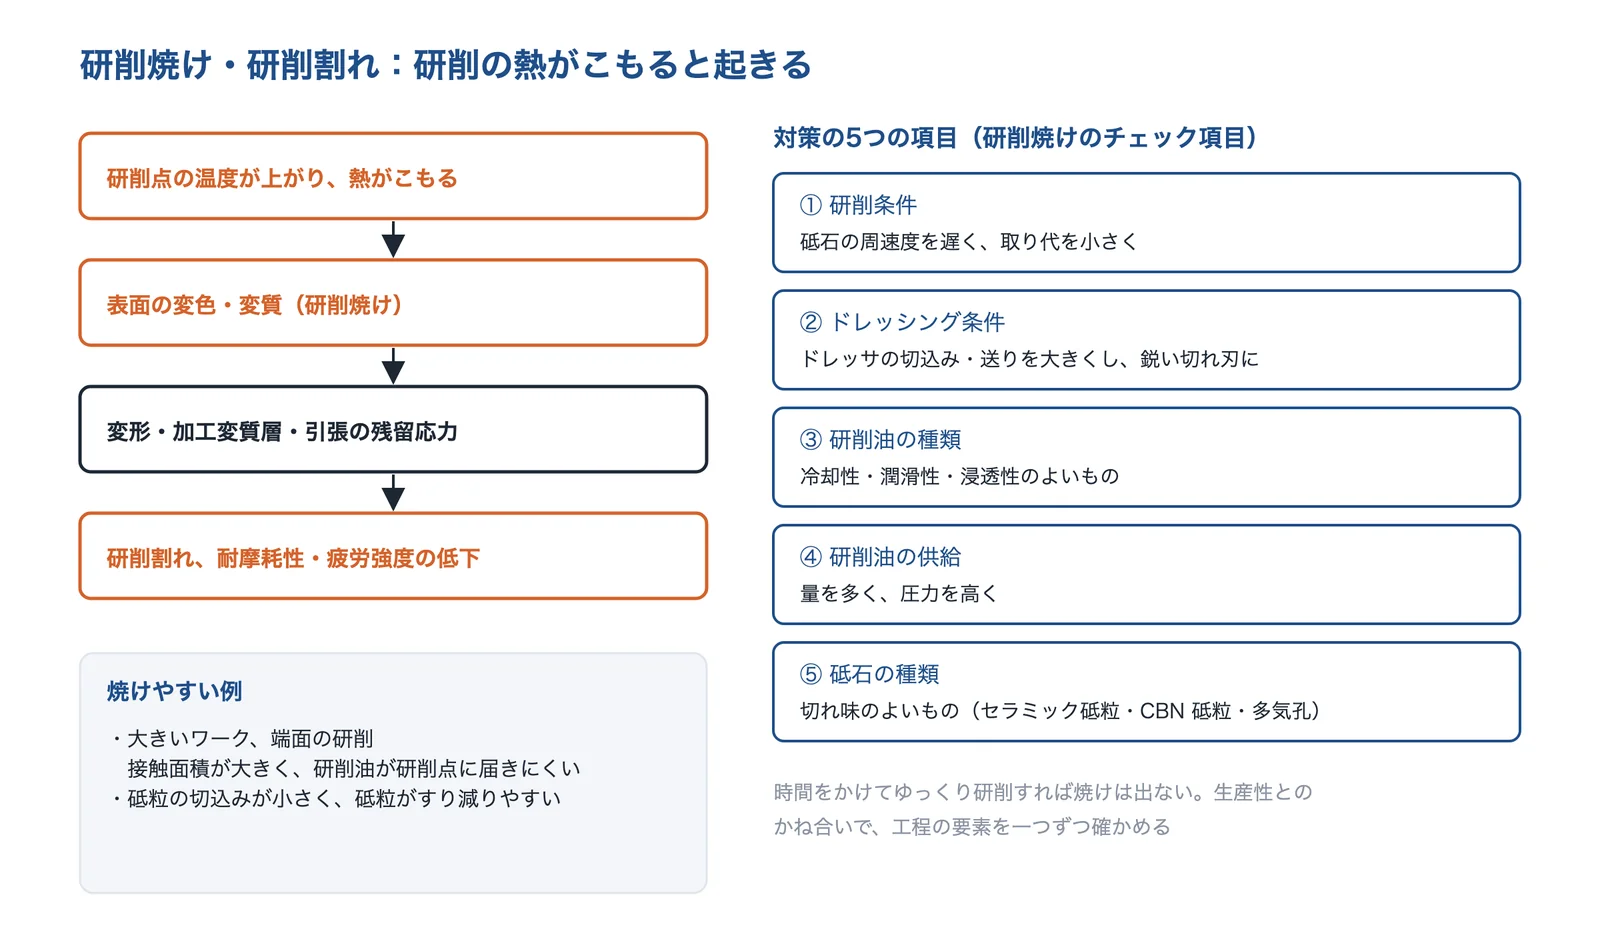
出典:ノリタケの技術資料(研削焼け、杉谷)をもとに AI(Claude)で作成
出典:杉谷嘉彦(ノリタケ)「研削焼けを抑制する使用技術と高能率研削用ビトリファイドCBNホイール Σホイール」NORITAKE TECHNICAL JOURNAL
Gear Solutions の解説(MacKenzie、2017年)は、焼入れした鋼の研削割れのしくみとして、研削の熱で表面が変態したあと冷えるときの収縮と、マルテンサイトへの変態にともなう3%程度の体積の膨張(炭素量による)が重なり、材料の強さを超えると割れになる、と説明しています。
研削焼けの見つけ方
同じ解説は、研削焼けを見つける主な方法として、ナイタルエッチ・渦電流・X線回折・バルクハウゼンノイズの4つを挙げています。ナイタルエッチは時間がかかって量産に向きにくく、自動化できず焼けの程度を人が判定しますが、少量の航空機部品(脚)の全数検査には今も使われています。また、硬さが 36HRC を超える部品では、ナイタルエッチで水素脆化を起こすおそれがあるとしています。渦電流は自動化できますが残留応力は検出できず、X線回折は残留応力に最も敏感で定量的ですが遅く、バルクハウゼンノイズは残留応力と硬さに敏感で自動化しやすい、としています。
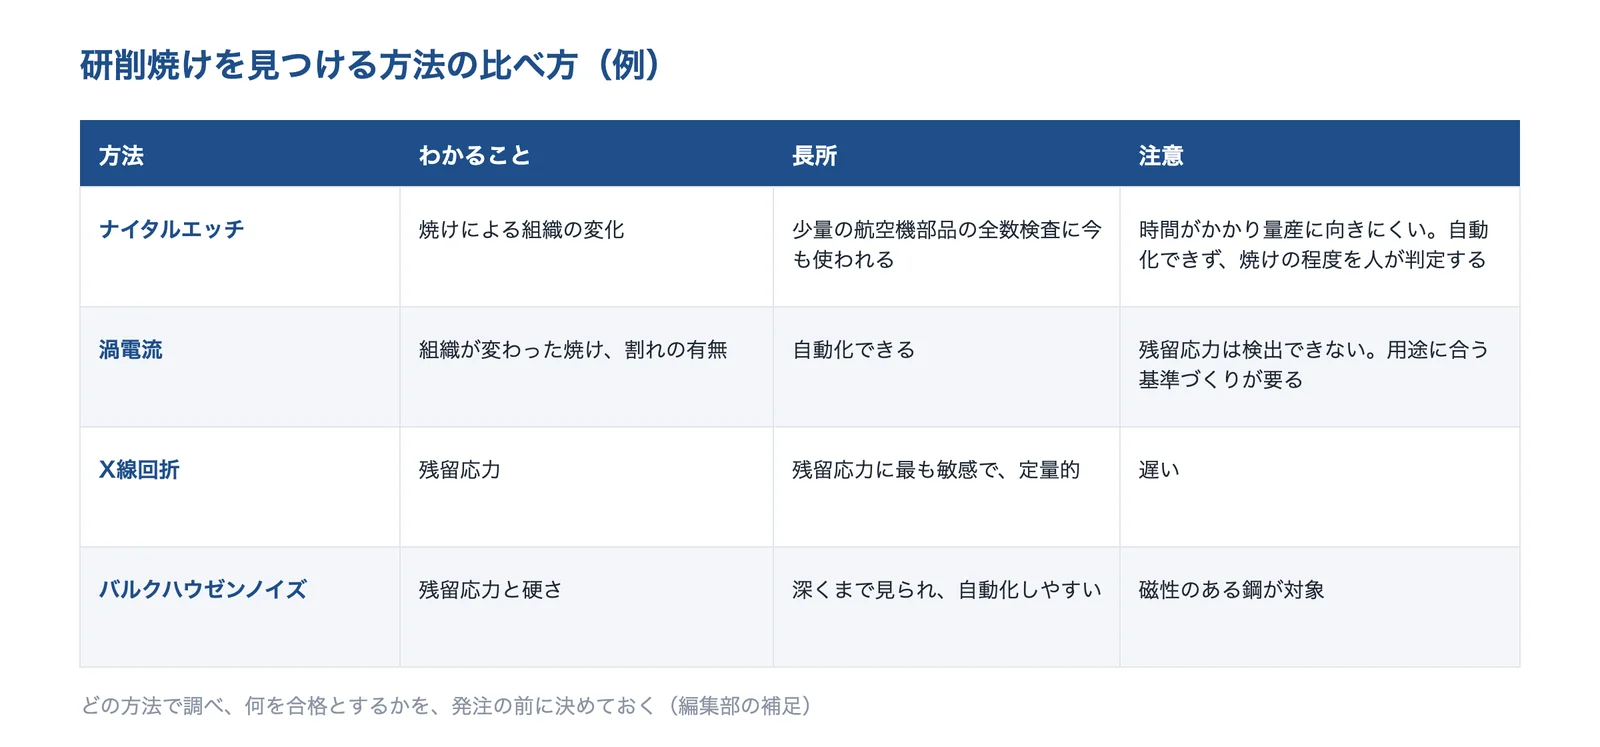
出典:Gear Solutions(MacKenzie、2017年)の解説をもとに AI(Claude)で作成
カタログ値・仕様の見方
研削の会社のサイトや見積もりでは、どの寸法・形の精度を、どの大きさ・材料・数量の範囲で保証しているかを確かめます。
| 項目 | 見方 |
|---|---|
| 加工できる大きさ | 外径・内径・長さ・重さの範囲。センタレスの受託では、長さ 300〜6,000mm・1本 80kg 程度まで(和興)のように書かれる |
| 寸法公差・精度の等級 | ±いくつか、JIS の等級(和興は JIS 6〜8級)か。どこからどこまでを保証するか(丸棒の両端は保証範囲の外になることがある:和興) |
| 形の精度 | 真円度・平面度・平行度・直角度・同軸度。加藤研磨製作所は平面度・平行度・直角度とも 0.002mm 以下を保証するとしている |
| 面粗さ | Ra か Rz か。鏡面の例として Ra0.01・Rz0.2(加藤研磨製作所)がある |
| ロット | 1本から、小ロット、量産のどれに向くか。NC 円筒研削で 100〜300 個程度の中ロット、センタレスで 1〜500 個程度の小ロット(加藤研磨製作所)、月産 1,000 万個以上(ミヤサカ工業) |
この表は、各社の公式サイトの記載をもとに編集部が整理したものです。会社によって保証の決め方が違うので、図面の値で問い合わせて確かめます。
出典:和興「センターレス研磨(研削)加工」、和興「会社案内」、加藤研磨製作所「研削加工」、ミヤサカ工業「研削加工の技術力」
研削液(クーラント)の役割
山口県産業技術センターの資料は、加工液の役割として、冷却(摩擦熱・せん断熱を取る)、潤滑(動摩擦係数を 0.1〜0.05 程度に抑える)、切りくずの排出を挙げ、高温での潤滑のために硫黄・塩素・りんなどの極圧剤が添加されていること、循環・ろ過の装置が要ることを挙げています。岩手大学の研究報告は、研削液を、潤滑・冷却・洗浄・防錆の性質をもつ加工液としています。ノリタケは、研削油の潤滑性と洗浄性で砥石の目詰まりを防ぐとし、水溶性(エマルション・ソリューブル・ソリューション・シンセティック)と不水溶性の種類を挙げています。
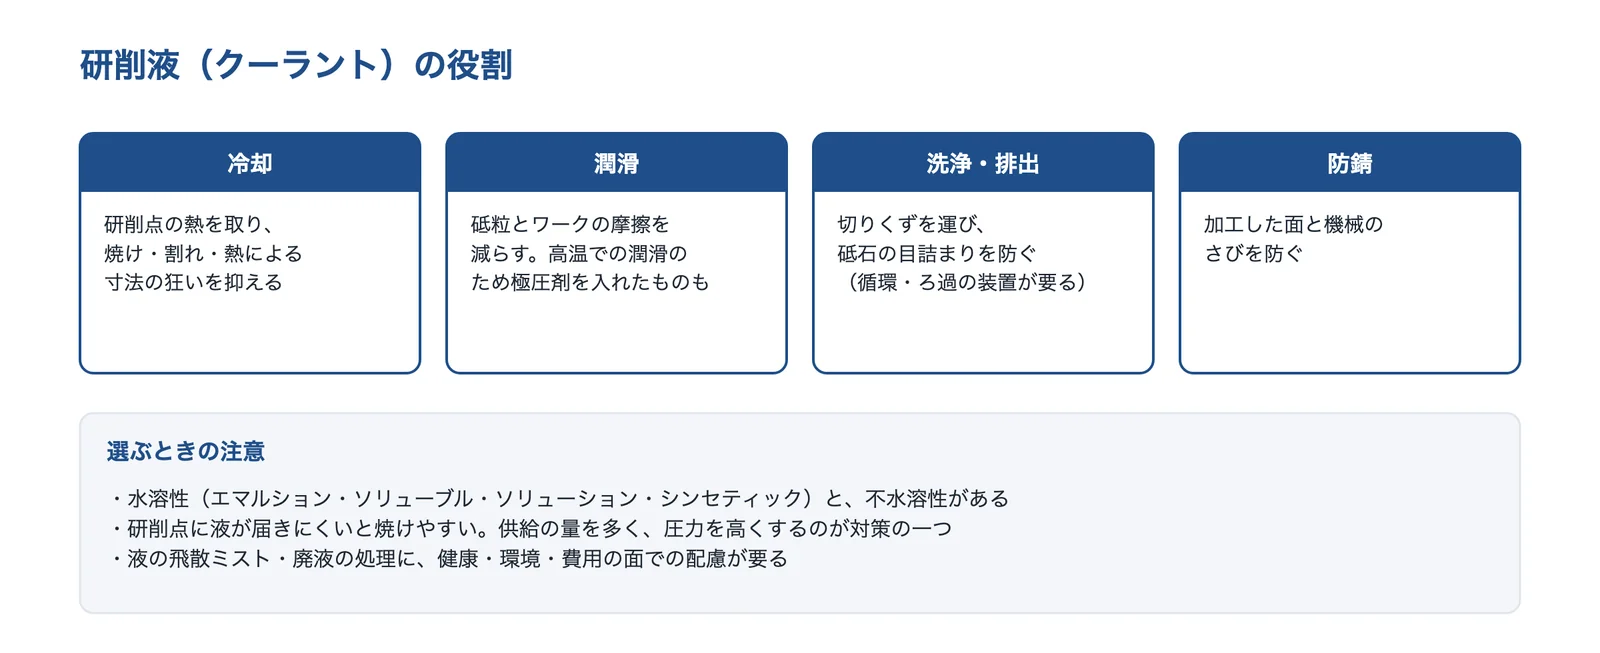
出典:山口県産業技術センターの資料・ノリタケ「ノリタケ研削油の種類」・岩手大学の研究報告をもとに AI(Claude)で作成
出典:磯部佳成(山口県産業技術センター)「省エネルギーできる環境低負荷機械加工(研削・切削)技術」JST 新技術説明会(2019年10月10日)、西川尚宏ほか「環境調和型加工法の基礎的研究」岩手大学工学部研究報告(2009年)、ノリタケ「ノリタケ研削油の種類」
組み込み・量産・信頼性の注意
- 熱研削焼け・割れの対策と検査を決める
- 砥石の状態ドレッシングのタイミングと条件をそろえる
- 振動びびりを見張り、機械の剛性を保つ
この3点は、このページの出典をもとに編集部が整理したものです。
びびりと砥石の目立てを、センサーで見える化する
栃木県産業技術センターの研究報告(2024年)は、研削の目立てのタイミングや加工条件は作業者の熟練度によるところが大きいとし、平面研削盤で SUS304 を砥石 WA220K7V35R・50倍に薄めた研削液で削り、AE(アコースティック・エミッション)センサーで、びびりなどの不安定な加工状態や、スパークアウトのときの加工負荷を推定できたとしています。
出典:山下ほか「AEセンサを用いた研削加工状態の推定」栃木県産業技術センター研究報告 No.21(2024年)
焼入れ後の研削は、熱処理と研削の両方で考える
熱処理で硬くした部品の研削では、研削の熱による焼け・割れが出やすくなります。課題ページ「熱処理で歪む・割れる」では、焼入れ後の研削で割れる・焼けるときに、研削の側の見直し(クーラントのノズル・ツルーイング・加工条件・研削液・砥石)から進め、熱処理の側と研削の側の両方で原因を探すことを紹介しています。研削焼け・割れの検査の方法と合否の基準は、発注の前に決めておきます(編集部の補足)。
相談する前に整理すること
研削を相談するときは、どの面を・どの精度で・どの材料と硬さで・いくつ削りたいかを整理しておくと、方式と砥石の提案を受けやすくなります。
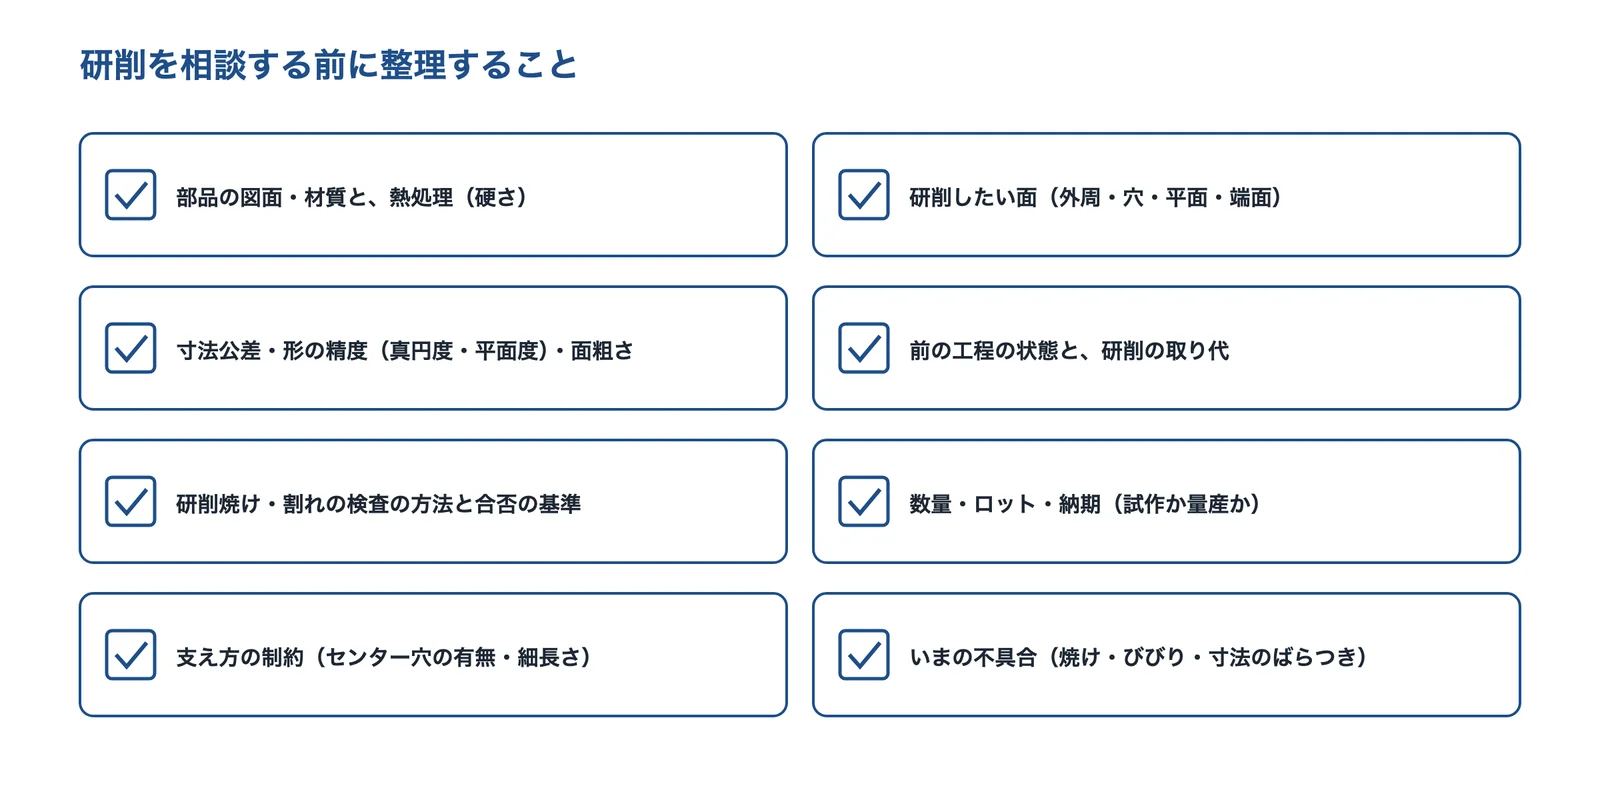
出典:このページの出典をもとに AI(Claude)で作成
- 部品の図面・材質と、熱処理(硬さ)
- 研削したい面(外周・穴・平面・端面)
- 寸法公差・形の精度(真円度・平面度・同軸度)・面粗さ
- 前の工程の状態と、研削の取り代
- 研削焼け・割れの検査の方法と、合否の基準
- 数量・ロット・納期(試作か量産か)
- 支え方の制約(センター穴の有無・細長さ・段の有無)
- いまの不具合(焼け・びびり・寸法のばらつき)
この一覧は、このページの出典をもとに編集部が整理したものです。
企業紹介(研削加工技術)
研削の会社を、得意な分野が重ならないように選びました。長い丸棒のセンタレス研削の会社、小径・量産のセンタレス研削の会社、円筒・内面・平面・治具研削をそろえた受託の会社、超硬の精密研削の会社と、センタレス研削盤・内面研削盤のメーカー2社を入れています。内容は各社の公式サイトで確認できる範囲です。各社が扱うものは、次の早見表のとおりです。
| 企業 | センタレス 研削 | 円筒 研削 | 内面 研削 | 平面 研削 | 超硬・ 硬い材料 | 研削盤 (装置) |
|---|---|---|---|---|---|---|
| 和興長い丸棒のセンタレス研削(受託) | ● | |||||
| ミヤサカ工業小径・量産・不安定形状の研削(受託) | ● | ● | ||||
| 加藤研磨製作所円筒・内面・平面・治具研削(受託) | ● | ● | ● | ● | ||
| フタワ精密製作所超硬・焼入れ鋼の精密研削(受託) | ● | ● | ● | ● | ||
| 日進機械製作所センタレス研削盤の専業メーカー | ● | ● | ||||
| ミクロン精密センタレス・内面研削盤のメーカー。受託も | ● | ● | ● | ● |
●は、各社の公式サイトで扱いを確認できたものです(空欄は、扱っていないという意味ではありません)。「超硬・硬い材料」は、超硬合金などの硬い材料の研削や、その事例を公式サイトに載せている会社です。「研削盤(装置)」は、研削盤をつくって売っている会社です。社名を押すと、その会社の紹介へ移ります。
株式会社和興|長さ6mまでの丸棒を、センタレスで研削する
和興とは
埼玉県草加市に本社を置く、センターレス研磨(研削)の会社です(1980年10月創業)。
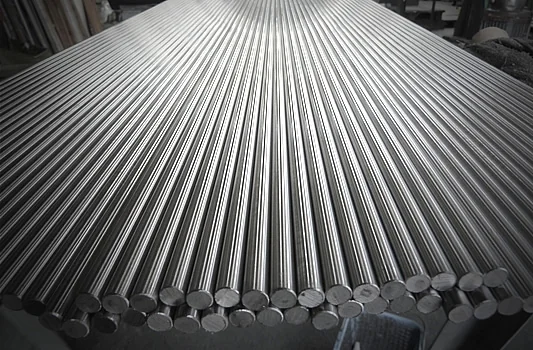
和興の得意技術
| 技術 | 内容 |
|---|---|
| 長い丸棒のセンターレス研磨(研削) | 外径 φ0.6〜80mm(加工可能サイズの表の値。本文には φ0.5mm からとも書かれている)、長さ 300〜6,000mm、1本 80kg 程度までの丸棒を研削する。ステンレス鋼全般から特殊鋼・非鉄金属まで扱うとしている |
| 仕上げ精度 | JIS 8級・7級・6級。丸棒の両端は細く仕上がる傾向があるため、太さや公差により保証範囲を決めている(φ20mm 以上なら両端から外径と同じ長さを保証範囲の外とする、など) |
和興が解決できる課題
- 長いシャフトや丸棒の外径を、そろった太さに仕上げたい
- ステンレス・特殊鋼の丸棒を、少ない本数から研削してほしい
公開されている実績・用途
- 加工事例のページに、SUS304・SUS316 などの丸棒の研削の写真を載せている
出典:和興「会社案内」、和興「センターレス研磨(研削)加工」、和興「加工事例」
株式会社ミヤサカ工業|φ0.2mm からの小径・不安定形状を、量産で研削する
ミヤサカ工業とは
長野県茅野市にある研削加工の会社です(1985年創業、1990年設立)。1990年にセンターレス研削加工を始め、ISO9001:2015 の認証を2016年に取得しています。
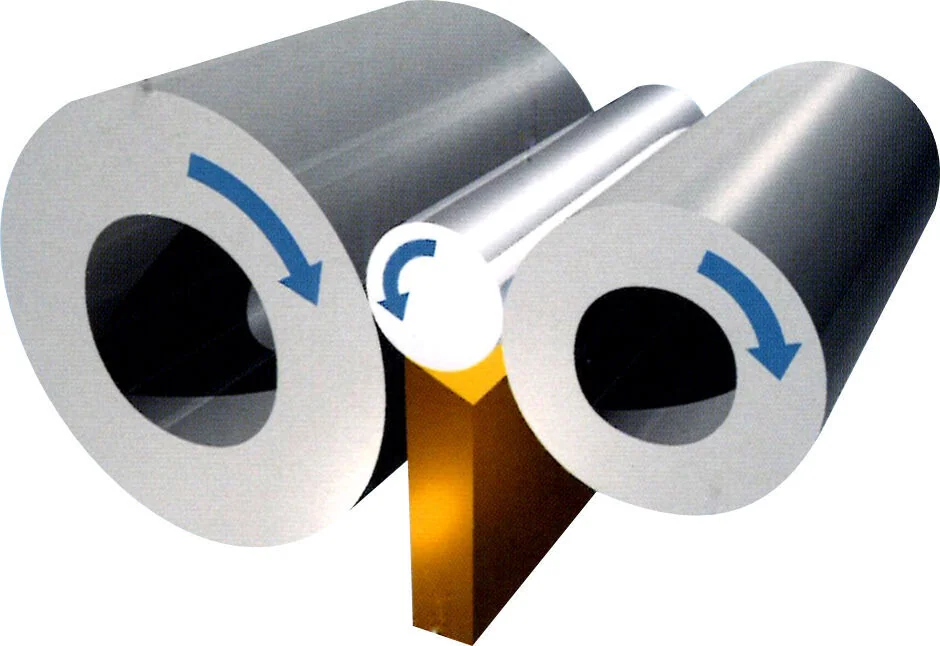
ミヤサカ工業の得意技術
| 技術 | 内容 |
|---|---|
| センターレス研削 | 同社の表記で外径公差 φ±0.0005、真円度 0.0005 以下、面粗さ 0.0001 レベル可。最小径 Φ0.2mm から最大径 Φ50mm くらいまで。センターレス研削盤を45台持ち、月産 1,000 万個以上としている |
| 不安定形状品の研削 | 自立しないワッシャー形状・D カット・縦溝・薄物など、通常は難しい形状の研削にも対応するとしている |
| 平面研削・ラップ(鏡面)加工 | ロータリー研削・両頭研削とラップ加工も行い、バー材の切断・面取り・平面研削・外径の仕上げまでの一貫生産もできるとしている |
ミヤサカ工業が解決できる課題
- 小さな軸・ピンを、高い精度で大量に研削したい
- ワッシャーや D カットなど、立たない形の部品の外径を研削したい
公開されている実績・用途
- 用途の例として、エンジン部品・ミッション部品・ブレーキ部品・光通信・ガイド軸・精密シャフトなどを挙げている
出典:ミヤサカ工業「会社案内」、ミヤサカ工業「研削加工の技術力」
株式会社加藤研磨製作所|円筒・内面・平面・治具研削を、1社でそろえる
加藤研磨製作所とは
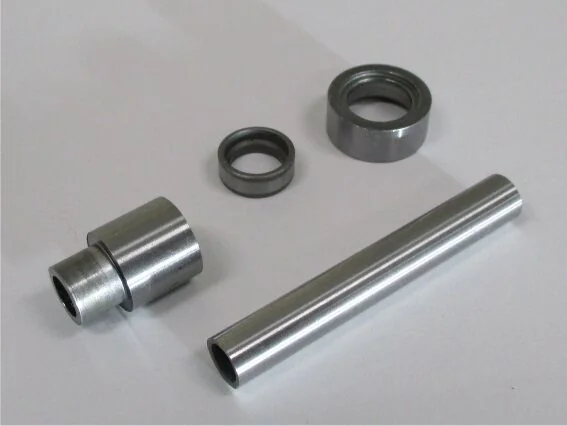
東京都大田区にある研削加工の会社です(1954年設立)。各種の精密研削加工と、治工具・ゲージ類・精密機械部品の製作を行っています。
加藤研磨製作所の得意技術
| 技術 | 内容 |
|---|---|
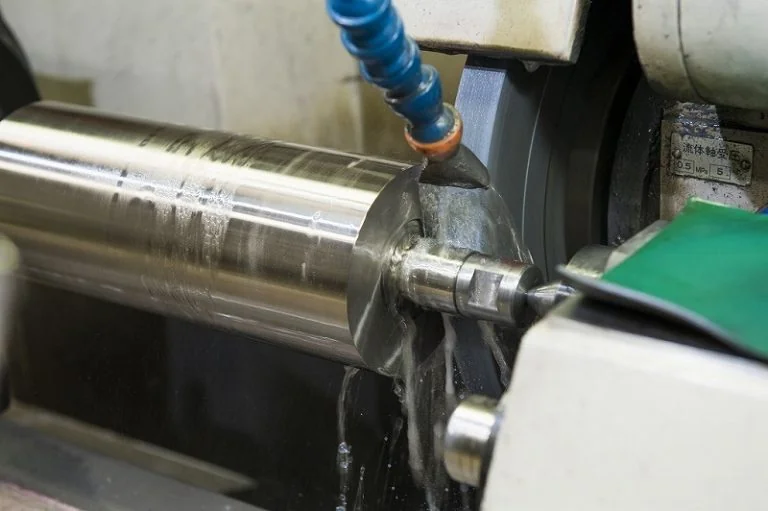
| 円筒研削・内面研削 | 円筒研削は Φ3〜Φ400・長さ 1,500mm まで。内面研削はワーク φ300 まで、穴径 Φ0.5 から対応し、外径との同軸度 2 ミクロン以下を実現しているとしている |
| 平面研削・ロータリー研削 | 平面研削は 500×400mm まで、平面度・平行度・直角度とも 0.002mm 以下を保証。鏡面で Ra0.01・Rz0.2。ロータリー研削は Φ600mm まで |
| プロファイル研削・治具研削・センタレス | プロファイル研削はコーナー R を最小 R0.05 で。治具研削で穴の寸法とピッチの精度を 0.002mm 以下。センタレス研削は 1〜500 個程度の小ロット |
加藤研磨製作所が解決できる課題
- 軸の外径と穴の内径の同軸度を出したい
- 平面・穴・形状の研削を、1社にまとめて頼みたい
公開されている実績・用途
- 加工事例のページに、平面研削・治具研削・円筒研削・内面研削・内径テーパー加工などの例を載せている
出典:加藤研磨製作所「会社概要」、加藤研磨製作所「研削加工」、加藤研磨製作所「加工事例」
株式会社フタワ精密製作所|超硬・焼入れ鋼のパンチやダイを、±0.001mm で仕上げる
フタワ精密製作所とは
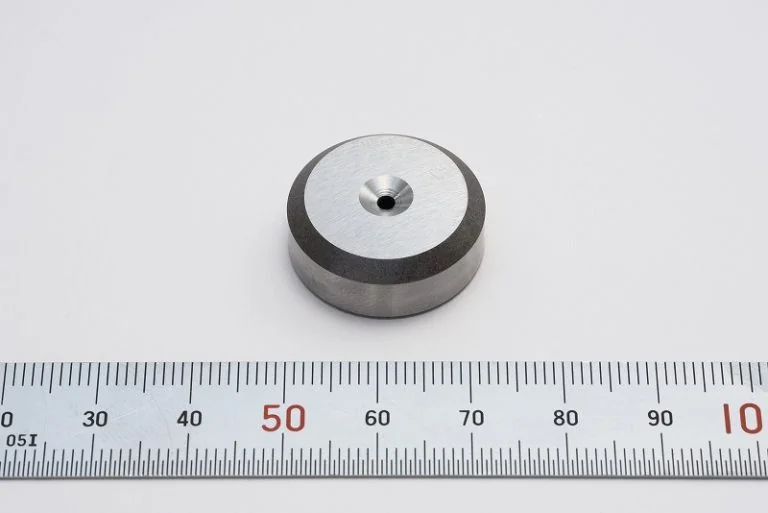
大阪府東大阪市にある精密研削の会社です(1971年創業、2001年に株式会社を設立)。超硬合金の精密研削加工を中心に、内径研削・円筒研削・プロファイル研削・平面研削を行っています。
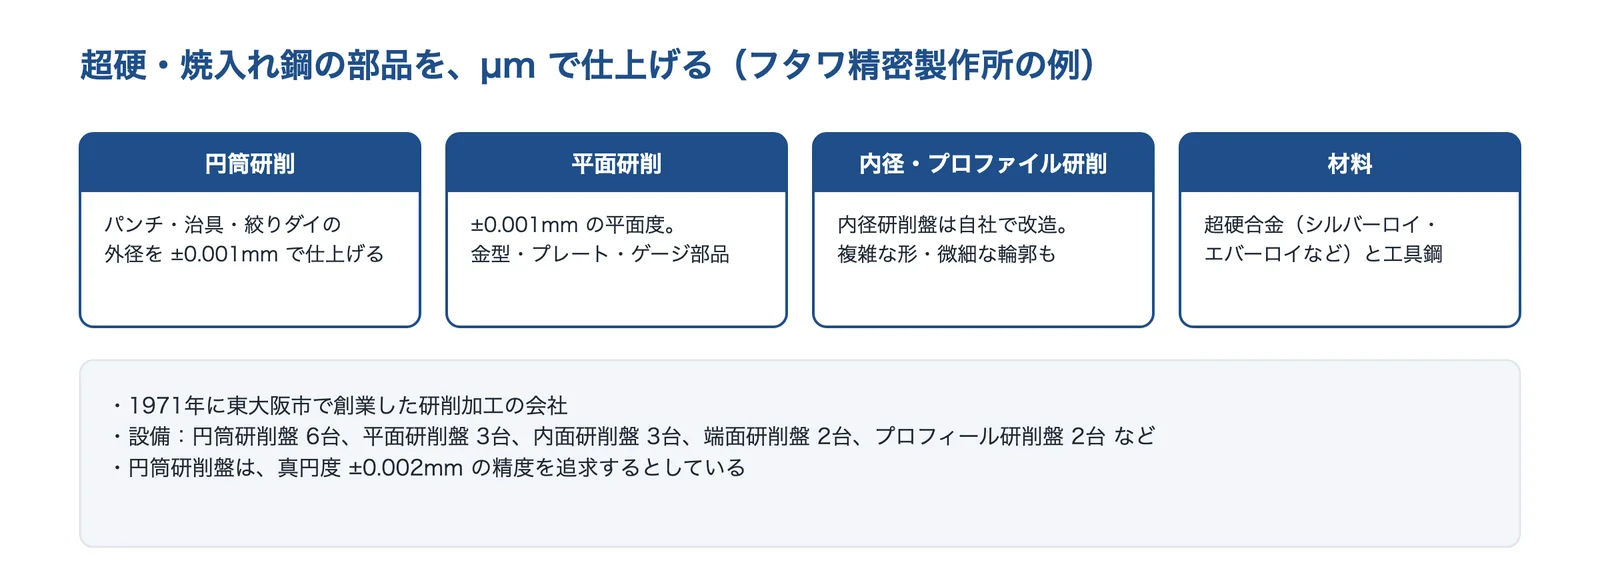
出典:フタワ精密製作所の会社概要・加工技術・設備のページをもとに AI(Claude)で作成
フタワ精密製作所の得意技術
| 技術 | 内容 |
|---|---|
| 円筒研削 | 治具・絞りダイ・パンチ・パンチサポート品などの外径を、職人が砥石の当たりを微調整しながら ±0.001mm の精度で研削する。特に超硬・焼入れ鋼のパンチやダイの外径仕上げを挙げている |
| 平面研削・プロファイル研削 | ±0.001mm の平面度で、金型・プレート・ゲージ部品を仕上げる。複雑な形や微細な輪郭も研削するとしている |
| 内径研削 | 職人が手作業で微調整しながら内径をミクロン単位で仕上げる。独自に改造した自社製の設備で、特殊な形にも対応するとしている |
フタワ精密製作所が解決できる課題
- 超硬のパンチ・ダイの外径を、µm の精度で仕上げたい
- 金型・ゲージ部品の平面を、高い平面度で研削したい
出典:フタワ精密製作所「会社概要」、フタワ精密製作所「超硬合金の精密研削加工」、フタワ精密製作所「円筒研削」、フタワ精密製作所「平面研削」、フタワ精密製作所「設備」
フタワ精密製作所は、公開されている加工品の写真が小さい(横 300px 前後)ため、同社のページの説明をもとにした図にしています。
株式会社日進機械製作所|日本で初めてセンタレスグラインダを開発したとする専業メーカー
日進機械製作所とは
静岡県浜松市にあるセンタレスグラインダ(心なし研削盤)の専業メーカーです(1931年創立、1947年設立)。1940年に日本で初めてセンタレスグラインダを開発したとしています。
日進機械製作所の得意技術
| 技術 | 内容 |
|---|---|
| センタレスグラインダ | 外径 0.1mm 以下の電極線から、外径 100mm 以上の建設機械の連結ピンまでの工作物を研削できる多くの機種をつくる。長さは治工具の工夫で 1mm 程度の薄物から 4,000mm 程度の長尺物まで |
| 高精度の機種 | 光フェルールや精密ニードルローラー、燃料噴射ポンプのノズルなど、寸法公差 ±0.3µm・真円度 0.1µm 以下の工作物を生産ペースで研削できる機種もつくるとしている |
| 静圧軸受 | 高精度なセンタレス研削盤に向く静圧軸受を使った機種を多くつくる。1970年に開発した HI-GRIND2 形は、2010年にベストテクニカル賞を受けたとしている |
日進機械製作所が解決できる課題
- 細い軸・ピン・ころのセンタレス研削を、自社の工場で始めたい
- サブミクロンの寸法公差・真円度が要る部品を量産したい
公開されている実績・用途
- 加工品例のページで、スルーフィード研削とインフィード研削の使い分けと、加工できる材料(スチール・アルミニウム・プラスチック・ガラス・セラミックスなど)を説明している
出典:日進機械製作所「会社情報」、日進機械製作所「技術紹介」、日進機械製作所「加工品例」
ミクロン精密株式会社|センタレス・内面研削盤のメーカーが、受託加工も
ミクロン精密とは
山形市に本社を置く、センターレス研削盤・内面研削盤のメーカーです(1961年設立)。
ミクロン精密の得意技術
| 技術 | 内容 |
|---|---|
| センターレス研削盤・内面研削盤 | 自動車部品(ピストン・バルブ・インジェクタボディ・ノズルニードル・プランジャ)や建設機械のスプールなどの研削に使われているとし、砥石の総形ドレスで特異な形のピストンを仕上げる例も挙げている |
| 医療器具の研削 | 直径 0.5mm 以下の長尺ワイヤーの加工や、超硬の器具の量産化など、医療器具の研削工程を提供しているとしている |
| 受託加工 | 自社製のセンターレス研削盤(MPC-450 ほか)や内面研削盤を使い、試作品・研究品・小ロットの部品加工を受ける |
ミクロン精密が解決できる課題
- 研削盤を入れる前に、試作や小ロットを研削盤メーカーに頼みたい
- 細いワイヤーや超硬の器具を量産で研削したい
出典:ミクロン精密「会社概要・海外拠点」、ミクロン精密「導入事例」、ミクロン精密「受託加工」
使われる製品・事例
研削は、軸受・歯車・軸(シャフト)・ピン・ニードルローラー・燃料噴射ノズル・光フェルール・金型のパンチやダイ・ゲージ部品などの仕上げに使われています。課題ページでは、硬い材料に細かい形・穴を加工したい・歯車の騒音を下げたい・熱処理で歪む・割れるで、研削を使う対策や注意を紹介しています。
出典:日進機械製作所「加工品例」、ミクロン精密「導入事例」、フタワ精密製作所「円筒研削」、ミヤサカ工業「研削加工の技術力」
関連する技術
研削とあわせて検討される技術です。
- 表面硬化(窒化・浸炭・高周波焼入れ)
- DLC・低摩擦コーティング
- 溶射(耐摩耗・耐熱・防食の皮膜)
- レーザー加工(切断・穴あけ・マーキング)
- 非破壊検査(X線CT・超音波探傷・浸透探傷など)
- 研削・ダイヤモンド工具の切削(硬い材料に細かい形・穴を加工したい)
- 歯車の精度を上げる(歯車の騒音を下げたい)
- 公差・はめあい(幾何公差を含む)(技術の基礎知識)
- 硬さ(ビッカース・ロックウェル)(技術の基礎知識)
- 表面粗さ(Ra・Rz)(技術の基礎知識)
- 計測・制御
- 材料(物性・劣化)
出典・確認日
- 稲崎一郎「研削プロセスの高性能化」JTEKT Engineering Journal No.1004(2007年)
- ノリタケ「技術講座 よくわかる砥石の構造(組織と集中度)」NORITAKE TECHNICAL JOURNAL 2018
- ノリタケ「センタレス研削用砥石 タフエース」NORITAKE TECHNICAL JOURNAL
- 宮城県産業技術総合センター「平面研削盤」機器紹介(2019年10月改訂)
- フタワ精密製作所「円筒研削」
- 加藤研磨製作所「研削加工」
- 日進機械製作所「加工品例」
- JIS R 6242:2023「といし-形状,製品の呼び方及び表示」(日本規格協会のプレビュー)
- ノリタケ「CBNホイール」製品ページ
- ノリタケ「ダイヤモンド工具」製品ページ
- 佐本芳正ほか「CBN切削工具による焼入れされた軸受鋼の精密切削」三重県の研究報告
- 和興「センターレス研磨(研削)加工」
- ノリタケ「技術講座 よくわかるツルーイング・ドレッシング」NORITAKE TECHNICAL JOURNAL
- 杉谷嘉彦(ノリタケ)「研削焼けを抑制する使用技術と高能率研削用ビトリファイドCBNホイール Σホイール」NORITAKE TECHNICAL JOURNAL
- D. Scott MacKenzie「Metallurgical Reasons for Grinding Cracks and Their Detection」Gear Solutions(2017年5月26日)
- 和興「会社案内」
- ミヤサカ工業「研削加工の技術力」
- 磯部佳成(山口県産業技術センター)「省エネルギーできる環境低負荷機械加工(研削・切削)技術」JST 新技術説明会(2019年10月10日)
- 西川尚宏ほか「環境調和型加工法の基礎的研究」岩手大学工学部研究報告(2009年)
- ノリタケ「ノリタケ研削油の種類」
- 山下ほか「AEセンサを用いた研削加工状態の推定」栃木県産業技術センター研究報告 No.21(2024年)
- 和興「加工事例」
- ミヤサカ工業「会社案内」
- 加藤研磨製作所「会社概要」
- 加藤研磨製作所「加工事例」
- フタワ精密製作所「会社概要」
- フタワ精密製作所「超硬合金の精密研削加工」
- フタワ精密製作所「平面研削」
- フタワ精密製作所「設備」
- 日進機械製作所「会社情報」
- 日進機械製作所「技術紹介」
- ミクロン精密「会社概要・海外拠点」
- ミクロン精密「導入事例」
- ミクロン精密「受託加工」
※アイキャッチ画像は、AI(ChatGPT)で生成したイメージです。実在の製品ではありません。図はAI(Claude)で作成した概念図です。
情報の確認日:2026年10月7日 本ページの内容は一般的な情報で、実際の精度・可否・費用は、材料・形・数量・研削の条件により異なります。








