
めっきや化成処理に使ってきた六価クロムを、ほかの処理に置き換えたいという相談が続いています。六価クロム化合物は人に対して発がん性がある物質に分類され、欧州の RoHS・ELV 指令でクロメート皮膜などの製品に残る量が制限され、日本でも2024年4月から排水基準が厳しくなりました。一方で、三価に替えたら錆が早く出た、色やねじの締付けトルクが変わった、硬質クロムの代わりが見つからない、といった困りごとも起きています。
この記事では、今の方法(六価クロムを使う処理)とその課題を確かめ、置き換え先の5つの候補(三価クロム化成処理、亜鉛ニッケル合金めっき、三価クロムめっき、溶射・無電解ニッケル、クロムフリーの防錆コーティング)を、公設試の技術資料と各社の公開情報で比べます。目的ごとの選び方と、耐食性・硬さの比べ方、置き換えるときの注意を紹介します。
今の方法(六価クロムを使う処理)の課題
六価クロムが使われてきた所
六価クロムは、亜鉛めっきの上のクロメート処理、ニッケルめっきの上の装飾クロムめっき、硬さを出す硬質クロムめっき、アルミの化成処理などに使われてきました。装飾クロムめっきは膜厚0.5μm以下でニッケルめっきの保護が目的、硬質クロムめっきは膜厚2μm以上で硬さ・耐摩耗・潤滑・離型などが目的です(奥野製薬工業ほかの発表)。クロメート皮膜は亜鉛めっきの優れた防食皮膜として広く使われ、膜厚は0.2〜0.5μm 程度です(大阪産業技術研究所)。
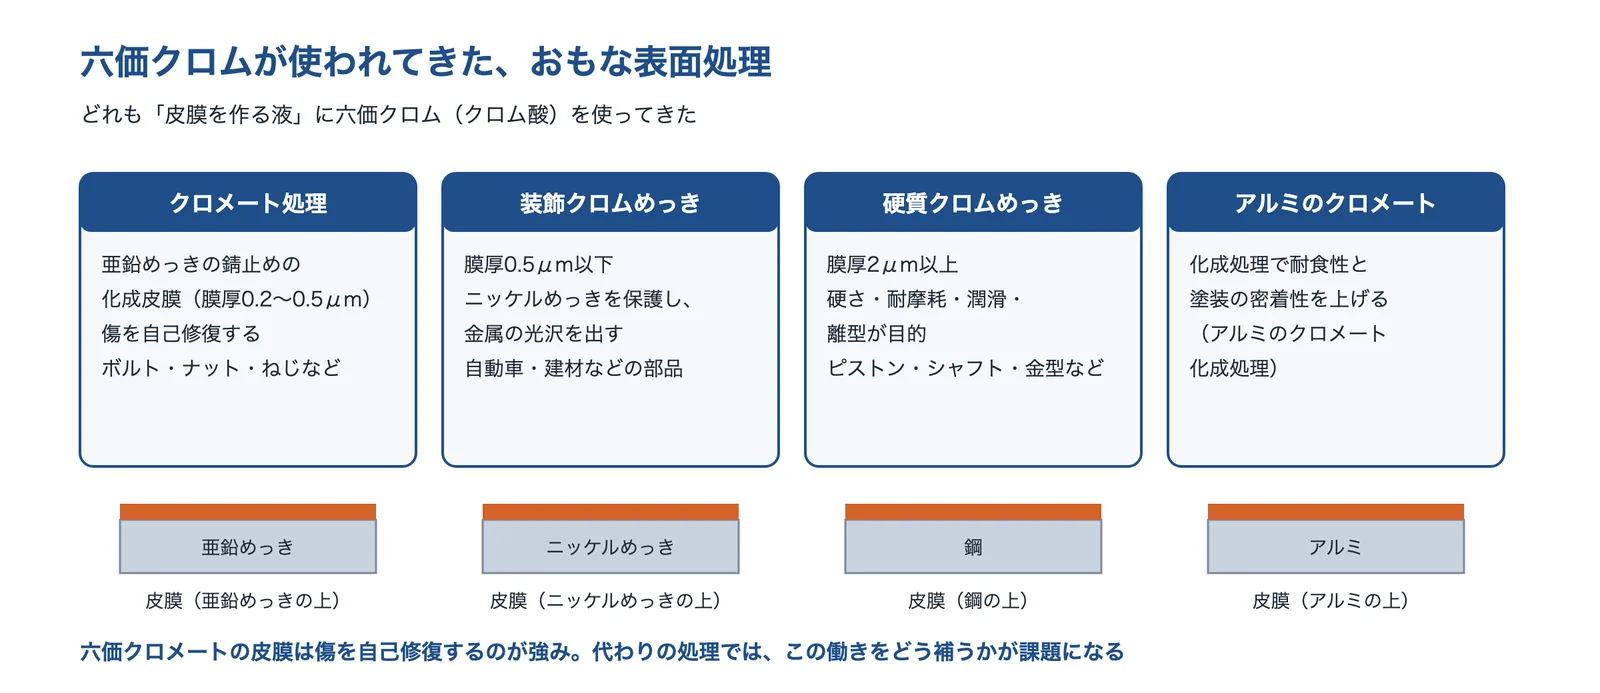
出典:大阪産業技術研究所 技術シート No.08018・奥野製薬工業ほかの発表(近畿大学学術情報リポジトリ)・清水長金属工業「亜鉛めっき-三価クロミック」・埼玉県(吉野電化工業)・共進サーフェーシングをもとに AI(Claude)で作成
六価のクロメートの強みは、皮膜の中の六価クロムが溶け出して傷を直す自己修復作用です(清水長金属工業)。代わりの処理では、この働きがないことをどう補うかが、選び方の分かれ目になります。
規制が厳しくなっている
EU の ELV 指令(自動車)の六価クロムの最大許容濃度は0.1wt%で、RoHS 指令(電気・電子機器)と同じ値です(J-Net21)。日本では、水質汚濁防止法の六価クロム化合物の排水基準が、2024年4月1日から0.5mg/L から0.2mg/L に改正されました(電気めっき業には暫定の0.5mg/L が3年間)。六価クロム化合物は IARC の分類でグループ1(人に対して発がん性がある)で、化管法の特定第一種指定化学物質です。なお、クロムめっきの皮膜は処理の工程で金属クロムに還元されるため、RoHS 指令の対象外とされます(塚田理研工業)。製品に六価クロムが残る心配があるのは、クロメートの皮膜などです(編集部の解説)。
EU では2025年に、欧州化学品庁(ECHA)が REACH 規則で六価クロムの物質を制限する案を公表し、2025年6月から6か月の意見募集を行いました。案では、めっき・表面処理などの用途は、作業者の曝露と環境への排出の上限を守る条件で続けられるとされています(Sagentia の解説)。その後、2026年には社会経済分析委員会(SEAC)の意見案について60日の意見募集が行われ、8月17日に締め切られました(Ibec)。最終的な内容は、欧州委員会の判断で決まります。
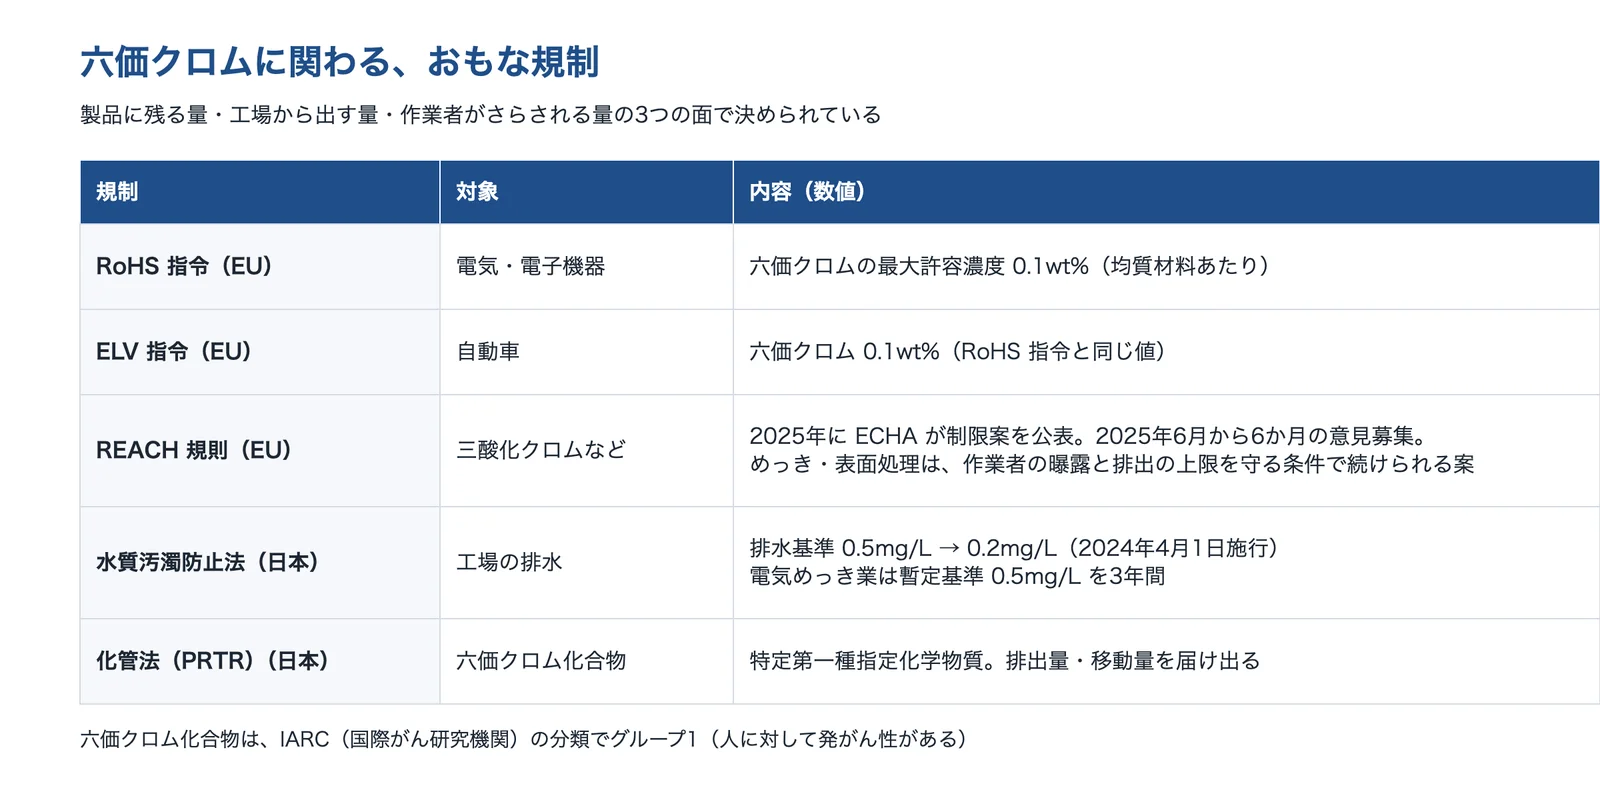
出典:J-Net21「EU 規制と RoHS 指令」・仙台市「水質汚濁防止法に係る排水基準の改正について」・環境省 化学物質ファクトシート・Sagentiaをもとに AI(Claude)で作成
出典:クロメート代替3価クロム化成処理皮膜の特徴と課題(技術シート No.08018、2009年)|大阪産業技術研究所、板状アルミナ粒子を用いた硬質3価クロム分散めっき皮膜(奥野製薬工業ほか)|近畿大学学術情報リポジトリ、亜鉛めっき-三価クロミック|清水長金属工業、EU 規制と RoHS 指令|J-Net21、水質汚濁防止法に係る排水基準の改正について|仙台市、PRTR インフォメーション広場 化学物質ファクトシート「六価クロム化合物」|環境省、ECHA publishes its proposals for the restriction of chromium VI substances|Sagentia、European Chemical Agency Consultation(2026年6月30日)|Ibec、六価クロムの代替となるめっきの種類|塚田理研工業
置き換え先の候補
置き換え先は、もとの処理の目的で決まります。亜鉛めっきの錆止めなら三価クロム化成・亜鉛ニッケル合金めっき・クロムフリーの防錆コーティング、装飾なら三価クロムめっき、硬さ・耐摩耗なら溶射や無電解ニッケルめっきが候補です(編集部の整理)。
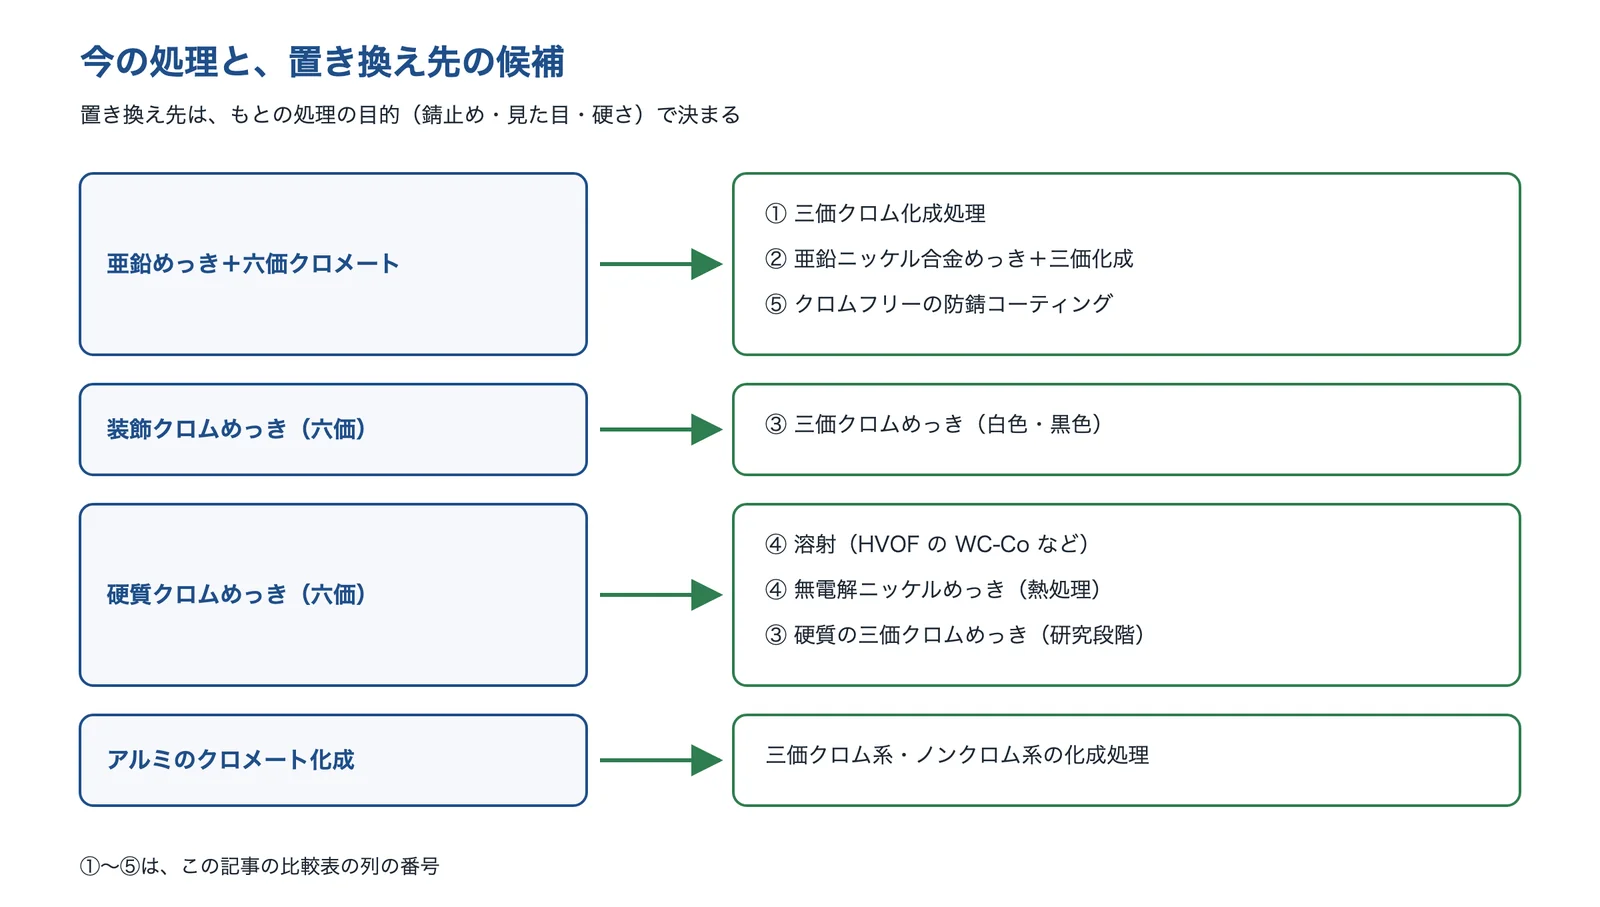
出典:この記事の内容をもとに AI(Claude)で作成
三価クロム化成処理:クロメートの代わりとして広く使われる
三価クロム化成処理(三価クロメート・三価クロミック)は、亜鉛めっきの上に六価クロムを含まない化成皮膜を作る処理です。大阪産業技術研究所は、耐熱性に優れる、原料に六価クロムを含まないといった長所の一方で、自己修復作用がない、成膜の条件の管理幅が狭く防食性能が不安定、皮膜から六価クロムが溶け出す場合がある、処理コストが高い、といった短所を挙げています。2009年時点で、国内で三価クロム化成の液を扱うメーカーはおよそ10社あり、液の組成・条件・色合いが少しずつ違うとされます。
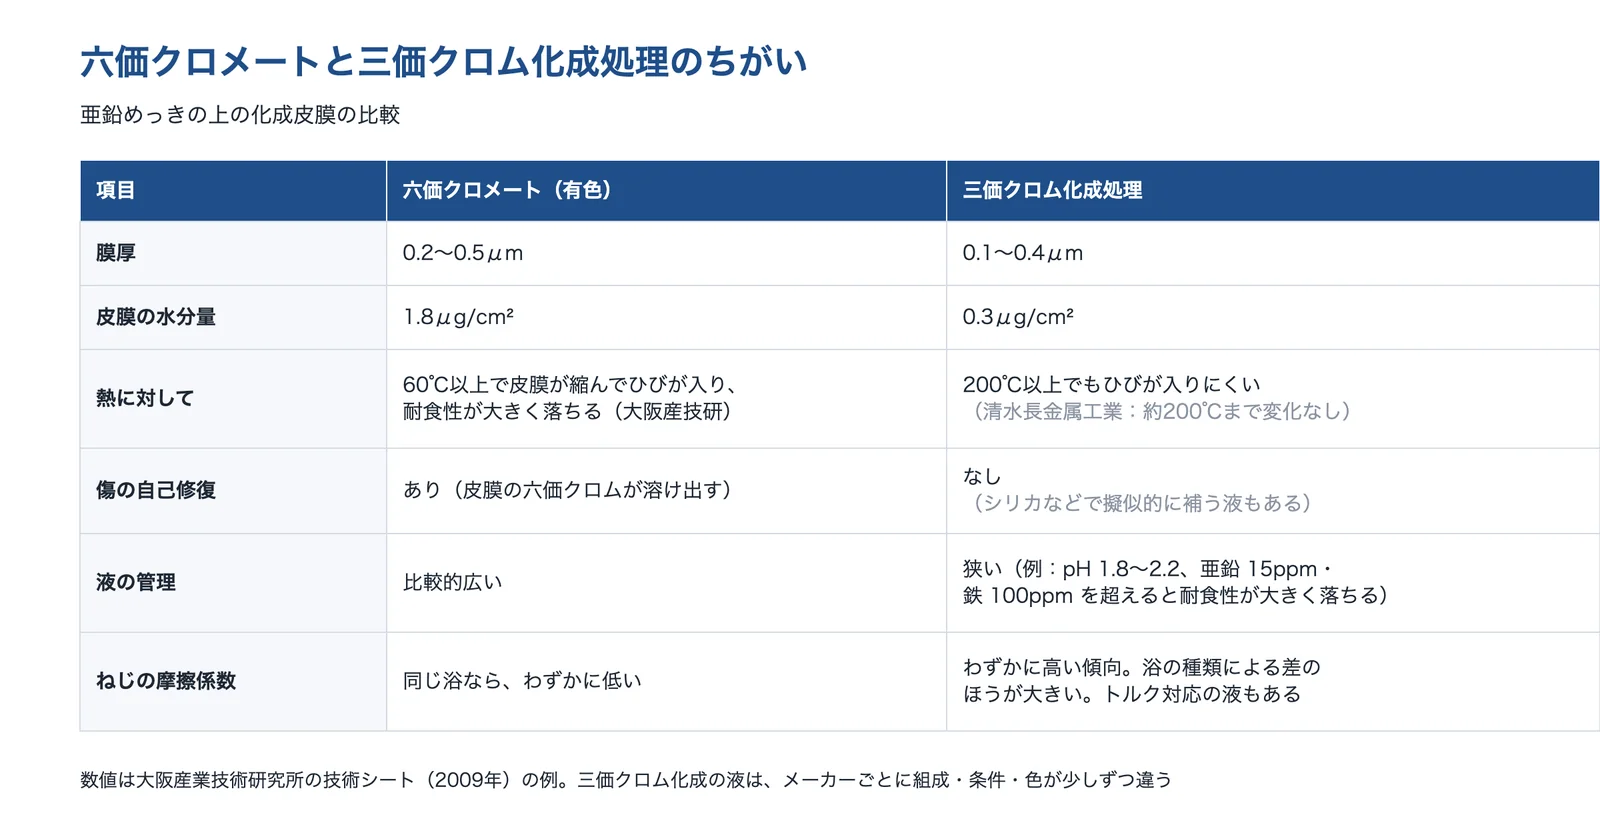
出典:大阪産業技術研究所 技術シート No.08018・清水長金属工業「亜鉛めっき-三価クロミック」をもとに AI(Claude)で作成
清水長金属工業は、三価クロミックを、色調を重視した外観タイプ(青色)と、耐食性を重視した耐食タイプ(淡黄色)に分けて処理しています。条件のわずかな違いで色調が変わる場合があるとしています。
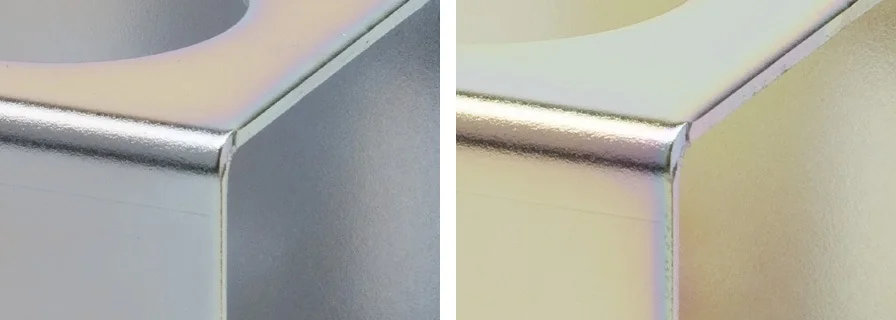
出典:清水長金属工業「亜鉛めっき-三価クロミック」(2枚を1枚に並べた)
アルミのクロメートの置き換え
アルミの化成処理は、塗装の密着性や耐食性を上げるために使われ、耐食性を上げるために主に六価クロムが使われてきました。アート1は、六価クロムを含まない化成処理に三価クロム系とノンクロム系の2種類があり、同社の例では塩水噴霧試験が三価クロム系で180時間、ノンクロム系で24時間、塗装密着性はどちらも100/100としています。クロムフリーの処理では十分な耐食性を保つのが難しいとも説明しています。
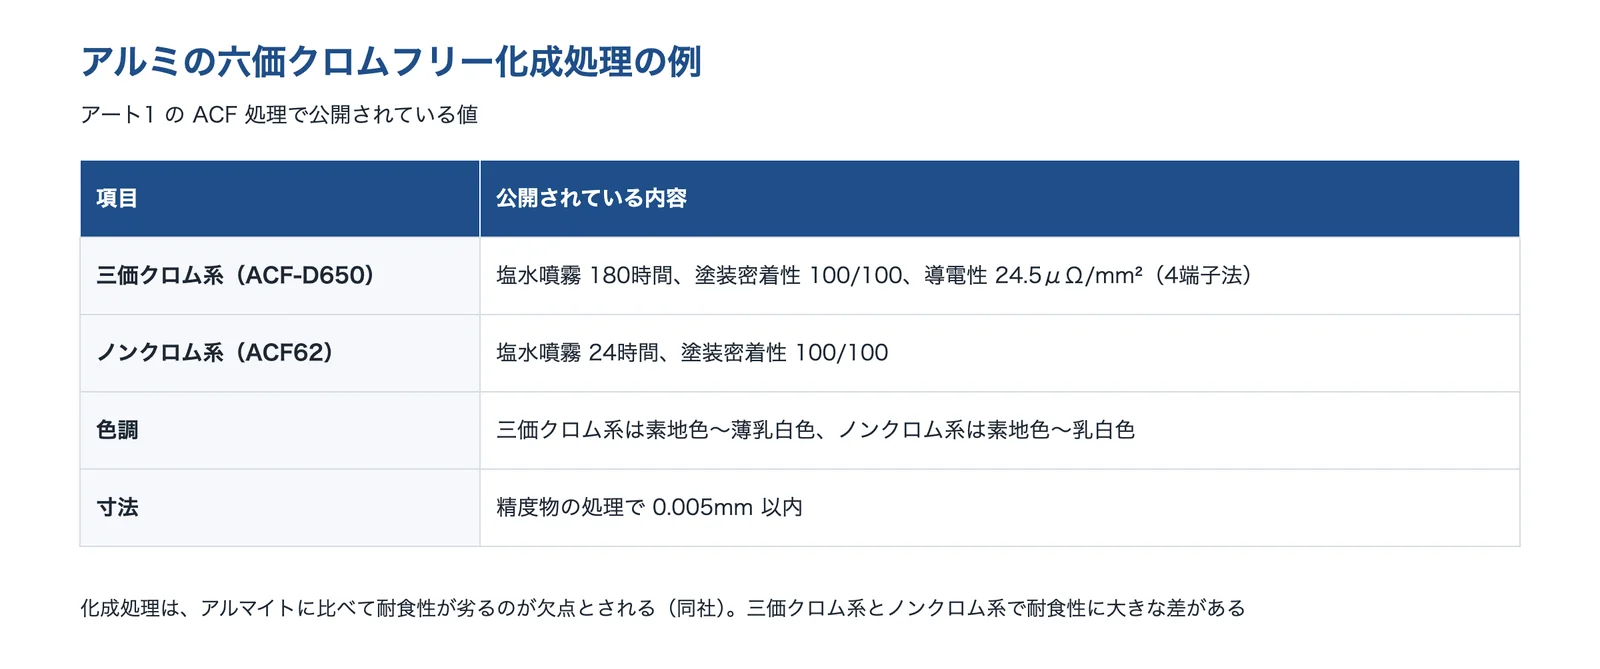
出典:アート1「6価クロムフリー化成処理[ACF]」をもとに AI(Claude)で作成
亜鉛ニッケル合金めっき:めっきごと替えて耐食性を上げる
亜鉛ニッケル合金めっきは、亜鉛にニッケルを混ぜためっきで、亜鉛めっきより耐食性がよく、高温での耐食性にも優れるとされます。大協製作所は、ニッケルの共析率が12〜18%の高ニッケルを処理し、三価の有色クロメートと組み合わせると赤錆が出るまで1,000時間を超えるとしています。硬さも、亜鉛めっきの HV100〜140 に対して、高ニッケルの亜鉛ニッケルは HV350〜450 です(同社)。
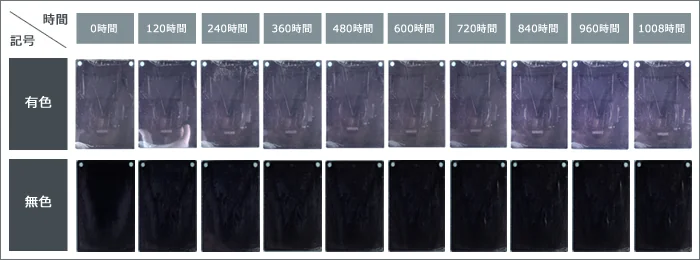
出典:大協製作所「亜鉛ニッケル合金めっき」
三価クロムめっき:装飾クロムめっきの代わり
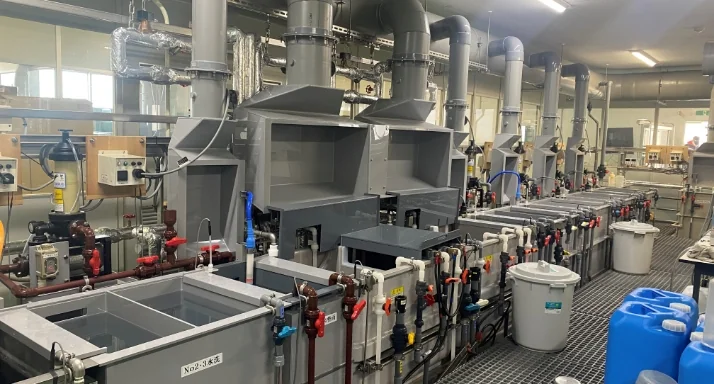
三価クロムめっきは、三価クロムを主成分にしためっき浴で作るクロムめっきです。皮膜の組成はめっき液メーカーによって違い、外観(色合い・風合い)や耐摩耗性・耐食性も異なります(名古屋市工業研究所)。塚田理研工業は、三価クロムめっきは主に装飾の目的で採用されているとし、樹脂めっきの前処理のエッチングも六価を使わない方法にすると、工程全体をクロムフリーにできるとしています。
硬質クロムの代わりとして、三価のめっきで厚く付ける研究もあります。奥野製薬工業ほかの発表では、三価クロムめっきは素地まで貫通するひびが出るため鉄鋼では耐食性の確保が難しいとし、板状のアルミナ粒子を分散させためっきで、膜厚25μm 以上なら塩水噴霧試験200時間でも赤錆が出なかったと報告しています(研究段階の報告)。
出典:塚田理研工業「六価クロムの代替となるめっきの種類」
溶射・無電解ニッケル:硬質クロムめっきの代わり
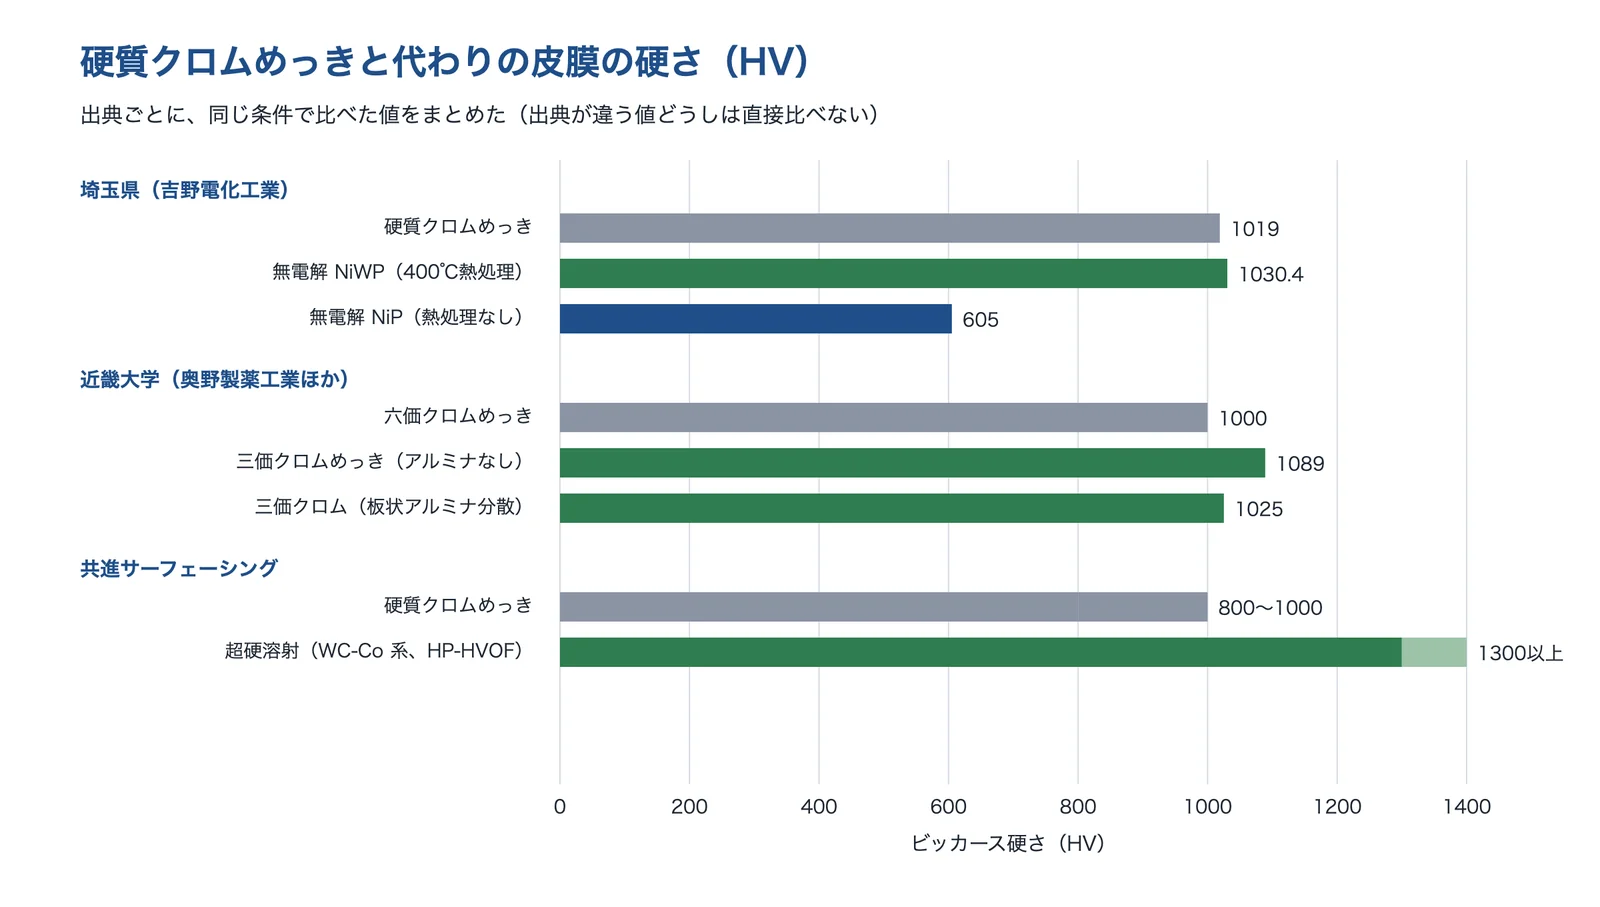
硬質クロムめっきの代わりには、超硬(WC-Co 系)の溶射や、無電解ニッケルめっきが使われます。埼玉県の事業の成果(吉野電化工業)は、硬質クロムめっきは均一な膜厚のめっきが難しい複雑な形の部品への対応が難しいとし、無電解ニッケルにタングステンを加えた NiWP めっきに熱処理(硬さの測定は400℃の熱処理)をして、膜厚10μm 以下でも硬質クロム以上の硬さを得たと報告しています。5%の塩水で120時間噴霧した試験では、クロムめっきは全体に赤錆が出たのに対し、550℃で熱処理した NiWP には赤錆も膨れも見られませんでした。
出典:埼玉県「硬質クロムめっきに代わる多元系合金めっき技術の開発」(吉野電化工業)・奥野製薬工業ほかの発表(近畿大学学術情報リポジトリ)・共進サーフェーシング「超硬溶射(HP-HVOF) VS 硬質クロムメッキ」をもとに AI(Claude)で作成
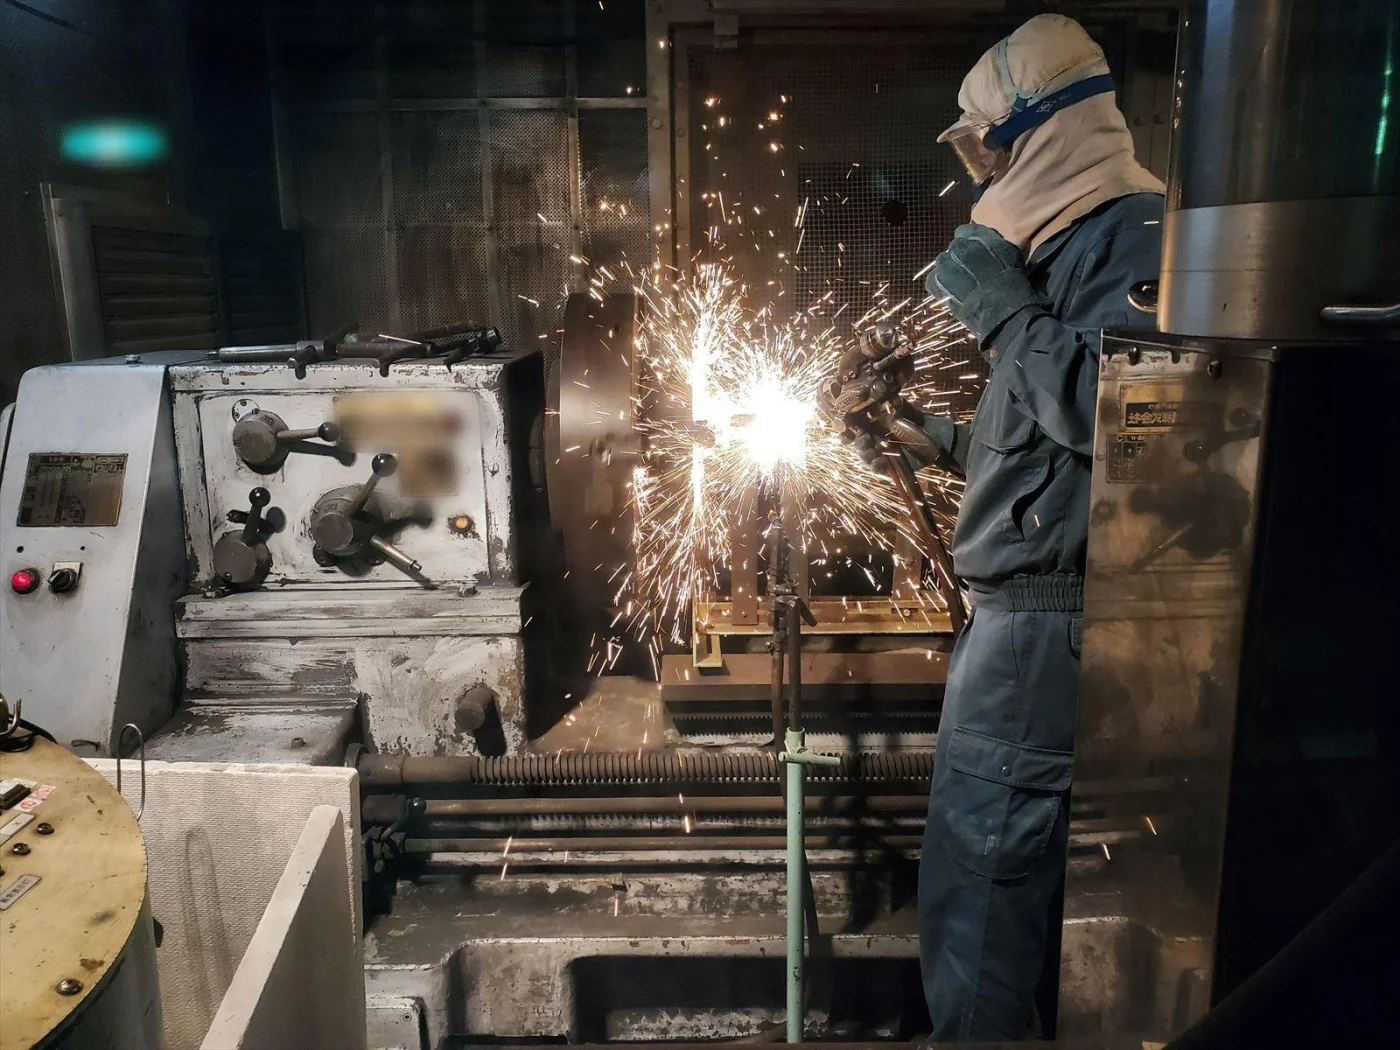
共進サーフェーシングは、近年、環境規制の影響で硬質クロムめっきの代わりとして超硬溶射(HVOF)が注目されているとし、WC-Co の溶射は硬質クロムめっき以上の耐摩耗性を出せる一方、皮膜が厚く、研磨・ラッピングの仕上げが要るとしています。
出典:共進サーフェーシング「超硬溶射・HP-HVOF溶射」
クロムフリーの防錆コーティング:六価も三価も使わない
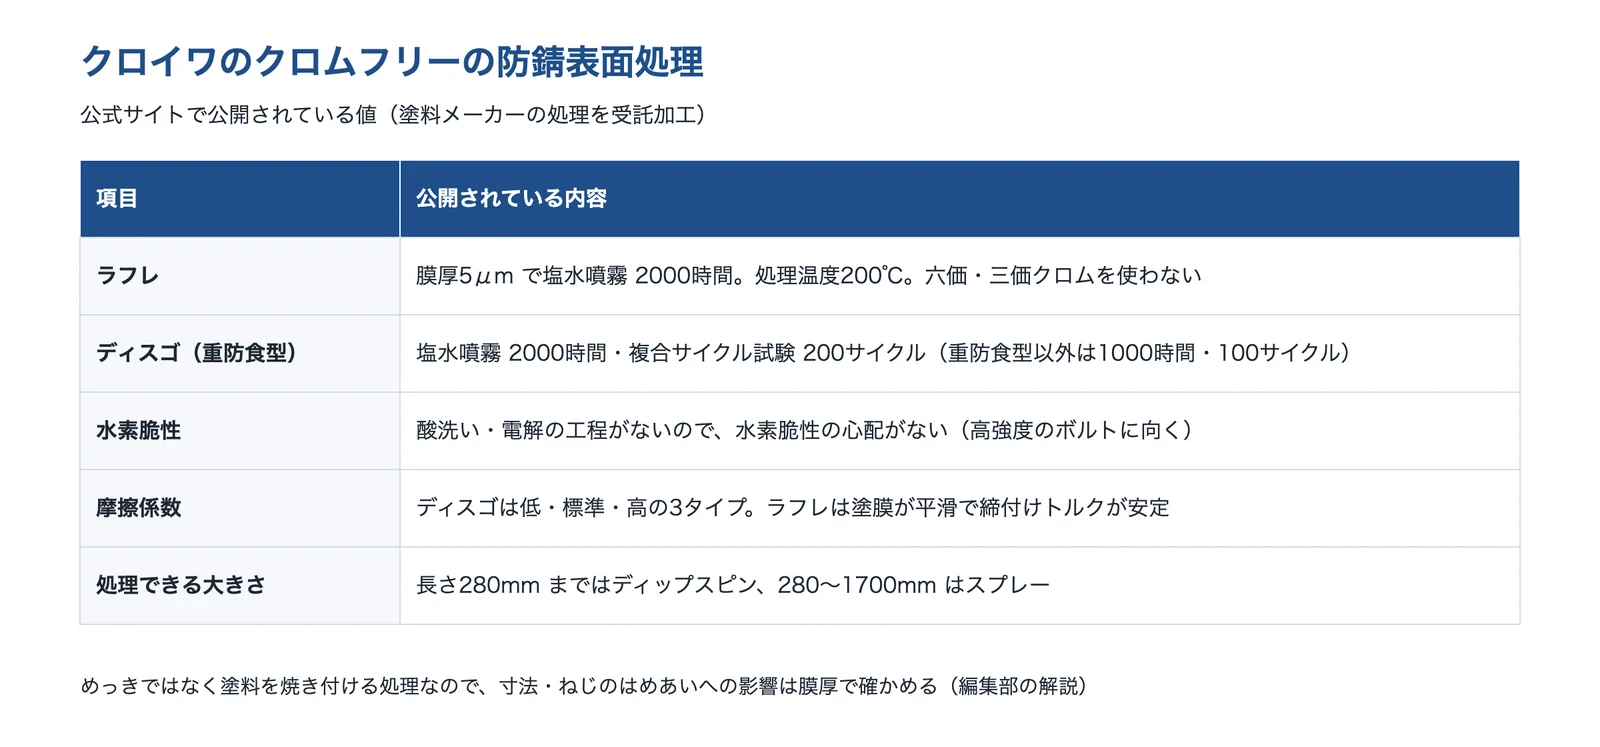
めっきの代わりに、クロムを使わない防錆の塗料を薄く付けて焼き付ける処理もあります。クロイワが受託するラフレは、膜厚5ミクロンで塩水噴霧試験2000時間、処理温度200℃で、六価・三価クロムを含め RoHS 指令の6物質を使わないとしています。酸洗いや電解の工程がないので水素脆性の心配がないことも特長です(同社)。三価クロムの皮膜でも時間がたつと六価クロムが検出されることがあるため、完全なクロムフリーの処理が求められているという指摘もあります(名古屋市工業研究所)。
出典:クロイワ「防錆表面処理」をもとに AI(Claude)で作成
出典:クロメート代替3価クロム化成処理皮膜の特徴と課題|大阪産業技術研究所、亜鉛めっき-三価クロミック|清水長金属工業、6価クロムフリー化成処理[ACF]|アート1、亜鉛ニッケル合金めっき|大協製作所、名古屋市工業研究所 あいちシンクロトロン光センター 成果報告(三価クロムめっき)、板状アルミナ粒子を用いた硬質3価クロム分散めっき皮膜|近畿大学学術情報リポジトリ、硬質クロムめっきに代わる多元系合金めっき技術の開発(吉野電化工業、平成23年度(2011年度) 次世代産業参入支援事業)|埼玉県、超硬溶射(HP-HVOF) VS 硬質クロムメッキ|共進サーフェーシング、防錆表面処理|クロイワ、クロムフリー耐食コーティング①|名古屋市工業研究所
耐食性を比べる:塩水噴霧試験の時間
錆止めの処理の置き換えでは、塩水噴霧試験で白錆・赤錆が出るまでの時間を比べるのが一般的です。ただし、六価クロメートの代替の皮膜でも、結果は大きくばらつきます。広島市工業技術センターが市内の企業と薬品メーカーの六価クロムの代替皮膜を評価したところ、24時間で白錆が出るものから、840時間たっても出ないものまでさまざまでした。
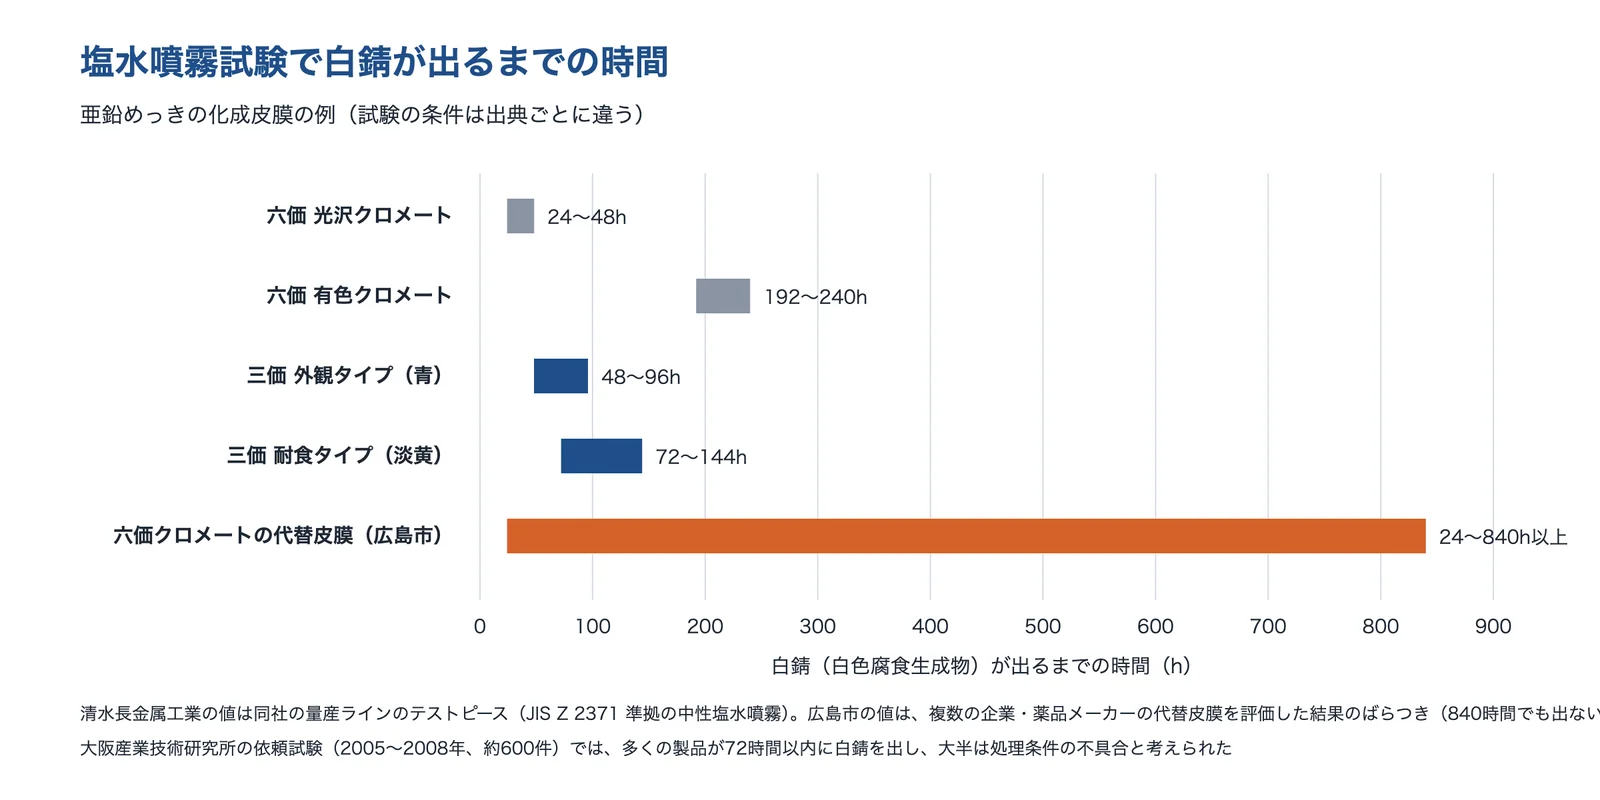
出典:清水長金属工業「亜鉛めっき-三価クロミック」・広島市工業技術センター・大阪産業技術研究所 技術シート No.08018をもとに AI(Claude)で作成
大阪産業技術研究所の依頼試験(2005〜2008年、約600件)では、多くの製品が72時間以内に白錆を出し、その大半は処理条件の不具合によるものと考えられました。処理液の pH(ある液の例で1.8〜2.2)や、液に溶け込んだ亜鉛(15ppm)・鉄(100ppm)の不純物が管理の範囲を超えると、防食性能が大きく下がります。加工会社の工程管理が耐食性を大きく左右すると考えて、試作と量産の両方で確かめます(編集部の解説)。
出典:クロメート代替皮膜のライン特性による耐食性評価|広島市工業技術センター、クロメート代替3価クロム化成処理皮膜の特徴と課題|大阪産業技術研究所、亜鉛めっき-三価クロミック|清水長金属工業
目的と置き換え先の比較表
行が置き換えの目的、列が置き換え先の候補です。◎は第一候補、○は有効、△は条件によって有効を表します。目的の行をクリックすると、理由と出典を書いたカードに移ります。
| 課題(症状) | 三価クロム 化成処理 | 亜鉛ニッケル 合金めっき +三価化成 | 三価クロム めっき | 溶射・ 無電解 ニッケル | クロムフリー の防錆 コーティング |
|---|---|---|---|---|---|
| A亜鉛めっきのクロメートを置き換えたい | ◎ | ○ | ○ | ||
| B熱がかかる部品で、高い耐食性を保ちたい | ○ | ◎ | △ | ||
| Cねじ・ボルトの締付けや水素脆性が気になる | ○ | ◎ | |||
| D装飾クロムめっきの見た目を保ちたい | ◎ | ||||
| E硬質クロムめっきの硬さ・耐摩耗を保ちたい | △ | ◎ |
◎ 第一候補○ 有効△ 条件によって有効
◎・○・△の理由と出典は、下の「目的ごとの選び方」の各カードに書いています。空欄は、その目的の根拠が今回の調べで見つからなかった候補です。記号は、公設試の技術資料・研究報告と各社の公開情報をもとにした編集部の評価で、同じ目的の中での比較です。耐食性の数値は試験の条件や処理の条件で大きく変わるので、今の部品と同じ条件で試して確かめてください。
目的ごとの選び方
目的(A〜E)ごとに、比べた結果、候補、置き換えるときの注意をまとめました。
亜鉛めっきのクロメートを置き換えたい
ボルト・プレス部品などの亜鉛めっきに、六価のクロメート(光沢・有色・黒)を使っている。
- 比べた結果
- 2006年7月の RoHS・WEEE 指令の施行のあと、クロメートの代わりに三価クロム化成処理が広く使われるようになり、自動車部品では2009年時点で全面的に置き換わったとされます(大阪産業技術研究所)。清水長金属工業の量産ラインの試験では、白錆が出るまでの時間は三価の耐食タイプで72〜144時間で、六価の光沢クロメート(24〜48時間)より長く、有色クロメート(192〜240時間)より短い結果でした。もっと耐食性が要るときは、亜鉛ニッケル合金めっきやクロムフリーの防錆コーティングが候補になります。
- 候補
- 三価クロム化成処理(◎)クロメートの代わりとして広く使われている
- 亜鉛ニッケル合金めっき(○)めっきごと替えて耐食性を上げる
- クロムフリーの防錆コーティング(○)六価も三価も使わない
三価の皮膜には六価のような自己修復作用がなく(大阪産業技術研究所)、擦れ傷に対する防錆力も劣るとされます(清水長金属工業)。液の管理幅も狭く、大阪産業技術研究所の依頼試験では多くの製品が72時間以内に白錆を出し、大半は処理条件の不具合と考えられました。加工会社の工程管理まで含めて確かめます。
熱がかかる部品で、高い耐食性を保ちたい
エンジンまわりなど熱がかかる所や、塩害のある所で使う部品の耐食性を、六価なしで保ちたい。
- 比べた結果
- 六価クロメートの皮膜は60℃以上に加熱すると縮んでひびが入り、耐食性が大きく落ちますが、三価クロム化成の皮膜は200℃以上でもひびが入りにくいとされます(大阪産業技術研究所)。耐食性をさらに上げたいときは、大協製作所が、高ニッケル(共析率12〜18%)の亜鉛ニッケル合金めっきに三価の有色クロメートを組み合わせると、赤錆が出るまで1,000時間を超えるとしています。クロイワのクロムフリーの防錆塗膜(ラフレ)は、膜厚5ミクロンで塩水噴霧試験2000時間としていますが、熱がかかったあとの耐食性の記載はありません。
- 候補
- 亜鉛ニッケル合金めっき+三価化成(◎)赤錆まで1,000時間を超える例
- 三価クロム化成処理(○)200℃以上でもひびが入りにくい
- クロムフリーの防錆コーティング(△)塩水噴霧2000時間の例。熱の条件の記載はない
耐食性の数値は、会社ごとに試験片・条件・判定(白錆か赤錆か)が違います。カタログの時間どうしを直接比べず、同じ試験片・同じ条件で今の処理と並べて試します(編集部の解説)。
ねじ・ボルトの締付けや水素脆性が気になる
ボルト・ねじで、締付けトルク(摩擦係数)を変えたくない。高強度のボルトで水素脆化も避けたい。
- 比べた結果
- 三価クロム化成の皮膜は、ボルト・ナット・ねじに使われることが多く、摩擦係数は同じ亜鉛めっき浴ならクロメートのほうがわずかに低い傾向ですが、めっき浴の種類による差のほうが大きく、摩擦係数を下げる添加剤を入れた三価の液も商品化されています(大阪産業技術研究所)。クロイワのクロムフリーの防錆処理(ラフレ・ディスゴ)は、同社の説明では、酸洗いや電解の工程がないので水素脆性の心配がないとされ、摩擦係数を低・標準・高から選べる処理もあります。
- 候補
- クロムフリーの防錆コーティング(◎)水素脆性の心配がない・摩擦係数を選べる
- 三価クロム化成処理(○)トルク対応の液がある
三価にするとトルク係数は六価の有色クロメートに比べて「やや高いか、ほぼ同等」とされます(清水長金属工業)。締付けの条件(軸力の管理)を決めている部品は、置き換えた処理でトルクと軸力の関係を測り直します(編集部の解説)。
装飾クロムめっきの見た目を保ちたい
水まわり・自動車・建材などの部品の、金属光沢のクロムめっきを六価なしで続けたい。
- 比べた結果
- 装飾クロムめっきは膜厚0.5μm以下で、ニッケルめっきの保護が目的です(近畿大学のリポジトリの奥野製薬工業ほかの発表)。三価クロムを主成分にしためっき浴が各めっき液メーカーで開発され、利用されつつあると報告され(名古屋市工業研究所)、塚田理研工業は、三価クロムめっきは六価クロムめっきの代替として最も多く選ばれている技術だとしています。同社は、三価クロムめっきは主に装飾の目的で採用され、色調は白色と黒色(3種)で、全自動のラインで量産するとしています。
- 候補
- 三価クロムめっき(◎)装飾のクロムめっきの代わり
三価クロムめっきは、めっき液メーカーごとに開発の経緯が違い、色合い・風合いや耐摩耗性・耐食性が異なるため、品質を安定させにくいことが問題とされています(名古屋市工業研究所)。色見本を作り、今の製品と並べて確かめます。
硬質クロムめっきの硬さ・耐摩耗を保ちたい
シャフト・ロール・ピストン・金型などの硬質クロムめっきを、六価を使わない方法にしたい。
- 比べた結果
- 共進サーフェーシングの比較では、硬さは WC-Co 系の溶射(HP-HVOF)が HV1300 以上、硬質クロムめっきが HV800〜1000 です。埼玉県の事業の成果(吉野電化工業)では、無電解の NiWP めっきに400℃の熱処理をすると1030.4HVで、硬質クロムめっき(1019HV)以上の硬さになりました。三価クロムめっきの研究(奥野製薬工業ほか)では、アルミナなしで1089HV、板状アルミナを分散させためっきで1025HV の値がありますが、素地まで貫通するひびが出やすく、鉄鋼では耐食性の確保が課題とされています。
- 候補
- 溶射・無電解ニッケル(◎)硬質クロム以上の硬さの例
- 三価クロムめっき(硬質)(△)研究段階。ひびと耐食性が課題
溶射は皮膜が0.数mm〜数mm と厚く、研磨・ラッピングの仕上げが要ります(共進サーフェーシング)。無電解ニッケルは複雑な形にも均一な膜厚で付けやすい一方、硬さを出すには熱処理が要ります(埼玉県)。部品の形・寸法の公差・相手材を伝えて選びます。
置き換えるときの注意
六価クロムの処理を置き換えるときは、目的を分け、要求を数字にし、候補を試し、六価が残っていないかを確かめ、量産で管理する、という順に進めます。次の図は、公開情報をもとに編集部が整理した進め方です。
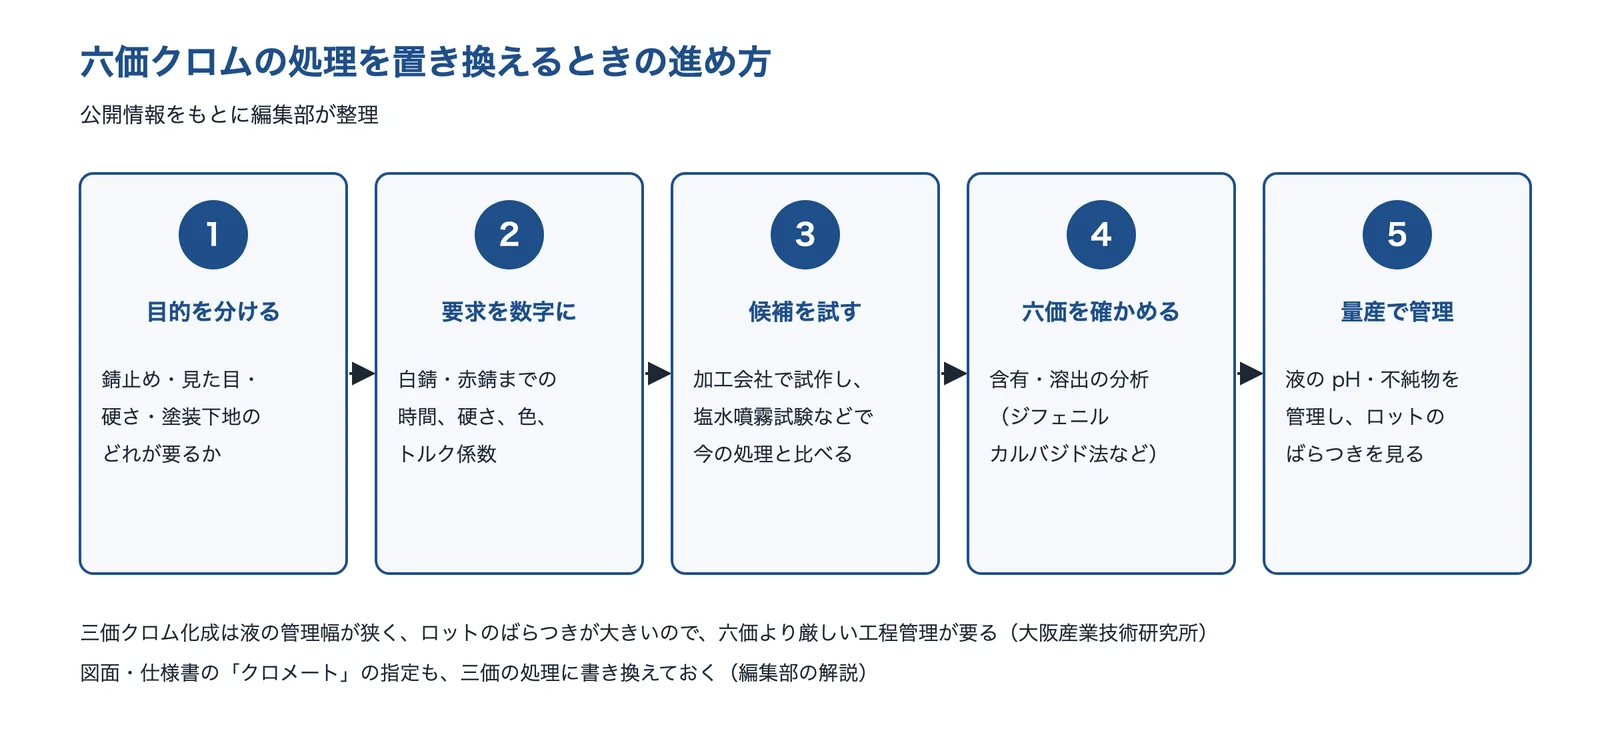
出典:この記事の内容をもとに AI(Claude)で作成
今の処理と同じ条件で試す
耐食性は、試験片・前処理・判定(白錆か赤錆か)で結果が変わります。各社のカタログの時間は条件がそろっていないので、今の処理と候補を同じ条件で並べて塩水噴霧試験などにかけます。熱がかかる部品は、加熱してから試験すると、六価と三価の差が見えやすくなります(編集部の解説)。
三価でも六価が検出されることがある
三価クロム化成の液に六価クロムを含まないのに、ジフェニルカルバジド吸光光度法で六価クロムが検出される場合があります。皮膜に含まれるコバルトのイオンが三価クロムを六価に酸化するためと説明されています(大阪産業技術研究所)。時間がたつと皮膜から六価が検出されることも報告されています(名古屋市工業研究所)。取引先に「六価クロムを含まない」と示すときは、分析で確かめます。埼玉県産業技術総合センターは、亜鉛めっきのクロメート層の六価クロムの含有量の測定(JIS H 8625、定量下限は総溶出量として0.001mg)を依頼試験で受けています。
色・トルク・図面の指定を見直す
三価にすると、皮膜の色(青・淡黄・黒)や手ざわり、ねじのトルク係数が変わることがあります(清水長金属工業)。外観の限度見本と、締付けの条件を見直します。図面・仕様書の「クロメート」「クロムめっき」の指定も、三価やクロムフリーの処理の名前と、耐食性・膜厚の要求に書き換えておくと、加工会社が変わっても同じ品質を求められます(編集部の解説)。
出典:クロメート代替3価クロム化成処理皮膜の特徴と課題|大阪産業技術研究所、クロムフリー耐食コーティング①|名古屋市工業研究所、分光光度計による定量分析(川口)|埼玉県産業技術総合センター、亜鉛めっき-三価クロミック|清水長金属工業
六価クロムの置き換えを相談できる企業
各企業が解決できる課題と技術の内容を、企業が公開している情報をもとに紹介します。亜鉛めっき・亜鉛ニッケル合金めっき・三価クロムめっきの加工会社、溶射の会社、クロムフリーの防錆処理の会社、六価クロムの分析の会社を挙げました。
清水長金属工業株式会社|六価と三価の皮膜の特性を数値で比べて示す、亜鉛めっきの三価化成
清水長金属工業とは
清水長金属工業は、京都市南区にある、めっきの加工会社です(1944年設立)。亜鉛めっきの後処理として、六価クロメートと三価クロミック(三価クロム化成処理)の両方を扱い、三価は全ての亜鉛めっきラインに入れているとしています。
清水長金属工業の得意技術
| 技術 | 内容 |
|---|---|
| 2種類の三価クロミック | 外観の色調を重視した外観タイプ(青色)と、耐食性を重視した耐食タイプ(淡黄色)の2種類を、全ての亜鉛めっきラインに入れている |
| 特性の比較を公開 | 同社の量産ラインのテストピース(JIS Z 2371 準拠の中性塩水噴霧)で、白錆が出るまでの時間は、外観タイプが48〜96時間、耐食タイプが72〜144時間(六価の光沢クロメートは24〜48時間、有色クロメートは192〜240時間) |
| 弱点も明記 | 三価の皮膜は約200℃まで耐食性が変わらない一方、自己修復作用がなく、擦れ傷に対する防錆力は劣る。トルク係数は六価の有色クロメートに比べてやや高いか、ほぼ同等としている |
清水長金属工業が解決できる課題
- 六価クロメートの亜鉛めっきを、三価に切り替えたい
- 三価にしたときの耐食性・色・トルク係数の変わり方を、先に知っておきたい
- 熱がかかる部品で、クロメートの耐食性が落ちるのを防ぎたい
出典:会社概要・組織図|清水長金属工業、亜鉛めっき-三価クロミック|清水長金属工業
株式会社大協製作所|亜鉛めっきの三価クロメートと、高ニッケルの亜鉛ニッケル合金めっき
大協製作所とは
大協製作所は、神奈川県横浜市保土ケ谷区に本社・横浜工場がある、表面処理の会社です。亜鉛めっき、亜鉛ニッケル合金めっき、カチオン電着塗装などを扱っています。
大協製作所の得意技術
| 技術 | 内容 |
|---|---|
| 亜鉛めっき+3価クロメート | ジンケート浴の亜鉛めっきに、3価クロメート・3価黒クロメートを処理する。最大 1500×1000×300mm・120kg、素材は鉄・ステンレス。3価は含水率が低いので熱に強いとしている |
| 亜鉛ニッケル合金めっき | ニッケルの共析率が12〜18%の高ニッケルを処理する。3価有色クロメートと組み合わせると、赤錆が出るまで1,000時間を超える耐食性になるとしている |
| 硬さ | ビッカース硬さは、亜鉛めっき(ジンケート浴)HV100〜140、低ニッケルの亜鉛ニッケル HV250〜300、高ニッケル HV350〜450 |
大協製作所が解決できる課題
- 亜鉛めっきより高い耐食性がほしい
- 熱がかかる自動車部品などで、高い耐食性を保ちたい
- 六価クロメートの亜鉛めっきを、3価の処理に置き換えたい
公開されている実績
- 亜鉛ニッケル合金めっきは、ジオメット処理の代わりとして選ばれることがあると同社は書いている
出典:会社概要|大協製作所、亜鉛めっき|大協製作所、亜鉛ニッケル合金めっき|大協製作所
株式会社クロイワ|クロムを使わない防錆の塗膜を、ボルト・ねじなどに受託で処理
クロイワとは
クロイワは、埼玉県越谷市にある、防錆の表面処理の会社です(2004年設立)。日本ラスパート社の塗料をはじめ、金属部品向けの高耐食の塗料を使った処理を受託しています。
クロイワの得意技術
| 技術 | 内容 |
|---|---|
| ラフレ | 膜厚5ミクロンで塩水噴霧試験2000時間。処理温度は200℃。六価・三価クロムを含め RoHS 指令の6物質を使わない。塗膜が平滑なので、ボルトの締付けトルクが安定するとしている |
| ディスゴ | 重防食型で塩水噴霧試験2000時間・複合サイクル試験200サイクル(重防食型以外は1000時間・100サイクル)。摩擦係数は低・標準・高の3タイプがある |
| 水素脆性の心配がない | 酸洗いや電解の工程がないので、水素脆性の心配がない。強度区分の高いボルト(クロムモリブデン鋼・高張力鋼)の処理に向くとしている |
画像のうち処理の数値は、公開されている内容をもとに編集部が図にしました。
クロイワが解決できる課題
- 高強度のボルトを、水素脆性の心配なく防錆したい
- 六価も三価も使わない、完全クロムフリーの防錆にしたい
- ボルトの締付けトルク(摩擦係数)をそろえたい
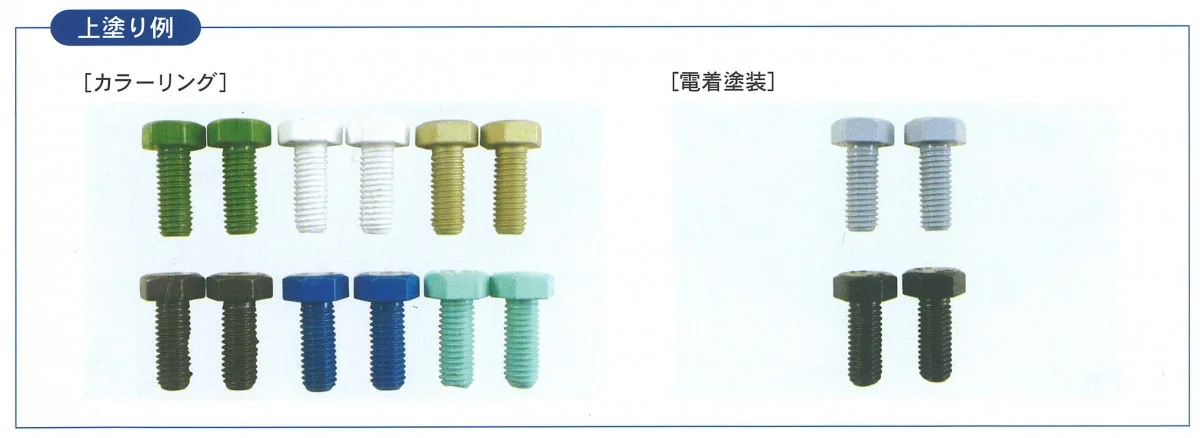
出典:クロイワ「防錆表面処理」
塚田理研工業株式会社|全自動ラインで量産する、装飾用の三価クロムめっき
塚田理研工業とは
塚田理研工業は、長野県駒ヶ根市に本社がある、めっきの会社です(1963年設立)。プラスチックへのめっきやプリント配線板へのめっきを扱い、六価クロムを使わない処理への切り替えの相談を受けています。
塚田理研工業の得意技術
| 技術 | 内容 |
|---|---|
| 三価クロムめっき | 主に装飾の目的で採用されている。色調は白色と黒色(3種)。全自動の三価クロムめっきラインを持ち、量産に対応する |
| クロムフリーのエッチング | 樹脂めっきの前処理のエッチングも、過マンガン酸・オゾン水・UV 照射などで六価クロムを使わない方法がある。三価クロムめっきと組み合わせると、完全なクロムフリーのめっきの工程になるとしている |
| ほかの代替 | 三価クロムめっきのほか、無電解ニッケルめっきなどの代替の表面処理を、試作から量産まで扱う |
塚田理研工業が解決できる課題
- 装飾のクロムめっきを、六価から三価に切り替えたい
- 樹脂めっきの工程全体を、六価クロムを使わないものにしたい
- 黒色など、色調のちがうクロムめっきを使いたい
出典:企業情報|塚田理研工業、六価クロムの代替となるめっきの種類(三価クロムめっきなど)や特徴を解説|塚田理研工業
株式会社共進サーフェーシング|硬質クロムめっきの代わりにもなる、超硬溶射(HP-HVOF)
共進サーフェーシングとは
共進サーフェーシングは、広島県東広島市に本社工場がある、溶射・肉盛溶接の会社です(1991年設立)。摩耗・腐食した産業機械の部品の再生・延命を扱っています。
共進サーフェーシングの得意技術
| 技術 | 内容 |
|---|---|
| 超硬溶射・HP-HVOF 溶射 | 高速のフレームで粉末を加熱・加速し、高密度な皮膜を作る。WC 系(超硬)・Cr₃C₂ 系の材料に向く。必要に応じて研磨による寸法仕上げまで行う |
| 硬質クロムめっきとの比較 | 同社の比較では、硬さはWC-Co 系の溶射が HV1300 以上、硬質クロムめっきが HV800〜1000。皮膜の厚さは溶射が0.数mm〜数mm、硬質クロムが0.0数mm〜0.数mm。溶射は研磨・ラッピングの仕上げが要る |
| 相談の例 | シャフトの摺動部やシール当たり部の摩耗、ロールの摩耗、軸径の復元に加え、「硬質クロムめっき以外の補修方法を検討したい」という相談に対応するとしている |
共進サーフェーシングが解決できる課題
- 硬質クロムめっきの代わりになる、硬い皮膜を探している
- 摩耗したシャフト・ロールを、新品にせず再生したい
- 図面のない部品を、現物から補修したい
出典:会社概要|共進サーフェーシング、超硬溶射(HP-HVOF) VS 硬質クロムメッキ|共進サーフェーシング、超硬溶射・HP-HVOF溶射|共進サーフェーシング
倉敷ボーリング機工株式会社|WC 系サーメットの溶射皮膜で、ロールの表面を硬く
倉敷ボーリング機工とは
倉敷ボーリング機工は、岡山県倉敷市に本社がある、溶射の会社です。製紙・フィルムのロールなどに溶射の皮膜を施しています。
倉敷ボーリング機工の得意技術
| 技術 | 内容 |
|---|---|
| DF-KOTE | WC 系サーメット溶射をさらに発展させた溶射皮膜。硬さ Hv1200〜1300、塩水噴霧試験1000時間以上 |
| 表面粗さの調整 | Ra0.02以下で、Ra0.02〜2.0 に調整できる。梨地めっきの代わりとしても利用が期待されるとしている |
| フィルムのロール | ロールの表面処理は、もとはめっきかゴム巻きがほとんどだったが、フィルム製品が多様になり、従来の処理では要求を満たせなくなっていると説明している |
画像は、技術がわかる写真の大きさ・内容を確かめられなかったため、公開されている内容をもとに編集部が図にしました。
倉敷ボーリング機工が解決できる課題
- ロールの表面のめっきを、より硬く・長持ちする皮膜にしたい
- フィルムの付着(オリゴマー)を防ぎ、清掃の時間を減らしたい
- 表面粗さを決めた、梨地の皮膜がほしい
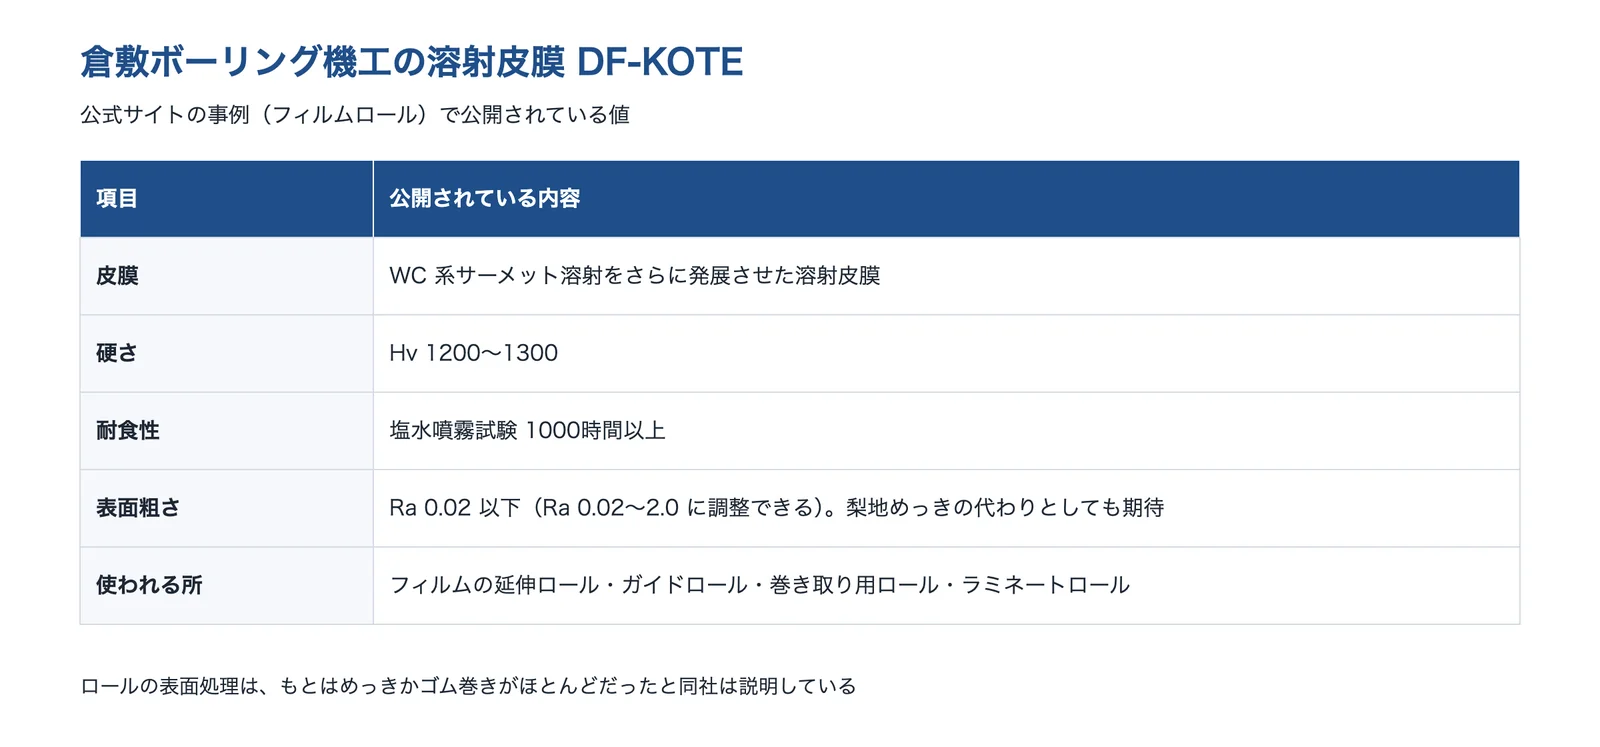
出典:倉敷ボーリング機工「フィルムロール溶射 DF-KOTE」をもとに AI(Claude)で作成
出典:会社概要|倉敷ボーリング機工、フィルムロール溶射 DF-KOTE|倉敷ボーリング機工
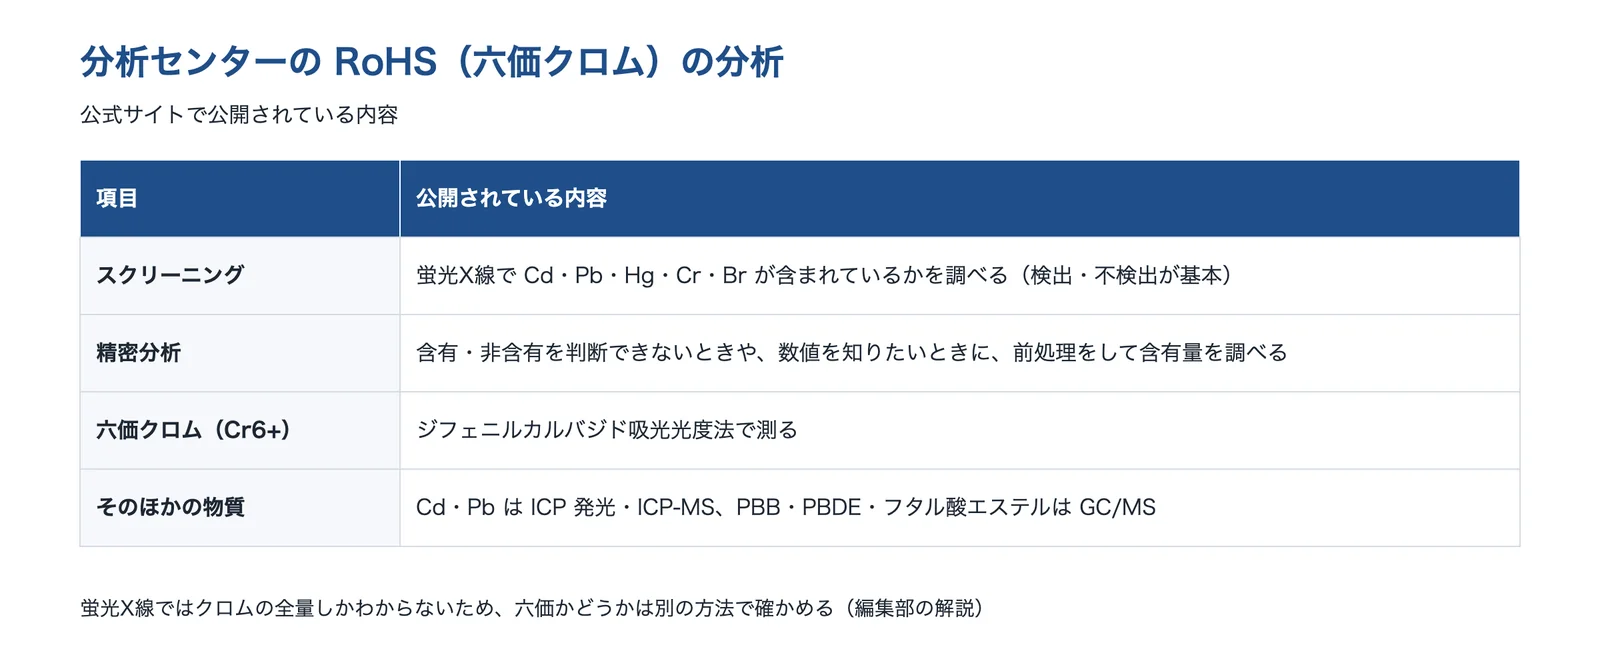
株式会社分析センター|RoHS の六価クロムを、スクリーニングと精密分析で調べる
分析センターとは
分析センターは、東京都台東区に本社がある、受託分析の会社です。製品の品質管理の分析として、RoHS(WEEE&RoHS)の対象物質の分析を扱っています。
分析センターの得意技術
| 技術 | 内容 |
|---|---|
| スクリーニング | 蛍光X線で Cd・Pb・Hg・Cr・Br がサンプルに含まれているかを調べる(検出・不検出が基本) |
| 精密分析 | スクリーニングで判断できないときや数値を知りたいときに、前処理をして含有量を調べる。六価クロムはジフェニルカルバジド吸光光度法で測る |
| そのほかの物質 | Cd・Pb は ICP 発光・ICP-MS、PBB・PBDE・フタル酸エステルは GC/MS で測る |
画像は、同社のサイトのご利用条件で、法律で認められる範囲を超える情報の使用(複製など)を事前の許諾なく禁じているため、公開されている内容をもとに編集部が図にしました。
分析センターが解決できる課題
- 三価に切り替えた部品に、六価クロムが含まれていないかを確かめたい
- 取引先に RoHS の分析の結果を出したい
- 蛍光X線で出たクロムが、六価かどうかを調べたい
出典:分析センター「WEEE&RoHS 分析方法」をもとに AI(Claude)で作成
出典:会社概要|分析センター、WEEE&RoHS 分析方法|分析センター
選ぶ前に確かめる条件
六価クロムの置き換えを相談する前に、次のことを整理しておくと、候補の絞り込みと試作が進めやすくなります。
- 今の処理の名前(クロメートの種類・色、装飾か硬質か)と、その処理に求めている目的(錆止め・見た目・硬さ・塗装下地)
- 求める耐食性(白錆・赤錆が出るまでの時間と、試験の条件)
- 部品が使われる温度(熱がかかるか)と環境(塩害・屋外・薬品)
- ねじ・ボルトなら、強度区分と締付けの条件(トルク係数・軸力の管理)
- 外観の要求(色・光沢)と、限度見本の有無
- 寸法の公差と、皮膜の厚さで許される変化
- 取引先から求められている規制(RoHS・ELV・REACH)と、六価クロムの分析の要否
関連する課題
この課題に関係する分野・技術・製品のページ
※アイキャッチ画像は、AI(ChatGPT)で生成したイメージです。実在の製品・設備ではありません。
情報の確認日:2026年10月6日








