
人の目で一つずつ見ている外観検査を、カメラと画像処理・AI で自動にしたいという相談が増えています。検査員が足りない、人によって判定がばらつく、長時間の検査がつらい、といった理由です。一方で、画像検査やAI検査を入れたのに不良がうまく写らない、良品まで NG にしてしまい結局人が見直している、といった困りごとも起きています。
この記事では、今の方法(目視検査)の課題を確かめ、置き換え先の5つの候補(ルールベースの画像検査、良品だけで学ぶ AI、不良品を教えて学ぶ AI、3D・形状の検査、照明・撮像の工夫)を、公設試の研究報告と各社の公開情報で比べます。検査の目的ごとの選び方と、見逃しと過検出を含めた効果の見積もり、置き換えるときの注意を紹介します。
今の方法(目視検査)の課題
判定と記録が検査員に依存する
栃木県産業技術センターの研究報告は、多くの目視検査の工程の記録は検査員の報告だけで成り立っていて、結果の信頼性と検査の品質が各検査員に依存している点が問題だとしています。目視の判断には、定量的で明確な基準のほかに、定性的であいまいな「印象表現」が含まれ、暗黙知が混じっている可能性があるとも指摘されています(エレクトロニクス実装学会誌)。
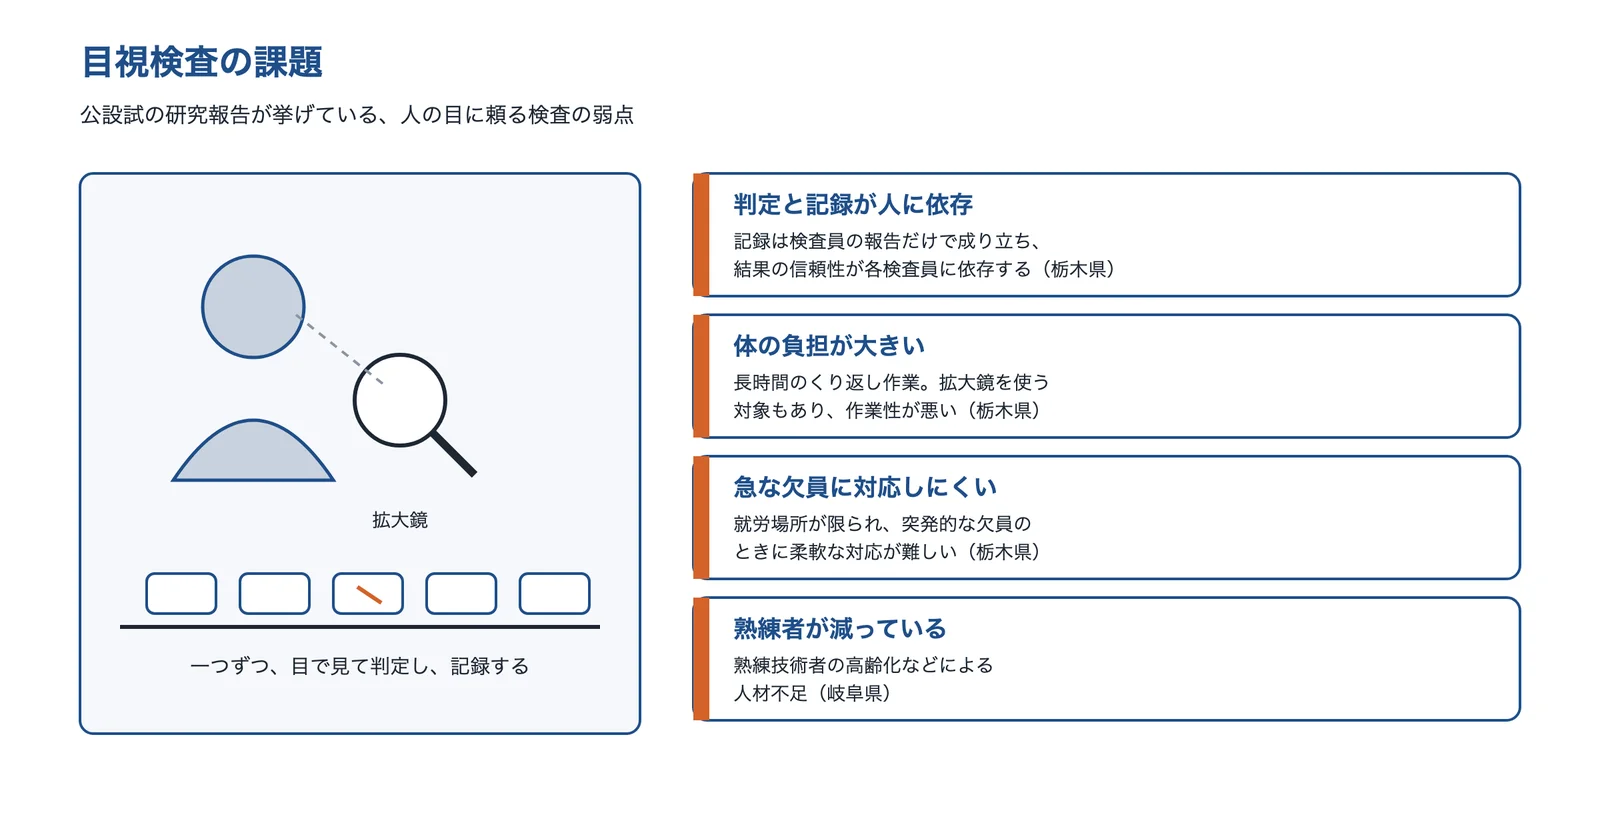
出典:栃木県産業技術センター 研究報告 No.21・岐阜県産業技術総合センター 研究報告 第3号をもとに AI(Claude)で作成
体の負担と人手不足
同じ報告は、目視検査は長時間のくり返し作業で、拡大鏡を使う対象もあって作業性が悪く、検査員の体の負担が大きいこと、急な欠員のときに柔軟な対応が難しいことを挙げています。岐阜県産業技術総合センターも、熟練技術者の高齢化などにともなう人材不足を、ものづくりの現場の課題に挙げています。なお栃木県の報告は、目視検査は自動化に移りつつあるが、完全な自動化はまだ技術的に難しい状況だとも書いています。
出典:目視検査のエビデンス取得に関する研究(研究報告 No.21)|栃木県産業技術センター、ものづくり現場の生産性向上のための AI 技術の活用に関する研究開発(研究報告 第3号)|岐阜県産業技術総合センター、人に学ぶ画像検査機械の開発と IoT 時代への展望(エレクトロニクス実装学会誌 Vol.19 No.7、2016年)|エレクトロニクス実装学会
置き換え先の候補
置き換え先は、何で良否を決めるか(判定のしかた)と、どう写すか(撮像)に分けて考えると整理しやすくなります。判定のしかたには、人が基準を決めるルールベース、画像から学ぶ AI(良品だけで学ぶ型と不良品も教える型)、高さを測る 3D の検査があります。照明とカメラの選び方は、どの方式にも共通する前提です(編集部の整理)。
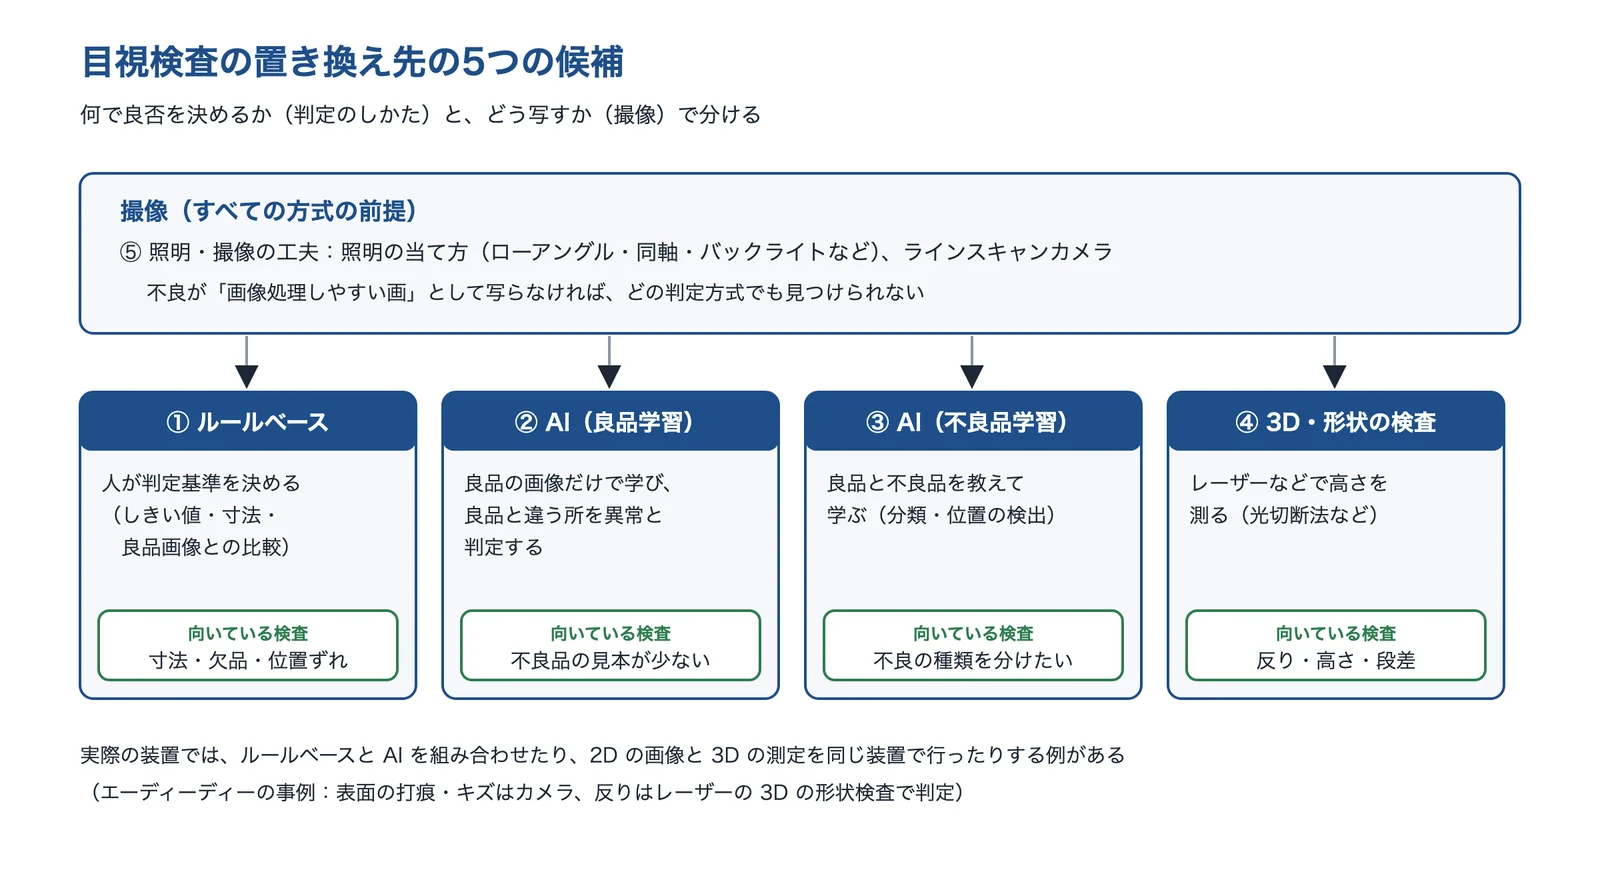
出典:兵庫県立工業技術センター・岐阜県産業技術総合センター・エレクトロニクス実装学会誌 Vol.19 No.7・エーディーディー「iVision 検査事例」をもとに AI(Claude)で作成
照明・撮像の工夫:不良を「写る」ようにする
広島県立総合技術研究所は、画像検査において照明は非常に重要な要素で、照明の形状・発光色・検査対象との位置関係・複数の照明の組み合わせなどで撮像の結果はまったく異なり、その画像の質が検査の精度に大きく影響するとしています。同所の生産技術アカデミーは、照明の条件を検討するために、バー・ローアングル・フラット・フラットドーム・ドーム・同軸の6つの形と、白・赤・緑・青の4色の照明を入れています。
オプテックス・エフエーの資料では、不透明な品はローアングル照明でキズに浅い角度から当てて光らせ、光沢のある品は同軸照明でキズを黒く写し、製品の寸法や半透明な品の検査にはバックライトを使うと説明しています。
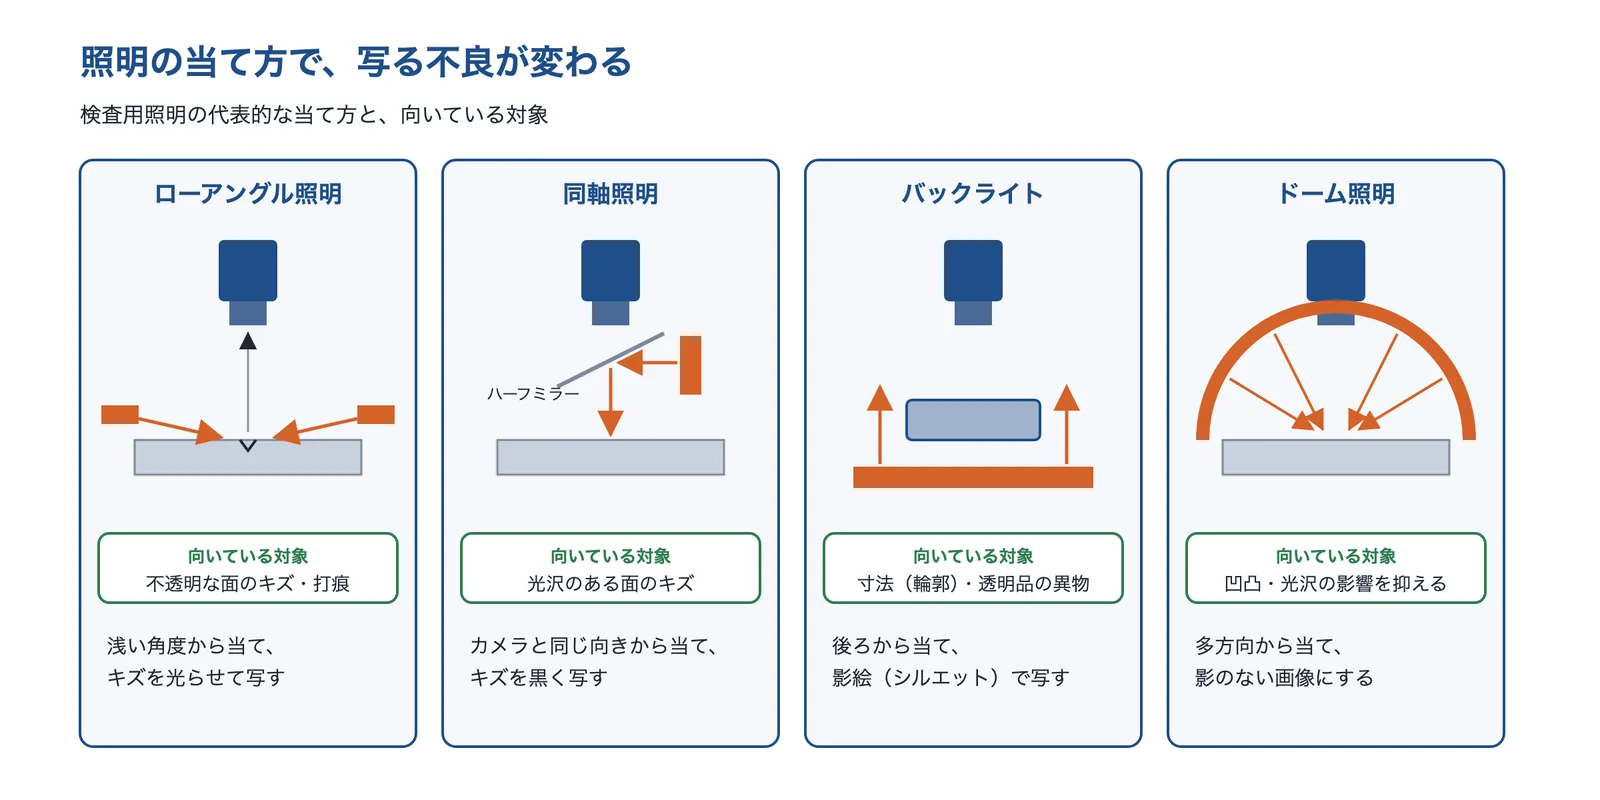
出典:オプテックス・エフエー「画像処理用 LED 照明の基礎知識」・広島県立総合技術研究所をもとに AI(Claude)で作成
ルールベースの画像検査:人が基準を決める
従来の画像検査では、人が判定の基準を決めるルールベースという方法がとられてきました。しかし金属の部品では、表面の光沢によるハレーションや鋳肌・切削痕などの影響で判断の基準が複雑になり、ルールの設定・管理・修正が煩雑になるという課題があるとされます(兵庫県立工業技術センター)。良品の画像を登録して撮った画像と比べる方式や、寸法を測る方式があります(エーディーディー)。
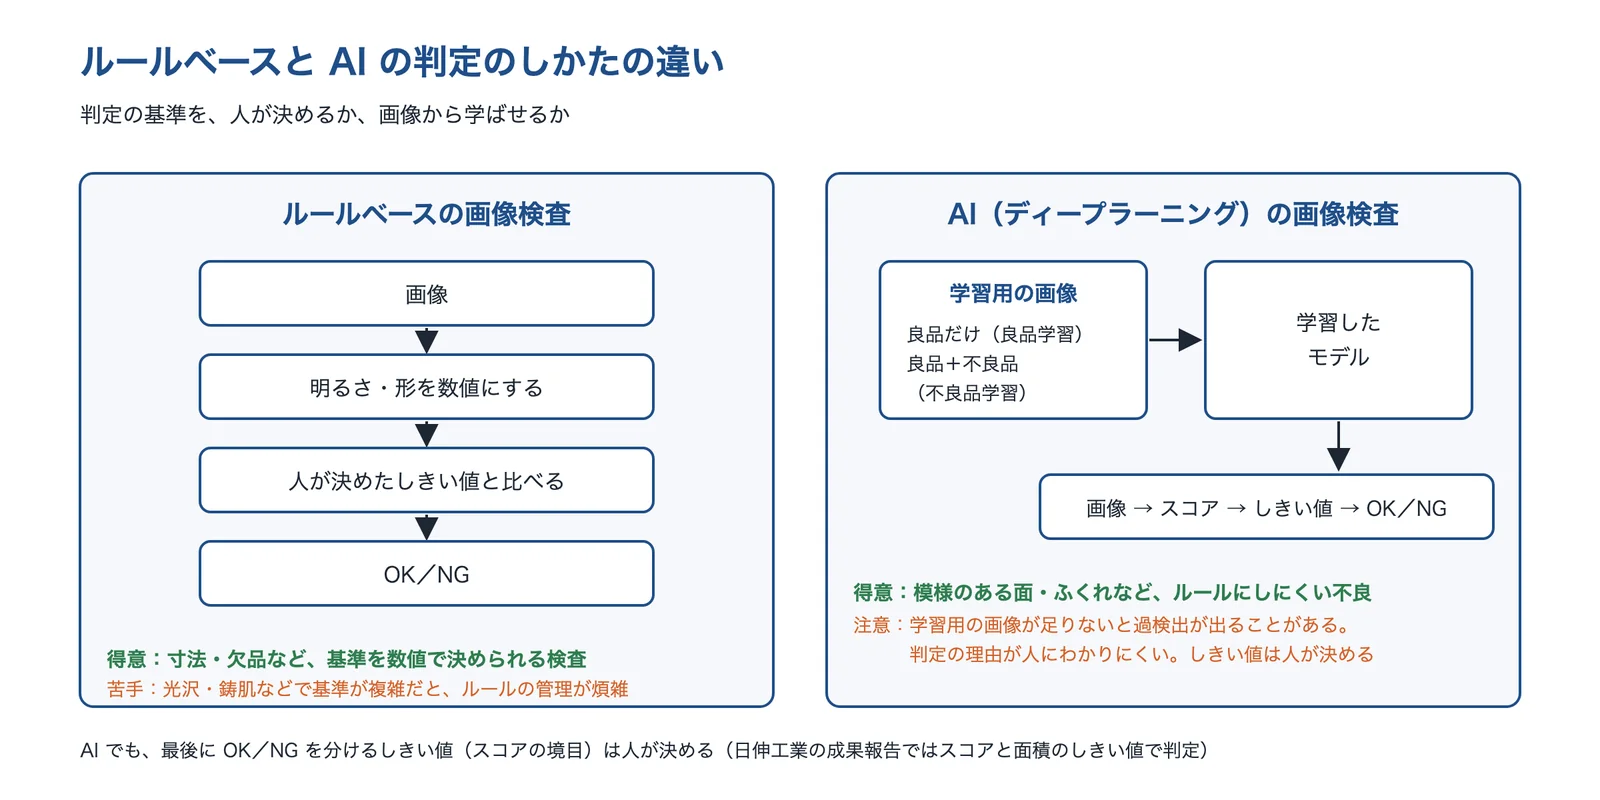
出典:兵庫県立工業技術センター 研究報告 No.32・日伸工業の成果報告・エレクトロニクス実装学会誌をもとに AI(Claude)で作成
AI(良品学習):良品だけで学ぶ
良品学習は、正常な製品(良品)だけで学習して異常を検知する方法です。岐阜県産業技術総合センターは、良品だけで学んだモデル(AutoEncoder など)が、学習していない異常なデータを正確に再現できないことを利用して異常を見つける方法を検討し、表現力の高い複雑なモデルほど、学習の時間が増えたり学習が不安定になったりする問題があるとしています。良品学習は不良品の画像を集めなくてよい方法です。なお OUEN は、AI の検査で既存の技術では過検出が多く困っている例をよく見るとしています。
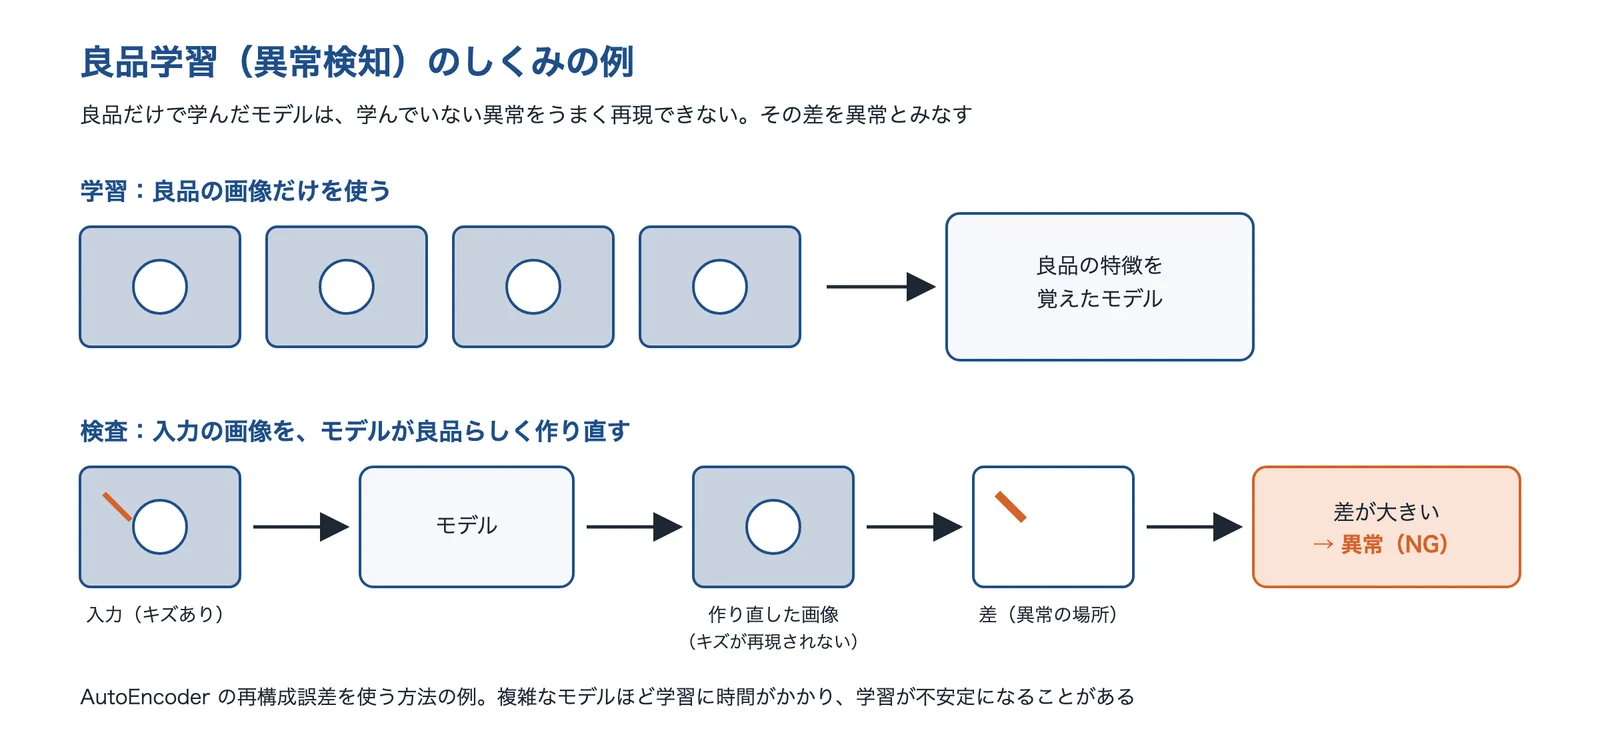
出典:岐阜県産業技術総合センター 研究報告 第3号をもとに AI(Claude)で作成
AI(不良品学習):良品と不良品を教える
兵庫県立工業技術センターは、傷のない良品70個と傷をつけた不良品50個の M6 ナットを USB カメラとリング照明で撮り、欠陥を検出するセグメンテーションのモデルで、傷を精度よく検出できたと報告しています。一方で、市販の深層学習ソフトは高額なライセンス費が導入の妨げになり、高性能な GPU を載せた PC も必要になるという課題を挙げています。OUEN は、多くの不良画像で作る従来の AI は、学習した欠陥モードしか検出しないので運用に終わりがないと説明しています。
3D・形状の検査:高さを測る
光切断法は、対象にラインレーザーを当て、あらかじめ校正したカメラで線の形を撮って、表面の断面の形を求める方法です。対象を搬送しながら断面を続けて撮ると、表面の 3D の形のデータが得られ、傾き・たわみ・寸法の検査に使えます(エレクトロニクス実装学会誌・富士テクニカルリサーチ)。同社のシステムでは、高さの分解能は幅の分解能の10〜15倍程度で、カメラとレーザーのなす角が大きいほど高くなるとしています。
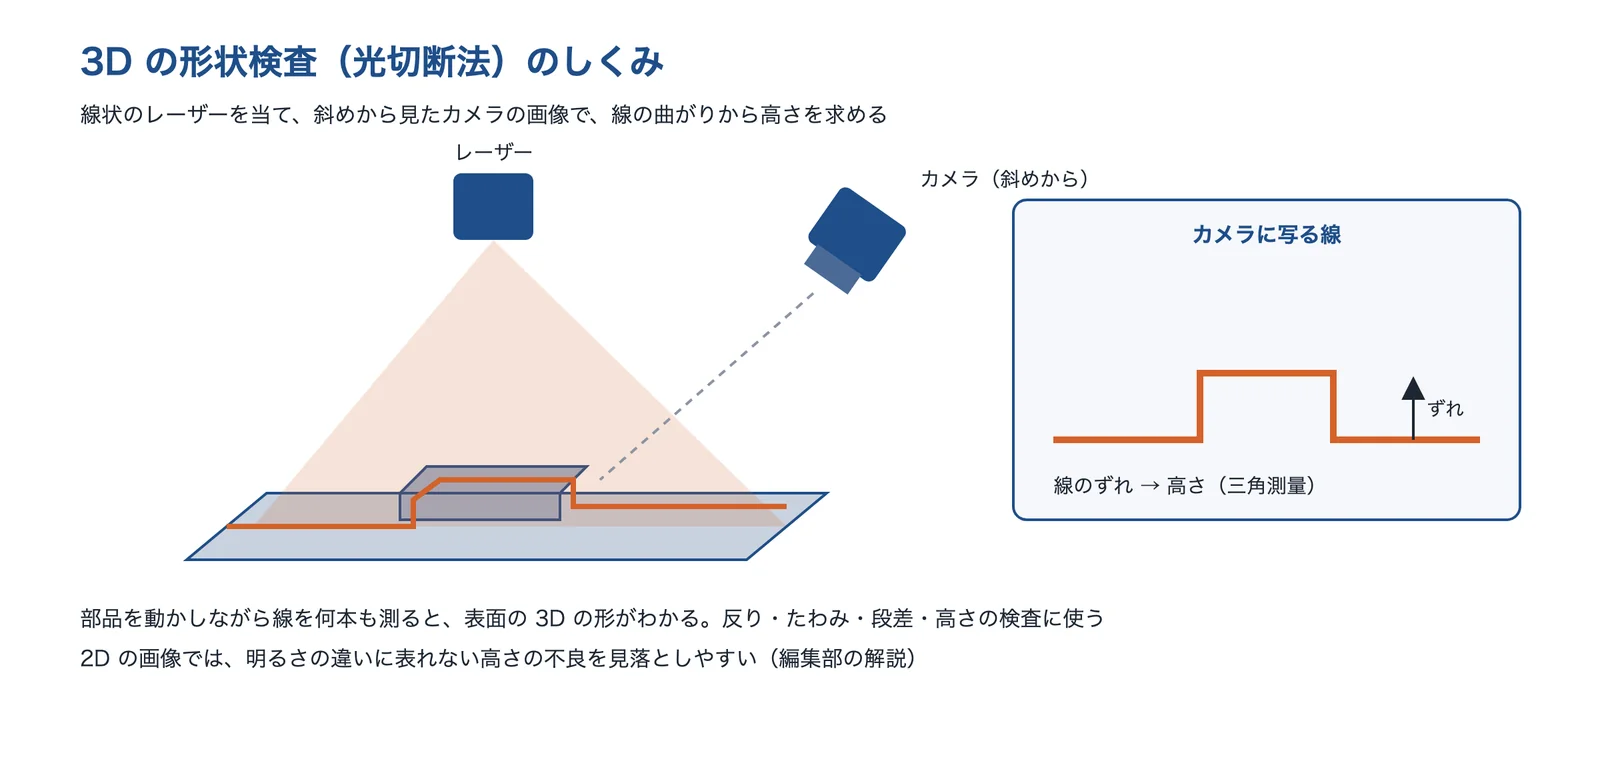
出典:エレクトロニクス実装学会誌 Vol.19 No.7「光切断法を用いた傾き,たわみ,3次元寸法検査技術と将来展望」をもとに AI(Claude)で作成
出典:自動検査の事前検討ができる画像処理用照明装置を導入しました(2020年)|広島県立総合技術研究所 西部工業技術センター、画像処理用 LED 照明の基礎知識(2021年)|オプテックス・エフエー、深層学習を用いた金属部品の外観検査(研究報告 No.32)|兵庫県立工業技術センター、ものづくり現場の生産性向上のための AI 技術の活用に関する研究開発|岐阜県産業技術総合センター、光切断法を用いた傾き,たわみ,3次元寸法検査技術と将来展望(エレクトロニクス実装学会誌 Vol.19 No.7、2016年)|エレクトロニクス実装学会、Inspection Designer|OUEN、iVision|エーディーディー
効果を見積もる:見逃しと過検出
自動の検査は、不良品を良品と判定する見逃しと、良品を不良品と判定する過検出の2つの誤りを持ちます。AI の検査では、スコアのしきい値を動かすと、どちらかが減るともう一方が増えます。日伸工業(金属プレス製品)の成果報告では、AI の検査で不良のサンプルを100%不良と判定することと、良品を不良と誤判定する率を10%以下にすることの2つを目標にし、不良品の流出ゼロは達成しましたが、量産品から抜き取った120個のうち29%を NG と判定しました(目視ではすべて良品)。
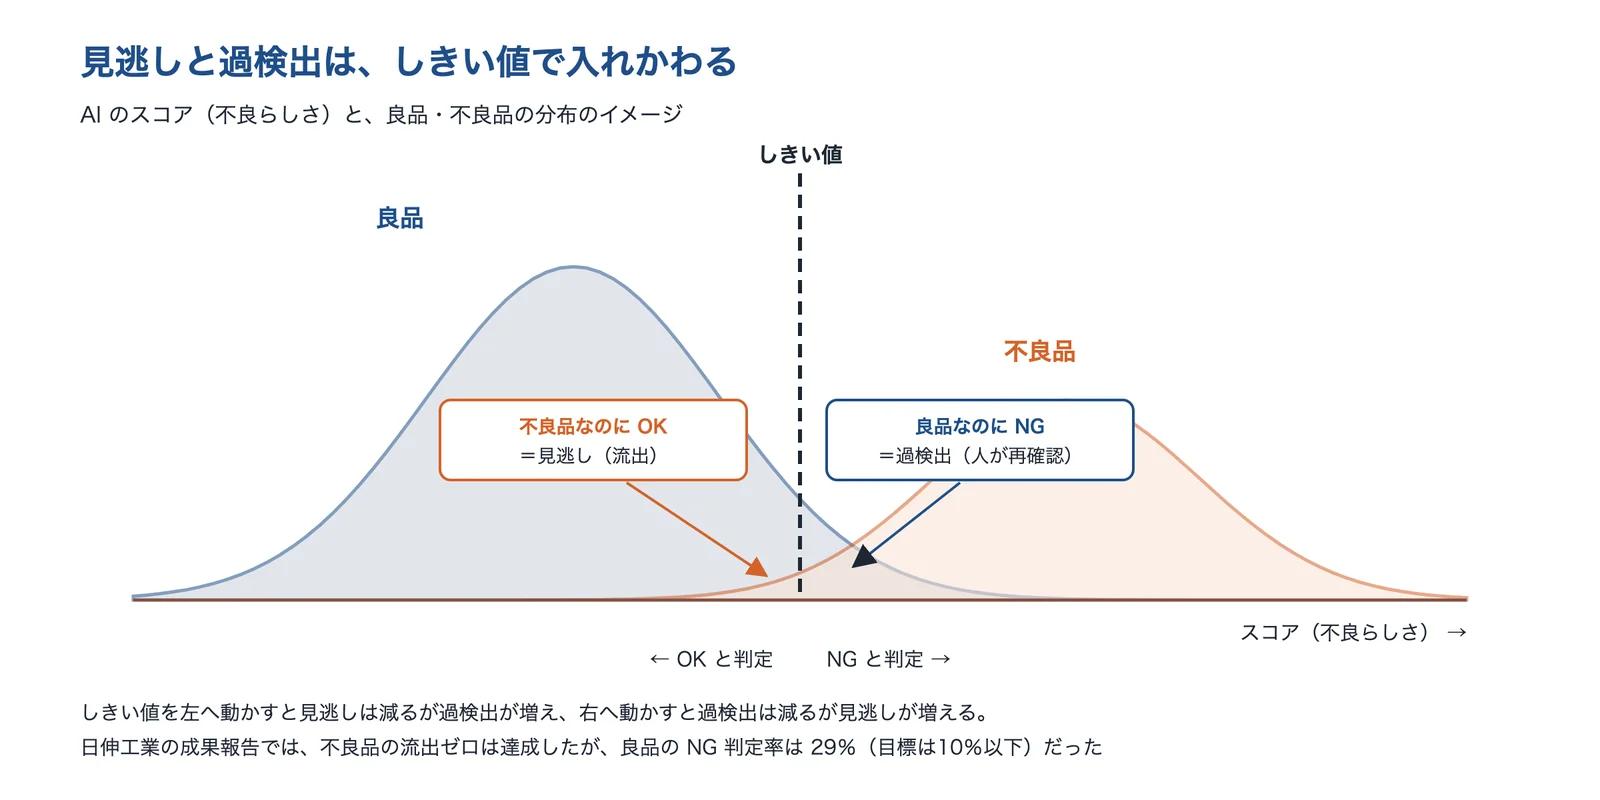
出典:日伸工業の成果報告をもとに AI(Claude)で作成
過検出された品は、人が見直します。1日4,000個を1個5秒で目視していた工程(数値は仮定)を、AI が NG とした品だけ人が見直す形に替えると、人の検査時間は NG 率29%で約1.6時間、NG 率10%で約0.56時間になり、目視だけの約5.6時間からそれぞれ約71%・約90%減る計算です(編集部の計算)。過検出の率が、人の手間を大きく左右します。
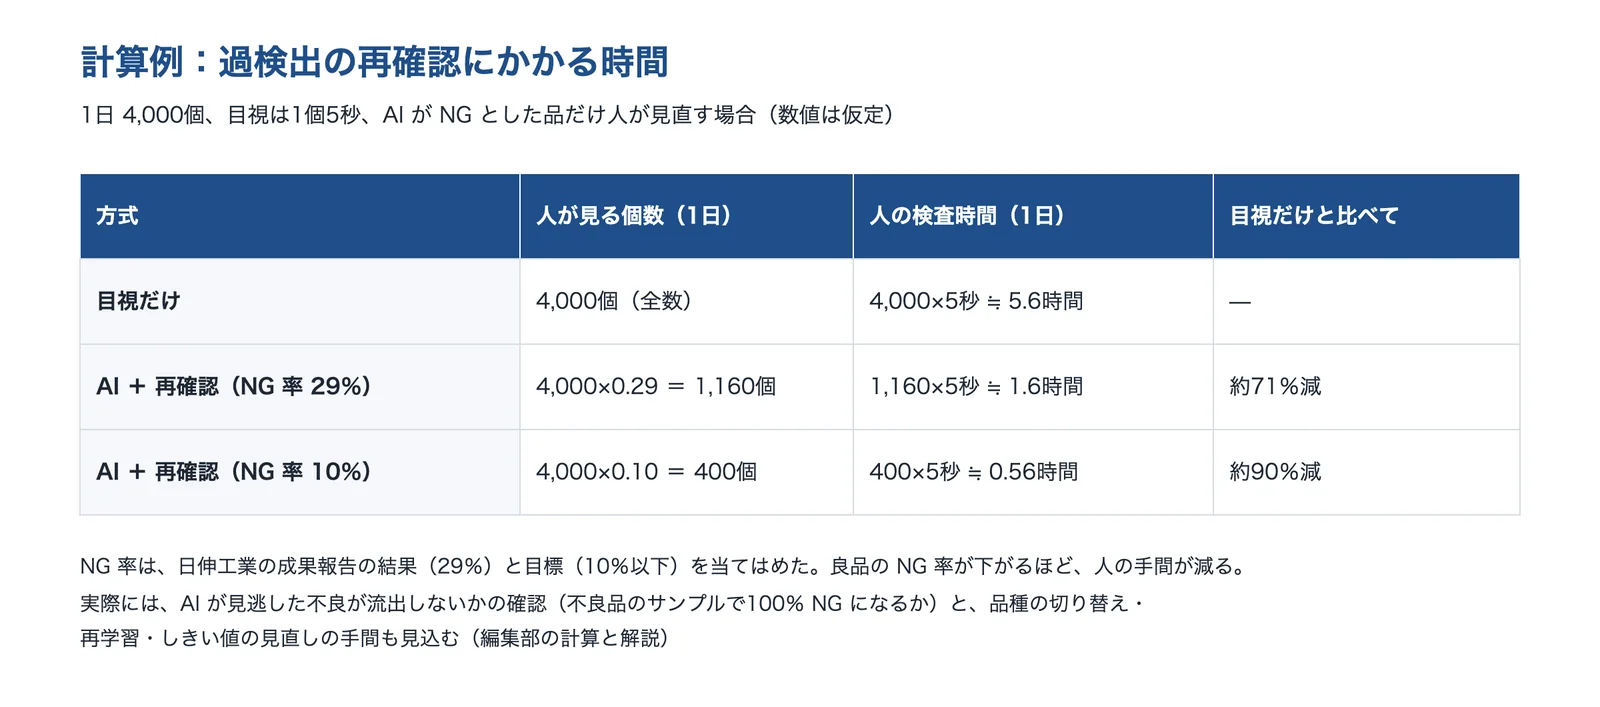
出典:日伸工業の成果報告の NG 判定率をもとに編集部が計算し、AI(Claude)で作成(検査数と検査時間は仮定)
出典:AI を活用した外観検査による不良流出防止及び工数削減(令和3年度 製造現場への AI・IoT 導入促進補助金 成果報告)|日伸工業
目的と置き換え先の比較表
行が検査の目的、列が置き換え先の候補です。◎は第一候補、○は有効、△は条件によって有効を表します。目的の行をクリックすると、理由と出典を書いたカードに移ります。
| 課題(症状) | ルール ベースの 画像検査 | AI (良品学習) | AI (不良品 学習) | 3D・形状の 検査 | 照明・撮像 の工夫 |
|---|---|---|---|---|---|
| A寸法・欠品・位置ずれを確かめたい | ◎ | ○ | ○ | ||
| B傷・ふくれなど、ルールにしにくい不良を見つけたい | △ | ◎ | ○ | ||
| C不良品の見本が少ない・品種が多い | ○ | ◎ | △ | ||
| D反り・段差・高さの不良を見つけたい | △ | ◎ | ○ | ||
| E光沢・透明な品で、不良がうまく写らない | △ | ◎ |
◎ 第一候補○ 有効△ 条件によって有効
◎・○・△の理由と出典は、下の「目的ごとの選び方」の各カードに書いています。空欄は、その目的の根拠が今回の調べで見つからなかった候補です。記号は、公設試の研究報告・学会誌・各社の公開情報をもとにした編集部の評価で、同じ目的の中での比較です。照明・撮像の工夫は、ほかの4つの方式と組み合わせて使います。
目的ごとの選び方
目的(A〜E)ごとに、比べた結果、候補、置き換えるときの注意をまとめました。
寸法・欠品・位置ずれを確かめたい
穴の位置や寸法、部品の付け忘れ、バリの残りなど、良否の基準を数値や見本で決められる検査を自動にしたい。
- 比べた結果
- ルールベースの画像検査は、人が判定の基準を決める方法です(兵庫県立工業技術センター)。エーディーディーの iVision は、良品の画像を登録して比べる検査に加え、欠損・バリ・寸法・カラーの検査を基本の機能として持ちます。3D の検査は高さ・厚み・段差を数値で測れます(エーディーディーの D-Measure)。照明では、バックライトで影絵にすると製品の寸法(シルエット)を検査できます(オプテックス・エフエー)。
- 候補
- ルールベースの画像検査(◎)基準を人が決め、寸法・欠品を判定
- 3D・形状の検査(○)高さ・厚み・段差を数値で測る
- 照明・撮像の工夫(○)バックライトで輪郭をはっきり写す
基準を数値で決められる検査は、まずルールベースで組むと、判定の理由を説明しやすくなります。機械学習には、人が判別の理由を理解できないという問題点があると指摘されています(エレクトロニクス実装学会誌)。バリッジは、ルールベースの処理に AI の処理を加える使い方を挙げています。
傷・ふくれなど、ルールにしにくい不良を見つけたい
形や大きさが一定しない傷・汚れ・ふくれや、模様のある面の上の不良を自動で見つけたい。
- 比べた結果
- 金属の部品は、光沢によるハレーションや鋳肌・切削痕で判断の基準が複雑になり、ルールの設定・管理・修正が煩雑になるとされます(兵庫県立工業技術センター)。アダコテックは、ルールベースの検査ソフトが苦手な、背景に模様のある面の検査、ノイズに埋もれた異物、ふくれや凹みの検出に AI が役立つとしています。兵庫県立工業技術センターは、良品・不良品の画像で学ぶ AI(セグメンテーション)で、金属ナットの傷を精度よく検出できたと報告しています。
- 候補
- AI(良品学習)(◎)模様のある面・ふくれ・凹みに使える
- AI(不良品学習)(○)金属ナットの傷を検出できた例
- ルールベースの画像検査(△)光沢・鋳肌でルールが煩雑になる
AI でも、学習用の画像が足りないと過検出が出ることがあります。日伸工業の成果報告では、不良品の流出ゼロは達成したものの、良品の NG 判定率は29%で、目標の10%以下に届きませんでした(教育用の画像データの数では不十分だったと考察しています)。
不良品の見本が少ない・品種が多い
不良がめったに出ない、品種が多くて1品種あたりの数が少ない、といった理由で不良品の画像が集まらない。
- 比べた結果
- 不良品の画像が集めにくいときは、良品だけで学ぶ良品学習が候補になります(編集部の解説)。岐阜県産業技術総合センターは、良品から得られる正常データだけで作れる異常検知のモデルを検討しています。サイバーコアの DetectEye は良品の画像だけで学習し、アダコテックの AdaInspector Cloud は100〜300枚程度の良品の画像でモデルを作ります。ルールベースの iVision も、良品の画像を登録して比べる方式です。一方、不良品も教えて学ぶ方式では、画像が足りないと過検出が出ることがあります(日伸工業の成果報告)。
- 候補
- AI(良品学習)(◎)良品の画像だけで学ぶ
- ルールベースの画像検査(○)良品の画像を登録して比べる
- AI(不良品学習)(△)画像が足りないと過検出が出た例
良品学習でも、アダコテックはパラメータの自動探索のために不良品の画像を少し用意するよう求めています。少量多品種の現場では「百枚程度のデータがないと学習ができない AI 製品が多い」ことが導入の壁になった例もあります(アダコテックの導入事例)。品種ごとに何枚の画像が要るかを、先に確かめます(編集部の解説)。
反り・段差・高さの不良を見つけたい
部品の反り・たわみ、段差、部品の浮きなど、真上から撮った画像の明るさに表れにくい不良を見つけたい。
- 比べた結果
- 光切断法は、ラインレーザーを当てて、校正したカメラで線の形を撮り、対象の表面の断面の形を求めます。搬送しながら続けて撮ると、表面の3D の形が得られます(エレクトロニクス実装学会誌・富士テクニカルリサーチ)。エーディーディーは、プレス部品の反りをレーザーの 3D の形状検査で判定する事例を、バリッジは500×500mm を分割して測る広視野の 3D 測定装置を公開しています。2D でも、ローアングル照明でキズ・打痕を光らせて写せ(オプテックス・エフエー)、アダコテックは凹みの検出に AI が役立つとしています。
- 候補
- 3D・形状の検査(◎)高さ・反りを直接測る
- 照明・撮像の工夫(○)ローアングルで打痕を光らせる
- AI(良品学習)(△)画像に写る凹みなら検出できる
光切断法では、カメラとレーザーのなす角が大きいほど高さの分解能が上がり、同社のシステムでは高さの分解能が幅の分解能の10〜15倍程度になると説明されています(同誌)。一方、測るには部品かセンサーを動かす機構が要ります。必要な分解能と、1個にかけられる時間を先に決めます(編集部の解説)。
光沢・透明な品で、不良がうまく写らない
金属の光沢面、ガラスや樹脂の透明な品、フィルムなどで、カメラに不良がはっきり写らない。
- 比べた結果
- 広島県立総合技術研究所は、画像検査で照明は非常に重要な要素で、照明の形・色・位置関係などで撮像の結果はまったく異なり、画像の質が検査の精度に大きく影響するとしています。オプテックス・エフエーは、光沢のある品は同軸照明でキズを黒く写せる、透明な品はバックライトで内部の異物を黒く写す、と説明しています。アヤハエンジニアリングは、フィルム・鋼板などの欠陥の検出に合った光学設計を行うとしています。
- 候補
- 照明・撮像の工夫(◎)同軸照明・バックライトで写し分ける
- ルールベースの画像検査(△)光沢のハレーションで基準が複雑に
「目視と同じ画を撮るのではなく、画像処理のしやすい画を撮ることが重要」とされます(オプテックス・エフエー)。判定の方式を選ぶ前に、照明を何種類か試して、不良がはっきり写る条件を探します。公設試には照明を試せる設備を持つところがあります(編集部の解説)。
置き換えるときの注意
外観検査を自動にするときは、見つけたい不良を決め、見本を集め、写し方を決め、方式を選んで試し、運用しながら直す、という順に進めます。次の図は、公開情報をもとに編集部が整理した進め方です。
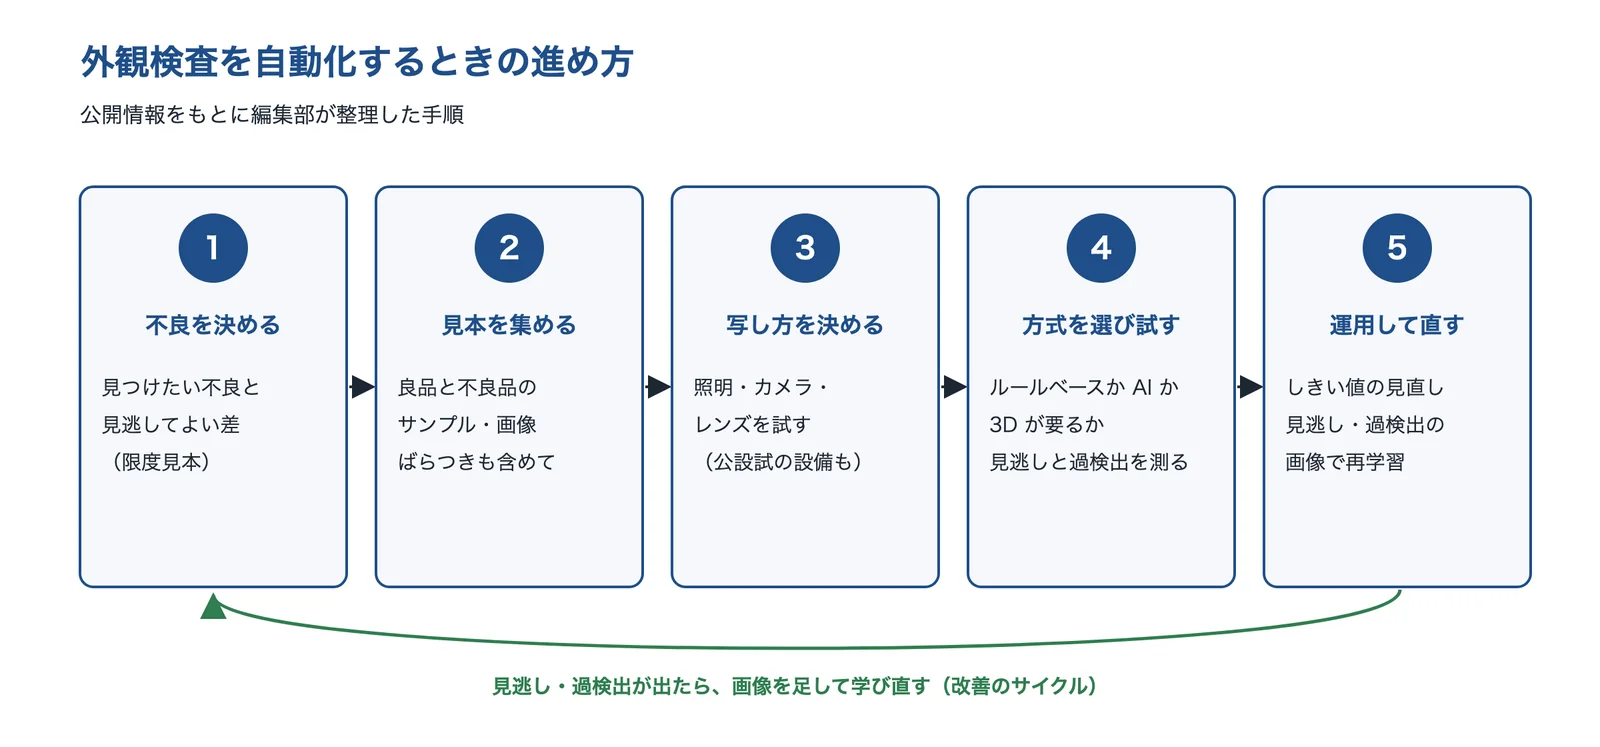
出典:この記事の内容をもとに AI(Claude)で作成
見つけたい不良と、許せる差を決める
目視の判定には、数値の基準だけでなく、あいまいな印象や暗黙知が含まれることがあります(エレクトロニクス実装学会誌)。自動にする前に、見つけたい不良の種類・大きさと、不良にしない差(限度見本)を、品質保証の担当と決めておきます。アヤハエンジニアリングの例では、検出したい欠陥と検出したくない欠陥(混入異物ではないもの)を分けて決めています(編集部の解説)。
見本は、ばらつきも含めて集める
日伸工業の成果報告は、過検出の原因を、不良の外観が一様でなく、用意した教育用の画像データの数では足りなかったためと考え、より多くのバリエーションのサンプルを用意して学習させることと、撮像の方法の見直しを次の課題に挙げています。製品を回転させないと撮れない面は、タクトやコストの面から避け、撮りやすい面に使うことも考えるとしています。
見逃しと過検出の両方を目標にする
導入の目標は、見逃し(不良品の流出)と過検出(良品の NG)の両方を数字で決めます。日伸工業の例のように、まず不良品のサンプルで見逃しがないことを確かめ、次に量産品で過検出の率を測る、という2段階の確かめ方があります。運用を始めたあとも、見逃し・過検出が出た画像を足して学び直し、しきい値を見直します(編集部の解説)。
照明は、公設試の設備でも試せる
広島県立総合技術研究所の生産技術アカデミーのように、画像検査の照明を何種類も試せる設備を入れている公設試があります。判定の方式を決める前に、照明と撮り方を試しておくと、方式の選び違いを防げます(編集部の解説)。
出典:人に学ぶ画像検査機械の開発と IoT 時代への展望|エレクトロニクス実装学会、AI を活用した外観検査による不良流出防止及び工数削減(成果報告)|日伸工業、自動検査の事前検討ができる画像処理用照明装置を導入しました|広島県立総合技術研究所、欠陥を見つける|アヤハエンジニアリング
外観検査の自動化を相談できる企業
各企業が解決できる課題と技術の内容を、企業が公開している情報をもとに紹介します。AI のソフト、画像検査のシステム、3D の測定装置、検査装置、検査用の照明の会社を挙げました。
株式会社アダコテック|良品の画像を中心に学ぶ、軽い AI の外観検査
アダコテックとは
アダコテックは、東京都中央区に本社がある、外観検査の AI の会社です(2012年3月設立)。良品学習 AI「AdaInspector」のほか、目視検査補助 AI「POKAMIRU」、欠陥画像分類 AI「Shiwaketter」などを扱っています。
アダコテックの得意技術
| 技術 | 内容 |
|---|---|
| 良品学習(AdaInspector Cloud) | 検査モデルは100〜300枚程度の良品の画像で作る(パラメータの自動探索のため不良品の画像も少し用意する)。ノーコードで作れ、クラウドの計算資源を使うので GPU のない一般の PC で始められるとしている |
| 軽い処理 | HLAC 特徴量という技術で処理を軽くし、ルールベースの実行環境(CPU の PC・機器)に追加しても、1枚200〜300msec(5M ピクセルの画像、Core i7 の PC での参考値)としている |
| 向いている検査 | ルールベースの検査ソフトが苦手な、背景に模様がある面、ノイズに埋もれた異物、ふくれや凹みのようなルール化が難しい欠陥 |
アダコテックが解決できる課題
- 模様のある面や、ふくれ・凹みのように、ルールにしにくい不良を見つけたい
- 不良品の画像があまり集まらないうちから、AI の検査を試したい
- 目視検査を残したまま、検査員の判定を AI で補助したい
公開されている実績
- 導入事例のインタビュー(樋口電子):20名ほどで月に200機種を扱い、検査は目視が中心。専用の検査装置は「百枚程度のデータがないと学習ができない AI 製品が多い」などの理由で見送っていたところ、目視検査補助 AI「POKAMIRU」を入れ、今は時間の短縮より、だれでも検査に関われるようになった価値を大きく感じていると話している
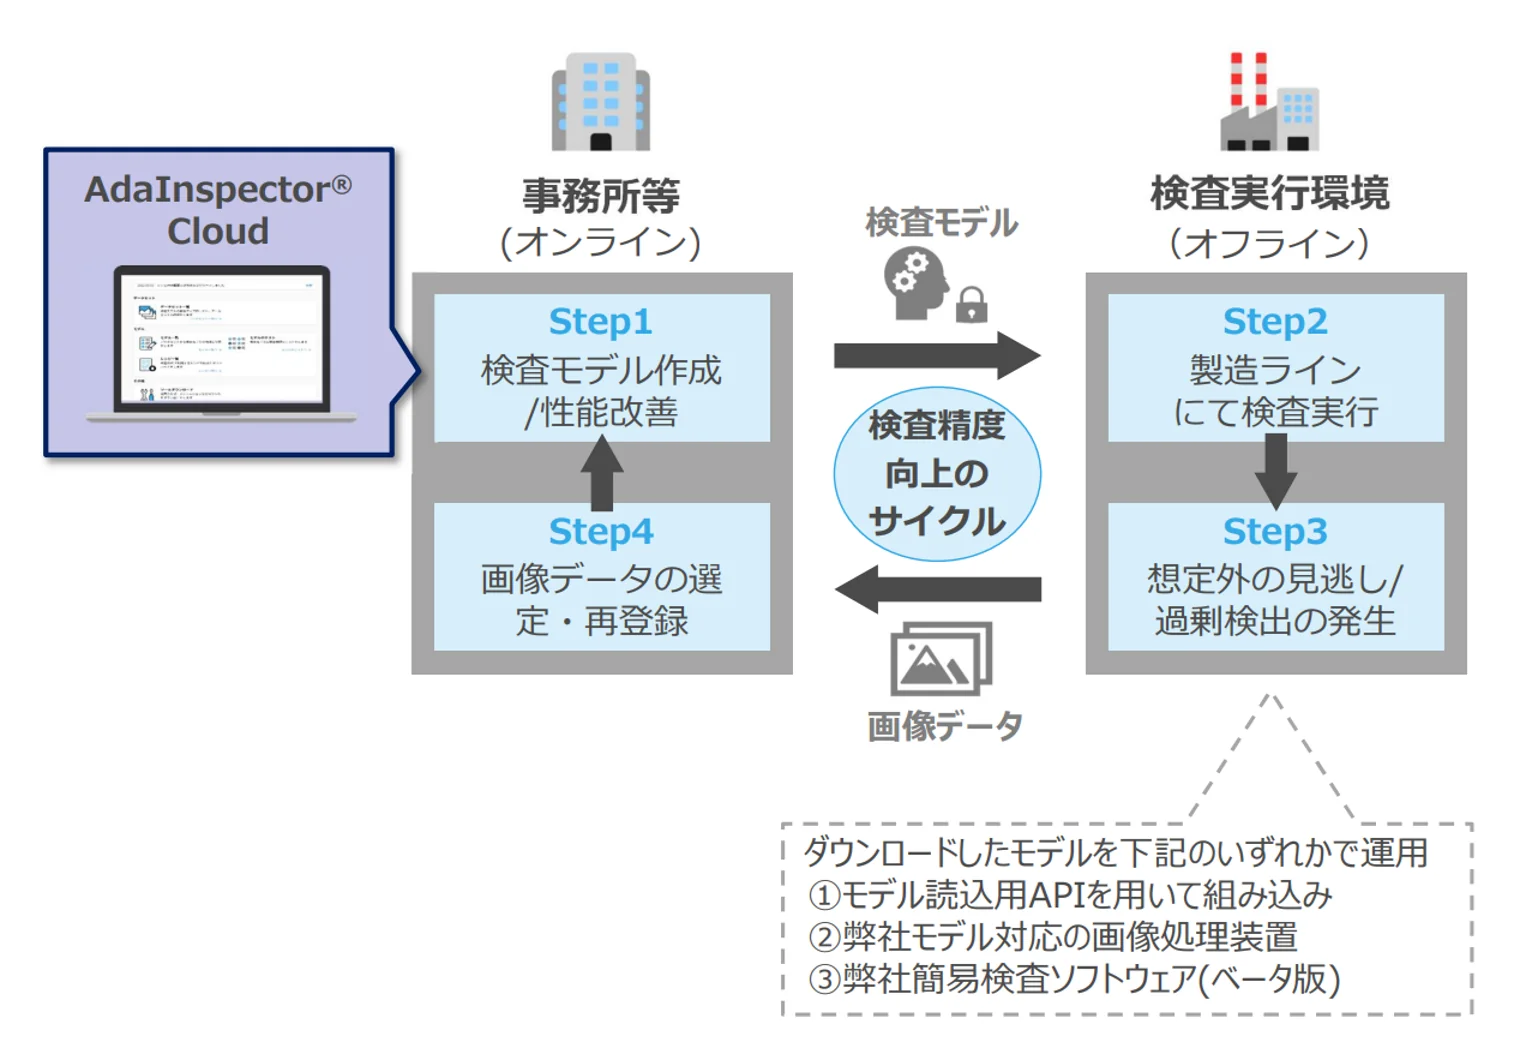
出典:アダコテック「良品学習AI AdaInspector」
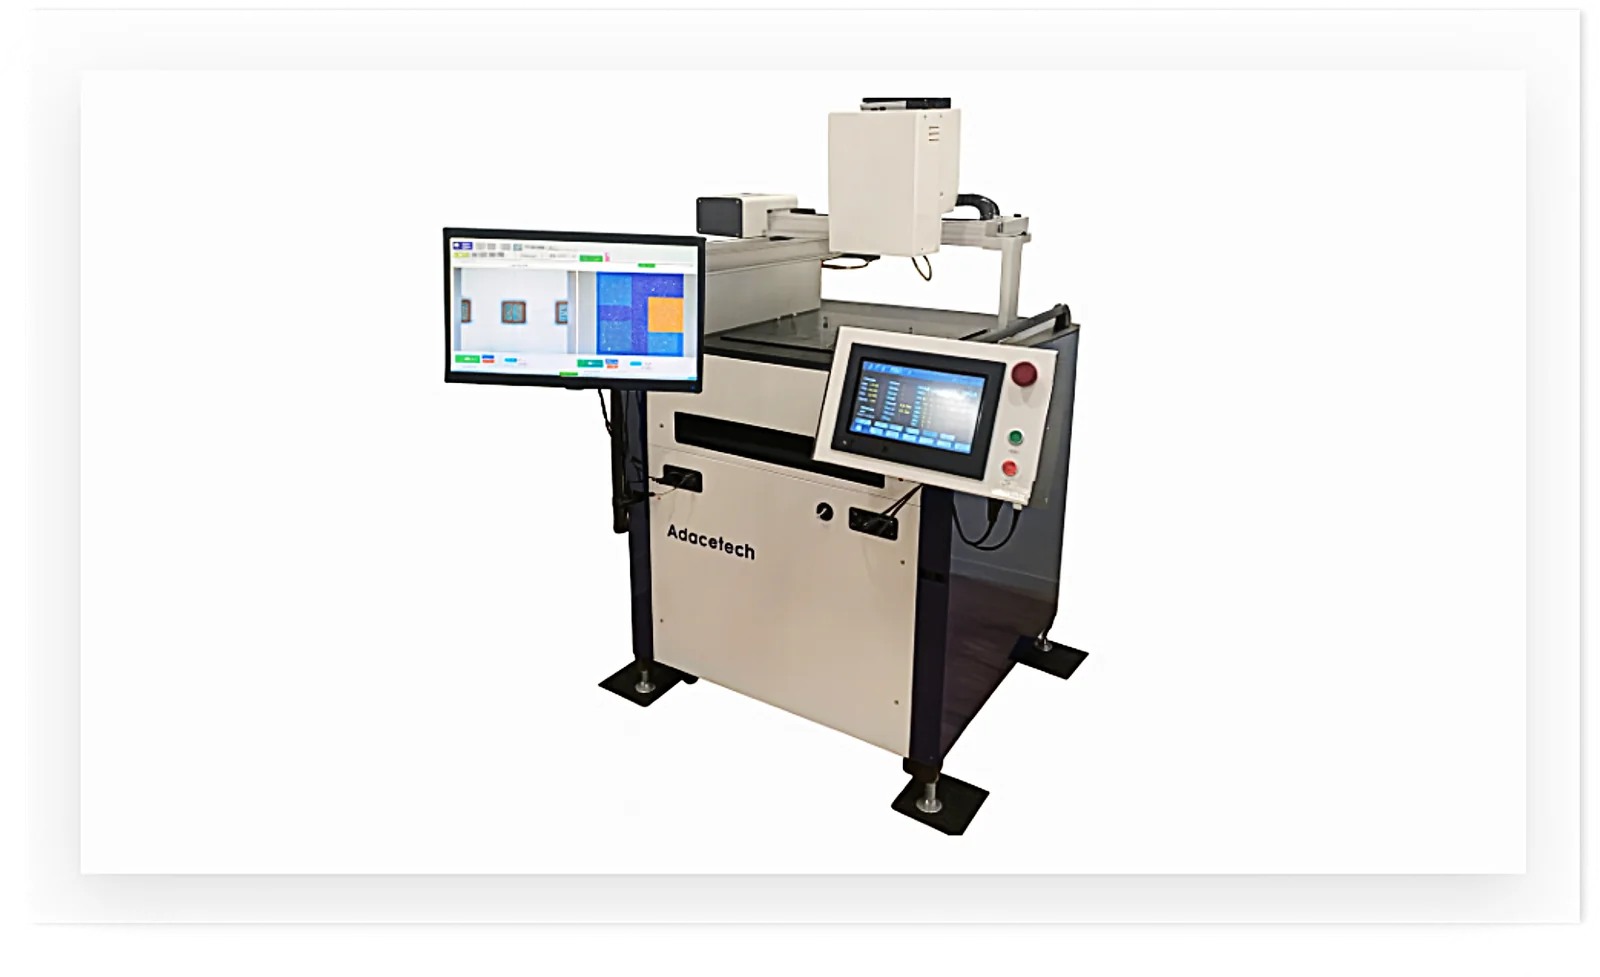
出典:アダコテック「良品学習AI AdaInspector」
出典:会社概要|アダコテック、良品学習AI AdaInspector|アダコテック、導入事例 樋口電子|アダコテック
OUEN株式会社|ノーコードで組める、良品学習と不良品学習の AI 検査
OUENとは
OUEN は、東京都渋谷区に本社、東京都大田区に R&D センターがある、外観検査の AI の会社です(2023年8月設立)。画像処理と AI を組み合わせて検査を組む「Inspection Designer」を扱っています。
OUENの得意技術
| 技術 | 内容 |
|---|---|
| ノーコードで検査を組む | 多彩な機能をノーコードで組み合わせて検査の流れを作る。良品学習 AI、不良品学習 AI(領域の抽出・物体の検知)、AI-OCR(シリアル番号などの文字)を使い分けられる |
| 良品学習 AI | 良品だけで学ぶ。同社は、わずか2px の欠陥を検出しながら99%の精度を実現した実績があり、100万画素の画像を80ms で処理するとしている |
| 不良品学習の考え方 | 従来の AI は多くの不良画像でモデルを作るが、学習した欠陥モードしか検出しないので運用に終わりがないと説明し、学習に使う不良画像が少ないか不要であることが実運用で必須としている |
OUENが解決できる課題
- 既存の AI の検査で過検出が多く、困っている
- 画像処理(ルールベース)と AI を、ノーコードで組み合わせて検査したい
- 検査の装置やソフトに、AI の機能を組み込みたい
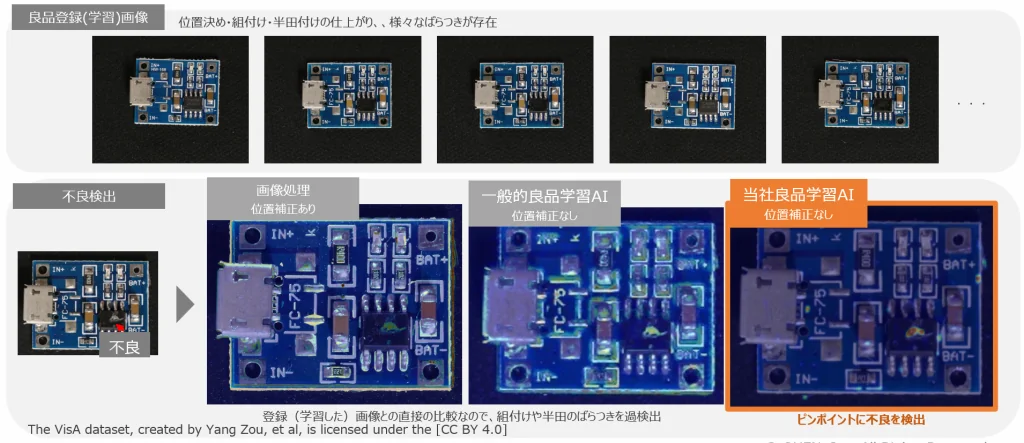
出典:OUEN「Inspection Designer」。図中の基板の画像は The VisA dataset(Yang Zou ほか、CC BY 4.0)
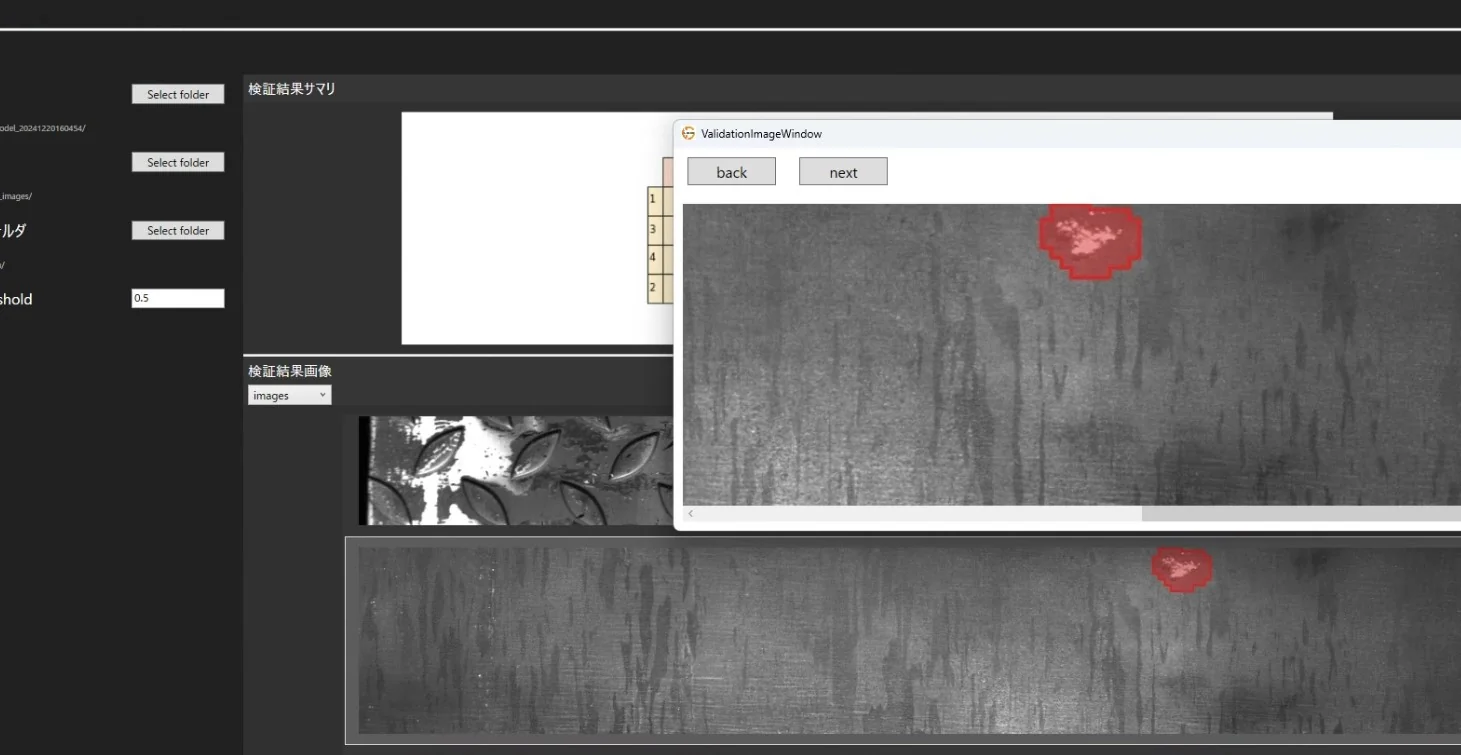
出典:OUEN「Inspection Designer」
出典:会社概要|OUEN、Inspection Designer|OUEN
株式会社サイバーコア|パソコン1台で動く、良品学習の外観検査 AI
サイバーコアとは
サイバーコアは、岩手県盛岡市に本社がある、画像認識と AI の会社です(2007年3月設立、従業員32名(2026年3月1日現在))。良品学習の外観検査 AI システム「DetectEye」を扱っています。
サイバーコアの得意技術
| 技術 | 内容 |
|---|---|
| DetectEye | 良品の画像だけで学習し、不良品の画像集めと学習の作業をなくした外観検査システム。パソコン1台で動き、使いやすい画面を備える |
| 物体検知 | 同社が得意とする画像処理を組み合わせた物体検知を実装し、検知 AI の学習の工数もゼロにしたとしている。接点信号の出力と出力の設定の機能を標準で備える |
| 向いている現場 | 小〜中規模の製造業や、食品加工の現場。サンプルの解析の依頼を受け付けている |
画像は、技術がわかる写真・図が公式サイトに見当たらなかったため、公開されている内容をもとに編集部が図にしました。
サイバーコアが解決できる課題
- 不良品の見本がほとんどない製品を、自動で検査したい
- 大きな設備を入れずに、パソコン1台から外観検査の AI を始めたい
- 食品加工の現場の検査を自動にしたい
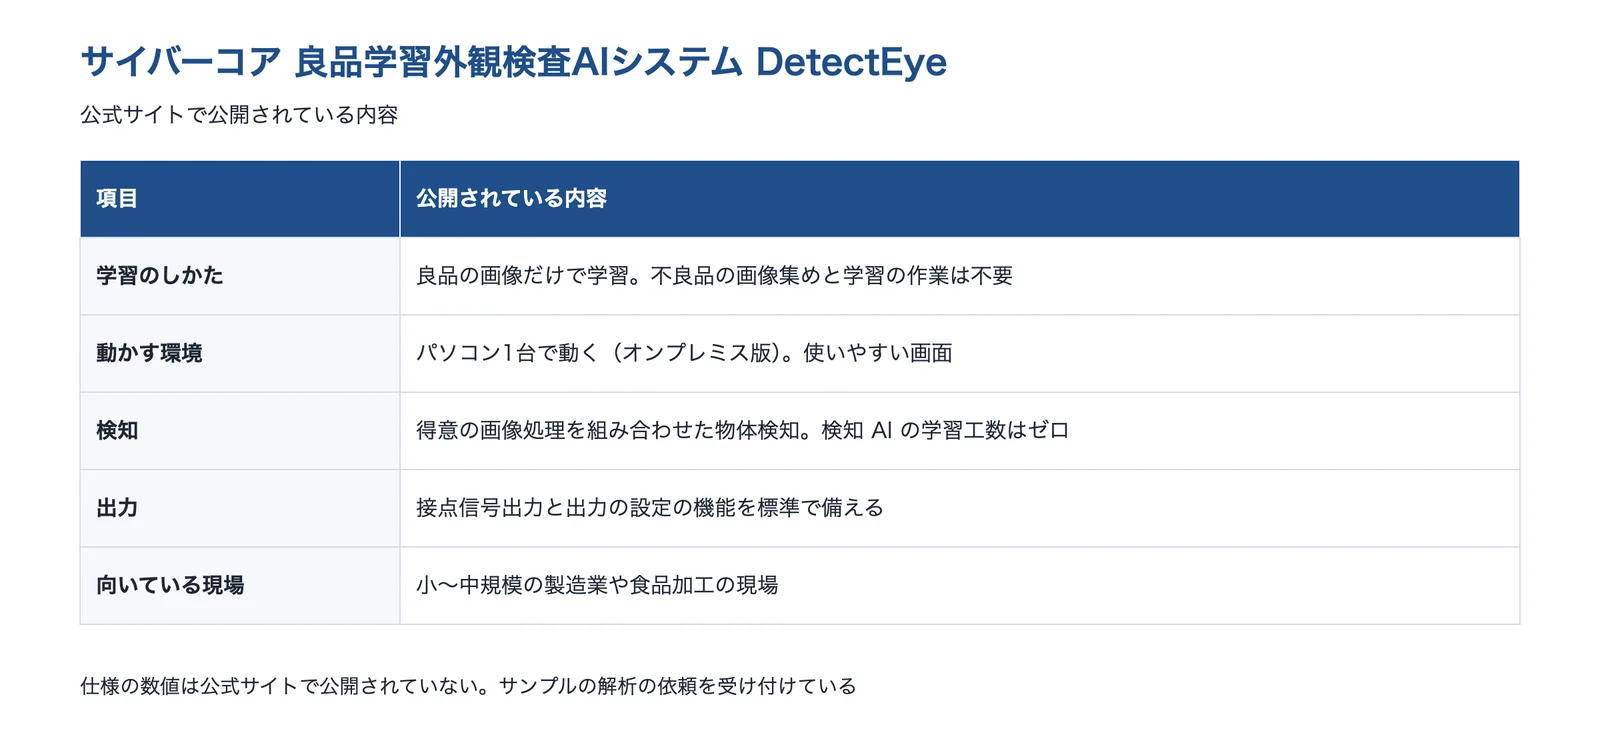
出典:サイバーコア「DetectEye」をもとに AI(Claude)で作成
出典:会社概要|サイバーコア、DetectEye|サイバーコア
株式会社エーディーディー|良品画像との比較と寸法・3D の形状を測る画像検査システム
エーディーディーとは
エーディーディーは、京都市右京区に本社がある、ソフトウェアの会社です(2001年5月設立)。画像処理による外観検査システム「iVision」を扱っています。
エーディーディーの得意技術
| 技術 | 内容 |
|---|---|
| iVision(画像処理による外観検査) | 検査の基準となる良品の画像を登録し、撮った画像と比べてキズや汚れを検査する。キズ・汚れ、欠陥・欠損、バリ、寸法、コードの読み取り、カラーの検査を基本の機能として持ち、NG のとき信号を出してラインからはじける。画像処理のライブラリに MVTec の HALCON を使う |
| iVision D-Measure(3D の測定) | 高さ・厚み・反り・歪み・振れの測定と段差の判別。可動範囲は x・y 300mm・z 100mm、繰り返し位置決め精度±1µm。センサーの測定範囲/分解能は±40mm/0.2µm から±1mm/0.01µm まで |
| 2D と 3D の組み合わせ | 自動車用のプレス部品で、カメラで表面の打痕・キズを、レーザーの3D の形状検査で反りを判定して振り分ける事例を公開している |
エーディーディーが解決できる課題
- 寸法・欠品・バリなど、基準を決められる検査を自動にしたい
- 反り・段差・高さの不良を、表面のキズと一緒に検査したい
- 検査の項目を、あとから足せるシステムにしたい
公開されている実績
- 自動車用のダイカスト部品で、穴のバリ・キズ・打痕と、レーザーの 3D の形状検査による反りを判定し、寸法を測って規定外を排出
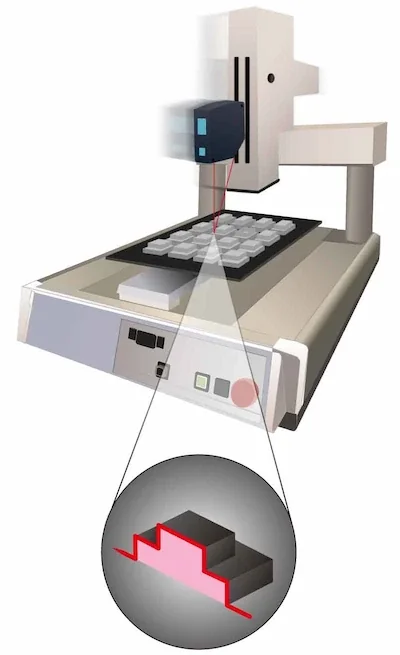
出典:エーディーディー「iVision D-Measure」
出典:会社概要|エーディーディー、iVision|エーディーディー、iVision D-Measure|エーディーディー、iVision 検査事例|エーディーディー
株式会社バリッジ|広い範囲の 3D 形状の測定と、ディープラーニングの開発ツール
バリッジとは
バリッジは、大阪市淀川区に本社がある、検査装置・自動化装置の設計・製作の会社です(2007年3月設立)。3D の測定装置や画像検査の装置を作り、画像処理ソフト Zebra Aurora Vision も扱っています。
バリッジの得意技術
| 技術 | 内容 |
|---|---|
| 広視野の 3D 測定 | 半導体ウェハーチャックの 3D 検査装置(VYA-1)は、高精度・高速のインラインのプロファイルセンサーを2台使い、分割して測った結果をつなぐことで、標準の測定視野500×500mmを、X 軸の最小分解能2µm・Y 軸10µm で測る(測定時間30分。分解能や視野で変わる)。CAD データとの照合・判別や平面度の検査に使え、拡張ユニットと組み合わせるとメートル級のワークの歪みも測れるとしている |
| ディープラーニングの開発ツール | Zebra Aurora Vision Studio に追加するディープラーニングのアドオンは、20〜50枚のサンプル画像で学習でき、物体の認識・欠陥の検出・特徴の抽出を行う。ルールベースの処理に AI の処理を加えて使えるとしている |
バリッジが解決できる課題
- 広い範囲の凹凸・平面度を、ミクロン単位の分解能で測りたい
- CAD のデータと比べて、形が合っているかを判定したい
- ルールベースの画像処理に、AI の判定を足したい
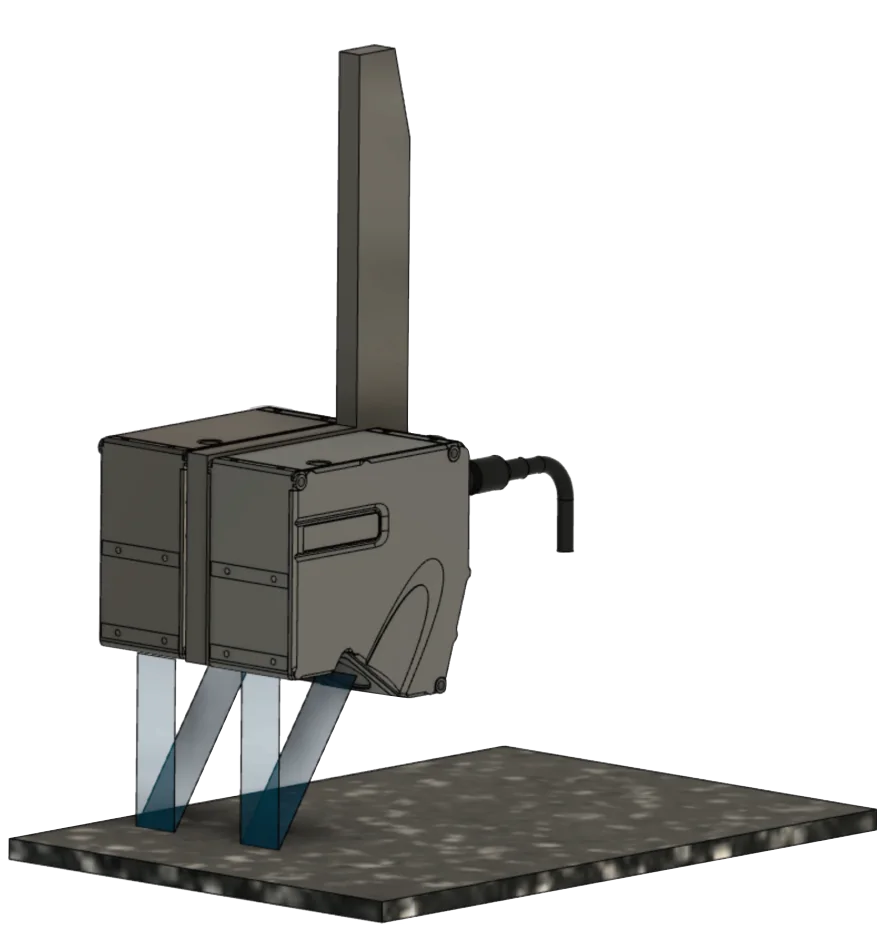
出典:バリッジ「広視野3次元測定装置」
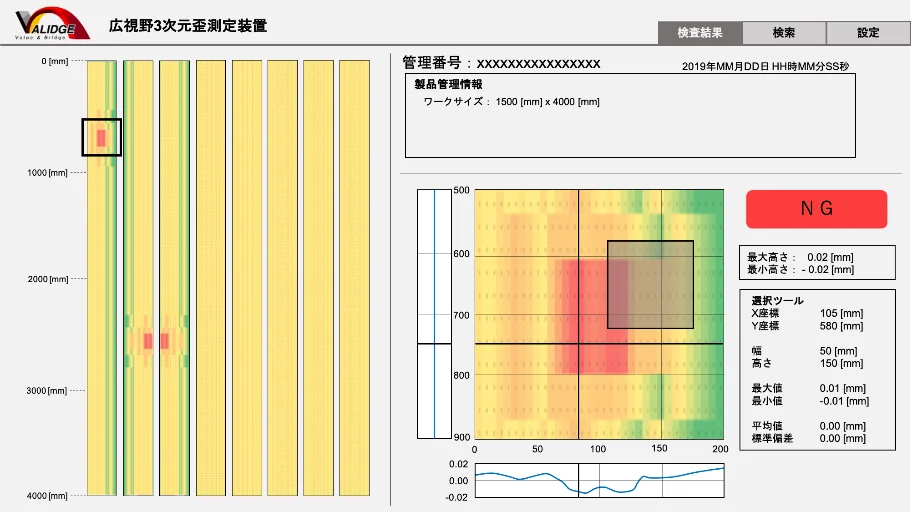
出典:バリッジ「広視野3次元測定装置」
出典:会社概要|バリッジ、広視野3次元測定装置|バリッジ、Aurora Vision Deep Learning|バリッジ
株式会社アヤハエンジニアリング|フィルム・布・鋼板の欠陥検査装置と光学設計
アヤハエンジニアリングとは
アヤハエンジニアリングは、滋賀県東近江市に本社がある、電子機器の設計・製造の会社です(1974年創立)。フィルム、繊維・布、鋼板などの帯状に流れる製品の欠陥検査装置を作っています。
アヤハエンジニアリングの得意技術
| 技術 | 内容 |
|---|---|
| 欠陥検査装置 | インライン検査の AIRIS ACE シリーズは、160〜640MHz の高速・高分解能のハイエンドモデルで、最大4系列・カメラ32台まで増やせる |
| 光学設計 | 欠陥の検出に合った光学設計(照明とカメラの配置)を行う。自社の巻取り検査装置で、ロールのサンプルのテストも受けている |
| 欠陥の分類 | 面積・長さ・幅・輝度などの特徴量で欠陥を分けるほか、AI による分類の例では、誤判定した欠陥の再学習で精度を上げられ、特徴量の分類より分類の精度が30%上がるとしている |
アヤハエンジニアリングが解決できる課題
- フィルム・布・鋼板の欠陥を、ラインで流しながら検査したい
- 見つけた欠陥を、異物・虫などの種類ごとに分けて管理したい
- 目視検査の疲れ・見落とし・ばらつきを減らしたい
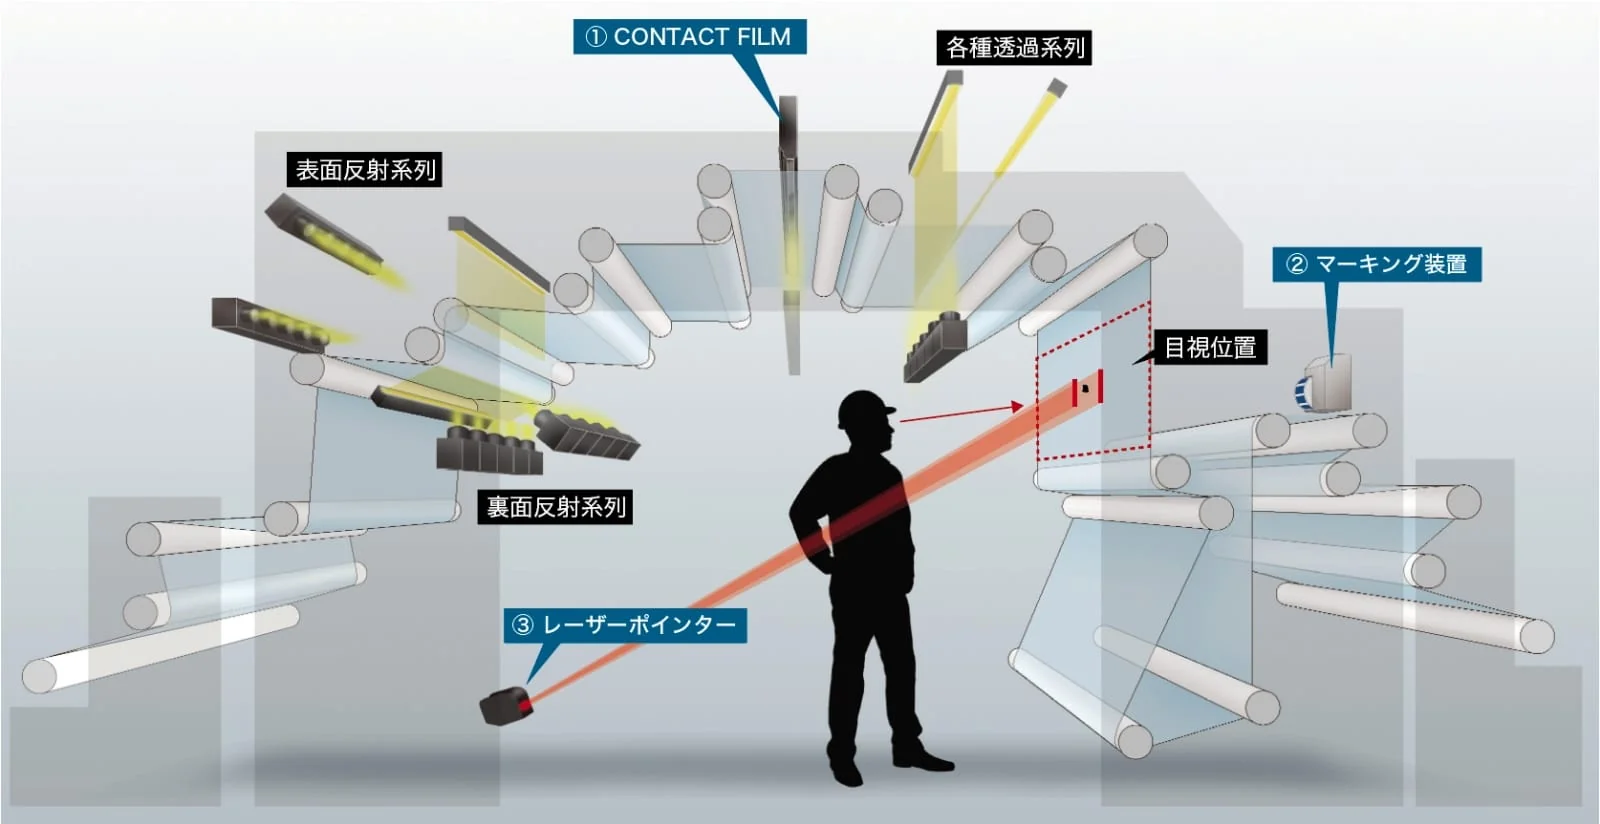
出典:アヤハエンジニアリング「欠陥を見つける」
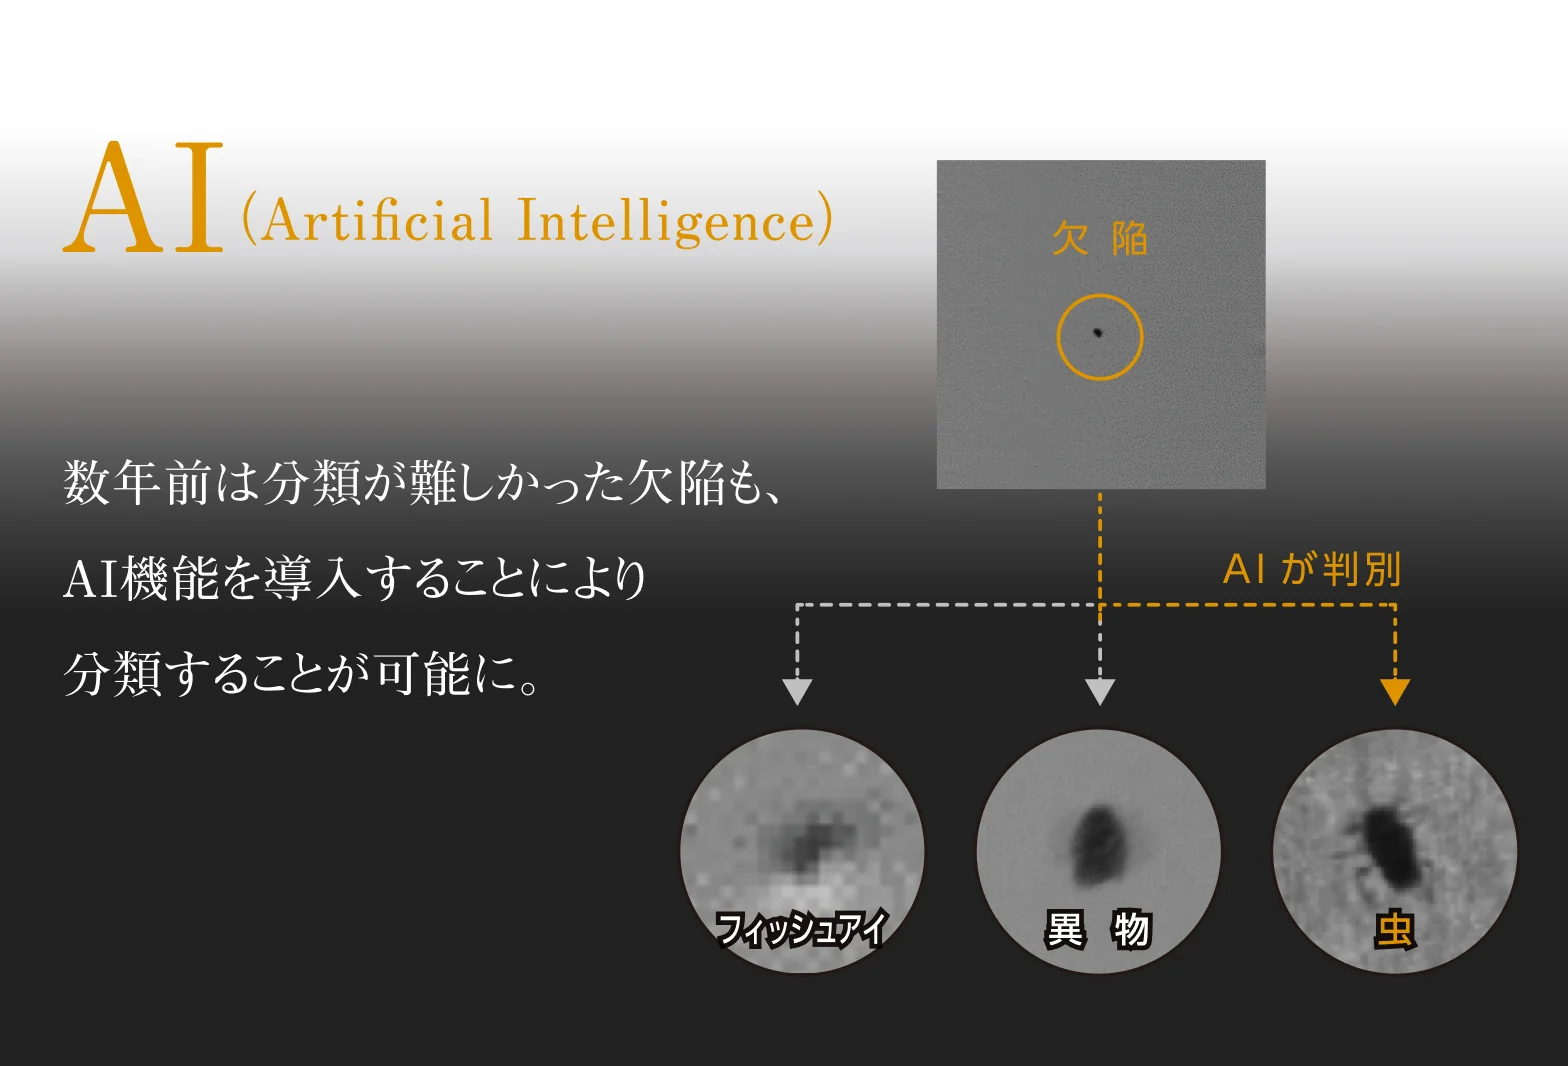
出典:アヤハエンジニアリング「欠陥を見つける」
出典:会社概要|アヤハエンジニアリング、欠陥を見つける|アヤハエンジニアリング、AIRIS ACEシリーズ|アヤハエンジニアリング
株式会社飯田照明|検査の対象に合わせて作る、検査用の LED 照明
飯田照明とは
飯田照明は、京都市山科区に本社研究所がある、LED 照明の会社です(2013年2月設立)。検査用の LED 照明「MV★STAR」や、用途に合わせた照明のカスタムメイドを扱っています。
飯田照明の得意技術
| 技術 | 内容 |
|---|---|
| MV★STAR | 日亜化学工業製の LED を使った検査用の照明。防水・防じんなど、検査に必要な用途に合わせたカスタマイズを受ける。フラットパネル照明、高出力の照明、紫外線探傷用、目視検査用がある |
| 超小型の電子部品の検査 | タクト数µ秒でラインを流れる超小型の電子部品の表面をカメラで検査するため、表面実装形の LED と、タクトに合わせて点灯する電源を設計して、高出力の照明を作った |
| 金属の表面の検査 | 紫外線と白色の LED を載せ、金属の表面の欠陥を見つけるための光源を作った |
画像は、同社のサイトのご利用条件で無断の使用(複製・転用などを含む)を禁じているため、公開されている内容をもとに編集部が図にしました。
飯田照明が解決できる課題
- 今の照明では、キズや汚れがはっきり写らない
- 高速のラインに合わせて、短い時間で強く光る照明がほしい
- 防水・防じんなど、現場の条件に合う検査用照明を作りたい
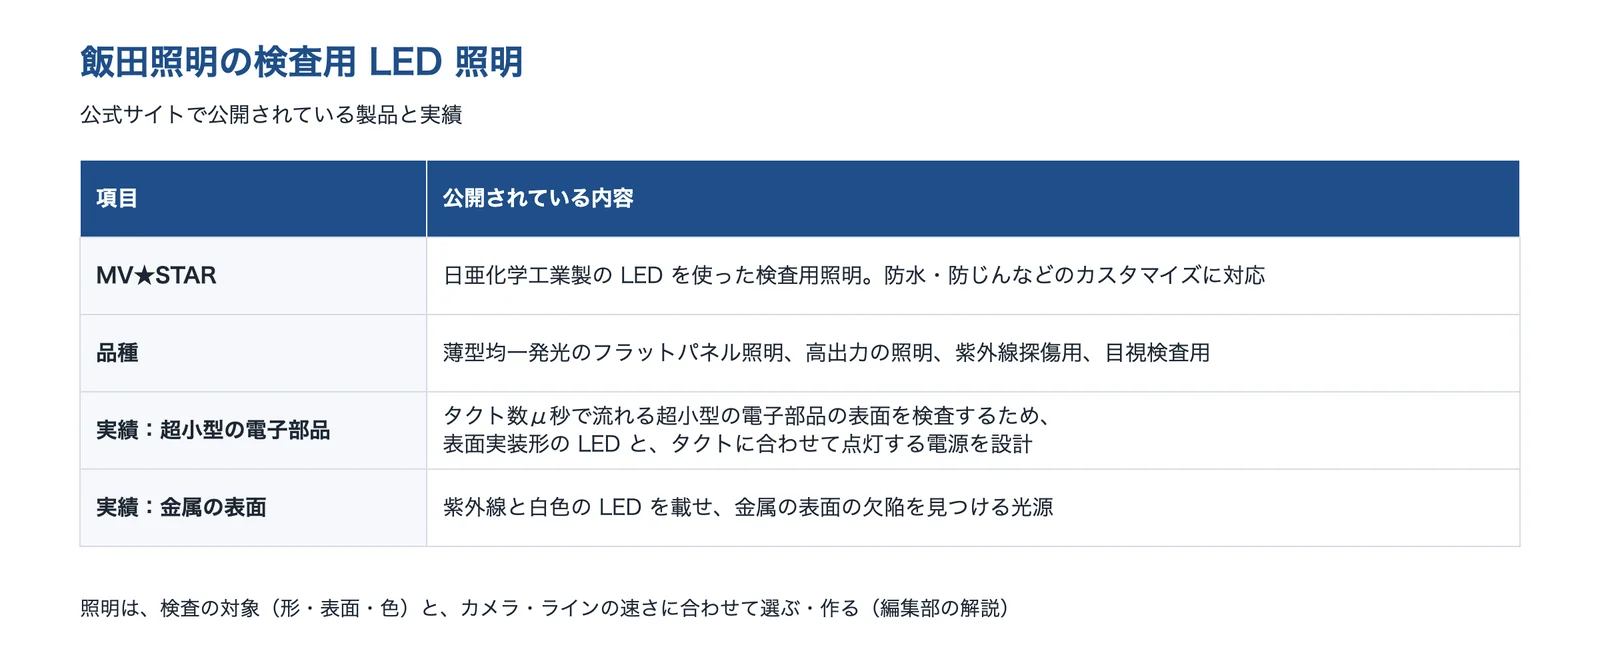
出典:飯田照明「MV★STAR」・同「超小型高出力LED照明」・同「画像処理用LED照明」をもとに AI(Claude)で作成
出典:会社概要|飯田照明、MV★STAR|飯田照明、超小型高出力LED照明|飯田照明、画像処理用LED照明|飯田照明
選ぶ前に確かめる条件
外観検査の自動化を相談する前に、次のことを整理しておくと、方式の絞り込みと試しの検査が進めやすくなります。
- 見つけたい不良の種類・大きさと、不良にしない差(限度見本)
- 良品と不良品のサンプルの数(品種ごと)と、不良の出る頻度
- 1個にかけられる時間(タクト)と、1日の検査数
- 検査する面の数、品物の大きさ・材質・表面(光沢・透明・模様)
- 許せる見逃しの率と、過検出の率(人が見直せる量)
- NG の品をどう扱うか(ラインからはじく・人が見直す・記録を残す)
- 品種の切り替えの頻度と、だれがしきい値や学習を直すか
関連する課題
この課題に関係する分野・技術・製品のページ
※アイキャッチ画像は、AI(ChatGPT)で生成したイメージです。実在の製品・設備ではありません。
情報の確認日:2026年10月6日








