
接着剤は、液体やペーストの状態で2つの部品のあいだに入り、固まって部品どうしをつなぐ材料です。溶接やねじと違って、金属とガラス・樹脂など異なる材料をつなげ、力を面で受けられるのが特長です。エポキシ・アクリル・シアノアクリレート(瞬間接着剤)・シリコーンなど種類が多く、固まり方・強さ・耐熱・柔らかさがそれぞれ違います。
このページでは、接着のしくみ、種類と選び方、前処理と継手の形、カタログ値(せん断・はく離・可使時間・セットタイム)の見方、温度や湿気による劣化などの注意点をまとめ、接着剤と塗布装置の企業を紹介します。
接着剤の企業(早見表)
| 企業 | エポキシ | アクリル (SGA) | 瞬間 (シアノ アクリレート) | 光(UV) 硬化 | ホット メルト | 耐熱 無機 | 塗布 装置 |
|---|---|---|---|---|---|---|---|
| 高圧ガス工業アクリル系構造用・瞬間接着剤 | ● | ● | |||||
| セメダインアクリル系構造用・弾性エポキシ | ● | ● | ● | ● | |||
| アルテコ接着剤の専業(瞬間・エポキシ・光硬化) | ● | ● | ● | ||||
| 東亞合成反応型・ホットメルト・耐熱無機 | ● | ● | ● | ● | |||
| 武蔵エンジニアリング接着剤などを塗るディスペンサー | ● |
●は、各社の公式サイトで取り扱いを確認できた種類です(空欄は、扱っていないという意味ではありません)。セメダインの「瞬間」「光(UV)硬化」、東亞合成の「瞬間」は、製品ページの関連製品や事業の紹介で確認したものです。社名を押すと、その会社の紹介へ移ります。
この技術で解決できる課題
スリーボンドの技術資料は、構造用接着剤が溶接・リベット・ボルトの代わりに使われる理由として、異種材料の接合ができる、応力を均一に分散させる(面で接合する)、シール作用がある、表面が平滑で美観がよい、電気絶縁性がある(異種金属の接触による腐食を防ぐ)などを挙げています。困りごとに合わせて、接着剤の種類と使い方を選びます。
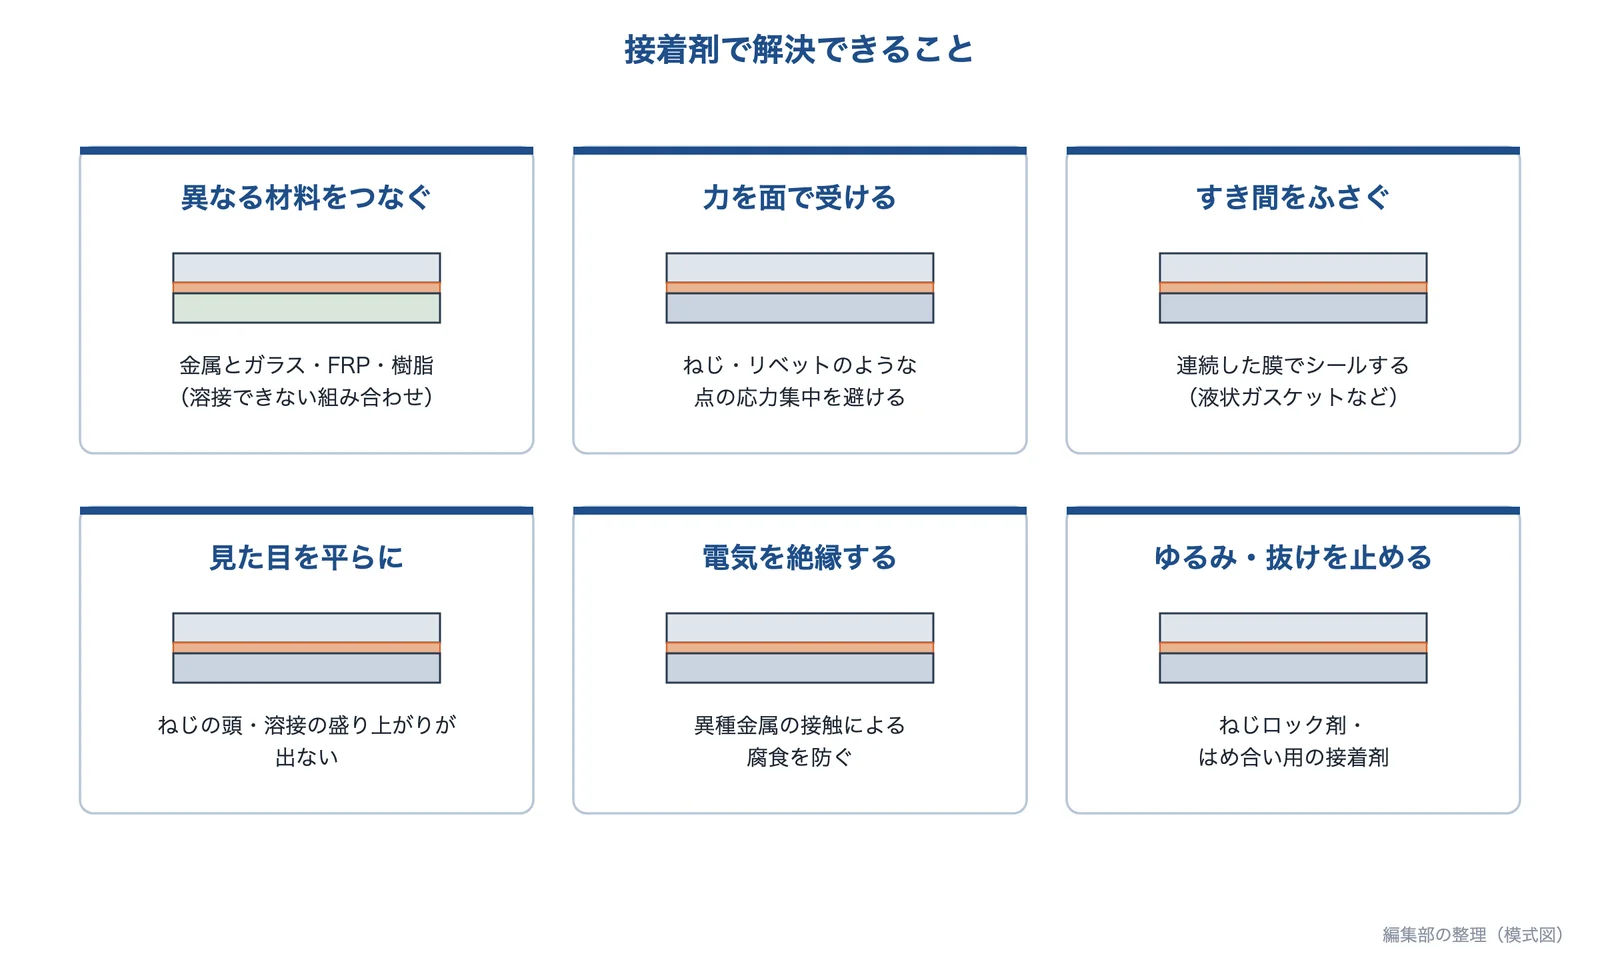
出典:スリーボンド・テクニカルニュース No.36 の「構造用接着剤の特長」をもとに AI(Claude)で作成
| 課題 | この技術での解決 | 課題ページ |
|---|---|---|
| 樹脂と金属をしっかりつなぎたい | 表面処理と組み合わせて接着する。温度変化ではがれないか確かめる | 接着剤:表面処理と組み合わせる |
| 薄く軽くすると強度が足りない | 異種材料をつなぎ、溶接やねじの点ではなく面で力を受ける | 接合の見直し(異種材料の接合・接着) |
| ねじ・ボルトがゆるむ | 嫌気性のねじロック剤・プレコートでねじのすき間を固める | ねじロック剤・プレコート |
| 圧入した部品が抜ける・回る | はめ合い用の接着剤で、軸と穴のすき間を埋めて固める | 回り止め・抜け止め(ローレット・接着剤) |
| 合わせ面から漏れる | 液状ガスケット(FIPG・CIPG)で合わせ面をふさぐ | 液状ガスケット・含浸 |
| 分解・リサイクルしにくい | 熱・電気などで剥がせる解体性接着剤を使う | 解体性接着剤(熱・電気・液で剥がせる) |
右の列は、関係する課題ページの対策の節へのリンクです。
出典:スリーボンド・テクニカルニュース No.36「構造用接着剤とエンジニアリング接着剤」(1991年)
仕組み
大阪大学の研究者の解説は、接着力は表面の引っ掛かり(アンカー効果)による機械的な効果、ファンデルワールス力やぬれ性といった物理的な効果、化学的な効果から生まれると考えられているとしています。接着剤は部品どうしを直接つなぐのではなく、接着剤の層を介してつないでいます。
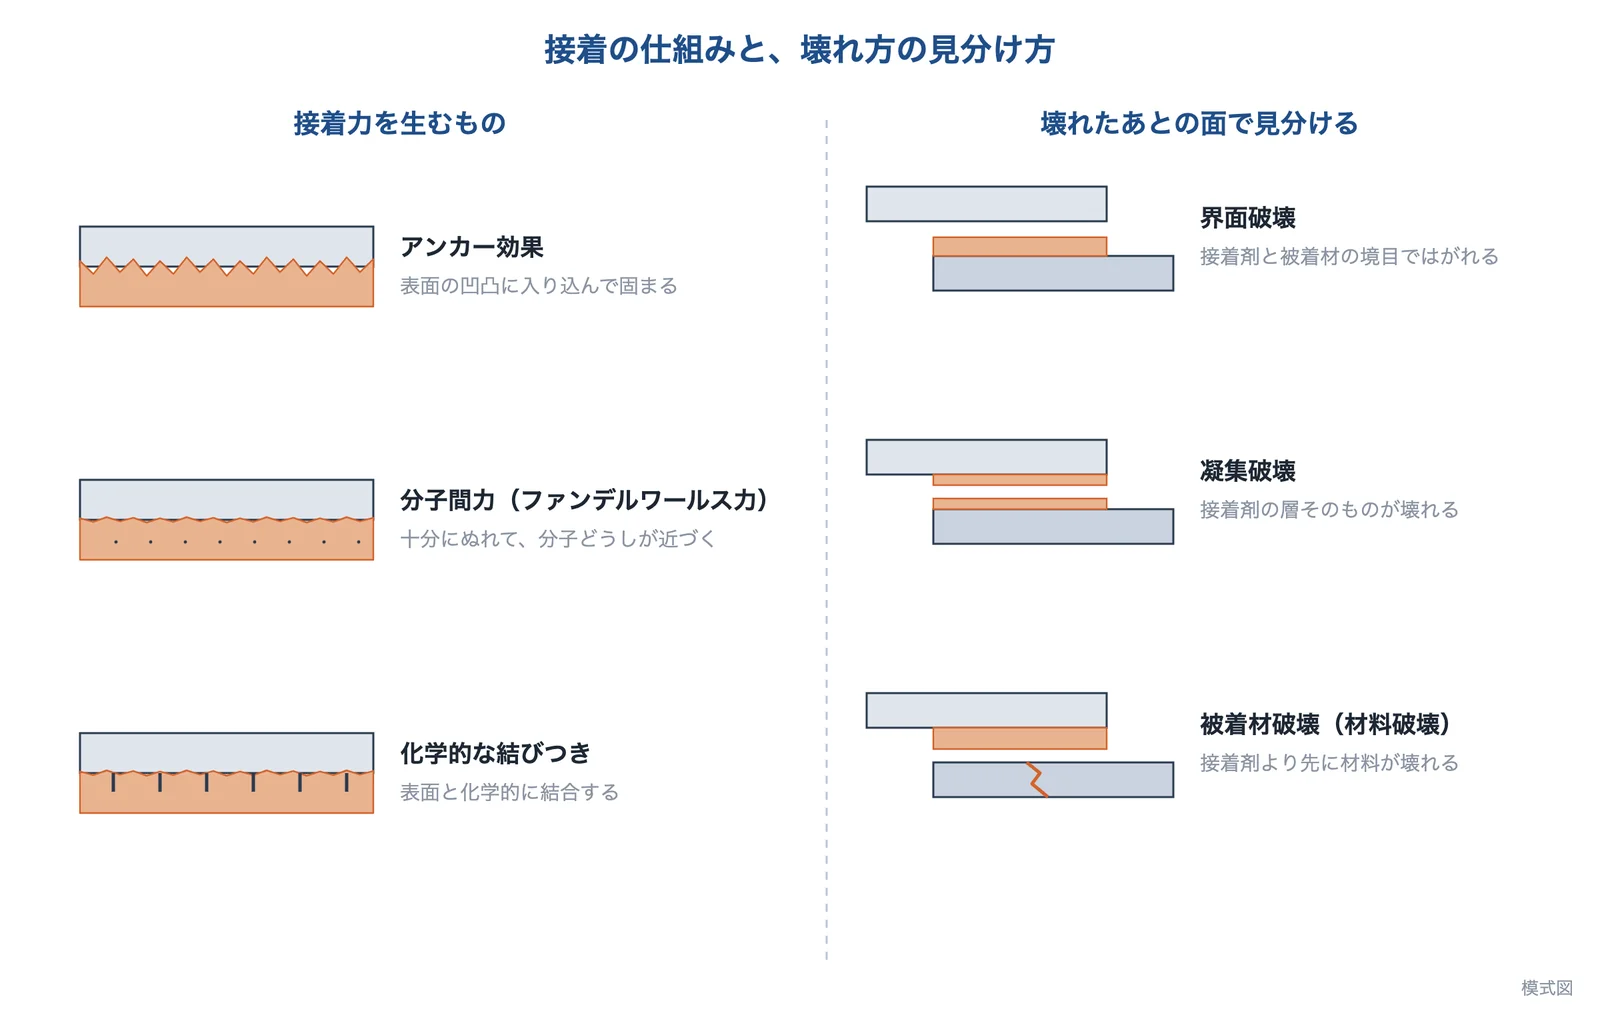
出典:エレクトロニクス実装学会誌 Vol.19 No.2 の記載をもとに AI(Claude)で作成
出典:エレクトロニクス実装学会誌 Vol.19 No.2(2016)高島・原田「共有結合形成を利用した異種材料間の直接接着」
まず「ぬれる」こと:表面エネルギーの低い樹脂は着きにくい
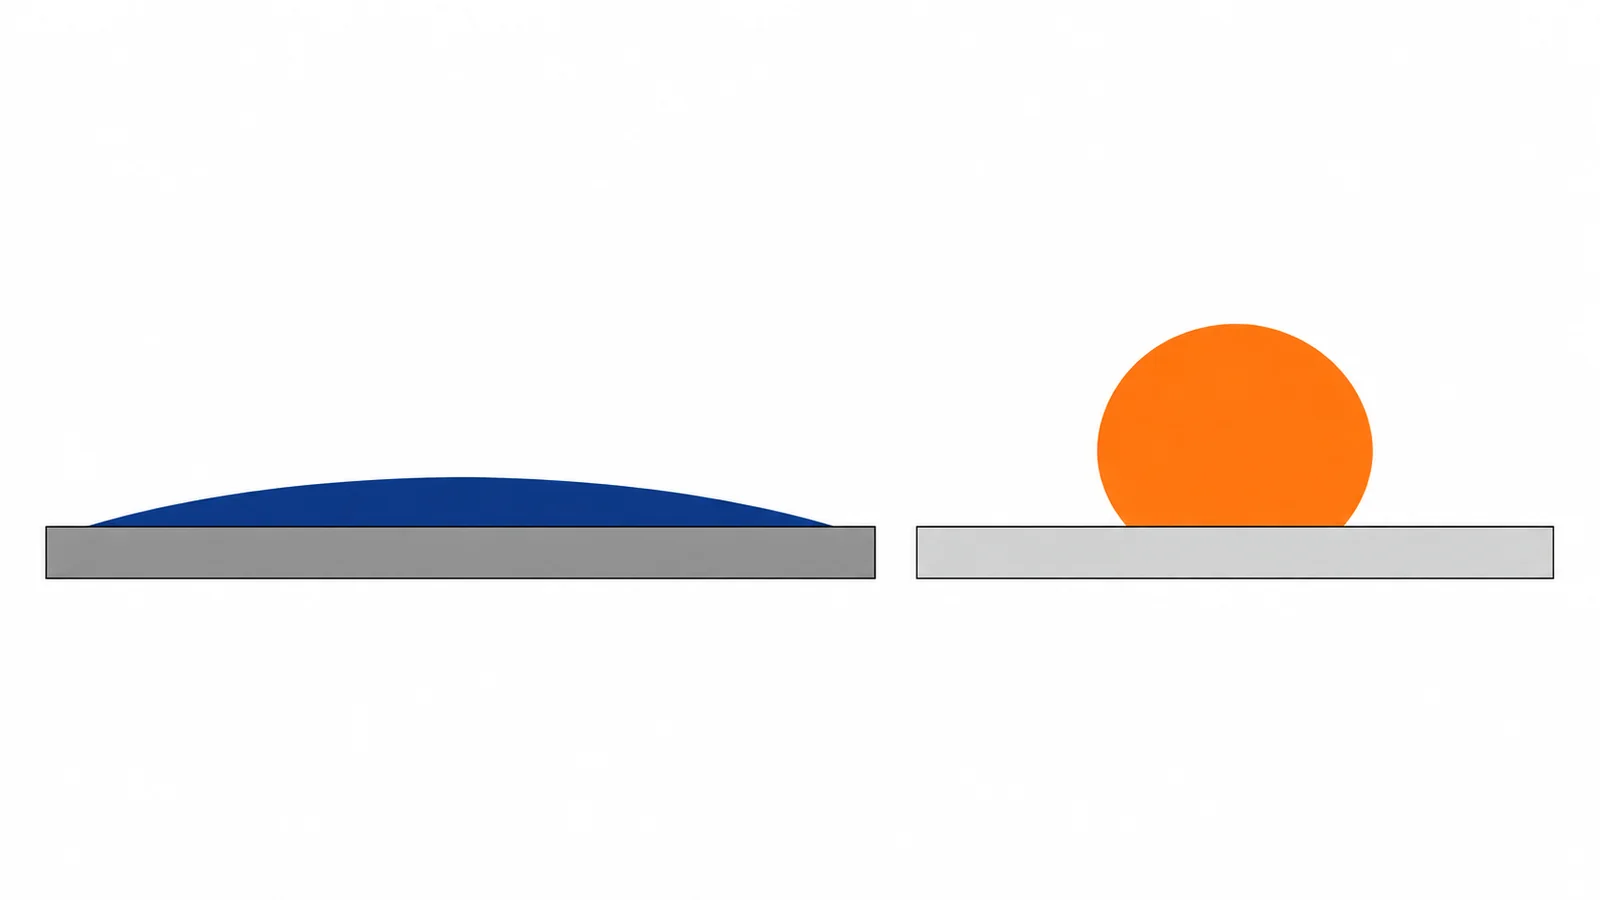
東ソーの技術報告は、ファンデルワールス力で接着するには、接着剤が被着体の表面に十分にぬれ広がり、界面の距離が5〜10nm 程度に近づく必要があるとしています。そのうえで、ポリエチレン(PE)・ポリプロピレン(PP)は表面エネルギーの極性成分が極めて小さく(どちらも 0.3mJ/m²)、フッ素樹脂(PTFE、14mJ/m²)やシリコーン系樹脂(PDMS、24mJ/m²)は離型剤や撥液性樹脂として使われるほど、接着剤が着きにくい材料だとしています。同報告は、こうした材料にはコロナ放電処理などの表面処理で極性のある官能基を入れる方法が一般的だとしています。スリーボンドの資料は、ポリプロピレン・ポリアセタール・テフロンなどの難接着材に使う、瞬間接着剤用のプライマーを紹介しています。
出典:東ソー研究・技術報告 第68巻(2024)「新規相溶化技術を利用したポリオレフィンへの接着」、スリーボンド・テクニカルニュース No.36「構造用接着剤とエンジニアリング接着剤」(1991年)
壊れたあとの面で、どこが弱かったかを見る
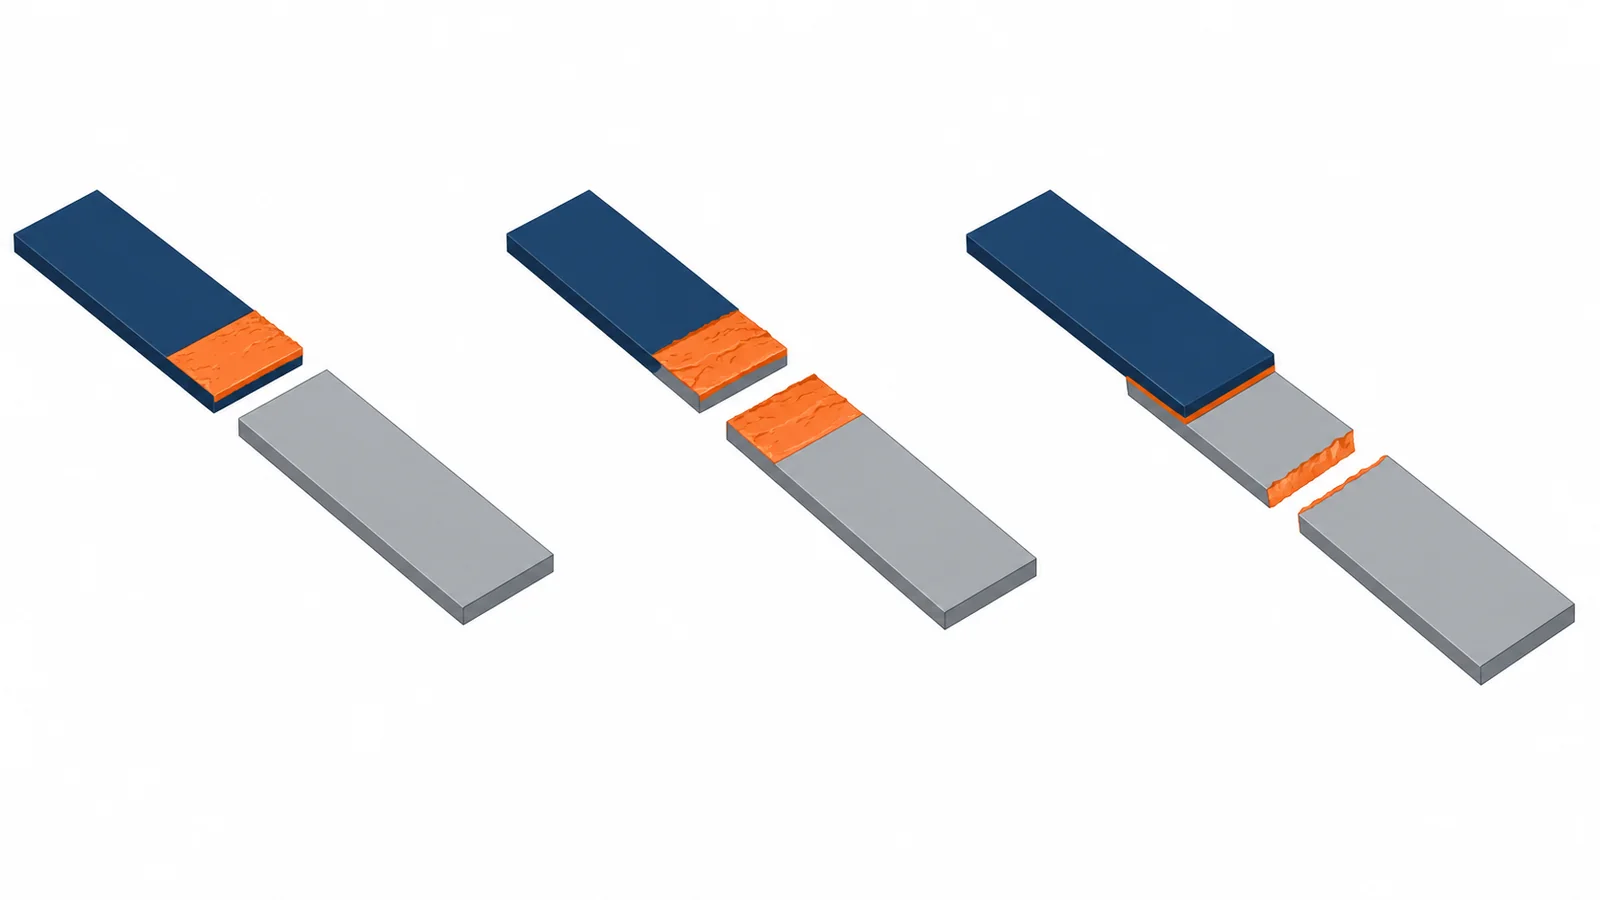
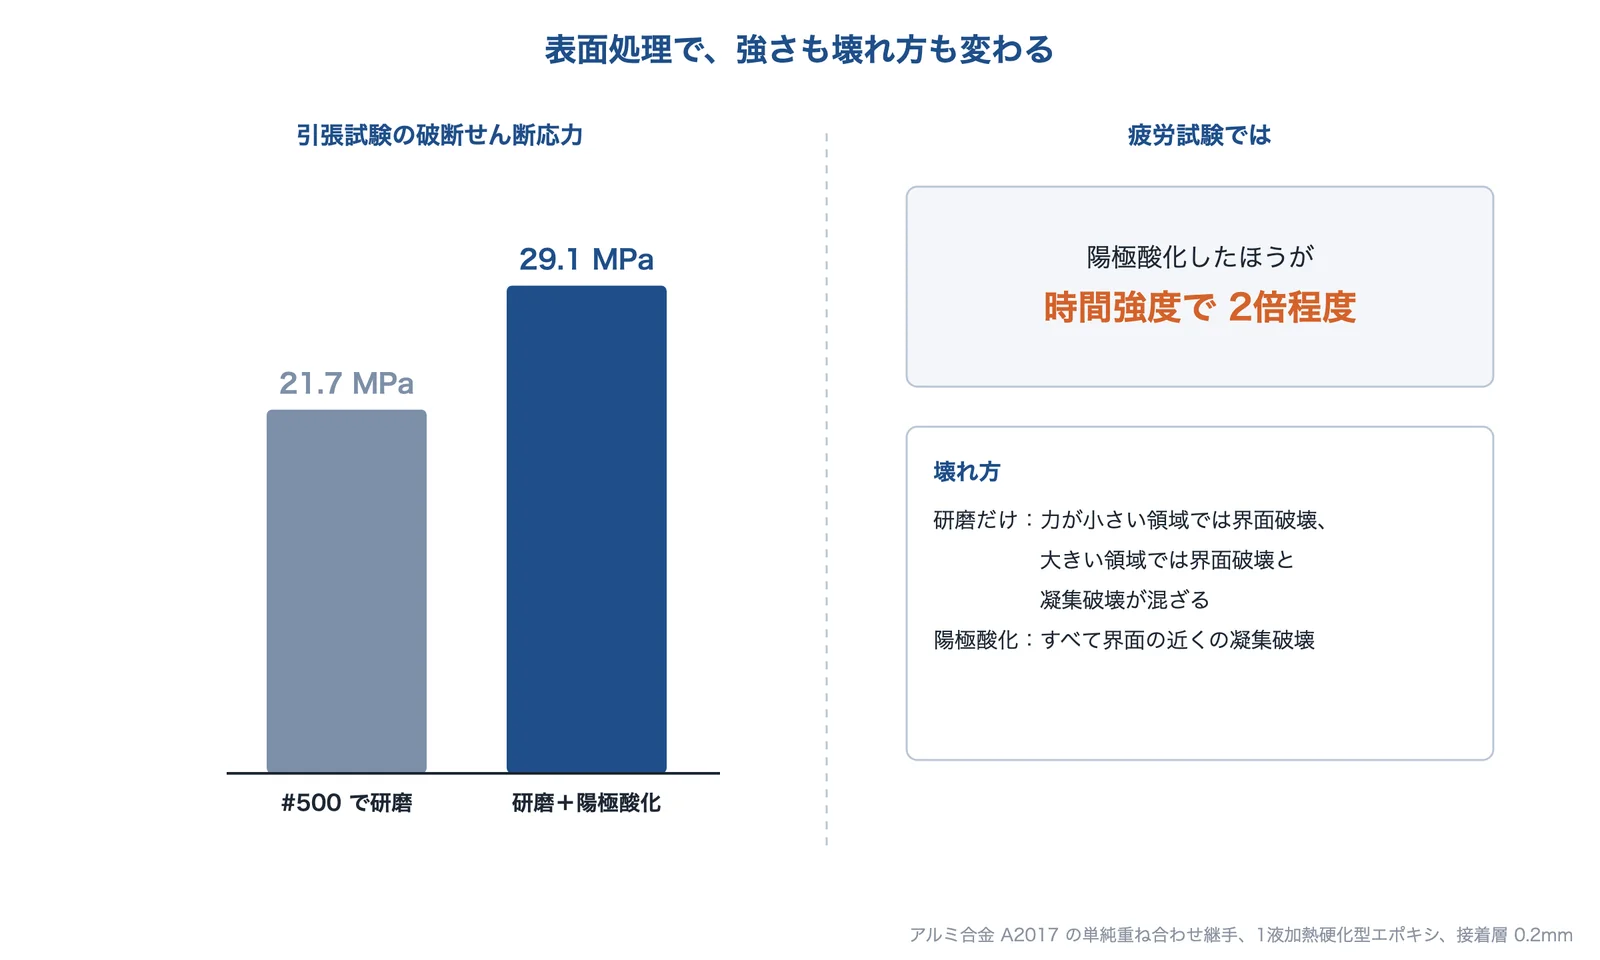
同じ解説は、接着を考えるときは、接着層の破壊(凝集破壊)、接着面での剥離(界面破壊)、被着体の破壊(被着体破壊・材料破壊)を区別する必要があるとしています。界面破壊なら、表面の状態(汚れ・酸化膜・ぬれ)や前処理を疑います。高知工科大学の研究では、アルミ合金の重ね継手で、研磨しただけの試験片は界面破壊を含み、陽極酸化した試験片はすべて界面の近くの凝集破壊で、疲労の強さが2倍程度でした(後の「前処理」の節)。
出典:エレクトロニクス実装学会誌 Vol.19 No.2(2016)高島・原田「共有結合形成を利用した異種材料間の直接接着」、高知工科大学 論文要旨「アルミニウム合金単純重ね合わせ継手の疲労強度におよぼす表面処理の影響」
種類と選び方
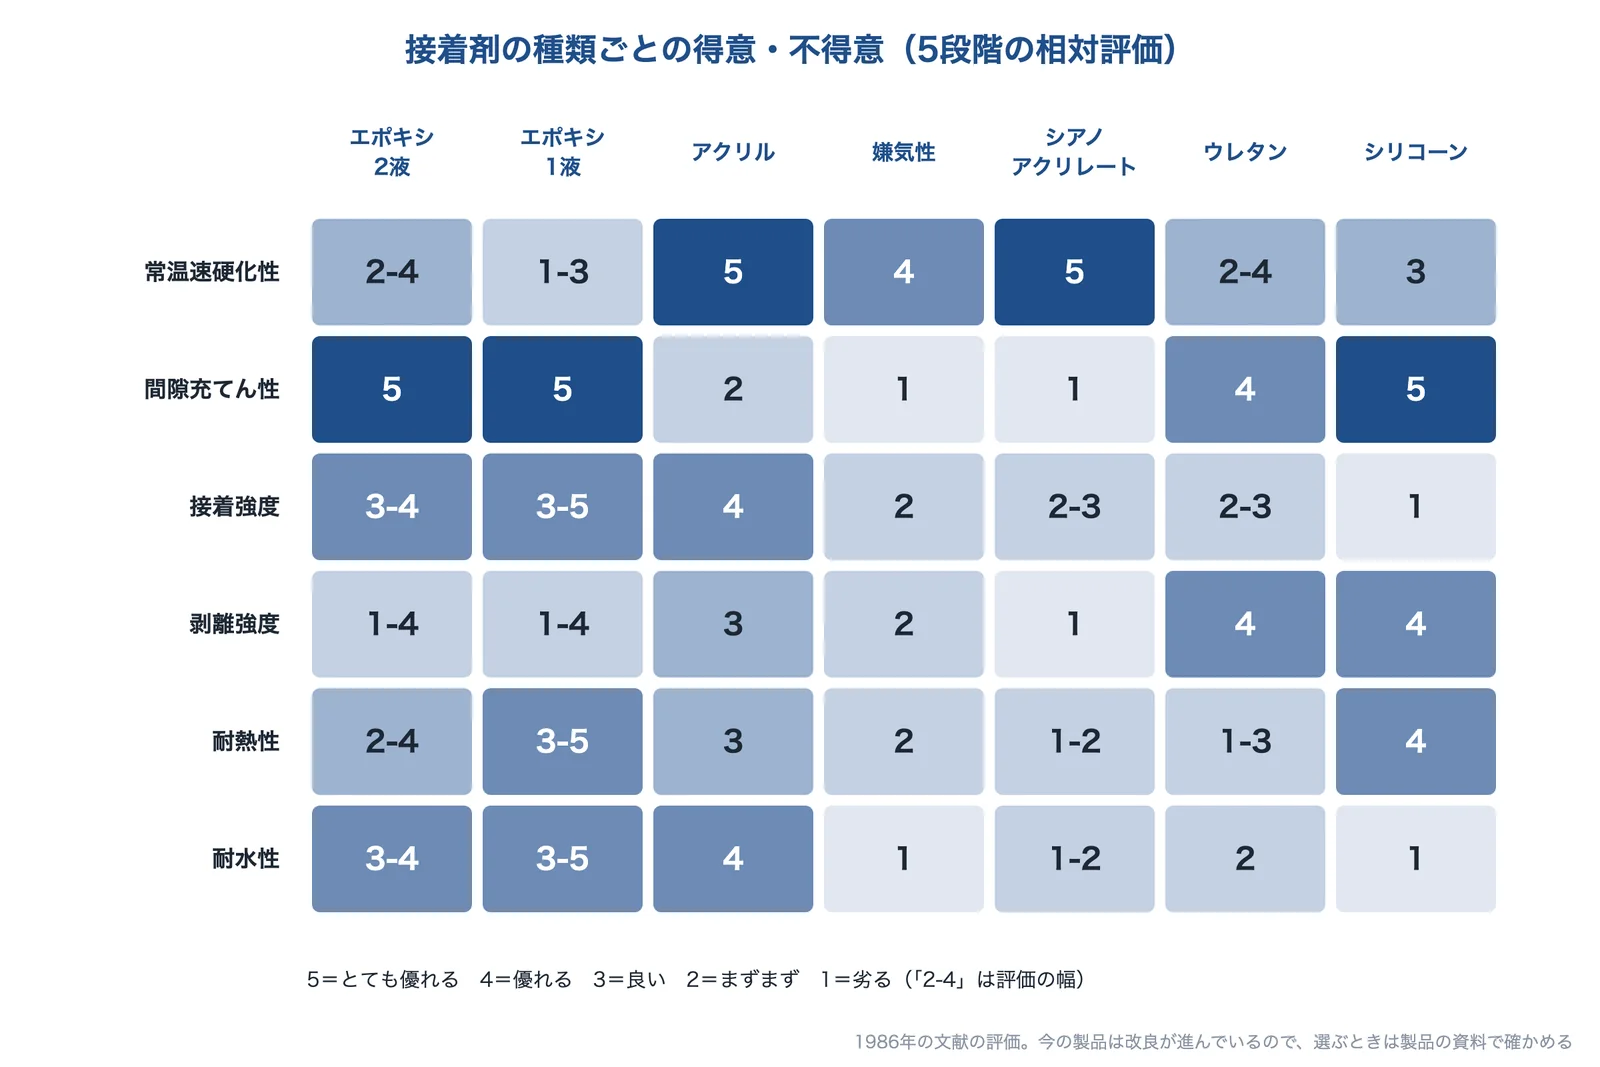
スリーボンドの技術資料は、常温で固まる無溶剤・液状の反応型の接着剤(エンジニアリング接着剤)として、エポキシ・変性アクリル・嫌気性・シアノアクリレート・ウレタン・シリコーンの6種類を挙げ、文献(C.L. Mahoney, 1986)の相対評価を紹介しています。速く固まるもの、すき間を埋めるもの、はがす力に強いもの、熱や水に強いものが、種類で違います。
出典:スリーボンド・テクニカルニュース No.36 の表(C.L. Mahoney, Adhesive Age, 1986)をもとに AI(Claude)で作成
この評価は1986年の文献のもので、いまの製品は改良が進んでいます。たとえば瞬間接着剤にも、120℃や150℃で強さを保つ耐熱タイプがあります(下の表と企業紹介)。選ぶときは製品の資料で確かめます。
| 種類 | 固まり方と特徴 | 数値の例(出典) | 向いている場面 | 注意 |
|---|---|---|---|---|
| エポキシ(1液・2液) | 1液は加熱で、2液は混ぜて固まる。すき間を埋め、強さと耐熱がある | 1液加熱硬化型:軟鋼どうしのせん断 29.4MPa(25℃)、120℃×30分で硬化(スリーボンド 2247) | 金属どうし、モーターの磁石、電子部品 | 2液は混ぜる比率と可使時間。加熱できない部品は1液が使えない |
| アクリル(第二世代アクリル、SGA) | 2液だが混ぜずに、片面ずつ塗って貼り合わせても固まる。常温で速い | アクリル系構造用接着剤の一般的な性能として、セットタイム5分程度、せん断 19.6MPa、T型剥離 3.9kN/m 以上(スリーボンド) | 板金・パネルの組立、異種材料 | モノマーの臭気(低臭気品もある) |
| シアノアクリレート(瞬間接着剤) | 表面のわずかな水分で数秒〜数十秒で固まる1液 | 超速硬化タイプでセットタイム5秒以下(軟鋼どうし)(スリーボンド) | 小さな部品、ゴム・樹脂の部品 | すき間が小さくないと使えない、大きい面積は一度に接着できない、白化 |
| 嫌気性 | 空気が遮られ、金属に触れると固まる1液 | 鉄・銅・アルミでは速く、めっき面では遅い(スリーボンド) | ねじのゆるみ止め、はめ合いの固定 | 固まる速さが金属の種類で変わる |
| ウレタン | 2液で常温で固まる。剥離や衝撃に強い | プラスチックへの接着性に優れる(スリーボンド) | FRP・プラスチック | 耐熱が十分でない。金属にはプライマーが必要 |
| シリコーン | 1液は湿気で固まり、ゴム状になる | ガラスへのせん断 1.0MPa、伸び 450%(スリーボンド 1220) | 熱膨張の差が大きい材料、シール | 凝集力が低く、高い強度は望めない |
「数値の例」は各メーカーの資料の値で、試験の条件が違うので、表の数値どうしを比べないでください。表のスリーボンドの値は1991年・1988年の資料のものです。
出典:スリーボンド・テクニカルニュース No.36「構造用接着剤とエンジニアリング接着剤」(1991年)、スリーボンド・テクニカルニュース No.21「瞬間接着剤(シアノアクリレート系接着剤)」(1988年)
温度が上がると、強さは下がる。どこまで下がるかは種類で違う
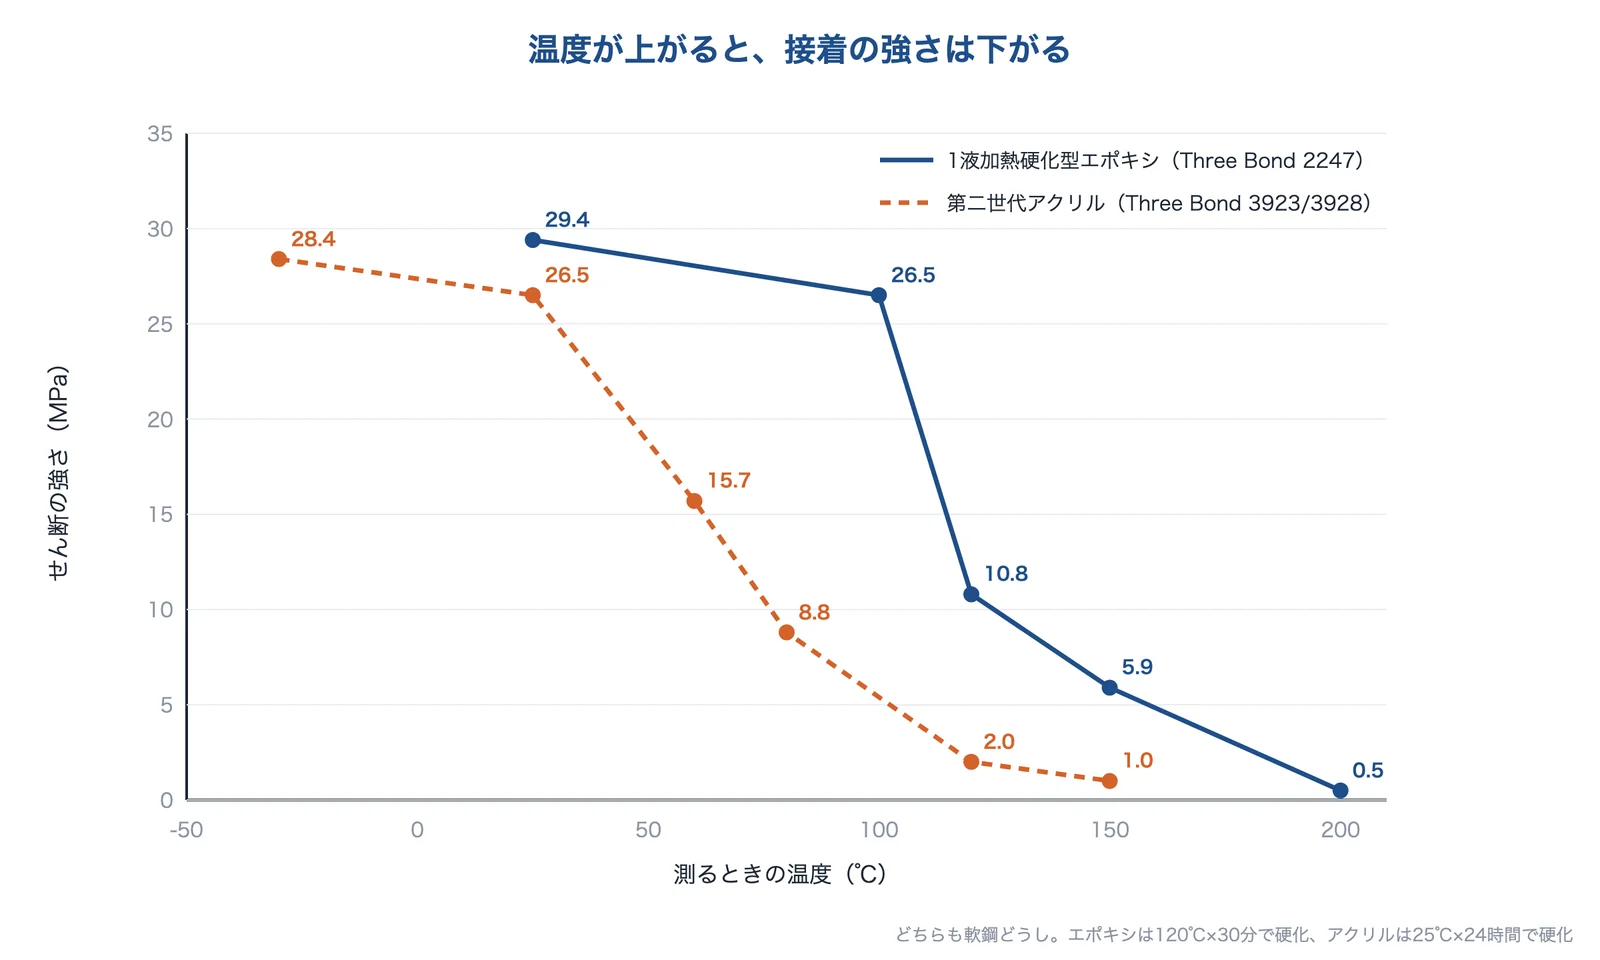
スリーボンドの資料では、1液加熱硬化型エポキシ(2247)のせん断の強さは、25℃で29.4MPa、100℃で26.5MPa を保ちますが、120℃で10.8MPa、200℃では0.5MPaまで下がります。第二世代アクリル(3923/3928)は、25℃の26.5MPa から、80℃で8.8MPa、120℃で2.0MPa になります。使う温度での値を、製品の資料で確かめます。
出典:スリーボンド・テクニカルニュース No.36 の表3・表8をもとに AI(Claude)で作成
瞬間接着剤は、東亞合成の資料で、一般的なものの耐熱性は約80℃、耐熱性グレードで約120℃程度とされています。同社は、加熱で架橋させる #911T5 が、150℃・1000時間の加熱でも初期強度を保ち、従来の耐熱グレードは150℃で100時間で急激に強度が下がったとしています。
出典:スリーボンド・テクニカルニュース No.36「構造用接着剤とエンジニアリング接着剤」(1991年)、東亞合成グループ研究年報 TREND 2011 第14号「超耐熱性瞬間接着剤アロンアルフア #911T5」
同じ接着剤でも、材料で強さが一桁違う
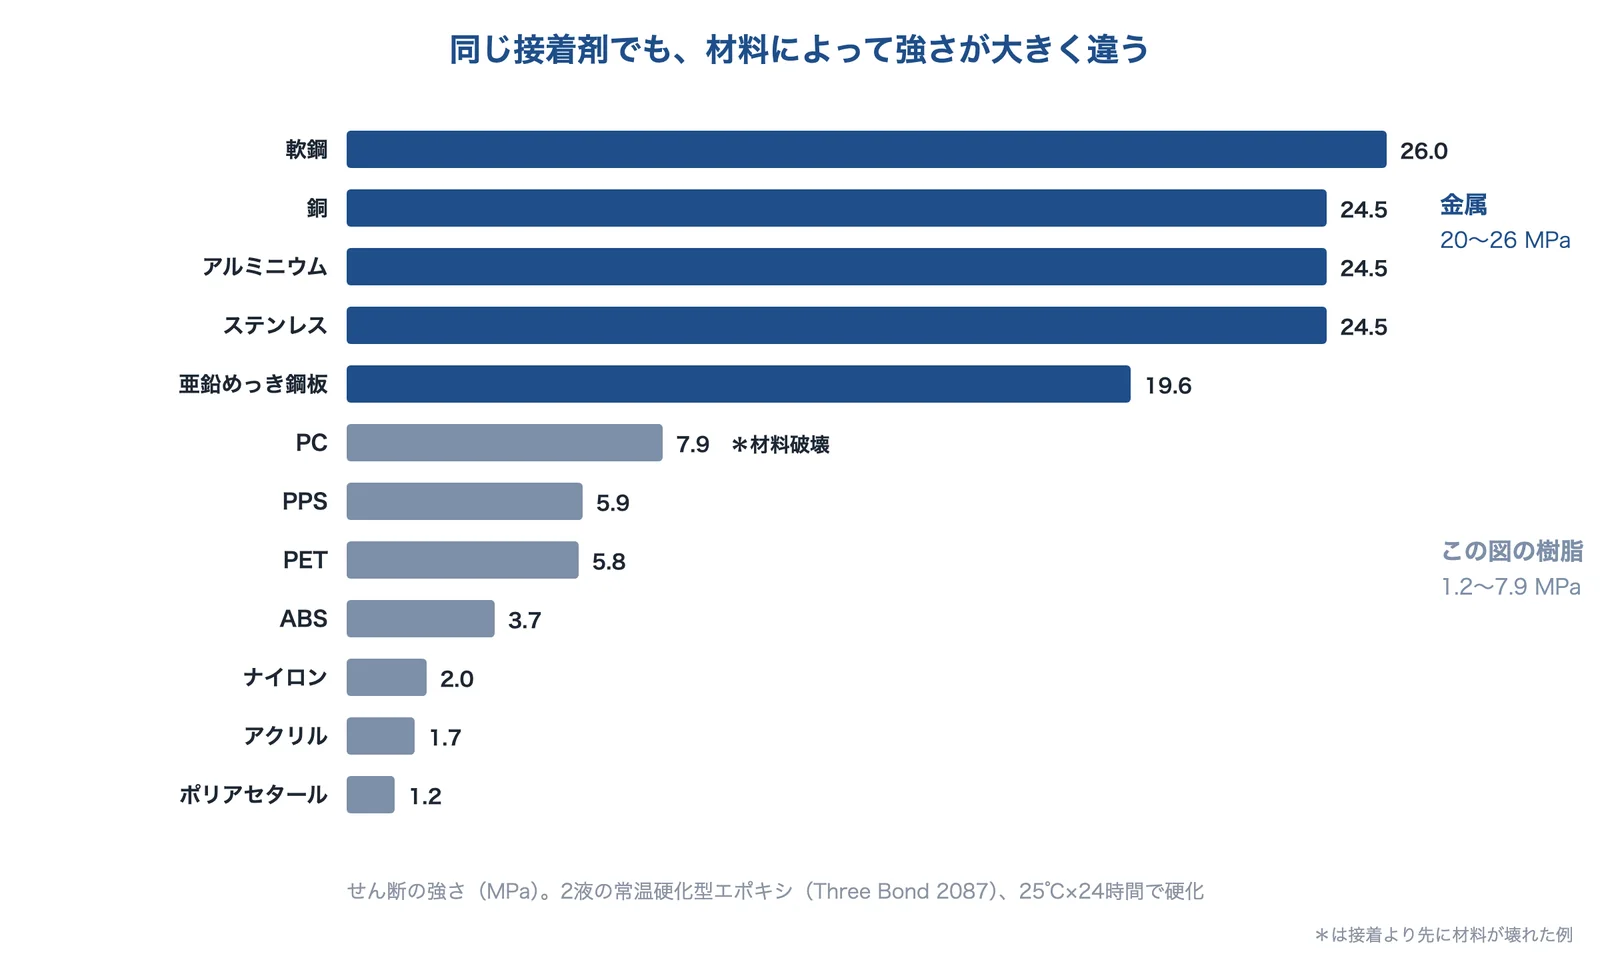
スリーボンドの2液常温硬化型エポキシ(2087)の例では、せん断の強さは軟鋼で26.0MPa、アルミ・ステンレスで24.5MPa でしたが、ABS で3.7MPa、ナイロンで2.0MPa、ポリアセタールで1.2MPaでした。カタログの「せん断◯MPa」は、多くが金属(鋼など)での値です。実際の材料の組み合わせで確かめます。
出典:スリーボンド・テクニカルニュース No.36 の表5をもとに AI(Claude)で作成
出典:スリーボンド・テクニカルニュース No.36「構造用接着剤とエンジニアリング接着剤」(1991年)
使う場面ごとの選び方
同じ接着剤でも、材料の組み合わせ、かかる力、温度、工程で、合うものが変わります。公開されている例から、代表的な場面をまとめました。
| 使う場面 | よく使われる種類 | 選ぶときのポイント | 公開されている例 |
|---|---|---|---|
| 車体・板金の組立 | 1液加熱硬化型エポキシ、第二世代アクリル | 塗装の炉の熱で固められるか、歪み・溶接痕を残したくないか | 組立ラインでスポット溶接に代わり塗装の炉の熱で硬化(スリーボンド)、パネル・精密板金(高圧ガス工業)。溶接と接着を併用するウェルドボンドを、部材を足さずに剛性向上とロードノイズ低減に使う例もある(マツダ) |
| モーター・スピーカーの磁石 | 1液加熱硬化型エポキシ、アクリル系 | めっき鋼板・フェライトへの接着、工程の速さ | フェライト磁石とめっき鋼板(スリーボンド)、マグネットの接着(高圧ガス工業) |
| 熱膨張の差が大きい材料 | シリコーン、弾性エポキシ | 接着層の柔らかさで力をやわらげる | 線膨張係数差の大きい異種材料、冷熱サイクル(セメダイン) |
| 小さな部品・ゴム・樹脂 | シアノアクリレート、光(UV)硬化 | 固まるまでの時間、白化、難接着の材料ならプライマー | ゴム・樹脂への接着(アルテコ)、UV で白化を抑える(アルテコ) |
| 高温の所(数百℃以上) | 無機の耐熱接着剤 | 材料の線膨張率に近いグレード | 1,100〜1,200℃に耐える硬化物(東亞合成) |
「よく使われる種類」と「選ぶときのポイント」は、公開されている例と解説をもとに編集部が整理したものです。
出典:スリーボンド・テクニカルニュース No.36「構造用接着剤とエンジニアリング接着剤」(1991年)、マツダ技報 No.31(2013)「新型アクセラの車体開発」、高圧ガス工業「ペガロック」カタログ(PDF)、セメダイン「弾性型エポキシ系 EP001K」、アルテコ「耐熱性 瞬間接着剤-工業用」、アルテコ「光硬化性付与型 瞬間接着剤-工業用」、東亞合成「アロンセラミック」
前処理:表面を整えると、強さも壊れ方も変わる
高知工科大学の研究では、アルミ合金(A2017)の重ね継手を1液加熱硬化型エポキシで接着し、研磨しただけの試験片は破断せん断応力21.7MPa、研磨のあと陽極酸化した試験片は29.1MPaでした。著者は、この引張の強さの差を、酸化処理で接着部の結合が上がったことと、処理でできた穴のアンカー効果によると考察しています。疲労試験では、陽極酸化したほうが時間強度で2倍程度高く、著者はその理由を破壊の形態の違い(研磨だけのものは界面破壊を含み、陽極酸化したものはすべて界面の近くの凝集破壊)としています。
出典:高知工科大学 論文要旨(アルミニウム合金単純重ね合わせ継手の疲労強度)をもとに AI(Claude)で作成
樹脂や金属の表面をプラズマで処理する方法もあります。静岡県工業技術研究所の試験(空気のプラズマ、JIS K 6850 に準拠)では、金属(SUS304・A5052)は120秒の照射で最も高い強度になり、樹脂はエポキシ系接着剤でどの樹脂も強さが上がりました。ただし PP は180秒の照射で未照射と同じくらいに戻り、ポリアセタール(POM)は最大でも3.12MPa でした。
出典:高知工科大学 論文要旨「アルミニウム合金単純重ね合わせ継手の疲労強度におよぼす表面処理の影響」、静岡県工業技術研究所 研究報告 第13号(2020)「異種材料接合のための新型プラズマ照射装置の開発(第7報)」
継手の形:はがす力がかからないようにする
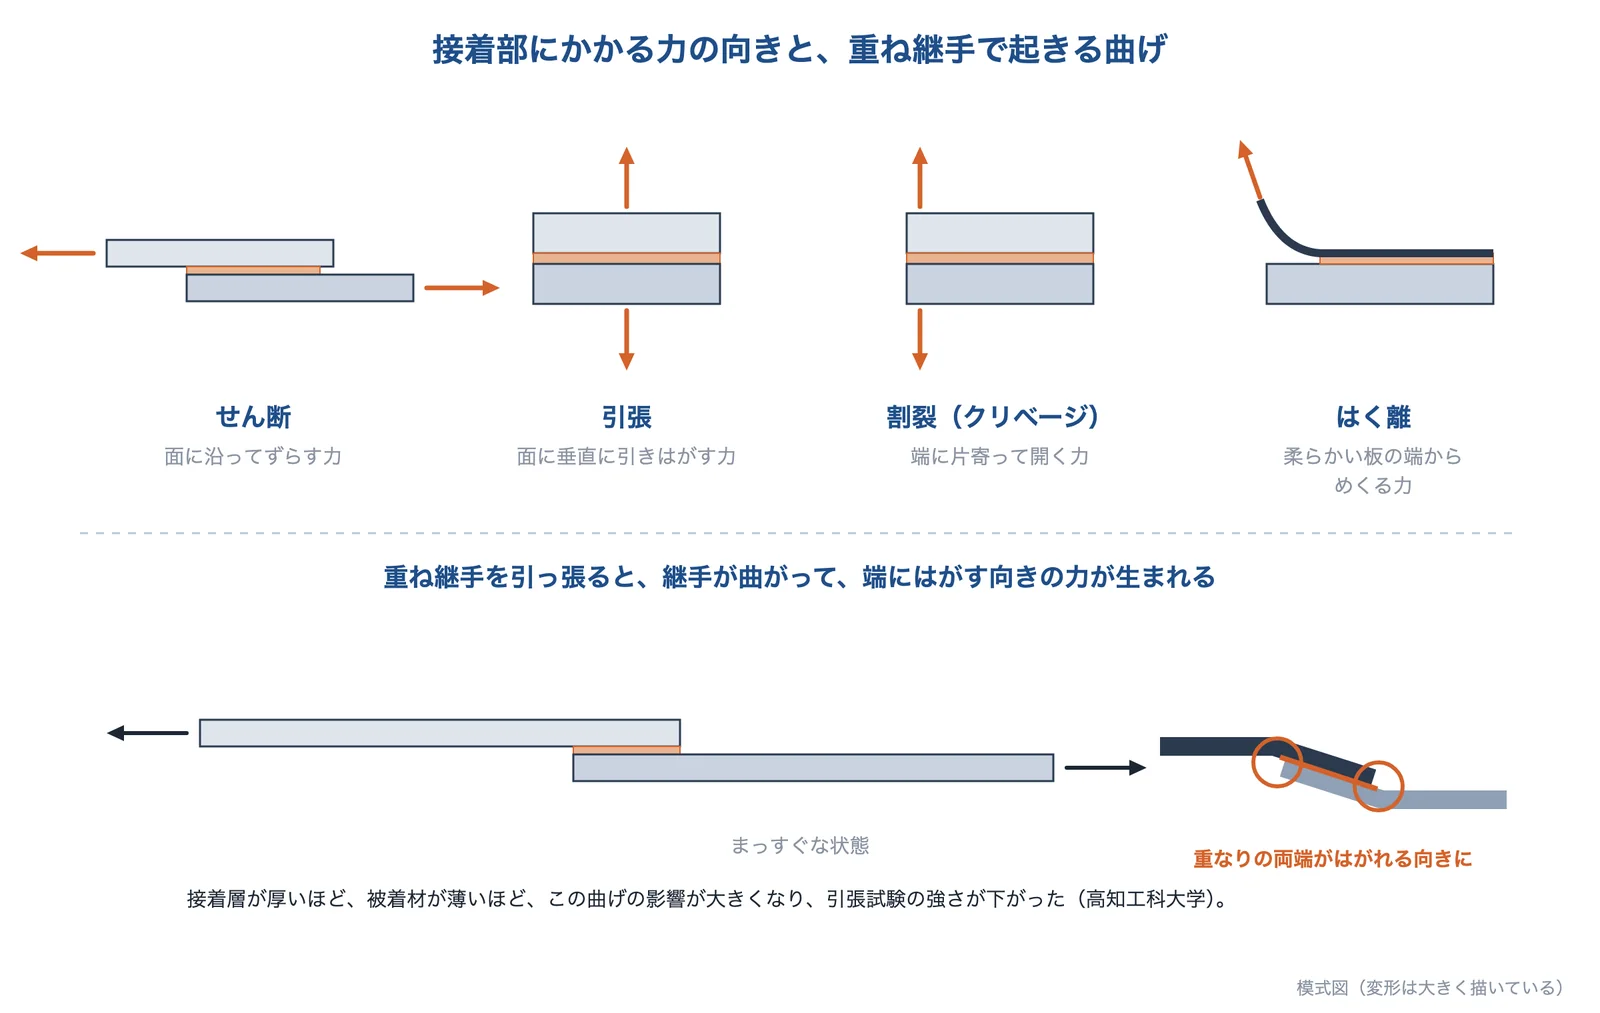
接着部には、面に沿ってずらす力(せん断)、面に垂直に引きはがす力、端に片寄って開く力(割裂)、柔らかい板の端からめくる力(はく離)がかかります。高知工科大学の研究は、重ね継手を引っ張ると継手が曲がり、接着層が厚いほど、被着材が薄いほど、はがす向きの力が大きくなって強さが下がるとしています。曲がらないように押さえた圧縮せん断の試験では、最大せん断応力が引張試験の2倍ほどでした。
出典:高知工科大学 論文要旨(単純重ね合せ接着継手の引張強度)をもとに AI(Claude)で作成
4つの力の向きの説明は、編集部の解説です。はく離や割裂の力がかからない形(重なりを広くとる、端を押さえる、ねじやかしめと併用するなど)にできるかを、設計の段階で検討します。
出典:高知工科大学 論文要旨「単純重ね合せ接着継手の引張強度」
向いている条件と注意点
向いている条件
- 金属とガラス・樹脂・FRP など、溶接できない材料をつなぎたい
- ねじ穴や溶接の歪み・跡を出したくない
- 薄い板を、点ではなく面でつなぎたい
- つなぐのと同時に、すき間をふさぎたい・絶縁したい
注意点
- 前処理(脱脂・表面処理)で強さが大きく変わる
- 温度が上がると強さが下がる。使う温度での値を見る
- はく離・割裂の力に弱い。継手の形で避ける
- 固まるまで時間がかかる。強さを外から確かめにくい
この一覧は、このページの出典をもとに編集部が整理したものです。
よくある失敗:カタログのせん断の値だけで選ぶ
カタログのせん断の強さは、多くが鋼どうし・常温・決まった硬化条件での値です。スリーボンドの資料では、同じ接着剤で金属は20MPa 台、樹脂は1〜10MPa 台(材料が先に壊れたものを含む)で、使う温度が上がると大きく下がる例がありました。実際の材料・温度・力の向きで試験してから決めることが大切です(編集部の解説)。
出典:スリーボンド・テクニカルニュース No.36「構造用接着剤とエンジニアリング接着剤」(1991年)
カタログ値の見方
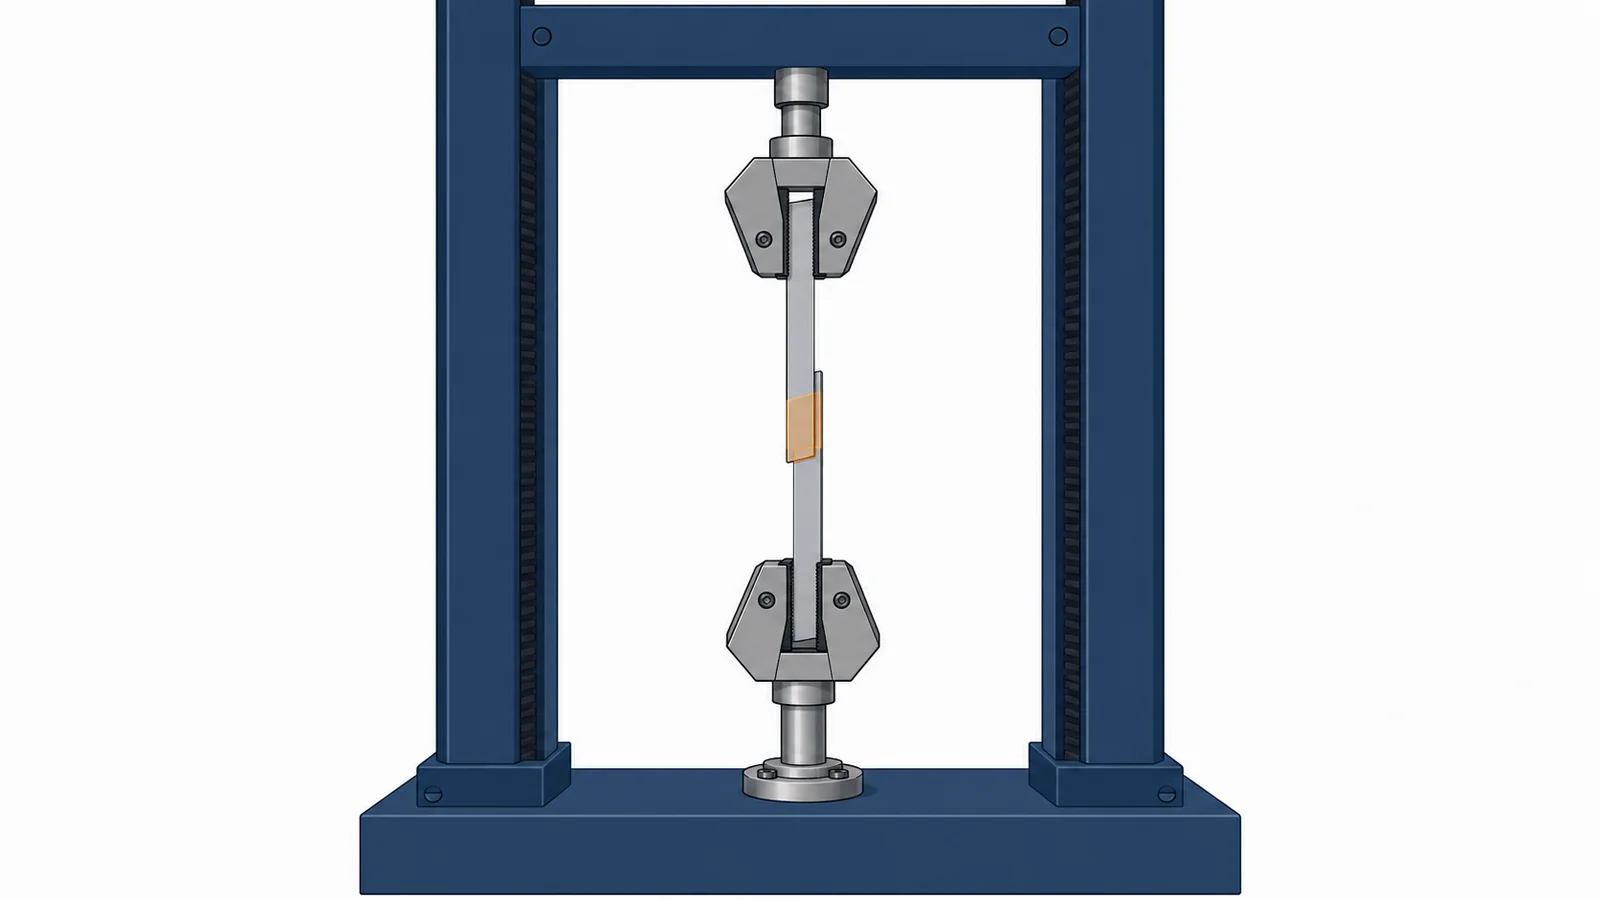
接着剤のカタログには、粘度・可使時間・セットタイム・せん断の強さ・はく離の強さ・ガラス転移温度などが並びます。どの値も、試験の材料と温度、硬化の条件とあわせて読みます。
| 項目 | 見方 |
|---|---|
| 引張せん断接着強さ(MPa) | 2枚の板を重ねて接着し、引っ張って壊れたときの力を面積で割った値。JIS K 6850 の重ね合わせは 12.5×25mm。材料(多くは鋼)と温度を見る |
| T形はく離接着強さ(N/mm、kN/m) | 柔らかい板をめくるように引きはがす強さ。せん断が高くても、はく離が低い接着剤がある |
| 粘度(mPa·s) | 塗りやすさ・垂れにくさ。すき間を埋めたいか、しみ込ませたいかで選ぶ |
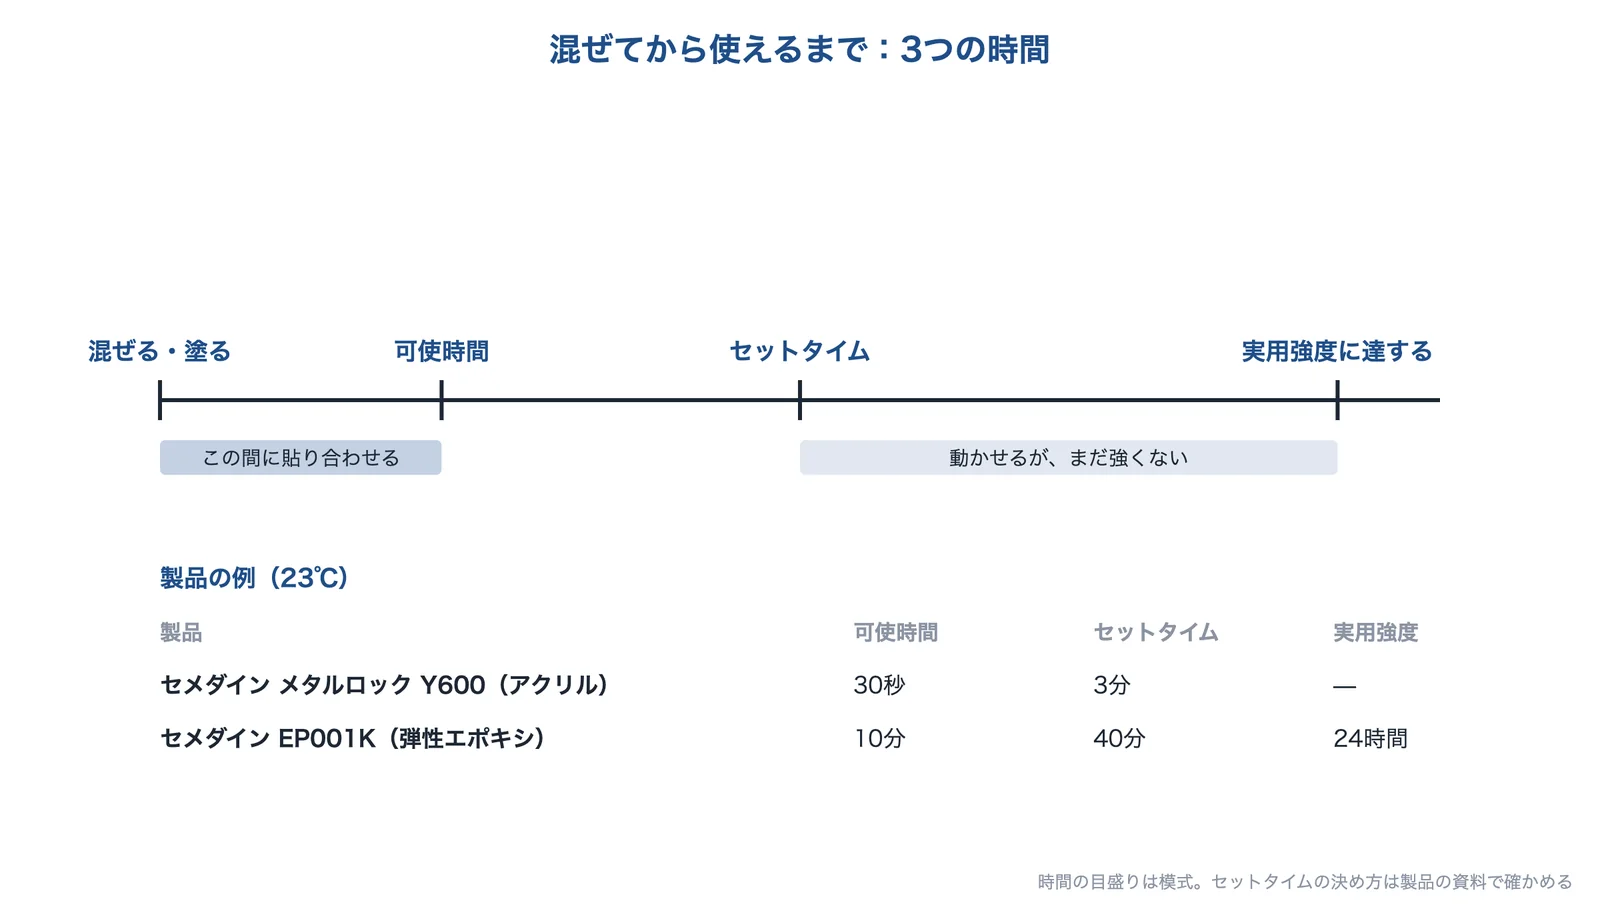
| 可使時間・セットタイム・実用強度の時間 | 混ぜてから貼り合わせられる時間、動かせる時間、使える強さになる時間。工程の時間に合うかを見る |
| ガラス転移温度・硬さ・伸び | 硬化物の性質。ガラス転移温度より上では柔らかくなる。伸びが大きいほど、熱膨張の差などの力をやわらげる |
この表は、静岡県工業技術研究所の報告(JIS K 6850)、スリーボンド・セメダインの資料をもとに編集部が整理したものです。
時間の3つ:可使時間・セットタイム・実用強度
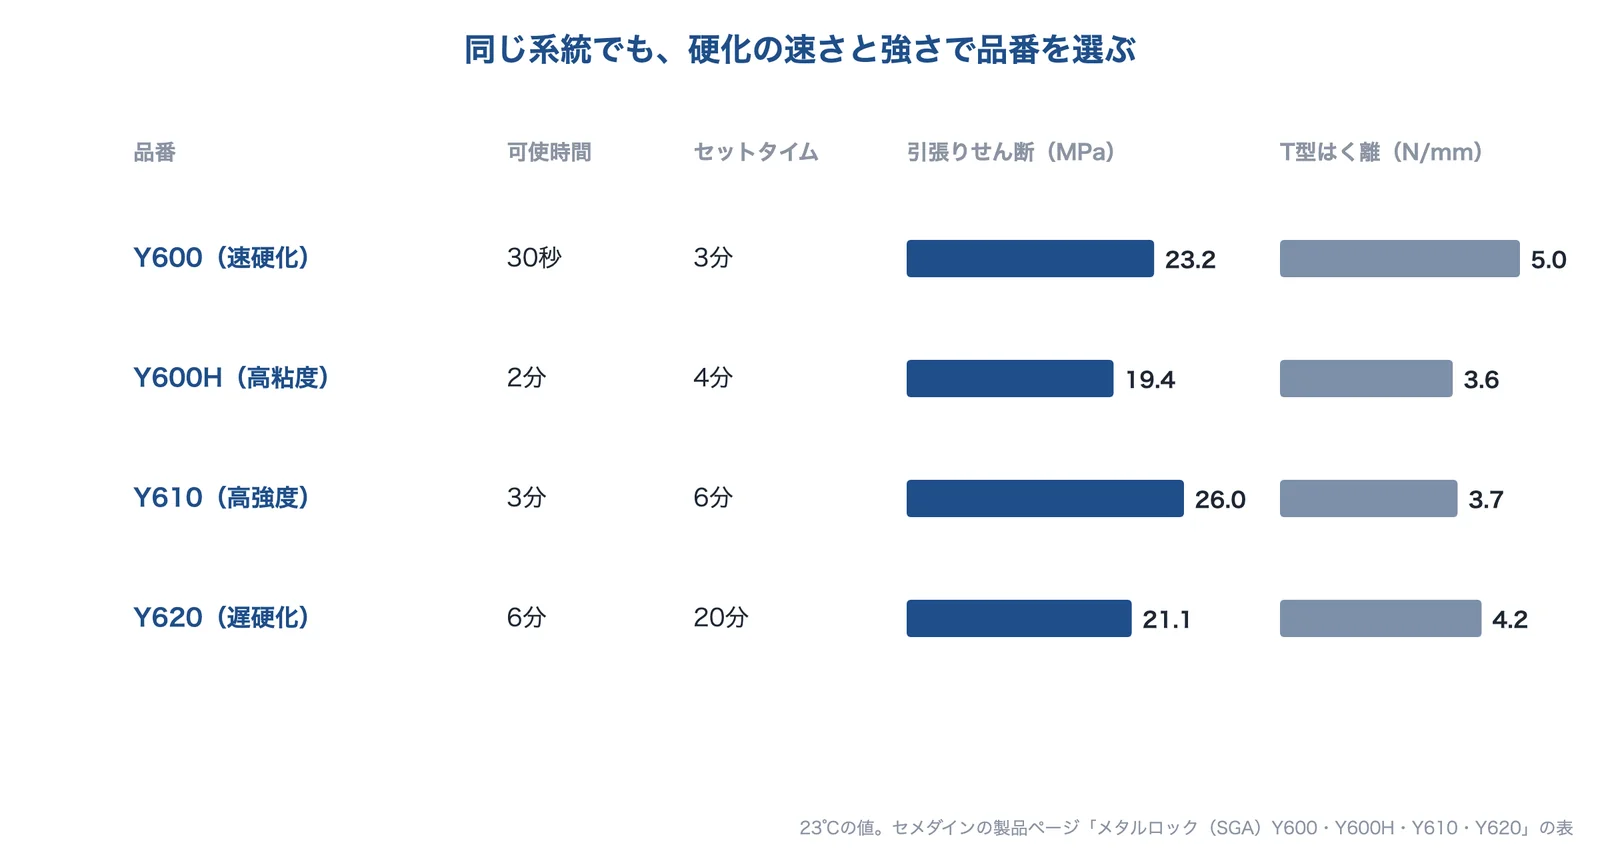
セメダインの製品ページでは、第二世代アクリルのメタルロック Y600 は、23℃で可使時間30秒・セットタイム3分です。セットタイムは、鋼板を重ねて接着し、5kg の荷重で剥がれなくなる時間としています。弾性エポキシの EP001K は、23℃で可使時間10分・セットタイム40分・実用強度に達する時間24時間です。セットタイムで動かせても、まだ実用の強さになっていないことがあります。
出典:セメダインの製品ページ(メタルロック Y600、EP001K)をもとに AI(Claude)で作成
出典:セメダイン「メタルロック(SGA)Y600・Y600H・Y610・Y620」、セメダイン「弾性型エポキシ系 EP001K」
試験片の形で、強さの値が変わる
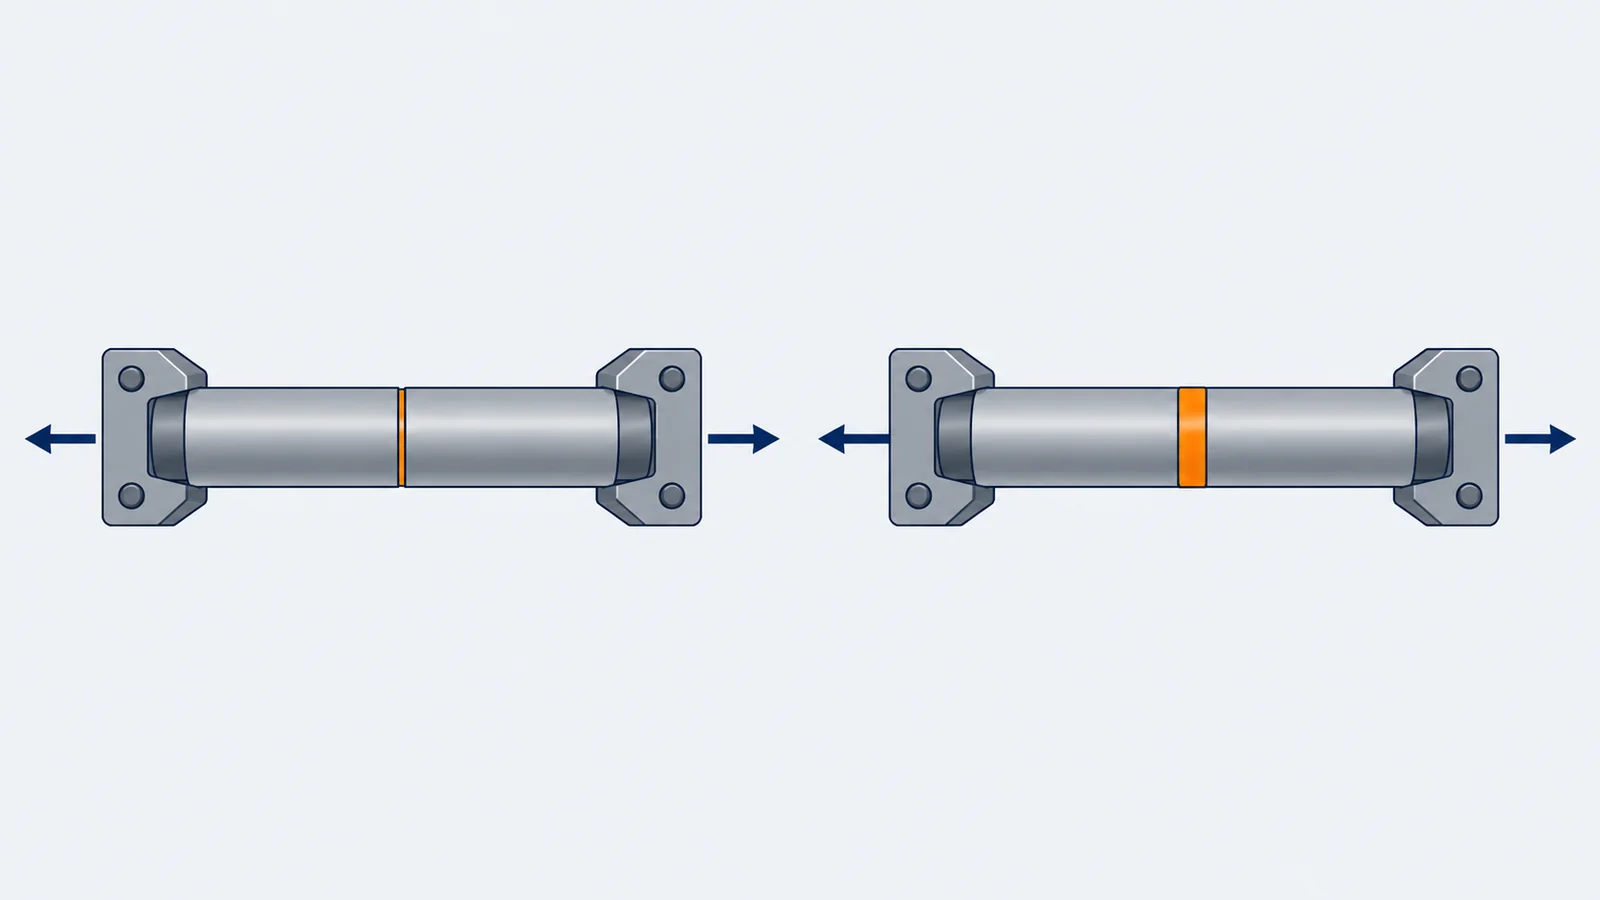
九州工業大学などの論文は、突き合わせの接着の引張強さが接着層の厚さで変わり、ある接着剤(Resin B)で S35C を接着した場合に76.8〜13.6MPaの幅があるとしています。そのうえで、JIS には接着層の厚さの決まりがないことを指摘しています。カタログの値を設計に使うときは、試験片と実際の製品で、接着層の厚さや形が近いかを見ます。
出典:自動車技術会論文集 Vol.55 No.1(2024)野田ほか「引張接着強さの接着部の幾何形状寸法依存性について」
組み込み・量産・信頼性の注意
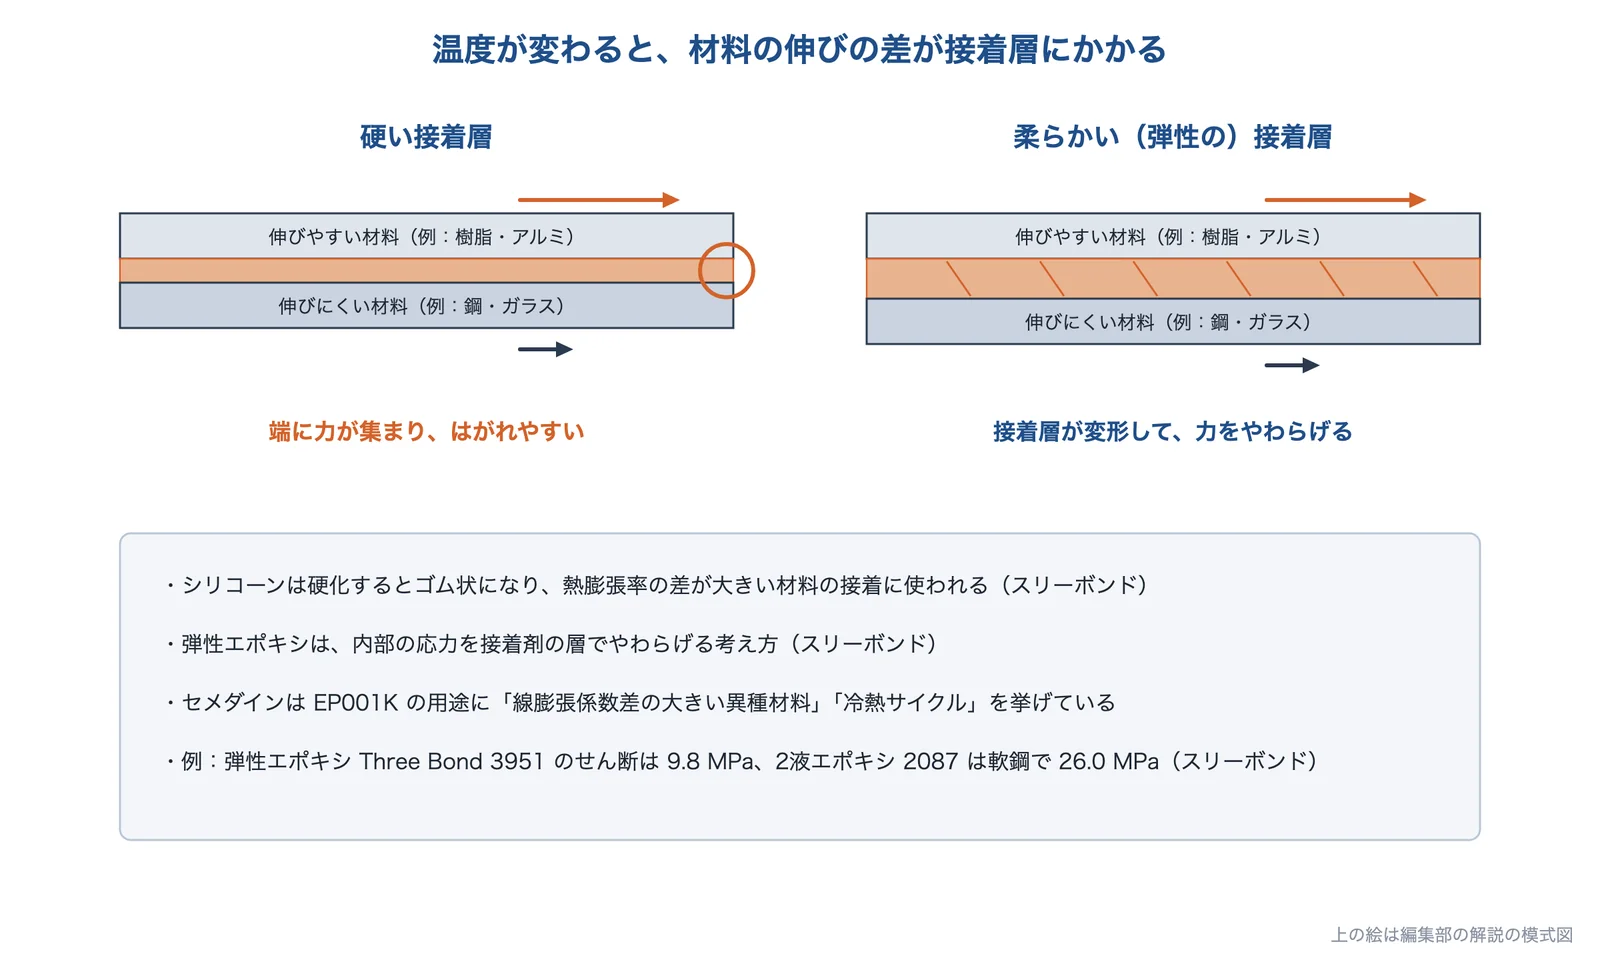
- 熱膨張の差に注意温度が変わると、材料の伸びの差が接着層にかかる
- 熱と水の環境で確かめる使う温度・湿気で、強さがどれだけ残るかを試験する
- 塗る量と時間を管理する混ぜる比率・塗る量・固まる時間を工程で決める
この3点は、このページの出典(スリーボンド・セメダイン・東亞合成・武蔵エンジニアリング)をもとに編集部が整理したものです。
熱膨張の差:柔らかい接着層で、力をやわらげる
スリーボンドの資料は、シリコーンは硬化するとゴム状になるため、熱膨張率の差が大きい被着材の接着に用いられるとし、弾性エポキシは、内部に生じる応力を接着剤の層でやわらげて耐久性を上げる考え方だとしています。セメダインは、弾性エポキシ EP001K の用途に「線膨張係数差の大きい異種材料の接着」「冷熱サイクルなどの環境変化による内部歪の大きい箇所の接着」を挙げています。
出典:スリーボンド・テクニカルニュース No.36 とセメダインの製品ページ(EP001K)をもとに AI(Claude)で作成
柔らかい接着剤は、せん断の強さが小さい製品があります(例:スリーボンドの弾性エポキシ 3951 は鉄どうしで9.8MPa)。強さと柔らかさのどちらを優先するかを決めます。
出典:スリーボンド・テクニカルニュース No.36「構造用接着剤とエンジニアリング接着剤」(1991年)、セメダイン「弾性型エポキシ系 EP001K」
熱・水・湿気:使う環境で、どれだけ強さが残るか
瞬間接着剤は、スリーボンドの資料で、耐熱性は耐熱グレードでも130℃程度で、耐久性に劣るという欠点があるとされています。東亞合成の資料も、一般の瞬間接着剤の短所に耐水性・耐湿熱性が低いことを挙げています。高温・高湿・水・薬品の中で使う部品は、その環境に置いたあとの強さを試験で確かめます。
出典:スリーボンド・テクニカルニュース No.36「構造用接着剤とエンジニアリング接着剤」(1991年)、東亞合成グループ研究年報 TREND 2011 第14号「超耐熱性瞬間接着剤アロンアルフア #911T5」
量産:混ぜる・塗る・固めるを工程で決める
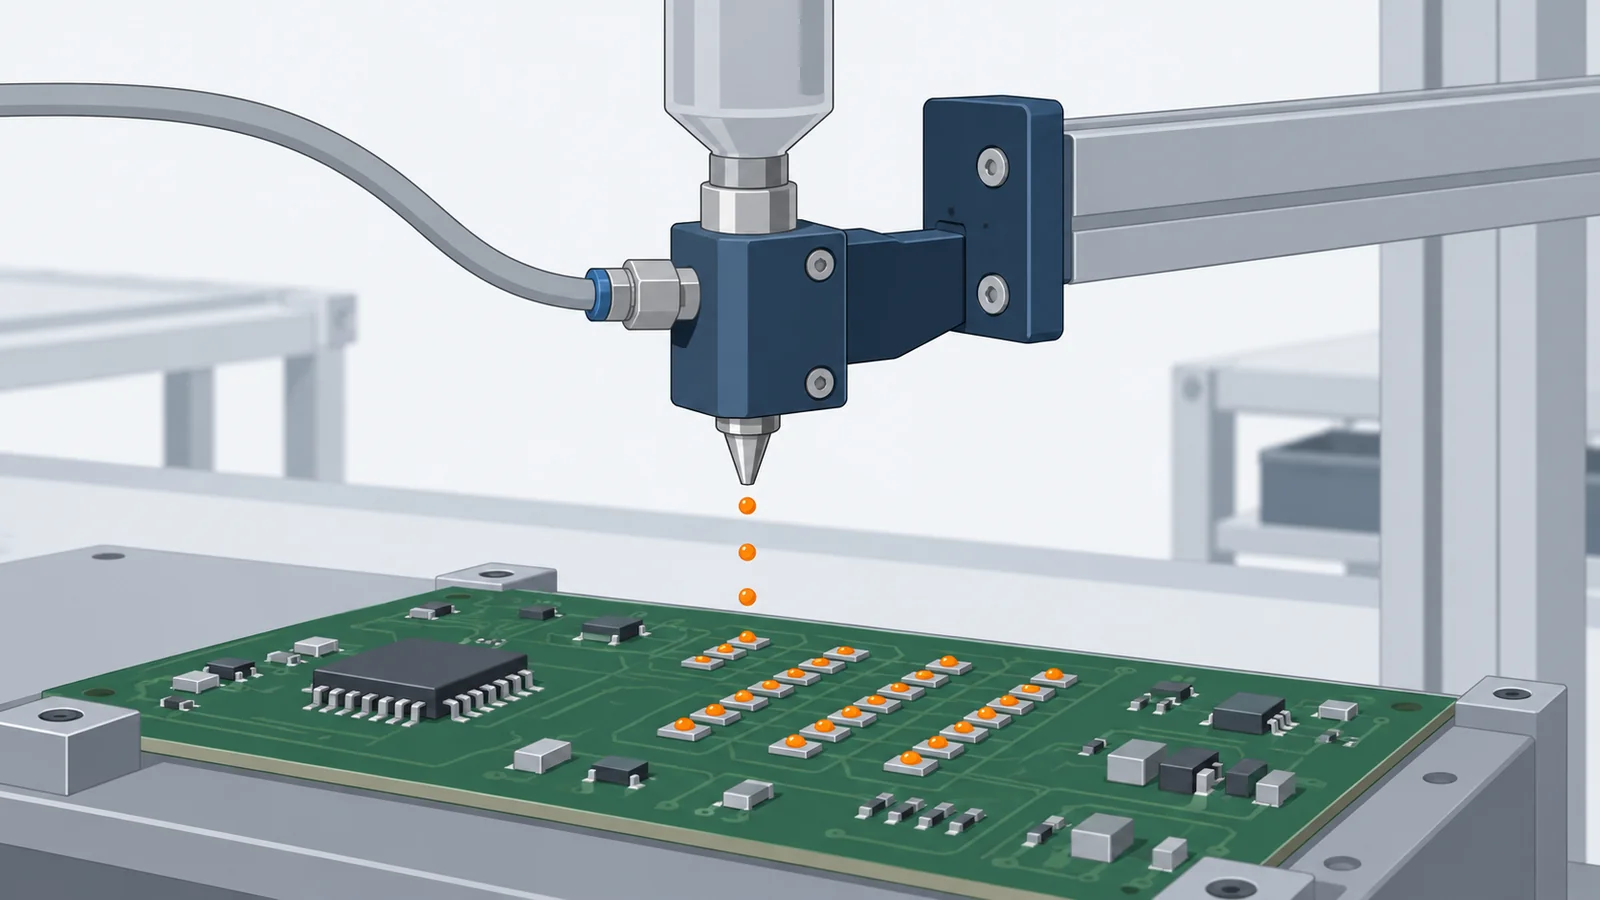
スリーボンドの資料は、1液の利点として、2液のような計量・混合の必要や、可使時間の制約がなく、安定した品質が得られることを挙げています。2液や少量の塗布では、塗る装置で量をそろえます。武蔵エンジニアリングは、電子部品へのエポキシの点塗布で、ワークの高さの変動で塗る量が増減していた例を、非接触のジェットディスペンサーに替えて、ワークの高さに影響されずに定量塗布できたと紹介しています。
出典:スリーボンド・テクニカルニュース No.36「構造用接着剤とエンジニアリング接着剤」(1991年)、武蔵エンジニアリング「導入事例:非接触Jetディスペンス」
相談する前に整理すること
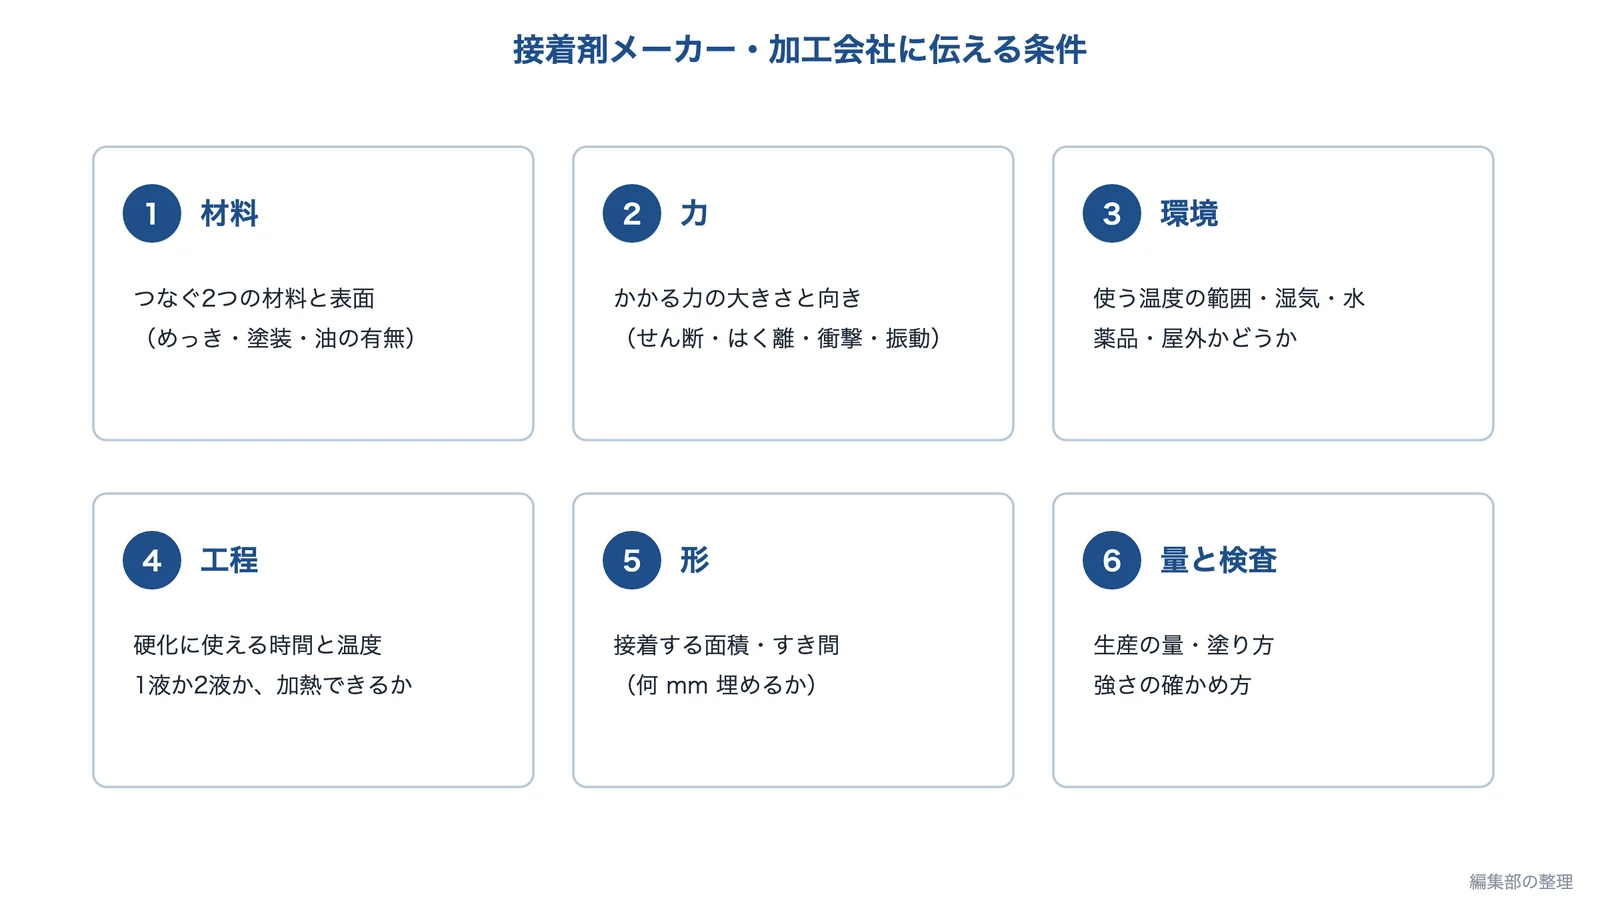
接着剤メーカーや加工会社に相談するときは、次の条件をできるだけ具体的にそろえておくと、種類と前処理、工程を絞りやすくなります。
出典:このページの内容をもとに AI(Claude)で作成
- つなぐ2つの材料と、その表面(めっき・塗装・油の有無)
- かかる力の大きさと向き(せん断・はく離・衝撃・振動)
- 使う温度の範囲、湿気・水・薬品、屋外かどうか
- 硬化に使える時間と温度(加熱できるか、1液か2液か)
- 接着する面積と、埋めるすき間の大きさ
- 生産の量、塗り方(手作業か装置か)、強さの確かめ方
この一覧は、このページの出典をもとに編集部が整理したものです。
企業紹介(接着剤技術)
接着剤と、接着剤を塗る装置を扱う企業を、得意な種類が重ならないように選びました。アクリル系構造用接着剤、弾性エポキシ、瞬間接着剤の専業、ホットメルト・耐熱の無機接着剤、塗布装置(ディスペンサー)を入れています。内容は各社の公式サイトで確認できる範囲です。各社が扱っている種類は、次の早見表のとおりです。
| 企業 | エポキシ | アクリル (SGA) | 瞬間 (シアノ アクリレート) | 光(UV) 硬化 | ホット メルト | 耐熱 無機 | 塗布 装置 |
|---|---|---|---|---|---|---|---|
| 高圧ガス工業アクリル系構造用・瞬間接着剤 | ● | ● | |||||
| セメダインアクリル系構造用・弾性エポキシ | ● | ● | ● | ● | |||
| アルテコ接着剤の専業(瞬間・エポキシ・光硬化) | ● | ● | ● | ||||
| 東亞合成反応型・ホットメルト・耐熱無機 | ● | ● | ● | ● | |||
| 武蔵エンジニアリング接着剤などを塗るディスペンサー | ● |
●は、各社の公式サイトで取り扱いを確認できた種類です(空欄は、扱っていないという意味ではありません)。セメダインの「瞬間」「光(UV)硬化」、東亞合成の「瞬間」は、製品ページの関連製品や事業の紹介で確認したものです。社名を押すと、その会社の紹介へ移ります。
高圧ガス工業株式会社|混ぜずに使えるアクリル系構造用接着剤「ペガロック」
高圧ガス工業とは
大阪市北区に本社を置く、1958年設立の会社です(資本金28億8,500万円、従業員数877名、2026年3月31日現在)。ガス事業、化成品事業、ITソリューション事業を営み、化成品では接着剤のペガロック(変性アクリレート系)とシアノン(瞬間接着剤)などを扱っています。
出典:高圧ガス工業のペガロックのカタログをもとに AI(Claude)で作成
高圧ガス工業の得意技術
| 技術 | 内容 |
|---|---|
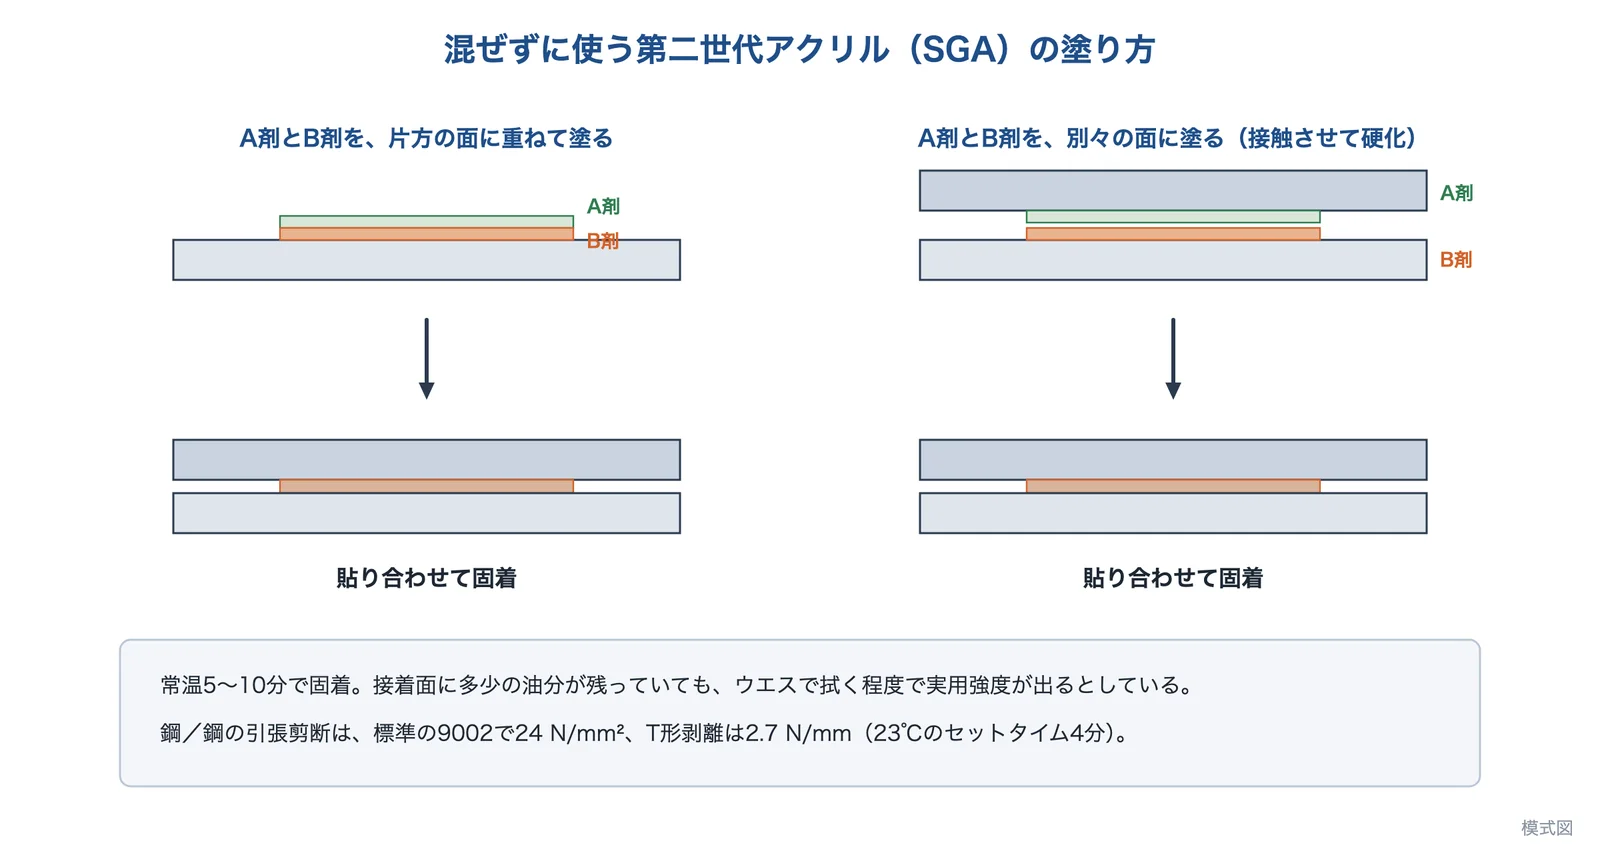
| ペガロック(第二世代アクリル、SGA) | アクリルモノマーが主成分。A剤とB剤を接着面の片方に重ねて塗るか、片方ずつに塗って貼り合わせ、常温5〜10分で固着する。二液を接触させるだけで硬化させる(ハネムーン硬化)こともできる |
| 油面への接着 | 接着面に多少の油分が残っていても、ウエスで拭く程度で実用強度が出るとしている |
| 品番の例 | 標準タイプ 9002 は、鋼/鋼の引張剪断 24N/mm²、T形剥離 2.7N/mm、23℃のセットタイム4分(カタログの表) |
高圧ガス工業が解決できる課題
- パネル・ドア・精密板金を、溶接の歪み・灼け・溶接痕なしに組み立てたい
- スピーカー・モーターなどのマグネットを、速く接着したい
- 鉄・SUS・アルミ、セラミックス、FRP など、異なる材料をつなぎたい
公開されている実績・用途
- カタログで、用途として建材・輸送機器(各種パネル・ドア・笠木・厨房器・看板・精密板金の組立と裏打ち補強板の接着)と、電気機器(スピーカー・コピー機・モーターなどのマグネットの接着)を挙げている
- 瞬間接着剤シアノンの事例として、自動車ウェザーストリップ用・電子部品用などを紹介している
出典:高圧ガス工業「会社概要」、高圧ガス工業「ペガロック」、高圧ガス工業「ペガロック」カタログ(PDF)、高圧ガス工業「シアノン」、高圧ガス工業「シアノン」カタログ(PDF)
セメダイン株式会社|混合比1:1のアクリル系構造用接着剤と、柔らかい弾性エポキシ
セメダインとは
東京都品川区に本社を置き、1948年に設立された会社です(創業は1923年。資本金30億5,037万5千円、従業員数366名、2026年3月末時点)。主な事業内容は、接着剤・シーリング材・粘着剤・特殊塗料・コーティング材とその加工品の製造販売、接着・防水などの施工と請負です。
出典:セメダインの製品ページ(メタルロック Y600・Y600H・Y610・Y620)をもとに AI(Claude)で作成
セメダインの得意技術
| 技術 | 内容 |
|---|---|
| メタルロック(SGA)Y600 系 | 第二世代アクリル系接着剤。混合比1:1で、高じん性・常温速硬化・低臭気、多少の油面でも接着強度が出るとしている。Y610(高強度)は引張りせん断 26.0MPa、ガラス転移温度90℃ |
| 弾性型エポキシ EP001K | 主剤がエポキシ樹脂、硬化剤が変成シリコーンポリマーの2液型。硬化物は破断時伸び200%・ショアA72で、柔軟かつ強靭、高はく離接着強さを示すとしている |
| 品番の選び分け | Y600 系は、可使時間30秒〜6分・セットタイム3分〜20分の4品番があり、工程の時間に合わせて選べる |
セメダインが解決できる課題
- 金属と CFRP など、異種材料を構造強度でつなぎたい(Y600 系)
- 線膨張係数差の大きい異種材料や、冷熱サイクルで内部歪の大きい箇所を接着したい(EP001K)
- 振動部・応力変化の大きい箇所を接着したい(EP001K)
公開されている実績・用途
- Y600 系の用途に、鋼製オフィス家具・車輌・ゴルフクラブの組立接着、金属板金接着を挙げている
- EP001K の用途に、電機・電子部品の注型・接着、精密機器・光学機器のガラスなどの接着を挙げている
出典:セメダイン「会社概要」、セメダイン「メタルロック(SGA)Y600・Y600H・Y610・Y620」、セメダイン「弾性型エポキシ系 EP001K」
株式会社アルテコ|耐熱・光硬化など、用途を広げた瞬間接着剤の専業メーカー
アルテコとは
大阪府茨木市に本社を置く、1969年に法人設立した会社です(資本金9,000万円、従業員45名、2024年6月21日現在)。事業内容は、瞬間接着剤・エポキシ樹脂系接着剤・嫌気性接着剤・光硬化型樹脂系接着剤など各種接着剤を主とする化学製品の研究開発・製造・販売・輸出で、接着剤の専業メーカーとしています。滋賀県湖南市に工場と研究所があります。
出典:アルテコの製品ページ(耐熱性 瞬間接着剤)をもとに AI(Claude)で作成
アルテコの得意技術
| 技術 | 内容 |
|---|---|
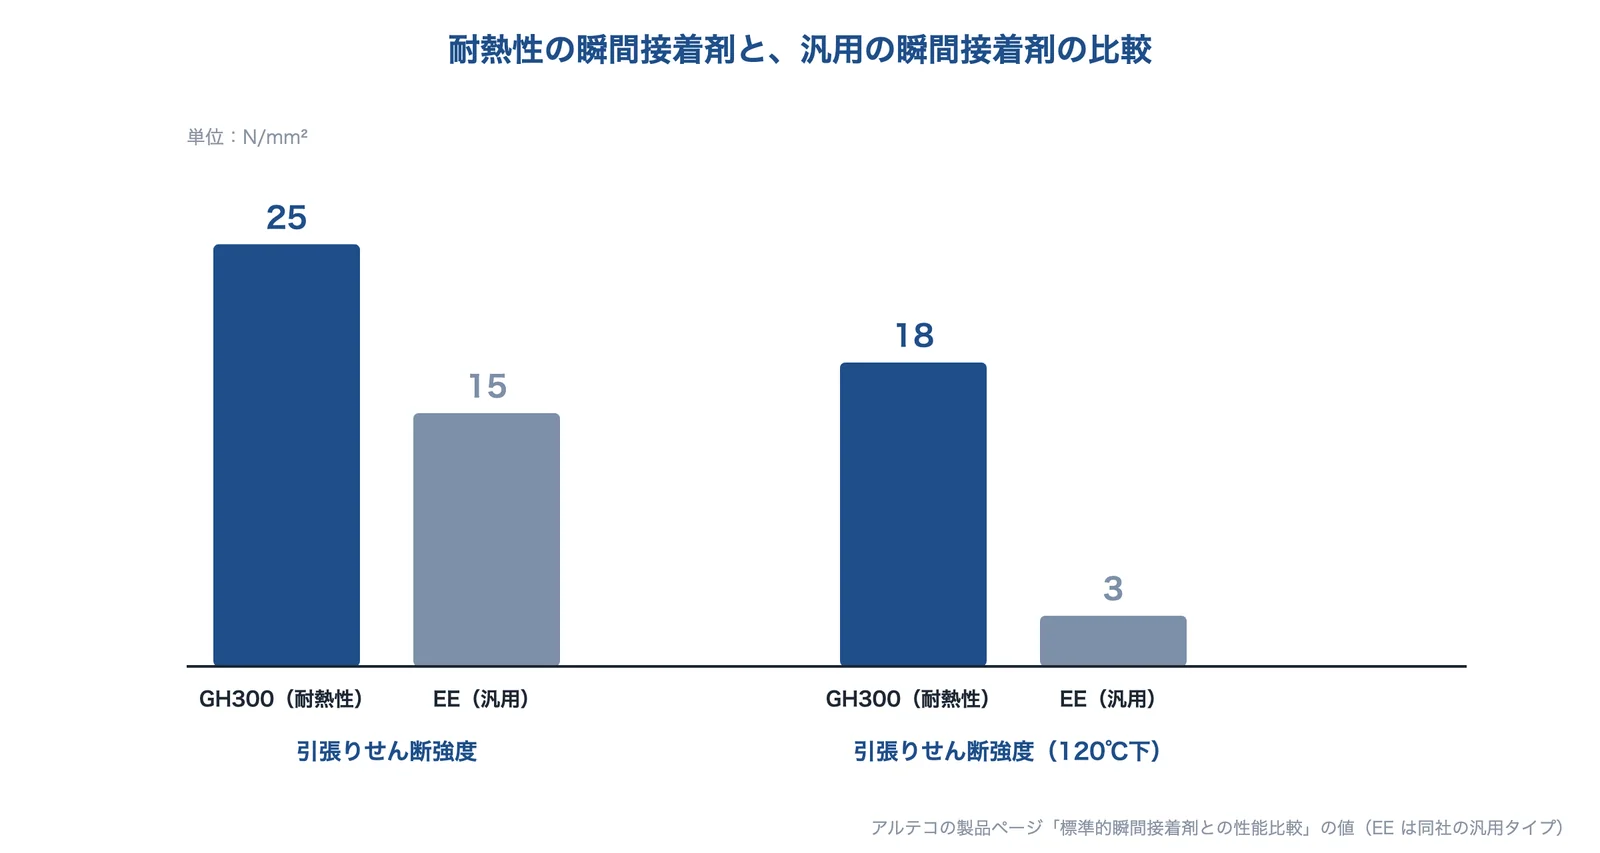
| 耐熱性 瞬間接着剤(GH300) | 標準的な瞬間接着剤では大きく接着力が失われる120℃下でも、長時間接着力を保持するとしている。同社の比較では、120℃下の引張りせん断強度が汎用タイプの3N/mm² に対して18N/mm² |
| 光硬化性付与型 瞬間接着剤 | 湿気で硬化するほか、紫外線・可視光でも硬化する。UV 照射後はすぐに最終強度に達し、素早く UV 硬化すれば瞬間接着剤特有の白化を抑えられるとしている |
| 難接着材への対応 | 難接着剤プライマーを併用すると、ポリプロピレン・ポリエチレン・シリコーンなどに接着できるとしている |
アルテコが解決できる課題
- 瞬間接着剤を、熱のかかる所で使いたい(GH300)
- 瞬間接着剤の白化を抑えたい、養生の工程を短くしたい(光硬化性付与型)
- PP・PE・シリコーンなど、着きにくい材料を接着したい(プライマーの併用)
公開されている実績・用途
- GH300 のセットタイムは、鉄・アルミ・PMMA で30秒、ABS で20秒、クロロプレンゴム・NBR で15秒としている
出典:アルテコ「会社概要」、アルテコ「耐熱性 瞬間接着剤-工業用」、アルテコ「光硬化性付与型 瞬間接着剤-工業用」、アルテコ「製品情報」
東亞合成株式会社|反応型・ホットメルト・1,000℃級の無機接着剤までそろえる
東亞合成とは
東京都港区に本社を置き、1944年に創立した会社です(資本金20,886百万円、従業員数 連結2,680名、2025年12月31日現在)。瞬間接着剤アロンアルフアのほか、接着材料事業として、高機能反応型接着剤のアロンマイテイ、ホットメルトのアロンメルト、耐熱性無機接着剤のアロンセラミックなどを扱っています。
出典:東亞合成の製品ページ(アロンセラミック)をもとに AI(Claude)で作成
東亞合成の得意技術
| 技術 | 内容 |
|---|---|
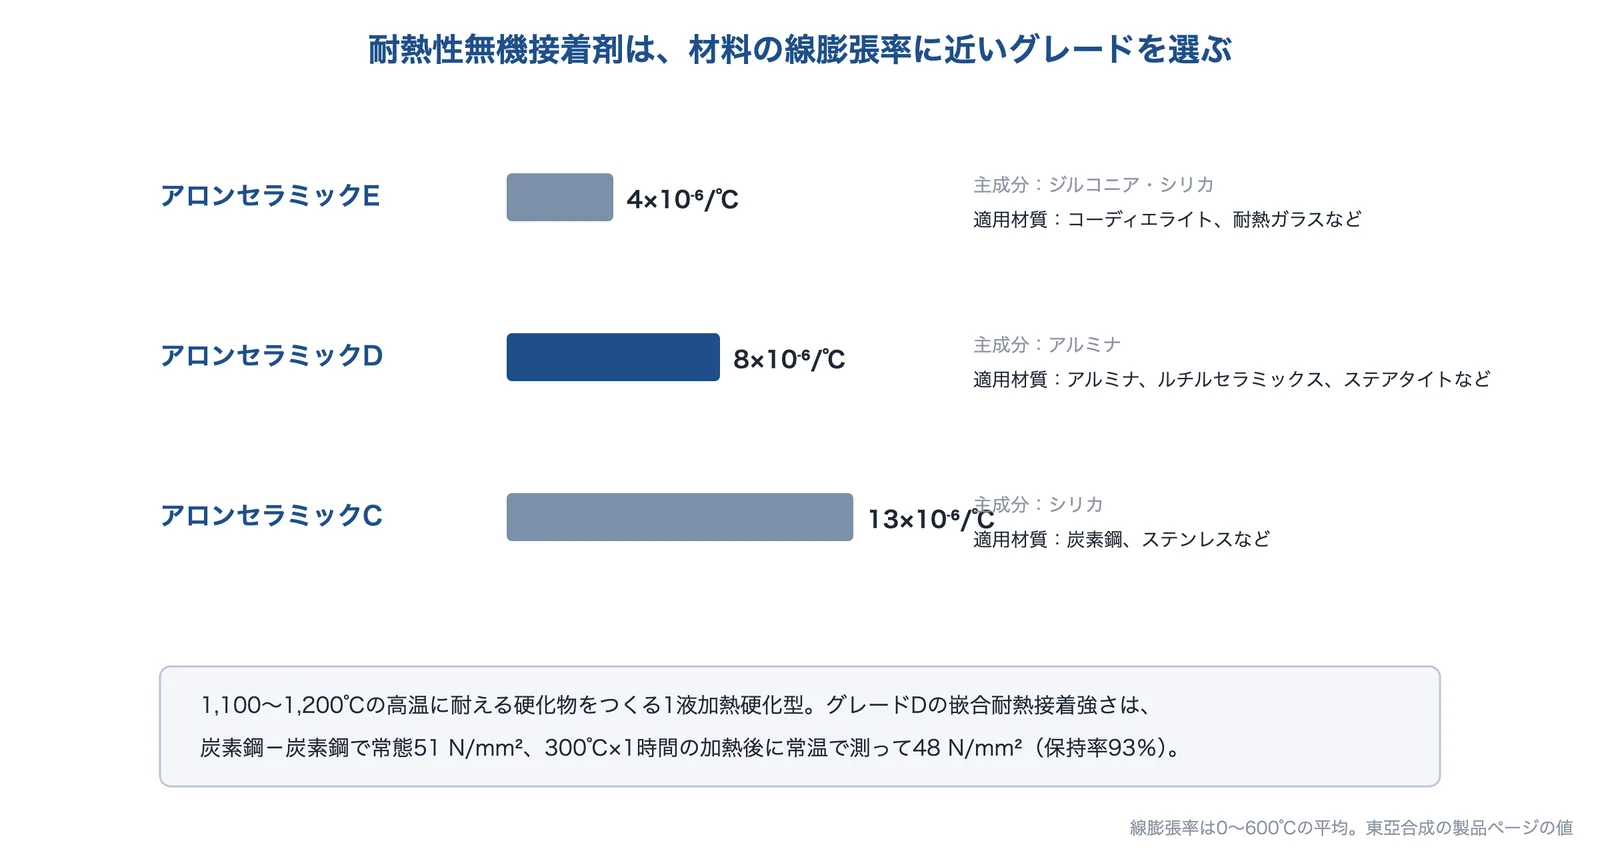
| アロンセラミック(耐熱性無機接着剤) | アルミナなどの耐火性セラミックスと無機ポリマーが主成分の1液加熱硬化型で、1,100〜1,200℃の高温に耐える硬化物をつくるとしている。線膨張率の違う3グレードから、材料に近いものを選ぶ |
| アロンマイテイ(高機能反応型接着剤) | エポキシ系・ウレタン系・ナイロン系があり、電子材料・自動車・住宅建材などに使われるとしている |
| アロンメルト(ホットメルト) | ポリオレフィン系・ポリエステル系などがあり、ポリアミド系の THERMELT は電子製品を低温・低圧でモールドして防水・保護するとしている(UL94 V0) |
東亞合成が解決できる課題
- 金属・セラミックス・ガラス・石英などを、高温の所で接着したい(アロンセラミック)
- PP・PE などの樹脂の部品を、熱で溶かして接着したい(アロンメルト)
- 電子部品を、モールドして防水・保護したい(THERMELT)
公開されている実績・用途
- アロンセラミック D の嵌合耐熱接着強さは、炭素鋼-炭素鋼で常態51N/mm²、300℃×1時間の加熱後に常温で測って48N/mm²(保持率93%)としている
- アロンメルトの用途に、自動車内装・PP ケース・エアフィルターなどを挙げている
出典:東亞合成「会社概要」、東亞合成「アロンセラミック」、東亞合成「アロンマイテイ」、東亞合成「アロンメルト」
武蔵エンジニアリング株式会社|接着剤などの液体を精密に塗るディスペンサー
武蔵エンジニアリングとは
東京都三鷹市に本社を置く、1978年設立の会社です(資本金8,000万円、従業員数750名)。事業内容は、ディスペンステクノロジーの研究開発、ディスペンサ(液体精密制御装置)と自動化・省力化塗布装置の開発・製造・販売です。生産拠点は川崎市の東京テクニカルセンターです。
武蔵エンジニアリングの得意技術
| 技術 | 内容 |
|---|---|
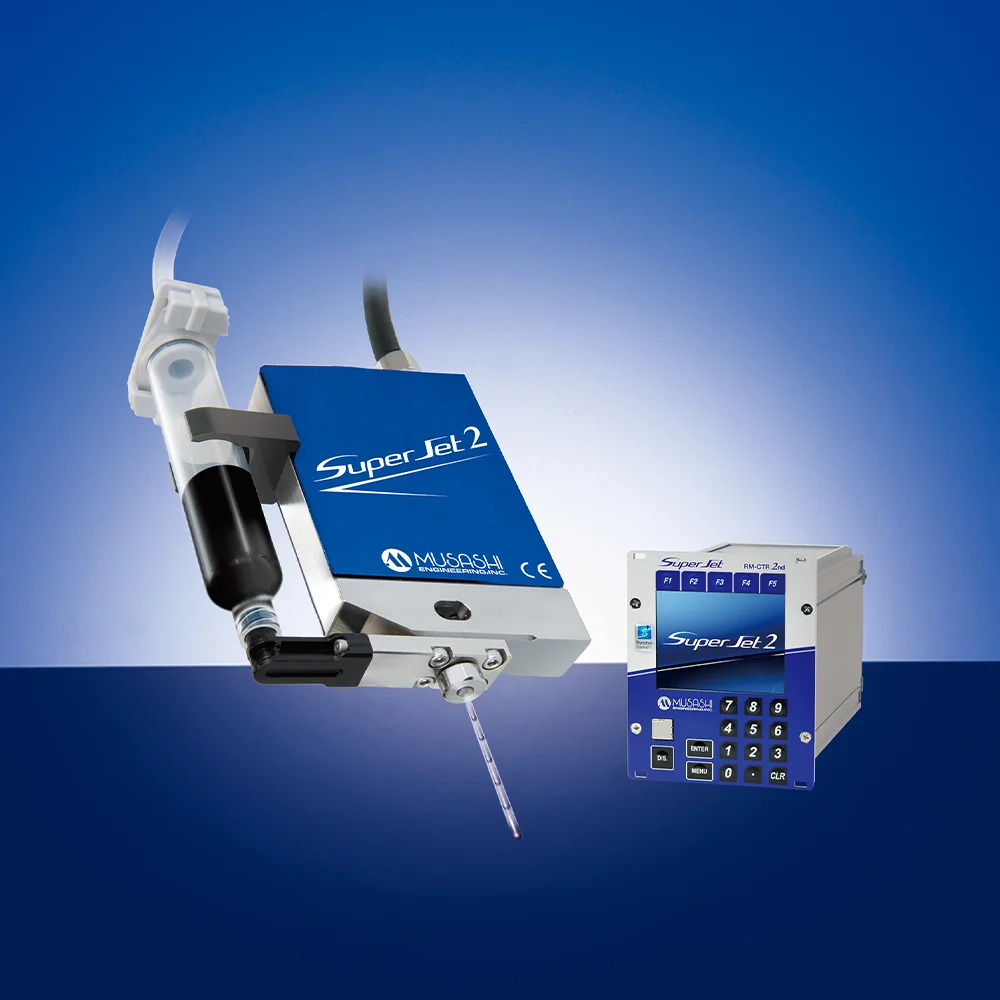
| 非接触ジェットディスペンサー | ノズルをワークに近づけずに液を飛ばして塗る。ワークの高さの変動に影響されにくく、ノズルを近づける動作が要らない |
| 容積計量式・スクリュー式 | 2液の放熱材料や高粘度の材料など、液の性質に合わせて方式を選ぶ |
| 塗布ロボット | 卓上型・直交型のロボットと組み合わせて、塗布を自動化する |
武蔵エンジニアリングが解決できる課題
- 接着剤の点塗布で、ワークの高さの変動による塗布量のばらつきをなくしたい
- ノズルとワークの接触を避けて、装置を速くしたい
- 塗りすぎをなくして、液剤(グリースなど)の使用量を減らしたい
公開されている実績・用途
- 電子部品へのエポキシ樹脂の点塗布をエアパルス方式から非接触ジェットに替え、ワークの高さに影響されない定量塗布を実現した事例と、半導体チップのワイヤ保護の塗布で、ノズルを近づける Z 軸の動作をなくしてタクトを短縮した事例を紹介している
- 大型車載部品へのグリース塗布で必要量の3倍程度を塗っていた例を、下からの非接触塗布で必要量にし、液剤の使用量を減らした事例も紹介している
- 2液の放熱材料の塗布で、プランジャポンプ方式に替えてオーバーホールの周期を2か月から6か月にし、0.5g/shot でも定量塗布できた事例を紹介している
出典:武蔵エンジニアリング「会社概要」、武蔵エンジニアリング「導入事例:非接触Jetディスペンス」、武蔵エンジニアリング「導入事例:1液/2液放熱材料塗布」
使われる製品・事例
公開されている例には、乗用車のブレーキライニング(1960年頃から接着、いまはすべて接着接合)、組立ラインでの塗装の炉の熱で硬化する1液エポキシ、窓のダイレクトグレージング、自動車用 DC モーターのハウジングとマグネット、液晶ディスプレイ、レンズ・プリズム(スリーボンド)、車体のウェルドボンドの適用拡大(マツダ)、ハニカムサンドイッチ構造の航空機・車両・建材(スリーボンド)、パネル・精密板金とマグネット(高圧ガス工業)があります。
出典:スリーボンド・テクニカルニュース No.36「構造用接着剤とエンジニアリング接着剤」(1991年)、マツダ技報 No.31(2013)「新型アクセラの車体開発」、高圧ガス工業「ペガロック」カタログ(PDF)
関連する技術
接着とあわせて検討される技術です。
出典・確認日
- スリーボンド・テクニカルニュース No.36「構造用接着剤とエンジニアリング接着剤」(1991年)
- エレクトロニクス実装学会誌 Vol.19 No.2(2016)高島・原田「共有結合形成を利用した異種材料間の直接接着」
- 東ソー研究・技術報告 第68巻(2024)「新規相溶化技術を利用したポリオレフィンへの接着」
- 高知工科大学 論文要旨「アルミニウム合金単純重ね合わせ継手の疲労強度におよぼす表面処理の影響」
- スリーボンド・テクニカルニュース No.21「瞬間接着剤(シアノアクリレート系接着剤)」(1988年)
- 東亞合成グループ研究年報 TREND 2011 第14号「超耐熱性瞬間接着剤アロンアルフア #911T5」
- マツダ技報 No.31(2013)「新型アクセラの車体開発」
- 高圧ガス工業「ペガロック」カタログ(PDF)
- セメダイン「弾性型エポキシ系 EP001K」
- アルテコ「耐熱性 瞬間接着剤-工業用」
- アルテコ「光硬化性付与型 瞬間接着剤-工業用」
- 東亞合成「アロンセラミック」
- 静岡県工業技術研究所 研究報告 第13号(2020)「異種材料接合のための新型プラズマ照射装置の開発(第7報)」
- 高知工科大学 論文要旨「単純重ね合せ接着継手の引張強度」
- セメダイン「メタルロック(SGA)Y600・Y600H・Y610・Y620」
- 自動車技術会論文集 Vol.55 No.1(2024)野田ほか「引張接着強さの接着部の幾何形状寸法依存性について」
- 武蔵エンジニアリング「導入事例:非接触Jetディスペンス」
- 高圧ガス工業「会社概要」
- 高圧ガス工業「ペガロック」
- 高圧ガス工業「シアノン」
- 高圧ガス工業「シアノン」カタログ(PDF)
- セメダイン「会社概要」
- アルテコ「会社概要」
- アルテコ「製品情報」
- 東亞合成「会社概要」
- 東亞合成「アロンマイテイ」
- 東亞合成「アロンメルト」
- 武蔵エンジニアリング「会社概要」
- 武蔵エンジニアリング「導入事例:1液/2液放熱材料塗布」
※アイキャッチ画像は、AI(ChatGPT)で生成したイメージです。実在の製品ではありません。図はAI(Claude)で作成した概念図です。
情報の確認日:2026年10月2日 本ページの内容は一般的な情報で、実際の性能は材料・表面の状態・硬化の条件・使用環境により異なります。








