
ニッケルめっきには、電気を流して析出させる電気ニッケルめっきと、還元剤の働きで析出させる無電解ニッケルめっきがあります。形が複雑で膜厚をそろえたい、硬さや非磁性が要るなら無電解、速く厚く付けたい、純度の高いニッケルの皮膜が欲しいなら電気が選び方の出発点です。無電解は皮膜のリン含有率で性質が大きく変わるので、種類を決めるときはリンの量まで指定します。
この記事では、電気と無電解の違い、光沢・半光沢の違い、リン含有率と硬さ・磁性の関係、目的別の選び方、図面での指定のしかた、素材別の前処理、トラブルと対策、試験、事例、依頼先の企業までをまとめます。
知りたいことから読む
- 電気と無電解の違いを知りたい → 数値で比べる電気と無電解
- 光沢・半光沢・無光沢の違いを知りたい → 無光沢・半光沢・光沢の違い
- リン含有率で何が変わるか知りたい → 低リン・中リン・高リンの特徴
- 熱処理でどこまで硬くなるか知りたい → 硬さと熱処理
- 磁石につくか知りたい → 磁性
- 目的から種類を決めたい → 目的別の選び方
- 図面にどう書くか知りたい → 図面と発注書での指定
- アルミにめっきしたい → 素材別の前処理
- はがれ・錆・はんだ不良を解決したい → 症状から原因と対策を探す
ニッケルめっきとは:電気と無電解の違い
ニッケルめっきは、部品の表面にニッケルを主成分とする皮膜を付ける表面処理です。一般に「ニッケルめっき」と言えば電気ニッケルを指すことが多く、「無電解ニッケル」は区別して呼ばれます。無電解ニッケルは、リンやホウ素を含む合金の皮膜です。
数値で比べる電気と無電解
| 項目 | 電気ニッケル | 無電解ニッケル |
|---|---|---|
| 皮膜の組成 | Ni 99.5〜99.9 wt% | Ni 87〜99 wt%(P または B との合金) |
| 組織 | 微結晶質 | 微結晶〜非晶質 |
| 硬さ(析出状態、HV0.1) | 150〜500 | 500〜700 |
| 磁性(析出状態) | 強磁性 | 非磁性〜強磁性 |
| 比抵抗 | 8.5 µΩ·cm 程度 | 5〜200 µΩ·cm |
| 密度 | 8.9 g/cm³ | 7.6〜8.8 g/cm³ |
| 塩水噴霧 | 無電解より劣る | 良好 |
| 均一析出性 | 無電解より劣る | 良好 |
| 析出速度 | 数十 µm/h | 3〜25 µm/h |
| 浴温 | 常温〜55 ℃ | 30〜94 ℃ |
| 浴の安定性 | 安定 | 電気より劣る |
| 不導体へのめっき | 不可 | 可 |
上の表は上村工業の研究者の解説(表面技術、2014年)の表1をまとめたものです。同じ解説は、無電解 Ni-P を「コスト面では劣る」としながら、電気では得られない皮膜が得られるために広く普及したと説明しています。
出典:黒坂成吾・佐藤誠(上村工業)「無電解ニッケルめっき皮膜の特性」表面技術 65(3), 2014(J-STAGE)
膜厚のつき方の違い
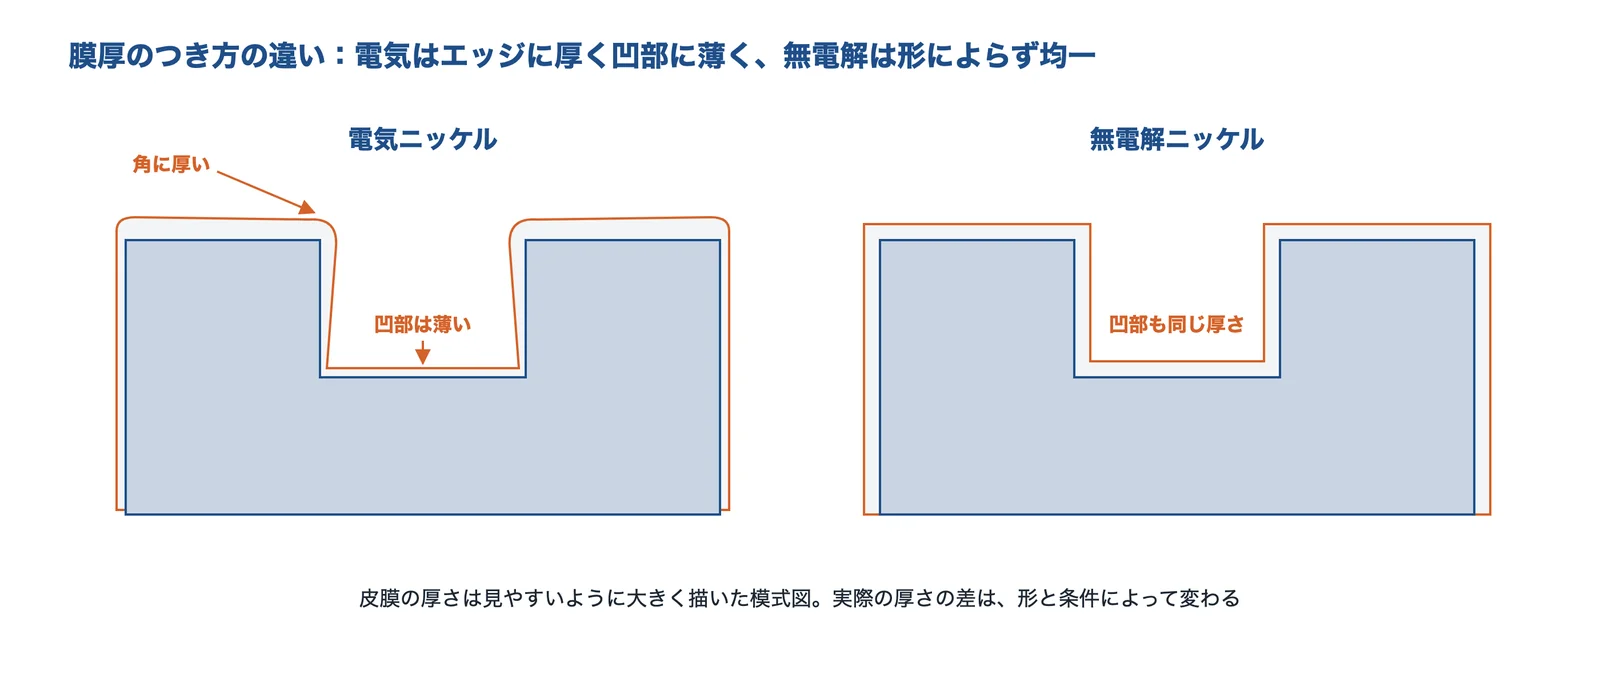
出典:日本カニゼン 技術レポート第1回の説明をもとに AI(Claude)で作成
電気めっきは電流密度に左右されるので、エッジや凸部に厚く、凹部に薄く付き、影になる所にはほとんど析出しません。無電解は液が届けば形に関係なく均一な皮膜が得られるので、穴やねじのある部品で選ばれます。ただし、深い止まり穴や狭いすき間では液が入れ替わらず、薄付きや未析出が起こることがあります(吉田鍍金工業)。
出典:日本カニゼン 技術レポート第1回、黒坂成吾・佐藤誠(上村工業)「無電解ニッケルめっき皮膜の特性」表面技術 65(3), 2014(J-STAGE)、吉田鍍金工業「無電解ニッケルめっき」
電気ニッケルめっき:しくみと種類
しくみ
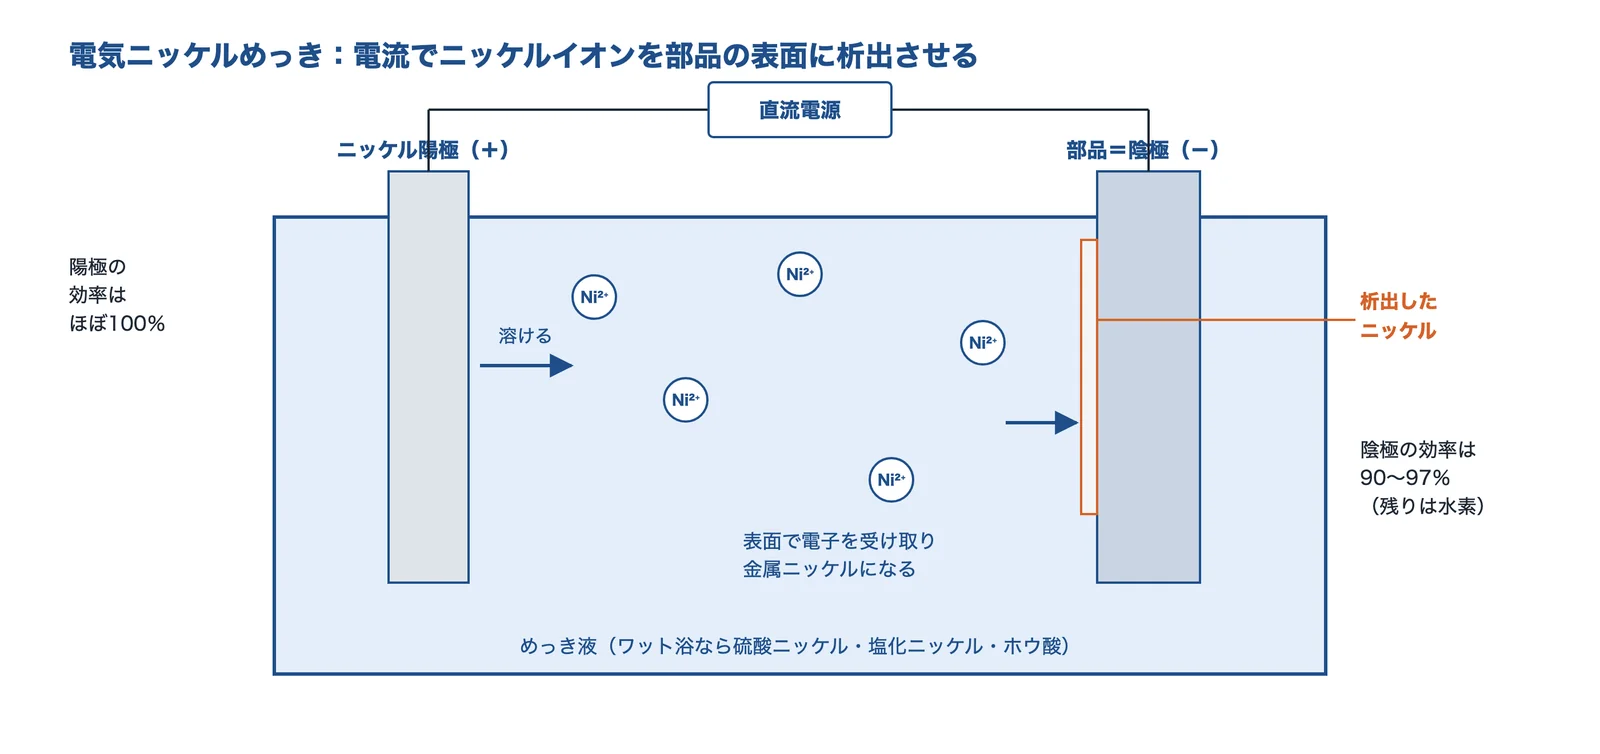
出典:Wikipedia「Nickel electroplating」の説明をもとに AI(Claude)で作成
陽極のニッケルが溶けてイオンになり、陰極の部品の表面で電子を受け取って金属に戻ります。陽極の効率はほぼ100%、陰極の効率は 90〜97% で、差の分だけ液のニッケル濃度と pH が少しずつ上がります。めっき液の中では、陰極の残りの電流はおもに水素の発生に使われます。
出典:Wikipedia「Nickel electroplating」

出典:テクパルコの技術解説チャンネル(YouTube)
動画 電気めっきの原理と仕組み
出典:テクパルコの技術解説チャンネル(YouTube)
めっき液(浴)の種類
| 浴 | 組成の例 | 特徴 | 向いている用途 |
|---|---|---|---|
| ワット浴 | 硫酸ニッケル 150〜300 g/L、塩化ニッケル 60〜150 g/L、ホウ酸 37〜52 g/L、40〜65 ℃(光沢浴の例) | 基本の浴。光沢剤を入れて光沢・半光沢にする | 防錆・装飾、機能めっきの下地 |
| スルファミン酸浴 | スルファミン酸ニッケル 300〜450 g/L、塩化ニッケル 0〜30 g/L、ホウ酸 30〜45 g/L、40〜60 ℃ | 応力は 100 MPa 以下(日本化学産業)。高い電流密度を使える。液のコストは高い(サン工業) | 電鋳(メタルマスク・スタンパー)、樹脂金型、電子部品 |
| ウッド浴(ストライク) | 塩化ニッケルと塩酸が主成分 | pH が低く、つきまわりがよく、素地に密着する。内部応力が大きいので数分以内にとどめる | ステンレスや銅合金の下地 |
組成は資料によって幅があります。上は一例で、実際の液はめっき会社や薬品メーカーの条件によります。
出典:Wikipedia「Nickel electroplating」、日本化学産業「スルファミン酸ニッケル」、サン工業「ニッケルめっきの種類と特徴」、三和メッキ工業 めっきQ&A(ウッド浴ストライク)
無光沢・半光沢・光沢の違い
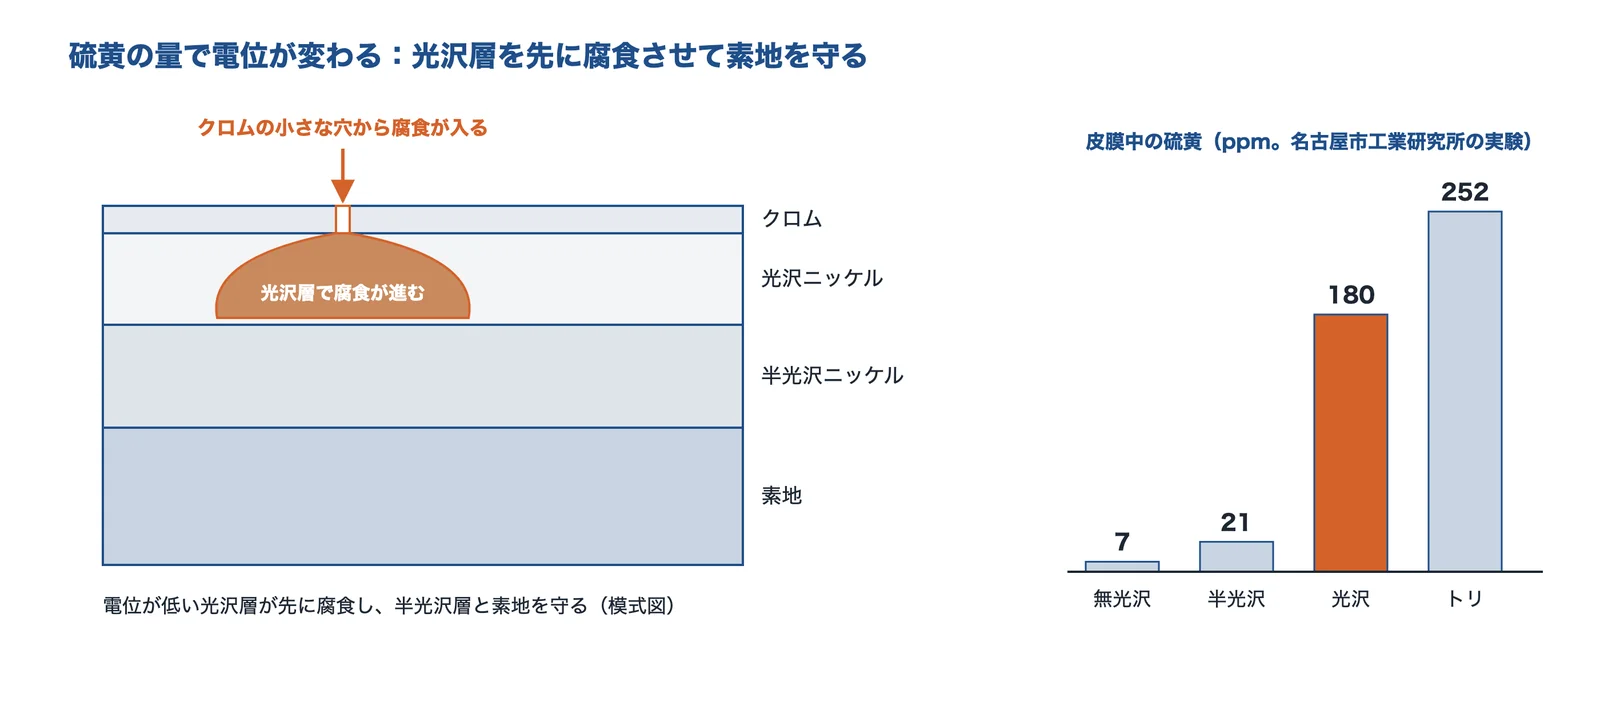
見た目の違いは添加剤から来ますが、設計で効くのは皮膜に入る硫黄の量です。名古屋市工業研究所の実験(ワット浴、3 A/dm²、10 µm)では、皮膜中の硫黄は無光沢 7 ppm、半光沢 21 ppm、光沢 180 ppm、トリニッケル 252 ppm でした。硫黄が多いほど電位が低くなり、腐食しやすくなります。
| 種類 | 皮膜中の硫黄 | 性質 |
|---|---|---|
| 無光沢 | 7 ppm | 純ニッケルに近い。管理が難しい(サン工業) |
| 半光沢 | 21 ppm | 硫黄が少なく、光沢より電位が高い |
| 光沢 | 180 ppm | 光沢が出るが、電位が低く腐食しやすい |
出典:名古屋市工業研究所 研究報告(電気ニッケルめっき皮膜の硫黄)、サン工業「ニッケルめっきの種類と特徴」
二層ニッケル
出典:名古屋市工業研究所の研究報告とサン工業の説明をもとに AI(Claude)で作成
硫黄量の差でできる電位の差を利用するのが多層ニッケルです。代表は二層で、半光沢の上に光沢を重ね、光沢層を先に腐食させて素地を守ります。図のトリニッケルはチオ尿素を加えた浴でつくった、硫黄のさらに多い皮膜です。多層ニッケルは防錆めっきとして広く使われています。クロムを上に重ねる場合の等級は JIS H 8617 に定められています。
JIS H 8617 は、素地(鉄鋼、銅・銅合金、亜鉛合金、アルミニウム・アルミニウム合金)ごとに等級と最小厚さを定めており、クロムの最小厚さは 0.1 µm です。等級ごとの厚さは規格の本文で確かめてください。
出典:名古屋市工業研究所 研究報告(電気ニッケルめっき皮膜の硫黄)、サン工業「ニッケルめっきの種類と特徴」、JIS H 8617:1999 ニッケルめっき及びニッケル-クロムめっき(kikakurui.com)
無電解ニッケルめっき:しくみと種類
しくみ
出典:日本カニゼン 技術レポート第1回の反応式をもとに AI(Claude)で作成
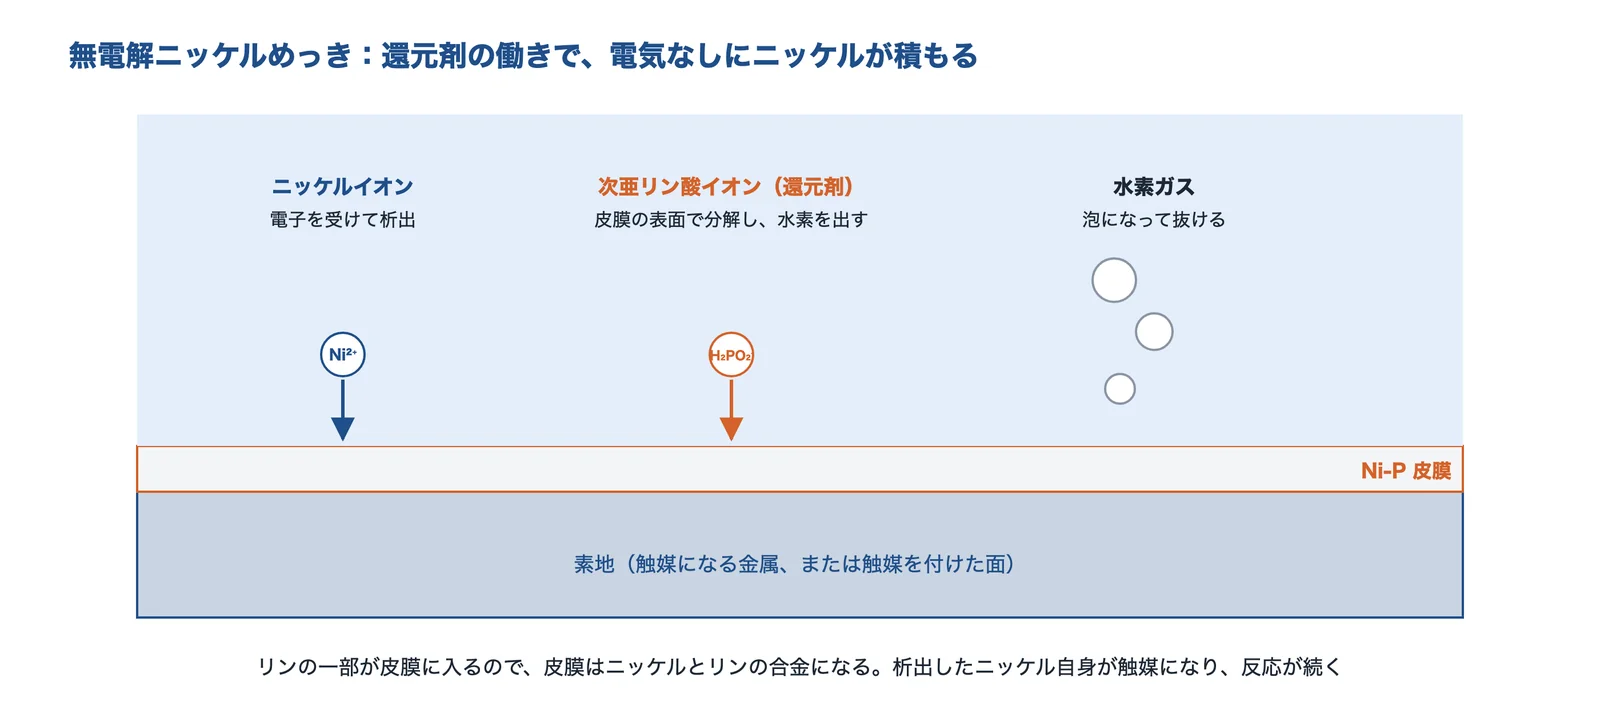
次亜リン酸イオンがニッケルや鉄などの金属の表面で触媒的に分解して水素を出し、この働きでニッケルイオンが金属になります。リンも一部が還元されて皮膜に入ります。析出したニッケルが次の反応の触媒になるので、電気を流さなくても皮膜が厚くなります。この反応は 1944 年に Brenner と Riddell が見つけました。
反応が進むと液の pH が下がり、下がりすぎるとめっきされなくなります。液の成分と pH を管理し続ける必要があるので、電気ニッケルより浴の管理に手間がかかります。
出典:日本カニゼン 技術レポート第1回、黒坂成吾・佐藤誠(上村工業)「無電解ニッケルめっき皮膜の特性」表面技術 65(3), 2014(J-STAGE)
皮膜の種類
| 皮膜 | 特徴 | 数値の例 | 注意 |
|---|---|---|---|
| Ni-P | もっとも一般的。リン含有率で性質が変わる | 析出状態 HV0.1 500〜700(上村工業) | リン含有率の選び方は次の章 |
| Ni-B | はんだ付け性に優れ、熱処理なしで硬い | B 0.3〜1 wt%、HV0.1 700〜800、比抵抗 5〜7 µΩ·cm(上村工業) | 浴が不安定で高価。引張応力が大きい。耐食性は Ni-P より劣る |
| PTFE 複合 | フッ素樹脂の粒を皮膜に入れて滑りをよくする | 無電解ニッケルテフロン:摩擦係数 0.25、700〜800 HV(OSP のカタログ) | 数値はメーカーの条件での値 |
| SiC 複合 | 硬い粒を入れて耐摩耗性を高める | セラミックカニゼン:HV1000 以上(日本カニゼン) | 相手材の摩耗も確かめる |
| 黒色 | 皮膜を黒くして反射を抑える | 各社の製品(カニブラック、ネオブラックなど) | 特性は製品ごとに確かめる |
出典:黒坂成吾・佐藤誠(上村工業)「無電解ニッケルめっき皮膜の特性」表面技術 65(3), 2014(J-STAGE)、オーエスジーシステムプロダクツ ロールの表面処理カタログ、日本カニゼン Q&A、日本カニゼン 製品、熊防メタル 表面処理の一覧
リン含有率で変わる性質:硬さ・磁性・耐食性
低リン・中リン・高リンの特徴
出典:上村工業の論文(表面技術 65(3))と日本カニゼン 技術レポート第6回をもとに AI(Claude)で作成
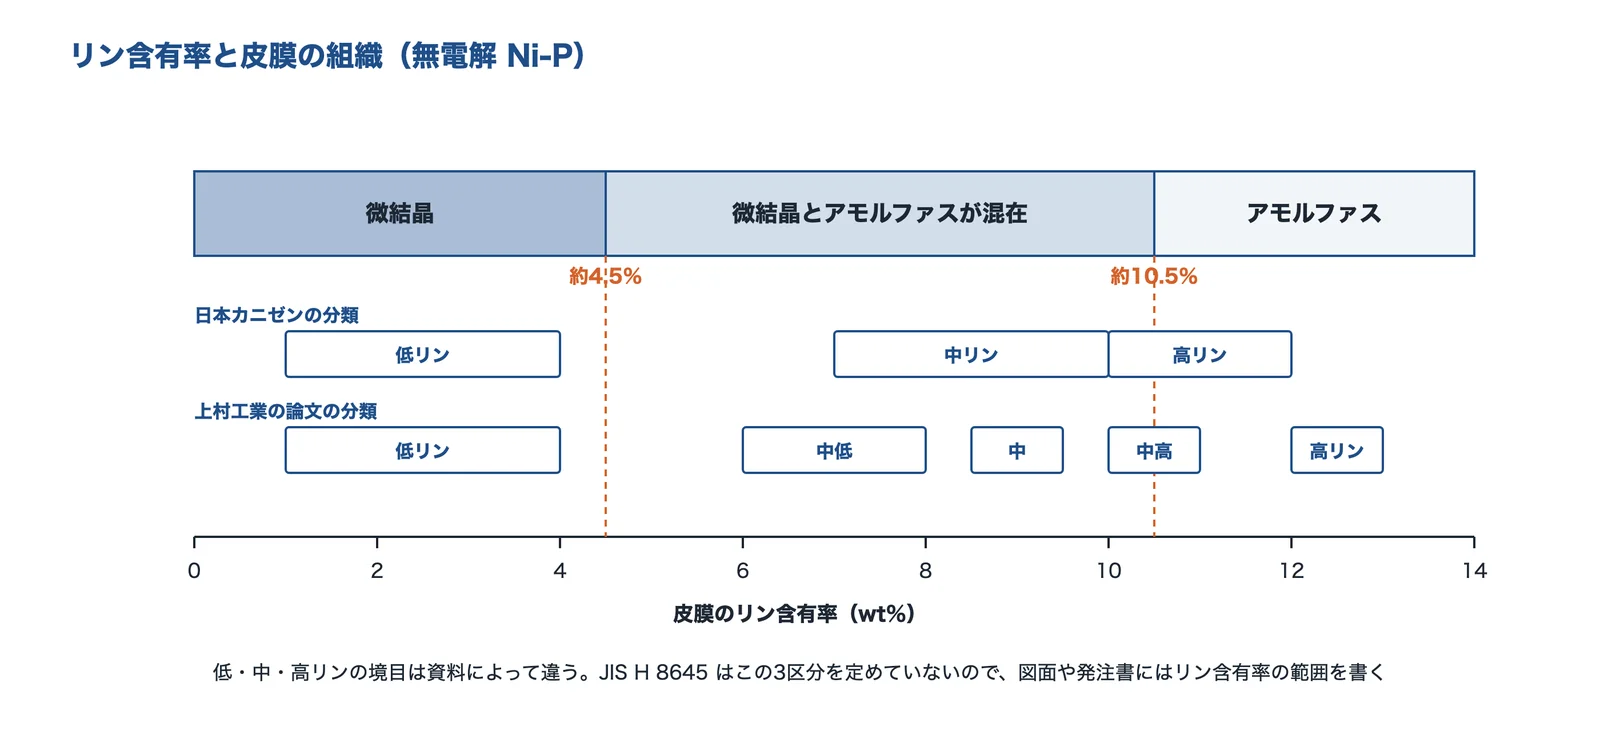
皮膜の組織は、リン含有率が約 4.5% 以下で微結晶、約 10.5% 以上でアモルファス(非晶質)の単一相、その間は両方が混ざった領域と報告されています。低・中・高リンの境目は資料によって違うので、図面や発注書にはリン含有率の範囲を数字で書きます。
| タイプ(上村工業の分類) | リン含有率 | 長所 | 短所・注意 | 使われる場面 |
|---|---|---|---|---|
| 低リン | 4% 程度以下 | 析出状態でも硬い、耐アルカリ性、はんだ濡れ性が比較的よい(保存条件がよい場合) | 浴の寿命がやや短い、コストが高い場合がある | 硬さが要る部品、アルカリにさらされる部品 |
| 中低リン | 6〜8% 前後 | パターン性がよく、無電解金の付きまわりがよい | プリント基板・パッケージの金の下地 | |
| 中リン | 9% 前後 | 耐食性がよく、析出が速い。物性のバランスがよい | 汎用 | |
| 中高リン | 10〜11% 前後 | 耐食性・耐酸性がよく、高リンより析出が速い | 汎用、耐食 | |
| 高リン | 12% 程度以上 | 高温で熱処理しても非磁性を保ちやすい、耐酸性、浴が安定 | 析出が遅い、光沢が出にくい | ハードディスクの下地、非磁性部品 |
JIS H 8645 が対象にする皮膜はリン 2〜15% です。低・中・高の区分は JIS では定めていません。
出典:黒坂成吾・佐藤誠(上村工業)「無電解ニッケルめっき皮膜の特性」表面技術 65(3), 2014(J-STAGE)、日本カニゼン 技術レポート第6回、JIS H 8645 の解説(コネクション福井)、吉田鍍金工業「無電解ニッケルめっき」
硬さと熱処理
出典:上村工業の論文(表面技術 65(3))の表1・表2とオーエスジーシステムプロダクツのカタログをもとに AI(Claude)で作成
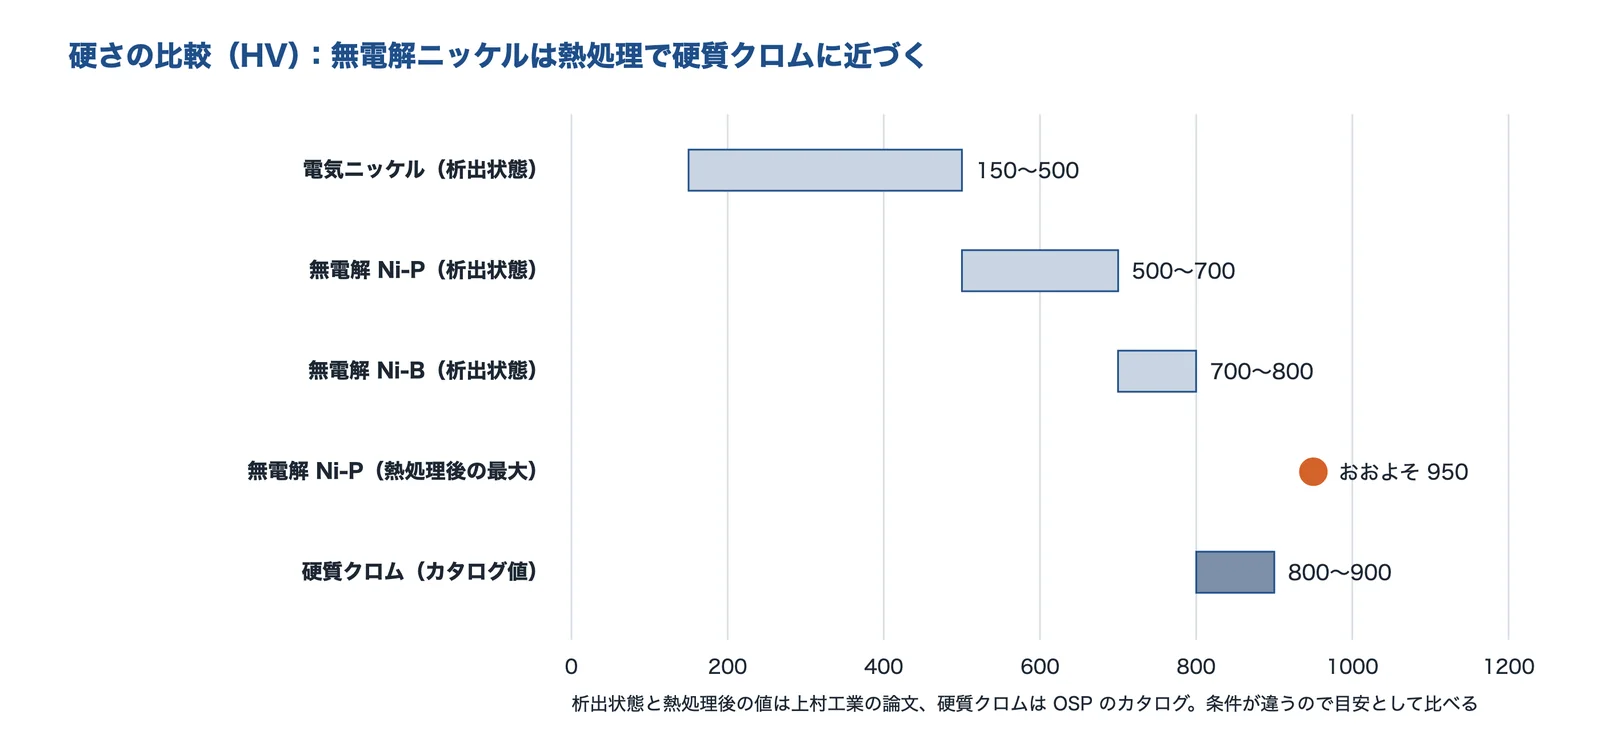
無電解 Ni-P は熱処理で硬くなります。上村工業の解説によると、熱処理後の最大硬さは浴の種類によらず、おおよそ HV0.1 で 950 程度です。リンが多いほど、最大になるまでに高い温度や長い時間が要ります。
| 資料 | 条件 | 結果 |
|---|---|---|
| 日本カニゼン Q&A | 中高リン | 200 ℃台後半から硬くなり始め、300 ℃台後半〜400 ℃で最高、HV900 前後。空気中では酸化して変色する |
| 北海道立工業試験場 | 2 時間、不活性ガス中 | めっき温度 70・80・90 ℃の皮膜の極大は約 1020・1080・1100。400 ℃前後で極大、それ以上で下がる |
| JIS H 8645 | 附属書(参考)の熱処理 | HV600〜1000 にできる。規定の硬さは HV500 以上 |
| 熊防メタル | 各リン量の製品 | 析出状態 450〜750 HV、加熱後 約1000 HV |
硬くなるのは、熱でニッケルの結晶と Ni-P 化合物(Ni₃P)が析出するためです。北海道立工業試験場の X 線回折では、液温 70 ℃でつくったリン 10% 以上の皮膜は 250 ℃まで非晶質のままで、300 ℃で相分離が始まり Ni₃P が析出しました。液温の高い皮膜では、Ni₃P の析出は 400 ℃以上でした。素地と皮膜の熱膨張の差や、素地が熱に耐えられるかで熱処理できない場合があるので、部品の材質と合わせて確かめます。
出典:黒坂成吾・佐藤誠(上村工業)「無電解ニッケルめっき皮膜の特性」表面技術 65(3), 2014(J-STAGE)、日本カニゼン Q&A、北海道立工業試験場報告 No.294、JIS H 8645 の解説(コネクション福井)、熊防メタル ネオライズ
磁性
電気ニッケルは強磁性で、磁石につきます。無電解はリン含有率で変わり、低リンは析出状態で磁性があり、高リン(12% 程度以上)は析出状態で非磁性です。析出状態で非晶質の皮膜も、熱処理で結晶化すると磁化します。高リンは高温で熱処理しても非磁性を保ちやすいタイプです。非磁性が要る部品では、熱処理の有無まで指定します。
出典:黒坂成吾・佐藤誠(上村工業)「無電解ニッケルめっき皮膜の特性」表面技術 65(3), 2014(J-STAGE)
耐食性とはんだ付け性
- 耐食性:酸性よりアルカリ性に強く、塩水噴霧でも良好。耐酸性は中高リン以上、耐アルカリ性は低リンがよい
- 塩水噴霧では、ピンホールを減らすことが効く。めっきが薄いほど、素地の面が粗いほど耐食性が悪くなる
- はんだ付け:低リンは、中高リン以上より濡れ広がりがやや良好と言われる。ただし表面の清浄さとリフロー条件の影響が大きい
- はんだとの界面にはリンの濃縮層ができ、接合の信頼性にはこの層を薄くすることが重要
出典:黒坂成吾・佐藤誠(上村工業)「無電解ニッケルめっき皮膜の特性」表面技術 65(3), 2014(J-STAGE)
選び方:目的別の種類と図面での指定
目的別の選び方
| したいこと | まず検討する種類 | 確かめること |
|---|---|---|
| 穴・ねじ・複雑な形に均一に付けたい | 無電解 Ni-P | 穴の奥まで液が入るか、膜厚の分だけ寸法を見込むか |
| 速く厚く付けたい、電鋳したい | スルファミン酸浴の電気ニッケル | 内部応力、液のコスト |
| 見た目を光らせたい、防錆・装飾 | 光沢ニッケル+クロム、二層ニッケル | JIS H 8617 の等級、使う環境 |
| 硬くしたい、摩耗を減らしたい | 低リン、または Ni-P を熱処理 | 素地の耐熱、酸化変色の可否 |
| 滑りをよくしたい | PTFE 複合 | 摩擦の相手材、荷重 |
| 非磁性にしたい | 高リンの無電解 | 熱処理の有無、リン含有率の範囲 |
| 酸に強くしたい | 中高リン〜高リン | 薬品の種類、膜厚 |
| アルカリに強くしたい | 低リン | 薬品の種類、膜厚 |
| はんだ付けしたい | Ni-B、低リン、金を重ねる | 保管期間、リフロー条件 |
| 樹脂・セラミックスなどの不導体や、アルミなど前処理が要る素材にも付けたい | 無電解(前処理つき) | 素材別の前処理(アルミはジンケート)、熱膨張の差 |
表は、この記事の出典の性質をもとに編集部が整理した目安です。
硬質クロムとの比較
| 処理 | 標準膜厚 | 硬さ | 摩擦係数 | 資料 |
|---|---|---|---|---|
| 硬質クロムめっき | 3〜30 µm | 800〜900 HV | 0.7 | OSP のカタログ |
| 無電解ニッケルめっき | 5 µm | 450〜550 HV | 0.3 | OSP のカタログ |
| 無電解ニッケルテフロンめっき | 5 µm | 700〜800 HV | 0.25 | OSP のカタログ |
値は1社のカタログの標準仕様で、皮膜の条件で変わります。硬質クロムは浴に六価クロムを含み、複雑な形では均一な膜厚を得にくいと、吉野電化工業の資料は説明しています。同社は Ni-W-P めっきで 400 ℃熱処理後に HV1030 を得た(同じ測定で硬質クロムは 1019)と報告しています。
出典:オーエスジーシステムプロダクツ ロールの表面処理カタログ、吉野電化工業(埼玉県 次世代産業参入支援事業の成果資料)
図面と発注書での指定
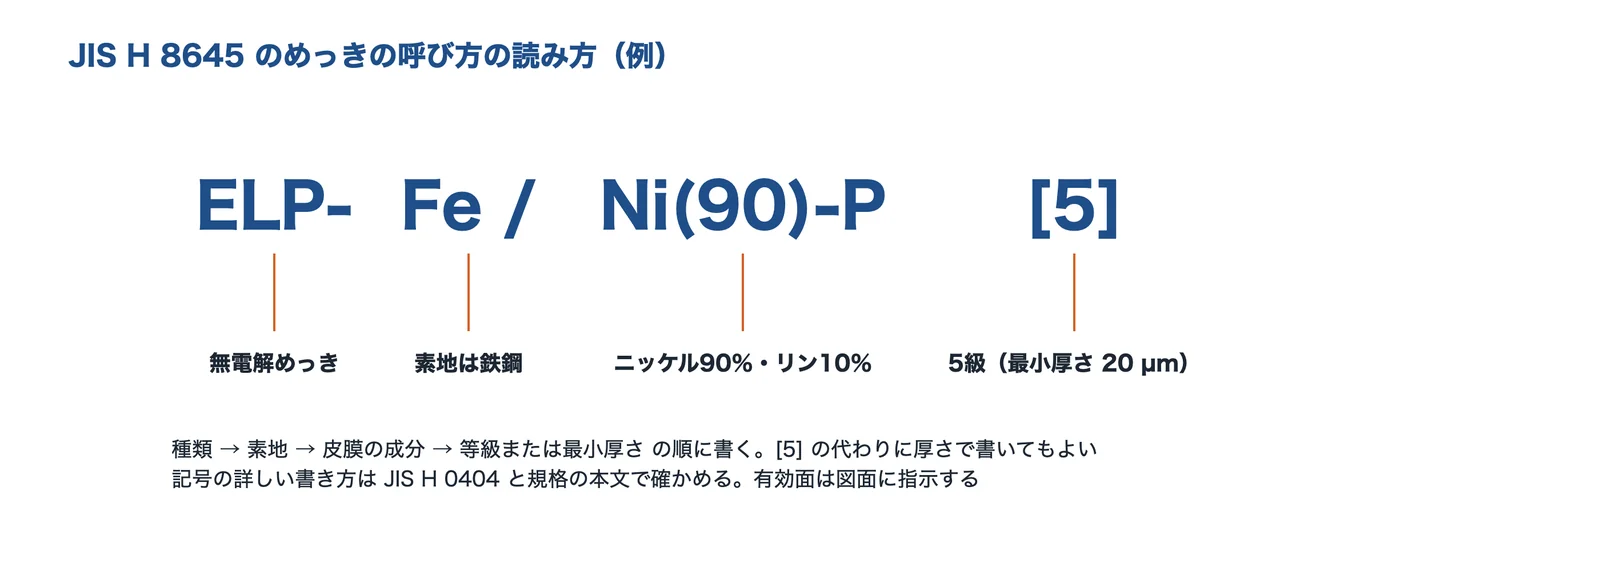
出典:JIS H 8645 と三和メッキ工業の説明をもとに AI(Claude)で作成
| 等級(JIS H 8645) | 1級 | 2級 | 3級 | 4級 | 5級 | 6級 | 7級 |
|---|---|---|---|---|---|---|---|
| 最小厚さ | 3 µm | 5 µm | 10 µm | 15 µm | 20 µm | 30 µm | 50 µm |
等級は鉄・銅・アルミニウムとそれらの合金に共通です。参考の用途として、規格は等級の低い方をはんだ付け、高い方を防食・耐摩耗としています。
図面と発注書に書くこと
- 素地の材質と状態(規格も発注書への記載を求めている)
- めっきの種類と記号、または種類とリン含有率の範囲
- 最小厚さと、その厚さを保証する有効面(規格は図面の指示か印を付けた実物見本を参考に挙げている)
- 熱処理の有無と条件(硬さ・磁性・密着に効く)
- 外観の基準(限度見本)
- 水素脆化の処理の要否(高強度の鋼)
実際には JIS の記号を使わず、「無電解ニッケル 中リン 10 µm」のように書くことも多いので、めっき会社に通じる書き方を確かめます。
出典:JIS H 8645:1999 無電解ニッケル-りんめっき(kikakurui.com)、JIS H 8645 の解説(コネクション福井)、三和メッキ工業「無電解ニッケルメッキの記号は?」
素材別の前処理
めっきの密着は前処理で決まります。素材ごとに表面の酸化皮膜の性質が違うので、工程も変わります。
| 素材 | 前処理の要点 | 資料 |
|---|---|---|
| 鉄鋼 | 脱脂、酸洗いのあとめっきする。実験例:SS41 を研磨し、アセトン・メタノールで脱脂、10% 塩酸に 10 分 | 北海道立工業試験場 |
| ステンレス | クロムの不動態皮膜が密着を妨げるので、ウッド浴のストライクで密着を確保する | 大阪めっき・アルマイトナビ、三和メッキ工業 |
| アルミニウム | 酸化皮膜を除いたあと、ジンケートでアルミの表面を亜鉛に置き換える。1回目を硝酸で剥がして2回目を行うダブルジンケートが一般的 | 北海道立工業試験場、大阪めっき・アルマイトナビ |
| 銅・銅合金 | ウッド浴のストライクを使う場合がある | 三和メッキ工業 |
| プラスチック | 不導体なので無電解で付ける。熱膨張が大きいので比較的低温でめっきする | 日本カニゼン |
出典:北海道立工業試験場報告 No.294、三和メッキ工業 めっきQ&A(ウッド浴ストライク)、北海道立工業試験場報告 No.297、大阪めっき・アルマイトナビ「無電解ニッケルめっきの前処理」、日本カニゼン Q&A
アルミのダブルジンケート
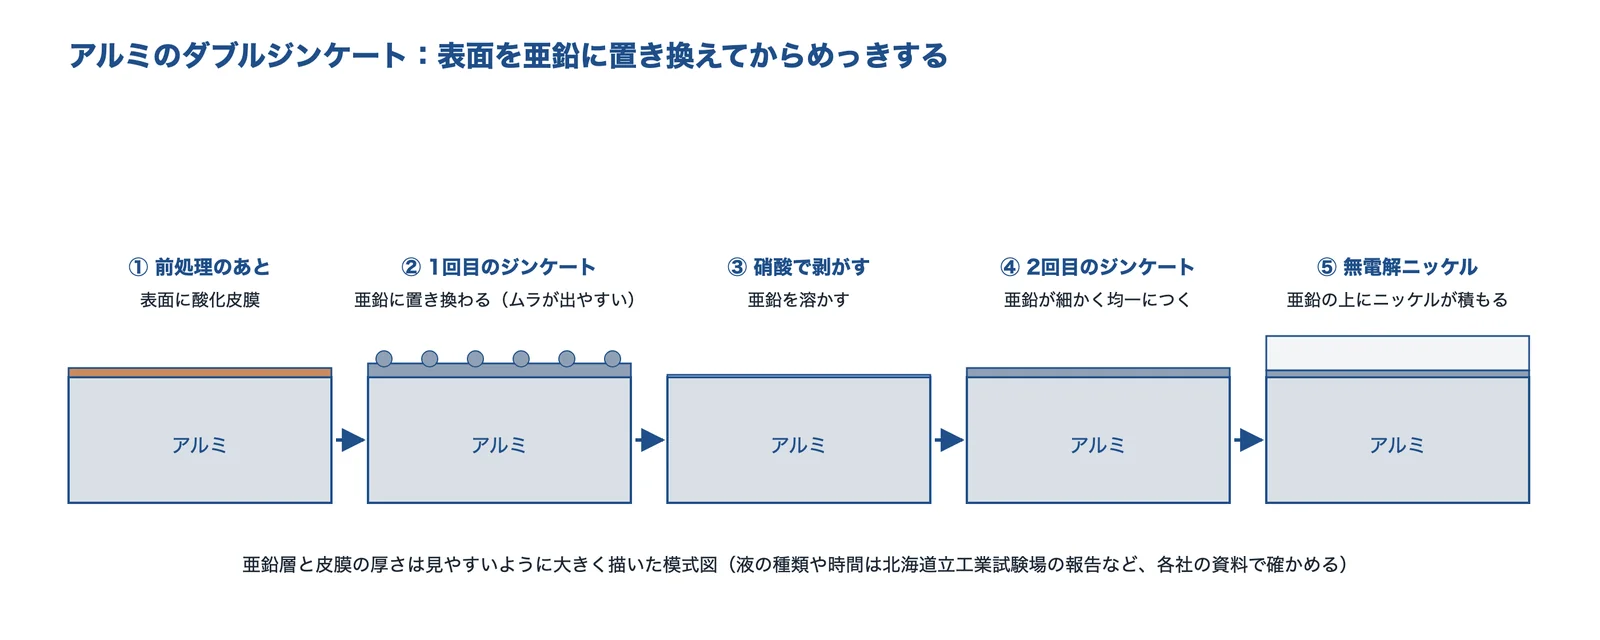
出典:北海道立工業試験場報告 No.297 と大阪めっき・アルマイトナビの説明をもとに AI(Claude)で作成
1回目の亜鉛の皮膜には細かい欠陥やムラが含まれやすいので、硝酸で完全に溶かしてから2回目を行い、均一で緻密な亜鉛の皮膜にします。北海道立工業試験場の報告(A5056 相当)では、2回の置換で亜鉛の粒子が細かくなるとし、試した前処理(ジンケート3種類とコロイド処理2種類)のいずれでも、約 5 µm のめっきは熱衝撃試験で剥離・膨れがありませんでした。アルミでは、ジンケートから持ち込まれた亜鉛や鉄のイオンがめっき液にたまって反応が鈍くなることも、上村工業の解説は挙げています。
出典:大阪めっき・アルマイトナビ「無電解ニッケルめっきの前処理」、北海道立工業試験場報告 No.297、黒坂成吾・佐藤誠(上村工業)「無電解ニッケルめっき皮膜の特性」表面技術 65(3), 2014(J-STAGE)
トラブルと対策
症状から原因と対策を探す
| 症状 | 主な原因 | 対策 |
|---|---|---|
| はがれ、ふくれ | 前処理の不足(酸化皮膜が残る、ジンケートが合わない) | 素材別の前処理を確かめる。JIS H 8504 の試験で確かめる |
| 赤錆が出る | ピンホール、膜厚の不足、素地の面が粗い | 厚くする、素地をなめらかにする、層を重ねる |
| 穴の奥が薄い、角だけ厚い | 電気めっきの電流の偏り | 液が入れ替わる形なら無電解に変える |
| 皮膜が脆い、耐食性が落ちる | 硫黄系添加剤の影響(無電解) | 添加剤の少ない浴を選ぶ |
| はんだが濡れない | 表面の汚れ・酸化、リフロー条件 | 保管を見直す、リフロー条件を調整する、金を重ねる |
| はんだの接合強度が落ちる(無電解 Ni-P) | 界面にできるリン濃縮層 | リン濃度とはんだ組成を見直し、濃縮層を薄くする |
| ボルトやばねが遅れて折れる | 水素脆化 | めっき後のベーキングを指定する |
| 接合部が黒ずむ、はんだ強度が落ちる | ブラックパッド(ENIG) | 金の液の管理、ENEPIG への変更 |
表は、この記事の出典をもとに編集部が整理したものです。
出典:黒坂成吾・佐藤誠(上村工業)「無電解ニッケルめっき皮膜の特性」表面技術 65(3), 2014(J-STAGE)、高橋ほか「電池ケース用 Ni めっき鋼板」新日鐵住金技報 第398号、日本カニゼン 技術レポート第1回、JIS H 8645:1999 無電解ニッケル-りんめっき(kikakurui.com)、塚田理研工業「ニッケル・パラジウム・金めっき」
ピンホールと赤錆
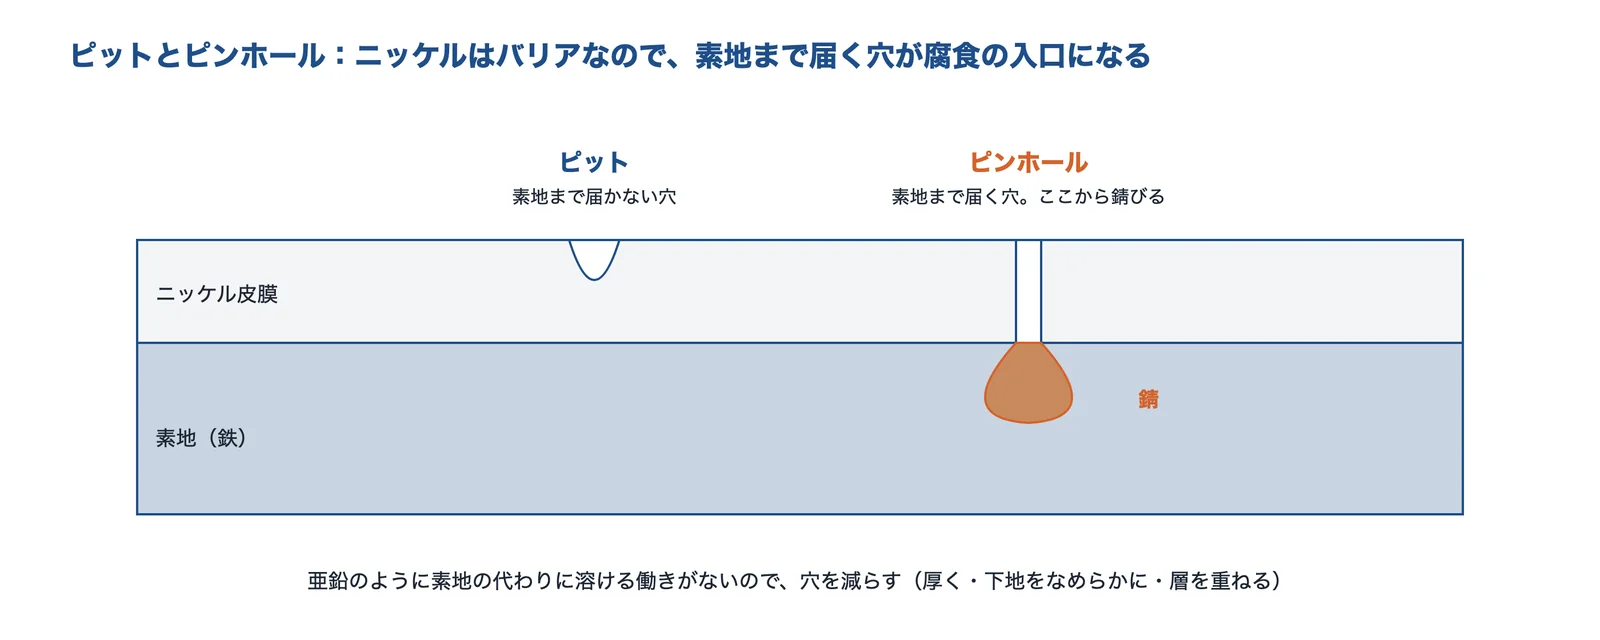
出典:新日鐵住金技報 第398号の説明をもとに AI(Claude)で作成
ニッケルは亜鉛のように素地の代わりに溶ける働きがない、バリア型の防錆です。そのためピンホールやクラックがあると、耐食性が大きく下がります。
出典:高橋ほか「電池ケース用 Ni めっき鋼板」新日鐵住金技報 第398号
水素脆化とベーキング
めっきでは水素も発生します。JIS H 8645 は、水素脆性を除くための熱処理の条件を受渡当事者間の協定によるとし、熱処理はめっき後少なくとも 4 時間以内に開始することを求めています。高強度の鋼の部品では、発注書に条件を書きます。
出典:JIS H 8645:1999 無電解ニッケル-りんめっき(kikakurui.com)
ブラックパッド(ENIG)
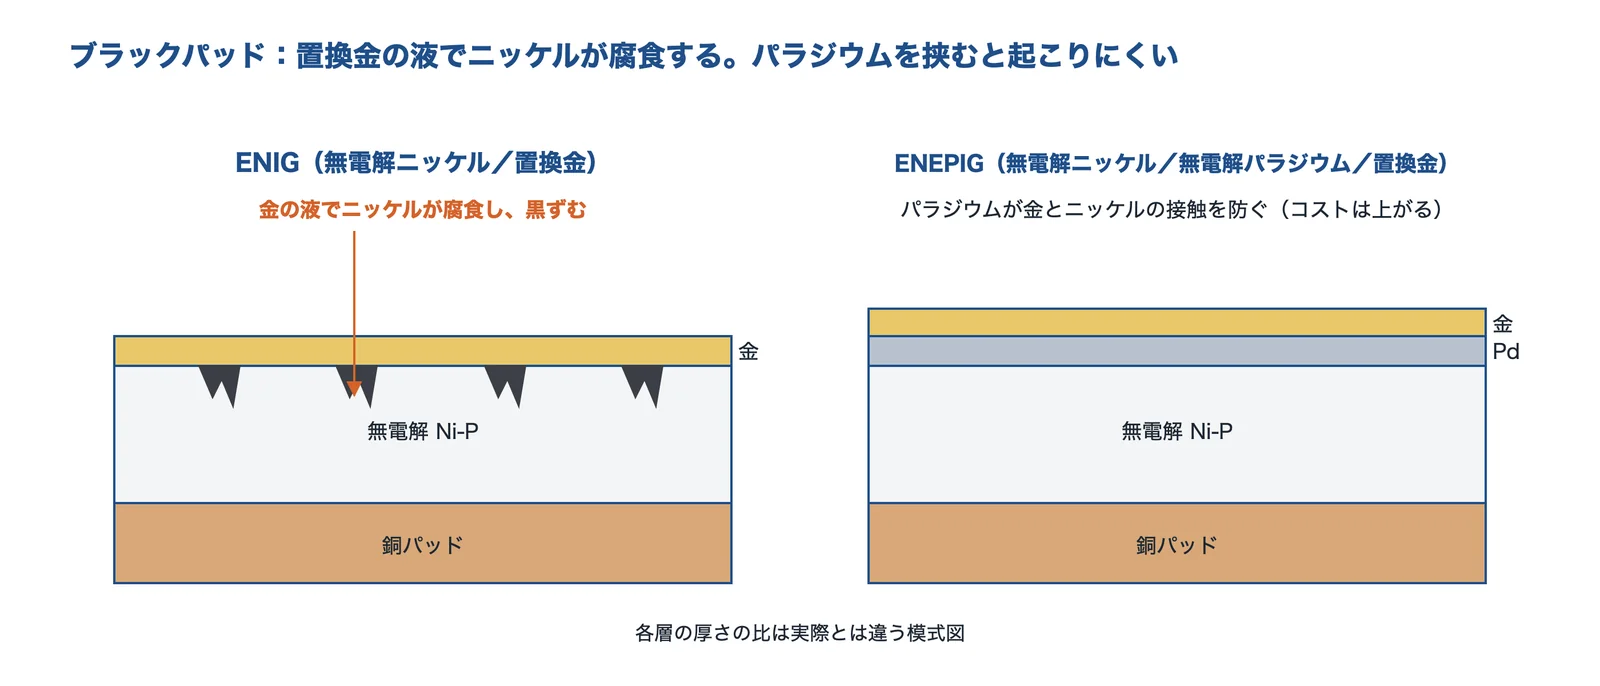
出典:塚田理研工業の説明をもとに AI(Claude)で作成
無電解ニッケルに置換金めっきを重ねる ENIG では、金の液でニッケルが過剰に腐食され、表面が黒ずむことがあります。これがブラックパッドで、はんだの接合強度の低下や接触不良につながります。ニッケルと金のあいだにパラジウムを挟む ENEPIG は、これを起こりにくくしますが、コストは上がる傾向にあります。
ニッケルアレルギーと法規
- EU の REACH 規則:皮膚に直接かつ長時間触れる製品は、人工汗へのニッケルの溶出量(EN 1811 で測定)が 0.5 µg/cm²/週以下。ピアスのポストは 0.2 µg/cm²/週未満。ニッケル以外のコーティングがある製品は、2年間の通常の使用のあとも 0.5 µg/cm²/週以下であること
- 日本の労働安全衛生法施行令・特定化学物質障害予防規則:粉状のニッケル化合物(ニッケルカルボニルを除く)は、2009 年4月施行の改正で管理第2類物質に追加された。めっき液を扱う工程の扱いは、最新の法令とめっき会社に確かめる
皮膚に触れる製品にニッケルめっきを使うときは、輸出先の規制を確かめます。法規は改正されるので、最新の条文で確かめてください。
出典:河上強志(国立医薬品食品衛生研究所)厚生労働省 薬事審議会の資料(2026年10月8日)、厚生労働省 特定化学物質障害予防規則等の改正の資料
品質の確かめ方:膜厚・密着・耐食
| 項目 | 方法 | 注意 |
|---|---|---|
| 膜厚 | 顕微鏡断面法、蛍光X線式など(JIS H 8501) | 断面法は形や皮膜の組成に左右されないが、前処理に1〜2日かかり、1 µm 以下は精度を出しにくい。蛍光X線は短時間で済むが、30 µm 程度以上の厚い皮膜、皮膜と素地が同じ元素を含む場合、複雑な形は難しい |
| 密着 | 曲げ、熱衝撃、やすり(JIS H 8504)、ポンチ(JIS H 8645)のいずれか | はく離やふくれがないこと |
| 耐食 | 中性塩水噴霧、酢酸酸性塩水噴霧、CASS、コロードコートのいずれか(JIS H 8502) | 合格の基準はレイティングナンバー9以上。試験時間は受渡当事者間で決める |
| 硬さ | めっき厚さ 50 µm 以上の試料で測る(JIS H 8645) | 薄い皮膜は素地の影響を受ける |
| リン含有率 | 吸光光度法、中和滴定法、蛍光X線法 | リンの範囲を指定したときに確かめる |
出典:静岡県工業技術研究所 技術解説(めっきの膜厚測定)、JIS H 8645:1999 無電解ニッケル-りんめっき(kikakurui.com)、JIS H 8645 の解説(コネクション福井)
事例
電池ケース用のニッケルめっき鋼板:焼鈍で軟らかくして加工割れを防ぐ
電池ケースの鋼板は、コイルにニッケルめっきしてから缶に加工すると、めっき層に割れが入ることがあります。新日鐵住金(現・日本製鉄)の「スーパーニッケル」は、未焼鈍のコイルにめっきしてから 800 ℃×20 秒で焼鈍します。ニッケル層の硬さは 231 から 120 に下がり、1T 曲げで通常品に出た割れが出なくなりました。報告は、加工後の耐食性が上がった主因をこの軟化とし、焼鈍でできる Fe-Ni の拡散層は密着を高め、ピンホールの底を合金相にして無害にすると説明しています。
出典:高橋ほか「電池ケース用 Ni めっき鋼板」新日鐵住金技報 第398号
ハードディスク:高リンの非磁性を使う
高リンは高温で熱処理しても非磁性を保ちやすいので、ハードディスク基板の下地めっきとしての実績が非常に大きいと、上村工業の解説は述べています。同じ解説は、用途の例として水晶発振子、IC パッケージ、金型、射出成形用シリンダーなども挙げています。
出典:黒坂成吾・佐藤誠(上村工業)「無電解ニッケルめっき皮膜の特性」表面技術 65(3), 2014(J-STAGE)
金型・精密部品:厚付けで硬さを調整する
北海道立工業試験場は、無電解ニッケルを 100〜600 µm の厚膜にして TiN 薄膜と複層化し、金型などの精密機械部品に適用できる見通しを得たと報告しています(1995 年)。別の報告では、アルミの上でも前処理を選べば 600〜800 µm の厚膜をつくれたとしています。
出典:北海道立工業試験場報告 No.294、北海道立工業試験場報告 No.297
企業紹介(ニッケルめっき技術)
ニッケルめっきの受託加工と薬品を扱う企業を、得意な分野が重ならないように選びました。●は各社の公式サイトで取り扱いを確認できた種類で、空欄は扱っていないという意味ではありません。
困りごとから相談先を探す
| 困りごと | 相談先の例 |
|---|---|
| 大きな部品に厚く付けたい | ブラザー |
| 車載の部品を量産したい、アルミにはんだ付けしたい | スズキハイテック |
| 非磁性や硬さでリン量を選びたい、アルミの大物 | 熊防メタル |
| 半導体装置の部品をクリーンな状態で納めてほしい | EBINAX |
| 小さな部品を大量にめっきしたい | 笹川メッキ |
| 潤滑・耐摩耗の複合皮膜を検討したい、自社で液を管理したい | 日本カニゼン |
| 自社のめっきラインの液を選びたい | JCU、上村工業 |
日本カニゼン株式会社|無電解ニッケルの加工と液の製造、プラントの設計
日本カニゼンとは
日本カニゼンは、東京都足立区に本社を置く会社です。各種無電解めっきの加工(カニゼン)、無電解めっき液の製造・販売(シューマー)、無電解めっきプラントの設計・販売を事業としています。めっきの加工工場は群馬県太田市の群馬工場で、めっき液は三重県四日市市と千葉県山武市の製造工場でつくっています。
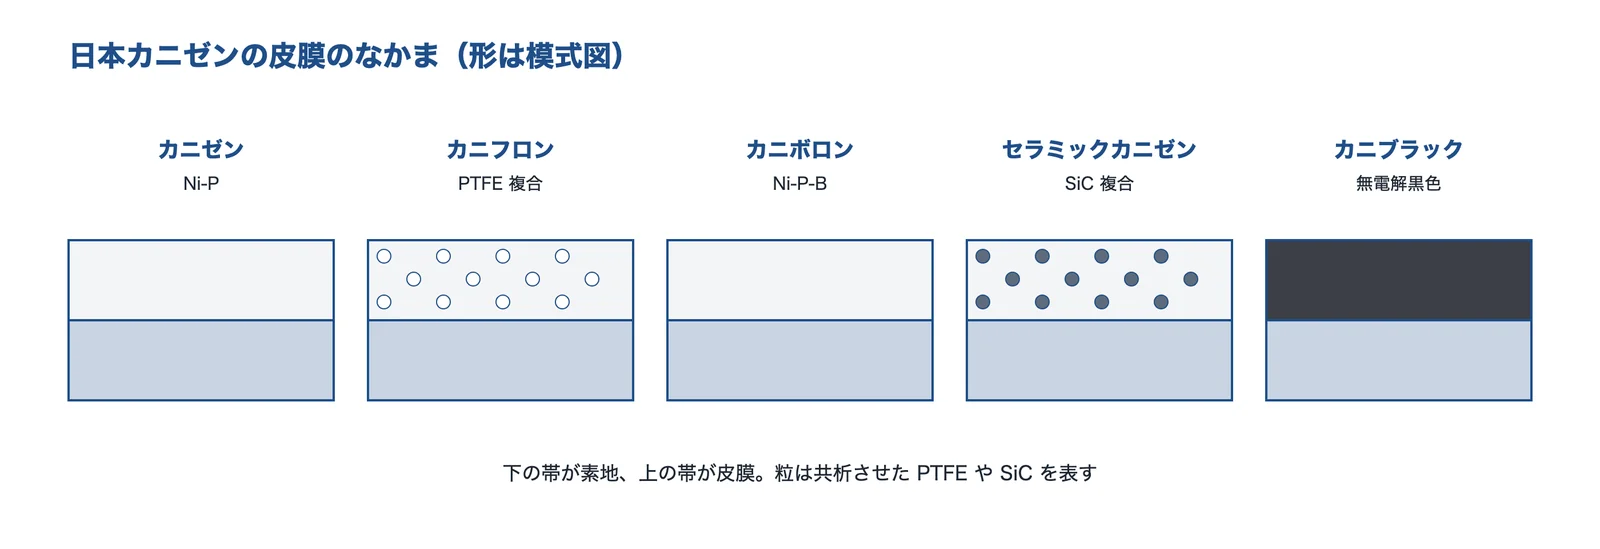
出典:日本カニゼンの製品ページをもとに AI(Claude)で作成
日本カニゼンの得意技術
| 技術 | 内容 |
|---|---|
| カニゼン | Ni-P 皮膜。用途の例はピストン、アンカーピン、パワーステアリングの部品 |
| カニフロン・セラミックカニゼン | PTFE 複合と SiC 複合 |
| カニボロン | Ni-P-B。熱処理なしで約 HV700 |
| カニブラック | 無電解の黒色皮膜 |
| 設備 | 熱処理炉はガス炉8基・電気炉4基、治具は計200種類。ISO 9001(群馬工場と本社加工事業部) |
日本カニゼンが解決できる課題
- 耐摩耗や潤滑の複合皮膜を比べたい
- 黒色の無電解皮膜が欲しい
- 自社で液を使いたい、プラントから相談したい
出典:日本カニゼン 会社概要、日本カニゼン アクセス、日本カニゼン 加工工場、日本カニゼン 製品
EBINAX株式会社|半導体装置の部品の無電解ニッケルとクリーンな納品
EBINAXとは
EBINAX は、東京都大田区に本社を置く会社です。無電解ニッケルのラインを 1979 年に本社工場へ新設し、2019 年にクラス 10000 のクリーンルームを設けました。2023 年には大型のめっき槽を新設しています。ISO 9001 と ISO 14001 を取得しています。
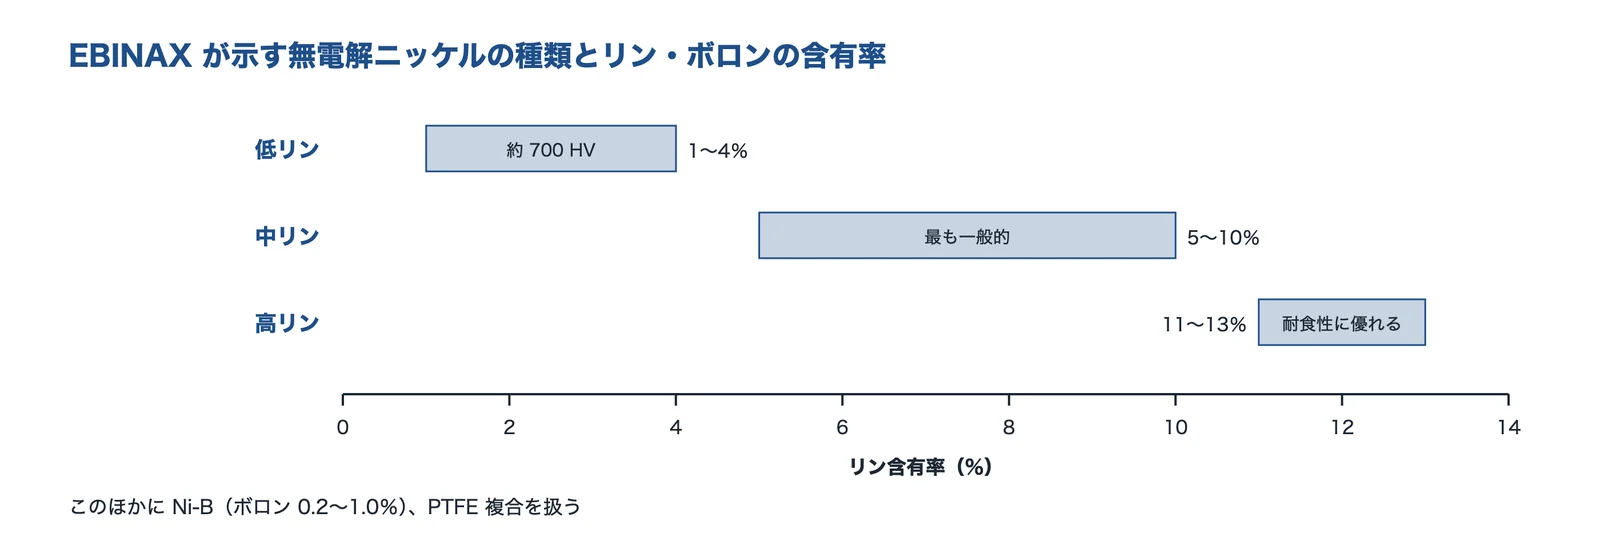
出典:EBINAX の無電解ニッケルめっきの種類のページをもとに AI(Claude)で作成
EBINAXの得意技術
| 技術 | 内容 |
|---|---|
| Ni-P | 低リン(P 1〜4%、約 700 HV)、中リン(5〜10%)、高リン(11〜13%) |
| Ni-B | B 0.2〜1.0%。はんだ付け性と硬さに優れると説明 |
| PTFE 複合 | 潤滑と撥水 |
| 洗浄・梱包 | めっき後にクリーンルームで行う |
EBINAXが解決できる課題
- 半導体製造装置の部品をクリーンな状態で納めてほしい
- 用途に合わせて Ni-P と Ni-B を比べたい
公開されている実績・用途
- 半導体製造装置、バルブ・パイプ、機械部品、ハードディスク、自動車部品
出典:EBINAX 会社概要、EBINAX 無電解ニッケルめっき、EBINAX 無電解ニッケルめっきの種類
スズキハイテック株式会社|車載部品の無電解ニッケルを自動機で量産
スズキハイテックとは
スズキハイテックは、山形県山形市に本社を置く、1914 年創業の会社です。高リン、中リン、低リンを選べる無電解ニッケルを、自動機で量産しています。ISO 9001 と ISO 14001 を取得しています。
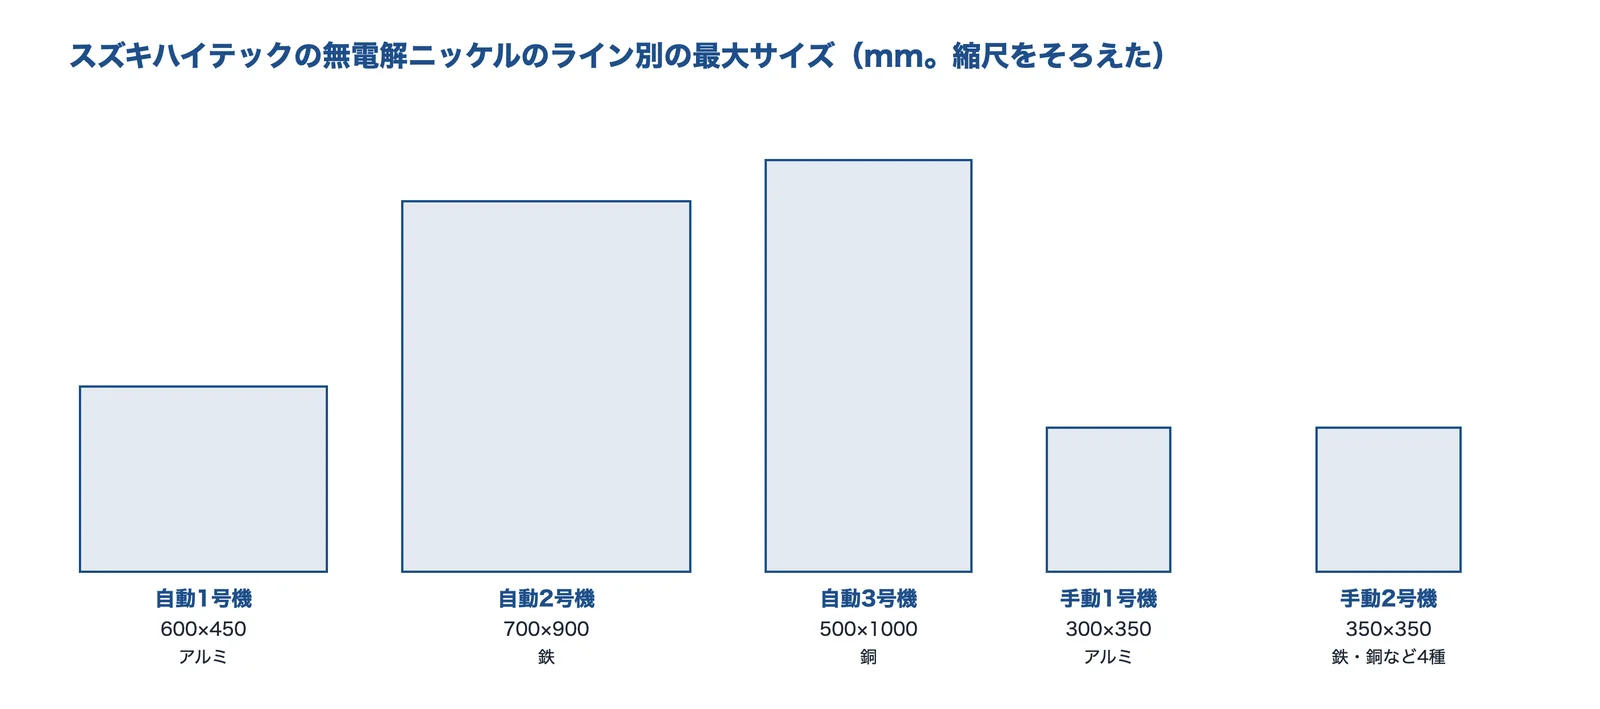
出典:スズキハイテックの無電解ニッケルめっきのページをもとに AI(Claude)で作成
スズキハイテックの得意技術
| 技術 | 内容 |
|---|---|
| 自動機 | 1号機:アルミ 600×450 mm、2号機:鉄 700×900 mm、3号機:銅 500×1000 mm |
| 手動機 | 1号機:アルミ 300×350 mm、2号機:鉄・銅・ステンレス・アルミ 350×350 mm(非磁性の実績あり) |
| SSN プロセス | 高リンの耐食性を保ちながら、はんだ濡れ性を改善すると説明 |
スズキハイテックが解決できる課題
- アルミの部品にはんだ付けしたい
- 電動車の冷却器や電池の部品を量産したい
公開されている実績・用途
- HEV・PHEV・BEV の冷却器、電池部品
出典:スズキハイテック 会社概要、スズキハイテック 無電解ニッケルめっき、スズキハイテック 品質・環境
株式会社ブラザー|超大型の部品に厚く付ける無電解ニッケル
ブラザーとは
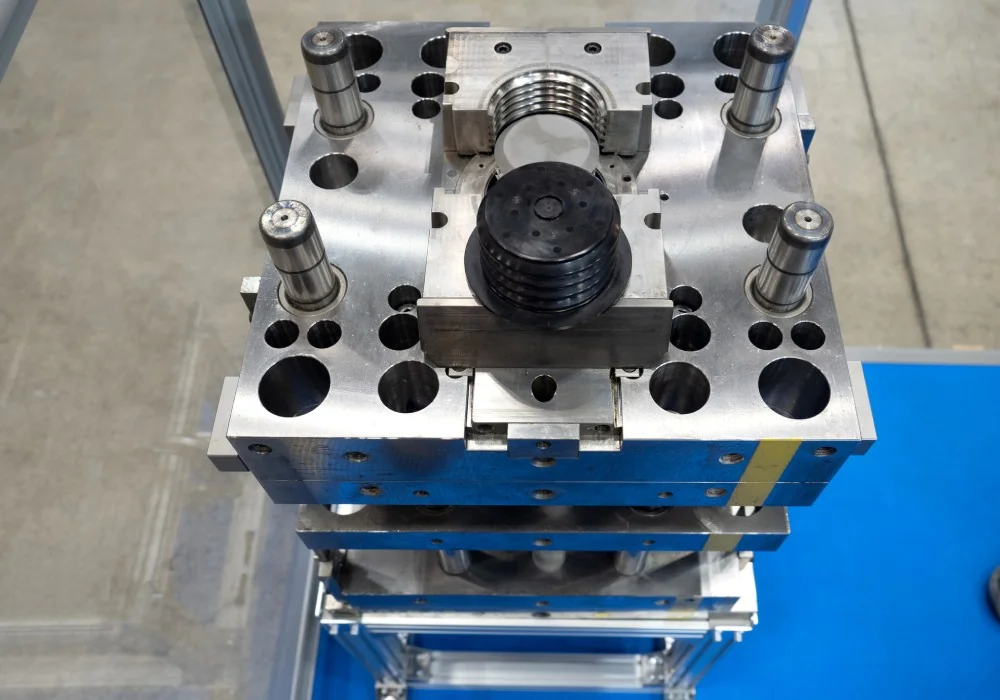
ブラザーは、神奈川県川崎市に本社を置く会社です。無電解ニッケルは 1〜200 µm の膜厚に対応し、半導体や液晶の製造装置にも採用されていると説明しています。ISO 9001 と ISO 14001 を取得しています。
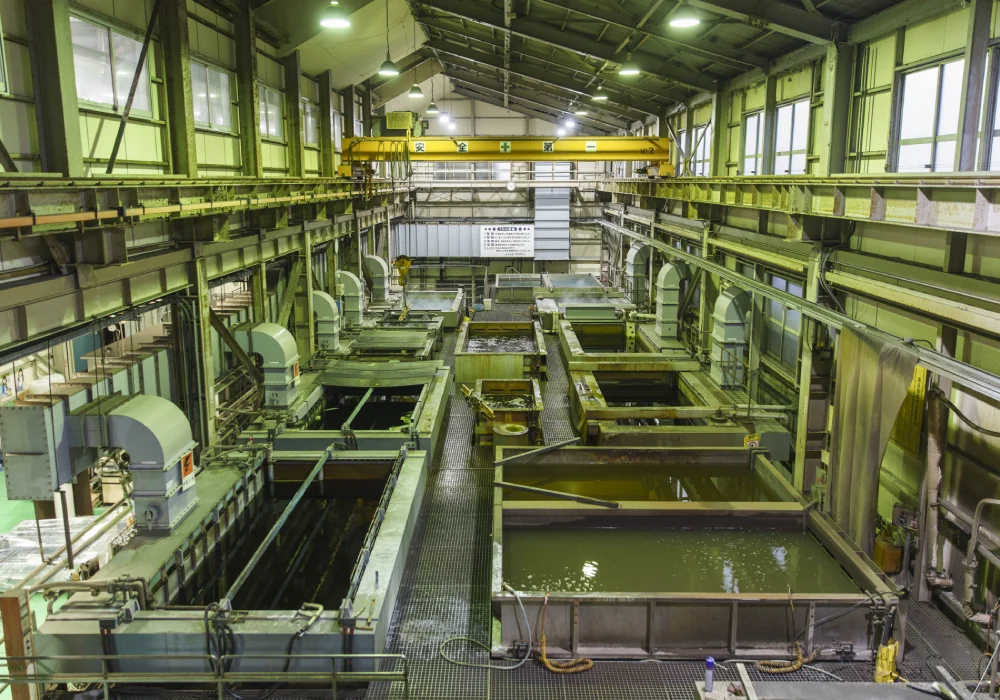
ブラザーの得意技術
| 技術 | 内容 |
|---|---|
| メガニッケル | 専用ライン:幅2 m×長さ4 m×深さ3 m、重さ10 tまで |
| 鉄・鋳物 | 通常 950×600×1,050 mm、大型 3,500×1,800×2,300 mm、最大膜厚 100 µm |
| アルミ・セラミックス | アルミ通常 1,000×500×1,000 mm、セラミックス長尺 3,800×300×500 mm |
| 超厚付け | 最大 200 µm |
ブラザーが解決できる課題
- 大きな部品に均一に厚く付けたい
- セラミックスやカーボンにも付けたい
出典:ブラザー 会社概要、ブラザー 無電解ニッケルめっき、ブラザー 設備(材料別の最大寸法)、ブラザー ISO
株式会社熊防メタル|リン量の違う無電解ニッケルとアルミの大物
熊防メタルとは
熊防メタルは、熊本県熊本市に本社を置く会社です。1933 年に前身が創業し、2001 年に熊本防錆工業から分社独立しました。前身の時代の 2000 年に大型の無電解ニッケルのラインを設置しています。アルマイトも手がけています。
出典:熊防メタルの表面処理のページをもとに AI(Claude)で作成
熊防メタルの得意技術
| 技術 | 内容 |
|---|---|
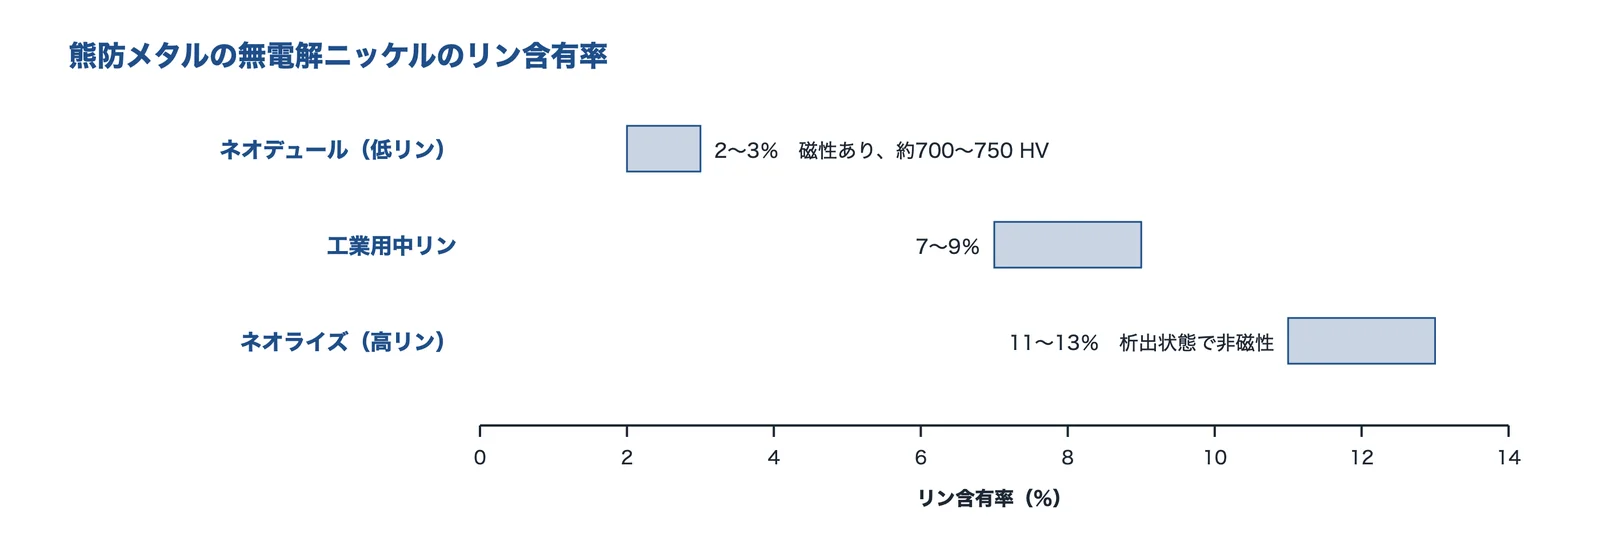
| ネオライズ(高リン) | P 11〜13%、標準膜厚 5〜10 µm、析出状態で非磁性 |
| 工業用中リン | P 7〜9%、標準膜厚 5〜10 µm |
| ネオデュール(低リン) | P 2〜3%、標準膜厚 7〜13 µm、約 700〜750 HV、磁性あり |
| ネオブラック・ネオスライダ | 黒色、PTFE 共析 |
熊防メタルが解決できる課題
- 非磁性の皮膜が欲しい
- 熱処理なしで硬い皮膜が欲しい
- 大きなアルミの部品にめっきしたい
出典:熊防メタル 会社概要、熊防メタル ネオライズ、熊防メタル 工業用中リン・ネオデュール、熊防メタル 表面処理の一覧
笹川メッキ株式会社|電気ニッケルのラック・バレルと無電解ニッケル
笹川メッキとは
笹川メッキは、新潟県三条市に本社を置く、昭和3年創業の会社です。電気ニッケルのラックとバレル、無電解ニッケルを受託しています。
笹川メッキの得意技術
| 技術 | 内容 |
|---|---|
| 電気ニッケル(ラック) | 鉄・銅・真鍮。処理できる大きさ H1000×W500×D300 |
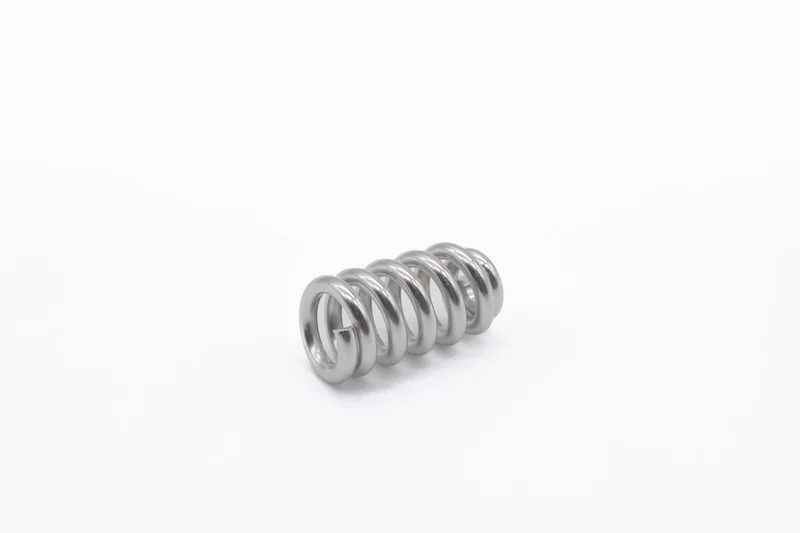
| 電気ニッケル(バレル) | φ1.8 mm〜手の平サイズ程度。ねじ、ばね、ワッシャー、電子部品など |
| 無電解ニッケル | 鉄・銅。処理できる大きさ H450×W450×D450。袋穴の内側にも均一に付くと説明 |
笹川メッキが解決できる課題
- 小さな部品を大量にめっきしたい
- 袋穴の内側まで均一に付けたい
公開されている実績・用途
- 機械部品、ストーブ部品、工具、金型部品
出典:笹川メッキ 会社案内、笹川メッキ ニッケルめっき(ラック)、笹川メッキ ニッケルめっき(バレル)、笹川メッキ 無電解ニッケルめっき
株式会社JCU|電気と無電解のニッケルめっき薬品
JCUとは
JCU は、東京都台東区に本社を置く、めっき薬品の会社です。ISO 9001 と ISO 14001 を取得しています。
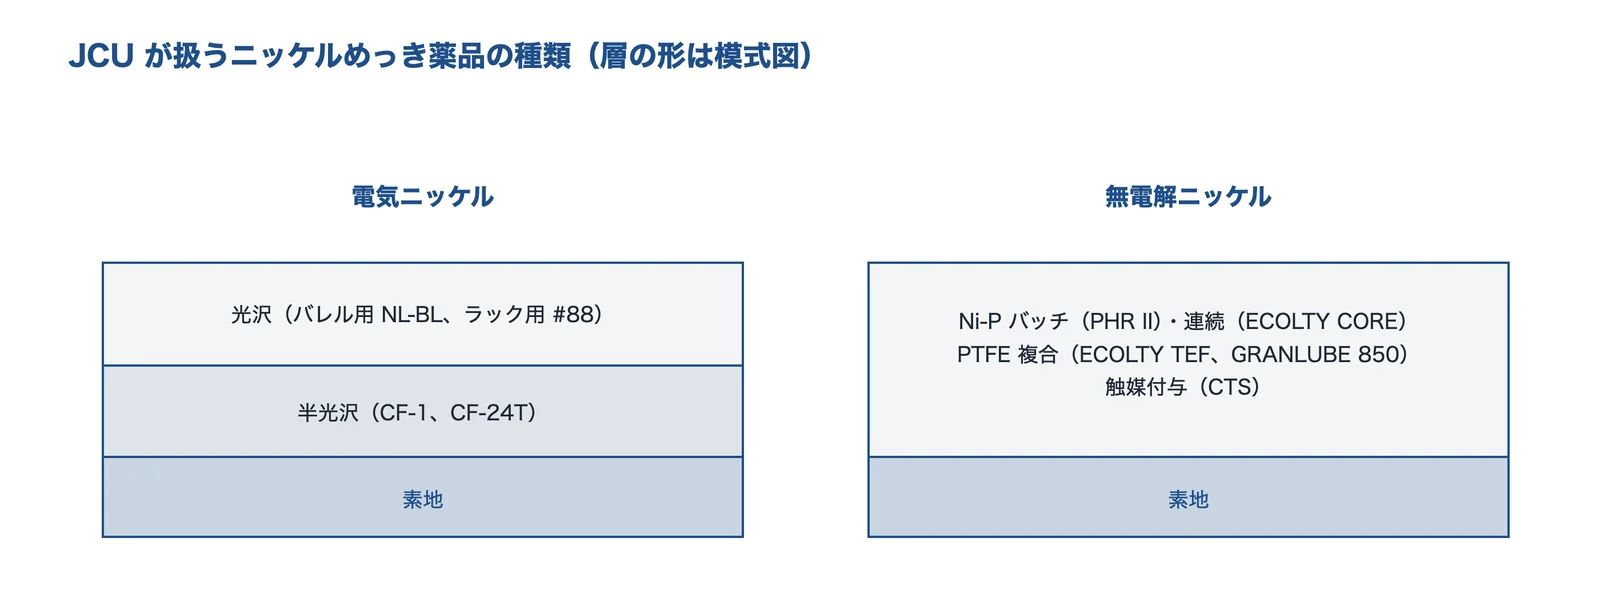
出典:JCU の製品ページをもとに AI(Claude)で作成
JCUの得意技術
| 技術 | 内容 |
|---|---|
| 電気ニッケル | 半光沢(CF-1、CF-24T)、光沢(バレル用 NL-BL、ラック用 #88)、超光沢(PK-SUPER)、サテン(SATIN-NI) |
| 無電解ニッケル | Ni-P のバッチ(PHR II)と連続(ECOLTY CORE)、PTFE 複合(ECOLTY TEF、GRANLUBE 850) |
| そのほか | 触媒付与(CTS)、ニッケルめっきの剥離剤(ST-410) |
JCUが解決できる課題
- 自社のめっきラインの液を選びたい
- サテンなど外観の種類を増やしたい
上村工業株式会社|無電解ニッケル・ENIG・複合めっきの液
上村工業とは
上村工業は、大阪市中央区に本社を置く会社です。無電解ニッケル、ENIG、複合めっきなどの液を扱っています。この記事で多く引用した表面技術の解説は、同社の中央研究所の研究者によるものです。
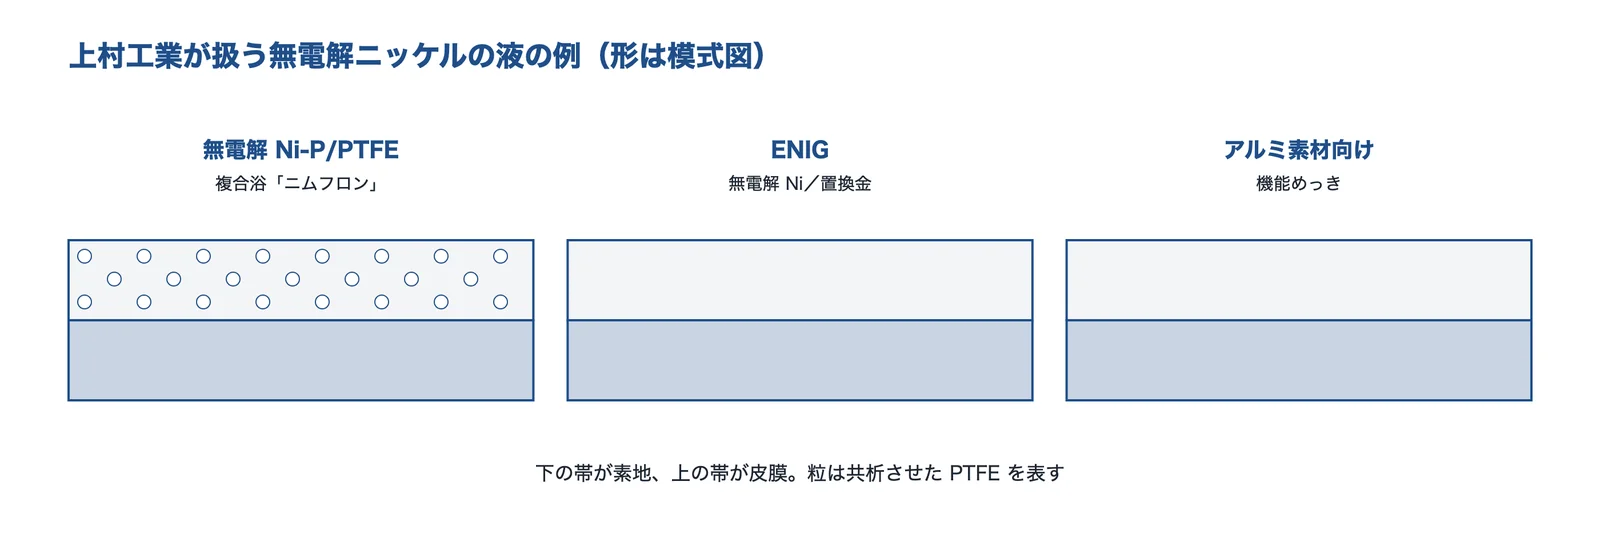
出典:上村工業の製品ページをもとに AI(Claude)で作成
上村工業の得意技術
| 技術 | 内容 |
|---|---|
| 無電解 Ni-P/PTFE | 複合浴「ニムフロン」 |
| ENIG | 無電解ニッケルと置換金 |
| そのほか | 半導体向けの無電解ニッケル、電子部品向けの電気ニッケル |
上村工業が解決できる課題
- 電子部品や基板の ENIG の液を選びたい
- アルミの素材向けの機能めっきの液を探したい
よくある質問
- ニッケルめっきとは何ですか?
- 部品の表面にニッケルを主成分とする皮膜を付ける処理です。電気を使う電気ニッケルと、還元剤を使う無電解ニッケルがあります。
- 電気ニッケルと無電解ニッケルはどちらを選べばよいですか?
- 複雑な形で膜厚をそろえたい、硬さや非磁性が要るなら無電解です。速く厚く付けたい、純度の高い皮膜が欲しいなら電気です。無電解は薬品と浴の管理の負担から、処理コストが高くなりやすいと説明されています。
- ニッケルめっきは磁石につきますか?
- 電気ニッケルは強磁性です。無電解はリン含有率で変わり、低リンは磁性があり、高リン(12% 程度以上)は析出状態で非磁性です。熱処理で結晶化すると磁化します。
- ニッケルめっきは錆びますか?
- ニッケルはバリア型の防錆なので、ピンホールやクラックがあると素地が錆びます。膜厚を確保し、素地の面をなめらかにすることが効きます。
- リン含有率は何で決めますか?
- 硬さと耐アルカリ性なら低リン、バランスなら中リン、耐酸性と非磁性なら高リンが目安です。境目は資料によって違うので、数字で指定します。
- 無電解ニッケルの硬さはどれくらいですか?
- 析出状態で HV0.1 500〜700、熱処理後の最大はおおよそ 950 です(上村工業の解説)。
- 膜厚はどれくらいにしますか?
- JIS H 8645 の最小厚さは 3〜50 µm の7等級です。日本カニゼンは、塩水噴霧が数時間なら 3〜5 µm で十分とし、100 µm 以上は相談としています。
- 硬質クロムの代わりになりますか?
- 熱処理した Ni-P は硬質クロムに近い硬さになり、複雑な形にも均一に付きます。摩耗の条件や相手材で結果が変わるので、試験で確かめます。
- クロムめっきとの関係は?
- 装飾用のクロムは、ニッケルの上に 0.1 µm 以上付けるのが JIS H 8617 の形です。ニッケルが防錆と光沢を、クロムが表面を受け持ちます。
回答は、このページの出典をもとに編集部がまとめたものです。
出典:吉田鍍金工業「無電解ニッケルめっき」、日本カニゼン Q&A
関連する技術・ページ
- めっき(電気めっき・無電解めっき)
- アルマイト(陽極酸化)
- DLC・低摩擦コーティング
- 電解研磨
- 金めっきの種類と厚さを決めたい
- 亜鉛めっきの種類を選びたい
- めっきと塗装のどちらにするか決めたい
- 金属の水素脆化(遅れ破壊)を防ぎたい
- めっき・はんだのウィスカによるショートを防ぎたい
- 基礎知識:腐食とは
- 基礎知識:表面粗さ
出典・確認日
- 黒坂成吾・佐藤誠(上村工業)「無電解ニッケルめっき皮膜の特性」表面技術 65(3), 2014(J-STAGE)
- 日本カニゼン 技術レポート第1回
- 吉田鍍金工業「無電解ニッケルめっき」
- Wikipedia「Nickel electroplating」
- 日本化学産業「スルファミン酸ニッケル」
- サン工業「ニッケルめっきの種類と特徴」
- 三和メッキ工業 めっきQ&A(ウッド浴ストライク)
- 名古屋市工業研究所 研究報告(電気ニッケルめっき皮膜の硫黄)
- JIS H 8617:1999 ニッケルめっき及びニッケル-クロムめっき(kikakurui.com)
- オーエスジーシステムプロダクツ ロールの表面処理カタログ
- 日本カニゼン Q&A
- 日本カニゼン 製品
- 熊防メタル 表面処理の一覧
- 日本カニゼン 技術レポート第6回
- JIS H 8645 の解説(コネクション福井)
- 北海道立工業試験場報告 No.294
- 熊防メタル ネオライズ
- 吉野電化工業(埼玉県 次世代産業参入支援事業の成果資料)
- JIS H 8645:1999 無電解ニッケル-りんめっき(kikakurui.com)
- 三和メッキ工業「無電解ニッケルメッキの記号は?」
- 北海道立工業試験場報告 No.297
- 大阪めっき・アルマイトナビ「無電解ニッケルめっきの前処理」
- 高橋ほか「電池ケース用 Ni めっき鋼板」新日鐵住金技報 第398号
- 塚田理研工業「ニッケル・パラジウム・金めっき」
- 河上強志(国立医薬品食品衛生研究所)厚生労働省 薬事審議会の資料(2026年10月8日)
- 厚生労働省 特定化学物質障害予防規則等の改正の資料
- 静岡県工業技術研究所 技術解説(めっきの膜厚測定)
- 日本カニゼン 会社概要
- 日本カニゼン アクセス
- 日本カニゼン 加工工場
- EBINAX 会社概要
- EBINAX 無電解ニッケルめっき
- EBINAX 無電解ニッケルめっきの種類
- スズキハイテック 会社概要
- スズキハイテック 無電解ニッケルめっき
- スズキハイテック 品質・環境
- ブラザー 会社概要
- ブラザー 無電解ニッケルめっき
- ブラザー 設備(材料別の最大寸法)
- ブラザー ISO
- 熊防メタル 会社概要
- 熊防メタル 工業用中リン・ネオデュール
- 笹川メッキ 会社案内
- 笹川メッキ ニッケルめっき(ラック)
- 笹川メッキ ニッケルめっき(バレル)
- 笹川メッキ 無電解ニッケルめっき
- JCU 会社概要
- JCU 防錆・装飾めっきの製品
- 上村工業 会社概要
- 上村工業 製品
※製品名・会社名は各社の商標または登録商標です。写真は出典を示した会社のものです。そのほかの図と文章は、各社の資料の数値と事実を要約して編集部が作成しました。
※アイキャッチ画像は、AI(ChatGPT)で生成したイメージです。実在の製品ではありません。図はAI(Claude)で作成した概念図です。
情報の確認日:2026年11月4日 本ページの内容は一般的な情報です。数値は出典の例で、実際の選定と発注は最新の規格、メーカーの資料、適用する仕様書で確かめてください。








