
ステンレスなのに錆びた――部品の表面に点々や筋の赤錆が出た、海の近くで小さな孔があいて錆の筋が流れた、ボルトの座金やパッキンのまわりだけが錆びた、溶接ビードの焼けの帯に沿って錆びた、納入したばかりの部品や研磨した面がすぐ錆びた。ステンレス錆びの相談は、こうした形で持ち込まれます。
こうした症状の多くは、表面の不動態皮膜を保てない所が局部的にできていることが原因です。鉄粉が付いた所、塩化物が多い所、すき間、溶接の焼け、加工の跡で、錆びる理由と効く対策が違います。まず下のマトリクスで、症状と対策の対応を確かめてください。鉄の部品も含めた錆の全体の話は錆びる・腐食する、割れの話は応力腐食割れ(SCC)を防ぎたいにまとめています。
課題と解決技術のマトリクス
| 課題(症状) | 鋼種を選び直す(孔食指数 PREN) | 不動態化処理・酸洗い | 電解研磨・電解の焼け取り | 鉄にふれさせない工程の管理 | 清掃・水洗い | すき間・水だまりをなくす設計 |
|---|---|---|---|---|---|---|
| A表面に点々・筋の赤錆が出る(もらい錆) | ○ | ○ | ◎ | ○ | ||
| B小さな孔があき、錆の筋が流れる(孔食) | ◎ | △ | △ | ○ | ○ | |
| C座金・パッキン・重ね合わせの縁が錆びる(すき間腐食) | ○ | ○ | ◎ | |||
| D溶接ビードのまわりが錆びる | ○ | ○ | ◎ | △ | ||
| E新品・研磨や切断のあと、すぐ錆びる | ◎ | ○ |
◎ 第一候補○ 有効△ 条件によって有効
◎は出典で第一の対策として説明されているもの、○は有効とされるもの、△は条件によって有効なものです。記号の理由は、下の「課題の診断と解決策」の各カードと「解決技術の詳細」に出典とあわせて書いています。数値は各資料の条件での値です。
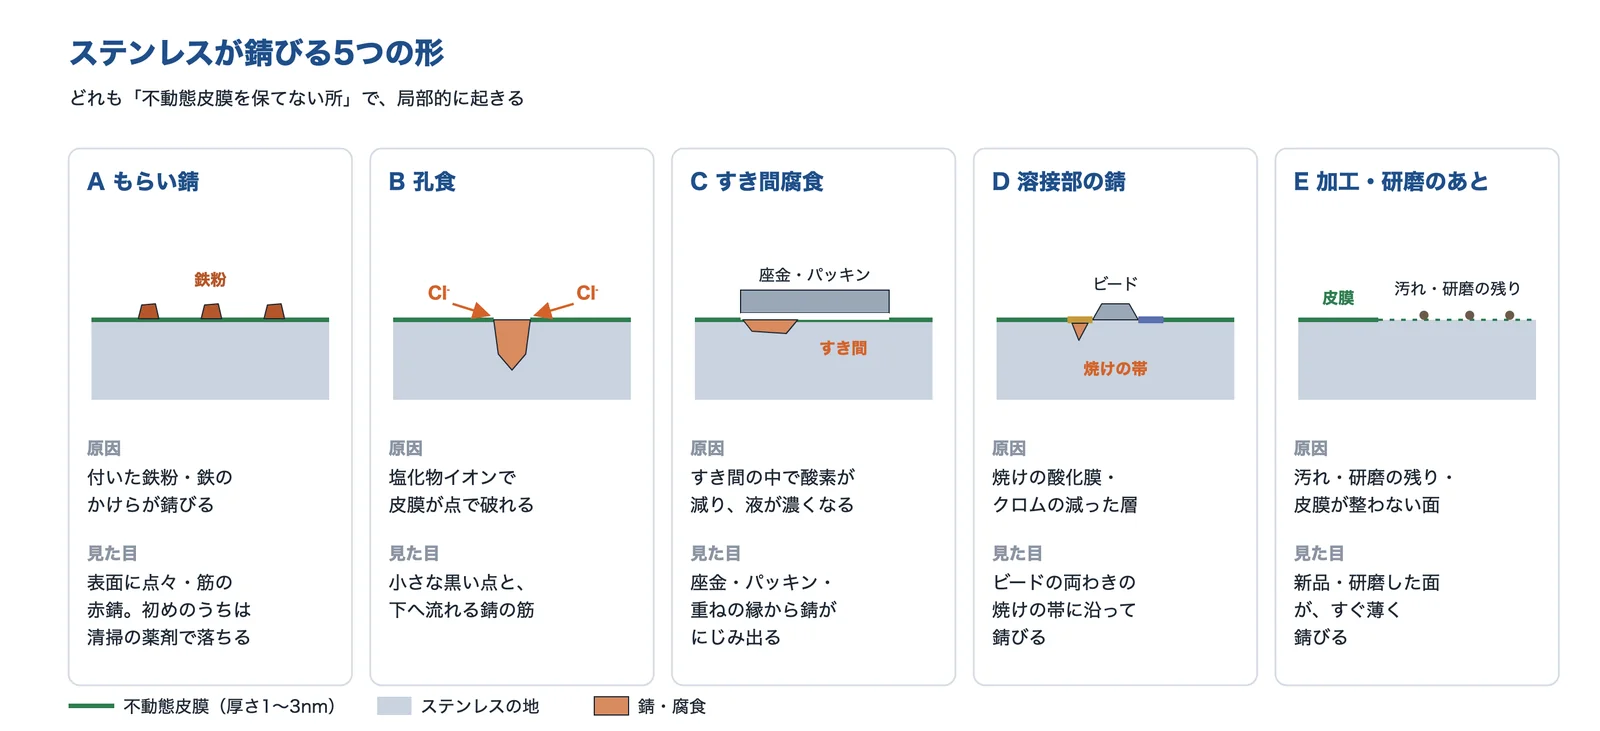
出典:ステンレス協会「ステンレスの概説」・ステンレス協会「ステンレスの耐食性と腐食現象について」・日本製鉄「ステンレス よくあるご質問」・ケミカル山本「よくある質問 Q4」・新潟県工業技術総合研究所「ステンレス鋼の表面処理の XPS 分析」をもとに AI(Claude)で作成
課題の診断と解決策
症状(A〜E)ごとに、起きている現象、解決に使える技術、選ぶときの注意、相談できる企業をまとめました。錆の場所と様子から、どの症状かを先に見分けます。
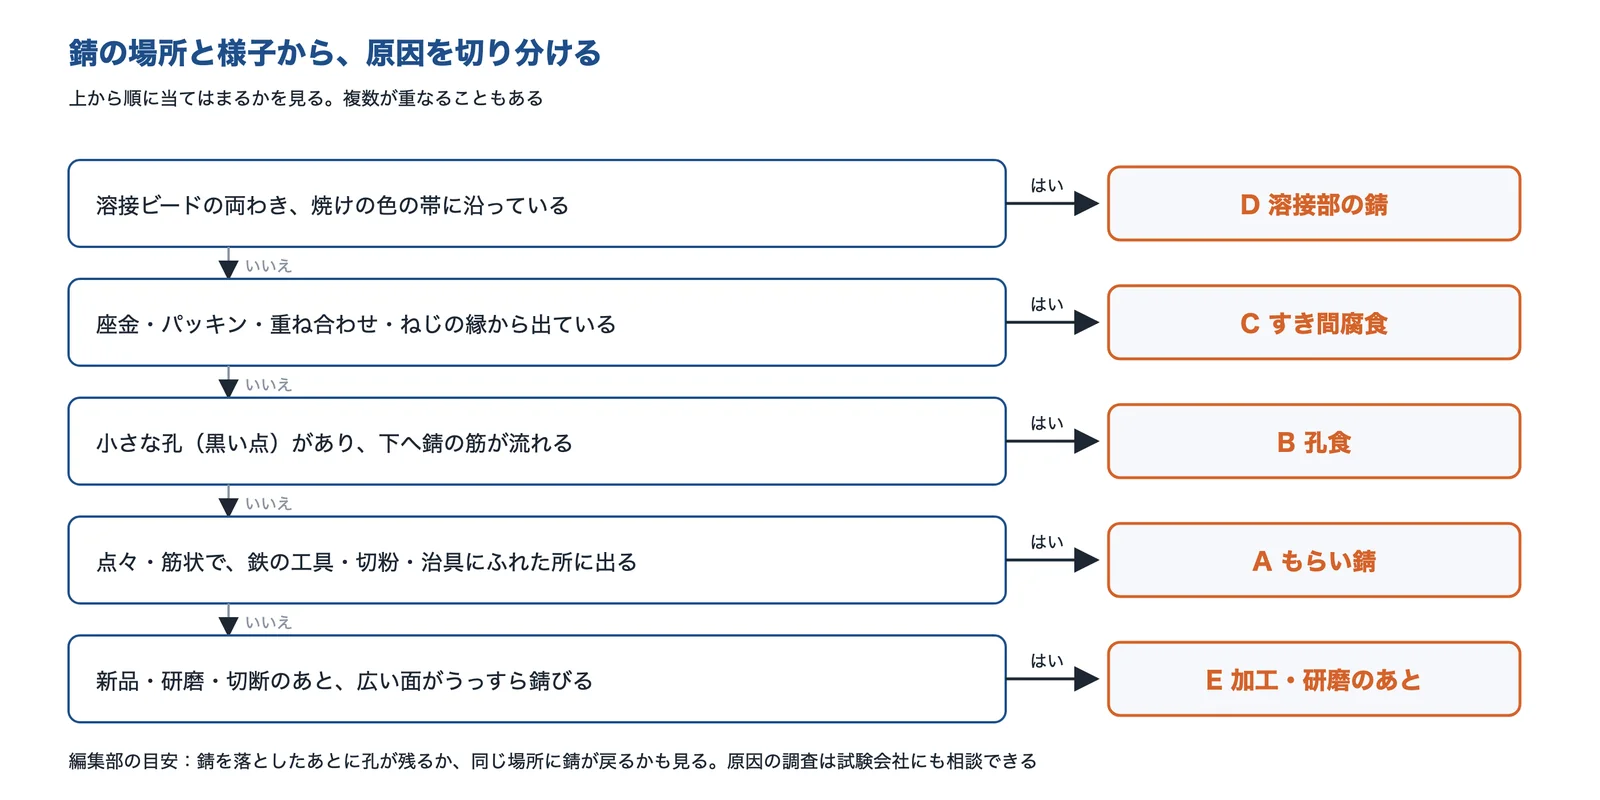
出典:日本製鉄「ステンレス よくあるご質問」・ステンレス協会「ステンレスの耐食性と腐食現象について」・ケミカル山本「よくある質問 Q4」と編集部の整理をもとに AI(Claude)で作成
表面に点々・筋の赤錆が出る(もらい錆)
ステンレスの部品の表面に、点々や筋のような赤錆が出た。鉄の部品を加工した場所の近くや、鉄の台・治具にのせた所に多い。
- 起きている現象
- 表面に付いた鉄粉が錆びて、ステンレスが錆びたように見える現象です(日本製鉄のよくあるご質問)。鉄とこすれたときだけでなく、鉄製の工具・設備にふれただけでも起きます。ステンレス協会は、初めのうち(しみ程度)は市販の清掃の薬剤でほぼ元に戻せるが、放っておくと茶色の厚い赤錆に進み、ステンレス自体の錆になるとしています。
- 解決に使える技術
- 鉄にふれさせない工程の管理鉄の工具・台・切粉から離し、鉄粉と塩分を残さない
- 清掃・水洗い早いうちに弱い方法から落とし、水で洗い流す
- 不動態化処理・酸洗い落としたあと、こすった所の皮膜を整える
ステンレス協会の消火配管の資料には、付いた鉄粉・切粉のもらい錆を起点に孔食になった事例があります。紙やすりやブラシで落とすと擦り傷が残り、仕上げのやり直しが要ることがあるので、目立たない所で弱い方法から試します。
小さな孔があき、錆の筋が流れる(孔食)
海の近く・塩分のかかる所・塩素系の薬品を使う所で、小さな黒い点のような孔があき、そこから錆の筋が流れた。SUS304 で多い。
- 起きている現象
- 塩素イオンなどのハロゲン系のイオンが、不動態皮膜を局部的に壊して孔食になります(ステンレス協会)。同協会は対策として、塩素イオンの濃度・温度・溶存酸素を下げる、pH を上げる、すき間をなくす、Cr・Mo の多い材料を選ぶことを挙げています。
- 解決に使える技術
- 鋼種を選び直す(孔食指数 PREN)Cr・Mo・N の多い鋼種にする
- 清掃・水洗い付いた塩分を洗い流す
- 鉄にふれさせない工程の管理孔食の起点になるもらい錆を防ぐ
孔食への強さの目安は孔食指数 PREN(Cr+3.3Mo+16N)です。ステンレス協会の教材は、温度が上がると耐孔食性は大きく下がるとしています。ただし、PREN だけでは用途に合うか決められない(同教材)ので、温度と塩化物の量をあわせて鋼種を選びます。
座金・パッキン・重ね合わせの縁が錆びる(すき間腐食)
ボルトの座金の下、パッキンやガスケットのまわり、板を重ねた所の縁から錆がにじみ出た。広い面はきれいなのに、すき間だけが錆びる。
- 起きている現象
- 金属どうしのすき間などで起きる腐食です(ステンレス協会)。すき間は、液が出入りしにくい閉じた所です。ステンレス協会の教材は防ぎ方として、溶接した部品を使い、水はけが完全になるように設計すること、清掃で沈着物を取ること、適切な鋼種を選ぶことを挙げています。
- 解決に使える技術
- すき間・水だまりをなくす設計重ね合わせを突合せ溶接に、水抜きを付ける
- 鋼種を選び直す(孔食指数 PREN)すき間腐食に強い鋼種にする
- 清掃・水洗いすき間にたまった沈着物を取る
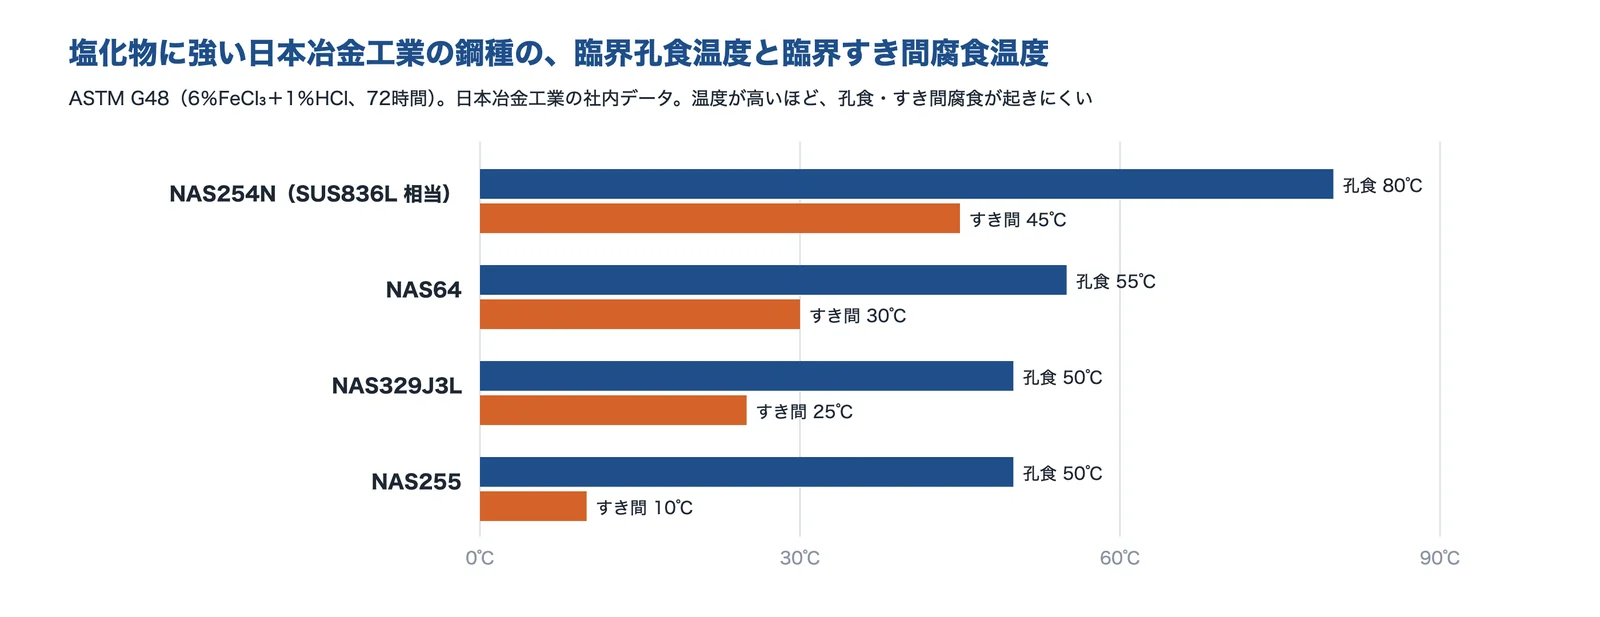
日本冶金工業の4鋼種の試験(ASTM G48)では、どれも臨界すき間腐食温度が臨界孔食温度より低い値でした(例:NAS254N で孔食80℃・すき間45℃)。ボルトや座金のまわりのように、すき間をなくせない所は鋼種で余裕を持たせます。
溶接ビードのまわりが錆びる
溶接ビードの両わきの、黄色や青の焼けの色の帯に沿って錆びた。研磨して焼けの色を取ったはずなのに、また錆びる。
- 起きている現象
- 溶接の熱でできる焼けの酸化膜(テンパーカラー)は不動態皮膜とは違い、耐食性を下げます(新潟県工業技術総合研究所)。ケミカル山本は、スケールの下に目に見えないクロムの減った層(アンダースケール)ができ、この層を完全に取らないと鋼種本来の耐食性は出ないと説明しています。
- 解決に使える技術
- 電解研磨・電解の焼け取りスケールを取りながら不動態化する
- 不動態化処理・酸洗い硝ふっ酸で酸洗いする
- 鋼種を選び直す(孔食指数 PREN)低炭素(L の付く鋼種)・安定化鋼で鋭敏化を防ぐ
ケミカル山本は、焼け取りでは脱スケールと不動態化が同時にできる方法(硝ふっ酸の酸洗いか、電解の焼け取り)を選ぶべきとし、削るだけや塩酸だけでは不動態化の効果は期待できないとしています。鉄のワイヤブラシや、塩化物を含む電解液は使いません。
新品・研磨や切断のあと、すぐ錆びる
納入されたばかりの部品や、研磨・バフ仕上げ・切断をした所が、すぐにうっすら錆びた。同じ鋼種のほかの部品は錆びていない。
- 起きている現象
- 日本製鉄は、ステンレスはめっきのような表面処理ではなく鋼材自体の耐食性が高いので、加工や傷で耐食性は変わらないと説明しています。それでも新品や加工のあとに錆びるときは、表面に残った鉄粉・汚れ・研磨のかすや、溶接・加工の跡を疑います。新潟県工業技術総合研究所は、加工したステンレスは酸で洗って清浄にして使うことが多く、この酸洗いが不動態化処理を兼ねることが多いと説明しています。
- 解決に使える技術
- 不動態化処理・酸洗い表面を清浄にして、皮膜を整える
- 電解研磨・電解の焼け取り表面の層を溶かし取り、クロムの多い面にする
新潟県工業技術総合研究所の SUS304 の分析では、表面近くの最大のクロム濃度は、2B 材の18.2%に対し、電解研磨で24.5%、酸洗いで19.4%、バフ研磨で17.2%でした(atomic%)。硝酸での不動態化は濃いほどよいわけではなく、SUS430 では濃度を50%まで上げると孔食電位が下がりました。
なぜステンレスが錆びるのか
錆びにくいのは、厚さ1〜3nm の不動態皮膜のおかげ
ステンレス鋼は、炭素1.2%以下で、クロムを約10.5%以上含む合金鋼です(1988年に国際的にそろえられた定義。ステンレス協会)。鋼の中のクロムが空気中の酸素と結びつき、表面に厚さ1〜3nm の不動態皮膜をつくります。皮膜は Cr₂O₃・nH₂O で表される網目構造の酸化皮膜で、ふつうの環境では、傷などで壊れてもすぐに再生します(ステンレス協会)。
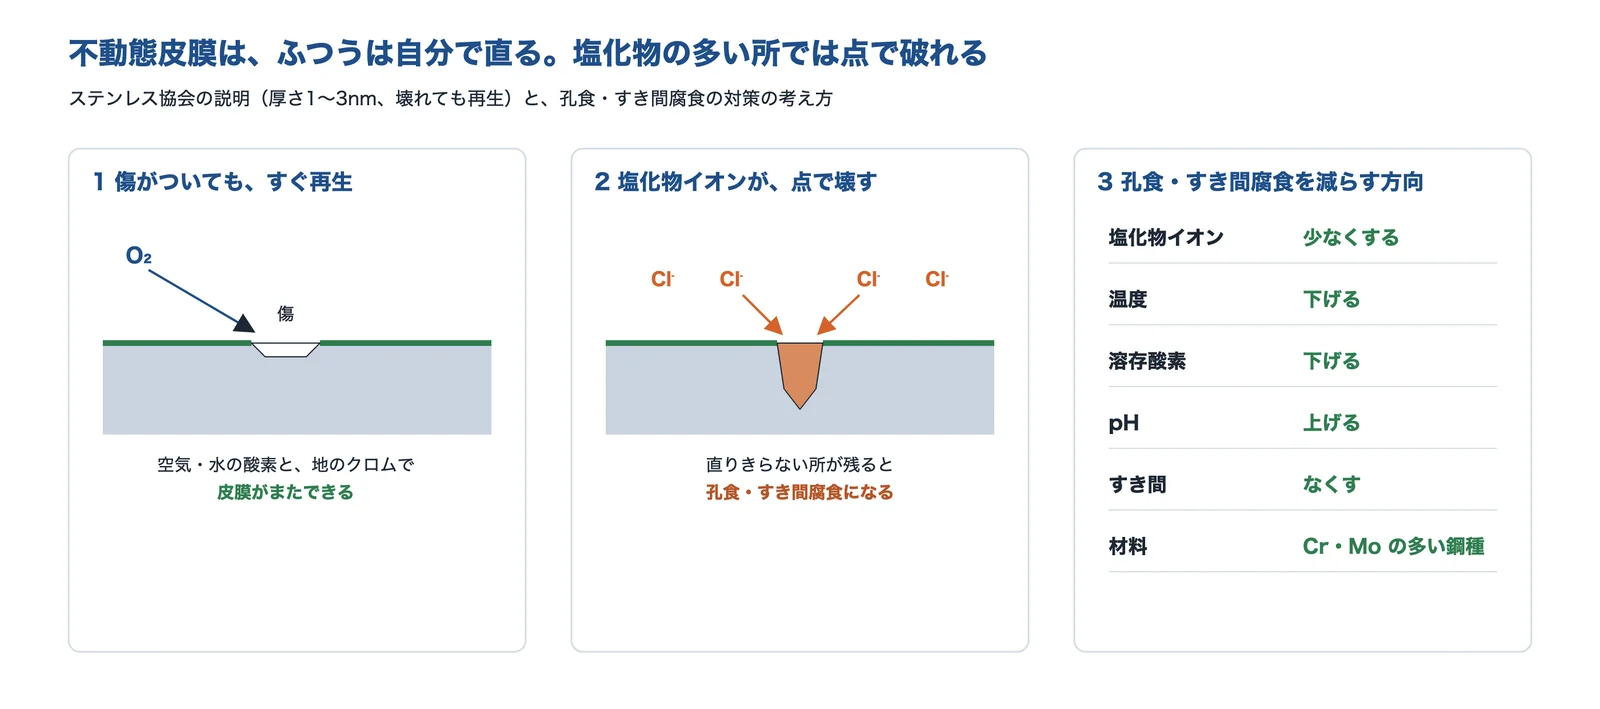
出典:ステンレス協会「ステンレスの概説」・ステンレス協会「ステンレスの耐食性と腐食現象について」をもとに AI(Claude)で作成
つまり、ステンレスは「錆びない金属」ではなく、皮膜が保たれている間は錆びにくい金属です。塩素イオンなどのハロゲン系のイオンは皮膜を局部的に壊し、孔食やすき間腐食になります(ステンレス協会)。皮膜が直りきらない所が残ると、そこだけが錆びます。
錆びる所には、皮膜を保てない理由がある
もらい錆は、ステンレスではなく付いた鉄粉が錆びたものです(日本製鉄)。ただし放っておくと、そこを起点にステンレス自体の錆(孔食)になることがあります(ステンレス協会)。すき間は、液が出入りしにくい閉じた所で、沈着物もたまりやすくなります(ステンレス協会の教材)。
溶接の熱は、焼けの酸化膜と、その下のクロムの減った層をつくります。ケミカル山本は、クロムが表面・スケールの側へ移ることと、500〜800℃で粒界にクロム炭化物が出る鋭敏化が重なってでき、条件によってはクロムが約10.5%を下回ることがあると説明しています。ステンレス協会の教材は、鋭敏化による粒界腐食の防ぎ方として、低炭素鋼種(オーステナイト系で炭素0.03%。SUS304L などの L の付く鋼種)、安定化鋼種、1050℃の溶体化焼鈍を挙げています(溶体化焼鈍は、通常は実際的ではないとしています)。
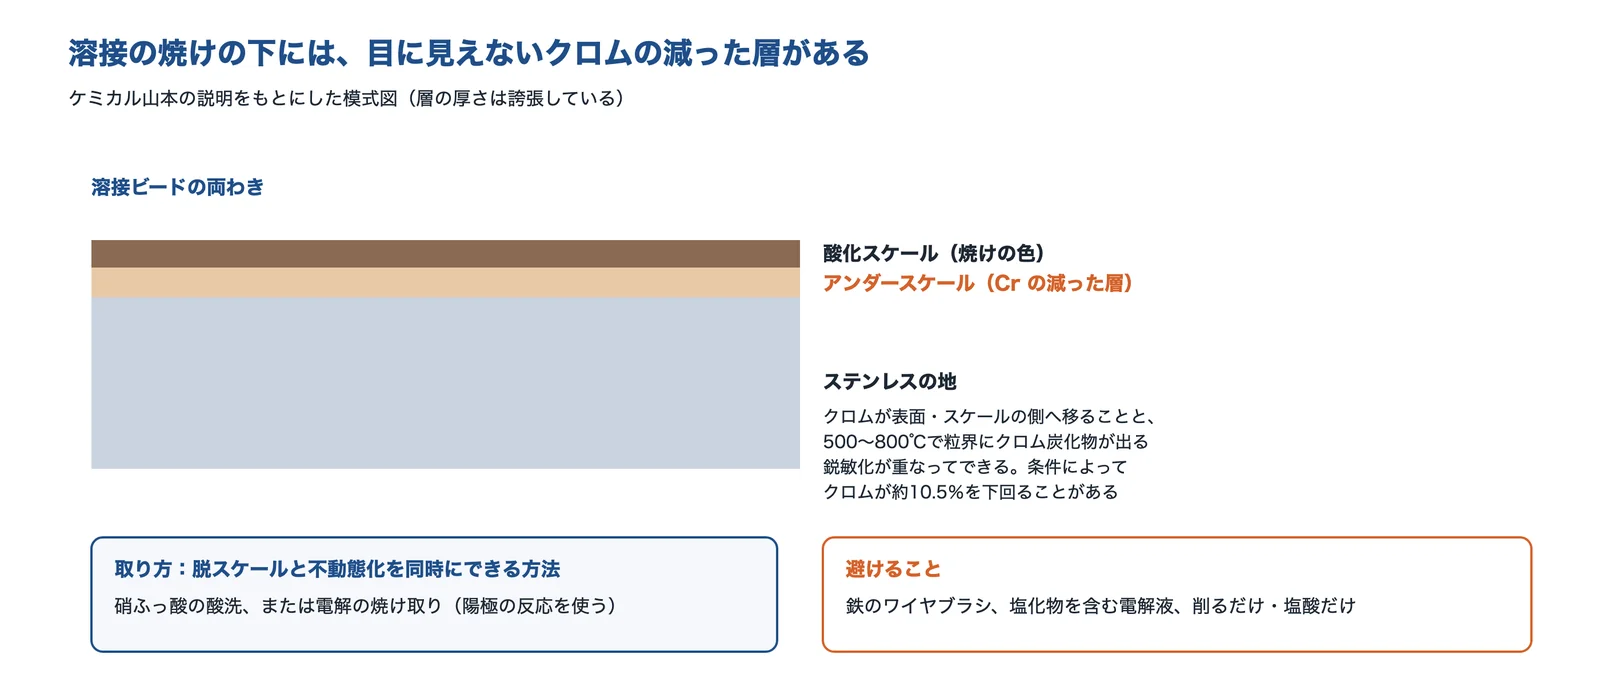
出典:ケミカル山本「よくある質問 Q4」・ケミカル山本「よくある質問 Q1」をもとに AI(Claude)で作成
出典:ステンレスの概説|ステンレス協会、ステンレスの耐食性と腐食現象について|ステンレス協会、建築・土木科講師用補助教材 第5章|ステンレス協会、ステンレス よくあるご質問|日本製鉄、よくある質問 Q4|ケミカル山本、消火系配管にステンレス鋼鋼管を使用する場合の留意点|ステンレス協会
解決技術の詳細
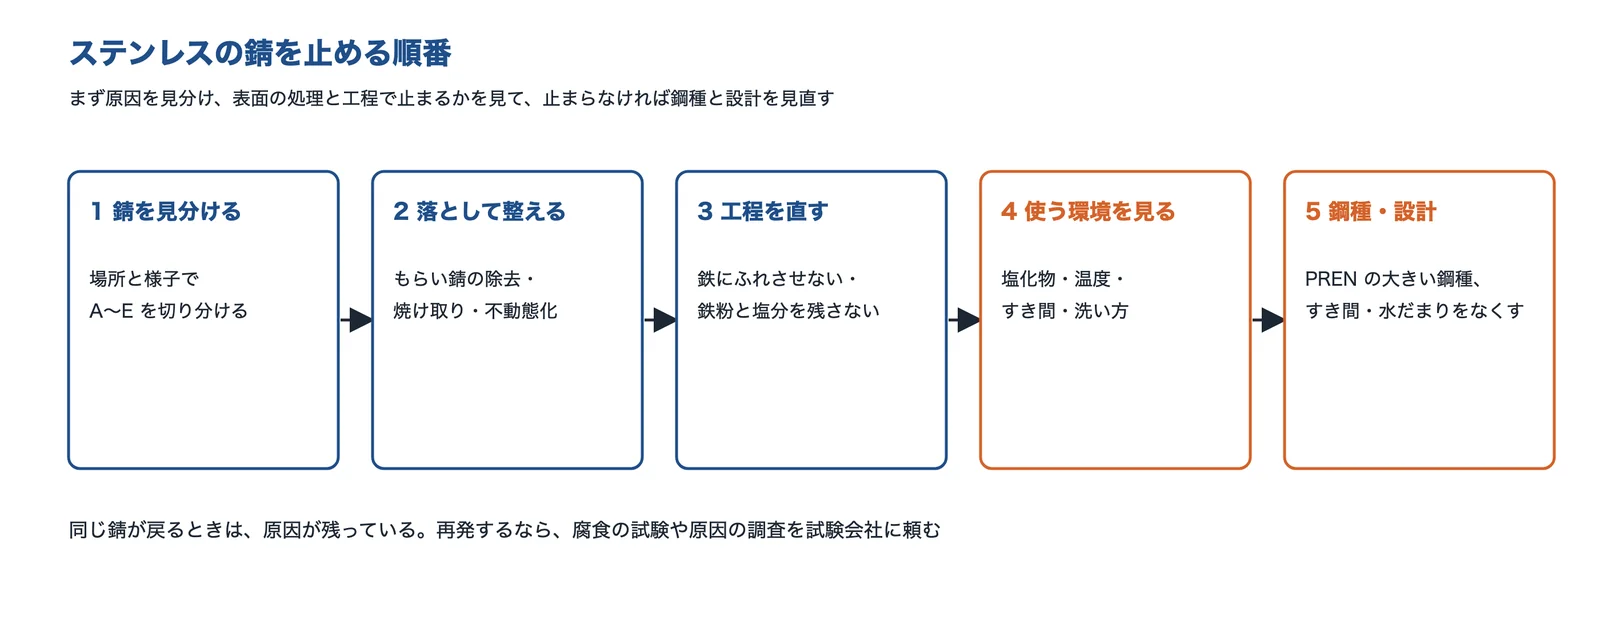
対策は、大きく6つに分けられます。表面の処理と工程の管理で止まる錆(もらい錆・溶接部・加工のあと)と、使う環境に対して鋼種や形を見直さないと止まらない錆(孔食・すき間腐食)があります。
鋼種を選び直す(孔食指数 PREN)
塩化物の多い所では、クロム・モリブデン・窒素の多い鋼種にします。目安は孔食指数 PREN=Cr+3.3Mo+16N(%)で、ステンレス協会の教材では、SUS304 相当(EN 1.4301)が17.5〜20.8、SUS316・316L 相当が23.1〜28.5、二相の2205型が30.8〜38.1です(成分の規格の幅から出した範囲)。モリブデン1%がクロム3.3%ぶん効く計算です。ステンレス協会の FAQ には、窒素を入れない Cr+3.3Mo の式も載っています。
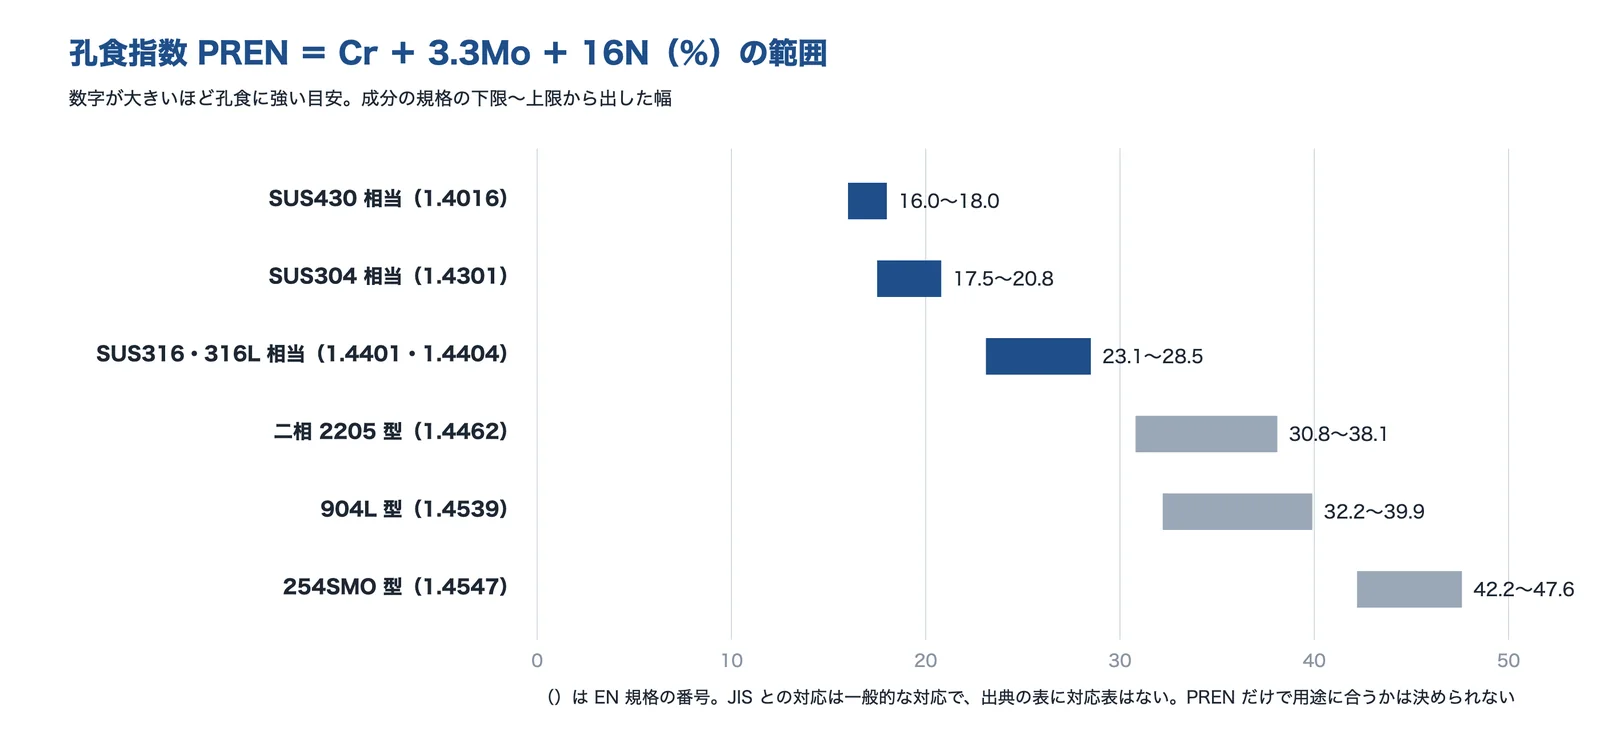
出典:ステンレス協会の教材(第5章)をもとに AI(Claude)で作成
同じ教材は、PREN だけで用途に合うかは決められないとし、温度が上がると耐孔食性が大きく下がるとしています。日本製鉄のよくあるご質問は、腐食の厳しい海水の環境には同社のスーパーステンレス NSSC 270 や、二相の S32750 を勧めています。溶接する部品では、鋭敏化を防ぐ低炭素(L)や安定化の鋼種も選びます。
不動態化処理・酸洗い
酸で表面の鉄粉・汚れ・スケールを取り、皮膜を整える処理です。新潟県工業技術総合研究所の試験では、硝酸で処理した SUS430・SUS304 は、どれも未処理より孔食電位が高くなりました。ただし SUS430 は濃度を50%まで上げると孔食電位が下がり、10%の硝酸で腐食量がいちばん少なく、濃いほどよいわけではない結果でした。
酸洗いは硝ふっ酸のあと硝酸で処理する方法で、酸洗いした SUS304 は、未処理・バフ研磨より表面の近くにクロムが濃く集まっていました(同研究所)。ケミカル山本は、常温の希硝酸をスプレー・塗布するだけでは健全な皮膜はほとんどできないとしています(同社の見解)。条件は鋼種に合わせて、処理する会社と決めます。
電解研磨・電解の焼け取り
部品を陽極にして電解液の中で表面を溶かし取り、平滑にする方法です。新潟県工業技術総合研究所の SUS304 の分析では、表面近くの最大のクロム濃度が電解研磨で24.5%と、酸洗い(19.4%)より高く、クロムと鉄の比も電解研磨で1.52、酸洗いで0.86でした。電解研磨と酸洗いの試料は、表面の近くにクロムが濃く集まっていました(1つの研究所の1つの条件での測定値です)。
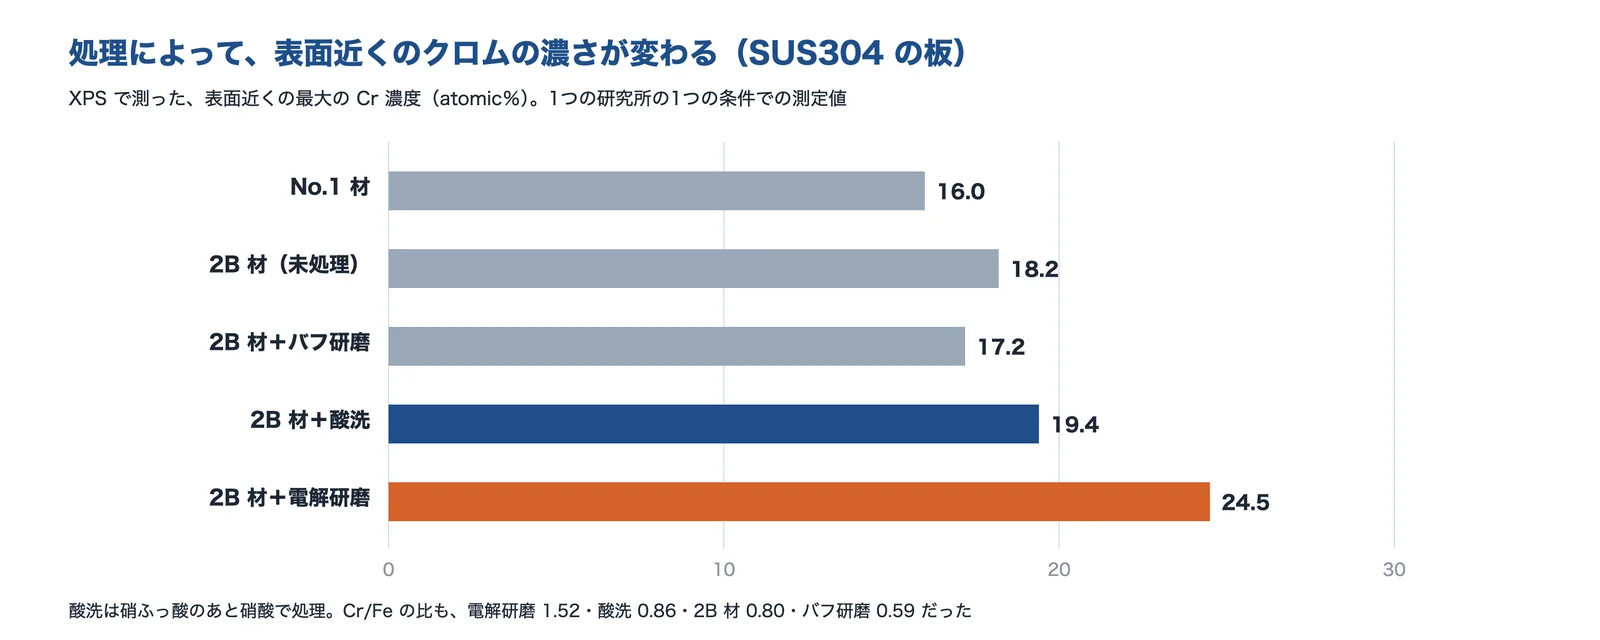
出典:新潟県工業技術総合研究所「ステンレス鋼の表面処理の XPS 分析」をもとに AI(Claude)で作成
溶接の焼けには、電解の焼け取りが使えます。ケミカル山本は、焼け取りの目的をアンダースケールの完全な除去と不動態化の2つとし、脱スケールと不動態化が同時にできる方法を選ぶべきとしています。同社は、焼け取りに塩化物を含む電解液や鉄製のワイヤブラシを使わないよう注意を呼びかけています。

出典:chemicalyamamoto(YouTube)
鉄にふれさせない工程の管理
もらい錆は、鉄との接触を断てば防げます。日本製鉄は、鉄鋼材料とこすれたときだけでなく、鉄製の工具や設備・金型に直接ふれても鉄粉が付着しやすいとして、加工や取り扱いでの注意を呼びかけています。ケミカル山本は、溶接の現場で鉄のワイヤブラシや工具にふれさせたまま放置すると、もらい錆が出るとしています。
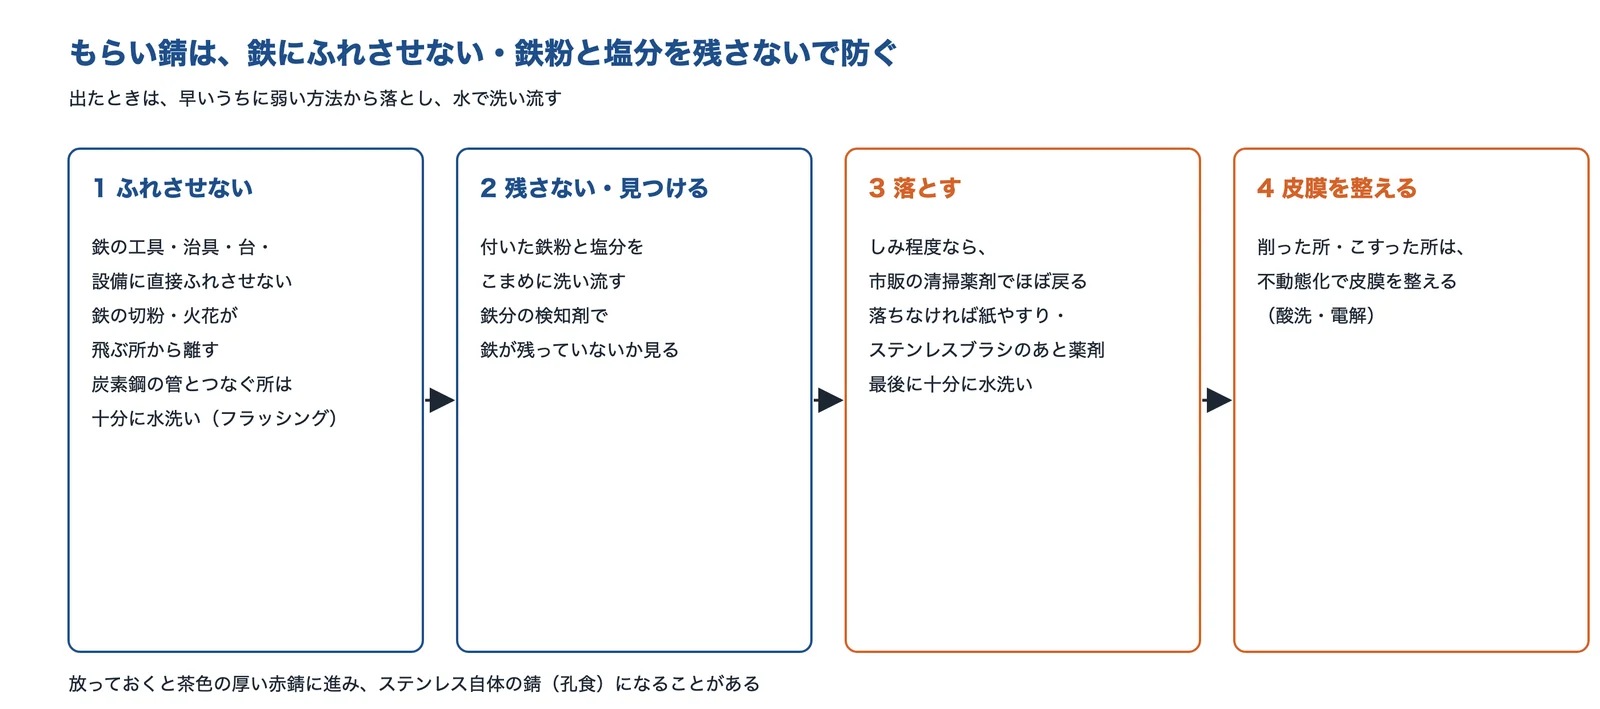
出典:日本製鉄「ステンレス よくあるご質問」・ケミカル山本「よくある質問(もらい錆)」・ステンレス協会「ステンレス建材の手入れ方法について」・ステンレス協会「消火系配管にステンレス鋼鋼管を使用する場合の留意点」をもとに AI(Claude)で作成
ステンレス協会の消火配管の資料は、炭素鋼管とつなぐときはフラッシング(水洗い)を十分に行い、できるだけ炭素鋼管との接合を避けるとしています。ケミカル山本は、鉄粉と塩分の付着を防ぎ・取ること、鉄分の検知剤で確かめることを挙げています。
清掃・水洗い
付いた塩分・鉄粉・沈着物は、洗い流せば錆の起点になりません。ステンレス協会は、海岸の近くや工場地域の屋外の配管は、海塩粒子・塩化物イオン・鉄粉などで錆が出て光沢を失うので、管の表面の定期的な洗浄が有効としています。同協会の教材(欧州の資料の翻訳)は、定期的な洗浄を指定する場合の頻度を最低3か月に1回とし、頻繁にするほど効果が増すとしています。
錆が出たときは、目立たない所で弱い方法から試します。ステンレス協会は、しみ程度なら市販の清掃の薬剤でほぼ元に戻せ、落ちなければ紙やすりやステンレスのブラシで落としてから薬剤を使い、最後に十分に水洗いするとしています。
すき間・水だまりをなくす設計
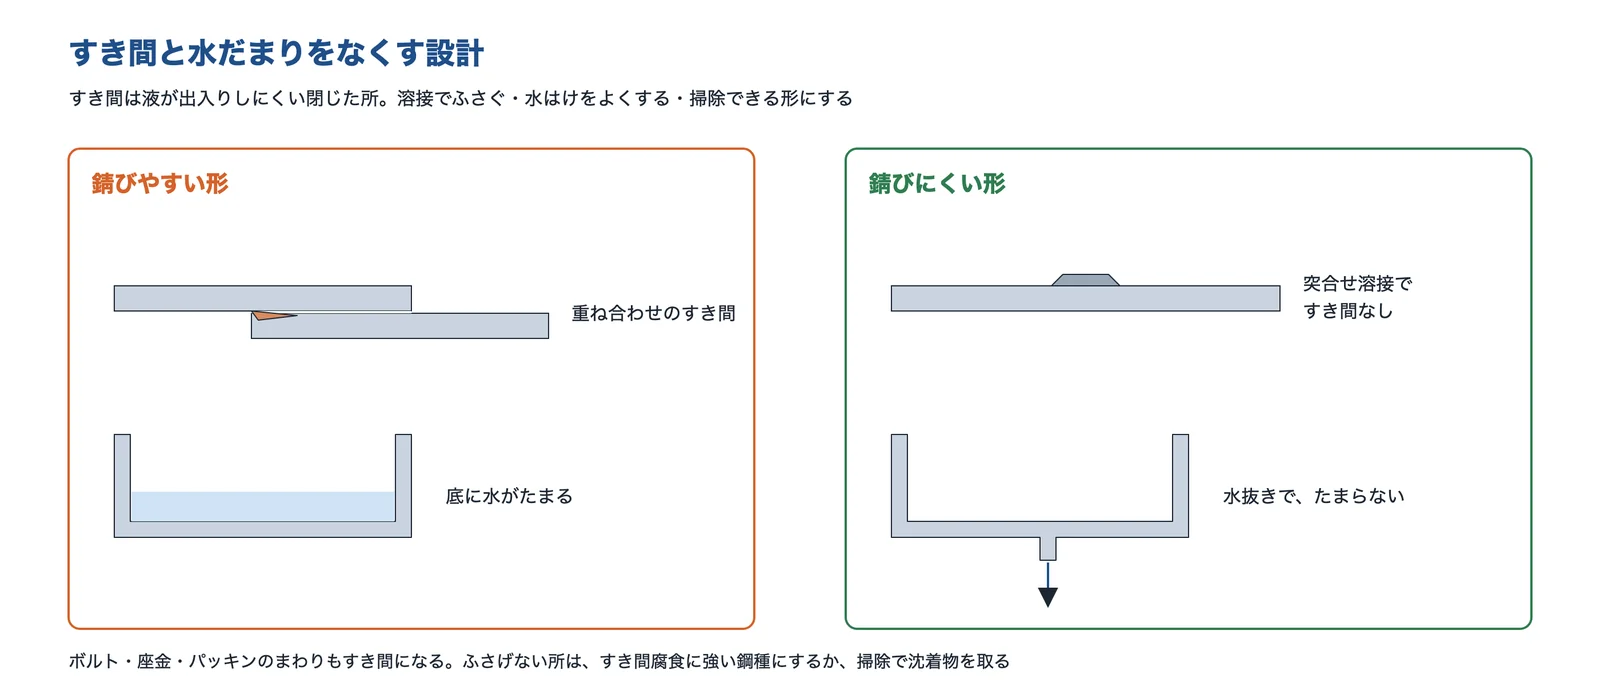
すき間腐食は、すき間そのものをなくすのがいちばん確かです。ステンレス協会の教材は、溶接した部品を使う、水はけが完全になるよう設計することを挙げています。重ね合わせは突合せ溶接に、底に水がたまる形には水抜きを付けます。
出典:ステンレス協会の教材(第5章)・ステンレス協会「ステンレスの耐食性と腐食現象について」をもとに AI(Claude)で作成
ボルト・座金・パッキンのまわりのように、すき間をなくせない所もあります。そこは、すき間腐食に強い鋼種にするか、清掃で沈着物を取ります。異なる金属を組み合わせるときは、異種金属の接触で起きる腐食(電食)を防ぎたいの考え方もあわせて使います(教材は、ステンレスの製品にアルミの締め具を使うのは避けるとしています)。
出典:建築・土木科講師用補助教材 第5章|ステンレス協会、ステンレスの耐食性と腐食現象について|ステンレス協会、ステンレス建材の手入れ方法について|ステンレス協会、維持管理編|ステンレス協会 配管システム普及委員会、消火系配管にステンレス鋼鋼管を使用する場合の留意点|ステンレス協会、ステンレス よくあるご質問|日本製鉄、ステンレス よくあるご質問(Q11)|日本製鉄、ステンレス鋼の表面処理の XPS 分析|新潟県工業技術総合研究所、ステンレス鋼の不動態化処理|新潟県工業技術総合研究所、よくある質問 Q1|ケミカル山本、よくある質問 Q4|ケミカル山本、よくある質問(もらい錆)|ケミカル山本
ステンレスの錆を防ぐ技術を持つ企業
各企業が解決できる課題と技術の内容を、企業が公開している情報をもとに紹介します。溶接の焼け取りの機器と薬剤のメーカー、電解研磨・不動態化の受託加工の会社2社、高耐食の鋼材のメーカーを挙げました。
株式会社ケミカル山本|溶接の焼け取りの機器と、もらい錆の除去剤
ケミカル山本とは
ケミカル山本は、広島県廿日市市に本社がある会社です(1982年設立)。ステンレスの溶接焼け・さび取り・電解研磨に使う資材や電源器、材質判別、不動態化処理の製品を作り、受託加工も行っています。
ケミカル山本の得意技術
| 技術 | 内容 |
|---|---|
| 電解の焼け取り | 直流電源の陽極の反応を使い、溶接焼けのスケールと、その下のクロムの減った層(アンダースケール)を取りながら不動態化も同時に行う方法を勧めている。焼け取りには塩化物を含む電解液や鉄製のワイヤブラシを使わないよう注意している |
| もらい錆の除去と鉄分の検知 | もらい錆の除去剤「ピカ素 #SUS300」シリーズ(オーステナイト系向け、食品機器向けで SUS430 のもらい錆にも使えるもの、中性で地金を侵さないものなど)と、鉄分の検知剤「#テッケン」を出している |
| 皮膜の評価 | 電解処理で SUS304 の表面を改質するとし、不動態化の度合いの評価や、電解処理のあとの応力腐食割れの試験の結果を公開している |
ケミカル山本が解決できる課題
- 溶接ビードのまわりの焼けと錆を、現場で取りたい
- ステンレスの部品に出たもらい錆を落とし、鉄分が残っていないか確かめたい
- 焼け取りのあとの表面が、不動態化できているかを確かめたい
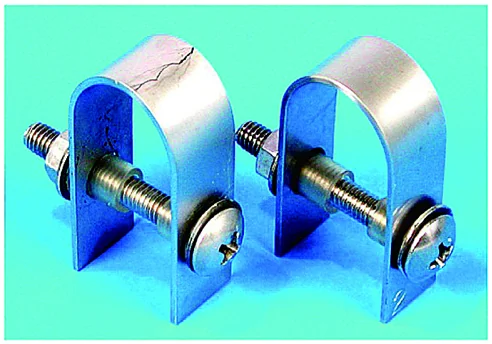
出典:ケミカル山本「ウルトラ不動態皮膜って何?」
出典:会社概要|ケミカル山本、よくある質問 Q1(溶接焼け取りの注意)|ケミカル山本、よくある質問 Q4(アンダースケール)|ケミカル山本、よくある質問(もらい錆の対策)|ケミカル山本、ケミカル山本 公式サイト
八剣電解株式会社|電解研磨と不動態化処理の受託、現地での施工
八剣電解とは
八剣電解は、大阪府守口市に本社がある、ステンレスの表面処理の会社です(1947年設立)。代表あいさつでは、昭和35年に大阪でステンレスの電解研磨を始めたと述べています。
八剣電解の得意技術
| 技術 | 内容 |
|---|---|
| 電解研磨 | ステンレス・ハステロイの電解研磨を受託する。昭和59年に真空ポットの内容器の内面の電解研磨を実用化したとしている |
| 不動態化処理 | 自然の酸化ではなく、硝酸などの薬液による強制酸化で密度の高い皮膜をつくるとしている。脱脂・汚れの除去が反応を促し、皮膜を緻密にすると説明している |
| 現地での施工 | 既設の配管・タンクの不動態化・電解研磨・化学洗浄を、現地に出張して行う(平成4年に現地の配管・タンクの不動態化処理を開始)。酸洗い・バフ研磨・精密洗浄にも対応する |
八剣電解が解決できる課題
- 加工・溶接したステンレスの部品を、不動態化処理してから使いたい
- 研磨の跡や変質した層を取り、表面を電解研磨で整えたい
- 据え付けたままの配管・タンクの内面を、不動態化・電解研磨したい
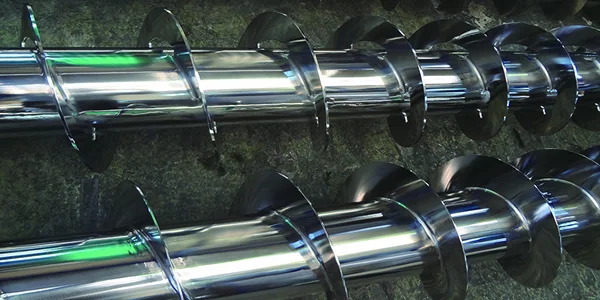
出典:八剣電解「電解研磨」
出典:会社概要|八剣電解、電解研磨|八剣電解、不動態化処理・精密洗浄|八剣電解
サカモト工業株式会社|酸洗い・電解研磨・不動態化の表面処理
サカモト工業とは
サカモト工業は、大阪府八尾市に本社がある、金属の表面処理の会社です。ステンレスの酸洗い・電解研磨・不動態化などを扱っています。
サカモト工業の得意技術
| 技術 | 内容 |
|---|---|
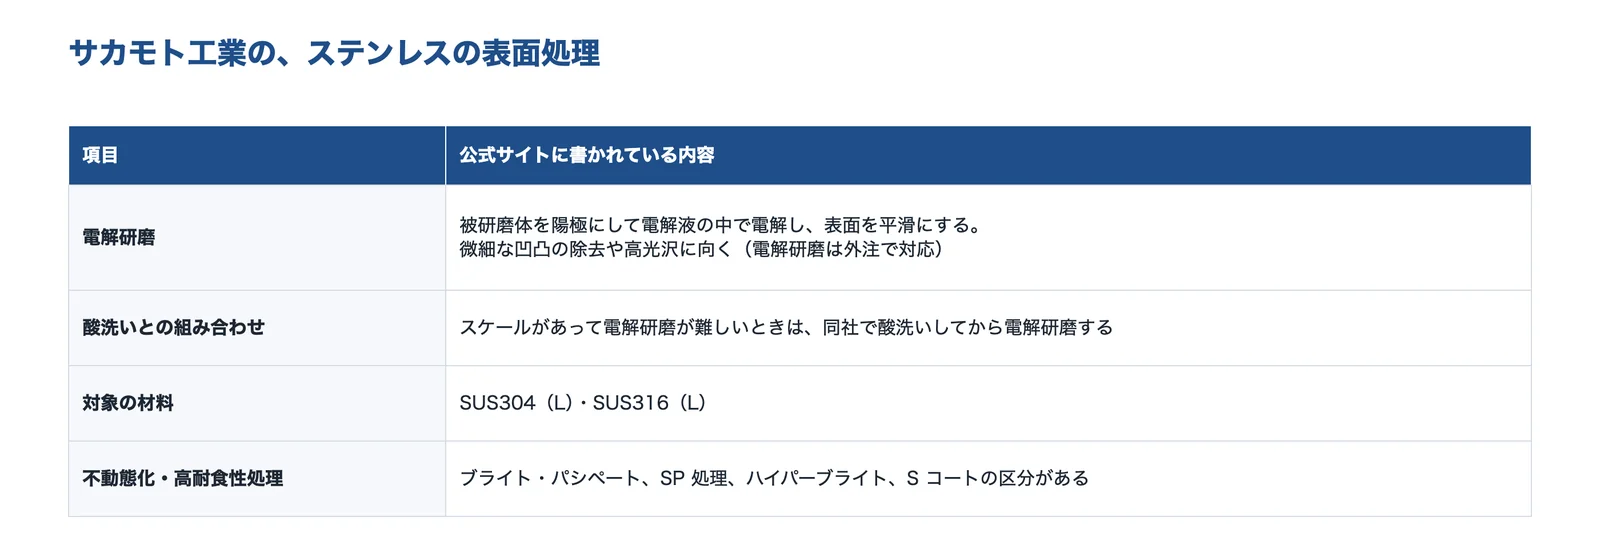
| 電解研磨 | 被研磨体を陽極にして電解液の中で電解し、表面を平滑にする。微細な凹凸の除去や高光沢に向くとしている(電解研磨は外注で対応) |
| 酸洗いとの組み合わせ | スケールがあって電解研磨が難しいときは、同社で酸洗いしてから電解研磨する。SUS304(L)・SUS316(L)を対象にしている |
| 不動態化・高耐食性処理 | ブライト・パシペート、SP 処理、ハイパーブライト、S コートといった処理の区分を示している |
サカモト工業が解決できる課題
- 溶接・熱処理のスケールが付いた部品を、酸洗いしてから仕上げたい
- SUS304・SUS316 の部品に、不動態化や高耐食性の処理をかけたい
出典:サカモト工業「電解研磨」をもとに AI(Claude)で作成
出典:電解研磨|サカモト工業
日本冶金工業株式会社|塩化物に強い高耐食のステンレス鋼
日本冶金工業とは
日本冶金工業は、東京都中央区に本社がある、ステンレス鋼と高ニッケル合金のメーカーです(1925年設立)。
日本冶金工業の得意技術
| 技術 | 内容 |
|---|---|
| 過酷な塩化物環境の鋼種 | NAS254N(SUS836L 相当、公称 23Cr-25Ni-5.5Mo-0.2N)は、クロム・モリブデン・ニッケルを多くした、厳しい塩化物の環境向けの鋼種としている |
| 孔食・すき間腐食の温度 | ASTM G48 の試験(6%FeCl₃+1%HCl、72時間)で、NAS254N の臨界孔食温度は80℃、臨界すき間腐食温度は45℃。同じ表で NAS64 は55℃・30℃、NAS329J3L は50℃・25℃、NAS255 は50℃・10℃(同社のデータシート) |
| 加工の注意 | NAS254N は SUS304 よりスケールが酸洗いで取れにくく、アルカリ処理やショットブラストを勧めている。溶接材料は Alloy 276 を勧めている |
日本冶金工業が解決できる課題
- 海水・塩化物の多い液にふれる部品で、SUS316L でも孔食・すき間腐食が出る
- 温度の高い塩化物の環境に耐える鋼種を選びたい
出典:日本冶金工業「NAS254N」のデータシートをもとに AI(Claude)で作成
出典:会社概要|日本冶金工業、NAS254N|日本冶金工業、NAS254N のデータシート|日本冶金工業
選ぶ前に確かめる条件
相談する前に、次のことを整理しておくと話が早く進みます。
出典:ステンレス協会「ステンレスの耐食性と腐食現象について」・ステンレス協会の教材(第5章)・ケミカル山本「よくある質問 Q4」と編集部の整理をもとに AI(Claude)で作成
- 錆が出た場所(面・孔・すき間・溶接部・加工した所)と、出るまでの期間
- 鋼種(SUS304・SUS316L・SUS430 など)と表面仕上げ(2B・研磨・バフなど)
- 使う環境:塩化物(海の近く・融雪剤・塩素系の薬品)、温度、濡れと乾きのくり返し
- 加工の工程:鉄の部品と同じ場所・工具・治具を使っていないか、溶接の焼けの処理
- 形:ボルト・座金・パッキン・重ね合わせのすき間、水がたまる所
- 清掃・洗浄の方法と頻度、使っている洗剤(塩素系か)
- 処理を頼むなら:部品の大きさ・数、現地での施工が要るか、処理のあとの確かめ方
関連する課題
この課題に関係する分野・技術・製品のページ
※アイキャッチ画像は、AI(ChatGPT)で生成したイメージです。実在の製品・設備ではありません。
情報の確認日:2026年10月30日








