
真空装置の圧力が目標まで下がらない、部品を入れたら排気に何十時間もかかる、宇宙機の光学部品やセンサーの感度が落ちる、リレーの接点不良が続く――真空や宇宙の中では、材料の表面や内部から少しずつガスが出てきます。これがアウトガス(放出ガス)です。
こうした症状の多くは、ガスの出どころ(表面の水・樹脂やゴム・シリコーンなど)を見分けないまま、材料や処理を選んでいることが原因です。真空の圧力にはベーキングと材料の量の見直し、光学面の曇りには凝縮するガスの少ない材料、シリコーンのガスには測定で出どころを突き止めること、と効く対策が違います。まず下のマトリクスで、症状と対策の対応を確かめてください。
課題と解決技術のマトリクス
| 課題(症状) | 低アウトガスの材料を選ぶ | ベーキング・真空熱処理 | 表面処理・洗浄 | 測定・評価 |
|---|---|---|---|---|
| A真空装置の圧力が下がらない・排気に時間がかかる | ○ | ◎ | ○ | ○ |
| B宇宙機・真空の中の光学部品や窓が曇る | ◎ | ○ | ○ | |
| C使いたい材料が宇宙用・真空用の基準を満たすか分からない | ○ | ◎ | ||
| Dシリコーンから出るガスで、接点や光学面が汚れる | ○ | ○ | ◎ | |
| E大気に開けるたびに、水が抜けるまで時間がかかる | ○ | ◎ | ○ |
◎ 第一候補○ 有効△ 条件によって有効
◎は出典で第一の対策(または大きな効果の事例)として説明されているもの、○は有効とされるもの、△は条件によって有効なものです。記号の理由は、下の「課題の診断と解決策」の各カードと「解決技術の詳細」に出典とあわせて書いています。
出典:CERN の解説(arXiv 2006.07124)・宇宙科学シンポジウムの報告・HORIBA のアプリケーションノートと編集部の整理をもとに AI(Claude)で作成
課題の診断と解決策
症状(A〜E)ごとに、起きている現象、解決に使える技術、選ぶときの注意、相談できる企業をまとめました。
真空装置の圧力が下がらない・排気に時間がかかる
目標の圧力まで下がらない。下がるまでに何十時間もかかる。部品を入れ替えたら急に悪くなった。
- 起きている現象
- きれいに洗ったあとの真空では、表面についた水が放出ガスのいちばん多い成分です。ベーキングしない金属は、何十時間排気してもゆっくりしか下がりません。さらに樹脂やゴムは金属より何桁も多くガスを出すので、内面積 1m² のステンレスの容器に厚さ数mm のネオプレン(ゴム)を 1cm² 入れるだけで、圧力が1桁上がるとされます(CERN の解説)。
- 解決に使える技術
- ベーキング・真空熱処理加熱して水や有機物を先に出し切る
- 低アウトガスの材料を選ぶ真空の中に入れる樹脂・ゴムの量と種類を絞る
- 表面処理・洗浄表面を平らにし、油や汚れを残さない
- 測定・評価残っているガスの種類から出どころを見分ける
漏れ(外からの空気)と放出ガスでは対策が違います。まずバルブを閉じて圧力の上がり方を見る、残っているガスの種類を測るなどで、漏れか放出ガスかを先に切り分けます(漏れの探し方は関連する課題「真空装置の漏れ・到達圧力不足を解決したい」)。
宇宙機・真空の中の光学部品や窓が曇る
望遠鏡やセンサーの感度が下がる。観察窓・レンズに薄い膜がつく。
- 起きている現象
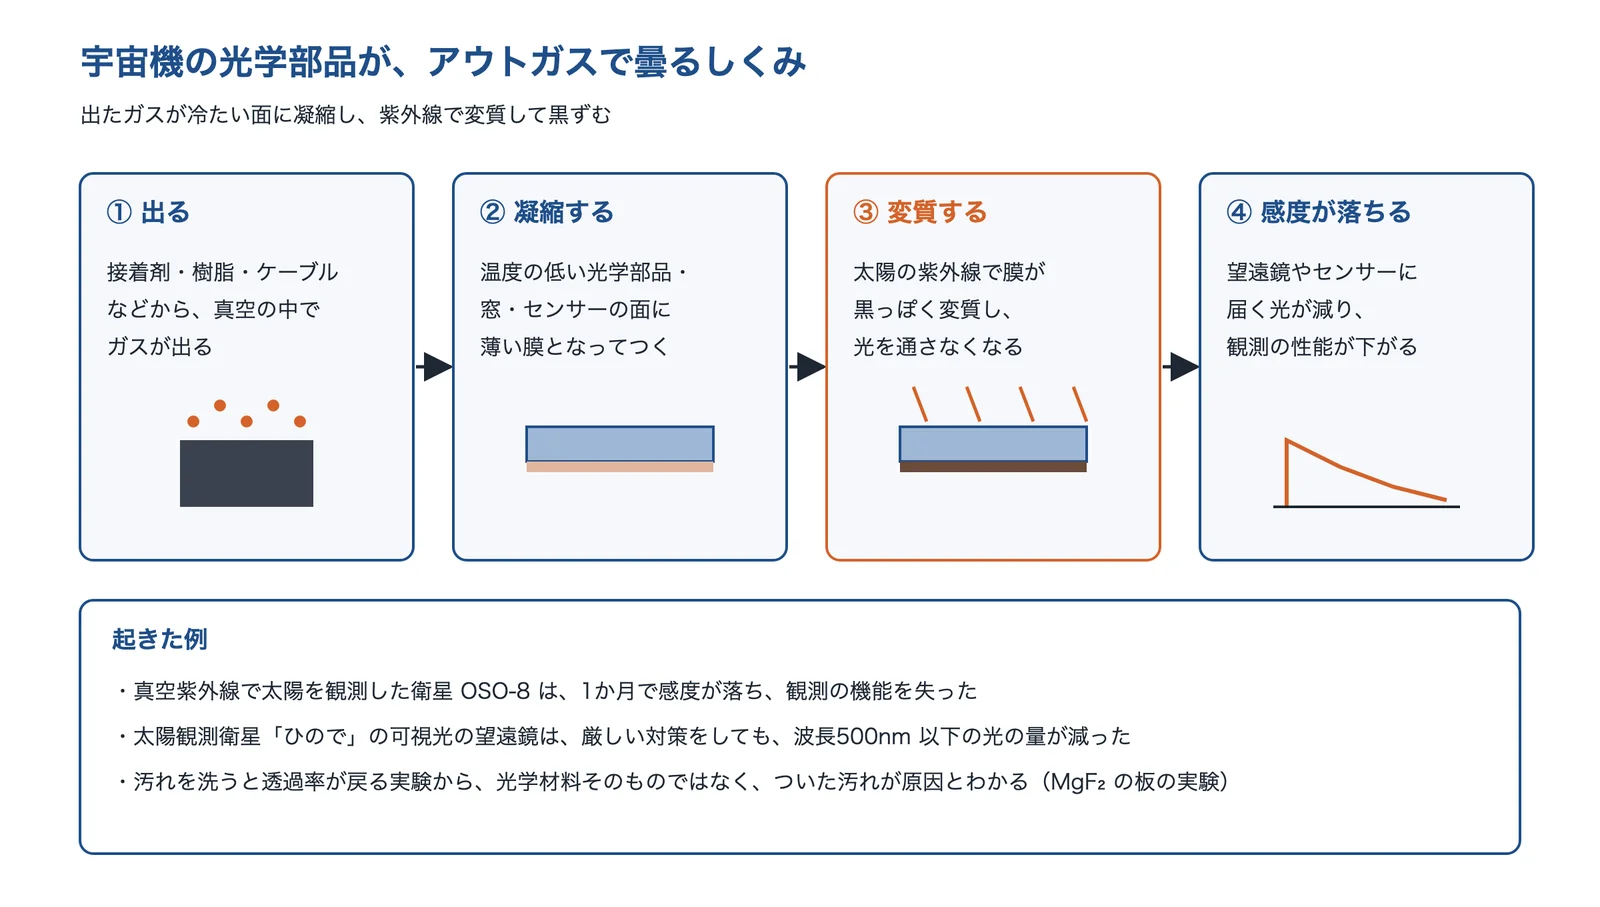
- 接着剤や樹脂から出たガスが、温度の低い光学部品の面に凝縮し、太陽の紫外線で黒っぽく変質して光を通さなくなります。真空紫外線で太陽を観測した衛星 OSO-8 は1か月で感度が落ちて観測の機能を失い、太陽観測衛星「ひので」の可視光の望遠鏡も、厳しい対策をしたうえで波長500nm 以下の光の量が減ったとされます(国立天文台・JAXA の研究者の報告)。
- 解決に使える技術
- 低アウトガスの材料を選ぶ凝縮するガス(CVCM)の少ない材料を使う
- ベーキング・真空熱処理組み込む前の材料・部品から先にガスを出す
- 測定・評価光学面にどれだけたまるかを測る
ASTM E595 の CVCM は「凝縮するガス」の量の目安です。CVCM の小さい材料を選んでも、光学面のすぐ近くにはガスの出る材料を置かないことが大切です。汚染を防ぐ実験でも、シリコーン系の接着剤と可塑剤を汚れの元として使っています(国立天文台・JAXA の研究者の報告)。
使いたい材料が宇宙用・真空用の基準を満たすか分からない
新しい接着剤・樹脂・テープを使いたいが、データがない。選んだ材料の根拠を説明できない。
- 起きている現象
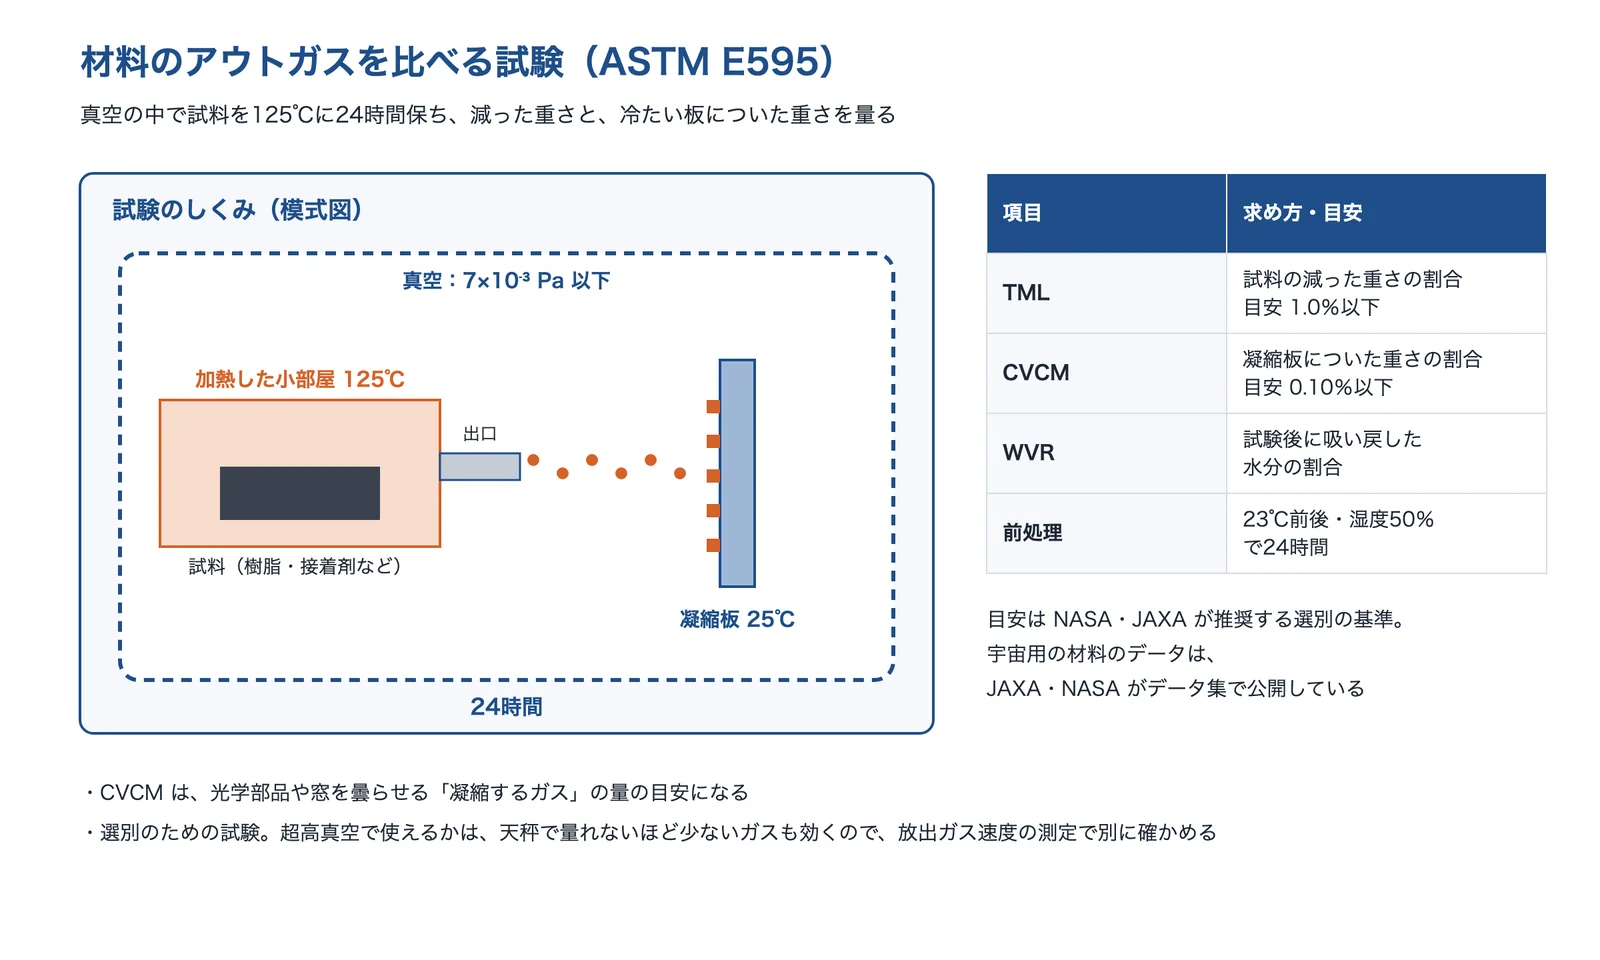
- 宇宙用の有機材料は、真空の中で125℃・24時間加熱して、減った重さ(TML)と冷たい板に凝縮した重さ(CVCM)を量る ASTM E595 で選別されるのが一般的です。NASA が推奨する目安はTML 1.0%以下・CVCM 0.1%以下で、JAXA もこの試験による宇宙用有機材料のデータ集を公開しています(JAXA の材料データベース)。
- 解決に使える技術
- 測定・評価ASTM E595・E1559 で試験する
- 低アウトガスの材料を選ぶJAXA・NASA のデータ集で、合格した材料を探す
重量法は、天秤で量れるほど多くガスを出す材料を除くための試験です。CVCM がゼロでも、超高真空で安全とは言えないとされます(CERN の解説)。超高真空の装置に入れる部品は、放出ガス速度の測定でも確かめます。
シリコーンから出るガスで、接点や光学面が汚れる
リレーやスイッチの接点不良が起きる。シリコーンの接着剤・ゴムを使った所の近くが汚れる。
- 起きている現象
- シリコーンの接着剤やゴムからは、低分子のシロキサン(D4・D5 など)が揮発します。リレーやモーターなどの接点の表面にシロキサンがつき、たまると、接点障害の原因になります(HORIBA のアプリケーションノート)。真空や宇宙の中でも、シリコーン系の接着剤は光学面を汚す元になります(国立天文台・JAXA の研究者の報告)。
- 解決に使える技術
- 測定・評価シロキサンの量を測り、出どころの材料を特定する
- ベーキング・真空熱処理組み込む前に真空ベークでガスを出す
- 低アウトガスの材料を選ぶ接点・光学面の近くの材料を選び直す
宇宙用のシリコーンの O リングを205℃・4日の真空ベークと原子状酸素で処理した NASA の試験では、TML が78%、CVCM が69%減りましたが、別のシリコーンでは、はっきりした差が出なかったとされます(NASA の報告)。処理のあとに測り直して確かめます。
大気に開けるたびに、水が抜けるまで時間がかかる
試料の出し入れのたびに、元の圧力に戻るまで半日以上かかる。
- 起きている現象
- 水は排気を長くする、ベークする、冷やすことで減りますが、大気に開けるたびに元に戻ります。樹脂は中まで水を含み(20℃・湿度50%の空気の中で、PEEK は約0.2wt%、ポリイミドの Vespel は約1wt%)、ベークできる温度も低いので、水が抜けるのに時間がかかります(CERN の解説)。
- 解決に使える技術
- ベーキング・真空熱処理金属は120℃を超えて12時間以上ベークする
- 表面処理・洗浄研磨して水のつく面積を減らす
- 低アウトガスの材料を選ぶ水を多く含む樹脂を減らす
ステンレスをバフ研磨と電解研磨で平らにすると、表面から出る水の量が、処理しないものの約1/5になりました(京都大学のナノテクノロジーの拠点の報告)。装置に組み込む前の部品を高温で処理しておくと、組み込んだあとのベーキングの効きもよくなります(北野精機の検証)。
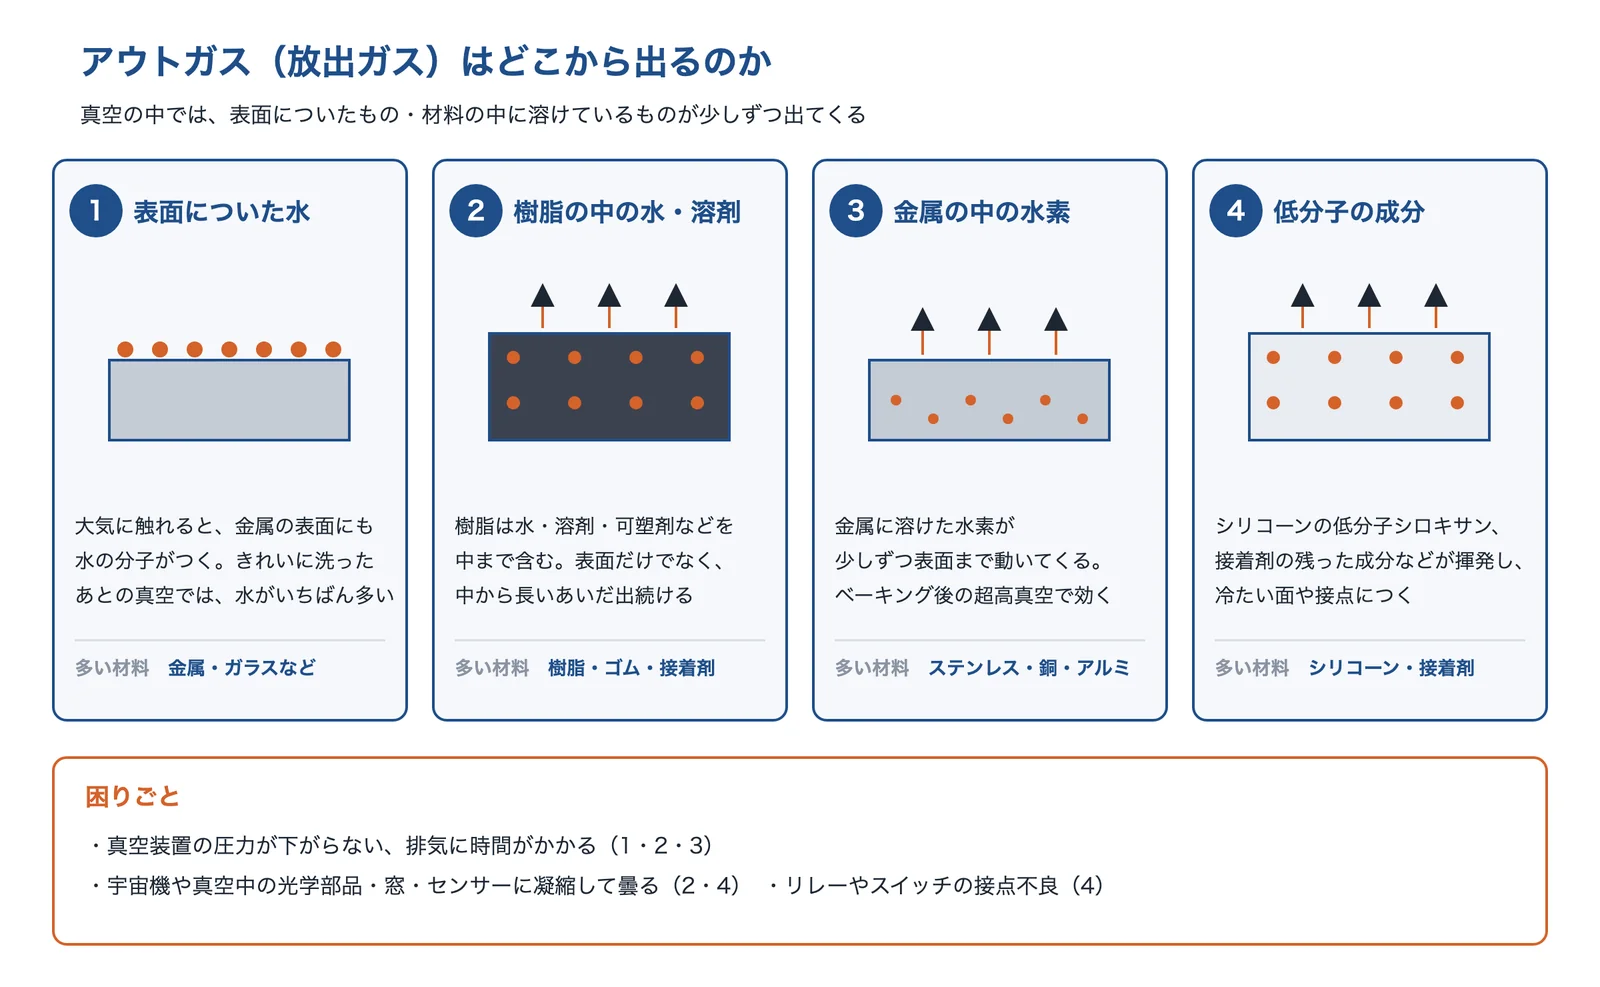
なぜアウトガスが出るのか
表面の水、樹脂の中の水や溶剤、金属の中の水素が出てくる
真空の中で出るガスは、材料の表面についた水や水酸化物が離れるものと、材料の中に溶けているガスが表面まで動いてきて出るものに分けられます。きれいに洗ったあとの真空では、水蒸気が放出ガスの大部分です。金属に溶けているのは水素などの原子で、室温で動くのは水素だけです。一方、樹脂は水・酸素・二酸化炭素・溶剤などを分子のまま、数wt%まで中に含みます(CERN の解説)。
真空装置の中では、放出ガスが圧力の上昇や汚染の原因になるので、部品には「放出ガスで圧力を上げたり汚したりしない」ことが求められます(福島県ハイテクプラザの研究報告)。宇宙機では、出たガスが光学機器の面に凝縮することが問題になり、JAXA では凝縮したものの成分を FT-IR・GC-MS などで分析しています(JAXA の講演の概要)。
樹脂・ゴムは金属より何桁も多くガスを出す
放出ガスの多さは、単位面積あたりの放出ガス速度(Pa·m³/(s·m²))で比べます。CERN の解説の表では、10時間排気したあとのネオプレン(ゴム)が約10⁻²、ベークしないステンレスが3×10⁻⁷ で、ゴムはステンレスより4桁以上多い値です。ステンレスは100時間排気して3×10⁻⁸、150℃・24時間ベークしたあとは水素が主で3×10⁻⁹ まで下がります。
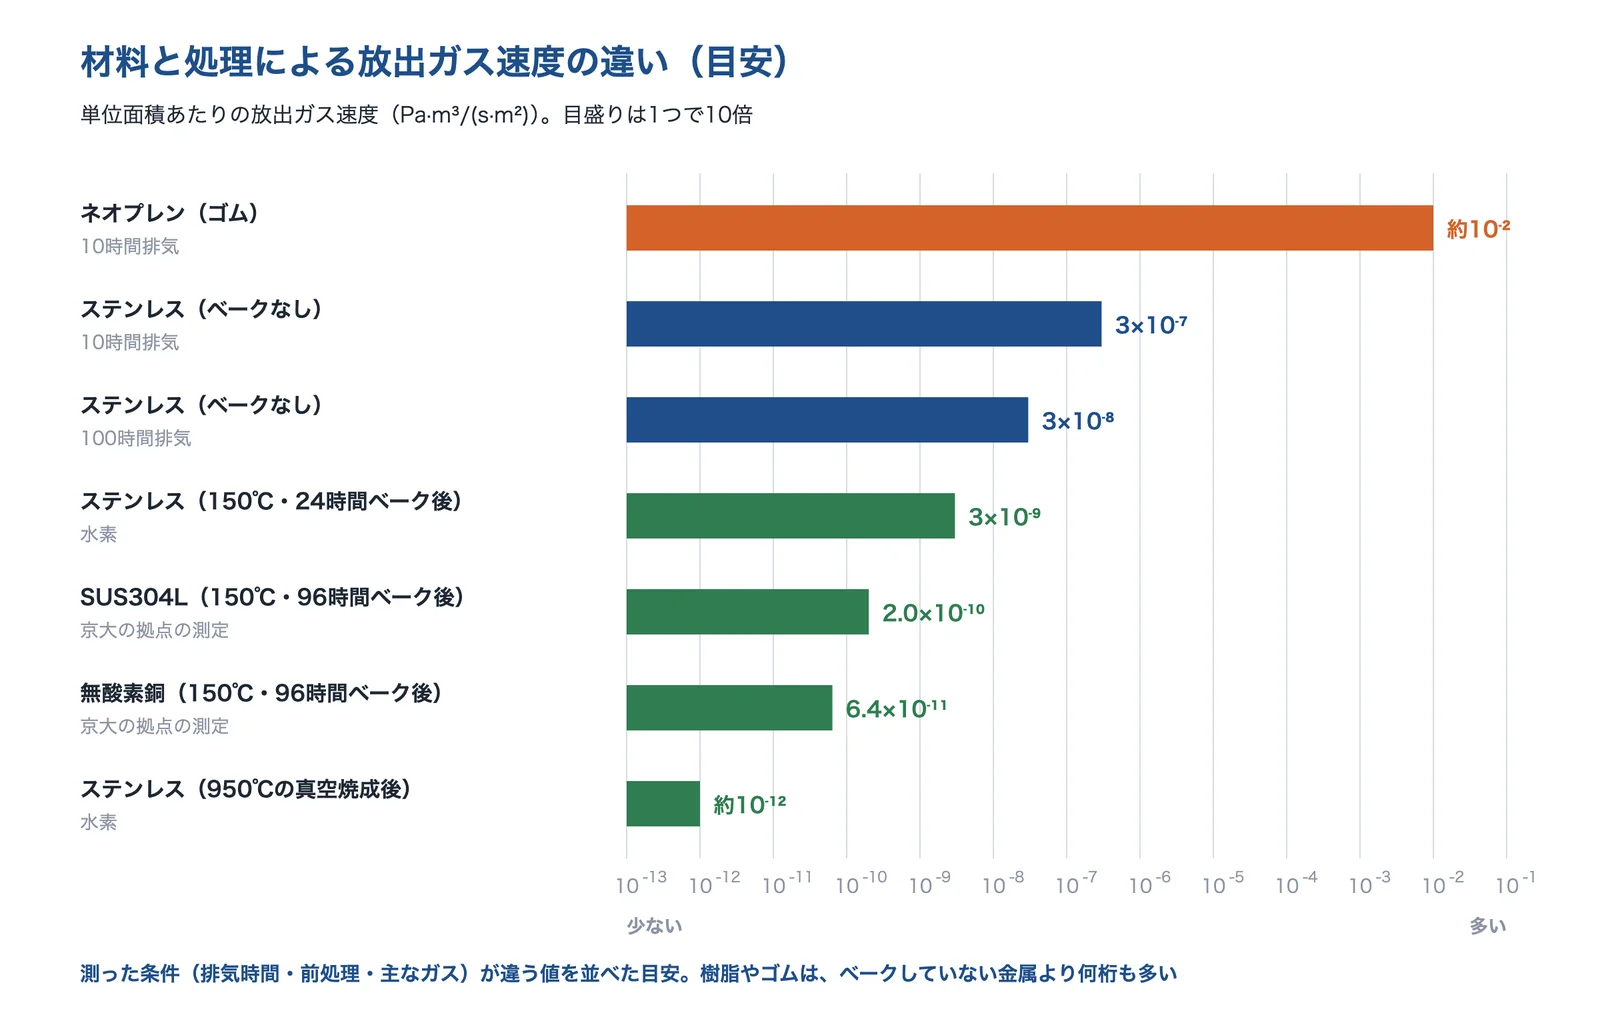
出典:CERN の解説(arXiv 2006.07124)・京都大学 ナノテクノロジープラットフォームの報告をもとに AI(Claude)で作成
このため、放出ガスが多い材料は、面積が小さくても圧力を決めてしまいます。内面積 1m² のステンレスの容器を実効排気速度 100 L/s で10時間排気すると、圧力は約10⁻⁶ Pa(主なガスは水)になりますが、そこへ厚さ数mm のネオプレンを 1cm²(全面積の0.01%)入れるだけで、圧力は1桁高くなるとされます(CERN の解説。mbar を Pa に換算)。
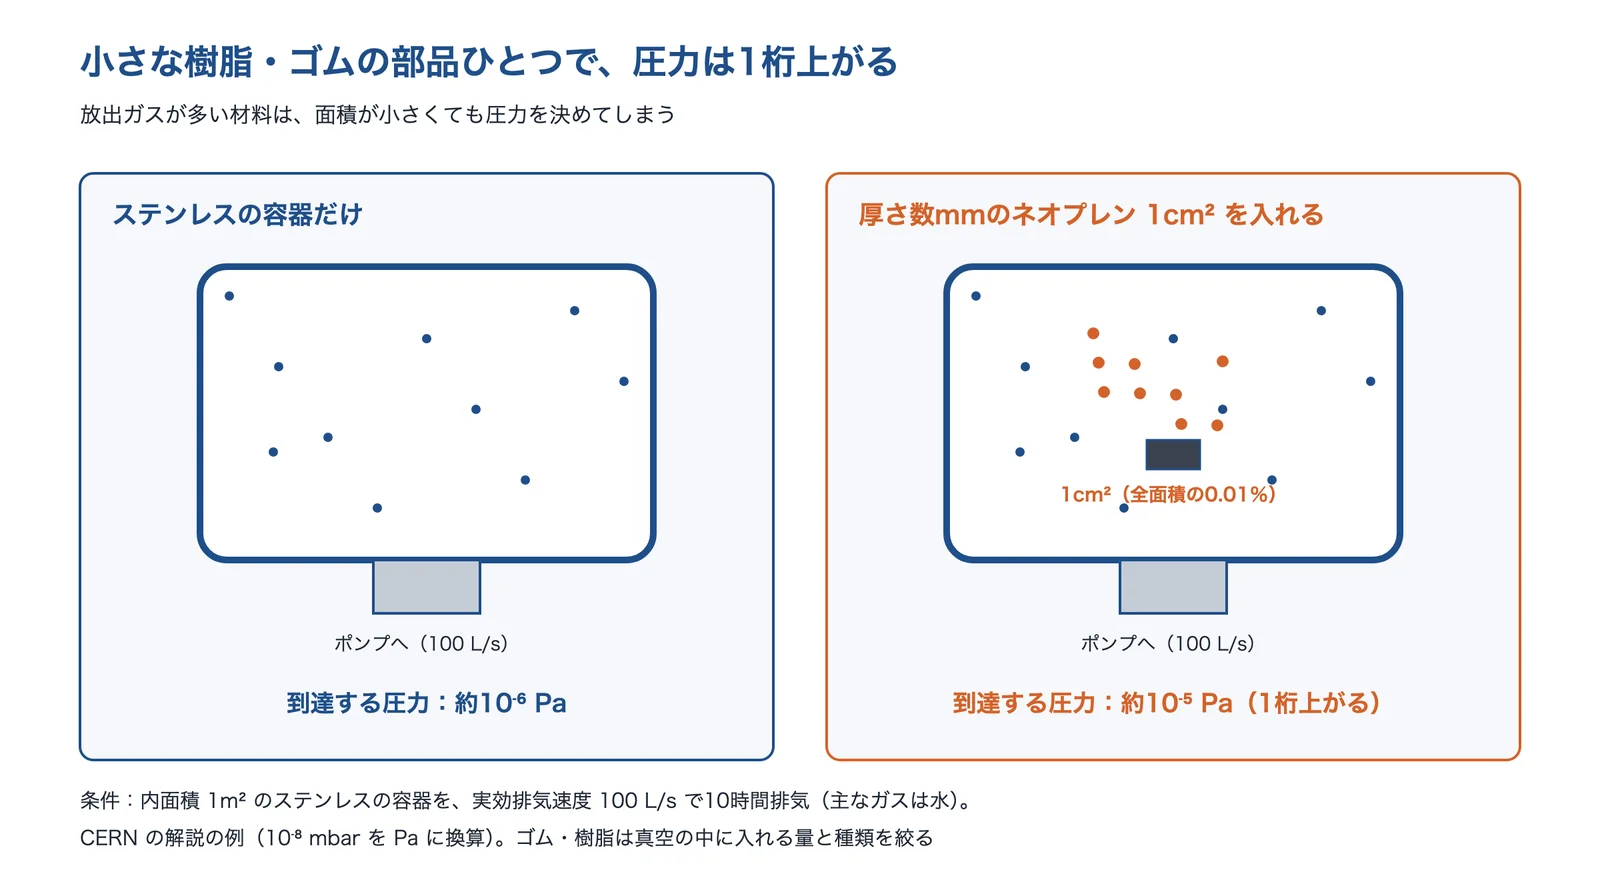
出典:CERN の解説(arXiv 2006.07124)をもとに AI(Claude)で作成
宇宙では、凝縮したガスが紫外線で変質して光を通さなくなる
宇宙機の光学素子についた有機物は、太陽の紫外線で黒っぽく変質し、感度が落ちる原因になります。最悪の場合はミッションを失います。フッ化マグネシウム(MgF₂)の板の実験では、紫外線だけでは透過率は落ちず、ついた汚れを洗うと透過率が戻ったので、光学材料そのものではなく、凝縮したガスが原因とわかります(国立天文台・JAXA の研究者の報告)。
出典:宇宙科学シンポジウムの報告・JAXA リポジトリ「宇宙用材料のアウトガス凝縮物の成分分析」をもとに AI(Claude)で作成
出典:Outgassing properties of vacuum materials for particle accelerators|CERN(arXiv)、異なる手法で洗浄された真空用部品からの放出ガスの比較|福島県ハイテクプラザ、宇宙用材料のアウトガス凝縮物の成分分析|JAXA リポジトリ、紫外線域での太陽観測におけるコンタミネーション防護の検討・実験|宇宙科学シンポジウム
解決技術の詳細
低アウトガスの材料を選ぶ
宇宙用の有機材料は、ASTM E595 で選別するのが一般的です。試料を真空(7×10⁻³ Pa 以下)の中で125℃に24時間保ち、減った重さの割合(TML)、25℃の凝縮板についた重さの割合(CVCM)、試験のあとに吸い戻した水分の割合(WVR)を求めます。NASA が推奨する目安はTML 1.0%以下、CVCM 0.1%以下です(JAXA の材料データベース)。
出典:JAXA の材料データベース・Master Bond の解説・CERN の解説(arXiv 2006.07124)をもとに AI(Claude)で作成
JAXA は、宇宙用の有機材料の TML・CVCM・WVR のデータ集を公開していて、標準の条件(ASTM E595)で測った値かどうかも区別しています(JAXA の材料データベース)。NASA のデータベースにも、接着剤、ケーブルの被覆、コンフォーマルコーティング、エラストマー、グリース、塗料、ポッティング材、熱伝導グリスなどが載っています(NASA ゴダード宇宙飛行センター)。まずデータ集で合格した材料を探し、ないときは試験するのが近道です。
ケーブルのように真空の中に多く入る部品は、ASTM E595 に合格した材料を使った製品を選びます(キーコム)。グリースは、宇宙用のパーフルオロポリエーテル(PFPE)のグリースを塗ったシリコーンの O リングで、放出ガスは少し増えたものの TML 1%未満・CVCM 0.1%未満を満たした例があります(NASA の報告)。超高真空の装置では、樹脂やゴムを使う量そのものを減らすことも大切です。
ベーキング・真空熱処理
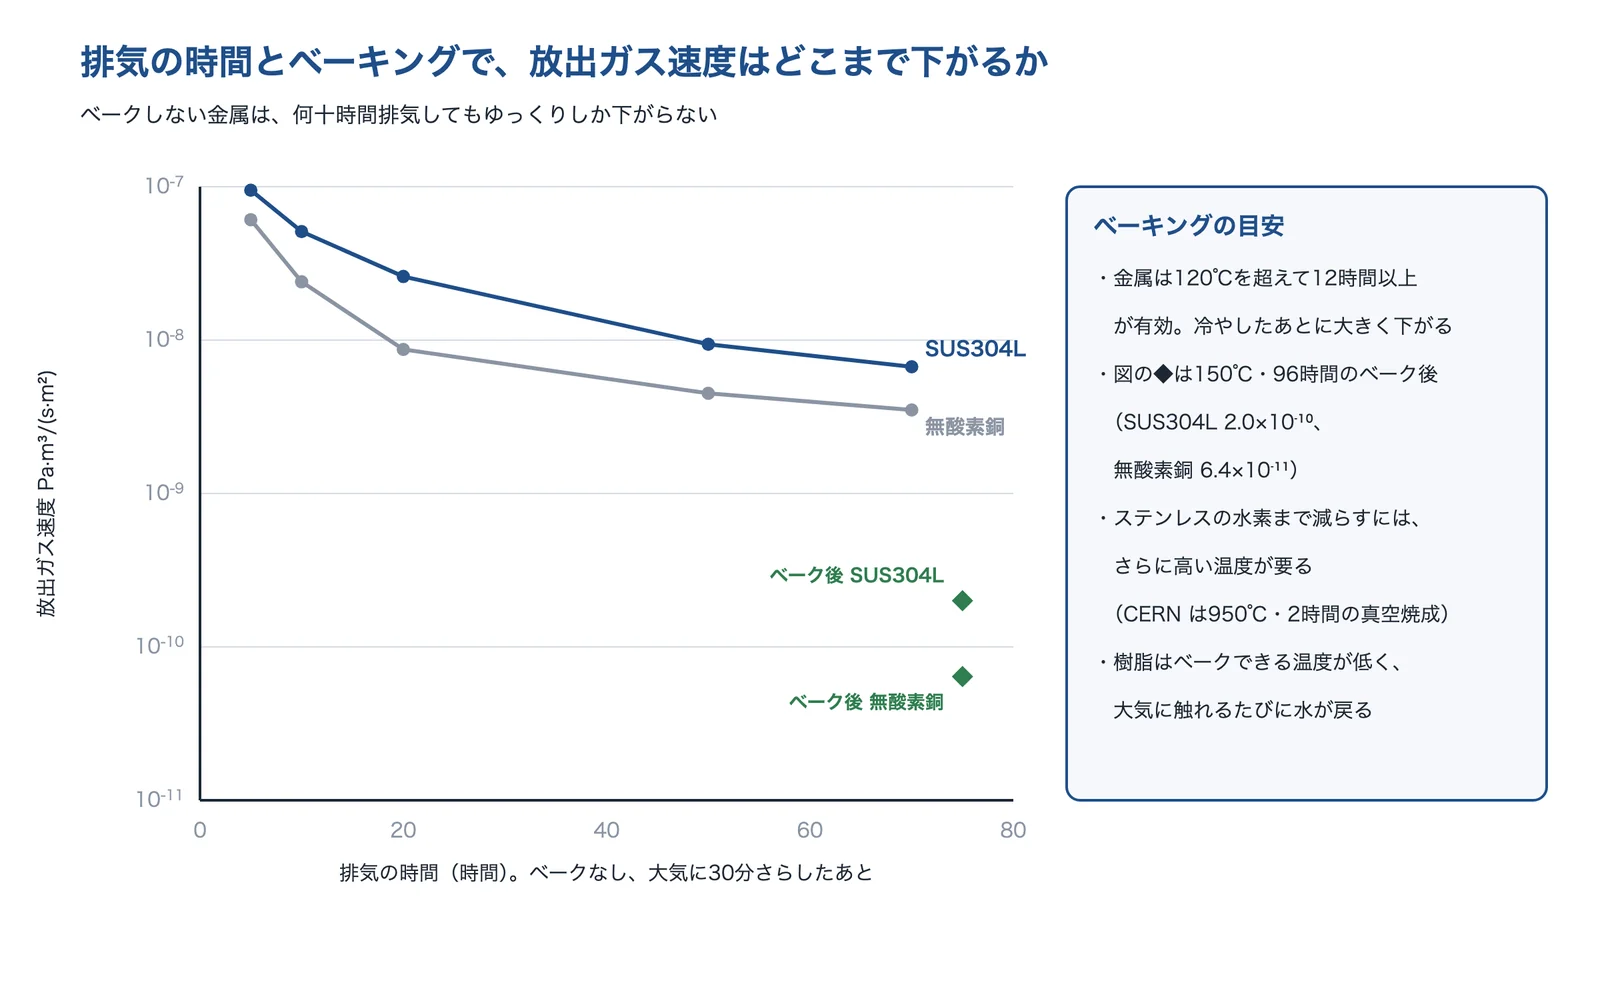
ベーキングは、真空の中で材料を加熱して、表面の水などを先に出し切る処理です。金属では120℃を超えて12時間以上が有効で、加熱のあと冷やすと放出ガスが大きく下がります。ステンレスの中の水素まで減らすにはさらに高い温度が要り、CERN では950℃・2時間の真空焼成を行っています(CERN の解説)。
出典:京都大学 ナノテクノロジープラットフォームの報告・CERN の解説(arXiv 2006.07124)をもとに AI(Claude)で作成
京都大学のナノテクノロジーの拠点の報告では、SUS304L を150℃・96時間ベークしたあとの放出ガス速度は2.0×10⁻¹⁰ Pa·m³/(s·m²)(無酸素銅は 6.4×10⁻¹¹)でしたが、そのあと大気に30分さらしてからベークせずに排気すると、70時間たっても 6.7×10⁻⁹ でした。
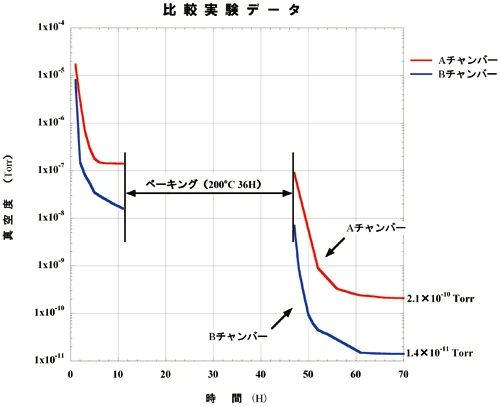
装置に組み込む前の部品や容器を、専用の炉で処理しておく方法もあります。電解研磨したクロス管で、200℃・36時間のベーキングだけをしたものと、先に450℃の真空ベーキング炉で処理してから同じベーキングをしたものを比べると、到達圧力に約1桁の差が出たとされます(北野精機)。
出典:北野精機「真空ベーキング処理効果の検証」
真空熱処理の受託の例では、ステンレスのダクトを200℃で脱ガス処理すると、到達した真空度が9.4×10⁻⁴ Pa から 4.7×10⁻⁵ Pa になり、主なガスは水で、質量数44以上の有機物の成分は2桁ほど減ったとされます(コミヤマエレクトロン)。
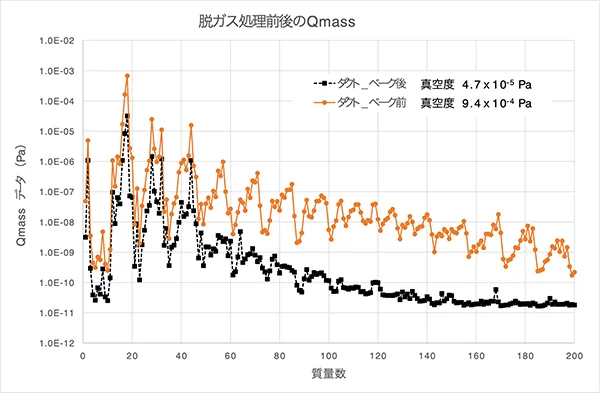
出典:コミヤマエレクトロン「真空熱処理受託」
樹脂やシリコーンも真空ベークで減らせることがありますが、効き方は材料によって違います。宇宙用のシリコーンの O リングを205℃・4日の真空ベークと原子状酸素で処理した NASA の試験では、1つの材料で TML が78%、CVCM が69%減りましたが、もう1つの材料では差がはっきりしませんでした(NASA の報告)。
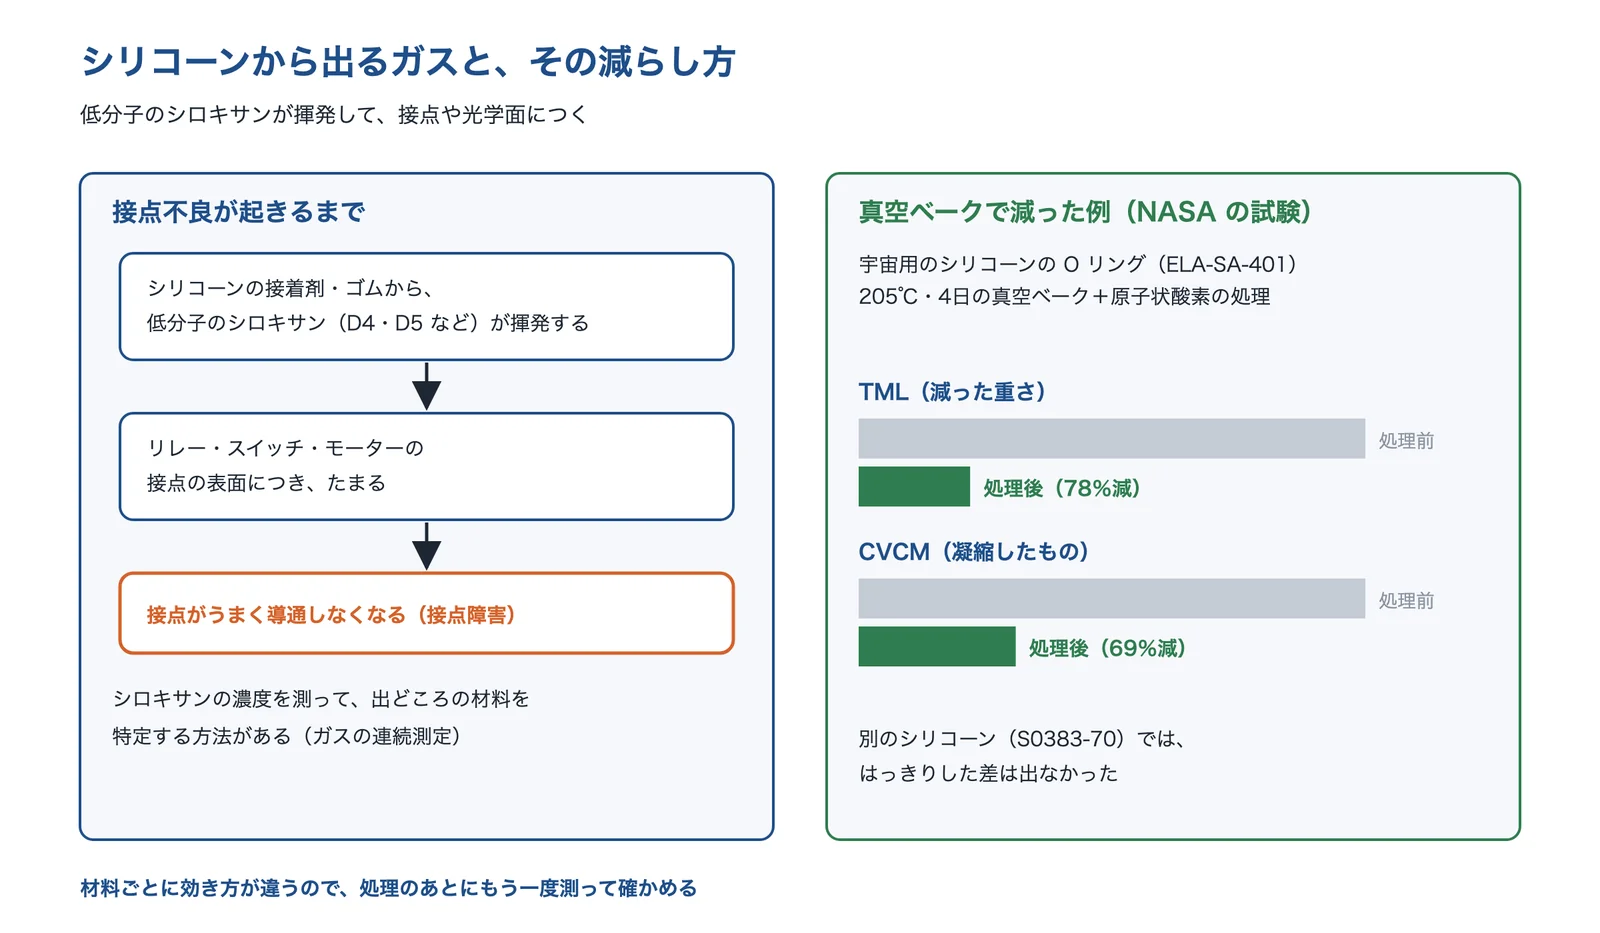
出典:HORIBA のアプリケーションノート・NASA の報告をもとに AI(Claude)で作成
表面処理・洗浄
表面を平らにすると、水のつく面積が減ります。ステンレスをバフ研磨と電解研磨で仕上げた試料は、昇温脱離分析で200℃まで測った水の脱離の量が、処理しない試料の約1/5でした(京都大学のナノテクノロジーの拠点の報告)。ベークしたあと大気にさらして72時間排気した SUS304L では、電解研磨が 1.7×10⁻⁹、化学研磨が 2.4×10⁻⁹ Pa·m³/(s·m²) でほぼ同じで、浸すだけの化学研磨は複雑な形にも向くとされます。
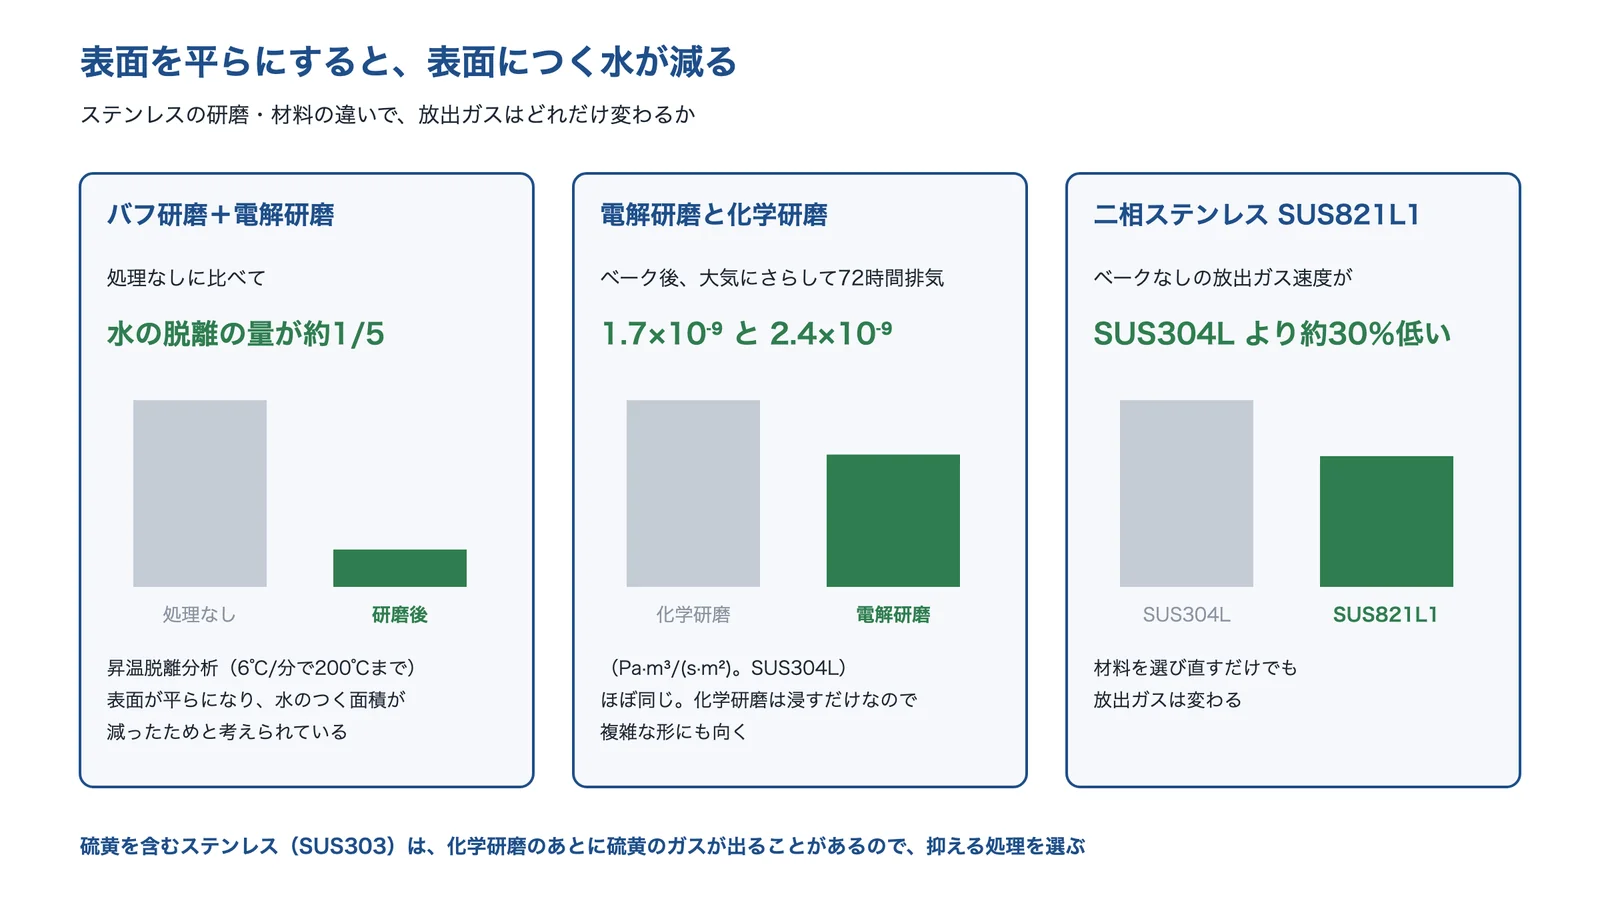
出典:京都大学 ナノテクノロジープラットフォームの報告(TDS)・同(電解研磨・化学研磨)・同(二相ステンレス)・同(硫黄化合物)をもとに AI(Claude)で作成
材料の選び方でも変わり、二相ステンレス SUS821L1 は、ベークしないときの放出ガス速度が SUS304L より約30%低くなりました。ただし硫黄を含むステンレス(SUS303 で検証)は、化学研磨のあとに硫化水素・二酸化硫黄が出ることがあり、抑える処理が開発されています(京都大学のナノテクノロジーの拠点の報告)。
洗浄では、機械油や皮脂を落とします。福島県ハイテクプラザの試験では、試料を入れない装置だけを120時間排気した到達圧力が 3.4×10⁻⁶ Pa で、洗浄の方法が違う2種類の部品を入れて20時間排気して比べても、到達圧力(1.3〜1.6×10⁻⁵ Pa。ガラス板を含む)に有意な差はなく、残ったガスは水・窒素・酸素・二酸化炭素が大半でした。一方で、洗浄が不適切だと、それ自体が新しい放出ガスの元になることも考えられるとしています。
測定・評価
アウトガスの測り方は、目的で選びます。材料の選別には ASTM E595 の重量法、光学面などにどれだけたまるかには水晶振動子微量てんびん(QCM)を使う ASTM E1559 を使います(DJK)。部品の放出ガス速度は、昇温脱離分析(TDS)やスループット法で、電離真空計や四重極質量分析計を使って測ります。質量分析計は標準のコンダクタンスの部品で校正すると、イオンの電流をガスの流量に換算できます(日本真空学会誌「真空」の解説)。
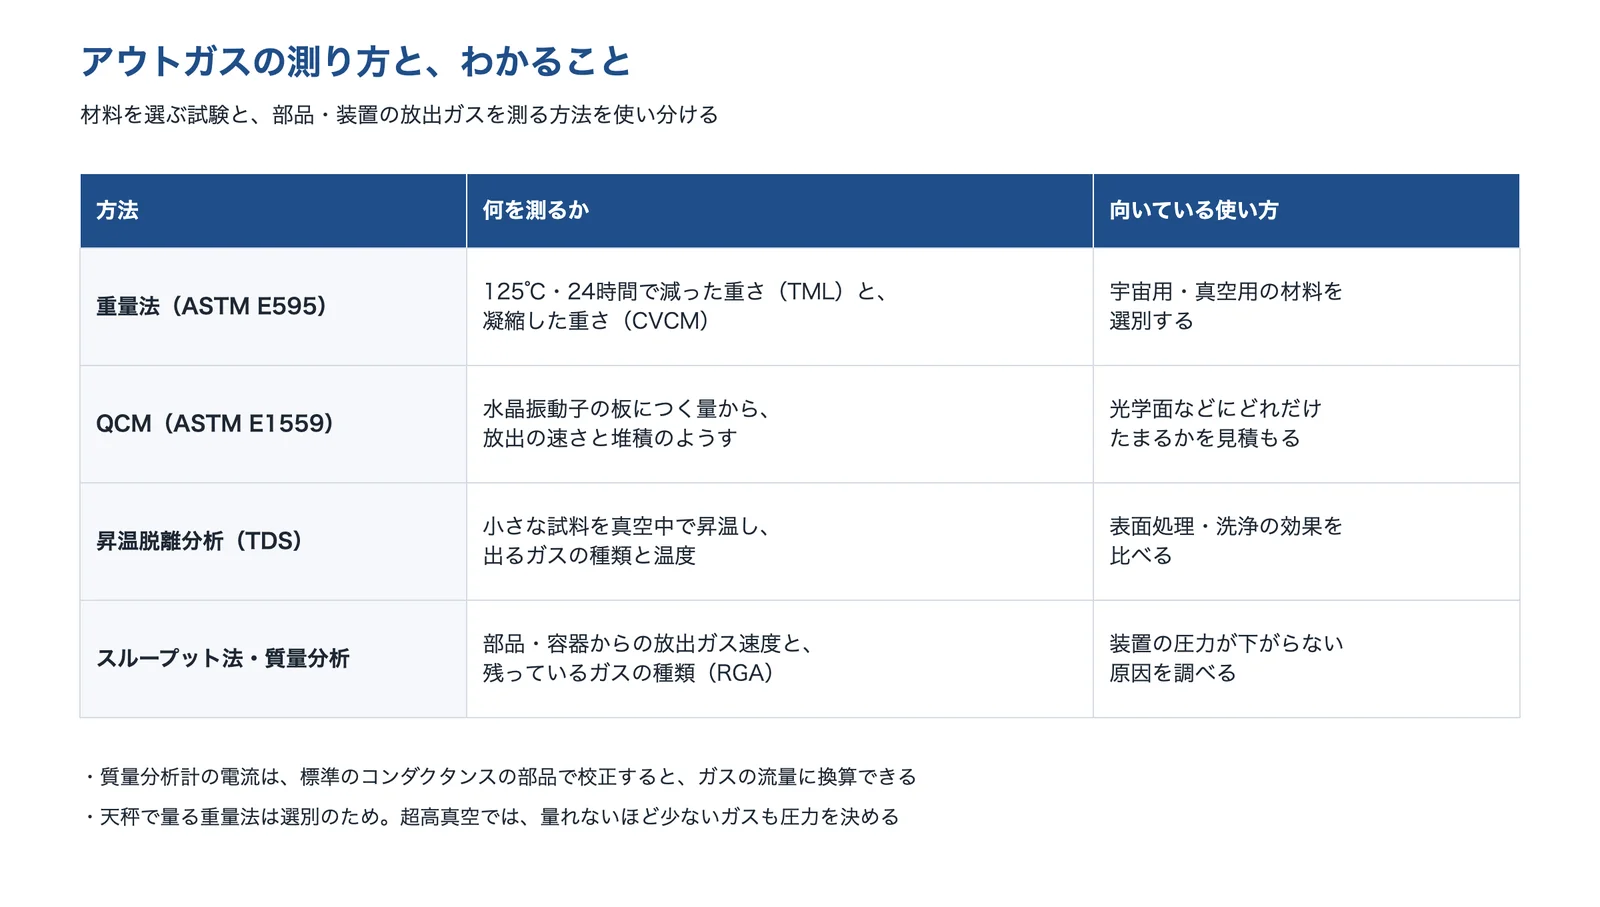
出典:日本真空学会誌「真空」の解説・CERN の解説(arXiv 2006.07124)・DJK「アウトガス試験」をもとに AI(Claude)で作成
シリコーンのガスによる接点の障害では、シロキサンの濃度を連続して測り、出どころの材料を突き止める方法があります(HORIBA のアプリケーションノート)。宇宙機の光学部品の汚染の実験では、水晶振動子の板(TQCM)を−80℃に冷やして、チャンバーの中のアウトガスの量を測っています(国立天文台・JAXA の研究者の報告)。
出典:Outgassing Data — ASTM E595|JAXA 材料データベース、Overview|JAXA 材料データベース、Outgassing Database|NASA GSFC、Effects of Atomic Oxygen and Grease on Outgassing and Adhesion of Silicone Elastomers|NASA、The Engineer’s Guide to Low Outgassing Adhesives|Master Bond、Outgassing properties of vacuum materials for particle accelerators|CERN(arXiv)、各種金属の真空用表面処理の開発|京都大学 ナノテクノロジープラットフォーム、真空用表面処理(電解研磨・化学研磨)|京都大学 ナノテクノロジープラットフォーム、二相ステンレスの放出ガス|京都大学 ナノテクノロジープラットフォーム、TDS による表面処理の効果|京都大学 ナノテクノロジープラットフォーム、化学研磨後の硫黄化合物の放出|京都大学 ナノテクノロジープラットフォーム、異なる手法で洗浄された真空用部品からの放出ガスの比較|福島県ハイテクプラザ、真空工学におけるガス放出測定とその応用|真空 58(2)、シロキサンによる電気部品の接点障害の原因究明に貢献|HORIBA、紫外線域での太陽観測におけるコンタミネーション防護の検討・実験|宇宙科学シンポジウム、真空ベーキング処理効果の検証|北野精機、真空熱処理受託|コミヤマエレクトロン、アウトガス試験|DJK
アウトガスを減らす技術を持つ企業
各企業が解決できる課題と技術の内容を、企業が公開している情報をもとに紹介します。アウトガスの少ないケーブルの会社、真空チャンバーの製作と脱ガス処理の会社、真空ベーキング炉を持つ真空部品の会社、昇温脱離分析の会社、電解研磨の会社、アウトガス試験を取り次ぐ会社を挙げました。
キーコム株式会社|真空用のアウトガスレスケーブル
キーコムとは
キーコムは、東京都豊島区に本社がある、ケーブル・コネクタなどの製品を扱う会社です(1992年設立)。真空や加熱の環境でガスが出にくい「クリーンケーブル(アウトガスレスケーブル)」を扱っています。
キーコムの得意技術
| 技術 | 内容 |
|---|---|
| アウトガスレスケーブル | 材料を厳選し、真空や加熱のときに出るガスで真空度の低下・製品の純度の低下・観察窓の曇りが起きないようにしたケーブル。ほこりも出にくいとしている |
| ASTM E595 に合格した材料 | NASA・JAXA が推奨する ASTM E595-77 の試験(5×10⁻⁵ Torr 以下・125℃・24時間・凝縮させる温度25℃)で、TML 1.0%以下・CVCM 0.1%以下の基準に合格した材料・部品番号を使う |
| 真空の中への取り付け | ほこりが出やすいケーブルの端や曲げた所からもほこりが出ないよう配慮し、真空の壁を通す部分やコネクタの取り付けにも対応するとしている |
キーコムが解決できる課題
- 真空チャンバーの中の配線から出るガスで、真空度が下がるのを防ぎたい
- 観察窓や光学面が、ケーブルから出たガスで曇るのを防ぎたい
- TML・CVCM の基準を満たすケーブルを選びたい
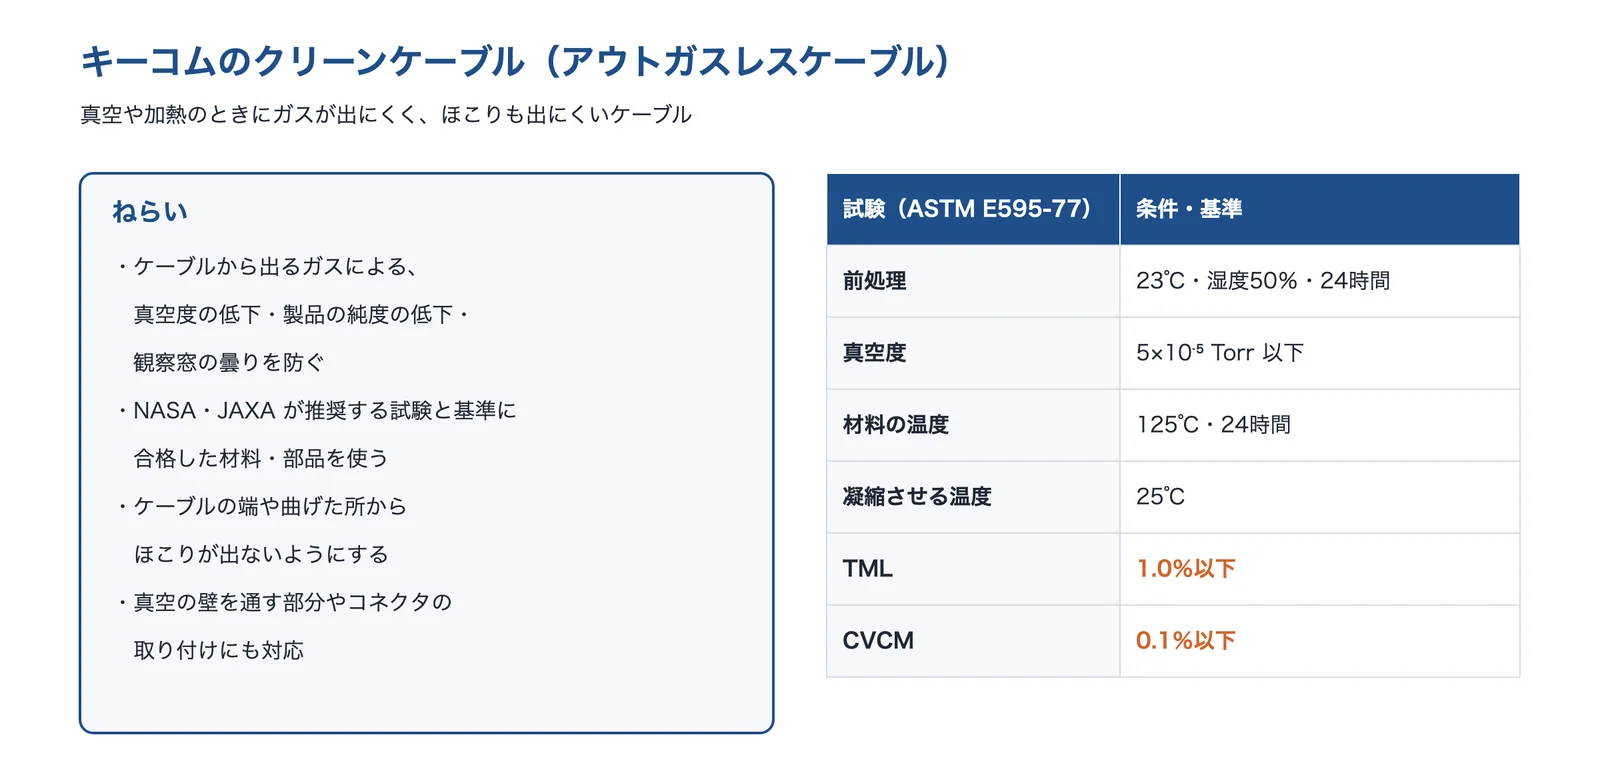
出典:キーコム「クリーンケーブル」をもとに AI(Claude)で作成
出典:会社案内|キーコム、クリーンケーブル(アウトガスレスケーブル)|キーコム
コミヤマエレクトロン株式会社|真空チャンバーの製作と、真空熱処理による脱ガス
コミヤマエレクトロンとは
コミヤマエレクトロンは、山梨県南都留郡鳴沢村に本社・本社工場がある、真空装置・真空チャンバーの会社です(1983年設立)。真空チャンバーの製作のほか、真空熱処理の受託で、部品の脱ガス処理を行っています。
コミヤマエレクトロンの得意技術
| 技術 | 内容 |
|---|---|
| 真空熱処理(脱ガス処理)の受託 | 炉の中は φ1,000×奥行き1,348mm、最高1,100℃、到達圧力 10⁻⁵ Pa 台で、ドライの真空排気。SUS のダクトを200℃で処理した例では、到達した真空度が9.4×10⁻⁴ Pa から 4.7×10⁻⁵ Paになり、質量数44以上の有機物の成分が2桁ほど減ったとしている |
| 材料と処理ごとの放出ガス速度 | 真空チャンバーの材料・内面の処理・ベーキングの条件ごとに、放出ガス速度の測定値を公開している(室温7時間排気の 1×10⁻⁵ から、ベーキング後の 4×10⁻¹¹ Pa·m³/(s·m²) まで) |
| 脱ガスの考え方 | 放出ガスの元は切削油や大気中の汚れなどで、対策としてベーキング・洗浄(超音波・溶剤)・表面改質(研磨・電解研磨)を挙げている |
コミヤマエレクトロンが解決できる課題
- ステンレスの部品・ダクトから出る水や有機物のガスを、真空熱処理で減らしたい
- 材料と表面処理の組み合わせごとの放出ガス速度の目安を、設計の前に知りたい
- 放出ガスの少ない真空チャンバーを、設計から作ってほしい
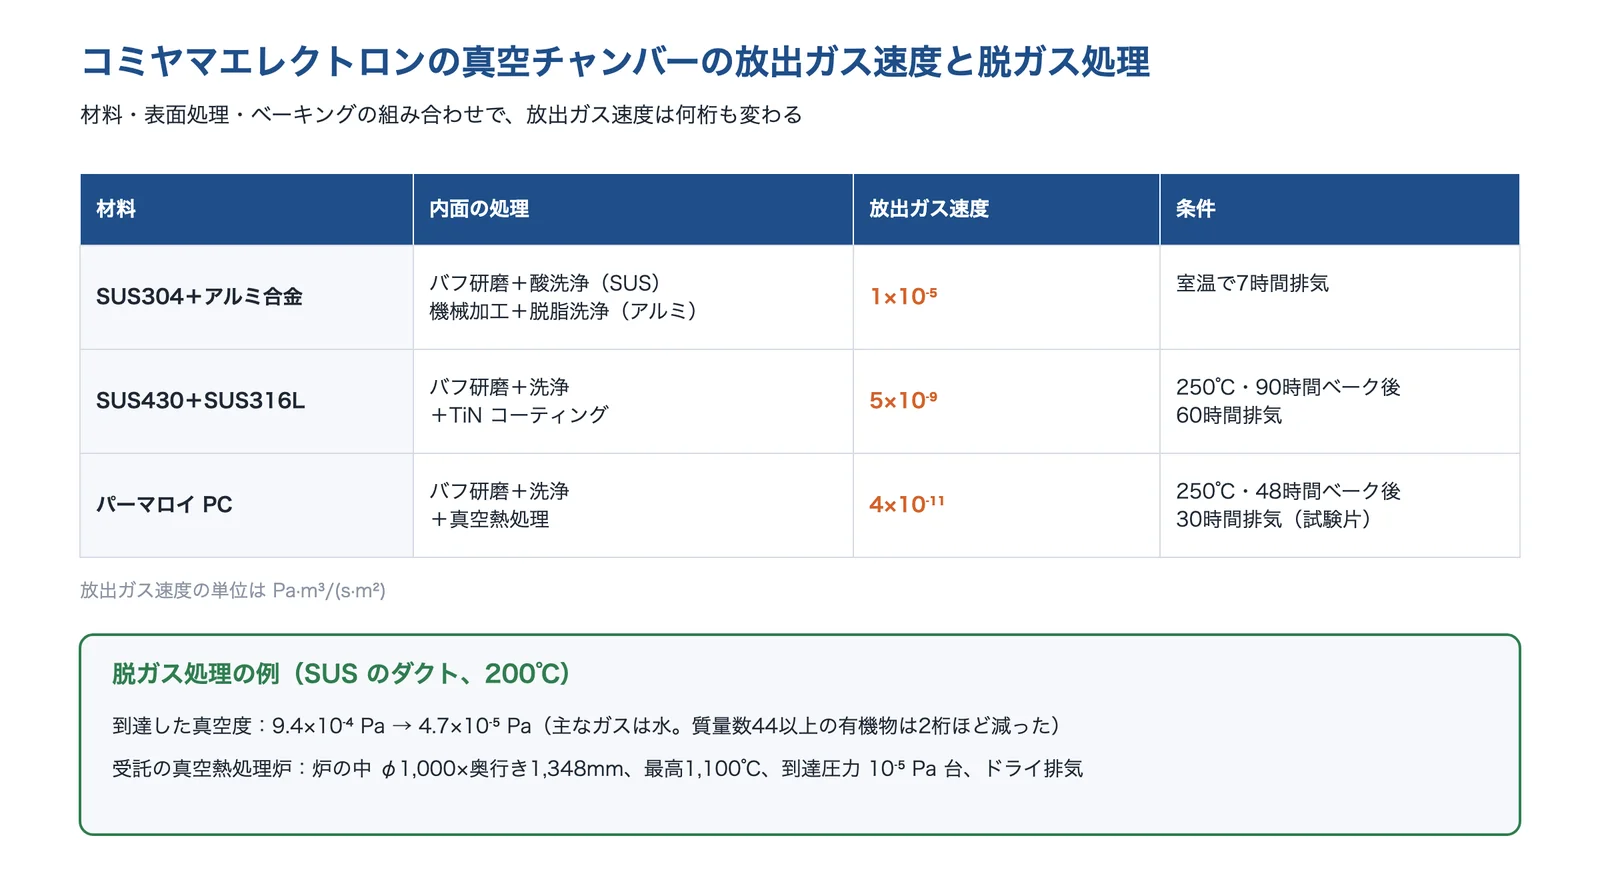
出典:コミヤマエレクトロン「真空排気設計」・同「真空熱処理受託」をもとに AI(Claude)で作成
出典:会社概要|コミヤマエレクトロン、真空熱処理受託|コミヤマエレクトロン、真空排気設計|コミヤマエレクトロン、脱ガス処理|コミヤマエレクトロン
北野精機株式会社|450℃の真空ベーキング炉で放出ガスを減らす、真空部品・チャンバー
北野精機とは
北野精機は、東京都大田区にある、真空部品・真空チャンバー・真空装置のメーカーです(1958年設立)。サイト「真空機器・部品.com」で、ベーキングや残留ガスの技術資料を公開しています。
北野精機の得意技術
| 技術 | 内容 |
|---|---|
| 真空ベーキング炉 | 真空槽が1,000mm 角、到達圧力 1×10⁻⁵ Pa 以下、最高温度450℃の炉で、真空容器や部品を作る段階であらかじめ高温でベーキングし、放出ガスを減らす。ベーキングの前・後の残留ガス分析も示している |
| ベーキングの効果の比較 | 電解研磨した ICF-152 のクロス管2台で、200℃・36時間のベーキングだけをしたものと、先に炉で450℃まで加熱してから同じベーキングをしたものを比べ、初期の排気・到達圧力ともに約1桁の差があったとしている |
北野精機が解決できる課題
- 新しく作る真空チャンバー・部品の放出ガスを、最初から減らしたい
- 装置に組み込んでからのベーキングでは下がらない部品を、高温で処理したい
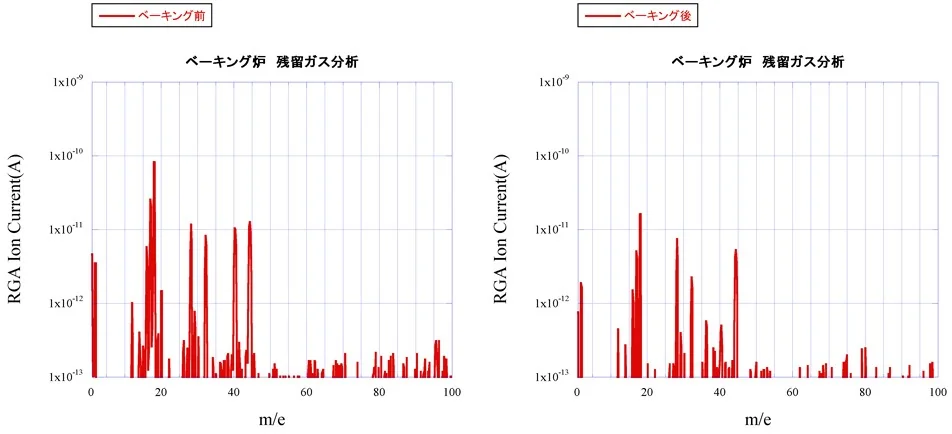
出典:北野精機「真空ベーキング炉による高温ベーキングの有意性」
出典:会社概要|北野精機(真空機器・部品.com)、真空ベーキング炉による高温ベーキングの有意性|北野精機、真空ベーキング処理効果の検証|北野精機
電子科学株式会社|材料から出るガスを温度ごとに測る、TDS(昇温脱離分析)
電子科学とは
電子科学(ESCO)は、東京都武蔵野市にある、昇温脱離分析(TDS)の装置メーカーです(1978年設立)。自社の装置を使った受託分析も行っています。
電子科学の得意技術
| 技術 | 内容 |
|---|---|
| 昇温脱離分析(TDS) | 試料を真空の中で加熱し、出てくるガスの種類と、出る温度を質量分析計で測る。受託分析のページでは、水の吸着と脱離の測定を挙げている |
| 加熱の範囲 | 赤外線で加熱する装置は室温〜1,200℃、高周波で加熱する装置(ESCO-TDS1700 IH)は室温〜1,700℃まで測れるとしている |
電子科学が解決できる課題
- 表面処理・洗浄で、表面から出る水が減ったかを確かめたい
- 材料を加熱したとき、何度でどんなガスが出るかを知りたい
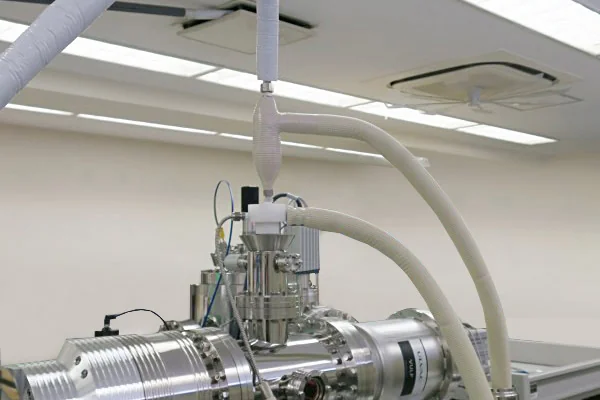
出典:電子科学「ESCO-TDS1700 IH」
出典:会社概要|電子科学、TDS 受託分析|電子科学、ESCO-TDS1700 IH|電子科学
有限会社広一化学工業|ステンレス・チタン・アルミの電解研磨と、チャンバーの内面
広一化学工業とは
広一化学工業は、新潟県燕市にある金属表面処理の会社です(1952年創業、1987年設立)。ステンレスの電解研磨、サンドブラスト、ショットブラスト、酸洗、バレル研磨、チタン・ステンレスのカラー発色処理などを手がけています。
広一化学工業の得意技術
| 技術 | 内容 |
|---|---|
| 電解研磨 | ステンレス(SUS430・SUS420J2 を含む)、チタン、アルミを、りん酸を主とする液で電解研磨する |
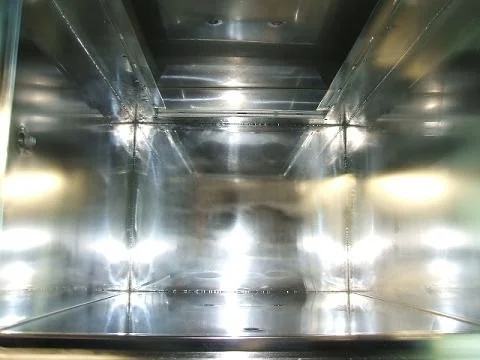
| 真空装置のチャンバーの内面 | 電解研磨の用途に、保存容器・反応容器・真空装置・医療用品を挙げ、ステンレスチャンバーの内面を電解研磨した例を公開している |
広一化学工業が解決できる課題
- 真空チャンバーの内面を、平らで付着物がつきにくい面にしたい
- チタン・アルミの真空部品を電解研磨したい
出典:広一化学工業「電解研磨」
株式会社DJK|ASTM E595・E1559 のアウトガス試験の取り次ぎ
DJKとは
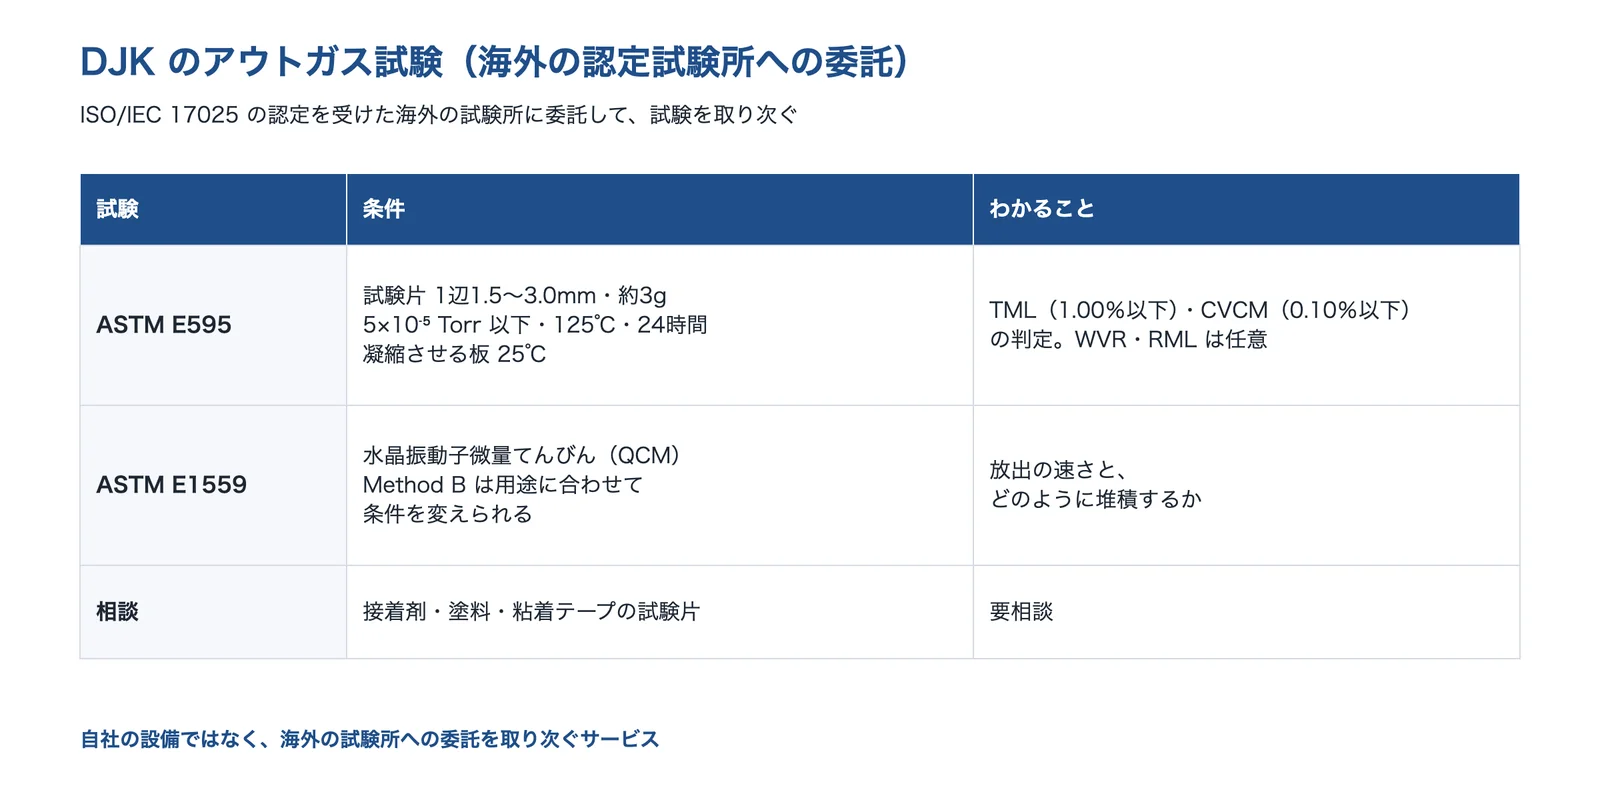
DJK は、横浜市港北区にある、高分子材料の評価試験・分析などの受託の会社です(1981年設立)。アウトガス試験は、海外の ISO/IEC 17025 認定試験所への委託で提供しています。
DJKの得意技術
| 技術 | 内容 |
|---|---|
| ASTM E595 | 試験片は1辺1.5〜3.0mm・約3g、5×10⁻⁵ Torr 以下・125℃・24時間、凝縮させる板は25℃で、TML 1.00%以下・CVCM 0.10%以下を判定する。WVR・RML は任意 |
| ASTM E1559 | 水晶振動子微量てんびん(QCM)で、放出の速さと堆積のようすを測る。Method B は用途に合わせて条件を変えられるとしている |
| 委託先 | 実績のある海外の ISO/IEC 17025 認定試験所に委託する。接着剤・塗料・粘着テープの試験片は要相談 |
DJKが解決できる課題
- 宇宙機器に使う材料が、TML・CVCM の基準を満たすかを調べたい
- 光学面などに、出たガスがどれだけたまるかを測りたい
出典:DJK「アウトガス試験」をもとに AI(Claude)で作成
選ぶ前に確かめる条件
アウトガスの対策を相談する前に、次のことを整理しておくと話が早く進みます。
- 困っていること(圧力が下がらない・排気に時間がかかる・光学面が曇る・接点不良)と、いつから・どの部品を入れてから起きたか
- 目標の圧力(例:10⁻⁵ Pa 台か、超高真空か)、使う温度、宇宙機なら軌道上の温度と光学面の温度
- 真空の中に入る材料の一覧(樹脂・ゴム・接着剤・ケーブル・グリース・テープ)と、それぞれの量(面積・重さ)
- 求められる基準(ASTM E595 の TML・CVCM、社内の基準)と、すでにあるデータ(JAXA・NASA のデータ集、メーカーのデータ)
- ベーキングできる温度の上限(部品・センサー・樹脂の耐熱)と、処理に出せる期間
- 残っているガスの種類(質量分析のデータ)があるか。漏れの試験をしたか
関連する課題
この課題に関係する分野・技術・製品のページ
※アイキャッチ画像は、AI(ChatGPT)で生成したイメージです。実在の製品・設備ではありません。
情報の確認日:2026年10月8日








