
製品を軽くするために一部をアルミにしたい、電気をよく通す銅と軽いアルミを組み合わせたい、という場面で、種類の違う金属どうしをどうつなぐかが問題になります。鉄どうし・アルミどうしなら溶接でつなげますが、鉄とアルミ、銅とアルミを同じように溶かしてつなぐと、つなぎ目が脆くなって割れやすくなります。そのため、ボルトやリベットで留めているものの、緩みや腐食が心配、という声もあります。
この記事では、今の方法(溶かしてつなぐ溶接と、ボルト・リベットでの締結)の課題を確かめ、置き換え先の6つの候補(摩擦攪拌接合、異材のアークスポット溶接、抵抗スポット溶接、機械的接合、クラッド材の継手、超音波接合)を、公的な研究機関の報告とメーカーの公開情報で比べます。目的ごとの選び方と、置き換えるときの注意(とくに電食)を紹介します。
今の方法の課題
溶かしてつなぐと、脆い層ができる
三重県工業研究所の報告は、アルミと異種金属を溶かしてつなぐと、接合の界面に脆い金属間化合物ができるため、健全な接合は難しいとしています。金属間化合物は、2種類の金属が決まった割合で結び付いた硬くて脆い物質です。豊橋技術科学大学の資料の表では、アルミ合金(A5052)の融点が600℃、鋼が1500℃で、溶ける温度も大きく違います。
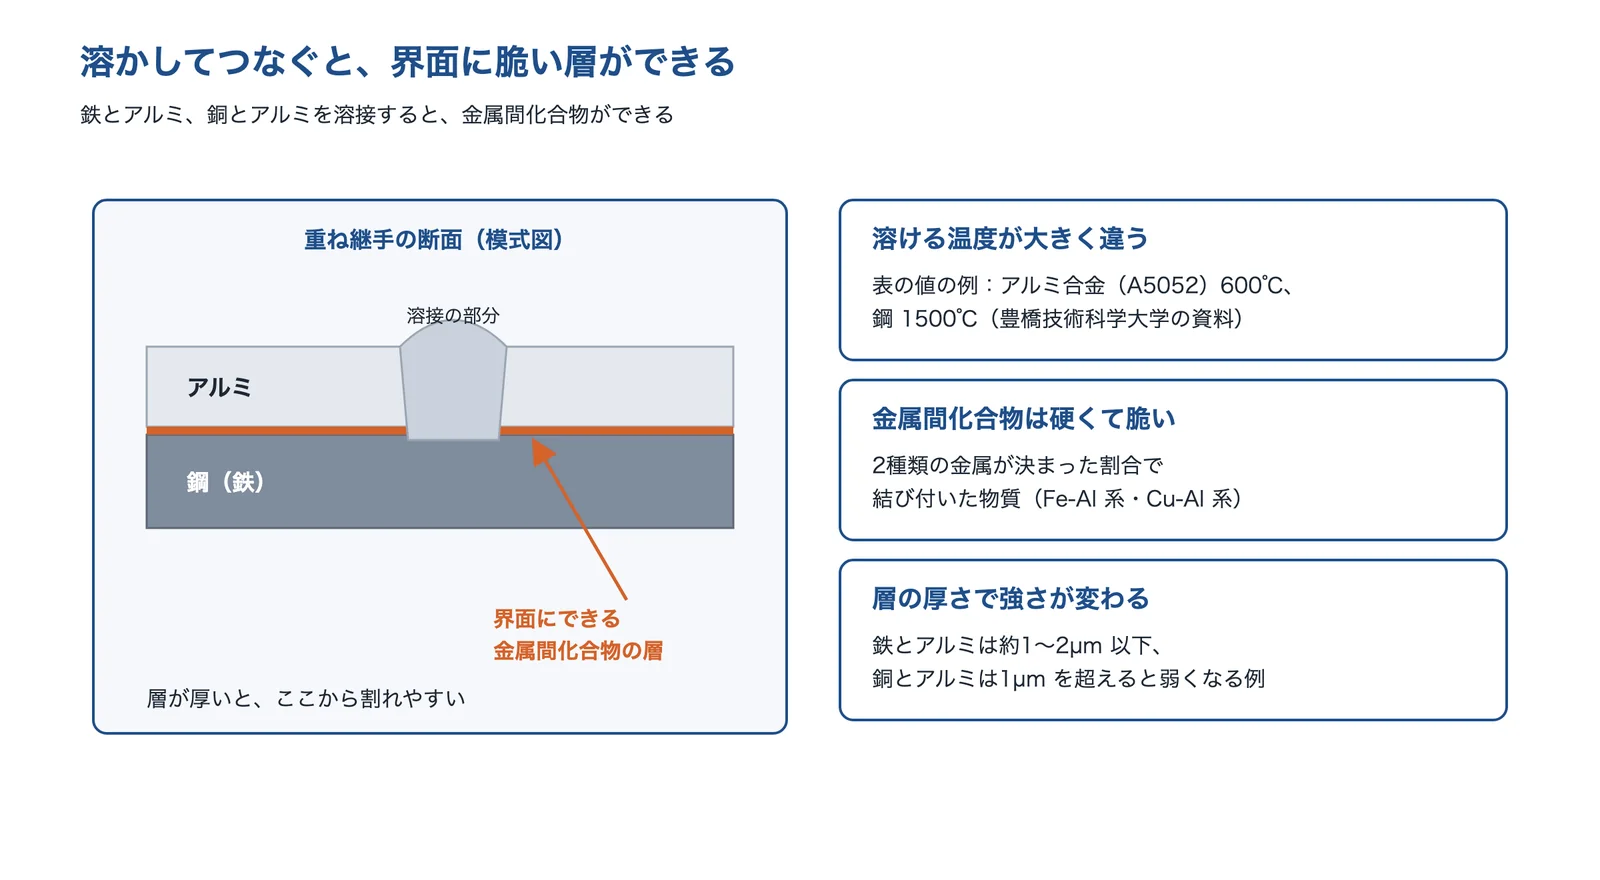
出典:三重県工業研究所 研究報告 No.37・青森県産業技術センター・岐阜県工業技術研究所・豊橋技術科学大学の資料をもとに AI(Claude)で作成
層の厚さで強さが変わる
青森県産業技術センターの報告は、鉄とアルミの界面にできる層は、厚さ約1〜2µm 以下なら良い機械的特性が得られるという過去の研究を紹介しています。同じ報告の試験(ステンレス3mm とアルミ0.8mm の重ね継手)では、ミグ溶接・レーザー溶接・摩擦攪拌接合のどれも層の厚さは3〜5µm 程度でしたが、引張の試験ではアルミの母材で破断しました。銅とアルミでは、層が1µm を超えると破断の荷重が急に下がったという研究があります(岐阜県工業技術研究所の報告)。何µm なら良いかは、板の厚さと継手の形で変わると考えておきます(編集部の解説)。
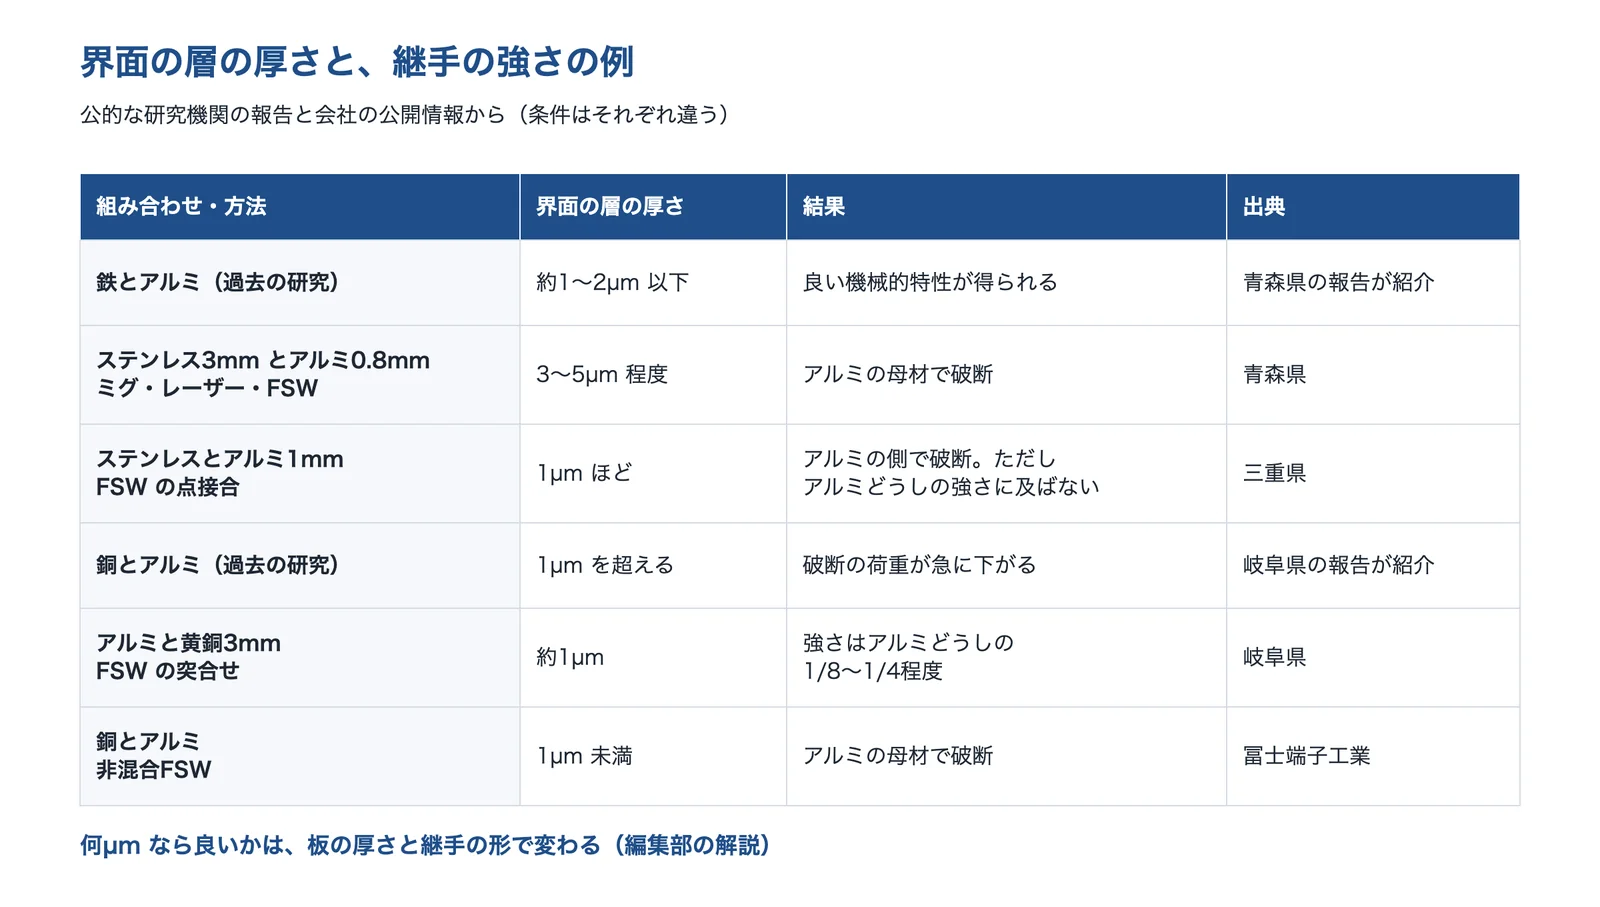
出典:青森県産業技術センター・三重県工業研究所・岐阜県工業技術研究所・冨士端子工業「非混合FSW」をもとに AI(Claude)で作成
ボルト・リベットで留めると、緩みと電食が心配
溶接の代わりにボルトやリベットで留める方法もあります。青森県の報告は、トラックの車体で鉄とアルミをリベットで留めると、振動や直射日光でリベットの穴が広がり、緩みが出ることを課題に挙げています。また、種類の違う金属が触れ合い、そこに水などの電気を通す液があると、電位の低い金属が早く腐食します(異種金属接触腐食、いわゆる電食。竹中工務店の技術研究報告)。ねじの緩みの対策は、課題「ねじ・ボルトがゆるむのを防ぎたい」で解説しています。
出典:アルミニウムと異種金属の摩擦撹拌接合に関する研究(研究報告 No.37、2013年)|三重県工業研究所、鉄とアルミの異種金属接合技術に関する研究|青森県産業技術センター、摩擦攪拌接合の異種材接合への応用(第3報)|岐阜県工業技術研究所、セルフピアスリベッティングとメカニカルクリンチングによる高張力鋼板とアルミニウム合金板の接合(2009年)|豊橋技術科学大学、建築設備配管系における異種金属接触腐食と対策(竹中技術研究報告 No.64、2008年)|竹中工務店
置き換え先の候補
置き換え先は、どちらの金属も溶かさない方法(摩擦攪拌接合・機械的接合・超音波接合)、融点の低いアルミだけを溶かす方法(異材のアークスポット溶接)、前もって一体にした材料を間に挟む方法(クラッド材の継手)などに分けられます(編集部の整理)。
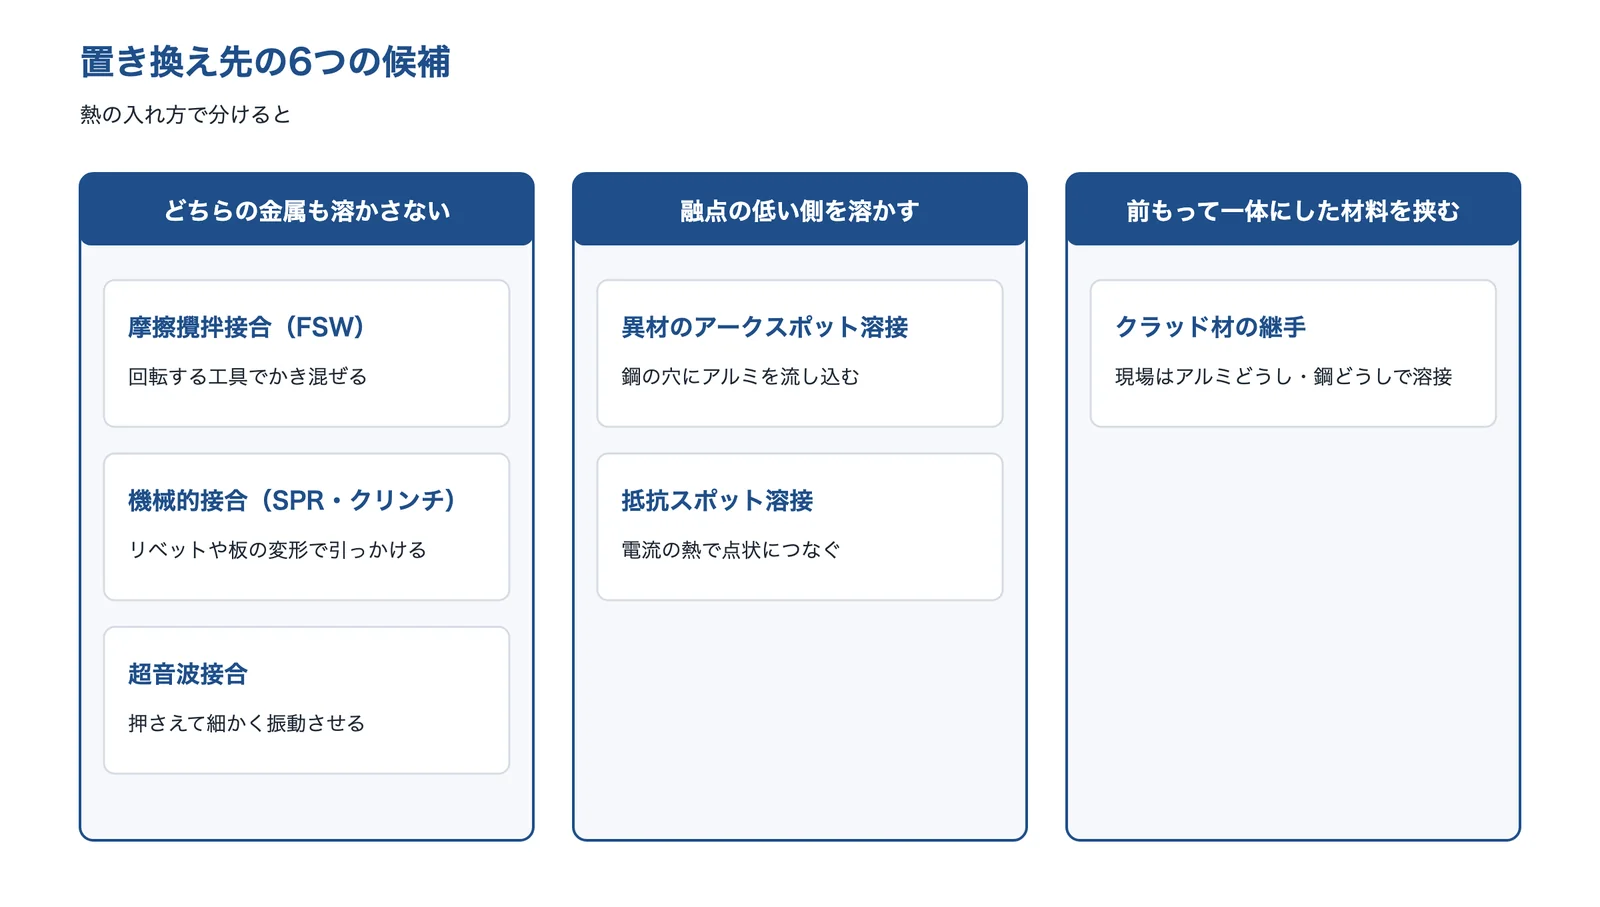
出典:この記事で紹介した各出典をもとに AI(Claude)で作成
摩擦攪拌接合(FSW):アルミの側だけをかき混ぜる
摩擦攪拌接合は、回転する工具を材料に押し当て、摩擦の熱で軟らかくなった材料をかき混ぜてつなぐ方法です。1991年に英国の TWI が考え出し、鉄道車両のパネルなどに使われています(三重県工業研究所)。鉄とアルミの重ね継手では、工具をアルミの側だけに入れて鉄には触れさせず、三重県の点接合の試験では、アルミとステンレスの界面の層が1µm ほどの厚さで、層の中では割れずにアルミの側で破断しました。ただし、実際につながった面積が小さく、アルミどうしの接合の強さには及びませんでした。ホンダは、この考え方の連続接合を量産車のサブフレームに使い、鉄だけのサブフレームより25%軽くし、取り付け部の剛性を20%上げたとしています。
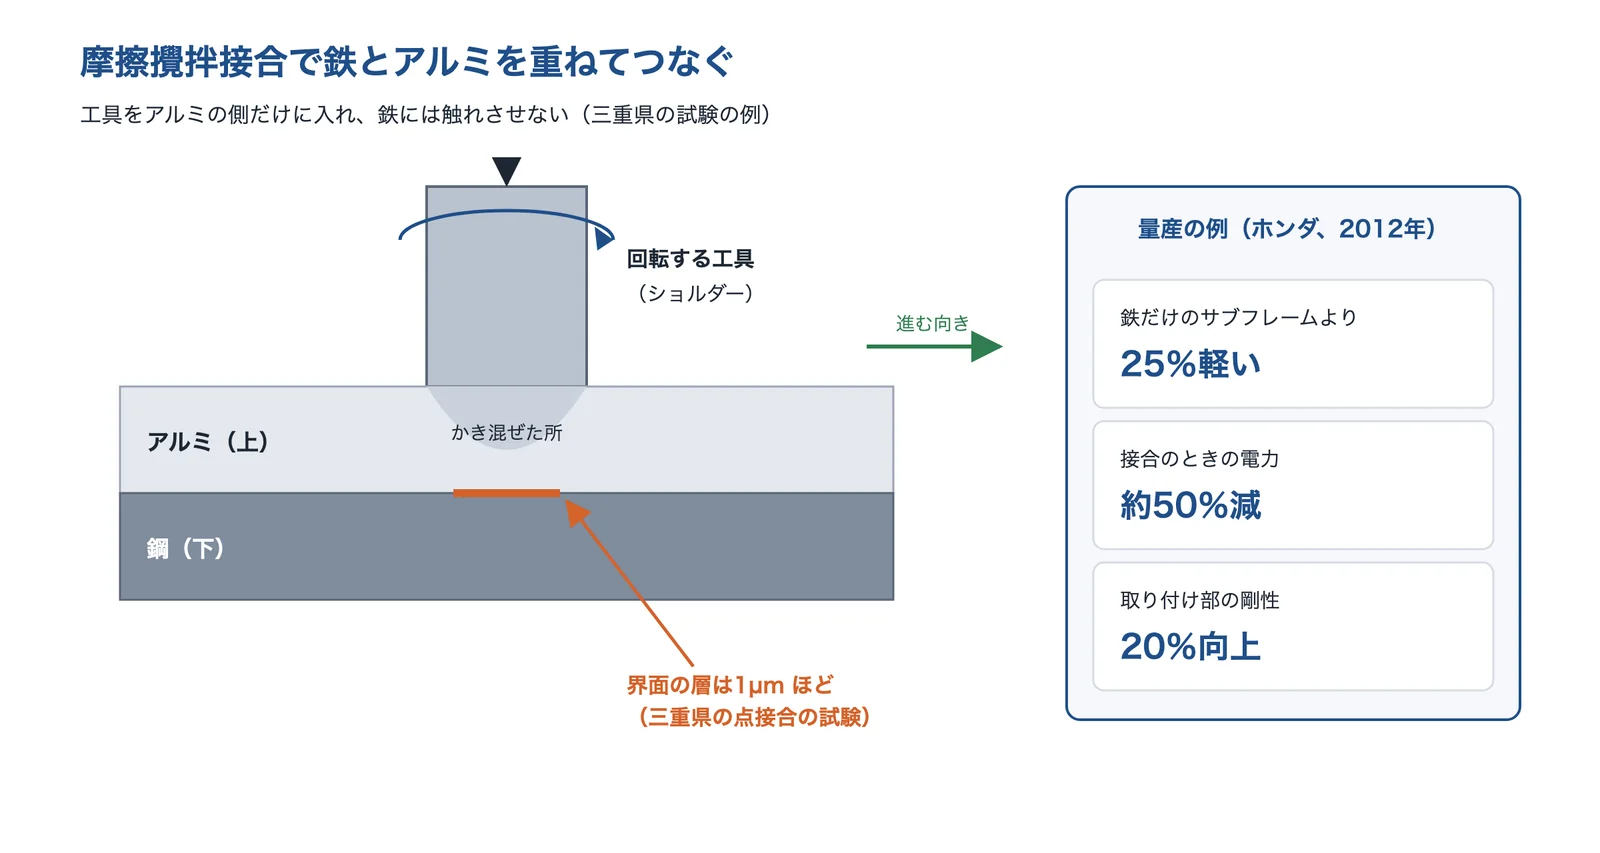
出典:三重県工業研究所・本田技研工業のニュースリリース(2012年)をもとに AI(Claude)で作成
広島県の東部工業技術センターの摩擦アンカー接合は、先端がセラミックスの球の工具を回して押し付け、アルミの側に鋼の突起をつくって、その引っかかり(アンカー)で強さを上げる方法です。剥離の強さがせん断の強さの約8割に達し、3枚以上重ねた場合や樹脂を挟んだ場合も接合できるとしています。ただし、合金化溶融亜鉛めっき鋼板とアルミでは、めっきの層の影響で強さが下がった研究もあります。
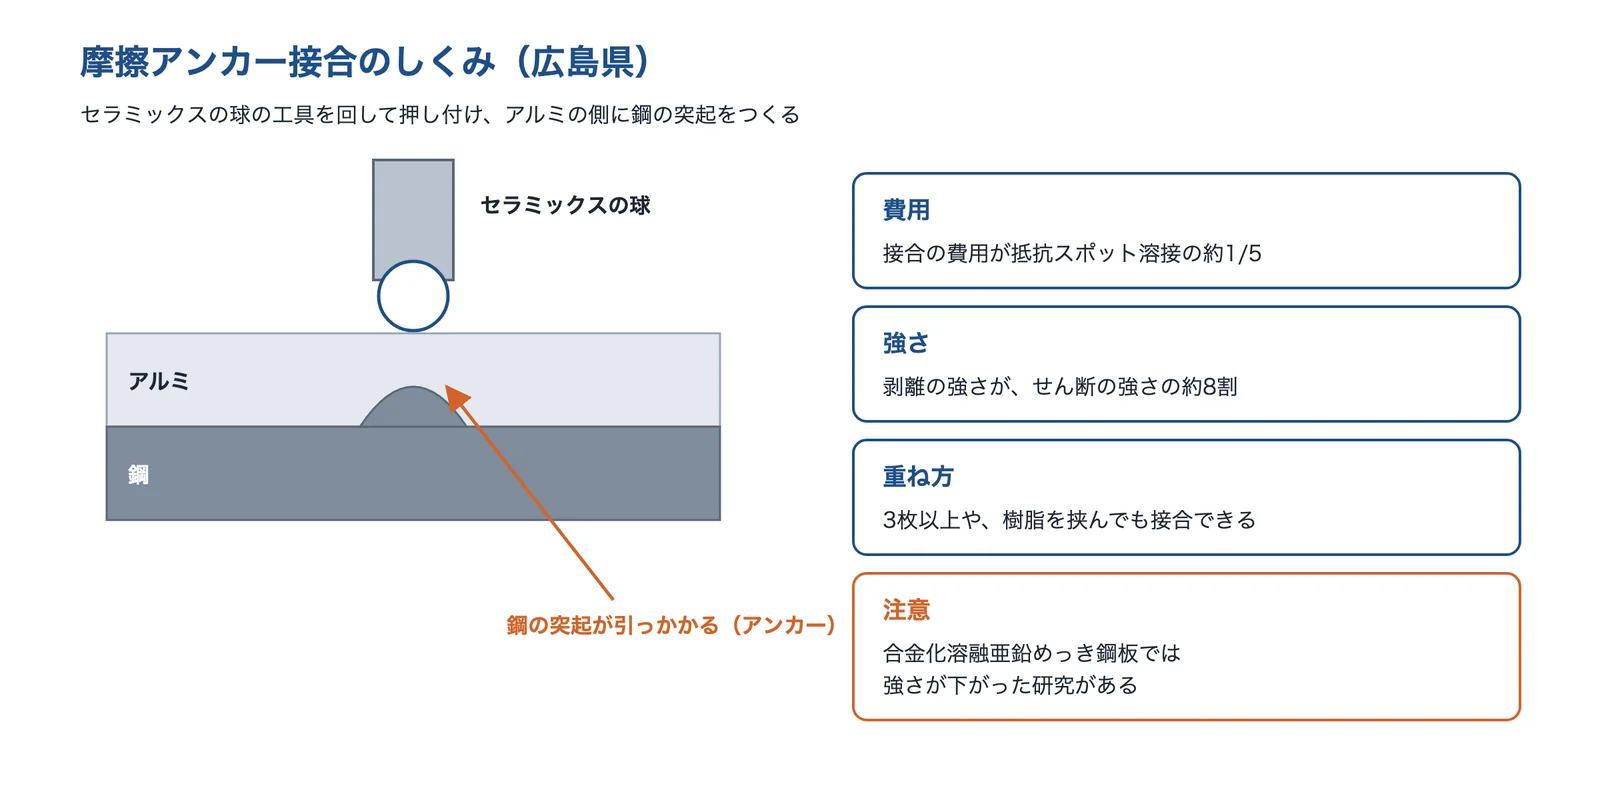
出典:広島県「異種金属材料接合技術」・東部工業技術センター研究報告 No.29をもとに AI(Claude)で作成
異材のアークスポット溶接:鋼の穴にアルミを流し込む
神戸製鋼所の DASW は、あらかじめ穴をあけた鋼の板を上に、アルミを下に重ね、穴ごしにアルミの溶接ワイヤでアークスポット溶接をする方法です。溶けたアルミが穴に入り、鋼の表面に傘のように広がって、鋼をはさみ込んでつなぎます。融点の低いアルミを溶かすので鋼はあまり溶けず、脆い金属間化合物ができにくく、界面の化合物の継手の強さへの影響も小さいとしています。片側から作業でき、超高張力鋼・亜鉛めっき鋼・ステンレス鋼と、アルミの板・押出材・ダイカストの組み合わせを例に挙げています。
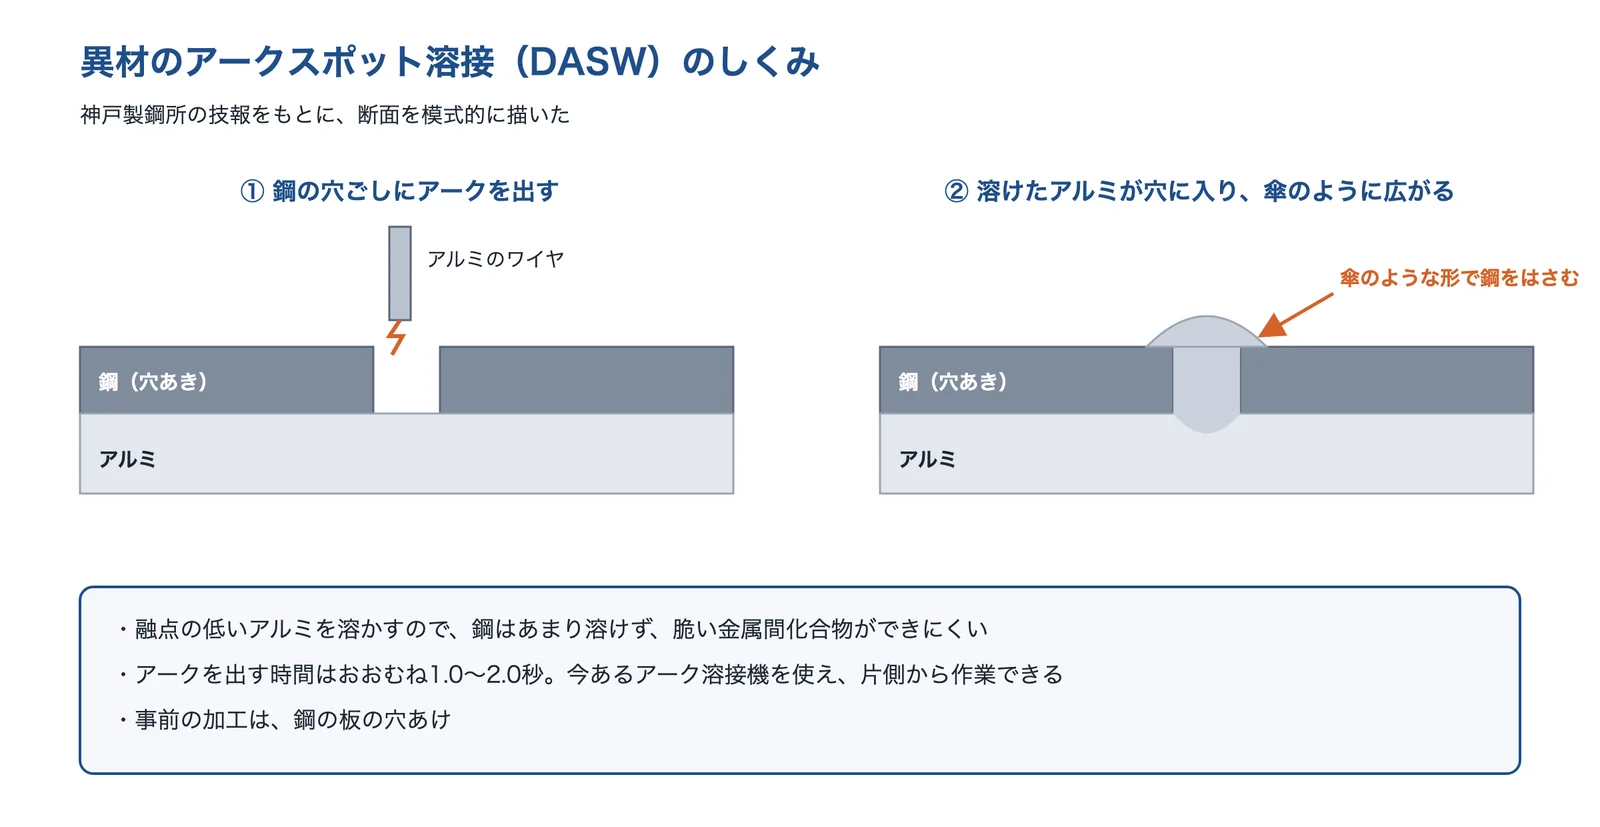
出典:神戸製鋼技報 Vol.73 No.2をもとに AI(Claude)で作成
抵抗スポット溶接:薄い板で試せる
抵抗スポット溶接は、2枚の板を電極ではさんで電流を流し、その熱で点状につなぐ方法です。こだま製作所は、鋼板とアルミ板のスポット溶接で、はがす試験の面にナゲット(溶けて固まった部分)ができていることを確かめた事例を紹介しています。一方、青森県の試験では、ステンレスとアルミの抵抗スポット溶接は目標の強さに届かず、異材では条件が難しい方法といえます(編集部の解説)。
機械的接合(セルフピアスリベット・クリンチ):熱を入れない
セルフピアスリベット(SPR)は、リベットを上の板に打ち込んで貫き、下の板の中でリベットの足を広げて、引っかけてつなぐ方法です。メカニカルクリンチは、リベットを使わずに板そのものを型で押して、かしめるようにつなぎます。豊橋技術科学大学の資料は、SPR の特長として、事前の穴あけが要らない、冷たいまま塑性変形でつなぐので母材に熱の影響がない、融点の違う異種金属や3枚以上の板をつなげる、を挙げ、メカニカルクリンチより SPR の接合の強さが大きいとしています。高張力鋼が下の板になると、リベットが広がりにくく難しいとも説明しています。
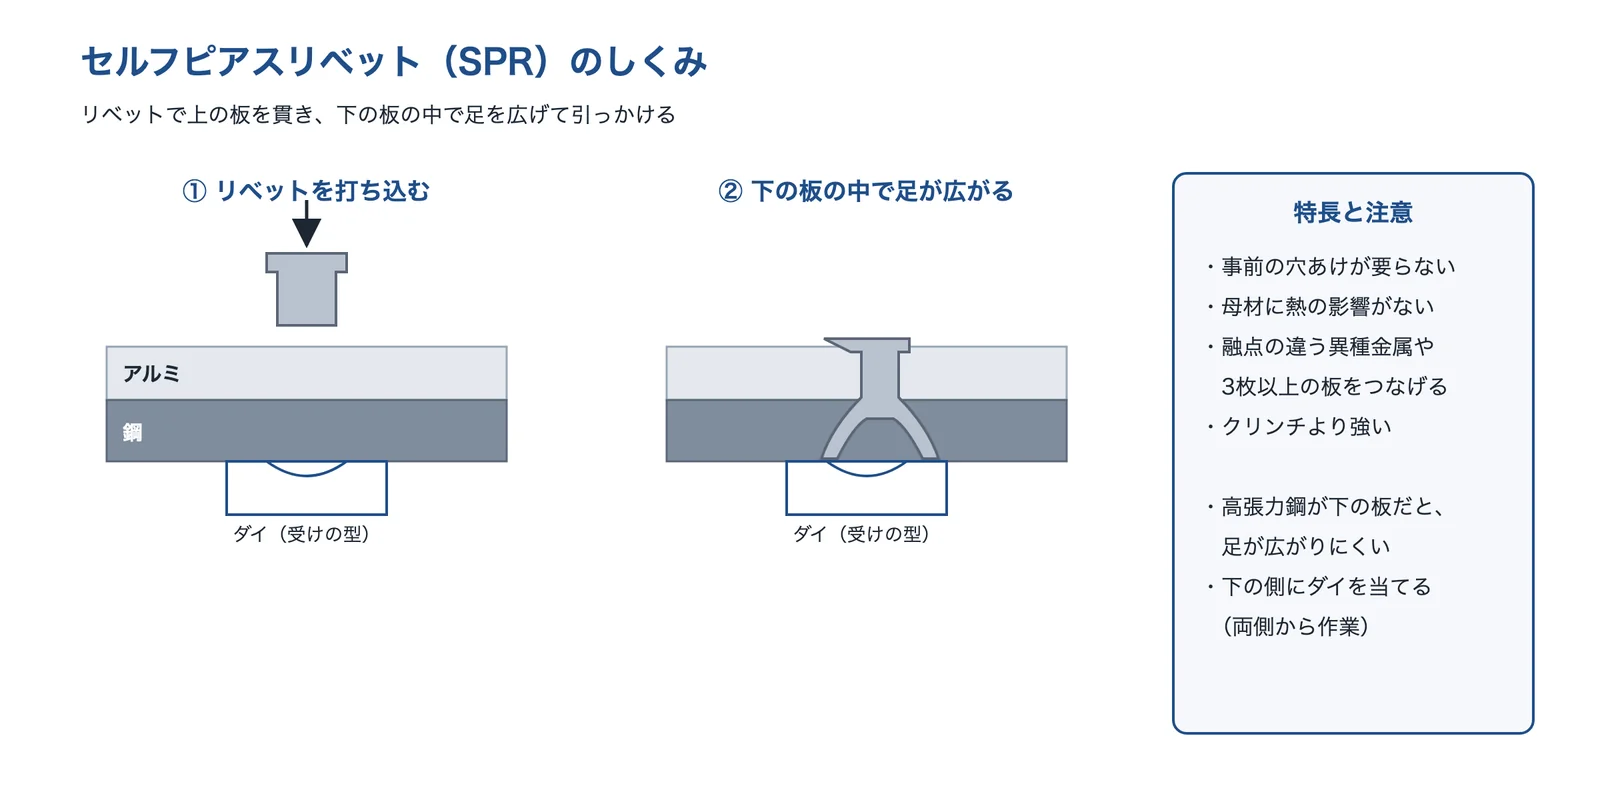
出典:豊橋技術科学大学の資料をもとに AI(Claude)で作成
クラッド材の継手:同じ金属どうしを溶接できるようにする
クラッド材は、種類の違う金属の板を、爆発の圧力や圧延で前もって一体にした材料です。これを継手としてあいだに挟めば、アルミはアルミと、鋼は鋼と溶接できます。旭化成は、爆発接合でアルミ・中間の層・鋼を一体にした継手(STJ)を、LNG 運搬船や巡視船に使っているとしています。バイメタル・ジャパンは、総厚0.05〜15mm 程度はロール圧延、15mm を超える厚いクラッドは爆発圧着が有効と説明しています。
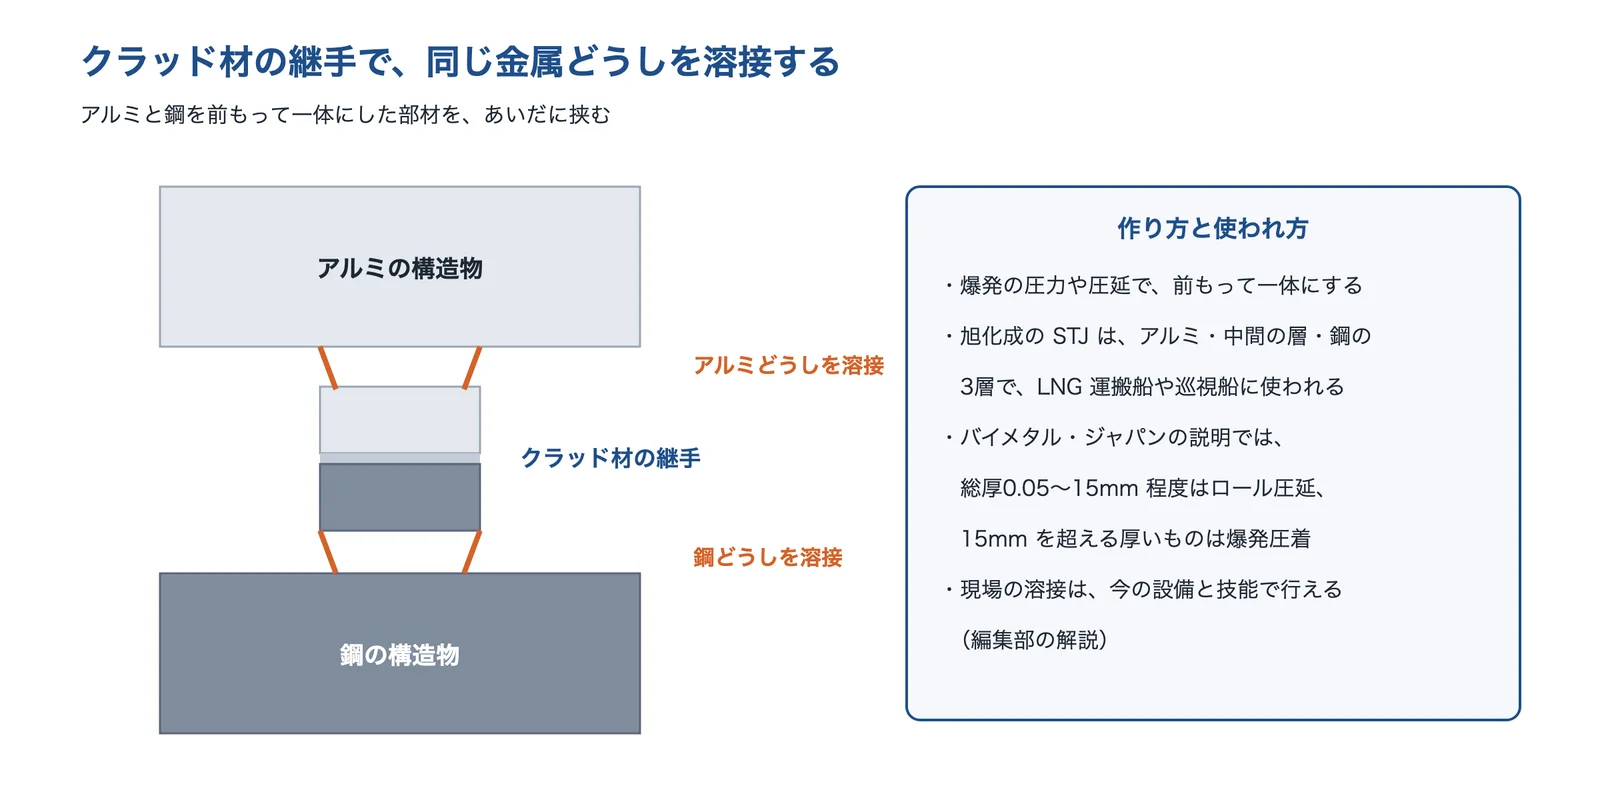
出典:旭化成「Structural Transition Joint」・バイメタル・ジャパンをもとに AI(Claude)で作成
超音波接合:常温で、短い時間でつなぐ
超音波接合は、重ねた金属を押さえながら超音波で細かく振動させ、表面の酸化膜を壊して金属どうしを直接つなぐ方法です(編集部の解説)。アドウェルズは、異種・同種の金属を常温で接合でき、接合の時間はほとんどの事例で1秒以下としています。重ね継手の、比較的薄い板・箔・線に向く方法です(編集部の解説)。
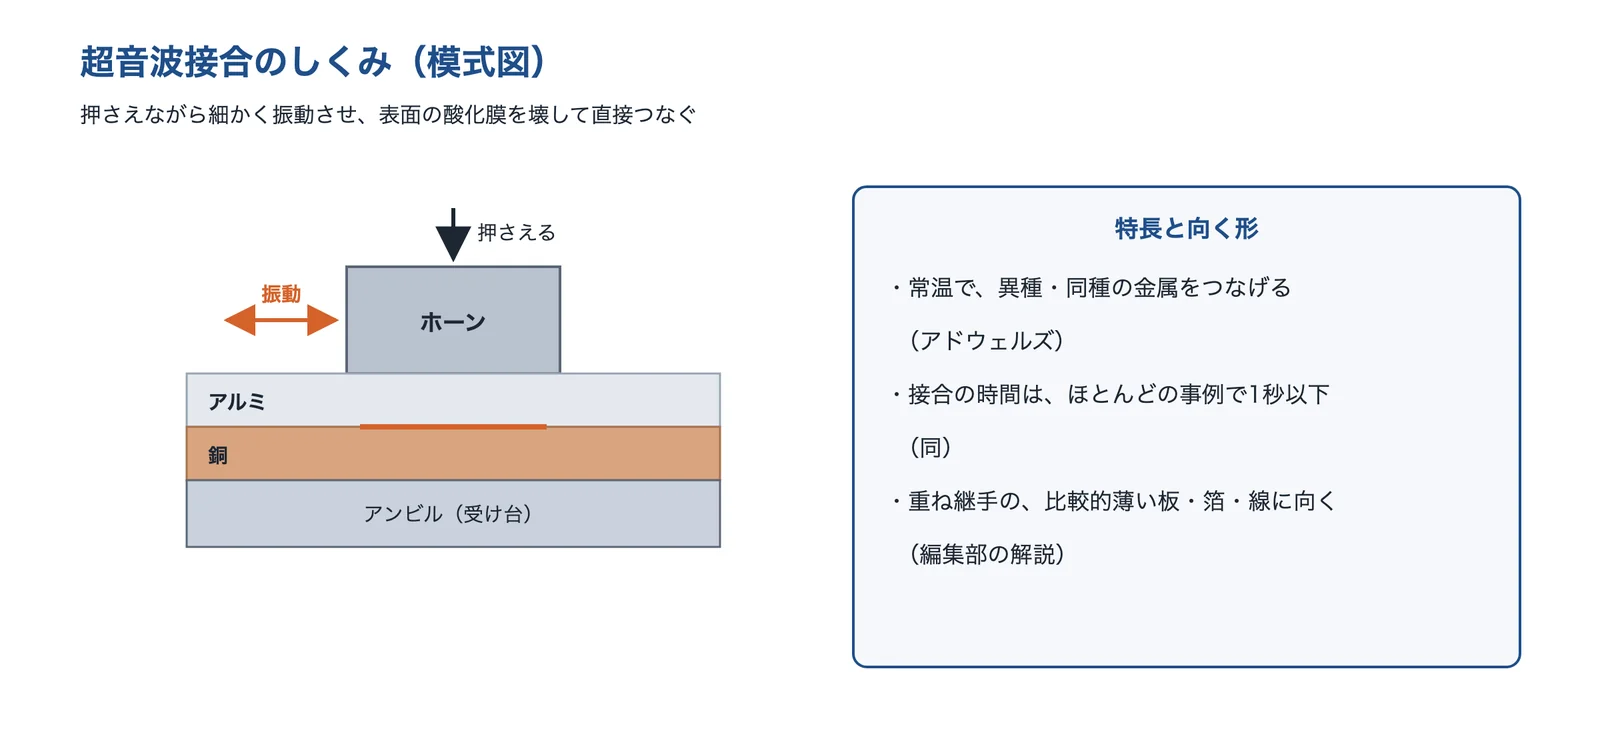
出典:アドウェルズ「超音波接合」をもとに AI(Claude)で作成
出典:スチールとアルミの異種金属接合技術を開発(2012年)|本田技研工業、アルミニウムと異種金属の摩擦撹拌接合に関する研究|三重県工業研究所、異種金属材料接合技術(特許第5854451号)|広島県、東部工業技術センター研究報告 No.29|広島県、自動車生産向け新アルミ接合技術(神戸製鋼技報 Vol.73 No.2、2024年)|神戸製鋼所、鋼板とアルミ板のスポット溶接の事例|こだま製作所、鉄とアルミの異種金属接合技術に関する研究|青森県産業技術センター、セルフピアスリベッティングとメカニカルクリンチングによる接合(2009年)|豊橋技術科学大学、Structural Transition Joint|旭化成、クラッドの作り方|バイメタル・ジャパン、超音波接合|アドウェルズ
目的と置き換え先の比較表
行が置き換えの目的、列が置き換え先の候補です。◎は第一候補、○は有効、△は条件によって有効を表します。目的の行をクリックすると、理由と出典を書いたカードに移ります。
| 課題(症状) | 摩擦攪拌 接合 (FSW) | 異材の アーク スポット | 抵抗 スポット 溶接 | 機械的 接合 (SPR) | クラッド材 の継手 | 超音波 接合 |
|---|---|---|---|---|---|---|
| A鉄とアルミの薄い板をつなぎたい | ◎ | ○ | △ | ○ | ||
| B熱を入れたくない・歪ませたくない | ○ | △ | ◎ | ○ | ○ | |
| C厚い板・大きな構造物をつなぎたい | ○ | ◎ | ||||
| D銅とアルミをつなぎたい | ◎ | ○ | ○ | |||
| E短い時間で量産の工程に入れたい | ○ | ○ | △ | ○ | ◎ |
◎ 第一候補○ 有効△ 条件によって有効
◎・○・△の理由と出典は、下の「目的ごとの選び方」の各カードに書いています。空欄は、その目的の根拠が今回の調べで見つからなかった候補です。記号は、公的な研究機関の報告・メーカーの発表・各社の公開情報をもとにした編集部の評価で、同じ目的の中での比較です。材料・板厚・継手の形で結果は変わります。
目的ごとの選び方
目的(A〜E)ごとに、比べた結果、候補、置き換えるときの注意をまとめました。
鉄とアルミの薄い板をつなぎたい
車体や筐体の一部をアルミにして軽くしたいが、鉄の部分とどうつなぐかで困っている。
- 比べた結果
- ホンダは、鉄に重ねたアルミの上から回転する工具を押し当てて動かす摩擦攪拌接合で、鉄とアルミの連続接合を量産車のサブフレームに使い、従来のミグ溶接と同等以上の強度で接合できるとしています(2012年)。神戸製鋼所の異材のアークスポット溶接(DASW)は、鋼板(1.4mm)とアルミ(2.0mm)で、アルミの抵抗スポット溶接の JIS の規定の強度を上回ったとしています。豊橋技術科学大学の資料では、セルフピアスリベットで良好に接合できた継手は、アルミ合金の板で破壊しました。青森県産業技術センターの試験では、ステンレスとアルミの抵抗スポット溶接は、目標(アルミの母材の強度の70%)に届きませんでした。
- 候補
- 摩擦攪拌接合(◎)量産車に連続接合。ミグ溶接と同等以上
- 異材のアークスポット(○)JIS の規定の強度を上回る(神戸製鋼所)
- 機械的接合(○)アルミの板で破壊する継手にできる
- 抵抗スポット溶接(△)ステンレスとアルミで目標に届かない例
青森県の試験では、厚さ0.8mm のアルミ(A5052)とステンレス(SUS304、3mm)の重ね継手なら、ミグ溶接やレーザー溶接でもアルミの母材で破断しました。板が薄く、求める強度が低い部品は、今の溶接のまま条件を見直せる場合もあります(編集部の解説)。めっき鋼板は条件が悪くなる例があります(下の「置き換えるときの注意」)。
熱を入れたくない・歪ませたくない
熱に弱い部品が近くにある、薄い板が歪むと困る、といった理由で、なるべく熱を入れずにつなぎたい。
- 比べた結果
- 豊橋技術科学大学の資料は、セルフピアスリベットの特長として、冷たいまま塑性変形でつなぐので母材に熱の影響がないこと、融点の違う異種金属をつなげることを挙げています。アドウェルズは、超音波で異種・同種の金属を常温で接合できるとしています。摩擦攪拌接合は材料を溶かさずにつなぐ方法で(岐阜県工業技術研究所)、川並鉄工は接合の温度が200℃を超えると困る用途にも対応するとしています。クラッド材は、つなぐ前に工場で一体にしておく材料で、バイメタル・ジャパンは、爆発圧着は実質的に冷たいままの圧着なので歪みが出にくいと説明しています。異材のアークスポット溶接は、アルミを溶かしますが、鋼の溶ける量は少ないとされます(神戸製鋼所)。
- 候補
- 機械的接合(◎)冷たいまま。母材に熱の影響がない
- 摩擦攪拌接合(○)材料を溶かさない
- クラッド材の継手(○)爆発圧着は歪みが出にくい
- 超音波接合(○)常温で接合
- 異材のアークスポット(△)アルミは溶かす。鋼はあまり溶けない
熱を入れない方法でも、押す力は大きくかかります。セルフピアスリベットは下の板の側に型(ダイ)を当て、摩擦攪拌接合は工具を押し付けるので、部品を受け止める台や治具が要ります(編集部の解説)。
厚い板・大きな構造物をつなぎたい
船、プラント、大きな装置などで、アルミの構造物と鋼の構造物をつなぎたい。
- 比べた結果
- 旭化成は、爆発接合でアルミ・中間の層・鋼を一体にした構造用の継手(STJ)を、LNG 運搬船や巡視船などの船の構造に使っているとしています。継手のアルミの側はアルミと、鋼の側は鋼と、現場で溶接するだけで一体にできます。バイメタル・ジャパンも、船体の上部のアルミと下部のスチールの継手に、アルミとスチールの爆着クラッド材を使う例を紹介し、爆着の実績として5,000×1,000×120mm を挙げています。摩擦攪拌接合では、冨士端子工業が銅とアルミのバスバーで8mm 程度の実績、20mm 程度まで可能としています。
- 候補
- クラッド材の継手(◎)船の構造で実績。現場では同じ金属どうしを溶接
- 摩擦攪拌接合(○)銅とアルミで8mm 程度の実績
クラッド材の継手を使うと、現場の溶接はアルミどうし・鋼どうしになるので、今の溶接の設備と技能を使えます。一方で、継手の部材を前もって用意する必要があります。バイメタル・ジャパンは、厚いクラッド材では溶接の熱が接合の面まで届かず、強さに影響しないとしていますが、薄い材料では熱の入れ方をメーカーに確かめます(編集部の解説)。
銅とアルミをつなぎたい
バスバー・端子・冷却プレートなどで、電気や熱をよく通す銅と、軽いアルミを組み合わせたい。
- 比べた結果
- 冨士端子工業は、銅とアルミを混ぜずに接合する「非混合FSW」で、接合の界面の金属間化合物の層を1µm 未満にし、破断の試験ではアルミの母材で破断したとしています。川並鉄工は、熱を受ける所を銅、ボディーをアルミにした冷却プレートを摩擦攪拌接合で作ることを提案し、ハグロエンジニアリングは銅とアルミの突合せ接合を事例に挙げています。バイメタル・ジャパンは、銅とアルミのクラッド材を継手材にして、つなぎ目の電食を防ぐ提案をしています。アドウェルズの超音波接合の紹介には、アルミと銅を重ねて加圧・超音波で接合した例の写真があります。
- 候補
- 摩擦攪拌接合(◎)界面の層を1µm 未満にした例
- クラッド材の継手(○)銅とアルミのクラッド材を継手材に
- 超音波接合(○)常温でアルミと銅を接合
岐阜県工業技術研究所の報告では、銅とアルミの金属間化合物の層が1µm を超えると破断の荷重が急に下がったという研究が紹介されています。同じ報告の試験(厚さ3mm の突合せ)では、アルミと黄銅は接合できたものの強さはアルミどうしの1/8〜1/4程度と低く、純銅とは接合できませんでした。銅の種類と条件で結果が大きく変わるので、試作で確かめます(編集部の解説)。
短い時間で量産の工程に入れたい
1か所あたりの時間・設備の費用・今ある設備の使い回しを重く見たい。
- 比べた結果
- アドウェルズは、超音波接合の時間は、ほとんどの応用事例で1秒以下としています。神戸製鋼所の異材のアークスポット溶接は、アークを出す時間がおおむね1.0〜2.0秒で、今あるアーク溶接機を使え、片側から作業できるとしています。ホンダは、鉄とアルミの摩擦攪拌接合で、接合のときの電力を約50%減らしたとしています。広島県の摩擦アンカー接合(回転する工具を押し付ける方法)は、特許の紹介資料で、接合の費用が抵抗スポット溶接の約1/5としています。セルフピアスリベットは事前の穴あけが要りません(豊橋技術科学大学)。抵抗スポット溶接は、こだま製作所が、形が少し違うだけで溶接できるかどうかが変わると注意しています。
- 候補
- 超音波接合(◎)ほとんどの事例で1秒以下
- 異材のアークスポット(○)1.0〜2.0秒。今のアーク溶接機を使える
- 摩擦攪拌接合(○)接合の電力が約50%減の例
- 機械的接合(○)事前の穴あけが要らない
- 抵抗スポット溶接(△)形で可否が変わる
異材のアークスポット溶接は、鋼の板にあらかじめ穴をあけておく必要があります(神戸製鋼所)。セルフピアスリベットは、リベットという部品が1か所ごとに増えます。工程の時間だけでなく、前の工程と部品の費用も合わせて比べます(編集部の解説)。
置き換えるときの注意
どの方法でつないでも、つないだあとの腐食と、材料の表面の状態で結果が変わることに注意します。次の図は、公開情報をもとに編集部が整理した進め方です。
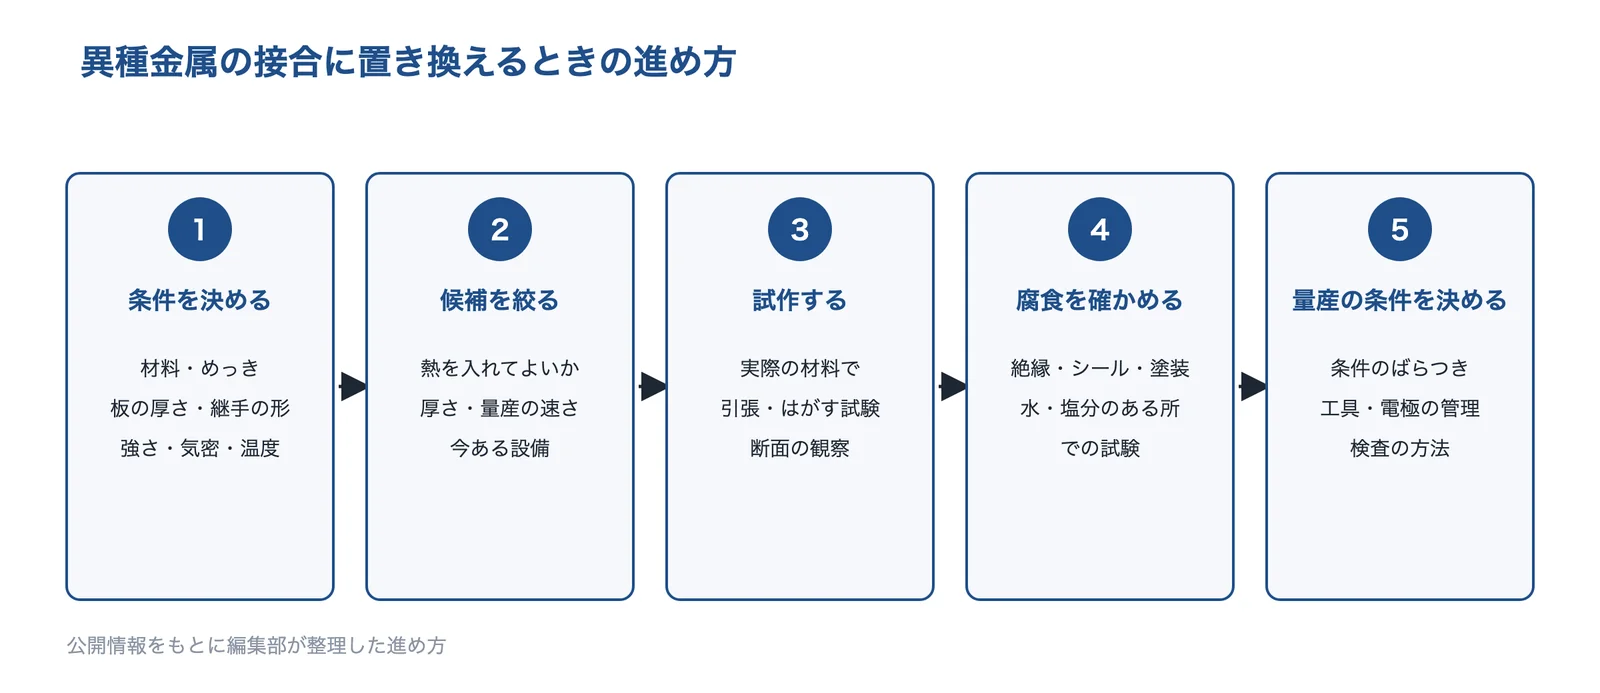
出典:この記事の内容をもとに AI(Claude)で作成
電食:つないだあとの腐食を防ぐ
竹中工務店の技術研究報告(建物の水の配管の実験)は、銅・ステンレスと触れた鋼・鋳鉄・アルミは、異種金属接触腐食で腐食が早まるとしています。腐食は、水などの電気を通す液を介した電池の働きなので、2種類の金属のあいだを樹脂やゴムで絶縁すれば防げるとしています。また、貴な金属(電位の高い金属)の面積が大きいほど、相手の金属の腐食が早まりました。塗装はカソード(貴な金属)の側にするのが有効で、アノード(腐食する側)の塗装が不完全だと、傷の所に腐食が集中すると注意しています。異種金属接触腐食のしくみは、技術の基礎知識「イオン化傾向(と異種金属接触腐食)」で解説しています。
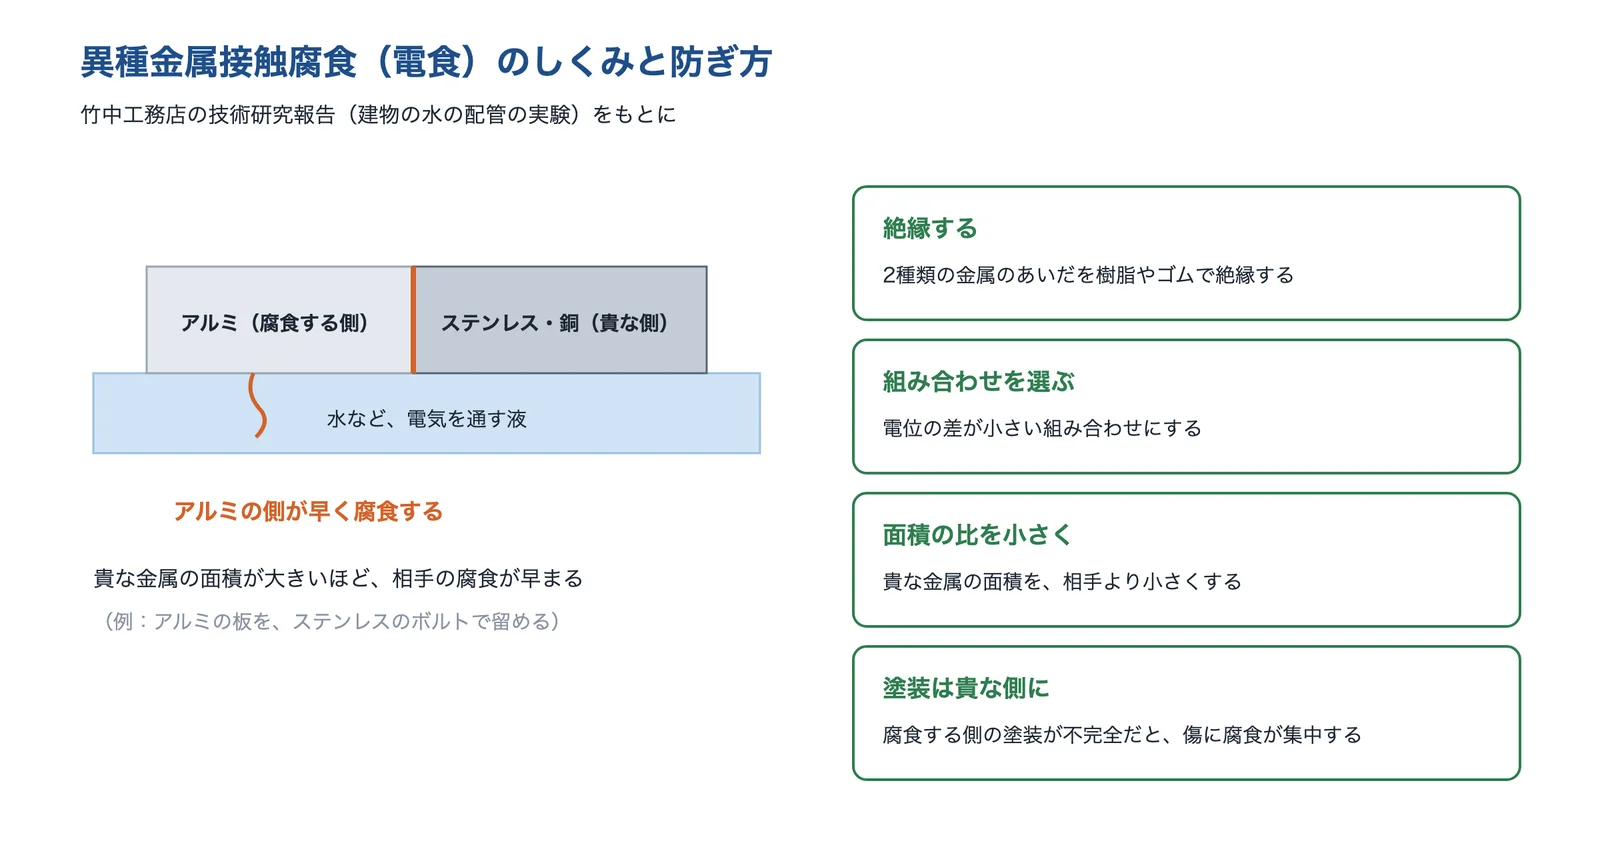
出典:竹中技術研究報告 No.64をもとに AI(Claude)で作成
めっき鋼板は条件が変わる
広島県の研究では、アルミ(A5052、1.0mm)と合金化溶融亜鉛めっき鋼板(GA 鋼、1.2mm)の摩擦アンカー接合で、引張せん断の強さが1点あたり約2.7kN にとどまり、めっきのない鋼板(SPCC)との接合での最大約3.6kN を下回りました。めっきの層が変質して鋼の突起が低くなったことと、亜鉛が入って割れができたことが理由とされています。実際の材料(めっきの有無・種類)で試作して確かめます(編集部の解説)。
強さの確かめ方
異種金属の継手は、引張せん断の試験、はがす試験(剥離・ピール)、断面を切って界面の層の厚さを見る観察で確かめます。青森県の報告は、アルミの母材の強度の70%を目標にして5つの方法を比べ、三重県の報告は、界面の層の厚さを電子顕微鏡で調べています。気密が要る部品は、ハグロエンジニアリングのように、リーク試験(加圧して漏れを調べる試験)も行います。継手の形と使う環境(振動・温度・水)を決めてから、同じ条件で比べることが大切です(編集部の解説)。
出典:建築設備配管系における異種金属接触腐食と対策(竹中技術研究報告 No.64、2008年)|竹中工務店、東部工業技術センター研究報告 No.29|広島県、鉄とアルミの異種金属接合技術に関する研究|青森県産業技術センター、アルミニウムと異種金属の摩擦撹拌接合に関する研究|三重県工業研究所、FSW(摩擦攪拌接合)|ハグロエンジニアリング
異種金属の接合を相談できる企業
各企業が解決できる課題と技術の内容を、企業が公開している情報をもとに紹介します。摩擦攪拌接合の受託、銅とアルミの端子、クラッド材、溶接の受託、超音波接合の装置の会社を挙げました。
川並鉄工株式会社|銅とアルミを摩擦攪拌接合でつなぐ冷却プレートの提案
川並鉄工とは
川並鉄工は、京都市南区にある金属加工の会社です。マシニングセンタに摩擦攪拌接合(FSW)の専用の工具を付け、切削と接合を同じ機械で行います。アルミと銅の異種材の接合に取り組み、銅とアルミの冷却プレートを提案しています。
川並鉄工の得意技術
| 技術 | 内容 |
|---|---|
| アルミと銅の FSW | 冷却プレートの受熱部分に熱伝導率の高い銅を、ボディーに軽いアルミを使う、という組み合わせの冷却プレートを提案している。接合を工夫することで、金属間化合物の少ない異種材の接合もできるとしている |
| 気密と温度 | 水路を加工した冷却パネルに蓋を摩擦攪拌接合した試作品では、2.0MPa でも漏れが出なかったとしている。接合の温度が200℃を超えると困る用途にも対応するとしている |
| 加工と接合の一貫 | マシニングセンタに専用の工具を付け、加工と接合を一貫して行う |
川並鉄工が解決できる課題
- 冷却プレートを、熱を受ける所だけ銅にして軽くしたい
- アルミと銅を、母材を溶かさずに熱の影響を小さくしてつなぎたい
- 試作の段階から、加工と接合をまとめて頼みたい
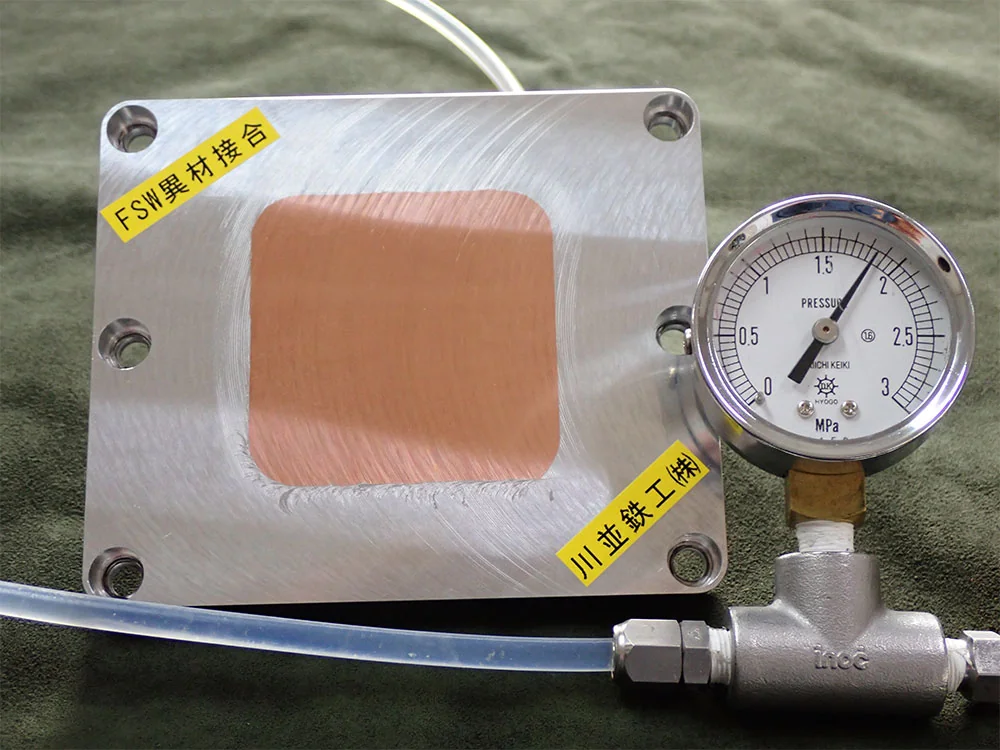
出典:川並鉄工「FSW」
ハグロエンジニアリング株式会社|切削から摩擦攪拌接合まで1台の機械で行う異種金属の接合
ハグロエンジニアリングとは
ハグロエンジニアリングは、滋賀県蒲生郡日野町にある精密加工の会社です。摩擦攪拌接合(FSW)を、切削から接合まで同じ機械で一貫して行い、同じ材料どうしに加えて、アルミと鉄・銅などの異種金属の接合もできるとしています。
ハグロエンジニアリングの得意技術
| 技術 | 内容 |
|---|---|
| 異種材の事例 | 製作事例として、銅とアルミ、アルミ(A6061)と真鍮の突合せ接合を挙げている |
| 気密の確認 | リーク試験で、エアー1.15MPa、水中法24時間・加圧放置法4日間とも漏れがなかったとしている |
| 強度と大きさ | アルミ(A6061、厚さ3mm)どうしの突合せで、母材の7割程度の接合強度(同社の試験。TIG 溶接と比較)。2000×4000mm までの大きさに対応するとしている |
ハグロエンジニアリングが解決できる課題
- 銅とアルミ、アルミと真鍮を突合せでつなぎたい
- 水冷の部品を、漏れのない接合で作りたい
- 切削と接合を別々の会社に出す手間を減らしたい
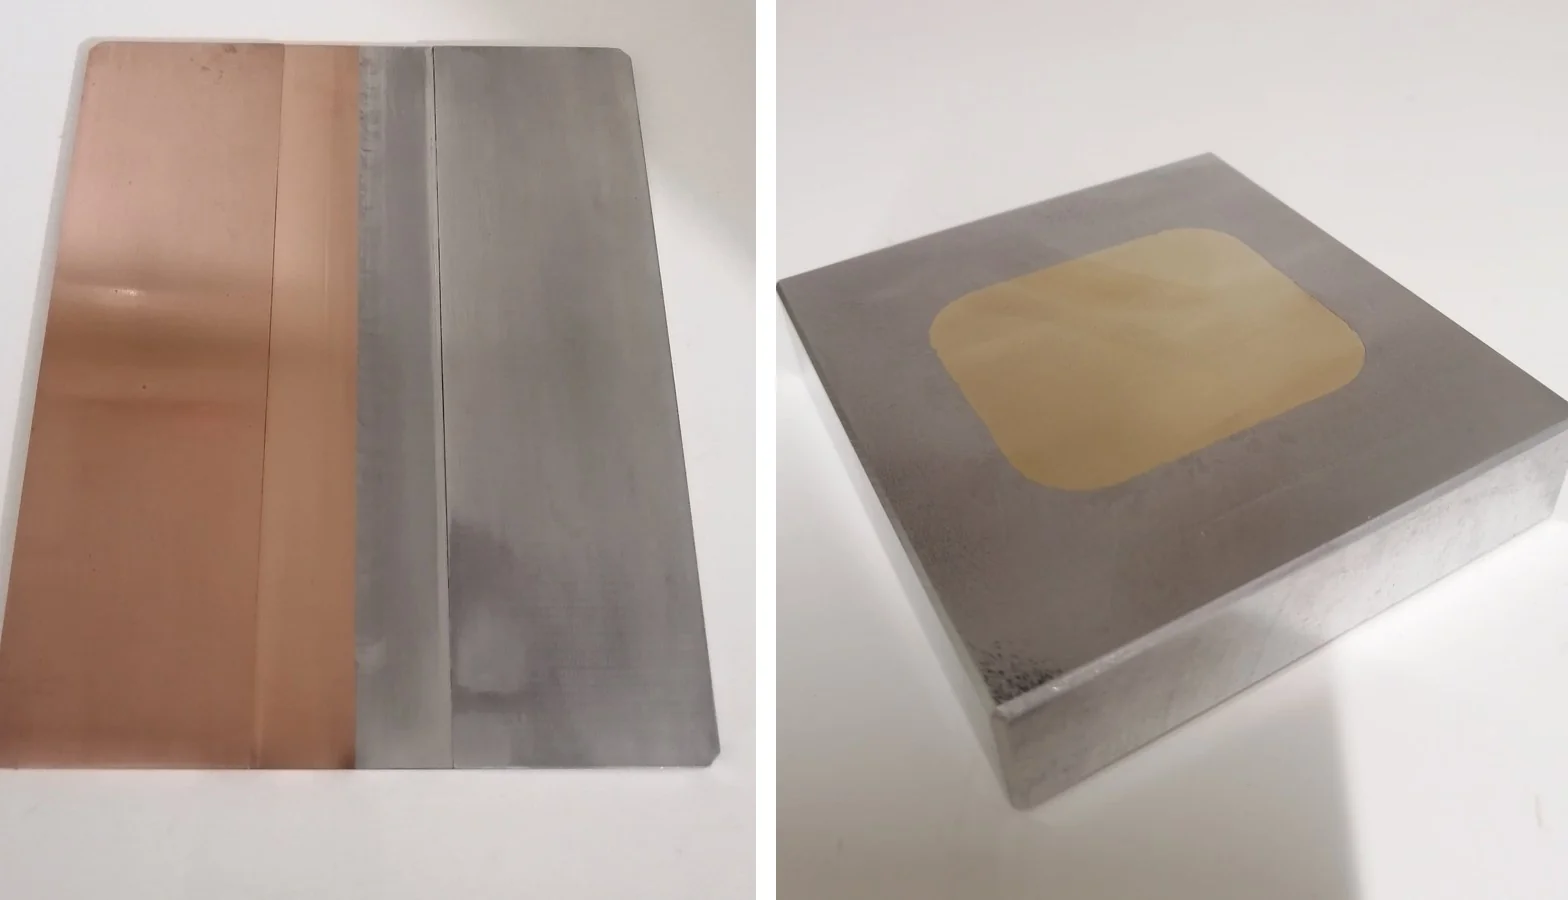
出典:ハグロエンジニアリング「FSW」
出典:会社概要|ハグロエンジニアリング、FSW(摩擦攪拌接合)|ハグロエンジニアリング
冨士端子工業株式会社|銅とアルミを混ぜずに接合する「非混合FSW」の端子・バスバー
冨士端子工業とは
冨士端子工業は、大阪市西区に本社がある、圧着端子などの電気部品の会社です(1936年創業)。銅とアルミを摩擦攪拌接合でつなぐ「非混合FSW」(特許出願中)を開発し、銅とアルミの端子・バスバーに使うとしています。
冨士端子工業の得意技術
| 技術 | 内容 |
|---|---|
| 非混合FSW | 銅とアルミが混ざらないように接合することで、電気的・機械的に安定するとしている。接合の界面には厚さ1µm 未満の金属間化合物の層ができ、破断の試験ではアルミの母材で破断したとしている |
| 厚さ | バスバーは8mm 程度の実績があり、20mm 程度までなら可能としている |
| つなぎ方の注意 | アルミ電線に銅の端子を直接つなぐと、電食・緩み・発熱のおそれがあると説明している |
画像は小さいため、公開されている情報をもとに編集部が図にしました。
冨士端子工業が解決できる課題
- アルミの電線・バスバーを、銅の機器にしっかりつなぎたい
- 銅とアルミをつないだ端子・バスバーで、軽くしたい
- 電池まわりの導体に、銅とアルミの接合を使いたい
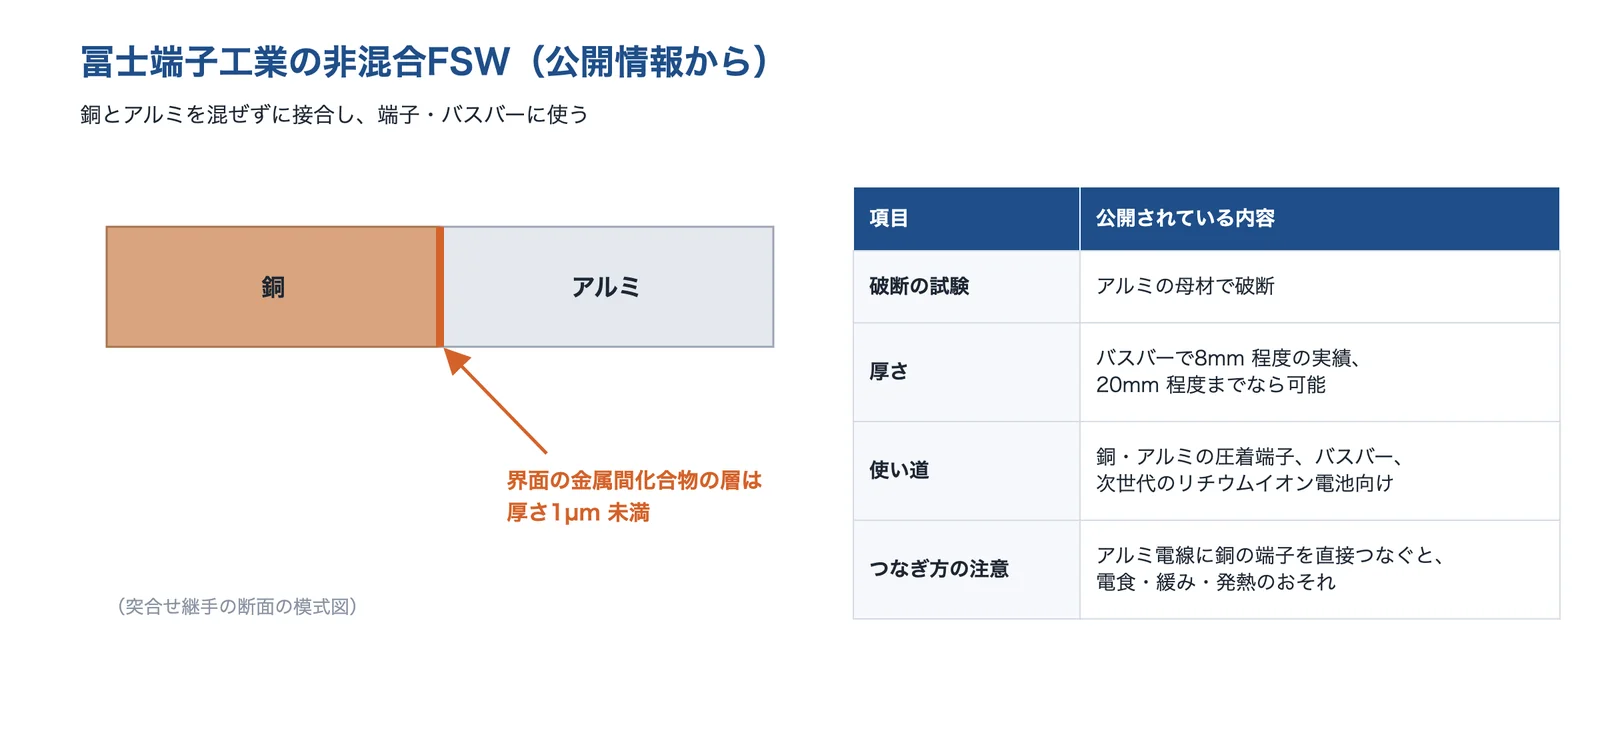
出典:冨士端子工業「非混合FSW」をもとに AI(Claude)で作成
バイメタル・ジャパン株式会社|アルミとスチール、銅とアルミのクラッド材の提案
バイメタル・ジャパンとは
バイメタル・ジャパンは、神奈川県藤沢市に本社がある、異種金属の接合の技術商社です。製造は海外の提携先に委託し、爆発圧着や圧延で作るクラッド材を提案しています。
バイメタル・ジャパンの得意技術
| 技術 | 内容 |
|---|---|
| アルミとスチールの継手 | 造船で、船体の上部のアルミの構造体と下部のスチールの構造体の継手に、アルミとスチールの爆着クラッド材を使う例を紹介している。アルミの面はアルミと、スチールの面はスチールと溶接できる |
| 爆着と圧延 | 総厚0.05〜15mm 程度はロール圧延、15mm を超える厚いクラッドは爆発圧着が有効と説明している。爆着の実績として5,000×1,000×120mm を挙げている |
| 銅とアルミの継手材 | 銅の基幹線とアルミの枝線をボルトで直接固定すると電食の懸念があるため、銅とアルミのクラッド材を継手材にする提案をしている |
バイメタル・ジャパンが解決できる課題
- アルミの構造物とスチールの構造物を、溶接でつなぎたい
- 厚い板どうしの異種金属を一体にしたい
- 銅とアルミの導体のつなぎ目の電食を防ぎたい
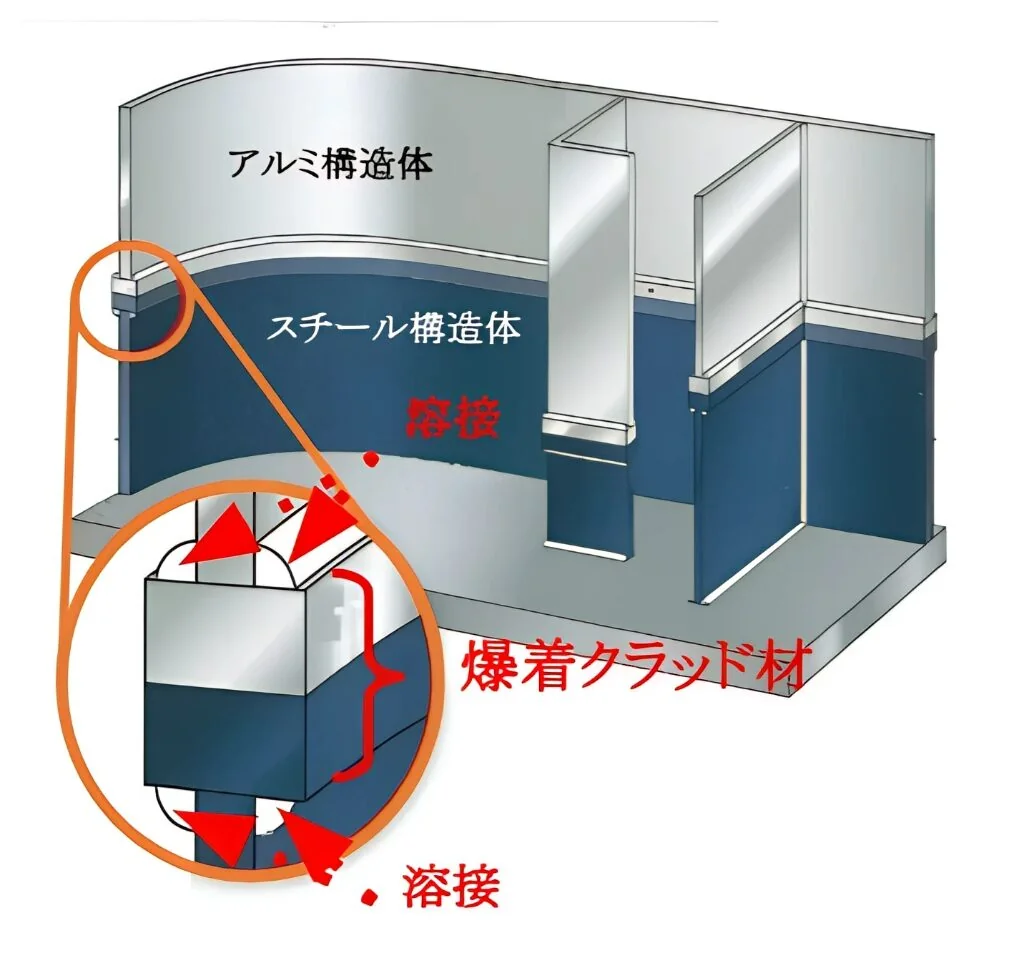
出典:バイメタル・ジャパン「造船の継手」
出典:会社概要|バイメタル・ジャパン、造船の継手|バイメタル・ジャパン、爆着クラッド材|バイメタル・ジャパン、クラッドの作り方|バイメタル・ジャパン、銅とアルミの継手材|バイメタル・ジャパン
有限会社こだま製作所|鋼板とアルミ板のスポット溶接など、異種金属の溶接の受託
こだま製作所とは
こだま製作所は、大阪市生野区にある、抵抗溶接などの受託の会社です。鋼板とアルミ板のスポット溶接の事例を公開し、銅とステンレスなど、ほかの異種金属の組み合わせにも対応するとしています。
こだま製作所の得意技術
| 技術 | 内容 |
|---|---|
| 鋼板とアルミ板のスポット溶接 | 板が薄くアルミの幅が狭いため歪みは出るが、ピールテスト(はがす試験)の剥離面でナゲットができていることを確かめた事例を紹介している |
| 方法の整理 | 抵抗溶接・TIG・レーザー・電子ビーム・ろう付け・超音波・摩擦圧接・機械的締結について、同じ材料どうしと異種金属への向き不向きを表にまとめている |
| 注意 | 形状が少し違うだけで、溶接できるかどうかが変わると注意している |
画像は小さいため、公開されている情報をもとに編集部が図にしました。
こだま製作所が解決できる課題
- 鋼板とアルミ板を、スポット溶接でつなげるか試したい
- 銅とステンレスなど、異種金属の溶接を小ロットで頼みたい
- どの接合方法が合うか、相談しながら決めたい
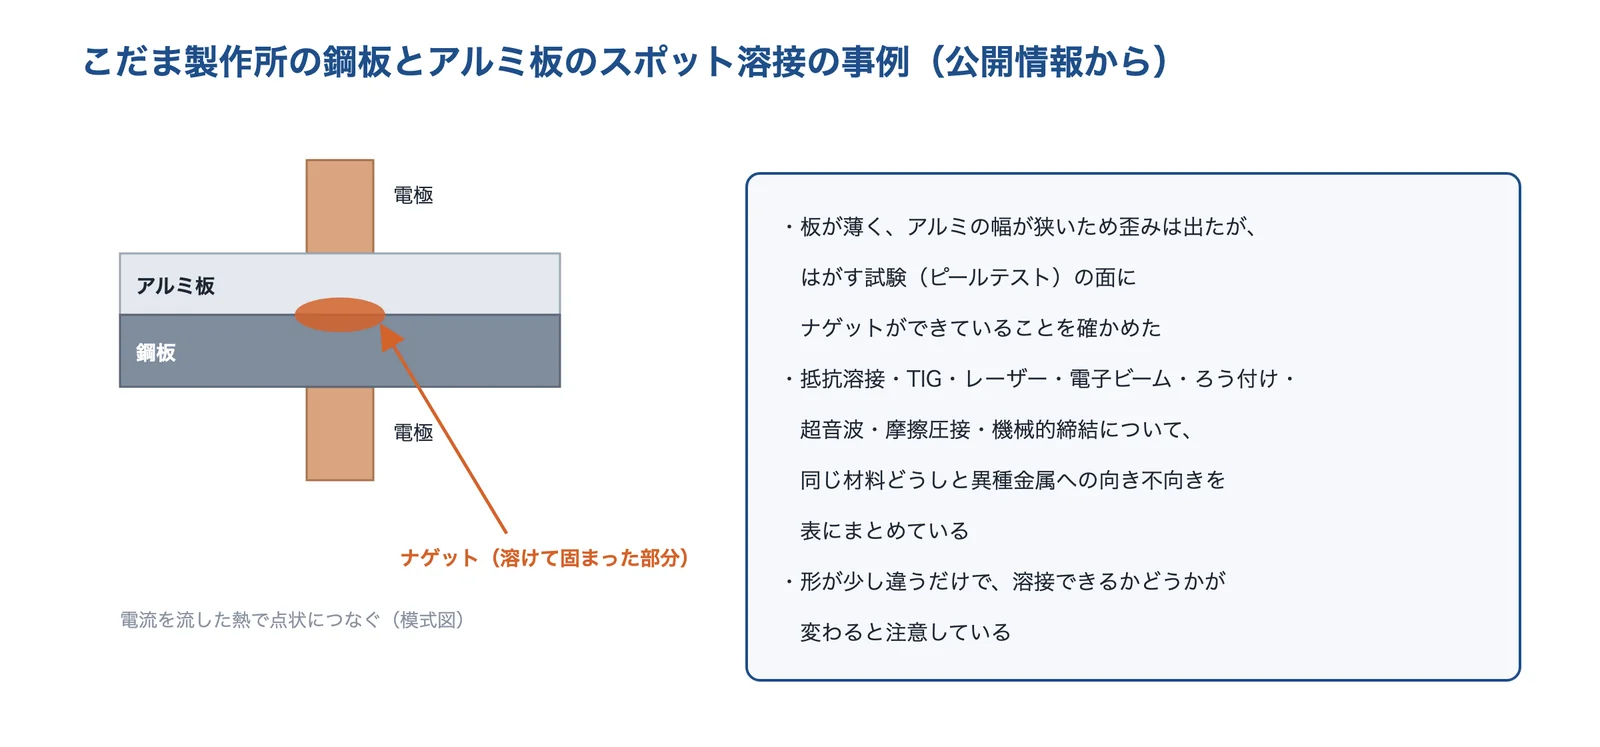
出典:こだま製作所「鋼板とアルミ板のスポット溶接の事例」をもとに AI(Claude)で作成
出典:会社概要|こだま製作所、鋼板とアルミ板のスポット溶接の事例|こだま製作所
株式会社アドウェルズ|常温で異種金属をつなぐ超音波接合の装置
アドウェルズとは
アドウェルズは、福岡県那珂川市に本社がある、超音波接合の装置の会社です。同じ金属どうしに加えて、異種金属を常温で接合する装置を作っています。
アドウェルズの得意技術
| 技術 | 内容 |
|---|---|
| 常温の接合 | 超音波で、異種・同種の金属を常温で接合できるとしている。はんだなどを使わずに直接つなぐ |
| 接合の時間 | 接合の時間は、ほとんどの応用事例で1秒以下としている |
| 事例 | ニッケルめっきした銅の端子と銅の基板の接合、リチウムイオン電池の多層の箔(加熱せずに50枚以上)などを挙げている |
アドウェルズが解決できる課題
- 銅とアルミなどの異種金属を、熱を入れずに短い時間でつなぎたい
- 電池の箔やタブを、はんだを使わずにつなぎたい
- 量産の工程に、接合の装置を組み込みたい
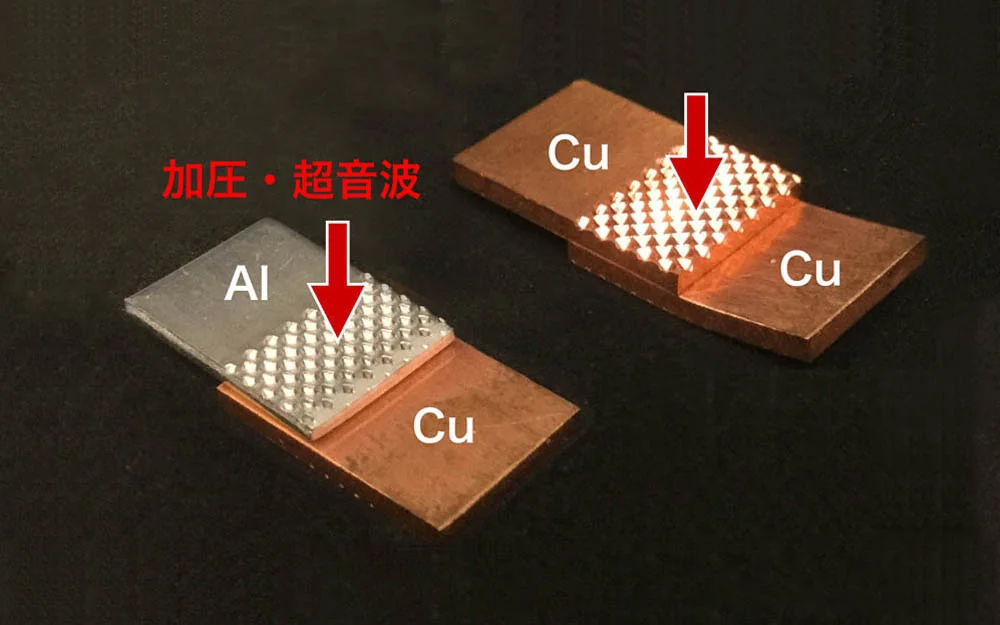
出典:アドウェルズ「超音波接合」
選ぶ前に確かめる条件
相談する前に、次のことを整理しておくと、方法の絞り込みと試作が進めやすくなります。
- つなぐ金属の組み合わせと、材料の種類(合金の番号、めっきの有無と種類)
- 板の厚さと、継手の形(重ね・突合せ・T字)
- 求める強さ(引張・はがれ・疲労)と、気密が要るか
- 熱を入れてよい温度と、歪みの許容
- 使う環境(水・塩分・温度・振動)と、腐食の対策(絶縁・シール・塗装)
- 片側からしか作業できないか、両側から押さえられるか
- 数量・1か所あたりの時間・今ある設備(アーク溶接機・抵抗溶接機・マシニングセンタ)
関連する課題
この課題に関係する分野・技術・製品のページ
※アイキャッチ画像は、AI(ChatGPT)で生成したイメージです。実在の製品ではありません。
情報の確認日:2026年10月7日








