
届いた製品が割れていた、遠くの客先に送ったものだけ不具合が出る、倉庫の下の段の箱がつぶれる、壊れないように緩衝材を増やしたら箱が大きくなって送料がかさむ――製品を工場から客先へ運ぶあいだには、落下・振動・積み重ね・湿気がくり返し加わります。
こうした症状の多くは、製品がどこまでの衝撃に耐えられるか、輸送中に実際にどれだけの力が加わるかを測らないまま、包装を決めていることが原因です。対策は「製品の強さを測る」「輸送の環境を測る」「その差を緩衝材で埋める」「試験で確かめる」の組み合わせです。まず下のマトリクスで、症状と対策の対応を確かめてください。
課題と解決技術のマトリクス
| 課題(症状) | 製品の衝撃強さ試験 | 緩衝包装の設計 | 輸送環境の計測 | 包装貨物の試験(落下・振動・圧縮) | 製品の耐衝撃設計・落下解析 | 段ボール箱の強度設計 |
|---|---|---|---|---|---|---|
| A荷扱いの落下で、箱の中の製品が壊れる | ◎ | ◎ | ○ | ○ | ||
| Bトラック輸送の振動で、ねじがゆるむ・はんだや配線が切れる | ○ | ◎ | ○ | |||
| C積み重ね・湿気で段ボール箱がつぶれる | △ | ○ | ◎ | |||
| D製品そのものが衝撃に弱い(内部の部品・基板) | ◎ | ○ | ◎ | |||
| E緩衝材が多すぎて包装のコストがかさむ | ◎ | ◎ | ◎ | ○ | ○ | ○ |
◎ 第一候補○ 有効△ 条件によって有効
◎は出典で第一の対策(または第一に確かめる方法)として説明されているもの、○は有効とされるもの、△は条件によって有効なものです。記号の理由は、下の「課題の診断と解決策」の各カードと「解決技術の詳細」に出典とあわせて書いています。
出典:国際協力機構の報告書・大阪府立産業技術総合研究所報告 No.24と編集部の整理をもとに AI(Claude)で作成
課題の診断と解決策
症状(A〜E)ごとに、起きている現象、解決に使える技術、選ぶときの注意、相談できる企業をまとめました。
荷扱いの落下で、箱の中の製品が壊れる
届いた製品が割れている・動かない。箱の角がへこんでいる。
- 起きている現象
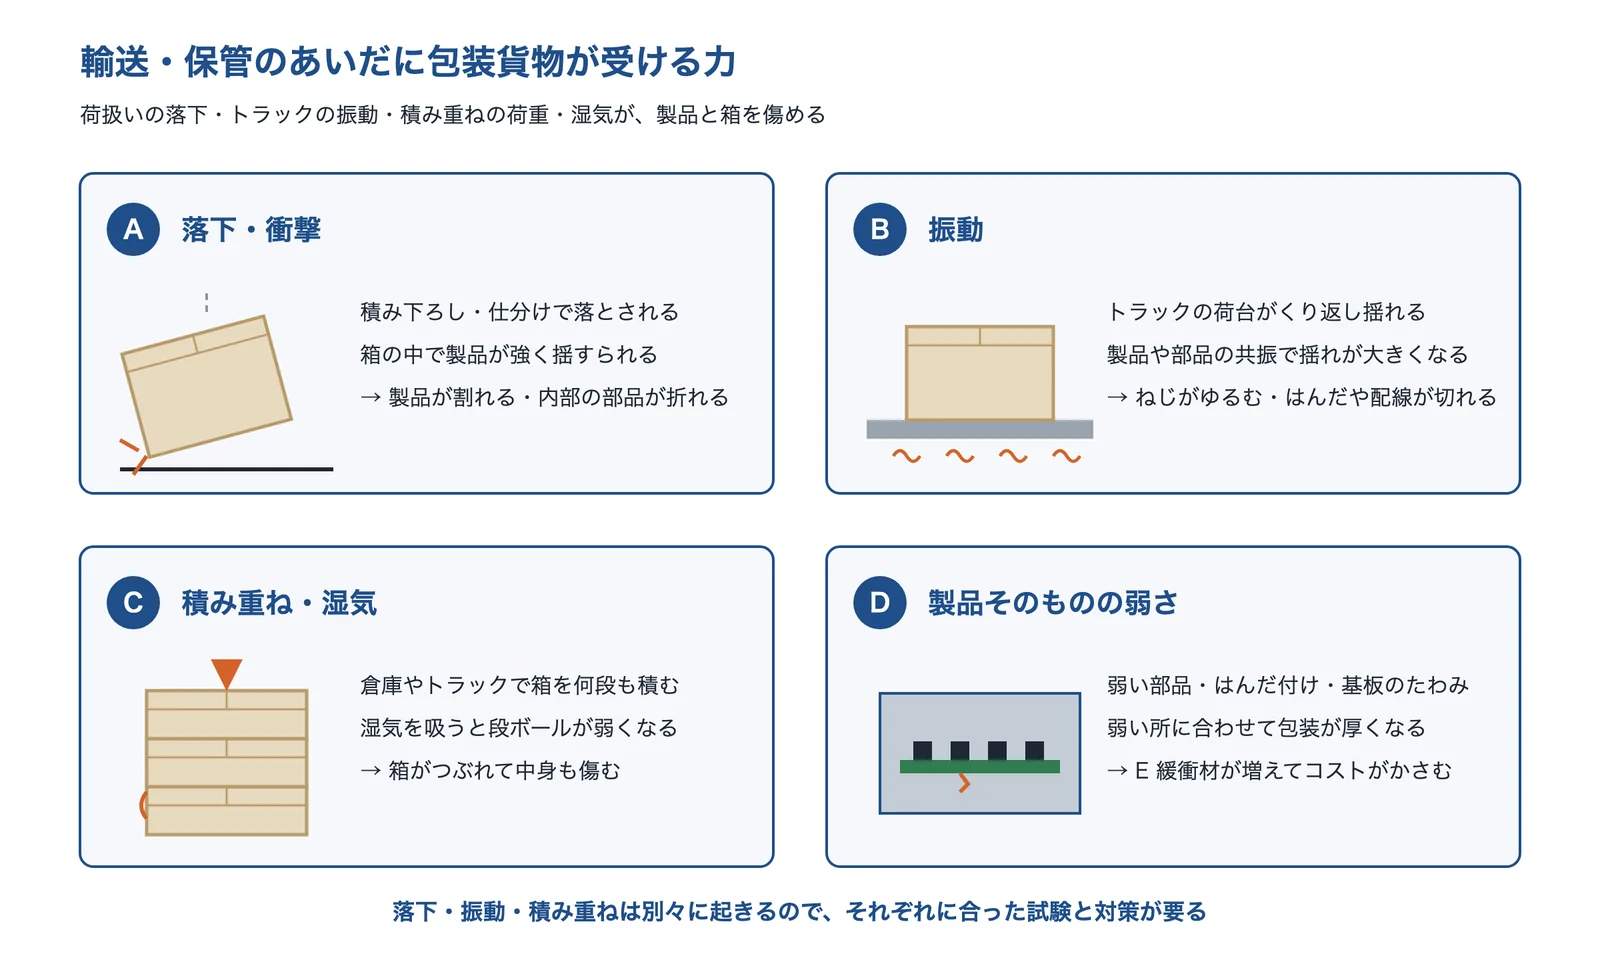
- 輸送中の障害には、荷扱いの落下衝撃、荷台の振動、積み重ねの荷重、温湿度の変化などがあり、最も大きな害を与えるのは荷扱いで起きる落下衝撃とされます(国際協力機構の報告書)。製品に加わる衝撃は、落下の高さで決まる「速度変化」と、緩衝材で変わる「加速度」の2つで表します(大阪府立産業技術総合研究所)。
落下高さを規格の表で決める企業が多い一方、記録計を載せた貨物を実際に送って最大の落下高さを出す方法のほうが現実に基づくのですすめられます(大阪府立産業技術総合研究所)。高さを高く見積もりすぎると、包装は過剰になります(編集部の解説)。
トラック輸送の振動で、ねじがゆるむ・はんだや配線が切れる
遠くへ送ったものだけ不具合が出る。部品がこすれた跡がある。
- 起きている現象
- トラック輸送の振動は、ランダムな揺れや衝撃の波です(北海道立工業試験場)。振動の害は、製品や部品が共振する周波数の影響が大きいとされます(名古屋市工業研究所)。共振すると、ねじのゆるみや、はんだ・配線の疲労が早く進みます(編集部の解説)。
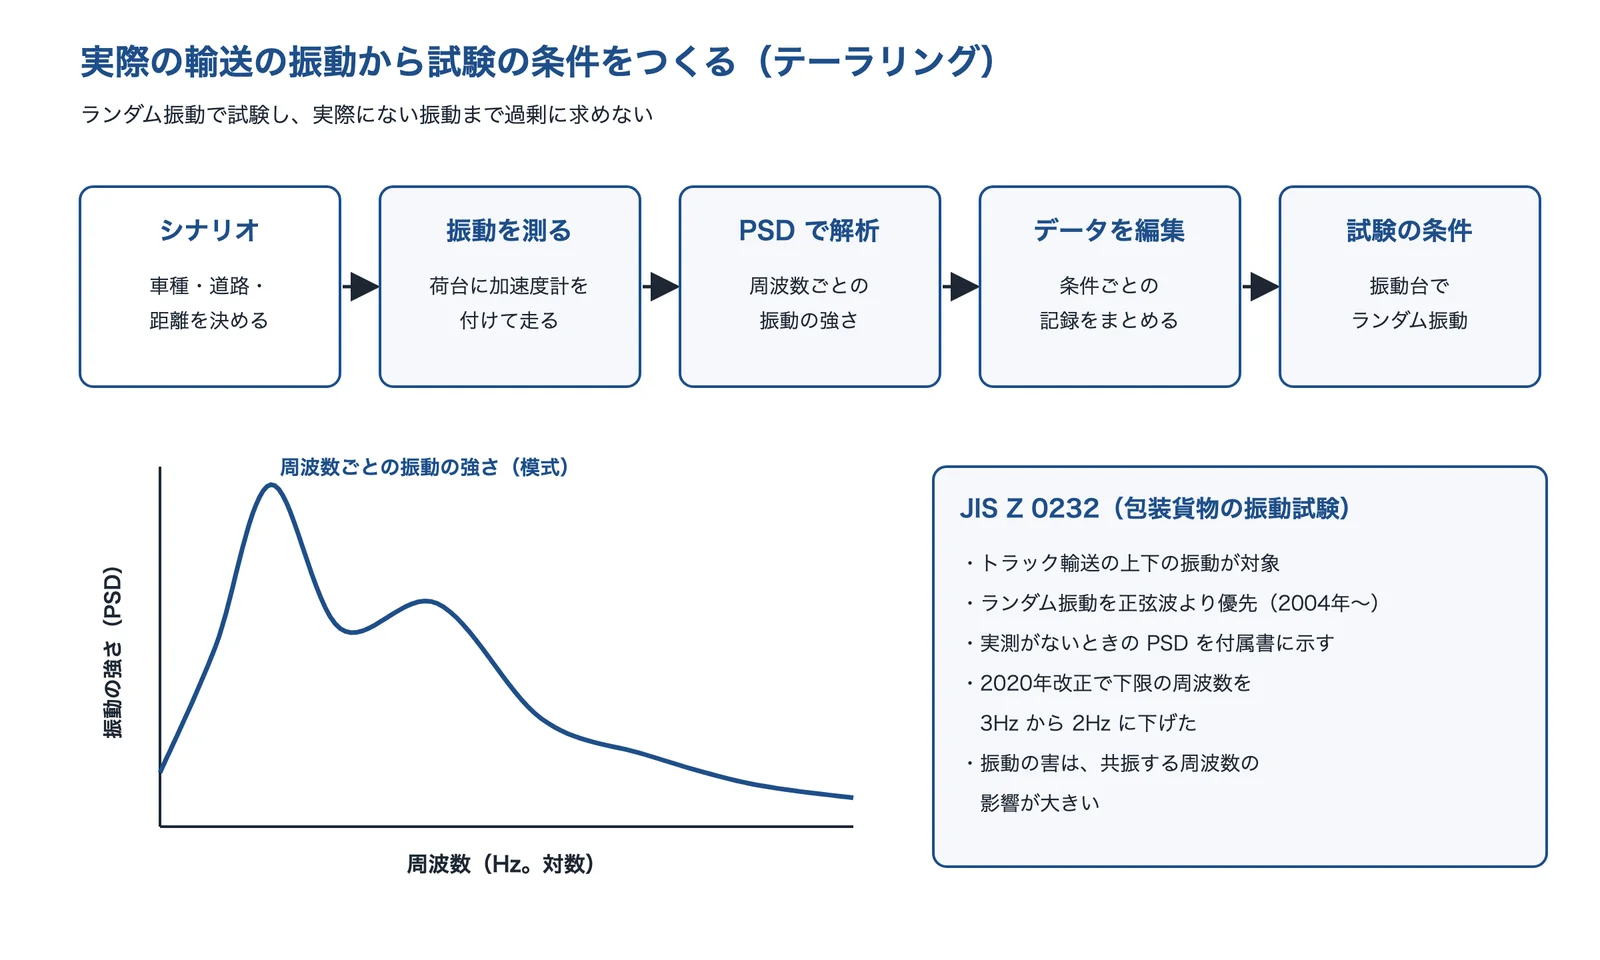
簡単で安い正弦波の試験のまま、実際にはない振動にまで過剰な品質を求める傾向があると指摘されています。実際の振動を測って条件をつくる(テーラリング)と、最適な試験条件をつくれ、過剰な品質を抑えやすくなります(北海道立工業試験場)。
積み重ね・湿気で段ボール箱がつぶれる
倉庫の下の段の箱がたわむ・つぶれる。梅雨どきに増える。
- 起きている現象
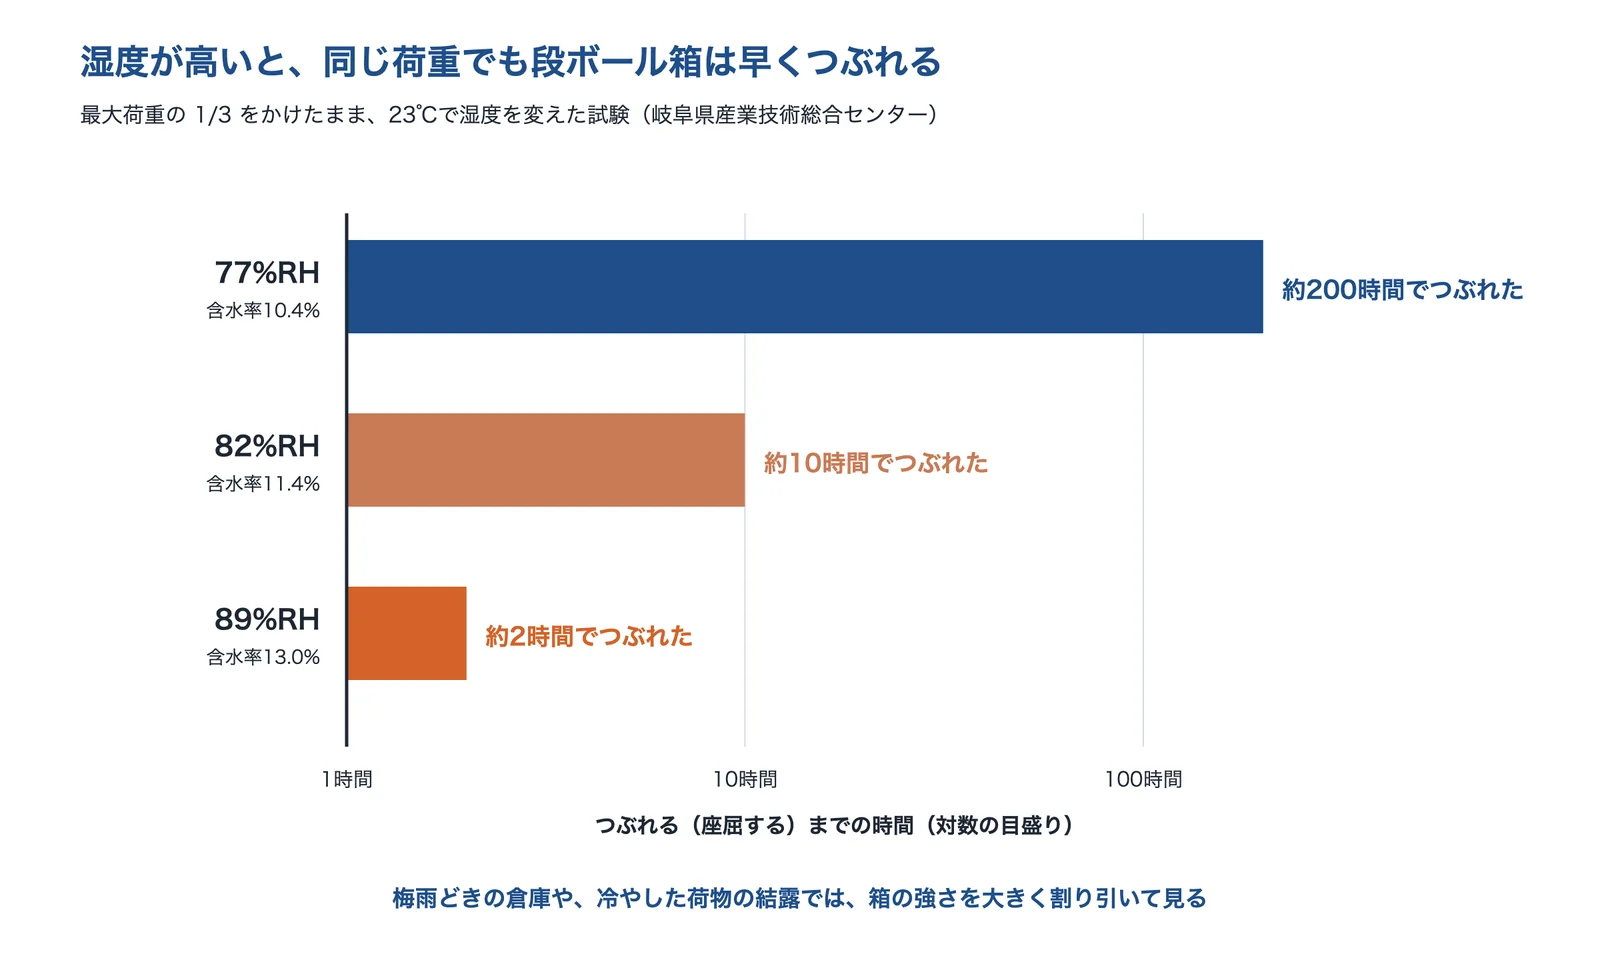
- 段ボール箱は湿気を吸うと弱くなります。最大荷重の1/3をかけ、23℃で湿度を一定に保った試験では、89%RH で約2時間、82%RH で約10時間、77%RH で約200時間でつぶれました(岐阜県産業技術総合センター)。
- 解決に使える技術
- 段ボール箱の強度設計原紙と箱の大きさから圧縮強さを見積もる
- 包装貨物の圧縮試験積み重ねの荷重に耐えるか確かめる
- 輸送・保管の環境の計測温度・湿度を記録して条件を決める
段ボール箱の強さは23℃・50%RH の標準状態で測った値なので、実際には最大荷重の1/3〜1/5しかかけない(安全率3〜5倍)のがふつうです(岐阜県産業技術総合センター)。中身の製品や緩衝材も荷重を支えるかどうかでも、必要な強さが変わります(国際協力機構の報告書)。
製品そのものが衝撃に弱い(内部の部品・基板)
同じ箇所ばかり壊れる。緩衝材を厚くしないと試験に通らない。
- 起きている現象
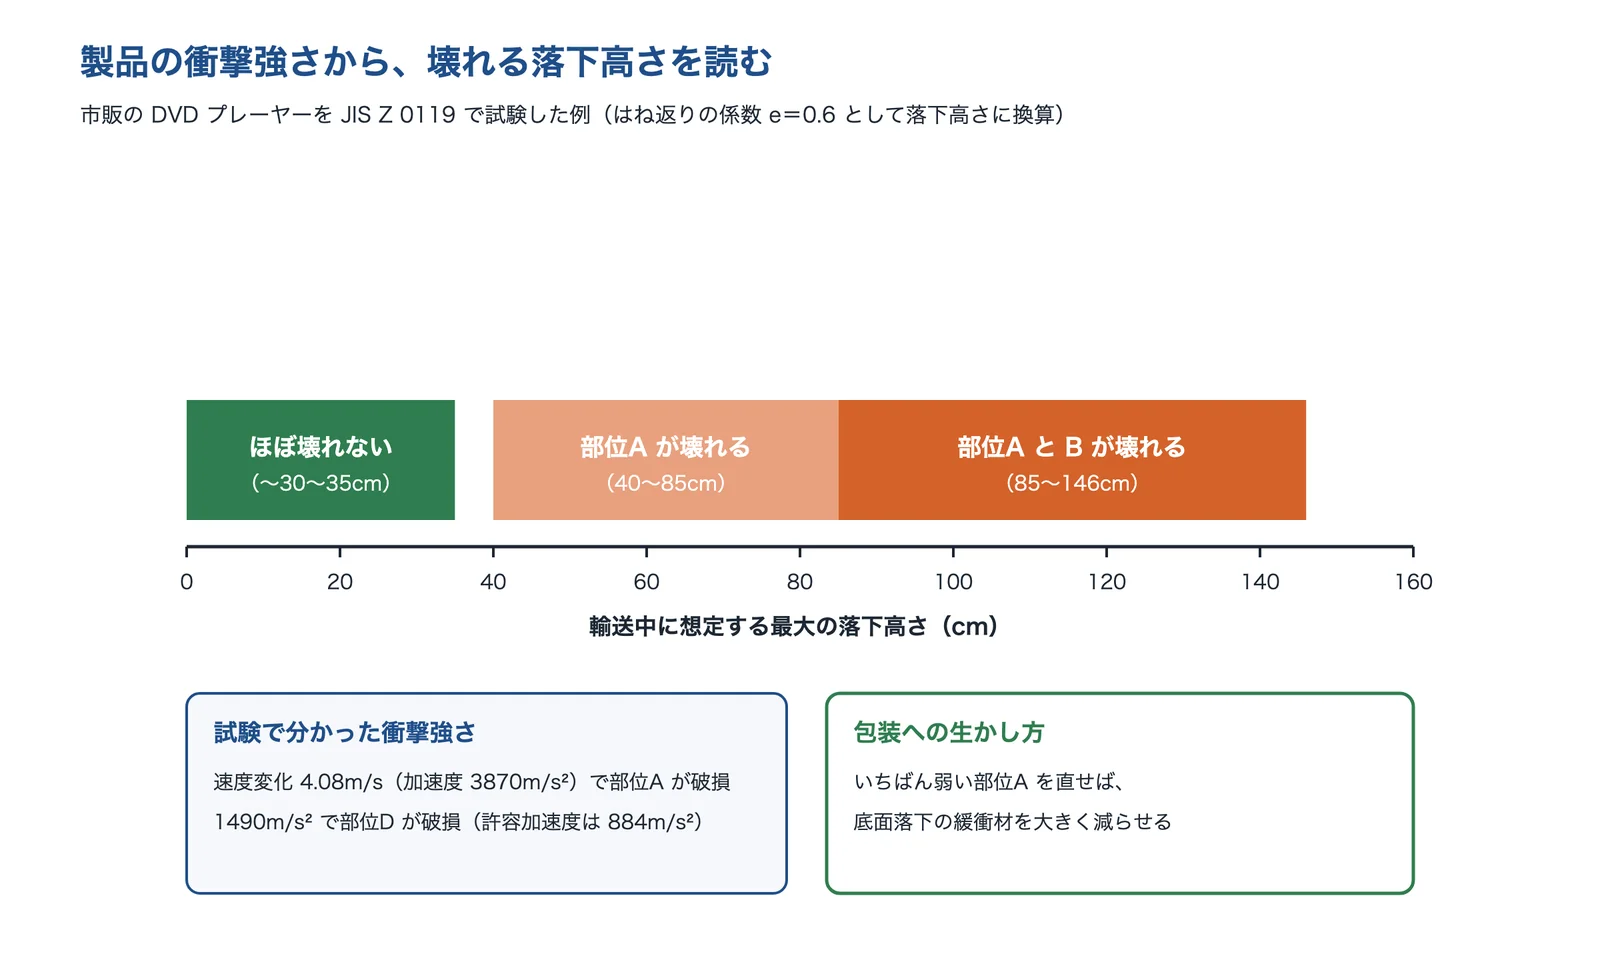
- 製品の衝撃強さを試験すると、どの部位がいちばん弱いかが分かります。市販の DVD プレーヤーの例では、速度変化 4.08m/s で部位A が壊れ、加速度 1490m/s² で内部の部品(部位D)が折れました(大阪府立産業技術総合研究所)。電子機器の基板は、落下でたわんで、はんだ接合部やその周りの銅配線が切れます(Fraunhofer の論文)。
- 解決に使える技術
- 製品の衝撃強さ試験弱い部位と許容値を見つける
- 製品の耐衝撃設計・落下解析弱い部位を補強し、CAE で事前に確かめる
- 緩衝包装の設計直しきれない分を包装で守る
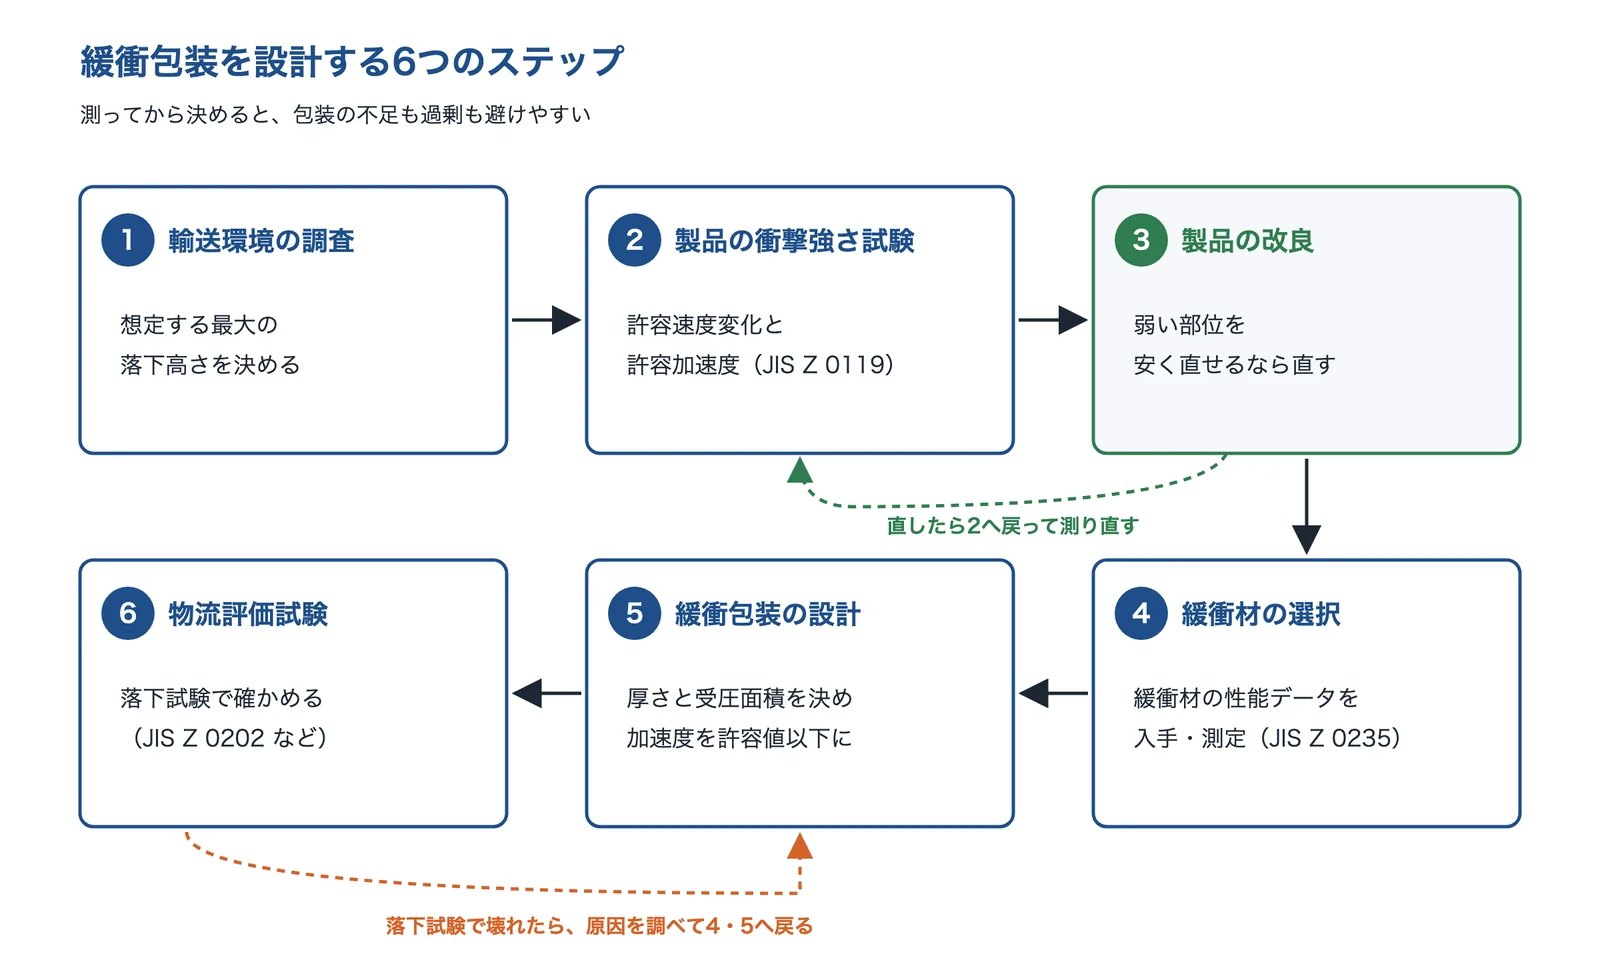
包装設計の手順には「製品の改良」が入っています。製品のコストをあまり上げずに弱い部位を直せるなら、包装を含めた総コストを下げられるので、直してから測り直します(大阪府立産業技術総合研究所)。
緩衝材が多すぎて包装のコストがかさむ
箱が大きく、送料・保管の場所・ごみが増える。どこまで減らせるか分からない。
- 起きている現象
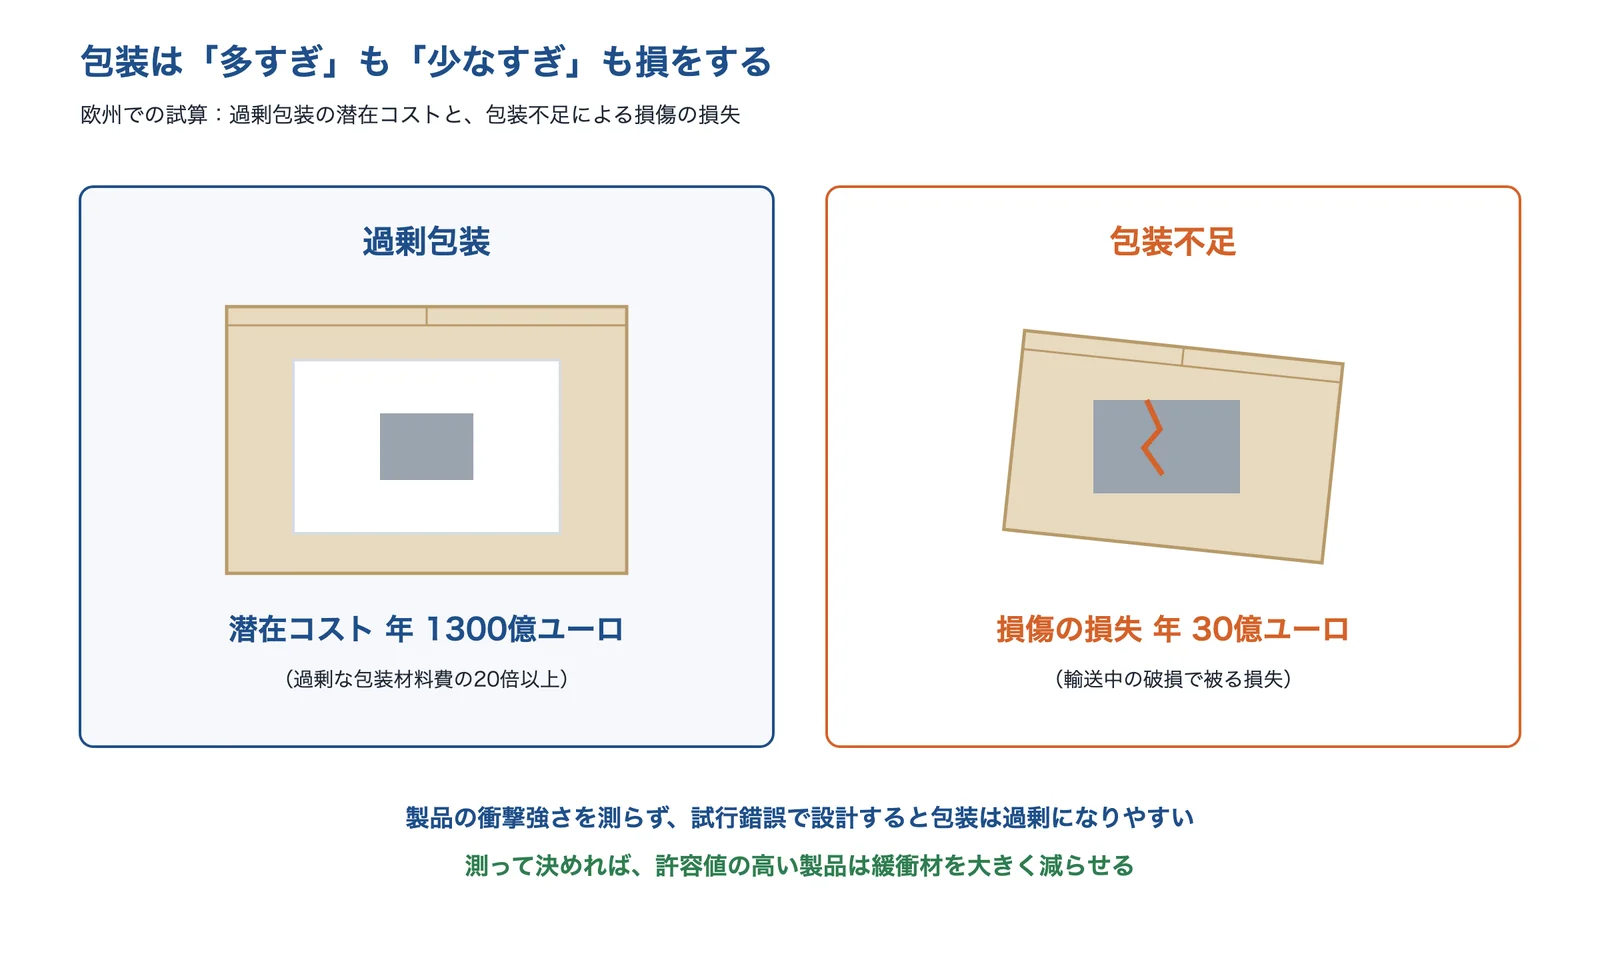
- 包装が過剰なら潜在的なコスト高、不足なら損傷事故が増えてやはりコスト高になります。1990年代の欧州の試算では、過剰包装の潜在コストが年1300億ユーロ、包装不足による損傷の損失が年30億ユーロとされています(2010年の報告が引用)。製品の衝撃強さを調べずに試行錯誤で設計する例が多く、包装は過剰になりやすいとされます(大阪府立産業技術総合研究所)。
- 解決に使える技術
- 製品の衝撃強さ試験許容値が高ければ緩衝材を大きく減らせる
- 輸送環境の計測落下高さを実測して見積もりすぎを防ぐ
- 緩衝包装の設計緩衝材の量を最小にする厚さ・面積を選ぶ
- 段ボール箱の強度設計必要な強さに合わせて材質を選ぶ
減らした包装は、落下・振動・圧縮の試験で確かめてから切り替えます。製品を内装箱ごとバンドで固定して、すき間を埋める緩衝材をなくした事例もあります(物流連のグリーン物流事例集)。
なぜ輸送中に製品が壊れるのか
壊れるかどうかは「速度変化」と「加速度」で決まる
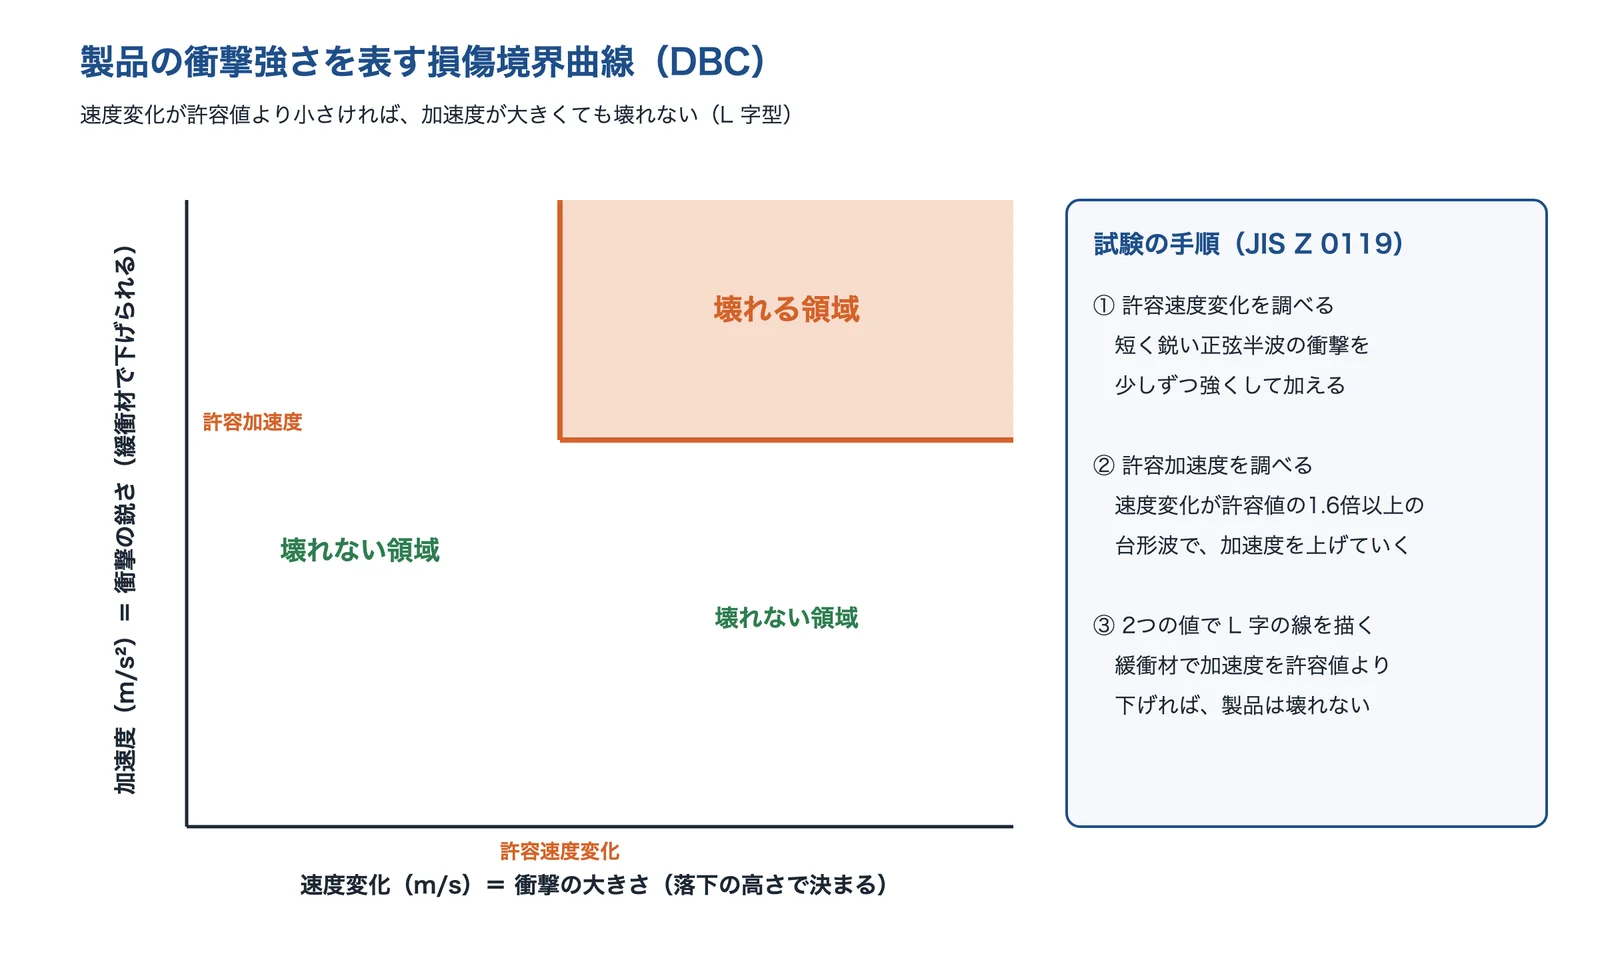
製品に加わる衝撃は、衝撃の大きさを表す速度変化(衝撃の加速度を時間で積分した値)と、衝撃の鋭さを表す加速度で表します。製品が壊れる・壊れないの境目を、横軸を速度変化、縦軸を加速度にして描いたものが損傷境界曲線(DBC)です。DBC は L 字型で、速度変化が製品の許容速度変化より小さければ、加速度がいくら大きくても壊れません(大阪府立産業技術総合研究所)。
出典:大阪府立産業技術総合研究所報告 No.24をもとに AI(Claude)で作成
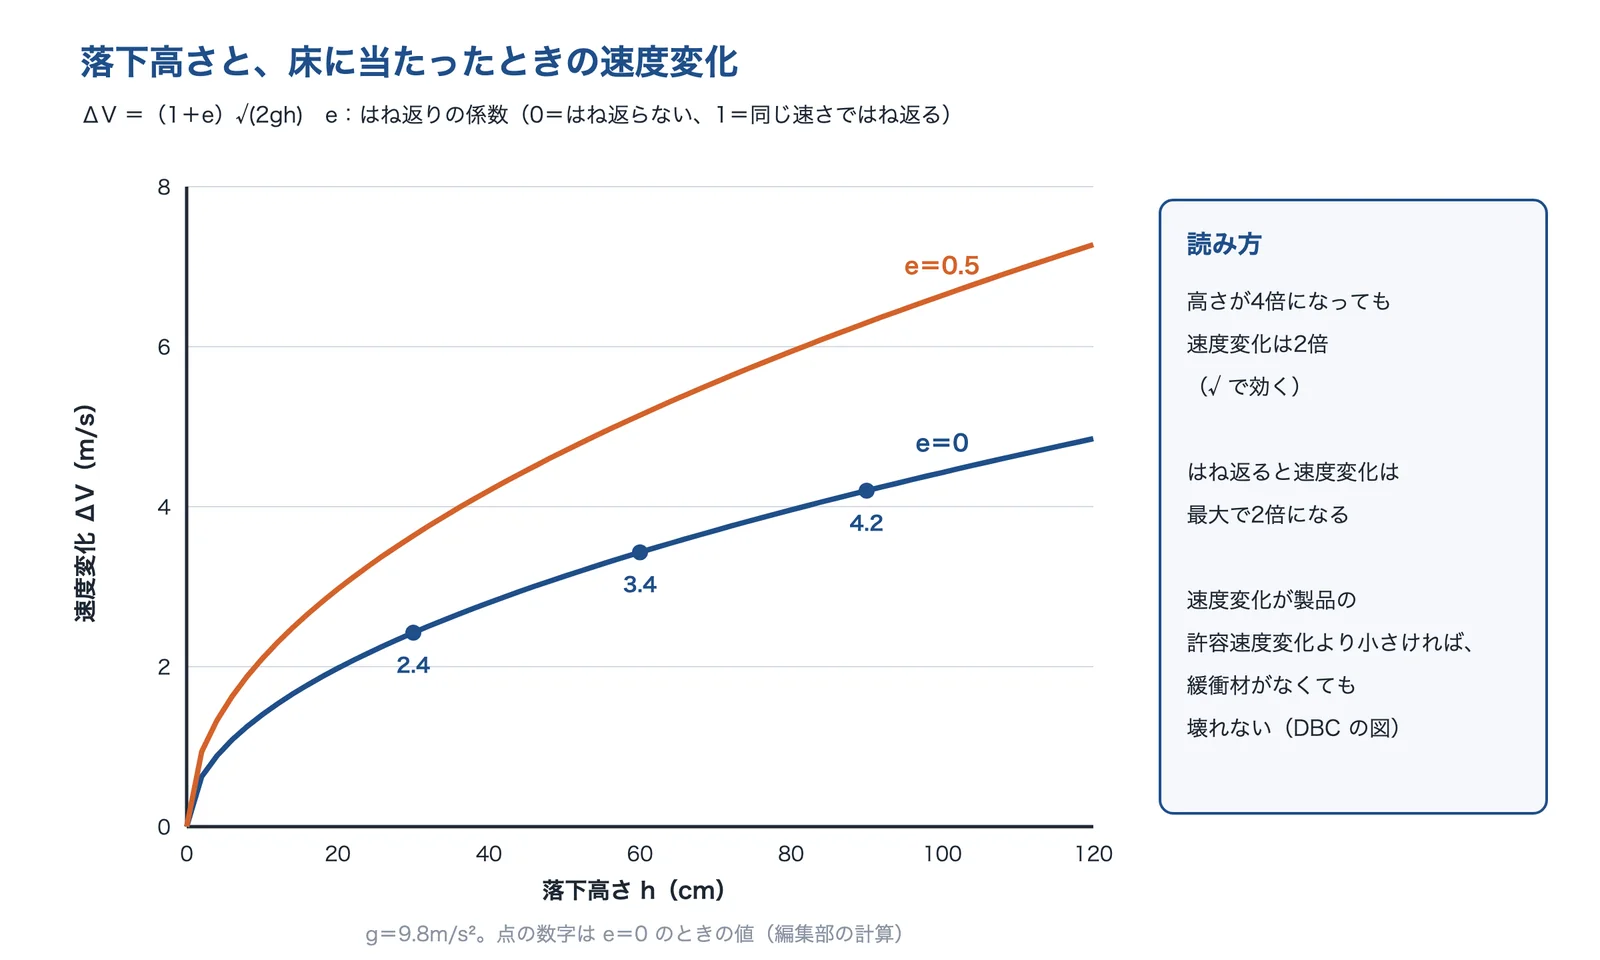
落下で床に当たったときの速度変化は、落下高さを h、緩衝材のはね返りの係数を e として ΔV =(1+e)√(2gh) で表せます(同)。はね返らないとすると、30cm の落下で約2.4m/s、60cm で約3.4m/s、90cm で約4.2m/s です(編集部の計算)。速度変化は高さの平方根で増えるので、高さが4倍になっても速度変化は2倍です。
出典:大阪府立産業技術総合研究所報告 No.24の式と編集部の計算をもとに AI(Claude)で作成
緩衝材は、速度変化を変えずに加速度を下げる
落下高さが同じなら速度変化はほぼ同じなので、緩衝材の役目は、つぶれながら時間をかけて止めることで加速度を製品の許容加速度より下げることです。緩衝設計では、製品の許容加速度を制約条件にして、緩衝材の厚さと受圧面積を決めます(大阪府立産業技術総合研究所)。
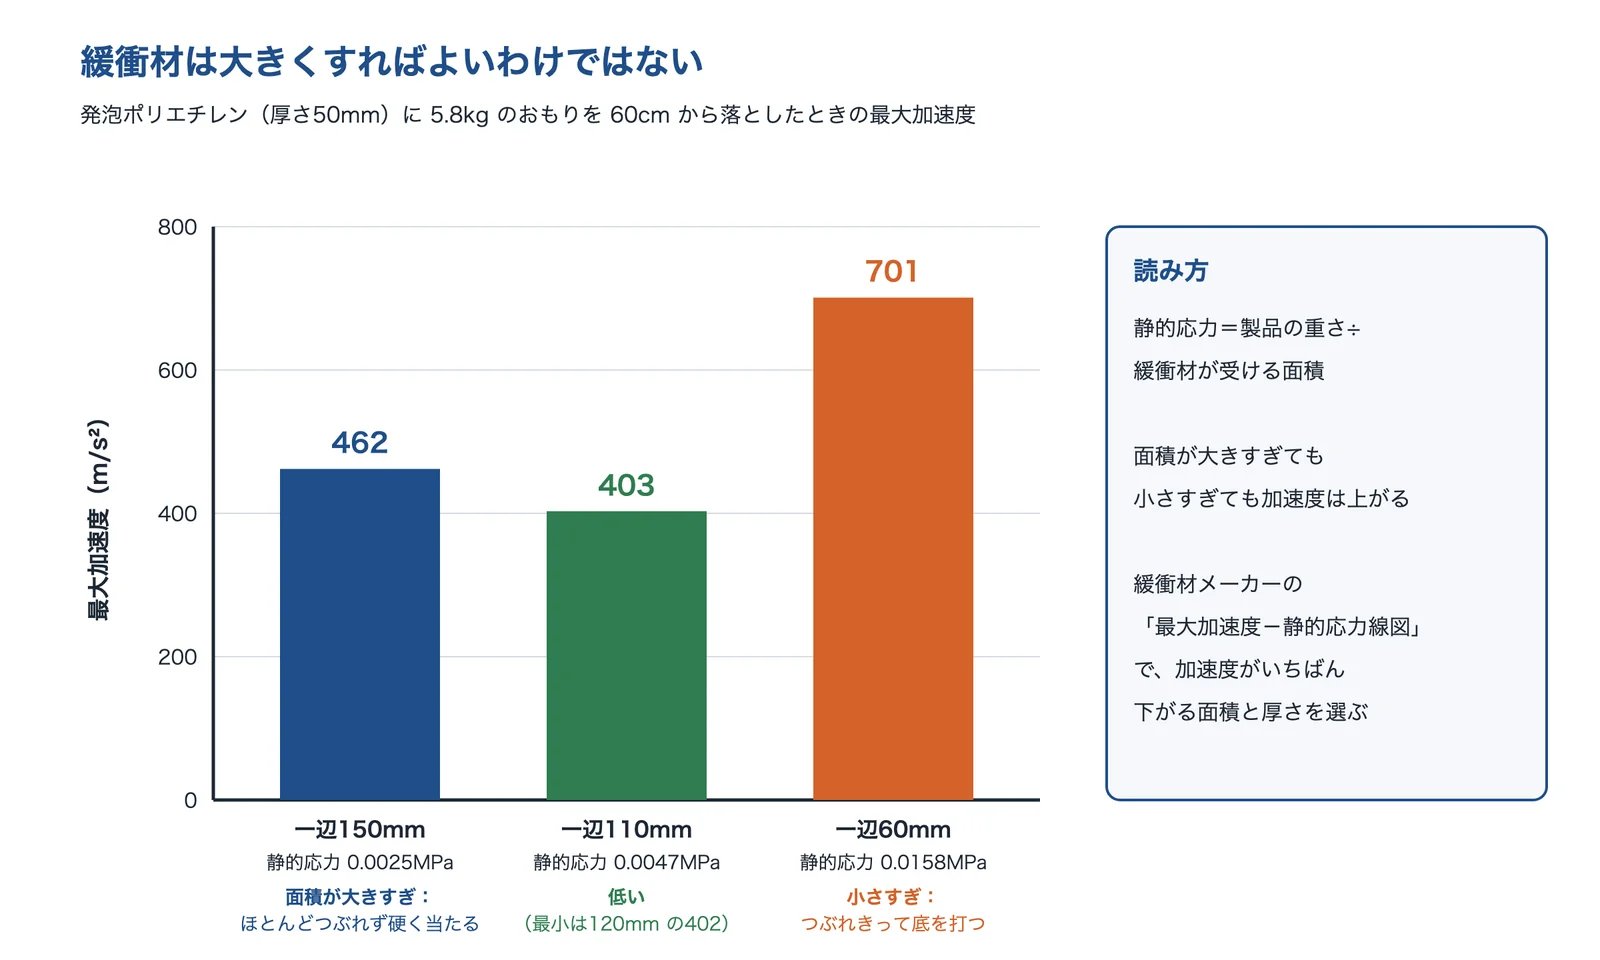
ただし緩衝材は、大きくすれば加速度が下がるとは限りません。厚さ50mm の発泡ポリエチレンに5.8kg のおもりを60cm から落とした試験では、一辺150mm の緩衝材で最大加速度462m/s²、110mm で403m/s²、60mm で701m/s² でした。受圧面積には最適な値があるということです(同じ試験で最も低かったのは一辺120mm の402m/s²。大阪府立産業技術総合研究所の技術シート)。面積が大きすぎると緩衝材がつぶれずに硬く当たり、小さすぎるとつぶれきってしまいます(編集部の解説)。
出典:大阪府立産業技術総合研究所「緩衝材用衝撃試験機」をもとに AI(Claude)で作成
振動は共振で、圧縮は湿気と時間で効いてくる
輸送中の振動は、落下のような一度の大きな衝撃ではなく、小さな揺れのくり返しです。実際の輸送の振動はいろいろな周波数を含むランダムな波や衝撃の波で(北海道立工業試験場)、製品や部品の固有振動数と重なると共振して揺れが大きくなります。振動の害は共振する周波数の影響が大きいとされます(名古屋市工業研究所)。
段ボール箱の圧縮は、荷重をかけている時間と湿度で効いてきます。同じ1/3の荷重でも、湿度が77%RH から89%RH に上がると、つぶれるまでの時間が約200時間から約2時間に縮みました(岐阜県産業技術総合センター)。
出典:岐阜県産業技術総合センター「段ボールの湿度環境変化を伴う静的圧縮試験」をもとに AI(Claude)で作成
出典:製品の衝撃強さ試験による緩衝包装の適正化|大阪府立産業技術総合研究所報告、緩衝材用衝撃試験機|大阪府立産業技術総合研究所、ランダム振動試験による耐振性能評価方法|北海道立工業試験場、包装貨物の振動試験|名古屋市工業研究所、段ボールの湿度環境変化を伴う静的圧縮試験|岐阜県産業技術総合センター、包装試験基準値設定・包装設計ガイドライン|国際協力機構
解決技術の詳細
製品の衝撃強さ試験
製品の衝撃強さ試験(JIS Z 0119)は、衝撃試験機で製品の許容速度変化と許容加速度を調べる試験です。まず、加速度が高く作用時間の短い正弦半波の衝撃を少しずつ強くして加え、壊れない最大の速度変化を調べます。次に、速度変化が許容値の1.6倍以上の台形波で加速度を上げていき、壊れない最大の加速度を調べます(大阪府立産業技術総合研究所)。
出典:大阪府立産業技術総合研究所報告 No.24をもとに AI(Claude)で作成
この2つの値は、包装設計の6つのステップのうちステップ2で測り、緩衝包装を設計するときの制約条件になります。許容速度変化と許容加速度は、包装コストの削減や輸送品質の向上に極めて大きな役割を持つとされます(同)。市販の DVD プレーヤーの試験では、輸送中の最大の落下高さが約30〜35cm ならほぼ壊れず、40〜85cm で部位A、85〜146cm で部位A と B が壊れるという見積もりになり、部位A を直せば底面落下の緩衝材を大幅に減らせることが分かりました(同)。
出典:大阪府立産業技術総合研究所報告 No.24をもとに AI(Claude)で作成
緩衝包装の設計
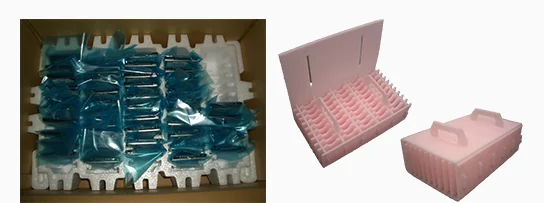
緩衝包装の設計では、まず使う緩衝材の種類を決め、緩衝材メーカーから最大加速度-静的応力線図などの性能データを入手します。手に入らなければ、緩衝材用の衝撃試験機で測ります(参考規格:JIS Z 0235 など)。JIS Z 0235 の衝撃荷重試験では、高さ60cm から自由落下したときの速さで重りを当て、同じ試験片に1分おきに5回続けて衝撃を加えます(大阪府立産業技術総合研究所)。
発泡スチロールなどの発泡樹脂は、緩衝係数を使った設計の手法があります。一方、段ボールやパルプモールドなどの紙系の緩衝材は、リサイクルや廃棄のしやすさから広く使われていますが、理論的な設計手法はまだ十分に確立されておらず、試行錯誤によるものが多いとされます(同)。紙系の緩衝材に切り替えるときは、試験で確かめる回数を多めに見込みます(編集部の解説)。
出典:生出「電子部品緩衝材」
輸送環境の計測
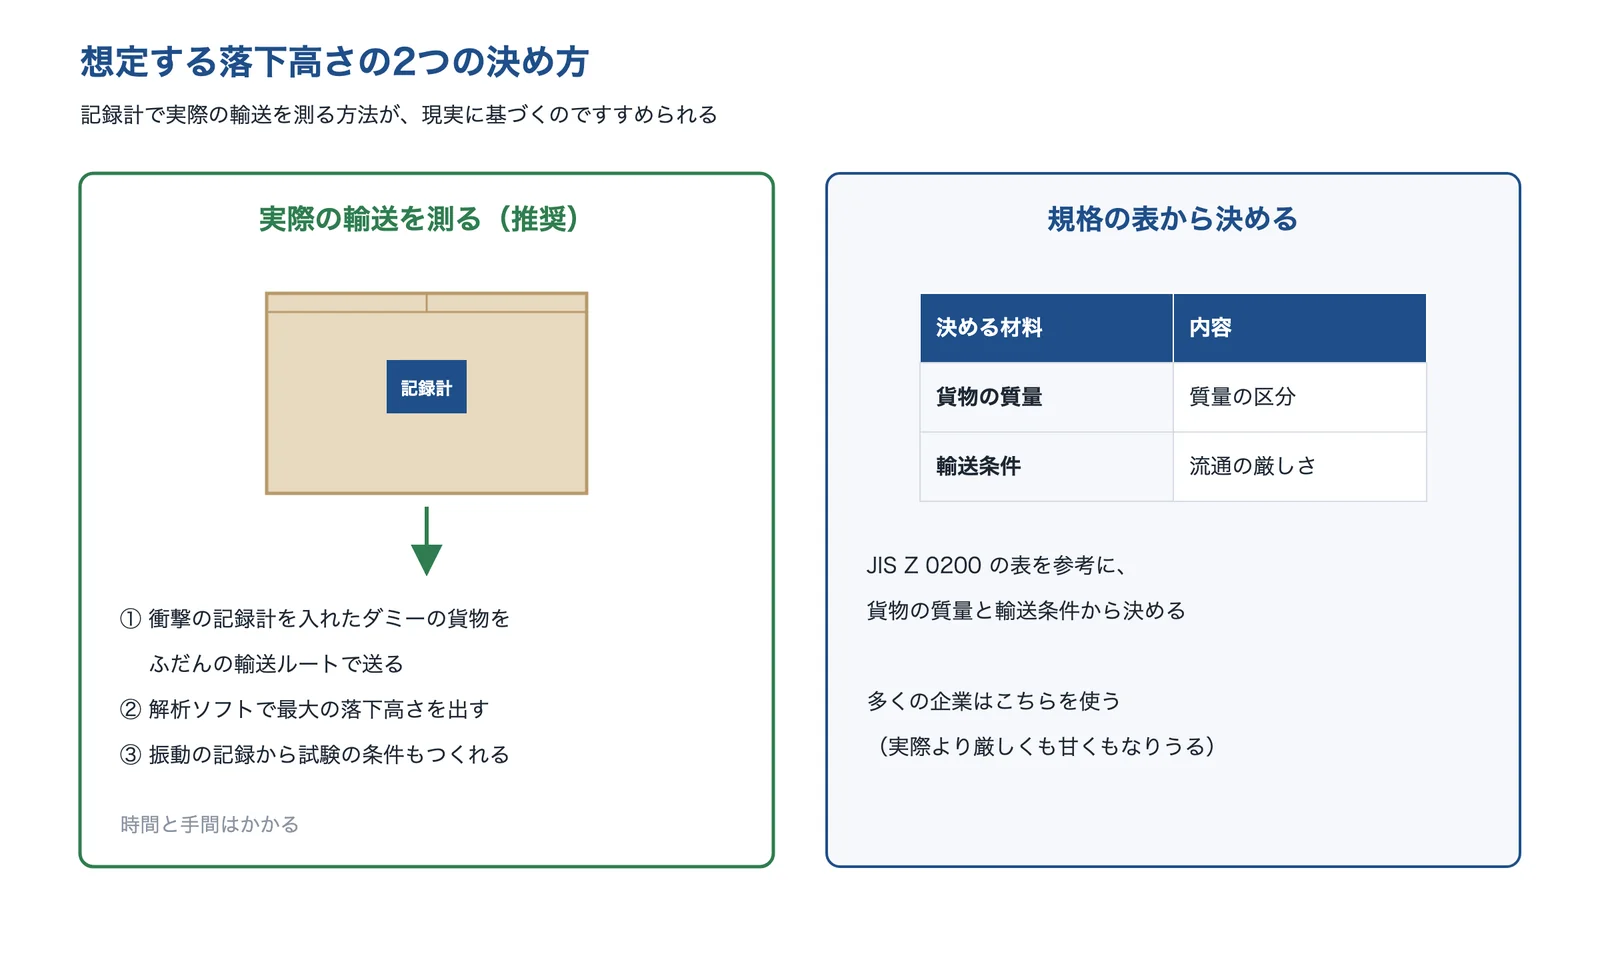
輸送中に想定する最大の落下高さの決め方は、大きく2つあります。1つは、輸送環境記録計を載せたダミーの貨物を実際に輸送してデータを集め、付属の解析ソフトで最大の落下高さを出す方法。もう1つは、JIS Z 0200 の落下高さの表などを参考に、貨物の質量と輸送条件から決める方法です。前者は現実のデータに基づくのですすめられますが、時間と手間がかかるため、多くの企業は後者を使っています(大阪府立産業技術総合研究所)。
出典:大阪府立産業技術総合研究所報告 No.24・国際協力機構の報告書をもとに AI(Claude)で作成
宅配の荷扱いについては、加速度計を付けたダミーの包装から落下の姿勢と高さを高い精度で解析し、包装の適正化につなげる研究も行われています(神戸大学の研究課題、科学研究費助成事業)。記録計は振動や温度・湿度も記録できるので、落下・振動・圧縮の試験の条件をまとめて実態に合わせるのに役立ちます(編集部の解説)。
包装貨物の試験(落下・振動・圧縮)
JIS Z 0200(包装貨物―性能試験方法一般通則)は、包装貨物が流通で受ける振動・衝撃・圧縮に対して、包装の保護が適正かを評価する試験の方法を定めています。試験は振動・落下などの衝撃・圧縮・温湿度・低圧からなり、対応する国際規格は ISO 4180 です(日本規格協会の閲覧用プレビュー)。海外へ送る製品では、米国の ISTA(国際安全輸送協会)の手順も使われ、輸送を模擬せず設計の初期にふるい分ける1A、部分的に輸送を模擬する2A、宅配の輸送を模擬する3A などがあります(ISTA)。
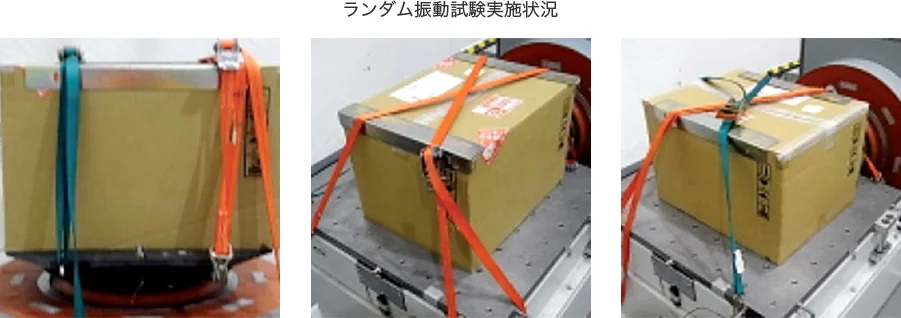
振動の試験は JIS Z 0232 によります。2004年の改正でランダム振動の試験を正弦波の試験より優先して行うことが望ましいとされ(北海道立工業試験場)、2020年の改正では試験の下限の周波数が3Hz から2Hz に下がりました。実測のデータがないときに使う加速度の PSD(周波数ごとの振動の強さ)は付属書に示されています(名古屋市工業研究所)。各地の公設試にも包装貨物の試験機があり、山梨県産業技術センターの落下試験機は、落下高さ200〜1,800mm、80kg までの貨物を試験できます。
出典:北海道立工業試験場「ランダム振動試験による耐振性能評価方法」・名古屋市工業研究所「包装貨物の振動試験」をもとに AI(Claude)で作成
出典:IMV「輸送試験(JIS Z 0232・JIS Z 0200)」
製品の耐衝撃設計・落下解析
電子機器の基板では、落下で基板がたわみ、はんだ接合部や周りの配線が壊れます。基板レベルの落下試験の規格 JEDEC JESD22-B111 の条件B は、ピーク1500G・0.5ms の正弦半波の衝撃で、数百回の落下で故障のデータが得られます。壊れる場所は、もろい金属間化合物の割れと考えられてきましたが、2010年の論文では、部品の側から基板の側(パッドの横の銅配線の断線)へ移った例が報告され、銅配線が基板のたわむ向きに沿うと切れやすいとされています(Fraunhofer などの論文)。
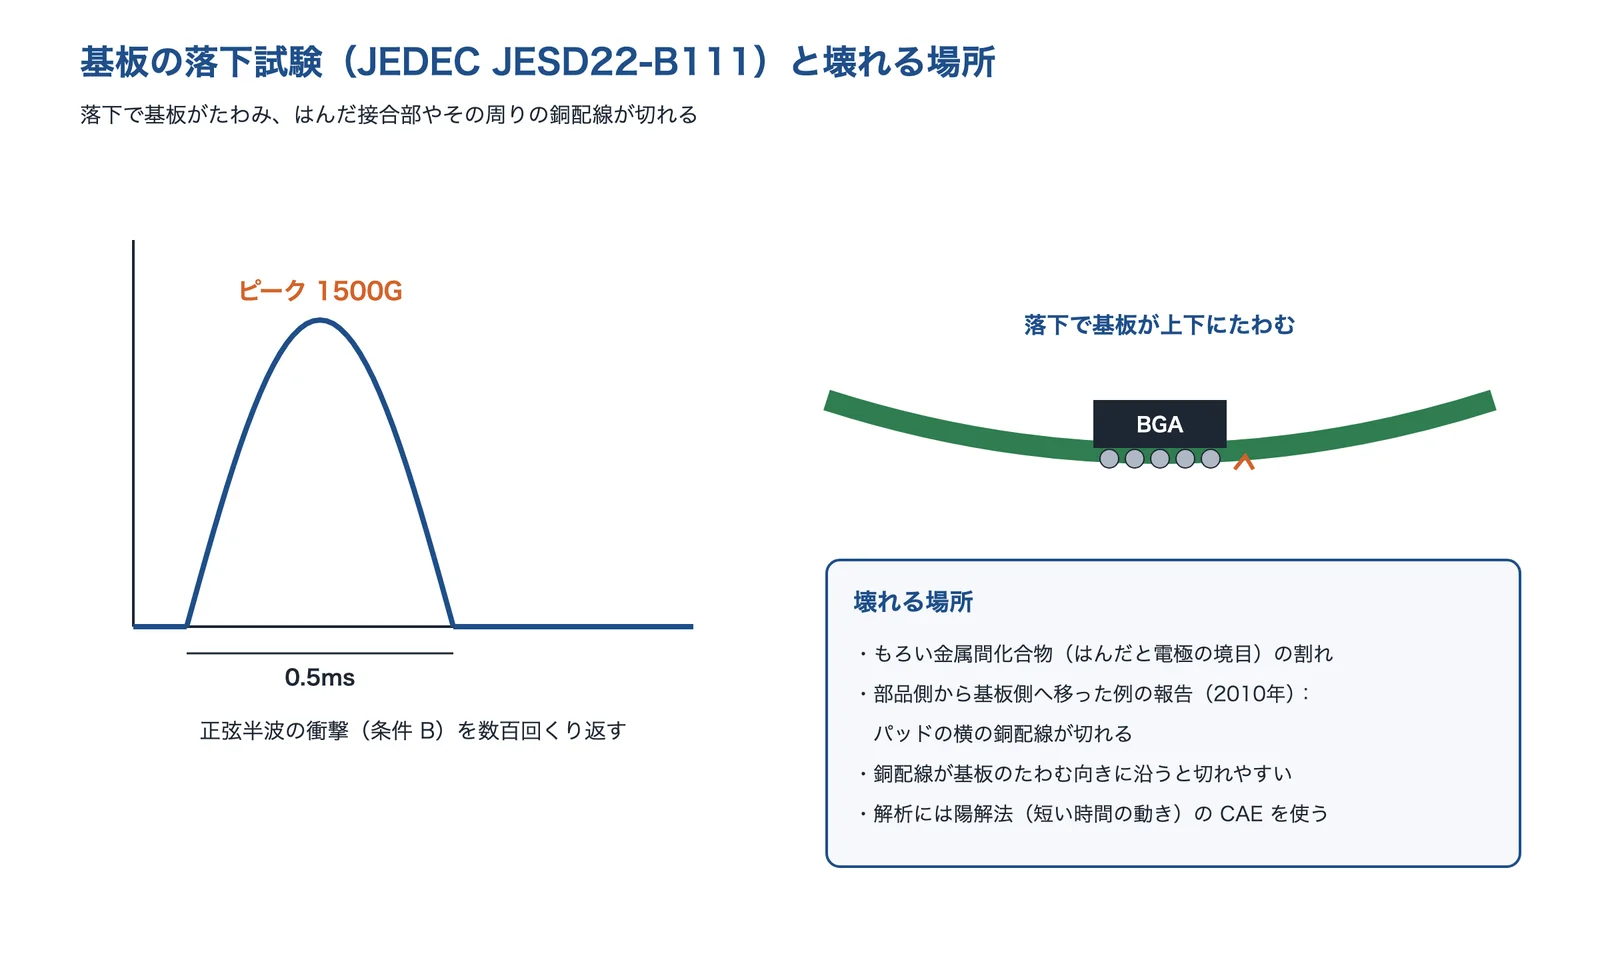
出典:EuroSimE 2010「BGA Lifetime Prediction in JEDEC Drop Tests」をもとに AI(Claude)で作成
落下のような短い時間の現象の解析には、陽解法(陽的な時間積分)の CAE を使います(同)。CAE ではんだ接合部の耐久性を評価した例では、実際の製品の断面写真からはんだの形を統計的に扱い、解析の結果が実際の製品の破断の位置・頻度とおおむね一致しました(福島県ハイテクプラザ。ただし温度サイクルによる熱疲労の評価)。弱い部位を CAE で事前に見つけて補強すれば、包装に頼る分を減らせます(編集部の解説)。
段ボール箱の強度設計
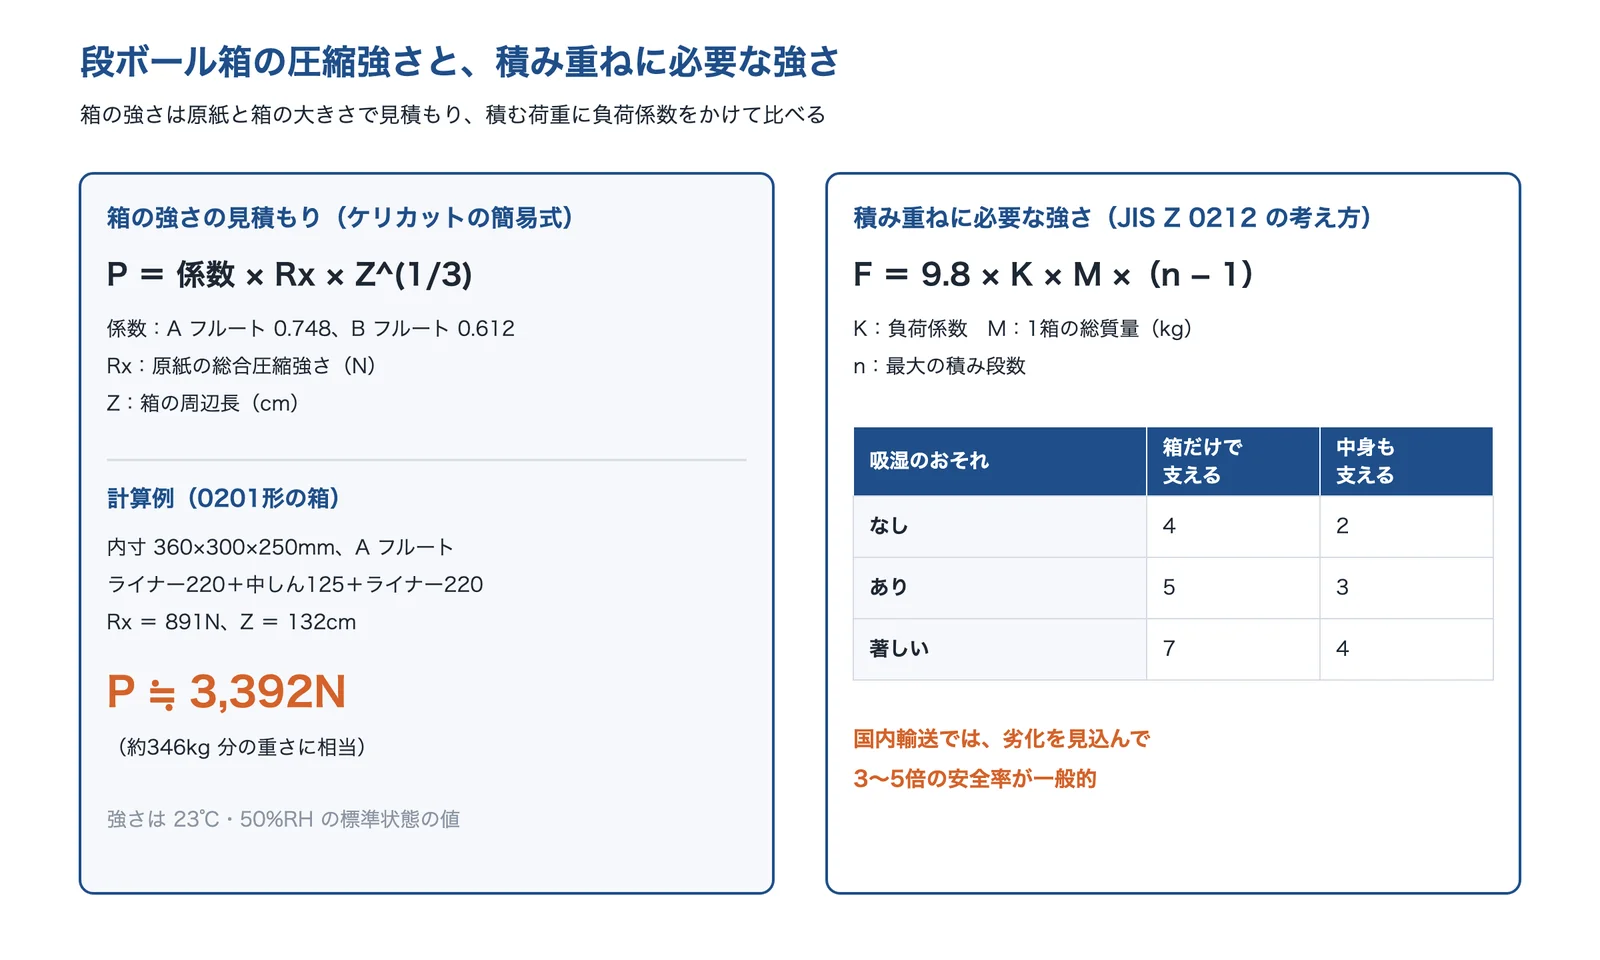
段ボール箱の圧縮強さは、原紙の強さと箱の大きさから見積もれます。ケリカットの簡易式では、0201形の箱で P = 0.748(A フルート)または 0.612(B フルート)× Rx × Z^(1/3)(Rx は原紙の総合圧縮強さ、Z は箱の周辺長 cm)です。内寸360×300×250mm、A フルートの箱の計算例では、約3,392Nになります(国際協力機構の報告書。日本包装技術協会のテキストによる)。計算式にはケリカット式のほか、マッキー式・ウルフ式があります(岐阜県生産情報技術研究所)。
出典:国際協力機構の報告書をもとに AI(Claude)で作成
積み重ねに必要な強さは、JIS Z 0212 の考え方では F = 9.8 × K × M ×(n − 1)(K は負荷係数、M は1箱の総質量 kg、n は最大の積み段数)で、負荷係数 K は、箱だけで荷重を支える場合に吸湿のおそれがなければ4、あれば5、著しければ7です(国際協力機構の報告書)。国内輸送では、温湿度・保管日数・パレットの積み方・振動・落下による劣化を見込んで、3〜5倍の安全率が一般的です(同)。
出典:大阪府立産業技術総合研究所報告 No.24をもとに AI(Claude)で作成
出典:製品の衝撃強さ試験による緩衝包装の適正化|大阪府立産業技術総合研究所報告、緩衝材用衝撃試験機|大阪府立産業技術総合研究所、JIS Z 0200:2023 閲覧用プレビュー|日本規格協会、Test Procedures|ISTA、落下衝撃試験機|山梨県産業技術センター、ランダム振動試験による耐振性能評価方法|北海道立工業試験場、包装貨物の振動試験|名古屋市工業研究所、小口貨物荷扱いレベル高精度解析法の開発|科学研究費助成事業(KAKEN)、BGA Lifetime Prediction in JEDEC Drop Tests|EuroSimE 2010、CAE を用いたプリント基板上のはんだクラックの解析|福島県ハイテクプラザ、包装試験基準値設定・段ボール包装設計|国際協力機構、立体紙製品の構造解析に関する研究|岐阜県生産情報技術研究所、包装資材等削減対策|日本物流団体連合会
落下・輸送の対策の技術を持つ企業
各企業が解決できる課題と技術の内容を、企業が公開している情報をもとに紹介します。包装貨物の試験・振動試験の会社、緩衝包装を設計する会社、輸送中の衝撃を測る機器の会社、強化段ボールの会社を挙げました。
IMV株式会社|振動試験機メーカーの輸送試験と、実際の輸送振動の計測
IMVとは
IMV は、大阪市西淀川区に本社がある振動試験機のメーカーです(1957年設立)。振動試験装置を作るだけでなく、受託試験や、実際の輸送の振動を測って試験の条件をつくる計測も手がけ、事例を公開しています。
IMVの得意技術
| 技術 | 内容 |
|---|---|
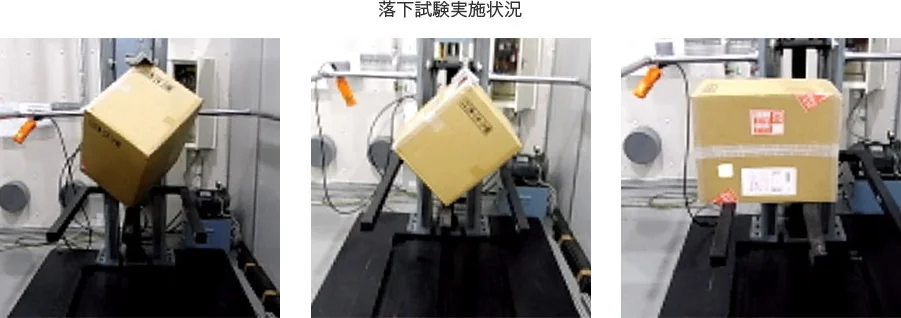
| 包装貨物の振動・落下試験 | 段ボールで梱包した18kg の精密機器を、JIS Z 0232 附属書A 表1 の PSD で30分のランダム振動、JIS Z 0200(2004年版)の落下高さ600mm・1角3稜6面の落下で試験した事例を載せている |
| 実際の輸送振動の計測と試験の条件づくり | JIS などには上下方向の条件しかないため、実際の輸送を測って前後・左右も含む試験の条件をつくった。各軸ごとの試験が多いが、3軸同時の加振がより有効としている |
| 段積みのまま揺らす試験 | 端子が輸送中に折れた電気部品の事故を受け、段ボール箱12個を拘束せずに段積みし、2通りの配置で30分ずつ垂直に加振した |
IMVが解決できる課題
- 輸送中の振動で、製品や部品が壊れる・ラベルがこすれる・荷物がへこむ
- JIS の試験条件では、実際の輸送の振動(前後・左右を含む)を再現できない
- 過剰包装を避けながら製品を守る試験の条件を決めたい
公開されている実績
- 乳製品の紙パックの破損事故で、工場から荷卸しまでの長距離輸送の振動を測って試験パターンをつくり、破損事故がなくなった事例
出典:IMV「輸送試験(JIS Z 0232・JIS Z 0200)」
出典:会社概要|IMV、輸送試験(JIS Z 0232・JIS Z 0200)|IMV、ダンボール箱に入れた電気部品の輸送を想定した試験|IMV、実輸送振動計測と試験プログラム作成|IMV、長距離輸送の振動測定と加振試験パターンの作成|IMV
日本ビジネスロジスティクス株式会社|ISTA 認定試験所の包装貨物の試験(JIS・ISTA・ASTM)
日本ビジネスロジスティクスとは
日本ビジネスロジスティクス(JBL)は、横浜市神奈川区に本社がある物流の会社です(1993年設立)。2011年に ISTA(国際安全輸送協会)の認定試験所(認定番号 ST-9785)になり、2022年に試験所の能力の国際規格 ISO/IEC 17025 の認定を受けて、包装貨物の試験と包装の設計を手がけています。
日本ビジネスロジスティクスの得意技術
| 技術 | 内容 |
|---|---|
| JIS Z 0200 の輸送試験 | 圧縮(JIS Z 0212)・ランダム振動(JIS Z 0232)・自由落下(JIS Z 0202)・水平衝撃(JIS Z 0205)を行う。ランダム振動のプロファイルは A=2.97m/s²、B=5.926m/s²、C=10.59m/s²(実効値)の3種類で、C は加振台に固定せず自由にはねさせる |
| 海外向けの試験(ISTA・ASTM) | ASTM D4169 は、貨物の大きさ・重さ・荷姿・輸送手段に応じて18の Distribution Cycle から選び、保証レベル(試験の厳しさ)は3段階。JIS Z 0200 や ISO 4180 とは試験項目・条件・手順が異なると説明している |
| 不合格のときの包装改善 | 試験で壊れた場合は、破損の状況を分析して原因を調べ、緩衝設計の見直しや包装資材の変更などの改善策を提案するとしている |
日本ビジネスロジスティクスが解決できる課題
- 海外の取引先から ISTA・ASTM の試験の合格を求められている
- JIS Z 0200 に沿って、圧縮・振動・落下を順に試験したい
- 試験で壊れた包装を、原因から見直したい
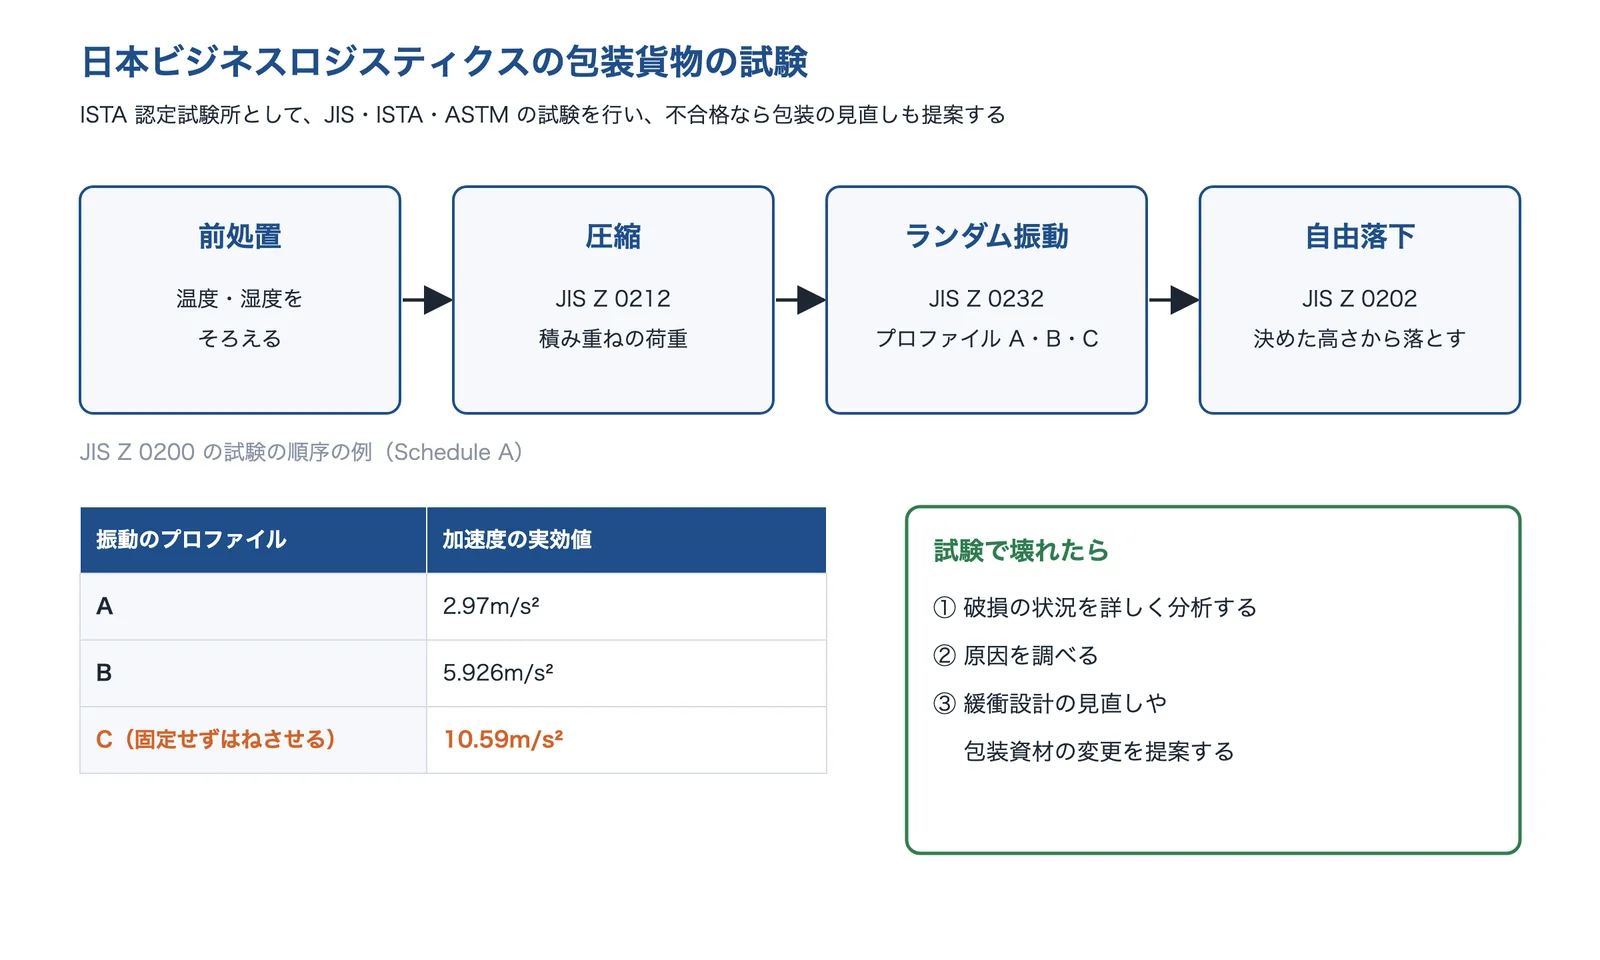
出典:日本ビジネスロジスティクス「JIS Z0200 輸送試験サービス」・同「ASTM D4169 輸送試験」をもとに AI(Claude)で作成
出典:会社情報|日本ビジネスロジスティクス、JIS Z0200 輸送試験サービス|日本ビジネスロジスティクス、ASTM D4169 輸送試験|日本ビジネスロジスティクス
株式会社生出|精密機器の緩衝包装の設計と、加速度を測る落下試験
生出とは
生出(おいづる)は、東京都西多摩郡瑞穂町に本社パッケージング事業部がある緩衝包装の会社です(1958年に生出製作所として創業)。1968年に旭化成の緩衝材「サンテックフォーム」の加工指定工場になって緩衝梱包の設計を始め、情報通信機器・測定機器・分析器などの精密製品の緩衝包装を専門にしています。
生出の得意技術
| 技術 | 内容 |
|---|---|
| 緩衝包装の設計から落下試験まで | 商品の採寸、素材の検討、設計・試作、輸送状況に応じた落下試験、緩衝性を上げる改良までを通して行う。直方体の貨物は、角・りょう・6面のすべてを含む計10回の落下で確かめる |
| 落下試験での加速度の計測 | 落下試験では、損傷の有無だけでなく、緩衝効果を知るための加速度の計測が必要としている。小さな製品や薄いケースでは加速度ピックアップの取り付け場所を誤ると間違った結果になると説明している |
| 落下シミュレーション | 旭化成の PAOSS システムによる落下シミュレーションで、緩衝材のせん断や座屈変形のときの緩衝性能を予測する |
生出が解決できる課題
- 基板・電子部品・精密機器の輸送中の破損を防ぐ緩衝材を設計したい
- 落下試験で、緩衝材がどれだけ衝撃を和らげているかを数字で知りたい
- 部品どうしがぶつからず、外からの衝撃も吸収する集合梱包にしたい
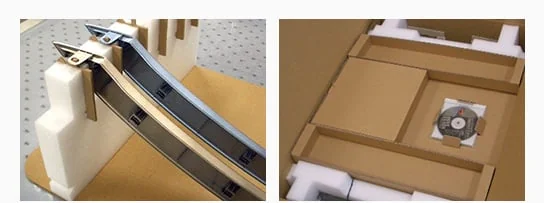
出典:生出「段ボール緩衝材」
出典:企業概要|生出、緩衝包装材の設計から落下試験まで|生出、段ボール緩衝材|生出、電子部品緩衝材|生出
アイロップ株式会社|3D CAD の包装設計と、自社の落下・圧縮試験設備
アイロップとは
アイロップは、大阪市淀川区に本社がある包装の設計・製造の会社です(1951年設立)。木・鉄・紙・樹脂と素材を問わず、単品・集合包装、使い捨て(ワンウェイ)・繰り返し使う(リターナブル)の包装を、約6000種の開発実績をもとに設計しています。
アイロップの得意技術
| 技術 | 内容 |
|---|---|
| 3D CAD の包装設計と自社での検証 | 3D CAD や CAM で製品と物流の環境に合わせた包装を設計・試作し、解析ソフトと圧縮試験・落下試験などの設備で品質を自社で検証する |
| 包装貨物の試験設備 | 懸垂型落下試験機(供試品の最大質量1000kg)、圧縮試験機(最大荷重100kN、供試品の最大寸法2000×1500×2000mm)、恒温恒湿室(20℃・65%)、加速度測定器(最大5000G)を持ち、試験だけの依頼にも対応する |
| 輸送環境に合わせた包装の選び分け | 同じコンプレッサーでも、輸送環境や保管の形、使い捨てか繰り返し使うかで、段ボール・プラスチック段ボール・合板箱・折り畳みのスチールの4通りの包装を設計した事例を載せている |
アイロップが解決できる課題
- 重い製品・大きな製品の包装を、落下・圧縮の試験で確かめながら設計したい
- 使い捨ての包装を、繰り返し使える通い箱に替えたい
- 包装の試験だけを外部に頼みたい
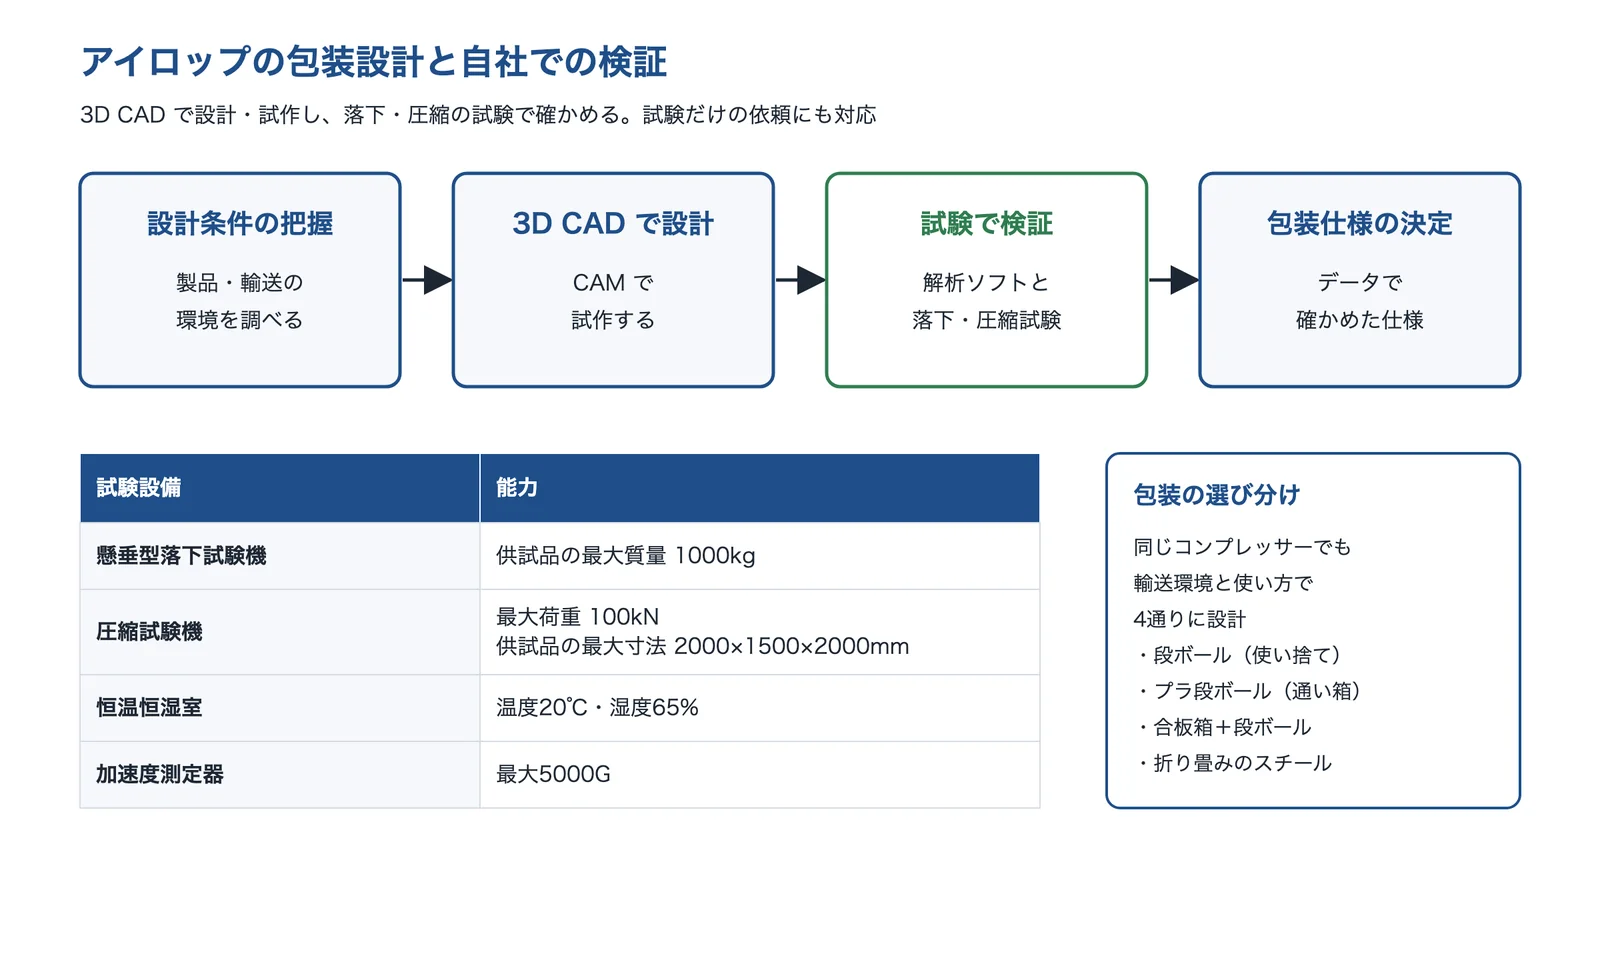
出典:アイロップ「包装設計システム」・同「設計の進め方」をもとに AI(Claude)で作成
出典:会社概要|アイロップ、包装設計システム|アイロップ、設計の進め方|アイロップ
森松産業株式会社|衝撃検知ラベルと衝撃・温湿度のデータロガー
森松産業とは
森松産業は、横浜市鶴見区に本社がある、衝撃・温度・湿度などの検知インジケーターと計測機器のレコーダーを販売・レンタルする会社です(1957年設立)。専門サイト「輸送品質.COM」で、輸送中の衝撃を測る方法を解説しています。
森松産業の得意技術
| 技術 | 内容 |
|---|---|
| 衝撃検知ラベル | 決まった大きさ以上の衝撃を受けると赤く変わるラベルで、荷扱いの乱暴さを見える化する。約3.2kg の段ボール箱の落下実験では、25G のラベルは30cm、50G のラベルは50cmの落下で赤く変わった |
| 衝撃・温湿度のデータロガー | 温度・湿度に加えて衝撃も記録できるデータロガーを扱う。温度・湿度の記録は USB タイプ(IP54)で各32,000件、NFC タイプ(IP67)でほとんどの機種が各16,000件。衝撃は XYZ の各軸16,000件で、決めた大きさ(しきい値)を超えたときに記録する |
| 販売とレンタル | 検知インジケーターと計測機器のレコーダーは、販売のほかレンタルもしている |
森松産業が解決できる課題
- 輸送中に、どこで・どれだけの衝撃を受けているかを知りたい
- 荷扱いの乱暴さを見える化して、委託先と話し合う材料にしたい
- 海外輸送の衝撃と温度・湿度を、まとめて記録したい
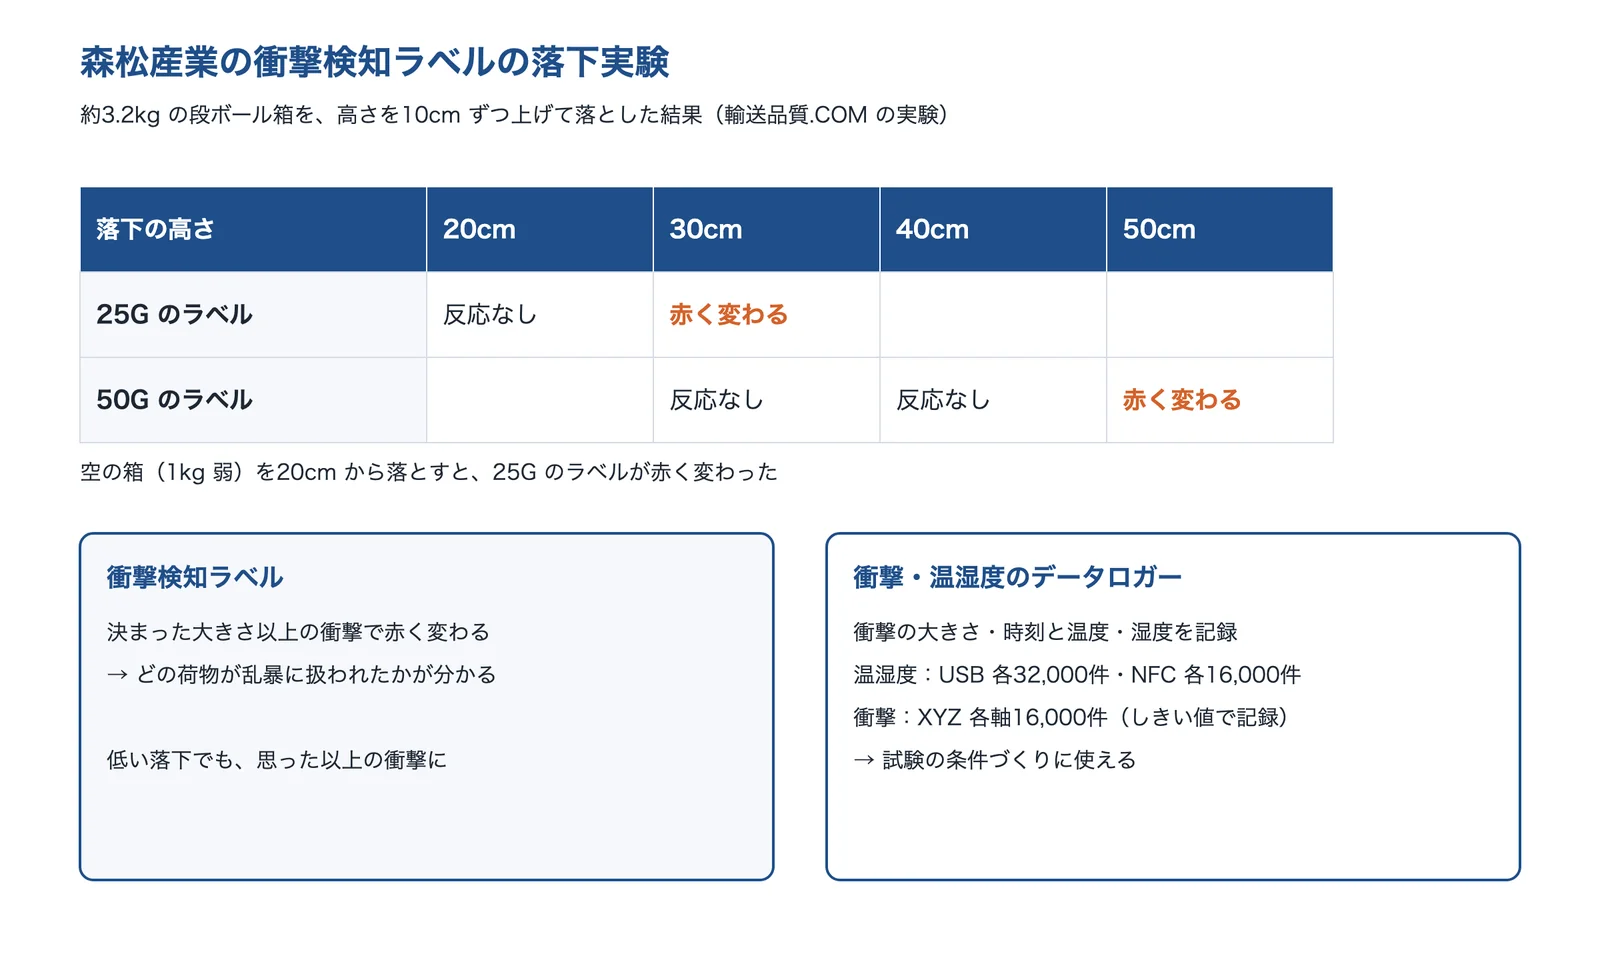
出典:輸送品質.COM「ショックウォッチ落下実験レポート」・同「ウォッチロガーの選び方」をもとに AI(Claude)で作成
出典:会社概要|輸送品質.COM(森松産業)、ショックウォッチ落下実験レポート|輸送品質.COM、ウォッチロガーの選び方|輸送品質.COM
ナビエース株式会社|強化段ボールで重量物の包装を段ボールにまとめる
ナビエースとは
ナビエースは、愛知県春日井市に本社がある段ボールの会社です(1955年設立)。強化段ボール「ナビエース」と段ボールのパレット「ナビパレット」を作り、重量物を含む各種の包装の設計と相談を手がけています。
ナビエースの得意技術
| 技術 | 内容 |
|---|---|
| 重量物のオール段ボール包装 | 600kg 超の大型複写機の梱包で、木製パレット・鉄・発泡ポリエチレン・段ボールの4種類の包材を段ボール1種類にまとめ、包材コストを54%、包材重量を63%削減した(2011年の日本パッケージングコンテストでジャパンスター賞など) |
| 木箱からの置き換えと段積み | 航空機用の精密部品の包装を木箱から段ボールに替え、製品の自重を使って固定し、2段積みができるようにして保管・輸送の効率を上げた(2023年の同コンテストで大型・重量物包装部門賞) |
| 段ボールのパレット | 段ボールのパレット「ナビパレット」を製造・販売している |
ナビエースが解決できる課題
- 木箱・鉄の枠など複数の素材の包装を、分別しやすい段ボールにまとめたい
- 重い製品の包装を軽くして、包材のコストを下げたい
- 段積みできる包装にして、保管・輸送の効率を上げたい
公開されている実績
- 包材の分別が不要になってリサイクルでき、荷下ろしにフォークリフトが要らなくなった(大型複写機の事例)
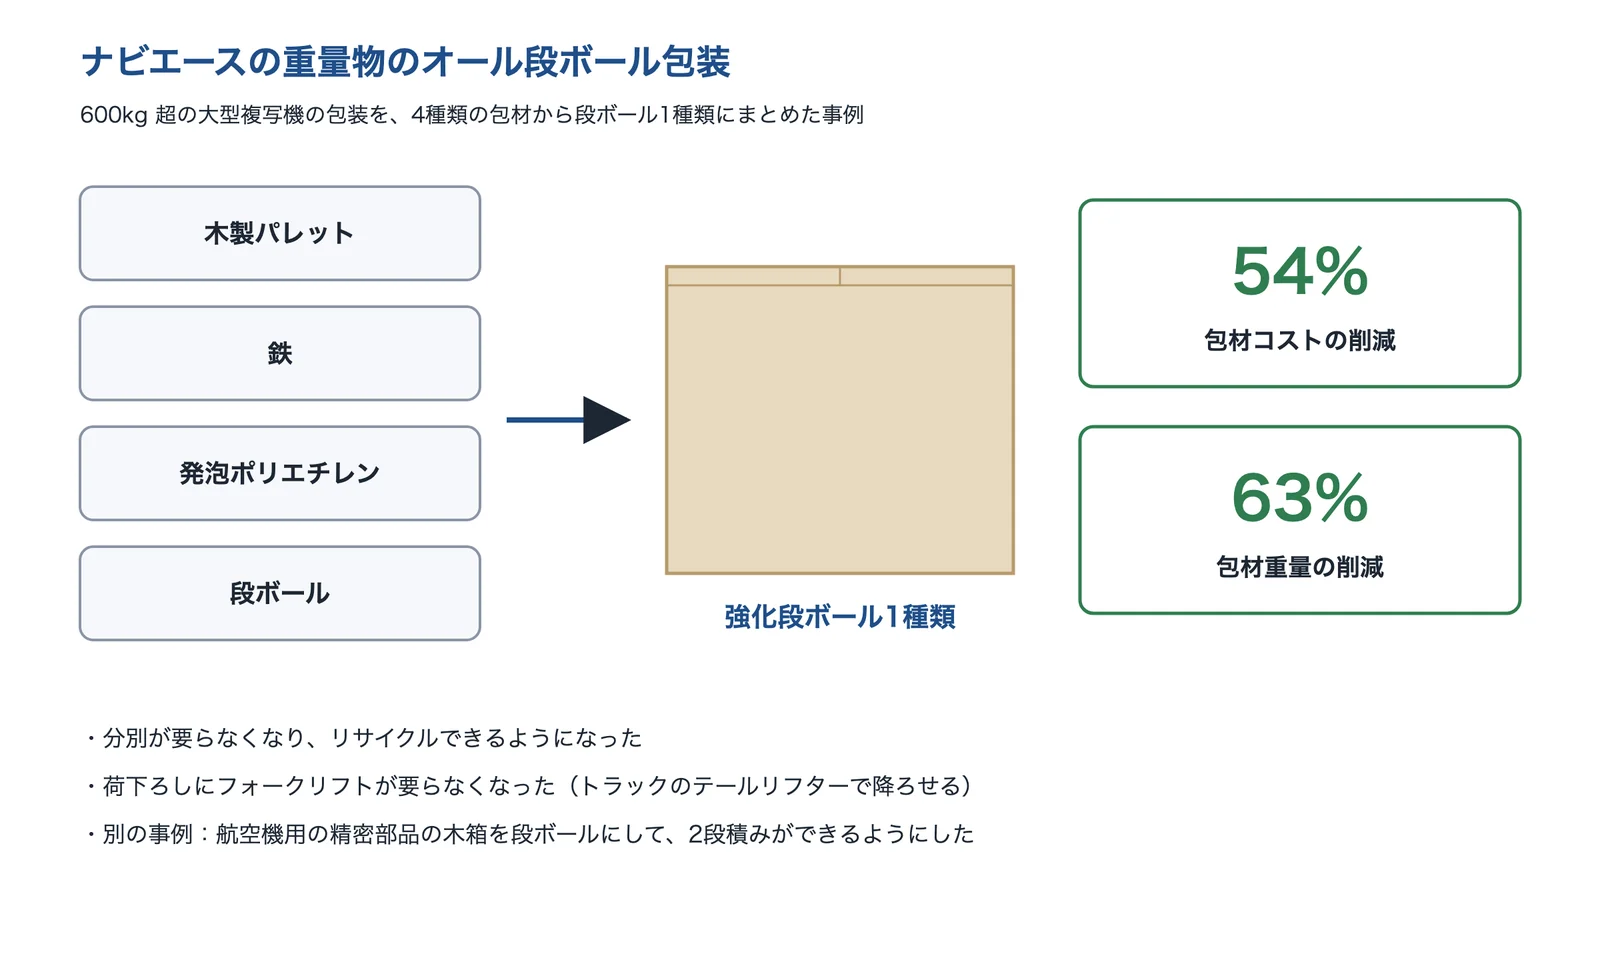
出典:ナビエース「600kg超の大型複写機をオール段ボール包装へ」・同「航空機用精密部品をオール段ボールで固定」をもとに AI(Claude)で作成
出典:会社概要・沿革|ナビエース、600kg超の大型複写機をオール段ボール包装へ|ナビエース、航空機用精密部品をオール段ボールで固定|ナビエース
選ぶ前に確かめる条件
輸送中の破損の対策を相談する前に、次のことを整理しておくと話が早く進みます。
- 壊れ方(割れ・変形・動作不良・ねじのゆるみ・こすれ)と、壊れた場所・頻度。届いたときの箱の状態(角のへこみ・つぶれ)も記録する
- 輸送の経路(トラック・宅配・海上・航空、混載か貸切か)、距離、積み替えの回数、パレットに載せるか手で扱うか
- 製品の質量・大きさ・重心と、弱そうな部位。製品の衝撃強さ(許容速度変化・許容加速度)を測ったことがあるか
- 今の包装(箱の材質・フルート、緩衝材の種類と厚さ)と、通している試験(JIS Z 0200・ISTA など、取引先の指定)
- 倉庫での積み段数・保管期間・温湿度(梅雨・冷蔵・海外の高温多湿)
- 包装を変えるときの制約(箱の外寸・送料の区分・環境の方針で減らしたい素材・リサイクルのしやすさ)
関連する課題
この課題に関係する分野・技術・製品のページ
※アイキャッチ画像は、AI(ChatGPT)で生成したイメージです。実在の製品・設備ではありません。
情報の確認日:2026年10月7日








