部品は、図面の寸法とぴったり同じには作れません。そこで図面には、「この範囲に入っていれば合格」という、許されるずれの幅(公差)を書いておきます。穴に軸を入れる部品では、すきまを残すのか、きつく押し込むのかを「はめあい」で決めます。さらに、面の平らさや穴の位置のように、大きさだけでは決められない形のずれは「幾何公差」で決めます。このページでは、公差の用語、図面に書いていない寸法の公差(普通公差)、IT 等級、はめあいの選び方と計算、幾何公差、ずれの積み上げ、測り方を、できるだけやさしく説明します。
ひとことで言うと
公差・はめあい・幾何公差とは
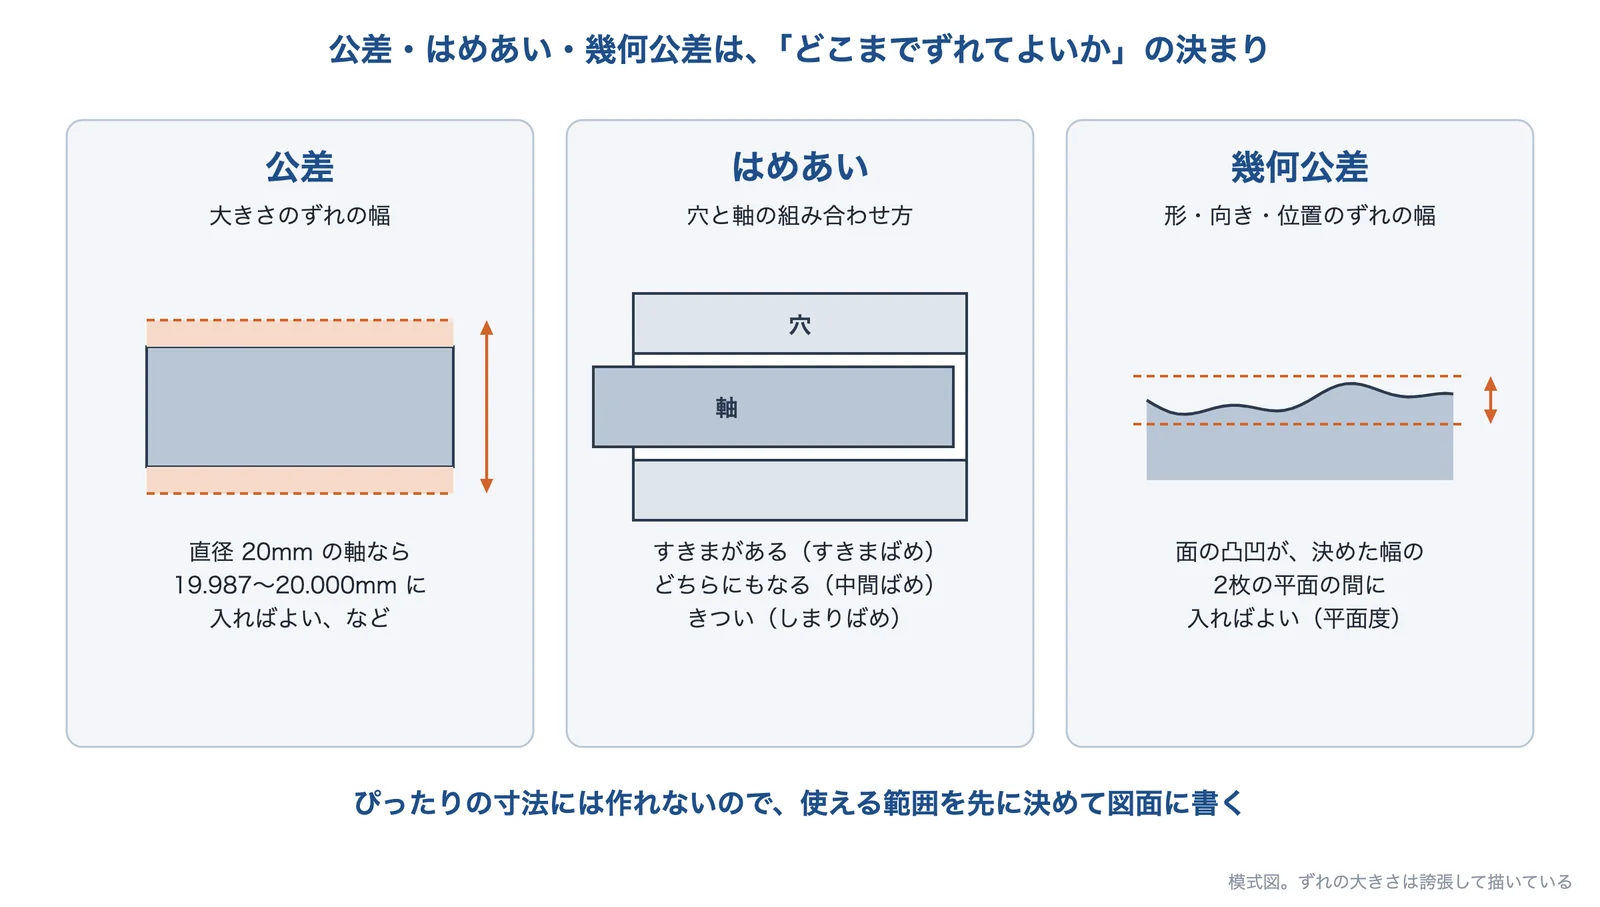
公差=大きさの許されるずれの幅です。たとえば「直径20mm、ただし19.980〜19.993mm なら合格」のように決めます。
はめあい=穴と軸の組み合わせ方です。いつもすきまができる「すきまばめ」、いつもきつい「しまりばめ」、その間の「中間ばめ」があります。
幾何公差=形・向き・位置の許されるずれの幅です。まっすぐさ、平らさ、穴の位置などを決めます。
出典:日経クロステック、マイナビニュース TECH+をもとに AI(Claude)で作成
日経クロステック(日経ものづくり)の解説は、公差を、図面のねらいの値(図示サイズ)に対して許されるばらつきの範囲としています。キーエンスの解説は、許される最大の寸法と最小の寸法の差を「公差」、または「許し代(ゆるししろ)」と呼ぶとしています。
出典:軸と穴の「はめあい公差」、形の正確さや位置の「幾何公差」(日経ものづくり)|日経クロステック、公差とは?|キーエンス(測定器ナビ)、公差って何?これだけは知っておきたい3D CAD知識(9) はめあい公差っていつ使うの?|マイナビニュース TECH+
寸法公差の基本:図示サイズと許容差
出典:meviy(ミスミ)、オーエスジーをもとに AI(Claude)で作成
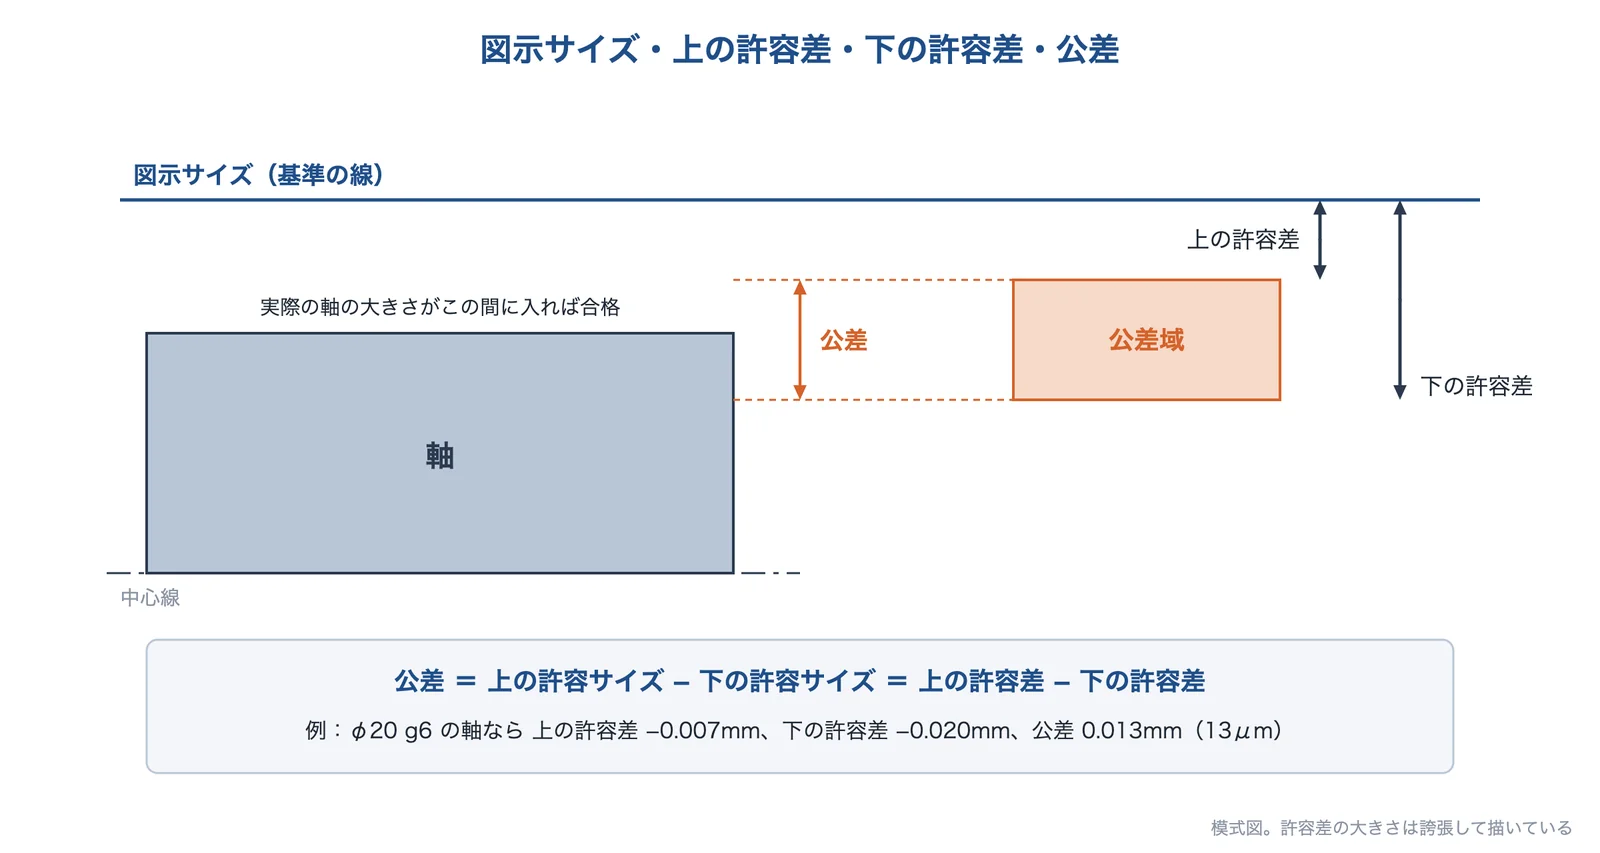
公差の用語は JIS B 0401-1(ISO 286-1 に対応)で決められています。meviy(ミスミ)の解説が載せている JIS B 0401-1:2016 の用語は、次のとおりです。
- 図示サイズ:図面で決めた大きさ。日本規格協会の規格の序文によると、以前は「基準寸法」と呼んでいました。
- 上の許容サイズ・下の許容サイズ:許される最大・最小の大きさ。
- 上の許容差・下の許容差:上(下)の許容サイズから図示サイズを引いた値。プラスにもマイナスにもなります。
- サイズ公差:上の許容サイズと下の許容サイズの差。符号のない値で、上の許容差と下の許容差の差でもあります。
用語は2016年の改正で変わったものがあります。meviy の解説は、以前「公差域クラス」と呼んでいたものを「公差クラス」と呼ぶとし、マイナビニュース TECH+ の記事は、以前「公差域」と呼んでいたものを「サイズ許容区間」と呼ぶようになったとしています。このページでは、わかりやすさを優先して「公差域」という言葉も使います。
図面での書き方
いちばん簡単なのは、数字で許容差を書く方法です。キーエンスの解説は、「60(+0.045 −0.000)」と書いた寸法は、図示サイズ60mm、上限60.045mm、下限60.000mm になる例を挙げています。
もう1つは、「H7」「g6」のような記号で書く方法です。アルファベットは図示サイズに対する公差域の位置(プラス側かマイナス側か)、数字は公差の幅の大小を表します(meviy)。穴は大文字、軸は小文字で書きます(TECH+)。TECH+ の記事は、直径20mm に H7 を指示すると、上の許容差が +0.021mm、下の許容差が 0mm になるとしています。日経クロステックの解説は、公差が小数点以下3けた(μm の単位)になる所ははめあいの記号で、2けたや1けたなら数値で書くのが一般的だとしています。
出典:寸法公差(サイズ公差)の目的と記入方法、累積公差やはめあいの知識を学ぶ|meviy(ミスミ)、JIS B 0401-1:2016 製品の幾何特性仕様(GPS)-長さに関わるサイズ公差のISOコード方式-第1部(試し読み)|日本規格協会、公差って何?これだけは知っておきたい3D CAD知識(9) はめあい公差っていつ使うの?|マイナビニュース TECH+、公差とは?|キーエンス(測定器ナビ)、軸と穴の「はめあい公差」、形の正確さや位置の「幾何公差」(日経ものづくり)|日経クロステック
普通公差:公差を書いていない寸法の決まり
出典:三木プーリをもとに AI(Claude)で作成
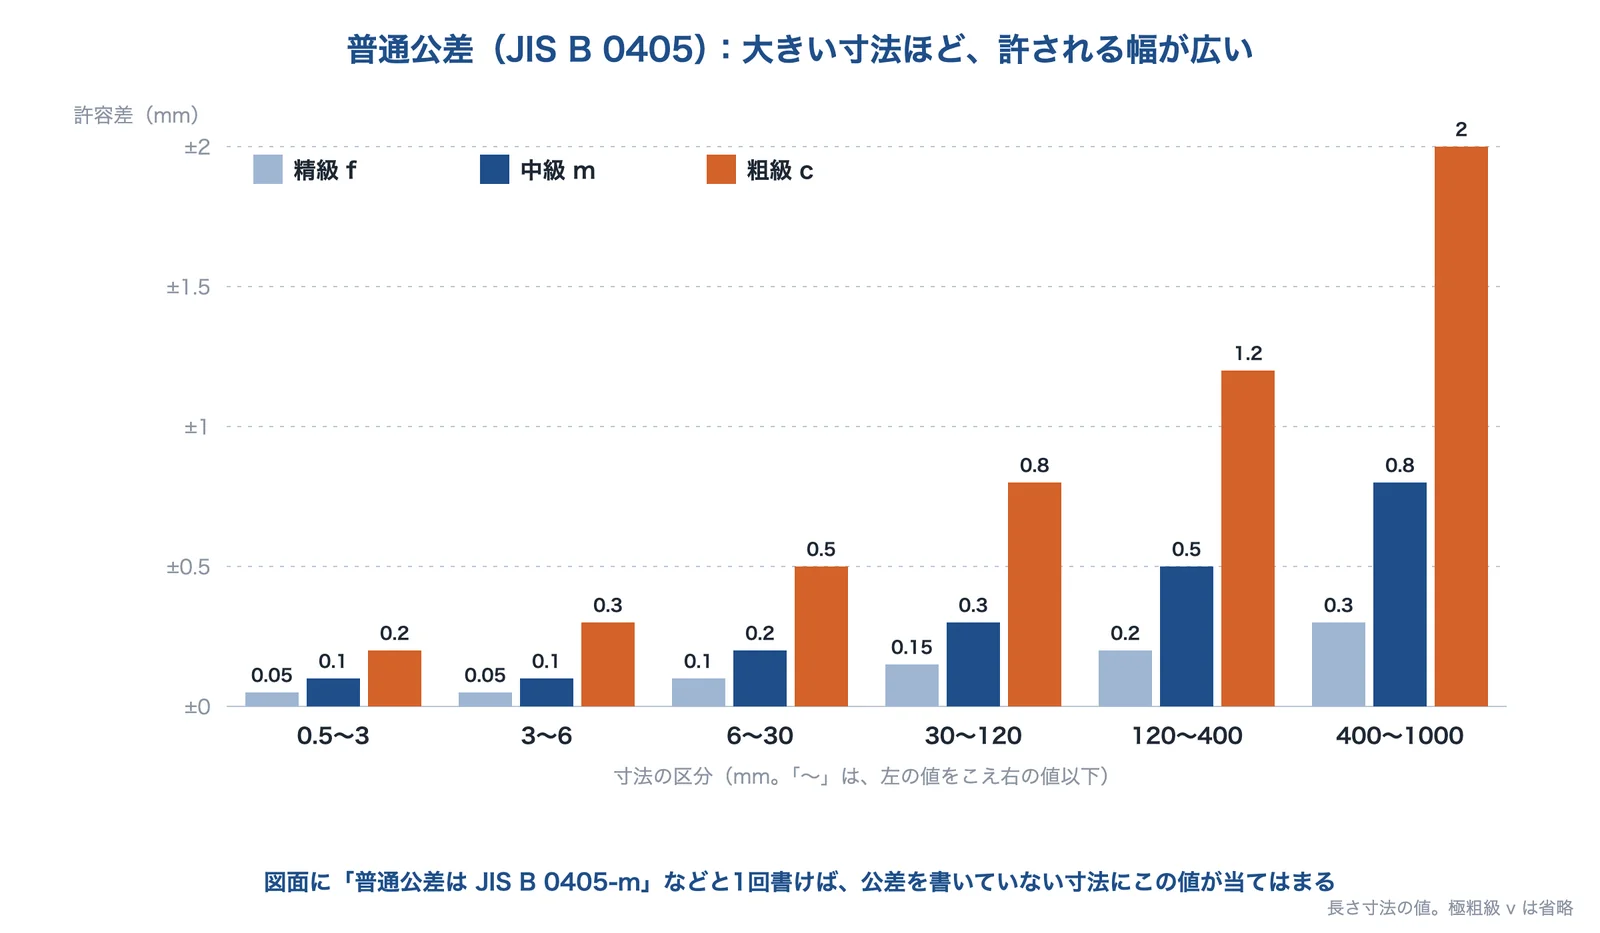
図面のすべての寸法に公差を書くと、図面が読みにくくなります。そこで、公差を書いていない寸法には「普通公差」をまとめて当てはめます。長さと角度の普通公差は JIS B 0405:1991 で決められています(日本規格協会の規格の情報では、2025年に確認され有効)。meviy の解説は、等級は精級(f)・中級(m)・粗級(c)・極粗級(v)の4段階で、公差を書いていない寸法は、図示サイズをはさんでプラスとマイナスに同じ幅の公差があるとしています。三木プーリの資料にある長さ寸法の値は次のとおりです(単位 mm)。
| 寸法の区分(mm) | 精級 f | 中級 m | 粗級 c | 極粗級 v |
|---|---|---|---|---|
| 0.5 以上 3 以下 | ±0.05 | ±0.1 | ±0.2 | — |
| 3 をこえ 6 以下 | ±0.05 | ±0.1 | ±0.3 | ±0.5 |
| 6 をこえ 30 以下 | ±0.1 | ±0.2 | ±0.5 | ±1 |
| 30 をこえ 120 以下 | ±0.15 | ±0.3 | ±0.8 | ±1.5 |
| 120 をこえ 400 以下 | ±0.2 | ±0.5 | ±1.2 | ±2.5 |
| 400 をこえ 1000 以下 | ±0.3 | ±0.8 | ±2 | ±4 |
| 1000 をこえ 2000 以下 | ±0.5 | ±1.2 | ±3 | ±6 |
| 2000 をこえ 4000 以下 | — | ±2 | ±4 | ±8 |
meviy の解説は、多くの企業が自社で使う等級を決めていること、図面に等級が書いていないと、加工する人が自分で判断するしかなくなり、むだなコストや不良の判定のもとになることを挙げています。日経クロステックの解説も、寸法公差とはめあい公差は、直接書くか、普通公差によって間接的に指示するのが原則だとしています。
出典:寸法公差(サイズ公差)の目的と記入方法、累積公差やはめあいの知識を学ぶ|meviy(ミスミ)、Standard Tolerances(JIS B 0405・B 0419 の抜粋)|三木プーリ、JIS B 0405:1991 普通公差-第1部:個々に公差の指示がない長さ寸法及び角度寸法に対する公差(規格の情報)|日本規格協会、軸と穴の「はめあい公差」、形の正確さや位置の「幾何公差」(日経ものづくり)|日経クロステック
IT 基本公差:公差の幅の等級
出典:ウィキペディア英語版、オーエスジーをもとに AI(Claude)で作成
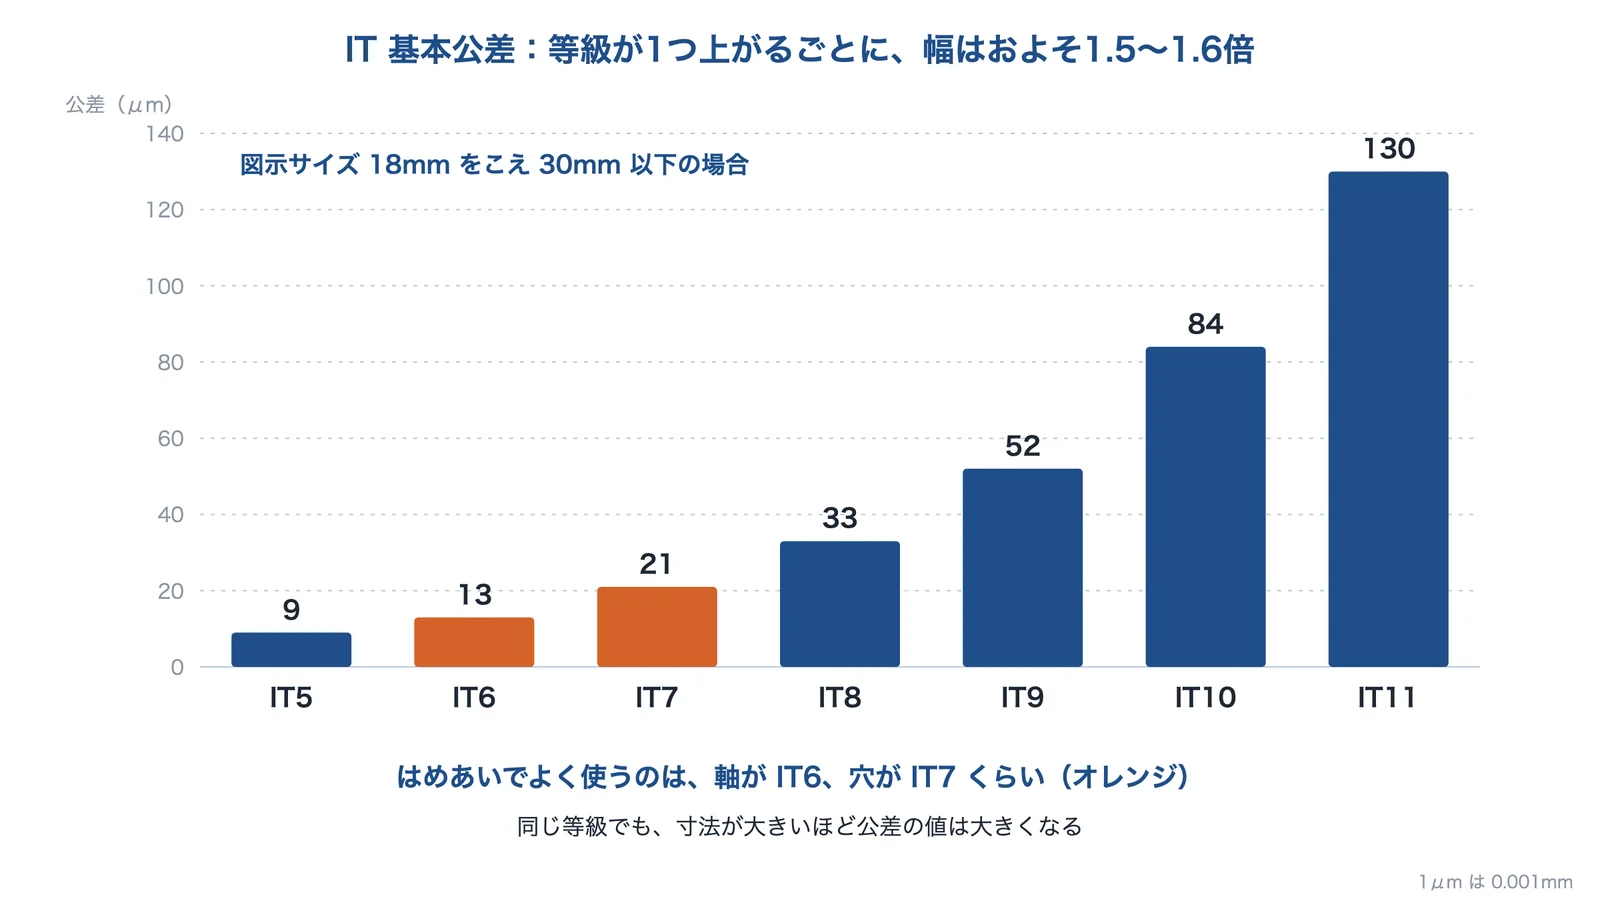
はめあいの記号の数字(H7 の「7」など)は、IT 基本公差(基本サイズ公差等級)の等級を表します。等級の数字が小さいほど公差の幅がせまく、精度が高くなります。meviy の解説は、数字が小さいほど加工のコストも高くなること、一般的な産業機械では IT5〜IT11 が使われ、2016年版で IT01 と IT0 が加わったことを挙げています。
同じ等級でも、寸法が大きいほど公差の値は大きくなります。ISO 286-1 の表(ウィキペディア英語版に転載。IT5〜IT10 はオーエスジーの JIS B 0401 の抜粋の表と一致)から、2つの区分の値を抜き出すと次のとおりです(単位 μm。1μm は0.001mm)。
| 図示サイズの区分 | IT5 | IT6 | IT7 | IT8 | IT9 | IT10 | IT11 |
|---|---|---|---|---|---|---|---|
| 18mm をこえ 30mm 以下 | 9 | 13 | 21 | 33 | 52 | 84 | 130 |
| 30mm をこえ 50mm 以下 | 11 | 16 | 25 | 39 | 62 | 100 | 160 |
表の値から計算すると、IT6 から上では、等級が1つ上がるごとに幅はおよそ1.5〜1.6倍になります(編集部の計算)。
出典:寸法公差(サイズ公差)の目的と記入方法、累積公差やはめあいの知識を学ぶ|meviy(ミスミ)、IT Grade|ウィキペディア英語版、はめあいの寸法許容差(JIS B0401抜粋)|オーエスジー
はめあい:穴と軸の組み合わせ方
出典:オーエスジー、三木プーリをもとに AI(Claude)で作成
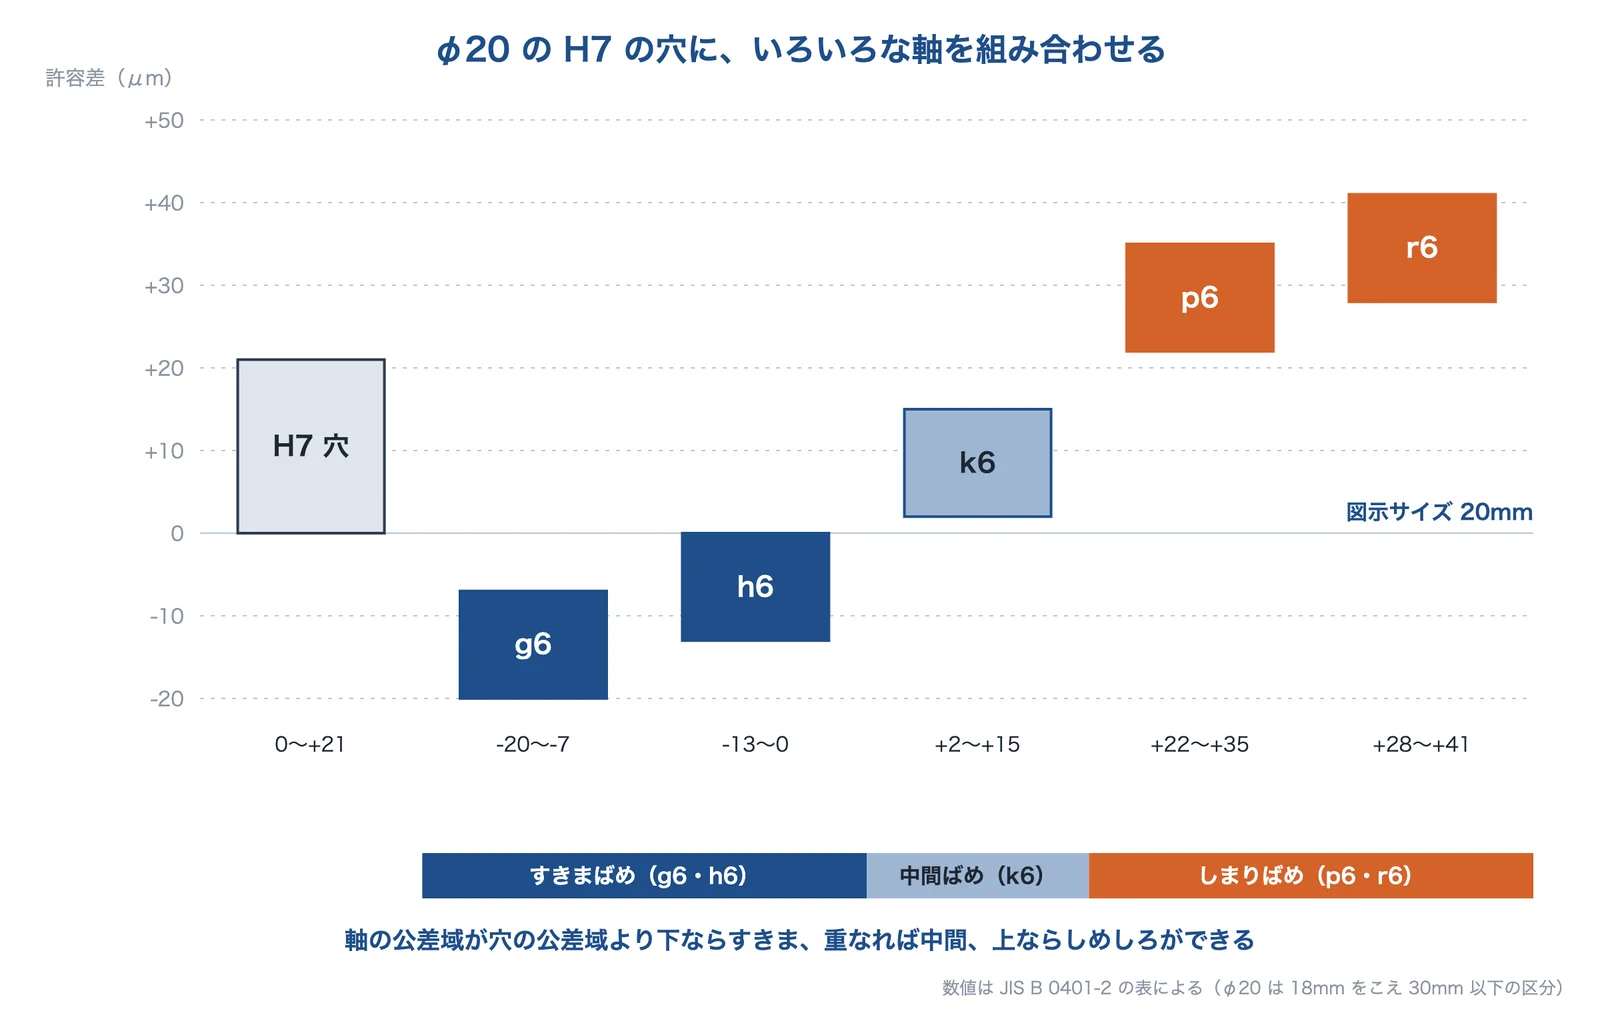
3つの種類
- すきまばめ:組み立てると、いつもすきまができる組み合わせ。日経クロステックの解説は、軸を回したり、まっすぐ動かしたりするときに使うとしています。TECH+ の記事は、キーとキー溝、ピストンリングとリング溝を例に挙げています。
- しまりばめ:いつもしめしろ(軸のほうが太い分)ができる組み合わせ。日経クロステックの解説は、軸を固定するときに使い、力を加えないと入らないので「圧入」とも呼ぶとしています。TECH+ の記事は、歯車と軸、継ぎ手と軸の固定を例に挙げています。
- 中間ばめ:できあがった寸法によって、すきまにもしめしろにもなる組み合わせ(TECH+)。meviy の解説は、どちらになるかが、ばらつきで決まるので、設計者の意図がはっきりせず、採用しにくいとしています。
穴を先に決める(穴基準はめあい)
日経クロステックの解説は、先に穴の公差を決め、軸の公差を用途で変えるのが一般的だとしています。穴はおもにリーマー(穴を仕上げる刃物)で加工し、穴の公差はリーマーの直径で決まるので、穴は H7 などに固定しておくという理由です。オーエスジーの資料も、リーマーは一般に直径20mm 以下ぐらいの穴に使い、リーマーの直径の寸法公差はおおむね5μm 程度としています。H の穴は、下の許容差が0です。日経クロステックの解説は、実際に使われる記号は限られていて、すきまばめなら H7/g6、しまりばめなら H7/r6 を例に挙げています。
ウィキペディア英語版の「Engineering fit」は、穴基準の代表的な組み合わせの使い方を、たとえば次のように紹介しています。
- H7/g6:すきまが小さく、組み立てやすく、自由に回したりすべらせたりできる
- H7/h6:位置決め
- H7/k6:すきまもしめしろもわずかで、ゴムハンマーで組み立て・分解できる
- H7/p6:軽い圧入
- H7/s6:熱して入れるか、大きな力で押し込む中くらいのしまりばめ(歯車や軸の恒久的な固定)
すきま・しめしろの計算例(φ20)
出典:オーエスジー、三木プーリをもとに編集部が計算し、AI(Claude)で作成
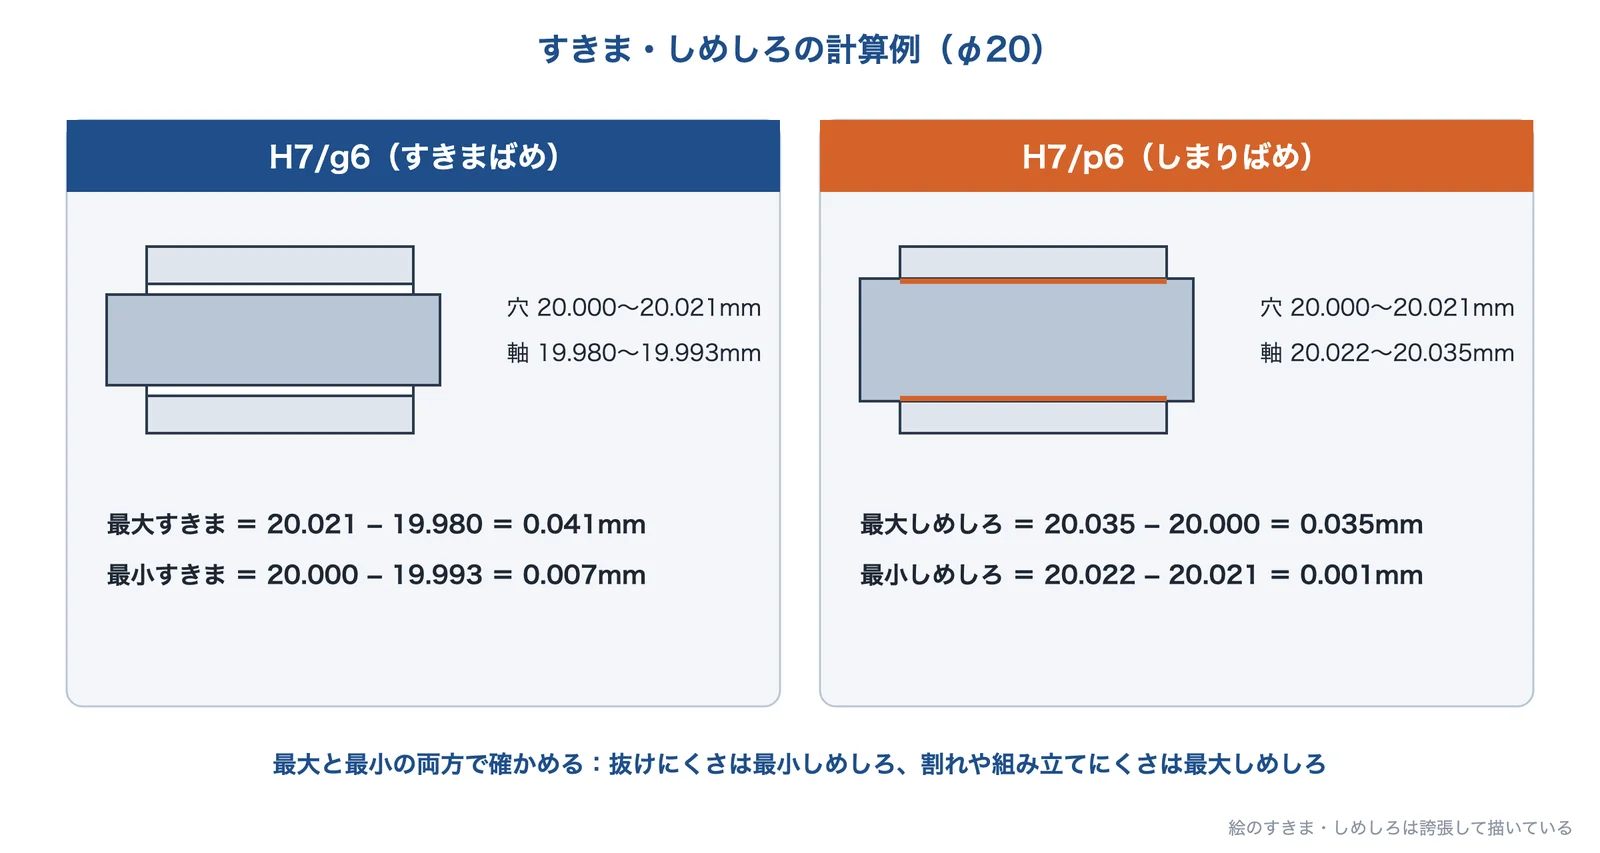
φ20 は「18mm をこえ 30mm 以下」の区分に入ります。オーエスジーと三木プーリの資料にある JIS B 0401 の許容差(単位 μm)から、H7 の穴(+21〜0)と組み合わせたときのすきま・しめしろを計算すると次のようになります(編集部の計算)。
| 組み合わせ | 軸の許容差(μm) | 最大すきま | 最大しめしろ | 種類 |
|---|---|---|---|---|
| H7/g6 | −7〜−20 | 41μm | —(最小すきま7μm) | すきまばめ |
| H7/h6 | 0〜−13 | 34μm | —(最小すきま0) | すきまばめ |
| H7/js6 | ±6.5 | 27.5μm | 6.5μm | 中間ばめ |
| H7/k6 | +15〜+2 | 19μm | 15μm | 中間ばめ |
| H7/m6 | +21〜+8 | 13μm | 21μm | 中間ばめ |
| H7/p6 | +35〜+22 | — | 35μm(最小しめしろ1μm) | しまりばめ |
| H7/r6 | +41〜+28 | — | 41μm(最小しめしろ7μm) | しまりばめ |
最大すきま=穴の最大−軸の最小、最大しめしろ=軸の最大−穴の最小です。抜けにくさは最小のしめしろで、割れや組み立てにくさは最大のしめしろで確かめます(編集部の解説)。圧入では、表面の凸凹がつぶれて実際に効くしめしろが小さくなることもあります。くわしくは課題「圧入・焼きばめの部品が抜ける・割れる(はめあいを決めたい)」と、基礎知識「表面粗さ」・「ポアソン比」を参照してください。
転がり軸受のはめあい
軸受は、はめあいの選び方で寿命が変わる代表的な部品です。NTN の技術資料は、回る荷重を受ける側の輪をしまりばめにするとし、内輪が回って荷重の向きが変わらない使い方では、内輪をしまりばめにしてクリープ(輪がずれて回り、はめあい面がすり減る現象)を防ぐとしています。日本精工の解説も、産業用モーターのような内輪回転荷重では内輪をしまりばめ、外輪をすきまばめにするとし、しめしろが大きすぎると内輪が割れやすくなるとしています。くわしくは製品「軸受(ベアリング)」と課題「軸受の寿命を延ばしたい」を参照してください。
出典:軸と穴の「はめあい公差」、形の正確さや位置の「幾何公差」(日経ものづくり)|日経クロステック、公差って何?これだけは知っておきたい3D CAD知識(9) はめあい公差っていつ使うの?|マイナビニュース TECH+、寸法公差(サイズ公差)の目的と記入方法、累積公差やはめあいの知識を学ぶ|meviy(ミスミ)、リーマ(技術資料 シリーズNo.35)|オーエスジー、Engineering fit|ウィキペディア英語版、はめあいの寸法許容差(JIS B0401抜粋)|オーエスジー、List of Fit Tolerances(JIS B 0401 の抜粋)|三木プーリ、転がり軸受 理論・実践ガイドブック 第2章 はめあいと運転すきま|NTN、7. はめあいとすきま(軸受の基礎知識)|日本精工(NSK)
幾何公差:形・向き・位置のずれ
出典:MONOistをもとに AI(Claude)で作成
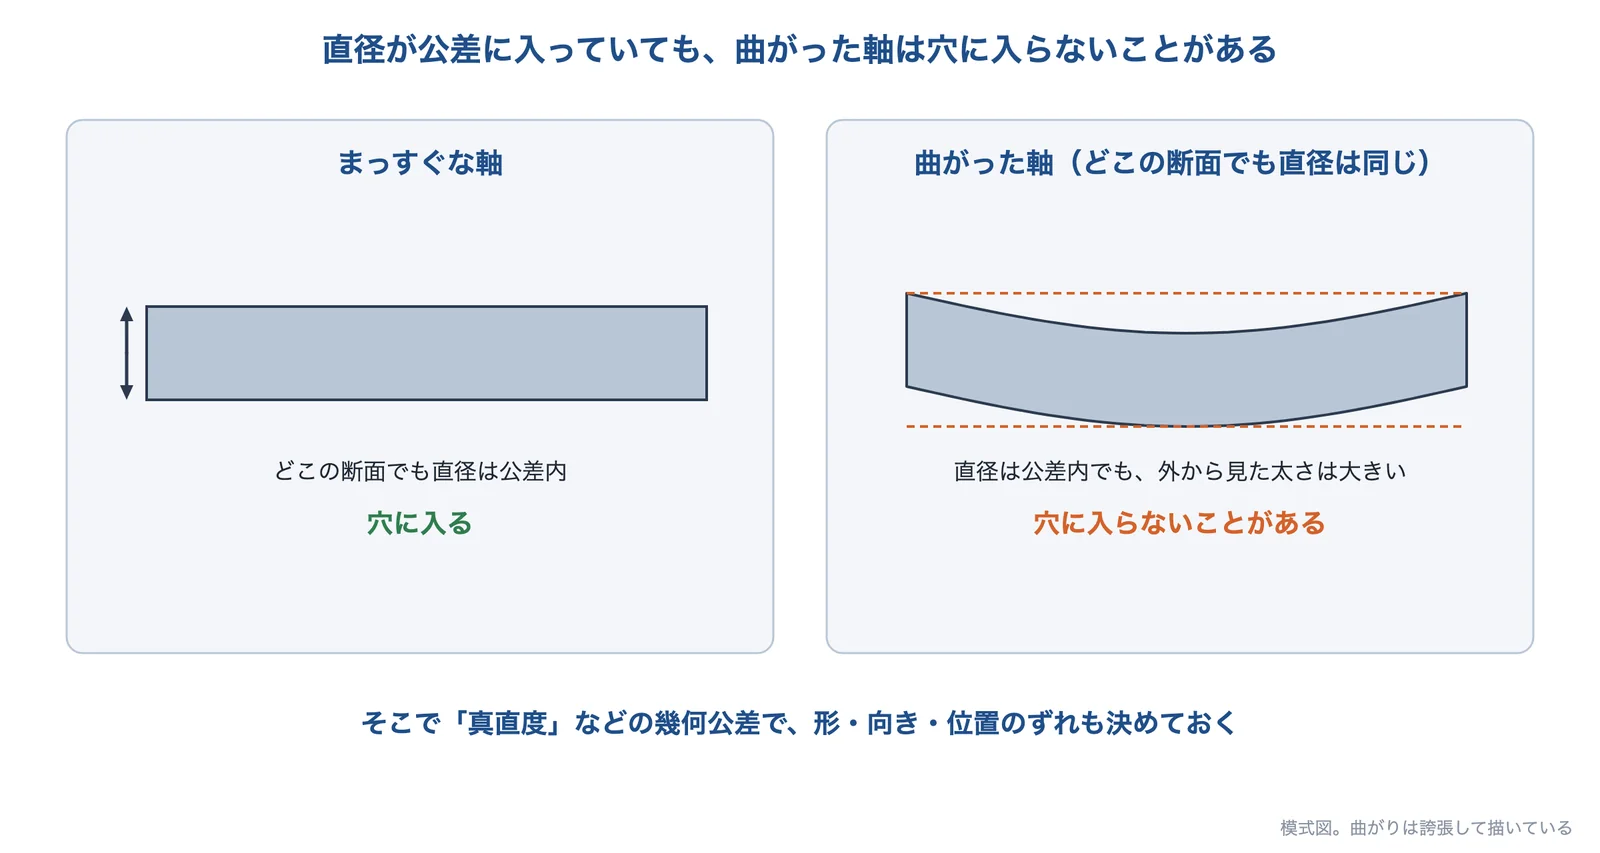
MONOist の解説(公差計算・公差解析)は、ノギスのような長さを測る道具は、物の上の2点の距離を測っているにすぎず、正しい形をとらえているとはかぎらないとしています。たとえば板厚20±0.2mm の部品をノギスで測ると公差に入っていても、設計者の考えた「平らな面」になっていないことがあります。大きさの公差だけでは、曲がり・そり・傾きなどの形のずれは決められないので、幾何公差で決めます。
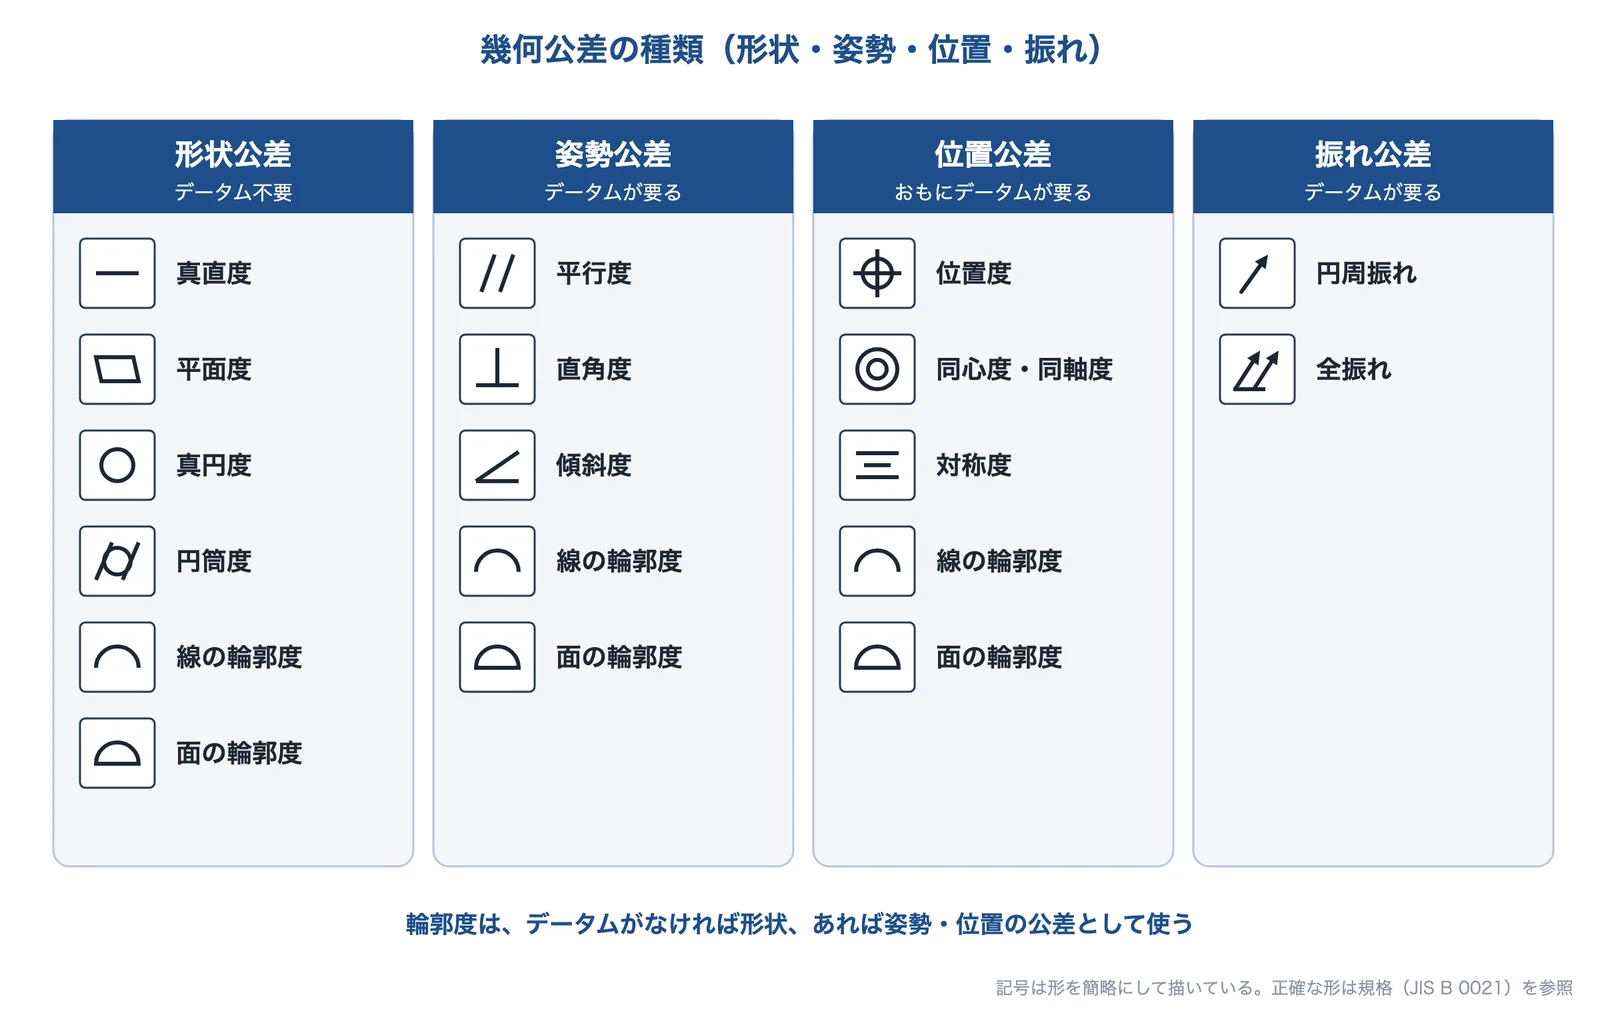
出典:MONOistをもとに AI(Claude)で作成
MONOist の用語辞典は、幾何公差は JIS B 0021 で決められていて、形状・姿勢・位置・振れの4つに分けられるとしています。形状公差は真直度・平面度・真円度・円筒度・線の輪郭度・面の輪郭度、姿勢公差は平行度・直角度・傾斜度(と輪郭度)、位置公差は位置度・同軸度・同心度・対称度(と輪郭度)、振れ公差は円周振れ・全振れです。同じページは全部で19種類としています。これは輪郭度を分類ごとに重ねて数えた数で、重ねずに、同軸度と同心度を同じ記号として数えると14種類になります(編集部の数え方)。
データムと記入枠
平行度や直角度のように、ほかの面を基準にして決める公差では、基準になる面や線(データム)を図面で決めます。MONOist の用語辞典は、形状公差と輪郭度のほかは、データムの指示が必要としています。日経クロステックの解説は、データムは四角で囲んだ大文字のアルファベットで示し、公差の記入枠には、左から記号、公差の値、データムを書くとしています。平面度は、完全に平らな2枚のガラス板で面をはさんだときのすき間のように考えると、わかりやすいとも説明しています。
普通幾何公差(JIS B 0419)
幾何公差にも、図面に個々に書いていない所に当てはめる普通公差があります(JIS B 0419:1991。日本規格協会の規格の情報では有効)。三木プーリの資料にある真直度・平面度の値は次のとおりです(単位 mm)。
| 長さの区分(mm) | 等級 H | 等級 K | 等級 L |
|---|---|---|---|
| 10 以下 | 0.02 | 0.05 | 0.1 |
| 10 をこえ 30 以下 | 0.05 | 0.1 | 0.2 |
| 30 をこえ 100 以下 | 0.1 | 0.2 | 0.4 |
| 100 をこえ 300 以下 | 0.2 | 0.4 | 0.8 |
| 300 をこえ 1000 以下 | 0.3 | 0.6 | 1.2 |
| 1000 をこえ 3000 以下 | 0.4 | 0.8 | 1.6 |
日経クロステックの解説は、幾何公差は、ふつうの加工の精度で足りる所には指示しないこと、加工の精度や限界を知らないと指示できないので設計者にとって難しいことを挙げています。
なお、日本規格協会の規格の情報では、JIS B 0021 は1998年版(ISO/DIS 1101:1996 に対応)が今も有効です(2023年に確認)。日本規格協会の資料によると、改正する案もありましたが、2023年5月の委員会で「確認」(そのまま続ける)に変わりました。国際規格の ISO 1101 はその後も改訂されているので、海外の図面を読むときは、どの版の規格によるかに注意します(編集部の解説)。
出典:幾何公差の“目的”とは何か?(産機設計者が解説「公差計算・公差解析」(3))|MONOist、幾何公差(メカ設計用語辞典)|MONOist、軸と穴の「はめあい公差」、形の正確さや位置の「幾何公差」(日経ものづくり)|日経クロステック、Standard Tolerances(JIS B 0405・B 0419 の抜粋)|三木プーリ、JIS B 0419:1991 普通公差-第2部:個々に公差の指示がない形体に対する幾何公差(規格の情報)|日本規格協会、JIS B 0021:1998 製品の幾何特性仕様(GPS)-幾何公差表示方式(規格の情報)|日本規格協会、JIS 確認の申出に係る審議について|日本規格協会
公差の積み上げ:ずれは足し算になる
出典:MONOist、meviy(ミスミ)をもとに編集部が計算し、AI(Claude)で作成
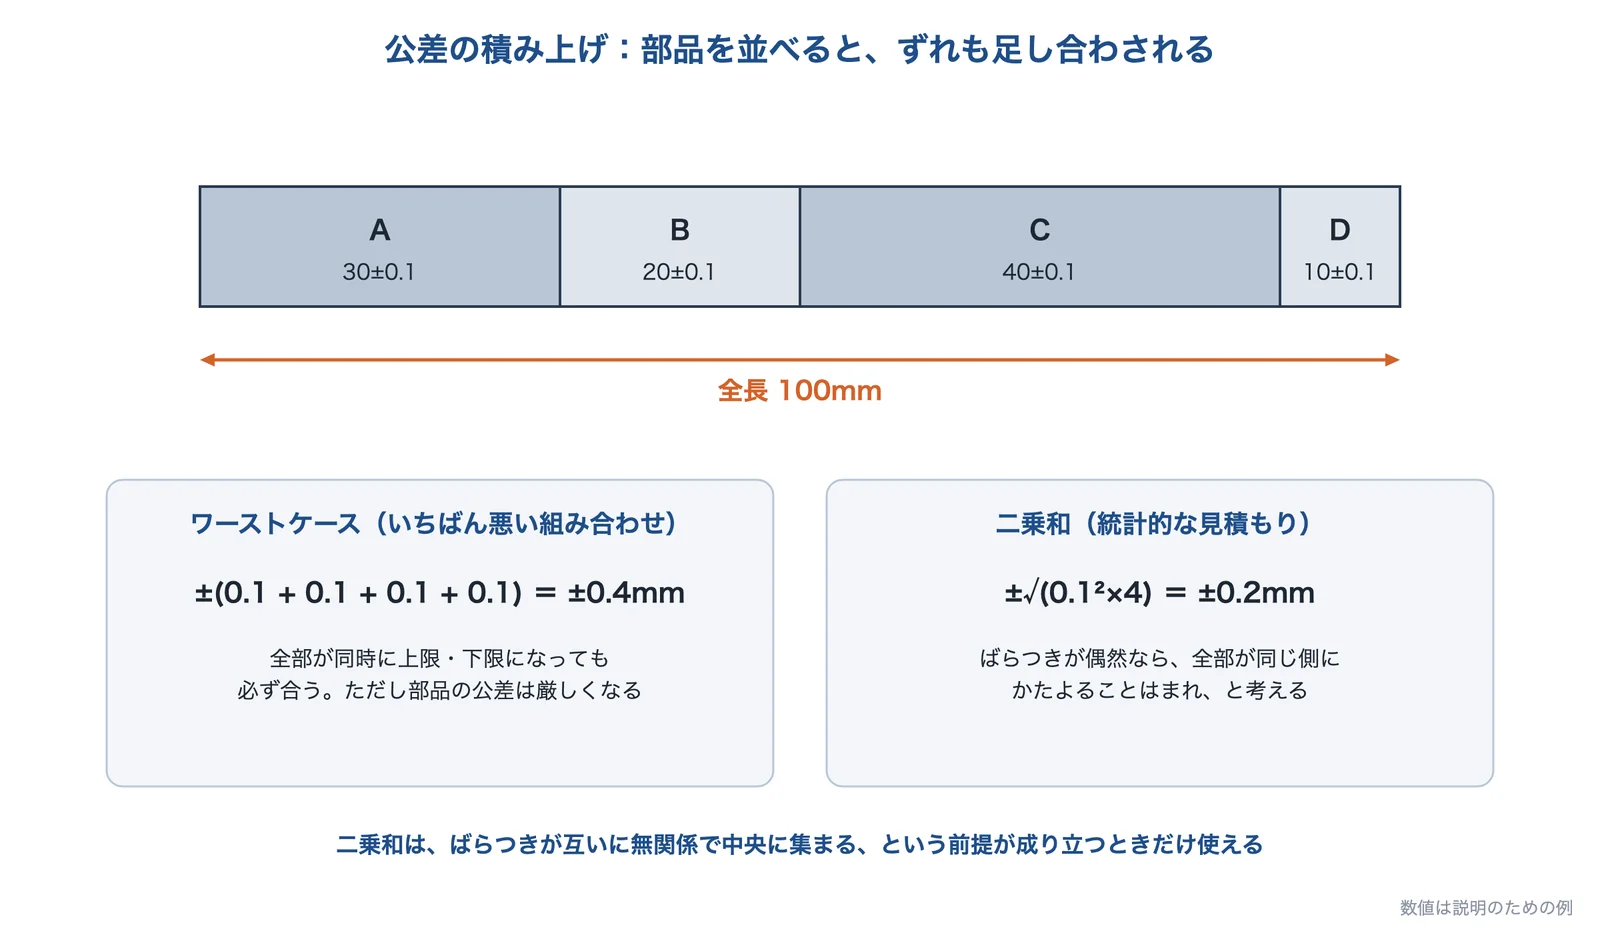
部品を並べたり重ねたりすると、それぞれのずれが重なります。meviy の解説は、寸法は引き算で求めるが、公差は積み重なるので足し算になるとし、寸法を続けて書くと公差が ±0.3+±0.3+±0.2=±0.8 に積み重なる例を挙げています。
MONOist の記事(3D設計推進者の眼)は、厚さ10±0.1mm の部品を5枚重ねる例で、2つの見積もり方を比べています。
- ワーストケース(完全互換性の方法):±(0.1×5)=±0.5mm。部品をどう入れ替えても必ずこの範囲に入ります。
- 統計的な方法(不完全互換性の方法):部品の寸法が正規分布していれば、99.7%の確率で ±0.22mm の範囲に入るとしています(記事の表記は「10±0.22mm」。5枚を重ねた厚さ(公称50mm)のずれとして計算すると √5×0.1=約0.22mm です。編集部の計算)。ばらつきが偶然で、全部が同じ側にかたよることはまれという考え方で、大量生産に向いています。
統計的な方法を使うと部品ごとの公差をゆるくできますが、記事は部品が正規分布していることを条件とし、部品を入れ替えると完全な互換性はないとしています。ばらつきが互いに無関係でないと(たとえば同じ向きにそろってずれると)外れる部品が出ます(編集部の補足)。同じ記事は、公差をゆるくすると加工費は下がりうる一方、組み立ての手間が増えることもあると注意しています。
出典:寸法公差(サイズ公差)の目的と記入方法、累積公差やはめあいの知識を学ぶ|meviy(ミスミ)、公差を緩くすればコストダウンできるわけではない(3D設計推進者の眼(27))|MONOist
測り方と温度
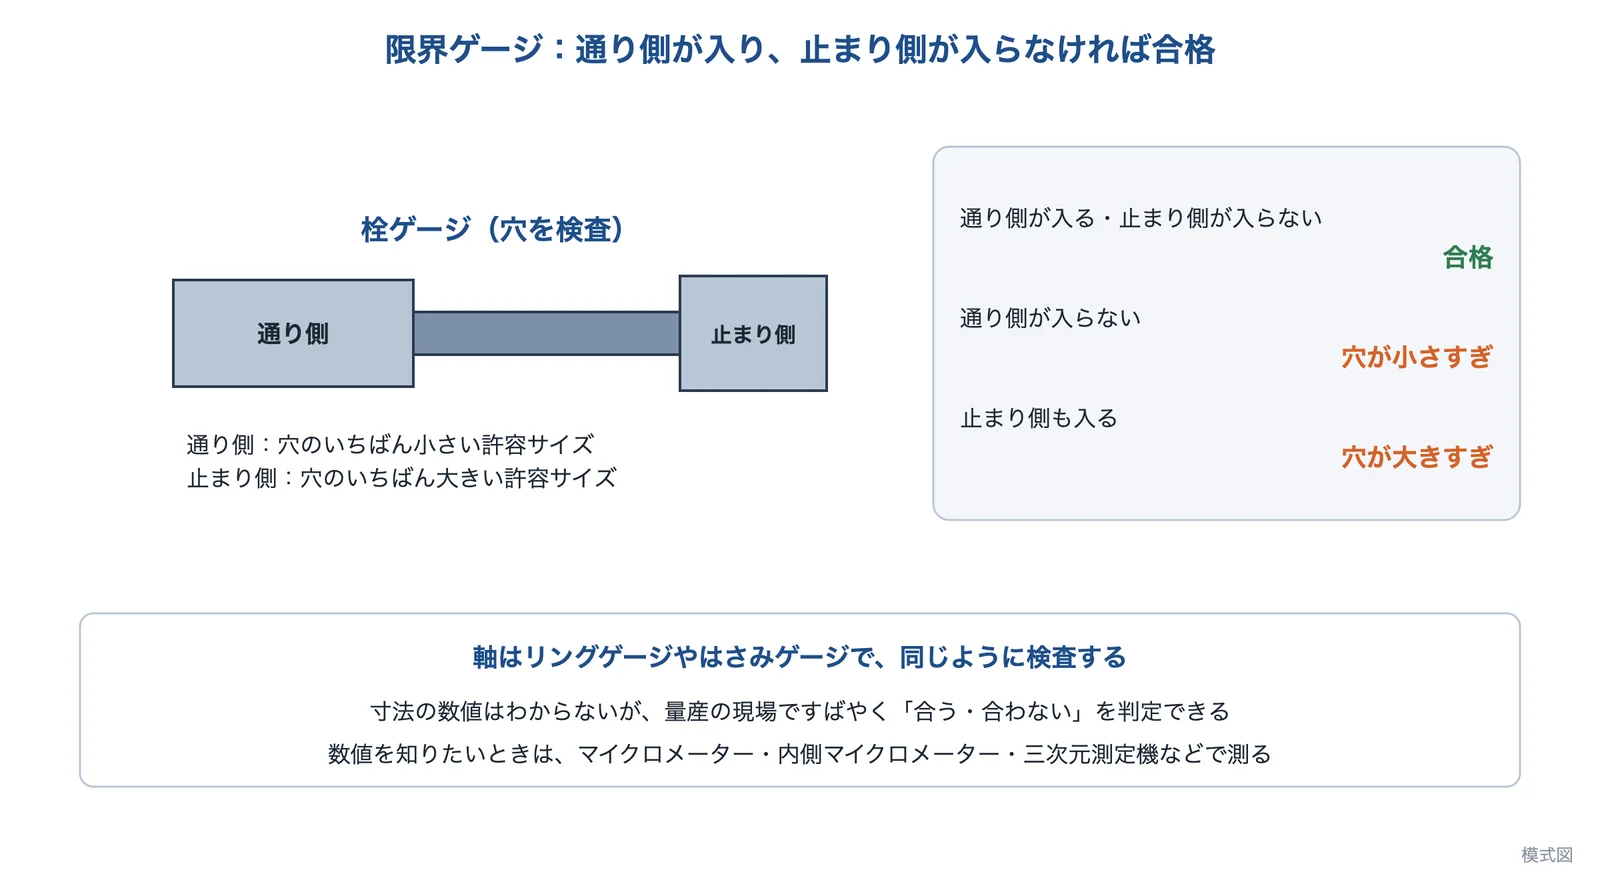
出典:Sumipol、オーエスジー、バングラデシュ工科大学をもとに AI(Claude)で作成
限界ゲージ:寸法の数値を読まずに、公差に入っているかだけを調べる道具です。Sumipol の限界プレーンゲージのカタログは、穴や軸の寸法の検査に使い、栓ゲージ(プラグゲージ)・リングゲージ・はさみゲージが多く使われるとしています。呼び径1〜50mm の栓ゲージは、持ち手の両端に通り側と止まり側が付いた形です。バングラデシュ工科大学の講義資料は、通り側は最大実体の状態(穴なら、いちばん小さい許容サイズ)を確かめるように作るとしています。オーエスジーのねじゲージの資料も、通り側が通ることを確かめてから、止まり側が止まることを確かめるとしています。
マイクロメーター・三次元測定機:数値を知りたいときは測定器で測ります。コトバンク(世界大百科事典)は、ふつうのマイクロメーターのねじのピッチは0.5mm、1目の読みは0.01mm としています。山梨県産業技術センターの三次元座標測定機は、寸法と幾何形状の評価のための装置で、測定範囲705×1005×605mm、最大許容指示誤差 1.7+4L/1000μm(L は測る長さ mm)です。
寸法は20℃で決める
物は温度で伸び縮みします。キーエンスの解説は、国際標準化機構(ISO)が、測るときの標準温度を20℃と決めていること、温度の違う部屋から持ち込んだ物は、一般に1時間以上の温度ならしが必要なことを挙げています(日本の規格では JIS B 0680「標準基準温度」)。埼玉県産業技術総合センターの研究では、恒温槽で十分に温めた(表面の中央で約34℃)300×200×55mm のアルミのブロックを20±0.5℃の測定室に持ち込むと、表面の中央が20.5℃以内になるまで約260分、20℃で落ち着くまで490分かかりました。
たとえば、線膨張係数23×10⁻⁶/℃(キーエンスのアルミの値)の部品が長さ100mm なら、温度が1℃違うだけで約2.3μm 伸び縮みします(編集部の計算)。IT6 の公差(φ20 で13μm)と比べると、無視できない大きさです。くわしくは 基礎知識「線膨張係数(熱膨張)」を参照してください。
出典:Plain limit gauges(限界プレーンゲージのカタログ)|Sumipol、Gauges and Gauge Design(講義資料)|バングラデシュ工科大学、ねじゲージ(技術資料 シリーズNo.2)|オーエスジー、マイクロメーター(改訂新版 世界大百科事典)|コトバンク、三次元座標測定機|山梨県産業技術センター、温度と測定|キーエンス(測定器ナビ)、JIS B 0680:2023 製品の幾何特性仕様(GPS)-製品の幾何特性及び寸法特性の仕様に関する標準基準温度(規格の情報)|日本規格協会、精密測定高度化に関する研究(2)-測定環境の精度に及ぼす影響について-(研究報告 第4巻)|埼玉県産業技術総合センター
ものづくりでどう効くか
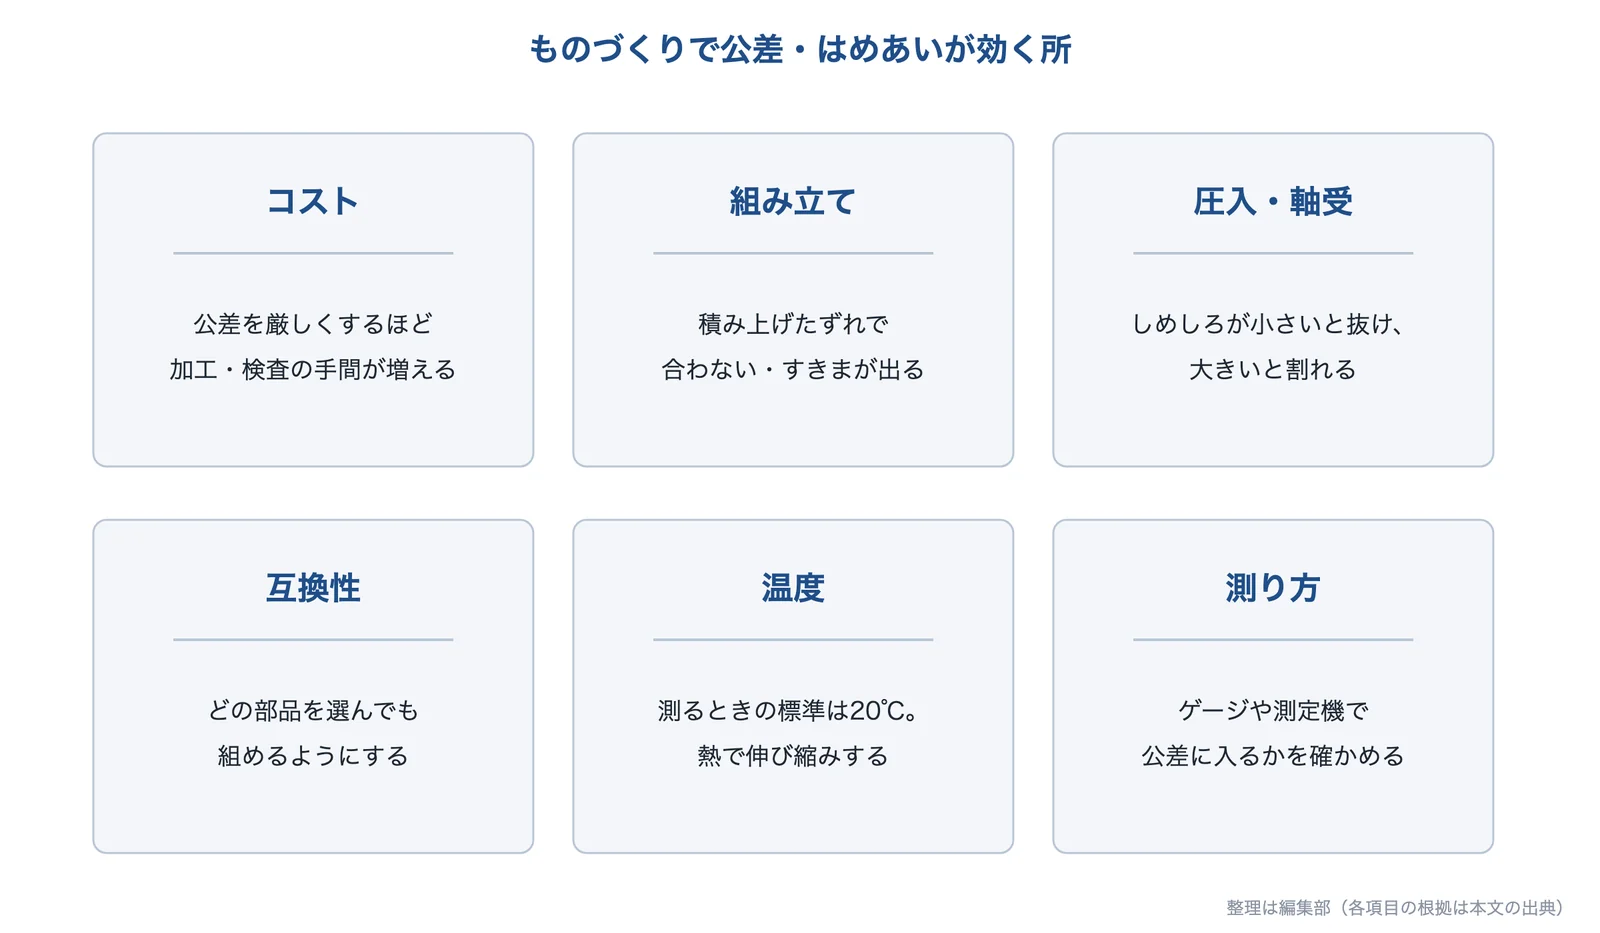
出典:meviy(ミスミ)、MONOist、NTN、キーエンス(測定器ナビ)をもとに AI(Claude)で作成
- コスト:meviy の解説は、むやみに厳しい公差を入れると、加工できる工場が限られ、コストも指数関数的に上がるとしています。キーエンスの解説も、公差を決める理由の1つは加工コストとの兼ね合いだとしています。課題「加工しやすい形状にしたい」も参照してください。
- 組み立て:部品ごとに公差に入っていても、積み上げたずれで組み立てると合わないことがあります。課題「量産で寸法がばらつく」・「寸法・位置の精度を上げたい」を参照してください。
- 圧入・軸受:しめしろが小さいと抜けたり回ったりし、大きいと割れます。課題「圧入・焼きばめの部品が抜ける・割れる」・「軸受の寿命を延ばしたい」を参照してください。
- 歯車・送り機構のがた:すきまの決め方は、バックラッシや位置決めの精度にも出ます。課題「減速機のバックラッシを減らしたい」・「ボールねじの寿命・剛性を見極めたい」を参照してください。
- 熱と歪み:熱処理・溶接・成形の歪みで、形のずれ(幾何公差)が外れることがあります。課題「熱処理で歪む・割れる」・「溶接・成形で歪む・反る」を参照してください。
出典:寸法公差(サイズ公差)の目的と記入方法、累積公差やはめあいの知識を学ぶ|meviy(ミスミ)、公差とは?|キーエンス(測定器ナビ)、公差を緩くすればコストダウンできるわけではない(3D設計推進者の眼(27))|MONOist
公差・はめあいが出てくるページ
出典
- 軸と穴の「はめあい公差」、形の正確さや位置の「幾何公差」(日経ものづくり)|日経クロステック
- 公差とは?|キーエンス(測定器ナビ)
- 公差って何?これだけは知っておきたい3D CAD知識(9) はめあい公差っていつ使うの?|マイナビニュース TECH+
- 寸法公差(サイズ公差)の目的と記入方法、累積公差やはめあいの知識を学ぶ|meviy(ミスミ)
- JIS B 0401-1:2016 製品の幾何特性仕様(GPS)-長さに関わるサイズ公差のISOコード方式-第1部(試し読み)|日本規格協会
- JIS B 0405:1991 普通公差-第1部:個々に公差の指示がない長さ寸法及び角度寸法に対する公差(規格の情報)|日本規格協会
- Standard Tolerances(JIS B 0405・B 0419 の抜粋)|三木プーリ
- IT Grade|ウィキペディア英語版
- はめあいの寸法許容差(JIS B0401抜粋)|オーエスジー
- リーマ(技術資料 シリーズNo.35)|オーエスジー
- Engineering fit|ウィキペディア英語版
- List of Fit Tolerances(JIS B 0401 の抜粋)|三木プーリ
- 転がり軸受 理論・実践ガイドブック 第2章 はめあいと運転すきま|NTN
- 7. はめあいとすきま(軸受の基礎知識)|日本精工(NSK)
- JIS B 0419:1991 普通公差-第2部:個々に公差の指示がない形体に対する幾何公差(規格の情報)|日本規格協会
- 幾何公差の“目的”とは何か?(産機設計者が解説「公差計算・公差解析」(3))|MONOist
- 幾何公差(メカ設計用語辞典)|MONOist
- JIS B 0021:1998 製品の幾何特性仕様(GPS)-幾何公差表示方式(規格の情報)|日本規格協会
- JIS 確認の申出に係る審議について|日本規格協会
- 公差を緩くすればコストダウンできるわけではない(3D設計推進者の眼(27))|MONOist
- Plain limit gauges(限界プレーンゲージのカタログ)|Sumipol
- Gauges and Gauge Design(講義資料)|バングラデシュ工科大学
- ねじゲージ(技術資料 シリーズNo.2)|オーエスジー
- マイクロメーター(改訂新版 世界大百科事典)|コトバンク
- 三次元座標測定機|山梨県産業技術センター
- 温度と測定|キーエンス(測定器ナビ)
- JIS B 0680:2023 製品の幾何特性仕様(GPS)-製品の幾何特性及び寸法特性の仕様に関する標準基準温度(規格の情報)|日本規格協会
- 精密測定高度化に関する研究(2)-測定環境の精度に及ぼす影響について-(研究報告 第4巻)|埼玉県産業技術総合センター
※アイキャッチ画像は、AI(ChatGPT)で生成したイメージです。実在の製品ではありません。
情報の確認日:2026年10月6日