硬さは、材料の表面に硬いものを押し付けたときの、へこみにくさを表す値です。焼入れした部品の検査、すり減りにくさの目安、めっきやコーティングの比べ方、ゴムのシールの選び方など、ものづくりのいろいろな場面で使われます。このページでは、硬さの意味、ビッカース硬さとロックウェル硬さの測り方と計算、代表的な値、強さ・剛性との違い、測るときの注意を、できるだけやさしく説明します。
ひとことで言うと
硬さとは
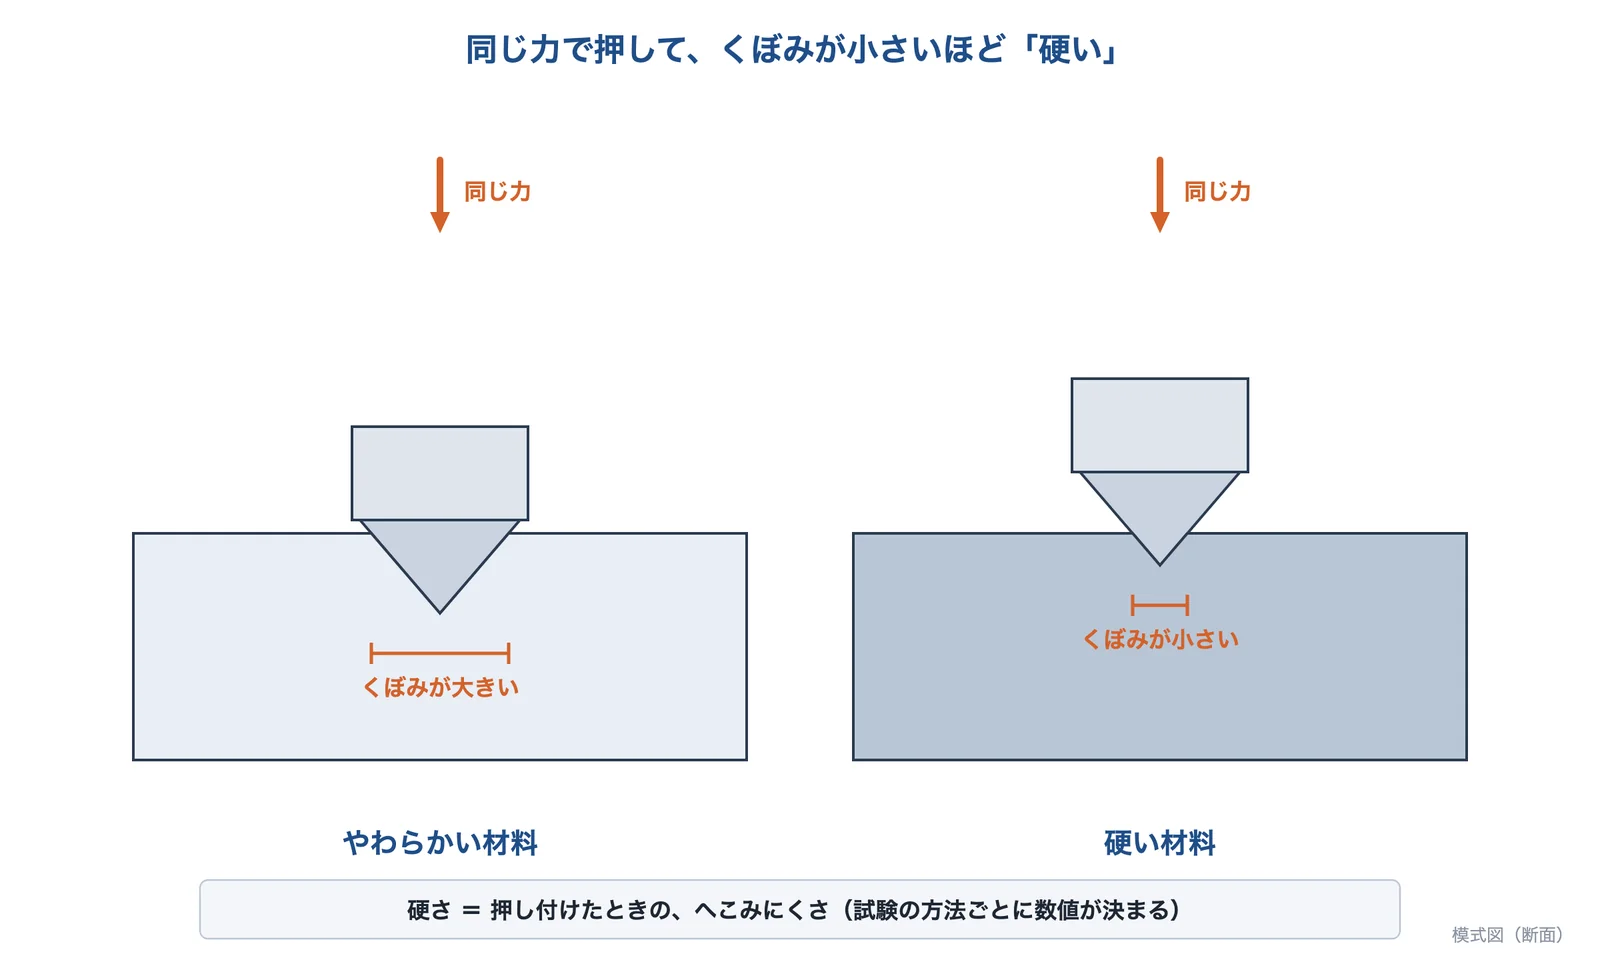
同じ力で硬いものを押し付けたとき、くぼみが小さいほど「硬い」と考えます。ビッカース硬さ(HV)、ロックウェル硬さ(HRC など)のように、試験の方法ごとに決まった数値で表します。
長さや重さのように、ひとつの決まった単位があるわけではありません。どの方法・条件で測った値なのかが大切です(編集部の解説)。
出典:コトバンク、大阪産業技術研究所をもとに AI(Claude)で作成
世界大百科事典(改訂新版)は、「硬さ」という言葉はきわめて日常的に使われるが、一義的に定義することは困難なので、まず硬さ試験の方法を定義し、その結果得られる値を硬さとする方法がとられているとしています。大阪産業技術研究所の技術シートは、硬さを、ひとことで言えば「形の変わりにくさ」と説明しています。
出典:硬さ試験(改訂新版 世界大百科事典・日本大百科全書)|コトバンク、技術シート No.13006 硬さ試験|大阪産業技術研究所
硬さの測り方は大きく3つ
出典:コトバンクをもとに AI(Claude)で作成
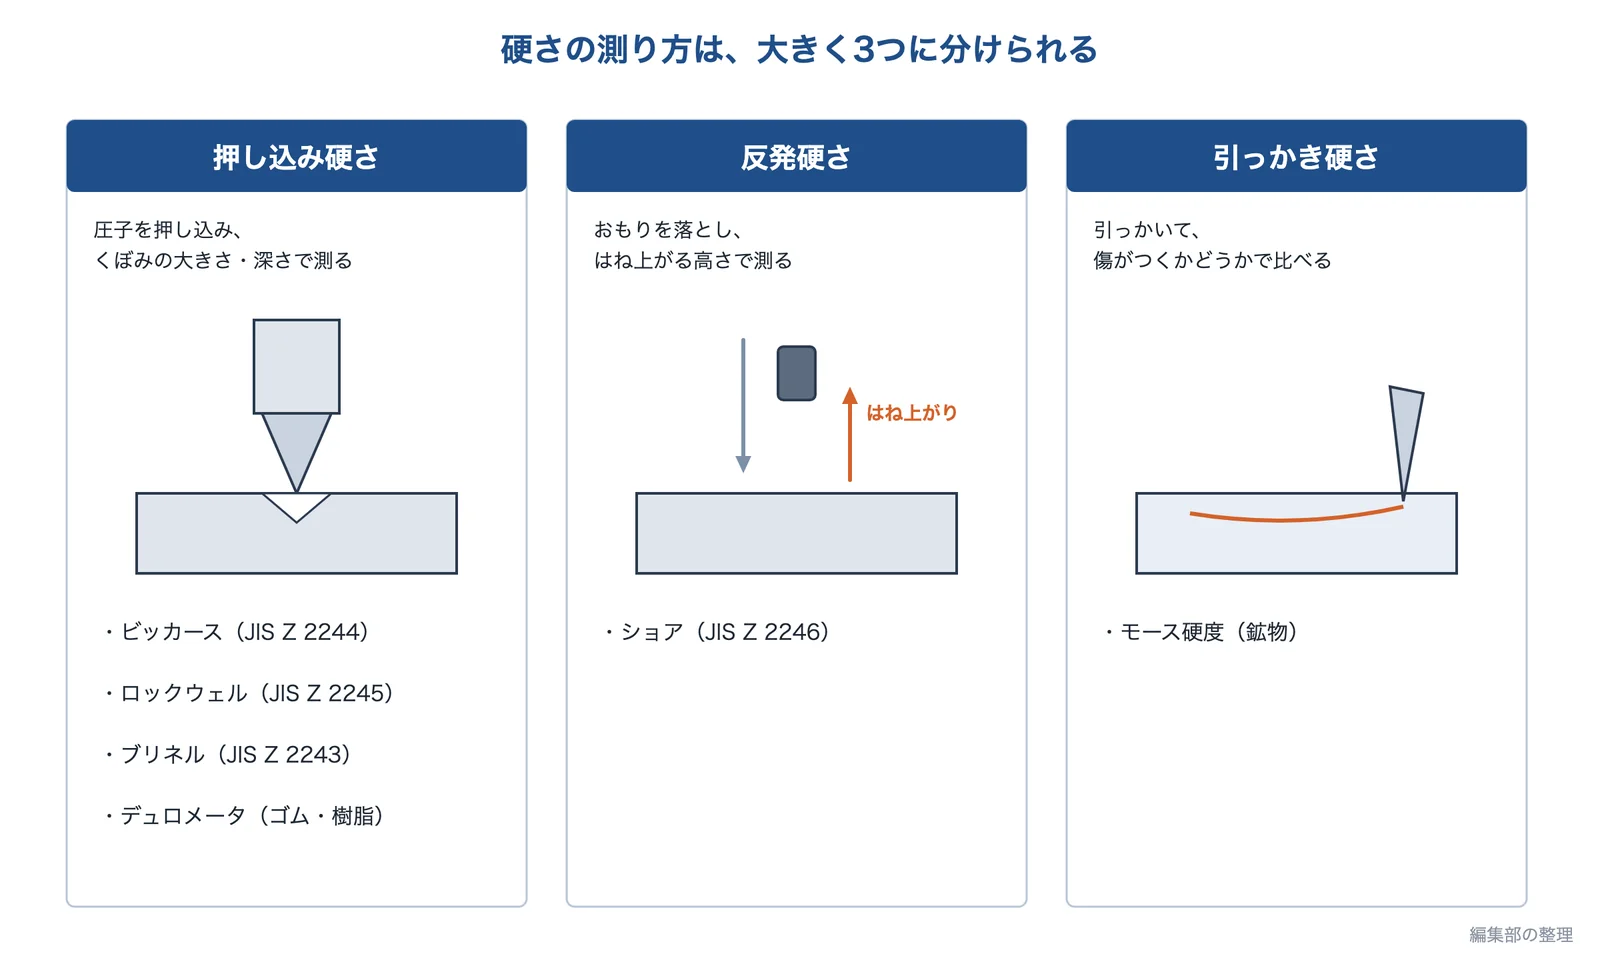
世界大百科事典(改訂新版)は、硬さの試験を次の3つに分けています。いずれも、得られた値が大きいほど硬いことを意味し、おもなものは JIS に決められています。
- 押し込み硬さ:硬い材料ほど、物を押し込むのに大きな力が要ることを使う。ブリネル、ビッカース、ロックウェルなど。
- 反発硬さ:硬い材料ほど、はね返りが大きいことを使う。ショア硬さなど(ハンマーを落として、はね上がる高さで測る)。
- 引っかき硬さ:硬い材料ほど、引っかき傷ができにくいことを使う。マルテンス引っかき硬さなど。
日本大百科全書は、引っかき硬さはもっとも古くから行われた方法で、おもに鉱物の硬さに使われてきたとし、1822年にドイツのモースが考えた「モースの尺度」は今日でも使われているとしています。ゴムやプラスチックの硬さは、針を押し当てるデュロメータという計器で測ります(後の節で説明します)。
出典:硬さ試験(改訂新版 世界大百科事典・日本大百科全書)|コトバンク
ビッカース硬さ(HV):くぼみの対角線を測る
出典:日本産業規格の簡易閲覧(kikakurui.com)、大阪産業技術研究所をもとに編集部が計算し、AI(Claude)で作成
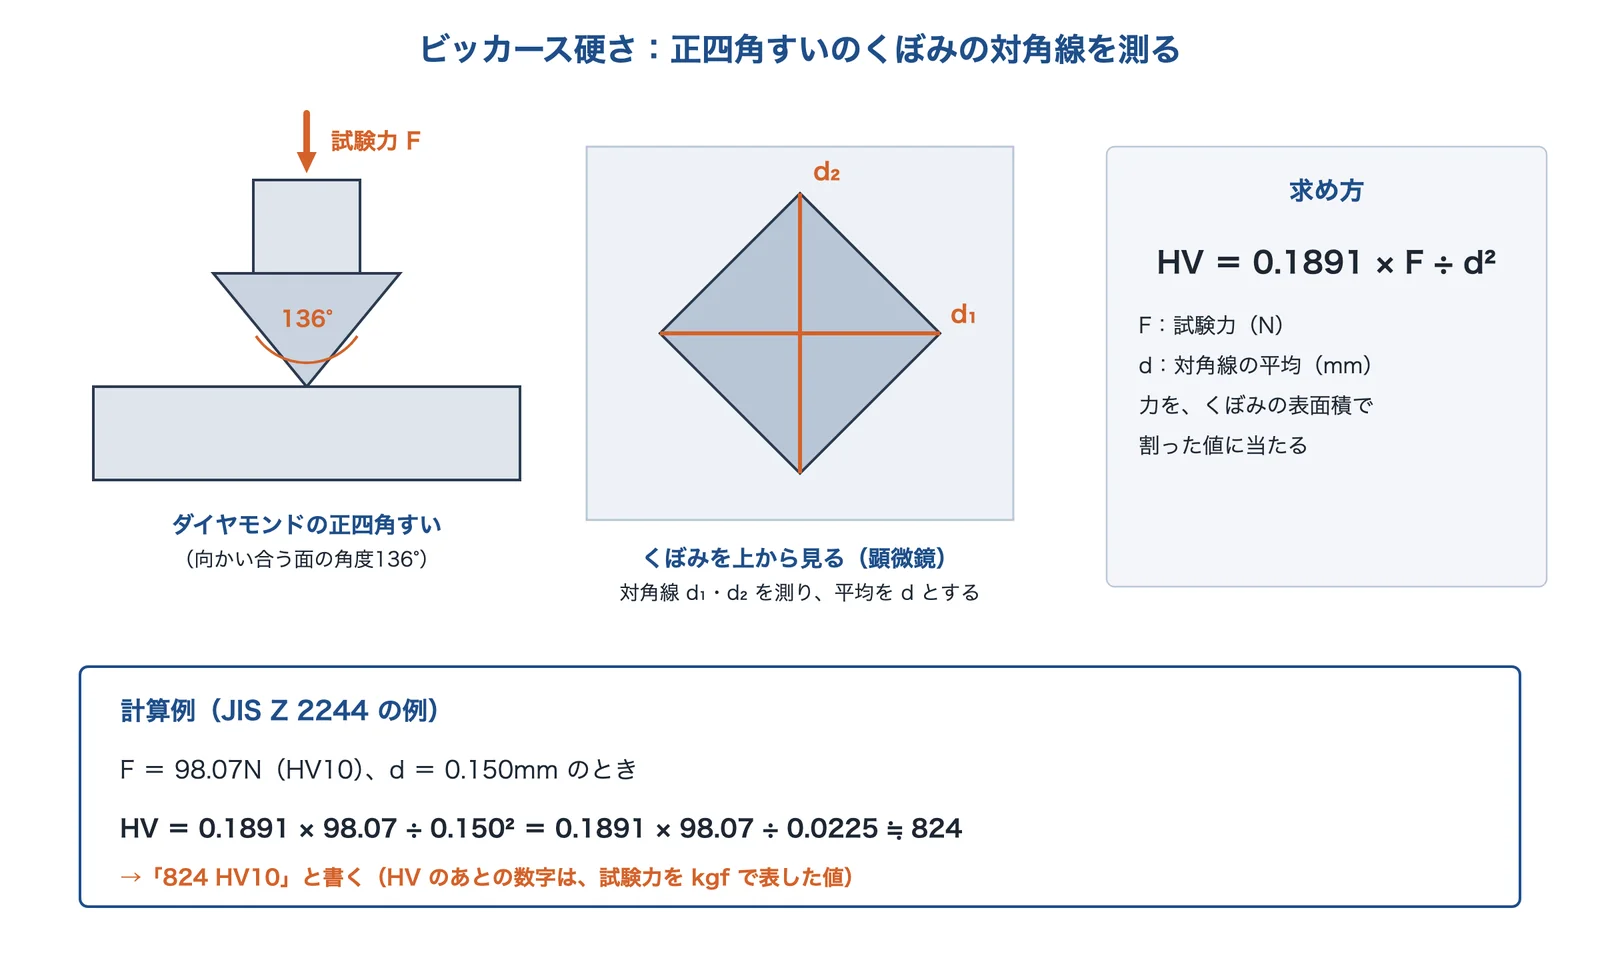
ビッカース硬さは、ダイヤモンドの正四角すい(向かい合う面の角度136°)を一定の力で押し込み、できた四角いくぼみの対角線の長さから求めます。JIS Z 2244 で決められています。大阪産業技術研究所の技術シートは、試験力をくぼみの表面積で割った値で、次の式で求めるとしています。
ビッカース硬さの式
HV = 0.1891 × F ÷ d²
F:試験力(N) d:くぼみの2本の対角線の長さの平均(mm)
計算してみよう
JIS Z 2244(2009年版)にのっている例を計算してみます。試験力 F が 98.07N(10kgf)、くぼみの対角線の平均 d が 0.150mm のとき、HV = 0.1891 × 98.07 ÷ 0.150² = 0.1891 × 98.07 ÷ 0.0225 ≒ 824 です(JIS の例は球の面の補正の前の値)。この値は「824 HV10」と書き、HV のあとの数字は、そのときの試験力(kgf の値)を表します。
同じ材料で、くぼみが2倍の大きさ(d が 0.300mm)になったとすると、d² が4倍になるので、硬さは 824 の 1/4 の約206になります(計算は編集部)。くぼみの大きさのわずかな読み違いが、硬さの値に大きく効くことがわかります。
力の大きさを変えても使える
世界大百科事典(改訂新版)は、ビッカース硬さの特徴は、くぼみの形が相似なので、力の大きさを変えても硬さの値が変わらないことだとしています。そのため、とても小さな力から大きな力まで使えます。JIS Z 2244-1(2024年版)は、試験力の大きさで、ビッカース硬さ試験(49.03N 以上)、低試験力ビッカース硬さ試験(1.961N 以上 49.03N 未満)、マイクロビッカース硬さ試験(0.009807N 以上 1.961N 未満)に分けています。小さな力で測るマイクロビッカースは、くぼみが小さいので、薄い層や小さな部品の硬さを調べるのに向きます(編集部の解説)。
出典:JIS Z 2244:2009 ビッカース硬さ試験−試験方法|日本産業規格の簡易閲覧(kikakurui.com)、JIS Z 2244-1:2024 ビッカース硬さ試験−第1部:試験方法(プレビュー)|日本規格協会、技術シート No.13006 硬さ試験|大阪産業技術研究所、硬さ試験(改訂新版 世界大百科事典・日本大百科全書)|コトバンク
ロックウェル硬さ(HRC など):押し込んだ深さの差で測る
出典:新潟県工業技術総合研究所をもとに AI(Claude)で作成
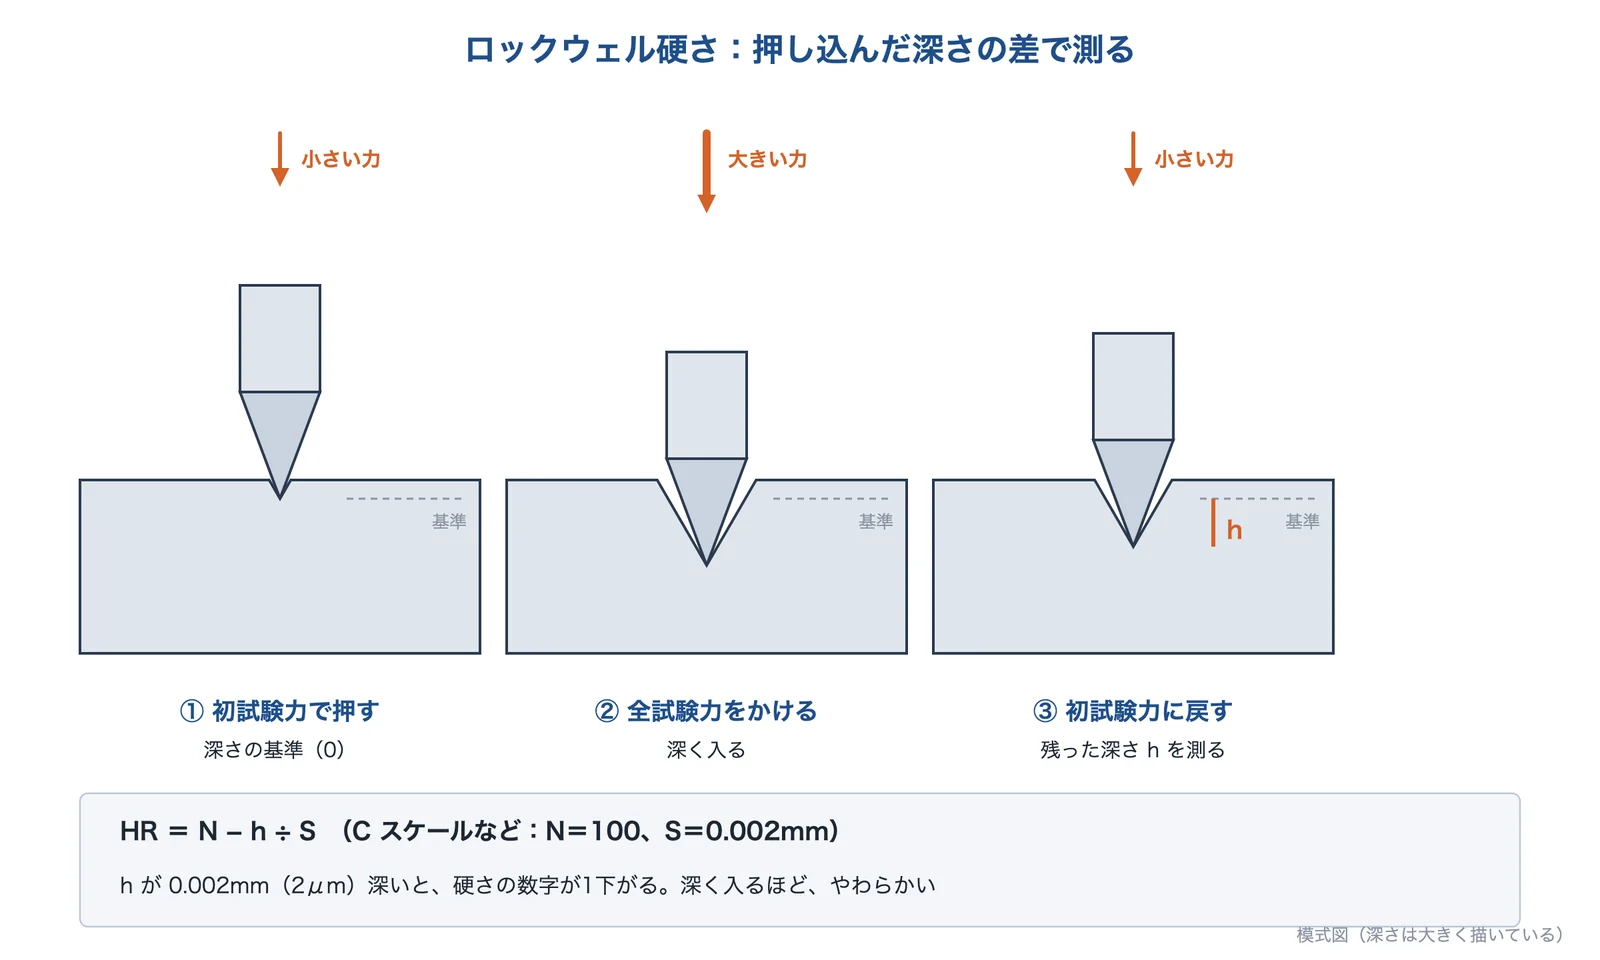
ロックウェル硬さは、くぼみの大きさではなく、圧子が押し込まれた深さで測ります。新潟県工業技術総合研究所の解説によると、まず小さな力(初試験力)で押し、そのときの深さを基準にします。次に大きな力(全試験力)をかけ、また初試験力に戻したときに残っている深さ h を測ります。
ロックウェル硬さの式
HR = N − h ÷ S
C スケールなど:N = 100、S = 0.002mm。h が 0.002mm(2μm)深いと、硬さの数字が1下がります。
押し付けるもの(圧子)と力の組み合わせを「スケール」といいます。新潟県工業技術総合研究所の表では、C スケールはダイヤモンドの円すいで全試験力 1471N、B スケールは直径1.5875mm の球で 980.7N です。世界大百科事典(改訂新版)は、C スケールの圧子を頂角120°のダイヤモンド円すい、B スケールを直径1/16インチの鋼球としています。値は「60HRC」のように、数字のあとにスケールの記号を付けて書きます。
世界大百科事典(改訂新版)は、ロックウェル硬さは試験機の目盛に直接示されるので測るのがとても簡単で、大量生産の工場で広く使われるとしています。新潟県工業技術総合研究所も、熱処理の現場などでよく使われるとしています。一方で、深さで測るので、試料の裏に凹凸や油があると値が低く出ると注意しています。
出典:技術トピックス ロックウェル硬さ試験(令和2年7月28日)|新潟県工業技術総合研究所、硬さ試験(改訂新版 世界大百科事典・日本大百科全書)|コトバンク
代表的な値
出典:鍋屋バイテック会社(NBK)、ジェイテクト、三和メッキ工業、ウエストヒル、京セラ、フェローテック、日本アイ・ティ・エフをもとに AI(Claude)で作成
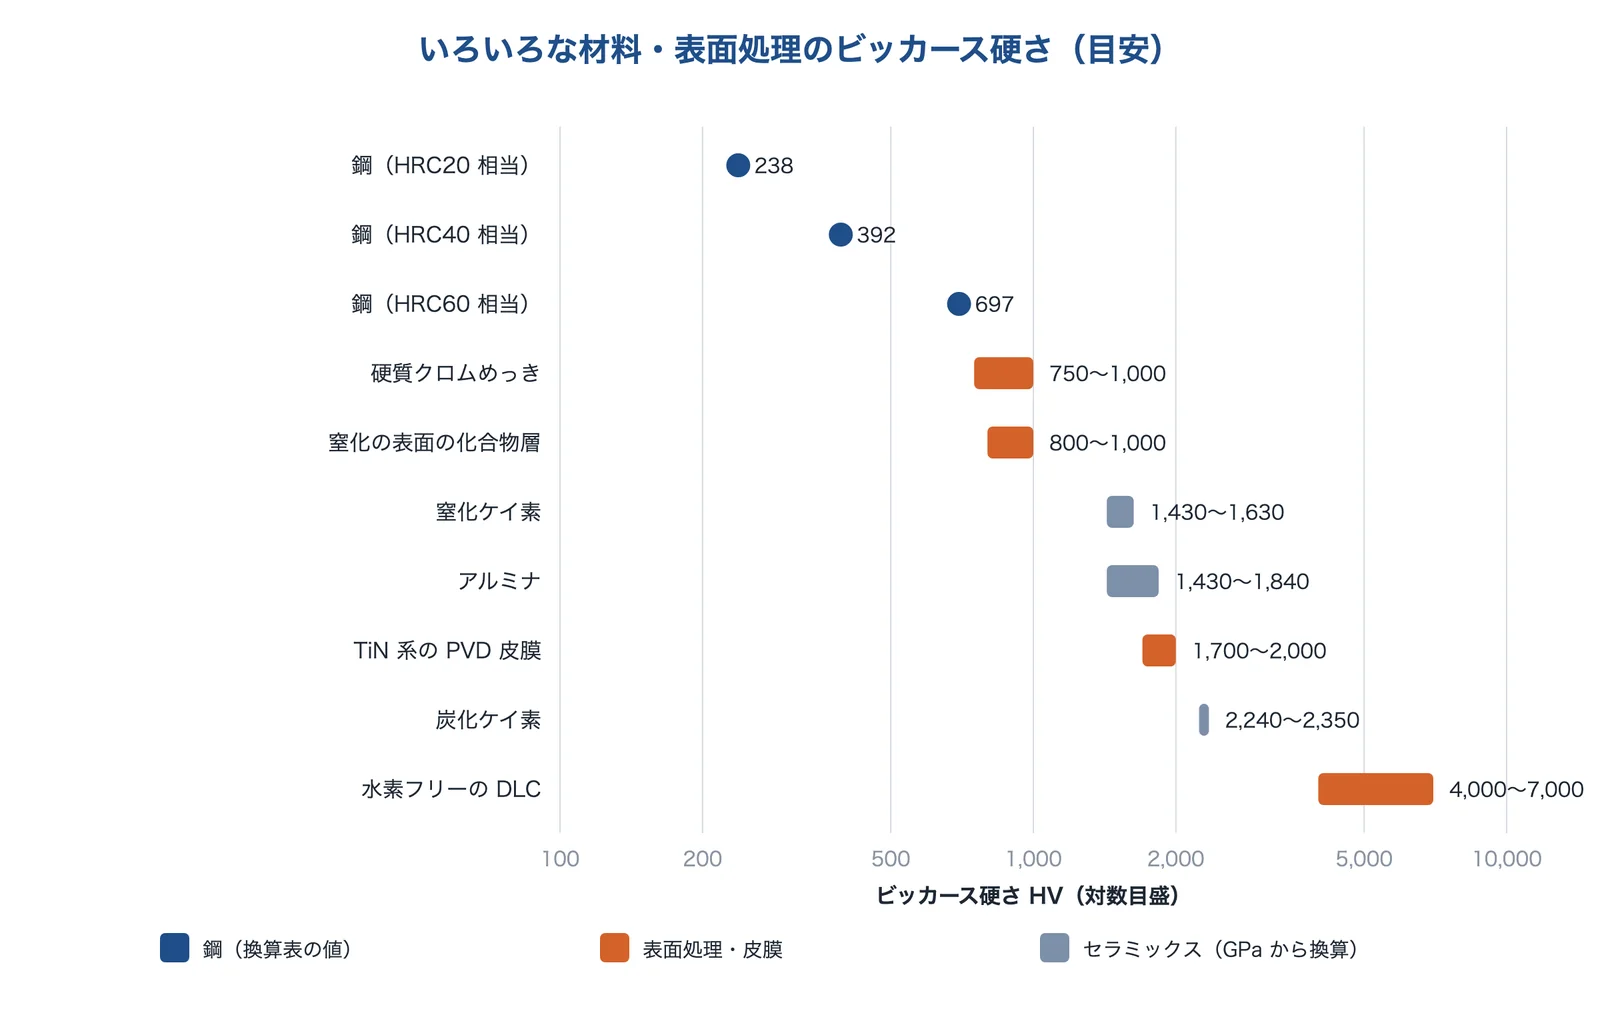
下の表は、いろいろな材料や表面処理の硬さの目安です。同じ「鋼」でも、換算表の範囲(20〜60HRC)だけで硬さに約3倍の幅があります。表面処理の皮膜やセラミックスは、焼入れした鋼よりさらに硬くなります。
| 材料・表面処理 | ビッカース硬さ(目安) | 出典 |
|---|---|---|
| 鋼(HRC20 相当) | 238 | 鋼の硬さ換算表(NBK) |
| 鋼(HRC40 相当) | 392 | 同上 |
| 鋼(HRC60 相当) | 697 | 同上 |
| 硬質クロムめっき | 750 以上(JIS H 8615)、一般的に900程度/膜厚25μm 以上で800〜1,000 | ジェイテクト/三和メッキ工業 |
| 窒化・軟窒化の表面の化合物層 | 800〜1,000 | ウエストヒル |
| 窒化ケイ素 | 14〜16 GPa(約1,430〜1,630) | 京セラ/フェローテック |
| アルミナ | 14〜18 GPa(約1,430〜1,840) | フェローテック |
| TiN 系の PVD 皮膜 | 1,700〜2,000 | 日本アイ・ティ・エフ |
| 炭化ケイ素 | 22〜23 GPa(約2,240〜2,350) | フェローテック/京セラ |
| 水素フリーの DLC(同社の HA) | 4,000〜7,000 | 日本アイ・ティ・エフ |
セラミックスの特性表は、ビッカース硬さを GPa の単位で示しています。GPa の値を約102倍すると、HV の数字に近くなります(1kgf = 9.807N から。換算は編集部)。皮膜の値は、膜の種類や作り方で幅があります。DLC や PVD のような数μm の薄い皮膜の値は各社の公表値で、出典には測り方が書かれていません(薄い膜の測り方は後の「測るときの注意」を参照)。
出典:硬さ換算表(SAE J417)|鍋屋バイテック会社(NBK)、JTEKT ENGINEERING JOURNAL No.1020(2023)「硬質クロムめっき代替のレーザークラッド技術の開発」|ジェイテクト、硬質クロムめっき|三和メッキ工業、熱処理と摩耗形態の関係|ウエストヒル、ファインセラミックス材料特性表|京セラ、ファインセラミックス特性表|フェローテック、PVDコーティングについて|日本アイ・ティ・エフ、DLCコーティングについて|日本アイ・ティ・エフ
ほかの硬さ・強さとの換算は「鋼の目安」
出典:鍋屋バイテック会社(NBK)をもとに編集部が計算し、AI(Claude)で作成
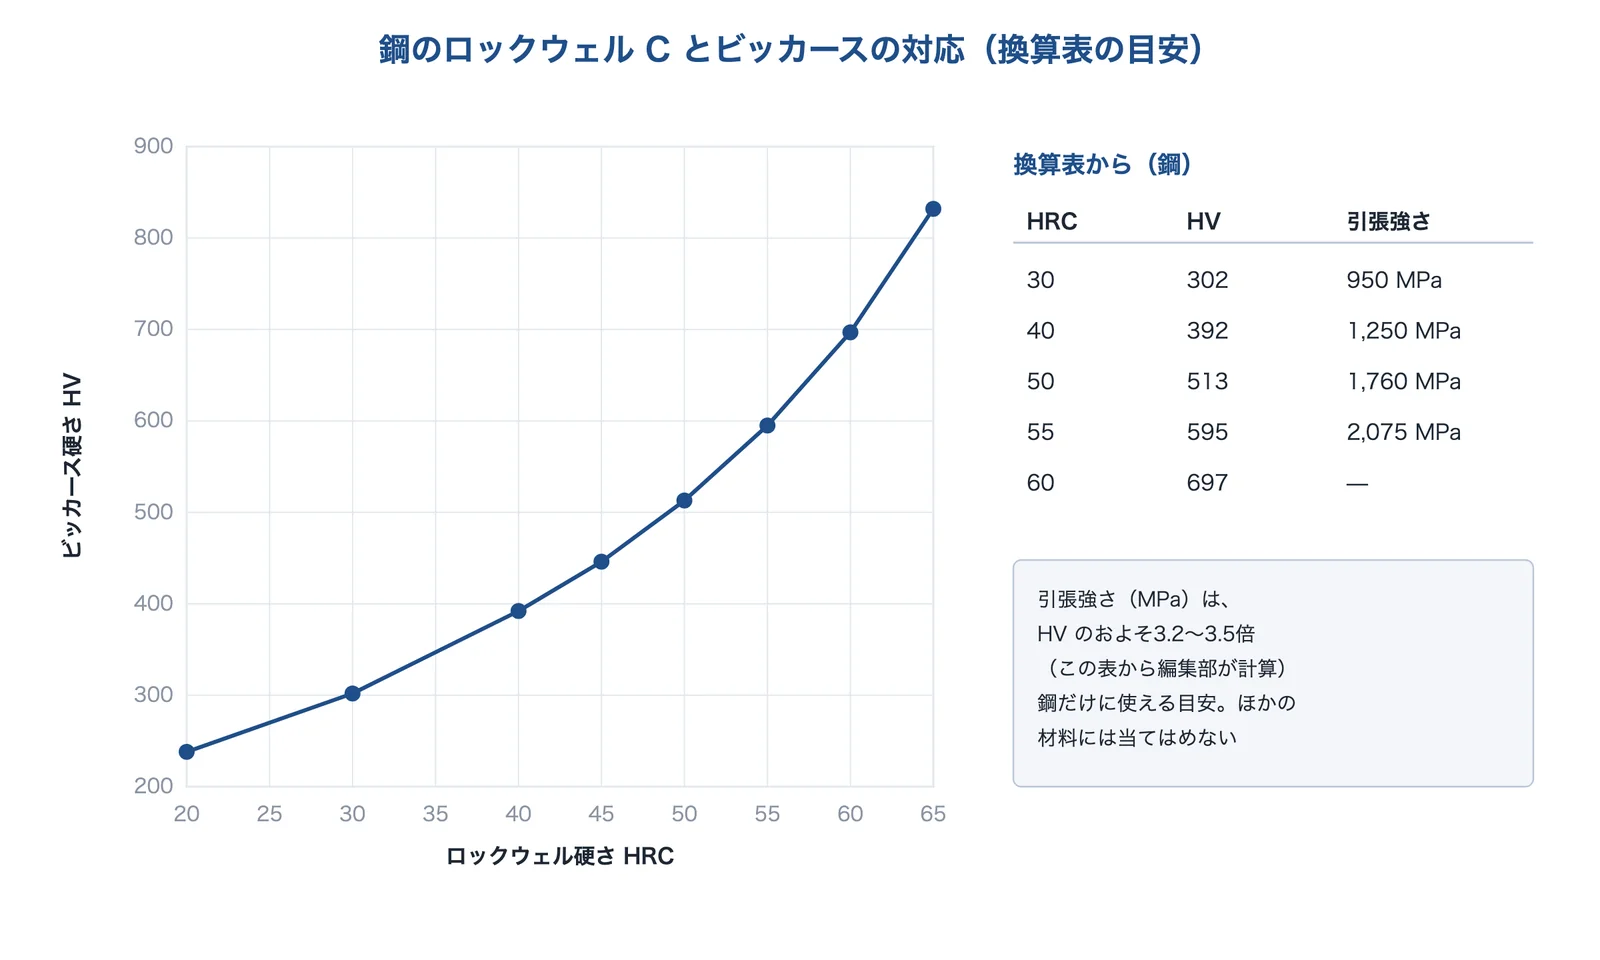
測り方が違う硬さどうしは、そのままでは比べられません。そこで、鋼について、ロックウェル C・ビッカース・ブリネル・ショアなどの値と引張強さを並べた換算表が使われます。NBK の換算表(SAE J417)は、表の見出しを英語で「Approximate conversion value for steel」(鋼の近似的な換算値。訳は編集部)としています。たとえば 60HRC は約697HV、40HRC は約392HV に当たります。
同じ表で、引張強さ(MPa)をビッカース硬さで割ると、40HRC で約3.2、55HRC で約3.5になります(計算は編集部)。鋼では、引張強さはビッカース硬さのおよそ3.2〜3.5倍という目安が立ちます。世界大百科事典(改訂新版)も、硬さの値から引張強さなどの材料の強さを推定できる場合が多いとしています。ただし、これは鋼の目安です。アルミや樹脂、セラミックスなど、ほかの材料にはそのまま当てはめません。
出典:硬さ換算表(SAE J417)|鍋屋バイテック会社(NBK)、硬さ試験(改訂新版 世界大百科事典・日本大百科全書)|コトバンク
硬さ・強さ・剛性は別のもの
出典:鍋屋バイテック会社(NBK)をもとに AI(Claude)で作成
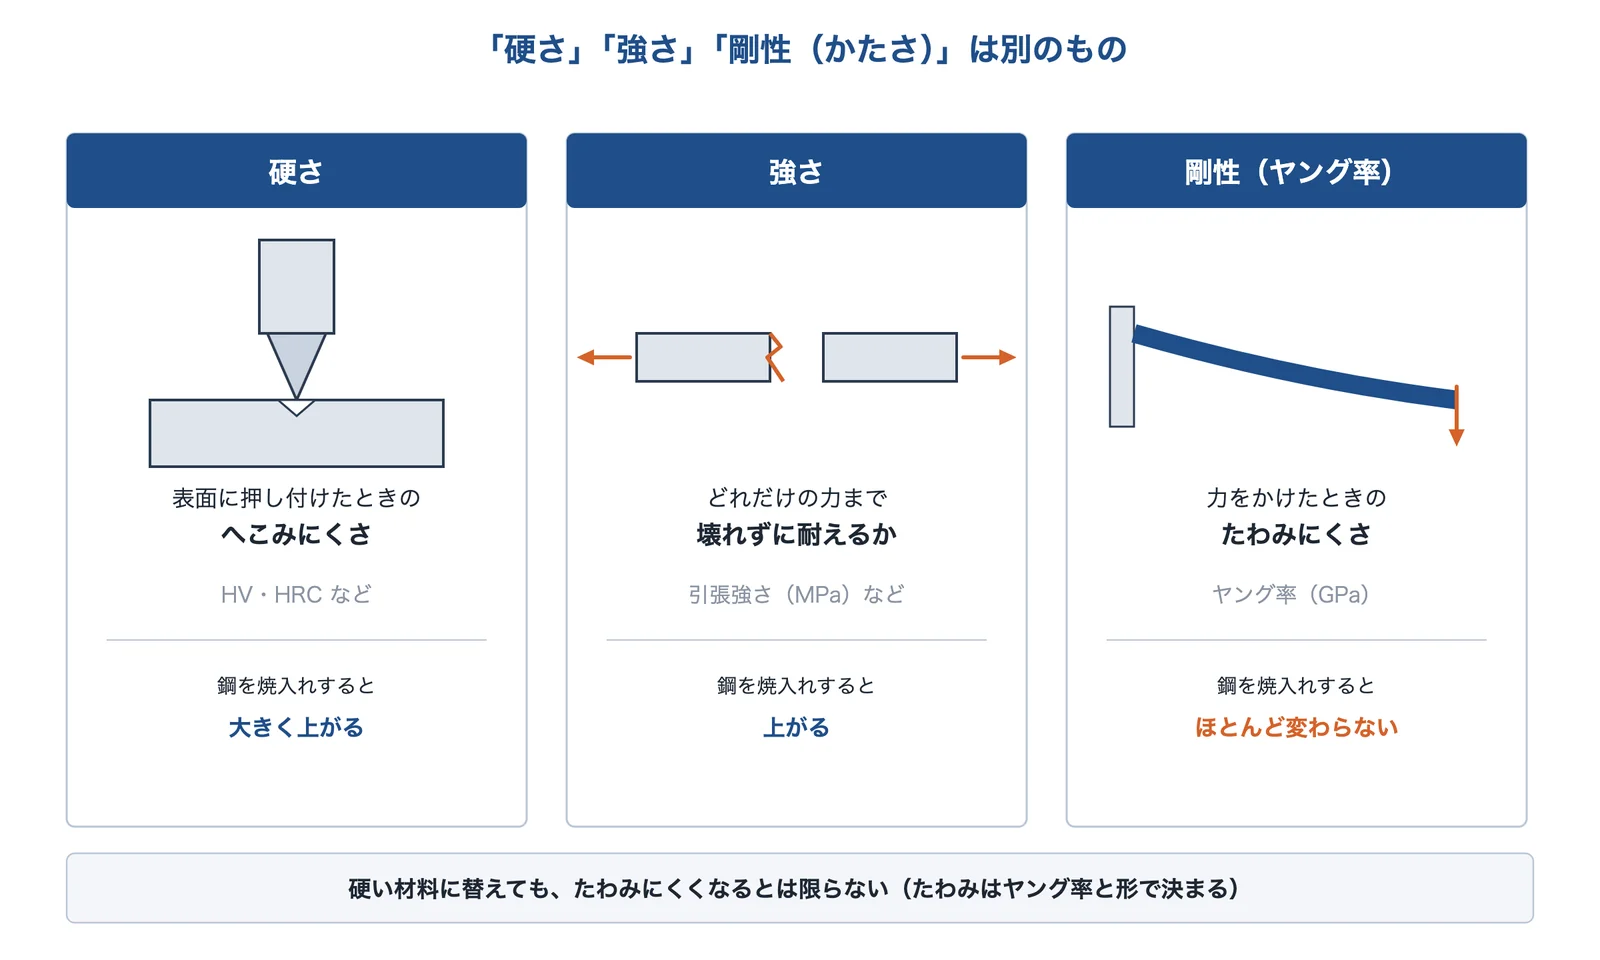
日常の言葉では「かたい」とひとまとめにしますが、ものづくりでは3つを分けて考えます。硬さは表面のへこみにくさ、強さは壊れずに耐えられる力、剛性はたわみにくさです。
鋼は、焼入れで硬さも強さも大きく上がります。ところが、たわみにくさを決めるヤング率は、熱処理で硬さが大きく変わっても、ほとんど変わりません(編集部の解説)。プロテリアル特殊鋼は、工具鋼のヤング率は一般的に210GPa 近傍で、同じ材質でも熱処理の条件や試験の温度で変化するとしています。硬い鋼に替えても、部品のたわみはほとんど減りません。たわみを減らしたいときは、形(断面)を変えるか、ヤング率の大きい材料を選びます。くわしくは 基礎知識 「ヤング率」・「剛性」を参照してください。
出典:物理的特性|プロテリアル特殊鋼、硬さ換算表(SAE J417)|鍋屋バイテック会社(NBK)
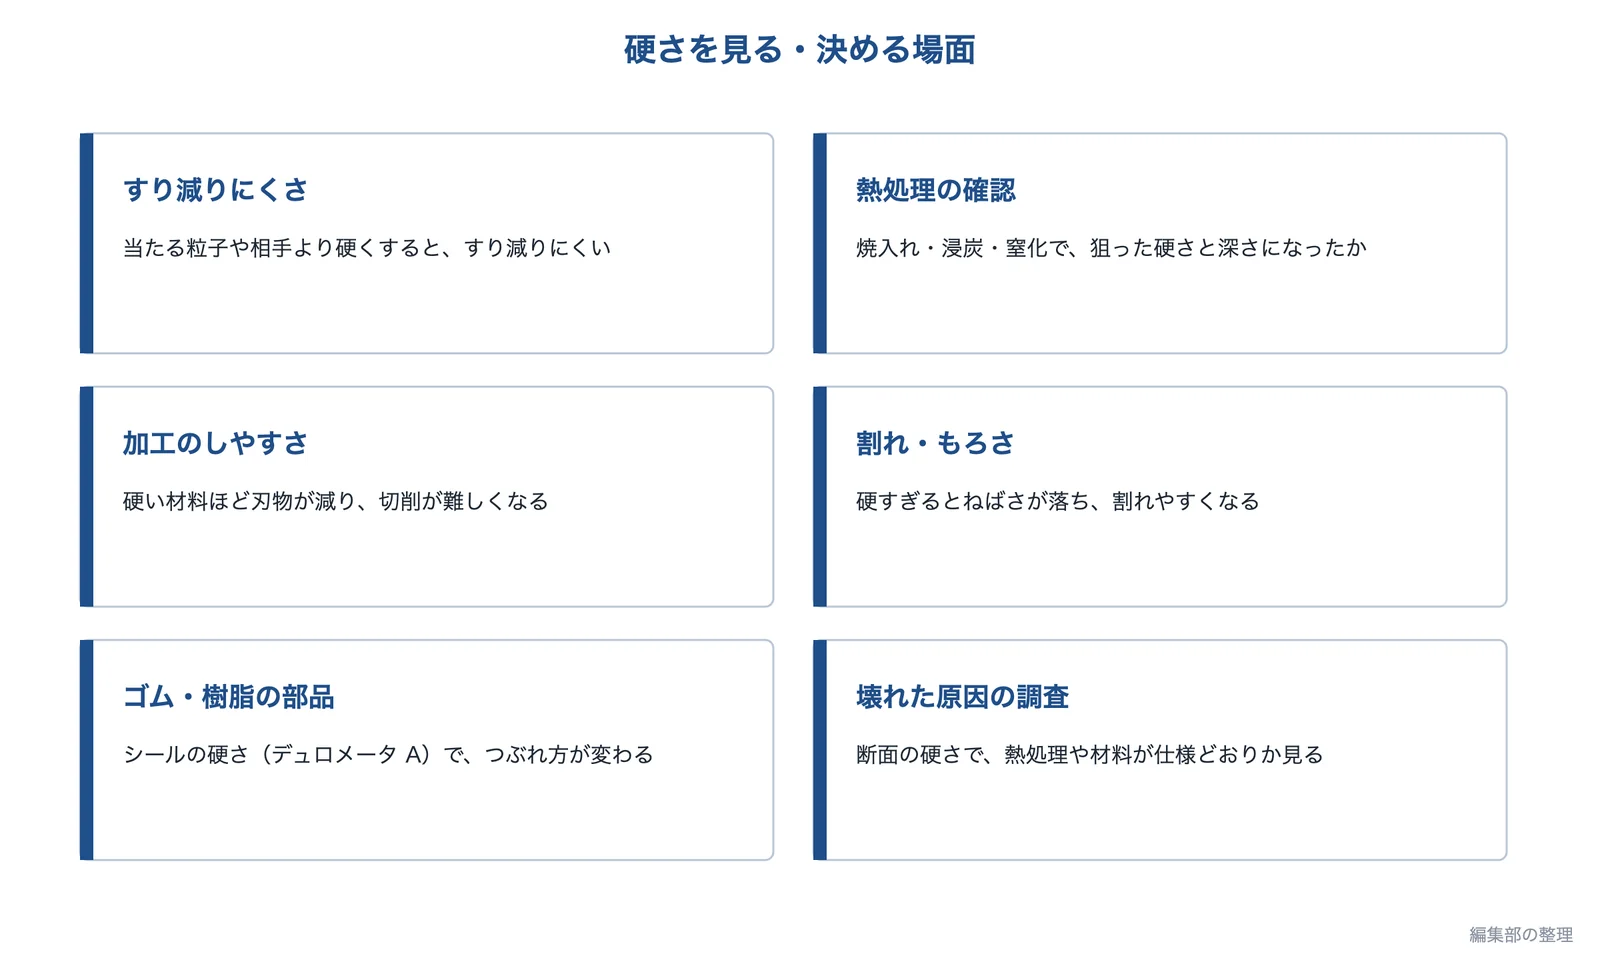
ものづくりでどう効くか
出典:この記事の内容をもとに AI(Claude)で作成
すり減りにくさ
砂や硬い粒子にこすられて削れる摩耗(アブレシブ摩耗)は、硬さと深く関係します。東京理科大学の講義資料は、Rabinowicz のモデルで、削れる量(比摩耗量)がやわらかい側の材料の硬さに反比例することを示し、アブレシブ摩耗に強い材料には高い硬さと高いじん性(ねばさ)が求められるとしています。ウエストヒルのコラムは、アブレシブ摩耗の対策として、焼入れで 700HV(約 HRC60)以上にすることを挙げています。課題ページ「摺動部がすり減る」も参照してください。
出典:トライボロジー 講義資料(摩耗)|東京理科大学、熱処理と摩耗形態の関係|ウエストヒル
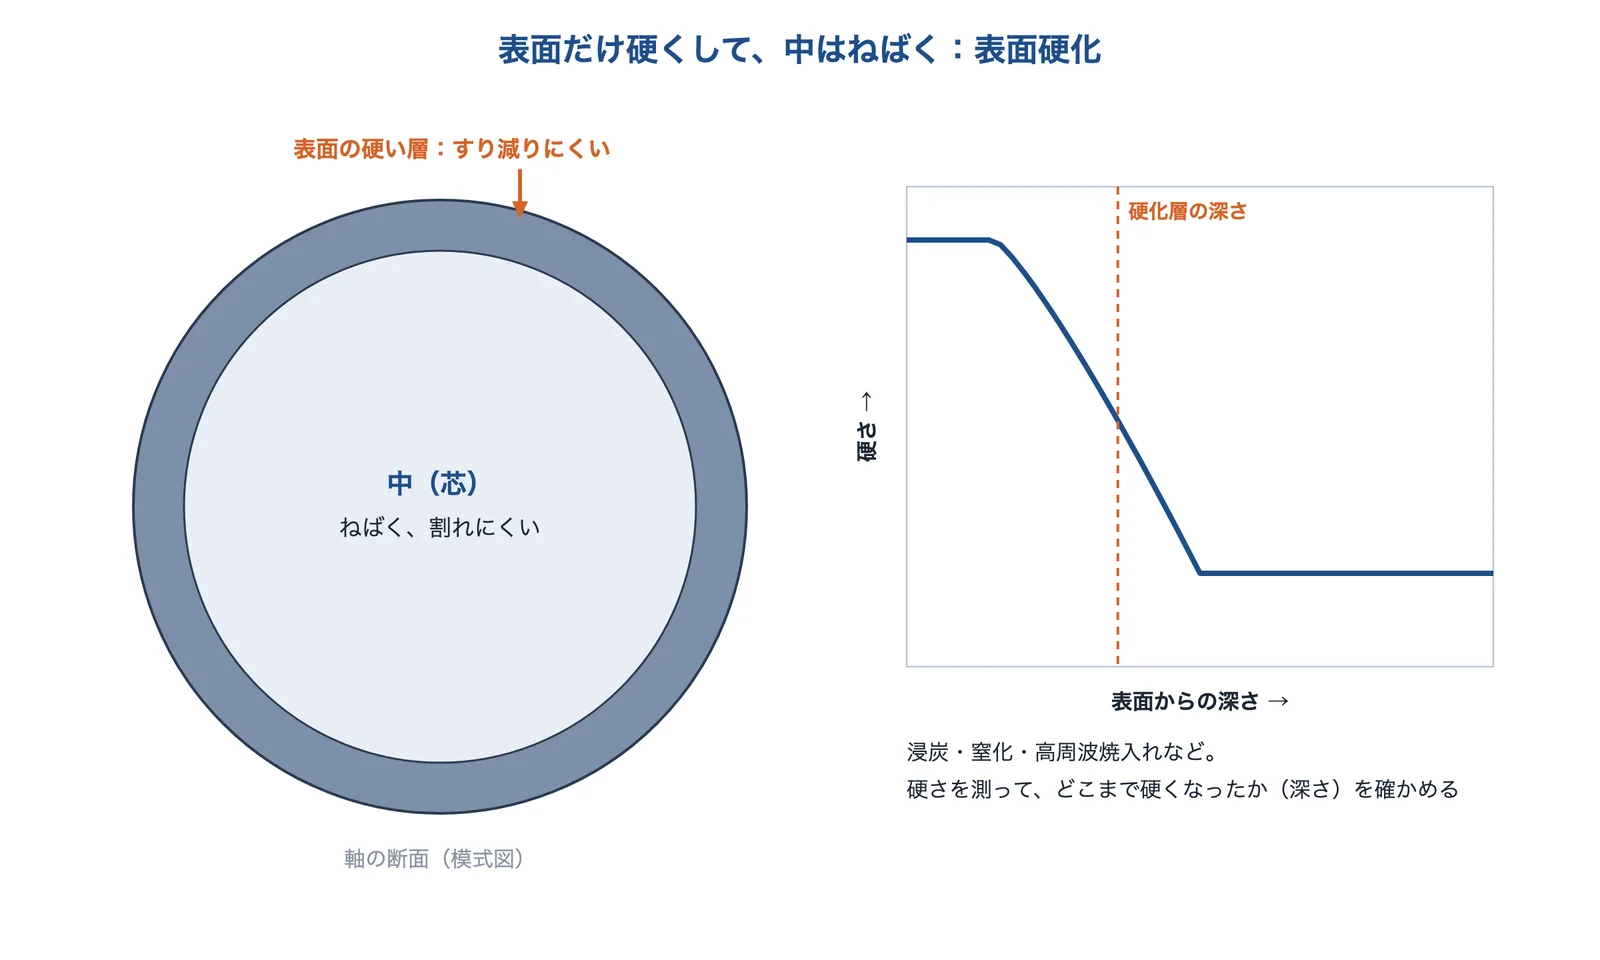
表面だけ硬くする:表面硬化
出典:コトバンクをもとに AI(Claude)で作成
全体を硬くすると、もろくなって割れやすくなることがあります(編集部の解説。次の節も参照)。そこで、鋼の表面だけを硬くし、中はねばさを残したまま、表面のすり減りにくさや疲れに対する強さを上げる方法が表面硬化です(精選版 日本国語大辞典)。世界大百科事典(改訂新版)は、浸炭・窒化などの化学的な方法と、高周波焼入れなどの物理的な方法を挙げています。どこまで硬くなったか(硬化層の深さ)は、断面の硬さを表面から順に測って確かめるのが一般的です(編集部の解説)。浸炭焼入れの硬化層の深さの測り方は、JIS G 0557 で決められています。課題ページ「熱処理で歪む・割れる」も参照してください。
出典:表面硬化(精選版 日本国語大辞典・改訂新版 世界大百科事典)|コトバンク、JIS G 0557:2019 鋼の浸炭硬化層深さ測定方法(プレビュー)|日本規格協会
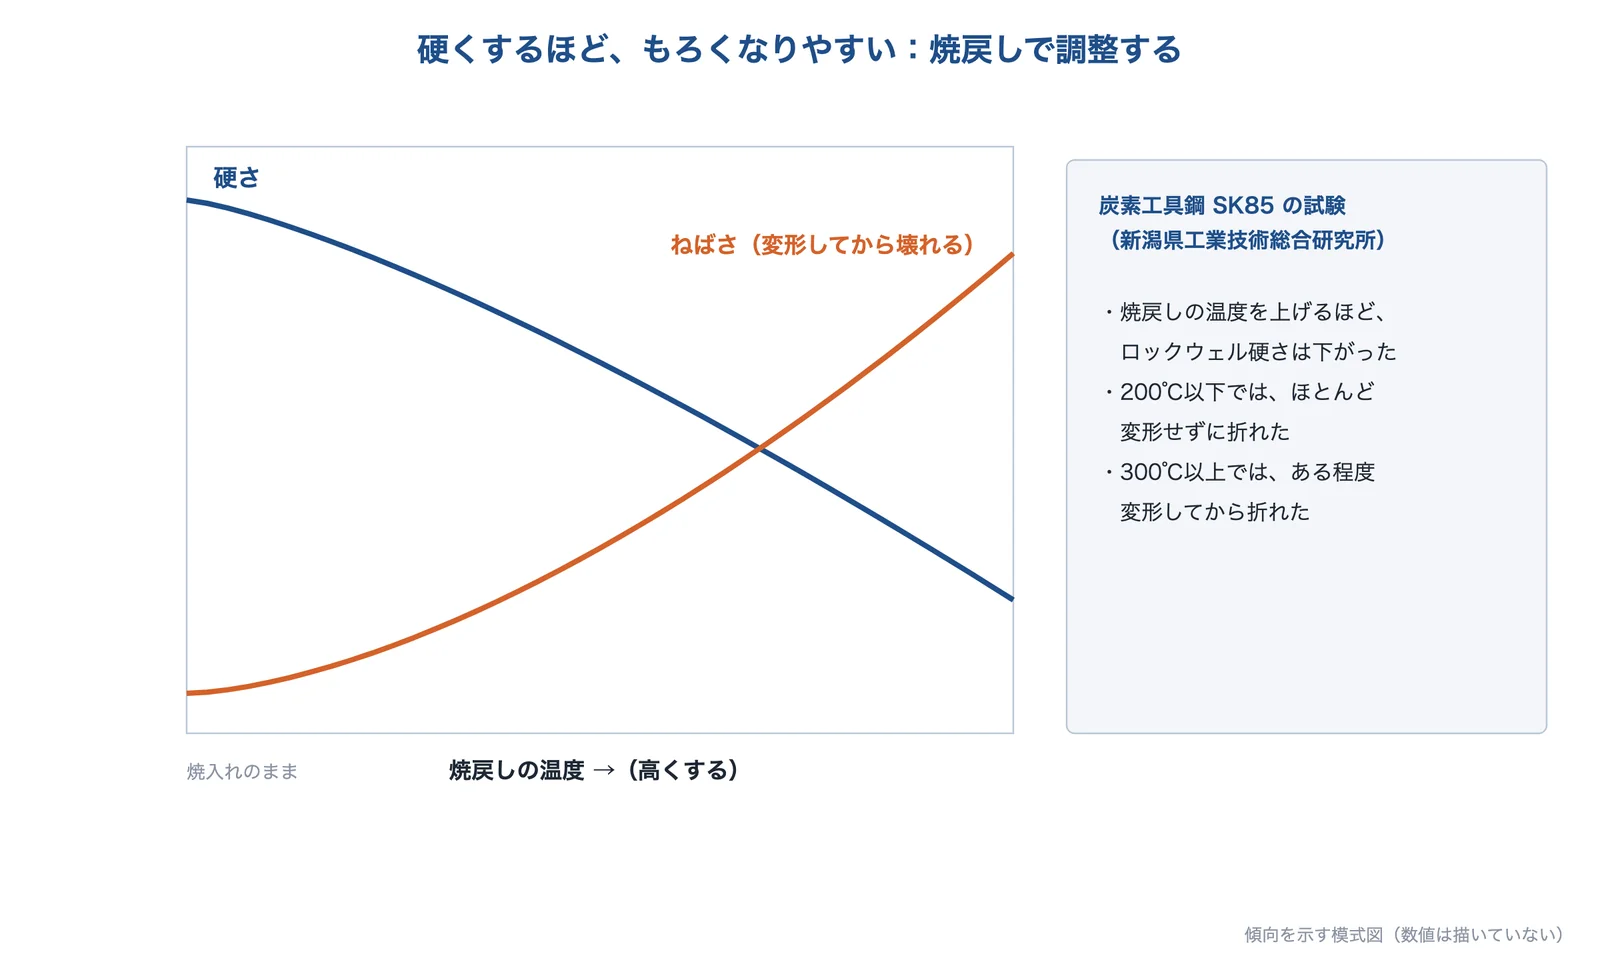
硬すぎるともろい:焼戻しで調整する
出典:新潟県工業技術総合研究所をもとに AI(Claude)で作成
新潟県工業技術総合研究所は、炭素工具鋼 SK85 を焼入れし、焼戻しの温度を変えて曲げ試験をしました。焼戻しの温度を上げるほどロックウェル硬さは下がり、200℃以下で焼戻したものはほとんど変形せずに折れ、300℃以上ではある程度変形してから折れました。折れるまでに耐えた最大の力は250℃で最も大きくなりました。硬さだけを上げればよいのではなく、使い方に合わせて硬さとねばさのつり合いをとることが大切です(編集部の解説)。
出典:技術トピックス 高硬度材の曲げ試験(令和元年10月9日)|新潟県工業技術総合研究所
加工のしやすさ
大分県工業試験場(現 大分県産業科学技術センター)の報告(平成5年度)は、HRC55 を超える高硬度の焼入れ鋼などの加工は、従来は研削・放電加工・磨きの領域とされ、これらは能率の面で切削加工に劣るのが一般的だとしています。硬さは、どの加工法を選ぶかにも関わります。課題ページ「硬い材料に細かい形・穴を加工したい」も参照してください。
出典:高硬度焼き入れ鋼のエンドミル加工における加工精度と加工面特性の研究|大分県産業科学技術センター
ゴム・樹脂の硬さ:デュロメータ
出典:新潟県工業技術総合研究所、NOKをもとに AI(Claude)で作成
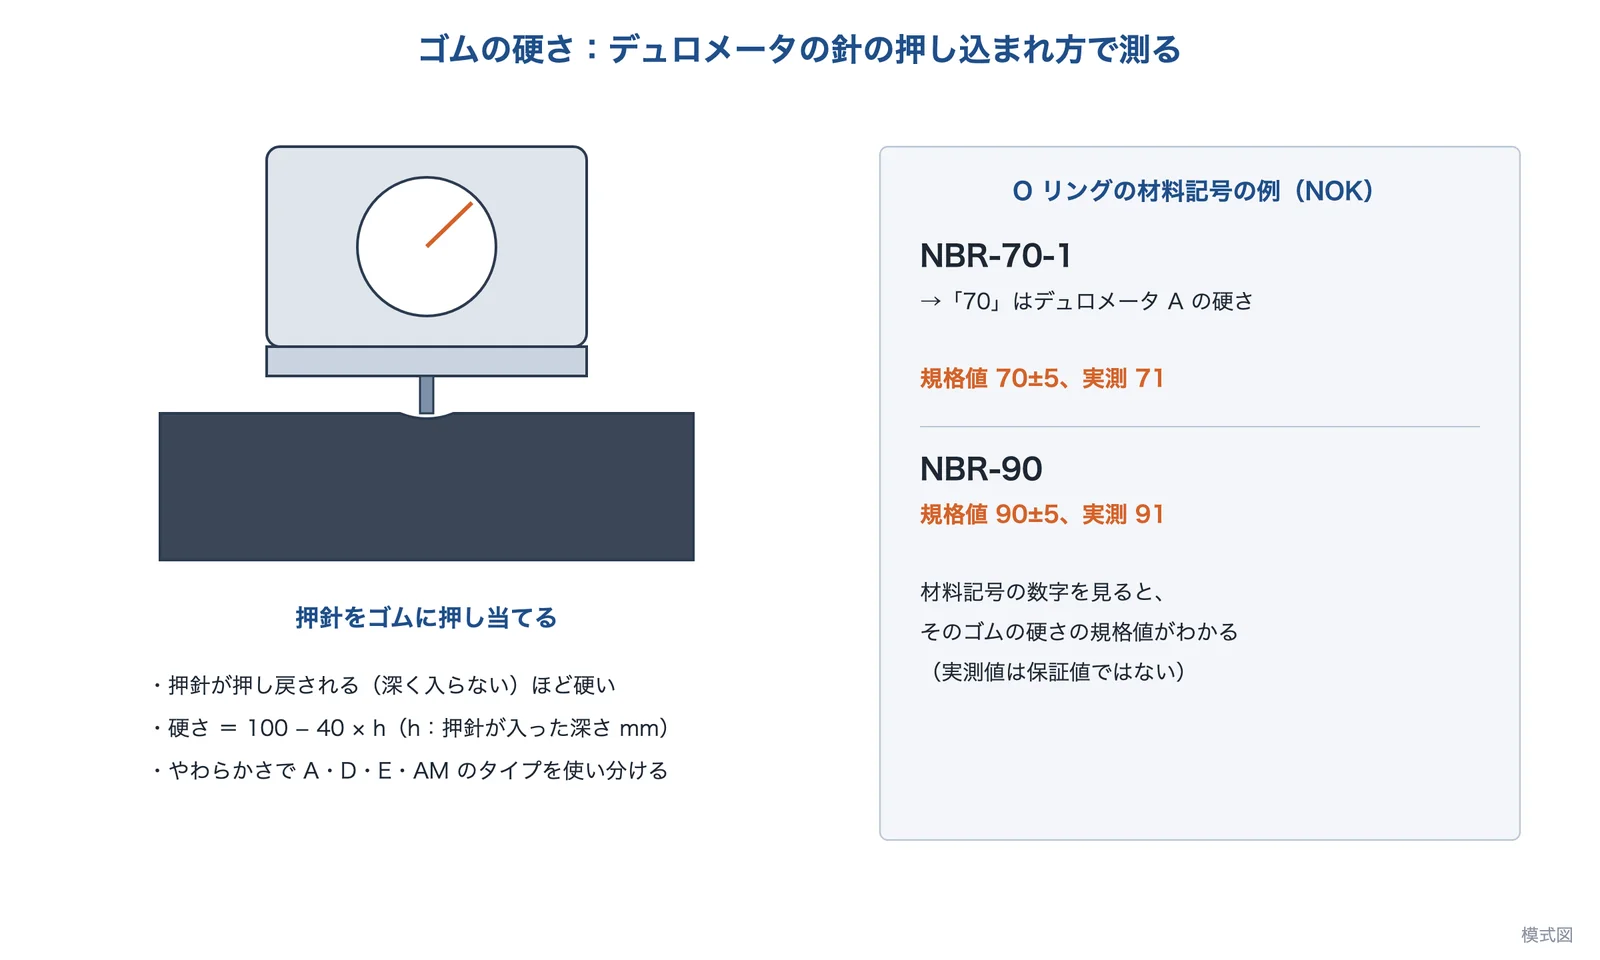
新潟県工業技術総合研究所の解説によると、ゴムやプラスチックの硬さには、ロックウェル硬さ(プラスチック用のスケール。JIS K 7202-2)やデュロメータ硬さがよく使われます。デュロメータは、押針を試料に押し当て、押針が押し込まれた深さから硬さを求めます(硬さ = 100 − 40 × h、h は押し込まれた深さ mm)。押針が深く入るほど、数字は小さく(やわらかく)なります。やわらかさに合わせて、タイプ A・D・E・AM を使い分けます(A で90を超えたら D、A で20未満なら E など)。ゴムは JIS K 6253-3、プラスチックは JIS K 7215 で決められています。
O リングの材料記号にも硬さが表れます。NOK のカタログでは、NBR-70-1 の「70」はデュロメータ A の硬さの規格値(70±5)で、実測の例は71です。NBR-90 は規格値90±5、実測の例は91です(実測値は保証値ではないとしています)。課題ページ「ゴム部品がへたる・硬くなる」も参照してください。
出典:技術トピックス プラスチック・ゴムの硬さ試験(令和2年10月19日)|新潟県工業技術総合研究所、O リング 総合カタログ(Cat. No.051)|NOK
測るときの注意
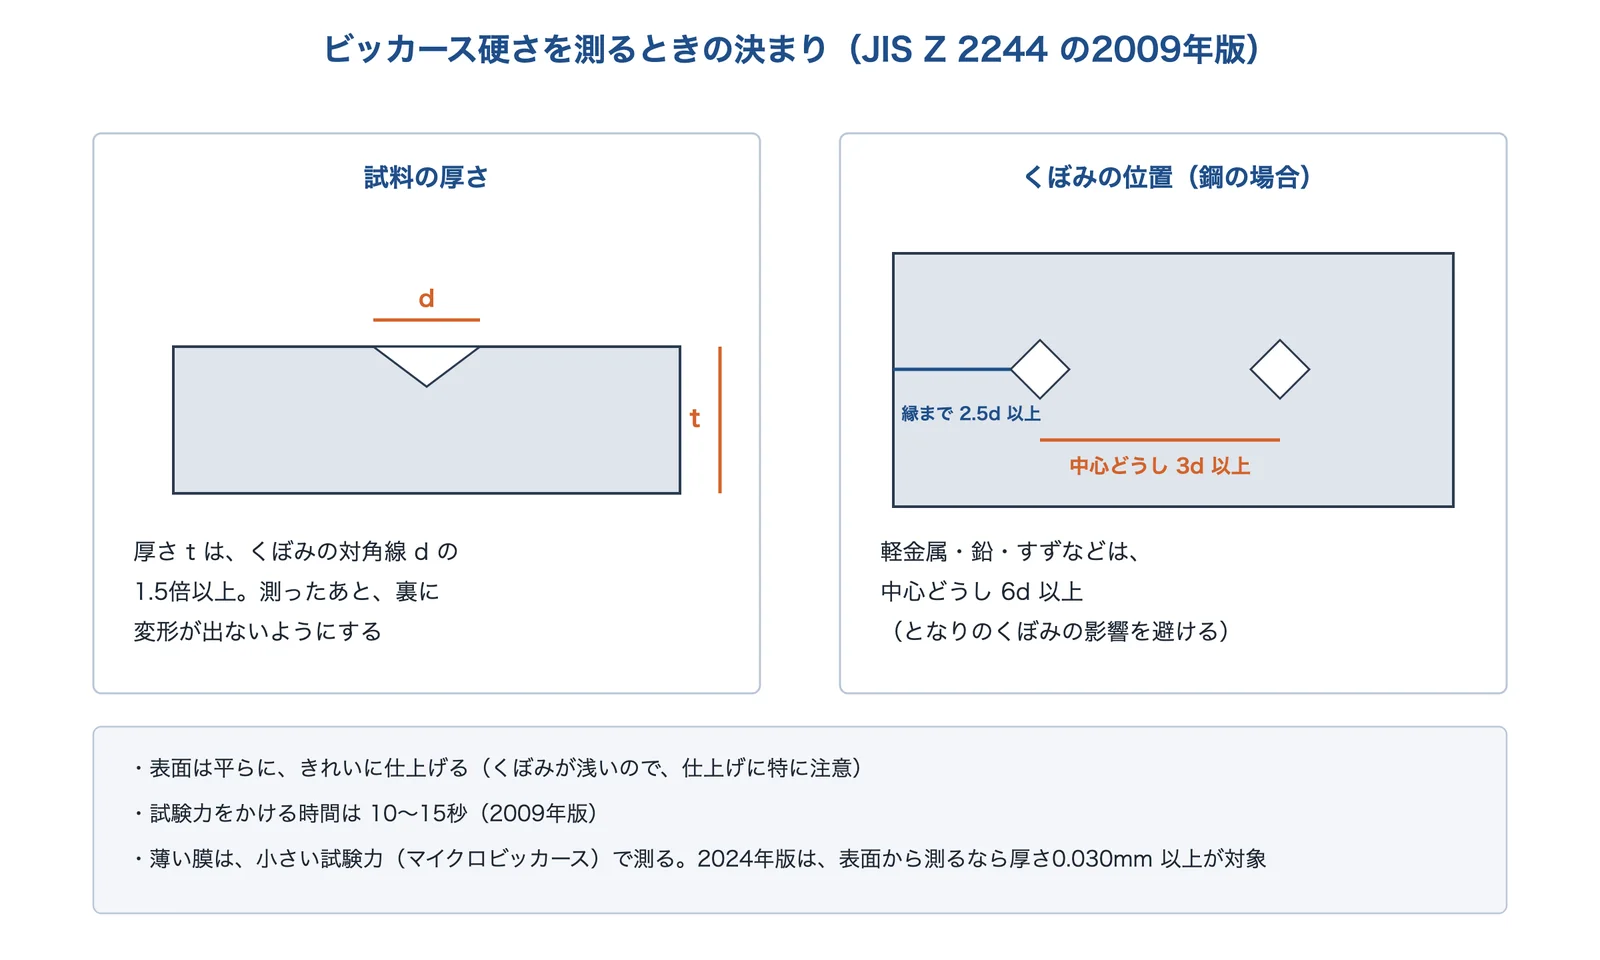
出典:日本産業規格の簡易閲覧(kikakurui.com)、日本規格協会をもとに AI(Claude)で作成
硬さは表面の小さなくぼみで測るので、試料の準備で値が変わります。JIS Z 2244(2009年版)は、次のように決めています。
- 厚さ:試料(または測る層)の厚さは、くぼみの対角線の長さの1.5倍以上にし、試験のあと試料の裏に変形が出ないようにする。
- くぼみの位置:鋼・銅などでは、くぼみの中心どうしを対角線の3倍以上、くぼみの中心から試料の縁までを2.5倍以上離す(軽金属・鉛・すずなどは中心どうしを6倍以上)。
- 表面:ビッカース硬さのくぼみはあまり深くないので、試料の仕上げに特に注意する。
- 力をかける時間:10〜15秒(これより長くしたときは、その時間を硬さの表示に含める)。
めっきやコーティングのような薄い膜は、膜の下の素材の影響を受けないよう、小さな試験力で測るのが基本です(編集部の解説)。JIS Z 2244-1(2024年版)は、皮膜の表面に垂直に測るなら厚さ0.030mm 以上、断面で測るなら0.100mm 以上の皮膜に適用するとし、それより小さなくぼみには ISO 14577-1(押し込みの深さと力を連続して測る方法)が使えるとしています。
出典:JIS Z 2244:2009 ビッカース硬さ試験−試験方法|日本産業規格の簡易閲覧(kikakurui.com)、JIS Z 2244-1:2024 ビッカース硬さ試験−第1部:試験方法(プレビュー)|日本規格協会
硬さが出てくるページ
出典
- 硬さ試験(改訂新版 世界大百科事典・日本大百科全書)|コトバンク
- 技術シート No.13006 硬さ試験|大阪産業技術研究所
- JIS Z 2244:2009 ビッカース硬さ試験−試験方法|日本産業規格の簡易閲覧(kikakurui.com)
- JIS Z 2244-1:2024 ビッカース硬さ試験−第1部:試験方法(プレビュー)|日本規格協会
- 技術トピックス ロックウェル硬さ試験(令和2年7月28日)|新潟県工業技術総合研究所
- 硬さ換算表(SAE J417)|鍋屋バイテック会社(NBK)
- JTEKT ENGINEERING JOURNAL No.1020(2023)「硬質クロムめっき代替のレーザークラッド技術の開発」|ジェイテクト
- 硬質クロムめっき|三和メッキ工業
- 熱処理と摩耗形態の関係|ウエストヒル
- ファインセラミックス材料特性表|京セラ
- ファインセラミックス特性表|フェローテック
- PVDコーティングについて|日本アイ・ティ・エフ
- DLCコーティングについて|日本アイ・ティ・エフ
- 物理的特性|プロテリアル特殊鋼
- トライボロジー 講義資料(摩耗)|東京理科大学
- 表面硬化(精選版 日本国語大辞典・改訂新版 世界大百科事典)|コトバンク
- JIS G 0557:2019 鋼の浸炭硬化層深さ測定方法(プレビュー)|日本規格協会
- 技術トピックス 高硬度材の曲げ試験(令和元年10月9日)|新潟県工業技術総合研究所
- 高硬度焼き入れ鋼のエンドミル加工における加工精度と加工面特性の研究|大分県産業科学技術センター
- 技術トピックス プラスチック・ゴムの硬さ試験(令和2年10月19日)|新潟県工業技術総合研究所
- O リング 総合カタログ(Cat. No.051)|NOK
※アイキャッチ画像は、AI(ChatGPT)で生成したイメージです。実在の製品ではありません。
情報の確認日:2026年10月6日