「鋳造(ちゅうぞう)と鍛造(たんぞう)は何が違う?」は、金属の部品の作り方を調べると最初に出てくる疑問です。どちらも金属に形を与える方法ですが、鋳造は金属を溶かして型に流しこみ、鍛造は金属を溶かさずにたたいたり押しつぶしたりして形をつくります。このページでは、つくり方・中身(組織)・強さ・つくれる形・種類・製品の例の順に、図で比べます。最後に、どちらを選べばよいかの目安をまとめます。
鋳造と鍛造の違い:ひとことで言うと
鋳造と鍛造の違い
鋳造は「溶かして流して固める」方法です。型の形をそのまま写せるので、複雑な形や中が空洞の部品、大きな部品をつくるのが得意です。
鍛造は「たたいて鍛える」方法です。形をつくりながら、金属の中のすき間をつぶし、組織を細かく整えるので、強く、ねばり強い部品になります。
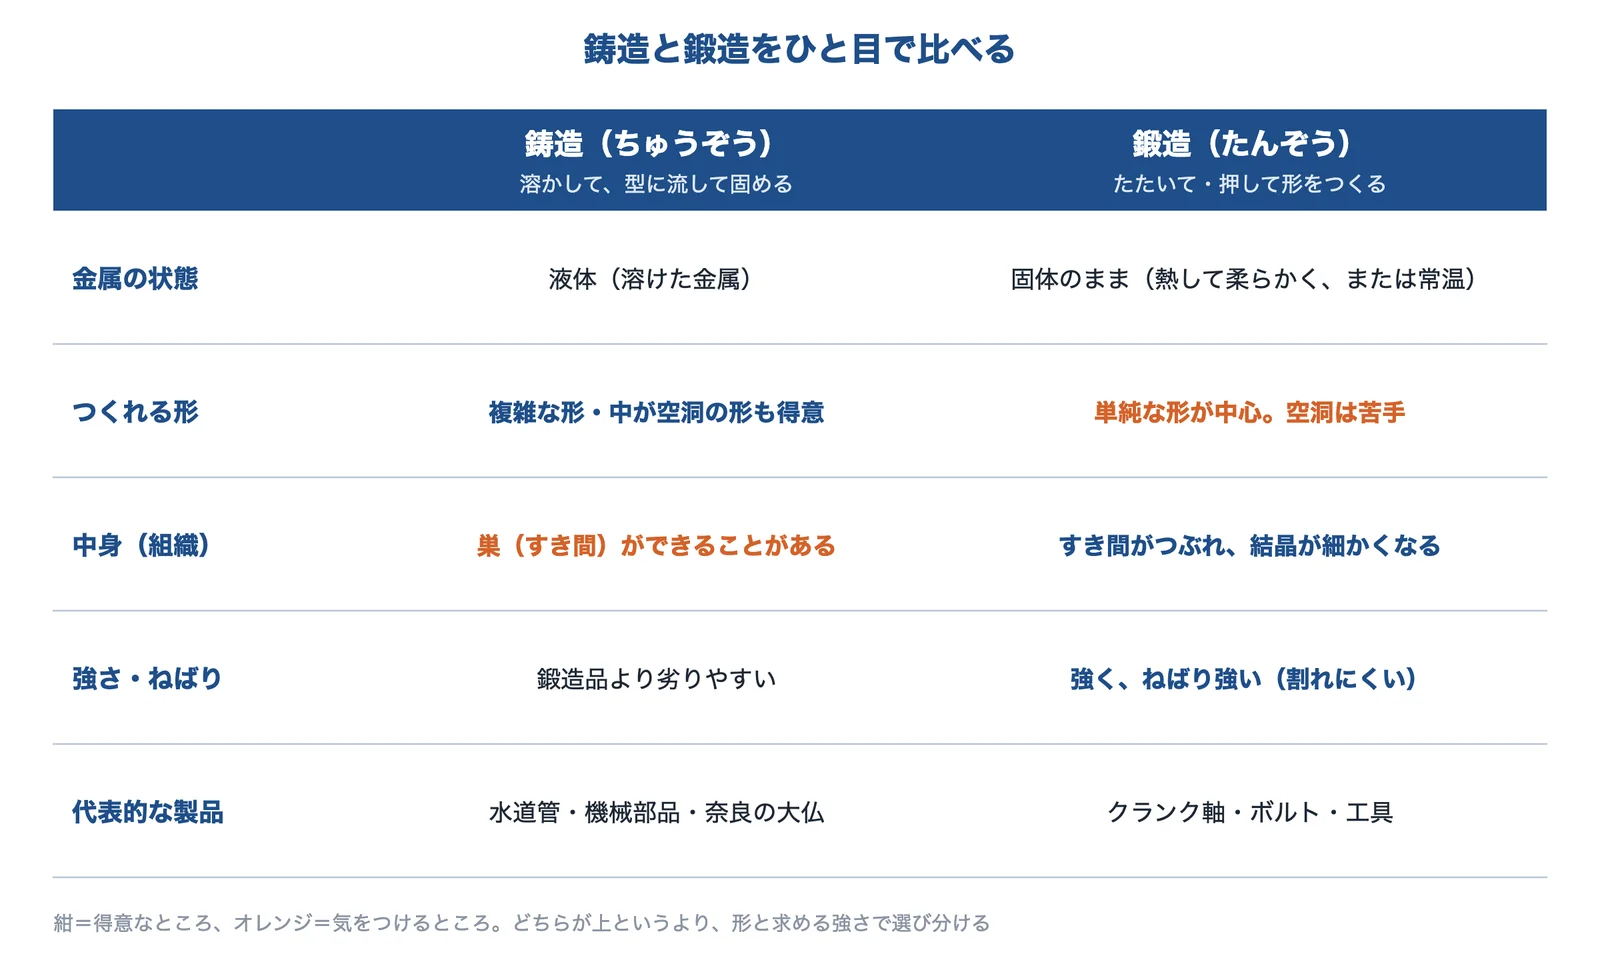
出典:Wikipedia「鋳造」、Wikipedia「鍛造」、MONOistをもとに AI(Claude)で作成
出典:鋳造|Wikipedia、鍛造|Wikipedia、鉄鋼材料の成形加工法(鋳造、圧延、鍛造):鋼材料の基礎知識(6)1ページ目|MONOist、鉄鋼材料の成形加工法(鋳造、圧延、鍛造):鋼材料の基礎知識(6)3ページ目|MONOist
鋳造とは:溶かした金属を型に流しこんで固める
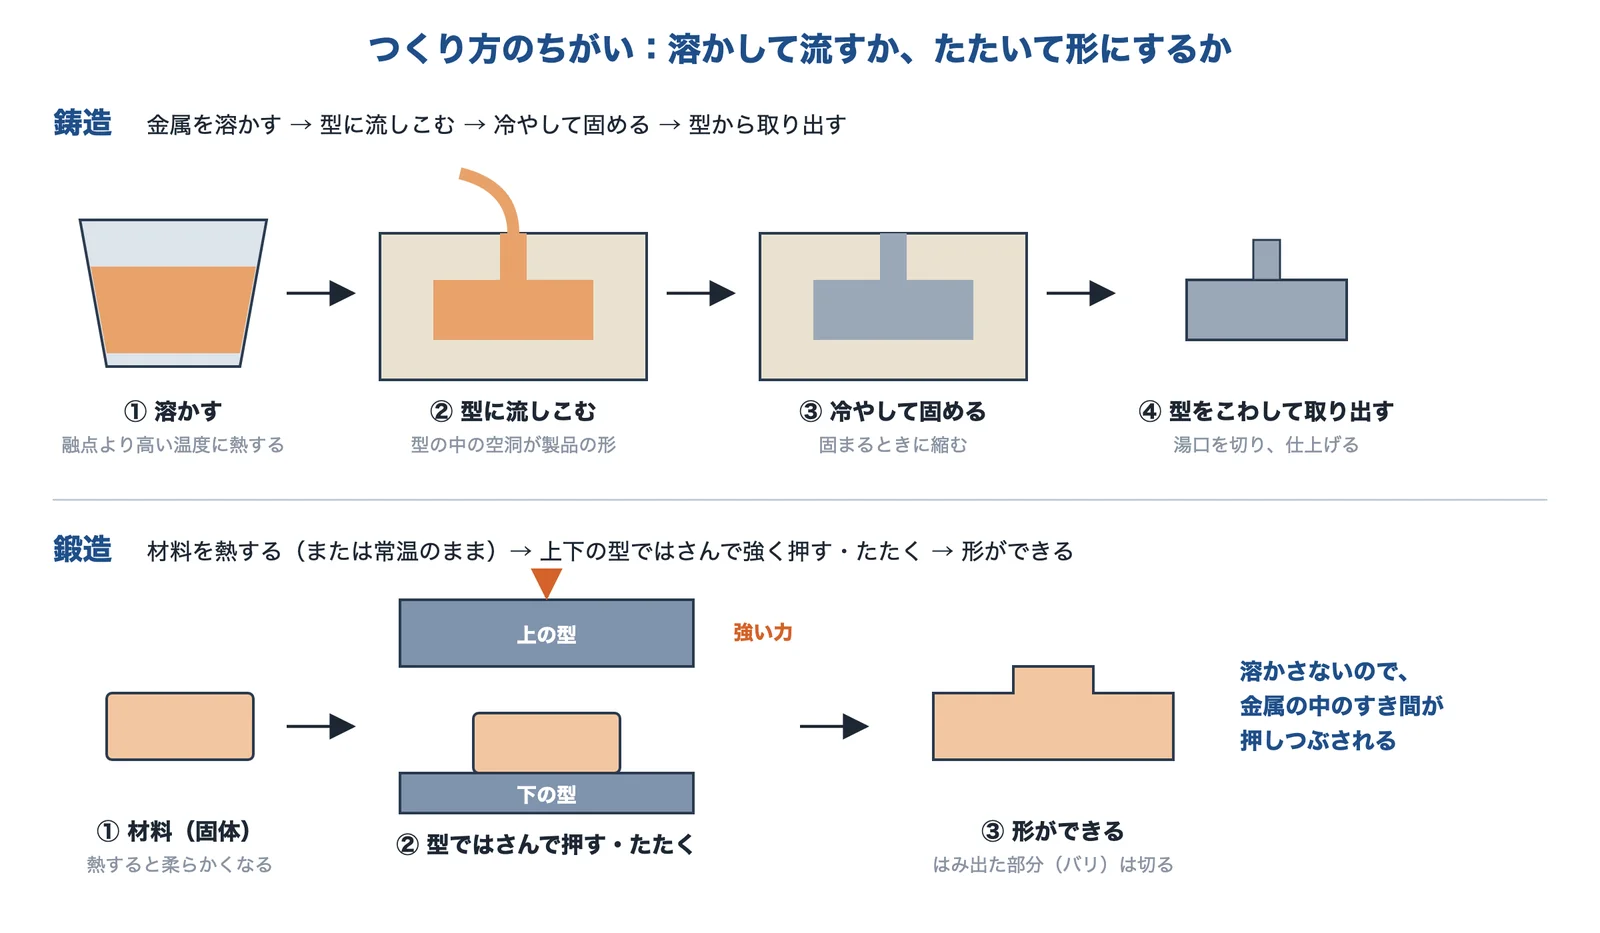
出典:Wikipedia「鋳造」、MONOist、JIS B 0112:1994 鍛造加工用語(kikakurui.com の掲載ページ)をもとに AI(Claude)で作成
鋳造は、高い温度で溶かした液体の金属を、砂・耐火物・金属などでつくった型に流しこみ、固めて目的の形を得る加工法です(Wikipedia「鋳造」)。鋳造でつくった製品を鋳物(いもの)、型を鋳型(いがた)と呼びます(同・MONOist)。
中が空洞の形もつくれる
型の中の空洞が、そのまま製品の形になります。中が空洞の部品をつくりたいときは、中子(なかご)という型を鋳型の中に入れておきます(Wikipedia「鋳造」・MONOist)。MONOist の解説は、鋳型をつくりこむことで、機械加工ではできない曲面の形や中が空洞の部品をつくれ、部品どうしを溶接でつなぐ手間も減らせるとしています。
固まるときに縮む:引け巣とガスの空洞
金属は固まるときに約5%縮みます(Wikipedia「鋳造」)。この縮みで鋳物の中や表面にできる空洞が引け巣(ひけす)で、寸法の不良だけでなく、材料の強さを下げる原因になります(MONOist)。そこで、最後に固まる部分(押し湯)をわざと設けて、製品の部分に引け巣ができないようにします(同)。砂型では、砂の水分などから出たガスがつくる空隙(ポロシティ)も起きるので、ガス抜きの穴を設けます(同)。
出典:鋳造|Wikipedia、鉄鋼材料の成形加工法(鋳造、圧延、鍛造):鋼材料の基礎知識(6)1ページ目|MONOist
鍛造とは:金属をたたいて・押しつぶして鍛える
鍛造は、JIS(日本産業規格)の用語では「工具,金型などを用い,固体材料の一部又は全体を圧縮又は打撃することによって,成形及び鍛錬を行うこと」です(JIS B 0112)。金属をこわさずに形を変える「塑性加工」の一種で(Wikipedia「鍛造」)、プレス機やハンマーで材料を押しつぶして形をつくります(MONOist)。
ポイントは、形をつくるだけでなく、材料を「鍛える」ことです。MONOist の解説は、鍛造は多方向から材料を押しつぶすことで、もろい鋳造組織をこわして細かく整った組織に変え、材料の中の空洞状の鋳造欠陥を圧着して強靭な材質にする、としています。そのため、高い信頼性が求められる部品に鍛造した材料が使われます(同)。
材料の変形のしかた(元に戻る弾性変形と、戻らない塑性変形)は「弾性変形と塑性変形」で解説しています。
出典:JIS B 0112:1994 鍛造加工用語(kikakurui.com の掲載ページ)、鍛造|Wikipedia、鉄鋼材料の成形加工法(鋳造、圧延、鍛造):鋼材料の基礎知識(6)3ページ目|MONOist
強さの違い:中身(組織)と鍛流線
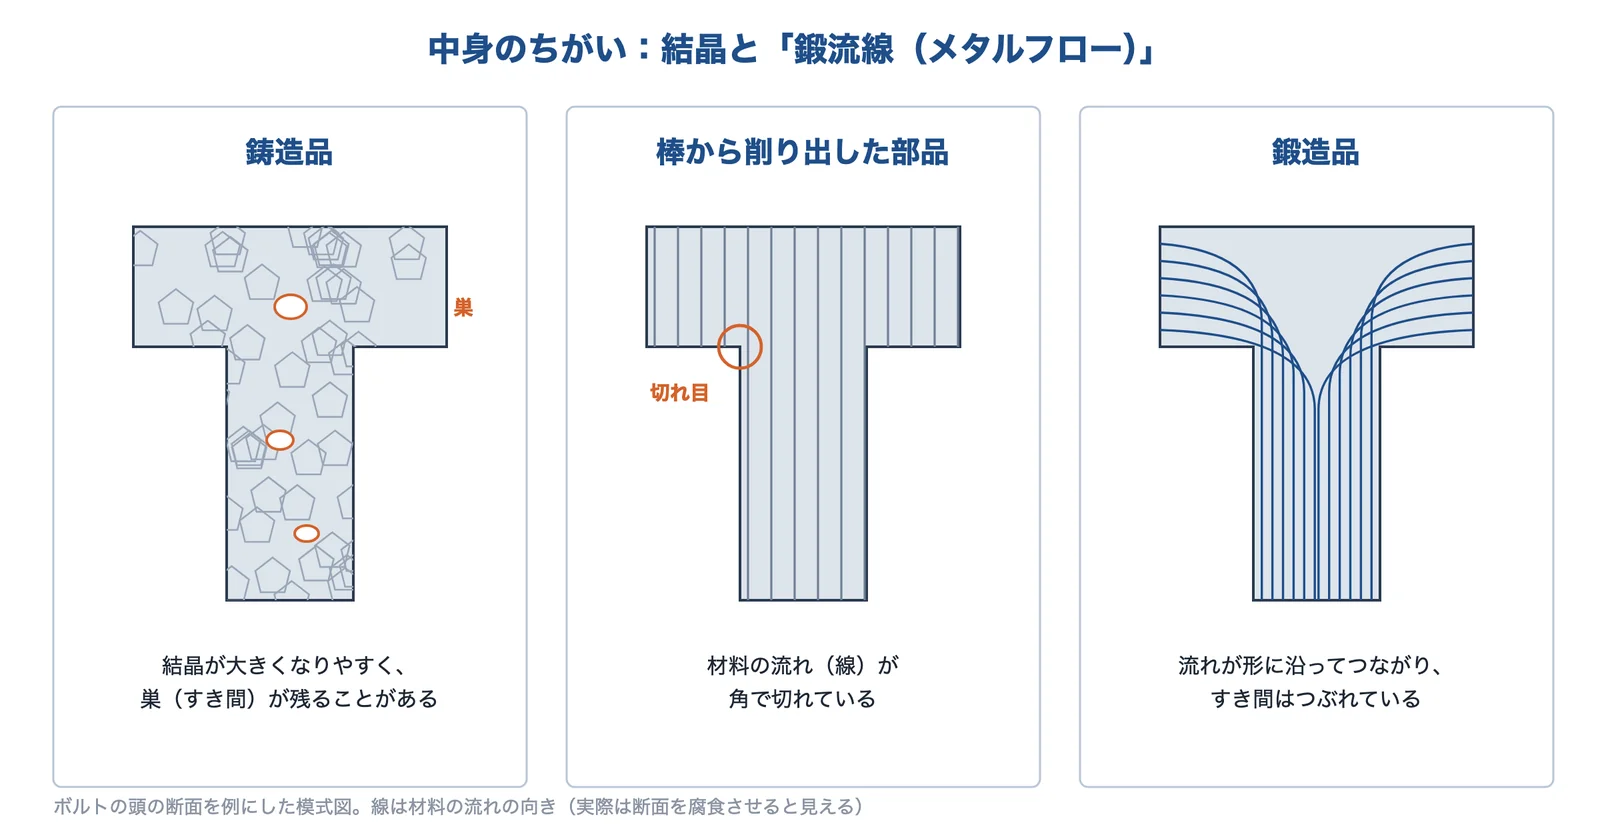
出典:JIS B 0112:1994 鍛造加工用語(kikakurui.com の掲載ページ)、Wikipedia「鍛造」、MONOistをもとに AI(Claude)で作成
鍛流線:材料の流れが形に沿ってつながる
鍛造した部品の断面には、鍛流線(たんりゅうせん)という模様が見えます。JIS B 0112 は鍛流線を「始めの材料の長さ方向の繊維組織が,鍛造によって曲げられた模様」と定めています。英語ではファイバーフロー・メタルフローとも呼びます(Wikipedia「鍛造」)。
鍛造では、鍛流線が部品の形に沿ってつながるため、くり返し曲げる力に強くなります。また、鋳造に比べて鋳巣(空洞)ができにくいので、引張りの強さや硬さにすぐれた素材をつくれます(Wikipedia「鍛造」)。英語版 Wikipedia「Forging」は、鍛造品は同じ材料の鋳造品や削り出し品より、重さあたりの強さがおよそ20%高いとしています。棒から削り出した部品は、図の真ん中のように、角の所で材料の流れが切れてしまいます(この一文は図の説明として編集部が補足)。
鋳物は形が得意、鍛造品は厳しい使い方が得意
MONOist の解説は、ただ複雑な形を得たいなら鋳物が向き、使う条件が厳しい場合は鍛造した材料が向く、とまとめています。引け巣が強さを下げるためです(同)。ただし鋳物でも、材料と作り方を選べば、求められる強さに合わせた部品はつくれます。たとえば鋳鉄の中でも、黒鉛を丸くした球状黒鉛鋳鉄(ダクタイル鋳鉄)は、ねばりを高めた材料です(この二文は編集部の補足。詳しくは技術ページ「鋳鉄」で出典つきで解説しています)。
強さの数字の意味は「降伏点・耐力と引張強さ」「疲労限度」「靭性(シャルピー衝撃試験)」で解説しています。
出典:JIS B 0112:1994 鍛造加工用語(kikakurui.com の掲載ページ)、鍛造|Wikipedia、Forging|Wikipedia(英語版)、鉄鋼材料の成形加工法(鋳造、圧延、鍛造):鋼材料の基礎知識(6)1ページ目|MONOist
鋳造と鍛造の主な種類
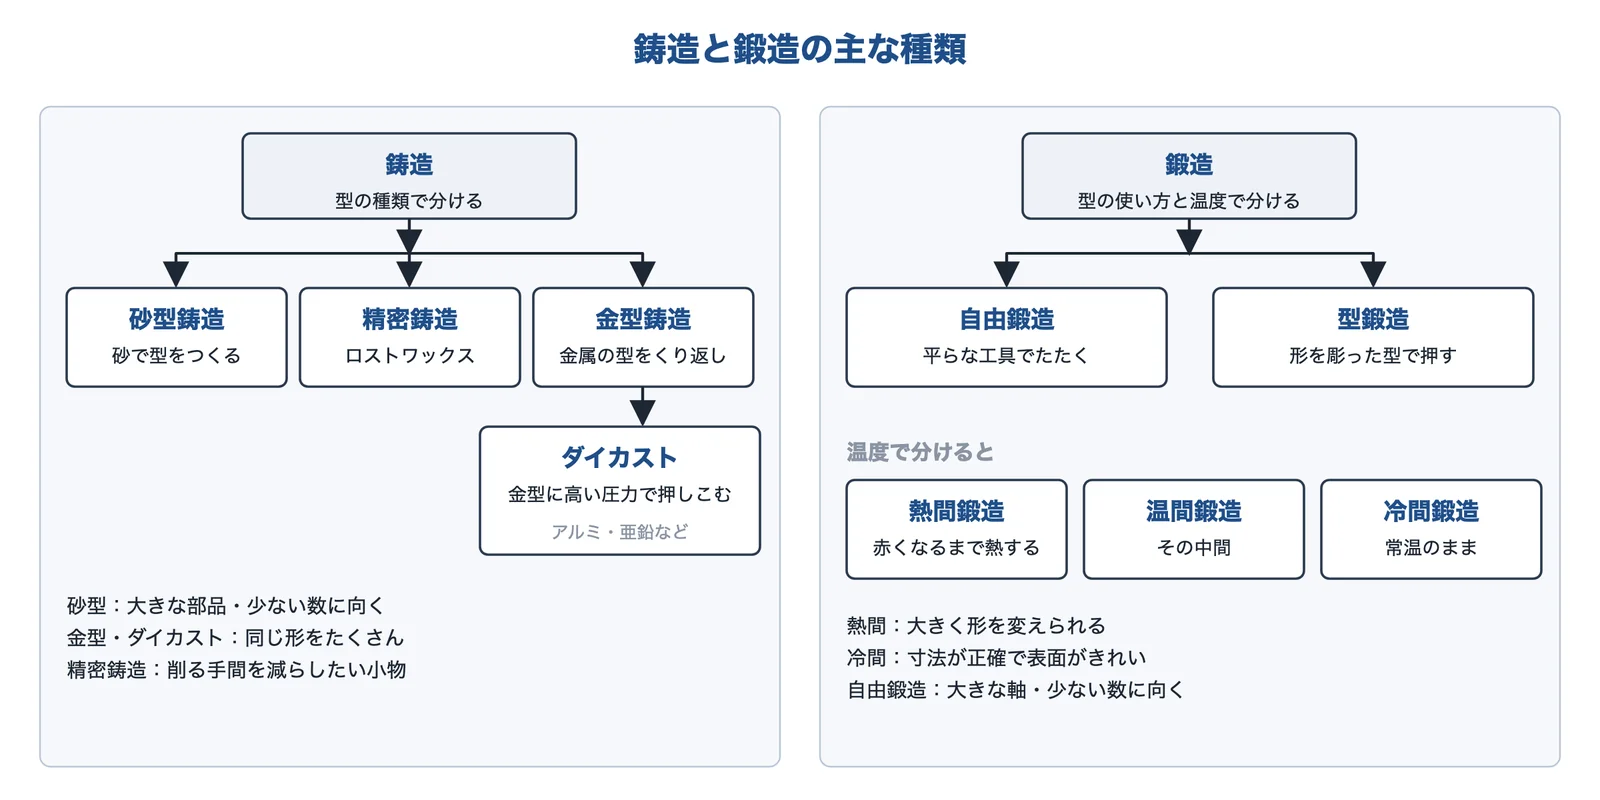
出典:Wikipedia「鋳造」、MONOist、JIS B 0112:1994 鍛造加工用語(kikakurui.com の掲載ページ)をもとに AI(Claude)で作成
鋳造の種類:型の材料で分ける
| 種類 | しくみ | 向いているもの |
|---|---|---|
| 砂型鋳造 | 木などの模型で砂を型取り、上型・下型を合わせる | いちばん一般的。形の自由度が高く、小さなものから大きなものまで(MONOist) |
| 精密鋳造(ロストワックス) | ろうの模型を耐火物で固め、ろうを溶かし出してできた空洞に流す | 複雑な形を精度よく、鋳肌もなめらか。大きな鋳物には向かない(MONOist) |
| 金型鋳造・ダイカスト | 金属の型をくり返し使う。ダイカストは金型に溶けた金属を押しこむ | 小〜中くらいの部品をたくさんつくる(英語版 Wikipedia「Casting (metalworking)」) |
| 遠心鋳造 | 回転する型に流しこみ、遠心力で押しつけて固める | 水道管・ガス管などの管の形(MONOist) |
鍛造の種類:型の使い方と温度で分ける
型で分けると、形を彫った金型の中に材料を押しこむ「型鍛造」と、単純な形の金敷(かなしき)と工具で、材料を少しずつ押していく「自由鍛造」があります(JIS B 0112)。型鍛造は同じ形を速く大量につくれ、寸法の精度も高い一方、金型をつくる初期費用がかかるので少ない数には向きません(Wikipedia「鍛造」)。自由鍛造は、刀鍛冶が赤く熱した鋼を金づちでたたいて延ばす作業がその例です(MONOist)。
| 温度による種類 | 温度の目安(鋼) | 特徴 |
|---|---|---|
| 熱間鍛造 | 1100〜1250℃程度(再結晶温度以上) | 変形させやすく、効率よく鍛えられる。表面にスケール(酸化膜)ができ、削って取る |
| 温間鍛造 | 600〜900℃程度 | 変形させやすさとスケールの少なさの中間 |
| 冷間鍛造 | 常温 | 加熱がいらず、表面がきれい。硬い材料・大きな材料には使いにくい |
温度の目安と特徴は MONOist、熱間鍛造を「再結晶温度以上」とする定義は JIS B 0112 によります。熱間・冷間・精密鍛造の選び方と鍛造の会社は、技術ページ「鍛造」で解説しています。
出典:鉄鋼材料の成形加工法(鋳造、圧延、鍛造):鋼材料の基礎知識(6)1ページ目|MONOist、鉄鋼材料の成形加工法(鋳造、圧延、鍛造):鋼材料の基礎知識(6)3ページ目|MONOist、Casting (metalworking)|Wikipedia(英語版)、JIS B 0112:1994 鍛造加工用語(kikakurui.com の掲載ページ)、鍛造|Wikipedia
つくれる形・大きさ・コストの違い
形:複雑な形と中空は鋳造が得意
鋳造は、中子を使えば中が空洞の形もつくれ、曲面の多い形も一体でつくれます(MONOist)。英語版 Wikipedia「Casting (metalworking)」も、鋳造はほかの方法ではむずかしい、または割に合わない複雑な形をつくるのによく使われるとしています。鍛造は材料を押して形を変えるので、型鍛造では型の形に材料を満たすことで形をつくります(JIS B 0112)。中が空洞の複雑な形を一度でつくるのは鋳造のほうが向いています(この一文は上の出典をもとにした編集部のまとめ)。
大きさ:どちらも大きな部品をつくれる
MONOist は、鋳造にはつくれる大きさ・重さの制限がなく、自動車部品・機械部品・水道管などがつくられているとしています。鍛造でつくれる大きさはハンマーやプレス機の能力によりますが、国内では1万4000トン級のプレス機で大型の鍛鋼品がつくられています(同)。
コスト:型の費用と数で考える
型鍛造は、製品に近い形まで成形できるので材料のむだが少なく、歩留まりが高い方法です(MONOist)。一方で、金型をつくる初期費用がかかるので、少ない数には向きません(Wikipedia「鍛造」)。鋳造でも、砂型は少ない数を手ごろな費用でつくれ、金型を使うダイカストはたくさんつくるときに向きます(英語版 Wikipedia「Casting (metalworking)」)。どちらも「何個つくるか」で費用が大きく変わります。
出典:鉄鋼材料の成形加工法(鋳造、圧延、鍛造):鋼材料の基礎知識(6)1ページ目|MONOist、鉄鋼材料の成形加工法(鋳造、圧延、鍛造):鋼材料の基礎知識(6)3ページ目|MONOist、Casting (metalworking)|Wikipedia(英語版)、鍛造|Wikipedia、JIS B 0112:1994 鍛造加工用語(kikakurui.com の掲載ページ)
身近な製品の例
| 製品の例 | 出典 | |
|---|---|---|
| 鋳造 | 青銅器・奈良の大仏(昔から)、自動車部品・機械部品・水道管 | MONOist |
| 鋳造 | 水道管・ガス管・シリンダーライナー(遠心鋳造) | MONOist |
| 鍛造 | 船のクランク軸・発電用のタービンロータ・原子炉の圧力容器・圧延機のロール(大型の鍛造品) | Wikipedia「鍛造」 |
| 鍛造 | 特殊鋼製品・工具・大型の機械部品(自由鍛造)、比較的小型の自動車部品・機械部品(型鍛造) | MONOist |
| 鍛造 | エンジンのバルブ・継手・ボルト・ねじなどの締結部品、変速機の歯車 | 英語版 Wikipedia「Forging」 |
| 鍛造 | 刃物・武具・金物(自由鍛造で古くから) | Wikipedia「鍛造」 |
表を見ると、大仏や水道管のように「形」と「大きさ」が大事なものは鋳造、軸やボルトのように「くり返しかかる力に耐える」ことが大事なものは鍛造が多いことがわかります(この一文は表をもとにした編集部のまとめ)。
出典:鉄鋼材料の成形加工法(鋳造、圧延、鍛造):鋼材料の基礎知識(6)1ページ目|MONOist、鉄鋼材料の成形加工法(鋳造、圧延、鍛造):鋼材料の基礎知識(6)3ページ目|MONOist、鍛造|Wikipedia、Forging|Wikipedia(英語版)
どちらも、とても古い技術
鋳造は、紀元前3600年ごろにメソポタミアで青銅を使って始まったとされ、鉄の鋳造は紀元前7世紀ごろに中国で発明されたとされています(Wikipedia「鋳造」)。鍛造では、古代エジプトで紀元前3000年ごろにつくられた、隕石の鉄とみられる首飾りが見つかっています。紀元前15世紀ごろには、ヒッタイトが炭を使って鉄を還元し、熱して鍛える技術を発明したとされています(Wikipedia「鍛造」)。
18世紀の産業革命のころまでは、鋳鉄はもろいものとされていたため、たたいてつくる鍛造品の鉄が重宝されたと書かれています(Wikipedia「鍛造」)。
どちらを選ぶか:形と求める強さから考える
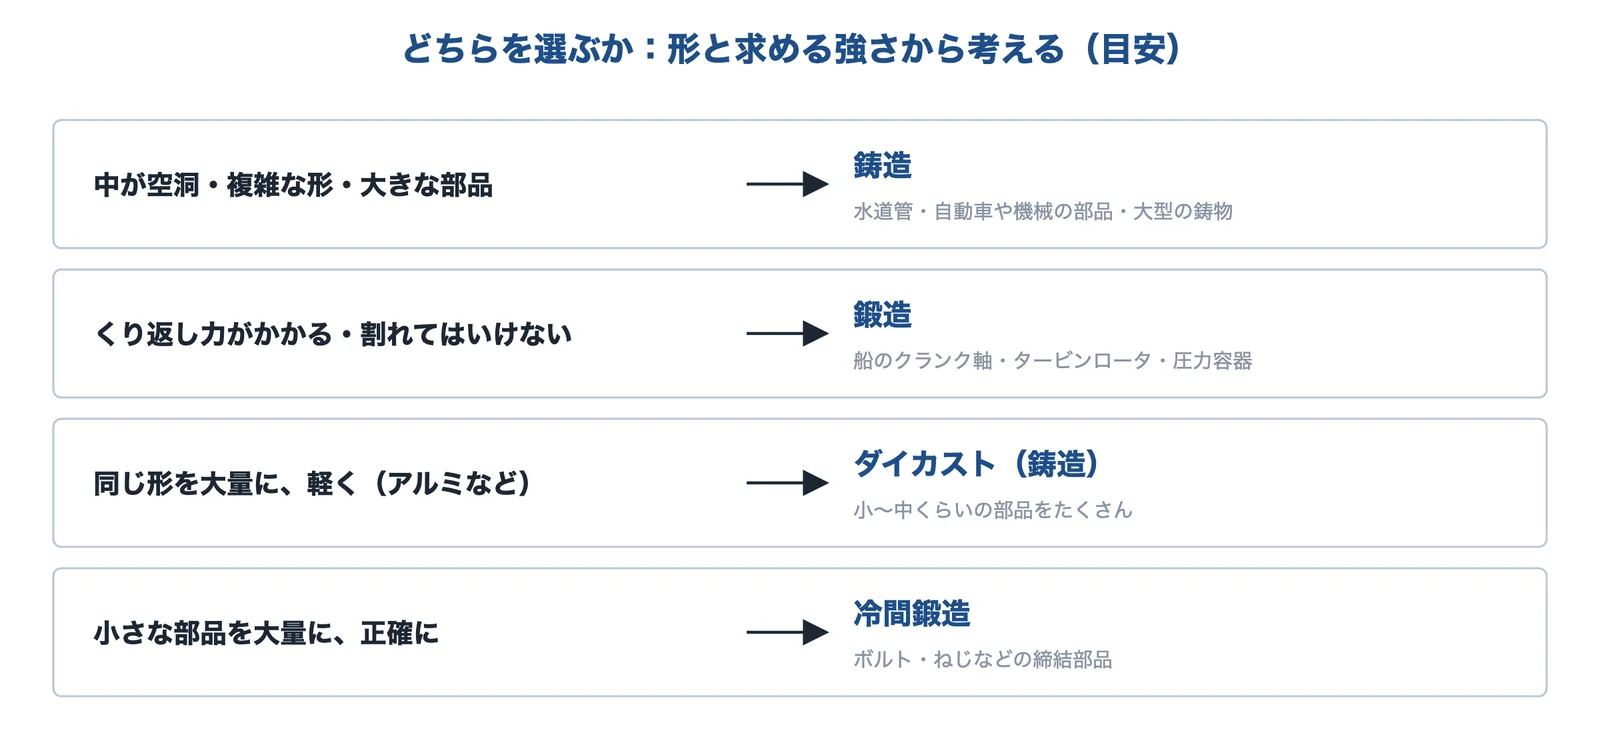
出典:この記事の内容をもとに AI(Claude)で作成
鋳造と鍛造のどちらがすぐれている、ということはありません。「どんな形か」「どれだけの力がかかるか」「何個つくるか」の3つで考えるのが近道です(この節は上の比較をもとにした編集部のまとめ)。
| いちばん大事な条件 | 候補 | 気をつけること |
|---|---|---|
| 中が空洞・複雑な形・大きな部品 | 鋳造(砂型など) | 引け巣などの内部の欠陥。強さが要る所は設計で余裕をもたせ、検査で確かめる |
| くり返し力がかかる・割れてはいけない | 鍛造(熱間の型鍛造など) | 空洞の形は苦手。金型の費用。熱間は表面を削って仕上げる |
| 同じ形を大量に・軽く | ダイカスト(鋳造) | 金型の費用。内部の巣 |
| 小さな部品を大量に・正確に | 冷間鍛造 | 硬い材料や大きな部品には使いにくい |
工法を切り替えるときの考え方は、課題ページ「工法を切り替えたい」にまとめています。鋳物や鍛造品の中の欠陥を壊さずに調べる方法は「部品を壊さずに内部の欠陥(巣・割れ)を見つけたい」で紹介しています。
鋳造・鍛造の話が出てくるページ
出典
- 鋳造|Wikipedia
- 鍛造|Wikipedia
- 鉄鋼材料の成形加工法(鋳造、圧延、鍛造):鋼材料の基礎知識(6)1ページ目|MONOist
- 鉄鋼材料の成形加工法(鋳造、圧延、鍛造):鋼材料の基礎知識(6)3ページ目|MONOist
- JIS B 0112:1994 鍛造加工用語(kikakurui.com の掲載ページ)
- Forging|Wikipedia(英語版)
- Casting (metalworking)|Wikipedia(英語版)
※図は、出典の説明をもとに編集部がまとめた模式図です。
※アイキャッチ画像は、AI(ChatGPT)で生成したイメージです。実在の製品・工場ではありません。
情報の確認日:2026年10月31日