
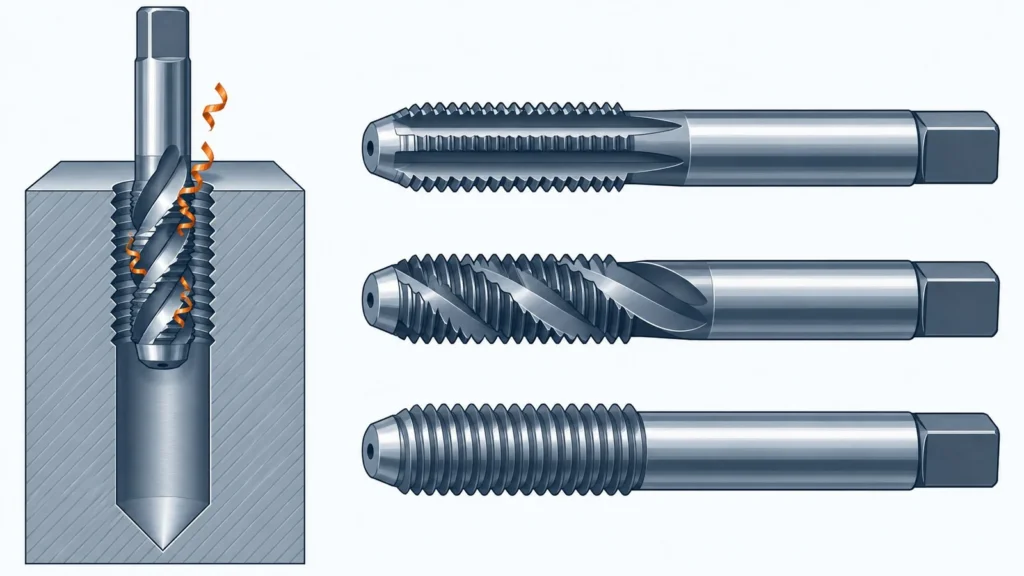
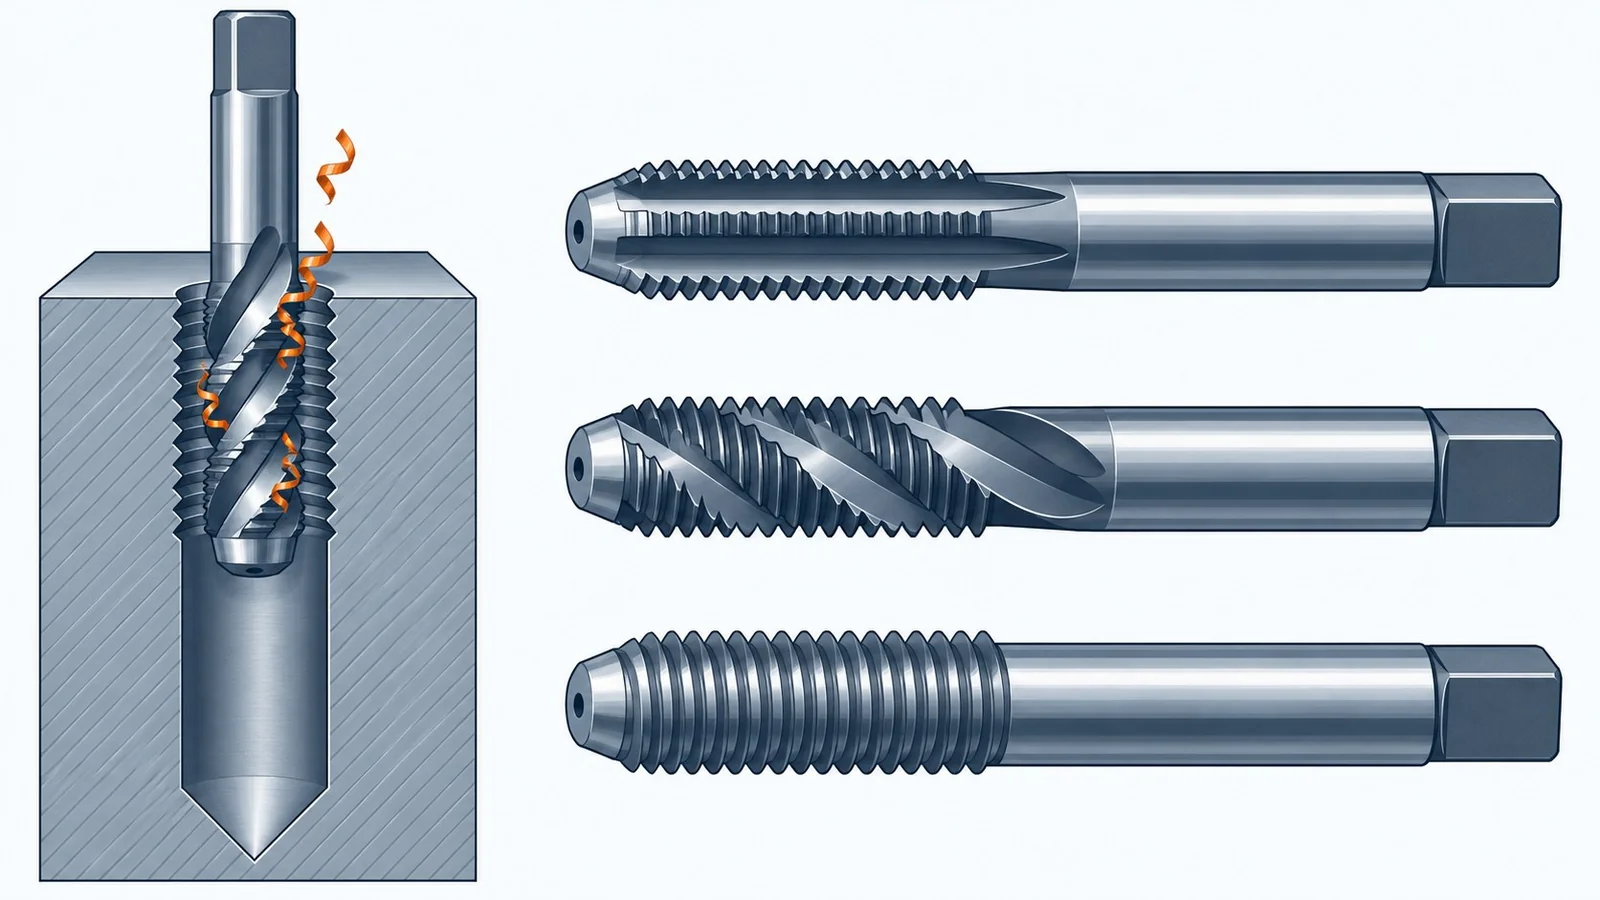
タップは、下穴の内側にめねじ(ねじ穴)を切ったり、押し広げて成形したりする工具です。選ぶときは、止り穴か通り穴か、被削材、機械が同期送りか、の3つでタップの種類をしぼり、下穴の径と深さを決めるのが基本です。図面に書く「M6×1 6H」と、タップの精度(STD・OH など)の関係が分かれば、加工の手戻りが減ります。
このページでは、部品の設計者や生産技術の担当者に向けて、タップの種類(ハンド・スパイラル・ポイント・転造・管用・ナット)、下穴径と下穴深さの決め方、ねじの精度とめっきの見込み、回転速度と送りの計算、折損・山やせ・むしれなどのトラブルと対策、スレッドミルやねじインサートとの使い分け、研究の知見、相談できる会社までを1ページにまとめました。ねじ部品そのものの種類と強度は、技術ページ「ねじ・ボルト・ナット・ワッシャー」で扱っています。
知りたいことから読む
- スパイラル・ポイント・転造タップの違い → タップの種類
- M6・M8・M10 の下穴径と下穴深さ → 下穴径と下穴深さ
- 図面の 6H・タップの OH 精度・めっき → ねじの精度とめっき
- 回転速度と送りの計算 → 加工条件
- 穴と材料に合うタップの選び方 → タップの選び方
- タップが折れる・山やせ・むしれ → トラブルと対策
- スレッドミル・ねじインサートとの違い → タップ以外の方法
症状から探す
| 症状 | 考えられる原因 | 対策を書いた所 |
|---|---|---|
| タップが折れる | 切りくずの噛み込み・底突き | 折損 |
| 止まり側のゲージが入ってしまう | 山やせ(送りのずれ)・めねじ拡大 | 山やせ・めねじの拡大 |
| アルミ・ステンレスでねじ面がむしれる | 切れ味・潤滑・切りくず排出の不足 | むしれ・溶着(アルミ・ステンレス) |
| 通り穴の出口が欠ける・ばりが出る | 通り穴に合わないタップ | 止り穴にはスパイラル、通り穴にはポイント |
| めっきしたらボルトが入らない | めっき厚を見込んだオーバサイズにしていない | めっきするめねじは、オーバサイズのタップで |
| 転造タップで穴の入口が盛り上がる | 入口の面取り不足 | 転造タップ(盛上げタップ・溝なしタップ) |
| タップが折れて穴に残った | 除去の方法を選ぶ | 折れたタップを取り除く |
リンクを押すと、対策を書いた所へ移ります。
タップの基本
タップとは
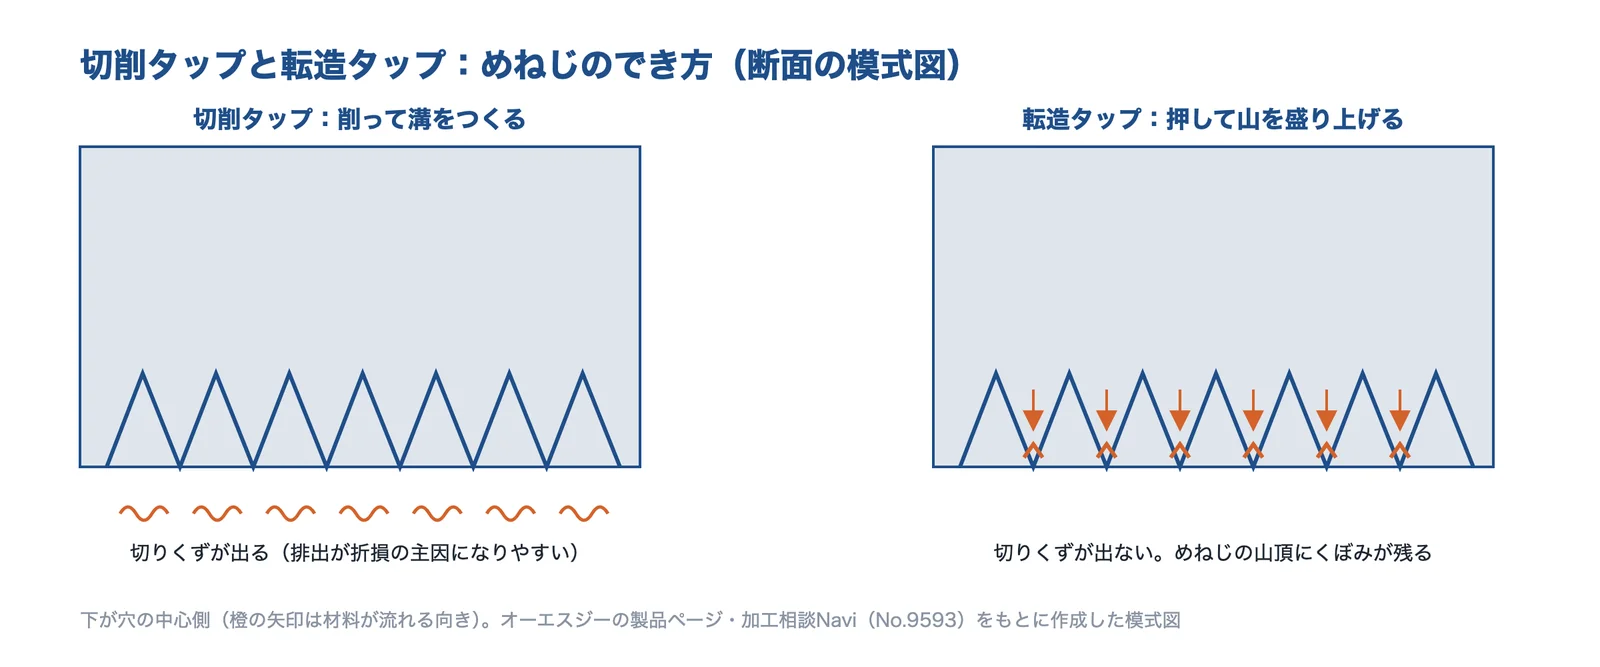
タップは、ドリルなどであけた下穴に入れて回し、穴の内側にめねじをつくる工具です(オーエスジーは「下穴にめねじを形成するおねじ形の工具」としています)。一般に、ねじ山の付いたねじ部、つかむためのシャンク、回すための四角の駆動部でできています。同社は、代表的な形としてハンドタップ・ポイントタップ・スパイラルタップ・転造タップ(溝なしタップ)を挙げています。切削タップは溝から切りくずを出し、転造タップは材料を押し広げてねじ山をつくります。
出典:タップとは|オーエスジー 加工相談Navi、タップ|オーエスジー 製品情報
食付き部:先端をテーパにして少しずつ切る
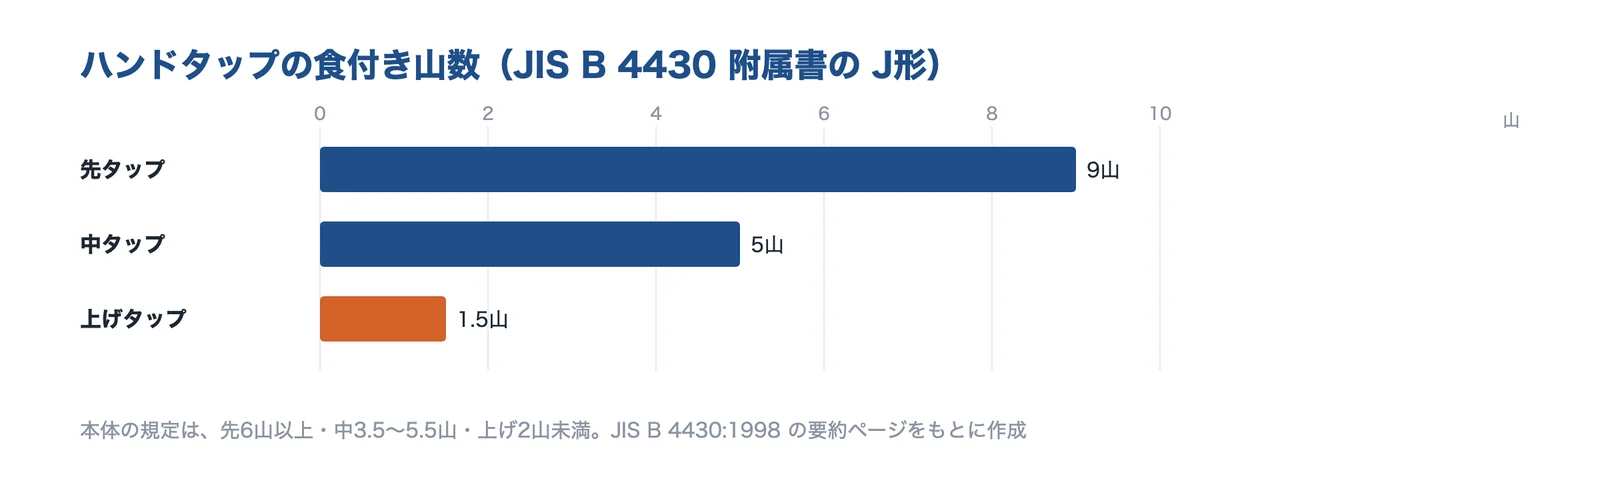
タップの先端は、ねじ山を少しずつ低くしたテーパになっていて、これを食付き部と呼びます。彌満和製作所は、いきなり完全なねじ山を切ろうとすると過大な力がかかって切れ刃が欠けるので、少しずつ切るための部分と説明しています。
ハンドタップの規格 JIS B 4430(メートルねじ用ハンドタップ)は、食付き部の長さを一般に先タップ 6山以上、中タップ 3.5〜5.5山、上げタップ 2山未満としています。附属書(J形)では、先 9山・中 5山・上げ 1.5山です。規格本体の適用範囲は、M1〜M68 の並目と M1×0.2〜M100×6 の細目です。
出典:JIS B 4430:1998 の要約ページをもとに AI(Claude)で作成
出典:タップの食付き部とは|彌満和製作所 困ったときの知恵袋、JIS B 4430:1998 メートルねじ用ハンドタップ(規格の要約ページ)
関係する規格
| 規格 | 内容 |
|---|---|
| JIS B 4430 | メートルねじ用ハンドタップ |
| JIS B 4433 | ナットタップ(20T・24T・28T・32T の4種類、A級・B級) |
| JIS B 4445 | 管用平行ねじ用タップ(G1/16〜G4) |
| JIS B 4446 | 管用テーパねじ用タップ(Rc・Rp のねじ立て) |
| JIS B 1004 | ねじ下穴径 |
| JIS B 0209-1 | 一般用メートルねじの公差(6H などの公差域クラス) |
| JIS B 0202・B 0203 | 管用平行ねじ(G)・管用テーパねじ(R・Rc・Rp) |
規格の要約ページ(規格票そのものではない)で確かめた範囲です。設計では規格票とメーカーの資料を確かめてください。
出典:JIS B 4430:1998 メートルねじ用ハンドタップ(規格の要約ページ)、JIS B 4433:1990 ナットタップ(規格の要約ページ)、JIS B 4445:1998 管用平行ねじ用タップ(規格の要約ページ)、JIS B 4446:1998 管用テーパねじ用タップ(規格の要約ページ)、JIS B 1004:2009 ねじ下穴径(規格の要約ページ)、JIS B 0209-1:2001 一般用メートルねじ―公差―第1部(規格の要約ページ)、JIS B 0202:1999 管用平行ねじ(規格の要約ページ)、JIS B 0203:1999 管用テーパねじ(規格の要約ページ)
タップの種類
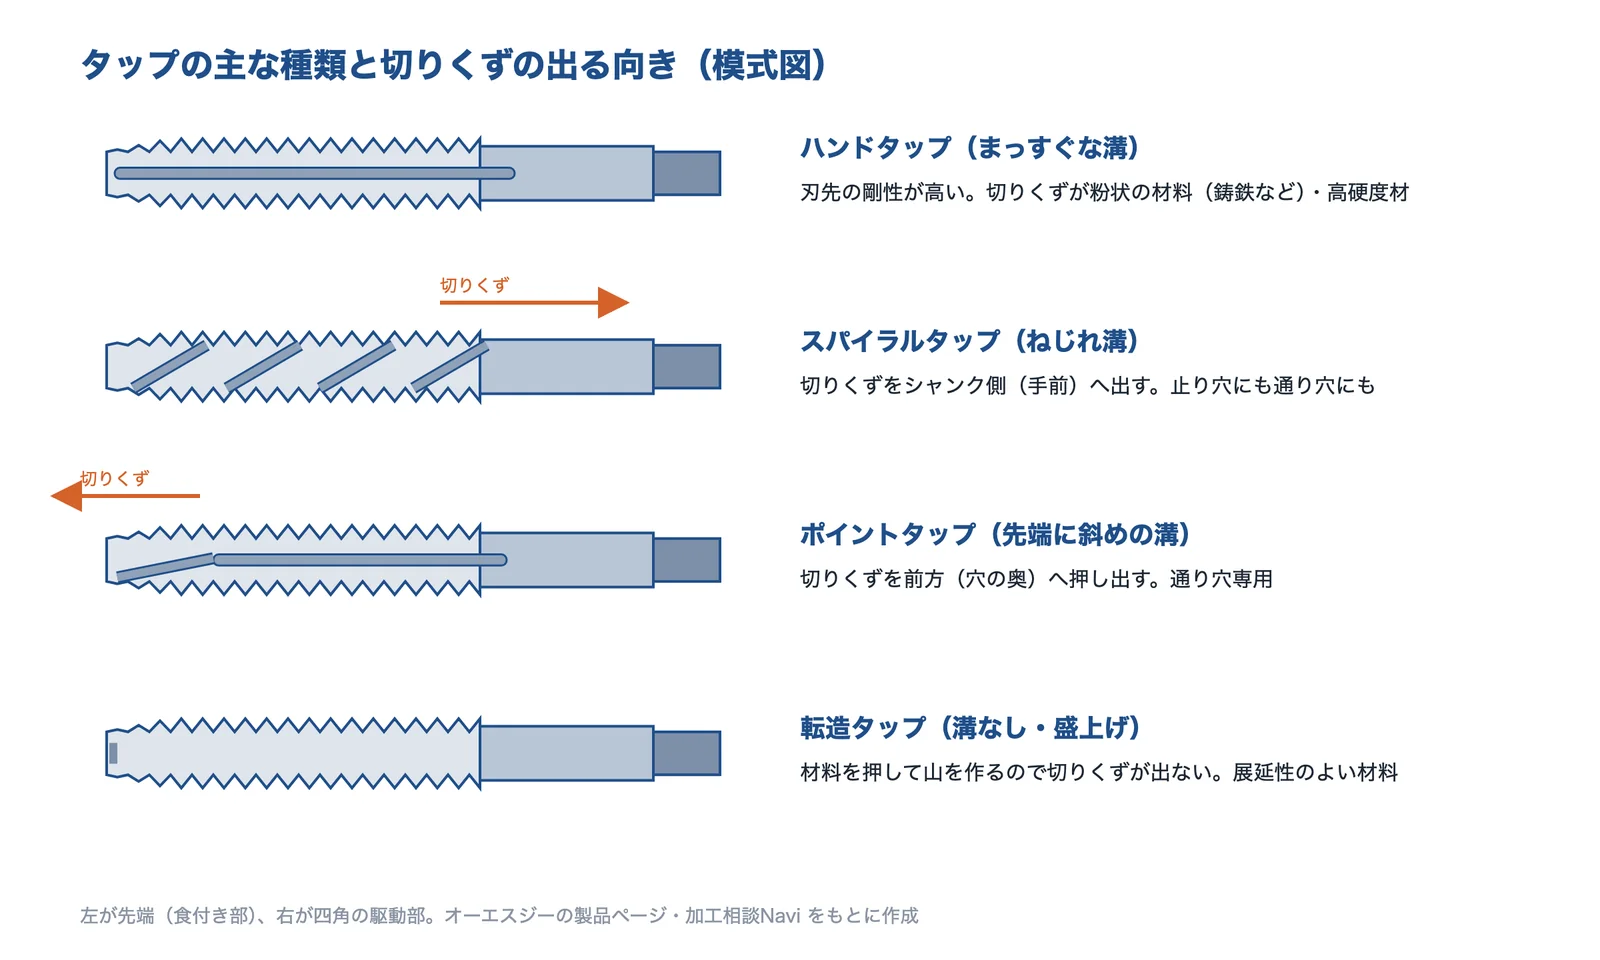
タップは、切りくずをどちらへ出すか(溝の形)と、切るか押すかで種類が分かれます。主な4種類を下の図と表にまとめました。
出典:オーエスジーの製品ページと加工相談Naviをもとに AI(Claude)で作成
| 種類 | 溝と切りくず | 穴の形 | 向いている被削材(オーエスジー) |
|---|---|---|---|
| ハンドタップ | まっすぐな溝。刃先の剛性が高い | 止り穴・通り穴 | 切りくずが粉状になる材料(鋳鉄など)、高硬度材 |
| スパイラルタップ | ねじれ溝。切りくずをシャンク側(手前)へ出す | 止り穴(通り穴にも使える) | 切りくずがコイル状にカールする材料 |
| ポイントタップ | 先端の斜めの溝で切りくずを前方へ押し出す | 通り穴専用 | 切りくずがコイル状にカールする材料 |
| 転造タップ(溝なし) | 溝がなく、材料を押してねじ山をつくる。切りくずが出ない | 止り穴・通り穴 | 展延性のよい材料 |
出典:タップ|オーエスジー 製品情報、メールマガジン 2021年3月号(第183号)|オーエスジー
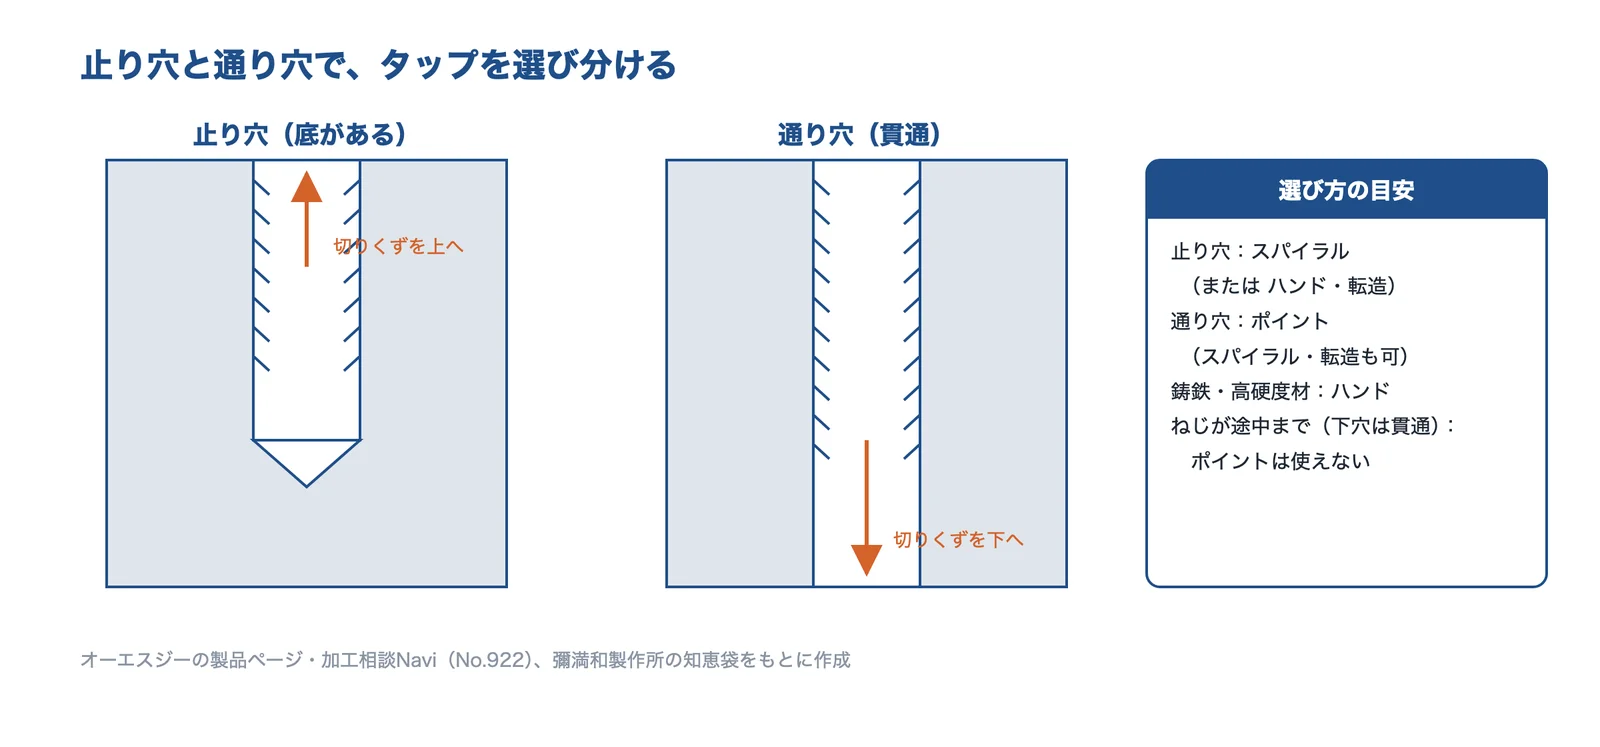
止り穴にはスパイラル、通り穴にはポイント
オーエスジーによると、ポイントタップは切りくずを前方へ出すので、止り穴では切りくずが下穴にたまって折損につながり、通り穴専用です。スパイラルタップは止り穴にも通り穴にも使え、同社で最も使われているタップです。ただし切りくずがねじれた狭い溝を通って出るので、噛み込みによる折損・刃欠けのリスクはポイントタップより高いとしています。
通り穴をスパイラルタップで加工して欠けや出口のばりが出る場合、彌満和製作所は切りくずが前に出るポイントタップを勧めています。反対に、下穴は貫通していても、ねじを途中までしか切らない場合はポイントタップを使えない点に注意が要ります。オーエスジーは、途中で逆転すると切りくずが溝に入ったまま戻って噛み込むので、スパイラルかハンドタップを使うとしています。ポイントタップで通り穴を切るときは、食付き部だけでなく完全ねじ部も3山以上突き抜けさせます。
出典:メールマガジン 2021年3月号(第183号)|オーエスジー、穴形状によるタップの種類の使い分け|彌満和製作所 困ったときの知恵袋、下穴は貫通しているが、ねじは途中まで。ポイントタップは使用可能?|オーエスジー、ポイントタップ(POT)によるねじ立て方法|オーエスジー
ハンドタップ:粉状の切りくずと高硬度材
鋳鉄のように切りくずが粉状になる材料では、スパイラルタップは切りくずを連続して出せません。オーエスジーは、高硬度鋼や鋳鉄には刃先の剛性が高いストレート溝のハンドタップが合うとしています。ハンドタップの加工深さの目安は呼び径の 1.5倍程度までで、深く切れるのは、貫通した下穴で切りくずを強制的に取り除ける場合です。
転造タップ(盛上げタップ・溝なしタップ)
転造タップは、材料を塑性変形させてねじ山を盛り上げるので切りくずが出ません。そのぶん下穴径がねじの精度に直接効くので、切削タップとは別の専用の下穴径が必要です。オーエスジーは、推奨範囲の大きめの側で複数のサイズを試して決め、検査では有効径に加えてめねじの内径(盛り上がり)も測るとしています。シャンクの P は通り穴向け(食付き 4P)、B は止り穴向け(食付き 2P)の表記です。
出典:オーエスジーの加工相談Navi(No.9593)をもとに AI(Claude)で作成
転造タップでは、下穴の入口が盛り上がる(かえり)ことがあります。オーエスジーは、対策として下穴の入口の面取りを挙げ、推奨は先端角 60〜70°、約 120°にする場合は面取りの外径を「タップ外径+2P」にするとしています。
出典:転造タップ(溝なしタップ)の加工手順|オーエスジー、転造タップのシャンクにPやBとあるが、これは何の表記?|オーエスジー、転造タップでの加工時に穴入り口のかえり(盛り上がり)を抑制するには?|オーエスジー
管用タップとナットタップ
管用ねじのタップは、平行ねじ(G)用の JIS B 4445 と、テーパねじ(Rc・Rp)用の JIS B 4446で規格が分かれています。テーパめねじ Rc は耐密性(漏れ止め)を目的にしたねじで、平行めねじ G は機械的につなぐためのねじです(管用ねじの組み合わせは技術ページ「配管」)。ナットタップはナット加工専用で、ナットのねじ立て盤で使います(JIS B 4433)。
出典:JIS B 4445:1998 管用平行ねじ用タップ(規格の要約ページ)、JIS B 4446:1998 管用テーパねじ用タップ(規格の要約ページ)、JIS B 0203:1999 管用テーパねじ(規格の要約ページ)、JIS B 4433:1990 ナットタップ(規格の要約ページ)
下穴径と下穴深さ
下穴径の式(JIS B 1004)
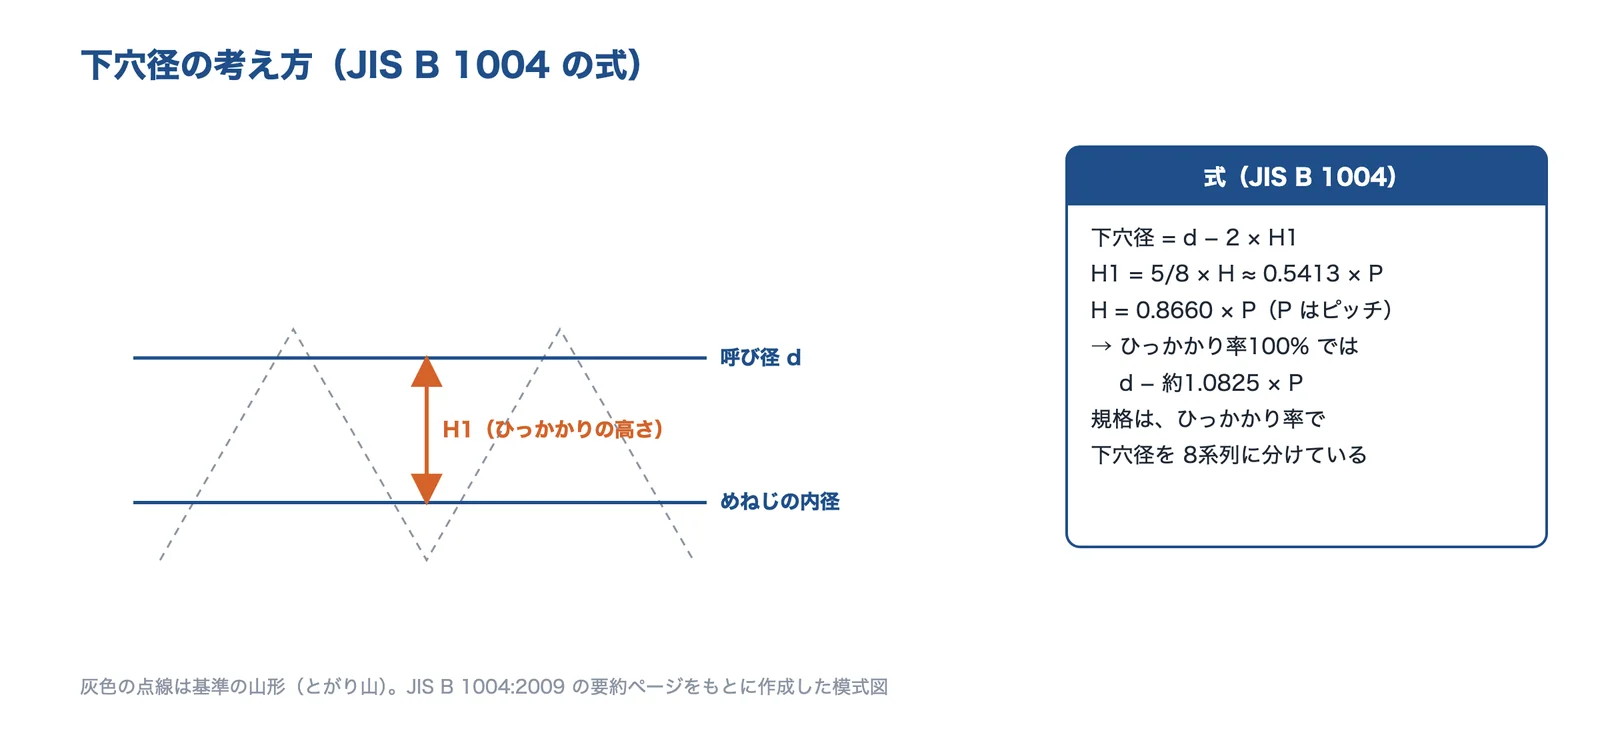
切削タップの下穴径は、ねじ下穴径の規格 JIS B 1004 で、下穴径 = d − 2 × H1(d は呼び径、H1 は基準のひっかかりの高さ)と表されます。H1 は約 0.5413 × P(P はピッチ)なので、ひっかかり率 100% の下穴径は d − 約 1.0825P で、これはめねじの基準の内径と同じです。規格は、ひっかかり率によって下穴径を 8系列に分けています。
出典:JIS B 1004:2009 の要約ページをもとに AI(Claude)で作成
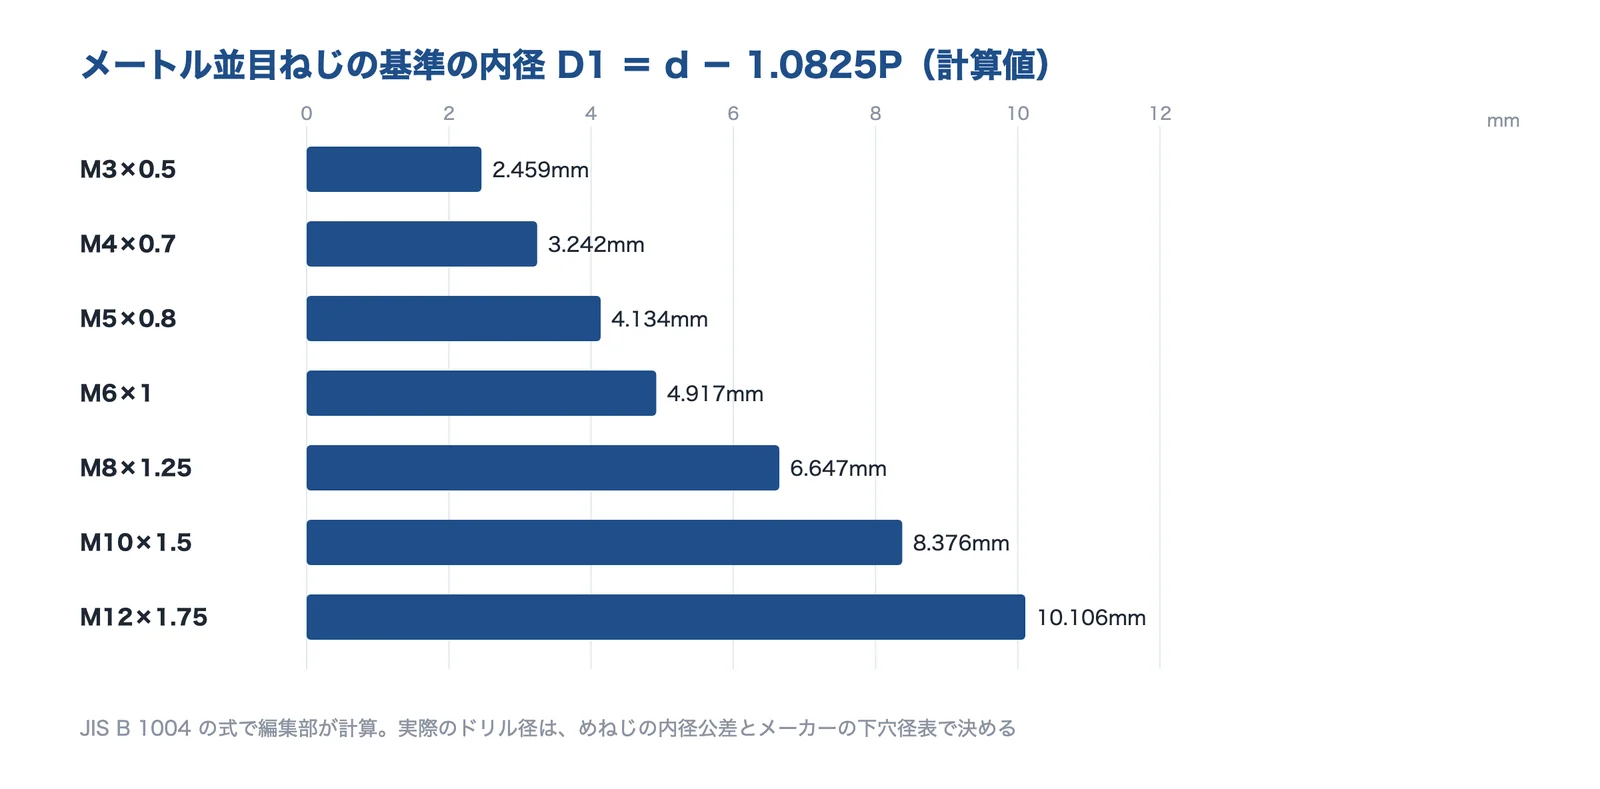
この式で、よく使うメートル並目ねじの基準の内径を計算すると、次のようになります。
| ねじ | ピッチ P(mm) | 基準の内径 d − 1.0825P(mm) |
|---|---|---|
| M3 | 0.5 | 2.459 |
| M4 | 0.7 | 3.242 |
| M5 | 0.8 | 4.134 |
| M6 | 1 | 4.917 |
| M8 | 1.25 | 6.647 |
| M10 | 1.5 | 8.376 |
| M12 | 1.75 | 10.106 |
編集部の計算(小数第3位)。下穴に使うドリル径そのものではありません。
出典:JIS B 1004:2009 の式(編集部の計算)をもとに AI(Claude)で作成
実際のドリル径は、めねじの内径の公差の中で、なるべく大きめに選びます。オーエスジーは、下穴径が公差内の最大値に近いほどタップの切削負荷が軽くなるとし、加工したあとの下穴の寸法の変化を見込んで、実測に基づいてドリルを選ぶよう勧めています。下穴径はめねじの規格で決まるので、被削材ごとの下穴径表はありませんが、ドリル径は材料による拡大代を見込みます。同社は、メートル・ユニファイ・管用ねじなど、切削タップと溝なしタップの下穴径の一覧表を用意しています。
出典:JIS B 1004:2009 ねじ下穴径(規格の要約ページ)、タップ加工の注意点|オーエスジー 加工相談Navi、被削材別のタップ下穴径表はないの?|オーエスジー、タップ下穴径の一覧表はありますか?|オーエスジー
転造タップの下穴径
転造タップの下穴径は、切削タップより大きく、許容の幅も狭くなります。オーエスジーの例では、M6×1(6H)用の転造タップの下穴径は標準(STD)で 5.49〜5.56mmで、オーバサイズの STD+1 は 5.503〜5.573mm、STD+3 は 5.529〜5.599mm です(精度の数字が 1 上がるごとに 0.013mm ずつ大きくなる)。彌満和製作所も、ロールタップの下穴径はカタログの「ねじ下穴径(盛上げ加工用)」を基準にし、実際の下穴径と盛り上がっためねじの内径を測って最適な値を探すとしています。
出典:オーバサイズ 転造タップの下穴径|オーエスジー、ロールタップの下穴径算出について|彌満和製作所 困ったときの知恵袋
管用テーパねじの下穴
管用テーパねじ(Rc)の下穴は、テーパにせずストレートが基本です。オーエスジーによると、テーパにすると食付き部で切削できず全体が一度に当たり、下穴を大きくしすぎると小端部の山頂が欠けて耐密性が下がります。やむを得ず大きくする目安は、Rc(PT)1/8以下でカタログの推奨値+0.2mm、1/4以上で+0.3mm までです。
止り穴の下穴深さ
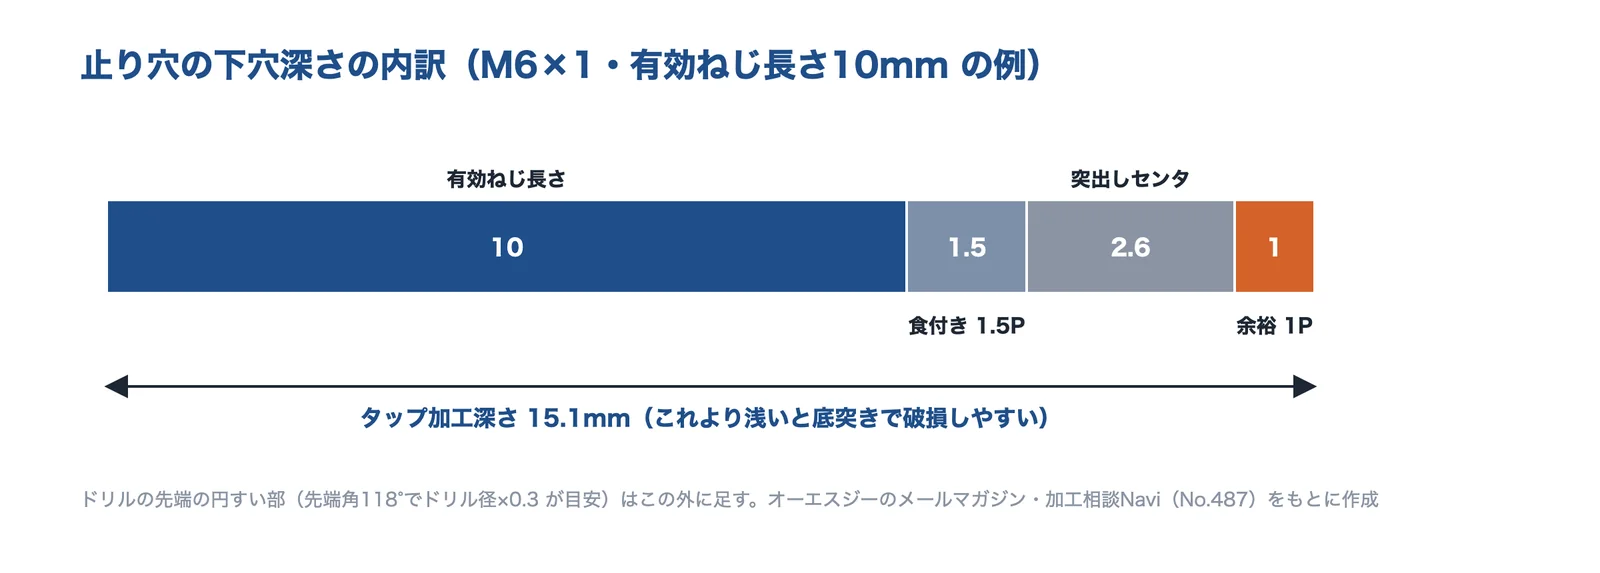
止り穴では、タップ加工深さ = 有効ねじ長さ + 食付き部の長さ(+突出しセンタの長さ)+ 余裕の 1ピッチで下穴の深さを決めます。オーエスジーの例では、食付き 1.5P のハンドタップで M6×1・有効ねじ長さ 10mm の止り穴を切る場合、10+1.5+2.6+1=15.1mm です。同社は、下穴が浅いとタップの底突きで破損するリスクが高まるとしています。ドリル先端の円すい部(先端角 118°で、ドリル径×0.3 が目安)はこの外です。
出典:オーエスジーのメールマガジン(2017年8月号)をもとに AI(Claude)で作成
下穴の深さに余裕がないときは、食付きの短いタップ(ショートチャンファー)を選びます。オーエスジーは、食付き部を削り落とすとねじを切れなくなるとし、不完全なねじ山を最も少なくしたいときはスレッドミルが有効としています。有効ねじ長さの公差が厳しい場合、転造タップでは余裕を 1.5ピッチ見込みます(スパイラルタップなどは 1ピッチ)。
出典:技術の玉手箱 下穴深さ(メールマガジン 2017年8月号)|オーエスジー、タップ下穴深さはどれくらい必要か?|オーエスジー、タップの食付き部を除去してもいいか?|オーエスジー、転造タップ(溝なしタップ)の加工手順|オーエスジー
ねじの精度(6H・STD・OH)とめっき
図面の 6H と、タップの精度
めねじの精度は、JIS B 0209-1 の公差域クラスで「6H」のように書きます。数字が公差グレード、文字が公差位置で、クラスを省略した場合、めねじは M1.6 以上で 6H、M1.4 以下で 5Hです。グレード 6 が「中」のはめあいの基準です。
タップ側には、メーカーごとの精度の表記があります。オーエスジーでは、STD が「2級・6H 相当のめねじに推奨するタップ」で、タップ本体には切削タップは OH 精度、溝なしタップは RH 精度を表示しています(OH 精度は作業条件に合わせて選べるよう階段式に設定した同社独自の方式)。たとえば M10×1.5 では、同社のハンドタップ HT の STD は OH2、鋳鉄用は OH4 です。同じ「6H」でも、材料や工具によって合うタップの精度が違うということです。
| 表し方 | 意味 | 例 |
|---|---|---|
| JIS の公差域クラス(めねじ) | 数字が公差グレード、文字が公差位置 | 6H。省略すると M1.6 以上は 6H |
| オーエスジーの STD 表記 | 2級・6H 相当のめねじに推奨するタップ | M10×1.5 の HT は OH2 |
| OH・RH 精度 | OH は切削タップ、RH は溝なしタップの精度。階段式に設定した同社独自の方式 | タップ本体に表示 |
出典:JIS B 0209-1:2001 一般用メートルねじ―公差―第1部(規格の要約ページ)、タップの精度表記STDとは?|オーエスジー、OH精度とは?|オーエスジー
めっきするめねじは、オーバサイズのタップで
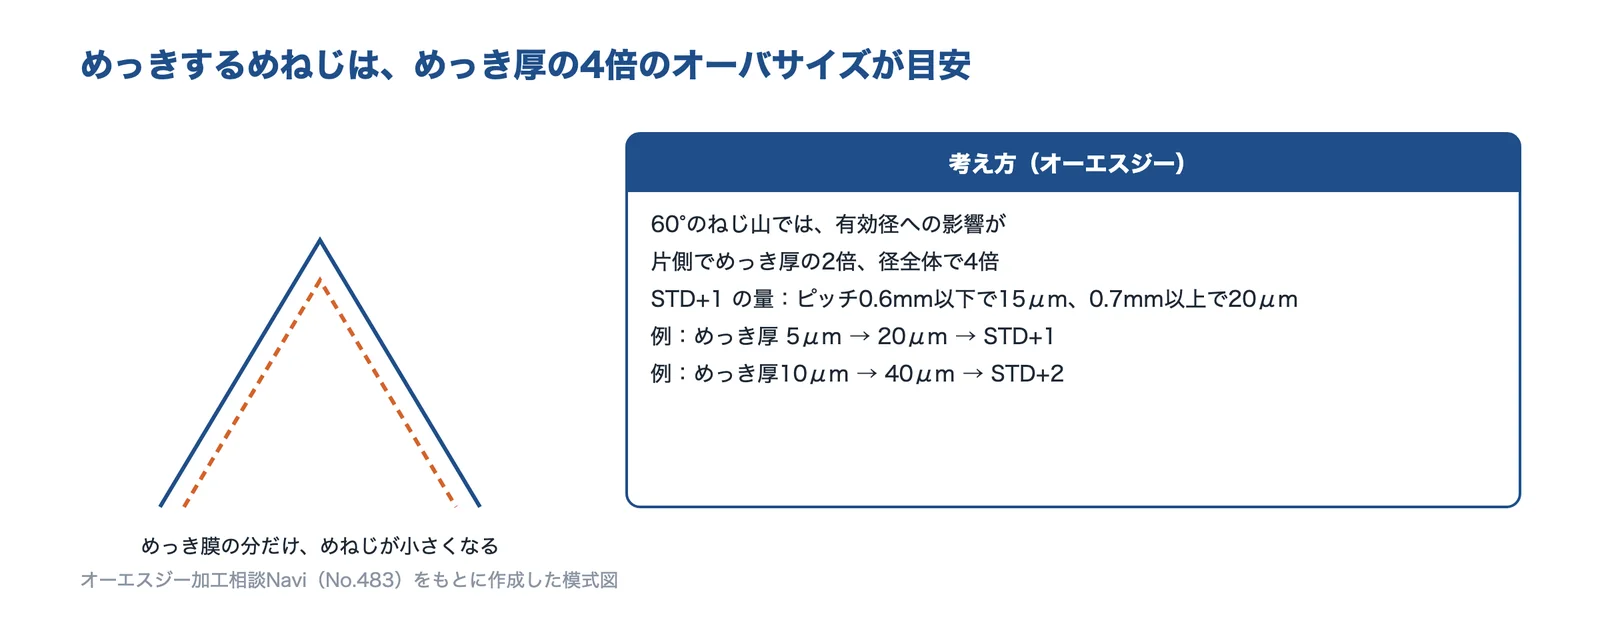
めっきをするとねじ山が厚くなるので、めねじは前もって大きめに切っておきます。オーエスジーは、オーバサイズの量はめっき厚の 4倍が目安としています。ねじ山の角度が 60°なので、有効径への影響は片側でめっき厚の 2倍、径全体で 4倍になるからです。同社の STD+1 は、ピッチ 0.6mm 以下で 15μm、0.7mm 以上で 20μm で、めっき厚 5μm なら 20μm で STD+1、10μm なら 40μm で STD+2 が目安です。
出典:オーエスジーの加工相談Navi(No.483)をもとに AI(Claude)で作成
出典:めねじにめっきを施す場合、タップはどの程度のオーバサイズを使用すればよいか?|オーエスジー
加工条件(回転速度と送り)
1回転で1ピッチ進める
タップの送りは、1回転でちょうど 1ピッチです。回転速度 n(min⁻¹)= 切削速度 Vc × 1000 ÷(π × 工具径)、送り速度 Vf(mm/min)= n × ピッチ で計算します。オーエスジーの例では、S25C(中炭素鋼)に M10×1.5 の止り穴を有効ねじ長さ 15mm で切る場合、スパイラルタップの切削速度の条件範囲は 7〜12m/min で、下限の 7m/min から試し、回転速度 220min⁻¹、送り速度 330mm/min、加工深さ 20.25mm です。
計算の手順(M10×1.5・S25C・スパイラルタップの例)
- ① 切削速度 Vc を決める:条件範囲 7〜12m/min の下限の 7m/min から始める
- ② 回転速度 n = Vc × 1000 ÷(π × 10)= 約 222.9 → 220min⁻¹
- ③ 送り速度 Vf = n × ピッチ = 220 × 1.5 = 330mm/min
- ④ タップの加工深さ = 15 + 3.75 + 0 + 1.5 = 20.25mm
管用テーパのタップはさらに遅く、同社の PT1/4-19(SS400)の例では切削速度の目安が 3〜6m/min です。管用ねじの回転速度の計算には、ねじの外径(基準径。PT1/4 なら 13.157mm)を使い、この例では約 100min⁻¹ です。
出典:タップの切削条件 加工に合わせた計算例|オーエスジー、管用テーパねじタップの加工条件例(PT1/4-19)|オーエスジー
切削油
オーエスジーは、切削油の役割として潤滑・冷却と切りくずの排出を挙げ、溶着を防いでねじ面を安定させるとしています。不水溶性の油は十分に給油し、水溶性は高めの濃度で管理します。
タップの選び方
まず確かめること:穴の形・被削材・機械
彌満和製作所は、タップを選ぶために最低限確かめることとして、穴の形(止り穴・通り穴)、被削材、使う機械が同期か非同期かの3つを挙げています。そのうえで、ねじの呼びと精度(めっきの有無)、有効ねじ長さを加えると、メーカーに相談しやすくなります。
出典:タップを選定するためには-1|彌満和製作所 困ったときの知恵袋
出典:オーエスジーの加工相談Navi・彌満和製作所の知恵袋をもとに AI(Claude)で作成
条件からタップをしぼる
| 条件 | まず考えるタップ | 気をつける所 |
|---|---|---|
| 止り穴・鋼やステンレス(切りくずがつながる) | スパイラルタップ | 切りくずの噛み込み。下穴深さの余裕 |
| 通り穴・量産 | ポイントタップ | 完全ねじ部を3山以上突き抜けさせる。ねじが途中までなら不可 |
| 鋳鉄・高硬度鋼(切りくずが粉状・摩耗が速い) | ハンドタップ(ストレート溝) | 深さの目安は呼び径の 1.5倍程度まで |
| 展延性のよい材料(鋼・アルミ・銅など)で切りくずを出したくない | 転造タップ | 専用の下穴径。入口の面取り |
| 横形マシニングセンタの止り穴 | 弱いねじれ・横形専用のタップ | 長い切りくずの絡み |
| 管用テーパねじ(Rc) | 管用テーパタップ | 下穴はストレート。切削速度は遅め |
| めっきするめねじ | オーバサイズのタップ | めっき厚の 4倍が目安 |
オーエスジー・彌満和製作所の資料をもとに編集部が整理。実際の選定は、各社のカタログと加工条件表によります。
出典:タップ|オーエスジー 製品情報、タップ加工の注意点|オーエスジー 加工相談Navi、ポイントタップ(POT)によるねじ立て方法|オーエスジー、横形機械でのスパイラルタップ加工時に欠け・折損が多い|オーエスジー、管用テーパねじ加工の下穴径について|オーエスジー、めねじにめっきを施す場合、タップはどの程度のオーバサイズを使用すればよいか?|オーエスジー
機械と保持(タッピングホルダ)
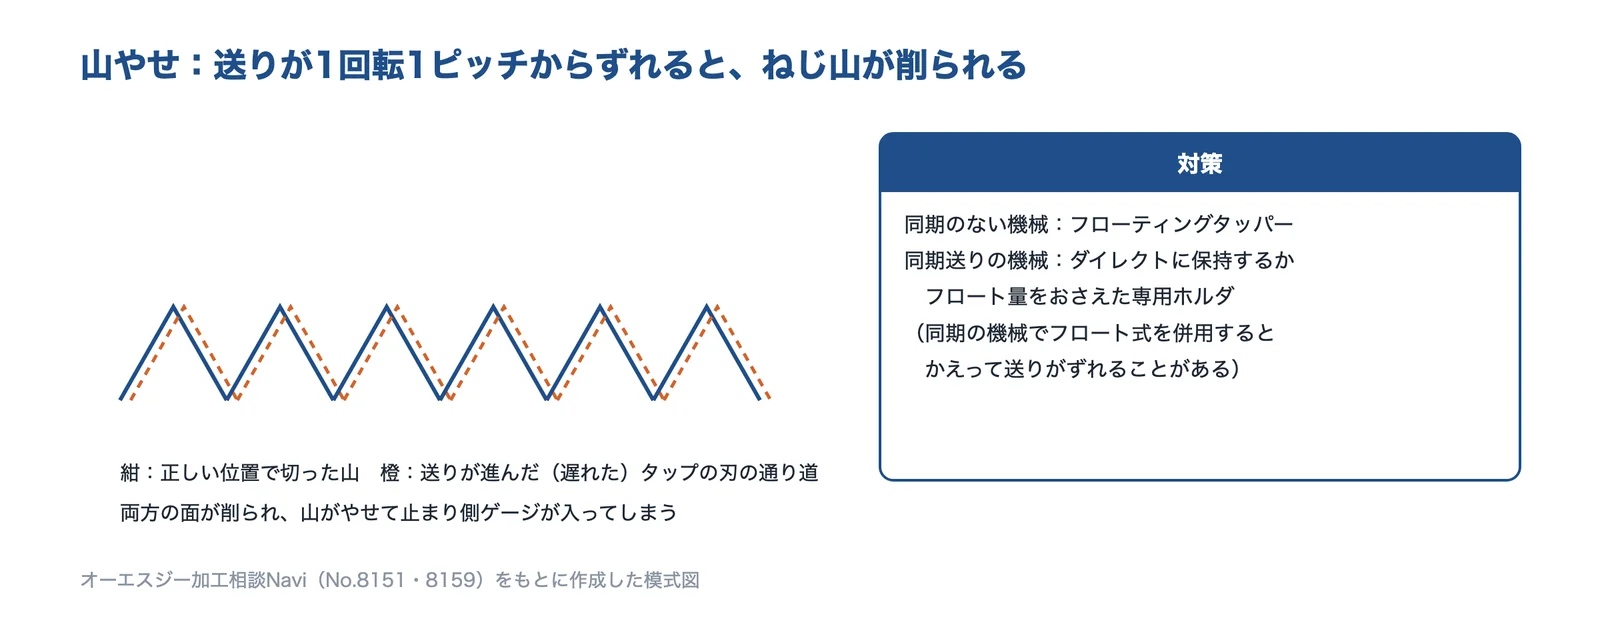
同期送り(シンクロタッピング)の機械では、主軸の回転と送りが合わせて制御されます。それでもオーエスジーは、同期の機械でフロート式(伸縮式)のタッパーを併用すると、かえって送りがずれて山やせが出ることがあるとし、フロートしないダイレクトチャックか、フロート量を同期を妨げない範囲に抑えた専用のタップホルダを勧めています。同期のない機械では、フローティングタッパーで送りのずれを吸収します。
出典:同期送り機構付き設備なのに、山やせが起きる。なぜ?|オーエスジー、タップ加工 ねじ山が痩せる?山やせの原因と対策|オーエスジー
設計のチェックポイント
- 止り穴か通り穴かを決め、止り穴なら下穴深さに「食付き+余裕」を見込んだか
- ねじの呼び・ピッチ(並目か細目か)と精度(6H など)を図面に書いたか
- めっきや塗装をするめねじは、めっき前の寸法(オーバサイズ)を指示したか
- 有効ねじ長さを必要以上に長くしていないか(深いほど切りくずの排出が難しい)
- 下穴の径を、めねじの内径公差の中で決めたか(転造タップなら専用の下穴径)
- アルミ・樹脂など弱い材料のねじ山は、強度が足りるか(インサートの検討)
- 管用ねじは R・Rc・Rp・G を書き分け、テーパの下穴はストレートにしたか
- 加工する機械が同期送りか、タッピングホルダが合っているかを加工側と確かめたか
トラブルと対策
折損
オーエスジーは、タップの折損の主な原因は切りくずの噛み込みとしています。切りくずの形が安定しない、量が多いといった理由で排出が滞ると負荷が増して折れます。対策は、被削材と有効ねじ長さに合うタップに見直すこと、下穴径を推奨範囲の中で大きめにして切削負荷を下げること、それでも改善しなければ切りくずの出ない転造タップを検討することです。横形の機械の止り穴でスパイラルタップが欠けたり折れたりする場合は、長くつながった切りくずの噛み込みが原因で、弱ねじれや横形専用のタップに替えます。下穴が浅いことによる底突きも折損の原因です(止り穴の下穴深さ)。
出典:タップ切削条件表の範囲内で加工したが、タップが折損した。どのように改善すればよい?|オーエスジー、横形機械でのスパイラルタップ加工時に欠け・折損が多い|オーエスジー、タップ下穴深さはどれくらい必要か?|オーエスジー
山やせ・めねじの拡大
山やせは、ねじ山がやせて止まり側のゲージが入ってしまう不良です。オーエスジーによると、加工の負荷で、実際の送りが理論値(1回転 1ピッチ)からずれることで起き、スパイラルタップは送りが進み気味、ポイントタップは遅れ気味になります。対策は、フローティングタッパーのばねの調整か、機械側の同期です。
出典:オーエスジーの加工相談Navi(No.8151・8159)をもとに AI(Claude)で作成
出典:タップ加工 ねじ山が痩せる?山やせの原因と対策|オーエスジー、同期送り機構付き設備なのに、山やせが起きる。なぜ?|オーエスジー
むしれ・溶着(アルミ・ステンレス)
オーエスジーのアルミ鋳物(AC4CT6、M10×1.5、横形の機械)のむしれの例では、原因を切れ味の不足、切りくずの排出不良、潤滑の不足に分け、それぞれアルミ用の切れ味のよいタップ、同期の機械でのステップ加工、クーラントの濃度と量の確保で対策しています。ステンレスの SUS304 では、和歌山大学・セイコーエプソン・彌満和製作所の研究者による砥粒加工学会誌の論文が、被膜をしたタップは無被覆より逃げ面の凝着とタップのトルクが小さいことを報告しています(研究の知見)。
出典:アルミ加工でのむしれ|オーエスジー、吉村・小野寺・赤木「Study of hole tapping in SUS304 stainless steel」砥粒加工学会誌 67巻2号(2023)|J-STAGE
折れたタップを取り除く
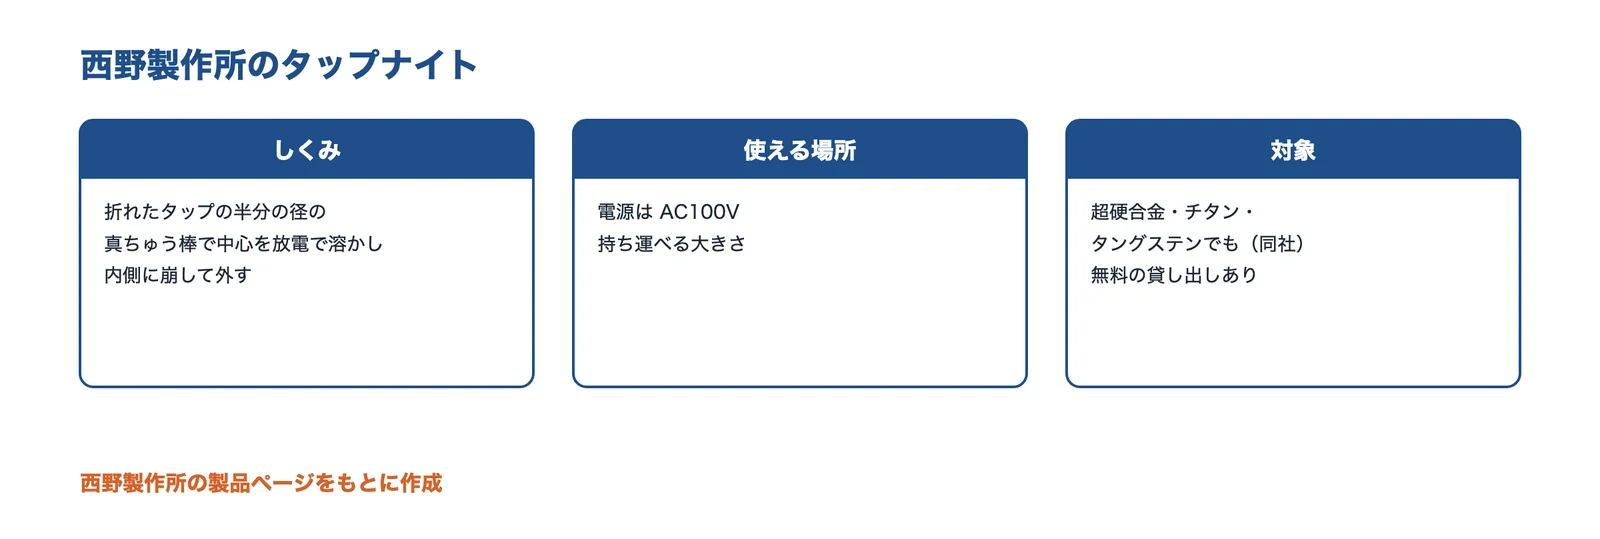
折れたタップは、ねじ山を傷めずに外すのが難しい作業です。オーエスジーは、マシニングセンタで使う折損タップ除去用のハードドリルを出していて、M4 のスパイラルタップなら工具径 φ3、切削速度 20〜25m/min を目安に手送りで使うとしています。ただし溝のない転造タップは、芯を取りきれないのでこのドリルでは除去できないとしています。放電で溶かして外す方法もあり、西野製作所は、折れたタップの半分の径の真ちゅう棒で中心を放電で溶かし、内側に崩して外す除去機を出しています(株式会社西野製作所)。
出典:折損タップ除去用ドリルとは?|オーエスジー、折損した転造タップの除去にハードドリルは使えるか?|オーエスジー、タップナイト(折れタップ除去用放電加工機)|西野製作所
研究の知見
タップ加工の折損や品質について、学会誌などに報告された研究の要点です。
| 研究 | 内容と結果 |
|---|---|
| 切りくず分断工具(精密工学会誌、2004) | 切りくずがタップの溝に詰まり絡みついて折損が頻繁に起こることが自動化の障害とし、タップの前に穴の内壁へ軸方向の溝をつける工具を開発。SS400 の M3・M6 で、タップの寿命が大幅に延び、トルクが小さく安定し、仕上げ面粗さも改善 |
| 適応制御(日本機械学会の講演会、2001) | 内蔵センサで切削力を監視し、切削トルクの値で加工の加速度と切削速度を変えて、穴底付近のトルクの急上昇を抑える。生産性が従来のシステムより 32% 向上 |
| SUS304 のタップ加工と被膜(砥粒加工学会誌、2023) | 和歌山大学・セイコーエプソン・彌満和製作所の研究者が、無被覆・TiN・DLC・TiN/DLC のタップを比べ、被膜タップは逃げ面の凝着とトルクが無被覆より小さい。TiN/DLC が凝着面積が最小 |
| 高速タップでの切りくずの絡み(JAMDSM、2017) | 50m/min の高速での切りくずの絡みを、Ni-P と砥粒の複合被膜のタップが抑えた。工具と切りくずの局所の摩擦係数が大きいほど、切りくずの巻き径が小さい |
| オーバーサイズの検知(Metals、2021) | 主軸モーターのトルク信号から多変量の管理図をつくり、オーバーサイズの不良ねじを加工中に見つける |
出典:山内ほか「タップ立て用切りくず分断工具の開発(第1報)」精密工学会誌 70巻12号(2004)|J-STAGE、山岡ほか「タップ加工の知能化:適応制御によるタップ折損防止と加工能率の向上」(2001)|J-STAGE、吉村・小野寺・赤木「Study of hole tapping in SUS304 stainless steel」砥粒加工学会誌 67巻2号(2023)|J-STAGE、Saito ほか「Effect of coefficient of friction … during tapping process」JAMDSM 11巻1号(2017)|J-STAGE、Gil Del Val ほか「Oversizing Thread Diagnosis in Tapping Operation」Metals 11(4), 537(2021)
タップ以外の方法(スレッドミル・ねじインサート)
出典:オーエスジーの加工相談Navi(No.14694)をもとに AI(Claude)で作成
| 方法 | しくみ | 向いている所 |
|---|---|---|
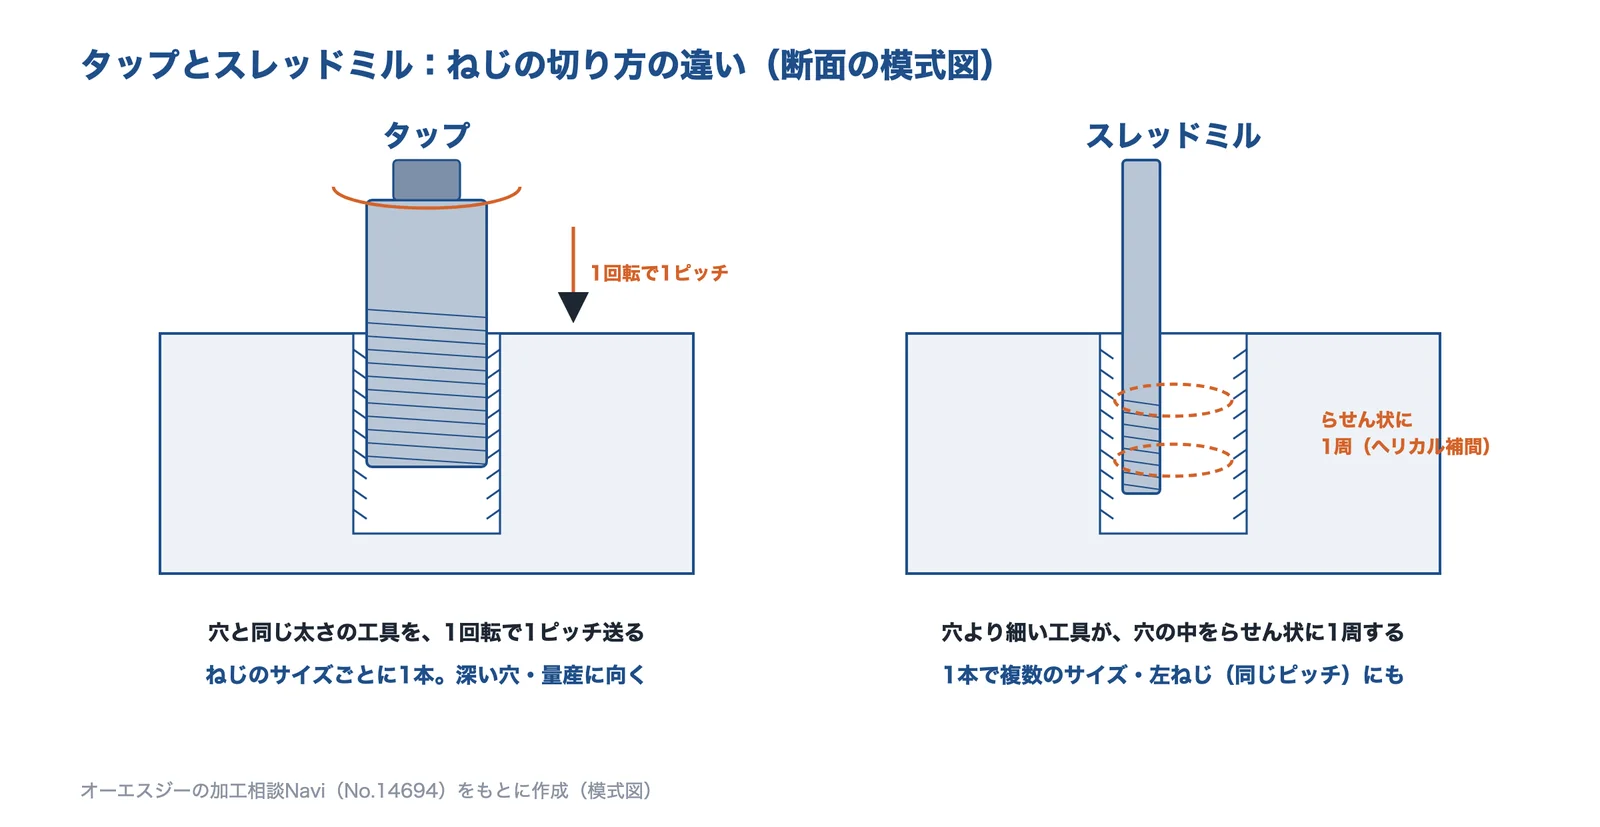
| タップ | 回転と1ピッチの送りで、めねじを1本ずつ切る | サイズごとに工具が要る。深い穴・量産に向く |
| スレッドミル | らせん補間(ヘリカル)で切る。トルクが低く、切りくずが細かい | 1本で複数のサイズ・左ねじにも。加工時間は長くなりがち |
| ねじインサート | 専用タップで切った穴に、コイル状のインサートを入れる | 荷重をねじ山にほぼ均等に分け、傷んだねじの補修にも |
スレッドミル(ねじ切りフライス)
スレッドミルは、下穴の中をらせん状に動いてねじを切る工具で、ヘリカル補間のできる機械が要ります。オーエスジーは、トルクが小さく、切りくずが細かく出しやすい、止り穴の不完全ねじが最小、1本で複数のサイズや左ねじ(同じピッチ)に対応できることを利点に挙げています。一方で、加工時間は長くなりがちで、プログラムに詳しい計算が要り、摩耗に合わせて径の補正をし直す必要があります。止り穴の下穴深さは「有効ねじ長さ+1.5ピッチ」以上です。
ねじインサート
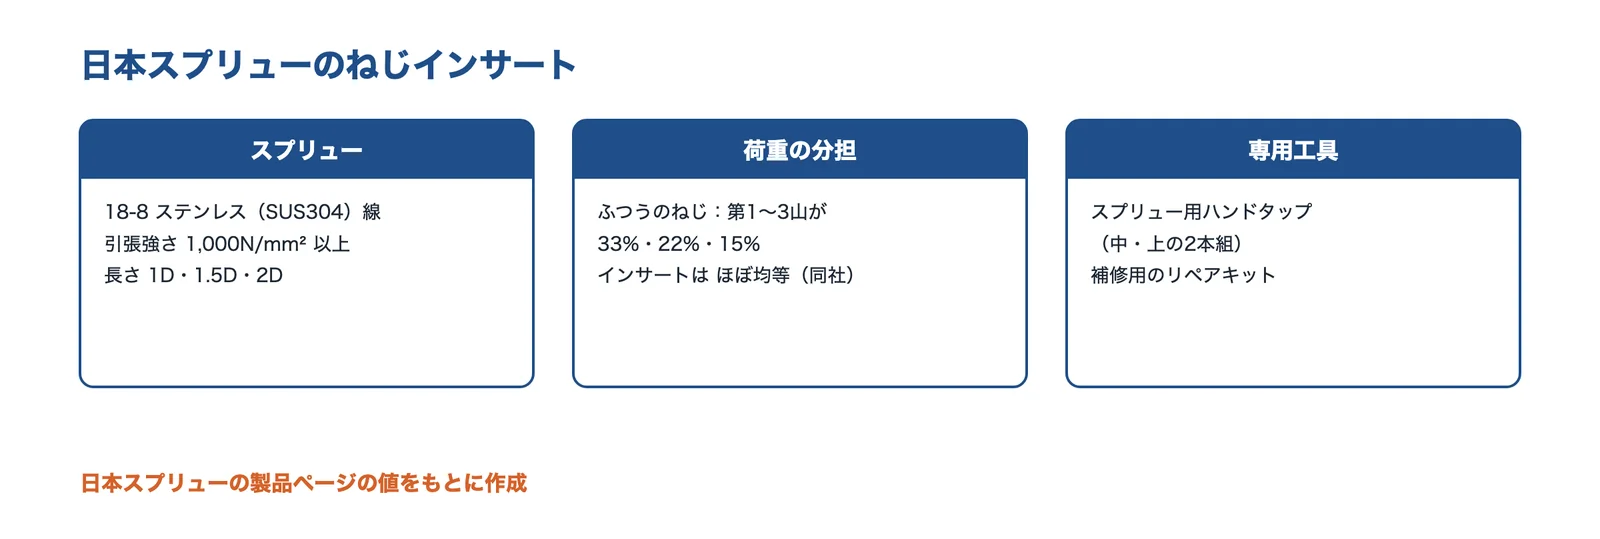
アルミや樹脂など、ねじ山の強さが足りない材料には、専用のタップで切った穴に、コイル状のねじインサートを入れる方法があります。日本スプリューによると、同社のスプリューは 18-8 ステンレス(SUS304)の線材でできていて、ふつうのねじでは第1〜第3のねじ山が荷重の 33%・22%・15% を受けて偏るのに対し、ほぼ均等に分担し、許容荷重は 1.2〜1.3倍になるとしています。インサート用のタップは下穴径が一般のねじと違うので、専用の表で選びます。傷んだねじ穴の補修にも使われます。
出典:スプリュー|日本スプリュー、インサートねじ用タップの下穴径一覧表<インサート・ヘリサート>|オーエスジー
タッピンねじとの違い
タッピンねじは、ねじ自身で下穴にめねじをつくりながら締めるねじで、ねじ部は JIS B 1007(ST1.5〜ST9.5)で決まっています。タップで切る一般用メートルねじ(M)とは、ねじ山の系統が別です。薄板や樹脂にタップを使わずに締めたいときの方法で、ねじ部品は技術ページ「ねじ・ボルト・ナット・ワッシャー」で扱っています。
出典:JIS B 1007:2015 タッピンねじのねじ部(規格の要約ページ)
企業紹介(タップ・ねじ立ての技術)
切削タップと転造タップ、タッピングホルダ、ねじインサート、折れたタップの除去機を扱う6社を紹介します。得意な分野が重ならないように選びました。
相談する前に整理すること
タップや加工の相談をメーカー・加工会社にするときは、ねじの呼びと精度、穴の形と深さ、被削材、機械と保持、量と今の困りごとを整理しておくと、話が早く進みます。下の表は、編集部が整理した相談先です。
| 困りごと | 相談先の例 |
|---|---|
| 材料や穴に合うタップを選びたい・折損を減らしたい | タップのメーカー(加工相談の窓口) |
| 同期の機械でねじの精度とタップの寿命を上げたい | タッピングホルダのメーカー |
| 弱い材料のねじ山を強くしたい・傷んだねじ穴を直したい | ねじインサートのメーカー |
| 折れたタップを取り除きたい | 除去用の工具・放電の除去機のメーカー |
| ねじ穴の加工ごと頼みたい | 切削加工の会社 |
編集部の整理。下の企業紹介では、それぞれの分野の会社を紹介します。
| 会社 | 切削 タップ | 転造 タップ | 管用 タップ | タッピング ホルダ | ねじ インサート | 折れタップ 除去 |
|---|---|---|---|---|---|---|
| オーエスジータップ・切削工具(愛知県豊川市) | ● | ● | ● | ● | ||
| 不二越切削工具・機械部品(東京都港区) | ● | |||||
| 彌満和製作所ねじ切り工具(東京都中央区) | ● | ● | ● | |||
| 大昭和精機ツーリング(大阪府東大阪市) | ● | |||||
| 日本スプリューねじインサート(東京都港区) | ● | |||||
| 西野製作所産業機械(石川県) | ● |
●は、各社の公式サイトで扱いを確認できたものです(空欄は、扱っていないという意味ではありません)。社名を押すと、その会社の紹介へ移ります。
オーエスジー株式会社|タップ・ドリル・エンドミルの切削工具
オーエスジーとは
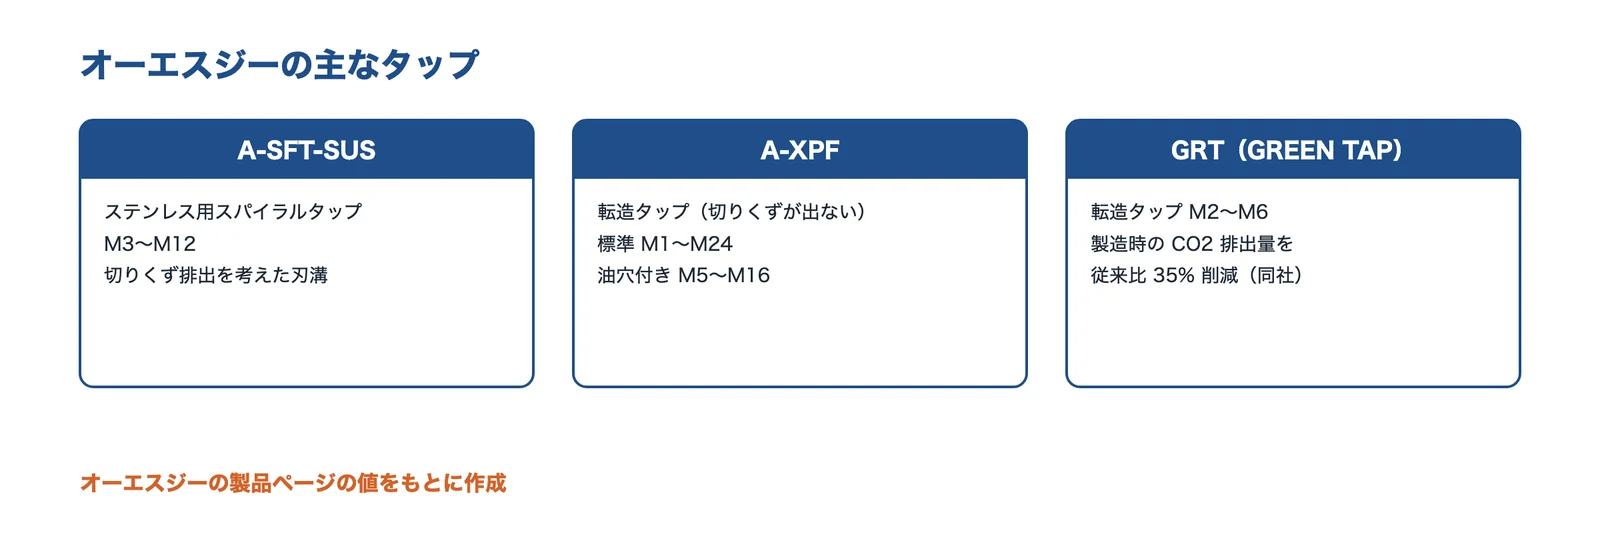
愛知県豊川市に本社を置き、1938年3月26日に設立された会社です(従業員は連結 7,563名・単独 1,854名。同社の会社概要)。タップの製品情報には、スパイラル・ポイント・ハンドタップ、溝なし(転造)タップ、管用タップ、スレッドミルが並び、加工相談の Q&A(加工相談Navi)を公開しています。
出典:オーエスジーの製品ページをもとに AI(Claude)で作成
オーエスジーの得意技術
| 技術 | 内容 |
|---|---|
| A-SFT-SUS | ステンレス用スパイラルタップ。M3〜M12。ステンレス加工に合わせた刃溝で切りくずの排出性をよくした(同社) |
| A-XPF | 転造タップ。標準 M1〜M24、油穴付き M5〜M16。切りくずが出ない。炭素鋼・合金鋼・調質鋼(25〜35HRC)・鋳鋼・ステンレス鋼・銅・黄銅・アルミ・亜鉛合金鋳物が対象 |
| GRT(GREEN TAP) | 転造タップ。M2〜M6。同社によると、製造時の消費電力量を減らし、CO2 排出量を従来比 35% 削減 |
オーエスジーが解決できる課題
- ステンレスのねじ立てで、切りくずの絡みつきを減らしたい
- 切りくずを出さない転造でねじを立て、加工を安定させたい
- 下穴・折損・山やせなどの加工の疑問を、Q&A で調べたい
出典:会社概要|オーエスジー、タップ|オーエスジー 製品情報、A-SFT-SUS ステンレス用スパイラルタップ|オーエスジー、A-XPF 高能率・多機能転造タップ|オーエスジー、GRT(GREEN TAP)|オーエスジー
株式会社不二越(NACHI)|切削工具とロボット・軸受
不二越とは
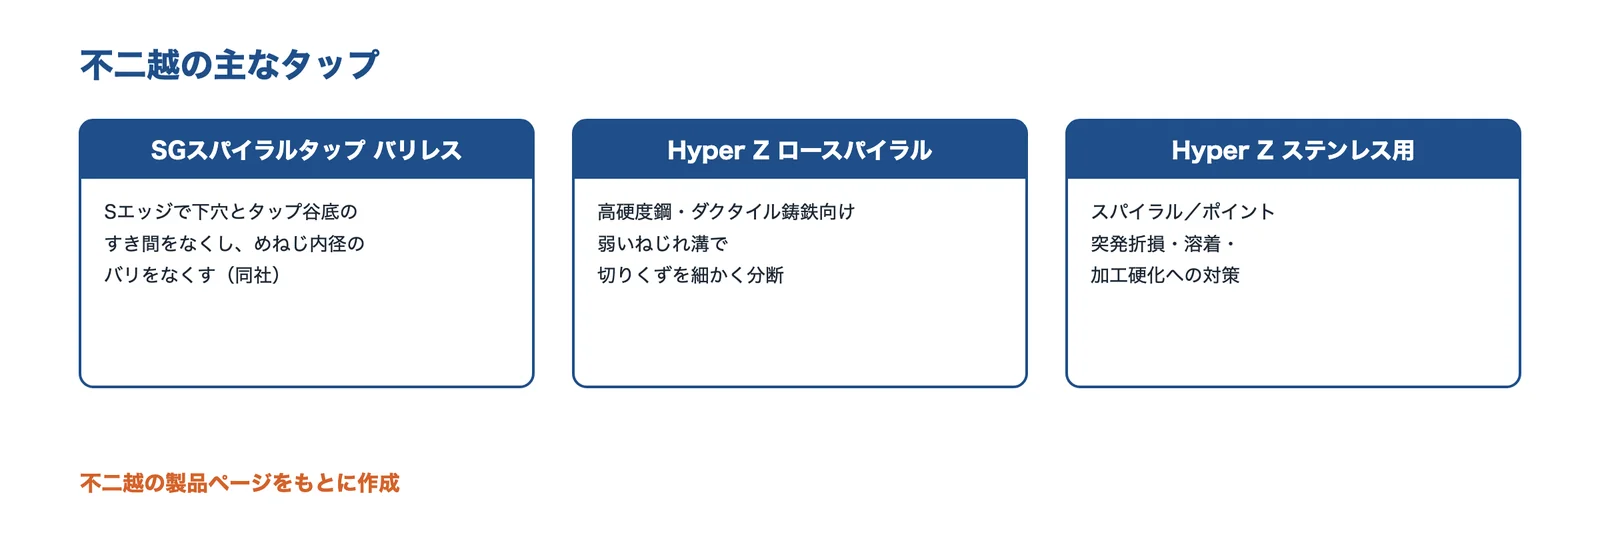
東京都港区に本社を置き、1928年12月21日に設立された会社です(連結人員 6,532人、2026年2月25日現在。同社の会社概要)。製品情報のタップには、切削タップの品目が並んでいます。
出典:不二越の製品ページをもとに AI(Claude)で作成
不二越の得意技術
| 技術 | 内容 |
|---|---|
| SGスパイラルタップ バリレス | Sエッジ(シェービング刃)で下穴とタップの谷底のすき間をなくし、めねじの内径のバリをなくす。Gチャンファで完全ねじ山の刃欠けを抑える(同社) |
| Hyper Z ロースパイラルタップ | 高硬度鋼・ダクタイル鋳鉄向け。弱いねじれの溝で切りくずを細かく分断する |
| Hyper Z スパイラル/ポイントタップ ステンレス用 | ステンレスの突発折損・切りくずの絡み・逃げ面の溶着・加工硬化への対策をうたう |
不二越が解決できる課題
- ねじ立てのあとのバリ取りの工程を省きたい
- 横形のマシニングセンタで切りくずの詰まり・絡みを減らしたい
- ステンレスのタップの突発折損を減らしたい
出典:会社概要|不二越、タップ|不二越 製品情報、SGスパイラルタップ バリレス|不二越、Hyper Z ロースパイラルタップ|不二越、Hyper Z スパイラル/ポイントタップ ステンレス用|不二越
株式会社彌満和製作所(YAMAWA)|タップ・ダイスのねじ切り工具
彌満和製作所とは
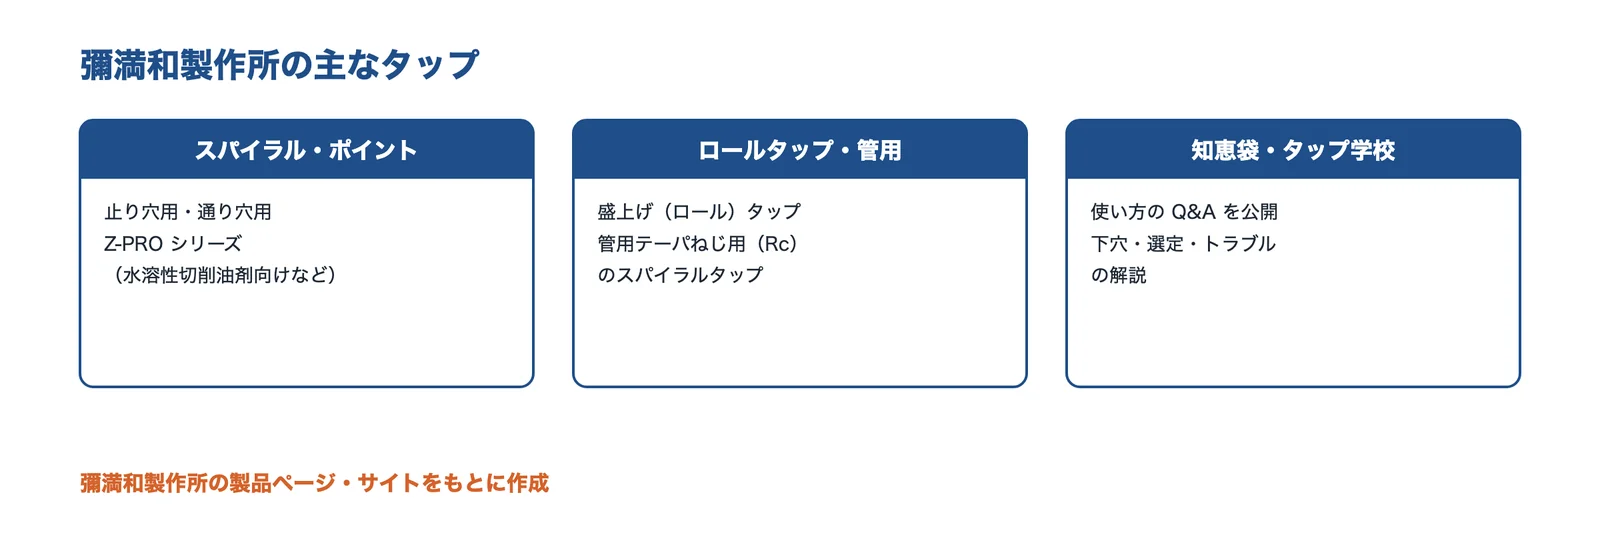
東京都中央区に本社を置き、1923年10月に設立された会社です(従業員 750名・連結、2025年12月31日現在)。事業内容は、ねじ切り工具(タップ・ダイスなど)と穴あけ工具(センタ穴ドリルなど)の製造・販売です(同社の会社概要)。
出典:彌満和製作所の製品ページをもとに AI(Claude)で作成
彌満和製作所の得意技術
| 技術 | 内容 |
|---|---|
| スパイラル・ポイントタップ | 止り穴用・通り穴用のタップ。Z-PRO シリーズには水溶性切削油剤の加工向けのスパイラルタップ(VUSP)などがある |
| ロールタップ・管用タップ | 盛上げ(ロール)タップ、管用テーパねじ用(Rc)のスパイラルタップ(AUSP Rc)、超硬タップ、特殊ねじのタップ |
| 困ったときの知恵袋 | 下穴径・タップの選定・トラブルの Q&A をサイトで公開している |
彌満和製作所が解決できる課題
- 止り穴・通り穴・材料に合うタップを選びたい
- 管用テーパねじのむしれを改善したい(同社は AUSP Rc をむしれの改善に効果的としている)
- ロールタップの下穴径の決め方を知りたい
出典:会社概要|彌満和製作所、タップ 商品紹介|彌満和製作所、商品一覧|彌満和製作所、タップを選定するためには-1|彌満和製作所 困ったときの知恵袋
大昭和精機株式会社|タッピングホルダ・ツーリング
大昭和精機とは
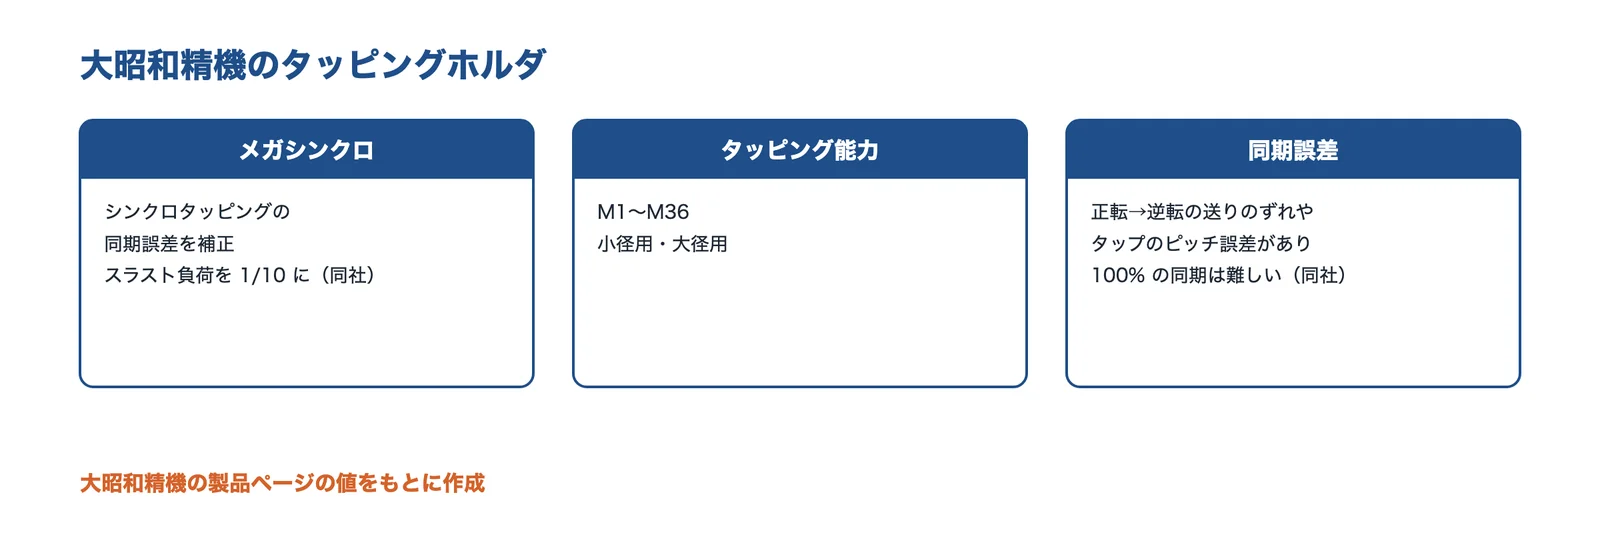
大阪府東大阪市に本社を置く、BIG DAISHOWA グループの会社です(同社の会社概要)。工作機械の主軸と工具をつなぐツーリングの製品情報に、タッパ(タッピングホルダ)のカテゴリーがあります。
出典:大昭和精機の製品ページをもとに AI(Claude)で作成
大昭和精機の得意技術
| 技術 | 内容 |
|---|---|
| メガシンクロ タッピングホルダ | シンクロタッピングの機械の同期誤差を補正し、同期誤差で生じるスラスト負荷を 1/10 に減らして、ねじ精度とタップ寿命を上げる(同社) |
| 同期誤差の考え方 | 同社は、正回転から逆回転に変わるときの送りのずれやタップ自身のピッチ誤差があるので、100% の同期は難しいとしている |
| 小径用・大径用 | タッピング能力 M1〜M36 を、小径用と大径用でカバーする |
大昭和精機が解決できる課題
- 同期送りの機械で、ねじの精度とタップの寿命を上げたい
- タップとワークにかかるスラスト負荷を減らしたい
- 機械に合うタッピングホルダを選びたい
出典:大昭和精機株式会社|BIG DAISHOWA、タッパ|BIG DAISHOWA 製品情報、メガシンクロ タッピングホルダ|BIG DAISHOWA
日本スプリュー株式会社|ねじインサート「スプリュー」
日本スプリューとは
東京都港区に本社を置き、1972年(昭和47年)からスプリューを手がけている会社です。工業用のファスナー(ねじインサートのスプリュー)と、その付属工具の製造・販売をしています(同社の会社概要)。
出典:日本スプリューの製品ページをもとに AI(Claude)で作成
日本スプリューの得意技術
| 技術 | 内容 |
|---|---|
| スプリュー | 18-8 ステンレス(SUS304)の線材を巻いたねじインサート。引張強さ 1,000N/mm² 以上、長さ 1D・1.5D・2D |
| 荷重の分担 | 同社によると、ふつうのねじでは第1〜第3のねじ山が荷重の 33%・22%・15% を受けるが、スプリューではほぼ均等になり、許容荷重は 1.2〜1.3倍 |
| 専用工具 | スプリュー用のハンドタップ(中・上の2本組)、補修用のリペアキット(M3〜M10 など) |
日本スプリューが解決できる課題
- アルミ・鋳物・樹脂など弱い材料のねじ山を強くしたい
- ねじ山の荷重の偏りを減らし、許容荷重を上げたい(同社は 1.2〜1.3倍としている)
- 傷んだねじ穴を補修したい(補修用のリペアキットがある)
出典:会社概要|日本スプリュー、スプリュー|日本スプリュー、スプリュー用ハンドタップ|日本スプリュー、リペアキット|日本スプリュー
株式会社西野製作所|折れタップ除去用の放電加工機「タップナイト」
西野製作所とは
石川県かほく市に工場(かほく工場)を置き、1962年10月1日に創立された会社です(創業は1949年6月1日、従業員 65人。同社の会社概要)。工作機械・産業機械などの本体の生産のほか、自社製品として折れタップ除去用の放電加工機「タップナイト」をつくっています。
出典:西野製作所の製品ページをもとに AI(Claude)で作成
西野製作所の得意技術
| 技術 | 内容 |
|---|---|
| タップナイト | 折れたタップの半分の径の真ちゅう棒で中心部を放電で溶かし、内側に崩して外すので、ねじ山を傷めずに除去できる(同社) |
| 使える場所 | 電源は AC100V で、どこでも使えるとしている |
| 対象 | 超硬合金・チタン・タングステンでも使えるとしている。無料の貸し出しあり |
西野製作所が解決できる課題
- 穴に折れ込んだタップやドリルを、ねじ山を傷めずに取り除きたい
- 超硬のタップなど、ドリルで削れない折れ込みを外したい
- 高価な部品を、折れたタップのために捨てたくない
出典:会社概要|西野製作所、タップナイト(折れタップ除去用放電加工機)|西野製作所
よくある質問
種類と選び方
- タップとダイスの違いは何ですか?
- タップは穴の内側にめねじをつくる工具で、ダイスは丸棒の外側におねじをつくる工具です。
- スパイラルタップとポイントタップはどう使い分けますか?
- スパイラルタップは切りくずを手前に出すので止り穴に、ポイントタップは切りくずを前方に出すので通り穴に使います。下穴が貫通していても、ねじを途中までしか切らないならポイントタップは使えません(止り穴にはスパイラル、通り穴にはポイント)。
- 先タップ・中タップ・上げタップの違いは何ですか?
- 食付き部の長さの違いです。JIS B 4430 では、先タップ 6山以上、中タップ 3.5〜5.5山、上げタップ 2山未満です(食付き部:先端をテーパにして少しずつ切る)。
- 転造タップ(盛上げタップ)の利点は何ですか?
- 材料を押してねじ山をつくるので切りくずが出ません。その代わり、専用の下穴径が必要で、展延性のよい材料に向きます(転造タップ(盛上げタップ・溝なしタップ))。
下穴と精度
- M6 の下穴は何 mm にすればよいですか?
- JIS B 1004 の式では、M6×1 のひっかかり率 100% の下穴径(基準の内径)は 4.917mm です。実際のドリル径は、めねじの内径公差の中で大きめに選び、メーカーの下穴径表で確かめます(下穴径の式(JIS B 1004))。
- 止り穴の下穴はどれくらい深くすればよいですか?
- 有効ねじ長さ+食付き部の長さ(+突出しセンタ)+余裕の 1ピッチが目安です。M6×1・有効ねじ長さ 10mm の例では 15.1mm です(止り穴の下穴深さ)。
- 6H と STD はどう違いますか?
- 6H は JIS のめねじの公差域クラスで、STD はオーエスジーのタップの表記で「2級・6H 相当のめねじに推奨するタップ」です(図面の 6H と、タップの精度)。
- めっきするねじ穴はどう切ればよいですか?
- オーバサイズのタップで大きめに切ります。オーエスジーは、めっき厚の 4倍をオーバサイズの目安としています(めっきするめねじは、オーバサイズのタップで)。
- タップの回転速度と送りはどう計算しますか?
- 回転速度=切削速度×1000÷(π×工具径)、送り速度=回転速度×ピッチです。1回転でちょうど 1ピッチ進めます(1回転で1ピッチ進める)。
トラブル
- タップが折れる原因は何ですか?
- オーエスジーは、主な原因を切りくずの噛み込みとしています。下穴が浅いことによる底突きも原因になります(折損)。
- 折れたタップはどうやって取りますか?
- 除去用のハードドリルや、放電で溶かす除去機があります。転造タップは、オーエスジーのハードドリルでは除去できないとされています(折れたタップを取り除く)。
- アルミや樹脂のねじ山が弱いときは?
- コイル状のねじインサートを入れる方法があります(ねじインサート)。
回答は、このページの出典をもとに編集部がまとめたものです。
関連する技術・ページ
関係する課題ページ
関連する技術・基礎知識
- 切削加工(旋盤・フライス・マシニングセンタ)
- ねじ・ボルト・ナット・ワッシャー
- 配管(管用ねじ)
- めっき
- ステンレス鋼
- アルミニウム合金
- 放電加工
- DLC・低摩擦コーティング
- 三次元測定機・形状測定
- 公差とはめあい
- ねじ・ボルトがゆるむのを防ぎたい
- ねじ・摺動部の焼付き・かじりを防ぎたい
- 金型・工具の寿命を延ばしたい
- 切削のびびり振動を抑えたい
出典・確認日
- タップとは|オーエスジー 加工相談Navi
- タップ|オーエスジー 製品情報
- タップの食付き部とは|彌満和製作所 困ったときの知恵袋
- JIS B 4430:1998 メートルねじ用ハンドタップ(規格の要約ページ)
- JIS B 4433:1990 ナットタップ(規格の要約ページ)
- JIS B 4445:1998 管用平行ねじ用タップ(規格の要約ページ)
- JIS B 4446:1998 管用テーパねじ用タップ(規格の要約ページ)
- JIS B 1004:2009 ねじ下穴径(規格の要約ページ)
- JIS B 0209-1:2001 一般用メートルねじ―公差―第1部(規格の要約ページ)
- JIS B 0202:1999 管用平行ねじ(規格の要約ページ)
- JIS B 0203:1999 管用テーパねじ(規格の要約ページ)
- メールマガジン 2021年3月号(第183号)|オーエスジー
- 穴形状によるタップの種類の使い分け|彌満和製作所 困ったときの知恵袋
- 下穴は貫通しているが、ねじは途中まで。ポイントタップは使用可能?|オーエスジー
- ポイントタップ(POT)によるねじ立て方法|オーエスジー
- タップ加工の注意点|オーエスジー 加工相談Navi
- 転造タップ(溝なしタップ)の加工手順|オーエスジー
- 転造タップのシャンクにPやBとあるが、これは何の表記?|オーエスジー
- 転造タップでの加工時に穴入り口のかえり(盛り上がり)を抑制するには?|オーエスジー
- 被削材別のタップ下穴径表はないの?|オーエスジー
- タップ下穴径の一覧表はありますか?|オーエスジー
- オーバサイズ 転造タップの下穴径|オーエスジー
- ロールタップの下穴径算出について|彌満和製作所 困ったときの知恵袋
- 管用テーパねじ加工の下穴径について|オーエスジー
- 技術の玉手箱 下穴深さ(メールマガジン 2017年8月号)|オーエスジー
- タップ下穴深さはどれくらい必要か?|オーエスジー
- タップの食付き部を除去してもいいか?|オーエスジー
- タップの精度表記STDとは?|オーエスジー
- OH精度とは?|オーエスジー
- めねじにめっきを施す場合、タップはどの程度のオーバサイズを使用すればよいか?|オーエスジー
- タップの切削条件 加工に合わせた計算例|オーエスジー
- 管用テーパねじタップの加工条件例(PT1/4-19)|オーエスジー
- タップを選定するためには-1|彌満和製作所 困ったときの知恵袋
- 横形機械でのスパイラルタップ加工時に欠け・折損が多い|オーエスジー
- 同期送り機構付き設備なのに、山やせが起きる。なぜ?|オーエスジー
- タップ加工 ねじ山が痩せる?山やせの原因と対策|オーエスジー
- タップ切削条件表の範囲内で加工したが、タップが折損した。どのように改善すればよい?|オーエスジー
- アルミ加工でのむしれ|オーエスジー
- 吉村・小野寺・赤木「Study of hole tapping in SUS304 stainless steel」砥粒加工学会誌 67巻2号(2023)|J-STAGE
- 折損タップ除去用ドリルとは?|オーエスジー
- 折損した転造タップの除去にハードドリルは使えるか?|オーエスジー
- タップナイト(折れタップ除去用放電加工機)|西野製作所
- 山内ほか「タップ立て用切りくず分断工具の開発(第1報)」精密工学会誌 70巻12号(2004)|J-STAGE
- 山岡ほか「タップ加工の知能化:適応制御によるタップ折損防止と加工能率の向上」(2001)|J-STAGE
- Saito ほか「Effect of coefficient of friction … during tapping process」JAMDSM 11巻1号(2017)|J-STAGE
- Gil Del Val ほか「Oversizing Thread Diagnosis in Tapping Operation」Metals 11(4), 537(2021)
- スレッドミルとはどんな工具?|オーエスジー
- スプリュー|日本スプリュー
- インサートねじ用タップの下穴径一覧表<インサート・ヘリサート>|オーエスジー
- JIS B 1007:2015 タッピンねじのねじ部(規格の要約ページ)
- 会社概要|オーエスジー
- A-SFT-SUS ステンレス用スパイラルタップ|オーエスジー
- A-XPF 高能率・多機能転造タップ|オーエスジー
- GRT(GREEN TAP)|オーエスジー
- 会社概要|不二越
- タップ|不二越 製品情報
- SGスパイラルタップ バリレス|不二越
- Hyper Z ロースパイラルタップ|不二越
- Hyper Z スパイラル/ポイントタップ ステンレス用|不二越
- 会社概要|彌満和製作所
- タップ 商品紹介|彌満和製作所
- 商品一覧|彌満和製作所
- 大昭和精機株式会社|BIG DAISHOWA
- タッパ|BIG DAISHOWA 製品情報
- メガシンクロ タッピングホルダ|BIG DAISHOWA
- 会社概要|日本スプリュー
- スプリュー用ハンドタップ|日本スプリュー
- リペアキット|日本スプリュー
- 会社概要|西野製作所
※製品名・会社名は各社の商標または登録商標です。本ページでは数値と事実だけを要約し、各社の文章・図は転載していません。JIS の内容は規格の要約ページで確かめた範囲で、規格票そのものではありません。加工条件の数値は各社の例で、材料・機械・工具によって変わります。
※アイキャッチ画像は、AI(ChatGPT)で生成したイメージです。実在の製品ではありません。図はAI(Claude)で作成した概念図です。
情報の確認日:2026年10月30日 本ページの内容は一般的な情報です。タップの選定と加工条件は、メーカーのカタログと技術資料に従ってください。各社の製品・サービスは、その会社の公開情報をもとに紹介しています。








