
ポンプやファン、コンベヤが、ある日突然止まる。定期点検では異常がなかったのに、分解すると軸受が傷んでいた。見回りの人手が足りず、ベテランの耳に頼っていた点検も続けられない。こうした悩みの背景には、故障の兆候が出てから機能を失うまでの間に、その兆候をとらえる仕組みがないことがあります。
設備の状態を検知する方法は、振動、温度、AE・超音波、モーターの電流、そして集めたデータを見張る AI による異常検知の、大きく5つです。どの異常を、どの段階で、どこから測りたいかによって、向く方法が変わります。まずは次のマトリクスで、自分の課題に近いものと、使える技術を確かめてください。
課題と解決技術のマトリクス
| 課題(症状) | 振動センサー(無線・後付け) | 温度・赤外線サーモグラフィ | AE・超音波 | モーター電流の解析 | AI による異常検知 |
|---|---|---|---|---|---|
| A軸受や歯車が壊れて、設備が突然止まる | ◎ | △ | ○ | ○ | ○ |
| B水中・高所など、機械にセンサーを付けにくい | ○ | ○ | ◎ | ||
| Cゆっくり回る機械や減速機の異常が、振動ではつかみにくい | △ | ◎ | ○ | ||
| D配電盤・電気設備の過熱や、発火を早く見つけたい | ◎ | ||||
| E点検が人の耳と勘に頼っていて、異常の基準を決められない | ○ | ◎ |
◎ 第一候補○ 有効△ 条件によって有効
※記号は一般的な傾向に基づく目安です。実際に使える方法は、設備の種類、回転速度、取り付けられる場所、電源と通信、見つけたい異常の種類、止められる時間、予算によって異なります。「温度・赤外線サーモグラフィ」の「△」(症状A)は、軸受などの温度が上がるのは損傷がかなり進んでからのことが多く、早く見つけるには向かないことを、「振動センサー」の「△」(症状C)は、回転がとても遅い機械では損傷による振動が小さく、正常時の信号に埋もれやすいことを示します。
記号の理由と出典(14件)
マトリクスの記号ごとに、理由と出典をまとめました。出典が「編集部の解説」のものは、この記事の本文の説明をもとにした編集部の評価です。症状の記号を押すと、その症状の説明へ移ります。
| 症状 | 技術 | 記号 | 理由 | 出典 |
|---|---|---|---|---|
| A | 振動センサー(無線・後付け) | ◎ | 軸受や歯車の損傷は加速度(高い周波数)で見るのが基本で、後付けの無線センサーで付けやすいため第一候補 | 旭化成エンジニアリング |
| A | 温度・赤外線サーモグラフィ | △ | 温度が上がるのは損傷がかなり進んでからで、早期発見には向かない。条件つき | 福田交易 |
| A | AE・超音波 | ○ | 超音波・AE は転がり軸受の早期の異変をとらえられる場合があるため有効 | 福田交易 |
| A | モーター電流の解析 | ○ | 電流の変化から、負荷側の軸受の摩耗などを読めるため有効 | 高田工業所 |
| A | AI による異常検知 | ○ | いつもの振動・電流からのずれを自動で見張れるため、見逃しを減らせる | 編集部の解説 |
| B | 振動センサー(無線・後付け) | ○ | 取り付けさえできれば無線で配線をなくせる。取り付け場所があることが条件 | 編集部の解説 |
| B | 温度・赤外線サーモグラフィ | ○ | 離れた所から非接触で表面温度の分布を見られるため、付けにくい機械にも使える | 編集部の解説 |
| B | モーター電流の解析 | ◎ | 配電盤の中の電線で測るため、振動センサーを付けにくい水中・高所の機械も監視でき、第一候補 | 高田工業所 |
| C | 振動センサー(無線・後付け) | △ | 低速では損傷の振動が小さく正常時の信号に埋もれやすい。条件つき | ジュンツウネット21 |
| C | AE・超音波 | ◎ | 低速の機械でも AE なら損傷の進展を検出でき、実用に使われているため第一候補 | ジュンツウネット21 |
| C | AI による異常検知 | ○ | 音や振動のいつものパターンと比べて小さな変化に気づけるため有効 | 編集部の解説 |
| D | 温度・赤外線サーモグラフィ | ◎ | 端子の緩みによる発熱は温度そのものが異常の中身で、止めずに離れて見つけられるため第一候補 | 日本アビオニクス |
| E | 振動センサー(無線・後付け) | ○ | 人の感覚を振動の値として残し、傾向を見られるようになるため有効 | 編集部の解説 |
| E | AI による異常検知 | ◎ | 故障データが少なくても、正常データだけで学習して異常を数値で示せるため第一候補 | ブレインズテクノロジー |
課題の診断と解決策
軸受や歯車が壊れて、設備が突然止まる
ポンプやファン、コンベヤのモーターが、ある日いきなり止まる。分解すると軸受が傷んでいた。定期点検のときには異常がなかった。
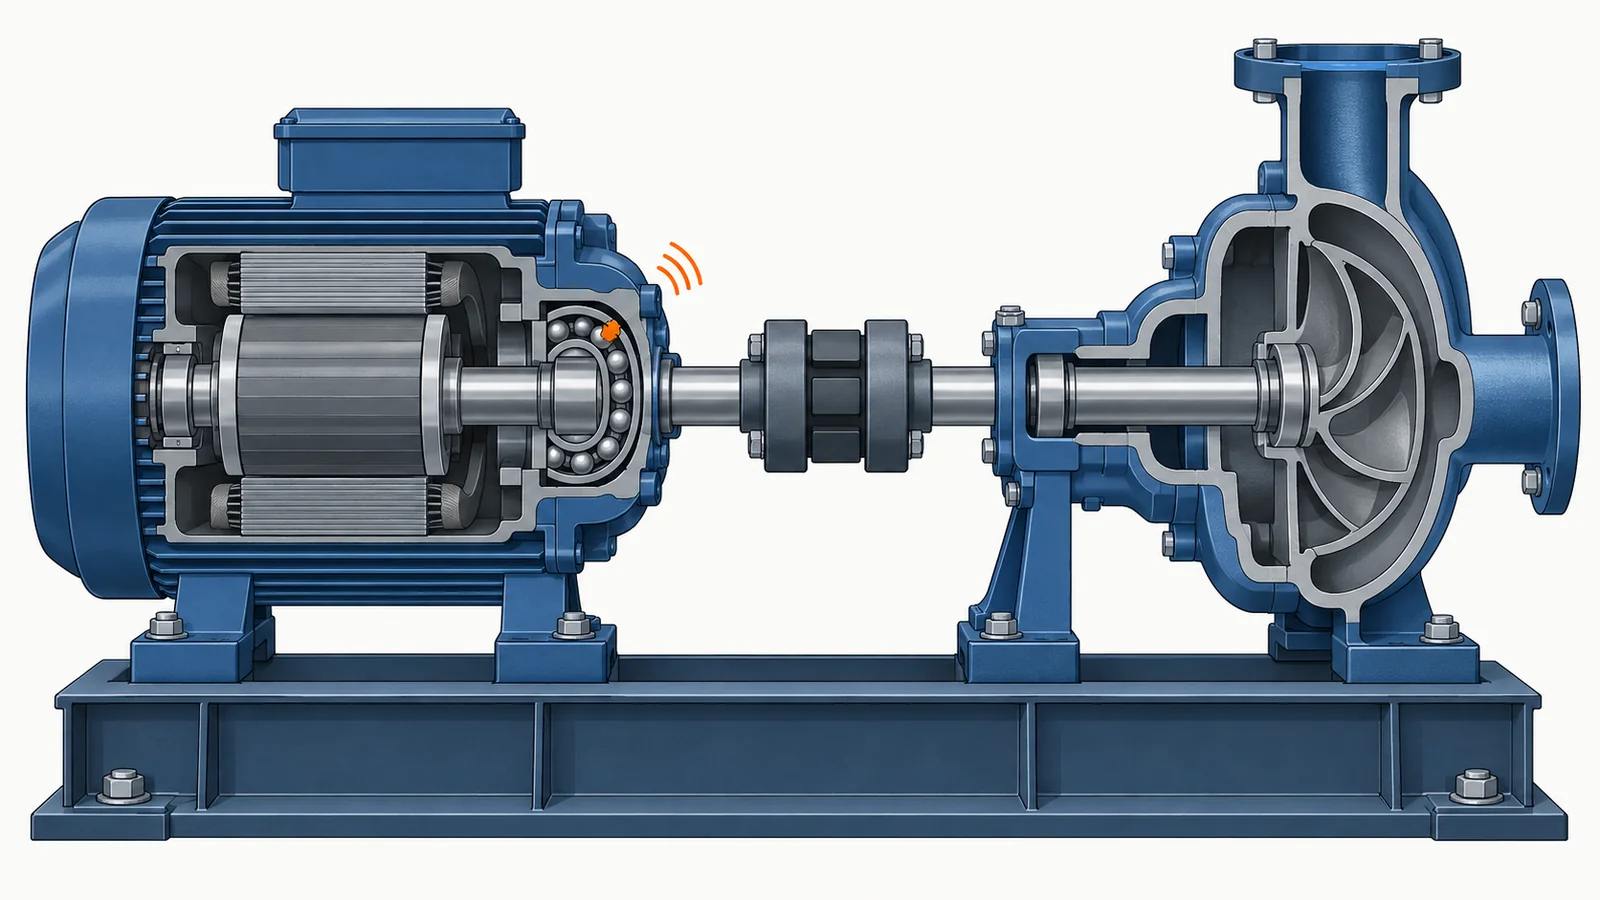
- 起きている現象
- 軸受や歯車の損傷は、表面の小さな傷から始まり、少しずつ広がって、最後に機能を失います。点検の間に進んでしまうと、定期点検では見つけられません。損傷の初めの段階では、音や温度には出にくく、振動の高い周波数の成分や、AE・超音波のほうに先に表れます。
- 解決に使える技術
- 振動センサー(無線・後付け)加速度とエンベロープ解析で、軸受の損傷の周波数を見る
- AE・超音波振動より早い段階の、潤滑の不良や損傷の進み始めをとらえる
- AI による異常検知いつもの振動・電流のパターンからのずれを、自動で見張る
センサーを付けるだけでは、故障は防げません。どの値がどこまで変わったら、誰が、何をするのか(給脂、交換、停止)を決めておきます。まずは、止まると困る設備から順に付けます。
水中・高所など、機械にセンサーを付けにくい
水中ポンプ、高い所のファン、回転する部分、立ち入りにくい場所。振動センサーを付けたいが、付けに行けない、配線が引けない。
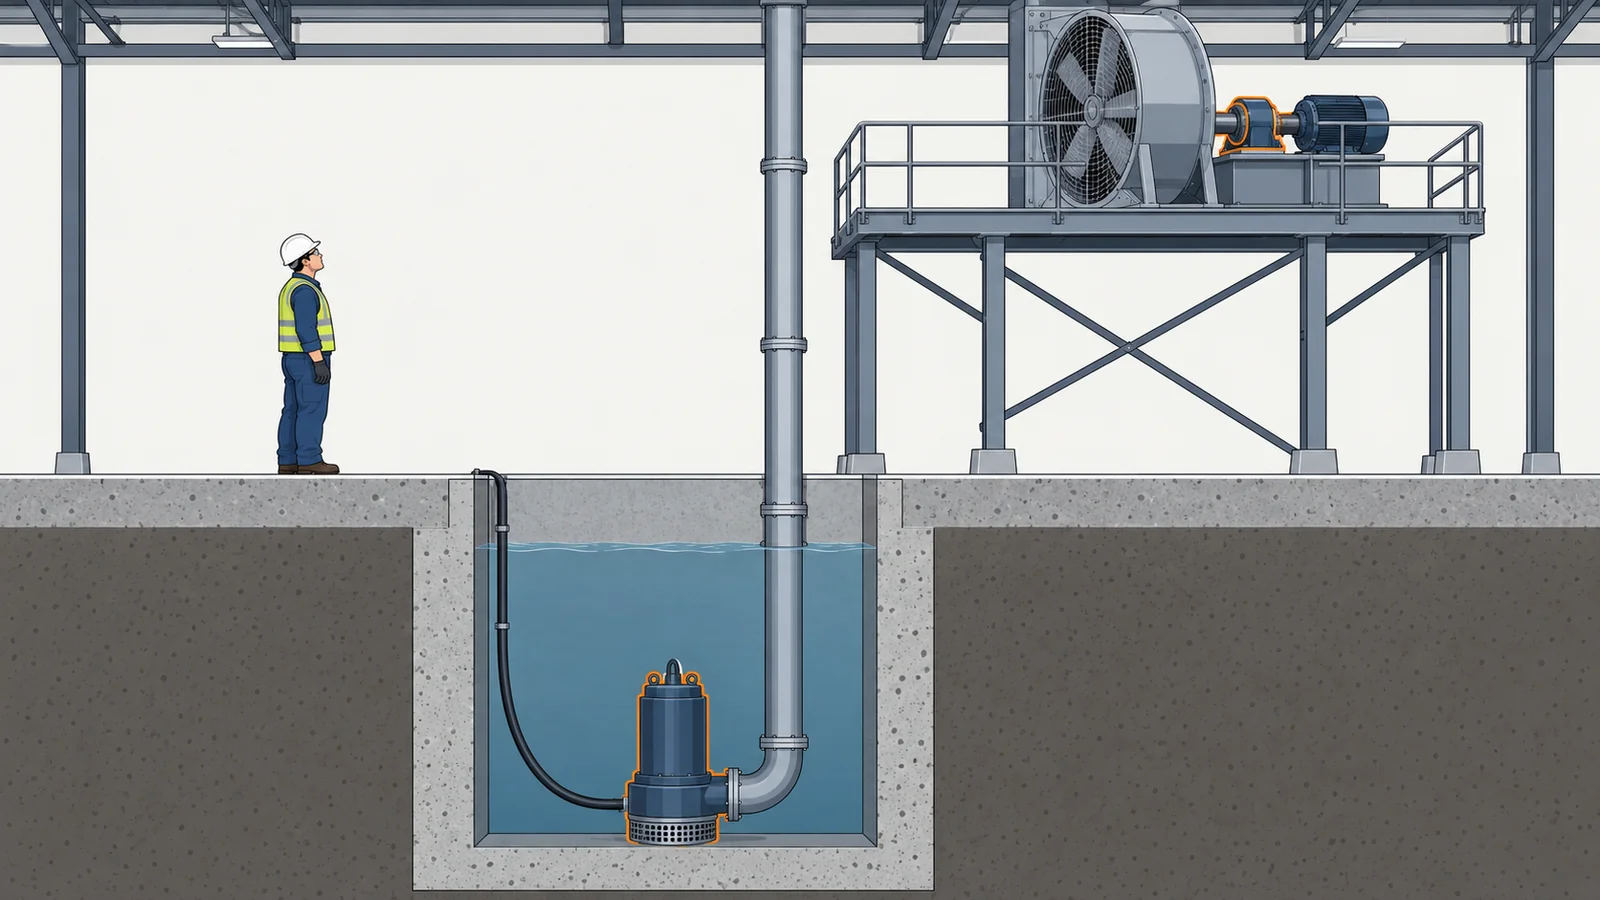
- 起きている現象
- 振動センサーは、軸受の近くの、機械の表面に取り付けるのが基本です。水中や高所、狭い所では、取り付けと配線、電池の交換が難しくなります。機械に触れずに状態を知るには、離れた所から測るか、電気の側から測る方法があります。
- 解決に使える技術
- モーター電流の解析配電盤の中で電流を測り、モーターと負荷側の異常を読む
- 振動センサー(無線・後付け)取り付けさえできれば、無線で配線をなくせる
- 温度・赤外線サーモグラフィ離れた所から、表面の温度の分布を見る
電流の解析は、周波数の解析の知識が要り、負荷が大きく変わる設備では、基準の決め方が難しくなることがあります。サーモグラフィは表面の温度しか見えず、金属の面では放射率の影響で誤差が出ます。
ゆっくり回る機械や減速機の異常が、振動ではつかみにくい
ロボットの関節の減速機、低速で回る大きな軸受、クレーンや回転テーブル。振動を測っても、正常と異常の差がはっきりしない。
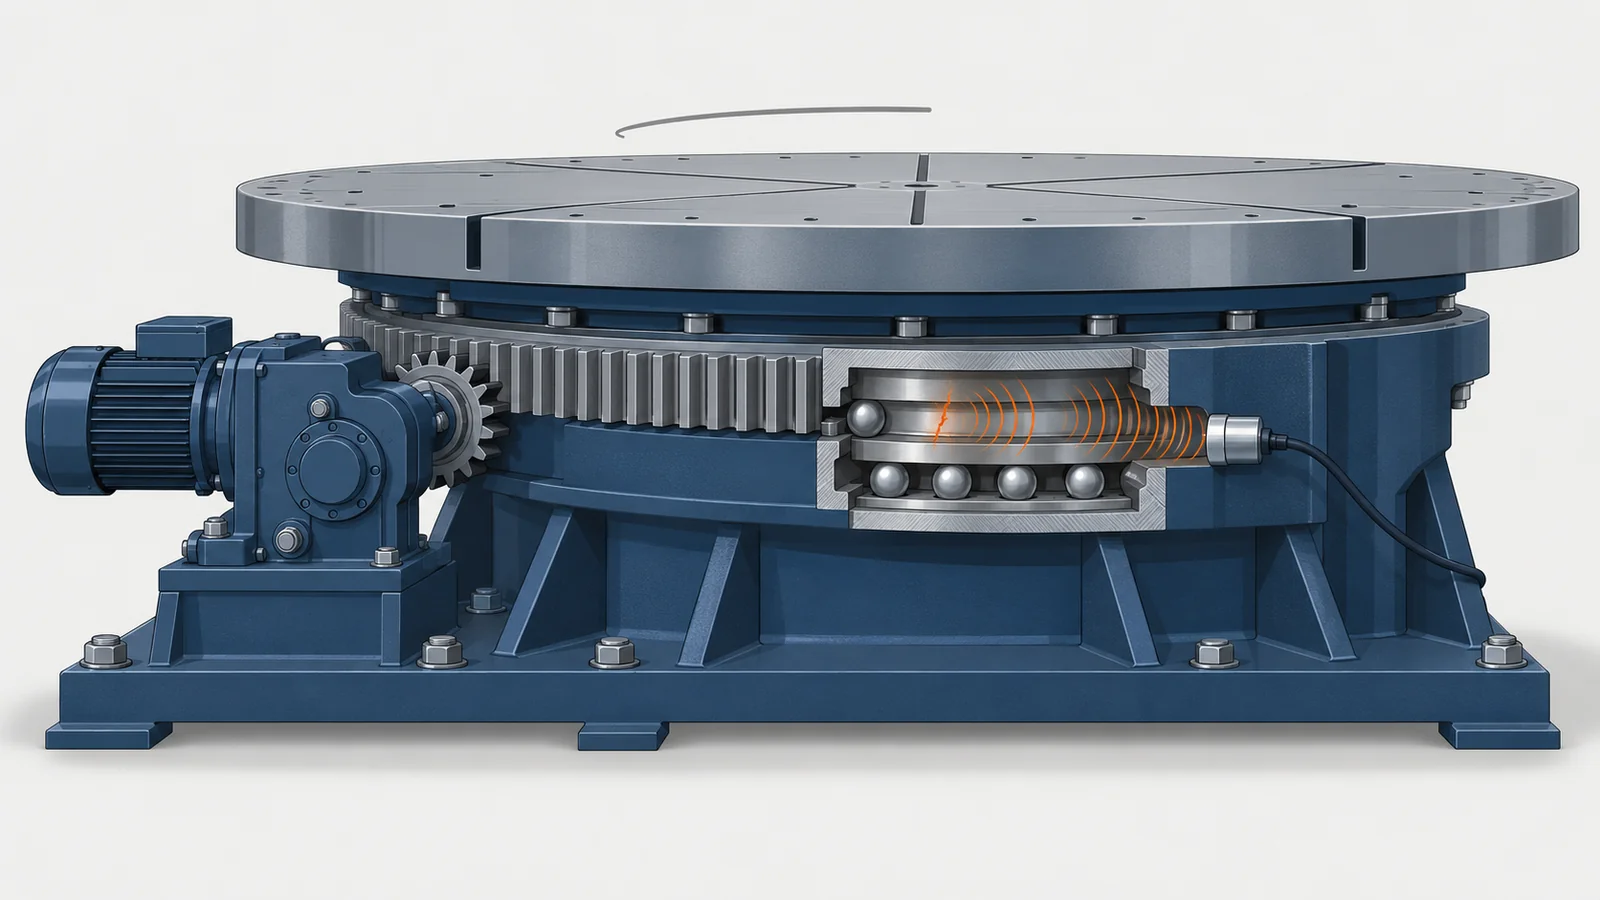
- 起きている現象
- 回転が遅いと、損傷によって出る振動のエネルギーが小さく、正常なときの信号に埋もれてしまいます。AE(材料の変形やき裂で出る弾性波)は、振動よりずっと高い周波数(一般に100kHz 以上)を見るので、低速の機械でも損傷の進み方をとらえられることがあります。
- 解決に使える技術
- AE・超音波高い周波数の弾性波で、低速でも損傷や潤滑の状態を見る
- AI による異常検知音や振動のいつものパターンと比べて、小さな変化に気づく
AE は、損傷が表面に出る前の段階をとらえられる一方で、損傷が表面に出たこと自体は振動のほうが確実にとらえます。どちらか1つではなく、組み合わせて使うことも検討します。
配電盤・電気設備の過熱や、発火を早く見つけたい
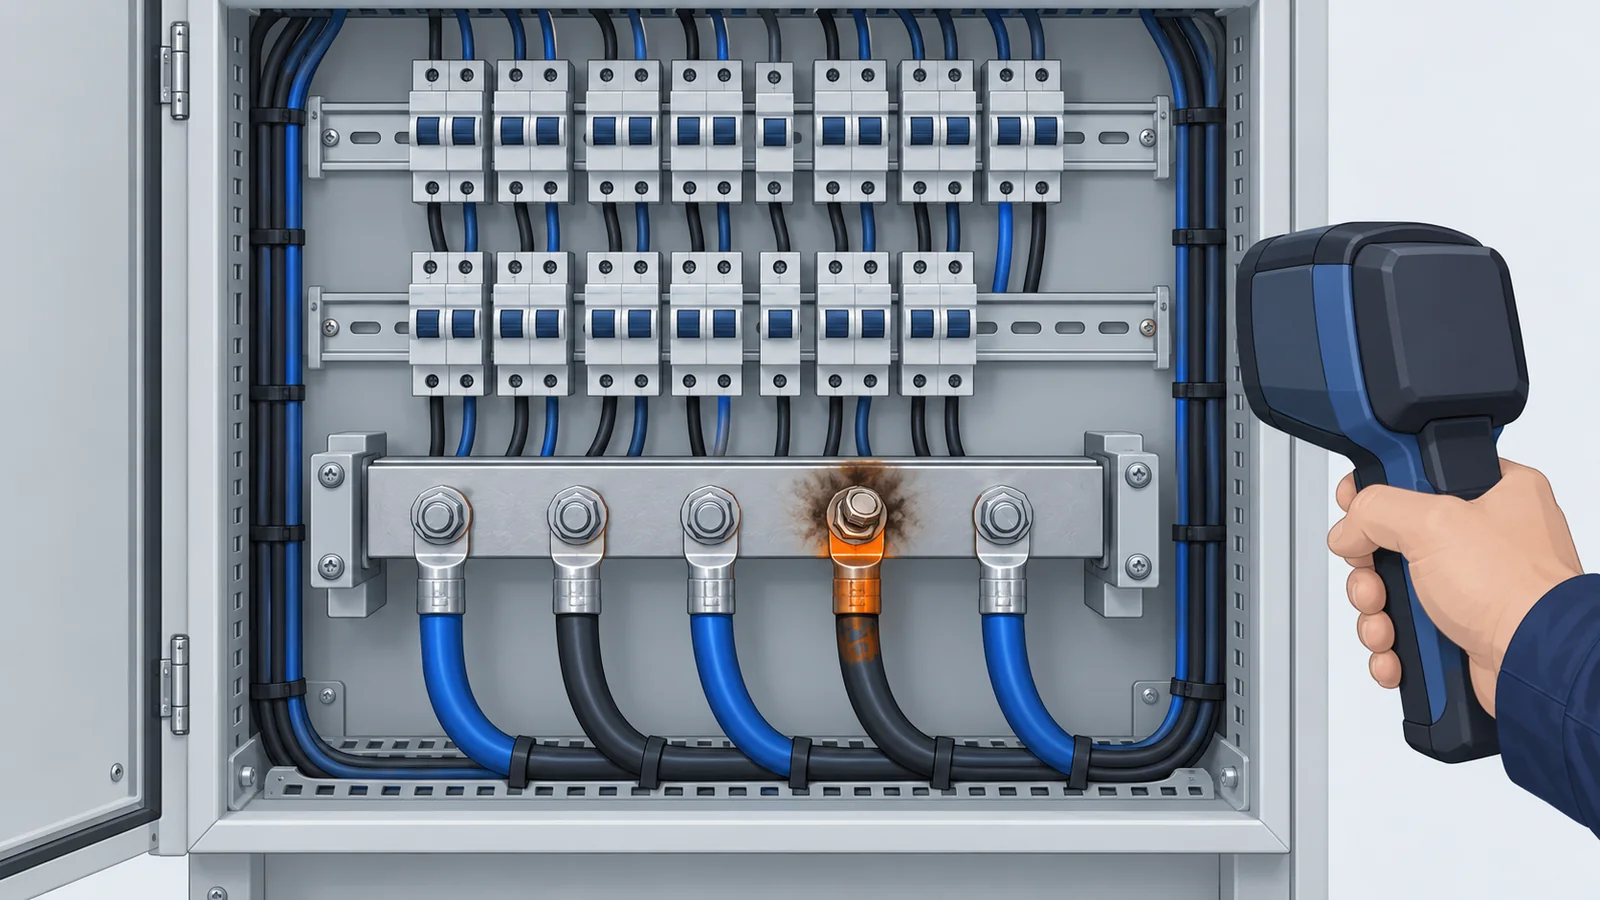
古い工場の配電盤。端子が焦げた跡があった。燃料やごみの置き場で、火が出る前に気づきたい。
- 起きている現象
- 電気設備では、ケーブルや端子の締め付けが緩むと、接触の抵抗が増えて発熱します。発熱は外から見てもわかりにくく、放っておくと焼損や火災につながります。燃料やごみの山は、中で温度が上がってから発火することがあります。
- 解決に使える技術
- 温度・赤外線サーモグラフィ止めずに、非接触で、熱の分布を画像で見る。連続で監視して警報を出す
サーモグラフィの点検は、負荷がかかっている状態で行わないと、発熱が表れません。高い温度=異常とは限らないので、同じ種類の部品どうしや、以前の画像と比べて判断します。
点検が人の耳と勘に頼っていて、異常の基準を決められない
ベテランが耳で聞いて「いつもと違う」と気づいていた。人が減り、見回りが追いつかない。データはあるが、どこからが異常なのか決められない。
- 起きている現象
- 設備の故障はめったに起きないので、「異常のときのデータ」がほとんどありません。そのため、あらかじめ異常の基準(しきい値)を決めにくいのが普通です。正常なときのデータだけで「いつもの状態」を学び、そこからのずれを異常の度合いとして数値にする方法があります。
- 解決に使える技術
- AI による異常検知正常なデータだけで学習し、いつもと違う状態を数値で示す
- 振動センサー(無線・後付け)人の感覚を、振動の値として残し、傾向を見られるようにする
しきい値を下げると、正常なのに異常と判定する過検知が増え、上げると見逃しが増えます。両方をなくすしきい値はないので、どちらをより避けたいかを決めてから、運用しながら調整します。
なぜ、設備は「突然」止まるのか
壊れるまでには、兆候の出る期間がある(P-F 曲線)
設備の保全には、故障してから直す事後保全、決まった期間ごとに点検・交換する時間基準保全、部品の劣化の具合に応じて手を入れる状態基準保全があります。状態を監視して不具合の兆候を察知し、故障を防ぐ考え方は予知保全(予兆保全)と呼ばれます。
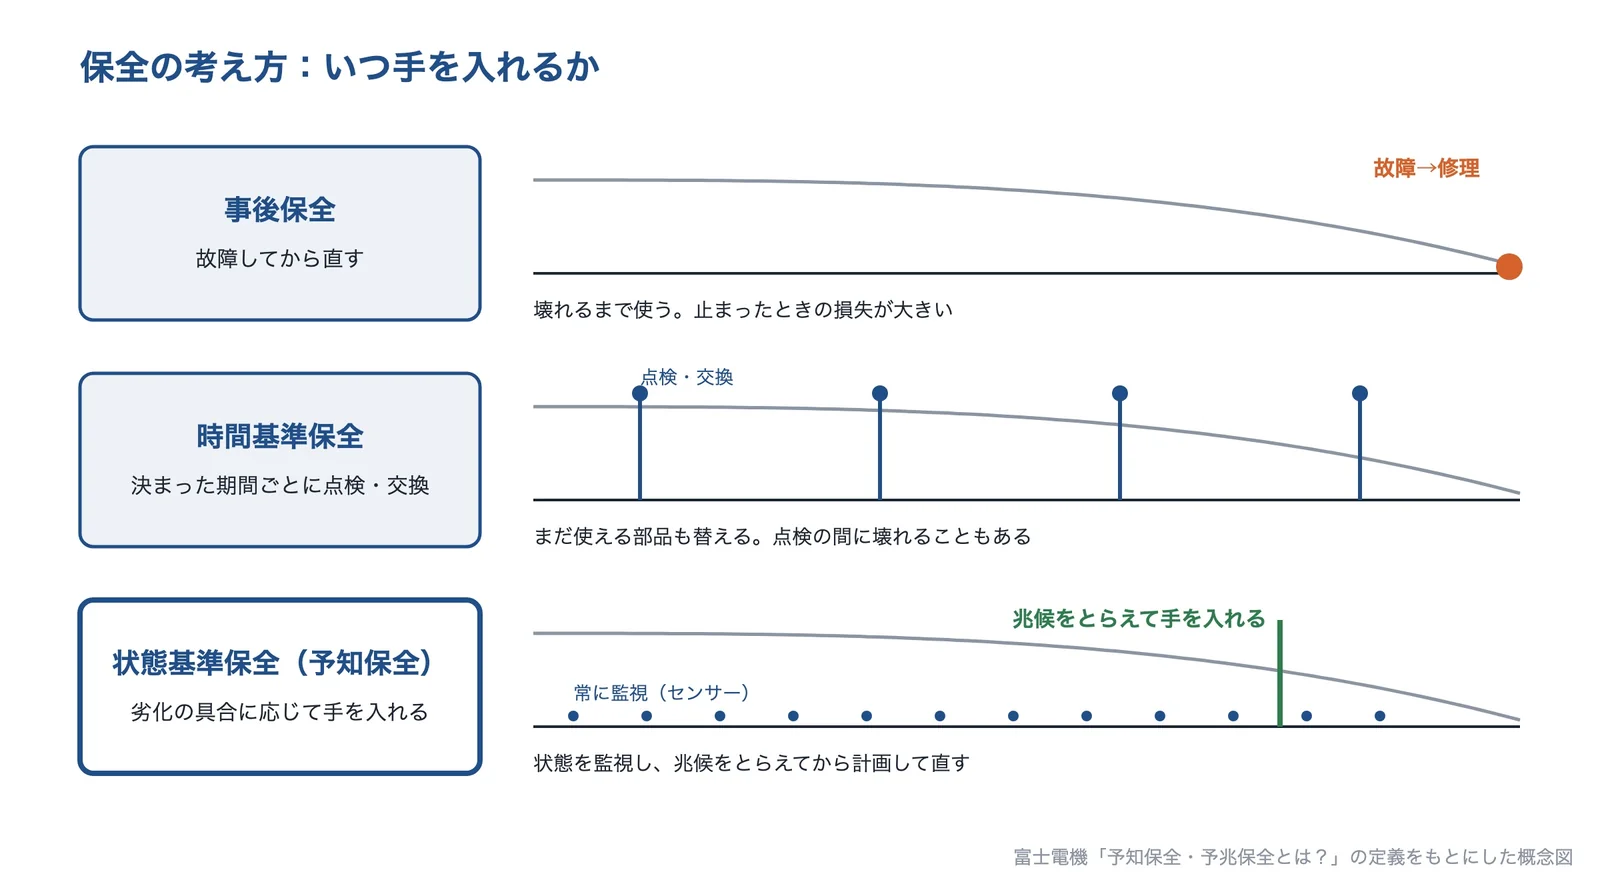
出典:富士電機「予知保全・予兆保全とは?」の定義をもとに AI(Claude)で作成
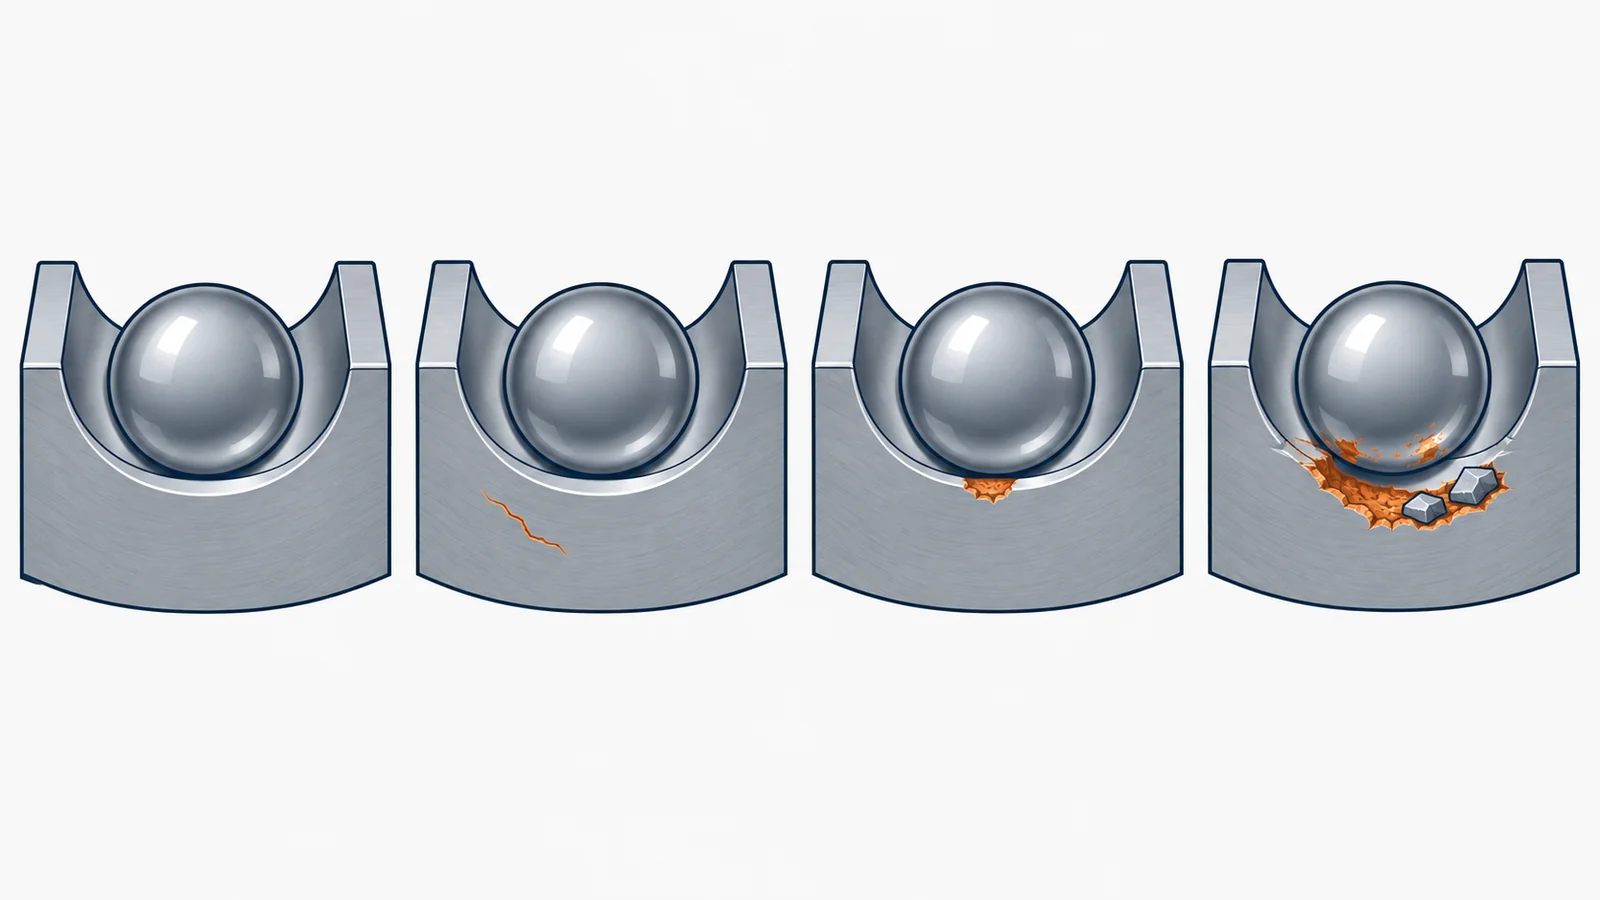
劣化が検知できるようになる点(P点)から、機能を失う点(F点)までの変化を表したのが P-F 曲線で、その間を P-F インターバルと呼びます。この間に兆候をとらえられれば、止まる前に計画して直せます。「突然止まった」ように見える故障には、兆候を見る仕組みがなかったり、見る方法が遅すぎたりした場合があります。
方法によって、兆候をとらえられる時期が違う
福田交易の用語解説では、超音波は転がり軸受の早期の異変も検出できる場合があるとし、振動は、アンバランスやミスアライメントを速度(10Hz〜1kHz)で、転がり軸受の異常を加速度(1kHz〜)で見るとしています。一方、温度が上がっている状況は、すでに致命的な状態に陥っている場合が多いとしています。
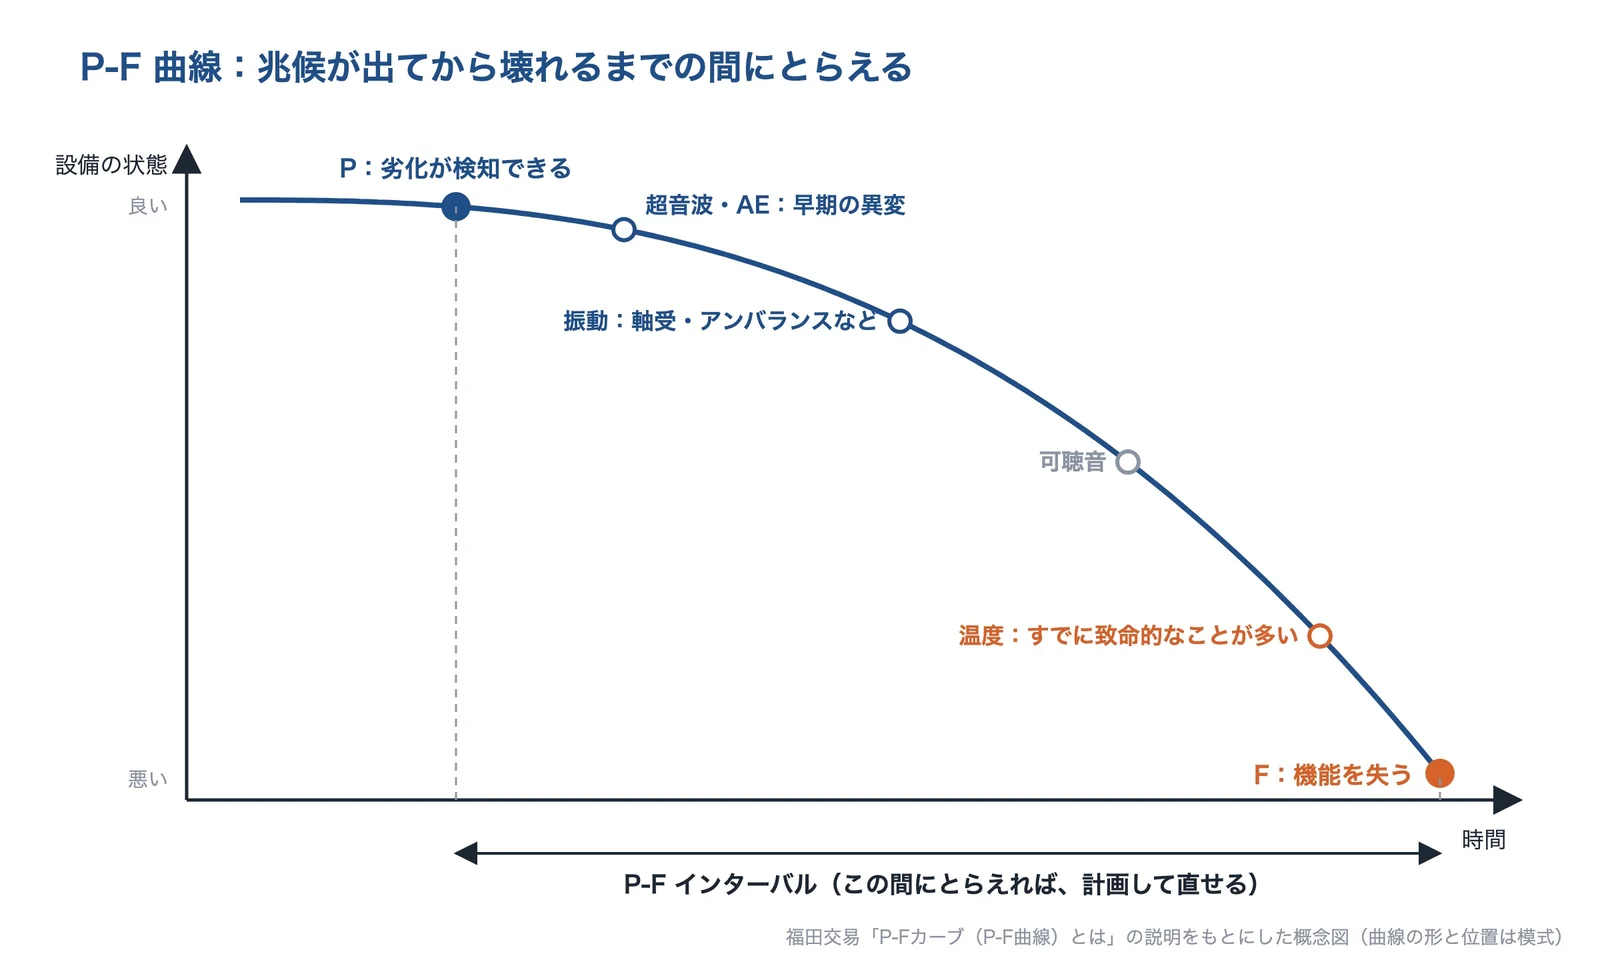
出典:福田交易「P-Fカーブ(P-F曲線)とは」の説明をもとに AI(Claude)で作成
つまり、温度の監視だけでは、気づいたときには手遅れになりがちです。早く気づきたい異常ほど、AE・超音波や振動の高い周波数の成分のように、変化が先に出る量を見ます。電気設備の接続部の発熱のように、温度そのものが異常の中身であるものは、温度を直接見ます。
出典:予知保全・予兆保全とは?|富士電機、P-Fカーブ(P-F曲線)とは|福田交易
解決技術の詳細
状態を検知する技術は、何を測るか(振動、温度、AE・超音波、電流)と、集めたデータをどう判断するか(しきい値、傾向、AI による異常検知)の組み合わせです。まず、見つけたい異常と、センサーを付けられる場所から、測る量を選びます。
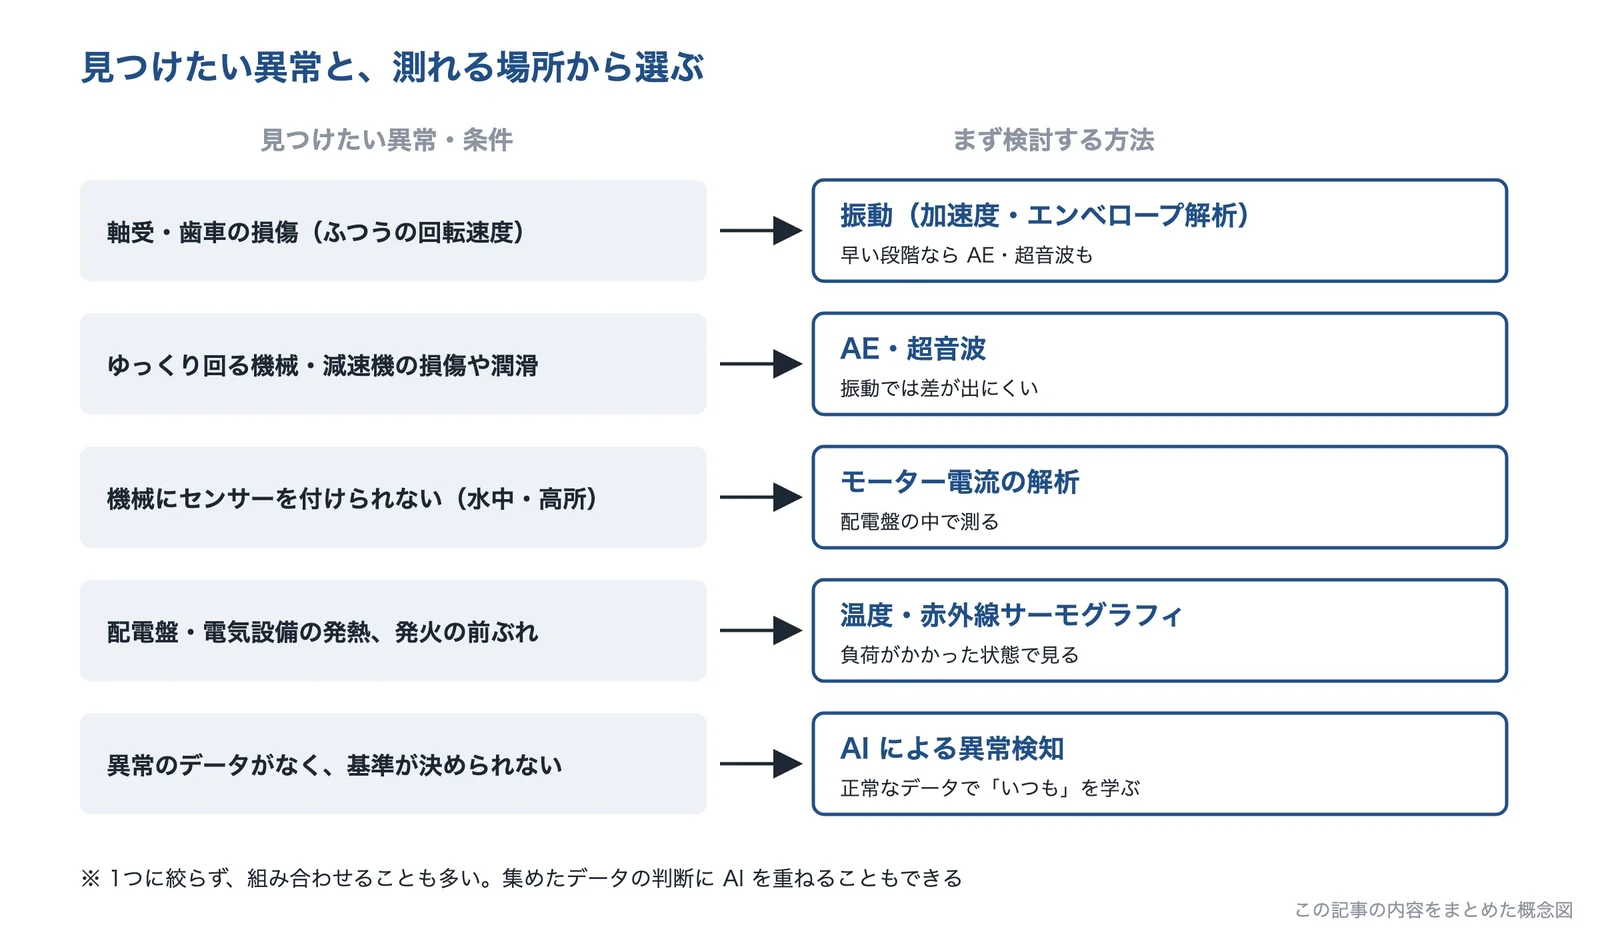
出典:この記事の内容をもとに AI(Claude)で作成
振動センサー(無線・後付け)
振動は、回転機械の状態の監視によく使われる量です。旭化成エンジニアリングの振動診断の講座では、変位は動きの大きさそのもの(軸振れ)、速度は動きの大きさと繰り返し(回転機械の振動)、加速度は衝撃のような力の大きさ(軸受や歯車の損傷)が問題になる異常に使うと整理しています。
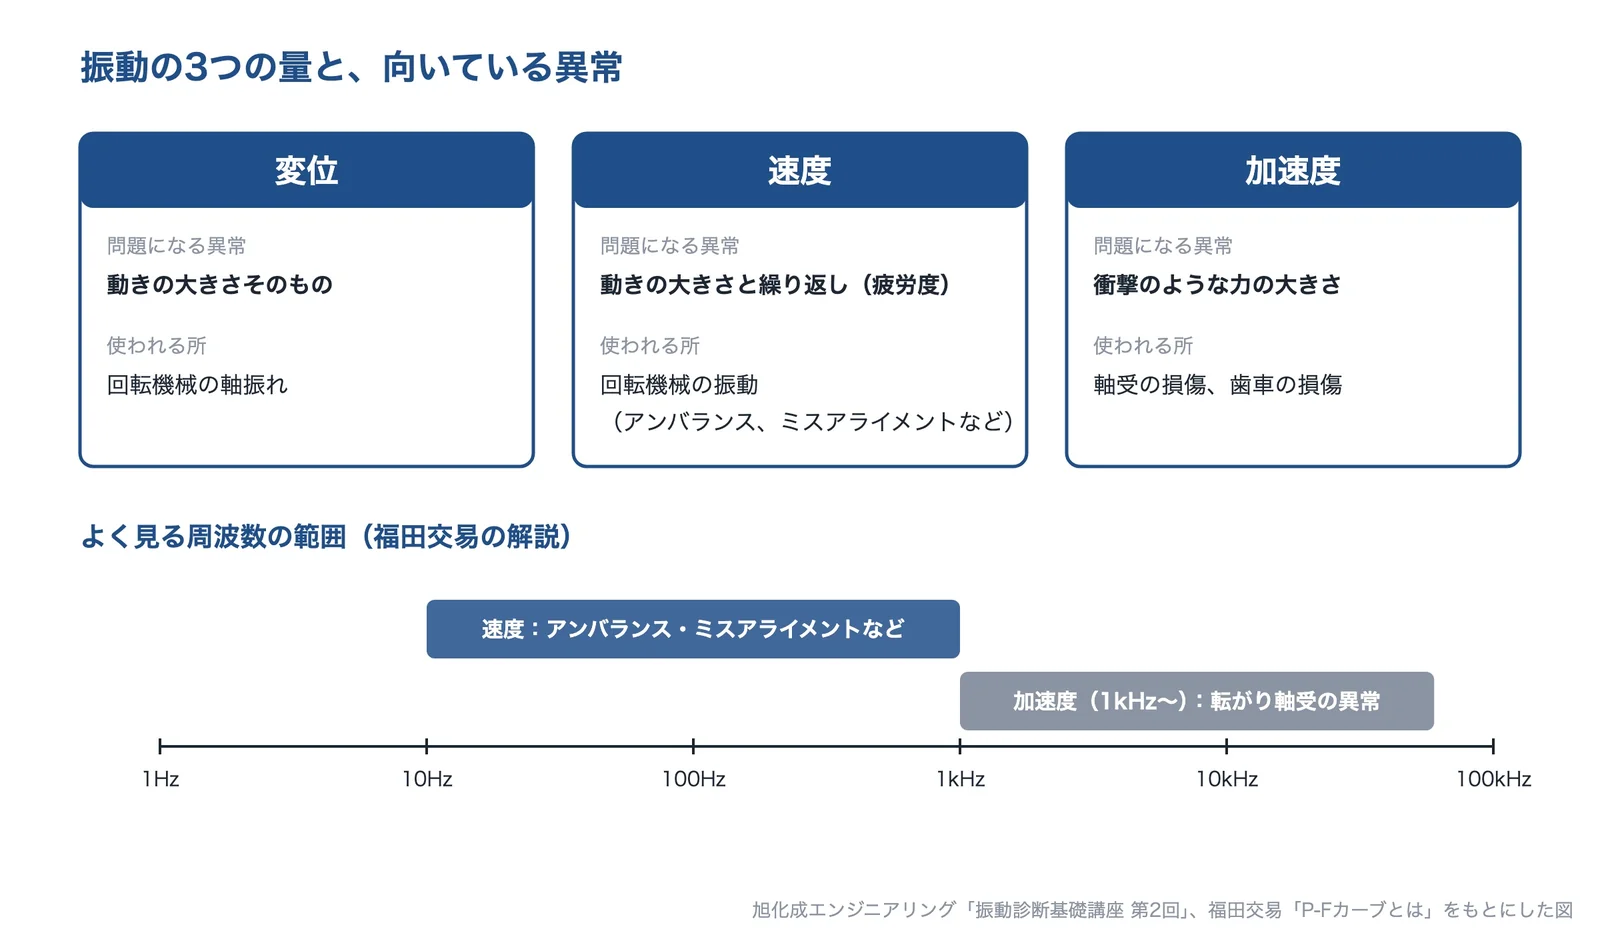
出典:旭化成エンジニアリング「振動診断基礎講座 第2回」、福田交易の説明をもとに AI(Claude)で作成
転がり軸受の外輪や内輪に傷があると、転動体が傷を通るたびにパルスのような振動が出ます。その繰り返しの周波数は、軸受の寸法と回転数から計算でき、傷の場所(外輪、内輪、転動体)によって違います。振動の波形の包絡線(エンベロープ)を周波数解析するエンベロープ解析は、こうした繰り返しから異常の場所を特定するのに役立ちます。FFT 解析の例では、回転数3,762rpm の設備で、外輪の損傷周波数257Hz とその2倍の514Hz 付近にピークが出て、外輪の損傷が疑われた例があります。
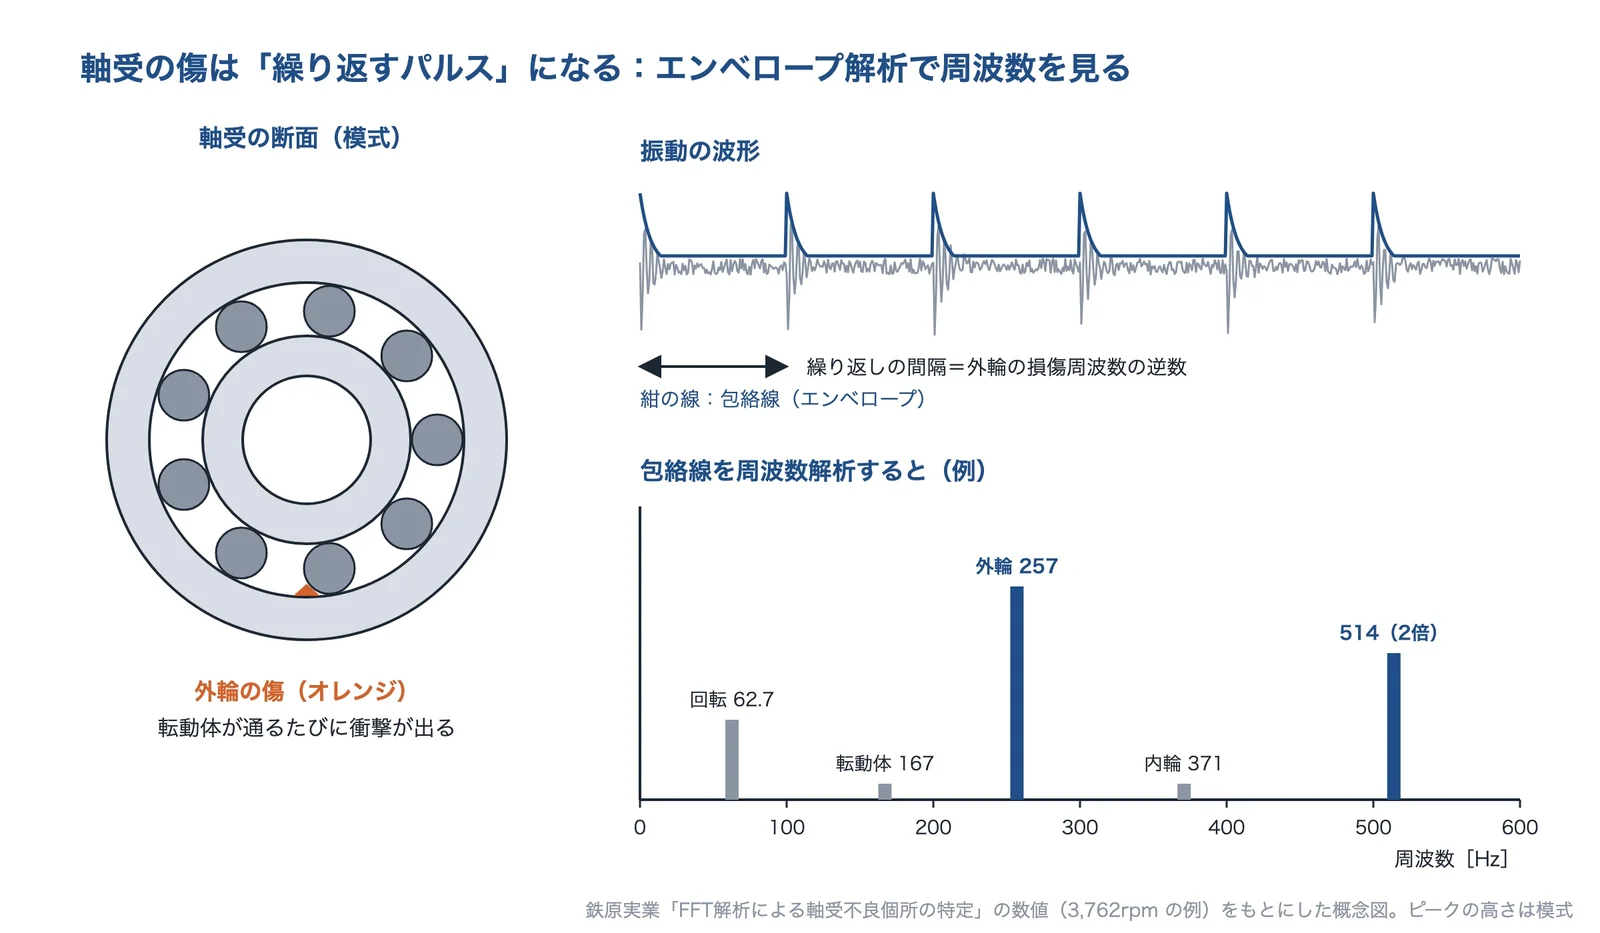
数値は鉄原実業「FFT解析による軸受不良個所の特定」の例による。波形とピークの高さは模式。AI(Claude)で作成
最近は、電池で動き、無線でデータを送る後付けの振動センサーが増えています。配線がいらないので、今ある設備にも付けやすくなります。ただし、測る場所(軸受の近く)、取り付け方、データを送る間隔によって、見つけられる異常と電池の持ちが変わります。
温度・赤外線サーモグラフィ
温度は、測るのが簡単で、わかりやすい量です。ただし、回転機械の軸受の異常では、温度が上がるのは遅い段階です。温度の監視が特に力を発揮するのは、電気設備の接続部の発熱や、火が出る前の温度の上昇のように、温度そのものが異常の中身である場合です。赤外線サーモグラフィを使うと、止めずに、離れた所から、熱の分布を画像で見られます。
赤外線で測る温度は、表面の放射率の影響を受けます。佐藤商事の解説では、放射率の低い金属の面は、自分が出す赤外線が少なく、周りの赤外線を鏡のように反射しやすいので、表示の温度が実際とずれやすいとしています。対策として、黒体テープを貼る、既知の面と比べる、複数の箇所を相対的に比べる、振動や電流などほかの診断と合わせる、を挙げています。
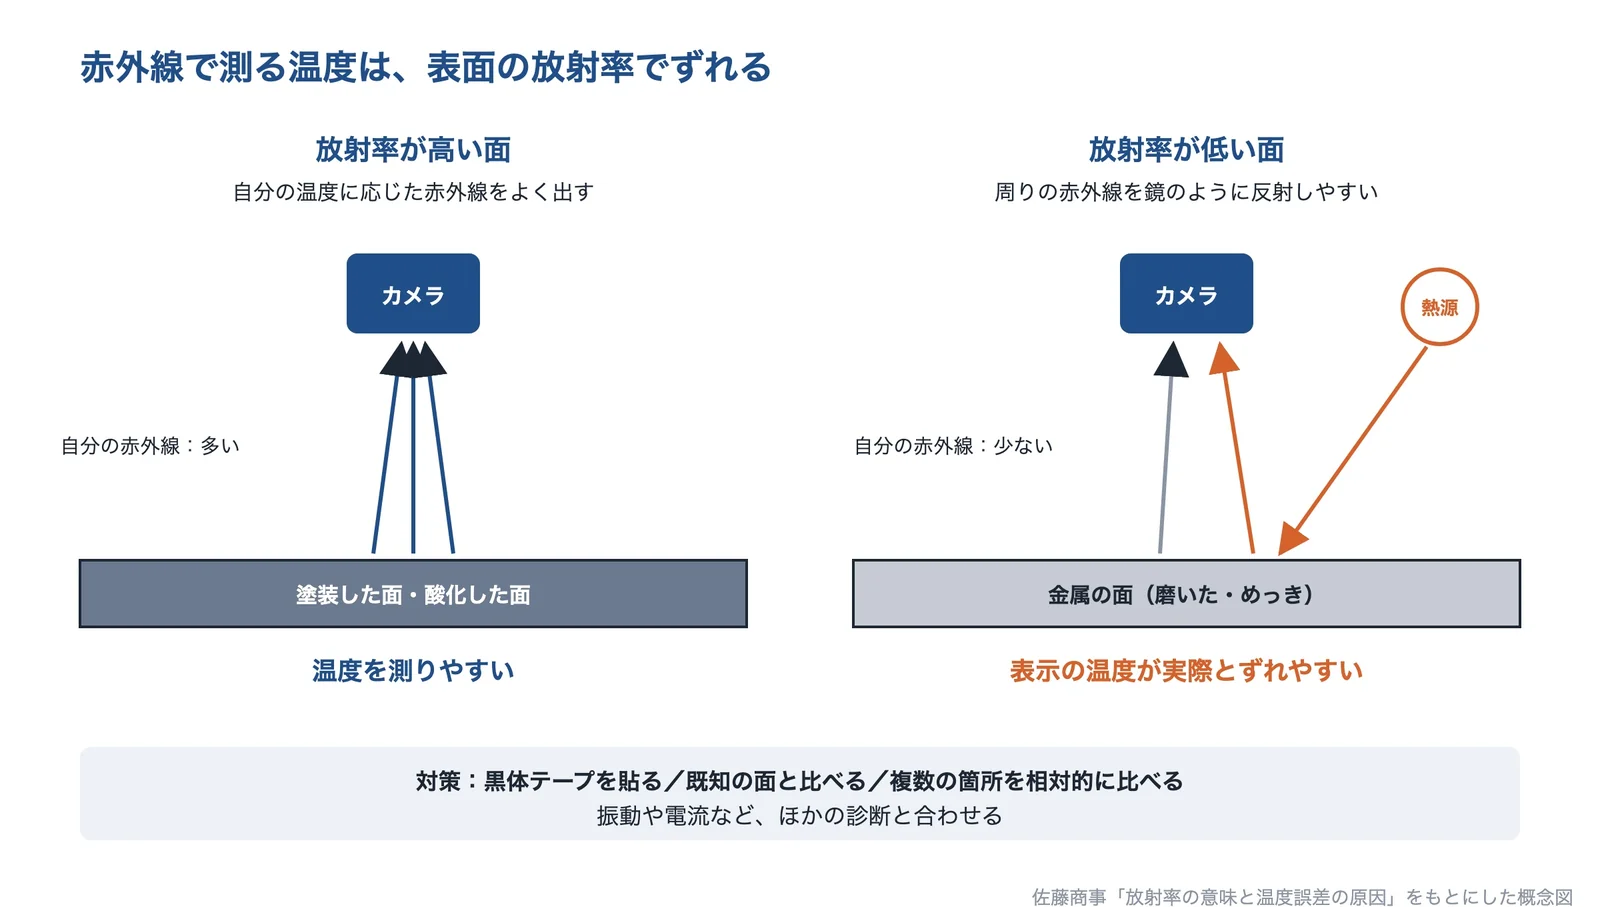
出典:佐藤商事「放射率の意味と温度誤差の原因」をもとに AI(Claude)で作成
AE・超音波
AE(アコースティック・エミッション)は、材料の変形やき裂の進展で出る弾性波です。潤滑の解説サイト「ジュンツウネット21」によると、振動法では数Hz〜数十kHz の信号を、AE 法では100kHz 以上の信号を見るのが一般的です。AE 法は、転がり軸受の転がり疲れの損傷が表面に出るのを予知できる一方、損傷が出たこと自体は振動法のほうが確実にとらえる、としています。
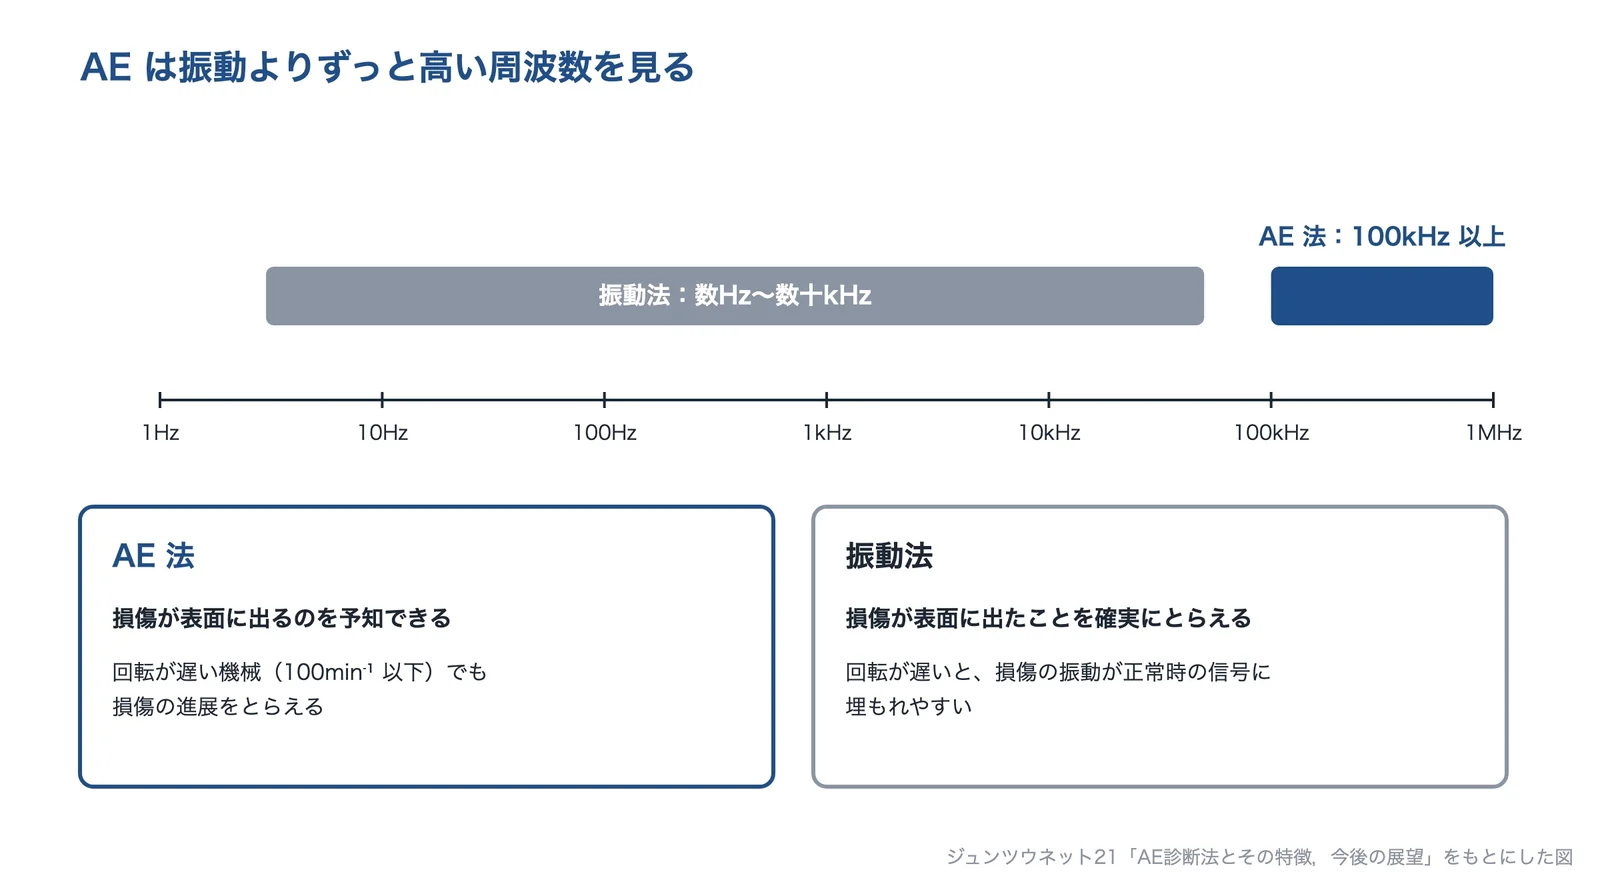
出典:ジュンツウネット21「AE診断法とその特徴,今後の展望」をもとに AI(Claude)で作成
回転速度が100min⁻¹ 以下の遅い機械では、損傷による振動のエネルギーが小さく、正常時の信号に埋もれて検出しにくいものの、AE では損傷の進展を検出できるので、実用に使われているとも説明しています。ロボットの減速機のように、ゆっくり動いて、振動では差が出にくい所で役に立ちます。耳では聞こえない超音波を聞こえる音に変えて、軸受のグリスの不足や、空気・ガスの漏れを点検する機器もあります。
モーター電流の解析
モーターの電流の波形を解析して、モーターと、その先の機械の異常を読む方法です(MCSA)。高田工業所の解説では、モーターの内部や負荷側に異常があると磁界にわずかな乱れが生じ、それが固定子の電流の微小な変化になって表れるので、その変化を読み取って異常を検知するとしています。
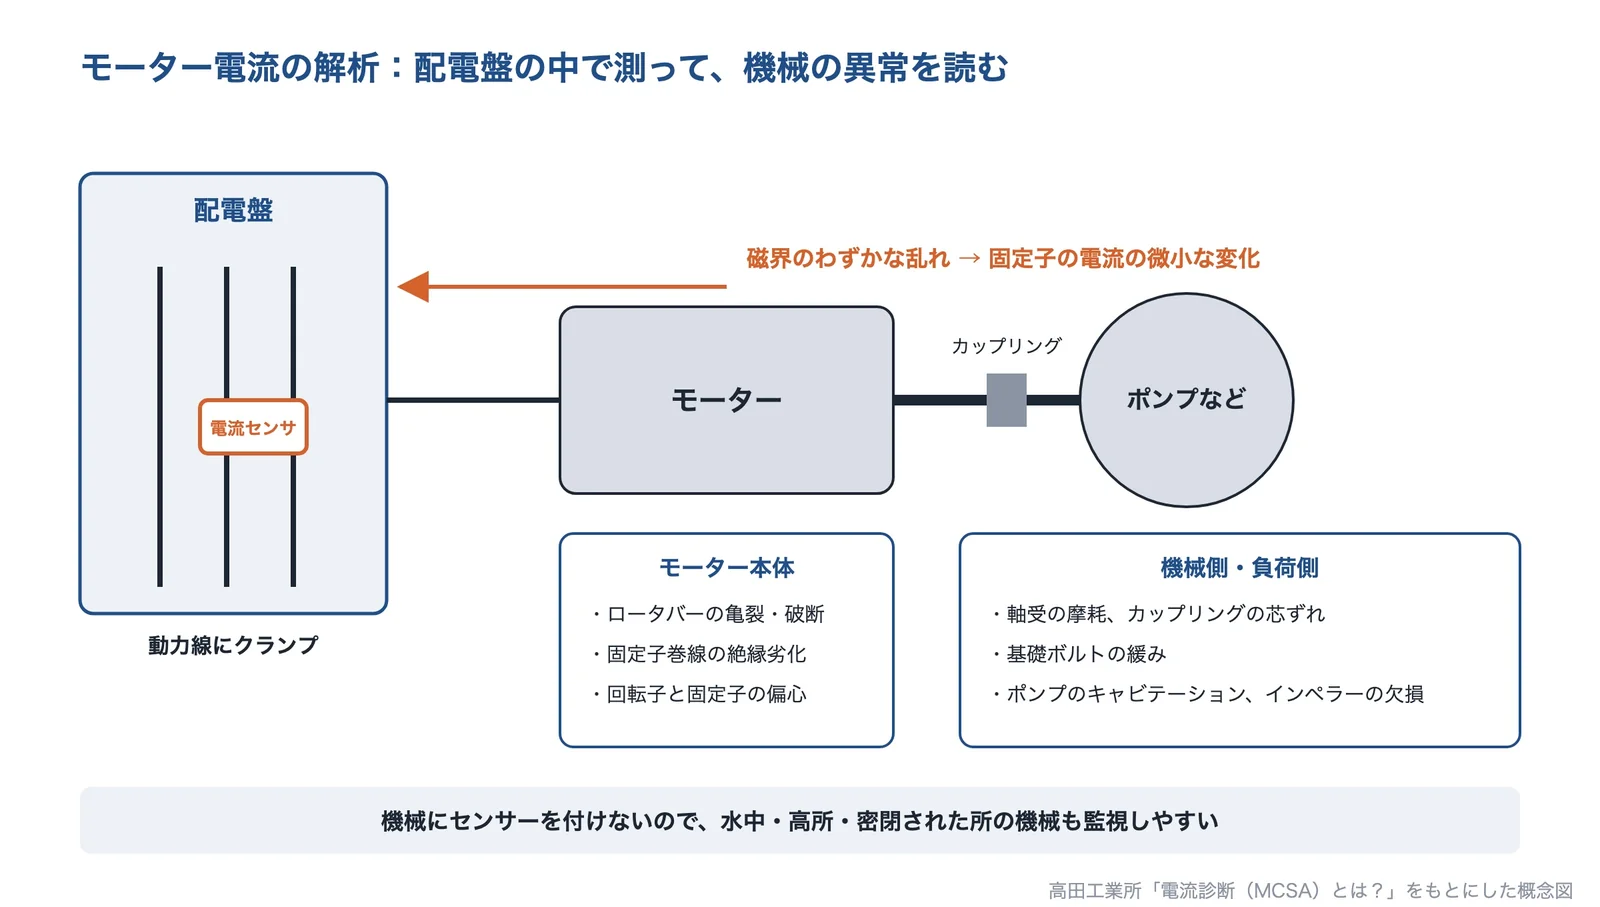
出典:高田工業所「電流診断(MCSA)とは?」をもとに AI(Claude)で作成
同じ解説では、モーター本体のロータバーの亀裂・破断、固定子巻線の絶縁の劣化、回転子と固定子の偏心に加え、負荷側の軸受の摩耗、カップリングの芯ずれ、基礎ボルトの緩み、ポンプのキャビテーション、インペラーの欠損を例に挙げています。センサーを配電盤の中の電線に付けるので、水中や高所など、振動センサーを付けにくい機械も監視できます。一方で、周波数のデータの解析には専門の知識が要るとしています。
AI による異常検知(正常データから学習)
センサーを付けても、どこからが異常かを決められなければ使えません。設備の故障はめったに起きないので、異常のときのデータはほとんど集まりません。そこで、正常なときのデータだけを学習し、そこからのずれを「異常度」として数値にする方法が使われます。システムインテグレータの解説では、正常品だけを学習したモデルは、学習していない異常をうまく再現できず、入力と出力の差(復元誤差)が大きくなるので、その大きさで異常を判定すると説明しています(画像の検査の例)。
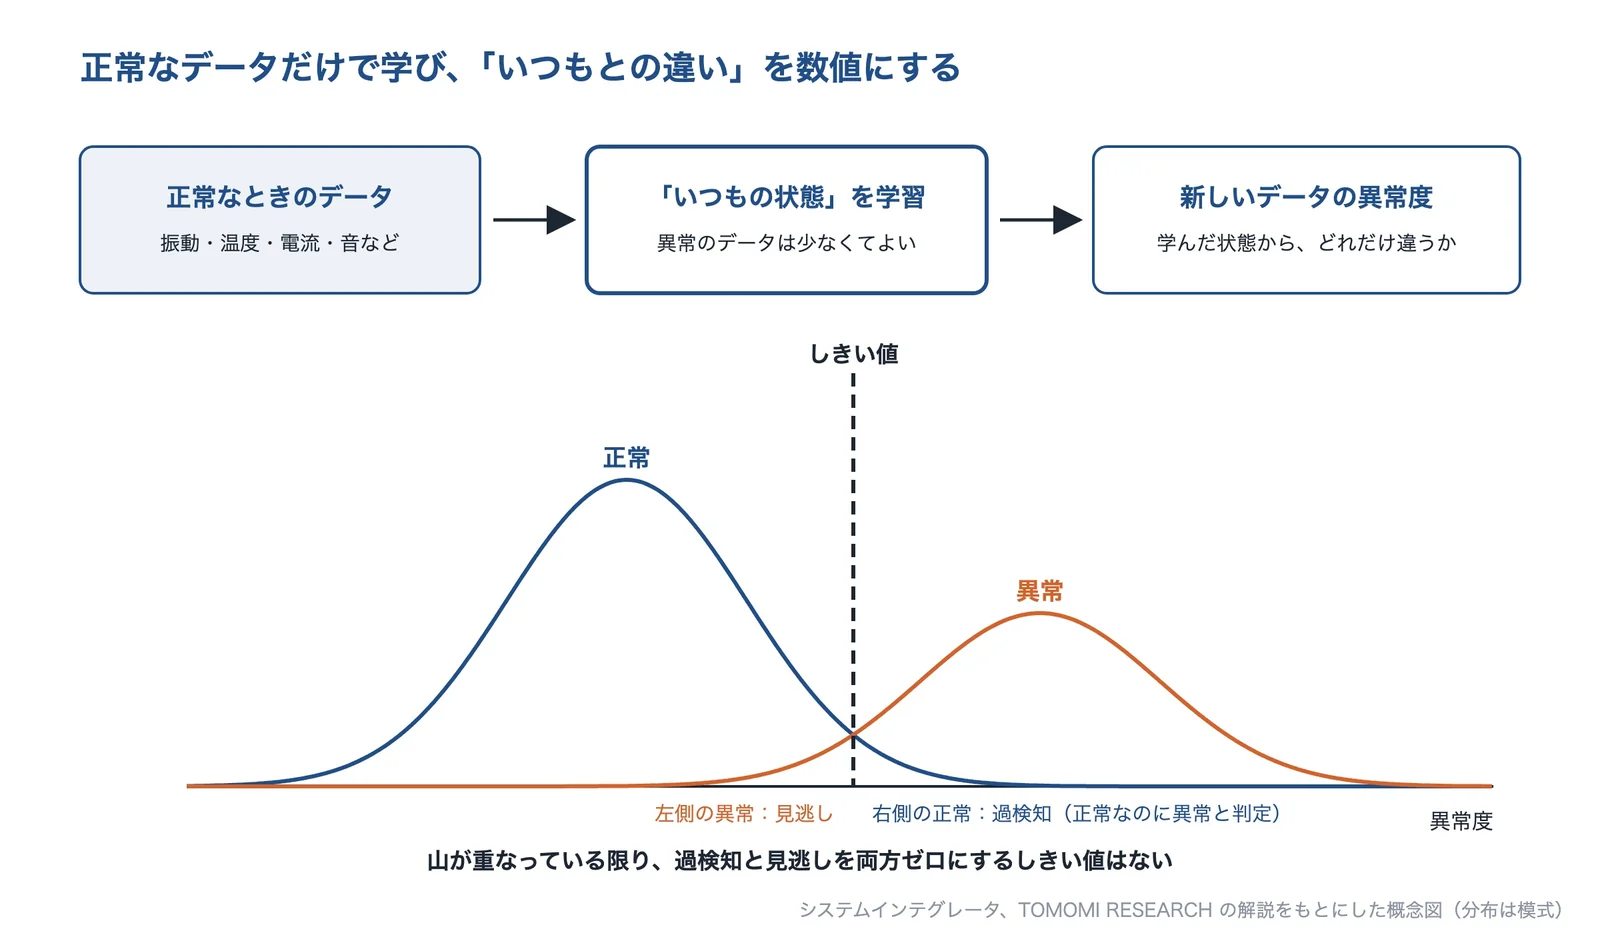
出典:システムインテグレータ、TOMOMI RESEARCHの解説をもとに AI(Claude)で作成(分布は模式)
異常度のどこに線を引くか(しきい値)で、結果が変わります。TOMOMI RESEARCH の解説(外観検査の例)では、良品と欠陥のスコアの山が少しでも重なっている限り、過検知と見逃しを両方ゼロにするしきい値はなく、しきい値の決め方は、どちらの失敗をより避けたいかという方針の決定だとしています。設備の異常度のしきい値も同じ考え方で、点検のために止める損失と、故障で止まる損失を比べて決めます。
出典:振動診断基礎講座 第2回|旭化成エンジニアリング、振動診断基礎講座 第8回|旭化成エンジニアリング、FFT解析による軸受不良個所の特定|鉄原実業、放射率の意味と温度誤差の原因|佐藤商事、AE診断法とその特徴,今後の展望|ジュンツウネット21、電流診断(MCSA)とは?|高田工業所、正常データだけを学習する異常検知|システムインテグレータ、閾値の決め方|TOMOMI RESEARCH、P-Fカーブ(P-F曲線)とは|福田交易、T-MCMA|高田工業所
状態の検知の技術を持つ企業
各企業が解決できる課題と技術の内容を、企業が公開している情報をもとに紹介します。振動を無線で集めたいのか、電気設備の発熱を見たいのか、低速の機械の異常をつかみたいのか、センサーを付けにくい機械を電流で見たいのか、集めたデータで異常を判断したいのかによって、相談先が変わります。
| 企業 | 解決できる課題 | 種類 | 何ができるか | 合う症状 |
|---|---|---|---|---|
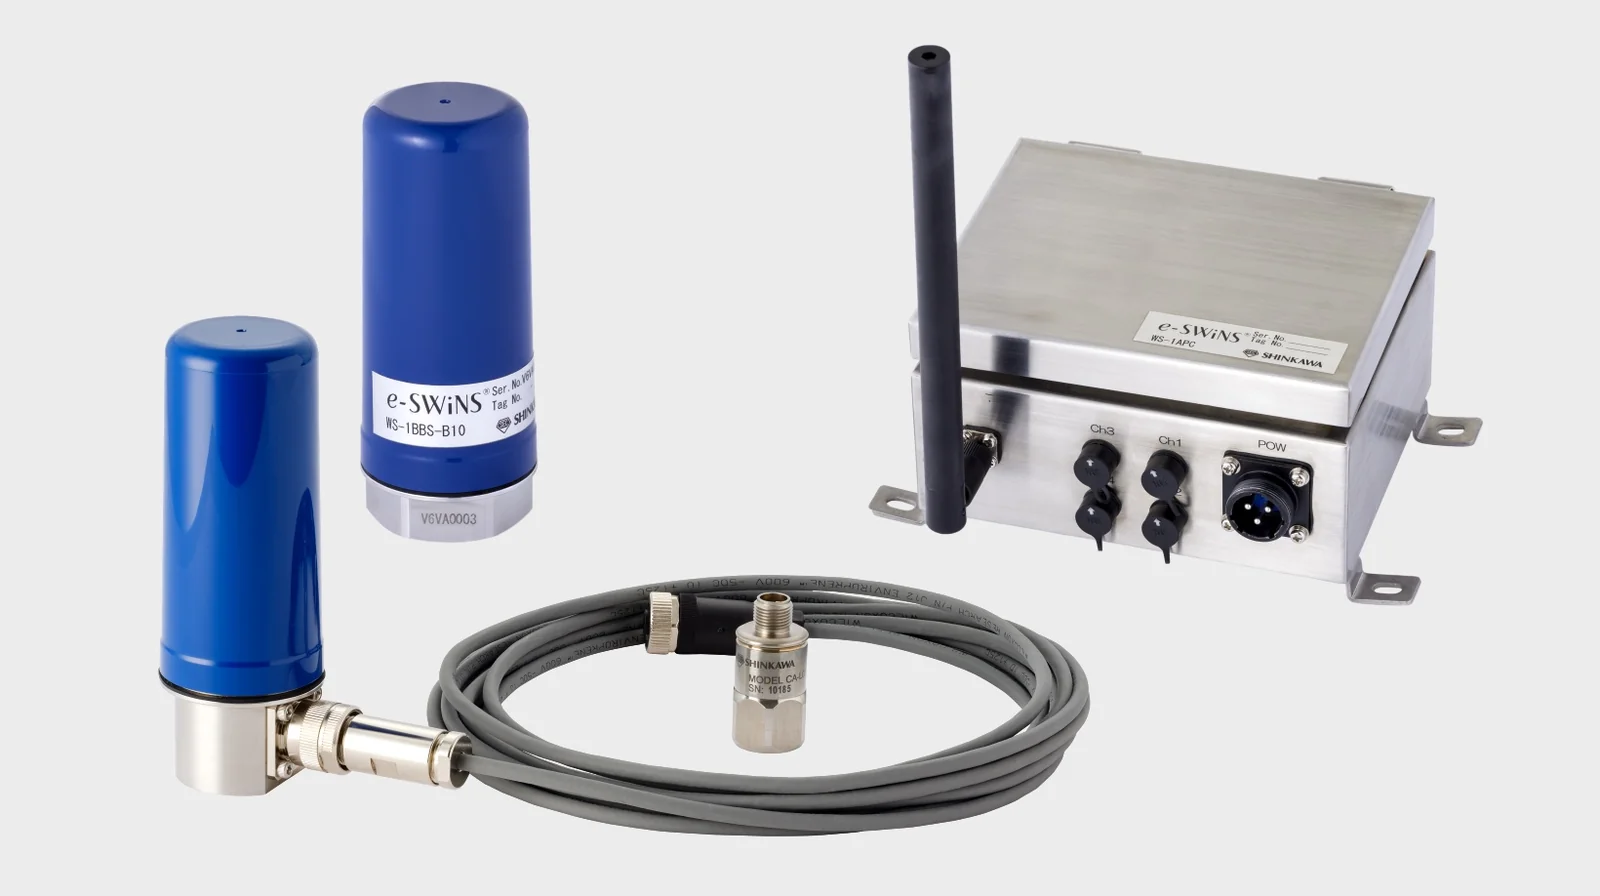
| 新川電機 | 計測機器メーカー | 920MHz の無線振動センサ「e-SWiNS」で、配線を引けない場所の回転機械の振動と温度を後付けで集める。 | A 軸受や歯車が壊れて、設備が突然止まる B 水中・高所など、機械にセンサーを付けにくい E 点検が人の耳と勘に頼っていて、異常の基準を決められない | |
| 日本アビオニクス | 赤外線サーモグラフィ | 赤外線サーモグラフィで、配電盤の端子の発熱や燃料・ごみの置き場の温度を、止めずに離れた所から見る。 | B 水中・高所など、機械にセンサーを付けにくい D 配電盤・電気設備の過熱や、発火を早く見つけたい | |
| 信和産業 | AE センサ・計測器 | AE センサ「FIRST AE」で、ゆっくり回る減速機や軸受の異常を早い段階でつかむ。 | A 軸受や歯車が壊れて、設備が突然止まる C ゆっくり回る機械や減速機の異常が、振動ではつかみにくい | |
| 高田工業所 | 設備の診断 | 電流でモーターと機械を診断する「T-MCMA」で、センサーを付けにくいポンプやファンを止めずに診断する。 | B 水中・高所など、機械にセンサーを付けにくい | |
| バーナードソフト | AI の異常音監視 | 音の監視システム「エスカレイド」で、耳で聞いていた異音の点検を自動で続ける。 | C ゆっくり回る機械や減速機の異常が、振動ではつかみにくい E 点検が人の耳と勘に頼っていて、異常の基準を決められない | |
| ブレインズテクノロジー | 異常検知ソフト | 機械学習の異常検知「Impulse」で、正常データから学び、いくつもの値の変化に気づく。 | A 軸受や歯車が壊れて、設備が突然止まる E 点検が人の耳と勘に頼っていて、異常の基準を決められない |
新川電機株式会社|920MHz の無線振動センサ
新川電機とは
新川電機は、広島県広島市中区に本社を置く会社です(東京都千代田区にも本社。1927年創業、1951年設立、資本金3億円、社員693名)。回転機械の状態を監視する製品として、無線振動センサ「e-SWiNS」を紹介しています。
新川電機の得意技術
| 技術 | 内容 |
|---|---|
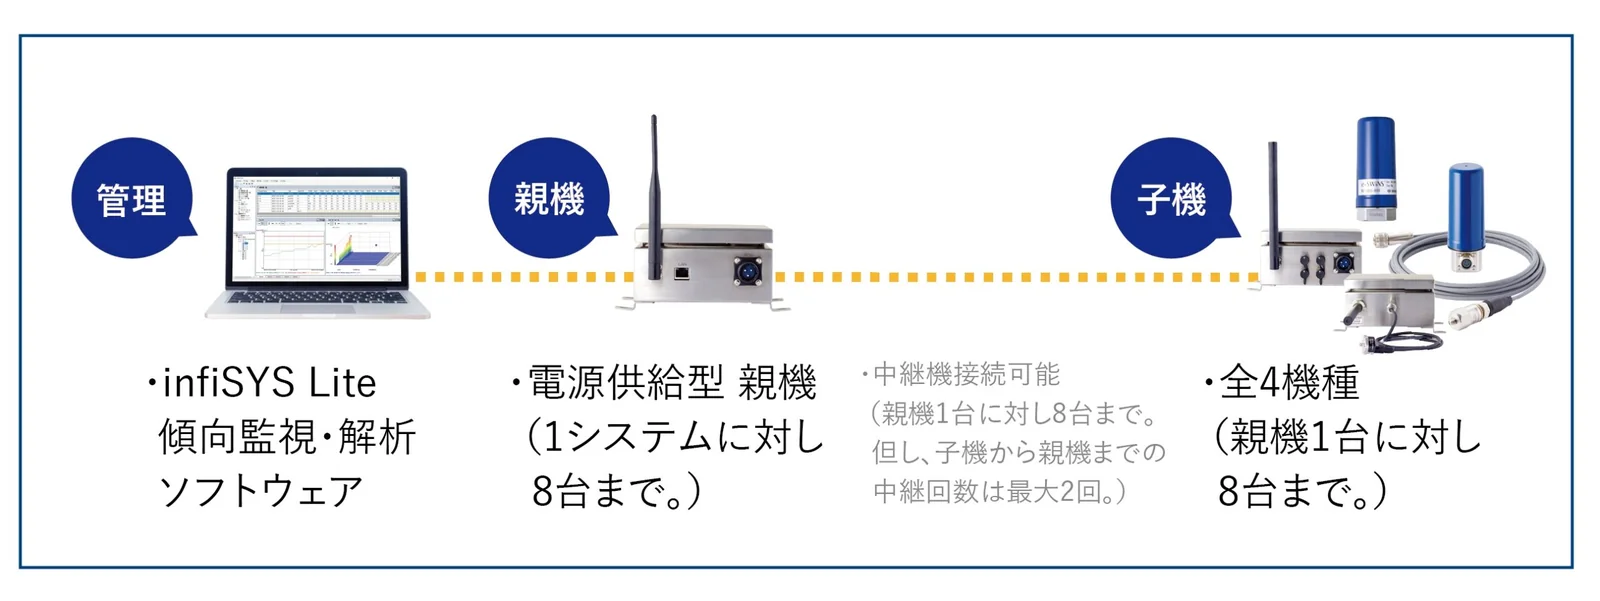
| 配線のいらない無線 | 加速度・FFT・温度のデータを 920MHz 帯で送る無線振動センサ。電源供給型の子機(4ch センサ分離タイプ)では、通信距離は屋外1.2km、中継機を使うと最長3.6km(見通し距離)としている |
| 送るデータ | 振動OA値、FFT 解析結果の上位10(または5)、エンベロープ検波加速度、振動の変位・速度・加速度、温度。温度センサを内蔵し、周波数範囲は10Hz〜10kHz |
| 台数と電源 | バッテリー型の子機は最大504台(付加コードを選んだ場合)。電源供給型の子機は親機1台に8台まで、1システムで最大64台。電源は 100VAC または 24VDC、バッテリー型は内蔵バッテリー |
新川電機が解決できる課題
- 配線を引けない場所の回転機械の振動と温度を、後付けで集めたい
- 広い工場やプラントで、多くの設備にセンサーを置きたい
- 軸受の損傷の兆候を、エンベロープ検波の値で見たい
出典:無線振動センサ e-SWiNS(920MHz)|新川電機、会社概要|新川電機
日本アビオニクス株式会社|赤外線サーモグラフィ
日本アビオニクスとは
日本アビオニクスは、神奈川県横浜市都筑区に本社を置く、1960年設立の会社です(資本金58億9,500万円、東京証券取引所スタンダード市場に上場)。赤外線サーモグラフィを製品にしており、設備の診断の事例も公開しています。
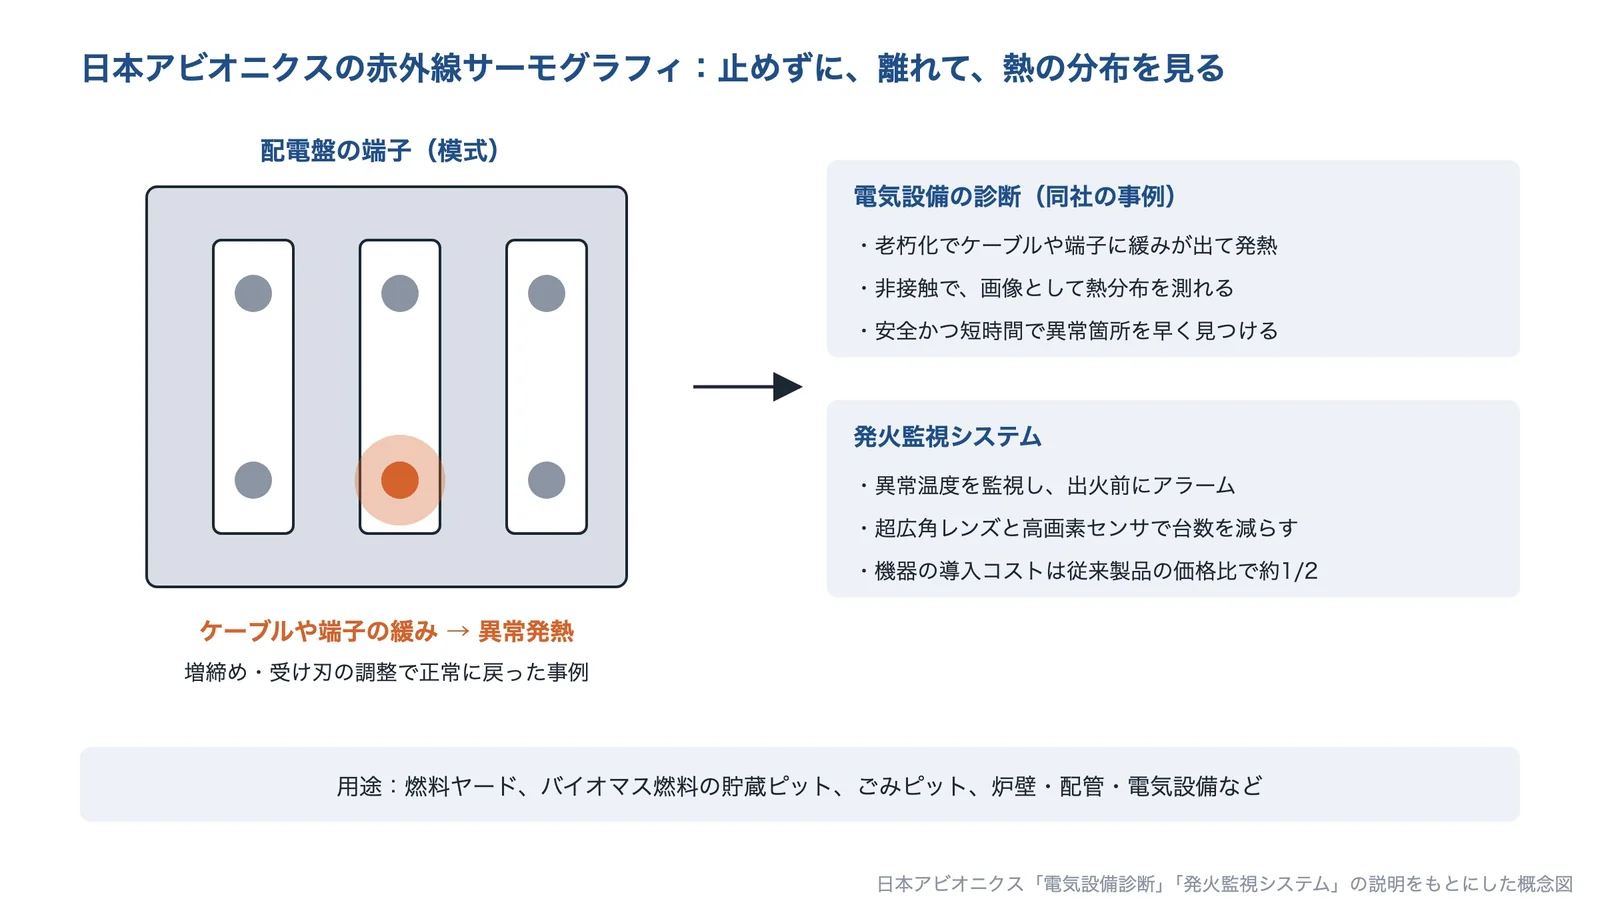
出典:電気設備診断、発火監視システム|日本アビオニクスの説明をもとに AI(Claude)で作成
日本アビオニクスの得意技術
| 技術 | 内容 |
|---|---|
| 電気設備の診断 | 工場の電気設備は、老朽化でケーブルや端子に緩みが出て異常発熱を起こす場合があるとし、赤外線サーモグラフィで異常過熱を見つけた事例を紹介している。ケーブルの増締め、受け刃の調整などで正常に戻ったとしている |
| 非接触で熱の分布を見る | 非接触で、画像として熱分布を測れるので、計画的な予防保全ができ、安全かつ短時間で異常箇所を早く見つけられると説明している |
| 発火監視システム | 異常温度を監視し、出火前にアラームを出す。プレ警報の機能、超広角レンズと高画素センサでカメラの台数を減らせるとし、機器の導入コストは同社の従来製品の価格の約1/2としている |
発火監視システムの用途として、燃料ヤード、バイオマス燃料の貯蔵ピット、ごみピット、プラント設備(炉壁、配管、電気設備、機械設備など)を挙げています。
日本アビオニクスが解決できる課題
- 配電盤や受電設備の端子の緩みによる発熱を、止めずに見つけたい
- 燃料やごみの置き場で、発火する前に異常な温度を知りたい
- 炉壁や配管の温度を、広い範囲で監視したい
出典:電気設備診断の事例|日本アビオニクス、発火監視システム|日本アビオニクス、会社プロフィール|日本アビオニクス
信和産業株式会社|AE センサによる状態監視
信和産業とは
信和産業は、東京都渋谷区に本社を置く、1973年設立の会社です(払込資本金4,000万円、従業員24人)。AE(アコースティック・エミッション)のセンサ・計測器のブランド「FIRST AE」を展開しています。
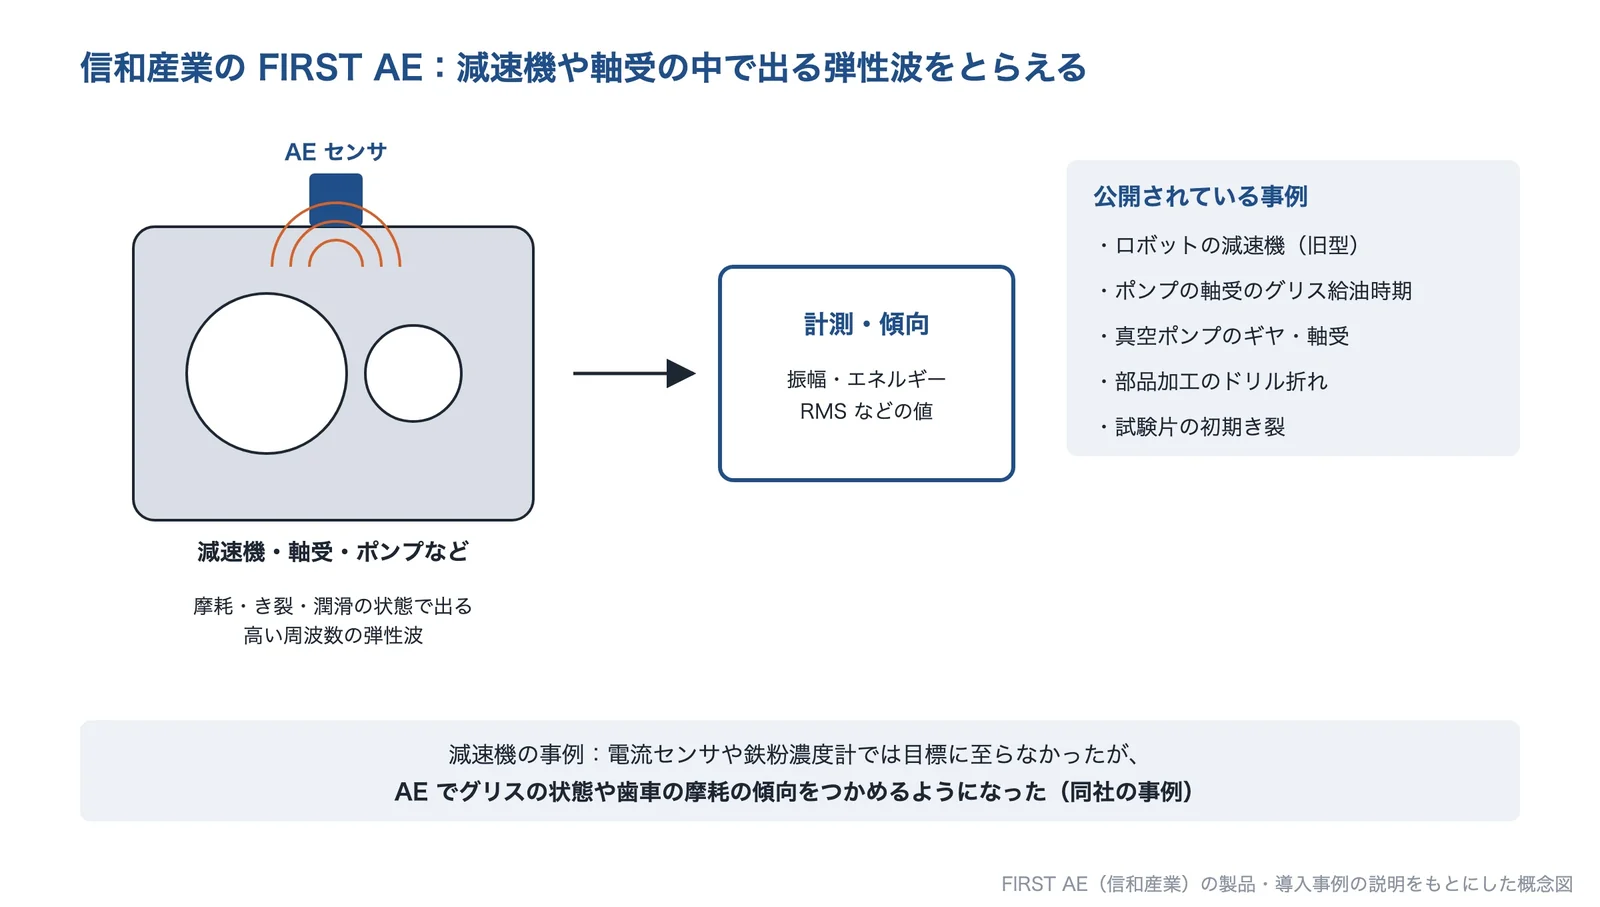
出典:FIRST AE、導入事例の説明をもとに AI(Claude)で作成
信和産業の得意技術
| 技術 | 内容 |
|---|---|
| AE で見る | 材料の変形やき裂で出る弾性波(高い周波数の音響信号)をとらえる AE の技術を、設備の状態の監視や予知保全に使う製品を展開している |
| ロボットの減速機 | 自動車メーカーの事例では、旧型ロボットの減速機で、電流センサや鉄粉濃度計では目標に至らなかったが、AE で減速機のグリスの状態や歯車の摩耗の傾向をつかめるようになったとしている |
| ポンプの軸受・刃具 | 食品メーカーの事例では、ポンプの軸受のグリス給油のタイミングを判断できるようになったとしている。部品加工のドリル折れの対策の事例もある |
ほかに、真空ポンプのギヤ・軸受・モーターの異常予知、射出成形機の保守、信頼性試験での初期き裂の検知の事例を紹介しています。
信和産業が解決できる課題
- ゆっくり回る減速機や軸受の異常を、早い段階でつかみたい
- 軸受のグリスを足すタイミングを決めたい
- ドリルなどの刃具が折れる前に気づきたい
出典:FIRST AE|信和産業、導入事例|FIRST AE、会社概要|信和産業
株式会社高田工業所|モーター電流の診断
高田工業所とは
高田工業所は、福岡県北九州市八幡西区に本社を置く、1940年創業(1948年設立)の会社です(資本金37億2,330万円、従業員1,421名)。プラントなどの設備のエンジニアリングと診断サービスを行い、電流でモーターと機械を診断するシステム「T-MCMA」を提供しています。
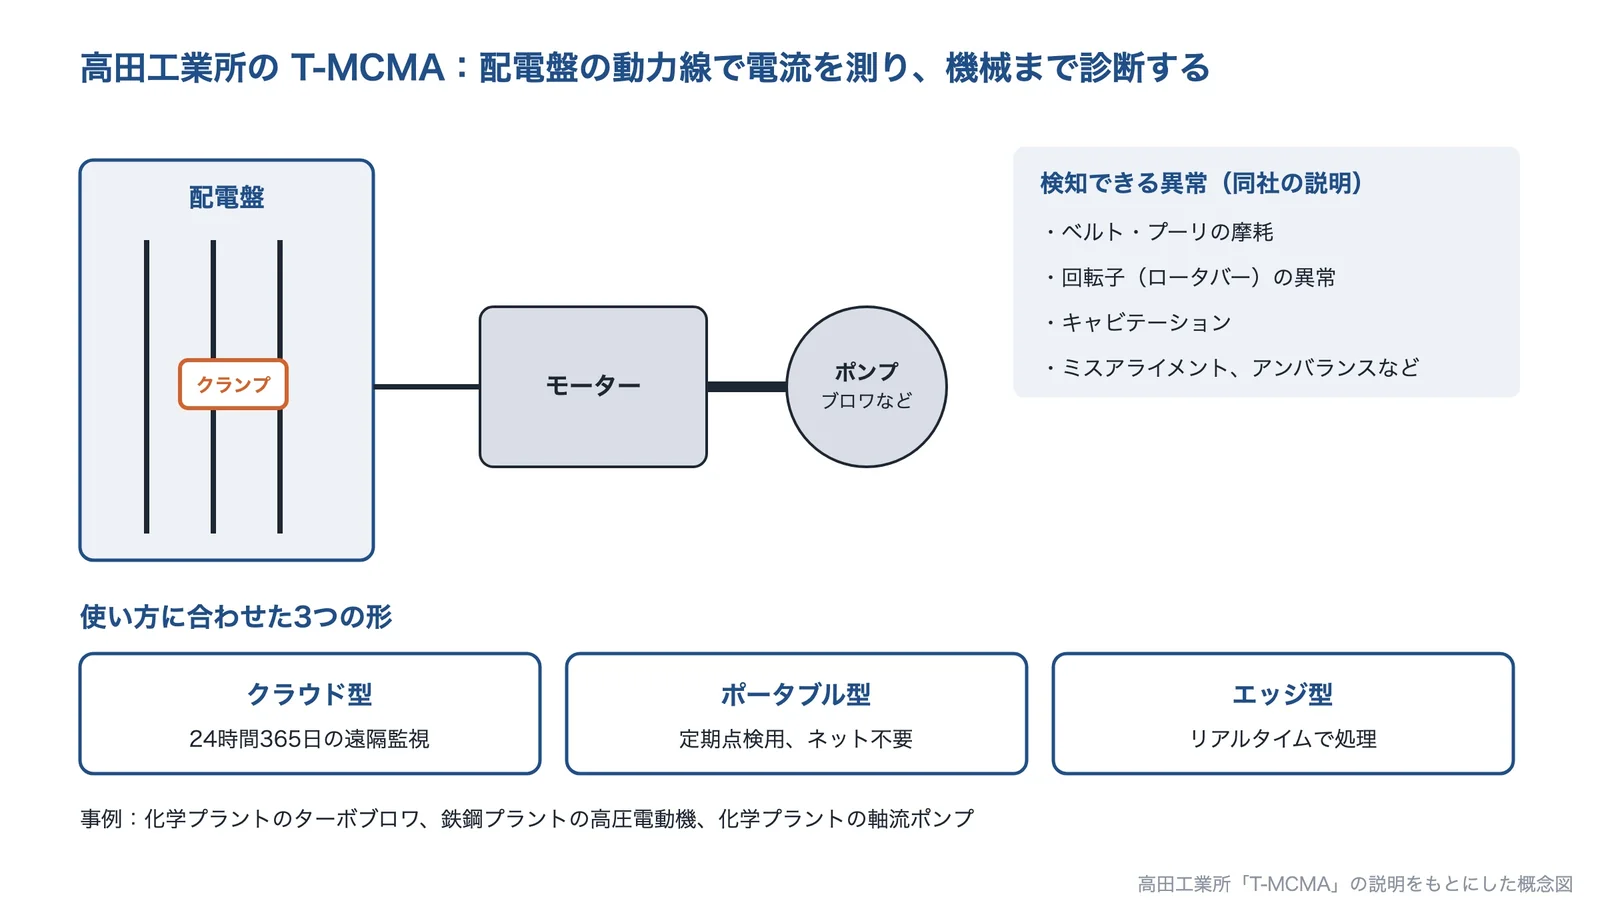
出典:T-MCMA|高田工業所の説明をもとに AI(Claude)で作成
高田工業所の得意技術
| 技術 | 内容 |
|---|---|
| 電流センサをクランプ | 電流センサを配電盤の中の動力線にクランプし、モーターの駆動電流の信号を解析する |
| 検知できる異常 | ベルト・プーリの摩耗、回転子(ロータバー)の異常、キャビテーション、ミスアライメント、アンバランスなど |
| 使い方に合わせた3つの形 | 24時間遠隔で監視するクラウド型、定期点検用のポータブル型、リアルタイムで処理するエッジ型 |
解説記事では、制御盤を改造せず、設備を動かしたまま取り付けられ、振動の診断が難しい高所や密閉された環境でも監視できるとしています。T-MCMA のページでは、診断の実績として、化学プラントのターボブロワ、鉄鋼プラントの高圧電動機、化学プラントの軸流ポンプを紹介しています。
高田工業所が解決できる課題
- 水中や高所など、機械にセンサーを付けにくいポンプやファンを監視したい
- 設備を止めずに、モーターと負荷側の異常を診断したい
- ベルトの摩耗やポンプのキャビテーションを早く見つけたい
出典:T-MCMA|高田工業所、電流診断(MCSA)とは?|高田工業所、会社概要|高田工業所
株式会社バーナードソフト|AI による異常音の監視
バーナードソフトとは
バーナードソフトは、北海道札幌市中央区に本社を置く、2014年設立の会社です(資本金1,200万円、従業員41名)。リアルタイムの音の監視システム「エスカレイド」を提供しています。
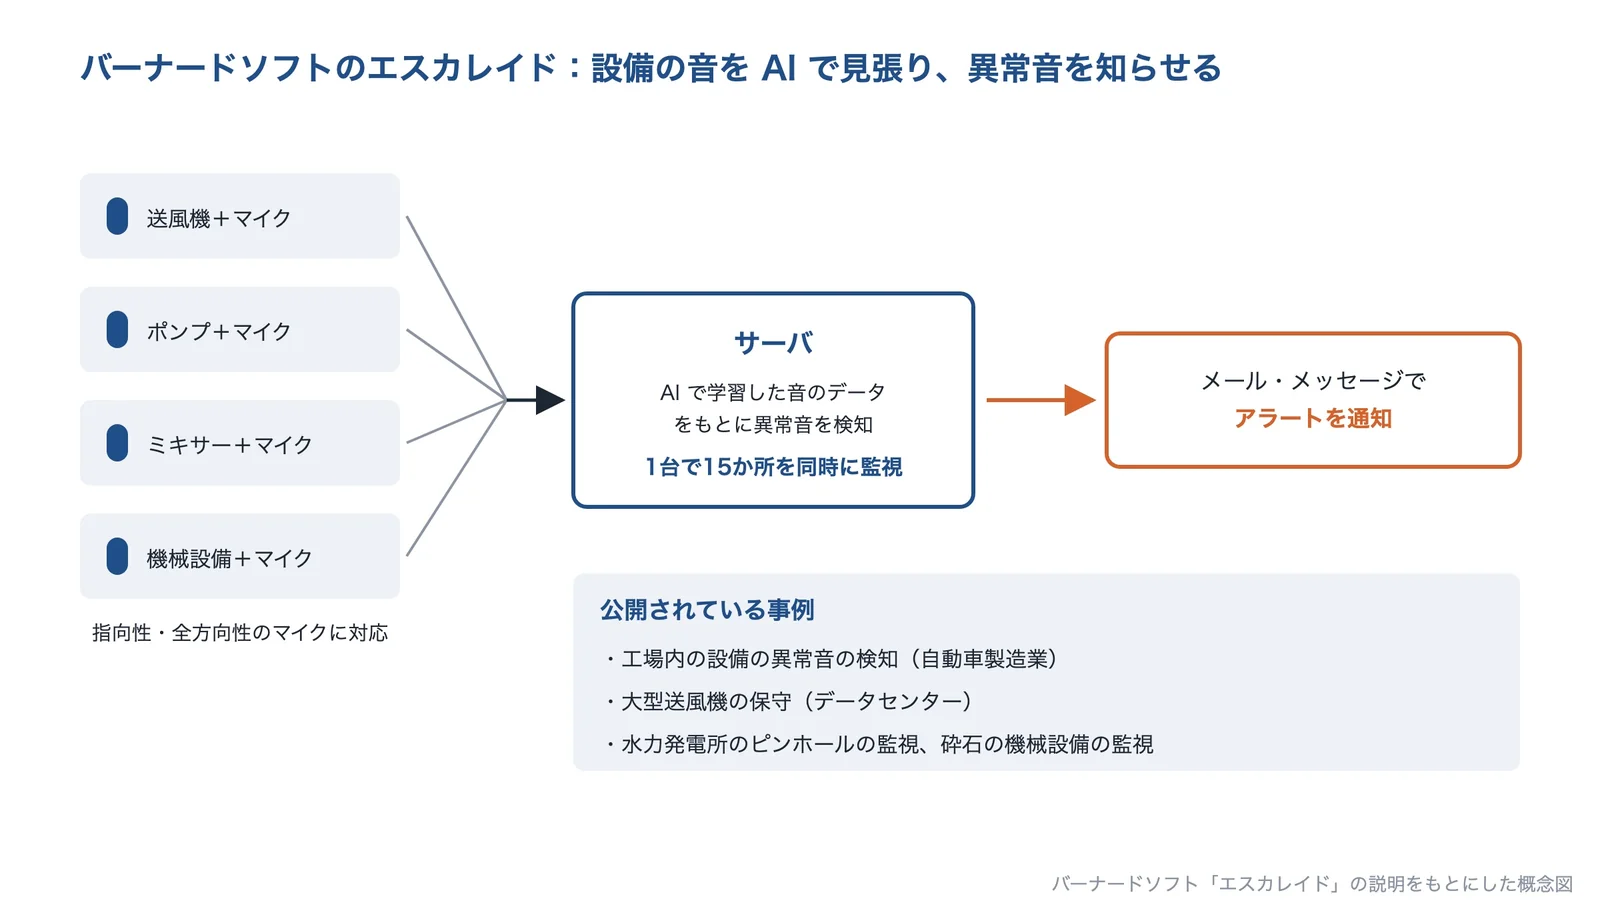
出典:エスカレイド|バーナードソフトの説明をもとに AI(Claude)で作成
バーナードソフトの得意技術
| 技術 | 内容 |
|---|---|
| AI で異常音を検知 | AI で学習した音のデータをもとに、監視する場所の異常音を検知し、メールやメッセージで知らせる |
| 多くの場所を同時に | サーバ1台で15か所を同時に監視できるとしている |
| マイクを選べる | 指向性、全方向性のマイクなどに対応し、設置する環境に合った集め方を選べるとしている |
事例として、自動車製造業の工場内の設備の異常音の検知、データセンターの大型送風機の保守、水力発電所のピンホールの監視、砕石事業の機械設備の監視、生コンクリートを練り混ぜる音による流動性の判定を紹介しています。
バーナードソフトが解決できる課題
- ベテランが耳で聞いている異音の点検を、自動で続けたい
- いくつもの設備の音を、まとめて監視したい
- 送風機やポンプの音の変化で、保守のタイミングを知りたい
出典:エスカレイド|バーナードソフト、会社概要|バーナードソフト
ブレインズテクノロジー株式会社|正常データから学ぶ異常検知
ブレインズテクノロジーとは
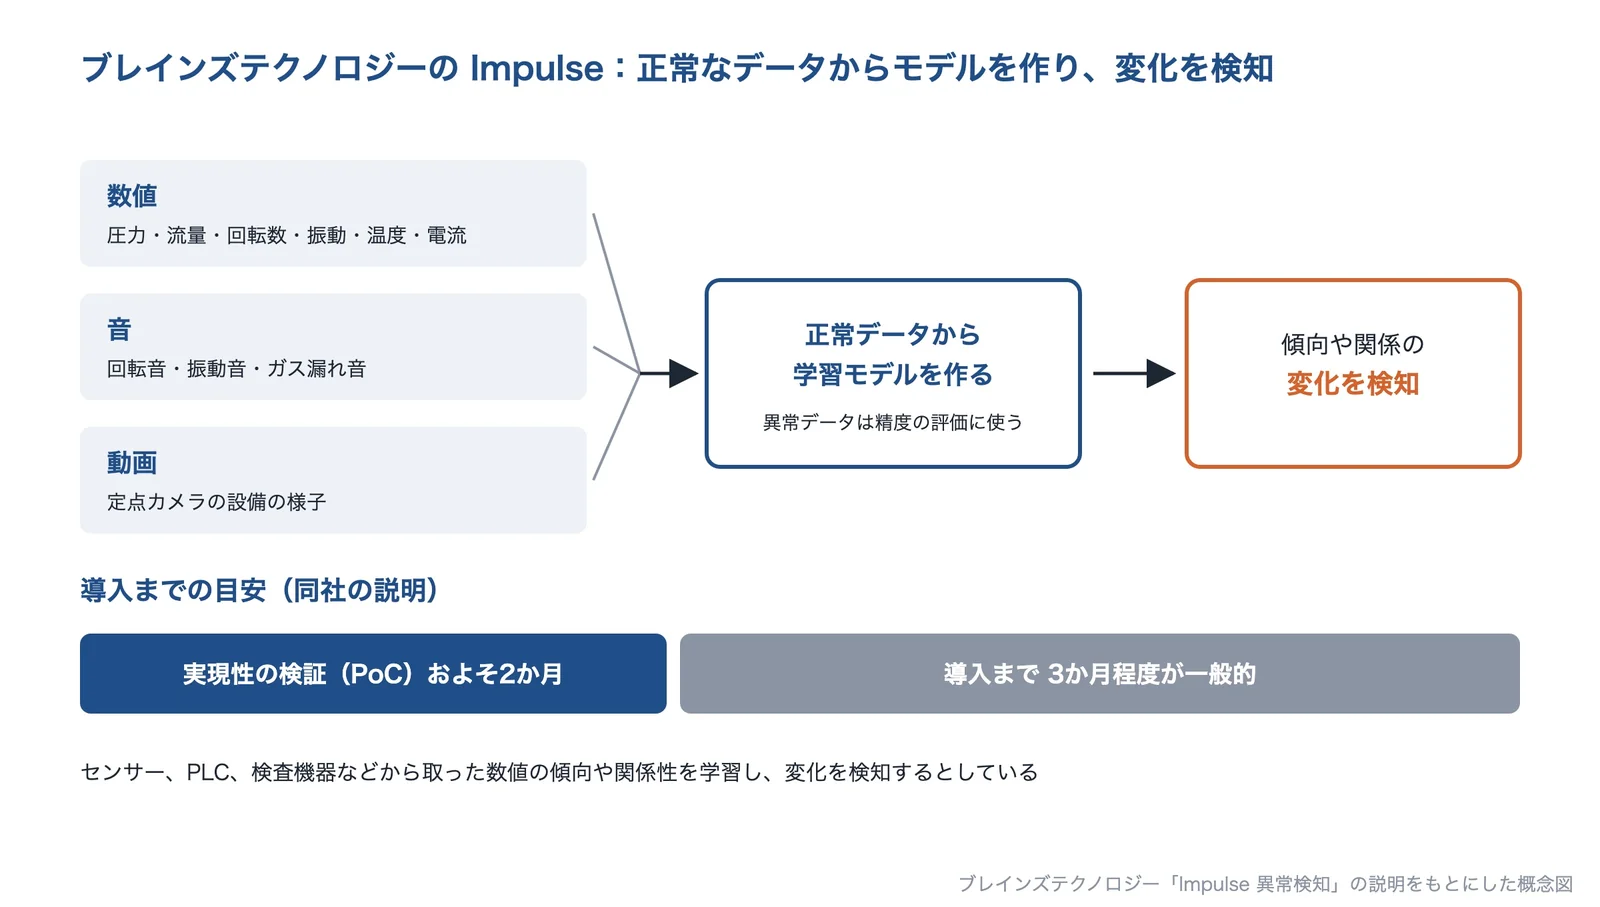
ブレインズテクノロジーは、東京都港区に本社を置く、2008年設立の会社です(資本金6億円)。機械学習を使った異常検知のソフトウェア「Impulse」を提供しています。
出典:Impulse 異常検知|ブレインズテクノロジーの説明をもとに AI(Claude)で作成
ブレインズテクノロジーの得意技術
| 技術 | 内容 |
|---|---|
| 正常データから学習 | 学習モデルは正常データから作る。異常データは、検知の精度を評価するために使うことがあるとしている |
| 扱えるデータ | 圧力、流量、回転数、振動、温度、電流値などの数値、回転音・振動音・ガス漏れ音などの音、定点カメラの動画 |
| 導入の期間 | 実現性の検証(PoC)におよそ2か月、導入までに3か月程度が一般的としている |
ブレインズテクノロジーが解決できる課題
- 故障のデータがほとんどなく、異常の基準を決められない
- 温度・振動・電流など、いくつもの値をまとめて見て変化に気づきたい
- センサーや PLC にたまっているデータを、保全に使いたい
出典:Impulse 異常検知|ブレインズテクノロジー、会社概要|ブレインズテクノロジー
選ぶ前に確かめる条件
メーカーに相談する前に、次の条件を整理しておくと、話が早くなります。
- 見つけたい異常(軸受・歯車の損傷、潤滑の不良、アンバランス、電気の接続部の発熱など)と、これまでの故障の記録
- 対象の設備の種類、台数、回転速度(低速かどうか)、運転のパターン(連続か、間欠か、負荷の変化)
- センサーを付けられる場所(軸受の近くに付けられるか、水中・高所・防爆のエリアか)
- 電源と通信(配線できるか、電池で動かすか、無線の電波が届くか、社外のクラウドに出してよいか)
- どれだけ早く知りたいか(数週間前か、数日前か、直前でよいか)と、データを取る間隔
- 異常と判定したときに、誰が、何をするか(給脂、交換、停止)。過検知と見逃しのどちらをより避けたいか
- 今あるデータ(PLC、監視システム、点検の記録)と、それを使えるか
- 予算と、まず試す範囲(止まると困る設備から、少ない台数で始めるか)
関連する課題
この課題に関係する分野・技術・製品のページ
※アイキャッチ画像は、AI(ChatGPT)で生成したイメージです。実在の製品ではありません。
情報の確認日:2026年9月29日








