
不良が出るたびに原因を調べて対策したのに、しばらくすると同じ不良がまた出る。締め忘れや部品の付け忘れが、注意しても繰り返す。検査を通ったはずの不良がお客様のところで見つかる。不良が再発する原因は、対策が真因に届いていない、人の注意に頼っている、流出を止めるしくみが弱い、のどれかであることが多いです(編集部の整理)。
同じ不良がまた出るのか、うっかりミスなのか、検査をすり抜けるのか、後から追えないのか、別のラインで似た不良が出るのか。次のマトリクスで、自分の課題に近いものと、使える方法を確かめてください。
課題と解決技術のマトリクス
| 課題(症状) | 原因を掘り下げる(なぜなぜ分析・4M・故障解析) | ポカヨケ(ミスをできなくする・その場で止める) | 自動検査(画像検査・AI 外観検査) | トレーサビリティと作業の記録 | 未然防止と水平展開(QA ネットワーク・FMEA・DRBFM・歯止め) |
|---|---|---|---|---|---|
| A対策したのに、同じ不良がまた出る | ◎ | ○ | ○ | ||
| B取り付け忘れ・向き違い・部品違いが繰り返す | ○ | ◎ | ○ | ||
| C不良が検査をすり抜けて流出する | ○ | ◎ | ○ | ||
| Dどのロット・条件で起きたか、後から追えない | △ | △ | ◎ | ||
| E別のライン・別の製品で、似た不良が出る | ○ | ◎ |
◎ 第一候補○ 有効△ 条件によって有効
※記号は一般的な傾向に基づく目安です。どの方法が合うかは、不良の種類、工程の数、作る量、記録のしくみによって変わります。症状Aの「ポカヨケ」の「○」は、真因への対策を、人の注意に頼らないしくみにする考え方(富士フイルムビジネスイノベーションのコラム、実践クオリティシステムズ)、「未然防止と水平展開」の「○」は、決めた対策が守られ続けるようにする歯止め(実践クオリティシステムズ)を示します。症状Bの「原因を掘り下げる」の「○」は、原因を個人の不注意で止めずにしくみの方向で解決するという説明(実践クオリティシステムズ)、「自動検査」の「○」は、組み付けた直後に画像で部品の有無・向きを確かめる方法(辻金属製作所)を示します。症状Cの「ポカヨケ」の「○」は、ヒューマンエラーを物理的に阻止する装置で不良品が次工程に流れないライン設計をするという解説(MONOist)、「未然防止と水平展開」の「○」は、発生防止と流出防止の両面から工程の保証を洗い出す QA ネットワーク(ワールドテック)を示します。症状Dの「ポカヨケ」の「△」は、ミス防止のシステムの中には、投入や作業の履歴を記録してロット管理に使えるものがあること(ステルテック)、「自動検査」の「△」は、NG と判定した画像の履歴を残せる検査装置があること(辻金属製作所)を示します。どちらも、記録のしくみ全体の代わりにはなりません。症状Eの「原因を掘り下げる」の「○」は、原因を深く掘り下げると、ほかの工程で起こりうる不良まで幅広く防げるという説明(実践クオリティシステムズ)を示します。◎は、業界の資料や企業の事例で、その症状に直接はたらくとされている方法、○は効果が期待できる方法、△は条件によって有効な方法を示します(記号の根拠は、下の「解決技術の詳細」と企業紹介の各出典です)。空欄は、その方法だけでは直接の対策になりにくいことを示します。
課題の診断と解決策
困っていること(同じ不良がまた出る、うっかりミス、検査のすり抜け、ロットが追えない、別のラインで似た不良)から、使える方法の見当をつけられます。症状ごとの詳しい見方は、下のカードで確かめてください。
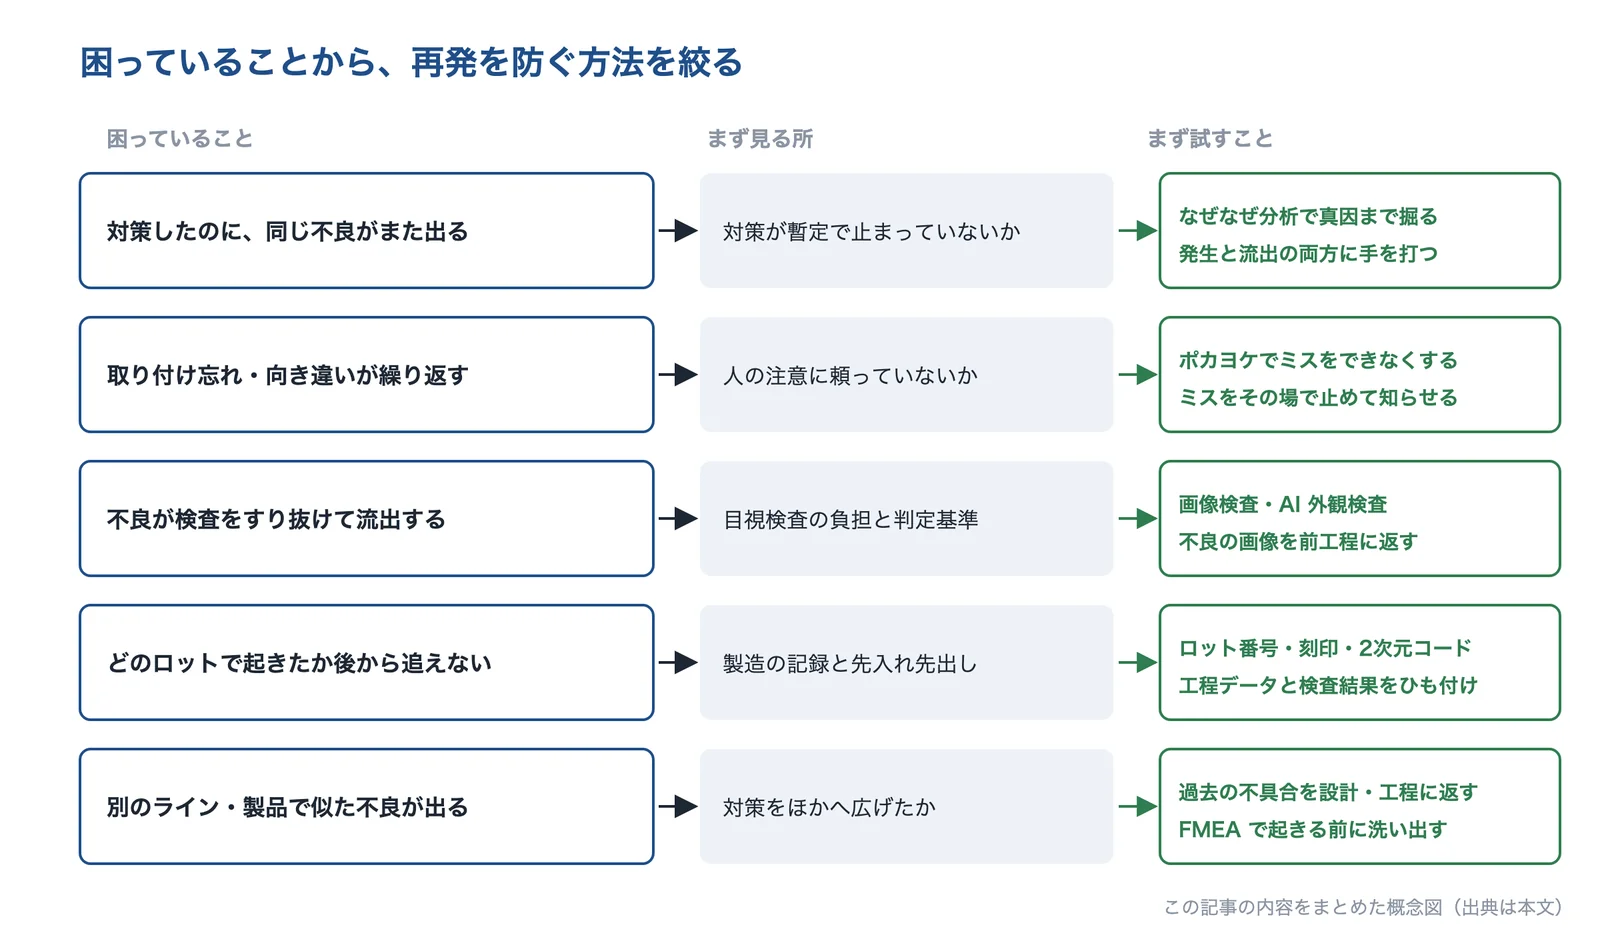
出典:この記事の内容をもとに AI(Claude)で作成
対策したのに、同じ不良がまた出る
不良が出るたびに原因を調べて対策書を出しているのに、しばらくすると同じ不良がまた出る。
- 起きている現象
- MONOist の解説は、問題の本当の原因である「真因」に手を打てていなければ暫定の対策にしかならず、異常は再び発生するとしています。原因が「作業者の不注意」で止まっていると、対策は「気をつける」「教育する」になりやすく、人が替わったり忙しくなったりすると元に戻ります(編集部の解説)。対策そのものが守られなくなることもあります。
- 解決に使える技術
- なぜなぜ分析で真因まで掘る人ではなく、しくみ・環境の側の原因を探す
- ポカヨケでしくみにする人が気をつけなくても守られる対策にする
- 歯止めをかける対策が守られているかを確かめ続ける
原因の分析に時間をかけすぎると、その間も不良は出続けます。実践クオリティシステムズは、対策の実施までに3か月かかるなら別の方法を考えるとしています。原因が特定できない、1つ1つに時間をかけられないといった場合は、ある程度で分析を切り上げ、やれるだけの対策をやっていくことが担当者の成長につながるとしています。
取り付け忘れ・向き違い・部品違いが繰り返す
ねじの締め忘れ、部品の付け忘れ、向き違い、似た部品の取り違え。注意しても、しばらくするとまた起きる。
- 起きている現象
- 厚生労働省の職場のあんぜんサイトは、人が行う以上、どんなに訓練しても間違いは避けられないとしています。ヒューマンエラーは原因ではなく結果だという見方も示しています。Panasonic のコラム「ポカヨケとは?」は、ポカヨケのうち「発生前」のものでは、人がミスをしないように注意するのではなく、ミスができない構造や工程にすることが重視されるとしています。
- 解決に使える技術
- ポカヨケ(発生前)一方向にしか付かない形、作業の順番を強制する
- ポカヨケ(発生時)工具の信号・センサーで、忘れたら先へ進めない
- 組み付けた直後に画像で確かめる部品の有無・向き・位置を次工程の前に見る
工具が使われたかだけを見るポカヨケでは、必要な回数に足りないミスは防げないことがあります(ヘルツ電子の事例)。何を数えれば「正しくできた」と言えるかを、作業ごとに決めます(編集部の解説)。
不良が検査をすり抜けて流出する
社内の検査を通ったはずの不良が、お客様のところで見つかる。検査員を増やしても見逃しがなくならない。
- 起きている現象
- 再発を防ぐには、異常が発生した要因と、流出した要因のそれぞれに対処しなければならないとされています(MONOist)。流出の要因の1つが目視検査の限界です。厚生労働省の職場のあんぜんサイトは、単調な監視業務では30分を超えると緊張が続かないとしています。茨城県工業技術センターの報告も、目視検査では慣れによる不良の見逃しの防止のために自動化が望まれているとしています。
- 解決に使える技術
- 画像検査・AI 外観検査目視の見逃しを減らし、判定をそろえる
- 工程の中で止める不良品が次工程に流れないラインにする
- 流出防止の穴を洗い出すQA ネットワークで、どこで捕まえているかを見る
実践クオリティシステムズは、発生と流出を分けて考え、まずは発生の原因をなくせないかを考えるとしています。流出を止める対策は検査の方向になり、本来は不要な工程が増えるためです。自動検査を入れても、発生の対策は別に行います(編集部の解説)。
どのロット・条件で起きたか、後から追えない
不良が見つかったが、どのロットまで広がっているか分からない。どの材料・どの設備・誰の作業だったかが記録からたどれない。
- 起きている現象
- MONOist の解説は、品質異常が起きたらまず異常の起きたロットを特定し、生産ロットごとの検査実績や4M の変化点の記録から、可能性のあるロットを絞り込むとしています。そのためには、製品がいつ作られたかを追える「トレーサビリティ」が必要です。作った順に使う「先入れ先出し」が崩れていると、対象のロットがどこにあるかが分からず、追跡できないとしています。
- 解決に使える技術
- ロット番号と検査の実績を残す4M の変化点の記録とひも付ける
- 作業と投入の記録を自動で残す手書きの転記をなくし、後から追える形にする
- NG の画像を残す検査で不良とした画像を、原因の調査に使う
記録を増やしても、ほかの記録とつながっていなければ原因にたどり着けません。ロット番号、作業の記録、検査の結果が、同じ番号でひも付くかを先に確かめます(編集部の解説)。
別のライン・別の製品で、似た不良が出る
A ラインで対策した不良と同じような不良が、B ラインや別の製品で出た。前に経験したはずのトラブルを、新しい設計でまた起こす。
- 起きている現象
- 実践クオリティシステムズは、同社が見てきた不良低減活動では、他工程・他部署への波及はほとんど行われておらず、多くは問題のあった工程の改善で終わってしまうとしています。設計の側でも、デンソーの取り組みを紹介した MONOist の記事は、「不具合の多くは再発」として、過去の品質トラブルの情報を設計でどう使うかを課題に挙げています。
- 解決に使える技術
- 対策をほかの工程・部署へ広げる同じ原因がほかにないかを確かめる(水平展開)
- 過去のトラブルを設計に返すFMEA・DRBFM で、起きる前に心配点を洗い出す
- 原因を深く掘る表面の原因ではなく、共通のしくみの原因まで掘る
過去のトラブルをデータベースにしても、参照するスキルや経験がなければ有効な情報を見つけられないという指摘があります(MONOist、2011年)。記録を残すだけでなく、設計や工程の見直しの場で使われるかを確かめます(編集部の解説)。
なぜ、不良は再発するのか
「発生した要因」と「流出した要因」の片方しか直していない
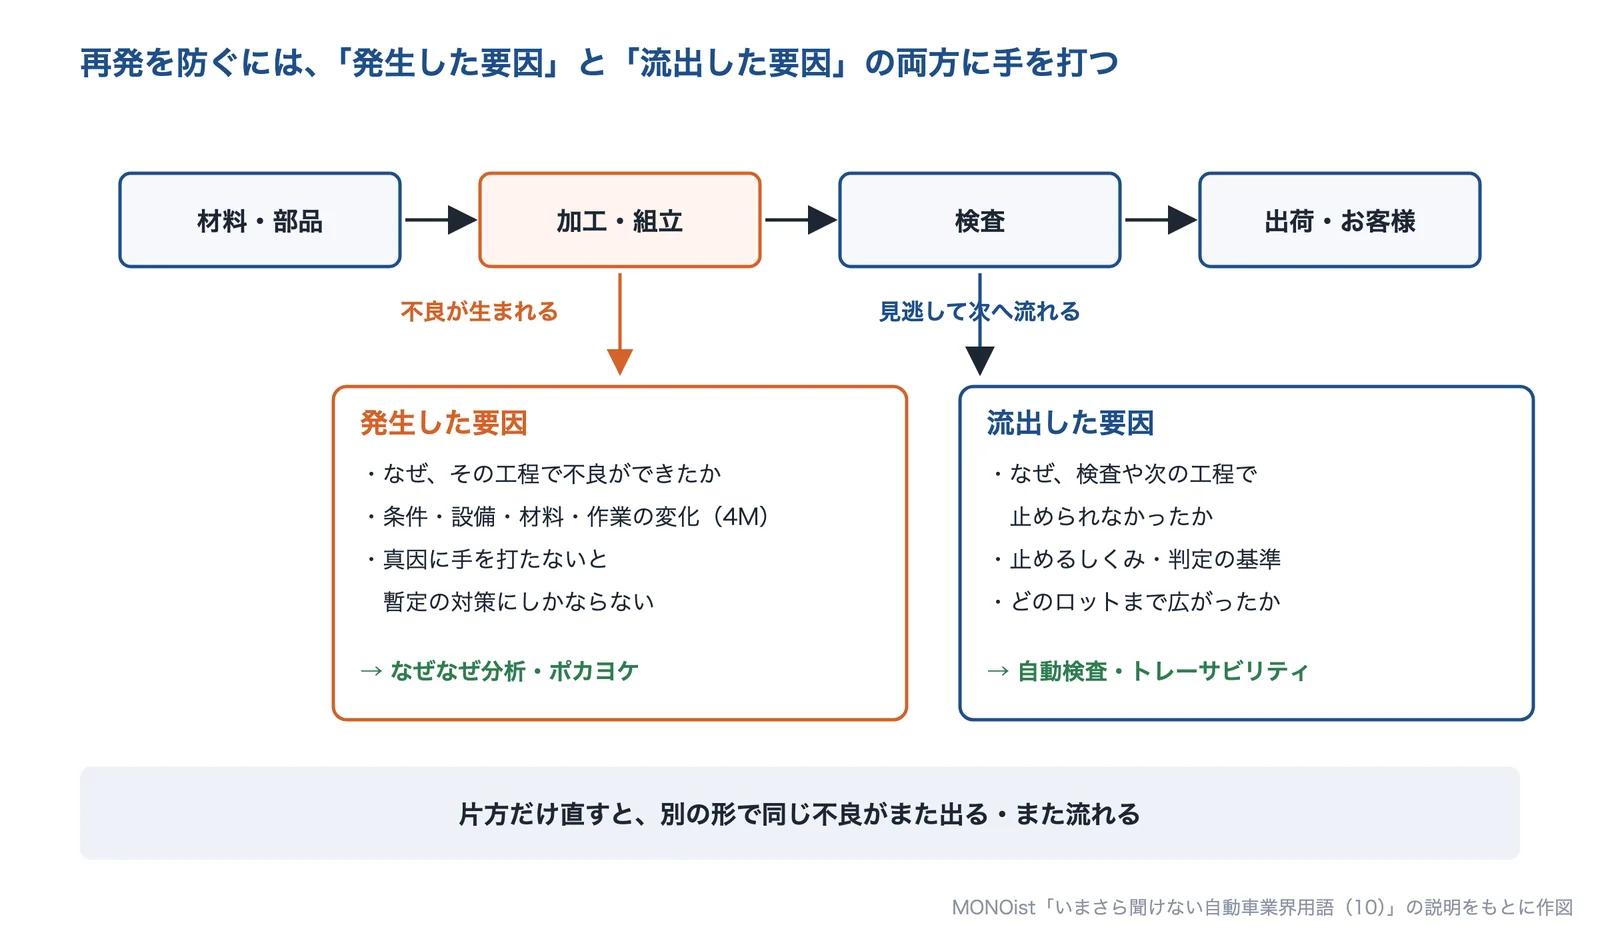
MONOist の解説(いまさら聞けない自動車業界用語)は、品質異常を再び繰り返さないためには、異常が発生した要因と、流出した要因のそれぞれに対処しなければならないとしています。まずどの工程で問題が発生したかを明らかにし、あわせて、なぜその異常を検出して止めることができなかったのかも検証します。実践クオリティシステムズも、顧客クレームになった不良は「なぜ発生したのか」と「なぜ社内で止められなかったか」の2つに分けて考えるとしています。
出典:MONOist「いまさら聞けない自動車業界用語(10)」の説明をもとに AI(Claude)で作成
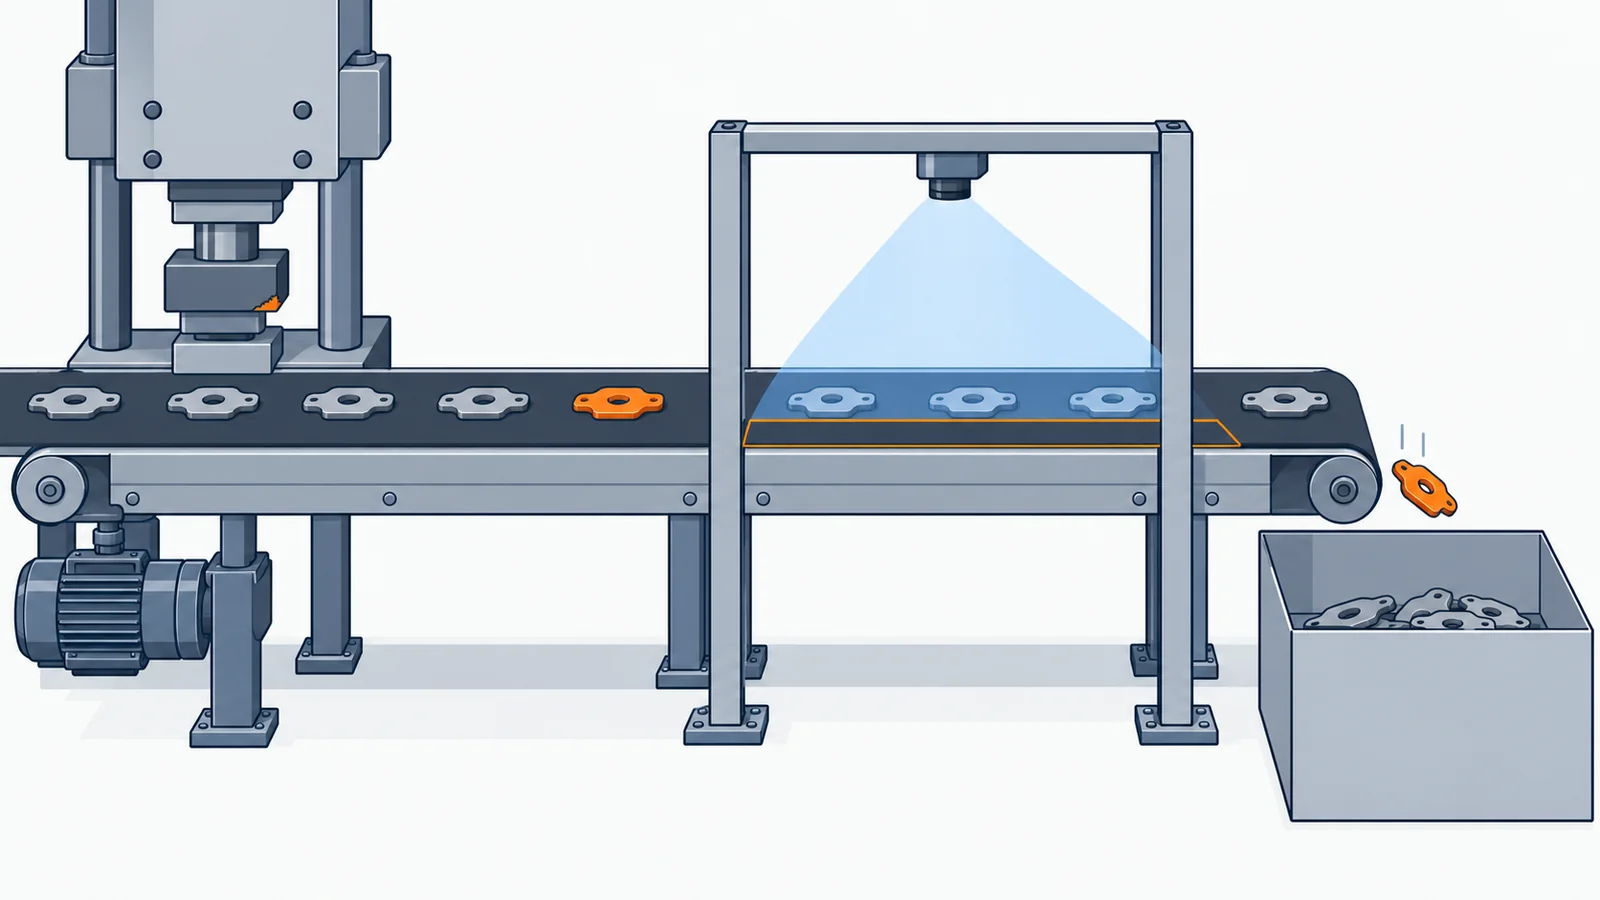
発生の要因だけを直すと、別の原因で不良ができたときにまた流れます。流出の要因だけを直すと、不良は作られ続け、検査で捨てる量が減りません(編集部の解説)。
対策が、真因ではなく目の前の原因に向いている
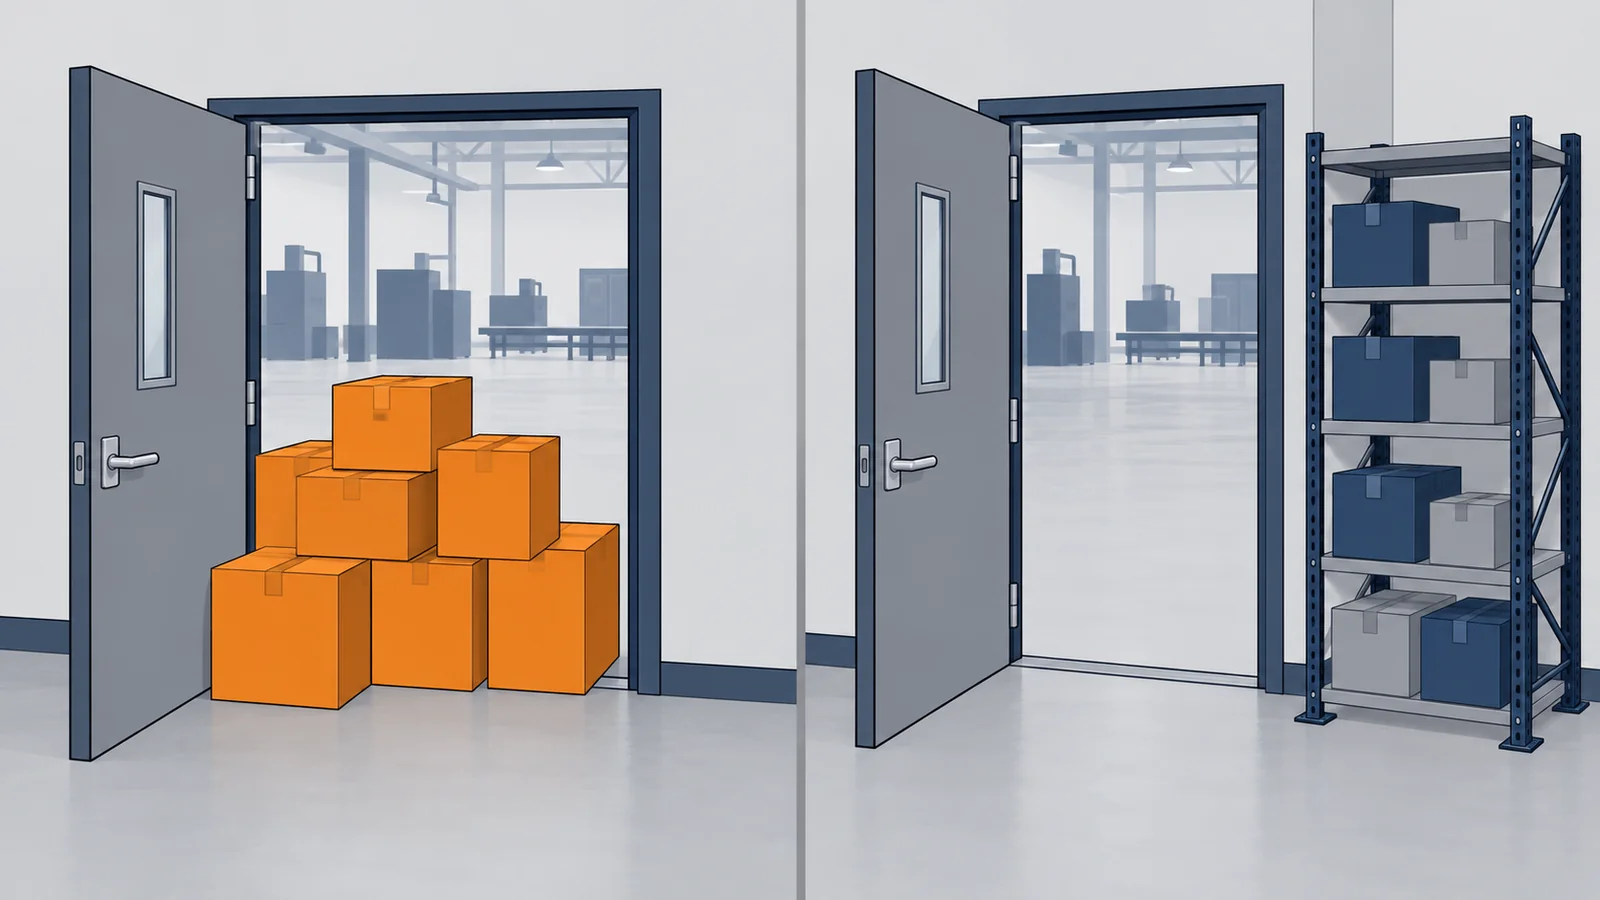
真因に対して対策を打てていなければ暫定の対策にしかならず、異常は再び発生します(MONOist)。富士フイルムビジネスイノベーションのコラムは、配送待ちの荷物が現場の入り口付近に置かれる例で、「入り口付近を整理整頓するよう心がける」にとどまると、荷物が増えたときにまた同じことが起きる可能性が残り、根本の原因(荷物を置く場所が定められていなかった)に対しては「固定の荷物置き場を作る」が解決策になるとしています。
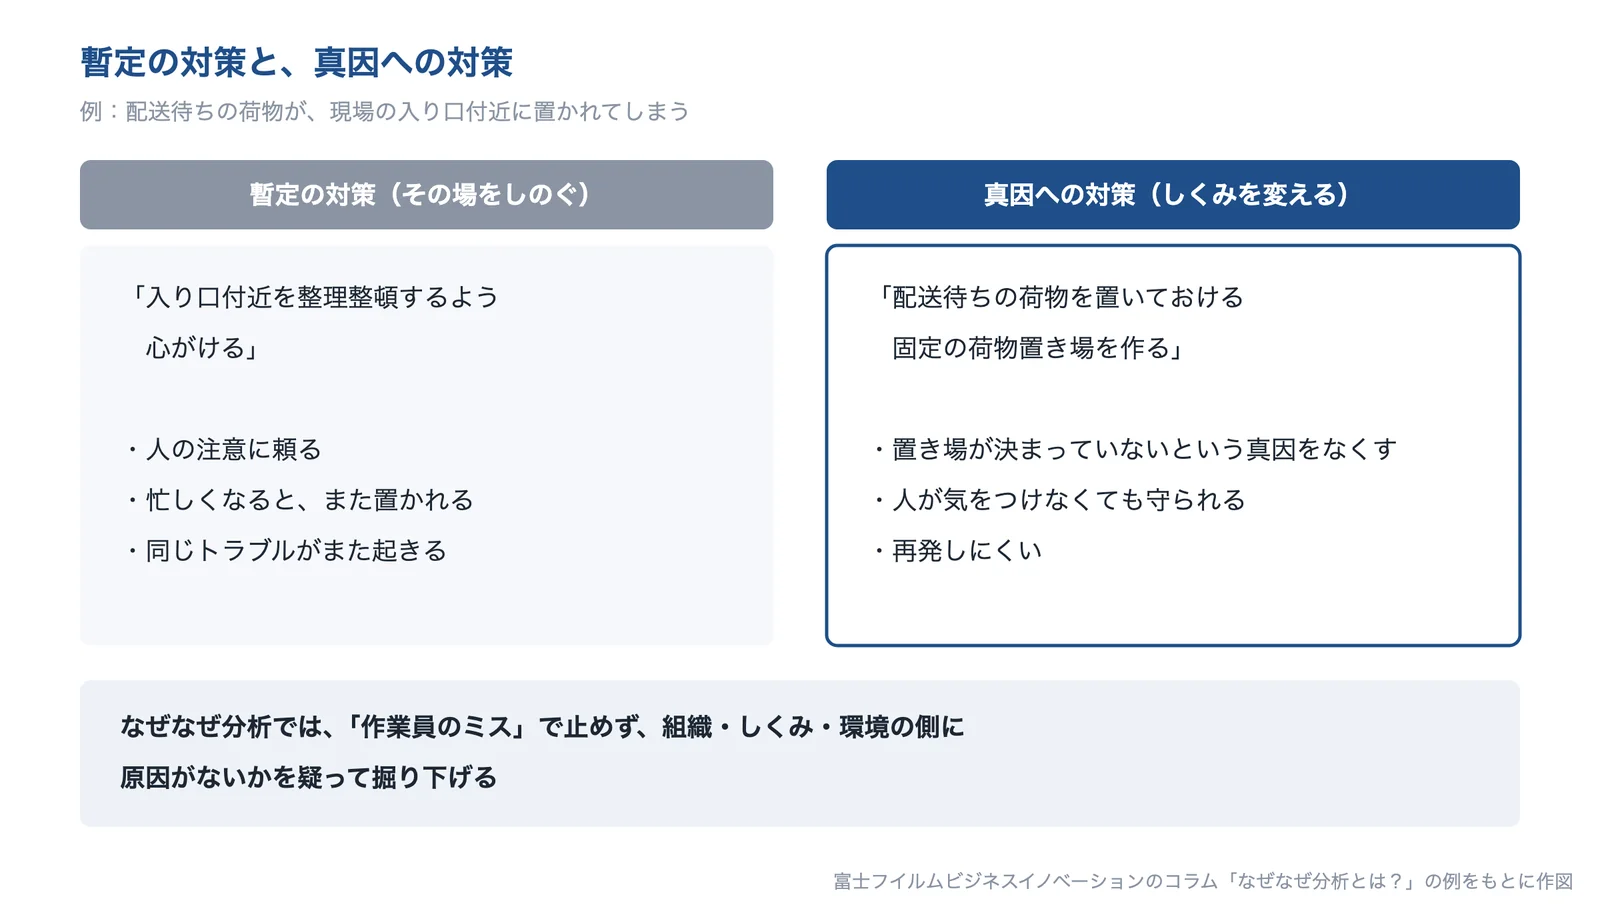
出典:富士フイルムビジネスイノベーション「なぜなぜ分析とは?」の例をもとに AI(Claude)で作成
同じコラムは、なぜなぜ分析で「作業員によってミスが起きたので原因は作業員にある」のように、人を疑うだけで終わらないようにし、組織・しくみ・環境など人以外のところに原因がないかを考えるとしています。厚生労働省の職場のあんぜんサイトも、ヒューマンエラーは原因ではなく結果であると考えると納得できるのではないか、としています。
原因の切り分け方
次は編集部の目安です。再発した不良について、前の対策書と今回の記録を並べ、「前と同じ工程・同じ原因か」「作業の抜けや取り違えか」「検査を通ったものが後で見つかったか」「どのロットまで出たか分かるか」「別のラインの不良と似ているか」を確かめます。あてはまったものが、再発を許している弱い所の候補です。1つの不良に複数あてはまることもあります。
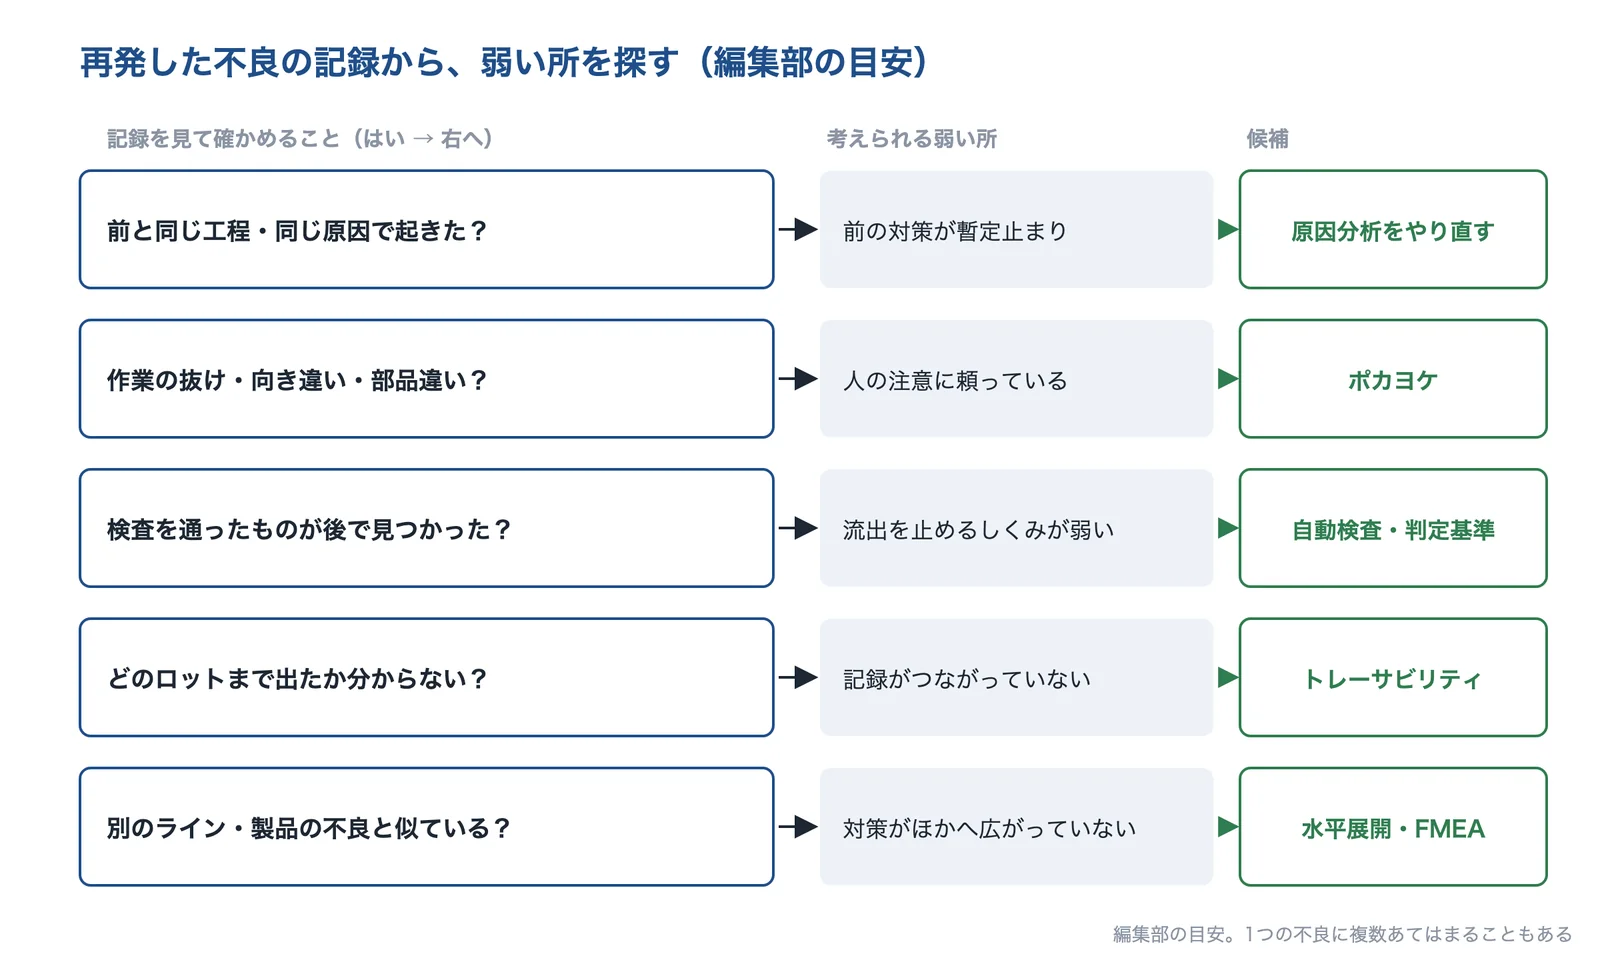
編集部の目安。AI(Claude)で作成
出典:品質異常が起きやすいのはどんなときか、再発させないために何をすべきか:いまさら聞けない自動車業界用語(10)(2/3ページ、2021年)|MONOist、なぜなぜ分析とは?|富士フイルムビジネスイノベーション、ヒューマンエラー|職場のあんぜんサイト(厚生労働省)、品質不良の分析・対策の実務|実践クオリティシステムズ
解決技術の詳細
不良の再発を防ぐ方法は、大きく5つに分けられます。1つ目は原因の見つけ方、2つ目と3つ目は発生と流出をしくみで止める方法、4つ目は後から追えるようにする方法、5つ目は対策をほかへ広げ、起きる前に防ぐ方法です。
原因を掘り下げる(なぜなぜ分析・4M・故障解析)
なぜなぜ分析は、「なぜ」を繰り返して問題の原因を掘り下げる方法です。富士フイルムビジネスイノベーションのコラムは、手順を①分析する対象を決める、②「なぜ」を繰り返して原因を洗い出す、③解決策を決めるの3段階としています。MONOist の解説は、「なぜ」を5回繰り返しながら真因を探りあてて対策するとしています。
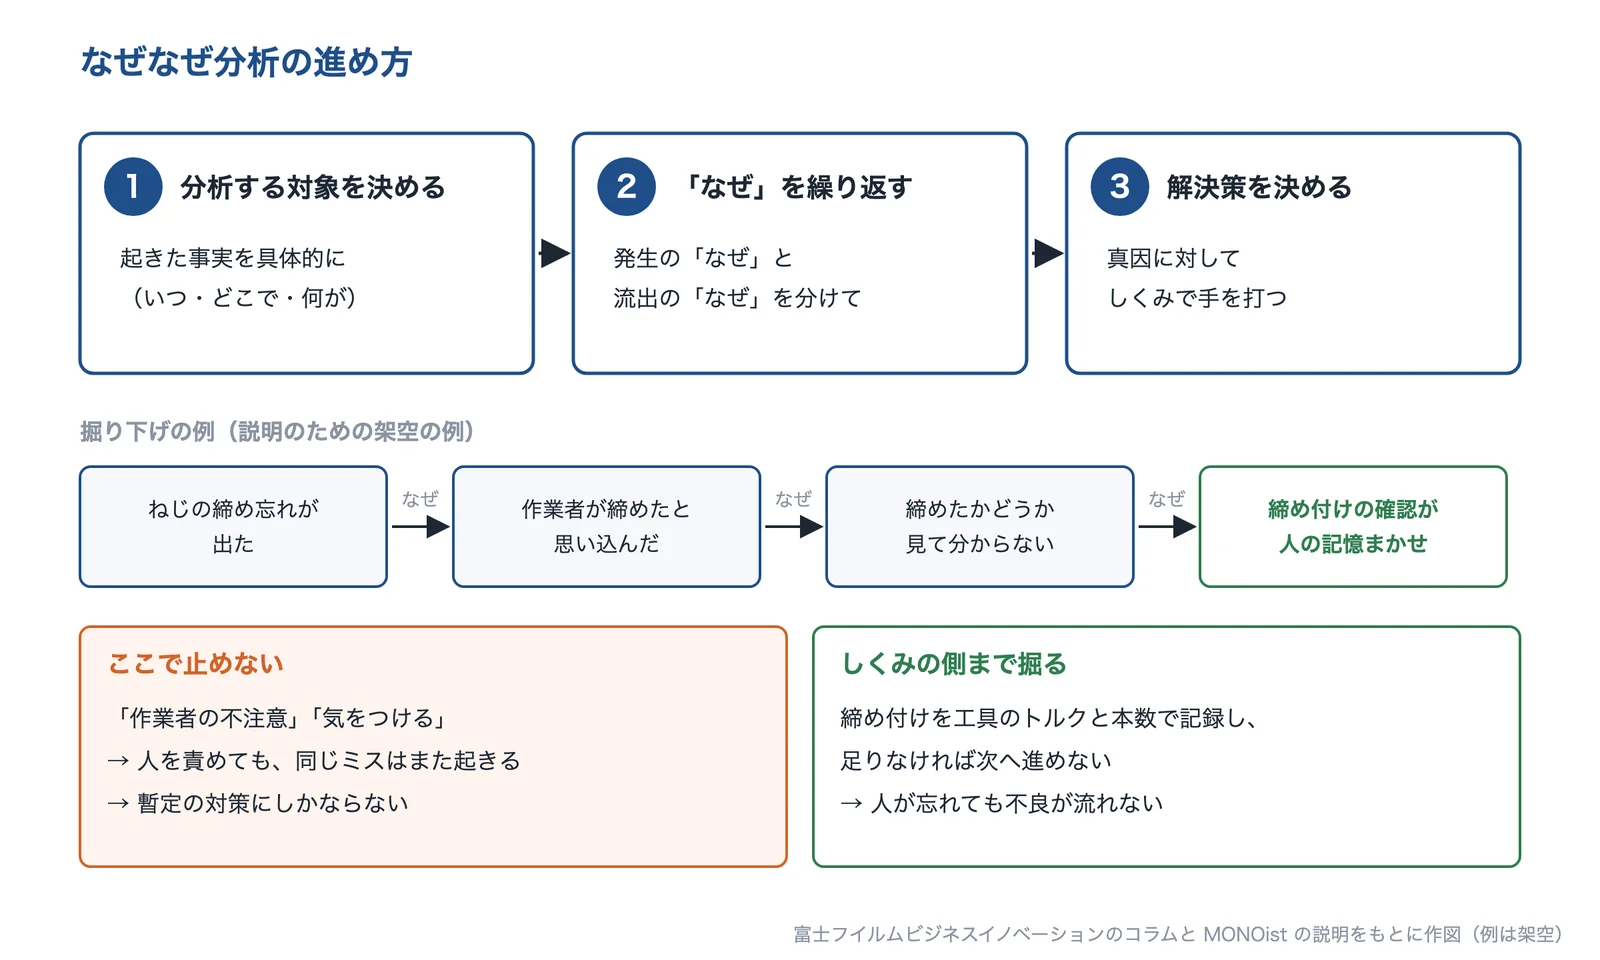
出典:富士フイルムビジネスイノベーション・MONOistの説明をもとに AI(Claude)で作成(掘り下げの例は説明のための架空の例)
実践クオリティシステムズは、原因を探る前に、不良の現物、作業をした工程・機械・作業者、実際の作業のやり方を確かめ、得た情報を4M(人、機械、材料、作業方法)で分類するとしています。原因を掘り下げるときは「〇〇が××だった」のように客観的に書き、「作業者がボーっとしていた」のような個人の精神状態は入れず、しくみの方向で解決するとしています。
原因が外から見えない部品の中にある場合は、故障解析で故障箇所を特定します。半導体では、非破壊の観察(超音波・X 線)、電気的な測定、パッケージの開封、故障箇所の絞り込み、断面の観察と、段階的に原因を絞り込みます(デンケン)。
ポカヨケ(ミスをできなくする・その場で止める)
ポカヨケは、人が作業中に起こすミス(ポカ)を避ける(ヨケる)ためのしくみです。キヤノンマーケティングジャパンのコラムは、トヨタ生産方式の一環として新郷重夫氏が提唱したとし、作業者のスキルや集中力に頼ることなく、誰でもミスを防止できる構造的なしくみだとしています。Panasonic のコラムは、ポカヨケを「発生前」(ミスができない構造にする)、「発生時」(ミスをした瞬間に検出して止める・知らせる)、「発生後」(影響を最小限に食い止める)の3つに分けています。
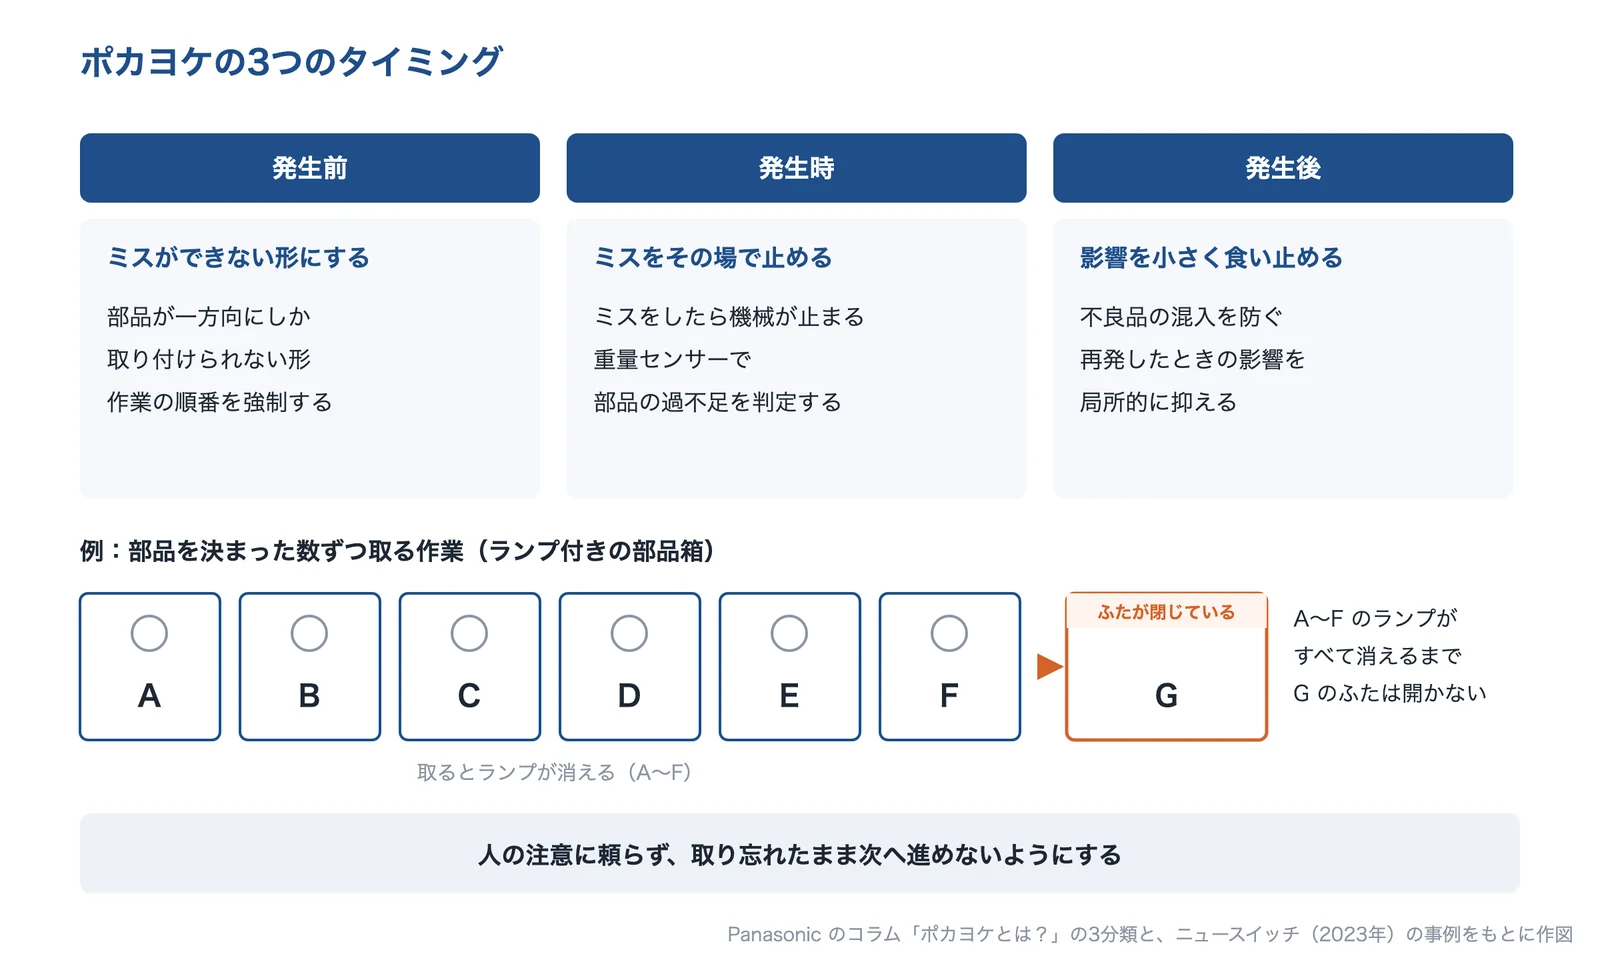
出典:Panasonic「ポカヨケとは?」の3分類と、ニュースイッチ(2023年)の事例をもとに AI(Claude)で作成
ニュースイッチの記事(『工場管理』2023年4月号の抜粋)は、部品 A〜G を決められた個数ずつ取る作業で、部品を取るとランプが消え、A〜F のランプがすべて消えるまで G のふたが開かないしくみを例に挙げています。自工程でわざわざ検査をせずにポカに気づき、自工程で品質を保証でき、安価に知恵で作るので投資効果も高いとしています。
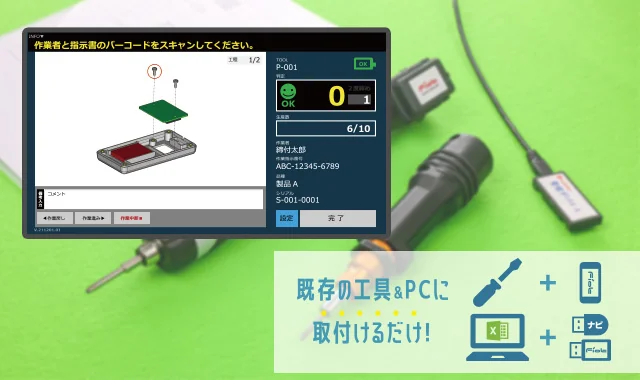
組立の締め忘れには、工具の締め付けの信号を使う方法があります。ヘルツ電子は、使っている工具に無線の送信機を付けて使ったことや回数を知らせるポカヨケを、ステルテックは、締め付けの信号で作業の画面を次の工程に切り替え、作業の記録を残す作業ナビゲーションを手がけています。
自動検査(画像検査・AI 外観検査)
目視検査を画像検査に置き換えると、判定のばらつきと見逃しを減らせます。山梨県の支援事例(松下製作所、2019年運用開始)は、自動車部品(PR ソケット)の円筒内部のキズ・汚れの検査に画像検査システムを入れ、1製品あたりの検査時間をベテラン検査員の10秒から6秒に、月の検査の作業時間を70時間から42時間にしています。それまでは検査員の見逃しで不良品が流れる可能性があったとしています。
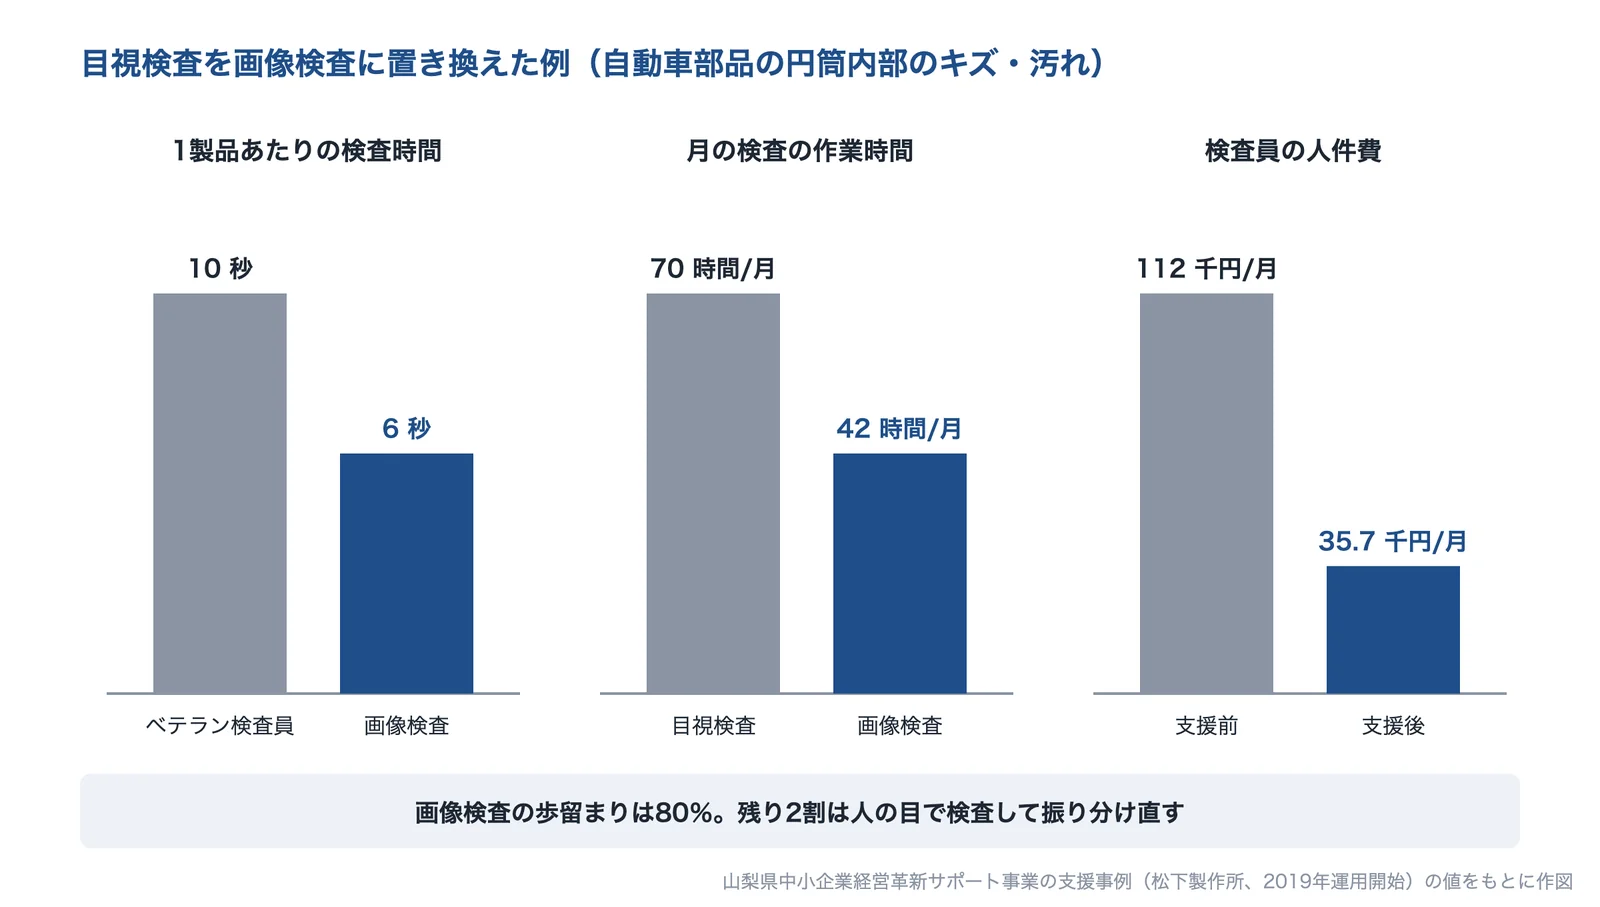
出典:山梨県中小企業経営革新サポート事業の支援事例(松下製作所)の値をもとに AI(Claude)で作成
この事例では、画像検査システムの歩留まりは80%で、残りの2割は人の目で検査して振り分け直しています。また、検査装置で撮った NG 品の画像をプレス加工の担当者に共有し、プレスの工程を見直したとしています。検査で見つけた不良を前の工程に返すと、発生の対策にもつながります。
AI 外観検査は、形が複雑でそれまでの画像検査ができなかった製品にも使われ始めています。滋賀県の補助事業の成果報告(日伸工業、令和3年度)は、金属プレス製品の片面の外観検査を AI で置き換える取り組みで、不良品の流出ゼロの目標は達成した一方、良品を不良と判定する率は29%で、目標の10%以下には届かなかった(過検出)としています。学習用の画像を増やし、撮り方も見直して、10%をめざすとしています。
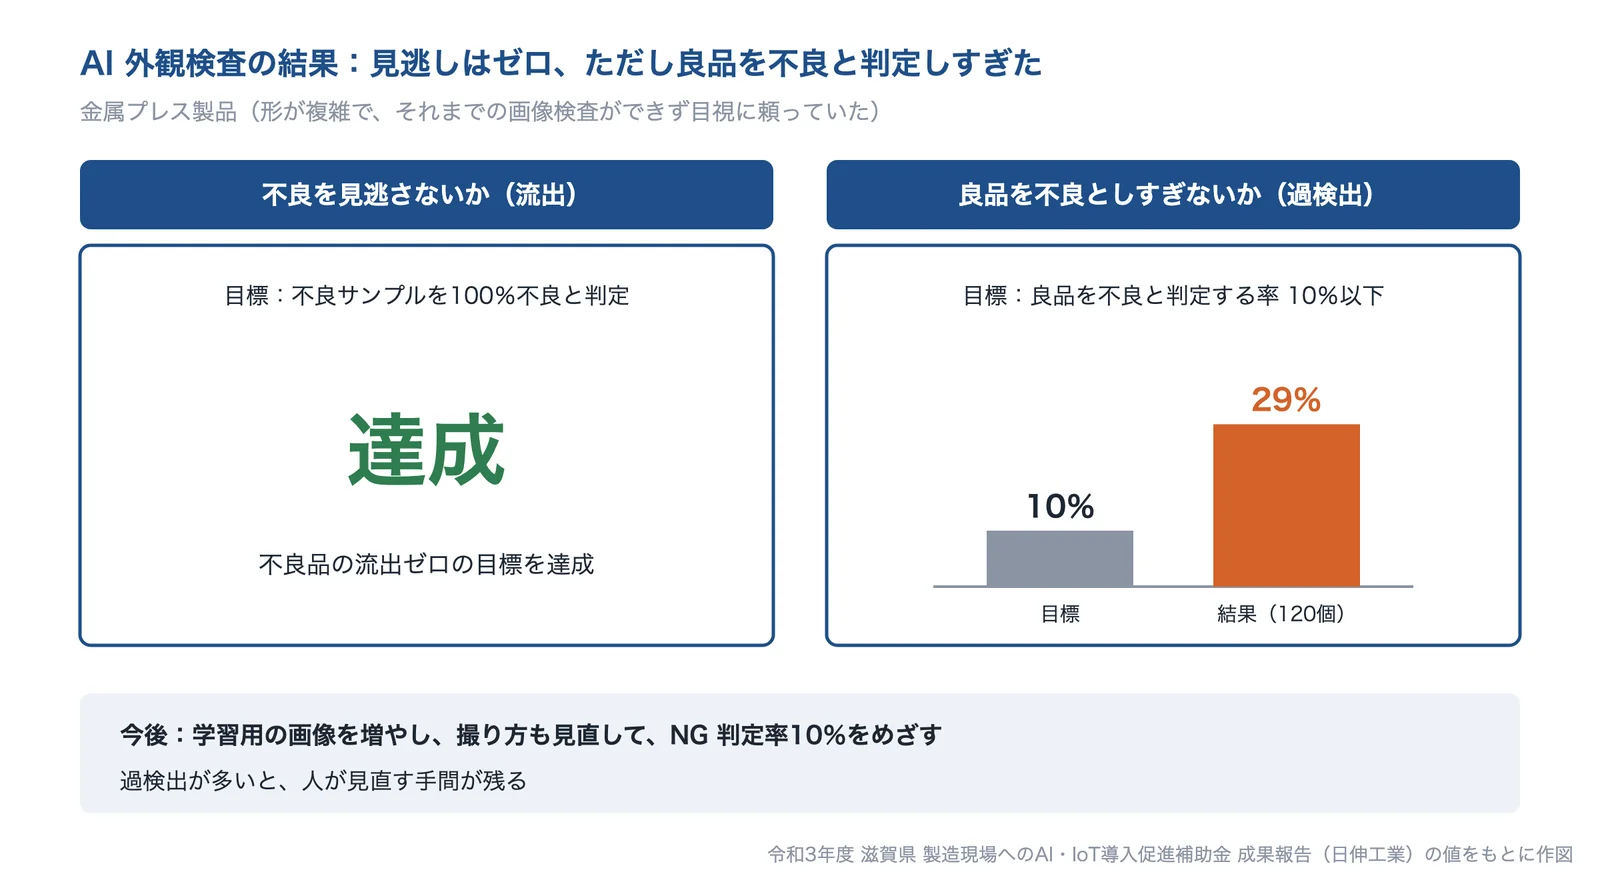
出典:滋賀県 製造現場へのAI・IoT導入促進補助金 成果報告(日伸工業、令和3年度)の値をもとに AI(Claude)で作成(下段の2行目は編集部の解説)
トレーサビリティと作業の記録
トレーサビリティは、製品がいつ・どのように作られたかを後から追えるようにすることです。MONOist の解説は、品質異常が起きたら、生産ロットごとの検査実績や4M の変化点の記録から可能性のあるロットを絞り込み、そのロットが今どこにあるか(客先に納入済みか、輸送中か、自社の工程内か)を確かめて選別するとしています。追跡のため、製品には通常、生産ロットナンバーなどが刻印・添付されています。
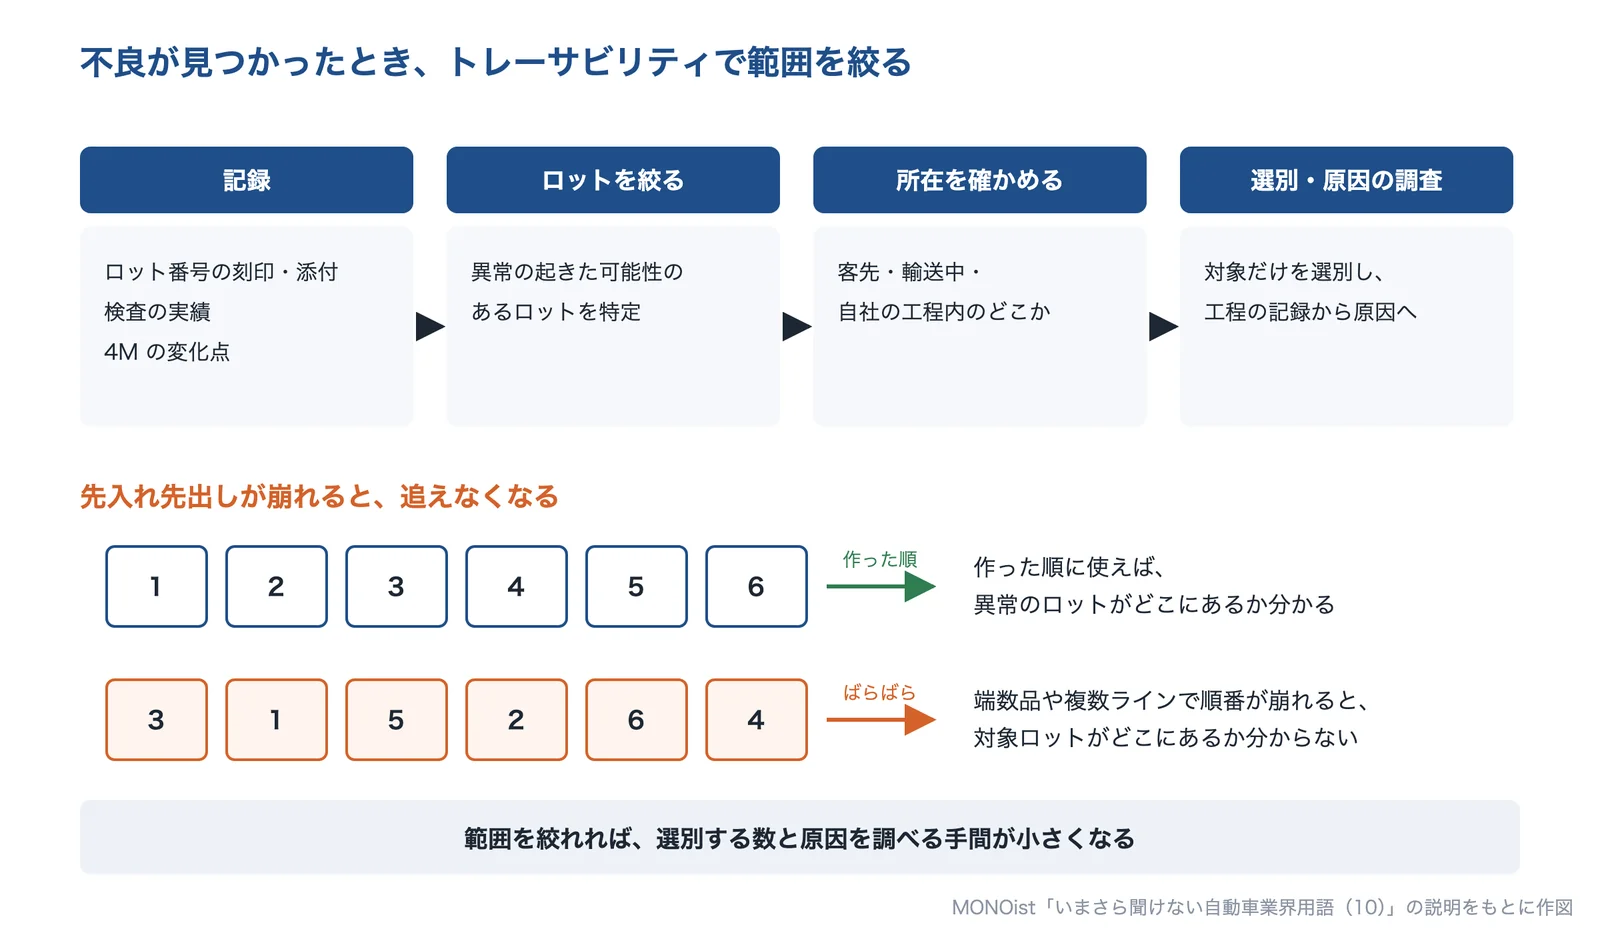
出典:MONOist「いまさら聞けない自動車業界用語(10)」の説明をもとに AI(Claude)で作成
同じ解説は、前の工程で作られた順に使う「先入れ先出し」が崩れると、品質異常が起きたときに対象ロットがどこにあるか分からず追跡できないとしています。部品の投入口の構成、複数ラインでの生産、端数品などが先入れ先出しを妨げやすいとしています。作業や材料の投入の記録を手書きではなく自動で残すしくみ(ステルテックの誤投入防止・作業ナビゲーションなど)も、後から追うための手段になります。
未然防止と水平展開(QA ネットワーク・FMEA・DRBFM・歯止め)
対策を決めたら、効果の確認と歯止めを行います。実践クオリティシステムズは、効果の確認の期間を3か月程度とし、対策が継続・徹底されているかを確かめることが重要だとしています。職場にルールとして貼り出す、作業手順書に書くといった歯止めも挙げています。さらに、原因がほかの工程・部署にもないかを確かめて対策を広げる(水平展開)ことで、今後起こりうる不良を幅広く防げるとしています。
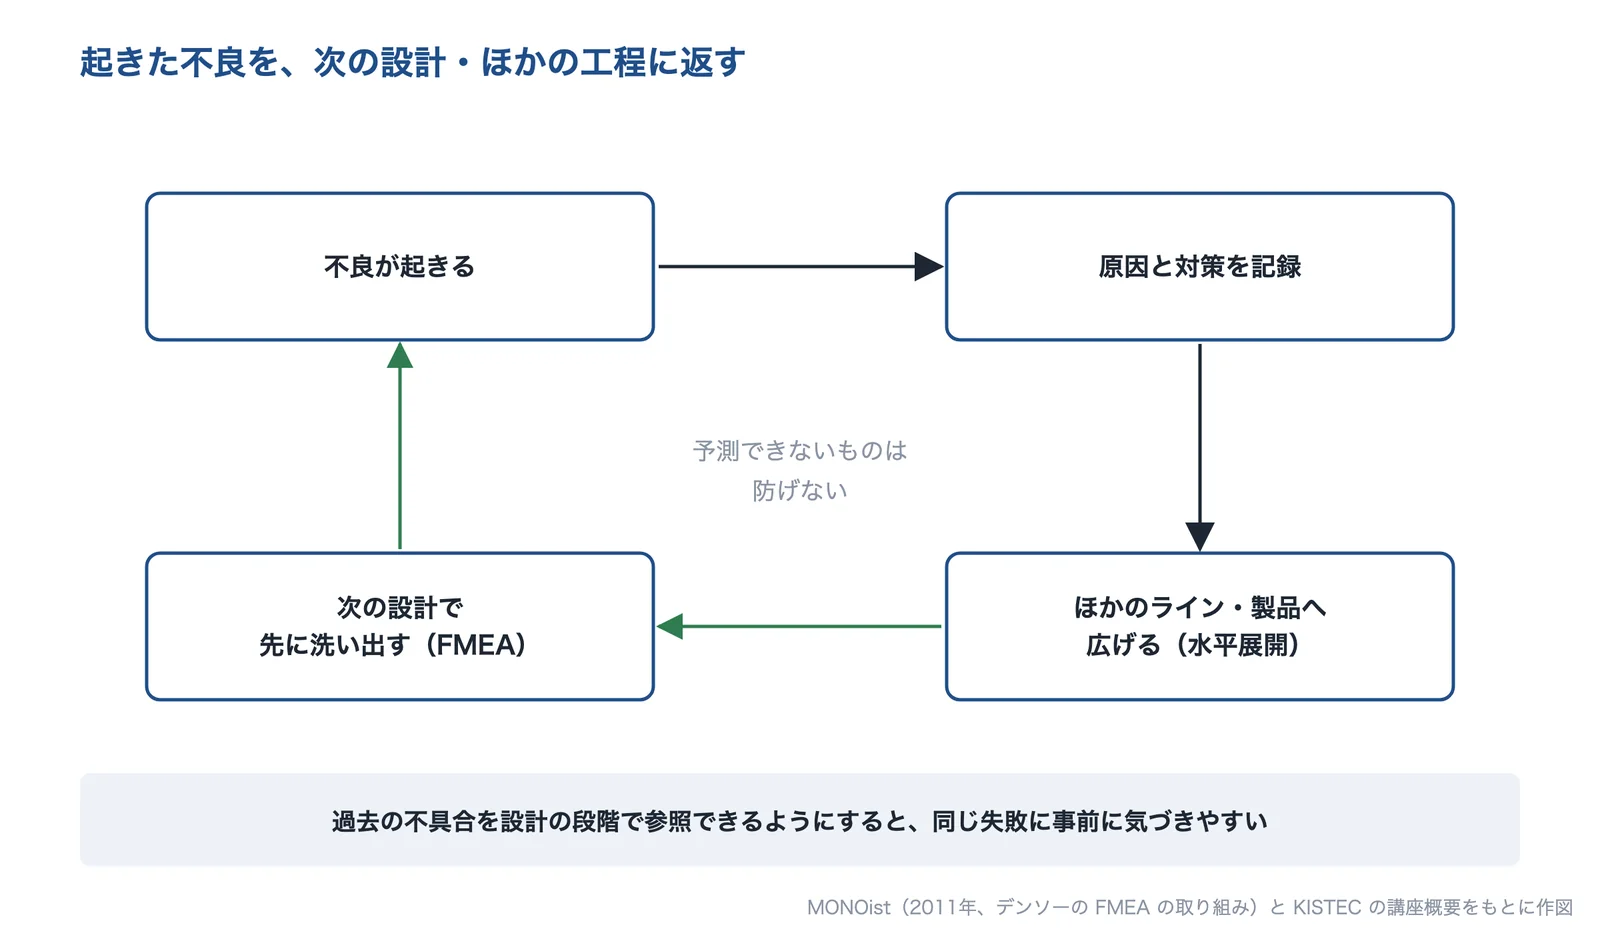
出典:MONOist(2011年)・KISTEC の講座概要・実践クオリティシステムズをもとに AI(Claude)で作成
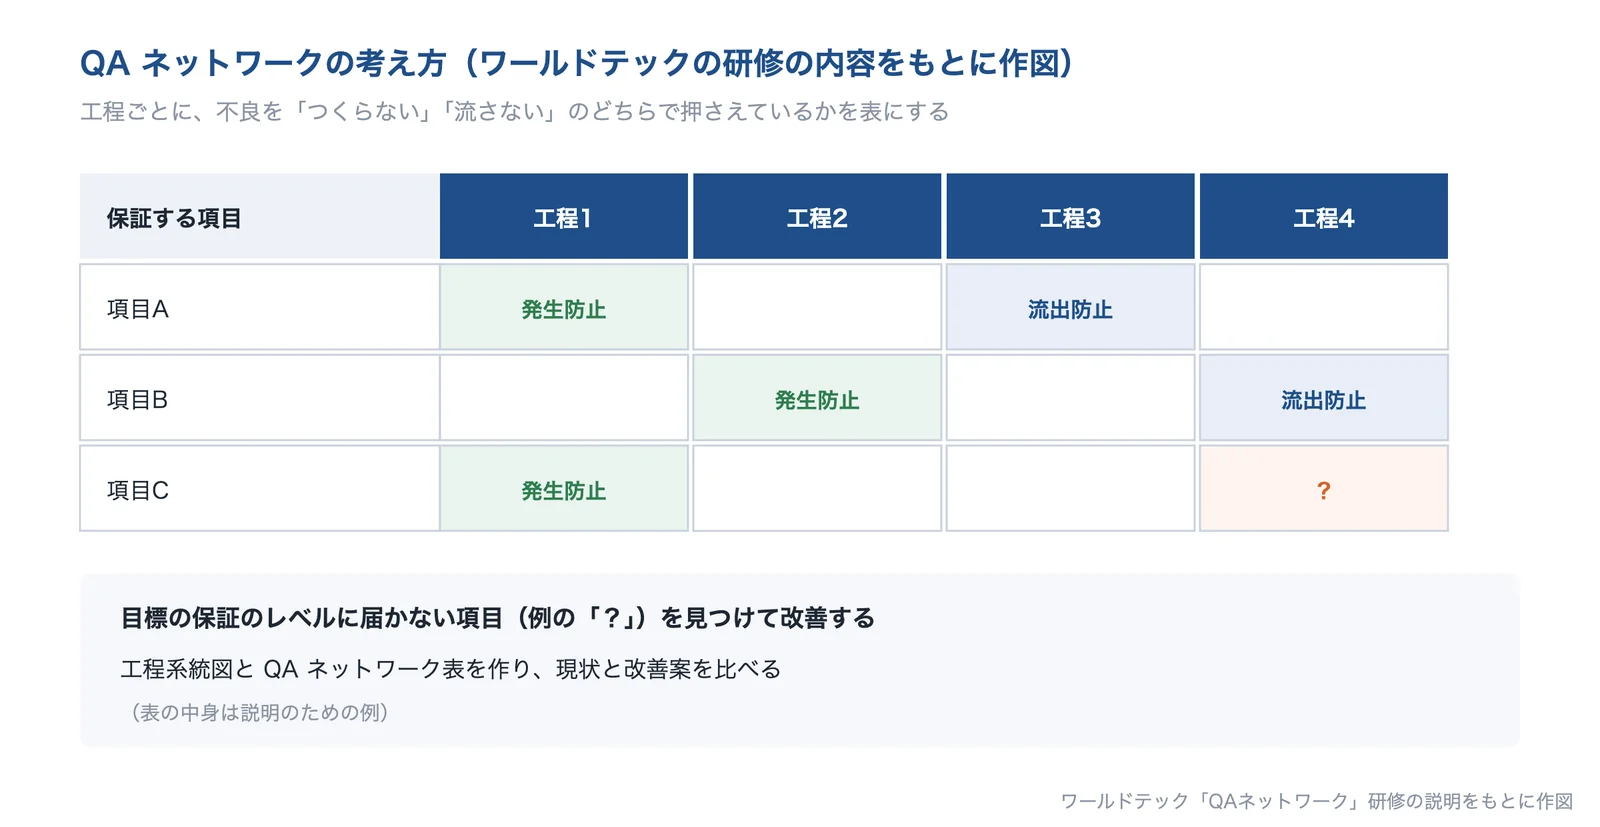
起きる前に防ぐ方法として、FMEA(故障モード影響解析)や DRBFM があります。デンソーの取り組みを紹介した MONOist の記事(2011年)は、設計者が個々に作る FMEA ではヌケが出やすいこと、過去の品質トラブルの情報を設計でどれだけ使えているかが課題であることを挙げ、「不具合の多くは再発。いかに事前に気付くことができるかが品質向上のカギ」という発言を紹介しています。KISTEC(神奈川県立産業技術総合研究所)の講座の概要は、未然防止の鍵は予測と動機付けにあり、予測できないものは防げないとしています。工程の側では、不良品を工程内のどこで捕まえているかを発生防止・流出防止の両面から洗い出す QA ネットワークという手法もあります(ワールドテック)。
出典:品質不良の分析・対策の実務|実践クオリティシステムズ、半導体の不具合原因を特定する「故障解析」とは?|デンケン、ポカヨケとは?効果的なポカヨケ装置の事例から導入する際のポイントまで(2025年)|キヤノンマーケティングジャパン、ポカヨケとは?仕組みと導入メリット|Panasonic、事実やデータが見えてからが勝負。ミスを事前に防止する仕組みとは(2023年)|ニュースイッチ、検査工程における画像検査システムの導入による生産性向上に係る支援(松下製作所)|山梨県、AIを活用した外観検査による不良流出防止及び工数削減(日伸工業、令和3年度 成果報告)|滋賀県 製造現場へのAI・IoT導入促進補助金、自動外観検査装置の開発(平成21年度)|茨城県工業技術センター、品質問題低減を目指したデンソーのFMEA辞書とPQDR活動(2011年)|MONOist、令和7年度 QC スポット講座 概要|KISTEC、QAネットワーク|ワールドテック
不良の再発を防ぐ技術を持つ企業
各企業が解決できる課題と技術の内容を、企業が公開している情報をもとに紹介します。原因の見つけ方、ミスの止め方、検査、記録、未然防止のどこが弱いかによって、合う相談先が変わります。
| 企業 | 解決できる課題 | 種類 | 何ができるか | 合う症状 |
|---|---|---|---|---|
| 実践クオリティシステムズ | 品質管理のコンサルティング | 品質不良の原因を掘り下げ、決めた対策が守られ、他の工程にも広がるまで支援する。 | A 対策したのに、同じ不良がまた出る E 別のライン・別の製品で、似た不良が出る | |
| デンケン | 故障解析 | 半導体の不具合を、開封から断面まで1社で解析し、故障箇所と原因を突き止める。 | A 対策したのに、同じ不良がまた出る | |
| ヘルツ電子 | ポカヨケの機器 | 使っている工具に無線の送信機を付けて、締め忘れ・止め忘れなどの作業の忘れを防ぐ。 | B 取り付け忘れ・向き違い・部品違いが繰り返す | |
| ステルテック | IoT システム | 材料の取り違えと締め忘れを防ぎ、投入や作業の記録を残して後から追えるようにする。 | B 取り付け忘れ・向き違い・部品違いが繰り返す D どのロット・条件で起きたか、後から追えない | |
| 辻金属製作所 | AI 画像検査 | AI 画像検査装置で、目視検査の見逃しと組み付けミスを止め、不良と判定した画像を残す。 | B 取り付け忘れ・向き違い・部品違いが繰り返す C 不良が検査をすり抜けて流出する D どのロット・条件で起きたか、後から追えない | |
| ワールドテック | 研修・技術支援 | QA ネットワークと DRBFM の研修・支援で、流出防止と未然防止を身につける。 | A 対策したのに、同じ不良がまた出る C 不良が検査をすり抜けて流出する E 別のライン・別の製品で、似た不良が出る |
株式会社実践クオリティシステムズ|品質不良の原因を掘り下げ、対策が守られるまで支援する
実践クオリティシステムズとは
実践クオリティシステムズは、埼玉県越谷市にある会社です(1996年に名古屋で設立、1999年に越谷市へ移転)。創業以来、主に製造企業に対する品質管理分野での経営コンサルティングを行い、中小企業診断士の更新研修も行っています。
実践クオリティシステムズの得意技術
| 技術 | 内容 |
|---|---|
| 不良対策の進め方 | 品質クレーム・品質不良の低減を、現状の把握(過去1〜2年の不良を現象別に集計してパレート図にする)→ 改善対象の決定 → 原因の究明 → 対策 → 効果の確認・歯止め、の順で進める。対策の実施までに3か月かかるなら、別の方法を考えるとしている |
| 原因の深掘り | 現物・工程・実際の作業を確かめ、情報を4M(人・機械・材料・作業方法)で整理してから原因を仮定し、「なぜ」を掘り下げる。公開している例では、「ローラーの圧力が強くなっていた」から「全員に共有が必要という認識が無かった」まで掘り下げている。「作業者がボーっとしていた」のような個人の精神状態は原因に入れず、仕組みの方向で解決するとしている |
| 歯止めと他工程への展開 | 効果の確認は3か月程度。同社は「実施すると決めた対策は、早ければ翌日には破られます」とし、その場で指摘し続けることと、ルールの貼り出し・作業手順書への記載を挙げる。また、同社が見てきた不良低減活動では、他工程・他部署への波及はほとんど行われていなかったとしている |
実践クオリティシステムズが解決できる課題
- 対策したのに、同じ不良がまた出る
- 原因が「作業者の不注意」で止まってしまう
- 決めた対策が、しばらくすると守られなくなる
- 対策が、不良の出た工程だけで終わってしまう
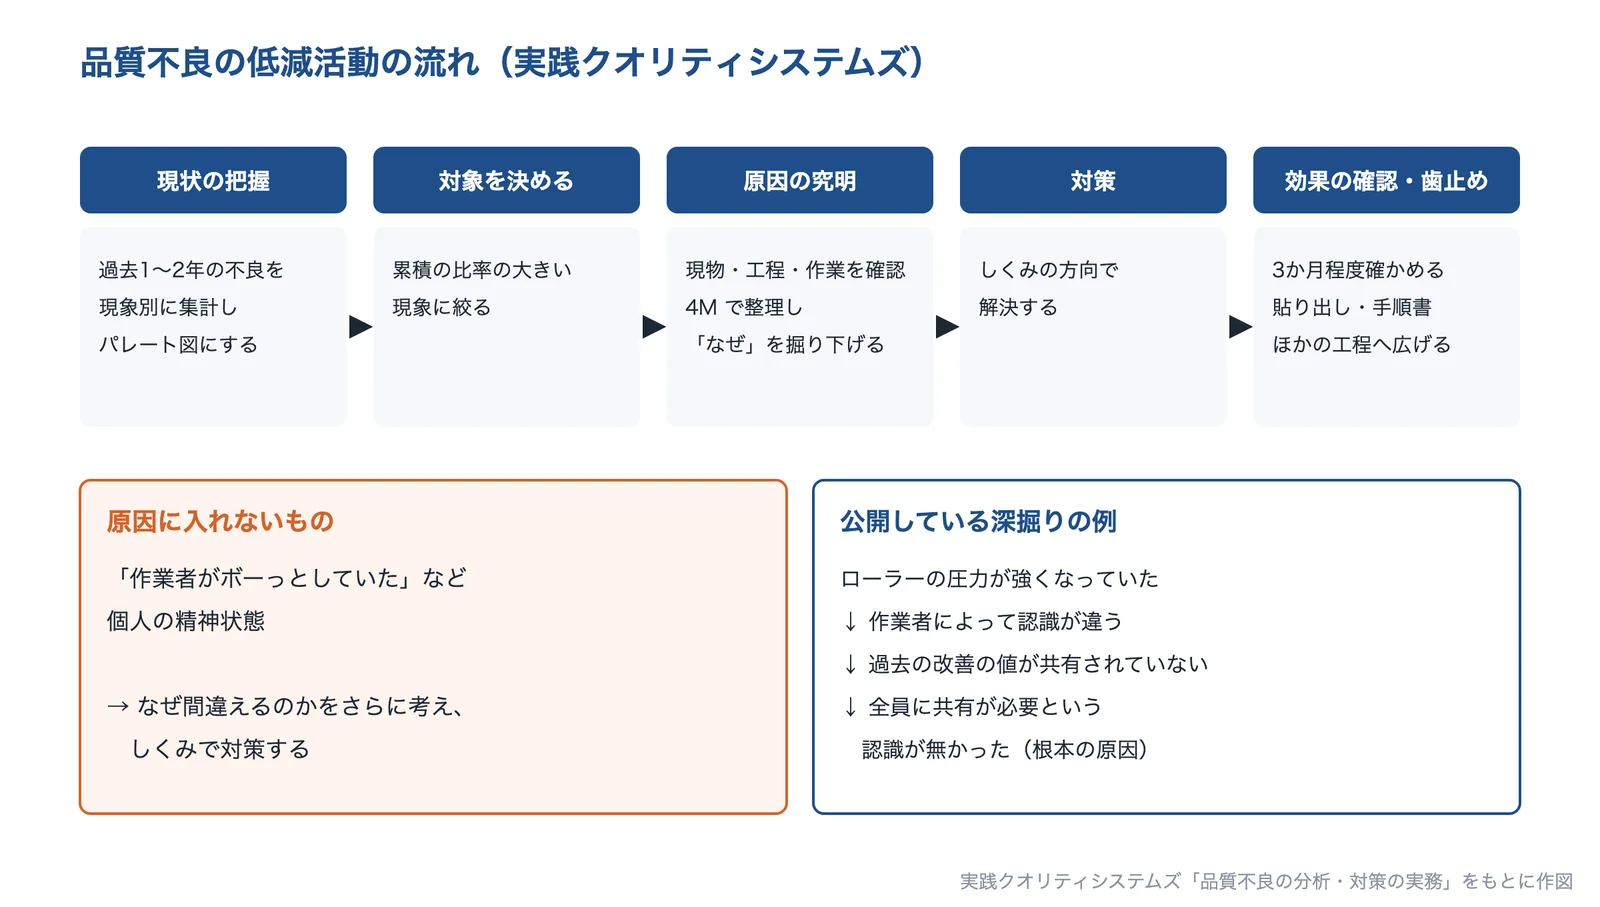
出典:品質不良の分析・対策の実務|実践クオリティシステムズをもとに AI(Claude)で作成
出典:会社案内|実践クオリティシステムズ、品質不良の分析・対策の実務|実践クオリティシステムズ
株式会社デンケン|半導体の不具合の原因を、開封から断面まで1社で解析する
デンケンとは
デンケンは、大分県由布市に本社工場がある会社です(1975年創業、1976年設立)。FA 装置、駐輪場のシステム、半導体(不良解析・各種信頼性試験の受託など)、医療・健康機器、エネルギー、板金・機械加工の事業を行っています。故障解析は、大分県杵築市のエレクトロニクス事業部が担当しています。
デンケンの得意技術
| 技術 | 内容 |
|---|---|
| 段階的な故障解析 | 非破壊の観察(超音波の SAT 観察・X 線検査)→ 電気的特性の検査(I-V 測定)→ パッケージの開封 → OBIRCH・発光解析で故障箇所を絞り込む → チップの剥離解析・FIB による断面の解析、と段階的に原因を絞り込む |
| 開封から解析まで一貫 | パッケージの開封は対応できる企業が限られ、開封を外部に委託する解析会社も多い中、開封から断面観察まですべての工程を社内で実施できるとしている。オリジナルの薬品配合で、内部の回路とワイヤーボンディングを傷つけずに樹脂を除く |
| 解析が求められる場面 | 試作の段階でテスト中に動作不良が見つかったときと、環境試験や負荷試験を経たサンプルに異常が見られたときの2つを挙げている |
デンケンが解決できる課題
- 半導体部品の不具合で、原因が回路設計か部品かを切り分けたい
- 信頼性試験で壊れたサンプルの、故障箇所を特定したい
- 外から見えない内部の不具合の原因を突き止めたい
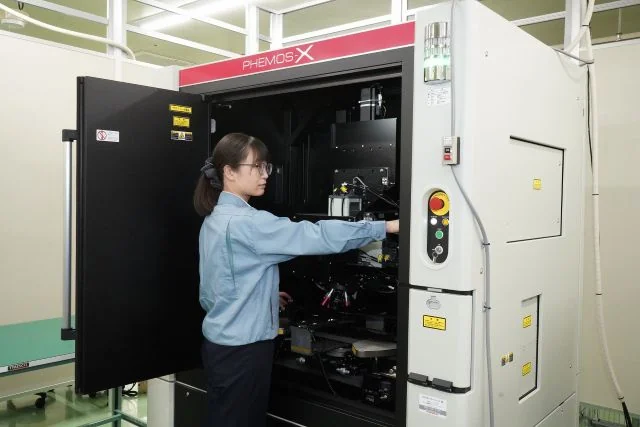
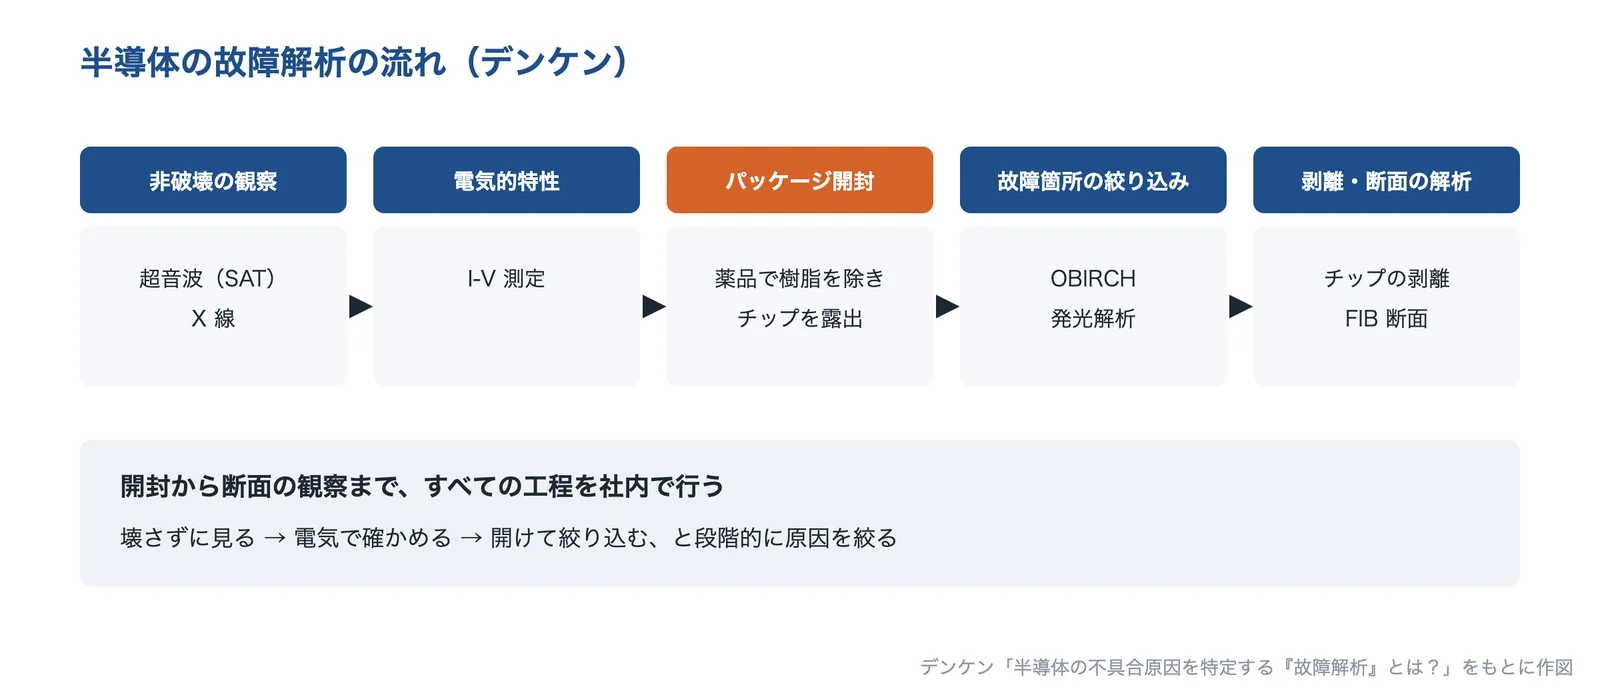
出典:同上をもとに AI(Claude)で作成
出典:企業情報|デンケン、アクセス|デンケン、半導体の不具合原因を特定する「故障解析」とは?|デンケン
ヘルツ電子株式会社|使っている工具に無線の送信機を付けて、作業の忘れを防ぐ
ヘルツ電子とは
ヘルツ電子は、静岡県浜松市中央区に本社がある会社です(1972年創業、1975年設立)。産業用ワイヤレス製品の研究・開発・製造・販売を行い、工場の作業ミス防止を支援する「ポカヨケツール」を手がけています。
ヘルツ電子の得意技術
| 技術 | 内容 |
|---|---|
| ポカヨケツール | お客様が使っている工具(グリスガン、リベッター、結束工具、スタンプなど)にポカヨケ用の送信機を付け、使ったことを無線で知らせて、作業の忘れを防ぐ。エアーリベッターの事例では、工具の作業性を損なわないこと、工具を加工しないことに留意したとしている |
| 回数を数えるポカヨケ | 農業機械の製造工程の事例では、「グリスガンが使われたか」だけを見ていたため、品目によって注入箇所の数が違うと必要な数だけ注入されない不具合が起きていた。グリスガンの使用回数を数えられる仕組みにして、注入忘れを防いだ |
| 出荷後に見つかった忘れへの対策 | リベットの止め忘れが出荷後にたびたび発覚した自動車部品の組立工場の依頼でリベッターに、ワイヤーハーネスの結束バンドの結束忘れが出荷後に発覚した自動車部品メーカーの依頼で結束工具に、それぞれ送信機を付けたポカヨケの事例を公開している |
ヘルツ電子が解決できる課題
- 締め忘れ・止め忘れ・結束忘れが繰り返す
- 注入やマーキングの回数が、品目によって違う
- 使っている工具を買い替えずに、ポカヨケを入れたい
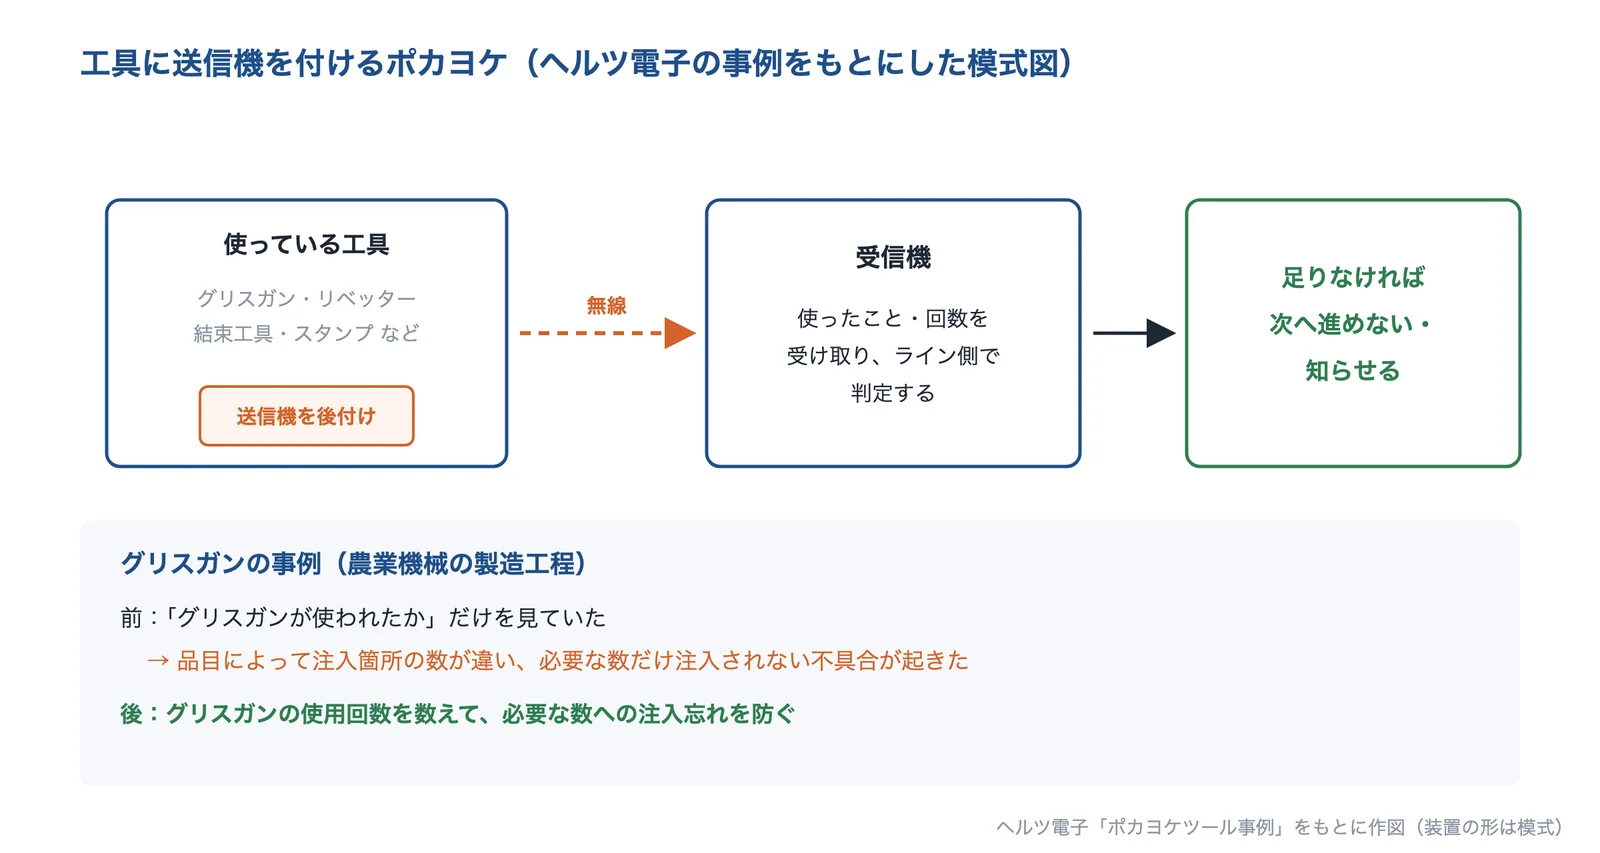
出典:ポカヨケツール事例|ヘルツ電子をもとに AI(Claude)で作成(装置の形は模式)
株式会社ステルテック|材料の取り違えと締め忘れを防ぎ、作業の記録を残す
ステルテックとは
ステルテックは、愛知県小牧市にある会社です(1995年設立)。製造業向け IoT システムの開発メーカーで、誤投入防止、生産進捗管理、温湿度管理のシステムを開発・販売しています。グループ企業の製造現場で運用しながら製品を開発しているとしています。
ステルテックの得意技術
| 技術 | 内容 |
|---|---|
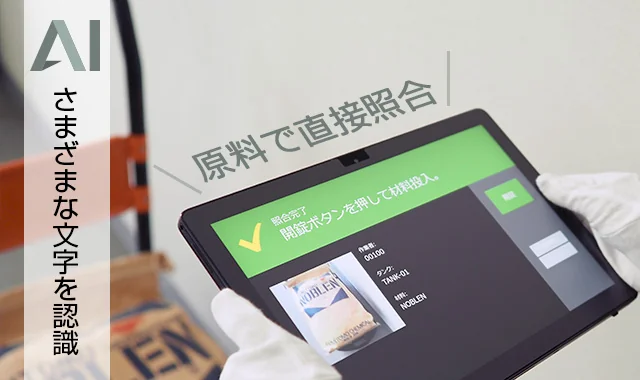
| 材料誤投入防止システム AI | 材料のタンクに電子鍵を付け、タブレットで作業者・タンクの二次元コードと原料のラベルの文字(AI による文字読み取り)を照合すると、正しい組み合わせのときだけ鍵が開く。原料の選定ミス、タンクの選択ミス、投入記録の記載ミスの3つを防ぐとしている。読み取った原料のラベルの情報は、使用期限の確認やロット番号の記録にも使える |
| 作業ナビゲーション | 作業の手順を画面に出し、工具に後付けしたセンサーの締め付けの信号で次の工程に切り替える。締め忘れ、締付回数の不足、工具の選択ミス、作業手順のミスを防ぐことを目的とし、作業の内容はログとして記録される |
同社は、材料誤投入防止システム AI の FAQ で、AI でミスがどれくらい減るかについて「現場によりますが、転記作業等含め70〜90%の削減が期待できます」としています。
ステルテックが解決できる課題
- 見た目が似た材料を取り違える
- 締め忘れ・工具の取り違えが繰り返す
- 投入や作業の記録が手書きで、後から追えない
出典:会社概要|ステルテック、材料誤投入防止システム AI|ステルテック、作業ナビゲーション|ステルテック
株式会社辻金属製作所|AI 画像検査で、目視検査の見逃しと組み付けミスを止める
辻金属製作所とは
辻金属製作所は、三重県名張市にある会社です(1973年創業)。トルクコンバータ用部品の組み立て・ろう付け材の加工などを行い、それらの生産設備を自社で設計・製作しています。自社で製作して現場に導入してきた AI 画像検査装置の導入支援も行っています。
辻金属製作所の得意技術
| 技術 | 内容 |
|---|---|
| AI 画像検査装置 | キーエンスの AI 画像センサ IV4 シリーズを使った画像検査装置を自社で製作し、現場に導入してきた。学習は良品を見せるだけで、NG 画像の履歴を保存できる(同社はトレーサビリティ対応としている)。ポータブル電源を使った移動式の装置 |
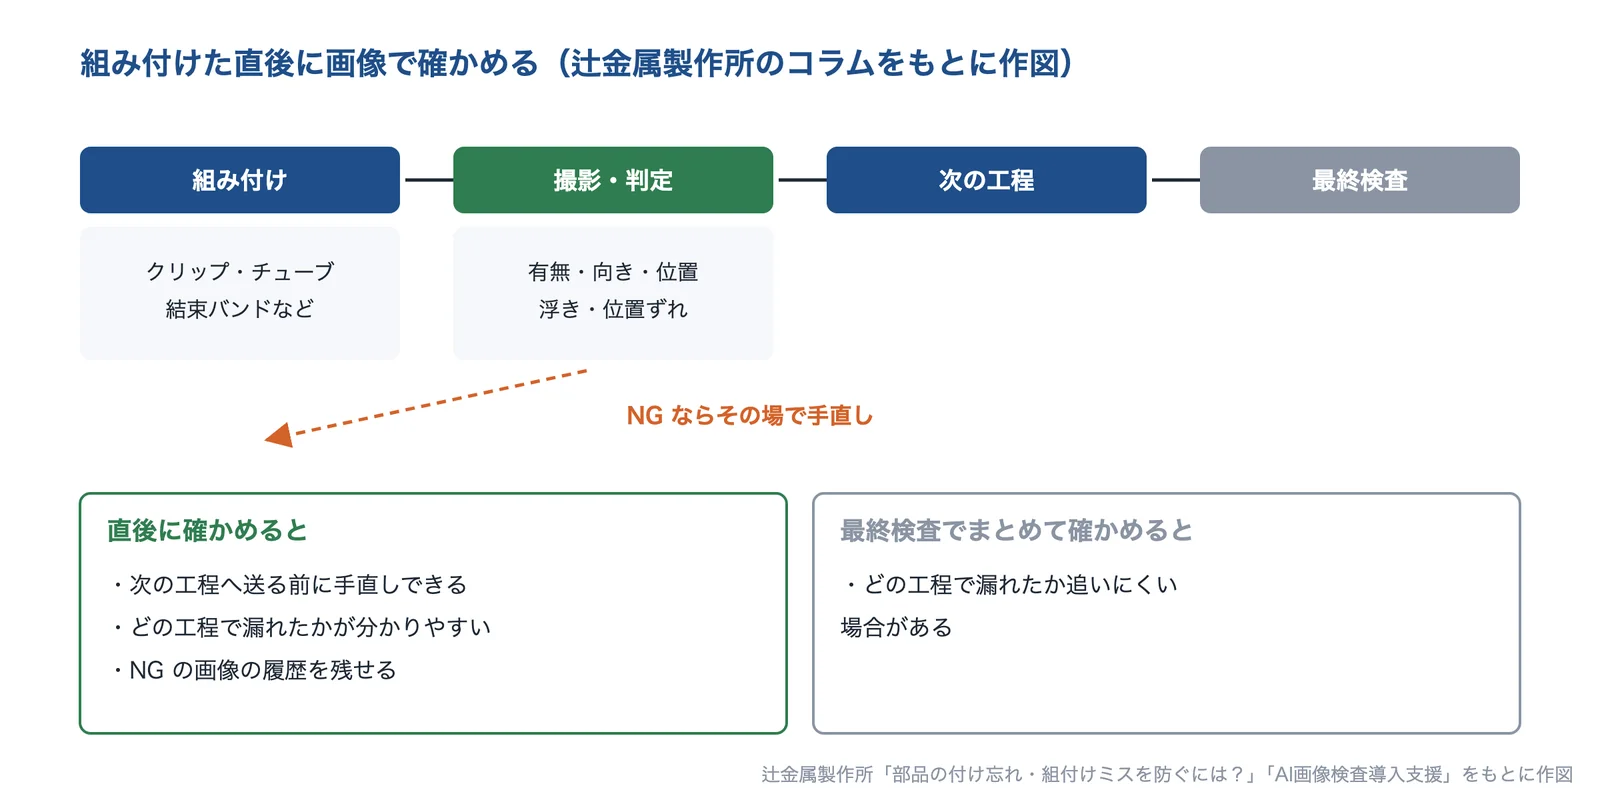
| 組み付けミスの検査 | 同社のコラムは、組立工程のポカヨケとして、部品の有無・向き・位置を撮影して次工程へ進める前に確かめる方法を紹介している。組み付けた直後に検査を置くと、手直しができ、どの工程で漏れたかが分かりやすいとし、部品が見えていても向き違い・浮き・位置ずれがある場合があるとしている |
辻金属製作所が解決できる課題
- 目視検査で、細かいキズや部品の付け忘れを見逃す
- 組み付けミスを、手直しできる工程のうちに止めたい
- 不良と判定した画像を残して、後から確かめたい
公開されている実績
- 同社の記載では、自動車部品メーカーで微細なキズの検出を自動化し、1ラインあたり月間300時間の作業を削減
- 同社の記載では、食品容器メーカーで容器の変形・印刷ズレをリアルタイムで検出し、不良流出ゼロへ
出典:部品の付け忘れ・組付けミスを防ぐには?|辻金属製作所・AI画像検査導入支援をもとに AI(Claude)で作成
出典:会社概要|辻金属製作所、AI画像検査導入支援|辻金属製作所、部品の付け忘れ・組付けミスを防ぐには?|辻金属製作所
株式会社ワールドテック|QA ネットワークと DRBFM で、流出防止と未然防止を身につける
ワールドテックとは
ワールドテックは、名古屋市中区にある会社です(2005年設立)。デンソーなどの出身者が講師となり、自動車・自動車部品の開発・設計・品質保証・生産技術・生産の分野の研修・講演・技術支援を行っています。
ワールドテックの得意技術
| 技術 | 内容 |
|---|---|
| QA ネットワークの研修 | 製造現場で「品質保証の網」をはり、不良品を工程内でどう捕まえているかを発生防止・流出防止の両面から洗い出して、不良品をつくらない・流さない工夫をする手法。工程系統図と QA ネットワーク表を作り、目標の保証ランクに届かない項目を改善する演習を行う |
| DRBFM の研修 | DRBFM を設計品質の不具合を未然に防ぐ手段として扱い、導入したものの「書類作成に終始している」「効果が出ない」「FMEA との違いが理解されず現場が混乱した」という悩みに応える。変更点・変化点表や心配点の洗い出しを演習で学び、DRBFM の結果の水平展開も扱う。企業内研修(オンサイト)にも対応 |
ワールドテックが解決できる課題
- 工程をまたいだ流出防止の穴を見つけたい
- 設計の変更で、新しい不具合が出る
- FMEA・DRBFM を導入したが、書類づくりで終わっている
出典:QAネットワーク|ワールドテックの研修の説明をもとに AI(Claude)で作成(表の中身は説明のための例)
出典:会社概要|ワールドテック、QAネットワーク|ワールドテック、DRBFM研修|ワールドテック
選ぶ前に確かめる条件
相談する前に、次の条件を整理しておくと、話が早くなります。
- 再発した不良の現物と、前回の対策書(原因・対策・実施した日)
- 不良が発生した工程と、見つかった場所(自工程・後工程・出荷検査・お客様)
- 不良の件数の推移(過去1〜2年を現象別に集計したもの)
- 作業のどこに人の判断や記憶が入っているか(締め付け、部品の選択、目視の判定など)
- いまの検査の方法と、判定の基準・限度見本
- ロット番号・作業の記録・検査の結果が、同じ番号でひも付いているか
- 同じ設備・同じ部品・同じ作業を使っている、ほかのラインや製品
関連する課題
この課題に関係する分野・技術・製品のページ
※アイキャッチ画像は、AI(ChatGPT)で生成したイメージです。実在の製品ではありません。
情報の確認日:2026年9月30日








