
永久磁石は、一度磁化すると外から電気を流さなくても磁力を保つ材料です。ネオジム(Nd-Fe-B)・サマリウムコバルト(サマコバ)・フェライト・アルニコ・ボンド磁石で、磁力の大きさ、熱への強さ、さびにくさ、値段がはっきり分かれます。モーターやセンサーの設計では、「何℃で使うか」と「どれだけの磁力が要るか」で種類とグレードを決め、磁石の形(動作点)まで含めて確かめるのが基本です。
このページでは、製品の設計者・生産技術の担当者に向けて、永久磁石の基本(Br・保磁力・(BH)max・動作点)、主な種類と特性、選び方、ネオジム磁石のグレードの読み方と規格、製法・表面処理・着磁、研究の知見、よくあるトラブル、図面で指定するときのチェックポイント、事例、相談できる会社までを1ページにまとめました。磁石が熱や逆磁界で弱くなるときの対策は課題「磁石の減磁を防ぎたい」、レアアースを使わない設計の工夫は課題「レアアースを使わずに作りたい」にもあります。
知りたいことから読む
- Br・保磁力・(BH)max の意味 → 減磁曲線の読み方
- ネオジム・サマコバ・フェライト・アルニコの違い → 主な種類と特性
- 温度・環境・形からの磁石の選び方 → 永久磁石の選び方
- N42SH などのグレードの読み方 → グレードと規格
- 作り方・表面処理・着磁 → 製法・表面処理・着磁
- 重希土類を減らす技術 → 研究からわかること
- 熱減磁・さび・割れの原因と対策 → トラブルと対策
- 磁石の材料・加工・着磁の会社 → 企業紹介
症状から探す
| 症状 | 考えられる原因 | 対策を書いた所 |
|---|---|---|
| 温めたら磁力が落ち、冷やしても戻らない | 保磁力の足りないグレード・薄い形で動作点が低い | 熱減磁:冷やしても戻らない・ネオジム磁石のグレードの読み方と規格 |
| ネオジム磁石に赤さびが出た | 表面処理の傷・はがれ、湿気・塩分 | さび・めっきのはがれ・表面処理(めっき・塗装) |
| 組立のときに磁石が割れた・欠けた | 吸着の衝撃・圧入・もろさ | 割れ・欠け |
| モーターの磁石が熱くなる | 磁石の中を流れる渦電流 | 渦電流による発熱(モーター) |
| 小さな磁石の磁力がカタログより弱い | 加工でできた表面の損傷層 | 小さな磁石は、加工で磁力が下がる |
| 磁石の値段・調達が不安 | 重希土類(Dy・Tb)の偏った産出 | コストと調達:重希土類の偏り・研究からわかること |
リンクを押すと、対策を書いた所へ移ります。
永久磁石の基本
永久磁石とは
信越化学工業の解説は、永久磁石を大きく、フェライト(鉄とバリウム・ストロンチウムの酸化物)、アルニコ(合金の磁石)、希土類磁石(サマコバ・ネオジム)に分け、粉を樹脂やゴムで固めたものをボンド磁石としています。フェライトは安く、電気を通しにくく、さびにくいこと、ボンド磁石は形を作りやすいかわりに磁石の粉の割合が減るので磁力が下がることを挙げています。
出典:Basics of Rare Earth Magnets(希土類磁石の基礎)|信越化学工業、磁石の特性比較|マグファイン、磁石ナビ フェライト磁石のすべて|ネオマグ、Isotropic SmFeN bonded magnets(特性表)|大同特殊鋼、重希土類完全フリー熱間加工ネオジム磁石をハイブリッド車用モーターに採用(2016年7月12日)|本田技研工業
Br・保磁力・(BH)max を減磁曲線で読む
磁石の性能は、磁界を逆向きにかけていったときの減磁曲線で表します。信越化学工業の用語集によると、Br(残留磁束密度)は、磁界をゼロに戻したときに残る磁束密度(単位 T)で、保磁力は磁化(HcJ)または磁束密度(HcB)をゼロにする逆向きの磁界(単位 kA/m)です。単に保磁力というときは、ふつう HcJ を指します。(BH)max(最大エネルギー積)は、減磁曲線の上で B と H の積がいちばん大きくなる値(単位 kJ/m³、MGOe でも書く)で、同社は永久磁石の性能を表す指標としています。
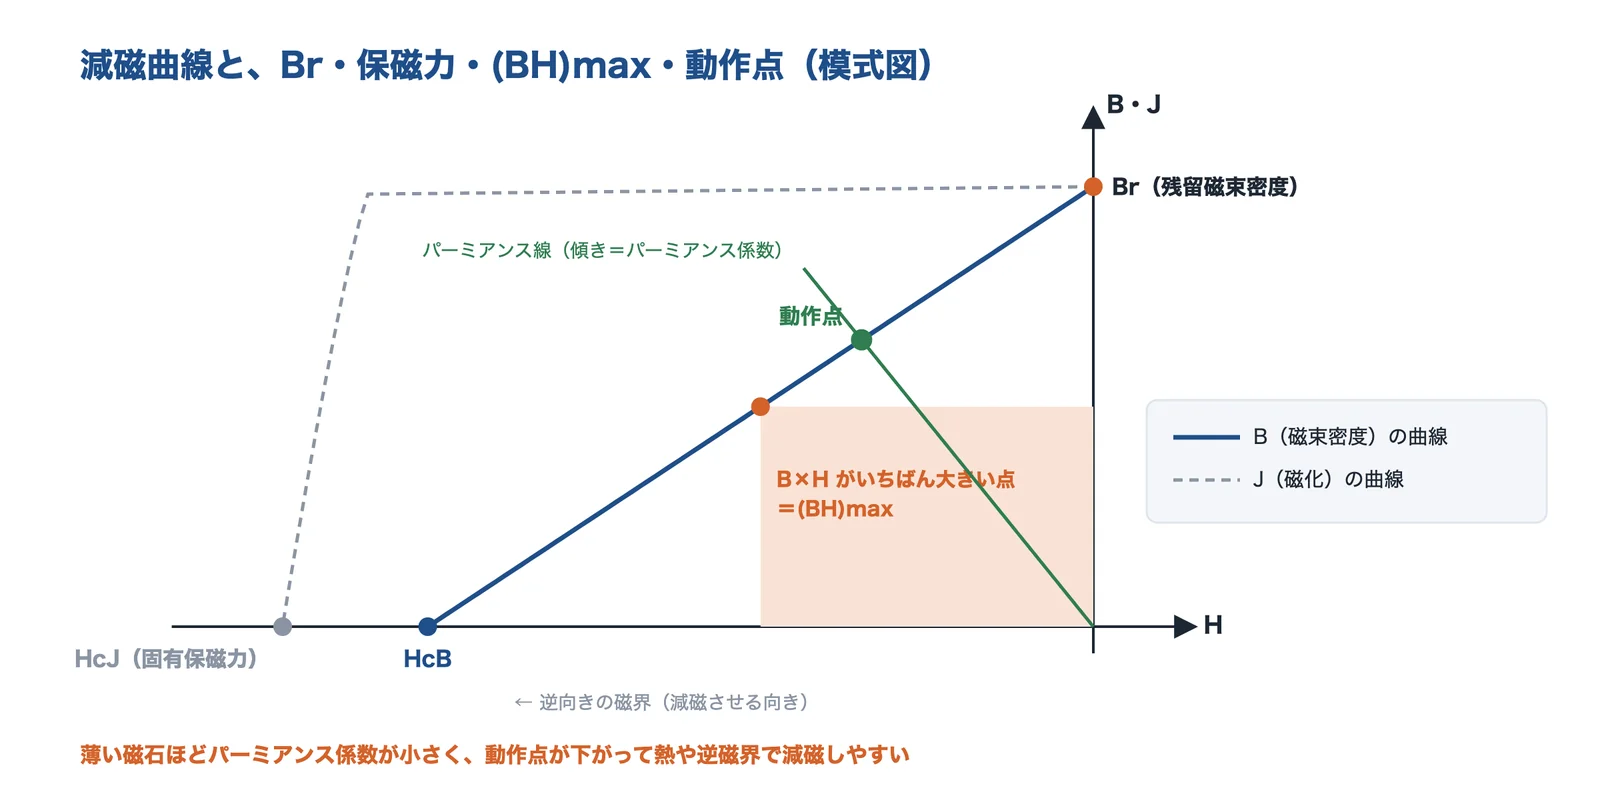
出典:信越化学工業の「希土類磁石の基礎」・用語集をもとに AI(Claude)で作成
単位はメーカーの表で併記されることが多く、たとえば信越化学工業の N52M-MF は Br 1.41〜1.47 T(14,100〜14,700 G)、(BH)max 382〜422 kJ/m³(48〜53 MGOe)と書かれています。
出典:Glossary(用語集:残留磁束密度・保磁力・温度係数)|信越化学工業、Basics of Rare Earth Magnets(希土類磁石の基礎)|信越化学工業、N Series Lineup(ネオジム磁石の特性表)|信越化学工業
磁石の形で決まる「動作点」とパーミアンス係数
同じ材料でも、磁石の形で使える磁力が変わります。磁石の中には、自分の磁化と逆向きの磁界(反磁界)が生まれ、その強さは形で決まります。信越化学工業の解説は、原点と動作点を結ぶ直線(パーミアンス線)の傾きをパーミアンス係数と呼んでいます。同社の式では、パーミアンス係数は形で決まる反磁界の係数から求まり、磁化の向きに薄い形ほど反磁界が大きく、パーミアンス係数が小さく動作点が下がるので、熱や逆向きの磁界で減磁しやすくなります(編集部の補足。熱減磁:冷やしても戻らない)。
出典:Basics of Rare Earth Magnets(希土類磁石の基礎)|信越化学工業
温度で変わる磁力
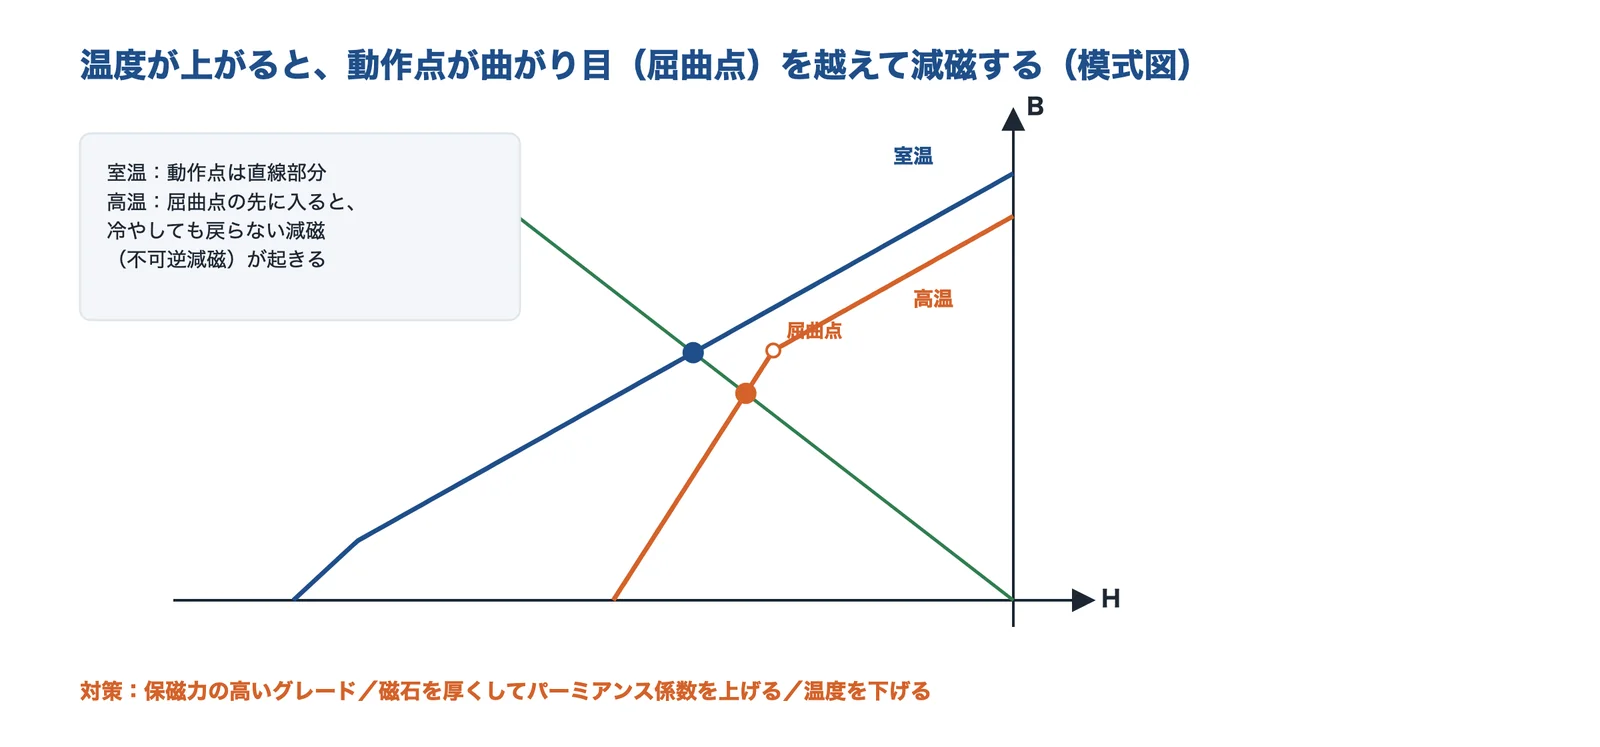
磁石は温度が上がると Br と保磁力が下がります。信越化学工業の用語集の目安では、ネオジムの保磁力 HcJ は1℃(1K)あたり約 −0.40〜−0.65%、サマコバは約 −0.17〜−0.25%で、Br はサマコバ約 −0.03〜−0.04%、ネオジム約 −0.09〜−0.11%、フェライト約 −0.19%です。冷やすと戻る下がり方(可逆)と、冷やしても戻らない下がり方(不可逆)があり、同社は、動作点が曲線の曲がり目(屈曲点)を越えると戻らない減磁が起きると説明しています。
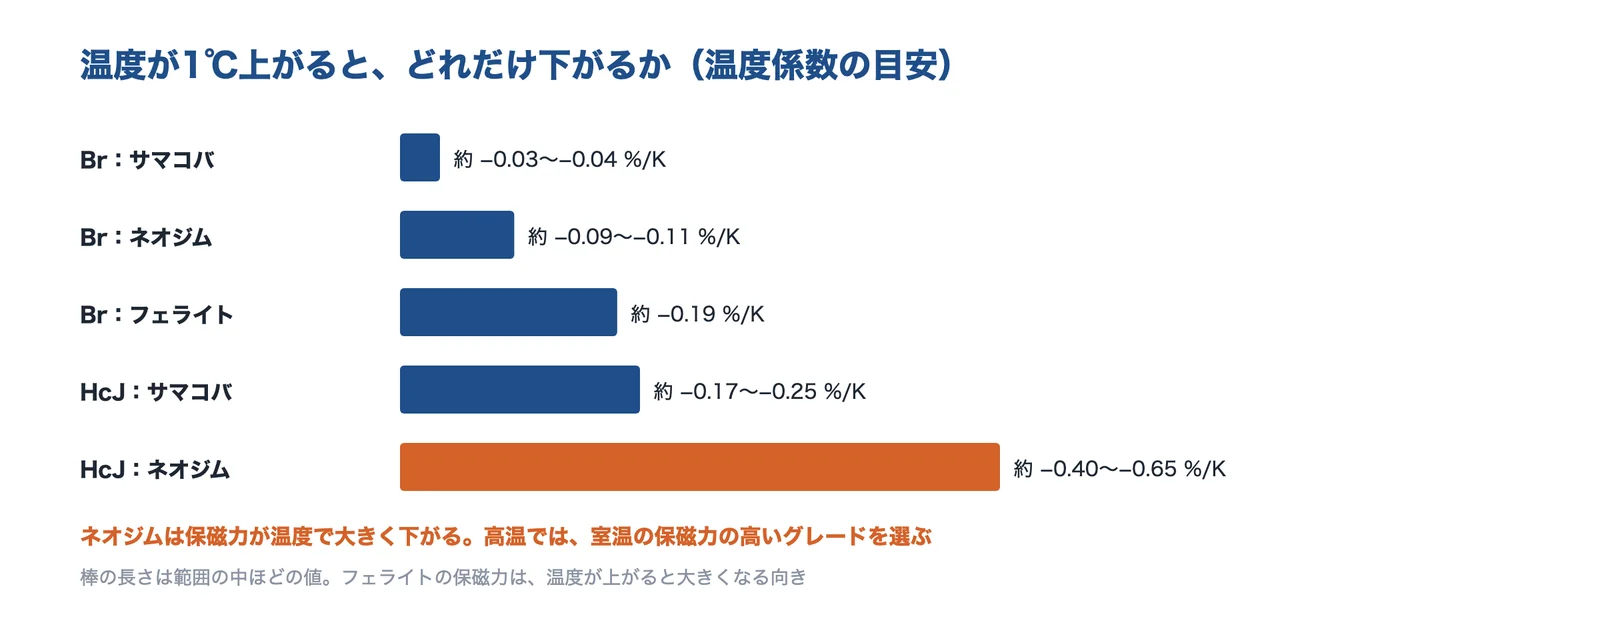
出典:信越化学工業の用語集(温度係数)・Alliance LLC のフェライトの表(保磁力の向き)をもとに AI(Claude)で作成
出典:Glossary(用語集:残留磁束密度・保磁力・温度係数)|信越化学工業、Basics of Rare Earth Magnets(希土類磁石の基礎)|信越化学工業
日本で生まれた磁石
永久磁石には日本で生まれたものが多くあります。コトバンク(日本大百科全書)は、KS鋼を1916年に本多光太郎・高木弘が発見したとしています(1917年とする事典もあります)。東京工業大学は、フェライトは1930年に同大学の加藤与五郎・武井武の研究から生まれたとしています。信越化学工業の沿革では、同社は1976年にサマコバ磁石の量産を始め、1986年にネオジム磁石の国内量産を始めました。JST のサイエンスポータルは、佐川眞人が1982年にネオジム・鉄・ホウ素の磁石の特許を出願し、3年後に量産が始まったとしています(発明の年の書き方は資料で違います)。
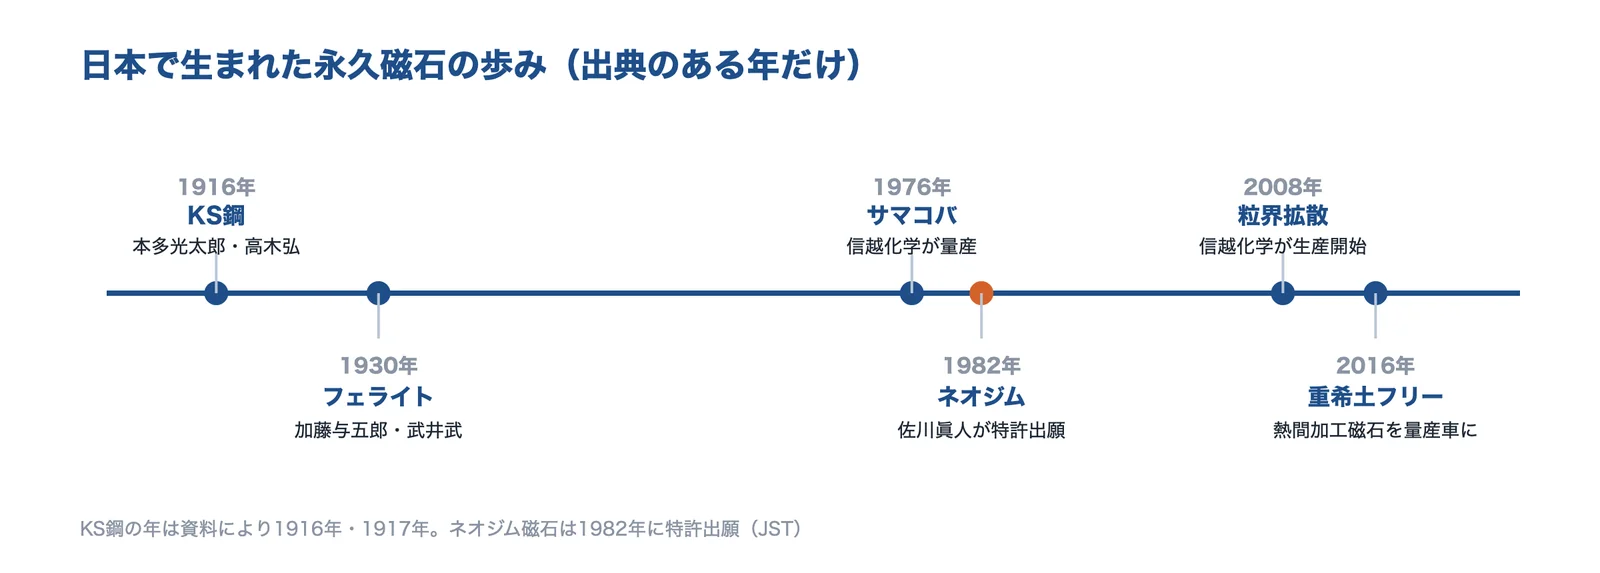
出典:コトバンク(KS鋼)・東京工業大学・信越化学工業の沿革・JST サイエンスポータル・本田技研工業の発表をもとに AI(Claude)で作成
出典:KS鋼(日本大百科全書 ほか)|コトバンク、フェライトの発明(2015年)|東京工業大学、History(沿革)|信越化学工業、ネオジム磁石の佐川眞人氏に本田賞(2023年10月20日)|JST サイエンスポータル、重希土類完全フリー熱間加工ネオジム磁石をハイブリッド車用モーターに採用(2016年7月12日)|本田技研工業
主な種類と特性
種類ごとの特性の比較
磁石の販売会社マグファインの比較表から、主な種類の目安を並べました。(BH)max はネオジムが 260 kJ/m³ 以上、フェライトが 27.9 kJ/m³ 以上と約10倍の差がある一方で、使える温度の上限はネオジム 80℃、耐熱ネオジム 150℃、サマコバ 200℃、フェライト 300℃、アルニコ 400℃と逆の順に並びます。
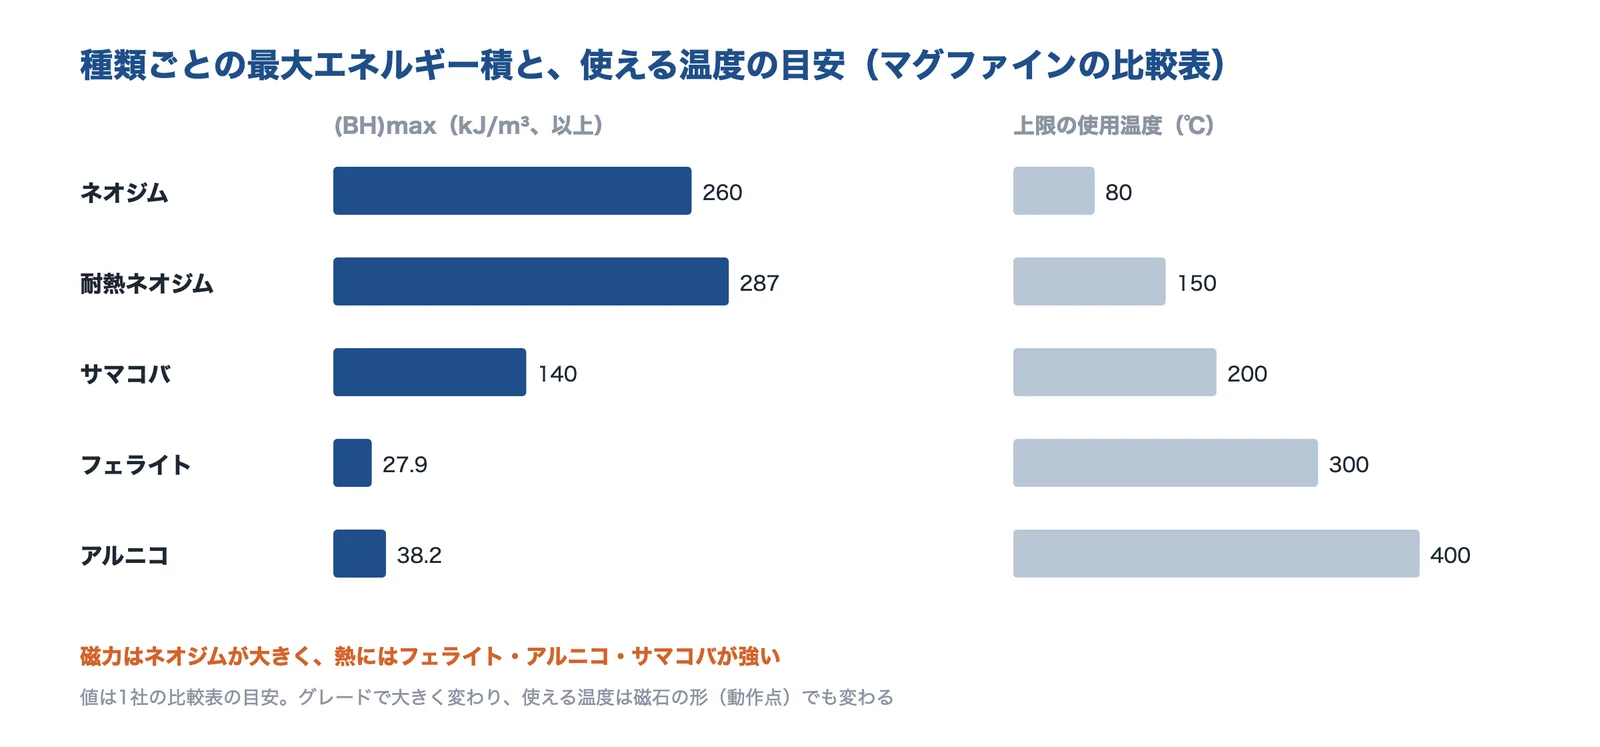
出典:マグファインの「磁石の特性比較」をもとに AI(Claude)で作成
| 種類 | Br(T) | 保磁力 iHc(kA/m) | (BH)max(kJ/m³) | 上限の温度(℃) | キュリー温度(℃) | 密度(g/cm³) |
|---|---|---|---|---|---|---|
| ネオジム | 1.26以上 | 955以上 | 260以上 | 80 | 310 | 7.3〜7.5 |
| 耐熱ネオジム | 1.23以上 | 1592以上 | 287以上 | 150 | 340〜400 | 7.3〜7.5 |
| サマコバ | 1.03以上 | 1190以上 | 140以上 | 200 | 710 | 8.3 |
| フェライト | 0.385 | 235以上 | 27.9以上 | 300 | 450〜460 | 4.8〜5.0 |
| アルニコ | 1.25以上 | 47.7以上 | 38.2以上 | 400 | 850 | 7.3〜7.4 |
数値はマグファインの比較表の目安です。グレードでは大きく変わり、使える温度は磁石の形(動作点)でも変わります。資料ごとに測り方と前提が違うので、表をまたいで細かく比べないでください。
焼結ネオジム磁石(Nd-Fe-B)
ネオジム・鉄・ホウ素を主成分にする磁石で、いま実用化されている磁石の中で磁力がいちばん大きいとされる種類です(プロテリアル)。プロテリアルの解説は、高温で保磁力が大きく下がること、さびやすいので防錆の表面処理がふつうであることを挙げています。ネオマグは、汎用の材質はできるだけ 50℃以下の室温で使うことを勧めています。信越化学工業は、ネオジムは非常に硬く、加工にはダイヤモンド砥石を使い、衝撃で割れや欠けが起きやすいとしています。
出典:ネオジム磁石とは?|プロテリアル、磁石ナビ ネオジム磁石のすべて|ネオマグ、Manufacturing Process(加工・表面処理・検査)|信越化学工業、Precautions(取扱いの注意)|信越化学工業
サマリウムコバルト磁石(サマコバ)
サマリウムとコバルトの磁石で、SmCo5(1-5系)と Sm2Co17(2-17系)があります。温度による変化が小さく、ネオジムよりさびにくく熱に強い一方、信越化学工業は、もろくて小さな部品では割れや欠けが出るとしています。同社の工程の説明では、サマコバはふつうめっきをしません。米国の Alliance LLC の表では、連続使用温度は 250〜350℃、キュリー温度は 750〜825℃です。
出典:FAQ(よくある質問)|信越化学工業、Manufacturing Process(加工・表面処理・検査)|信越化学工業、Samarium Cobalt Magnets|Alliance LLC
フェライト磁石
酸化鉄を主な原料にする磁石で、安く、さびの心配がほとんどなく、電気を通しにくいのが特長です。ネオマグは、陶器に似た性質で角や外周が欠けやすく、−30℃を下回ると磁力が下がることがあるとしています。用途はスピーカー・モーター・電子レンジ・マグネットシートなどです。フェライトの保磁力は、温度が上がると大きくなる向きに変わる点が、ネオジムと逆です(Alliance LLC の表ではβHci が +0.35%/℃)。
出典:磁石ナビ フェライト磁石のすべて|ネオマグ、Basics of Rare Earth Magnets(希土類磁石の基礎)|信越化学工業、Ceramic (Ferrite) Magnets|Alliance LLC
アルニコ磁石
アルミニウム・ニッケル・コバルトなどの合金の磁石で、温度による変化が小さく、使える温度が高いのが特長です。一方で保磁力が小さく(マグファインの表では 47.7 kA/m 以上)、薄い形では自分の反磁界で減磁しやすいので、棒のように磁化の向きに長い形で使います。二六製作所は、アルニコは鋳造で作り、減磁しやすいが温度の特性に優れ、寸法・形状は研磨加工で精度を保つとしています。
出典:磁石の特性比較|マグファイン、アルニコ磁石|二六製作所
ボンド磁石
磁石の粉を樹脂やゴムと混ぜて、射出成形や圧縮成形で固めた磁石です。樹脂の分だけ磁石の粉が減るので焼結より磁力は下がりますが、複雑な形・薄肉・樹脂や金属との一体成形ができます。大同特殊鋼の等方性 SmFeN ボンド磁石の表では、同じ磁粉でも、圧縮成形の (BH)max が 94〜107 kJ/m³、PA12 の射出成形が 67〜79、PPS の射出成形が 49〜60 kJ/m³ です(同社は保証値ではないとしています)。日亜化学工業の異方性 SmFeN の射出成形のコンパウンドは 110 kJ/m³ です。
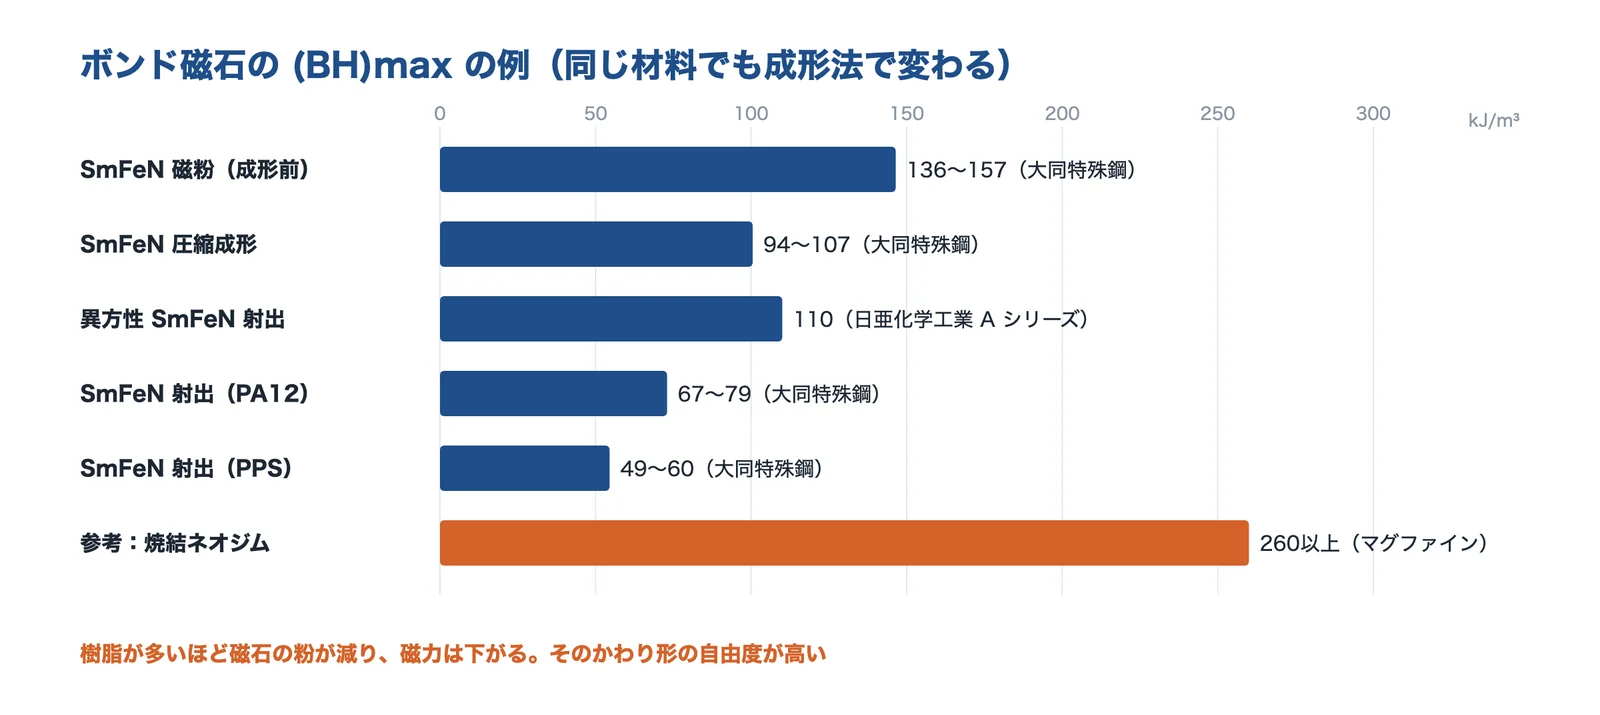
出典:大同特殊鋼・日亜化学工業・マグファインの公開値をもとに AI(Claude)で作成
ゴム磁石(フェライトの粉をゴムに混ぜたもの)もボンド磁石の一つで、ネオマグはパッキンやステッカーに使われるとしています。
出典:Isotropic SmFeN bonded magnets(特性表)|大同特殊鋼、SmFeN 磁石|日亜化学工業、磁石の特性比較|マグファイン、磁石ナビ フェライト磁石のすべて|ネオマグ
永久磁石の選び方
条件から候補をしぼる
選ぶときは、①使う温度(最高と時間)②必要な磁力と大きさ ③さび・環境 ④形と数量 ⑤コストと調達の順に決めると、候補が1〜2種類にしぼれます。最後に、磁気回路の計算で動作点を確かめ、温度をかけた試験で減磁しないことを確かめます。
| 条件 | よく使われる候補 |
|---|---|
| 小さくて強い磁力が欲しい(常温〜100℃前後) | 焼結ネオジム(めっき・塗装つき) |
| 120〜200℃で使う | ネオジムの高保磁力グレード(SH・UH・EH) |
| 200℃を超える・温度で磁力を変えたくない | サマリウムコバルト・アルニコ |
| 安くしたい・大きくてもよい | フェライト |
| 水・湿気・塩分の多い所 | フェライト・サマコバ(ネオジムは表面処理) |
| 複雑な形・薄肉・樹脂と一体にしたい | ボンド磁石(射出・圧縮) |
| 重希土類・レアアースを減らしたい | 粒界拡散・熱間加工のネオジム、フェライト |
表は、このページの出典をもとに編集部が整理した目安です。候補が決まったら、磁気回路の計算(動作点)と、温度をかけた試験で確かめます。
温度で選ぶ
信越化学工業は、ネオジムの耐熱グレードは保磁力を上げる重希土類(ジスプロシウム)を使うので高くなり、温度を下げられれば、ジスプロシウムの少ないグレードにできるとしています。高温用のグレード(販売会社の表では SH 150℃・UH 180℃・EH 200℃など、N42SH の読み方)があるものの、実際に使える上限は磁気回路しだいで、同社は計算機の解析でグレードを提案するとしています。ニッケルめっきは 100℃を超えると表面の劣化が目立つとも書いています。
出典:FAQ(よくある質問)|信越化学工業、Neodymium Magnets Grade Info|Stanford Magnets
さび・環境で選ぶ
マグファインの比較では、さびへの強さはネオジムがいちばん弱く、フェライトがいちばん強い順です。ネオジムは表面処理が前提で、水・塩分・油・冷媒など、触れるものに合わせて処理を選びます(表面処理(めっき・塗装))。信越化学工業は、ネオジムは水素や腐食性のガスとも反応しやすいとしています。
出典:磁石の特性比較|マグファイン、FAQ(よくある質問)|信越化学工業
使い道ごとによく使われる磁石
| 使い道 | よく使われる磁石(出典の例) | 選ぶときのポイント |
|---|---|---|
| 電動車の駆動モーター・電動パワステ | 焼結ネオジム(耐熱グレード)、熱間加工ネオジム | 最高温度と逆磁界で減磁しないか、渦電流 |
| サーボ・リニアモーター(ロボット・工作機械) | 焼結ネオジム、ネオジムのリング磁石 | 小型・高トルク、磁束のばらつき |
| 家電のファンモーター・ポンプ | フェライト、ボンド磁石 | コスト、樹脂との一体成形 |
| HDD のボイスコイルモーター・小型スピーカー | 焼結ネオジム | 小さく強い磁力 |
| 高温のモーター・センサー | サマコバ | 温度による変化の小ささ |
| 計測機器・通信機器 | アルニコ | 温度で磁力が変わりにくいこと |
| 磁気カップリング(隔壁ごしにトルクを伝える) | 強い磁石(メーカーによる) | 温度でトルクが下がる・すき間で下がる |
出典:プロテリアル・ネオマグ・二六製作所・三木プーリ・プロテリアル(フェライト)の各社の説明をもとに編集部がまとめました。
出典:ネオジム磁石とは?|プロテリアル、磁石ナビ フェライト磁石のすべて|ネオマグ、磁石ナビ ネオジム磁石のすべて|ネオマグ、アルニコ磁石|二六製作所、What are magnetic couplings(磁気カップリング)|三木プーリ、フェライト磁石 NMF|プロテリアル
コストと調達:重希土類の偏り
ネオジム磁石の原料のレアアース、とくに耐熱に使う重希土類(ジスプロシウム・テルビウム)は、産出が一部の国に偏っています。JOGMEC によると、レアアース鉱石の生産で中国が占める割合は2011年に 91%以上、2021年に約60%まで下がり、2022年は70%でした。日本総研は、2024年の中国の割合を生産 69.2%、精製 91.7%とし、2025年9月のジスプロシウムの国際価格(1kg あたり 800〜1,200 ドル)が中国国内の価格の 4.7〜7.1倍だったとしています。重希土類を減らす技術は 研究からわかること、レアアースを使わない設計は課題「レアアースを使わずに作りたい」にあります。
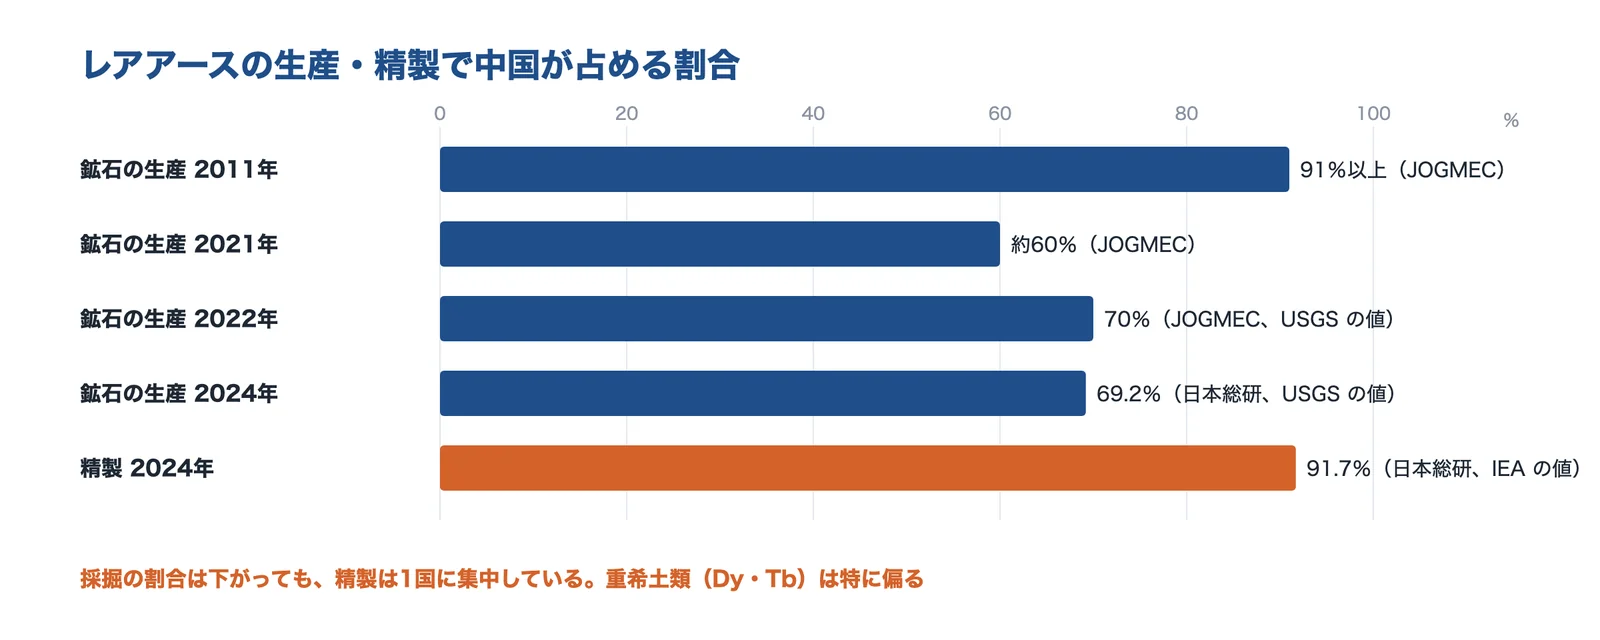
出典:JOGMEC(2023年)・日本総研(2025年)の資料をもとに AI(Claude)で作成
出典:レアアース供給源多角化の進展状況(2023年8月17日)|JOGMEC、アジア・マンスリー 2026年1月号 中国のレアアース(2025年12月)|日本総研
図面で磁石を指定するときのチェックポイント
図面や仕様書で磁石を指定するときに、書き漏らしやすい項目です(編集部が整理した項目です)。
- 材質・グレード:メーカーのグレード名と、Br・HcJ・(BH)max の下限(どの資料の値か)
- 寸法と公差:焼結は研削で寸法を出す。小さい磁石は加工の損傷で磁力が下がる
- 着磁の向き:厚み方向・径方向・ラジアル・極異方性など
- 極数と着磁:多極の着磁はパルス着磁。着磁してから納めるか、組み立ててから着磁するか
- 表面処理:めっき・塗装の種類と膜厚、触れる流体(油・冷媒・水)
- 磁気の検査:表面の磁束密度・総磁束など、何をどの機器で測るか
- 温度:最高温度とその時間、温度をかけたときの減磁の許容量
- 固定と取扱い:接着の方法、組立の治具、梱包と輸送の条件
出典:FAQ(よくある質問)|信越化学工業、Magnetization(着磁)|信越化学工業、Manufacturing Process(加工・表面処理・検査)|信越化学工業
ネオジム磁石のグレードの読み方と規格
N42SH の読み方
ネオジム磁石のグレードは、多くの会社が「N+数字+末尾の記号」で表します。数字はおおよその (BH)max(MGOe)、末尾の記号(M・H・SH・UH・EH・AH など)は保磁力の段階で、進むほど高い温度で使える向きです。米国の販売会社 Stanford Magnets の表では、末尾なしの N35 が 80℃、M が 100℃、H が 120℃、SH が 150℃、UH が 180℃、EH が 200℃、AH が 220℃です(同じページの別の表では AH を 230℃としています)。スイスの supermagnete の表では N52 は 65℃以下で、同社は最高使用温度は直径と厚さの比などの条件で変わると注意しています。
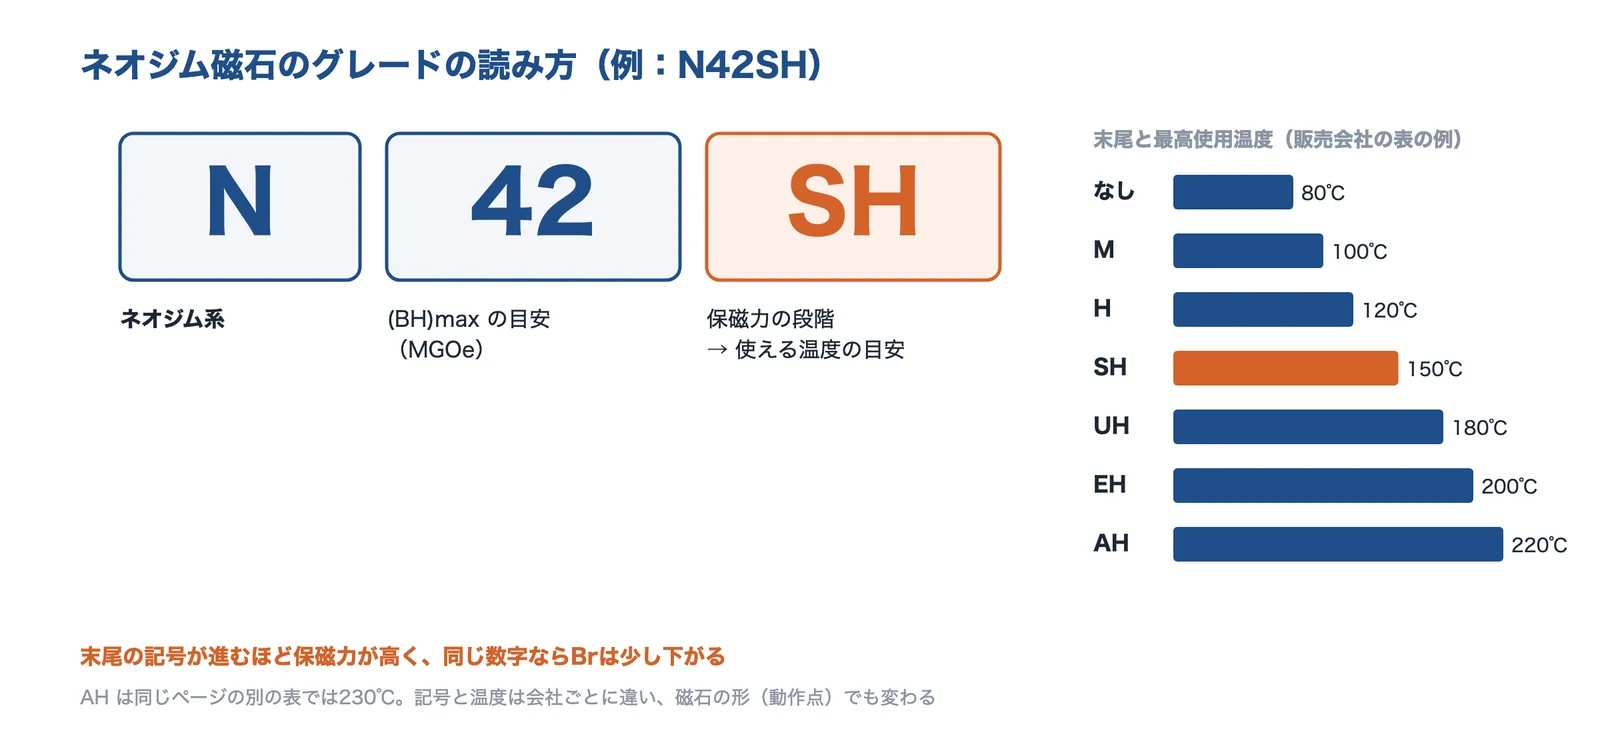
出典:Stanford Magnets・supermagnete・信越化学工業の特性表をもとに AI(Claude)で作成
記号の付け方は会社ごとに違います。信越化学工業は、N52M-MF・N54SH-HGF・N44MA のように、末尾に製法などを表す英字を付けています(同社の表では、HGF・GF は粒界拡散の型、A は平行磁界プレスの型の欄にあります)。他社の同じ記号を同じ性能とみなさず、特性表(Br・HcJ・(BH)max)で比べるのが安全です。
出典:Neodymium Magnets Grade Info|Stanford Magnets、Physical magnet data|supermagnete、N Series Lineup(ネオジム磁石の特性表)|信越化学工業
同じ数字でも保磁力で使える温度が変わる
信越化学工業の表では、N52M-MF と N52H-MF は Br(1.41〜1.47 T)と (BH)max(382〜422 kJ/m³)が同じで、HcJ が 1,114 kA/m 以上と 1,273 kA/m 以上で違います。粒界拡散の型の N52UH-HGF は、Br 1.4〜1.46 T のまま HcJ が 1,910 kA/m 以上です。
| グレード(信越化学工業) | Br(T) | HcJ(kA/m) | (BH)max(kJ/m³) |
|---|---|---|---|
| N52M-MF | 1.41〜1.47 | 1,114以上 | 382〜422 |
| N52H-MF | 1.41〜1.47 | 1,273以上 | 382〜422 |
| N54SH-HGF(粒界拡散) | 1.43〜1.49 | 1,671以上 | 390〜438 |
| N52UH-HGF(粒界拡散) | 1.4〜1.46 | 1,910以上 | 374〜422 |
| N33UA(平行磁界プレス) | 1.11〜1.18 | 1,989以上 | 231〜271 |
出典:N Series Lineup(ネオジム磁石の特性表)|信越化学工業
規格(JIS C 2502・IEC 60404-8-1)
永久磁石の材料の規格には、JIS C 2502「永久磁石材料」(2019年3月の版が現行)と、国際規格のIEC 60404-8-1があります。VDE Verlag の書誌によると、IEC 60404-8-1:2023(第4版)は主な磁気特性の最小値と寸法公差を定め、この版で、異方性の熱間加工 REFeB 磁石、異方性の HDDR ボンド磁石、Ca-La-Co 系の高エネルギーのフェライト、焼結の新しいグレード、等方性の REFeN ボンド磁石が加わりました。図面で材料を指定するときは、メーカーのグレードと、どの規格・どの測り方の値かをそろえて書きます。
出典:JIS C 2502 Materials for permanent magnet(書誌)|AFNOR、IEC 60404-8-1:2023(書誌・改訂の要点)|VDE Verlag
製法・表面処理・着磁
焼結ネオジム磁石ができるまで
信越化学工業の説明では、焼結ネオジム磁石は、原料の金属を真空の炉で溶かして合金にし、数ミクロンの粉にしてから、磁界の中で押し固めて結晶の向きをそろえ(異方性)、焼結します。焼結で密度は真の密度の約50%から100%になり、線の寸法で約70〜80%に縮み、体積は約半分になるので、焼結のあとにダイヤモンド砥石で研削して寸法を出し、表面処理、検査、着磁をします。粉は酸化を防ぐため不活性ガスの中で砕きます。
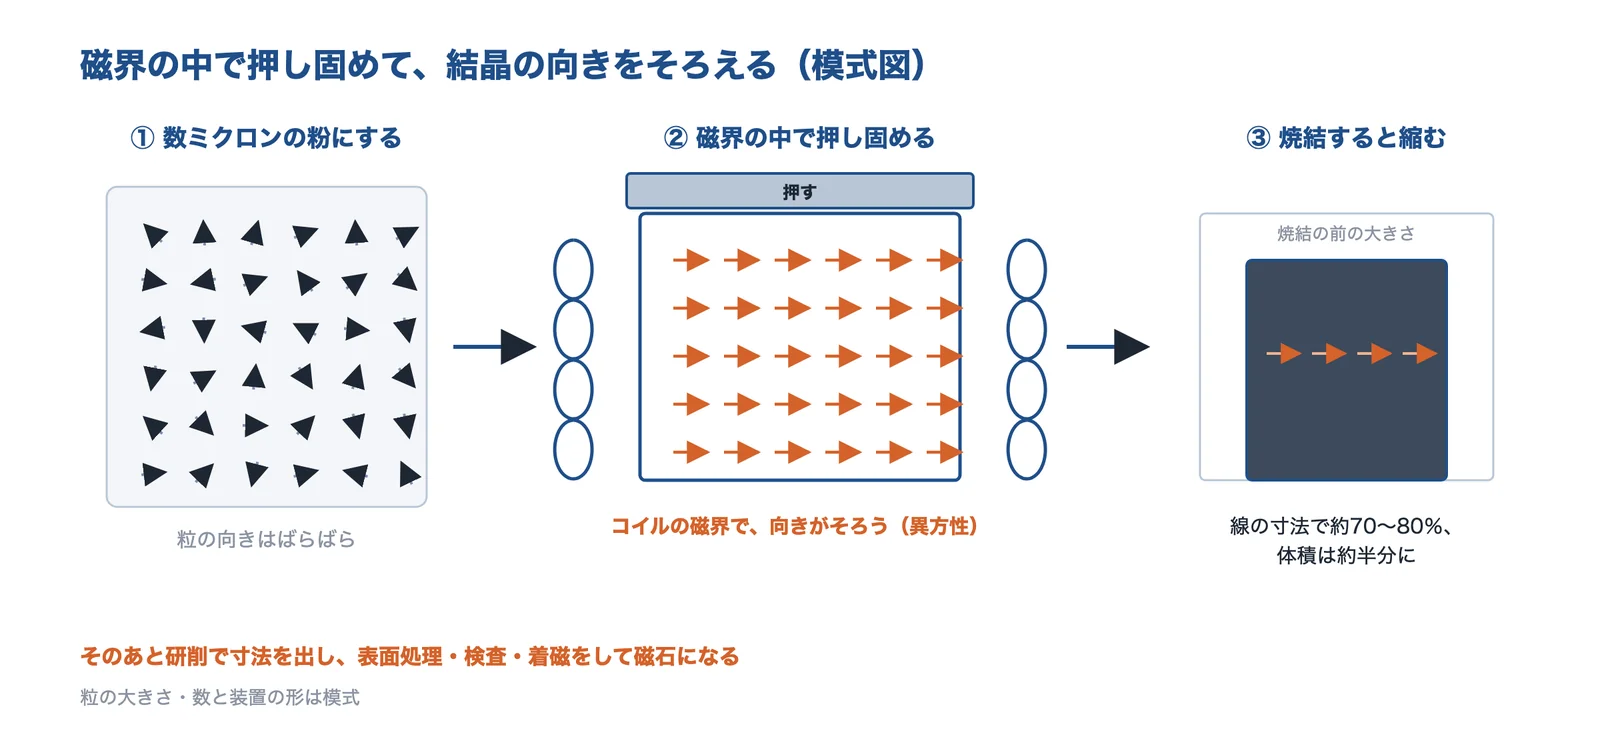
出典:信越化学工業の製造工程の説明(模式図)をもとに AI(Claude)で作成
工程の順番(信越化学工業の説明)
- ① 溶解:原料の金属を真空の炉で溶かして合金にする
- ② 粉砕:不活性ガスの中で数ミクロンの粉にする
- ③ 磁界中成形:磁界の中で押し固めて、結晶の向きをそろえる
- ④ 焼結:線の寸法で約70〜80%に縮み、体積は約半分になる
- ⑤ 時効:磁気特性を調整する
- ⑥ 研削:ダイヤモンド砥石で寸法を出す
- ⑦ 表面処理:めっき・塗装
- ⑧ 検査・着磁:寸法と磁気特性を確かめ、着磁する
出典:Manufacturing Process(焼結までの工程)|信越化学工業、Manufacturing Process(加工・表面処理・検査)|信越化学工業
出典:下西技研工業SIMOTEC(YouTube)
熱間加工・ボンドの作り方
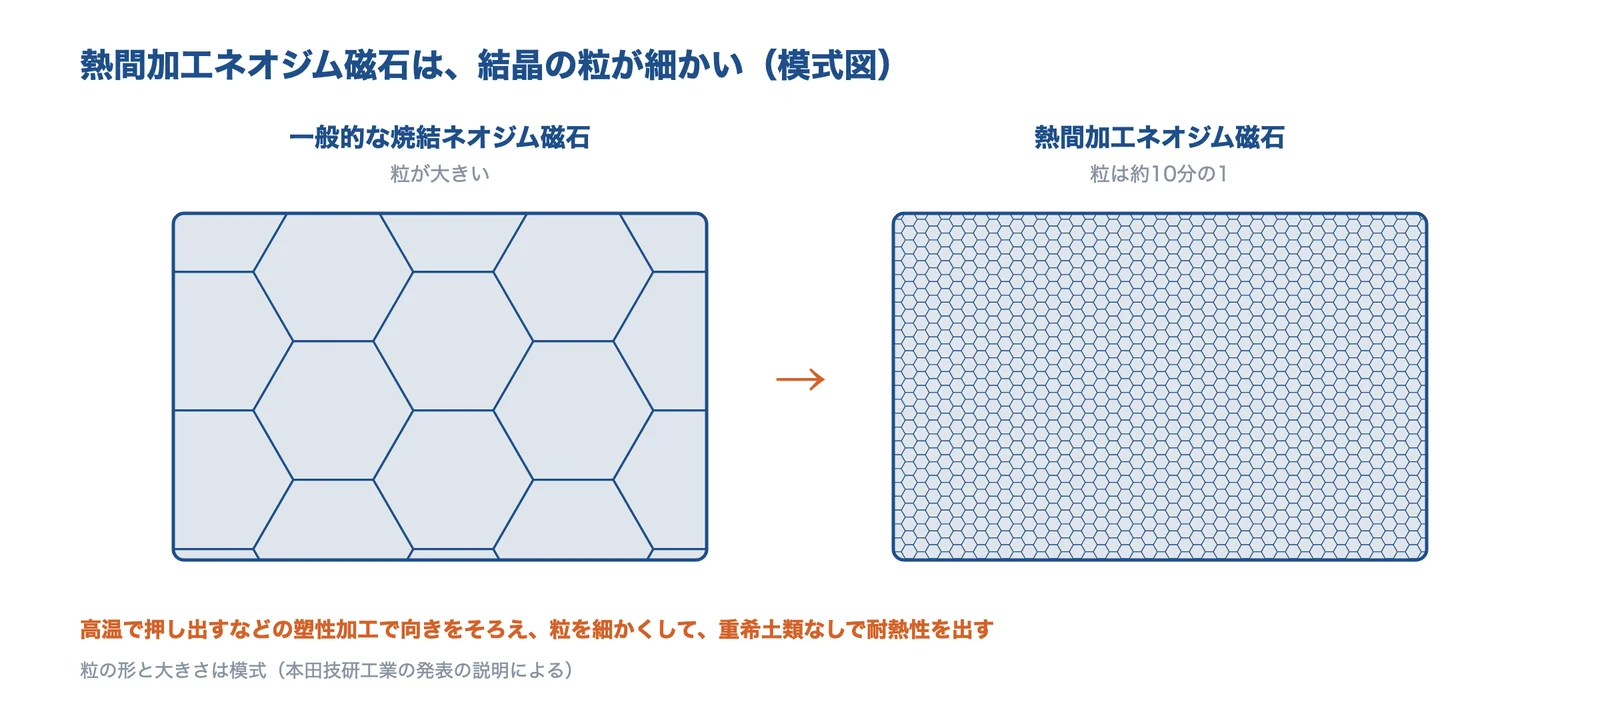
本田技研工業の発表によると、大同特殊鋼などの熱間加工ネオジム磁石は、高温で押し出すなどの塑性加工で結晶の向きをそろえ、結晶の粒が一般的な焼結磁石の約10分の1と細かいのが特長です。ボンド磁石は、磁粉と樹脂を混ぜたコンパウンドを射出成形か圧縮成形で固めます。大同特殊鋼の表では、圧縮成形のほうが磁粉の割合が高く、(BH)max が大きくなります(ボンド磁石)。
出典:重希土類完全フリー熱間加工ネオジム磁石をハイブリッド車用モーターに採用(2016年7月12日)|本田技研工業、Isotropic SmFeN bonded magnets(特性表)|大同特殊鋼
表面処理(めっき・塗装)
ネオジム磁石はさびやすいので、めっきか塗装をします。信越化学工業の評価表では、ニッケルめっきは加圧・高湿の PCT と湿度には「優」でも、塩水噴霧は「不可」、エポキシ塗装は塩水噴霧に「優」です。同社は、ニッケルめっき・無機塗装・エポキシの標準の膜厚をほぼ 10〜30µm とし、油・代替フロン・特殊な冷媒・特殊な雰囲気の中で使う向けの被膜(RX・T-LEX・RHEM コート)も用意しています。
| 表面処理 | PCT(加圧・高湿) | 湿度 | 塩水噴霧 |
|---|---|---|---|
| ニッケルめっき | 優 | 優 | 不可 |
| 無電解ニッケル | 優 | 優 | 不可 |
| 無機塗装 | 可 | 可 | 優 |
| エポキシ塗装 | 可 | 優 | 優 |
信越化学工業の3段階の評価(優・可・不可)です。試験の条件は同ページに記載がありません。めっきは湿気に強く塩水に弱い、塗装は塩水に強い、という違いです。
出典:Surface Treatment(表面処理の評価)|信越化学工業、FAQ(よくある質問)|信越化学工業
着磁(磁石にする工程)
磁石は、材料を作ったあとに強い磁界をかけて磁化(着磁)して、初めて磁石になります。信越化学工業は、静磁界の着磁はふつう 2 MA/m までで、より強い磁界や多極の着磁にはパルス着磁を使い、磁石の力を出し切るには飽和まで着磁するとしています。電子磁気工業は、着磁には数千〜2〜3万 A の電流が要るため、コンデンサーにためた電荷を一気に流す着磁電源を使うと説明しています。
出典:Magnetization(着磁)|信越化学工業、着磁とは|電子磁気工業
小さな磁石は、加工で磁力が下がる
信越化学工業の FAQ は、焼結ネオジム磁石を小さく削ると、1mm 角では加工の損傷が約3%で、磁束の減り方は体積に比例した量の2倍以上になり、0.5×0.5×0.3mm ではカタログ値より約30%下がるとしています。熱処理や化学処理で、損傷した層の保磁力をある程度戻せるとしています。
研究からわかること
重希土類を粒界に集める(粒界拡散)
ネオジム磁石の保磁力を上げるには、ジスプロシウム(Dy)やテルビウム(Tb)を加えます。プロテリアルの解説によると、置き換えると保磁力は上がるが Br は下がり、粒界拡散法は Br の低下を抑えて保磁力を上げ、重希土類を減らせる方法です。ただし表面の近くの濃度が高くなるので、厚い磁石では表面と内部で保磁力に差が出る点にモーターの設計で注意するとしています。信越化学工業は2008年に粒界拡散のグレードの生産を始めました。
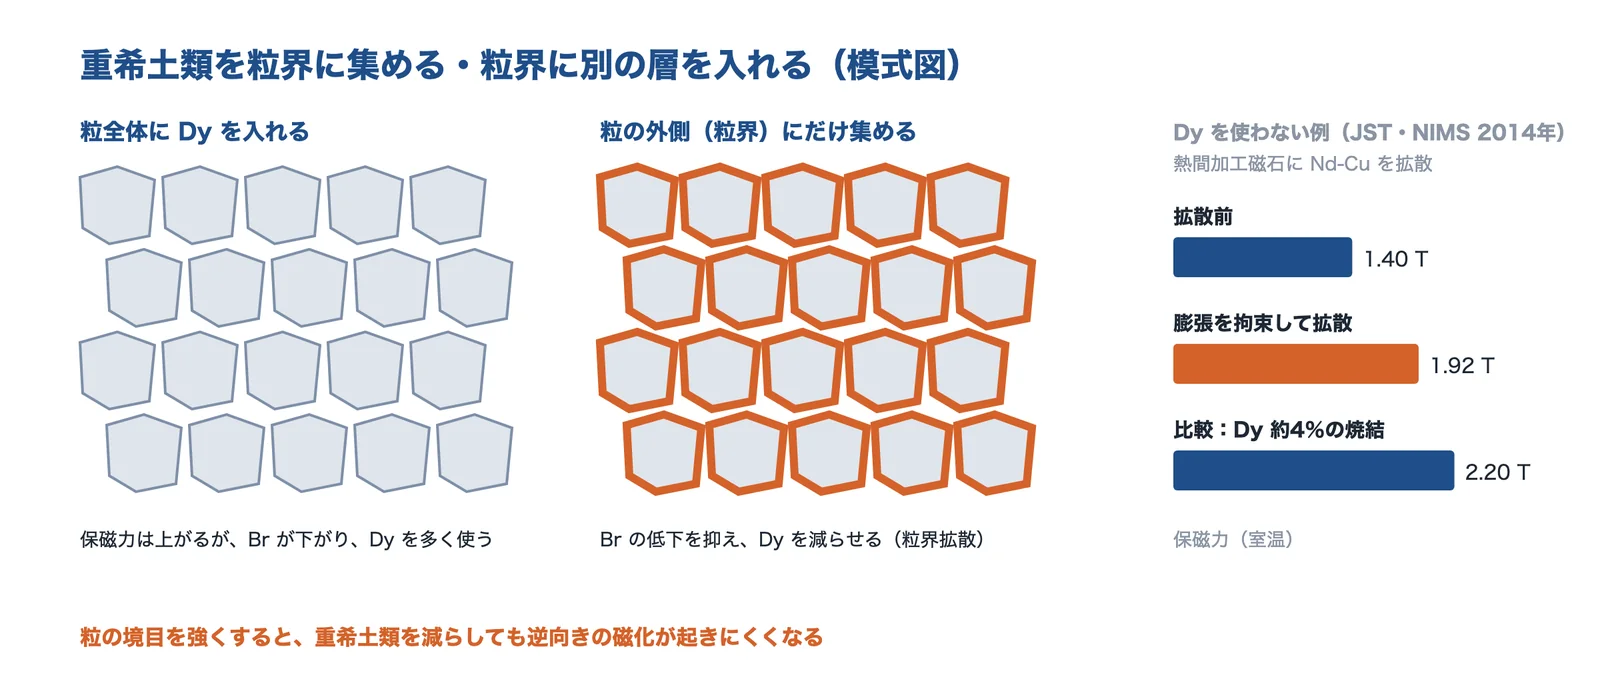
出典:JST・NIMS の報道発表(2014年)・プロテリアルの解説をもとに AI(Claude)で作成
出典:ネオジム磁石とは?|プロテリアル、History(沿革)|信越化学工業
出典:永井みつるのキギョズム研究室 (企ギョズム)(YouTube)
ジスプロシウムを使わずに保磁力を上げる研究
JST と NIMS は2014年、熱間加工磁石に融点の低いネオジム・銅の合金を浸み込ませて粒界に層を作り、Dy を使わずに室温の保磁力を 1.40 T から 1.92 T に上げたと発表しました。拡散のときに磁石が膨らむのを治具で抑え、残留磁化の低下を 1.39 T → 1.36 T にとどめています(抑えないと 1.27 T)。比べた Dy 約4%の市販の焼結磁石は 2.2 T でした。発表は、実用には 200℃で 0.8 T を超える保磁力と 150 kJ/m³ 以上の (BH)max が要るとしています。
出典:ジスプロシウムを使わずにネオジム磁石の保磁力を高める(報道発表、2014年3月26日)|JST・NIMS、HDDR 法のネオジム磁粉の保磁力を高めた(プレスリリース、2010年)|NIMS

出典:TDK Official Channel(YouTube)
磁石の組織をそのまま計算する(デジタルツイン)
NIMS は2024年、電子顕微鏡で見たネオジム磁石の組織を計算のモデルに取り込み、外からの磁界で減磁するようすを再現する「デジタルツイン」を筑波大学と作ったと発表しました。発表は、実際の磁石の保磁力のほとんどが物理的な限界をはるかに下回っているとしています。
出典:ネオジム磁石のデジタルツイン(プレスリリース、2024年3月6日)|NIMS
次の磁石の材料・サマコバの弱点
NIMS は2024年、サマリウム・鉄・窒素の化合物 SmFe8.8N1.1 の単結晶の薄膜を作り、異方性磁界 約22 T、飽和磁化 1.64 T、キュリー点 770K を測ったと発表しました(薄膜での結果で、磁石としての実用はこれからです)。東京理科大学などは2020年、Sm2Co17 系の磁石で、磁化の反転が粒界と、酸化物の粒と磁石の粒の境目の近くから始まるようすを放射光で観察したと発表しています。
出典:SmFe8.8N1.1 の単結晶薄膜(プレスリリース、2024年5月27日)|NIMS、サマリウムコバルト磁石の磁化反転の起点を観察(2020年7月13日)|東京理科大学
トラブルと対策
よくあるトラブルと、まず見るところ
| 症状 | まず見るところ |
|---|---|
| 温めたら磁力が落ちて、冷やしても戻らない | グレードの保磁力・動作点(形)・最高温度 |
| 表面に赤さび・めっきがはがれた | 表面処理の種類と傷・湿気・塩分 |
| 組立のときに割れた・欠けた | 吸着の衝撃・圧入・締めつけ |
| モーターの磁石が熱い | 渦電流(分割)・電流の大きさ・冷却 |
| 近くのセンサー・部品がおかしい | 漏れ磁束の範囲・距離・遮へい |
| 小さい磁石の磁力がカタログより弱い | 加工の損傷層・着磁の磁界 |
表は、このページの出典をもとに編集部が整理したものです。まず「温度」「傷とさび」「形(動作点)」の3つを確かめます。
熱減磁:冷やしても戻らない
信越化学工業の解説では、温度が上がって動作点が減磁曲線の屈曲点の先に入ると、冷やしても戻らない減磁(初期減磁)が起きるとしています。時間とともに少しずつ磁化が減る現象(磁気余効)は、パーミアンス係数が小さいほど、温度が高いほど大きくなります。対策は、①保磁力の高いグレードにする、②磁石を磁化の向きに厚くするか磁気回路でパーミアンス係数を上げる、③温度を下げる、の3つです。対策の詳しい手順は課題「磁石の減磁を防ぎたい」にあります。
出典:信越化学工業の「希土類磁石の基礎」をもとに AI(Claude)で作成
出典:Basics of Rare Earth Magnets(希土類磁石の基礎)|信越化学工業、FAQ(よくある質問)|信越化学工業
さび・めっきのはがれ
ネオマグは、ネオジム磁石はさびると磁力が下がり、めっきは衝撃や年月ではがれることがあるとしています。信越化学工業は、コーティングが傷んだ磁石は使わないよう注意しています。湿気・塩分のある所では、使う環境に合う表面処理を選び(表面処理(めっき・塗装))、組立で傷を付けないようにします。
出典:磁石ナビ ネオジム磁石の使い方と注意|ネオマグ、Precautions(取扱いの注意)|信越化学工業
割れ・欠け
国民生活センターは2026年、直径約15mm・厚さ約3mm の円形のネオジム磁石を重ねて吸着させるテストで、2個の上に3個目、1個どうしでも、勢いよく吸着させると割れることがあったと公表しました。信越化学工業も、衝撃で割れ・欠けが起きやすく、磁石を切断しないよう注意しています。組立では、磁石どうしを勢いよく吸着させない、落とさない、圧入や締めつけの力をかけない形で固定します。
出典:ネオジム磁石同士を吸着させたら破損した(相談解決のためのテスト、2026年3月25日)|国民生活センター、Precautions(取扱いの注意)|信越化学工業
渦電流による発熱(モーター)
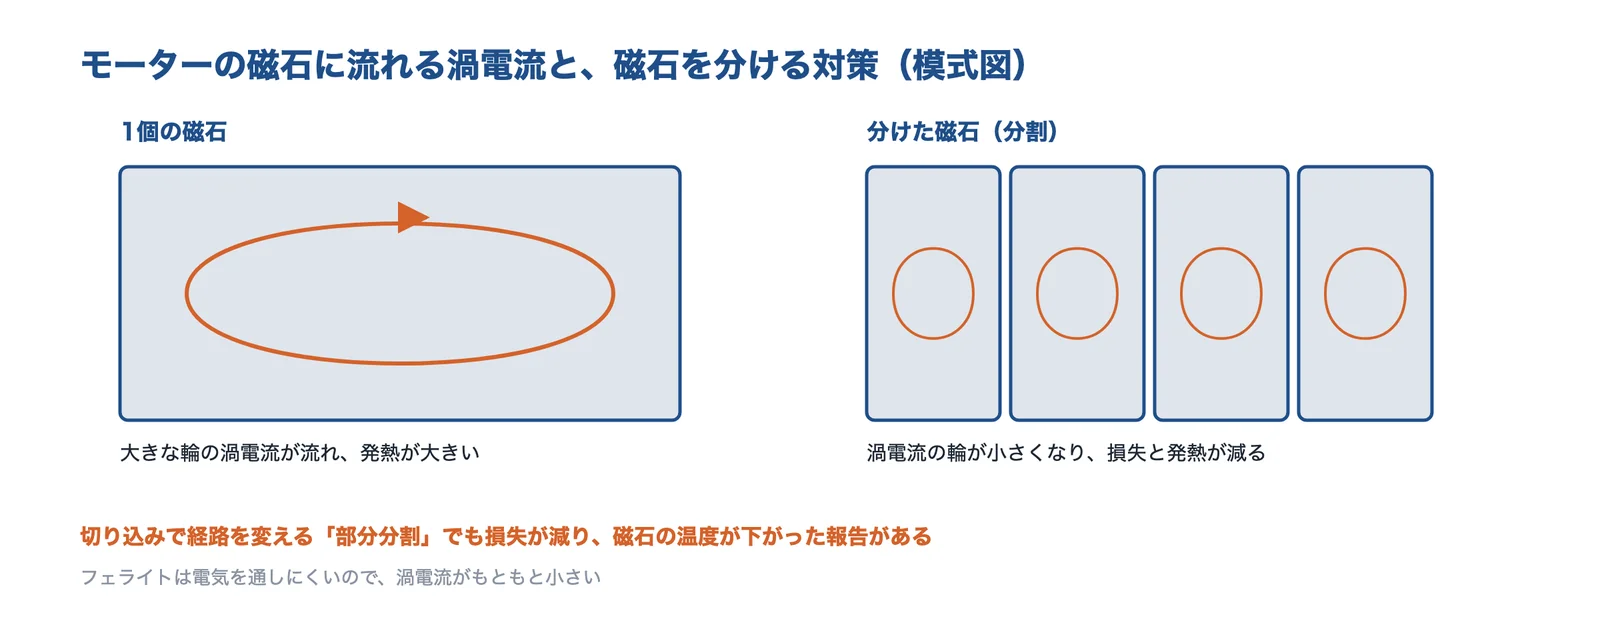
モーターの磁石には、回転とともに変わる磁界で渦電流が流れ、熱になります。熱は減磁の原因にもなるので、焼結ネオジムのような電気を通す磁石は、分割して渦電流の輪を小さくするのが一般的な対策です。米オハイオ州立大学の Vannest と Zhang の2025年の論文は、切り込みで電流の経路を変える「部分分割」の磁石で損失が大きく減り、30分の試験のあとの磁石の温度が分割なしより 12℃低かったと報告しています(条件つきの試験)。フェライトは電気抵抗が高い(信越化学工業)ので、渦電流がもともと流れにくい材料です。
出典:Vannest・Zhang の論文(Energies、2025年)・Motor Fan の記事をもとに AI(Claude)で作成
出典:Vannest, Zhang「Partially Segmented Permanent-Magnet Losses in Interior Permanent-Magnet Motors」(Energies 18(11), 2879、2025年)|IDEAS/RePEc、Basics of Rare Earth Magnets(希土類磁石の基礎)|信越化学工業
取扱い・安全・輸送
信越化学工業の注意事項は、ペースメーカーなどの医療機器に近づけない、指をはさまない、飲み込んだらすぐに医師にかかるほか、磁石の合金の粉は燃えやすく自然に発火することがあるとしています。強い磁石どうしは、縦に引きはがさずに横にずらして外します(ネオマグ)。航空輸送では、漏れる磁界の規制がある場合は特別な梱包にする(信越化学工業)ので、送る前に航空会社・運送会社の最新の規則を確かめます。
出典:Precautions(取扱いの注意)|信越化学工業、磁石ナビ ネオジム磁石のすべて|ネオマグ、Manufacturing Process(加工・表面処理・検査)|信越化学工業
事例:磁石の材料と使い方が関わった例
企業の発表・国の研究機関の発表と、国の機関の注意喚起から、磁石の材料と使い方が関わる例を集めました。
重希土類を使わない磁石をハイブリッド車の駆動モーターに(2016年)
本田技研工業は2016年7月、ジスプロシウムなどの重希土類を使わない熱間加工ネオジム磁石を、新型フリードのハイブリッド車の駆動モーターに採用すると発表しました。磁石は大同特殊鋼の子会社のダイドー電子が作ります。結晶の粒を一般的な焼結磁石の10分の1程度に細かくし、トルク・出力・耐熱性は従来の磁石のモーターと同等としています。
出典:重希土類完全フリー熱間加工ネオジム磁石をハイブリッド車用モーターに採用(2016年7月12日)|本田技研工業
出典:本田技研工業の発表(模式図)をもとに AI(Claude)で作成
ネオジムを最大50%減らした耐熱磁石(2018年)
トヨタ自動車は2018年2月、テルビウムとジスプロシウムを使わず、ネオジムの一部を産出量の多いランタン・セリウムに置き換え、粒の表面のネオジムを濃くした二層の構造で、ネオジムを最大50%減らしても従来のネオジム磁石と同じレベルの耐熱性の磁石を開発したと発表しました。
出典:省ネオジム耐熱磁石を開発(2018年2月20日)|トヨタ自動車
フェライト磁石で 100kW を超える駆動モーター(2023年)
Motor Fan の記事によると、プロテリアルはフェライト磁石のモーターを試作し、100kW を超える出力を得たとしています。ネオジム磁石の電動車の駆動モーターと同じ出力をめざした設計で、結果はシミュレーションよりわずかに下回ったとしています。
出典:プロテリアル、フェライト磁石で100kW超のモーターを試作(2023年7月31日)|Motor Fan
ジスプロシウムを使わずに保磁力を上げた研究(2014年)
JST と NIMS は、熱間加工磁石にネオジム・銅の合金を浸み込ませて、Dy なしで室温の保磁力を 1.40 T から 1.92 T に上げたと発表しました(ジスプロシウムを使わずに保磁力を上げる研究)。ハイブリッド車用の従来の磁石には Dy が約8%使われていたとしています。
出典:ジスプロシウムを使わずにネオジム磁石の保磁力を高める(報道発表、2014年3月26日)|JST・NIMS
磁石どうしを吸着させたら割れた(2026年)
国民生活センターは、ネオジム磁石を重ねて吸着させたら4個目が割れたという相談を受けて試験し、1個どうしでも割れることがあったとして、勢いよく吸着させない、破片でけがをしないよう注意を呼びかけました。
出典:ネオジム磁石同士を吸着させたら破損した(相談解決のためのテスト、2026年3月25日)|国民生活センター
子どもが強い磁石を飲み込む事故(2018年〜)
国民生活センターは2018年、子どもが磁石を飲み込んだ(疑いを含む)事故の情報が124件(2010年12月〜2018年3月末)あったとし、複数の磁石が腸の壁を挟んで引き合い、穴があいて手術になった例を公表しました。消費者庁も2023年に注意を呼びかけ、国民生活センターによると、マグネットセットは2023年6月から技術基準に合い PSC マークの付いたものでないと販売できなくなりました。磁石を使う製品では、外れて子どもが飲み込まない構造にすることが大切です。
出典:強力な磁石のマグネットボールを誤飲する事故(2018年4月19日)|国民生活センター、子どもの磁石の誤飲に注意(子ども安全メール、2023年4月7日)|消費者庁、見守り新鮮情報 マグネットセットの誤飲(2024年9月12日)|国民生活センター
1・2件目は企業の発表、3件目は報道、4件目は国の研究機関の発表、5・6件目は国の機関の注意喚起です(編集部の整理)。
企業紹介(永久磁石の技術)
磁石の材料メーカーから、熱間加工・ボンド磁石、加工と販売、着磁と測定の装置まで、得意分野の違う会社を紹介します。掲載は各社の公開情報にもとづきます。各社のサイトの画像は使わず、公開されている情報をもとに図にしました。
相談する前に整理すること
磁石メーカー・加工会社・着磁装置の会社に相談するときは、次の点を整理しておくと話が早く進みます(編集部が整理した項目です)。
- 使い道:モーター・センサー・吸着・カップリングなど
- 必要な磁力:表面の磁束密度・吸着力・トルクの目標
- 温度:最高・最低と、その時間
- 環境:湿気・塩分・油・冷媒
- 形と寸法:図面、公差、着磁の向きと極数
- 数量:試作と量産の数
- コスト:目標の単価、重希土類を減らしたいか
- 規制・輸送:RoHS、航空輸送の有無
困りごとごとの相談先
| 困りごと | 相談先の種類 | このページで紹介した会社 |
|---|---|---|
| モーター用の焼結ネオジムのグレード・表面処理を選びたい | 磁石の材料メーカー | 信越化学工業・プロテリアル |
| リング磁石やフェライトへの置き換えを相談したい | 磁石の材料メーカー | プロテリアル |
| 小径・薄肉のリング、重希土類を使わない磁石を使いたい | 熱間加工・ボンド磁石のメーカー | ダイドー電子 |
| ネオジムを使わず、さびにくいボンド磁石を使いたい | ボンド磁石の材料メーカー | 日亜化学工業・戸田工業 |
| いろいろな種類の磁石を少しずつ試したい・加工を頼みたい | 磁石の加工・販売の会社 | 二六製作所 |
| 多極着磁・着磁後の磁気の測定を量産で安定させたい | 着磁装置・磁気計測機器のメーカー | 電子磁気工業 |
各社の公式サイトの情報をもとに編集部が整理したものです。各社の紹介は下にあります。
| 会社 | 焼結 ネオジム | 熱間加工 ネオジム | サマコバ | フェライト | ボンド | 着磁・ 測定 |
|---|---|---|---|---|---|---|
| 信越化学工業焼結ネオジム(東京都千代田区) | ● | |||||
| プロテリアルネオジム・フェライト・ボンド(東京都江東区) | ● | ● | ● | |||
| ダイドー電子熱間加工ネオジム・ボンド(岐阜県中津川市) | ● | ● | ||||
| 日亜化学工業SmFeN ボンド磁石(徳島県阿南市) | ● | |||||
| 戸田工業ボンド磁石の材料(広島県広島市) | ● | |||||
| 二六製作所磁石の加工・販売(兵庫県神戸市) | ● | ● | ● | ● | ||
| 電子磁気工業着磁装置・磁気計測(東京都北区) | ● |
●は、各社の公式サイトで扱いを確認できたものです(空欄は、扱っていないという意味ではありません)。社名を押すと、その会社の紹介へ移ります。
信越化学工業株式会社|粒界拡散のグレードもそろえる焼結ネオジム磁石
信越化学工業とは
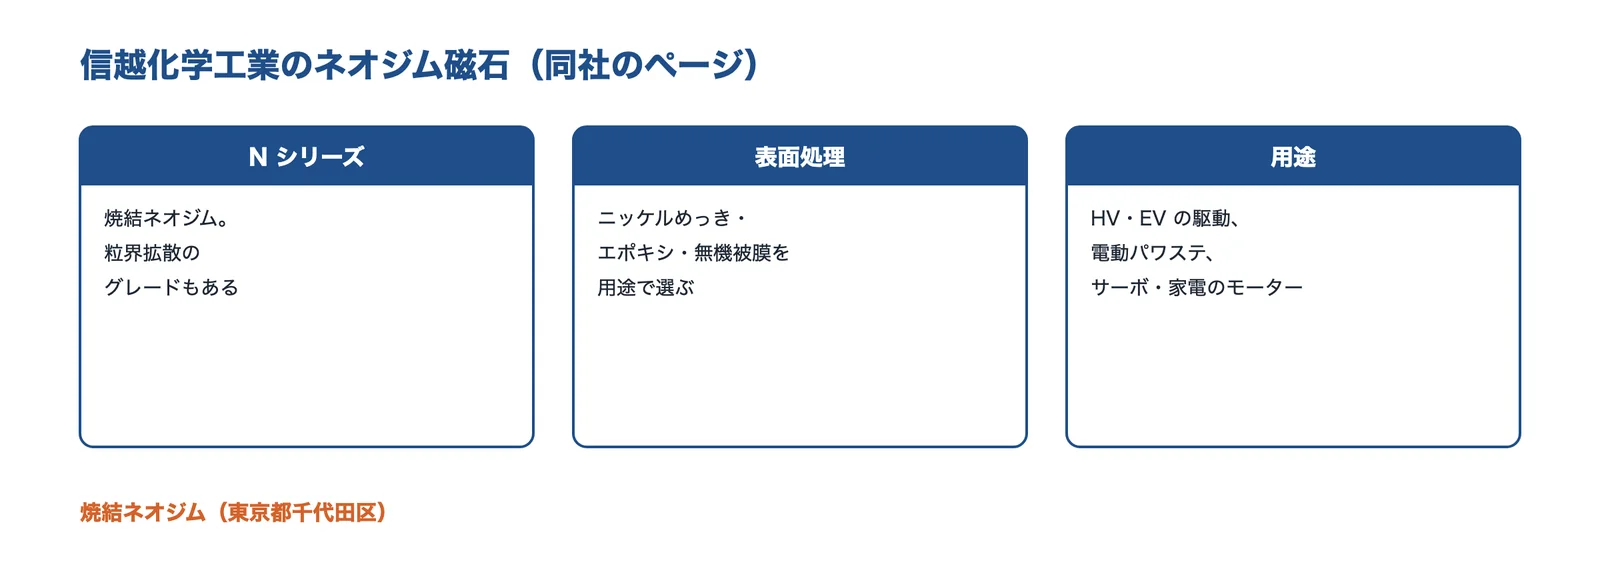
東京都千代田区丸の内に本社を置く会社です(同社の会社概要)。磁石の専用サイトでは、1970年に希土類磁石の研究を始め、1976年にサマコバ磁石、1986年にネオジム磁石の国内量産を始めたとしています。
出典:信越化学工業の公式サイトをもとに AI(Claude)で作成
信越化学工業の得意技術
| 技術 | 内容 |
|---|---|
| 焼結ネオジム(N シリーズ) | 垂直・平行の磁界プレスの型と、粒界拡散の型のグレード(例:N52UH-HGF は Br 1.4〜1.46 T、HcJ 1,910 kA/m 以上) |
| 表面処理 | ニッケルめっき・エポキシ・無機の被膜から用途で選ぶ。油・冷媒の中で使う向けの被膜もある |
| 設計の支援 | 計算機の解析で、使う温度と磁気回路に合うグレードを提案すると同社は説明 |
信越化学工業が解決できる課題
- HV・EV の駆動モーターやサーボモーターで、温度に合う焼結ネオジムのグレードを選びたい
- 重希土類の少ないグレードで、必要な保磁力を確保したい
公開されている実績・用途
- HV・EV・FCV の駆動モーター、電動パワーステアリング、サーボ・リニアモーター、エアコン・洗濯機などの家電のモーター(同社サイト)
出典:会社概要|信越化学工業、ネオジム磁石|信越化学工業、N Series Lineup(ネオジム磁石の特性表)|信越化学工業、History(沿革)|信越化学工業
株式会社プロテリアル|焼結ネオジム「NEOMAX」・異方性リング・フェライト磁石
プロテリアルとは
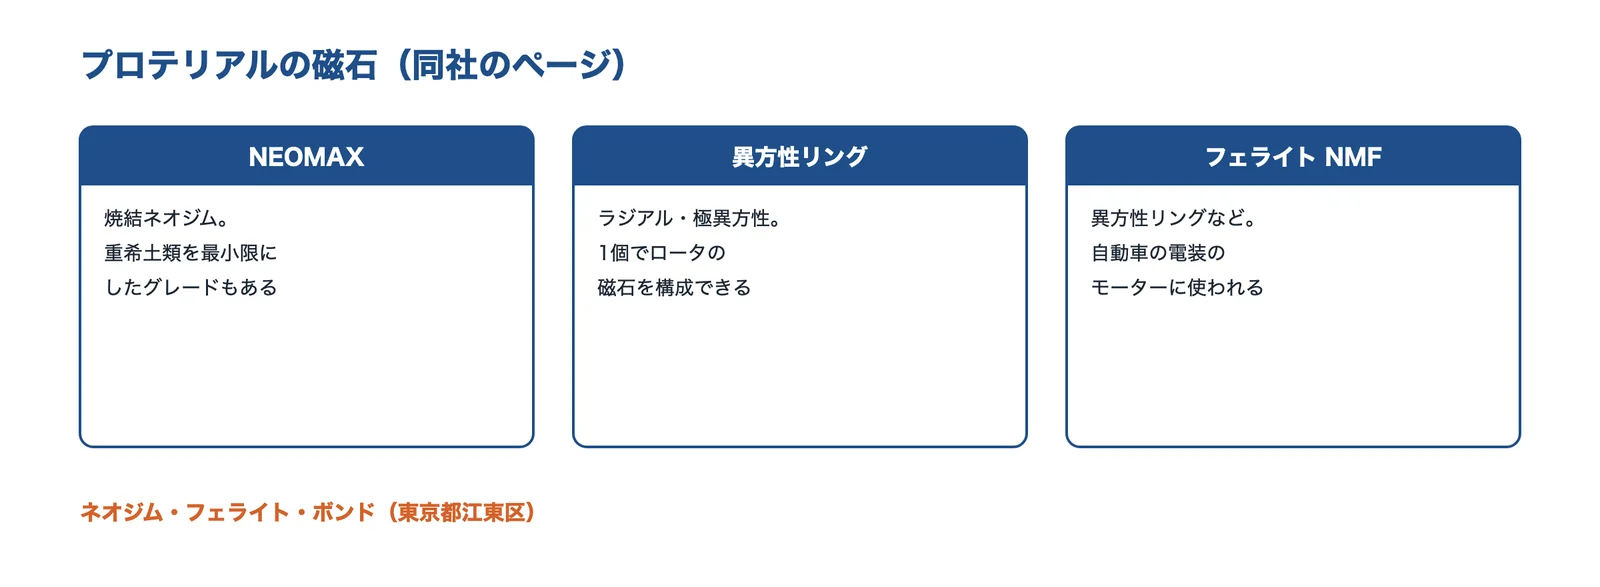
東京都江東区豊洲に本社を置く会社です(同社の会社概要・拠点のページ)。磁性材料として、ネオジム焼結磁石、ネオジムの異方性リング磁石、フェライト磁石、ボンド磁石を扱っています。
出典:プロテリアルの公式サイトをもとに AI(Claude)で作成
プロテリアルの得意技術
| 技術 | 内容 |
|---|---|
| NEOMAX(焼結ネオジム) | 重希土類を最小限にしたグレードもある。表面処理はアルミ被膜・ニッケルめっき・エポキシ塗装など |
| NdFeB 異方性リング磁石 | ラジアル異方性・極異方性。1個の磁石でロータを構成できる(推奨寸法は同社サイト) |
| フェライト磁石(NMF) | 車載(DCT・EGR・パワースライドドア・ウォーターポンプなど)と家電のファンモーターなどに使われる(同社ページ) |
プロテリアルが解決できる課題
- サーボモーターや自動車の電装品のモーターで、ネオジムの表面処理や形を選びたい
- リング磁石で組立の手間と磁束のばらつきを減らしたい
- ネオジムからフェライトへの置き換えを考えたい
公開されている実績・用途
- 産業用サーボモーター(ロボット・工作機械)、電動パワーステアリング、アクチュエーター(同社サイト)
出典:会社概要|プロテリアル、拠点一覧|プロテリアル、磁性材料|プロテリアル、NEOMAX(ネオジム焼結磁石)|プロテリアル、NdFeB 異方性リング磁石|プロテリアル、フェライト磁石 NMF|プロテリアル
株式会社ダイドー電子|熱間加工ネオジム磁石と、等方性のボンド磁石
ダイドー電子とは
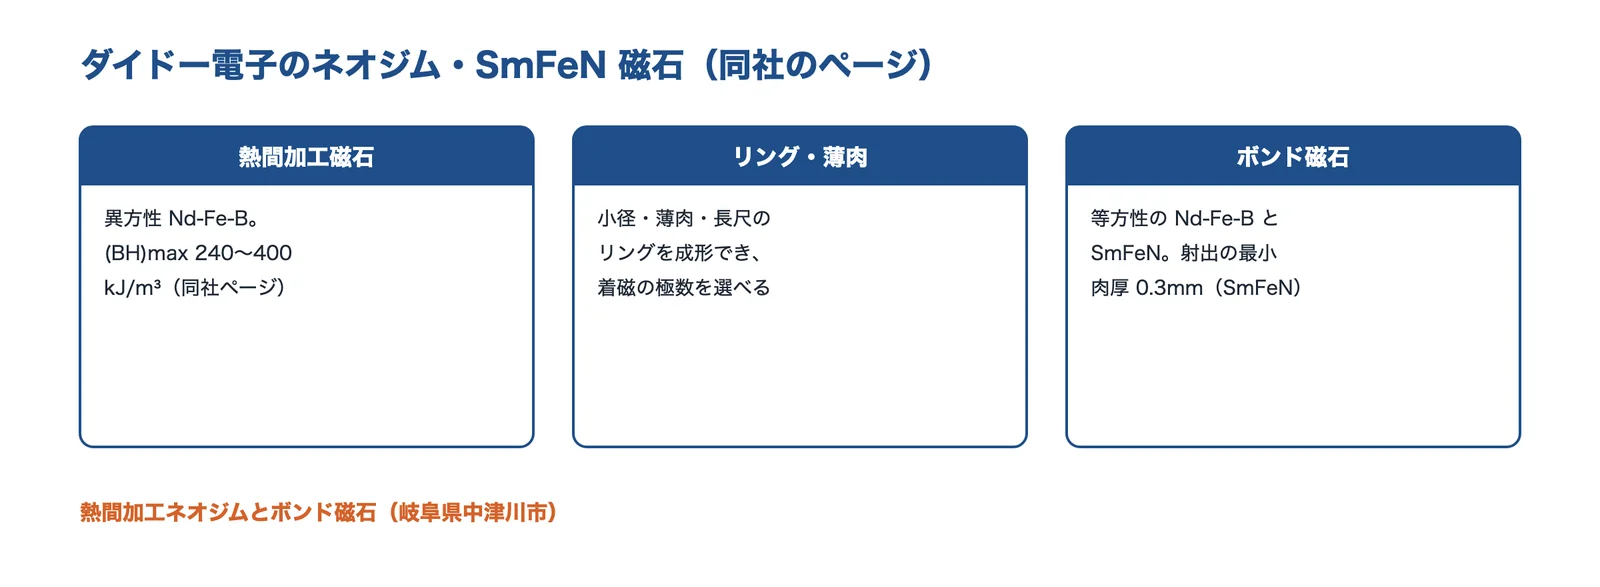
岐阜県中津川市に本社を置く会社です(同社の企業情報)。異方性の Nd-Fe-B 熱間加工磁石、等方性の Nd-Fe-B ボンド磁石と SmFeN ボンド磁石、その応用品を作っています。
出典:ダイドー電子の公式サイトをもとに AI(Claude)で作成
ダイドー電子の得意技術
| 技術 | 内容 |
|---|---|
| 熱間加工磁石(NEOQUENCH-DR) | 異方性 Nd-Fe-B。(BH)max 240〜400 kJ/m³(同社ページ)。小径・薄肉・長尺のリングを成形できる |
| NdFeB ボンド磁石 | 等方性。着磁の向きを選びやすい |
| SmFeN ボンド磁石 | 等方性。射出成形の最小の肉厚 0.3mm(形による)。金属や樹脂との一体成形ができる |
ダイドー電子が解決できる課題
- 小径・薄肉・長尺のリング磁石でモーターを小さくしたい
- 複雑な形やインサート成形のボンド磁石で、部品の数を減らしたい
公開されている実績・用途
- 自動車の駆動モーター・発電機、電動パワーステアリングのモーター、FA のサーボモーター、医療機器(同社サイト)
出典:企業情報|ダイドー電子、熱間加工磁石 NEOQUENCH-DR|ダイドー電子、NdFeB ボンド磁石 NEOQUENCH-P|ダイドー電子、SmFeN ボンド磁石 NITROQUENCH-P|ダイドー電子
日亜化学工業株式会社|重希土類とネオジムを使わない異方性 SmFeN ボンド磁石
日亜化学工業とは
徳島県阿南市に本社を置く会社です(同社の会社概要)。化学品の事業で磁性材料を、光半導体の事業で LED・LD を手がけています。
出典:日亜化学工業の公式サイトをもとに AI(Claude)で作成
日亜化学工業の得意技術
| 技術 | 内容 |
|---|---|
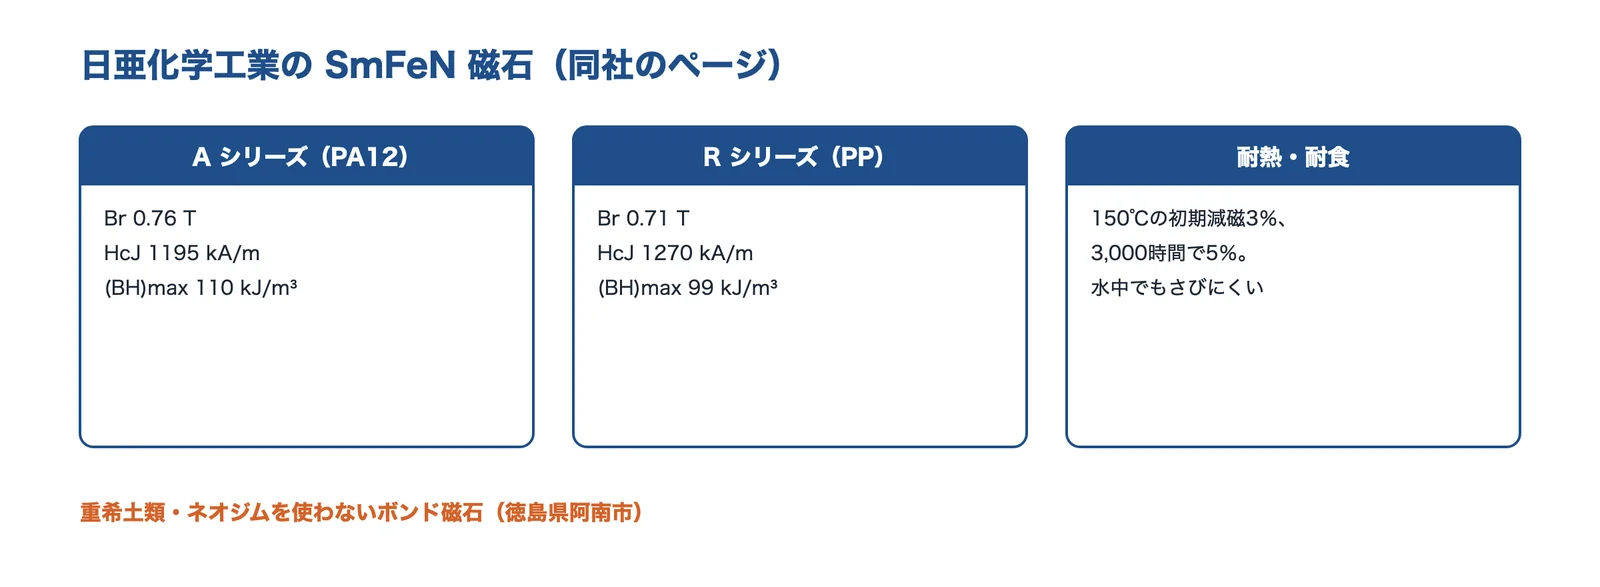
| A シリーズ(PA12) | Br 0.76 T、HcJ 1,195 kA/m、(BH)max 110 kJ/m³(同社の代表値) |
| R シリーズ(PP) | Br 0.71 T、HcJ 1,270 kA/m、(BH)max 99 kJ/m³(同社の代表値) |
| 耐熱・耐食 | 150℃の大気中で初期減磁3%、3,000時間で5%。水中でもさびにくい。同じ体積の焼結ネオジムより約20%軽いと同社は説明 |
日亜化学工業が解決できる課題
- 重希土類・ネオジムを使わずに、150℃で使えるボンド磁石にしたい
- 水まわりで防錆のコーティングを省きたい
- 電気抵抗の高い磁石で渦電流の損失を減らしたい
公開されている実績・用途
- 自動車・産業用のモーター、センサー、ドローンなど(同社サイト)
出典:会社概要|日亜化学工業、SmFeN 磁石|日亜化学工業
戸田工業株式会社|フェライト系と希土類系のボンド磁石の材料(コンパウンド)
戸田工業とは
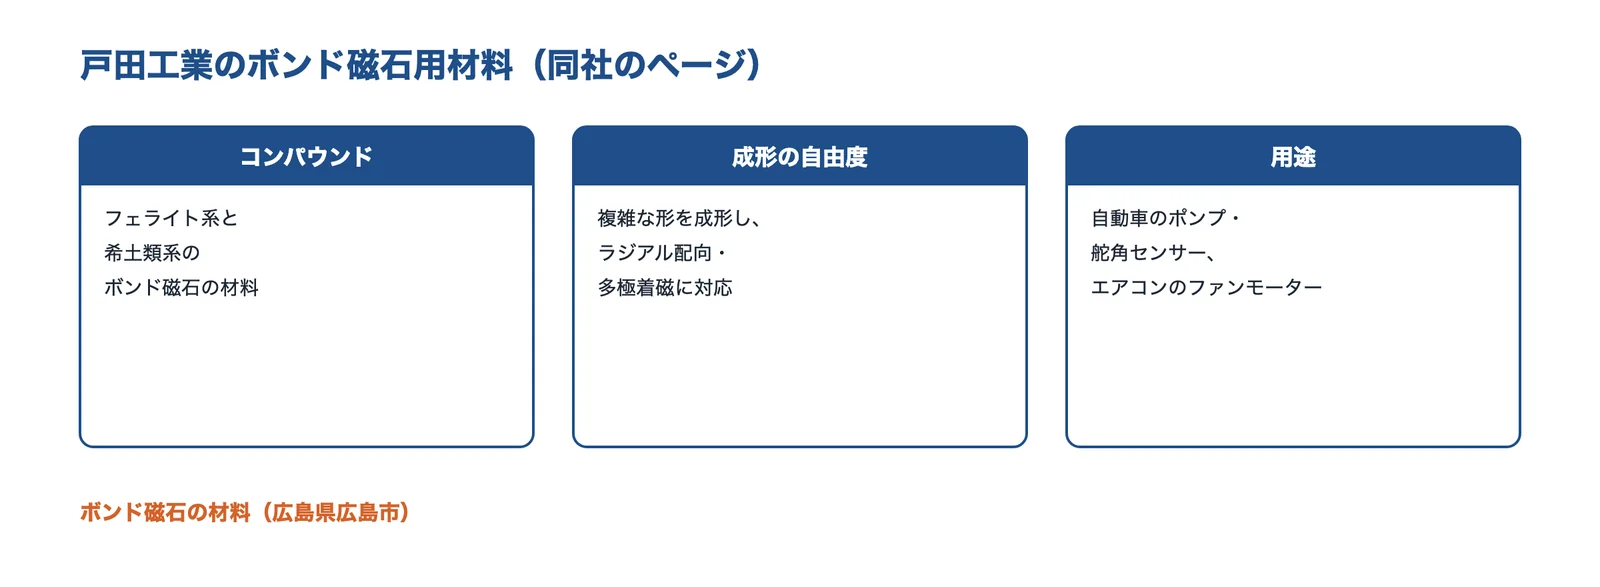
広島県広島市南区に本社を置く会社です(同社の会社概要)。機能性顔料と電子素材を作っており、主な製品に磁石材料があります。磁石そのものではなく、ボンド磁石の材料(コンパウンド)のメーカーです。
出典:戸田工業の公式サイトをもとに AI(Claude)で作成
戸田工業の得意技術
| 技術 | 内容 |
|---|---|
| ボンド磁石用コンパウンド | フェライト系と希土類系 |
| 成形の自由度 | 寸法の精度が高く、大小・複雑な形に成形でき、ラジアル配向・多極着磁に対応すると同社は説明 |
| 一体成形 | ほかの部品と一体に成形して工程を減らせる |
戸田工業が解決できる課題
- ボンド磁石の材料をフェライト系と希土類系から選びたい
- 磁石とほかの部品を一体に成形したい
公開されている実績・用途
- 自動車の各種ポンプ・舵角センサー、エアコンのファンモーター・検知センサー、複写機のマグネットロール(同社サイト)
株式会社二六製作所|フェライトからサマコバまで、在庫品とオーダーメイドの磁石
二六製作所とは
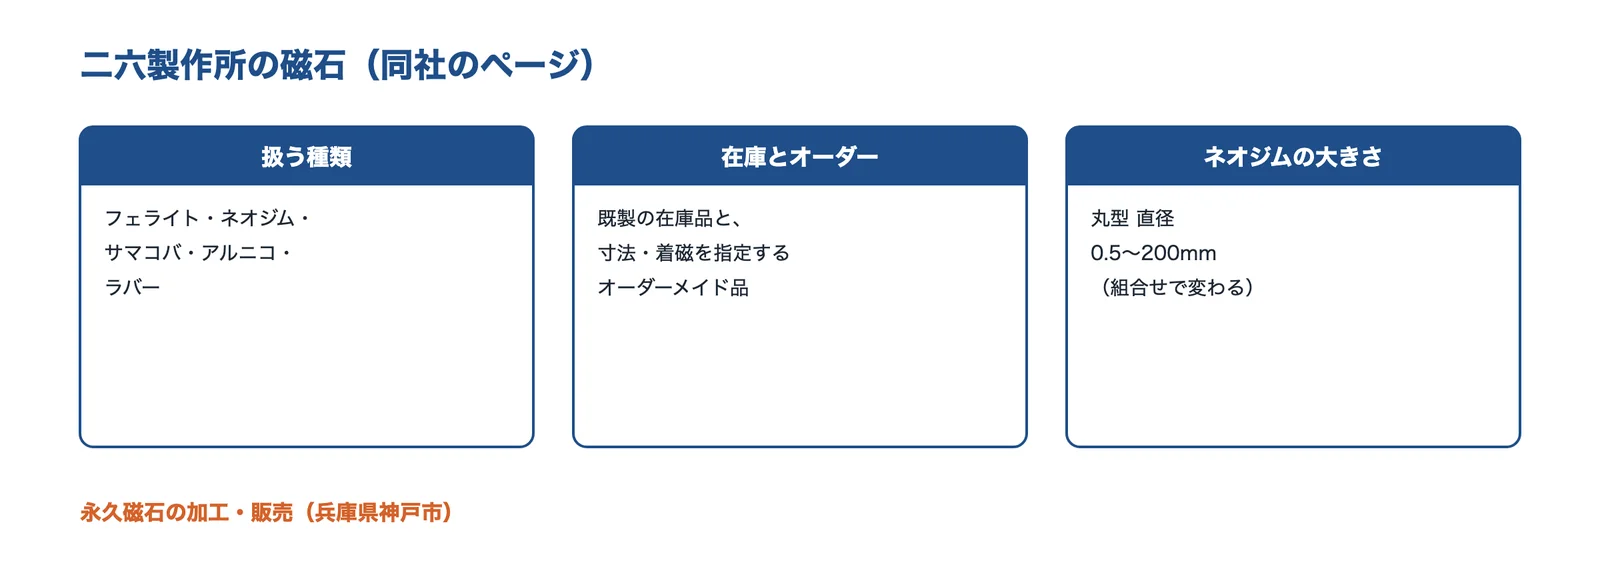
兵庫県神戸市中央区に本社を置き、滋賀県大津市に作業所がある会社です(同社の会社概要)。永久磁石と関連商品の加工・販売をしています。
出典:二六製作所の公式サイトをもとに AI(Claude)で作成
二六製作所の得意技術
| 技術 | 内容 |
|---|---|
| 扱う磁石 | フェライト・ネオジム・サマコバ(1-5系・2-17系)・アルニコ・ラバー |
| 在庫品とオーダーメイド | 既製の在庫品と、寸法・着磁などを指定するオーダーメイド品 |
| 作れる大きさ(ネオジム) | 丸型で直径 0.5〜200mm・厚み 0.5〜50mm、角型で長さ・幅 0.5〜200mm(同社の「製作可能サイズ」) |
二六製作所が解決できる課題
- 試作で、いろいろな種類の磁石を少しずつ比べたい
- 特殊な形や材質の磁石を頼みたい
公開されている実績・用途
- センサー・モーター・鉄粉の除去・医療機器(ネオジム)、計測機器・通信機器(アルニコ)など(同社サイト)
出典:会社概要|二六製作所、ネオジム磁石|二六製作所、サマリウムコバルト磁石|二六製作所、アルニコ磁石|二六製作所、ラバーマグネット|二六製作所
電子磁気工業株式会社|着磁・脱磁の装置と、磁気を測る機器
電子磁気工業とは
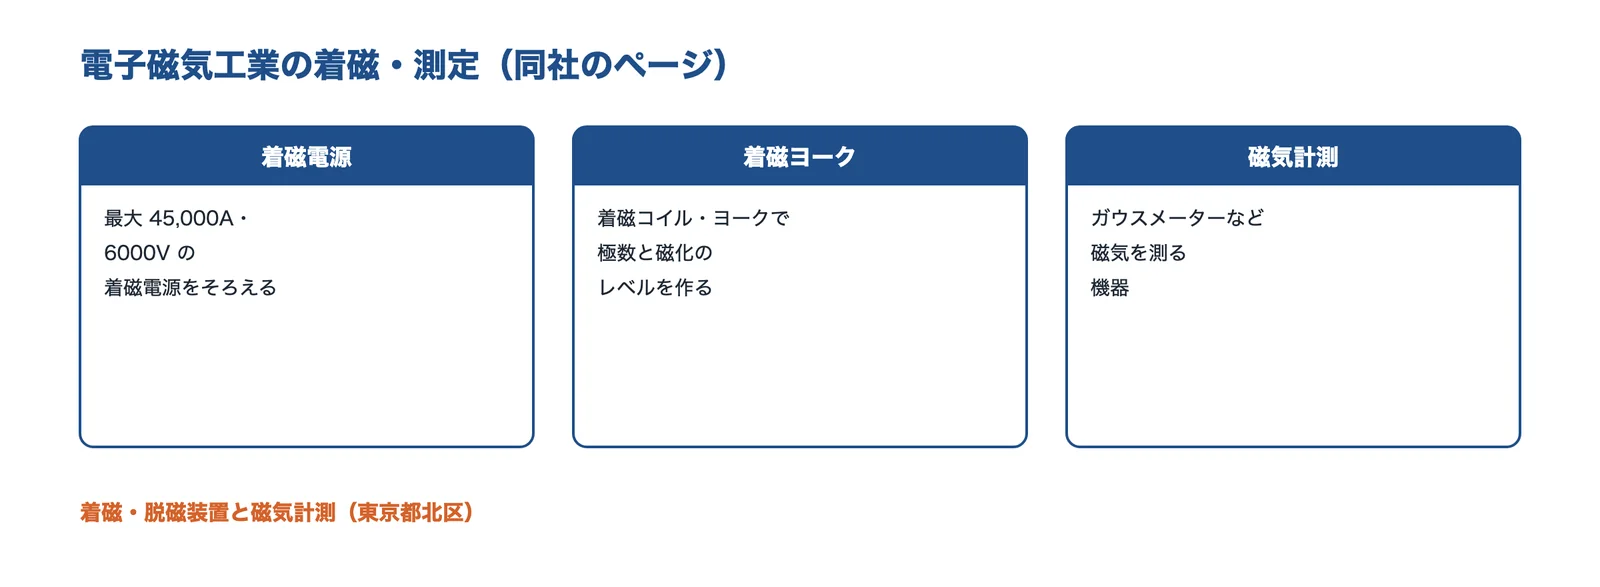
東京都北区浮間に本社を置く会社です(同社の会社概要)。非破壊検査の装置、着磁・脱磁の機器、磁気の計測機器などを設計・製造・販売しています。
出典:電子磁気工業の公式サイトをもとに AI(Claude)で作成
電子磁気工業の得意技術
| 技術 | 内容 |
|---|---|
| 着磁電源 | コンデンサー式。最大出力 45,000A の 6000V の着磁電源、小型の多極着磁向け、着磁と脱磁の両方に使える装置をそろえると同社は説明 |
| 着磁コイル・着磁ヨーク | 極の数と磁化のレベルを作る |
| 磁気計測 | 磁気を測る機器 |
電子磁気工業が解決できる課題
- モーター・センサーの磁石の多極着磁を、量産で安定させたい
- 着磁したあとの磁気を測りたい
出典:会社概要|電子磁気工業、着磁とは|電子磁気工業、磁気計測とは|電子磁気工業
よくある質問
種類と選び方
- ネオジムとフェライトは、どれくらい強さが違いますか?
- マグファインの表では (BH)max がネオジム 260 kJ/m³ 以上、フェライト 27.9 kJ/m³ 以上で、約10倍の差です。ただし、使える温度の上限はフェライト(300℃)のほうが高く、さびにも強く、安くなります(種類ごとの特性の比較)。
- 高温で使える磁石は?
- マグファインの表の上限は、サマコバ 200℃、フェライト 300℃、アルニコ 400℃、耐熱ネオジム 150℃です。ネオジムでも SH・UH・EH などの高保磁力グレードで 150〜200℃に使えますが、使える温度は磁石の形(動作点)でも変わります(ネオジム磁石のグレードの読み方と規格)。
- N52 は N42 より、どんな場合も良いですか?
- いいえ。数字は (BH)max の目安で、保磁力は末尾の記号で決まります。supermagnete の表では N52 の最高使用温度は 65℃以下です。温度が高いなら、数字を下げて保磁力の高いグレードにします(N42SH の読み方)。
- 重希土類(ジスプロシウム)を減らすには?
- 粒界拡散のグレード、重希土類を使わない熱間加工ネオジム磁石、SmFeN のボンド磁石、フェライトへの置き換えなどがあります。温度を下げる設計にすると、重希土類の少ないグレードを使えます(研究からわかること)。
使い方・寿命・安全
- 磁石は年月で弱くなりますか?
- 使える温度の中で使えば、変化は小さくなります。三木プーリは、同社の磁気カップリングの磁石の磁気特性の低下を年に約0.1%と説明しています。屈曲点を越える温度や逆向きの磁界にさらすと、戻らない減磁が起きます(熱減磁:冷やしても戻らない)。
- ネオジム磁石を切ったり、穴をあけたりできますか?
- 非常に硬くもろいので、メーカーはダイヤモンド砥石で研削しています。信越化学工業は、使う人は切断しないよう注意しています。形は発注するときに指定します(焼結ネオジム磁石ができるまで)。
- ネオジム磁石がさびないようにするには?
- めっきか塗装をします。信越化学工業の表では、ニッケルめっきは湿度に強いが塩水に弱く、エポキシ塗装は塩水に強いので、使う環境で選びます(表面処理(めっき・塗装))。
- 磁石を使う製品で、安全のために気をつけることは?
- ペースメーカーなどの医療機器への影響、指はさみ、吸着の衝撃での割れ、子どもの誤飲です。外れて飲み込まれない構造にします(取扱い・安全・輸送・事例:磁石の材料と使い方が関わった例)。
回答は、このページの出典をもとに編集部がまとめたものです。
関連する技術・ページ
関係する課題ページ
関連する技術・基礎知識
- モーター(製品)
- センサー(製品)
- 磁性(磁石・軟磁性材料)(分野)
- 粉末冶金・MIM
- めっき
- 接着剤
- ヒステリシス
- 透磁率
- 磁石の減磁を防ぎたい
- レアアースを使わずに作りたい
- モーターの損失を減らしたい
- 小型のまま出力を上げたい
- ステッピングモーターが脱調する
- 錆びる・腐食する
出典・確認日
- Basics of Rare Earth Magnets(希土類磁石の基礎)|信越化学工業
- 磁石の特性比較|マグファイン
- 磁石ナビ フェライト磁石のすべて|ネオマグ
- Isotropic SmFeN bonded magnets(特性表)|大同特殊鋼
- 重希土類完全フリー熱間加工ネオジム磁石をハイブリッド車用モーターに採用(2016年7月12日)|本田技研工業
- Glossary(用語集:残留磁束密度・保磁力・温度係数)|信越化学工業
- N Series Lineup(ネオジム磁石の特性表)|信越化学工業
- KS鋼(日本大百科全書 ほか)|コトバンク
- フェライトの発明(2015年)|東京工業大学
- History(沿革)|信越化学工業
- ネオジム磁石の佐川眞人氏に本田賞(2023年10月20日)|JST サイエンスポータル
- ネオジム磁石とは?|プロテリアル
- 磁石ナビ ネオジム磁石のすべて|ネオマグ
- Manufacturing Process(加工・表面処理・検査)|信越化学工業
- Precautions(取扱いの注意)|信越化学工業
- FAQ(よくある質問)|信越化学工業
- Samarium Cobalt Magnets|Alliance LLC
- Ceramic (Ferrite) Magnets|Alliance LLC
- アルニコ磁石|二六製作所
- SmFeN 磁石|日亜化学工業
- Neodymium Magnets Grade Info|Stanford Magnets
- What are magnetic couplings(磁気カップリング)|三木プーリ
- フェライト磁石 NMF|プロテリアル
- レアアース供給源多角化の進展状況(2023年8月17日)|JOGMEC
- アジア・マンスリー 2026年1月号 中国のレアアース(2025年12月)|日本総研
- Magnetization(着磁)|信越化学工業
- Physical magnet data|supermagnete
- JIS C 2502 Materials for permanent magnet(書誌)|AFNOR
- IEC 60404-8-1:2023(書誌・改訂の要点)|VDE Verlag
- Manufacturing Process(焼結までの工程)|信越化学工業
- Surface Treatment(表面処理の評価)|信越化学工業
- 着磁とは|電子磁気工業
- ジスプロシウムを使わずにネオジム磁石の保磁力を高める(報道発表、2014年3月26日)|JST・NIMS
- HDDR 法のネオジム磁粉の保磁力を高めた(プレスリリース、2010年)|NIMS
- ネオジム磁石のデジタルツイン(プレスリリース、2024年3月6日)|NIMS
- SmFe8.8N1.1 の単結晶薄膜(プレスリリース、2024年5月27日)|NIMS
- サマリウムコバルト磁石の磁化反転の起点を観察(2020年7月13日)|東京理科大学
- 磁石ナビ ネオジム磁石の使い方と注意|ネオマグ
- ネオジム磁石同士を吸着させたら破損した(相談解決のためのテスト、2026年3月25日)|国民生活センター
- Vannest, Zhang「Partially Segmented Permanent-Magnet Losses in Interior Permanent-Magnet Motors」(Energies 18(11), 2879、2025年)|IDEAS/RePEc
- 省ネオジム耐熱磁石を開発(2018年2月20日)|トヨタ自動車
- プロテリアル、フェライト磁石で100kW超のモーターを試作(2023年7月31日)|Motor Fan
- 強力な磁石のマグネットボールを誤飲する事故(2018年4月19日)|国民生活センター
- 子どもの磁石の誤飲に注意(子ども安全メール、2023年4月7日)|消費者庁
- 見守り新鮮情報 マグネットセットの誤飲(2024年9月12日)|国民生活センター
- 会社概要|信越化学工業
- ネオジム磁石|信越化学工業
- 会社概要|プロテリアル
- 拠点一覧|プロテリアル
- 磁性材料|プロテリアル
- NEOMAX(ネオジム焼結磁石)|プロテリアル
- NdFeB 異方性リング磁石|プロテリアル
- 企業情報|ダイドー電子
- 熱間加工磁石 NEOQUENCH-DR|ダイドー電子
- NdFeB ボンド磁石 NEOQUENCH-P|ダイドー電子
- SmFeN ボンド磁石 NITROQUENCH-P|ダイドー電子
- 会社概要|日亜化学工業
- 会社概要|戸田工業
- ボンド磁石用材料|戸田工業
- 会社概要|二六製作所
- ネオジム磁石|二六製作所
- サマリウムコバルト磁石|二六製作所
- ラバーマグネット|二六製作所
- 会社概要|電子磁気工業
- 磁気計測とは|電子磁気工業
※製品名・会社名は各社の商標または登録商標です。本ページでは数値と事実だけを要約し、各社の文章・図は転載していません。磁気特性・温度の数値は各社の製品(グレード)の目安で、測り方と前提が違うため、資料をまたいで細かく比べないでください。
※アイキャッチ画像は、AI(ChatGPT)で生成したイメージです。実在の製品ではありません。図はAI(Claude)で作成した概念図です。
情報の確認日:2026年10月28日 本ページの内容は一般的な情報です。磁石の選定・使用の判断は、メーカーの資料と試験で確かめてください。各社の製品・サービスは、その会社の公開情報にもとづきます。








