
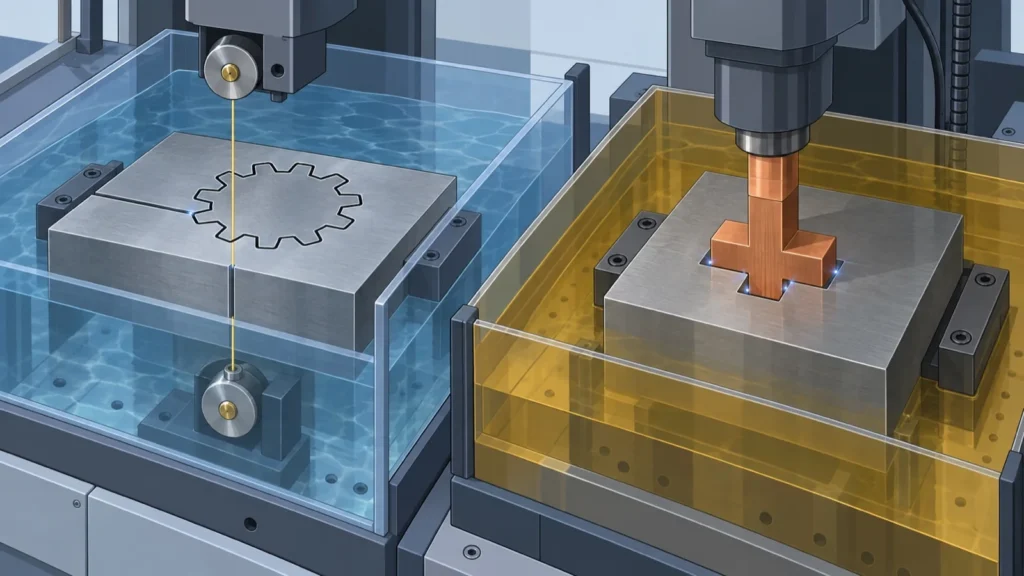
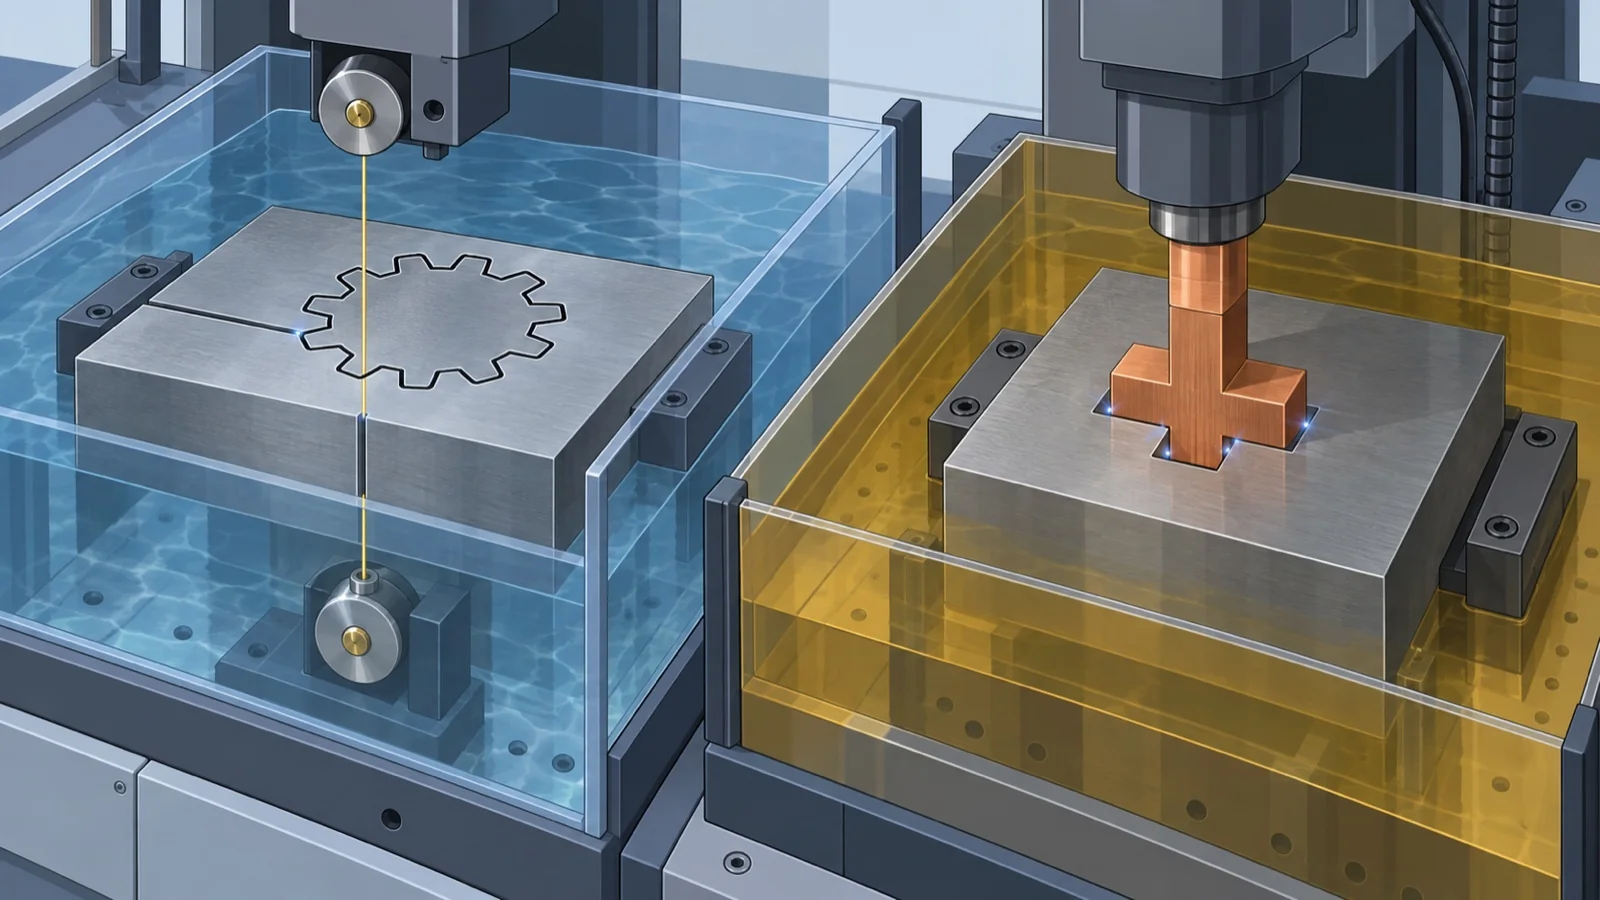
放電加工は、電極と工作物を電気を通さない加工液の中で近づけ、すき間に小さな放電をくり返して、その熱で工作物を少しずつ溶かして取る加工です。刃物で削るのではないので、電気が通る材料なら、焼入れ鋼や超硬合金のような硬い材料でも、柔らかい金属と大差なく加工できます。電極の形を写す「形彫り放電」、細いワイヤで切り抜く「ワイヤ放電(ワイヤーカット)」、細く深い穴をあける「細穴放電」の3つがよく使われます。
出典:危険物保安技術協会「危険物関係用語の解説(第23回)放電加工機」Safety & Tomorrow No.148(2013年3月、PDF)、新潟大学 工学部 実習テキスト「第5章 放電加工」(PDF)、京都大学 ナノテクノロジーハブ拠点(北部)「放電加工機」(PDF)
このページでは、放電加工のしくみ、3つの種類の違い、隅の R や面の粗さの考え方、加工した面にできる「加工変質層」と水の加工液の注意、仕様表の見方をまとめ、得意分野の違う放電加工の会社を紹介します。削る加工は技術「研削加工」、光で切る加工は技術「レーザー加工」も参考になります。
放電加工の企業(早見表)
| 企業 | 形彫り | ワイヤ | 細穴 | 微細 (φ0.05 など) | 大型・ 厚物 |
|---|---|---|---|---|---|
| ブローチ研削工業所ワイヤ28台・形彫18台・細孔5台。高さ800mm まで(静岡県) | ● | ● | ● | ● | ● |
| 太陽放電工業ワイヤの公差 最高±0.003mm、最小 R0.025mm(兵庫県) | ● | ● | ● | ● | ● |
| 放電加工センターワイヤーカット専門。4th cut ±2µm(埼玉県) | ● | ● | ● | ● | |
| 藤昇工作所0.1mm〜の微小径穴と、難削材の複雑形状(岡山県) | ● | ● | ● | ● | |
| 放電エンジニアリング大型の形彫りとグラファイト電極の一貫生産(愛知県) | ● | ● | ● | ● | |
| 阪神精工試験片・異形状・φ1000mm のリングギヤ(兵庫県) | ● | ● | ● | ● |
●は、各社の公式サイトで設備・扱い・事例を確認できたものです(空欄は、扱っていないという意味ではありません)。社名を押すと、その会社の紹介へ移ります。
この技術で解決できる課題
放電加工が効くのは、材料が硬くて削れない、隅に刃物の丸みが残っては困る、ドリルでは届かない細く深い穴が要るといった困りごとです。京都大学の資料は、ドリル加工のアスペクト比(深さ/穴径)が 10 程度なのに対し、細穴放電加工機では 100 程度まで加工でき、加工穴にバリが出ないとしています。
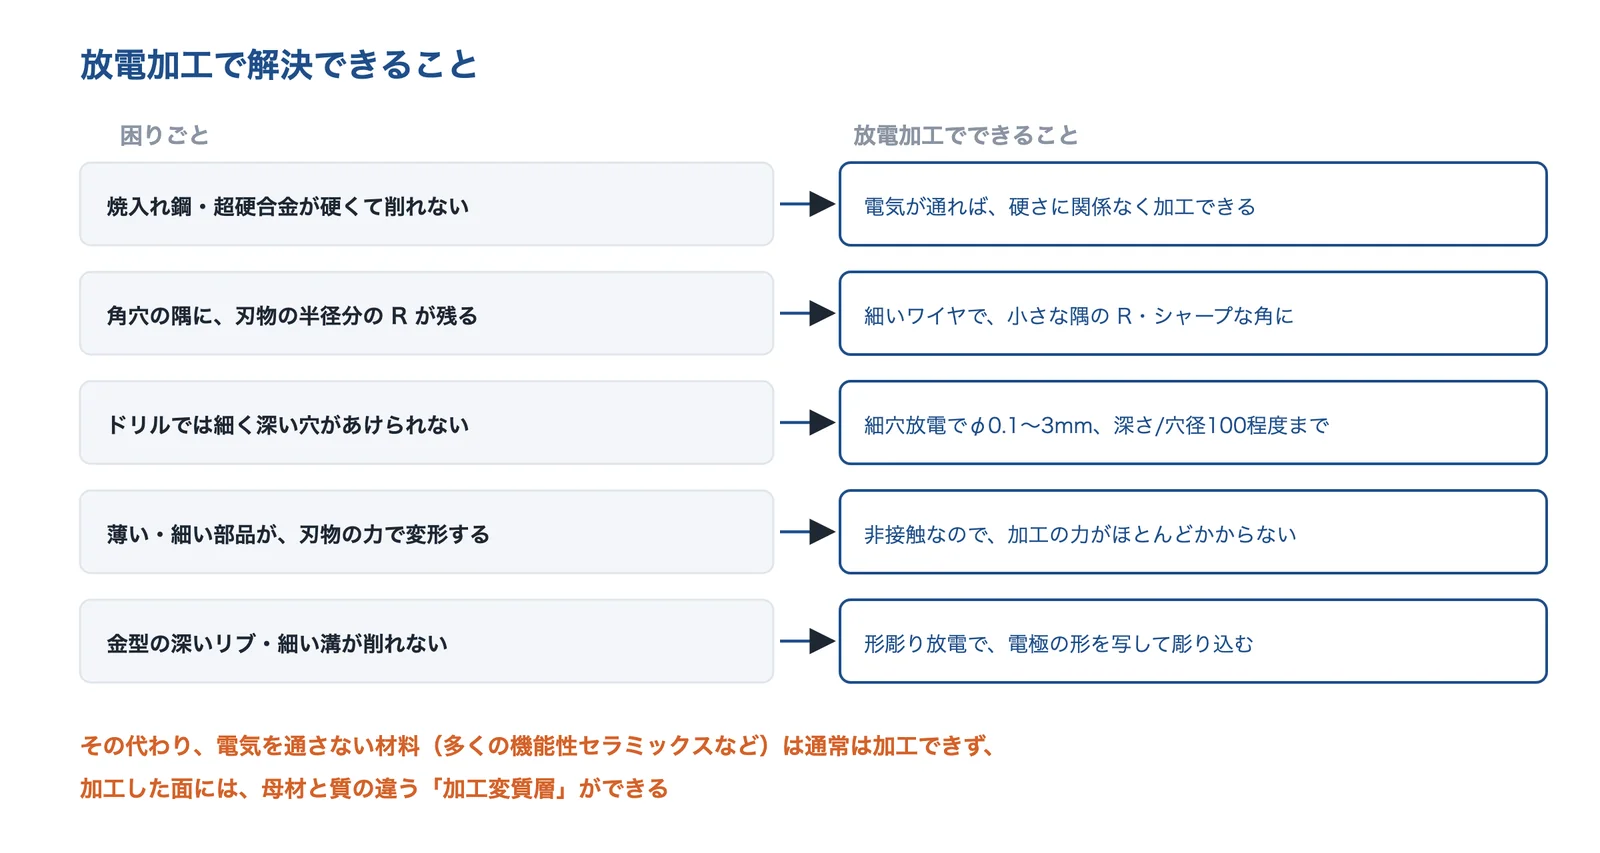
出典:このページの出典(京都大学・静岡大学・大阪産業技術研究所・筑波技術大学)をもとに AI(Claude)で作成
出典:京都大学 ナノテクノロジーハブ拠点(北部)「放電加工機」(PDF)、静岡大学 工学部 磯谷章「ワイヤ放電加工機」(PDF)、大阪産業技術研究所 技術シート No.98018「金型製作における放電加工面のトラブル事例とその対策」(1998年、PDF)、筑波技術大学 後藤啓光「絶縁材料に対する放電加工技術」(技術シーズ、PDF)
| 課題 | この技術での解決 | 課題ページ |
|---|---|---|
| 硬い材料に細かい形・穴を加工したい | 細穴・ワイヤ・形彫りの放電で、超硬・焼入れ鋼に微細な穴や形をつくる | 放電加工(細穴・ワイヤ・形彫り) |
| 加工しやすい形状にしたい | 切削では R が残る隅(ピン角)を、ワイヤや形彫り放電で作る(費用は上がる) | 切削向けの形(隅 R・ニガシ) |
| 金型・工具の寿命を延ばしたい | 放電加工の面の加工変質層・マイクロクラックを、条件と磨きで減らす | 金型・工具の寿命を延ばしたい |
右の列は、関係する課題ページ(対策の節)へのリンクです。
仕組み:絶縁性の加工液の中で、小さな放電をくり返す
危険物保安技術協会の解説によると、放電加工では、電気絶縁性の高い加工液の中で工具電極と工作物の間に僅かなすき間を保ってアーク放電をくり返し、放電の熱で工作物の一部を溶かし、溶けた所に触れた加工液が気化して爆発的に膨らむ力で、溶けた金属を液中に飛ばします。飛んだ金属は急に冷えて固まり、流れる加工液が運び去ります。すき間は加工液の種類や加工精度などの条件で違い、10〜50µm 程度、通電は条件により1秒間に1,000〜10万回程度で、オン・オフを短くくり返すパルス電源が要るとしています。
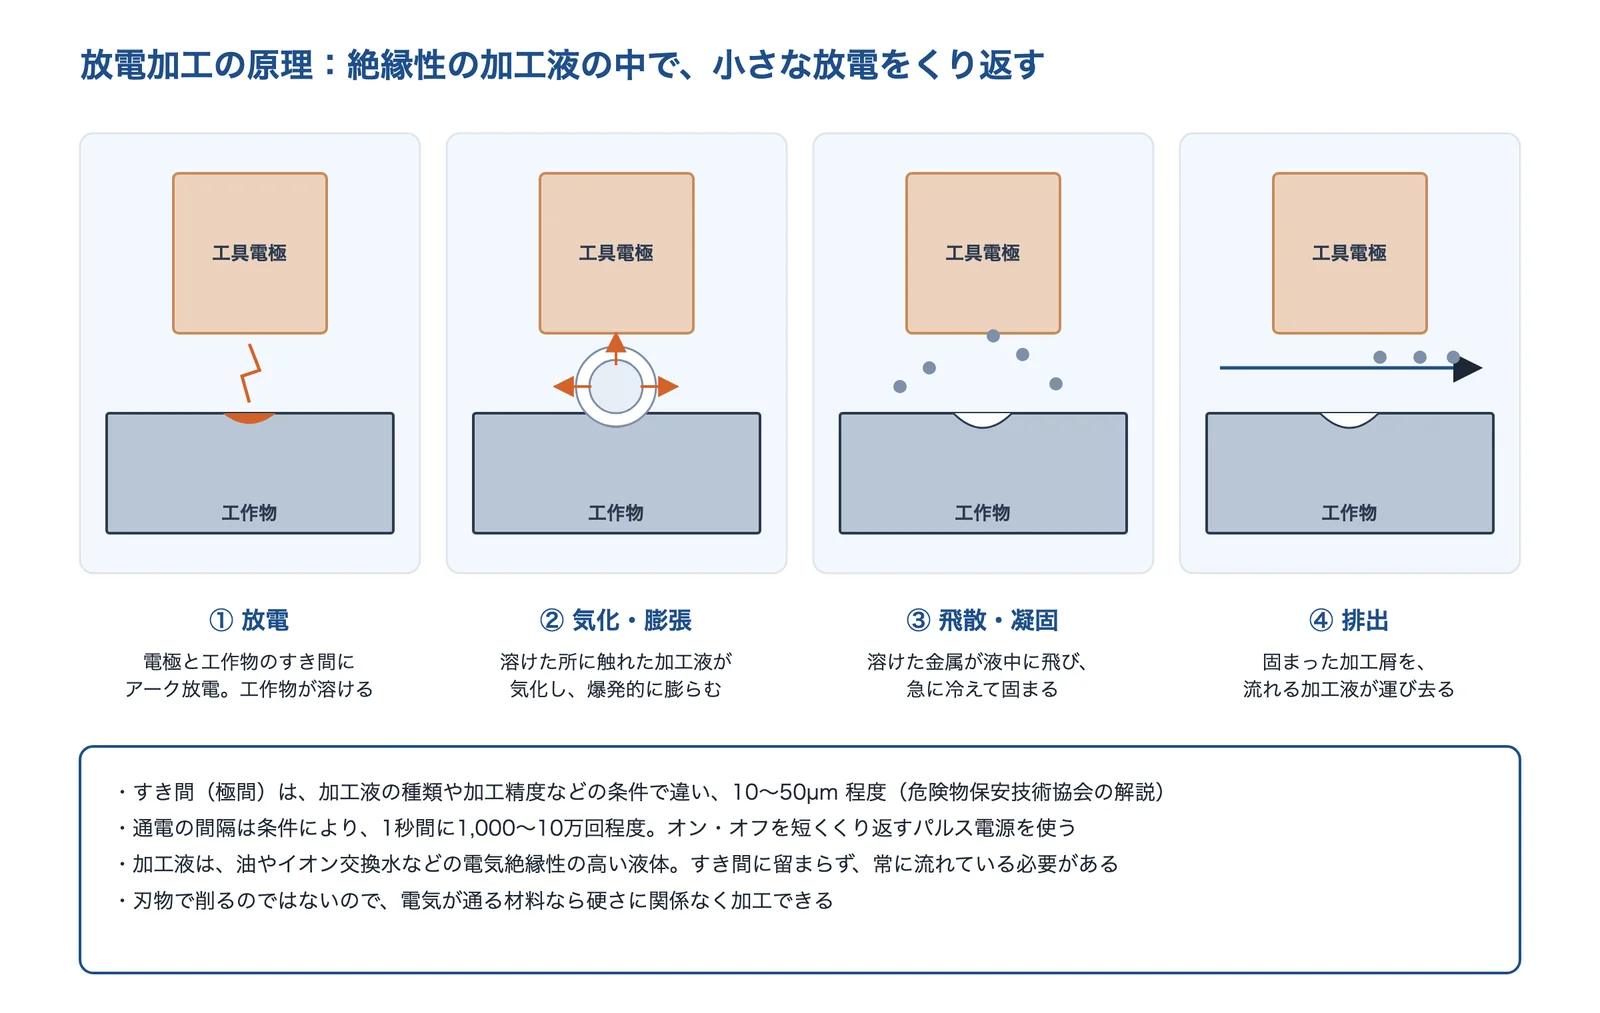
出典:危険物保安技術協会「危険物関係用語の解説」・新潟大学の実習テキストをもとに AI(Claude)で作成
出典:危険物保安技術協会「危険物関係用語の解説(第23回)放電加工機」Safety & Tomorrow No.148(2013年3月、PDF)

出典:テクパルコの技術解説チャンネル(YouTube)
硬さに関係なく加工できる
新潟大学の実習テキストは、銅や黄銅などの比較的柔らかい金属の細線でも、焼入硬化された鋼材や、高い硬度をもつ焼結合金などでも、電流を流すことによって柔らかい金属と大差なく加工できるとし、ワイヤと工作物の距離が数µm ないし数十µm になると放電が始まるとしています。日本機械学会誌の解説は、放電加工は放電の熱による非接触の除去加工なので、工作物の硬さによらず加工でき、工具や工作物にかかる機械的な力も微小だとし、超硬合金から直径17µm の工具を約10分で作った例を紹介しています。
出典:新潟大学 工学部 実習テキスト「第5章 放電加工」(PDF)、日本機械学会誌 2010年4月号「放電加工による極小径切削工具の製作」(PDF)
種類と選び方:形彫り・ワイヤ・細穴
危険物保安技術協会の解説は、放電加工機を、工具電極と逆の形を工作物に彫り込む形彫り放電加工機、電極を X・Y・Z に動かして加工する NC 形彫り放電加工機、工作物から目的の図形をくり抜くワイヤ放電加工機に分けています。このほかに、細く深い穴をあける細穴放電加工機があります(京都大学の資料)。
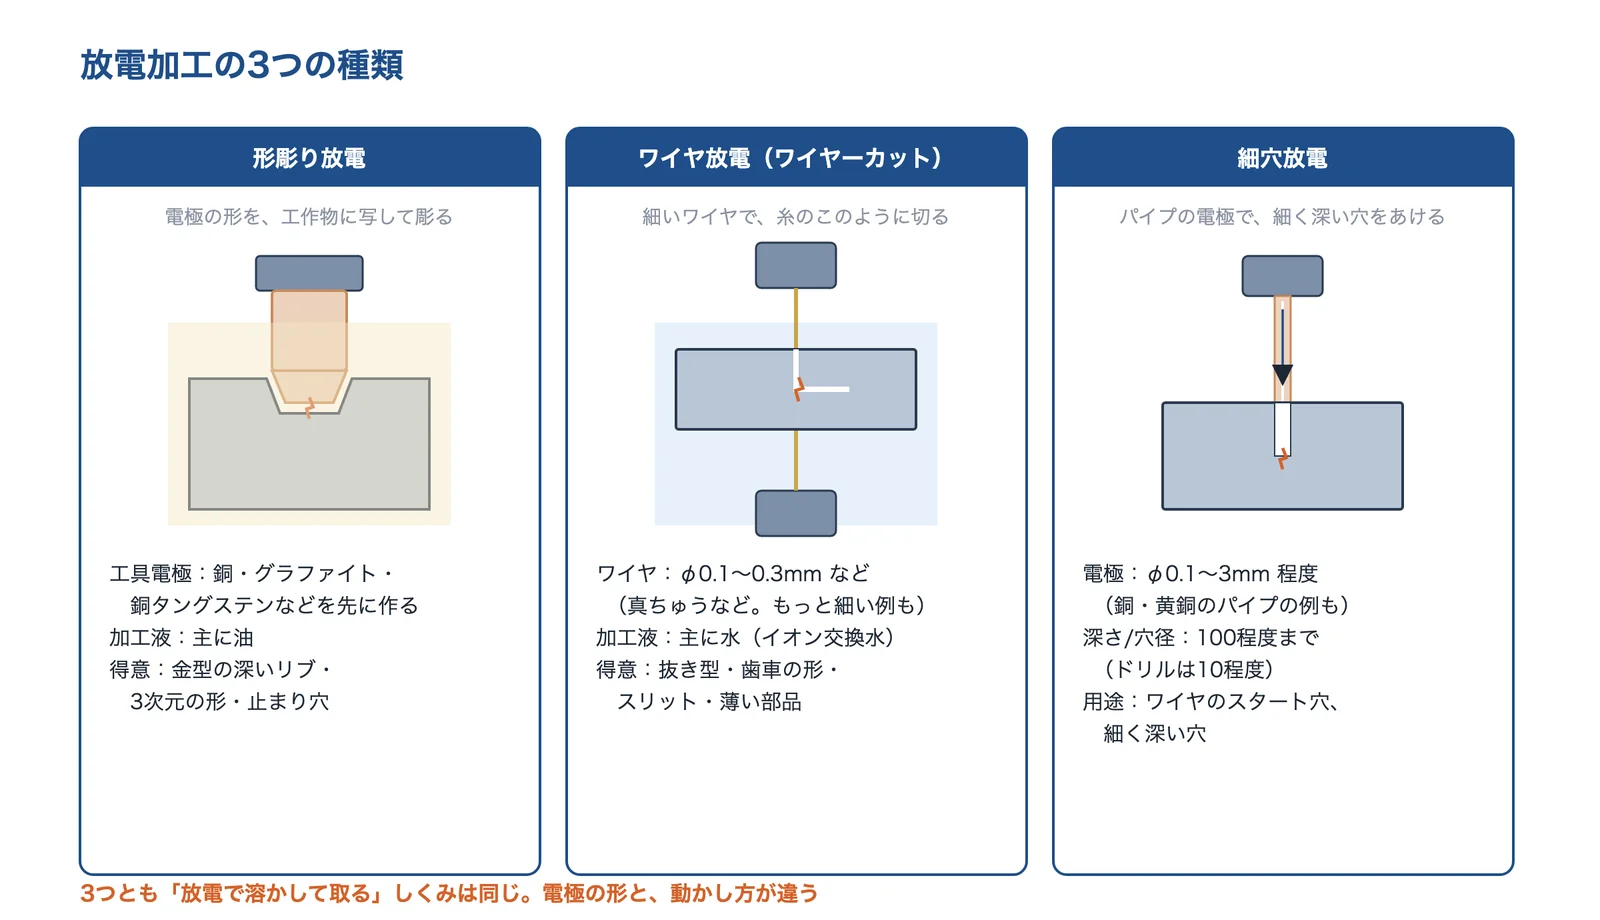
出典:危険物保安技術協会の解説・京都大学の資料・大分県産業科学技術センターの研究報告をもとに AI(Claude)で作成
出典:危険物保安技術協会「危険物関係用語の解説(第23回)放電加工機」Safety & Tomorrow No.148(2013年3月、PDF)、京都大学 ナノテクノロジーハブ拠点(北部)「放電加工機」(PDF)、大分県産業科学技術センター 平成5年度研究報告「導電性セラミックスの放電加工の研究」(PDF)
| 種類 | 電極と加工液 | 数値の例(出典) | 向いている加工 | 注意 |
|---|---|---|---|---|
| 形彫り放電 | 銅・グラファイト・銅タングステンなどの電極を先に作る。加工液は油が多い | すき間 10〜50µm 程度(危険物保安技術協会) | 金型の深いリブ・3次元の形・止まり穴 | 電極を作る手間と、電極の消耗 |
| ワイヤ放電 | 細いワイヤ(真ちゅうなど)を送りながら使う。加工液は水が多い | ワイヤ径 φ0.1〜0.3mm(京都大学の機械の仕様) | 抜き型・歯車の形・スリット・薄い部品・角穴 | 貫通した形だけ。閉じた形はスタート穴が要る |
| 細穴放電 | パイプ状の電極(銅・黄銅のパイプの例) | φ0.1〜3mm、深さ/穴径 100 程度まで(京都大学) | 細く深い穴、ワイヤのスタート穴 | 電極の消耗で、穴の深さ・径の管理が要る |
数値は各出典の条件での例で、機械と条件で変わります。向いている加工と注意の列は、このページの出典をもとに編集部が整理したものです。
ワイヤ放電:糸のこのように切り抜く
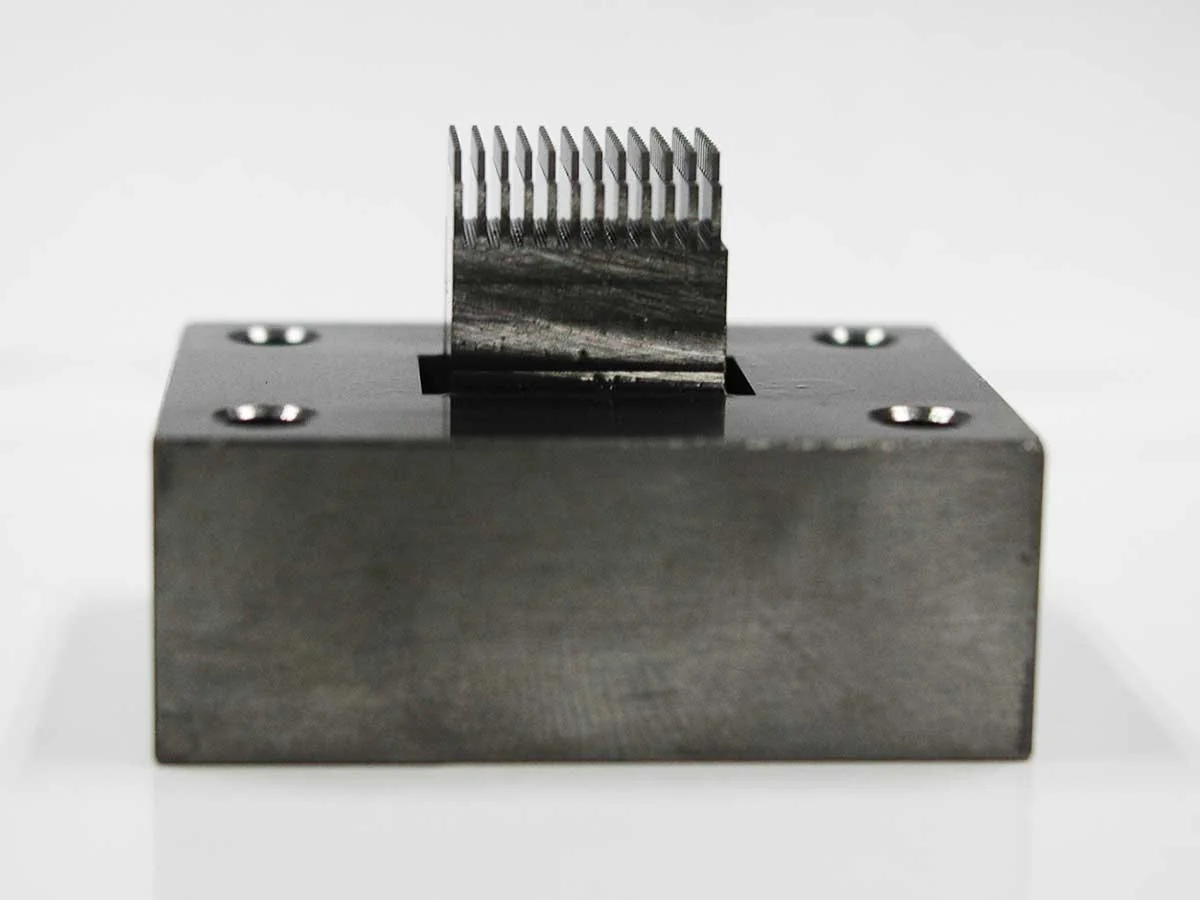
太陽放電工業の解説では、ワイヤーカットは水や石油などの液体の中で、ワイヤと工作物が数十µm の距離を保ちながら接触せずに切り進み、切り代はワイヤ線径にもよるが幅0.4mm 程度です。縁から加工を始めることもできますが、変形を避けるため工作物の内側にスタート穴をあけておき、上ガイドと下ガイドを別々に動かすとテーパーや上下で違う形も加工できます。加工精度は ±数µm 前後まで出せるとしています。危険物保安技術協会の解説は、ワイヤは放電した部分を再び使えないので、新しいワイヤを送り出す機構が要るとしています。
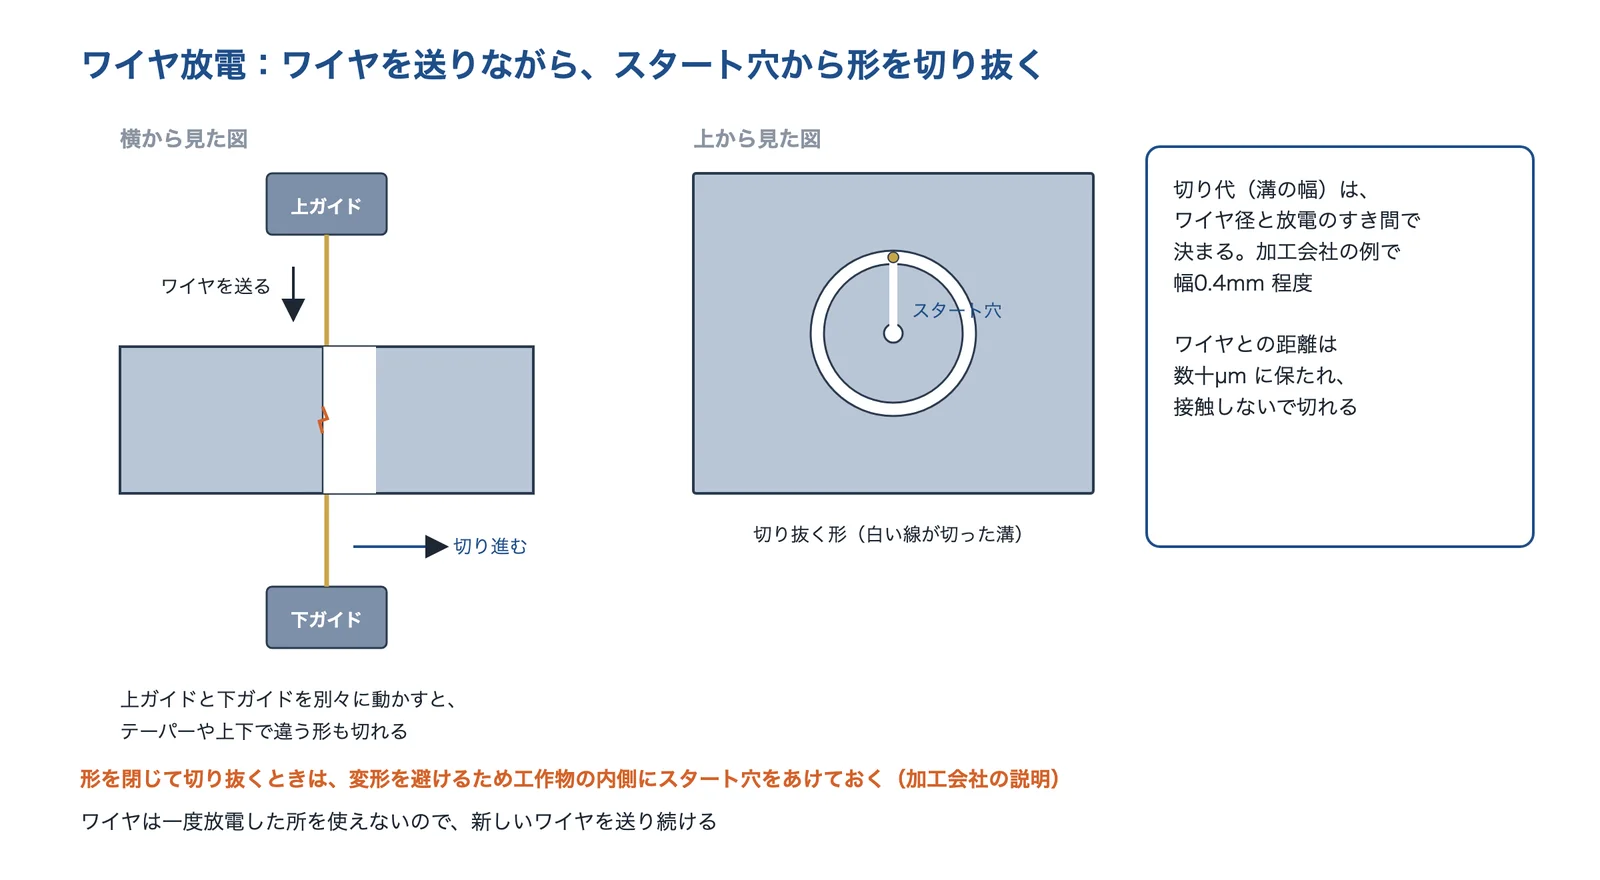
出典:太陽放電工業「ワイヤーカット」・危険物保安技術協会の解説をもとに AI(Claude)で作成
出典:太陽放電工業「ワイヤーカット」、危険物保安技術協会「危険物関係用語の解説(第23回)放電加工機」Safety & Tomorrow No.148(2013年3月、PDF)

出典:Sodick Japan(YouTube)
形彫り放電:電極の形を写す
形彫り放電加工機は、あらかじめ別の方法で作った工具電極(銅、グラファイト、銅タングステンなど)を送り出し、電極と工作物の向き合う全ての面で放電させて、少しずつ彫り込みます(危険物保安技術協会)。加工液によく使われるのは、粘度が低く電気絶縁性が高いスピンドルオイルなどで、引火点が70度以上の引火性液体なので、貯蔵・取り扱う量によっては消防法や火災予防条例の規制を受けます。イオン交換水を使い、機械にイオン交換水を作る装置を付ければこの規制は受けないとしています。
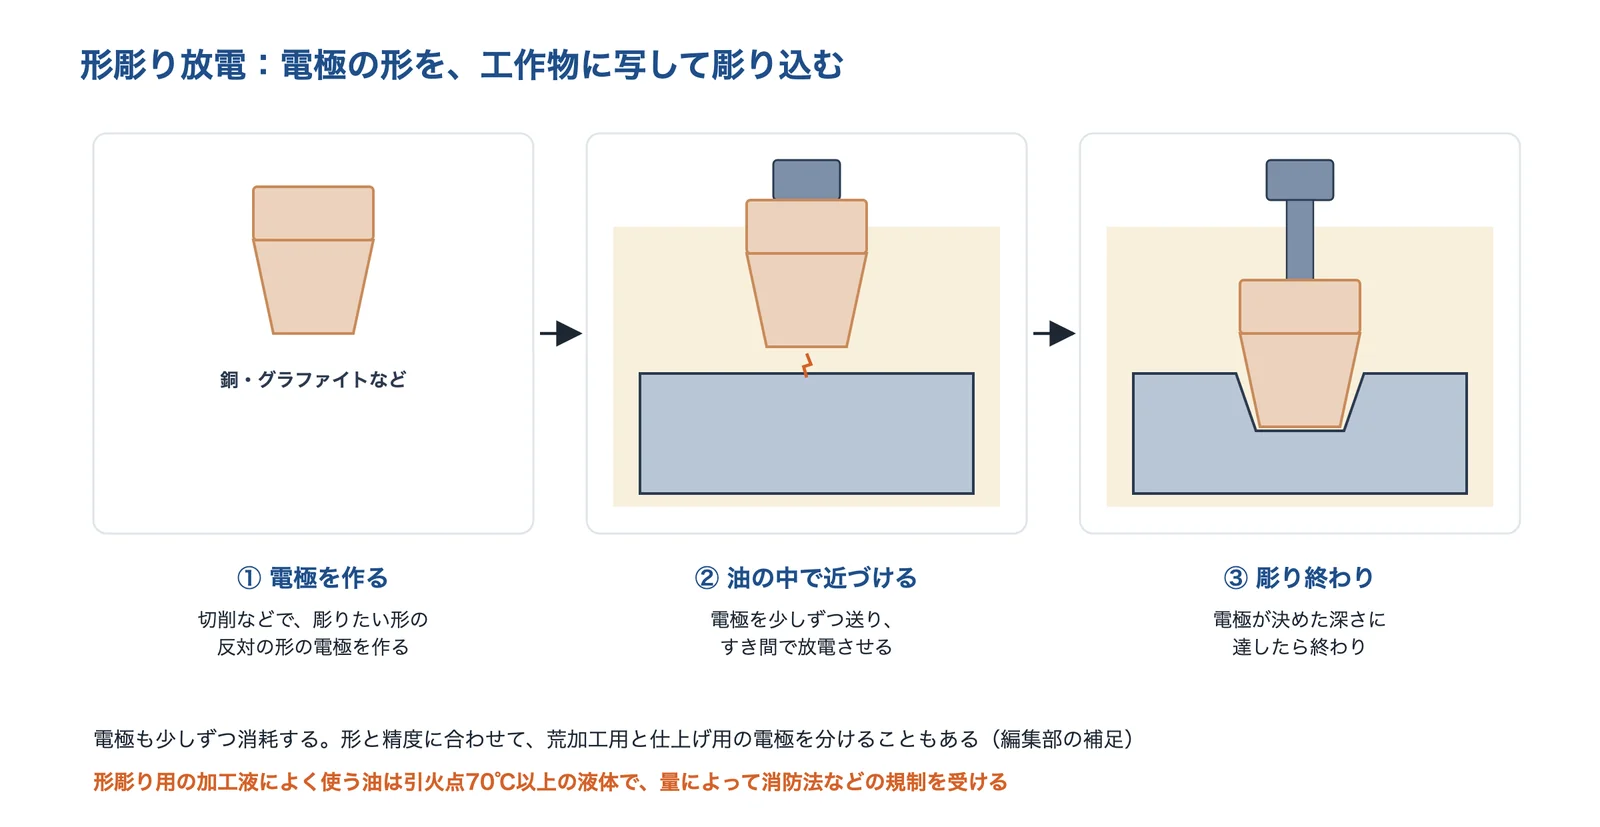
出典:危険物保安技術協会の解説をもとに AI(Claude)で作成
出典:危険物保安技術協会「危険物関係用語の解説(第23回)放電加工機」Safety & Tomorrow No.148(2013年3月、PDF)
細穴放電:細く深い穴とスタート穴
京都大学の資料によると、細穴放電加工機は従来のドリルではできない φ0.1〜3mm の小径の穴を加工でき、通電すれば材料の硬さに関係なく穴をあけられます。ドリルのアスペクト比が 10 程度なのに対し、100 程度まで加工でき、加工穴にバリが出ないとしています。大分県産業科学技術センターの研究では、導電性セラミックスの細穴加工に銅・黄銅のパイプの電極を使い、ワイヤ放電加工のためにはイニシャル・ホール(スタート穴)が必要としています。
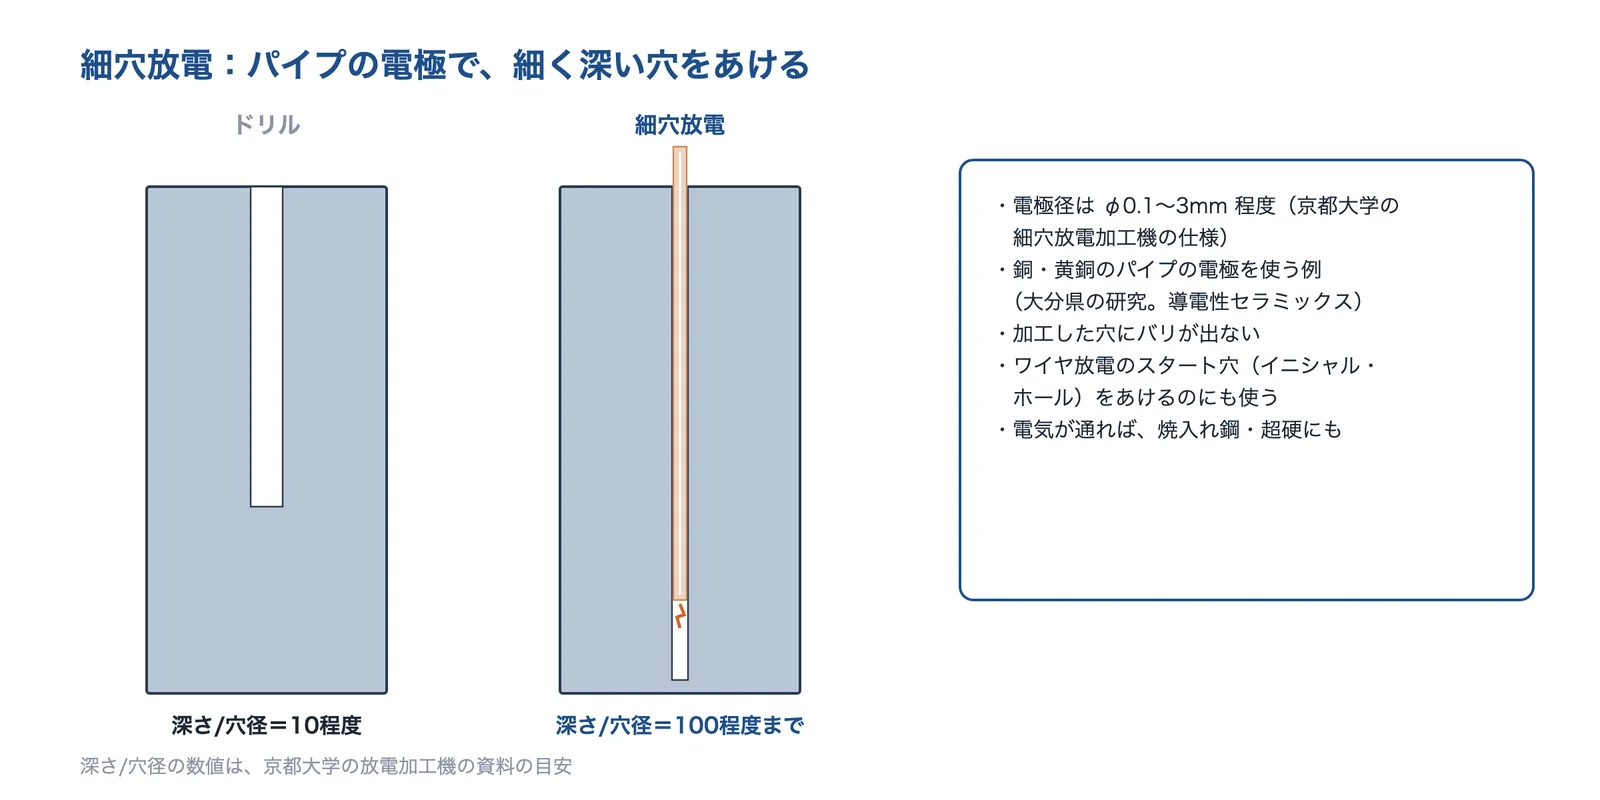
出典:京都大学の資料・大分県産業科学技術センターの研究報告をもとに AI(Claude)で作成
出典:京都大学 ナノテクノロジーハブ拠点(北部)「放電加工機」(PDF)、大分県産業科学技術センター 平成5年度研究報告「導電性セラミックスの放電加工の研究」(PDF)
使う場面ごとの選び方
| 使う場面 | よく使われる種類 | 選ぶときのポイント |
|---|---|---|
| プレス金型のパンチ・ダイ、歯車の形 | ワイヤ放電 | 同じ形のデータで、オフセットの向きと量を変えてパンチとダイを作れる(静岡大学) |
| プラスチック・ダイカスト金型の深いリブ・彫り | 形彫り放電 | 電極の材料(銅・グラファイト)と、加工変質層の後処理 |
| 超硬合金の精密な金型 | ワイヤ放電(水の加工液) | 長時間の加工でのコバルトの溶け出しへの対策(三菱電機技報) |
| ノズルなどの細く深い穴 | 細穴放電 | 穴径・深さ、電極の消耗と穴の入口・出口の形 |
| 薄い板・細いスリット・試験片 | ワイヤ放電 | 非接触なので加工の力がほとんどかからない(太陽放電工業) |
| 焼入れ後の部品の形の修正・追加工 | ワイヤ・形彫り放電 | 熱処理のあとでも加工できる。面の加工変質層をどう扱うか |
ポイントの列は、このページの出典をもとに編集部が整理したものです。
隅の R:ワイヤの半径と放電のすき間で決まる
静岡大学の資料は、機械的な切削で隅の R の小さな角穴をあけるのは難しく、コーナー部には刃物の半径分の R がつくのに対し、ワイヤ放電はワイヤが細いので小さな角 R にできるとしています。新潟大学の実習テキストでは、仕上がりの形どおりにするため、ワイヤの中心を「ワイヤ半径と放電のすき間を足した値(加工溝幅の半分)」だけずらして動かします。このため内側の隅の R は、ワイヤ半径とすき間を足した値が目安になります(編集部)。公表例では、ブローチ研削工業所が φ0.05mm のワイヤで最小コーナー R 0.035、太陽放電工業が最小加工 R 0.025mm(条件の記載なし)としています。
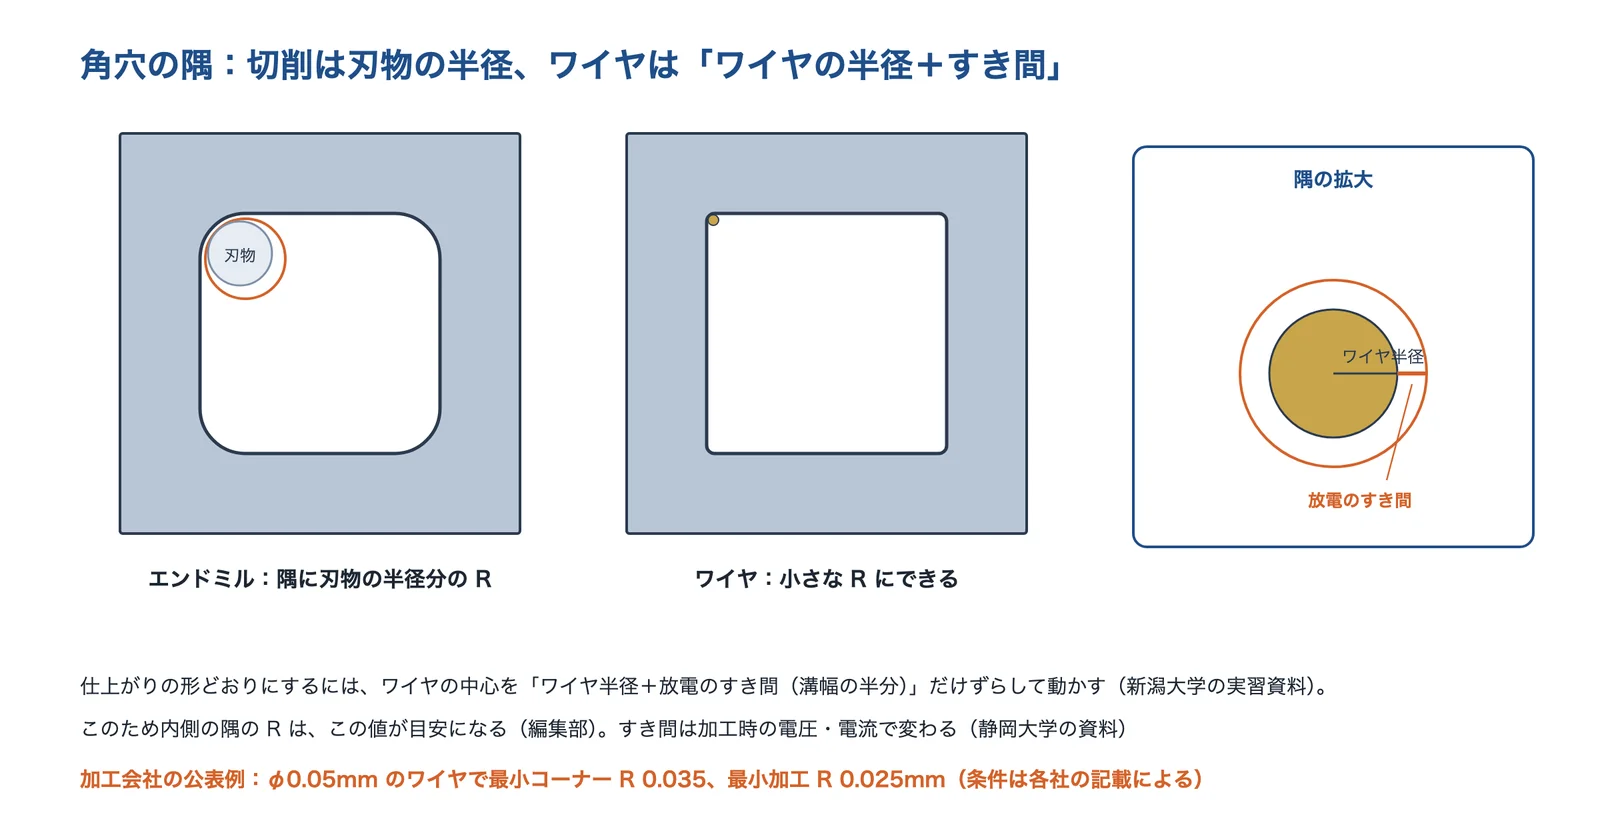
出典:新潟大学の実習テキスト・静岡大学の資料・ブローチ研削工業所と太陽放電工業の公開値をもとに AI(Claude)で作成
出典:静岡大学 工学部 磯谷章「ワイヤ放電加工機」(PDF)、新潟大学 工学部 実習テキスト「第5章 放電加工」(PDF)、ブローチ研削工業所「ワイヤー放電加工」、太陽放電工業「ワイヤーカット」
向いている条件と注意点
放電加工が向いている条件
- 焼入れ鋼・超硬合金・耐熱合金など、硬くて削りにくい材料
- 隅の R を小さくしたい角穴、細いスリット、歯車の形
- ドリルでは届かない細く深い穴
- 薄い・細いなど、加工の力で変形しやすい部品
- 熱処理のあとに形を仕上げたい部品
注意点
- 電気を通さない材料(多くの機能性セラミックスなど)は、通常は放電加工できない
- 加工した面に加工変質層・マイクロクラックができ、金型の割れ・腐食の原因になることがある
- 水の加工液での長時間の加工は、超硬・鉄の腐食に注意
- ワイヤは貫通した形だけ。閉じた形はスタート穴が要る
- 形彫りは電極を作る手間と、電極の消耗がある
この一覧は、このページの出典(京都大学・静岡大学・大阪産業技術研究所・三菱電機技報・筑波技術大学・危険物保安技術協会)をもとに編集部が整理したものです。
加工できる材料:電気が通るかどうか
筑波技術大学の技術シーズは、放電加工は高硬度材にも容易に使えるが、機能性セラミックスの多くは絶縁性のため、通常は放電加工を適用できないとし、補助電極法で絶縁性の材料(窒化珪素など)を放電加工する研究を紹介しています。一方、導電性のセラミックス(ZrO₂ 系など)は放電加工できます(大分県産業科学技術センター)。静岡大学の資料では、SiC 粒子を含むアルミの複合材料はワイヤ放電で加工できたものの、1mm 程度の SiC の結晶が加工経路にあると放電による溶融がなくなり、ワイヤが断線して加工できなかったとしています。なお、このページで紹介する藤昇工作所は、ガラス・セラミックス・樹脂などにも放電加工やドリル加工で 0.1mm〜の穴をあけられるとしています。材料ごとにどの加工法を使うかは、加工する会社に確かめます。
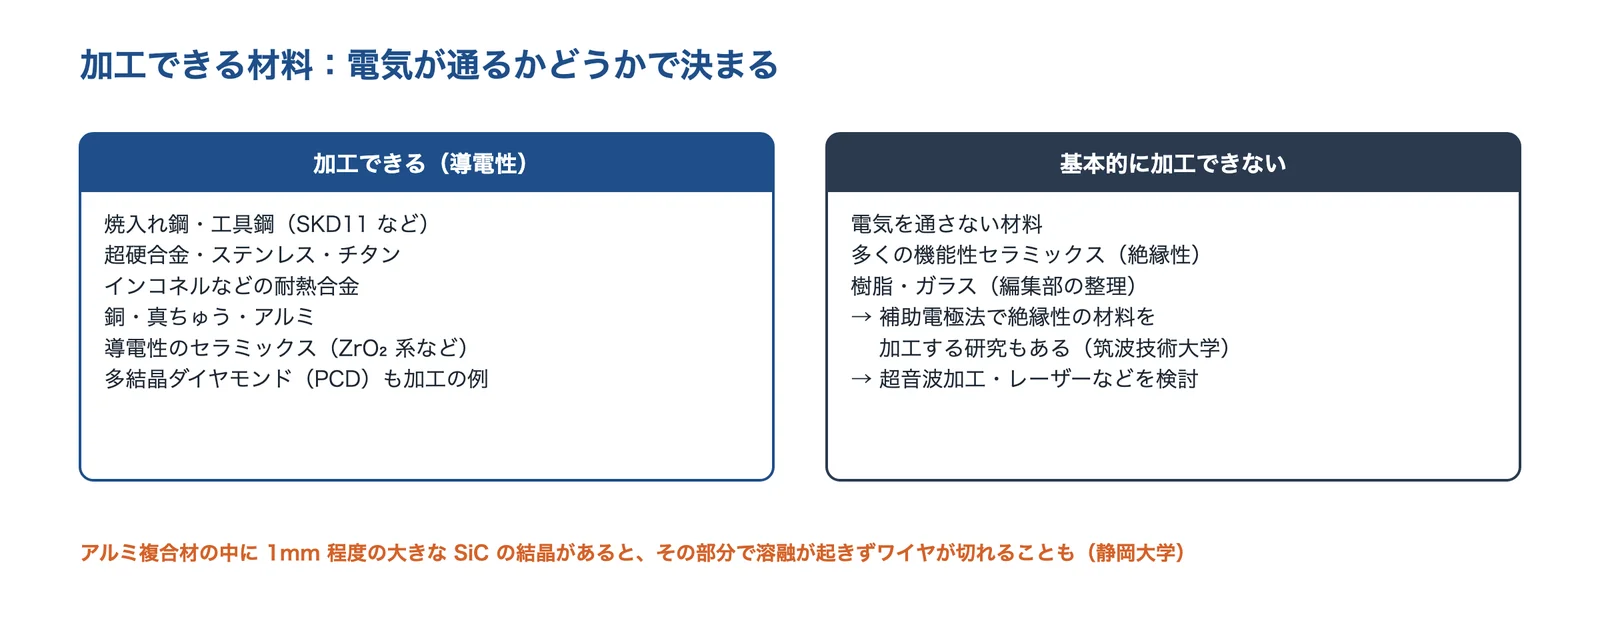
出典:筑波技術大学・大分県産業科学技術センター・静岡大学の資料と、加工会社の公開情報をもとに AI(Claude)で作成
出典:筑波技術大学 後藤啓光「絶縁材料に対する放電加工技術」(技術シーズ、PDF)、大分県産業科学技術センター 平成5年度研究報告「導電性セラミックスの放電加工の研究」(PDF)、静岡大学 工学部 磯谷章「ワイヤ放電加工機」(PDF)
よくある失敗:加工変質層とマイクロクラック
大阪産業技術研究所の技術シートは、放電加工は火花放電による熱的な溶融除去を使うため、加工された面には母材とは質的に異なった「加工変質層」ができ、金型として使うときにチッピングや割れなどのトラブルの原因になることがあるとしています。形彫り放電で作った金型の例として、冷間鍛造金型の型割れ(原因:放電加工面のマイクロクラック、仕上げ研磨の不足)、エッジやコーナーのクラック、プラスチック成形金型の腐食を挙げ、対策に電極のジャンプや揺動、低電流パルスによる正極性の仕上げ加工、ハンドラッピング、ガラスブラストなどを挙げています。
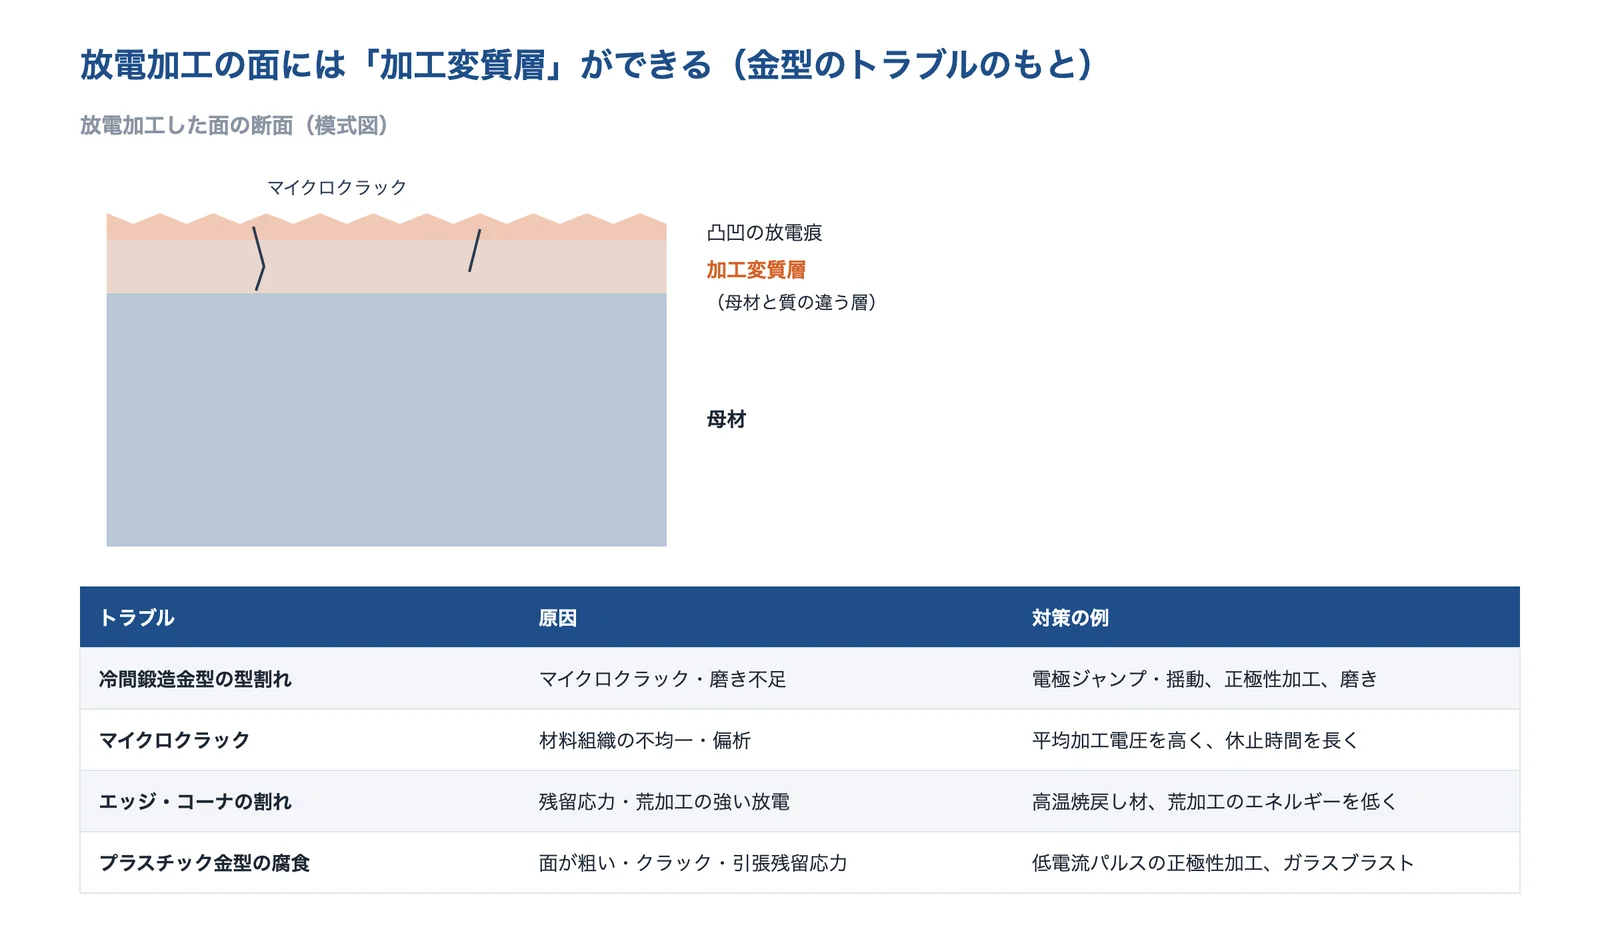
出典:大阪産業技術研究所 技術シート No.98018をもとに AI(Claude)で作成
出典:大阪産業技術研究所 技術シート No.98018「金型製作における放電加工面のトラブル事例とその対策」(1998年、PDF)
仕様表の見方(精度・面の粗さ・板厚)
放電加工の会社の仕様表には、最大加工物寸法、ワイヤ径、寸法精度、面の粗さ、テーパー角などが並びます。精度や面の粗さは「最も条件のよい場合」の値であることが多く、何回目の仕上げか、どの材質の値かを確かめます。たとえば太陽放電工業は最良面粗度 Ry1.8µm/Ra0.3µm について「最も条件のよい場合」と断っており、放電加工センターは寸法精度を「4th cut ±2µm」としています。
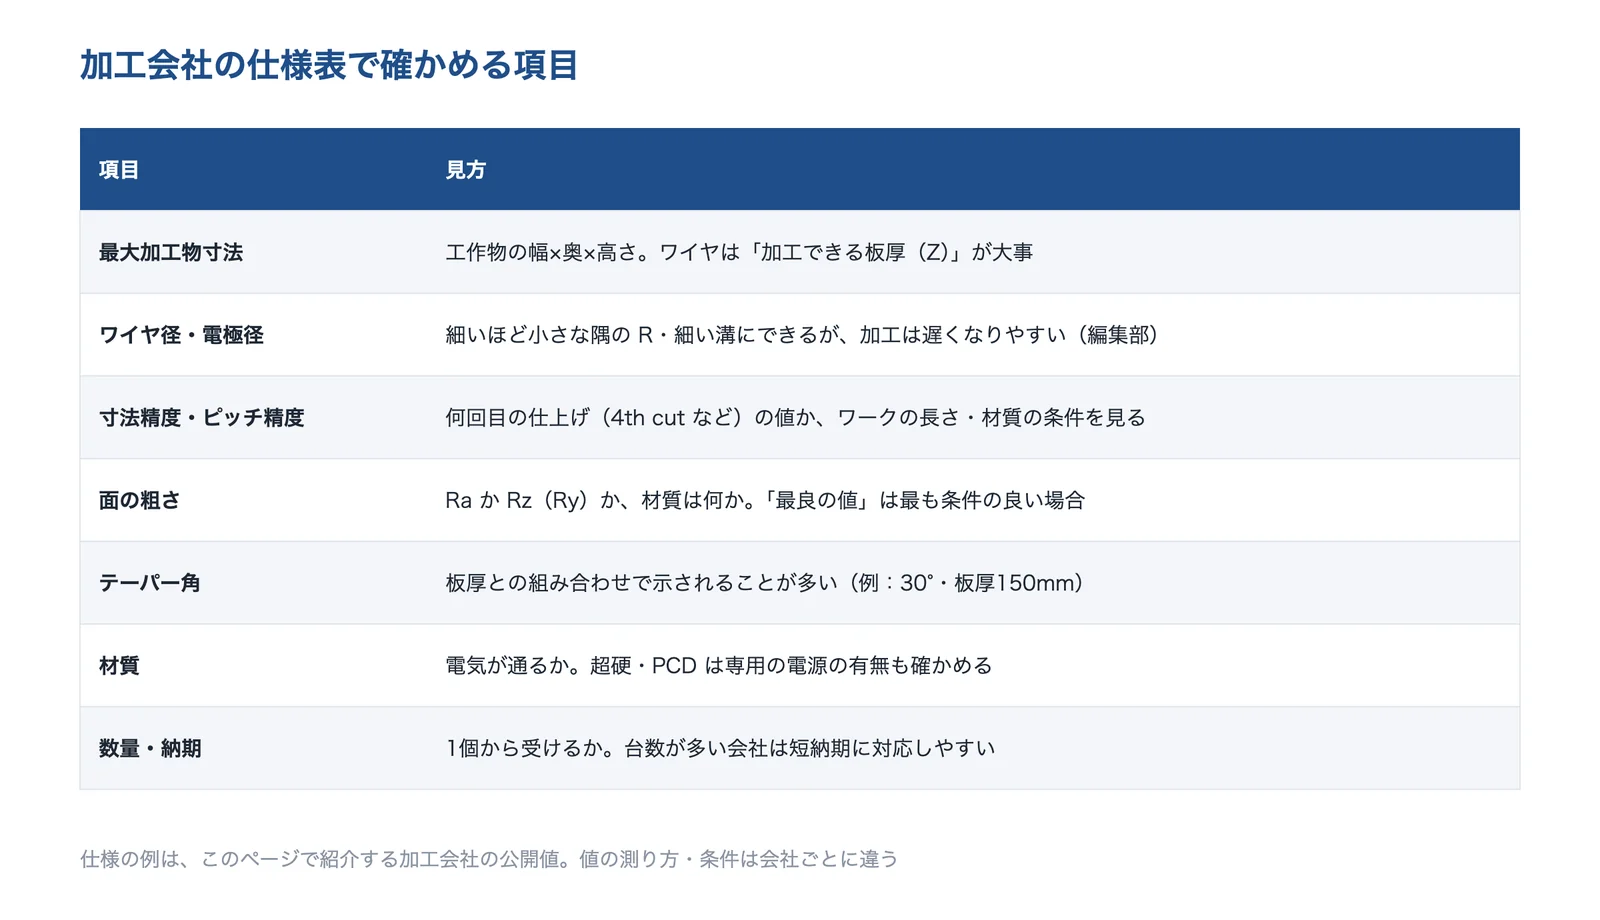
出典:このページで紹介する加工会社の公開値をもとに AI(Claude)で作成
出典:太陽放電工業「ワイヤーカット」、放電加工センター(トップページ)
| 項目 | 見方 |
|---|---|
| 面の粗さの記号 | Ra か Rz・Ry かで数値の大きさが違う(Rz の定義は規格の版でも違う。編集部)。山梨県産業技術センターの機械は Rz0.4µm(超硬)、Rz0.6µm(Steel)と Rz で示している |
| 仕上げの回数 | 1st cut(荒)から 2nd、3rd、4th と弱い放電で仕上げるほど面と精度がよくなり、時間はかかる |
| テーパー角 | 板厚と組み合わせで見る(例:放電加工センターの機械 ±30°(板厚150mm)) |
| 材質 | 同じ条件でも材質で面の粗さが違う。超硬・PCD は専用の電源・仕様の有無を確かめる |
出典:山梨県産業技術センター「令和2年度導入機器 ワイヤ放電加工機」(PDF)、放電加工センター「設備内容」
見方の列は、このページの出典をもとに編集部が整理したものです。
仕上げの回数と面の粗さ
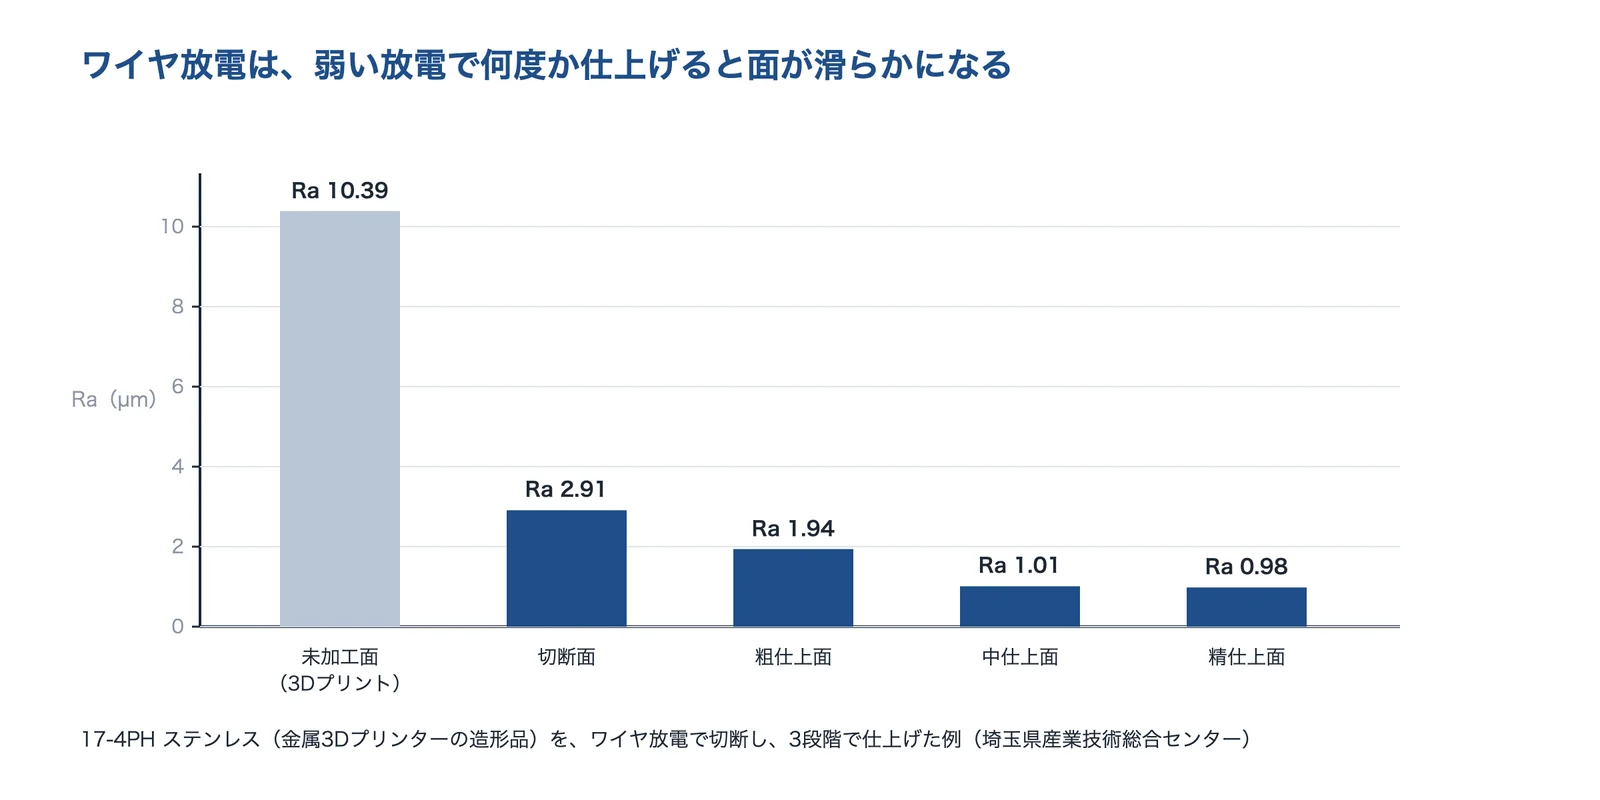
埼玉県産業技術総合センターの事例では、金属3Dプリンターで作った17-4PH ステンレスをワイヤ放電で切断し、3段階で仕上げました。表面粗さは、未加工面 Ra10.39µm、切断面 Ra2.91µm、粗仕上面 Ra1.94µm、中仕上面 Ra1.01µm、精仕上面 Ra0.98µm で、切断時よりも弱い放電条件で加工することにより Ra 約1µm まで仕上げられたとしています。
出典:埼玉県産業技術総合センターの事例検討シート M516をもとに AI(Claude)で作成
出典:埼玉県産業技術総合センター デジタルものづくり研究会 事例検討シート M516「造形物の表面仕上げ(ワイヤカット放電加工)」(2024年、PDF)、山梨県産業技術センター「令和2年度導入機器 ワイヤ放電加工機」(PDF)
加工液・図面・発注の注意
- 加工液を知る形彫りは油、ワイヤは水が多い。水では腐食に注意
- 隅の R とスタート穴を図面に最小の R はワイヤ半径+すき間。穴の位置も決める
- 面の後処理を決める加工変質層を磨き・ブラストで除くか
この3点は、このページの出典をもとに編集部が整理したものです。
水の加工液と、超硬・鉄の腐食
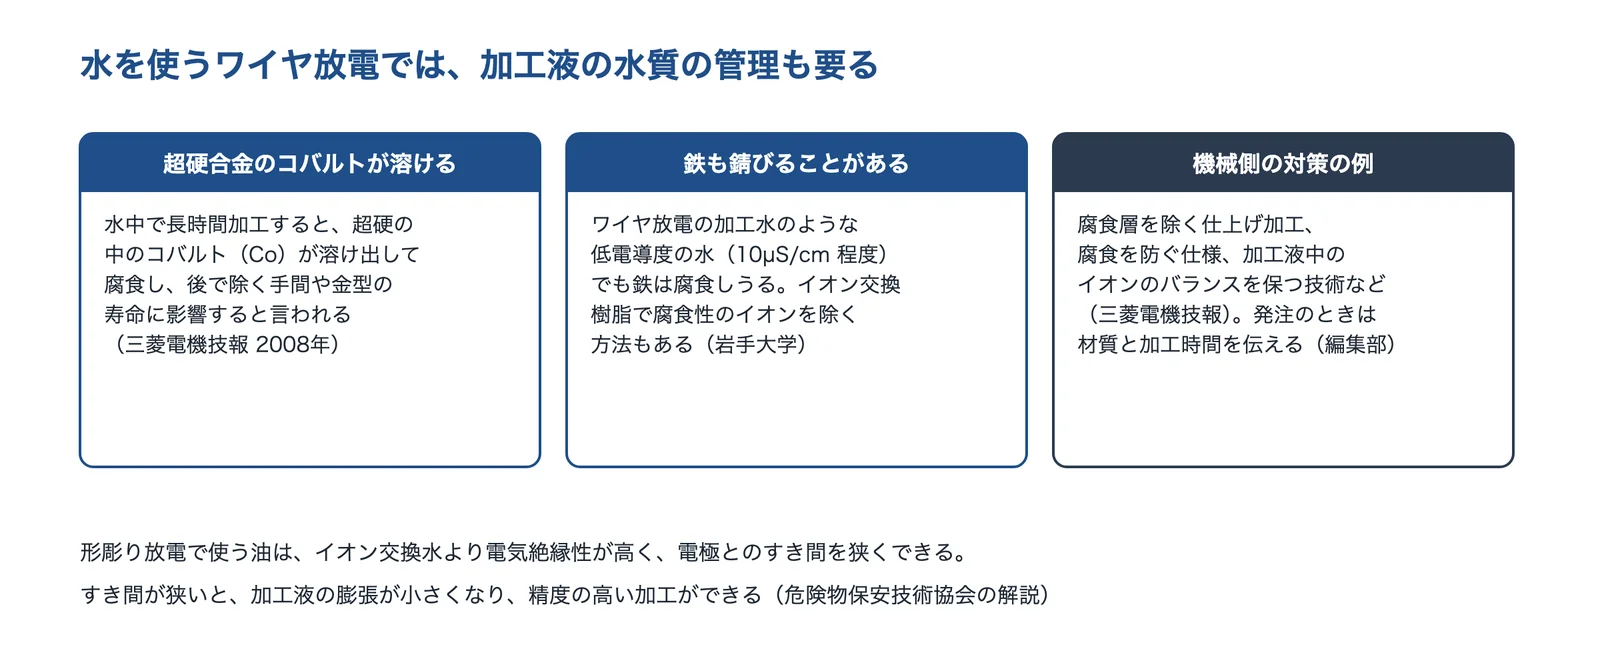
三菱電機技報(2008年)は、加工液に水(純水)を使うワイヤ放電加工機は高精度の金型を速く加工できる一方、超硬材料は水中での長時間の加工で、材料中のコバルト(Co)が溶け出して腐食し、後工程での腐食層の除去時間の増加や金型寿命に影響すると言われているとし、腐食層を除く加工や腐食を防ぐ仕様、加工液中のイオンのバランスを一定に保つ技術を紹介しています。岩手大学の技術シーズは、ワイヤーカット放電加工の加工水のような低電導度の水(10µS/cm 程度)の中で、防食性のイオンを固定したイオン交換樹脂を通して鉄を防食する方法を紹介しています。
出典:三菱電機技報(2008年)・岩手大学の技術シーズ・危険物保安技術協会の解説をもとに AI(Claude)で作成
出典:三菱電機技報 2008年3月号「高品位超硬加工システム A.S.C」(PDF)、岩手大学 地域連携推進センター 技術シーズ「水中での鉄系金属の防食方法」(PDF)、危険物保安技術協会「危険物関係用語の解説(第23回)放電加工機」Safety & Tomorrow No.148(2013年3月、PDF)
図面と発注:スタート穴・隅の R・後処理
ワイヤで閉じた形を切り抜くときは、スタート穴の位置を決めておきます。隅の R はワイヤ半径と放電のすき間で決まるので、どうしても小さな R が要る所だけを指示し、ほかは加工しやすい R にすると費用を抑えやすくなります(編集部)。金型では、大阪産業技術研究所の技術シートが挙げるように、仕上げの研磨やブラストまで含めて頼むかを決めておきます。太陽放電工業は、電気エネルギーの強弱と加工中に出るスラッジの排出の良し悪しで、加工スピード・クリアランス・面粗さが変わるとしています。
出典:太陽放電工業「ワイヤーカット」、大阪産業技術研究所 技術シート No.98018「金型製作における放電加工面のトラブル事例とその対策」(1998年、PDF)
相談する前に整理すること
出典:このページの出典をもとに AI(Claude)で作成
出典:太陽放電工業「ワイヤーカット」、大阪産業技術研究所 技術シート No.98018「金型製作における放電加工面のトラブル事例とその対策」(1998年、PDF)、京都大学 ナノテクノロジーハブ拠点(北部)「放電加工機」(PDF)
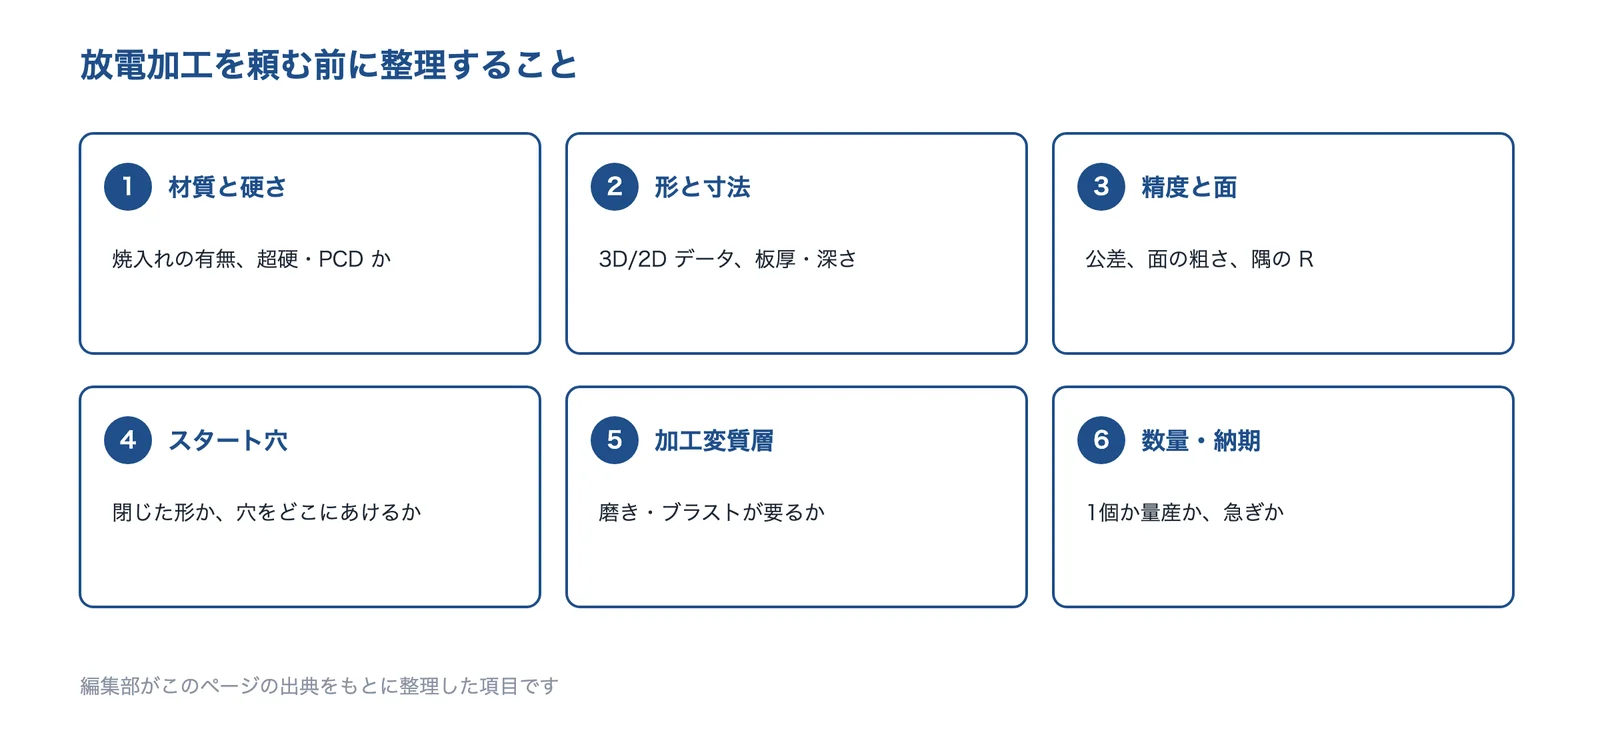
- 材質と硬さ(焼入れの有無、超硬・PCD・耐熱合金か、電気が通るか)
- 形と寸法(2D・3D のデータ、板厚・深さ、テーパー・上下異形状の有無)
- 精度と面(寸法公差、面の粗さの記号と値、隅の R の最小値)
- スタート穴(閉じた形か、穴をどこにあけてよいか、社内であけるか)
- 加工変質層と後処理(金型なら磨き・ブラストまで頼むか)
- 数量と納期(1個か繰り返しか、急ぎか)
この一覧は、このページの出典をもとに編集部が整理したものです。
企業紹介(放電加工技術)
放電加工の受託加工を手がける会社を、得意な分野が重ならないように6社紹介します。大型・厚物、細いワイヤの精密加工、微小径穴、大型の形彫りと電極、試験片など、困りごとに近い会社から見てください。掲載の内容は、各社の公式サイトで確認できた情報です。
| 企業 | 形彫り | ワイヤ | 細穴 | 微細 (φ0.05 など) | 大型・ 厚物 |
|---|---|---|---|---|---|
| ブローチ研削工業所ワイヤ28台・形彫18台・細孔5台。高さ800mm まで(静岡県) | ● | ● | ● | ● | ● |
| 太陽放電工業ワイヤの公差 最高±0.003mm、最小 R0.025mm(兵庫県) | ● | ● | ● | ● | ● |
| 放電加工センターワイヤーカット専門。4th cut ±2µm(埼玉県) | ● | ● | ● | ● | |
| 藤昇工作所0.1mm〜の微小径穴と、難削材の複雑形状(岡山県) | ● | ● | ● | ● | |
| 放電エンジニアリング大型の形彫りとグラファイト電極の一貫生産(愛知県) | ● | ● | ● | ● | |
| 阪神精工試験片・異形状・φ1000mm のリングギヤ(兵庫県) | ● | ● | ● | ● |
●は、各社の公式サイトで設備・扱い・事例を確認できたものです(空欄は、扱っていないという意味ではありません)。社名を押すと、その会社の紹介へ移ります。
株式会社ブローチ研削工業所|ワイヤ・形彫り・細孔の放電加工機を多数そろえ、高さ800mm の大物から φ0.05mm の微細加工まで
ブローチ研削工業所とは
静岡県浜松市中央区の精密加工の会社です(1972年設立)。ワイヤー放電、形彫放電、レーザーなどの加工機を普及初期から導入し、2012年に航空宇宙分野の品質マネジメント規格 EN9100(JISQ9100)の認証を取得しています。
ブローチ研削工業所の得意技術
| 技術 | 内容 |
|---|---|
| ワイヤー放電 | 28台を保有。加工物の高さ 800mm 対応機1台、600mm 2台、510mm 3台。CUTP800 では 45°までのテーパー加工。φ0.05mm・φ0.1mm のワイヤ専用機を常設し、φ0.05mm で最小コーナー R 0.035 |
| 形彫・細孔放電 | 形彫18台・細孔5台。最大 1350×1000×600 のワークに対応。細孔放電加工機の2号機は 600mm までのロング電極で超深穴を加工。ロータリーテーブルで割出加工 |
| 加工の環境 | ワイヤー放電・形彫放電・研磨の加工エリアを 23℃±1℃ の恒温に管理 |
ブローチ研削工業所が解決できる課題
- 高さのある大物・長尺の部品を、短い納期でワイヤーカットしたい
- ニッケル合金・チタンなどの難削材に、形彫り放電で精密な形を入れたい
- 航空宇宙分野の部品を、品質の管理体制のある会社に頼みたい
公開されている実績・用途
- 高さ800mm のチタン材から、上下異形状加工でシャフトを製作
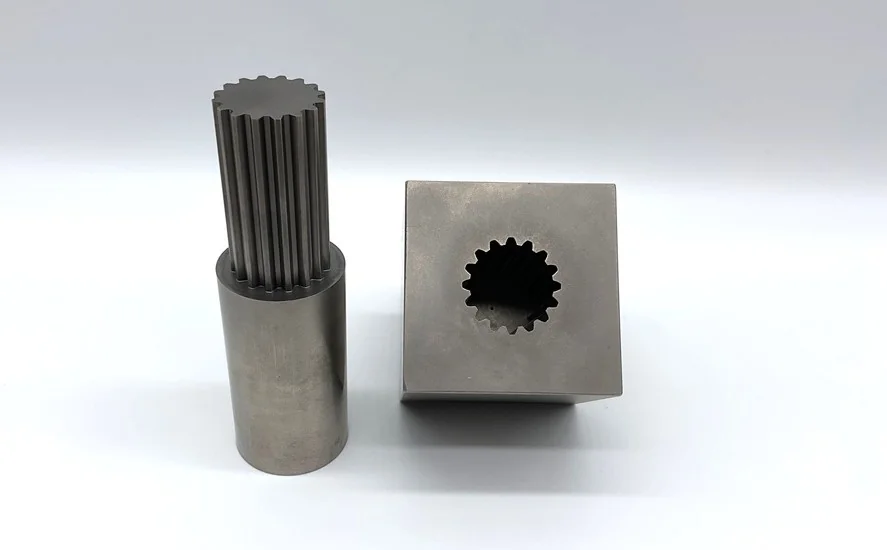
- チタン材の外スプライン・内スプラインを形彫り放電で加工したはめ合いのサンプル(同社は、チタンは形彫り放電で面粗度が出しづらい材質としている)
出典:ブローチ研削工業所「会社概要」、ブローチ研削工業所(トップページ)、ブローチ研削工業所「ワイヤー放電加工」、ブローチ研削工業所「形彫放電加工/細孔放電加工」、ブローチ研削工業所「形彫放電加工によるスプライン加工」
有限会社太陽放電工業|大きなワークから細いワイヤの微細加工まで。1個から受ける
太陽放電工業とは
兵庫県尼崎市の放電加工の会社です(1984年創業)。航空部品・ロケット部品・自動車部品・家電・スマートフォン・テストピースなどの加工を手がけてきたとしています。
太陽放電工業の得意技術
| 技術 | 内容 |
|---|---|
| ワイヤーカット | 最大ストローク 1000×800mm、最大高さ 465mm。加工寸法公差は最高 ±0.003mm、ピッチ精度はピッチ100mm で ±0.003mm。最大テーパー角 30° |
| 微細加工 | 最小ワイヤ径 φ0.05mm、最小加工 R 0.025mm。最良面粗度 Ry1.8µm/Ra0.3µm(最も条件のよい場合) |
| 形彫り・細穴 | 放電加工機(形彫り)8台、細穴放電加工機2台を保有。細穴は φ0.2mm〜 |
太陽放電工業が解決できる課題
- 焼入れ鋼・超硬・インコネル・多結晶ダイヤなどの硬い材料を、複雑な形にしたい
- エンドミルでは隅に R が付く四角・六角・キー溝の形を作りたい
- プレート1枚・部品1つの試作や、急ぎの加工を頼みたい
公開されている実績・用途
- 微細線仕様の金属部品(隙間1mm・W0.3mm)、長さ1500mm のシャフトのワイヤーカット、スリットノズルなどの加工例を公開
出典:太陽放電工業「会社概要」、太陽放電工業「ワイヤーカット」、太陽放電工業「技術・設備」
株式会社放電加工センター|ワイヤーカット専門。細いワイヤと4回目の仕上げで ±2µm
放電加工センターとは
埼玉県所沢市の、ワイヤーカット放電加工機による受託加工の会社です(1982年設立)。高精度部品、自動車関連部品、半導体関連部品、プレス型・プラ型・鍛造型、ギヤなどを加工しています。
出典:放電加工センターのトップページ・設備内容をもとに AI(Claude)で作成
放電加工センターの得意技術
| 技術 | 内容 |
|---|---|
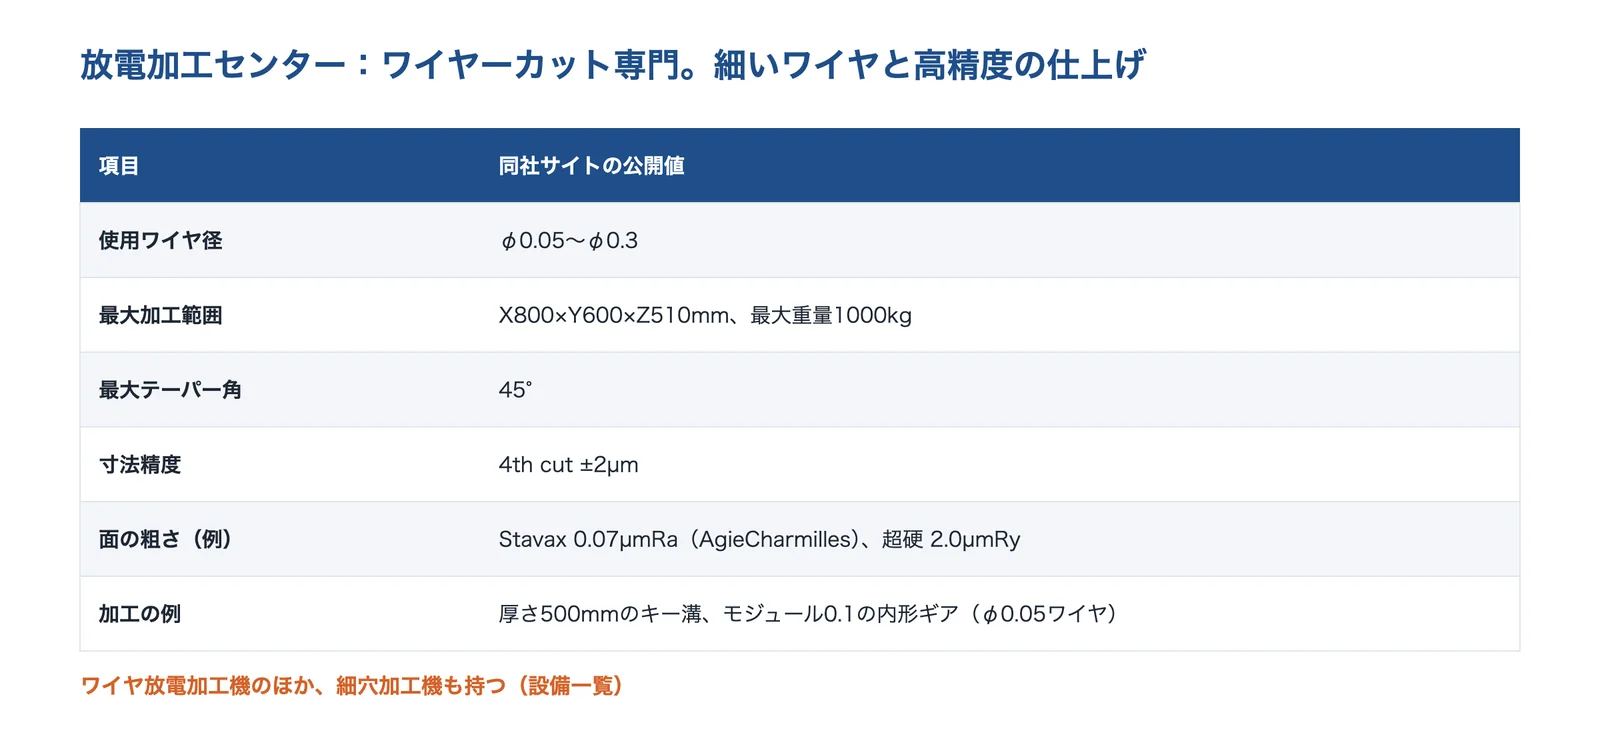
| ワイヤーカット | 使用ワイヤ径 φ0.05〜φ0.3。最大加工範囲 800×600×510mm、最大重量1000kg。最大テーパー角 45°。寸法精度 4th cut ±2µm |
| 面の粗さ | Stavax で 0.07µmRa(AgieCharmilles の機械)、超硬で 2.0µmRy など |
| 回転軸・PCD | C軸回転装置によるインデックス加工。PCD 工具専用の加工電源の機械で、多結晶焼結ダイヤモンドも加工 |
放電加工センターが解決できる課題
- 厚さ500mm までのキー溝など、厚い材料をワイヤーカットしたい
- モジュール0.1 の内形ギアのような微細な形を、φ0.05mm のワイヤで作りたい
- インコネル・タンタル・ニオブなどの材料を、小ロット・単品で加工したい
公開されている実績・用途
- 厚さ500mm のキー溝、歯車、0.1幅のスリットの加工実績を公開
出典:放電加工センター「会社概要」、放電加工センター(トップページ)、放電加工センター「設備内容」
有限会社藤昇工作所|放電加工を中心に、0.1mm〜の微小径穴と難削材の複雑形状
藤昇工作所とは
岡山県久米郡美咲町に本社、備前市に吉永工場がある会社です(1980年設立)。電気エネルギーで金属を加工する放電加工を中心に、難削材の複雑形状加工と微小径穴加工を行っています。
出典:藤昇工作所「加工技術」「設備紹介」をもとに AI(Claude)で作成
藤昇工作所の得意技術
| 技術 | 内容 |
|---|---|
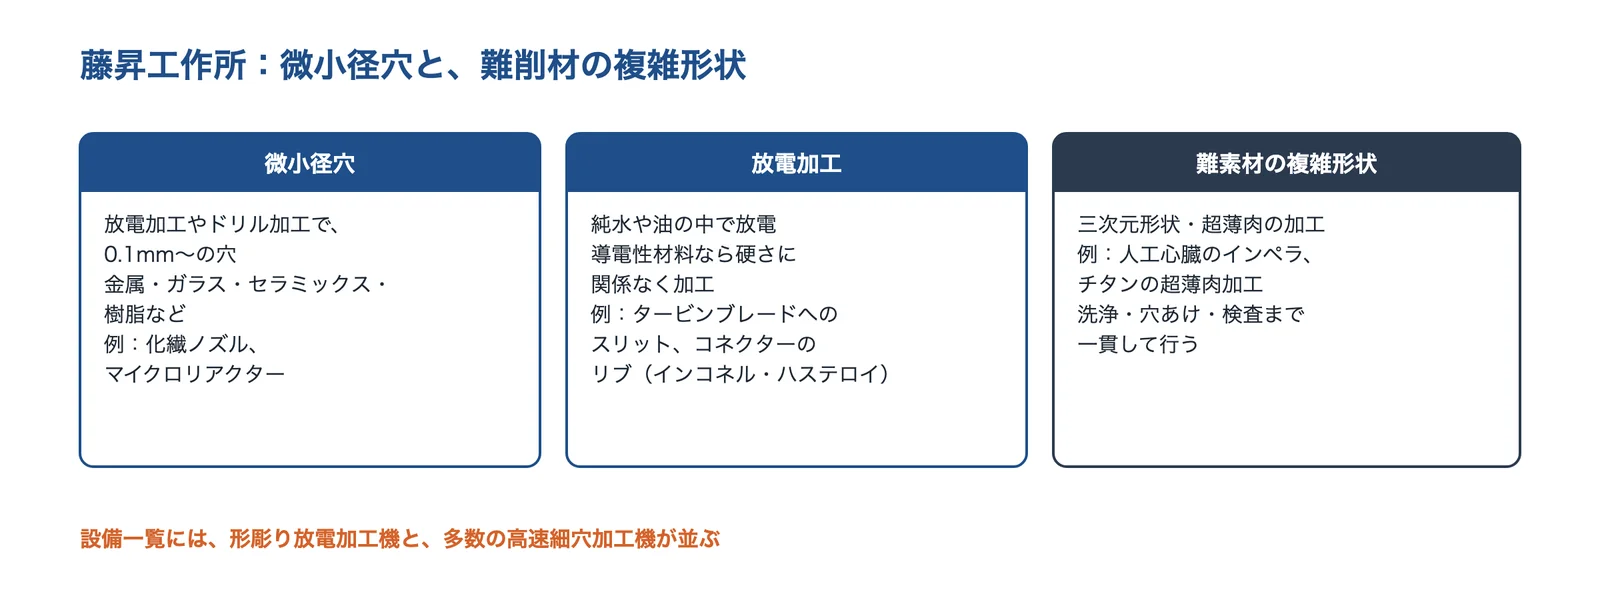
| 微小径穴 | 放電加工やドリル加工で、0.1mm〜の穴。金属・ガラス・セラミックス・樹脂などを加工し、化繊ノズルやマイクロリアクターに応用 |
| 放電加工 | 純水や油の中で放電させて加工。耐熱合金(インコネル・ハステロイなど)のタービンブレードへのスリットや、コネクターへのリブの加工例 |
| 設備 | 形彫放電加工機、ワイヤー放電加工機、多数の高速細穴加工機(エレニクス・ソディック・マキノ)を保有 |
藤昇工作所が解決できる課題
- 耐熱合金・チタンなどの難削材に、細い穴や複雑な形を加工したい
- 試作品の開発で、まだない形の部品を作りたい(同社は試作品開発の手伝いをしていると説明)
公開されている実績・用途
- 人工心臓のインペラ、チタンの超薄肉加工の加工例を公開
出典:藤昇工作所「会社概要」、藤昇工作所「加工技術」、藤昇工作所「設備紹介」
株式会社放電エンジニアリング|大型の形彫り放電と、グラファイト電極の加工までの一貫生産
放電エンジニアリングとは
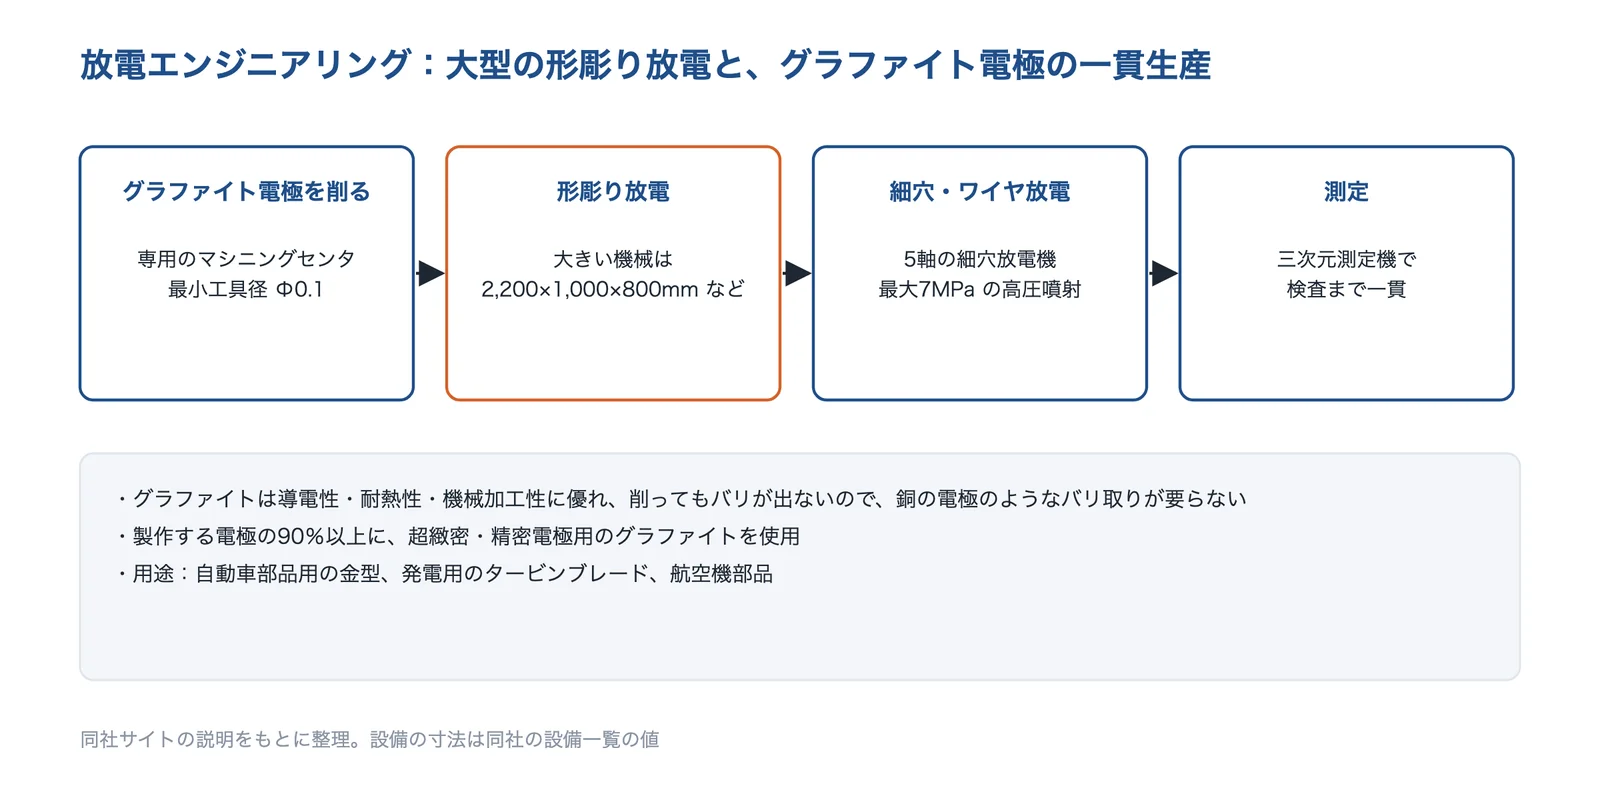
愛知県清須市に本社・清須工場、小牧市に小牧工場がある放電加工の会社です(創業40年以上)。24時間365日のフル稼働体制で、放電加工の前後の工程までを請け負うとしています。
出典:放電エンジニアリング「設備紹介」「グラファイト電極加工」とトップページをもとに AI(Claude)で作成
放電エンジニアリングの得意技術
| 技術 | 内容 |
|---|---|
| 形彫り放電 | 型彫放電加工機を多数保有。大きいものは加工範囲 2,200×1,000×800mm、2頭式の機械は 1,150(2,200)×2,200×800mm |
| グラファイト電極加工 | グラファイト電極専用のマシニングセンタで電極を作る。削ってもバリが出ないので銅の電極のようなバリ取りが要らず、自動化できる。電極の90%以上に超緻密・精密電極用グラファイトを使用。最小工具径 Φ0.1 |
| 細穴・ワイヤ放電 | 5軸の細穴放電加工機を導入し、最大 7MPa の高圧噴射で高速加工。ワイヤー放電加工機も保有 |
放電エンジニアリングが解決できる課題
- 大型の金型の深い形を、形彫り放電で加工したい
- 放電加工用の電極から、放電加工・測定まで一括で頼みたい
公開されている実績・用途
- 自動車部品用の金型、発電事業用のタービンブレード、航空機部品などの加工を行っているとしている
出典:放電エンジニアリング「企業情報」、放電エンジニアリング(トップページ)、放電エンジニアリング「設備紹介」、放電エンジニアリング「グラファイト電極加工」
阪神精工株式会社|ワイヤーカットを中心に、試験片・異形状・大きなリングギヤまで
阪神精工とは
神戸市中央区の精密金属加工の会社です(1948年創立、1971年に現社名)。ワイヤーカット放電加工、形彫り・細穴放電加工、マシニング、研削、試験片加工までを社内で行っています。
出典:阪神精工「ワイヤーカット放電加工」の加工実績をもとに AI(Claude)で作成
阪神精工の得意技術
| 技術 | 内容 |
|---|---|
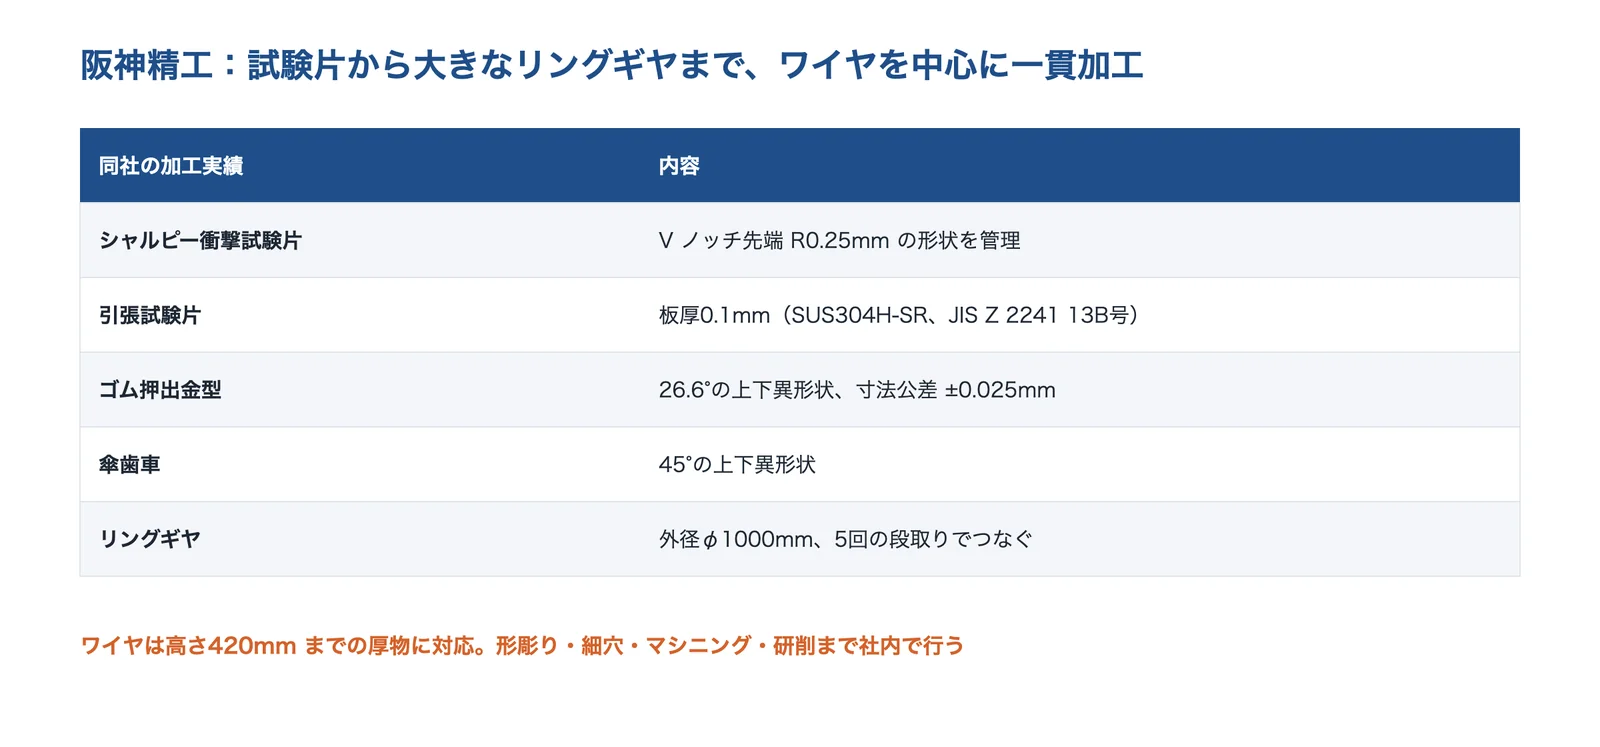
| ワイヤーカット | 高さ 420mm までの厚物に対応。異形穴・キー溝・スリット・テーパー形状、焼入れ鋼・超硬合金の精密加工 |
| 複合加工 | 形彫り放電・細穴放電・マシニング・研削を組み合わせ、複数工程の部品を一括で受ける。一点物・試作・小ロット・短納期にも対応 |
阪神精工が解決できる課題
- 材料試験の試験片(ノッチ・薄板)を、形と寸法を管理して作りたい
- 上下で違う形や大きなリング状の部品を、ワイヤーカットで加工したい
公開されている実績・用途
- シャルピー衝撃試験片(V ノッチ先端 R0.25mm)、板厚0.1mm の引張試験片(SUS304H-SR、JIS Z 2241 13B号)、外径φ1000mm のリングギヤ(5回の段取りでつなぐ)など
出典:阪神精工「会社概要・理念」、阪神精工「ワイヤーカット放電加工」
使われる製品・事例
静岡大学の資料は、ワイヤ放電加工の主な用途を、民間企業では金型加工用・多種少量部品の加工用とし、焼結合金を作るための歯車のパンチ・ダイス(SKD11)の加工例を紹介しています。山梨県産業技術センターは、ワイヤ放電加工機の用途に金型や精密部品の高精度加工、金属3Dプリンターの後加工を挙げています。紹介した会社は、自動車部品用の金型、タービンブレード、航空機部品、試験片などの加工例を公開しています。
出典:静岡大学 工学部 磯谷章「ワイヤ放電加工機」(PDF)、山梨県産業技術センター「令和2年度導入機器 ワイヤ放電加工機」(PDF)
関連する技術
- 研削加工
- レーザー加工
- 金属3Dプリンター(積層造形)
- 表面硬化
- PVD・CVD
- ショットピーニング・ブラスト
- ファインセラミックス
- チタン・チタン合金
- 放電加工(硬い材料に細かい形・穴を加工したい)
- 切削向けの形(加工しやすい形状にしたい)
- 金型・工具の寿命を延ばしたい
- 金属
出典・確認日
- 危険物保安技術協会「危険物関係用語の解説(第23回)放電加工機」Safety & Tomorrow No.148(2013年3月、PDF)
- 新潟大学 工学部 実習テキスト「第5章 放電加工」(PDF)
- 京都大学 ナノテクノロジーハブ拠点(北部)「放電加工機」(PDF)
- 静岡大学 工学部 磯谷章「ワイヤ放電加工機」(PDF)
- 大阪産業技術研究所 技術シート No.98018「金型製作における放電加工面のトラブル事例とその対策」(1998年、PDF)
- 筑波技術大学 後藤啓光「絶縁材料に対する放電加工技術」(技術シーズ、PDF)
- 日本機械学会誌 2010年4月号「放電加工による極小径切削工具の製作」(PDF)
- 大分県産業科学技術センター 平成5年度研究報告「導電性セラミックスの放電加工の研究」(PDF)
- 太陽放電工業「ワイヤーカット」
- ブローチ研削工業所「ワイヤー放電加工」
- 放電加工センター(トップページ)
- 山梨県産業技術センター「令和2年度導入機器 ワイヤ放電加工機」(PDF)
- 放電加工センター「設備内容」
- 埼玉県産業技術総合センター デジタルものづくり研究会 事例検討シート M516「造形物の表面仕上げ(ワイヤカット放電加工)」(2024年、PDF)
- 三菱電機技報 2008年3月号「高品位超硬加工システム A.S.C」(PDF)
- 岩手大学 地域連携推進センター 技術シーズ「水中での鉄系金属の防食方法」(PDF)
- ブローチ研削工業所「会社概要」
- ブローチ研削工業所(トップページ)
- ブローチ研削工業所「形彫放電加工/細孔放電加工」
- ブローチ研削工業所「形彫放電加工によるスプライン加工」
- 太陽放電工業「会社概要」
- 太陽放電工業「技術・設備」
- 放電加工センター「会社概要」
- 藤昇工作所「会社概要」
- 藤昇工作所「加工技術」
- 藤昇工作所「設備紹介」
- 放電エンジニアリング「企業情報」
- 放電エンジニアリング(トップページ)
- 放電エンジニアリング「設備紹介」
- 放電エンジニアリング「グラファイト電極加工」
- 阪神精工「会社概要・理念」
- 阪神精工「ワイヤーカット放電加工」
※アイキャッチ画像は、AI(ChatGPT)で生成したイメージです。実在の製品ではありません。図はAI(Claude)で作成した概念図です。
情報の確認日:2026年10月7日 本ページの内容は一般的な情報で、実際の精度・面の粗さ・費用・納期は、形・材料・数量・加工する会社により異なります。








