
PVD(物理蒸着)と CVD(化学蒸着)は、工具・金型・部品の表面に、TiN・TiAlN・CrN・Al₂O₃ などの硬いセラミックスの膜を、数µm〜20µm ほどの厚さで付ける方法です。切削工具では、超硬合金の工具にセラミックスの薄膜をコーティングすると、母材の強さと膜の耐熱性・耐摩耗性を兼ね備え、高速・高送りの加工ができるとされています(住友電気工業)。2つの方法は処理の温度が大きく違い、PVD は 400〜600℃、CVD は 800〜1,000℃です(同社の表)。
出典:次世代コーティング ナノ積層CVD-AlTiN(SEI テクニカルレビュー第198号)|住友電気工業
このページでは、2つの方法のしくみと違い、代表的な皮膜の硬さ・膜厚・使える温度、選び方、膜の付き方と前処理の注意、カタログ値の見方をまとめ、得意分野の違う会社を紹介します。炭素系の低摩擦の膜は技術「DLC・低摩擦コーティング」、窒化や焼入れで表面を硬くする方法は技術「表面硬化」で扱っています。
PVD・CVD の企業(早見表)
| 企業 | PVD 工具・金型 | PVD 機械部品 | CVD | 大型 部品 | 除膜・再 コーティング | 装置 |
|---|---|---|---|---|---|---|
| 日本コーティングセンターPVD・DLC の受託、φ900×1,200mm まで(神奈川県) | ● | ● | ● | ● | ||
| 北熱金型向けの PVD、深穴の内面にも(富山県) | ● | ● | ||||
| トーヨーエイテックCVD の TiC・C-TiCN と PVD の受託(広島県) | ● | ● | ||||
| 神港精機イオンプレーティング・スパッタの装置(兵庫県) | ● | |||||
| エリコンジャパンPVD・CVD・PACVD の受託と装置(神奈川県) | ● | ● | ● | ● |
●は、各社の公式サイトで扱いや事例を確認できたものです(空欄は、扱っていないという意味ではありません)。社名を押すと、その会社の紹介へ移ります。
この技術で解決できる課題
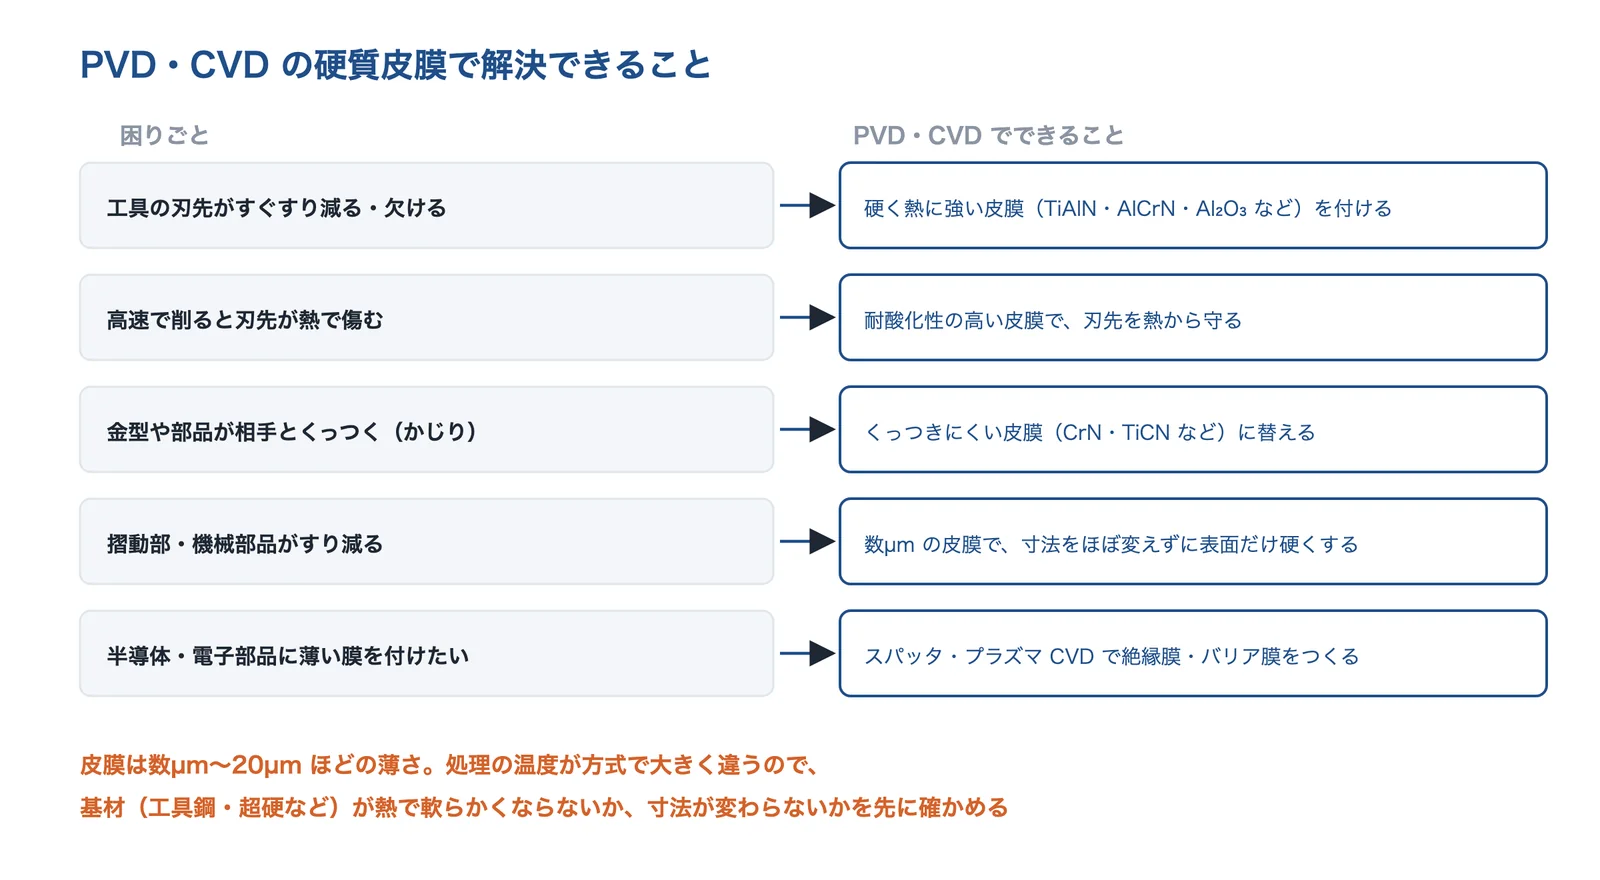
PVD・CVD の硬質皮膜が効くのは、工具や金型の刃先・面がすり減る、熱で傷む、相手の材料とくっつく(かじる)といった、表面で起きる困りごとです。膜は数µm と薄いので、部品の形と寸法をほぼそのままにして、表面だけに硬さ・耐熱性・すべりやすさを持たせられます。課題ページでは、摩耗・摩擦の対策と、光学部品の反射防止膜に出てきます。
出典:このページの出典をもとに AI(Claude)で作成
| 課題 | この技術での解決 | 課題ページ |
|---|---|---|
| 摺動部がすり減る | TiN・CrN などの硬い PVD 皮膜を付ける | 硬質皮膜・肉盛り |
| 摩擦損失を減らしたい | 低摩擦の皮膜を付ける(DLC が中心。CrN・TiCN なども) | 低摩擦コーティング |
| 反射を抑えたい・光を制御したい | 真空蒸着・スパッタリングで、多層の反射防止膜をつくる | 反射防止膜(多層膜) |
右の列は、関係する課題ページの対策の節へのリンクです。
仕組み:金属を蒸発させて付ける PVD、ガスを反応させて付ける CVD
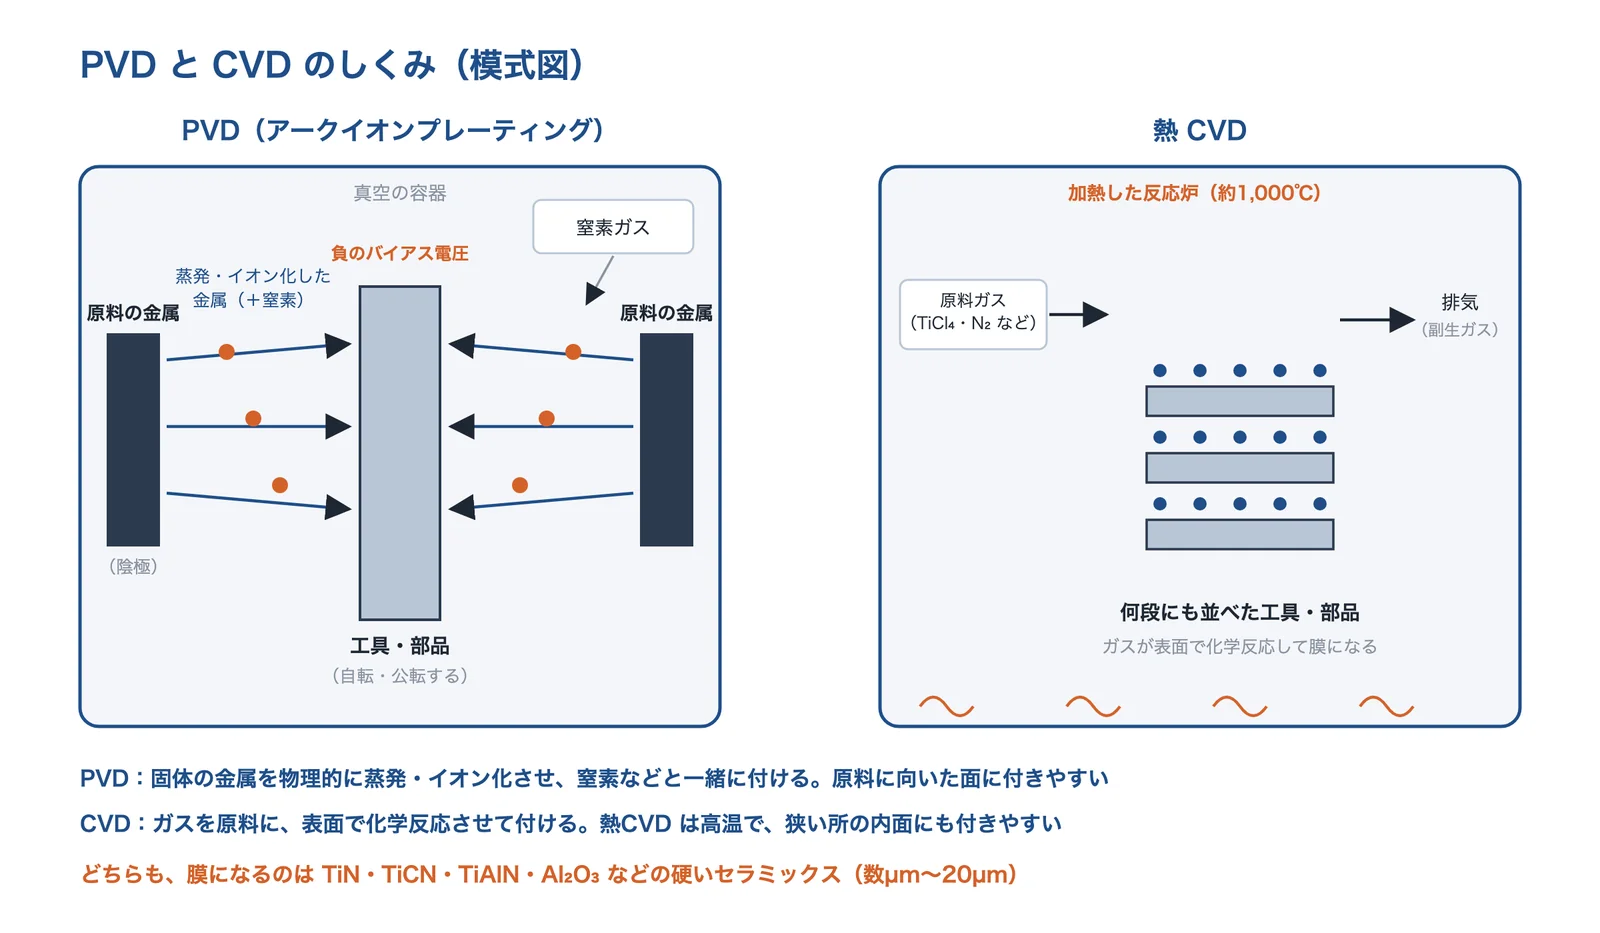
住友電気工業の表では、PVD は加熱・スパッタなどの物理的な作用により原料金属を蒸発・イオン化させて基板にコーティングする方法、CVD は化合物・単体のガスを原料とし、基板上で化学反応させてコーティングする方法です。膜の種類は、CVD が TiC・TiN・TiCN・Al₂O₃、PVD が TiC・TiN・TiCN・TiAlN・CrN などです。
出典:住友電気工業(SEI テクニカルレビュー)・モノタロウ・日新電機技報の解説をもとに AI(Claude)で作成
出典:次世代コーティング ナノ積層CVD-AlTiN(SEI テクニカルレビュー第198号)|住友電気工業
PVD:アークイオンプレーティングとスパッタリング
日新電機の解説では、アークイオンプレーティングは、真空中でアーク放電を起こして陰極(原料の金属)を蒸発・イオン化させ、窒素などのガスを入れながら、基材に負の電圧(バイアス)をかけて膜を付けます。日本コーティングセンターは、PVD には真空蒸着・スパッタリング・イオンプレーティングなどがあり、切削工具や金型ではカソードアーク方式やホローカソード方式のイオンプレーティングの実績が高いとしています。モノタロウの講座は、PVD は基材を加熱する必要がないため、低温成膜法として位置づけられていると説明しています。
出典:コーティング装置と、その要素技術の変遷(日新電機技報 Vol.62 No.3)|日新電機、Jcoat PVD の特長|日本コーティングセンター、PVD、CVDによる硬質膜の種類と分類(同講座)|モノタロウ
CVD:熱 CVD とプラズマ CVD
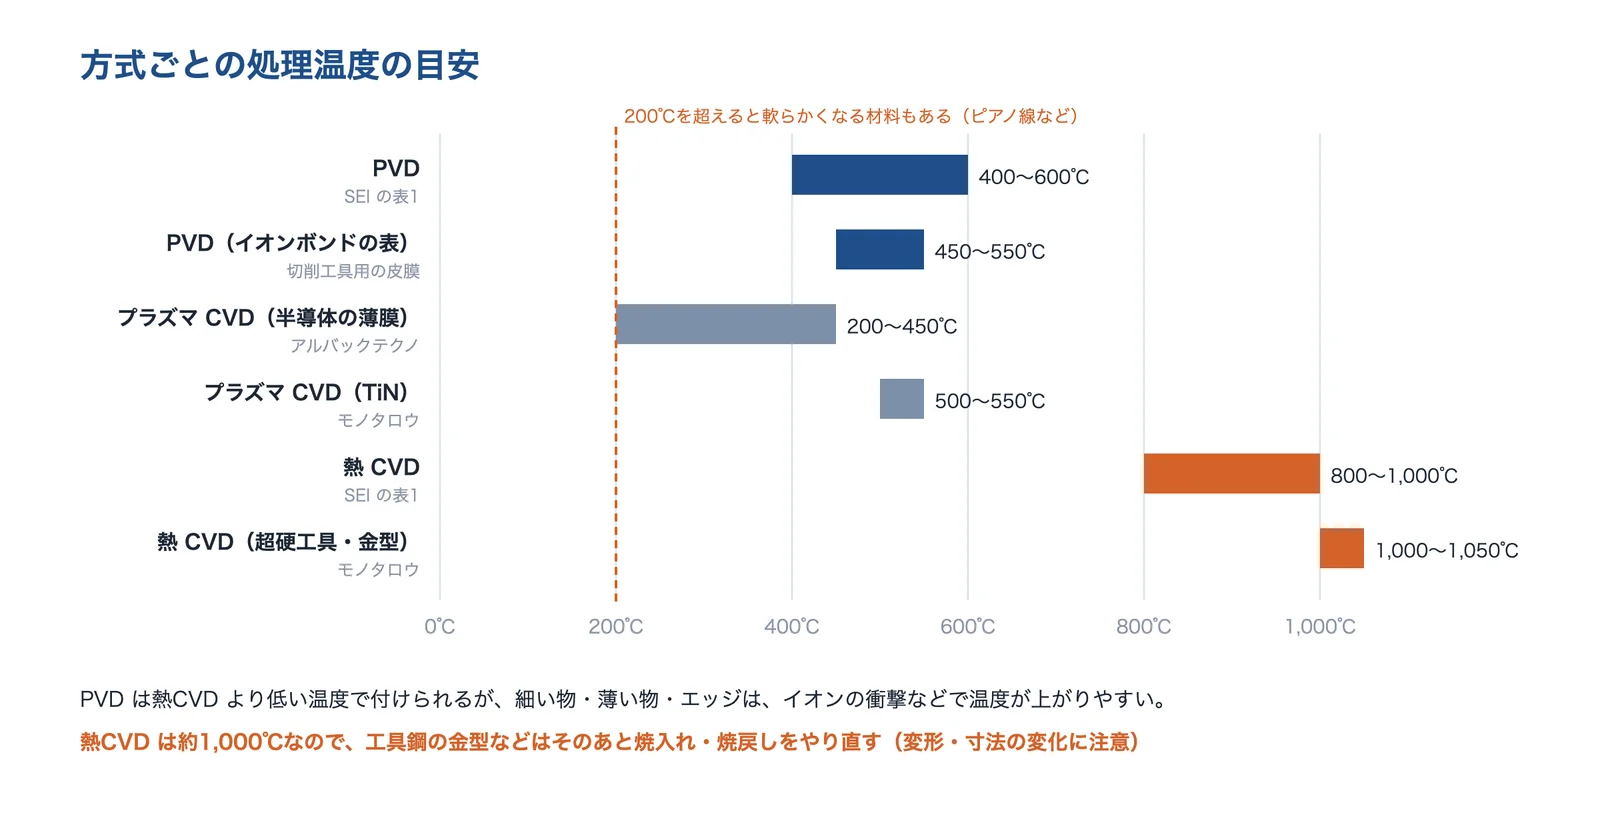
モノタロウの講座は、CVD を、熱 CVD、プラズマの作用でガスの反応温度を下げたプラズマ CVD、紫外線やレーザー光を使う光 CVD に分けています。熱 CVD では処理物は 1,000℃くらいに保たれ、皮膜のつきまわり性が優れ、PVD では不可能とされている狭小内面にまで膜生成が容易としています。半導体などの薄膜では、プラズマで反応性のガスを励起するプラズマ CVD が、200〜450℃の低い温度で、段差の被覆性がよく大面積に対応できる方法として、シリコン窒化物などの絶縁膜や電極・配線材料に使われています(アルバックテクノ)。
出典:CVDの種類と成膜原理(同講座)|モノタロウ、プラズマ CVD(真空技術辞典)|アルバックテクノ
処理の温度:PVD 400〜600℃、熱CVD 800〜1,000℃
住友電気工業の表のコーティング温度は、CVD 法が 800〜1,000℃、PVD 法が 400〜600℃です。イオンボンドの切削工具用の皮膜表でも、PVD(アーク)の TiN・TiAlN・AlCrN は 450〜500℃、CVD の多層膜は 800〜1,000℃や 1,000℃となっています。PVD でも、モノタロウの講座は、処理物の温度は制御用の温度計の指示より高くなり、細物や薄物、エッジ箇所などは輻射熱やイオン衝撃による温度上昇が大きいとし、ピアノ線や焼戻し軟化抵抗の小さい炭素工具鋼は 200℃を超えると軟化すると注意しています。
出典:住友電気工業 SEI テクニカルレビュー第198号の表1、イオンボンドの皮膜表、アルバックテクノ、モノタロウの記載をもとに AI(Claude)で作成
出典:次世代コーティング ナノ積層CVD-AlTiN(SEI テクニカルレビュー第198号)|住友電気工業、Cutting Tools Coating portfolio|Ionbond(IHI イオンボンド)、PVD適用上の留意事項(工具の熱処理・表面処理基礎講座)|モノタロウ、プラズマ CVD(真空技術辞典)|アルバックテクノ、PVD、CVDによる硬質膜の種類と分類(同講座)|モノタロウ、熱CVD処理品の破損事例(同講座)|モノタロウ
種類と選び方:方式と皮膜
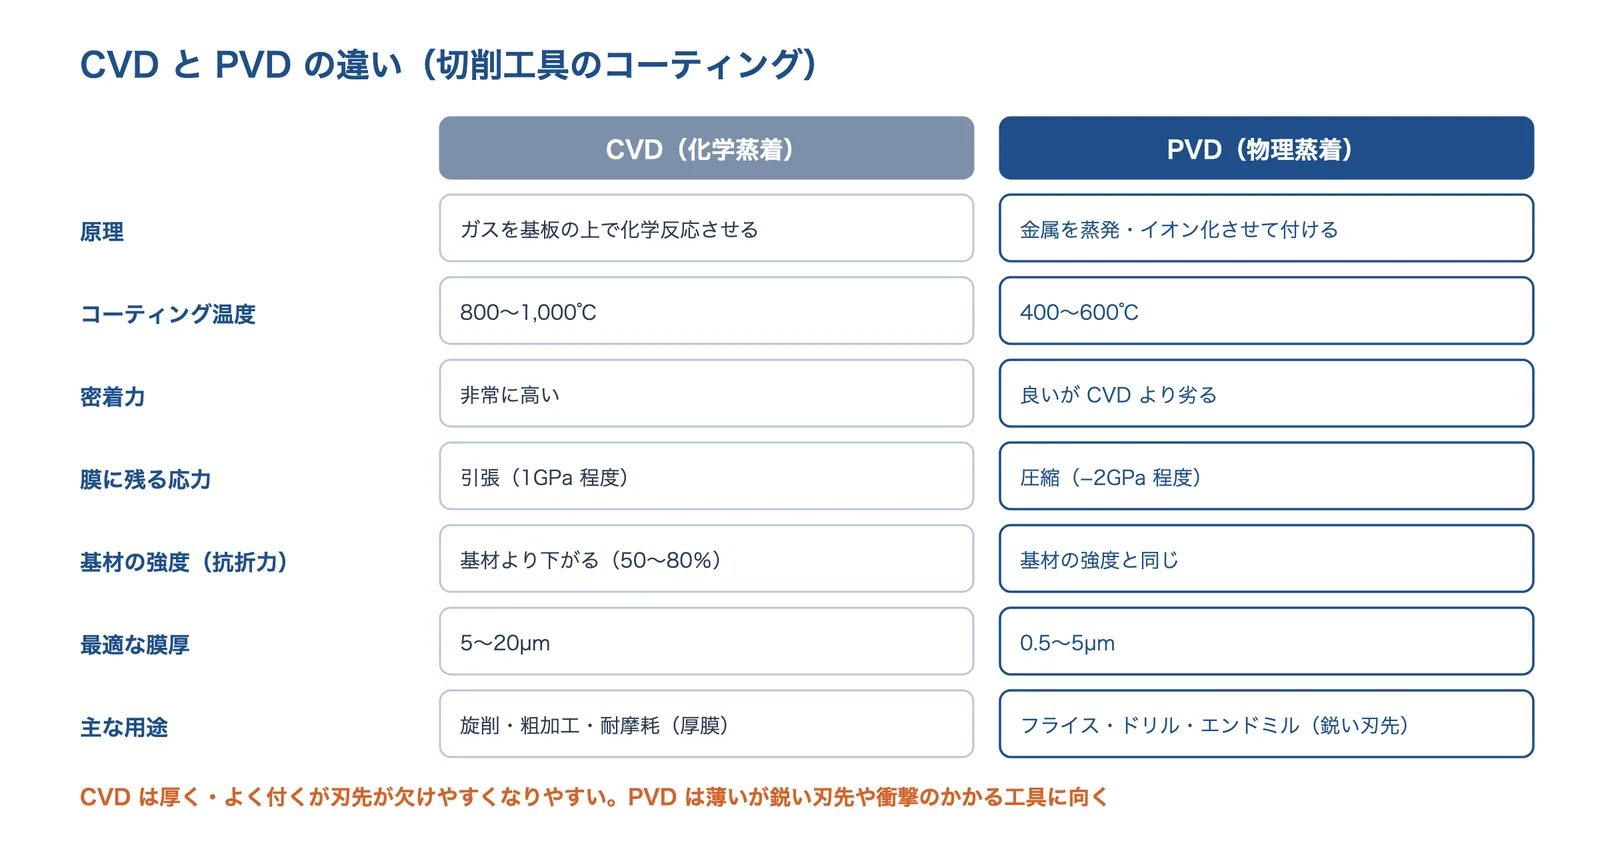
住友電気工業は、CVD 法と PVD 法の違いを下の図のようにまとめています。CVD は密着力が非常に高く厚い膜にできる一方、膜に引張の応力が残って基材の強度(抗折力)が 50〜80%に下がるため、旋削や粗加工の耐摩耗に向きます。PVD は膜に圧縮の応力が残り、基材の強度は変わらないので、鋭い刃先が要るフライス・ドリル・エンドミルに向きます。
出典:住友電気工業 SEI テクニカルレビュー第198号の表1をもとに AI(Claude)で作成
出典:次世代コーティング ナノ積層CVD-AlTiN(SEI テクニカルレビュー第198号)|住友電気工業
代表的な皮膜を、1社の表(イオンボンドの切削工具用)にそろえて並べると次のようになります。会社ごとに測り方や「使える温度」の決め方が違うので、別の会社の表の数値とは比べません。
| 皮膜(イオンボンドの名前) | 方式 | 色 | 硬さ | 膜厚 | 最高使用温度 | 摩擦係数(対 鋼・乾燥) |
|---|---|---|---|---|---|---|
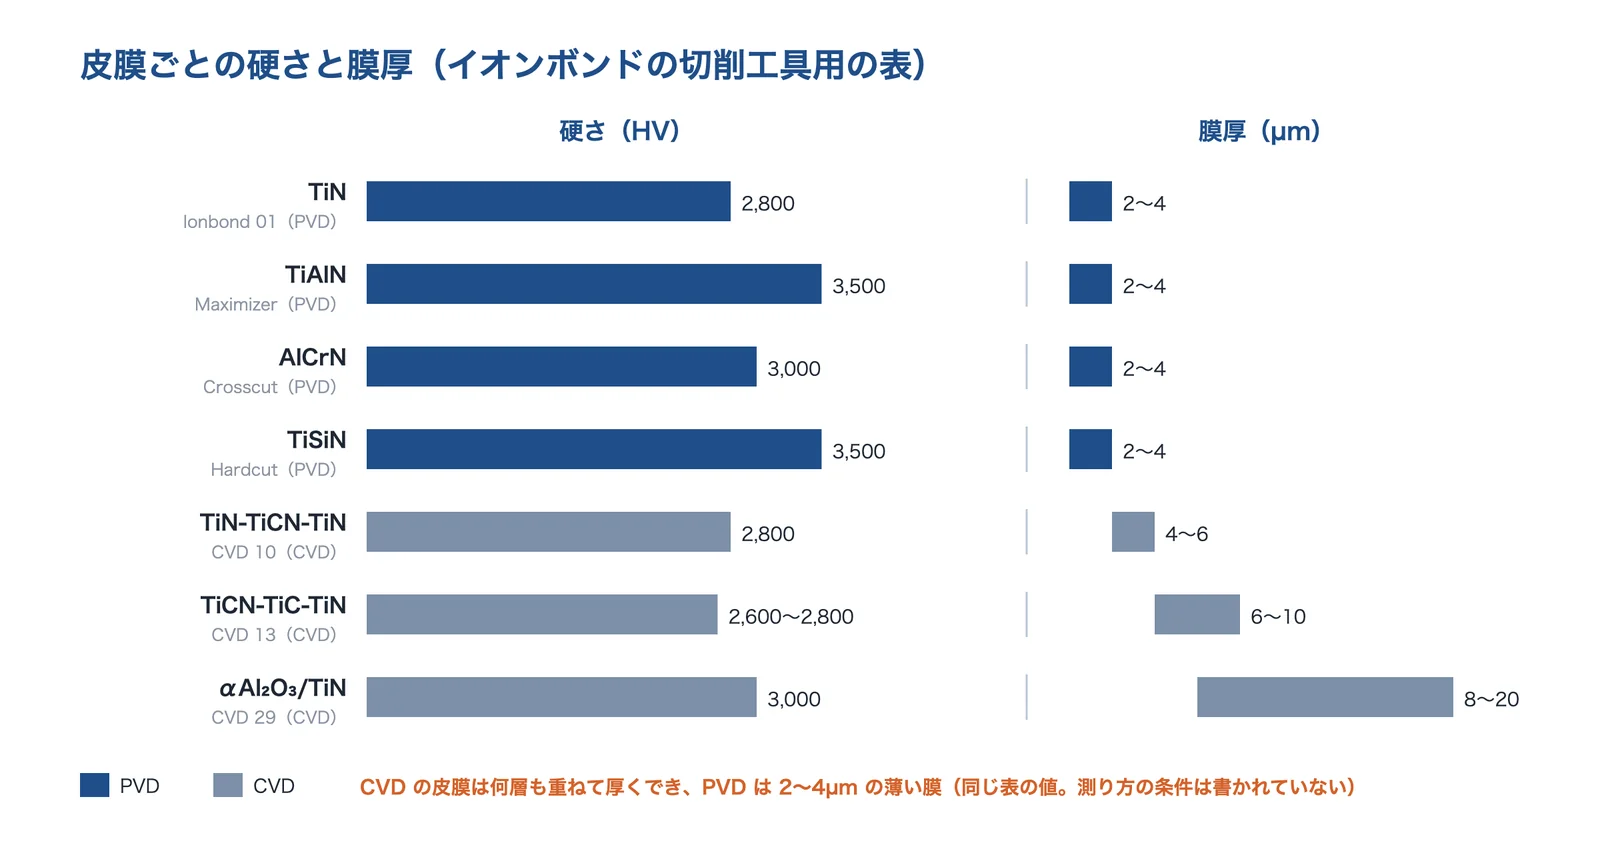
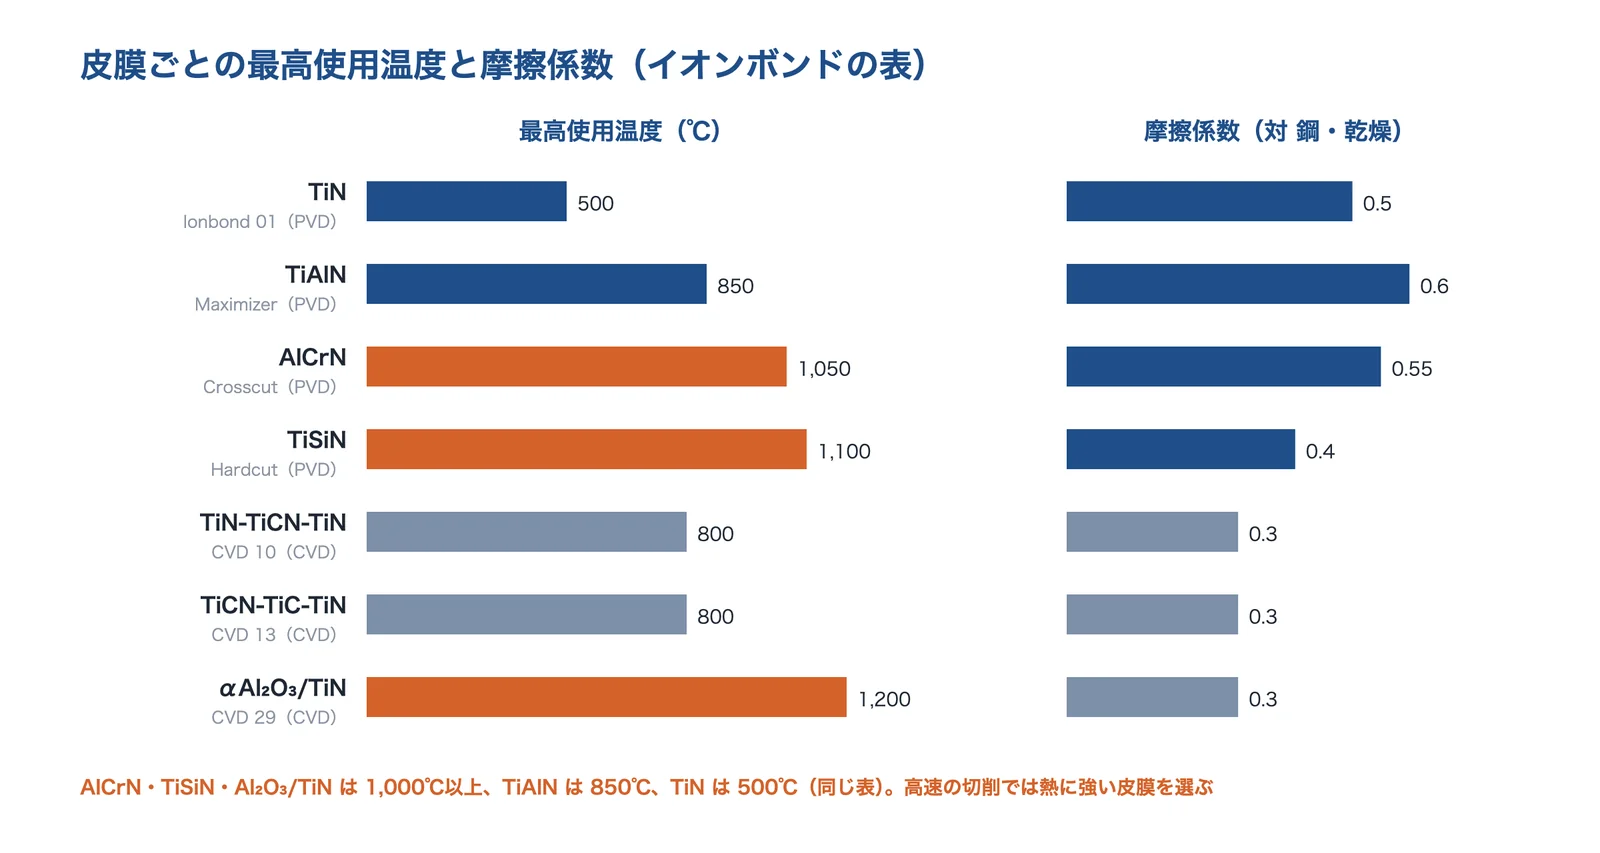
| TiN(Ionbond 01) | PVD(アーク) | 金色 | 2,800HV | 2〜4µm | 500℃ | 0.5 |
| TiAlN(Maximizer) | PVD(アーク) | 青黒 | 3,500HV | 2〜4µm | 850℃ | 0.6 |
| AlCrN(Crosscut) | PVD(アーク) | 灰色 | 3,000HV | 2〜4µm | 1,050℃ | 0.55 |
| TiSiN(Hardcut) | PVD(アーク) | 銅色 | 3,500HV | 2〜4µm | 1,100℃ | 0.4 |
| TiN-TiCN-TiN(CVD 10) | CVD | 金色 | 2,800HV | 4〜6µm | 800℃ | 0.3 |
| TiCN-TiC-TiN(CVD 13) | CVD | 金色 | 2,600〜2,800HV | 6〜10µm | 800℃ | 0.3 |
| αAl₂O₃/TiN(CVD 29) | CVD | 黒〜えんじ | 3,000HV | 8〜20µm | 1,200℃ | 0.3 |
イオンボンドの表に、測定の条件は書かれていません。金型用の表では、CrN(Ionbond 30)が 2,300HV・2〜6µm・最高使用温度 700℃・成膜温度 150〜400℃、TiCN(Ionbond 10)が 2,800HV・最高使用温度 300℃・成膜温度 450℃です。
出典:Cutting Tools Coating portfolio|Ionbond(IHI イオンボンド)、Forming & Molding Tools Coating portfolio|Ionbond(IHI イオンボンド)
硬さと膜厚:CVD は厚く、PVD は薄い
同じ表で、PVD の皮膜は 2〜4µm、CVD の皮膜は TiN-TiCN-TiN で 4〜6µm、Al₂O₃ を含む多層膜で 8〜20µm です。住友電気工業の表でも、最適な膜厚は CVD が 5〜20µm、PVD が 0.5〜5µm です。モノタロウの講座は、硬質膜の実用的な膜厚は 1〜5µm 程度の薄膜としています。硬さは、どれも 2,600〜3,500HV の範囲です。
出典:イオンボンド(IHI イオンボンド)の切削工具用の皮膜表をもとに AI(Claude)で作成
出典:Cutting Tools Coating portfolio|Ionbond(IHI イオンボンド)、次世代コーティング ナノ積層CVD-AlTiN(SEI テクニカルレビュー第198号)|住友電気工業、PVD、CVDによる硬質膜の種類と分類(同講座)|モノタロウ
熱に強い皮膜:Al や Si を含む膜と Al₂O₃
同じ表の最高使用温度は、TiN の 500℃に対し、TiAlN 850℃、AlCrN 1,050℃、TiSiN 1,100℃、CVD の αAl₂O₃/TiN 1,200℃です。モノタロウの講座は、TiN は 550℃、TiC や TiCN は 450℃位から酸化が進行して TiO₂ に変化し、膜本来の特性が失われるとし、TiAlN は 700℃程度ではほとんど酸化されず、ミスト加工や重切削の工具に多用されるとしています。高速の切削のように刃先が熱くなる使い方では、熱に強い皮膜を選びます。
出典:イオンボンド(IHI イオンボンド)の切削工具用の皮膜表をもとに AI(Claude)で作成
出典:Cutting Tools Coating portfolio|Ionbond(IHI イオンボンド)、PVD、CVDによる硬質膜の種類と分類(同講座)|モノタロウ
選ぶ順番:温度 → 付ける場所 → 刃先 → 熱 → くっつき
出典の内容を、方式と皮膜を決める順番に並べると下の図のようになります。まず基材が処理の温度に耐えられるか、寸法を変えたくないかで、PVD か熱CVD かが決まります。狭い穴の内面など陰になる所に膜が要るなら熱CVD、鋭い刃先や衝撃のかかる工具なら PVD、高温の切削なら Al を含む膜、金型のくっつき対策なら CrN・TiCN などが候補です。北熱は、被加工材とコーティングの主成分の親和性と、成形の温度が選ぶ基準になるとしています。
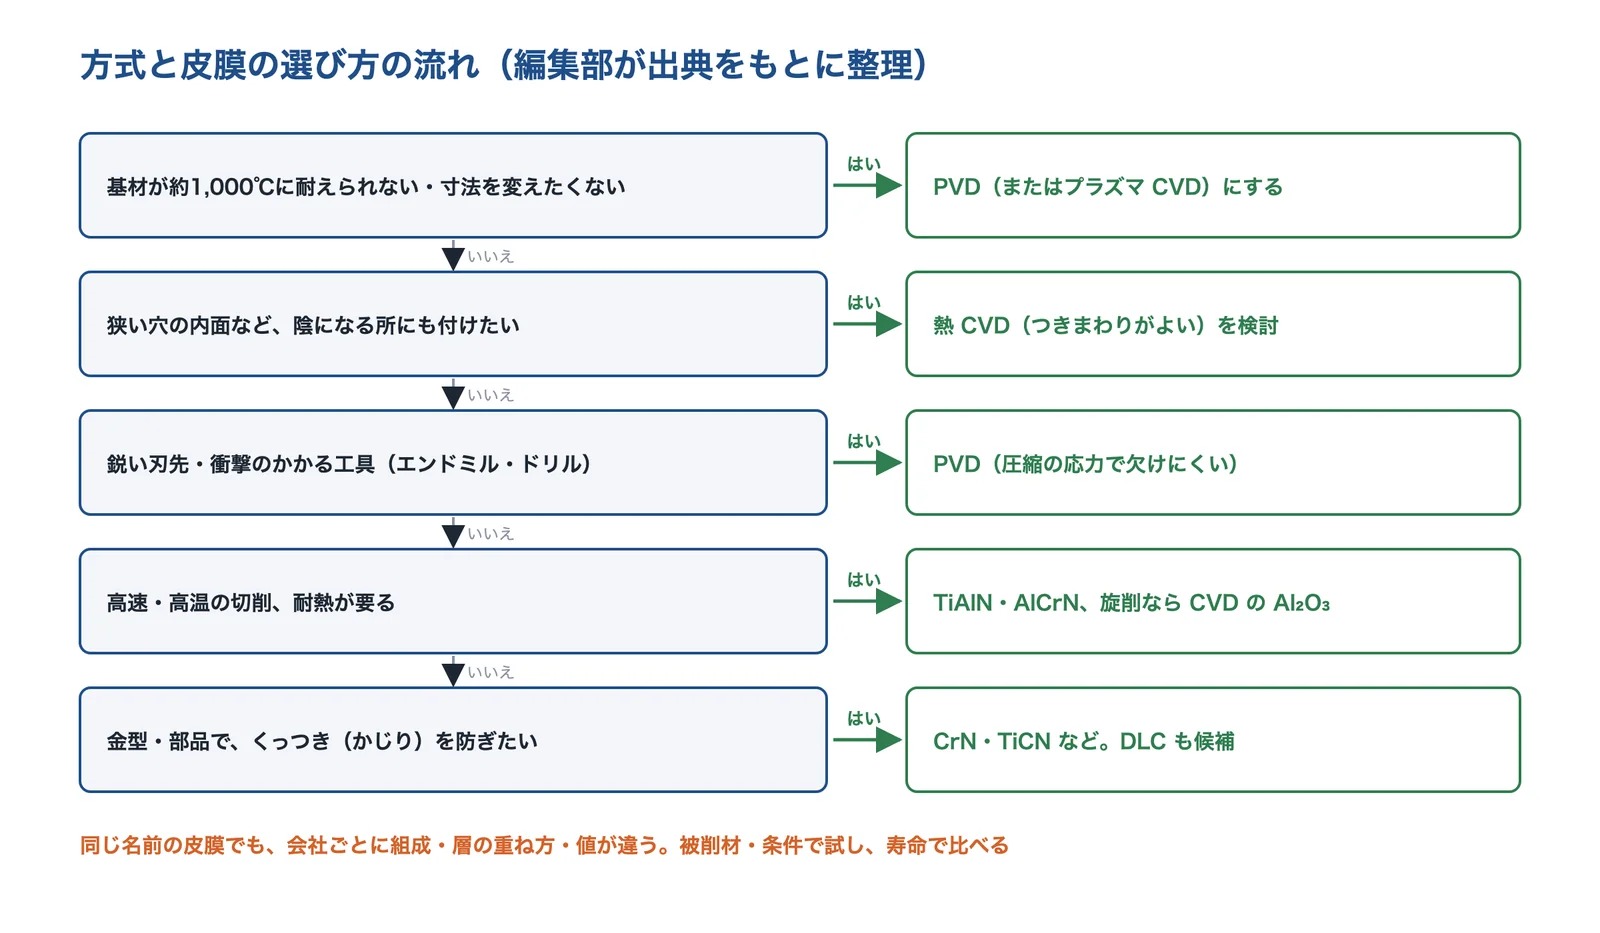
出典:このページの出典(住友電気工業・モノタロウ・北熱・トーヨーエイテックの記載)をもとに AI(Claude)で作成
出典:次世代コーティング ナノ積層CVD-AlTiN(SEI テクニカルレビュー第198号)|住友電気工業、CVDの種類と成膜原理(同講座)|モノタロウ、PVDコーティング|北熱、CVD C-TiCN|トーヨーエイテック
使う場面ごとの選び方
| 使う場面 | よく使われる方式・皮膜 | 選ぶときのポイント |
|---|---|---|
| 旋削の刃先交換チップ | CVD(TiCN・Al₂O₃ の多層膜) | 厚い膜で耐摩耗・耐熱。断熱も(住友電気工業) |
| エンドミル・ドリル・フライス | PVD(TiAlN・AlCrN など) | 鋭い刃先と衝撃に強い。基材の強度が下がらない(住友電気工業) |
| プレス・冷間鍛造の金型 | CVD の TiC・TiCN、PVD の TiCN・TiC 系 | ハイテン材・ステンレスなど被加工材で選ぶ(トーヨーエイテック) |
| ダイカスト金型 | TiAlN・AlCrN 系の厚膜 | 溶損・ヒートチェック・成形の温度(北熱) |
| 樹脂成形の金型・機械部品 | CrN など | 離型性・耐食性(北熱) |
| 半導体・電子部品の薄膜 | プラズマ CVD・スパッタリング | 低い温度・段差の被覆性(アルバックテクノ) |
方式・皮膜と用途の例は、住友電気工業・トーヨーエイテック・北熱・アルバックテクノの記載から。ポイントの列は、出典をもとに編集部が整理したものです。
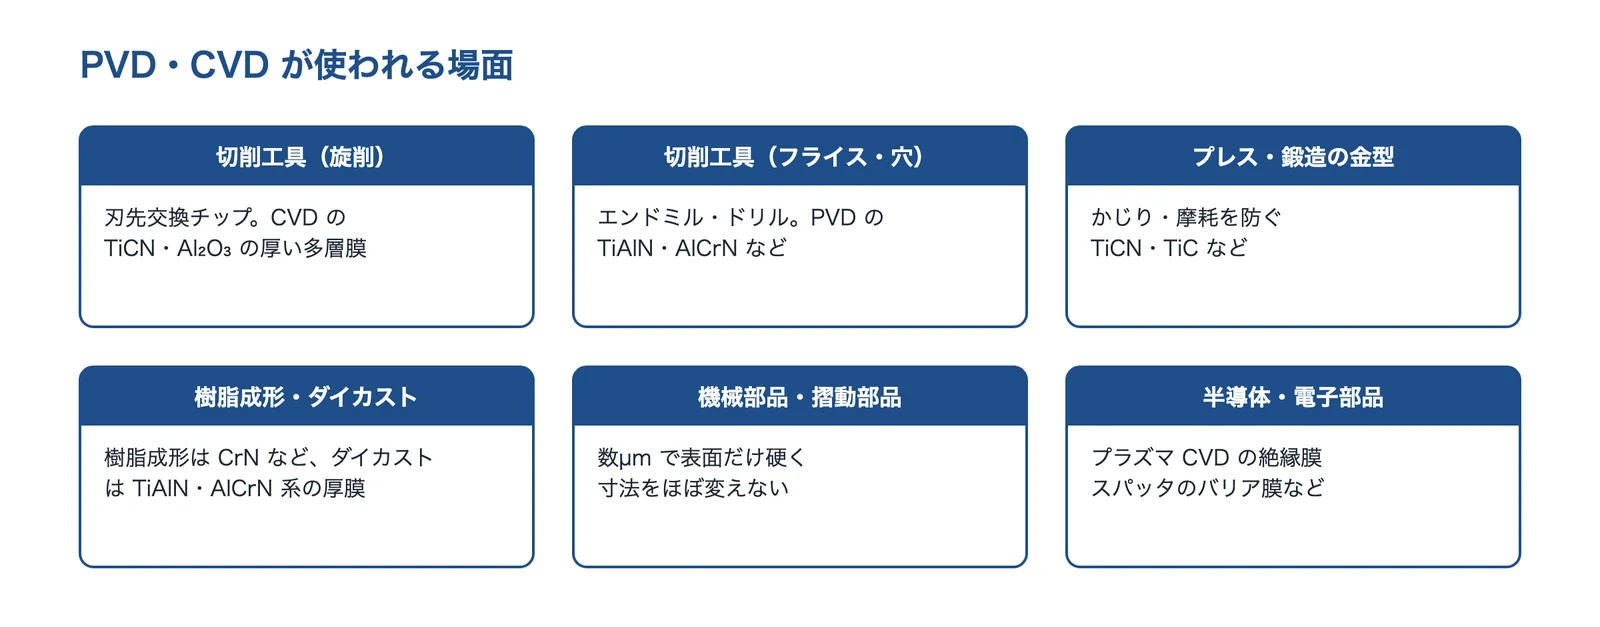
出典:住友電気工業・北熱・トーヨーエイテック・アルバックテクノの記載をもとに AI(Claude)で作成
出典:次世代コーティング ナノ積層CVD-AlTiN(SEI テクニカルレビュー第198号)|住友電気工業、CVD TiC|トーヨーエイテック、CVD C-TiCN|トーヨーエイテック、PVDコーティング|北熱、プラズマ CVD(真空技術辞典)|アルバックテクノ
切削工具:コーティング超硬工具が刃先交換チップの約70%
住友電気工業によると、コーティング超硬工具は、刃先交換型チップの約70%を占めるに至っている(日本機械工具協会の統計による国内の生産割合)としています。同社は、CVD の耐摩耗性・耐熱性と PVD の耐欠損性を兼ね備えることをねらい、CVD 法で TiAlN(AlTiN)の膜をつくる技術を開発したと報告しています。
出典:次世代コーティング ナノ積層CVD-AlTiN(SEI テクニカルレビュー第198号)|住友電気工業
金型:被加工材と成形の温度で選ぶ
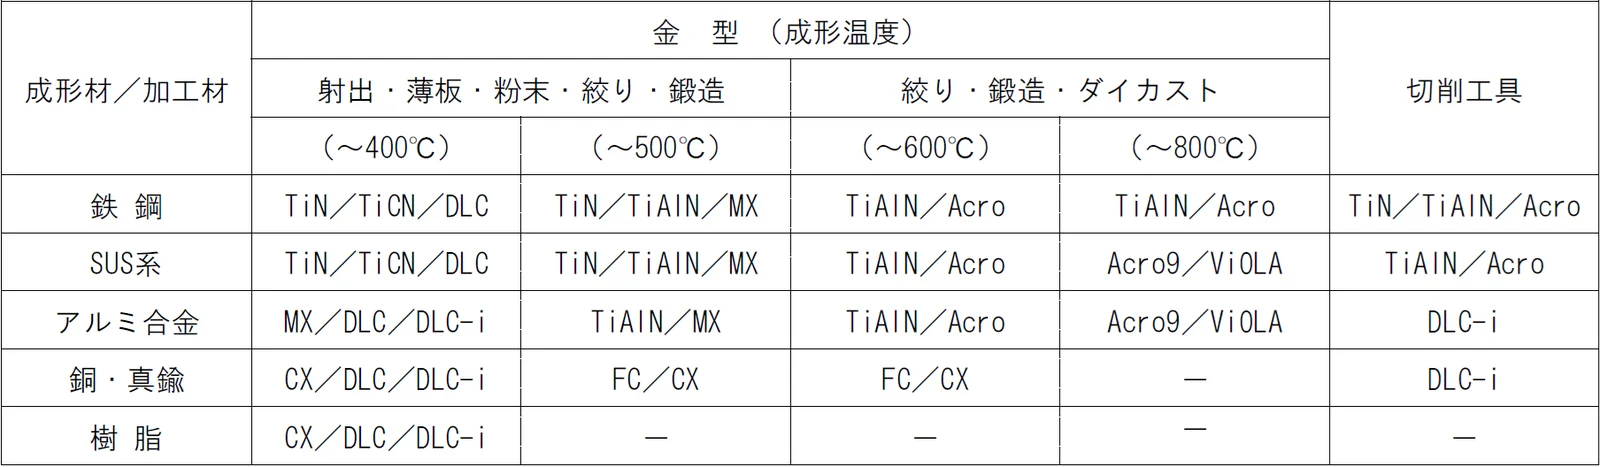
北熱の選定の目安では、成形する材料(鉄鋼・ステンレス・アルミ合金・銅・樹脂)と金型の温度(〜400℃から〜800℃)ごとに、TiN・TiCN・DLC から TiAlN・AlCrN 系まで、合う皮膜を示しています。鏡面仕上げの金型では平滑タイプか DLC タイプ、金型(鉄鋼材料)との密着性を重視するなら窒化と PVD の組み合わせを勧めています。トーヨーエイテックは、ハイテン材のプレス金型には CVD の TiC、ステンレスの成形には TiC の上に TiN を重ねた C-TiCN を挙げています。
出典:PVDコーティング|北熱、CVD TiC|トーヨーエイテック、CVD C-TiCN|トーヨーエイテック
向いている条件と注意点
PVD・CVD が向いている条件
- 工具・金型の刃先や面のすり減り・欠け・かじりを減らしたい
- 高速の切削で、刃先の熱を抑えたい
- 寸法をほぼ変えずに、表面だけを硬くしたい(数µm の膜)
- 鋭い刃先を保ちたい(PVD)
- 狭い穴の内面にも膜を付けたい(熱CVD)
注意点
- 処理の温度で基材が軟らかくなる・寸法が変わることがある
- 熱CVD は約1,000℃。工具鋼は焼入れ・焼戻しのやり直しが要る
- PVD は原料に向いた面に厚く付き、陰になる所は薄い
- 処理前の面の状態(粗さ・汚れ・バリ)が膜の質に効く
- アーク法の金属の粒(ドロップレット)が剥がれの起点になることがある
この一覧は、このページの出典(住友電気工業・モノタロウ・日新電機・エリコン バルザースなど)をもとに編集部が整理したものです。
膜の付き方:PVD は向きで厚さが変わる
モノタロウの講座は、PVD では成膜面が蒸発源に対向しているときの膜厚が最も厚く、成膜角度が大きくなると薄くなるとし、ターゲットから陰になる面の膜厚は極端に薄くなるとしています。複雑な形の物への均一な処理は難しく、形によってはまったく膜ができないこともあります。熱 CVD はつきまわりがよい一方、プラズマ CVD では細孔や狭いすき間の中への均一なコーティングは難しいとしています。
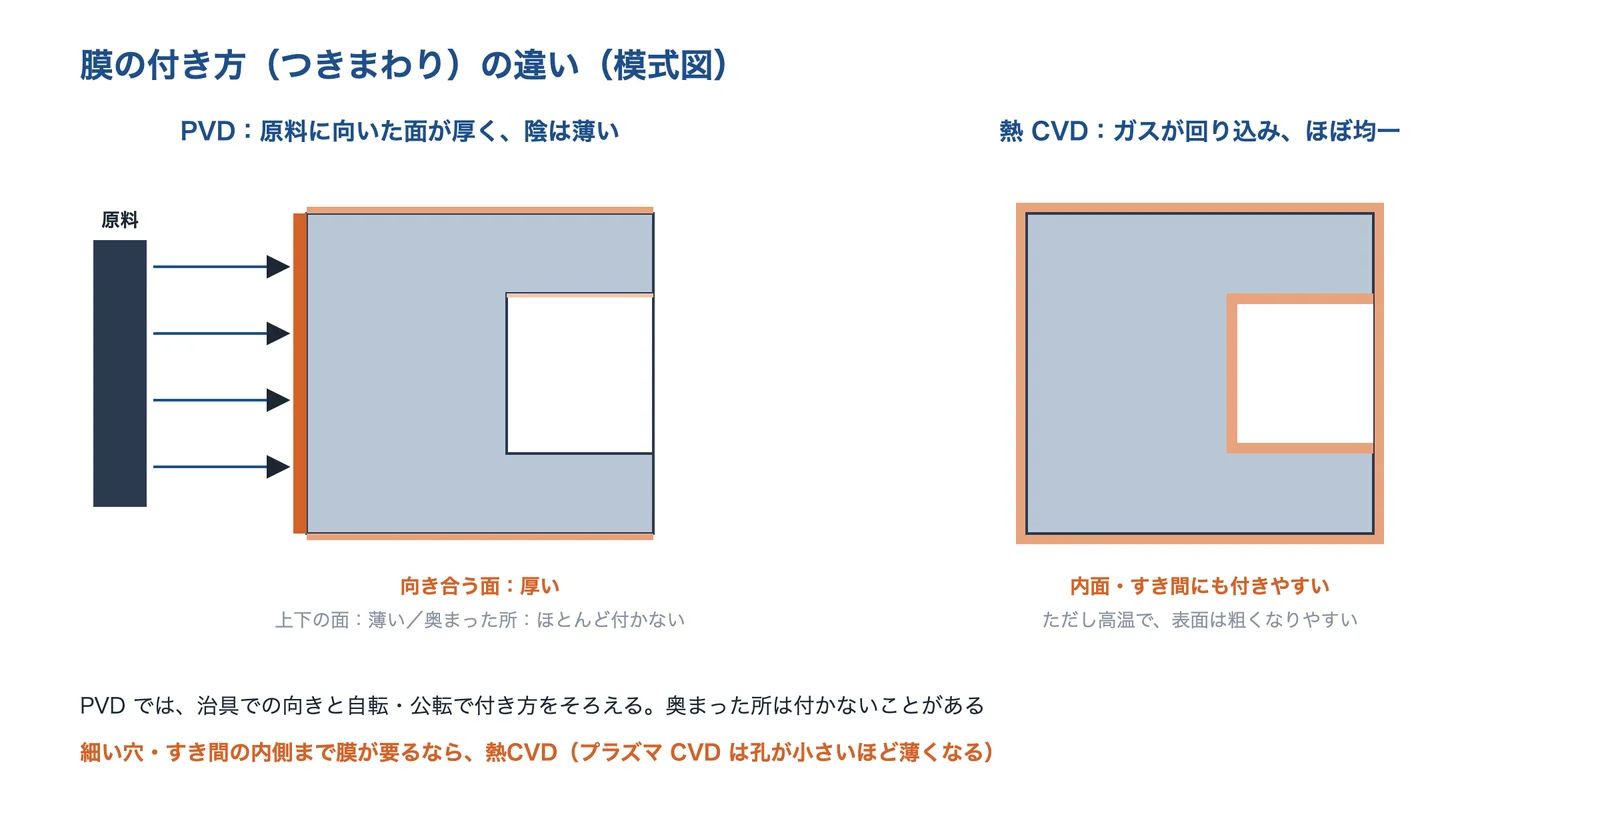
出典:モノタロウ「PVD適用上の留意事項」「CVDの種類と成膜原理」「プラズマCVD適用上の留意事項」をもとに AI(Claude)で作成
出典:PVD適用上の留意事項(工具の熱処理・表面処理基礎講座)|モノタロウ、CVDの種類と成膜原理(同講座)|モノタロウ、プラズマCVD適用上の留意事項(同講座)|モノタロウ
膜に残る応力:CVD は引張、PVD は圧縮
住友電気工業は、CVD 法は 1,000℃近い高温で成膜するため、基材の超硬合金とセラミックス薄膜の熱膨張係数の差により、被膜中に引張の残留応力が発生し、強度の低下が生じるとし、そのため耐欠損性は PVD 法に劣ると説明しています。同社の表では、残る応力は CVD が引張(1GPa 程度)、PVD が圧縮(−2GPa 程度)です。
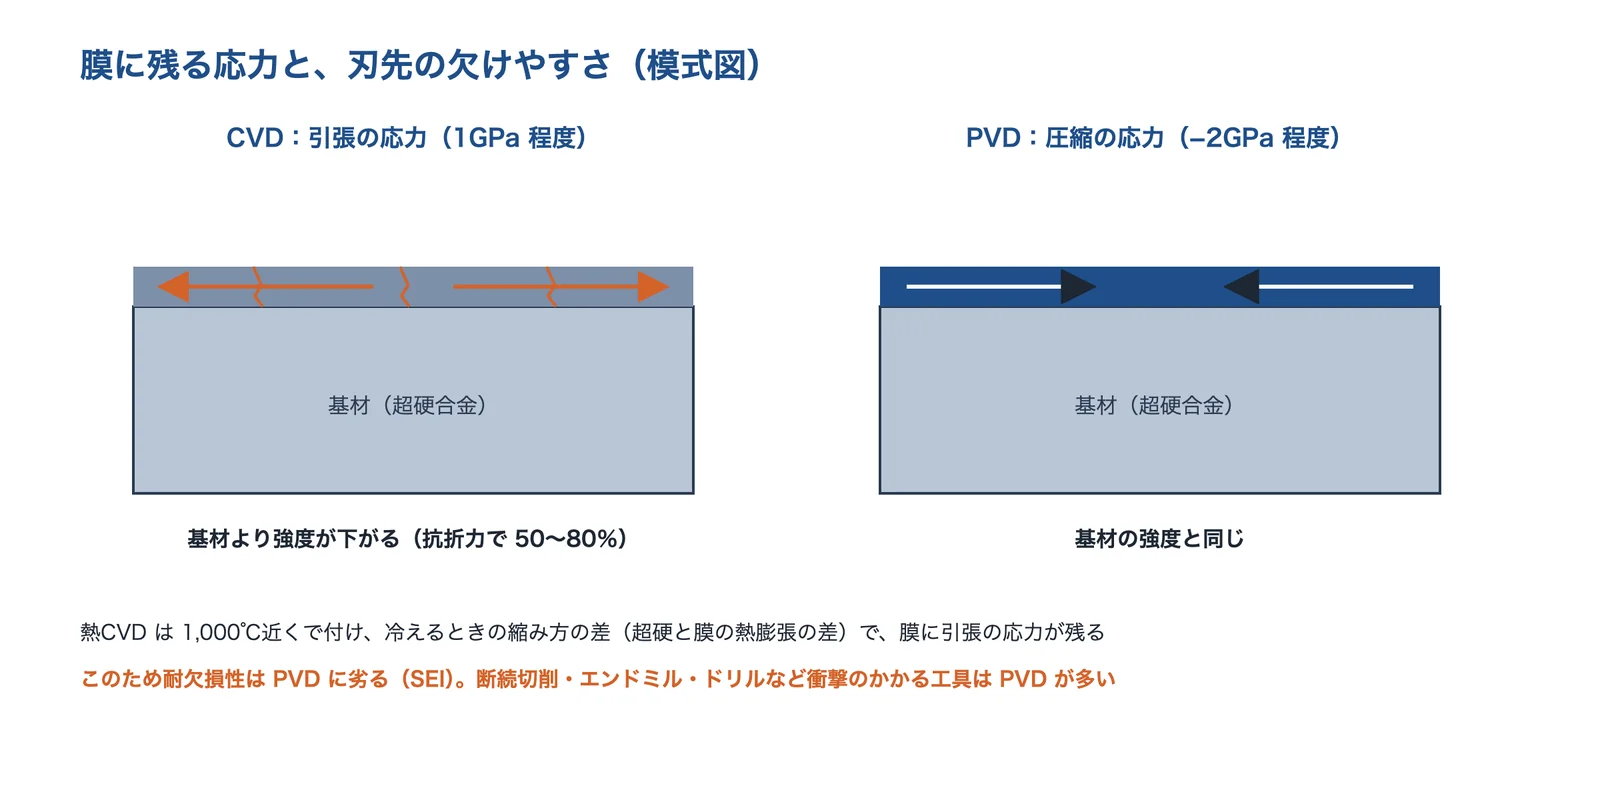
出典:住友電気工業 SEI テクニカルレビュー第198号の表1と本文をもとに AI(Claude)で作成
出典:次世代コーティング ナノ積層CVD-AlTiN(SEI テクニカルレビュー第198号)|住友電気工業
アーク法のドロップレット
日新電機の解説では、アーク法は密着性や生産性に優れる一方、ドロップレット(アーク放電を起こしたときにカソード表面から飛び出す金属粒子)の発生が大きな課題です。膜を耐摩耗に使う場合はドロップレットが起点になって剥離を起こし、成膜後に研磨すると脱落して凹みになり離型性が悪くなることがあるとしています。同社は、窒素の入れ方や磁場の配置を工夫して、ドロップレットを減らす蒸発源を開発したと報告しています。日本コーティングセンターは、ホローカソード方式はカソードアーク方式より平滑な膜になるとしています。
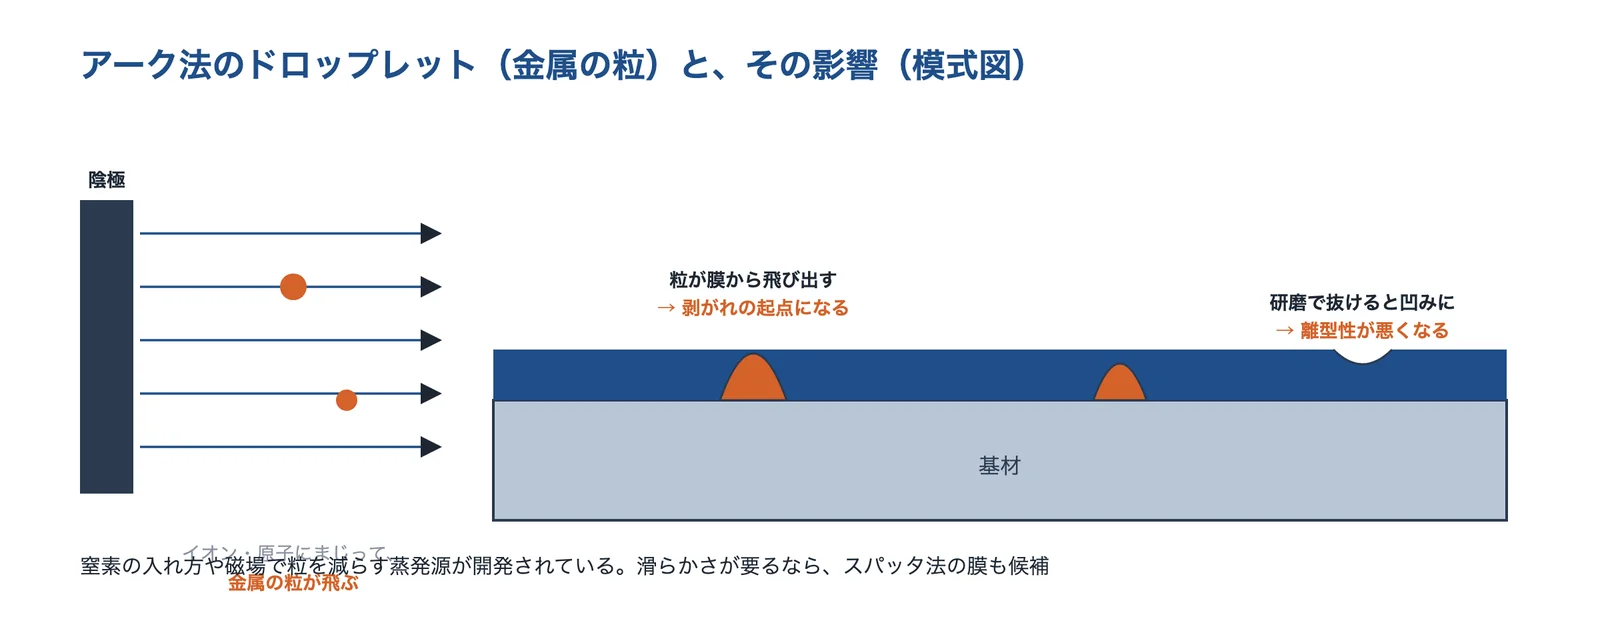
出典:日新電機技報 Vol.62 No.3をもとに AI(Claude)で作成
出典:コーティング装置と、その要素技術の変遷(日新電機技報 Vol.62 No.3)|日新電機、Jcoat PVD の特長|日本コーティングセンター
カタログ値の見方
| 項目 | 見方 |
|---|---|
| 硬さ | HV か GPa か、測り方を見る。日本コーティングセンターの表はマイクロビッカース(荷重 25g)。トーヨーエイテックは GPa とビッカース換算を並べて示す |
| 膜厚 | µm の範囲。製品や条件で変わる(日本コーティングセンター)。刃先や陰の面は薄くなることがある |
| 最高使用温度・耐酸化温度 | 会社ごとに決め方が違う。同じ会社の表の中で比べる(例:TiN はイオンボンドの表で 500℃、モノタロウの講座で 550℃から酸化) |
| 摩擦係数 | 相手の材料と、乾燥か潤滑かの条件を見る(イオンボンドの表は対 鋼・乾燥) |
| 成膜温度 | 基材の焼戻しの温度より低いか。低温戻しの工具鋼は変形・寸法変化・硬さ低下のおそれ(北熱) |
| 色 | 膜厚で色調が変わることがある(日本コーティングセンター)。TiN は金色、CrN は銀色(イオンボンド) |
見方の列は、イオンボンド・日本コーティングセンター・トーヨーエイテック・北熱・モノタロウの記載をもとに、編集部が整理したものです。
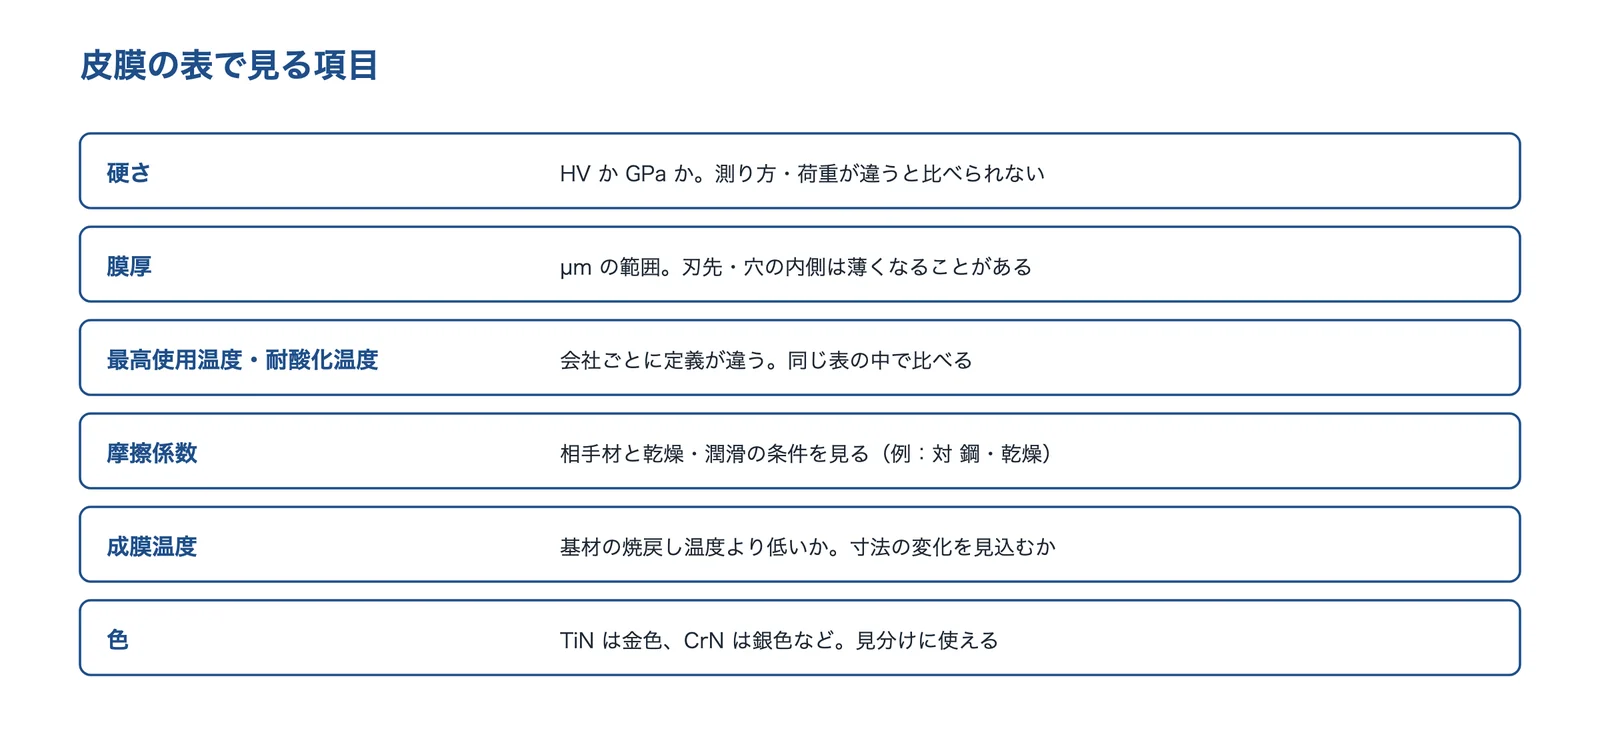
出典:このページの出典(イオンボンド・北熱・日本コーティングセンターの表)をもとに AI(Claude)で作成
出典:Cutting Tools Coating portfolio|Ionbond(IHI イオンボンド)、Jcoat PVD の特長|日本コーティングセンター、CVD TiC|トーヨーエイテック、PVDコーティング|北熱、PVD、CVDによる硬質膜の種類と分類(同講座)|モノタロウ
「最高使用温度」と「酸化が始まる温度」は別の数字
TiN の熱への強さは、イオンボンドの表の最高使用温度では 500℃、モノタロウの講座では 550℃くらいから酸化が進むとしています。同じ皮膜でも、会社や定義で数字が違うので、カタログの値は同じ会社の表の中で比べ、実際の工具や金型の温度と、寿命の試験で確かめます(編集部)。
出典:Cutting Tools Coating portfolio|Ionbond(IHI イオンボンド)、PVD、CVDによる硬質膜の種類と分類(同講座)|モノタロウ
処理を頼むときの注意(温度・前処理・再処理)
- 基材と温度を合わせる焼戻し温度・変形・寸法の変化を確かめる
- 前の面を整える研磨・洗浄・バリ取りが膜の質を決める
- 再処理を見込む除膜・再研磨・再コーティングの可否
この3点は、このページの出典をもとに編集部が整理したものです。
熱CVD のあとは、焼入れ・焼戻しをやり直す
モノタロウの講座(熱 CVD 処理品の破損事例)は、工具鋼の工具・金型では1,000〜1,050℃で数時間加熱し、さらに後工程で焼入れ焼戻しをするとし、熱 CVD は PVD より処理温度が高いので、変形や変寸に関してよく問題を生じるとしています。熱 CVD の膜は表面粗さが粗いため、プラスチック成形用の金型など鏡面を要する金型は成膜後の研磨が必須で、前の研磨を細かい研磨紙やバフで行うと、膜の上に溝状の傷が見られなくなるとしています。北熱は、PVD の処理温度は 500℃以下で、ダイス鋼やハイス鋼の再熱処理は必要なく、変寸を最小限に抑えられるとしています。
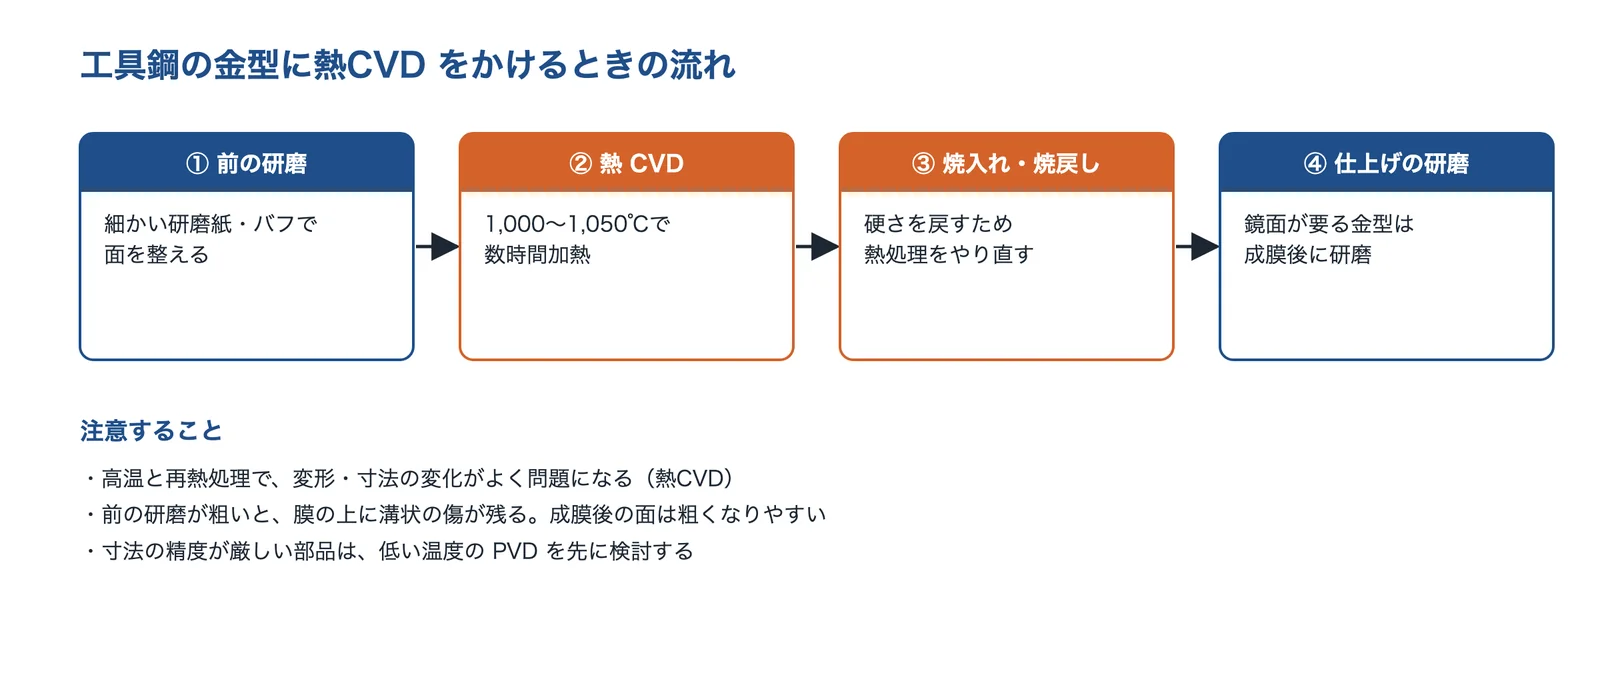
出典:モノタロウ「熱CVD処理品の破損事例」をもとに AI(Claude)で作成
出典:熱CVD処理品の破損事例(同講座)|モノタロウ、PVDコーティング|北熱
PVD でも、低温戻しの鋼は注意
北熱は、低温戻しの品物(SKD11、SKS など)は、変形・寸法変化・硬度低下のリスクがあるため、同社では DLC と DLC-i のコーティングだけを受けるとしています。ろう付け品・溶接品・焼きばめ品や、めっきなど他の表面処理をした品物はコーティングできない場合があるとし、部分的に膜を付けたくない所のマスキングにも限度があるとしています。
出典:PVDコーティング|北熱
前処理:面の状態が、膜の質を決める
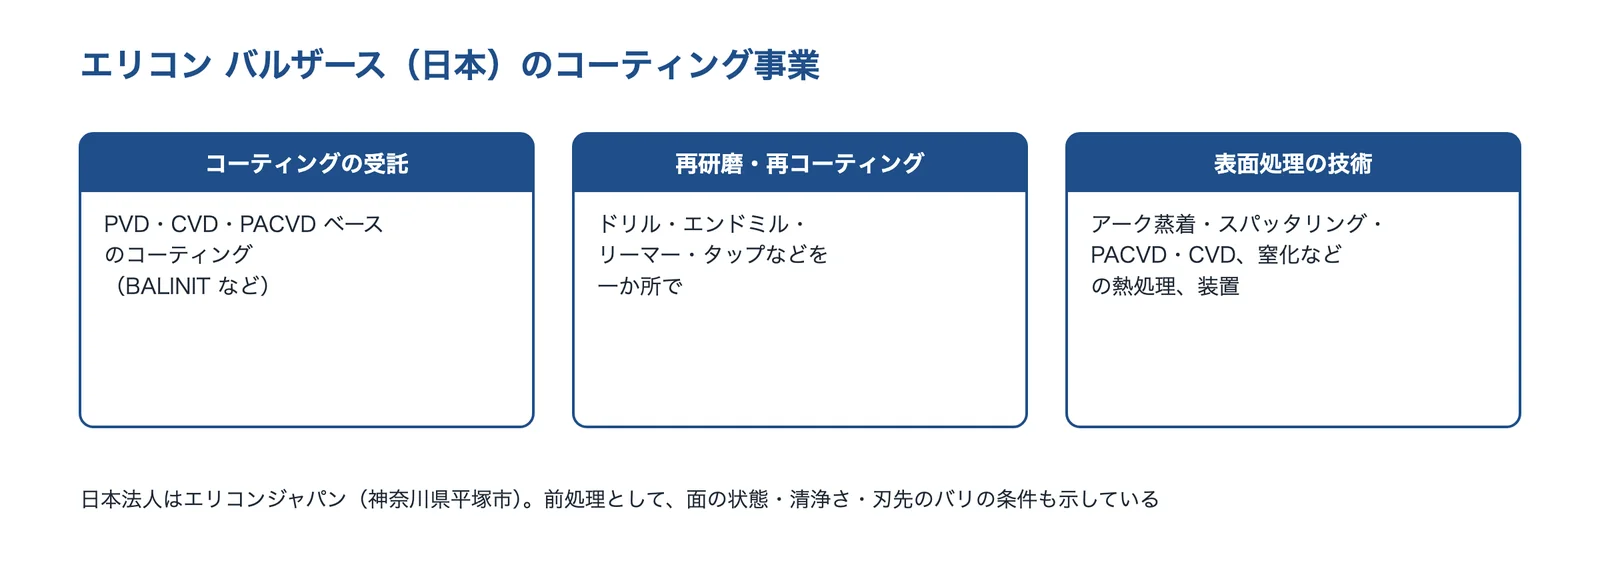
エリコン バルザースは、コーティングの前の工具・金型・部品について、表面に光沢があり、クロムめっきや槽窒化などの加工がされていないこと、研削面に微小亀裂・酸化層・再硬化部分がないこと、摩耗粉・洗浄剤の残留物・指紋がついていないこと、刃先にバリがないことを求めています。放電加工した面は、マイクロブラストで前処理すると密着性が上がるとしています。モノタロウの講座も、コーティング面の表面粗さは処理前の表面状態に大きな影響を受けるとしています。
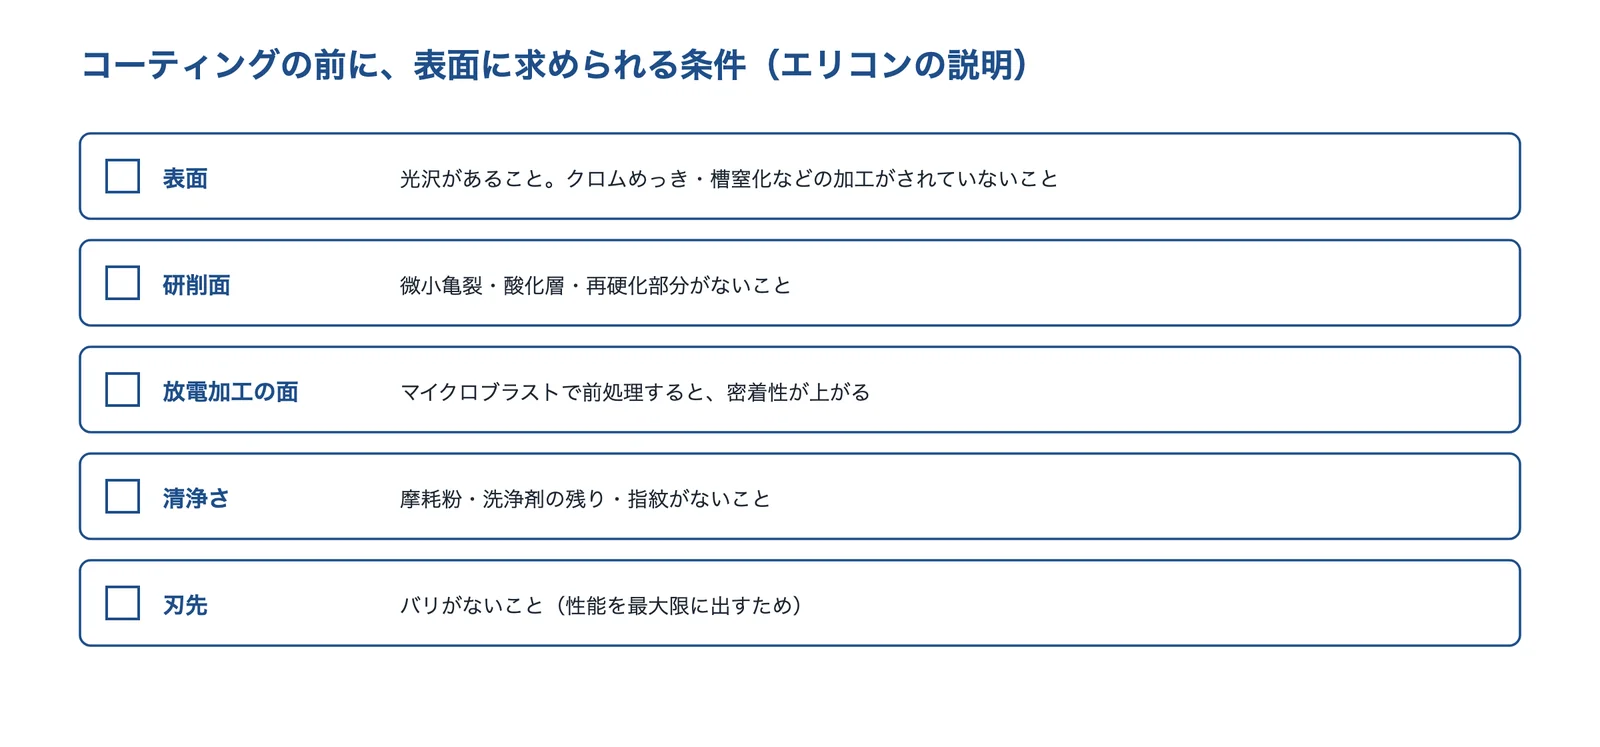
出典:エリコン バルザース「表面仕上げがコーティングの品質に影響」をもとに AI(Claude)で作成
出典:表面仕上げがコーティングの品質に影響|エリコン バルザース、プラズマCVD適用上の留意事項(同講座)|モノタロウ
除膜と再コーティング
使い終わった工具は、再研磨して再びコーティングする使い方があります。エリコン バルザースは、ドリル・エンドミル・リーマー・タップなどの再研磨・再コーティングを一か所で行うサービスを示しています。日本コーティングセンターは、鉄系の基材は素材を変質させずに除膜でき、使用後の工具の再研磨・再コーティングを一貫して行うとしています。超硬の基材の PVD 膜は、除膜液で超硬中の Co が溶け出して表面が荒れるため、機械的に除膜するしかなかったが、同社は特殊な除膜液で超硬の母材へのダメージを抑えた除膜方法を確立したとしています(Ti 系の被膜に限る)。
出典:高性能切削工具向け再研磨・再コーティング|エリコン バルザース、Jcoat PVD の特長|日本コーティングセンター、T-surf decoat|日本コーティングセンター
相談する前に整理すること
PVD・CVD のコーティングを相談するときは、次の点を整理しておくと話が早く進みます(編集部が整理した項目です)。
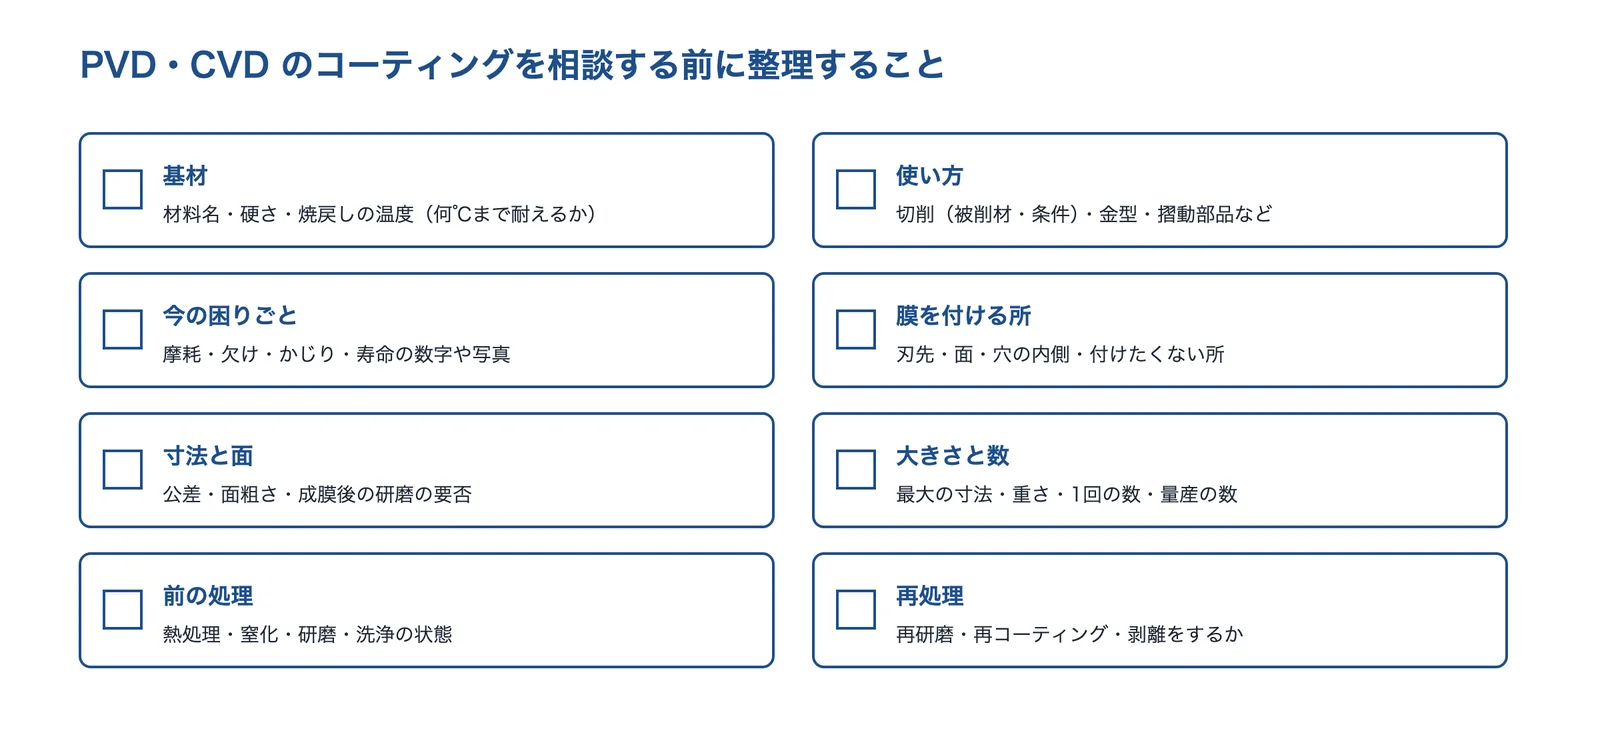
出典:このページの出典をもとに AI(Claude)で作成
- 基材(材料名・硬さ・焼戻しの温度)
- 使い方(切削なら被削材と条件、金型なら成形する材料と温度)
- 今の困りごと(摩耗・欠け・かじり・寿命の数字や写真)
- 膜を付ける所と、付けたくない所(マスキング)
- 寸法と面(公差・面粗さ・成膜後の研磨の要否)
- 大きさと数(最大の寸法・重さ・1回の数・量産の数)
- 前の処理(熱処理・窒化・研磨・洗浄・ろう付けや溶接の有無)
- 再処理(再研磨・除膜・再コーティングをするか)
企業紹介(PVD・CVD 技術)
工具・金型の PVD の受託、大きな部品への処理、CVD、除膜・再コーティング、成膜の装置まで、得意分野の違う会社を紹介します。掲載は各社の公開情報にもとづきます。
| 企業 | PVD 工具・金型 | PVD 機械部品 | CVD | 大型 部品 | 除膜・再 コーティング | 装置 |
|---|---|---|---|---|---|---|
| 日本コーティングセンターPVD・DLC の受託、φ900×1,200mm まで(神奈川県) | ● | ● | ● | ● | ||
| 北熱金型向けの PVD、深穴の内面にも(富山県) | ● | ● | ||||
| トーヨーエイテックCVD の TiC・C-TiCN と PVD の受託(広島県) | ● | ● | ||||
| 神港精機イオンプレーティング・スパッタの装置(兵庫県) | ● | |||||
| エリコンジャパンPVD・CVD・PACVD の受託と装置(神奈川県) | ● | ● | ● | ● |
●は、各社の公式サイトで扱いや事例を確認できたものです(空欄は、扱っていないという意味ではありません)。社名を押すと、その会社の紹介へ移ります。
日本コーティングセンター株式会社|国内最大級の装置で、φ900×1,200mm まで PVD
日本コーティングセンターとは
神奈川県座間市に本社・工場を置く、PVD・DLC コーティングと表面処理の受託加工の会社です(1985年設立)。株主はトーカロです。
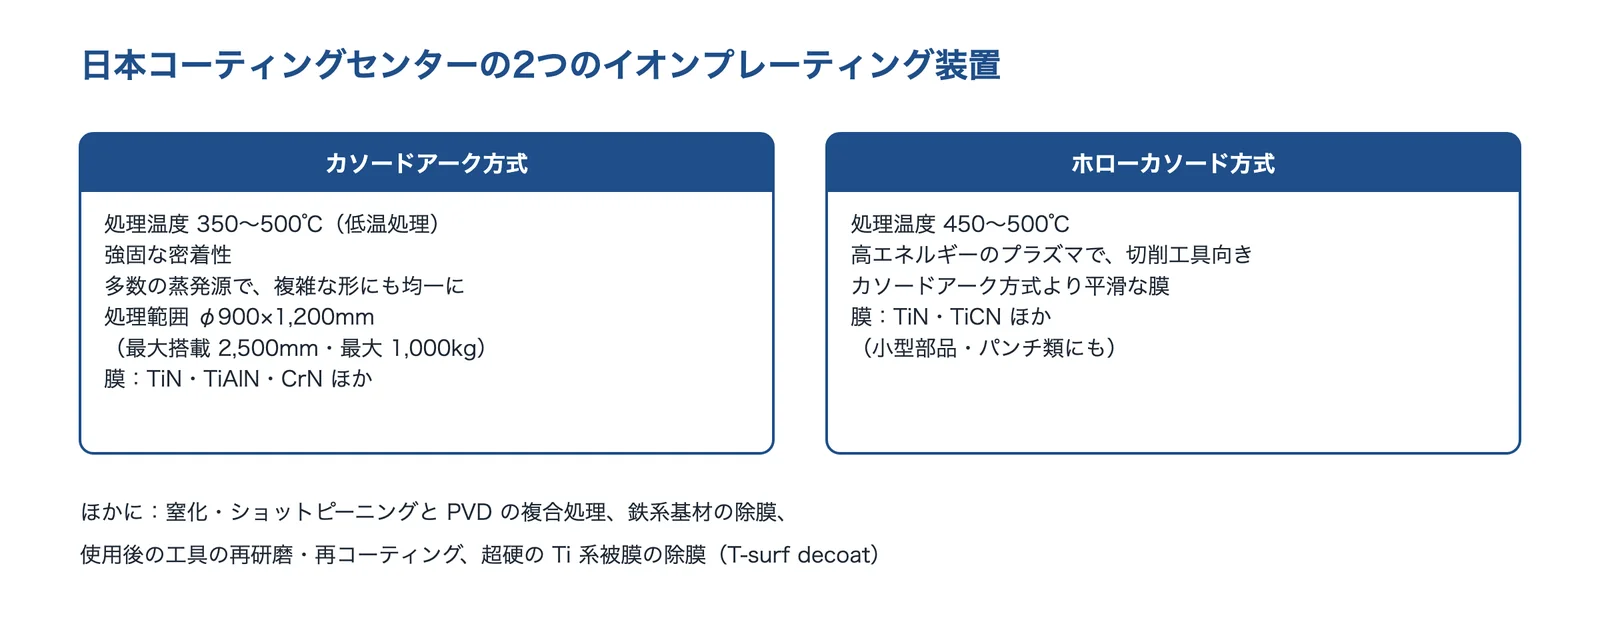
出典:日本コーティングセンター「Jcoat PVD の特長」「T-surf decoat」をもとに AI(Claude)で作成
日本コーティングセンターの得意技術
| 技術 | 内容 |
|---|---|
| カソードアーク方式 | 350〜500℃の低温で処理。処理範囲 φ900×1,200mm(最大搭載 2,500mm)、重さ最大 1,000kg。TiN・TiAlN・CrN ほか |
| ホローカソード方式 | 450〜500℃。カソードアーク方式より平滑な膜で、切削工具に適するとしている。TiN・TiCN ほか |
| 除膜・再コーティング | 鉄系基材の除膜、使用後の工具の再研磨・再コーティング、超硬の Ti 系被膜の除膜(T-surf decoat) |
日本コーティングセンターが解決できる課題
- 大きな金型や長い部品に、PVD の皮膜を付けたい
- 寸法精度が要る部品を、低い温度でコーティングしたい
- 使い終わった工具を、除膜・再研磨して再コーティングしたい
出典:会社概要|日本コーティングセンター、Jcoat PVD の特長|日本コーティングセンター、T-surf decoat|日本コーティングセンター
※日本コーティングセンターは、株主のトーカロの規約に配慮し、公式サイトの画像は使わず、同社ページの記載をもとに図にしました。
株式会社北熱|金型向けの PVD を、平滑・厚膜・深穴の内面まで
北熱とは
富山県富山市に本社を置く、真空熱処理・窒化処理・コーティング・表面分析の会社です。
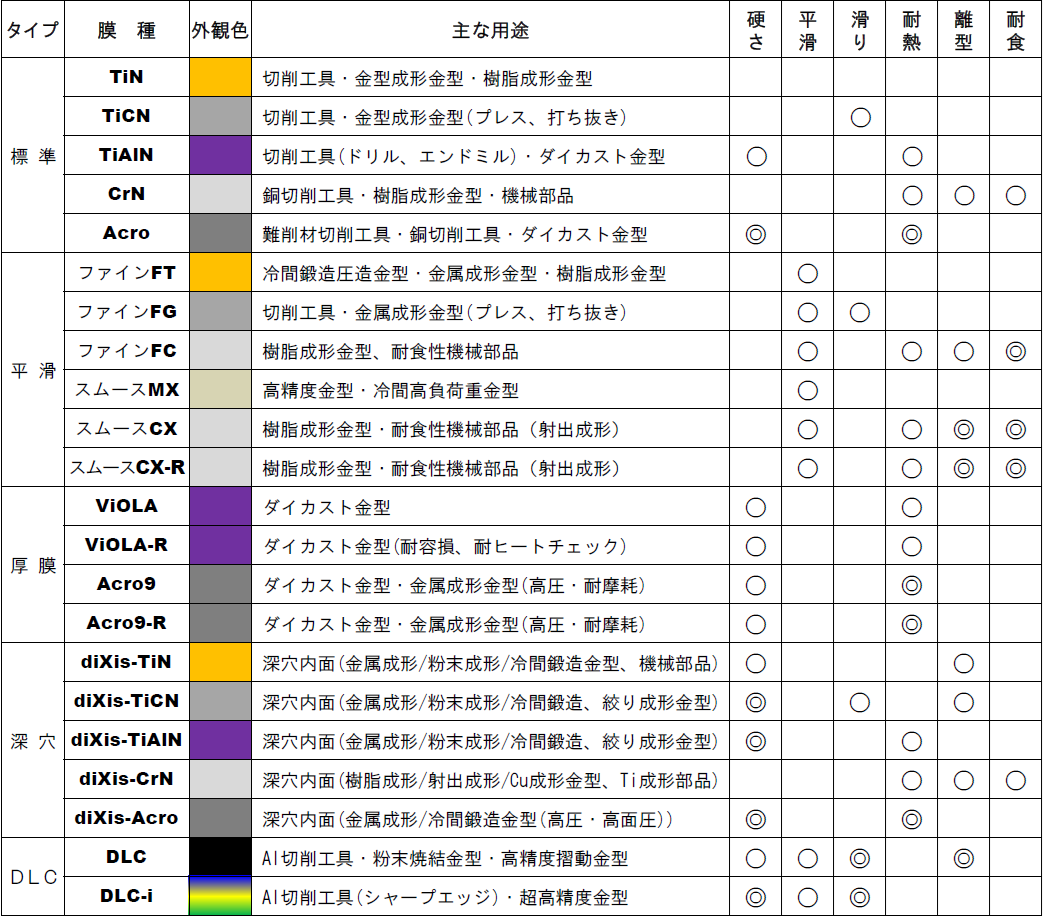
北熱の得意技術
| 技術 | 内容 |
|---|---|
| PVD の皮膜 | TiN・TiCN・TiAlN・CrN・AlCrN(Acro)の標準膜、平滑タイプ、ダイカスト金型向けの厚膜(ViOLA・Acro9)、DLC |
| 深穴の内面 | 冷間鍛造・粉末成形の金型などの深穴内面にコーティングする diXis(TiN・TiCN・TiAlN・CrN・Acro) |
| 処理の条件 | 硬さ 2,000〜3,000HV(一般的な熱処理工具鋼の3〜7倍)、代表的な膜厚 3µm、処理温度 500℃以下(ダイス鋼・ハイス鋼の再熱処理は不要としている) |
北熱が解決できる課題
- ダイカスト金型の溶損・ヒートチェックを減らしたい
- 深い穴の内面まで、硬い膜を付けたい
- 成形する材料と温度に合う皮膜を選びたい
トーヨーエイテック株式会社|1969年からの CVD の受託。TiC・C-TiCN と低温の PVD
トーヨーエイテックとは
広島県広島市に本社を置き、工作機械・自動車部品・表面処理の事業を持つ会社です(1950年設立)。株主は伊藤忠商事とマツダです。
出典:トーヨーエイテックの CVD・PVD のページをもとに AI(Claude)で作成
トーヨーエイテックの得意技術
| 技術 | 内容 |
|---|---|
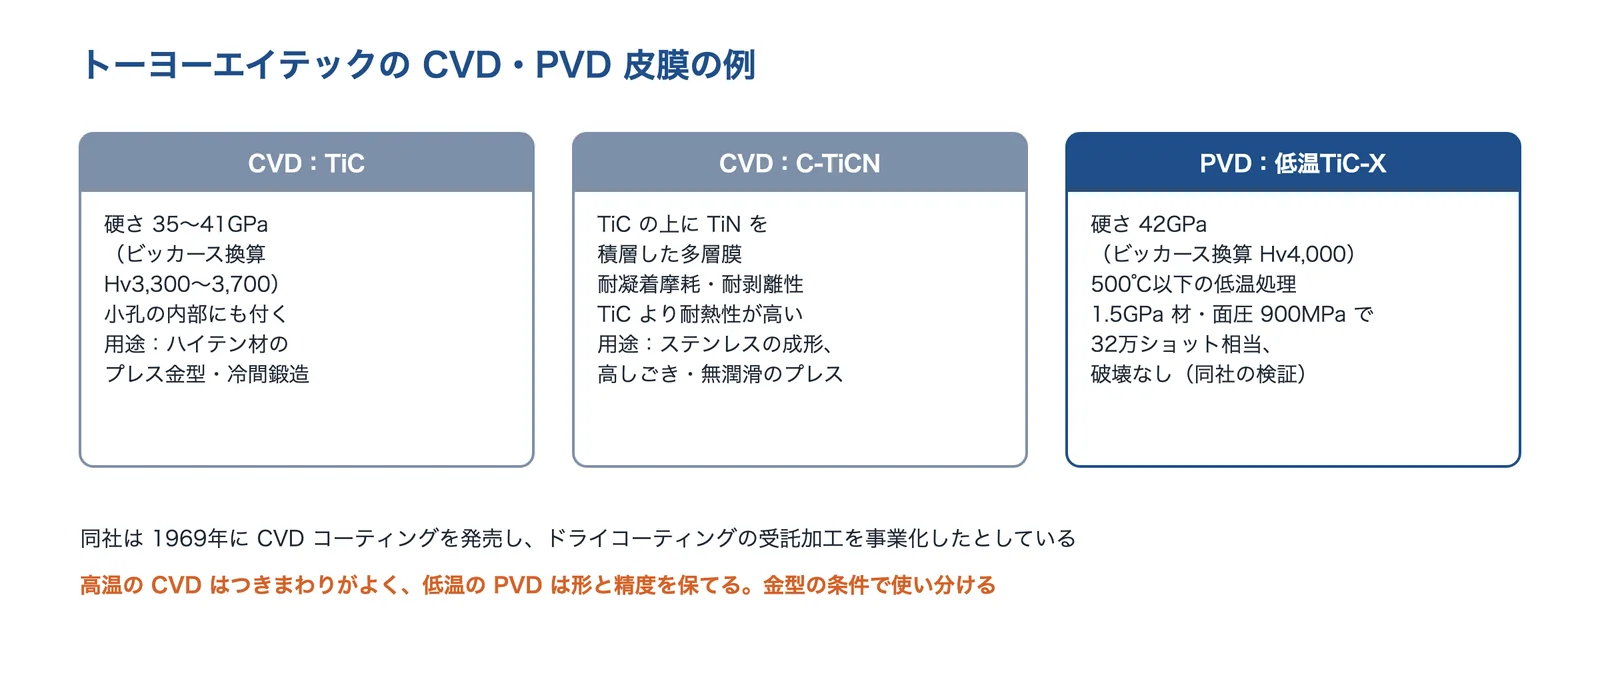
| CVD の TiC | 硬さ 35〜41GPa(ビッカース換算 Hv3,300〜3,700)。複雑形状や小孔内部へのつきまわりも良好。ハイテン材のプレス金型・冷間鍛造の金型など |
| CVD の C-TiCN | TiC の上に TiN を積層した多層膜。高しごき・高衝撃でも耐凝着摩耗と耐剥離性が高く、TiC より耐熱性が高い。ステンレスの成形など |
| PVD の低温TiC-X | 42GPa(ビッカース換算 Hv4,000)、500℃以下の低温処理。1.5GPa 材を最大面圧 900MPa で連続プレスし、32万ショット相当で破壊なしとしている(同社の検証) |
トーヨーエイテックが解決できる課題
- ハイテン材のプレス金型の摩耗・かじりを減らしたい
- ステンレスの成形で、金型の焼付きを防ぎたい
- 小さな穴の内側まで、硬い膜を付けたい
公開されている実績・用途
- 1969年に CVD コーティングを発売し、国内で最初にドライコーティングの受託加工を事業化したとしている
- 金型・工具を中心に、機械部品から医療機器まで、国内3,000社を超える顧客があるとしている
出典:会社概要|トーヨーエイテック、表面処理事業|トーヨーエイテック、CVD TiC|トーヨーエイテック、CVD C-TiCN|トーヨーエイテック、PVD 低温TiC-X|トーヨーエイテック
※トーヨーエイテックは、株主の規約に配慮し、公式サイトの画像は使わず、同社ページの記載をもとに図にしました。
神港精機株式会社|硬い膜をつくる、イオンプレーティング・スパッタの装置
神港精機とは
兵庫県神戸市西区に本社・神戸工場を置く、真空ポンプ・真空装置・電気炉などのメーカーです(1949年設立)。
神港精機の得意技術
| 技術 | 内容 |
|---|---|
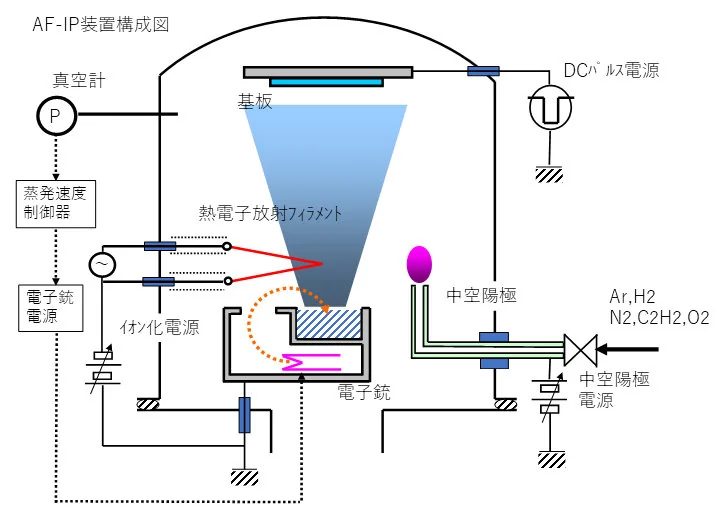
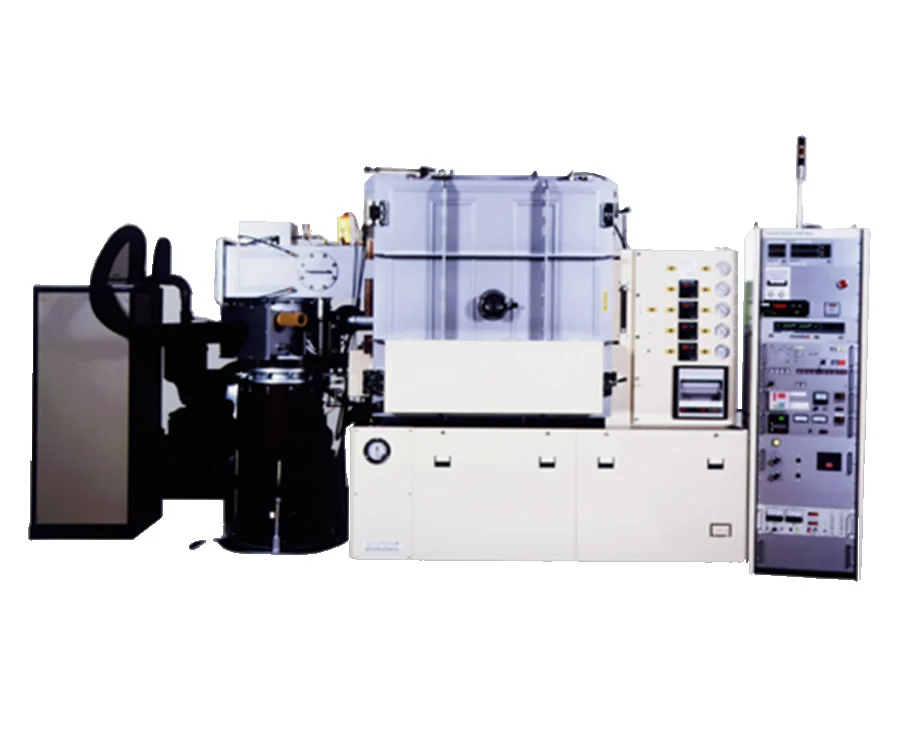
| 硬質膜形成装置 | アークフィラメント型イオンプレーティング装置(AF-IP)、アーク放電型マグネトロンスパッタリング装置、PIG 式 DLC 膜形成装置、アーク放電型高真空イオンプレーティング装置 |
| AF-IP 装置 | 従来は CVD でしか実用化できなかった膜種(厚膜の酸化膜・炭化膜など)を PVD で実現したとしている。アルミナ・イットリア・SiC(新開発膜)、TiN・CrN など |
| 高真空イオンプレーティング | 独自の方法で、高真空中で蒸発粒子をイオン化。平滑で緻密な膜質としている |
神港精機が解決できる課題
- 自社で硬質膜をつくるための装置を入れたい
- PVD で、アルミナなどの酸化膜を厚く付けたい(同社は精密金型・半導体製造装置の部品などへの展開を期待している)
出典:会社概要|神港精機、硬質膜形成装置|神港精機、アークフィラメント型イオンプレーティング装置(AF-IP 装置)|神港精機、アーク放電型高真空イオンプレーティング装置|神港精機
エリコンジャパン株式会社(エリコン バルザース)|PVD・CVD・PACVD の受託と、再研磨・再コーティング
エリコン バルザースとは
神奈川県平塚市にある、エリコングループの日本法人です。バルザースの表面処理(コーティング)の事業を行っています。
出典:エリコン バルザース(日本)のサイトの記載をもとに AI(Claude)で作成
エリコン バルザースの得意技術
| 技術 | 内容 |
|---|---|
| コーティング | PVD・CVD・PACVD ベースのコーティング(BALINIT など)の受託 |
| 再研磨・再コーティング | ドリル・エンドミル・リーマー・タップなどの再研磨・再コーティングを一か所で行うとしている |
| 表面処理の技術 | PVD(アーク蒸着・スパッタリング)・PACVD・CVD、窒化などの熱処理、装置 |
エリコン バルザースが解決できる課題
- 切削工具の再研磨と再コーティングを、まとめて頼みたい
- コーティングの前に、工具や金型の面をどう整えればよいか知りたい
出典:奥付|エリコン バルザース(日本)、エリコン バルザース(日本)、高性能切削工具向け再研磨・再コーティング|エリコン バルザース、表面仕上げがコーティングの品質に影響|エリコン バルザース
※エリコン バルザースは、サイトの規約で無断の複製・改変などを禁じているため、画像は使わず、同社ページの記載をもとに図にしました。
使われる製品・事例
住友電気工業は、CVD を旋削・粗加工など厚い膜と耐摩耗性が要る用途に、PVD をフライス・ドリル・エンドミルなど鋭い刃先や機械的・熱的な衝撃が加わる用途に挙げています。トーヨーエイテックは自動車用の板金プレス金型・冷間鍛造の金型・ダイカストの型部品・高温のプラスチック成形機の部品を、北熱はダイカスト・樹脂成形・冷間鍛造・粉末成形の金型や機械部品を、用途に挙げています。半導体・電子部品では、プラズマ CVD が絶縁薄膜や電極・配線材料に使われています(アルバックテクノ)。
出典:次世代コーティング ナノ積層CVD-AlTiN(SEI テクニカルレビュー第198号)|住友電気工業、CVD C-TiCN|トーヨーエイテック、PVDコーティング|北熱、プラズマ CVD(真空技術辞典)|アルバックテクノ
関連する技術
- DLC・低摩擦コーティング
- 表面硬化(窒化・浸炭・高周波焼入れ)
- 溶射(耐摩耗・耐熱・防食の皮膜)
- めっき
- ショットピーニング・ブラスト
- 研削加工
- ファインセラミックス
- ダイカスト
- 硬質皮膜(摺動部がすり減る)
- 低摩擦コーティング(摩擦損失を減らしたい)
- 反射防止膜(反射を抑えたい)
- 硬さ(技術の基礎知識)
- 化学反応・表面
- 摩擦・摩耗
出典・確認日
- 次世代コーティング ナノ積層CVD-AlTiN(SEI テクニカルレビュー第198号)|住友電気工業
- コーティング装置と、その要素技術の変遷(日新電機技報 Vol.62 No.3)|日新電機
- Jcoat PVD の特長|日本コーティングセンター
- PVD、CVDによる硬質膜の種類と分類(同講座)|モノタロウ
- CVDの種類と成膜原理(同講座)|モノタロウ
- プラズマ CVD(真空技術辞典)|アルバックテクノ
- Cutting Tools Coating portfolio|Ionbond(IHI イオンボンド)
- PVD適用上の留意事項(工具の熱処理・表面処理基礎講座)|モノタロウ
- 熱CVD処理品の破損事例(同講座)|モノタロウ
- Forming & Molding Tools Coating portfolio|Ionbond(IHI イオンボンド)
- PVDコーティング|北熱
- CVD C-TiCN|トーヨーエイテック
- CVD TiC|トーヨーエイテック
- プラズマCVD適用上の留意事項(同講座)|モノタロウ
- 表面仕上げがコーティングの品質に影響|エリコン バルザース
- 高性能切削工具向け再研磨・再コーティング|エリコン バルザース
- T-surf decoat|日本コーティングセンター
- 会社概要|日本コーティングセンター
- 会社概要|北熱
- 会社概要|トーヨーエイテック
- 表面処理事業|トーヨーエイテック
- PVD 低温TiC-X|トーヨーエイテック
- 会社概要|神港精機
- 硬質膜形成装置|神港精機
- アークフィラメント型イオンプレーティング装置(AF-IP 装置)|神港精機
- アーク放電型高真空イオンプレーティング装置|神港精機
- 奥付|エリコン バルザース(日本)
- エリコン バルザース(日本)
※アイキャッチ画像は、AI(ChatGPT)で生成したイメージです。実在の製品ではありません。図はAI(Claude)で作成した概念図です。
情報の確認日:2026年10月7日 本ページの内容は一般的な情報で、実際の皮膜の性能・処理の可否・寸法の変化・費用は、基材・形・使う条件・処理する会社により異なります。








