
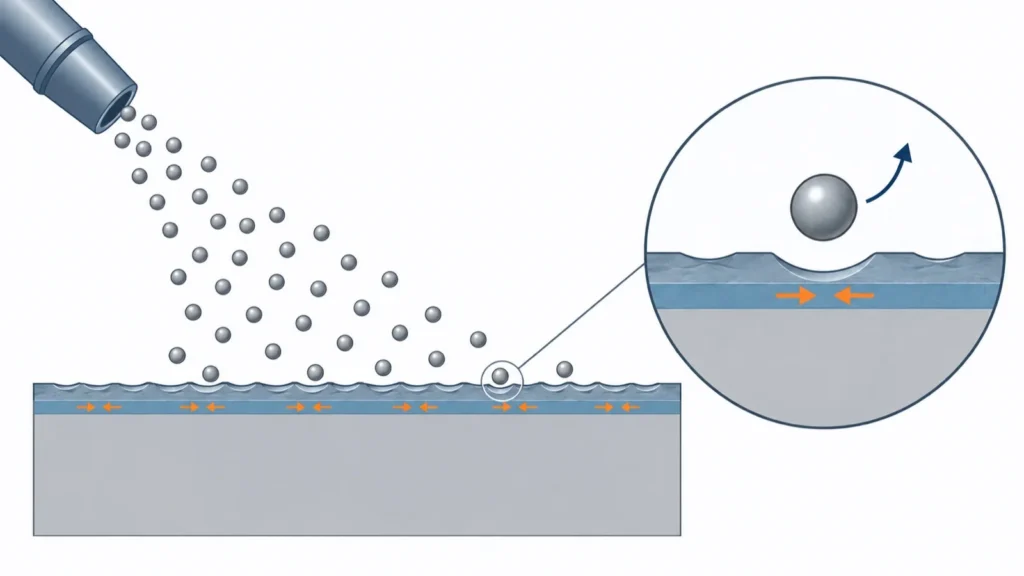
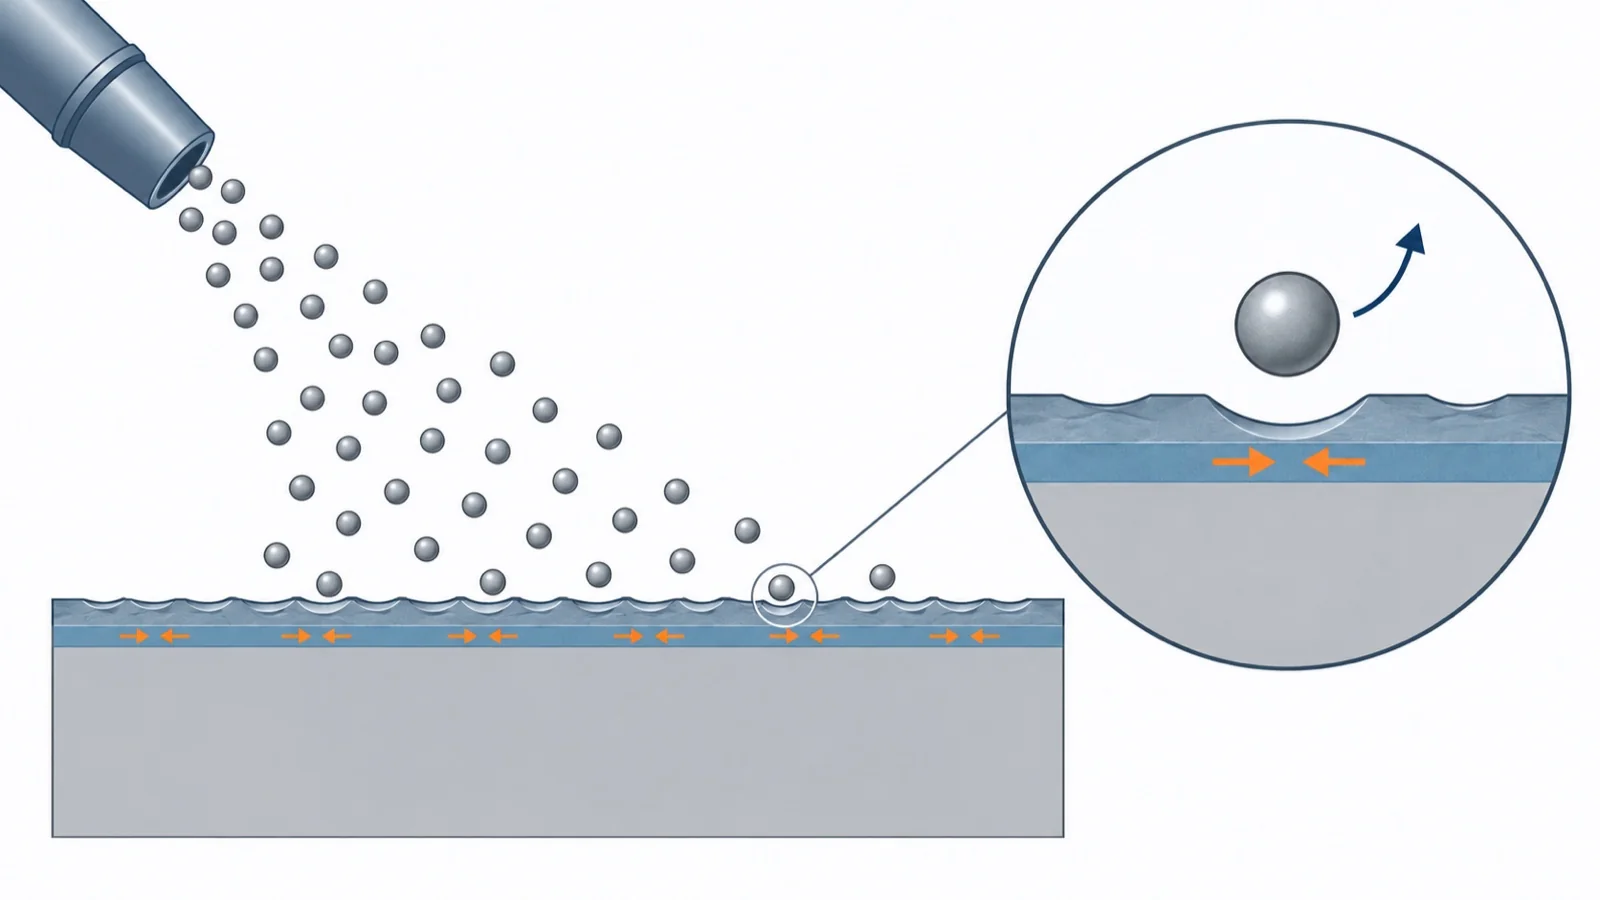
ショットピーニングとブラストは、小さな粒(投射材)を部品の表面に高速で当てる処理です。新東工業は、ショットピーニングを、小さな球状の投射材を金属の表面に当てて表面を改質・硬化させ、疲労強度や耐応力腐食割れ性を上げる技術としています。同じ「粒を当てる」処理でも、ブラストは錆・バリ・汚れを落としたり、塗装の前に表面を粗くしたりするのが主な目的です。
出典:新東工業「表面改質技術(ショットピーニング)」技術情報、マコー「ブラスト処理とは」
このページでは、粒を当てると疲労強度が上がる理由、粒の飛ばし方と投射材の選び方、アークハイトとカバレージによる条件の管理、微粒子・レーザー・超音波などのピーニング、粒が大きすぎるときや温度が上がるときの注意、仕様の決め方をまとめ、得意分野の違う会社を紹介します。浸炭・窒化で表面を硬くする方法は技術ページ「表面硬化(窒化・浸炭・高周波焼入れ)」、疲労の考え方は課題ページ「繰り返し荷重・熱サイクルで割れる」で扱っています。
ショットピーニング・ブラストの企業(早見表)
| 企業 | 受託の ピーニング | 受託の ブラスト | 装置 | 投射材 | 現地 施工 | 溶接部 の処理 |
|---|---|---|---|---|---|---|
| 新東工業装置・投射材・受託加工・レーザーピーニング | ● | ● | ● | ● | ||
| 東洋精鋼ピーニング用ショットと航空機部品の受託 | ● | ● | ● | ● | ● | |
| WINOA IKK JAPANスチールショット・グリットの専業メーカー | ● | |||||
| オカノブラスト精密ショットピーニングの受託(堺市) | ● | ● | ||||
| カンメタエンジニアリング応力腐食割れ対策のピーニング(現地施工) | ● | ● | ||||
| 第一化工九州のブラスト・ピーニングの現地施工 | ● | ● | ● | ● |
●は、各社の公式サイトで扱いや事例を確認できたものです(空欄は、扱っていないという意味ではありません)。「装置」はピーニング・ブラストの装置や関連の機器を販売している会社です。社名を押すと、その会社の紹介へ移ります。
この技術で解決できる課題
ショットピーニングが効くのは、繰り返しの荷重で割れる、溶接や薬液で割れが出るときです。ブラストは、塗装・めっきの密着、バリ・スケールの除去に使われます。課題ページでは、疲労割れ・塗装の剥がれ・バリ取り・溶接の歪みなどの対策に出てきます(下の表)。
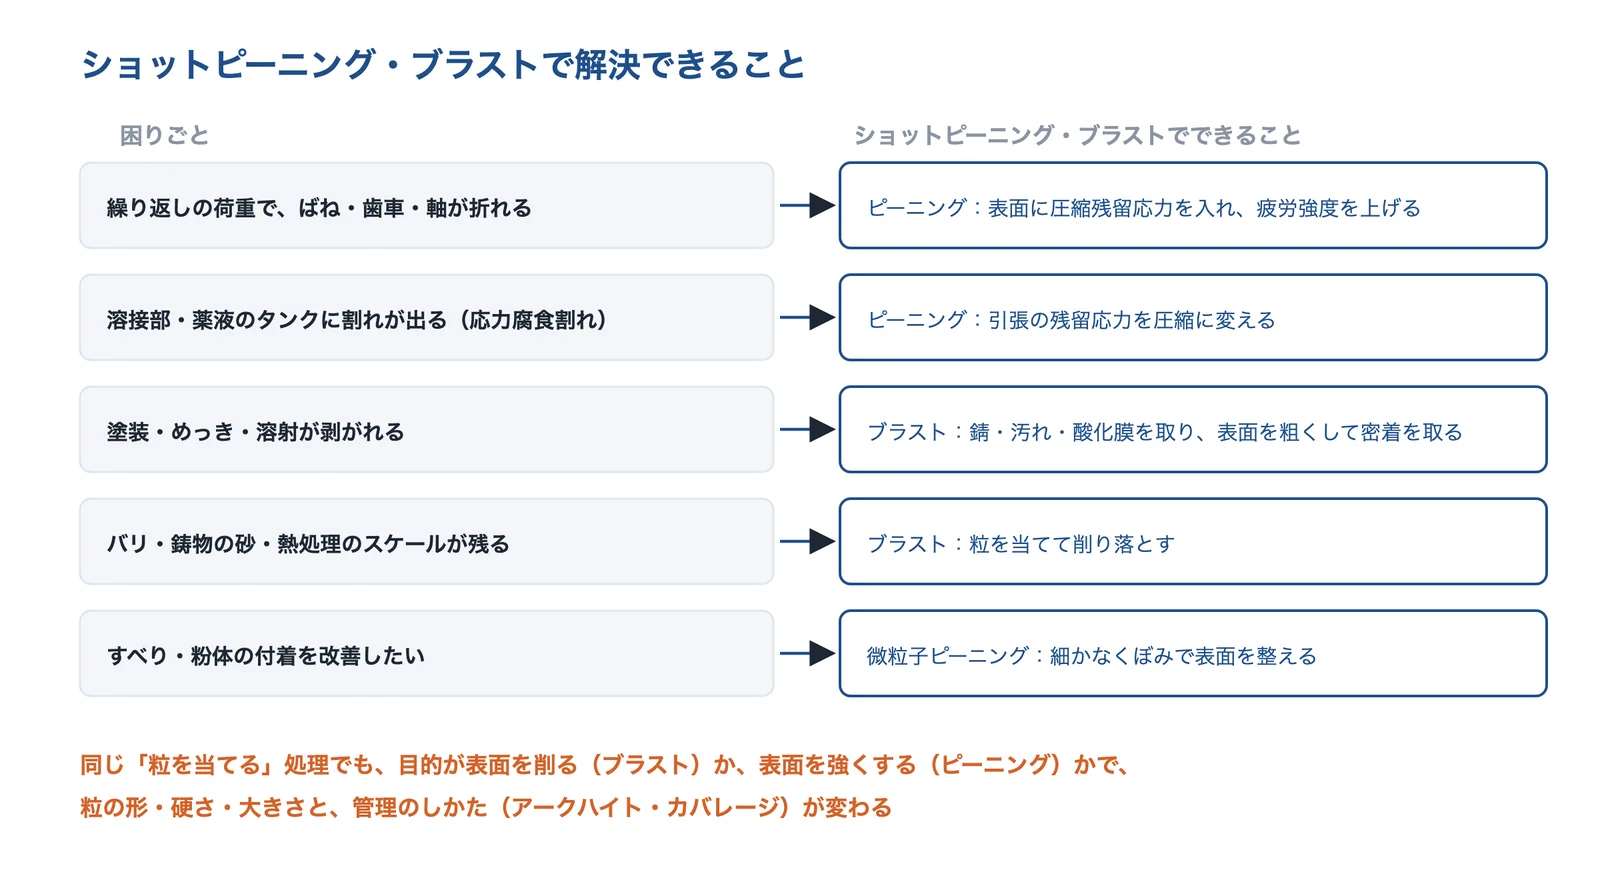
出典:このページの出典をもとに AI(Claude)で作成
| 課題 | この技術での解決 | 課題ページ |
|---|---|---|
| 繰り返し荷重・熱サイクルで割れる | 表面に圧縮の残留応力を入れ、疲労き裂を生まれにくくする | ピーニング(圧縮残留応力) |
| 塗装・めっきが剥がれる | ブラストで油・錆・酸化膜を取り、細かな凹凸で密着を高める | 前処理(ブラスト) |
| バリを出さない・バリ取りを減らしたい | 粒を吹き付けて、外から届く縁のバリを取る | 機械的なバリ取り(ブラスト) |
| 溶接・成形で歪む・反る | ピーニングで機械的な力を加えて矯正する | ひずみ取り・残留応力の除去 |
| 金属の水素脆化(遅れ破壊)を防ぎたい | 酸洗いの代わりにショットで前処理し、水素が入る工程を通らない防錆処理にする | 水素が入らない防錆処理 |
右の列は、関係する課題ページの対策の節へのリンクです。
仕組み
マコーの解説は、ピーニングの作用を、表面の塑性変形、衝突痕(くぼみ)の形成、硬さの増加、圧縮残留応力の発生としています。粒が当たった表面は叩き延ばされますが、内部がそれを押し戻すため、表層に圧縮の残留応力が残ります。岐阜大学の論文要旨は、この圧縮残留応力が外からの引張応力を打ち消して疲労強度を上げ、その効果は切欠きのある部材で特に大きいとしています。
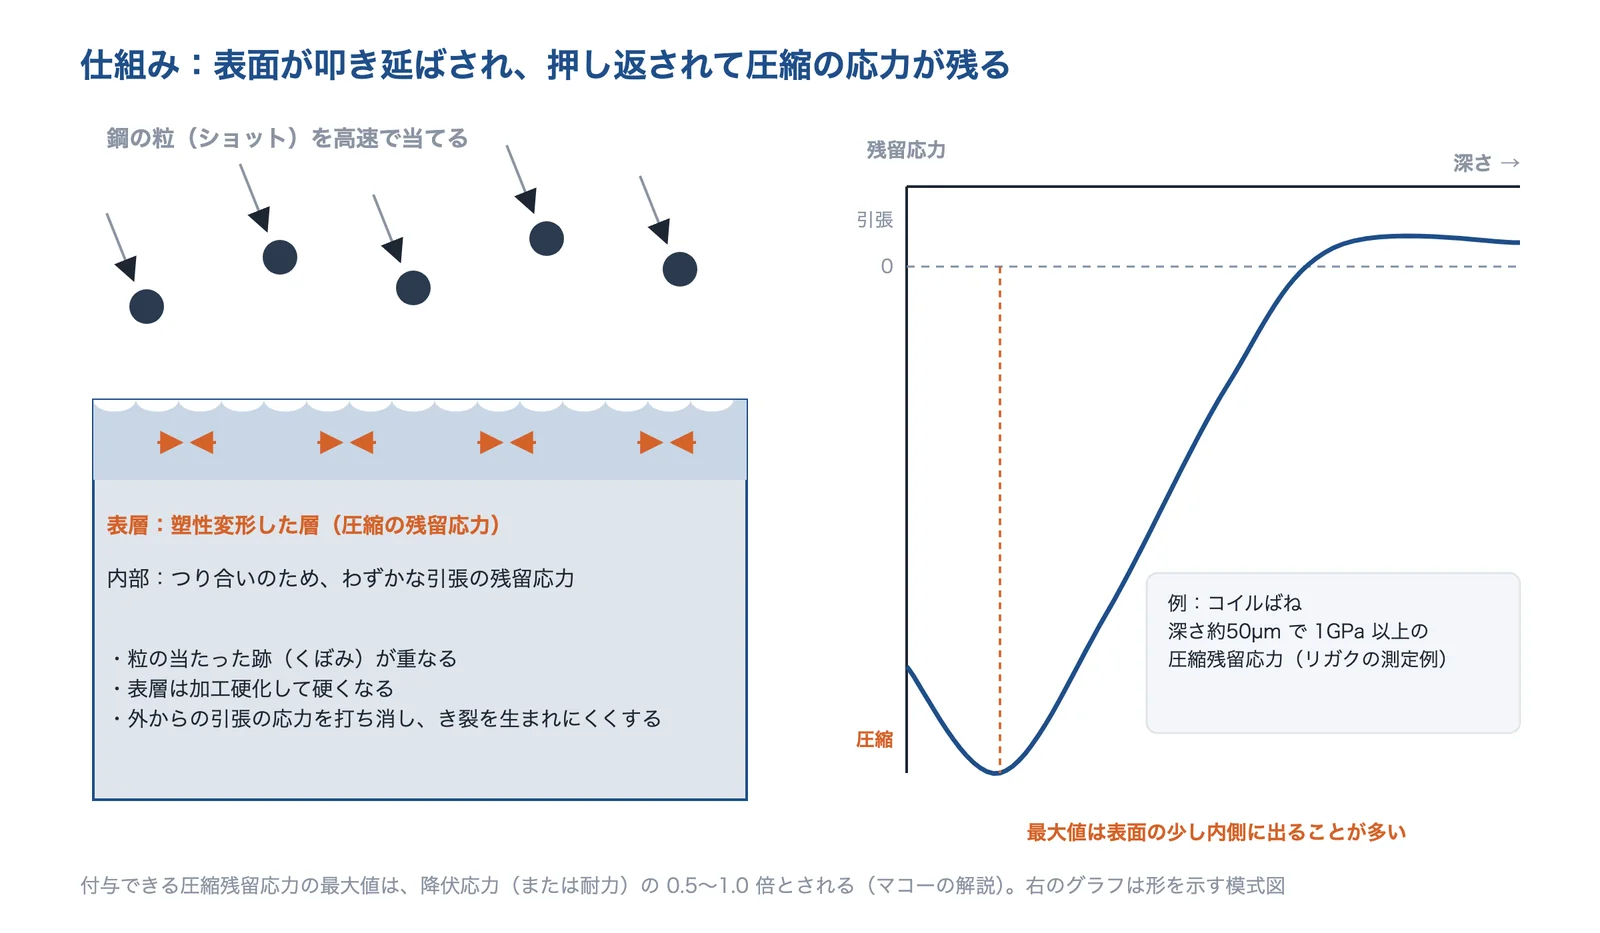
出典:マコーのコラム・リガクのアプリケーションノート(2024年)・岐阜大学の論文要旨をもとに AI(Claude)で作成
出典:マコー コラム「ピーニング処理の基礎」、岐阜大学 博士論文 要旨「ショットピーニングのピーニング効果に関する基礎的研究」(1995年)、リガク アプリケーションノート B-XRD3001(コイルばねの深さ方向の残留応力分布、2024年)、マコー コラム「圧縮残留応力の付与とその効果」
圧縮残留応力の大きさと深さ
マコーの解説は、付与できる圧縮残留応力の最大値は降伏応力(または耐力)の 0.5〜1.0 倍といわれるとしています。分布は表面の近くで大きく、内部へ行くほど小さくなります。リガクがショットピーニングしたコイルばねを電解研磨で削りながら X 線で測った例では、表面から約 50µm の深さまで圧縮応力が増え、約 50µm で 1GPa 以上と最も大きくなり、それより深い所では緩和していました。
出典:マコー コラム「圧縮残留応力の付与とその効果」、リガク アプリケーションノート B-XRD3001(コイルばねの深さ方向の残留応力分布、2024年)
どれだけ強くなるか:歯車の例
新東工業は、ギヤへのショットピーニングの処理事例として、歯元の曲げ疲労強度が 480MPa から 780MPa まで改善した例を紹介しています。岐阜大学の論文要旨は、ショットピーニングは古くからばねの強度を上げるのに使われ、近年は浸炭鋼に実用化されて歯車に使われているとしています。表面の転位密度が高くなることと圧縮残留応力によって、高強度鋼の遅れ破壊強度も大きく上がったとしています。
出典:新東工業「ギヤへのショットピーニングによる長寿命化」、岐阜大学 博士論文 要旨「ショットピーニングのピーニング効果に関する基礎的研究」(1995年)
種類と選び方
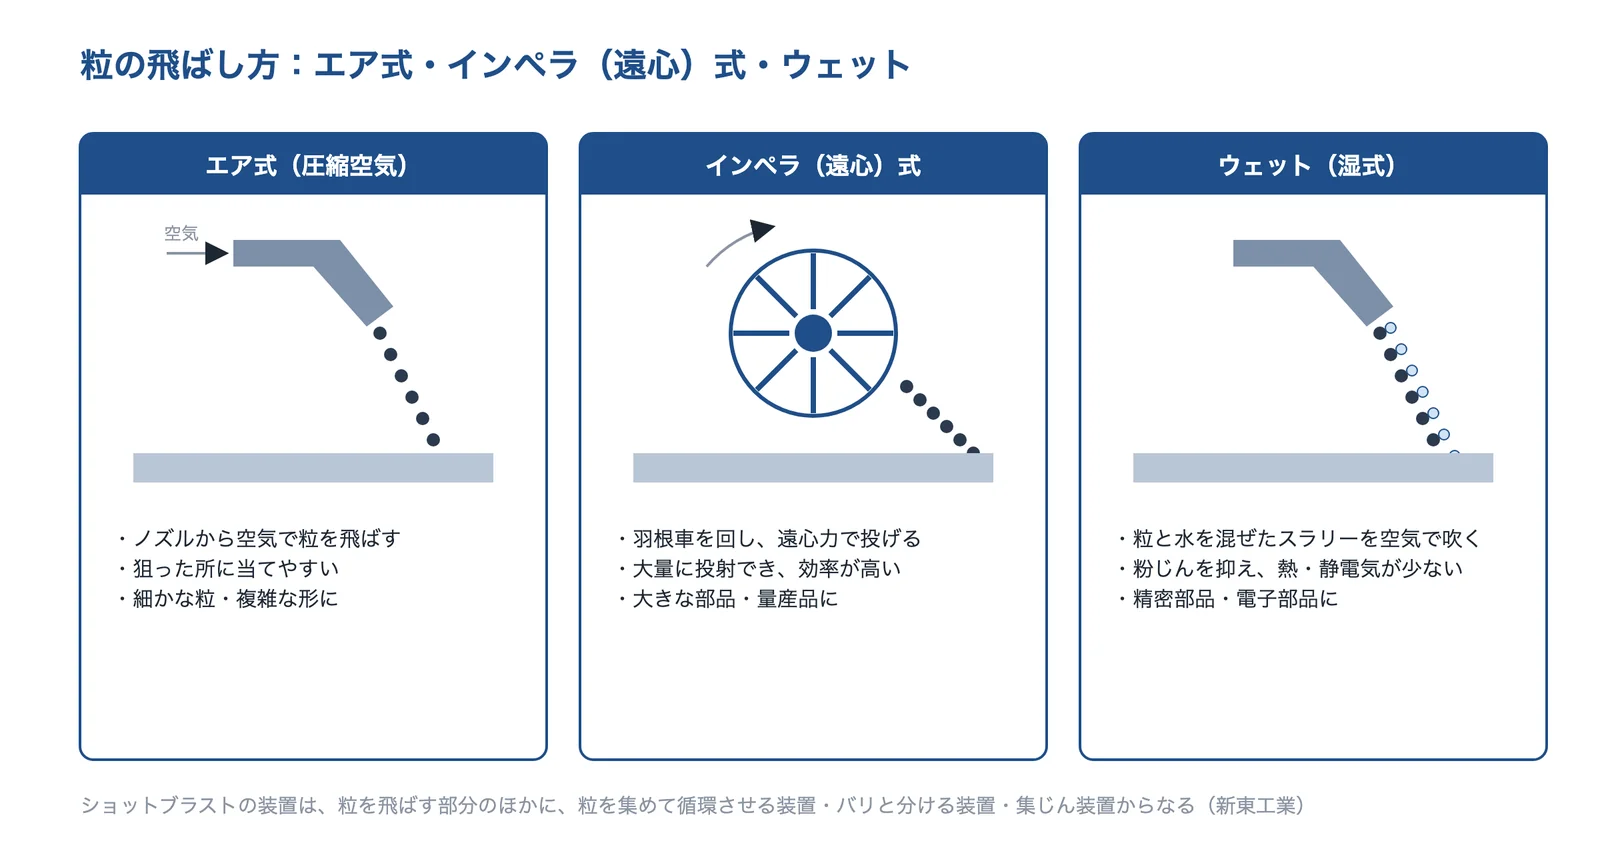
ショットピーニングとブラストは、粒の飛ばし方(エア式・インペラ式・ウェット)と、粒の材質・形・硬さ・大きさの組み合わせで選びます。マコーは、ブラストを乾式・湿式と、粒を加速する方法(機械式・エア式)で分け、サンドブラスト・ショットブラスト・ウェットブラストなどを挙げています。
出典:新東工業の用語集・マコーの解説をもとに AI(Claude)で作成
出典:マコー「ブラスト処理とは」、新東工業 用語集「ショットブラストとは」、マコー「ウェットブラストとは」
| 種類 | しくみと特徴 | 数値・記載の例(出典) | 向いている場面 | 注意 |
|---|---|---|---|---|
| エア式 | 圧縮空気で粒をノズルから飛ばす | 東洋精鋼はエア式7台・インペラ式4台を持つ | 狙った所への処理、細かな粒、複雑な形 | 粒の回収と集じんが要る(編集部の補足) |
| インペラ(遠心)式 | モーターで羽根車を回し、遠心力で粒を投げる(新東工業) | 大量の投射材を一度に投射でき、サンドブラストより効率が高い(新東工業) | 大きな部品、量産品、鋳物の砂落とし | ブレードは一番消耗しやすい部品(新東工業) |
| ウェット(湿式) | 研磨材と水のスラリーを圧縮空気で吹く(マコー) | 水で粉じんを抑え、熱・静電気の発生も少ない(マコー) | 精密部品・電子部品 | 水を使うので、錆・乾燥の扱いを考える(編集部の補足) |
| ショットピーニング(目的) | 球状の粒で表面を叩き、圧縮の残留応力を入れる | スチールショットのピーニング用は HRc45〜62、平均粒度 約0.2〜1.2mm(新東工業) | ばね・歯車・軸の疲労強度 | 強さとカバレージを管理する |
| ブラスト(目的) | 粒で表面を削り、清浄にし、粗くする | グリット(角のある粒)は面粗し・塗装前処理(新東工業) | 除錆・バリ取り・塗装やめっきの前処理 | 削りすぎ・粒の残りに注意 |
数値はメーカーが示す製品の範囲・説明で、保証値ではありません。
出典:東洋精鋼「ショットピーニング・ブラスト受託加工」、新東工業 用語集「ショットブラストとは」、マコー「ウェットブラストとは」、新東工業「表面改質技術(ショットピーニング)」技術情報、新東工業「鉄系投射材」製品ページ
投射材は、材質・形・硬さで選ぶ
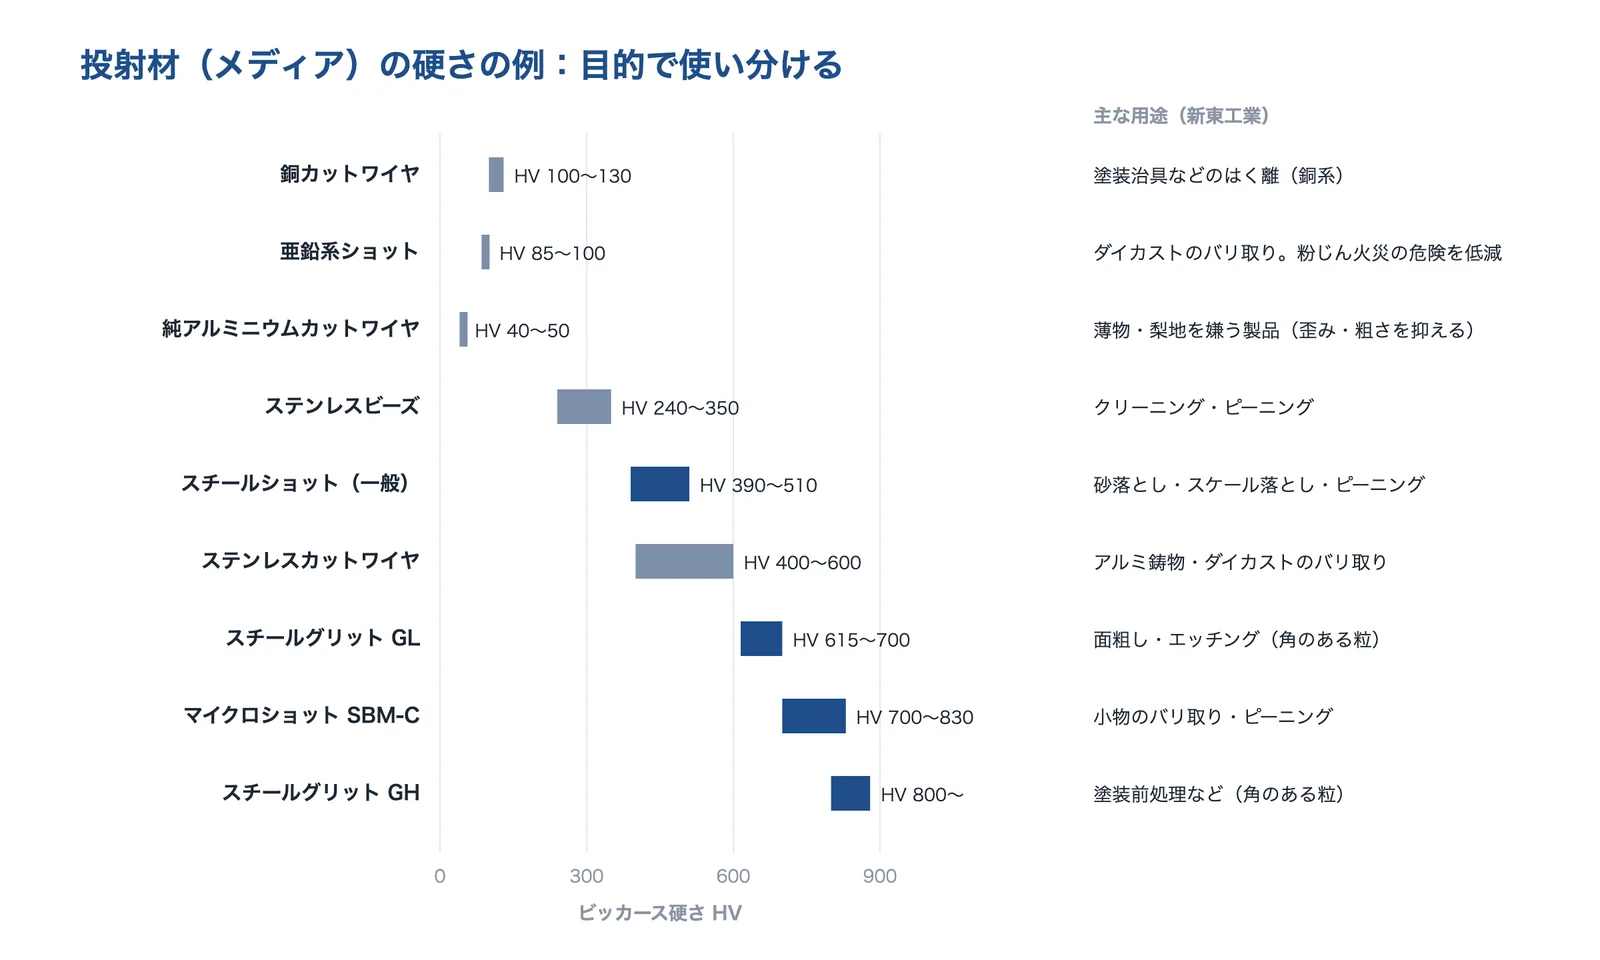
新東工業の製品ページでは、スチールショット(球)は砂落とし・スケール落とし・ピーニング、スチールグリット(角のある粒)は面粗し・塗装前処理と、形で用途が分かれています。柔らかい投射材では、亜鉛系はダイカストのバリ取りに使われ、粉じん火災・爆発の危険性を低減するとしています。純アルミニウムのカットワイヤは、特に薄物や梨地を嫌う製品向けです。
出典:新東工業の鉄系・非鉄金属系投射材の製品ページをもとに AI(Claude)で作成
出典:新東工業「鉄系投射材」製品ページ、新東工業「非鉄金属系投射材」製品ページ
ピーニングでは、部品に近い硬さの粒を選ぶ
岐阜大学の論文要旨は、圧縮残留応力の最大値はショット粒の硬さの影響を最も強く受け、高強度鋼で効率よく高い圧縮残留応力を入れるには、ショット粒の硬さを部材の表面の硬さに近づける必要があるとしています。新東工業は、硬い製品には硬い投射材を使う「高硬度ショットピーニング」、大きさの違う投射材を順に当てて深い所まで圧縮残留応力を入れる「多段ショットピーニング」、150〜300℃で行う「温間ショットピーニング」などを挙げています。
出典:岐阜大学 博士論文 要旨「ショットピーニングのピーニング効果に関する基礎的研究」(1995年)、新東工業「表面改質技術(ショットピーニング)」技術情報
使う場面ごとの選び方
選ぶときは、目的(疲労・割れ・密着・バリ)→ 部品の材質と硬さ → 大きさと数量 → 当てる場所の順に決めていくと、方式と投射材が絞れます。
| 使う場面 | よく使われる処理 | 選ぶときのポイント | 公開されている例 |
|---|---|---|---|
| ばね | ショットピーニング | 線径・形、疲労と遅れ破壊 | JIS B 2711 はばねのショットピーニングの規格。温間・ストレスピーニング(新東工業) |
| 浸炭した歯車・軸 | 硬い粒のショットピーニング(ハードショットピーニング) | 表面の硬さに近い粒、歯元・歯面の寿命 | 歯元曲げ疲労強度 480→780MPa(新東工業) |
| 溶接した構造物 | ピーニング(ショット・ニードル・超音波) | 溶接止端の形と残留応力、現場で処理できるか | 溶接止端を打撃するニードルピーニングの装置(東洋精鋼) |
| 化学プラントの機器 | 応力腐食割れ対策のピーニング | 材質(ステンレス・ニッケル合金)と現地施工 | ハステロイC・SUS316L の機器の事例(カンメタエンジニアリング) |
| 塗装・溶射・めっきの前 | グリットのブラスト | 粗さ・清浄度、粒の残り | スチールグリット・アルミナグリットの下地処理(第一化工) |
| ダイカスト・鋳物 | ショットブラスト(柔らかい粒も) | バリ・砂の除去、歪み・粗さ | 亜鉛系・ステンレスカットワイヤのバリ取り(新東工業) |
「よく使われる処理」と「選ぶときのポイント」は、公開されている例と出典の解説をもとに編集部が整理したものです。
出典:日本規格協会 JIS B 2711:2013「ばねのショットピーニング」(プレビュー)、新東工業「表面改質技術(ショットピーニング)」技術情報、新東工業「ギヤへのショットピーニングによる長寿命化」、東洋精鋼「エアー式ニードルピーニング(PPP)装置」、カンメタエンジニアリング「プレミアムショットピーニング」、第一化工「事業内容」、新東工業「非鉄金属系投射材」製品ページ
浸炭・窒化と組み合わせる
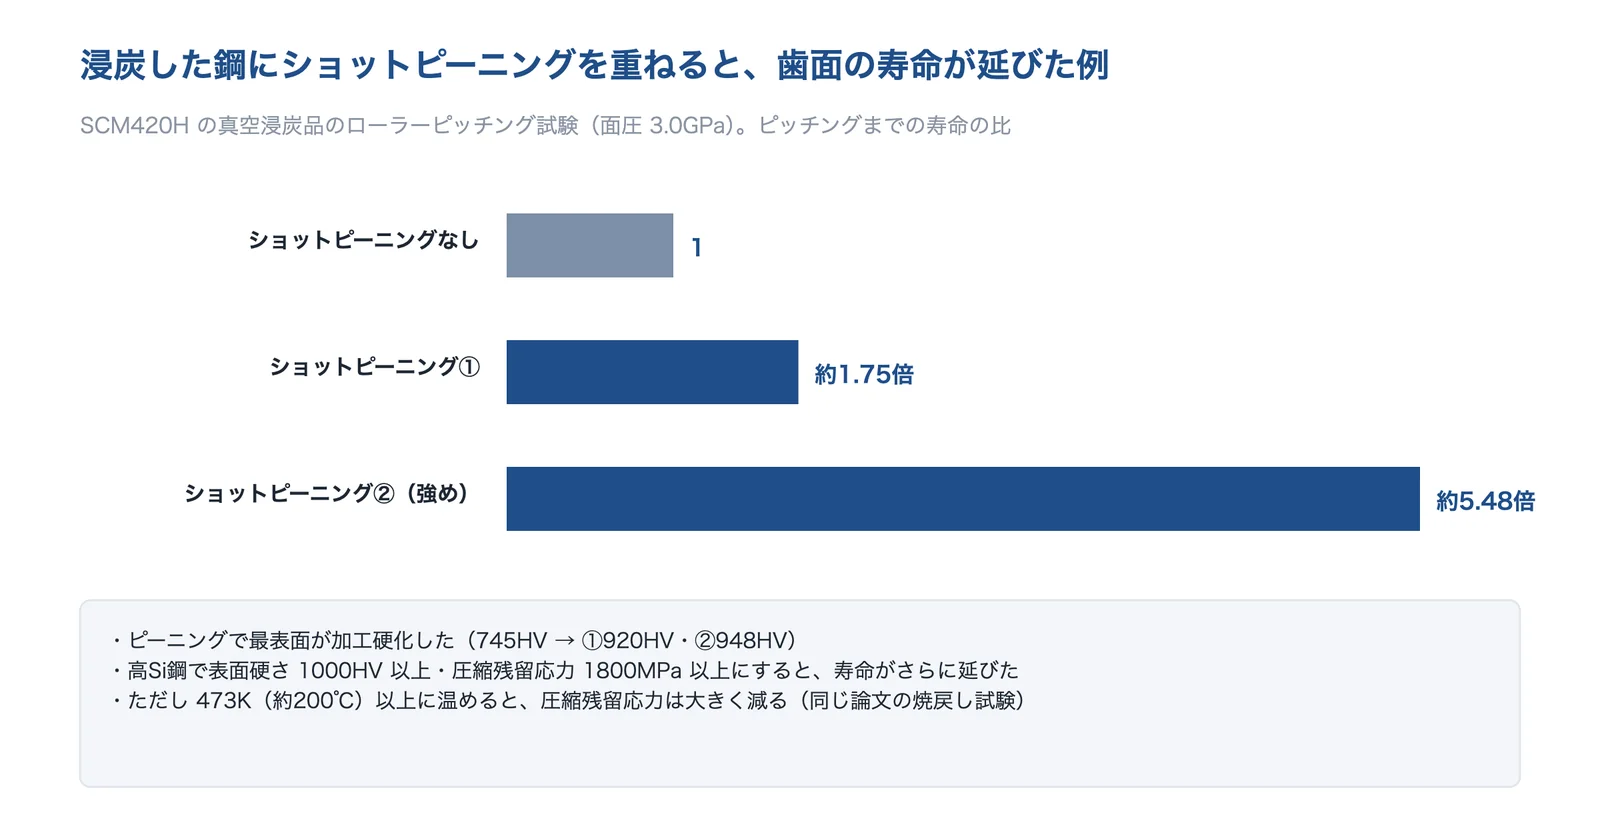
大同特殊鋼と新東工業の論文(電気製鋼、2010年)は、自動車の変速機用の浸炭歯車の疲労強度を上げるために、ショットピーニングが広く使われているとしています。SCM420H の真空浸炭品のローラーピッチング試験(面圧 3.0GPa)では、ショットピーニングなしに比べて、ピッチングまでの寿命が約1.75倍(ショットピーニング①)、約5.48倍(ショットピーニング②)になりました。最表面の硬さは 745HV から 920HV・948HV に上がっています。
出典:大同特殊鋼・新東工業の論文(電気製鋼、2010年)をもとに AI(Claude)で作成
出典:大同特殊鋼・新東工業「ピッチング強度に及ぼすショットピーニングによる加工硬化および残留応力の影響」電気製鋼 81巻2号(2010年)
表面を硬くする処理そのものは、技術ページ「表面硬化(窒化・浸炭・高周波焼入れ)」で扱っています。
向いている条件と注意点
向いている条件
- 繰り返しの荷重がかかるばね・歯車・軸
- 表面から割れが始まる部品(切欠き・溶接止端)
- 応力腐食割れが心配なステンレス・ニッケル合金の機器
- 塗装・めっき・溶射の前に表面を整えたい
- バリ・砂・スケールをまとめて落としたい
注意点
- 粒が大きすぎる・強すぎると、表面が粗くなり逆効果になる
- 柔らかい材料は、圧縮残留応力を大きくできない
- 温度が上がると、圧縮残留応力が減る
- 薄い部品は、片面だけ処理すると反る
- ねじ・はめあい面など、当ててはいけない面を守る
この一覧は、このページの出典(中部大学・大同特殊鋼・マコーの資料など)をもとに編集部が整理したものです。
よくある失敗:粒が大きすぎて、疲労限度が下がる
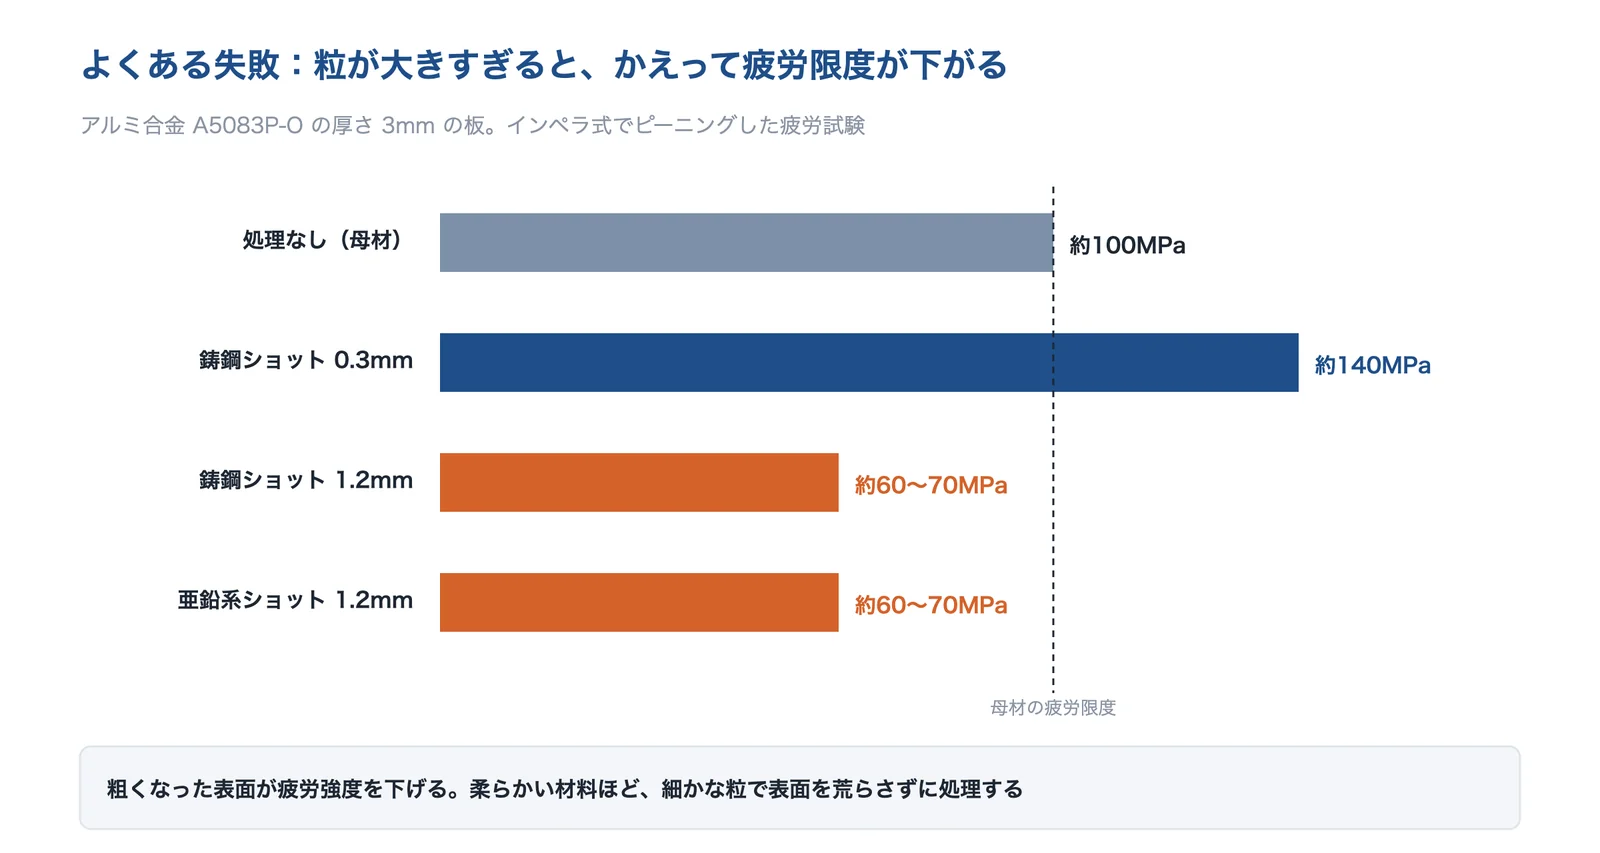
中部大学の報告(2009年)は、アルミ合金 A5083P-O の厚さ 3mm の薄板をインペラ式でピーニングし、疲労試験をしています。平均粒径 0.3mm の鋳鋼ショットでは疲労限度が母材の約 100MPa から約 140MPa に上がりましたが、粒径 1.2mm の鋳鋼ショットと亜鉛系ショットでは、約 60〜70MPa に下がりました。同報告は、疲労強度の改善が小さい主な原因を、ピーニングでできた表面の粗さとし、アルミ合金や極軟鋼では投射圧力を上げても硬さと圧縮残留応力の最大値に限界があるとしています。
出典:中部大学 生産技術研究所報告(2009年)をもとに AI(Claude)で作成
出典:中部大学 生産技術研究所報告(2009年)「軟材料用ショット材の開発と疲労強度の評価」
温度が上がると、圧縮残留応力が減る
同じ電気製鋼の論文は、ショットピーニングした浸炭鋼を焼き戻す試験で、473K(約200℃)以上の温度で、どの試験片も圧縮残留応力が大きく減ったとしています。使うときに部品の温度が上がる場合や、ピーニングのあとに熱をかける工程(焼付け塗装・熱処理など)がある場合は、その温度と順番をピーニングの会社に伝えます(編集部の補足)。岐阜大学の論文要旨は、処理中にショット粒が割れることが疲労寿命のばらつきの原因の一つで、割れにくい粒を使うか、割れた粒を速やかに取り除く必要があるとしています。
出典:大同特殊鋼・新東工業「ピッチング強度に及ぼすショットピーニングによる加工硬化および残留応力の影響」電気製鋼 81巻2号(2010年)、岐阜大学 博士論文 要旨「ショットピーニングのピーニング効果に関する基礎的研究」(1995年)
カタログ値・仕様の見方
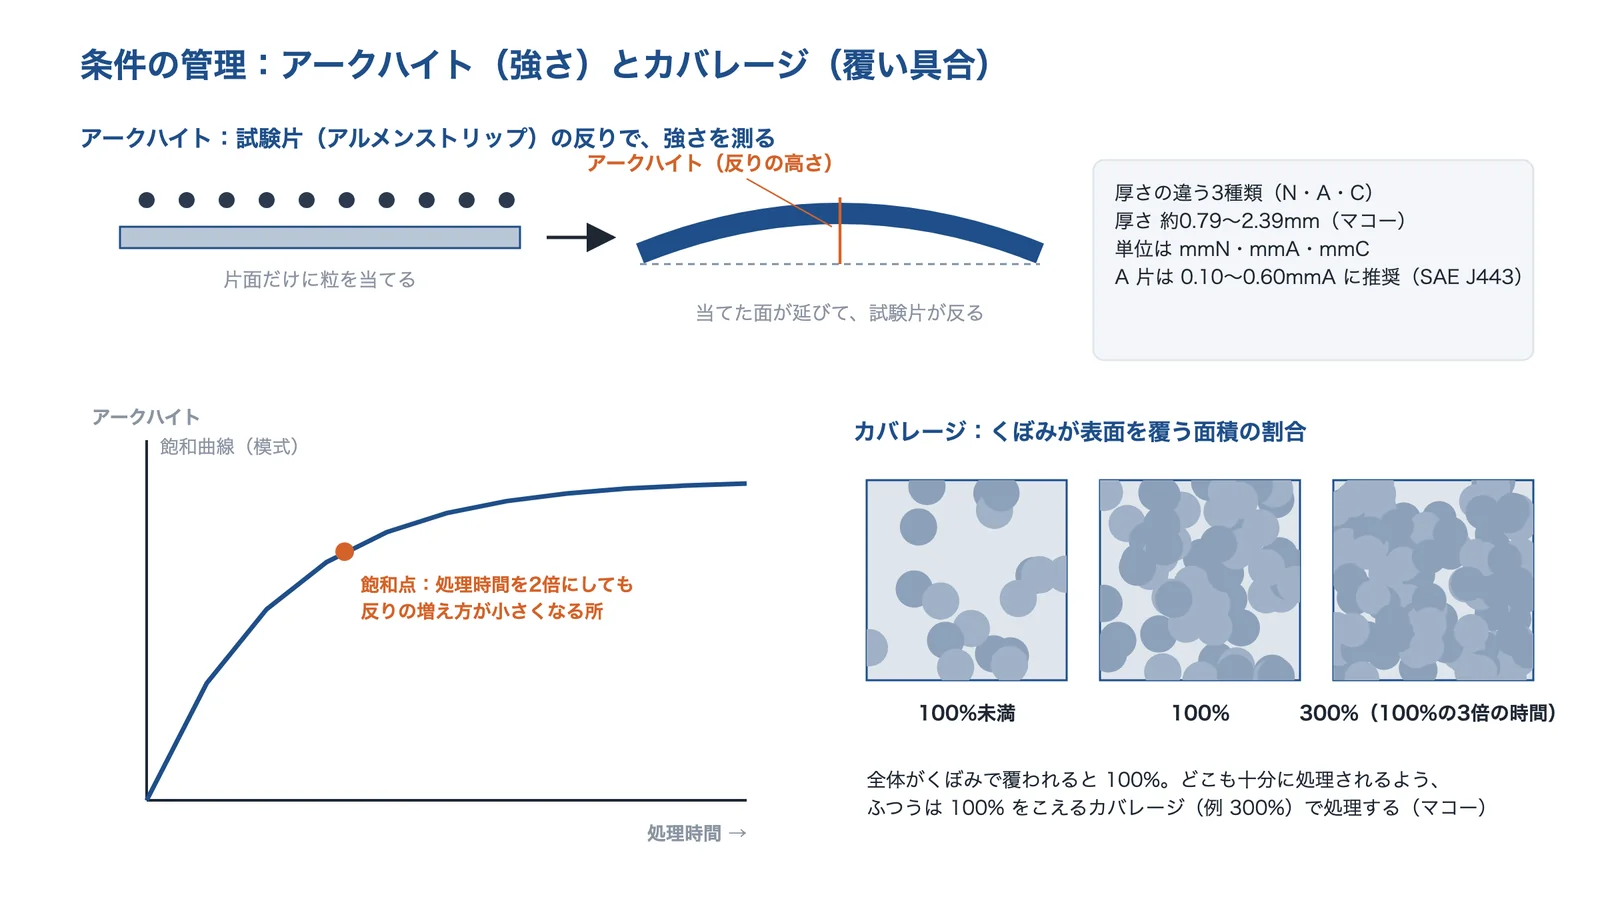
ショットピーニングの条件は、アークハイト(強さ)とカバレージ(覆い具合)で指定するのが一般的です。マコーの解説によると、アークハイトは、米国の規格 SAE J442 で決められた高炭素ばね鋼の試験片(アルメンストリップ、約 76×19mm、厚さ 0.79〜2.39mm)の片面を処理したときの反りの高さで、単位は mmN・mmA・mmC です。
出典:マコーのコラム・SAE J443(2010年)をもとに AI(Claude)で作成
出典:マコー コラム「ピーニング処理の評価方法」、SAE International「J443_201006 Procedures for Using Standard Shot Peening Almen Strip」
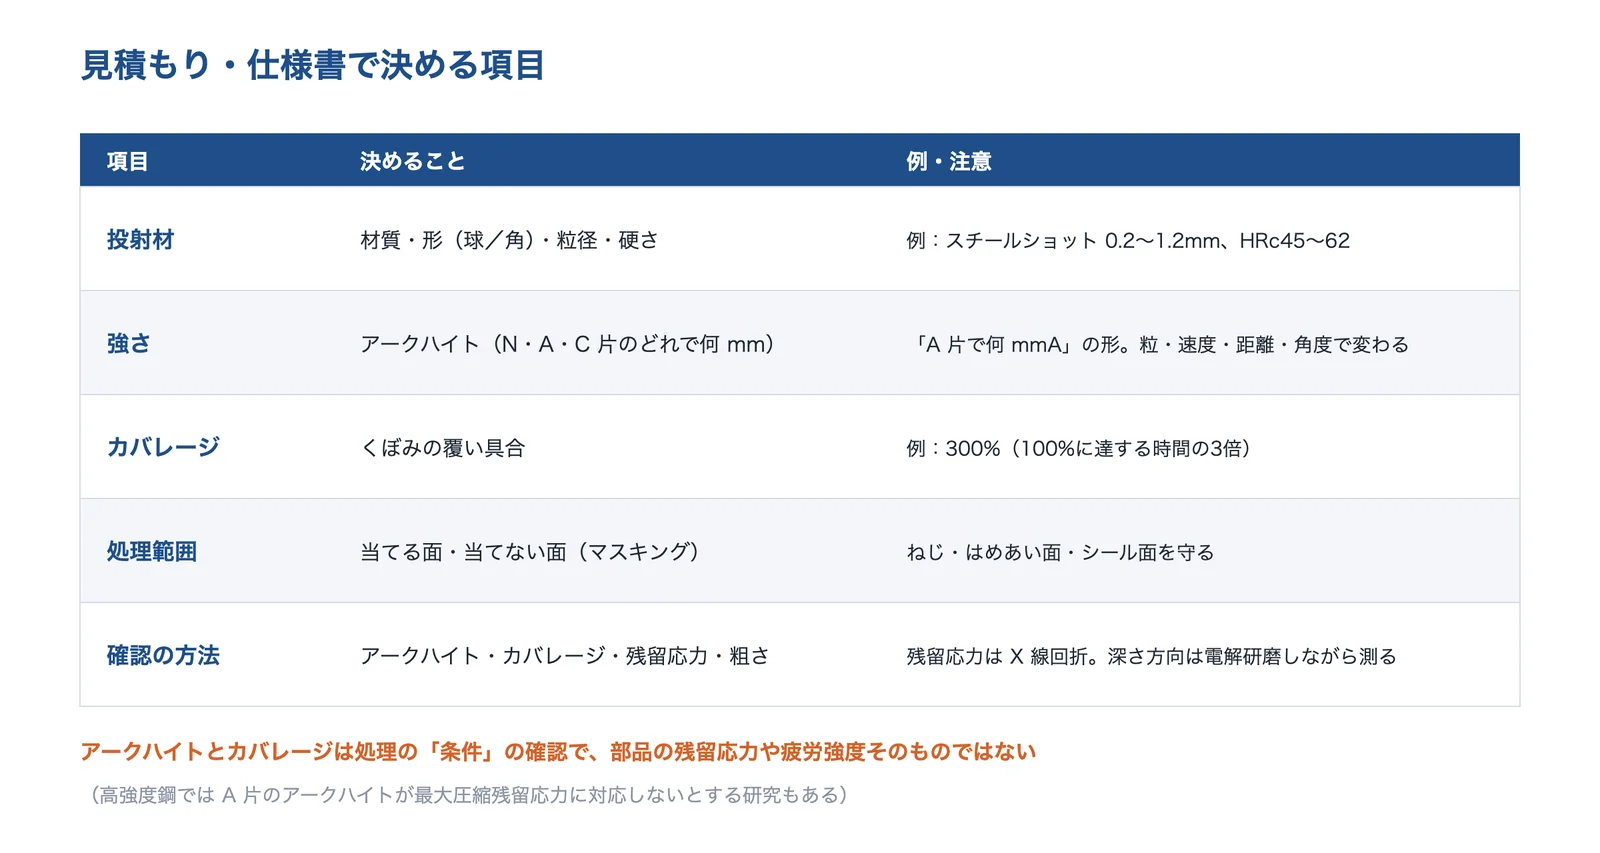
| 項目 | 見方 |
|---|---|
| アークハイト | どの厚さの試験片(N・A・C)で何 mm か。SAE J443 は、A 片を 0.10〜0.60mmA のアークハイトに推奨し、それより小さい強さは N 片、大きい強さは C 片を使うとしている |
| 飽和(サチュレーション) | 処理時間を延ばしても反りがあまり増えなくなる点。強さはこの曲線から決める(SAE J443) |
| カバレージ | 表面がくぼみで覆われた面積の割合。全面が覆われて 100%。ふつうは 100% をこえる値(例 300%=100% に達する時間の3倍)で処理する(マコー) |
| 投射材 | 材質・形・粒径・硬さ。ピーニング用のスチールショットは平均粒度 約0.2〜1.2mm、HRc45〜62 の範囲(新東工業) |
| 残留応力 | X 線回折で測る。深さ方向は電解研磨で少しずつ削りながら測る(リガク・オカノブラスト) |
| 規格 | ばねは JIS B 2711:2013(ISO 26910-1 をもとにした規格)。附属書に、アルメンストリップ、カバレージ、サチュレーション時間、残留応力の測り方がある |
この表は、各社の公開資料と規格の概要をもとに編集部が整理したものです。
出典:SAE International「J443_201006 Procedures for Using Standard Shot Peening Almen Strip」、マコー コラム「ピーニング処理の評価方法」、新東工業「表面改質技術(ショットピーニング)」技術情報、リガク アプリケーションノート B-XRD3001(コイルばねの深さ方向の残留応力分布、2024年)、オカノブラスト「ショットピーニング」、日本規格協会 JIS B 2711:2013「ばねのショットピーニング」(プレビュー)
アークハイトは、部品そのものの値ではない
アークハイトとカバレージは、処理の条件がいつも同じかを確かめるための値で、部品に入った残留応力や疲労強度そのものではありません。岐阜大学の論文要旨は、高強度鋼のハードショットピーニングでは、A 片で測ったアークハイトが部品の最大圧縮残留応力に対応せず、疲労強度を推定する尺度として不適切だと指摘しています。WINOA IKK JAPAN も、アークハイトやカバレージの値が高いほどピーニングの効果が大きくなるわけではないとしています。大事な部品は、残留応力の測定や疲労試験で確かめます(編集部の補足)。
出典:新東工業・マコーの解説、岐阜大学の論文要旨をもとに AI(Claude)で作成
出典:岐阜大学 博士論文 要旨「ショットピーニングのピーニング効果に関する基礎的研究」(1995年)、WINOA IKK JAPAN「ショットピーニングとは」
組み込み・量産・信頼性の注意
- 条件の維持投射量・粒の大きさ・割れた粒を管理する
- 工程の順番ピーニングのあとに熱や研削をかけない
- 確かめ方残留応力を測って記録する
この3点は、このページの出典をもとに編集部が整理したものです。
量産で条件を保つ
新東工業は、インペラやノズルなどの投射装置、製品を載せるテーブルなどに付けたセンサー、高精度の流量調整装置、分級装置によって、投射量・投射材の粒度・投射圧などを監視しながら管理する技術を開発したとしています。オカノブラストは、工程の管理として、アークハイトとカバレージの確認、流量の管理(0〜5kg/min の範囲を ±2〜5% で制御)、振動ふるいによる粒度の管理を挙げています。
出典:新東工業「表面改質技術(ショットピーニング)」技術情報、オカノブラスト「ショットピーニング」
ショットを使わないピーニング
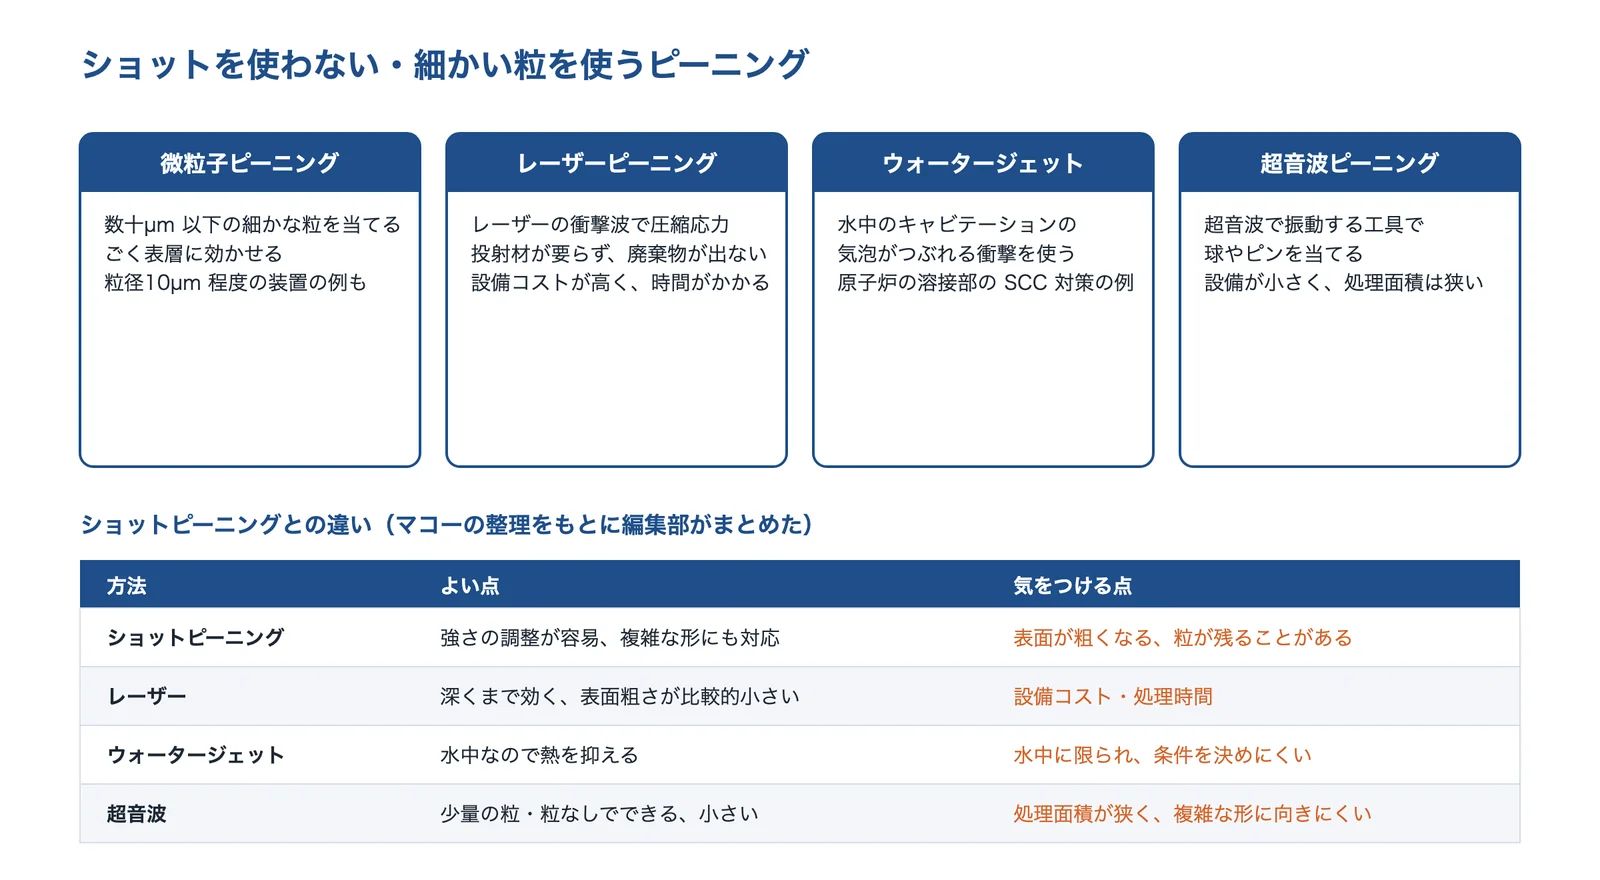
新東工業は、レーザーピーニングは投射材を使わないため廃棄物が出ず、ショットピーニングでは効果を付けにくいチタンのような材料に効果的だとしています(同社は 2023年に米 LSP テクノロジーズ社とレーザーピーニングの受託加工の合弁会社を設けました)。日本機械学会誌(2013年)は、水中でキャビテーション噴流を原子炉の溶接部の周りに当てると、気泡がつぶれるときの衝撃で引張の残留応力が圧縮に変わり、応力腐食割れを抑えられるとしています。東洋精鋼の超音波ショットピーニングの装置は、少量の粒で処理でき、集塵機が要らないとしています。
出典:マコーのコラム・新東工業のニュース・日本機械学会誌(2013年)・愛知県の資料・東洋精鋼の製品ページをもとに AI(Claude)で作成
出典:新東工業 ニュース「レーザーピーニングの合弁会社の設立」、日本機械学会誌 2013年6月号「キャビテーション噴流による材料改質の予測法」、東洋精鋼「超音波ショットピーニング装置」、愛知県「知の拠点あいち」重点研究プロジェクト 低流量微粒子ピーニング装置の資料、マコー コラム「ピーニング処理の基礎」
溶接部のピーニング
新日鉄住金技報(2014年)は、超音波衝撃処理(UIT)は、疲労き裂が生まれる溶接止端の形を改善しながら圧縮残留応力を入れる技術で、疲労寿命の改善に非常に効果的だが、使う条件によっては効果が小さい場合もあるとしています(荷重が大きくなるほど寿命を延ばす効果が小さくなった試験結果を示しています)。東洋精鋼は、溶接止端を連続して打撃して疲労寿命を改善するエアー式ニードルピーニングの装置を扱っています。
出典:新日鉄住金技報 第400号(2014年)「UIT による溶接構造物の疲労亀裂発生抑制技術の活用」、東洋精鋼「エアー式ニードルピーニング(PPP)装置」
相談する前に整理すること
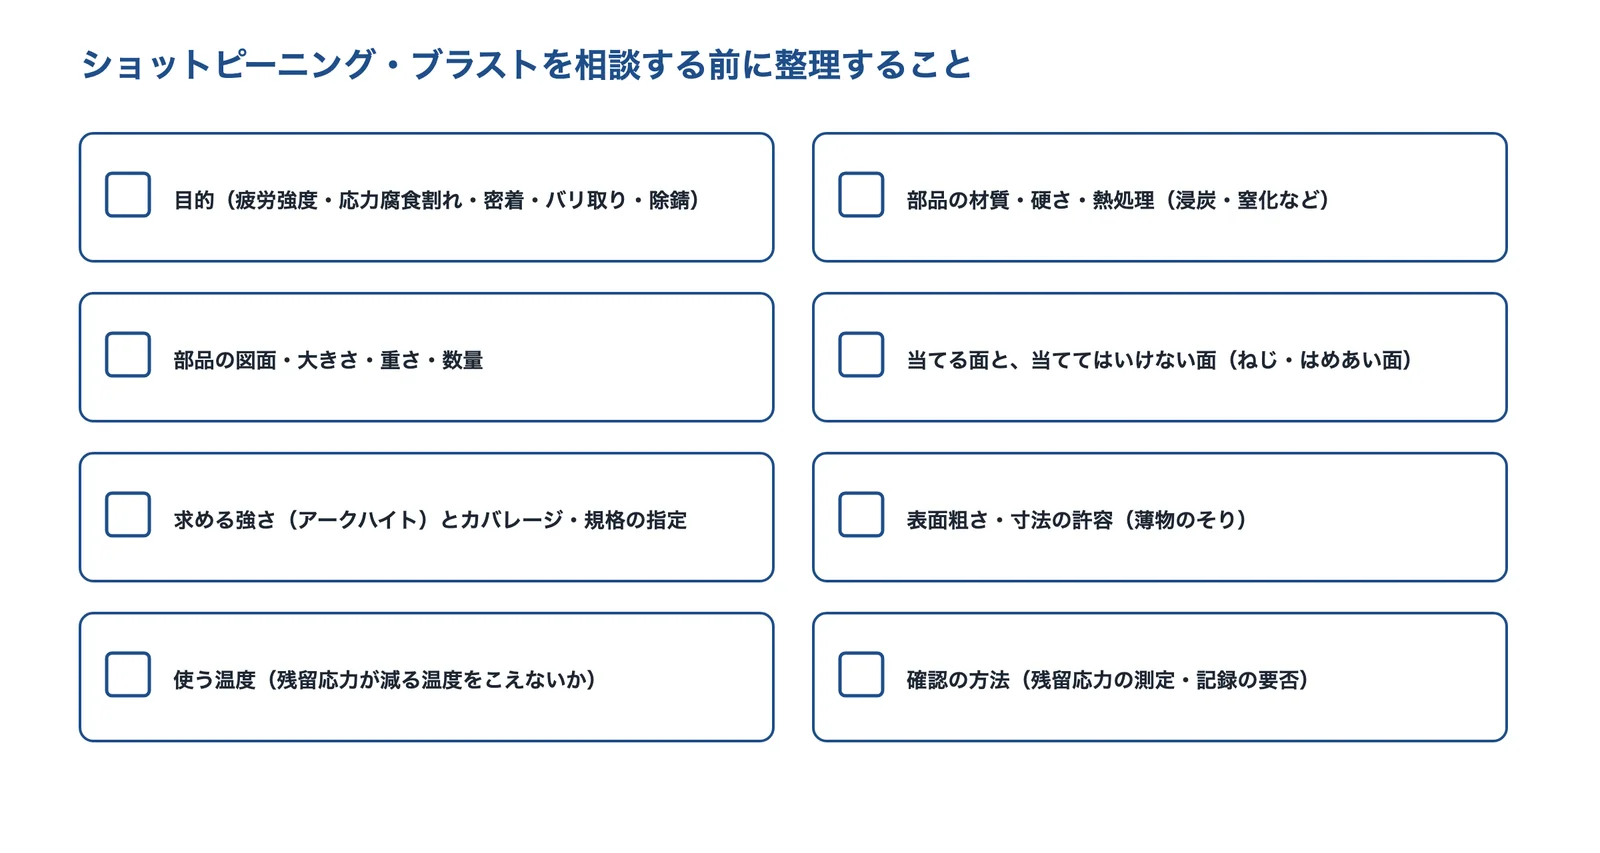
ショットピーニング・ブラストを相談するときは、何のために(疲労・割れ・密着・バリ)、どの材質・硬さの部品の、どの面にを整理しておくと、方式・投射材・条件の提案を受けやすくなります。
出典:このページの出典をもとに AI(Claude)で作成
- 目的(疲労強度・応力腐食割れ・密着・バリ取り・除錆)
- 部品の材質・硬さ・熱処理(浸炭・窒化など)
- 部品の図面・大きさ・重さ・数量
- 当てる面と、当ててはいけない面(ねじ・はめあい面・シール面)
- 求める強さ(アークハイト)とカバレージ、規格や客先の指定
- 表面粗さ・寸法の許容(薄い部品の反り)
- 使うときの温度と、ピーニングのあとの工程(熱・研削)
- 確認の方法(残留応力の測定・記録の要否)
この一覧は、このページの出典をもとに編集部が整理したものです。
企業紹介(ショットピーニング・ブラスト技術)
ショットピーニング・ブラストの会社を、得意な分野が重ならないように選びました。装置・投射材から受託加工まで扱う会社、ピーニング用のショットと航空機部品の受託の会社、投射材の専業メーカー、精密ショットピーニングの受託の会社、プラントの応力腐食割れ対策の会社、九州のブラスト・ピーニングの現地施工の会社を入れています。内容は各社の公式サイトで確認できる範囲です。各社が扱うものは、次の早見表のとおりです。
| 企業 | 受託の ピーニング | 受託の ブラスト | 装置 | 投射材 | 現地 施工 | 溶接部 の処理 |
|---|---|---|---|---|---|---|
| 新東工業装置・投射材・受託加工・レーザーピーニング | ● | ● | ● | ● | ||
| 東洋精鋼ピーニング用ショットと航空機部品の受託 | ● | ● | ● | ● | ● | |
| WINOA IKK JAPANスチールショット・グリットの専業メーカー | ● | |||||
| オカノブラスト精密ショットピーニングの受託(堺市) | ● | ● | ||||
| カンメタエンジニアリング応力腐食割れ対策のピーニング(現地施工) | ● | ● | ||||
| 第一化工九州のブラスト・ピーニングの現地施工 | ● | ● | ● | ● |
●は、各社の公式サイトで扱いや事例を確認できたものです(空欄は、扱っていないという意味ではありません)。「装置」はピーニング・ブラストの装置や関連の機器を販売している会社です。社名を押すと、その会社の紹介へ移ります。
新東工業株式会社|装置・投射材・受託加工まで、レーザーピーニングも
新東工業とは
愛知県名古屋市中村区に本社を置く、表面処理・鋳造などの装置のメーカーです(1934年設立)。ショットピーニングでは、装置・投射材・処理条件の設定・加工・管理までを扱っています。
新東工業の得意技術
| 技術 | 内容 |
|---|---|
| ショットピーニングの拡張技術 | 大きさの違う投射材を順に当てる多段ショットピーニング、硬い製品に硬い投射材を使う高硬度ショットピーニング、ごく表層に効かせる微粉ショットピーニング、150〜300℃で行う温間ショットピーニング、引張応力をかけた状態で行うストレスショットピーニングを挙げている |
| 受託加工の拠点 | ブラストテクノロジーセンター(愛知県豊川市。ショットブラスト・ショットピーニング・レーザピーニング)、横浜加工センター、明石加工センター(航空機部品)など |
| 投射材 | スチールショット・グリット、マイクロショット、ステンレス・アルミ・亜鉛系などの投射材をそろえる |
新東工業が解決できる課題
- ギヤ・ばね・シャフトの疲労強度を上げたい(歯元曲げ疲労強度 480→780MPa の事例)
- チタンなど、ショットピーニングで効果を出しにくい材料を処理したい(レーザーピーニング)
公開されている実績・用途
- 同社は、ショットピーニング技術が国内で唯一、GE の求めるレベルに適合すると説明している
出典:新東工業「会社概要」、新東工業「表面改質技術(ショットピーニング)」技術情報、新東工業「加工サービス」拠点情報、新東工業「ギヤへのショットピーニングによる長寿命化」、新東工業 ニュース「レーザーピーニングの合弁会社の設立」、新東工業「鉄系投射材」製品ページ
東洋精鋼株式会社|ピーニング用のショットをつくり、航空機部品の受託加工も
東洋精鋼とは
愛知県弥富市に本社を置く会社です(1975年設立)。ショットピーニング用のショット粒の製造販売、航空機部品のショットピーニングの受託加工と残留応力の受託測定、ピーニング関連の装置の販売を行っています。
東洋精鋼の得意技術
| 技術 | 内容 |
|---|---|
| 受託加工 | ショットピーニング(自動車部品・産業機械部品・航空機部品)とショットブラスト。AS9100C の認証、Nadcap(Surface Enhancement)の認定を取得。エアー式7台・インペラー式4台 |
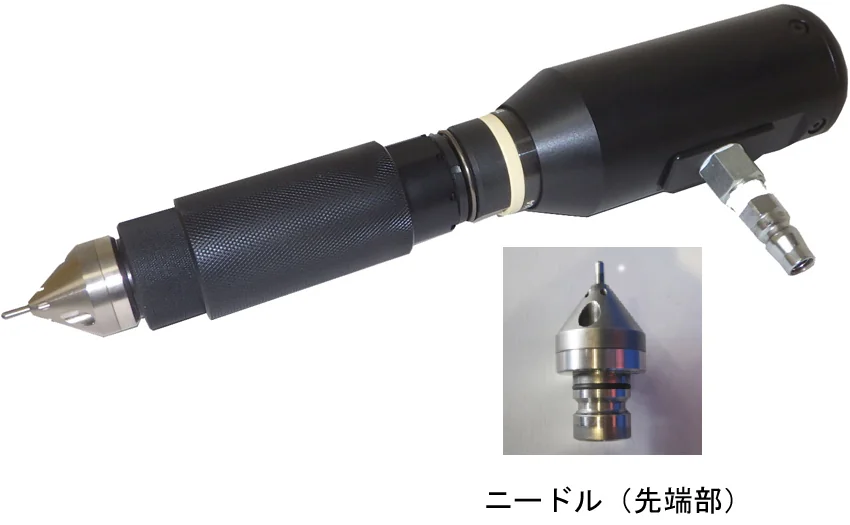
| エアー式ニードルピーニング装置 | 溶接止端部を連続して打撃し、疲労寿命を改善する。ピーニングヘッドは 2.0kg、全長 297mm。橋梁・造船・プラント・鉄道車両などの溶接構造物が対象。NETIS 登録(CB-120011-VE) |
| 超音波ショットピーニング装置 | 少量の粒で処理でき、集塵機が要らず、局部への投射でマスキングが要らないとしている |
東洋精鋼が解決できる課題
- 航空機部品の規格に沿ったショットピーニングを頼みたい
- 橋や鋼構造物の溶接部の疲労寿命を、現場で改善したい
公開されている実績・用途
- ピーニング関連の検査装置の販売や、残留応力の受託測定も扱う
出典:東洋精鋼「会社概要」、東洋精鋼「ショットピーニング・ブラスト受託加工」、東洋精鋼「エアー式ニードルピーニング(PPP)装置」、東洋精鋼「超音波ショットピーニング装置」
WINOA IKK JAPAN株式会社|スチールショット・グリットの専業メーカー
WINOA IKK JAPANとは
愛知県東海市に本社を置く、スチールショット・スチールグリットなどの金属研掃材のメーカーです。1997年に伊藤機工から分かれて IKKショットとして設立され、2022年に今の社名になりました。
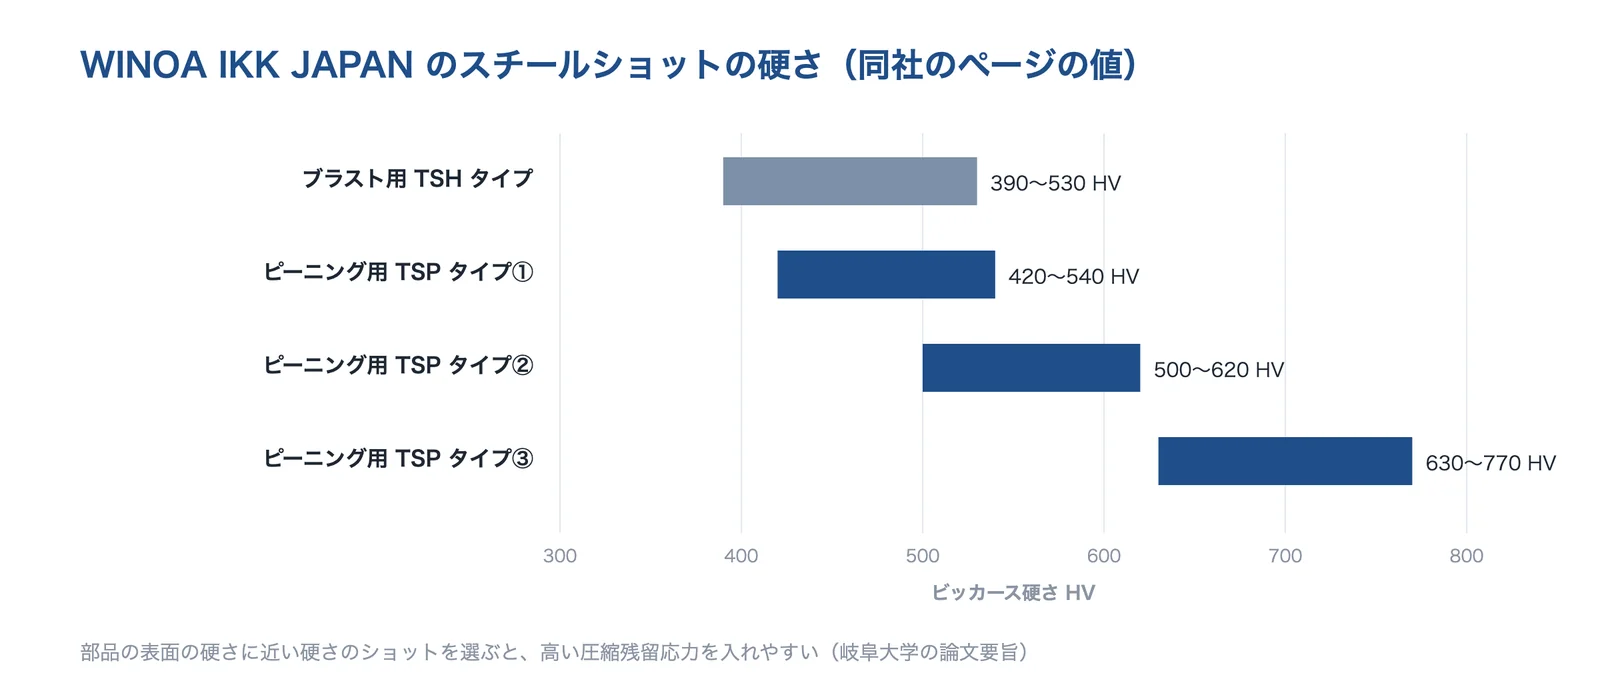
出典:WINOA IKK JAPAN のスチールショットのページと岐阜大学の論文要旨をもとに AI(Claude)で作成
WINOA IKK JAPANの得意技術
| 技術 | 内容 |
|---|---|
| スチールショット | ショットピーニング用の TSP タイプは、硬さ 420〜540HV・500〜620HV・630〜770HV の3段階。ブラスト用(鋳物の砂落とし・バリ取り・スケール落とし)の TSH タイプは 390〜530HV |
| 相談 | 投射材の販売だけでなく、使う機械やブラストの条件の相談にも応じるとしている |
WINOA IKK JAPANが解決できる課題
- 部品の硬さに合ったピーニング用のショットを選びたい
- 鋳物の砂落としやスケール落としの研掃材を見直したい
出典:WINOA IKK JAPAN「会社概要」、WINOA IKK JAPAN「スチールショット」、WINOA IKK JAPAN「ショットピーニングとは」
WINOA IKK JAPAN のサイトの図は小さいので、同社のページの値をもとにした図にしています。
株式会社オカノブラスト|ギヤ・ばね・圧力容器の精密ショットピーニングを受託
オカノブラストとは
大阪府堺市中区にある、ブラスト・ショットピーニングの受託加工の会社です(1982年創立)。1984年にブラストの受託加工、1995年に精密ショットピーニングの受託加工、2015年にハードショットピーニングの量産の受託加工を始めています。
オカノブラストの得意技術
| 技術 | 内容 |
|---|---|
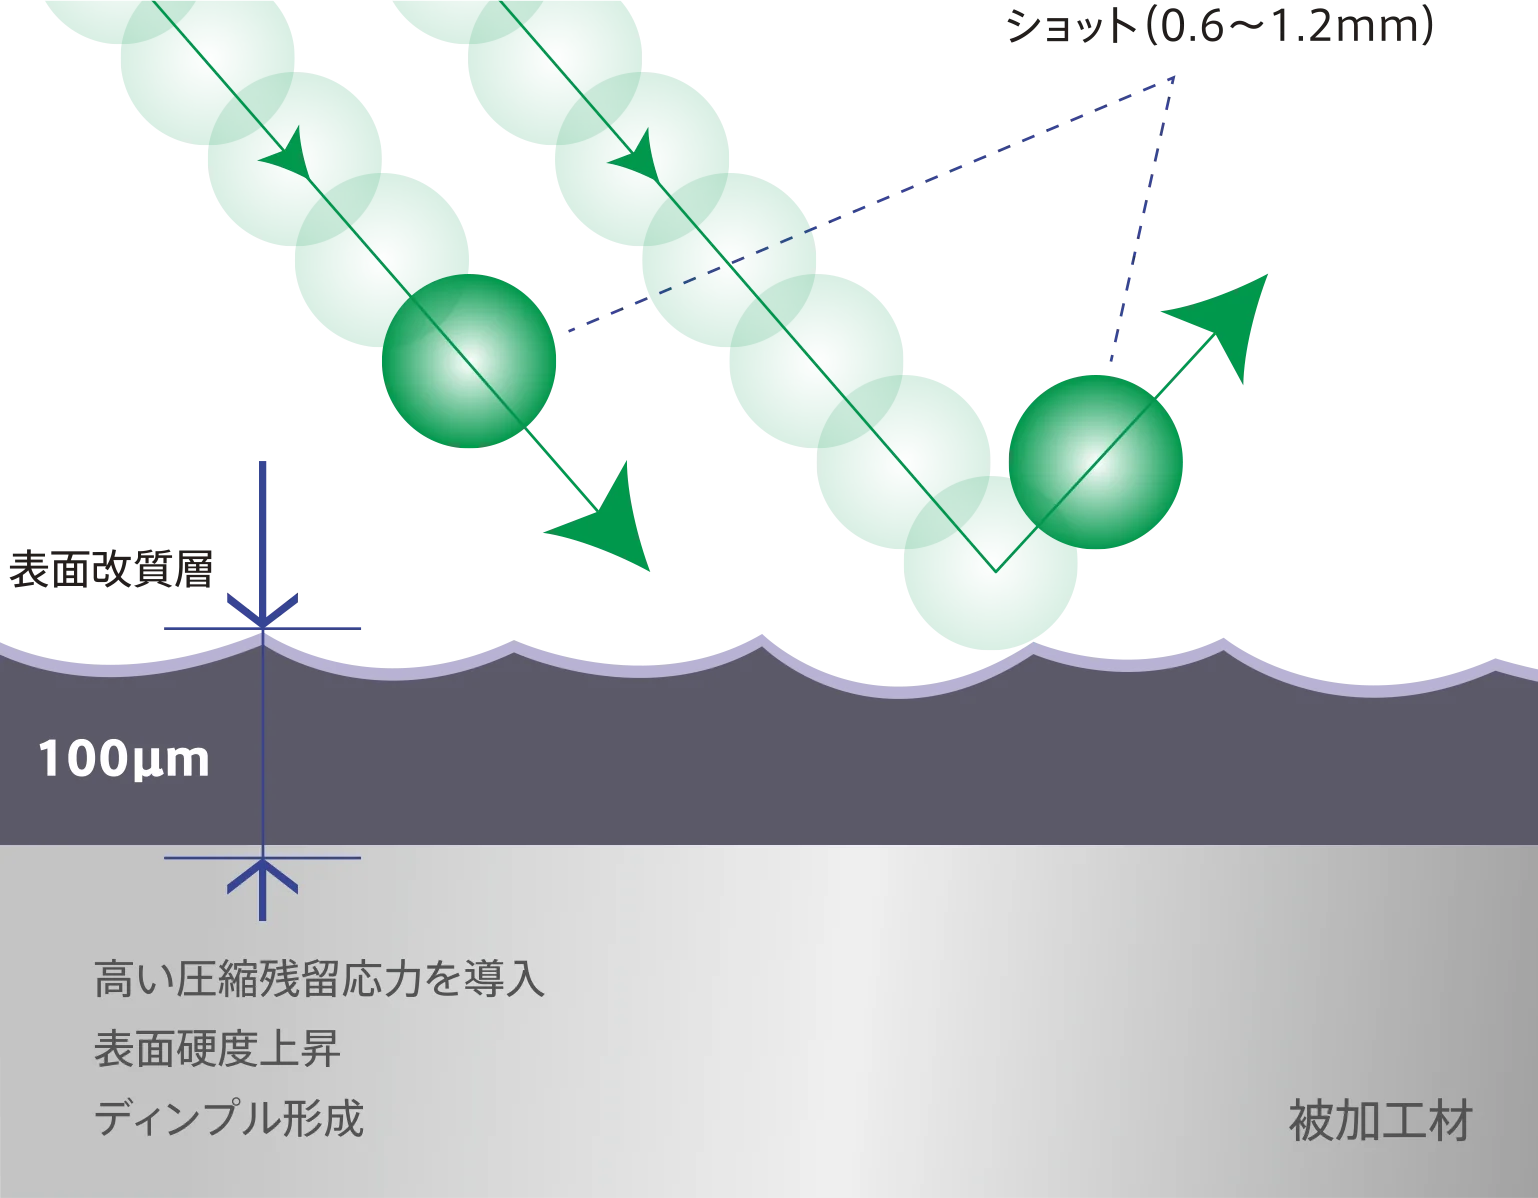
| 精密ショットピーニング | 表面から内部まで高い圧縮残留応力を入れる。加工実績品としてギヤ・ばね・圧力容器を挙げている |
| 工程の管理 | アルメンストリップでアークハイトとカバレージを管理。マグナバルブで投射量を 0〜5kg/min の範囲で ±2〜5% に制御し、振動ふるいで粒度を管理する |
| 残留応力の測定 | 逐次電解研磨法による残留応力の測定で、深さ方向の分布を把握する |
オカノブラストが解決できる課題
- ギヤ・ばねの疲労強度を上げたいが、まず小ロットで試したい
- 残留応力の深さ分布まで確かめながら処理したい
公開されている実績・用途
- エアーブラスト・ウェットブラストなども扱う
出典:オカノブラスト「会社概要」、オカノブラスト「ショットピーニング」
カンメタエンジニアリング株式会社|プラント機器の応力腐食割れを、現地でピーニング
カンメタエンジニアリングとは
大阪府富田林市に本社を置く、溶射・ショットピーニングなどの金属表面処理の会社です(1953年創業)。
出典:カンメタエンジニアリングのプレミアムショットピーニング・PFP処理のページをもとに AI(Claude)で作成
カンメタエンジニアリングの得意技術
| 技術 | 内容 |
|---|---|
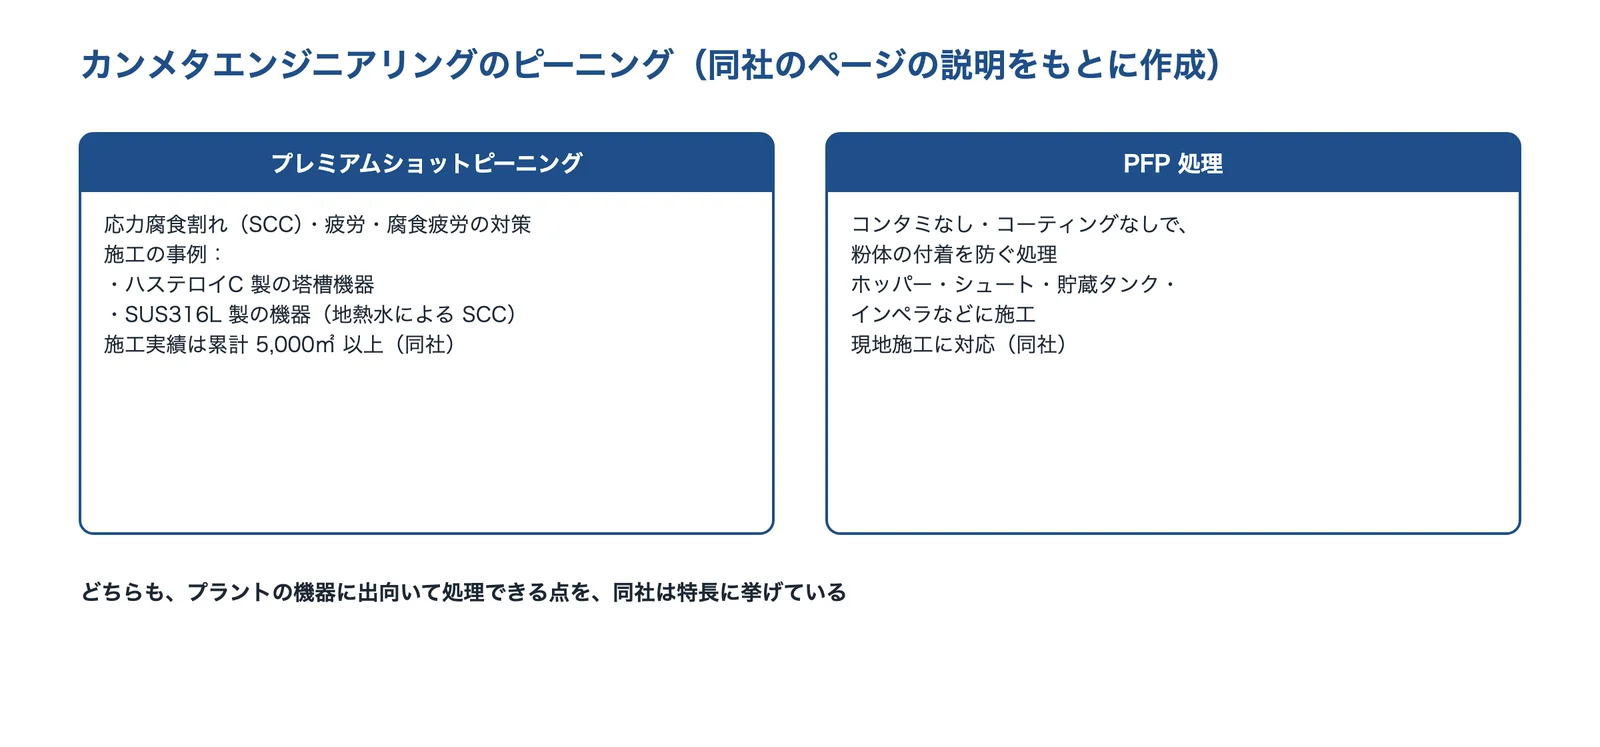
| プレミアムショットピーニング | 応力腐食割れ(SCC)・疲労・腐食疲労の対策。応力腐食割れの対策としてショットピーニングを実用化したのは同社が初めてとしている。施工実績は累計 5,000㎡ 以上 |
| 施工の事例 | ハステロイC 製の塔槽機器の SCC 対策、地熱水による SCC が出た SUS316L 製の機器の対策(10年たっても SCC の発生なく運用とする事例も) |
| PFP 処理 | コンタミなし・コーティングなしで粉体の付着を防ぐ処理。ホッパー・シュート・貯蔵タンク・インペラなどに施工し、現地施工に対応するとしている |
カンメタエンジニアリングが解決できる課題
- ステンレス・ニッケル合金の塔槽や配管の応力腐食割れを防ぎたい
- ホッパーやシュートへの粉体の付着を、コーティングなしで減らしたい
公開されている実績・用途
- 防食溶射・プラズマコーティング・コールドスプレーも扱う
出典:カンメタエンジニアリング「会社概要」、カンメタエンジニアリング「プレミアムショットピーニング」、カンメタエンジニアリング「PFP処理」
カンメタエンジニアリングのページの画像は施工の様子が分かりにくいので、同社の説明をもとにした図にしています。
第一化工株式会社|九州・西日本で、ブラストからピーニング・溶射まで現地施工
第一化工とは
福岡県北九州市八幡西区にある、ブラスト・溶射・重防食塗装・樹脂ライニング・ショットピーニングの会社です(1965年創業)。
出典:第一化工のショットピーニングのページをもとに AI(Claude)で作成
第一化工の得意技術
| 技術 | 内容 |
|---|---|
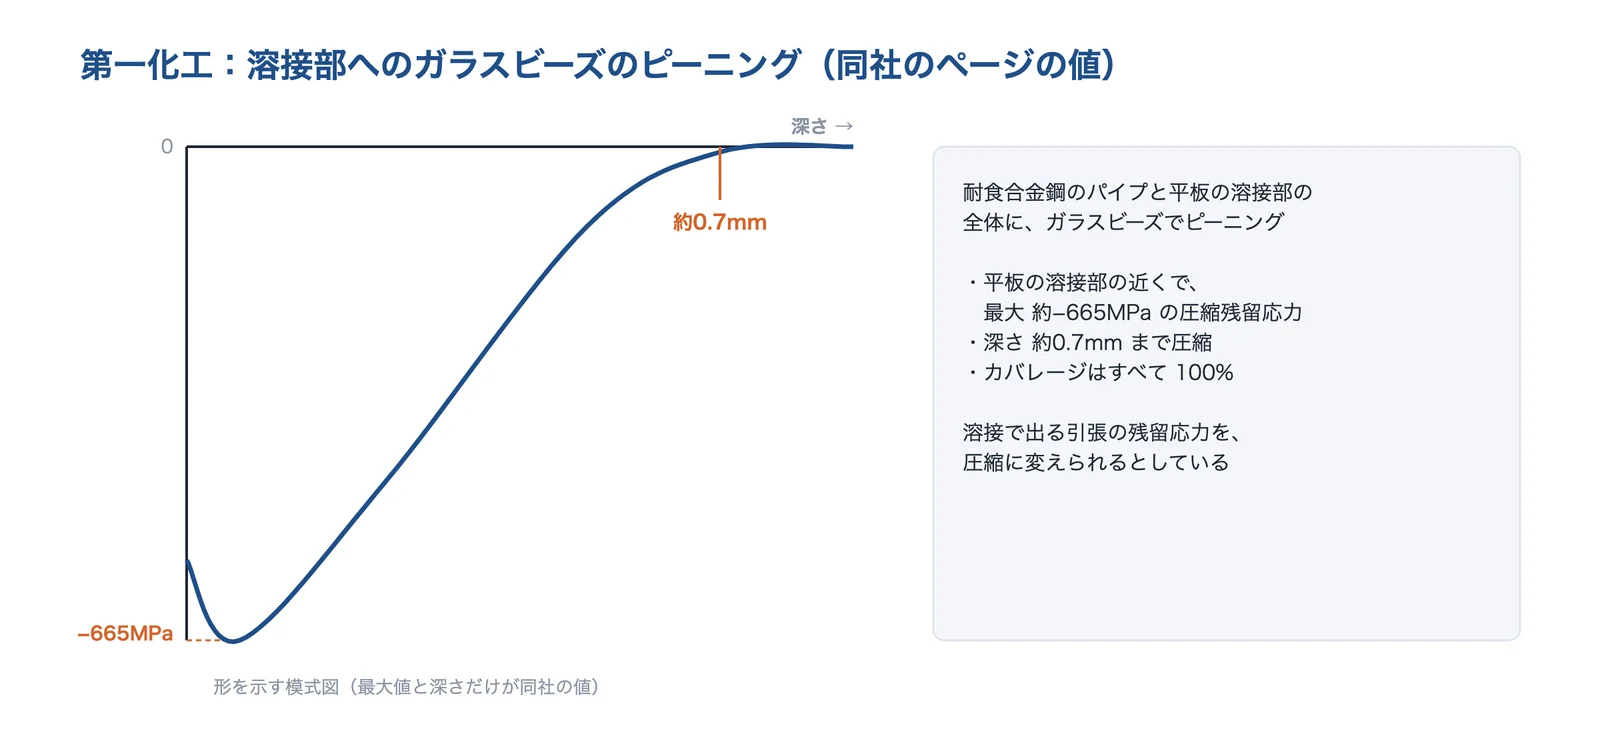
| ショットピーニング | 鋼やセラミックスの球を空気圧または機械力で投射する。溶接や熱処理で出る有害な引張の残留応力も、圧縮に変えられるとしている。耐食合金鋼のパイプと平板の溶接部のガラスビーズによるピーニングで、最大約−665MPa の圧縮残留応力、深さ約0.7mm まで圧縮 |
| ブラスト | 塗装・溶射・ライニング・めっきの下地をつくる。スチールグリット・アルミナグリットのほか、ステンレス鋼やチタンにはピーニング効果のあるセラミックショットやガラスビーズも使う |
| 出張工事 | プラントや鉄塔など運べないものは、全国で出張工事を行うとしている |
第一化工が解決できる課題
- 化学プラントの容器や配管の溶接部に、現場でピーニングをかけたい
- 塗装・溶射の前のブラストから、仕上げまでまとめて頼みたい
公開されている実績・用途
- ショットピーニングの実績として、ギアホイル(2011年)と化学プラントの容器内面(2010年)を挙げている
出典:第一化工「会社概要」、第一化工「ショットピーニング」、第一化工「事業内容」
第一化工のページの写真は小さい(横310px)ので、同社のページの値をもとにした図にしています。
使われる製品・事例
ショットピーニングは、ばね・歯車・シャフト・カム・航空機の部品・タービンブレード・圧力容器・溶接した鋼構造物・化学プラントの機器などに使われています。ブラストは、鋳物の砂落とし、熱処理や鍛造のスケール落とし、ダイカストのバリ取り、塗装・溶射・めっきの前処理に使われます。課題ページでは、繰り返し荷重・熱サイクルで割れる・塗装・めっきが剥がれる・バリを出さない・バリ取りを減らしたいで、ピーニングやブラストを使う対策を紹介しています。
出典:新東工業「表面改質技術(ショットピーニング)」技術情報、WINOA IKK JAPAN「ショットピーニングとは」、カンメタエンジニアリング「プレミアムショットピーニング」、新東工業「鉄系投射材」製品ページ、新東工業「非鉄金属系投射材」製品ページ、第一化工「事業内容」
関連する技術
ショットピーニング・ブラストとあわせて検討される技術です。
- 表面硬化(窒化・浸炭・高周波焼入れ)
- 溶射(耐摩耗・耐熱・防食の皮膜)
- めっき(電気めっき・無電解めっき)
- 溶接(アーク・レーザー・スポット・摩擦攪拌の選び方)
- 研削加工(平面・円筒・センタレス)
- レーザー加工(切断・穴あけ・マーキング)
- ピーニング(繰り返し荷重・熱サイクルで割れる)
- 前処理(塗装・めっきが剥がれる)
- 応力とひずみ(技術の基礎知識)
- 硬さ(ビッカース・ロックウェル)(技術の基礎知識)
- 表面粗さ(Ra・Rz)(技術の基礎知識)
- 破壊・強度
- 化学反応・表面
出典・確認日
- 新東工業「表面改質技術(ショットピーニング)」技術情報
- マコー「ブラスト処理とは」
- マコー コラム「ピーニング処理の基礎」
- 岐阜大学 博士論文 要旨「ショットピーニングのピーニング効果に関する基礎的研究」(1995年)
- リガク アプリケーションノート B-XRD3001(コイルばねの深さ方向の残留応力分布、2024年)
- マコー コラム「圧縮残留応力の付与とその効果」
- 新東工業「ギヤへのショットピーニングによる長寿命化」
- 新東工業 用語集「ショットブラストとは」
- マコー「ウェットブラストとは」
- 東洋精鋼「ショットピーニング・ブラスト受託加工」
- 新東工業「鉄系投射材」製品ページ
- 新東工業「非鉄金属系投射材」製品ページ
- 日本規格協会 JIS B 2711:2013「ばねのショットピーニング」(プレビュー)
- 東洋精鋼「エアー式ニードルピーニング(PPP)装置」
- カンメタエンジニアリング「プレミアムショットピーニング」
- 第一化工「事業内容」
- 大同特殊鋼・新東工業「ピッチング強度に及ぼすショットピーニングによる加工硬化および残留応力の影響」電気製鋼 81巻2号(2010年)
- 中部大学 生産技術研究所報告(2009年)「軟材料用ショット材の開発と疲労強度の評価」
- マコー コラム「ピーニング処理の評価方法」
- SAE International「J443_201006 Procedures for Using Standard Shot Peening Almen Strip」
- オカノブラスト「ショットピーニング」
- WINOA IKK JAPAN「ショットピーニングとは」
- 新東工業 ニュース「レーザーピーニングの合弁会社の設立」
- 日本機械学会誌 2013年6月号「キャビテーション噴流による材料改質の予測法」
- 東洋精鋼「超音波ショットピーニング装置」
- 愛知県「知の拠点あいち」重点研究プロジェクト 低流量微粒子ピーニング装置の資料
- 新日鉄住金技報 第400号(2014年)「UIT による溶接構造物の疲労亀裂発生抑制技術の活用」
- 新東工業「会社概要」
- 新東工業「加工サービス」拠点情報
- 東洋精鋼「会社概要」
- WINOA IKK JAPAN「会社概要」
- WINOA IKK JAPAN「スチールショット」
- オカノブラスト「会社概要」
- カンメタエンジニアリング「会社概要」
- カンメタエンジニアリング「PFP処理」
- 第一化工「会社概要」
- 第一化工「ショットピーニング」
※アイキャッチ画像は、AI(ChatGPT)で生成したイメージです。実在の製品ではありません。図はAI(Claude)で作成した概念図です。
情報の確認日:2026年10月7日 本ページの内容は一般的な情報で、実際の効果・可否・費用は、材質・形状・処理条件・使う条件により異なります。








