
溶接は、金属どうしを熱や圧力で一体にする接合の方法です。ボルトのように外せない代わりに、継手を軽く、気密にでき、筐体・フレーム・自動車の車体・配管・電池まわりの部品などに広く使われます。方式は、アークで溶かすアーク溶接(TIG・MIG・MAG など)、光を集めて溶かすレーザー溶接、電流の発熱で点状に溶かす抵抗スポット溶接、溶かさずに摩擦熱で混ぜる摩擦攪拌接合(FSW)などがあり、熱の集まり方・溶け込みの深さ・歪み・向く材料と板厚が大きく違います。
このページでは、溶接の分け方と各方式のしくみ、材料・板厚・数量に合わせた選び方、ブローホール・割れ・歪みなどの不具合と対策をまとめ、溶接の装置・受託加工・材料の企業を紹介します。
溶接の企業(早見表)
| 企業 | アーク | レーザー | 抵抗 (スポット) | 摩擦攪拌 (FSW) | 電子 ビーム | 溶接 材料 | 装置・ ロボット | 受託 加工 |
|---|---|---|---|---|---|---|---|---|
| 電元社トーアスポット溶接機と、溶かさない低温鍛接 | ● | ● | ||||||
| 東成エレクトロビーム電子ビーム・レーザー溶接の受託 | ● | ● | ● | |||||
| オグラ金属アーク・レーザー・スポットの量産溶接 | ● | ● | ● | ● | ||||
| 千田精密工業FSW と TIG 溶接の受託(半導体装置部品) | ● | ● | ● | |||||
| ニツコー熔材工業溶接棒・ワイヤなどの溶接材料 | ● | |||||||
| 安川電機アーク溶接ロボットと溶接電源 | ● | ● |
●は、各社の公式サイトで扱いを確認できたものです(空欄は、扱っていないという意味ではありません)。千田精密工業の「アーク」は TIG 溶接、ニツコー熔材工業の「溶接材料」はアーク溶接用の溶接棒・ワイヤなどです。社名を押すと、その会社の紹介へ移ります。
この技術で解決できる課題
溶接の方式の選び方が効くのは、ブローホール・割れなどの欠陥、歪み、つなぎにくい材料、量産の速さが問題になっているときです。同じ「溶接」でも、方式・ガス・溶接材料・予熱の選び方で結果が大きく変わります。
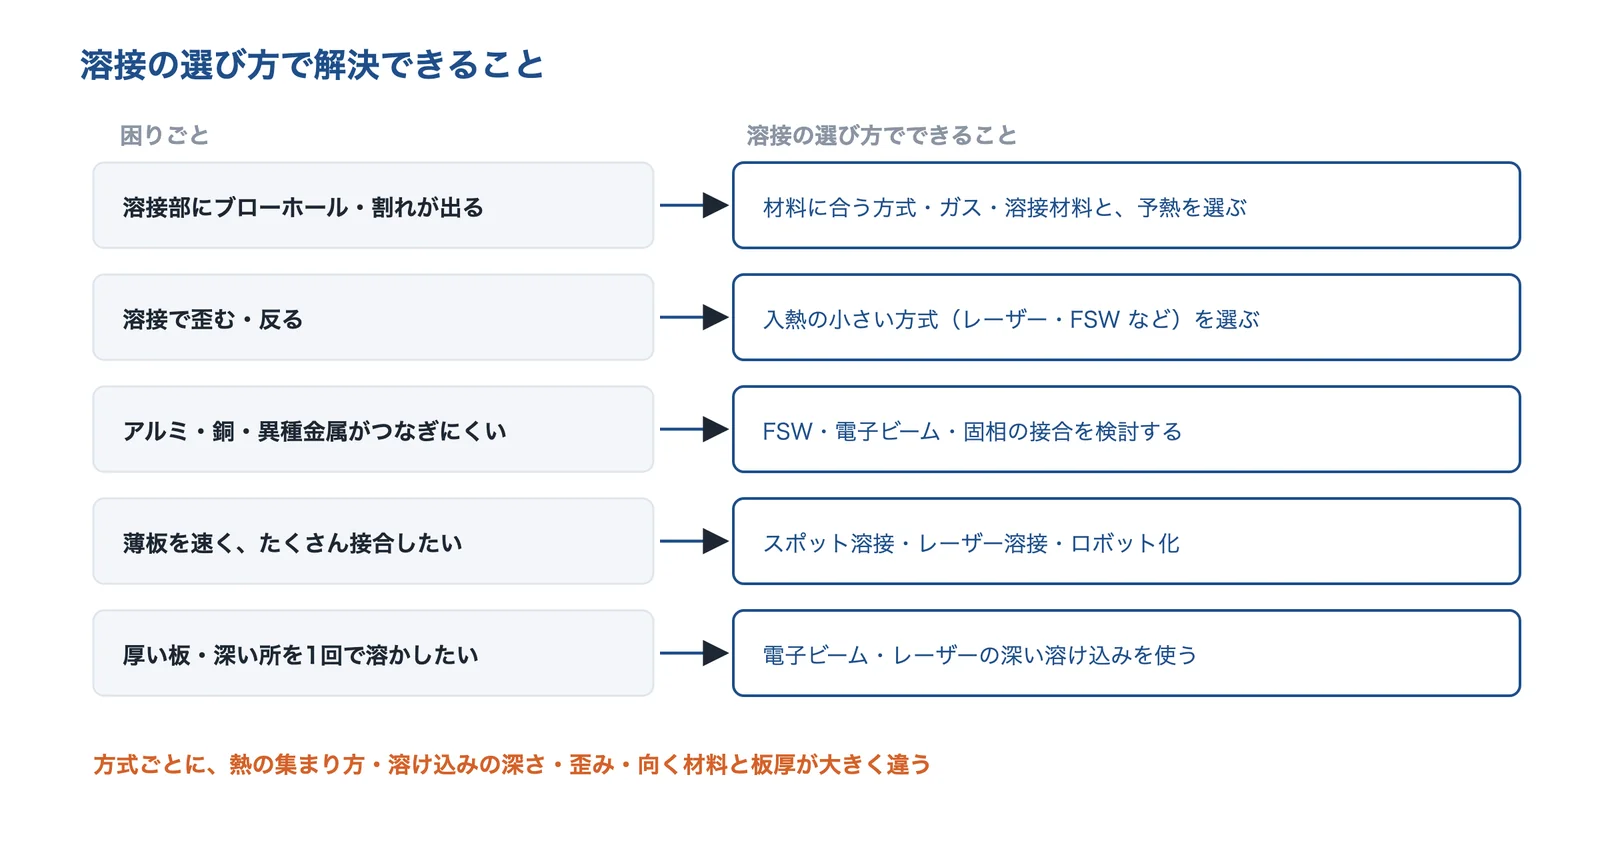
出典:このページの出典をもとに AI(Claude)で作成
| 課題 | この技術での解決 | 課題ページ |
|---|---|---|
| 溶接のブローホール・割れを減らしたい | シールドガス・前処理・溶接材料・予熱を、材料と方式に合わせて選ぶ | ガスと前処理予熱・後熱 |
| 溶接・成形で歪む・反る | 入熱の小さいレーザー・FSW などを選び、溶接順序と治具で抑える | 低入熱の接合 |
| 繰り返し荷重・熱サイクルで割れる | 溶接止端の形を整え、疲労に弱い所を減らす | 溶接止端の処理 |
| 薄く軽くすると強度が足りない | アルミ・高強度鋼・異種材料に合う接合の方法を選ぶ | 接合の見直し |
| 工程を減らせる設計にしたい | 部品を一体にして、つなぐ工程そのものを減らす | つなぐ工程を減らす |
右の列は、関係する課題ページの対策の節へのリンクです。
仕組み
ステンレス協会の資料は、溶接を3つに分けています。金属を溶かして融合・凝固させる「融接」、固体どうしを拡散させてつなぐ「圧接」、母材より融点の低い溶加材を溶かしてつなぐ「ろう接」です。アーク溶接・レーザー溶接・電子ビーム溶接は融接、抵抗溶接(スポット・シーム)や摩擦圧接は圧接、ろう付け・はんだ付けはろう接に入ります。
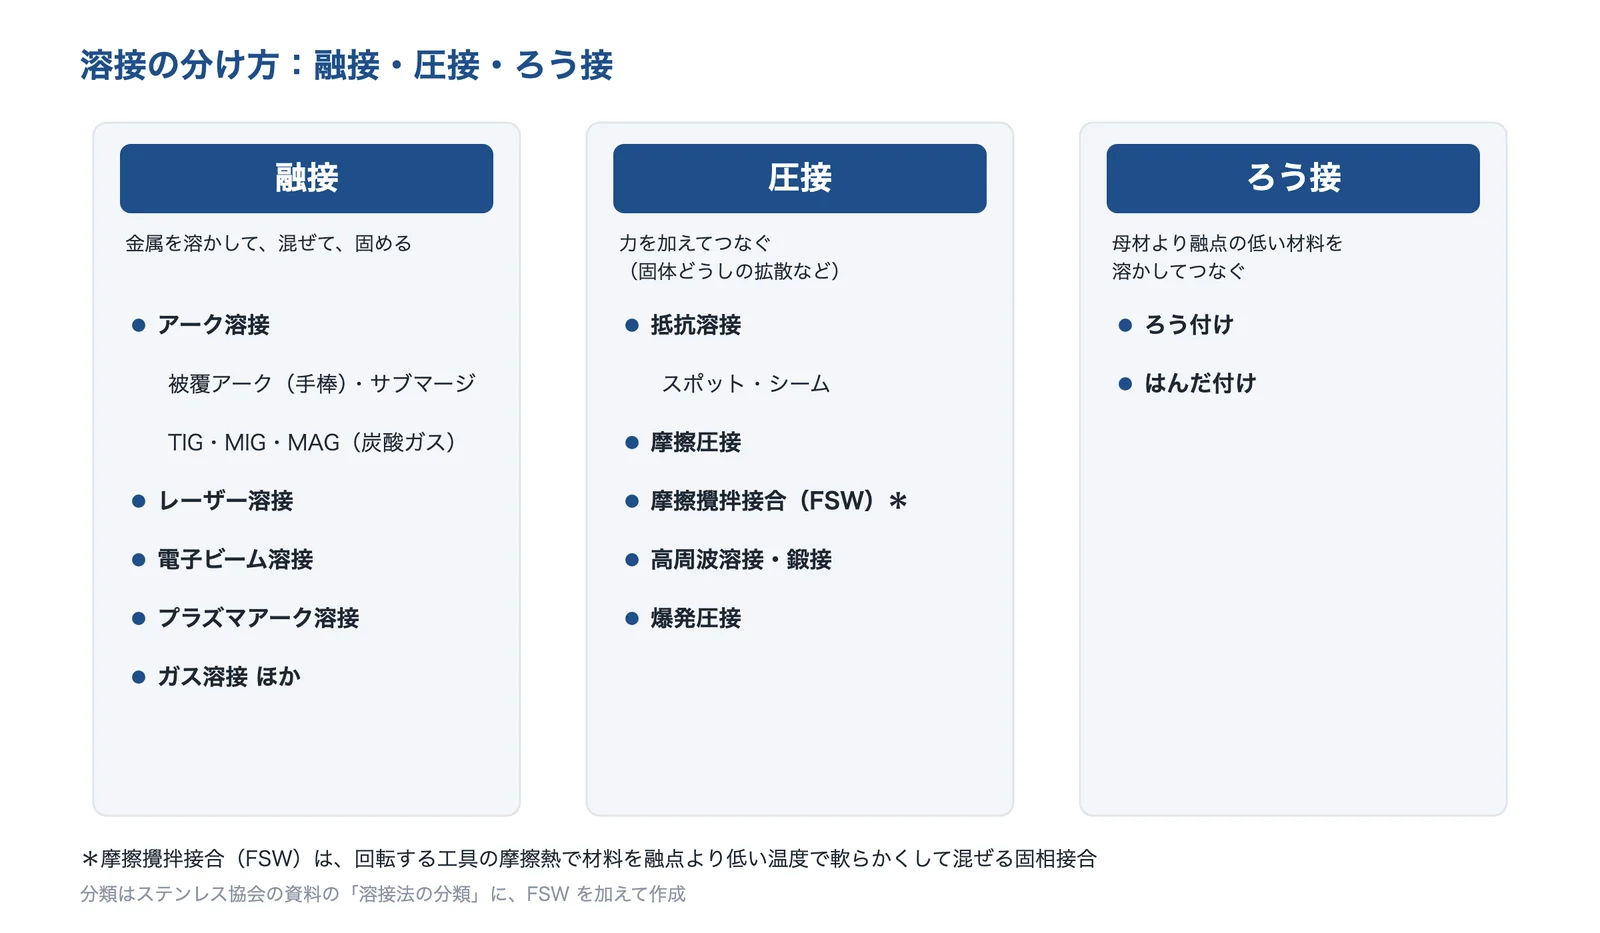
出典:ステンレス協会の資料と長野県工業技術総合センターの技術情報をもとに AI(Claude)で作成
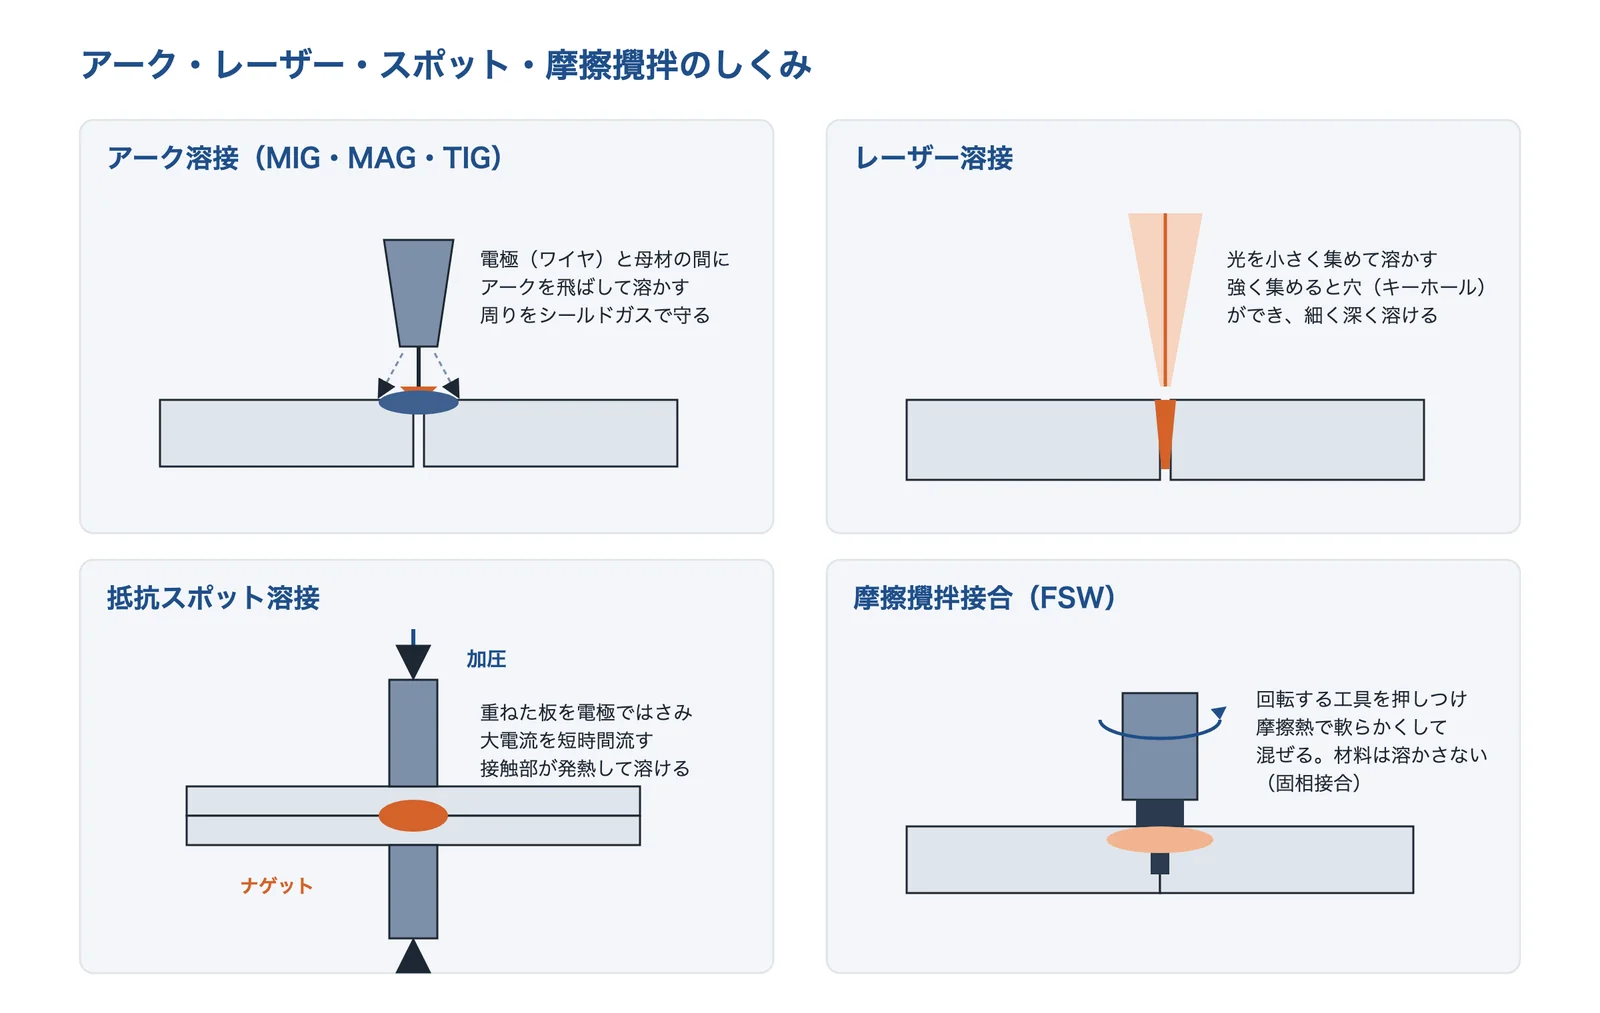
摩擦攪拌接合(FSW)は、1991年に英国溶接研究所(TWI)で開発された方法で、回転する工具を押しつけ、摩擦熱で軟らかくした材料を塑性流動させてつなぎます(長野県工業技術総合センター)。融点より低い温度での固相接合なので、この図では圧接の側に入れています。
出典:ステンレス協会「ステンレスの溶接」(出前講座資料、2012年)、長野県工業技術総合センター 技術情報 296号「摩擦攪拌接合システムの紹介」
熱の集まり方(エネルギー密度)で、溶け込みの形が変わる
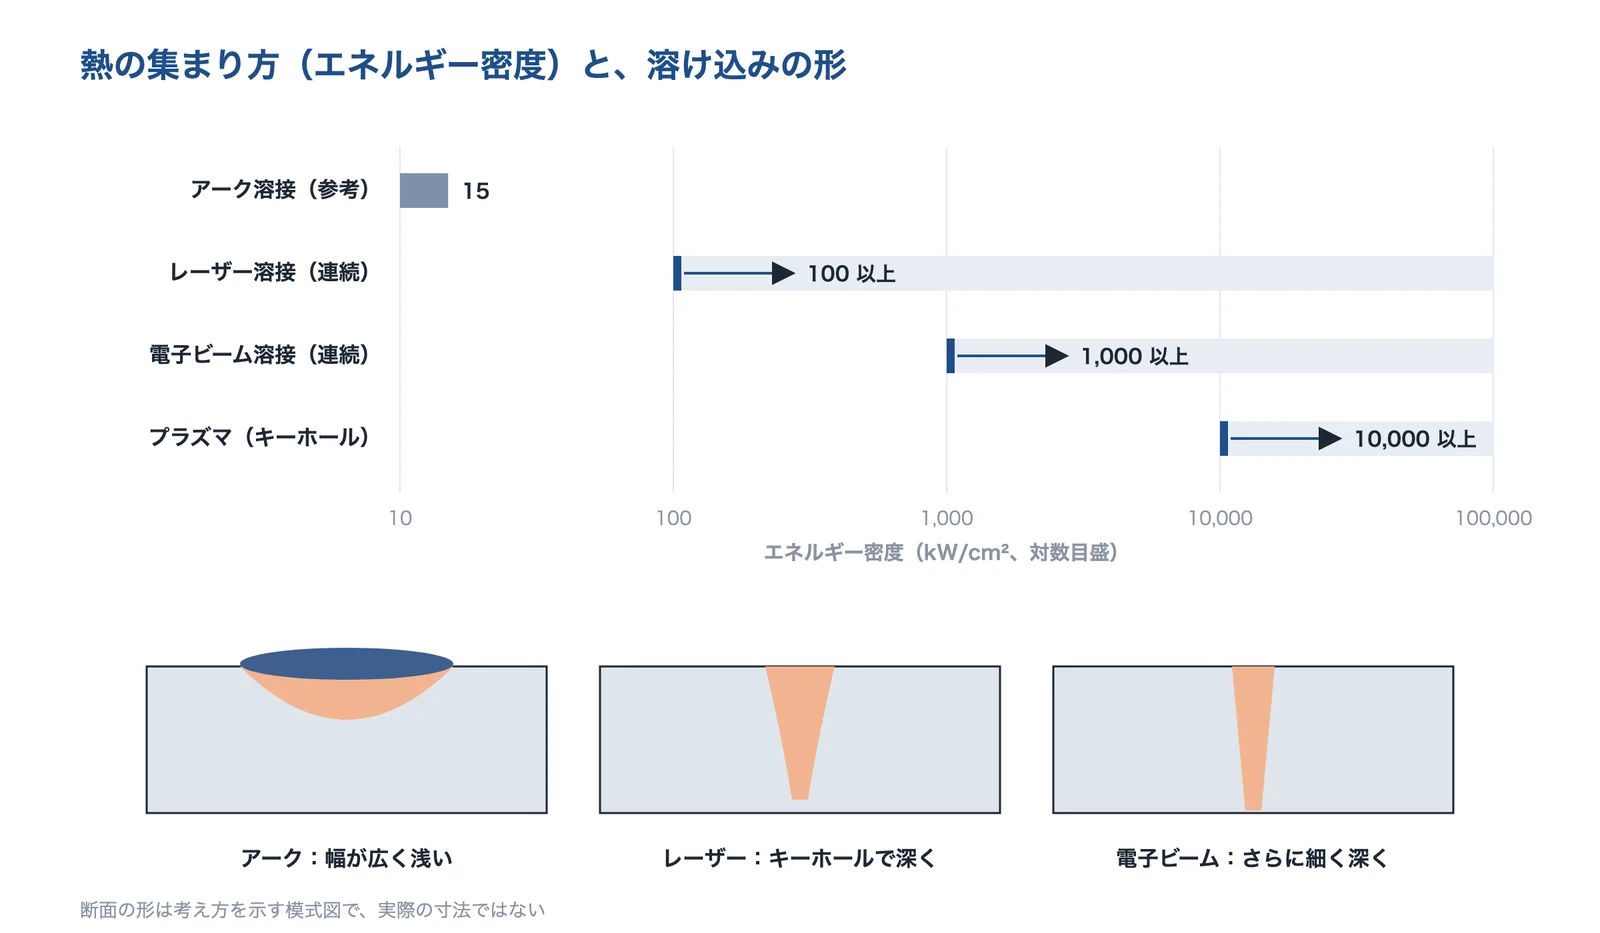
融接の方式の違いは、熱をどれだけ小さな所に集めるかです。ステンレス協会の資料の表では、エネルギー密度はアーク(参考値)が 15kW/cm²、レーザービーム溶接は連続で 100kW/cm² 以上、電子ビーム溶接は連続で 1,000kW/cm² 以上です。日本溶接協会の解説は、電子ビーム溶接はパワー密度がアーク溶接と比べて桁違いに高く、溶融幅が狭く深い溶込みが得られるとし、鉄鋼では 100mm 以上の厚板を1パスで溶接できるとしています。
出典:ステンレス協会の資料と日本溶接協会の解説をもとに AI(Claude)で作成
レーザー溶接も、パワー密度が高いと表面が蒸発して深い穴(キーホール)ができ、ビード幅が狭く溶け込みの深い形になります(日本溶接協会の講座資料)。熱を集めるほど、溶ける量のわりに周りへ入る熱(入熱)が小さくなり、熱影響部が狭く、変形の少ない溶接になります。
出典:ステンレス協会「ステンレスの溶接」(出前講座資料、2012年)、日本溶接協会 溶接情報センター「接合・溶接技術Q&A Q07-06-04 アーク溶接など他の溶接法に比べて、電子ビーム溶接の利点は何ですか」、日本溶接協会 溶接情報センター「溶接接合教室-基礎を学ぶ- 1-4 レーザ溶接」
4つの代表的な方式のしくみ
出典:ステンレス協会の資料・日本溶接協会の解説・長野県工業技術総合センターの技術情報をもとに AI(Claude)で作成
| 方式 | しくみ | 特徴(出典の記載) |
|---|---|---|
| アーク溶接(TIG・MIG・MAG) | 電極と母材の間にアークを飛ばして溶かす。溶けた所をシールドガスで大気から守る | MAG 溶接は自動溶接に向き、広く使われる(神戸製鋼技報)。薄板では歪みが大きく、深い溶け込みは得にくい(三菱重工技報) |
| レーザー溶接 | レーザー光を小さく集めて溶かす。キーホールで深く溶ける | ロボット化・自動化がしやすく、低変形(日本溶接協会)。開先の裕度が狭く、高い位置決め精度が要る(三菱重工技報) |
| 抵抗スポット溶接 | 重ねた板を電極で加圧し、短時間に大電流を流して電気抵抗で発熱させ、点状に溶かす | 局部的な溶融で熱影響が小さく、薄板向き(ステンレス協会)。生産性が高く低コストで、自動車の車体の主要な接合方法(新日鉄住金技報) |
| 摩擦攪拌接合(FSW) | 回転する工具を押しつけ、摩擦熱で軟らかくした材料を混ぜる。溶かさない | 低歪みで接合裏面が平滑(長野県工業技術総合センター)。溶接棒やシールドガスがいらず、強い光も出ない(日本機械学会誌) |
| 電子ビーム溶接 | 真空中で電子のビームを当てて溶かす | 狭く深い溶け込みで熱影響部が狭い。真空中で行うので作業性は他の方式に劣る(日本溶接協会) |
出典:神戸製鋼技報 Vol.72 No.2(2024年)「溶接コア技術の開発と社会実装」、三菱重工技報 Vol.40 No.5(2003年)「同軸レーザHybrid溶接ヘッドと高速溶接装置」、日本溶接協会 溶接情報センター「溶接接合教室-基礎を学ぶ- 1-4 レーザ溶接」、ステンレス協会「ステンレスの溶接」(出前講座資料、2012年)、新日鉄住金技報 第409号(2017年)「自動車鋼板を対象としたスポット溶接シミュレーション」、長野県工業技術総合センター 技術情報 296号「摩擦攪拌接合システムの紹介」、植松美彦「摩擦かく拌による接合継手、改質材の疲労挙動」日本機械学会誌 Vol.112 No.1087(2009年)、日本溶接協会 溶接情報センター「接合・溶接技術Q&A Q07-06-04 アーク溶接など他の溶接法に比べて、電子ビーム溶接の利点は何ですか」
種類と選び方
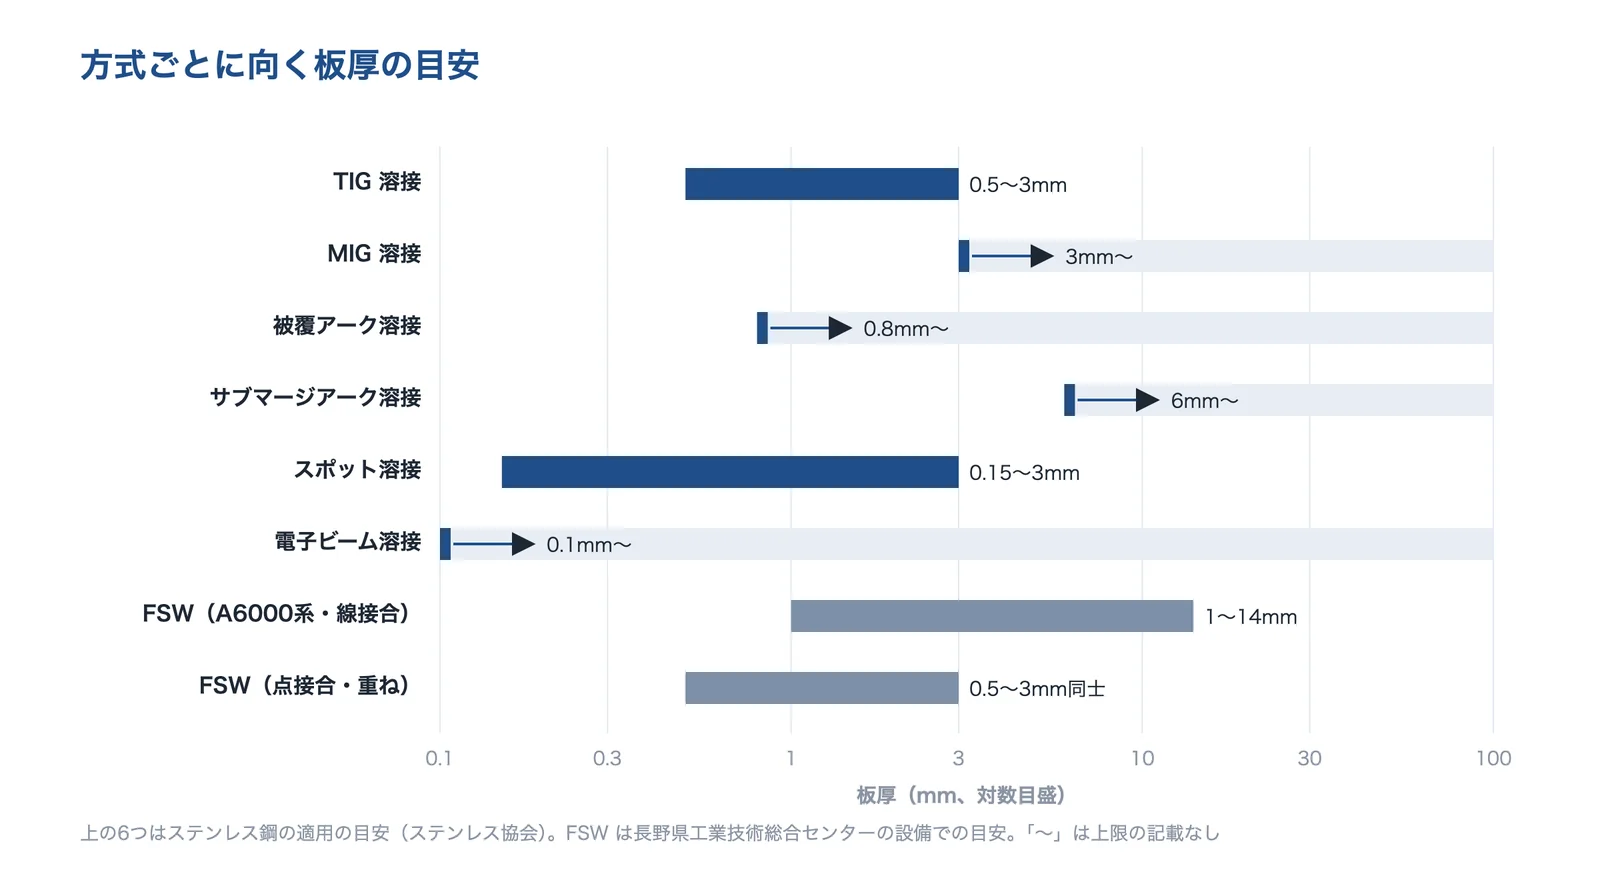
方式を選ぶときの最初の目安は、材料と板厚です。ステンレス協会の資料の目安では、TIG 溶接は 0.5〜3mm の薄板、MIG 溶接は 3mm 以上、スポット溶接は 0.15〜3mm の薄板の重ね、電子ビーム溶接は 0.1mm 以上の薄板から厚板までの精密な溶接に向きます。
出典:ステンレス協会の資料と長野県工業技術総合センターの技術情報をもとに AI(Claude)で作成
| 方式 | 向く板厚の目安 | 向く場面 | 注意 |
|---|---|---|---|
| TIG 溶接 | 0.5〜3mm | 薄板の突合せ・すみ肉、小径・細径の管。溶接金属がきれい | 能率が低い。シールドガスが高価 |
| MIG・MAG 溶接 | 3mm〜(MIG) | 板の突合せ・すみ肉、大径の管。能率が高い | MIG は汚れに敏感。MAG の CO₂ はステンレスの耐食性に影響することがある |
| 抵抗スポット溶接 | 0.15〜3mm | 薄板の、気密のいらない重ね継手。車両・厨房品など | 電極の管理が要る。継手は重ねの形に限られる |
| レーザー溶接 | (表に記載なし) | 薄板の高速溶接、変形を嫌う部品 | すき間・位置決めの精度が要る |
| 電子ビーム溶接 | 0.1mm〜 | 薄板から厚板の精密な溶接、高融点金属・活性金属 | 真空の中で行う |
| FSW | A6000系で 1〜14mm(線接合) | アルミ合金・銅合金など比較的融点の低い材料 | 長野県の設備の目安はアルミ合金と銅合金(Cu 合金 1〜6mm) |
板厚の目安は、ステンレス鋼について示したステンレス協会の資料の表(TIG・MIG・スポット・電子ビーム)と、長野県工業技術総合センターの FSW の設備の目安です。向く場面と注意は、出典の記載をもとに編集部が整理しました。
出典:ステンレス協会「ステンレスの溶接」(出前講座資料、2012年)、長野県工業技術総合センター 技術情報 296号「摩擦攪拌接合システムの紹介」、三菱重工技報 Vol.40 No.5(2003年)「同軸レーザHybrid溶接ヘッドと高速溶接装置」
TIG・MIG・MAG:電極とシールドガスの違い
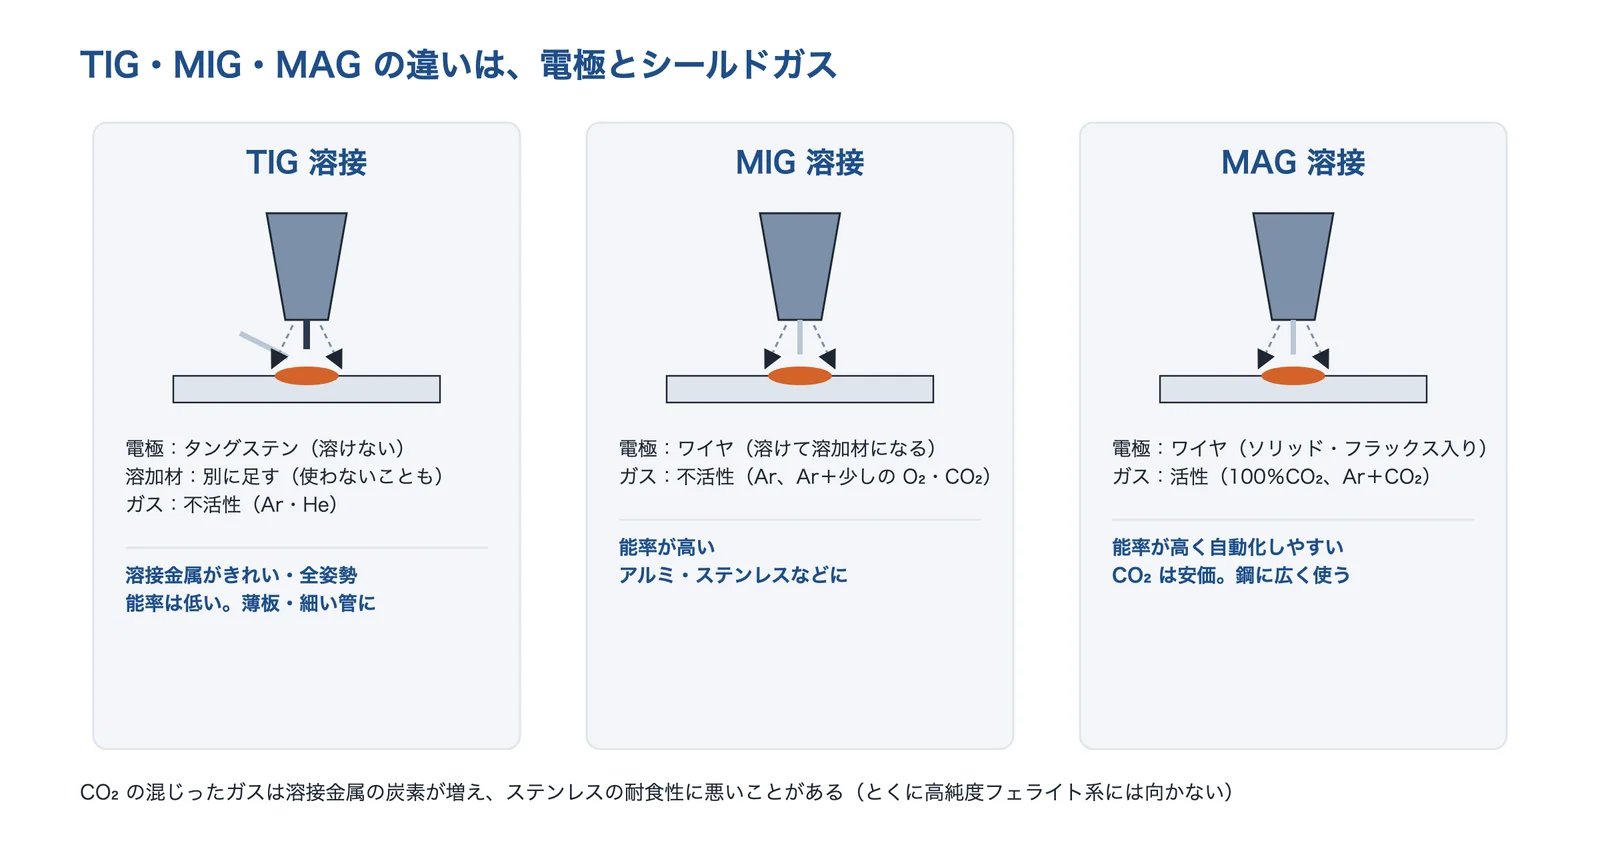
アーク溶接の3つは、電極とガスで分かれます。TIG 溶接は溶けないタングステン電極と不活性ガス(Ar・He)を使い、溶加材は別に足します(薄板では使わないこともあります)。MIG 溶接と MAG 溶接はワイヤ自体が電極で、溶けて溶接金属になります。神戸製鋼技報によると、MIG 溶接は Ar などの不活性ガス、MAG 溶接は 100%CO₂ や Ar-20%CO₂ 混合ガスのような活性ガスを使う方式です。
出典:ステンレス協会の資料と神戸製鋼技報をもとに AI(Claude)で作成
同じ技報は、CO₂ ガスは安価な一方、Ar の多い混合ガスはコストが高く、高電流でも溶け込みの幅が狭いことを欠点に挙げています。Ar-20%CO₂ や Ar-数%O₂ のパルス MAG 溶接は、スパッタを嫌う自動車の足回り部品や建設機械で多く使われています。ステンレス協会の資料は、CO₂ の混じったガスは溶接金属の炭素が増えて耐食性に悪影響を及ぼす可能性があり、とくに高純度フェライト系には向かないとしています。
出典:ステンレス協会「ステンレスの溶接」(出前講座資料、2012年)、神戸製鋼技報 Vol.72 No.2(2024年)「溶接コア技術の開発と社会実装」
スポット溶接:条件は板厚で決まる
新日鉄技報は、軟鋼板の標準的なスポット溶接条件として、電極の先端径 d=5√t、通電時間 10t+2 サイクル、加圧力 P=2.45t(kN)(t は板厚 mm)を示しています。板厚 1.0mm なら、先端径 5.0mm・12 サイクル・2.45kN です。溶接電流は、散りが出ない範囲で最大の値とされています。
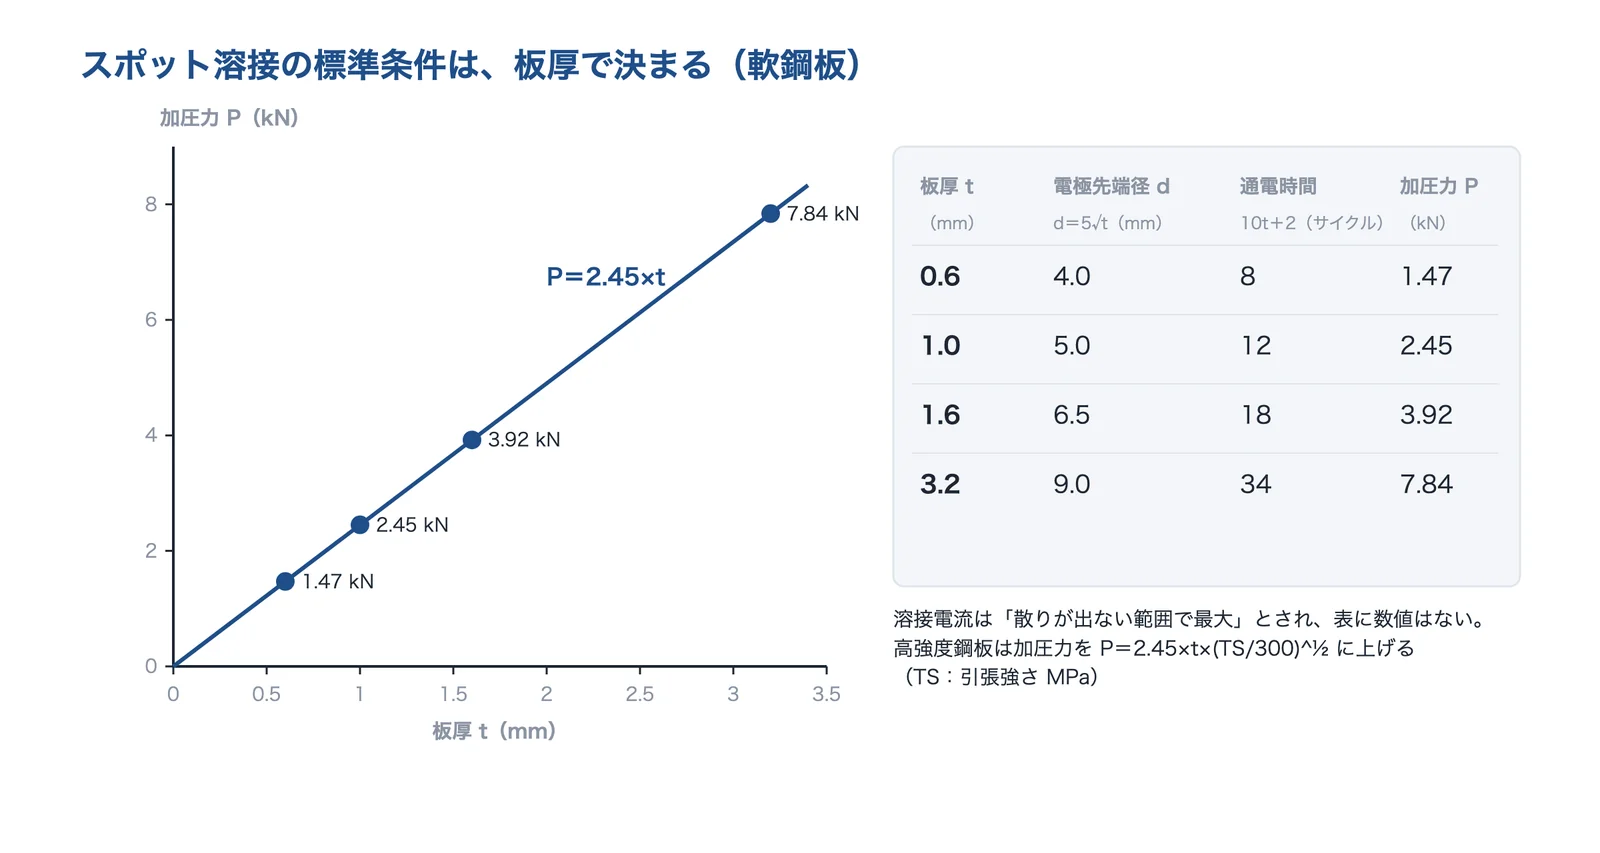
出典:新日鉄技報 第385号の表1をもとに AI(Claude)で作成
高強度鋼板では、加圧力を P=2.45×t×(TS/300)^½(TS は引張強さ MPa)のように必要に応じて上げることが重要とし、溶接部(ナゲット)の形成には、通電径・溶接電流・通電時間の順で影響が大きいとしています。JFEテクノリサーチの資料は、自動車の車体には1台あたり 3,000〜6,000 点のスポット溶接箇所があるとしています。
出典:新日鉄技報 第385号(2006年)「自動車用高強度鋼板のスポット溶接性」、JFEテクノリサーチ 技術資料「U字形状スポット溶接継手の強度試験」
レーザー溶接・電子ビーム溶接:細く深く、歪みが小さい
岩手県工業技術センターの研究では、YAG レーザー(最大出力 2.5kW)で板厚 1〜3mm のステンレス鋼を溶接し、TIG 溶接と比べるとビード幅は約半分で、溶接変形の防止に有効、引張強さは母材と同等でした。シールドガスに Ar を使うと 0.2〜0.4mm のブローホールが出やすく、N₂ では見られなかったとしています。
電子ビーム溶接は、日本溶接協会の解説によると、窒素貯蔵用の球形タンクで板厚 96mm の赤道部分を1パスで溶接した例があり、高融点のモリブデン・タンタル合金などや熱伝導の高い銅合金の溶接もできます。一方、真空中での溶接は作業性の点で他の溶接法に劣ります。
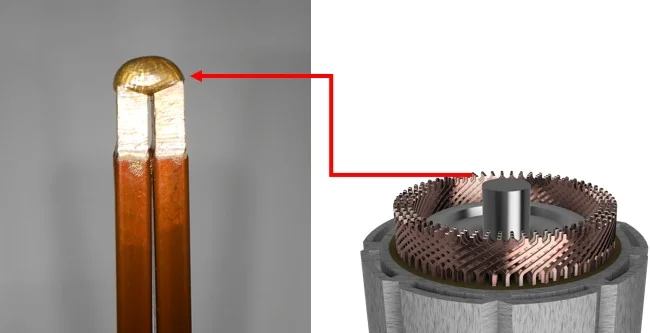
出典:岩手県工業技術センター「レーザを用いた高エネルギー密度加工技術の研究」(2000年度)、日本溶接協会 溶接情報センター「接合・溶接技術Q&A Q07-06-04 アーク溶接など他の溶接法に比べて、電子ビーム溶接の利点は何ですか」、東成エレクトロビーム「溶接の加工事例」
摩擦攪拌接合(FSW):溶かさずにつなぐ
長野県工業技術総合センターは、FSW はアルミニウム合金や銅合金など比較的融点の低い材料の接合に適用でき、低歪み(融点以下での固相接合)、接合裏面が平滑などのメリットがあるとしています(同センターはコストについても「抵抗スポット溶接に比べて 1/20 以下」としています)。日本機械学会誌の解説は、溶接欠陥が少なく、接合による変形が小さいことを長所に挙げています。
日立製作所は 1993年から FSW の研究に取り組み、日立パワーソリューションズは 2000年から FSW 装置を販売しています。2015年には、日立パワーソリューションズとトライエンジニアリングが、200kg 可搬クラスの6軸多関節ロボットを使った FSW 装置を開発したと発表しました(ニュースリリース)。
出典:長野県工業技術総合センター 技術情報 296号「摩擦攪拌接合システムの紹介」、植松美彦「摩擦かく拌による接合継手、改質材の疲労挙動」日本機械学会誌 Vol.112 No.1087(2009年)、日立パワーソリューションズほか ニュースリリース「多関節ロボットを用いた摩擦攪拌接合(FSW)装置を開発」(2015年)
使う場面ごとの選び方
選ぶときは、材料 → 板厚と継手 → 歪み・精度 → 数量と自動化 → 品質と検査の順に考えると、候補が絞れます。
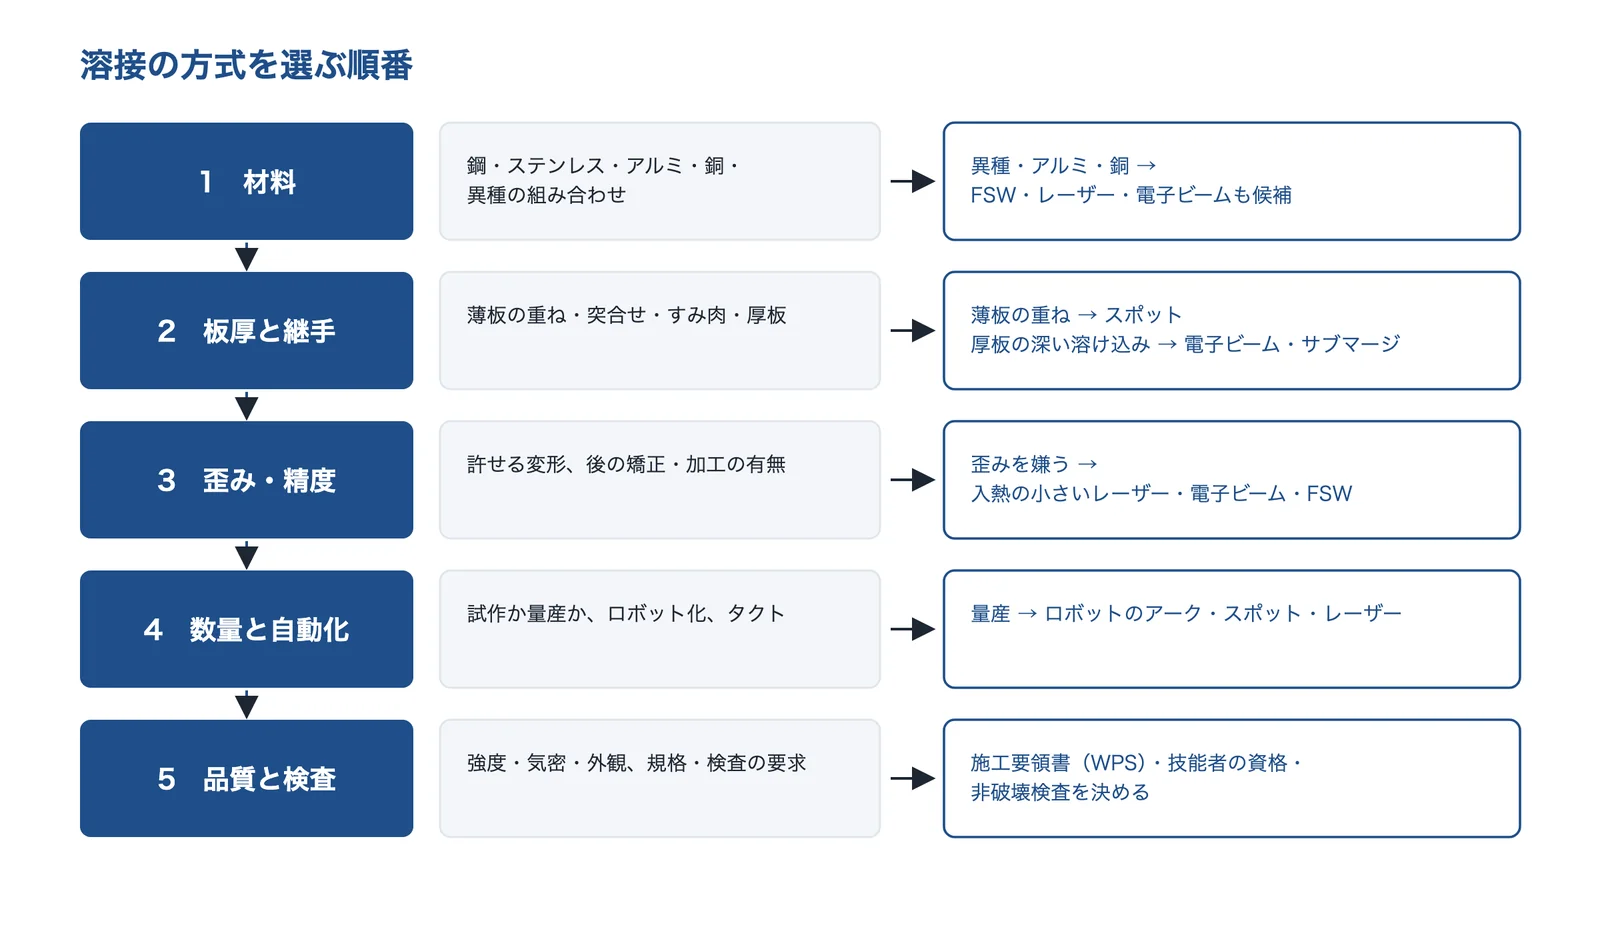
出典:このページの出典をもとに AI(Claude)で作成
| 使う場面 | よく使われる方式 | 選ぶときのポイント | 公開されている例 |
|---|---|---|---|
| 自動車の車体などの薄板の重ね | 抵抗スポット溶接 | 打点数が多い。電極・電流・加圧力の管理 | 定置スポット溶接機 NDZ シリーズ(対象は鋼板 t0.6〜4.5。電元社トーア) |
| 鋼のフレーム・構造物 | MAG(CO₂)溶接のロボット | 能率と自動化。厚板は予熱も考える | 100%CO₂ の MAG 溶接は建築鉄骨で使われる(神戸製鋼技報)。CO₂ 溶接ロボット66台(オグラ金属) |
| アルミ・ステンレスの筐体 | TIG・MIG・レーザー溶接 | 歪み・外観。アルミはブローホールに注意 | アルミ溶接の実績 t0.6〜t10、ファイバーレーザー・TIG・MIG(オグラ金属) |
| 気密・精密の部品、厚肉 | 電子ビーム溶接 | 深い溶け込みで変形が小さい。真空の中で行う | FCV・水素ステーション向けの圧力容器への適用を想定したサンプルの気密溶接(He リークレート 1×10⁻¹⁰Pa・m³/s 以下。東成エレクトロビームの加工事例) |
| アルミ・銅の板や流路、鉄とアルミ | FSW | 溶かさないので歪みが小さく、異種金属にも | 冷却用の水路・ガスの流路の接合(千田精密工業)、鋼とアルミのサブフレーム(ホンダ) |
| EV モーターの平角線・電池のバスバーやケース | レーザー溶接 | 短時間・局所。銅は反射が高い | EV モーターの平角線のサンプルで、ガルバノスキャナを使い1個のヘアピンにつき 0.1〜0.2秒(東成エレクトロビームの加工事例) |
「よく使われる方式」と「選ぶときのポイント」は、公開されている例と出典の解説をもとに編集部が整理したものです。
出典:電元社トーア「定置スポット溶接機 NDZ シリーズ」、神戸製鋼技報 Vol.72 No.2(2024年)「溶接コア技術の開発と社会実装」、オグラ金属「設備情報」、オグラ金属「アルミ溶接」、東成エレクトロビーム「溶接の加工事例」、千田精密工業「FSW(摩擦攪拌接合)」、本田技研工業 ニュースリリース「スチールとアルミを接合する技術を新開発し、世界で初めて量産車の骨格部品に適用」(2012年9月6日)
量産の観点:ロボット化と位置決め
安川電機は、アーク溶接ロボットの特長に溶接スピードが速く作業ができること、製品の品質が安定することを挙げ、アーク溶接がもっとも多く使われているのは自動車産業だとしています。レーザー溶接はロボット化・自動化がしやすい反面、開先の裕度が狭く、装置に高い位置決め精度が要ります(三菱重工技報)。量産では、部品のばらつきと治具の精度まで含めて方式を選びます。
出典:安川電機「アーク溶接ロボットとは」、三菱重工技報 Vol.40 No.5(2003年)「同軸レーザHybrid溶接ヘッドと高速溶接装置」、日本溶接協会 溶接情報センター「溶接接合教室-基礎を学ぶ- 1-4 レーザ溶接」
鉄とアルミ:溶かしてつなぐと、境目がもろくなる
三重県工業研究所の研究報告は、アルミニウムと異種金属を溶融接合すると、接合界面に脆い金属間化合物が生成されるため健全な接合は難しいとしています。青森県産業技術センターが SUS304 と A5052 を5つの方法で接合した研究では、どの方法でも界面にアルミの多い金属間化合物の層ができ、線状の接合ではレーザー溶接と FSW で比較的薄い層が得られました。
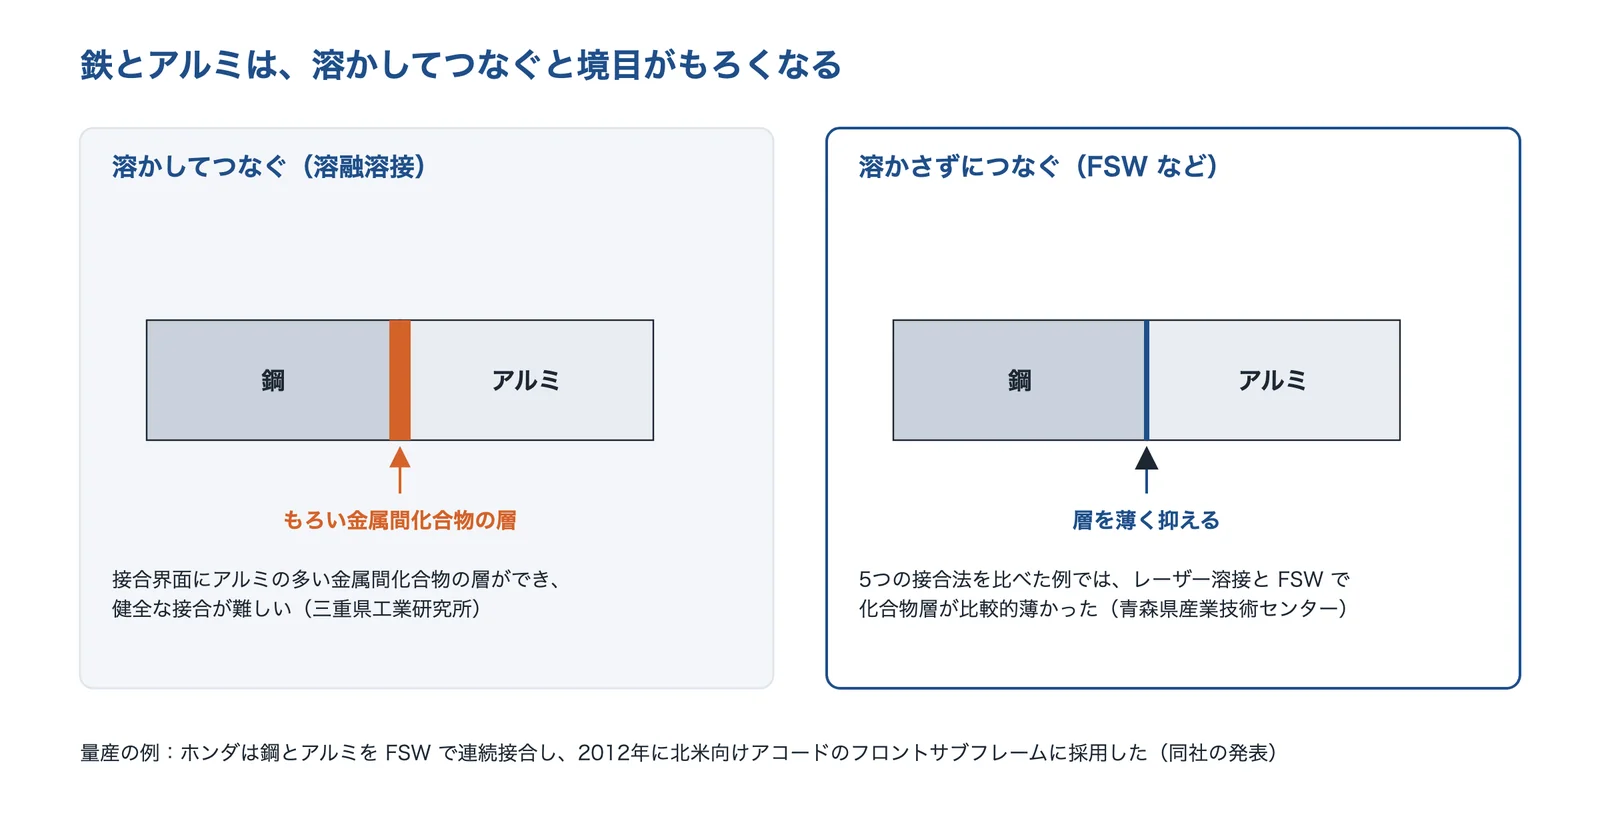
出典:三重県工業研究所・青森県産業技術センターの研究報告と本田技研工業の発表をもとに AI(Claude)で作成
本田技研工業は 2012年、鋼とアルミを FSW で連続接合する技術を、世界で初めて量産車の骨格部品(北米仕様の新型アコードのフロントサブフレーム)に適用したと発表しました。同社の発表では、従来のスチール製に対して 25%の軽量化、接合製造時の電力消費量を約 50%削減、ミグ溶接と同等以上の強度としています。電元社トーアは、溶かさずに低温で拡散させて Fe/Al や Cu/Al の反応層をナノメートルの厚さに抑えるスポット低温鍛接装置を、研究開発の成果として紹介しています。
出典:三重県工業研究所 研究報告 No.37(2013年)「アルミニウムと異種金属の摩擦撹拌接合に関する研究」、青森県産業技術センター「鉄とアルミの異種金属接合技術に関する研究」、本田技研工業 ニュースリリース「スチールとアルミを接合する技術を新開発し、世界で初めて量産車の骨格部品に適用」(2012年9月6日)、電元社トーア「スポット低温鍛接装置(研究開発成果紹介)」
向いている条件と注意点
向いている条件
- 金属どうしを、外さない前提で軽く・強く・気密につなぎたい
- 材料と板厚に合う方式を選べる(鋼・ステンレス・アルミ・銅)
- 数量が多く、ロボット化で品質をそろえたい
- 部品を一体にして、ボルトや部品の数を減らしたい
注意点
- 熱で歪み・残留応力が出る。入熱の大きい方式ほど大きい
- 材料ごとに割れ・ブローホール・耐食性の低下などの弱点がある
- 鉄とアルミなどの異種金属は、溶かすと境目がもろくなる
- 強度・気密の要る継手は、施工要領・技能・検査の管理が要る
この一覧は、このページの出典をもとに編集部が整理したものです。
よくある失敗:材料の弱点に合わない方式・条件
栃木県産業技術センターは、アルミニウムは溶接部にブローホールが発生しやすい金属で、空気や溶接箇所の水分、酸化皮膜の結晶水が熱で反応して水素が出て、固まるときに気孔になると説明しています。同センターは A6061 の TIG 溶接で溶接電流を上げて固まり方を変え、作業者の溶接に適用してブローホールの量を約4分の1に減らしました。
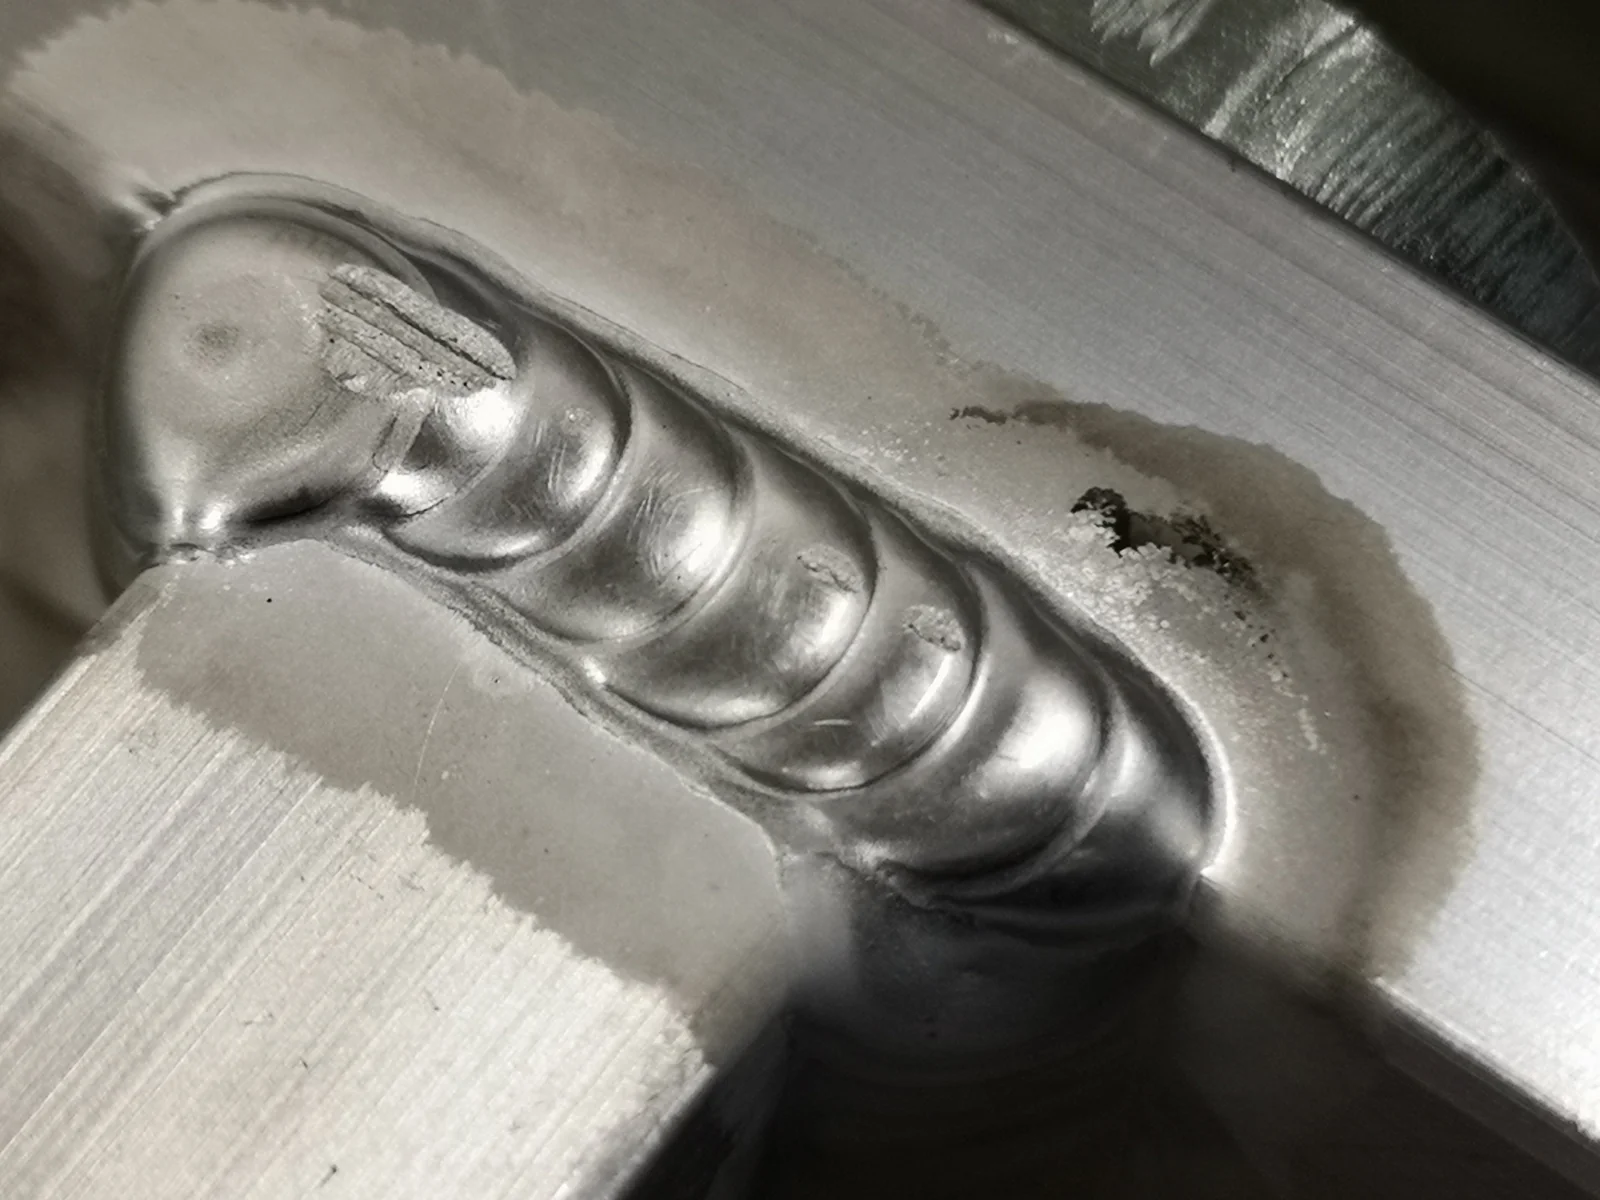
ステンレスでは、溶接の熱影響部が 650〜850℃にさらされると結晶粒界にクロムの炭化物ができ、粒界が腐食しやすくなります(鋭敏化。ステンレス協会)。防ぐには低炭素の鋼種(SUS304L など)、安定化鋼種、入熱の制限を使います。名古屋市工業研究所は、鋭敏化は 600〜800℃に数十秒以上さらされると起こるとしています。亜鉛めっき鋼板の重ねレーザー溶接では、重ね面で出る亜鉛の蒸気でピットやポロシティが出る課題があります(広島県の研究成果)。
出典:栃木県産業技術センター 研究報告「アルミニウム溶接部の高品質化」、オグラ金属「アルミ溶接」、ステンレス協会「ステンレスの溶接」(出前講座資料、2012年)、名古屋市工業研究所「オーステナイト系ステンレス鋼の鋭敏化」、広島県「亜鉛めっき鋼板重ねレーザ溶接時のレーザ加熱変形前処理技術の開発(Ⅰ)」
溶接の品質と強さの見方
溶接部の品質は、見た目のビードだけでは決まりません。溶け込み・継手の強さ・施工の手順・検査をそろえて確かめます。
| 項目 | 見方 |
|---|---|
| 溶け込みの深さとビード幅 | 断面(マクロ)で確かめる。レーザー・電子ビームは幅が狭く深く、アークは幅が広く浅い |
| 継手効率 | 継手の強さ÷母材の強さ。熱で軟らかくなる材料では 100%を下回る |
| 熱影響部(HAZ) | 溶けなかったが熱で組織が変わった所。硬化(割れ)・軟化(強度低下)・鋭敏化(腐食)の場所になる |
| 溶接施工要領書(WPS)と溶接施工試験成績書(PQR) | 方式・材料・条件の手順書と、その手順で溶接した試験の記録。国内では JIS Z 3040 や JIS Z 3422-1 などに準拠して作る |
| 非破壊検査 | 外観・浸透探傷・磁粉探傷・放射線透過・超音波探傷などで、表面と内部の欠陥を確かめる |
この表は、ステンレス協会の資料・日本機械学会誌の解説・JFEテクノリサーチの資料をもとに編集部が整理したものです。規格の細かい条件は JIS で確かめてください。非破壊検査は技術ページ「非破壊検査」にまとめています。
出典:ステンレス協会「ステンレスの溶接」(出前講座資料、2012年)、植松美彦「摩擦かく拌による接合継手、改質材の疲労挙動」日本機械学会誌 Vol.112 No.1087(2009年)、JFEテクノリサーチ「JIS溶接施工要領書(WPS+PQR)の作成支援」
カタログ値と実際の違い:継手の強さは母材と同じではない
日本機械学会誌の解説によると、FSW の継手効率(継手の引張強さ÷母材の引張強さ)は、熱処理型のアルミ合金で6061-T6 材で約 70%、7075-T6 材で約 90%です。熱で析出物が再び溶け込んで軟らかくなるためです。疲労限度の継手効率は 6061-T6 材で約 70%、7075-T6 材で約 100%でした。材料のカタログの強度は母材の値なので、溶接部を含む設計では継手の値で確かめます。
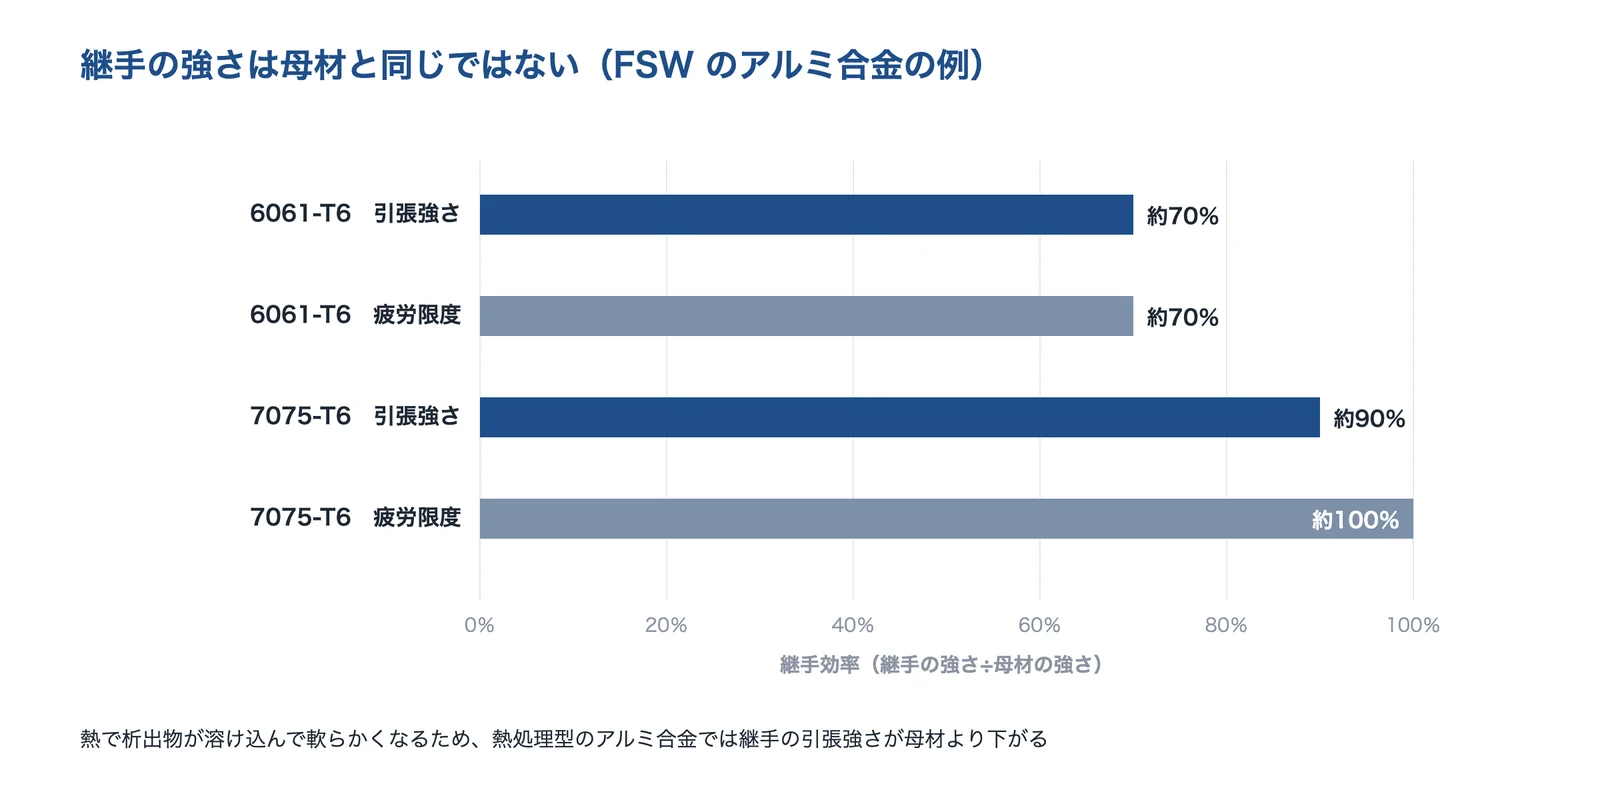
出典:日本機械学会誌の解説(植松美彦)をもとに AI(Claude)で作成
出典:植松美彦「摩擦かく拌による接合継手、改質材の疲労挙動」日本機械学会誌 Vol.112 No.1087(2009年)
組み込み・量産・信頼性の注意
- 欠陥を防ぐガス・前処理・溶接材料・条件を材料に合わせる
- 割れを防ぐ水素・硬化・応力を減らす。予熱と材料の選び方
- 歪みを抑える入熱・順序・治具・逆ひずみで見込む
この3点は、このページの出典(公設試の報告・技報・業界団体の資料)をもとに編集部が整理したものです。
よくある不具合と原因
溶接の不具合には、ガスや水素が原因のブローホール、冷えてから出る低温割れ、固まるときに出る高温割れ、条件が原因のアンダーカット・溶け込み不足、そして歪みがあります。
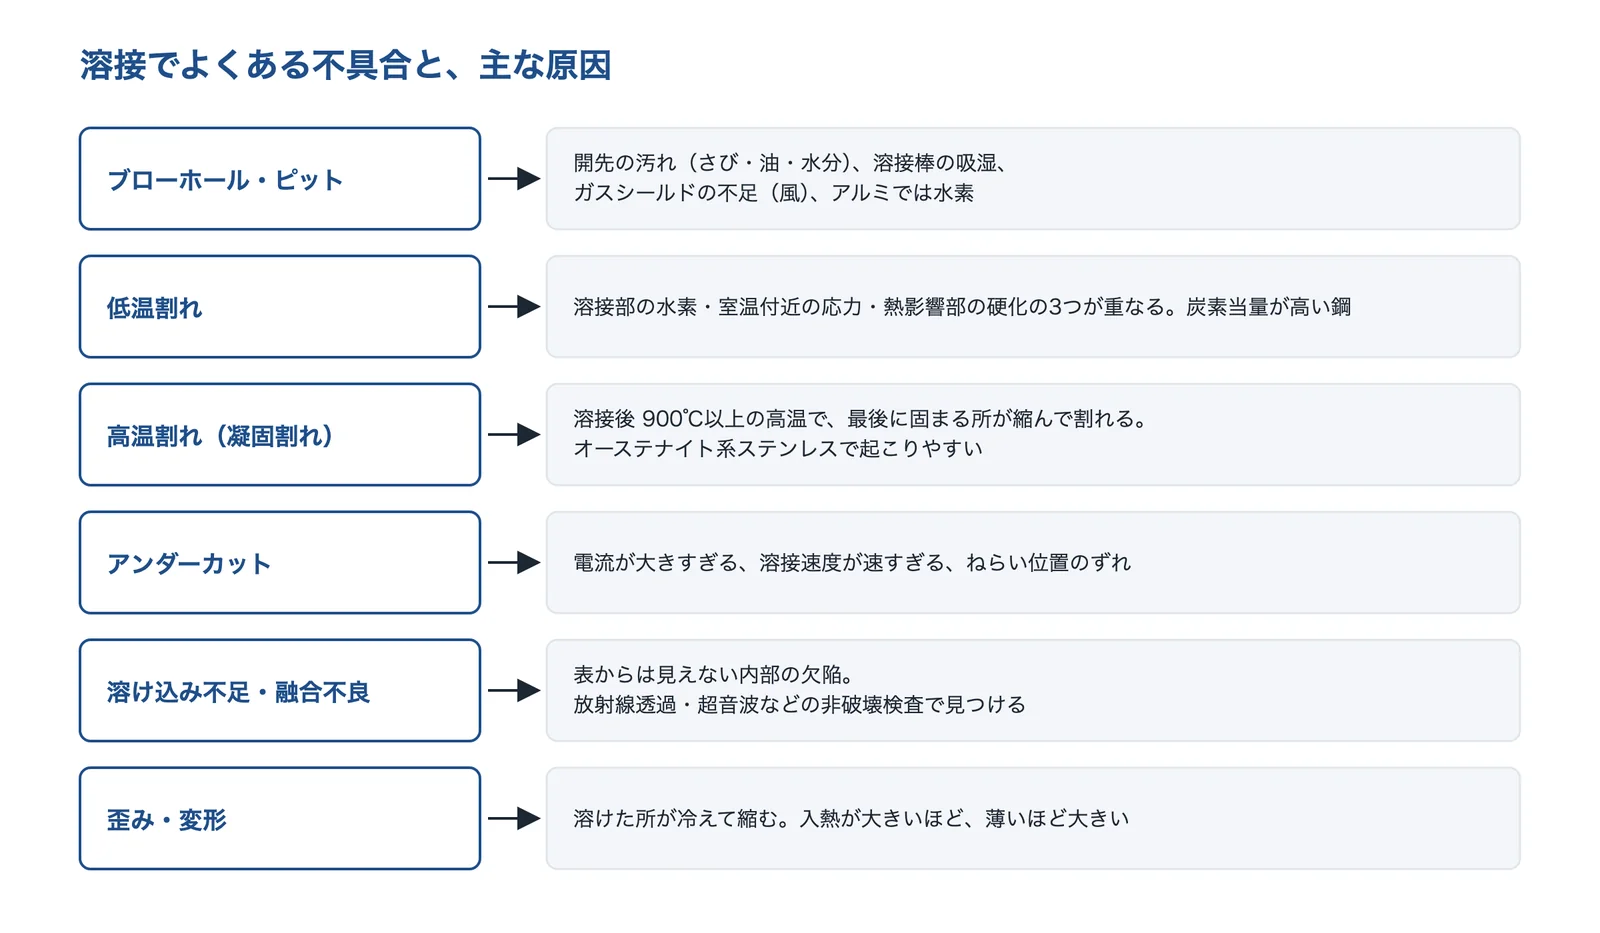
出典:ステンレス協会の資料・日本建設業連合会の Q&A・栃木県産業技術センターの研究報告ほかをもとに AI(Claude)で作成
ステンレス協会の資料は、高温割れは溶接後 900℃以上の高温で、最後に固まる所の収縮で起き(凝固割れ)、オーステナイト系で起こりやすいとし、溶接金属に少量のδフェライトを含む溶接材料を使うことや、P・S を減らすことを対策に挙げています。ブローホールの原因と対策は、課題ページ「溶接のブローホール・割れを減らしたい」で詳しく扱っています。
出典:ステンレス協会「ステンレスの溶接」(出前講座資料、2012年)、栃木県産業技術センター 研究報告「アルミニウム溶接部の高品質化」、岩手県工業技術センター「レーザを用いた高エネルギー密度加工技術の研究」(2000年度)
低温割れと予熱
日本建設業連合会の Q&A は、低温割れは、溶接部に侵入した水素、室温付近で溶接部に生じる応力、熱影響部または溶接金属の硬化の3つの相互作用で起きるとし、予熱は溶接後の冷え方を遅くして拡散性水素の放出を促し、熱影響部の硬さを下げると説明しています。
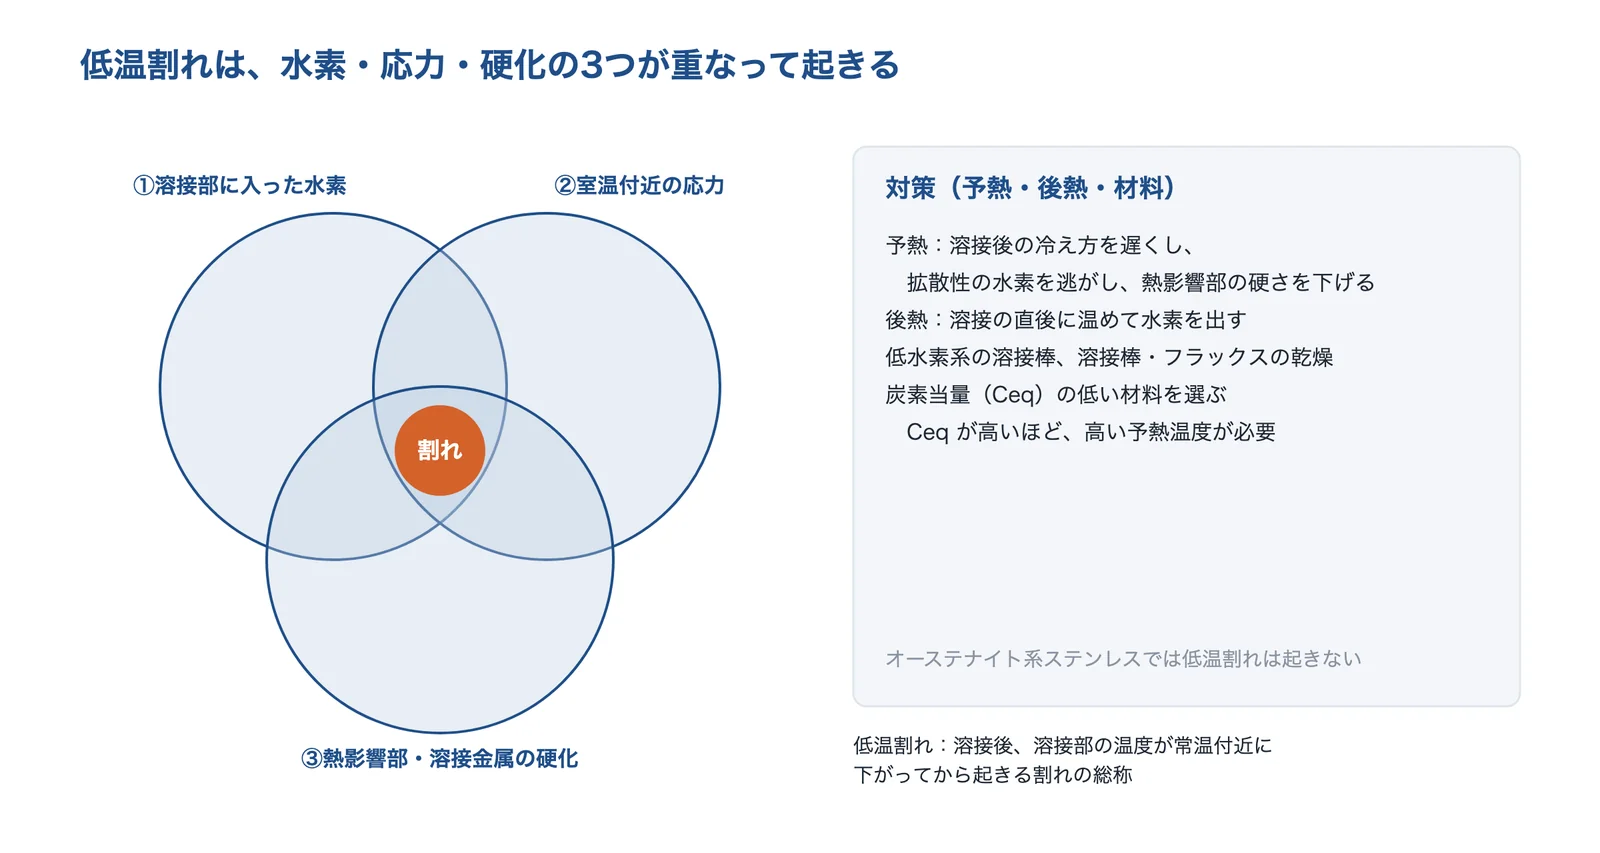
出典:日本建設業連合会の Q&A とステンレス協会の資料をもとに AI(Claude)で作成
| 鋼種 | 溶接法 | 予熱が要る板厚と温度(日本建築学会の指針の標準) |
|---|---|---|
| SN400・SM400・SS400 | 低水素系以外の被覆アーク溶接 | 25mm 以上 50mm 以下で 50℃ |
| SN400・SM400・SS400 | 低水素系被覆アーク溶接 | 40mm 以上 75mm 以下で 50℃、75mm を超え 100mm 以下で 80℃ |
| SN400・SM400・SS400 | 炭酸ガスシールドアーク溶接・サブマージ | 75mm を超え 100mm 以下で 50℃ |
| SN490・SM490 | 低水素系被覆アーク溶接 | 32mm 以上 50mm 以下で 50℃、75mm 以下で 80℃、100mm 以下で 100℃ |
| SN490・SM490 | 炭酸ガスシールドアーク溶接・サブマージ | 50mm を超え 75mm 以下で 50℃、100mm 以下で 80℃ |
表は、日本建設業連合会の Q&A が紹介している日本建築学会「鉄骨工事技術指針・工場製作編」(2018)の予熱温度の標準を、編集部が板厚の範囲でまとめたものです。表の空欄の範囲は予熱なし。原本には注があるので、適用には原本を確かめてください。低温割れはオーステナイト系ステンレスでは起きません(ステンレス協会)。
出典:日本建設業連合会 鉄骨専門部会「鉄骨工事 Q&A A-3-17 工場溶接 予熱」、ステンレス協会「ステンレスの溶接」(出前講座資料、2012年)
歪み:種類を知って、見込んで抑える
溶けた所は冷えて縮むので、溶接には歪みがつきものです。九州大学の研修報告は、歪みを横収縮・縦収縮・回転変形・角変形・縦曲り変形・座屈変形に分け、冶具で熱を逃がす(導熱法)、溶接の順序を変えて熱を分散させる(後退法など)、固定する(拘束法)、前もって逆向きにひずませる(逆ひずみ法)で抑えるとしています。できてしまった歪みを加圧や加熱で取る作業は熟練が要り、最後の修正手段として扱います。
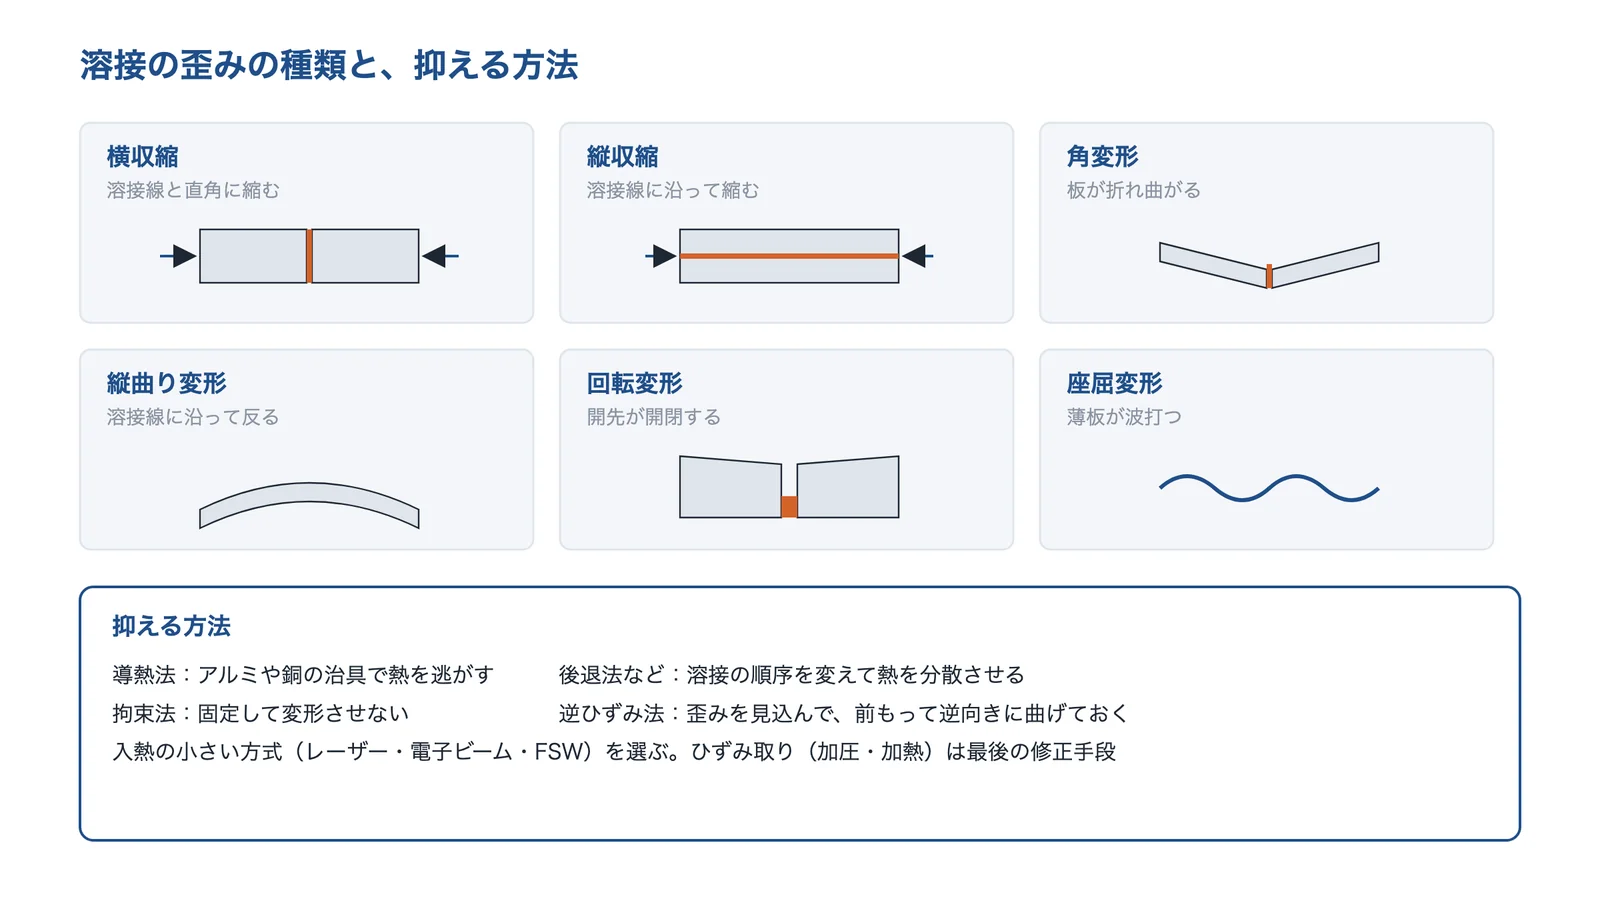
出典:九州大学の技術職員研修報告ほかをもとに AI(Claude)で作成
歪みの対策全体は、課題ページ「溶接・成形で歪む・反る」をご覧ください。
出典:九州大学 技術職員研修報告「ひずみを見る」(2015年度)
相談する前に整理すること
溶接の会社に相談するときは、材料と板厚、継手の形、必要な強さ・気密・外観、許せる歪み、数量を整理しておくと、方式と条件の提案を受けやすくなります。
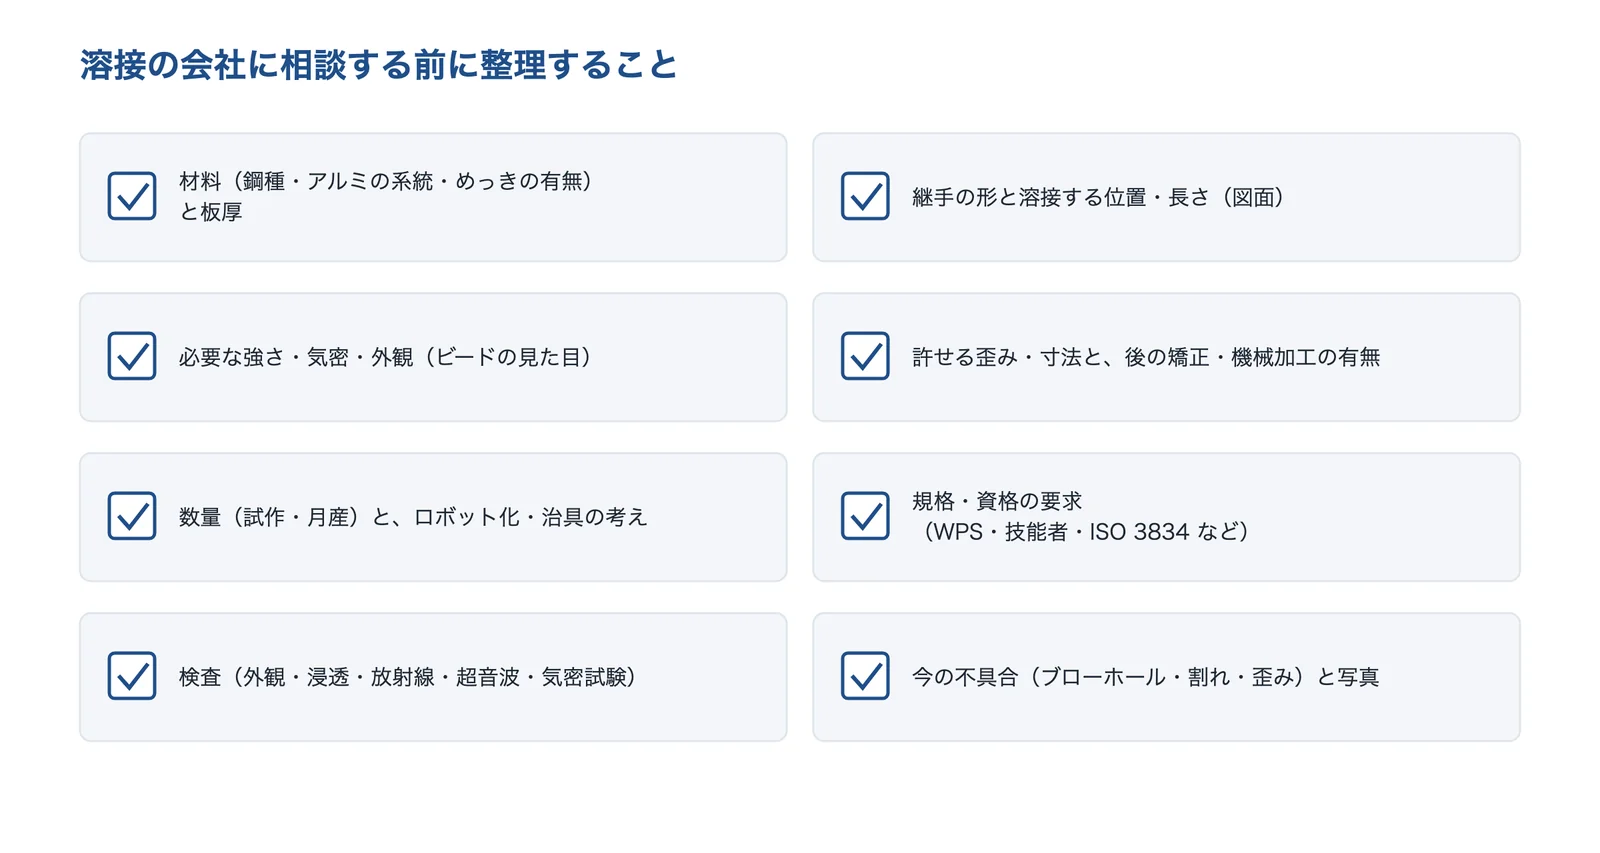
出典:このページの出典と各社の公式サイトをもとに AI(Claude)で作成
- 材料(鋼種・アルミの系統・めっきの有無)と板厚
- 継手の形(突合せ・重ね・すみ肉)と、溶接する位置・長さ(図面)
- 必要な強さ・気密・外観(ビードの見た目、裏面の仕上げ)
- 許せる歪み・寸法と、溶接のあとの矯正・機械加工の有無
- 数量(試作・月産)と、ロボット化・治具の考え
- 規格・資格の要求(溶接施工要領書、技能者の資格、ISO 3834 など)
- 検査(外観・浸透探傷・放射線透過・超音波探傷・気密試験)
- 今の不具合(ブローホール・割れ・歪み)があれば、その写真と条件
この一覧は、このページの出典をもとに編集部が整理したものです。
企業紹介(溶接技術)
溶接の企業を、得意な方式が重ならないように選びました。抵抗溶接機、電子ビーム・レーザー溶接の受託、アーク・レーザー・スポットの量産溶接、FSW の受託、溶接材料、アーク溶接ロボットの会社を入れています。内容は各社の公式サイトで確認できる範囲です。各社が扱うものは、次の早見表のとおりです。
| 企業 | アーク | レーザー | 抵抗 (スポット) | 摩擦攪拌 (FSW) | 電子 ビーム | 溶接 材料 | 装置・ ロボット | 受託 加工 |
|---|---|---|---|---|---|---|---|---|
| 電元社トーアスポット溶接機と、溶かさない低温鍛接 | ● | ● | ||||||
| 東成エレクトロビーム電子ビーム・レーザー溶接の受託 | ● | ● | ● | |||||
| オグラ金属アーク・レーザー・スポットの量産溶接 | ● | ● | ● | ● | ||||
| 千田精密工業FSW と TIG 溶接の受託(半導体装置部品) | ● | ● | ● | |||||
| ニツコー熔材工業溶接棒・ワイヤなどの溶接材料 | ● | |||||||
| 安川電機アーク溶接ロボットと溶接電源 | ● | ● |
●は、各社の公式サイトで扱いを確認できたものです(空欄は、扱っていないという意味ではありません)。千田精密工業の「アーク」は TIG 溶接、ニツコー熔材工業の「溶接材料」はアーク溶接用の溶接棒・ワイヤなどです。社名を押すと、その会社の紹介へ移ります。
電元社トーア株式会社|スポット・プロジェクション・シーム溶接機と、溶かさない低温鍛接
電元社トーアとは
神奈川県川崎市多摩区に本社を置く会社です(創立1935年、設立1951年)。スポット溶接機・プロジェクション溶接機・シーム溶接機などを主な製品にしています。国内に本社・近江・富山の3工場があります。
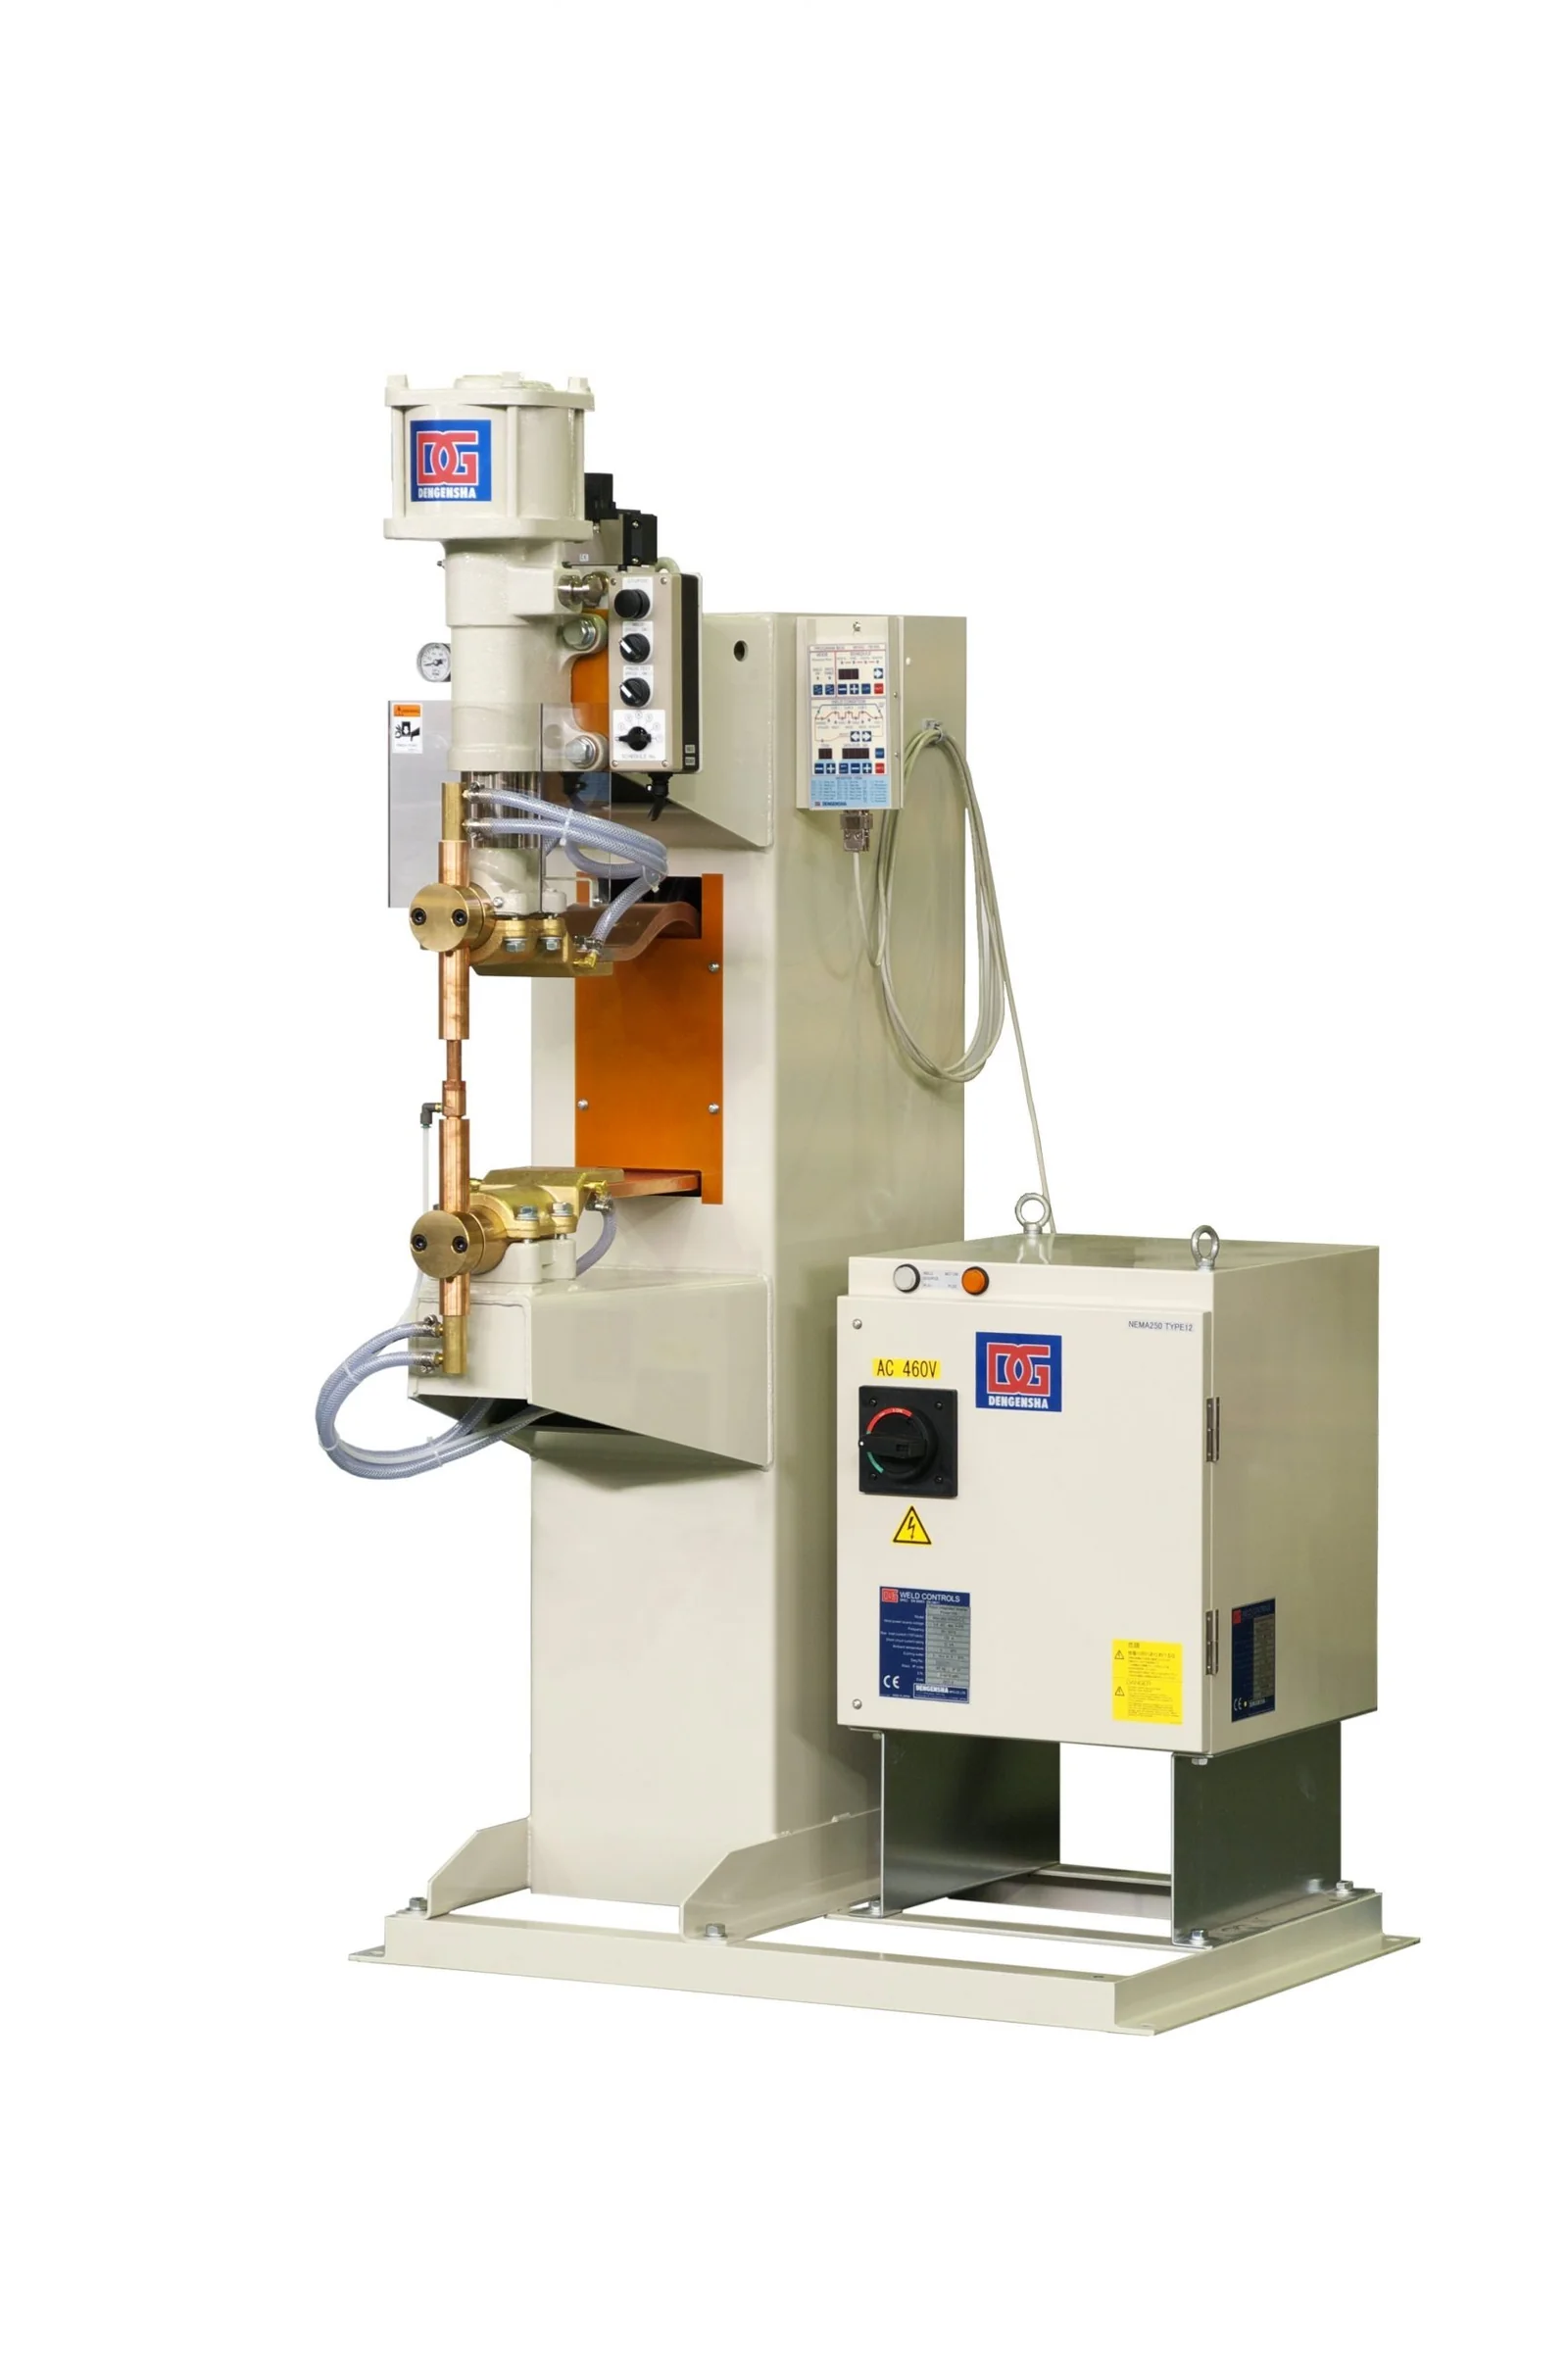
電元社トーアの得意技術
| 技術 | 内容 |
|---|---|
| 定置スポット溶接機 NDZ | 定格容量 35〜100kVA(単相交流式。直流インバータ式などは 150kVA まで)、加圧力 6kN と 10kN、ふところ深さ 400mm と 600mm。対象ワークは鋼板 t0.6〜t4.5、ナット M5〜M14、ボルト M5〜M12 |
| 制御 | パイロット電流の個別モニタリングと異常検知、黒皮などの絶縁被膜に対応した電流制御モード(HCCL) |
| スポット低温鍛接装置(研究開発成果) | 加圧で界面に大きな変形を与えつつ溶かさず低温で拡散させ、反応層をナノメートルの厚さに抑える。Fe/Al・Cu/Al などの異種金属と Al/Al。富山県産業技術研究開発センターとの共同開発 |
電元社トーアが解決できる課題
- ハイテン材にナット・ボルトを安定して溶接したい
- 大電流の溶接で電圧変動や電気料金を減らしたい
- 鉄とアルミ・銅とアルミの薄板や箔を、境目の反応層を薄く抑えてつなぎたい(研究開発段階の技術)
公開されている実績・用途
- 導入事例に、制御装置を交流インバータに換えて電圧変動を 1/3 にし散りも大幅に減らした例、直流インバータ式の抵抗加熱装置で電気料金を 23%抑えた例、ホットプレス材への M5 ナットの溶接でコンデンサ式にして強度と品質が安定した例を挙げている
- 低温鍛接の例に、各 0.8mm の Cu 板と Al 板の接合、12μm の Al 箔 50 枚の重ね点接合などを挙げている
出典:電元社トーア「会社概要」、電元社トーア「定置スポット溶接機 NDZ シリーズ」、電元社トーア「スポット低温鍛接装置(研究開発成果紹介)」、電元社トーア「導入事例」
東成エレクトロビーム株式会社|電子ビーム溶接・レーザー溶接の受託加工
東成エレクトロビームとは
東京都西多摩郡瑞穂町に本社工場を置く会社です(設立1977年)。羽村工場と、福島県郡山市にも拠点があります。電子ビーム・レーザーなどの受託加工を手がけています。
東成エレクトロビームの得意技術
| 技術 | 内容 |
|---|---|
| 電子ビーム溶接 | 同社はアーク溶接の約1000倍の高エネルギービーム熱源とし、幅の狭い深溶け込み、低熱歪、真空中で酸化・窒化を抑えることなどを特長に挙げる。航空宇宙部品の MIL-W-46132(1) と AMS2680 の資格認定済み |
| 設備 | 電子ビーム溶接機 10号機は 150kV/30kW、チャンバー X2700×Y2000×Z2100mm、溶け込みの参考値ステンレス 100mm。11号機は 60kV/30kW でアルミ 100mm |
| レーザー溶接 | 銅のバスバーのスパッタの少ない溶接、電池ケース(C1100・A1050)の t0.3mm の重ね非貫通溶接、EV モーターの平角線の溶接 |
東成エレクトロビームが解決できる課題
- 厚い部品を、深く・歪みを小さく溶接したい
- チタン・タンタルなどの活性金属・高融点金属や、異種金属を溶接したい
- 水素や真空の機器で、気密の要る溶接をしたい
公開されている実績・用途
- 加工事例(同社は、製品への適用事例は秘密保持のため載せられず、サンプル品の事例としている)に、FCV・水素ステーション向け圧力容器を想定した SUH660 の気密溶接(He リークレート 1×10⁻¹⁰Pa・m³/s 以下)、SUS304 の3本のパイプを1パスで貫通溶接した例、幅 0.5mm のスリットの底を溶け込み約 10mm で溶接した例を挙げている
出典:東成エレクトロビーム「会社概要」、東成エレクトロビーム「電子ビーム溶接」、東成エレクトロビーム「設備:電子ビーム溶接機」、東成エレクトロビーム「溶接の加工事例」
オグラ金属株式会社|アーク・レーザー・スポット溶接で、鉄・アルミ・ステンレスを量産
オグラ金属とは
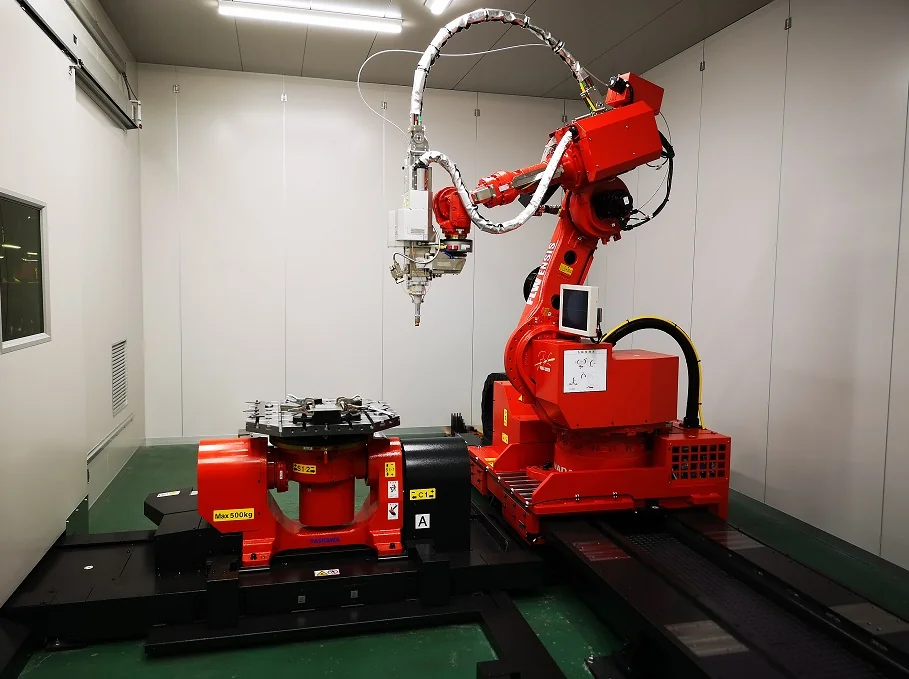
栃木県足利市に本社を置く会社です(創業1922年)。自動車・アミューズメント・環境商品・鉄道車両の部品を、鉄・アルミニウム・ステンレスの機械加工から溶接・熱カシメ・塗装・組立まで一貫して生産しています。
オグラ金属の得意技術
| 技術 | 内容 |
|---|---|
| アーク溶接 | CO₂ 溶接ロボット(350A)66台、CO₂ 溶接機(180〜350A)36台、TIG 溶接機(200〜350A)20台、MIG 溶接機 2台 |
| 抵抗溶接 | 定置式スポット溶接機(35〜100kVA)88台、スポット溶接ロボット 5台、シーム溶接機(150kVA)2台 |
| アルミ溶接 | 1980年代からの経験。A7000系から A6000系・A5052・A1100・A1050 まで、t0.6〜t10 の実績。ファイバーレーザー・TIG・MIG |
オグラ金属が解決できる課題
- アルミ・ステンレスの筐体や部品を、量産で溶接したい
- アーク・スポット・レーザーの方式を、まとめて相談したい
- アルミの溶接で歪みを抑え、ロボット化したい
公開されている実績・用途
- アルミ溶接の実績に、輸送車両の部品(A6063、t1.2〜t3、月産200台)、建築資材(A6063、月産8,000台。歪みを考えた治具の改良で TIG 溶接をロボット化)、半導体装置の部品(2000×900×500mm、月産60台)を挙げている
出典:オグラ金属「会社概要」、オグラ金属「設備情報」、オグラ金属「アルミ溶接」
株式会社千田精密工業|FSW(摩擦攪拌接合)と TIG 溶接で、半導体製造装置の部品を作る
千田精密工業とは
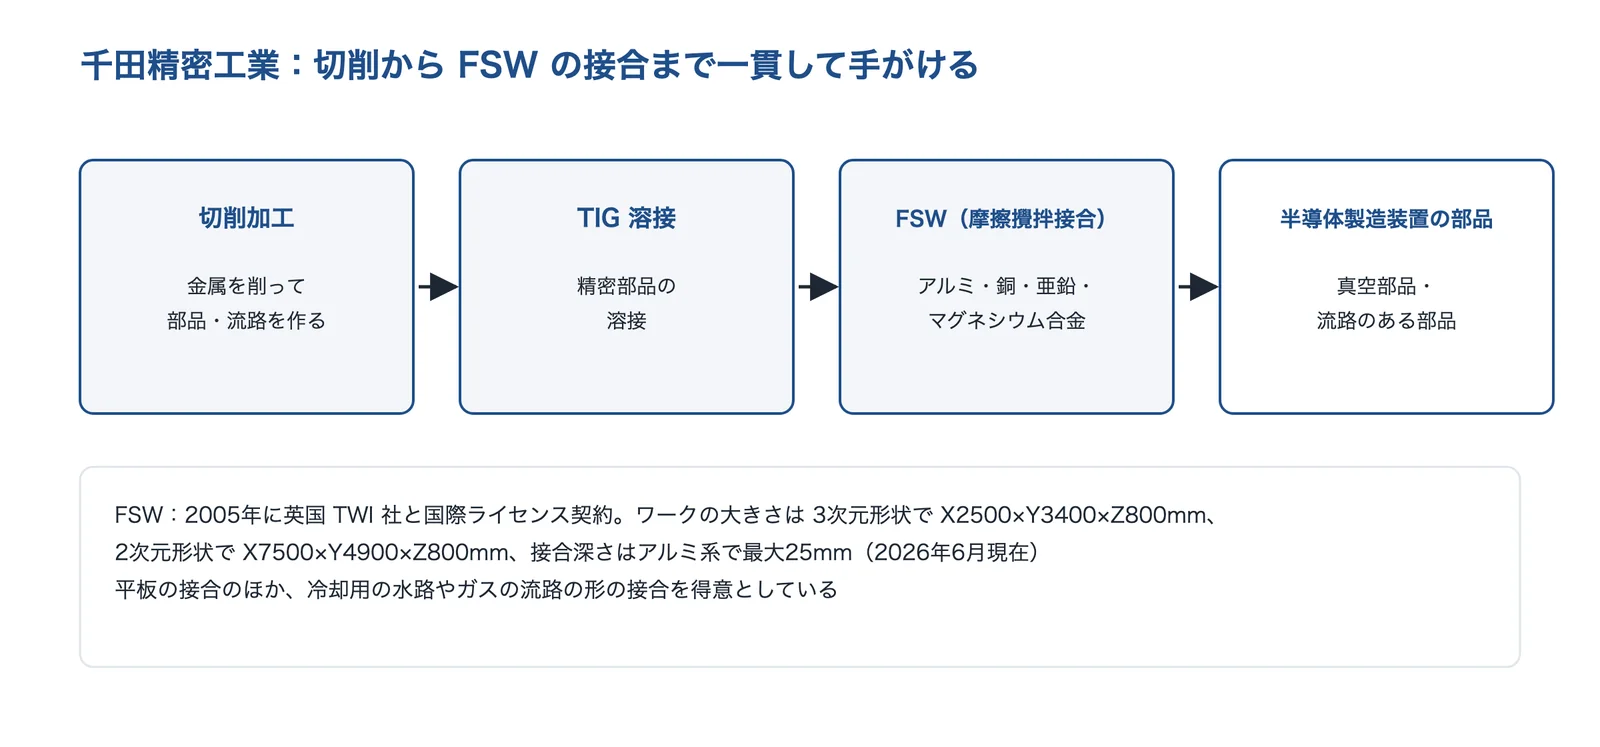
岩手県奥州市に本社・前沢工場を置く会社です(1979年創業)。金属の切削加工、TIG 溶接による精密部品、FSW による真空部品の加工を事業内容にし、主に半導体製造装置用の部品を作っています。
出典:千田精密工業の公式サイトをもとに AI(Claude)で作成
千田精密工業の得意技術
| 技術 | 内容 |
|---|---|
| FSW(摩擦攪拌接合) | 2005年に英国 TWI 社と国際ライセンス契約を結んで以来、実践している。アルミニウム合金・銅合金・亜鉛合金・マグネシウム合金 |
| ワークの大きさ | 3次元形状 X2500×Y3400×Z800mm、2次元形状 X7500×Y4900×Z800mm。接合深さはアルミ系で最大 25mm(2026年6月現在) |
| 流路の接合 | 平板の接合のほか、冷却用の水路やガスの流路の形の接合を得意としている |
千田精密工業が解決できる課題
- 真空・気密の要るアルミの大きな部品を、歪みを小さく接合したい
- 冷却水路などの流路のある部品を、削り出しでなく接合で作りたい
- 切削から接合までを1社に任せたい
公開されている実績・用途
- 主要取引先に、東京エレクトロングループ・トーカロなどを挙げている
出典:千田精密工業「会社概要」、千田精密工業「FSW(摩擦攪拌接合)」
ニツコー熔材工業株式会社|被覆アーク溶接棒・ワイヤ・TIG 溶加棒などの溶接材料
ニツコー熔材工業とは
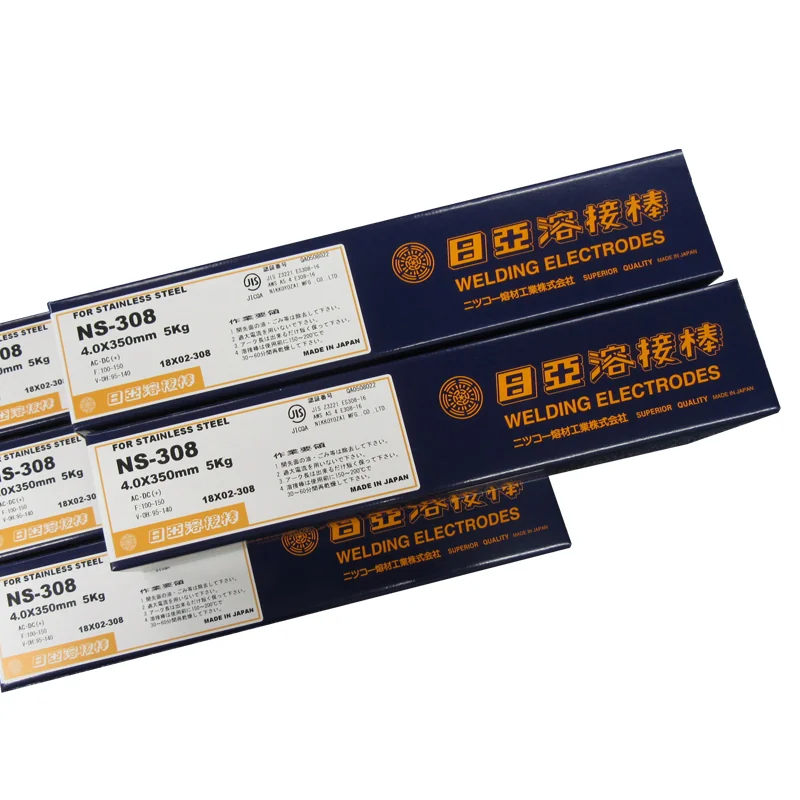
大阪市西成区に本社を置く会社です(創業1940年、設立1950年)。被覆アーク溶接棒・ミグワイヤ・ティグ溶加棒・フラックス入りワイヤの製造と、溶接材料の販売を事業内容にしています。同社は 450種を超える溶接材料を掲げています。
ニツコー熔材工業の得意技術
| 技術 | 内容 |
|---|---|
| 鋳鉄の補修・接合 | DM-100(純ニッケル心線。巣埋め・補修・接合)、DM-150(ダクタイル鋳鉄の溶接など。融合部の硬化が少なく機械加工しやすい) |
| 硬化肉盛 | NFG-H400SM(鋳鉄金型に直接肉盛りできるフラックス入りワイヤ)、BKH-60R(焼入れ硬化した金型用材料の補修用の TIG 溶加棒) |
| ステンレス・亜鉛めっき・鋼 | NS-308(オーステナイト系ステンレス用)、NZ-11(溶融亜鉛めっき鋼材用。気孔・スラグはく離の劣化が起こりやすいどぶ付け亜鉛めっき鋼板に向く)、NX-50(軟鋼・490MPa 級高張力鋼用の CO₂ ソリッドワイヤ) |
ニツコー熔材工業が解決できる課題
- 鋳鉄の部品や金型を、溶接で補修したい
- 亜鉛めっき鋼材の溶接で、気孔やスラグのはく離を減らしたい
- ステンレス・高張力鋼など母材に合う溶接材料を選びたい
公開されている実績・用途
- NS-308 は、オーステナイト系ステンレス鋼の中で化学工業・食品工業などにもっとも広く用いられる 308 タイプとしている。NX-50 は高電流域でアーク安定性がよく、スパッタが少ないとしている
出典:ニツコー熔材工業「会社概要」、ニツコー熔材工業「トップページ」、ニツコー熔材工業「おすすめ製品」
株式会社安川電機|アーク溶接ロボットと溶接電源
安川電機とは
福岡県北九州市八幡西区に本社を置く会社です(創立1915年)。サーボモータ・インバータ・産業用ロボットなどの製造販売を事業内容にしています。
出典:安川電機の公式サイトをもとに AI(Claude)で作成
安川電機の得意技術
| 技術 | 内容 |
|---|---|
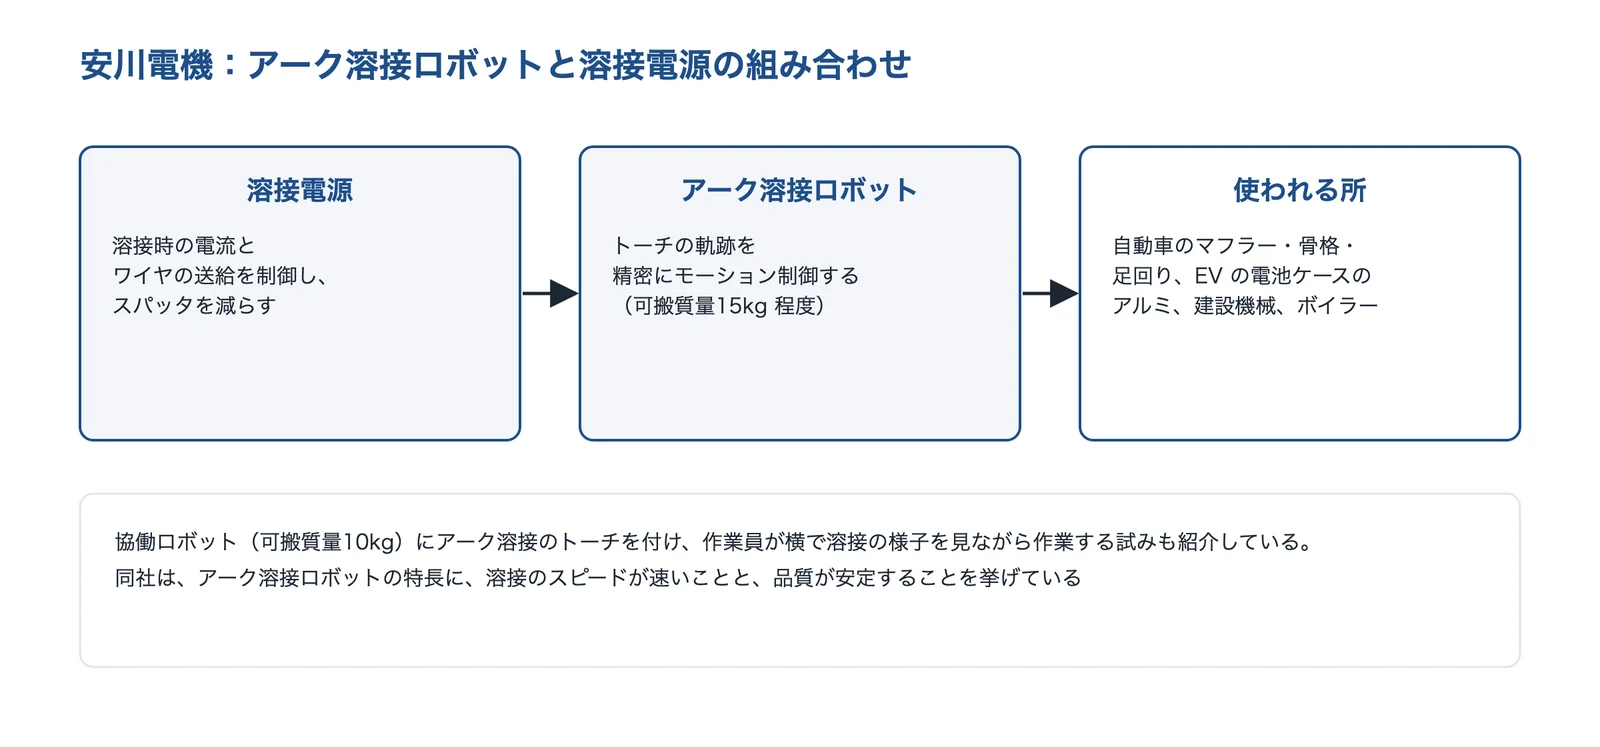
| アーク溶接ロボット | トーチの軌跡を精密にモーション制御し、高速で高品質な溶接にするとしている。可搬質量 15kg 程度の小型のロボットが使われる |
| 溶接電源 | 自社の溶接電源で、溶接時の電流やワイヤの送給を制御する技術を開発し、スパッタを減らして溶接品質を上げる取り組みをしている |
| 協働ロボット | 可搬質量 10kg の人協働ロボットにアーク溶接のトーチを付け、作業員が横で溶接の様子を見ながら作業する試み |
安川電機が解決できる課題
- アーク溶接を自動化し、速さと品質をそろえたい
- スパッタの少ない溶接にしたい
- 人が溶接している作業を、そのままロボットに置き換えたい
公開されている実績・用途
- アーク溶接ロボットの解説で、アーク溶接が使われる所に、自動車のマフラー・車体の骨格・サスペンション・シートの骨格、EV の二次電池ケースのアルミ溶接、大型機械・建設機械・ボイラーを挙げている
出典:安川電機「会社概要」、安川電機「アーク溶接ロボットとは」
使われる製品・事例
公開されている例には、自動車の車体のスポット溶接(1台あたり 3,000〜6,000 点。JFEテクノリサーチ)、鋼とアルミのフロントサブフレームの FSW(ホンダ)、FCV・水素ステーション向けの圧力容器を想定した電子ビーム溶接と EV モーターの平角線のレーザー溶接の加工事例(サンプル品。東成エレクトロビーム)、輸送車両・建築資材・半導体装置のアルミ部品(オグラ金属)、半導体製造装置の真空部品(千田精密工業)、自動車のマフラー・骨格や EV の電池ケースのアーク溶接(安川電機)があります。課題ページでは、溶接のブローホール・割れを減らしたい・溶接・成形で歪む・反るで、溶接の不具合と対策の会社を紹介しています。
出典:JFEテクノリサーチ 技術資料「U字形状スポット溶接継手の強度試験」、本田技研工業 ニュースリリース「スチールとアルミを接合する技術を新開発し、世界で初めて量産車の骨格部品に適用」(2012年9月6日)、東成エレクトロビーム「溶接の加工事例」、オグラ金属「アルミ溶接」、千田精密工業「会社概要」、安川電機「アーク溶接ロボットとは」
関連する技術
溶接とあわせて検討される技術です。
- 非破壊検査(放射線透過・超音波探傷・浸透探傷など)
- 接着剤(構造用接着剤)
- CAE(溶接変形の解析)
- 金属3Dプリンター(DED など)
- 表面硬化(窒化・浸炭・高周波焼入れ)
- ひずみ取り・残留応力の除去
- 溶接止端の処理で疲労強度を上げる
- 樹脂と金属の接合
- 応力とひずみ(技術の基礎知識)
- 破壊・強度
- 金属
出典・確認日
- ステンレス協会「ステンレスの溶接」(出前講座資料、2012年)
- 長野県工業技術総合センター 技術情報 296号「摩擦攪拌接合システムの紹介」
- 日本溶接協会 溶接情報センター「接合・溶接技術Q&A Q07-06-04 アーク溶接など他の溶接法に比べて、電子ビーム溶接の利点は何ですか」
- 日本溶接協会 溶接情報センター「溶接接合教室-基礎を学ぶ- 1-4 レーザ溶接」
- 神戸製鋼技報 Vol.72 No.2(2024年)「溶接コア技術の開発と社会実装」
- 三菱重工技報 Vol.40 No.5(2003年)「同軸レーザHybrid溶接ヘッドと高速溶接装置」
- 新日鉄住金技報 第409号(2017年)「自動車鋼板を対象としたスポット溶接シミュレーション」
- 植松美彦「摩擦かく拌による接合継手、改質材の疲労挙動」日本機械学会誌 Vol.112 No.1087(2009年)
- 新日鉄技報 第385号(2006年)「自動車用高強度鋼板のスポット溶接性」
- JFEテクノリサーチ 技術資料「U字形状スポット溶接継手の強度試験」
- 岩手県工業技術センター「レーザを用いた高エネルギー密度加工技術の研究」(2000年度)
- 東成エレクトロビーム「溶接の加工事例」
- 日立パワーソリューションズほか ニュースリリース「多関節ロボットを用いた摩擦攪拌接合(FSW)装置を開発」(2015年)
- 電元社トーア「定置スポット溶接機 NDZ シリーズ」
- オグラ金属「設備情報」
- オグラ金属「アルミ溶接」
- 千田精密工業「FSW(摩擦攪拌接合)」
- 本田技研工業 ニュースリリース「スチールとアルミを接合する技術を新開発し、世界で初めて量産車の骨格部品に適用」(2012年9月6日)
- 安川電機「アーク溶接ロボットとは」
- 三重県工業研究所 研究報告 No.37(2013年)「アルミニウムと異種金属の摩擦撹拌接合に関する研究」
- 青森県産業技術センター「鉄とアルミの異種金属接合技術に関する研究」
- 電元社トーア「スポット低温鍛接装置(研究開発成果紹介)」
- 栃木県産業技術センター 研究報告「アルミニウム溶接部の高品質化」
- 名古屋市工業研究所「オーステナイト系ステンレス鋼の鋭敏化」
- 広島県「亜鉛めっき鋼板重ねレーザ溶接時のレーザ加熱変形前処理技術の開発(Ⅰ)」
- JFEテクノリサーチ「JIS溶接施工要領書(WPS+PQR)の作成支援」
- 日本建設業連合会 鉄骨専門部会「鉄骨工事 Q&A A-3-17 工場溶接 予熱」
- 九州大学 技術職員研修報告「ひずみを見る」(2015年度)
- 電元社トーア「会社概要」
- 電元社トーア「導入事例」
- 東成エレクトロビーム「会社概要」
- 東成エレクトロビーム「電子ビーム溶接」
- 東成エレクトロビーム「設備:電子ビーム溶接機」
- オグラ金属「会社概要」
- 千田精密工業「会社概要」
- ニツコー熔材工業「会社概要」
- ニツコー熔材工業「トップページ」
- ニツコー熔材工業「おすすめ製品」
- 安川電機「会社概要」
※アイキャッチ画像は、AI(ChatGPT)で生成したイメージです。実在の製品ではありません。図はAI(Claude)で作成した概念図です。
情報の確認日:2026年10月6日 本ページの内容は一般的な情報で、実際の溶接の条件・品質・強さは、材料・形・設備・施工により異なります。








