
図面の公差は、どう決めればよいのか。一般公差(普通公差)の注記だけで足りるのか、どの寸法に個別の公差を入れるのか。部品は全部合格なのに組むと入らないのは、なぜなのか。公差は、厳しくすれば費用が増え、緩くすれば組み立てられなくなります。
この記事では、JIS B 0405 の一般公差の表と図面の書き方、どの寸法を個別に決めるかの切り分け、公差の積み上げの計算(ワーストケースと二乗和平方根)を、数値の例で説明します。あわせて、公差の解析や測定を相談できる企業5社を紹介します。
一般公差(普通公差)とは:JIS B 0405 の表
一般公差は、個別に公差を書かない寸法に、まとめて当てはめる公差です。規格の名前は「普通公差」で、JIS B 0405:1991 は ISO 2768-1:1989 に対応します。等級は f(精級)・m(中級)・c(粗級)・v(極粗級)の4つです。図面には「普通公差 JIS B 0405-m」のように、規格と等級を注記します。
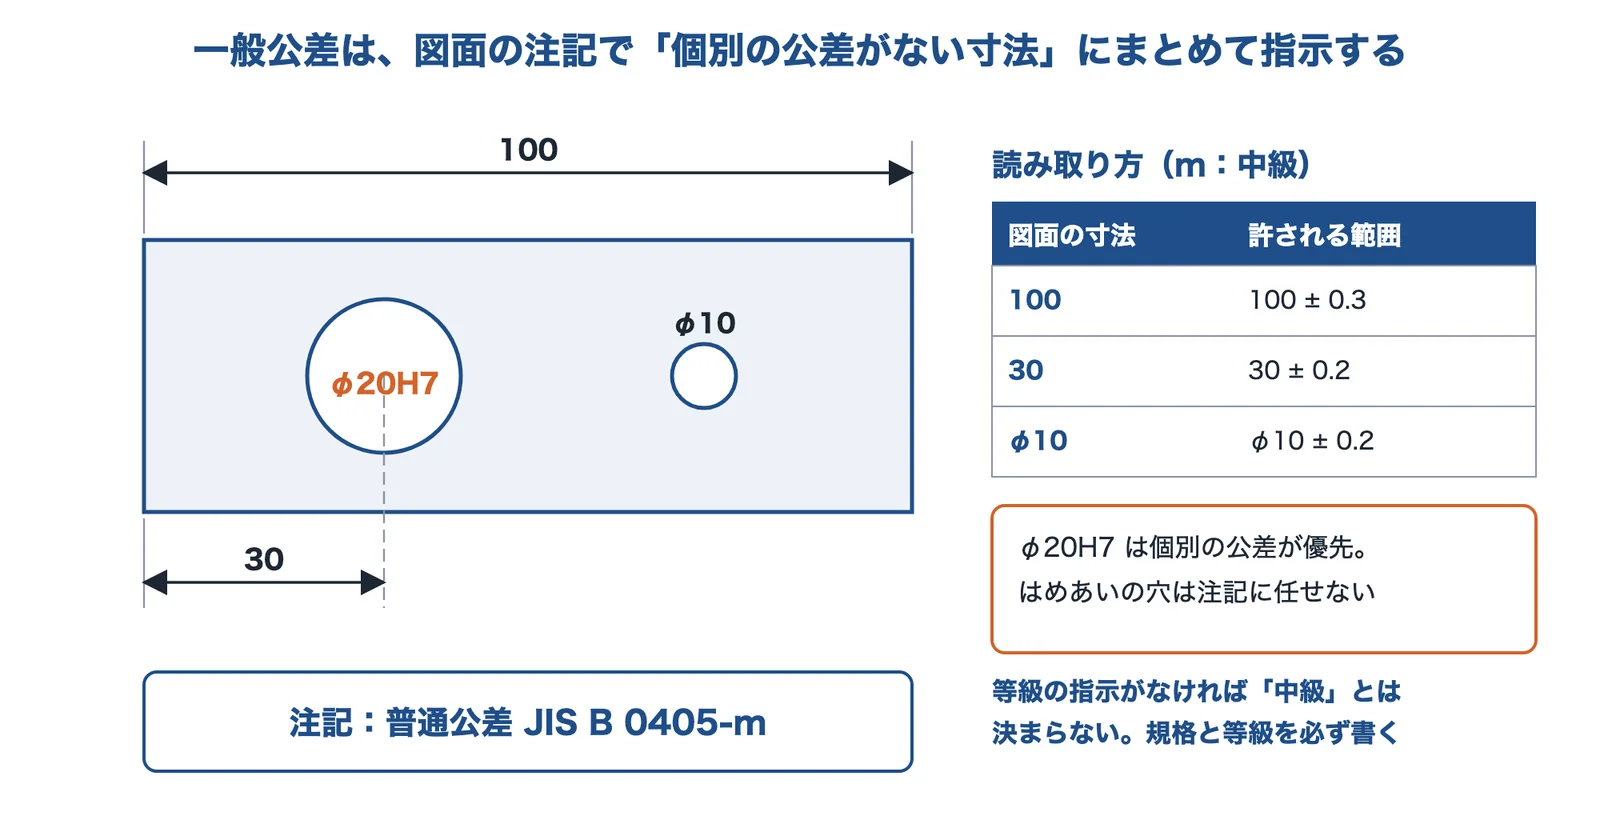
出典:Renue の解説・三木プーリ「General tolerances」と編集部の例をもとに AI(Claude)で作成

出典:テクパルコの技術解説チャンネル(YouTube)
長さ寸法の普通公差
| 基準寸法の区分(mm) | f 精級 | m 中級 | c 粗級 | v 極粗級 |
|---|---|---|---|---|
| 0.5 以上 3 以下 | ±0.05 | ±0.1 | ±0.2 | - |
| 3 を超え 6 以下 | ±0.05 | ±0.1 | ±0.3 | ±0.5 |
| 6 を超え 30 以下 | ±0.1 | ±0.2 | ±0.5 | ±1 |
| 30 を超え 120 以下 | ±0.15 | ±0.3 | ±0.8 | ±1.5 |
| 120 を超え 400 以下 | ±0.2 | ±0.5 | ±1.2 | ±2.5 |
| 400 を超え 1000 以下 | ±0.3 | ±0.8 | ±2 | ±4 |
| 1000 を超え 2000 以下 | ±0.5 | ±1.2 | ±3 | ±6 |
| 2000 を超え 4000 以下 | - | ±2 | ±4 | ±8 |
0.5 mm 未満の基準寸法は、この表の対象ではありません。基準寸法に続けて許容差を個別に指示します。
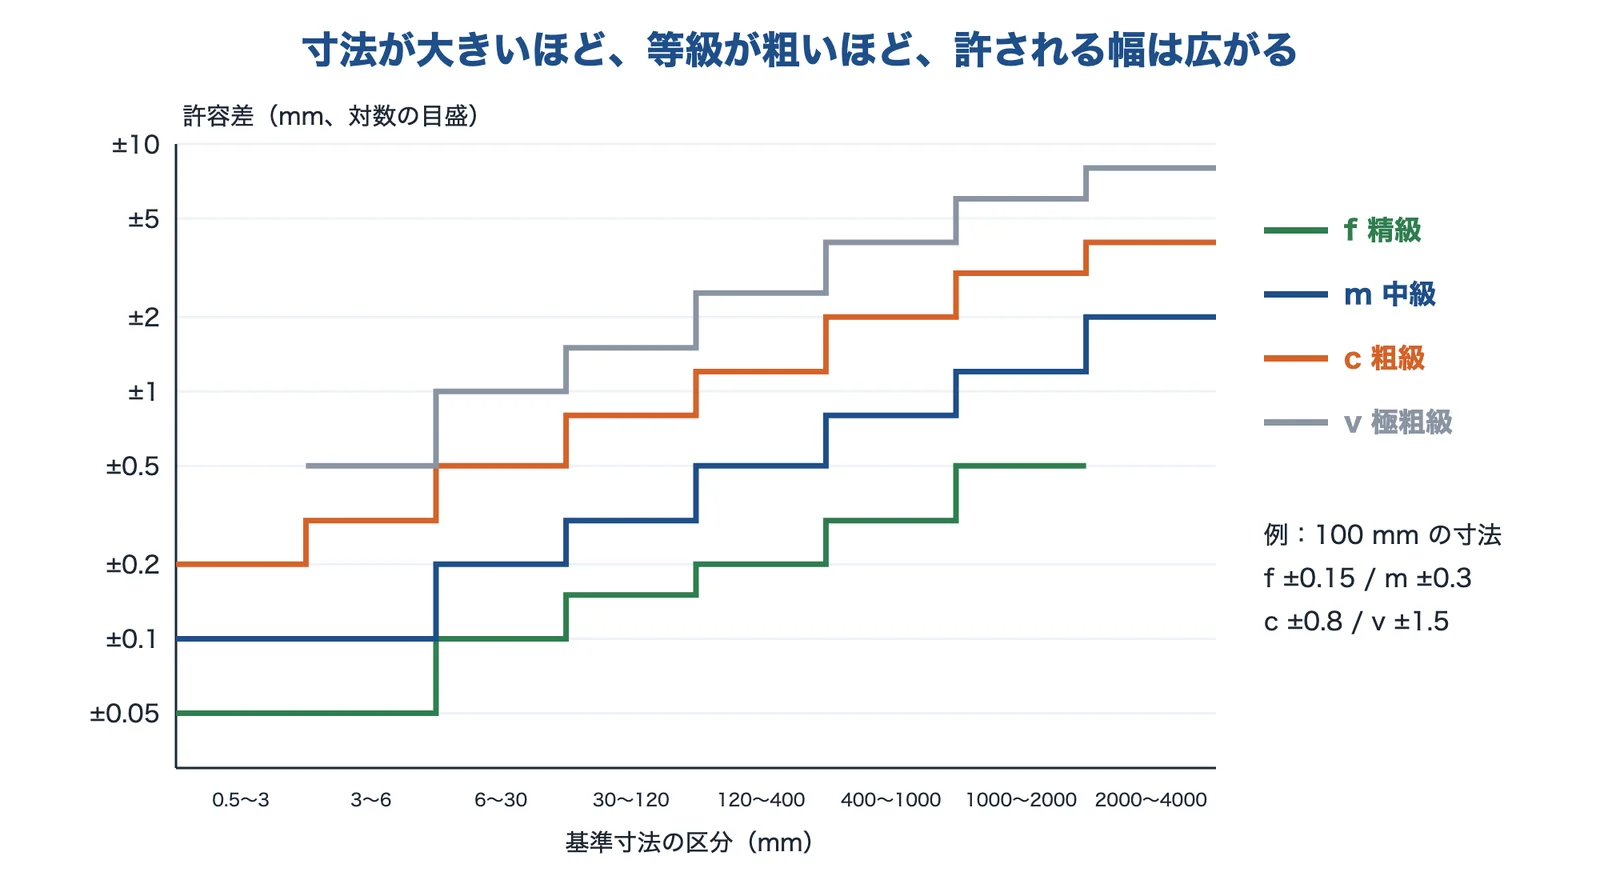
出典:三木プーリ「General tolerances」・タカチ電機工業の技術資料(JIS B 0405 の抜粋)をもとに AI(Claude)で作成
面取り・かど丸みと角度の普通公差
| 面取り・かど丸みの基準寸法(mm) | f・m | c・v |
|---|---|---|
| 0.5 以上 3 以下 | ±0.2 | ±0.4 |
| 3 を超え 6 以下 | ±0.5 | ±1 |
| 6 を超えるもの | ±1 | ±2 |
| 短い方の辺の長さ(mm) | f・m | c | v |
|---|---|---|---|
| 10 以下 | ±1° | ±1°30′ | ±3° |
| 10 を超え 50 以下 | ±30′ | ±1° | ±2° |
| 50 を超え 120 以下 | ±20′ | ±30′ | ±1° |
| 120 を超え 400 以下 | ±10′ | ±15′ | ±30′ |
| 400 を超えるもの | ±5′ | ±10′ | ±20′ |
数値は規格の抜粋を公開している資料で確かめました。規格は改正されることがあるので、図面に使うときは最新の規格票でも確かめてください。
出典:General tolerances|三木プーリ、技術資料(JIS B 0405 の抜粋)|タカチ電機工業、3D設計推進者の眼(15)|MONOist、JIS B 0405 の解説|Renue
どの寸法を一般公差に任せ、どれを個別に決めるか
公差の決め方は、その寸法が機能に効くかどうかで分けます。機能に効かない寸法は一般公差に任せ、はめあい、積み重なるすきま、取付面の形や姿勢は、個別に決めます。
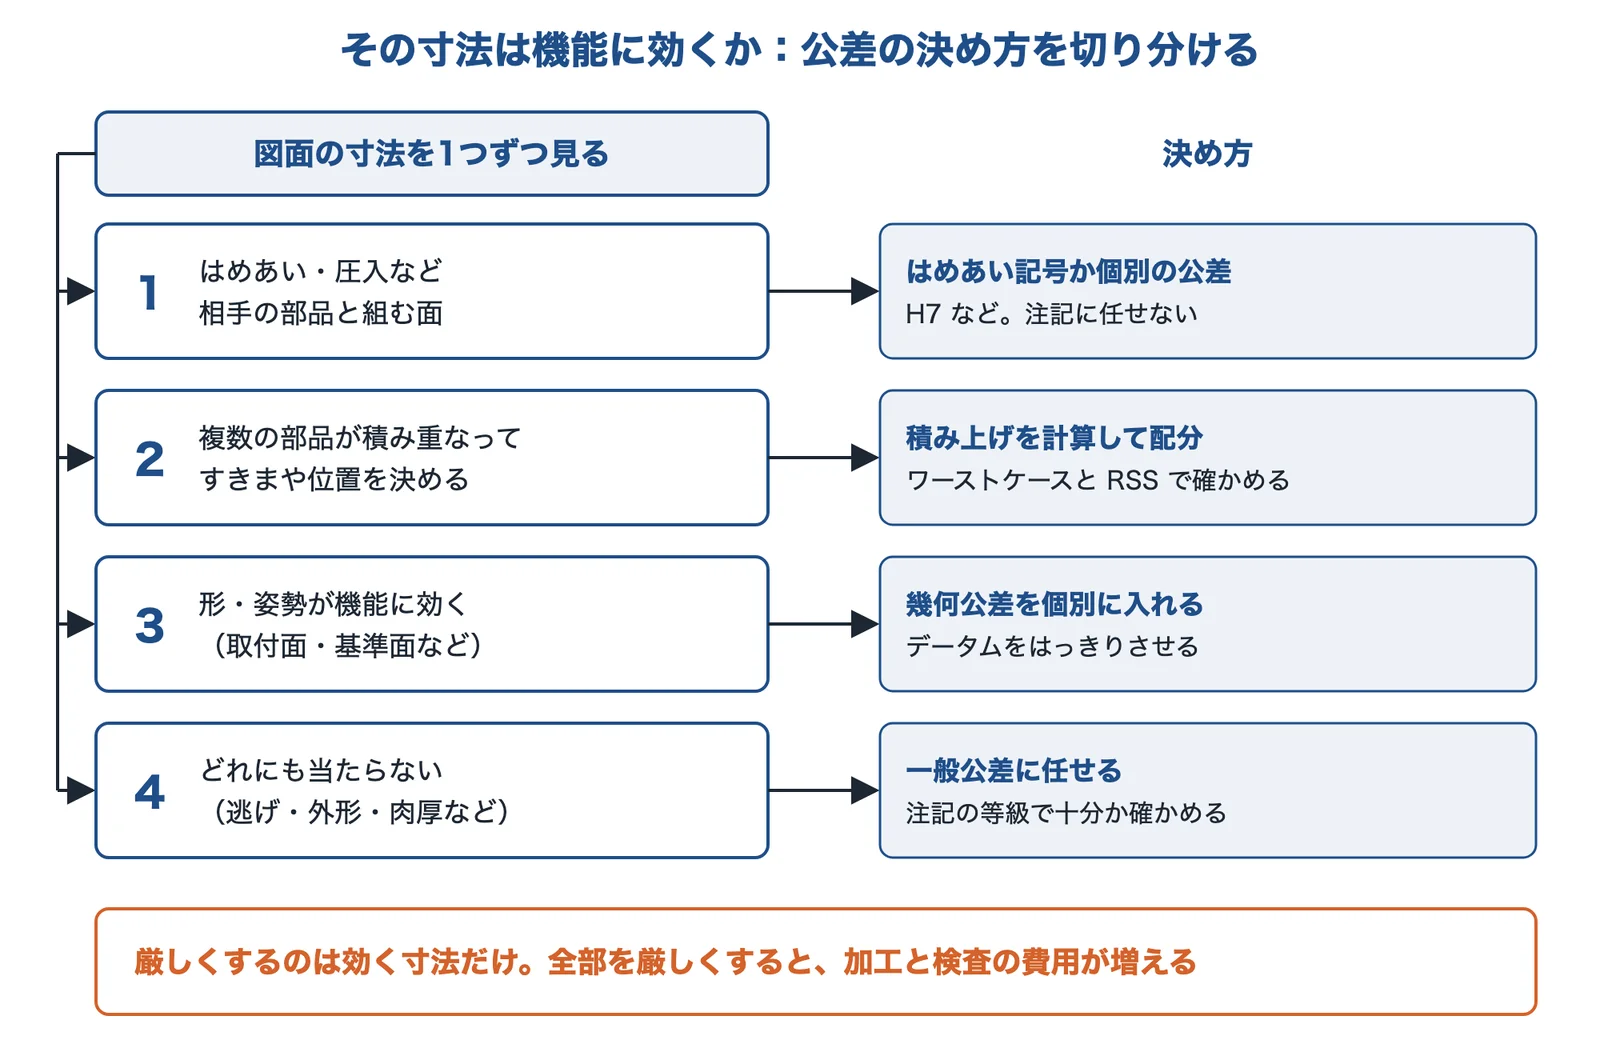
出典:MONOist 機械設計用語辞典「公差設計」・MONOist の公差解析の解説と編集部の整理をもとに AI(Claude)で作成
すべての寸法に厳しい公差を入れると、加工と検査の費用が増えます。逆に、組立に効く寸法まで一般公差に任せると、組んでから問題が出ます。場面ごとの見分け方を、次にまとめました。
場面ごとの見分け方と解決策
場面(A〜F)ごとに、起きていること、使える方法、選ぶときの注意、相談できる企業をまとめました。
図面に公差の指示が足りないと言われた
加工先から「公差の指示がない寸法はどうしますか」と聞かれた。寸法ごとに全部書くのは大変だ。
f・m・c・v のどれにすればよいかわからない
とりあえず m にしているが、大きい構造物では厳しすぎ、小さい部品では緩すぎる気がする。
1個ずつは合格なのに、組むと入らない・当たる
部品はどれも公差に入っているのに、組むとすきまがなくなる。ねじ穴が合わない。
- 起きている現象
- 寸法の公差は、組み立てると足し合わさります。一般公差の寸法が3つ、4つと並ぶと、狙いのすきまを使い切ることがあります。下の計算例では、1.0 mm のはずのすきまが、最悪で 0 mm になります。
- 解決に使える技術
- 積み上げの計算ワーストケースと RSS
- 寸法の入れ方を変える積み重なりを減らす
- 調整で吸収するシム・長穴
RSS は寸法が独立で、そろって極端にならないことが前提です。同じ機械で同じ向きにずれる量産では、そのまま使えないことがあります。少量生産や安全に関わる所はワーストケースで確かめます。
公差を厳しくしたら、見積もりが高くなった
安心のために公差を詰めた。加工費と検査費が増え、納期も延びた。
- 起きている現象
- 公差を必要以上に厳しくすると、製造の費用が上がり、作れなくなることもあります。MONOist の記事は、機能に余裕を持たせて守る値と緩い値を分けること、影響の大きい箇所を絞って厳しくすることを勧めています。
- 解決に使える技術
- 効く寸法だけ厳しくする寄与の大きい順に
- 積み上げの計算必要な公差を数字で出す
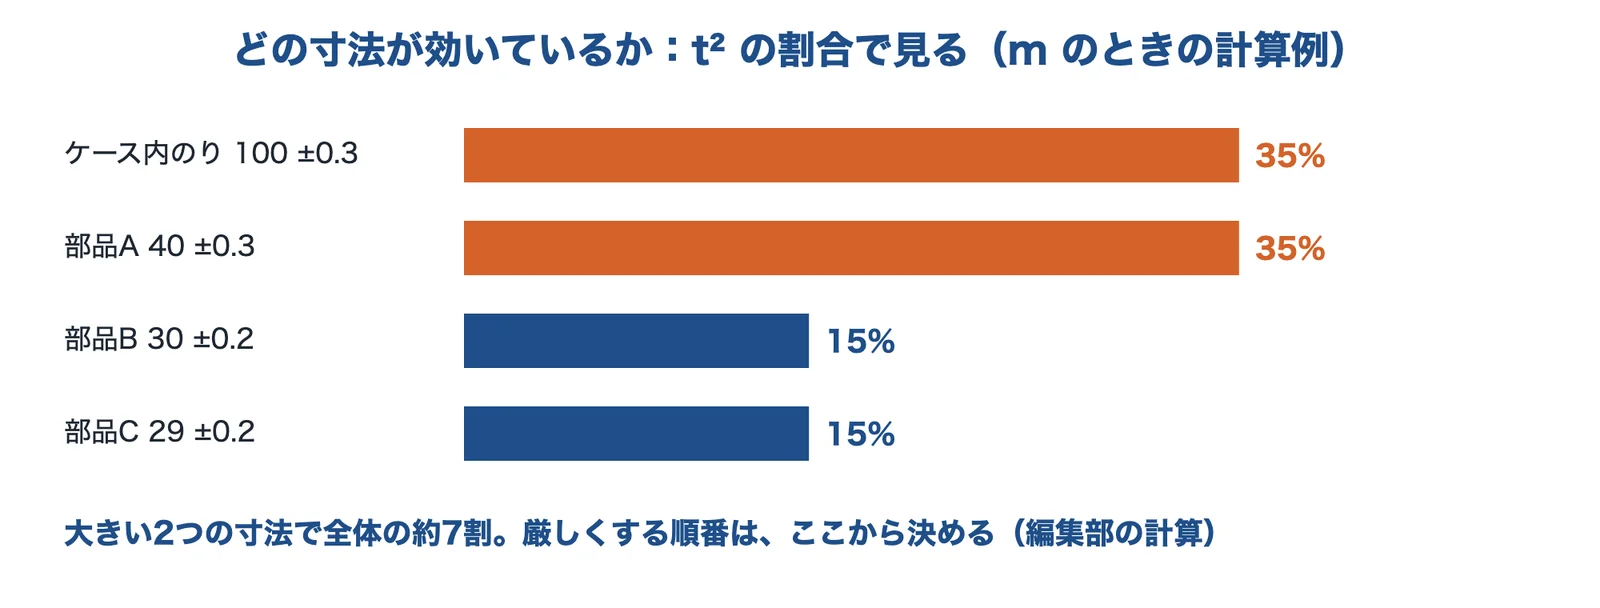
t² の割合(寄与)で順番を決めると、全部を厳しくせずに済みます。計算例では、2つの寸法だけで、全部を f にした場合に近い範囲に収まります。
プレス品・鋳物・樹脂の公差を、切削の感覚で決めている
プレス品や鋳物の図面に切削と同じ感覚で公差を書いたら、加工先から「この公差は無理」と言われた。
海外に図面を出す・3D データで公差を伝えたい
海外の工場に図面を渡すが、JIS の注記で通じるか。3D データだけで公差を伝えたい。
公差の積み上げの考え方:ワーストケースと二乗和平方根
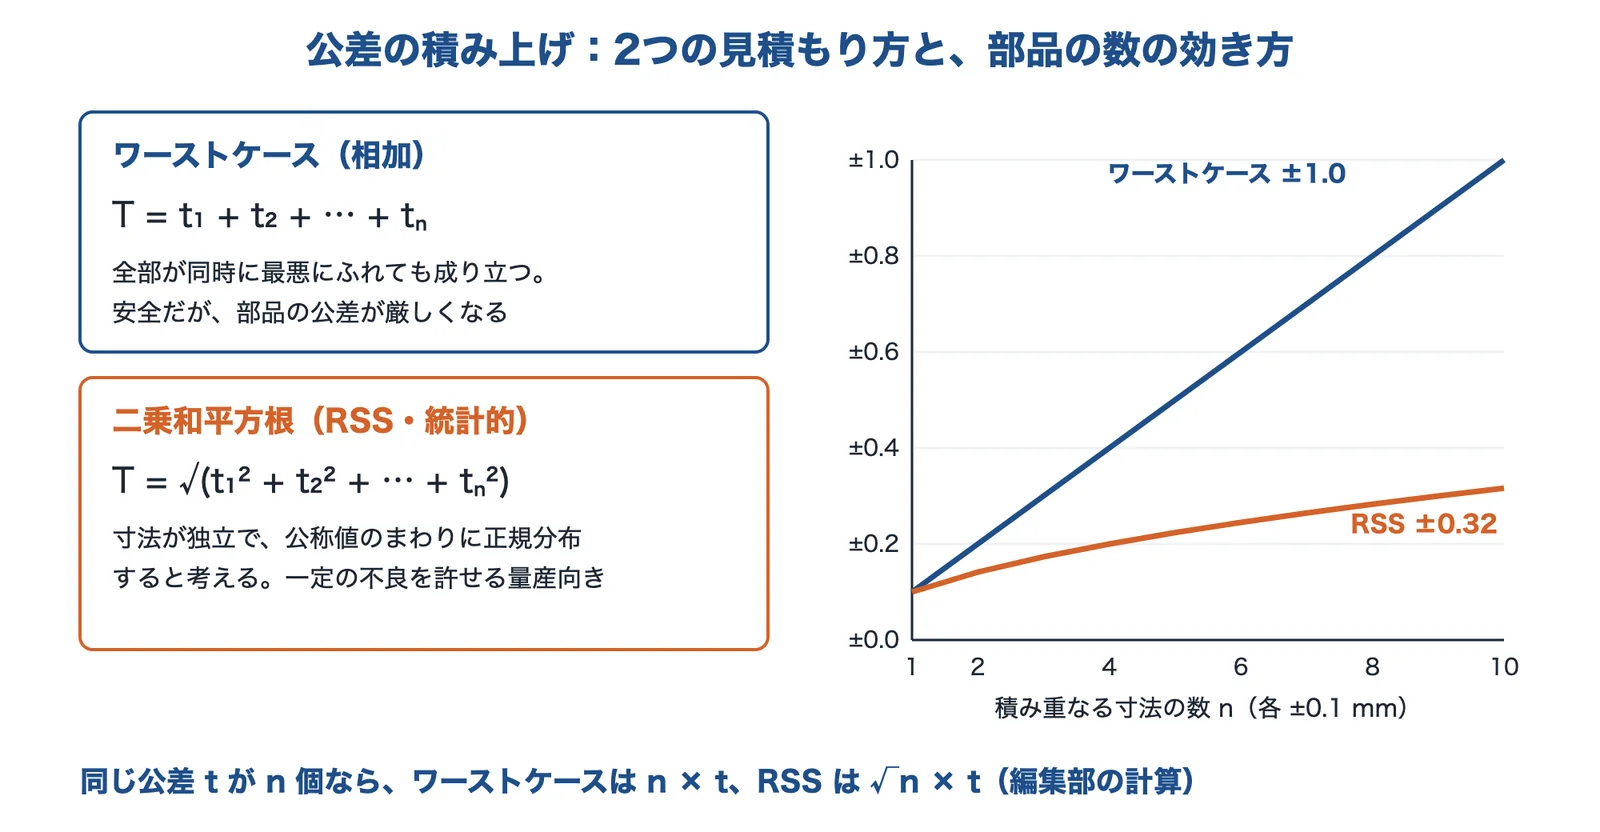
組み立てたあとのすきまや位置は、関係する寸法の足し引きで決まります。公差も一緒に積み重なります。見積もり方は、主に2つあります。
出典:MONOist「公差解析 基本中の基本」・Diet ほか(arXiv)と編集部の計算をもとに AI(Claude)で作成
ワーストケース(相加)は、公差を単純に足します。全部の寸法が同時に最悪の側にふれても成り立つので安全ですが、その分、部品の公差が厳しくなり、費用が上がります。MONOist の記事は、生産量が少ないときや、不良を考慮しなければならないとき、どの組み合わせになるかわからないときに使うとしています。安全に関わる寸法でも、まずワーストケースで確かめます(編集部の解説)。
二乗和平方根(RSS)は、公差の二乗の和の平方根をとります。各寸法が独立で、そろって極端な値にならないという前提です。同じ記事は、少数の不良を許容できる一般的な生産に向くとしています。
同じ公差 t の寸法が n 個並ぶと、ワーストケースは n × t、RSS は √n × t です。寸法の数が増えるほど、2つの差は広がります(編集部の計算)。
RSS を使うときの注意
RSS の前提は、寸法が公称値のまわりに正規分布することです。現実には、平均が片側にずれることがあります。MONOist の記事によると、Cp 1.33 で規格の幅に約 ±4σ が収まります。ただし Cp は公差幅とばらつきの比なので、平均のずれは表しません(編集部の解説)。
このずれへの備えとして、RSS に経験的な係数 1.5 を掛ける方法(Bender の提案)があります。ただし Diet らの論文は、これがワーストケースより広くなることもあると指摘しています。寸法の数が少ないときは、ワーストケースと RSS の両方を計算して比べます。工程能力の見方は、工程能力指数(Cp・Cpk)(技術の基礎知識)をご覧ください。
出典:公差解析 基本中の基本(2)|MONOist、同(3ページ目以降)|MONOist、Diet ほか(arXiv 1912.09365)、若手エンジニアのための機械設計入門(8)|MONOist
計算例:一般公差のまま部品を並べると、すきまはどうなるか
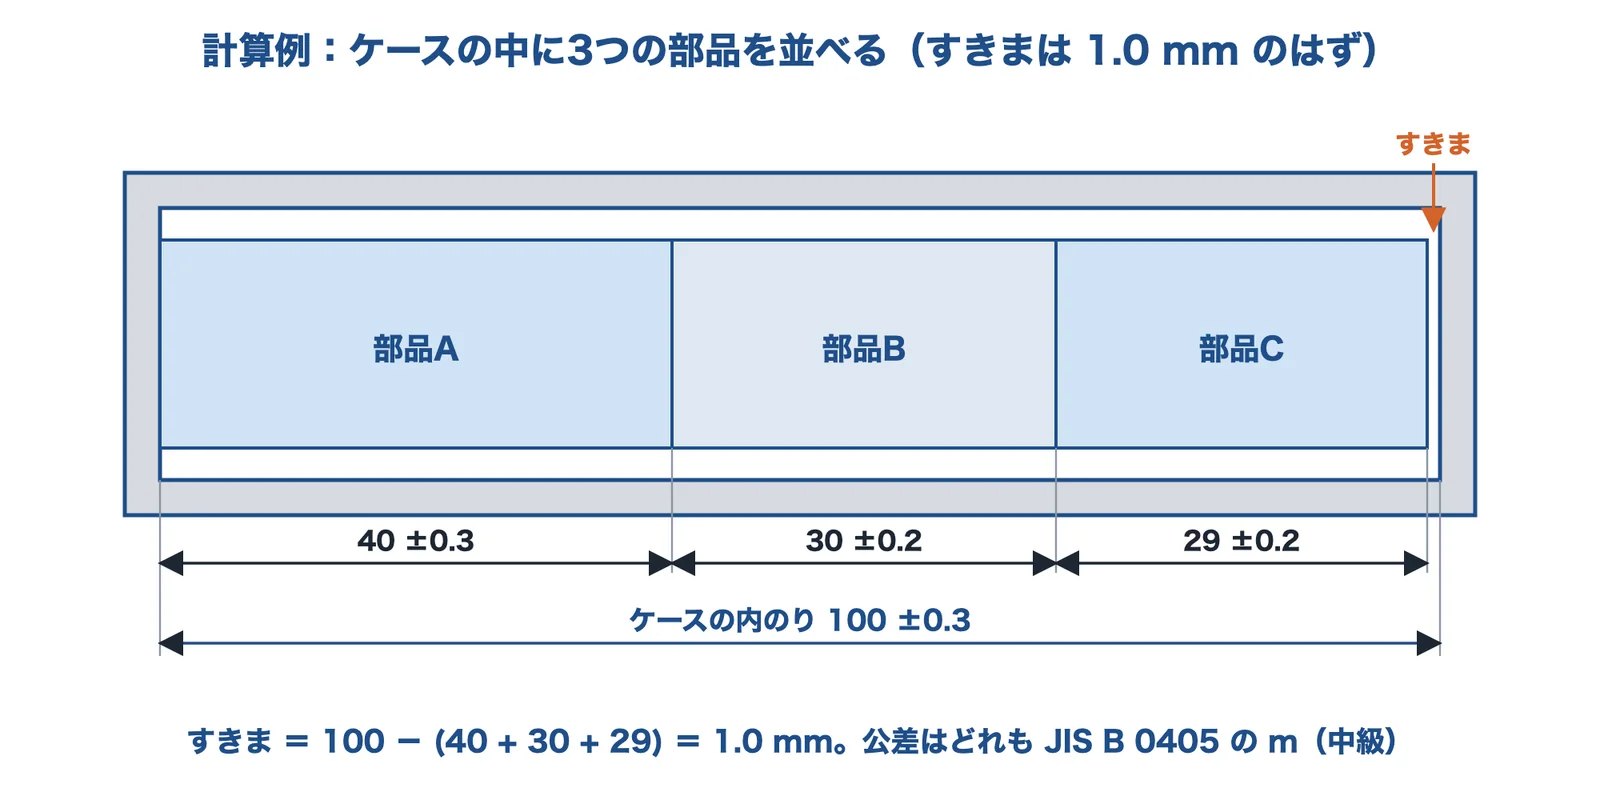
内のり 100 mm のケースに、40 mm、30 mm、29 mm の部品を並べます。狙いのすきまは 1.0 mm です。公差はどれも JIS B 0405 の m(中級)とします。数値は説明のための例です。
出典:三木プーリ「General tolerances」の許容差と編集部の例をもとに AI(Claude)で作成

出典:テクパルコの技術解説チャンネル(YouTube)
| 計算 | 式 | すきまの範囲(mm) |
|---|---|---|
| ワーストケース | 0.3 + 0.3 + 0.2 + 0.2 = ±1.0 | 0.00〜2.00 |
| RSS | √(0.09 + 0.09 + 0.04 + 0.04) = √0.26 ≒ ±0.51 | 0.49〜1.51 |
| RSS × 1.5 | 0.51 × 1.5 ≒ ±0.76 | 0.24〜1.76 |
ワーストケースでは、すきまが 0 mm になり、部品が当たる可能性があります。1個ずつは合格でも、組むと余裕がなくなる理由はこれです。RSS なら 0.49 mm 残りますが、これは寸法のばらつきが前提どおりのときの話です。各寸法の公差が ±3σ に当たると置くと、この範囲を外れる割合は約 0.27%です(正規分布の性質。編集部の計算)。
どの寸法から厳しくするか
RSS の式では、大きい公差ほど強く効きます。t² の割合を見ると、どの寸法が効いているかがわかります。
出典:編集部の計算をもとに AI(Claude)で作成
改善案を比べる
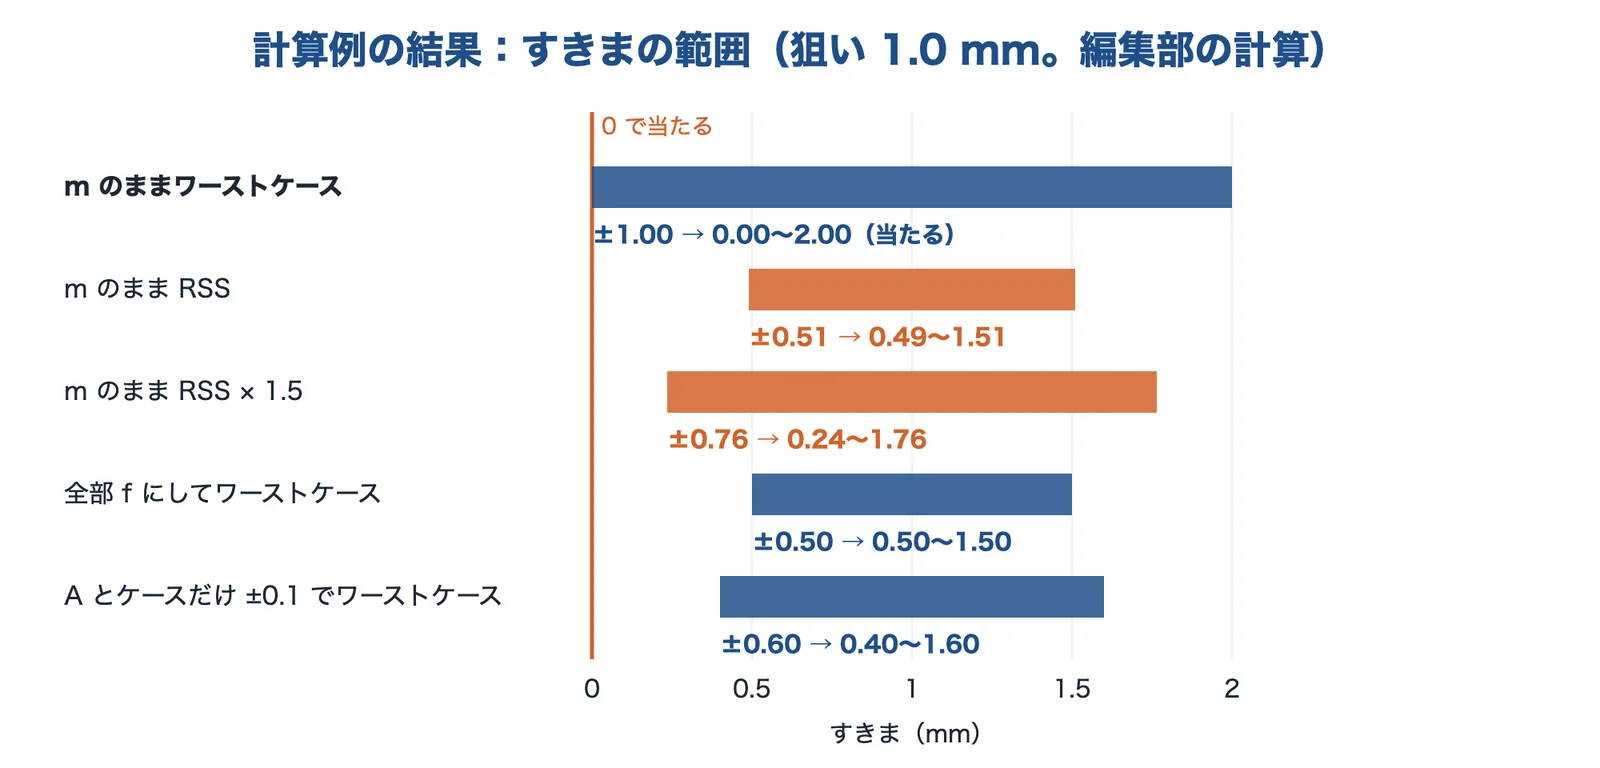
| 案 | 公差 | ワーストケースのすきま(mm) | RSS の幅(mm) |
|---|---|---|---|
| 全部を f にする | 100 ±0.15、40 ±0.15、30 ±0.1、29 ±0.1 | 0.50〜1.50(±0.50) | ±0.25 |
| ケースと部品A だけ個別に ±0.1 | 100 ±0.1、40 ±0.1、30 ±0.2、29 ±0.2 | 0.40〜1.60(±0.60) | ±0.32 |
出典:編集部の計算をもとに AI(Claude)で作成
全部の寸法を f にしたほうが少し狭くなりますが、効いている2つの寸法だけを厳しくしても、それに近い範囲に収まります。部品B・C は一般公差のままです。実際に最小すきまをいくつ確保するかは、熱膨張や組立の余裕まで含めて決めます。
公差を決めるときの改善策の詳しい内容
効く寸法だけ厳しくする:寄与の大きい順に
MONOist の記事は、公差を厳しくするほど費用が上がるので、公差寄与度で影響の大きい箇所だけを絞って厳しくするよう勧めています。機械設計用語辞典の「公差設計」も、必要以上に厳しい公差は製造の費用を上げ、作れなくなることもあるとしています。
出典:テクパルコの技術解説チャンネル(YouTube)
等級の選び方:作り方と機能で決める
等級は、作り方でふつうに出せる精度と、製品の機能から決めます。小型の部品では 0.1〜0.2 mm 程度の公差感覚で見がちですが、大きな溶接構造物に同じ感覚は当てはまりません。MONOist の記事は、3000 mm の溶接構造物で 3 mm のずれが中級で NG、粗級で OK になる例を挙げ、自社の一般公差を製造部門と見直すよう勧めています。
社外の加工先は普通公差の運用が異なることがあります。自社の一般公差表を使うなら、事前に合意します。
寸法の入れ方を変える:積み重なりを減らす
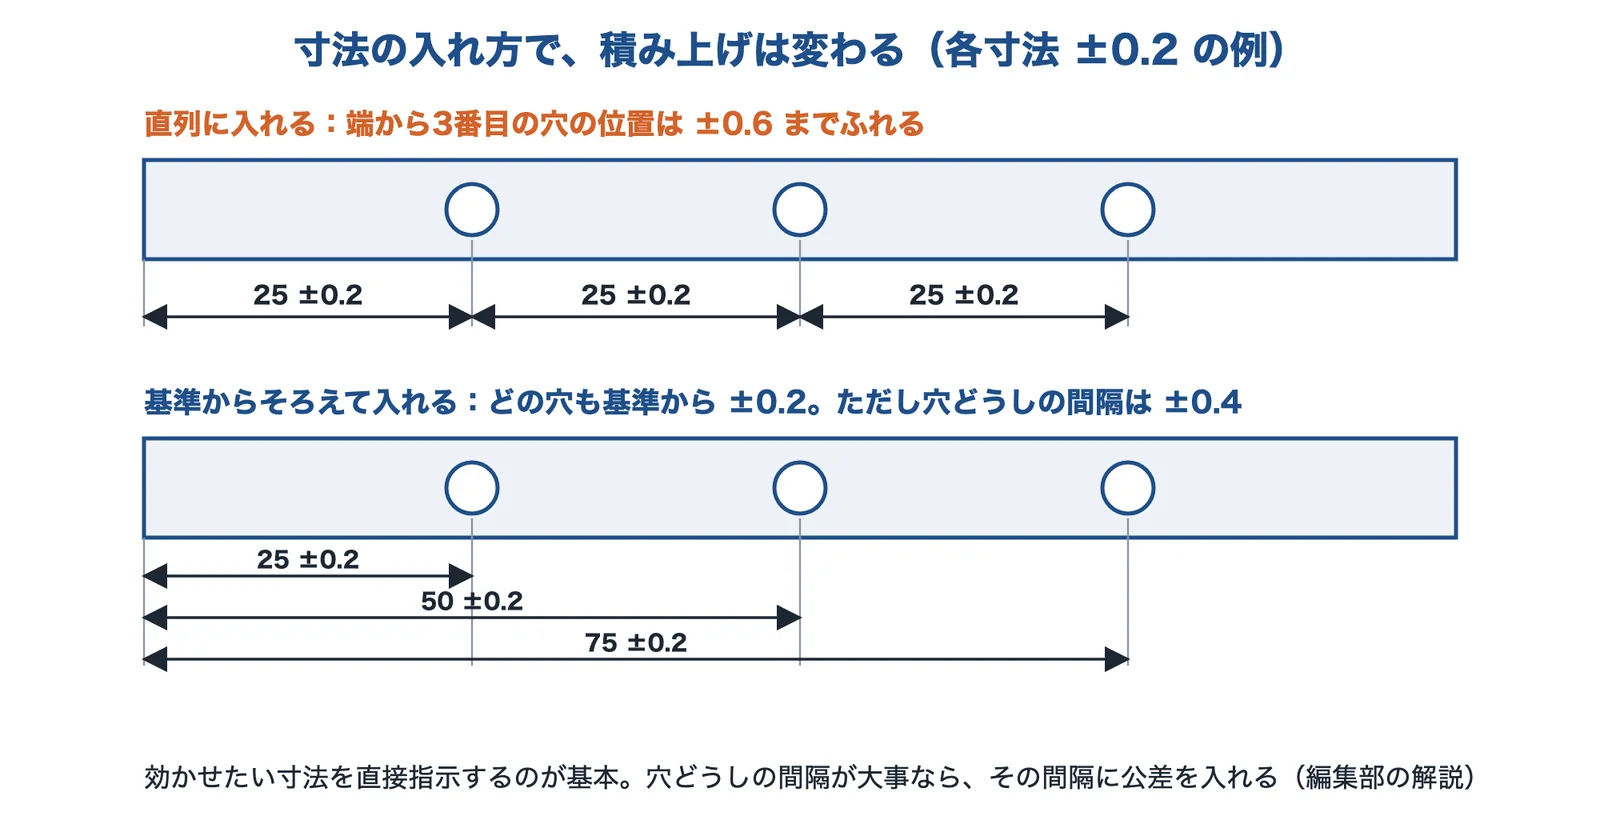
同じ等級でも、寸法の入れ方で積み上がりは変わります。直列に入れると、端から遠い穴ほどずれが積み重なります。効かせたい寸法を、直接指示するのが基本です。部品の数や、すきまに関わる寸法の数を減らせれば、積み上げそのものが小さくなります(編集部の解説)。
出典:編集部の例をもとに AI(Claude)で作成
調整で吸収する:シム・長穴・選択組立
公差だけで吸収しきれないときは、組立の工夫で吸収します。シムで厚さを合わせる、長穴で位置を調整する、寸法ごとに組み合わせを選ぶ方法があります。部品の公差を緩められる代わりに、組立の手間が増えるので、数量と費用で比べます(編集部の解説)。
作り方ごとの規格:切削の感覚で決めない
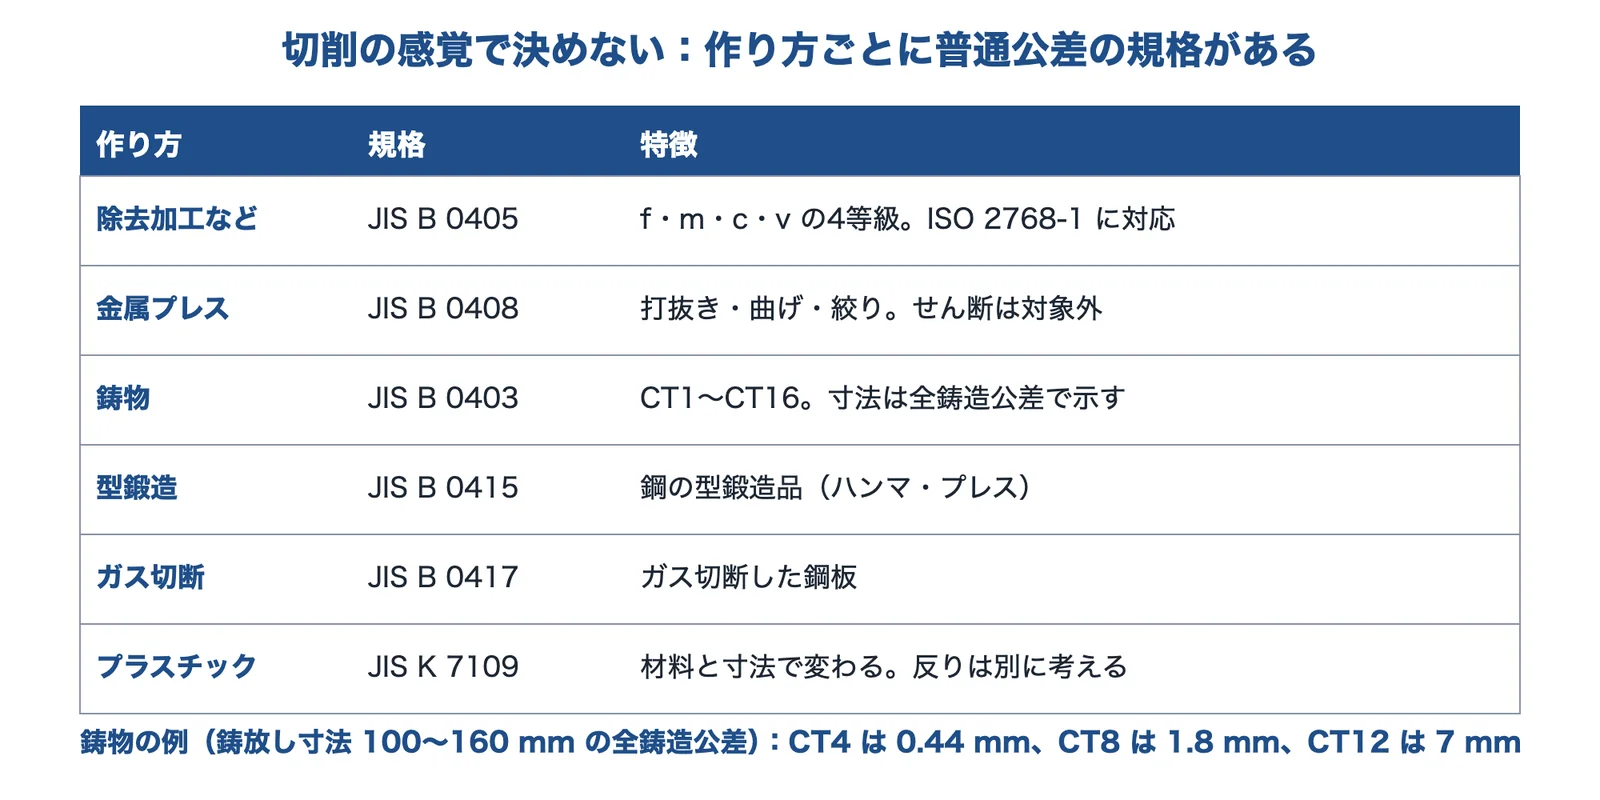
JIS B 0405 は金属の除去加工を主な対象とし、板金成形も範囲に含みます(三木プーリ・規格の書誌情報)。これとは別に、作り方ごとの規格があります。プレス品なら JIS B 0408 のほうが実力に合います。規格の値は作り方の実力に合わせて決められているので、鋳物や成形品に切削の感覚で公差を入れると、作れない図面になります。
出典:三木プーリ「General tolerances」・JIS B 0408 の書誌情報・鍋屋バイテックの資料(JIS B 0403 の抜粋)・JIS K 7109 の書誌情報・タカチ電機工業の技術資料(JIS B 0405 の抜粋)をもとに AI(Claude)で作成
鋳物の JIS B 0403 は CT1〜CT16 の等級で、鋳放し基準寸法 100〜160 mm の全鋳造公差は CT8 で 1.8 mm、CT12 で 7 mm です(鍋屋バイテックの資料)。プラスチックの寸法許容差は材料で変わり、タカチ電機工業の資料(DIN 16901)では、ABS・PC は 30 mm 以下で ±0.27 mm です。反りの公差は含みません。
形の公差:JIS B 0419 の H・K・L
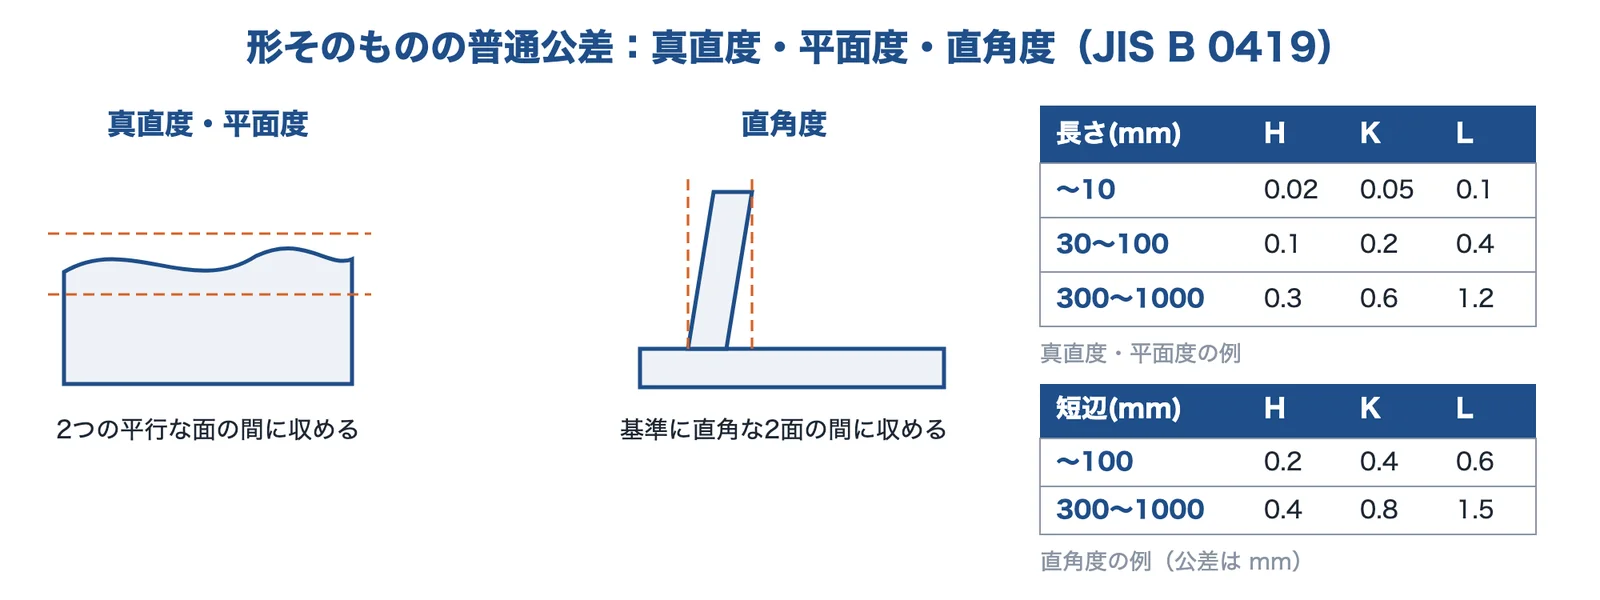
長さのほかに、形や姿勢にも普通公差があります。JIS B 0419:1991 は、真直度・平面度・直角度などに H・K・L の3等級を定めています。図面で使うときは、どちらの規格のどの等級かを注記ではっきりさせます。
出典:三木プーリ「General tolerances」をもとに AI(Claude)で作成
幾何公差そのものの意味は、公差・はめあい(技術の基礎知識)をご覧ください。
海外とのやりとり:どの版かを書く
ISO 2768-1:1989 は JIS B 0405 の対応規格で、Renue の解説では現行(Published)とされています。ISO 2768-2:1989 は 2021 年 2 月に廃止され、ISO 22081:2021 が後継です。ISO 22081 は ISO 8015:2011 に基づき、積分形体(サイズ形体を含む)を対象にしています。
海外に図面を出すときは、規格番号と版を注記に書き、相手がどの規格で検査するかを先に確かめます。
3次元の公差解析:組立順や傾きまで見る
1方向に並ぶ寸法なら表計算で足ります。傾きや幾何公差、組立の順番が効くときは、3次元の公差解析ソフトが使えます。
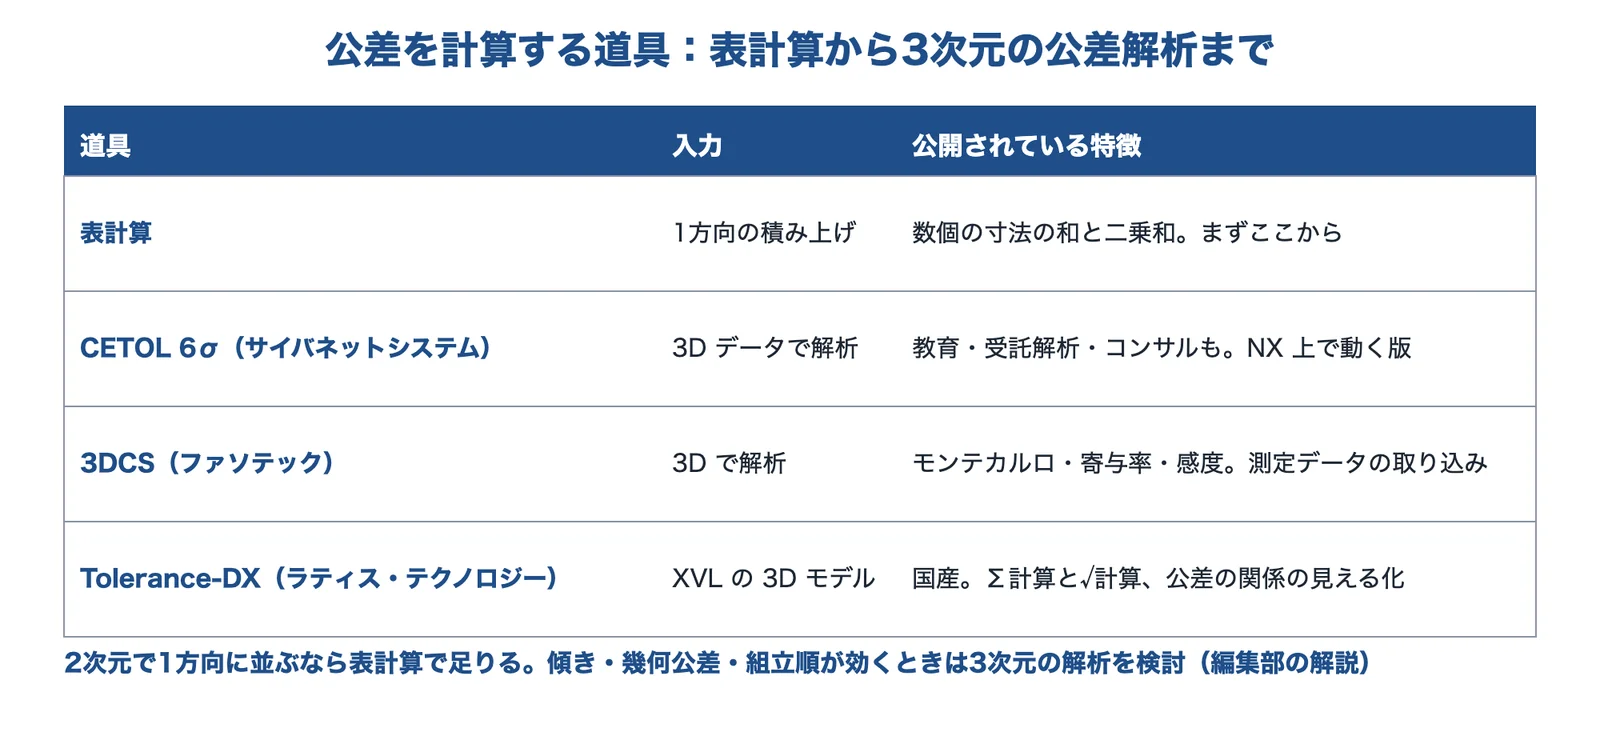
出典:サイバネットシステム「CETOL 6σ」・ファソテック「3DCS」・ラティス・テクノロジーの発表と編集部の整理をもとに AI(Claude)で作成
設計の 3D データの話は、3D CAD(データ形式 STEP・3DA モデルと MBD)をご覧ください。
測って確かめる:公差は検査できてこそ
公差を入れたら、その寸法をどう測るかも決めます。小さい公差には、それより細かく読める測定が要ります。手持ちの測定器の選び方はノギス・マイクロメーター・ダイヤルゲージ、形を測る方法は部品の寸法・形状を正しく測りたいをご覧ください。
出典:公差設計(機械設計用語辞典)|MONOist、公差解析の解説(サイバネットシステムの執筆)|MONOist、3D設計推進者の眼(15)|MONOist、若手エンジニアのための機械設計入門(5)|MONOist、General tolerances|三木プーリ、JIS B 0408:1991 の書誌情報、JIS K 7109:1986 の書誌情報、鋳造品の寸法公差(JIS B 0403 の抜粋)|鍋屋バイテック、技術資料|タカチ電機工業、ISO 2768-2:1989 の書誌情報、ISO 22081:2021 の書誌情報、JIS B 0405 の解説|Renue
公差の解析や測定を相談できる企業
各企業が解決できる課題と技術の内容を、企業が公開している情報をもとに紹介します。3次元の公差解析ソフトの会社、見積もりの自動化のサービス、測定機の会社を挙げました。
サイバネットシステム株式会社|3次元公差解析 CETOL 6σ と教育・受託解析
サイバネットシステムとは
サイバネットシステムは、東京都千代田区に本社がある会社です。3次元公差解析ツール CETOL 6σ を扱い、教育・受託解析・コンサルティングも行っています。
サイバネットシステムの得意技術
| 技術 | 内容 |
|---|---|
| CETOL 6σ | 3D データに製造情報を入力して、設計の改善案を短時間で得る3次元公差解析ツール。CETOL 6σ 12.0 は 2025 年 3 月に販売開始 |
| 教育・受託解析 | 教育、受託解析、コンサルティングのほか、幾何公差入門や無料の資料を案内している |
サイバネットシステムが解決できる課題
- 組立のすきまやずれを、3D データで計算したい
- 公差解析を自社で始める前に、教育や受託で試したい
公開されている実績
- 導入事例:ニデック、ハイレックスアクト、デンソー、日本電子(同社サイト)
出典:会社概要|サイバネットシステム、CETOL 6σ|サイバネットシステム、CETOL 6σ 12.0 の記事|MONOist
株式会社ファソテック|3次元公差解析ソフト 3DCS
ファソテックとは
ファソテックは、千葉県千葉市美浜区に本社がある会社です。Metrologic DCS が開発した3次元公差解析ソフト 3DCS を扱っています。
ファソテックの得意技術
| 技術 | 内容 |
|---|---|
| 3DCS Variation Analyst・Mechanical | 主な解析はモンテカルロ・寄与率・感度。寄与度の表示、組立順のアニメーション、測定データの取り込み |
| 対応する CAD | CATIA V5、3DEXPERIENCE、NX、Creo、SolidWorks など |
ファソテックが解決できる課題
- 組立の順番まで含めて、ばらつきの原因を調べたい
- 測定データを使って、解析と実物を比べたい
ラティス・テクノロジー株式会社|XVL の3次元公差設計 Tolerance-DX
ラティス・テクノロジーとは
ラティス・テクノロジーは、東京都新宿区に本社がある会社です。軽量な 3D 形式 XVL を使ったソフトウェアを扱っています。2025 年 11 月に、プラーナーと開発した3次元公差設計ソフト Tolerance-DX on XVL Studio を発売しました。
ラティス・テクノロジーの得意技術
| 技術 | 内容 |
|---|---|
| Tolerance-DX on XVL Studio | 3D モデル上で公差を計算。公差の関係の見える化、Σ計算と√計算。1 ライセンス年 35 万円(税別)で、別途 XVL Studio と XVL Converter Advanced が必要 |
ラティス・テクノロジーが解決できる課題
- 表計算で管理している公差の計算を、3D モデルと結びつけたい
出典:会社概要|ラティス・テクノロジー、Tolerance-DX の発表|ラティス・テクノロジー
株式会社ミスミグループ本社|meviy の自動見積もり
ミスミグループ本社とは
ミスミグループ本社は、東京都千代田区に本社がある会社です。機械部品の調達サービス meviy を提供しています。
ミスミグループ本社の得意技術
| 技術 | 内容 |
|---|---|
| meviy | 3D データから価格・加工可否・納期を自動で判定。2026 年 10 月から穴の位置度の自動見積もりを始めた(同社の発表) |
ミスミグループ本社が解決できる課題
- 公差を変えると価格や納期がどう変わるかを、早く確かめたい
出典:会社概要|ミスミグループ本社、meviy の発表(PR TIMES)|ネットショップ担当者フォーラム
株式会社ミツトヨ|三次元測定機
ミツトヨとは
ミツトヨは、神奈川県川崎市高津区に本社がある会社です(1934年設立)。精密測定機器を扱っています。
ミツトヨの得意技術
| 技術 | 内容 |
|---|---|
| 三次元測定機 | 汎用の自動タイプ、高精度、大型の部品向け、インライン対応の機種。工業用 X 線検査システム、測定データの評価ソフトも扱う |
ミツトヨが解決できる課題
- 図面の公差どおりにできているかを確かめたい
- 作り方の実力を測って、公差の見直しに使いたい
選ぶ前に確かめる条件
公差を決める前、加工先や解析の会社に相談する前に、次のことを整理しておくと話が早く進みます。
- 作り方:切削・プレス・鋳造・成形のどれか。その作り方に合う普通公差の規格はどれか
- 機能に効く寸法:はめあい、積み重なるすきま、取付面、基準はどこか
- すきまの条件:最小でいくつ必要か。熱膨張や組立の余裕まで含めているか
- 数量:少量ならワーストケース、量産で不良を許せるなら RSS も候補になる
- 工程能力:RSS の前提になる、ばらつきと平均のずれのデータがあるか
- 検査:その公差を測る方法と測定器があるか
- 相手先:加工先・海外工場で、規格の版と一般公差の運用が合っているか
関連する課題
この課題に関係する分野・技術・製品のページ
※アイキャッチ画像は、AI(ChatGPT)で生成したイメージです。実在の製品・設備ではありません。
情報の確認日:2026年11月2日








