
樹脂のケースに付けたねじが、何度か締め直すうちにばかになった。1mmの板金にM3のタップを立てたら、ねじ山がつぶれた。角パイプの中にナットを当てられない――。樹脂や薄板は、そのままではねじの山を十分に作れないことが多く、インサートナット・樹脂用タッピンねじ・バーリングタップ・圧入ナット・ブラインドナットなど、めねじの作り方がいくつもあります。
選び方の多くは、相手の材料(熱可塑性樹脂か熱硬化性樹脂か、鉄かアルミか)と板厚・ボスの寸法、ねじを何度外すか、裏側に手が入るかで決まります。まず下のマトリクスで、困りごとと方法の対応を確かめてください。ねじ・ボルトの種類と締付けは技術ページねじ・ボルト・ナット・ワッシャー、樹脂と金属を接合で一体にする話は樹脂と金属をしっかり接合したいにまとめています。
課題と解決技術のマトリクス
| 課題(症状) | インサートナット(熱圧入・超音波・冷間圧入) | インサート成形(同時成形) | 樹脂用タッピンねじ | バーリングタップ | 圧入ナット(セルフクリンチ) | ブラインドナット |
|---|---|---|---|---|---|---|
| A樹脂の筐体に、何度も外すねじの留め場所を作りたい | ◎ | ○ | ○ | |||
| B樹脂部品のめねじを、インサートなしで安く作りたい | △ | ◎ | ||||
| C熱硬化性樹脂(フェノールなど)にめねじを作りたい | ○ | ◎ | ||||
| D鉄・ステンレスの薄板(1mm前後)で、直タップではねじ山が足りない | ◎ | ○ | ○ | |||
| E裏側に手が入らない(パイプ・箱の中)にめねじを作りたい | ◎ | |||||
| Fアルミの薄板や、ねじの付け外しが多い所にめねじが欲しい | △ | ◎ | ○ |
◎ 第一候補○ 有効△ 条件によって有効
◎は出典で第一の方法として説明されているもの、○は有効とされるもの、△は条件によって有効なものです。記号の理由は、下の「課題の診断と解決策」の各カードと「解決技術の詳細」に出典とあわせて書いています。数値は各社の資料の条件での値です。
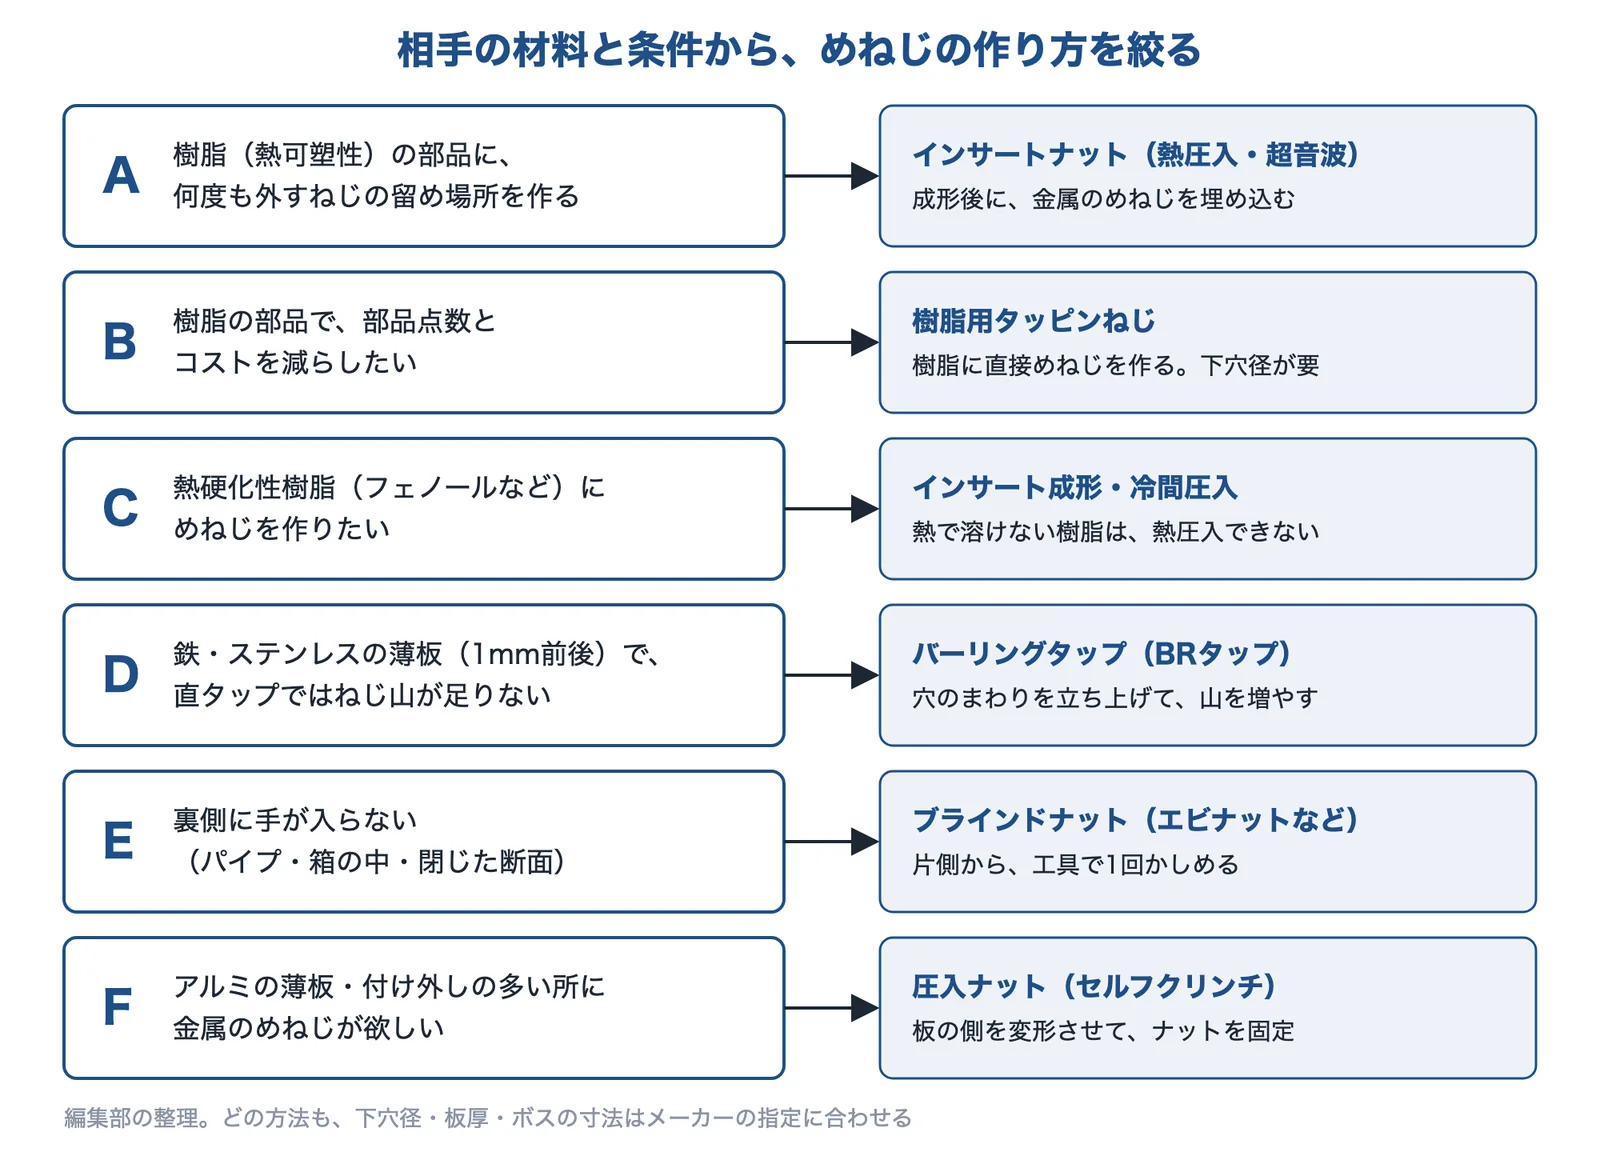
出典:PCCディストリビューション・ジャパン「プラスチック用インサートの取付け方法」・サイマコーポレーション「ノンサート」・平出精密「精密板金加工のバーリングと活用事例」・Mitsuri Media「タップ・バーリング・ナットの使い分け」・ロブテックス「エビナット NSK」と編集部の整理をもとに AI(Claude)で作成
課題の診断と解決策
困りごと(A〜F)ごとに、起きている現象、解決に使える技術、選ぶときの注意、相談できる企業をまとめました。樹脂か薄板か、ねじを何度外すかで候補を絞ります。
樹脂の筐体に、何度も外すねじの留め場所を作りたい
保守でふたを開け閉めする樹脂のケースで、ねじを何度か締め直すうちに、めねじがばかになった。
- 起きている現象
- 樹脂に直接作っためねじは、締め直すたびに削れたり、割れたりすることがあります。インサートナットは、樹脂のボスに金属のめねじを埋め込む部品です。PCCディストリビューション・ジャパンは、熱可塑性樹脂への熱圧入について、全体的に高い性能を低コストで得られ、一般的な工法になっているとしています。
- 解決に使える技術
- インサートナット(熱圧入)成形後に溶かして押し込む
- インサート成形成形時に包み込む
- 樹脂用タッピンねじ同じ下穴に繰り返し使えるとする品も
マイクロファスナーは、ツバ付きのインサートを、取付面との接触面積を広く取れるので脱着の多い所に向くとしています。ボスの外径は、ナット外径の2倍が目安です(プロステック)。
樹脂部品のめねじを、インサートなしで安く作りたい
インサートナットの部品代と圧入の工程を減らしたい。リサイクルのときに金属を外す手間もなくしたい。
熱硬化性樹脂(フェノールなど)にめねじを作りたい
熱硬化性樹脂の成形品にインサートを入れたいが、熱圧入の装置ではうまく入らない。
- 起きている現象
- 熱圧入と超音波圧入は、下穴のまわりの樹脂を溶かして押し込む方法なので、熱可塑性樹脂向けです。PCCディストリビューション・ジャパンは、成形後の冷間圧入は熱硬化性樹脂向け、成形時に入れるインサート成形は熱硬化性・熱可塑性の両方に使えるとしています。インサート成形は引抜き力とトルクアウトの性能が高く、二次の圧入工程が要らないとしています。
- 解決に使える技術
- インサート成形(同時成形)金型のピンに入れて成形
- 冷間圧入装置が要らず安い
インサート成形は、金型のピン径とインサートの下穴径の公差を近く管理する必要があり、成形のたびに入れる時間がかかります。冷間圧入は、熱圧入・超音波・インサート成形ほどの強さは出ないとされます(PCCディストリビューション・ジャパン)。
鉄・ステンレスの薄板(1mm前後)で、直タップではねじ山が足りない
板厚1mmの板金にM3のタップを立てたら、締めたときにねじ山がつぶれた。
- 起きている現象
- 平出精密は、ねじの締結力を確保するには一般にタップのねじ山を3山以上にする必要があり、M3並目(ピッチ0.5mm)なら1.5mm以上の板厚が要るとしています。1mmの板では足りません。同社は、穴のまわりを立ち上げるバーリングタップなら、板厚1mmでもM3並目ねじを使えるとしています。
ねじ山のためだけに板を厚くすると、重さと材料費が増えます(平出精密)。バーリングの高さは板厚と径で決まるので、図面で高さを指定すると工場に断られる原因になるとされます(Mitsuri)。
裏側に手が入らない(パイプ・箱の中)にめねじを作りたい
角パイプのフレームや閉じた箱に、あとからねじの留め場所を作りたい。裏からナットを当てられない。
- 起きている現象
- ブラインドナットは、片側から入れて工具でかしめ、裏側で胴をふくらませて板を挟むナットです。ロブテックスは「エビナット」について、片側からの1回の操作で取り付けられ、タップ立てが難しい薄板、パイプ、角パイプや、溶接できないプラスチック板にも使えるとしています。
- 解決に使える技術
- ブラインドナット品番ごとに下穴径とかしめ板厚
ロブテックスは、適正なかしめ板厚と下穴径は同社の指定寸法を守り、安全率を十分に考えて施工するよう注意しています。取付けには専用の工具(ナッター)を使います。
アルミの薄板や、ねじの付け外しが多い所にめねじが欲しい
アルミの薄いカバーにねじを付けたい。溶接はしにくく、バーリングでは強さが心配。
- 起きている現象
- 平出精密は、ねじの付け外しが多い所や、アルミなどやわらかい材質では、バーリングタップは強度不足による締結不良のリスクがあり、その場合はカシメナットが適していることもあるとしています。Mitsuri の記事は、圧入ナットは最小板厚0.6mmから加工でき、溶接に向かない薄いアルミ板にも対応できるとしています。
- 解決に使える技術
- 圧入ナット(セルフクリンチ)板が柔らかいほうが向く
- ブラインドナットアルミ製の品番もある
- バーリングタップアルミ・付け外しの多い所は不向き
圧入ナットは、圧入と逆の向きに強い力をかけると外れることがあり、強く締めすぎると空転することがあるので、負荷の少ないカバーなどに使うとされます(Mitsuri)。
なぜ樹脂や薄板では、ねじが効かないのか
薄板:ねじ山が板厚の分しか掛からない
めねじの山は、穴の深さ(板厚)の分しか作れません。平出精密は、ねじの締結力を確保するには一般にタップのねじ山を3山以上にする必要があり、M3並目(ピッチ0.5mm)では 0.5mm×3山=1.5mm 以上の板厚が要るとしています。Mitsuri の記事も、直タップの最低板厚の目安を M3 で1.5mm、M4 で2.0mm、M5 で2.5mm、M6 で3mm、M8 で4mm としています。
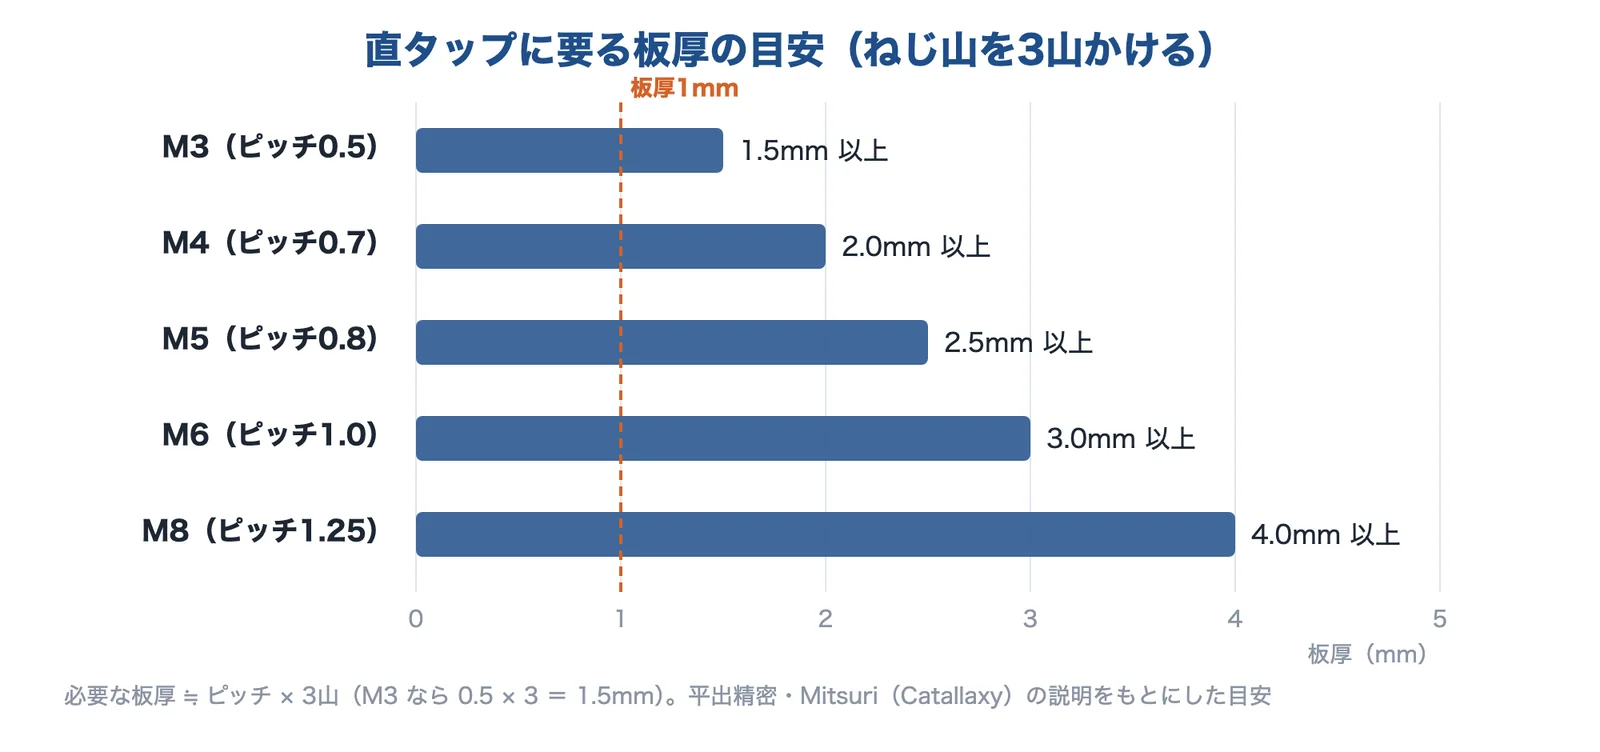
出典:平出精密「精密板金加工のバーリングと活用事例」・Mitsuri Media「タップ・バーリング・ナットの使い分け」をもとに AI(Claude)で作成
つまり、板厚1mm前後の板金では、M3でも直タップでは山が足りません。板を厚くすれば山は増えますが、重さと材料費が増えます。そこで、穴のまわりを立ち上げて山を増やすか(バーリング)、ナットを板に付けるか(圧入ナット・ブラインドナット・ウェルドナット)を選びます(編集部の整理)。
樹脂:やわらかく、割れやすく、時間とともにゆるむ
樹脂は金属よりやわらかいので、めねじの山は締め直すたびに削れやすく、締めすぎるとボスが割れます。サイマコーポレーションは、樹脂の割れやねじバカ(ねじが空回りする不具合)で困ったときの相談を呼びかけており、タッピンねじでは、ねじの種類・下穴径・締付けトルクの3つが重要としています。プロステックは、インサートナットのボスについて、外径はナット外径の2倍を目安にするとしています。
樹脂は、締め付けたあとも時間とともに少しずつ変形(クリープ)し、締付けの力が下がることがあります。温度が高いほど起きやすくなります(編集部の解説。しくみはクリープ(技術の基礎知識))。何度も外す所や力のかかる所に、金属のめねじ(インサートナット)を使うのはこのためです。
出典:精密板金加工のバーリングと活用事例|平出精密、タップ・バーリング・ナットの使い分け|Mitsuri Media、トルク管理|サイマコーポレーション、インサートナットとは|プロステック
解決技術の詳細
インサートナット:成形後に、金属のめねじを埋め込む
インサートナットは、外周にローレット(ギザ)のある金属のナットで、樹脂のボスの下穴に入れて使います。入れ方は、成形後の熱圧入・超音波圧入・冷間圧入と、成形時に埋め込むインサート成形の4つに分けられます(PCCディストリビューション・ジャパン)。
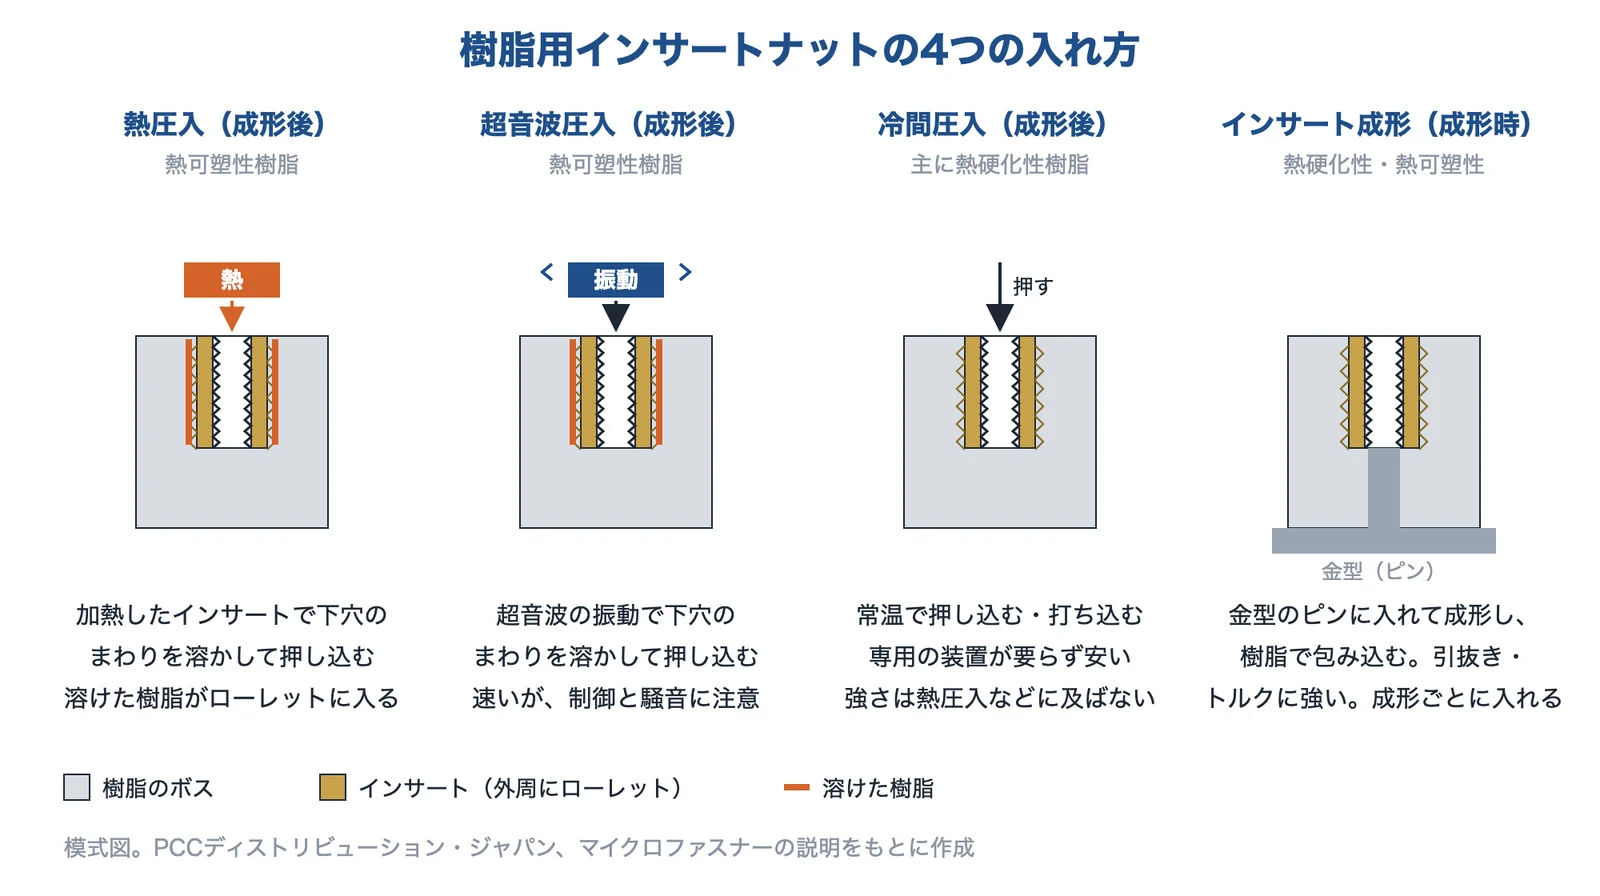
出典:PCCディストリビューション・ジャパン「プラスチック用インサートの取付け方法」・マイクロファスナー「インサートナット」をもとに AI(Claude)で作成
熱圧入は、加熱したインサートが下穴のまわりの狭い範囲を溶かして押し込まれ、溶けた樹脂がローレットに流れ込んで固まる方法です。熱可塑性樹脂向けで、全体的に高い性能を低コストで得られ、温度の管理がしやすく、複数を同時に入れる自動化にも向くとされます。超音波圧入は、熱の代わりに超音波の振動で溶かす方法で、速さは熱圧入に並びますが、精密な制御や騒音対策が要り、一般的な工法にはなっていないとしています(PCCディストリビューション・ジャパン)。
冷間圧入は、熱硬化性樹脂向けで、専用の圧入装置が要らない簡易で低コストの方法です。拡張型は、本体のすり割りが、ねじを締めると広がって下穴の壁に食い込みます。性能は、熱圧入・超音波・インサート成形には及ばないとされます(同社)。プロステックの比較表でも、冷間圧入はトルク強度・引張り強度とも熱圧入より弱くなるとしています。
超音波圧入は樹脂のばりが出にくい一方で、ナットの天面に傷がつくことがあり、熱圧入は温度設定や下穴の設計など細かい調整が要るとされます(プロステック)。下穴径と下穴の深さは、品番ごとのメーカーの指定に合わせます。
インサート成形:成形時に、樹脂で包み込む
インサート成形(同時成形)は、金型のピンにインサートを入れてから成形し、樹脂でインサートを包み込む方法です。熱硬化性樹脂にも熱可塑性樹脂にも使え、引抜き力とトルクアウトの性能が高く、二次の圧入工程が要らないとされます。一方で、金型のピン径とインサートの下穴径の公差を近く管理する必要があり、成形のたびに入れる時間がかかります(PCCディストリビューション・ジャパン)。
貫通タイプのインサートは、樹脂がねじ穴に入らないように、金型のコア面とキャビティ面の両方に密着させる必要があるとされます(同社)。成形の条件と金型は射出成形にまとめています。
樹脂用タッピンねじ:樹脂に直接めねじを作る
樹脂用タッピンねじは、下穴にねじ込むと、ねじ自身が樹脂を押し広げてめねじを作るねじです。サイマコーポレーションの「ノンサート」は熱可塑性樹脂専用で、樹脂に鋭く切れ込む30度のねじ山と三角形状のねじ部により、低いねじ込みトルク・高い破壊トルクにしているとし、ねじ込みトルクが低く、破壊トルクが高い締結条件ほど設計上安全だとしています。
下穴径は、ねじの外径に樹脂ごとの係数を掛けて決めます。同社の表(参考値)では、PP が 0.70、ナイロン(PA6/6.6)・POM・PET が 0.75、ABS が 0.80、PC・PMMA が 0.85 です。最適な下穴径は、材質や形状で変わるので、トルクアナライザーで実測することを勧めています。
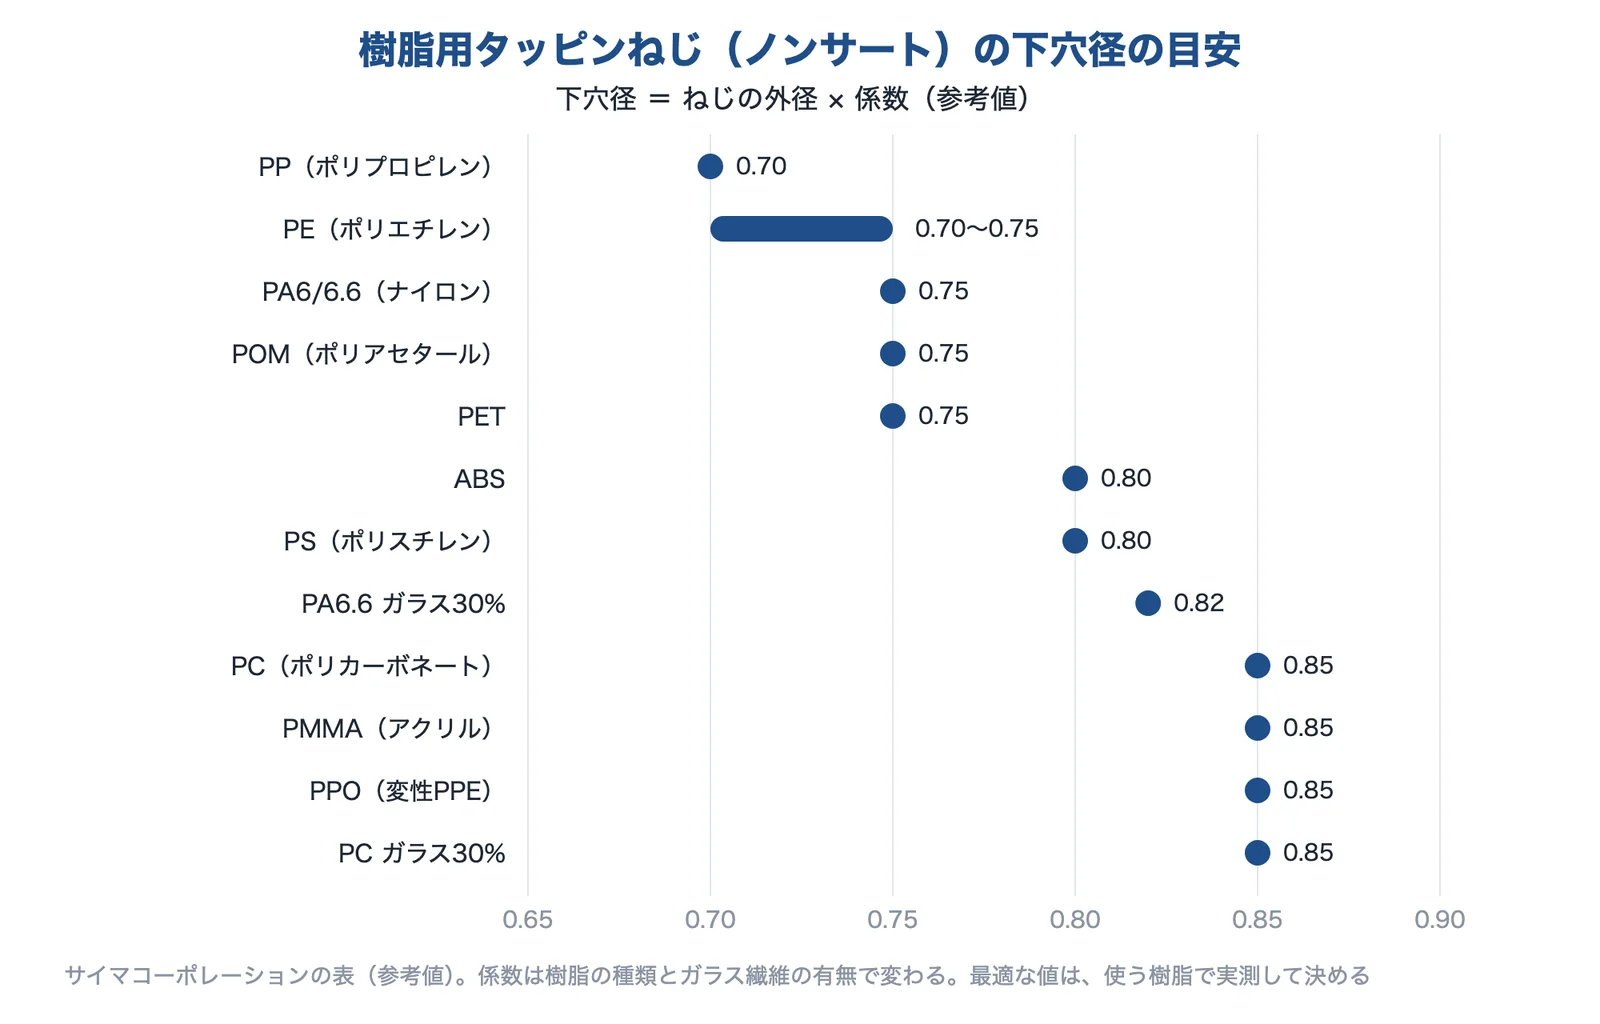
出典:サイマコーポレーション「ノンサートの下穴径」をもとに AI(Claude)で作成
バーリングタップ:穴のまわりを立ち上げて、山を増やす
バーリングタップ(BRタップ)は、下穴をあけたあと、成形金型で穴のまわりを塑性変形させて凸形の筒を立ち上げ、そこにタップを立てる方法です。平出精密は、標準的な凸部の長さは板厚と同じくらい、凸部の厚さは板厚の約1/2とし、板厚1mmでもM3並目ねじを使えるとしています。図面では「M3BR」のように書く例を挙げています。
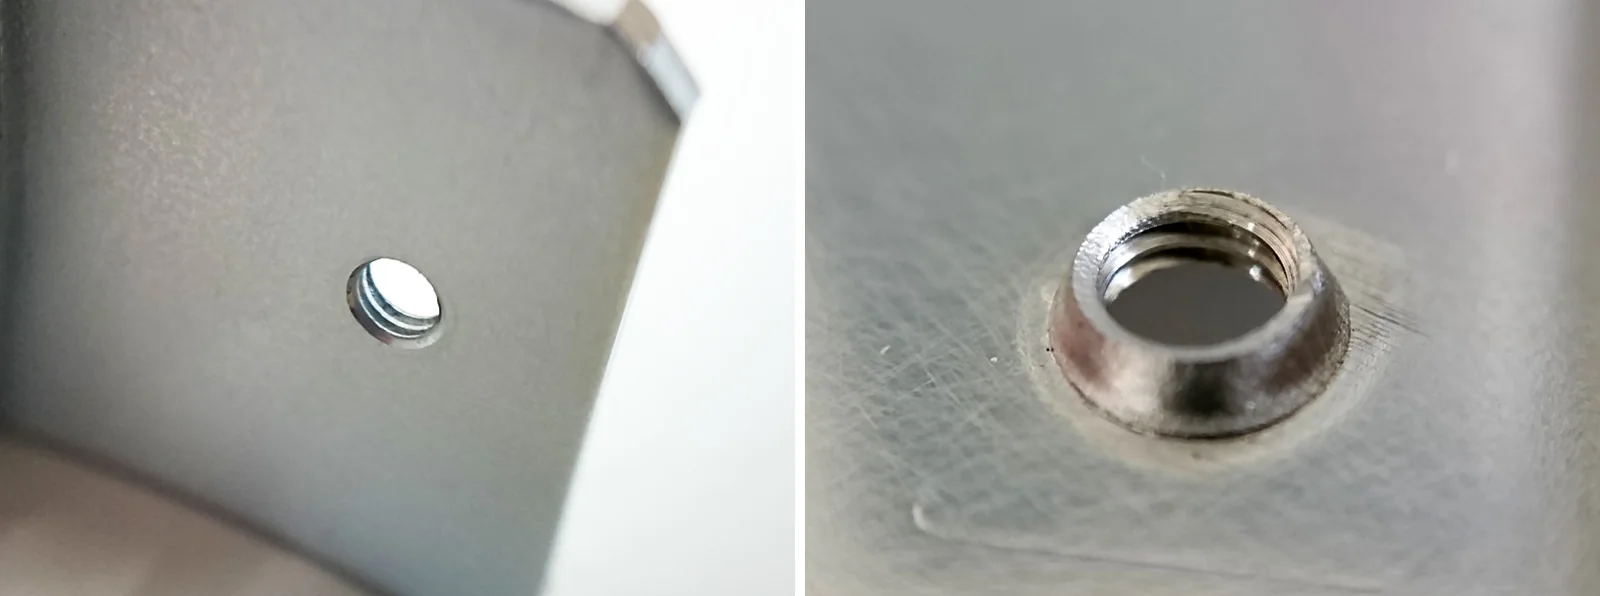
出典:平出精密「精密板金加工のバーリングと活用事例」
Mitsuri の記事は、バーリング+タップの対応板厚を0.8〜2.3mm とし、向く材料を鉄やステンレス、アルミはやわらかく不向きとしています。ねじの付け外しが多い所や、曲げの近くは避けます。バーリングの高さは板厚と径で決まるので、図面では高さを指定しないか括弧の寸法にするとしています。板金の加工は板金・プレス加工にまとめています。
圧入ナット・ウェルドナット:板にナットを付ける
圧入ナット(セルフクリンチナット、カレイナットとも呼ばれる)は、板の下穴に入れてプレスで押し込み、板のほうを塑性変形させてナットの溝に流し込んで固定するナットです(編集部の解説)。そのため、板はナットより柔らかい必要があります。Mitsuri の記事は、最小板厚0.6mmから加工でき、溶接に向かない薄いアルミ板にも対応できるとし、仕上がりがきれいで脱落しにくい一方、対応できる工場が限られるとしています。
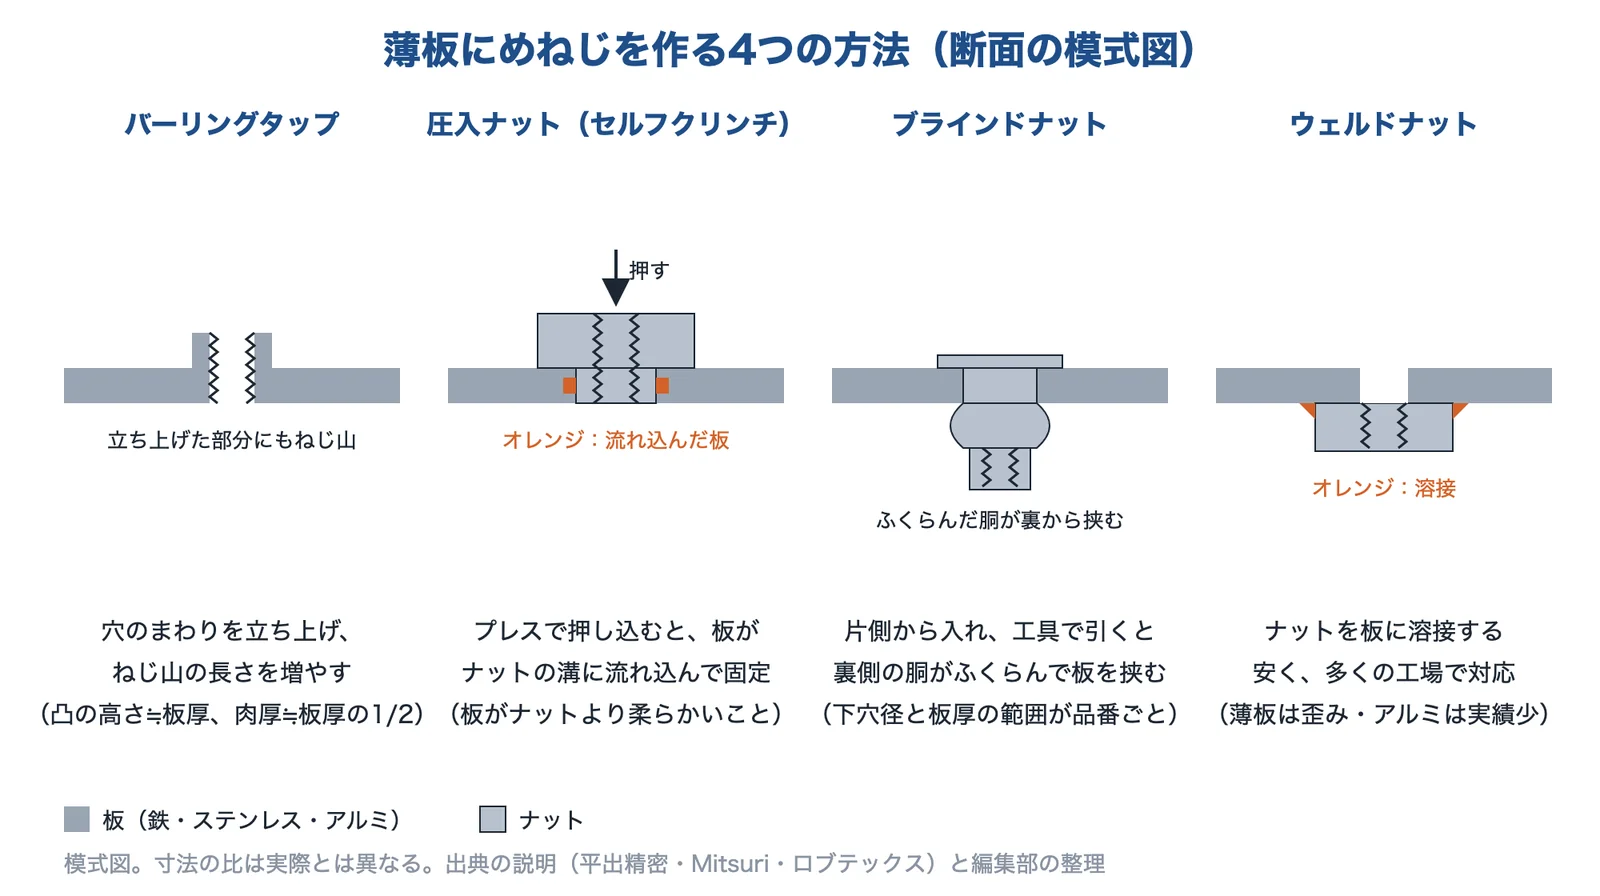
出典:平出精密「精密板金加工のバーリングと活用事例」・Mitsuri Media「タップ・バーリング・ナットの使い分け」・ロブテックス「エビナット NSK」と編集部の整理をもとに AI(Claude)で作成
圧入ナットは、圧入と逆の向きに力をかけすぎると外れることがあり、強く締めすぎると空転することがあるので、カバーなど負荷の少ない部品に使うとされます。ウェルドナット(溶接ナット)は、圧入ナットより安く、たいていの工場で対応でき、取れにくい一方で、薄板には向かず、溶接で歪むことがあり、スパッタや作業者の腕で見た目が変わり、アルミでの実績は少ないとされます(Mitsuri)。溶接の方法は溶接にまとめています。
ブラインドナット:片側から取り付ける
ブラインドナットは、板の下穴に片側から入れ、専用の工具で引っ張ると、裏側で胴がふくらんで板を挟む構造のナットです(編集部の解説)。ロブテックスは「エビナット」について、リベットとナットの両方の利点を持ち、片側からの1回の操作で取り付けられ、タップ立ての難しい薄板、パイプ、角パイプや、溶接できないプラスチック板にも使えるとしています。
同社のスティールの NSK では、品番ごとに下穴径や強さを公表しており、M5 の NSK5M は下穴径 φ7.1mm、ねじ山のせん断強度 10.8kN、トルク強度 9.3N・m、M6 の NSK6M は下穴径 φ9.1mm、19.6kN、17.6N・m です。適正なかしめ板厚と下穴径は同社の指定寸法を守るよう注意しています。リベットで板どうしを留める話はかしめ・リベットで部品をしっかり留めたいにまとめています。
出典:プラスチック用インサートの取付け方法|PCCディストリビューション・ジャパン、インサートナットとは|プロステック、インサートナット|マイクロファスナー、ノンサートの特徴|サイマコーポレーション、ノンサートの下穴径|サイマコーポレーション、精密板金加工のバーリングと活用事例|平出精密、タップ・バーリング・ナットの使い分け|Mitsuri Media、エビナット NSK|ロブテックス
樹脂・薄板のねじ締結を相談できる企業
各企業が解決できる課題と技術の内容を、企業が公開している情報をもとに紹介します。樹脂用インサートナットの会社、樹脂用タッピンねじの会社、バーリングタップを加工する板金の会社、ブラインドナットのメーカーを挙げました。
マイクロファスナー株式会社|樹脂用インサートナット
マイクロファスナーとは
マイクロファスナーは、東京都目黒区に本社がある、樹脂用インサート部品と工業用ファスナーの会社です(2003年8月設立)。インサートナットのほか、ブラインドナットやクリンチングファスナーも扱っています。
マイクロファスナーの得意技術
| 技術 | 内容 |
|---|---|
| 樹脂の種類と入れ方で選ぶインサートナット | 熱可塑性樹脂・熱硬化性樹脂・ポリカーボネイトの樹脂の種類と、成形後の熱圧入・成形後の常温圧入・成形時の埋込みの3つの入れ方で品番を分けている |
| ローレットの形の違い | SG ロックは熱圧入用でローレットが正逆反対方向、引張り強度とトルク強度が高いとし、ナイフロックは冷間圧入用で主に熱硬化性樹脂、ウェブロックは熱圧入用で主にポリカーボネイトに使うとしている。クオリティロックは同時成形用 |
| 強度試験サービス | 量産で使う予定の樹脂材料(ペレット)を預かり、同社の射出成形金型で成形してインサートナットを埋め込み、量産前に強度試験と外観の確認ができるとしている |
マイクロファスナーが解決できる課題
- 樹脂の種類やボスの形に合うインサートナットを選びたい
- 量産の前に、使う樹脂でインサートナットの強度を確かめたい
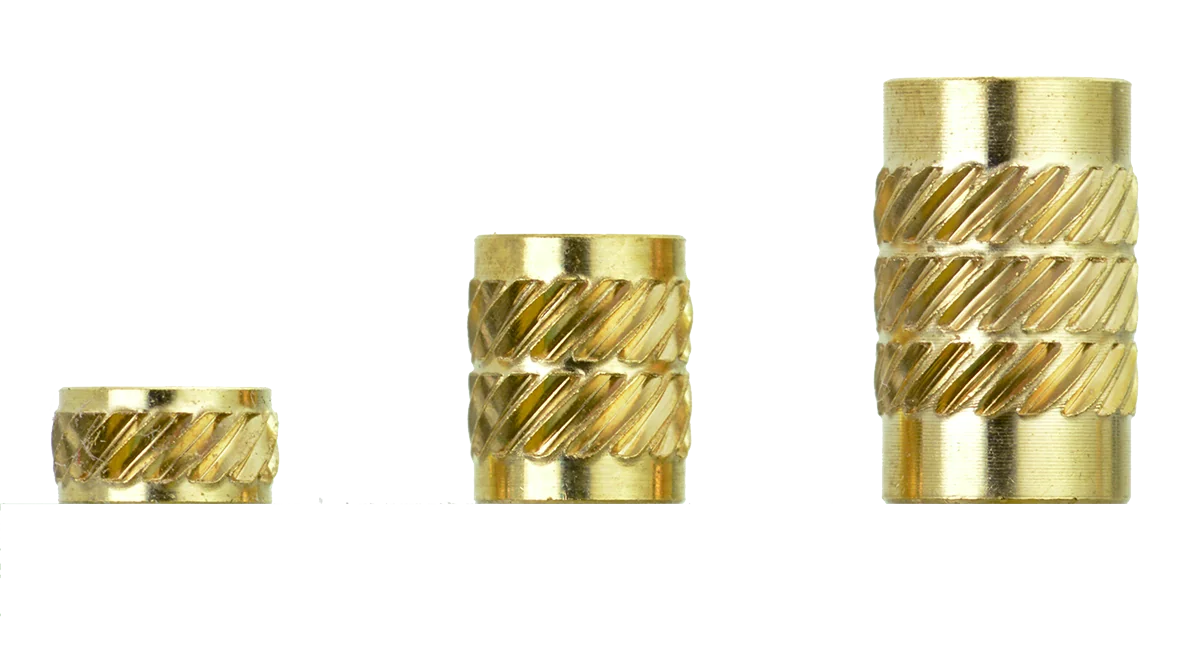
出典:マイクロファスナー「インサートナット」
出典:会社概要|マイクロファスナー、インサートナット|マイクロファスナー
株式会社サイマコーポレーション|樹脂用タッピンねじ ノンサート
サイマコーポレーションとは
サイマコーポレーションは、神奈川県藤沢市に本社がある、特殊ねじの会社です(1952年1月設立)。いたずら防止ねじなどの小口在庫販売のほか、樹脂用タッピンねじなどの自社製品を開発し、ゆるみや破断を調べる解析サービスやねじのセミナーも行っています。
サイマコーポレーションの得意技術
| 技術 | 内容 |
|---|---|
| 樹脂用タッピンねじ「ノンサート」 | 熱可塑性樹脂専用の樹脂用タッピンねじ。樹脂に鋭く切れ込む30度のねじ山と三角形状のねじ部で、めねじを作るときの接触抵抗が小さく、低いねじ込みトルクで締結できるとしている |
| 繰り返しの締結 | 相手の樹脂への負荷が小さく割れが起こりにくいので、同じ下穴への繰り返し性能にも優れるとしている |
| 下穴径の表とトルクの測定 | 樹脂ごとの下穴径の係数(参考値)を公開し、最適な下穴径と締付けトルクは同社のトルクアナライザーで測ることを勧めている |
サイマコーポレーションが解決できる課題
- 樹脂の部品で、インサートナットをなくしてコストを下げたい
- 樹脂の割れや、ねじが空回りする「ねじバカ」を減らしたい
出典:サイマコーポレーション「ノンサート」
出典:会社概要|サイマコーポレーション、ノンサート|サイマコーポレーション、ノンサートの特徴|サイマコーポレーション、ノンサートの下穴径|サイマコーポレーション、トルク管理|サイマコーポレーション
株式会社平出精密|板金のバーリングタップ
平出精密とは
平出精密は、長野県岡谷市に本社がある精密板金加工の会社です(1967年5月設立)。切断・曲げ・溶接・組立・絞り加工などを手がけ、医療関連部品の精密板金にも取り組んでいます。
平出精密の得意技術
| 技術 | 内容 |
|---|---|
| バーリングタップ(BRタップ) | 下穴をあけ、成形金型で穴のまわりを塑性変形させて凸形のバーリングを作り、そこにタップを立てる。標準的な凸部の長さは板厚と同じくらい、凸部の厚さは板厚の約1/2としている |
| 切断と同時のバーリング | ブランキングマシンで切断と同時に M2〜M5 のバーリングタップを加工できる設備を持つとしている(板厚・材質による制限あり) |
| 使い分けの説明 | ねじの付け外しが多い所やアルミなどやわらかい材質では、カシメナットが適していることもあるとしている |
平出精密が解決できる課題
- 板厚1mm前後の板金に、板を厚くせずにねじの留め場所を作りたい
- 直タップ・バーリング・カシメナットのどれにするか、加工する側と相談したい
出典:会社概要|平出精密、精密板金加工のバーリングと活用事例|平出精密
株式会社ロブテックス|ブラインドナット エビナット
ロブテックスとは
ロブテックスは、大阪府東大阪市に本店を置く会社です(1923年設立)。作業工具・ファスニングツール・工業用ファスナーなどを製造・販売しています。「エビ印」の商品として、ブラインドナット(エビナット)と、取り付ける工具のナッターを出しています。
ロブテックスの得意技術
| 技術 | 内容 |
|---|---|
| ブラインドナット「エビナット」 | リベットとナットの両方の利点を持つブラインドファスナー。スティール・アルミニウム・ステンレスの材質と、スモールフランジ・ラージフランジの品番がある |
| 品番ごとの数値の公表 | スティールの NSK では、品番ごとに下穴径やねじ山のせん断強度・トルク強度を公表している(例:M5 の NSK5M で下穴径 φ7.1mm、せん断強度 10.8kN、トルク強度 9.3N・m) |
| 専用工具 | 専用のエビ印の工具(ナッター)と組み合わせて取り付ける |
ロブテックスが解決できる課題
- パイプ・角パイプ・閉じた箱に、片側からねじの留め場所を作りたい
- 溶接できない薄板やプラスチック板に、金属のめねじを付けたい
出典:会社概要|ロブテックス、エビナット|ロブテックス、エビナット NSK|ロブテックス
選ぶ前に確かめる条件
めねじの作り方を相談する前に、次のことを整理しておくと話が早く進みます。
- 相手の材料:樹脂なら熱可塑性か熱硬化性か、樹脂の名前とガラス繊維の有無。板なら鉄・ステンレス・アルミのどれか
- 板厚、またはボスの外径と高さ。ボスの外径はインサートナットの外径の2倍が目安
- ねじの呼び(M3・M4 など)と、必要な強さ(引抜き・締付けトルク)
- ねじを何度外すか(保守で開け閉めする所か、一度締めたら外さない所か)
- 裏側に手が入るか(パイプ・箱の中は片側から付けるブラインドナット)
- 使う温度と、締めたあとのゆるみ(樹脂のクリープ)が問題にならないか
- 設備:熱圧入機・プレス・ナッター・溶接のどれを使えるか、加工する工場が対応しているか
関連する課題
この課題に関係する分野・技術・製品のページ
※アイキャッチ画像は、AI(ChatGPT)で生成したイメージです。実在の製品・設備ではありません。
情報の確認日:2026年10月31日








