
ヒートシンクを付けたのに、パワー素子の温度が上限に近い。試作では問題なかったのに、筐体に入れたら熱くなった。カタログを見ても、どの大きさのヒートシンクを選べばよいかわからない――。ヒートシンクは、必要な熱抵抗を先に計算してから選ぶと、大きさの見当がつきます。
ヒートシンクとは、発熱する部品の熱を受け取り、フィンで表面積を増やして空気へ逃がす放熱部品です。この記事では、発熱量・温度の上限・周囲温度から、ヒートシンクに許される熱抵抗を計算する方法を、発熱 10W と 40W の計算例で示します。自然空冷で足りるか、ファンを付けた強制空冷にするかの判断、フィン・材料・ファンの選び方、ヒートシンクの資料を公開している企業も紹介します。部品の温度が上がる原因の切り分けは「小型化で部品の温度が上がる」で扱っています。
ヒートシンクの大きさは「熱抵抗」で決まる
熱抵抗の直列で、部品の温度を見積もる
熱抵抗は熱の通りにくさで、単位は ℃/W(K/W)です。1W の熱が流れたときに何℃の温度差が付くかを表します。半導体用の放熱器の会社の水谷電機工業は、接合部(チップ)の温度 Tj と周囲の空気の温度 Ta の差を、Tj − Ta = P ×(θjc + θcs + θsa) と表しています。P は消費電力(発熱量)、θjc は接合部〜ケース、θcs はケース〜ヒートシンク(接触熱抵抗)、θsa はヒートシンク〜空気の熱抵抗です。
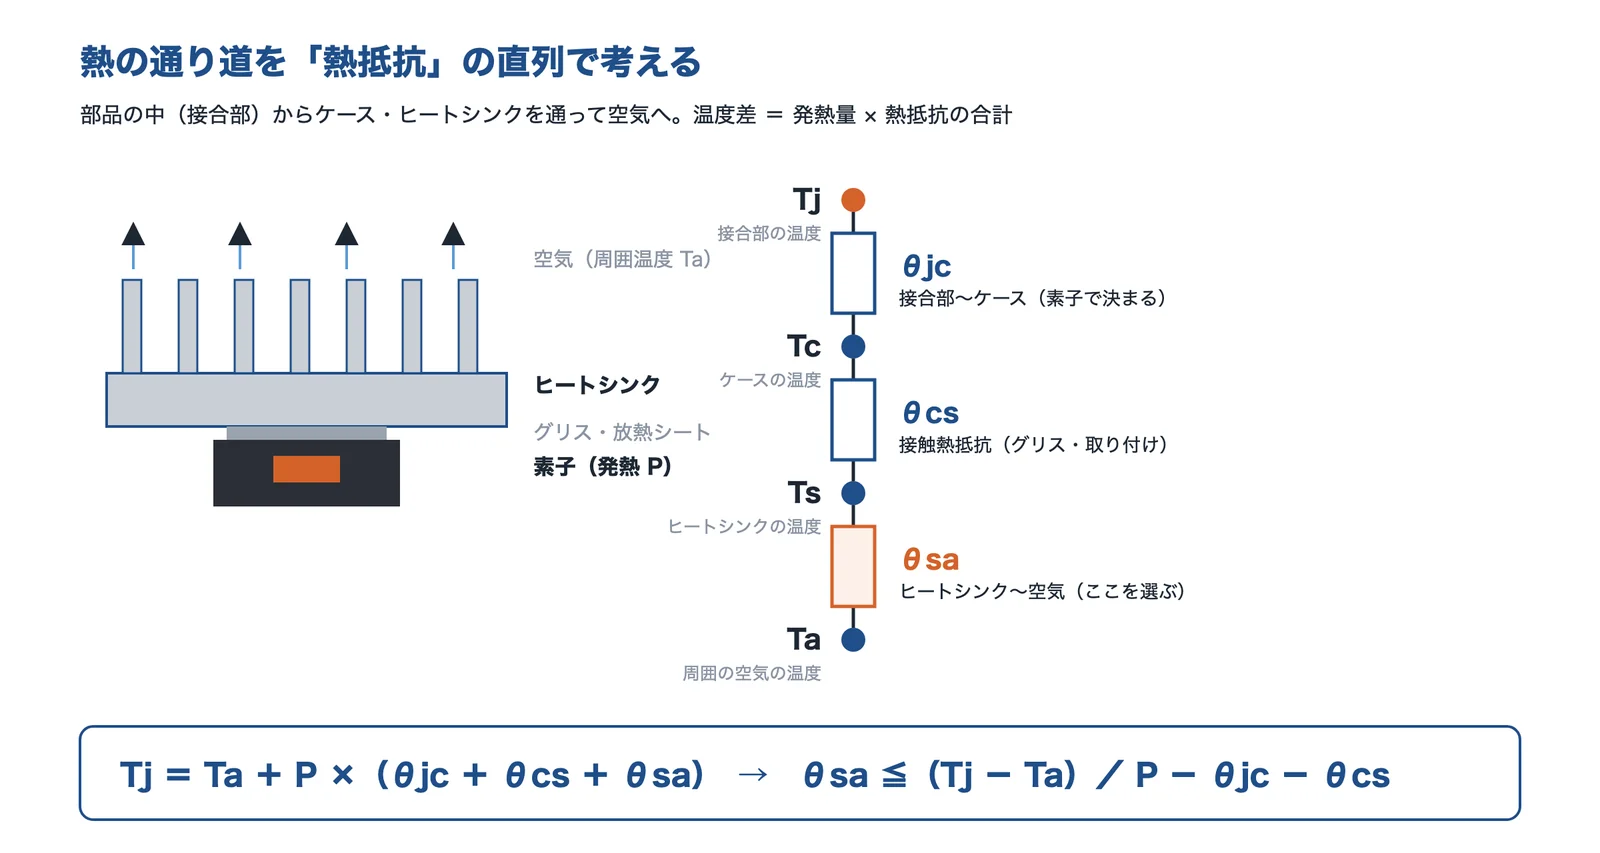
出典:水谷電機工業「ヒートシンク(放熱器)の基礎知識」をもとに AI(Claude)で作成
θjc は素子で決まるので、設計で変えられるのは θcs と θsa の2つです。式を変形すると、θsa ≦(Tj − Ta)/ P − θjc − θcs になり、この値以下の熱抵抗のヒートシンクを選べば、接合部を目標の温度以下にできます。熱伝達率と熱抵抗の考え方は 技術の基礎知識「熱伝達率(と熱抵抗)」でも説明しています。
選ぶ手順
水谷電機工業は、損失と接合部温度を決める → 素子の θjc を調べる → 取り付けの θcs を調べる → 周囲温度を決める → 必要な θsa を出す → 放熱器のデータから選ぶ、という手順を示しています。これに、冷やし方の判断と、実際の条件での確認を加えて5つにまとめました。
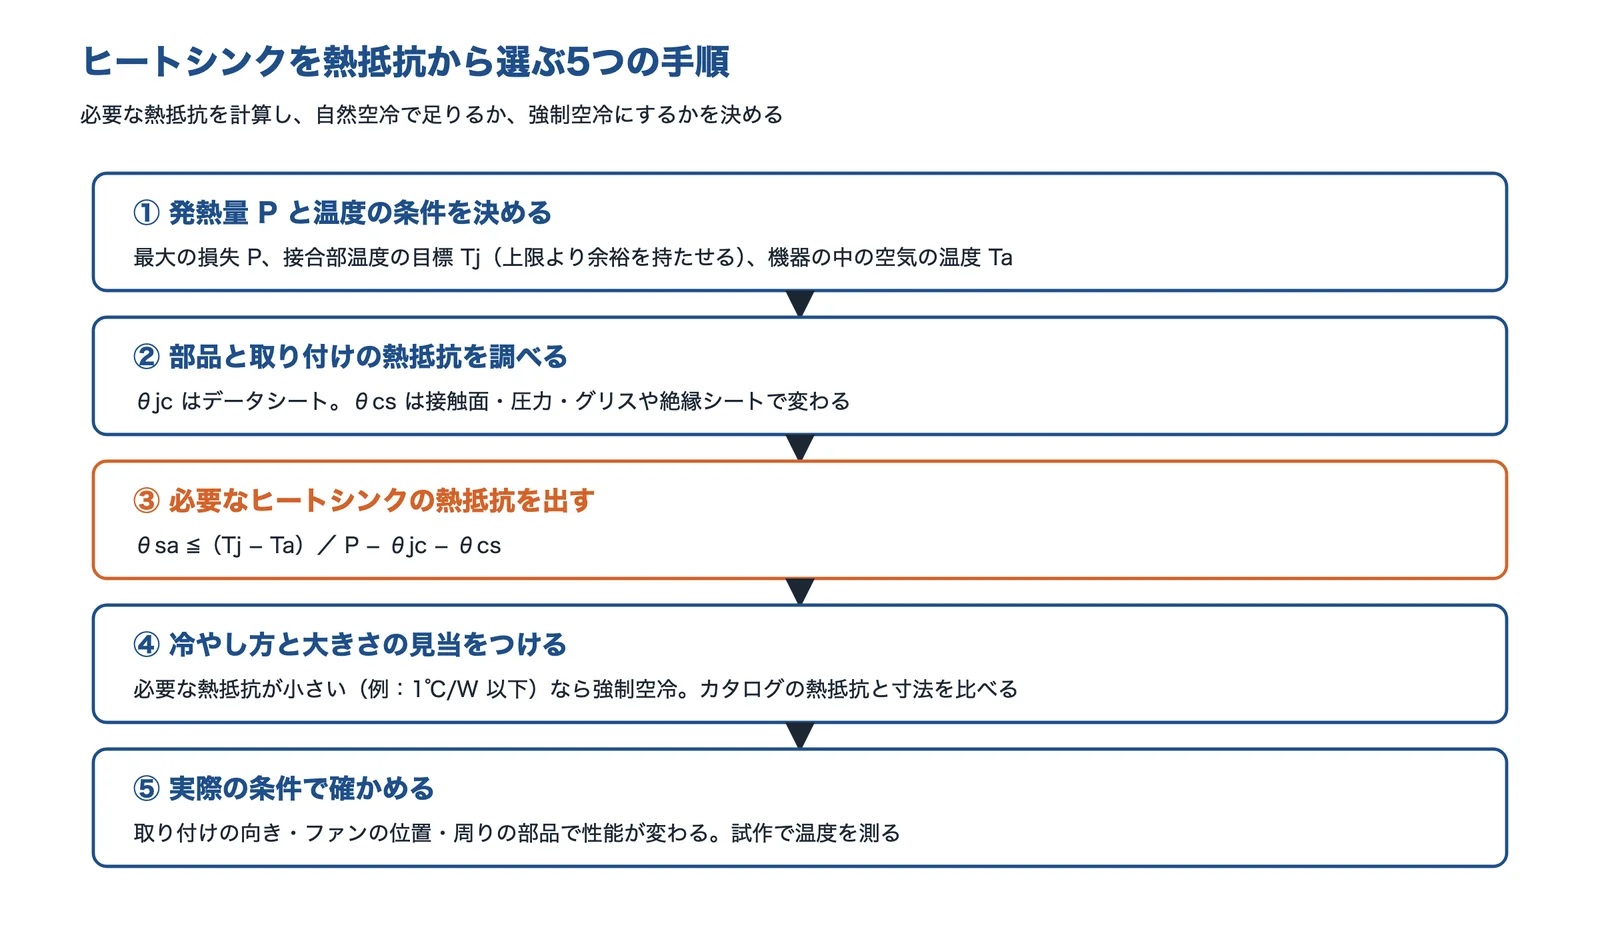
出典:水谷電機工業「ヒートシンク(放熱器)の基礎知識」・下西技研工業「ヒートシンク 自然空冷と強制空冷」と編集部の整理をもとに AI(Claude)で作成
出典:ヒートシンク(放熱器)の基礎知識|水谷電機工業、ヒートシンク 自然空冷と強制空冷|下西技研工業
温度の条件を決める:接合部の目標と周囲温度
接合部の温度は、上限より余裕を持たせる
水谷電機工業によると、シリコンの半導体は接合部の温度が約175℃を超えると壊れ、接合部の温度が10℃上がるごとに寿命はほぼ半分、故障率は約2倍になるとされます。そのため同社は、通常は Tj=75〜85℃を目標に熱設計し、高出力の素子で 85℃以下にできないときは許容最高温度の0.8倍を目安にするのが一般的、としています。上限ちょうどで設計しないことが大事です。
周囲温度は「機器の中の空気」で考える
周囲温度 Ta は、部屋の温度ではなく、ヒートシンクのまわりの空気の温度です。水谷電機工業は、外気が 38℃のとき機器の内部は約 50℃になることがある、と例を挙げています。筐体に入れてから熱くなるのは、Ta が上がるためです。
計算例:発熱 10W と 40W のヒートシンクを選ぶ
次の条件で、ヒートシンクに許される熱抵抗を計算します。θjc と θcs は計算のための仮の値です。実際の設計では、素子のデータシートの θjc と、使うグリスや放熱シートの値を使います。
| 条件 | 値 |
|---|---|
| 素子 | パワー素子(接合部の許容最高温度 150℃) |
| 接合部の目標 Tj | 120℃(150℃の0.8倍) |
| 周囲温度 Ta | 50℃(機器の中の空気) |
| θjc(接合部〜ケース) | 0.5℃/W(仮の値) |
| θcs(接触熱抵抗) | 0.3℃/W(グリスを塗った仮の値) |
| 発熱量 P | 10W と 40W の2通り |
手順1:必要な熱抵抗を出す
10W のとき、θsa ≦(120−50)/10 − 0.5 − 0.3 = 6.2℃/W です。40W のとき、θsa ≦(120−50)/40 − 0.5 − 0.3 = 0.95℃/W です。発熱が4倍になると、ヒートシンクに許される熱抵抗は約1/6.5になります。素子と接触の熱抵抗で使う温度差(40W では 32℃)が、発熱に比例して増えるからです。
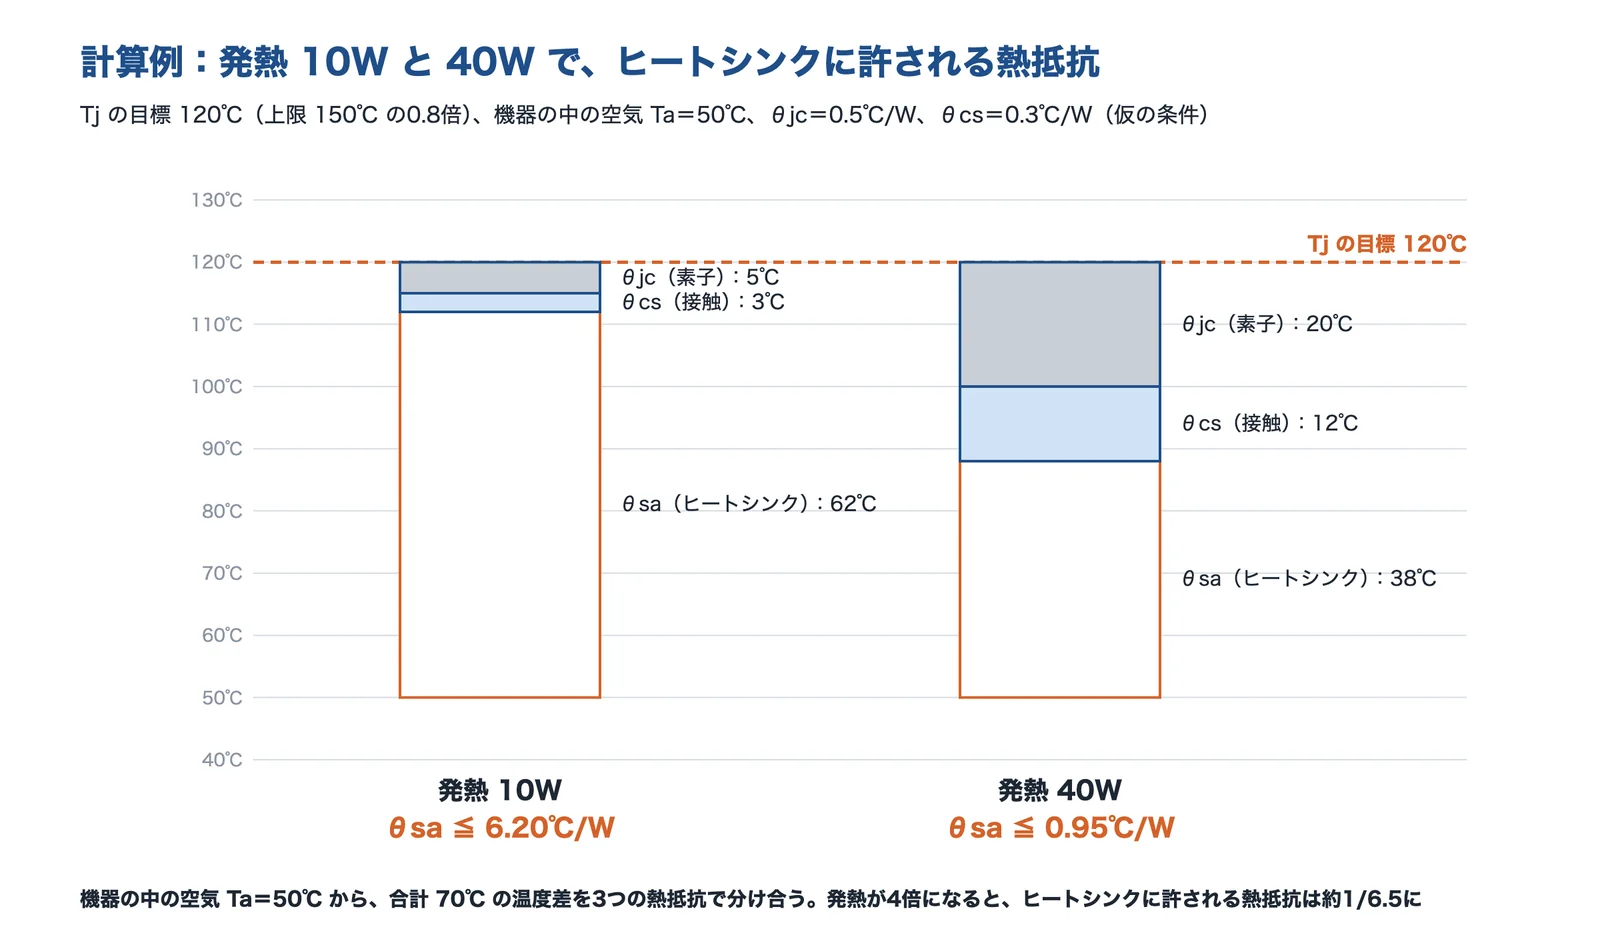
出典:水谷電機工業「ヒートシンク(放熱器)の基礎知識」をもとに編集部が計算し、AI(Claude)で作成
下西技研工業の計算例も同じ考え方です。発熱体の許容温度 90℃、環境温度 40℃、消費電力 30W、TIM(放熱材料)の熱抵抗 0.05℃/W の条件で、許されるヒートシンクの熱抵抗は(90−40)÷30−0.05=約 1.617℃/W としています。
手順2:自然空冷か強制空冷かを決める
下西技研工業は、熱抵抗を 1℃/W 以下にする必要があるときは、強制空冷を検討する必要がある、としています。同社によると、同じ寸法のヒートシンクで比べると、自然空冷と強制空冷(風速 3m/s)の熱抵抗には約8倍の差があります。この例では、10W(6.2℃/W)は自然空冷、40W(0.95℃/W)は強制空冷が候補になります。
手順3:大きさの見当をつける
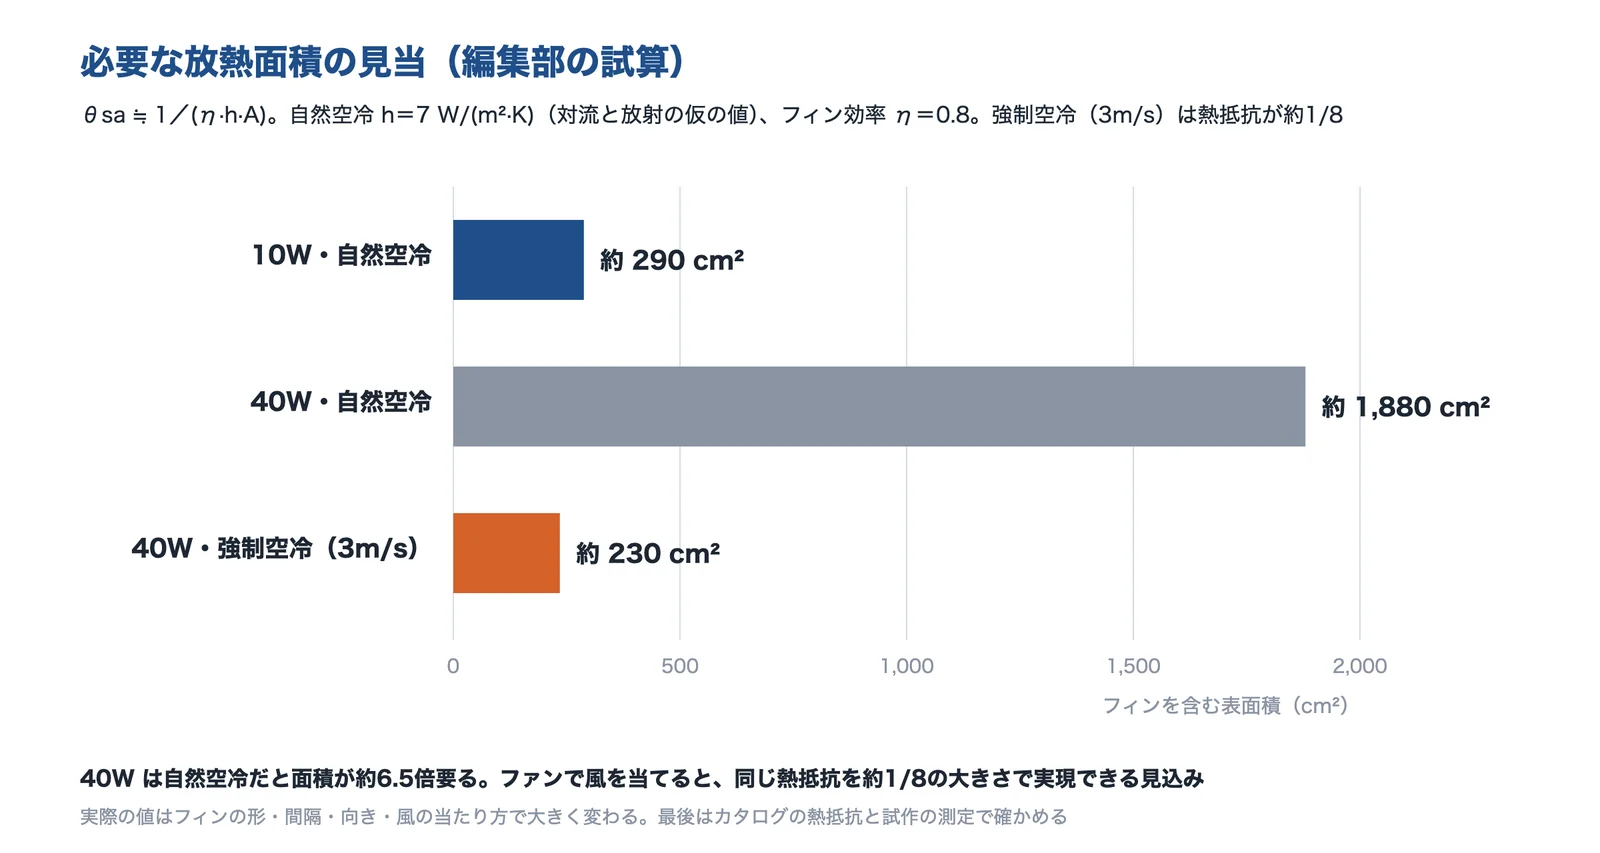
ヒートシンクの熱抵抗は、おおよそ θsa ≒ 1/(η × h × A)で表せます。h は熱伝達率、A はフィンを含む表面積、η はフィン効率(フィンの先ほど温度が下がる分の割合)です。静かな空気の熱伝達率は 1〜20W/(m²·K) の範囲です(CEND)。ここでは自然空冷の h を 7W/(m²·K)(対流と放射を合わせた仮の値)、η を 0.8 として、必要な表面積の見当を出しました。
出典:CEND(テクノロジー・ラボ)「対流熱伝達」・下西技研工業「ヒートシンク 自然空冷と強制空冷」をもとに編集部が計算し、AI(Claude)で作成
10W の自然空冷は約 290cm²、40W の自然空冷は約 1,880cm² です。40W をファンで 3m/s の風を当てて冷やすと、熱抵抗が約1/8になるとして、約 230cm² で足りる見込みです。あくまで見当なので、最後はカタログの熱抵抗で選びます。アルファは、選定の計算はおおまかな目安で、実際はほかの部品からの放射熱、圧力損失、熱源の接触面積によっても状況は変わる、と注意しています。
手順4:選んだヒートシンクで温度を確かめる
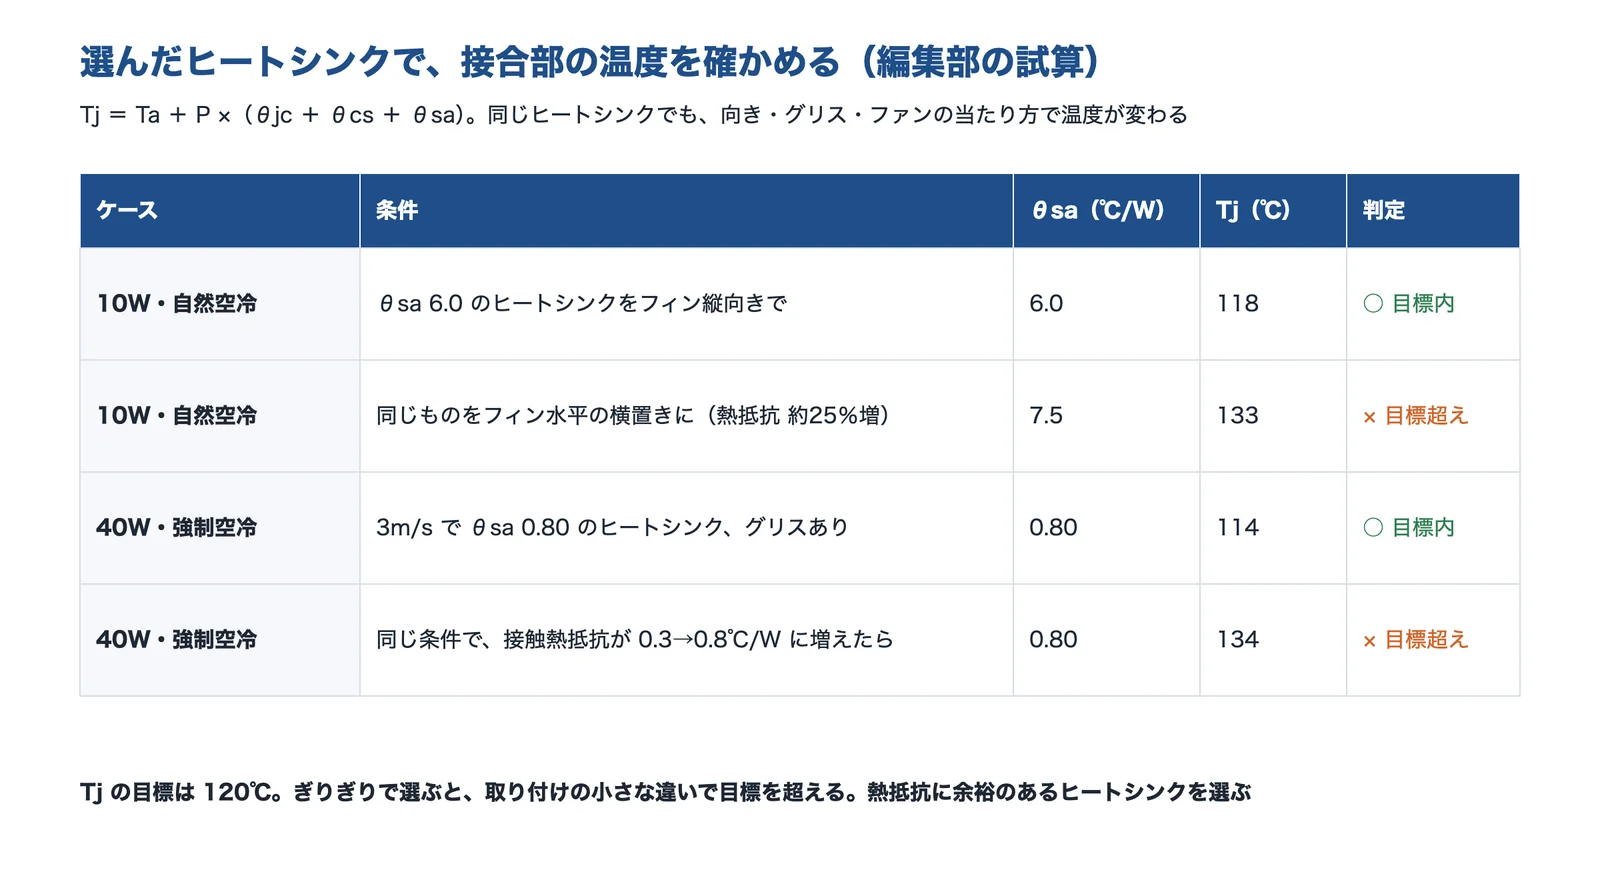
選んだヒートシンクの熱抵抗を式に入れて、Tj を計算し直します。10W で θsa 6.0℃/W のものを選ぶと、Tj=50+10×(0.5+0.3+6.0)=118℃で、目標の 120℃以内です。ところが同じヒートシンクを、フィンが水平になる横置きにすると、アルファの試験では熱抵抗が約25%高くなります。7.5℃/W として計算すると Tj は 133℃になり、目標を超えます。
出典:水谷電機工業「ヒートシンク(放熱器)の基礎知識」・アルファ「自然空冷の手引き」をもとに編集部が計算し、AI(Claude)で作成
40W も同じです。3m/s で 0.80℃/W のヒートシンクなら Tj=114℃ですが、グリスの塗り方や取り付けの圧力が足りず接触熱抵抗が 0.3 から 0.8℃/W に増えると、134℃になります。ぎりぎりのヒートシンクを選ぶと、取り付けの小さな違いで目標を超えます。熱抵抗に余裕のあるものを選び、試作で温度を測って確かめます。
出典:ヒートシンク(放熱器)の基礎知識|水谷電機工業、ヒートシンク 自然空冷と強制空冷|下西技研工業、対流熱伝達|CEND(テクノロジー・ラボ)、自然空冷の手引き|アルファ、ヒートシンク選定の手引き|アルファ
接触熱抵抗を小さくする:グリス・放熱シート・取り付け
水谷電機工業は、ケースとヒートシンクの間の熱抵抗 θcs は、接触面の広さ・平滑度・接触圧力・サーマルコンパウンド(グリス)の有無で変わり、電気を絶縁するマイカ板を挟むかどうかでも変わる、としています。グローバル電子は、素子とヒートシンクの間にシリコンシートなどのギャップフィラーを使うときは、その熱抵抗を必要な熱抵抗からさらに差し引いて考える、としています。
熱源が小さいほど、接触の影響は大きくなります。アルファの計算では、10W の熱源で、同じ放熱材料(TIM)の熱抵抗は 35×35mm なら 0.01〜0.03℃/W、10×10mm なら 0.10〜0.40℃/W です。熱源が小さいと、TIM の熱抵抗は10倍以上になります(表の値から編集部が計算すると10〜13倍)。取り付けの圧力を上げると TIM の熱抵抗は下がります。グリスと放熱シートの選び方は、技術ページ「放熱シート・グリス」で扱っています。
出典:ヒートシンク(放熱器)の基礎知識|水谷電機工業、ヒートシンクの放熱性能 技術ノート|グローバル電子、熱源の大きさと TIM|アルファ
フィン・向き・材料・表面処理の選び方
出典:下西技研工業「ヒートシンク 自然空冷と強制空冷」・アルファ「自然空冷の手引き」・グローバル電子「ヒートシンクの放熱性能 技術ノート」・ザワード「ヒートシンクの材質選定」をもとに AI(Claude)で作成
フィンの間隔:自然空冷は広く、強制空冷は密に
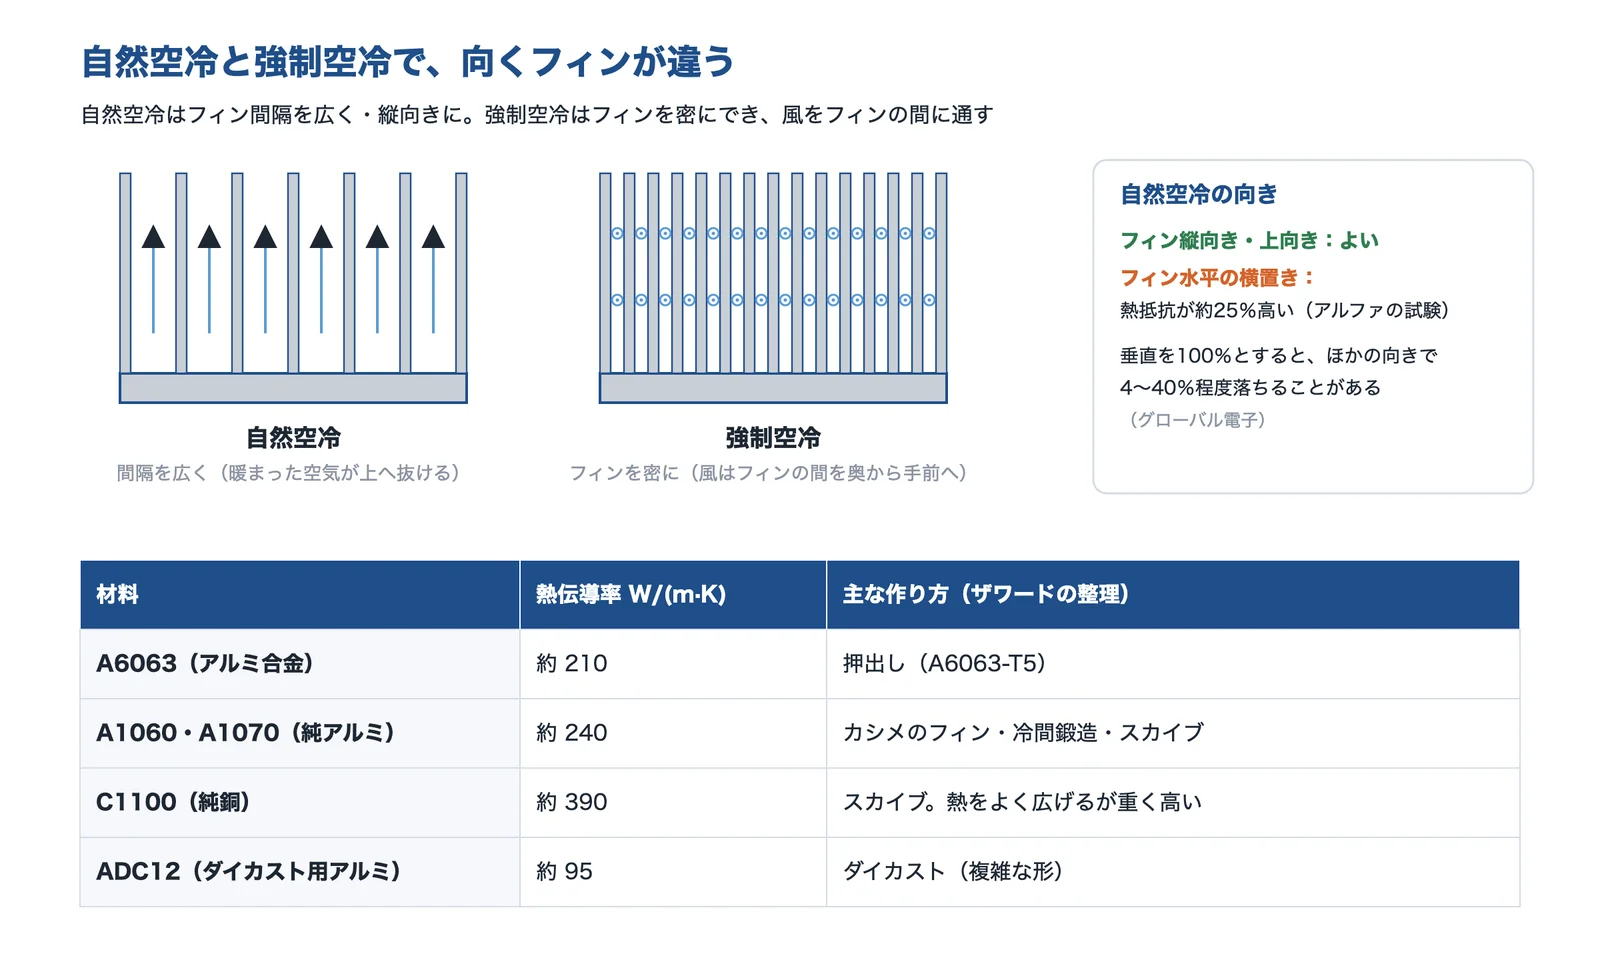
下西技研工業は、自然空冷でフィンの枚数を増やすと表面積は増えるが、フィンの間隔が狭くなって間を通る空気が遅くなり、熱伝達率が下がって放熱性能も下がる、としています。表面積と通り抜ける空気のバランスがよい、最適なフィンの枚数と間隔があります。強制空冷では空気を押し込めるので、フィンの間隔を狭くできます。アルファも、強制空冷では密なフィンが有利で、風が弱いか無風のときは間隔の広いフィンのほうが性能が高いことが多い、としています。
向き:自然空冷はフィンを縦に
自然空冷では、暖まった空気が上へ抜けられる向きが大事です。アルファは、フィンを上向きか縦向きにする置き方を勧め、フィンが水平になる横置きでは熱抵抗が約25%高くなった(同社の試験)としています。グローバル電子は、垂直に置いたときを100%とすると、ほかの向きでは4〜40%程度性能が落ちる場合がある、としています。
材料と作り方:アルミの押出しが基本
ヒートシンクの会社のザワードの資料では、熱伝導率は純銅(C1100)が約 390、純アルミ(A1060・A1070)が約 240、アルミ合金 A6063 が約 210、ダイカスト用の ADC12 が約 95W/(m·K) です。銅はよく熱を伝えますが、重く、費用も高くなります。作り方は、押出し(A6063-T5)、フィンをベースにかしめるカシメ(フィン A1060・ベース A6063-T5)、薄いフィンを削り起こすスカイブ、冷間鍛造(A1070)、ダイカスト(ADC12)などがあります。ザワードは、押出しは金型を使うので大量生産向きで費用を抑えられ、スカイブは同社の工法の中でフィンをいちばん薄く・ピッチを狭くできる、としています。アルミの材料の選び方は技術ページ「アルミニウム合金」で扱っています。
表面処理:自然空冷ならアルマイトが効く
アルファは、アルマイト処理で放射率が高くなり放熱性能が高まるとし、自然空冷では熱の放射の割合が大きいので特に勧めています。一方、水谷電機工業は、強制空冷ではアルマイトや塗装などの表面処理は熱的に効果がないので、特別な場合を除き無処理にしている、としています。放射率については 技術の基礎知識「放射率」で説明しています。
熱源が小さいときは、熱を広げる
小さな素子の熱は、ヒートシンクのベースに広がりきらず、真下だけが熱くなります(局部発熱)。グローバル電子は、素子とヒートシンクの間に銅板などのヒートスプレッダを入れると改善が見込める場合がある、としています。アルファは、ベースに銅を埋め込むと拡がり抵抗が下がり、熱源がヒートシンクに比べて極端に小さいときはベーパーチャンバーで熱を広げる方法がある、としています。ヒートパイプとベーパーチャンバーは技術ページ「ヒートパイプ・ベーパーチャンバー」で扱っています。
出典:ヒートシンク 自然空冷と強制空冷|下西技研工業、ヒートシンクの放熱性能を高める方法|アルファ、自然空冷の手引き|アルファ、ヒートシンクの放熱性能 技術ノート|グローバル電子、ヒートシンクの材質選定|ザワード、ヒートシンクの工法|ザワード、ヒートシンク(放熱器)の基礎知識|水谷電機工業
冷却ファンの選び方:必要な風量と動作点
必要な風量を計算する
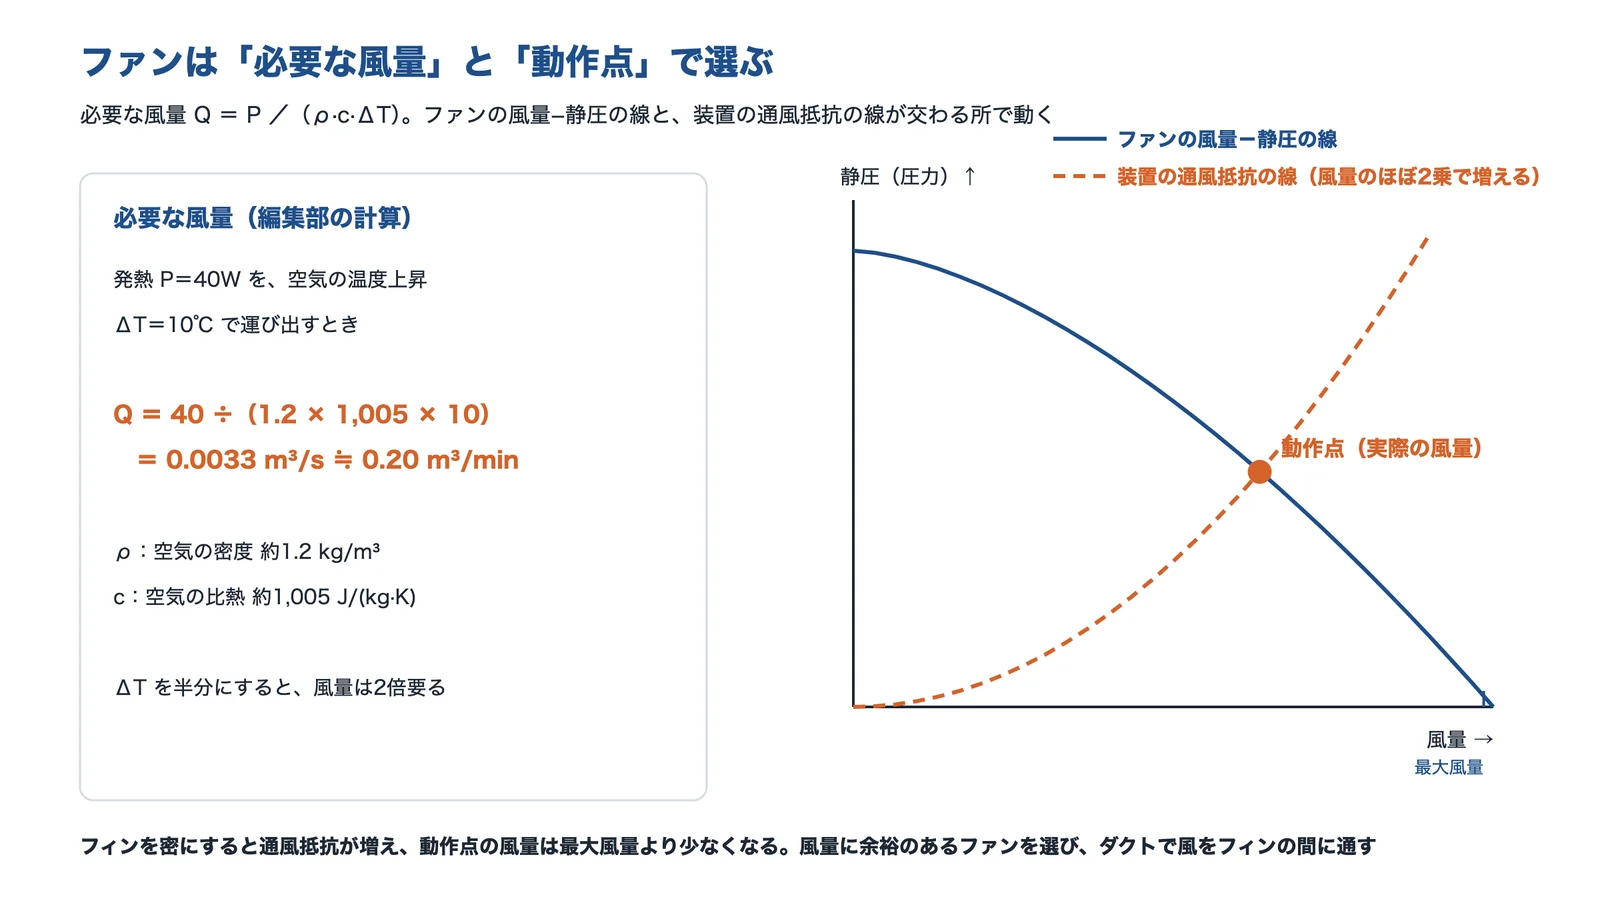
ファンの風は、熱を空気に移して運び出します。空気が運べる熱は、風量 × 密度 × 比熱 × 温度上昇なので、必要な風量は Q = P /(ρ × c × ΔT) で見積もれます。空気の密度 ρ を約 1.2kg/m³、比熱 c を約 1,005J/(kg·K) とすると、40W の熱を空気の温度上昇 10℃で運び出すには、Q=40÷(1.2×1,005×10)≒0.0033m³/s、約 0.20m³/min の風量が要ります(編集部の計算)。許す温度上昇を半分の 5℃にすると、風量は2倍要ります。空気の比熱は 技術の基礎知識「比熱(熱容量)」でも扱っています。
出典:空気の物性をもとに編集部が計算し、下西技研工業「ヒートシンク 自然空冷と強制空冷」・グローバル電子「ヒートシンクの放熱性能 技術ノート」と編集部の整理をもとに AI(Claude)で作成
動作点:ファンの最大風量は出ない
ファンのカタログにある最大風量は、圧力の抵抗がないときの値です。実際の装置では、フィンやダクトの抵抗(通風抵抗)があり、風量はファンの風量−静圧の線と、装置の通風抵抗の線が交わる所(動作点)になります。通風抵抗はおおむね風量の2乗で増えるので、フィンを密にするほど、動作点の風量は最大風量より少なくなります(編集部の解説)。必要な風量に余裕のあるファンを選びます。
風をフィンの間に通す
グローバル電子は、ファンの風がヒートシンクに正しく当たる構造なら 20%〜2倍の放熱性能の向上が見込めるが、ファンがヒートシンクから離れていたり、間に遮るものがあると、数十%も性能が落ちることがある、としています。下西技研工業は、ダクトなどでフィンの間に確実に風を流すことで、放熱性能を上げられるとしています。水谷電機工業も、強制空冷では熱伝達率が上がり、表面積を増やす以上の効果が得られる、としています。
出典:ヒートシンク 自然空冷と強制空冷|下西技研工業、ヒートシンクの放熱性能 技術ノート|グローバル電子、ヒートシンク(放熱器)の基礎知識|水谷電機工業
ヒートシンクの選び方の資料を公開している企業
熱抵抗の計算や選び方の根拠にできる数値・手順を公開している企業を紹介します。いずれも公開されている技術資料の内容で、各社の製品の性能を比べたものではありません。
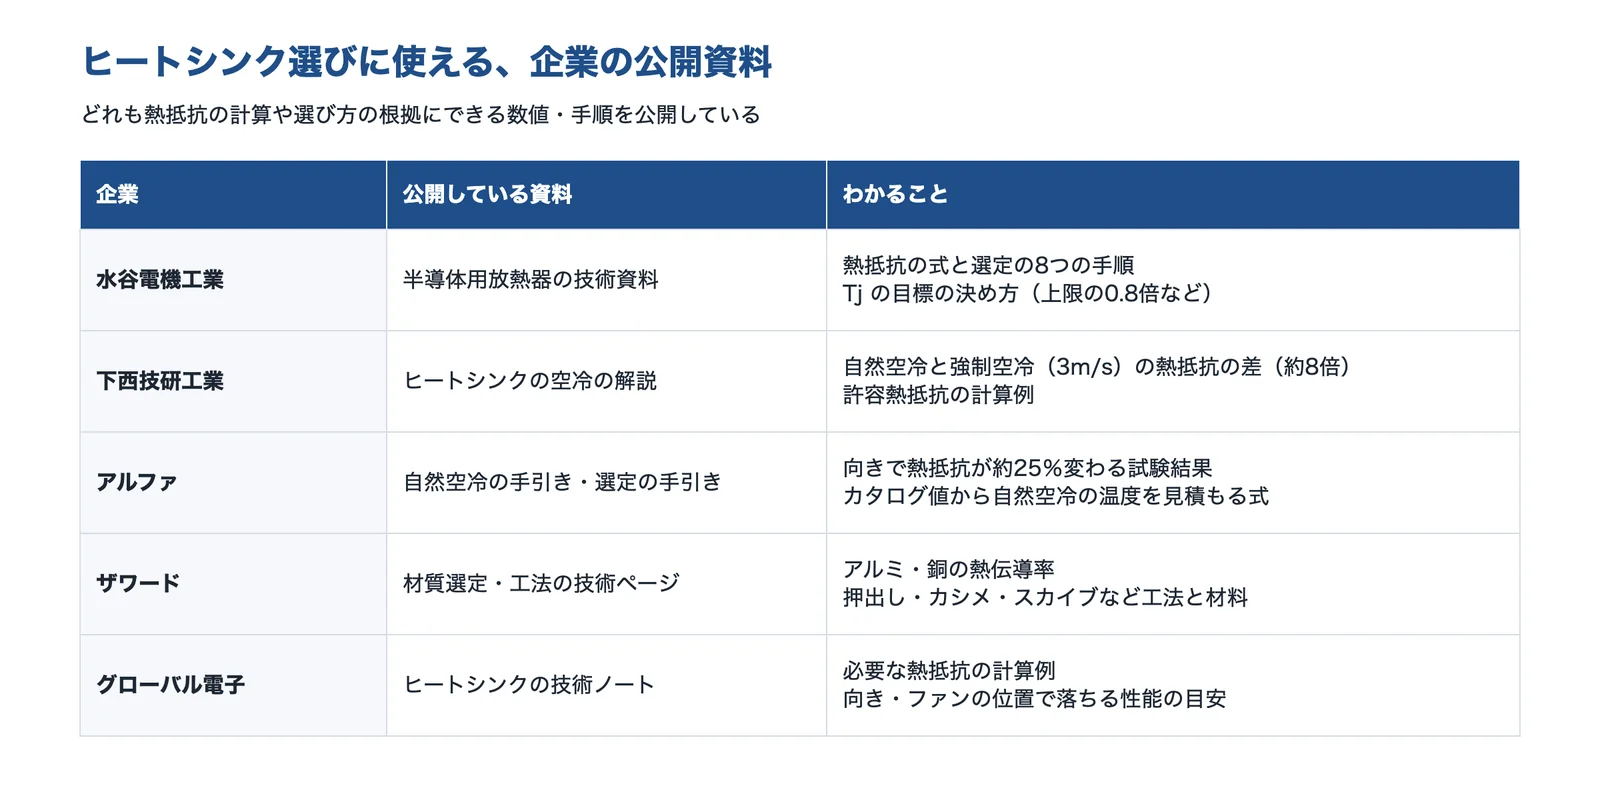
出典:水谷電機工業「ヒートシンク(放熱器)の基礎知識」・下西技研工業「ヒートシンク 自然空冷と強制空冷」・アルファ「自然空冷の手引き」・ザワード「ヒートシンクの材質選定」・グローバル電子「ヒートシンクの放熱性能 技術ノート」と編集部の整理をもとに AI(Claude)で作成
水谷電機工業株式会社|半導体用放熱器と熱設計の基礎資料
水谷電機工業とは
水谷電機工業は、東京都千代田区に本社を置く、半導体用の放熱器(ヒートシンク)の設計・製造・販売の会社です。
水谷電機工業の得意技術
| 技術 | 内容 |
|---|---|
| 熱抵抗の式と選定の手順 | Tj − Ta = P(θjc+θcs+θsa)の式と、必要な熱抵抗から放熱器を選ぶ8つの手順を公開 |
| 接合部温度の決め方 | 通常は Tj=75〜85℃を目標、85℃以下にできない高出力素子は許容最高温度の0.8倍を目安とするなど |
| 表面処理の考え方 | アルマイトの色や効果、強制空冷では表面処理に熱的な効果がないことを解説 |
水谷電機工業が解決できる課題
- パワー素子に合うヒートシンクを、熱抵抗から選びたい
- 接合部温度の目標を、寿命を考えて決めたい
出典:会社概要|水谷電機工業、ヒートシンク(放熱器)の基礎知識|水谷電機工業
下西技研工業株式会社|ヒートパイプ・放熱ユニットとヒートシンクの解説
下西技研工業とは
下西技研工業は、大阪府東大阪市に本社を置く、精密機器部品の会社です。熱対策の製品としてヒートパイプ・放熱ユニット・放熱シートなどを扱い、ヒートシンクの技術解説も公開しています。
下西技研工業の得意技術
| 技術 | 内容 |
|---|---|
| 自然空冷と強制空冷の比較 | 同じ寸法で、自然空冷と強制空冷(3m/s)の熱抵抗に約8倍の差。1℃/W 以下が必要なら強制空冷を検討 |
| フィンの枚数・間隔 | 自然空冷には最適なフィンの枚数・間隔がある。強制空冷はフィンピッチを狭くできる |
| 許容熱抵抗の計算例 | 許容温度 90℃・環境 40℃・30W・TIM 0.05℃/W で約 1.617℃/W |
下西技研工業が解決できる課題
- 自然空冷で足りるか、ファンが要るかを判断したい
- フィンの枚数と間隔を決めたい
出典:会社概要|下西技研工業、ヒートシンク 自然空冷と強制空冷|下西技研工業
株式会社アルファ|冷間鍛造のヒートシンクと選定の手引き
アルファとは
アルファは、静岡県沼津市に所在する、ヒートシンクと冷間鍛造部品の会社です。ヒートシンクの選び方の技術情報を公開しています。
アルファの得意技術
| 技術 | 内容 |
|---|---|
| 自然空冷の手引き | 近似式 W=β・Δt1.25 でカタログ値から使用時の温度差を見積もる方法。フィン水平の横置きは縦置きより熱抵抗が約25%高い(同社試験) |
| 放熱性能を高める方法 | 密なフィンと疎なフィンの使い分け、ダクト、銅の埋め込み、ベーパーチャンバー、取り付け圧力 |
| 熱源の大きさと TIM | 10W で熱源 35×35mm と 10×10mm を比べ、熱源が小さいと TIM の熱抵抗が10倍以上(編集部の計算で10〜13倍) |
アルファが解決できる課題
- 自然空冷のヒートシンクを、置き方まで含めて選びたい
- 小さな熱源の熱を、ヒートシンク全体に広げたい
出典:会社概要|アルファ、自然空冷の手引き|アルファ、ヒートシンクの放熱性能を高める方法|アルファ、熱源の大きさと TIM|アルファ
株式会社ザワード|ヒートシンクの材質と工法の資料
ザワードとは
ザワードは、東京都文京区に本社を置く、冷却・放熱の部材の企画提案・製造の外部委託・輸入販売などの会社です。
ザワードの得意技術
| 技術 | 内容 |
|---|---|
| 材質の選び方 | 純銅 約390、純アルミ 約240、A6063 約210、ADC12 約95W/(m·K) の熱伝導率と、工法ごとの材料 |
| 工法の違い | 押出し・スカイブ・カシメ・冷間鍛造・ダイカストの特徴(押出しは大量生産向き、スカイブは同社の工法の中でいちばん薄く狭いピッチにできるなど) |
ザワードが解決できる課題
- ヒートシンクの材料を、熱と重さと費用で選びたい
- フィンの形に合う作り方を知りたい
出典:会社概要|ザワード、ヒートシンクの材質選定|ザワード、ヒートシンクの工法|ザワード
グローバル電子株式会社|ヒートシンクの技術ノート
グローバル電子とは
グローバル電子は、東京都新宿区に本社を置く会社です。電子部品の調達や、ヒートシンクの製造・販売などを行っています。
グローバル電子の得意技術
| 技術 | 内容 |
|---|---|
| 必要な熱抵抗の計算 | 温度差 60℃・10W なら 6℃/W のように、必要な熱抵抗を出す方法。ギャップフィラーの熱抵抗は差し引く |
| 向きとファンの位置 | 垂直を100%とすると、ほかの向きで4〜40%程度落ちる場合がある。ファンの風が正しく当たれば20%〜2倍の向上、離れていると数十%落ちることも |
グローバル電子が解決できる課題
- ヒートシンクの性能を、取り付けの向きやファンの位置も含めて見積もりたい
出典:ヒートシンクの放熱性能 技術ノート(会社の所在地を含む)|グローバル電子
選ぶ前に確かめる条件
ヒートシンクを選ぶ前・メーカーに相談する前に、次のことを整理しておくと計算が早く進みます。
- 発熱量:最大の損失(W)。運転の仕方で変わるなら、いちばん厳しい条件
- 温度:素子の接合部の許容最高温度と、設計の目標(余裕をどれだけ持たせるか)
- 周囲温度:機器の中の空気の温度(外気・ほかの部品の熱・筐体の通気)
- 熱抵抗:素子の θjc(データシート)、グリス・放熱シート・絶縁板の熱抵抗
- 冷やし方:自然空冷か強制空冷か。ファンの風量・騒音・寿命の制約
- 取り付け:置く向き、使える寸法と重さ、素子の大きさ(熱源が小さいと熱を広げる工夫が要る)
関連する課題
この課題に関係する分野・技術・製品のページ
※アイキャッチ画像は、AI(ChatGPT)で生成したイメージです。実在の製品・設備ではありません。
情報の確認日:2026年10月30日








