
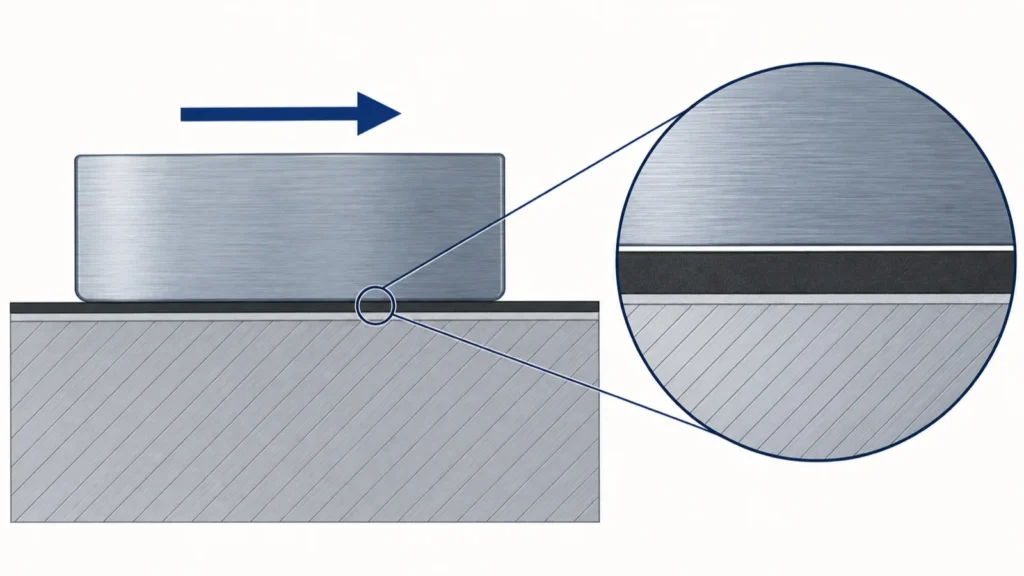
DLC(ダイヤモンド・ライク・カーボン)は、炭素を主な成分とする硬い膜で、部品のこすれ合う面に数 μm ほどの厚さで付けます。摩擦を下げ、すり減りや相手の金属がくっつく(凝着)のを防ぐために、エンジンの部品、切削工具、金型、機械の摺動部品などで使われています。このページでは、DLC と、潤滑物質を塗って固める固体潤滑被膜をあわせて「低摩擦コーティング」として扱います。
DLC のしくみ、種類と選び方、使う場面ごとの選び方、カタログ値の見方、下地・密着・油との相性の注意点をまとめ、この技術を得意とする企業を紹介します。
DLC・低摩擦コーティングの企業(早見表)
| 企業 | 水素フリー DLC | 水素含有 DLC | 元素を 加えたDLC | 窒化との 複合処理 | 固体潤滑 被膜 | ゴム・樹脂 への処理 |
|---|---|---|---|---|---|---|
| 日本アイ・ティ・エフジニアスコート | ● | ● | ● | |||
| 日本電子工業NEO C・NEO VC | ● | ● | ● | ● | ||
| ナノテックDLC-Hard・ICF | ● | |||||
| 日本エムティDLC・ドライサーフェス | ● | ● | ● | ● | ||
| 東洋ドライルーブドライルーブ | ● | ● |
●は、各社の公式サイトで取り扱いを確認できた種類です(空欄は、扱っていないという意味ではありません)。ナノテックの DLC-Hard は、水素を含むかどうかの記載がありません(同社の DLC 分類のページでは、DLC-Hard の成膜法のイオン化蒸着法は ta-C:H・a-C:H の方法として載っています)。「元素を加えた DLC」は、日本電子工業はケイ素・タングステンを含む膜、ナノテックはフッ素をドーピングした撥水性 ICF です。東洋ドライルーブの DLC(CVD 法)は、水素を含むかどうかの記載がありません。社名を押すと、その会社の紹介へ移ります。
この技術で解決できる課題
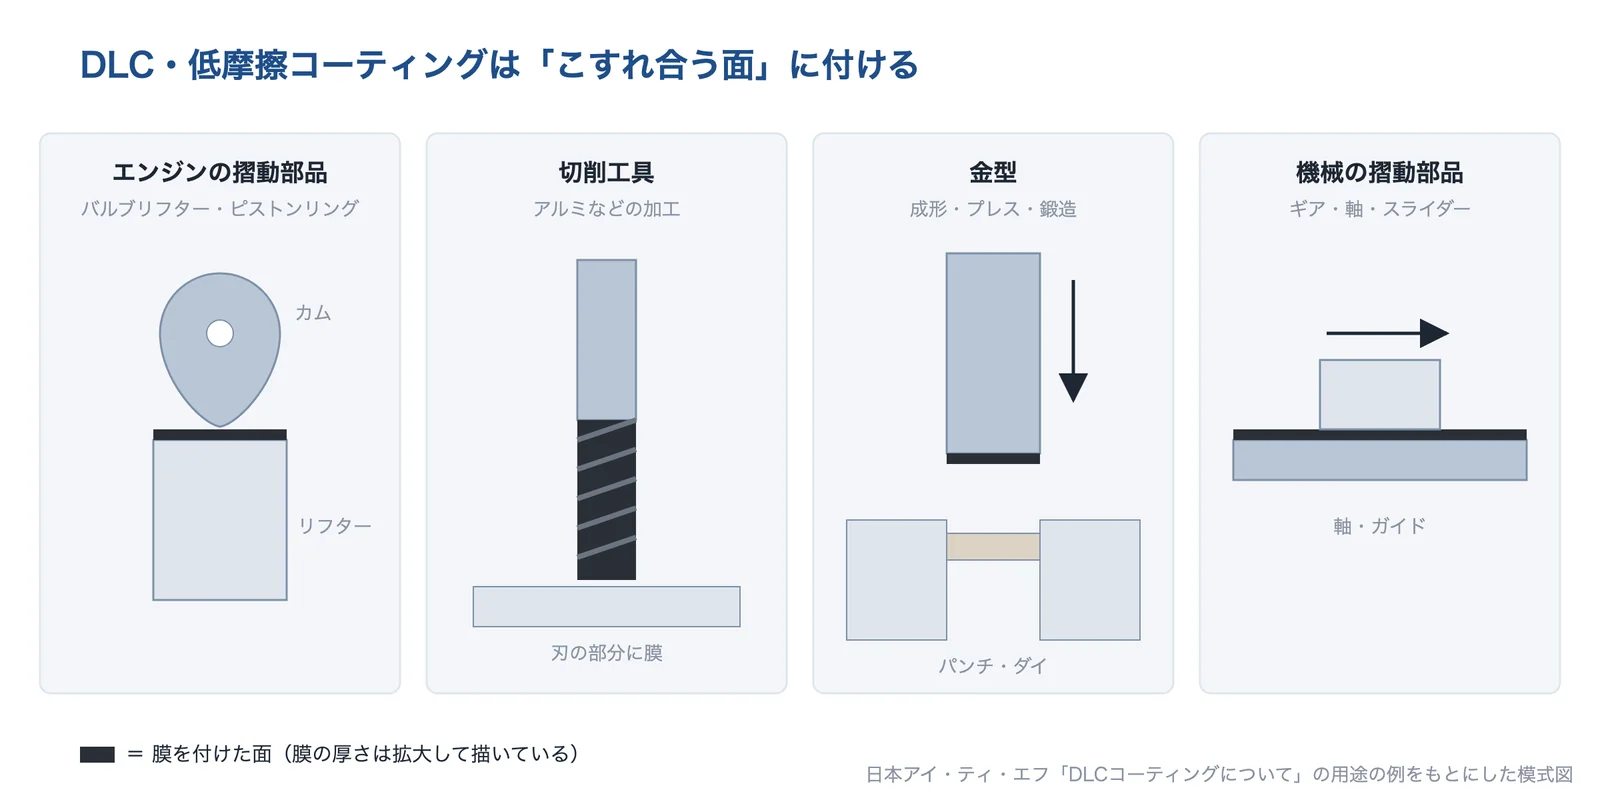
DLC・低摩擦コーティングは、こすれ合う面の摩擦・摩耗・凝着を、表面の膜で抑える技術です。部品の形や材料を大きく変えずに、表面だけを変えられるのが特長です。
AI(Claude)で作成
| 課題 | この技術での解決 | 課題ページ |
|---|---|---|
| 摩擦損失を減らしたい | 摺動面に DLC や固体潤滑被膜を付けて摩擦係数を下げる。油の中で使うか、油のない所で使うかで向く膜が変わる | 低摩擦コーティング |
| 摺動部がすり減る | 硬い膜で摩耗を抑える。下地を窒化してから DLC を付ける複合処理で、面圧の高い部品にも使える例がある | 硬質皮膜・肉盛り |
| 工具・金型にアルミなどがくっつく | アルミ合金の切削や、アルミ・マグネシウム合金のプレス・ダイカストの金型で、凝着を抑える | — |
| ゴム・樹脂の部品の摩擦が大きい | 低い温度で付けられるゴム・樹脂用の DLC で、シールなどの摩擦を下げる | — |
「—」は、まだ課題ページがないものです。
出典:DLCコーティングについて|日本アイ・ティ・エフ、DLCコーティング|日本アイ・ティ・エフ、三宅浩二「ダイヤモンド・ライク・カーボン(DLC)膜とその応用展開」(真空 60巻11号、2017年)|J-STAGE
仕組み
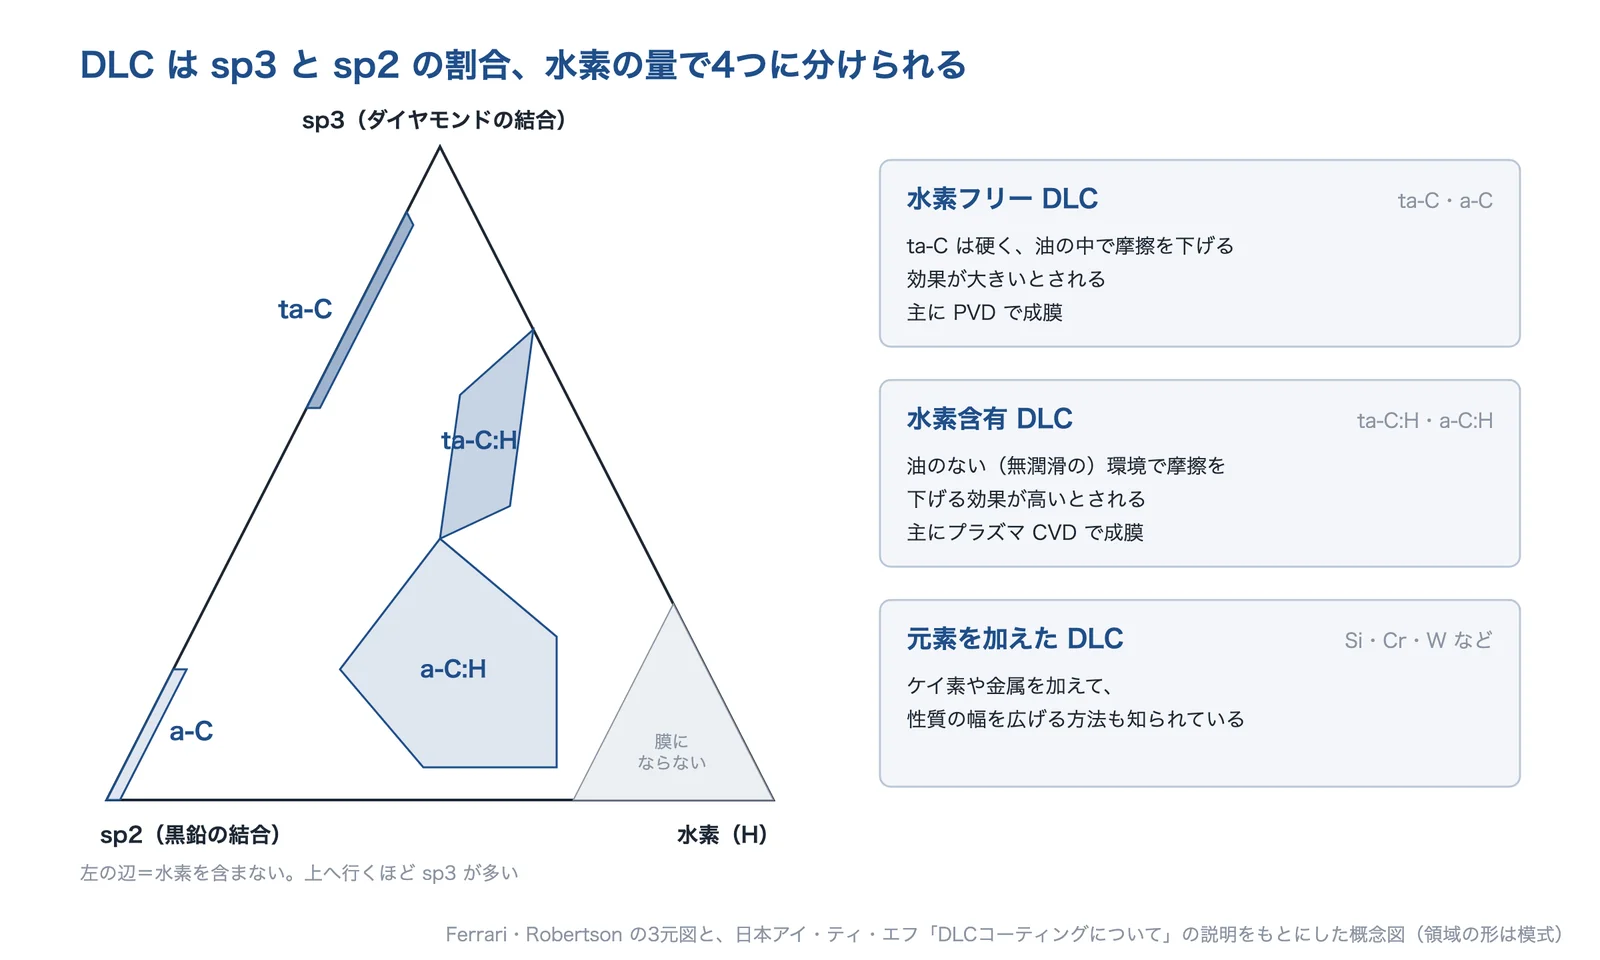
DLC は、ダイヤモンドのような結合(sp3)と黒鉛のような結合(sp2)が混ざった、結晶になっていない(アモルファスの)炭素の膜です。sp3 の割合と、水素をどれだけ含むかで性質が変わり、Ferrari と Robertson が示した3元図で整理されます。水素を含まない領域に ta-C と a-C(まとめて水素フリー DLC)、水素を含む領域に ta-C:H と a-C:H があります。
AI(Claude)で作成
国際規格では、ISO 20523:2017 が炭素系の膜の分類と呼び方を定めています。岐阜県産業技術総合センターの報告は、この規格で DLC 膜が構造・水素の量・添加元素の有無により7つに分けられていると紹介しています。
出典:DLCコーティングについて|日本アイ・ティ・エフ、三宅浩二「ダイヤモンド・ライク・カーボン(DLC)膜とその応用展開」(真空 60巻11号、2017年)|J-STAGE、小川大介・田中等幸「炭素系硬質膜の密着性改善に関する研究(第1報)」(研究報告 第7号)|岐阜県産業技術総合センター
水素フリーは油の中、水素含有は油のない所
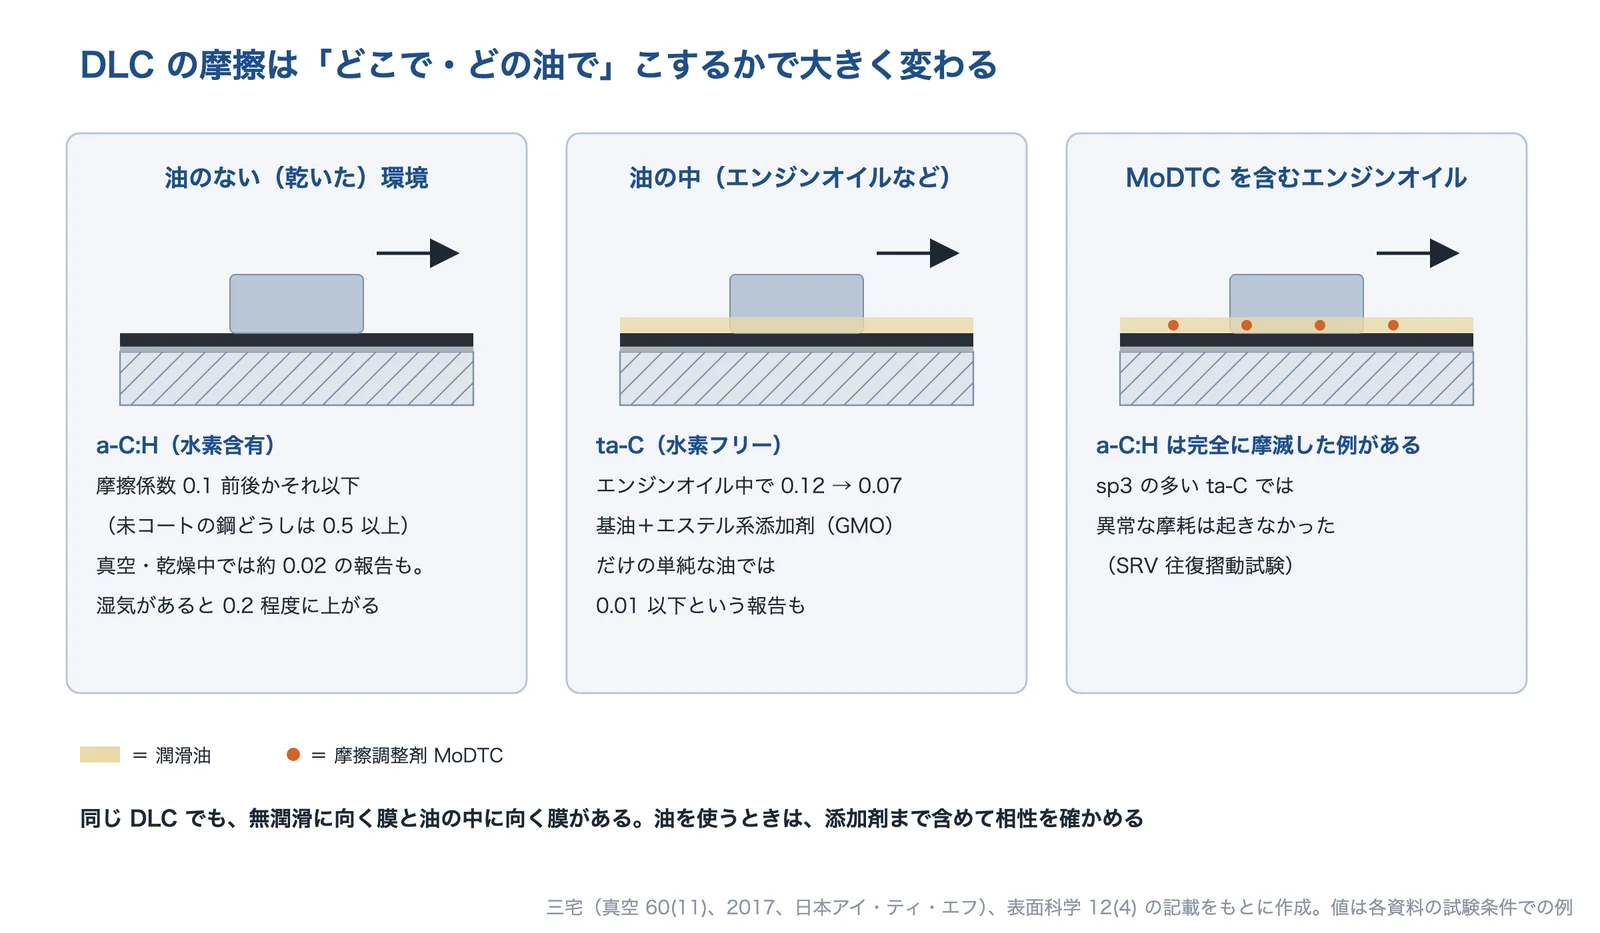
日本アイ・ティ・エフは、ta-C を「油中での摩擦係数低減効果に優れる」、水素を含む DLC を「無潤滑環境下での摩擦係数低減効果が高い」と説明しています。同じ DLC でも、油を使うかどうかで向く膜が分かれるのが、選ぶときの最初のポイントです。
AI(Claude)で作成
三宅(日本アイ・ティ・エフ、2017年)の解説では、3球式のボールオンディスク試験(球は SUJ2、無潤滑)で、未コートの鋼どうしの摩擦係数が 0.5 以上なのに対し、a-C:H は 0.1 前後かそれ以下でした。ta-C はエンジンオイルの中でも摩擦係数が 0.12 から 0.07 に下がり、基油にエステル系の添加剤(GMO)を加えただけの単純な潤滑では 0.01 以下という報告も紹介されています。一方、1991年の表面科学の論文では、a-C:H は真空中や乾いた雰囲気で約 0.02 と低いものの、水分を含む雰囲気では 0.2 程度まで上がると報告されています。
出典:DLCコーティングについて|日本アイ・ティ・エフ、三宅浩二「ダイヤモンド・ライク・カーボン(DLC)膜とその応用展開」(真空 60巻11号、2017年)|J-STAGE、日置辰視ほか「DLC(ダイヤモンドライクカーボン)皮膜の形成と固体潤滑特性」(表面科学 12巻4号、1991年)|J-STAGE
膜は真空の中で、低い温度で付ける
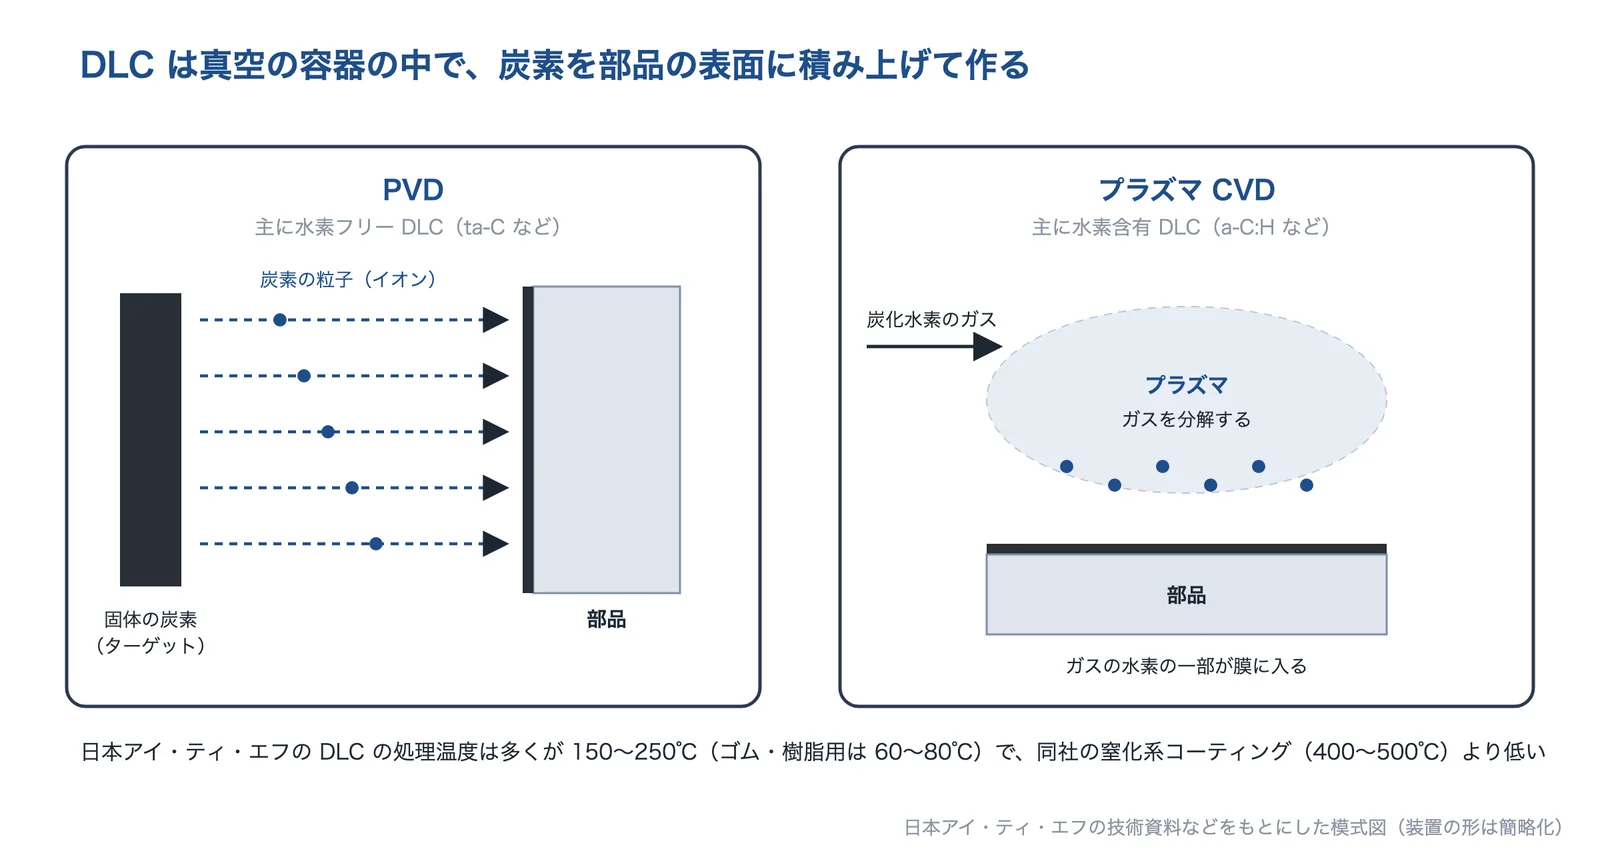
DLC は、真空の容器の中で炭素を部品の表面に積み上げて作ります。日本アイ・ティ・エフは、ta-C は PVD、a-C:H はプラズマ CVD で成膜すると説明しています。同社の DLC の処理温度は多くが 150〜250℃(ゴム・樹脂用は 60〜80℃)で、同社の窒化系コーティング(400〜500℃)より低い温度で付けられます。
AI(Claude)で作成
出典:DLCコーティングについて|日本アイ・ティ・エフ、DLCコーティング|日本アイ・ティ・エフ、窒化系コーティングシリーズ|日本アイ・ティ・エフ
種類と選び方
DLC は、硬さ・膜厚・処理温度が種類によって大きく違います。さらに、ケイ素や金属を加えた DLC、下地を窒化してから付ける複合処理、DLC とは別の固体潤滑被膜もあります。
| 種類 | 形と特徴 | 数値の例(出典の製品) | 向いている場面 | 注意 |
|---|---|---|---|---|
| 水素フリー DLC(ta-C) | 水素を含まず sp3 が多い。とても硬い | 日本アイ・ティ・エフ HA:硬さ 4,000〜7,000 Hv、膜厚 0.5〜1.0 μm、処理温度 150〜200℃ | 油の中で動く部品、アルミなどの切削工具 | HA など薄い膜では、下地が軟らかいと支えきれない(編集部の整理) |
| 水素含有 DLC(a-C:H など) | 水素を含む。種類により膜厚を厚くできる | 同 HS:1,500〜3,000 Hv、0.5〜4.0 μm/同 HT:500〜3,000 Hv、1〜20 μm | 油のない(無潤滑の)摺動部品 | 湿気で摩擦が上がる報告がある。a-C:H は MoDTC 入りの油で異常摩耗した報告がある(MoDTC 入りの油でも使えるとする製品もある) |
| 元素を加えた DLC | ケイ素や金属を加えて性質を調整する | a-C:H:Si など(各社の製品で値が違う) | 湿気のある環境、性質を調整したいとき | 製品ごとに条件を確かめる |
| 窒化との複合処理 | 下地を窒化して硬くしてから DLC を付ける | — | 面圧の高い鉄鋼部品 | 窒化の温度が下地の材料に合うか |
| ゴム・樹脂用の DLC | 低い温度で付けられ、曲がる下地についていく | 同 F:60〜1,300 Hv、0.3〜2.0 μm、処理温度 60〜80℃ | ゴム・樹脂の部品 | 硬さは金属用の DLC よりずっと低い |
| 固体潤滑被膜(ドライルーブ) | 二硫化モリブデンやフッ素樹脂などをバインダーで固めて塗る | 東洋ドライルーブの二硫化モリブデン系:膜厚 5〜30 μm(製品による) | 油を使いにくい所。金属・ゴム・樹脂 | DLC より厚い(5〜30 μm 程度)。DLC のような高い硬さはない(編集部の整理) |
数値は各社の製品ページの値で、規格値や保証値ではありません。測り方が製品ごとに違うので、この表の数値どうしを直接比べないでください(「カタログ値の見方」を参照)。
出典:DLCコーティング|日本アイ・ティ・エフ、DLCコーティングについて|日本アイ・ティ・エフ、日置辰視ほか「DLC(ダイヤモンドライクカーボン)皮膜の形成と固体潤滑特性」(表面科学 12巻4号、1991年)|J-STAGE、DLCコーティング|日本電子工業、ドライルーブとは?|東洋ドライルーブ
まず「油を使うか」と「下地の材料・温度」で絞る
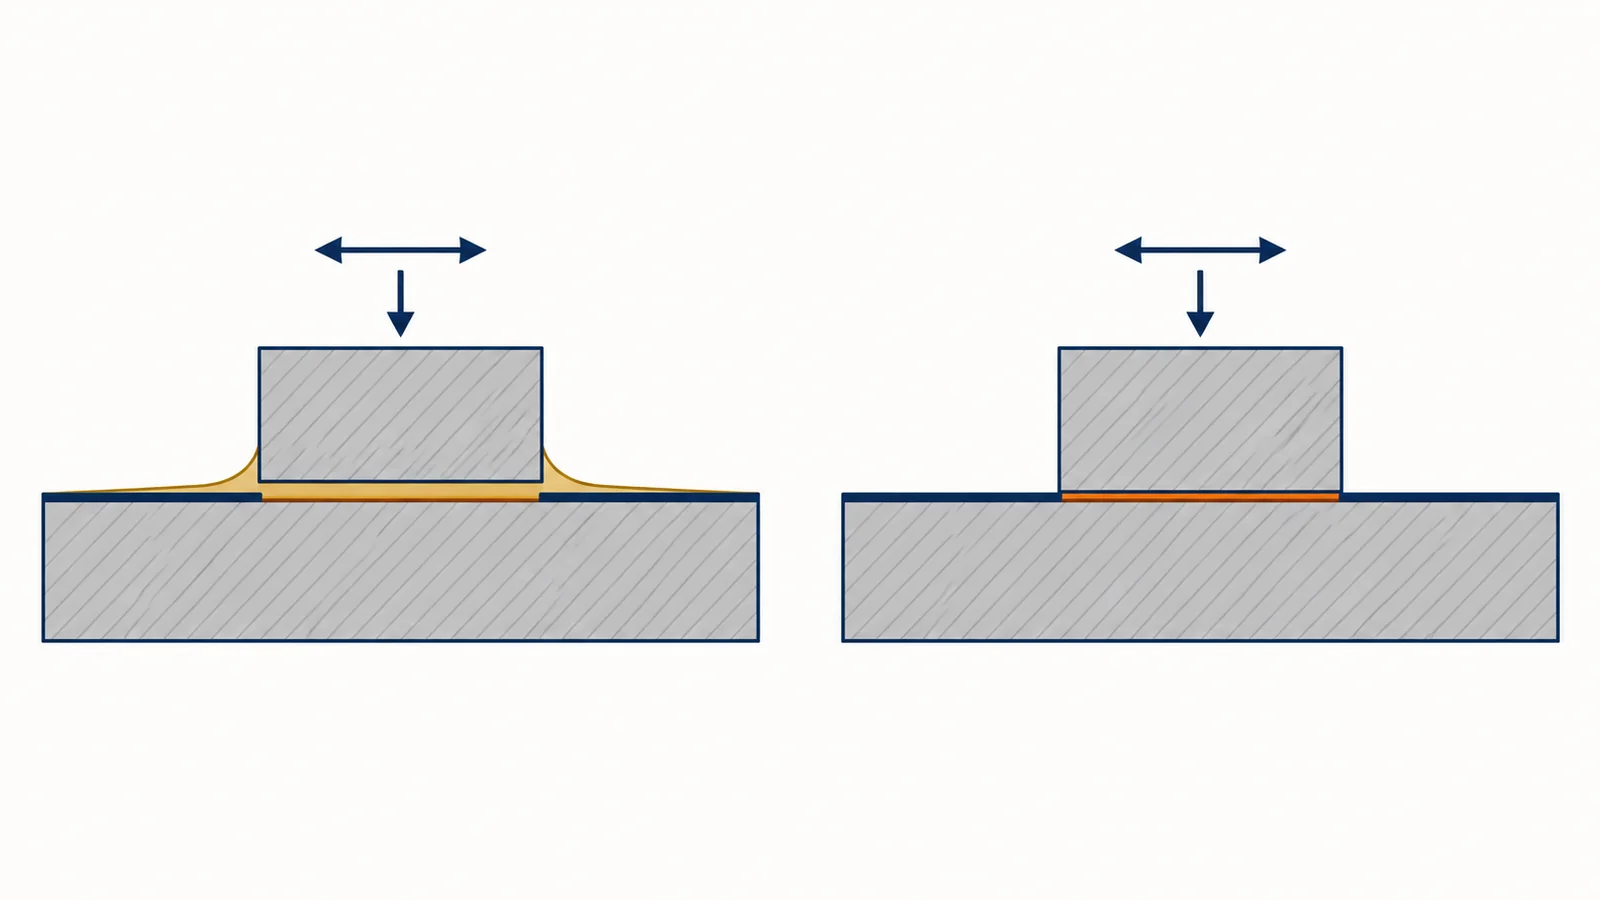
選ぶ順番の目安は、①油の中で使うか、油のない所で使うか、②下地の材料と、処理してよい温度の上限、③面圧(どれだけの力で押し付けられるか)、です。日本アイ・ティ・エフや日本エムティの説明では油の中なら水素フリー、油のない所なら水素含有が摩擦を下げやすく、これが出発点になります。ゴム・樹脂の部品には低い温度で付けられる膜を選びます。膜を付ける温度が、下地の熱処理(焼戻し)の温度より高いと下地が軟らかくなるおそれがあるため、処理温度は下地の材料とあわせて確かめます(編集部の解説)。
出典:DLCコーティングについて|日本アイ・ティ・エフ、DLCコーティング|日本アイ・ティ・エフ、DLCコーティング|日本エムティ
固体潤滑被膜は「塗る膜」
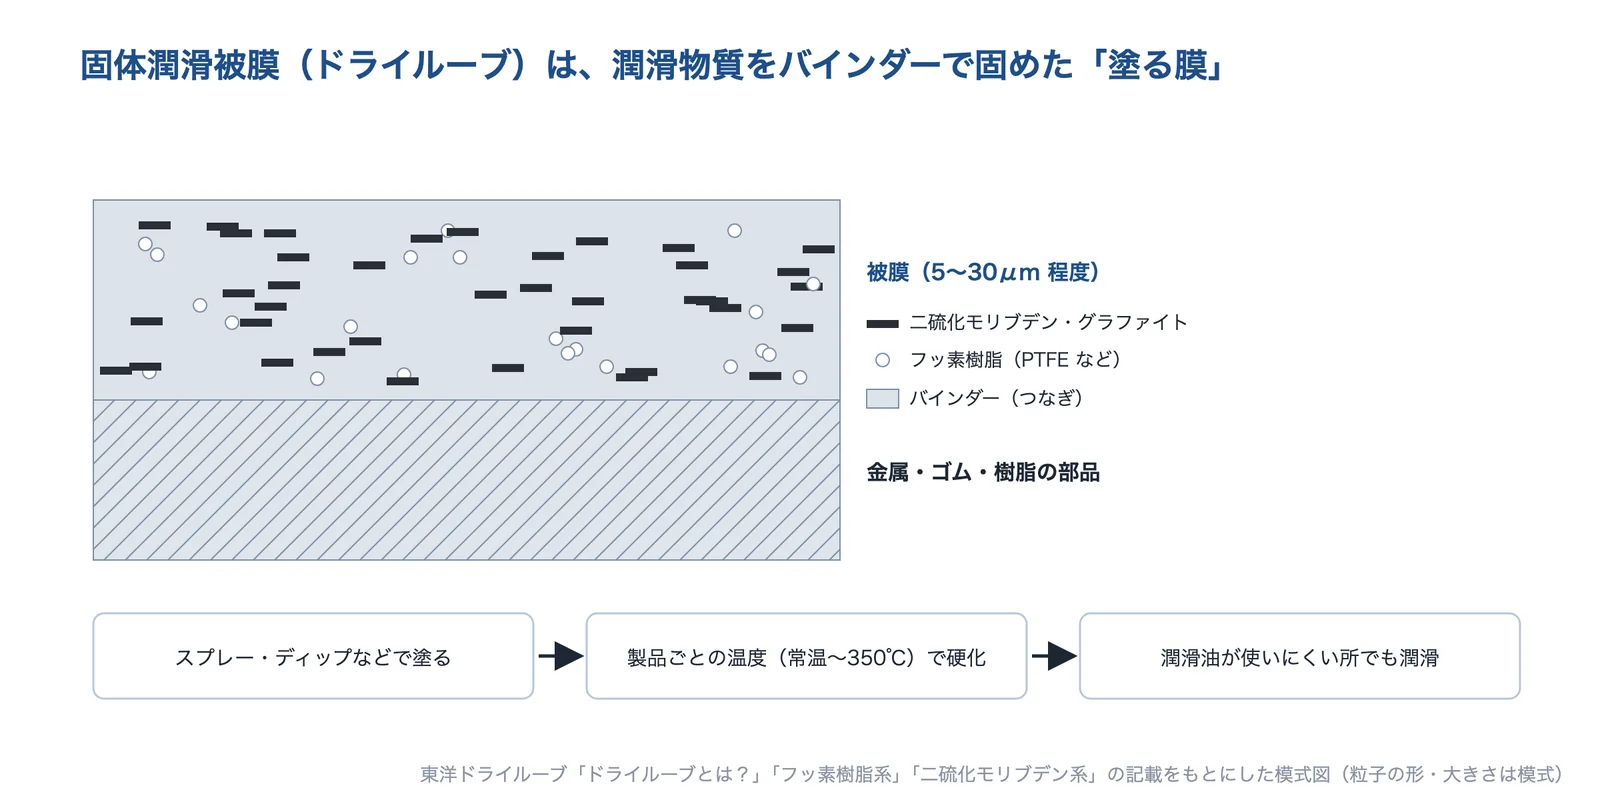
固体潤滑被膜は、二硫化モリブデンやグラファイト、フッ素樹脂(PTFE など)の潤滑物質を、バインダー(つなぎ)で固めた膜です。スプレーやディップで塗り、製品ごとの温度で硬化させます。DLC のような真空の装置がいらず、潤滑油が使いにくい所でも潤滑できるのが特長です。
AI(Claude)で作成
出典:ドライルーブとは?|東洋ドライルーブ、フッ素樹脂系|東洋ドライルーブ、二硫化モリブデン系|東洋ドライルーブ
使う場面ごとの選び方
同じ DLC でも、どこに使うかで、重視する性能が変わります。公開されている用途と解説から、代表的な場面をまとめました。
| 使う場面 | よく使われる種類 | 選ぶときのポイント |
|---|---|---|
| エンジン部品(バルブリフタ・ピストンリング・カムシャフトなど) | 水素フリー DLC(ta-C) | エンジンオイルの添加剤(MoDTC など)との相性。油の中での摩擦 |
| 切削工具(アルミ合金などの加工) | 水素フリー DLC(ta-C) | 凝着を抑えられるか。刃先に付けられる膜の薄さ |
| 金型(プラスチック成形、アルミ・マグネシウム合金のプレス、ダイカスト、冷間鍛造) | 用途により選ぶ | 離型・凝着。金型の鋼の焼戻し温度と処理温度 |
| 機械の摺動部品(ローラーシャフト・スライダー・軸受・ギア) | 水素含有 DLC、元素を加えた DLC、固体潤滑被膜 | 油を使うか。面圧と相手の材料 |
| ゴム・樹脂の部品 | ゴム・樹脂用の DLC、固体潤滑被膜 | 下地の耐熱温度。曲がったときに膜が割れないか |
出典:DLCコーティングについて|日本アイ・ティ・エフ、DLCコーティング|日本アイ・ティ・エフ、三宅浩二「ダイヤモンド・ライク・カーボン(DLC)膜とその応用展開」(真空 60巻11号、2017年)|J-STAGE
アルミ合金の切削:工具への凝着を抑える
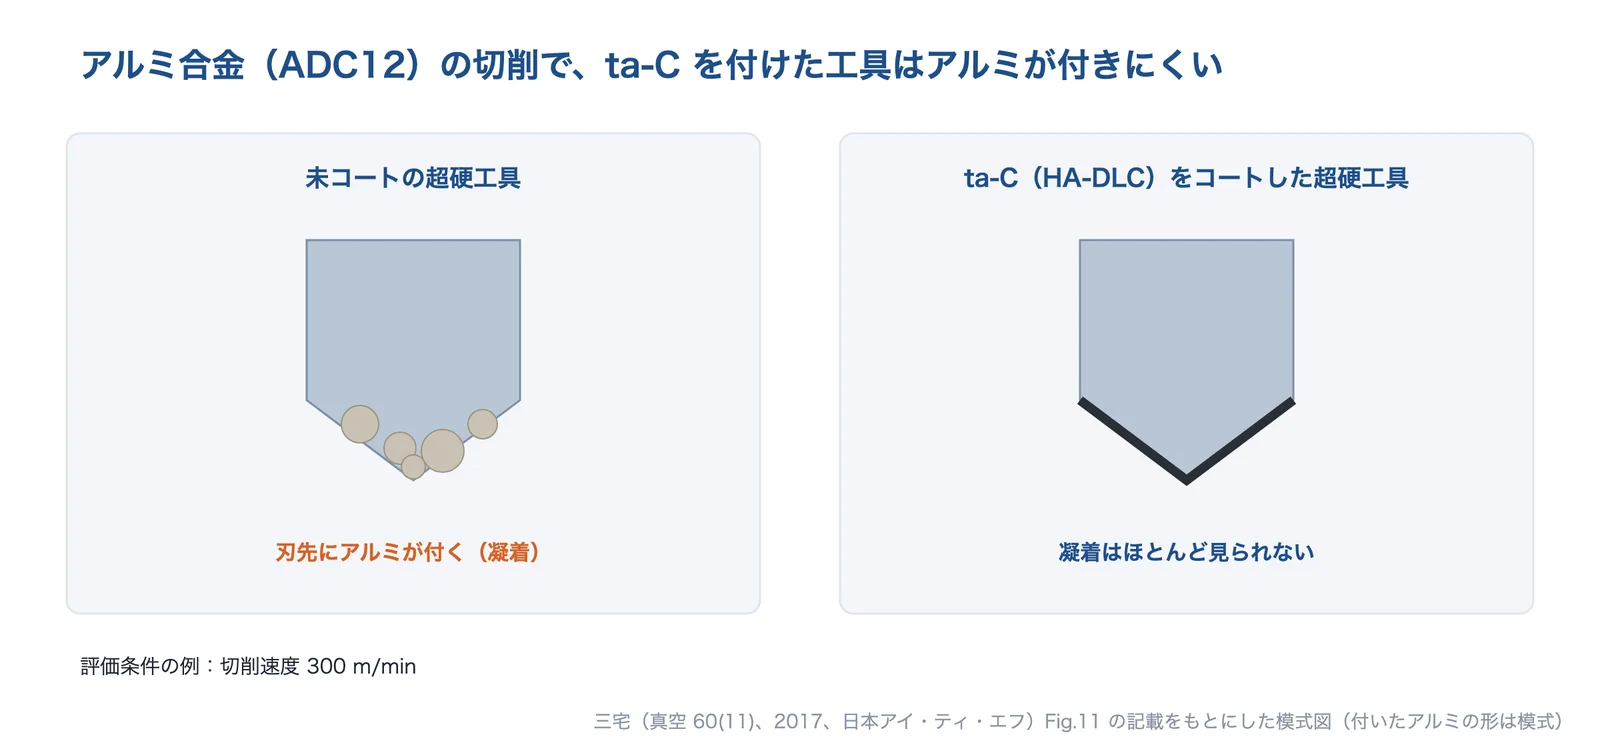
三宅の解説では、アルミ合金(ADC12)を、未コートの超硬工具と、ta-C(同社の HA)を付けた超硬工具で切削して比べています(切削速度 300 m/min)。未コートの工具ではアルミの凝着が激しいのに対して、ta-C を付けた工具ではほとんど凝着が見られなかったと報告されています。
AI(Claude)で作成
出典:三宅浩二「ダイヤモンド・ライク・カーボン(DLC)膜とその応用展開」(真空 60巻11号、2017年)|J-STAGE
量産の部品:転がり軸受のコロ
住友電気工業の SEI テクニカルレビューでは、コンプレッサに使う転がり軸受のコロに DLC を付ける量産技術が報告されています。密着の評価では、ロックウェル圧痕のまわりのはがれ方で判定する方法だけでは、コロに求められる転がり疲労に対する密着性を評価するには不十分で、実際の軸受に近い条件で動かす単体の加速試験を検討し、実機の評価と相関が確認できたとしています。
出典:田中祥和ほか「転がり軸受部品用 DLC 膜及び量産技術」(SEIテクニカルレビュー 194号)|住友電気工業
向いている条件と注意点
向いている条件
- 部品の形や材料は変えずに、こすれ合う面の摩擦・摩耗を下げたい
- アルミなどの軟らかい金属が、工具や金型にくっつく
- 油を減らしたい、または油を使えない所で潤滑したい
- 下地を軟らかくしない、低い温度で処理したい
注意点
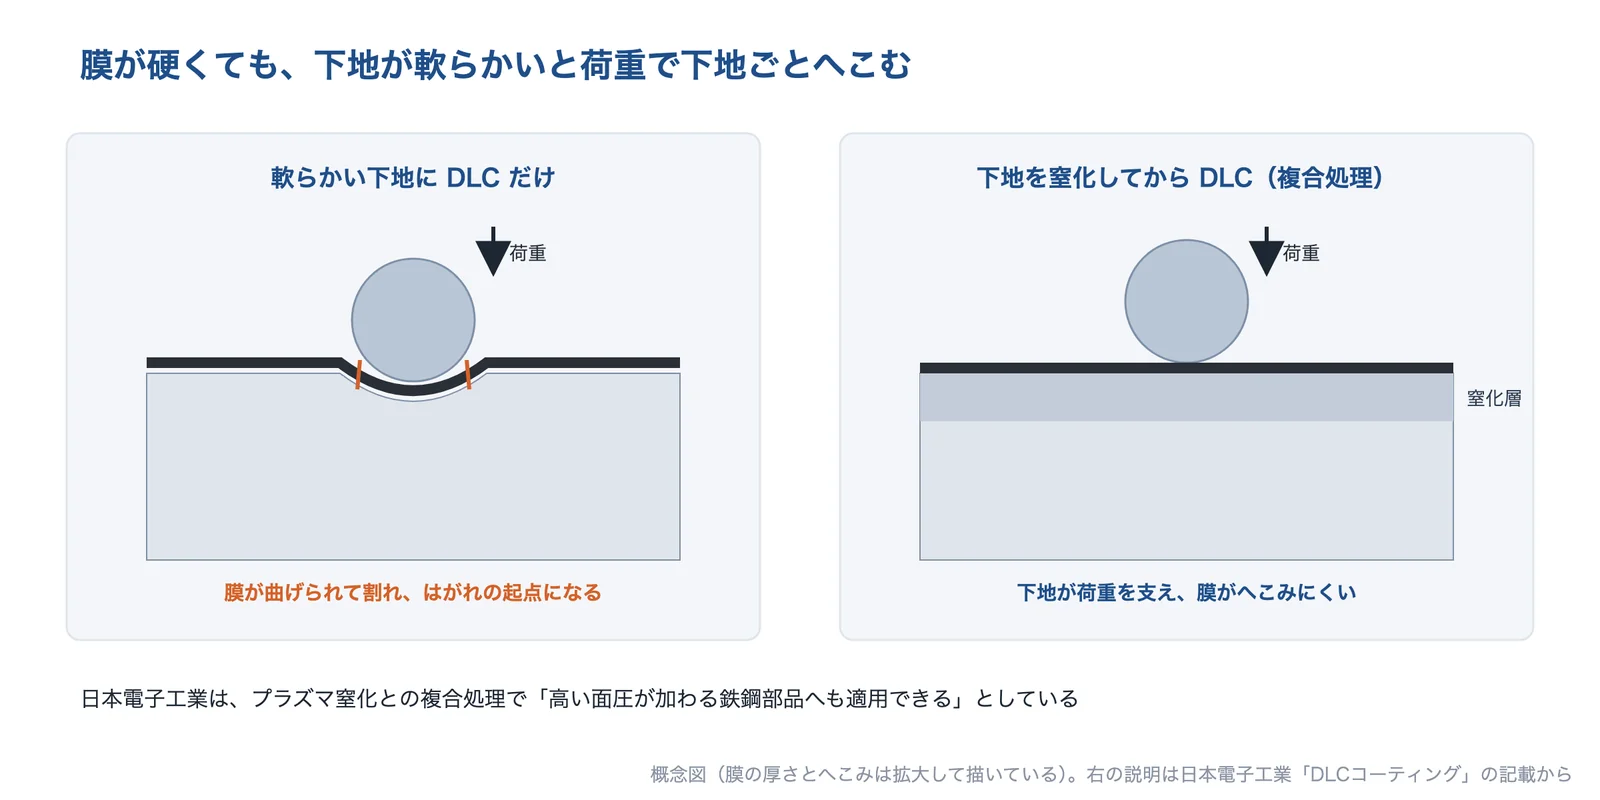
- 膜は数 μm と薄い。下地が軟らかいと、荷重で下地ごとへこんで割れる
- 密着が足りないと、はがれた膜が相手を傷める
- 油の添加剤(MoDTC など)との相性で、膜が異常に摩耗することがある
- 膜厚の分だけ寸法が変わる。穴の奥など付きにくい所がある
注意点の一部(寸法・付きにくい所)は、公開されている解説をもとに編集部が整理したものです。
出典:DLCコーティング|日本電子工業、三宅浩二「ダイヤモンド・ライク・カーボン(DLC)膜とその応用展開」(真空 60巻11号、2017年)|J-STAGE、中村守正ほか「スクラッチ試験と180度曲げ試験によるDLC膜の密着性評価法の検討」(報告 No.21、2007年)|大阪府立産業技術総合研究所
硬い膜でも、下地が軟らかいとへこむ
DLC は硬くても数 μm と薄いので、荷重を支えるのは下地です。軟らかい下地に DLC だけを付けると、荷重で下地ごとへこみ、膜が曲げられて割れ、はがれの起点になります。日本電子工業は、プラズマ窒化との複合処理で「高い面圧が加わる鉄鋼部品へも適用できる」としています。
AI(Claude)で作成
カタログ値の見方
DLC のカタログには、硬さ・膜厚・処理温度・酸化温度・摩擦係数などが並びます。どの値も、測った条件とあわせて読みます。
| 項目 | 見方 |
|---|---|
| 硬さ(Hv) | 膜の種類の違いを見る目安。幅のある値が多い。膜が薄いので、下地の硬さとあわせて考える |
| 膜厚(μm) | 寸法の公差に入るか。薄い膜は寸法を変えにくいが、下地の凹凸や傷はそのまま残る |
| 処理温度 | 下地の材料・熱処理の温度より低いか。ゴム・樹脂は耐熱温度を確かめる |
| 酸化温度 | 膜が酸化し始める温度の目安。使う温度の上限を考えるときに見る |
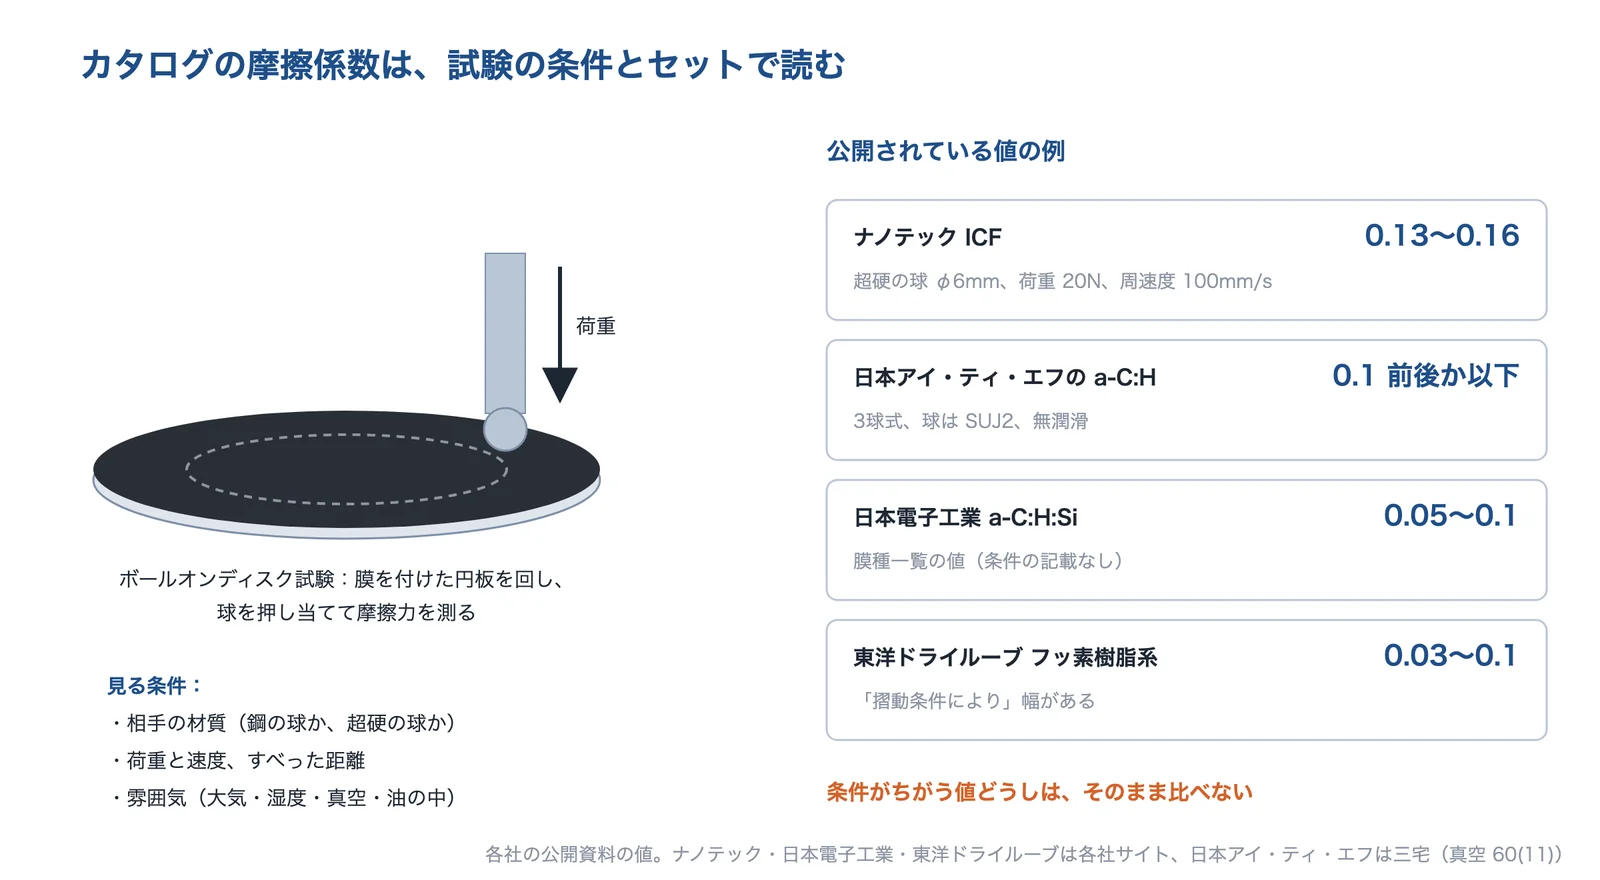
| 摩擦係数 | 相手の材質、荷重、速度、雰囲気(大気・湿度・真空・油)、試験の方法で大きく変わる |
この表は、各社の公開資料と解説をもとに編集部が整理したものです。
出典:DLCコーティング|日本アイ・ティ・エフ、三宅浩二「ダイヤモンド・ライク・カーボン(DLC)膜とその応用展開」(真空 60巻11号、2017年)|J-STAGE、日置辰視ほか「DLC(ダイヤモンドライクカーボン)皮膜の形成と固体潤滑特性」(表面科学 12巻4号、1991年)|J-STAGE
摩擦係数は、試験の条件とセットで読む
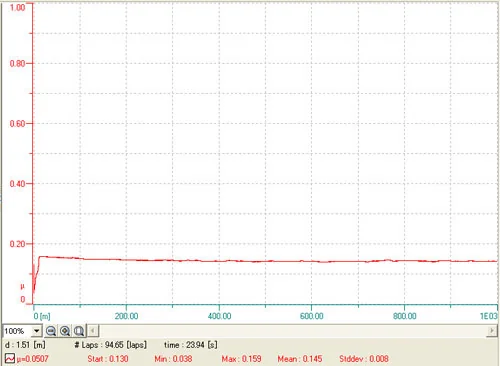
摩擦係数は、ボールオンディスク試験などで、相手の球の材質・荷重・速度・雰囲気を決めて測ります。たとえばナノテックの ICF は、超硬の球(φ6mm)、荷重 20N、周速度 100mm/s の条件で 0.13〜0.16 と示されています。条件が違う値どうしをそのまま比べず、自分の使い方に近い条件の値を見ることが大切です。
AI(Claude)で作成
出典:高耐久性ICF|ナノテック、三宅浩二「ダイヤモンド・ライク・カーボン(DLC)膜とその応用展開」(真空 60巻11号、2017年)|J-STAGE、DLCコーティング|日本電子工業、フッ素樹脂系|東洋ドライルーブ
組み込み・量産・信頼性の注意
- 下地で支える下地の硬さと処理温度を確かめる。面圧が高ければ窒化などの複合処理を検討する
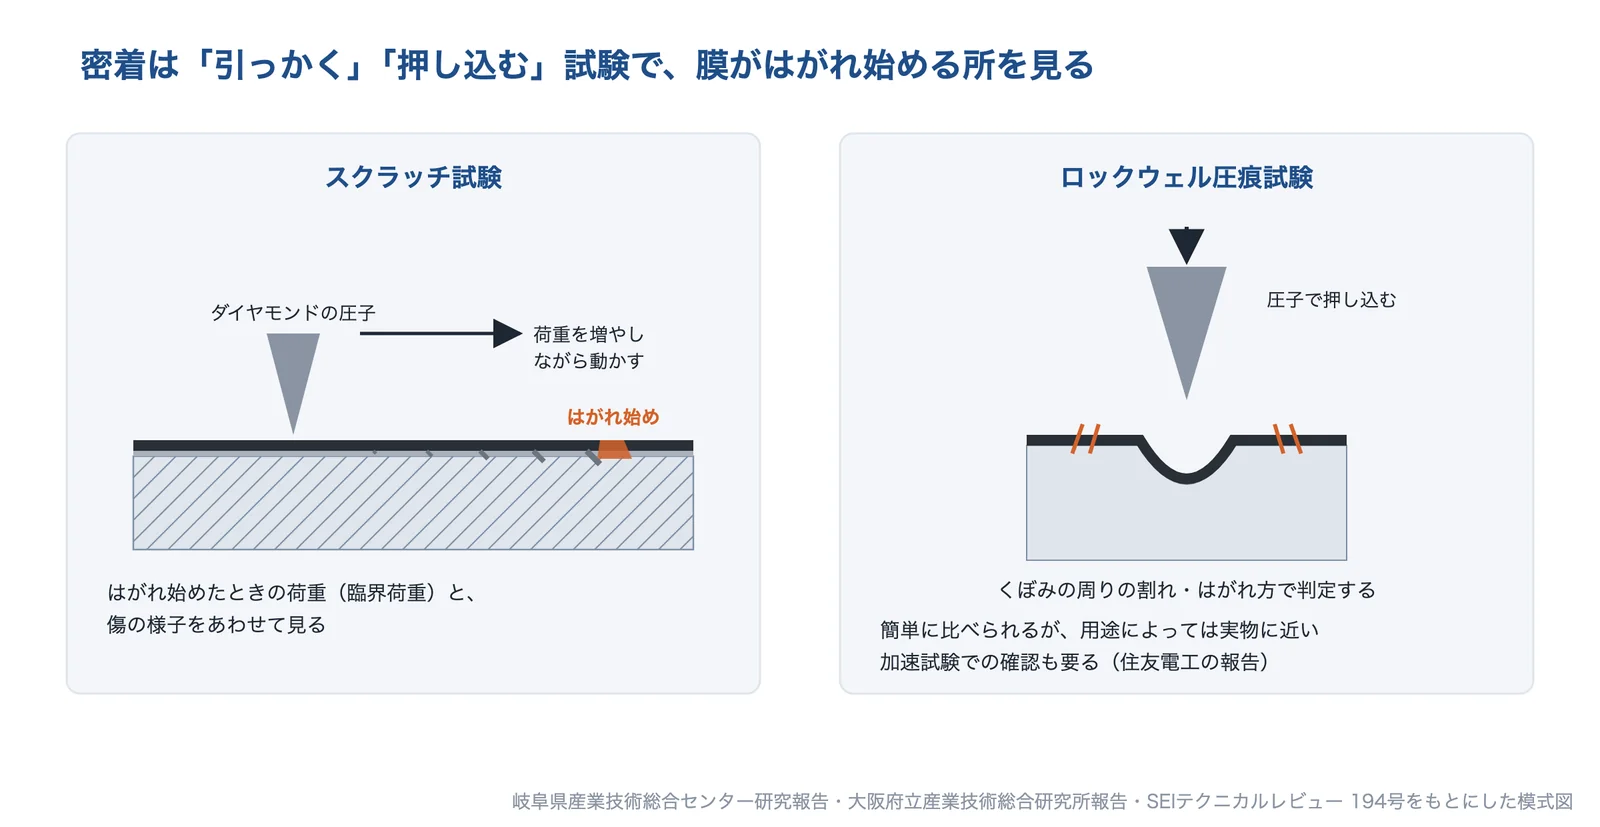
- 密着を確かめるスクラッチ試験やロックウェル圧痕試験に加え、実物に近い試験で確かめる
- 油・相手との相性使う油の添加剤、相手の材料、湿気を含めた条件で摩擦と摩耗を確かめる
密着の評価:引っかく・押し込む
膜の密着は、ダイヤモンドの圧子で荷重を増やしながら引っかくスクラッチ試験や、圧子で押し込んだくぼみのまわりの割れ・はがれ方を見るロックウェル圧痕試験で調べます。スクラッチ試験では、膜がはがれたときの荷重を臨界荷重(Lc)として使いますが、大阪府立産業技術総合研究所の報告は、Lc は膜厚や残留応力、基板の硬さの影響を強く受け、密着性だけを表す値ではないとしています。岐阜県産業技術総合センターは、表面・断面の観察に加え、摺動と局所的な応力の両方から評価することが有効だとしています。
AI(Claude)で作成
出典:中村守正ほか「スクラッチ試験と180度曲げ試験によるDLC膜の密着性評価法の検討」(報告 No.21、2007年)|大阪府立産業技術総合研究所、小川大介・田中等幸「炭素系硬質膜の密着性改善に関する研究(第1報)」(研究報告 第7号)|岐阜県産業技術総合センター、田中祥和ほか「転がり軸受部品用 DLC 膜及び量産技術」(SEIテクニカルレビュー 194号)|住友電気工業
油の添加剤との相性
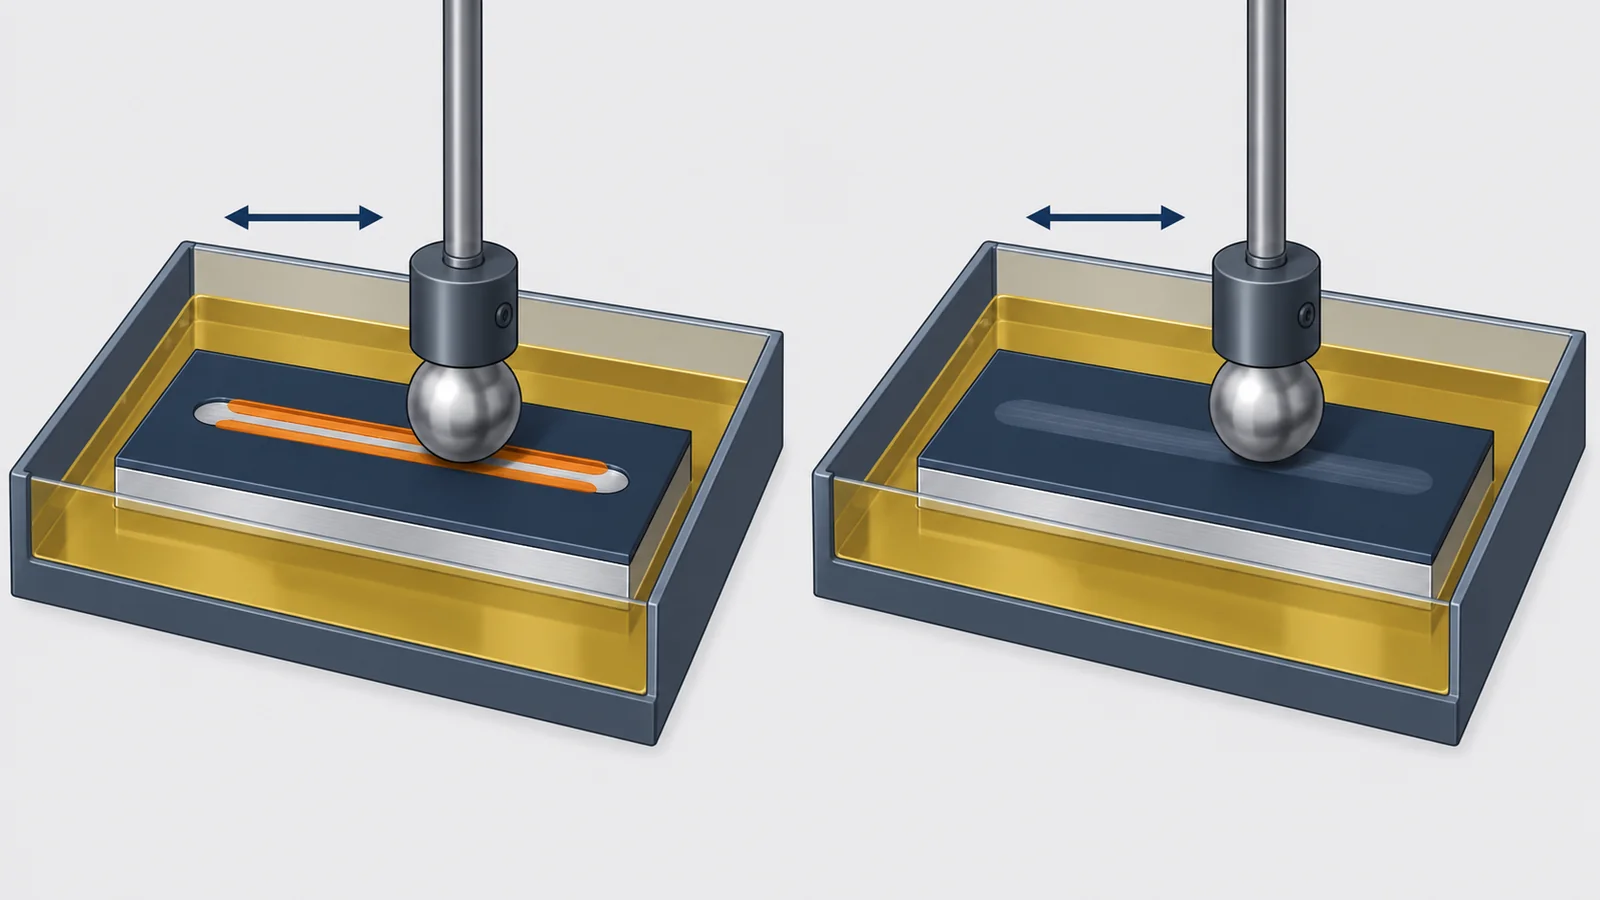
エンジンオイルによく入っている摩擦調整剤 MoDTC について、三宅の解説は、MoDTC を加えたエンジンオイルの中では a-C:H 膜が異常に摩耗するという報告が各所からあり、往復摺動試験(SRV)で a-C:H が完全に摩滅した例を示しています。sp3 の割合が高い ta-C では異常摩耗が起きなかったとしています。油の中で使うときは、膜だけでなく油の添加剤まで含めて相性を確かめます。
出典:三宅浩二「ダイヤモンド・ライク・カーボン(DLC)膜とその応用展開」(真空 60巻11号、2017年)|J-STAGE
相談する前に整理すること
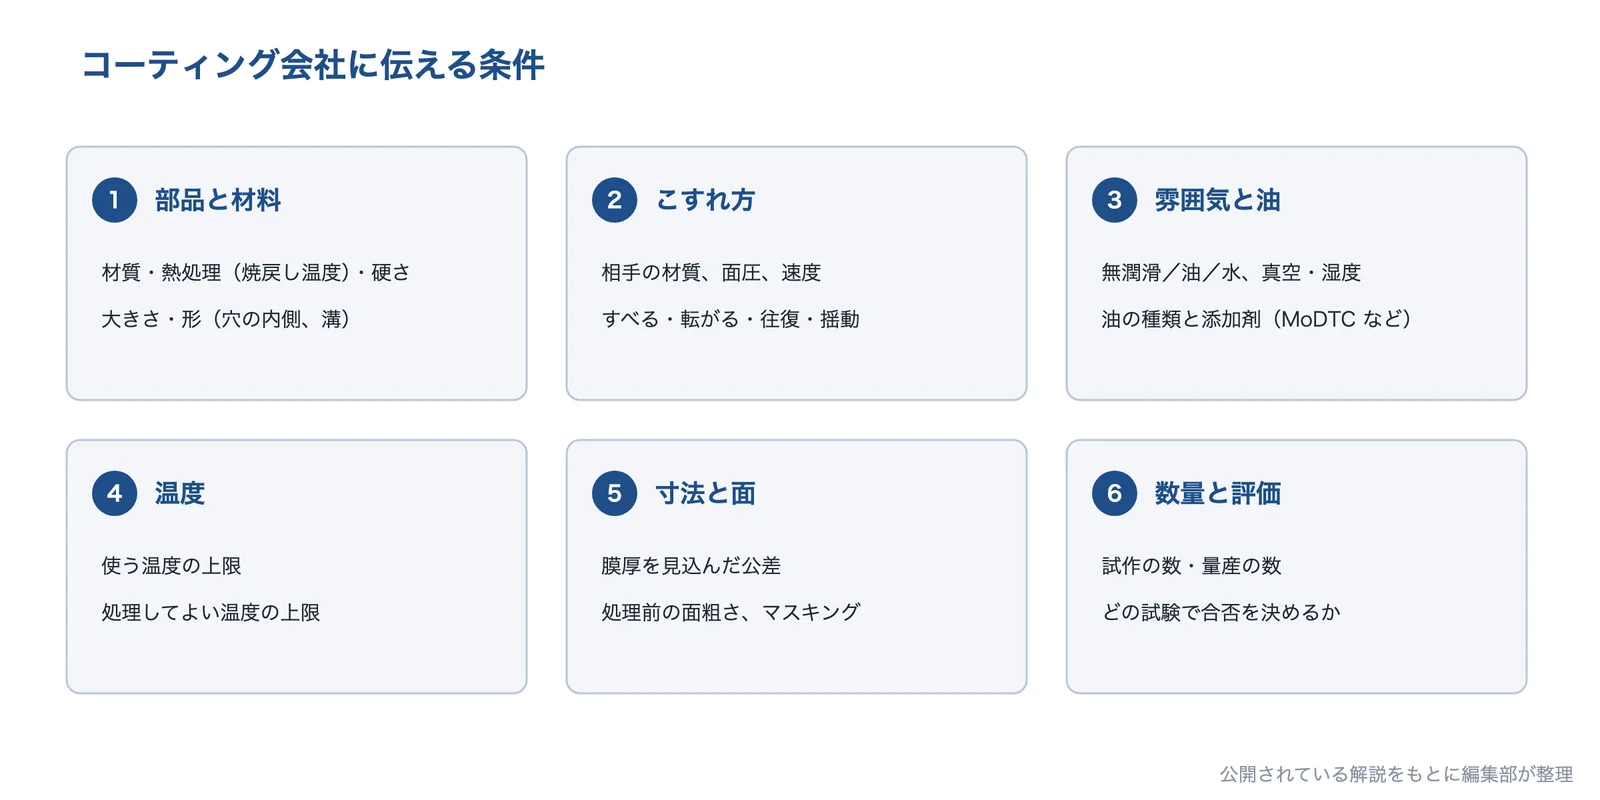
コーティングの会社に相談するときは、次の条件をできるだけ具体的にそろえておくと、膜の種類を絞りやすくなります。
AI(Claude)で作成
- 部品の材質・熱処理(焼戻し温度)・硬さ
- 部品の大きさ・形(穴の内側、溝など膜を付けたい面)
- 相手の材質、面圧、すべる速さ、動き方(すべる・転がる・往復・揺動)
- 無潤滑か油の中か。油の種類と添加剤(MoDTC など)、水・真空・湿度
- 使う温度の上限と、処理してよい温度の上限
- 膜厚を見込んだ寸法の公差、処理前の面粗さ、膜を付けない所(マスキング)
- 試作と量産の数量、どの試験で合否を決めるか
この一覧は、公開されている解説をもとに編集部が整理したものです。
出典:DLCコーティングについて|日本アイ・ティ・エフ、三宅浩二「ダイヤモンド・ライク・カーボン(DLC)膜とその応用展開」(真空 60巻11号、2017年)|J-STAGE
企業紹介(DLC・低摩擦コーティング技術)
DLC・低摩擦コーティングを得意とする企業を、得意な膜が重ならないように選びました。内容は各社の公式サイトで確認できる範囲です。各社が扱っている種類は、次の早見表のとおりです。
| 企業 | 水素フリー DLC | 水素含有 DLC | 元素を 加えたDLC | 窒化との 複合処理 | 固体潤滑 被膜 | ゴム・樹脂 への処理 |
|---|---|---|---|---|---|---|
| 日本アイ・ティ・エフジニアスコート | ● | ● | ● | |||
| 日本電子工業NEO C・NEO VC | ● | ● | ● | ● | ||
| ナノテックDLC-Hard・ICF | ● | |||||
| 日本エムティDLC・ドライサーフェス | ● | ● | ● | ● | ||
| 東洋ドライルーブドライルーブ | ● | ● |
●は、各社の公式サイトで取り扱いを確認できた種類です(空欄は、扱っていないという意味ではありません)。ナノテックの DLC-Hard は、水素を含むかどうかの記載がありません(同社の DLC 分類のページでは、DLC-Hard の成膜法のイオン化蒸着法は ta-C:H・a-C:H の方法として載っています)。「元素を加えた DLC」は、日本電子工業はケイ素・タングステンを含む膜、ナノテックはフッ素をドーピングした撥水性 ICF です。東洋ドライルーブの DLC(CVD 法)は、水素を含むかどうかの記載がありません。社名を押すと、その会社の紹介へ移ります。
日本アイ・ティ・エフ株式会社|水素フリーから水素含有、ゴム・樹脂用まで DLC をそろえる
日本アイ・ティ・エフとは
京都市南区に本社を置く会社で、1985年に住友電気工業と日新電機の合弁会社として設立されました。営業品目は、ファインコーティングサービスの受託と、ファインコーティング装置の開発・設計・製造・販売です。DLC は「ジニアスコート」として、水素フリー(ta-C)、水素含有(a-C:H)の膜と、ゴム・樹脂用の膜をそろえています。
AI(Claude)で作成
日本アイ・ティ・エフの得意技術
| 技術 | 内容 |
|---|---|
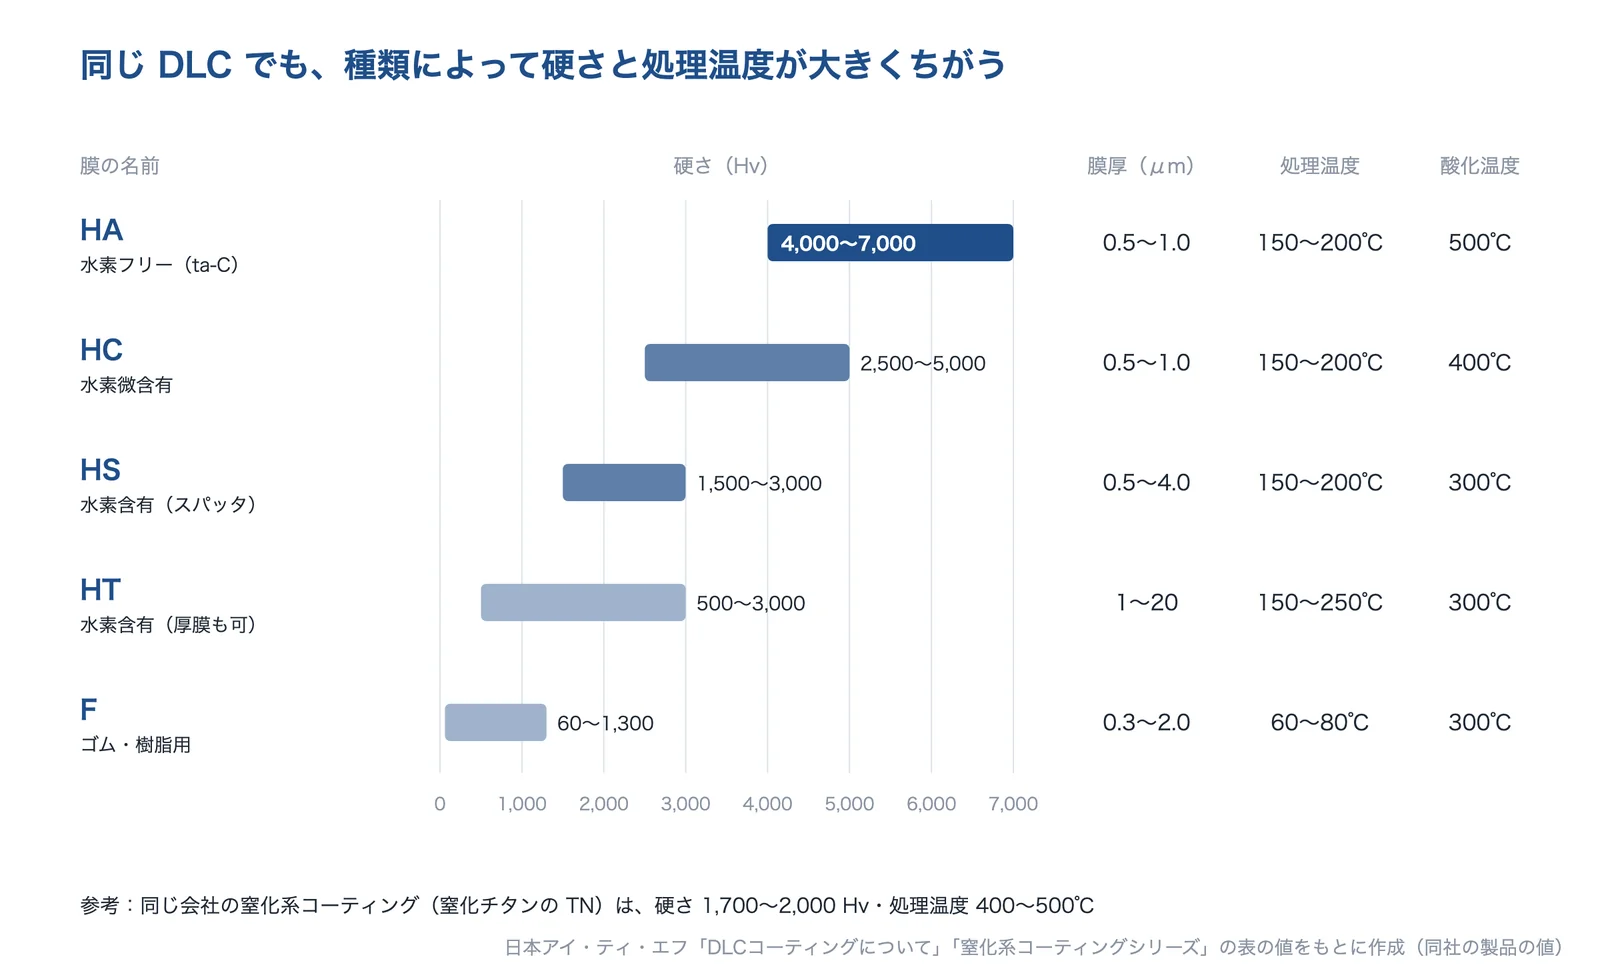
| 水素フリー DLC(HA など) | 硬さ 4,000〜7,000 Hv。同社は「油中での摩擦低減に効果」と説明。軟質金属の加工・成形用の超薄膜(HAクリア、0.1〜0.5 μm)もある |
| 水素含有 DLC(HC・HS・HT など) | HT は膜厚 1〜20 μm、硬さ 500〜3,000 Hv で、膜厚や硬さを目的に応じて調整できるとしている |
| ゴム・樹脂用 DLC(F) | 処理温度 60〜80℃。ゴム・樹脂の上のフレキシブルな DLC 膜 |
同社は、鉄鋼材からアルミなどの軟質材、ゴム・樹脂まで広い材質に処理できるとしています。
日本アイ・ティ・エフが解決できる課題
- アルミなど軟らかい金属の加工で、工具・金型に材料がくっつく(凝着)
- 樹脂成形の金型やピンの摩耗、樹脂の凝着・焼付き
- 歯車などの摺動部品の摩耗やスカッフィング
- ゴム・樹脂の部品の摩擦
公開されている実績・用途
- ABS 樹脂のエジェクターピン:HA 0.5 μm で、従来のめっき(硬さ 1,000Hv 程度)に対し 1,000 ショット→300,000 ショットと30倍以上の長寿命化(同社の事例 K-2)
- A6061-T6 を加工するパンチ:他社の TiCN 系コーティングと比べ凝着がほとんどなくなり、加工寿命が100倍(同社の事例 K-8。加工条件は非開示)
- 歯車:HC の適用で耐スカッフィング性が上がり、ノンコート品と比べて5〜10倍に寿命を延長(同社の事例 B-1)
出典:会社概要|日本アイ・ティ・エフ、DLCコーティング|日本アイ・ティ・エフ、事例集|日本アイ・ティ・エフ
日本電子工業株式会社|プラズマ窒化と DLC の複合処理
日本電子工業とは
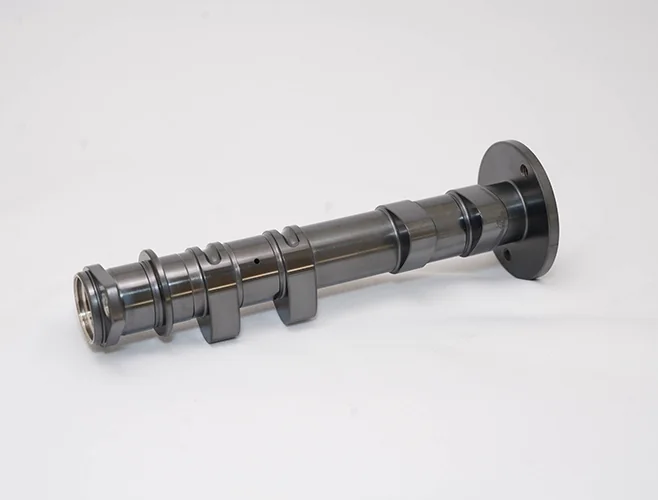
神奈川県相模原市に本社を置き、1957年に設立された会社です。窒化処理や DLC コーティングなどの受託加工と、設備販売を行っています。DLC は、豊田中央研究所が開発した DLC-Si の技術を実用化した「NEO C」と、6種類の膜を成膜できる「NEO VC」があります。
日本電子工業の得意技術
| 技術 | 内容 |
|---|---|
| NEO C(DLC-Si と窒化の複合処理) | 鉄鋼製品をプラズマ窒化したあと、続けて DLC-Si 膜を付けられる。同社は「高い面圧が加わる鉄鋼部品へも適用できます」としている |
| NEO VC(6種類の膜) | 成膜温度 200〜250℃。水素を含まない DLC-A(硬さ 60〜70GPa)から、相手を傷めにくい Si-DLC・W-DLC まで |
| 膜種一覧の例 | a-C:H:Si(PACVD)は硬さ 900〜1,700HV・摩擦係数 0.05〜0.1、ta-C(CAIP)は 5,500〜6,500HV |
日本電子工業が解決できる課題
- 面圧の高い鉄鋼部品の摩耗(窒化との複合処理)
- アルミニウムやはんだの凝着
- アルミダイカストの中子ピンのアルミの凝着・溶損
- 大気中で油を使わない摺動部の摩擦
公開されている実績・用途
- パンチ、アルミのせん断工具・カシメ工具、アルミダイカストの中子ピンなどへの適用例を公開している
出典:会社概要|日本電子工業、DLCコーティング|日本電子工業
ナノテック株式会社|装置から受託成膜まで、用途別の DLC「ICF」
ナノテックとは
千葉県柏市に本社を置き、1989年に設立された会社です。真空を使う表面改質装置の製造販売と、金属・セラミック被膜などの受託成膜を行っています。標準の DLC「DLC-Hard」のほか、高い荷重に耐える、熱に強い、アルミ合金用など、用途に合わせた「ICF」を開発しています。
ナノテックの得意技術
| 技術 | 内容 |
|---|---|
| DLC-Hard | 自社の「イオン化蒸着法(IVD)」で成膜する標準の DLC。硬度 HV2,000〜2,500、膜厚 1 μm、摩擦係数 0.1、処理温度 200℃以下 |
| 高耐久性 ICF | 膜厚 2〜3 μm、摩擦係数 0.13〜0.16。高い荷重が加わってもはがれにくいとしている |
| 耐熱性 ICF・撥水性 ICF など | 耐熱性 ICF は 500℃の環境でも摩擦係数 0.1(同社の試験条件)。撥水性 ICF はフッ素をドーピングした膜で、硬度 HV1,000、摩擦係数 0.04〜0.17 |
ナノテックが解決できる課題
- 粉末を押し固めるパンチの摩耗・粉の付着
- アルミの加工でのアルミの凝着
- ガラスレンズの成形金型の離型
- 高い温度の環境での摺動
公開されている実績・用途
- マグネットの圧粉成形パンチ(SKD11、無潤滑):DLC-Hard の 10,000 ショットに対し、高耐久性 ICF で 300,000 ショット(30倍)
出典:会社概要|ナノテック、DLC-Hard コーティング|ナノテック、高耐久性ICF|ナノテック、耐熱性ICF|ナノテック、撥水性ICF|ナノテック、DLC分類|ナノテック
日本エムティ株式会社|水素含有・水素フリーの DLC と、ドライ潤滑の被膜
日本エムティとは
愛知県春日井市にある会社で、1987年に設立されました。事業内容は表面改質技術の受託加工・研究開発・販売です。DLC は水素含有と水素フリーの膜を選べるほか、二硫化モリブデンや PTFE などを使うドライ潤滑のコーティングも扱っています。
日本エムティの得意技術
| 技術 | 内容 |
|---|---|
| DLC(5種類) | 水素含有の DLC-S・DLC-G、水素を含む DLC-I(含まない処理も可)と、水素フリーの DLC-GP・DLC-X。硬さ 2,000〜7,000Hv、摩擦係数 0.09〜0.20(膜による) |
| ドライ潤滑コーティング | 二硫化モリブデン、グラファイト、PTFE などの固体潤滑剤を特殊なバインダーに分散させた被膜 |
同社は、水素含有 DLC は無潤滑での摩擦が小さく、水素フリー DLC は潤滑下で油となじみやすく、より低い摩擦が得られると説明しています。
日本エムティが解決できる課題
- アルミや銅、めっき鋼板などのプレス加工での凝着
- 樹脂成形の入子(ベリリウム銅など)の摩耗と離型
- ギアなどの機械部品の摺動
公開されている実績・用途
- 採用例として、非鉄加工用の工具(ドリル、リーマーなど)、粉末成形金型、搬送ガイドレール、エンジンピストン、食品包装機械の部品、ギアなどを挙げている
出典:会社概要|日本エムティ、DLCコーティング|日本エムティ、DLCコーティング ラインナップ|日本エムティ、低摩擦性|日本エムティ
東洋ドライルーブ株式会社|固体潤滑被膜「ドライルーブ」の専業
東洋ドライルーブとは
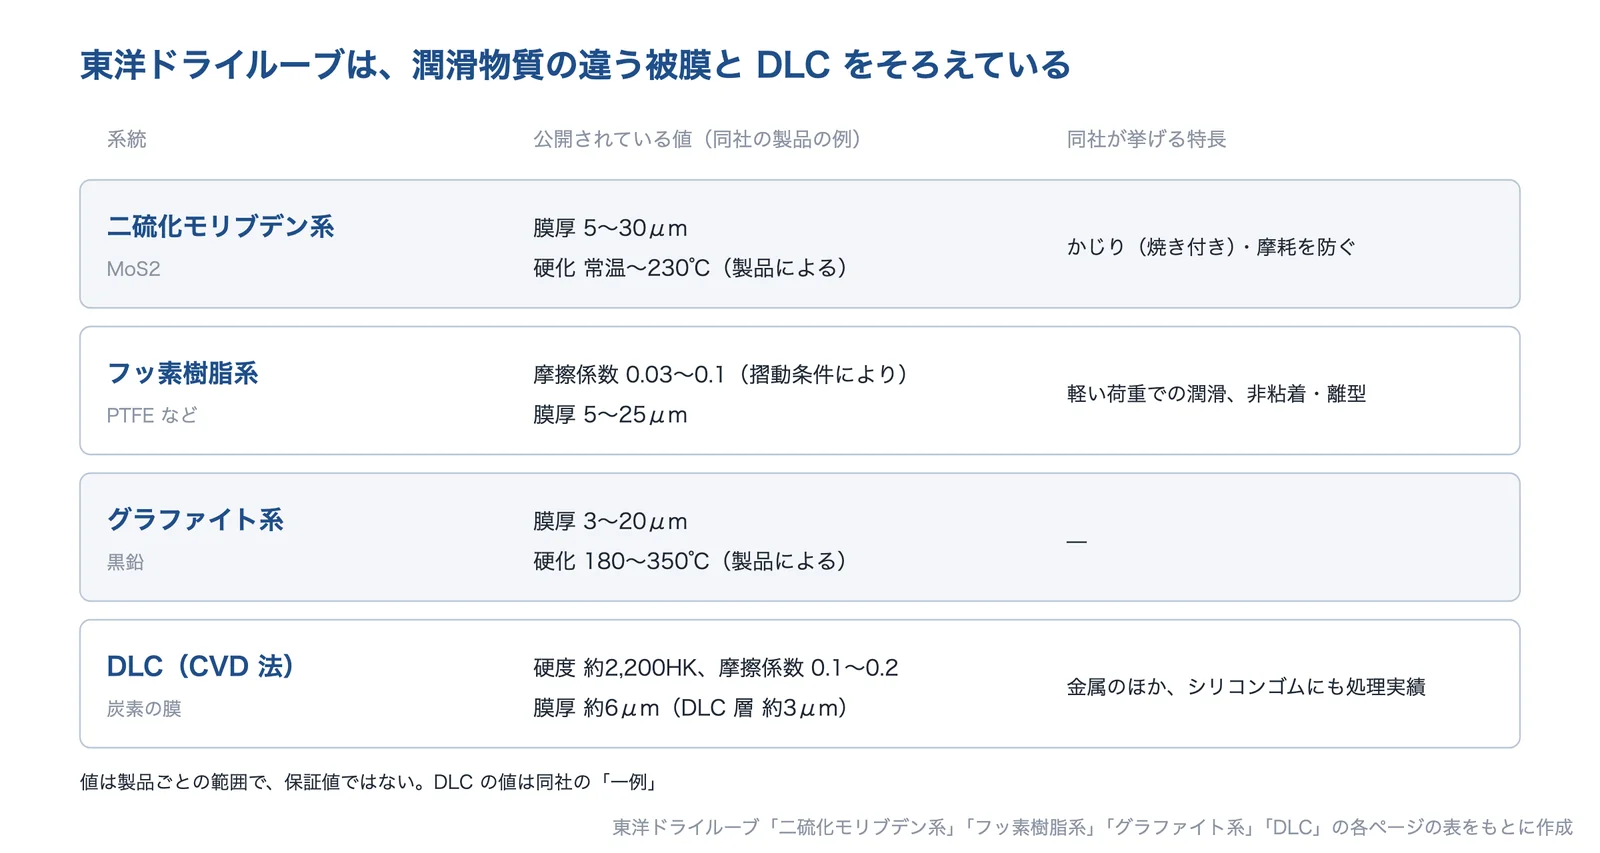
東京都世田谷区に本社を置き、1962年に設立された会社です。固体被膜潤滑剤「ドライルーブ」の製造・開発・コーティング加工・販売を行っています。ドライルーブは、二硫化モリブデン、グラファイト、フッ素樹脂などの潤滑物質とバインダーを配合した有機結合型の被膜で、金属・ゴム・プラスチックに処理できるとしています。
AI(Claude)で作成
東洋ドライルーブの得意技術
| 技術 | 内容 |
|---|---|
| 二硫化モリブデン系 | かじり(焼き付き)や摩耗を防ぐ。膜厚 5〜30 μm(製品による) |
| フッ素樹脂系 | 摩擦係数は摺動条件により 0.03〜0.1。非粘着・離型にも使える |
| ゴム用(LUBELAS など)・DLC | ゴム用の被膜は摺動部のゴムを摩耗から守り、オイルシールなどの貼り付き・固着を防ぐ。DLC は CVD 法で、シリコンゴムへの処理実績もある |
東洋ドライルーブが解決できる課題
- グリースなどの潤滑油が使いにくい所の潤滑
- 摺動部のかじり(焼き付き)・摩耗
- ゴム部品・O リングの貼り付きや固着
- 非粘着・離型が要る部品
出典:会社概要|東洋ドライルーブ、ドライルーブとは?|東洋ドライルーブ、二硫化モリブデン系|東洋ドライルーブ、フッ素樹脂系|東洋ドライルーブ、グラファイト系|東洋ドライルーブ、DLC|東洋ドライルーブ、LUBELAS(ゴム用)|東洋ドライルーブ
使われる製品・事例
日本アイ・ティ・エフは DLC の用途として、自動車のエンジン部品(バルブリフタ、カムシャフト、給・排気バルブ、ピストンリング、トランスミッションギア、ピストンピンなど)、切削工具(ドリル、エンドミルなど)、金型(プラスチック成形用、アルミ・マグネシウム合金用のプレス金型、ダイカスト金型、冷間鍛造金型など)、OA 機器・機械部品の摺動部品(ローラーシャフト、スライダー、軸受など)、動力伝達部品(ギア、プーリー)、ロボット部品を挙げています。
出典:DLCコーティングについて|日本アイ・ティ・エフ、田中祥和ほか「転がり軸受部品用 DLC 膜及び量産技術」(SEIテクニカルレビュー 194号)|住友電気工業
関連する技術
DLC・低摩擦コーティングとあわせて検討される技術です。
出典・確認日
- DLCコーティングについて|日本アイ・ティ・エフ
- DLCコーティング|日本アイ・ティ・エフ
- 三宅浩二「ダイヤモンド・ライク・カーボン(DLC)膜とその応用展開」(真空 60巻11号、2017年)|J-STAGE
- 小川大介・田中等幸「炭素系硬質膜の密着性改善に関する研究(第1報)」(研究報告 第7号)|岐阜県産業技術総合センター
- 日置辰視ほか「DLC(ダイヤモンドライクカーボン)皮膜の形成と固体潤滑特性」(表面科学 12巻4号、1991年)|J-STAGE
- 窒化系コーティングシリーズ|日本アイ・ティ・エフ
- DLCコーティング|日本電子工業
- ドライルーブとは?|東洋ドライルーブ
- DLCコーティング|日本エムティ
- フッ素樹脂系|東洋ドライルーブ
- 二硫化モリブデン系|東洋ドライルーブ
- 田中祥和ほか「転がり軸受部品用 DLC 膜及び量産技術」(SEIテクニカルレビュー 194号)|住友電気工業
- 中村守正ほか「スクラッチ試験と180度曲げ試験によるDLC膜の密着性評価法の検討」(報告 No.21、2007年)|大阪府立産業技術総合研究所
- 高耐久性ICF|ナノテック
- 会社概要|日本アイ・ティ・エフ
- 事例集|日本アイ・ティ・エフ
- 会社概要|日本電子工業
- 会社概要|ナノテック
- DLC-Hard コーティング|ナノテック
- 耐熱性ICF|ナノテック
- 撥水性ICF|ナノテック
- DLC分類|ナノテック
- 低摩擦性|日本エムティ
- 会社概要|日本エムティ
- DLCコーティング ラインナップ|日本エムティ
- 会社概要|東洋ドライルーブ
- グラファイト系|東洋ドライルーブ
- DLC|東洋ドライルーブ
- LUBELAS(ゴム用)|東洋ドライルーブ
※アイキャッチ画像は、AI(ChatGPT)で生成したイメージです。実在の製品ではありません。図はAI(Claude)で作成した概念図です。
情報の確認日:2026年10月1日 本ページの内容は一般的な情報で、実際の性能は材料・形状・使用条件により異なります。








