
CFRP(炭素繊維強化プラスチック)は、炭素繊維で樹脂を強化した複合材料です。鉄筋コンクリートにたとえると、樹脂がコンクリート、炭素繊維が鉄筋にあたります(ウィキペディア)。比重は1.4〜1.7で、鉄の約5分の1、アルミの約2分の1と軽く、炭素繊維の種類・位置・方向・長さ・量で性能が決まる「異方性材料」です(スーパーレジン工業)。航空機のボーイング787 は、構造重量の50%に炭素繊維を使っています(LOGISTICS TODAY)。
出典:炭素繊維強化プラスチック|ウィキペディア、CFRPとは|スーパーレジン工業、東レ、787向け炭素繊維プリプレグの出荷式|LOGISTICS TODAY
このページでは、CFRP が軽くて強い仕組み、炭素繊維と樹脂の種類、オートクレーブ・RTM・FW・プレスなどの成形法の選び方、積層の考え方、電食や衝撃の損傷などの注意点、カタログ値の見方をまとめ、得意な成形法の違う会社を紹介します。穴あけ・切削の不良の対策は課題「CFRP の穴あけ・切削で層間剥離・バリを防ぎたい」で扱っています。
CFRP の企業(早見表)
| 企業 | オート クレーブ | オーブン・ プレス | FW (筒) | 熱可塑 (CFRTP) | 設計・ 解析 | 成形環境の 貸し出し |
|---|---|---|---|---|---|---|
| 三協製作所プリプレグのオートクレーブ成形。宇宙・医療(神奈川県・千葉県) | ● | ● | ● | |||
| UCHIDA大型オートクレーブと 630t プレス。試作から(埼玉県) | ● | ● | ● | |||
| スーパーレジン工業オートクレーブ6台と FW 装置。航空宇宙から量産まで(東京都) | ● | ● | ● | ● | ||
| 三星工業FW 成形とトウプリプレグ。CFRP のロール・シャフト(新潟県) | ● | |||||
| 羽生田鉄工所オートクレーブのメーカー。成形環境の貸し出し(長野県) | ● | ● | ● | ● | ||
| ラピート熱可塑性の CFRTP のプレス成形。試作〜少量産(岡山県) | ● | ● |
●は、各社の公式サイトで設備・扱いを確認できたものです(空欄は、扱っていないという意味ではありません)。社名を押すと、その会社の紹介へ移ります。
この技術で解決できる課題
CFRP が効くのは、部品を軽くしたい、軽くしてもたわみや強さを保ちたい、温度で寸法を変えたくないといった困りごとです。一方で、材料も成形も金属より高く、衝撃で内部がはがれる、金属と触れると金属の側が腐食するといった注意点もあり、課題ページではアルミやマグネシウムと比べる候補として出てきます。
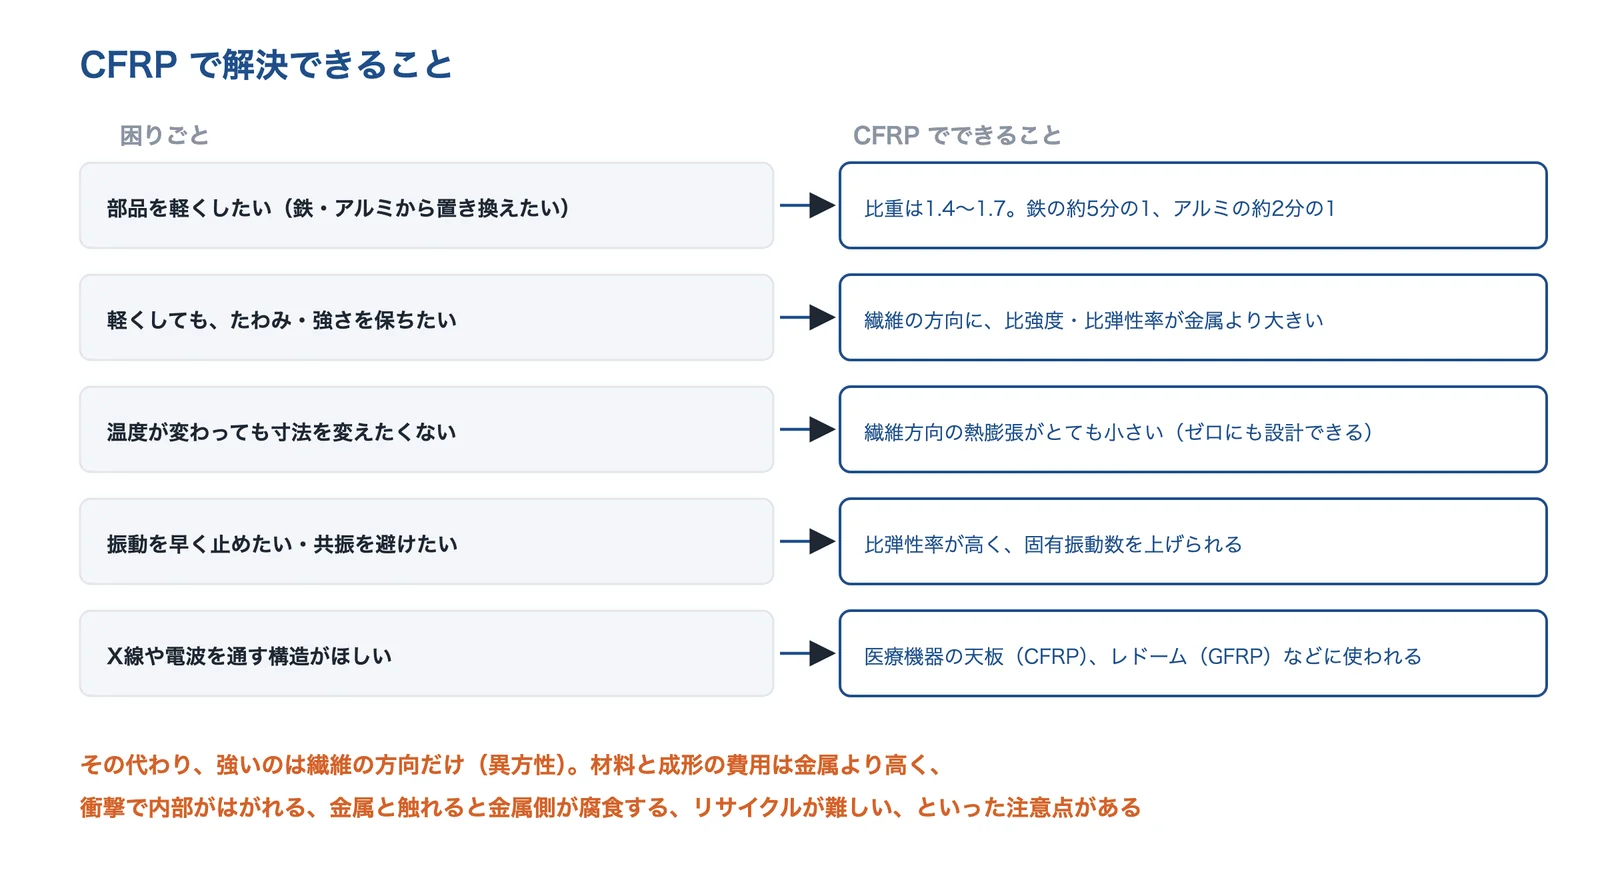
出典:このページの出典(スーパーレジン工業・愛媛県産業技術研究所・JFEテクノリサーチ・三協製作所)をもとに AI(Claude)で作成
出典:CFRPとは|スーパーレジン工業、CFRP板の曲げ特性(第1報)(研究報告 No.52)|愛媛県産業技術研究所、CFRPの耐電蝕性評価|JFEテクノリサーチ、技術について|三協製作所
| 課題 | この技術での解決 | 課題ページ |
|---|---|---|
| 鉄をアルミ・樹脂・複合材に替えて軽くしたい | 繊維の向きを設計して、鉄やアルミの部品を CFRP に置き換える | CFRP(炭素繊維強化樹脂) |
| 薄く軽くすると強度が足りない | 力のかかる方向に繊維を並べ、軽いまま強さ・剛性を出す | 繊維強化複合材料(CFRP・GFRP) |
| CFRP の穴あけ・切削で層間剥離・バリを防ぎたい | 成形したあとの加工で、繊維と層をはがさない | CFRP 用の工具 |
| 樹脂と金属をしっかり接合したい | CFRP と金属の部品を、表面処理と接着でつなぐ | 接着剤:表面処理と組み合わせる |
| 錆びる・腐食する | CFRP と触れる金属の側の腐食(電食)を、設計で防ぐ | 設計を見直す |
| 分解・リサイクルしやすくしたい | リサイクルしやすい熱可塑性の CFRP(CFRTP)を選ぶ | 材料をそろえる |
右の列は、関係する課題ページの対策の節へのリンクです。
仕組み:細い繊維が力を受け、樹脂がつなぐ
スーパーレジン工業によると、炭素繊維はとても強くて軽い素材ですが、炭素繊維だけでつくられる製品はなく、プラスチックとしっかり手をつなぐことで CFRP として能力を発揮します。母材にはエポキシ樹脂などの熱硬化性樹脂が多く使われ、熱可塑性樹脂を使うものもあります(ウィキペディア)。同社は、CFRP には「標準品」がなく、炭素繊維とプラスチックを選び、目的に合うように設計して作りこむとしています。
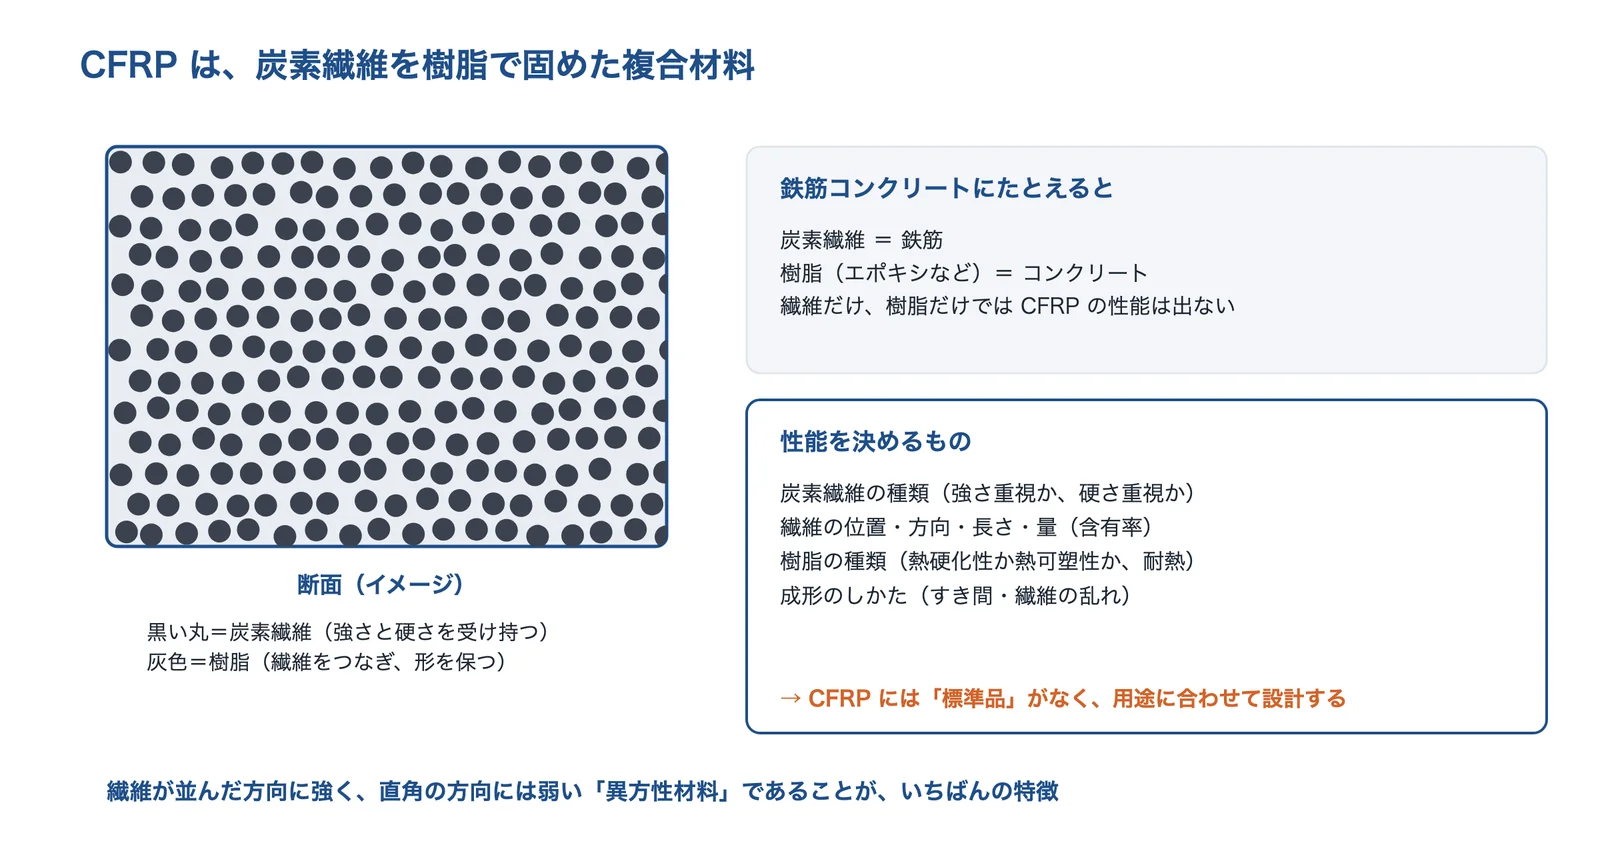
出典:ウィキペディア「炭素繊維強化プラスチック」・スーパーレジン工業「CFRPとは」をもとに AI(Claude)で作成
出典:CFRPとは|スーパーレジン工業、炭素繊維強化プラスチック|ウィキペディア
軽くて強い:比強度・比弾性率
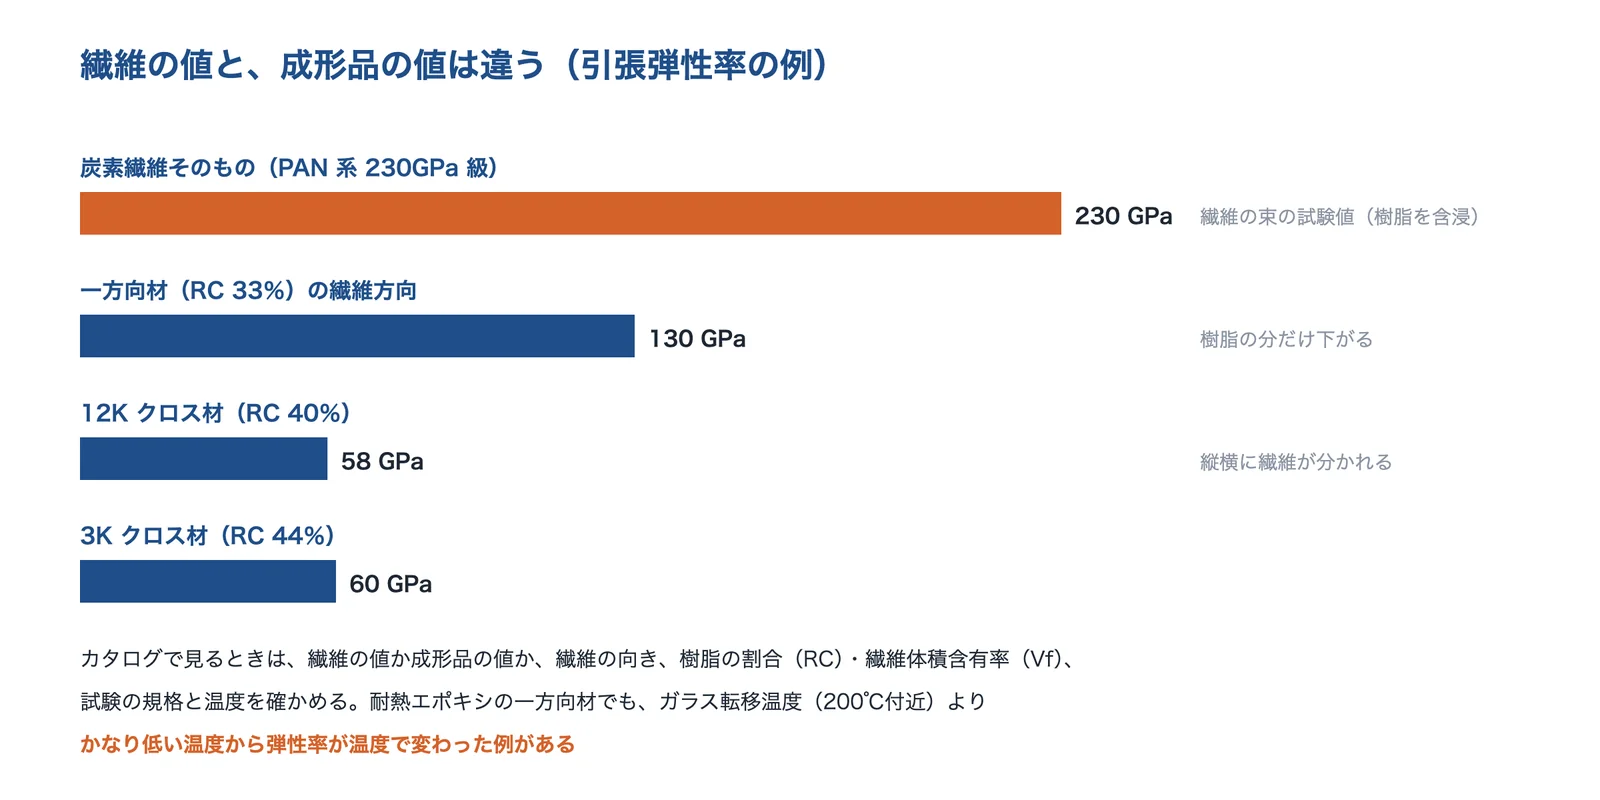
スーパーレジン工業の物性表では、PAN 系 230GPa の炭素繊維を使った一方向材(樹脂の割合 33%)は、密度 1.55g/cm³、引張強度 2,400MPa、引張弾性率 130GPa です。比強度(強度÷密度)は 15.8×10⁴ で、炭素鋼 S45C の 0.7、超々ジュラルミン A7075 の 2.1 を大きく上回ります。ただし、繊維を縦横に織ったクロス材(3K、樹脂 44%)では比強度 4.5、比弾性率 4.2 で、差は小さくなります。
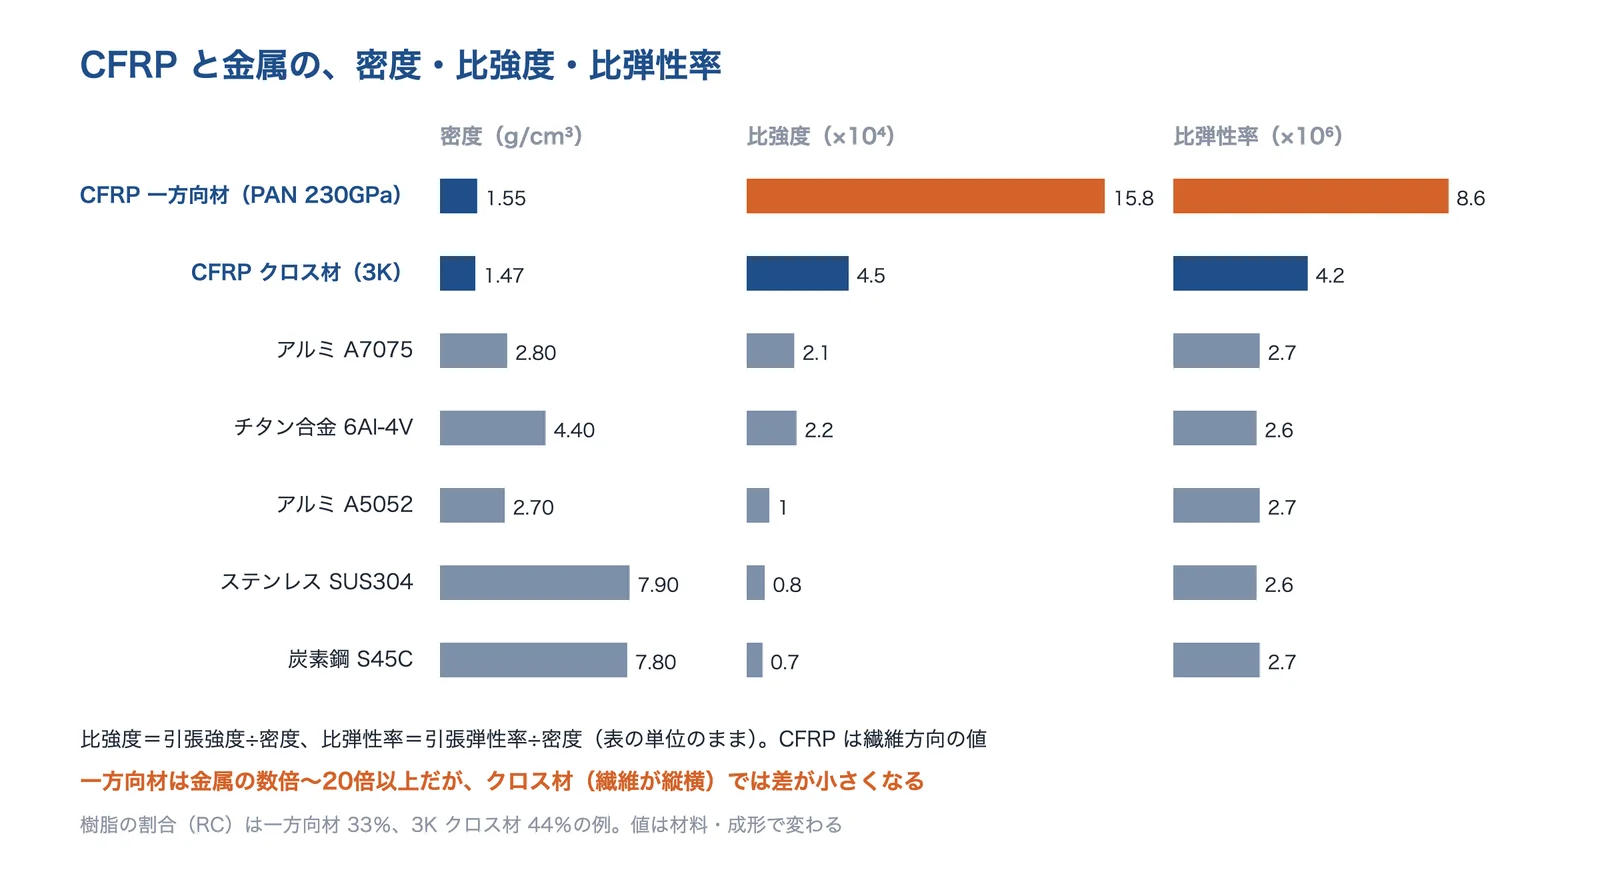
出典:スーパーレジン工業「CFRPの物性」の比較表をもとに AI(Claude)で作成
出典:CFRPの物性(強化繊維・熱硬化性樹脂・金属との比較の表)|スーパーレジン工業
繊維の向きで性質が変わる:異方性
愛媛県産業技術研究所が、東レ製の一方向プリプレグを羽生田鉄工所製のオートクレーブ(0.7MPa・120℃・2時間)で成形した板を曲げた試験では、曲げ弾性率は繊維が長さ方向の 0°で約 110GPa、幅方向の 90°では約 10GPa、0°と90°を交互に積んだ板では約 60GPa でした。CFRTP(熱可塑 CFRP)でも、鋼やアルミのような等方性材料と違い、繊維方向に大きな強度・弾性率を持つ異方性材料として設計する必要があります(広島県立総合技術研究所)。
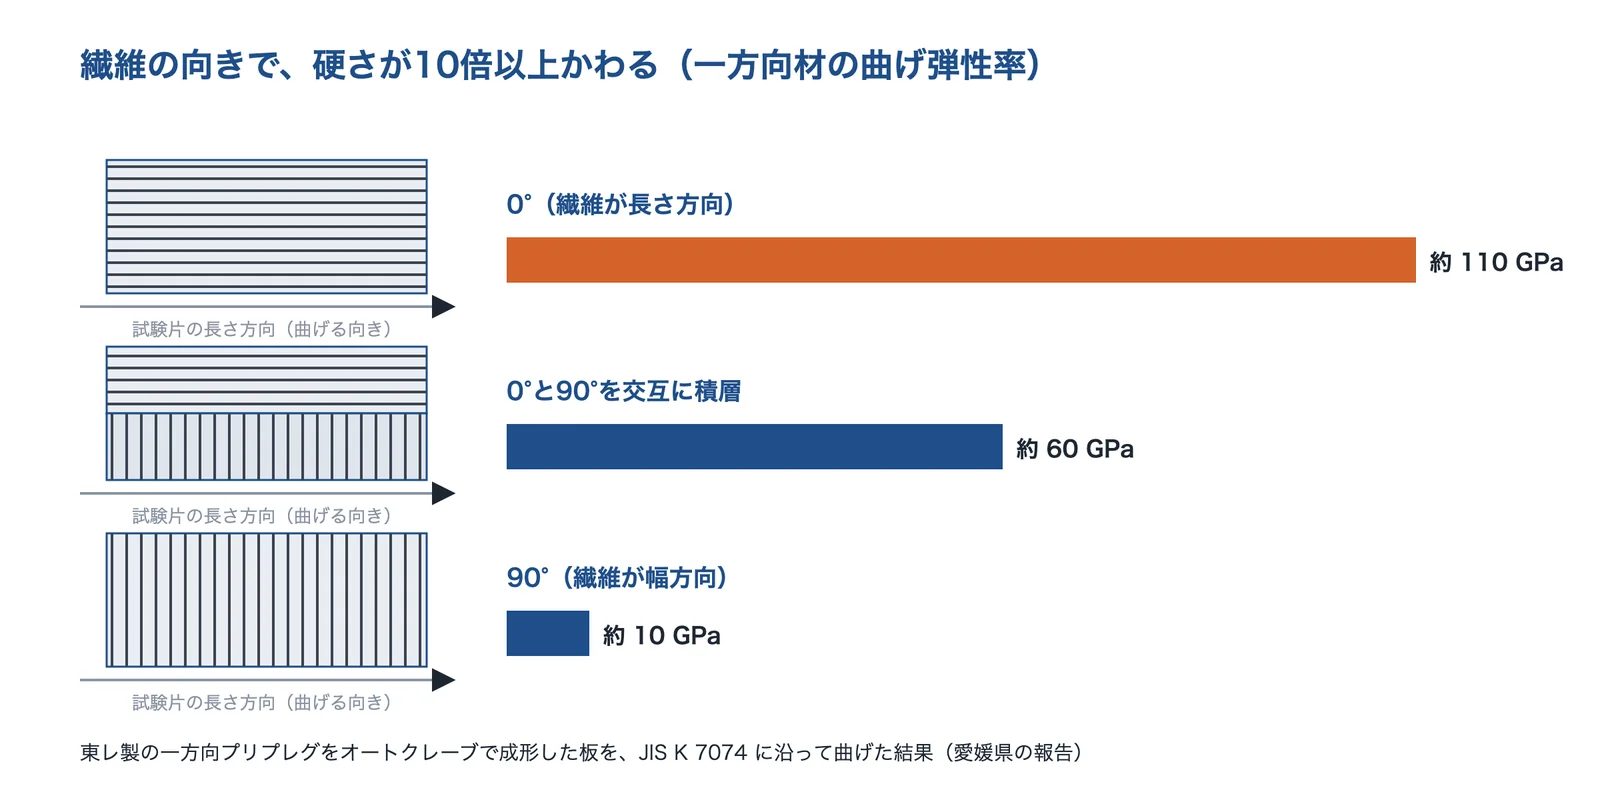
出典:愛媛県産業技術研究所の研究報告(No.52)をもとに AI(Claude)で作成
出典:CFRP板の曲げ特性(第1報)(研究報告 No.52)|愛媛県産業技術研究所、CFRTPの低コスト成形加工技術の開発(第5報)(研究報告)|広島県立総合技術研究所
種類と選び方:炭素繊維・材料の形・樹脂
炭素繊維は、原料で PAN 系とピッチ系に分かれます。スーパーレジン工業の表では、PAN 系は引張弾性率 230〜588GPa・引張強度 3,300〜7,000MPa で高強度で用途が広く、ピッチ系は 300〜935GPa・1,100〜3,900MPa で超高弾性率が特長で、低弾性率の PAN 系とのハイブリッドでの利用が主です。東レのデータシートでは、T300 が 3,530MPa・230GPa、T800SC が 5,880MPa・294GPa、高弾性率の M40JB が 4,400MPa・377GPa、M60JB が 3,820MPa・588GPa(伸び 0.7%)です。
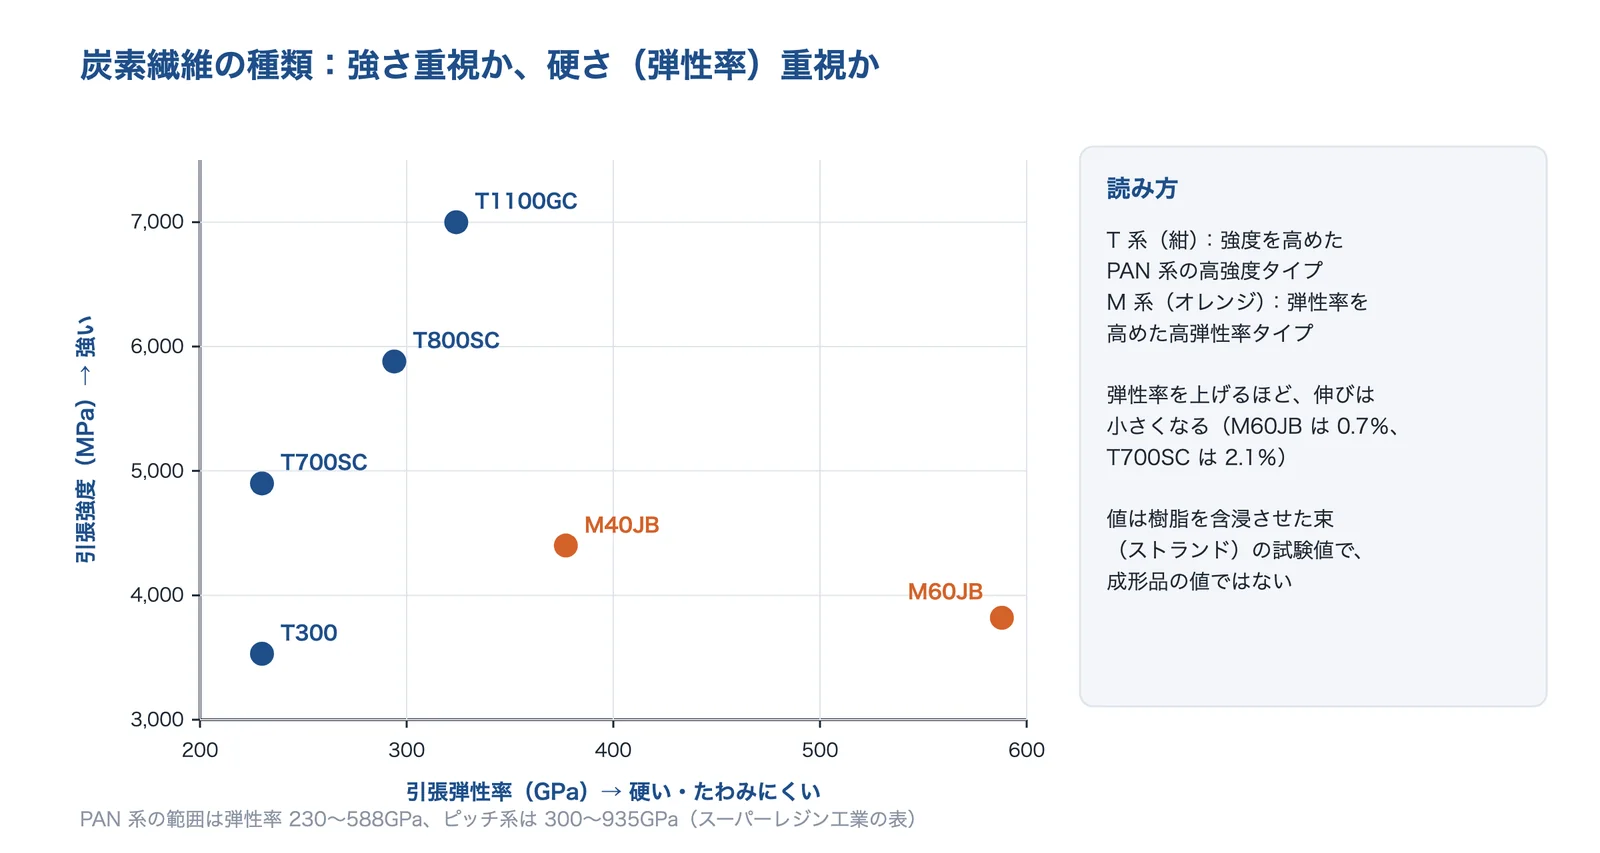
出典:東レのデータシート(TORAYCA Yarn)・スーパーレジン工業の強化繊維の表をもとに AI(Claude)で作成
データシートの値は、樹脂を含浸させた繊維の束(ストランド)の試験値で、材料選定の目安としてだけ使うよう注記されています。成形品の値は、繊維の向きや樹脂の割合で大きく下がります(下の「カタログ値の見方」)。
出典:CFRPの物性(強化繊維・熱硬化性樹脂・金属との比較の表)|スーパーレジン工業、TORAYCA Yarn(炭素繊維糸のデータシート)|東レ(Easy Composites が配布している写し)
| 種類 | 形と特徴 | 数値の例(出典) | 向いている場面 | 注意 |
|---|---|---|---|---|
| 一方向材(UD)のプリプレグ | 繊維が1方向にそろったシートに樹脂を含ませた材料 | UD(RC 33%)の弾性率 130GPa(スーパーレジン工業) | 力の向きがはっきりした梁・板・シャフト | 直角の方向に弱い。向きを変えて積む |
| 織物(クロス) | 繊維を縦横に織った布。形になじみやすい | 3K クロス材の弾性率 60GPa(同) | 曲面の外板・カバー、見た目を生かす部品 | 一方向材より強さ・硬さは下 |
| トウプリプレグ | 繊維の束に樹脂をあらかじめ含ませた糸 | ―(三星工業) | FW 成形の筒・タンク | 長尺・肉厚の成形品には不向き(同社) |
| 短い繊維(SMC・ペレット) | 切った繊維を樹脂に混ぜた材料 | 力学特性 ×〜△・量産性 ◎(スーパーレジン工業) | 数の多い内装・外装部品 | 連続した繊維より強さは低い |
数値の例は出典ごとに条件が違うので、表の数値どうしを比べず、傾向として見てください。
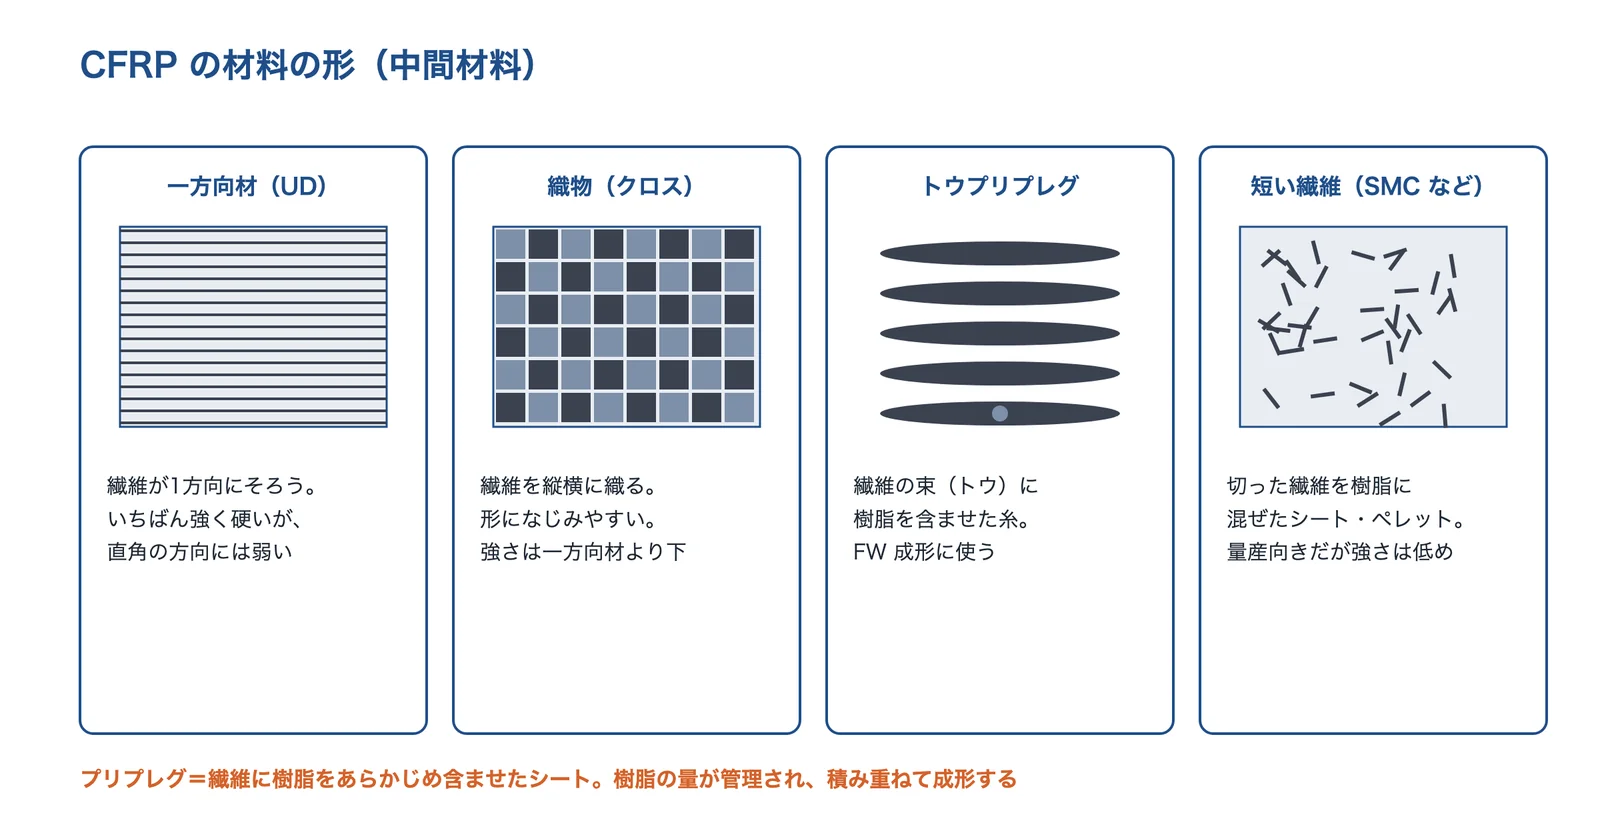
出典:スーパーレジン工業・三星工業・広島県立総合技術研究所をもとに AI(Claude)で作成
出典:CFRPの物性(強化繊維・熱硬化性樹脂・金属との比較の表)|スーパーレジン工業、CFRPの加工(成形方法の比較・機械加工・接合)|スーパーレジン工業、製品情報(FRP)|三星工業
母材の樹脂:熱硬化性か、熱可塑性か
広島県立総合技術研究所の報告によると、ボーイング787 などの航空機の部品は連続繊維のオートクレーブ成形が主流ですが、成形時間が長くなります。一般に熱硬化性樹脂は硬化時間が長く生産性に課題があり、熱可塑性樹脂は成形時間が短く量産性に優れ、リサイクルも容易と言われています。スーパーレジン工業の表で、熱硬化性樹脂の硬化温度はエポキシが 60℃以上、ビスマレイミドが 200℃以上、ポリイミドが 250℃以上です。
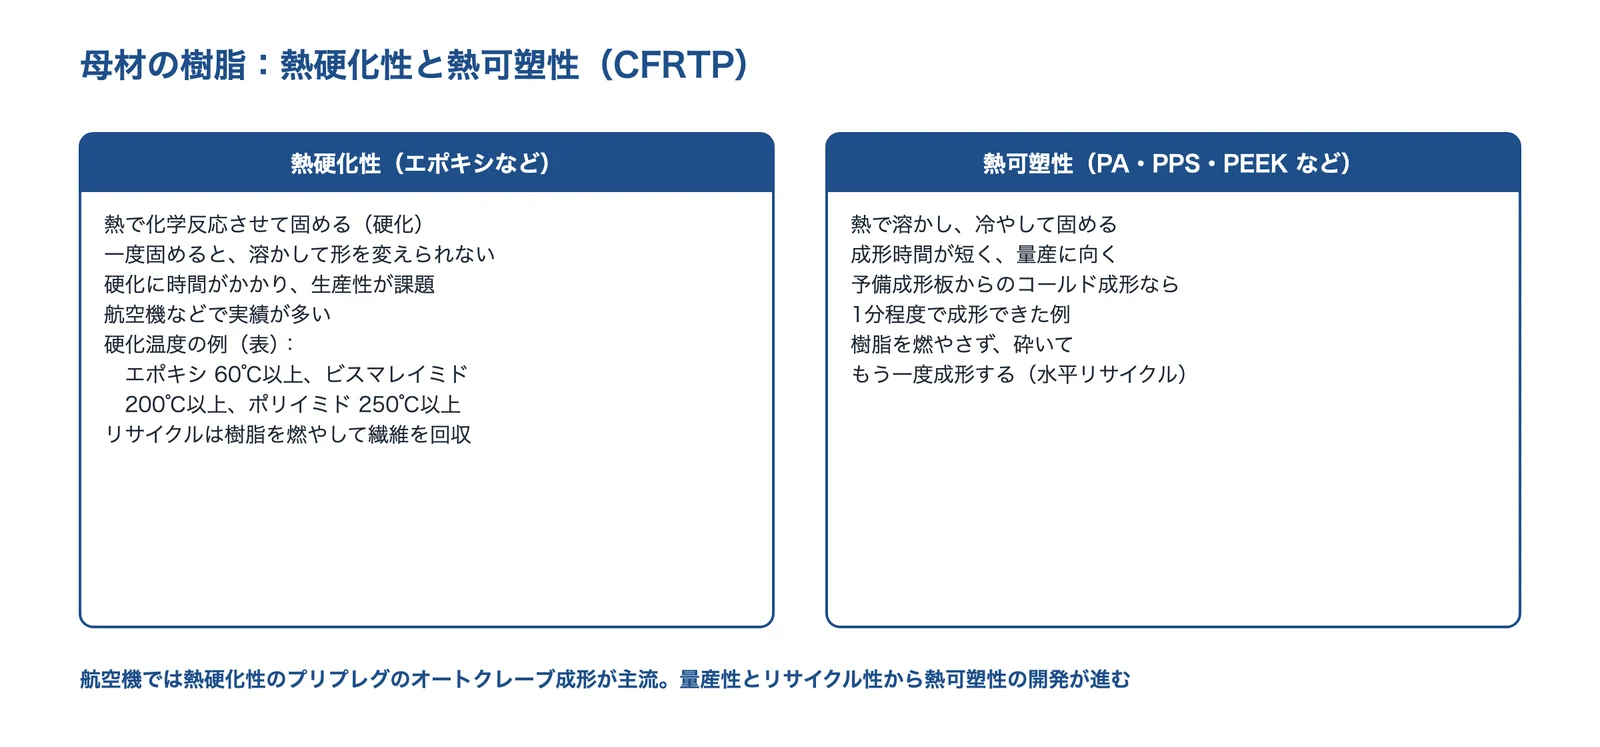
出典:広島県立総合技術研究所・スーパーレジン工業の熱硬化性樹脂の表・静岡県工業技術研究所をもとに AI(Claude)で作成
出典:CFRTPの低コスト成形加工技術の開発(第5報)(研究報告)|広島県立総合技術研究所、CFRPの物性(強化繊維・熱硬化性樹脂・金属との比較の表)|スーパーレジン工業、熱可塑性炭素繊維強化複合材料(CFRTP)の循環利用(研究報告 第18号)|静岡県工業技術研究所
使う場面ごとの選び方:成形法
CFRP は、成形法で強さと量産性が大きく変わります。スーパーレジン工業の比較では、オートクレーブは力学特性が最も高い(◎)代わりに少量生産向き、射出・プレスは量産性が高い(◎)代わりに、不連続の短い繊維を使うので力学特性は低く(×〜△)、FW・RTM はその中間です。
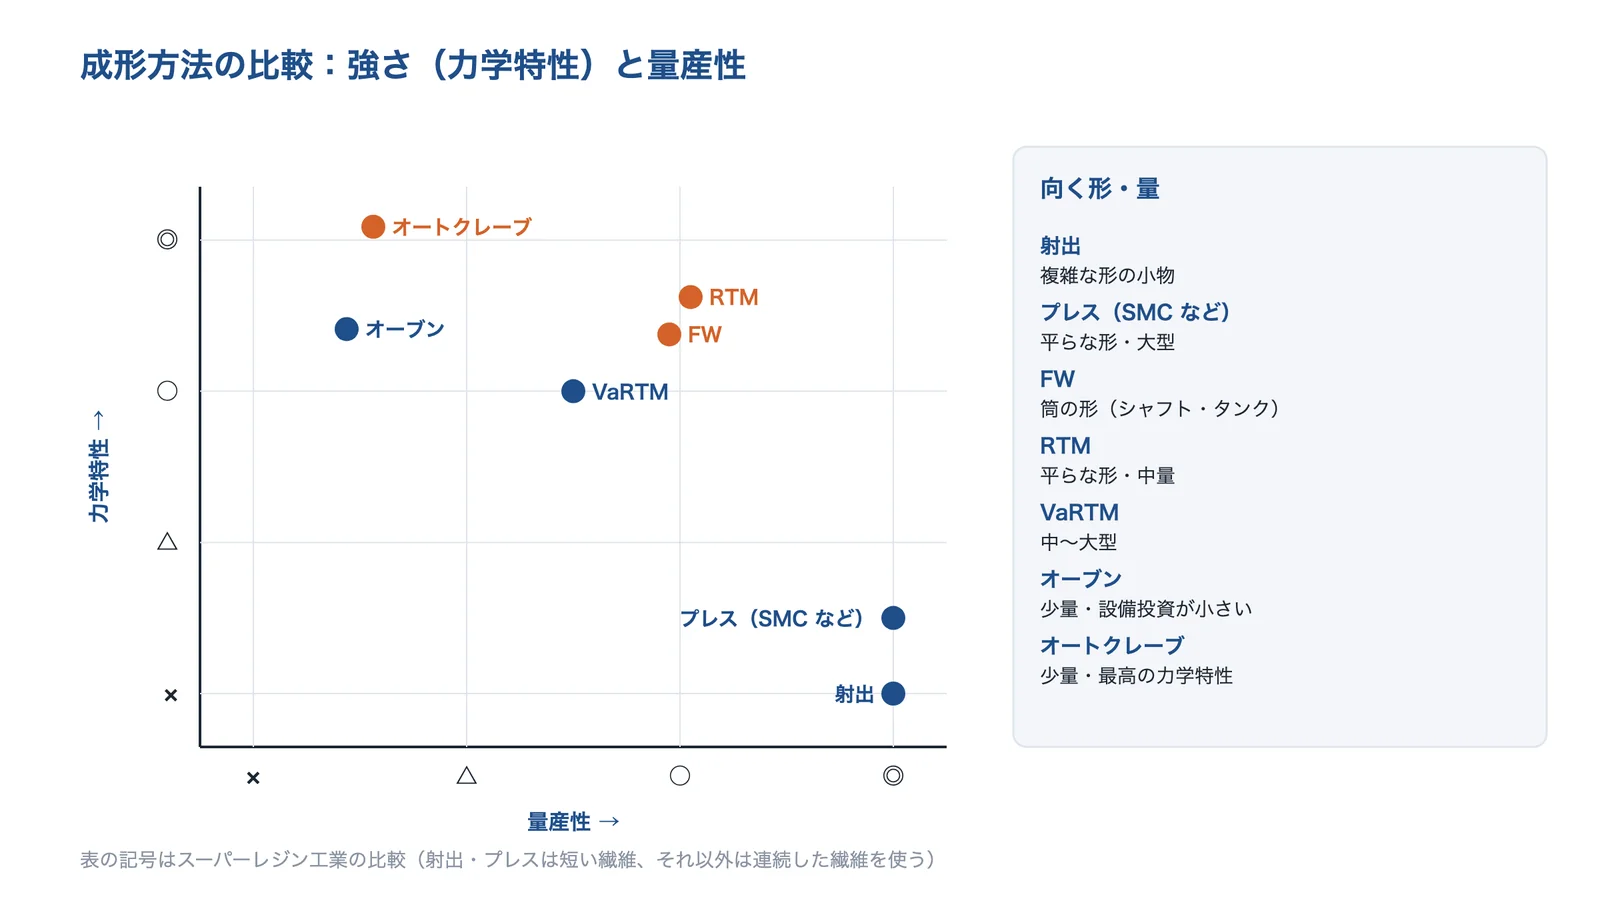
出典:スーパーレジン工業「CFRPの加工」の成形方法の比較表をもとに AI(Claude)で作成
出典:CFRPの加工(成形方法の比較・機械加工・接合)|スーパーレジン工業
| 使う場面 | よく使われる成形法 | 選ぶときのポイント |
|---|---|---|
| 航空機・人工衛星の構造部材 | プリプレグのオートクレーブ成形 | 最高の力学特性。成形時間と設備の費用 |
| 医療機器(X線を通す天板)・ロボット部品 | オートクレーブ、ホットプレス | 形と数で硬化の方法を選ぶ |
| シャフト・ロール・パイプ・圧力容器 | FW(フィラメントワインディング) | 筒の形に限られる。巻く角度で強さが変わる |
| ゴルフシャフト・釣り竿 | シートワインディング | 比較的軽い設備で、多品種少量でも量産できる |
| 風車ブレードなどの大型部品 | VaRTM | オートクレーブが要らず、大きな部品を安くつくる |
| 自動車の部品(数が多い) | RTM、熱可塑の CFRTP のプレス | 成形の1サイクルの時間。リサイクル |
成形法はスーパーレジン工業・三協製作所・三星工業・グラファイトデザイン・三菱重工・知の拠点あいち・広島県・ウィキペディアから。ポイントの列は、このページの出典をもとに編集部が整理したものです。
オートクレーブ成形:プリプレグを積んで加熱・加圧
三協製作所の工程は、プリプレグの裁断 → 積層 → バギング(真空バッグ)→ 加熱・加圧で硬化 → 離型です。オートクレーブ(圧力容器)では昇温・降温を含めて約1〜8時間かかり、製造コストは高いものの、材料・形などの設計の自由度が高く、CFRP の性能を最も引き出しやすいとされます(ウィキペディア)。
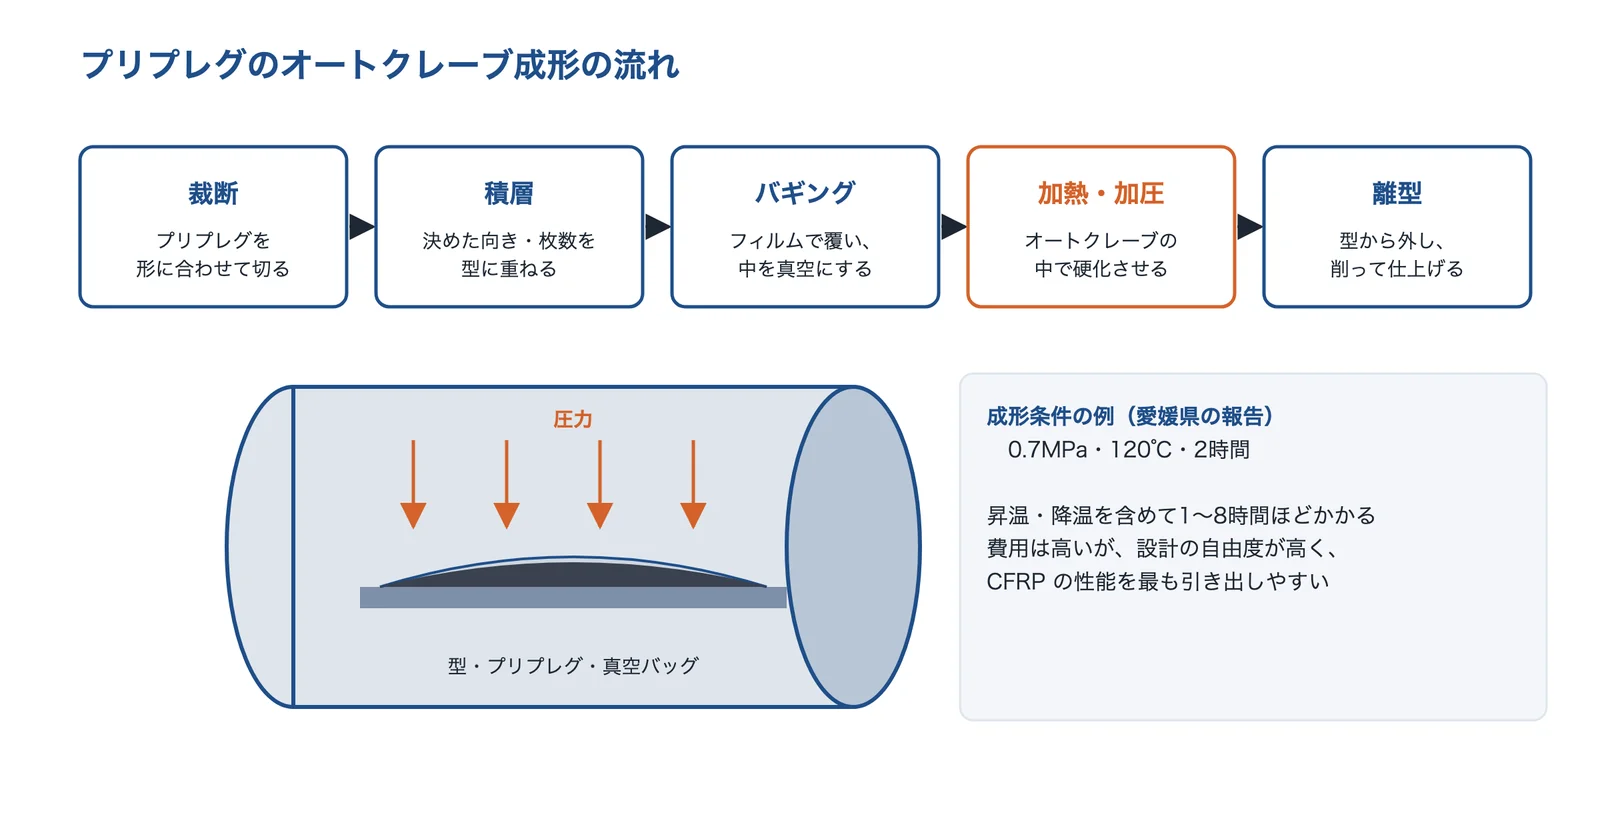
出典:三協製作所「技術について」・愛媛県産業技術研究所・ウィキペディアをもとに AI(Claude)で作成
出典:技術について|三協製作所、CFRP板の曲げ特性(第1報)(研究報告 No.52)|愛媛県産業技術研究所、炭素繊維強化プラスチック|ウィキペディア
RTM・VaRTM:乾いた繊維に樹脂をしみこませる
VaRTM は、乾いた炭素繊維の織物(ドライプリフォーム)をバギングフィルムで覆い、真空にして樹脂をしみこませる方法で、オートクレーブが要らないので製造コストを大幅に抑えられる「脱オートクレーブ成形法」の一つです。プリプレグに比べて原材料の保管・管理も容易です(知の拠点あいち)。三菱重工は、VaRTM を発電用風車ブレード・航空機の構造部材・プラントの部材などに使っているとしています。型で挟んで樹脂を押し込む RTM では、BMW が成形の1サイクルを80秒以内にする技術を持つとされます(ウィキペディア)。
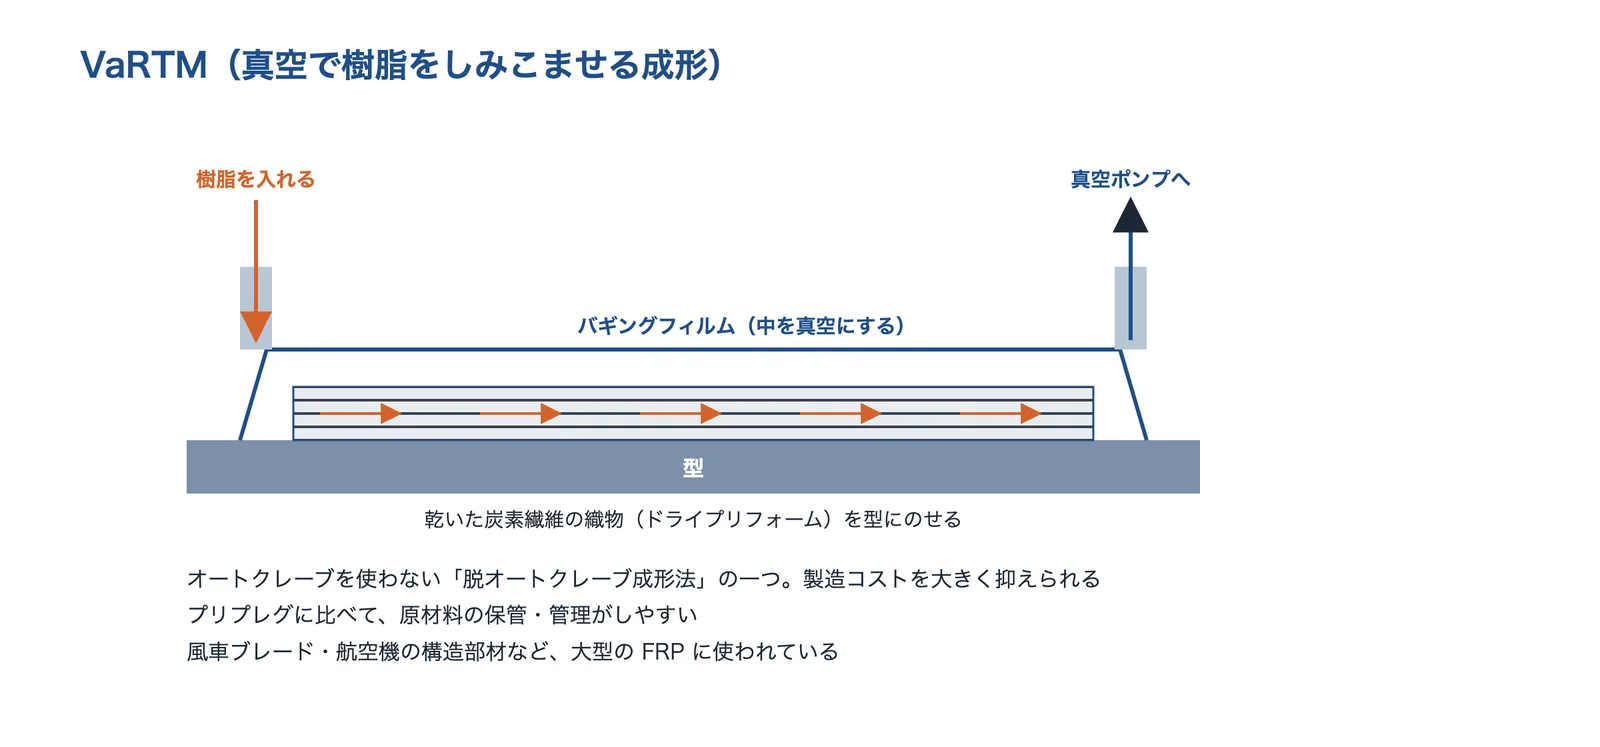
出典:知の拠点あいちの成果集・三菱重工技報の要旨をもとに AI(Claude)で作成
出典:CFRPの軸構造体加工技術(知の拠点あいち 成果集)|愛知県、VaRTMによる大型FRPの製造(三菱重工技報 Vol.43 No.1 要旨)|三菱重工、炭素繊維強化プラスチック|ウィキペディア
FW:筒の形に巻いて固める
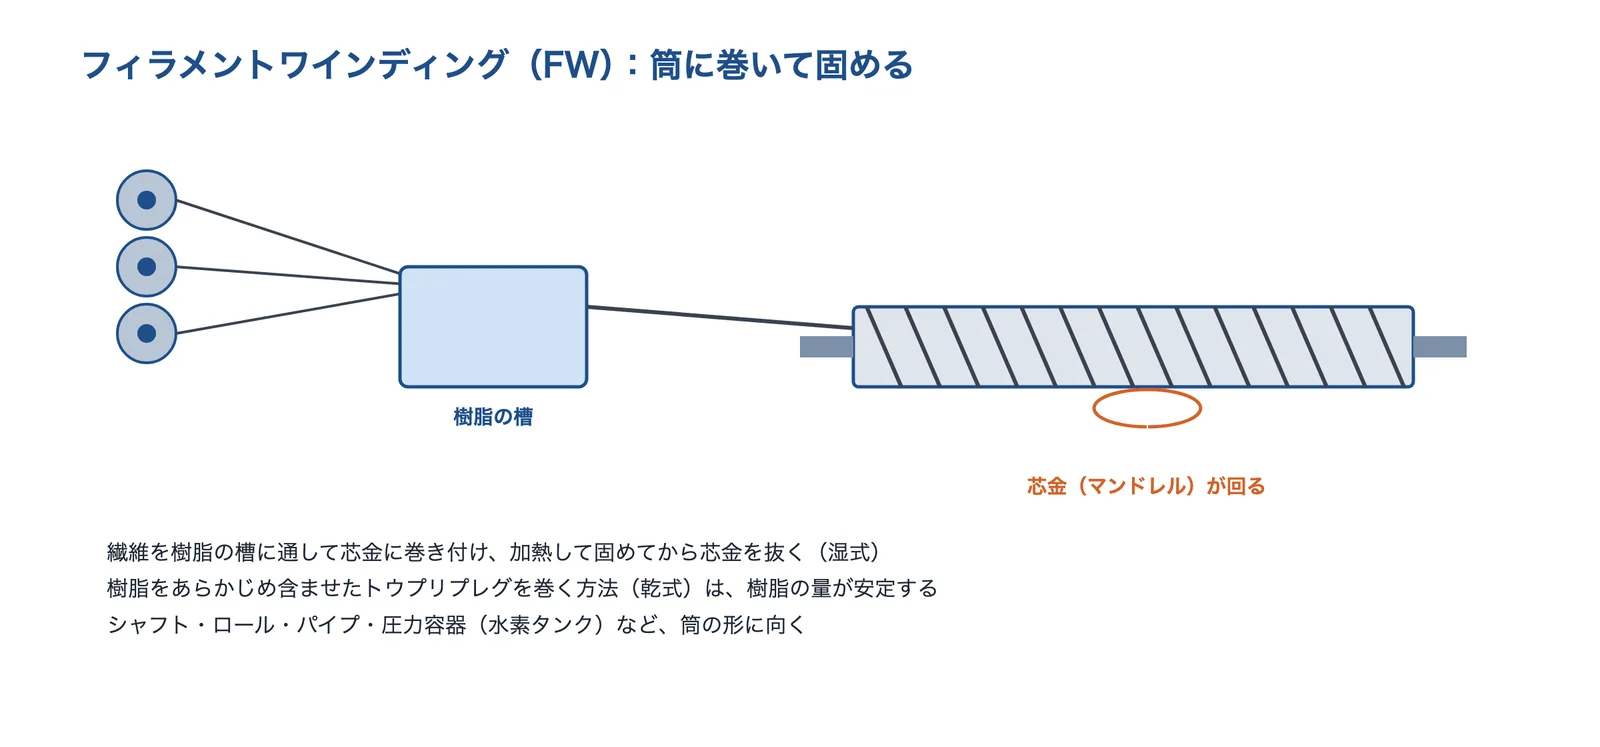
三星工業によると、フィラメントワインディング(FW)は、カーボン繊維などの長い繊維をボビンから繰り出し、樹脂の槽で液体の樹脂を含ませてから芯金(マンドレル)に巻き付け、加熱炉で固めたあと芯金を引き抜いてパイプの形にする方法(湿式)です。あらかじめ樹脂を含ませたトウプリプレグを巻くと、樹脂の量が管理されて品質が安定し、層間せん断強度の高い製品になるとしています。
出典:三星工業「製品情報(FRP)」をもとに AI(Claude)で作成
熱可塑 CFRP(CFRTP)のプレス成形
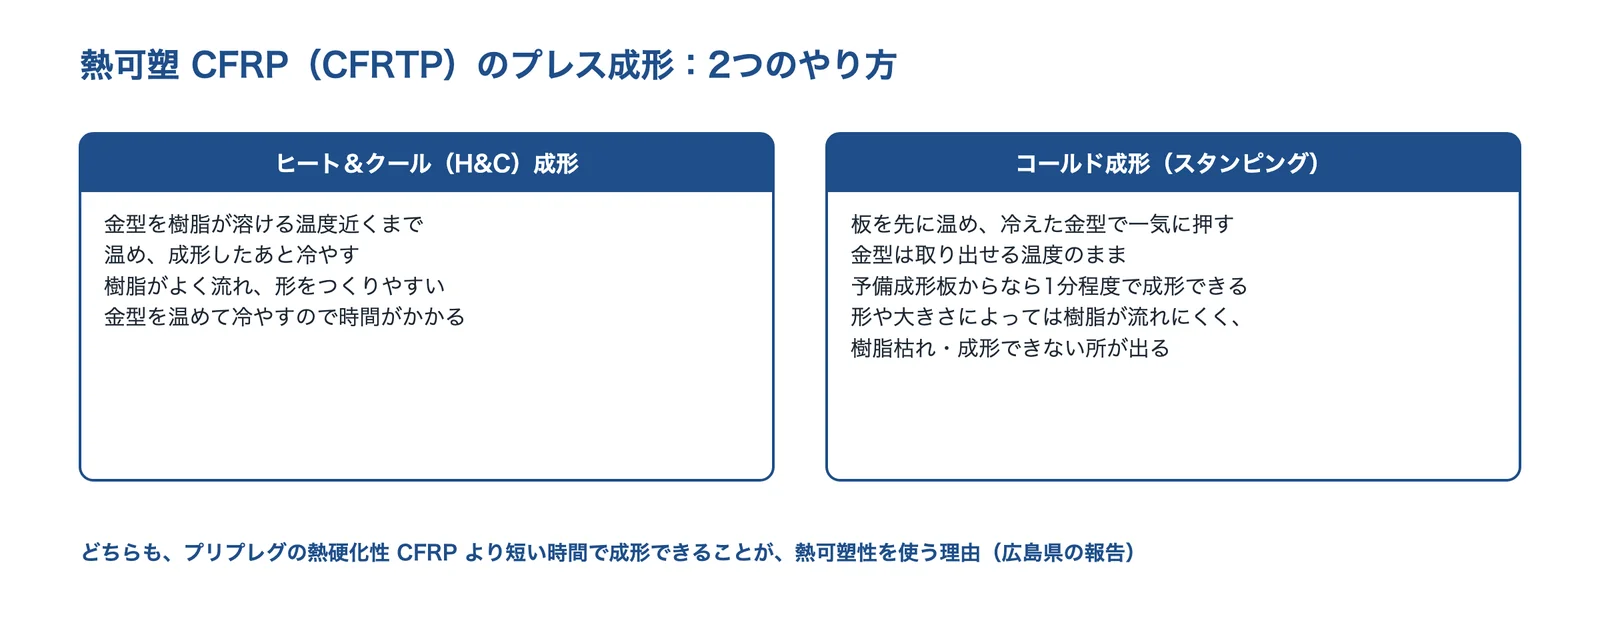
広島県立総合技術研究所の報告によると、熱プレスには、金型を樹脂の溶ける温度近くまで加熱してから冷却するヒート&クール(H&C)成形と、金型を取り出せる温度に保つコールド成形があります。予備成形板からのコールド成形なら1分程度で成形できますが、形や大きさによっては樹脂が流れにくくなり、樹脂枯れや成形できない所が出ます。H&C 成形は樹脂がよく流れる代わりに、金型の加熱・冷却に時間がかかります。
出典:広島県立総合技術研究所の研究報告(第5報)をもとに AI(Claude)で作成
出典:CFRTPの低コスト成形加工技術の開発(第5報)(研究報告)|広島県立総合技術研究所
向いている条件と注意点
CFRP が向いている条件
- 軽くすることの価値が大きい(動く部品、運ぶもの、燃費)
- 力のかかる方向がはっきりしていて、繊維を並べられる
- 温度で寸法を変えたくない(繊維方向の熱膨張がとても小さい)
- 振動を早く止めたい・固有振動数を上げたい
- X線を通す構造がほしい(医療機器)
注意点
- 材料も成形も、鉄などと比べるとまだ高い
- 繊維の直角の方向には弱い(異方性)
- 衝撃で内部がはがれても、外から見えにくい
- 金属と触れて水があると、金属の側が腐食する(電食)
- 熱硬化性の CFRP はリサイクルが難しい
この一覧は、このページの出典(スーパーレジン工業・愛媛県産業技術研究所・岐阜県工業技術研究所・JFEテクノリサーチ・英国非破壊試験協会・静岡県工業技術研究所・三協製作所)をもとに編集部が整理したものです。
費用:材料が高く、成形にも時間がかかる
岐阜県工業技術研究所は、CFRP の製品化では材料コストの高さが普及の大きな壁になっているとし、CFRP の一部を安い発泡材の芯(PET 発泡体)に置き換えたサンドイッチ材を研究しています。愛媛県産業技術研究所は、炭素繊維は高価だがコストは下がってきており、CFRP の製造方法の中ではプリプレグシートを使った成形が比較的安価と言われているとしています。軽くなることで得られる価値(燃費・動かす力・運ぶ費用)と比べて決めます(編集部)。
出典:FRPサンドイッチ材の成形技術に関する研究(第1報)(研究報告 第7号)|岐阜県工業技術研究所、CFRP板の曲げ特性(第1報)(研究報告 No.52)|愛媛県産業技術研究所
リサイクル:熱硬化性と熱可塑性で違う
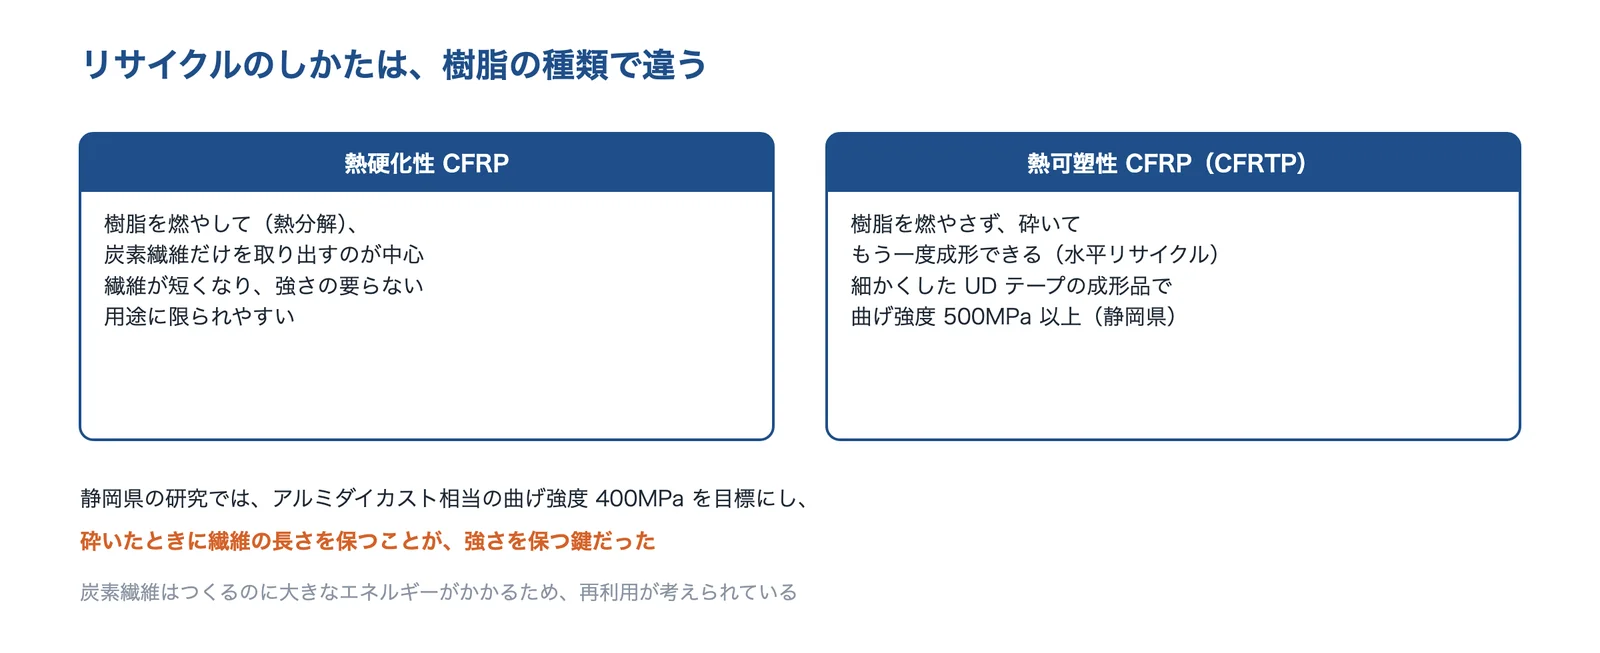
静岡県工業技術研究所によると、熱硬化性の CFRP は樹脂を焼却して繊維だけを回収する熱分解法が中心ですが、熱可塑性の CFRTP は樹脂を焼却せずに水平リサイクルできます。同研究所の試験では、細かくしたチョップド UD テープの成形品で曲げ強度 500MPa 以上となり、アルミダイカスト部品の曲げ強度を上回りました。リサイクルしたときの目標はアルミダイカスト相当の 400MPa とし、強さを保つには砕くときに繊維の長さを保つことが必要でした。ウィキペディアは、リサイクルでは繊維が短くなり、強度を要しない用途に限られるとしています。
出典:静岡県工業技術研究所の研究報告(第18号)・ウィキペディアをもとに AI(Claude)で作成
出典:熱可塑性炭素繊維強化複合材料(CFRTP)の循環利用(研究報告 第18号)|静岡県工業技術研究所、炭素繊維強化プラスチック|ウィキペディア
カタログ値(材料の表)の見方
| 項目 | 見方 |
|---|---|
| 繊維のグレード | T300・T700SC などの記号。強度重視か、弾性率(硬さ)重視か |
| 繊維の値か、成形品の値か | データシートの繊維の値は、樹脂を含浸させた束の試験値。成形品はそれより低い |
| 繊維の向き・積層構成 | 一方向材の 0°方向の値か、クロス材か、0/90 などの積層か |
| 樹脂の割合(RC)・繊維体積含有率(Vf) | 繊維が多いほど繊維の性質に近づく。条件をそろえて比べる |
| 試験の規格・方法 | 引張か曲げか。曲げは JIS K 7074 などの規格の名前と試験片の寸法 |
| 使う温度・ガラス転移温度(Tg) | 樹脂の Tg より低い温度でも、温度で性質が変わることがある |
見方の列は、このページの出典をもとに編集部が整理したものです。
出典:スーパーレジン工業の物性表・東レのデータシート・日本大学生産工学部の講演論文をもとに AI(Claude)で作成
出典:CFRPの物性(強化繊維・熱硬化性樹脂・金属との比較の表)|スーパーレジン工業、TORAYCA Yarn(炭素繊維糸のデータシート)|東レ(Easy Composites が配布している写し)、耐熱性エポキシ樹脂をマトリックスとする一方向CFRPの高温強度特性(第51回学術講演会)|日本大学生産工学部
温度と水分で、性質が変わる
日本大学生産工学部の講演論文では、耐熱性エポキシ樹脂の一方向 CFRP(FW で巻いてからプレス成形、繊維体積含有率 68.2%)のガラス転移温度は 200℃付近でしたが、貯蔵弾性率はTg よりかなり低い温度域でも著しい温度依存性がありました。同論文は、高温・長時間の負荷がかかる用途では、クリープ破断や疲労の検討が要るとしています。ウィキペディアは、材料に入った水分は樹脂を可塑化させ、圧縮特性・層間せん断・耐衝撃などの性質を変えるとしています。
出典:耐熱性エポキシ樹脂をマトリックスとする一方向CFRPの高温強度特性(第51回学術講演会)|日本大学生産工学部、炭素繊維強化プラスチック|ウィキペディア
設計・加工・量産を頼むときの注意
- 積層を設計する上下を対称に積む。どこにどの繊維を置くか
- 加工とつなぎ方切削のひずみ、接着の面、金属との電食
- 内部の損傷を確かめる衝撃のあとや量産では、超音波などで検査
この3点は、このページの出典(スーパーレジン工業・JFEテクノリサーチ・英国非破壊試験協会)をもとに編集部が整理したものです。
積層は上下対称に:ミラー対称積層
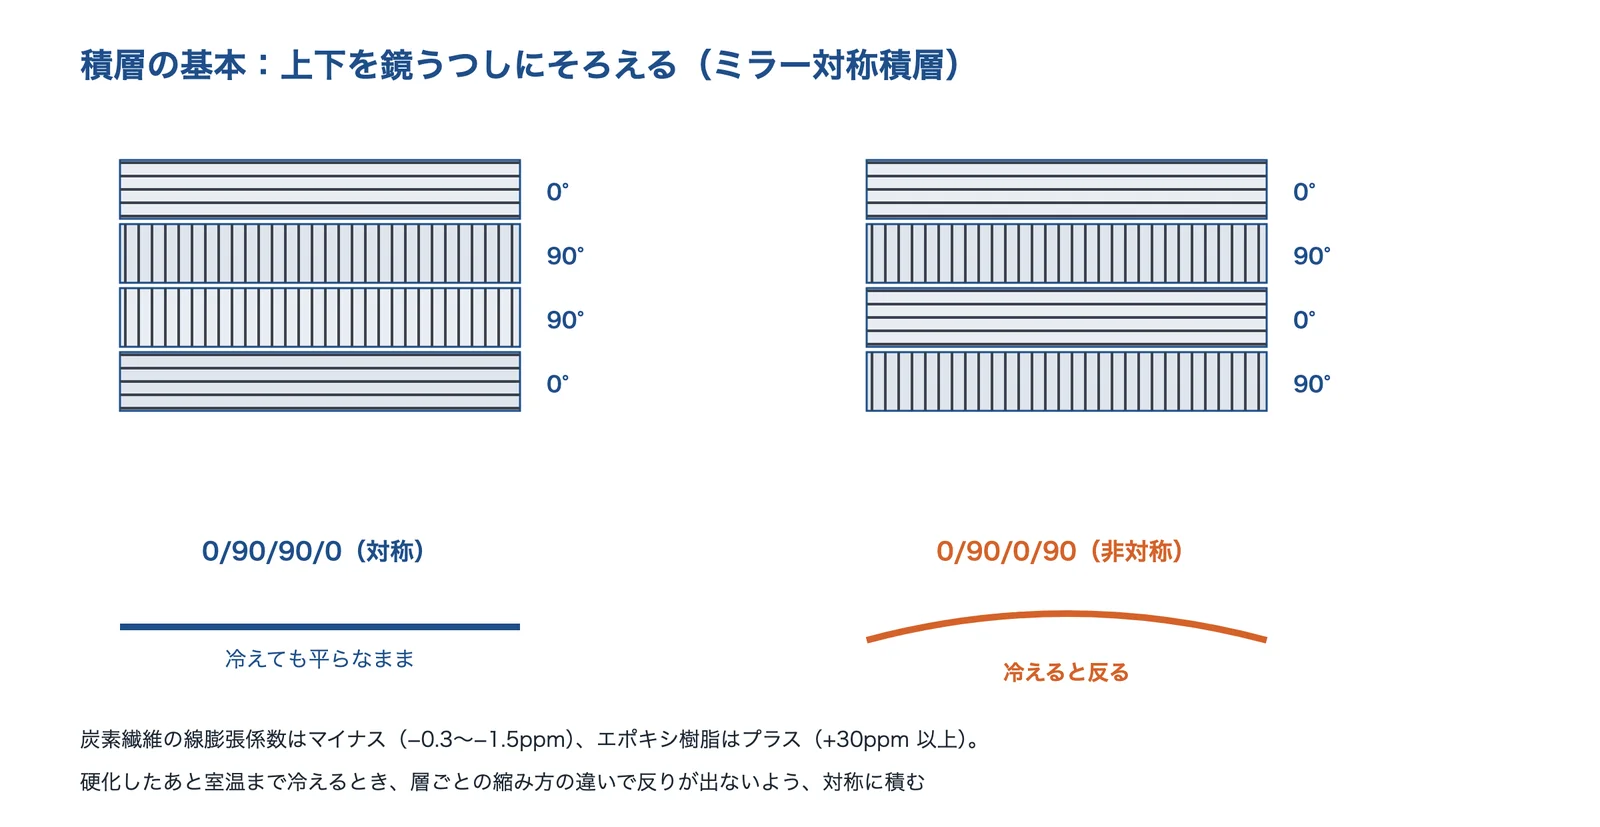
スーパーレジン工業によると、硬化後に室温まで冷えるときに反りを出さないため、積層はミラー対称(上下を鏡うつし)が基本です。炭素繊維の線膨張率はマイナス(−0.3〜−1.5ppm)、樹脂はプラス(エポキシ樹脂は +30ppm 以上)だからです。機械加工でも、断面の寸法の変化や高剛性の繊維の切断、内部応力の不均一で反りが出るので、それを考えた構造・積層の設計が要るとしています。
出典:スーパーレジン工業「CFRPの設計」をもとに AI(Claude)で作成
出典:CFRPの設計(積層設計の考え方と計算例)|スーパーレジン工業
高弾性の繊維をどこに置くか
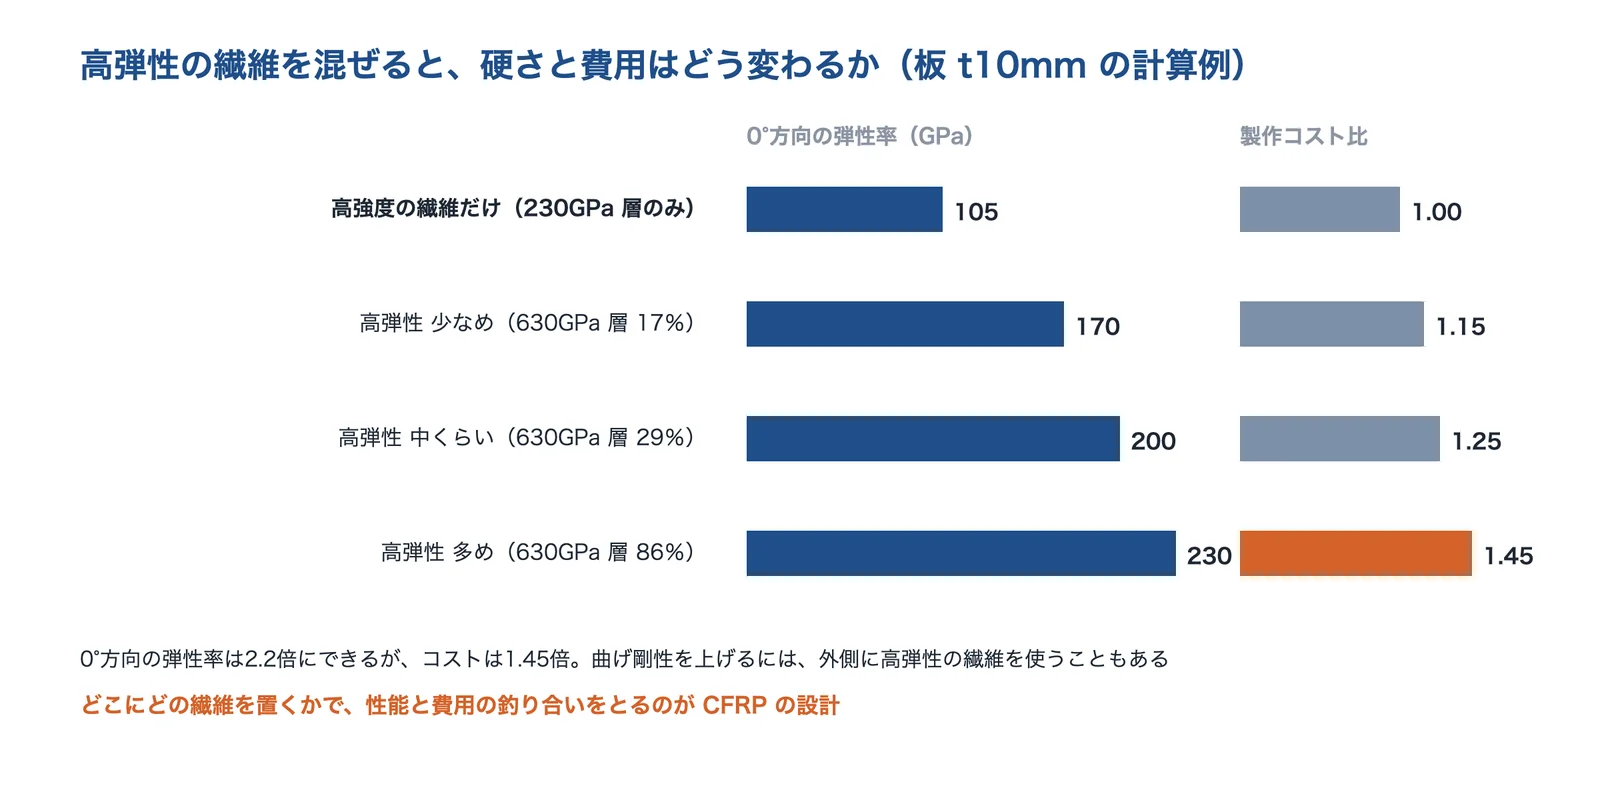
同社の計算例(板の厚さ 10mm)では、高強度の繊維(230GPa)だけの板の 0°方向の弾性率 105GPa に対し、630GPa の高弾性の層を 86%にすると 230GPa(2.2倍)になり、製作コストは1.45倍でした。曲げ剛性を上げるには、外側に高弾性率の炭素繊維を使うこともあるとしています。
出典:スーパーレジン工業「CFRPの設計」の計算例(板 t10mm)をもとに AI(Claude)で作成
出典:CFRPの設計(積層設計の考え方と計算例)|スーパーレジン工業
削る・つなぐ:切削と接着
スーパーレジン工業によると、PAN 系の高強度の炭素繊維は強いため、刃具は超硬・ダイヤモンドコーティングが基本で、CFRP は切削剤や水分を取り込みやすいのでドライ加工が基本です。接合では、エポキシ系の接着材は成形体の層間強度以上の強さがあり、接着面の処理(サンディング+脱脂)と接着面積の確保、適正な接着材の選定が有効で、機械的接合(ボルト)との併用も有効としています。穴あけで層がはがれるのを防ぐ方法は、課題ページで詳しく扱っています。
出典:CFRPの加工(成形方法の比較・機械加工・接合)|スーパーレジン工業
金属と組み合わせるときの電食
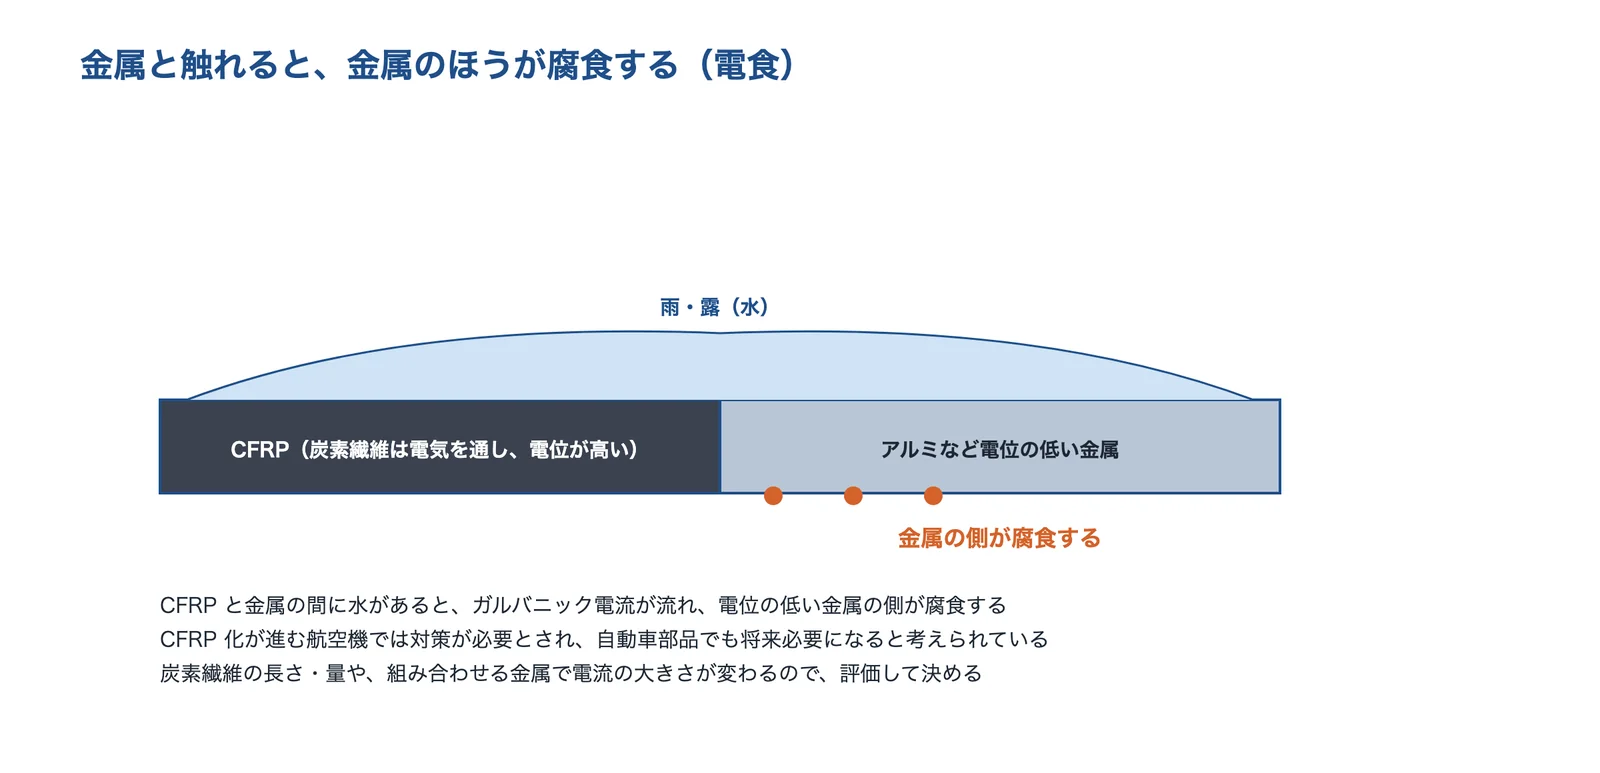
JFEテクノリサーチによると、CFRP の中の炭素繊維は電気を通し、電位が高い材料です。そのため、炭素繊維より電位の低い金属と接した部品が雨や露で濡れると、電位の低い金属の側に腐食(電蝕)が生じます。CFRP 化が進む航空機ではすでに対策が必要とされ、自動車部品でも将来対策が必要になると考えられるとしています。ウィキペディアも、炭素繊維はアルミに接触するとアルミにガルバニック腐食を起こすとしています。
出典:JFEテクノリサーチ「CFRPの耐電蝕性評価」をもとに AI(Claude)で作成
出典:CFRPの耐電蝕性評価|JFEテクノリサーチ、炭素繊維強化プラスチック|ウィキペディア
見えにくい衝撃の損傷
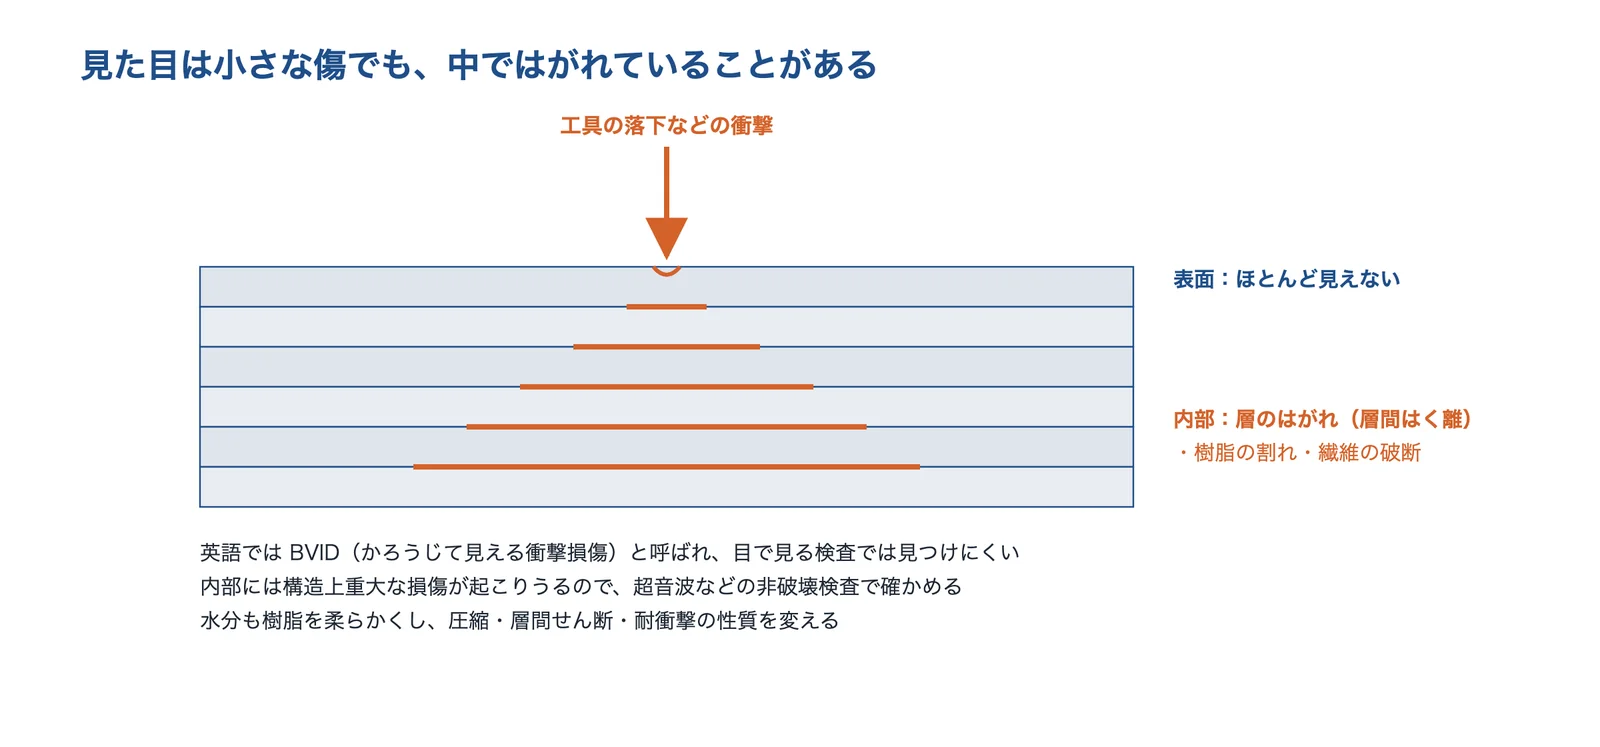
英国非破壊試験協会(BINDT)は、CFRP などの複合材が、落ちた工具などの低速の衝撃で受ける損傷を BVID(かろうじて見える衝撃損傷)と呼んでいます。表面の傷は小さく目で見つけにくいのに、内部では層間はく離・樹脂の割れ・繊維の破断などの構造上重大な損傷が起こりうるとしています。衝撃を受けうる部品は、超音波などの非破壊検査の計画を立てておきます(編集部)。
出典:英国非破壊試験協会(BINDT)の用語集・ウィキペディアをもとに AI(Claude)で作成
出典:BVID(Barely Visible Impact Damage)|英国非破壊試験協会(BINDT)
相談する前に整理すること
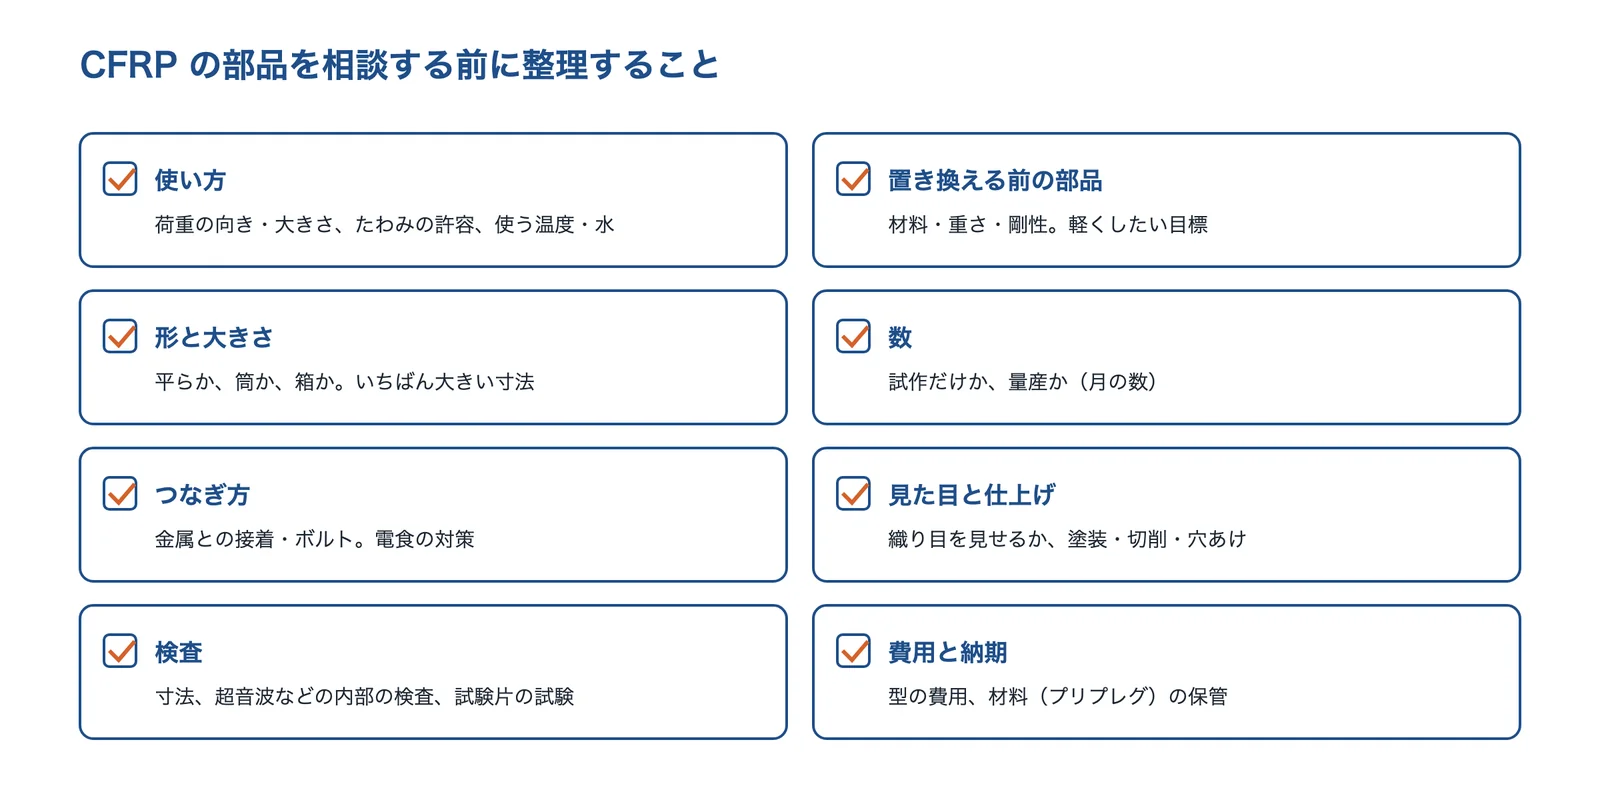
CFRP の部品の製作を相談するときは、次の点を整理しておくと話が早く進みます(編集部が整理した項目です)。
出典:このページの出典をもとに AI(Claude)で作成
- 使い方(荷重の向きと大きさ、たわみの許容、使う温度、水や薬品)
- 置き換える前の部品(材料・重さ・剛性、軽くしたい目標)
- 形と大きさ(平らな板か、筒か、箱か。いちばん大きい寸法)
- 数(試作だけか、量産か。月にいくつか)
- つなぎ方(金属との接着・ボルト、電食の対策)
- 見た目と仕上げ(織り目を見せるか、塗装・切削・穴あけまで頼むか)
- 検査(寸法、超音波などの内部の検査、試験片での試験)
- 費用と納期(型の費用、プリプレグなど材料の保管)
企業紹介(CFRP の技術)
オートクレーブでのプリプレグ成形、FW、熱可塑性の CFRTP のプレス、成形環境の貸し出しまで、得意な成形法の違う会社を紹介します。掲載は各社の公開情報にもとづきます。
| 企業 | オート クレーブ | オーブン・ プレス | FW (筒) | 熱可塑 (CFRTP) | 設計・ 解析 | 成形環境の 貸し出し |
|---|---|---|---|---|---|---|
| 三協製作所プリプレグのオートクレーブ成形。宇宙・医療(神奈川県・千葉県) | ● | ● | ● | |||
| UCHIDA大型オートクレーブと 630t プレス。試作から(埼玉県) | ● | ● | ● | |||
| スーパーレジン工業オートクレーブ6台と FW 装置。航空宇宙から量産まで(東京都) | ● | ● | ● | ● | ||
| 三星工業FW 成形とトウプリプレグ。CFRP のロール・シャフト(新潟県) | ● | |||||
| 羽生田鉄工所オートクレーブのメーカー。成形環境の貸し出し(長野県) | ● | ● | ● | ● | ||
| ラピート熱可塑性の CFRTP のプレス成形。試作〜少量産(岡山県) | ● | ● |
●は、各社の公式サイトで設備・扱いを確認できたものです(空欄は、扱っていないという意味ではありません)。社名を押すと、その会社の紹介へ移ります。
株式会社三協製作所|プリプレグのオートクレーブ成形で、宇宙・医療の CFRP 部品を設計から組立まで
三協製作所とは
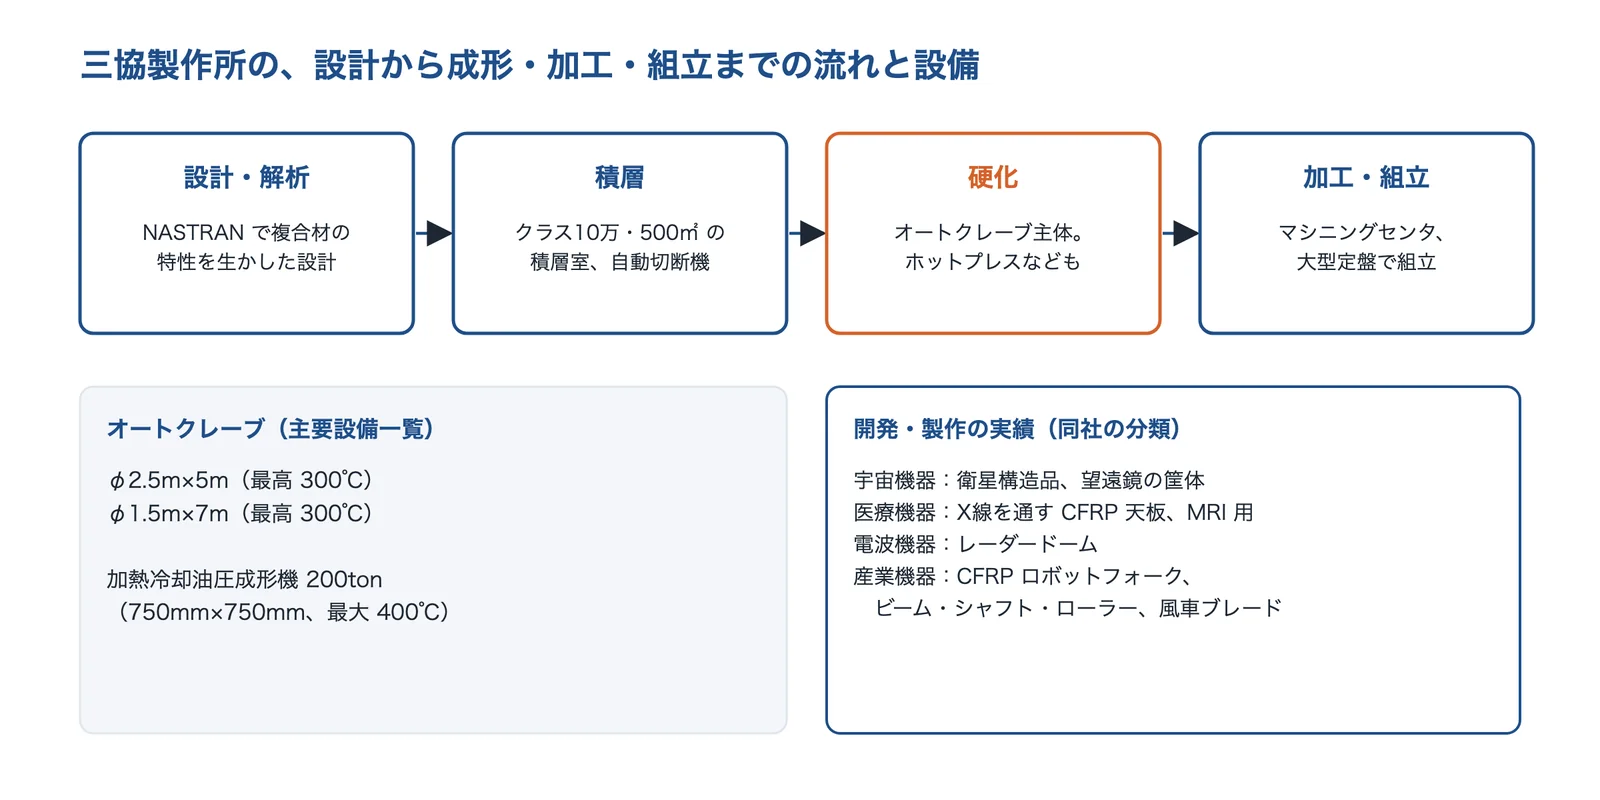
横浜市都筑区に本社事務所、千葉県袖ヶ浦市に千葉工場を置く会社です(設立1974年、従業員50名)。CFRP・GFRP・アラミド FRP・C/C コンポジットなどの複合材を、設計・成形・加工・組立まで一貫して手がけるとしています。
出典:三協製作所「技術について」「主要設備一覧」をもとに AI(Claude)で作成
三協製作所の得意技術
| 技術 | 内容 |
|---|---|
| 成形 | プリプレグ成形が主。真空バッグを付けてオートクレーブで硬化し、ホットプレス硬化・特殊型での加圧硬化も形と数で選ぶ。ハニカム・発泡体のサンドイッチ構造も |
| 設備 | オートクレーブ φ2.5m×5m・φ1.5m×7m(いずれも最高 300℃)、クラス10万・500㎡ のレイアップ室、加熱冷却油圧成形機 200ton |
| 設計 | 解析ソフト NASTRAN で、複合材の特性を生かした設計をするとしている |
三協製作所が解決できる課題
- 人工衛星・医療機器など、精度と信頼性の要る CFRP 部品を一貫で頼みたい
- X線を通す天板や、MRI 用の非磁性の構造品がほしい
公開されている実績・用途
- 衛星構造品、衛星搭載用光学望遠鏡の筐体、CFRP 天板(X線透過)、レーダードーム、CFRP ロボットフォーク、風車ブレード(同社の実績の分類)
出典:会社概要|三協製作所、技術について|三協製作所、主要設備一覧|三協製作所
株式会社UCHIDA|大型オートクレーブとプレスで、試作から CFRP 部品をワンストップで
UCHIDAとは
埼玉県入間郡三芳町の会社で、1968年に創業しました。CFRP の成形で、自動車・バイク・ドローン・航空機のエンジン・医療など、軽量化が必要な製品に携わっているとしています。
UCHIDAの得意技術
| 技術 | 内容 |
|---|---|
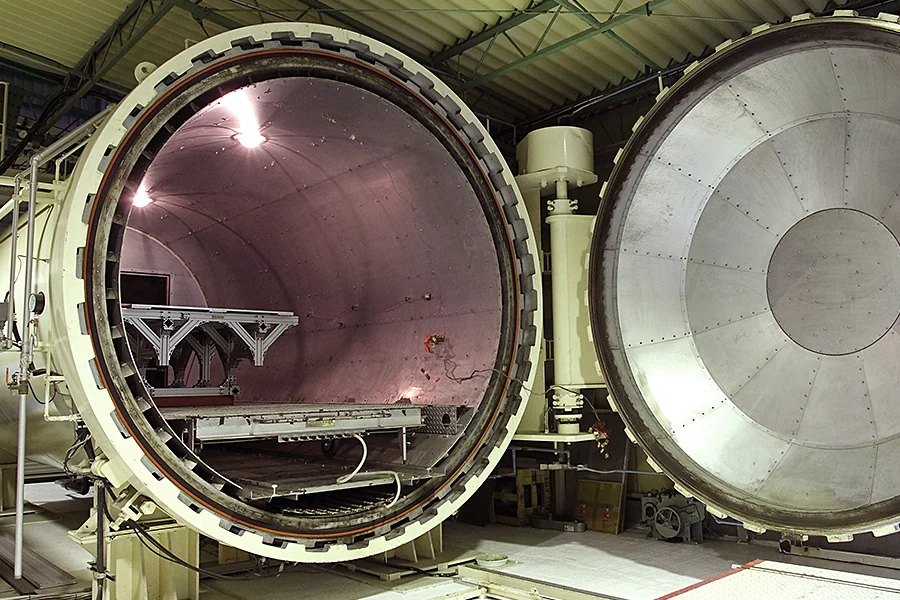
| オートクレーブ | 3号機 Ø3,000×6,000mm(常温〜200℃)、2号機 Ø1,150×1,000mm(常温〜400℃) |
| プレス・オーブン | 630t プレス機とエポキシ樹脂の注入機、オーブン(最大 W7,000×H3,000×D2,000mm) |
| 加工・検査 | 5軸加工機、大型クリーンルーム、万能試験機、超音波探傷器、3D スキャン |
UCHIDAが解決できる課題
- 大型の CFRP 部品を、試作から設計・製造まで1社に頼みたい
- 医療・介護の装具など、少量で形が1つずつ違う CFRP 部品をつくりたい
公開されている実績・用途
- JEC World 2016 イノベーションアワード(二足歩行アシスト)、低コストのカーボン短下肢装具の開発、自社商品のカーボンインソール(同社の実績)
出典:会社概要|UCHIDA、設備|UCHIDA、開発・製造実績|UCHIDA
スーパーレジン工業株式会社|オートクレーブ6台と FW 装置で、航空宇宙から量産品まで
スーパーレジン工業とは
東京都稲城市に本社研究所・坂浜工場、神奈川県相模原市に津久井工場を置く、CFRP・GFRP を中心とした先端複合材の設計開発・成形加工メーカーです(設立1957年、従業員157人・2026年5月時点)。
スーパーレジン工業の得意技術
| 技術 | 内容 |
|---|---|
| 成形設備 | オートクレーブ6台(最大 Φ3.5×6.0m)、FW 装置 φ1,000×5,000mm、真空プレス機、自動積層ロボット、クラス10万の成形用クリーンルーム |
| 加工 | 大型の門型マシニングセンタ・プラノミラーで、大型製品も高精度に加工できるとしている |
| 量産 | 自社開発の速硬化樹脂とフルオートメーションの成形工程で、ノートパソコンの筐体1万台/ライン/月の生産実績があるとしている |
スーパーレジン工業が解決できる課題
- 人工衛星・航空機など、品質管理の厳しい CFRP 部品を頼みたい
- 3m 級の大型精密構造部材や、量産の CFRP 筐体をつくりたい
公開されている実績・用途
- はやぶさ2 の構造部材など衛星部品、海外航空機メーカー向けの翼部材、IoT 産業機器向けの 3m サイズの CFRP 大型精密構造部材、ドローンのモノコック機体(同社の製造実績)
出典:会社概要|スーパーレジン工業、成形・加工・塗装用設備|スーパーレジン工業、製造実績|スーパーレジン工業
三星工業株式会社|FW 成形とトウプリプレグで、CFRP のロール・シャフト・パイプ
三星工業とは
新潟県上越市に本社・柿崎工場を置く会社です(設立1948年、社員170名)。機械設計製作・工作機械・産業機械・部品加工を事業とし、FRP では円筒形の FW 成形と中間材料のトウプリプレグの2つを軸にしています。
三星工業の得意技術
| 技術 | 内容 |
|---|---|
| FW 成形(湿式) | 長い繊維を樹脂の槽で含浸させて芯金に巻き、加熱して固める。トウプリプレグを使わない方式で最大 φ450×L2400 を成形できるとしている |
| トウプリプレグ | 炭素繊維・ガラス繊維などに樹脂を含ませた中間材料を、試作・量産する。溶剤希釈法と無溶剤法の2つの製法 |
| 一貫対応 | 生産設備・治具を自社で設計製作。金属部品との接合も行う |
三星工業が解決できる課題
- 重いステンレスのロールやシャフトを、軽い CFRP に置き換えたい
- 高圧水素タンク・高回転モーターの補強に使うトウプリプレグがほしい
公開されている実績・用途
- セーフティブロック(プレス機の上型の落下防止、耐荷重 70ton の例)、CFRP パイプ、CFRP ロールシャフト(梱包材ロールの芯)、CFRP スピンドルシャフト(同社の製品紹介)
株式会社羽生田鉄工所|オートクレーブのメーカーが、CFRP の成形環境を貸し出し
羽生田鉄工所とは
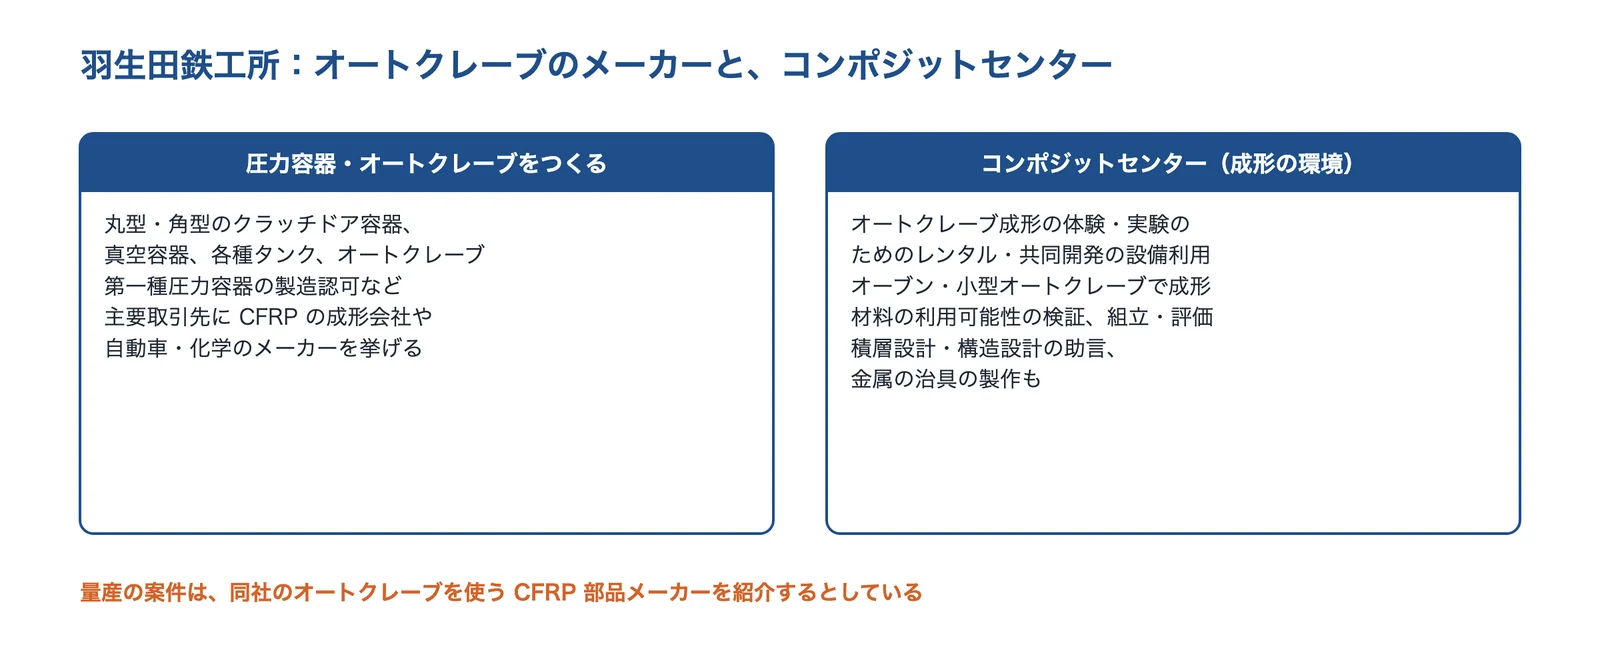
長野県長野市の会社です(創業1884年、設立1937年、従業員75名)。圧力容器・真空容器・各種タンク・オートクレーブなどをつくり、CFRP の研究開発と設計・生産技術を提供する拠点としてコンポジットセンターを運営しています。
出典:羽生田鉄工所「会社概要」・コンポジットセンターのページをもとに AI(Claude)で作成
羽生田鉄工所の得意技術
| 技術 | 内容 |
|---|---|
| オートクレーブ | 丸型・角型のクラッチドア容器、オートクレーブなどの圧力容器を製造。第一種圧力容器の製造認可など |
| 成形環境の貸し出し | オートクレーブ成形の体験、実験のためのレンタル、共同開発のための設備利用や発注。オーブン・小型オートクレーブでの成形も |
| 開発の支援 | 材料の利用可能性の検証、組立と評価、積層設計・構造設計の助言、金属の治具の製作 |
羽生田鉄工所が解決できる課題
- CFRP を初めて試すので、成形の設備と知識を借りたい
- 新しい材料が CFRP の成形に使えるかを確かめたい
公開されている実績・用途
- 主要取引先に、スーパーレジン工業・東レ・カーボンマジックなどの CFRP の会社や、自動車・化学のメーカーを挙げている(会社概要)
出典:会社概要|羽生田鉄工所、コンポジットセンター|羽生田鉄工所
株式会社ラピート|熱可塑性の CFRTP のプレス成形を、金型の設計から試作・少量産まで
ラピートとは
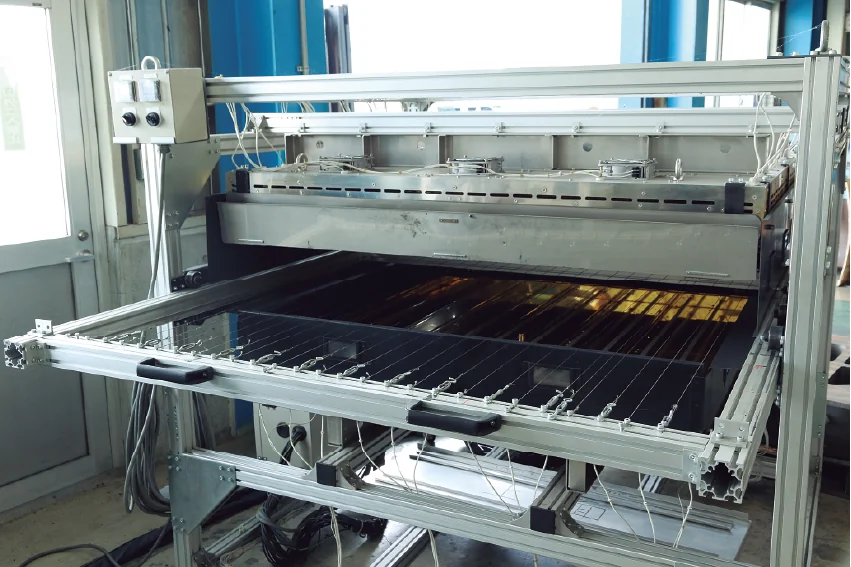
岡山県赤磐市の会社です(創立1955年、従業員30名)。試作鈑金加工、金型の設計・製作、熱可塑性樹脂の複合材料(CFRTP/GFRTP)の成形と研究試作、3次元レーザー加工などを行っています。
ラピートの得意技術
| 技術 | 内容 |
|---|---|
| CFRTP の成形 | 熱可塑成形の開発研究に力を入れ、試作〜少量産に対応。ガラス繊維・炭素繊維の両方の実績がある |
| 設備 | 油圧プレス 250t・1200t、金型温調器、近赤外 IR ヒーター |
| 一貫対応 | 金型の設計・製作から成形、3次元レーザー加工、3D スキャンまで |
ラピートが解決できる課題
- 熱可塑の CFRP で、自動車部品などの試作をしたい
- 金型から成形まで、1社で短い期間に試したい
公開されている実績・用途
- 主要取引先に、自動車部品メーカー、宇宙・航空、炭素複合材料のメーカーを挙げている(会社概要)
使われる製品・事例
CFRP は、航空機(ボーイング787 は構造重量の50%に炭素繊維。LOGISTICS TODAY)、燃料電池車の高圧水素タンク(トヨタは新しい高強度炭素繊維と新開発のエポキシ樹脂で、質量効率 約6.0wt%のタンクを開発。自動車技術会の要旨)、ゴルフシャフト(ドライバー用で、スチールの 100g 前後に対して CFRP は 60g 前後。グラファイトデザイン)、ノートパソコンの筐体・人工衛星の部品(スーパーレジン工業)、医療機器の X線を通す天板(三協製作所)、風車ブレード(三菱重工)などに使われています。
出典:東レ、787向け炭素繊維プリプレグの出荷式|LOGISTICS TODAY、新型FCVに向けた高圧水素タンクの開発(要旨)|自動車技術会、CFRPゴルフシャフトの製造に見るシートワインディング成形法の紹介(強化プラスチックス 2018年3月号)|グラファイトデザイン、製造実績|スーパーレジン工業、技術について|三協製作所、VaRTMによる大型FRPの製造(三菱重工技報 Vol.43 No.1 要旨)|三菱重工
関連する技術
- エンジニアリングプラスチック
- エポキシ樹脂
- 射出成形
- 接着剤
- マグネシウム合金
- チタン・チタン合金
- 非破壊検査
- CAE(構造解析・熱流体解析)
- CFRP:繊維の向きで性能が決まる(鉄をアルミ・樹脂・複合材に替えて軽くしたい)
- CFRP の穴あけ・切削で層間剥離・バリを防ぎたい
- 比重・密度(技術の基礎知識)
- ヤング率(技術の基礎知識)
- 剛性(技術の基礎知識)
- ガラス転移点(技術の基礎知識)
- イオン化傾向(技術の基礎知識)
- 材料(物性・劣化)
出典・確認日
- 炭素繊維強化プラスチック|ウィキペディア
- CFRPとは|スーパーレジン工業
- 東レ、787向け炭素繊維プリプレグの出荷式|LOGISTICS TODAY
- CFRP板の曲げ特性(第1報)(研究報告 No.52)|愛媛県産業技術研究所
- CFRPの耐電蝕性評価|JFEテクノリサーチ
- 技術について|三協製作所
- CFRPの物性(強化繊維・熱硬化性樹脂・金属との比較の表)|スーパーレジン工業
- CFRTPの低コスト成形加工技術の開発(第5報)(研究報告)|広島県立総合技術研究所
- TORAYCA Yarn(炭素繊維糸のデータシート)|東レ(Easy Composites が配布している写し)
- CFRPの加工(成形方法の比較・機械加工・接合)|スーパーレジン工業
- 製品情報(FRP)|三星工業
- 熱可塑性炭素繊維強化複合材料(CFRTP)の循環利用(研究報告 第18号)|静岡県工業技術研究所
- CFRPの軸構造体加工技術(知の拠点あいち 成果集)|愛知県
- VaRTMによる大型FRPの製造(三菱重工技報 Vol.43 No.1 要旨)|三菱重工
- FRPサンドイッチ材の成形技術に関する研究(第1報)(研究報告 第7号)|岐阜県工業技術研究所
- 耐熱性エポキシ樹脂をマトリックスとする一方向CFRPの高温強度特性(第51回学術講演会)|日本大学生産工学部
- CFRPの設計(積層設計の考え方と計算例)|スーパーレジン工業
- BVID(Barely Visible Impact Damage)|英国非破壊試験協会(BINDT)
- 会社概要|三協製作所
- 主要設備一覧|三協製作所
- 会社概要|UCHIDA
- 設備|UCHIDA
- 開発・製造実績|UCHIDA
- 会社概要|スーパーレジン工業
- 成形・加工・塗装用設備|スーパーレジン工業
- 製造実績|スーパーレジン工業
- 会社情報|三星工業
- 会社概要|羽生田鉄工所
- コンポジットセンター|羽生田鉄工所
- 会社概要|ラピート
- CFRTP/GFRTP|ラピート
- 新型FCVに向けた高圧水素タンクの開発(要旨)|自動車技術会
- CFRPゴルフシャフトの製造に見るシートワインディング成形法の紹介(強化プラスチックス 2018年3月号)|グラファイトデザイン
※アイキャッチ画像は、AI(ChatGPT)で生成したイメージです。実在の製品ではありません。図はAI(Claude)で作成した概念図です。
情報の確認日:2026年10月8日 本ページの内容は一般的な情報で、実際の強さ・成形の可否・費用は、繊維と樹脂の種類、積層、形、数、成形の会社により異なります。数値は出典ごとに条件が違うので、使うときは元の資料で条件を確かめてください。








