
PROCESS / 加工・技術から探す
溶接・接合・ろう付けの加工事例
溶接・摩擦攪拌接合・ろう付け・焼きばめなどで、部品どうしをつなぐ加工の実績を、写真で並べています。
実績の一覧
種類がわかる123件が対象です(全123件のうち)
材料がわかる98件が対象です(全123件のうち)
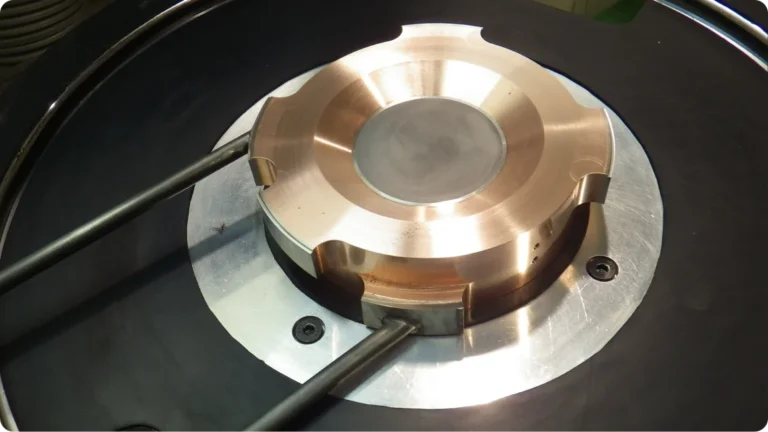
エースモデルJ-PARCで2008〜2014年、最大0.3MWのビーム照射に耐えた標的
J-PARC 用。黒鉛・銅・ステンレス配管を HIP 拡散接合とろう付で一体化。φ174×41t。2008〜2014年、最大0.3MWのビーム照射に耐えた。
金属技研株式会社
出典:金属技研 MTC Solution 特集「世界最高強度のビーム環境に挑む|MTCが支えるミュオン生成用「固定標的」の技術力」
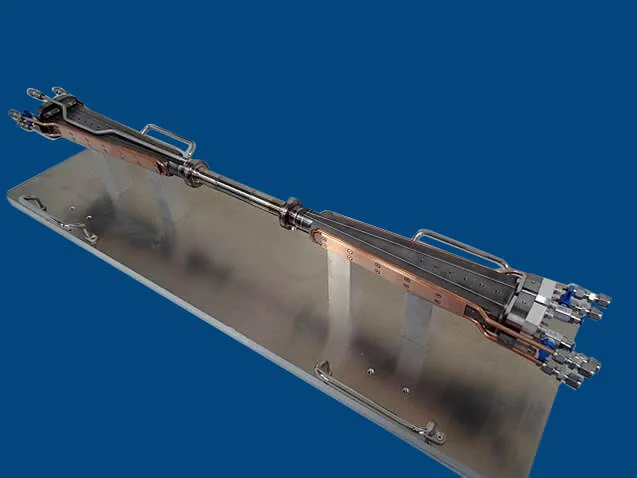
エースモデル板厚1mm以下・Φ20mmのベリリウム二重管を異種材の接合で一体化
全長約1000mm。衝突点部はΦ20mm・板厚1mm以下のベリリウム二重管。ベリリウムとチタンのろう付、HIP接合、電子ビーム溶接で製作。
金属技研株式会社
出典:金属技研「Super KEKB用衝突点ビームパイプ」
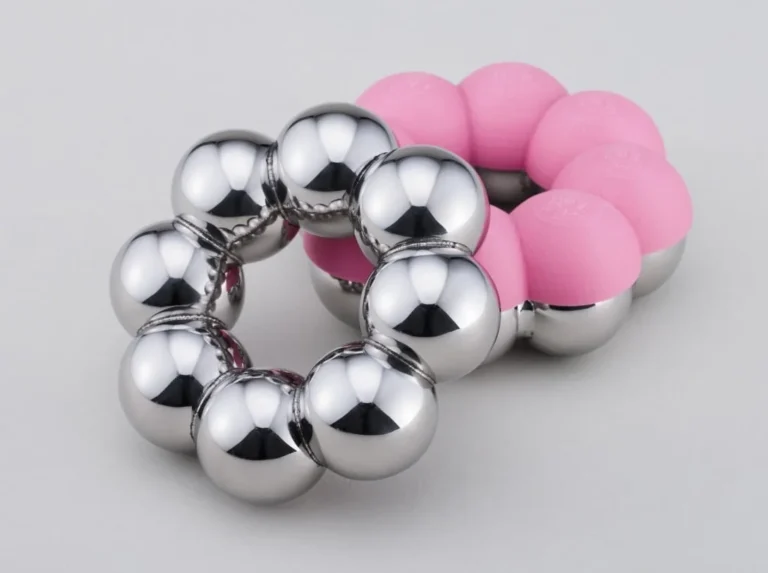
エースモデル優秀板金製品技能フェア 溶接品の部グランプリ。ステンレス球8個の輪
ステンレスの球8個を輪につないだ溶接の作品。第37回優秀板金製品技能フェアの溶接品の部でグランプリを受けたと同社は記載。
株式会社ナダヨシ
出典:ナダヨシ「受賞歴」
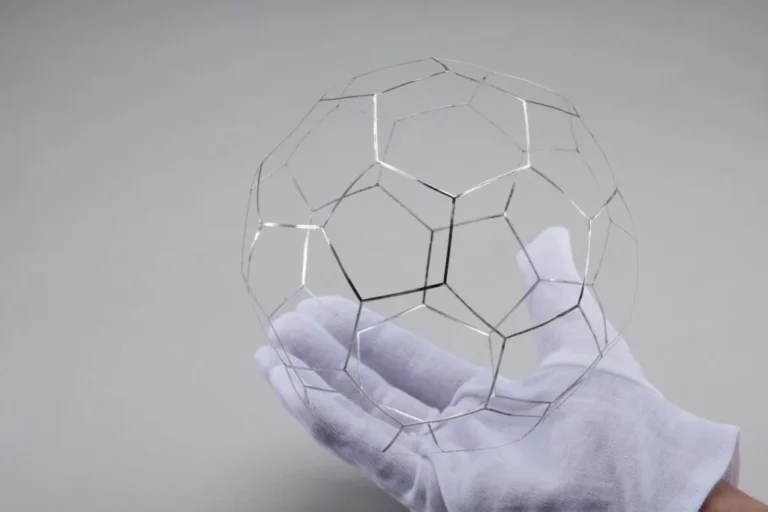
板厚0.1mmのアルミ薄板を幅0.5mmに切り出して接合した0.75gの球体。第38回優秀板金製品技能フェアの溶接の部でグランプリ。
株式会社マツダ
出典:マツダ「0.75gのアルミ球体の精密溶接事例【グランプリ受賞】」
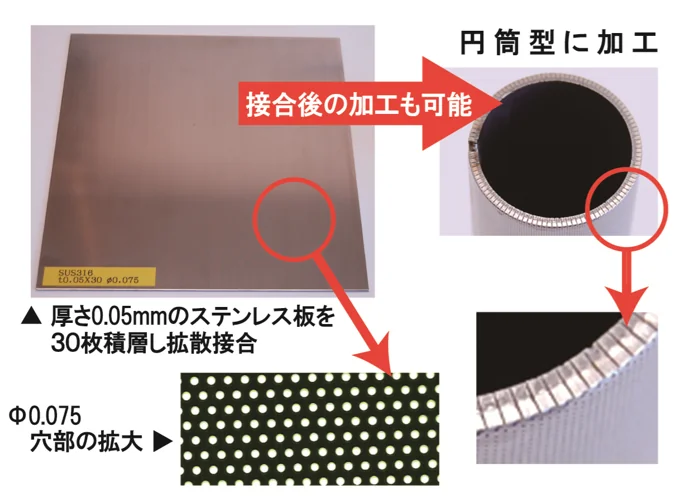
エースモデルt0.05の板30枚を拡散接合し、φ0.075の穴が貫通
t0.05のSUS316板にΦ0.075の穴をあけ、30枚積層して拡散接合。穴は下まで貫通し、円筒型に曲げ加工もできると同社は記載。
株式会社ヤマテック
出典:ヤマテック「加工実績」
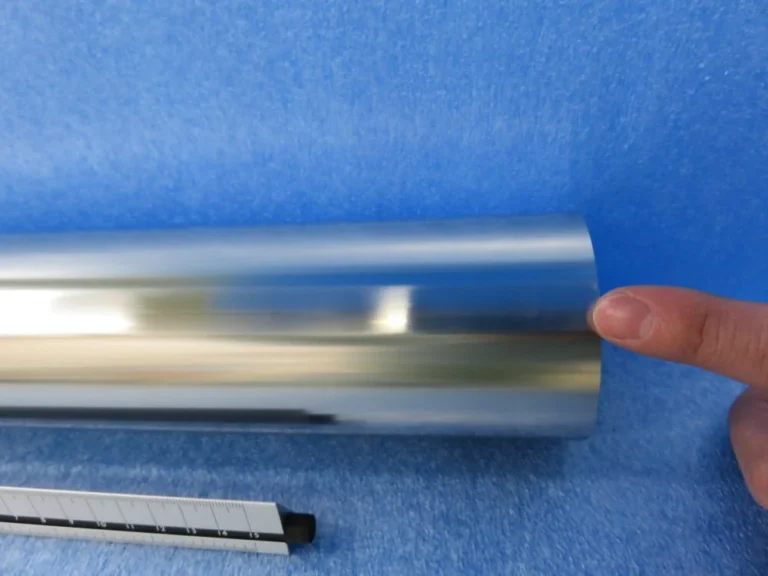
SUS304H、板厚0.1mm、外径φ70、長さ300mm。突合せ溶接で製作し、溶接ビードを湿式研磨で仕上げた事例。
ニッセイ機工株式会社
出典:ニッセイ機工「極薄肉スリーブ SUS304H 板厚0.1mm x Φ70 x 300L(溶接ビードカット仕上げ)」
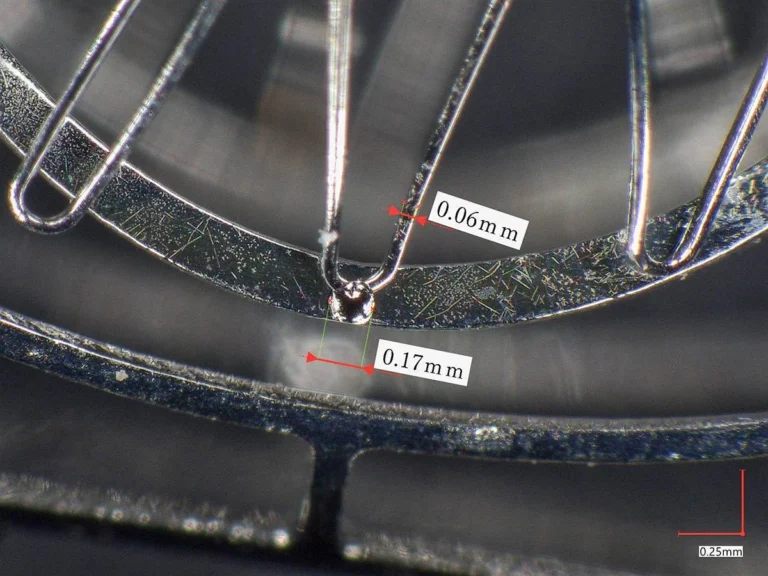
エースモデルNi-Ti(t0.1mm)の部材に0.06mmの線を幅0.17mmで溶接(写真の寸法表示)
レーザー微細溶接の加工例「Ni-Ti t0.1mm」。写真には同社が線0.06mm・溶接部0.17mmの寸法を表示している。
有限会社岩倉溶接工業所
出典:岩倉溶接工業所「レーザー溶接」
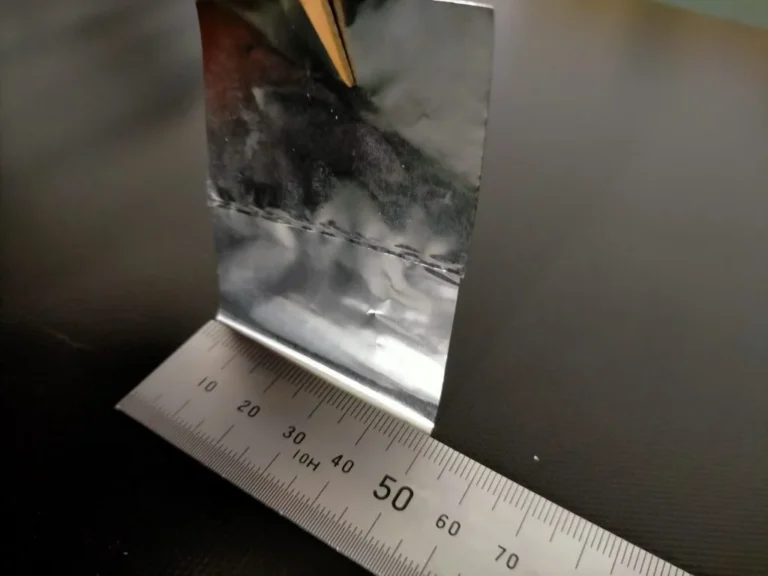
エースモデル厚さ12μmのSUS304箔どうしを常温大気中でレーザー重ね溶接
SUS304(t=12μm)の箔どうしの重ね溶接。従来の方法では穴あきや歪みが出たため、溶接治具・冷却装置などを工夫した。
武蔵ワイヤード株式会社
出典:武蔵ワイヤード「常温大気中での極薄金属箔と金属箔のレーザ溶接」
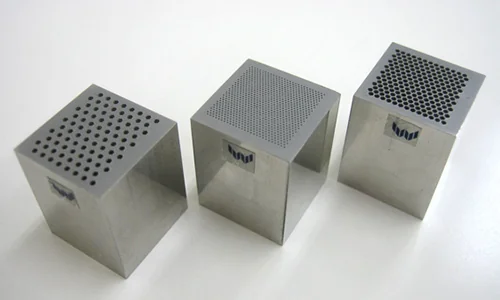
250μm〜800μmのハニカム穴の板を300枚積層しても、正確に積層・接合し穴を貫通させられると同社は記載。
株式会社WELCON
出典:WELCON「マイクロチャンネル構造の実現」
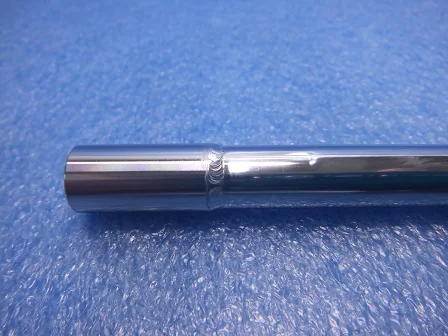
パイプt0.1×φ11と金具t2.0×φ12を全周溶接。板厚差が大きいが、マイクロプラズマ溶接で製作。ヘリウムリーク試験も合格。
株式会社ニッセイ機工
出典:ニッセイ機工「SUS304 t0.1パイプと金具の気密溶接」
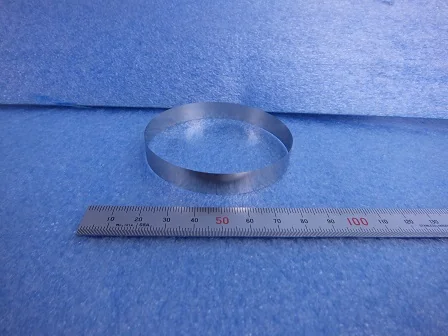
エースモデル板厚0.04mmのばね鋼を突合せ溶接してエンドレスベルトに
SUS304H・板厚0.04・幅10・全長200のばね鋼を突合せ溶接したエンドレスベルト。0.04mmは同社で溶接できるほぼ最薄の部類と同社は記載。
株式会社ニッセイ機工
出典:ニッセイ機工「極薄板溶接エンドレスベルト 板厚0.04ミリ」
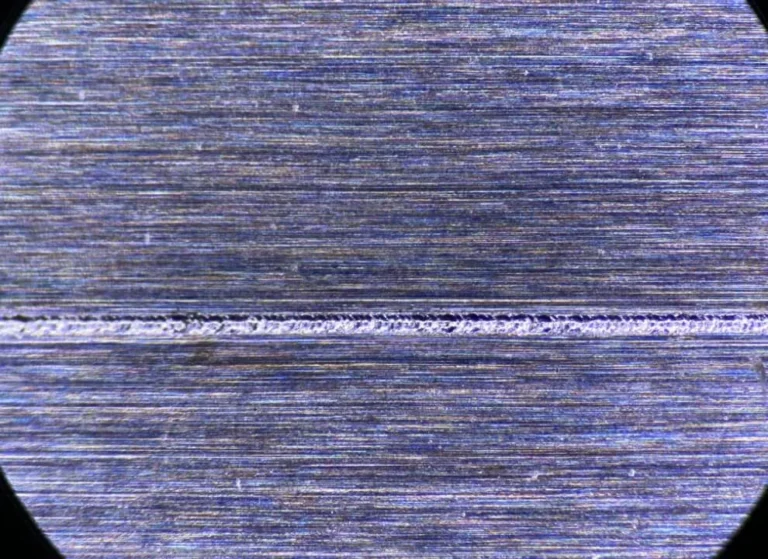
SK材の極薄シートの端面接合の事例。シムテープは t=0.01mm・0.03mm・0.05mm を掲載している。
株式会社キャステム(富山)
出典:キャステム「超微細溶接技術」
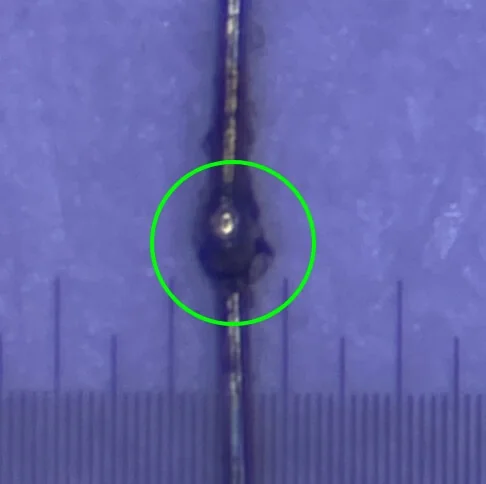
エースモデル線径0.03mmのSUS304線を接合部径0.05mmで接合
SUS304の線径0.03mmの極細線を、接合部径0.05mmで接合した事例。超微細溶接の適用範囲は0.02mm程からと同社は記載。
株式会社キャステム(富山)
出典:キャステム「超微細溶接技術」
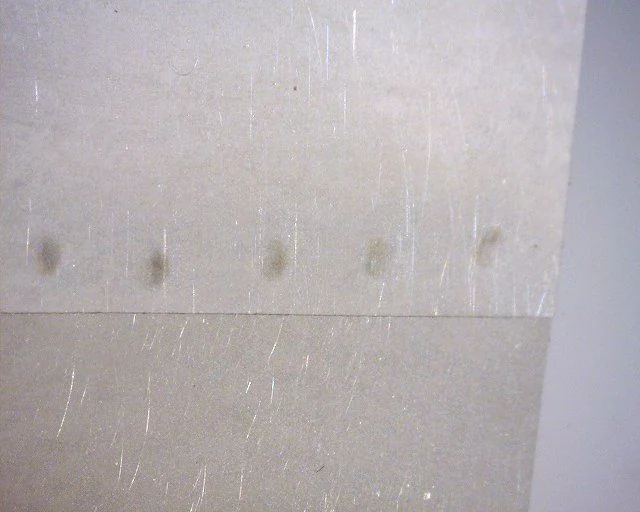
エースモデル板厚0.02mmの箔を穴・スパッタなしでスポット溶接
SUS304の板厚0.02mmの箔を重ね、スパッタや穴をあけずにマイクロスポット溶接機で接合したサンプル。
有限会社小林製作所
出典:小林製作所「極薄板スポット溶接サンプル表面(20μm)」
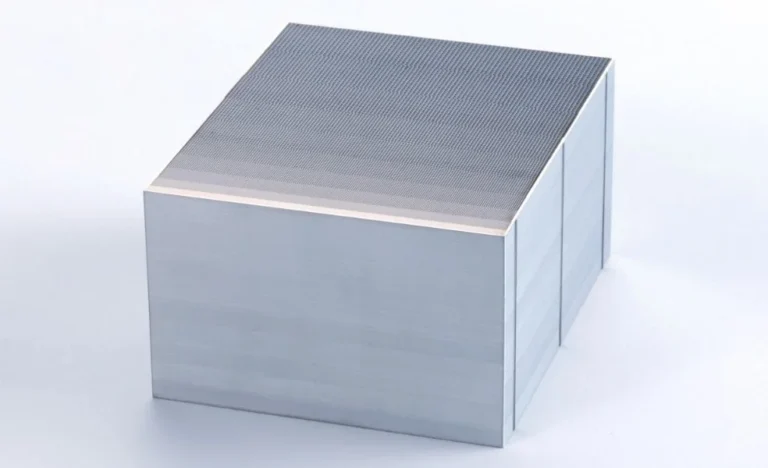
エースモデル厚さ0.05mmのシート2020枚を拡散接合で一体に積層
フォトエッチングした厚さ0.05mmのシートを2020枚、拡散接合で積層した積層フィルター。
株式会社アロン社
出典:アロン社「拡散接合」
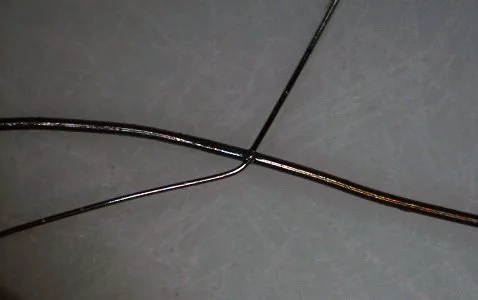
エースモデル0.05mmのステンレス単線と0.1mmのニッケル合金単線を溶接
ニッケル合金0.1mm単線とステンレス0.05mm単線の溶接の事例。ステンレス0.05mm単線は釣り糸で一番細い糸とほぼ同じ細さと同社は記載。
三興工業株式会社
出典:三興工業「微細溶接技術|t=0.08〜 溶接事例多数」
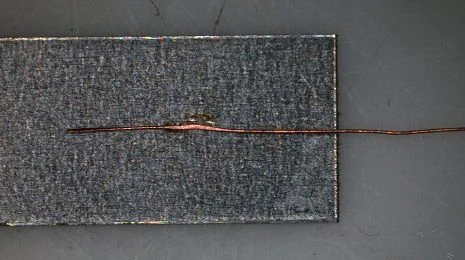
エースモデルφ0.05mmの純銅線を0.1mmのSUS304に、潰さずに溶接
純銅微細線φ0.05mmとSUS304(0.1mm)の溶接の事例。リード線の強度を下げないよう、溶接部分を潰さずに接合すると同社は記載。
三興工業株式会社
出典:三興工業「微細溶接技術|t=0.08〜 溶接事例多数」
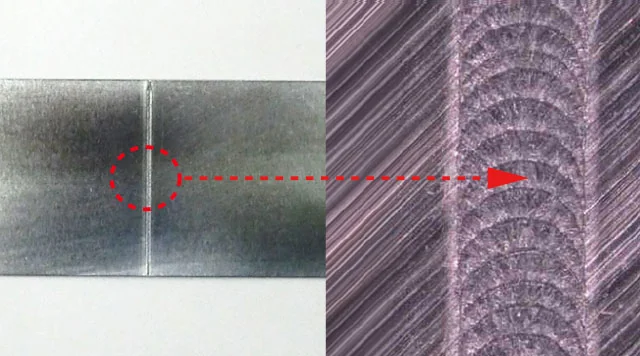
材質SUS、板厚t0.1mmの薄板接合の事例。超微細溶接向けの専用機で板厚t0.05mm〜の超薄板溶接ができると同社は記載。
テクノコート株式会社
出典:テクノコート「板厚t0.05mm〜の超薄板溶接・超精密溶接」
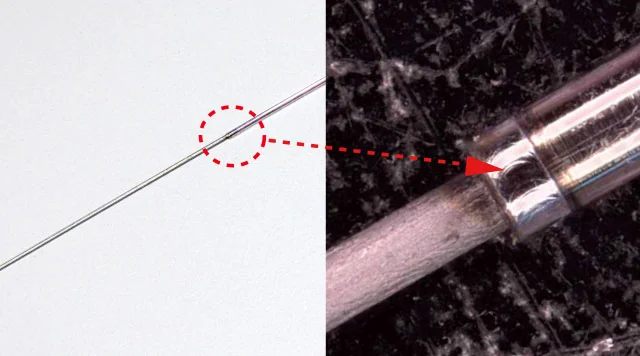
エースモデル肉厚0.08mm・φ0.5mmのSUSパイプにφ0.3mmのTiワイヤを接合
SUSパイプ(φ0.5mm、t0.08mm)とTiワイヤ(φ0.3mm)の接合の事例。板厚t0.05mm〜の超薄板溶接ができると同社は記載。
テクノコート株式会社
出典:テクノコート「板厚t0.05mm〜の超薄板溶接・超精密溶接」
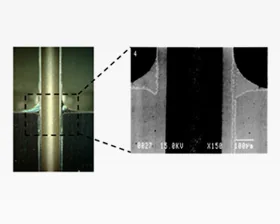
エースモデル外径0.4mm・内径0.3mmの薄肉パイプを真空ろう付けで接合
外径φ0.4mm・内径φ0.3mmの薄肉パイプの接合。同社は肉厚50μmの薄肉パイプのろう付けが得意と記載。
ニッコーシ株式会社
出典:ニッコーシ「真空ろう付け」
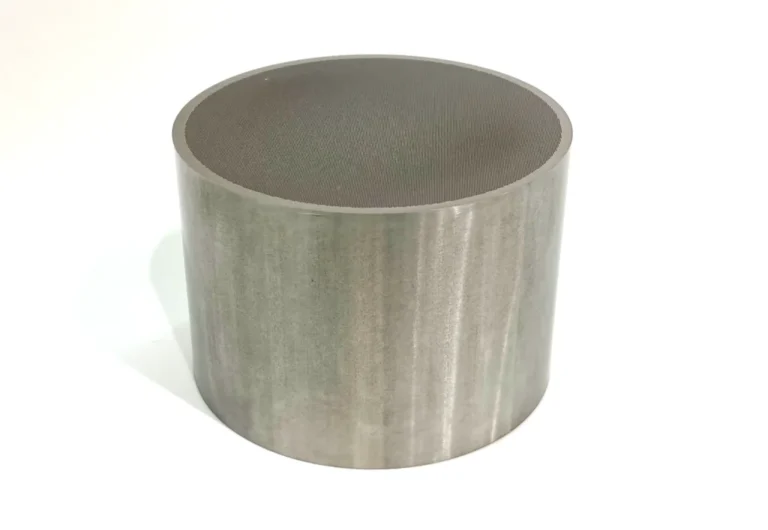
エースモデル板厚0.05mmの微細メッシュを1000枚重ねて拡散接合
微細メッシュを拡散接合で重ねた高アスペクト比の金属フィルタ。板厚0.05mm×1000枚。
ユナイテッド・プレシジョン・テクノロジーズ株式会社
出典:ユナイテッド・プレシジョン・テクノロジーズ「拡散接合技術の紹介」
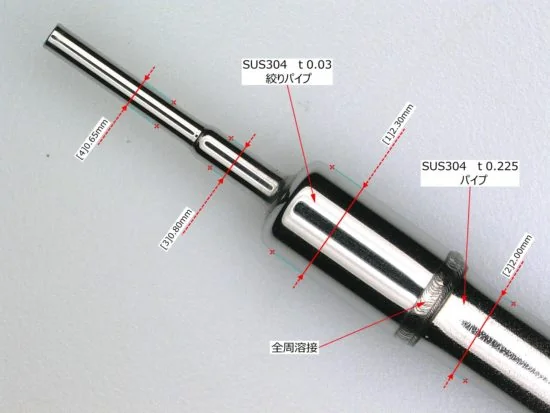
エースモデル板厚0.03mmの絞りパイプを t0.225 のパイプに全周溶接
SUS304 の t0.03 の絞りパイプ(外径2.3)と t0.225 のパイプ(外径2.0)を全周溶接した事例。
株式会社マツダ
出典:マツダ(静岡県富士市)「φ0.5の極薄・極小パイプに歪みのない溶接はできるか?」
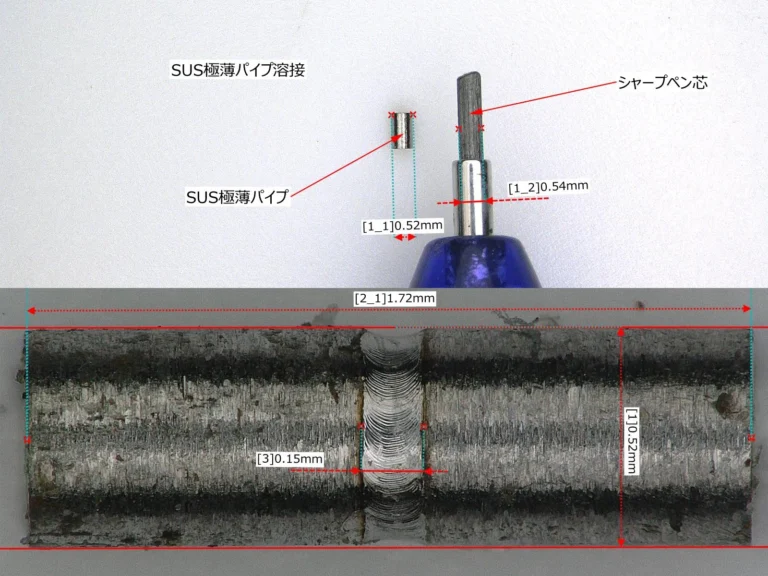
エースモデル板厚0.05mm・外径φ0.52mmのパイプ同士を溶接
ステンレスの極小・薄肉パイプ同士の溶接事例。板厚0.05、外径φ0.52。写真の寸法線では溶接部の幅が0.15mm。
株式会社マツダ
出典:マツダ(静岡県富士市)「φ0.5の極薄・極小パイプに歪みのない溶接はできるか?」
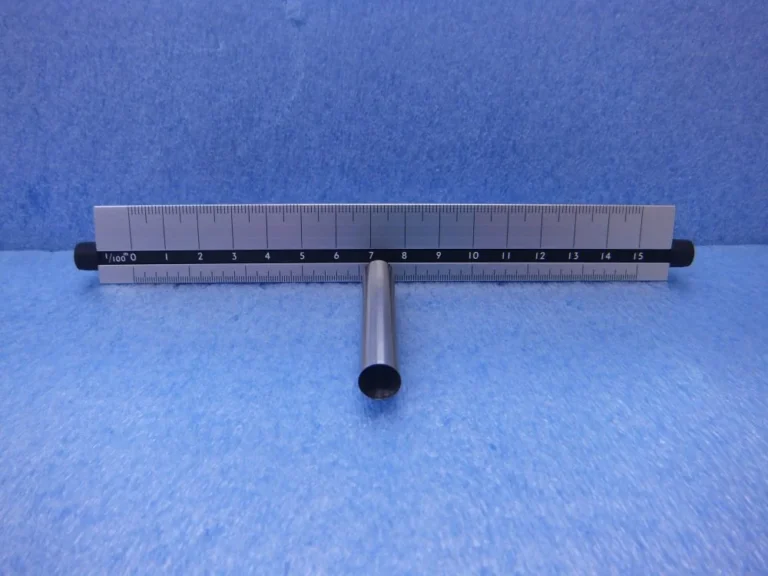
SUS304の箔を円筒に成形し、突合せ溶接で作った小径の極薄肉パイプ。長さ50mm。板厚は+0.03、外形±0.1に仕上がったと同社は記載。
株式会社ニッセイ機工
出典:ニッセイ機工「小径極薄肉パイプ SUS304 t0.1 x φ9.0 × 50L」
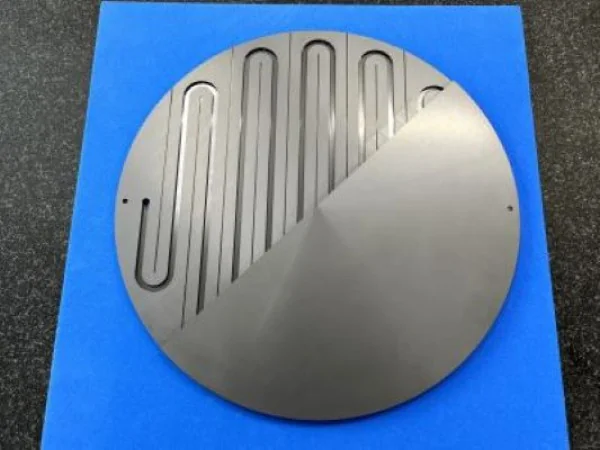
エースモデルSiC-Siの接合品に□1mm・深さ360mm(最長部)の側面穴
厚みの違うφ392のMMC(SiC-Si)を2枚接合。内部流路は幅5mm×高さ3mm、側面穴は□1mmで深さ360mm(最長部)。
株式会社トップ精工
出典:トップ精工「φ390MMC接合品」
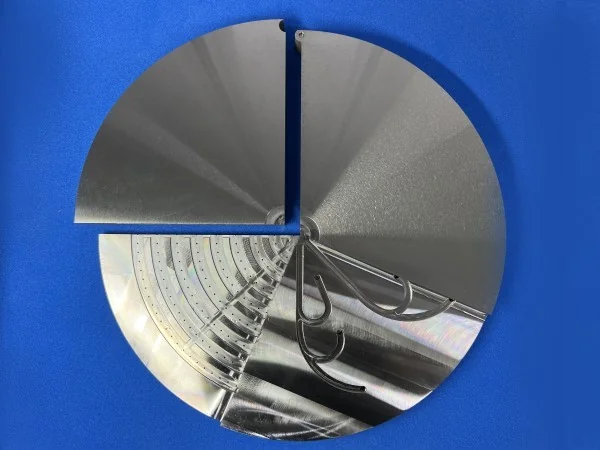
純ニッケルにφ0.8の穴と溝を加工した3枚のプレートを接合したサンプル(開発中)。外径φ310mm、穴数525、溝は幅6mm・深さ2mm。
株式会社トップ精工
出典:トップ精工「ニッケル接合品の表側-開発中」
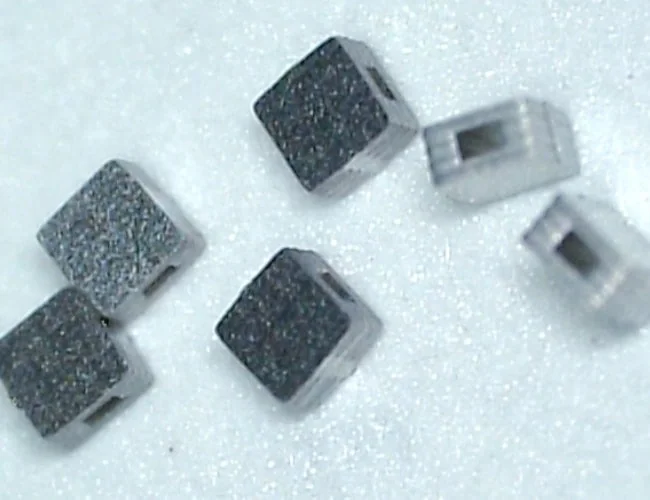
エースモデル板厚0.1mm×4層の拡散接合で、外形0.75×0.75mmの中空流路
SUS304 t=0.1mm×4層の中空流路製品。サイズは0.75×0.75/1.0×0.75/Φ1.0mm。拡散接合で製作。
株式会社アロン社
出典:アロン社「拡散接合」
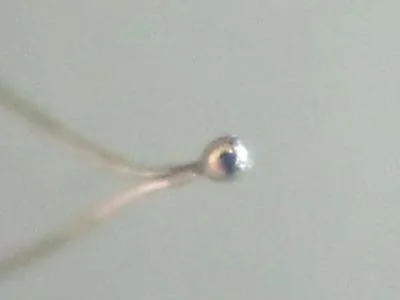
エースモデルφ0.02mmの極細線同士の先端を球状に溶接
φ0.02×φ0.02の先端溶接の写真。極細線(φ0.02)の溶接は非常に難しいと同社は記載。
マイクロ電子株式会社
出典:マイクロ電子 溶接雑記「細線の先端溶接」
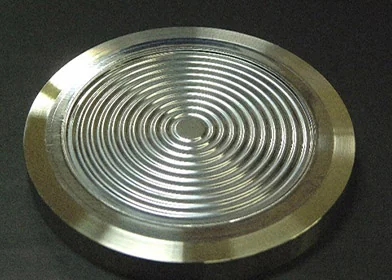
電子ビームによるダイアフラムとベースの溶接。ダイアフラムはTa(板厚0.1mm)、ベースはSUS316。
東成エレクトロビーム株式会社
出典:東成エレクトロビーム「事例:接合」
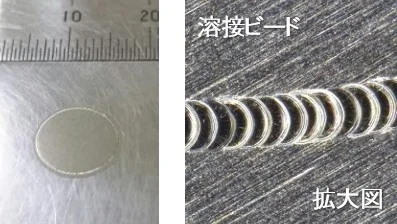
エースモデル厚さ20μmの薄板をレーザーで低歪に直接溶接
極局所へのレーザ照射により、20μmの薄板を低歪で直接溶接した事例。母材・ダイアフラムともSUS304。
東成エレクトロビーム株式会社
出典:東成エレクトロビーム「事例:接合」
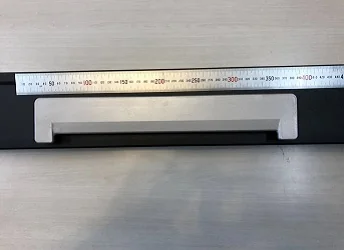
浴室の排水口のフタ。重りとして鉄芯を入れ、水密性とバリのない仕上がりを考えて超音波溶着している。
有限会社タラタ
出典:タラタ「加工例 排水口 フタ」
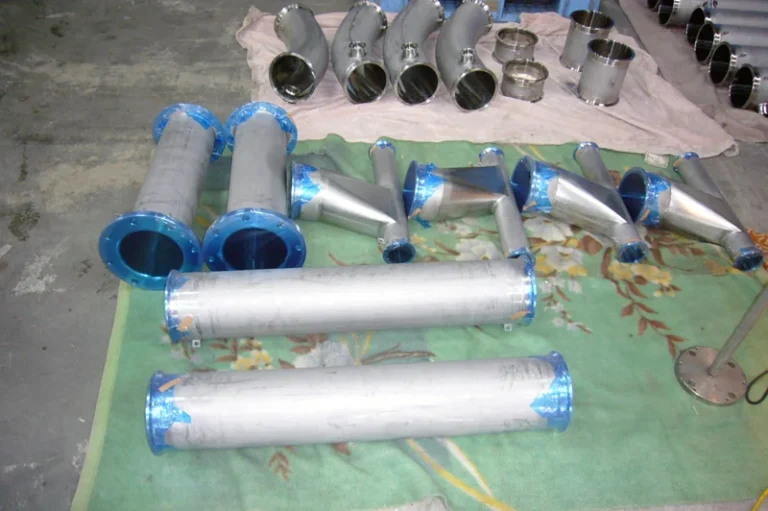
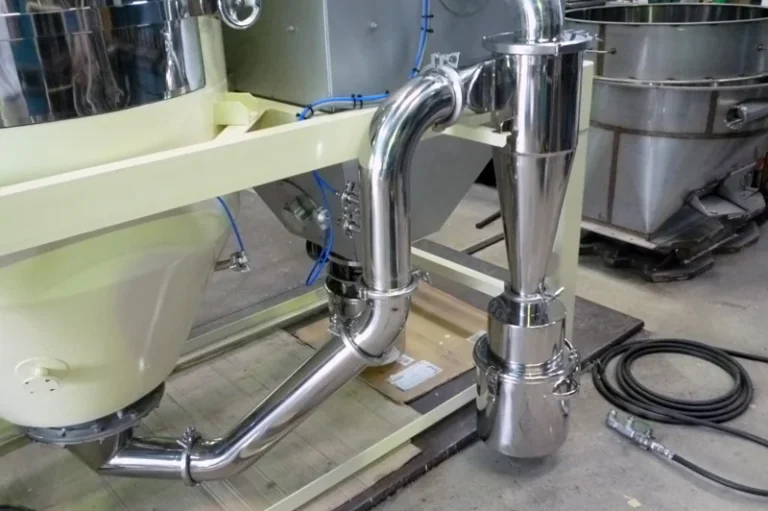
サニタリー配管及びサニタリーサイクロン。4.5S管サイズと記載。
株式会社イシバシ
出典:イシバシ「サニタリー配管(ステンレスパイプ)」
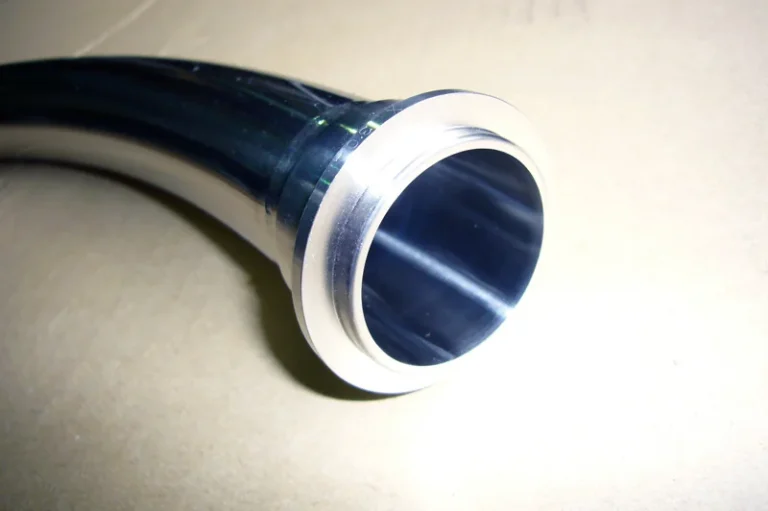
内部溶接部はビードカット及びバックシール(裏波)溶接加工、仕上げは#300バフ研磨と記載。
株式会社イシバシ
出典:イシバシ「サニタリー配管(ステンレスパイプ)」
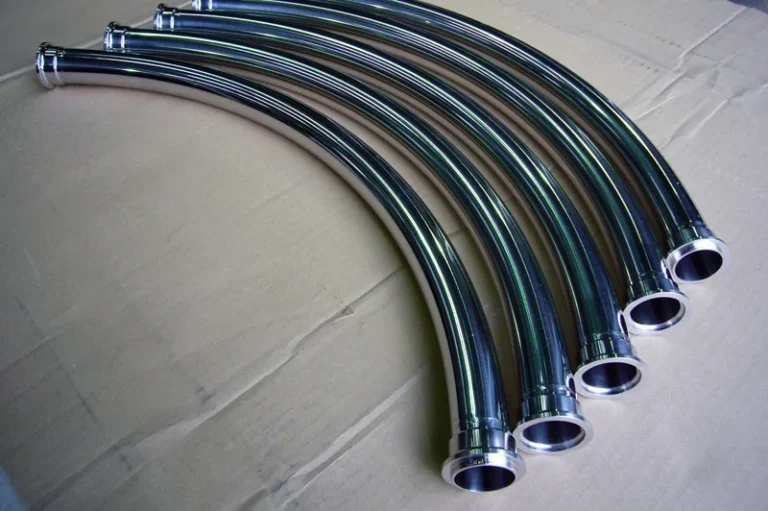
1.5S管サイズのステンレス製サニタリー配管。同社はヘルール付きのサニタリー配管を製作する。
株式会社イシバシ
出典:イシバシ「サニタリー配管(ステンレスパイプ)」
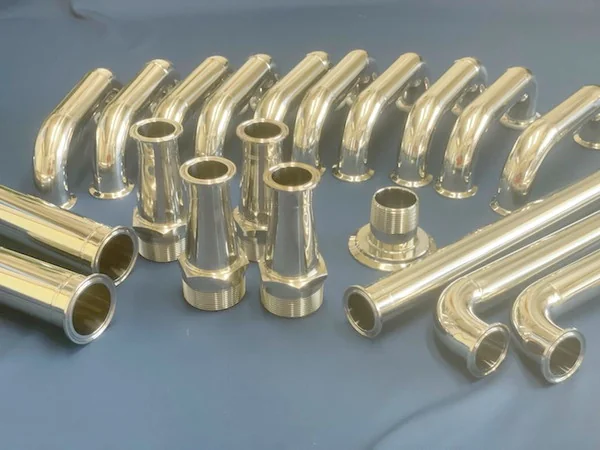
製品・施工実績ページに「充填機械用サニタリー配管」の題で載る写真。
丸福ステンレス工業株式会社
出典:丸福ステンレス工業「業務内容」製品・施工実績
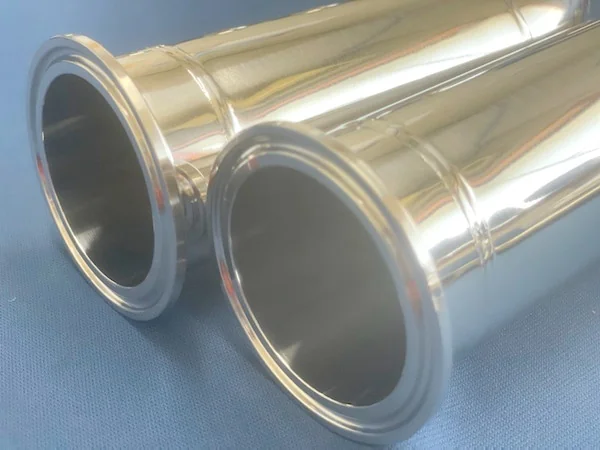
製品・施工実績ページに載るステンレス製サニタリー配管の製作例。
丸福ステンレス工業株式会社
出典:丸福ステンレス工業「業務内容」製品・施工実績
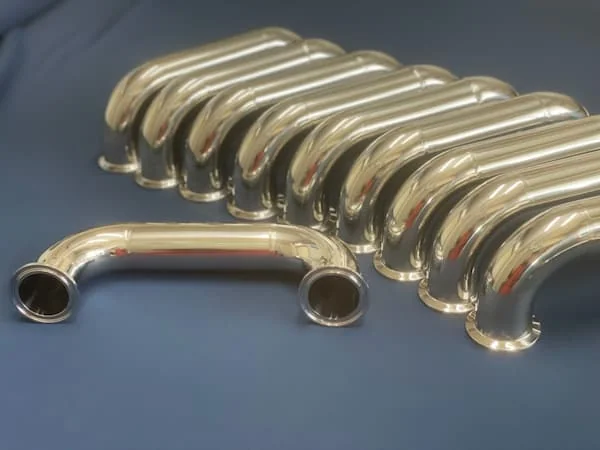
製品・施工実績ページに載るステンレス製のサニタリー配管。同社はサニタリー配管、現場配管工事、現場溶接工事を扱う。
丸福ステンレス工業株式会社
出典:丸福ステンレス工業「業務内容」製品・施工実績
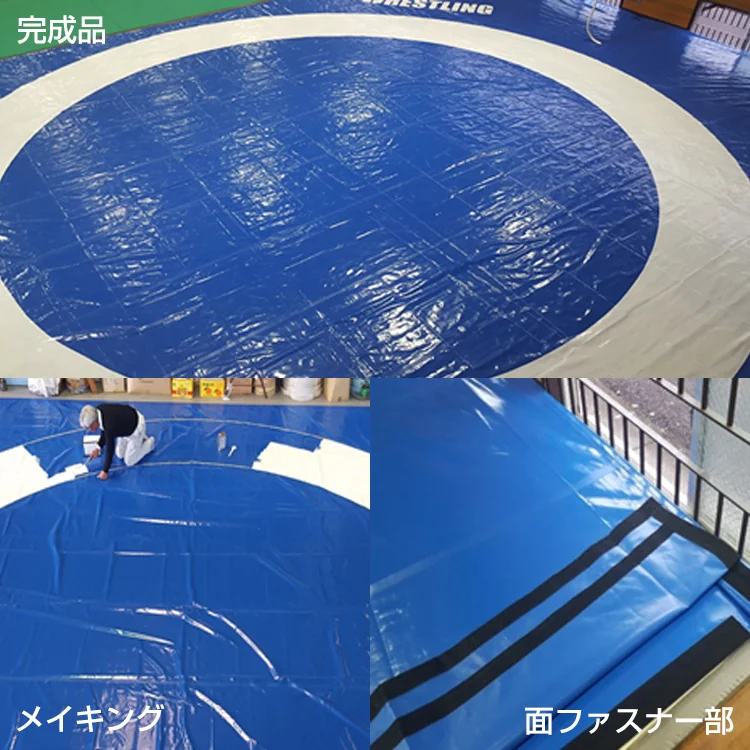
ターポリンやエステル帆布を使い、ウェルダー加工で作る大型マットカバー。使用例は室内運動用・レスリング・クライミング用マット。
川島商事株式会社
出典:川島商事 テキスタイル事業部「縫製品OEM製作事例」
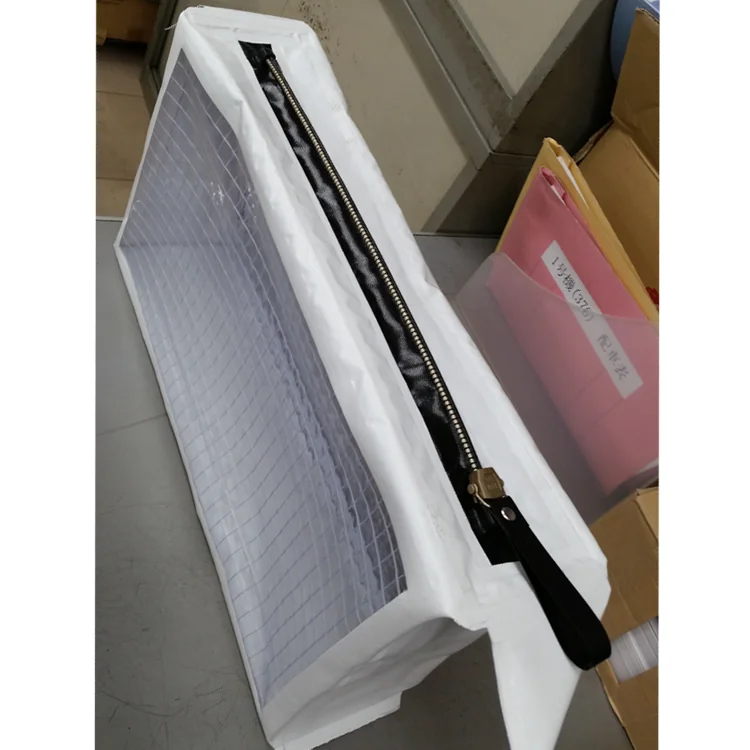
ウェルダー加工で作ったエステル帆布の防水バッグ。船などで使う防水バッグの事例として掲載。
川島商事株式会社
出典:川島商事 テキスタイル事業部「縫製品OEM製作事例」
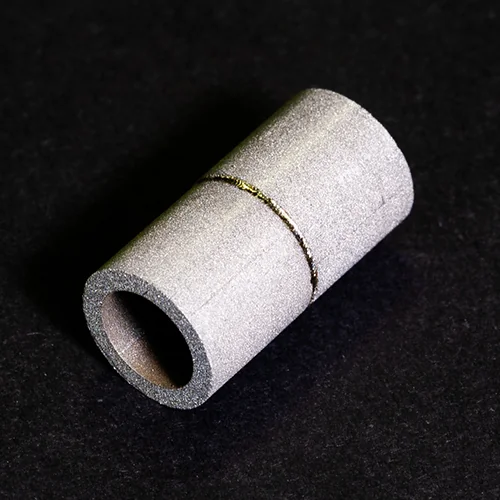
焼結金属フィルター同士を連結溶接した製作例。
小段金属株式会社(焼結.com)
出典:小段金属(焼結.com)「フィルターエレメント・多孔質金属体の製作実績」
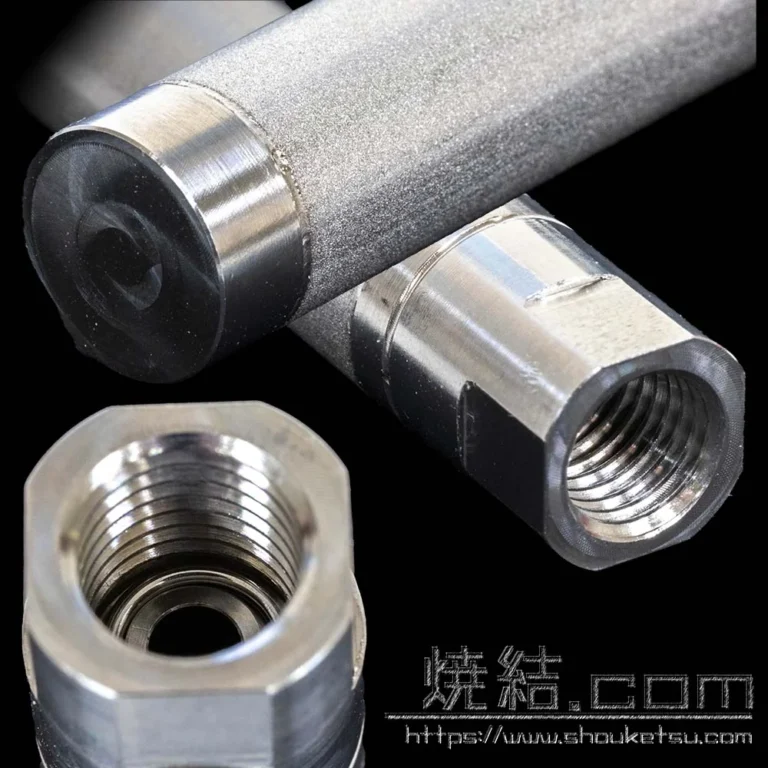
SUS粉末焼結フィルターにフランジ(M8内ネジ)を溶接で接合。内ネジ突き当りにガスケットを設置できるようにした。
小段金属株式会社(焼結.com)
出典:小段金属(焼結.com)「フィルターエレメント・多孔質金属体の製作実績」
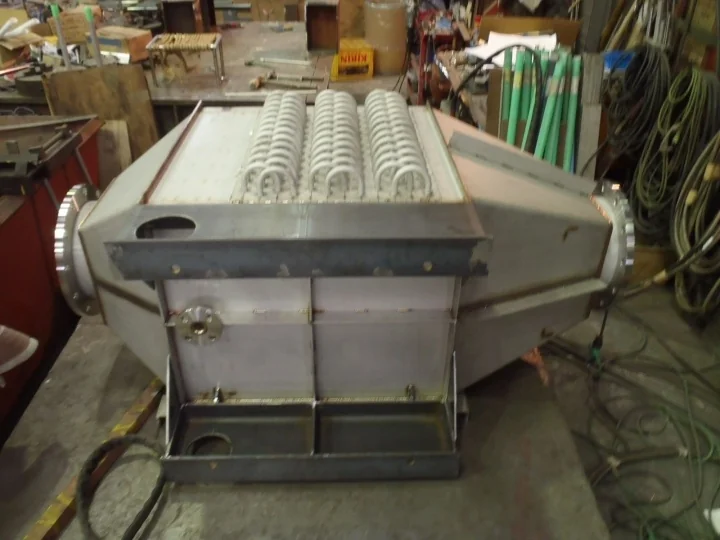
フィンチューブ式熱交換器の納入事例。化学分野の粉体搬送設備のガス冷却用。伝熱面積52.7㎡、全向流6パス。
株式会社サンキエンジニアリング
出典:サンキエンジニアリング「納入事例」化学・粉体搬送設備のガス冷却
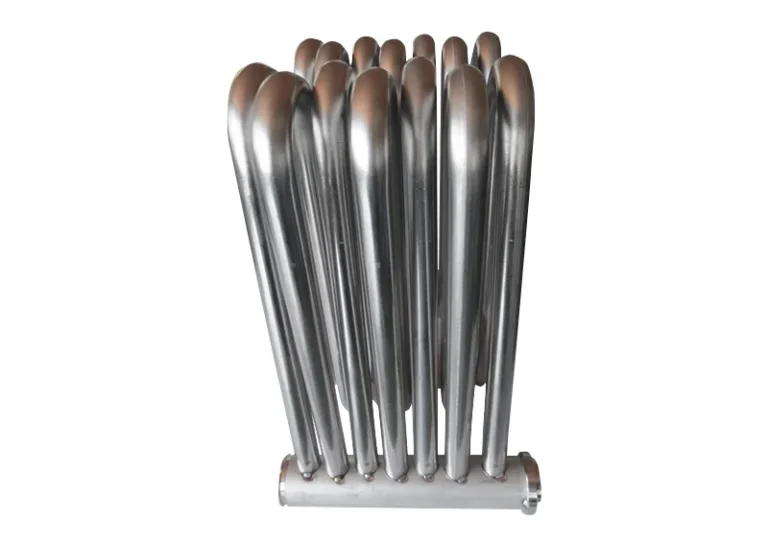
熱交換器のSUS管をTIG溶接(仮どめ)した加工例。
株式会社ハセテック
出典:ハセテック「ロウ付け溶接」製作実績「熱交換器 SUS管のTIG溶接(仮どめ)」
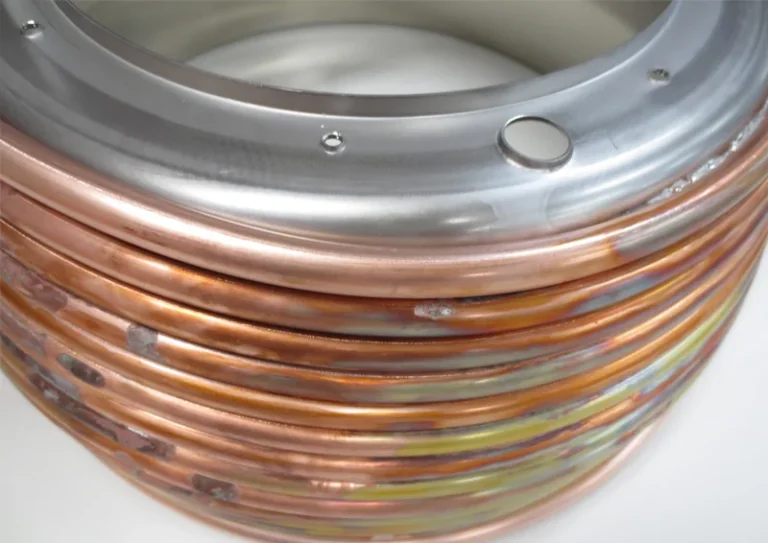
医療用遠心分離機の部品で、SUS本体に銅管をハンダ付けした例。材質はステンレスと銅管。
株式会社ハセテック
出典:ハセテック「ロウ付け溶接」製作実績「医療用遠心分離機の部品」
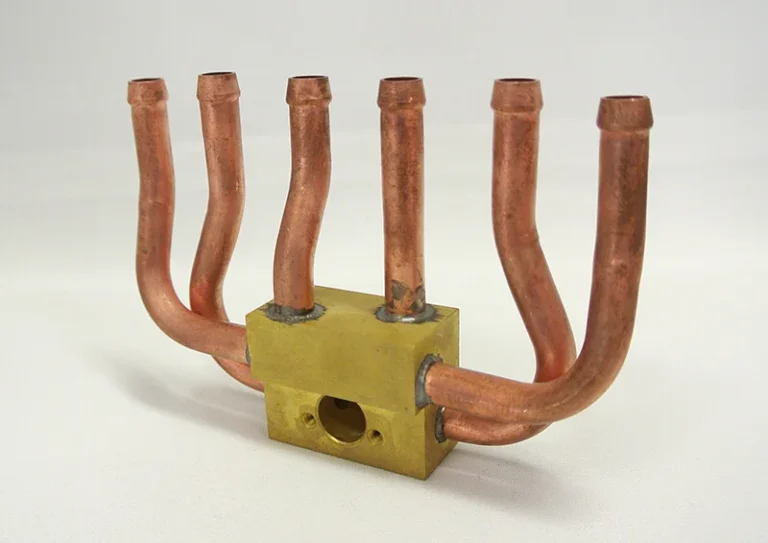
床暖房部品の、真鍮と銅管の溶接加工例。材質は真鍮と銅管。
株式会社ハセテック
出典:ハセテック「ロウ付け溶接」製作実績「床暖房部品 真鍮と銅管の溶接加工例」
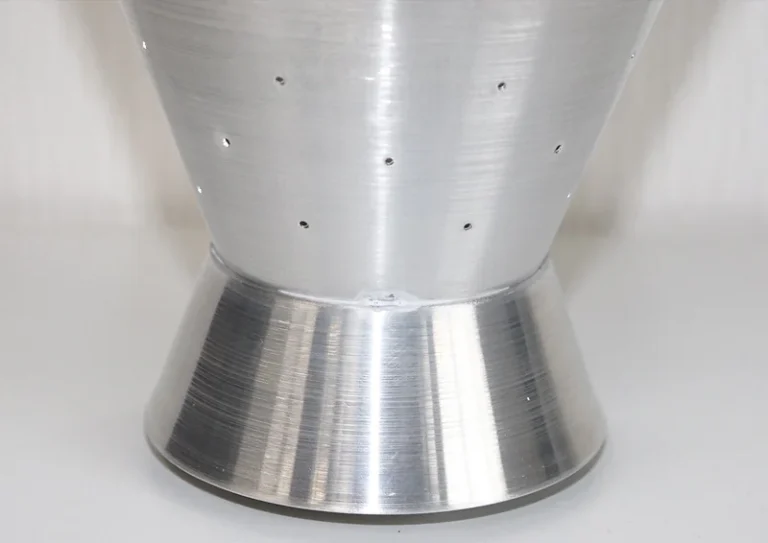
溶接品の加工例として載っているアルミのロウ付け。材質はアルミ。
株式会社ハセテック
出典:ハセテック「ロウ付け溶接」製作実績「溶接品 アルミのロウ付け」
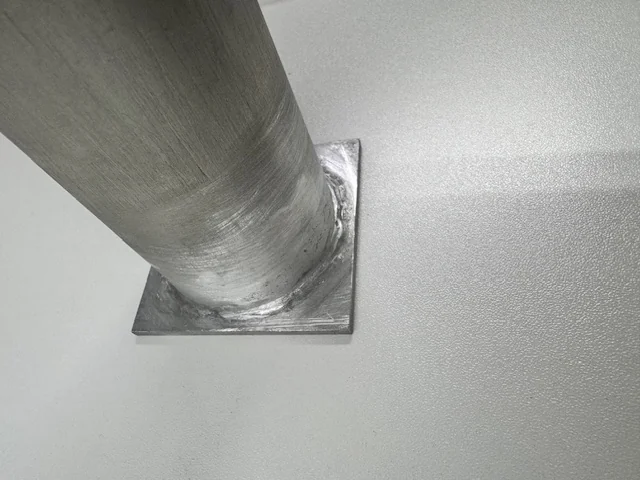
板厚3mmのアルミ板と板厚2mmのパイプをろう付けした筒状の部品。ろう付け後に白アルマイト処理と水漏れ検査。
株式会社小池製作所
出典:小池製作所 製作事例「アルミ製 ろう付け筒」
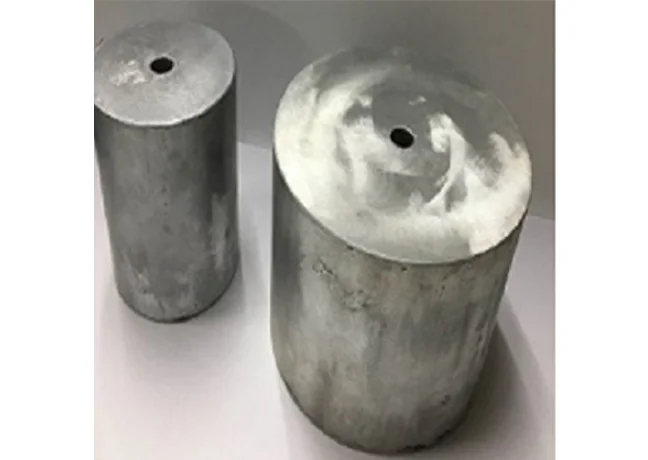
計測器メーカー向けのアルミ(A5056)板厚1mmのフロート。板金加工とろう付けで密封構造にした。
株式会社小池製作所
出典:小池製作所 製作事例「アルミ板厚1mmのフロート」
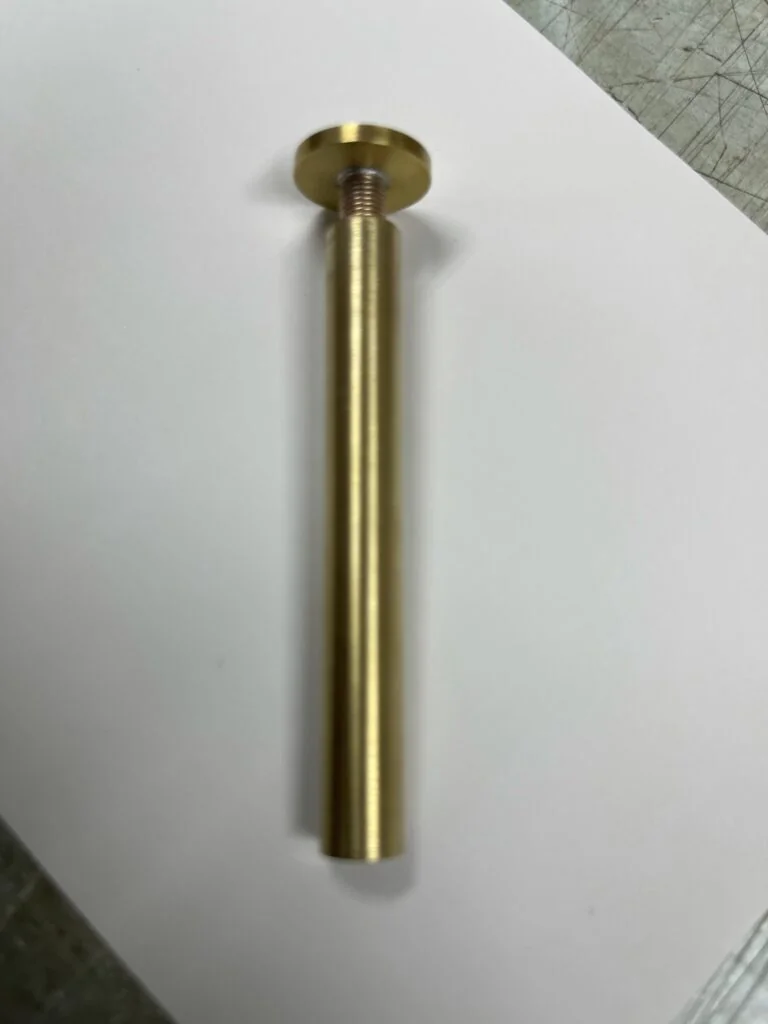
タッチパネルをロボットで試験するための指先の部品。電気を通すため真鍮を選び、丸棒・バネ・板をろう付けで接合。
株式会社小池製作所
出典:小池製作所 製作事例「真鍮製ロボットの指先製作」
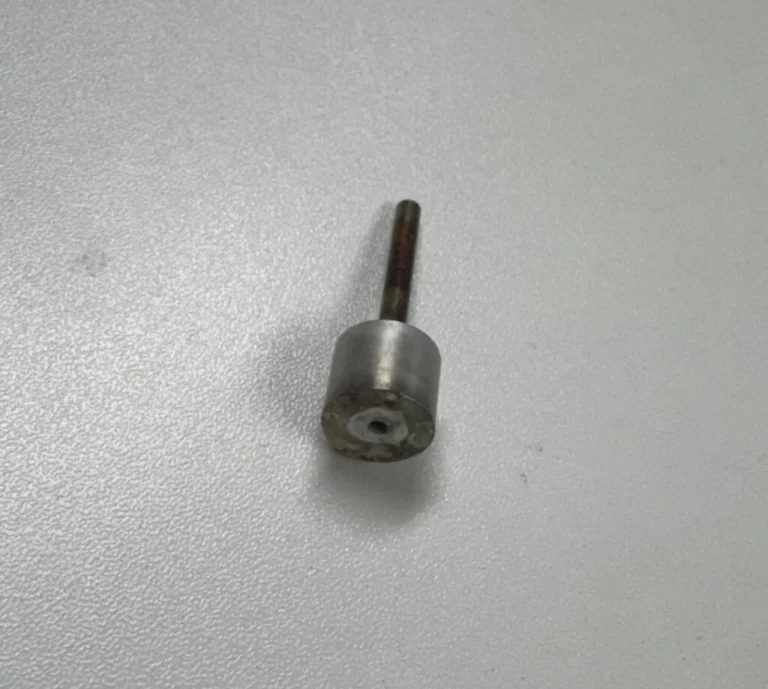
ステンレス(SUS316L)とアルミ(A6063)をろう付けで接合。宇宙分野の衛星部品に使われるとのこと。
株式会社小池製作所
出典:小池製作所 製作事例「アルミとステンレスのろう付け品」
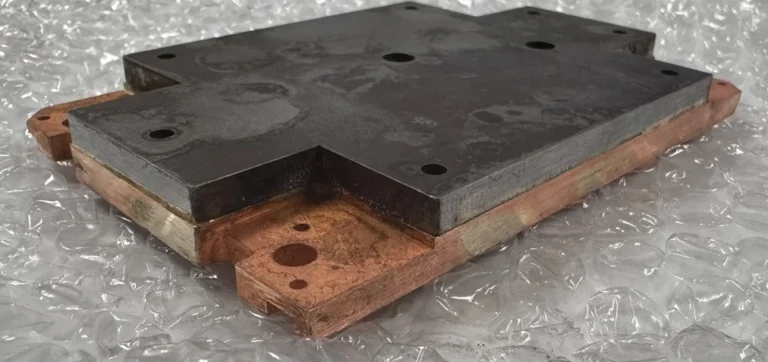
ステンレス(SUS304)と銅の異種材ろう付けの事例。航空宇宙分野の依頼。
株式会社小池製作所
出典:小池製作所 製作事例「ステンレスと銅のろう付け」
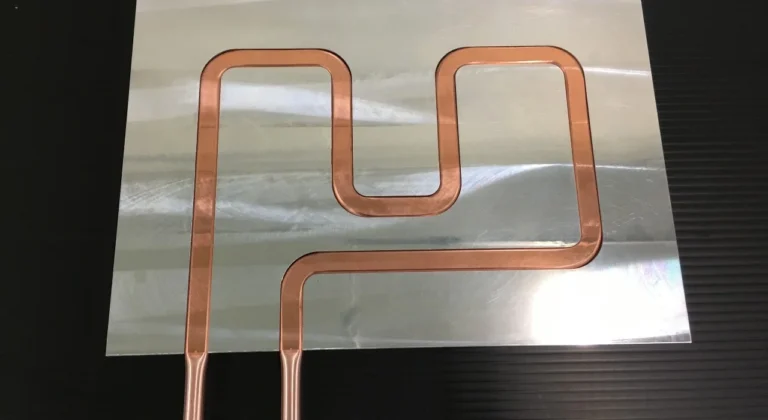
パイプをプレートに埋め込み圧力をかけて接合するかしめ接合の水冷プレート。かしめた分、パイプは扁平する。
ウエカツ工業株式会社
出典:ウエカツ工業「水冷プレート ~接合方法~」
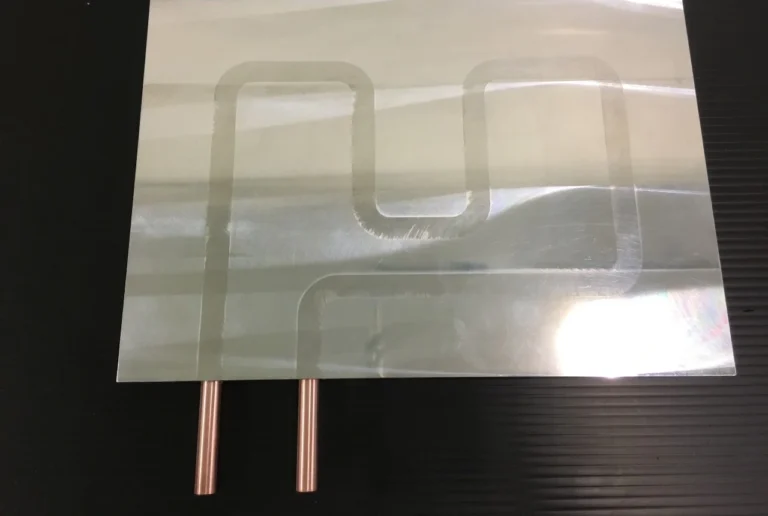
銅パイプとアルミプレートを異種金属接合技術で接合する、はんだ接合の水冷プレート。パイプをプレートに埋め込み、はんだを流し込む。
ウエカツ工業株式会社
出典:ウエカツ工業「水冷プレート ~接合方法~」
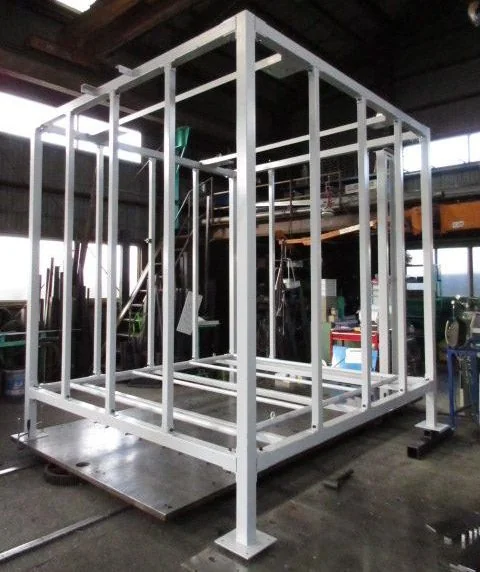
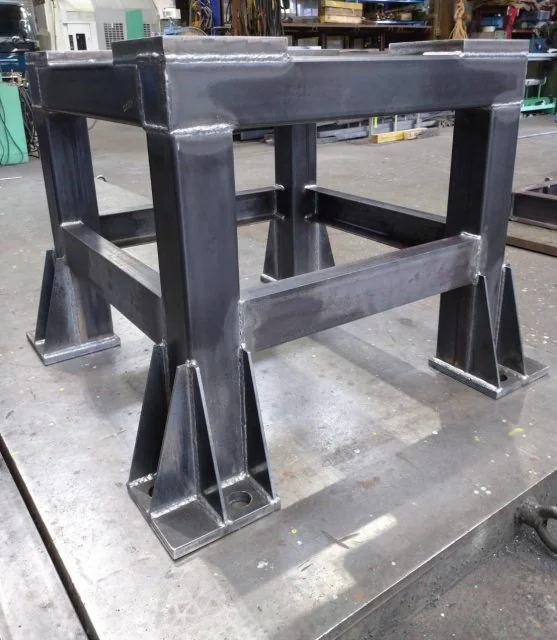
SS400の設備架台に常乾・ローラー塗装をした製缶・溶接の事例。
有限会社モリモト機工
出典:モリモト機工「加工事例(製缶・溶接):設備架台」
SS400のロボット架台。製缶・溶接の加工事例。
有限会社モリモト機工
出典:モリモト機工「加工事例(製缶・溶接):ロボット架台」
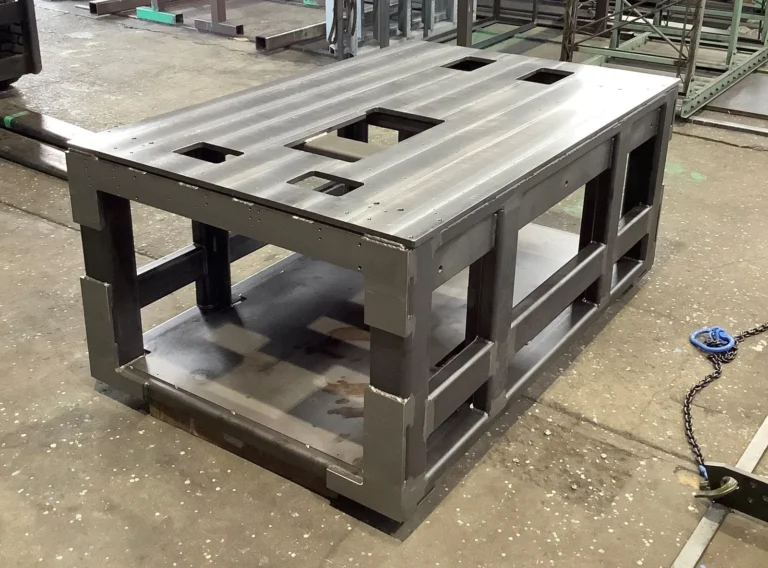
SS400の産業機械用架台。製缶・溶接・機械加工の事例。
有限会社モリモト機工
出典:モリモト機工「加工事例(製缶・溶接・機械加工):産業機械用架台」
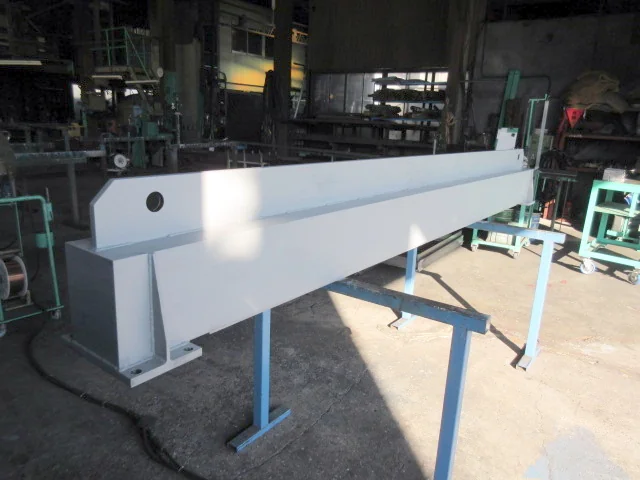
SS400の産業機械用フレームに錆止め塗装をした製缶・溶接の事例。
有限会社モリモト機工
出典:モリモト機工「加工事例(製缶・溶接):産業機械用フレーム(錆止め塗装)」
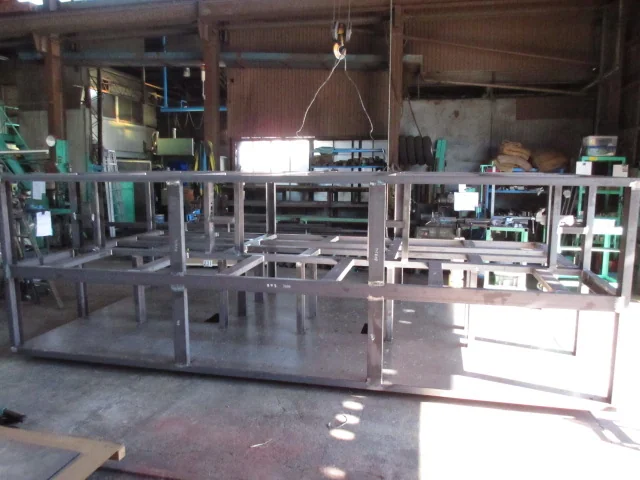
SS400の産業機械用フレーム。製缶・溶接の加工事例。
有限会社モリモト機工
出典:モリモト機工「加工事例(製缶・溶接):産業機械用フレーム」
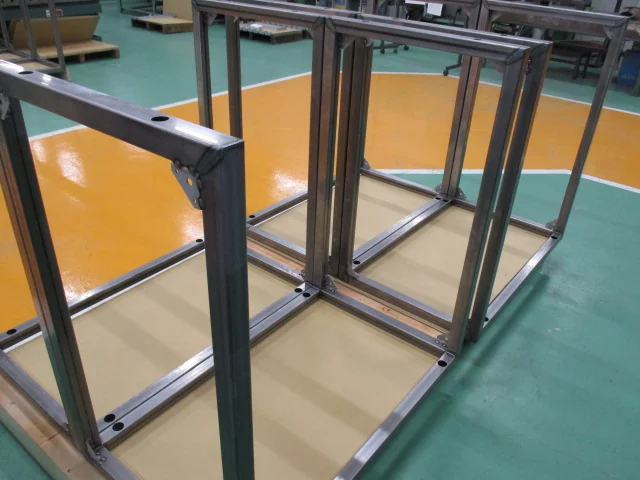
角パイプ(t2.3)を切断・穴あけし溶接で組み上げた1000×600×H1000の電子機器向けフレーム。
株式会社協和工業
出典:協和工業「筐体フレーム(SS)」
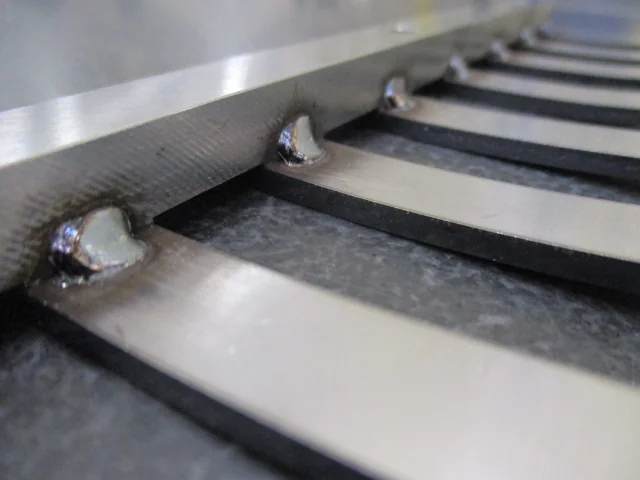
マシニングで加工した角材に板金の板をCO2溶接で取り付けた押さえ部品(300×50×15)。
株式会社協和工業
出典:協和工業「フレーム押さえ(CO2溶接)」
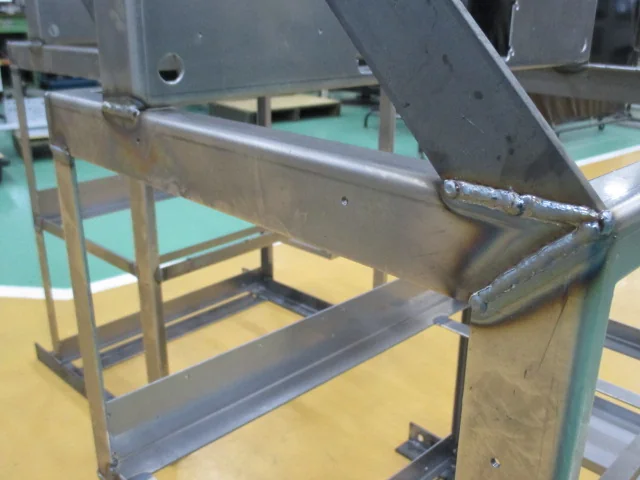
SPHC(t=6mm・3.2mm)をCO2溶接で組んだ筐体フレーム。治具を使って精度を出して製作。
株式会社協和工業
出典:協和工業「筐体フレーム(CO2溶接)」
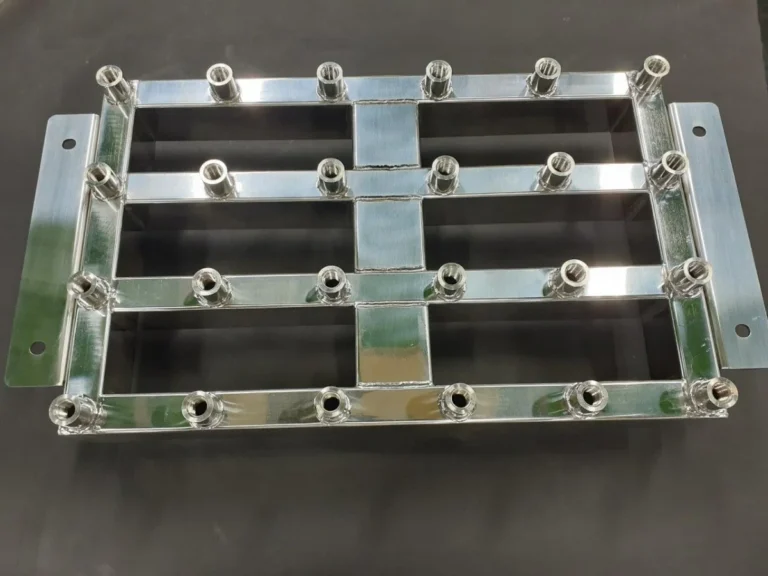
ステンレスの製缶品を溶接し、バフ研磨と電解研磨で仕上げた事例。
株式会社タダシ製作所
出典:タダシ製作所「製作事例 製缶/溶接:ステンレス製缶品 溶接/バフ研磨/電解研磨」
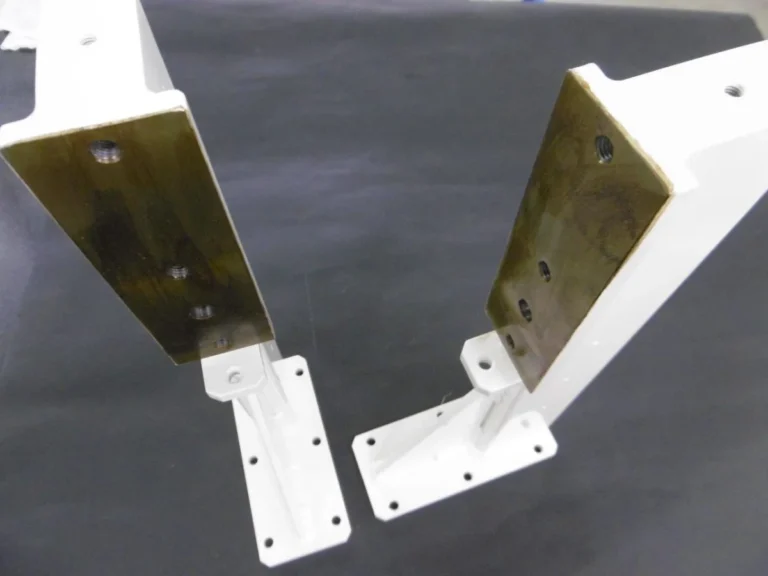
直角度や平行度を求められる製缶品に塗装をした事例。
株式会社タダシ製作所
出典:タダシ製作所「製作事例 製缶/溶接:製缶品の塗装」
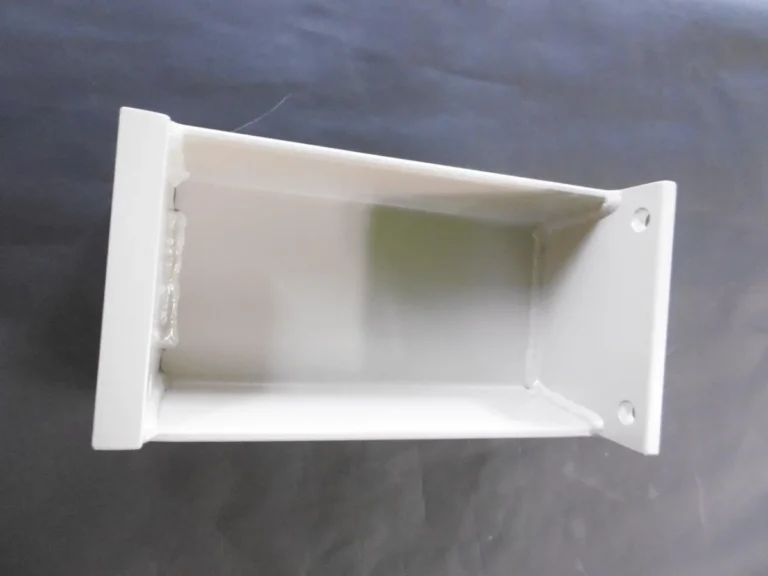
溶接と機械加工をした製缶品に塗装を施して納めた事例。小さなものから大きなものまで。
株式会社タダシ製作所
出典:タダシ製作所「製作事例 製缶/溶接:製缶品 溶接/機械加工/塗装」
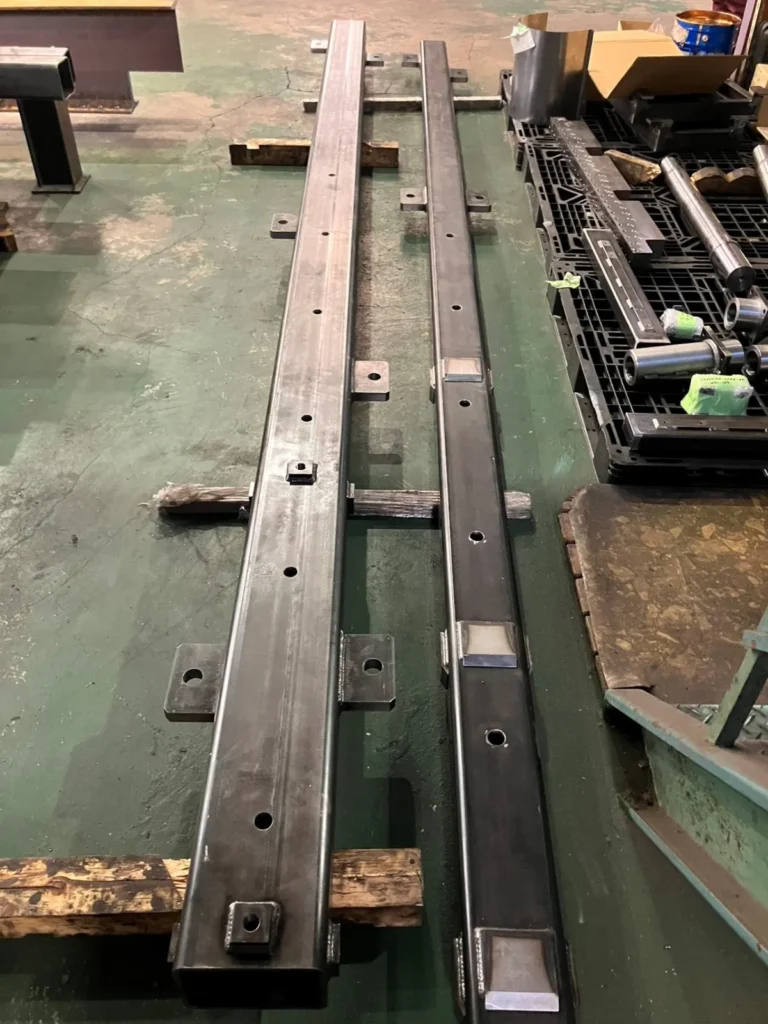
5メートルを超える角パイプに溶接をしたあと、機械加工をした事例。
株式会社タダシ製作所
出典:タダシ製作所「製作事例 製缶/溶接:長尺パイプ溶接/機械加工」
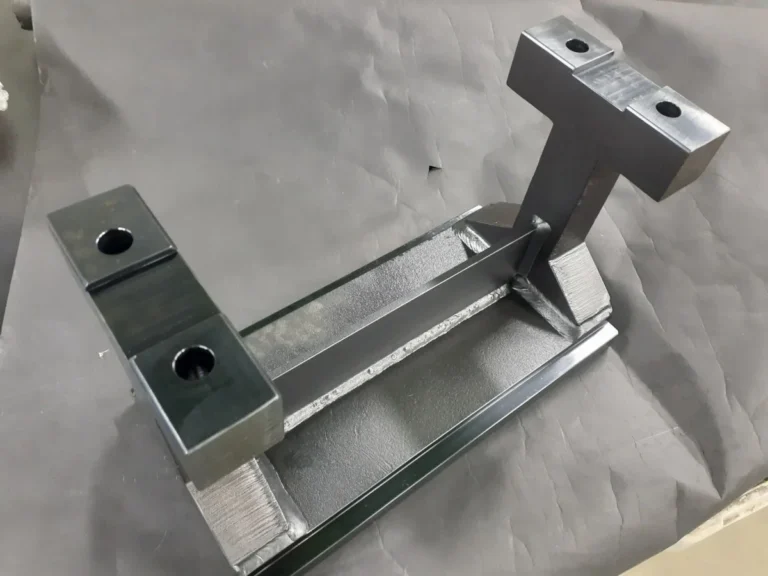
鉄(SS)の架台。フライス加工・溶接・フライス加工の順に進め、黒染めで仕上げた事例。
株式会社タダシ製作所
出典:タダシ製作所「製作事例 製缶/溶接:架台」
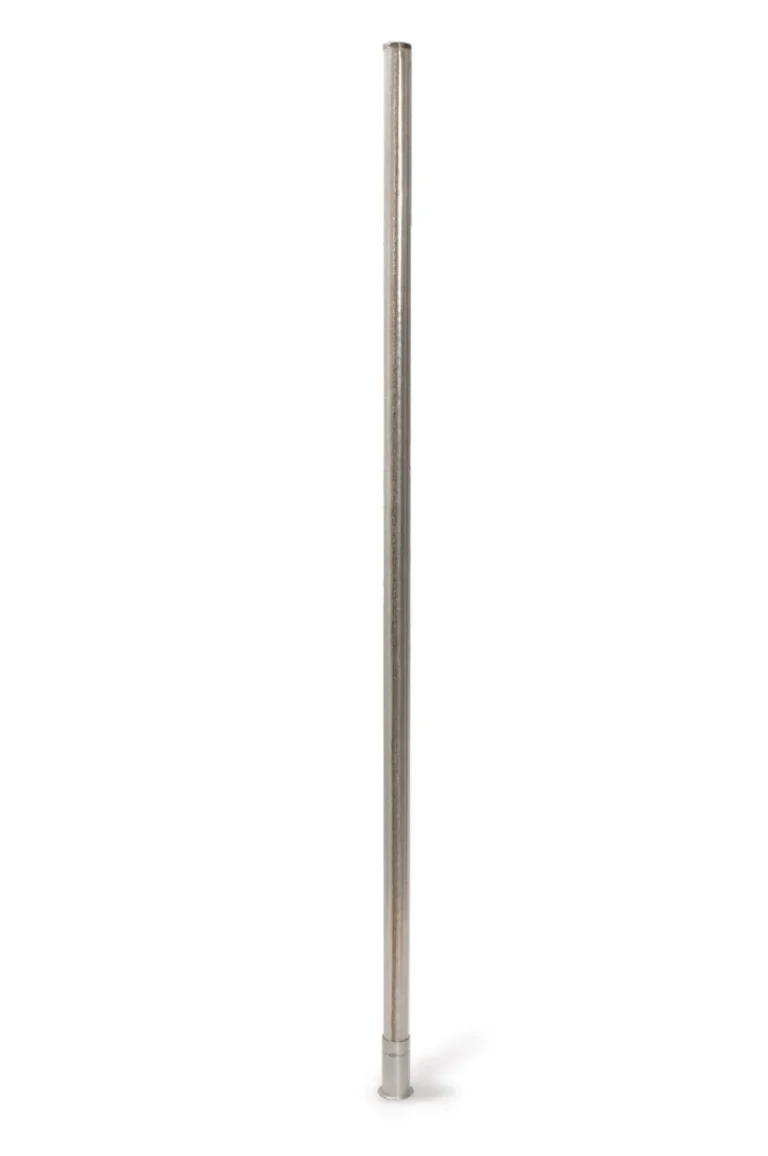
綾織55メッシュを丸めてスポット溶接で接合。25mm(φ)×972(L)mm、SUS304と記載。
株式会社バンテック
出典:バンテック「圧延機圧延油フィルター」
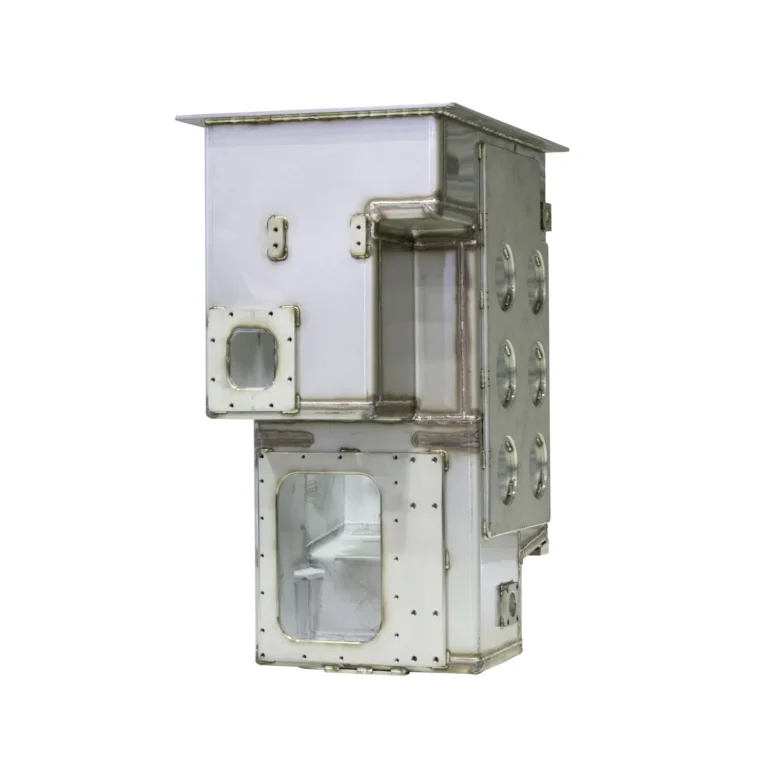
研究施設関連。曲げ加工と補強で強度を高め、機械加工した天板部と本体を内外面フル溶接で製作。社内で真空検査まで実施。
精工理化医療電機株式会社
出典:精工理化「加工実績 真空チャンバー / タンク類」
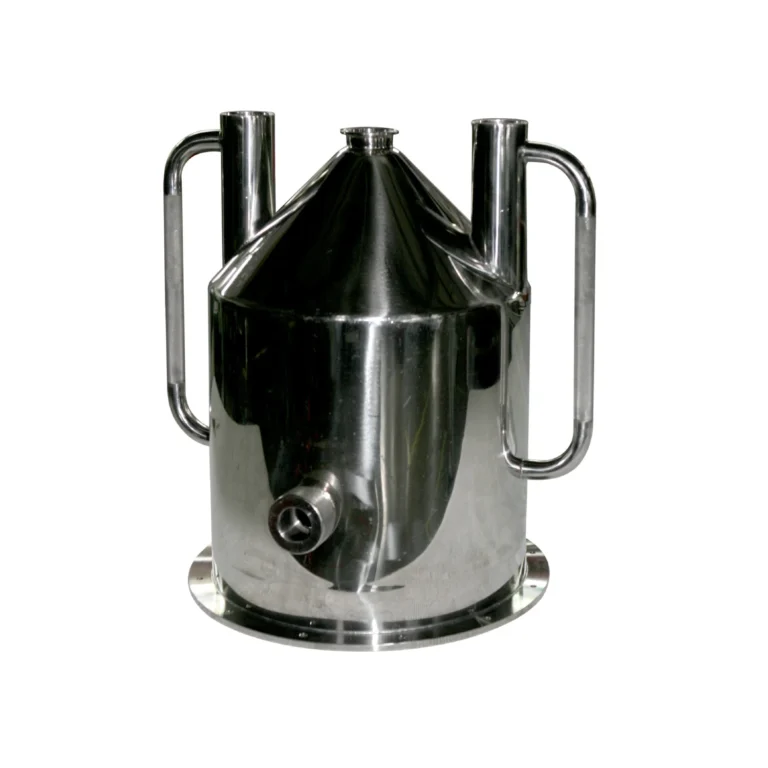
鋼種はSUS316L、仕上げは内外#400研磨。二重構造で、外側ジャケットに純水を通す設計。板厚は内外t1。
精工理化医療電機株式会社
出典:精工理化「加工実績 SUSホッパー / シューター類」
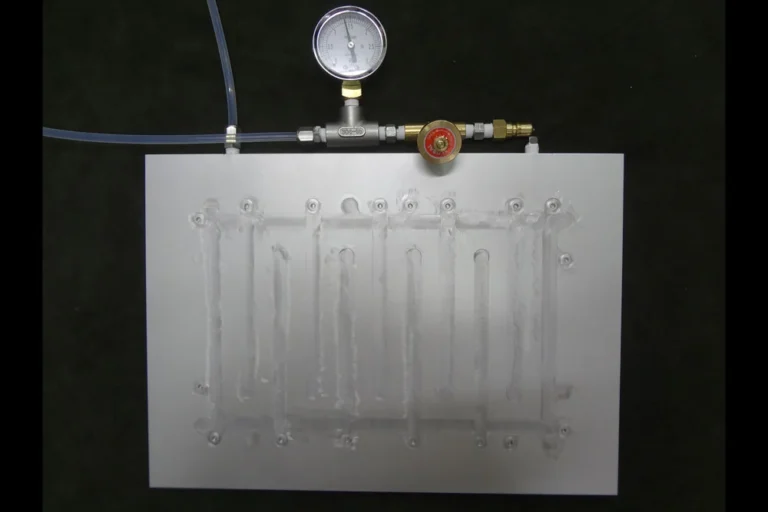
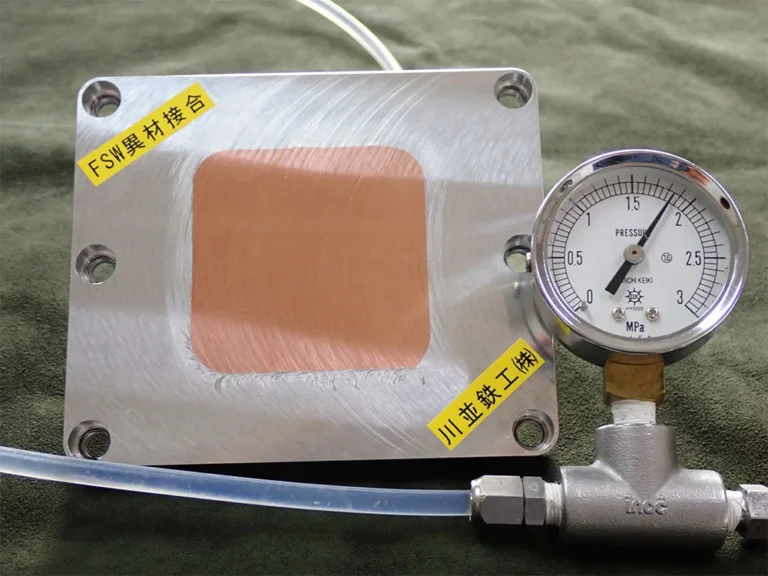
マシニングセンタで水路を加工し、蓋をFSWで接合して冷却パネルに。試作品は2.0MP(原文の表記)でも漏れが生じていないと記載。
川並鉄工株式会社
出典:川並鉄工「摩擦攪拌接合「FSW」」
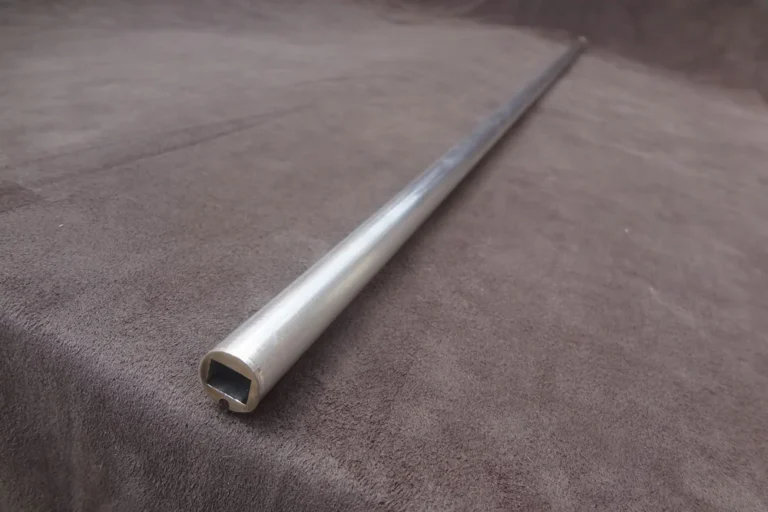
長さ2000mmのアルミパイプに機能部品を納めて密封。接合温度が200℃を超えてはならない要望に、熱影響が小さく歪みの少ないFSWで対応。
川並鉄工株式会社
出典:川並鉄工「摩擦攪拌接合「FSW」」
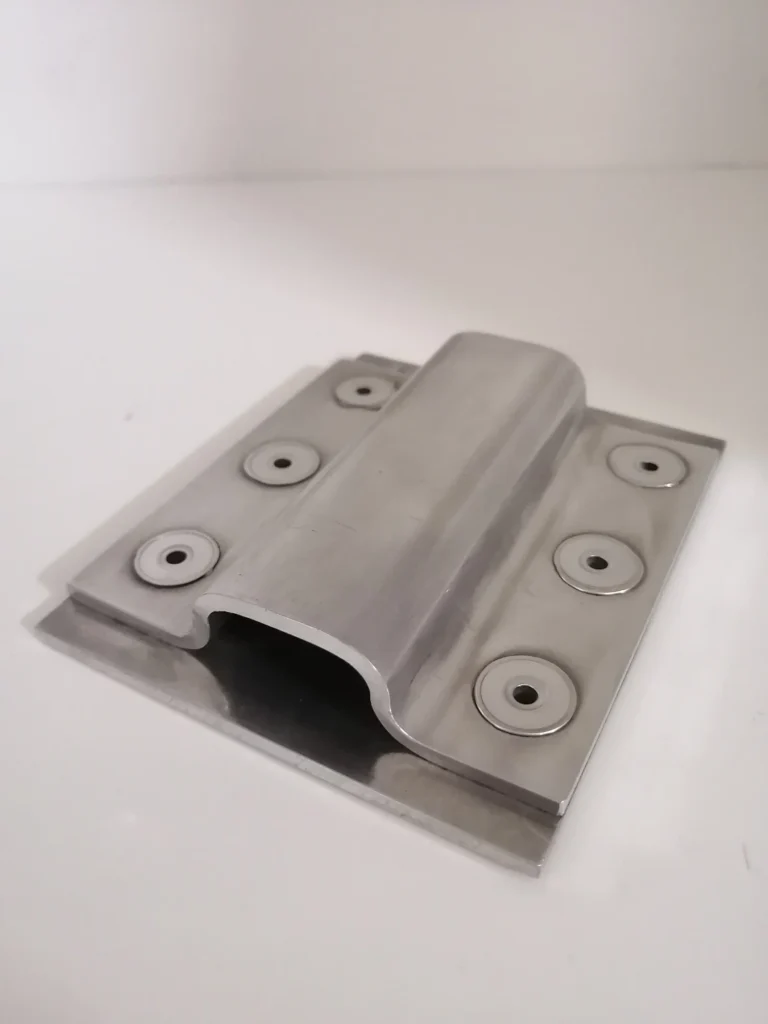
スポット接合の製作事例。材質はアルミA6061。
ハグロエンジニアリング株式会社
出典:ハグロエンジニアリング「FSW(摩擦攪拌接合)」製作事例
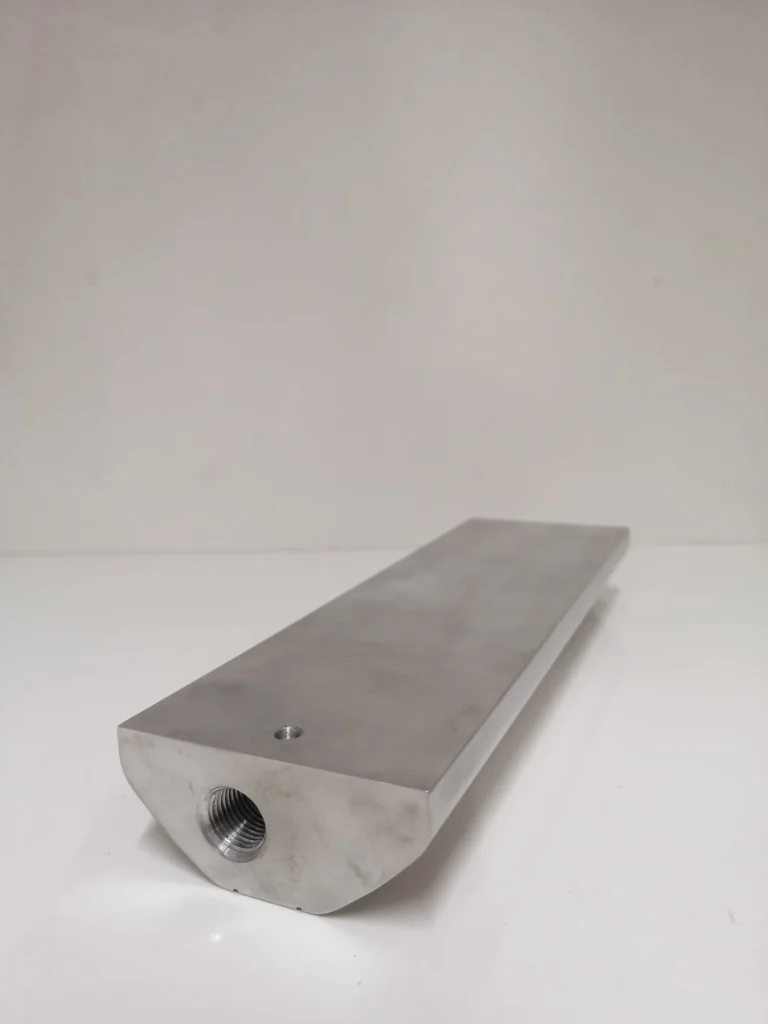
重ね合わせ接合の製作事例。材質はアルミA6061のノズル。
ハグロエンジニアリング株式会社
出典:ハグロエンジニアリング「FSW(摩擦攪拌接合)」製作事例
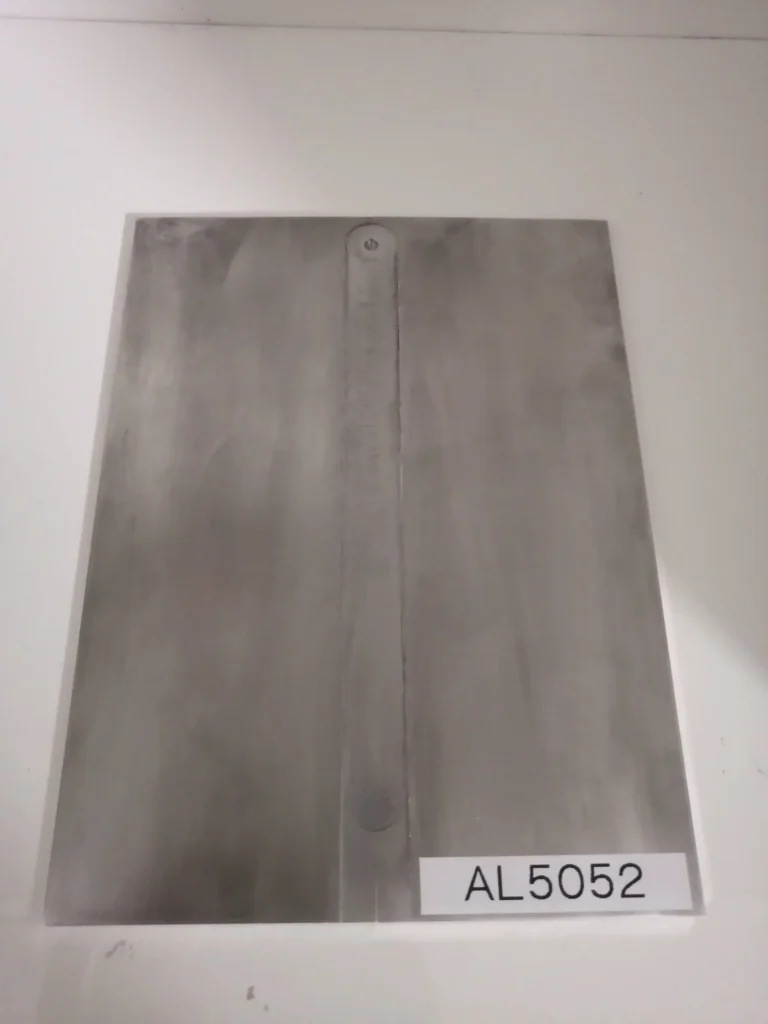
突合せ接合の製作事例。材質はアルミA5052。
ハグロエンジニアリング株式会社
出典:ハグロエンジニアリング「FSW(摩擦攪拌接合)」製作事例
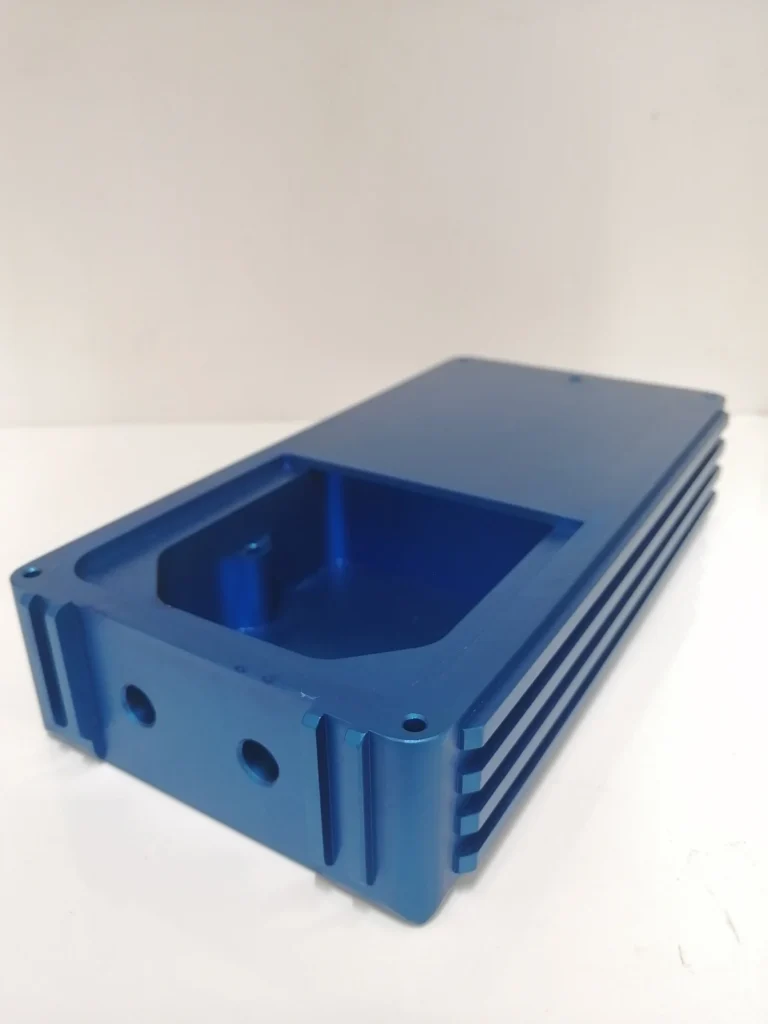
突合せ接合の製作事例。材質はアルミA6061のバッテリーケース。
ハグロエンジニアリング株式会社
出典:ハグロエンジニアリング「FSW(摩擦攪拌接合)」製作事例
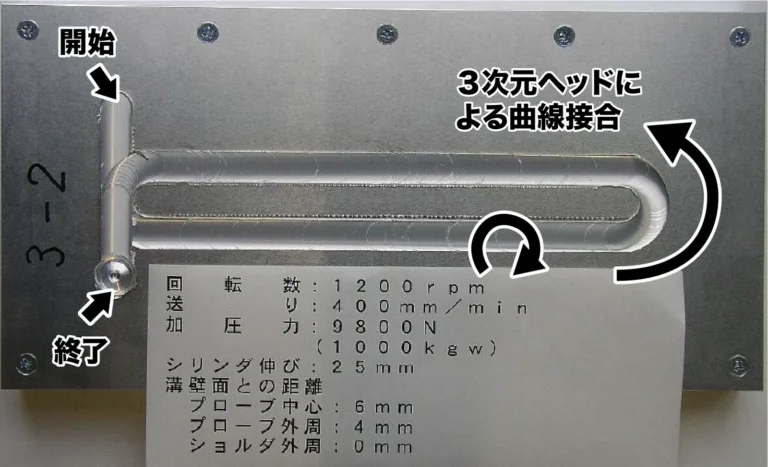
水冷プレートへの摩擦攪拌接合の適用事例。曲線部を回転数1200rpm、送り400mm/minで接合した。重ね合せ接合で試験している。
株式会社中田製作所
出典:中田製作所「摩擦攪拌接合の技術内容」
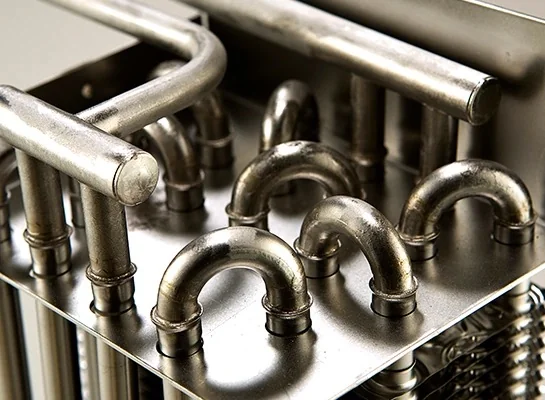
一か所でも未接合や微細な漏れがあると製品にならない熱交換器を、炉中ろう付で数百か所接合する。
東京ブレイズ株式会社
出典:東京ブレイズ「納入事例・ろう付(ロウ付け)実績」
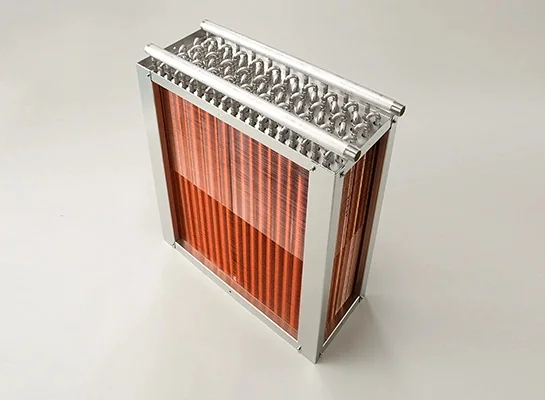
数百点の部品を組み合わせ、炉中ろう付で数百か所の接合を一度の加熱で行う。熱交換器の累計納入は9,000台以上。
東京ブレイズ株式会社
出典:東京ブレイズ「納入事例・ろう付(ロウ付け)実績」
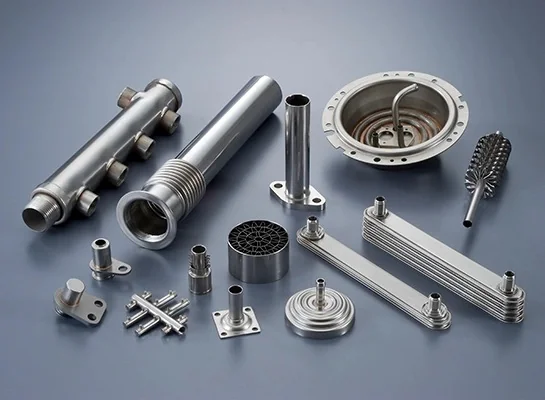
自動車部品、半導体製造装置、医療機器などの現場で採用されているろう付受託加工。
東京ブレイズ株式会社
出典:東京ブレイズ「納入事例・ろう付(ロウ付け)実績」
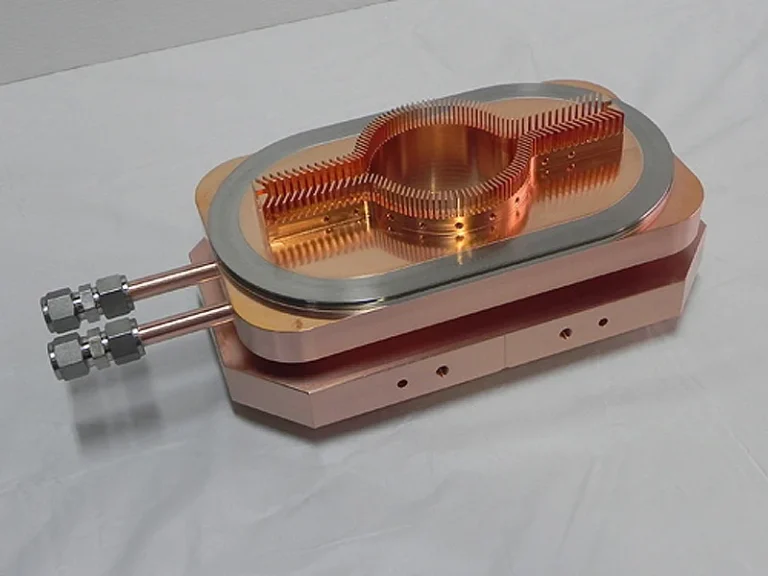
クロム銅、銅、ステンレス製。電子ビーム溶接と真空ろう付けで異種金属を組み立てた。長さ約300mm。
株式会社太陽イービーテック
出典:太陽イービーテック「真空ろう付け ~溶接実績」
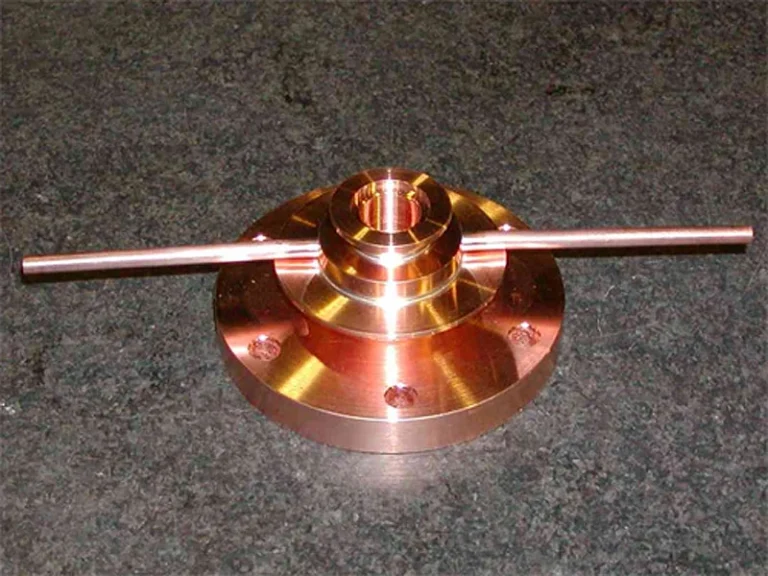
冷却水路とパイプをフランジに真空ろう付けした部品。直径114mmで、すべて銅製。
株式会社太陽イービーテック
出典:太陽イービーテック「真空ろう付け ~溶接実績」
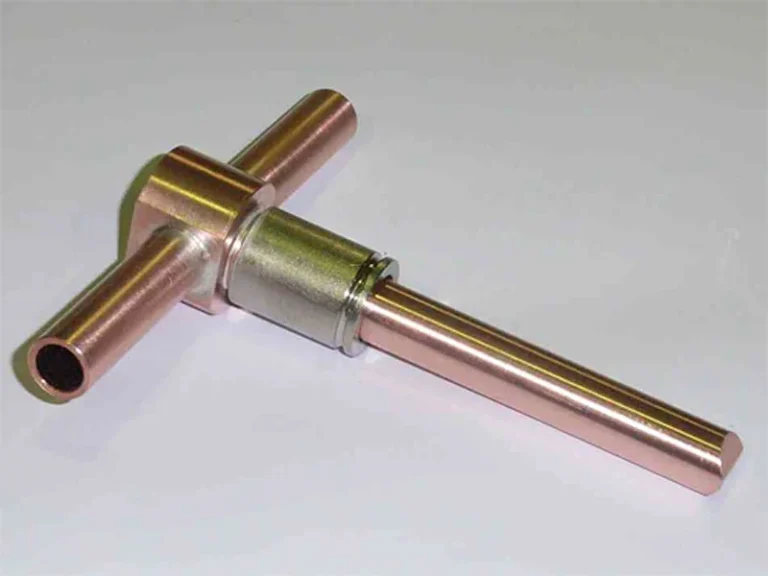
無酸素銅とステンレスを真空ろう付けした部品。超高真空のステンレス製チャンバーに取り付けた。
株式会社太陽イービーテック
出典:太陽イービーテック「真空ろう付け ~溶接実績」
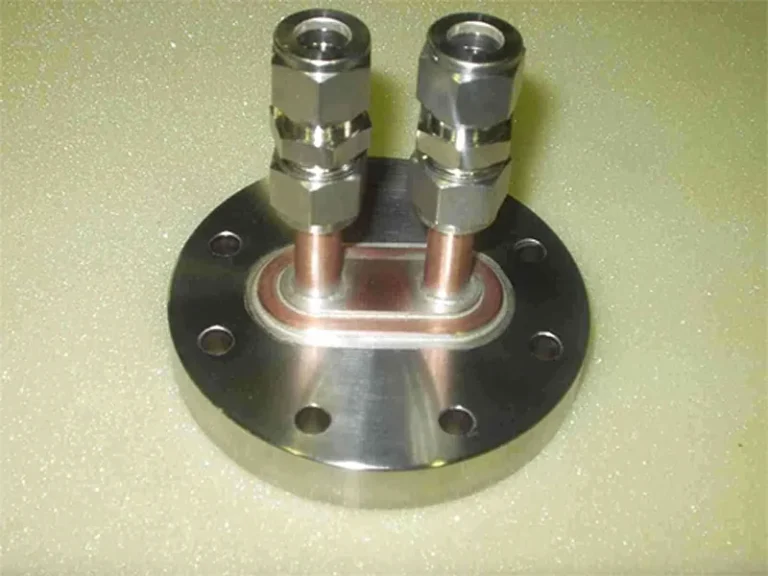
直径114mmの部品。変形がなく、異種金属の気密接合ができると書かれている。
株式会社太陽イービーテック
出典:太陽イービーテック「真空ろう付け ~溶接実績」
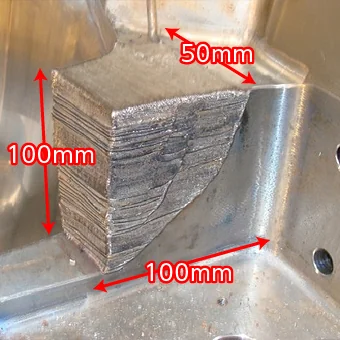
SS400の樹脂金型の設計変更。加工時間40時間、溶接棒はφ1.2mmのMold 90+。
中日クラフト株式会社
出典:中日クラフト「レーザ溶接・肉盛り(レーザクラッディング)」
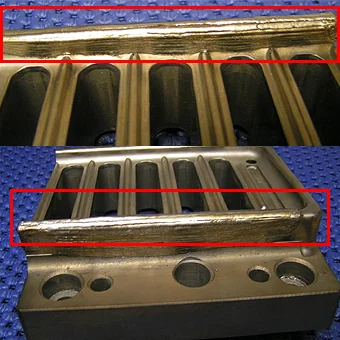
SKD11のプレス金型の破損を復元。肉盛り範囲15×350×8mm、加工時間13.5時間、溶接棒はφ1.2mmのMold 10。
中日クラフト株式会社
出典:中日クラフト「レーザ溶接・肉盛り(レーザクラッディング)」
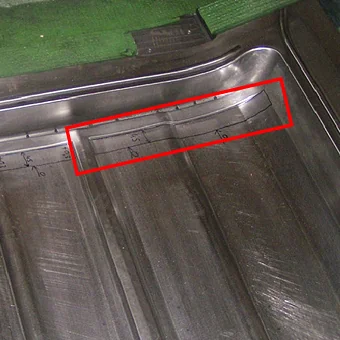
FCD600のプレス金型の設計変更。肉盛り範囲20×350×1mm、加工時間7時間、溶接棒はφ1.2mmのニッケル。
中日クラフト株式会社
出典:中日クラフト「レーザ溶接・肉盛り(レーザクラッディング)」
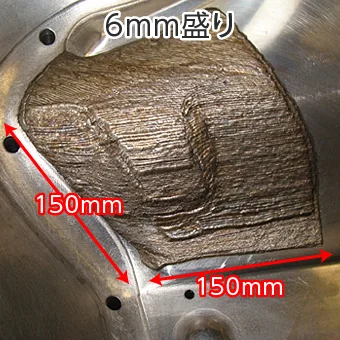
FC250のプレス金型の設計変更。肉盛り範囲150×150×6mm、加工時間22時間、溶接棒はφ1.2mmのニッケル。
中日クラフト株式会社
出典:中日クラフト「レーザ溶接・肉盛り(レーザクラッディング)」
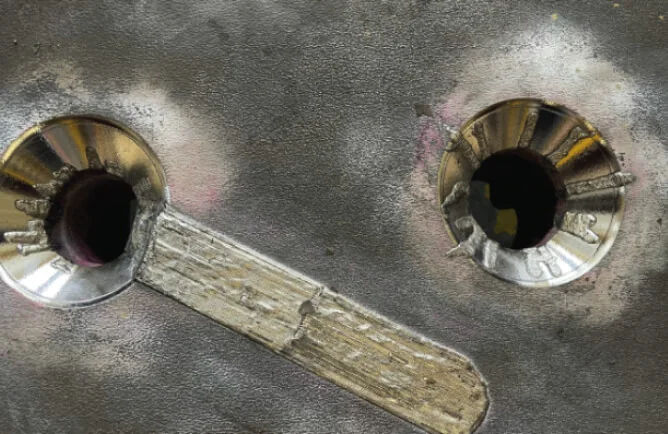
金型の欠損部をパルスレーザー溶接で肉盛補修した例。材質はSKD61。
DKNレーザー溶接株式会社
出典:DKNレーザー溶接「金型の肉盛補修」
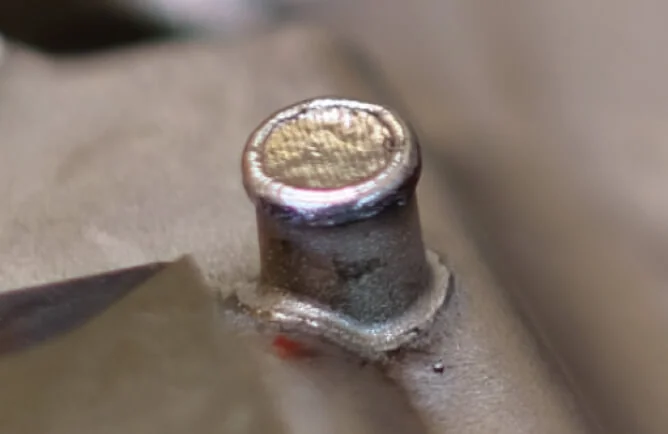
金型の突起部に直径7mmの肉盛を行った例。材質はSKD61。
DKNレーザー溶接株式会社
出典:DKNレーザー溶接「金型の肉盛補修」
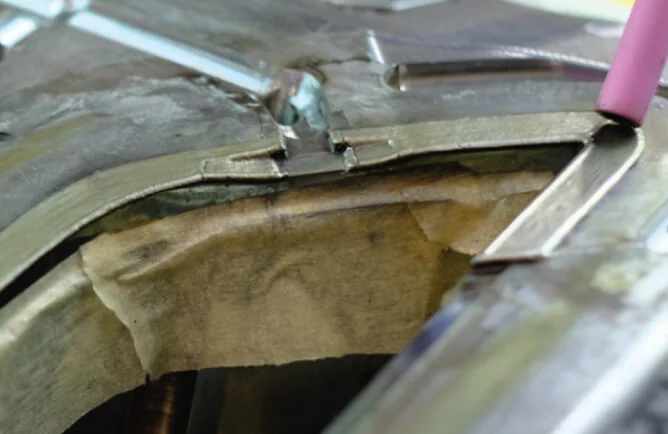
金型のパーティングライン部の肉盛補修。材質はNAK80。
DKNレーザー溶接株式会社
出典:DKNレーザー溶接「金型の肉盛補修」
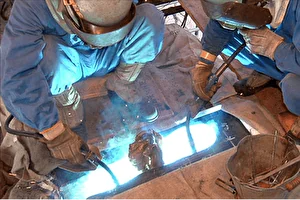
ロータリーキルンのキルンタイヤ損耗部を、溶接士が現地に出向いて溶接補修する現地工事の例。
株式会社黒木工業所
出典:黒木工業所「肉盛溶接」
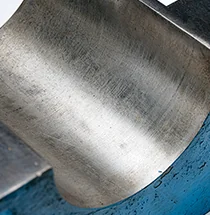
摩耗して使えなくなった部品を、肉盛溶接のあとの仕上加工で形状復元する流れの補修例。
株式会社黒木工業所
出典:黒木工業所「肉盛溶接」
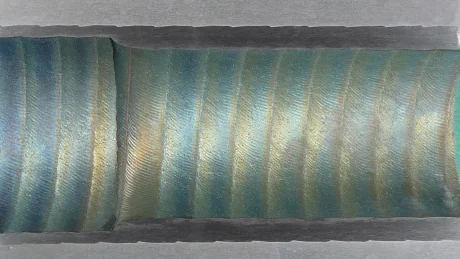
粉体プラズマ溶接(PTA)でシリンダなどの内径に、ステライトなど耐摩耗・耐食性の材料を肉盛りする。
株式会社黒木工業所
出典:黒木工業所「肉盛溶接」
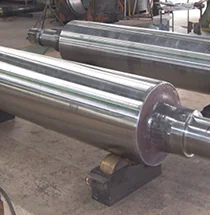
摩耗して使えなくなったロールを波状肉盛で復元した補修例。ご要望に応じた表面改質も行う。
株式会社黒木工業所
出典:黒木工業所「肉盛溶接」
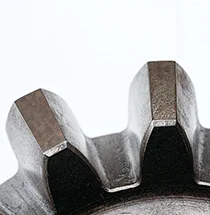
摩耗して欠けた歯車の部分を肉盛溶接で復元し、肉盛のあとグラインダーで成形して仕上げる補修例。
株式会社黒木工業所
出典:黒木工業所「肉盛溶接」
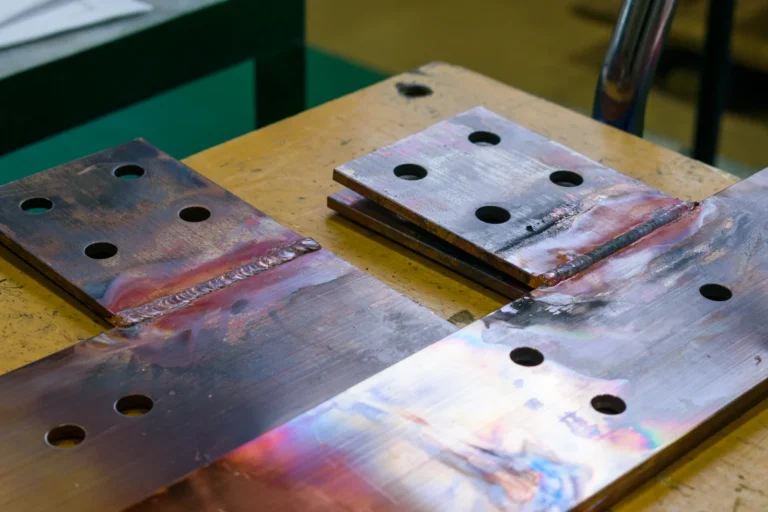
変圧器の受電部に使う銅ブスバー。板厚6mm×幅100mmをL字・T字にTIG溶接。材質C1100、サイズ10×100。
株式会社石垣商店
出典:銅ブスバー.com「つながれ!銅ブスバー!!」
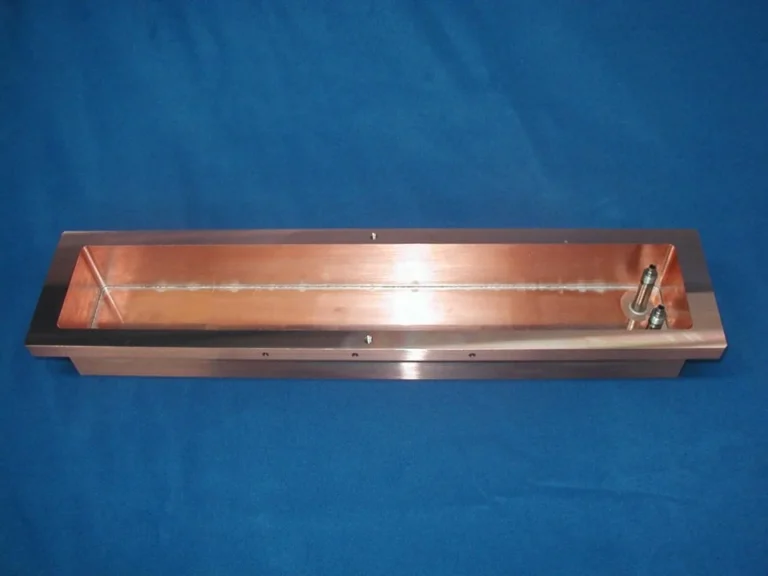
成膜装置向けバッキングプレート(真空ロウ付け有)。材質C1020、サイズ116×527×65。
アイジェクト株式会社
出典:銅板加工.com「加工実績:無酸素銅」
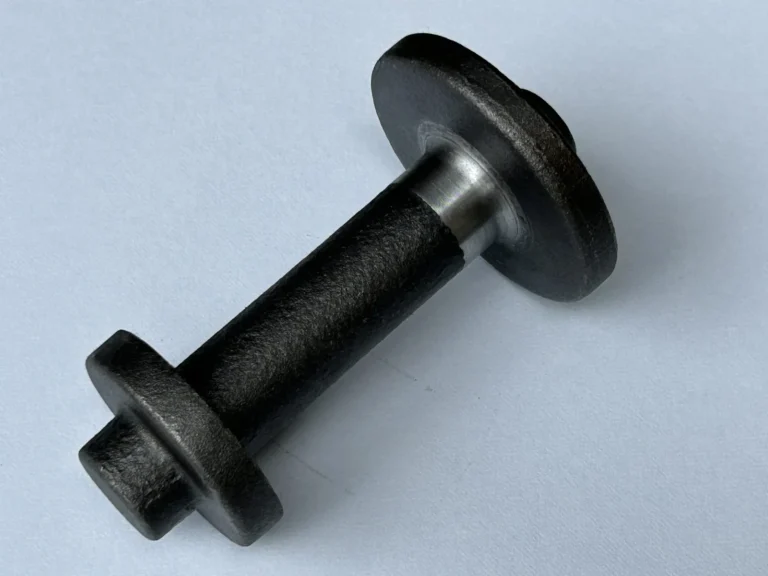
摩擦圧接品の製品一覧に載るシャフト。摩擦圧接は接合部の強度が母材と同等以上になるとしている。
江戸川鍛工株式会社
出典:江戸川鍛工「摩擦圧接品 製品一覧」
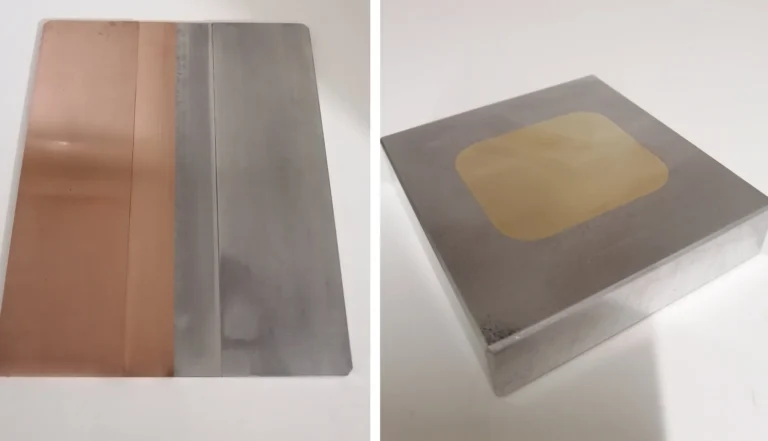
摩擦攪拌接合した銅とアルミの板(左)と、アルミと真鍮のブロック(右)の事例。
ハグロエンジニアリング株式会社
出典:ハグロエンジニアリング「FSW」
紹介した課題ページ:アルミと鉄など異種金属をしっかり接合したい
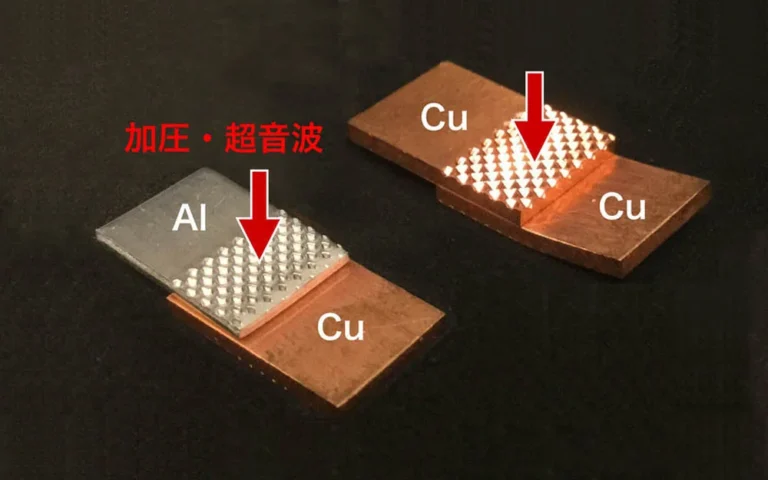
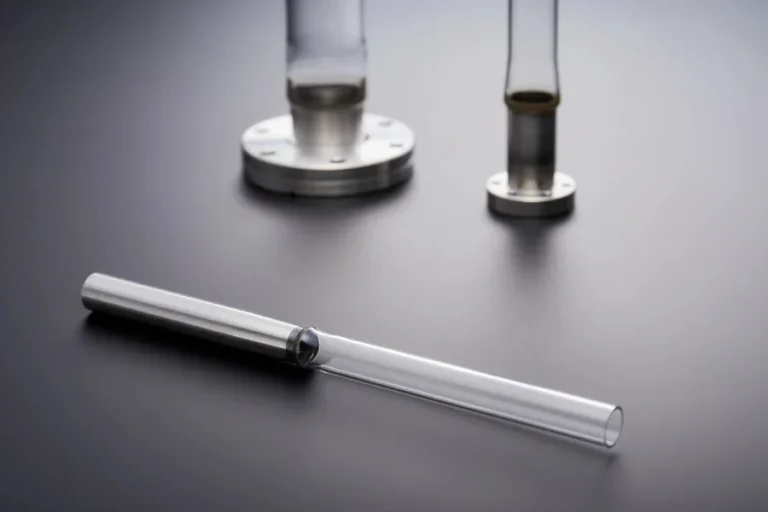
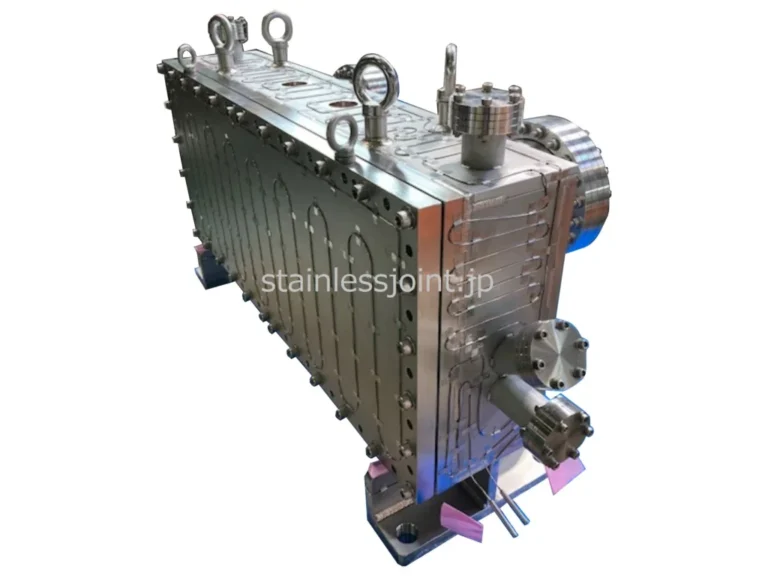
表面にシースヒーターの溝が並んだ、SUS304の箱形の超高真空チャンバー。
ステンレスジョイント株式会社
出典:ステンレスジョイント「シーズヒーター付き超高真空チャンバー」
紹介した課題ページ:真空装置の漏れ・到達圧力不足を解決したい
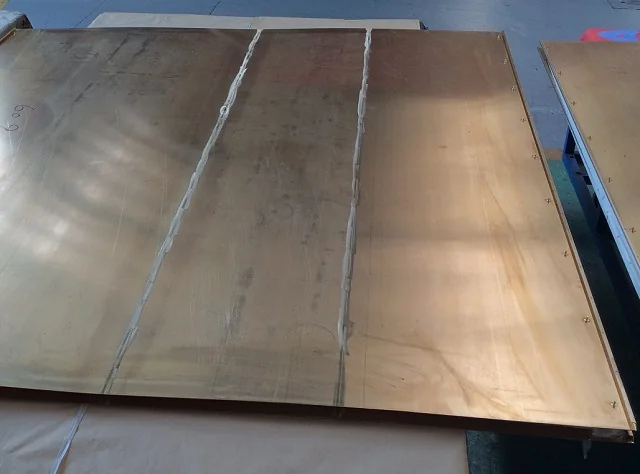
FSW で銅合金の板を3枚つないだ大きな板。FSW は溶接ヤケによる変色がなく、ビードも残らないとしている。
菊川工業株式会社
出典:FSW(摩擦攪拌接合)|菊川工業 )
紹介した課題ページ:溶接・成形で歪む・反る
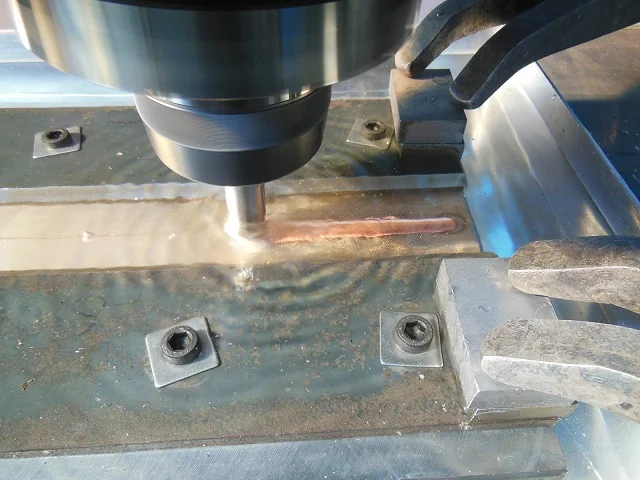
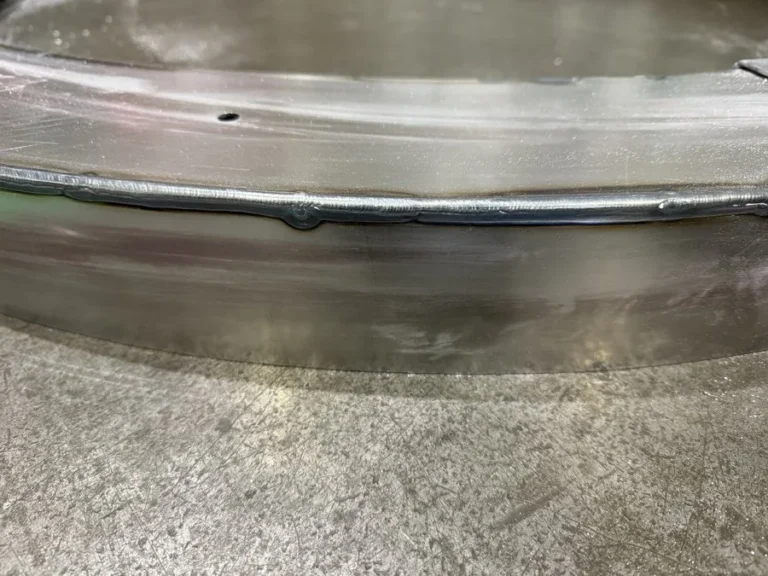
SPCC 薄板の直径1350mm のリングを全周 TIG 溶接したビード。
株式会社上村製作所
出典:SPCC薄板・直径1350mm全周溶接の事例|上村製作所 )
紹介した課題ページ:溶接・成形で歪む・反る
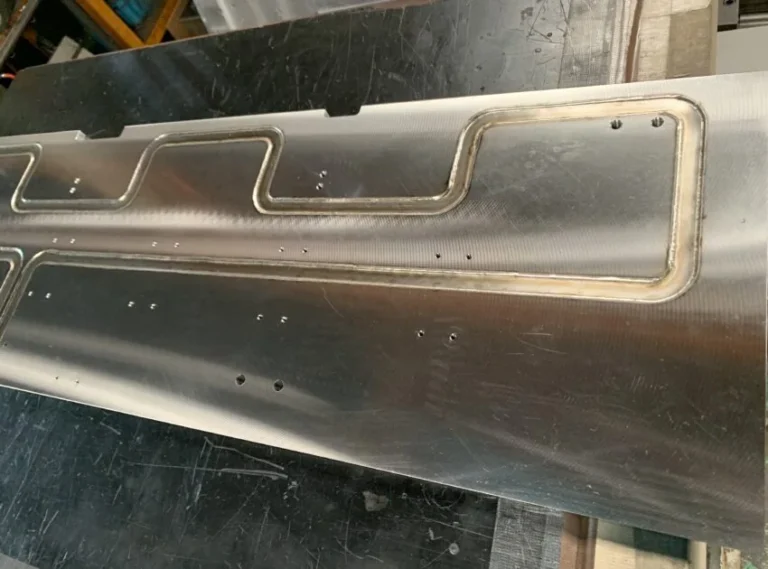
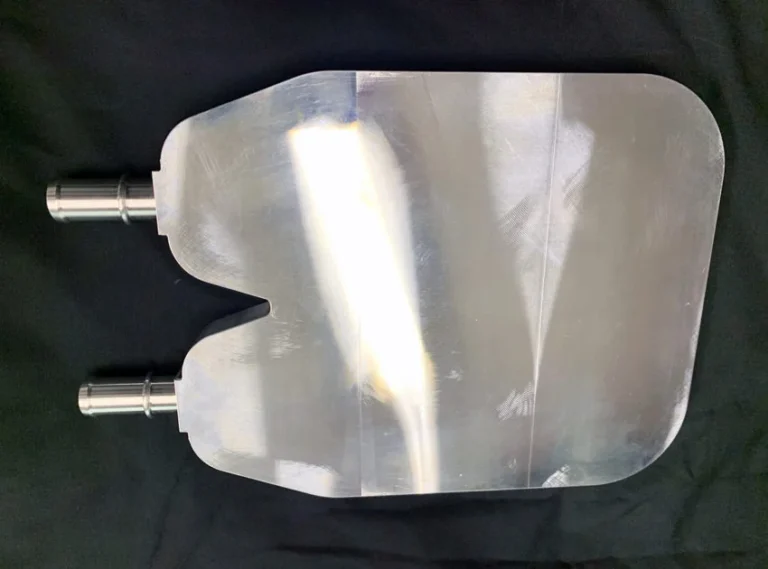
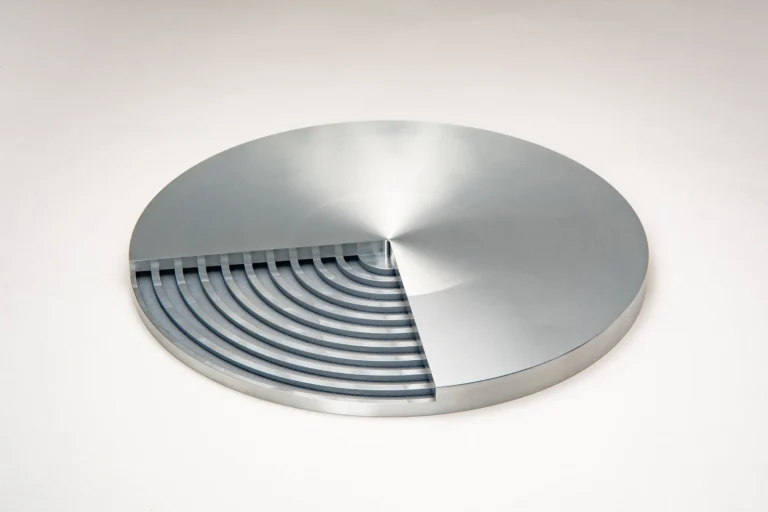
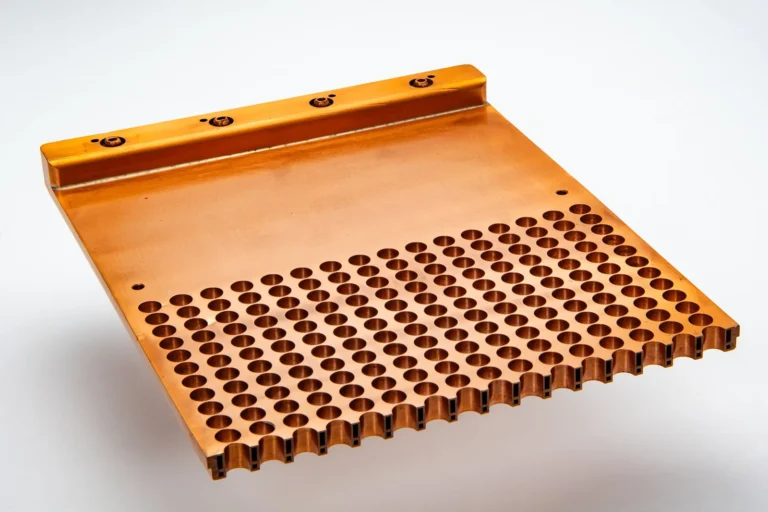
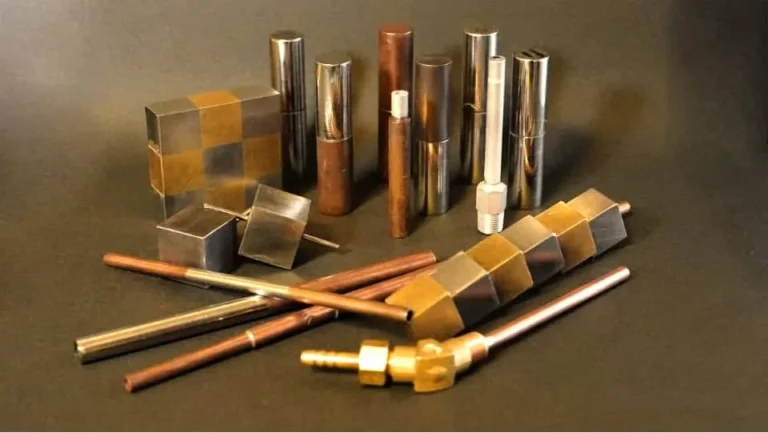
銅・真鍮・ステンレスなど色の違う金属を、市松模様や縞模様につないだ角柱・円柱・パイプ・継手のサンプル。
株式会社ウチダ
出典:ウチダ )
紹介した技術ページ:ろう付け(銀ろう・真空ろう付け・アルミのろう付けの選び方)
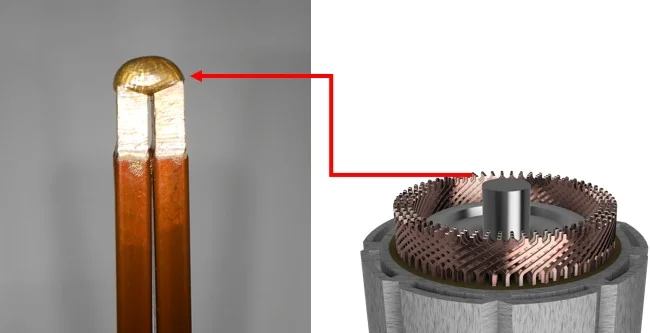
EVモーターの平角線の先端をレーザー溶接したサンプル品と、ステーターの図。
東成エレクトロビーム株式会社
出典:東成エレクトロビーム )
紹介した技術ページ:溶接(アーク・レーザー・スポット・摩擦攪拌の選び方)
溶接・接合・ろう付けのエースモデル
溶接・接合・ろう付けの実績のうち、業界の中で見ても際立つものを、出典の数値をもとに編集部が選びました(順位なし)。ほかの分野のエースモデル →
エースモデルJ-PARCで2008〜2014年、最大0.3MWのビーム照射に耐えた標的
J-PARC 用。黒鉛・銅・ステンレス配管を HIP 拡散接合とろう付で一体化。φ174×41t。2008〜2014年、最大0.3MWのビーム照射に耐えた。
金属技研株式会社
出典:金属技研 MTC Solution 特集「世界最高強度のビーム環境に挑む|MTCが支えるミュオン生成用「固定標的」の技術力」
エースモデル板厚1mm以下・Φ20mmのベリリウム二重管を異種材の接合で一体化
全長約1000mm。衝突点部はΦ20mm・板厚1mm以下のベリリウム二重管。ベリリウムとチタンのろう付、HIP接合、電子ビーム溶接で製作。
金属技研株式会社
出典:金属技研「Super KEKB用衝突点ビームパイプ」
エースモデル優秀板金製品技能フェア 溶接品の部グランプリ。ステンレス球8個の輪
ステンレスの球8個を輪につないだ溶接の作品。第37回優秀板金製品技能フェアの溶接品の部でグランプリを受けたと同社は記載。
株式会社ナダヨシ
出典:ナダヨシ「受賞歴」
エースモデルt0.05の板30枚を拡散接合し、φ0.075の穴が貫通
t0.05のSUS316板にΦ0.075の穴をあけ、30枚積層して拡散接合。穴は下まで貫通し、円筒型に曲げ加工もできると同社は記載。
株式会社ヤマテック
出典:ヤマテック「加工実績」
エースモデルNi-Ti(t0.1mm)の部材に0.06mmの線を幅0.17mmで溶接(写真の寸法表示)
レーザー微細溶接の加工例「Ni-Ti t0.1mm」。写真には同社が線0.06mm・溶接部0.17mmの寸法を表示している。
有限会社岩倉溶接工業所
出典:岩倉溶接工業所「レーザー溶接」
エースモデル厚さ12μmのSUS304箔どうしを常温大気中でレーザー重ね溶接
SUS304(t=12μm)の箔どうしの重ね溶接。従来の方法では穴あきや歪みが出たため、溶接治具・冷却装置などを工夫した。
武蔵ワイヤード株式会社
出典:武蔵ワイヤード「常温大気中での極薄金属箔と金属箔のレーザ溶接」
エースモデル板厚0.04mmのばね鋼を突合せ溶接してエンドレスベルトに
SUS304H・板厚0.04・幅10・全長200のばね鋼を突合せ溶接したエンドレスベルト。0.04mmは同社で溶接できるほぼ最薄の部類と同社は記載。
株式会社ニッセイ機工
出典:ニッセイ機工「極薄板溶接エンドレスベルト 板厚0.04ミリ」
エースモデル線径0.03mmのSUS304線を接合部径0.05mmで接合
SUS304の線径0.03mmの極細線を、接合部径0.05mmで接合した事例。超微細溶接の適用範囲は0.02mm程からと同社は記載。
株式会社キャステム(富山)
出典:キャステム「超微細溶接技術」
エースモデル板厚0.02mmの箔を穴・スパッタなしでスポット溶接
SUS304の板厚0.02mmの箔を重ね、スパッタや穴をあけずにマイクロスポット溶接機で接合したサンプル。
有限会社小林製作所
出典:小林製作所「極薄板スポット溶接サンプル表面(20μm)」
エースモデル厚さ0.05mmのシート2020枚を拡散接合で一体に積層
フォトエッチングした厚さ0.05mmのシートを2020枚、拡散接合で積層した積層フィルター。
株式会社アロン社
出典:アロン社「拡散接合」
エースモデル0.05mmのステンレス単線と0.1mmのニッケル合金単線を溶接
ニッケル合金0.1mm単線とステンレス0.05mm単線の溶接の事例。ステンレス0.05mm単線は釣り糸で一番細い糸とほぼ同じ細さと同社は記載。
三興工業株式会社
出典:三興工業「微細溶接技術|t=0.08〜 溶接事例多数」
エースモデルφ0.05mmの純銅線を0.1mmのSUS304に、潰さずに溶接
純銅微細線φ0.05mmとSUS304(0.1mm)の溶接の事例。リード線の強度を下げないよう、溶接部分を潰さずに接合すると同社は記載。
三興工業株式会社
出典:三興工業「微細溶接技術|t=0.08〜 溶接事例多数」
エースモデル肉厚0.08mm・φ0.5mmのSUSパイプにφ0.3mmのTiワイヤを接合
SUSパイプ(φ0.5mm、t0.08mm)とTiワイヤ(φ0.3mm)の接合の事例。板厚t0.05mm〜の超薄板溶接ができると同社は記載。
テクノコート株式会社
出典:テクノコート「板厚t0.05mm〜の超薄板溶接・超精密溶接」
エースモデル外径0.4mm・内径0.3mmの薄肉パイプを真空ろう付けで接合
外径φ0.4mm・内径φ0.3mmの薄肉パイプの接合。同社は肉厚50μmの薄肉パイプのろう付けが得意と記載。
ニッコーシ株式会社
出典:ニッコーシ「真空ろう付け」
エースモデル板厚0.05mmの微細メッシュを1000枚重ねて拡散接合
微細メッシュを拡散接合で重ねた高アスペクト比の金属フィルタ。板厚0.05mm×1000枚。
ユナイテッド・プレシジョン・テクノロジーズ株式会社
出典:ユナイテッド・プレシジョン・テクノロジーズ「拡散接合技術の紹介」
エースモデル板厚0.03mmの絞りパイプを t0.225 のパイプに全周溶接
SUS304 の t0.03 の絞りパイプ(外径2.3)と t0.225 のパイプ(外径2.0)を全周溶接した事例。
株式会社マツダ
出典:マツダ(静岡県富士市)「φ0.5の極薄・極小パイプに歪みのない溶接はできるか?」
エースモデル板厚0.05mm・外径φ0.52mmのパイプ同士を溶接
ステンレスの極小・薄肉パイプ同士の溶接事例。板厚0.05、外径φ0.52。写真の寸法線では溶接部の幅が0.15mm。
株式会社マツダ
出典:マツダ(静岡県富士市)「φ0.5の極薄・極小パイプに歪みのない溶接はできるか?」
エースモデルSiC-Siの接合品に□1mm・深さ360mm(最長部)の側面穴
厚みの違うφ392のMMC(SiC-Si)を2枚接合。内部流路は幅5mm×高さ3mm、側面穴は□1mmで深さ360mm(最長部)。
株式会社トップ精工
出典:トップ精工「φ390MMC接合品」
エースモデル板厚0.1mm×4層の拡散接合で、外形0.75×0.75mmの中空流路
SUS304 t=0.1mm×4層の中空流路製品。サイズは0.75×0.75/1.0×0.75/Φ1.0mm。拡散接合で製作。
株式会社アロン社
出典:アロン社「拡散接合」
エースモデルφ0.02mmの極細線同士の先端を球状に溶接
φ0.02×φ0.02の先端溶接の写真。極細線(φ0.02)の溶接は非常に難しいと同社は記載。
マイクロ電子株式会社
出典:マイクロ電子 溶接雑記「細線の先端溶接」
エースモデル厚さ20μmの薄板をレーザーで低歪に直接溶接
極局所へのレーザ照射により、20μmの薄板を低歪で直接溶接した事例。母材・ダイアフラムともSUS304。
東成エレクトロビーム株式会社
出典:東成エレクトロビーム「事例:接合」
ほかの加工・技術から探す
 写真:PINION TEC「歯車試作(歯車試作の加工例)」切削・研削434件旋盤・フライス・マシニングセンタでの切削、砥石での研削、ウォータージェットなど、刃物や砥石で材料を削って形にする加工
 写真:榊原工機「【今さら聞けない】ワイヤーカット加工とは? 精密加工のプロが解説する基礎知識」放電加工48件ワイヤ放電・形彫り放電・細穴放電など、電気の火花で金属を溶かして形にする加工
 写真:トクニ工業「文字・イラスト加工」レーザー加工66件レーザーでの切断・3次元加工・微細な穴あけ・マーキング(印字)
 写真:アルミ溶接板金.com「アルミ筐体(t=3.0mm・5.0mm)」板金・プレス・鍛造199件板を打ち抜く・曲げる・絞る、金属をたたいて形にする加工
 写真:亜鉛ニッケル合金めっき|大協製作所 )表面処理・熱処理214件めっき・溶射・コーティング・研磨・焼入れ・窒化など、表面や中の性質を変える処理
 写真:バンテック「樹脂インサート成形フィルター」樹脂・ゴムの成形143件射出成形・ゴム成形・注型・ポッティングなど、樹脂やゴムで形をつくる加工
 写真:イタニアルミ「製品紹介(ダイカスト鋳造品)」鋳造・焼結・セラミックス81件鋳造・ダイカスト・粉末冶金・MIM・ファインセラミックスなど、溶かす・焼き固めて形をつくる加工
 写真:Bfull「株式会社PFU」3Dプリンター・試作34件金属・樹脂の3Dプリンターや光造形で、試作品や型をつくる
 写真:活性炭に残るPFASをどう測る?|中外テクノス )試験・分析・検査40件破面・断面の観察、成分の分析、非破壊検査、環境試験などの受託
 写真:和田利工業「施工実績」配管加工 チラー配管施工・洗浄・包装35件防音・保温の施工、熱交換器の洗浄、緩衝・防錆の包装、照射滅菌など
 写真:さくら電子「製作実績:大電流基板(厚銅基板)」電気・電子・実装121件基板・実装・ワイヤーハーネス・ケーブル・制御盤・巻線・ヒーターなど、電気・電子の部品やユニットをつくる
 写真:古賀機械製作所「製作事例:プレス品組立機」組立・装置製作70件機械やユニットの組立、省力化装置・専用機・架台などの製作
 写真:重森産業社「シルクスクリーン印刷」キーシート印刷・加飾・銘板63件パッド印刷・シルク印刷・転写・ホットスタンプ・水圧転写・銘板・メンブレンスイッチなど、表示と加飾の加工
 写真:ワタナベフーマック「WTD-N130S ノーヴァ Sライン」製品・デバイス221件センサー・ロボット・ドローン・モーター・計測機器など、技術で際立つ製品や装置
 写真:ブル精密「製品案内」ガラス・縫製・木工など111件ガラス・石英の加工、工業用の縫製、木工・什器など、金属・樹脂以外の素材の加工
カードの写真は、各社が公式サイトで公開している実績の写真です(写真の下に会社名と出典)。
加工事例に戻る