
焼入れや溶接、樹脂の成形、はんだ付けなど、加熱している部品の温度を放射温度計やサーモグラフィで測っていて、熱電対で測った値と合わない、測るたびに値が変わる、炉の設定より大きく低い――こうしたことはよくあります。触れずに測れる便利な計器ですが、計器のせいだと思って買い替えても直らないことがあります。
放射温度計は、物から出る赤外線の強さから温度を計算します。そのため、物の表面の状態(放射率)、測る範囲の大きさ、間にある窓や湯気、まわりの熱源の反射によって、読みが変わります。この記事では、どんな条件で・どちらにずれるかで原因を切り分ける流れを示し、原因ごとの対策と、相談できる企業を紹介します。
どんな条件で・どちらにずれるかで切り分ける
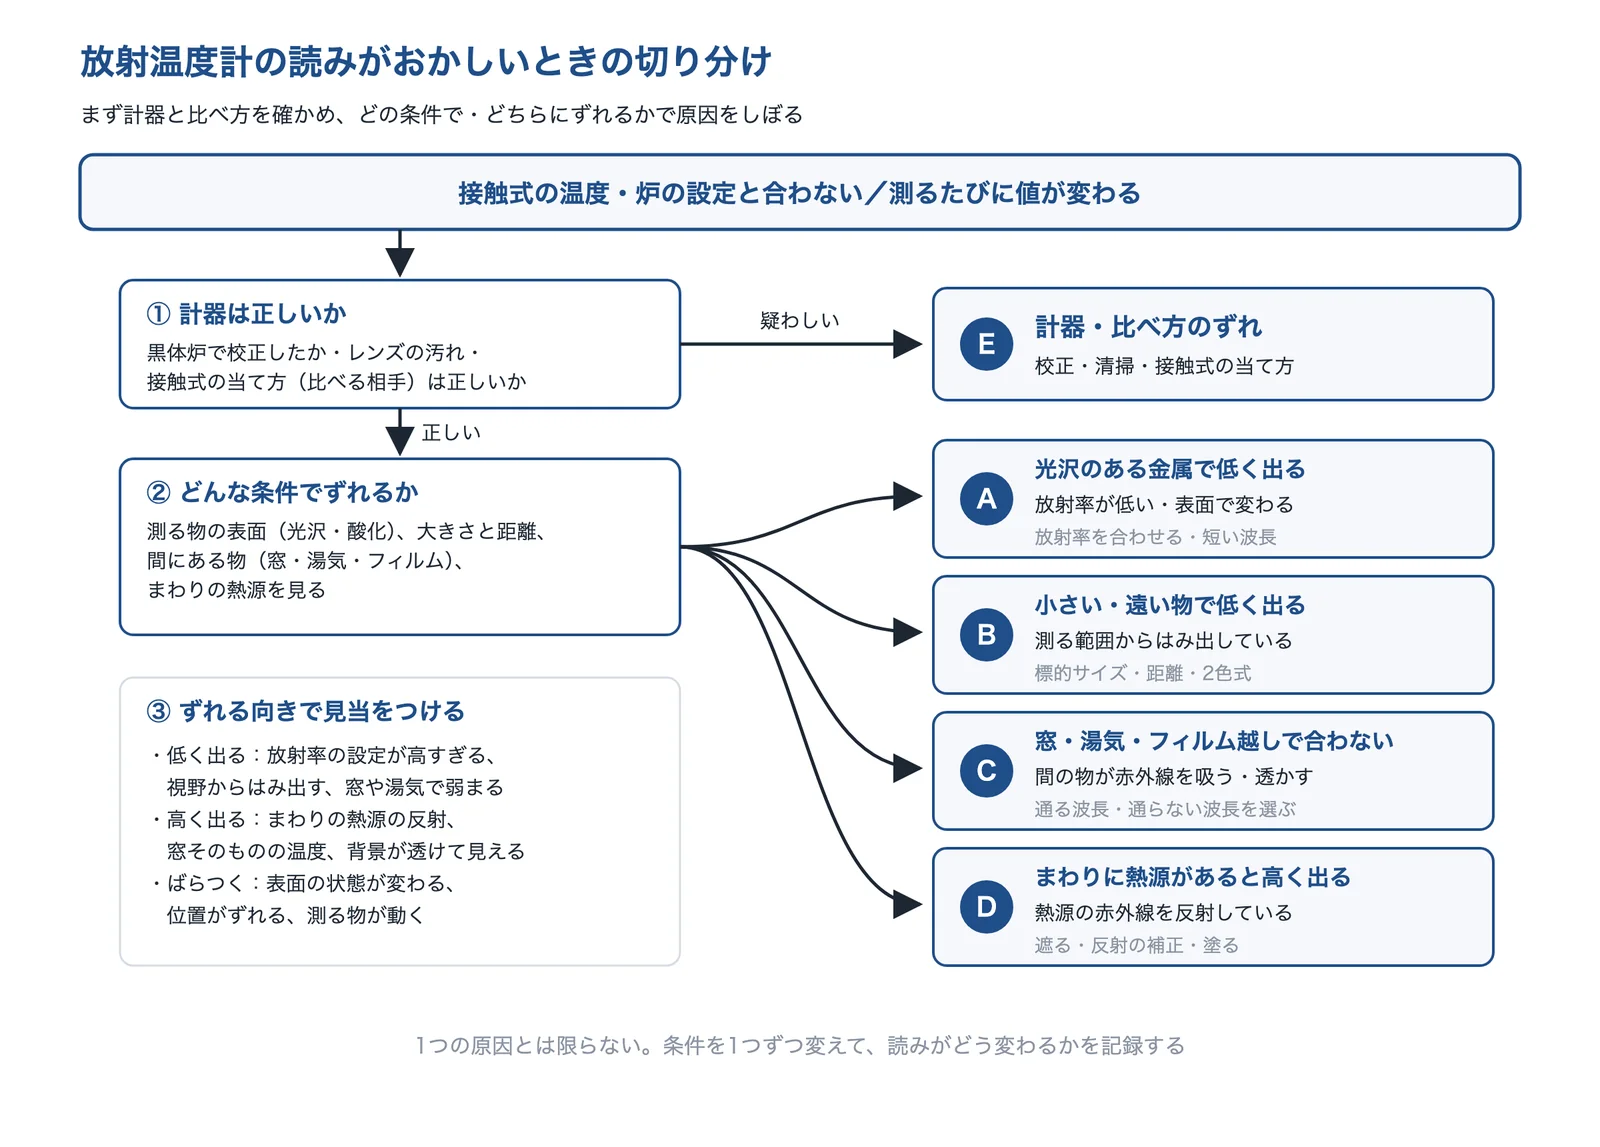
まず計器そのものと、比べる相手の接触式の温度計が正しいかを確かめます。次に、測る物の表面、大きさと距離、間にある物、まわりの熱源を見て、読みが低く出るのか高く出るのかで見当をつけます。
出典:ジャパンセンサー「放射温度計の精度を徹底解説」・エー・アンド・デイ「放射温度計について」・安立計器「温度計FAQ Q17」と編集部の整理をもとに AI(Claude)で作成
原因は1つとは限りません。たとえば光沢のある小さな部品を窓越しに測れば、A・B・C が重なります。条件を1つずつ変えて、読みがどう変わるかを記録すると、効いている原因がわかります(編集部の整理)。
原因ごとの見分け方と対策
原因(A〜E)ごとに、起きている現象、解決に使える技術、選ぶときの注意、相談できる企業をまとめました。
光沢のある金属で低く出る:放射率が低い・変わる
磨いた金属やアルミを測ると、実際より大きく低い。同じ部品でも、酸化の具合や場所で値がばらつく。
- 起きている現象
- 放射温度計は、物から出る赤外線の強さから温度を出します。光沢のある金属は放射率が低く(みがいたアルミで0.04〜0.06。エー・アンド・デイの資料)、同じ金属でも酸化したり粗くなったりすると放射率は高くなります(ジャパンセンサーの解説)。放射率の設定が実際より高いと、温度は低く出ます。
- 解決に使える技術
- 放射率を求めて設定する接触式や黒体塗料と比べる
- 短い波長の温度計を選ぶ放射率のずれの影響を小さく
- 2色式を使う高温で放射率が変わる物
金属を8〜10µm のような長い波長で測ると、ほとんど正しい温度は測れないとされます(ジャパンセンサーの解説)。金属はできるだけ短い波長を選びます。表面の状態が変わる工程(酸化が進む、スケールが付く)では、放射率を一度合わせても途中でずれるので、確かめる温度を変えて何度か合わせます。
小さい・遠い物で低く出る:測る範囲からはみ出している
細い線や小さな部品、離れた所から測ると低い。少し位置がずれると値が大きく変わる。
- 起きている現象
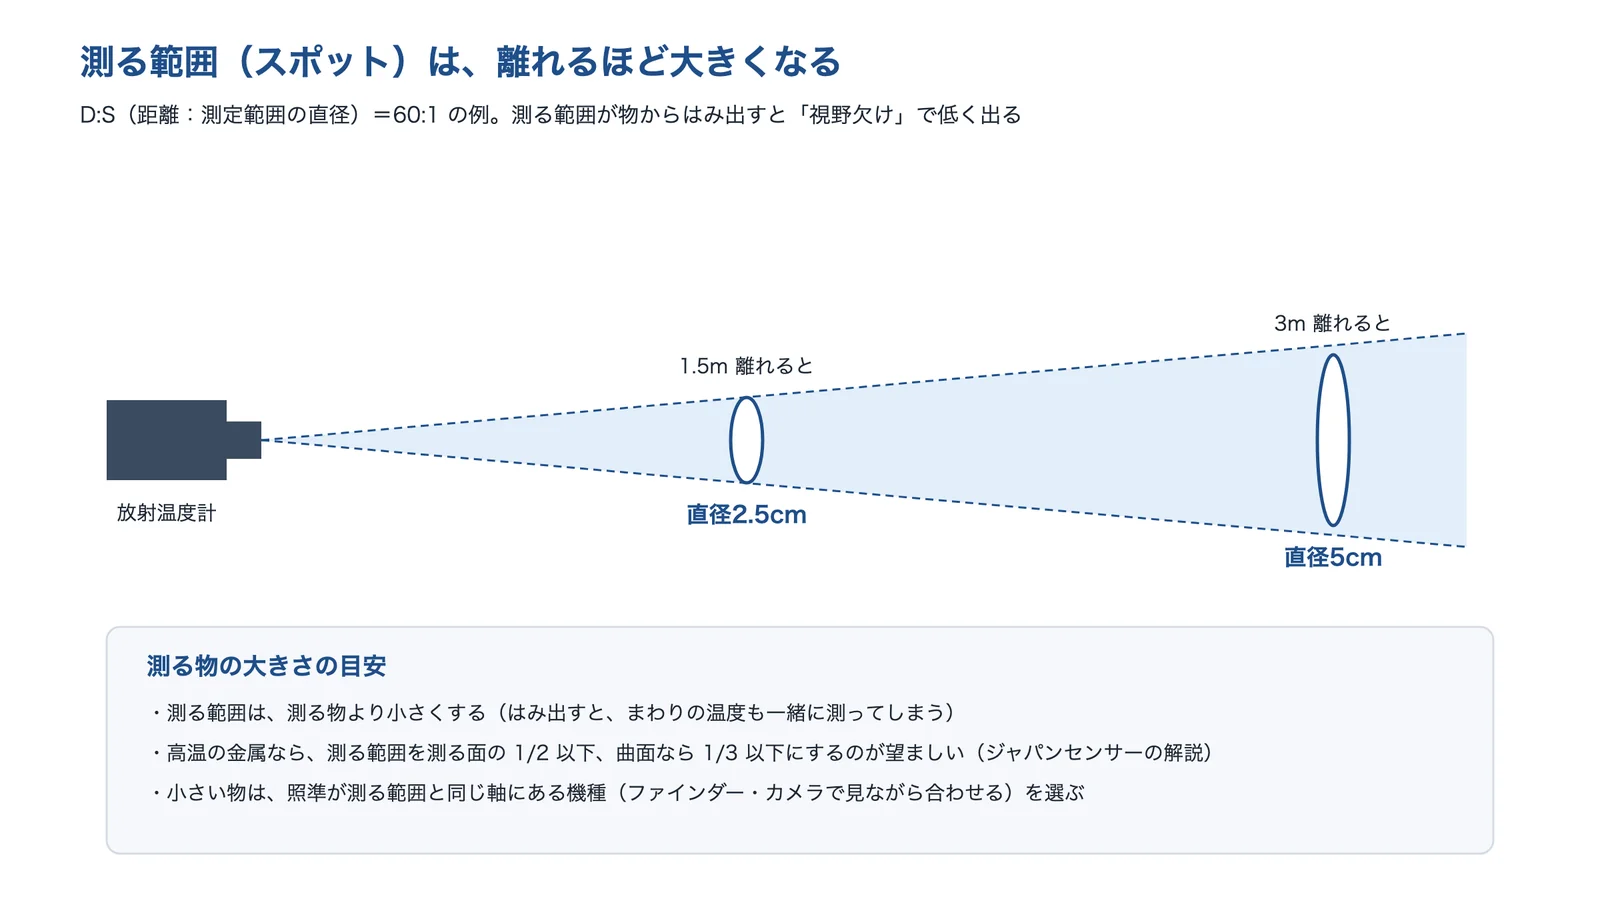
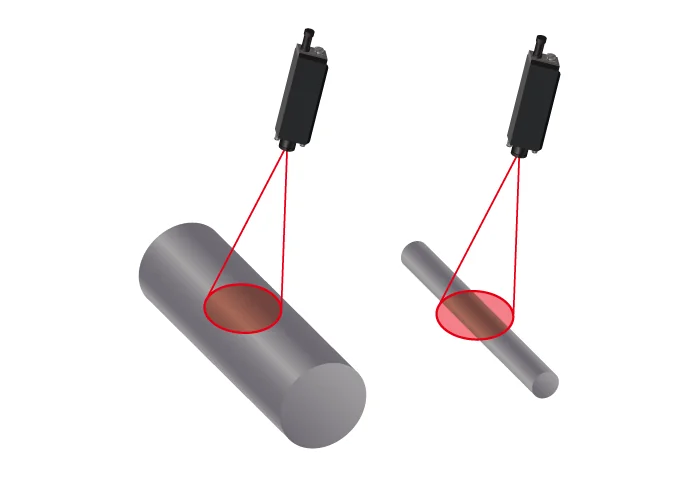
- 放射温度計が測る範囲(スポット)は、離れるほど大きくなります。D:S=60:1 の温度計なら、1.5m 離れると直径2.5cm、3m で直径5cm です(エー・アンド・デイの資料)。測る範囲が物からはみ出す「視野欠け」になると、まわりの温度も一緒に測ってしまい、正しく測れません(同)。
- 解決に使える技術
- 測る範囲と照準を合わせる標的サイズ・距離・照準
- 2色式を使う視野が欠けても比は同じ
- サーモグラフィで面を見る画素の大きさに注意
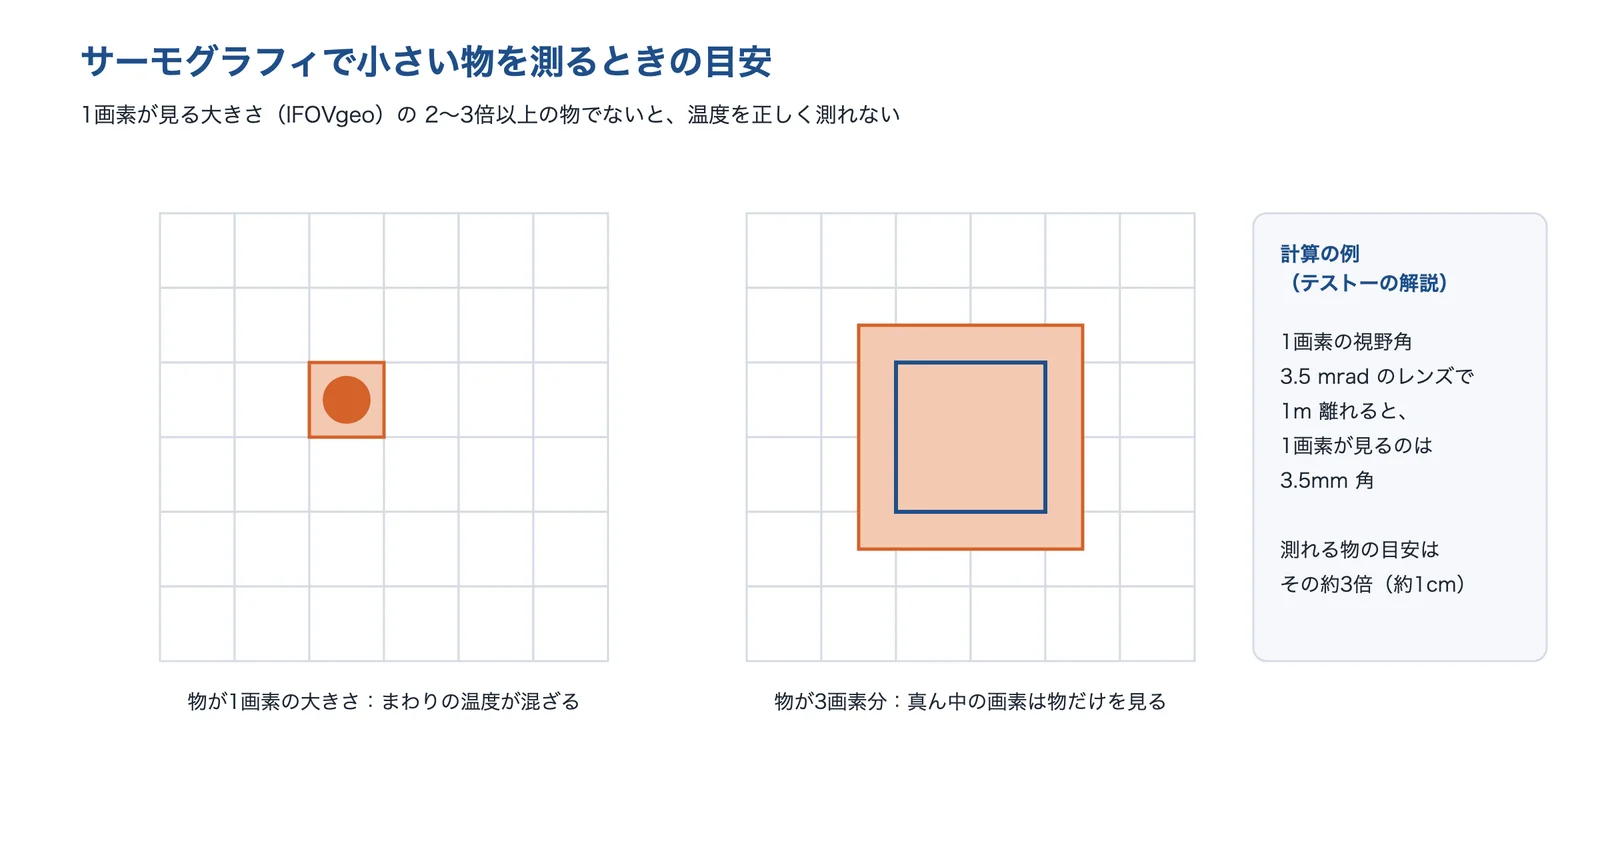
高温の金属では、測る範囲を測る面の1/2 以下、曲面なら1/3 以下にするのが望ましいとされます(ジャパンセンサーの解説)。サーモグラフィでも、1画素が見る大きさの2〜3倍以上の物でないと正しく測れません(テストーの解説)。
窓・湯気・フィルム越しで合わない:間の物が赤外線を吸う・透かす
炉や真空槽の窓越しに測ると低い、または窓の温度になる。湯気や煙で値が下がる。薄いフィルムやガラスで値がおかしい。
- 起きている現象
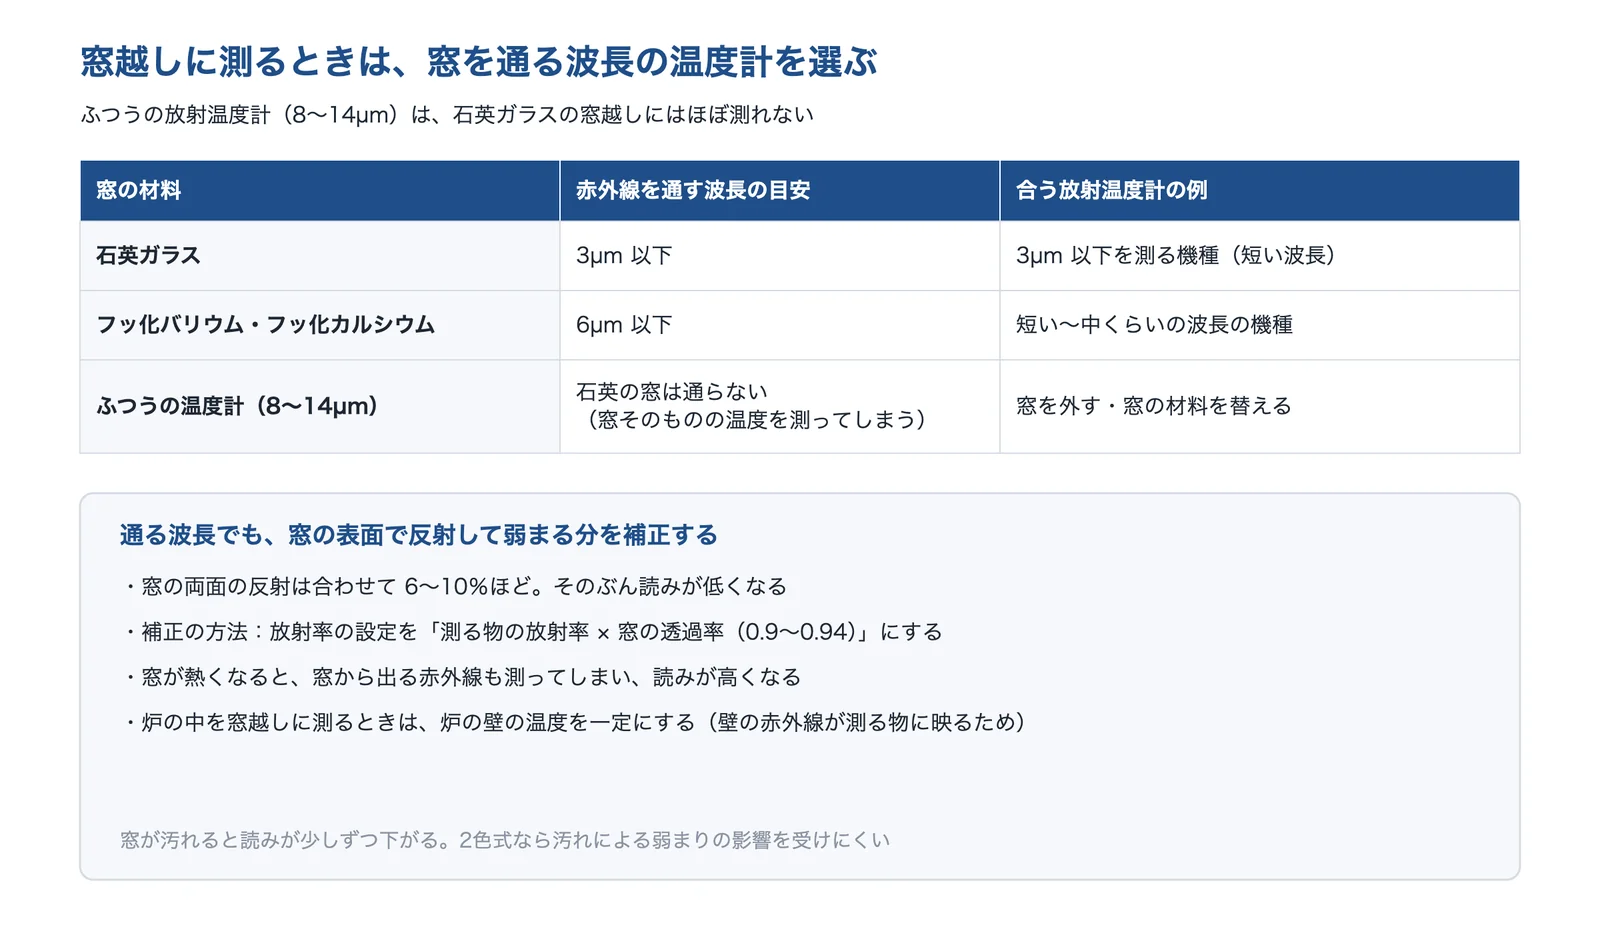
- ふつうの放射温度計は、大気に吸われにくい8〜14µm の波長を使います(エー・アンド・デイの資料)。石英ガラスは5µm 以上の赤外線をほとんど通さないので、8〜14µm の温度計では窓越しに測れません(同)。反対に、ポリエチレンのフィルムは8〜14µm を通してしまい、背景の温度まで測ってしまいます(オプテックス・エフエーの解説)。
- 解決に使える技術
- 物と窓に合わせて波長を選ぶ通る波長・通らない波長
- 2色式を使う湯気・煙・窓の汚れ
窓を通る波長でも、窓の表面の反射で両面合わせて6〜10%ほど弱まるので、放射率の設定に窓の透過率を掛けて補正します(ジャパンセンサーの解説)。窓が熱くなると窓の赤外線も測ってしまい、読みは高くなります(同)。
まわりに熱源があると高く出る:熱源の赤外線を反射している
近くにヒーターや炉の壁、ほかの熱い部品があると高い。測る向きや時間帯で値が変わる。
- 起きている現象
- 物に当たった赤外線は、吸収(放射)・反射・透過に分かれ、放射率と反射率と透過率を足すと1になります。安立計器は、放射率0.1の真鍮は反射率が0.9になり、近くに200℃の熱源があると、放射率を正しく設定していても大きく誤表示すると説明しています。
- 解決に使える技術
- 反射を遮る・補正する遮光・反射温度・塗る
- サーモグラフィで面を見る反射の映り込みに気づく
テストーは、放射率が0.6以下の物は反射の影響が大きく、反射温度の補正が必須で、結果は慎重に確かめる必要があるとしています。ジャパンセンサーは、測る温度が約100℃以下ではまわりの光の影響が大きくなり、放射率が低い物ほどその影響が目立つとしています。
計器・比べ方のずれ:測り方ではなく基準がずれている
以前と同じ物なのに値が変わった。2台の計器、または放射温度計と熱電対の値が合わない。
なぜ放射温度計の読みはずれるのか
物によって、出す赤外線の量が違う(放射率)
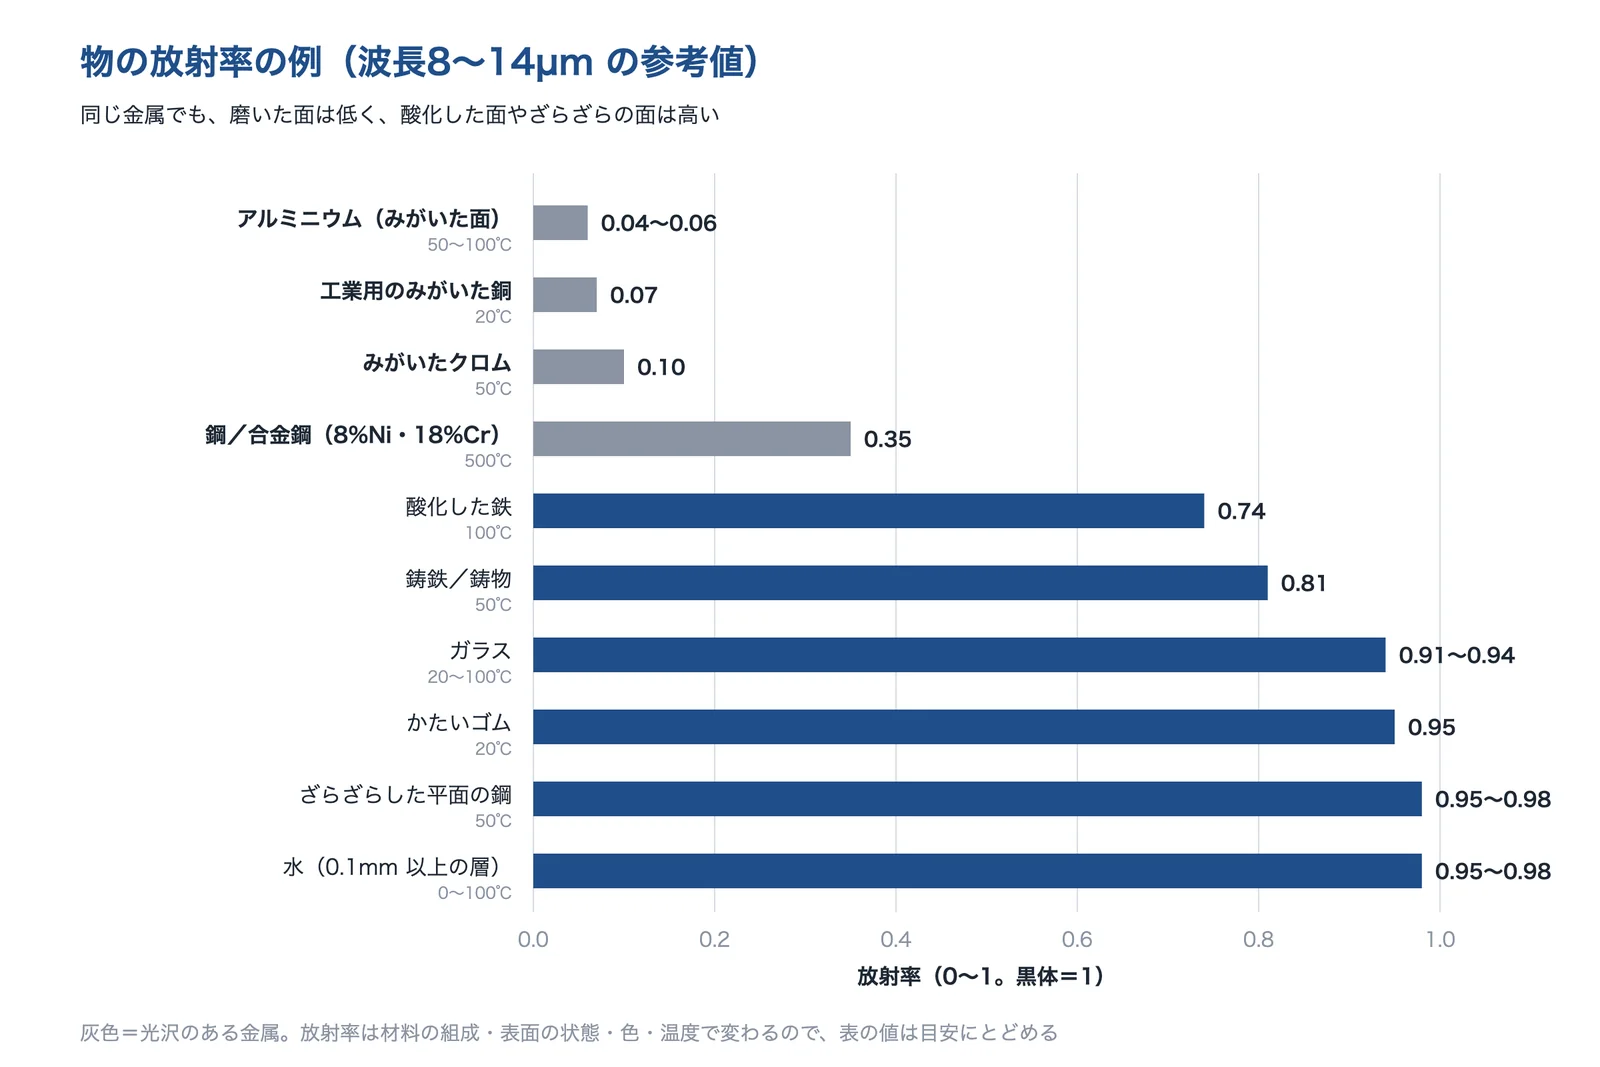
すべての物は、温度に応じた赤外線を出しています。理想的な物(黒体)が出す量を1としたとき、実際の物が出す割合を放射率といい、0〜1の値で表します(エー・アンド・デイの資料)。放射温度計は、放射率を正しく設定して初めて正しい温度を示します(ジャパンセンサーの解説)。
出典:エー・アンド・デイ「放射温度計について」をもとに AI(Claude)で作成
放射率は、材料・表面の状態(酸化・粗さ)・温度・測る波長によって変わります(ジャパンセンサーの解説)。上の表の値も、波長8〜14µm での参考値です(エー・アンド・デイの資料)。テストーは、PVC やコンクリートなど非金属の多くは放射率が0.8〜0.95と高く、金属は低く、温度によって変わり、光沢があるほどその傾向が強いとしています。
放射率がずれたときの影響は、波長で大きく違う
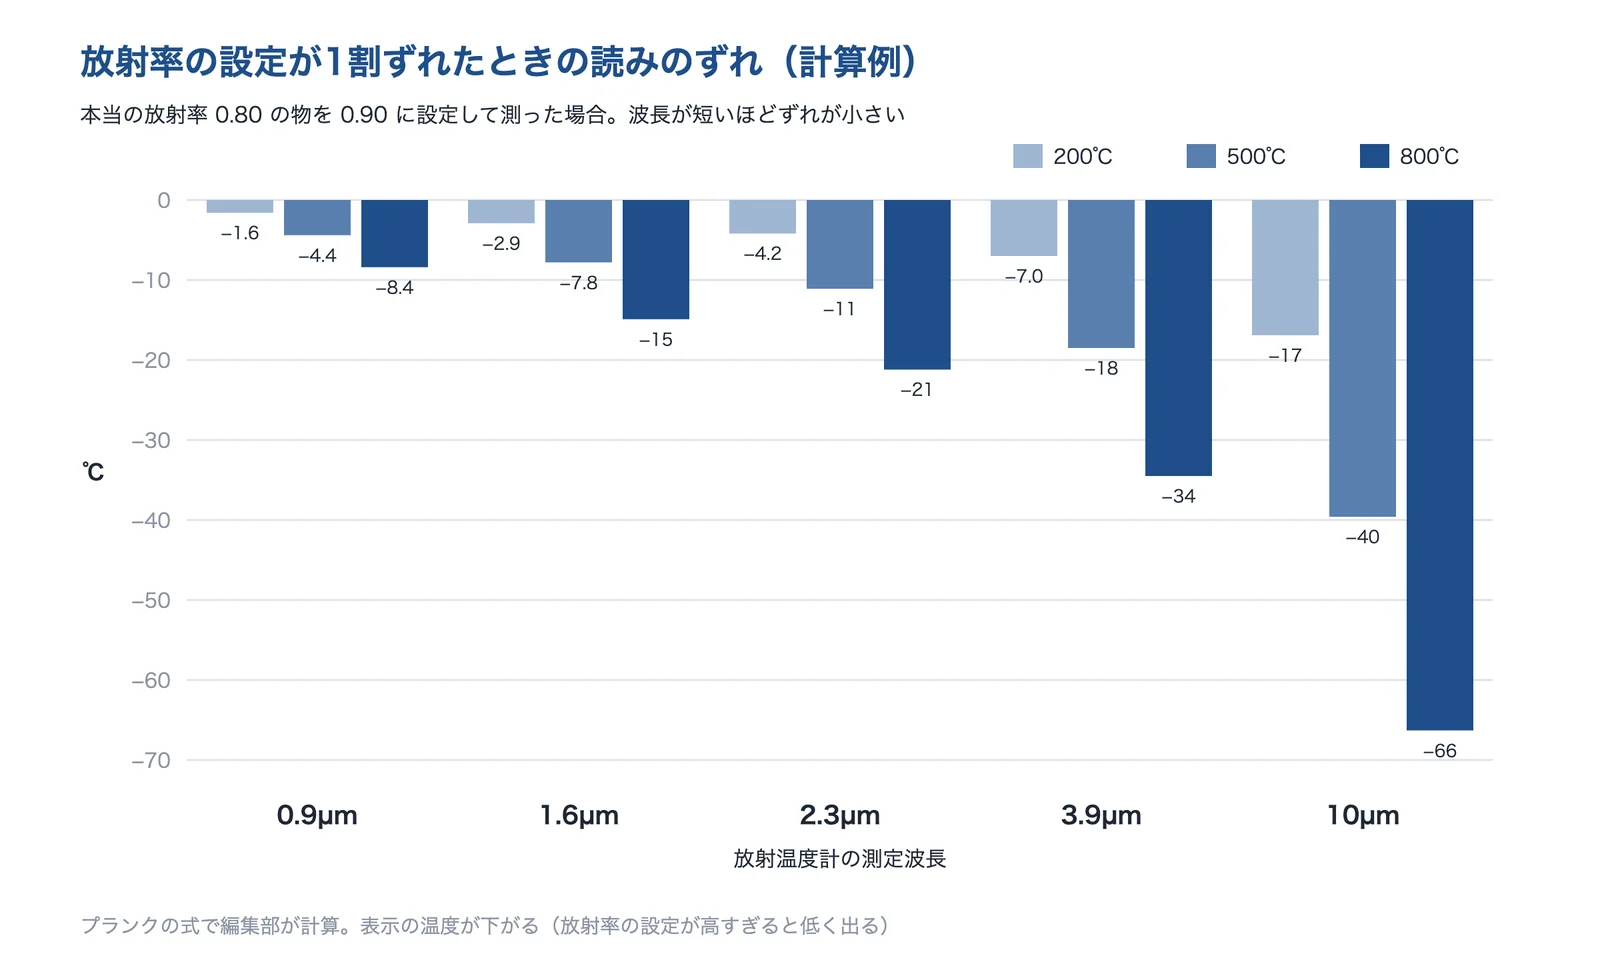
同じだけ放射率の設定がずれても、波長の短い温度計ほど読みのずれは小さくなります。金属を測るときは、検出できる範囲でできるだけ短い波長の温度計を選ぶと、放射率の変化による誤差を小さくできます(ジャパンセンサーの解説)。
出典:ジャパンセンサー「放射温度計の精度を徹底解説」と編集部の計算をもとに AI(Claude)で作成
編集部がプランクの式で計算した例では、本当の放射率が0.80の物を0.90の設定で測ると、800℃で、波長0.9µm なら約8℃、10µm なら約66℃低く出ます。温度が高いほど、ずれも大きくなります。
赤外線は、反射も透過もする
物に当たった赤外線は、吸収(放射)・反射・透過に分かれ、それぞれの割合を足すと1になります。金属や樹脂は、ふつう透過を無視でき、放射率と反射率を足して1と考えます(安立計器の解説)。放射率が低い物ほど、まわりの赤外線をよく反射します。
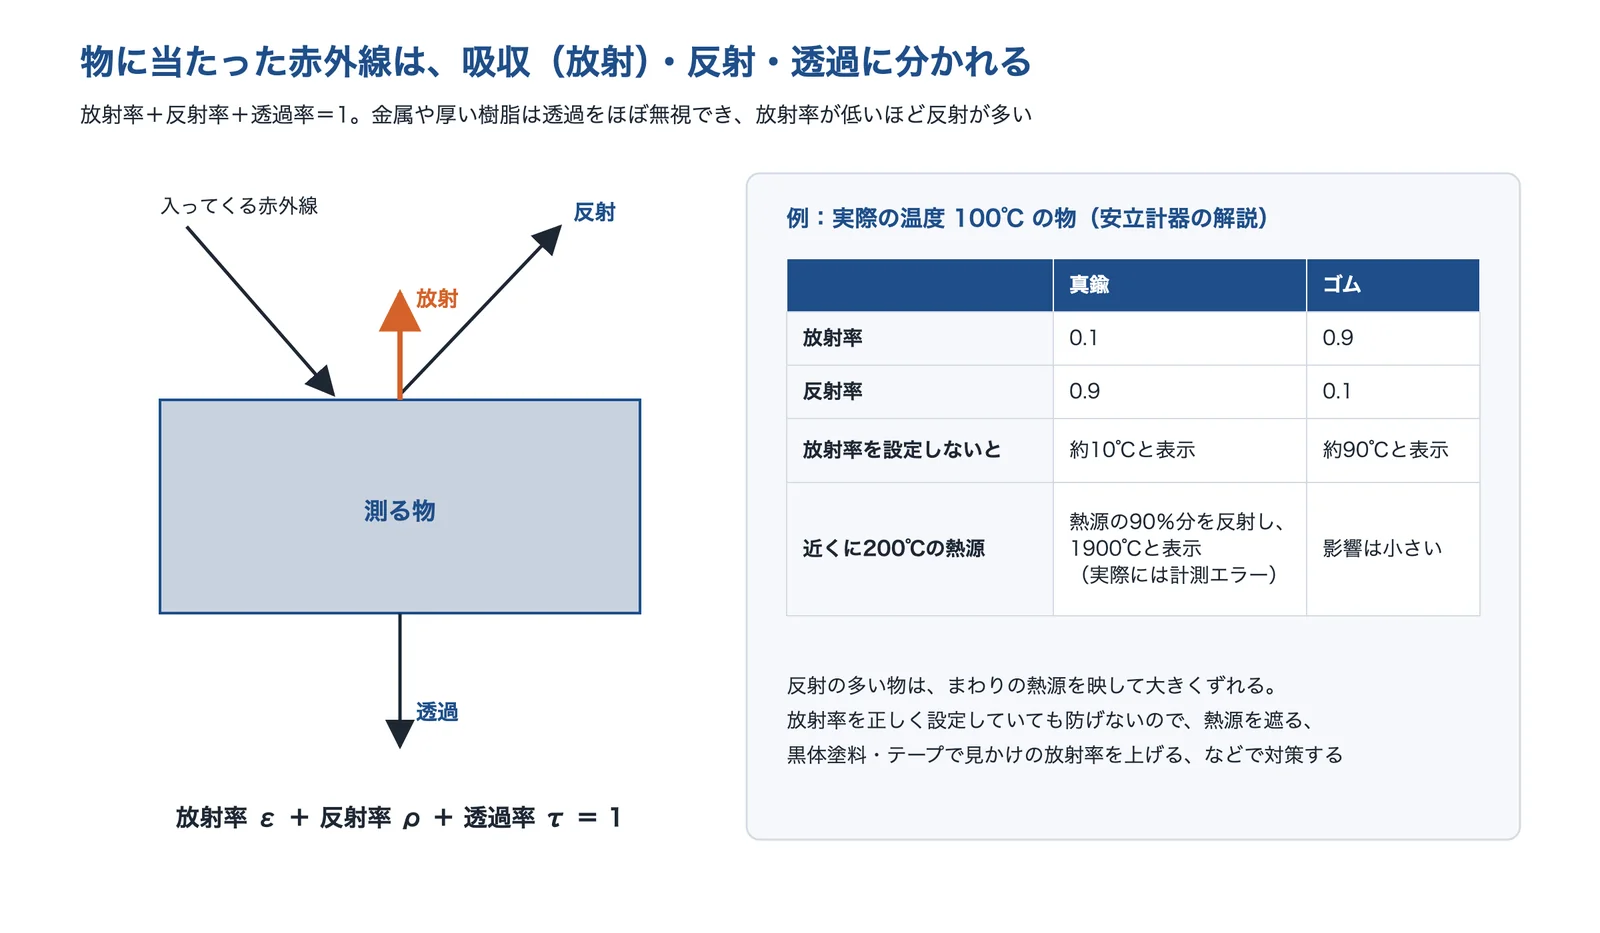
出典:安立計器「温度計FAQ Q17」・テストー「サーモグラフィ ポケットガイド」をもとに AI(Claude)で作成
薄いフィルムやガラスのように赤外線を通す物は、背景の温度まで測ってしまいます。ガラスやフィルムは、厚さが500µm ほどあれば8〜10µm の温度計でも測れることが多いものの、薄くなるほど透過して正しく測れなくなるとされます(ジャパンセンサーの解説)。
接触式の温度計にも弱点がある
放射温度計の値と比べる熱電対などの接触式の温度計は、物の中まで測れ、確度よく測りやすい一方、物とよく接触させないと正しく測れず、熱が釣り合うまで時間がかかります(エー・アンド・デイの資料。NEC三栄の資料からの転記)。放射温度計は表面しか測れませんが、応答は一般に1秒未満と速く、動く物も測れます(同)。
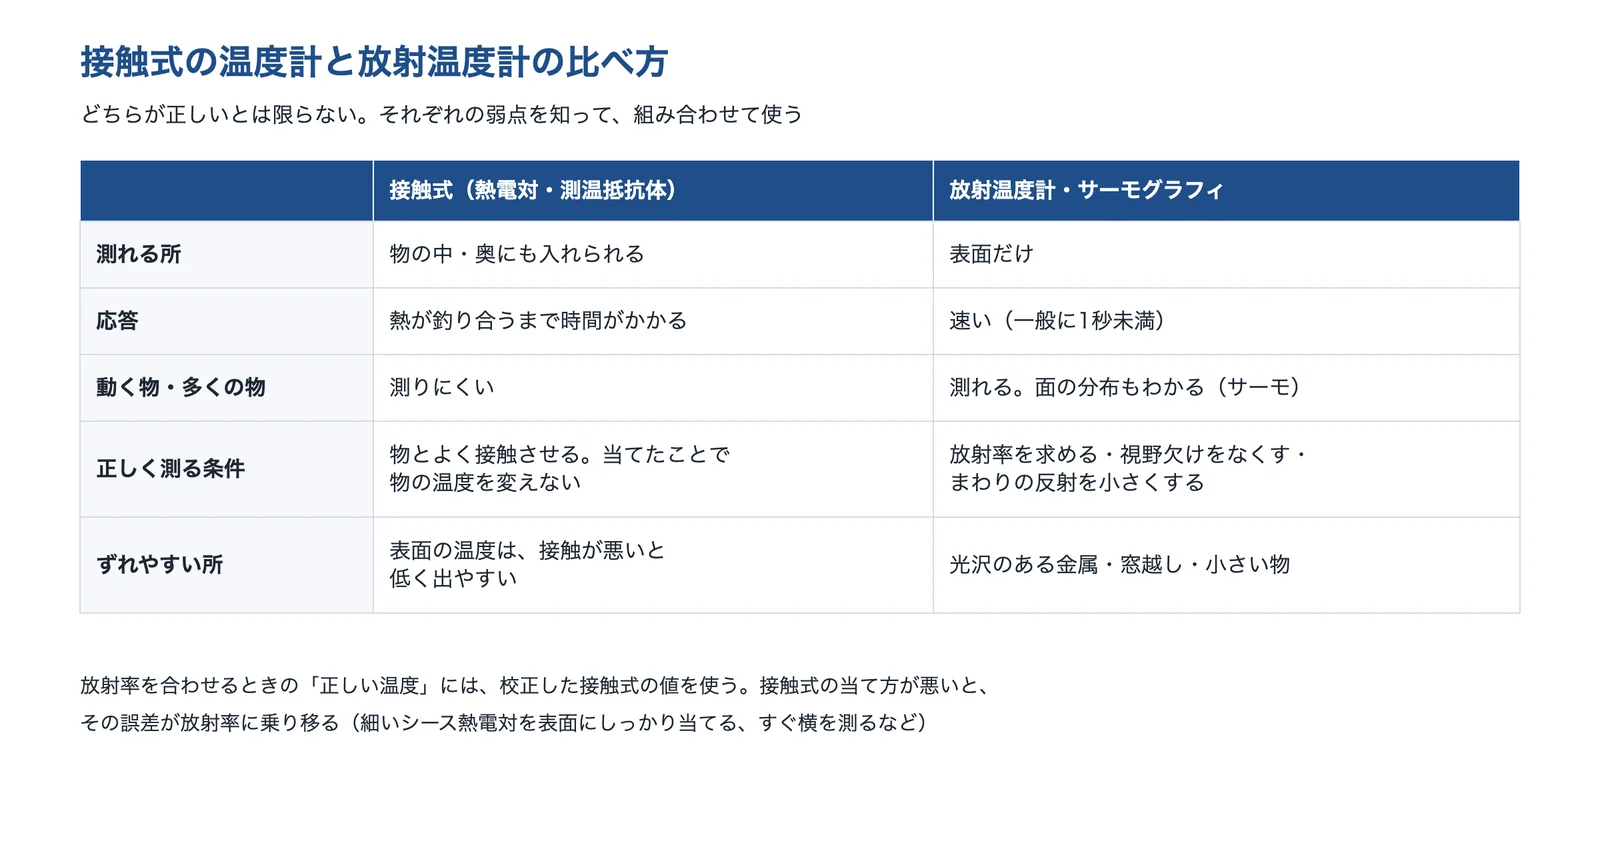
出典:エー・アンド・デイ「放射温度計について」と編集部の整理をもとに AI(Claude)で作成
出典:放射温度計について|エー・アンド・デイ、サーモグラフィ ポケットガイド|テストー、放射温度計の精度を徹底解説|ジャパンセンサー、温度計FAQ Q17 放射率について|安立計器
対策の詳しい内容
放射率を求めて設定する
放射率は文献の値から正確に求めるのが難しいので、実際に測る温度まで加熱して求めます(ジャパンセンサーの解説)。1つは、校正した熱電対などの接触式の温度計と放射温度計で同時に測り、両方が同じ値になるように放射率の設定を変える方法です。もう1つは、放射率がわかっている黒体塗料を塗るか黒体テープを貼り(放射率0.95前後)、そこで測った値を正しい温度として、すぐ横の塗っていない所が同じ値になるように放射率を合わせる方法です(エー・アンド・デイの資料)。
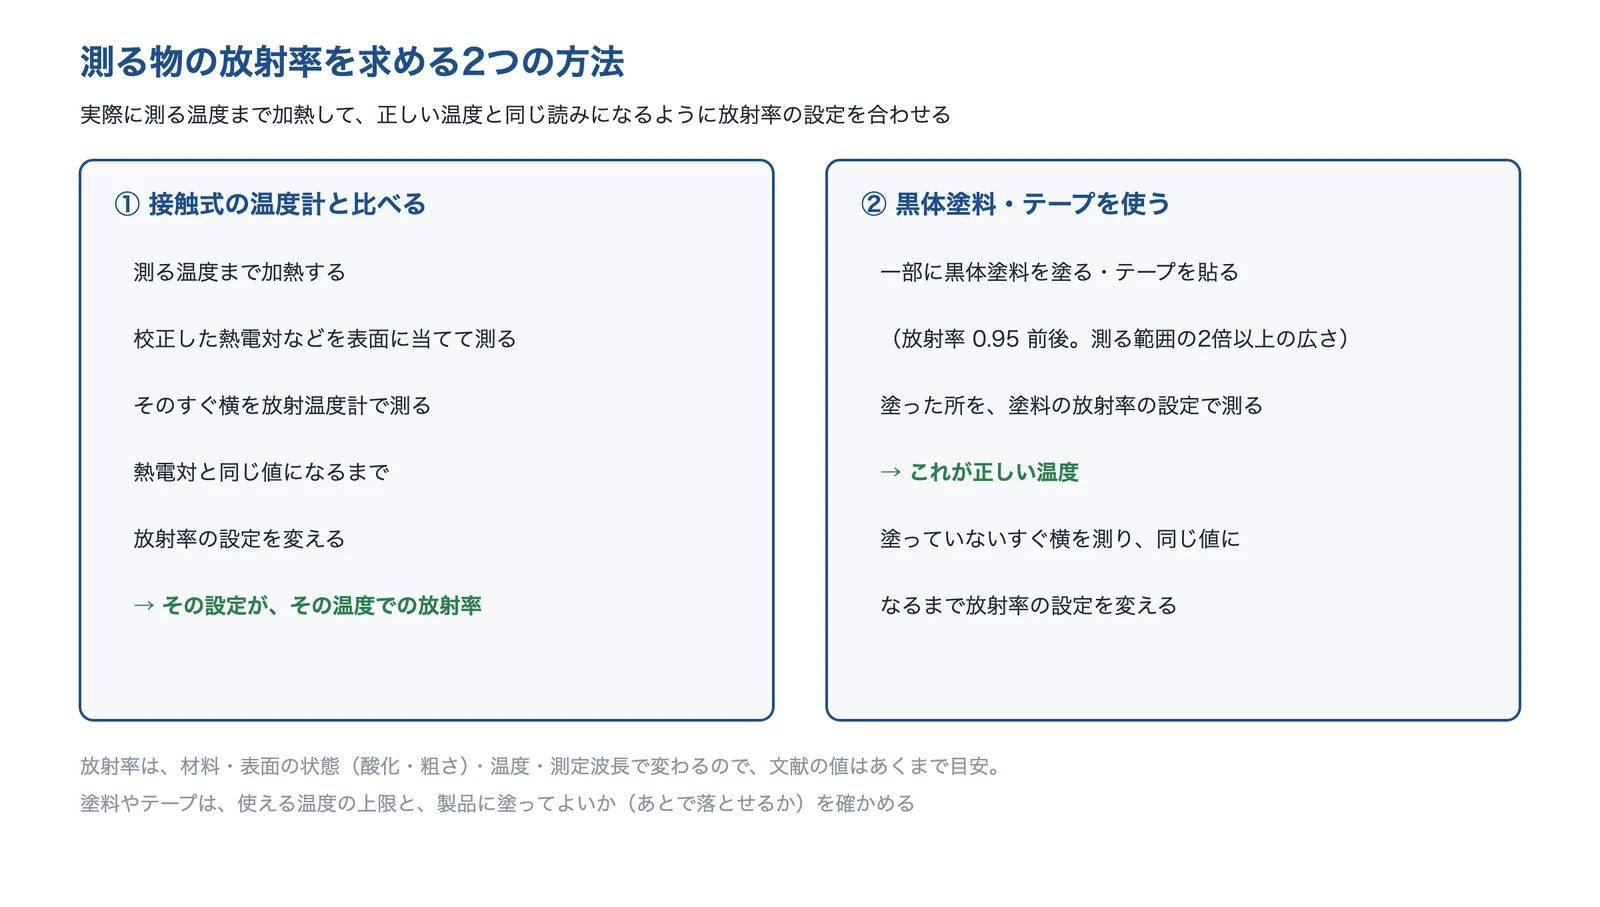
出典:エー・アンド・デイ「放射温度計について」・ジャパンセンサー「放射温度計の精度を徹底解説」をもとに AI(Claude)で作成
黒体塗料は、測る範囲の2倍以上の広さに塗るようにします(ジャパンセンサーの解説)。文献の値を使うときは、放射温度計の波長に合った値か、温度や表面の状態が同じかに注意します(エー・アンド・デイの資料)。
物と窓に合わせて波長を選ぶ
金属は0.8〜1.0µm、0.8〜1.6µm、1.95〜2.5µm などの短い波長を選びます。ガラスやフィルムなど透明な物は、赤外線が透過しない波長(ガラス用5.0µm、フィルム用3.4µm など)に限った仕様を選び、窓越しに測るときは、窓を通る短い波長を選びます(ジャパンセンサーの解説)。
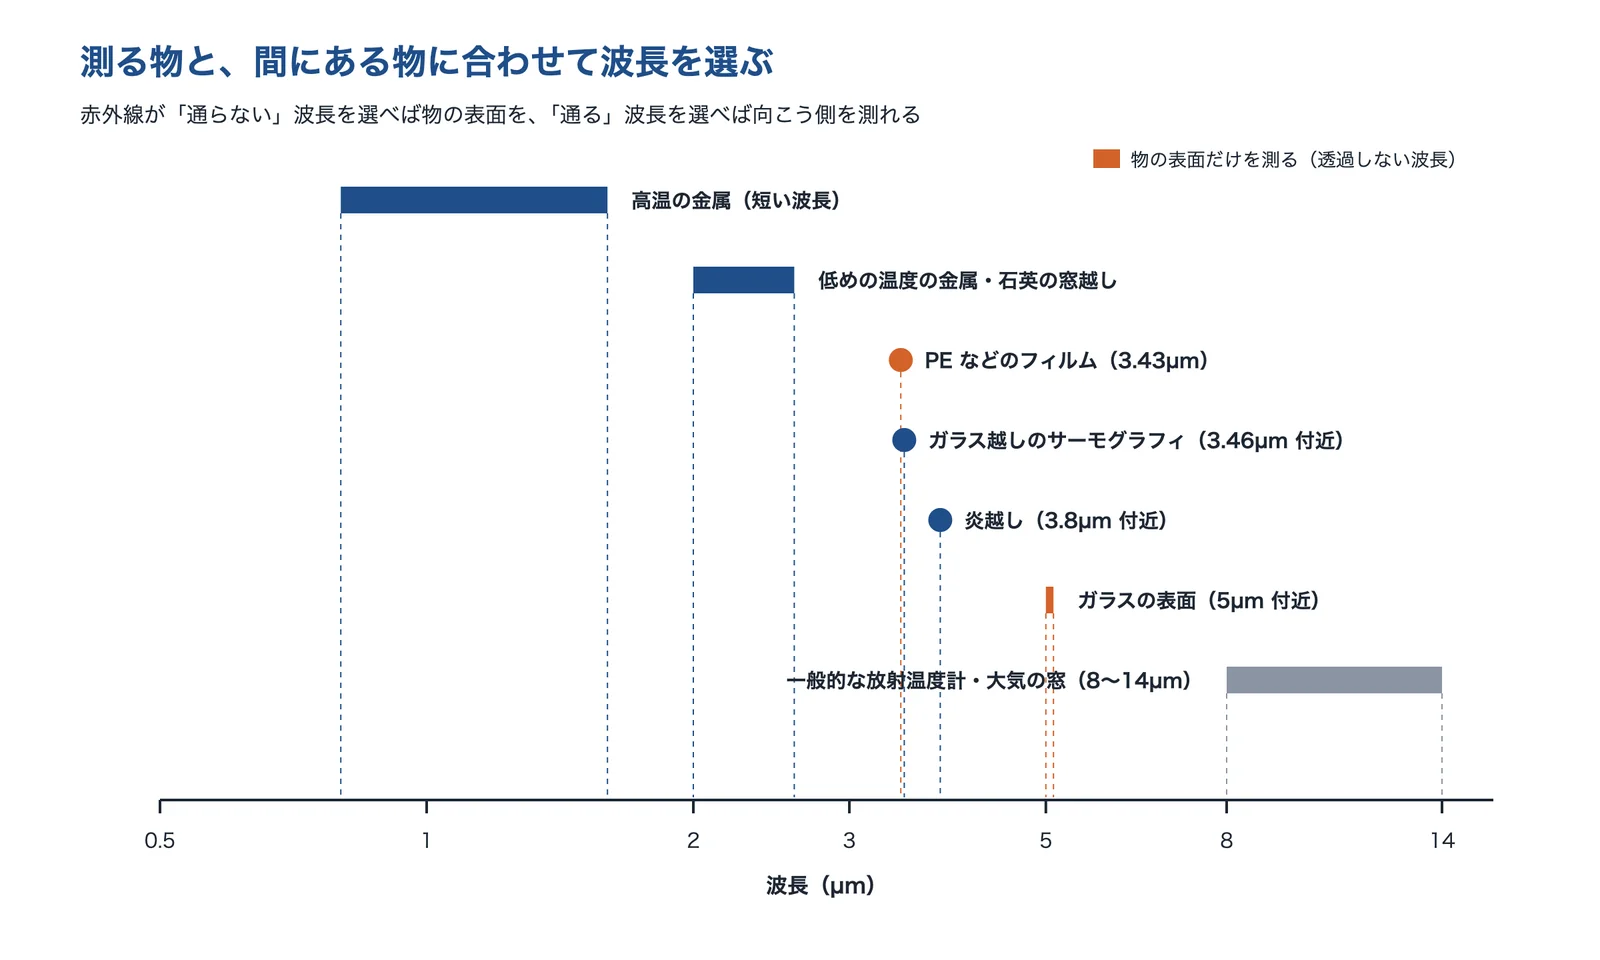
出典:ジャパンセンサー「放射温度計の精度を徹底解説」・ジャパンセンサー「TMHX-TME0050(E)」・オプテックス・エフエー「フィルムの温度測定のコツ」・オプテックス・エフエー「高温金属の温度測定①」・日本アビオニクス「R300BP-TF」・日本アビオニクス「R300BP-TG」・日本オメガ「赤外線温度測定の原理」をもとに AI(Claude)で作成
窓の材料ごとに通る波長は違い、石英ガラスは3µm 以下、フッ化バリウム・フッ化カルシウムは6µm 以下を通します(オプテックス・エフエーの解説)。窓の透過率が100%でない分は、放射率の設定に窓の透過率を掛けて補正します(ジャパンセンサーの解説)。
出典:オプテックス・エフエー「炉の窓越しにワークの温度を測定する方法」・ジャパンセンサー「窓越しの温度測定」・エー・アンド・デイ「放射温度計について」をもとに AI(Claude)で作成
出典:ジャパンセンサー「2色温度計のすべて」
炎の向こうを測るには、燃焼でできる二酸化炭素の吸収(4.25µm 付近)を避けた4.5µm 付近の波長の温度計を使う方法があります(エー・アンド・デイの資料)。日本アビオニクスの炎越しのサーモグラフィは3.8µm 付近だけを検出します。
測る範囲と照準を合わせる
まず、温度計の D:S(距離と測る範囲の比)と測る距離から、測る範囲が物より小さいかを確かめます。物よりはみ出すと正しい温度は測れず、光路の途中を何かが遮る場合も同じです(ジャパンセンサーの解説)。
出典:エー・アンド・デイ「放射温度計について」・ジャパンセンサー「放射温度計の精度を徹底解説」をもとに AI(Claude)で作成
出典:ジャパンセンサー「2色温度計のすべて」
細い線や電子部品などで1mm 以下〜数mm の測る範囲が要るときは、測る範囲と照準が同じ軸にあり、目で見て合わせられるファインダー式かカメラ式の照準がよいとされます。赤く光る高温の鉄は赤いレーザーの照準が見えにくく、緑のレーザーなどが見やすくなります(ジャパンセンサーの解説)。
2色式を使う
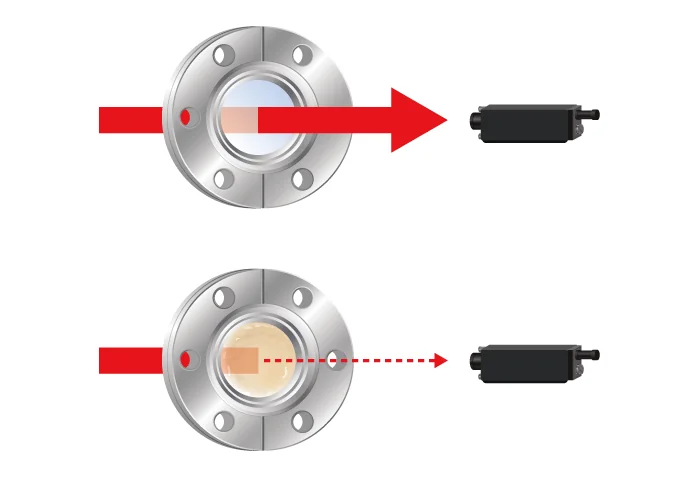
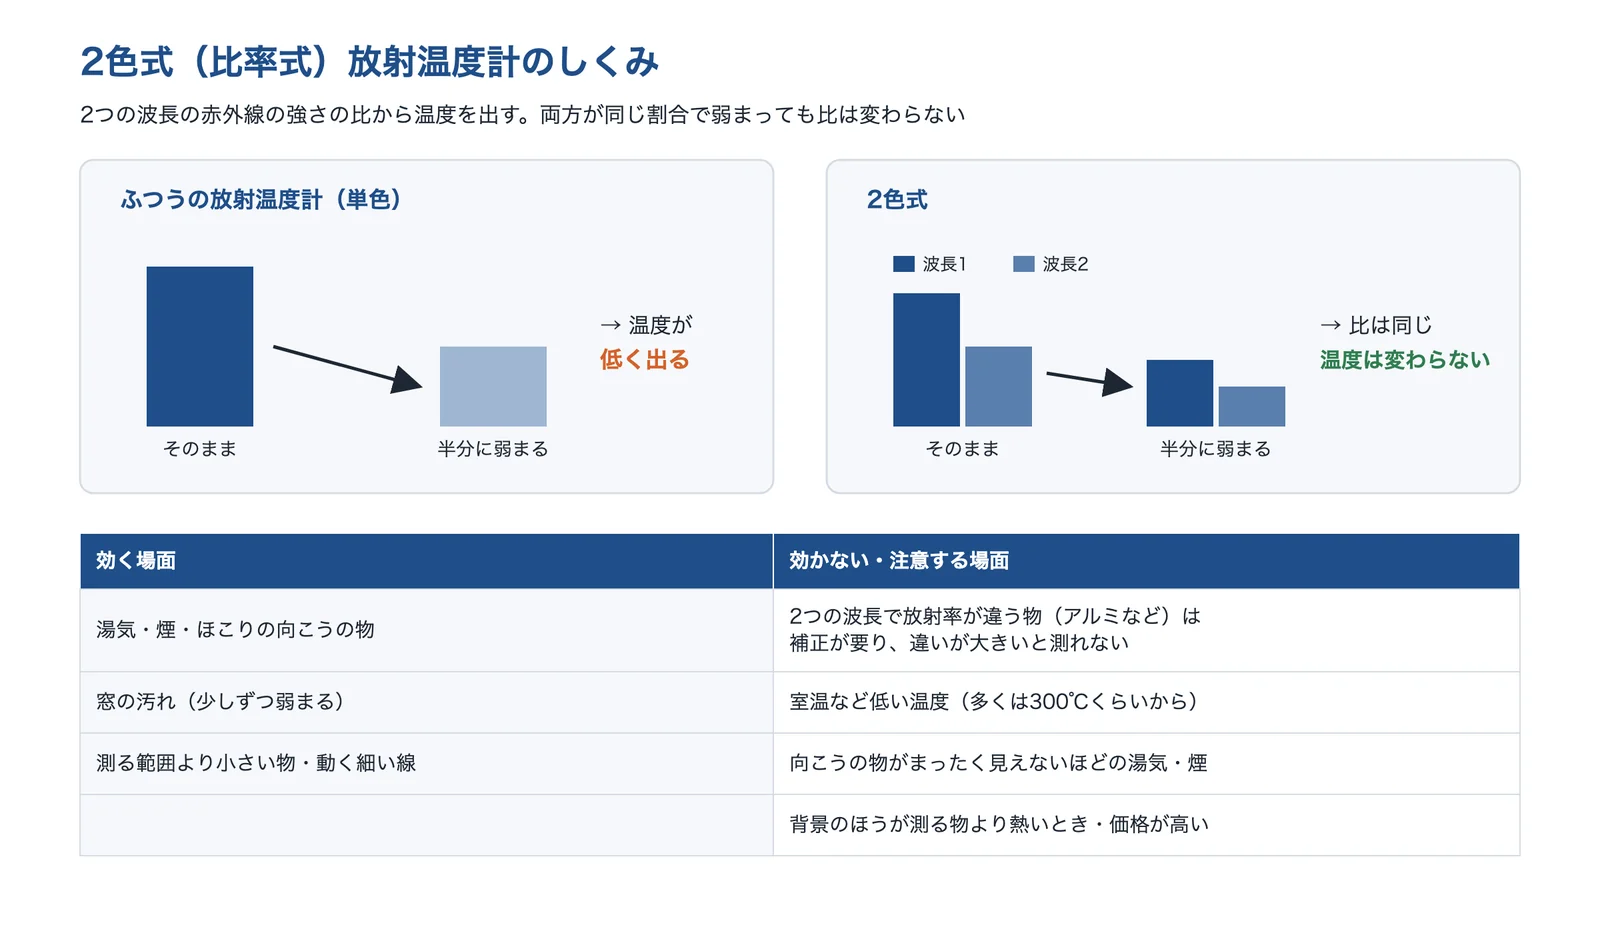
2色温度計は、2つの波長の赤外線の強さの比から温度を出します。湯気や煙、窓の汚れ、視野欠けで両方の波長が同じ割合で弱まっても、比が変わらなければ正しい温度を示します(ジャパンセンサーの解説)。10%程度の赤外線が検出できれば2色の計算ができる機種が多いとされます(同)。
出典:ジャパンセンサー「2色温度計のすべて」・日本オメガ「赤外線温度測定の原理」をもとに AI(Claude)で作成
出典:ジャパンセンサー「2色温度計のすべて」
ただし、測れるのは一般に300℃くらいからで、2つの波長で放射率が違う物は補正が要り、違いが大きいと測れません(ジャパンセンサーの解説)。アルミのように波長で放射率が変わる物や、加熱したパイレックスの窓越しでは働かず、背景が測る物より熱いと背景の温度を測りやすいとされます(Williamson の解説)。価格も高いので、ふつうの放射温度計で足りるかを先に確かめます。
サーモグラフィで面を見る
サーモグラフィは、点ではなく面で温度を測ります。視野に物が入っていれば測れるので、小さい物や上下に振動するワイヤなども測れます(オプテックス・エフエーの解説)。面で見ると、測るつもりの所と、熱い所がずれていないかもわかります。
出典:テストー「サーモグラフィ ポケットガイド」をもとに AI(Claude)で作成
小さい物を測るときは、1画素が見る大きさ(最小検知寸法)に注意します。3.5mrad のレンズで1m 離れると1画素は3.5mm 角を見ていて、正しく測るには物の大きさがその2〜3倍以上、目安として約3倍が必要です(テストーの解説)。
反射を遮る・補正する
まわりの熱源の反射は、放射率を正しく設定しても防げません。熱源と温度計の位置を変える、遮光フードなどで光を遮る、黒体塗料・テープで見かけの放射率を上げる、などで対策します(ジャパンセンサー・安立計器の解説)。ジャパンセンサーは、測る温度が約100℃以下では外乱の光の影響が大きくなり、読みが高めになるとしています。
サーモグラフィでは、反射温度(まわりから来て反射する赤外線の温度)を設定して補正します。反射温度は多くの場合まわりの温度と同じとみなせますが、そうでないときは、反射の性質がわかっている板(ランバート面)を使って求めます(テストーの解説)。炉の中を窓越しに測るときは、炉の壁の温度を一定にします(オプテックス・エフエーの解説)。
黒体炉で校正する
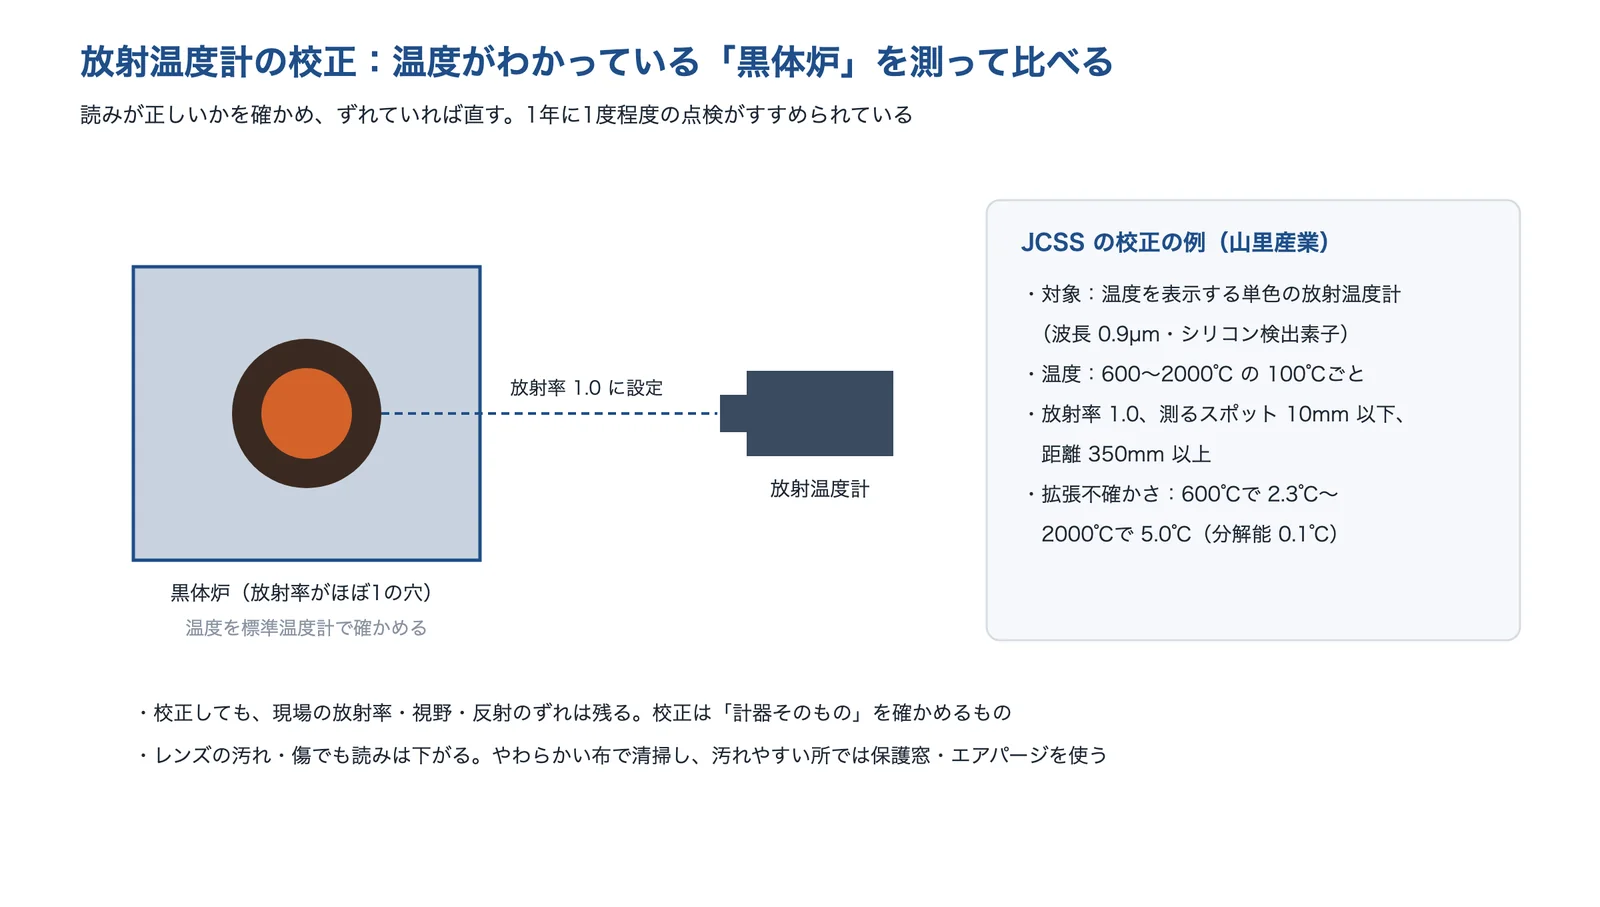
放射温度計そのものが正しいかは、温度がわかっている黒体炉を測って確かめます。山里産業の JCSS の校正では、波長0.9µm の単色放射温度計を600〜2000℃の100℃ごとに、放射率1.0の設定で校正し、拡張不確かさは600℃で2.3℃からです。
出典:山里産業「放射温度計の校正」・ジャパンセンサー「放射温度計の精度を徹底解説」をもとに AI(Claude)で作成
レンズの汚れは、やわらかい布か綿棒で拭き、ひどい汚れは無水アルコールで拭いてすぐ乾拭きします。溶接のスパッタが飛ぶ所ではレンズ保護の窓材、ほこりの多い所ではエアパージフード、熱い所では水冷ジャケットを使います(ジャパンセンサーの解説)。
出典:放射温度計の精度を徹底解説|ジャパンセンサー、2色温度計のすべて|ジャパンセンサー、ガラスなどの窓越しに放射温度計で温度測定をしたいのですが?|ジャパンセンサー、金属用 放射温度計 TMHX-TME0050(E)|ジャパンセンサー、放射温度計について|エー・アンド・デイ、サーモグラフィ ポケットガイド|テストー、赤外線温度測定の原理(W. R. Barron, Williamson)|日本オメガ、非接触温度計の基礎|オプテックス・エフエー、炉の窓越しにワークの温度を測定する方法|オプテックス・エフエー、フィルムの温度測定のコツ|オプテックス・エフエー、温度計FAQ Q17 放射率について|安立計器、InfReC R300BP-TF|日本アビオニクス、放射温度計の校正|山里産業
非接触の温度測定を相談できる企業
各企業が解決できる課題と技術の内容を、企業が公開している情報をもとに紹介します。放射温度計・サーモグラフィのメーカー、温度の校正、接触式の温度センサーの会社を挙げました。
ジャパンセンサー株式会社|短い波長・2色式・ファイバ型から黒体炉まで扱う、放射温度計の専門メーカー
ジャパンセンサーとは
ジャパンセンサーは、東京都港区に本社がある、赤外線放射温度計とその応用機器のメーカーです(1976年設立)。放射温度計の専門メーカーとして、設計・製造・販売を一貫して行っています。
ジャパンセンサーの得意技術
| 技術 | 内容 |
|---|---|
| 短い波長の金属用 | TMHX-TME0050(E) は、1.95〜2.6µm の短い波長で、低い放射率の金属を50〜600℃で測る。応答は0.001s から。石英ガラスを透過する2.7µm 以下の波長を使うので、石英の窓越しにも測れる |
| 2色温度計 | 2つの波長の比から温度を出す2色温度計を扱う。湯気・煙越し、測る範囲より小さい物、汚れたビューポート越しでも温度が下がりにくいと説明している(測れるのは一般に300℃くらいから) |
| 周辺の機器 | ファイバ型の放射温度計、放射率測定器、黒体炉、高温黒体塗料、レンズを守る窓材やエアパージフード、水冷ジャケット、100℃以下の測定で外乱光を防ぐ遮光フードなども扱う |
ジャパンセンサーが解決できる課題
- 光沢のある金属を、塗料やテープを貼らずに測りたい
- 湯気・煙の向こうや、細い線・小さい部品の温度を測りたい
- 真空槽・炉の窓越しに、中のワークの温度を測りたい
公開されている実績
- 累計26,000件以上の導入実績(同社の会社概要)
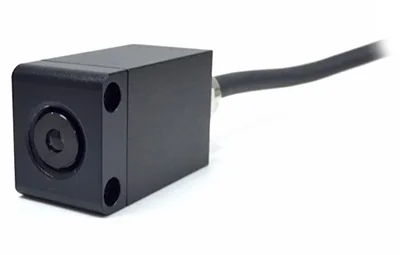
出典:ジャパンセンサー「TMHX-TME0050(E)」
出典:会社概要|ジャパンセンサー、放射温度計の精度を徹底解説|ジャパンセンサー、2色温度計のすべて|ジャパンセンサー、金属用 放射温度計 TMHX-TME0050(E)|ジャパンセンサー
オプテックス・エフエー株式会社|窓越し・フィルム・高温の金属に合わせて波長を選べる、非接触温度計とサーモグラフィ
オプテックス・エフエーとは
オプテックス・エフエーは、京都市下京区に本社がある、工場の自動化に使うセンサーのメーカーです(2002年設立)。非接触温度計(放射温度計)とサーモグラフィを扱い、測り方の技術解説を公開しています。
オプテックス・エフエーの得意技術
| 技術 | 内容 |
|---|---|
| 窓越しの測定 | 一般的な8〜14µm の温度計では炉の窓越しはほぼ不可能とし、石英ガラスの窓には3µm 以下を測る機種(GTL-1M・2M・3M)を挙げる。炉の壁の温度を一定にすることも説明している |
| フィルムの測定 | ポリエチレンは8〜14µm を透過して背景まで測ってしまうので、最も透過しにくい3.43µm を測るフィルム専用の温度計を使う |
| 高温の金属とサーモグラフィ | 1500℃付近では0.8〜1.6µm の赤外線が多いので、その波長の専用機を使う。短い波長のサーモグラフィ(Xi1M)は+450〜+1800℃、スポットの機種は最高2200℃まで測れるとしている |
画像は、公開されている内容をもとに編集部が図にしました。
オプテックス・エフエーが解決できる課題
- 炉の窓越しに、ワークの温度を測りたい
- 薄いフィルムの温度を、背景に左右されずに測りたい
- 溶けた金属や高温の金属、面の温度分布を測りたい
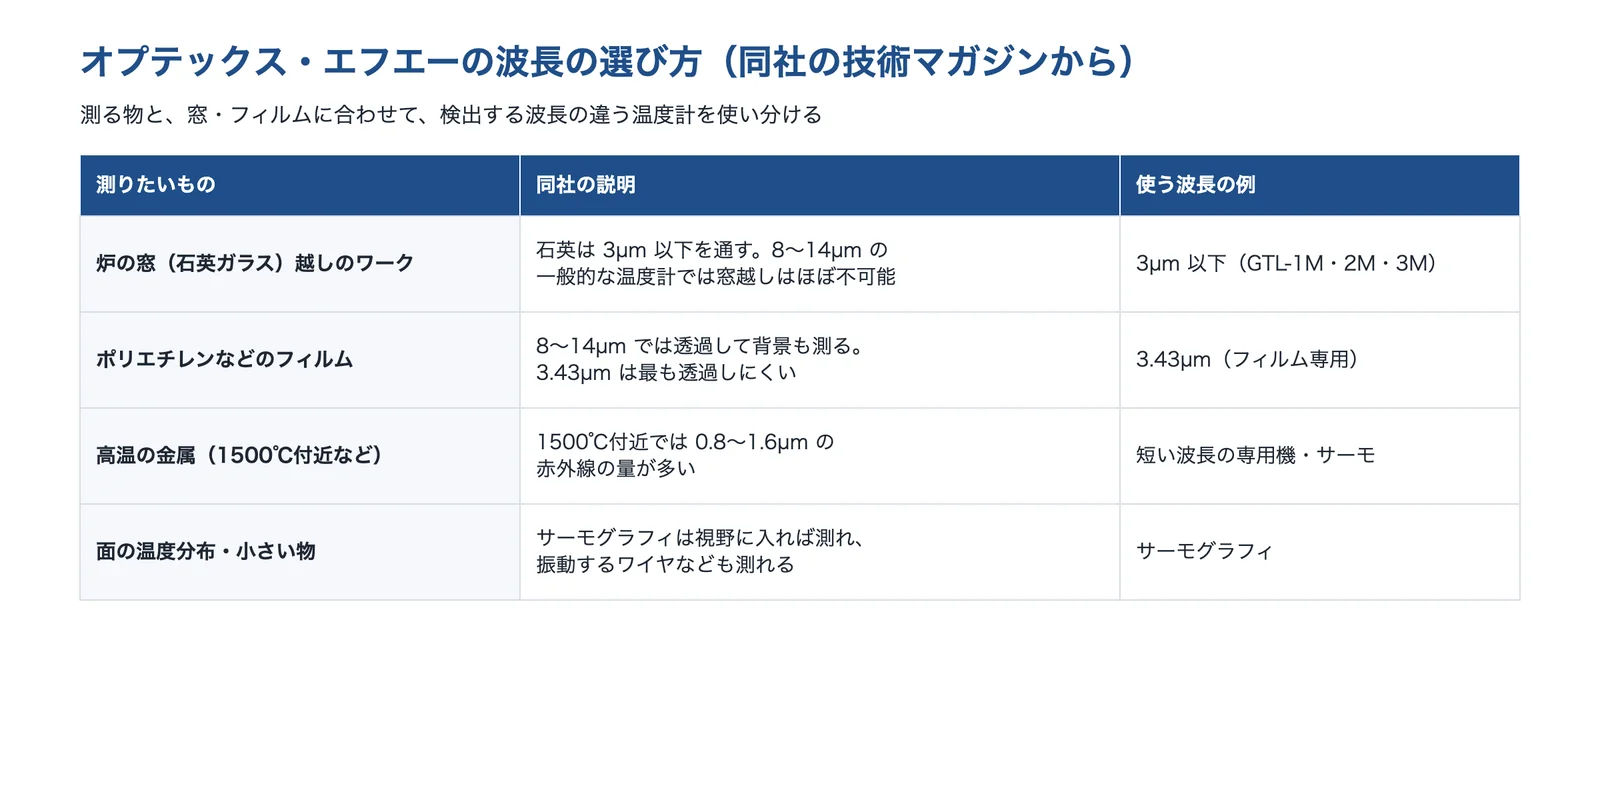
出典:オプテックス・エフエー「炉の窓越しにワークの温度を測定する方法」・オプテックス・エフエー「フィルムの温度測定のコツ」・オプテックス・エフエー「高温金属の温度測定①」・オプテックス・エフエー「非接触温度計の基礎」をもとに AI(Claude)で作成
出典:会社概要|オプテックス・エフエー、炉の窓越しにワークの温度を測定する方法|オプテックス・エフエー、フィルムの温度測定のコツ|オプテックス・エフエー、高温金属の温度測定①|オプテックス・エフエー
日本アビオニクス株式会社|反射の多い金属や、炎・ガラスの向こうを測る特殊な赤外線サーモグラフィ
日本アビオニクスとは
日本アビオニクスは、横浜市都筑区に本社がある、赤外線サーモグラフィや接合機器などのメーカーです(1960年設立)。InfReC(インフレック)の名前で赤外線サーモグラフィを製造・販売しています。
日本アビオニクスの得意技術
| 技術 | 内容 |
|---|---|
| 反射の多い金属 | InfReC TS300SW は、反射の大きいアルミなどの低放射率の物の表面温度分布を、反射の影響を除いて測るカメラ |
| 炎越し | InfReC R300BP-TF は、炎の影響が除かれる3.8µm 付近だけを検出し、燃焼炉の中を炎越しに画像にする |
| ガラス越し | InfReC R300BP-TG は、石英ガラスの透過率が高い3.46µm 付近の短い波長を検出し、チャンバーの中をガラス越しに測る。ガラスの種類によっては透過しない場合があり、デモ機での実測をすすめている |
画像は、公開されている内容をもとに編集部が図にしました。
日本アビオニクスが解決できる課題
- アルミなど反射の多い金属の温度分布を、塗らずに測りたい
- 燃焼炉の中を、炎の向こうまで見たい
- 石英ガラスの窓越しに、チャンバーの中の温度分布を見たい
公開されている実績
- 580℃に加熱したアルミを測った例で、熱電対の580℃に対し580.2℃を表示(TS300SW の製品ページ)
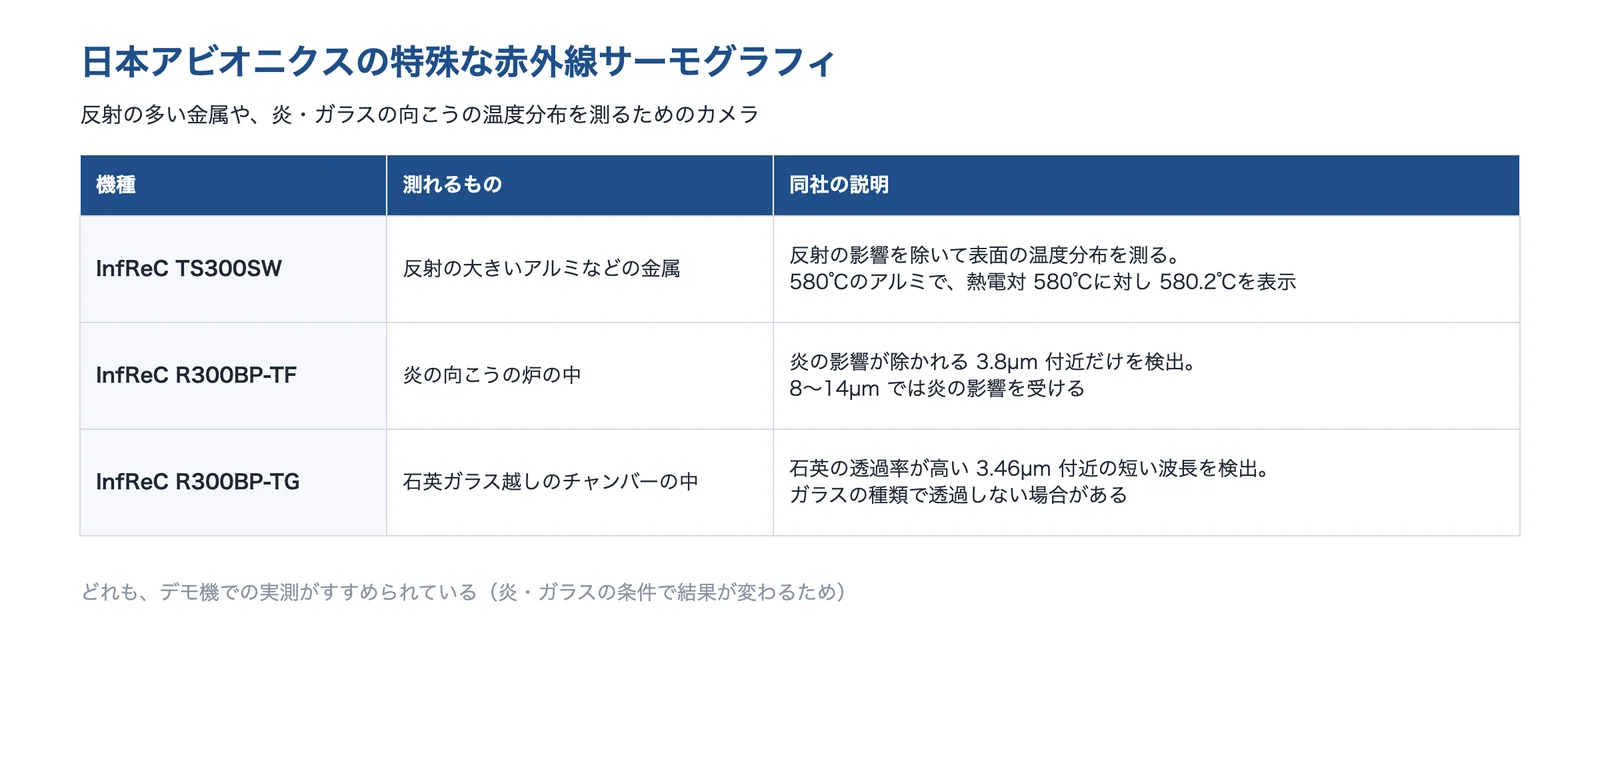
出典:日本アビオニクス「TS300SW」・日本アビオニクス「R300BP-TF」・日本アビオニクス「R300BP-TG」をもとに AI(Claude)で作成
出典:会社プロフィール|日本アビオニクス、InfReC TS300SW|日本アビオニクス、InfReC R300BP-TF|日本アビオニクス、InfReC R300BP-TG|日本アビオニクス
安立計器株式会社|接触式で実温を測って放射率を合わせられる、1台2役の放射温度計
安立計器とは
安立計器は、東京都目黒区に本社がある、温度センサーと温度計測器のメーカーです(1949年創立)。表面温度計・放射温度計のほか、温度の校正も行っています。
安立計器の得意技術
| 技術 | 内容 |
|---|---|
| 1台2役の放射温度計 | デュアルサーモ AR-1500 は、放射温度計(8〜14µm、−50.0〜500.0℃)に、熱電対 K をつなぐ接触式の機能を載せた機種。放射率の設定は0.10〜2.00(0.01ステップ) |
| 放射率の合わせ方 | 条件出しのときだけ接触式で実際の温度を測り、その温度と同じになるように放射率を設定できると説明している |
| 反射の解説 | 放射率0.1の真鍮は近くの200℃の熱源の赤外線を反射して大きく誤表示すると解説し、塗料やテープで見かけの放射率を上げる方法も挙げている |
画像は、公開されている内容をもとに編集部が図にしました。
安立計器が解決できる課題
- 放射率がわからない物を、現場ですぐ測れるようにしたい
- 放射温度計の読みを、接触式の値とその場で比べたい
- 温度計の試験成績書や校正の記録を残したい
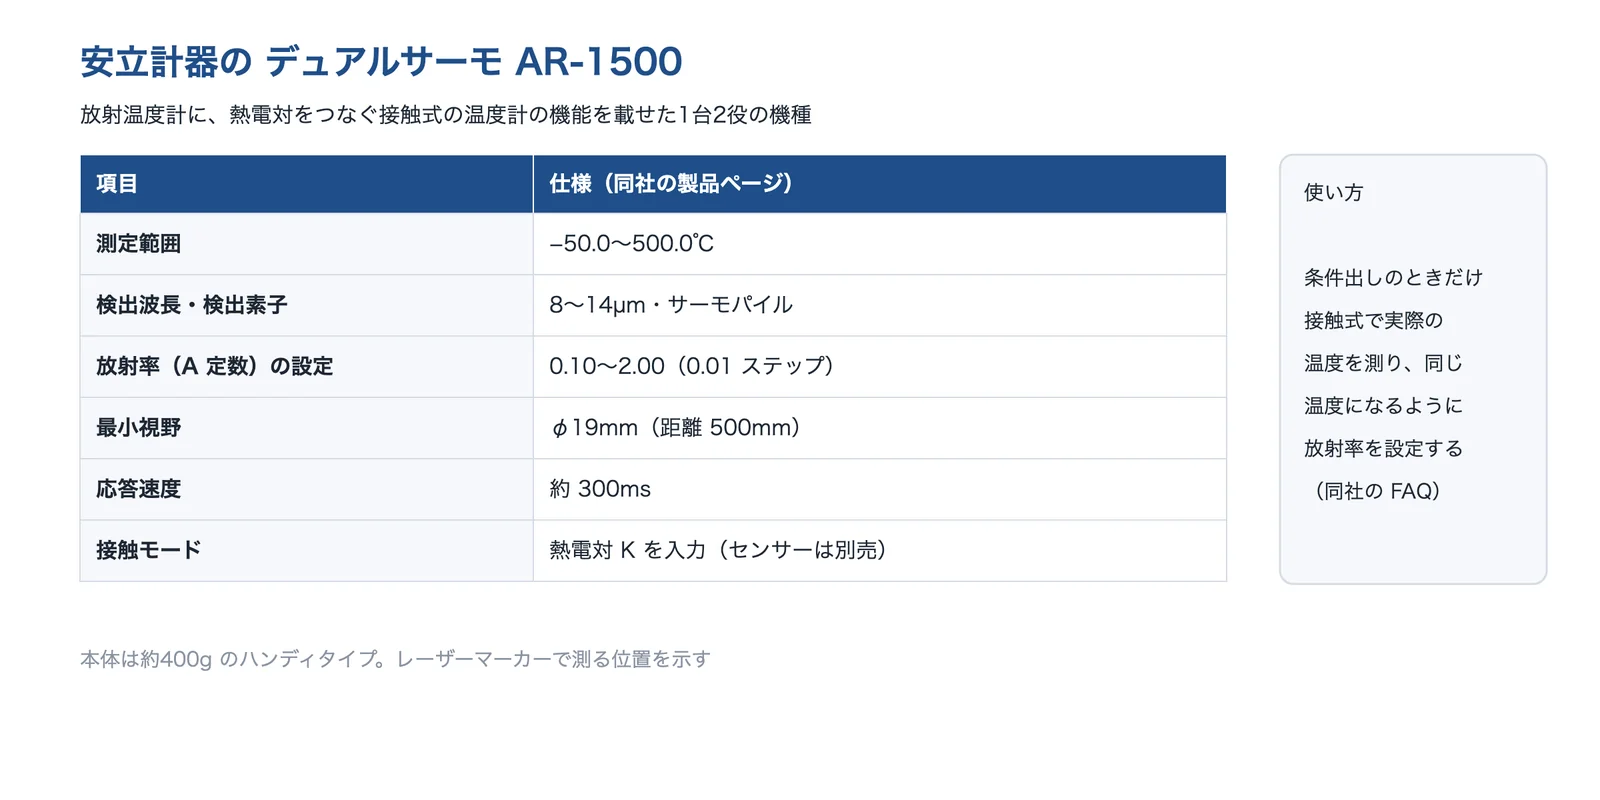
出典:安立計器「AR-1500」・安立計器「温度計FAQ Q17」をもとに AI(Claude)で作成
出典:会社概要|安立計器、デュアルサーモ AR-1500|安立計器、温度計FAQ Q17 放射率について|安立計器
山里産業株式会社|標準室で放射温度計や熱電対を校正する、JCSS の温度校正
山里産業とは
山里産業は、大阪府高槻市に本社がある、熱電対・測温抵抗体などの温度センサーのメーカーです(1955年設立)。標準室で、JCSS の温度の校正を行っています。
山里産業の得意技術
| 技術 | 内容 |
|---|---|
| 放射温度計の校正 | 温度を表示する単色の放射温度計(波長0.9µm・シリコン検出素子)を、600〜2000℃の100℃ごとに校正する。拡張不確かさは600℃で2.3℃から2000℃で5.0℃(表示分解能0.1℃の場合) |
| JCSS の校正 | JCSS(計量法にもとづく校正事業者登録制度)の国際 MRA 対応の認定事業者として、認定シンボル付きの校正証明書を出す |
| 接触式の校正 | 標準温度計・実用温度計(熱電対・測温抵抗体など)や温度指示計器の校正、現地での校正も行う |
画像は、公開されている内容をもとに編集部が図にしました。
山里産業が解決できる課題
- 高温用の放射温度計の読みが正しいか、公的に確かめたい
- 品質の監査のため、校正証明書を残したい
- 放射温度計と比べる熱電対も、あわせて校正したい
公開されている実績
- 校正できるのは、放射率1.0・測るスポット10mm 以下・測る距離350mm 以上の条件で測れる機種。仕様によっては校正できない場合がある
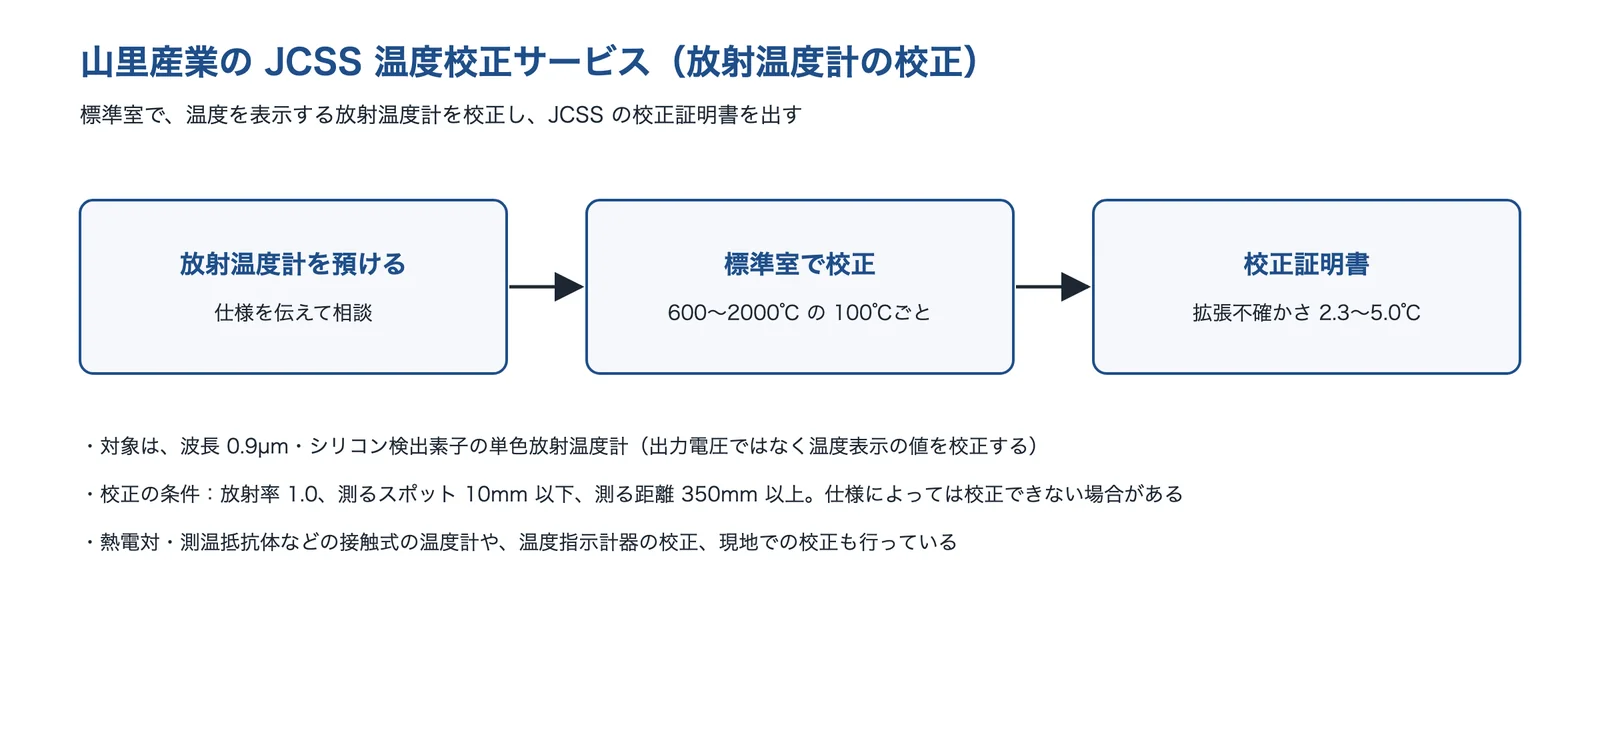
出典:山里産業「放射温度計の校正」・山里産業「認定資格案内」をもとに AI(Claude)で作成
出典:会社概要|山里産業、放射温度計の校正|山里産業、認定資格案内|山里産業
株式会社岡崎製作所|外径0.08mm から作れるシース熱電対で、接触式の基準の温度を測る
岡崎製作所とは
岡崎製作所は、神戸市中央区に本社がある、熱電対・測温抵抗体・ヒーターのメーカーです(1954年設立)。シース専門の工場を持ち、シース熱電対 AEROPAK(エアロパック)を作っています。
岡崎製作所の得意技術
| 技術 | 内容 |
|---|---|
| シース熱電対 | ステンレス鋼や耐熱鋼の細い管に熱電対の線を入れ、酸化マグネシウムで固めたもの。−200〜1260℃で使え、外径が細いので小さな物の温度も測れる |
| 細さと応答 | シースの外径は0.08mm から22mm まで作れる。細いものは熱容量が小さく、温度の変化に早く応える |
| 取り付けやすさ | 最小の曲げ半径はシースの外径の2倍で、現場のいろいろな場所に取り付けやすい |
岡崎製作所が解決できる課題
- 放射温度計の放射率を合わせるため、表面の温度を接触式で測りたい
- 小さな部品や狭い所の温度を、細い熱電対で測りたい
- 高温・高圧・振動のある所で、長く使える温度センサーがほしい
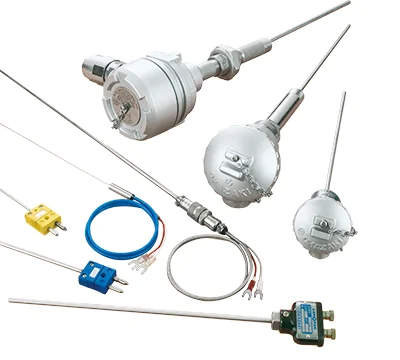
出典:岡崎製作所「AEROPAK シース熱電対」
出典:会社概要|岡崎製作所、AEROPAK シース熱電対|岡崎製作所
選ぶ前に確かめる条件
放射温度計やサーモグラフィを選ぶ前、またはメーカーに相談する前に、次のことを整理しておくと話が早く進みます。
- 測る物の材料と表面の状態(光沢・酸化・塗装・スケール)と、工程の中で表面がどう変わるか
- 測りたい温度の範囲と、知りたいのは点か面(温度分布)か、必要な応答の速さ
- 測る物の大きさ・形(平面か曲面か)と、温度計を置ける距離、物が動くか
- 間にある物(炉や真空槽の窓の材料、湯気・煙・炎・ほこり)と、測る物が薄いフィルムやガラスか
- まわりの熱源(ヒーター・炉の壁・ほかの熱い部品)と、使う場所の温度
- 比べる基準(校正した熱電対・黒体塗料)と、必要な精度・校正の記録(JCSS など)
関連する課題
この課題に関係する分野・技術・製品のページ
※アイキャッチ画像は、AI(ChatGPT)で生成したイメージです。実在の製品・設備ではありません。
情報の確認日:2026年10月7日








