
CFRP(炭素繊維強化プラスチック)の板に穴をあけたら、裏側の層がめくれていた。穴の縁に繊維が切れずに残ってケバ立った。新しいドリルなら問題ないのに、数十穴で品質が落ちる。CFRP は、かたい炭素繊維とやわらかい樹脂を何層も重ねた材料なので、金属と同じ感覚で削ると、剥離・毛羽・工具の摩耗がいっしょに起きます。
このページでは、CFRP の穴あけ・切削の困りごとを5つに分け、CFRP 用の工具、送りの調整と出口の支え、ヘリカル加工・振動を加える加工、ウォータージェット・レーザー、剥離の測定と検査のどれが効くかを整理します。金属の部品のバリはバリを出さない・バリ取りを減らしたい、かたい材料の細かい加工は硬い材料に細かい形・穴を加工したいで説明しています。
課題と解決技術のマトリクス
| 課題(症状) | CFRP 用の工具(ダイヤ・PCD・刃先の形) | 送りの調整と出口の支え | ヘリカル加工・振動を加える加工 | ウォータージェット・レーザー | 剥離の測定・検査と工具の交換時期 |
|---|---|---|---|---|---|
| A穴の出口(裏側)で、層がはがれて押し出される | ◎ | ○ | ○ | △ | ○ |
| B穴の入口(表側)で、繊維が浮く・毛羽が残る | ○ | ○ | ○ | △ | |
| C工具がすぐ摩耗して、何十穴かで穴の質が落ちる | ◎ | ○ | ○ | ||
| D加工の熱で、樹脂が焦げる・溶けてバリになる | ○ | ○ | |||
| E外形の切断(トリム)で、縁がほつれる・バリが出る | ◎ | ○ |
◎ 第一候補○ 有効△ 条件によって有効
※記号は一般的な傾向に基づく目安です。どの対策が合うかは、CFRP の樹脂(熱硬化性か熱可塑性か)、繊維の織り方と積層、板厚、穴の大きさと数、求める品質、設備によって変わります。症状Aの「CFRP 用の工具」の「◎」は、CFRP 用のダイヤモンドコートドリル(先端角90°)では出口の剥離がまれだったとする試験(大分県産業科学技術センター)と、ダイヤモンドコートのカウンターシンク・ワンショットドリルで層間剥離なしとする事例(ハムジャパン)、「送りの調整と出口の支え」の「○」は、出口の手前で送りを下げると剥離の面積の比 FA が11.8%小さくなったとする研究(Polymers 2026。シミュレーションが中心)と、粘着テープで欠陥を抑えられたとする試験(栃木県産業技術センター。ポリプロピレンの熱可塑性 CFRP のばりの試験)、「ヘリカル加工・振動を加える加工」の「○」は、超音波振動で切削力が3〜42%下がり剥離が減ったとする研究のまとめ(Materials 2022)、「ウォータージェット・レーザー」の「△」は、ウォータージェットは剥離なくトリムできるとする事例(YKアキュラシー。外形の切断の事例で、穴の出口の剥離を直接示したものではない)、「検査」の「○」は、剥離は突発的に出ることがあり全数検査以外での品質の保証は難しいとする報告(大分県)によります。症状Bの「工具」の「○」は、ダイヤモンドコートのドリル(先端角120°)で入口の剥離がごくまれだったとする試験(大分県)、「出口の支え」の「○」は、テープで入口の欠陥も抑えられたとする試験(栃木県)、「振動を加える加工」の「○」は、超音波振動を加えた研削で穴の縁の層間剥離を防げたとする論文(慶應義塾大学)、「ウォータージェット」の「△」は、熱可塑性 CFRP では切り口にケバ状の樹脂が残ったとする報告(岐阜県工業技術研究所)によります。症状Cの「工具」の「◎」は、ダイヤモンドコートのドリルは200穴まで摩耗がゆるやかだったとする試験(大分県)、「ヘリカル加工」の「○」は、1周で下りる量を増やすと摩耗が抑えられたとする試験(大分県 第2報)、「検査と交換時期」の「○」は、CFRP の加工では突発的な損耗が起きず工具の寿命を予測しやすいとする報告(大分県)によります。症状Dの「送りの調整」の「○」は、熱可塑性 CFRP で切削速度と送りを大きくすると出口の温度が下がり欠陥を一定程度抑えられたとする試験(栃木県)、「ウォータージェット・レーザー」の「○」は、ウォータージェットは発熱しないので熱影響がないとする報告(岐阜県)によります(レーザーは熱の影響が残るため、この記号はウォータージェットについてです)。症状Eの「工具」の「◎」は、ダイヤモンドコートのエンドミルで繊維のケバ立ちなし・ルーターでバリがほとんどないとする事例(ハムジャパン)、「ウォータージェット」の「○」は、板厚40mm の CFRP を剥離なくトリムできるとする事例(YKアキュラシー)と、バリの高さを低くする最適な送りがあるとする報告(岐阜県。ただし同じ試験の条件では、切断面の粗さが航空機の穴の品質の規格 Ra0.8μm を満たさず、仕上げではなく粗加工に向くとしている)によります。◎は、公的な試験や企業の情報で、その症状に直接はたらくとされている対策、○は効果が期待できる対策、△は条件によって有効な対策を示します(記号の根拠は、下の「解決技術の詳細」と企業紹介の各出典です)。空欄は、その対策だけでは直接の対策になりにくいことを示します。
課題の診断と解決策
不良が、穴の出口(A)、穴の入口(B)、何十穴かあとの工具の摩耗(C)、熱(D)、外形の切断(E)のどれにあたるかで分けると、まず見る対策の見当をつけられます。症状ごとの詳しい見方は、下のカードで確かめてください。
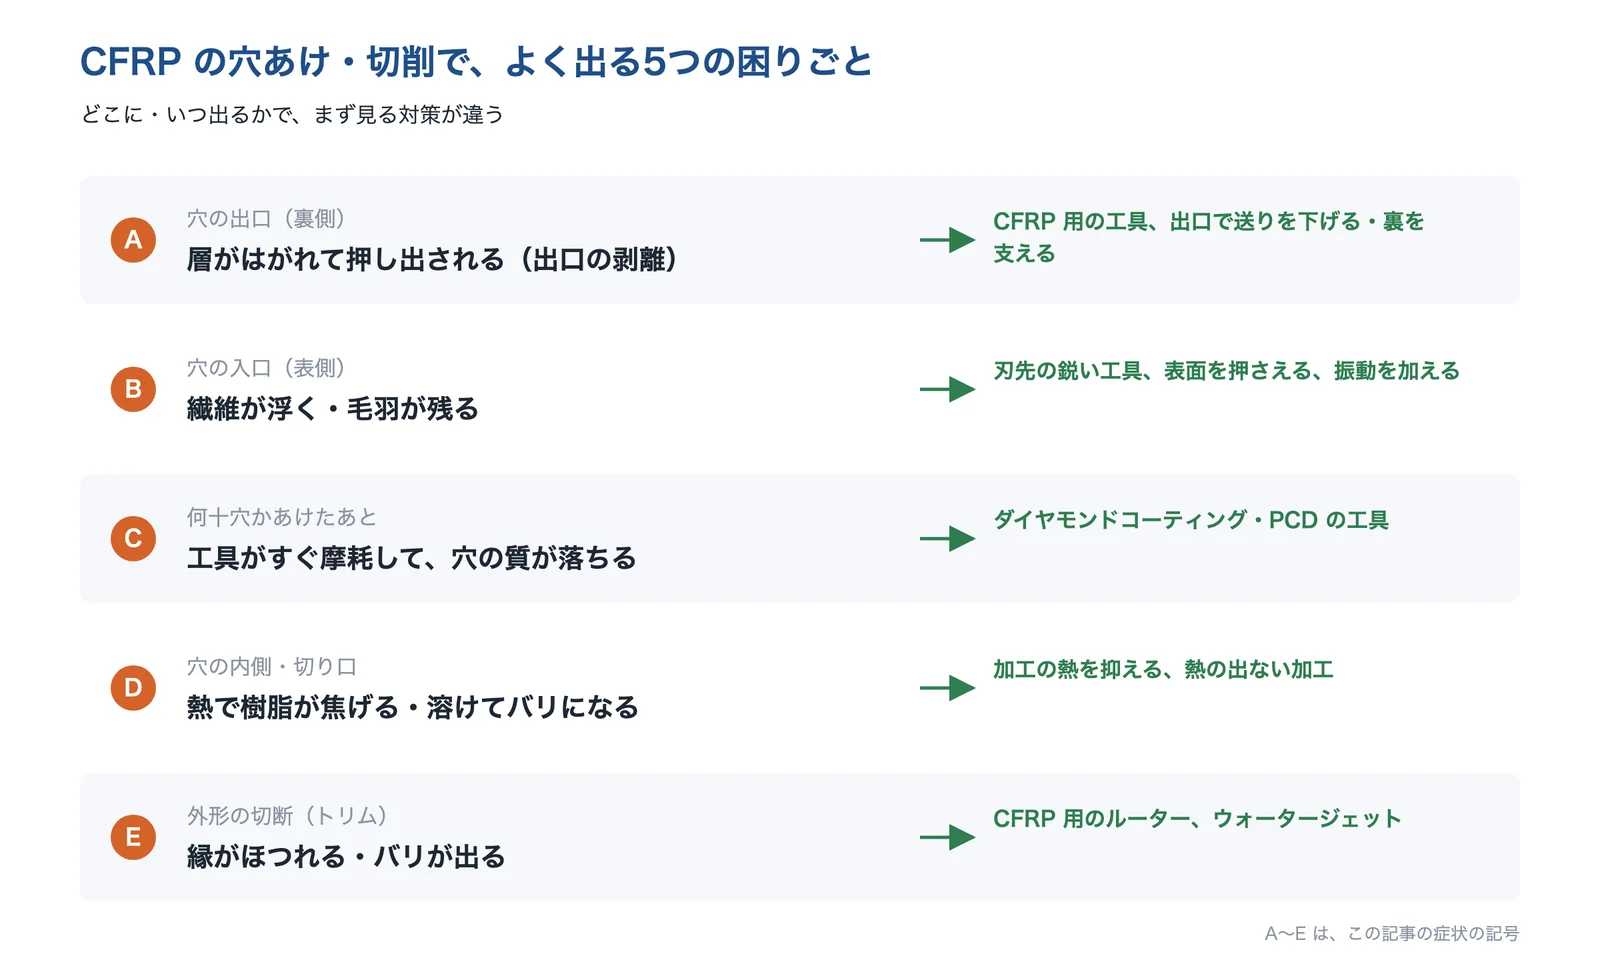
出典:この記事の内容をもとに AI(Claude)で作成
穴の出口(裏側)で、層がはがれて押し出される
表はきれいなのに、裏返すと穴の周りの層がめくれている。何十穴かあけるうちに、裏側のはがれが大きくなってきた。
- 起きている現象
- ドリルが出口に近づくと、残りの層が薄くなり、下から支えるものがなくなります。そこへドリルの押す力(スラスト)がかかると、層のあいだがはがれて押し出されます(プッシュアウト)。大分県産業科学技術センターの試験では、汎用の超硬ドリルで出口の大きい剥離が30穴前後から出始めました。
- 解決に使える技術
- CFRP 用のドリルにする先端角の小さい・ダイヤコート
- 出口の手前で送りを下げる押す力を小さく
- 裏を支える当て板・テープ
- 剥離を測る剥離係数・超音波
剥離は、同じ条件でも前の穴と次の穴で大きく違うことがあります(大分県)。工具と条件を決めたあとも、穴の品質の確かめ方を決めておきます。
穴の入口(表側)で、繊維が浮く・毛羽が残る
穴の縁に細い繊維が切れずに残って、ケバ立っている。表の織り目が、穴の周りだけ浮き上がっている。
- 起きている現象
- ドリルの刃は、ねじれに沿って材料を上へ引き上げながら切ります。表面の繊維が切れずに引っぱられると、表の層が浮いたり(ピールアップ)、毛羽が残ったりします。テックラボは、ドリルの回転で炭素繊維がささくれ、端面がボロボロになることがあるとしています。
- 解決に使える技術
- 刃先の鋭い工具にするダイヤコート・PCD
- 表面を押さえるテープ・押さえ板
- 振動を加える超音波を加えた加工
毛羽は、工具が摩耗して刃先が丸くなると増えます(編集部の解説)。1穴目からなのか、途中からなのかを見分けます(症状C)。
工具がすぐ摩耗して、何十穴かで穴の質が落ちる
新しいドリルでは問題ないのに、数十穴で剥離や毛羽が出てくる。工具代がかさむ。
- 起きている現象
- 炭素繊維はかたく、刃先をすり減らします。大分県の試験では、ダイヤモンドコーティングのない汎用の工具は、穴の数とともに逃げ面の摩耗が早く進み、ダイヤモンドコートの工具は200穴まで摩耗がゆるやかでした。摩耗すると押す力が増え、剥離(症状A)も増えます。
- 解決に使える技術
- ダイヤコート・PCD の工具にする摩耗がゆるやか
- ヘリカル加工にする切込みで摩耗が変わる
- 交換の時期を決める穴の数で管理
大分県は、汎用の超硬ドリルの工具代はダイヤモンドコートの工具の1/4以下で、出口の小さい剥離を許せれば20穴程度は加工できるとしています。求める品質と穴の数で選びます。
加工の熱で、樹脂が焦げる・溶けてバリになる
穴の内側が茶色っぽい。熱可塑性の CFRP で、穴の縁に溶けた樹脂がバリのように残った。
- 起きている現象
- CFRP の樹脂は、金属より低い温度で柔らかくなります。栃木県産業技術センターは、熱可塑性 CFRP では樹脂は温度が上がると強度が下がるとし、切削速度と送りを大きくすると出口の温度が低く、欠陥を一定程度抑えられたとしています(加工の熱が広がりにくいためと考えられる、としています)。レーザーでは、焦げや加工変質層が問題になるとされます(慶應義塾大学の論文)。
- 解決に使える技術
- 加工の条件を見直す熱をためない
- 熱の出ない切り方にするウォータージェット
この結果は熱可塑性(ポリプロピレン)の CFRP での試験で、同じ試験では送りを大きくすると押す力(スラスト)も大きくなっています。出口の剥離(症状A)とは向きが逆の対策になることがあるので、熱硬化性の結果をそのまま当てはめず、試し加工で確かめます(編集部の解説)。
外形の切断(トリム)で、縁がほつれる・バリが出る
外形を削ったら、切り口の縁に繊維がほつれて残った。厚い板を切ると工具がすぐ傷む。
- 起きている現象
- 外形の切断も、穴あけと同じく、表と裏の層が支えのない所で繊維がほつれます。ハムジャパンは、CFRP 用の工具で繊維のケバ立ちなし・剥離なしとする事例を公開しています。熱と押す力をかけずに切るなら、ウォータージェットが選べます。
- 解決に使える技術
- CFRP 用のエンドミル・ルーターダイヤコート・PCD
- ウォータージェットで切る熱影響・押す力なし
ウォータージェットは、送りが遅すぎても速すぎてもバリが高くなり、最適な送りがあるとされます。岐阜県工業技術研究所の試験の条件では、切断面の粗さは航空機の穴の品質の規格(Ra0.8μm)を満たさず、仕上げではなく粗加工に向くと判断しています。
なぜ、CFRP の穴あけで剥離やバリが出るのか
CFRP は、細い炭素繊維(慶應義塾大学の実験の材料では直径5〜7μm)を樹脂で固めた薄い層を、向きを変えて何枚も重ねた材料です。テックラボは、一つの工具で、かたさの違う二つの材料を同じ条件で削るようなものだと説明しています。繊維はかたく工具をすり減らし、樹脂はやわらかく熱に弱く、層のあいだは繊維の方向に比べて弱い、という性質が重なって、金属とは違う不良が出ます。
CFRP は軽くて強いので、航空機・自動車・産業用ロボットなどに使われています(テックラボ)。東レの2008年の資料では、旅客機の一次・二次構造材の CFRP の使用量は、ボーイング777 の約10トンに対し、787 では約35トンです。使う量が増えるほど、穴あけと切断の品質と手間が問題になります。
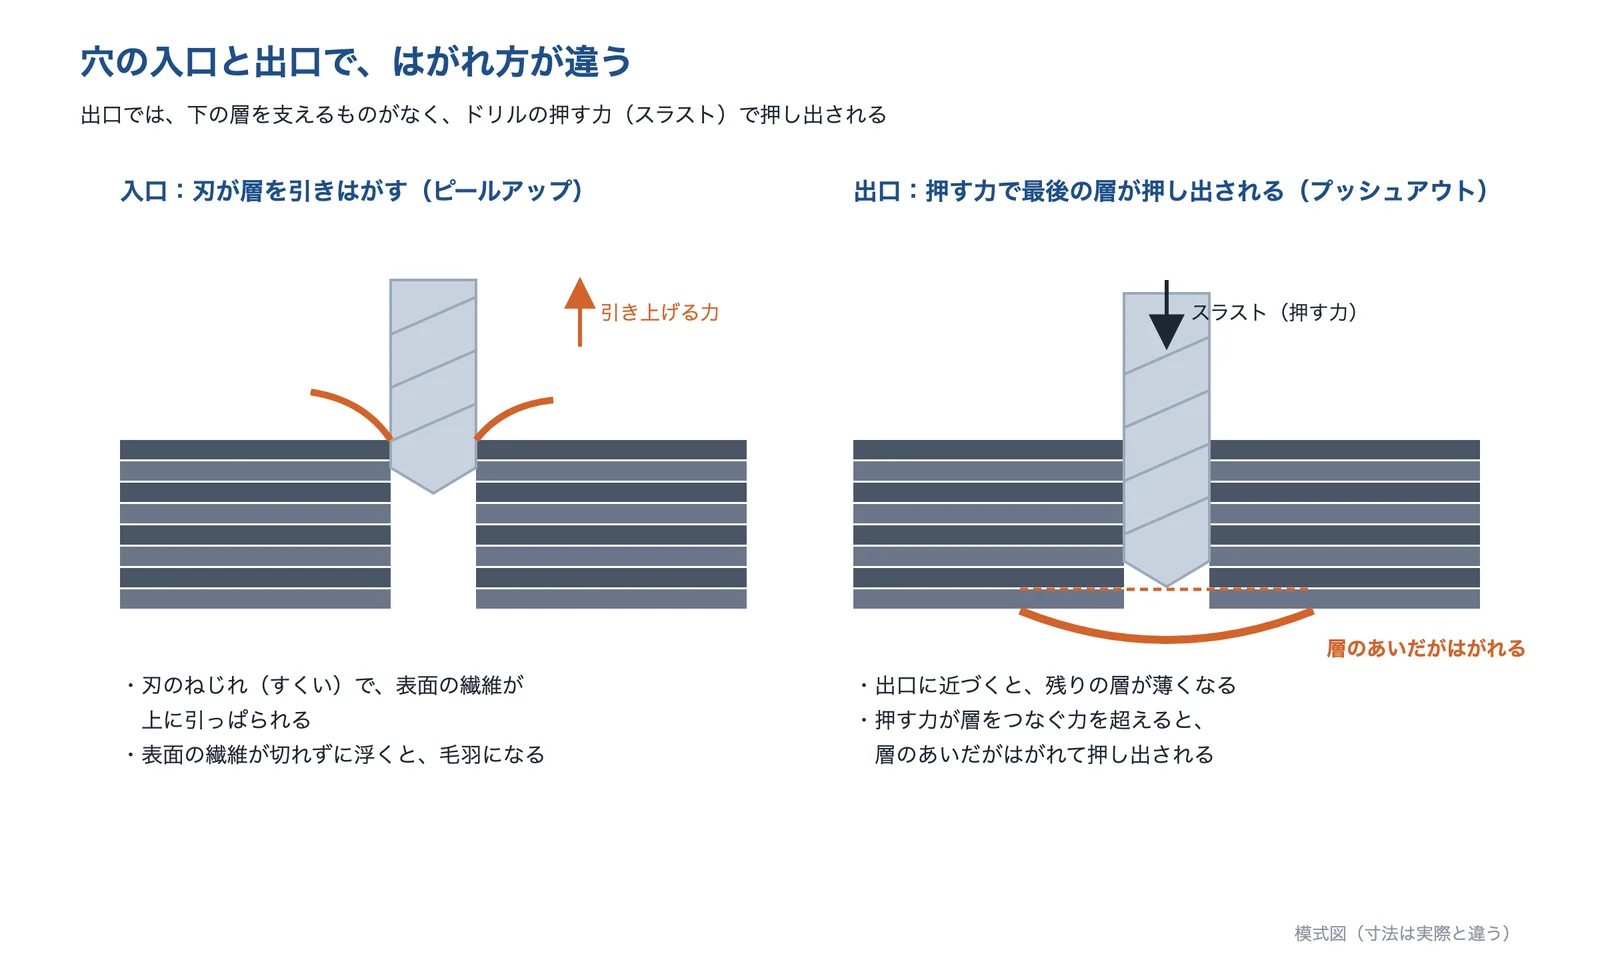
出典:テックラボ・Materials 2022をもとに AI(Claude)で作成
出典:カーボン・CFRP の穴あけ、テーパ穴、平ザグリ|テックラボ、事業戦略説明会の資料(2008年)|東レ、超音波振動援用研削による CFRP の高精度穴あけ加工|砥粒加工学会誌 59(12)(慶應義塾大学)
入口と出口で、はがれ方が違う
穴の入口では、ドリルのねじれた刃が表面の繊維を上へ引き上げ、表の層が浮く(ピールアップ)ことがあります。出口では、ドリルの押す力が、支えのない最後の層を下へ押し出し、層のあいだがはがれます(プッシュアウト)。論文のまとめでも、切削速度を上げて送りを下げると押す力が小さくなり、積層板の損傷が減ることがよく知られているとしています(Materials 2022)。
工具の摩耗で、剥離が増える
大分県産業科学技術センターは、厚さ6mm の CFRP(東レの T700 を使った積層板)に直径6mm の穴を200穴あけ、4種類の工具で比べました。ダイヤモンドコーティングのない工具は穴の数とともに切削抵抗と摩耗が増え、汎用の超硬ドリルでは出口の大きい剥離が30穴前後から出始め、100穴以降は多くの穴で見られました。CFRP 用のダイヤモンドコートドリル(先端角90°)では、摩耗はほとんど進まず、出口の剥離はまれでした。
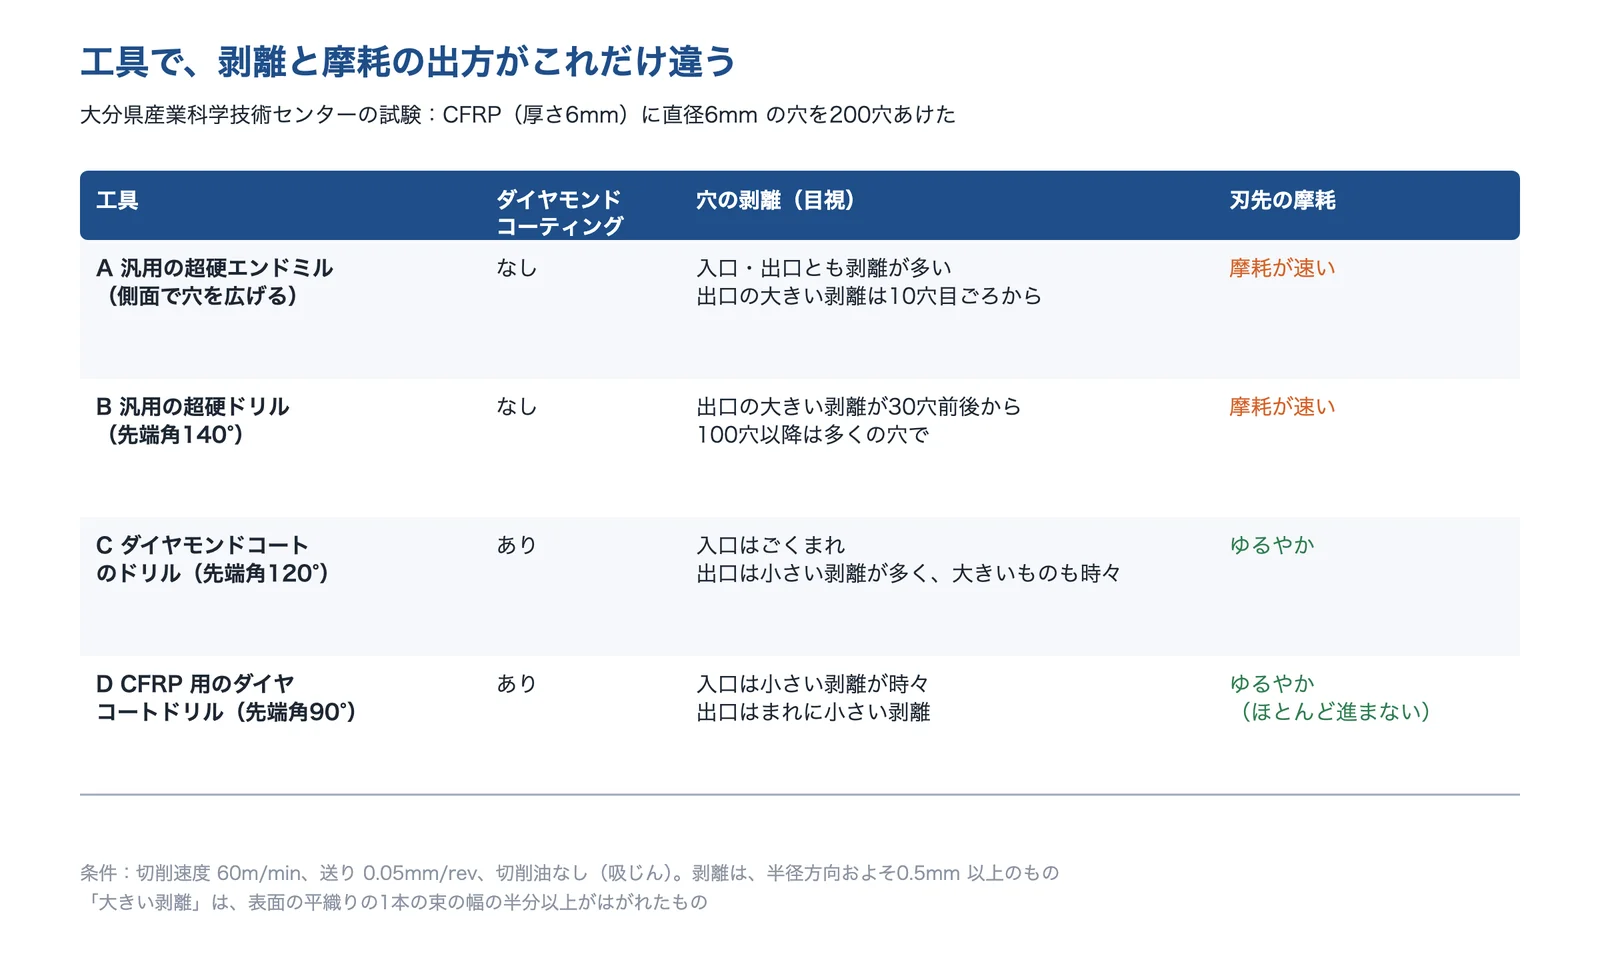
出典:大分県産業科学技術センター「CFRP および難削性金属材料の加工技術の開発(第1報)」をもとに AI(Claude)で作成
出典:CFRP および難削性金属材料の加工技術の開発(第1報)|大分県産業科学技術センター、Modeling Evolution of Cutting Force in Ultrasonically Assisted Drilling of Carbon Fiber Reinforced Plastics|Materials 2022
送りが大きいほど、押す力と剥離が大きくなる
Polymers(2026年)の研究では、主軸の回転数を4,000min⁻¹ にしたまま送りを 50mm/min から 150mm/min に上げると、剥離の大きさ(剥離の面積の比 FA)が 1.645 から 1.723 に増えました。出口の手前で送りを下げると、送りを変えない場合より FA が11.8%小さくなりました(シミュレーションの結果。加工の実験でも出口の剥離が減ったことを確かめた、としています)。
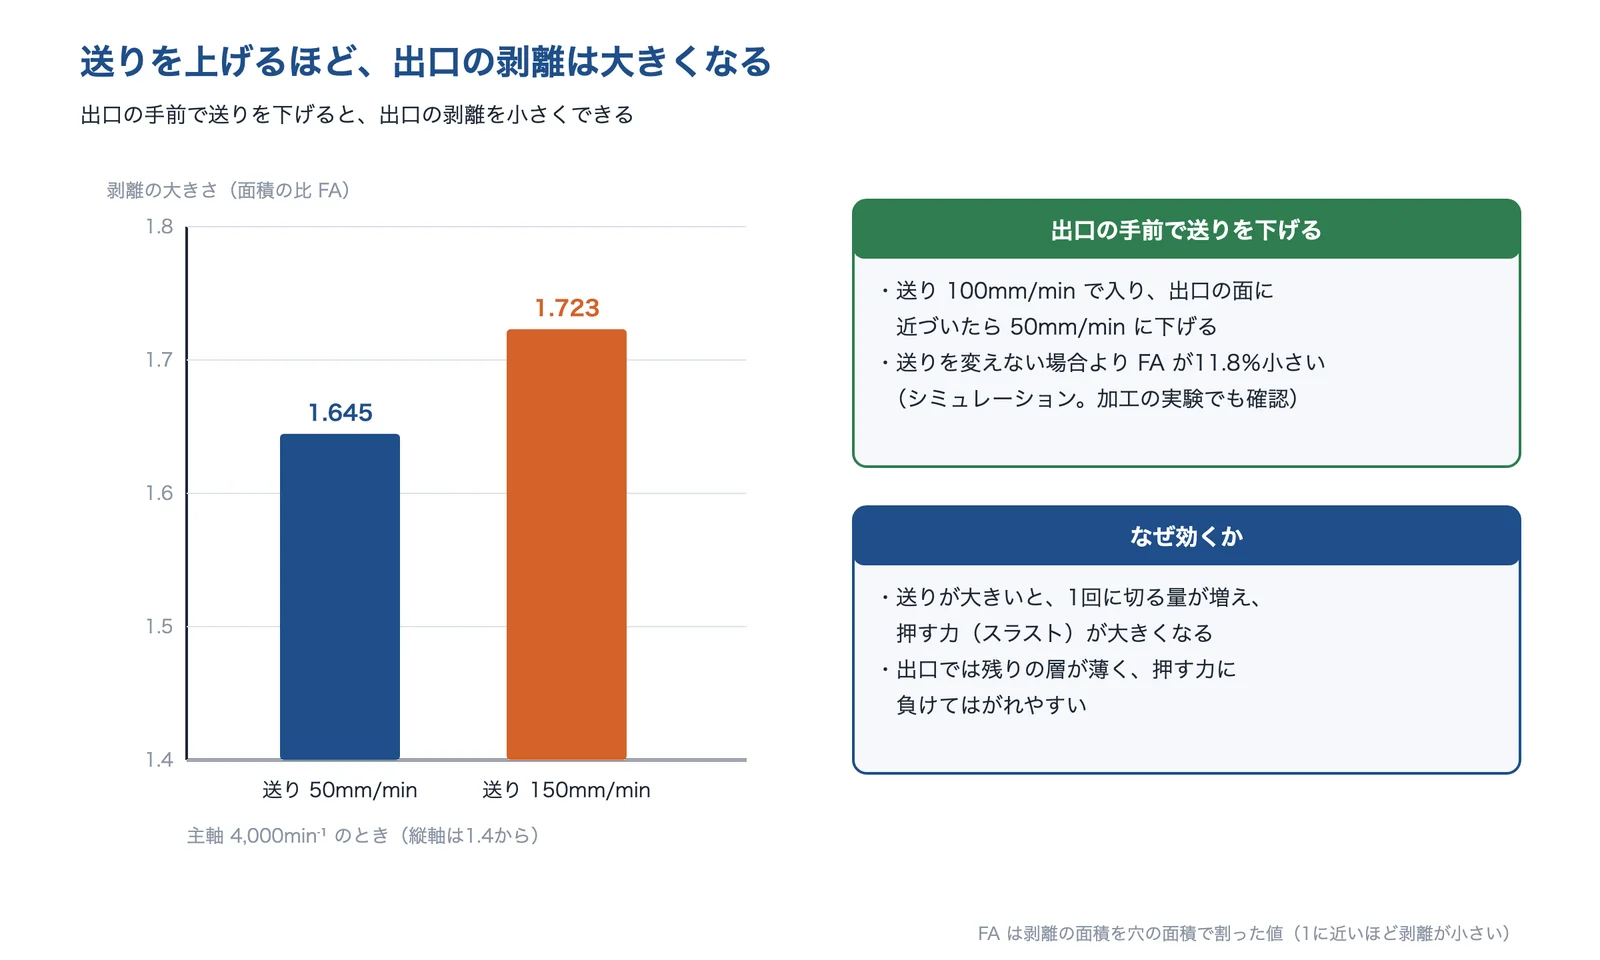
出典:Polymers 2026「Research on Delamination Damage Factor of Hole-Making Process Optimization Based on Carbon Fiber Composite Materials」をもとに AI(Claude)で作成
熱で、樹脂がやわらかくなる
CFRP は切削油を使わないドライ加工が基本です(テックラボ。油がプリプレグの中に入って品質が下がるため)。そのため加工の熱が逃げにくく、樹脂がやわらかくなると繊維を支えられなくなります。栃木県産業技術センターは、熱可塑性 CFRP では穴の出入口のばりが課題で、樹脂は温度が上がると強度が下がるとしています。
出典:熱可塑性 CFRP の穴あけ加工におけるばり抑制に関する調査研究|栃木県産業技術センター(令和7年度)
原因を切り分ける順番
不良の穴があったら、どこに出たか(出口・入口・切り口)、いつから出たか(1穴目から・何十穴かあとから)、色や形が変わっているか(焦げ・溶けたバリ・内部のすき間)を順に見ると、原因の見当がつきます。
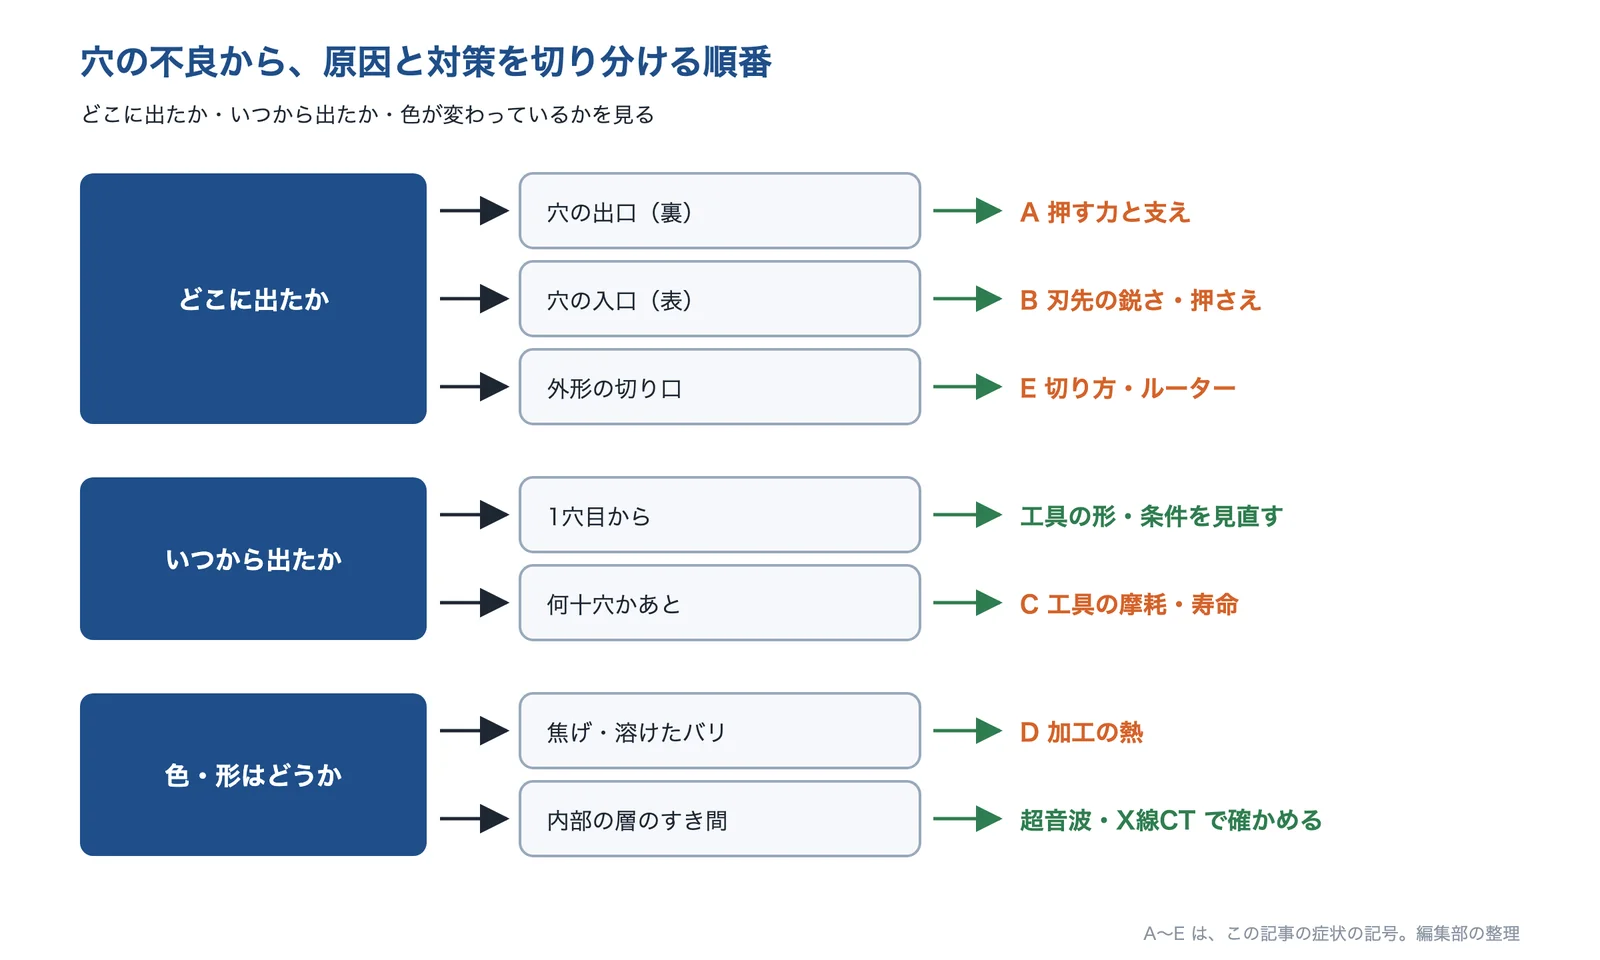
出典:この記事の内容をもとに AI(Claude)で作成
解決技術の詳細
CFRP 用の工具(ダイヤ・PCD・刃先の形)
CFRP 用の工具は、かたい繊維に負けない刃先(ダイヤモンドコーティングや焼結ダイヤ PCD)と、出口で一度に押し出さない刃先の形を組み合わせています。大分県の試験では、ダイヤモンドコートの工具は1穴目から200穴目まで切削抵抗が大きく変わらず、摩耗もゆるやかでした。先端角を小さくする、角度を途中で変える(ダブル・トリプルアングル)といった形が使われます。
宮城県の認定製品の資料では、先端の刃で穴を開け、多数の円周の刃で少しずつ切り広げて切削の負荷を分散するドリル(SCUTDRILL)が、入口・出口のバリと層間剥離を抑え、工具寿命を2倍以上にするとしています(何と比べた値かは資料に書かれていません)。一方、汎用の超硬ドリルでも、出口の小さい剥離を許せれば20穴程度は加工でき、工具代はダイヤモンドコートの工具の1/4以下だとする評価もあります(大分県)。
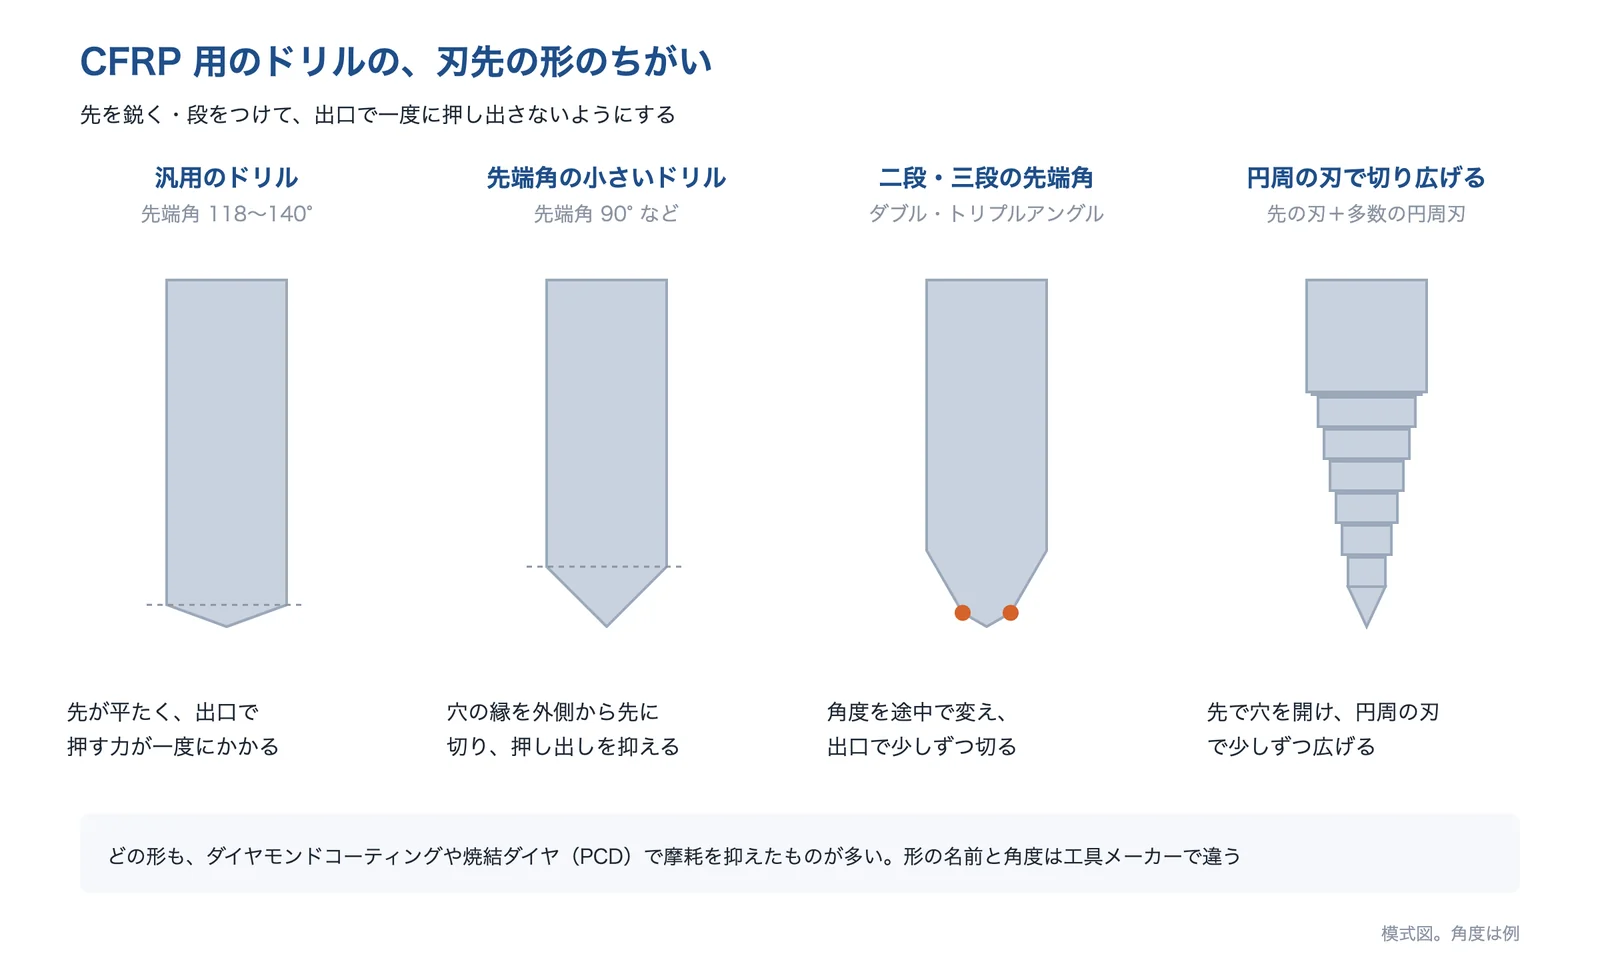
出典:大分県産業科学技術センター・宮城県の認定製品の資料(SCUTDRILL)・ハムジャパンをもとに AI(Claude)で作成
出典:CFRP および難削性金属材料の加工技術の開発(第1報)|大分県産業科学技術センター、SCUTDRILL(宮城県の認定製品の資料)|宮城県、CFRP 切削加工|ハムジャパン
送りの調整と出口の支え
出口の剥離は、押す力を小さくするか、出口の層を支えると減ります。数値制御で抜ける直前だけ送りを下げる、出口の裏に当て板を当てる、表と裏に粘着テープを貼る、といった方法です。栃木県産業技術センターの熱可塑性 CFRP の試験では、加工面の両面に粘着テープを貼ると、入口・出口とも欠陥を一定程度抑えられました(粘着力で効果が変わる可能性がある、としています)。
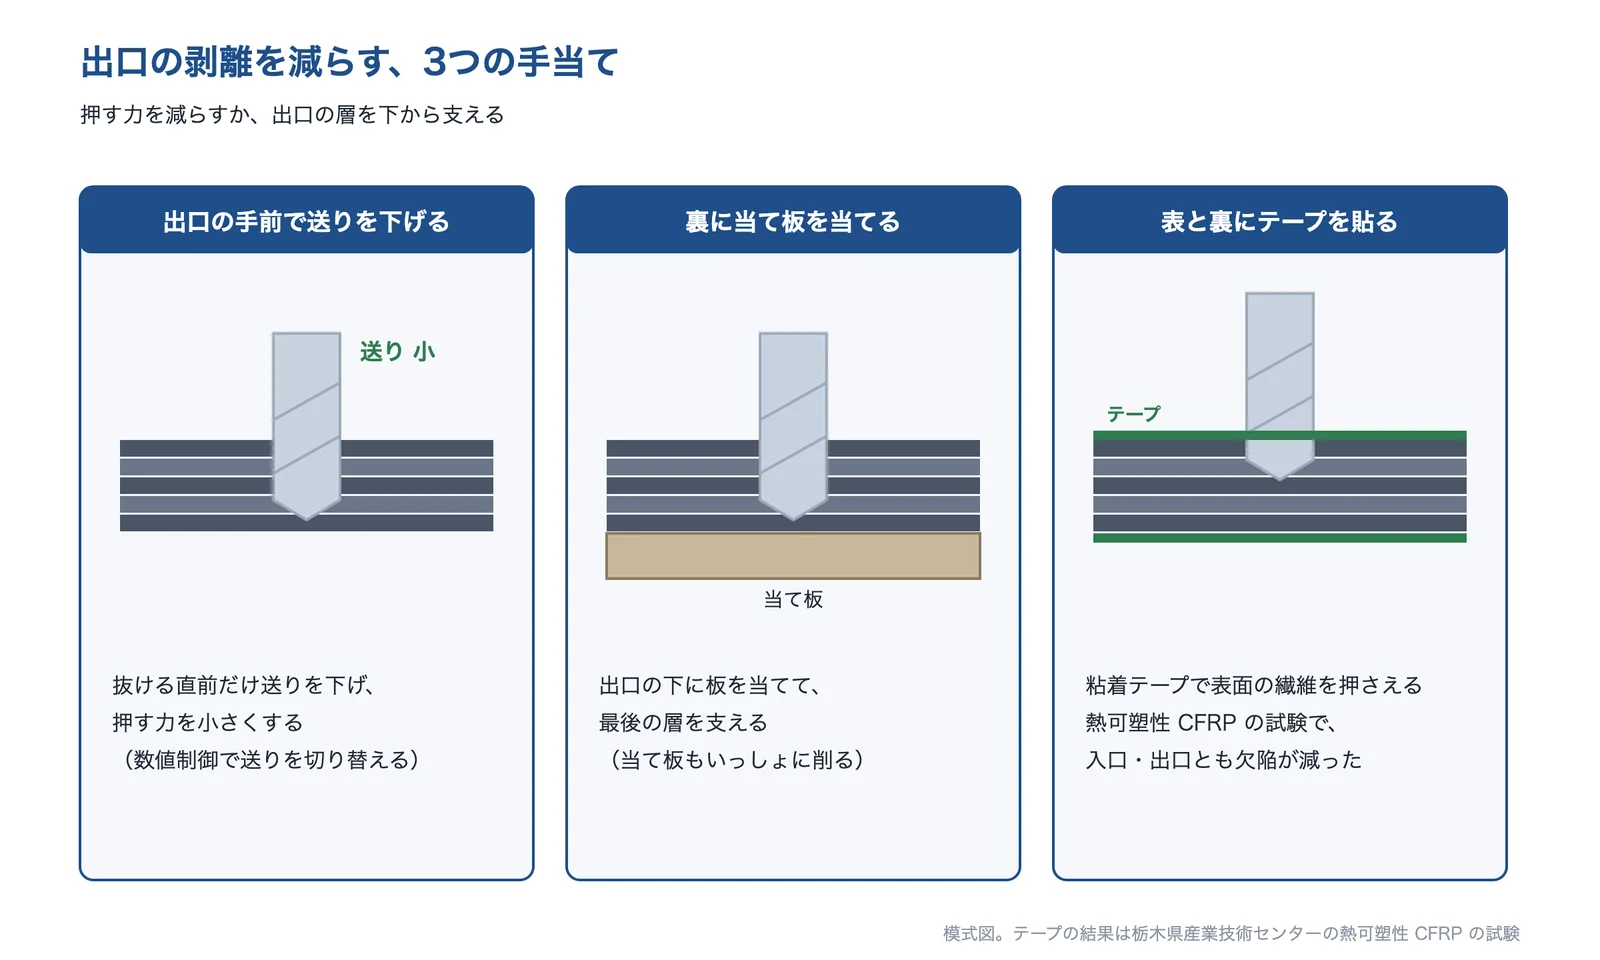
出典:Polymers 2026・栃木県産業技術センターをもとに AI(Claude)で作成
出典:Research on Delamination Damage Factor of Hole-Making Process Optimization…|Polymers 2026、熱可塑性 CFRP の穴あけ加工におけるばり抑制に関する調査研究|栃木県産業技術センター
ヘリカル加工・振動を加える加工
穴より細いエンドミルで円を描きながら下りるヘリカル加工は、ドリルで一気に押し抜かずに少しずつ削る方法です(編集部の解説)。大分県の第2報は、ヘリカル加工では送りを上げても摩耗への影響は大きくなく、1周で下りる量(Z の切込み)を増やすと摩耗が抑えられたとしています。
工具に超音波振動を加える方法もあります。慶應義塾大学の研究(直径3mm のダイヤモンドの研削工具による穴あけ)では、25.5kHz・振幅3〜3.5μm の振動を加えると、加工の初めの研削抵抗が約70%下がり、穴の縁の層間剥離を防げたとしています。ドリルの研究のまとめでも、超音波振動で切削力が3〜42%下がり、剥離が大きく減ったとされています(Materials 2022)。砥粒で少しずつ砕く超音波加工(日本電子工業)も、炭素繊維材の穴あけに使われています。
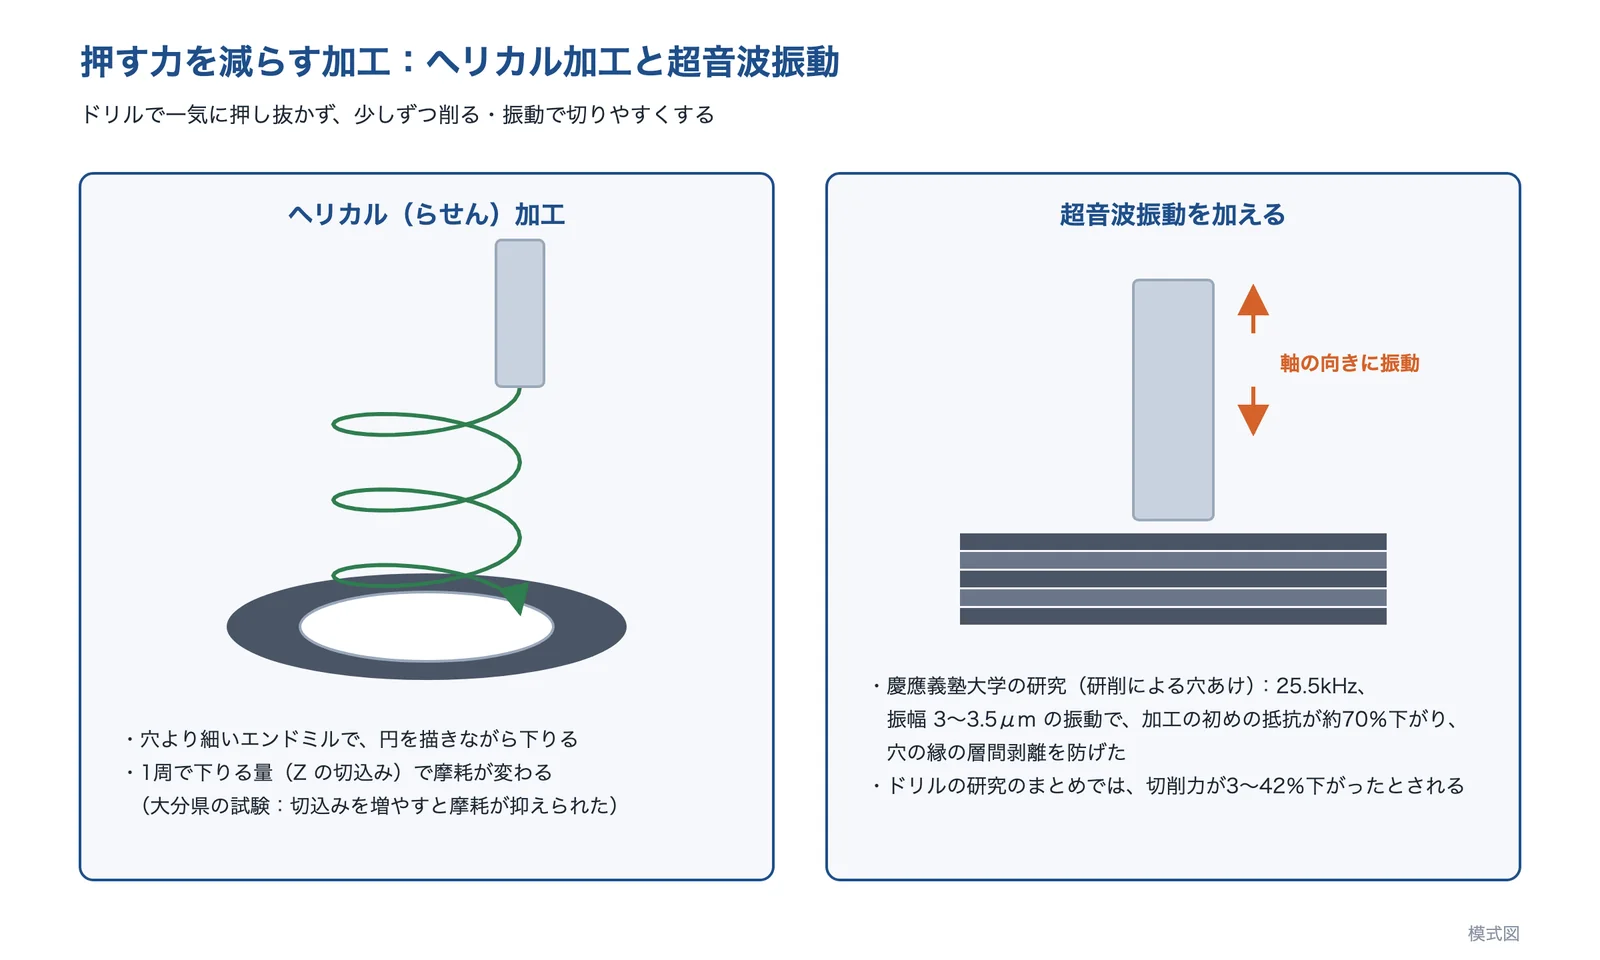
出典:大分県産業科学技術センター(第2報)・慶應義塾大学「超音波振動援用研削による CFRP の高精度穴あけ加工」・Materials 2022をもとに AI(Claude)で作成
出典:CFRP および難削性金属材料の加工技術の開発 ―CFRP の効率的切削加工技術の研究(第2報)―|大分県産業科学技術センター、超音波振動援用研削による CFRP の高精度穴あけ加工|慶應義塾大学、Modeling Evolution of Cutting Force in Ultrasonically Assisted Drilling of CFRP|Materials 2022、CFRP 微細穴あけ加工 工法|日本電子工業
ウォータージェット・レーザー
刃物を使わない切り方は、押す力がかからないのが強みです。岐阜県工業技術研究所は、アブレシブウォータージェット(研磨材を入れた高圧の水)について、材料の変形・歪みが少ない、発熱しないので熱影響がない、水に濡れるので粉じんが飛ばないといった特徴を挙げています。一方、送りによってバリの高さが変わり、最適な送りがあること、熱可塑性 CFRP では切り口にケバ状の樹脂が残ったこと、試験の条件では切断面の粗さが航空機の穴の品質の規格(Ra0.8μm)を満たさず、仕上げではなく粗加工に向くことも報告しています。
レーザーは工具が当たらない加工ですが(編集部の解説)、穴に焦げや加工変質層ができることが問題とされています(慶應義塾大学の論文)。熱の影響を許せるかで選びます。
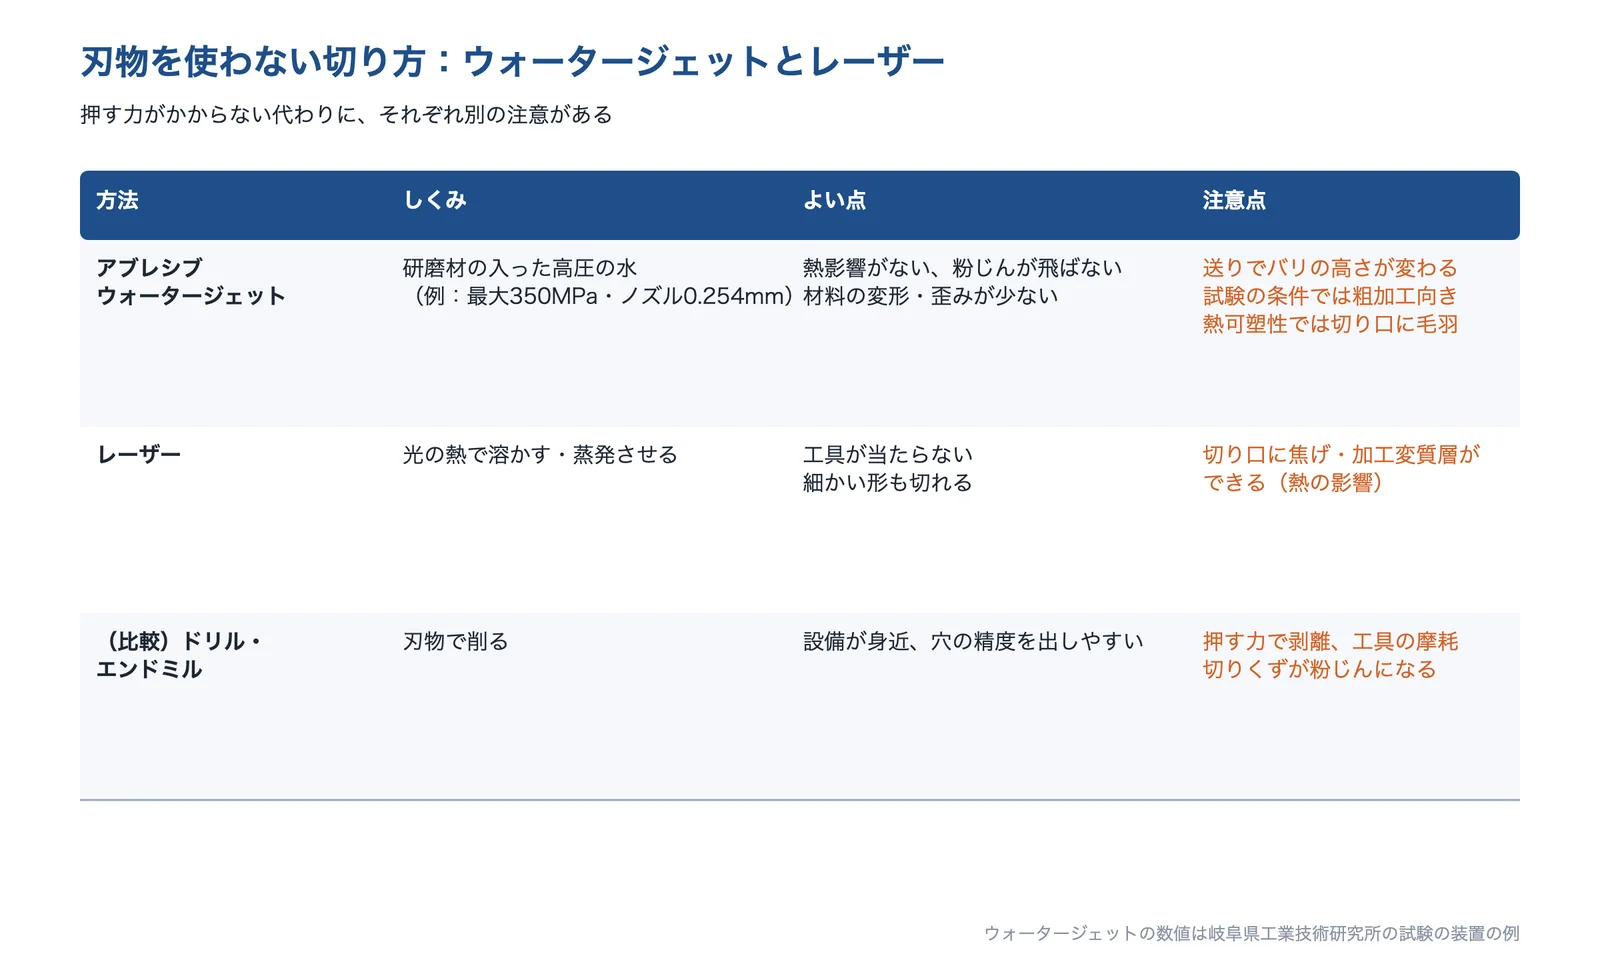
出典:岐阜県工業技術研究所・慶應義塾大学をもとに AI(Claude)で作成
出典:ウォータジェットによる CFRP 加工効率化に関する研究(第2報)|岐阜県工業技術研究所 研究報告 第4号、超音波振動援用研削による CFRP の高精度穴あけ加工|慶應義塾大学、ウォータージェット切断加工|YKアキュラシー
剥離の測定・検査と工具の交換時期
工具や条件を比べるときは、剥離の大きさを数字で測ります。よく使われるのが、剥離の範囲の最大直径 Dmax を穴の直径 D₀ で割った剥離係数(Fa)で、剥離がなければ1になります(Materials 2022)。剥離の面積を画像処理で測り、穴の面積との比(FA)で比べる方法もあります(Polymers 2026)。表から見えない内部の剥離は、超音波探傷や X線CT で調べます。
大分県は、CFRP の加工では金属のような突発的な工具の欠けが起きず、工具の寿命を予測しやすい一方、剥離は突発的に出ることがあり、穴の品質の要求が高いときは、専用工具を使っても全数検査以外で品質を保証するのは難しいとしています。穴の数で工具の交換時期を決め、検査の方法と組み合わせます。
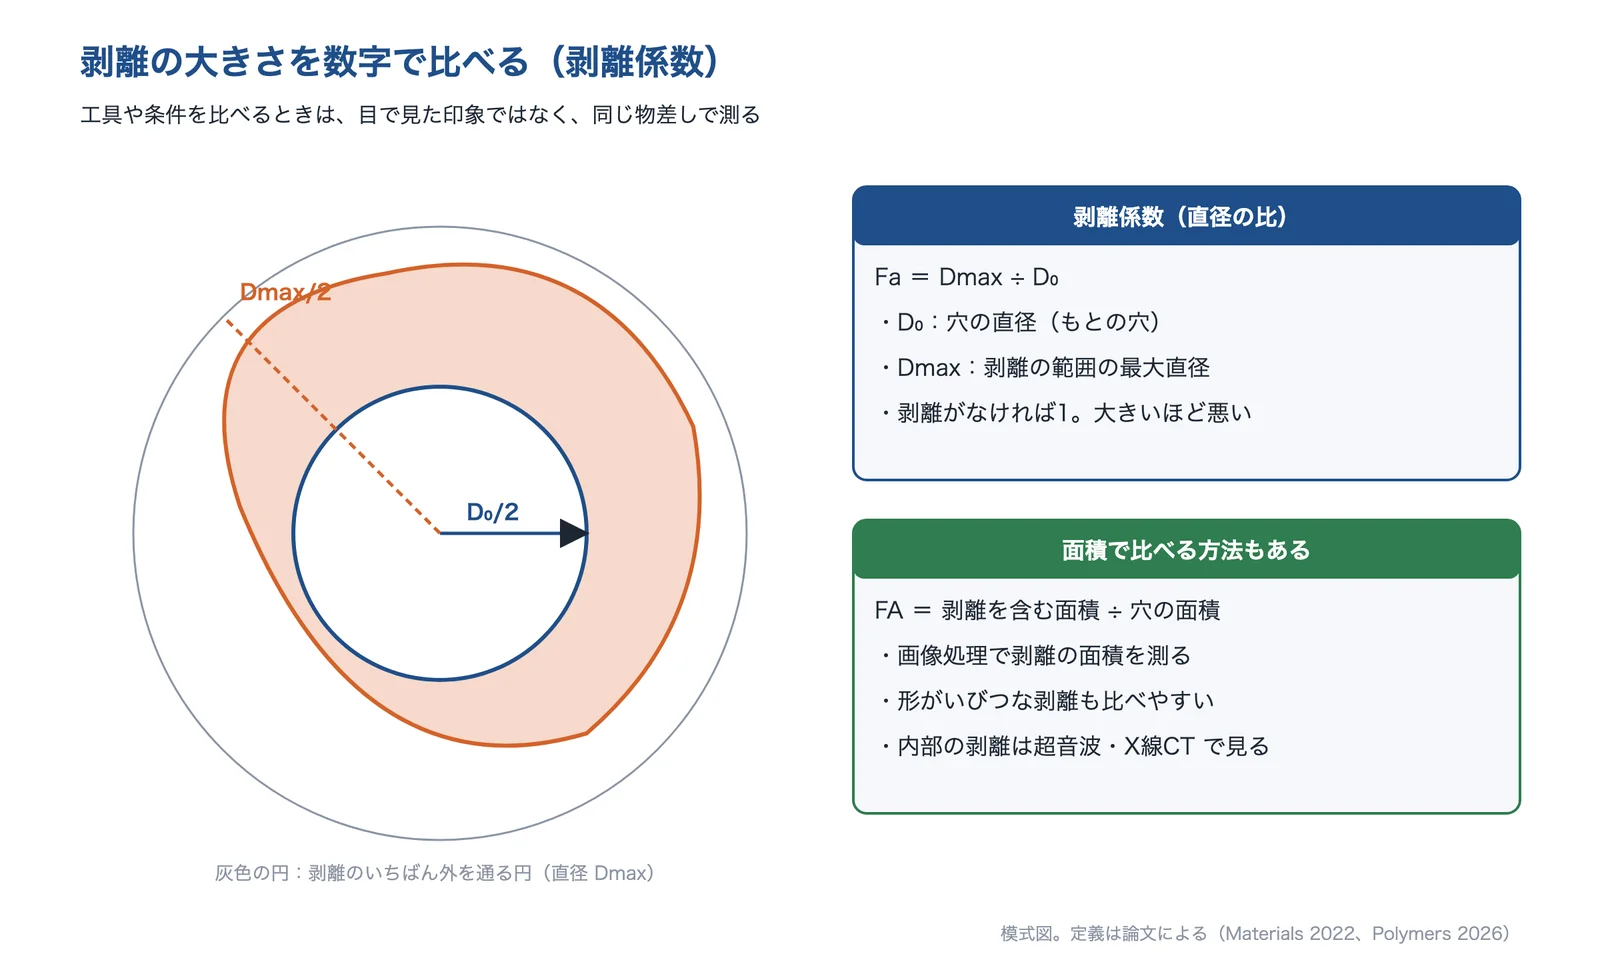
出典:Materials 2022・Polymers 2026をもとに AI(Claude)で作成
出典:Modeling Evolution of Cutting Force in Ultrasonically Assisted Drilling of CFRP|Materials 2022、Polymers 2026、CFRP および難削性金属材料の加工技術の開発(第1報)|大分県産業科学技術センター、非破壊検査|中外テクノス
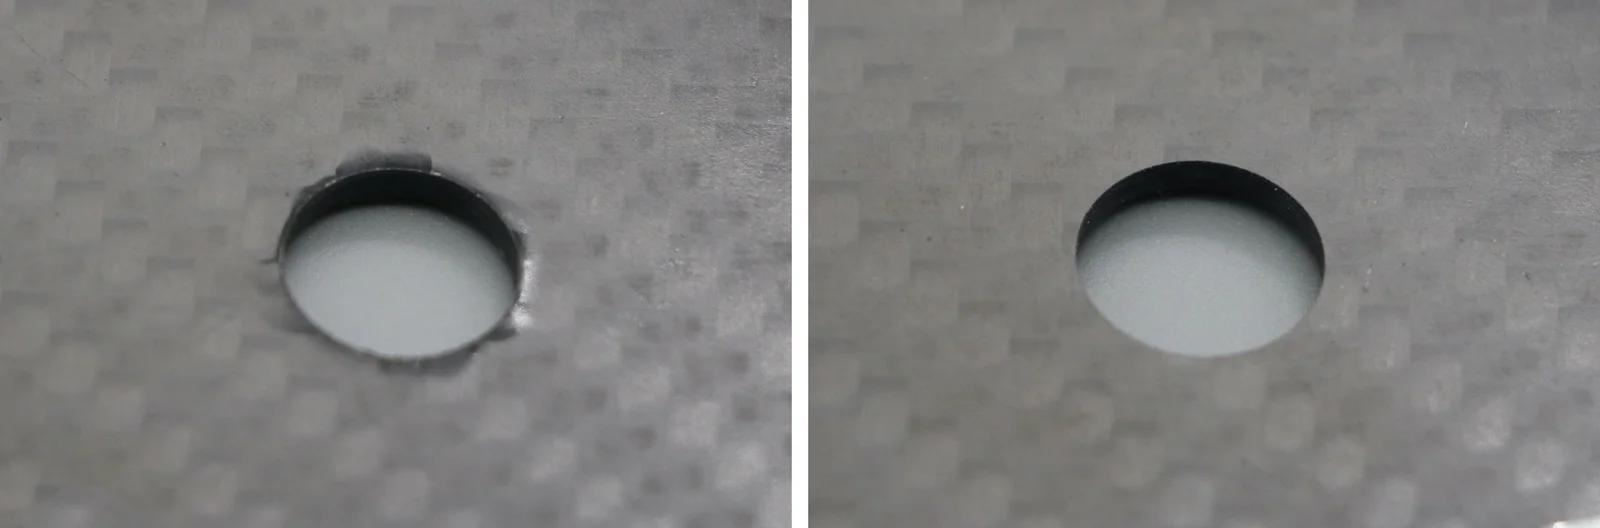
出典:テックラボ「カーボン・CFRP の穴あけ、テーパ穴、平ザグリ」
CFRP の穴あけ・切削の技術を持つ企業
各企業が解決できる課題と技術の内容を、企業が公開している情報をもとに紹介します。工具を替えるなら工具メーカー、加工を任せるなら受託の加工会社、熱や押す力をかけずに切るならウォータージェット、剥離を確かめるなら検査の会社、というように、困りごとで合う相談先が変わります。
ハムジャパン株式会社|CFRP 用のダイヤモンドコート工具・PCD 工具
ハムジャパンとは
ハムジャパンは、東京都大田区にある、超硬の精密ドリル・エンドミルの販売会社です(1994年設立)。ドイツの工具メーカー HAM のグループで、CFRP の切削や穴あけの加工事例を公開しています。
ハムジャパンの得意技術
| 技術 | 内容 |
|---|---|
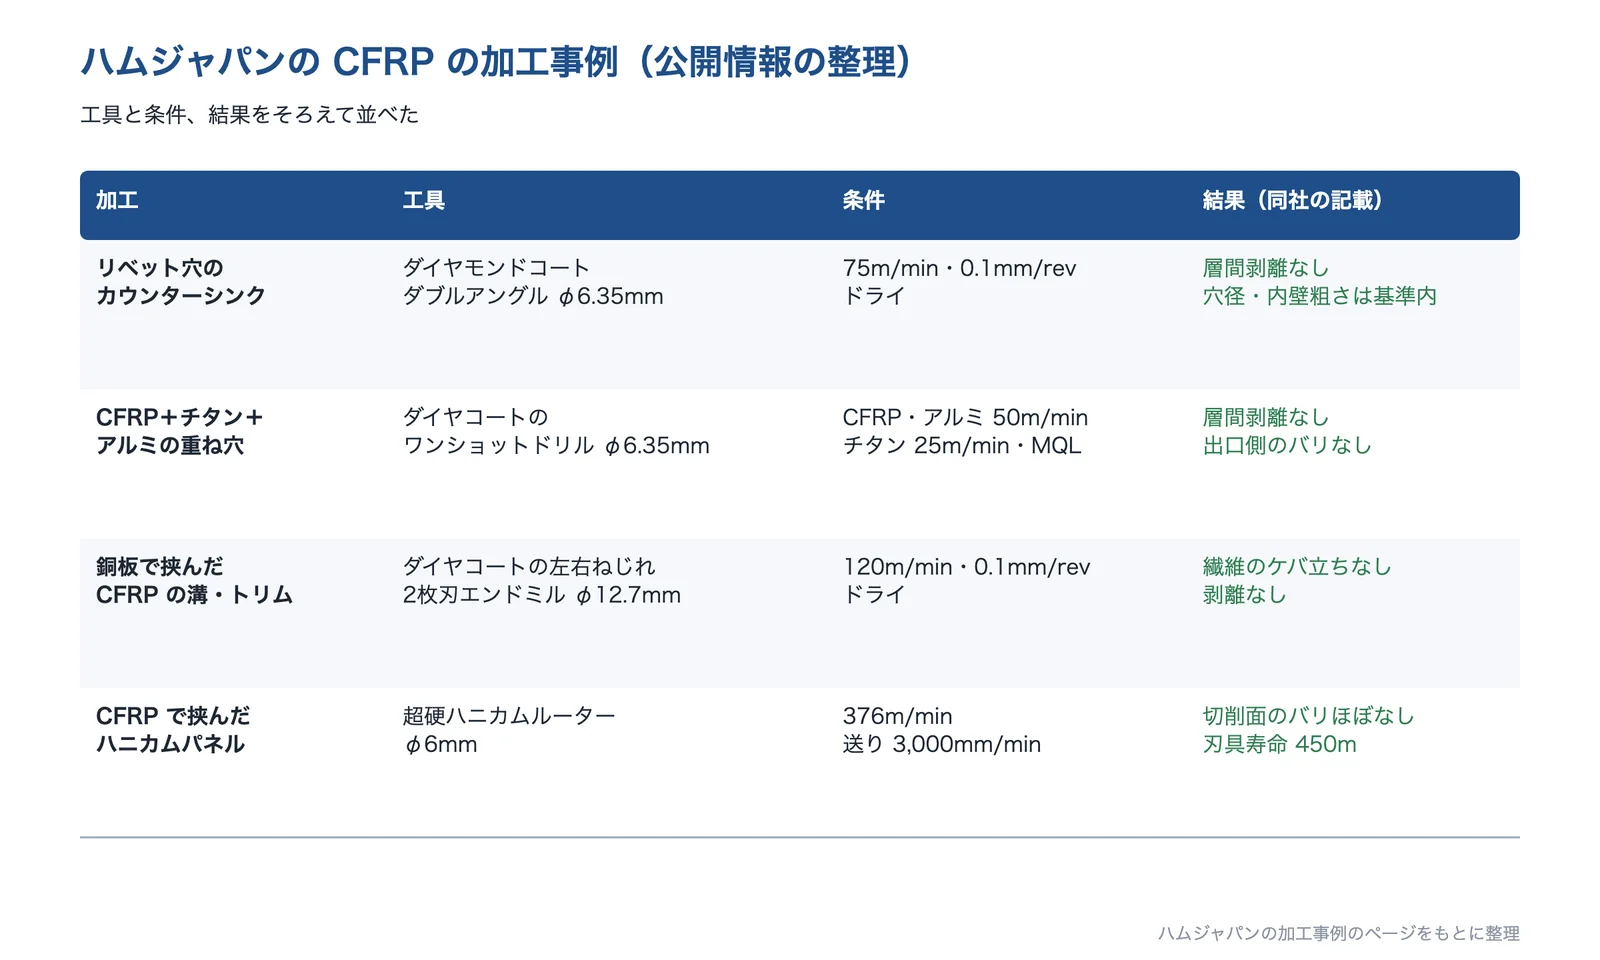
| リベット穴のカウンターシンク | ダイヤモンドコートのダブルアングルのカウンターシンク(φ6.35mm)で、CFRP にリベットの穴をあけた例。層間剥離なし、穴径と内壁の粗さは基準値内としている(75m/min・0.1mm/rev・ドライ) |
| CFRP と金属の重ね穴 | CFRP・チタン・アルミを重ねた材料に、ダイヤモンドコートのワンショットドリルと PCD のカウンターシンクで穴をあけた例。層間剥離なし、出口側のバリなしとしている(MQL) |
| トリム・溝加工 | 上下を銅板でラミネートした CFRP を、ダイヤモンドコートの左右ねじれ2枚刃エンドミル(φ12.7mm)で溝加工・トリミングし、繊維のケバ立ちなし・剥離なしとしている |
| ハニカムパネル・正面フライス | CFRP で挟んだハニカムパネルを超硬ハニカムルーター(φ6mm)で加工し、切削面のバリはほとんどなく刃具寿命 450m とした例や、PCD のミーリングカッターの例がある |
どの例も、同社が公開している工具と条件での結果です。穴の大きさや板厚、積層の構成が違えば結果も変わるので、試し加工で確かめます(編集部の解説)。
ハムジャパンが解決できる課題
- CFRP の穴の出口に剥離が出る
- CFRP と金属を重ねて、まとめて穴をあけたい
- 外形のトリムで繊維がケバ立つ
出典:ハムジャパン「CFRP 切削加工」をもとに AI(Claude)で作成
出典:会社情報|ハムジャパン、CFRP 切削加工|ハムジャパン、CFRP 穴あけ/GFRP 穴あけ|ハムジャパン
株式会社テックラボ|CFRP 部品の設計・試作と穴あけ・ザグリ
テックラボとは
テックラボは、東京都多摩市に事業所がある、カーボンコンポジット(CFRP)の開発・試作の会社です(2012年設立)。関西工場(神戸市)もあり、設計から試作・実験評価・製造までを請け負っています。
テックラボの得意技術
| 技術 | 内容 |
|---|---|
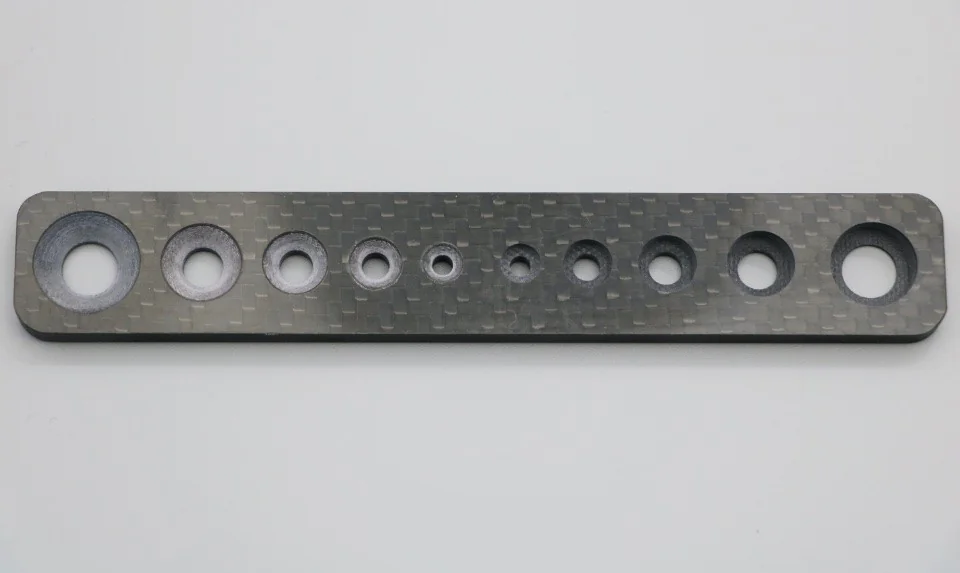
| 穴あけの考え方 | CFRP はドリルの回転で炭素繊維がささくれやすく、積層材では層と層のあいだに剥離が起き、特に表面で目立つと解説している |
| ドライ加工 | 切削油を使うとプリプレグの中や間に油が入り品質が下がるので、CFRP はドライ加工が基本としている |
| 条件の選び方 | 剥離を防ぐには、工具の種類・切削速度・刃先の動かし方を状況に応じて選ぶことが大切としている。テーパ穴・平ザグリも高品質に加工できるとしている |
| 設計からの提案 | 穴は強化繊維を切って応力を不連続にするので、本当に必要な穴か、ほかの手段で達成できないかを考えてもよいとしている |
同社の解説には、穴径・板厚・穴数などの数値は書かれていません(編集部の確認)。
テックラボが解決できる課題
- CFRP の部品を、穴あけ・ザグリまで含めて試作したい
- 穴の周りの剥離を抑えた加工を頼みたい
- 穴を減らす設計から相談したい
出典:テックラボ「カーボン・CFRP の穴あけ、テーパ穴、平ザグリ」
出典:会社情報|テックラボ、カーボン・CFRP の穴あけ、テーパ穴、平ザグリ|テックラボ
日本電子工業株式会社|超音波加工機と、炭素繊維材の穴あけの受託
日本電子工業とは
日本電子工業は、東京都品川区に本社がある、超音波加工機の会社です(1960年創立)。超音波加工機の製造販売と、超音波加工機を使った受託加工を行っています(九州工場は北九州市)。
日本電子工業の得意技術
| 技術 | 内容 |
|---|---|
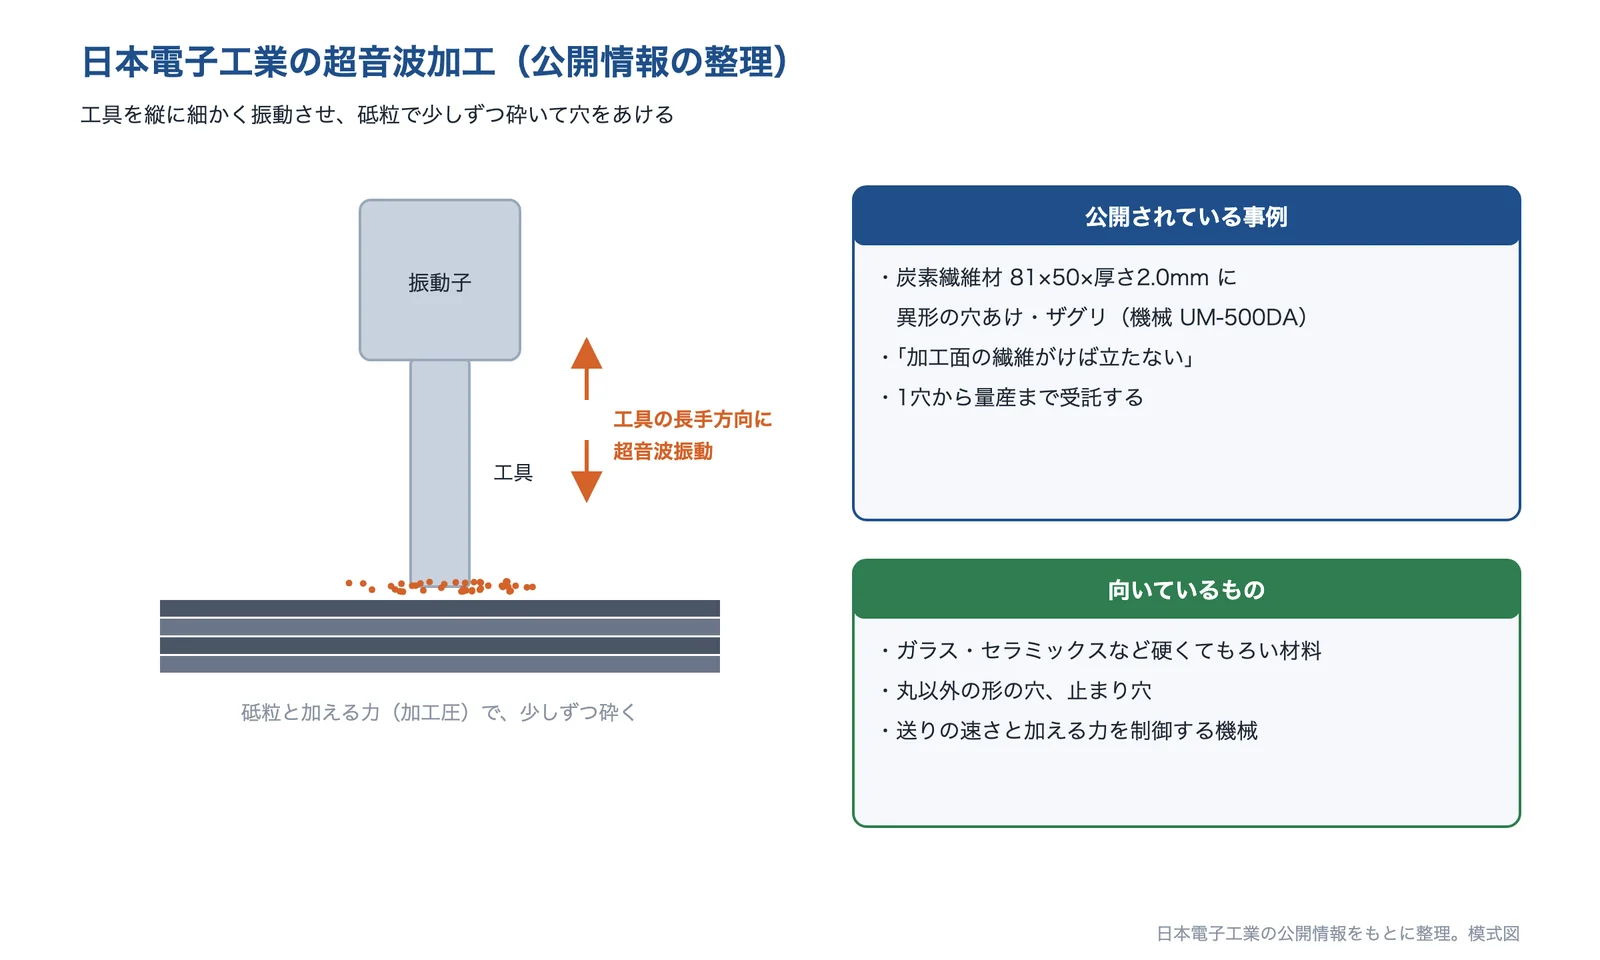
| 超音波加工 | 工具の長手方向の超音波振動と、砥粒・加工圧を合わせて、材料を微量ずつ砕いていく加工としている |
| 炭素繊維材の事例 | 炭素繊維材(81×50×厚さ2.0mm)に異形の穴あけ・ザグリをした例で、加工面の繊維がけば立たないとしている(機械 UM-500DA) |
| 受託の範囲 | 1穴から多数の穴、異形加工、止まり穴まで、少量多品種から量産まで引き受けるとしている |
| 加工機 | UM-500GAN は、工具の送り込みに平衡天秤型の加圧方式を使い、切り口のチッピングなどを抑えるとしている |
同社の事例は、ドリルによる切削ではなく超音波加工の例で、層間剥離を数値で示したものではありません(編集部の確認)。
日本電子工業が解決できる課題
- 薄い CFRP に、丸以外の形の穴をあけたい
- 穴の縁の毛羽を抑えたい
- ガラス・セラミックスと同じ設備で少量を加工したい
出典:日本電子工業「CFRP 微細穴あけ加工 工法」をもとに AI(Claude)で作成
出典:会社概要|日本電子工業、CFRP 微細穴あけ加工 工法|日本電子工業
YKアキュラシー株式会社|ウォータージェットによる CFRP の切断
YKアキュラシーとは
YKアキュラシーは、大阪市福島区にある、機械・工具の販売と材料加工の会社です(1953年に機械工具商として創業、1961年に前身の横山機工を設立)。ウォータージェットの切断の受託を行っています。
YKアキュラシーの得意技術
| 技術 | 内容 |
|---|---|
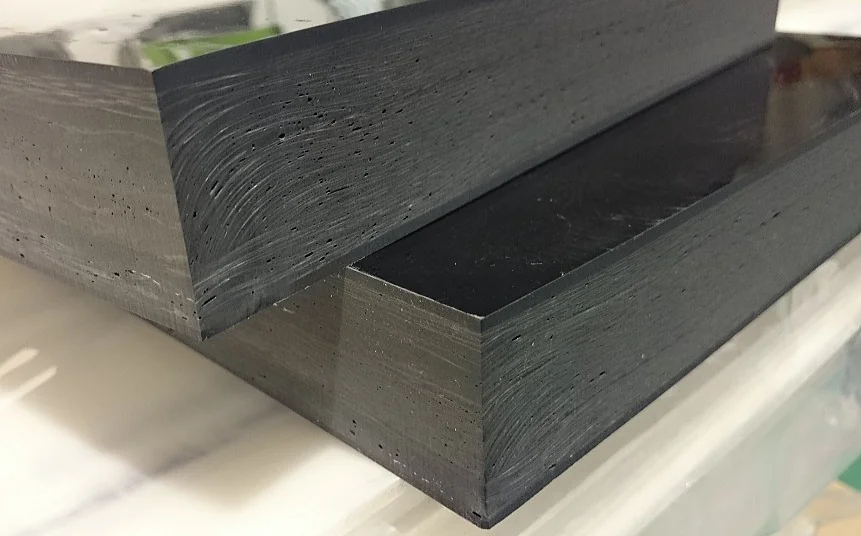
| CFRP のトリム | 板厚40mm の CFRP(40×280×250mm)を、任意の形に外周を切断した例を公開し、剥離やデラミなくトリム加工できるとしている |
| 非接触・非熱の加工 | ウォータージェットは非接触・非熱の加工で、機械的な応力や熱の影響がないとしている。硬い材料や積層材にはアブレシブ(研磨材入り)を使う |
| 切れる材料 | CFRP・CFRTP・GFRP のほか、石・ガラス・金属・樹脂などを切った事例がある |
YKアキュラシーが解決できる課題
- 厚い CFRP を、熱をかけずに好きな形に切りたい
- 外形のトリムで剥離・ほつれを出したくない
- 少量の試作品を早く切りたい
出典:YKアキュラシー「CFRP 炭素繊維複合材トリム加工」
出典:会社概要|YKアキュラシー、CFRP 炭素繊維複合材トリム加工|YKアキュラシー、ウォータージェット切断加工|YKアキュラシー
中外テクノス株式会社|フェイズドアレイ超音波による CFRP の検査
中外テクノスとは
中外テクノスは、広島市西区に本社がある、分析・計測・検査の会社です。非破壊検査の事業で、FRP・CFRP の複合材料の検査を行っています。
中外テクノスの得意技術
| 技術 | 内容 |
|---|---|
| CFRP の層間剥離の検査 | 航空機や自動車の部品に使われる CFRP の、内部欠陥や層間剥離の検査を行うとしている |
| フェイズドアレイの超音波 | フェイズドアレイによる UT 診断(超音波診断)で、劣化や欠陥、層間のはがれなどを詳しく調べるとしている |
| ほかの検査 | 水浸 UT 検査や、FRP のタンクなどの劣化の調査も行う |
同社のページには、穴の周りの剥離を測った事例や数値は書かれていません(編集部の確認)。
中外テクノスが解決できる課題
- 穴あけのあと、内部に剥離が残っていないか確かめたい
- 工具や条件を変えたときの剥離を比べたい
- CFRP の部品の内部欠陥を調べたい
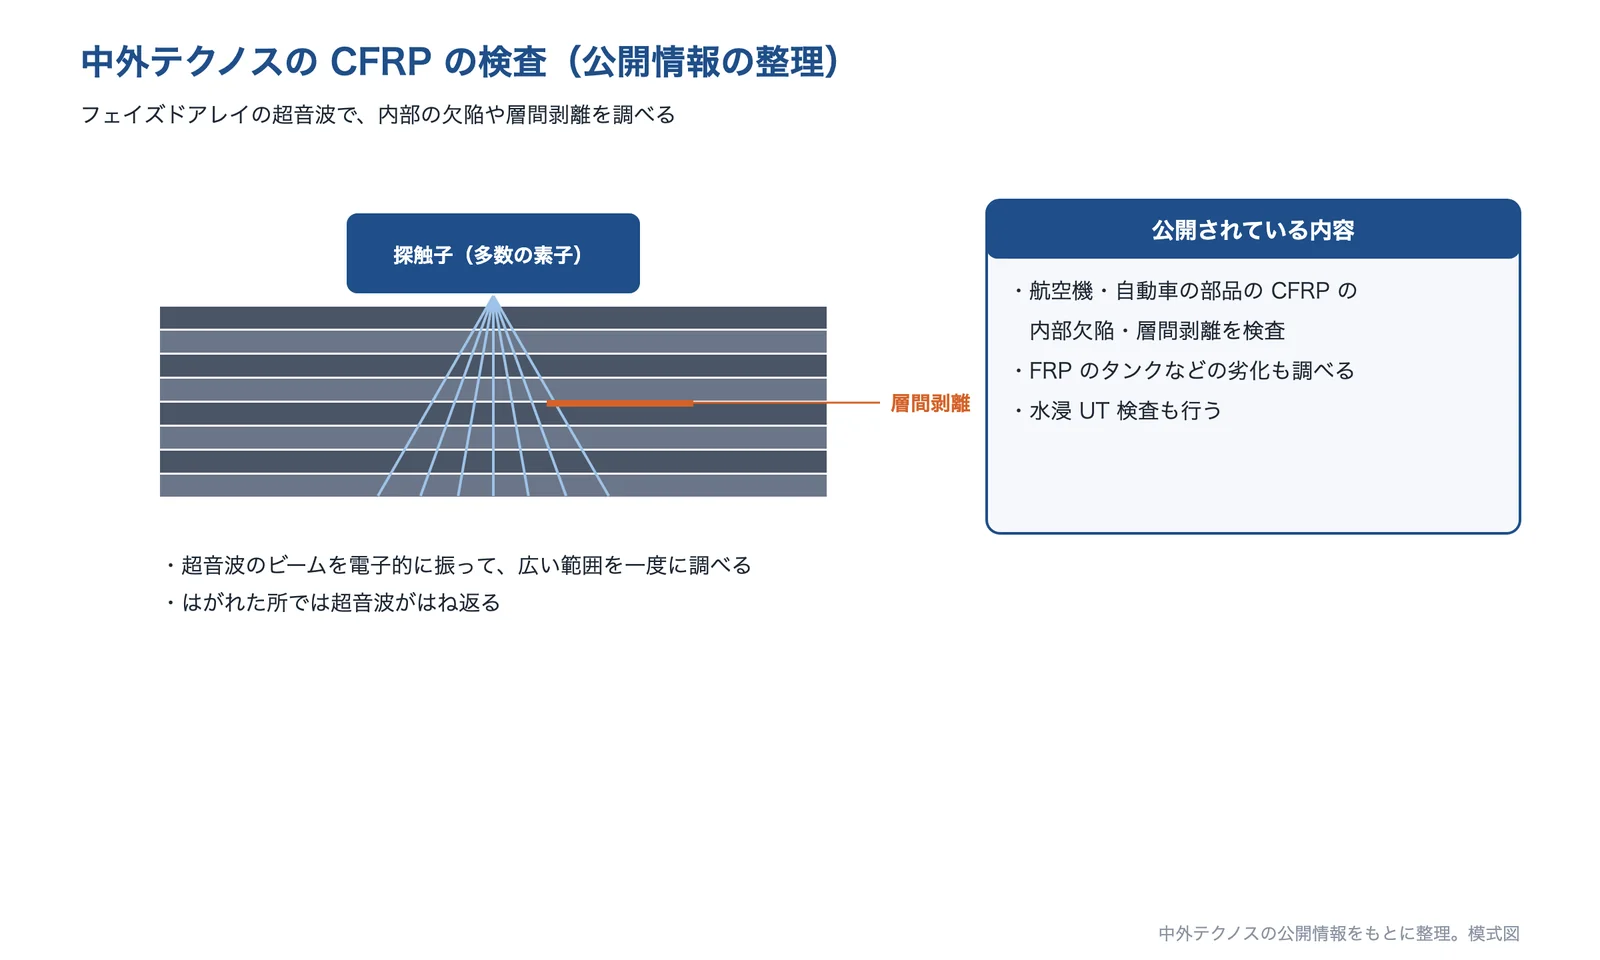
出典:中外テクノス「非破壊検査」をもとに AI(Claude)で作成
選ぶ前に確かめる条件
相談する前に、次の条件を整理しておくと、話が早くなります。
- CFRP の樹脂(エポキシなどの熱硬化性か、PA・PP などの熱可塑性か)と、繊維の織り方・積層の構成
- 板厚、穴の直径と数、外形の切断の長さ
- 金属(アルミ・チタンなど)と重ねてあけるか
- 許せる剥離の大きさ(剥離係数・目視の基準)と、毛羽・バリの基準
- 今使っている工具と条件(切削速度・送り・先端角)、何穴で不良が出るか
- 切削油を使えるか(ドライか)、切りくず・粉じんの集じんの設備
- 検査の方法(目視・超音波・X線CT)と、全数か抜き取りか
関連する課題
この課題に関係する分野・技術・製品のページ
※アイキャッチ画像は、AI(ChatGPT)で生成したイメージです。実在の製品ではありません。
情報の確認日:2026年10月6日








